


Kaj so obvodne zareze in zakaj so pomembne pri štancanju
Ko tizaženite matrico za progresivno žigosanje pri proizvodni hitrosti, gladko podajanje trakov je vse. En sam napačen podajalnik lahko povzroči poškodbe matrice, odpadne dele in drage izpade. Obvodne zareze so ena najučinkovitejših, a pogosto spregledanih rešitev, vgrajenih v matrice za žigosanje, da se trak premika čisto od postaje do postaje.
Kaj so obvodne zareze v kalupih za progresivno vtiskovanje
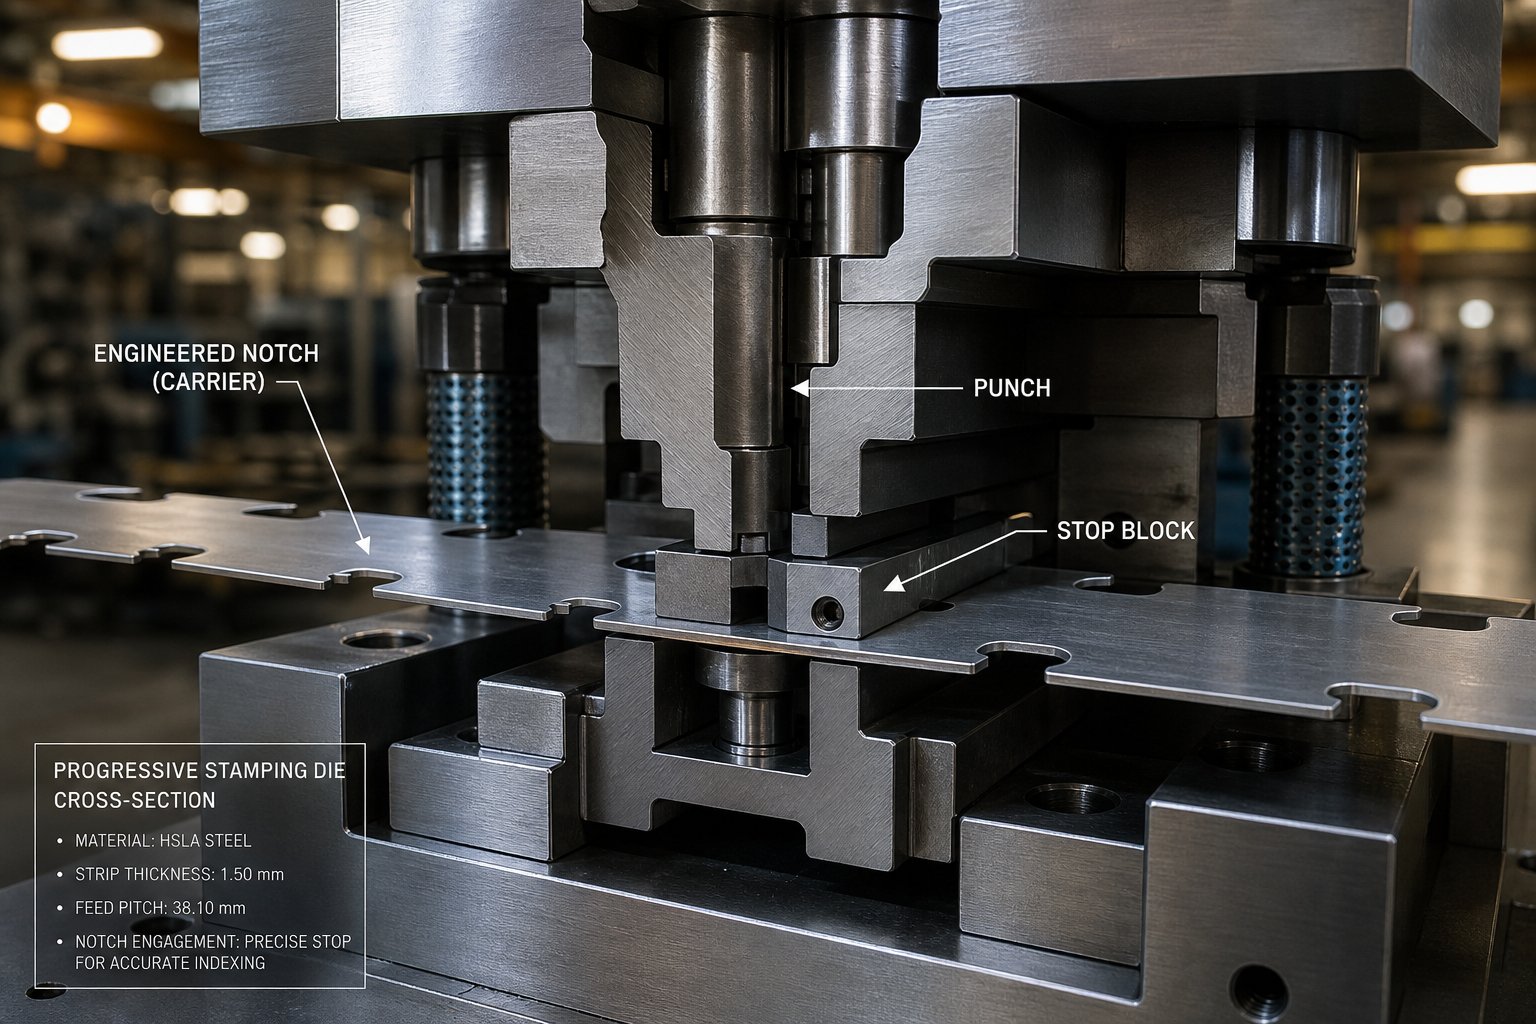
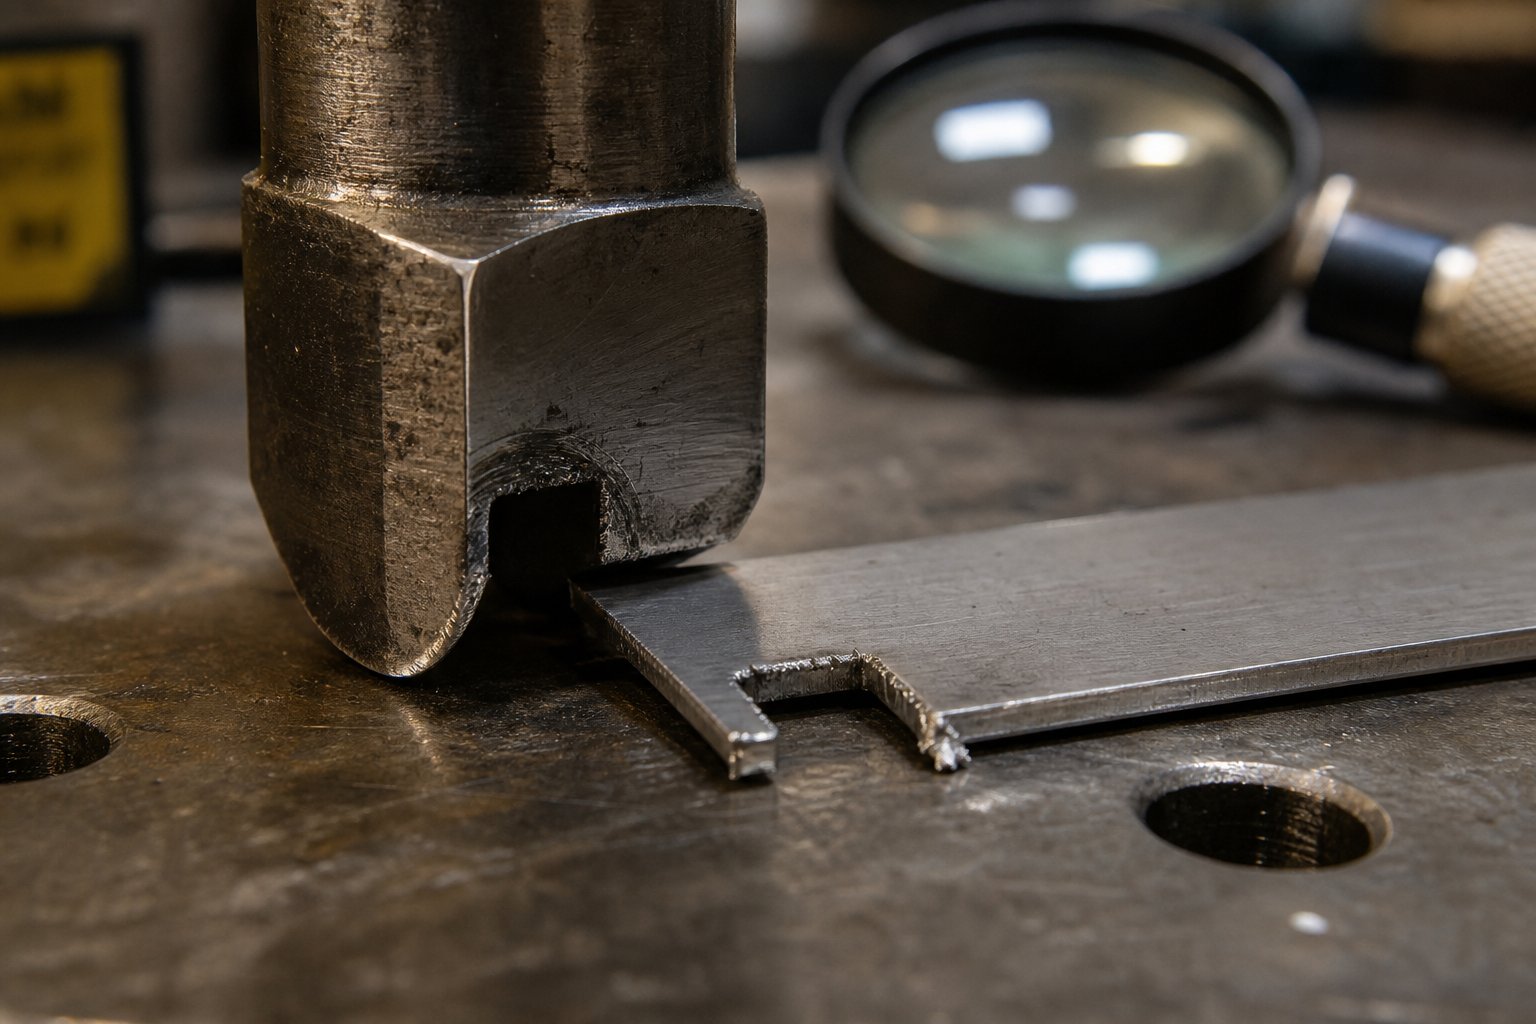
Obvodne zareze so izdelani reliefni zarezi, narejeni v nosilnem traku matric za progresivno žigosanje. Njihov namen je preprečiti prekomerno hranjenje, nadzorovati registracijo trakov in zagotoviti prostor, tako da lahko oblikovane značilnosti brez motenj preidejo skozi naslednje postaje matrice.
Če ste novi na tem področju in se sprašujete, kaj je vtiskovanje kovin, je to proizvodni proces, ki uporablja matrice, nameščene v stiskalnicah, za oblikovanje ravne pločevine v končne dele. Progresivne matrice za vtiskovanje naredijo to še korak dlje z izvajanjem več operacij v zaporedju, ko trak napreduje skozi orodje. Nosilni trak povezuje surovce skupaj in jih premika naprej za en korak naenkrat.
Obvodne zareze so izrezane z enega ali obeh robov tega nosilnega traku, običajno na prvih mestih matrice. Ustvarjajo referenco z ravnim{1}}robom, ki deluje s trdnimi omejevalniki v orodju, kar daje traku natančno mehansko mejo za vsako napredovanje podajanja. Strokovnjaki v industriji jih včasih kličejopitch zareze ali francoske zareze, čeprav obstajajo kontekstualne razlike, ki jih je vredno razumeti.
Rešite težavo s podajanjem traku, obvozite zareze
Predstavljajte si podajanje neprekinjenega navitega traku skozi progresivno matrico brez kakršnega koli mehanskega zaustavljanja. kaj se zgodi Podajalnik s tuljavo premika material, vendar tudi podajalniki z natančnostjo 0,0005 palca ne morejo upoštevati nagiba robov, ki nastane med postopkom rezanja. Ta nagib povzroči, da trak lebdi, se upogne ali se preveč podaja. Rezultat je napačna registracija med postajami, polovični-zadetki pri udarcih in v najslabšem primeru popoln zrušitev kocke.
Namen obvodnih zarez v matricah za žigosanje je rešiti točno to. Z odstranitvijo majhnega dela materiala z roba traku zareza ustvari trdno omejevalno površino in odpravi hudo nagnjenost robov v eni sami operaciji. Namen oblikovanja pločevine z obvodnimi zarezami presega preprosto zaščito pred preobremenitvijo. Ravni-rez prav tako pomaga, da se trak gladko podaja skozi vodilne tirnice in, ko je povezan s pilotnimi zatiči, zagotavlja zanesljivo registracijo--delov na vsaki postaji.
Razumevanje, kaj je žigosanje na tej ravni, pomeni spoznanje, da natančnost podajanja ni le problem podajalnika. To je problem načrtovanja matrice. In obvodne zareze predstavljajo premišljen, inženirski odgovor na izzive nadzora trakov, ki jih nobena elektronska zaščita matrice ne more v celoti nadomestiti sama.
Terminologija v zvezi s temi značilnostmi zarez se razlikuje po trgovinah in regijah, kar pogosto povzroča zmedo pri inženirjih, ki pregledujejo modele matric različnih dobaviteljev.
Bypass zareze proti zarezam zarez in industrijska terminologija
Vprašajte pet oblikovalcev matrice, kako imenujejo reliefne reze v progresivnem nosilnem traku matrice, in morda boste dobili pet različnih odgovorov. "Bypass zareza," "pitch zareza," "francoska zareza," "feed zareza" - terminologija se spreminja glede na to, kdo vas je usposabljal, kje delate in v kateri regiji države (ali sveta) deluje vaša trgovina. Ta nedoslednost ni le malenkost. Ustvarja pravo zmedo, ko nabavljamo matrice od različnih dobaviteljev ali pregledujemo postavitve trakov iz neznanih trgovin.
Razlaga terminologije obvodnih zarez vs
Na najširši ravni oba izraza opisujeta podobno geometrijo - del materiala, odstranjen z roba traku ali oblikovan v njega za nadzor podajanja. Funkcionalno prekrivanje je precejšnje in mnogi strokovnjaki na področju matric in žigosanja izraza brez težav uporabljajo zamenljivo. Kljub temu obstajajo kontekstualne razlike, ki jih je vredno omeniti.
Izraz »zareza« je ponavadi rezerviran za geometrijo zareze, ki je posebej povezana z napredovanjem višine in-nadzorom prvega zadetka. Njegova primarna vloga po definiciji žigosanja, ki jo uporablja večina inženirjev orodij, je zagotoviti trdno zaustavitev, ki preprečuje prekomerno dovajanje in osebju za pripravo omogoči natančno začetno lokacijo za vodilni rob traku.Art Hedrick iz Dieology LLCopisuje nagibno zarezo kot majhen odsek materiala, odrezanega z enega ali obeh robov traku na začetnih postajah progresivne matrice, ki deluje tako kot mehanska zaustavitev kot funkcija za-popravek pregiba.
Po drugi strani pa ima "bypass zareza" pogosto širši pomen. Nekateri strokovnjaki ga uporabljajo za opis kakršne koli reliefne geometrije, ki omogoča, da tračni material - posebej oblikovane značilnosti - prehajajo skozi ali obidejo naslednje postaje brez motenj. Kaj v tem kontekstu matrice počnejo drugače? Razlika je subtilna: nagibna zareza nadzoruje, kje se trak ustavi, medtem ko obvodna zareza nadzoruje, kaj trak odstrani, ko se premika naprej.
V praksi veliko štampiljk vključuje geometrijo, ki služi obema funkcijama hkrati. Ista zareza, ki zagotavlja trdno omejevanje naklona, lahko ustvari tudi prostor za ovinek ali vlečenje navzdol. Ta dvojna funkcija je deloma razlog, zakaj so se izrazi združili v vsakdanjem trgovskem jeziku.
Kako regionalne konvencije in konvencije podjetij oblikujejo poimenovanje
Geografija in kultura podjetja imata v terminologiji večjo vlogo, kot se zaveda večina inženirjev. Trgovine na zgornjem srednjem zahodu Združenih držav, kjer ima progresivno žigosanje globoke korenine, dajejo prednost "zarezi" ali "francoski zarezi". Evropski in azijski izdelovalci orodij pogosteje uporabljajo "bypass notch" ali enakovredne prevode. Večji proizvajalci originalne opreme z globalnimi dobavnimi verigami včasih standardizirajo en izraz v svojih specifikacijah zasnove matrice, vendar se ta standard razlikuje glede na podjetje.
Razumeti, kaj je matrice v proizvodnji, pomeni sprejeti, da nomenklatura ni univerzalna. Ko pregledujete paket oblikovanja matrice od neznanega dobavitelja, je najvarnejši pristop pogledati geometrijo in njen položaj v postavitvi traku, namesto da se zanašate samo na oznako.
Spodnja tabela povzema, kako se ti izrazi običajno preslikajo v specifične kontekste uporabe:
| Izraz | Tipičen kontekst uporabe | Funkcionalni opis |
|---|---|---|
| Pitch Notch | severnoameriške prodajalne progresivnih matric; razprave o postavitvi matrice in nadzoru podajanja | Material je odstranjen z roba traku, da se ustvari trdna zaustavitev za napredovanje naklona, prepreči prekomerno dovajanje in odstrani nagnjenost robov |
| francoska zareza | Zapuščinski izraz, ki je pogost v starejši literaturi o orodjih in izkušenih izdelovalcih matric | Sinonim za zarezo; se nanaša na isto žlico,-ki ustvarja reliefni rez na robovih traku |
| Bypass Notch | Širša globalna uporaba; oblikovanje-težkih progresivnih matric; razprave o odstranitvi trakov | Geometrija reliefa, ki omogoča oblikovane značilnosti za čiščenje naslednjih postaj; lahko služi tudi kot zaustavitev naklona |
| Sulica-in-zareza prirobnice | Aplikacije, ki zahtevajo delovanje brez{0}}polžev ali ojačitev nosilca | Suličast in upognjen material, ki deluje kot trden omejevalec, ne da bi proizvedel ločen polž |
Ne glede na to, kako jih imenuje vaša trgovina, osnovna mehanska funkcija ostaja dosledna. Te funkcije obstajajo, da zagotavljajo zanesljivo podajanje traku inzaščititi drage komponente matriceod škode ob trku. Prave razlike se pokažejo, ko pogledate, kako fizično sodelujejo z napredovanjem traku, pilotnimi zatiči in oblikovano geometrijo na vsaki postaji.
Kako delujejo obvodne zareze pri progresivnem podajanju matrice
Ena stvar je vedeti, kako se imenujejo obvodne zareze. Razumevanje, kaj dejansko počnejo znotraj matrice za žigosanje med vsakim pritiskom stiskalnice, je tista, kjer živi prava inženirska vrednost. Mehanska funkcija teh razbremenilnih rezov daleč presega preprosto preprečevanje prenajedanja. Aktivno sodelujejo pri nadzoru trakov, oblikovanju zračnosti in natančnosti registracije skozi celoten proces matrice.
Kako obvodne zareze nadzorujejo gibanje traku
Predstavljajte si matrico za progresivno žigosanje, ki deluje s hitrostjo 200 gibov na minuto. Trak se med vsakim zadetkom premakne za eno dolžino in celoten postopek žigosanja je odvisen od tega, da se to gibanje zgodi s ponovljivo natančnostjo. Obvodne zareze služijo kot mehanska hrbtenica te natančnosti.
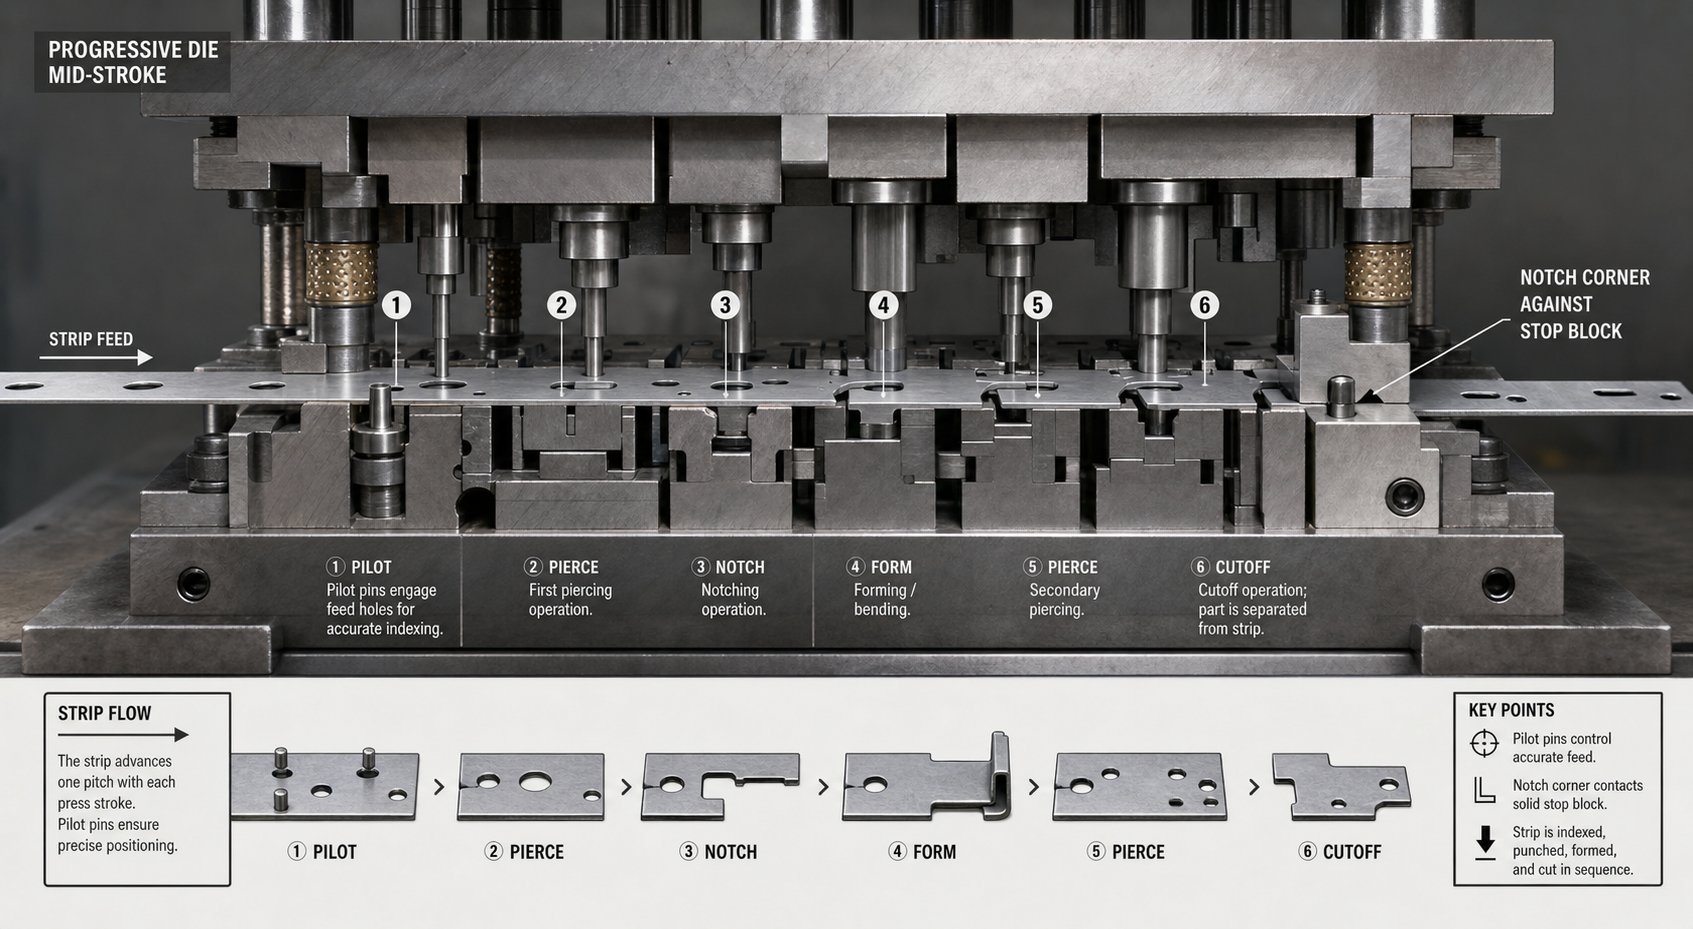
Ko podajalnik sprosti trak, se le-ta premakne naprej, dokler se zarezni vogal ne dotakne trdnega omejevalnega bloka, nameščenega v matrici. Ta močna zaustavitev odpravi kakršno koli kumulativno napako pri hranjenju, ki bi lahko nastala v stotinah napredovanj. Za razliko od elektronskih senzorjev, ki zaznajo nepravilno podajanje, potem ko se zgodi, fizična zaustavitev, ki jo ustvari geometrija zareze, prepreči, da bi do težave sploh prišlo.
Zareza prav tako odstrani robni material, ki bi sicer lahko oviral gladko podajanje skozi vodila. Zaloga v tuljavah pogosto prispe z rahlimi robovi ali nagibom zaradi postopka rezanja. Z rezanjem čistega referenčnega-ravnega roba v trak obvodna zareza daje matrici zanesljivo površino za indeksiranje ne glede na stanje vhodnega materiala.
Pri matricah, ki izvajajo operacije štancanja v zgodnjih fazah, se obvodni luknjač običajno sproži sočasno s prebadanjem vodilne luknje. To pomeni, da trak pridobi svoje registracijske luknje in svojo geometrijo nadzora robov z enim samim zadetkom, s čimer se vzpostavijo vse reference lokacije, preden material doseže katero koli postajo oblikovanja navzdol.
Interakcija med obvodnimi zarezami in registracijo pilotnega zatiča
Obvodne zareze in pilotni zatiči delujejo kot ekipa, vendar obravnavajo različne vidike nadzora traku. Pilotni zatiči zagotavljajo natančno lokacijo X-Y tako, da vtaknejo predhodno preluknjane luknje in potegnejo trak v točen položaj, ko se matrica zapre. Obvodne zareze medtem nastavijo mejo grobega podajanja in zagotovijo razmik osi Z- za oblikovane elemente.
Tukaj je, kako se zaporedje odvija med enim ciklom pritiska:
- Podajalnik premakne trak naprej za eno dolžino koraka. Trak se prosto giblje skozi odprto matrico, dokler se vogal obvodne zareze ne dotakne trdnega omejevalnika, kar preprečuje prekomerno dovajanje.
- Stiskalni oven začne svoj udarec navzdol. Ko se zgornja matrica spušča, pilotni zatiči vstopijo v predhodno-preluknjane luknje v traku, potegnejo material v natančen končni položaj in popravijo morebitne manjše stranske neusklajenosti.
- Snemalna plošča se dotakne površine traku in jo plosko pripne na spodnjo stran matrice. Na postajah oblikovanja lahko dvigalci držijo trak na dvignjenem položaju, da počistijo predhodno oblikovane elemente spodaj.
- Operacije štancanja, žigosanja in oblikovanja se izvajajo hkrati na vseh postajah. Na prvi postaji se v dovodni pas izrežejo nove obvodne zareze in pilotne luknje. Na spodnjih postajah se oblikujejo zavoji, risbe in vtisi.
- Oven obrne smer. Striptizerji držijo trak, medtem ko se udarci umikajo. Dvigala dvignejo trak nazaj na višino podajanja, geometrija obvodne zareze pa zagotavlja prostor, ki je potreben za oblikovane elemente za čiščenje spodnjih komponent matrice, ko se trak dvigne.
- Podajalnik se znova zaskoči, pomakne trak na naslednji položaj koraka in cikel se ponovi.
Brez obvodnih zarez, ki zagotavljajo to začetno grobo zaustavitev, bi samo vodilni zatiči nosili celotno breme popravljanja kakršne koli napake podajanja. Piloti so komponente matrice za natančno žigosanje, zasnovane za natančno lociranje, ne pa za absorbiranje sile preveč napolnjenega traku. Če se zanašate nanje kot primarne zaustavitve, pospešite obrabo zatičev in sčasoma povzročijo napačno registracijo na vseh postajah.
Preprečevanje dvigovanja traku in napačnega podajanja med napredovanjem
Dvigovanje trakov je eden najbolj vztrajnih glavobolov pri progresivnem delovanju matrice. Ko postaja za preoblikovanje upogiba material navzdol, se hoče okoliški nosilni trak kot odgovor odkloniti navzgor. Če se ta dvignjen material zatakne za komponento matrice, ko se trak premika naprej, pride do napačnega podajanja ali upogiba, ki lahko poruši orodje.
Obvodne zareze to obravnavajo na dva načina. Prvič, z odstranjevanjem materiala z roba nosilca, ki meji na oblikovalne postaje, zmanjšajo togost nosilca v tem območju. Manj tog nosilec je bolj skladen, kar pomeni, da se lahko rahlo upogne brez prenosa dvižne sile po celotni širini traku. To je skladno značela oblikovanja nosilnega trakuki uravnotežijo prožnost s strukturno celovitostjo.
Drugič, sama geometrija zareze ustvarja fizično zračnost. Ko mora oblikovan element, kot je upognjen jeziček ali vlečena skodelica, iti skozi naslednjo postajo, obvodna zareza zagotavlja, da je na robu traku odprt prostor, da ta element potuje brez stika z jeklom. To je še posebej kritično pri zasnovah matric za vtiskovanje, kjer so postaje tesno razmaknjene in oblikovane značilnosti segajo pod ali nad ravnino traku.
Razmerje med postavitvijo zareze in stabilnostjo traku je ravnotežje. Odrežite preveč materiala z nosilca in izgubili boste strukturno moč, potrebno za zanesljivo potiskanje traku skozi matrico. Premalo izrezane in oblikovane značilnosti trčijo z nadaljnjim orodjem. Da bi dosegli to ravnotežje, je treba razumeti, katere posebne geometrijske možnosti so na voljo in kdaj posamezna konfiguracija najbolje ustreza aplikaciji.
Vrste obvodnih zarez in kdaj uporabiti posamezno konfiguracijo
To ravnovesje med oddaljenostjo in trdnostjo nosilca nima-enake rešitve-za-vse. Različne geometrije delov, mere materiala in globine oblikovanja zahtevajo različne oblike zarez. Med različnimi vrstami matric za žigosanje v proizvodnji imajo progresivna orodja najširši izbor konfiguracij obvodnih zarez, ker vsaka postaja uvaja edinstvene zahteve glede odmika. Izbira prave geometrije ni kozmetična odločitev. Neposredno vpliva na stabilnost traku, obnašanje odpadkov in življenjsko dobo luknjača.
V-Konfiguracija zareze in tipične aplikacije
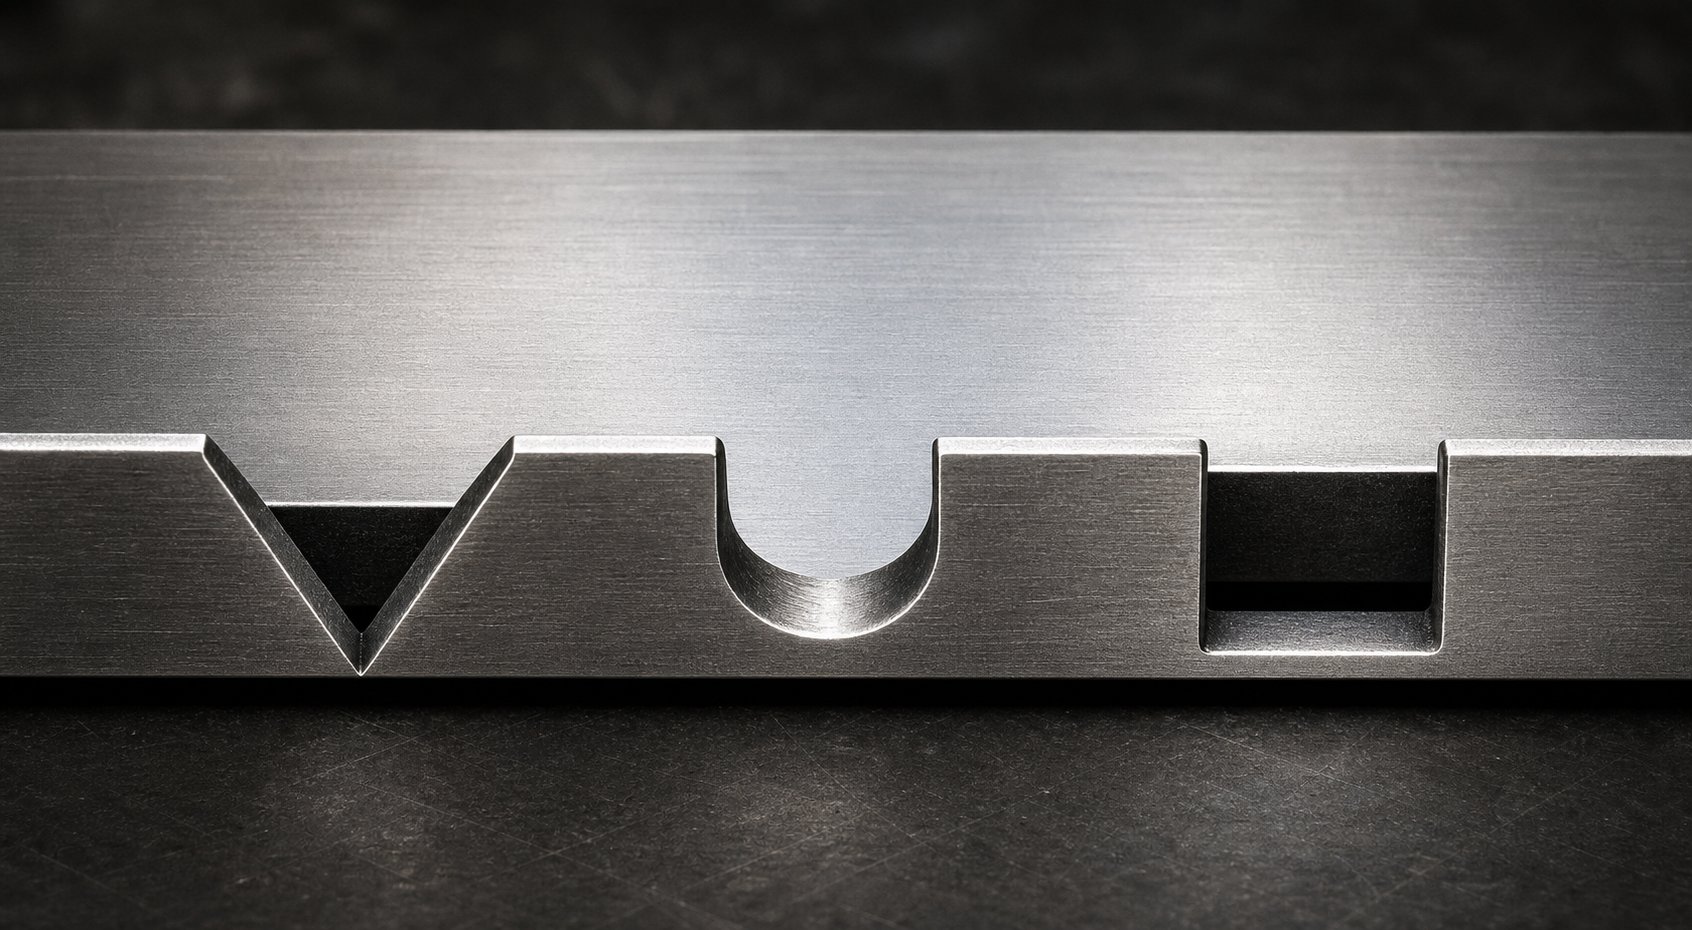
V-zareza je najpogostejša geometrija obvodne zareze pri postopkih štancanja. Ima dva kotna reza, ki se stikata na točki in ustvarjata trikoten relief na robu traku. Kot črke V se običajno giblje od 60 do 90 stopinj, čeprav nekatere aplikacije uporabljajo ožje ali širše profile, odvisno od potreb po oddaljenosti.
Zakaj je V-zareza tako priljubljena? Njegova zožena oblika naravno vodi trak proti trdnemu omejevalniku, ko se material podaja naprej. Nagnjeni robovi delujejo kot uvod-navznoter, centrirajo trak bočno in zmanjšujejo možnost, da bi zarezni vogal visel na omejevalnem bloku. Zaradi tega samo-centrirnega vedenja so V-zareze še posebej učinkovite pri visoko-hitrostnih progresivnih matricah, kjer se mora trak indeksirati hitro in čisto.
V-zareze najbolje delujejo v aplikacijah z zmernimi zahtevami glede razdalje in tanjšim trakom, običajno pod 2,0 mm. Proizvajajo kompakten polž, ki se zanesljivo izvrže, koničasta geometrija pa zmanjša obremenitev na robu nosilca v primerjavi z ostrimi pravokotnimi vogali. Vendar V-zareze nudijo omejeno širino prostora na robu traku, kar je lahko omejitev, ko oblikovane značilnosti potrebujejo širše okno, da gredo skozi.
U-zasnove zarez in pravokotnih obvodnih zarez
Ko V-zareza ne more zagotoviti dovolj široke širine, pridejo na vrsto U-zareze in pravokotne konfiguracije. Te geometrije odstranijo širši del materiala z roba nosilca in ustvarijo širše reliefno okno za oblikovane elemente, ki preidejo navzdolnje postaje.
U-zareza ima polkrožno ali zaobljeno dno, ki enakomerneje porazdeli obremenitev kot žep z ostrimi{1}}vogli. Zaradi tega je dobra izbira za obvodne zareze v aplikacijah za oblikovanje pločevine, kjer nosilni trak doživlja ponavljajoče se upogibne obremenitve med delovanjem dvigala. Polmer pri korenu zareze zmanjša možnost pokanja zaradi utrujenosti, zlasti pri materialih, ki so nagnjeni k utrjevanju.
Nasprotno pa pravokotne zareze maksimirajo prostor za dano globino zareze. Enostavno jih je strojno vstaviti v matrico in izdelati preprosto obliko polža. Kompromis-je v tem, da ostri notranji vogali ustvarjajo točke koncentracije napetosti. V trših ali tanjših materialih lahko ti vogali sprožijo razpoke po tisočih stiskalnih ciklih. Dodajanje majhnih polmerov kotov (celo 0,5 do 1,0 mm) znatno zmanjša to tveganje, ne da bi pri tem žrtvovali smiselno razdaljo.
Tako U-zarezni kot pravokotni dizajni so običajni pri progresivnih matricah s postajami za globoko preoblikovanje, velikimi reliefi ali več zavoji, ki segajo precej pod ravnino traku. Če oblikovan element potrebuje veliko prostora za potovanje, ga te širše geometrije zagotavljajo.
Pozitivna proti negativni obvodni geometriji zarez
Poleg same oblike reza se zasnova bypass zarez razdeli v dve temeljni kategoriji glede na to, kako se ravna z materialom: pozitivno in negativno. Razumevanje negativnih in pozitivnih obvodnih zarez v matricah za vtiskovanje pločevine je bistvenega pomena, ker izbira različno vpliva na trdnost nosilca, obvladovanje utorov in splošno obnašanje traku.
A negativna obvodna zarezaje tisto, kar si večina inženirjev najprej predstavlja. Material je fizično odstranjen z roba traku, kar ustvari izrez, ki zagotavlja prostor. Z odstranjenim polžem je treba ravnati prek ustreznih odzračevalnih kanalov in žlebov za odpadke. Negativne zareze so standardni pristop pri večini aplikacij za žigosanje, ker ponujajo predvidljivo, dosledno geometrijo zračnosti od prvega zadetka naprej.
A pozitivno obvodno zarezoubere drugačen pristop. Namesto da bi odstranil material, obdrži ali preusmeri material traku, da ustvari relief. Pomislite na operacijo s sulico-in-oblikovanjem, kjer je jeziček upognjen iz nosilne ravnine, namesto da bi bil v celoti odrezan. Material ostane pritrjen na trak, vendar se premakne iz območja motenj. Ta metoda ohranja večji presek-nosilca, kar izboljša togost traku in stabilnost podajanja. Popolnoma odpravi tudi polž, s čimer rešuje težave z upravljanjem odpadkov v tesnih postavitvah matrice.
Praktični pomen teh izrazov se lahko razlikuje med podjetji in oblikovalci matrice, zato je treba definicije vedno potrditi glede na določen standard za risanje matrice in postavitev traku, ki se uporablja. Spodnja tabela zajema glavne razlike:
| Vrsta geometrije | Tipičen primer uporabe | Prednosti | Omejitve |
|---|---|---|---|
| V-zareza (negativno) | Visoko{0}}hitrostne progresivne matrice z zmernimi potrebami po razmiku; tanek trak pod 2,0 mm | Samo{0}}centrirno podajanje; kompakten polž; manjša koncentracija napetosti na robu nosilca | Omejena svetla širina; ni idealno za globoko oblikovane-elemente, ki zahtevajo široka reliefna okna |
| U-zareza (negativno) | Uporaba s ponavljajočimi se upogibnimi obremenitvami; materiali, ki so nagnjeni k utrjevanju ali razpokanju zaradi utrujenosti | Zaobljena korenina enakomerno porazdeli napetost; dobra odpornost proti utrujenosti; zmerna svetla širina | Nekoliko bolj zapletena geometrija luknjača; oblika polža lahko zahteva posebno zasnovo žleba |
| Pravokoten (negativ) | Postaje za globoko oblikovanje; velike izbočine ali zavoji, ki segajo precej pod ravnino traku | največja svetla površina za določeno globino; enostaven za obdelavo; predvidljiva geometrija polža | Ostri vogali ustvarjajo napetosti; zahteva dodatne radije pri trših ali tanjših materialih |
| Pozitivno (Lance-in-Form) | Tesne postavitve matrice, kjer je upravljanje s polži problematično; aplikacije, ki zahtevajo največjo togost nosilca | Brez proizvedenega polža; vzdržuje presek nosilca-; izboljša stabilnost hranjenja | Omejena globina čiščenja; suličasti jeziček lahko moti, če ni v celoti nadzorovan; doda kompleksnost oblikovanja |
Izbira prave konfiguracije za negativne in pozitivne obvodne zareze v matricah za preoblikovanje pločevine se zmanjša na štiri spremenljivke: debelino traku, lastnosti materiala, razdaljo, ki jo zahtevajo oblikovane lastnosti, in globino oblikovanja na sosednjih postajah. Plitek kovanec ali relief morda potrebuje le ozko V-zarezo za razdaljo. Globoko-vlečena skodelica, ki napreduje skozi več postaj, verjetno zahteva -pravokoten ali U-zarezni relief, da preide brez stika.
Geometrija, ki jo izberete, vpliva tudi na to, kako se zareza sčasoma obrabi in kako se matrica obnaša pri proizvodni hitrosti. Ostrejši profili z zarezami režejo čisto, vendar se obraba osredotoča na manjša območja prebijanja. Širši profili razporedijo obremenitev, vendar odstranijo več nosilnega materiala. Ti-kompromisi so neposredno povezani s parametri zasnove in pravili postavitve, ki določajo, kje je posamezna zareza glede na pilote, geometrijo delov in razmik med postajami.
Parametri zasnove obvodne zareze in smernice za namestitev
Vsaka zgoraj obravnavana konfiguracija zarez živi ali umre glede na številke za njo. Sama oblika ne zagotavlja učinkovitosti. Preplitek AV-rez zarez še vedno omogoča trčenje oblikovanih elementov z nadaljnjim orodjem. Pravokotna zareza pregloboko zlomi nosilni trak pod obremenitvijo podajanja. Učinkovita zasnova matrice za žigosanje zahteva natančen nadzor nad štirimi kritičnimi geometrijskimi parametri in disciplinirano postavitev glede na preostalo postavitev traku.
Kritični geometrijski parametri za načrtovanje obvodnih zarez
Ko se usedete, da bi dimenzionirali obvodno zarezo v matrici za vtiskovanje kovin, so te spremenljivke, ki določajo, ali se vaš trak pravilno podaja pri proizvodni hitrosti ali vam že od prvega dne dela glavobole:
- Globina zareze- Razdalja, na kateri zareza sega navznoter od roba traku. To mora preseči največjo višino (ali globino) katerega koli oblikovanega elementa, ki mora iti skozi naslednje postaje. Običajna začetna smernica je nastavitev globine zareze na 1,5 do 2,0-kratno višino oblikovanega elementa, kar zagotavlja delovno razdaljo, ki upošteva vzmetenje materiala in rahlo neporavnanost traku med podajanjem.
- Širina zareze- Mera, izmerjena vzdolž roba traku v smeri podajanja. Širina zareze mora ustrezati celotni dolžini oblikovanega elementa, ko potuje mimo bloka zaustavitve, in dovolj roba, da se prepreči stik v najslabšem-primeru podajanja. Širina se običajno nanaša na korak postaje - zareza, ožja od 40 do 60 odstotkov razdalje koraka, morda ne bo zagotovila ustreznega prostora za elemente, ki segajo čez prehodno območje med postajami.
- Kot zareze (specifično za V-zarezo)- Vključeni kot med obema rezanima ploskvama V-zareze. Koti med 60 in 90 stopinjami nudijo najboljše ravnotežje med{-delovanjem samocentriranja in prostornino prostora. Ostrejši koti pod 60 stopinj proizvajajo bolj krhke konice zarez, ki so nagnjene k lomljenju pod napetostjo traku, medtem ko koti, večji od 90 stopinj, zmanjšajo prednost centriranja in stranski odpadni nosilni material.
- Razmik in ponavljanje- Obvodne zareze se ponavljajo na vsakem koraku vzdolž traku. Njihov razmik je natančno enak koraku matrice, kar zagotavlja, da vsako napredovanje ustvari enako referenco za zaustavitev. V nekaterih načrtih oblikovanja matrice za kovinsko vtiskovanje se na obeh robovih traku (dvo-stranski) pojavijo zareze za izboljšano bočno registracijo, zlasti pri aplikacijah s širokimi tuljavami, kjer eno-stranske zareze omogočajo, da se trak med podajanjem rahlo vrti.
Ti parametri med seboj vplivajo. Povečanje globine zareze brez razširitve odprtine zareze ustvari ozko režo, ki ujame polže in preprečuje izmet. Razširitev zareze brez prilagoditve globine lahko zagotovi bočno zračnost brez reševanja težav z navpičnimi motnjami. Učinkovito oblikovanje žigosanja jih obravnava kot sistem, ne kot neodvisne dimenzije.
Smernice za postavitev glede na pilotne luknje in razmik med postajami
Kje postavite luknjač za zarezo v postavitvi traku, je pomembno enako kot sama oblika zareze. Postavitev sledi nekaj temeljnim načelom pri matricah za vtiskovanje pločevine:
Obvodne zareze je treba izrezati čim prej, najbolje na prvi ali dveh postajah. To zagotavlja, da trak pridobi referenco nadzora robov, preden naleti na kakršne koli operacije oblikovanja v smeri toka. Zgodnje rezanje zareze tudi pomeni, da je ravnilo na voljo za največje število naslednjih postaj za indeksiranje.
Kadar koli je to mogoče, se mora luknjač sprožiti na isti postaji, kot je prebodena vodilna luknja. To vzpostavi grobo zaustavitev podajanja in fino-lokacijsko referenco v enem samem zadetku, s čimer se odpravi kakršna koli položajna napaka, ki bi se lahko kopičila, če bi te funkcije rezali na različnih postajah. V praksi večina progresivnih izdelovalcev matrice postavi zarezni luknjač poleg pilotnega luknjača v isti blok matrice.
Bočno morajo biti zareze nameščene dovolj daleč od geometrije dela, da nosilec ohrani strukturno kontinuiteto med zarezo in najbližjim praznim robom dela. Splošno pravilo pri oblikovanju kovinskega žigosanja je ohraniti minimalno širino mostu med zarezo in sosednjimi izrezi, ki je enaka vsaj 1,5-kratni debelini traku. Pade pod to in nosilec postane šibek člen, nagnjen k trganju pod napetostjo pomika.
Uravnoteženje globine zračnosti s celovitostjo nosilnega traku
Tukaj je napetost, s katero se sooča vsak oblikovalec matrice: globlje zareze zagotavljajo več prostora za oblikovane elemente, vendar tudi odstranijo več materiala z roba nosilca. Odstranite preveč in nosilec izgubi-trdnost preseka, ki je potrebna za zanesljivo potiskanje traku skozi vodila in čez dvigala.
Predstavljajte si 1,0 mm debel jekleni trak z nosilcem širine 12 mm na vsaki strani. Če vaša obvodna zareza sega 8 mm navznoter, na tem prečnem-prerezu ostane nedotaknjenih samo 4 mm nosilnega materiala. Preostali most mora prenesti vse podajalne sile, obremenitve dvigala in dinamične obremenitve visoke-hitrostne stiskalnice. Pri tanjših ali mehkejših materialih ta preostali del morda ne bo zadostoval.
Inženirski princip, ki ureja to ravnotežje, je preprost: globina zareze nikoli ne sme zavzeti več kot 60 do 70 odstotkov širine nosilca. Če ostanete v tem razponu, ohranite dovolj strukturnega materiala za ohranitev zanesljivosti podajanja, hkrati pa zagotovite smiselno razdaljo za oblikovane elemente. Če vaša oblikovana geometrija zahteva globlji relief, kot to razmerje dovoljuje, je pravilen odgovor razširitev nosilnega traku v začetni postavitvi traku, namesto da bi zarezo potisnili globlje v premajhen nosilec.
Tu se križata oblikovanje matrice za žigosanje in optimizacija postavitve traku. Kovinska matrica za vtiskovanje, ki je videti učinkovita pri porabi materiala, vendar pušča premajhno širino nosilca za pravilno globino zareze obvoda, na koncu stane več zaradi napačnega podajanja, zrušitve matrice in odpadkov. Postavitev traku mora biti zasnovana z upoštevanjem geometrije zarez že od samega začetka, ne pa naknadno vgrajena po izdelavi matrice.
Lastnosti materiala temu izračunu dodajo še eno plast. Jekla z visoko-trdnostjo prenašajo razmerja globljih zarez, ker njihova višja meja tečenja ohranja togost nosilca z manjšim-prerezom. Mehke aluminijeve ali bakrove zlitine potrebujejo bolj konzervativne omejitve globine, ker se preostali nosilec pod obremenitvijo lažje deformira. Te prilagoditve,-specifične za material, si zaslužijo lastno podrobno obravnavo, da preprečimo pretirano poenostavitev postopka načrtovanja.
Obvodne zareze v primerjavi z alternativnimi metodami nadzora trakov
Obvodne zareze niso edini način za nadzor gibanja traku v progresivni matrici. Pilotni zatiči, stranski rezalniki, navadni nosilni trakovi in sistemi,-ki temeljijo na dvigalih, igrajo vlogo pri orodju za vtiskovanje kovin. Zakaj torej izbrati enega namesto drugega? Odgovor je odvisen od zahtev za registracijo, ciljev glede odpadkov in tega, koliko kompleksnosti lahko prenese vaš proračun za orodje za žigosanje. Vsaka metoda ima svoje prednosti in razumevanje kompromisov-vam pomaga izbrati pravo kombinacijo za določeno aplikacijo.
Obvodne zareze v primerjavi s samimi pilotnimi zatiči
Pilotni zatiči so natančni delovni konji registracije trakov. Vstopijo v vnaprej-preluknjane luknje in z vsako potezo potegnejo trak v točno določen položaj X-Y. KotPeter Ulintz iz PMA ugotavlja, piloti morajo imeti le 0,0005 do 0,001 palca prostora do svojih lukenj in se morajo zaskočiti, preden kateri koli drugi udarec pride v stik z materialom. Zagotavljajo izjemno pozicijsko natančnost, pogosto znotraj nekaj tisočink palca.
Toda zanašanje samo na vodilne zatiče za krmiljenje podajanja ima pomembno pomanjkljivost. Piloti so zasnovani za natančno lokacijo, ne za absorbiranje sile preveč napolnjenega traku. Če podajalnik preseže celo za delček milimetra, pilotni zatič prevzame tisto stran udarne obremenitve-. V več tisoč ciklih stiskalnice za žigosanje, ki deluje s proizvodno hitrostjo, to ponavljajoče se stransko nalaganje upogiba vodila, podaljša vodilne luknje in poslabša registracijo na vsaki postaji.
Obvodne zareze odpravijo to težavo z zagotavljanjem grobe mehanske zaustavitve pred vključitvijo pilota. Zarezni vogal se najprej dotakne zavornega bloka in absorbira silo prekomernega podajanja z robustnim robom in ne z natančnim zatičem. Piloti se nato ukvarjajo le s finimi popravki, pri čemer delajo v okviru svoje zasnove. Ta delitev dela podaljšuje življenjsko dobo pilota in ohranja natančnost registracije veliko dlje kot piloti, ki delajo sami.
Ali to pomeni, da vsaka progresivna matrica potrebuje obvodne zareze poleg pilotov? Ni nujno. Enostavne matrice za izrezovanje ali perforiranje brez preoblikovalnih postopkov, minimalnega dviga traku in kratkih naprednih tekov lahko dobro delujejo samo s piloti. Tveganje se izračuna drugače za-velikoserijsko proizvodnjo na stroju za štancanje, kjer na tisoče gibov na uro poveča vsako najmanjšo napako.
Alternativne metode nadzora trakov in njihovi kompromisi-
Poleg kombinacije obvodne zareze in vodilnega zatiča obstaja več drugih tehnik vtiskovanja kovine za nadzor napredovanja traku:
Navadni nosilni trakovi brez zarezse popolnoma zanašajo na podajalnik in vodilne zatiče za nadzor položaja. Nosilec preprosto povezuje surovce delov in zagotavlja površino za držanje vodilnih tirnic. Ta pristop deluje za preproste dele brez oblikovanja, ki spreminjajo višino traku, vendar nudi ničelno mehansko zaščito pred preobremenitvijo. Vsak zdrs podajalnika ali časovna napaka ostane nepopravljena, dokler je ne ujame pilotni zatič (ali zrušitev kocke).
Stranski rezkarjiobrežite majhno količino materiala z enega ali obeh robov traku na prvi postaji. Sveže odrezani rob se usmeri proti zaustavitvi, da nastavite napredovanje. Stranski rezalniki služijo podobno grobo{2}}ustavitveni funkciji kot obvodne zareze, vendar ustvarjajo neprekinjen trak ostankov robov in ne diskretnih polžev. Ta pristop je običajen pri aplikacijah orodij za vtiskovanje in matric, kjer je stanje vhodnega roba tuljave nezanesljivo ali kjer je treba širino traku poravnati pred vstopom v vodila.
Sistemi,-ki temeljijo na dvigalihdvignite trak nad površino matrice med potezami, kar omogoča oblikovanim elementom, da očistijo spodnje komponente matrice med podajanjem. Dvigala rešujejo težavo z navpično zračnostjo, ki obvozijo zareze stransko. V praksi najbolj zapletene progresivne matrice uporabljajo oboje: dvigala za navpični odmik in obvodne zareze za nadzor robov in omejevanje podajanja. Dvigovalci sami ne morejo preprečiti prekomernega hranjenja ali popraviti bočne registracije.
Konfiguracije odrskega orodjarazdelite progresivno operacijo na ločene postaje na posameznih kompletih matric. Vsaka postaja namesto neprekinjenega traku prejme diskretno prazno, kar v celoti odpravi izzive pri podajanju trakov. Kompromis-je dramatično manjši pretok, višji stroški rokovanja in bolj zapleteni mehanizmi za prenos delov med stopnjami.
Vpliv na optimizacijo postavitve traku in zmanjšanje ostankov
Vsaka metoda nadzora trakov vpliva na to, koliko materiala konča kot uporabni deli v primerjavi z odpadki. Obvodne zareze odstranijo majhne diskretne polže z roba nosilca in vsakemu udarcu dodajo predvidljivo odpadno komponento. Ta odpadek je minimalen, običajno nekaj kvadratnih milimetrov na zarezo, in je vreden zanesljivosti podajanja, ki jo zagotavlja.
Stranski rezalniki ustvarijo več ostankov na gib, ker neprekinjeno obrezujejo celoten rob traku. Če so vaši stroški materiala visoki ali geometrija vašega dela že presega omejitve izkoristka materiala, lahko ta dodatna obroba robov neugodno spremeni ekonomiko. Nasprotno pa je, če ima vaša prihajajoča tuljava slabo kakovost robov, lahko ostanki stranskega rezila ne glede na to neizogibni.
Navadni nosilci brez zarez ne proizvedejo dodatnega ostanka zaradi same metode nadzora, vendar dogodki nepravilnega podajanja, ki jih povzročijo, povzročijo veliko več odpadkov v zavrnjenih delih in izpade popravila matrice. "Prihranki" zaradi odprave odpadkov z zarezami so iluzorni, če se vaša stopnja zavrnitve celo nekoliko poveča.
Spodnja tabela postavlja te kompromise-drug ob drugem za hiter pregled:
| Nadzorna metoda | Točnost registracije | Odpadni vpliv | Kompleksnost orodja | Najbolj{0}}fit aplikacija |
|---|---|---|---|---|
| Obvodne zareze + pilotni zatiči | visoko. Groba zaustavitev preprečuje prekomerno hranjenje; piloti zagotovijo natančno lokacijo X-Y znotraj 0,001 in. | Nizka. Majhni diskretni udarci na udarec; predvidljiv in obvladljiv. | Zmerno. Poleg pilotov zahteva tudi luknjanje z zarezo, zaustavitveni blok in pot za izmet polža. | Multi{0}}progresivne matrice z oblikovanjem, visoko-hitrostno proizvodnjo, ozkimi tolerancami. |
| Pilot Pins Alone | Visoka za natančno lokacijo, vendar občutljiva na kumulativno napako podajanja in preobremenitev pilota. | Nič od same metode nadzora; večje tveganje odpadkov,-povezanih z napačnim podajanjem. | Nizka. Samo standardna strojna oprema za pilotiranje. | Enostavne matrice za izrezovanje ali perforiranje brez oblikovanja; kratkotrajne-ali nizko{1}}hitrostne aplikacije. |
| Stranski rezalniki + pilotni zatiči | visoko. Sveže-odrezani rob zagotavlja čisto referenco za zaustavitev; piloti obvladajo natančno pozicioniranje. | Zmerno. Neprekinjen trak za obrezovanje robov doda stalen volumen odpadkov. | Zmerno do visoko. Orodje za stranski rezalnik ter upravljanje in odlaganje odpadnega traku. | Matrica tekalna tuljava z nezanesljivo kakovostjo robov; aplikacije, ki potrebujejo enakomerno širino traku. |
| Navaden nosilec (brez zarez) | Popolnoma odvisno od natančnosti podajalnika in zmožnosti korekcije pilota. | Nič od same metode; povečano tveganje napačnega podajanja poveča število zavrnjenih delov. | Nizka. Brez dodatnega orodja razen vodil in vodil. | Zelo preprosto ploščato rezanje brez oblikovanja; deli z nizkim- tveganjem, kjer je občasno napačno podajanje sprejemljivo. |
| Dvižni sistemi (navpični nadzor) | Obvladuje samo razdaljo osi Z-; brez stranske ali krmilne-smeri podajanja. | Noben od dvigalcev; mora biti združen z drugo metodo za nadzor krme. | Zmerno. Vzmetni ali pnevmatski dvigalci, časovno usklajevanje s sproščanjem podajalnika. | Matrice z oblikovanimi lastnostmi, ki segajo pod ravnino traku; vedno uporablja skupaj s piloti in zarezami. |
| Orodje za oder (ločene postaje) | Visoka na postajo, vendar natančnost prenosa med postajami uvaja nove spremenljivke. | Spremenljivka. Nobenega odpada prevoznika, vendar lahko prazna obdelava in prenos povzročita zavrnitve. | visoko. Več kompletov rezil, mehanizmi za prenos, ločeni gibi stiskalnice na operacijo. | Zelo zapleteni deli, ki jih ni mogoče izdelati v enem progresivnem traku; nizka-do-srednja glasnost. |
V večini proizvodnih okolij kombinacija obvodne zareze in vodilnega zatiča zagotavlja najboljše ravnotežje med natančnostjo, nadzorom ostankov in vzdržljivostjo. Stranski rezalniki so logična alternativa, ko je stanje robov problem. Dvigala dopolnjujejo in ne nadomeščajo nadzora-na osnovi zarez. In stopenjsko orodje je povsem drugačna paradigma, rezervirana za dele, katerih geometrija preprosto ne more napredovati skozi en trak.
Optimizacija postavitve traku na koncu pomeni izbiro metode nadzora, ki zmanjša skupne stroške, ne le stroške materiala. Nekaj dodatnih kvadratnih milimetrov ostankov z zarezami na zadetek je zanemarljivih v primerjavi s časom izpadov, popravilom matrice in zavrženimi kakovostmi, ki nastanejo zaradi neustreznega nadzora trakov. Resnični prihranki izhajajo iz vgradnje prave kombinacije krmilnih funkcij v orodje za vtiskovanje in matrice od začetka, namesto naknadnega opremljanja, potem ko se v proizvodnji pojavijo težave s podajanjem.
Kljub temu se vsak material ne odziva enako na te metode nadzora. Debelina traku, trdota in duktilnost temeljito spremenijo, kako se nosilec obnaša pod obremenitvami podajanja in kako robovi zarez vzajemno delujejo z materialom med rezanjem in napredovanjem.
Premisleki pri oblikovanju-posebnih obvoznih zarez
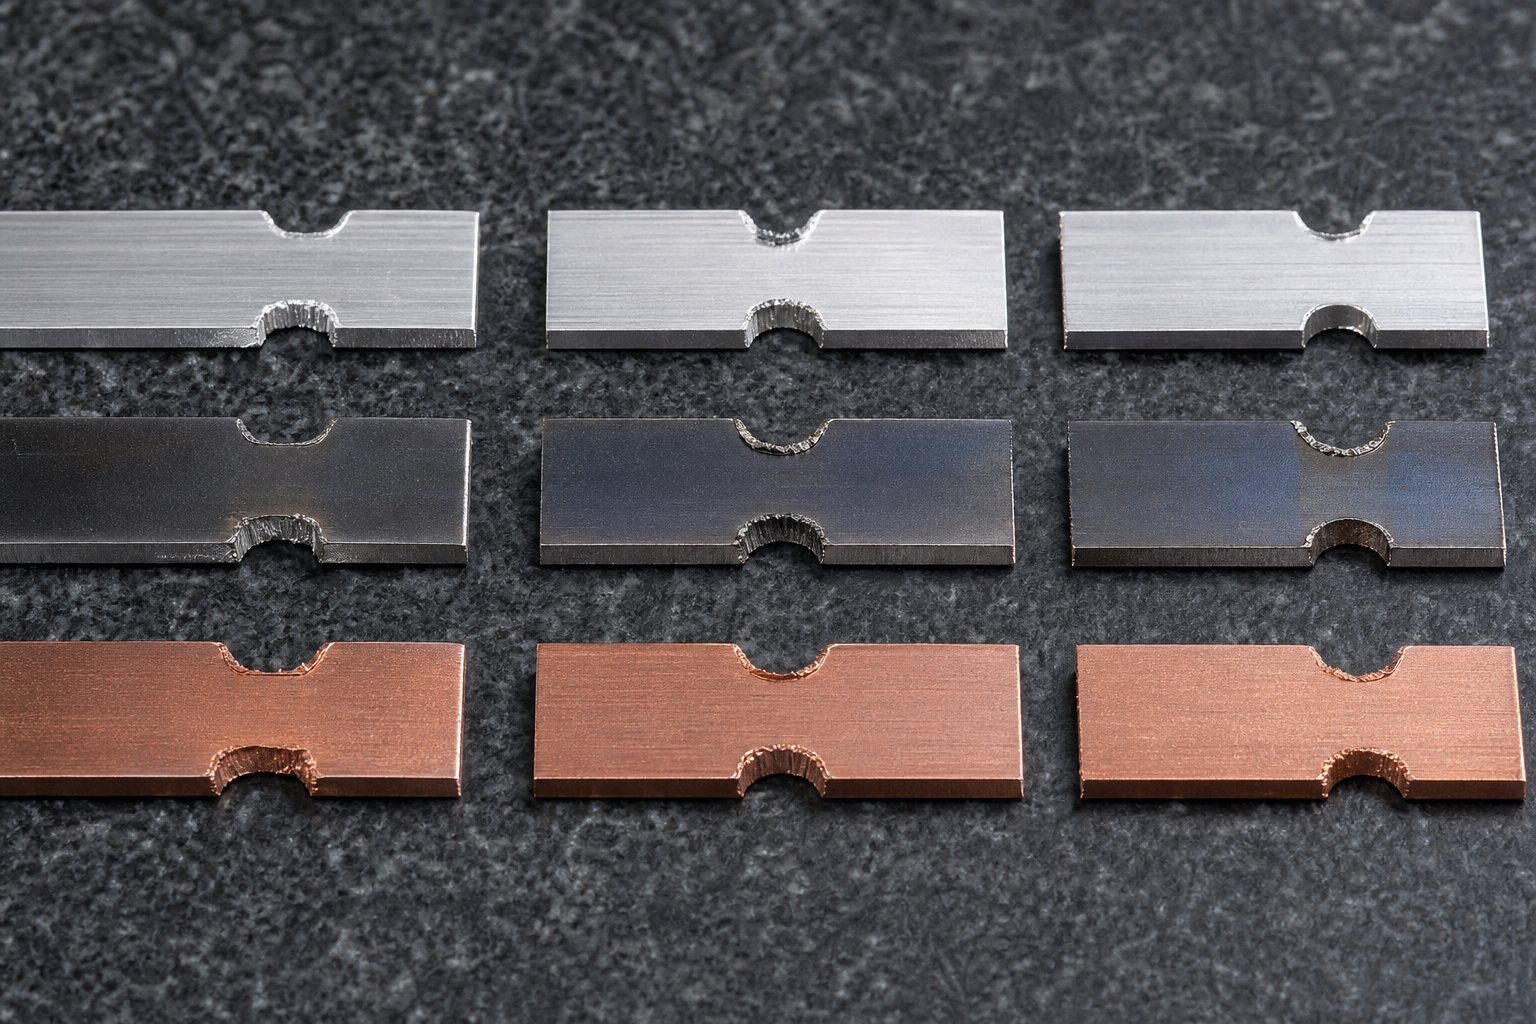
Obvodna zareza, ki se odlično obnese v 1,0 mm hladno{1}}valjanem jeklu, lahko poči nosilec, uniči udarec ali poškoduje površinsko obdelavo, ko preklopite na aluminij ali-zlitino visoke trdnosti. Lastnosti materiala ne vplivajo samo na preoblikovalne postaje. Narekujejo, kako se sama zareza obnaša med rezanjem, kako preostali nosilec prenaša obremenitve pri podajanju in kako robovi zarez zdržijo na tisoče stiskalnih ciklov. Obravnavanje zasnove zareze kot-neodvisne od materiala je ena najhitrejših poti do proizvodnih težav pri štancanju pločevine.
Kako debelina traku vpliva na globino in širino zareze
Debelina traku je edina najbolj neposredna spremenljivka, ki vpliva na geometrijo obvodnih zarez. Debelejši material zahteva globlje zareze za čiščenje oblikovanih elementov, ki naravno štrlijo dlje pod ali nad ravnino traku. 0,5-milimetrski upogib v 0,4-milimetrski zalogi ustvari skromno višino elementa. Isti kot upogiba pri 2,0 mm zalogi ustvari štiri- do petkrat višjo oblikovano štrlino, ki zahteva sorazmerno globlji relief.
Debelina določa tudi, koliko trdnosti nosilca ostane po izrezu zareze. 10 mm globoka zareza v nosilcu širine 15 mm pusti 5 mm mostičnega materiala. V tankem materialu (pod 0,8 mm) ima ta most zelo malo-površine preseka in se lahko upogne ali strga pod napetostjo dovajanja. V debelejših žigosanih jeklenih trakovih nad 2,0 mm isti 5 mm mostiček ohrani dovolj modula preseka, da udobno prenaša proizvodne obremenitve.
Podobno se obnaša širina. Debelejši trakovi potrebujejo širše zarezne odprtine, ker oblikovane značilnosti zasedajo več linearnega prostora vzdolž smeri podajanja. Polž, izdelan iz širše, globlje zareze v debelem materialu, je tudi težji in težje izvržen. Načrtovalci matrice, ki delajo z jeklenimi matricami za vtiskovanje za-zaloge težkih meril, pogosto dodajo vakuum ali pozitiven zračni udar, da zagotovijo, da polži očistijo matrico, namesto da se zlagajo v luknjo za polže.
Učinki trdote materiala in duktilnosti na geometrijo zarez
Trdota in duktilnost nadzirata dogajanje na robovih in vogalih zarez po rezanju. Mehki, duktilni materiali, kot sta baker in žarjeni aluminij, se plastično deformirajo okoli zareze brez razpok. Trdi materiali z nizko-duktilnostjo koncentrirajo napetost na ostrih vogalih in lahko sprožijo mikro-razpoke, ki se širijo pod cikličnimi dovajalnimi obremenitvami.
Evo, kako se različne kategorije materialov odzivajo na geometrijo obvodnih zarez:
- Nizko{0}}ogljično jeklo (CRS, 1008/1010)- Dobro prenaša ostre V-zareze in pravokotne geometrije. Dobra duktilnost omogoča prerazporeditev napetosti na vogalih. Zmerna vzmetnost pomeni, da oblikovane značilnosti predvidljivo ohranijo svojo obliko, zato so izračuni razmika zarez enostavni. To je osnovni material za večino modelov matric za vtiskovanje jeklene pločevine.
- Visoko{0}}trdno jeklo (HSLA, DP, AHSS)- Večja trdota pomeni, da se luknjač obrablja hitreje in da se rezalne sile povečajo. Zaradi zmanjšane duktilnosti so ostri notranji koti nevarni. Pravokotne zareze v teh materialih potrebujejo vogalne polmere vsaj 1,0 do 1,5-kratne debeline traku, da preprečijo pokanje zaradi utrujenosti na robu nosilca. Vzmetnost je znatno večja, zato lahko oblikovane značilnosti štrlijo dlje od nominalne vrednosti, kar zahteva dodatno globino zračnosti v zarezi.
- Aluminijeve zlitine (3003, 5052, 6061)- Mehke narave se zlahka oblikujejo in režejo, vendar se nagibajo k žolču ob udarcih iz orodnega jekla. Postopek žigosanja aluminija zahteva polirane površine luknjačev ali prevlečeno orodje (TiN, DLC), da se prepreči nabiranje materiala na robovih luknjačev. Aluminij tudi -otrdi na odrezanih robovih, zaradi česar lahko nosilec postane krhek v območju zarez po ponavljajočih se ciklih obremenitve. U-profili z zarezami z velikimi radiji zmanjšajo to tveganje. Zlitine, kot je 6061-T6, so trše, a manj duktilne in se obnašajo bolj kot jeklo visoke trdnosti v smislu občutljivosti na razpoke v vogalih zarez.
- Zlitine bakra in medenine- Odlična duktilnost, vendar nagnjena k utrjevanju pri visoko-cikličnih aplikacijah. Obvodne zareze v bakrenem traku se običajno dobro obnesejo s katero koli geometrijo, čeprav mehkoba materiala pomeni, da je nastajanje robov na robu zarez bolj izrazito. Manjše razdalje med luknjačem-do-matrico (približno 5 do 7 odstotkov debeline na stran) pomagajo nadzirati višino rezila.
- Nerjaveče jeklo (serije 300 in 400)- Avstenitni razredi (304, 316) delujejo-agresivno med rezanjem. Rob zareze postane znatno trši od osnovnega materiala, kar lahko privede do pokanja, če se nosilec večkrat upogne čez dvigala. Feritni in martenzitni razredi so manj nagnjeni k obdelovalnemu utrjevanju, vendar imajo manjšo duktilnost, zaradi česar so občutljivi na koncentracijo napetosti v ostrih kotih zarez.
Posebno pozornost si zasluži vzmetenje materiala. V postopku vtiskovanja aluminija in jekla z visoko{1}}trdnostjo vzmetenje pomeni, da oblikovane lastnosti ne ostanejo natanko tam, kjer jih je udarec postavil. Upogib, ki naj bi štrlel 3 mm pod ravnino traku, se lahko odmakne nazaj na 2,5 mm ali potisne navzven na 3,3 mm, odvisno od meje tečenja materiala. Globina zareze mora upoštevati to-najslabšo projekcijo, ne le nazivno oblikovano dimenzijo.
Otrdelost na robovih zarez je bolj subtilna težava, ki se pojavi čez čas in ne takoj. Vsak rahlo hladen pritisk-obdela odrezani rob zareze. Pri materialih, kot so nerjavno jeklo in nekatere aluminijeve zlitine, to kumulativno utrjevanje sčasoma naredi robove krhke. Ko se nosilni trak upogne čez dvižno tirnico na tem utrjenem območju, nastanejo mikro-razpoke in rastejo, dokler se nosilec ne zlomi sredi-teka. Izbira U-zarezanih ali pravokotnih profilov z velikim polmerom porazdeli upogibno napetost na širše območje in zakasni ta način odpovedi.
Posebni vidiki za prevlečene in -materiale visoke trdnosti
Vtisnjena pločevina vedno pogosteje prihaja s pred-nanesenimi premazi: pocinkane plasti cinka, pred-barvane površine ali organski filmi, naneseni pred vtiskovanjem. Ti premazi dodajajo omejitev, ki je gola kovina ne. Škarje za zarezo prerežejo premaz na odrezanem robu in razkrijejo navadno kovino. Še pomembneje, ko se trak podaja skozi matrico, lahko neobdelani robovi zarez strgajo ob vodilne tirnice in omejevalne bloke, pri čemer nastanejo ostanki premaza, ki onesnažijo matrico.
Pri pocinkanih in pocinkanih jeklih, ki so pogosta v avtomobilski industriji, je znana težava luščenje cinka na robovih zarez. Cinkova plast je v primerjavi s podlago krhka in rada poči in se odlušči od odrezanega roba. Ti cinkovi delci migrirajo v oblikovalne postaje in povzročajo površinske napake na končnih delih. Strategije za obvladovanje tega vključujejo:
- Uporaba nekoliko večjih razdalj med luknjanjem-do-rezila (8 do 12 odstotkov na stran) za čistejše striženje z manj lomljenja prevleke.
- Dodajanje odpihovalnih-postaj za luknjač z zarezami, da očistite ohlapne delce premaza, preden dosežejo območja oblikovanja.
- Izbira geometrije zareze, ki zmanjša skupni striženi obseg. Ena sama široka zareza ustvari manj rezanega roba kot dve ozki zarezi, ki zagotavljata enako prostornino.
Pre-barvani ali laminirani trakovi predstavljajo drugo skrb. Sam rob zareze ni problem. Namesto tega lahko kakršna koli zareza ali dvignjen material na odrezanem robu opraska barvano površino sosednjih ovojev traku na tuljavi ali poškoduje premaz med stikom dvigala. Rezanje brez zarez -v te materiale zahteva vrhunsko kontrolo razmika-do-rezila in pogosto vzdrževanje luknjača, da ostanejo rezalni robovi ostri.
Visoko{0}}trdni materiali z natezno trdnostjo nad 980 MPa potisnejo orodje za izbijanje do meja. Rezalna sila na enoto dolžine oboda zareze narašča približno sorazmerno z natezno trdnostjo materiala. Izbijač z zarezami, ki zdrži 500.000 udarcev v mehkem jeklu, bo morda treba ponovno brusiti po 150.000 udarcih v dvo-faznem jeklu 980. Oblikovalci matrice kompenzirajo z uporabo vrhunskih orodnih jekel (stopnje praškaste metalurgije, kot je CPM-10V ali karbidne ploščice) za izrezovanje zarez v teh aplikacijah in s poenostavitvijo geometrije zarez za zmanjšanje celotnega rezalnega oboda in koncentriranih napetostnih točk.
Ti-specifični dejavniki materiala ne obstajajo ločeno. Vzajemno vplivajo na hitrost proizvodnje, izbiro mazanja in urnike vzdrževanja, da določijo-resnično visoko zmogljivost. Ko obvodna zareza začne povzročati težave na tleh stiskalnice, glavni vzrok pogosto izvira iz enega od teh materialnih medsebojnih vplivov in ne temeljne napake v zasnovi.
Odpravljanje težav obvodnih zarez v proizvodnji
Ko se obvodna zareza na tla stiskalnice začne slabo obnašati, operaterji pogosto opazijo simptom veliko preden odkrijejo vzrok. Na končnih delih se pojavijo brazde. Polži se vrnejo nazaj v kocko. Trak se napačno registrira, čeprav je geometrija zareze na papirju videti v redu. Te napake se redko zgodijo same po sebi. Kot potrjujejo raziskave o odpravljanju težav s progresivnimi matricami, so rast robov, vlečenje polžev in nestabilnost podajanja pogosto simptomi istega osnovnega napredovanja obrabe in ne ločenih napak. Razumevanje temeljnega vzroka za vsakim simptomom je tisto, kar loči hitro rešitev od ponavljajočega se glavobola pri katerem koli postopku natančnega žigosanja.
Pogosti načini napak obvodne zareze in glavni vzroki
Predstavljajte si, da vaš komplet matric za žigosanje deluje s polno hitrostjo in na peti postaji nenadoma ustvari napačno nameščene luknje. Vaš prvi instinkt bi lahko bil, da preverite krmilne zatiče ali krmiljenje podajalnika. Če pa se luknjač obvodne zareze neenakomerno obrabi, se je referenca zaustavitve, ki jo ustvari, premaknila. Trak se še vedno dotika zaustavitvenega bloka, vendar kontaktna točka ni več kvadratna, kar omogoča, da se trak rahlo nagne, preden se piloti vključijo. Ta majhna kotna napaka se pomnoži na vsaki spodnji postaji.
To je eden manj očitnih načinov okvare. Drugi so bolj vidni, a enako škodljivi. Tu so glavni simptomi, s katerimi se srečujejo operaterji, in temeljni vzroki za vsakega:
Napačna registracija traku kljub prisotnosti zareze.Zareza obstaja in se dotika omejevalnika, vendar deli še vedno kažejo položajni zamik. Glavni vzroki vključujejo obrabljene ali zlomljene robove zareze, ki ustvarjajo nedosledno geometrijo zareze, zavorni blok z obrabljeno kontaktno površino ali kopičenje ostankov polžev na omejevalni površini. V vsakem primeru se je referenčna geometrija poslabšala, čeprav je sistem videti funkcionalen. Korektivni ukrep je, da pod povečavo pregledate rob zareze, izmerite obrabo kontaktne ploskve zavornega bloka in očistite morebitne nakopičene smeti iz žepa za zadrževanje.
Prezgodnja obraba luknjača.Luknjač otopli ali se odkruši hitreje, kot je pričakovano za material in prostornino. To pogosto izhaja iz nezadostne oddaljenosti od udarca-do-matrice, kar poveča strižno silo in ustvarja toploto na rezalnem robu. Uporaba -materialov z visoko trdnostjo brez nadgradnje na prvovrstno jeklo za žigosanje (stopnje praškaste metalurgije, kot sta CPM-10V ali M4) pospeši ta problem. Korektivni ukrepi vključujejo preverjanje razmika na stran glede na debelino materiala, nadgradnjo materiala za luknjanje za zahtevne aplikacije in nanašanje prevlek TiN ali TiAlN za zmanjšanje trenja.
Zlom nosilnega traku na mestih zarez.Trak se med dovajanjem zlomi na območju zareze, kar ustavi proizvodnjo. Ta napaka kaže bodisi na preveliko globino zareze, ki porabi preveč širine nosilca, delovno utrjevanje na robu zareze zaradi ponavljajočega upogibanja čez dvigala ali ostre notranje vogale, ki delujejo kot dvigovalci napetosti v nizko-duktilnih materialih. Popravek vključuje pregled globine zareze glede na širino nosilca (ostane pod 60 do 70 odstotkov), dodajanje polmerov vogalov ali preklop na U-profil zareze, ki bolj enakomerno porazdeli napetost.
Puljenje polžev in nastanek zarez na robovih zarez
Vlečenje žlebov in nastajanje robov ob zarezah pri žigosanju sta dve najpogostejši vsakodnevni-{1}}težavi, s katerimi se soočajo operaterji pri orodju za zareze. Sta tesno povezana, ker oba izhajata iz tega, kako luknjač med rezanjem in odvzemom vpliva na material.
Vleka polža se zgodi, ko se odrezani polž med premikanjem navzgor oprime čela luknjača in se vrne nazaj v votlino matrice. Pri naslednjem zamahu se lahko ta polž zagozdi med udarcem in trakom, kar povzroči dvojni-zadetek ali smrtno škodo. Osnovna mehanika vključuje vakuumski tlak med luknjačem in žlebom v kombinaciji s površinsko hrapavostjo ali oljnim filmom na luknjaču, ki poveča oprijem. Obrabljeni luknjači z rahlo konkavnimi ploskvami poslabšajo učinek vakuuma. Korektivne strategije vključujejo dodajanje vakuumskega razbremenilnega utora na ploskev luknjača, namestitev vzmetno-obremenjenih ejektorjev za polže, preverjanje, ali odprtina matrice omogoča, da polži prosto padajo, in zagotavljanje, da sistemi za pihanje zraka delujejo in so pravilno nastavljeni.
Nastajanje zarez na robovih zareze se razvije, ko luknjač topi. Oster udarec povzroči čiste strige z minimalnim prevračanjem. Ko se rob obrabi, se material strga, namesto da bi se čisto strgal, zaradi česar na robu traku ostane dvignjen rob. Ta rob se nato vleče proti vodilnim tirnicam in omejevalnim blokom, s čimer poveča upor pri podajanju in pospeši obrabo drugih komponent orodja za vtiskovanje kovin in matrice. Therazmerje med zračnostjo in življenjsko dobo orodjaje tu ključnega pomena: namerno zasnovane razdalje med luknjačem in matrico zmanjšajo sile odstranjevanja, hkrati pa podaljšajo življenjsko dobo orodja in izboljšajo kakovost robov.
Ključni korektivni ukrepi za nadzor bruhov so ohranjanje ostrine luknjača z načrtovanim ponovnim brušenjem, preverjanje, da se razdalja med luknjačem-do-matrice ni spremenila zaradi obrabe ali neusklajenosti, in potrditev, da je kakovost jekla za štancanje primerna za obseg proizvodnje in trdoto materiala.
Vzorci obrabe zarez in intervali vzdrževanja
Izbijači obvodnih zarez se obrabijo v predvidljivih vzorcih, ki vam, ko jih prepoznate, natančno povedo, kaj gre narobe v matrici. Zaokroževanje robov je najpogostejši vzorec: oster rezalni rob postopoma razvije radij, ki poveča višino rezila in rezalno silo. Krušenje vogalov se pojavi pri trših materialih, kjer udarne obremenitve presegajo žilavost materiala udarca. Obraba obraza (konkavna vdolbina na konici udarca) se razvije zaradi ponavljajočega se stika s polžem in neposredno prispeva k vlečenju polža.
Kako pogosto bi morali ostriti? Univerzalnega odgovora ni. Kot ugotavlja Wilson Tool International, je vzdrževanje orodja tako edinstveno kot aplikacija sama, saj starost, vrsta materiala, hitrost in mazanje vplivajo na urnik. Čakanje, da se pojavijo vidne robove, pomeni, da je obraba že preveč napredovala. Najzanesljivejši pristop za operacije natančnega štancanja je vzpostavitev intervalov ostrenja na podlagi števila gibov in ne samo vizualnega pregleda.
Praktični začetni okvir:
- Mehko jeklo pod 1,0 mm: na vsakih 200.000 do 300.000 gibov ponovno nabrusite luknjače
- Nerjavno jeklo ali HSLA: ponovno brusite vsakih 80.000 do 150.000 gibov
- Aluminij (nagnjenost k luščenju): vsakih 100.000 udarcev preglejte, ali se material nabira; po potrebi ponovno zmeljite
- Prevlečeni materiali (galvanizirani, pre-barvani): vsakih 150.000 gibov preglejte, ali se na ploskvah luknjačev nabirajo ostanki premaza
Ti intervali so izhodišča. Vaše dejanske številke so odvisne od hitrosti stiskanja, učinkovitosti mazanja in posebnega jekla za štancanje, uporabljenega za luknjač. Sledenje višini rezila s preprostim žepnim merilnikom v rednih intervalih vam omogoča izbiro optimalnega cikla brušenja za vašo posebno uporabo.
Spodnja tabela organizira najpogostejše težave z zarezami obvoda v hitro-referenčno matriko za operaterje stiskalnic in vzdrževalno osebje:
| Simptom | Verjeten temeljni vzrok | Korektivni ukrep |
|---|---|---|
| Prekomerni robovi na robovih zarez | Dolg udarni rob; nezadostna oddaljenost od udarca-za-matriko; neusklajenost udarca | Regrin udarec; preverite in popravite dovoljenje; preverite poravnavo luknjača v držalu |
| Vlečenje polža (polž se dvigne z udarcem) | Vakuum med udarcem in polžem; obrabljen konkavni udarni obraz; neustrezen izmet polžev | Dodajte utor za vakuumsko razbremenitev; ponovno brušenje ploske luknjače; namestite vzmetne ejektorje ali pihanje zraka |
| Napačna registracija trakov na spodnjih postajah | Obrabljen luknjač z zarezami, ki ustvarja nedosledno geometrijo; zaustavite obrabo obraza; ostanki na zaporni površini | Preglejte in ponovno nabrusite luknjač; preplastite ali zamenjajte zavorni blok; čisti žep za zapiranje |
| Prezgodnji zlom luknjača | Nezadostna razdalja; material za luknjanje je preveč krhek za nanašanje; pretirano nihanje debeline traku | Povečajte očistek; nadgradnja na trše jeklo ali karbid; preverite specifikacije dohodne tuljave |
| Zlom nosilnega traku na območju zareze | Globina zareze presega varno razmerje širine nosilca; ostri vogali v nizko{0}}duktilnem materialu; utrjevanje zaradi ponavljajočega se upogibanja dvigala | Zmanjšajte globino zareze ali razširite nosilec; dodajte radije kotov; preklopite na profil U-notch |
| Zlaganje zareze v odprtino matrice | Luknja za polže je premajhna ali neporavnana; motnje polžev zaradi geometrije sosednje postaje; brez pozitivnega mehanizma za izmet | Povečajte in poravnajte luknjo za polže; preverite, ali je pot polžev neovirana; dodajte zračni izpih ali gravitacijski žleb |
| Neskladna globina zareze (variira od zadetka do zadetka) | Zrahljanje držala udarca; poravnava blokov; pritisnite zapri višinski premik | Re-držalo navora; preverite namestitev bloka matrice; preverite in ponastavite višino zapiranja |
Za trgovine z veliko{0}}serijsko proizvodnjo,YICHENove rešitve za žigosanje po meriobravnava številne od teh načinov odpovedi v fazi načrtovanja z določitvijo optimiziranih materialov za luknjače, vrednosti zračnosti in poti izmeta umetkov, prilagojenih aplikaciji. Proaktivne oblikovalske odločitve odpravljajo ponavljajoče se težave pri vzdrževanju, ki operaterju med proizvodnimi serijami vzamejo čas.
Zgodnje prepoznavanje teh vzorcev okvar in ukrepanje v skladu z njimi ohranja produktivnost vaše matrice za vtiskovanje. Toda večje vprašanje ostaja: ali vsaka progresivna matrica dejansko potrebuje obvodne zareze ali obstajajo situacije, ko jih je mogoče varno izpustiti? Ta odločitev je odvisna od kompleksnosti dela, tehnologije stiskanja in posebnih zahtev glede krmiljenja trakov za vašo aplikacijo.
Kdaj uporabiti obvodne zareze in sodelovanje s strokovnjaki za oblikovanje matrice
Vsaka progresivna matrica ne zahteva obvodnih zarez. Ploščata rezalna matrica, ki izvaja enostavne obodne reze pri skromni hitrosti, se sooča s popolnoma drugačnimi izzivi nadzora trakov kot 20-stopenjska avtomobilska matrica za žigosanje z globokimi vleki, več upogibi in ozkimi tolerancami na vtisnjenih kovinskih delih. Odločitev o vključitvi ali izpustitvi obvodnih zarez bi morala slediti jasni inženirski utemeljitvi in ne navadi ali predpostavki.
Okvir za odločanje o tem, kdaj so potrebne obvodne zareze
Zamislite si potrebo po obvodni zarezi kot spekter, ki ga poganjajo štirje dejavniki: kompleksnost dela, globina oblikovanja, hitrost proizvodnje in stanje vhodnega materiala. Ko se več dejavnikov usmeri proti visokemu koncu tega spektra, postanejo obvodne zareze bistvene. Ko so vsi dejavniki na spodnjem koncu, jih lahko varno izpustite.
Scenariji, kjer so običajno potrebne obvodne zareze:
- Več{0}}postopne progresivne matrice z operacijami oblikovanja- Kakršna koli matrica, ki upogiba, vleče ali vtisne material na vmesnih postajah, ustvari značilnosti, ki morajo med podajanjem očistiti nadaljnja orodja. Obvodne zareze zagotavljajo stransko razbremenitev, ki jo morajo te funkcije prehoditi brez motenj.
- Visoka-hitrost proizvodnje nad 150 gibov na minuto- Pri hitrosti se celo majhne nedoslednosti pri hranjenju hitro povečajo. Mehanska zapora, ki jo zagotavlja obvodna zareza, preprečuje kumulativno napako podajanja, ki je piloti sami ne morejo absorbirati brez pospešene obrabe.
- Široka zaloga v zvitku ali material težke debeline- Širši in debelejši trakovi imajo večji zagon med podajanjem in jih je težje natančno ustaviti. Zaradi vztrajnosti težkega tračnega materiala je verjetnost prekomernega dovajanja večja, en sam dogodek prekomernega dovajanja debelega materiala pa udari z dovolj sile, da poškoduje komponente matrice.
- Tuljava z znanimi težavami z nagibom robov- Material iz določenih virov rezanja prihaja z izrazito valovitostjo robov. Kot ugotavlja Art Hedrick, obvodne zareze režejo raven referenčni rob, ki odstrani močan pregib in omogoča nemoteno podajanje ne glede na stanje vhodne tuljave.
- Matrice, kjer se raven usposobljenosti operaterja razlikuje- V trgovinah s pogostimi menjavami osebja za nastavitev mehanska zaščita pred preobremenitvijo obvodne zareze zagotavlja varnostno mrežo, ki je nobena elektronska zaščita ne more nadomestiti, če so senzorji med namestitvijo zaobideni ali nepravilno konfigurirani.
Scenariji, kjer je mogoče varno izpustiti obvodne zareze:
- Enostavne ploščate rezalne ali luknjalne matrice brez oblikovanja- Če vsaka postaja izvaja samo-postopke rezanja po debelini in nobena funkcija ne sega nad ali pod ravnino traku, ni ničesar za počistiti in je tveganje za dvig traku minimalno.
- Kratko{0}}prototipno ali malo{1}}orodje- Ko skupni obseg proizvodnje ostane pod 50.000 deli in hitrost ni kritična, je izpostavljenost tveganju zaradi občasnega napačnega podajanja dovolj nizka, da jo lahko obvladujete s pilotnimi zatiči in skrbno nastavitvijo.
- Ozki, tanki trakovi z zanesljivo kakovostjo robov- Tanki, ozki trakovi imajo nizko podajalno vztrajnost in minimalen pregib. Podajalnik jih lahko natančno nadzoruje, piloti pa lahko popravijo vsako manjšo napako brez preobremenitve.
Vključite obvodne zareze, ko ima vaša matrica operacije oblikovanja, deluje nad 150 SPM, uporablja širok ali težak trak ali je odvisno od operaterjev z različnimi stopnjami izkušenj. Izpustite jih le, če so deli ravno-prazni, količine majhne in je kakovost vhodnega materiala dosledno nadzorovana.
Kako tehnologija servo{0}}prese vpliva na zahteve glede obvodnih zarez
Sodobne servo{0}}stiskalnice so preoblikovale pogovor o krmiljenju trakov. Za razliko od običajnih mehanskih stiskalnic, ki so zaklenjene v fiksni cikel gonilke, servo stiskalnice ponujajo programljive profile gibanja batov. Lahko upočasnijo ram med podajalnimi okni, kar daje podajalniku več časa za natančno premikanje traku. To postavlja pošteno vprašanje: ali servo tehnologija odpravlja potrebo po obvodnih zarezah?
Kratek odgovor je ne, vendar spremeni računico.
Servo stiskalnice zmanjšajo tveganje napačnega podajanja na posebne načine. Njihovi spremenljivi-profili hitrosti omogočajo širša podajalna okna na kritičnih točkah v ciklu giba, kar CNC podajalnikom daje več časa za natančno pospeševanje in upočasnjevanje traku. KotMetalForming Magazine poroča, servo stiskalnice zahtevajo dinamične podajalnike z visokimi stopnjami pospeševanja in zaviranja, sistem podajanja pa mora izmenjevati natančne časovne signale s stiskalnico, da zagotovi pravilno zaporedje sproščanja krmilnika. Ta stopnja koordinacije izboljša natančnost podajanja, ki presega tisto, kar dosegajo običajne mehanske stiskalnice.
Vendar pa servo tehnologija ne obravnava številnih težav, ki jih mehansko rešijo obvodne zareze:
- Nagnjenost robovše vedno obstaja v vhodni tuljavi ne glede na vrsto stiskalnice. Noben servo nadzor ne poravna valovitega roba traku.
- Prvi{0}}zadetek registracijemed nastavitvijo še vedno zahteva trdno referenco zaustavitve. Elektronska sinhronizacija ne pomaga operaterju pravilno locirati sprednji rob traku, ko napelje novo tuljavo.
- Oblikovana funkcija očistekostaja problem fizikalne geometrije. Servo stiskalnica ne pomanjša upognjenega jezička ali premakne matrice s poti traku.
- Zaščita matrice med namestitvijo- Večina progresivnih poškodb matrice se pojavi pri prvih 10 zadetkih med nastavitvijo matrice, pogosto zato, ker zaščita matrice še ni priključena ali je preglasena. Mehanska zaustavitev deluje ne glede na to, ali je elektronika aktivna.
Praktični učinek servo tehnologije na odločitve o zarezi obvoda je skromen. Globino zareze lahko nekoliko zmanjšate, ker izboljšana natančnost podajanja zmanjša verjetnost ekstremnega prekomernega hranjenja. Izberete lahko pozitivno sulico-in-oblikujete zarezo nad polžem,-kar povzroči negativno zarezo, ker počasnejše hitrosti približevanja zmanjšajo udarne sile na zavorne bloke. Toda popolna odprava zarez na zapleteni industrijski matrici za vtiskovanje kovin ostaja tvegana tudi s servo krmiljenjem. Mehanska varnostna kopija, ki jo zagotavljajo, ne stane skoraj nič v primerjavi z zaščito, ki jo nudijo.
Sodelovanje s strokovnjaki za oblikovanje matrice za optimalno kontrolo trakov
Zasnova obvodnih zarez je na presečišču optimizacije postavitve traku, obnašanja materiala, načrtovanja zaporedja oblikovanja in zahtev glede hitrosti proizvodnje. Hkratno pravilno določanje vseh teh dejavnikov ni nekaj, -česar običajno obravnava operater CAD za splošne namene. Zahteva izkušnje pri oblikovanju matrice, zlasti pri progresivnem orodju za komponente za vtiskovanje kovin.
Ko najamete strokovnjaka za matrice za avtomobilsko žigosanje ali druga visoko{0}}kompleksna progresivna orodja, se mora pogovor o obvozni zarezi zgoditi zgodaj v procesu načrtovanja, ne potem, ko je postavitev traku zaklenjena. Geometrija zareze vpliva na širino nosilca, kar vpliva na porabo materiala, kar vpliva na stroške dela. Čakanje na obravnavanje zarez, dokler se zaporedje oblikovanja ne dokonča, pogosto zahteva kompromise: ali je nosilec preozek za ustrezno globino zareze ali pa je položaj zareze v nasprotju z bližnjimi vodilnimi luknjami.
Izkušeni oblikovalci matric ocenijo zahteve za obvodne zareze kot del začetne študije postavitve traku. Upoštevajo oblikovane višine elementov na vsaki postaji, vzmetne značilnosti materiala, ciljno proizvodno hitrost in posebne zmogljivosti stiskalnice in podajalnika v naročnikovem obratu. Ta holistični pristop proizvaja matrice za vtiskovanje kovin, pri katerih vse krmilne funkcije delujejo skupaj, namesto da bi se borile za prostor.
Za inženirje orodij, ki iščejo rešitve za štancanje po meri, ki vključujejo ustrezno zasnovo obvodnih zarez, optimizacijo postavitve traku in premisleke o pretoku materiala,YICHEN's Stamping Die rešitvezagotoviti praktičen vir. Njihov pristop obravnava strukturo matrice, specifikacijo komponent, oblikovanje lukenj in optimizacijo zračnosti kot integriran sistem in ne kot izolirane odločitve. Ko pregledujete pregled katerega koli podjetja za kovinske matrice za vtiskovanje, poiščite to vrsto integrirane metodologije oblikovanja. Označuje dobavitelja, ki razume, da je zmogljivost obvodne zareze odvisna od vsega okoli njega v matrici, ne le od geometrije zareze v izolaciji.
Ne glede na to, ali gradite novo progresivno matrico iz nič ali odpravljate težave s podajanjem v obstoječem orodju, načela ostajajo enaka. Določite svoje zahteve za nadzor trakov na podlagi dejanskih proizvodnih pogojev. Izberite geometrijo zarez in postavitev, ki ustreza tem zahtevam, ne da bi pri tem ogrozili celovitost nosilca. In preverite, ali celoten nadzorni sistem, od zareznih zatičev do pilotnih zatičev do dvigal, deluje kot usklajena enota pri vaši ciljni hitrosti in glasnosti. Ta discipliniran pristop je tisto, kar ločuje zanesljive matrice za vtiskovanje kovin od orodij, ki se borijo z vami v vsaki proizvodni seriji.
Pogosta vprašanja o obvodnih zarezah v matricah za žigosanje
1. Kakšen je namen obvodnih zarez v kalupih za progresivno žigosanje?
Obvodne zareze so izdelani reliefni zarezi v nosilnem traku matric za progresivno žigosanje. Služijo trem primarnim funkcijam: preprečujejo prekomerno dovajanje traku z ustvarjanjem mehanske referenčne omejitve, zagotavljajo prostor, tako da lahko oblikovani deli brez motenj preidejo skozi naslednje postaje matrice, in odstranjujejo nagnjenost robov iz tuljave, da se zagotovi nemoteno podajanje skozi vodila. Brez njih se lahko trakovi dvignejo, upognejo ali napačno podajajo, kar vodi do zrušitve matrice in odpadnih delov. Delujejo skupaj s krmilnimi zatiči, z zarezo pa nadzorujejo grobo podajanje, medtem ko piloti zagotavljajo fino pozicioniranje X-Y.
2. Kakšna je razlika med obvodnimi in naklonskimi zarezami?
Izrazi se pogosto uporabljajo zamenljivo, vendar obstajajo kontekstualne razlike. Zareza naklona se običajno nanaša na geometrijo zareze, ki je posebej povezana z napredovanjem naklona in nadzorom-prvega udarca, ki deluje kot trdna opora, ki preprečuje prekomerno dovajanje. Obvodna zareza ima širši pomen in opisuje kakršno koli reliefno geometrijo, ki omogoča, da tračni material ali oblikovane značilnosti preidejo ali obidejo naslednje postaje brez motenj. V mnogih progresivnih matricah ena sama zareza služi obema funkcijama hkrati. Terminologija se razlikuje glede na regijo in konvencijo podjetja, pri čemer severnoameriške trgovine dajejo prednost zarezi z naklonom, svetovni dobavitelji pa pogosteje uporabljajo obvodno zarezo.
3. Katere so različne vrste geometrij obvodnih zarez?
Obstajajo štiri glavne konfiguracije. V-zareze uporabljajo poševne reze, ki se stikajo na točki, kar omogoča samo-centrirno podajanje in najbolje deluje pri tankem materialu pod 2,0 mm. U-zareze imajo zaobljeno dno, ki enakomerno porazdeli napetost, kar je idealno za materiale, ki so nagnjeni k utrjevanju. Pravokotne zareze povečajo prosto površino za postaje za globoko preoblikovanje, vendar potrebujejo radije kotov, da preprečijo razpoke. Pozitivne sulice-in-zareze zadržijo material tako, da ga upognejo iz interferenčnega območja, namesto da ga odstranijo, s čimer odstranijo umazanije in ohranijo togost nosilca. Izbira je odvisna od debeline traku, lastnosti materiala, zahtev glede razdalje in globine oblikovanja na sosednjih postajah.
4. Kako globoka mora biti obvodna zareza glede na širino nosilnega traku?
Globina zareze nikoli ne sme zavzemati več kot 60 do 70 odstotkov širine nosilca. Običajna začetna smernica določa globino zareze na 1,5 do 2,0-kratno višino oblikovanega elementa, da se zagotovi delovna razdalja, ki upošteva vzmetenje materiala in neporavnanost traku. Če oblikovana geometrija zahteva globlji relief, kot ga dovoljuje razmerje 60-70 odstotkov, je pravilen pristop razširitev nosilnega traku v začetni postavitvi, namesto da bi zarezo potisnili globlje. Jekla z visoko trdnostjo prenašajo globlja razmerja zaradi višje meje tečenja, medtem ko mehke aluminijeve ali bakrove zlitine potrebujejo bolj konzervativne omejitve, ker se preostali nosilec lažje deformira pod dozirnimi obremenitvami.
5. Ali lahko tehnologija servo{1}}stiskanja odpravi potrebo po obvodnih zarezah?
Ne. Servo stiskalnice zmanjšajo tveganje napačnega podajanja, saj ponujajo programabilno gibanje batov in širša podajalna okna, s čimer izboljšajo natančnost podajalnika, ki presega običajne mehanske stiskalnice. Vendar ne obravnavajo pregiba robov v prihajajočem navitju, registracije prvega-zadeta med namestitvijo, fizičnega odmika za oblikovane elemente ali zaščite matrice med kritičnimi prvimi udarci, ko elektronika morda ni aktivna. Servo tehnologija lahko omogoča rahlo zmanjšano globino zarez ali daje prednost pozitivnim zasnovam zarez zaradi manjših udarnih sil, vendar je popolna odprava zarez na kompleksnih progresivnih matricah še vedno tvegana. Mehanska varnostna kopija, ki jo zagotavljajo, ne stane skoraj nič v primerjavi z zagotovljeno zaščito.


