


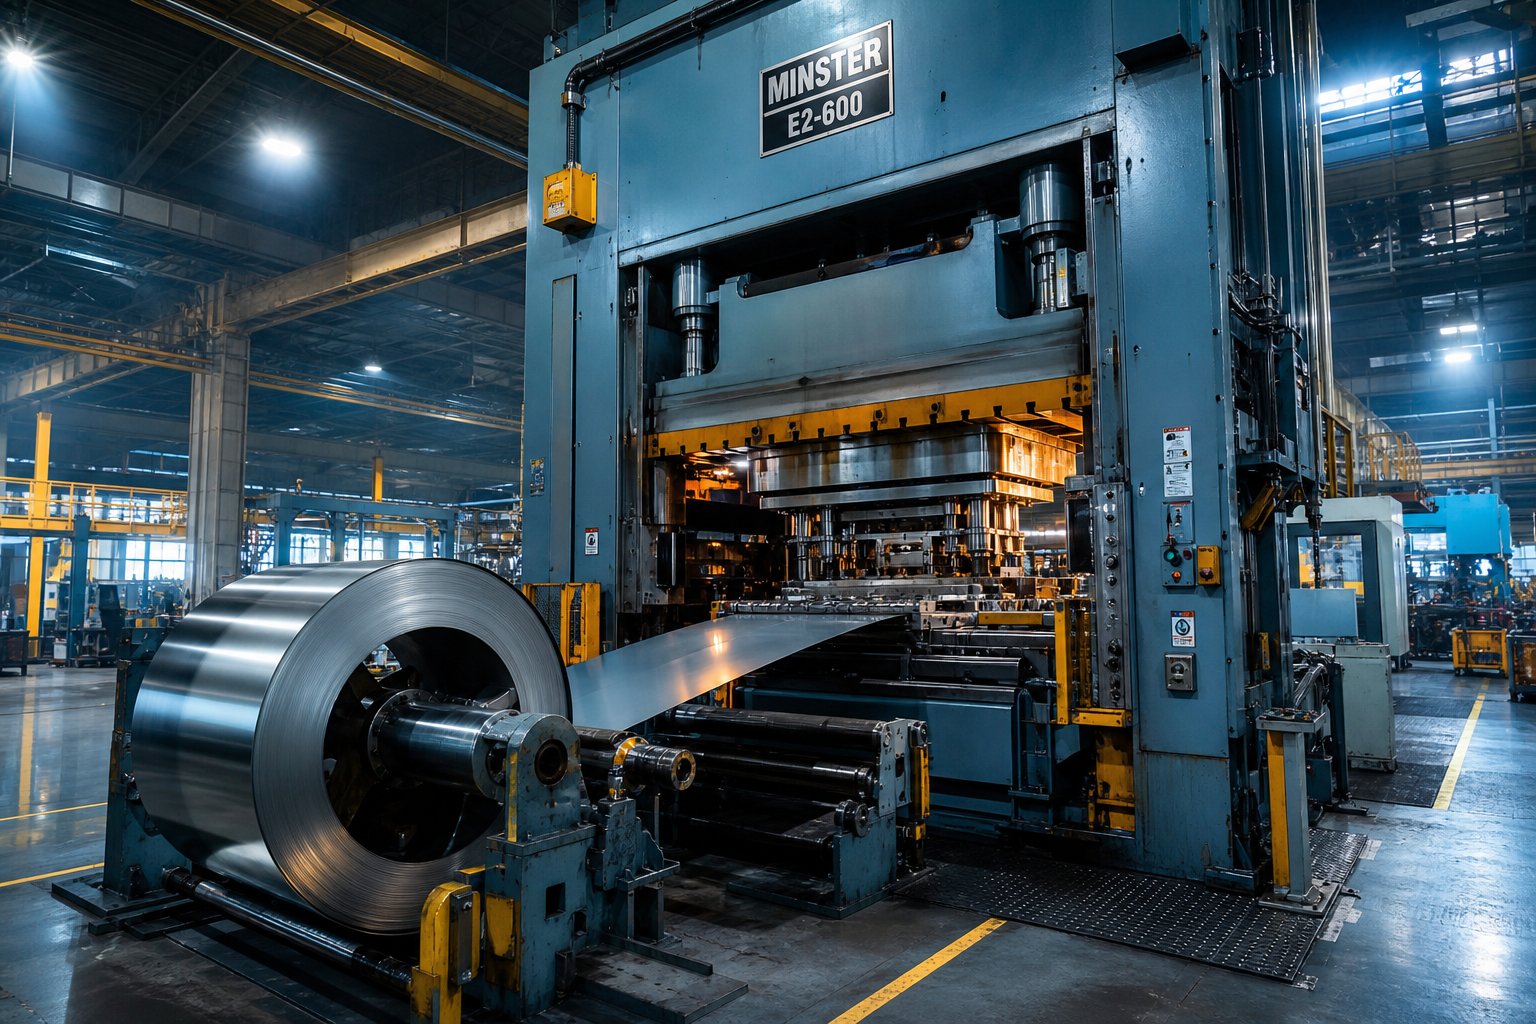
Kaj je podjetje za žigosanje in zakaj je pomembno
Predstavljajte si, da potrebujete na tisoče enakih kovinskih nosilcev, od katerih je vsak natančen do nekaj tisočink palca. Ploščata pločevina gre notri, končni natančni deli pridejo ven. Ta preobrazba je natanko tisto, kar se vsak dan dogaja znotraj podjetja za žigosanje.
Podjetje za žigosanje uporablja matrice iz kaljenega orodnega jekla, nameščene v stiskalnicah za rezanje, upogibanje in oblikovanje ploščate pločevine v natančno-izdelane komponente z nadzorovanimi postopki hladnega oblikovanja.
Kaj podjetje za štampiljke dejansko počne
V svojem bistvu sta matrica in žigosanje tehnika hladnega oblikovanja. Med posebej izdelane matrice je nameščen trak ali surovec kovine, sila iz stiskalnice pa preoblikuje material v določeno geometrijo. Operacije kotizrezovanje, izsekavanje, upogibanje, kovanje in risanjedogajajo pri visoki hitrosti in proizvajajo dele, ki segajo od drobnih elektronskih konektorjev do velikih avtomobilskih plošč. Same matrice so natančna orodja, strojno obdelana iz kaljenega jekla in zasnovana tako, da ohranjajo stroge tolerance v milijonih ciklov.
Tisto, kar ločuje natančno matrico in žigosanje od splošne izdelave, je ponovljivost. Ko je orodje preizkušeno, je vsak del, ki pride iz stiskalnice, dimenzionalno enak tistemu pred njim, zaradi česar je postopek idealen za-serijske proizvodnje, kjer se o doslednosti-ne da pogajati.
Kdo se zanaša na storitve štampiljk
Kratek odgovor: skoraj vsaka industrija, ki uporablja kovinske komponente v velikem obsegu. Proizvajalci avtomobilov so odvisni od žigosanih delov karoserijskih plošč, nosilcev in komponent pogonskega sklopa. Letalska in vesoljska podjetja zahtevajo tolerančne-oznake za strukturne in elektronske sklope. Elektronska podjetja pridobivajo mikrožigosane konektorje in oklope, medtem ko izdelovalci medicinskih pripomočkov potrebujejo biokompatibilne žigosane komponente, proizvedene pod strogim nadzorom kakovosti. Seznam zaokrožujejo gradbeništvo, industrija aparatov in strojna oprema.
topodjetje za štancanje kovinpregled postavlja temelje za globlji pogled na to, kaj se dejansko dogaja za vrati novinarske sobe. V naslednjih razdelkih so razčlenjeni tipi procesov, izbira materialov, certifikati kakovosti, povzročitelji stroškov in kako oceniti dobavitelja, preden se zavežejo denarja za orodje.
Pojasnjene vrste postopkov žigosanja
Vsak žigosan del ne gre po isti poti skozi stiskalnico. Geometrija vaše komponente, obseg proizvodnje in zahteve glede tolerance narekujejo, kateri postopek bo podjetje za štancanje izbralo za vaš projekt. Štiri primarne metode pokrivajo veliko večino proizvodnih scenarijev in razumevanje, kako vsaka deluje mehansko, vam pomaga govoriti isti jezik kot vaš inženir orodja med ponudbami.
Progresivno žigosanje za -velike naklade
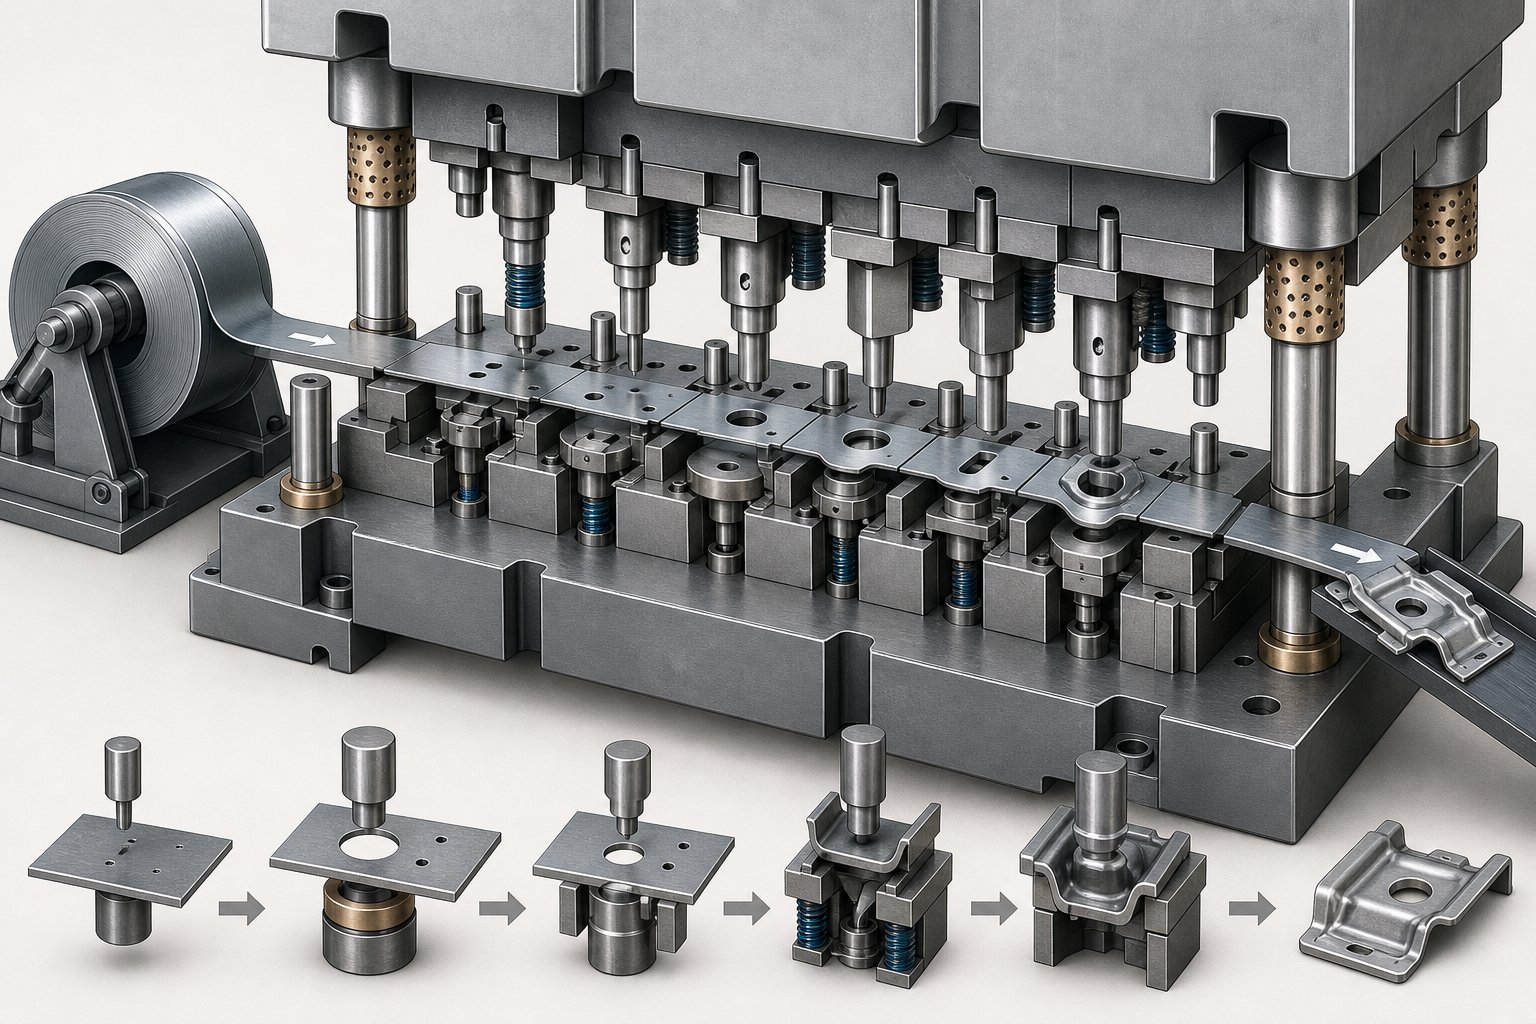
Predstavljajte si tuljavo pločevine, ki se neprekinjeno dovaja v stiskalnico, v kateri je ena sama matrica z več postajami, razporejenimi v zaporedju. Na vsaki postaji je trak podvržen drugačni operaciji: prebijanje luknje, zarezovanje roba, oblikovanje ovinka ali kovanje površinske značilnosti. Obdelovanec ostane vseskozi povezan z nosilnim trakom in se premakne za eno dolžino koraka na pritisk. Šele na končni postaji se končni del loči od traku iz navadne kovine.
Ta pristop neprekinjenega-dodajanja je tisto, zaradi česar je napredno podjetje za žigosanje tako učinkovito pri-velikoserijski proizvodnji. Ker trak nikoli ne zapusti matrice, je čas namestitve minimalen, stroški dela ostanejo nizki, hitrost stiskanja pa lahko doseže več sto gibov na minuto. Storitve progresivnega žigosanja kovin so odlične, ko potrebujete zapletene geometrije v majhnih-do-srednje-delih s tolerancami do +/-0,05 mm.
Kompromis? Naložbe v orodje so pomembne. Progresivne matrice so natančni instrumenti z več postajami, od katerih je vsaka obdelana po natančnih standardih. Težave imajo tudi z globoko-vlečenimi značilnostmi, saj del ostane pritrjen na trak, kar omejuje, kako daleč se lahko material raztegne v votlino.
Transfer Die Štancanje za večje dele
Ko so deli preveliki za progresivne metode ali vaš dizajn zahteva globoke vleke, rebra, narebričevanje ali navoje, prevzame žigosanje za prenos. Ključna mehanska razlika: že prva operacija loči surovec od kovinskega traku. Od te točke naprej avtomatizirani "prsti" ali mehanski prenosni sistemi fizično premikajo posamezne obdelovance od postaje do postaje.
Ker je del prosto-stoječ, lahko stiskalnica prebija tako globoko, kot to dopušča surovina, brez nosilnega traku, ki omejuje globino oblikovanja. Zaradi tega je žigosanje s prenosom najbolj-metoda za cevne aplikacije, cilindrična ohišja in komponente z zapletenimi-tridimenzionalnimi lastnostmi. Dobavitelji matrice za prenos običajno služijo kupcem, ki potrebujejo srednje količine večjih ali bolj zapletenih delov, ki jih progresivno orodje preprosto ne more sprejeti.
Vsestranskost prihaja na račun hitrosti. Mehanizem prenosa uvaja čas cikla, ki se mu izogne progresivno podajanje, orodje pa še vedno predstavlja precejšnjo naložbo. Vendar pa matrice za prenos zmanjšajo ali odpravijo sekundarne operacije za specializirane geometrije, ki pogosto izravnajo razliko v hitrosti na-del.
Sestavljena metoda in metoda ene-postaje
Sestavljeno žigosanjezavzema posebno nišo. Predstavljajte si matrico, ki izvede več operacij rezanja in oblikovanja v eni sami stiskalni potezi, namesto da napreduje skozi zaporedne postaje. Ploščati podložki se na primer preluknja notranja luknja in hkrati zabriše zunanji premer. Rezultat je zelo učinkovit postopek za preproste, ravne dele, proizvedene v srednje-do-velikih količinah.
Sestavljena orodja so cenejša in hitrejša za izdelavo kot progresivna orodja, pristop z enim-taktom pa proizvaja izjemno ravne dele. Omejitev je geometrijska kompleksnost. Deli z zavoji, globokimi oblikami ali zapletenimi značilnostmi so boljši za progresivne ali prenosne metode.
Žigosanje z eno-postajo je najpreprostejša konfiguracija: ena matrica izvede eno operacijo na udarec. Uporabljali ga boste za izrezovanje, prebadanje ali preprosto upogibanje, ko so prostornine dovolj majhne, da naložba v -orodje z več postajami ni upravičena. Pogost je tudi med fazami izdelave prototipov, ko kupec potrebuje dokaz-o-konceptualnih delih, preden se zaveže celotnemu proizvodnemu orodju.
| Metoda | Najboljši obseg glasnosti | Kompleksnost delov | Tipična toleranca | Idealne aplikacije |
|---|---|---|---|---|
| Progressive Die | Visoko (100K+ delov) | Zmerno do visoko (več-funkcij, majhna do srednja-velikost) | +/-0,05 mm do +/-0,1 mm | Električni kontakti, nosilci, konektorji, sponke |
| Prenosna matrica | Srednje (10K-100K delov) | Visoko (globoko vlečenje, 3D oblike, vrezovanje niti) | +/-0,05 mm do +/-0,2 mm | Sestavni deli cevi, ohišja, veliki strukturni deli |
| Sestavljena matrica | Srednje do visoko (50K+ delov) | Nizka (ravna, preprosta geometrija) | +/-0,05 mm do +/-0,1 mm | Podložke, slepi kolesi, podložke, ploščati obroči |
| Ena-postaja | Nizka do srednja (pod 50K) | Nizka (ena operacija na udarec) | +/-0,1 mm do +/-0,2 mm | Prototipi, preprosti surovci, eno-ukrivljeni deli |
Izbira pravega postopka je navsezadnje ravnotežje med geometrijo delov, letnim obsegom in proračunom. Proizvajalec progresivnih orodij vas bo usmeril k orodju z več-postajami, ko količine upravičijo naložbo, medtem ko bodo enostavnejši deli pri manjših količinah morda potrebovali le sestavljeno ali eno-nastavitev postaje. Pravo vprašanje postane: katere kovine in zlitine se najbolje ujemajo s posamezno metodo in kako lastnosti materiala oblikujejo oblikovalske odločitve matrice?
Materiali, ki so najbolj primerni za postopke štancanja
Izbira materiala oblikuje vse v smeri toka. Zlitina, ki jo izberete, določa geometrijo matrice, tonažo stiskalnice, življenjsko dobo orodja in navsezadnje vaše stroške na-del. Proizvajalec matrice za vtiskovanje kovin oblikuje orodje glede na specifično mehansko obnašanje vašega izbranega materiala, tako da pravočasno sprejetje te odločitve prihrani poznejše predelave, odpadke in proračunska presenečenja.
Navadne kovine in zlitine za štancanje
Podjetja za žigosanje obdelujejo široko družino kovin. Vsak od njih prinaša drugačno razmerje med trdnostjo, sposobnostjo oblikovanja, odpornostjo proti koroziji in ceno. Tukaj so glavne kategorije, na katere boste naleteli pri ponudbi izdelkov za natančno žigosanje:
- Ogljikovo jeklo (1008, 1010, 1045, 1095)- Delovni konj žigosanja. Nizko{2}}ogljični razredi nudijo odlično sposobnost oblikovanja za nosilce, ohišja in avtomobilske komponente. Srednje in visoko-ogljične stopnje zamenjajo duktilnost za trdoto, primerne vzmeti in-obrabno odporne dele.
- Visoko{0}}nizko{1}}legirano (HSLA) jeklo- Razredi, kot sta HSLA 50 in HSLA 70, zagotavljajo višjo natezno trdnost pri manjši teži, zaradi česar so priljubljeni v avtomobilskih strukturah in aplikacijah težke opreme.
- Nerjaveče jeklo (serije 300 in 400, 17-4 PH)- Serija 300 (304, 316) zagotavlja vrhunsko odpornost proti koroziji v medicini, predelavi hrane in morju. Serija 400 (410, 430) dodaja odpornost proti obrabi za dele naprav in avtomobilske opreme.
- Aluminij (1100, 3003, 5052, 6061)- Lahek in odporen-na korozijo. Stopnja 1100 je odlična pri globokem vleku, medtem ko 5052 in 6061 služita aplikacijam v pomorstvu, transportu in vesolju, kjer je pomembno razmerje med-in-težo.
- Baker in bakrove zlitine (C110, C260, C510)- Cenjen zaradi električne in toplotne prevodnosti. Čisti baker je primeren za električne konektorje, medenina (baker-cink) uravnoteži uporabnost in odpornost proti koroziji, fosforjev bron (C510) pa zagotavlja vzdržljivost vzmetnih kontaktov.
- Posebne zlitine- Nikljeve zlitine (Inconel, Monel) prenesejo ekstremne temperature v letalstvu. Titan služi medicinskim vsadkom in obrambnim aplikacijam, kjer se zahteva biokompatibilnost ali ultra-visoka trdnost--teža.
Kako lastnosti materiala vplivajo na oblikovanje matrice
Ko izdelovalci matric za vtiskovanje kovin oblikujejo vaše orodje, se odločajo štiri mehanske lastnosti:
Natezna trdnostnarekuje tonažo stiskalnice, potrebno za striženje ali oblikovanje materiala. Zlitine z večjo-trdnostjo, kot sta HSLA ali nerjavno jeklo 17-4 PH, zahtevajo težje stiskalnice in robustnejšo konstrukcijo matrice.Duktilnostdoloča, kako daleč se lahko material raztegne, preden poči. Zelo duktilne kovine, kot sta nizko{1}}ogljikovo jeklo in čisti aluminij, dopuščajo globoke vleke in zapletene upogibe, ki bi zlomili trše zlitine.
Trdotaneposredno vpliva na obrabo orodja. Vtiskovanje abrazivnih nerjavnih razredov ali visoko-ogljičnih jekel pospeši razgradnjo matrice, kar pomeni, da lahko orodja zahtevajo vrhunska orodna jekla ali površinske premaze, kar vnaprej poveča stroške, vendar podaljša življenjsko dobo.
Springbackje elastično okrevanje, ki se pojavi po odstranitvi oblikovalne obremenitve. Raziskave izFabrikatorpotrjuje, da vzmetni povrat narašča, ko se Youngov modul zmanjšuje in ko se povečuje anizotropija materiala. Aluminij in jeklo HSLA, na primer, bolj agresivno vzmetita kot mehko jeklo. Oblikovalci matrice kompenzirajo s pre-upogibanjem ali prilagajanjem radijev matrice, vendar je treba te popravke natančno izračunati med stopnjo simulacije CAE.
Razponi debeline in premisleki glede oblikovanja
Večina postopkov žigosanja obdela material v razponu od približno 0,020 palca do 0,625 palca (približno 0,5 mm do 16 mm). Tanki-materiali debeline pod 0,030 palca so pogosti v aplikacijah elektronike in konektorjev, kjer postopki mikrožigosanja oblikujejo miniaturne elemente pri visoki hitrosti. Srednje{11}}zaloge (0,030 palca do 0,125 palca) pokrivajo večino splošnega industrijskega, avtomobilskega žigosanja in žigosanja naprav. Veliko{17}}žigosanje nad 0,125 in zahteva stiskalnice z večjo{20}}tonažo in je značilno v sektorjih tovornega prometa, obrambe in distribucije električne energije.
Tanjši materiali se zlahka oblikujejo, vendar so bolj dovzetni za gubanje in popačenje. Debelejši material je odporen na te napake, vendar zahteva večjo stiskalno silo in pospeši obrabo matrice. Izkušena inženirska podpora se obrestuje pri doseganju pravega ravnovesja med profilom, stopnjo zlitine in zasnovo matrice, in to je eden od razlogov, zakaj potek dela od koncepta do proizvodnje vključuje toliko premišljenih korakov.
Delovni potek štancanja od oblikovanja do dostave
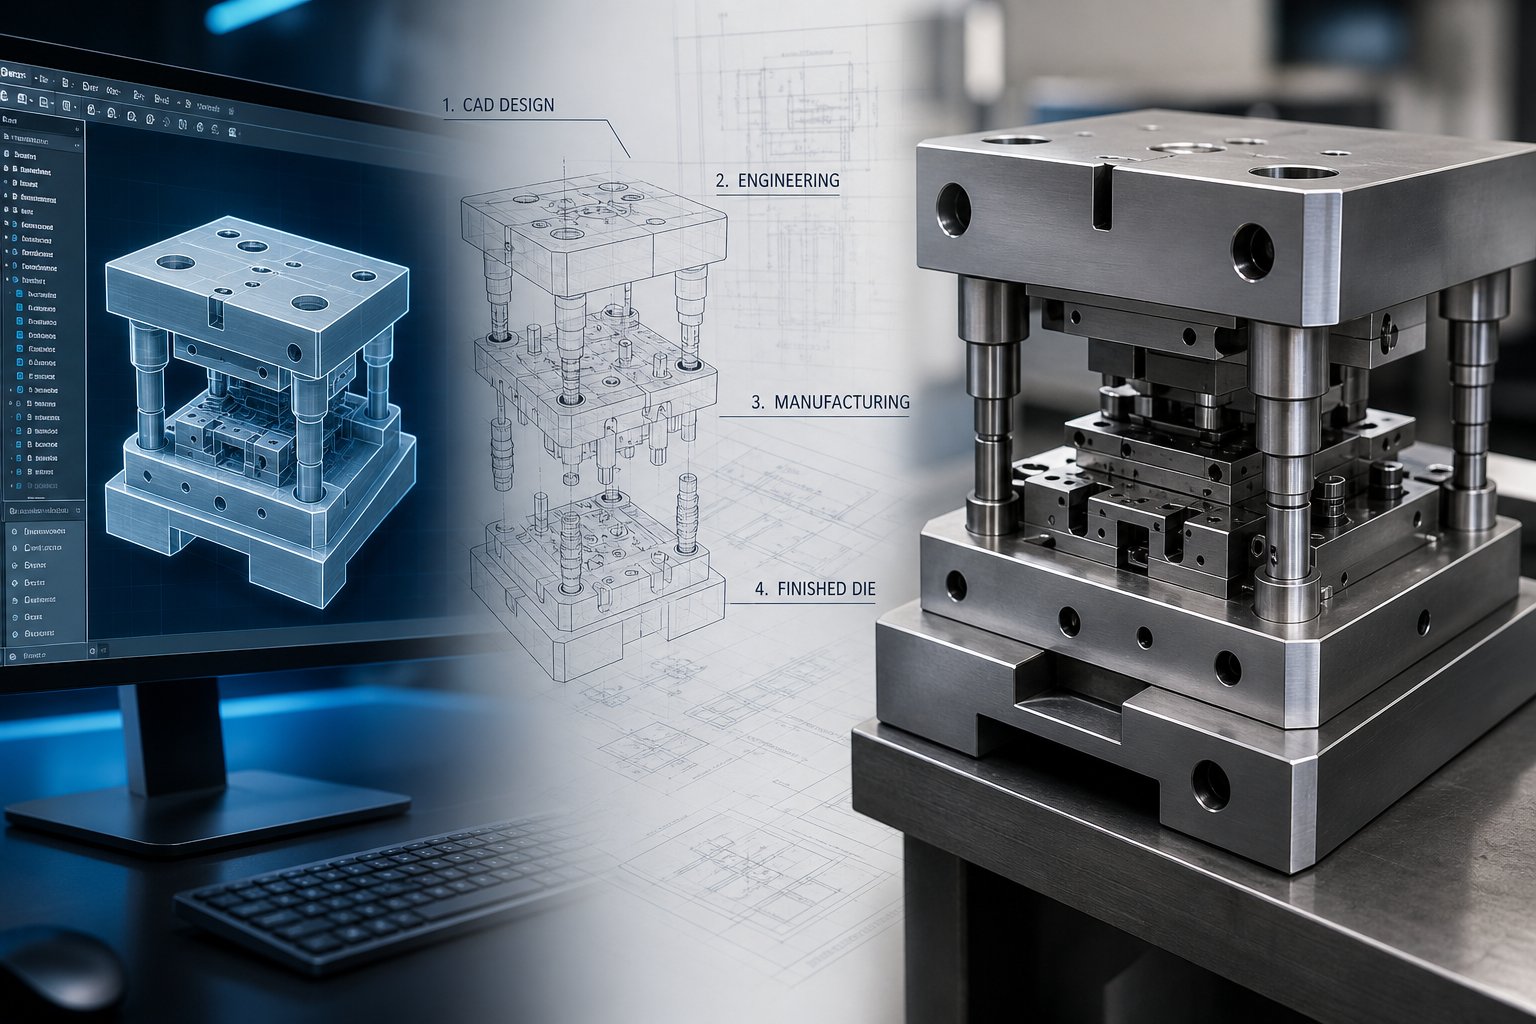
Izbira materiala in vrsta postopka sta le dva kosa sestavljanke. Kar kupce pogosto ujame nepripravljene, je število stopenj inženiringa med oddajo risbe dela in prejemom proizvodnih komponent. Običajna tovarna matric za žigosanje sledi strukturiranemu zaporedju korakov, od katerih vsak nadgrajuje zadnjega, da se zagotovi brezhibno delovanje vašega orodja pri polni hitrosti. Preskakovanje ali hitenje katere koli stopnje običajno pomeni predelavo, zamude ali odpad.
Tukaj je delovni potek od-do-konca, ki mu sledi večina projektov žigosanja:
- Pregled izvedljivosti- Začetna ocena geometrije delov, toleranc, zahtev glede prostornine in izbire materiala.
- Oblikovanje za izdelljivost (DFM)- Inženirska ekipa priporoča spremembe za poenostavitev oblikovanja, zmanjšanje orodij ali odpravo sekundarnih operacij.
- CAE simulacija- Analiza končnih elementov modelira tok kovine, predvidi tanjšanje in identificira morebitne razpoke ali gubanje, preden je jeklo razrezano.
- Die Design- Podrobno 3D CAD modeliranje komponent matrice: luknjači, bloki matrice, odstranjevalci, vodilni sistemi in napredovanje materiala.
- Obdelava orodnega jekla- CNC rezkanje, brušenje in žična EDM oblikuje kaljeno jeklo v natančne komponente matrice.
- Montaža matrice- Vse komponente so nameščene, poravnane z vodilnimi zatiči in pušami ter preizkušene glede odmika.
- Poskusne vožnje- Matrica je nameščena v stiskalnici in deluje z zmanjšano hitrostjo, da se izdelajo vzorčni deli za oceno.
- Prvi pregled artikla (FAI)- Podrobno preverjanje dimenzij potrdi, da prvi proizvodni del izpolnjuje vse specifikacije risb.
- Odobritev proizvodnje- Stranka pregleda podatke FAI in se prijavi za-polno stopnjo proizvodnje.
- Proizvodnja v teku- Polno-žigosanje se začne s statističnim nadzorom procesa, ki spremlja kakovost v realnem času.
Od koncepta do pregleda izvedljivosti
Postopek se začne, ko oddate svojo risbo dela ali 3D model. Inženirji pri proizvajalcu matric za vtiskovanje kovin ocenijo, ali je geometrija dosegljiva v okviru vaših navedenih parametrov tolerance, prostornine in materiala. Iščejo funkcije, ki bi lahko bile problematične: izjemno ozki radiji, globoki vleki glede na debelino materiala ali značilnosti, ki bi zahtevale pretirane postaje v progresivni matrici.
Povratne informacije DFM običajno sledijo v nekaj dneh. Predstavljajte si, da ste zasnovali nosilec z 90-stopinjsko prirobnico, ki vključuje luknjo, preluknjano preblizu linije upogiba. Inženirska ekipa to označi in predlaga premestitev luknje ali prilagoditev polmera prirobnice, kar vam prihrani tedne poznejšega predelave orodja. CAE simulacija nato digitalno potrdi te spremembe, modelira, kako kovina teče pod pritiskom stiskalnice, in predvidi težave, kot je vzmetenje ali tanjšanje materiala, preden obstaja kakršno koli fizično orodje.
Oblikovanje matrice, obdelava in montaža
S simulacijskimi podatki, ki potrjujejo strategijo oblikovanja, oblikovalci matrice izdelajo podrobne 3D modele vsake komponente. Proizvajalec progresivnih orodij, na primer, načrtuje vsako postajo vzdolž postavitve traku: kje pride do zarezovanja, kjer so izdelani obrazci in kje se končni del loči od nosilnega traku.
Izdelava orodij oživi te modele. Matrice po meri so strojno obdelane s CNC rezkanjem, natančnim brušenjem in žično erozijo iz visoko-kakovostnih materialov, kot sta kaljeno jeklo ali volframov karbid, da prenesejo ponavljajoče se pritiske proizvodnega žigosanja. Montaža vključuje nameščanje udarcev v držala, poravnavo čevlja matrice z vodilnimi zatiči in pušami ter preverjanje razmikov na vsaki postaji. Ta faza običajno predstavlja najdaljši čas izvedbe v projektu, ki se pogosto giblje od šest do dvanajst tednov, odvisno od kompleksnosti.
Poskusni zagoni, inšpekcija in zagon proizvodnje
Poskusne vožnje so kraj, kjer se teorija sreča z resničnostjo. Sestavljena matrica je nameščena v stiskalnici in operaterji jo poganjajo z zmanjšano hitrostjo, da izdelajo začetne vzorce. Inženirji preverjajo pravilno podajanje trakov, uravnotežene oblikovalne sile in čiste strižne robove. Prilagoditve višine prebijanja, časa ali mazanja se zgodijo tukaj in ne med polno proizvodnjo.
Prvi pregled artiklaje uradna vrata med preizkusom in proizvodnjo. Inšpektorji izmerijo kritične dimenzije s CMM, čeljustmi ali laserskimi skenerji, nato pa rezultate dokumentirajo z risbami v obliki balona. FAI odkrije težave, kot so nepravilni koti upogiba ali neporavnanost lukenj, preden je izdelanih na sto tisoče delov. To je še posebej pomembno pri lansiranju novega dela, menjavi orodij ali uporabi novih materialov.
Ko pregledate in odobrite poročilo FAI, se proizvodnja začne s polno hitrostjo. Statistična kontrola procesa spremlja dimenzijsko doslednost v realnem času, občasni pregledi pa zagotavljajo, da matrica ohranja svojo natančnost v celotni proizvodni seriji.
Podjetja kotYICHENstrukturirajo svoj potek dela, da vodijo kupce skozi vsako od teh stopenj, od izvedljivosti in simulacije CAE prek strojne obdelave, poskusnih zagonov in inšpekcij, kar daje ekipam za nabavo jasen vpogled v časovnice in stroške na vsakem mejniku.
Vsaka od teh stopenj delovnega toka dodaja čas in stroške vašemu projektu, razumevanje, kam gredo ti dolarji, pa je bistvenega pomena za sprejemanje odločitev o načrtovanju proračuna, preden se zavežete orodju.
Certifikati in nadzor kakovosti pri žigosanju
Stopnje delovnega toka vam povedo, kako je del izdelan. Certifikati vam povedo, ali lahko zaupate rezultatom. Ko ocenjujete katerega koli proizvajalca matric za žigosanje, certifikati, ki jih ima, razkrijejo veliko več kot logotip na njihovi spletni strani. Predstavljajo revidirane sisteme, dokumentirane postopke in zavezanost doslednemu rezultatu, ki je bil neodvisno preverjen.
Kaj posamezen industrijski certifikat pomeni za kupce
Vsi certifikati kakovosti niso enaki. Vsak je usmerjen v regulativno okolje določene industrije in ima svoje operativne zahteve. Tukaj je opisano, kako se zlagajo glavni certifikati za kupce, ki nabavljajo komponente z žigom:
| Certificiranje | Osredotočenost na industrijo | Ključne zahteve | Zakaj je to pomembno za kupce |
|---|---|---|---|
| ISO 9001:2015 | Splošna proizvodnja (vse industrije) | Dokumentiran QMS, procesno{0}}usmerjena struktura,-na tveganju temelječe razmišljanje, mehanizmi povratnih informacij strank, notranje revizije | Vzpostavlja osnovno disciplino kakovosti; potrjuje, da dobavitelj upravlja strukturiran, ponovljiv sistem |
| IATF 16949 | Avtomobilizem | Dokumentacija PPAP, načrtovanje APQP, analiza FMEA, analiza merilnega sistema,-specifične zahteve strank | Obvezno za avtomobilske dobavitelje stopnje 1 in 2; zagotavlja, da deli izpolnjujejo specifikacije OEM v milijonih ciklov |
| AS9100 | Letalstvo in obramba | Upravljanje konfiguracije, prvi pregled artikla po AS9102, sledljivost do serij toplote materiala, obvladovanje tveganja, preprečevanje ponarejenih delov | Potrjuje, da lahko dobavitelj obravnava-kritične tolerance med leti in celotno genealogijo materiala |
| ISO 13485 | Medicinski pripomočki | Kontrole zasnove s preverjanjem in validacijo, dokumentacija o biokompatibilnosti, nadzor kontaminacije, obravnavanje pritožb, sistemi za-poprodajni nadzor | Zahtevano za regulirane medicinske trge po vsem svetu; poudarja varnost pacientov in skladnost s predpisi namesto samega nenehnega izboljševanja |
Proizvajalec kovinskih žigov, ki ima IATF 16949, je že dokazal, da lahko upravlja postopke odobritve proizvodnih delov, nadzoruje merilne sisteme in se odziva-na posebne zahteve strank. Ta isti dobavitelj, ki bi želel služiti kupcem medicinskih pripomočkov, bi moral na vrh postaviti standard ISO 13485, dodati predpisujočo dokumentacijo, daljšo hrambo zapisov, nadzor kontaminacije in uradno poročanje o neželenih dogodkih svojim obstoječim sistemom.
Kaj to praktično pomeni? Ko vidite certifikat na seznamu, ne gledate le napisa na steni. Gledate dokaze, da je dobavitelj podvržen rednim-revizijam tretjih oseb, vzdržuje kalibrirano opremo po dokumentiranih načrtih, sledi vsaki seriji materiala skozi proizvodnjo in upravlja sisteme korektivnih ukrepov, ki zaprejo zanko pri napakah, preden pridejo do vašega tekočega traku.
Metode nadzora kakovosti in inšpekcijski postopki
Certifikati določajo sistem vodenja. Metode nadzora kakovosti določajo, kako ta sistem deluje v delavnici. Precision die & stamping inc operacija običajno uporabi več inšpekcijskih plasti, da ujame variacije, preden postanejo napaka:
- Certificiranje vhodnega materiala- Preverjanje stopnje surovine, stanja, trdote in debeline prevleke glede na nabavne specifikacije, preden trak sploh pride v stiskalnico.
- Prvi pregled artikla (FAI)- Obsežno dimenzijsko preverjanje prvih delov iz novega orodja ali proizvodne serije, izmerjeno glede na model CAD z uporabo CMM, čeljusti in mikrometrov. To so formalna vrata med preizkusom in odobritvijo proizvodnje.
- Statistični procesni nadzor (SPC)- Nenehno spremljanje ključnih dimenzij delov med proizvodnim potekom, risanje podatkovnih točk na kontrolnih diagramih za zaznavanje trendov, ki signalizirajo obrabo orodja ali zamik stiskalnice, preden so izdelani deli--izven-tolerance.
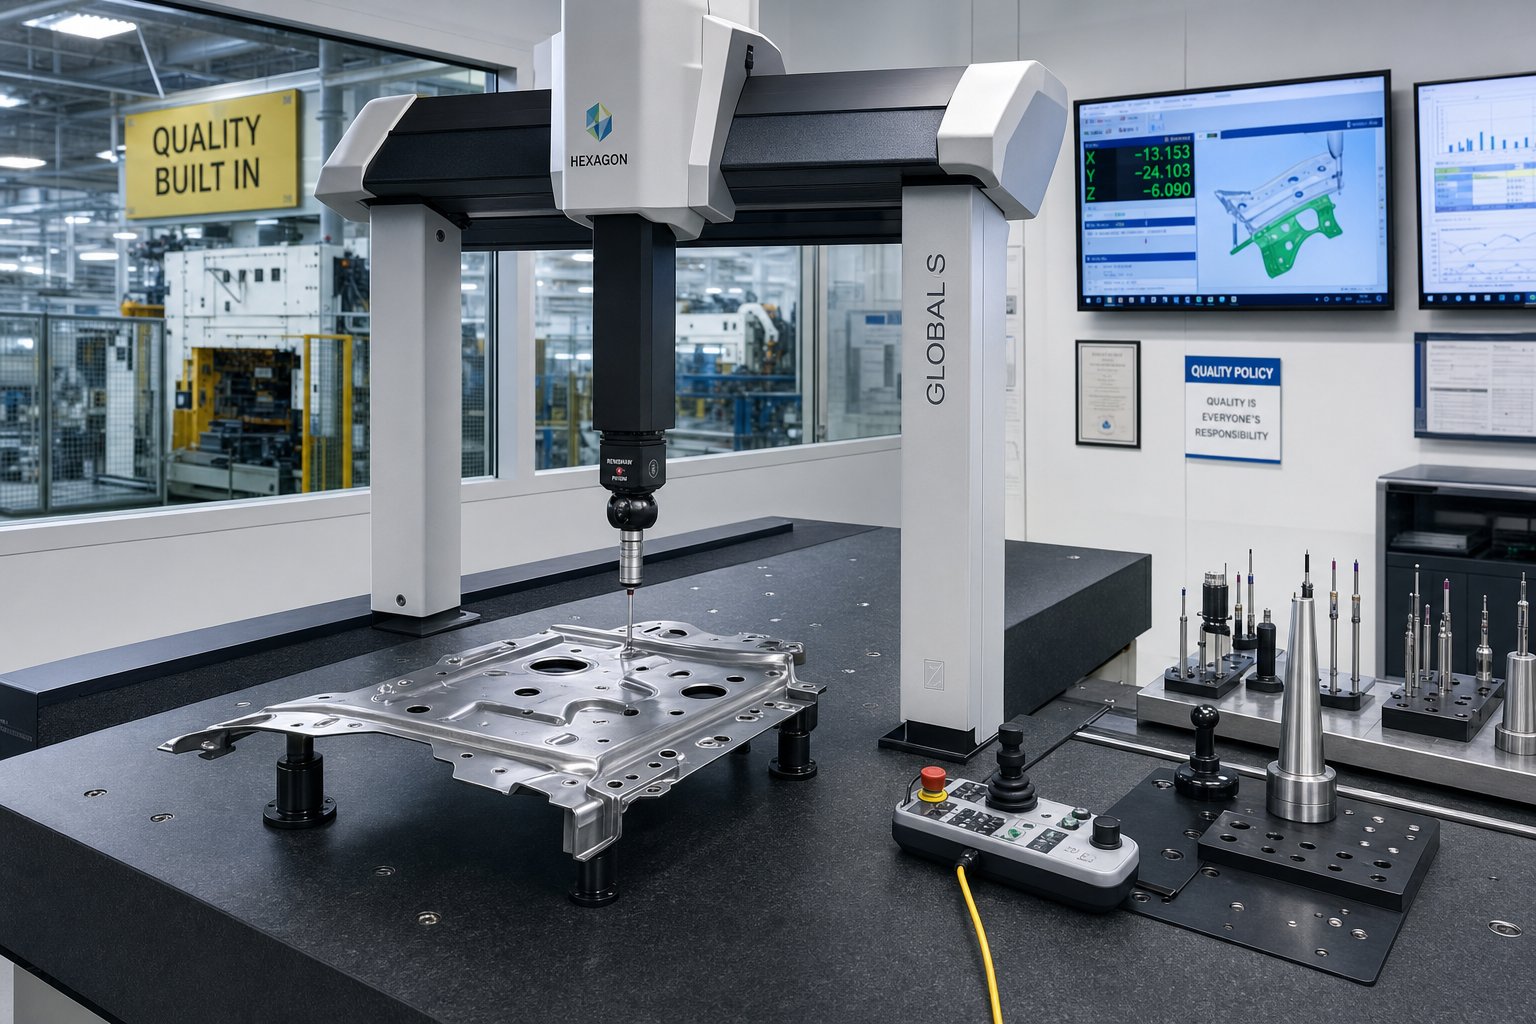
- CMM koordinatne meritve- Programabilno tipanje zapletenih geometrij, preverjanje funkcij, kot so pravi položaj izvrtine, tolerance profila in kotna razmerja, ki jih ročna orodja ne morejo zanesljivo izmeriti.
- Optični in avtomatski pregled- Vision sistemi in samodejni optični pregled (AOI) zagotavljajo objektivno,-hitro odkrivanje površinskih napak za praske, robove in sledi orodij ter odpravljajo subjektivnost ročnih vizualnih pregledov.
- Destruktivno testiranje- Periodično preverjanje mehanskih lastnosti s testiranjem trdote (metode po Rockwellu ali Vickersu), preskusi nateznega vleka in prerezom, da se potrdi celovitost materiala po oblikovanju in morebitni kasnejši toplotni obdelavi.
Ključno načelo pri tem je, da je kakovost vgrajena v proizvodno zaporedje, namesto da bi jo preverjali pozneje. SPC zazna odnašanje v realnem času. CMM preverja geometrijo v določenih intervalih. Destruktivno testiranje potrjuje, da se mehanska zmogljivost ujema s specifikacijo. Skupaj te metode ustvarijo zaprt{4}}sistem zanke, kjer se variacije prepoznajo in popravijo, preden se združijo v odpad ali okvare na terenu.
Razumevanje dosegljivih toleranc
Tolerance se razlikujejo glede na material, geometrijo in uporabljeno raven nadzora procesa. Tukaj je splošen okvir za to, kaj lahko kupci pričakujejo od postopkov natančnega žigosanja:
- Splošna komercialna odstopanja- Običajno +/-0,1 mm do +/-0,25 mm za dimenzijske značilnosti, kot so premeri lukenj, širine prirobnic in skupne dolžine. Primerno za nosilce, ohišja in nekritične sklope.
- Tesne tolerance- Dosegljivo v območju od +/-0,025 mm do +/-0,05 mm za kritične funkcije. Zahteva tesnejšo konstrukcijo orodja, nadzorovane lastnosti materiala in pogostejše vzorčenje SPC. Pogost v konektorskih zatičih, strukturnih delih letalske in vesoljske industrije in komponentah medicinskih naprav.
- Ravnost in tolerance oblike- Vtisnjeni deli lahko ohranijo ravnost znotraj 0,05 mm na 25 mm razpona, če je orodje zasnovano s postajami za kovanje ali izravnavo. Deli, ki zahtevajo tesnilne površine ali podometno montažo, imajo koristi od teh dodatnih postopkov oblikovanja.
Avtomobilske aplikacije običajno določajo tolerance v razponu od +/-0,1 mm do +/-0,25 mm za poravnavo vpenjal za varjenje, medtem ko letalske in medicinske komponente potiskajo proti strožjemu koncu spektra. Čim strožje določite, tem večja je potrebna kontrola procesa, pogostnost pregledov in natančnost orodja, kar vse vpliva na stroške projekta.
Certifikati in sistemi kakovosti vam dajejo zaupanje, da lahko vaš dobavitelj dosledno upošteva te tolerance. Toda tolerance, inšpekcijski protokoli in zapletenost orodij so neposredno povezani z ekonomičnostjo vašega projekta, kar sproža praktično vprašanje: kaj dejansko poganja ceno programa štancanja?
Stroškovni dejavniki, ki določajo ceno projekta štampiljke
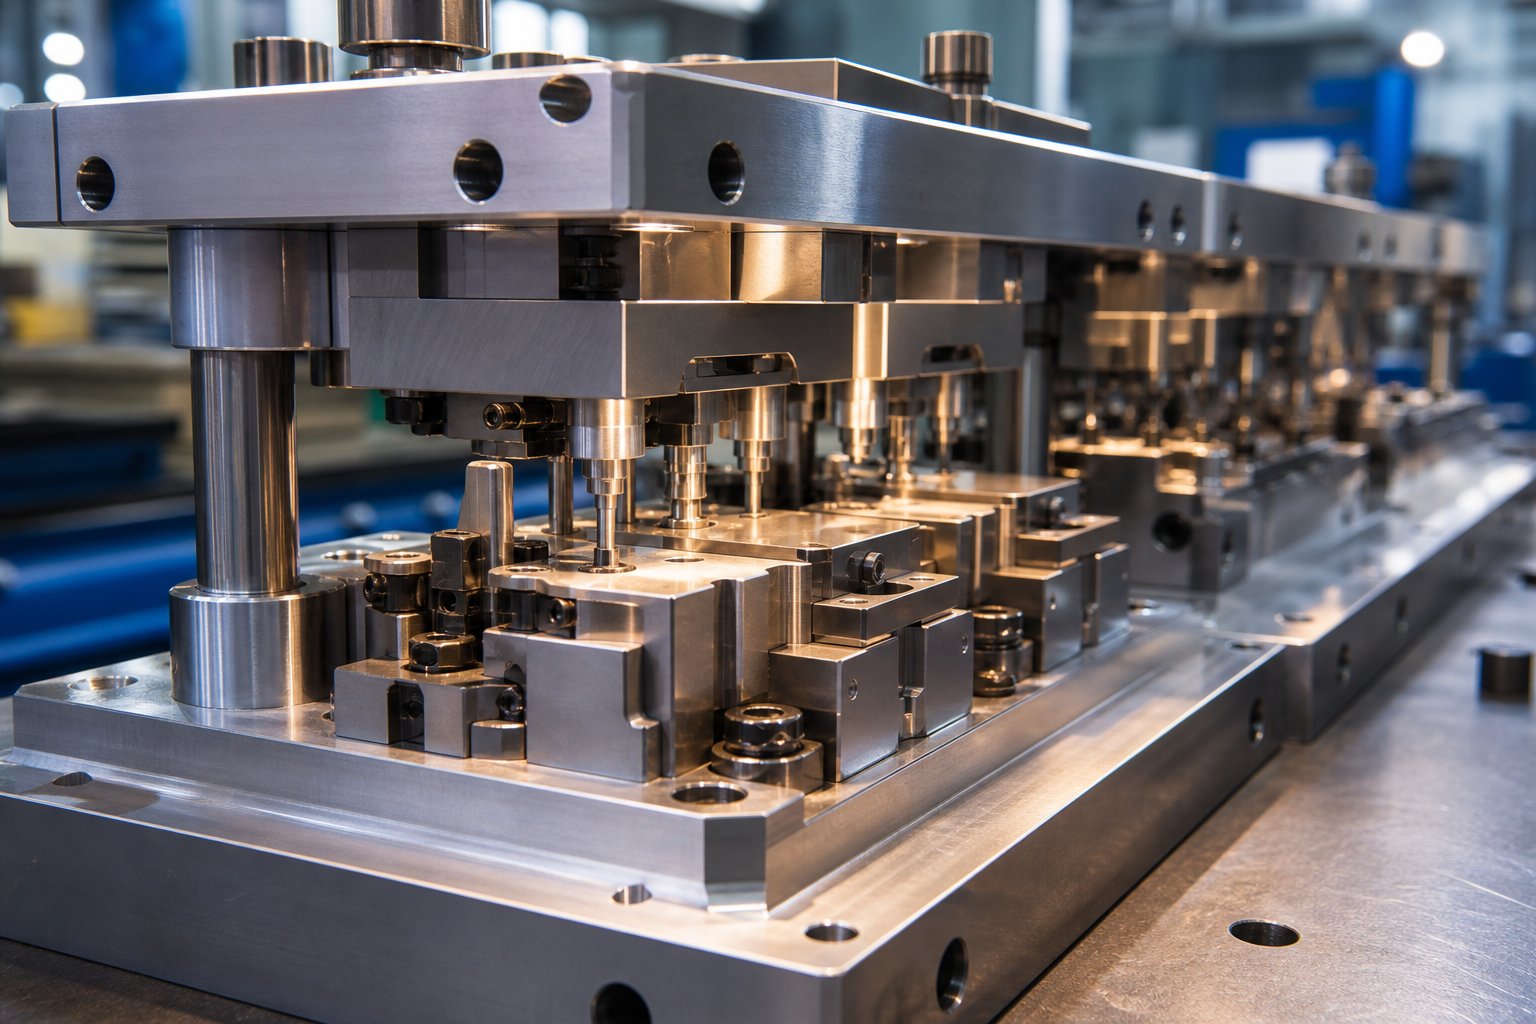
Dobite dva citata za tisto, kar je videti kot isti žigosani oklepaj. Eden se vrne po 0,50 USD na kos, drugi po 5,00 USD. Noben dobavitelj se ne moti. Vrzel odraža različne predpostavke o kompleksnosti orodja, prostornini, razredu materiala in sekundarnih operacijah, pri čemer vsaka vleče končno številko v drugo smer. Razumevanje teh dejavnikov stroškov vam omogoča pametnejše kompromise, namesto da preprosto lovite najnižjo ponudbo.
Tu so glavni dejavniki, ki oblikujejo ceno v katerem koli podjetju za žigosanje:
- Investicija v orodje- Kompleksnost matrice, število postaj, razred orodnega jekla in pričakovana življenjska doba orodja. Enostavna matrica za izpiranje lahko stane 5.000 $, medtem ko lahko kompleksna progresivna matrica z več oblikovalnimi postajami preseže 100.000 $. Večina projektov se giblje med 15.000 in 50.000 USD za zmerno zahtevnost.
- Materialni stroški- Izbira zlitine, stopnja odpadkov in učinkovitost gnezdenja. Ogljikovo jeklo je na spodnjem koncu; nerjavno jeklo, bakrove zlitine in posebne kovine imajo postopno višje premije. Slaba zasnova postavitve traku odpade material, ki gre naravnost v zabojnik za odpadke.
- Obseg proizvodnje- Fiksni stroški orodja se amortizirajo glede na število delov. Večje količine razpršijo to naložbo, kar dramatično zniža ceno na-kos.
- Sekundarne operacije- Odstranjevanje robov, toplotna obdelava, prevleka, narezovanje navojev in vstavljanje strojne opreme povečajo čas in stroške, ki presegajo samo stiskalnico za žigosanje.
- Kompleksnost dela- Ozke tolerance, zapleteni izrezi, globoke oblike in funkcije več- drsnikov dodajajo postaje vaši matrici ali zahtevajo počasnejše hitrosti stiskanja, kar poveča stroške orodja in proizvodnje.
Naložbe v orodje in stroški zapletenosti matrice
Orodje je skoraj vedno največji posamezen začetni strošek. Vsaka luknja, krivina, relief in izrez se pretvori v dodatno postajo ali bolj zapleteno geometrijo matrice. Progresivna matrica z dvanajstimi postajami stane bistveno več za načrtovanje in obdelavo kot tista s štirimi postajami, vendar tudi odpravlja nadaljnjo obdelavo, saj dokonča vse operacije v enem prehodu skozi stiskalnico.
Tudi kakovost orodnega jekla je pomembna. Standardna jekla za matrice D2 ali A2 pokrivajo večino proizvodnih količin, toda vtiskovanje abrazivnih nerjavnih zlitin ali izvajanje več{3}}milijonskih-programov lahko zahteva karbidne ploščice ali vrhunske kakovosti, kot je hitrorezno jeklo M2-. Te nadgradnje podaljšajo življenjsko dobo orodja in zmanjšajo pogostost vzdrževanja, vendar povečajo začetno naložbo. Odločitev je odvisna od ekonomičnosti življenjske dobe: dražja matrica, ki ima dva milijona zadetkov pred ponovnim brušenjem, lahko stane manj na del kot cenejša matrica, ki potrebuje servis vsakih 200.000 ciklov.
Plačilne strukture običajno sledijo razdelitvi 50/50, pri čemer polovica zapade ob naročilu orodja in preostanek po odobritvi vzorca. Dobavitelji stiskalnic in orodjarji jih strukturirajo tako, da pokrijejo stroške strojne obdelave, hkrati pa kupcem zagotovijo kakovostna vrata pred končnim plačilom.
Obseg proizvodnje in ekonomika na-del
Volumen je odličen izenačevalnik v ekonomiji žigosanja. Predstavljajte si 30.000 $ vredno progresivno matrico, ki proizvaja 10.000 delov. To je 3,00 $ na kos samo v amortizaciji orodja. Povečajte na 300.000 delov in pade na 0,10 USD. Surovine in čas stiskanja ostanejo približno enaki na enoto, tako da finančni vzvod skoraj v celoti izvira iz porazdelitve fiksnih stroškov.
Ta matematika pojasnjuje, zakaj žigosanje postane-cenovno konkurenčno laserskemu rezanju ali CNC obdelavi pri količinah, ki običajno presegajo 10.000 delov na mesec. Pod tem pragom se alternativni postopki izognejo težkim naložbam v orodje. Nad-ekonomičnost dela stroja za žigosanje, ki deluje s stotinami udarcev na minuto, je težko preseči.
Skupna naročila prednost še povečajo. Letne količinske obveznosti dobaviteljem omogočajo načrtovanje proizvodnega razporeda, nakup materiala v velikih količinah in zmanjšanje upravnih stroškov. Kupci v zameno odklenejo boljše cene in bolj predvidljive dobavne roke. Kompromis je v natančnosti napovedi: prevelika zavezanost veže kapital v zalogah, premajhna zavezanost pa pusti prihranke na mizi.
Strategije za zmanjšanje stroškov projekta žigosanja
Optimizacija stroškov se začne precej pred prvim pritiskom. Najučinkovitejši vzvod jeoblikovanje za izdelljivost. Enostavne spremembe geometrije, kot je uporaba standardnih polmerov krivin, pozicioniranje lukenj z najmanj 1,5-kratno debelino materiala iz krivin in vzdrževanje doslednih odsekov sten, lahko odpravijo orodne postaje in zmanjšajo stopnjo odpadkov brez ogrožanja funkcije.
Druge praktične strategije vključujejo:
- Zamenjava materiala- Prehod z nerjavečega jekla na prevlečeno ogljikovo jeklo, kjer to dopuščajo zahteve glede korozije, lahko znatno zniža stroške materiala, hkrati pa poenostavi zasnovo matrice.
- Konsolidacija sekundarnih operacij- Integracija v-rezovanje navojev ali vstavljanje pritrdilnih elementov PEM zviša vnaprejšnje stroške orodja, vendar zniža ceno na-kos z odpravo ločenega ravnanja in delitvenega žigosanja operacij na več delovnih postajah.
- Optimizacija postavitve traku- Boljše ugnezdenje delov na tuljavo zmanjša ostanke. Pametna progresivna zasnova matrice iztisne največjo vrednost iz vsakega centimetra materiala.
- Več{0}}letne pogodbe- Daljše obveznosti zagotavljajo stabilnost cen in dobaviteljem omogočajo vlaganje v optimizirano orodje, vedoč, da obseg to opravičuje.
- Zgodnja vključitev dobavitelja- Če svojega partnerja za žigosanje vključite v fazo načrtovanja, mu date priložnost, da predlaga spremembe, ki zmanjšajo zapletenost, preden se uporabi orodje.
Osnovno načelo je preprosto: vsaka odločitev, ki jo sprejmete med načrtovanjem in nabavo, se odraža v strukturi stroškov. Geometrija dela, ki je videti dobro na zaslonu CAD, lahko zahteva drago orodje, medtem ko bi manjša sprememba radija ali premestitev luknje lahko prihranila na tisoče pri izdelavi matrice in izboljšala-dolgoročno učinkovitost proizvodnje.
Vendar samo zavedanje o stroških ne zagotavlja dobrega rezultata. Isti del z enako ceno lahko deluje zelo različno, odvisno od industrije, ki jo uporablja, zahtevanih certifikatov in dokumentacije, ki se pričakuje ob dobavi. Avtomobilska, vesoljska, elektronika in medicinske aplikacije postavljajo svoje lastne zahteve na vrh ekonomije osnovnega žigosanja.
Industrijske aplikacije in kaj vsaka zahteva
Nosilec, namenjen vratni plošči enoprostorca, in zaščitna posoda znotraj kirurškega robota se lahko oba začneta kot ravna pločevina, vendar so standardi, dokumentacija in procesne kontrole, ki obdajajo vsakega, povsem drugačni. Vaša panoga narekuje veliko več kot materialna izbira. Določa, katere certifikate mora imeti vaš dobavitelj, kakšna inšpekcijska dokumentacija je poslana z vsako serijo in kako stroge tolerance je treba upoštevati v celotni proizvodni seriji.
Zahteve za avtomobilsko žigosanje
Avtomobilski programi delujejo na glasnost. Letne količine v stotinah tisoč ali milijonih so rutinske in vsak del mora izpolnjevati specifikacije OEM v celotni življenjski dobi. Certifikat IATF 16949 je dejansko obvezen za dobavitelje stopnje 1 in stopnje 2, saj zahteva uradno dokumentacijo PPAP, načrtovanje APQP in analizo merilnega sistema pred odpremo posameznega proizvodnega dela.
Srečali se boste tudi s-posebnimi zahtevami strank, ki so na vrhu. Vsak proizvajalec originalne opreme doda edinstvene standarde pakiranja, protokole za označevanje in postopke za upravljanje inženirskih sprememb. Tolerance so običajno v območju +/-0,1 mm do +/-0,25 mm za vtisnjene nosilce, sponke in strukturne ojačitve. Regionalni dobavitelji prek koridorja za žigosanje kovin Velikih jezer so na primer pridobili globoko strokovno znanje in izkušnje v teh delovnih procesih v avtomobilski industriji, ker to zahteva bližina detroitskih proizvajalcev originalne opreme.
Vesoljski in obrambni vidiki
Aerospace dviguje lestvico natančnosti in sledljivosti. Tolerance se rutinsko zaostrijo na +/-0,001 palca in vsaka vtisnjena komponenta mora slediti svoji specifični toplotni seriji materiala. Certifikat AS9100 ureja upravljanje konfiguracije, preprečevanje ponarejenih delov in pregled prvega artikla po protokolih AS9102.
Močno se spremeni tudi izbira materiala. Letalski in vesoljski programi pogosto določajo titan, inconel in specializirane aluminijeve zlitine, ki nudijo vrhunsko trdnost-to-težo, vendar predstavljajo edinstvene izzive oblikovanja, vključno s pokanjem, trganjem in agresivnim povratnim udarcem. Orodja za te zlitine pogosto zahtevajo posebne prevleke za matrice in skrbno izračunano tonažo stiskalnice za ohranitev celovitosti materiala. Količine so ponavadi nižje kot pri avtomobilih in se gibljejo od nekaj tisoč do deset tisoč kosov, vendar je dokumentacija in obremenitev inšpekcijskih pregledov na del bistveno večja.
Elektronika, medicinske in splošne industrijske potrebe
Elektronsko žigosanje deluje v povsem drugačnem obsegu. Komponente, kot so zaščitne pločevinke EMI, ozemljitvene sponke, kontakti baterije in ohišja konektorjev, zahtevajo debelino materiala od 0,001 palca do 0,032 palca, s posameznimi značilnostmi, ki so včasih široke le -las ali dva. Materiali, kot so fosforjev bron, berilijev baker, nikljevo srebro in MuMetal, so pogosti, ker združujejo električno prevodnost in odpornost proti obrabi. Deli se pogosto pošiljajo v embalaži-in-zvitkih za samodejno izbiranje-in-montaže na tiskana vezja.
Plasti za žigosanje medicinskih pripomočkov zahtevajo ISO 13485 v proizvodnem procesu. Biokompatibilni materiali, kot sta nerjavno jeklo 316L ali titan, so standardni, nadzor kontaminacije pa se lahko razširi na ravnanje s čistimi prostori in specializirano embalažo. Zahteve glede dokumentacije poudarjajo nadzor načrtovanja, zapise validacije in post{4}}nadzor na trgu, pri čemer so obdobja hrambe zapisov daleč daljša od tistih v drugih panogah.
Splošne industrijske aplikacije dajejo prednost prožnosti pred regulativno kompleksnostjo. Kupci v gradbeništvu, HVAC, kmetijstvu in težki opremi potrebujejo stroškovno{1}}učinkovito proizvodnjo v širokem razponu materialov in količin. Proizvajalci industrijskih strojev v regijah, kot so Oxford, Michigan in na celotnem srednjem zahodu, pogosto oskrbujejo te trge z vsestranskimi zmogljivostmi stiskalnice in krajšimi dobavnimi časi, saj so certifikacijske obremenitve manjše in so tolerančni pasovi prizanesljivejši.
| Industrija | Certificiranje ključev | Tipične količine | Kritične specifikacije | Skupni materiali |
|---|---|---|---|---|
| Avtomobilizem | IATF 16949 | 100K do milijonov letno | PPAP, +/-tolerance od 0,1 do +/-0,25 mm, specifične zahteve OEM | Ogljikovo jeklo, HSLA, aluminij, nerjaveče jeklo |
| Letalstvo in obramba | AS9100 | 1K do 50K letno | +/-0,025 mm tolerance, sledljivost toplotne serije, AS9102 FAI | Titan, Inconel, aluminijeve zlitine za vesoljsko uporabo |
| elektronika | ISO 9001 (najmanj) | 10K do milijonov letno | Zmogljivost mikrožigosanja, 0,001"-0,032" material, trak-in pakiranje v kolutu | Fosforjev bron, BeCu, nikelj srebro, baker, MuMetal |
| Medicinski pripomočki | ISO 13485 | 5K do 500K letno | Biokompatibilnost, nadzor kontaminacije, razširjena sledljivost | 316L nerjavno jeklo, titan, kobalt-krom |
| Splošno industrijsko | ISO 9001 | 5K do 500K letno | Stroškovna učinkovitost, prilagodljivi obsegi, krajši dobavni roki | Ogljikovo jeklo, aluminij, medenina, nerjaveče jeklo |
Edinstvene zahteve vsake industrije ustvarjajo mehanizem filtriranja. Dobavitelj, ki je zelo primeren za-avtomobilske nosilce velikih količin, morda nima infrastrukture sledljivosti za vesoljsko industrijo, medtem ko strokovnjak za mikrožigosanje morda nima tonaže stiskalnice za težke-industrijske dele. Prepoznavanje, kje v tem spektru sodi vaš projekt, je prvi korak k zoženju vašega ožjega izbora dobaviteljev, toda vedeti, na kaj morate biti pozorni med dejanskim postopkom ocenjevanja, je tisto, kar loči dobro odločitev o nabavi od drage lekcije.
Kako oceniti in izbrati pravega partnerja za štancanje
Svoj ožji izbor ste zožili na peščico dobaviteljev progresivnih žigov. Njihova spletna mesta so videti profesionalno, certifikati preverjeni in navedene cene so v podobnem razponu. Kako torej ločiti dobavitelja, ki bo več let zagotavljal dosledno kakovost, od tistega, ki vas bo čez šest mesecev pustil loviti zamudne pošiljke in obravnavati pritožbe strank?
Razlika se redko pokaže v primerjavi cen. Živi v podrobnostih: kako globoko sega njihova inženirska miza, kako komunicirajo med fazo ponudbe in ali njihova oprema dejansko ustreza vašim zahtevam glede delov. Tukaj je praktičen okvir, ki ga lahko vodje nabave in inženirji orodij uporabijo za samozavestno ocenjevanje kandidatov.
Kontrolni seznam tehničnih zmogljivosti za kupce
Tehnična ustreznost je izhodišče, o katerem -se ni mogoče pogajati. Dobavitelj ima lahko brezhibne sisteme kakovosti, a če njihove stiskalnice ne morejo zadovoljiti vaših zahtev glede geometrije delov ali tonaže, nič drugega ni pomembno. Ko pregledujete zmogljivosti, preverite te podrobnosti:
- Razpon tonaže stiskalnice- Ali dobavitelj uporablja stiskalnice, ki ustrezajo vašim zahtevam glede materiala in velikosti? Vtiskovanje 0,060-palčnega nerjavečega jekla zahteva bistveno večjo tonažo kot oblikovanje 0,020-palčnega aluminija. Zahtevajte celoten tonažni razpon, ne le največjo stiskalnico na tleh.
- Velikost postelje in višina zapiranja- Večji deli ali kompleksne progresivne matrice z veliko postajami potrebujejo ustrezne dimenzije ležišča. Če vaša matrica presega razpoložljivo velikost postelje, je dobavitelj ne more zagnati ne glede na druge kvalifikacije.
- Območje hitrosti pritiska- Visoko-programi konektorjev morda potrebujejo 400+ gibov na minuto, medtem ko težki-strukturni deli delujejo pri 30–60 SPM. Potrdite, da dobavitelj deluje s hitrostjo, ki je združljiva z vašim obsegom in kompleksnostjo delov.
- -Hišna zmogljivost orodja- Dobavitelji, ki načrtujejo in izdelujejo matrice, interno nadzorujejo svoje dobavne roke in lahko hitreje izvajajo prilagoditve kot tisti, ki orodje oddajajo tretjim osebam. Poiščite CNC obdelavo, žično erozijo in natančno brušenje pod eno streho.
- Sekundarne operacije- Ali lahko opravljajo odstranjevanje robov, narezovanje navojev, galvanizacijo, varjenje ali sestavljanje v-hiši? Vsaka operacija, poslana podizvajalcu, uvaja tranzitni čas, tveganje pri rokovanju in zapletenost koordinacije.
- Ravnanje z materialom in zmogljivost tuljave- Prepričajte se, da zmorejo vaše širine, teže in vrste materialov v zvitkih. Progresivno-dodajanje v tuljavo zahteva ustrezne navijalce, ravnalnike in podajalnike, ki ustrezajo vašim dimenzijam traku.
- Certifikati, ki ustrezajo vaši industriji- Kot smo že omenili, avtomobilska industrija zahteva IATF 16949, vesoljska industrija zahteva AS9100, medicinske potrebe pa ISO 13485. Natančna matrica in žigosanje, vključno z operacijo brez ustreznega certifikata za vaš trg, ni -začetek, ne glede na ceno.
Se vam zdi, da morate preveriti veliko polj? Je. Toda vsaka odpravlja tveganje, ki bi se sicer pojavilo med proizvodnjo, ko so stroški zamenjave dobavitelja eksponentno višji.
Ocenjevanje inženirske podpore in komunikacije
Tehnične specifikacije na listu zmogljivosti vam povedo, kaj lahko stori dobavitelj. Inženirska podpora vam pove, kako dobro to počnejo. Globina dobaviteljeve inženirske ekipe pogosto določa, ali se vaš projekt začne pravočasno ali pa se zatakne pri ponavljajočih se revizijah orodij.
Pri vključevanju potencialnih partnerjev bodite pozorni na te kazalnike:
Kakovost povratnih informacij DFM.Predložite svojo risbo dela in ocenite, kako se bo dobavitelj odzval. Ali pasivno citirajo, kar ste poslali, ali proaktivno prepoznajo morebitne težave pri oblikovanju, predlagajo spremembe polmera in označijo oblačke tolerance, ki bodo povzročili nepotrebne stroške orodja? Dobavitelj, ki ponuja pomembna priporočila DFM v fazi ponudbe, dokazuje enako inženirsko disciplino, kot jo bo vnesel v vaš proizvodni program.
Sposobnost simulacije.CAE in analiza končnih elementov nista več izbirna za kompleksne žigosane. Vprašajte, ali dobavitelj izvaja simulacije preoblikovanja za potrditev zasnove matrice, preden se začne strojna obdelava. Simulacija digitalno ujame vzpon, tanjšanje in gubanje, s čimer prihrani tedne ponovitev fizičnega preizkusa. Dobavitelji kotYICHENintegrirajo simulacijo CAE v svoj standardni potek dela od izvedljivosti do poskusnih zagonov, s čimer zmanjšajo vrzel med teoretično zasnovo matrice in resnično{0}}zmogljivostjo stiskalnice.
Možnosti izdelave prototipov.Ali lahko dobavitelj za uvedbo novih izdelkov izdela prototipne dele z mehkimi orodji ali metodami ene-postaje, preden se zaveže k popolni proizvodnji orodij? Ta zmožnost pospeši vašo časovnico validacije zasnove brez tveganja drage ponovne obdelave utrjenega progresivnega orodja.
Komunikacijska kadenca.Raziskave dinamike kupca-dobavitelja pri žigosanju kovin dosledno poudarjajo, da je predvidljivost v komunikaciji pomembna prav tako kot predvidljivost v kakovosti delov. Dobavitelj, ki med izdelavo orodij molči ali ne zagotovi posodobitev mejnikov, sporoča, kako se bo obnašal med proizvodnjo. Poiščite strukturirano vodenje projektov: opredeljeni mejniki, redna poročila o stanju in ena kontaktna točka, ki je lastnik vašega programa.
Politike lastništva orodja.Ta ujame kupce nepripravljene. Kdo je lastnik kocke po plačilu? Standardna praksa v industriji daje lastništvo kupcu, vendar nekateri dobavitelji obdržijo orodje ali zaračunajo stroške prenosa. Pojasnite lastništvo, odgovornosti za vzdrževanje in kaj se zgodi z vašo matrico, če morate preseliti proizvodnjo. Pridobite ga v pisni obliki med fazo navajanja, ne po tem, ko pride do spora.
Rdeče zastavice RFQ in pozitivni indikatorji
Sam postopek RFQ je diagnostično orodje. Kako se dobavitelj obnaša, ko poskuša pridobiti vaše podjetje, je najboljša različica tega, kako se bo obnašal, ko ga bo imel. Na kaj morate biti pozorni:
Pozitivni indikatorji:
- Podrobna vprašanja o vaši aplikaciji, okolju končne-uporabe in zahtevah za montažo namesto strogega navajanja tiska
- Proaktivni predlogi DFM, ki zmanjšajo stroške ali izboljšajo kakovost
- Jasne ocene časa priprave orodja z opredeljenimi mejniki
- Pregledne razčlenitve cen, ki ločujejo orodje, ceno na kos in sekundarne operacije
- Reference strank v vaši panogi, s katerimi se lahko dejansko obrnete
- Pripravljenost zagotoviti-podatke o poskusnem zagonu in vzorčne dele, preden se zavežete obsegu proizvodnje
- Kazalniki finančne stabilnosti: leta poslovanja, investicije v objekte, raznolika baza strank
Rdeče zastavice:
- Ponudbe so vrnjene brez kakršnih koli tehničnih vprašanj, kar je znak, da dobavitelj ugiba in ne načrtuje
- Nejasne ali manjkajoče časovne obveznosti
- Nepripravljenost deliti dostop do ogledov objektov ali zagotavljati reference strank
- Cene so drastično nižje od vseh drugih ponudb brez jasne razlage, kako se stroški znižajo
- V predlogu niso omenjene inšpekcijske metode, SPC ali dokumentacija o kakovosti
- Nepripravljenost vnaprej opredeliti pogoje lastništva orodja
- Velika fluktuacija zaposlenih ali pogoste spremembe vaše kontaktne točke v fazi ponudbe
Vplivajo tudi geografski vidiki, zlasti pri programih, ki zahtevajo pogosto sodelovanje med razvojem matrice. Dobavitelj, ki se nahaja v bližini vožnje, omogoča-praktično sodelovanje pri preizkusih, hitrejše inženirske spremembe in nižje stroške pošiljanja za cikle odobritve vzorcev. Kljub temu geografija ne sme preglasiti zmogljivosti. Oddaljeni dobavitelj z globokim strokovnim znanjem in izkušnjami v vaši specifični aplikaciji lahko prekaša lokalno trgovino, ki nima ustreznih izkušenj.
Tudi finančna stabilnost si zasluži natančno preučitev. Dolgotrajni odnosi s prodajalci materialov in desetletja neprekinjenega delovanja kažejo na odpornost skozi tržne cikle. Dobavitelj, ki je prestal recesije, ne da bi pri tem ogrozil naložbe v opremo ali osebje, je veliko manj verjetno, da bo povzročil motnje v dobavi sredi-programa, kot tisti, ki dela s šibkimi maržami s starajočimi se stroji.
Navsezadnje se ocenjevalni okvir skrči na eno samo vprašanje: ali ta dobavitelj izkazuje tehnične sposobnosti, inženirsko globino in komunikacijsko disciplino, da je pravi proizvodni partner in ne samo prodajalec, ki izpolnjuje naročila? Odgovor običajno postane jasen precej preden izdate prvo naročilnico, če veste, na kaj morate biti pozorni med pogovorom o RFQ.
Samozavestno sprejemanje odločitev o nabavi
Vsak razdelek tega vodnika kaže na isto temeljno resnico: uspešni programi žigosanja temeljijo na odločitvah, sprejetih zgodaj na podlagi informacij, in ne na reaktivnih popravkih, uporabljenih pozno. Ne glede na to, ali nabavljate-avtomobilski nosilec velikega obsega ali mikro-tolerančni letalski konektor, načela, ki ločujejo gladke zagone od dragih zamud, ostajajo dosledna.
Ključni povzetki za odločitve o nabavi
To je tisto, kar je najpomembnejše, ko se premaknete od raziskav k aktivnemu sodelovanju dobaviteljev s podjetjem za žigosanje:
- Ujemite vrsto postopka z geometrijo in prostornino dela.Progresivne matrice služijo velikim-delom z več- funkcijami. Prenosne matrice so primerne za večje ali globlje geometrije. Sestavljene metode in metode z eno-postajo prilegajo preprostejše dele pri manjših količinah. Izbira napačne metode poveča stroške orodja ali omeji učinkovitost proizvodnje.
- Preverite certifikate za svojo specifično panogo.IATF 16949 za avtomobilsko industrijo, AS9100 za vesoljsko industrijo, ISO 13485 za medicino. To niso neobvezni dodatki. Predstavljajo revidirane sisteme, ki zagotavljajo sledljivost, dokumentacijo in nadzor procesa na ravni, ki jo zahteva vaša aplikacija.
- Razumeti celotno časovnico poteka dela.Od pregleda izvedljivosti prek strojne obdelave matrice, poskusnih zagonov in prvega pregleda izdelka, tipičen program traja od tednov do mesecev, preden se proizvodni deli pošljejo. Vgradnja te časovnice v načrt projekta prepreči-pritisk v zadnjem trenutku, ki vodi do bližnjic.
- Ocenite inženirsko globino, ne le zmogljivosti stiskalnice.Dobavitelj z močnimi povratnimi informacijami DFM, zmožnostjo simulacije CAE in proaktivno komunikacijo med ponudbami bo presegel večjo trgovino, ki pasivno proizvaja vse, kar jim date v roke. Inženirsko sodelovanje ujame težave digitalno, preden postanejo drage fizične predelave.
- Zahtevajte podatke-o poskusnem zagonu, preden se odločite za obseg proizvodnje.Prva poročila o inšpekcijskih pregledih izdelkov, podatki SPC iz poskusnih voženj in vzorčni deli vam dajejo objektivne dokaze o zmogljivosti. Vsak dobavitelj matrice za žigosanje, ki je prepričan v svoj postopek, bo brez oklevanja zagotovil te podatke.
Najboljši rezultati pri pridobivanju virov izvirajo iz zgodnjega sodelovanja med inženirskimi ekipami kupcev in proizvajalci matric za žigosanje, ne pa z izbiro najnižje ponudbe, potem ko so modeli zaklenjeni.
Naslednji koraki za prehod z raziskovanja na RFQ
Imate okvir. Udejanjanje pomeni vključitev potencialnih partnerjev, preden je vaš dizajn dokončan, ne po njem. Zgodnja vključitev daje dobavitelju različnih matric in štampiljk priložnost, da priporoči zamenjavo materiala, predlaga spremembe geometrije, ki poenostavijo orodje, in označi tolerančne oblačke, ki bodo povzročili nepotrebne stroške. Raziskave dosledno kažejo, da ta sodelovalni pristop skrajša razvojne cikle, zmanjša ponovitve prototipov in ustvari bolj predvidljivo pot do proizvodnje.
Ko ste pripravljeni izdati RFQ, pošljite svojo risbo dela več kvalificiranim proizvajalcem matric za žigosanje in primerjajte ne le cene, ampak tudi kakovost njihovih tehničnih vprašanj, povratne informacije DFM in predlagane časovne okvire. Dobavitelj, ki postavlja najbolj premišljena vprašanja med ponudbo, je običajno tisti, ki prinese najmanj presenečenj med proizvodnjo.
Poiščite partnerja, ki ponuja popolno-storitveno podporo od analize izvedljivosti do inšpekcije proizvodnje, partnerja, ki vaš program obravnava kot inženirsko sodelovanje in ne kot transakcijsko naročilnico. To razlikovanje, bolj kot tonaža ali geografska lokacija, je tisto, kar poganja-dolgoročni uspeh proizvodnje.
Pogosta vprašanja o podjetjih za žigosanje
1. Kakšna je razlika med progresivnim žigosanjem in žigosanjem s prenosom?
Progresivno žigosanje dovaja neprekinjen kovinski trak skozi več postaj, medtem ko obdelovanec ostane pritrjen na nosilni trak, zaradi česar je idealen za-majhne-do-srednje dele velikega obsega pri več sto gibih na minuto. Prenosna matrica loči surovec od traku na prvi postaji, nato mehanski prsti premikajo prosto{4}}stoječi kos med postajami. To omogoča globlje vleke, navoje in bolj zapleteno tri{6}}dimenzionalno oblikovanje večjih delov. Progresivna orodja ustrezajo količinam nad 100.000 kosi, medtem ko matrice za prenos običajno služijo serijam od 10.000 do 100.000 kosov, kjer geometrija delov presega progresivne zmogljivosti.
2. Koliko stane orodje za projekt štancanja?
Stroški orodja se močno razlikujejo glede na kompleksnost matrice, število postaj in kakovost orodnega jekla. Enostavna izrezovalna matrica lahko stane okoli 5.000 $, medtem ko lahko kompleksne progresivne matrice z več oblikovalnimi postajami presežejo 100.000 $. Večina srednje{5}}zapletenih projektov se giblje med 15.000 in 50.000 USD. Dejavniki, ki zvišujejo stroške orodja, vključujejo strožje tolerance, dodatne postaje za dodatne funkcije, vrhunska orodna jekla za abrazivne materiale in karbidne ploščice za podaljšane proizvodne serije. Plačilo je običajno strukturirano kot 50 % ob naročilu orodja in 50 % po odobritvi vzorca.
3. Katere certifikate mora imeti podjetje za žigosanje?
Zahtevani certifikati so odvisni od vaše industrije. ISO 9001 je osnova za splošne sisteme kakovosti proizvodnje. Avtomobilski programi zahtevajo IATF 16949, ki zahteva dokumentacijo PPAP, načrtovanje APQP in analizo merilnega sistema. Aplikacije v vesolju in obrambi potrebujejo AS9100, ki zajema sledljivost materiala do ogrevalnih serij, upravljanje konfiguracije in preprečevanje ponarejenih delov. Žigosanje medicinskih pripomočkov zahteva standard ISO 13485, pri čemer je poudarek na dokumentaciji o biokompatibilnosti, nadzoru kontaminacije in post{8}}nadzoru na trgu. Vedno preverite, ali ima dobavitelj poseben certifikat, ki ga zahteva vaš končni{10}}trž, preden ga najamete.
4. Koliko časa traja prehod od zasnove do proizvodnje s podjetjem za žigosanje?
Tipičen program žigosanja matrice sledi strukturiranemu delovnemu toku: pregled izvedljivosti, povratne informacije DFM, simulacija CAE, oblikovanje matrice, strojna obdelava orodnega jekla, sestavljanje matrice, poskusni zagoni, pregled prvega izdelka in odobritev proizvodnje. Sama faza izdelave orodja pogosto traja od šest do dvanajst tednov, odvisno od kompleksnosti. Če dodamo pregled izvedljivosti, simulacijo in poskusne zagone, večina programov potrebuje tri do pet mesecev od začetne vključitve do prvih proizvodnih delov. Kupci, ki vključijo dobavitelje zgodaj med fazo načrtovanja in vključijo priporočila DFM, lahko skrajšajo ta časovni okvir z zmanjšanjem ciklov revizije orodja.
5. Katere materiale lahko obdeluje podjetje za žigosanje?
Podjetja za štancanje obdelujejo široko paleto kovin, vključno z ogljikovim jeklom (1008 do 1095), jeklom HSLA, nerjavnim jeklom (serije 300 in 400), aluminijevimi zlitinami (1100, 3003, 5052, 6061), bakrom, medenino, fosforjevim bronom in posebnimi zlitinami, kot sta Inconel in titan. Debelina materiala se običajno giblje od 0,020 palca do 0,625 palca. Lastnosti materiala, kot so natezna trdnost, duktilnost, trdota in vzmet, neposredno vplivajo na zasnovo matrice, zahteve glede tonaže stiskalnice in stopnjo obrabe orodja. Izbira prave zlitine zgodaj v fazi načrtovanja pomaga optimizirati tako stroške izdelave matrice kot dolgoročno ekonomiko-proizvodnje.


