


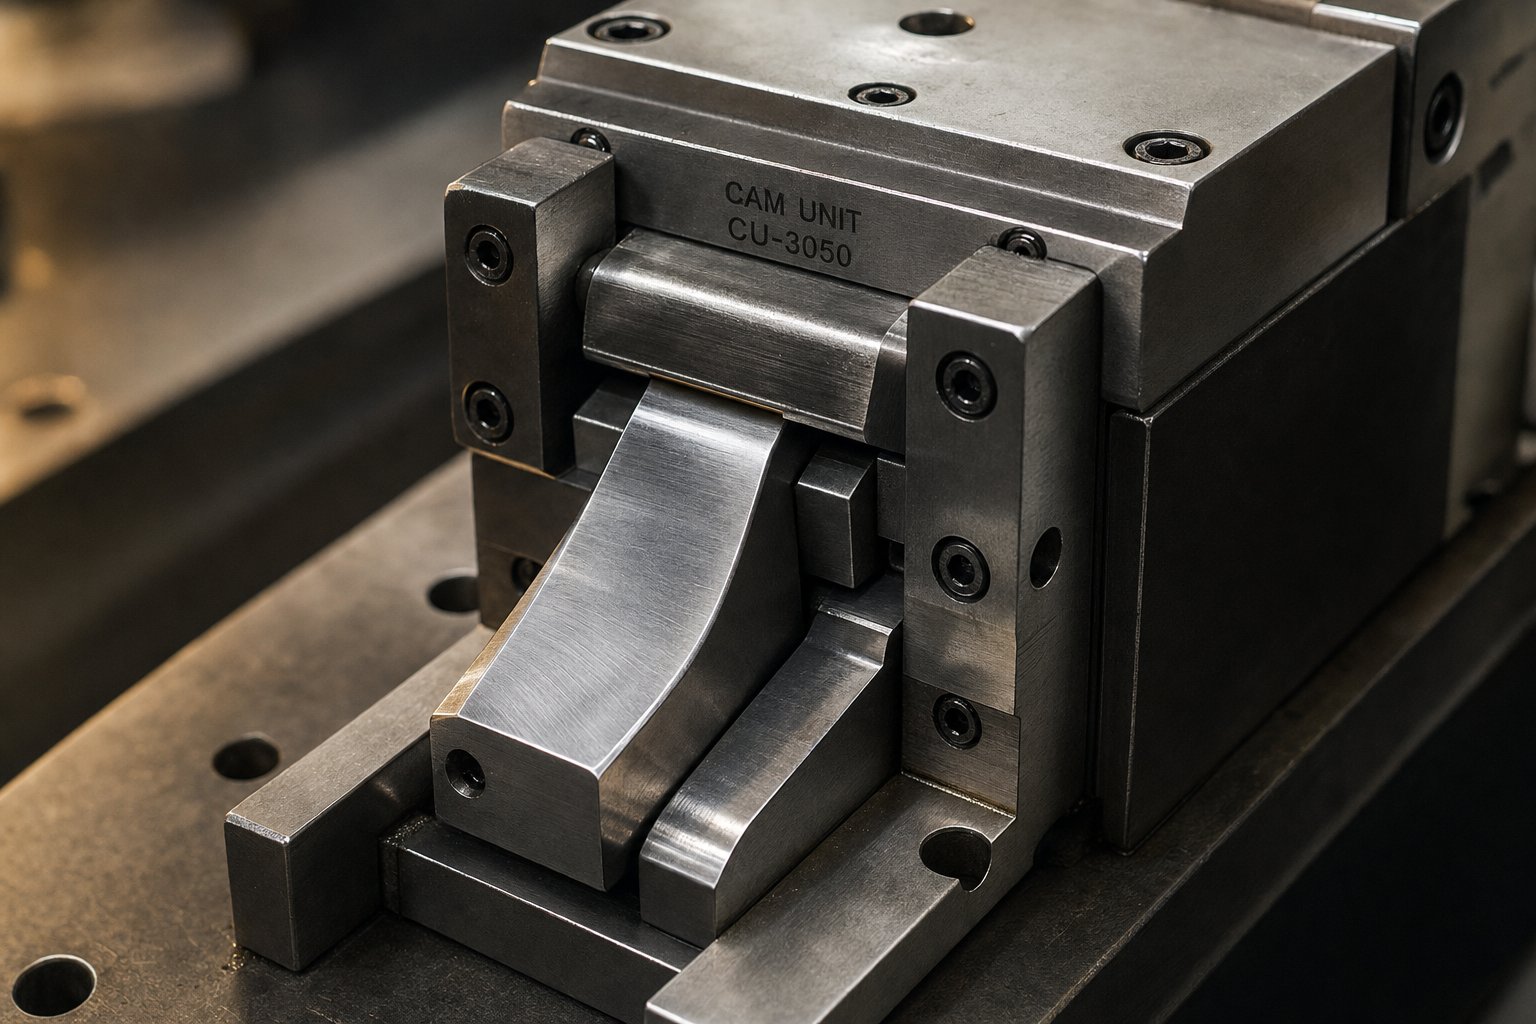
Kakšne so funkcije odmikačev v matricah za vtiskovanje in zakaj je kakovost pomembna
Ko žigosani del potrebuje luknjo na bočni steni, prirobnico, oblikovano pod kotom, ali obrobni rez, pravokoten na hod stiskalnice, samo navpično gibanje bata ne more opraviti dela. Tu nastopijo odmične enote. Ti mehanski sklopi živijo znotraj matrice in preusmerjajo silo stiskalnice navzdol v vodoravno ali kotno gibanje, zaradi česar je sicer nemogoča rutina.
Kaj počne odmikalna enota znotraj matrice za žigosanje
torejkaj je odmikalna enota v matrici za vtiskovanje? Zamislite si ga kot prevajalnik gibanja. Stiskalni bat se premika naravnost navzdol, vendar odmikalna enota to energijo pretvori v nadzorovan bočni hod. To omogoča, da luknjači, jekla za oblikovanje in rezila za obrezovanje zajamejo obdelovanec od strani ali pod sestavljenim kotom namesto neposredno od zgoraj.
Odmikalna enota je samostojen-mehanski sklop, integriran v matrico za vtiskovanje, ki pretvarja navpično silo in gibanje stiskalnega bata v vodoravno ali kotno silo in gibanje, kar omogoča prebadanje, oblikovanje in obrezovanje, ki jih ni mogoče izvesti samo v smeri giba stiskalnice.
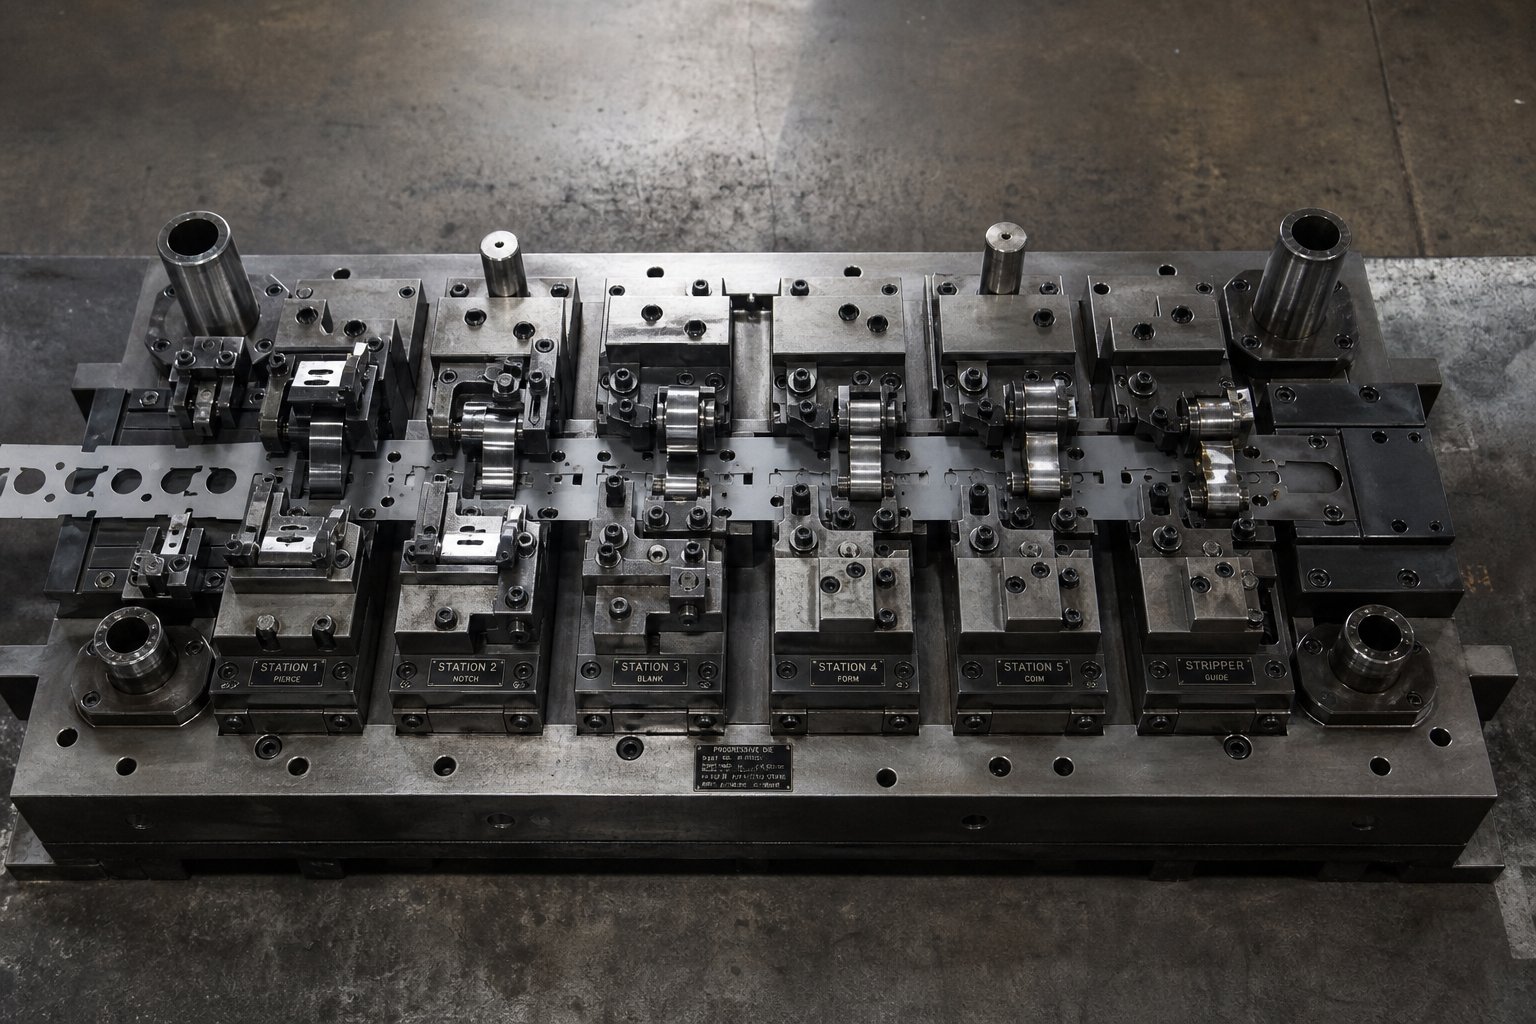
V progresivni matrici boste morda našli več odmičnih enot, ki delujejo na različnih postajah, pri čemer vsaka izvaja ločeno operacijo: ena prebija bočno luknjo, druga obreže rob prirobnice, tretja oblikuje jeziček navzven. Funkcija odmične enote v progresivni matrici je razširiti tisto, kar lahko doseže en sam pritisk, ne da bi potrebovali sekundarne operacije ali dodatno opremo.
Zakaj so odmične enote kritične za učinkovitost matrice
Tu se v pogovor začne kakovost. Vsakič, ko se stiskalnica premakne, morajo gonilnik, drsnik in držalo odmične enote delovati enakomerno na mikronski-ravni. Kakršna koli zračnost, upogibanje ali neusklajenost se neposredno spremenijo v dimenzijske spremembe na vtisnjenem delu. Odmikalna enota z ohlapnimi prileganji ali mehkimi kontaktnimi površinami povzroči zračnost, ki se kopiči v tisočih ciklih in postopoma potiska dimenzije delov izven tolerance.
Enako pomembna je togost. Med prebadanjem se mora drsnik upreti reakcijski sili udarca, ki prebija pločevino, ne da bi se upognil. Če se enota celo rahlo upogne, se položaj luknje premakne in stanje brušenja se poslabša. Skratka, način delovanja odmičnih enot pri žigosanju kovin določa ne samo, ali je mogoče izdelati funkcijo, temveč tudi, ali jo je mogoče dosledno izdelati v celotni proizvodni seriji.
Za oblikovalce matrice in inženirje orodij, ki določajo namične enote za nove projekte, namen namičnih enot pri oblikovanju matric presega preprosto pretvorbo gibanja. Te komponente določajo zgornjo mejo dosegljive natančnosti delov. V naslednjih razdelkih je podrobno razloženo, kako je ta natančnost zasnovana, kaj loči vrhunsko enoto od običajne enote in kako prilagoditi konfiguracije specifičnim aplikacijam za žigosanje.
Kako enote Cam pretvorijo silo pritiska v kotno gibanje
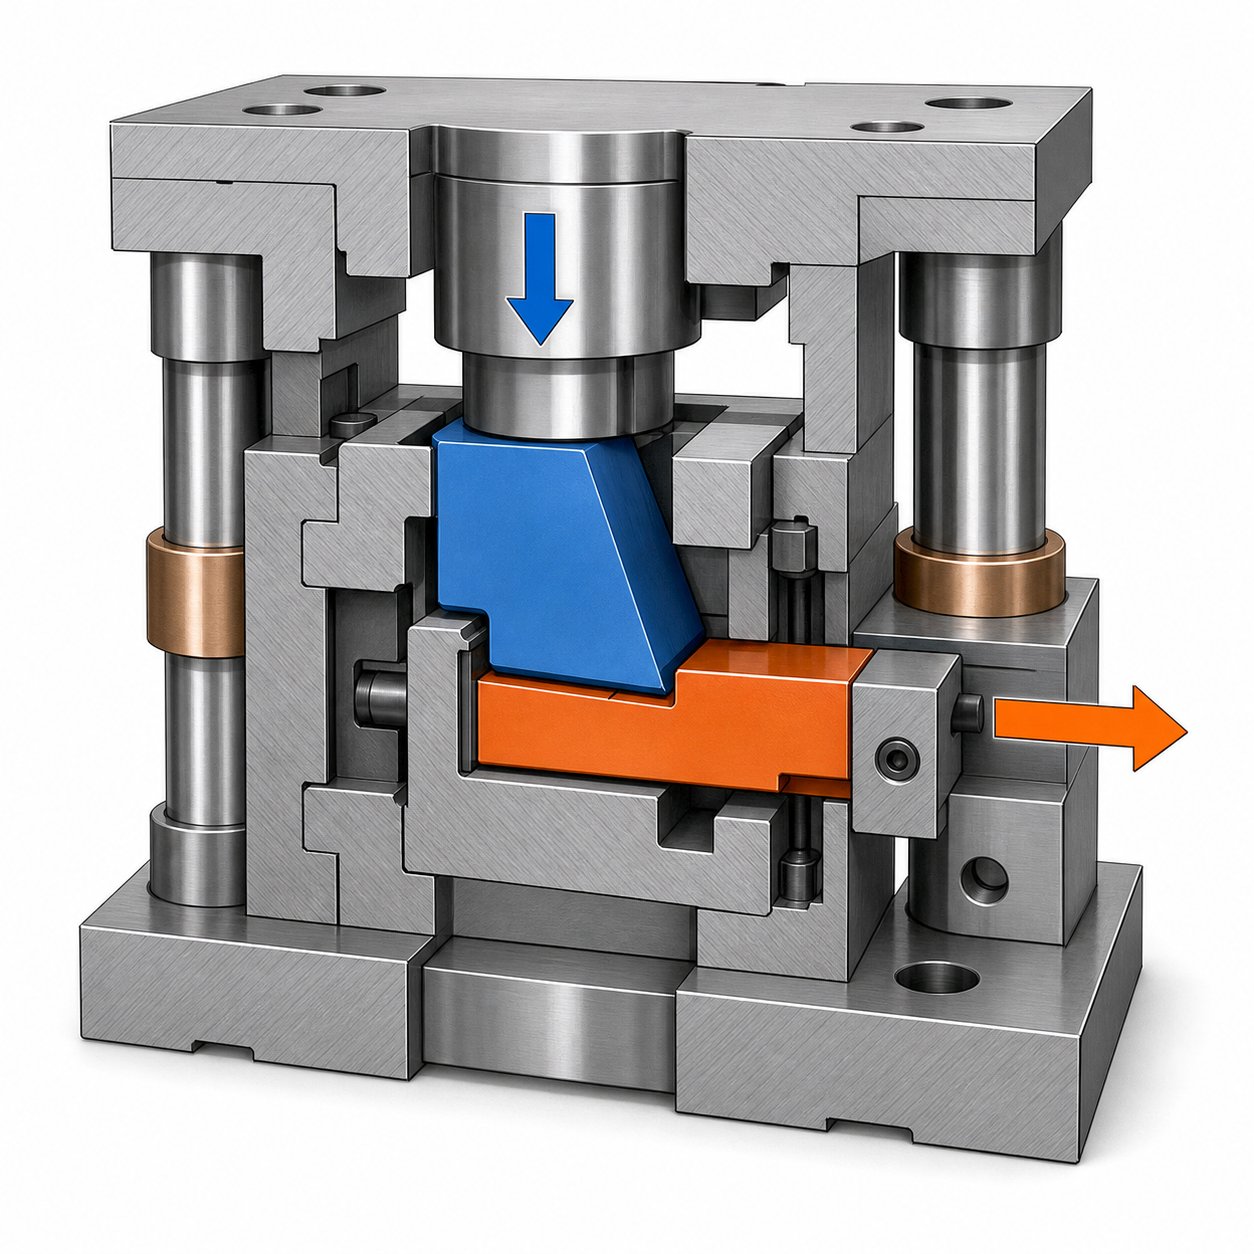
Koncept zveni preprosto: navpična sila vstopi, stransko gibanje pride ven. Toda mehanika znotraj enote odmikača je bolj premišljena kot preprost klin. Razumevanje, kako gonilnik odmikača pretvori navpično silo v vodoravno gibanje, vam pomaga razumeti, zakaj so tolerance, izbire materialov in povratni mehanizmi tako pomembni pri določanju enot za zahtevne aplikacije.
Kako navpična sila pritiska postane bočno gibanje
Predstavljajte si, da se zgornja matrica spušča proti obdelovancu. Na to zgornjo matrico je privit gonilnik, jeklena-oblikovana jeklena komponenta z natančno brušeno kotno površino. Ko se stiskalnica zapre, se ta nagnjena ploskev dotakne ujemajoče se površine na drsniku, ki sedi v spodnjem sklopu matrice. Geometrija je preprosta, a zmogljiva: voznikova nagnjena površina potisne drsnik pod določenim kotom, običajno med 15 in 30 stopinjami od navpičnice, in drsnik nima druge izbire, kot da potuje bočno po svoji vodeni poti.
Razmerje sledi osnovni trigonometriji. Kot gonilnika 15 stopinj s 50 mm navpičnega premikanja pritiska povzroči približno 13,4 mm bočnega drsnega giba in pomnoževanje sile deluje v vašo korist. Pod istim 15-stopinjskim kotom jeidealna mehanska prednost je okoli 3,7:1, kar pomeni, da vsak newton navpične pritisne sile povzroči skoraj štiri newtone horizontalne delovne sile na drsniku. Strmejši koti dajejo večji hod na enoto poti stiskanja, vendar žrtvujejo pomnožitev sile, medtem ko plitvejši koti zagotavljajo ogromno silo, vendar minimalen hod.
Drsnik se pelje po utrjenih obrabnih ploščah, ki zagotavljajo nizko{0}}trenje, žrtvene kontaktne površine. Te plošče preprečujejo stik kovine s-kovino od natančno{4}}ohišja drsnika. Medtem pa držalo, v bistvu ohišje, ki vsebuje celoten sklop, vodi drsnik vzdolž ene same osi premikanja z minimalnim odmikom. Ko zračnost vodila ostane pod 0,02 mm, drsnik drži pravo pot in orodje za luknjanje ali oblikovno orodje, ki ga nosi, zadene obdelovanec na natanko isto mesto v vsakem ciklu.
Tukaj je zaporedje delovnega cikla odmične enote, razdeljeno na njegove diskretne faze:
- Sodelovati:Stiskalnica se spusti in voznikov nagnjeni obraz pride v začetni stik s površino drsnika.
- Vožnja naprej:Neprekinjeno premikanje stiskalnice potisne drsnik bočno skozi njegov delovni hod, ko se gonilnik zagozdi globlje.
- Zadrževanje:Stiskalnica doseže spodnjo mrtvo točko in drsnik obdrži popolnoma iztegnjen položaj pod pritiskom voznika.
- Delovni udarec:Med zadrževanjem orodje za luknjanje ali oblikovanje, nameščeno na drsniku, izvaja operacijo prebadanja, obrezovanja ali oblikovanja na obdelovancu.
- Vrnitev:Stiskalnica se obrne, gonilnik se izklopi in drsnik se s pomočjo vzmeti ali pozitivnega povratnega mehanizma umakne v začetni položaj.
Zgoraj razložena geometrija kota gonilnika drsnika odmikača razkriva, zakaj se o natančnem brušenju kontaktnih ploskev ni-mogoče pogajati. Če se pogonski kot odmakne celo za pol stopinje od specifikacije, boste opazili spremembe dolžine giba in premike porazdelitve sile, ki se prikažejo kot variacija dimenzij na vaših vtisnjenih delih.
Pomladni povratek v primerjavi s pozitivnimi mehanizmi povratka
Ko se voznik umakne, mora nekaj potegniti drsnik nazaj v začetni položaj, preden se začne naslednji cikel stiskanja. Tu se dve glavni filozofiji vračanja razhajata in izbira ima resnične posledice za zanesljivost in hitrost.
Pomladno vračanje je preprostejši pristop. Stisnjene vijačne vzmeti ali dušikove plinaste vzmeti shranjujejo energijo med gibom naprej in jo sprostijo, da potisne drsnik domov, ko se voznik dvigne. Mehanizem je poceni, enostaven za vzdrževanje in povsem primeren za zmerne hitrosti stiskanja in krajše gibe. Omejitev? Spomladanska utrujenost. V več sto tisoč ciklih se sila vzmeti postopoma zmanjša in hitrost umika se upočasni. Pri višjih hitrostih stiskanja je na voljo manj časa za povratni hod in oslabljena vzmet morda ne bo popolnoma umaknila drsnika, preden se začne naslednji cikel. Nepopolno umikanje pomeni, da voznik ponovno-vklopi drsnik, ki ni na svojem mestu, kar povzroči trčenje, ki lahko poškoduje voznikov obraz, zareze na obrabnih ploščah ali poči telo drsnika.
Pozitivni donos ima bistveno drugačen pristop. Namesto da bi se zanašal na shranjeno vzmetno energijo, mehanska povezava, pogosto petni blok ali ujet povratni pogon, fizično potegne drsnik nazaj, ko se stiskalnica odpre. Umik je časovno usklajen s samim gibanjem stiskanja, tako da se zgodi z enako hitrostjo in v isti položaj ne glede na število ciklov ali hitrost stiskanja. Sčasoma ni degradacije, ker se povratna sila ustvari mehansko in ne s potrošnim vzmetnim elementom.
Pri primerjavi povratne vzmetne in odmikače enote s pozitivnim povratnim tokom se kompromisi zmanjšajo na zahteve uporabe:
| Merilo | Pomladna vrnitev | Pozitiven donos |
|---|---|---|
| Konsistentnost umika skozi čas | Razgradi se kot spomladanska utrujenost | Konstantno, mehansko gnano |
| Primernost največje hitrosti stiskanja | Nizka do zmerna (tveganje nepopolne vrnitve pri visokem SPM) | Visoka hitrost z doslednim časom |
| Kompleksnost in stroški | Nižji začetni stroški, enostavnejša zasnova | Višji stroški, dodatne komponente |
| Interval vzdrževanja | Vzmeti zahtevajo redne preglede in zamenjavo | Daljši intervali, manj obrabnih kosov |
| Nevarnost nepopolnega umika | Povečuje se s številom ciklov in hitrostjo | Učinkovito odpravljena |
Za -velikoserijsko proizvodnjo, ki teče s povišanimi udarci na minuto, je pozitiven donos pogosto določena izbira prav zato, ker odstrani spremenljivko iz enačbe. Ne stavite na to, da bo stanje vzmeti ostalo ustrezno v 500.000 ciklih proizvodnje. Samo gibanje stiskalnice zagotavlja popolno umikanje vsakič, kar pomeni dosledno vključitev gonilnika, enakomerno porazdelitev obrabe in predvidljiv čas odmikača glede na druge matrice.
Ta razlika v zanesljivosti je eden od razlogov, zakaj se pozitivni povratni mehanizmi pojavljajo tako pogosto v visoko-kakovostnih odmikastih enotah za matrice za žigosanje. Vnaprejšnji stroški so višji, vendar je izplačilo zmanjšano tveganje okvar,-povezanih s časovnim razporedom, in bolj predvidljiv razpored vzdrževanja skozi celotno življenjsko dobo matrice.
Seveda je razumevanje, kako se sila pretvori v gibanje in kako se drsnik vrne, le del specifikacijske slike. Odmične enote so na voljo v različnih konfiguracijah, od kompaktnih sklopov, stisnjenih v tesne ovoje matrice, do težkih-enot, izdelanih za visoko-prebadanje. Ujemanje prave konfiguracije z vašim specifičnim postopkom žigosanja je tisto, kjer se začnejo prave inženirske odločitve.
Vrste odmičnih enot in kdaj določiti posamezno konfiguracijo
Vsaka enota odmikača ne ustreza vsaki matrici. Postopek žigosanja, razpoložljivi prostor in zahteve glede količine oblikujejo konfiguracijo, ki spada v vaše orodje. Kljub temu je klasifikacija enot odmikalcev pogosto preveč poenostavljena na eno stran kataloga brez pojasnila, kdaj je posamezna vrsta dejansko smiselna. Razumevanje razlik med-vgrajeno enoto in enoto z zračnim odmikačem ter poznavanje primerjave med standardno,-težko-in kompaktno različico vam daje jasnejšo pot do odločitev o specifikacijah, ki vzdržijo proizvodnjo.
Die{0}}Mounted Versue Aerial Cam enote
Najbolj temeljna razlika med tipi odmičnih enot za progresivne matrice je, kje sestav živi glede na nabor matric.
Odmikače-vgrajene enote se privijejo neposredno v čevelj matrice, običajno spodnji čevelj, in delujejo kot samostojni-sestavi. Poganjalnik, drsnik, držalo, obrabne plošče in povratni mehanizem so shranjeni v enem samem kompaktnem paketu, ki se pritrdi s standardnimi pritrdilnimi elementi in zatiči. Ker je vse v ovojnici matrice, -vgrajene enote potujejo z orodjem med shranjevanjem, nastavitvijo in menjavo. So privzeta izbira, ko je operacijo mogoče izvesti znotraj razpoložljivega prostora matrice in se zahtevana dolžina giba ujema z nazivnim gibom enote.
Aerial cam enote, včasih imenovaneleteče kamere, uporabite drugačen pristop. Premični drsni sklop odmikača se namesti na zgornji čevelj matrice in se premika gor in dol s stiskalnim batom. Ta položaj namestitve sprosti prostor na spodnjem čevlju za druge komponente, kot so dvigala, prsti za prenos ali dodatne postaje. Zračni odmikači so običajno določeni, ko morate doseči težka področja obdelovanca, ko zahtevani hod presega tisto, kar zmore -vgrajena enota v razpoložljivem tlorisu, ali ko je spodnja matrica preveč natrpana, da bi sprejela običajno enoto.
Kdaj izberete enega pred drugim? -Enote, nameščene na matrico, ustrezajo večini standardnih operacij bočnega prebadanja, obrezovanja in oblikovanja, kjer to dopušča prostor. Zračne napere si zaslužijo svoje mesto v zapletenih progresivnih matricah s tesnim razmikom med postajami, v aplikacijah, ki zahtevajo stransko prebadanje na globoko-vlečenih delih, ali ko dvigalci in piloti že zaužijejo spodnji-prostor čevlja. Kompromis je v tem, da zračne enote povečajo kompleksnost zgornjega sklopa matrice in zahtevajo večjo pozornost časovnemu razporejanju glede na napredovanje traku.
Standardne, težke-in kompaktne konfiguracije
Znotraj kategorij na-montiranih in zračnih se enote odmikačev dodatno razlikujejo po nosilnosti in fizični velikosti. Izbira pravega razreda pomeni uravnoteženje treh spremenljivk: koliko sile zahteva operacija, kako daleč mora potovati drsnik in koliko prostora imate v matrici.
Standardne odmikače pokrivajo najširši spekter vsakodnevnega žigosanja. Ponujajo zmerno tonažno zmogljivost, tipične dolžine giba in odtis, ki se udobno prilega večini progresivnih in prenosnih postavitev matric. Za večino postopkov prebadanja in lahkega obrezovanja v avtomobilski industriji in žigosanju aparatov standardne enote opravijo delo brez pret-inženiringa rešitve.
Težka{0}}odmična enota za vtiskovanje velike tonaže je izdelana z debelejšimi deli telesa, širšimi kontaktnimi površinami obrabne plošče in robustnejšimi povratnimi mehanizmi. Te enote so določene, kadar postopek vključuje rezanje debelejšega materiala, oblikovanje jekla z visoko-trdnostjo ali izvajanje velikih-obrobnih rezov, ki ustvarjajo znatne stranske reakcijske sile. Dodana masa in togost preprečujeta upogibanje pod obremenitvijo in ohranjata drsnik na pravi poti med zahtevnimi rezi.
Na drugi skrajnosti pa je kompaktna odmična enota za tesen prostor za matrice izdelana z zmanjšano ovojnico posebej za matrice, kjer je korak med--postajami ozek ali kjer sosednja orodja puščajo minimalno zračnost. Kompaktne enote žrtvujejo nekaj tonažne zmogljivosti in dolžine giba v zameno za namestitev v prostore, ki jih standardne enote preprosto ne morejo zasesti. Pogosto se pojavljajo v -progresivnih matricah z visoko gostoto, ki proizvajajo majhne, kompleksne dele z več stranskimi elementi blizu skupaj.
Naslednja tabela povzema primerjavo teh konfiguracij glede na kriterije, ki so pomembni med specifikacijo:
| Konfiguracija | Tipični tonažni razpon | Dolžina udarca | Relativni odtis | Pogoste aplikacije |
|---|---|---|---|---|
| Standardno | 5 - 30 kN | 10 - 30 mm | Srednje | Bočno prebadanje, rahlo obrezovanje, oblikovanje zavihkov |
| Težka-možnost | 30 - 150+ kN | 15 - 50 mm | Velik | Debelo{0}}obrezovanje, visoko{1}}prebadanje iz jekla visoke trdnosti, veliki-obodni rezi |
| Kompakten | 3 - 15 kN | 5 - 20 mm | majhna | Progresivne matrice s tesnim- nagibom, prebadanje majhnih elementov, omejeno oblikovanje |
| Zračni (leteči) | 5 - 50 kN | 10 - 40 mm | Montirana zgornja-matrica | Stransko prebadanje pri globokem izvleku, natrpane spodnje-postavitve čevljev, več-kotne operacije |
Upoštevajte, da se obsegi prekrivajo. Operacija prebadanja z 20 kN v prostorni matrici bi lahko uporabila standardno ali kompaktno enoto. Odločitev je pogosto odvisna od razpoložljivega ovoja in kolikšne rezerve želite za nosilnost. Določanje enote na 80 % njene nazivne tonaže namesto na 95 % podaljša življenjsko dobo in vzdržuje tesnejše sledenje drsenju skozi čas.
Izbira konfiguracije je povezana tudi z atributi kakovosti, vgrajenimi v enoto. Kompaktna odmična enota z ohlapnimi tolerancami se bo lažje upognila pod obremenitvijo kot natančno-zgrajena različica enake velikosti, preprosto zato, ker je manj materiala, ki se upira deformacijam. To razmerje med velikostjo, kakovostjo izdelave in zmogljivostjo je točno razlog, zakaj je razumevanje dogajanja znotraj odmične enote, komponento za komponento, enako pomembno kot izbira prave zunanje konfiguracije.
Kritične komponente znotraj enote Cam
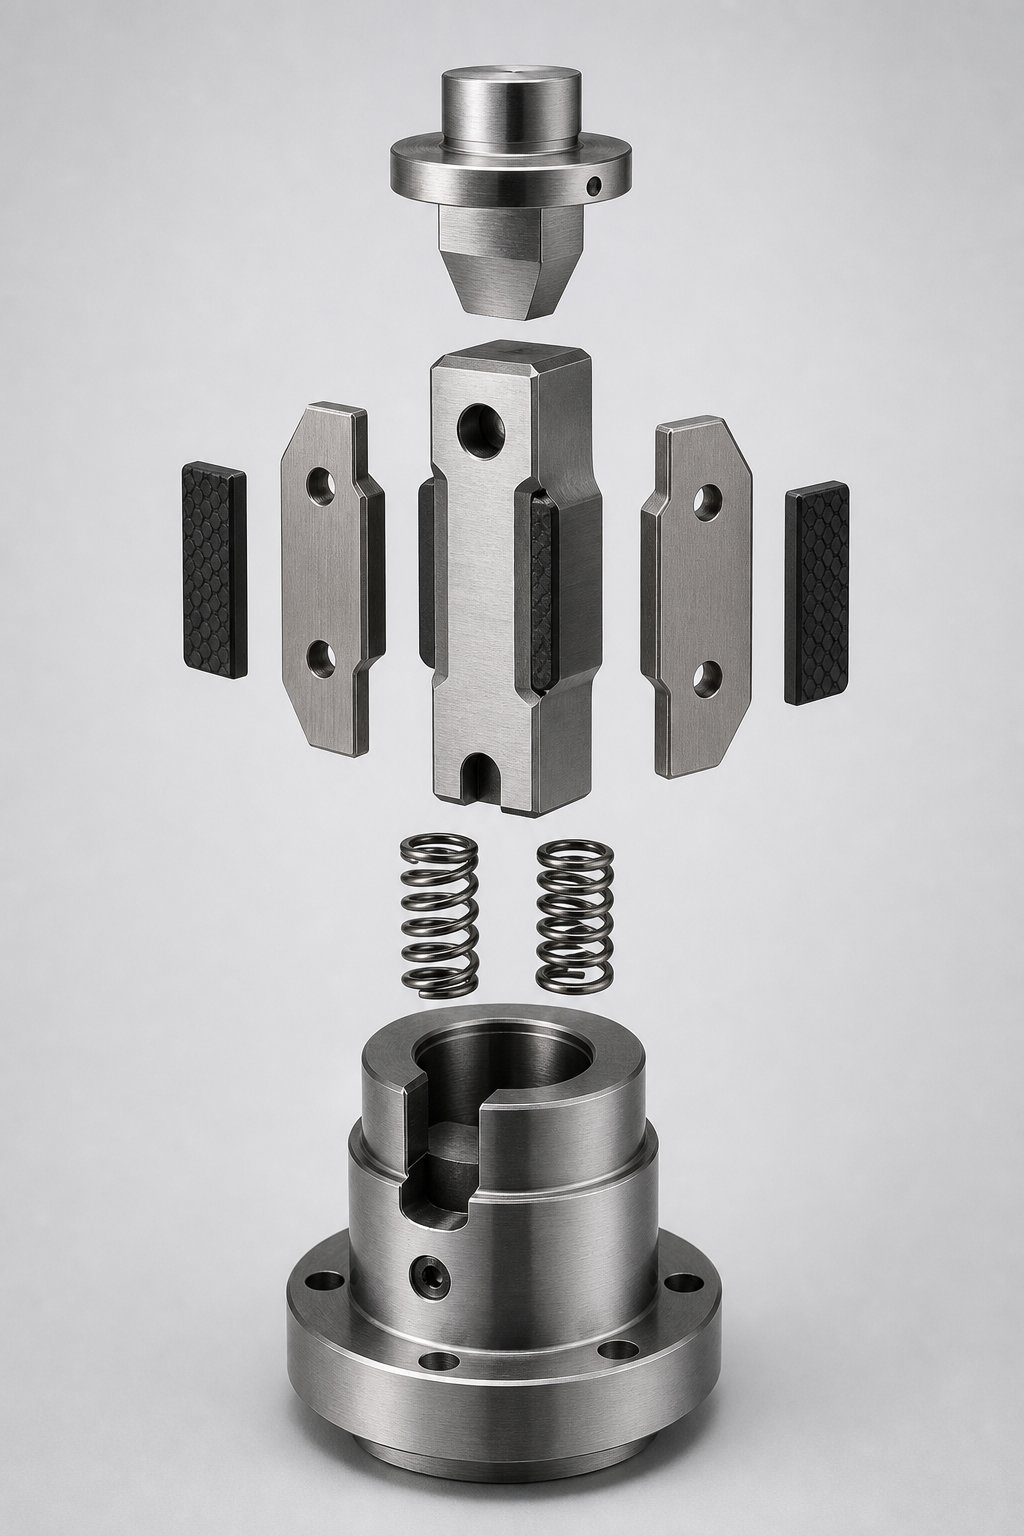
Odstranite zunanje ohišje katere koli odmične enote in našli boste presenetljivo majhno število delov. Vendar ima vsaka posebno inženirsko odgovornost in kakovost vsake posamezne komponente določa, ali sestav zagotavlja doslednost na mikro-nivoji ali pa v vaše žigosane dele vnaša vse večje spremembe. Če veste, kaj vsak kos počne in kako medsebojno delujejo, dobite besednjak za ocenjevanje dobaviteljev in diagnosticiranje težav, preden postanejo odpadki.
Pojasnilo pogona, drsnika in držala
Ti trije elementi tvorijo strukturno jedro odmične enote. Vse druge komponente obstajajo, da jih podpirajo, ščitijo ali ponastavijo.
Thevoznikje klinasto{0}}jekleni element, ki sproži gibanje. Njegova nagnjena ploskev se pri zapiranju stiskalnice ujame z ujemajočo se površino na drsniku in tako pretvori navpični hod stiskalnice v bočno silo. Voznikov kontaktni obraz je običajno natančno-obrušen in utrjen, da je odporen na deformacije pri ponavljajočih se udarnih obremenitvah. Če se na tej površini pojavi obraba ali valovitost, drsnik ne prejema več čistega, doslednega potiska in dolžina giba se začne spreminjati iz cikla v cikel.
Thediapozitivje delovni{0}}element. Nosi luknjač, jekleno rezilo ali rezilo za obrezovanje in to orodje vstavi v obdelovanec pod predvidenim kotom. Drsnik se pelje znotraj držala na vodenih površinah in mora potovati po isti poti, do iste končne točke, pri vsakem posameznem udarcu. Njegovo telo je strojno obdelano do ozkih toleranc in utrjeno, da se upre tako pogonski sili od zgoraj kot reakcijski sili obdelovanca spodaj. Vsaka dimenzijska sprememba drsnika, bodisi zaradi obrabe ali upogiba, se takoj pokaže kot napaka položaja na odtisnjenem elementu.
Thedržaloje ohišje, ki vsebuje in vodi celoten sklop. Zagotavlja referenčne površine, ki omejujejo premikanje drsnika na eno samo os, absorbira pritrdilne sile, ki se prenašajo na čevelj matrice, in ohranja poravnavo med potjo pogona in potjo drsnika. Zamislite si ga kot okostje enote. Držalo, strojno obdelano z ohlapnimi zračnostmi vodil, omogoča, da drsnik med delovnim gibom zanaša bočno, kar uvaja zračnost, ki uničuje ponovljivost dimenzij.
Kako zračnost odmične enote vpliva na kakovost delov, je odvisno od preproste geometrije: če se drsnik lahko premakne celo za 0,03 mm vstran znotraj svojih vodil, se udarec, ki ga nosi, premakne enako. V proizvodni seriji 200.000 delov ta zračnost narašča, ko se površine obrabljajo, in vaše Cpk številke začnejo drseti v napačno smer. Natančno prileganje med gonilnikom odmične enote, drsnikom in komponentami zadrževalnika je tisto, kar ohranja to zračnost blizu ničle na začetku vožnje in zmanjša njeno rast skozi čas.
Obrabne plošče, povratne vzmeti in grafitni vložki
Poleg treh osrednjih strukturnih elementov več podpornih komponent ščiti sklop in skrbi za njegovo nemoteno delovanje v več sto tisočih stiskalnih ciklih.
Obrabne plošče, včasih imenovane odmične plošče, so tanke utrjene plošče, nameščene med drsnikom in držalom na vsakem kontaktnem vmesniku. Služijo kot žrtvene površine, absorbirajo trenje in mikro-abrazijo, tako da ostanejo natančno-ohišje drsnika in držalna vodila nepoškodovana. Ko se obrabne plošče poslabšajo, jih zamenjate, namesto da ponovno brusite ali zamenjate veliko dražji drsnik ali držalo. Njihova kakovost materiala, trdota in površinska obdelava neposredno vplivajo na to, kako dolgo deluje enota, preden jo je treba servisirati.
Grafitni vložki, vdelani v drsne ali obrabne plošče, zagotavljajo samo-mazanje pri visoko-cikličnih aplikacijah, kjer je tekoče mazanje nepraktično ali bi onesnažilo obdelovanec. Ko se drsnik premika nazaj, grafit prenese tanek trden-film maziva na spojno površino, kar zmanjša trenje in ustvarjanje toplote brez zunanjega vzdrževanja. Pri matricah, ki neprekinjeno tečejo nad 30 gibov na minuto, ti vložki merljivo podaljšajo življenjsko dobo komponent.
Povratne vzmeti, ne glede na to, ali gre za vijačne vzmeti ali dušikove vzmeti, shranjujejo energijo med gibom naprej in jo sprostijo, da umakne drsnik, ko voznik izklopi. V konfiguracijah pozitivnega{1}}povrata mehanski petni blok v celoti nadomesti funkcijo vzmeti. V vsakem primeru mora povratni mehanizem zagotavljati dosledno uvlečno silo in čas skozi celotno življenjsko dobo enote.
Tukaj je povzetek vsake komponente s povzetkom-kritične funkcije kakovosti:
- Voznik:Prenaša navpično pritisno silo na drsnik prek natančnega{0}}ostrenega kontakta; trdota in celovitost površine določata doslednost vpetja.
- Diapozitiv:Nosi delovno orodje skozi stranski hod; dimenzijska stabilnost pod obremenitvijo narekuje natančnost položaja lastnosti na vtisnjenem delu.
- Držalo:Vodi in omejuje premikanje drsnika; nadzor kakovosti zračnosti vodila, zračnost in-dolgoročna ponovljivost.
- Obrabne plošče (odmične plošče):Zagotovite žrtvene kontaktne površine z-nizkim trenjem; razred in trdota materiala nastavite servisni interval, preden je potrebna zamenjava.
- Grafitni vložki:Zagotovite samo{0}}mazanje za visoko{1}}ciklično delovanje; zmanjšajte toploto, ki jo povzroča-trenje, in podaljšajte življenjsko dobo drsnika in obrabne plošče.
- Povratne vzmeti ali pozitivni povratni mehanizem:Ponastavite drsnik v začetni položaj; doslednost sile skozi čas določa zanesljivost umika pri hitrosti.
Od teh podpornih komponent se obrabne plošče skoraj vedno prve poslabšajo. Zareze, hrapavost površine in zmanjšanje debeline kažejo, da žrtvena plast opravlja svoje delo, vendar se bliža koncu življenjske dobe. Inženirji, ki določajo prvovrstne materiale obrabnih plošč, običajno orodna jekla, utrjena nad 58 HRC, s finimi površinskimi zaključki, podaljšujejo intervale zamenjave bistveno dlje kot pri tistih, ki uporabljajo standardne odmične plošče iz mehkega-jekla.
Ko so razloženi notranji deli in funkcije odmične enote, sledi naravno vprašanje: katere posebne izbire materialov, ravni trdote in tolerance pri izdelavi ločijo vrhunski sklop od poceni alternative? Odgovor je v merljivih inženirskih merilih, ki jih lahko vsak inženir orodja oceni, preden odda naročilo.
Zakaj je enota Cam visoka-kakovost
Veste, kaj je znotraj odmične enote in kako vsaka komponenta prispeva k zmogljivosti. Toda če imata dve enoti enake zunanje mere in stopnjo giba, kaj opravičuje, da ena stane bistveno več kot druga? Razlika je v izbiri materiala, globini toplotne obdelave, kakovosti površinske obdelave in proizvodnih tolerancah, od katerih nobena ni vidna od zunaj. Vedeti, kako oceniti kakovost odmikače enote za matrice za žigosanje, pomeni pogledati mimo kataloških specifikacij ter v metalurgijo in natančnost obdelave, ki določata dejansko-življenjsko dobo.
Materiali, trdota in površinske obdelave, ki določajo kakovost
Telo in drsnik odmične enote preneseta ponavljajoče se cikle udarcev visoke-obremenitve, včasih jih je več milijonov v celotni življenjski dobi matrice. Standardne enote pogosto uporabljajo običajno orodno jeklo s -skoznjim utrjevanjem do zmernih ravni HRC. Vrhunske enote se začnejo z-ohišji iz litega ali kovanega legiranega jekla, ki ponujajo vrhunsko zrnato strukturo in odpornost proti utrujenosti, še preden se toplotna obdelava sploh začne.
Ko gre za visoko{0}}kakovostne specifikacije materiala in trdote enote odmikačev, tukaj je tisto, kar ločuje stopnje:
- Tela diapozitivov:Utrjen-na 58-62 HRC na kontaktnih površinah, medtem ko je ohranjeno žilavo, duktilno jedro. Ta kombinacija je odporna proti površinski obrabi, ne da bi pri udarnih obremenitvah postala krhka.
- Vozniki:Skozi-kaljeno na 56-60 HRC z natančno brušenimi kotnimi površinami. Kontaktna površina se mora upreti deformacijam pod milijoni vpetih ciklov, ne da bi pri tem nastala valovitost.
- Vodila za zadrževanje:Utrjeno na 54-58 HRC in brušeno do zrcalne kakovosti, kar zmanjšuje trenje ob drsnik in zmanjšuje obrabo lepila.
- Nosilne plošče:Hi-hitrorezna orodna jekla ali jekla iz praškaste metalurgije, kaljena nad 60 HRC, ki zagotavljajo žrtveno plast, ki traja bistveno dlje kot alternativna-blaga jekla.
Površinska obdelava povečuje učinkovitost. Plazemsko nitriranje ustvari -difuzijsko plast dušika pod površino, kar poveča trdoto in odpornost proti obrabi brez popačenja dimenzij. Raziskave na-kaljenih krom-manganovih jeklih kažejo, dadupleksno plazemsko nitriranje, ki mu sledi nanos DLClahko podaljša življenjsko dobo za več kot 85 % v pogojih raztrganja, kar je natančna vrsta ponavljajočega se drsnega stika, ki ga doživljajo površine odmikačev. Nitrirana plast zagotavlja podpovršinsko ojačitev trdote, medtem ko prevleka DLC na obrabnih površinah odmične enote zagotavlja ultra-trdo zgornjo plast z nizkim-trenjem z izjemno kemično stabilnostjo.
DLC ali diamantu-podobni ogljik so še posebej pomembni za aplikacije visoko-cikličnih odmikačev. Ti amorfni ogljikovi filmi združujejo vezivne strukture sp3 (-podobne diamantu) in sp2 (grafitu-podobne), kar daje vrednosti površinske trdote, ki presegajo 1300 HV, medtem ko ohranjajo koeficiente trenja le 0,1. Za drsnike odmične enote, ki tečejo s 40+ gibi na minuto brez tekočega mazanja, DLC zmanjša nastajanje toplote in obrabo lepila na vodilnih površinah, ki določajo položajno natančnost.
Samo nitriranje ponuja-stroškovno učinkovito srednjo pot. Postopek razprši dušik v jekleno podlago pri temperaturah okoli 450-550 stopinj Celzija, kar ustvari utrjeno ohišje brez dimenzijskih sprememb, povezanih z običajnim naogljičenjem. Pri odmičnih enotah to pomeni, da je mogoče komponente najprej končno obdelati in nato nitrirati, pri čemer se ohrani natančna geometrija, vzpostavljena med brušenjem.
Proizvodna toleranca in standardi natančnosti
Kakovost materiala določa zgornjo mejo trajnosti. Tolerance pri izdelavi določajo zgornjo mejo natančnosti. Drsnik, izdelan iz najfinejšega orodnega jekla, še vedno proizvaja nedosledne dele, če so njegove vodilne površine brušene glede na specifikacije.
Standardi proizvodne tolerance enote Cam se med kakovostnimi stopnjami močno razlikujejo. Enote standardnega-razreda imajo običajno tolerance dimenzij plus ali minus 0,05 mm na kritičnih vodilnih površinah. To je primerno za številne aplikacije, vendar omogoča do 0,1 mm skupne variacije položaja med drsnikom in njegovim ohišjem. Vrhunske enote zategnejo to okno na plus ali minus 0,03 mm ali več, s čimer zmanjšajo dovoljeno odstopanje za 40 % in neposredno izboljšajo doslednost dimenzij vtisnjenih delov.
Od kod ta natančnost?Natančno brušenjez uporabo CNC-krmiljenih površinskih in cilindričnih brusilnikov doseže pod-mikronsko ponovljivost na komponentah iz kaljenega jekla. CBN (kubični borov nitrid) brusi ohranjajo svojo obliko pri rezanju kaljenih orodnih jekel nad 58 HRC, kar zagotavlja dosledne dimenzijske in geometrijske tolerance v proizvodnih serijah. Natančno brušenje z enoto Cam in površinska obdelava tukaj delujeta skupaj: komponento najprej utrdimo, nato še dokončno-zbrusimo do končnih dimenzij, s čimer zagotovimo, da je geometrija, ki jo izmerite, geometrija, ki deluje v matrici.
Poleg dimenzijskih toleranc so geometrijske tolerance enako pomembne. Ploskost naležnih površin drsnika, vzporednost med nasprotnimi vodilnimi ploskvami in pravokotnost delovne ploskve glede na potovalno os vplivajo na to, kako čisto drsnik poteka med svojim gibom. Drsnik, ki je dimenzijsko pravilen, a geometrijsko nagnjen, se bo zagozdil, povzročil neenakomerno obrabo in pod obremenitvijo zanesel z-osi.
Površinska obdelava na vodilnih in kontaktnih površinah prav tako ločuje nivoje kakovosti. Podlaga z Ra 0,2 mikrometra ustvarja manj trenja in bolj enakomerno porazdeli obremenitev kot tista, obdelana z Ra 0,8 mikrometra. Manj trenja pomeni manj toplote, manj toplote pomeni manjše toplotno raztezanje med neprekinjenim delovanjem in manjše raztezanje pomeni tesnejšo pozicijsko doslednost med proizvodno izmeno.
Naslednja tabela združuje te kazalnike kakovosti v ocenjevalni okvir, na katerega se lahko sklicujete pri primerjavi dobaviteljev odmičnih enot:
| Indikator kakovosti | Standardni razred | Premium razred | Zakaj je pomembno |
|---|---|---|---|
| Dimenzijska toleranca (vodilne površine) | +/- 0.05 mm | +/- 0.03 mm ali težje | Neposredno omejuje dosegljivo natančnost žigosanih delov |
| Trdota drsne površine | 50-55 HRC | 58-62 HRC (kaljeno) | Odporen proti obrabi in ohranja geometrijo v milijonih ciklov |
| Trdota obraza v stiku z voznikom | 52-56 HRC | 56-60 HRC | Preprečuje deformacijo pri ponavljajočih se udarcih |
| Površinska obdelava | Brez ali bazično nitriranje | Plazemsko nitriranje + DLC ali napredno nitriranje | Podaljša življenjsko dobo, zmanjša trenje, izboljša odpornost proti utrujenosti |
| Površinska obdelava (Ra) | 0.6 - 0.8 mikrometrov | 0.1 - 0.3 mikrometrov | Manjše trenje, manj toplote, enakomernejša porazdelitev obremenitve |
| Material telesa | Konvencionalno orodno jeklo | Lito-lito ali kovano legirano jeklo | Vrhunska odpornost proti utrujenosti in zrnata struktura |
| Pričakovana življenjska doba cikla pred servisiranjem | 200,000 - 500,000 ciklov | 800,000 - 2,000,000+ ciklov | Manj prekinitev, nižji skupni stroški vzdrževanja |
Uporabite to kot svoj kontrolni seznam. Ko dobavitelj ponudi odmikalno enoto, povprašajte o specifičnih vrednostih trdote na drsniku in pogonu, tolerančnem razredu vodilnih površin, ali je uporabljena kakršna koli površinska obdelava in po kakšni specifikaciji končne površine so brušena kontaktna območja. Te štiri podatkovne točke vam povedo več o dejanski-zmogljivosti kot katera koli sama tonaža ali dolžina udarca.
Odmikalna enota, izdelana po vrhunskih standardih, stane več vnaprej. Ko pa vaša matrica deluje s 35 gibi na minuto in proizvaja varnostno-kritične avtomobilske nosilce, razlika med 300.000 cikli do prvega servisa in 1.200.000 cikli ni akademska. Je razlika med dvema nenačrtovanima zaustavitvama na četrtletje in nič. Kakovost, ki je vgrajena v materiale enote, toplotno obdelavo in natančnost strojne obdelave, se povrne s časom delovanja, konsistentnostjo delov in zmanjšano stopnjo odpadkov.
Ti atributi kakovosti pa ne obstajajo sami. Njihova vrednost se uresniči šele, ko se prava konfiguracija odmične enote ujema s pravo aplikacijo za žigosanje. Ujemanje vrste enote z vrsto operacije, tonažo in razpoložljivim prostorom za matrico je tisto, kjer se odločitve o specifikacijah združijo v zasnovo delujoče matrice.
Ujemanje vrste enote Cam z vašo aplikacijo za žigosanje
Vedeti, kakšna je kakovost znotraj odmične enote, je le polovica enačbe. Druga polovica je izbira prave konfiguracije za vašo specifično operacijo žigosanja. Popolno zgrajena odmična enota še vedno deluje premalo, če se ne ujema z delom, ki ga mora opraviti. Vsako prebadanje, oblikovanje in obrezovanje postavlja različne mehanske zahteve na drsnik, gonilnik in držalo in te zahteve bi morale voditi vaše odločitve o specifikacijah že od samega začetka.
Izbira odmikačev za prebadanje, oblikovanje in obrezovanje
Vsak postopek vtiskovanja obremeni enoto odmikača na drugačen način. Razumevanje, kako izbrati odmikalno enoto za operacijo prebadanja v primerjavi s postajo za oblikovanje ali obrezovanje, se začne s prepoznavanjem, kaj doživlja drsnik med delovnim gibom.
Prebadanje ustvari nenadno,-močno reakcijsko silo v trenutku, ko udarec prebije rjuho. Drsnik se mora upreti tej udarni obremenitvi, ne da bi se stransko odklonil ali zamaknil položaj luknje. Prevladujoči zahtevi sta togost in minimalna zračnost. Težka-standardna enota z vrhunskimi tolerancami vodil to najbolje obvlada, ker ohranja udarec na osi skozi prelomni dogodek.
Operacije oblikovanja se obnašajo drugače. Drsnik postopoma potiska material v obliko, kar zahteva nadzorovano gibanje giba in stabilno obdobje zadrževanja pri polnem iztegu, medtem ko oblikovno jeklo drži obdelovanec proti votlini matrice. Sila se povečuje postopoma, namesto da bi naraščala, vendar mora drsnik ohranjati točnost položaja skozi celoten zavesljaj, ne le v enem-trenutku udarca. Dosledno zadrževanje pod obremenitvijo je tukaj kritična lastnost.
Obrezovanje je nekje vmes. Rezilo za obrezovanje striže material vzdolž določenega roba, rezalna sila pa mora ostati enaka od začetka reza do konca. Če se drsnik upogiba ali zatreska sredi-hoda, se na obrobnem robu pojavi valovitost ali neenakomerna bradavica. Specifikacija odmične enote za rezalne matrice mora dati prednost gladkemu gibanju, enakomernemu prenosu sile in zadostni tonaži za dokončanje reza brez oklevanja.
Naslednja tabela preslika vsako vrsto operacije v konfiguracijo odmikača, tonažni razred in atribute kakovosti, ki so najpomembnejši:
| Vrsta operacije | Priporočena konfiguracija | Tonažni razred | Kritični atributi kakovosti |
|---|---|---|---|
| Piercing (luknje, reže) | Standardna ali težka-možnost,-vgrajena | Srednje do visoko | Največja togost, minimalna zračnost, odpornost na -udarne obremenitve |
| Oblikovanje (upogibi, prirobnice, reliefi) | Standard s pozitivnim donosom | Nizka do srednja | Nadzorovano zadrževanje, dosledna končna točka giba, gladko potovanje |
| Obrezovanje (rezi robov, obrobe) | Težka-ali standardna,-vgrajena | Srednje do visoko | Enakomerna sila v celotnem rezu, premikanje-brez klepetanja, drsna stabilnost |
| Več{0}}kotni piercing | Aerial (leteča kamera) | Srednje | Kotna prilagodljivost, zgornja-odmik matrice, časovna natančnost |
| Kombiniran pierce in oblika | Težka-zmogljivost s podaljšanim hodom | visoko | Nosilnost za zaporedne sile, zadrževanje in preboj v eni potezi |
Opazite, da se prebadanje in obrezovanje nagibata k višjim tonažnim razredom, vendar iz različnih razlogov. Prebadanje potrebuje takojšnjo silo, da čisto prereže material, medtem ko obrezovanje potrebuje trajno silo čez daljši rezalni rob. Odmična enota mora biti dimenzionirana za največje povpraševanje v vsakem primeru.
Tonaža, hod in prostorske omejitve kot izbirna merila
Z vrsto delovanja, ki vodi vašo splošno usmeritev, postopek praktične specifikacije zoži izbiro na določeno enoto. To je vodnik za izbiro tonaže in giba vaše odmične enote, razdeljen v ponovljivo zaporedje, ki deluje za katero koli stransko operacijo matrice.
- Izračunajte potrebno silo odmikača:Začnite z geometrijo dela in lastnostmi materiala. Za prebadanje pomnožite obseg reza z debelino materiala in strižno trdnostjo. Za obrezovanje uporabite isto formulo po vsej dolžini obrezovalne črte. Za oblikovanje ocenite silo iz dolžine upogiba, debeline materiala in natezne trdnosti. Dodajte 20-25-odstotno varnostno rezervo, da upoštevate variacije materiala, nedoslednost mazanja in obrabo orodja skozi čas.
- Določite dolžino udarca:Izmerite globino elementa, ki jo mora luknjač ali oblikovno jeklo prepotovati, da zaključi operacijo, nato dodajte razdaljo za približno razdaljo (običajno 3–5 mm pred stikom) in prekoračitev, če je primerno. Skupaj postane vaš najmanjši zahtevani hod odmikača.
- Preverite ovojnico prostora:Izmerite razpoložljivi žep v čevlju matrice, kamor bo nameščena enota odmikača. Upoštevajte sosednja orodja, razdalje za odstranjevanje in vse dvižne ali krmilne mehanizme v bližini. Mere držala enote in morebitna zahtevana montažna razdalja se morajo prilegati tej ovojnici brez motenj.
- Preverite združljivost časa stiskanja:Prepričajte se, da razpoložljivi hod stiskalnice zagotavlja dovolj giba vklopa voznika, da proizvede zahtevani hod odmikača pri predvidenem kotu voznika. Če stiskalnica pade na dno, preden se gonilnik popolnoma zaskoči, drsnik ne bo dosegel polnega hoda.
- Ocenite primernost mehanizma vračanja:Za hitrost stiskanja nad 25-30 gibov na minuto ocenite, ali lahko povratna vzmet zanesljivo umakne drsnik znotraj razpoložljivega časovnega okna. Če ne, navedite pozitiven donos.
- Potrdite mejo tonaže:Izberite enoto, ocenjeno za vsaj 125 % vaše izračunane zahtevane sile. Delovanje odmične enote pri največji moči ali blizu nje pospešuje obrabo in skrajša servisni interval med vzdrževalnimi dogodki.
Izbira velikosti enote odmikača glede na prostorske omejitve matrice pogosto vključuje ponavljanje med tretjim in šestim korakom. Morda boste ugotovili, da je enota z ustrezno tonažo prevelika za razpoložljivi prostor ali da kompaktna enota, ki ustreza, nima dovolj moči. Tu kompromisi glede konfiguracije postanejo resnične inženirske odločitve in ne kataloške izbire.
Pri zapletenih projektih matrice, zlasti tistih z več odmičnimi postajami, tesnimi razmiki ali nenavadnimi vzorci toka materiala, standardne kataloške enote včasih ne morejo zadostiti vsem omejitvam hkrati. Integracija po meri postane potrebna, ko operacija žigosanja zahteva kombinacijo ovojnice, giba ali tonaže, ki ne spada v standardne ponudbe. Pri konstrukcijsko-težkih projektih, ki vključujejo strukturo matrice, interakcijo komponent, optimizacijo zračnosti in pretok materiala, sodelovanje z inženirskim partnerjem, ki razume celoten kontekst matrice, ne le odmične enote v izolaciji, prepreči drage cikle preoblikovanja. Inženirji orodij, ki ocenjujejo integracijo odmične enote po meri v kompleksne strukture matrice, se lahko posvetujejo z viri, kot soRešitve matrice za žigosanje podjetja YICHEN, kjer se strokovno znanje o oblikovanju matrice razteza preko strukture, komponent, razmika in pretoka materiala, ki so povezani z izbiro odmične enote.
Ne glede na to, ali na koncu dobite kataloško enoto ali rešitev po meri, zgornje zaporedje specifikacij ohranja odločitev, utemeljeno na merljivih merilih. Sila, udarec in prostor so merljivi. Ko svojo izbiro zasidrate na te številke in ne na navado ali poznavanje blagovne znamke, ima odmična enota, ki jo namestite, najboljše možnosti za zanesljivo delovanje od prvega zadetka do milijontega.
Spraviti pravo enoto v kocko pa je le začetek. Kako se ta enota namesti, poravna in preveri med izdelavo matrice, je odvisno, ali se natančnost, vgrajena v njene komponente, dejansko prevede v natančnost v delavnici.
Najboljše prakse za namestitev in poravnavo odmičnih enot
Odmikalna enota, izdelana v skladu z vrhunskimi tolerancami in utrjena v skladu z natančnimi specifikacijami, še vedno odpove, če je nameščena slabo. Natančno brušenje teh komponent med proizvodnjo pomeni natančnost na stiskalnici le, če postopek montaže ohrani vse geometrijske razmerje, ki jih je oblikovalec načrtoval. Vendar se navodila za namestitev redko podrobno obravnavajo. Izdelovalci matric se pogosto zanašajo na plemensko znanje, ki si ga prenašajo veterani v orodjarni, in ko ima to znanje vrzeli, se posledice pokažejo kot prezgodnja obraba, nedosledne dimenzije delov in skrivnostne težave s časom, ki se upirajo diagnozi.
Postopek poravnave namestitve odmične enote je pomemben, ker se celo majhne napake povečajo pri ponavljajočih se obremenitvah. Gonilka, ki se pri prvem gibu dotakne drsnika 0,05 mm od-sredine, se z njim pri vsakem gibu dotakne 0,05 mm od-središča in ta-stranski vzorec obremenitve pospešuje obrabo na eni strani vodilnih površin, medtem ko druga stran teče neobremenjeno. Po več kot 500.000 ciklih postane tisto, kar se je začelo kot subtilna neusklajenost, merljiva težava z odmikom.
Montažni postopki in zahteve za poravnavo
Pravilna montaža odmične enote sledi premišljenemu zaporedju. Prehitevanje ali preskakovanje korakov preverjanja povzroči težave, ki se pokažejo šele po začetku proizvodnje in izpadi postanejo dragi.
Navor in zaporedje vijakov.Držala odmične enote se pritrdijo na čevelj matrice z natančnimi vijaki z inbus glavo, običajno od štiri do osem, odvisno od velikosti enote. Zategovanje teh pritrdilnih elementov sledi križnemu-zaporedju vzorca, podobno kot privijanje glave cilindra, da se vpenjalna sila enakomerno porazdeli po vznožju držala. Neenakomeren navor vijaka mikroskopsko popači ohišje zadrževalnika, stisne drsna vodila na eni strani in odpre prostor na drugi. Vrednosti navora morajo slediti specifikaciji proizvajalca odmične enote, običajno v območju 40-80 Nm za standardne enote, o kalibriranem momentnem ključu pa se ni mogoče pogajati.
Registracija vtičnice.Vijaki pritrjujejo enoto na mestu, vendar zatiči za moznike vzpostavijo ponovljiv položaj. Dva natančna zatiča, vtisnjena v povrtane luknje tako v zadrževalni podlagi kot v čelju matrice, zakleneta X-Y položaj odmične enote, tako da se vrne na točno isto mesto vsakič, ko je matrica razstavljena in ponovno sestavljena zaradi vzdrževanja. Brez čepov se enota med vsako vnovično namestitvijo nekoliko premakne in poravnava pogona-na-drsnik se vsakič spremeni. Povrtane luknje je treba strojno obdelati do tolerance H7 s poskusno-namestitvijo odmične enote in preveriti pred končnim zatičem.
Podloga za višino zagona voznika.Nastavitev višine vklopa gonilnika odmične enote je eden najbolj spregledanih korakov v procesu izdelave. Gonilo, nameščeno na zgornji matrici, se mora dotakniti parne površine drsnika na natanko pravilni točki med hodom stiskalnice. Če se vpenjanje začne prezgodaj, drsnik doseže polni hod pred spodnjo mrtvo točko in ostane pod prekomerno stiskanjem. Če se vpenjanje začne prepozno, drsnik morda ne bo dosegel polnega giba, preden se stiskalnica obrne, kar povzroči nepopolno delovno operacijo.
To prilagoditev dosežemo s podstavkom. Natančno brušene podložne plošče, nameščene med pritrdilno površino gonilnika in zgornjim čevljem matrice, dvignejo ali znižajo začetni položaj gonilnika z nadzorovanimi koraki, običajno na voljo v korakih po 0,1 mm. Cilj je doseči polni hod drsnika točno na ali tik pred spodnjo mrtvo točko, z 1-2 mm prekoračitve, ki je vgrajena v geometrijo gonilnika, da se zagotovi, da drsnik doseže svojo končno točko, ne da bi se zanašal na zadnji del giba stiskalnice.
Neusklajenost med gonilnikom in drsnikom je najpogostejši vir prezgodnje okvare odmične enote. Ko se voznikov nagnjeni obraz ne dotakne pravokotno spojne površine drsnika, se obremenitev osredotoči na en rob in ne porazdeli po celotni širini kontakta. Ta robna obremenitev ustvarja lokalno toploto, pospešuje obrabo površine in lahko sčasoma zlomi utrjene kontaktne površine. Rešitev je natančno preverjanje poravnave med izdelovanjem matrice: pomodrite kontaktno ploskev gonilnika, počasi zaprite matrico z roko in preglejte kontaktni vzorec na drsniku. Popoln, enakomeren stik po širini potrjuje pravilno poravnavo. Vzorec, ki je nagnjen na eno stran, pomeni, da je treba gonilnik ali drsnik prestaviti.
Pogoste napake pri namestitvi, ki ogrožajo delovanje enote Cam
Celo izkušeni izdelovalci matrice občasno zaidejo v napake pri namestitvi, ki poslabšajo delovanje enote odmikača. To so pogoste napake pri nastavitvi enote odmikača pri štancanju, ki predstavljajo večino prezgodnjih servisnih klicev:
- Nezadostna razdalja med enoto odmikača in sosednjimi komponentami matrice.Cam enote med delovanjem ustvarjajo toploto in se rahlo razširijo. Če so sosednje luknjače, dvižniki ali plošče za odstranjevanje nameščene preblizu, toplotna rast povzroča motnje. Drsnik se lahko delno zaskoči med svojim gibom ali pa se ohišje držala lahko dotakne sosednjega orodja, kar prenaša vibracije, ki pospešijo obrabo. Ohranite najmanj 2-3 mm razmika na vseh straneh ovoja odmične enote in dinamično preverite razmik tako, da poženete stiskalnico pri delovni hitrosti in preverite, ali obstajajo sledi.
- Nepravilna prednapetost povratnih vzmeti.Povratne vzmeti morajo biti ob namestitvi prednapete na določeno stisnjeno dolžino, tako da zagotavljajo ustrezno povratno silo že od prvega giba. Pod-napete vzmeti omogočajo, da drsnik med fazo vračanja leze naprej, zlasti pri večjih hitrostih stiskanja. Pre-napete vzmeti dodajajo nepotreben upor gibu naprej, povečujejo obrabo pogona in zmanjšujejo razpoložljivo delovno silo na drsniku. Natančno upoštevajte proizvajalčevo prosto dolžino in nameščeno dolžino ter preverite s čeljustjo, preden zaprete matrico.
- Neusklajenost kota vklopa voznika.Kot pogona in kot naležne površine drsnika morata biti enaka. Če je bila matrica izdelana z nadomestnim gonilnikom, ki se ne ujema natančno z izvirno specifikacijo, ali če je bil gonilnik ponovno brušen pod nekoliko drugačnim kotom, se spremeni geometrija vpetja. Tudi pol{2}}stopinjska neusklajenost ustvari linijski stik namesto celotnega-obraznega stika, s čimer se koncentrira napetost in pospeši degradacija površine. Pred namestitvijo vedno preverite priloženi kot nadomestnih gonilnikov z natančnim kotomerjem ali sinusnim drogom.
- Zanemarjanje preverjanja časa odmikača glede na druge matrice.V progresivni matrici z več odmičnimi enotami ali operacijami, ki jih- aktivirajo odmikači, ki mejijo na običajne navpične postaje, je čas pomemben. Če se hod ene odmične enote naprej prekriva s ciklom dviganja traku, lahko drsnik trči ob trak ali moti krmiljenje. Podobno, če se dve odmični enoti na nasprotnih straneh traku sprožita v nekoliko različnih trenutkih, lahko asimetrične sile premaknejo trak iz-centra. Preverjanje časa zahteva počasno-kroženje stiskalnice skozi njen polni hod in opazovanje zaporedja dogodkov na vsaki postaji. Kakršna koli motnja ali prekrivanje zahteva preoblikovanje ali prilagoditev točk vklopa voznika.
Posledice teh napak segajo od nadležnih do katastrofalnih. Neenakomerna obraba skrajša servisne intervale in povzroči postopno premikanje dimenzij v iztisnjenih delih. Nepopolna poteza pomeni, da elementi niso popolnoma oblikovani ali luknje niso čisto preluknjane, kar ustvarja ostanke. Motnje v merjenju časa lahko zrušijo komponente orodja, kar lahko uniči udarce, naperke ali samo matrico v eni sami potezi.
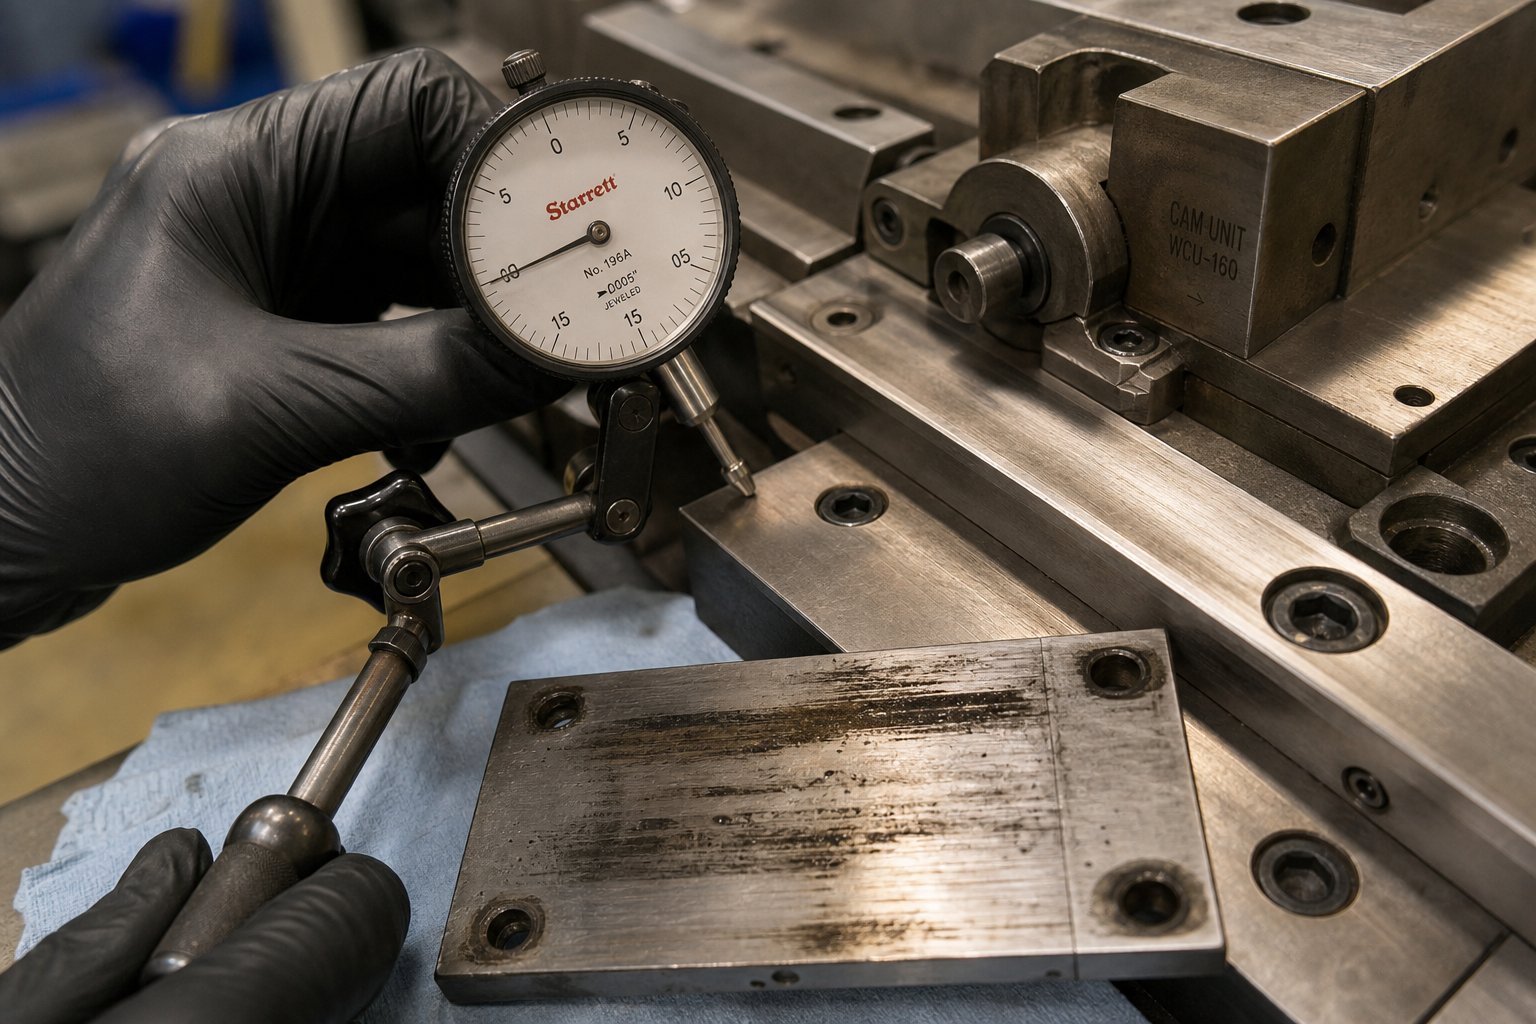
Preverjanje s preskusnim ciklom.Najbolj zanesljiv način za potrditev pravilne namestitve je merjenje dejanskega premika drsnika med preskusnim ciklom in primerjava s specifikacijo enote. Postavite merilni indikator ali senzor LVDT na drsno ploskev, počasi krožite s stiskalnico skozi več popolnih gibov in zabeležite skupno potovalno razdaljo. Ujemati se mora z nazivnim gibom znotraj 0,05 mm. Če je hod prekratek, je treba prilagoditi višino vpetja voznika. Če se hod spreminja od giba do giba, poiščite ohlapne pritrdilne vijake, nezadostno vpetje zatiča ali tujek v drsnih vodilih.
Poznavanje, kako preveriti časovno nastavitev odmične enote v progresivni matrici, razširja ta isti pristop,-ki temelji na indikatorju, na časovno domeno. Namestite indikatorje na več odmičnih postaj hkrati, ciklično premikajte stiskalnico pri nizki hitrosti in preverite, ali vsaka enota doseže popoln izteg pri pravilnem kotu ročične gredi glede na spodnjo mrtvo točko. Dokumentirajte te časovne vrednosti med začetno gradnjo, da bodo služile kot osnova za prihodnje primerjave vzdrževanja.
Pravilna namestitev je-kratna naložba pozornosti, ki se obrestuje v celotni proizvodni seriji. Toda tudi popolnoma nameščena odmična enota se sčasoma obrabi. Prepoznavanje, kdaj je obraba dovolj napredovala, da vpliva na kakovost delov, in razumevanje, kako začetne izbire kakovosti vplivajo na to, kako dolgo traja, povezuje disciplino namestitve s širšim vprašanjem stroškov življenjskega cikla.
Vzdrževanje, življenjski cikel in skupni stroški lastništva
Odmikalna enota, ki je bila popolnoma nameščena pred šestimi meseci, ne ostane popolna za vedno. Vsak udarec stiskalnice povzroči trenje, vročino in mikro-abrazijo po drsnih vodilih, obrabnih ploščah in kontaktnih površinah voznika. Vprašanje ni, ali bo odmična enota sčasoma potrebovala servis, ampak koliko časa deluje, preden degradacija vpliva na vaše žigosane dele, in koliko vas ta interval stane zaradi izpadov in nadomestnih komponent v življenjski dobi matrice.
Indikatorji obrabe in pričakovana življenjska doba
Ujemanje odmične enote na poti ven, preden proizvede ostanke, se začne s prepoznavanjem opaznih znakov poslabšanja. Za večino teh pregledov ne potrebujete eksotičnih instrumentov, le disciplinirane inšpekcijske rutine in razumevanje tega, kako izgleda normalno v primerjavi s tem, kaj kaže na težave.
Povečana zračnost v drsniku.To je pogosto najzgodnejši merljivi simptom. Ko vodilne površine in obrabne plošče erodirajo, se razmik med drsnikom in držalom poveča. Kar se je pri namestitvi začelo kot 0,01 mm skupne zračnosti, se lahko po nekaj sto tisoč ciklih poveča na 0,05 mm ali več. Merjenje zračnosti in pregled odmične enote sta enostavna: namestite kazalnik na drsnik pravokotno na njegovo os pomika, uporabite rahel bočni pritisk in izmerite celotno deformacijo. Vsaka vrednost, ki presega proizvajalčevo dovoljeno specifikacijo zračnosti, pomeni, da je treba enoto zamenjati obrabno ploščo ali obnoviti vodilno površino.
Vidne zareze na obrabnih ploščicah.Povlecite odmikalno enoto med načrtovanim vzdrževalnim dogodkom in preglejte površine obrabne plošče pri dobri osvetlitvi. Rahlo, enakomerno poliranje je normalno in kaže na zdrav-vdor. Globoki utori, usmerjene praske ali lokalno odstranjevanje materiala kažejo na vdor kontaminacije, napako mazanja ali neusklajenost, ki koncentrira obremenitev na ozkem pasu. Vedeti, kdaj zamenjati obrabne plošče odmične enote, je odvisno od stanja površine in merljive izgube debeline. Če je plošča obrabljena za več kot 0,03-0,05 mm glede na prvotno debelino ali če so zareze dovolj globoke, da se zataknejo za noht, je zamenjava zamujena.
Neskladne dimenzije delov glede na prizadeto postajo.Ko funkcija, ki jo upravlja-odmikač, začne izstopati iz tolerance ali ko vrednosti Cpk na tej postaji med proizvodno serijo upadajo brez prilagoditve orodja, je glavni osumljenec odmikalna enota. Spremembe položaja na preluknjanih luknjah ali obrezanih robovih pogosto sledijo vse večji zračnosti ali zdrsu, ki ne doseže več dosledno končne točke.
Degradacija sile vzmeti.Pri vzmetnih-povratnih enotah vlečna sila sčasoma oslabi. Preprosto preverjanje je merjenje povratne hitrosti drsnika ali položaja pri fiksnem kotu gonilke med počasnim kolesarjenjem. Če drsnik ne doseže več svojega začetnega položaja pri pričakovanem kotu ročične gredi ali če je povratek počasen v primerjavi z začetnimi nastavitvami, je treba vzmeti zamenjati. Dušikove plinske vzmeti postopoma izgubljajo tlak in jih je treba v predvidenih intervalih preverjati z merilnikom.
Dobro-določen razpored vzdrževanja enote odmikača za-veliko količinsko žigosanje povezuje te preglede z mejniki cikličnega štetja in ne s koledarskimi datumi. Matrica, ki teče s 30 udarci na minuto, dve izmeni na dan, zbere približno 250.000 ciklov na mesec. Vrhunska enota z drsniki, utrjenimi-, obrabnimi površinami,-prevlečenimi z DLC, in natančno-obrušenimi vodili lahko opravi 1,5 do 2 milijona ciklov, preden zračnost preseže toleranco. Enota standardne-razrednosti pod enakimi pogoji bo morda potrebovala servis pri 300.000 do 500.000 ciklih. Ta razlika, štiri do šestkrat daljši od servisnega intervala, je tista, kjer se začetna naložba v kakovost povrne z zmanjšanim številom vzdrževalnih del in manj nenačrtovanih postankov.
Načrtovanje življenjskega cikla in kdaj določiti enote Premium Cam
Skupni stroški lastništva vrhunskih odmičnih enot precej presegajo nabavno ceno. Vključuje vsako zamenjavo obrabne plošče, vsako uro izpada stiskalnice pri servisu odmikača, vsako serijo odpadkov, ki nastanejo, ko degradirana enota potisne dele iz specifikacij, preden jo kdo ujame. Ko izračunate te stroške v celotni življenjski dobi matrice, aritmetika pogosto daje prednost enoti višje-kakovostnosti.
Razmislite o konkretnem primeru. Standardna enota odmikača po ceni 800 USD zahteva servis vsakih 400.000 ciklov. Premijski ekvivalent v višini 1.400 USD izvaja 1.200.000 ciklov med storitvami. V 3-milijonskem proizvodnem programu standardna enota potrebuje sedem servisnih dogodkov, medtem ko premium enota potrebuje dva. Če upoštevate 500 USD na servisni dogodek za dele in delo, plus 2000 USD na uro izgubljene proizvodnje med vsakim vzdrževalnim postankom, bo vrhunska enota prihranila na tisoče dolarjev, kljub višjim vnaprejšnjim stroškom.
Vsaka aplikacija ne upraviči premium specifikacije. Scenariji, v katerih naložba v visoko{1}}kakovostne odmične enote zagotavlja merljiv donos, so specifični in jih je mogoče prepoznati:
- Veliko{0}}produkcijski potek:Programi, ki presegajo 500.000 delov na leto, kopičijo cikle dovolj hitro, da se razlike med servisnimi intervali neposredno prevedejo v manj prekinitev proizvodnje in nižje stroške dela za vzdrževanje.
- Ozki-tolerančni deli:Ko so tolerance odtisnjenih funkcij plus ali minus 0,1 mm ali manj, počasnejša stopnja rasti zračnosti vrhunskih enot vzdržuje ciljne vrednosti Cpk dlje brez prilagoditev vmes-izdelave ali servisa odmične enote.
- Varnostno{0}}kritične komponente:Za avtomobilske strukturne dele, ohišja zračnih blazin in žigosane zavorne sisteme veljajo zahteve glede kakovosti, pri čemer premik dimenzij ni samo neprijeten, ampak tudi potencialno nevaren. Vrhunske odmične enote zmanjšajo verjetnost, da--deli, ki ne ustrezajo specifikacijam, pridejo do montaže.
- Aplikacije, kjer so nenačrtovani izpadi dragi:Ravno-pravočasno-oskrbovalne verige s pogodbenimi kaznimi za dobavo ali stiskalnice, ki napajajo nadaljnje montažne operacije brez rezervnega inventarja, ne morejo prevzeti nenadnih vzdrževalnih postankov. Daljši servisni intervali pomenijo bolj predvidljiv urnik.
- Multi{0}}cam progresivne matrice:Matrice s štirimi ali več odmičnimi postajami pomnožijo problem pogostosti vzdrževanja. Če vsaka standardna enota potrebuje servis pri različnih številih ciklov, pride matrica iz stiskalnice večkrat. Vrhunske enote na vseh postajah sinhronizirajo servisne intervale in zmanjšajo skupne potegne matrice na leto.
Za inženirje, ki ocenjujejo specifikacije odmične enote v širšem kontekstu oblikovanja matrice, je pomembna interakcija med kakovostjo odmične enote in okoliškimi komponentami matrice. Čas dvigala, ostrina luknjača, smer bruhanja in vzorci toka materiala vplivajo na to, kako močno deluje odmična enota med posameznim ciklom. Matrica z robnimi razmiki ali slabo nadzorovano podajanje traku dodatno obremeni odmikač, kar skrajša življenjsko dobo celo vrhunske enote. S tem celostnim pogledom delo s partnerjem za oblikovanje matric, ki razume celoten sistem, prinaša vrednost, ki presega samo izbiro komponent.YICHENove rešitve za žigosanje po meriobravnava točno ta integracijski izziv, z združevanjem strokovnega znanja o strukturi matrice, komponentah, luknjačih, dvigalih, nadzoru bruhov in zračnosti v dizajne, kjer je dolgoživost enote odmikača optimizirana skupaj s splošnimi cilji zmogljivosti matrice, namesto da bi se obravnavalo kot izolirana specifikacija.
Indikatorji obrabe odmične enote in pričakovana življenjska doba, opisani zgoraj, vam dajejo praktičen okvir za spremljanje. Združite to s kakovostnimi-odločitvami o specifikacijah v fazi načrtovanja in izdelali boste matrice, kjer je vzdrževanje namikačev predvidljivo, redko in nikoli razlog, da se proizvodnja nepričakovano ustavi. Ta predvidljivost, bolj kot katera koli posamezna tehnična lastnost, je tisto, zaradi česar so visoko{3}}kakovostne namikaste enote za matrice za žigosanje vredne svojega stroška.
Pogosta vprašanja o odmikačih enotah za matrice za žigosanje
1. Kaj je odmikalna enota v matrici za vtiskovanje in kaj počne?
Odmikalna enota je samostojen-mehanski sklop, ki pretvarja navpično silo stiskalnega bata v vodoravno ali kotno gibanje. To omogoča, da matrice za žigosanje izvajajo operacije prebadanja, oblikovanja in obrezovanja pod koti, ki jih sam hod stiskalnice ne more doseči. V notranjosti gonilnik v obliki- klina vklopi vodeni drsnik med zapiranjem stiskalnice in ga potisne bočno, tako da lahko nameščeni luknjači ali orodja za oblikovanje delujejo na stranskih stenah, prirobnicah ali nagnjenih delih obdelovanca.
2. Kako izberem med vzmetno povratno in pozitivno povratno enoto odmikača?
Povratne vzmetne enote so enostavnejše in cenejše, primerne za zmerne hitrosti stiskanja in krajše gibe. Vendar se vzmeti sčasoma utrudijo in morda ne bodo popolnoma umaknile tobogana pri višjih hitrostih. Pozitivne povratne enote uporabljajo mehansko povezavo, vezano na gibanje stiskalnice, kar zagotavlja popolno umikanje v vsakem ciklu, ne glede na hitrost ali število ciklov. Za -veliko obseg proizvodnje nad 25–30 gibov na minuto ali kadar je dosleden čas ključnega pomena, pozitivni donos odpravi tveganje nepopolnega umika in zmanjša nenačrtovano vzdrževanje.
3. Katere kazalnike kakovosti naj preverim, ko primerjam dobavitelje odmičnih enot?
Osredotočite se na štiri merljiva merila: vrednosti trdote drsnika in pogona (vrhunske enote dosegajo 58-62 HRC na drsnikih, utrjenih z ohišjem), tolerance vodilne površine (vrhunski razred drži plus ali minus 0,03 mm v primerjavi s standardnim 0,05 mm), površinske obdelave, kot je plazemsko nitriranje ali DLC premazi, ki podaljšujejo življenjsko dobo, in specifikacije površinske obdelave na kontaktnih področjih (Ra 0,2 mikrometra v primerjavi z 0,8 za standard). Te podatkovne točke napovedujejo dejansko življenjsko dobo cikla in dimenzionalno doslednost veliko bolje kot same ocene tonaže.
4. Kako pogosto je treba pregledati in servisirati odmične enote pri-velikoserijskem žigosanju?
Servisni intervali morajo biti vezani na število ciklov in ne na koledarske datume. Odmične enote standardnega-razreda običajno potrebujejo servis pri 300.000 do 500.000 ciklih, medtem ko lahko vrhunske enote s prevlekami DLC in natančno-brušenimi vodili opravijo 1,5 do 2 milijona ciklov med servisi. Ključne inšpekcijske točke vključujejo merjenje zračnosti drsnika z indikatorjem na številčnici, pregled površin obrabnih plošč za zareze ali izgubo debeline, preverjanje sile povratne vzmeti in spremljanje trendov dimenzij odtisnjenih delov iz postaj, ki jih upravlja-odmikač.
5. Kdaj se splača investirati v vrhunske odmikače namesto v standardne?
Vrhunske odmične enote zagotavljajo merljive donose v določenih scenarijih: proizvodnja, ki presega 500.000 delov na leto, tesne-značilnosti tolerance pri plus ali minus 0,1 mm ali manj, varnost-kritične avtomobilske ali strukturne komponente, aplikacije, kjer nenačrtovani izpadi pomenijo pogodbene kazni, in multi-odmične progresivne matrice, kjer sinhronizacija servisnih intervalov zmanjša celotno matrico potegne. Inženirji, ki delajo na konstrukcijsko-težkih projektih s kompleksnimi strukturami matrice, se lahko posvetujejo s partnerji, kot je YICHEN (yichen-group.com/stamping-die/), ki integrirajo kakovost enote odmikača v celostno zasnovo matrice, ki zajema strukturo, zračnost in pretok materiala.


