


Kaj so matrice za vroče žigosanje in zakaj so pomembne
Ko iščete "matrice za vroče žigosanje,« lahko gledate na dva popolnoma različna svetova proizvodnje. Eden vključuje drobljenje avtomobilskega jekla pri 900 stopinjah Celzija. Drugi vključuje stiskanje občutljive zlate folije na luksuzno škatlo za parfume. Isti izraz, zelo različna orodja. Če jih zmedete med iskanjem virov, lahko to stane tedne inženirskega časa in na tisoče napačno citiranih projektov.
Določene matrice za vroče žigosanje
Matrice za vroče žigosanje so v svojem bistvu natančno-izdelana orodja, ki prenašajo kombinacijo toplote, pritiska in oblike na obdelovanec. Matrica služi kot vmesnik med surovino in končnim izdelkom ter nadzoruje interakcijo toplotne energije in mehanske sile s podlago. Ne glede na to, ali je ta substrat surovec iz borovega jekla, namenjen za B{3}}stebriček avtomobila, ali list holografske folije, ki pristane na vrhunski embalaži, temeljno načelo ostaja enako: oblikovano orodje uporablja nadzorovano toploto in pritisk, da trajno spremeni ciljni material.
Razlika je v obsegu, temperaturi, materialu in namenu. Vsaka vrsta vročih žigov zahteva popolnoma drugačne materiale za matrice, strategije hlajenja in protokole vzdrževanja. Razumevanje, v kateri kategoriji delate, je prvi korak k podaljšanju življenjske dobe matrice in izogibanju prezgodnji odpovedi.
Matrice za utrjevanje stiskanja v primerjavi z matricami za žigosanje folije
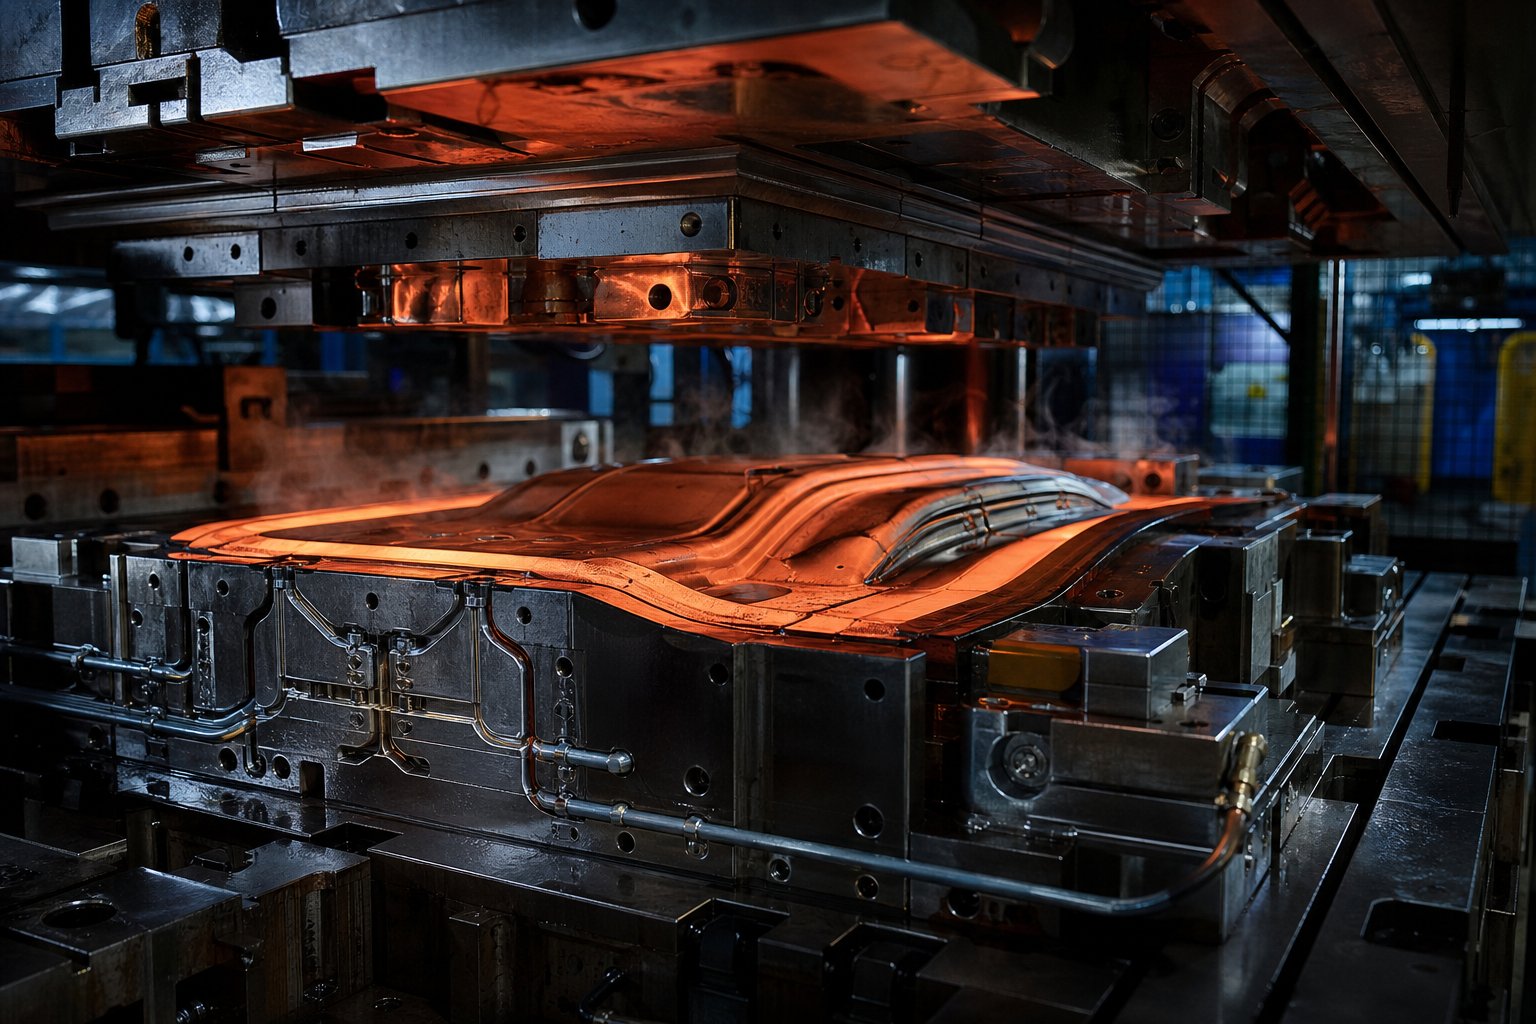
Matrice za žigosanje za utrjevanje s stiskanjem delujejo v avtomobilskem in konstrukcijskem preoblikovanju kovin. Sprejemajo jeklene surovce, segrete na 900–950 stopinj Celzija, jih hkrati oblikujejo v kompleksne oblike in jih kalijo s hitrostjo hlajenja nad 27 stopinj na sekundo, da dosežejo popolnomartenzitno mikrostrukturo z natezno trdnostjo okoli 1500 MPa. Ti matrice so masivni, vodno{1}}hlajeni sestavi orodnega jekla, ki prenesejo ekstremne toplotne cikle v vsakem proizvodnem ciklu.
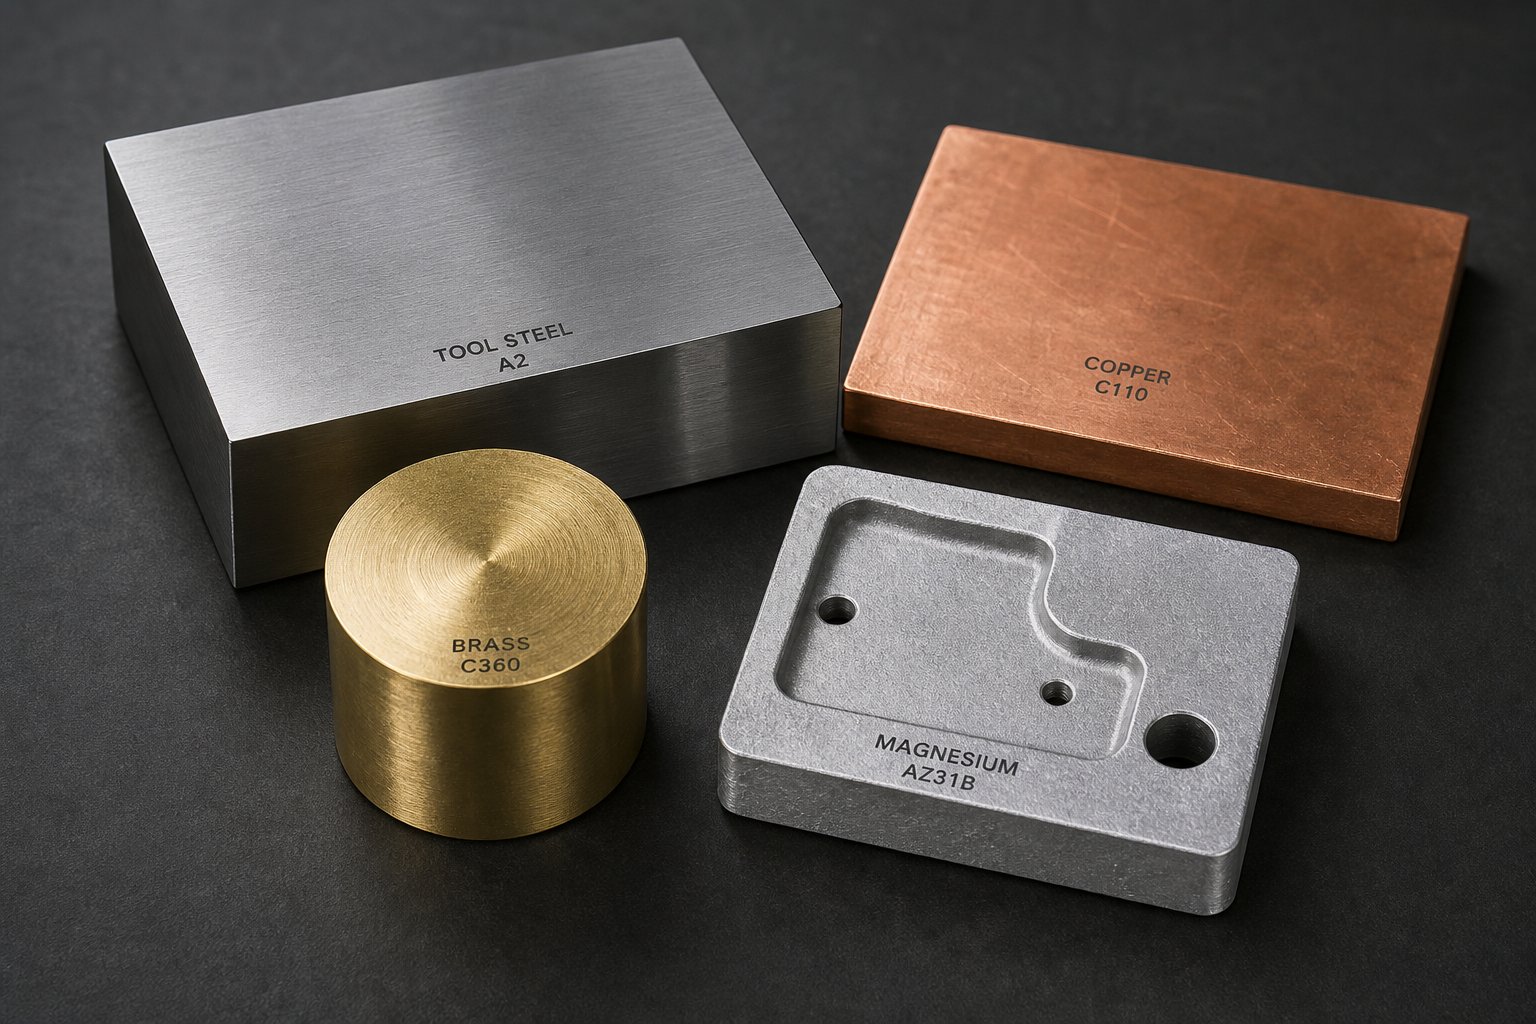
Nasprotno pa matrice za žigosanje folije delujejo pri precej nižjih temperaturah, običajno med 100 in 200 stopinjami Celzija. Uporabljajo segreto matrico za aktiviranje lepljive plasti na nosilcu folije, s čimer prenesejo kovinske ali pigmentirane modele na papir, plastiko, usnje ali druge podlage. Matrice same so običajno izdelane iz bakra, medenine ali magnezija in ne iz utrjenega orodnega jekla.
Tukaj je kratka primerjava, kaj ločuje ti dve kategoriji vrste vročega žigosanja:
- Delovna temperatura: 900-950 stopinj Celzija za stiskanje proti 100-200 stopinj Celzija za žigosanje folije
- Material matrice: orodno jeklo H11/H13 v primerjavi z bakrom, medenino ali magnezijem
- Obdelovanec: borova jeklena pločevina (debeline 0,5-2,0 mm) v primerjavi s papirjem, plastiko ali usnjem, ki je v stiku s folijo
- Primarna funkcija: strukturno oblikovanje plus metalurško kaljenje v primerjavi z dekorativnim površinskim označevanjem
- Hladilni sistem: notranji vodni kanali za hitro odvajanje toplote v primerjavi s pasivnim ali minimalnim hlajenjem
- Kompleksnost matrice: veliki več{0}}tonski sklopi s konformnim hlajenjem v primerjavi z manjšimi jedkanimi ali graviranimi ploščami
- Običajna življenjska doba matrice: na desettisoče ciklov stiskanja v primerjavi z več kot milijonom odtisov za kakovostne bakrene ali medeninaste matrice
Zakaj je razlikovanje pomembno pri pridobivanju virov
Predstavljajte si, da pošljete RFQ za "matrice za vroče žigosanje" dobavitelju, ki je specializiran za orodja za dekorativno folijo, medtem ko dejansko potrebujete matrice za utrjevanje za stiskanje za program -v-beli barvi avtomobila. Inženir, ki je ponudil ponudbo, bi potreboval popolnoma drugačne informacije: razred slepega materiala, ciljno stopnjo hlajenja, podatke o geometriji delov in obseg proizvodnje. Nasprotno pa bi avtomobilski orodjar, ki bi prejel zahtevo za bakreno matrico za vroče žigosanje za označevanje luksuzne embalaže, verjetno zavrnil ali vas v celoti preusmeril.
Ta zmeda ni hipotetična. To se dogaja redno, ker obe industriji uporabljata enako terminologijo, medtem ko delujeta v ločenih inženirskih ekosistemih. Materiali, metodologije načrtovanja, načini okvar in strategije vzdrževanja se tako dramatično razlikujejo, da pridobitev napačnega tipa dobavitelja izgubi nabavne cikle, preden se kakršno koli delo z orodji sploh začne.
Ta članek služi kot enotna referenca, ki zajema tako utrjevanje s stiskanjem kot tudi dekorativne aplikacije, tako da lahko natančno ugotovite, katera kategorija velja za vaš projekt, razumete, kako pride do napake v vsakem kontekstu, in uporabite prave strategije podaljšanja življenjskega cikla od prvega dne. Naslednji razdelki razčlenjujejo delovne tokove procesov, izbiro materiala, zasnovo hlajenja in vzdrževalne prakse za oba sveta matric za žigosanje.
Kako poteka postopek vročega žigosanja korak za korakom
Sama matrica je le ena postaja v večji proizvodni verigi, vendar je postaja, kjer se vse združi ali razpade. Razumevanje celotnega delovnega toka razkrije, zakaj imajo odločitve o oblikovanju matrice tako veliko težo in kje običajno izvira prezgodnja okvara.
Od ogrevanega surovca do oblikovanega dela
V procesu utrjevanja s stiskanjem gre surovec ploščatega jekla, običajno iz borovega jekla 22MnB5, v peč z valjčnim ognjiščem in se segreje na več kot 900 stopinj Celzija. Pri tej temperaturi se jeklo spremeni v popolnoma avstenitno mikrostrukturo, dovolj mehko za oblikovanje, vendar pripravljeno za utrjevanje. Theprenos iz peči v stiskalnico traja približno 6 do 10 sekund, med katerim se lahko surovec ohladi na približno 700 stopinj Celzija.
Tukaj je orodje za vroče žigosanje v središču pozornosti. Surovec pristane na matrici, stiskalnica se zapre in dve stvari se zgodita hkrati: jeklo se oblikuje v svojo končno geometrijo in ga kalijo vodno-hlajene površine matrice. Oblikovanje mora biti končano, preden slepec pade pod 420 stopinj Celzija. Če hitrost kaljenja preseže 27 stopinj Celzija na sekundo, doseže del skoraj 100-odstotni martenzit, kar povzroči natezno trdnost okoli 1500 MPa. Običajni časi ciklov za ta vroč postopek žigosanja se gibljejo med 10 in 20 sekundami, odvisno od debeline materiala.
Po kaljenju se stiskalnica odpre in kaljeni del se izloči. Matrica je opravila dvojno vlogo, ki je ne more ponoviti nobena druga komponenta v liniji: oblikovala je del in dovolj hitro odvzela toploto, da je zaklenila martenzitno mikrostrukturo. Zaradi te dvojne funkcije so te matrice sčasoma tako občutljive na toplotno utrujenost.
Kako se razlikujeta postopek folije in označevanja
Delovni potek okrasnega toplotnega žigadeluje v povsem drugem obsegu. Ogreto matrico, običajno izdelano iz bakra ali medenine, se segreje na temperaturo med 100 in 200 stopinjami Celzija. Nosilec folije je nameščen med površino matrice in podlago, ki je lahko papir, karton, usnje ali plastika. Ko orodje za vroče štampiljke pritisne navzdol, toplota aktivira lepilni sloj na foliji, ki prilepi kovinski ali pigmentirani dizajn na površino.
Časi zadrževanja so kratki, pogosto pod dvema sekundama, tlak pa se meri v veliko nižjih razponih kot pri avtomobilskem oblikovanju. Tu so kritične spremenljivke konstantnost temperature po površini matrice, enakomerna porazdelitev tlaka in natančna poravnava. Vsaka sprememba povzroči nepopoln prenos folije ali zamegljene robove namesto strukturnih napak, ki jih vidimo pri utrjevanju s stiskanjem.
Kritični procesni parametri, ki jih nadzoruje Die Design
V obeh aplikacijah matrica ni pasivno orodje. Aktivno upravlja rezultat. Geometrija matrice določa pretok materiala in kontaktno površino. Toplotna masa narekuje, kako hitro matrica absorbira ali oddaja toploto. Kontaktni pritisk zagotavlja enakomeren prijem med matrico in obdelovancem.
Vsaka odločitev, sprejeta med načrtovanjem matrice, od namestitve kanala do končne obdelave površine, se prepleta skozi vsako nadaljnjo metriko kakovosti, vključno s časom cikla, dimenzijsko natančnostjo, doslednostjo mikrostrukture in navsezadnje dolgo življenjsko dobo matrice.
Pri utrjevanju s stiskanjem slabo upravljanje toplote v orodju za vroče žigosanje povzroči neenakomerne stopnje gašenja. Nekatere cone se ohlajajo prepočasi, pri čemer namesto martenzita nastane bainit ali ferit. Drugi se prehitro ohlajajo in ustvarjajo preostale napetosti, ki povzročijo vzmetenje. Pri dekorativnih aplikacijah neenakomerna porazdelitev toplote po ploskvi matrice ustvari vroče točke, ki na nekaterih področjih preveč strdijo lepilo, medtem ko druga ostanejo nepovezana.
Te toplotne in mehanske interakcije so razlog, zakaj imata izbira materiala za matrice in zasnova hladilnih kanalov tako velik pomen. Kocka je tam, kjer namera procesa postane fizična resničnost in kjer na koncu izvira večina načinov napak.
Primerjava materialov matrice in izbire razreda jekla
Izbira materiala je najbolj pomembna odločitev v strojništvu. Določa zgornjo mejo za toplotno zmogljivost, odpornost proti obrabi in na koncu, koliko ciklov lahko zdrži matrica, preden postane okvara neizogibna. Če izberete napačno oceno za prijavo, se že od prvega dne borite proti fiziki. Izberite pravega in imeli boste osnovo, na kateri lahko gradijo zasnova hlajenja, površinska obdelava in vzdrževanje.
Vrste orodnega jekla za matrice za kaljenje s stiskanjem
Matrice za utrjevanje s stiskanjem prenašajo ponavljajoče se toplotne šoke, saj se 900-stopinjski surovci v vsakem ciklu dotaknejo njihovih površin. Orodno jeklo mora ohraniti trdoto pri povišanih temperaturah, biti odporno na razpoke zaradi toplotne utrujenosti, učinkovito prevajati toploto v hladilne kanale in absorbirati udarce brez katastrofalnih zlomov. V tem prostoru prevladujejo trije razredi: H11, H13 in DIEVAR.
H13 (AISI H13, DIN 1.2344) je že desetletja vlečni konj v industriji. Ponuja solidno vročo trdoto, razumno žilavost pri okoli 15-20 Joulov pri Charpyjevem V-zareznem testiranju in toplotno prevodnost približno24 W/mK. Za zmerne količine proizvodnje in standardne geometrije delov H13 zagotavlja zanesljivo delovanje po ceni, ki jo lahko sprejme večina programov. Njegove omejitve se pojavijo v ekstremnih pogojih: zapletene geometrije z ozkimi radiji, visoko število ciklov, ki presegajo 100.000 delov, ali agresivne zahteve po hlajenju, ki povečajo toplotno obremenitev.
H11 (DIN 1.2343) ima podobno sestavo kot H13, vendar z nekoliko nižjo vsebnostjo vanadija. To mu daje rahlo boljšo žilavost v nekaterih pogojih toplotne obdelave, zaradi česar je prednostna izbira v evropski izdelavi orodij za matrice, ki so izpostavljene velikim mehanskim obremenitvam. Kompromis je rahlo zmanjšana odpornost proti obrabi v primerjavi s H13. V praksi sta H11 in H13 pogosto zamenljivi za standardne aplikacije utrjevanja s stiskanjem, pri čemer je končna izbira odvisna od regionalne razpoložljivosti in orodjarjevega znanja o toplotni obdelavi.
DIEVAR predstavlja bistveno drugačno filozofijo zlitin. Proizveden z elektro pretaljevanjem žlindre (ESR), dosega skoraj-nič vključkov in homogeno porazdelitev karbida, ki odpravlja izločanje meja zrn, običajno pri standardu H13. Rezultati so merljivi: udarna žilavost presega 25 Joulov (običajno 30-40 J), toplotna prevodnost okoli 30 W/mK in znatno boljša temperaturna odpornost pri povišanih delovnih temperaturah. Ta višja prevodnost neposredno pomeni hitrejše odvzemanje toplote iz surovca, kar pomeni krajše čase ciklov ali bolj enakomerno kaljenje, odvisno od tega, kako ga izkoriščate.
Cena-na-kilogram za DIEVAR znatno presega H13. Toda tukaj je pomemben izračun: če kovinska matrica za vtiskovanje po meri, izdelana iz H13, poči po 50.000 ciklih, medtem ko matrica DIEVAR deluje 100.000 ciklov z daljšimi intervali vzdrževanja, skupni stroški lastništva dajejo prednost vrhunskemu materialu. To še posebej velja za velike, kompleksne matrice, kjer ena sama katastrofalna okvara pomeni tedne izpadov in šest{10}}mestne stroške zamenjave.
Izbirna merila se nanašajo na tri dejavnike:
- Obseg proizvodnje: pod 50.000 deli pogosto zadostuje H13. Nad tem pragom se DIEVAR-jeva odpornost proti utrujenosti obrestuje.
- Kompleksnost delov: ozki radiji, globoki vleki in deli s spremenljivo debelino ustvarjajo koncentracije napetosti, kjer DIEVAR-jeva vrhunska žilavost preprečuje nastanek razpok.
- Zahteve glede hlajenja: Ko je potrebna agresivna postavitev hladilnega kanala blizu površine matrice, DIEVAR-jeve izotropne lastnosti zmanjšajo tveganje za razpoke med kanali.
Barvni-materiali za žigosanje folij in logotipov
Okrasne matrice delujejo pri veliko nižjih temperaturah in tlakih, kar odpira vrata širši paleti materialov. Vsak nosi različne prednosti za specifične substrate in proizvodne scenarije.
Bakrena matrica za žigosanje je vrhunska izbira za aplikacije za prenos folije. Toplotna prevodnost bakra, okoli 385 W/mK, je neprimerljiva med običajnimi materiali za matrice. To pomeni izjemno enakomerno porazdelitev toplote po površini matrice, kar pomeni dosleden oprijem folije brez hladnih točk. Baker čudovito reproducira fine podrobnosti in se še posebej dobro obnese na plastiki in premazanem papirju, kjer natančen nadzor temperature preprečuje poškodbe podlage. Slaba stran je, da je baker razmeroma mehak, zato se pri velikih količinah proizvodnje hitreje obrabi.
Vroči medeninasti žig ponuja najboljše ravnovesje med vzdržljivostjo in toplotno zmogljivostjo za srednje{0}}do-veliko okrasno delo. Medenina dosega približno 109 W/mK toplotne prevodnosti, kar je nižje od bakra, a še vedno odlično. Njegova resnična prednost je mehanska trdnost. Vroča medeninasta štampiljka ohranja svojo definicijo robov v več sto tisoč odtisih, zaradi česar-je primeren material za usnjene izdelke, plastiko, izdelke iz papirja in lesene predmete. Za operacije, ki izvajajo obseg proizvodnje, ki bi prezgodaj obrabil bakreno matrico, medenina zagotavlja dosledno kakovost v veliko daljši življenjski dobi.
Magnezijeve matrice imajo povsem drugačen namen. So poceni za proizvodnjo, lahki in hitri za izdelavo, zaradi česar so idealni za kratke naklade, izdelavo prototipov in aplikacije, kjer se lahko matrica uporablja za omejeno akcijo. Magnezij je odličen na voščilnicah, knjižnih vezavah, nalepkah, trakovih in reklamnih specialitetah, kjer se dolžine merijo v tisočih in ne v stotisočih. Reprodukcija podrobnosti je sprejemljiva, vendar se ne ujema z bakrom ali medenino za zelo fine umetnine.
Aluminijaste matrice za vtiskovanje zasedajo sredino. Ponujajo boljšo toplotno prevodnost kot medenina (okoli 205 W/mK), lažjo težo kot jeklo in primerno vzdržljivost. Aluminij je primeren za večje ploskve matrice, kjer je zmanjšanje teže pomembno, in za podlage, ki se dobro odzivajo na nekoliko drugačne značilnosti prenosa toplote.
Silikonske matrice predstavljajo nišno možnost za nepravilne ali ukrivljene podlage. Prilegajo se ne-ravnim površinam, zaradi česar so primerni za označevanje cilindričnih predmetov ali teksturiranih materialov. Vendar nimajo natančne definicije robov kovinskih matric in se v proizvodnih pogojih hitro obrabijo.
Okvir za odločitev o izbiri materiala
Izbira pravega materiala zahteva medsebojno ravnotežje med pogoji delovanja, proizvodnimi zahtevami in proračunskimi omejitvami. Naslednja tabela združuje vse glavne materiale za matrice v eno referenco, ki zajema tako utrjevanje s stiskanjem kot tudi dekorativne aplikacije:
| Material | Najvišja delovna temp | Toplotna prevodnost | Tipična uporaba | Relativni stroški | Pričakovano Die Life |
|---|---|---|---|---|---|
| Orodno jeklo H13 | 600+ stopinj C | ~24 W/mK | Kaljenje s stiskanjem, standardno avtomobilsko | Srednje | 50.000-100.000 ciklov |
| Orodno jeklo H11 | 600+ stopinj C | ~24 W/mK | Utrjevanje s stiskanjem, aplikacije z visoko{0}}obremenitvijo | Srednje | 50.000-100.000 ciklov |
| DIEVAR (ESR) | 600+ stopinj C | ~30 W/mK | Visoko{0}}kaljenje s stiskanjem, kompleksna geometrija | visoko | 100.000–200,000+ ciklov |
| Baker | ~200 stopinj C | ~385 W/mK | Štampanje folije za fine detajle, plastika, premazani papir | Srednje-Visoko | 50.000-250.000 prikazov |
| Medenina | ~200 stopinj C | ~109 W/mK | Srednje-veliko obseg žigosanja s folijo, usnje, papir | Srednje | 250.000–1.000,000+ prikazov |
| magnezij | ~180 stopinj C | ~156 W/mK | Kratke naklade, prototipi, knjižne vezave, etikete | Nizka | 5.000-50.000 prikazov |
| Aluminij | ~200 stopinj C | ~205 W/mK | Srednje naklade, velike ploskve matrice, potrebe po lahki teži | Nizko-Srednje | 25.000-100.000 prikazov |
| Silikon | ~180 stopinj C | Nizka | Ukrivljene površine, nepravilne podlage | Nizka | 1.000-10.000 prikazov |
Iz te primerjave izhaja nekaj vodilnih načel. Za katero koli matrico za vtiskovanje kovin po meri, namenjeno utrjevanju s stiskanjem, je odločitev predvsem med H13 in DIEVAR-jem, pri čemer je točka preloma obseg proizvodnje in kompleksnost delov. Pri dekorativnih aplikacijah se drevo odločanja razdeli drugače: baker za največje podrobnosti in toplotno enotnost, medenina za dolgo življenjsko dobo pri daljših nakladah, magnezij za stroškovno-učinkovite kratke oglaševalske akcije in aluminijasto žigosanje, ko teža ali velikost matrice postaneta omejitev.
Ne pozabite, da samo izbira materiala ne določa življenjske dobe. Najboljše orodno jeklo na svetu še vedno prezgodaj odpove, če so hladilni kanali slabo speljani ali površinske obdelave zanemarjene. Material postavlja zgornjo mejo zmogljivosti. Vse drugo v načrtovanju in vzdrževalnem programu matrice določa, kako blizu se boste dejansko približali tej meji.
Metodologija načrtovanja hladilnega kanala za matrice za vroče žigosanje
Material določa zgornjo mejo, toda zasnova hladilnega kanala določa, ali jo kocka dejansko doseže. Lahko bi izdelali matrico za utrjevanje s stiskanjem iz najboljšega razpoložljivega jekla DIEVAR in še vedno opazovali, kako prezgodaj odpove, če notranja hladilna arhitektura ne more enakomerno odvajati toplote. Tukaj orodje za vroče žigosanje živi ali umre, pogosto dobesedno, skozi razpoke zaradi toplotne utrujenosti, ki nastanejo med slabo nameščenimi kanali in delovno površino.
Konvencionalni izvrtani kanali proti konformnemu hlajenju
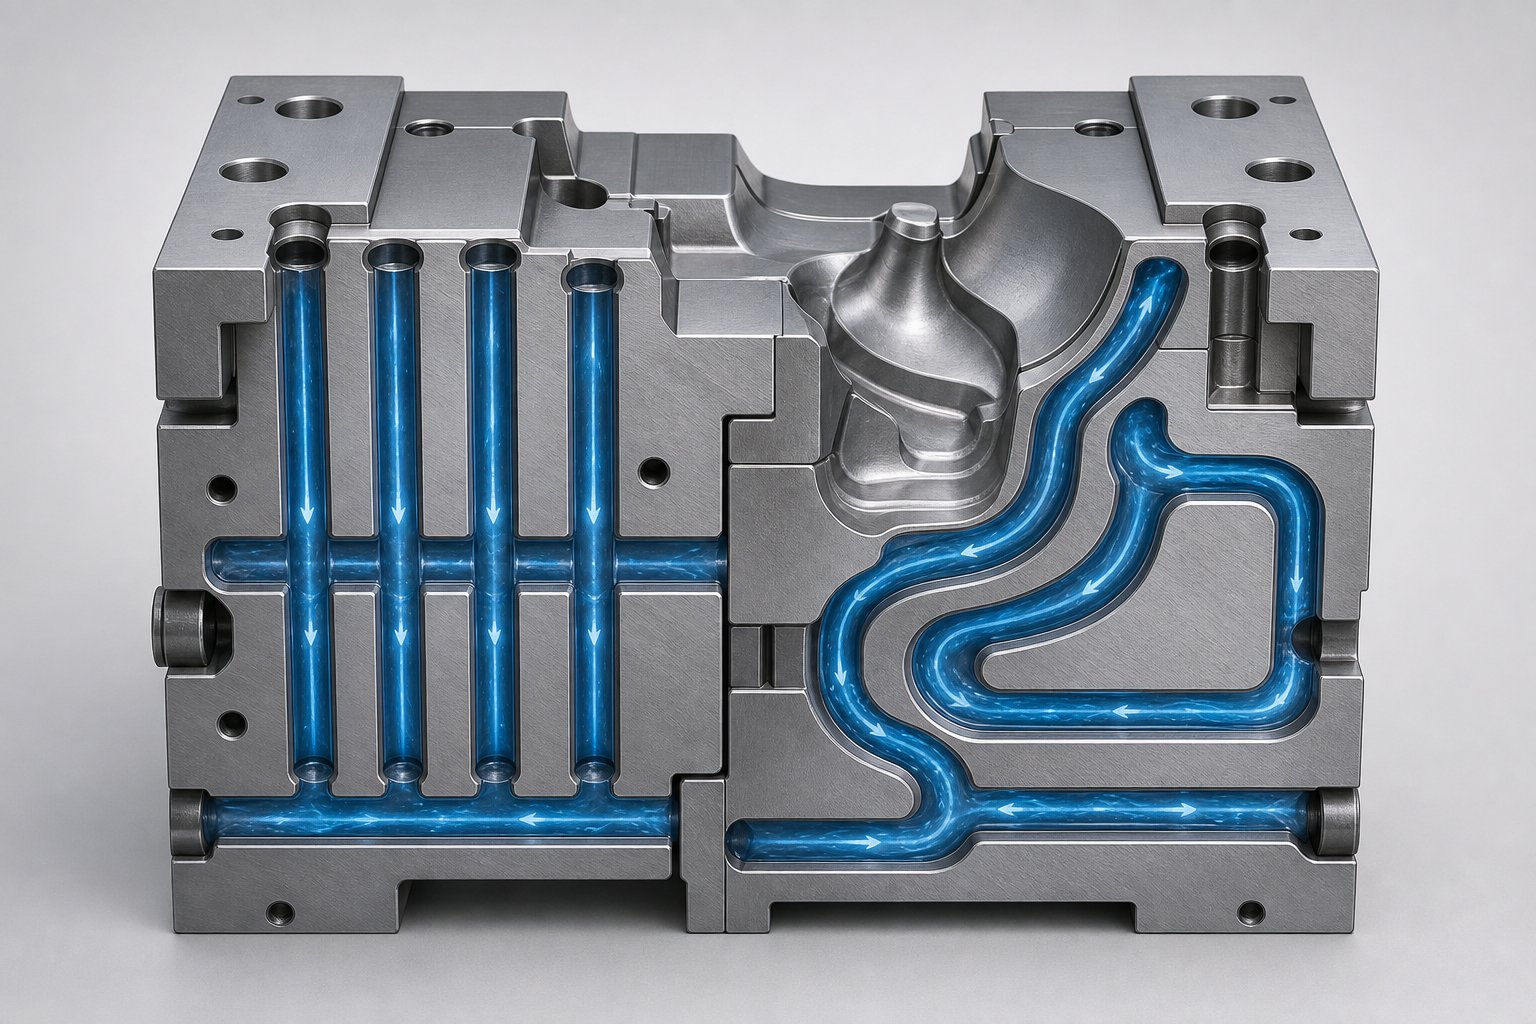
Tradicionalni pristop k hlajenju v orodju za vtiskovanje in matrici se opira na ravne kanale,-izvrtane s pištolo. Sveder z globoko-luknjo izvrta linearne prehode skozi blok matrice, navzkrižne-povezave pa jih povežejo v vezje. Ta metoda je cenovno dostopna, dobro-razumljiva in hitra za implementacijo. Orodjar izvrta luknje, ki se sekajo, zamaši neuporabljene konce in poveže aktivne poti z vodnim razdelilnikom. Za dele z razmeroma ravnimi ali nežno ukrivljenimi geometrijami ravni kanali zagotavljajo ustrezno hlajenje po le delčku cene naprednejših alternativ.
Omejitev je geometrijska. Ravne črte ne morejo slediti ukrivljenim površinam. Ko geometrija dela vključuje globoke vleke, ozke radije ali spremenljive-prečne prereze, se razdalja med izvrtanim kanalom in delovno površino matrice znatno spreminja. Nekatera področja sedijo blizu hladilne vode in se hitro pogasijo. Drugi so daleč stran in ustvarjajo vroče točke, kjer se toplota zadržuje. Aštudija primera hlajenja orodja za vroče žigosanjedokazal, da je potrebna iterativna prilagoditev položaja in premera kanala, da se površinske temperature ohranijo pod 200 stopinj Celzija na vseh delovnih območjih, tudi za relativno enostavne geometrije žarkov.
Konformni hladilni kanali rešujejo ta problem tako, da sledijo konturi površine matrice na dosledni globini. Kanali se ukrivljajo, nagibajo in zavijajo v treh dimenzijah, da ohranijo enakomerno razdaljo od obdelovalne površine. Njihova izdelava zahteva bodisi aditivne metode, kot je selektivno lasersko taljenje, ali pristop segmentirane matrice, kjer se posamezni deli rezkajo s kanalnimi utori in se nato sestavijo. Raziskave so pokazale, da lahko konformni kanali skrajšajo čas proizvodnega cikla do 25 odstotkov v primerjavi z običajnimi navrtanimi vezji, hkrati pa proizvajajo enakomernejšo porazdelitev temperature po površini orodja.
Kompromis je strošek. Dodatno izdelani vložki za matrice s konformnimi kanali ostajajo dragi za -kalupe za žigosanje velikega obsega, obseg izdelave večine kovinskih tiskarskih sistemov pa omejuje velikost vložkov. Praktična srednja pot za številne aplikacije orodij za vtiskovanje kovin in matric je segmentiran pristop: matrico razdelite na odseke, hladilne poti zrezkajte na ploskve, ki se ujemajo, nato pa sestav pritrdite z vijaki ali mozniki. To daje več svobode oblikovanja kot vrtanje s pištolo, hkrati pa se izognemo celotnim stroškom aditivne proizvodnje.
Oblikovalski parametri, ki spodbujajo zmogljivost
Ne glede na vrsto kanala učinkovitost hlajenja določajo štirje parametri: premer, razmik, razdalja od-do-površine in pretok. Ti medsebojno delujejo na načine, ki zahtevajo skrbno uravnoteženje. Približajte kanale površini in izboljšate odvzem toplote, vendar tudi zmanjšate strukturno jeklo med kanalom in ploskvijo matrice, kar poveča tveganje za razpoke zaradi toplotne utrujenosti. Razširite kanale in premaknete več volumna vode, vendar oslabite telo matrice in omejite, kako blizu so lahko razmaknjeni sosednji kanali.
Izkušeni izdelovalci orodij sledijo nizu pravil načrtovanja, ki uravnavajo toplotno zmogljivost in strukturno vzdržljivost:
- Premer kanala se običajno giblje od 8 do 12 mm za matrice za utrjevanje v avtomobilski stiskalnici, prilagojen velikosti matrice in razpoložljivem pretoku hladilne tekočine.
- Razmik med sosednjimi kanali mora biti med 3D in 5D (tri- do petkratni premer kanala), da se ohrani strukturna celovitost in hkrati doseže primerna enakomernost temperature.
- Globina od površine matrice do središčnice kanala je običajno med 2D in 3D. Bližja namestitev izboljša hlajenje, vendar pospeši razpoke med površino in steno kanala.
- Hitrost pretoka hladilne tekočine mora presegati 1 m/s v vseh kanalih, da se zagotovi turbulentni tok, ki bistveno izboljša prenos toplote v primerjavi z laminarnimi pogoji.
- Tokokrogi vzporednih kanalov morajo biti uravnoteženi tako, da nobena posamezna pot ne nosi bistveno večjega ali manjšega pretoka kot sosednje, kar preprečuje neenakomerno ohlajanje lokaliziranih vročih točk.
- Najvišja dovoljena površinska temperatura po kaljenju mora ostati pod 200 stopinj Celzija, da se zagotovi zadostna hitrost kaljenja za popolno martenzitno transformacijo.
Te smernice izraziskave konformnega hladilnega kanalain proizvodna praksa predstavljata izhodišči. Končni parametri so potrjeni s toplotno simulacijo in v idealnem primeru potrjeni s termografskimi meritvami med preizkusnimi vožnjami.
Vpliv na čas cikla in kakovost delov
Postavitev hladilnega kanala neposredno nadzira enakomernost hitrosti gašenja, enakomernost hitrosti gašenja pa določa, ali končni del v celotnem obsegu dosega dosledne mehanske lastnosti. Ko so vsa področja površine matrice znotraj ciljnega temperaturnega območja, se vsako območje surovca ohladi s hitrostjo, ki presega 27 K/s, in nastala mikrostruktura je enakomerno martenzitna. Podatki o proizvodnji iz validiranih sistemov za hlajenje orodij za vroče žigosanje potrjujejo, da pravilno zasnovani kanali dajejo dele s trdoto po Vickersu dosledno v območju od 400 do 550 HV in natezno trdnostjo med 1300 in 1650 MPa.
Slaba zasnova hlajenja povzroči nasprotno. Vroče točke, območja, kjer površina matrice presega 200 stopinj Celzija, se prepočasi gasijo. Prazen del v teh območjih lahko tvori bainit ali ferit namesto martenzita, kar ustvarja mehke lise z nedosledno trdoto. Te mehke cone so s prostim očesom nevidne, vendar se pokažejo kot dimenzijska nestabilnost po laserskem obrezovanju ali še huje, kot strukturna šibkost pri zmogljivosti pri trku. Vzmetni povratni učinek se poveča, ker se del neenakomerno skrči, ko se različna območja ohlajajo z različnimi hitrostmi, pri čemer se zadržijo preostale napetosti, ki se sprostijo, ko je del obrezan ali sestavljen.
Neposredno trpi tudi čas cikla. Če hladilni sistem ne more dovolj hitro odvzeti toplote, se mora stiskalnica zadržati dlje na dnu giba, da dokonča dušenje. Vsaka dodatna sekunda časa zadrževanja zmanjša pretok in poveča stroške na del. Nasprotno pa dobro-zasnovan sistem kanalov z enakomerno porazdelitvijo temperature omogoča najkrajši možni čas gašenja, medtem ko še vedno izpolnjuje metalurške cilje, kar iz stiskalne linije potegne največjo produktivnost.
Vrzel med dobrim in odličnim dizajnom hlajenja se pogosto zmanjša na simulacijo, ki je natanko tista, kjer se začne naslednja plast metodologije inženiringa.
Razložene površinske obdelave in zaščitni premazi
Hladilni kanali upravljajo množično ekstrakcijo toplote, vendar sama površina matrice nosi glavno breme vsakega cikla oblikovanja. Pri ekstremnih temperaturah je v stiku z oksidnimi -obdelki, vzdrži drsno trenje, ko vroče žigosana kovina teče po njegovi površini, in absorbira toplotni šok vsakič, ko vstopi nov del. Brez površinske zaščite celo prvovrstna orodna jekla erodirajo, počijo in se razgradijo veliko prej, kot bi nakazovale njihove lastnosti osnovnega materiala. Površinske obdelave in premazi podaljšajo življenjsko dobo matrice z utrjevanjem kontaktne cone, zmanjšanjem trenja in blokiranjem kemičnih reakcij, ki pospešujejo obrabo.
Nitriranje in njegova vloga pri dolgoživosti matrice
Nitriranje je postopek utrjevanja-, ki temelji na difuziji in vnaša atome dušika v površino matrice pri relativno nizkih temperaturah, običajno okoli 950 stopinj Fahrenheita (510 stopinj Celzija). Za razliko od premazov, ki se nanesejo na podlago, nitriranje tvori metalurško vez v samem jeklu. Dušik reagira z legirnimi elementi, kot so krom, vanadij in molibden, ki so že prisotni v orodnem jeklu, in tvori trde nitridne spojine, kot je CrN, neposredno v površinski plasti. Rezultat je utrjeno ohišje, ki presega 58 HRC površinske trdote brez kakršne koli merljive spremembe dimenzij matrice.
Prevladujeta dve primarni metodi. Plinsko nitriranje uporablja -atmosfero, bogato z amoniakom, pri nadzorovanih temperaturah v daljšem času zadrževanja. Plazemsko nitriranje, imenovano tudi ionsko nitriranje, uporablja žarilno razelektritev v atmosferi z-nizkim{4}}tlakom, obogateni z dušikom, za pospešitev difuzije dušika. Pri plazemskem nitriranju napetost, uporabljena med komponento matrice in steno peči, povzroči visoko ionizacijo okoli dela, kar učinkoviteje obstreljuje aktivni dušik na površino, kot to omogočajo plinske metode.
Običajne globine ohišja se gibljejo od 0,0006 palcev (15 mikronov) do 0,0035 palcev (približno 90 mikronov), odvisno od zahtev uporabe in predvidenega servisnega intervala pred ponovno-obdelavo. Raziskave matric za štampiljke H-13, obdelanih s plazemskim nitriranjem, so pokazale, da se je površinska trdota povečala s 589 HV na več kot1130 HV, kar učinkovito podvoji trdoto podlage. Ta utrjena plast se neposredno bori proti obrabi lepila, ki jo povzroča oksidni kamen, ki nastane na segretih surovcih med utrjevanjem s stiskanjem. Ko 900-stopinjski surovec iz borovega jekla pride v stik z matrico, njegova površinska oksidna plast deluje kot droben abrazivni pesek. Nitrirano ohišje se tej obrabi upira veliko bolje kot neobdelano orodno jeklo, kar upočasnjuje progresivno izgubo materiala, ki sčasoma poslabša geometrijo matrice.
En pomemben premislek: nitriranje ohranja obstoječe stanje površine. Dobro-pripravljena površina matrice za kovinski žig izhaja iz postopka z nedotaknjeno geometrijo, vendar so ohranjene tudi vse-obstoječe napake, kot so slabi radiji ali sledi orodja. Priprava površine pred nitriranjem je pomembna enako kot sama obdelava.
PVD in CVD premazi za ekstremne pogoje
Kadar nitriranje spremeni substrat od znotraj, fizično naparjevanje (PVD) in kemično naparjevanje (CVD) dodata ločene prevlečne plasti na vrhu površine matrice. Te tanke-filmske prevleke, običajno debele med 1 in 5 mikroni, zagotavljajo oviro med orodnim jeklom in neprijaznim okoljem za oblikovanje. Zmanjšujejo trenje, se upirajo oksidaciji in ščitijo pred razpokami zaradi toplotne utrujenosti, ki se širijo pod ciklično toplotno obremenitvijo.
Najpogostejši PVD premazi za štampiljke pri vročem oblikovanju vključujejo:
- CrN (kromov nitrid): Zagotavlja kemično in toplotno odpornost z nizkim koeficientom trenja okoli 0,5, dobro odpornostjo proti oksidaciji in debelino, ki se običajno giblje od 1 do 4 mikronov. CrN oksidira pri približno 700 stopinjah Celzija, zaradi česar je primeren za uporabo pri zmernih-temperaturah, vendar je omejen v pogojih polnega utrjevanja s stiskanjem.
- TiAlN (titanov aluminijev nitrid): Vključuje aluminij, da pri visokih temperaturah tvori zaščitno plast Al2O3, ki zavira nadaljnjo difuzijo kisika v premaz. Premazi na osnovi AlTiN-ostanejo stabilni do približno 900 stopinj Celzija, preden se začne oksidacija, zaradi česar so bolj primerni za okolja za utrjevanje s stiskanjem.
- AlCrN (aluminijev kromov nitrid): nudi odlično odpornost proti oksidaciji pri povišanih temperaturah z oblikovanjem stabilnih oksidnih plasti. Industrijski preskusi kažejo, da premazi na osnovi AlCrN- delujejostopnje obrabe v območju 10-9 mm3N-1m-1, red velikosti boljši od neprevlečenih površin orodnega jekla.
Postopki PVD delujejo pri relativno nizkih temperaturah, okoli 350 do 450 stopinj Celzija, kar pomeni, da povzročijo minimalno popačenje končne matrice. Zaradi tega je ponovni premaz praktičen po obrabi začetnega premaza. Običajni interval ponovnega premazovanja je odvisen od obsega proizvodnje in resnosti postopka oblikovanja, vendar številne trgovine načrtujejo odstranjevanje in ponovno nanašanje vsakih 20.000 do 50.000 ciklov za matrice za utrjevanje s stiskanjem.
Nasprotno pa se CVD prevleke nalagajo pri veliko višjih temperaturah, približno 1925 stopinj Fahrenheita (1050 stopinj Celzija). Ta povišana temperatura obdelave lahko vpliva na trdoto in dimenzije substrata, kar omejuje CVD predvsem na aplikacije, kjer je lahko matrica po nanosu v celoti ponovno -toplotno obdelana. Prednost je boljši oprijem in zmožnost nanašanja debelejših, kompleksnejših arhitektur premazov, ki jih PVD ne more ponoviti.
Zmogljiv pristop združuje obe metodi pri dupleksni obdelavi: plazemsko nitriranje, ki mu sledi nanos PVD. Nitrirana plast zagotavlja trdo, vmesno podporno območje med mehko podlago in trdim, a tankim PVD filmom. Raziskave kažejo, da ta dvojni pristop na jeklu H-13 daje vrednosti trdote pet- do šestkrat višje od neobdelanega H-13 in odpornost proti obrabi dva- do trikrat boljšo kot samo nitriranje. Sloj plazemskega nitrida zmanjša gradiente napetosti med substratom in prevleko, kar znatno izboljša oprijem in nosilnost v pogojih toplotnega cikla, ki jih nalaga vroče preoblikovanje kovine.
Izbira pravega zdravljenja za vašo aplikacijo
Ujemanje površinske obdelave z določeno aplikacijo matrice za kovinske žige zahteva tehtanje štirih spremenljivk: materiala matrice, delovne temperature, obsega proizvodnje in substrata, ki se oblikuje.
Metalurško načelo, ki vodi izbiro, je preprosto. Pri temperaturah nad 900 stopinj Celzija se na segretih surovcih hitro tvori oksidni kamen. Ta lestvica je trda, abrazivna in kemično reaktivna. Vsak preoblikovalni hod vleče luskino po površini matrice, kar hkrati povzroča adhezivno in abrazivno obrabo. Površinska obdelava mora obravnavati oba mehanizma: trdota je odporna proti obrabi, medtem ko premazi z nizkim-trenjem zmanjšajo prenos lepilnega materiala.
Pri matricah za stiskanje, ki delujejo v neposrednem stiku z avstenitiziranimi surovci, postane toplotni prag površinske obdelave odločilni dejavnik. Samo CrN morda ne bo preživel polni-temperaturnega utrjevanja s stiskanjem, ker njegova oksidacijska meja 700 stopinj Celzija pade pod temperaturo slepega kontakta. Prevleke AlTiN ali AlCrN dvignejo to mejo na 900 stopinj Celzija, kar pokriva delovno območje. Dvostranska obdelava (nitriranje in PVD) ponuja najboljšo splošno učinkovitost, ker ščiti na več ravneh: nitrirana cona skrbi za podporo podlage in odpornost proti razpokam, medtem ko plast PVD upravlja površinsko trenje in oksidacijo.
Za okrasne štampiljke, ki delujejo pri 100 do 200 stopinjah Celzija, se izračuni popolnoma spremenijo. Toplotna utrujenost ni glavna skrb. Namesto tega obraba zaradi ponavljajočega se stika s folijskimi nosilci, papirnimi vlakni ali plastičnimi substrati postopoma zaokroži ostre robove in poslabša podrobnosti. Tradicionalni odgovor je bilo trdo kromiranje, vendar se številni postopki preusmerjajo na nitriranje ali tanke PVD folije za daljše intervale med vzdrževanji.
Naslednja tabela primerja razpoložljive možnosti zdravljenja po kritičnih izbirnih parametrih:
| Vrsta zdravljenja | Metoda | Najvišja delovna temp | Tipična debelina/globina | Pričakovano izboljšanje življenja | Stroškovna stopnja | Najboljše za |
|---|---|---|---|---|---|---|
| Plinsko nitriranje | Difuzija | ~500 stopinj C (omejeno-substrat) | Globina ohišja 15-90 mikronov | 2x daljša življenjska doba v primerjavi z neobdelano | Nizko-Srednje | Splošno kaljenje, zmerne količine proizvodnje |
| Plazemsko nitriranje | Difuzija (ionsko obstreljevanje) | ~500 stopinj C (omejeno-substrat) | Globina ohišja 50-200 mikronov | 2-3x daljša življenjska doba v primerjavi z neobdelano | Srednje | Natančne matrice, ki zahtevajo nič popačenja, selektivno obdelavo |
| PVD CrN | Fizično naparjanje | ~700 stopinj C | 1-4 mikronov | 3-5x daljša življenjska doba v primerjavi z neobdelano | Srednje | Zmerno-temperaturno oblikovanje, tlačno litje, potrebe po nizkem-trenju |
| PVD TiAlN/AlTiN | Fizično naparjanje | ~900 stopinj C | 2-4 mikronov | 4-6x življenjska doba obrabe v primerjavi z neobdelano | Srednje-Visoko | Utrjevanje s stiskanjem, visoko{0}}temperaturno oblikovanje |
| PVD AlCrN | Fizično naparjanje | ~900 stopinj C | 2-5 mikronov | 5-8x življenjska doba obrabe v primerjavi z neobdelano | visoko | Močno stiskanje, največja odpornost proti oksidaciji |
| Duplex (PN + PVD) | Nitriranje, ki mu sledi PVD | ~900 stopinj C | 50-200 mikronov PN + 2-4 mikronov PVD | 6-10x življenjska doba obrabe v primerjavi z neobdelano | visoko | Visok{0}}obseg utrjevanja s stiskanjem, maksimalna življenjska doba matrice |
| KVB | Kemično naparjanje | ~1000+ stopinj C | 5-15 mikronov | 5-8x življenjska doba obrabe v primerjavi z neobdelano | visoko | Ekstremni pogoji, matrice, ki omogočajo ponovno-toplotno obdelavo |
Obseg proizvodnje poganja ekonomsko kalkulacijo. Matrica, ki izvaja 10.000 ciklov, morda ne bo upravičila stroškov dupleksne obdelave, preprost prehod nitriranja pa zagotavlja ustrezno zaščito. Matrica, za katero se pričakuje, da bo proizvedla 150.000 delov, pa bo skoraj zagotovo imela koristi od vnaprejšnje naložbe v prevleko AlTiN ali AlCrN na nitrirani osnovi, ker vsak cikel ponovnega premazovanja stane veliko manj kot prezgodnja zamenjava matrice.
Površinska obdelava je zadnja obrambna linija pred stikom z obdelovancem. A sama obramba ne prepreči neuspeha. Razumevanje, kako se matrice sčasoma dejansko poslabšajo, prepoznavanje zgodnjih znakov vsakega načina okvare in odzivanje s pravim vzdrževalnim ukrepom v pravem intervalu je tisto, kar na koncu loči matrico, ki doseže svoj polni potencial, od tiste, ki zgodaj odpove.
Aplikacije v panogah od avtomobilske do modne
Materiali matrice, strategije hlajenja in površinske obdelave so pomembni samo v kontekstu tega, kar matrica dejansko proizvede. Obseg uporabe matric za vroče žigosanje sega od konstrukcij kritičnih-vozil, ki tehtajo več kilogramov, do občutljivih monogramov iz zlate folije na usnjeni ročni torbici. Vsaka panoga zahteva posebno kombinacijo natančnosti matrice, toplotnega nadzora in vzdržljivosti, razumevanje teh aplikacij-posebnih zahtev pa pomaga razložiti, zakaj določeni načini napak prevladujejo v enem sektorju, v drugem pa komajda.
Avtomobilske strukturne komponente
Kalilne matrice proizvajajo najmočnejše strukturne komponente v sodobnih vozilih. B-stebrički, vdorni nosilci vrat, ojačitve odbijačev, strešne letve in ojačitve tunelov so odvisni od matric, ki sočasno oblikujejo in kalijo surovce iz borovega jekla v ultra{2}}dele-trdnosti. Te komponente se morajo upreti vdoru v kabino med trki, hkrati pa tehtati čim manj, kar je dvojna zahteva, ki jo v proizvodnem obsegu zadosti le utrjevanje s pritiskom.
Nastajajoča evolucija v tem prostoru je prilagojeno kaljenje, imenovano tudi delno kaljenje s stiskanjem. Namesto enakomernega gašenja celotnega dela imajo orodja SoftZone dve ali več ločenih con matrice, ločenih z izolacijskimi ploščami. En del je vodno-hlajen za proizvodnjo popolnoma martenzitnega materiala visoke-trdnosti. Drugi se aktivno segreje na približno 550 stopinj Celzija, kar omogoča, da se surovec na tem območju počasi ohladi in ohrani večjo duktilnost. Rezultat je en sam del s trdimi območji za odpornost proti vdorom poleg mehkih območij, zasnovanih za absorbiranje energije trka z nadzorovano deformacijo. Ta pristop odpravlja potrebo po varjenju ločenih pločevinastih materialov skupaj, pri čemer nastanejo monolitne komponente z natančno prilagojenimi mehanskimi lastnostmi v enem samem koraku oblikovanja.
Za strojne inženirje Tailored Tempering uvaja dodatno kompleksnost. Matrica mora upravljati dva konkurenčna toplotna režima hkrati, kar stopnjuje toplotne gradiente na meji med ogrevanimi in ohlajenimi conami. Ti gradienti pospešijo pokanje zaradi utrujenosti na meji izolacije, zaradi česar sta izbira materiala in načrtovanje hlajenja še bolj kritična.
Embalaža, moda in potrošniško blago
Dekorativna plat vročega žigosanja služi industrijam, kjer vizualni učinek in dojemanje blagovne znamke poganjata odločitve o nakupu. Nanos folije z vročim žigom spremeni običajno embalažo v vrhunsko prisotnost na policah. Luksuzne škatle za parfume, etikete za vino, kozmetični paketi in embalaža-čokolade vrhunskega razreda se zanašajo na ogrevane matrice, ki kovinsko ali holografsko folijo pritisnejo na podlage z izjemno natančnostjo.
Vroče žigosanje za modo to razširi še na usnjene izdelke, torbice, pasove, denarnice in dodatke za čevlje. Tu se spreminjajo zahteve glede podrobnosti. Logotip z vročim žigom na usnjeni sklopki mora reproducirati drobne serifne pisave in zapletene oznake blagovnih znamk v pod-milimetrski ločljivosti, ne da bi ožgal podlago. Končna obdelava površine matrice postane najpomembnejša, ker se vsaka nepopolnost orodja neposredno prenese kot vidna napaka na izdelku, ki ga potrošniki pregledajo na dosegu roke.
Združljivost substrata določa temperaturo matrice in izbiro časa zadrževanja. Papir in karton preneseta nekoliko višje temperature in daljši stik. Plastika zahteva natančen termični nadzor, da se prepreči taljenje ali zvijanje. Usnje zahteva skrbno uravnoteženje, da se doseže čist oprijem folije brez žganja površinskih vlaken. Tekstil, ki je najzahtevnejša podlaga, potrebuje enakomerno porazdelitev pritiska po teksturi nepravilnega tkanja. Vsako združevanje materialov zahteva posebne nastavitve temperature matrice, vroče žigosanje za modne aplikacije pa pogosto zahteva preskuse po meri, preden proizvodnja začne izbirati te parametre.
Elektronika in industrijsko označevanje
Poleg avtomobilskih konstrukcij in luksuznega blaga imajo matrice za vroče žigosanje široko vlogo industrijskega označevanja. Proizvajalci elektronskih naprav jih uporabljajo za nanašanje logotipov blagovnih znamk, certifikacijskih oznak in okrasnih zaključkov na plastična ohišja in ohišja. Proizvajalci naprav označujejo serijske številke in zakonske simbole na kovinsko ohišje. Podjetja za medicinske pripomočke odtisnejo kode serije na polimerna ohišja, kjer metode,-ki temeljijo na črnilu, tvegajo kontaminacijo ali slabo oprijemljivost.
Vroče žigosanje za plastična ohišja mora zagotavljati dosledne rezultate na tisoče enot brez deformacije podlage. Ohišja zabavne elektronike so pogosto tanko{1}}stenska in-občutljiva na toploto, kar pomeni, da je lahko temperaturno okno med doseganjem čistega prenosa folije in povzročitvijo površinske poškodbe ozko. Industrijski vroči žigi za plastične aplikacije prav tako zahtevajo natančno registracijo, saj morajo biti logotipi in oznake natančno poravnani z oblikovanimi elementi na ohišju.
Vsaka od teh panog ima posebne zahteve, ki oblikujejo zasnovo matrice in načrtovanje vzdrževanja:
- Natančnost registracije: Elektronsko označevanje pogosto zahteva namestitev znotraj 0,1 mm za poravnavo z oblikovanimi elementi, kar narekuje togo pritrjevanje in natančne sisteme poravnave matrice.
- Občutljivost podlage: Tanko{0}}umetna masa in premazani papirji imajo ozko toplotno toleranco, zato so potrebne matrice z izjemno enakomerno površinsko temperaturo.
- Hitrost proizvodnje: pakirne linije lahko delujejo s hitrostjo 100+ vtisov na minuto, zahtevajo matrice, ki ohranjajo toplotno stabilnost med hitrim ciklom brez degradacije.
- Ločljivost podrobnosti: modne in luksuzne aplikacije zahtevajo pod-milimetrsko definicijo robov za vroče žigosane logotipe, pri čemer dajejo prednost bakrenim ali medeninastim matricam z zrcalno-poliranimi površinami.
- Pričakovanja glede vzdržljivosti: Industrijske označevalne linije, ki izvajajo na milijone ciklov na leto, potrebujejo matrice, ki so odporne na zaokroževanje robov in ohranjajo dosledno globino odtisa v daljših akcijah.
Kar povezuje vse te aplikacije, je skupna resničnost: matrica mora delovati dosledno, cikel za ciklom, v pogojih, ki aktivno delujejo na njeno poslabšanje. Ne glede na to, ali toplotna utrujenost poči matrico za utrjevanje s stiskanjem ali obraba robov zaokroži fine podrobnosti matrice za žigosanje folije, glavni vzrok izvira iz tega, kako dobro je bila matrica zasnovana za specifično toplotno in mehansko okolje. Napovedovanje teh interakcij, preden postanejo proizvodne težave, je točno tisto, kar poganja vse večjo vlogo simulacije v strojništvu.
CAE simulacija in toplotno upravljanje pri načrtovanju matric
Fizični preizkus je bil včasih edini način za preverjanje, ali bo matrica za vroče stiskanje delovala, kot je predvideno. Inženirji so izdelali orodje, preizkusili dele, odkrili vroče točke ali razpoke, nato spremenili jeklo in poskusili znova. Vsaka ponovitev je porabila tedne in desettisoče dolarjev. Računalni-podprta inženirska simulacija je temeljito spremenila to računico, saj je inženirjem omogočila, da digitalno prepoznajo tveganja za okvaro, preden je jeklo razrezano.
Toplotna simulacija za postavitev hladilnega kanala
Analiza končnih elementov modelira prenos toplote med vročim surovcem in telesom matrice, kartira porazdelitev temperature po vsaki površini po več zaporednih ciklih stiskanja. Simulacija je iterativna: večkrat zažene cikel termičnega žigosanja, dokler matrica ne doseže stabilnega-pogoja, kjer temperaturne razlike med zaporednimi cikli padejo pod konvergenčni prag, običajno okoli 2 stopinji Celzija med ponovitvami.
Ta pristop natančno razkrije, kje se bodo razvile vroče točke, preden se izvrta en sam kanal. V dokumentiranem primeru, ki je vključeval matrice avtomobilskih vratnih nosilcev, so raziskovalci uporabili dvo-stopenjski potek dela simulacije. V prvi fazi je bila izvedena približna termomehanska analiza pri oblikovanju simulacijske programske opreme za pred-izbor razporeditev in premerov kanalov. Druga stopnja je izvedla CFD analizo polnega sklopljenega toplotnega-toka na modelu 3D matrice, pri čemer je hkrati reševal prevajanje toplote skozi orodno jeklo in pretok hladilne tekočine skozi kanale. Rezultat je potrdil, da so najvišje površinske temperature ostale pod 200 stopinjami Celzija na vseh delovnih območjih, pri čemer je večina površin padla v območju od 120 do 150 stopinj. Meritve termovizijske kamere na fizičnem orodju so pozneje potrdile te napovedi znotraj 10 stopinj Celzija od simuliranih vrednosti.
Kar naredi to metodologijo močno, je hitrost prve-fazne analize. Priprava in zagon približnega termičnega modela za matrico in štancanje traja približno 8 ur, kar inženirjem omogoča hitro testiranje konfiguracij več kanalov. Celotna analiza CFD, čeprav je veliko natančnejša, zahteva približno 80 ur na kombinacijo matrice in udarca ter porabi znatne računalniške vire. Praktični potek dela združuje oboje: hitro ponovitev postavitve kanala v prvi fazi, nato pa podrobno validacijo končne zasnove v drugi.
Simulacija oblikovanja in optimizacija geometrije matrice
Toplotna simulacija obravnava hlajenje, vendar mora tudi matrica pravilno oblikovati del. Simulacije-oblikovanja-in globokega{2}}vleka napovedujejo, kako material teče po površinah matrice, kje tanjšanje presega varne meje in koliko vzmetnosti bo pokazal del po odprtju stiskalnice. Te napovedi neposredno posredujejo kompenzacijo geometrije matrice, prilagoditve površine matrice, ki pred-popačijo obliko orodja, tako da vzmeteni del pristane na svojih nominalnih merah.
Strategija sledi sistematičnemu zaporedju, ki so ga strokovnjaki za simulacijo opisali kotmeriti, blažiti, nadzorovati in kompenzirati. Prvič, simulacija izmeri pričakovano velikost in vrsto vzmetnega povratka, ne glede na to, ali se kaže kot zvijanje, sploščenje, zvijanje stranske-stene ali konzerviranje olja. Nato modifikacije postopka, kot so radiji kovanja ali likanje prirobnic, ublažijo najhujša popačenja. Končno površine matrice prejmejo kompenzacijske vektorje, ki jih pred-upogibajo v nasprotni smeri od predvidene smeri vzmetenja.
Ta zanka je iterativna. Vsak popravek geometrije spremeni tok materiala, kar spremeni porazdelitev deformacij, kar spremeni vzmetenje. Razvoj, ki temelji na CAE-, običajno zmanjša ponovitve fizičnega preizkusa za 30 do 50 odstotkov v primerjavi s tradicionalnimi pristopi načrtovanja-gradnje-popravljanja. Za napredna visoko{8}}trdna jekla in postopek vročega žigosanja, kjer so preoblikovalna okna ožja in je vzmet močnejši, simulacija ni izbirna. Teh materialov preprosto ni mogoče zanesljivo oblikovati brez predhodne virtualne validacije.
Razmerja-parametrov procesa
Izbire oblikovanja matrice ne delujejo ločeno. Postavitev kanala vpliva na hitrost gašenja, kar vpliva na čas cikla. Čas cikla vpliva na temperaturo površine matrice na začetku naslednjega giba, kar vpliva na kopičenje toplotne utrujenosti. Geometrija oblikovanja vpliva na porazdelitev kontaktnega tlaka, kar vpliva na lokalni prenos toplote, ki kroži nazaj za enakomerno gašenje. Vsak parameter je povezan z vsakim drugim.
Optimiziranje enega parametra v izolaciji, bodisi časa cikla, kakovosti delov ali dolgoživosti orodja, brez upoštevanja njegovega učinka na druga dva, neizogibno proizvede matrico, ki prej odpove, deluje počasneje ali naredi okvarjene dele.
S simulacijo so ti kompromisi vidni, preden postanejo proizvodni problemi. Inženirji lahko preizkusijo, ali 1-sekundno zmanjšanje časa cikla potisne katero koli območje matrice nad prag toplotne utrujenosti. Lahko preverijo, ali kompenzacija geometrije, ki izboljša dimenzijsko natančnost, ustvari tudi koncentracijo napetosti, ki skrajša življenjsko dobo orodja. Ta medsebojno povezan pogled preoblikuje strojno inženirstvo iz zaporednega sprejemanja odločitev-v optimizacijo na ravni sistema.
Izplačilo presega zmogljivost posamezne matrice. Manj fizičnih poskusnih zank pomeni hitrejši čas-do-proizvodnje. Natančnejša orodja za prvi{4}}izstrelek pomenijo manj predelav in manj nujnih popravil matrice med lansiranjem. In matrica, zasnovana s simulacijskimi podatki, ki podpirajo vsako odločitev, začne proizvodno življenjsko dobo bližje njenemu največjemu potencialu, kar daje vzdrževalnim ekipam bolj zdravo izhodišče za obvladovanje neizogibne degradacije.
Vzdrževanje, načini okvar in upravljanje življenjskega cikla matrice
Simulacija in pametna zasnova dajeta matrici najboljše možno izhodišče, vendar se vsako orodje poslabša od trenutka, ko vstopi v proizvodnjo. Razlika med matrico, ki doseže svojo načrtovano življenjsko dobo, in tisto, ki katastrofalno odpove pri 25 odstotkih pričakovane življenjske dobe, se skoraj vedno zmanjša na to, kar se zgodi med stiskalnimi potezami: opravljeni pregledi, prepoznani opozorilni znaki in odločitve o vzdrževanju, sprejete preden se majhne težave spremenijo v drage okvare.
Urniki preventivnega vzdrževanja in točke pregledov
Preventivno vzdrževanje matric za vroče žigosanje je načrtovano delo, ki nadzira običajno obrabo, preden postane odpad, izpad ali poškodba matrice. Tu je pomembna ključna razlika:vzdrževanje ohrani stanje, medtem ko popravilo obnovi nekaj, kar je že pokvarjeno. Ko trgovine pomešajo to dvoje, na koncu gasijo, namesto da preprečujejo, in skriti stroški nujnih popravil, vključno s kakovostnimi razlitji, hitrimi pošiljkami, časom nedejavnosti pri tiskanju in odpravljanjem napak, se nakopičijo veliko več, kot bi stalo načrtovano vzdrževanje.
Pri matricah za stiskanje je rutinsko vzdrževanje osredotočeno na štiri kritične sisteme:
- Izpiranje hladilnega kanala: Vodni kamen in mineralne usedline se nabirajo v vodnih kanalih z vsako proizvodno premikom. Če jih ne nadzorujemo, te usedline omejujejo pretok, ustvarjajo lokalizirana vroča mesta in pospešujejo razpoke zaradi toplotne utrujenosti, ki so jih nameravali preprečiti. Redno izpiranje s šibkimi kislinskimi topili ali visoko{2}}vodo pod pritiskom ohranja polno zmogljivost pretoka. Po izpiranju je treba kanale-posušiti s stisnjenim zrakom in prevleči z zaščitno plastjo-na osnovi olja, če bo matrica kakršen koli čas ostala brez povezave.
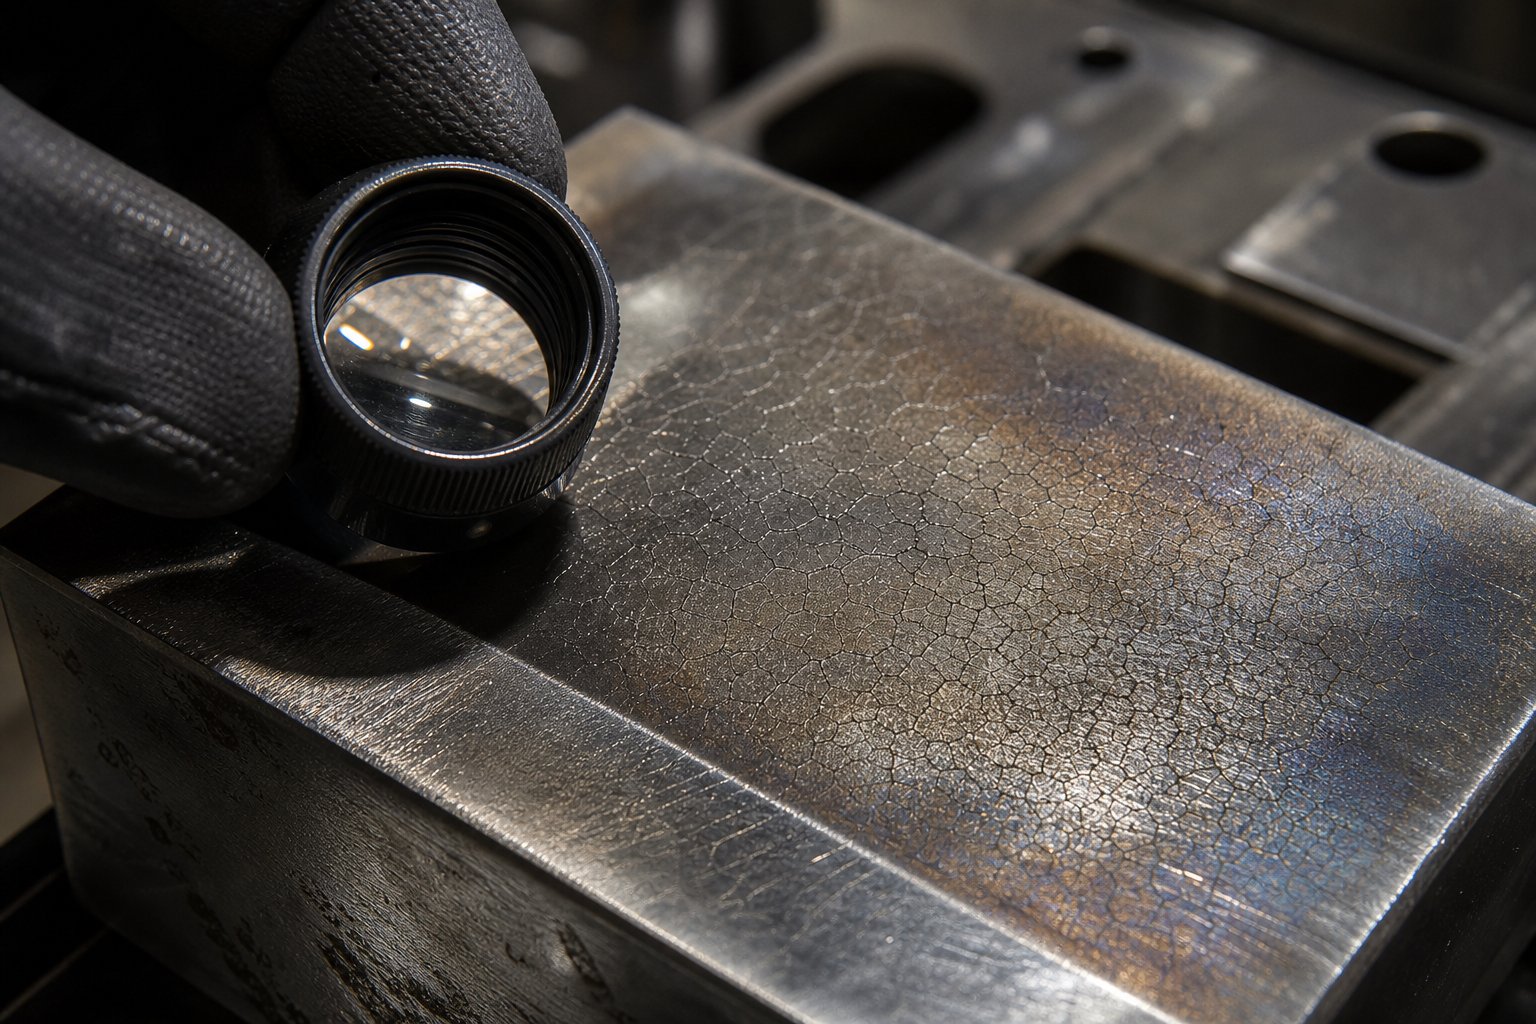
- Površinski pregled za razpoke zaradi toplotne utrujenosti: Vizualni in dimenzijski pregledi oblikovanih površin razkrijejo najzgodnejše znake toplotnega preverjanja, fino mrežo površinskih razpok, ki se sčasoma razširijo v strukturne okvare. Radiji matrice, območja v bližini sten hladilnega kanala in območja z najvišjim kontaktnim tlakom si zaslužijo prednostno pozornost.
- Dimenzijska verifikacija kritičnih oblikovnih površin: Ko se termično kroženje kopiči, so lahko površine matrice podvržene subtilni plastični deformaciji ali lokalni izgubi materiala, ki premakne dimenzije delov izven tolerance. Redno merjenje glede na osnovne podatke ujame odmik, preden doseže prag zavrnitve dela.
- Preverjanja mazalnega in vodnega sistema: potrdite, da vsi priključki hladilne tekočine, senzorji pretoka in razdelilni razdelilniki dovajajo dosledno prostornino v vsak kanalski tokokrog. Neuravnotežen pretok med vzporednimi kanali ustvari enako ne-enotnost temperature, kot bi jo povzročila slaba začetna zasnova.
Pri matricah za vroče žigosanje folije in tiskarskih matricah, ki se uporabljajo v dekorativnih aplikacijah, se prednostne naloge vzdrževanja preusmerijo k preverjanju ostrine robov, čistosti površine matrice in kalibraciji temperaturnega regulatorja. Matrice za žigosanje folije na svojih delovnih površinah kopičijo ostanke lepila, vlakna substrata in produkte oksidacije. Te usedline postopoma poslabšajo kakovost odtisa, zaradi česar je redno čiščenje z ustreznimi topili nujno med serijami.
Obseg proizvodnje narekuje intervale pregledov. Kalilna matrica s 500 deli na izmeno zahteva dnevne preglede površine in tedensko preverjanje kanalov. Matrico za žigosanje folije, ki proizvede 50.000 odtisov na dan, bo morda treba očistiti po vsaki izmeni, vendar samo tedensko preverjanje dimenzij. Pravi razpored sledi dejanskim dokazom obrabe in številu udarcev namesto poljubnim koledarskim intervalom. Kot priporočajo strokovnjaki iz industrije, vzpostavitev vzdrževanja okoli osnovnih meritev, kot so pogostost izpadov,-zmogljivost prvega dela in variabilnost pretoka, ustvari bolj zanesljive intervale kot ugibanja.
Pogosti načini okvar in prepoznavanje vzroka
Matrice za vroče žigosanje ne uspejo v predvidljivih vzorcih in vsak vzorec pusti značilne podpise, ki kažejo na glavni vzrok. Zgodnje prepoznavanje teh podpisov je tisto, kar loči načrtovano vzdrževalno zaustavitev od zaustavitve stiskalnice v sili.
A 2025 analiza napak vložka za vroče{1}}žigosanjeki se uporablja za izdelavo -stebrička avtomobila, je pokazal enega najbolj zahrbtnih mehanizmov odpovedi. Matrica, izdelana iz jekla 4Cr5Mo2V (enakovredno razredu H13-), je počila po samo 50.000 ciklih, kar je le 25 odstotkov pričakovane življenjske dobe 200.000-ciklov. Glavni vzrok je bila korozija zaradi napetosti v hladilnih kanalih. Ko je matrica približno en mesec ostala brez povezave brez zaščite kanala, je vlaga razjedala notranje stene. Med nadaljnjo proizvodnjo so ciklične mehanske in toplotne napetosti v kombinaciji s to korodirano površino sprožile razpoke, ki so se širile od sten kanala proti delovni površini. Raziskava je potrdila, da več kot 90 odstotkov neuspelih matric za vroče žigosanje začne pokati zaradi notranjih sten hladilnega kanala.
Ta ugotovitev poudarja dejstvo, ki ga številne trgovine spregledajo: okvara se pogosto začne na območjih, ki jih med rutinskim vizualnim pregledom ne vidite. Najnevarnejši načini odpovedi matrice za utrjevanje s stiskanjem vključujejo:
- Razpoke zaradi toplotne utrujenosti: fine površinske razpoke (toplotni preizkus), ki nastanejo zaradi ponavljajočih se ciklov segrevanja in ohlajanja. Podpis: mreža plitvih razpok, vidnih pod povečavo na polmerih matrice in visokih-kontaktnih conah, ki sčasoma napredujejo v globlje posamezne razpoke.
- Korozijsko razpokanje- zaradi napetosti: razpoke, ki izvirajo iz notranjih sten hladilnega kanala, kjer preostala natezna napetost in korozivna vlaga medsebojno vplivata. Podpis: puščanje vode iz telesa matrice, nepojasnjena izguba hladilne zmogljivosti ali vidne razpoke, ki se pojavljajo v bližini lokacij kanalov na delovni površini.
- Obraba lepila zaradi oksidnih oblog: Prenos materiala iz oksidne plasti segretega surovca na površino matrice, pri čemer se tvorijo usedline, ki zarezujejo naslednje dele. Podpis: progresivno hrapavost površine, nabiranje materiala na ploskvah matrice, praskanje na oblikovanih delih.
- Erozivna obraba na točkah pretoka materiala: lokalizirana izguba materiala, kjer vroče jeklo teče čez površine matrice pod visokim kontaktnim pritiskom, zlasti na polmerih vlečenja in vstopnih točkah. Podpis: vidni utori ali kanali, obrabljeni na površini matrice vzdolž poti toka materiala, zaradi česar se del na teh mestih tanjša.
- Ogromen zlom zaradi preobremenitve: katastrofalno pokanje skozi telo matrice, ki ga povzroči prevelika tonaža stiskalnice, neporavnanost ali izguba podpore. Podpis: nenadna, -razpoka velikega obsega, ki jo pogosto spremlja slišna okvara, skok tonaže stiskalnice ali vidni premik matrice.
- Plastična deformacija: Trajna sprememba oblike površine matrice pod ponavljajočo se visoko{0}}temperaturno mehansko obremenitvijo. Podpis: postopen dimenzijski zamik v delih brez vidnih razpok, na površinah matrice so znaki stiskanja ali gobe na kontaktnih točkah.
Pri matricah za žigosanje folije in tiskarskih matricah so načini napak manj dramatični, a enako pomembni za kakovost. Zaokroževanje robov iz kumulativnih vtisov poslabša podrobnosti. Površinske luknje zaradi ostankov lepila ustvarjajo praznine v foliji za prenos. Toplotno popačenje zaradi neenakomernega segrevanja deformira ploskev matrice, kar povzroči nedosledno globino vtisa po celotni zasnovi.
Raziskava o -matrici stebra je razkrila tudi mehanizem metalurške razgradnje, ki povezuje vse druge okvare. Med delovanjem se karbidi postopoma izločajo in postanejo grobi na mejah zrn v orodnem jeklu, kar oslabi vezi med zrni. Energija udarca v bližini hladilnih kanalov je padla na le 15 do 39 odstotkov žilavosti jedrnega materiala, kar pomeni, da je jeklo v bližini kanalov postalo bistveno bolj krhko od osnovnega materiala matrice. Zaradi te krhkosti se razpoke lažje začnejo in hitreje širijo, kar učinkovito skrajša toleranco matrice za morebitne dodatne koncentracije napetosti.
Merila za odločitev o prenovi in zamenjavi
Ko pregled razkrije degradacijo, se pojavi vprašanje, ali obnoviti ali zamenjati. To je v bistvu gospodarska odločitev, ki pa mora upoštevati več kot le takojšnji račun za popravilo.
Možnosti obnove orodij za utrjevanje s stiskanjem vključujejo ponovno-nitriranje obrabljenih površin, ponovno -obdelavo preoblikovalnih območij, ki so bila podvržena plastičnim deformacijam, popravila z varjenjem za lokalizirane razpoke ter odstranjevanje in ponovno nanašanje PVD{2}}obdelanih površin. Vsak povrne kocko v funkcionalno stanje, vendar je nobena ne vrne v dan-prvo stanje. Varjene cone imajo običajno nižjo trdoto kot osnovni material. Ponovno -obdelane površine rahlo spremenijo geometrijo matrice. Re-nitrirane plasti se lahko razlikujejo po globini ali enotnosti od prvotne obdelave.
Pravi okvir uporablja analizo stroškov-na-del, ki zajema štiri dejavnike:
- Kumulativni stroški vzdrževanja: Celotna poraba za celotno predhodno vzdrževanje in obnovo za to matrico, vključno z materiali, delom in vsemi pogodbenimi storitvami.
- Stroški izpadov: Čas mirovanja med vsakim vzdrževalnim dogodkom, pomnožen z urnimi stroški izgubljene proizvodnje. Nujna popravila običajno povzročijo 3- do 5-kratne stroške izpada kot načrtovano vzdrževanje, ker prekinejo tekočo proizvodnjo.
- Poslabšanje kakovosti: če prenovljene matrice proizvajajo dele z višjimi stopnjami odpada, večjimi dimenzijskimi variacijami ali več predelave, je treba te stroške zajeti na proizvedeni del.
- Preostala produktivna življenjska doba: Koliko dodatnih delov lahko prenovljena matrica razumno proizvede pred naslednjim posegom? Če vsak cikel prenove prinese manj delov pred naslednjim popravilom, je pot jasna.
Praktična meja odločitve: ko kumulativni stroški vzdrževanja in popravil presežejo 50 do 60 odstotkov stroškov nove matrice in vsaka zaporedna prenova zagotovi manj delov pred naslednjo okvaro, postane zamenjava ekonomsko sprejemljiva izbira. Študija o-odpovedi stebra to potrjuje. Matrica, ki poči pri 25 odstotkih svoje pričakovane življenjske dobe zaradi korozije, ki bi jo bilo mogoče preprečiti, bi se lahko zvarila in vrnila v uporabo, vendar osnovna krhkost meje zrn v bližini hladilnih kanalov ostaja. Brez žarjenja za razbremenitev napetosti in ponovnega kondicioniranja kanala bo popravljena matrica verjetno znova odpovedala v podobni časovnici.
Pri matricah za vroče žigosanje folije je izračun preprostejši, ker so stroški orodja nižji. Obrabljeno bakreno ali medeninasto matrico, ki ne reproducira več natančnih podrobnosti, je skoraj vedno bolj ekonomično zamenjati v celoti kot poskus ponovnega -graviranja ali ponovnega-jedkanja, saj se stroški dela pri predelavi pogosto približajo stroškom nove matrice, izdelane iz svežega materiala.
Raziskovalci, ki so sodelovali pri študiji -stebričaste matrice, so predlagali štiri posebne varnostne ukrepe, ki na splošno veljajo za katero koli orodje za utrjevanje s stiskanjem, ki vstopa v skladišče ali daljši čas izpada: očistite kanale s šibkim kislim topilom ali-vodo pod visokim{1}}tlakom, zračno-sušite s stisnjenim zrakom, premažite notranje površine z zaviralcem rje na osnovi olja-in izvedite žarjenje za zmanjšanje napetosti, da zmanjšate gostoto dislokacij, nabranih med proizvodnjo kolesarjenje. Ti koraki stanejo delček nadomestne matrice, vendar neposredno obravnavajo dva dejavnika, korozijo in krhkost, ki sta odgovorna za najpogostejše prezgodnje okvare.
Sledenje zgodovini vzdrževanja na matrico, vključno s štetjem zadetkov, ugotovitvami inšpekcijskih pregledov in izvedenimi popravili, spremeni te odločitve iz občutkov v odločitve-na podlagi podatkov. Ko zapisi kažejo vse večjo pogostost napak ali vse manjšo donosnost vsake prenove, postane odgovor jasen, preden ga kocka razkrije na najslabši možni način: sredi-proizvodnje.
Nabava matric za vroče žigosanje po meri
Vedeti, zakaj matrice ne uspejo in kako jim podaljšati življenjsko dobo, je pomembno le, če je bila matrica sploh pravilno izdelana. Orodje iz slabega izvora, izdelano iz napačnega razreda jekla, s premajhnimi hladilnimi kanali ali brez ustrezne validacije simulacije, začne svoj življenjski cikel že ogroženo. Za industrijske kupce je postopek izbire dobaviteljev tisti, kjer se dolga življenjska doba matrice bodisi začne ali pa se oslabi pred prvo proizvodno potezo.
Kaj oceniti pri dobavitelju matrice po meri
Vsaka trgovina, ki oglašuje matrice za žigosanje po meri, nima dovolj globine, da bi zagotovila orodja za utrjevanje stiskanja ali natančne matrice za žigosanje folije na ravni kakovosti, o kateri razpravljamo v tem članku. Vrzel med kompetentnim dobaviteljem in tveganim dobaviteljem se pogosto pokaže v zmožnostih, ki so nevidne v ponudbi cene, a očitne med-naraščanjem proizvodnje.
Vertikalno integrirani dobavitelji, tisti, ki nadzorujejo načrtovanje, strojno obdelavo, toplotno obdelavo in sestavljanje pod eno streho, zmanjšajo tveganje usklajevanja in izboljšajo nadzor kakovosti z odpravo predaje med ločenimi prodajalci. Ko ekipa, ki je zasnovala hladilne kanale, te tudi strojno obdela in potrdi stopnje pretoka na končni matrici, ostane odgovornost centralizirana in težave se odkrijejo prej.
Tu so ključna merila za ocenjevanje, ki bi jih morali kupci oceniti, ko izpolnjujejo pogoje za izdelovalca štampiljk za vroče štampiljke:
- -Hišna zmožnost načrtovanja in simulacije: Ali lahko dobavitelj izvede toplotno FEA in simulacijo oblikovanja, da potrdi postavitev kanala in kompenzacijo geometrije pred rezanjem jekla?
- Transparentnost nabave materiala: Ali dobavitelj navaja natančne razrede jekla s certifikati obratov ali preprosto navaja "orodno jeklo" brez sledljivosti?
- Zmogljivost strojne obdelave: Ali so opremljeni za globoko-vrtanje lukenj, 5-osni CNC in EDM za kompleksne geometrije matrice? Ali lahko obvladajo velikosti matric, ki jih zahteva vaša aplikacija?
- Nadzor toplotne obdelave: Ali upravljajo -hišne vakuumske ali atmosferske peči z dokumentiranimi raziskavami enakomernosti temperature ali oddajajo tretjim osebam?
- Partnerstva za površinsko obdelavo: Ali lahko uskladijo nitriranje in nanos PVD prek kvalificiranih ponudnikov s preverjenimi procesnimi parametri?
- Certifikati kakovosti: ISO 9001 kot osnova; IATF 16949 za avtomobilska orodja za utrjevanje pri stiskanju, kjer se zahteva dokumentacija PPAP.
- Zaveze glede dobavnih rokov: Realistični časovni načrti, podprti z načrtovanjem zmogljivosti, ne optimistične obljube, ki se izjalovijo, ko se proizvodnja začne.
- Podpora pri vzdrževanju: ali ponujajo doživljenjsko vzdrževanje orodij, storitve obnove in inventar rezervnih delov za dolgotrajne-programe?
Dobavitelj, ki potrdi ta polja, je tisti, ki razume, da kovinska matrica za žig po meri ni le blok strojno obdelanega jekla. To je zasnovan toplotni sistem, ki mora zanesljivo delovati v več deset ali sto tisočih ciklih. Najboljša podjetja za žigosanje kakovost obravnavajo kot kulturno osnovo in ne kot potrditveno polje, sodelujejo zgodaj v fazi načrtovanja in proaktivno rešujejo težave, preden dosežejo proizvodno površino.
Zahtevanje predlogov in primerjava zmogljivosti
Postopek RFQ za matrice za žigosanje po meri deluje najbolje, če kupci vnaprej zagotovijo popoln tehnični kontekst. Nejasne zahteve proizvajajo nejasne ponudbe in najcenejša številka na strani le redko odraža dejanske stroške lastništva, če upoštevamo vzdrževanje, čas izpadov in izgubo kakovosti.
Pri pripravi paketa RFQ vključite:
- 3D CAD podatki o geometriji delov (format STEP ali IGES)
- Specifikacija materiala za obdelovanec (razred, debelina, premaz, če je primerno)
- Letni obseg proizvodnje in ciljna pričakovana življenjska doba matrice
- Zahteve ali omejitve glede časa cikla
- Specifikacije kakovosti, vključno z dimenzijskimi tolerancami, površinsko obdelavo in metalurškimi cilji (trdota, mikrostruktura za stiskanje)
- Vsi detajli nosilca substrata ali folije za dekorativne aplikacije, vključno s tolerancami registracije
Ko primerjate ponudbe med dobavitelji, poglejte dlje od cene na enoto. Ocenite, ali ponudba vključuje validacijo simulacije, prvi-inšpekcijski pregled artikla z dokumentiranimi podatki in jasno določene stopnje jekla s parametri toplotne obdelave. Rdeče zastavice vključujejo dobavitelje, ki ne znajo navesti specifičnega orodnega jekla, ki ga nameravajo uporabiti, tiste, ki preskočijo toplotno simulacijo za matrice za utrjevanje stiskanja, ali tiste, ki navajajo nerealno kratke dobavne roke, ne da bi pojasnili, kako jih bodo dosegli.
Obseg proizvodnje in kompleksnost delov pomembno vplivata na izbiro dobavitelja. Avtomobilski-programi v velikem obsegu zahtevajo dobavitelje z dokazanimi izkušnjami s stiskanjem, simulacijsko infrastrukturo in zmogljivostjo PPAP. Kratkotrajna dekorativna dela ali aplikacije za industrijsko označevanje lahko dajejo prednost vročemu žigosanju, prilagajanju prilagodljivosti, kjer lahko dobavitelj hitro izdela bakrene ali medeninaste matrice za preskusne vožnje in ponovi oblikovanje brez velikih stroškov. Za kupce, ki nabavljajo tudi nosilce folije, upoštevajte, da proizvajalci folije za vroče žigosanje običajno delujejo kot ločeni prodajalci od izdelovalcev matric, čeprav nekateri dobavitelji polnih-storitev vzdržujejo odnose z obojimi.
Začetek uporabe orodja za žigosanje
Za kupce, ki so pripravljeni preiti od raziskovanja k dejanjem, se zožitev področja dobaviteljev začne z identifikacijo partnerjev, ki izkazujejo integrirane zmogljivosti, omenjene zgoraj. Močno izhodišče jeYICHENova matrica za žigosanje po meriponudbo, ki industrijskim kupcem zagotavlja izdelano rešitev orodja za{0}}oblikovanje kovin, ki zajema vroče žigosanje, žigosanje in sorodne postopke. Njihov vertikalno integriran pristop k izdelavi matric se ujema s tukaj navedenimi kvalifikacijskimi merili, zaradi česar so dobavitelji, ki jih je vredno oceniti že na začetku nabavnega cikla.
Poleg katerega koli posameznega dobavitelja mora odločitev o nabavi odražati vse, kar zajema ta članek: izbiro materiala, ki ustreza vašemu toplotnemu okolju, zasnovo hlajenja, potrjeno s simulacijo, površinsko obdelavo, ki ustreza vašemu obsegu proizvodnje, in okvir vzdrževanja, ki ščiti naložbo skozi čas. Matrica, pridobljena od kvalificiranega partnerja, izdelana iz pravega jekla, učinkovito ohlajena in proaktivno vzdrževana, je tista, ki doseže svojo polno načrtovano življenjsko dobo, namesto da bi odpovedala le delček. To je razlika med matricami za vtiskovanje kovin, ki so naprodaj, in izdelanim orodjem, izdelanim za dolgotrajno uporabo.
Pogosta vprašanja o matricah za vroče žigosanje
1. Kakšna je razlika med matricami za stiskanje in matricami za žigosanje folije?
Matrice za utrjevanje s stiskanjem delujejo pri 900-950 stopinjah Celzija, pri čemer z vodno hlajenim orodnim jeklom H11/H13 oblikujejo in kalijo surovce iz avtomobilskega jekla v komponente ultra-visoke-trdnosti. Matrice za žigosanje folije delujejo pri 100–200 stopinjah Celzija in prenašajo dekorativno kovinsko ali pigmentirano folijo na podlage, kot so papir, usnje ali plastika, z uporabo bakrenih, medeninastih ali magnezijevih matric. Oba imata skupno terminologijo, vendar se popolnoma razlikujeta v materialih, obsegu, zahtevah glede hlajenja in vzdrževalnih protokolih.
2. Kako dolgo običajno zdržijo matrice za vroče žigosanje pred zamenjavo?
Življenjska doba matrice se močno razlikuje glede na material in uporabo. Kalilne matrice iz orodnega jekla H13 običajno zdržijo 50.000–100.000 ciklov, medtem ko lahko vrhunsko jeklo DIEVAR to podaljša na 100.000–200,000+ ciklov. Za dekorativne namene lahko medeninaste matrice dosežejo več kot 1.000.000 vtisov, bakrene matrice dosežejo 50.000–250.000 vtisov, magnezijeve matrice pa so omejene na 5.000–50.000 vtisov. Pravilna zasnova hlajenja, površinske obdelave, kot je dupleksno nitriranje in PVD premazi, ter preventivno vzdrževanje igrajo ključno vlogo pri doseganju teh zgornjih meja.
3. Kaj povzroča prezgodnjo odpoved matric za vroče žigosanje?
Najpogostejši vzrok je korozijsko-razpokanje zaradi napetosti, ki izvira iz notranjih sten hladilnega kanala, kar predstavlja več kot 90 odstotkov napak pri matricah za utrjevanje s stiskanjem. Drugi načini odpovedi vključujejo razpoke zaradi toplotne utrujenosti zaradi ponavljajočih se ciklov segrevanja in ohlajanja, adhezivno obrabo zaradi oksidnih oblog na segretih surovcih, erozivno obrabo na točkah pretoka materiala in plastično deformacijo pod dolgotrajno visoko{3}}temperaturno obremenitvijo. Študije kažejo, da so matrice, ki ostanejo brez povezave brez zaščite kanalov, še posebej ranljive, saj vlaga razjeda notranje stene in skupaj s ciklično napetostjo sproži razpoke.
4. Kaj so konformni hladilni kanali in kdaj se vanje splača investirati?
Konformni hladilni kanali sledijo obrisu površine matrice na dosledni globini, za razliko od običajnih ravnih-izvrtanih kanalov, ki so omejeni na linearne poti. Proizvajajo se z aditivnimi metodami, kot je selektivno lasersko taljenje ali segmentirana konstrukcija matrice. Raziskave kažejo, da lahko konformni kanali skrajšajo čas cikla do 25 odstotkov in proizvedejo bolj enakomerno porazdelitev temperature. Vredni so naložbe za kompleksne geometrije delov z globokimi vleki ali majhnimi radiji, kjer običajno vrtanje ne more vzdrževati dosledne razdalje od-do-kanalov, in za programe z veliko-količino, kjer prihranki časa cikla izravnajo višje stroške orodja.
5. Kako izberem pravo površinsko obdelavo za matrico za vroče žigosanje?
Izbira je odvisna od delovne temperature, obsega proizvodnje in substrata. Za matrice za utrjevanje s stiskanjem, ki so v stiku s surovci nad 900 stopinj Celzija, AlTiN ali AlCrN PVD prevleke zagotavljajo odpornost proti oksidaciji pri delovnih temperaturah. Dupleksne obdelave, ki združujejo plazemsko nitriranje in PVD, nudijo najboljšo dolgo življenjsko dobo in zagotavljajo 6-10-kratno podaljšanje življenjske dobe v primerjavi z neobdelanim jeklom. Za uporabo pri zmernih{8}}temperaturah CrN premazi delujejo precej pod 700 stopinjami Celzija. Manjši{15}}programi lahko zahtevajo samo nitriranje pri 2-kratnem podaljšanju življenjske dobe. Ekonomska točka preloma daje prednost vrhunskim premazom, ko proizvodnja preseže 50.000 ciklov, saj ponovni premaz stane veliko manj kot prezgodnja zamenjava matrice. Dobavitelji, kot je YICHEN (https://www.yichen-group.com/stamping-die/), lahko svetujejo glede izbire optimalne obdelave na podlagi posebnih parametrov uporabe.


