


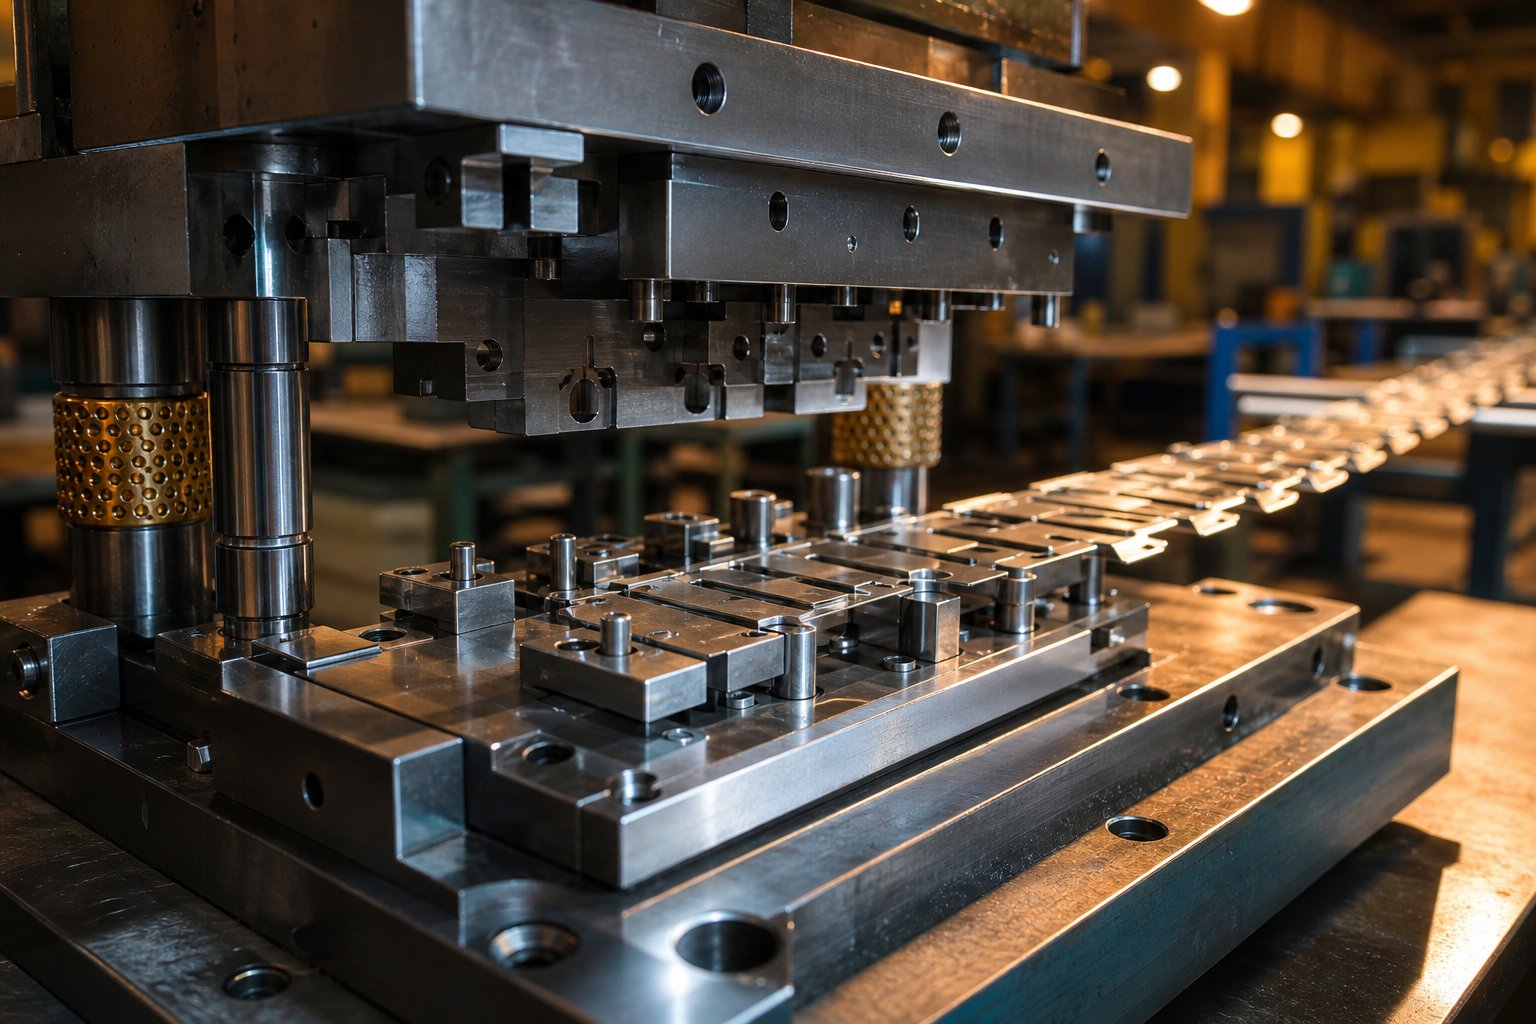
Odločite se, kateri tip matrice ustreza vašemu delu in obsegu proizvodnje
Izdelava matrice za vtiskovanje kovin se začne veliko preden je jeklo razrezano. Začnete s končnim delom in nadaljujete z obratnim-inženjeringom njegove geometrije v orodje, ki ga lahko na tisoče ali milijone poustvari pod obremenitvijo stiskalnice. Ta obratni{3}}korak inženiringa je jedro izdelave-matric in se začne z eno temeljno odločitvijo: katera vrsta matrice za žigosanje ustreza vašemu delu, vaši prostornini in proračunu.
Torej, kaj točno so matrice? Najenostavneje povedano, matrica je natančno orodje, ki oblikuje pločevino z rezanjem, preoblikovanjem ali obojem med pritiskom stiskalnice za vtiskovanje. Razumevanje, kaj so matrice v proizvodnji, pomaga razjasniti, zakaj je izbira vrste matrice tako pomembna. Napačna izbira vodi do nepotrebne naložbe v orodje, previsokih stroškov na-del ali težav s kakovostjo, ki vas preganjajo skozi proizvodnjo.
Tri glavne vrste matric za žigosanje pokrivajo veliko večino aplikacij: eno-postaja, sestavljene in progresivne.
Enojna-postaja proti sestavljenim proti progresivnim matricam
Vsaka vrsta matrice zavzema drugo območje v okolju kompleksnosti-količine-stroškov. Evo, kako se primerjajo:
| Vrsta matrice | Idealna zapletenost delov | Tipična letna količina | Relativni stroški orodja |
|---|---|---|---|
| Ena-postaja | Enostavno (ena operacija na potezo: prazno, prebadanje ali oblikovanje) | Nizka do zmerna (prototip do 50K) | Nizka |
| Spojina | Zmerno (več hkratnih rezov v eni potezi, ravni deli) | Zmerno do visoko (50K do 500K+) | Srednje |
| Progresivno | Visoko (več{0}}stopenjska zaporedja: rezanje, oblikovanje, upogibanje čez postaje) | Visoko (100K na milijone) | visoko |
Matrice za vtiskovanje kovin- z eno postajo najbolje delujejo, ko potrebujete eno operacijo na zadetek, saj je orodje preprosto in nastavitev hitra. Sestavljene matrice združujejo operacije, kot sta brušenje in prebadanje, v eni sami potezi, kar zagotavlja strožje tolerance med elementi, ker se vse reže hkrati. Matrice za progresivno vtiskovanje dovajajo kovinski trak skozi več postaj zaporedoma, pri čemer z vsakim ciklom stiskanja pri visoki hitrosti proizvedejo dokončan del.
Uskladite svojo izbiro kocke s proračunom in dostopom do opreme
Zmogljivosti vaše delavnice- močno vplivajo na to, katera pot je smiselna. Če imate doma CNC rezkanje in žično erozijo, je izdelava ene-postaje ali preproste sestavljene matrice realna.Matrice za progresivno vtiskovanje kovin, s svojimi zapletenimi postavitvami trakov in časovnim-nastavljanjem na več postajah, pogosto zahtevajo specializirane oblikovalske izkušnje in opremo, ki potiska ekipe k zunanjemu izvajanju določenih operacij.
Ta članek pokriva celoten spekter, od ročno-vgrajenih prototipnih matric do proizvodnega-progresivnega orodja. Ne glede na to, ali nameravate vsako komponento strojno obdelati sami ali toplotno obdelavo in EDM delo izvajati zunanjim izvajalcem, postopek spreminjanja risbe dela v delujočo matrico za žigosanje sledi istemu logičnemu zaporedju. Prva spremenljivka, ki oblikuje vsako nadaljnjo odločitev, je orodno jeklo, ki ga izberete za vsako komponento matrice.
Izberite prave vrste orodnega jekla za luknjače in rezilne bloke
Orodno jeklo ni-edina velikost-primerna-kategorija. Vsaka komponenta matrice za vtiskovanje se sooča z različnimi profili obremenitve: udarci prenesejo tlačne udarce in abrazivno obrabo ob vsakem udarcu, bloki matrice se upirajo drsečemu stiku vzdolž rezalnih robov, odstranjevalci obvladajo ciklično utrujenost, podporne plošče pa absorbirajo porazdeljeno obremenitev. Izbira pravega materiala orodja za žigosanje za vsako vlogo neposredno nadzira, kako dolgo vaša matrica teče med ponovnim brušenjem in kako dosledni vaši deli ostanejo med proizvodno akcijo.
S kompleksnim proizvodnim orodjem, ki pogosto zahteva naložbe100.000 do 500.000 USD, je izbira napačnega razreda jekla draga napaka. Proračun boste porabili zaradi prezgodnjih okvar ali preveč-določili material, kjer ni potreben. Cilj je uskladiti odpornost proti obrabi, žilavost in trdoto z dejanskimi pogoji uporabe vsake komponente.
Kriteriji za izbiro orodnega jekla glede na komponento matrice
Pet razredov jekla (plus karbid) pokriva večino jeklenih matric za vtiskovanje v proizvodnji. Evo, kako se preslikajo v resnične aplikacije:
| Razred jekla | Tipična trdota (HRC) | Lastnost primarne obrabe | Najbolj{0}}fit aplikacija |
|---|---|---|---|
| D2 | 58-62 | Odlična odpornost proti obrabi | Izrezovalni luknjači, rezalni deli za mehko jeklo in medenino |
| A2 | 57-62 | Uravnotežena obraba in žilavost | Oblikovanje luknjačev, prebadanje srednje-prostornine, splošni{1}}odseki matrice |
| S7 | 54-58 | Visoka odpornost na udarce | Težki udarci za preoblikovanje, debele{0}}delovanja zalog,-postaje z velikim udarcem |
| M2 | 62-65 | Vroča trdota, zadrževanje robov pri hitrosti | Visoko{0}}hitrost progresivnih postaj, majhni prodorni udarci |
| Karbid (volframov) | 70-75+ | Ekstremna odpornost proti obrabi | Ultra{0}}veliki-vložki (milijoni zadetkov), abrazivna kovina za žigosanje |
D2 ostaja delovni konj za splošno brušenje in prebadanje pri izbiri materialov za vtiskovanje kovin. Visoka vsebnost kroma in ogljika zagotavlja izjemno odpornost proti obrabi, vendar se lahko ob hudih udarcih okruši. Ko se udarec sooči z velikimi udarnimi obremenitvami, kot je prebadanje debelega materiala za vtiskovanje iz nerjavečega jekla, A2 zagotavlja boljšo žilavost ob rahlem žrtvovanju življenjske dobe. S7 ta kompromis-napreduje in absorbira ponavljajoče se udarce, kjer bi se D2 ali A2 zlomila. M2, hitro{11}}rezno jeklo, ohranja svojo trdoto tudi, ko progresivne matrice proizvajajo toploto pri višjih stopnjah cikla.
Kako izbira materiala vpliva na življenjsko dobo matrice in intervale vzdrževanja
Razmerje med trdoto in številom zadetkov ni linearno. Prebijač D2 pri mehkem jeklu HRC 60 lahko povzroči od 100.000 do 150.000 udarcev, preden višina brusa signalizira potrebno ponovno brušenje. Isto luknjanje pri rezanju nerjavečega jekla pade na 30.000-50.000 udarcev zaradi utrjevanja pločevine, ki se lahko približatrdota samega orodja. Štancanje aluminija predstavlja drugačen izziv: mehkejša pločevina ne obrabi robove tako hitro, vendar postane glavni način okvare luščenje (oprijem materiala na površino matrice).
Tukaj premazi spremenijo ekonomiko. Titanov nitrid (TiN), nanešen s PVD-, doda trdo plast z nizkim-trenjem, ki znatno podaljša življenjsko dobo matrice za delo z mehkim jeklom. Za vtiskovanje kovin iz nerjavečega jekla in aluminija je titanov karbonitrid (TiCN) boljši od TiN z zmanjšanjem kemične afinitete med pločevino in površino orodja. Študije o naprednih-jeklih visoke trdnosti kažejo, da lahko orodja s{-prevleko PVD izdelajo več kot 1,2 milijona delov v primerjavi s 50.000 za kromirane-alternative pod enakimi pogoji.
Predstavljajte si, da poganjate progresivno matrico s 60 gibi na minuto na nerjavnem jeklu. Brez prevleke TiCN vsako izmeno vlečete matrico za vzdrževanje. Z njim lahko tečete cel teden. Ta razlika v času delovanja pogosto večkrat upraviči stroške premaza, zlasti če upoštevate izgubljeno proizvodnjo med menjavo matrice.
Orodna jekla iz prašne metalurgije (PM) ponujajo še eno raven. Njihova fina, enakomerno porazdeljena karbidna struktura zagotavlja visoko odpornost proti obrabi in udarno žilavost, ki ju običajni razredi litega ingota-ne morejo doseči. V enem dokumentiranem primeru je prehod z razreda D2 na razred PM pri enaki trdoti podaljšal življenjsko dobo orodja s 5.000-7.000 ciklov na več kot 40.000 ciklov pri oblikovanju jekla visoke trdnosti.
Izbira razreda jekla in prevleke postavlja temelje. Naslednji izziv je prevajanje geometrije vašega dela v natančne oblike štanca in matrice, ki jih bodo proizvedli, in to delo poteka v okolju CAD/CAM, kjer se oblikujejo razmiki, postavitve trakov in zaporedja postaj.
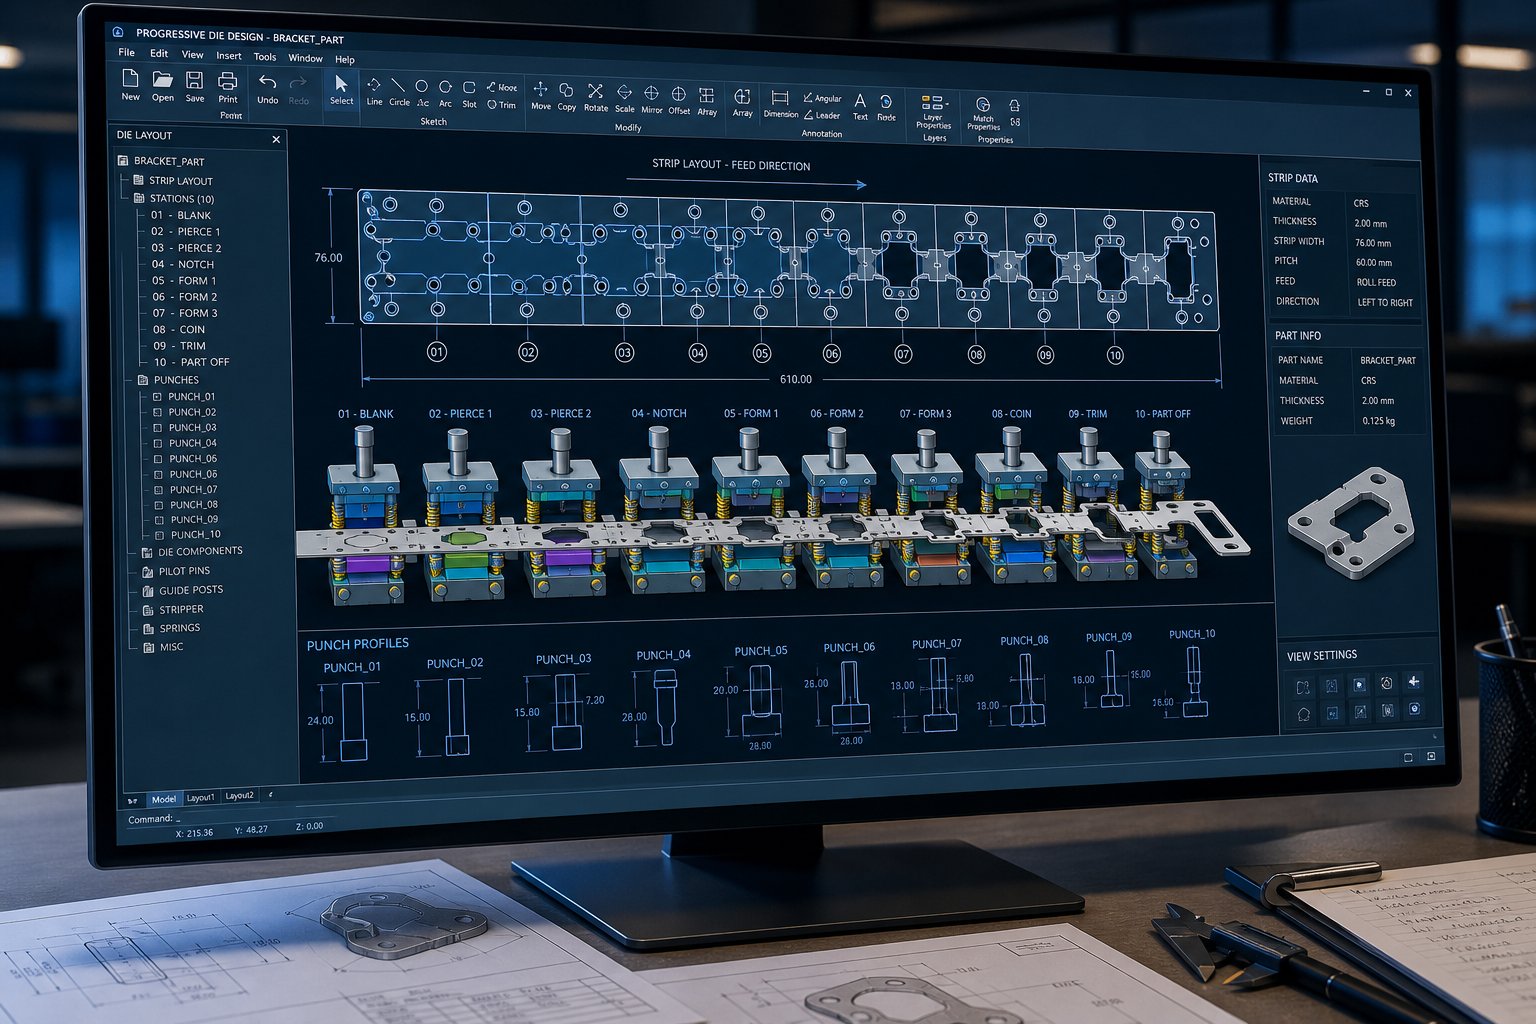
Oblikujte geometrijo matrice in postavitev traku z uporabo simulacije CAD-CAM
Izbrali ste orodna jekla. Naslednje vprašanje je: kakšne natančne oblike morajo ta jekla postati? Tu se oblikovanje matrice za žigosanje premakne iz znanosti o materialih v geometrijo in to je korak, ki loči delujočo matrico od dragega obtežilnika za papir.
Potek dela se začne z vašo končano risbo dela. Že poznate vrsto in debelino materiala. Iz teh dveh vnosov izpeljete eno najbolj kritično dimenzijo v kateri koli rezalni matrici: razdalja od -do-matrike.
Razdalja je razmik med rezalnim robom luknjača in rezalnim robom gumba matrice, izražen kot aodstotek debeline materiala na stran. Poskrbite za pravilno in dobili boste čiste strige z minimalnimi robovi. Če se zmotite, se boste soočili s čezmernimi robovi, prezgodnjo obrabo luknjača, vlečenjem žlebov ali celo zlomljenim orodjem. Priporočena razdalja se razlikuje glede na material, ker trše kovine z višjo-natezno-trdnostjo potrebujejo več prostora, da se lomne ravnine čisto poravnajo skozi debelino pločevine.
Tabela razmikov od-do-rezov za običajne pločevine
Ko načrtujete svojo zasnovo matrice za vtiskovanje kovin, uporabite te razpone odmikov kot izhodišča. Natančna-nastavitev glede na vaše specifične tolerančne zahteve in stanje orodja.
| Listni material | Razpon debeline | Priporočena razdalja (% na stran) | Opombe |
|---|---|---|---|
| Blago jeklo (nizkoogljično) | 0.5 - 3.0 mm | 8 - 12% | Standardna osnovna linija; povečajte proti 12 % za daljšo življenjsko dobo orodja |
| Nerjaveče jeklo (304/316) | 0.5 - 2.5 mm | 10 - 15% | Delovno-utrjevanje poveča rezalno silo; tesnejša razdalja poveča tveganje za razrez |
| Aluminij (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Mehkejši material omogoča manjšo režo; pazite na ugrize na površinah matrice |
| Medenina (C26000) | 0.5 - 2.0 mm | 5 - 8% | Čisto striženje pri nižjih razdaljah; odpustljiv material za prototipne matrice |
Eden najbolj praktičnih nasvetov za načrtovanje žigosanja, ki si ga morate zapomniti: sodobne raziskave orodij kažejo, da lahko premikanje proti višjemu koncu teh razponov (11-20 % na stran za jeklo) znatno zmanjša obremenitev orodja med prebadanjem in podaljša življenjsko dobo, tudi če nekoliko poveča višino robov. Manjši korak sekundarnega odstranjevanja robov zamenjate za dramatično daljše intervale ponovnega brušenja.
Za dimenzijo luknjača odštejte razdaljo od vsake strani, če želite luknjo pritrditi na matrico. Ko želite zadržati prazno velikost, dodajte prostor luknjaču. To je temeljna načrtovalska logika žigosanja pločevine, ki poganja vsak model CAD, ki ga izdelate na koncu.
Postavitev traku stavbe in zaporedje postaj v CAD
Za progresivne matrice za vtiskovanje pločevine je postavitev traku vaš načrt. Določa, kako se surova zaloga v kolobarjih preoblikuje v končne dele od postaje do postaje. Zamislite si to kot časovnico: vsaka postaja izvede eno ali dve operaciji, trak pa napreduje za fiksno razdaljo med zadetki.
Trdna postavitev traku obravnava pet elementov:
- Pilotne luknje- Preluknjano na prvi postaji in uporabljeno s pilotskimi žeblji na naslednjih postajah za natančno registracijo traku. Brez njih kumulativna napaka vira uniči natančnost--funkcij.
- Širina nosilnega traku- Material, ki povezuje vaš del s tuljavo, ko ta potuje skozi matrico. Preozko in se strga; preširoko in zapravljate material.
- Razmik med postajami (naklon)- Biti mora enoten in upoštevati največji odtis postaje ter ustrezno ločitev za strukturno celovitost v rezalnih ploščah.
- Negativne in pozitivne obvodne zareze- Pri matricah za vtiskovanje pločevine te zareze razbremenijo material ob upogibih in oblikah, kar preprečuje motnje, ko del dobi obliko, medtem ko ostaja pritrjen na nosilec.
- Optimizacija odpadkov- Gnezdenje delov ali prilagajanje širine traku za čim večji izkoristek materiala. Tudi 2-3 % izboljšanje izkoristka spojin pomeni velike prihranke pri velikih količinah.
Vaš sistem CAD najprej zgradi to postavitev kot ravno predstavitev, nato pa se vsaka postaja modelira v 3D, da se preveri, ali luknjači, dvigala in orodja za oblikovanje ne trčijo med seboj ali s trakom, ko napreduje.
Tukaj se načrtovanje kovinskega žigosanja premakne iz osnutka v inženirsko validacijo. CAE simulacija z uporabo analize končnih elementov vam omogoča virtualno oblikovanje, upogibanje in rezanje vašega dela, preden je jeklo strojno obdelano. Programska oprema predvideva tanjšanje materiala, gubanje in vzmetenje ter označuje težave, ki bi se sicer pojavile le med dragimi fizičnimi preizkusi.Najboljša praksa v industrijisledi sistematični strategiji: meri povratno vzmet v simulaciji, jo ublaži z modifikacijami procesa, nadzoruje variabilnost in nato ustrezno kompenzira površine matrice. Dokazano je, da ta pristop znatno zmanjša ponovitve preizkusov in zagotavlja dosledno skladnost z dimenzijami v celotni življenjski dobi plošče.
Za ekipe brez -lastne zmogljivosti FEA lahko storitve simulacije izkušenih izdelovalcev matric znatno pospešijo to fazo validacije.Storitve štampiljk podjetja YICHEN, na primer, vključujejo analizo izvedljivosti in simulacijo CAE kot ponudbe v zgodnji-fazi, ki inženirjem pomagajo potrditi geometrijo matrice in postavitve trakov, preden se lotijo strojne obdelave. Ta sprednja stran-naloži reševanje-problemov v digitalno fazo, kjer spremembe stanejo ure namesto tednov.
Izplačilo temeljitega oblikovanja žigosanja v CAD in simulacijah je preprosto: manj presenečenj, ko kaljeno jeklo prvič zadene pločevino. Vsaka izračunana razdalja, vsaka zaporedna postaja in vsak vzmetni način, predviden v programski opremi, je ena ponovitev manj, zažgana v preizkusni stiskalnici. S potrjeno geometrijo in zaklenjeno postavitvijo traku se fokus preusmeri na preoblikovanje teh digitalnih modelov v fizične komponente matrice s pomočjo natančne strojne obdelave.
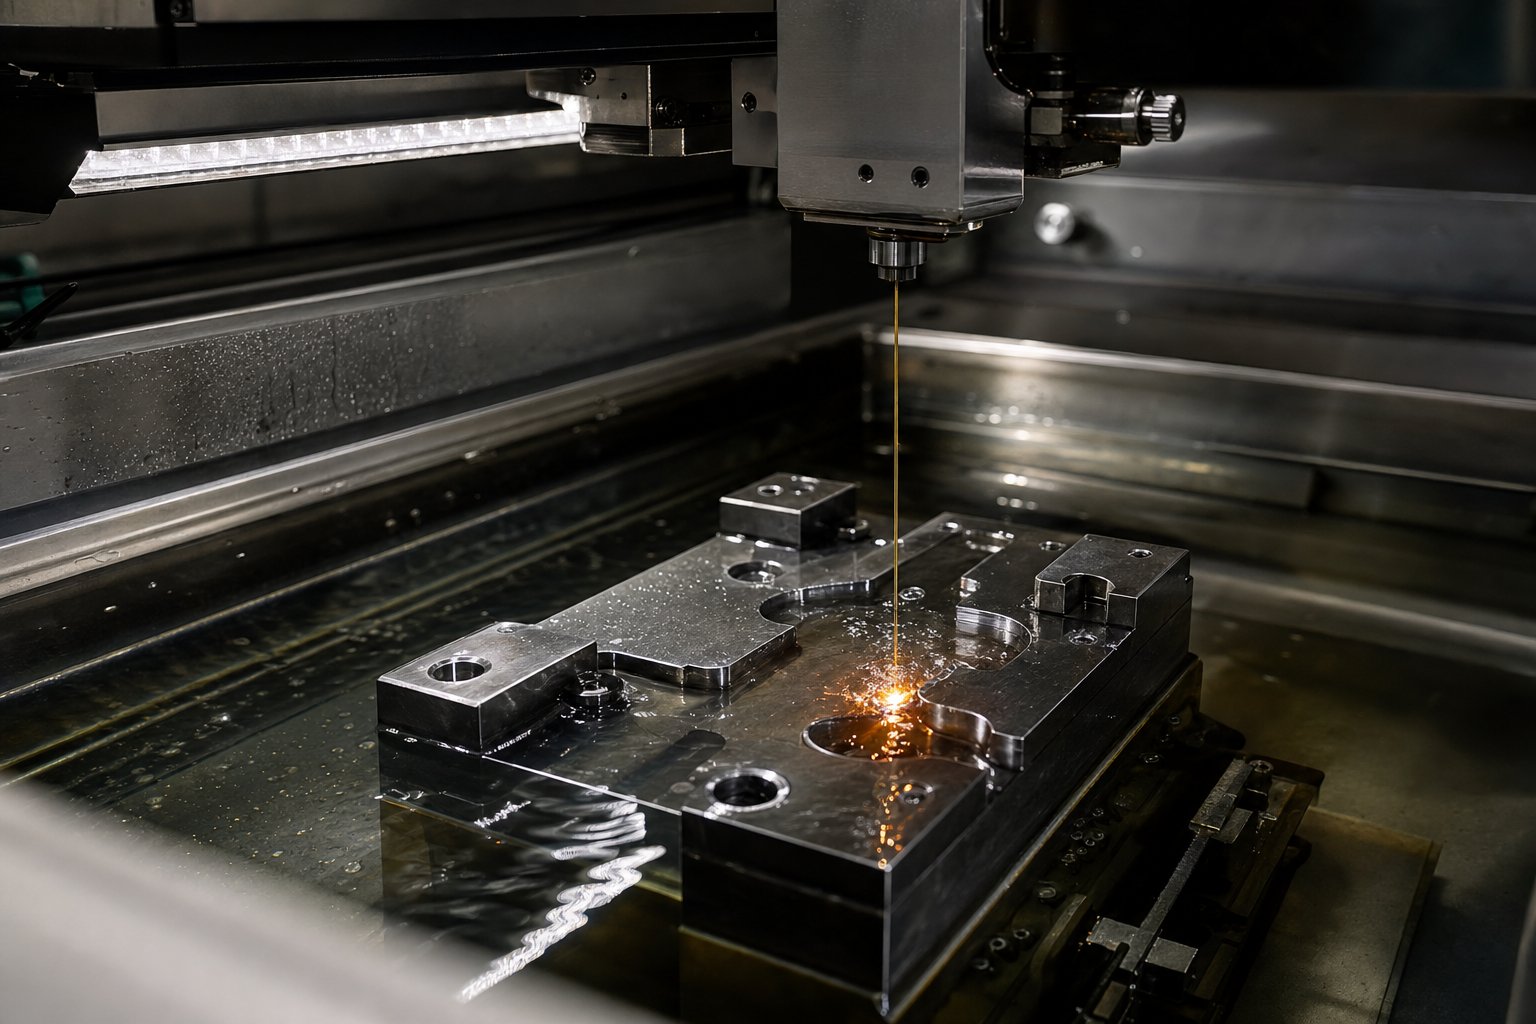
Komponente strojne matrice s CNC rezkanjem in žično erozijo
Vaši modeli CAD so zaklenjeni. Postavitve trakov so potrjene. Vsaka zračnost je izračunana na stotinko milimetra. Jekleni surovci ležijo na tleh delavnice in čakajo, da postanejo orodje za natančno žigosanje. To je faza, v kateri digitalna geometrija postane fizična kovina in zaporedje, ki mu sledite, določa, ali se te komponente prilegajo z mikronsko -natančnostjo ali zahtevajo ure ročnega nameščanja.
Postopek matrice za strojno obdelavo sledi premišljenemu vrstnemu redu: grobo CNC rezkanje odstrani masivni material iz blokov matrice in držal luknjačev, natančno površinsko brušenje kritične površine pripelje do ravnosti in vzporednosti, žična EDM pa reže kompleksne profile in ozke-tolerančne odprtine, ki določajo vašo geometrijo rezanja in oblikovanja. Vsaka operacija temelji na zadnji, preskakovanje ali preurejanje korakov pa povzroča težave pri sestavljanju.
Strategija CNC rezkanja za rezalne bloke in profile luknjačev
Pri grobem delu gre za hitrost in ne za natančnost. Odstranjujete čim več materiala na časovno enoto, medtem ko pustite nadzorovano zalogo za zaključne prehode. Sodobne visoko{2}}strategije grobega rezkanja, kot je prilagodljivo rezkanje (imenovano tudi trohoidno rezkanje), uporabljajomajhen radialni prijem pri veliki aksialni globini, ohranjanje konstantne obremenitve odrezkov skozi celoten rez. Ta pristop podaljša življenjsko dobo orodja za 50-200 % v primerjavi z običajnim rezanjem polne širine, kar je zelo pomembno, ko iz ure v uro izrezujete kaljeno orodno jeklo.
Kritična odločitev se pojavi zgodaj v poteku strojne obdelave žigosanja: ali mehko-strojno obdelate pred toplotno obdelavo ali trdo-rezkate predhodno-toplotno-obdelane surovce?
- Najprej mehka obdelava- Rezkajte rezalne bloke in profile luknjačev v žarjenem stanju (običajno HRC 20-25), kjer je rezanje hitrejše, obraba orodja nižja in lahko uporabite bolj agresivne parametre. Nato dele pošljete v toplotno obdelavo in se nato vrnete na končno-brušenje do končnih dimenzij. To je tradicionalen pristop in ostaja stroškovno učinkovit za večino projektov orodja za vtiskovanje kovin.
- Trdo rezkanje pred{0}}kaljenih surovcev- Začnite s surovci, ki so že toplotno-obdelani na delovno trdoto (HRC 58-62). Sodobni CNC centri s togimi vreteni in keramičnimi ali CBN ploščicami lahko neposredno obdelajo in končno obdelajo kaljene D2 ali A2. To odpravlja dimenzijsko popačenje, ki ga povzroči toplotna obdelava, s čimer se zmanjša zaloga, potrebna za končno brušenje. Kompromis je počasnejše odstranjevanje materiala in višji stroški ploščic med grobim obdelavo.
Ne glede na to, katero pot izberete, standardna praksa zahteva, da po grobem rezkanju rezkanih površin pustite 0,010-0,020 palca na stran kot končni material. Ta dodatek zagotavlja, da zaključni prehod zareže čisto pod plastjo utrjenega sloja hrapave površine in kakršnimi koli geometrijskimi napakami pri grobem obdelavi. Če bi tanjšali, tvegate, da bo končno orodje izmenično rezalo in drgnilo, kar bo poslabšalo kakovost površine in konsistenco dimenzij.
Pri zaključnih prehodih se parametri dramatično spremenijo. Hitrosti podajanja padejo na 30{6}}60 % vrednosti grobe obdelave, globina reza se skrči na 0,010–0,030 palca, hitrost rezanja pa se poveča za 10–20 %. Cilj ni več stopnja odstranjevanja materiala, temveč končna obdelava površine in dimenzijska natančnost. Svež rezalni rob je obvezen za končno obdelavo, saj obrabljena ploščica proizvaja bolj grobe vrednosti Ra in uvaja dimenzijski zamik, ki lahko potisne značilnosti tesne tolerance iz specifikacij.
Funkcije žepov, izvrtine za vodilne zatiče, luknje za moznike in vzmetni žepi prihajajo iz CNC rezkarja. Toda definirajoči profili matrice za vtiskovanje, rezalni robovi, odprtine za polže in zapletene konture oblikovanja zahtevajo popolnoma drugačno tehnologijo.
Žična EDM in grezilna EDM za kompleksno geometrijo matrice
Žično EDM transformirano orodje in štancanje. Pred njegovo splošno sprejetostjo so se izdelovalci matric zanašali na brušenje vbodov, ročno pritrjevanje s pilami in kamni ter ure dela na mizi, da bi dosegli profile in razdalje, ki jih žična EDM zdaj reže v eni sami nastavitvi. Predstavljajte si, da celotno izmeno-namestite zapleteno odprtino matrice, da se ujema s profilom prebijanja, preverjate s prusko modro, strgate, ponovno-preverjate. Ta ista geometrija danes prihaja iz stroja za žično erozijo, ki drži tolerance0,0001 palca ali manj, s površinsko obdelavo, ki pogosto ne potrebuje dodatnega dela.
Razumevanje, kdaj uporabiti žično EDM v primerjavi z EDM s grezilom, je bistvenega pomena za učinkovite projekte vtiskovanja kovin z orodjem:
| Funkcija | Žična EDM | Grezilo EDM |
|---|---|---|
| Najboljša vrsta geometrije | Skozi-profile, odprtine za polže, 2D konturne reze | Slepe votline, 3D oblikovalne površine, kompleksne oblike kalupov |
| Orodje za rezanje | Tanka medeninasta ali prevlečena žica (do 0,020 mm) | Grafitna ali bakrena-elektroda po meri |
| Tipična toleranca | 0,0001 in. (0,0025 mm) ali več | 0,0001 in. (0,0025 mm) |
| Površinska obdelava | Bolj gladka; dosegljiv Ra < 0,2 um s posnetki | Nekoliko bolj groba; morda bo treba -dokončati |
| Stroški nastavitve | Nižje (žica je standardni potrošni material) | Višje (elektrodo po meri je treba najprej obdelati) |
| Idealna uporaba matrice | Odprtine za gumbe, luknjačni profili, vložki za odstranjevanje | Risanje votlin, vložki za kovanje, 3D-izrezki |
V tipični matrici za rezanje ali prebadanje žična EDM opravi levji delež natančnega dela. Izreže odprtine gumbov matrice, ki določajo obrise delov, oblikuje profile luknjačev iz surovcev iz utrjenega orodnega jekla in izdela reliefne odprtine pod rezalnimi robovi. Ker gre žica v celoti skozi obdelovanec, je vsak rez sam po sebi skoznji-profil, ki se popolnoma poravna s skoznjimi-luknjami in odprtinami, ki prevladujejo v geometriji rezalne matrice.
Grezilo EDM si zasluži svoje mesto pri postopkih vtiskovanja orodij, ki zahtevajo tri{0}}dimenzionalne oblikovalne površine. Vlečni luknjač s sestavljenimi krivuljami, vložek za kovanje s teksturiranimi površinami ali oblika votline z ugreznimi koti in radiji, ki jih ni mogoče doseči z žico, zahtevajo po meri-strojno izdelano elektrodo, ki svojo obliko "potopi" v jeklo za matrice. Kompromis-je čas in stroški: vsaka elektroda mora biti obdelana s CNC-obdelavo (pogosto iz grafita), sama elektroda pa se med postopkom obrabi, kar včasih zahteva več elektrod za eno votlino.
Površinska obdelava komponent matrice neposredno vpliva na kakovost delov in dolgo življenjsko dobo matrice. Grobe površine ustvarjajo trenje, ki pospešuje obrabo lepila, zlasti pri vtiskovanju iz nerjavečega jekla ali aluminija. Najboljša industrijska praksa priporoča vrednosti Ra pod 0,2 um (približno finiš z granulacijo 600) na obdelovalnih površinah matrice pred nanosom kakršnega koli premaza. Za rezalne robove lahko to raven neposredno dosežete z žično erozijo. Za oblikovanje površin, strojno obdelanih z grezilom EDM ali CNC rezkanjem, dodatno poliranje ali lepanje pripelje zaključek v ciljno območje. Prebijalci in odseki matrice, ki bodo prejeli PVD-prevleke, zahtevajo to pripravo površine, saj prevleke povečajo vsako osnovno hrapavost, namesto da bi jo prikrile.
Natančnost, dosežena med strojno obdelavo industrijskega žigosanja kovin, postavlja stroge omejitve glede tega, kaj sledi. Celo najbolj natančno obdelan blok matrice D2 je še vedno v mehkem ali vmesnem stanju, če ste sledili poti mehke-obdelave, in metalurško preoblikovanje, ki mu daje delovno trdoto, uvaja lastne dimenzijske premike. Upravljanje teh premikov z nadzorovano toplotno obdelavo in dodelavo po-kaljenju je naslednji kritični člen v verigi.
Toplotno obdelajte brizgalna jekla in nanesite zaščitne premaze
Strojno obdelana matrica, ki sedi na vaši mizi pri HRC 20, ni delujoča komponenta matrice. Videti je pravilno, ima prave mere, vendar nima trdote in odpornosti proti obrabi, da bi preživel celo nekaj sto pritiskov. Toplotna obdelava je metalurška preobrazba, ki pretvori mehko orodno jeklo, primerno za strojno obdelavo, v delovno površino, ki je sposobna izdelati na stotine tisoče delov iz žigosanega jekla ali aluminija brez premikanja dimenzij.
Postopek je preprost v konceptu, vendar neprizanesljiv v izvedbi. Vsak razred ima posebna temperaturna okna, zahteve za kaljenje in protokole kaljenja. Odstopajte in dobite razpoke, prekomerno popačenje ali nedosledno trdoto, ki vodi do prezgodnje okvare matrice.
Celoten cikel toplotne obdelave poteka v štirih fazah:
- Lajšanje napetosti po grobi obdelavi- Agresivno odstranjevanje materiala med CNC rezkanjem povzroči notranje napetosti, ki lahko povzročijo zvijanje med avstenitizacijo.Lajšanje stresa pri približno 1200-1250 stopinj F(pod kritično temperaturo jekla) sprosti te zaklenjene-napetosti, preden se začne prava preobrazba. Ta korak je še posebej pomemben za zapletene komponente matrice ali neuravnotežene-preseke.
- Avstenitizacija (visoka-toplotna namakanje)- Jeklo se segreje na specifično temperaturo avstenitizacije in tam zadrži dovolj dolgo, da se kristalna struktura popolnoma spremeni. Osnovno pravilo je ena-ura in pol na palec debeline z najmanj 45-minutnim časom. Temperatura je tu bolj kritična spremenljivka. Nikoli ne prekoračite zgornjega območja za noben razred, saj pregrevanje povzroči neenakomerne rezultate, vključno z nizko trdoto po kaljenju in dimenzijsko nestabilnostjo.
- Kaljenje- Preoblikovano jeklo je treba dovolj hitro ohladiti, da nastane martenzit, trda, a krhka struktura, ki daje orodnemu jeklu sposobnost rezanja. Sredstvo za gašenje je-odvisno od stopnje in se o njem ni-mogoče pogajati.
- Kaljenje (več prehodov)- Kaljeno jeklo je nevarno krhko. Kaljenje pri nadzorovanih temperaturah zmanjša notranji stres in uravnoteži trdoto in žilavost. Stopnje -zračnega utrjevanja, kot sta D2 in A2, zahtevajo dvojno popuščanje, medtem ko visoko{6}}rezna jekla, kot je M2, potrebujejo trojno popuščanje, pri čemer je del med vsakim ciklom ohlajen na približno 125 stopinj F.
Cikli toplotne obdelave za običajne razrede jekel
Vsaka vrsta jekla, ki se uporablja za vtiskovanje jeklenih matric, sledi svojemu termičnemu receptu. Izvajanje napačnega cikla na napačnem nivoju povzroči nepredvidljive rezultate, od mehkih mest, ki se prezgodaj obrabijo, do -razpok, ki uničijo celotno komponento.
| Razred jekla | Območje avstenitizacije | Duši medij | Območje kaljenja | Ciljna delovna trdota (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 stopinj (1850-1890 stopinj F) | zrak | 200-540 stopinj (400-1000 stopinj F) | 58-62 |
| A2 | 940-980 stopinj (1725-1800 stopinj F) | zrak | 175-540 stopinj (350-1000 stopinj F) | 57-62 |
| S7 | 940-955 stopinj (1725-1750 stopinj F) | Zrak (prekinjeno olje za velike dele) | 205-620 stopinj (400-1150 stopinj F) | 54-58 |
| O1 | 790-815 stopinj (1450-1500 stopinj F) | Olje (segreto na 100-125 stopinj F) | 175-315 stopinj (350-600 stopinj F) | 57-62 |
| M2 | 1190-1230 stopinj (2175-2250 stopinj F) | Prekinjena oljna ali solna kopel pri 540 stopinjah | 540-595 stopinj (1000-1100 stopinj F), trojna temperatura | 62-65 |
Upoštevajte, da S7, razred-odporen na udarce, ki se uporablja za težka preoblikovalna izsekanja, ne bo razvil polne trdote v večjih odsekih, razen če ga prekinite z oljem, čeprav je razvrščen kot-kaljenje na zraku. To je eden tistih detajlov, ki se znajdejo v trgovinah brez izkušenj z globoko toplotno obdelavo.
Popačenje med toplotno obdelavo je neizogibno.Metalurška transformacija v kombinaciji s toplotno ekspanzijopremakne dimenzije na vsaki komponenti, ki gre skozi peč. Za komponente matrice z ozkimi tolerancami to pomeni, da ne morete strojno obdelati do končnih dimenzij pred toplotno obdelavo. Standardna praksa je, da na vseh kritičnih površinah pustite 0,005-0,010 palca brusnega materiala, pri čemer se strinjate, da bo zaključno delo po utrjevanju vse pripeljalo do specifikacij. Pri komponentah matrice za vtiskovanje iz ogljikovega jekla, ki uporabljajo O1, kaljenje v olju povzroči več popačenj kot kaljenje z zrakom, ki se uporablja za D2 ali A2, zaradi česar so velikodušne zaloge še pomembnejše.
Površinski premazi in končna obdelava po toplotni obdelavi
S kaljenimi komponentami matrice nazaj iz peči končna faza povrne dimenzijsko natančnost in doda površinsko zmogljivost, ki je golo orodno jeklo ne more doseči samo.
Najprej je končno brušenje. Površinski brusilniki vrnejo ploskve matrice nazaj v ravnost (običajno znotraj 0,0002 palca), medtem ko cilindrično brušenje vrne premere udarcev na ciljne dimenzije. S prekrivanjem kritičnih parnih površin, kot so spoji--odsekov matrice in ploskev za odstranjevanje, se zagotovi tesen stik, potreben za enakomerno porazdelitev sile pod obremenitvijo stiskalnice.
PVD premazi so končni sloj učinkovitosti. Naneseni v vakuumski komori pri temperaturah, ki so dovolj nizke (približno 200-500 stopinj), da se prepreči mehčanje toplotno-obdelane podlage, ti tankoplastni premazi močno spremenijo interakcijo površine matrice s pločevino:
- TiN (titanov nitrid)- Zlato-barve, površinska trdota približno 2400 HV. Dobro deluje pri postopkih žigosanja jekla z blago in nizko-ogljično zalogo. Zmanjša trenje in obrabo lepila pri-splošnem zarezovanju in oblikovanju.
- TiCN (titanov karbonitrid)- Višja trdota kot TiN (približno 3000 HV) z nižjim koeficientom trenja. Najboljša izbira za žigosanje iz nerjavečega jekla in aluminija. Njegova zmanjšana kemična afiniteta do teh materialov se bori proti luščenju, ki uniči nepremazane površine matrice, zlasti pri aplikacijah za vtiskovanje iz nerjavečega jekla 316, kjer je zaradi vsebnosti niklja in molibdena material izjemno nagnjen k oprijemu.
- AlCrN (aluminijev kromov nitrid)- Izjemna odpornost proti oksidaciji in toplotna stabilnost. Najbolj primeren za-hitrostne progresivne operacije, pri katerih se površinske temperature matrice dvignejo med podaljšanimi proizvodnimi serijami.
Pri izbiri premaza ne gre za izbiro najtežje možnosti. Gre za ujemanje lastnosti prevleke z vašim specifičnim materialom obdelovanca. Matrica, ki izdeluje dele iz žigosanega aluminija, ima največ koristi od lastnosti TiCN proti -zrku in ne zaradi toplotne odpornosti AlCrN. Matrica, ki teče iz ogljikovega jekla pri zmerni hitrosti, se odlično obnese s standardnim TiN za delček stroškov AlCrN.
Ena kritična zahteva: površina podlage mora biti pred nanosom premaza polirana na Ra 0,2 mikrometra ali več. PVD premazi so običajno debeli 2-5 mikrometrov. Prilagodijo se topologiji podlage, namesto da bi jo zapolnili ali izravnali, tako da se morebitne sledi brušenja ali tekstura EDM pod njimi povečajo, ne skrijejo.
S kaljenimi, brušenimi in prevlečenimi komponentami v roki držite posamezne natančne dele, ki se morajo zdaj združiti v enoten sistem. Faza sestavljanja, kjer se tolerance kopičijo, se metode poravnave izkažejo in se tlaki vzmeti prilagodijo, spremeni te posamezne komponente v delujočo matrico, pripravljeno za preizkusno stiskalnico.
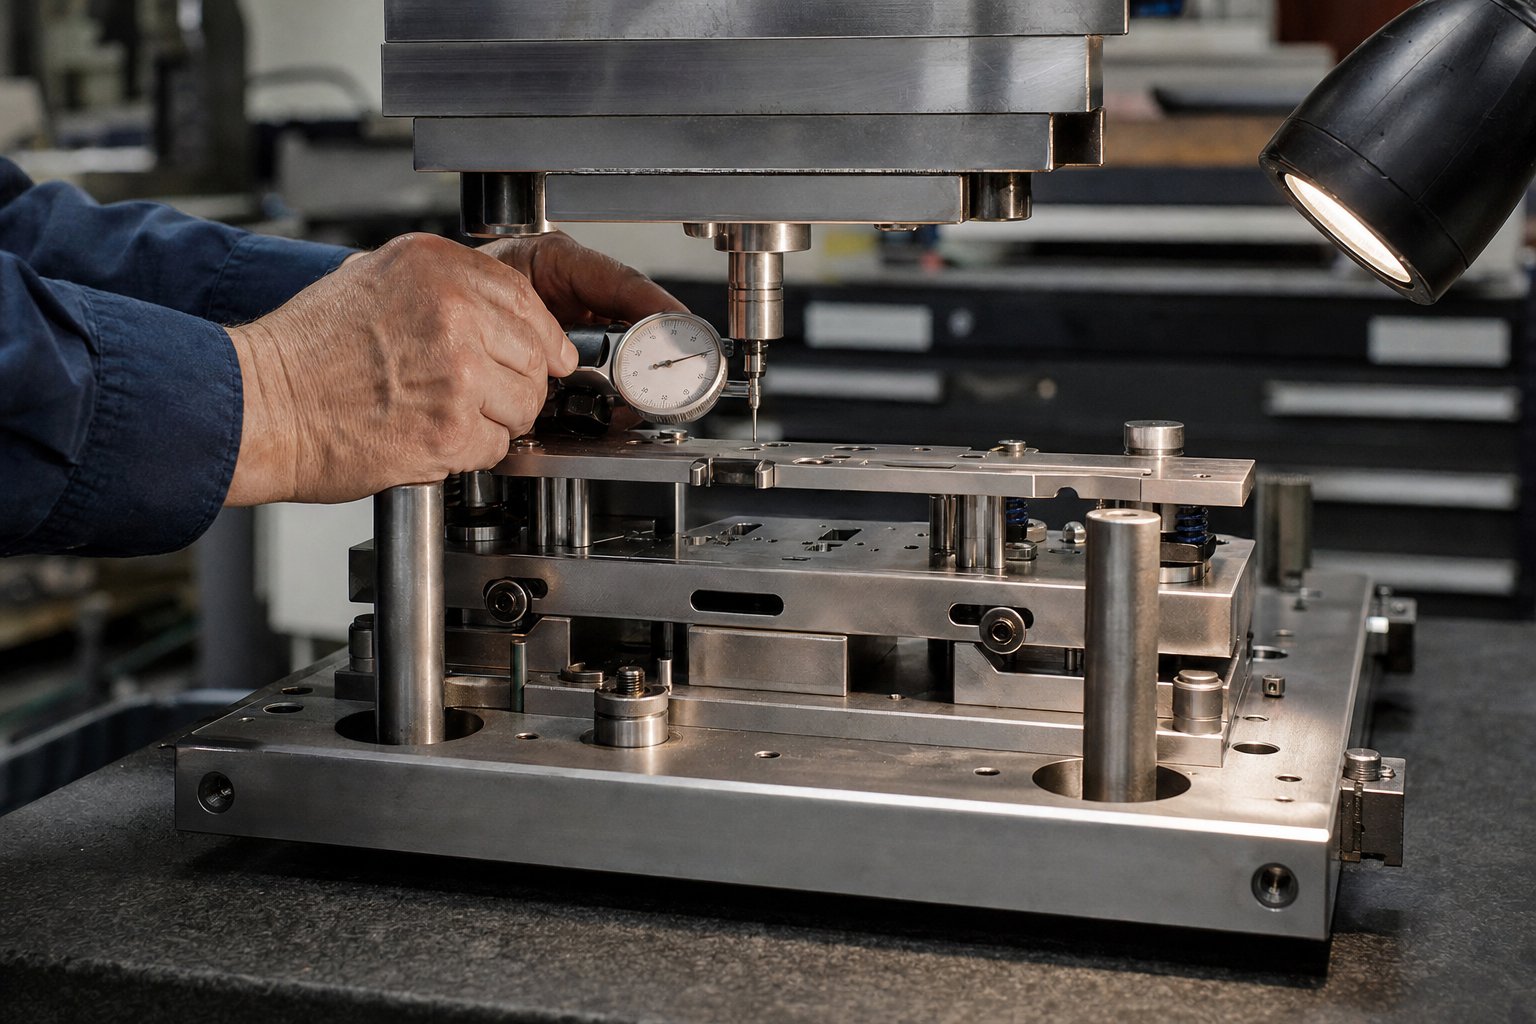
Sestavite in poravnajte celoten komplet matrice
Zdaj imate zbirko utrjenih, brušenih in prevlečenih komponent matrice za vtiskovanje, ki sedijo na vaši mizi. Vsak zase je dimenzijsko točen. Izziv je, da individualna natančnost ne zagotavlja natančnosti sestavljenih. Ko privijačite skupaj dvajset ali več delov, se vsak tolerančni pas združi in kumulativni rezultat določa, ali se robovi vašega luknjača srečajo z odprtinami matrice z razmikom, ki ste ga načrtovali, ali pa zaidejo v neporavnanost, ki povzroči ostanke ob prvem udarcu.
V tej fazi sestavljanja se izkušeni strokovnjaki za kovinska orodja in matrice ločijo od delavnic, ki preprosto obdelujejo dele. Proces zahteva sistematično zaporedje, natančno merjenje na vsaki stopnji in tehnike, ki kompenzirajo resničnostkopičenje toleranc-v več komponentah. Tudi če je vsak posamezen del znotraj specifikacij, lahko kombinirana različica preseže funkcionalne meje, če metode sestavljanja tega ne upoštevajo.
Metode poravnave komponent in tolerance Stack-Up
Predstavljajte si pet komponent za vtiskovanje, zloženih med čevelj matrice in površino matrice, pri čemer ima vsaka položajno toleranco plus ali minus 0,01 mm. V najslabšem -primeru se te majhne spremembe kopičijo na plus ali minus 0,05 mm premika položaja na rezalnem robu. To je dovolj, da nastanejo neenakomerne robove, pospeši obraba luknjača na eni strani ali povzroči vlečenje žlebov.
Nadzor tega kopičenja-se opira na dve glavni strategiji:
- Mletje-vžigalic- Namesto obdelave vsake plošče neodvisno do absolutne dimenzije brusite ujemajoče se površine skupaj ali v ujemajočih setih. To zagotavlja, da ima vmesnik med dvema komponentama skoraj-ničelno vrzel, ne glede na to, kje je posamezen del pristal znotraj svojega posameznega tolerančnega pasu. Odseki matrice, ki imajo skupno ločilno linijo, se brušijo kot komplet, kar zagotavlja koplanarnost, ki je neodvisno brušenje ne more obljubiti.
- Selektivno prileganje- Izmerite dejanske dimenzije komponent po toplotni obdelavi in končni obdelavi, nato pa dele strateško seznanite. Izvrtina plošče luknjača, ki je merjena rahlo proti visokemu koncu tolerance, se poveže s steblom luknjača na spodnjem koncu, tako da sestavljeno prileganje ohranja znotraj ciljne razdalje. Ta metoda zamenjuje medsebojno zamenljivost za natančnost, kar je prava menjava pri matricah in aplikacijah za žigosanje, kjer je zmogljivost pomembnejša od-priročnosti zamenjave delov.
Trije strukturni elementi ohranjajo poravnavo udarca-z-matrico pod dinamičnimi obremenitvami tekoče stiskalnice:
- Vodilni drogovi in puše- Precision-obrušeni stebri, stisnjeni v spodnji čevelj, vtaknejo utrjene puše v zgornji čevelj. Kompleti vodenih drogov s krogličnimi ležaji držijo poravnavo znotraj 0,005 mm ali bolje, kar preprečuje stranski premik, tudi ko tonaža narašča. Za sestave matrice in štancanja, ki delujejo pri visoki hitrosti, pred{6}}napete kroglične-puše kletke odpravijo zračnost, ki jo omogočajo navadne bronaste puše.
- Petni bloki- Bloki iz kaljenega jekla, pritrjeni na robove čevlja matrice, absorbirajo stranske sile, ki nastanejo med postopki rezanja in oblikovanja. Brez petnih blokov bočna-obremenitev zaradi poševnih rezov ali asimetrične postavitve trakov potisne zgornji čevelj bočno proti vodilnim stebrom, s čimer pospeši obrabo puše in sčasoma poslabša poravnavo.
- Zatiči za moznike- Natančni mozniki zaklenejo položaj vsake komponente glede na ploščo, v katero je nameščena. Ko je odsek matrice lociran, ga dva zatiča pritrdita proti vrtenju in stranskemu odnašanju, tako da odstranitev in ponovna namestitev odseka za ostrenje vsakič vrne na točno isto mesto.
Zasnova odstranjevalca in izračuni tlaka vzmeti
Snemalna plošča služi varljivo kritični funkciji v katerem koli orodju za vtiskovanje in sestavu matrice. Drži listni material ravno ob površini matrice med rezanjem, preprečuje dvig traku z luknjači pri povratnem hodu in vodi manjše luknjače, ki bi se sicer pod obremenitvijo upognili. Premajhna sila odstranjevanja povzroči, da se material oprime udarcev, kar povzroči silovit zaskok, ki poškoduje komponente in ustvari dimenzionalne razlike v vaših delih. Prevelika sila zapravlja tonažo stiskalnice in pospešuje spomladansko utrujenost.
Izračun zahtevane sile odstranjevanja se začne zsama rezalna sila:
- Rezalna sila= Obseg reza x debelina materiala x strižna trdnost
- Sila odstranjevanja= 10% do 20 % rezalne sile
- Načrtovana sila odstranjevanja= Sila odstranjevanja x varnostni faktor 1,3 (najmanj)
Za stopenjska orodja in progresivne matrice, ki med oblikovanjem uporabljajo tudi odstranjevalec kot vpenjalno površino, podvojite izračunano silo za vpenjanje med rezanjem in potrojite za vpenjanje med oblikovanjem. To zagotavlja, da se trak med delom ne more premakniti bočno, kar je eden najpogostejših virov variacije dimenzij pri kompleksnih postopkih progresivnega vtiskovanja z orodji in matricami.
Izbira vzmeti izhaja iz zahteve po sili:
- Dušikove plinske vzmeti- Izvedite dvakratno do trikratno silo vijačne vzmeti v istem odtisu. Ohranjajo doslednejšo silo med celotnim hodom in so zanesljivi pri hitrostih nad 600 gibov na minuto. Prednostna za proizvodne progresivne matrice, kjer dosleden pritisk vpenjanja neposredno vpliva na kakovost delov.
- Mehanske vijačne vzmeti- Nižji stroški in preprostejše vzdrževanje. Primerno za-majhne aplikacije in matrice, kjer so prostorske omejitve minimalne. Izberite stopnjo vzmeti, ki zagotavlja polno silo odstranjevanja v okviru razpoložljivega odklonskega hoda.
Z izbrano strategijo poravnave in izračunano silo vzmeti fizična montaža sledi določenemu zaporedju. Skakanje naprej ali preskakovanje korakov povzroča težave, ki se vrstijo skozi celotno zgradbo.
- Preglejte in odstranite robove vseh čevljev matrice, pri čemer zagotovite, da so pritrdilne površine ravne znotraj 0,0002 palca in vzporedne od zgoraj-do-spodaj.
- Pritisnite vodilne stebre v spodnji čevelj (ali namestite sklope vodenih stebričkov), pri čemer preverite pravokotnost na površino čevlja.
- Namestite petne bloke in jih pritrdite z vijaki z inbusno glavo, priviti v skladu s specifikacijo.
- Namestite dele matrice v spodnji čevelj z uporabo zatičev za namestitev, nato pa jih privijte z vijaki z vtičnico. Preverite položaje rezalnih-robov glede na središča vodilnih drogov.
- Namestite ploščo za odstranjevanje na zgornji čevelj z vzmetmi na njihovi izračunani višini prednapetosti. Potrdite, da se prosti hod ujema z zahtevanim hodom odstranjevanja.
- V luknjačno ploščo namestite luknjače, tako da vsako steblo povsem prislonite na podporno ploščo. Prepričajte se, da konice luknjačev segajo na pravilno razdaljo pod površino odstranjevalca.
- Sestavite zgornji čevelj na vodilne drogove in spustite sklop, da preverite vstop udarca v odprtine matrice. Preverite enakomerno razdaljo okoli vseh rezalnih robov z merilnimi tipali ali tako, da pregledate svetlo vrzel.
- Uporabite končni navor na vse pritrdilne elemente v križnem zaporedju-vzorca, ponovno-preverite kritične dimenzije in zabeležite sestavljeno višino zapiranja za nastavitev stiskalnice.
Tisto zadnje preverjanje dimenzij, preden kocka zapusti klop, je vaša zavarovalna polica. Kakršna koli neusklajenost, ki se tukaj ujame, se popravi v nekaj minutah s podložko ali ponovno brušeno površino. Ista neporavnanost, odkrita med preizkusom, stane ure tiskanja, razstavljanja in predelave. S kompletom rezil, ki je v celoti sestavljen in preverjen na delovni mizi, je pripravljen za preskusno stiskalnico, kjer žigosani deli razkrijejo, ali vaše odločitve glede oblikovanja, obdelave in sestavljanja dejansko dajejo ustrezne rezultate v dejanskih pogojih stiskanja.
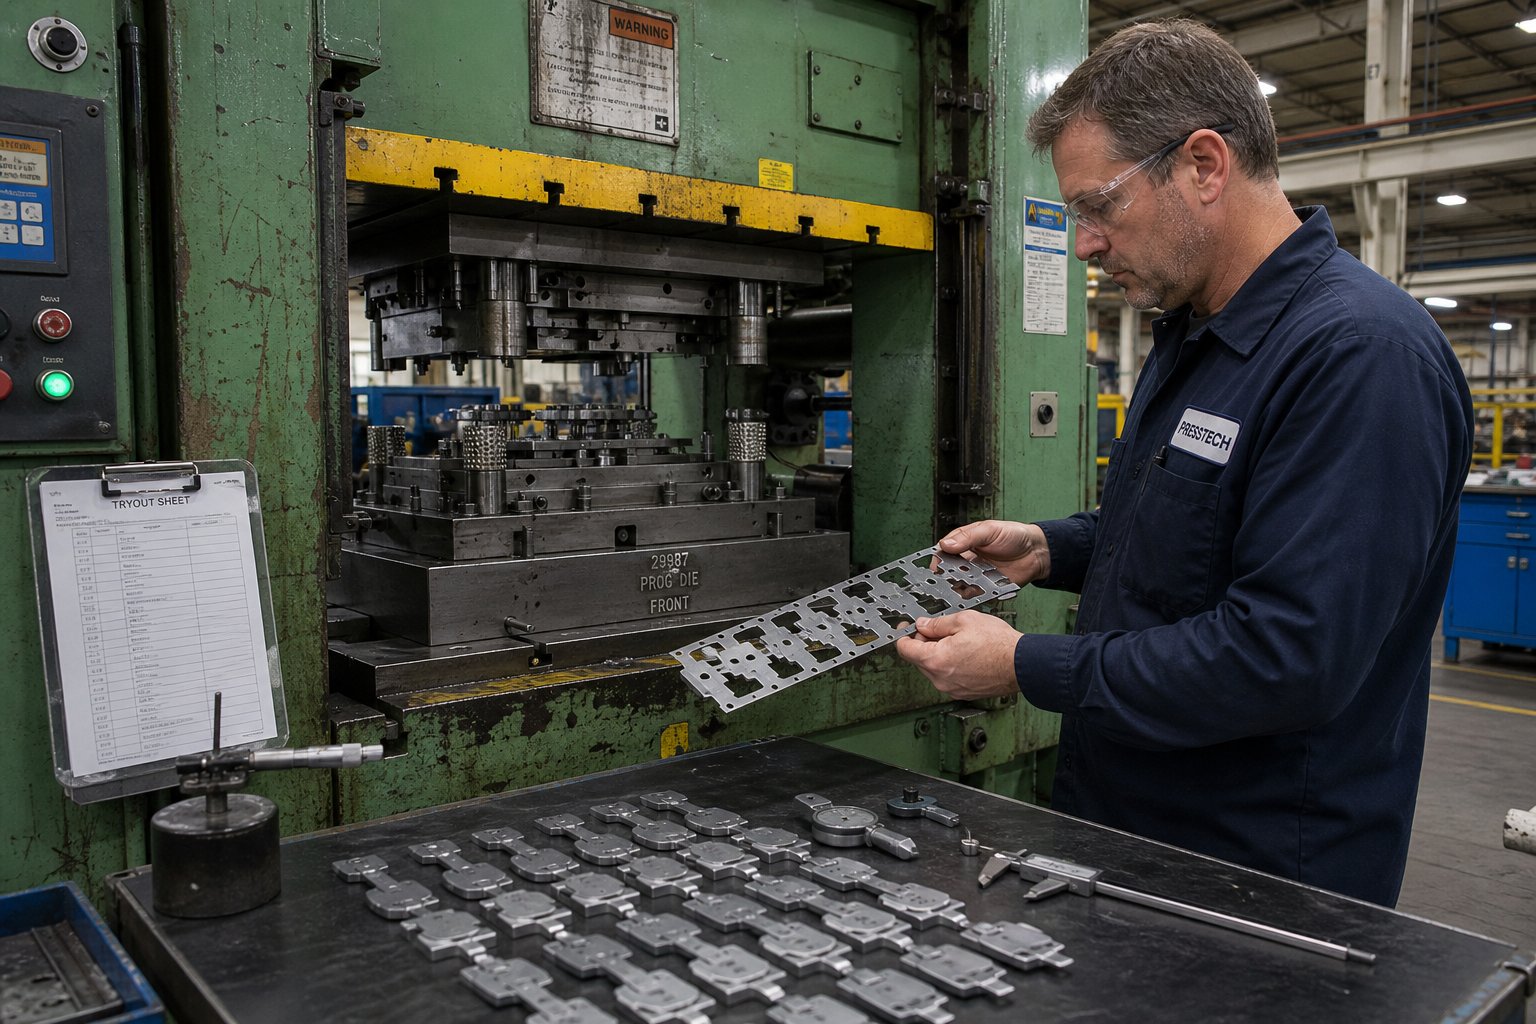
Zaženite preizkuse in odpravljajte napake, dokler deli ne izpolnjujejo specifikacij
Vaša matrica je sestavljena, pregledana na klopi in izmerjena za tiskanje. Vse se preveri. Zakaj torej večini novih matric še vedno ne uspe izdelati skladnih delov že ob prvem zadetku? Ker matrica za žigosanje ne deluje ločeno. Deluje znotraj stiskalnice, s pravim materialom, ki ima različne lastnosti, pod dinamičnimi obremenitvami in hitrostmi, ki jih noben pregled na mizi ne more ponoviti. V preizkusni fazi odkrijete, kako se vaša matrica dejansko obnese v pogojih stiskanja, in sistematično zapolnite vsako vrzel med načrtom in fizično realnostjo.
Razmišljajte o preizkusu kot o končnem izpitu za vsako odločitev, ki ste jo sprejeli med načrtovanjem, izbiro materiala, strojno obdelavo in sestavljanjem. Dobra novica: strukturiran pristop k-vrednotenju prvega zadetka in iterativnemu popravljanju pripelje večino do specifikacij v peščici iteracij namesto tednov frustrirajočega ugibanja.
Priprave na prve zadetke
Preizkus matrice se začne z izbiro in nastavitvijo stiskalnice. Kaj je v tem kontekstu stiskalnica za žigosanje? To je stroj, ki zagotavlja nadzorovano silo z natančnim linearnim gibom, s čimer zapre polovice matrice skupaj z dovolj tonaže za rezanje in oblikovanje pločevine. Kako deluje stiskalnica za žigosanje med preizkusom? Oven nastavite na polzečo hitrost (običajno 10–20 % stopnje proizvodnje), določite višino zapiranja na podlagi mere, zabeležene med sestavljanjem, in preverite, ali matrica stoji pravokotno v oporniku z enakomernim pritiskom objemke.
Prvi udarci morajo vedno potekati z zmanjšano hitrostjo iz treh razlogov:
- Nižja hitrost vam daje čas, da slišite in vidite težave, preden povzročijo škodo. Udarec, ki s polno hitrostjo zadene napačno{1}}odsek matrice, lahko razbije orodje. Pri nizki hitrosti čutite motnje in lahko ustavite stiskanje.
- Zmanjšana hitrost izolira zmogljivost kocke od vztrajnostnih učinkov. Pri proizvodni hitrosti se spreminjajo dinamika traku, odboj stripperja in odziv dušikove vzmeti. Preizkus pri nizki hitrosti potrdi geometrijsko delovanje matrice pred uvedbo dinamičnih spremenljivk.
- Varno lahko uporabljate materiale za mehko preverjanje. Vodenje svinčene žice, modelirne gline ali mehkega aluminijastega podložnega materiala skozi matrico pri nizki hitrosti vam omogoča, da preverite višine zapiranja, vzorce zračnosti in globine oblikovanja, ne da bi tvegali utrjeno orodno jeklo.
Postavite kratek trak proizvodnega-materiala (enake zlitine, enake debeline, istega stanja) skozi matrico za svoje prve vzorčne dele. Nikoli ne preizkušajte z naključnimi odpadki. Lastnosti materiala neposredno vplivajo na vse vidike postopka štancanja, od rezalne sile in nastajanja robov do vzmetenja in vlečenja. Uporaba materiala, ki se razlikuje od proizvodne specifikacije, zagotavlja, da bodo popravki pri odpravljanju napak napačni.
Prvi-pregled zadetka in diagnoza pogostih okvar
Vzemite svoje prve vzorčne dele in jih sistematično preglejte. Izmerite višino rezila z mikrometrom ali merilnikom robov. Preverite dimenzije od--delov glede na tisk dela. Preglejte oblikovane površine za razpoke, gube in površinske oznake. Za simetrijo primerjajte levi-z-desnim in prednji-z-zadnjimi robovi.
Višina rezila je vaš najboljši pokazatelj natančnosti odmika. Čisto-pristrižen rob z minimalnimi robovi (običajno manj kot 10 % debeline materiala) vam pove, da je razdalja-do-rezlja pravilna. Prekomerni robovi na eni strani elementa signalizirajo neenakomerno razdaljo, ki običajno izhaja iz neporavnanosti luknjača, premika odseka matrice ali nagiba bata stiskalnice in ne nepravilne konstrukcijske razdalje.
Tukaj je diagnostični okvir za najpogostejše napake, na katere boste naleteli med preizkusom natančnega žigosanja:
| Napaka | Temeljni vzrok | Korektivni ukrep |
|---|---|---|
| Prekomerno brušenje (eno-stransko) | Punch{0}}to-neusklajenost; neenakomeren odmik | Znova -preverite poravnavo vodila; položaj udarca za podložke; preverite lokacije moznikov za odsek matrice |
| Prekomerno brušenje (enotno naokoli) | Topi rezalni robovi ali nezadostna razdalja | Ostrite robove luknjača in matrice; povečajte razdaljo, če je bila zasnova pretesna |
| Razcepi na oblikovanih območjih | Prekomerna sila slepega držala; nezadosten pretok materiala; oster polmer | Zmanjšajte zadrževalni pritisk; poliranje polmerov risanja; povečajte vstopni polmer matrice; prilagodite mazivo |
| Gube v prirobnicah ali stenah | Nezadostna sila slepega držala; presežek materiala v območju stiskanja | Povečajte prednapetost dušikove vzmeti; dodajte ali poglobite kroglice; spremenite prazno obliko |
| vzmetno (pre-upognjeno) | Elastično okrevanje presega kompenzacijo; meja tečenja materiala višja od nazivne | Povečajte kot pregiba; dodajte ojačitveno kroglo; povečajte zadrževanje na dnu poteze |
| Vlečenje polžev (polži se držijo udarca) | Nezadostna oddaljenost-od strani matrice; vakuumski učinek; brez funkcij za zadrževanje polžev | Dodajte utore za zadrževanje polžev v odprtino matrice; rahlo povečajte očistek; dodajte zračno pihanje |
| Lokacija luknje izven tolerance | Napačno podajanje traku; pilotni zatič se ne zaskoči; časovna napaka v progresivnem zaporedju | Preverite dolžino dovoda; preverite stanje vodilnega zatiča in globino vpetja; prilagodite čas sproščanja krme |
| Površinske praske ali luščenje | Grobe površine matrice; nezadostno mazanje; oprijem materiala na orodje | Polirajte površine matrice na Ra < 0,2 um; spremenite vrsto ali uporabo maziva; premažite površine matrice |
Primer diagnoze napak pri žigosanju v praksi: izvlečete del iz progresivne matrice in opazite močan rob le na desni strani slepega elementa. Vaš prvi instinkt bi morda bil, da ponovno-izostrite, vendar enotna ostrina po vrhunskem robu to prepreči. Pravi vzrok je pogosto 0,01-0,02 mm bočni premik luknjača glede na odprtino matrice. Preverjanje tega s testnim rezom skozi mehko svinčeno svinčeno potrjuje neenakomerno globino vtisa na nasprotnih straneh. Popravek je prirezovanje luknjalne plošče ali popravljanje poravnave vodilnega droga, ne pa ponovno brušenje še vedno ostrega roba.
Ponavljajoče se prilagoditve in časovna optimizacija
Nihče ne bi smel pričakovati, da bo nova matrica delovala brezhibno po enem samem korekcijskem ciklu. Postopek žigosanja vključuje preveč medsebojno povezanih spremenljivk za popoln-posnetek. Izkušeni izdelovalci matric načrtujejo tri do pet preizkusnih iteracij na tipični proizvodni matrici in več na kompleksnih naprednih orodjih.
Vsaka ponovitev sledi isti zanki:
- Zaženite vzorčne dele (najmanj 20-30 kosov, da vidite različico, ne samo en zadetek).
- Izmerite kritične dimenzije in zabeležite rezultate na podatkovni list.
- Ugotovite največje posamezno odstopanje od spec.
- Diagnosticirajte glavni vzrok z uporabo zgornjega ogrodja napak.
- Izvedite en popravek naenkrat, nato znova-zaženite vzorce, da preverite, ali je popravek deloval brez uvajanja novih težav.
Ta zadnja točka je kritična. Spreminjanje več spremenljivk hkrati onemogoča vedeti, kaj je pomagalo in kaj škodilo. Ta discipliniran pristop odraža tisto, karpriporočajo strokovnjaki za žigosanje: razumevanje medsebojnega delovanja spremenljivk procesa in uporaba sistematičnega pristopa,-temelječega na podatkih, namesto izvajanja več sprememb hkrati in upanja na najboljše.
Običajne iterativne prilagoditve med progresivnim odpravljanjem napak vključujejo:
- Svetleči udarci- Dodajanje ali odstranjevanje podložnega materiala pod držali luknjačev za prilagoditev globine reza in vzdrževanje ustreznega časa rezanja po ostrenju. Kot potrjuje industrijska praksa, vedno dokumentirajte natančno količino materiala, odstranjenega med brušenjem, in postavite enakovreden podložek pod držalo luknjača. Nikoli ne presezite treh podložk, preden jih združite v eno nadomestno podložko enake debeline.
- Prilagoditev časa v progresivnih matricah- Zagotavljanje, da se striptizerji dotaknejo traku, preden se udarci sprožijo, in ostanejo v stiku, dokler se udarci popolnoma ne umaknejo. Tlačna-pot sistema mora vedno presegati delovno-razdaljo potovanja, da se prepreči dviganje traku in napačno-registriranje med postajami.
- Spreminjanje risalnih kroglic- Spreminjanje višine kroglice, polmera ali položaja za nadzor pretoka materiala v vlečne votline. Višje kroglice povečajo zadrževalno silo; spodnje kroglice omogočajo prostejši pretok materiala.
- Prilagoditev tlaka dušikove vzmeti- Prilagoditev prednapetosti plinske vzmeti za spremembo sile odstranjevanja ali zadrževanja-slepke. Začnite z izračunanimi vrednostmi in natančno-nastavite na podlagi dejanske kakovosti delov.
Eden od scenarijev primerov žigosanja, ki ponazarja kaskadni učinek: navidezno preprost popravek, kot je nastavljanje držala luknjača za obnovitev časa po ostrenju, če je zanemarjen, prisili osebo za nastavitev, da zniža višino zapiranja, da doseže popoln rez. Ta nižja višina zapiranja povzroči pregloboko oblikovanje postaj, kar ustvarja prekomerno tonažo, ki lahko poškoduje matrico ali stiskalnico. Nadzornik tonaže se sproži, nekdo sproži meje alarma in matrica zdaj teče v neprimernem stanju, ki dramatično skrajša njeno življenjsko dobo. Vse zato, ker je bila zgrešena ena podložka.
Dve tehniki preverjanja vam pomagata odpraviti napake, ne da bi tvegali drago orodje:
- Pomodri-površine- Nanesite tanek sloj prusko modre barve (barvilo za postavitev) na matrice ali luknjače, nato zaprite matrico na kosu materiala ali neposredno (za ne-rezalne površine). Vzorec stika, ki ga razkrije modri prenos, natančno kaže, kje se matrica dotika in kje obstajajo vrzeli. Uporabite to za preverjanje prileganja oblikovalne površine, enakomernosti stika z obrazom odstranjevalca in vzorcev vpetja blazinice.
- Testiranje vtisa mehkih materialov- Skozi matrico napeljite svinčeno žico, modelirno glino ali mehak aluminij. Stisnjen material razkrije višine zaprtja na vsaki postaji in vam natančno pokaže, koliko delovne razdalje obstaja med zgornjimi in spodnjimi komponentami. Ta tehnika je neprecenljiva za preverjanje, ali vse postaje v progresivni matrici dosežejo ustrezno globino hkrati, ne da bi katera koli postaja prezgodaj dosegla dno ali se ne bi popolnoma oblikovala.
Visoko natančno kovinsko žigosanje zahteva, da vaši rezultati preizkusa ne izkazujejo le skladnosti enega-dela, temveč dosledno ponovljivost. Zaženite zaporedje petdeset ali več delov po končnih popravkih in preverite, ali dimenzije ostajajo stabilne brez premikanja. Premik dimenzij v kratki seriji signalizira težavo s toploto, obrabo ali poravnavo, ki se bo samo poslabšala pri hitrosti in obsegu proizvodnje.
Preizkusna faza se konča, ko vaši deli dosledno ustrezajo dimenzijam za tiskanje, kakovost površine prestane vizualno in otipno kontrolo in višine rezov ustrezajo specifikacijam na vseh rezalnih postajah. Na tej točki je matrica potrjena za predvideno geometrijo. Prehod na trajno proizvodnjo pa uvaja nov nabor zahtev: senzorje, optimizacijo hitrosti, dokumentacijo in načrtovanje vzdrževanja, ki zagotavljajo delovanje matrice pri preskusni kakovosti v več sto tisočih ciklih.
Razširite od preverjenih orodij do-pripravljenih rezultatov za proizvodnjo
Matrica, ki prestane preizkus, proizvaja skladne dele pri nizki hitrosti v kratkih zaporedjih. Matrica,-pripravljena za proizvodnjo, naredi isto s hitrostjo celotnega cikla, izmeno za izmeno, pri tem pa se spremlja glede težav in dokumentira vsako kontrolno točko kakovosti na poti. Vrzel med tema dvema državama je tista, kjer mnoge ekipe podcenjujejo vloženo delo.
Premostitev te vrzeli pomeni dodajanje inteligence, hitrosti in discipline orodju, ki se je že izkazalo za geometrijsko pravilno. Tukaj je tisto, kar se spremeni, ko validirano matrico za vtiskovanje kovin premaknete v trajno proizvodnjo.
Senzorji, optimizacija hitrosti in načrtovanje vzdrževanja
Med poskusom si spremljal vsak udarec. V proizvodnji matrica teče več ur brez nadzora. Senzorji nadomestijo vaše oči in ušesa:
- Detektorji napačnega podajanja- Senzorji bližine ali fotoelektrični senzorji preverijo, ali se je trak premaknil za pravilen korak pred pritiskom. Kratek-pogoj podajanja pošlje udarec v že-preluknjano območje in takoj poškoduje orodje.
- Senzorji za polže- Zaznaj, ali polži čistijo odprtino kocke po vsakem zadetku. Zadržani polž se nalaga pod naslednjim surovcem in lahko poči del matrice ali proizvede okvarjen del.
- Monitorji tonaže- Izmerite podpise sile pri vsakem udarcu. Postopno povečevanje signalizira zamegljenost robov; nenadna konica signalizira dvojni-zadetek, napačno podajanje ali tujek v matrici.
- Del{0}}senzorji- Potrdite, da se dokončani kovinski vtisnjeni deli čisto izvržejo pred naslednjim ciklom, s čimer preprečite zrušitve matrice pri progresivnem orodju.
Z nameščenimi senzorji postopoma povečujete hitrost cikla. Začnite pri 60–70 % ciljnih gibov na minuto in preverite, ali se dinamika traku, čas odstranjevanja in izmet dela obnašajo enako kot med preizkusom. Veliko prostorninsko žigosanje uvaja vztrajnostne učinke, ki spremenijo, kako se trak dvigne, kako se odzivajo dušikove vzmeti in kako polži potujejo skozi odprtine matrice. Povečujte hitrost v korakih po 10 %, dokler ne dosežete ciljne stopnje brez odstopanja kakovosti ali napak senzorja.
Načrtovanje vzdrževanja zaklene življenjsko dobo matrice, za katero ste bili zasnovani. Vzpostavite intervale ponovnega brušenja na podlagi podatkov o preskusih: če je višina rezila dosegla prag zavrnitve pri 80.000 zadetkih med preverjanjem, načrtujte ostrenje pri 70.000 kot preventivni ukrep. Dokumentirajte intervale menjave vzmeti, točke mazanja in kontrolne točke.Strukturirani vzdrževalni programi za opremo za stiskanje in žigosanjeDokazano je, da podaljšajo življenjsko dobo orodja do 50 % in zmanjšajo nenačrtovane izpade za 30–45 % v primerjavi z reaktivnimi pristopi.
Validacija proizvodnje in kontrolne točke kakovosti
Industrijsko žigosanje kovin za regulirane industrije zahteva več kot dele, ki izgledajo pravilno. Potrebujete statistični dokaz, da vaš proces dosledno in predvidljivo proizvaja skladne dele za vtiskovanje pločevine.
Študije zmogljivosti procesa kvantificirajo ta dokaz. Indeks Cpk meri, kako dobro je izhod vašega procesa znotraj tolerančnega pasu.Običajno je zahtevana vrednost Cpk večja od 1,33, kar ustreza stopnji napak pod 64 delcev na milijon. Doseganje tega števila pomeni izvajanje minimalne velikosti vzorca (običajno 30–50 zaporednih delov iz stabilnega procesa) in izvedbo dimenzionalne analize za vsako kritično značilnost.
Za avtomobilske programe žigosanja postopek odobritve proizvodnih delov (PPAP) formalizira te zahteve v strukturiran paket za predložitev. Dokumentacija PPAP običajno vključuje:
- Prva-poročila o inšpekciji izdelkov z risbami v oblačkih
- Diagrami poteka procesa in načrti nadzora
- Analiza merilnega sistema (Gage R&R), ki preverja zmogljivost inšpekcijske opreme
- Študije zmogljivosti (Cpk) o kritičnih dimenzijah
- Certifikati materiala so povezani z določenimi serijami tuljav
- FMEA (Failure Mode and Effects Analysis), ki zajema postopek žigosanja
Letalski in vesoljski programi dodajajo lastne zahteve, pri čemer pogosto zahtevajo popolno sledljivost od serije toplotnih surovin do serializacije končnih delov. Rdeča nit v vseh reguliranih panogah je, da mora vaša matrica za kovinsko žigosanje po meri proizvajati dele v potrjenem, dokumentiranem in ponovljivem procesu, ne le prestati vizualnega pregleda na koncu serije.
Proizvajalci originalne opreme za avtomobile in dobavitelji stopnje-1 pričakujejo sisteme kakovosti,-ki temeljijo na preprečevanju, namesto sortiranja na koncu--linije. Avtomobilske matrice za žigosanje izvoznega razreda in procesi, zgrajeni okoli njih, običajno dosegajo stopnje napak v razponu 50–200 PPM, če delujejo pod ustreznim nadzorom procesov in vzdrževalno disciplino.
Kdaj sodelovati z izkušenim izdelovalcem matric
Zdaj razumete celoten potek dela od risbe dela do validacije proizvodnje. Tukaj je praktična realnost: večina proizvajalcev ima koristi od partnerstva s specializirano delavnico za izdelavo orodij za proizvodnjo, zlasti za kompleksne progresivne matrice ali velike{1}}avtomobilske aplikacije za žigosanje, kjer se stroški poskusov-in-napake merijo s šestmestno številko.
Izdelava prototipa eno-postajne matrice v lastni trgovini vas nauči osnov. Prilagoditev na progresivno matrico z 20 postajami, ki teče pri 400 udarcih na minuto na avtomobilski liniji, je drugačna kategorija izziva, ki zahteva specializirano opremo, globoko poznavanje procesov in leta iterativnih izkušenj pri odpravljanju napak vrst težav, ki jih opisuje ta članek.
Odločitev za zunanje izvajanje ni neuspeh. Gre za porazdelitev tveganja. Predan izdelovalec orodij amortizira njihovo naložbo v programsko opremo za simulacijo, precizne obdelovalne centre, preizkusne stiskalnice in izkušene orodjarje v več sto projektih. Izkoristite to zgoščeno zmogljivost, ne da bi morali nositi režijske stroške.
Za proizvajalce, vodje nabave in inženirje orodij, ki so se pripravljeni premakniti od razumevanja postopka-izdelave matrice k zahtevanju ponudb za proizvodna orodja,Storitve štampiljk podjetja YICHENpodpira celoten potek dela, od analize izvedljivosti in simulacije CAE prek natančne obdelave, poskusnih voženj in končnega pregleda. Ta zmožnost-to-odpravlja tveganje usklajevanja razdelitve dela med več ponudniki.
Ključna merila za ocenjevanje partnerja-izdelovalca:-hišna CAE simulacija in zmogljivost analize izvedljivosti, popolna zmogljivost CNC obdelave in žične EDM, namenske preizkusne stiskalnice za validacijo pred odpremo, CMM in oprema za optično pregledovanje dimenzij, certifikati sistema kakovosti (najmanj ISO 9001, IATF 16949 za avtomobilske programe) in dokumentirano vzdrževanje in podporo pri inženirskih spremembah skozi celotno življenjsko dobo matrice.
Ne glede na to, ali svojo naslednjo matrico za žigosanje izdelate v celoti sami-ali sodelujete s strokovnjakom za proizvodno-razredno orodje, vam znanje v tem priročniku nudi besedišče, okvire odločanja in tehnična merila za samozavestno upravljanje procesa. Vsak korak, od izbire prave vrste matrice prek toplotne obdelave, sestavljanja, preizkusa in validacije proizvodnje, sledi logični verigi, kjer se premišljene odločitve na vsaki stopnji združijo v matrico, ki ustreza specifikacijam pri prvem preizkusu in jih ohranja v času trajanja programa.
Pogosta vprašanja o izdelavi kovinske matrice za vtiskovanje
1. Koliko stane izdelava kovinske matrice za vtiskovanje?
Stroški matrice za vtiskovanje kovin se zelo razlikujejo glede na kompleksnost. Enostavni -matri za izdelavo prototipov lahko stanejo nekaj tisoč dolarjev, medtem ko zapletene progresivne matrice za avtomobilsko proizvodnjo običajno zahtevajo od 100.000 do 500.000 USD. Ključni dejavniki stroškov vključujejo število postaj, izbiro materiala (D2 v primerjavi s ploščicami iz karbidne trdine), zahteve glede tolerance in ali so potrebne simulacija CAE in večkratne preizkusne ponovitve. Partnerstvo z izkušenim izdelovalcem matrice, kot je YICHEN, lahko pomaga nadzorovati stroške z zgodnjo analizo izvedljivosti in optimiziranim dizajnom, preden se lotite strojne obdelave.
2. Katero orodno jeklo je najboljše za matrice za vtiskovanje?
Ni enega samega najboljšega orodnega jekla, ker se vsaka komponenta matrice sooča z različnimi obremenitvami. D2 (HRC 58-62) je delovni konj za splošno brušenje z odlično odpornostjo proti obrabi. A2 ponuja boljšo žilavost za oblikovanje udarcev, ki absorbirajo udarce. S7 obvlada težke{11}}udarne operacije na debelem materialu. M2 ohranja trdoto pri visokih hitrostih v progresivnih matricah. Vložki iz karbidne trdine služijo ultra-velikim aplikacijam, ki presegajo milijone zadetkov. Prava izbira je odvisna od materiala vašega obdelovanca, obsega proizvodnje in sprejemljivih intervalov ponovnega brušenja.
3. Kakšna je pravilna razdalja-do-matrice za vtiskovanje pločevine?
Razdalja-do-matrice je izražena kot odstotek debeline materiala na stran in se razlikuje glede na vrsto pločevine. Blago jeklo zahteva 8-12% zračnosti na stran, nerjavno jeklo potrebuje 10-15% zaradi utrjevanja, aluminij in medenina pa najbolje delujeta pri 5-8%. Tek proti višjemu koncu teh razponov zmanjša obremenitev orodja in podaljša življenjsko dobo matrice, čeprav lahko nekoliko poveča višino bruha. Med preizkusom vedno uporabljajte proizvodni material, da natančno potrdite nastavitve razmika.
4. Koliko delov lahko izdela matrica za žigosanje, preden potrebuje vzdrževanje?
Življenjska doba matrice med ponovnim brušenjem je odvisna od razreda orodnega jekla, materiala obdelovanca in površinskih premazov. Mehko jeklo za luknjanje D2 običajno zagotavlja 100.000-150.000 udarcev, preden signalizira višino rezila, da se ponovno brusi. Isti luknjač pri rezanju nerjavečega jekla pade na 30.000-50.000 udarcev. PVD premazi dramatično podaljšajo te intervale. TiCN-prevlečena orodja za vtiskovanje jekla visoke trdnosti so izdelala več kot 1,2 milijona delov v primerjavi s 50.000 pri kromiranih alternativah. Orodna jekla iz praškaste metalurgije lahko podaljšajo življenjsko dobo s 5.000–7.000 ciklov na več kot 40.000 ciklov v primerjavi z običajnim D2.
5. Kakšna je razlika med progresivno matrico in sestavljeno matrico?
Sestavljena matrica izvede več postopkov rezanja (kot je rezanje in prebadanje) hkrati z enim samim potegom stiskanja, pri čemer izdela ploščate dele z majhnimi tolerancami od-do-delov. Progresivna matrica dovaja tračni material skozi zaporedje postaj, pri čemer vsaka izvede eno ali dve operaciji, pri čemer dokonča popolnoma oblikovan del z vsakim gibom pri visoki hitrosti. Sestavljene matrice ustrezajo zmernim-do-velikim količinam ravnih delov (50K-500K+ letno), medtem ko progresivne matrice obdelujejo kompleksne več{12}}stopenjske dele pri velikih količinah (100K do milijonov) z upogibi, oblikami in več rezi. Progresivne matrice stanejo več, vendar zagotavljajo nižje stroške na del v obsegu.


