


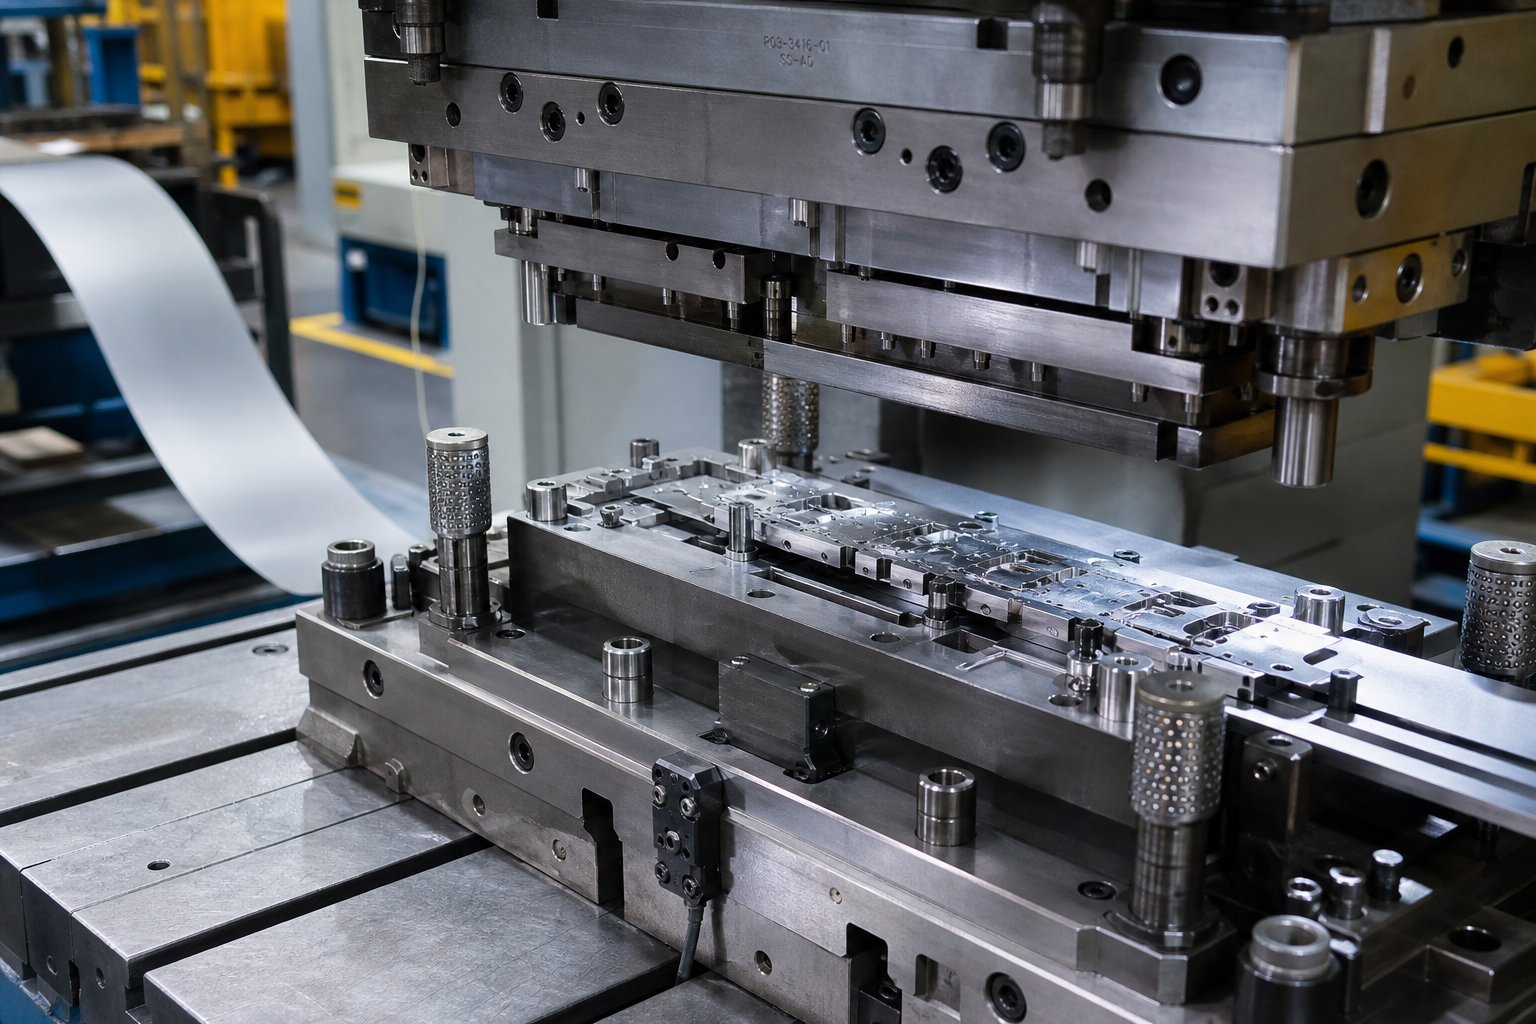
Kaj v resnici pomenita orodje za kovinski žig in matrica
Iskanje "orodje za kovinski žig in matrica" in našli boste vse od ročnih žigov za 15 USD, ki se prodajajo na obrtniških tržnicah, do progresivnih matric za 200.000 USD, izdelanih za avtomobilske proizvodne linije. Ta razpon povzroča pravo zmedo za kupce, ki poskušajo najti pravo rešitev. Popravimo to.
Orodje in matrica za definiranje kovinskega žiga
Orodje in matrica za kovinske žige se nanašata na široko kategorijo natančnih instrumentov, ki se uporabljajo za označevanje, rezanje, oblikovanje ali oblikovanje kovine z uporabo sile, od ročnih žigov do zapletenih industrijskih matric, ki masovno-proizvajajo pločevinaste komponente.
Definicija žigosanja se spreminja glede na kontekst. V nakitni delavnici žigosanje pomeni vtiskanje motiva v površino. V tovarni to pomeni preoblikovanje ravne pločevine v končne dele s hitrostjo, ki presega 1.500 gibov na minuto. Oba sta veljavna, vendar predstavljata povsem različne naložbe, dobavne roke in inženirske zahteve.
Obrtniške znamke v primerjavi z industrijskimi žigi
Kaj je torej orodje za žigosanje v praktičnem smislu? Tukaj je pomemben spekter:
- Ročne štampiljkeso ročno upravljana orodja iz kaljenega jekla, po katerih se udarja s kladivom, da pustijo odtise, kot so serijske številke, logotipi ali črke. So prenosni, nizki-cenovni in primerni za-majhno-količino ali enkratna-opravila označevanja.
- Strojne štampiljkeintegrirajte s hidravličnimi stiskalnicami ali sistemi za označevanje pik za ponovljivo, večje{0}}količinsko označevanje na proizvodnih linijah.
- Matrice za industrijsko žigosanjeso-ena--natančna orodja, ki režejo in oblikujejo pločevino v želene oblike. Kovinska matrica za žigosanje je aspecializiran instrument-izdelan po merisestavljen iz luknjača in votline, nameščene na vodenih čevljih matrice, zasnovanih za proizvodnjo na tisoče ali milijone enakih delov.
Kaj je žigosanje kovin na industrijski ravni? To je postopek dovajanja ravne pločevine med te natančne polovice matrice, kjer ogromna sila stiskanja surovi material spremeni v končne komponente z tolerancami do 0,0002 palca.
Zakaj se terminologija prekriva
Zmeda obstaja, ker tako obrtniška kot industrijska orodja izvajajo isto temeljno dejanje: delujejo s silo na kovino prek oblikovanega instrumenta. Kaj so matrice v proizvodnji? To so kovinske votline po meri, ki določajo geometrijo delov. Kaj je štempljanje v obrtnem studiu? Je vtiskanje vzorca v površino. Isti glagol, močno drugačna lestvica.
Zamislite si to kot spekter. Na enem koncu ročni žig označuje eno samo serijsko številko. Po drugi strani progresivna matrica izvede na desetine zaporednih rezalnih in preoblikovalnih operacij na neprekinjeno dovajanem kovinskem traku, pri čemer proizvede končni del šele na končni postaji. Stroški orodij, inženirska zapletenost in proizvodna zmogljivost med tema dvema končnima točkama se razlikujejo za red velikosti in ta vrzel je natanko tam, kjer se zgodijo drage napake pri pridobivanju.
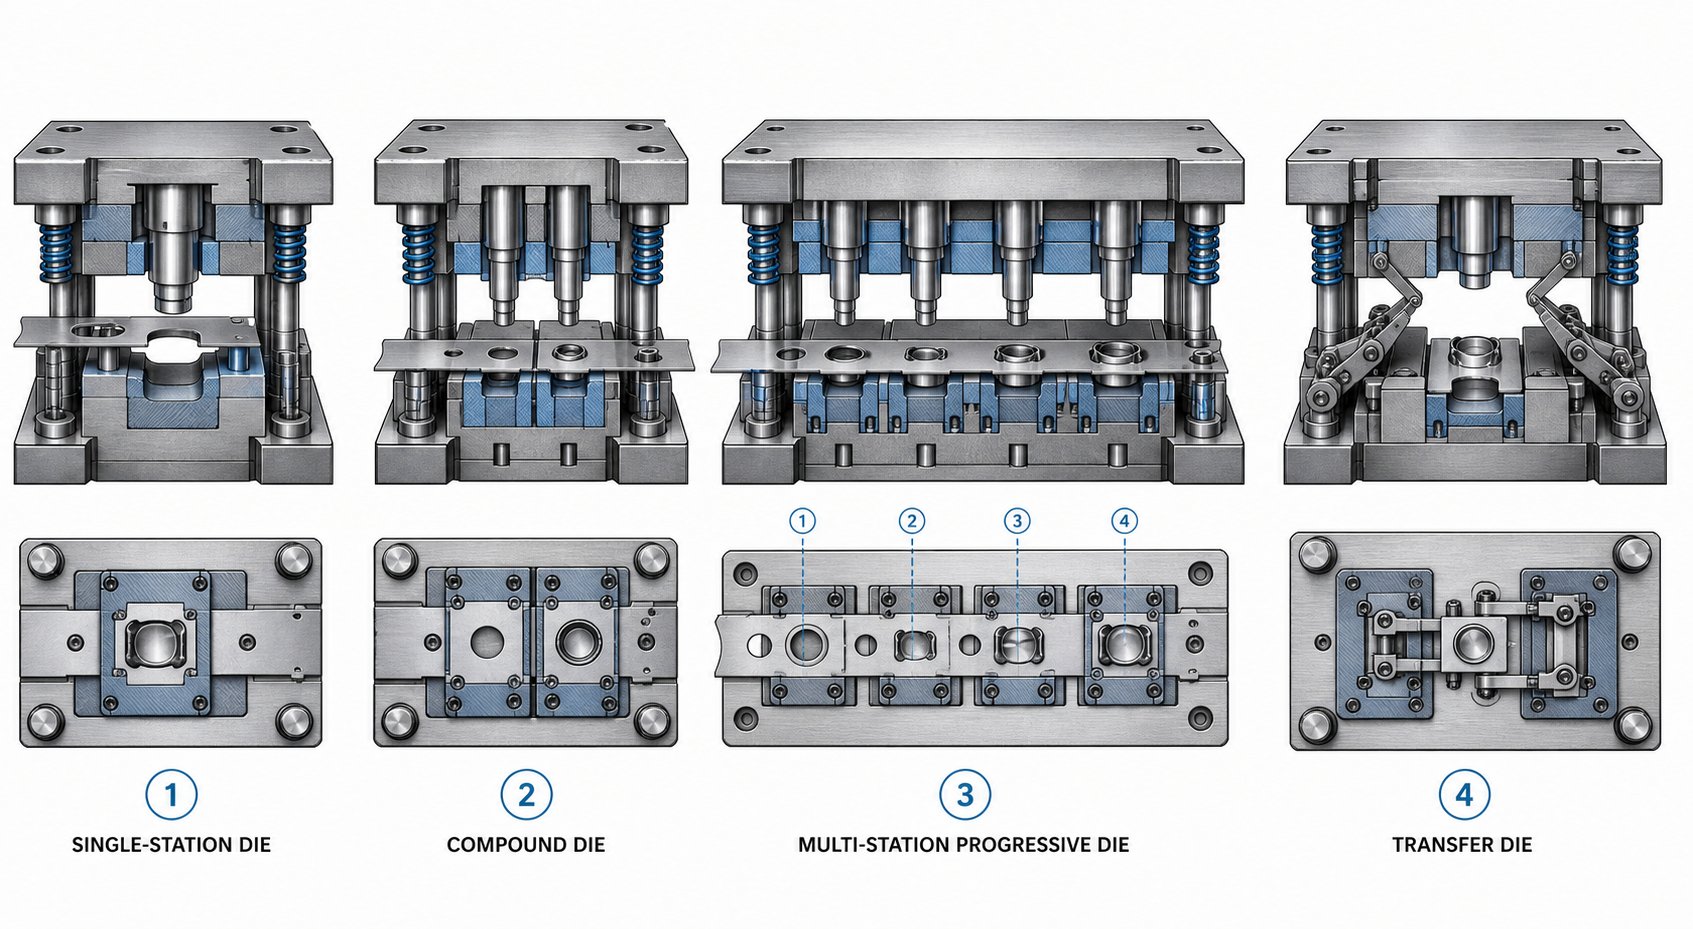
Vrste matric za žigosanje in kdaj jih uporabiti
Ta spekter od ročnega žiga do progresivne matrice postavlja očitno naslednje vprašanje:katera vrsta matrice za žigosanje ustreza vašemu projektu? Izbira napačnega je ena najdražjih napak, ki jih naredijo kupci. Izberite matrico, ki je preveč preprosta za vašo geometrijo dela, in porabili boste denar za sekundarne operacije. Pre-izdelajte orodja za skromno proizvodnjo in naložba se vam ne bo nikoli povrnila. Tukaj je opisano, kako se štiri glavne vrste matric za žigosanje pokvarijo v praksi.
Enostavne in sestavljene matrice
Enostavne matrice izvedejo eno operacijo na pritisk stiskalnice. Ena poteza, en rez, en upogib ali ena oblika. To je vse. So vlečni konji-maloserijske proizvodnje in izdelave prototipov, kjer je fleksibilnost pomembnejša od hitrosti. Več enostavnih orodij je mogoče razporediti v tandemsko stiskalno linijo, pri čemer se deli nalagajo ročno ali z robotom med postajami. Ta nastavitev ohranja nizke stroške posameznega orodja, vendar se delo in čas cikla hitro povečata pri večjih količinah.
Sestavljene matrice naredijo naslednji korak z izvedbo več operacij rezanja v eni sami potezi. Predstavljajte si, da izdelate podložko: v enem ciklu stiskanja sestavljena matrica hkrati preluknja sredinsko luknjo in izreže zunanji premer. Rezultat je raven, natančen del, dokončan v enem udarcu. Ker se vse zgodi naenkrat, sestavljene matrice proizvajajo bolj ploščate dele kot progresivne alternative, orodje pa je hitrejše in cenejše za izdelavo. Kompromis-? Omejeni so na relativno preproste, ravne geometrije. Ko vaš del potrebuje upogibanje, globoko oblikovanje ali zapletene zaporedne operacije, sestavljene matrice ne morejo slediti.
Progresivne matrice za-serijsko proizvodnjo
Progresivne matrice so tam, kjer-madre za vtiskovanje kovin z velikim volumnom resnično zasijejo. Tuljava pločevine se podaja skozi vrsto zaporednih postaj, pri čemer vsaka izvaja določeno operacijo - rezanje, prebijanje, upogibanje, oblikovanje -, ko se trak premakne za določeno razdaljo (naklon) z vsakim pritiskom. Obdelovanec ostane ves čas postopka povezan z nosilnim trakom, končni del pa se loči šele na končni postaji.
Proizvodne hitrosti lahko dosežejo1500 delov na minutoza majhne komponente. Progresivne matrice pogosto delujejo nenadzorovane s podajalniki in ravnalniki, kar pomeni, da lahko en operater spremlja več stiskalnic hkrati. Koncept stopenjskega orodja je tukaj osrednjega pomena: vsaka postaja v matrici predstavlja ločeno fazo izdelave, zaporedje teh stopenj pa določa kakovost delov, uporabo materiala in čas cikla. Slabo zaporedje stopenj ustvarja koncentracijo napetosti, tanjšanje materiala ali napačno podajanje, kar ubija produktivnost.
Ulov? Progresivne matrice zahtevajo visoke vnaprejšnje naložbe in natančen inženiring. Poškodba ene same postaje pomeni vlečenje celotnega kompleta za popravilo. Prav tako niso primerni za globoko{2}}vlečene dele, saj nosilni trak omejuje, kako daleč lahko teče material.
Prenosne matrice in posebne konfiguracije
Prenosno žigosanje rešuje omejitve progresivnih matric z ločitvijo vsakega dela od kovinskega traku kot prvo operacijo. Mehanski prsti ali tirnice nato premikajo posamezne surovce med neodvisnimi postajami za oblikovanje, upogibanje, vlečenje ali vrezovanje navojev. Ker noben nosilni trak ne omejuje pretoka materiala, se matrice za prenos odlikujejo pri izdelavi velikih, globoko{2}}vlečenih ali geometrijsko zapletenih komponent, kot so avtomobilske karoserije in aplikacije cevi.
Tri{0}}prenosni sistemi lahko primejo, dvignejo, premaknejo in spustijo dele v natančne položaje na vsaki postaji, kar omogoča operacije, ki bi bile nemogoče s povezanim trakom. Prilagodljivost ima svojo ceno: matrice za prenos zahtevajo sofisticirane mehanske in elektronske krmilnike, več senzorjev za zaščito matrice in sisteme za odstranjevanje praznih delov. Časi namestitve so daljši, zahteve po vzdrževanju pa se povečujejo z mehansko kompleksnostjo.
Za kupce, ki ocenjujejo matrice in rešitve za žigosanje, se odločitev med progresivnim in prenosnim delom pogosto zmanjša na globino in velikost dela. Če je vaša komponenta razmeroma ravna in majhna, progresivno zmaga pri hitrosti in ceni-na-del. Če je velik, globok ali zahteva kroženje med operacijami, je prenos običajno edina izvedljiva pot.
| Vrsta matrice | Obseg proizvodnje | Kompleksnost delov | Razpon stroškov orodja | Tipična hitrost cikla |
|---|---|---|---|---|
| Enostavna (črtna) kocka | Nizka do srednja | Enkratna operacija; preprosta geometrija | $5,000 - $30,000 | 7 - 30 delov/min |
| Sestavljena matrica | Srednje do visoko | Ploščati deli; več{0}}rez v eni potezi | $10,000 - $50,000 | 20 - 60 delov/min |
| Progressive Die | Visoko do zelo visoko | Kompleksni več{0}}operacijski deli (omejena globina vleka) | $30,000 - $250,000+ | 50 - 1,500 delov/min |
| Prenosna matrica | Srednje do visoko | Veliki, globoko-vlečeni ali zapleteni 3D deli | $50,000 - $500,000+ | 10 - 40 delov/min |
Pravi tip matrice za vtiskovanje ni vedno očiten samo iz geometrije dela. V enačbo so vključeni obnašanje materiala pod tlakom preoblikovanja, zahtevane tolerance in vaše letne ciljne količine. Ta mehanika materialov in postopkov je tista, kjer naslednja plast-odločanja postane tehnična - in kjer se tiho začnejo številne napake pri pridobivanju.
Kako poteka postopek žigosanja kovin korak za korakom
Vedeti, katera vrsta matrice ustreza vašemu projektu, je le polovica slike. Druga polovica je razumevanje, kaj se dejansko zgodi s kovino, ko stiskalnica zažene. Številni kupci navajajo orodja, ne da bi razumeli mehaniko pod njim, in ta slepa pega vodi do težav s toleranco, prekomernega odpada in frustrirajočih--nazaj in-delovnic za rezalnik. Tukaj je opisano, kako poteka postopek žigosanja kovine od neobdelane tuljave do končnega dela.
Običajni cikel žigosanja sledi ponovljivemu zaporedju vsakič, ko se stiskalni bat spusti:
- Hranjenje materiala- tuljava se odvija skozi ravnalo in se poda v matrico na natančni razdalji.
- Vpenjanje/odstranjevanje- plošča za odstranjevanje se dotakne pločevine in jo drži ravno ob površini matrice, da prepreči dvigovanje ali upogibanje.
- Rezanje in oblikovanje- luknjač se spusti skozi pločevino v votlino matrice in izvede določeno operacijo (rezovanje, prebadanje, upogibanje, vlečenje ali oblikovanje).
- Ločevanje delov/polžev- rezani polži padejo skozi odprtino matrice; oblikovani deli ostanejo na nosilnem traku ali pa se izvržejo z mehanskimi udarci ali zračnimi udarci.
- Umik ram- luknjač se umakne, odstranjevalec drži list navzdol, da prepreči dvig z luknjačem, podajalnik pa premakne trak na naslednji položaj.
To zaporedje se ponovi več sto ali tisočkrat na minuto, odvisno od hitrosti stiskanja, materiala in kompleksnosti dela. Vsaka operacija znotraj procesa matrice na pločevino uporablja drugačen silo in razumevanje teh razlik vam pomaga preprečiti navedbo napačnega orodja.
Razloženi postopki žigosanja jedra
Vsak del za vtiskovanje pločevine je izdelan s kombinacijo petih osnovnih operacij. Razmišljajte o njih kot o gradnikih - progresivna kocka jih lahko veriži šest ali osem v zaporedju, medtem ko preprosta kocka izvaja samo enega.
Prazenizreže ravno obliko iz lista. Izsekan-kos je vaš dokončan del (ali surovec za nadaljnjo obdelavo). Preostali skelet je odpad. Blankovanje ustvari natančne obrise delov in je izhodišče za komponente, kot so podložke, nosilci in surovci zobnikov.
Piercingizvrta luknje ali izreze v list. Tukaj je preostali list vaš del, izluknjani-polži pa so odpadki. To je obratno od mehanskega rezanja, čeprav oba uporabljata udarec-in-striženje matrice. Piercing boste našli v skoraj vsakem žigosanem delu, ki potrebuje luknje za pritrdilne elemente, prezračevalne reže ali električne izreze.
Upogibanjedeformira ploščo vzdolž ravne osi, da ustvari kote, prirobnice ali kanale. Material se ne odstrani. Izračuni dovoljenega upogiba in vzmetnega povratka določajo, kako je matrica zasnovana, če jih naredite napačno, pa nastanejo deli, ki ne ustrezajo dimenzijam tiska.
risanjepotegne ravno pločevino v tri{0}}dimenzionalno votlino, pri čemer proizvede skodelice, škatle ali ohišja brez šivov. Globoko vlečenje doseže znatno globino brez zloma s skrbnim nadzorom pretoka materiala v votlino matrice.
Oblikovanjepreoblikuje kovino brez odstranjevanja materiala, vključuje pa postopke, kot so vtiskovanje, kovanje, zvijanje in robčenje. Oblikovanje doda strukturne značilnosti ali okrasne podrobnosti sicer ravnemu žigosanemu delu.
Blanking vs piercing vs risanje
Mehanska zmeda med izrezovanjem in prebadanjem zmoti celo izkušene kupce, ko pregledujejo predloge matric. Oba sta postopka štancanja, ki uporabljata enako fiziko striženja - luknjalo potisne skozi list v odprtino matrice. Edina razlika je, kateri kos obdržite.
Pri zarezovanju je geometrijaodpiranje matricedoloča vaše dimenzije končnega dela. Pri piercingu je geometrijaudarecdoloča velikost luknje. To razlikovanje neposredno vpliva na to, kako se uporablja razmik in katera komponenta (izbijač ali matrica) se drži nazivne mere.
Risanje se bistveno razlikuje od obeh. Namesto striženja postopek stiskanja kovine pri vlečenju vključuje plastično deformacijo, kjer material v obliki pločevine teče radialno navznoter preko vlečnega polmera in v votlino. Izziv? Nadzorovanje tega toka. Preveč zadržkov slepega držala in material se stanjša ali strga. Premalo zadržkov in gube nastanejo, ko se odvečni material stisne. Dejavniki, kot so sila držala surovca, geometrija vlečnega roba, mazanje in število potrebnih stopenj vleka, vsi zapletejo načrtovanje orodja. To je razlog, zakaj globoko{6}}vlečeni deli pogosto stanejo veliko več za orodje kot ploščati deli s primerljivimi zunanjimi merami.
Vloga čiščenja matrice
Odmik matrice je reža med rezalnim robom udarca in ustreznim robom odprtine matrice. Običajno je izražen kot odstotek debeline materiala na stran. Sliši se preprosto, vendar je nepravilna razdalja eden najpogostejših temeljnih vzrokov za težave s kakovostjo in prezgodnje okvare orodja v katerem koli proizvodnem procesu žigosanja.
Za večino aplikacij iz mehkega jekla je razmik med 5 % in 10 % debeline materiala na stran. Trši materiali, kot je nerjavno jeklo, zahtevajo večjo zračnost (do 12-15 %), medtem ko mehkejše kovine, kot sta aluminij ali medenina, uporabljajo manjšo zračnost. Akalkulator zračnosti udarca in matriceupoštevajte vrsto materiala, debelino in želeno kakovost robov, da priporočite določeno vrednost vrzeli.
Ko je zračnost pretesna, potrebuje luknjač večjo silo za striženje skozi material, kar ustvarja prekomerno toploto in pospešuje obrabo udarca in matrice. Raztrganje postane tveganje, saj se material mikroskopsko privari na površine orodja. Ko je zračnost prevelika, se kovina upogne, namesto da bi se čisto strigla, kar povzroči težke robove na rezalnem robu, razdrapane odlomne cone in nedosledne dimenzije delov.
Idealna razdalja povzroči čisto strižno območje, ki pokriva približno-tretjino debeline materiala, čemur sledi nadzorovano območje loma. Videli boste majhen, dosleden rob (običajno pod 10 % debeline) - ne težkih, kot britev-ostrih robov, ki nakazujejo težave z odmikom. V dobro-nastavljenem proizvodnem procesu kovinskega žigosanja ustrezen odmik prav tako dramatično podaljša življenjsko dobo matrice, ker se rezalne sile enakomerno porazdelijo, namesto da bi koncentrirale napetost na robove orodja.
Lastnosti materiala, zračnost matrice in mehanika oblikovanja medsebojno določajo, kako dolgo zdrži vaše orodje, preden ga je treba ostriti ali zamenjati. Ta enačba vzdržljivosti se začne s tem, iz česa je sama matrica izdelana -, razredom orodnega jekla, njegovo toplotno obdelavo in morebitnimi površinskimi premazi, nanesenimi proti obrabi.
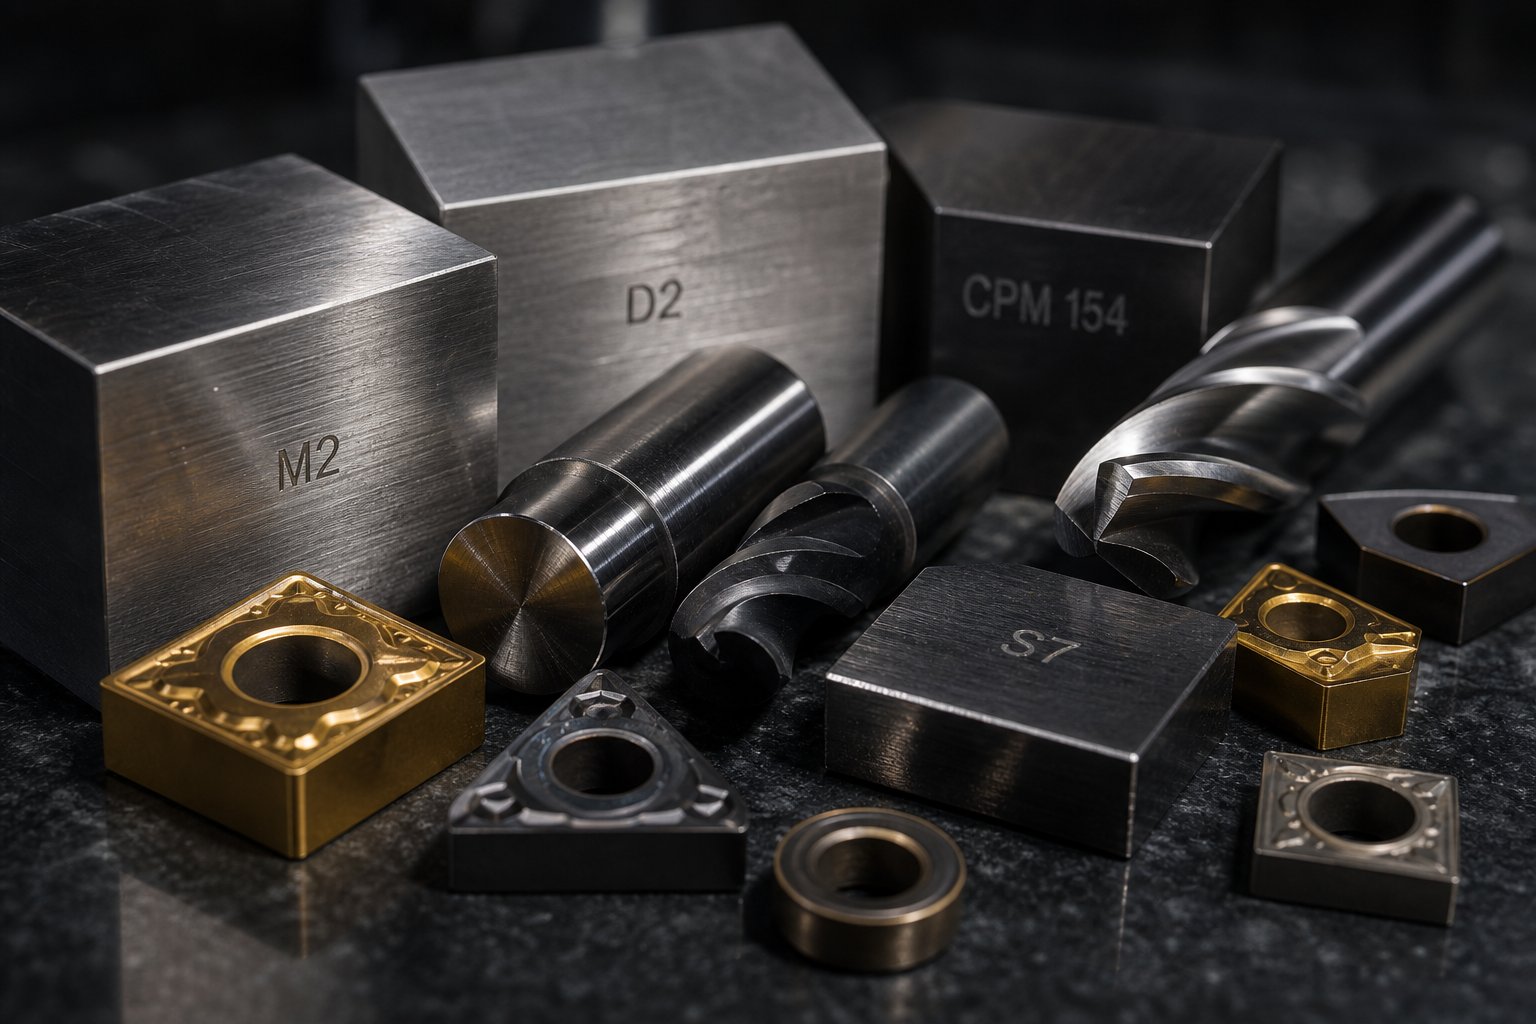
Materiali za matrice in vodnik za izbiro orodnega jekla
Geometrija matrice za žigosanje določa, kakšno obliko ustvari. Jeklena matrica za vtiskovanje določa, kako dolgo ohranja natančno izdelavo te oblike. Izberite napačen material in pričakovali boste prezgodnje odkrušenje, čezmerno obrabo ali katastrofalne razpoke med-pogonom -, kar pomeni nenačrtovane izpade in stroške nujnega popravila. Kljub temu mnogi kupci izbiro materiala obravnavajo kot naknadno premislek in sprejmejo vse, kar je privzeto v njihovi delavnici, ne da bi se spraševali, ali je optimalno za aplikacijo.
Vrste orodnega jekla za matrice za vtiskovanje
Orodno jeklo je družina ogljikovih legiranih jekel, izdelanih posebej za trdoto, odpornost proti obrabi in sposobnost obdržanja oblike pri ponavljajočih se obremenitvah. Znotraj te družine imajo različni razredi zelo različne vloge v matricah za vtiskovanje jekla. Tukaj je razčlenitev glavnih kategorij za kovinske stiskalne matrice:
Ogljikovo orodno jeklo (serija W-)je vstopna točka. Te kakovosti so-utrjene z vodo in sorazmerno poceni, zato so primerne za-kratka orodja in prototipne matrice, kjer so ciljne količine pod nekaj tisoč deli. V proizvodnih pogojih se hitro obrabijo, vendar so zaradi nizke cene praktični za-uporabe z omejeno življenjsko dobo.
Orodna jekla-za hladno delo (D2, A2)prevladujejo-žigosanje za splošne namene. D2 je kakovost z visoko-ogljikom in -kromom, znana po izjemni odpornosti proti obrabi, zaradi česar je idealna za izrezovanje, izsekavanje in oblikovanje matric, ki zahtevajo majhne tolerance. A2 ponuja-zračno utrjevanje z boljšo žilavostjo in dimenzijsko stabilnostjo med toplotno obdelavo - dobra izbira za luknjače, ki imajo zmerne udarne obremenitve. Ko kupci sprašujejo o vtisnjenem jeklu za splošno proizvodnjo, D2 in A2 pokrivata večino scenarijev.
Na udarce{0}}odporno jeklo (S7)zapolni določeno nišo. Če je D2 odličen pri odpornosti proti obrabi, S7 žrtvuje nekaj odpornosti proti obrabi zaradi visoke udarne žilavosti. Primeren-je za težke izrezovalne luknjače, striženje debelega-materiala in vse postaje, kjer orodje absorbira znatne mehanske udarce. Kotopažajo strokovnjaki iz industrije, privzeta miselnost "S7 za obrezane odseke, D2 za odseke z obrazci" še vedno obstaja - in čeprav je to razumno izhodišče, inženirjem pogosto preprečuje, da bi raziskali boljše-primerne alternative.
Hitro{0}}rezno jeklo (M2)ohranja trdoto pri povišanih temperaturah, kjer bi se hladne-delovne vrste zmehčale. V -hitrohitrostnih progresivnih matricah, ki ustvarjajo znatno torno toploto, ali pri aplikacijah vročega žigosanja M2 ohrani svoj rezalni rob, kjer bi se D2 poslabšal. Po popuščanju doseže približno 62-64 HRC in se pogosto uporablja v orodjih za rezanje in pri visokotemperaturnem žigosanju.
Volframov karbidsedi na skrajnem koncu spektra vzdržljivosti. Matrice za vtiskovanje iz karbidne trdine zagotavljajo neprimerljivo odpornost proti obrabi za ultra-veliko-serijsko proizvodnjo - milijonov ciklov na abrazivnih materialih, kot so laminati iz nerjavečega jekla ali silikonskega jekla. Kompromis-je krhkost in cena. Vložki iz karbidne trdine se običajno uporabljajo selektivno na postajah z visoko{7}}obrabo in ne za celotne sklope rezil, kar inženirjem omogoča, da vzdržljivost ciljajo natanko tam, kjer jo obseg najbolj zahteva.
Pri matricah za žigosanje aluminija se izbira materiala spreminja, ker mehkoba aluminija ustvarja različne izzive. Ugriz -, kjer se material obdelovanca privari na površino orodja -, postane primarni način okvare in ne abrazivna obraba. Polirani D2 ali A2 z ustreznimi premazi pogosto prekašajo trše razrede, ker je pri oblikovanju aluminija kakovost končne obdelave pomembnejša od surove trdote.
Trdota, žilavost in odpornost-na obrabo
Tukaj je neprijetna resnica o jeklu za žigosanje: nobena posamezna kakovost ne poveča vseh treh kritičnih lastnosti hkrati. Trdota, žilavost in odpornost proti obrabi obstajajo v napetosti in potiskanje ene višje skoraj vedno ogroža drugo.
Trdota(merjeno v Rockwellovi lestvici C ali HRC) določa odpornost na površinsko deformacijo. Večja trdota pomeni, da rezalni rob dlje obdrži svojo geometrijo. D2 doseže 62-64 HRC; A2 doseže 63-65 HRC po ustrezni toplotni obdelavi.
Žilavostmeri sposobnost absorbiranja udarca brez zloma. Trdna matrica se upogne, preden se zlomi. S7 pri 60–62 HRC ponuja skoraj dvakrat večjo odpornost na udarce kot D2 pri podobni trdoti, ker njegova mikrostruktura vsebuje manj velikih karbidnih delcev, ki delujejo kot mesta iniciacije razpok.
Odpornost proti obrabiodraža, kako dobro se površina orodja upira odstranitvi materiala z abrazijo ali oprijemom. Trdi kromovi karbidi v D2 ustvarjajo mikroskopski oklep proti abrazivni pločevini, vendar ti isti karbidi naredijo jeklo bolj nagnjeno k krušenju pod nenadnimi obremenitvami.
Praktične posledice? Približno 80 % prezgodnjih okvar matrice izvira iz razpok zaradi utrujenosti ali odkruškov - in ne zaradi postopne obrabe. Kupci, ki so osredotočeni na največjo trdoto, pogosto dobijo krhko orodje, ki se nepričakovano zlomi. Pametnejši pristop je izbira najtrdnejšega materiala, ki zagotavljadovoljodpornost proti obrabi za vaše posebne zahteve glede materiala, debeline in prostornine.
Jekla iz praškaste metalurgije (PM), kot je CPM 10V, predstavljajo sodobno rešitev za ta kompromis. Z atomizacijo staljenega jekla v fin prah in njegovim utrjevanjem pod pritiskom proizvajalci proizvajajo izjemno enakomerno porazdelitev karbida. Rezultat je material z visoko vsebnostjo zlitin za odpornost proti obrabi, hkrati pa ohranja žilavost, ki je običajna jekla pri enaki trdoti ne morejo doseči. Za visoko-progresivne matrice za vtiskovanje naprednih visoko{6}}trdnih jekel kakovosti PM pogosto zagotavljajo najnižje skupne stroške lastništva kljub temu, da so stroški materiala 5- do 10-krat višji od standardnih D2.
Površinske obdelave in premazi, ki podaljšujejo življenjsko dobo matrice
Celo z optimalno izbiro osnovnega materiala površinsko inženirstvo doda še eno plast zaščite, ki neposredno pomeni daljše intervale med ostrenjem, manj trganja in bolj dosledno kakovost žigosanih jeklenih delov v življenjski dobi matrice.
Nitriranjedifundira dušik v površino matrice pri sorazmerno nizkih temperaturah, kar ustvarja izjemno trdo ohišje (do ekvivalenta 70 HRC) brez popačenja geometrije orodja. Posebej učinkovit je na D2 in A2 kot osnovna obdelava pred nanosom dodatnih premazov - tehnika, imenovana obojestranski premaz, ki izboljša oprijem in podporo togosti za kateri koli nadaljnji sloj premaza.
Titanov nitrid (TiN)doda zlato{0}}obarvan PVD premaz, ki poveča trdoto površine na približno 2300 HV in zmanjša trenje med pretokom materiala. To je stroškovno-učinkovit prvi korak za oblikovanje orodij za obdelavo mehkega jekla in aluminija.
Titanov karbonitrid (TiCN)temelji na TiN z višjo trdoto (okoli 3000 HV) in boljšim delovanjem proti abrazivnim materialom. Za žigosane jeklene komponente, izdelane iz nerjavečega jekla ali zlitin z visoko-trdnostjo, je TiCN bistveno boljši od osnovnega TiN.
Kromiranjezagotavlja debelo površino z nizkim-trenjem, idealno za risanje. Njegove samo-mazalne lastnosti zmanjšajo drgnjenje na zarezih iz aluminija in nerjavečega jekla, kjer prevladuje obraba zaradi lepila.
Diamond-Like Carbon (DLC)premazi zagotavljajo izjemno trdoto in zelo nizke koeficiente trenja. Vse pogosteje se uporabljajo za preoblikovanje naprednih jekel z visoko-trdnostjo, kjer standardni premazi hitro pokvarijo.
Ključni vpogled? Odločitve glede premaza niso neodvisne od materiala podlage. Vrhunska prevleka, nanesena na slabo izbrano osnovno jeklo, je zapravljen denar - mehkejša podlaga se pod obremenitvijo deformira, zaradi česar togi premaz od spodaj poči. Udarne delavnice, ki izbiro materiala in površinsko inženirstvo obravnavajo kot enoten sistem in ne kot ločene linije, dosledno zagotavljajo dalj{3}}trajno orodje.
| Die Material | Razpon trdote (HRC) | Najboljše aplikacije | Relativni stroški | Pričakovano Die Life |
|---|---|---|---|---|
| Ogljikovo orodno jeklo (W1/W2) | 58-65 | Kratko{0}}izdelava prototipov,-matrice za označevanje majhne količine | Nizka ($) | 10,000 - 50,000 zadetkov |
| D2 (hladno delo) | 62-64 | Rezanje, prebijanje, oblikovanje matric; tesno-strpno delo | Srednje ($$) | 250,000 - 1,000,000+ zadetkov |
| A2 (hladno delo) | 63-65 | Rezalni luknjači, rezalne matrice; aplikacije z zmernim vplivom | Srednje ($$) | 200,000 - 800,000 zadetkov |
| S7 (odporen na udarce) | 60-62 | Težko brušenje, striženje debelega materiala, močni{0}}udarni udarci | Srednje ($$) | 150,000 - 500,000 zadetkov |
| M2 (visoka-hitrost) | 62-64 | Visoko{0}}hitrostne progresivne matrice, delovanje pri povišanih temperaturah | Srednje-visoko ($$$) | 500,000 - 2,000.000 zadetkov |
| volframov karbid | 74-78 (ekvivalent HRA) | Izjemno--serijska proizvodnja, abrazivni materiali, laminati | Visoko ($$$$) | 5000,000+ zadetkov |
| PM jekla (CPM 10V) | 62-65 | Veliko{0}}progresivne matrice, oblikovanje AHSS, ekstremna obraba | Visoko ($$$$) | 2000,000 - 5,000,000+ zadetkov |
Izbira materiala in površinska obdelava skupaj določata, koliko dobrih delov izdela matrica, preden potrebuje pozornost. Toda tudi najboljše jeklo za žigosanje ne more nadomestiti pomanjkljive zasnove. Kako se med inženiringom združijo geometrija matrice, zaporedje postaj in arhitektura komponent, je tisto, kar ločuje orodja, ki delujejo-brez težav, od orodij, ki se borijo z vami pri vsaki proizvodni seriji.
Načela oblikovanja matrice in osnove inženiringa
Matrica, izdelana iz ustreznega razreda jekla, vendar zasnovana z napačno geometrijo, slabim zaporedjem postaj ali neustreznim nadzorom pretoka materiala, bo še vedno proizvajala slabe dele. Oblikovanje matrice za žigosanje je mesto, kjer se znanost o materialih sreča z mehansko natančnostjo, in to je faza, v kateri se rodi večina napak orodja, ki jih je mogoče preprečiti. Inženirske odločitve, sprejete pred rezanjem jekla, določajo, ali matrica zanesljivo deluje na milijone ciklov ali pa že od prvega dne postane glavobol vzdrževanja.
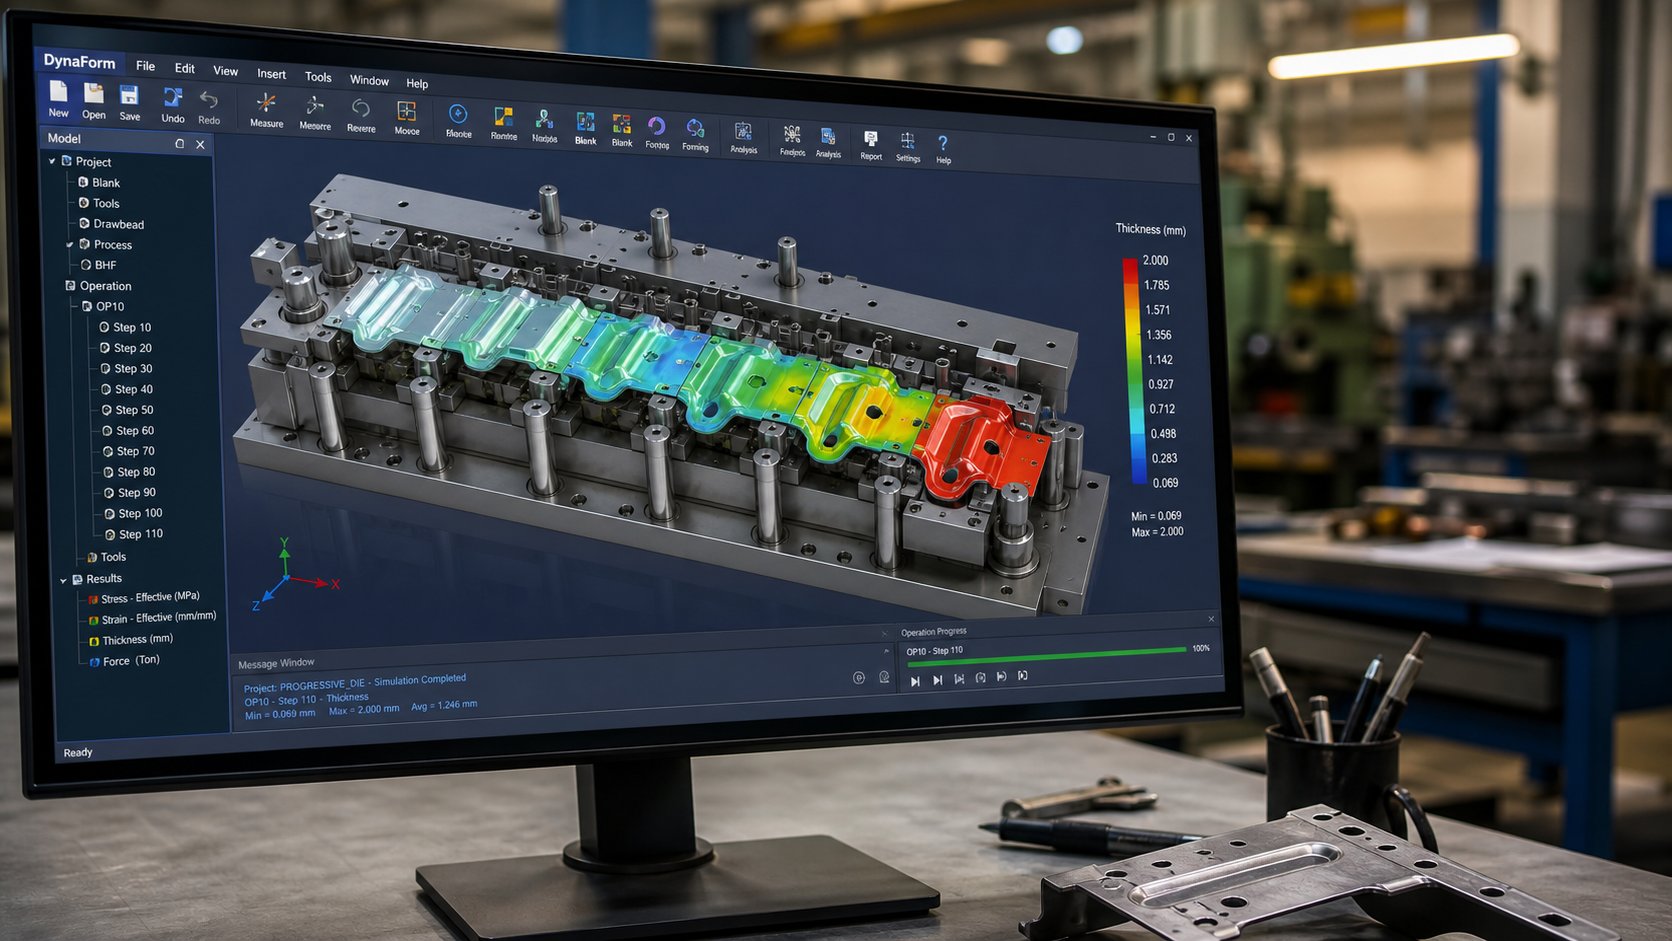
CAD/CAM in CAE simulacija v strojništvu
Sodobna zasnova matrice za kovinsko vtiskovanje je daleč presegla ročno-skicirane postavitve in poskusne-in-gradnje z napakami. Predstavljajte si, da bi porabili 150.000 $ za progresivno kocko, da bi med prvim poskusom odkrili, da se material zmečka na šesti postaji ali razcepi med operacijo žrebanja. Ta scenarij se še vedno zgodi, ko trgovine preskočijo digitalno validacijo, vendar ga je povsem mogoče preprečiti.
Trenutni inženirski potek dela temelji na treh integriranih kategorijah programske opreme, ki delujejo v zaporedju:
CAD (računalniško-podprto načrtovanje)platforme, kot so SolidWorks, Siemens NX in CATIA, ustvarijo podrobne 3D modele vsake komponente matrice. Specializirani dodatki, kot sta Logopress3 in 3DQuickPress, avtomatizirajo ustvarjanje postavitve traku, neupogljive izračune in standardno postavitev komponent. Ta orodja ustvarijo digitalni načrt, ki ga uporabljajo nadaljnji sistemi.
CAE (računalniško-podprto inženirstvo)programska oprema za simulacijo, kot sta AutoForm ali DYNAFORM, izvaja analizo končnih elementov v celotnem procesu žigosanja, preden je obdelan en kos jekla. Inženirji lahko predvidijo tok materiala, prepoznajo morebitno gubanje ali razcep, izračunajo kompenzacijo vzmetnega povratka in optimizirajo obliko surovca - vse digitalno. Ta korak virtualnega preizkusa zmanjša-tveganja projekta, skrajša obdobje fizičnega preverjanja in dramatično poveča-stopnje uspeha prvič.
CAM (računalniško-podprta proizvodnja)programska oprema pretvori potrjene načrte v poti orodij CNC - G-koda, ki poganja rezkare, stružnice, žične EDM in brusilnike za rezanje dejanskih komponent matrice po specifikaciji.
Dobavitelji naprednih matric za žigosanje integrirajo vse tri stopnje v neprekinjeno digitalno nit. na primerYICHENova matrica za žigosanjeStoritev zajema analizo izvedljivosti in simulacijo CAE s pomočjo natančne strojne obdelave, poskusnih zagonov in pregledov -, ki predstavljajo, kako potekajo sodobni poteki dela inženiringa od začetnega koncepta do potrjenega proizvodnega orodja. Ta--digitalni pristop od konca do konca pomeni, da se napake v oblikovanju pokažejo v programski opremi, ne na tiskovnem parketu.
Oblikovanje-za-omejitve glede izdelave in žigosanja
Tudi najbolj izpopolnjena simulacija ne more rešiti dela, ki nikoli ni bil zasnovan z mislijo na žigosanje. Oblikovanje-za-zmožnost izdelave (DFM) je praksa oblikovanja geometrije delov glede na to, kar lahko kovinski izseki in matrice realno proizvedejo -, in tukaj se sodelovanje med oblikovalcem delov in inženirjem matrice izplača.
Ključna načela DFM, ki neposredno vplivajo na oblikovanje žigosanja, vključujejo:
- Radiji upogiba- notranji polmer krivine mora biti vsaj enak debelini materiala. Ostrejši zavoji obremenjujejo material in zahtevajo bolj agresivno orodje, ki se hitreje obrabi.
- Postavitev lukenj- luknje morajo biti vsaj 1,5-kratna debelina materiala stran od krivin, robov in sosednjih lukenj. Kršitve izkrivljajo značilnosti in razpokajo material.
- Dimenzioniranje lukenj- najmanjši premer luknje mora biti enak ali večji od debeline materiala. Manjše luknje zahtevajo krhke luknjače, ki se lahko zlomijo.
- Tolerance- Čez-toleriranje ne-kritičnih funkcij lahko eksponentno poveča stroške matrice. Premik z +/- 0.05 mm na +/- 0.005 mm lahko zahteva karbidno orodje, optično brušenje in dodatno -kontrolo med postopkom.
- Izbira materiala- -jekla visoke trdnosti in eksotične zlitine povzročajo vzmetne izzive in pospešujejo obrabo matrice. Oblikovanje okoli bolj oblikovanega materiala znatno poenostavi orodje.
Zasnova postavitve traku, zlasti za progresivne matrice, uporablja ta načela za vsako postajo. Zaporedje operacij je logično: prebadanje in zarezovanje se zgodi zgodaj na ravnem materialu, medtem ko se upogibanje in oblikovanje pojavita pozneje po vzpostavitvi profila. Funkcije, kot so negativne in pozitivne obvodne zareze v matricah za vtiskovanje pločevine, omogočajo, da se nosilni trak brez motenj upogiba okoli oblikovanih elementov, ko napreduje skozi orodje. Napačno zaporedje povzroči zamik dimenzij, stanjšanje materiala ali popolno poškodbo orodja.
Pri DFM ne gre za omejevanje ustvarjalnosti -, temveč za zagotavljanje, da je vaš del mogoče proizvesti zanesljivo, ekonomično in v velikih količinah. Inženirji, ki svojega dobavitelja orodij vključijo zgodaj v procesu oblikovanja, rutinsko prihranijo 15-30 % pri stroških orodja s prilagajanjem nekritičnih funkcij, preden se kar koli posveti jeklu.
Ključne komponente matrice in njihove funkcije
Vsaka matrica za žigosanje, od preprostega orodja za izpiranje do več{0}}postopne progresivne matrice, ima skupno strukturno anatomijo. Razumevanje teh komponent za vtiskovanje kovin pomaga kupcem oceniti predloge, postaviti informirana vprašanja in opaziti morebitne vrzeli v kakovosti v ponudbah dobaviteljev.
- Die čevelj (zgornji in spodnji)- temeljne plošče, ki se pritrdijo na stiskalni bat oziroma posteljo. Držijo vse druge komponente v poravnavi in absorbirajo celotno tonažo vsakega pritiska stiskalnice.
- Vodilni zatiči in puše- natančno-brušeni elementi, nameščeni v čevlje matrice, ki zagotavljajo popolno navpično poravnavo med zgornjo in spodnjo polovico. Kletke s krogličnimi-ležaji se uporabljajo v-natančnih matricah za bolj gladko gibanje in boljšo ponovljivost.
- Luknjačna plošča (držalo luknjača)- utrjena plošča, pritrjena na zgornji čevelj matrice, ki varno locira in zadrži vse rezalne in preoblikovalne luknjače na njihovih natančnih položajih.
- Udarci- moške delovne komponente. Luknjači za prebadanje izrežejo luknje, luknjači za zareze izrežejo obode delov, oblikovalni luknjači pa ustvarijo zavoje ali izreze. Vsak je po meri-oblikovan za svojo posebno nalogo.
- Blok matrice (gumb matrice/vložek)- ženski dvojnik luknjača, ki vsebuje vdolbino, oblikovano natančno glede na profil luknjača, in izračunano zračnost. -Rezalni vložki z visoko obrabo so pogosto zamenljive komponente iz karbidne trdine.
- Snemalna plošča- drži ploščo med rezanjem in jo po vsakem udarcu odstrani z uvlečnimi udarci. Vzmetni-striperji tudi vpnejo material, da preprečijo premikanje med oblikovanjem.
- Piloti- stožčasti ali kroglasti-zatiči z nosom, ki zajamejo predhodno-preluknjene luknje za natančno namestitev traku na vsako postajo, preden pride do katere koli druge operacije. Popravljajo manjše napake pri podajanju in zagotavljajo natančnost--od postaje do postaje.
- Vodila in dvigala- tirnice, ki držijo trak na sredini med podajanjem, in vzmetni-elementi, ki dvignejo trak s površine matrice po oblikovanju, tako da se lahko prosto premika.
Interakcija teh komponent matrice za žigosanje je natančno časovno usklajena s ciklom stiskanja. Neusklajenost celo nekaj mikronov med vodilnimi zatiči lahko povzroči zlom luknjača, nastanek robov ali zamik dimenzij v celotni proizvodni seriji. Zato kvalificirani izdelovalci matric pred končno montažo potrdijo vsako komponento glede na namen načrtovanja z uporabo koordinatnih merilnih strojev in optičnega pregleda.
Z definirano inženirsko in komponentno arhitekturo se pojavi praktično vprašanje: koliko vsa ta natančnost dejansko stane? Kompleksnost matrice, izbire materialov, zahteve glede tolerance in cilji glede obsega proizvodnje se vse vključijo v cenovno enačbo, ki se mnogim kupcem zdi nepregledna - in kjer nejasna pričakovanja vodijo do proračunskih presenečenj.
Stroškovni dejavniki in cene pri izdelavi matrice
Ponudbe orodij v proizvodnji orodij in orodij se pogosto zdijo kot črne skrinjice. Dva dobavitelja lahko pogledata isto risbo dela in vrneta cene 30.000 USD narazen. Ta vrzel redko pomeni, da je nekdo previsoko zaračunal - to običajno pomeni, da si je vsaka trgovina drugače razlagala vaše zahteve, predlagala različne vrste matric ali predvidevala drugačne življenjske dobe matric. Razumevanje, kaj dejansko poganja stroške, vam omogoča enakovredno primerjavo ponudb in se izognete preplačevanju zmogljivosti, ki jih ne potrebujete.
Kaj poganja stroške orodja za štancanje
Vsi povzročitelji stroškov nimajo enake teže. Tukaj je tisto, kar vpliva na vašo skupno ceno orodja, razvrščeno od najvišjega do najnižjega vpliva:
- Kompleksnost matrice in število postaj- progresivna matrica z 12-postajami stane eksponentno več kot orodje s 4 postajami. Vsaka dodatna postaja doda načrtovanje, natančno obdelavo in ure sestavljanja. Kompleksne geometrije, ki zahtevajo tesno zaporedne operacije oblikovanja, hitro povečajo stroške.
- Zahteve glede tolerance- skakanje z +/- 0.1 mm na +/- 0.02 mm lahko podvoji stroške orodja. Ostrejše tolerance zahtevajo trša orodna jekla, žično erozijsko rezanje, optično brušenje in več validacijskih ciklov.
- Zahtevano življenje- kocka z garancijo za 100.000 zadetkov uporablja drugačne materiale in toplotno obdelavo kot tista, izdelana za 5.000.000 ciklov. Vložki iz karbidne trdine, PM jekla in vrhunski premazi podaljšujejo življenjsko dobo, vendar znatno prispevajo k začetni naložbi.
- Material, ki se žigosa- matrice za obdelavo nerjavečega jekla ali naprednega jekla z visoko-trdnostjo potrebujejo trše orodje, ki je-odpornejše na obrabo, kot orodje za vtiskovanje mehkega jekla ali aluminija. Abrazivni materiali obdelovancev pospešujejo obrabo, zato so potrebna vrhunska jekla za matrice.
- Velikost dela in tonaža stiskalnice- večji deli potrebujejo večje čevlje za izrezovanje, težje plošče in večje stiskalnice. Stroški materiala za samo matrico se spreminjajo s fizično velikostjo.
- Sekundarne lastnosti- in-izrezovanje matrice, v-sestavljanje matrice, senzorji in samodejni pregled dodajajo inženirsko kompleksnost, ki presega standardne operacije rezanja in oblikovanja.
V zvezi s kontekstom lahko preproste matrice za izrezovanje stanejo od 8.000 do 25.000 $, medtem ko se progresivne matrice z več{4}}postajami za kompleksne dele za vtiskovanje gibljejo od 30.000 $ do precej več kot 250.000 $. -Matle za prenos avtomobilov v velikem obsegu lahko presežejo 500.000 USD. Te številke se zdijo strme, dokler ne izračunate, koliko zagotavljajo na del v življenjski dobi matrice.
Ekonomičnost stroškov-na-del in prekinitev{2}}enake količine
Tukaj se matematika obrne v korist žigosanja. Kovinska matrica za žigosanje po meri je vnaprejšnje sredstvo, ki poveča stroške na-del proti penijem pri količini. Razmislite o resničnem scenariju:
- Investicija v matrico po meri: 12.000 $
- Cena na-del z žigom: 0,45 USD
- Stroški na-del prek CNC obdelave (brez orodja): 3,50 USD
Obseg-breakendnosti: 12.000 $ / (3.50 - $0,45 $)=približno 3.900 delov. Pod to številko je strojna obdelava vaših žigosanih kovinskih delov na splošno cenejša. Nad njim vsak dodatni kovinski žigosani del prihrani 3,05 $ v primerjavi z alternativo. Pri 20.000 delih ta matrica v vrednosti 12.000 USD doda samo 0,60 USD na kos, medtem ko bi CNC obdelava skupaj stala 70.000 USD - prihranek več kot 49.000 USD.
Napako, ki jo kupci kar naprej delajo? Ocenjujejo stroške orodja na podlagi posameznega naročila in ne na podlagi življenjske količine. Če boste tri leta naročali 5000 enot letno, je vaša dejanska količina 15,000 - precej čez odmor-tudi za večino kovinskih žigov po meri. Vsako ponovno naročilo prispe hitreje (ni dobave novega orodja) in ceneje (samo za-ceno dela plus nastavitev). Ekonomika proizvodnje žigosanja nagrajuje-dolgoročno razmišljanje.
Stroški materiala prednost še povečajo. Kadar se pri vtiskovanju kovinskih delov uporabljajo drage zlitine, kot sta nerjavno jeklo ali berilijev baker, vrhunska izraba materiala pri vtiskovanju (optimizirane postavitve trakov manj odpadkov) prispeva k prihrankom pri vsaki proizvodni seriji.
Kako oceniti in primerjati citate Die
Ko se ponudbe matric za kovinsko vtiskovanje po meri zelo razlikujejo, so skoraj vedno problem nedosledne predpostavke med dobavitelji. Apodrobno analizo stroškovkaže, da cena na enoto združuje pet osnovnih dejavnikov: material (45-55%), delo (15-25%), režijske stroške (10-20%), zagotavljanje kakovosti (2-8%) in embalažo (2-5%). Poleg tega lahko pristojbine za nastavitev na zagon, inšpekcijske zahteve in naknadna obdelava dodajo od 0,10 do 1,00 USD na kos, če niso določeni vnaprej.
Če želite dobiti resnično primerljive ponudbe, mora vaš RFQ vsebovati podrobnosti, ki odpravljajo ugibanja:
- Poimenujte točne standarde materialov z zahtevami po sledljivosti - "Q235B na GB/T 700" ne samo "ogljikovo jeklo"
- Številčno določite tolerančne razrede - "±0,05 mm na kritičnih luknjah" ne "ozke tolerance"
- Navedite letne projekcije obsega in pričakovano življenjsko dobo v skupnem številu zadetkov
- Izrecno pokličite površinsko obdelavo, specifikacije prevleke in standarde pakiranja
- Zahtevajte razčlenjene ponudbe, ki ločujejo stroške orodja, ceno na-kos, stroške nastavitve in morebitne ponavljajoče se pristojbine za pregled
Brez teh oblačkov boste primerjali ponudbe, ki odražajo popolnoma drugačne predpostavke o ravni kakovosti, pričakovani življenjski dobi in kaj je vključeno. Najnižja cena orodja ni nujno najboljša vrednost, če proizvede matrico, ki zagotavlja 100.000 zadetkov, ko potrebujete 2.000.000.
Jasnost stroškov vam pomaga pametno vlagati, vendar se celo popolnoma določena matrica začne slabšati v trenutku, ko gre v proizvodnjo. Kako vzdržujete to naložbo - in kdaj prepoznate, da je neuspešna -, je odvisno, ali bodo vaše projekcije stroškov-na-del z leti zdržale ali bodo tiho padle zaradi padanja kakovosti.
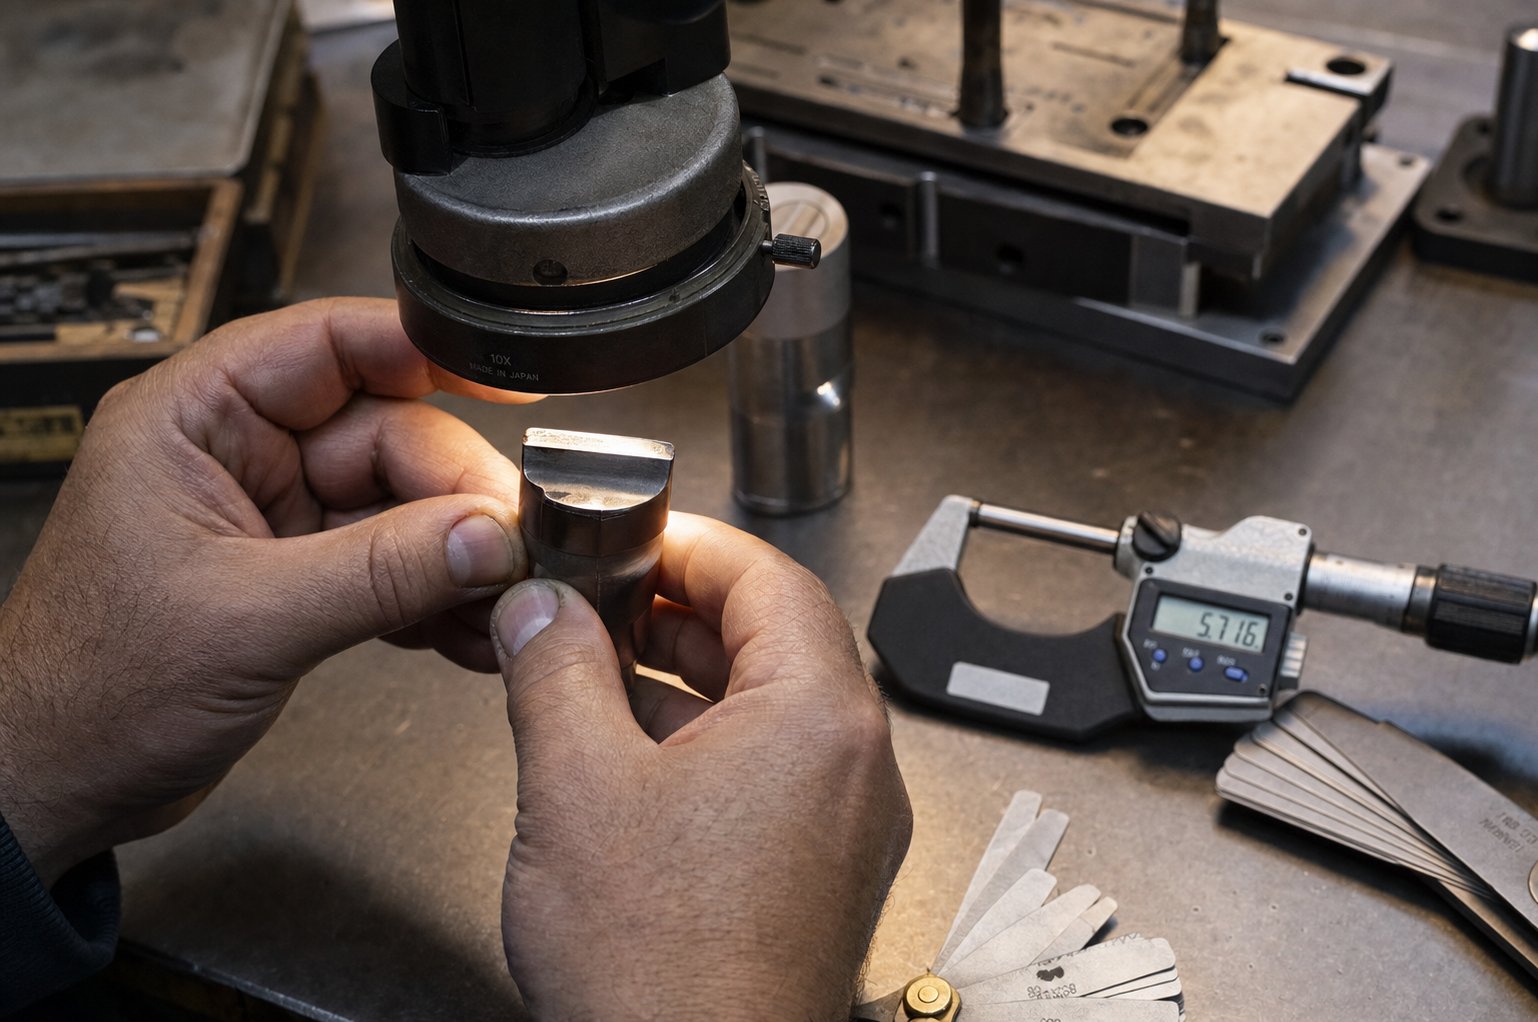
Vzdrževanje matrice, odpravljanje težav in življenjska doba
Progresivna kocka v vrednosti 100.000 $ ne propade naenkrat. Tiho se razgradi - ta teden nekoliko višja brazda, naslednji mesec se dimenzija premakne za 0,01 mm, površinska praska, ki je včeraj ni bilo. Kupci, ki veliko vlagajo v orodje za vtiskovanje kovin, vendar zanemarjajo strukturirano vzdrževanje, izgubijo 30–50 % potencialne življenjske dobe svoje matrice. Deli se kar naprej spuščajo s stiskalnice za žigosanje, vendar kakovost tako postopoma pada, da poškodba zahteva drago popravilo, ne pa preprosto vzdrževanje, ko jo kdo opazi.
Razporedi preventivnega vzdrževanja in najboljše prakse
Učinkovito vzdrževanje orodij za žigosanje združuje časovna-preverjanja s sprožilci-štetja potez. Kocka, ki ima 500.000 zadetkov na mesec, potrebuje ostrejše intervale kot ena, ki ciklira 20.000. Takole je razčlenjen praktični urnik:
Na izmeno:preverite, ali so vidne zareze, napačno podajanje, nabiranje umazanije in neobičajni hrup tiska. Prepričajte se, da mazanje doseže vse kontaktne točke. Ta hitra opažanja odkrijejo težave, še preden se pojavijo.
tedensko:preglejte vodila, vzmeti, vodilne zatiče in poti za evakuacijo odpadkov. Očistite ujete drobne delce in posušeno mazivo s postaj, na katerih se vedno znova nabirajo smeti.
Mesečno ali v dokumentiranih intervalih možganske kapi:izmerite obrabo rezalnega-roba, preverite razdaljo-do-matrice z merilniki za tipala in preglejte potrebe ostrenja na podlagi dejanskih podatkov o obrabi in ne na podlagi poljubnih urnikov. Zamenjajte vzmeti, ki kažejo več kot 10 % izgube proste-dolžine.
Letno:opravi popolno razgradnjo, meroslovni pregled in oceno kumulativne obrabe. Posodobite zapise PM in prilagodite intervale glede na to, kar prikazuje zgodovina.
Ključno načelo? Pogostost storitev mora slediti realnosti proizvodnje - abrazivnosti materiala, kritičnosti delov in kompleksnosti matrice - ne splošnemu koledarju. Natančna matrica, ki pri visokih hitrostih poganja abrazivno nerjavno jeklo, potrebuje strožje pregledne cikle kot eno zarezovanje blagega jekla pri skromnih količinah.
Diagnosticiranje težav z matricami zaradi okvar delov
Ko kakovost spodrsne, vam žigosani del sam pove, kje iskati. Vsak vzorec napake se preslika nazaj v določeno stanje matrice. Tukaj je kontrolni seznam, ki povezuje simptome s temeljnimi vzroki:
- Povečanje višine bruha- obrabljeni rezalni robovi ali luknja-za-razdaljo, ki presega specifikacije. Ostrenje ali ponovno brušenje povrne stanje.
- Ugriz (nabiranje materiala na površinah matrice)- ozke razdalje za vlečenje, slaba površinska obdelava ali neustrezno mazanje. Polirajte kontaktne površine in preverite geometrijo zračnosti.
- Krušenje ali zlom robov- preobremenitev orodnega jekla, neujemanje materiala ali stroj za žigosanje, ki zagotavlja preveliko tonažo. Takoj ustavite proizvodnjo in preglejte ustrezne komponente.
- Dimenzijski premik- neporavnanost zaradi obrabljenih vodilnih zatičev, zrahljane pritrdilne opreme ali neskladne višine stiskanja. Ponovno preverite nastavitev, preden domnevate, da je treba dele matrice za vtiskovanje zamenjati.
- Površinske praske ali zareze- ujetih ostankov, posušenega maziva ali obrabljenih kontaktnih površin na poti traku. S temeljitim čiščenjem se to pogosto reši brez zamenjave komponent orodja za vtiskovanje.
- Napake pri podajanju ali sledenju traku- obraba pilota, napačen korak podajanja ali ovire na poti zaloga. Najprej preverite-komponente, povezane z napredovanjem.
- Spomladanska utrujenost (šibko odstranjevanje ali nedosledno prazno držanje)- vzmeti, ki jim je potekla življenjska doba, postopoma izgubijo moč. Izmerite prosto dolžino glede na specifikacijo in jo preventivno zamenjajte.
Ključno diagnostično načelo izkušenih delavnic z orodjem in rezili: pred zamenjavo orodja vedno preverite nastavitev in vzdrževanje. Ukleščeni žlebovi, zrahljani vijaki in zamašene poti odpadkov posnemajo napake,-povezane z obrabo, vendar jih popravilo ne stane nič. Skok naravnost na popravilo orodja za žigosanje brez preverjanja osnov izgublja čas in včasih povzroči nove težave.
Okvir odločitve o popravilu in zamenjavi
Vsaka matrica sčasoma doseže točko, ko rutinsko ostrenje in zamenjave komponent ne držijo več stabilnega procesa. Vprašanje ni, ali ta točka pride -, ampak ali jo prepoznate, preden vložite dolarje za popravilo v orodje, ki ga je treba obnoviti.
Nadaljujte z ostrenjemko je obraba robov enakomerna, se matrica po ponovnem brušenju povrne na specifikacijo, kakovost delov pa se stabilizira takoj po servisu. Običajna obraba rezalnih-robov dobro-zasnovane matrice je težava vzdrževanja, ne pa strukturna.
Popravilo ali obnovako je poškodba lokalizirana - počen udarec, obrabljena vodilna puša, ena postaja izgubi toleranco. Zamenjava posameznih delov matrice za vtiskovanje je smiselna, če preostali del orodja ostane dimenzijsko stabilen in se okvara ne ponavlja.
Zamenjajte ali preoblikujteko opazite ponavljajočo se izgubo poravnave po preverjenem vzdrževanju, kronični zamik dimenzij, ki se vrne v nekaj dneh po servisu, strukturne razpoke v čevljih ali ploščah matrice ali odpoved iste postaje kmalu po vsakem ciklu popravila. Na tej točki akumulirana obraba matrice presega tisto, kar lahko reši zamenjava komponente.
Odločilni dejavnik je prepoznavanje vzorcev. En sam neuspeh je dogodek. Ista napaka, ki se ponavlja po ustreznem popravilu, je trend - in trendi kažejo na omejitve konstrukcije, utrujenost materiala ali proizvodne zahteve, ki so prerasle izvirno specifikacijo orodja. Vodenje podrobnih evidenc o vzdrževanju (število zadetkov, kode napak, popravila in rezultati kakovosti po-storitvi) spremeni to odločitev iz instinkta v analizo-na podlagi podatkov.
Pravilno vzdrževanje podaljša življenjsko dobo matrice za 2-3x v primerjavi s pristopi od-do-odpovedi, hkrati pa ustvari dokumentacijo, ki jo boste potrebovali, ko bo čas za pridobitev nadomestnega orodja. Ta postopek pridobivanja - vedenje, kaj navesti, katera vprašanja postaviti in kaj mora zagotoviti kvalificiran partner – je tisto, kjer se tiho kopiči naslednja plast napak kupca.
Kako določiti in pridobiti matrico za žigosanje po meri
Dnevniki vzdrževanja vam povejo, kdaj je matrica dosegla konec življenjske dobe. Kaj se zgodi potem - nabava njegove zamenjave ali določitev popolnoma-novega orodja - je tisto, kjer kupci bodisi poenostavijo postopek ali ponovijo vsako napako, ki je pestila njihovo prvotno orodje. Razlika je ponavadi posledica priprave. Dobro-strukturiran RFQ vam v nekaj dneh zagotovi natančne in primerljive ponudbe. Nejasen sproži več tednov e-poštnih sporočil s pojasnili in citatov, ki temeljijo na predpostavkah, ki jih niste nikoli potrdili.
Katere informacije potrebuje vaš proizvajalec matrice
Vsak kvalificiran proizvajalec matric za vtiskovanje kovin potrebuje enak osnovni paket, preden lahko odgovorno poda ponudbo. Če manjka vsaj en element, prodajalec prisili, da ugiba - in ta ugibanja se vmešajo v vašo ceno, dobavni rok ali še huje, uspešnost vaše kocke.
Tukaj je tisto, kar morate pripraviti, preden se obrnete na proizvajalce štampiljk:
- Risbe delov z GD&T- vključujejo popolno geometrijsko kotiranje in tolerančne oblačke. Referenčne točke, položajne tolerance in zahteve glede ravnosti povedo inženirju matrice, katera značilnost je zapletenost pogonskega orodja. Kot ugotavljajo strokovnjaki za izdelavo pločevine, proizvajalec brez definiranih toleranc uporablja privzete nastavitve, ki morda ne bodo ustrezale vašim načrtom.
- Specifikacija materiala- navedite točen standard in razred (npr. "SUS304 po ASTM A240" ali "SPCC po JIS G3141"). Različni materiali zahtevajo različna jekla, odmike in premaze.
- Letne projekcije obsega- vaše pričakovane letne količine in skupna življenjska doba določajo, ali trgovina ponuja preprosto matrico ali progresivno orodje s karbidnimi ploščicami, izdelanimi za milijone ciklov.
- Zahteve glede tolerance glede na lastnosti- opredelite, katere razsežnosti so kritične v primerjavi s splošnimi. Pre-toleriranje vsega poveča stroške orodja; pod-določanje kritičnih funkcij proizvaja dele, ki se ne sestavijo.
- Pričakovanja površinske obdelave- določite vrednosti Ra ali vizualne standarde za kozmetične površine. Dekorativna zunanja plošča zahteva polirane površine matrice, česar skriti strukturni nosilec ne zahteva.
- Sekundarne operacije- upoštevajte kakršne koli postopke v-rezovanja matrice, vstavljanja strojne opreme ali naknadnega-žigosanja, ki vplivajo na to, kako matrica dostavi končne dele.
Kritična vprašanja, ki jih morate zastaviti potencialnim dobaviteljem
Celoten paket RFQ vam zagotovi ponudbe. Prava vprašanja ločijo sposobne proizvajalce matric za vtiskovanje kovin od trgovin, ki se bodo spopadale z vašim projektom. Pri ocenjevanju katerega koli dobavitelja orodij za vtiskovanje in matric se raje poglobite v zmogljivost postopka kot le v ceno:
- Katera orodja za simulacijo CAD/CAM in CAE uporabljate med načrtovanjem matrice? Trgovine, ki izvajajo simulacijo oblikovanja, težave lovijo digitalno, namesto da bi jih odkrile med dragim fizičnim preizkusom.
- Katere vrste orodnega jekla in površinske obdelave so standardne za moj material in količino? Odgovor razkrije, ali dobavitelj načrtuje vašo aplikacijo ali privzeto uporablja eno-velikost-za-vse možnosti.
- Kaj vključuje vaš postopek preizkusa in validacije? En sam zadetek v tisku ni potrditev. Poiščite dokumentirano vzorčenje T0/T1, poročanje o dimenzijah in analizo zmogljivosti procesa CPK v več proizvodnih ciklih.
- Kako ravnate s tehničnimi spremembami po odobritvi matrice? Prilagodljivost za prilagoditev ECN-jev brez popolnega preoblikovanja - prek nedejavnih postaj ali modularnih vstavkov - ščiti vašo naložbo, ko se načrti izdelkov razvijajo.
- Kakšna je dokumentirana pričakovana življenjska doba matrice in kakšna garancija pokriva prezgodnjo okvaro?
Kvalificiran partner za kovinska orodja in matrice odgovori na ta vprašanja s podrobnostmi, ne na splošno. Če je odgovor na "katera simulacijska orodja uporabljate?" je nejasen, je to znak, da se trgovina zanaša na pristope-in-napak, ki vas med razvojem stanejo časa in denarja.
Od RFQ do orodja-pripravljenega za proizvodnjo
Odnosi med proizvajalci najboljših matric za žigosanje niso transakcijski. Sledijo strukturirani razvojni poti, ki potrdi vse predpostavke, preden se zavežejo obsegu proizvodnje. Tako izgleda ta pot s partnerjem za-polne storitve:
- Analiza izvedljivosti- dobavitelj pregleda vašo geometrijo delov, material in tolerance glede na omejitve žigosanja. Prepoznajo potencialna tveganja oblikovanja, predlagajo izboljšave DFM in potrdijo, da je projekt izvedljiv, preden navedejo podrobna orodja.
- CAE simulacija in postavitev traku- simulacija oblikovanja potrjuje tok materiala, napove vzmetni povratek in optimizira zaporedje postaj. Postavitev traku zaklene uporabo materiala in proizvodno logiko.
- Pregled in odobritev zasnove matrice- pregledate in odobrite celotno 3D zasnovo matrice, vključno z materiali sestavnih delov, specifikacijami dovoljenega prostora in dokumentacijo o pričakovani življenjski dobi matrice.
- Natančna obdelava in montaža- CNC rezkanje, žična EDM, brušenje in toplotna obdelava proizvajajo komponente matrice po specifikaciji. Montaža združuje vse skupaj s preverjeno poravnavo.
- Poskusne vožnje in vzorčenje T0/T1- matrica teče na proizvodnem-tisku, ki proizvaja vzorčne dele, izmerjene glede na vašo risbo. Prilagoditve obravnavajo vsa vzmetna ali dimenzijska odstopanja, opažena pri fizičnem preizkusu.
- Merski pregled in validacija- Meritve CMM, prva-poročila o inšpekcijskih pregledih artiklov in študije zmogljivosti postopka potrjujejo, da matrica izpolnjuje specifikacije, preden se pošlje.
- Izdaja proizvodnje in stalna podpora- potrjena matrica vstopi v vaše proizvodno okolje z vzdrževalno dokumentacijo, priporočenimi intervali ostrenja in specifikacijami rezervnih komponent.
Ta potek dela od-do-konca je tisto, kar ločuje pravo orodje za vtiskovanje kovin in partnerja za matrice od trgovine, ki preprosto dostavi blok strojno obdelanega jekla.YICHENova matrica za žigosanjestoritev ponazarja ta-pristop celotnega življenjskega cikla -, pri čemer upravljavce nabave in inženirje orodij popelje od izvedljivosti in simulacije CAE prek strojne obdelave, poskusnih zagonov in pregledov. Ta popolna pokritost pomeni, da se težave pojavijo med razvojem in ne v vaši proizvodnji, vaša matrica za kovinsko žigosanje po meri pa prispe potrjena in-pripravljena za proizvodnjo, namesto da zahteva dodatno odpravljanje napak v vašem obratu.
Pri ocenjevanju katerega koli proizvajalca matric za žigosanje dajte prednost partnerjem, ki imajo v lasti celoten proces od simulacije do potrjenega orodja. Nižja ponudba iz trgovine, ki vam preda nepreizkušeno kocko in izgine, bo dolgoročno stala več zaradi podaljšanih preizkusnih ciklov, inženirskih sprememb in odloženih zagonov proizvodnje. Najdražja napaka pri pridobivanju orodij za vtiskovanje kovin in matric ni preplačilo za orodje -, temveč prenizko plačilo za zmogljivost in podedovanje vseh težav, ki jih dobavitelj ni mogel rešiti.
Pogosta vprašanja o orodju za kovinske štampiljke in matrici
1. Kakšna je razlika med kovinskim žigom in matrico za žigosanje?
Kovinski žig je ročno ali strojno -orodje, ki na površino vtisne oznake, kot so serijske številke ali logotipi. Matrica za žigosanje je po meri izdelan-natančni instrument, sestavljen iz luknjača in votline, nameščene na vodenih čevljih matrice, zasnovan za rezanje, upogibanje, vlečenje ali oblikovanje pločevine v končne dele z velikim obsegom. Oba uporabljata silo prek oblikovanega instrumenta, vendar matrice za vtiskovanje vključujejo bistveno večjo inženirsko zapletenost, večjo naložbo v orodje in proizvodne zmogljivosti, merjene v tisočih ali milijonih enakih delov na komplet matrice.
2. Koliko stane kovinska matrica za žigosanje po meri?
Stroški matrice za žigosanje po meri se zelo razlikujejo glede na kompleksnost. Enostavne matrice za izrezovanje se gibljejo od 5.000 do 25.000 $, sestavljene matrice znašajo od 10.000 do 50.000 $, progresivne matrice se gibljejo od 30.000 $ do več kot 250.000 $, velike prenosne matrice za uporabo v avtomobilski industriji pa lahko presežejo 500.000 $. Glavni dejavniki stroškov so število postaj, zahteve glede tolerance, pričakovana življenjska doba matrice, material, ki se žigosa, in velikost dela. Dobavitelj-polnih storitev, kot je YICHEN (https://www.yichen-group.com/stamping-die/), vnaprej zagotavlja analizo izvedljivosti, tako da kupci razumejo stroške, preden se zavežejo naložbi v orodja.
3. Katero orodno jeklo je najboljše za matrice za vtiskovanje?
Najboljše orodno jeklo je odvisno od vaše uporabe. D2 (visoka-ogljika, visoka-kroma) ponuja odlično odpornost proti obrabi za splošno sekanje in oblikovanje pri 62-64 HRC. A2 zagotavlja boljšo žilavost s-obstojnostjo utrjevanja na zraku za zmerne{11}}udarne udarce. S7 prenese velike udarne obremenitve pri striženju debelih-materialov. Visoko{15}}rezno jeklo M2 ohranja trdoto pri povišanih temperaturah v visoko{17}}hitroreznih progresivnih matricah. Volframov karbid zagotavlja največjo odpornost proti obrabi za ultra-velike-naklade, ki presegajo 5 milijonov zadetkov. Razredi praškaste metalurgije, kot je CPM 10V, uravnotežijo odpornost proti obrabi in žilavost za napredne aplikacije jekla visoke trdnosti.
4. Kdaj naj izberem progresivno matrico namesto matrice za prenos?
Izberite progresivno matrico, ko so vaši deli relativno ravni, majhni do srednje veliki in zahtevajo velike količine (50 do 1,500+ delov na minuto). Progresivne matrice ohranjajo obdelovanec povezan z nosilnim trakom skozi zaporedne postaje, zaradi česar so idealne za kompleksne dele z več-operacijami brez globokega vleka. Izberite matrico za prenos, ko so deli veliki, zahtevajo globoko vlečenje ali potrebujejo vrtenje med operacijami. Prenosne matrice najprej ločijo vsak surovec, nato mehanski prsti premikajo posamezne kose med neodvisnimi postajami, kar omogoča pretok materiala, ki ga povezani trak ne more sprejeti.
5. Kako vem, kdaj je treba štampiljko popraviti ali zamenjati?
Spremljajte kazalnike kakovosti delov: povečanje višine robov signalizira obrabljene rezalne robove, dimenzijski zamik kaže na obrabo vodilnega zatiča ali neusklajenost, nabiranje kaže na težave z odmikom ali mazanjem. Nadaljujte z ostrenjem, ko je obraba robov enakomerna in se kakovost stabilizira po servisiranju. Popravite, ko je poškodba lokalizirana na eni sami komponenti, kot je počen luknjač ali obrabljena puša. Zamenjajte ali preoblikujte, ko opazite ponavljajočo se izgubo poravnave po preverjenem vzdrževanju, kronični zamik dimenzij, ki se vrača v nekaj dneh po servisu, strukturne razpoke v čevljih matrice ali ponavljajočo se okvaro iste postaje po ustreznem popravilu. Podrobni zapisi o vzdrževanju s štetjem zadetkov in kodami napak spremenijo to odločitev iz ugibanja v analizo-na podlagi podatkov.


