


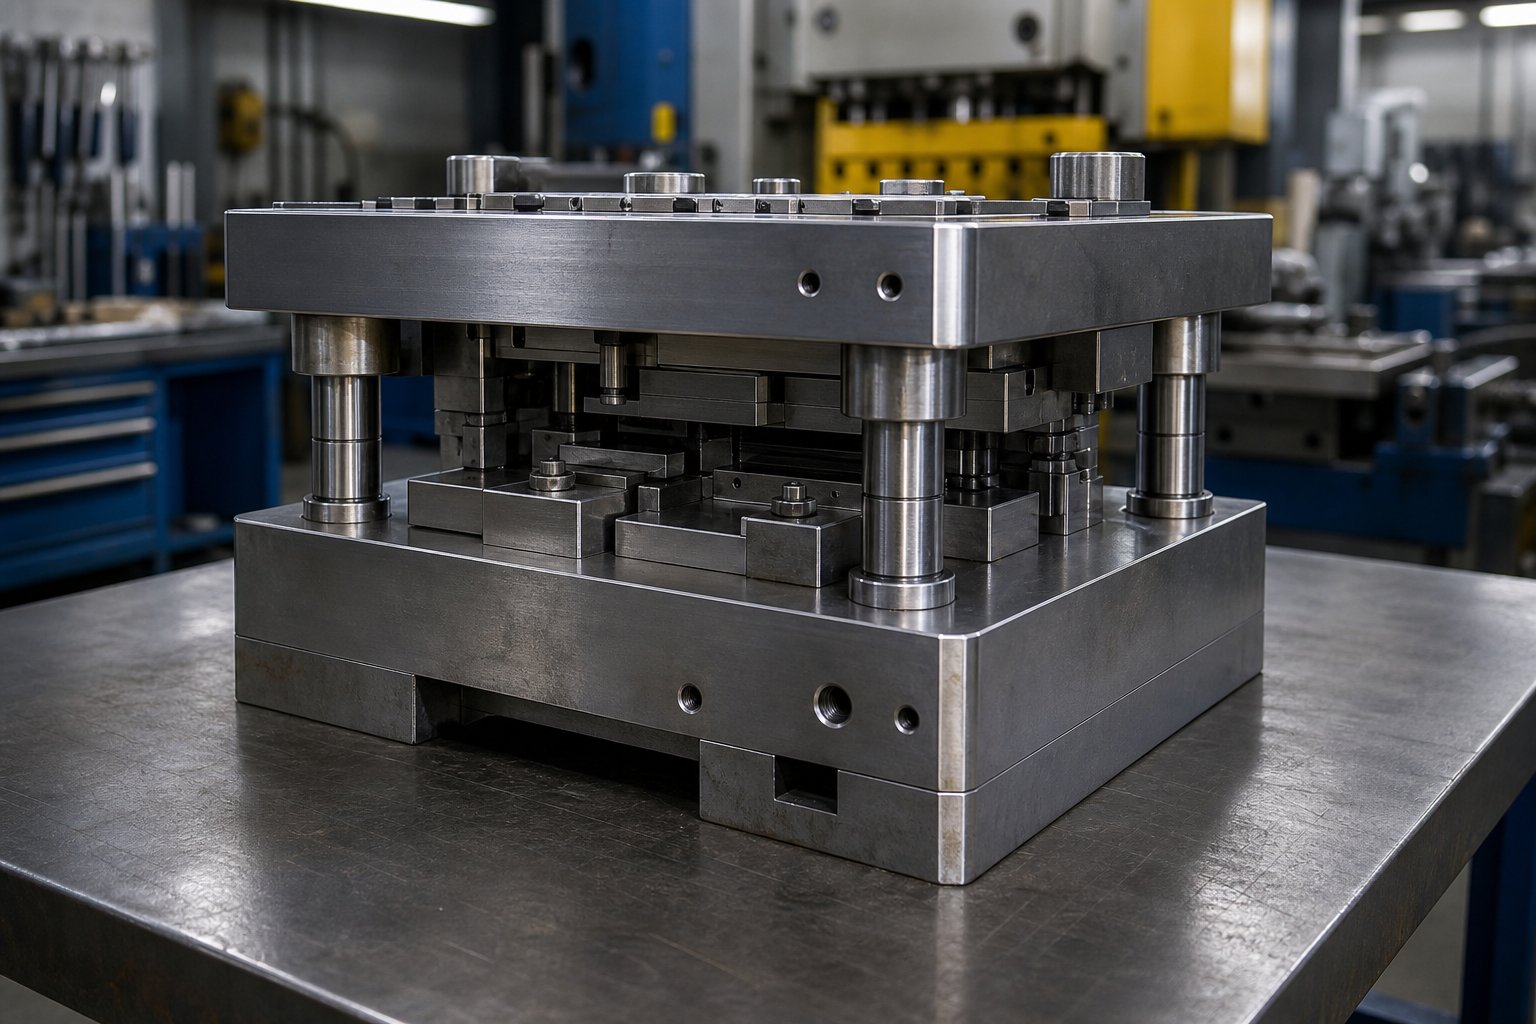
Kaj so kompleti matric za vtiskovanje kovin in zakaj so pomembni
Ko matrica za žigosanje odpove, je instinkt kriv za udarec, gumb matrice ali material. Toda večina ponavljajočih se neuspehov izvira iz nečesa manj očitnega: nabora kocke same. Če je strukturni okvir, ki drži vse v poravnavi, ogrožen, vsakkomponenta za rezanje in oblikovanjenameščen nanj podeduje to napako. Razumevanje, kaj matrica dejansko je in kaj ni, je prvi korak k odpravljanju napak, ki bi jih lahko preprečili, pri delovanju stiskalnice.
Definiranje kompleta matrice za kovinsko vtiskovanje
Komplet matrice za kovinsko vtiskovanje je podsklop zgornjih in spodnjih čevljev matrice, vodilnih zatičev in puš za večkratno uporabo, ki med delovanjem stiskalnice drži vse komponente rezanja in oblikovanja v natančni poravnavi. To ni celotna matrica za vtiskovanje, temveč strukturni temelj, ki zagotavlja namestitev in ponovljivo pozicioniranje luknjačev, gumbov matrice, odstranjevalcev in drugih delovnih elementov.
To razlikovanje pogosteje, kot bi pričakovali, spotakne ekipe za nabavo in novejše upravljavce tiska. Celotna matrica za žigosanje vključuje vse delovne elemente, od matric za žigosanje, ki režejo in oblikujejo material, do vzmeti, ki luščijo obdelovanec. Nasprotno pa je matrica skelet. Zamislite si ga kot šasijo avtomobila: ne opravlja vidnega dela, vendar brez njega nič ne deluje.
V katalogu orodij za izrezovanje bo naštetih na stotine profilov luknjačev, stilov gumbov in ocen vzmeti. Toda nobena od teh komponent ne deluje v skladu s specifikacijo, razen če ogrodje orodne matrice pod njimi ohranja poravnavo v tisočinkah palca, potezo za potezo, v milijonih ciklov. To je naloga kocke.
Zakaj so matrice temelj vsakega postopka žigosanja
Vsak merljiv rezultat kakovosti pri žigosanju, položajna natančnost preluknjanih lukenj, enakomernost upogibnih kotov, doslednost stanja zarezanega roba je odvisna od tega, da se zgornja in spodnja polovica matrice vsakič zapreta v popolnoma enakem razmerju. Komplet matrice ureja to razmerje prek treh mehanizmov: togost (ki jo zagotavljajo čevlji matrice), poravnava (ki jo vzdržujejo vodilni zatiči in puše) in stabilnost pri obremenitvah iz-centra.
Ko se kateri koli od teh mehanizmov poslabša, se učinki stopnjujejo. Rezalne razdalje postanejo neenakomerne, zaradi česar na eni strani preluknjane luknje nastanejo robovi. Oblikovalni udarci se dotikajo materiala pod rahlim kotom, kar povzroča vzmetno variacijo. V skrajnih primerih neusklajenost povzroči raztrganje na vodilnih površinah ali katastrofalno interferenco med zgornjim in spodnjim orodjem, varnostno nevarnost za operaterje in drago popravilo za delavnico.
V naslednjih razdelkih je razčlenjen vsak element, zaradi katerega so kompleti matric za žigosanje kovin učinkoviti ali ne: notranje komponente in kako medsebojno delujejo kot sistem, usmerjevalne vrste sistemov in, kadar je vsaka ustrezna, konfiguracije delov, ki se ujemajo z določenimi operacijami, kompromisi-materiala matrice za žigosanje, specifikacija in merila za pridobivanje, odpravljanje najpogostejših okvar in vzdrževalne prakse, ki podaljšujejo življenjsko dobo. Vsak razdelek cilja na določeno točko odločanja, s katero se srečujejo inženirji orodij, oblikovalci orodij in vzdrževalne ekipe pri gradnji, nakupu ali popravilu teh kritičnih sklopov.
Logično izhodišče je znotraj same matrice, kjer razmerje med čevlji, zatiči, pušami in petnimi bloki določa vse, kar sledi.
Bistvene komponente v vsakem kompletu štampiljk
Večina referenc nakomponente matrice za žigosanjebrati kot katalog delov: seznam imen s kratkimi opisi, brez razlage, kako so ti deli odvisni drug od drugega. Zaradi tega pristopa inženirji ugibajo, kdaj gre kaj narobe. Komplet kock ni zbirka neodvisnih kosov. To je natančen sistem, kjer je delovanje vsake komponente opredeljeno z njenim odnosom do drugih. Razumevanje teh odnosov je tisto, kar ločuje pravilno specificiran komplet matric od tistega, ki povzroča kronične težave s kakovostjo.
Zgornji in spodnji čevlji
Čevlji matrice so strojno obdelane jeklene ali aluminijaste plošče, ki tvorijo zgornji in spodnji del kompleta matrice. Vsak delovni element, luknjači, gumbi za izrezovanje, odstranjevalci, piloti, se pritrdijo neposredno ali posredno na eno od teh dveh površin. Njihova naloga se sliši preprosto: zagotoviti ravno, togo platformo. V praksi so tolerance zahtevne.
Ploskost je pomembna, ker se kakršno koli odstopanje na površini čevlja matrice neposredno spremeni v neenakomerno rezalno zračnost ali nedosleden stik pri oblikovanju čez ploskev matrice. Čevelj matrice, ki je v sredini konkaven celo za 0,001 palca, bo proizvedel dele z manjšim odmikom na srednjih postajah in ohlapnejšim odmikom na robovih. Rezultat je spremenljiva višina brusa in pospešena obraba luknjača na lokaliziranih območjih.
Vzporednost med zgornjo in spodnjo rezilno ploščo je enako kritična. Kot pojasnjuje Anchor Danly, se vzporednost vedno meri glede na podatek in določa, kako dobro dve površini delujeta med seboj. V kompletu matric je referenčna točka pritrdilna ploskev spodnjega čevlja. Če zgornji čevelj ni vzporeden s to referenco v specifikaciji, hod stiskalnice povzroči neenakomerno porazdelitev sile po celotni matrici, kar ustvarja pogoje za prezgodnjo obrabo, nabiranje in dimenzijski zamik v odtisnjenih delih.
Vodilni zatiči, puše in petni bloki
Predstavljajte si, da zaprete oči in poskušate vsakič postaviti pokrov na škatlo v povsem enak položaj. To počne stiskalni bat pri 200 udarcih na minuto brez vodilnega sistema. Vodilni zatiči in puše rešujejo ta problem.
Vodilni zatiči so stebrički iz kaljenega jekla, običajno vtisnjeni v spodnji čevelj matrice. Ko se stiskalnica zapre, vsak zatič vstopi v ustrezno pušo, nameščeno v zgornjem čevlju, s čimer prisili obe polovici v natančno bočno poravnavo, preden se kakršen koli udarec matrice dotakne obdelovanca. Glede naRevija za oblikovanje kovin, mora vodilna puša zajeti vodilno stebričko na delovnem nivoju matrice, kadar koli je to mogoče, obremeniti stebriček v strižnem položaju (njegovo najmočnejše stanje) in čim bolj zmanjšati upogib, ki bi povzročil neusklajenost med zgornjo in spodnjo polovico.
Puše same so iz različnih materialov. Za sisteme drsnih ležajev sta najpogostejša z-bronasto jeklo in trdni aluminijev bron, s samomazalnim-grafitom ali brez njega. Par stebra-in-puše deluje z majhno tekalno zračnostjo, običajno izmerjeno v desetinkah tisočinke palca, ki določa največjo možno neporavnanost med delovanjem.
Petni bloki imajo drugačen namen. To so sklopi obrabnih plošč, nameščeni ob straneh ali na zadnji strani matrice, ki absorbirajo bočno silo, ki nastane med oblikovanjem ali rezanjem, ki niso osredotočeni na matrico. Ko operacija vtiskanja povzroči neuravnotežene stranske obremenitve, škatlasta-konstrukcija pete preprečuje, da bi se te sile v celoti prenesle na vodilne zatiče. Nekateri inženirji imajo raje, da se vodilni zatiči najprej zaskočijo, da vzpostavijo poravnavo, pri čemer petni bloki absorbirajo stranske sile med delovnim delom udarca. Tekalna razdalja med površinami petne plošče mora biti manjša od razdalje med zatiči-in-pušo, da ta ureditev pravilno deluje; sicer se vodilni zatiči pod obremenitvijo upogibajo, preden prevzamejo petne plošče.
Kako komponente delujejo skupaj kot sistem
Tukaj je pomemben pogled-na ravni sistema. Vsaka komponenta matrice ima določeno vlogo, vendar so te vloge soodvisne:
- Čevlji matrice zagotavljajo togost in ravnost ter zagotavljajo enakomerno porazdelitev sile na vsak nameščeni element.
- Vodilni zatiči in puše zagotavljajo poravnavo in nadzorujejo stranski položaj zgornje matrice glede na spodnjo znotraj definirane ovojnice prostora.
- Petni bloki absorbirajo-sredinske obremenitve in ščitijo vodilne sklope pred silami, ki bi sicer pospešile obrabo ali povzročile deformacijo.
Odstranite eno funkcijo, ostale pa bodo slabo kompenzirale. Popolnoma poravnan vodilni sistem, nameščen na odklonski čevelj matrice, še vedno povzroča neusklajenost pod obremenitvijo. Togi čevlji z obrabljenimi pušami še vedno dopuščajo bočno zanašanje. In brez petnih blokov na matrici z asimetričnimi oblikovalnimi obremenitvami bodo tudi novi vodilni zatiči v tisočih udarcih povzročili ugrizne.
Spodnja tabela preslika vsako komponento v njeno primarno funkcijo, tipičen material in določen rezultat kakovosti, ki ga nadzoruje v končnem delu:
| Komponenta | Primarna funkcija | Tipičen material | Kakovost, nadzorovan rezultat |
|---|---|---|---|
| Zgornji čevelj | Trdna montažna ploščad za luknjače in zgornje orodje | Jeklo A36, jeklo 4140 ali aluminij 7075 | Enakomerna rezalna razdalja in oblikovanje stika |
| Spodnji čevelj | Toga montažna ploščad za gumbe za reze in spodnje orodje | Jeklo A36, jeklo 4140 ali aluminij 7075 | Konsistentna višina zapiranja in porazdelitev sile |
| Vodilni zatiči | Bočna poravnava zgornje in spodnje polovice | Kaljeno legirano jeklo (58-62 HRC) | Pozicijska natančnost preluknjanih lukenj in obrezanih robov |
| Vodilne puše | Natančna naležna površina za vodilne zatiče | Sklop iz brona, aluminijevega brona ali-krogličnih ležajev | Ponovljivost poravnave med proizvodno serijo |
| Petni bloki | Absorbirajte stranski pritisk zaradi-obremenitev zunaj središča | Obrabne plošče iz kaljenega orodnega jekla | Preprečevanje upogiba vodilnega zatiča in neenakomerne obrabe |
To-razumevanje na sistemski ravni spremeni vaš pristop k napakam. Ko matrica na eni strani izrezljanega dela povzroči nekonsistentno brušenje, je nagon prilagoditi rezalno razdaljo na luknjaču in gumbu. Toda če je glavni vzrok obrabljena puša, ki omogoča 0,0005 palca bočne zračnosti, je prilagajanje zračnosti začasen obliž. Predvajanje ostane in težava se vrne v nekaj tisoč zadetkih. Zavedanje, da komponente matrice za vtiskovanje medsebojno delujejo kot sistem, vas usmeri k dejanskemu viru okvare in ne k njenemu simptomu.
Vodilni sistem si zasluži večjo pozornost, ker je največja posamezna spremenljivka v zmogljivosti in stroških nastavka. Dve popolnoma različni tehnologiji ležajev, drsni in kroglični ležaji, ponujata zelo različna-kompromisa glede natančnosti, zmogljivosti hitrosti in zahtev po vzdrževanju.
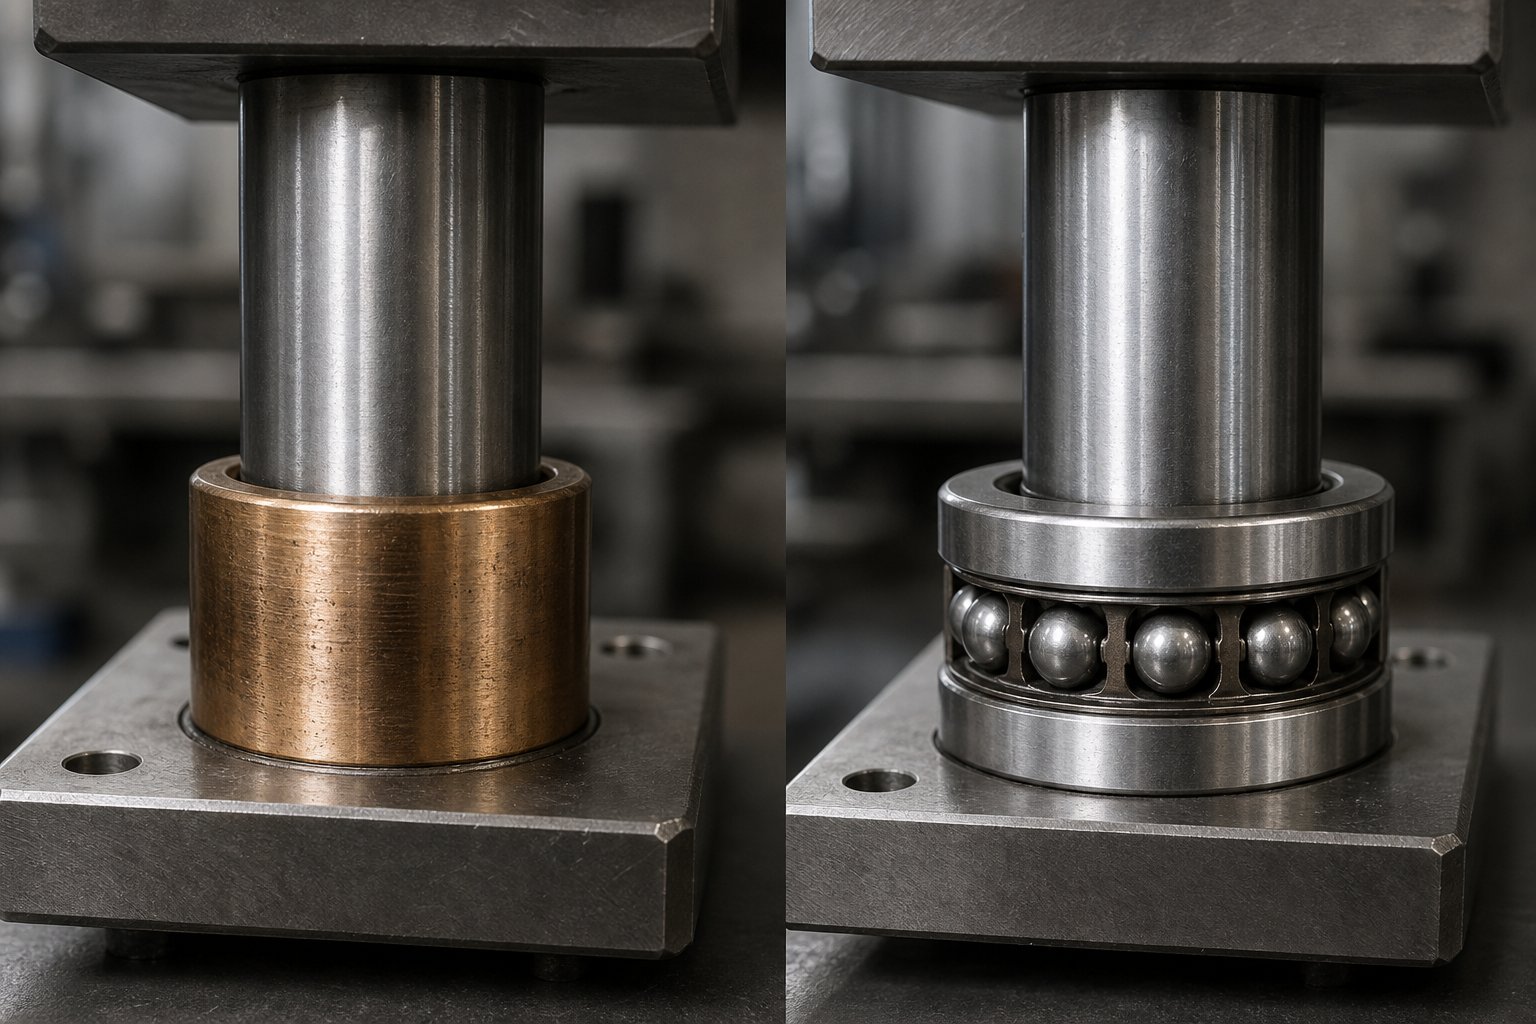
Primerjava vodilnih sistemov z drsnimi in krogličnimi ležaji
Vodilni sistem je tisti, kjer se zmogljivost nastavka drži ali razpada. Dve bistveno različni tehnologiji tekmujeta za vlogo in izbira napačne stane več kot razlika v ceni med njima. To vas stane v robovih, premikanju dimenzij, nenačrtovanih izpadih in počasnem upadanju zaupanja v dele, ki prihajajo iz stiskalnice. Izbira med drsnim ležajem in vodenjem s krogličnim ležajem je-odvisna od uporabe, ne pa zaradi tega, ali je eden univerzalno boljši od drugega.
Pojasnjena vodila za drsne ležaje
Vodilni sistem z drsnimi ležaji je preprost: vodilni zatič iz kaljenega jekla drsi neposredno znotraj puše z majhno razdaljo med obema površinama. Puše so običajno z bronasto-prevlečeno jeklo, trdna aluminijasta bronasta ali z-grafitom impregnirana bronasta, ki zagotavlja samo-mazalne lastnosti. Zasnova je že desetletja hrbtenica konfiguracij stiskalnice in z dobrim razlogom.
Prednosti so praktične. Sistemi z drsnimi ležaji so cenejši, zavzemajo kompaktno ovojnico, ki se prilega tesnim razporeditvam matrice, in prenašajo razmere, ki bi uničile sklope kotalnih-elementov. Rahla neusklajenost, onesnaženje zaradi peska v zraku, grobo ravnanje med menjavo matrice, celo občasna stranska obremenitev zaradi ne-postopkov oblikovanja središča - drsni ležaji bolj predvidljivo absorbirajo to vrsto zlorabe. Kot ugotavlja Anchor Danly, sklopi drsnih ležajev odpovejo bolj predvidljivo, ko se pokaže zloraba, in nimajo kotalnih elementov, ki bi lahko Brinell, zlomili ali onesnažili ostanki.
Kompromisi-so enako jasni. Drsno trenje ustvarja toploto pri višjih stopnjah giba, kar pospešuje obrabo in lahko povzroči drsenje, če mazanje ni dosledno. Hidravlična stiskalnica, ki deluje pri skromnih hitrostih, morda nikoli ne bo naletela na to omejitev. Toda potisnite sistem drsnih ležajev na 200-+ gibov na minuto na mehanski stiskalnici in opazili boste naraščajoče temperature vodil, pospešeno obrabo puše in sčasoma madeže, ki nakazujejo, da sistem deluje izven udobnega območja. O periodičnem ponovnem-mazanju ni-mogoče se pogovarjati – premajhna količina povzroči draženje, prevelika količina pritegne drobne delce, ki se spremenijo v lepljivo zmes med drsnimi površinami.
Sklopi vodilnih drogov s krogličnimi ležaji
Vodilni sistemi s krogličnimi ležaji nadomeščajo drsni kontakt s kotalnimi telesi. Kroglična kletka se ovije okrog vodilnega stebra OD, ležaji pa se kotalijo med stebričkom in ID puše v prednapetem stanju. Ta prednapetost se običajno giblje od 0,0001 do 0,0021 palca, odvisno odspecifikacije proizvajalca, v celoti odpravi razdaljo med vožnjo. Rezultat je skoraj{1}}ničelno trenje, minimalno ustvarjanje toplote in ponovljivost poravnave, ki ji navadni sistemi pri proizvodnih hitrostih niso kos.
Vodenje krogličnih ležajev je za visoko{0}}hitrostno progresivno delo na matricah za prebijanje. Zmanjšanje trenja ohranja sistem vodil toplotno stabilen med dolgimi proizvodnimi serijami, kjer se stiskalnica nikoli zares ne ohladi. Poravnava ostane dosledna, ne glede na to, ali ste dosegli 100 ali 100.000 v istem nizu. In ker kotalni kontakt povzroči veliko manj ostankov obrabe kot drsni kontakt, se servisni intervali znatno podaljšajo v primerjavi z ekvivalenti drsnih ležajev.
Toda za sisteme krogličnih ležajev veljajo stroga pravila. Ne prenašajo dobro udarnih obremenitev - nepravilno podajanje ali nakladanje polžev lahko pobrine po kanalih, kar povzroči udrtine, ki povzročajo "zareze" pri premikanju in postopno zanašanje poravnave. Kontaminacija je enako kaznovana. Za razliko od navadnih puš, ki lahko vgradijo majhne delce, kotalni elementi prerazporedijo ostanke v ležajno pot, kar pospeši poškodbe z vsakim udarcem. Stranska obremenitev zaradi težkih preoblikovalnih operacij ali dela s kotnim odmikačem se prenese neposredno na posamezne kroglične ležaje v točkovnem stiku, kar povzroči sledi sledi, ki se zarijejo v OD vodila ali ID puše.
V nekaterih aplikacijah boste naleteli tudi na lezenje kletke - stanje, ko se kroglična kletka med gibom premakne s svojega načrtovanega položaja, kar sčasoma povzroči drsenje ležajev namesto kotaljenja. To ustvarja toploto, ploščate-ležaje in pospešuje obrabo. Popravek je mehanski: pozitivna zaustavitev ali odbijač, ki ponastavi položaj kletke na dnu vsakega udarca.
Izbira med drsnimi in krogličnimi ležaji
Obseg proizvodnje in hitrost giba sta glavna dejavnika, vendar nista edina dejavnika. Iskreno vprašanje, kot so se izrazili izkušeni izdelovalci orodij, je naslednje: kaj prosite, da vam matrica odpusti? Naprava za prebijanje pločevine in matrice v čistem, podnebno-nadzorovanem objektu, ki izvaja namenske dolge proizvodne serije, je uporaba krogličnih ležajev iz učbenikov. Enako orodje potuje med stiskalnicami v trgovini z zimskim peskom na tleh in razporedom mazanja, ki je odvisen od tega, kdo se prvi spomni - tam drsni ležaji preživijo in kroglični ležaji hitro postanejo dragi.
Spodnja tabela uokvirja odločitev glede na merila, ki so najpomembnejša pri določanju kompletov matric za uporabo v stiskalnici:
| Merila | Sistem drsnih ležajev | Sistem krogličnih ležajev |
|---|---|---|
| Razred natančnosti | Komercialno (standardna vozna razdalja) | Natančnost (prednapeta, ničelna razdalja) |
| Največja priporočena stopnja udarcev | Do ~150 SPM (odvisno-od aplikacije) | 300+ SPM z ustreznim vzdrževanjem |
| Interval vzdrževanja | Znova -namažite vsako vožnjo; pogost pregled puše | Mazanje z oljem v določenih intervalih; daljša življenjska doba |
| Indeks relativnih stroškov | 1x (osnovna linija) | 1,5x–2,5x odvisno od velikosti in razreda prednapetosti |
| Toleranca stranske obremenitve | Dobro - predvidljivo ne uspe zaradi zlorabe | Slabo - povzroča Brinelling in poškodbe sledenja |
| Odpornost na kontaminacijo | Zmerno - vsebuje majhne delce | Nizka - kotalna telesa prerazporedijo smeti |
| Idealna aplikacija | Kratko-izvedba, prototip, težko oblikovanje, umazana okolja | Visoko{0}}progresivno žigosanje, tesno{1}}tolerančno brisanje |
Opazite, kako se razred natančnosti neposredno poveže z dosegljivimi tolerancami delov. Sistem drsnih ležajev z 0,0004 palca tekalne zračnosti pomeni, da se lahko vaše matrice za luknjače za operacije stiskalnice premaknejo bočno za toliko ob vsakem gibu. Za grobo-tolerančno brisanje je to sprejemljivo. Za tolerance položaja progresivne luknje za držanje matrice- plus ali minus 0,002 palca na osmih postajah ta kumulativna zračnost postane omejevalni dejavnik - in komplet matrice za hidravlično stiskanje s krogličnimi ležaji z ničelno razdaljo med tekom ga popolnoma odpravi.
Prava primerjava stroškov ni nakupna cena. To je nadaljnja posledica neusklajenosti vodilnega sistema z aplikacijo: odpravljanje težav s poravnavo, prezgodnja zamenjava luknjačev, upravljanje skrivnostnih robov, ki premikajo postajo na postajo, in absorpcija izpadov, ki zmanjša prvotno razliko v ceni med obema sistemoma.
Vrsta vodilnega sistema nadzoruje natančnost in hitrost. Toda ločena odločitev, tista, ki vpliva na dostop, smer podajanja in porazdelitev obremenitve, določa, kje ta vodila sedijo na čevljih matrice. To je vprašanje po konfiguraciji in je bolj pomembno, kot si večina inženirjev misli.
Konfiguracije stebričkov in kdaj jih uporabiti
Kjer vaši vodilni zatiči sedijo na čevljih matrice, ni kataloška privzeta vrednost, ki jo preskočite. Konfiguracija opornika narekuje, kako material traku vstopi v matrico, katere strani ostanejo dostopne za posredovanje operaterja in kako dobro se komplet čevljev matrice upira upogibanju pod asimetričnimi obremenitvami. Če izberete napačno razporeditev, boste ustvarili ovire pri podajanju, glavobole pri vzdrževanju ali težave s poravnavo, ki jih ne bo rešila nobena nadgradnja puše. Štiri standardne konfiguracije matrice pokrivajo veliko večino aplikacij za žigosanje, vsaka z različno geometrijsko logiko.
Zadnji-Sklopi matrice in sprednji-prostor za dovajanje
Kompleti matrice za zadnje-opornike postavijo oba vodilna zatiča vzdolž zadnjega roba čevljev matrice. S tem sta sprednja in obe strani popolnoma brez ovir - točno to, kar zahteva progresivno žigosanje. Tračni material se podaja z ene strani čez ploskev matrice in izstopa iz druge, ne da bi na svoji poti kdaj naletel na vodilo. Operaterji dobijo jasen pogled na trak, enostaven dostop za popravljanje napačnega podajanja in prostor za pomožno opremo, kot so senzorji ali-sistemi za pihanje zraka.
To je najpogostejša konfiguracija kompleta štampiljk v trgovinah, ki izvajajo progresivno dovajanje-. Kompleti rezil Danly, med najbolj razširjenimi v orodjih v Severni Ameriki, so na voljo v -razporeditvi zadnjega dela ravno zato, ker progresivno žigosanje prevladuje v-velikoserijski proizvodnji. Kompromis-je konstrukcijski: z obema stebričkoma na enem robu je komplet rezil manj odporen na zibanje od spredaj-na-zadaj pod velikimi obremenitvami v primerjavi s konfiguracijami, ki so vodilne točke porazdeljene širše.
Konfiguracije sredinskega-stebra in diagonale-stebra
Kompleti sredi-matric postavljajo vodilne zatiče na sredine nasprotnih robov, kar ustvarja uravnoteženo geometrijo, ki sile poravnave porazdeli simetrično. Zaradi tega so zelo primerni za rezalne in sestavljene postopke, kjer rezalne sile delujejo bolj ali manj enakomerno po ploskvi matrice. Centrirana postavitev je odporna na zvijanje in zagotavlja dosledno poravnavo ne glede na to, kje na matrici se koncentrira delovna obremenitev.
Diagonalni-nabori stebrov delijo razliko. Zatiči so nameščeni v diagonalno nasprotnih vogalih, kar ohranja razumno razdaljo pri podajanju vzdolž enega roba, hkrati pa izboljšuje togost v primerjavi s postavitvijo zadnje-stebričke. Ko potrebujete boljšo porazdelitev obremenitve, kot jo zagotavlja zadnji-steber, vendar ne morete upravičiti stroškov in zapletenosti štiri-nastavkov za žigosanje, je diagonalna postavitev praktična srednja pot. Številni sidrni kompleti matric so na voljo v diagonalnih konfiguracijah prav iz tega razloga - služijo srednje-delovanjem, pri katerih niti čisti dostop niti čista togost ne prevladujeta v specifikaciji.
Štiri-kompleti matric za največjo togost
Štiri-konfiguracije stebrov postavijo vodilni zatič na vsak vogal čevlja matrice. Rezultat je najvišja možna natančnost poravnave in največja odpornost na deformacije zaradi ne-središčnih ali velikih tonažnih obremenitev. Ta ureditev ima koristi od velike sestavljene matrice, matrice za prenos in vse aplikacije, kjer so sile vtiskovanja velike ali asimetrične.
Cena je dostop. Pri stebrih na vseh štirih vogalih je treba podajanje traku napeljati skozi vodilne stebre, dostop operaterja do notranjosti matrice pa je omejen. To je sprejemljiv kompromis-za matrice velikega-formata, ki ne zahtevajo pogostih ročnih posegov in kjer vrhunska zmogljivost matrice pod obremenitvijo odtehta udobje. Štiri-kompleti matrice za stiskalnice, ki upravljajo s prenosi, so v bistvu standardna konfiguracija matrice pri tonažah nad 200 ton.
Naslednji seznam povzema vsako konfiguracijo glede na njeno glavno prednost in-najprimernejšo aplikacijo:
- Zadnja-objava:Neoviran sprednji in stranski dostop. Najboljše za progresivno žigosanje s tračnim-materialom s podajanjem v tuljavo.
- Osrednja-objava:Simetrična porazdelitev obremenitve. Najboljši za rezalne in sestavljene matrice z uravnoteženimi rezalnimi silami.
- Diagonalni stebriček:-Uravnotežena togost z delnim odmikom pri podajanju. Najboljše za srednje{1}}delovanje, ki zahteva zmeren dostop in izboljšano stabilnost.
- Štiri-objave:Največja natančnost poravnave in odpornost proti upogibanju. Najboljše za velike sestavljene matrice, matrice za prenos in visoko{1}}tonažne operacije.
Osnovno pravilo: najprej uskladite razporeditev stebrov s smerjo podajanja, nato s porazdelitvijo obremenitve. Dostop določa izvedljivost; togost določa dolgoživost.
Konfiguracija posta ni kozmetična. To je funkcionalna odločitev, ki je neposredno povezana z vrsto vodilnega sistema, dimenzijami čevlja in silami, ki jih zagotavlja vaša stiskalnica. Garnitura hrbtnih-stebrov z vodili s krogličnimi ležaji je drugačna žival kot komplet štirih-stebrov z drsnimi ležaji -, od katerih je vsak optimiziran za drugačno realnost proizvodnje. Toda nobena od konfiguracij ne izkoristi svojega potenciala, razen če so sami čevlji matrice izdelani iz pravega materiala za tonažo, težo in toplotne zahteve aplikacije.
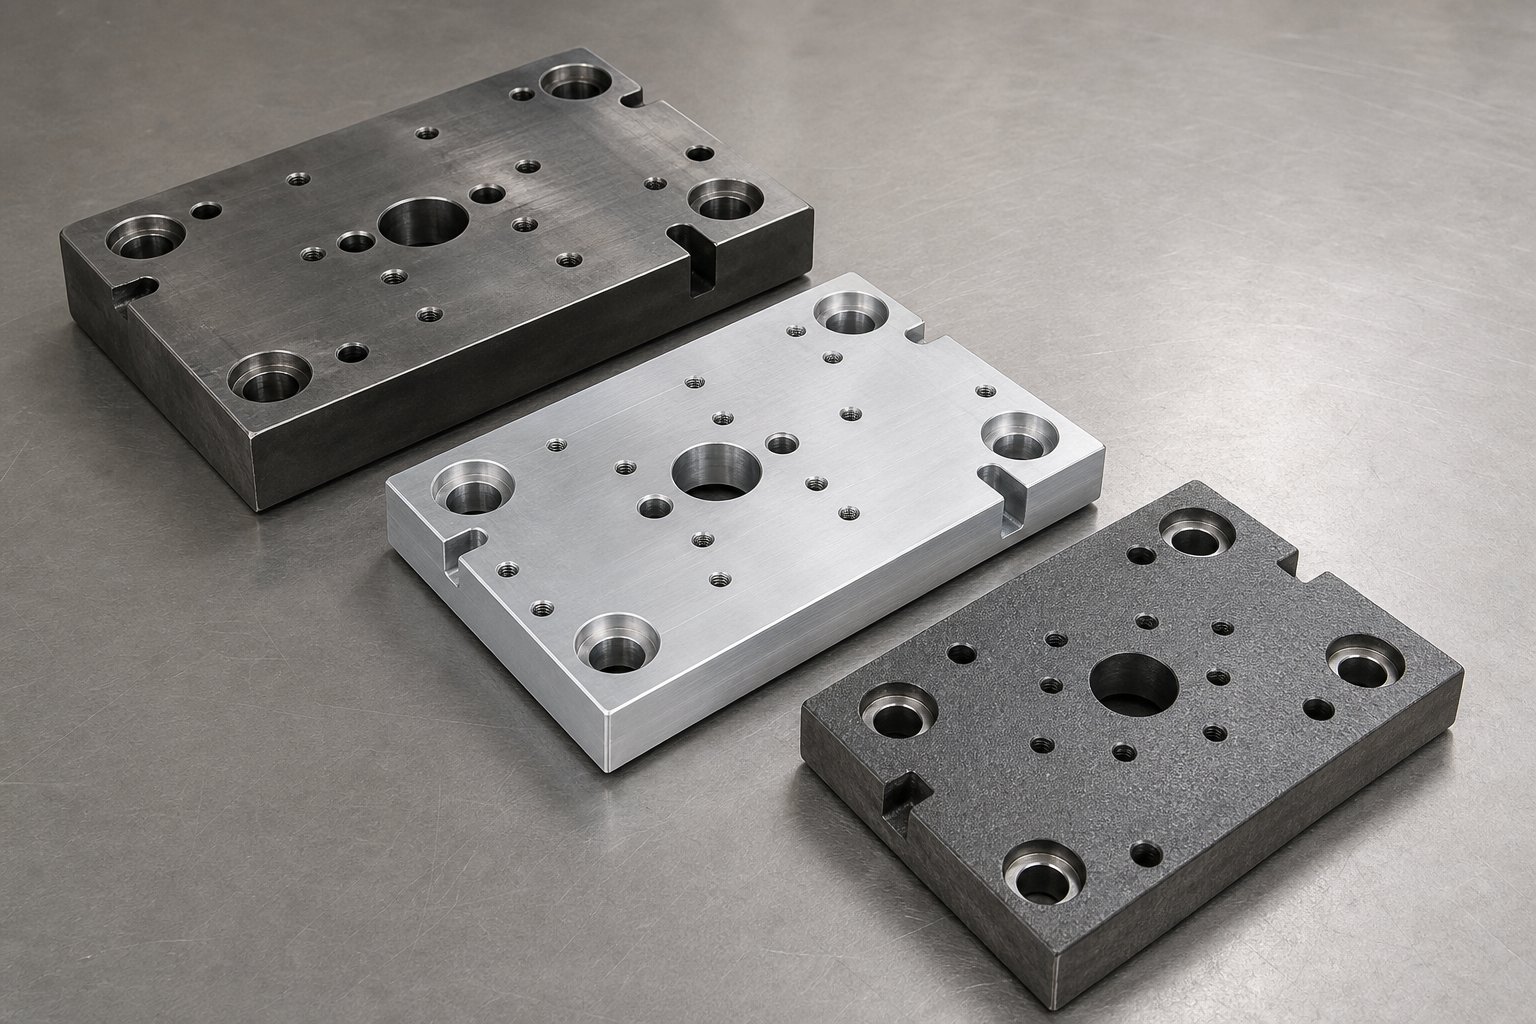
Materiali za čevlje in njihove razlike-zmogljivosti
Komplet matrice ima lahko popolno poravnavo vodil, idealno konfiguracijo droga in pravi sistem ležajev -, vendar še vedno deluje premalo, ker se sami čevlji upogibajo, zvijajo ali tehtajo preveč za uporabo. Material čevlja matrice je odločitev, ki uravnava togost pod obremenitvijo, toplotno stabilnost med dolgimi serijami, ravnanje z logistiko med menjavo matrice in dolgoročno-ohranjanje dimenzij skozi milijone ciklov stiskanja. Kljub temu je večina specifikacij privzeto na jeklo, ne da bi upoštevali, ali se dejansko najbolje prilega. Tri družine materialov pokrivajo obseg aplikacij za vtiskovanje: jeklo, aluminijeve zlitine in lito železo. Vsak rešuje drugačen problem in vsak uvaja svoje omejitve.
Jekleni čevlji in njihove trdnostne prednosti
Jeklo je privzeto za proizvodne kovinske komplete rezil in z dobrim razlogom. Ko se vaša kovinska stiskalnica sooči z visoko tonažo, težkimi obremenitvami iz-centra ali dolgimi neprekinjenimi proizvodnimi serijami, se nič ne ujema s togostjo in upogibno odpornostjo pravilno določenega jeklenega čevlja. Najpogostejše stopnje so razčlenjene glede na resnost uporabe.
Konstrukcijsko jeklo A36 je vstopna točka - cenovno dostopno, široko dostopno in enostavno za obdelavo. Dobro deluje pri lahkem-do-zmernem žigosanju, kjer absolutni nadzor upogiba ni kritičen. Toda A36 nosi preostale napetosti zaradi kotaljenja in rezanja, ki lahko sčasoma popustijo, zaradi česar se čevelj po strojni obdelavi rahlo deformira. Za jeklene matrice za vtiskovanje, za katere se pričakuje, da bodo vzdrževale tesno vzporednost v več sto tisočih ciklih, postane potreben-razbremenjeni A36 ali stopnja višje stopnje.
Legirano jeklo 4140 je delovni konj za zahtevne aplikacije. Po kaljenju in popuščanju zagotavlja višjo mejo tečenja in odpornost proti utrujenosti kot A36, kar pomeni, da se čevelj manj upogiba pri ponavljajočih udarnih obremenitvah in dlje ohrani svojo ravnost. Trgovine, ki uporabljajo visoko{4}}tonažne matrice iz sestavljenih ali progresivnih jekel, redno določajo 4140 tako za zgornje kot spodnje čevlje, ko matrica zazna obseg proizvodnje, ki presega 500.000 zadetkov.
Kompromis- sta teža in stroški strojne obdelave. Jekleni čevelj za matrice tehta približno trikrat več kot enakovredni aluminijasti čevelj. Za veliko progresivno matrico s čevlji, ki merijo 36 krat 60 palcev, to pomeni več sto funtov dodatne teže, ki vpliva na zmogljivost žerjava, dodelitev tonaže stiskalnice in-čas menjave matrice. Tudi strojna obdelava jekla traja dlje, čeprav lahko sodobna tehnologija rezkanja doseže površinsko natančnost, ki je primerljiva z brušenjem za aplikacije matric.
Aluminijasti čevlji za zmanjševanje teže
Kdaj ima aluminijasti čevlji koristi za rezalni set iz pločevine? Ne, če je tonaža stiskalnice omejitev - nižji modul aluminija pomeni večjo deformacijo pod enako obremenitvijo. Ko pa je sama matrica težek predmet, ki se dviguje, prevaža, shranjuje in vpenja v stiskalnico, aluminij popolnoma spremeni logistično enačbo.
Predstavljajte si veliko progresivno matrico z jeklenimi čevlji, ki skupno tehta 4000 funtov. Zamenjajte te čevlje z aluminijevo zlitino in matrica bo padla na približno 2800 funtov. Ta prihranek pri teži vpliva na vsako stično točko: manjši mostni žerjavi, hitrejše menjave matrice, manjša obraba opornikov stiskalnice in manjša obremenitev opreme za avtomatizacijo med prenosom matrice. Za obrate, ki izvajajo pogoste menjave ali obratujejo stiskalnice blizu svojih omejitev teže, so aluminijasti čevlji praktična potreba in ne razkošje.
Dve zlitini prevladujeta na trgu kovinskih rezil za aluminijaste čevlje. 7075 aluminij je možnost visoke-trdnosti - po obdelavi s staranjem se njegova natezna trdnost približa natezni trdnosti jekla z nizko-ogljikom, hkrati pa ohranja eno-tretjinsko prednost aluminija pri gostoti. Dimenzijska stabilnost je odlična, zaradi česar je 7075 izbira za matrice iz pločevine, ki zahtevajo tesno vzporednost skozi čas. QC-7 (zaščitena plošča za orodje iz litega aluminija) ponuja podobno trdnost z boljšo ravnostjo kot pri dobavi, kar zmanjšuje strojno obdelavo, potrebno za toleranco čevlja.
Aluminij 6061 je stroškovno{1}}učinkovita alternativa. Obdeluje se hitreje, je odporen proti koroziji brez dodatne obdelave in stane manj kot 7075. Trdnost je nižja, zato je 6061 primeren za lahke-do-zmerne obremenitve vtisnjenja, kjer je zmanjšanje teže pomembnejše od absolutne togosti. Majhne matrice za preoblikovanje kovin za elektronske komponente, ohišja konektorjev in tanko-slepljenje so tipične aplikacije 6061.
Aluminij tudi dobro absorbira udarno energijo. KotFabricator ugotavlja, je aluminij dobra kovina za blaženje udarcev, zaradi česar je praktična izbira za rezalne matrice, kjer zaskok-skozi energijo potrebuje disipacijo namesto prenosa v okvir stiskalnice. Dodati je mogoče posebne zlitine, ki aluminiju dajejo večjo tlačno trdnost kot nizko-ogljično jeklo, s čimer razširijo njegovo uporabnost nad tisto, kar nakazuje primerjava surove gostote.
Možnosti litega železa in posebnih materialov
Lito železo zaseda nišo, ki je niti jeklo niti aluminij ne zapolnjujeta dobro: dušenje tresljajev. Vsak udarec stiskalnice za žigosanje ustvari udarno energijo in hitrost, ki se ta energija razprši, določa ravni hrupa, stopnje utrujenosti komponent in kakovost končne obdelave površine na žigosanih delih. Lito železo je tu najboljša zaradi svoje notranje mikrostrukture.
Siva litina (Meehanite in podobni trgovski razredi) vsebuje kosmičast grafit, porazdeljen po celotni železovi matrici. Ti grafitni kosmiči delujejo kot notranje torne površine -, ko vibracijska energija prehaja skozi material, dislokacijski premiki vzdolž bazalnih ravnin grafita pretvorijo mehansko energijo v toploto. Rezultat jezmogljivost dušenja približno štirikrat večja od jekla, kar pomeni, da se vibracije zmanjšajo veliko hitreje v čevlju iz litega železa kot v enakovredni jekleni plošči.
Nodularna litina (nodularna litina) ponuja srednjo pot. Njegova sferoidna grafitna struktura zagotavlja približno dvakrat večjo zmogljivost dušenja kot jeklo, hkrati pa zagotavlja mehanske lastnosti - trdnost in žilavost -, ki so veliko bližje jeklu, kot ga lahko doseže siva litina. Za matrice za preoblikovanje kovin, ki povzročajo zmerne obremenitve, vendar imajo koristi od zmanjšanih vibracij, čevlji iz nodularne litine predstavljajo stroškovno-učinkovito rešitev, ki ne žrtvuje strukturne celovitosti.
Slaba stran? Lito železo je zaradi enakovredne togosti težje od jekla in ga po ulivanju ni mogoče zlahka spremeniti. Ne boste rezkali novih pritrdilnih lukenj ali prestavili izvrtin vodilnih zatičev tako hitro, kot bi to storili v jeklenem ali aluminijastem čevlju. Lito železo se tudi zlomi, namesto da bi se deformiralo pri ekstremni preobremenitvi, zaradi česar je neprimerno za aplikacije, kjer so možni naključni skoki tonaže. Toda za srednje{3}}serijsko proizvodnjo v trgovinah, kjer nadzor vibracij, zmanjšanje hrupa in omejitev stroškov prevladajo nad absolutno togostjo, ostajajo čevlji iz litega železa legitimna specifikacija.
Spodnja primerjava preslika vsako družino materialov v primerjavi z značilnostmi delovanja, ki določajo izbiro čevlja:
| Lastnina | Jeklo (A36/4140) | Aluminij (7075/QC-7) | Lito železo (sivo/nodularno) |
|---|---|---|---|
| Relativna teža | Težko (osnovno) | Lahka (~1/3 jekla) | Težka (primerljiva z jeklom) |
| Trdnost pod obremenitvijo | Najvišje | Zmerno (nižji modul elastičnosti) | Visoka (siva) do zelo visoka (duktilna) |
| Obdelovalnost | Zmerno | Odlično (visoke hitrosti rezanja) | Dobro (vendar ga je težko spremeniti po-oddaji) |
| Relativni stroški | Srednje | Srednje-Visoko (7075) / Srednje (6061) | Nizka do srednja |
| Dušenje vibracij | Nizka | Zmerno (dobro blaženje udarcev) | Odlično (siva litina) / Dobro (nodularna litina) |
| Priporočen primer uporabe | Visoko{0}}tonažne proizvodne štancane, progresivne in sestavljene matrice | Velike matrice z omejitvami teže, pogoste menjave matric, postopki izrezovanja | Srednje{0}}obseg dela,-na vibracije{1}}občutljive operacije, hrup-kritična okolja |
Noben material ne zmaga po vseh merilih. Odločitev izhaja iz vaših posebnih omejitev: omejitve tonaže in upogiba kažejo na jeklo, logistika teže in rokovanja daje prednost aluminiju, pomisleki glede vibracij ali hrupa pa upravičujejo lito železo. V mnogih trgovinah različne matrice znotraj iste stiskalnice uporabljajo različne materiale za čevlje glede na zahteve posamezne operacije.
Izbira materiala določa fizične meje tega, kar komplet matrice zmore. Vendar je resnični specifikacijski izziv ujemanje vseh teh spremenljivk - vrste vodila, konfiguracije stebra in materiala čevlja - s posebnim postopkom žigosanja, ki ga bo izvajala matrica. Progresivne, sestavljene in prenosne operacije postavljajo različne zahteve, ki drugače oblikujejo vsako odločitev o namestitvi matrice.
Ujemanje kompletov matric s progresivnimi spojinami in operacijami prenosa
Določite lahko pravi vodilni sistem, pravo konfiguracijo stebrička in pravi material čevlja -, pa še vedno dobite nabor rezil, ki je slabši. kako Z ignoriranjem vrste operacije žigosanja, ki določa, kako morajo vse te spremenljivke delovati skupaj. Progresivna matrica in sestavljena matrica postavljata bistveno različne zahteve za svoje komplete matric, tudi če vtisneta podobne materiale pri podobnih tonažah. Operacije prenosa v celoti dodajo še eno plast. Vrsta operacije ni le kontekst za odločitev o namestitvi -, temveč organizacijsko načelo, ki določa, katere kombinacije konfiguracije, navodil in materiala dejansko delujejo.
Kompleti matric za progresivno žigosanje
Progresivne matrice premaknejo trak pločevine skozi več postaj zaporedoma, pri čemer na vsaki postaji izvedejo drugačno operacijo - prebadanje na postaji ena, oblikovanje na postaji tri, izrezovanje na postaji sedem. Vsaka postaja je odvisna od tega, da se trak registrira v popolnoma enakem bočnem in vzdolžnem položaju glede na nabor kocke, zadetek za zadetkom. Ta zahteva za registracijo je tisto, zaradi česar je progresivno žigosanje najzahtevnejša aplikacija za matrice za žigosanje pločevine z vidika kompleta matric.
Geometrija matrice sledi geometriji procesa. Progresivne matrice so dolge in ozke, pogosto z razmerjem med dolžino-in-čevlja 3:1 ali več. Širina traku določa širino čevlja, vendar število postaj in razmik med njimi določata dolžino čevlja. Dvanajst-postopna progresivna matrica z 2-palčnim naklonom potrebuje najmanj 24 palcev delovne dolžine ter dodaten material za čevelj za prvo in zadnjo postajo za namestitev vodilnega zatiča in strukturno podporo.
Razmik vodil je tukaj pomembnejši kot pri kateri koli drugi vrsti delovanja. Pri dolgem, ozkem čevlju so vodilni zatiči močno ločeni v smeri podajanja, a tesno razporejeni po širini. Ta geometrija zagotavlja odlično odpornost na stransko neusklajenost (smer, ki je najbolj kritična za registracijo udarcev-na-matrico), vendar manj odpornosti na kotno rotacijo v smeri podajanja. Sistemi vodil s krogličnimi ležaji so standard za progresivno žigosanje prav zato, ker kumulativni tolerančni sklad na več postajah zahteva poravnavo brez-razmika. Sistem drsnih ležajev s celo 0,0004 palca zračnosti pomeni merljivo napako položaja na postajah, ki so daleč od vodilnih zatičev.
Konfiguracije zadnjih-ali diagonalnih-stebrov prevladujejo pri naprednih aplikacijah, ker mora trak vstopiti z ene strani in izstopiti iz druge, ne da bi naletel na oviro. Kot pojasnjuje Larson Tool, progresivne matrice delujejo prek zaporednih postaj, kjer se kovinski trak poda v matrico in se premika skozi različne postaje, pri čemer vsaka izvaja določeno operacijo, kot je rezanje, upogibanje ali prebijanje. Ta neprekinjena podajalna pot traku ne more sprejeti vodilnih stebrov v podajalnem vodu.
Za matrice za prebijanje v progresivnih aplikacijah mora komplet matric vključevati tudi pomožne sisteme: vodilne zatiče, ki registrirajo trak na vsaki postaji, senzorje, ki zaznavajo napačno podajanje, in dušikove vzmeti ali uretanske odstranjevalce, ki upravljajo dvigovanje traku med gibi. Vsi ti so nameščeni na čevlje matrice in zasedajo navpične prostore znotraj zaprte višine. Debelina čevlja mora uravnavati togost glede na razpoložljivo dnevno svetlobo v stiskalnici.
Kompleti rezil za sestavljanje in sušenje
Sestavljene matrice imajo drugačen pristop. Namesto porazdelitve operacij na več postajah, sestavljena matrica izvede dve ali več rezalnih operacij v eni sami potezi -, običajno rezkanje in prebadanje hkrati. Luknjači in matrice delujejo v obe smeri: luknjač za slepe dele potisne navzdol skozi spodnjo odprtino matrice, medtem ko luknjači, nameščeni v spodnjem čevlju, v istem trenutku potisnejo navzgor skozi obdelovanec. To proizvede raven, natančen rezalni del matrice s preluknjanimi luknjami, ki se držijo v natančnem razmerju s praznim robom, vse v enem ciklu stiskanja.
Profil obremenitve je tisto, kar razlikuje sestavljene operacije z vidika nabora matric. Ker vse rezalne sile delujejo hkrati na razmeroma kompaktnem območju, je skupna tonaža visoka, a na splošno dobro{1}}centrirana. Ni napredovanja traku, ki ustvarja-različice-od postaje, in sile se ne selijo čez ploskev matrice med gibom, tako kot oblikovalne matrice ustvarjajo potujoče obremenitve.
Ta centriran, uravnotežen profil obremenitve daje prednost konfiguracijam štiri-stebrov ali sredi-stebrov s težkimi-jeklenimi čevlji. Razporeditev s štirimi -stebri se upira velikemu trenutnemu upogibu, do katerega pride, ko se vsi luknjači in matrice vključijo hkrati. Jekleni čevlji iz 4140 ali -razbremenjenega A36 zagotavljajo togost, ki je potrebna za vzdrževanje vzporednosti pod znatnimi silami izrezovanja - preoblikovalna matrica lahko zahteva 20 ton, porazdeljenih po preoblikovalni plošči, medtem ko lahko sestavljena izrezovalna matrica podobne velikosti zahteva 60 ali več ton, koncentriranih v eni sami potezi.
Zahteve vodilnega sistema za sestavljene operacije so manj ekstremne kot za progresivno delo. Stiskalnica se enkrat zapre, izvede operacijo in odpre - ni kumulativne napake od postaje do postaje. Drsna vodila razreda komercialne natančnosti delujejo dobro za srednje{3}}kompozitno žigosanje, čeprav trgovine, ki izvajajo tesno{4}}tolerančno obdelavo (medicinske komponente, elektronski priključki, natančne podložke), še vedno koristijo sistemom krogličnih ležajev, ki odpravljajo kakršno koli bočno zračnost v kritičnem trenutku rezanja.
Sestavljene matrice proizvajajo tudi uravnoteženo zaskočno-energijo, ker so rezalni obodi porazdeljeni simetrično. Zaradi tega je komplet matric manj dovzeten za zibanje ali nagibanje med prebojem, vendar je skupna energija sunka visoka. Čevlji z dobrimi lastnostmi dušenja tresljajev - iz litega železa ali debelega-jekla - pomagajo upravljati to energijo brez prenašanja prekomerne obremenitve zaradi utrujenosti na sklope vodil.
Premisleki o kompletu matrice za prenos
Transferno žigosanje deluje po bistveno drugačnem principu kot progresivno ali sestavljeno delo. Namesto podajanja neprekinjenega traku skozi eno matrico sistemi za prenos uporabljajo mehanske prste ali prijemala, da poberejo posamezne surovce in jih premikajo med ločenimi postajami matrice, nameščenimi na skupnem oporniku. Vsaka postaja ima svojo matrico za stiskanje in - kritično - svoj komplet matric.
To ustvarja specifikacijski izziv, ki ne obstaja pri progresivnem ali sestavljenem orodju: med-poravnava matrice. Vsaka oblikovalna matrica v prenosni liniji mora registrirati svoj obdelovanec v istem prostorskem koordinatnem sistemu kot vsaka druga postaja. Če je komplet matrice številka tri premaknjen za 0,002 palca bočno glede na komplet matrice številka dve, del, ki prihaja iz postaje tri, prenese to napako naprej v vsako naslednjo operacijo. Udarci in matrice na spodnjih postajah nato delujejo proti delu, ki je že napačno lociran, kar povzroča težave z dimenzijami pri vsakem prenosu.
Prenosne matrice obravnavajo velike ali zapletene dele, ki zahtevajo več operacij, kjer se surovec izreže in nato prenese skozi različne postaje za oblikovanje, upogibanje ali druge postopke. Vsaka postaja deluje neodvisno, kar oblikovalcem omogoča prilagodljivost pri izdelavi kompleksnih oblik, vendar zahteva, da vsak posamezen komplet matric doseže tesno pozicijsko natančnost na oporniku.
Kompleti matrice za postopke prenosa običajno uporabljajo štiri{0}}konfiguracije stebrov, ker lahko vsaka postaja izvaja težko oblikovanje s precej-centralnimi obremenitvami - globokimi vleki, robovi ali obrezovanjem, ki ustvarjajo stranski potisk v nepredvidljivih smereh, odvisno od geometrije dela na tej stopnji. Razporeditev s štirimi-stebri se upira tem obremenitvam, ne da bi se zanašala samo na petne bloke. Jekleni čevlji so standardni, ker morajo posamezni kompleti rezil ohraniti dimenzijsko stabilnost pri ponavljajočih se velikih obremenitvah oblikovanja v dolgih proizvodnih kampanjah.
En premislek, ki je edinstven za delo s prenosom: ker je vsak komplet matrice razmeroma kompakten (obdeluje eno operacijo na posameznem delu namesto dvanajstih operacij na traku), je mogoče kombinacije prebijanja pločevine in matrice na vsaki postaji optimizirati neodvisno. Na postaji bi lahko uporabili niz matrice za plitvo preoblikovanje z drsnimi ležajnimi vodili, ker so obremenitve zmerne. Četrta postaja, ki izvaja globoko vlečenje z veliko stransko obremenitvijo, bo morda zahtevala vodila s krogličnimi ležaji in največjo debelino čevlja. Ta-optimizacija na postajo je razkošje, ki ga progresivno žigosanje ne dovoljuje, pri čemer mora en komplet matrice služiti vsem postajam hkrati.
Naslednje zaporedje odločitev povezuje vrsto operacije s specifikacijo nabora matrice v logičnem vrstnem redu:
- Določite vrsto operacije- progresivno, sestavljeno ali prenosno -, ker določa profil obremenitve, geometrijsko ovojnico in zahteve za dostop.
- Določite velikost in porazdelitev obremenitve- sredinsko in uravnoteženo (sestavljeno), porazdeljeno po postajah (progresivno) ali spremenljivo po postajah (prenos).
- Izberite konfiguracijo objave- zadnji-stebriček ali diagonala za progresivno pomikanje, sredinski-steber ali štiri-steber za porazdelitev sestavljene obremenitve, štiri-stebriček za togost prenosa.
- Določite vodilni sistem- kroglični ležaj za progresivno natančnost in hitrost, drsni ali kroglični ležaj za spojino glede na prostornino, izbira na-postajo za prenos glede na individualne zahteve obremenitve.
- Izberite material za čevlje- jeklo za visoko{1}}tonažne spojine in pretočne postaje, aluminij za velike progresivne matrice z omejitvami teže, lito železo, kjer dušenje tresljajev upravičuje kompromise-.
To zaporedje deluje, ker vsaka odločitev omejuje naslednjo. Ne morete pametno izbrati konfiguracije stebra, ne da bi vedeli, ali mora trak potekati skozi matrico. Ne morete določiti sistema vodenja, ne da bi vedeli, ali je kumulativna natančnost-od-postaje pomembna. In ne morete izbrati materiala za čevlje, ne da bi razumeli zahteve po tonaži, toploti in ravnanju s posebnimi vključenimi oblikovalnimi matricami.
Izziv na-strani načrtovanja je vedeti, katera konfiguracija nastavka matrice ustreza vaši vrsti delovanja. Izziv na-strani nabave je enako pomemben: prevajanje tega znanja v specifikacijo, ki jo lahko dobavitelj natančno navede in pravilno sestavi. To pomeni določitev natančnih mer, toleranc in proizvodnih parametrov pred prvim pogovorom s prodajalcem rezilnega kompleta.
Kako izbrati in določiti pravi komplet matrice
Ena stvar je vedeti, kako mora izgledati komplet matric za vašo aplikacijo. Posredovanje tega znanja dobavitelju na način, ki daje pravilen rezultat, je nekaj povsem drugega. Vrzel med namenom načrtovanja in izvedbo javnega naročila je tista, kjer živi večina napak v specifikacijah. Inženir orodij bi lahko natančno razumel, katero konfiguracijo stebra in vodilni sistem zahteva operacija, toda če v naročilu manjkajo dimenzijske omejitve, ki te izbire vežejo na stiskalnico, dobavljeni komplet matrice morda ne bo ustrezal, deloval ali trajal. Za premostitev te vrzeli je potreben discipliniran pristop k definiranju dimenzij, toleranc in proizvodnih parametrov, preden se izda kakršna koli zahteva za ponudbo.
Kritične dimenzije in tolerance, ki jih je treba določiti
Vsaka specifikacija kompleta matric se nanaša nazaj na dve referenčni točki: stiskalnico, v kateri bo deloval, in del, ki ga mora pomagati izdelati. Če zgrešite eno ali drugo povezavo, boste kupili komplet matric, ki v teoriji deluje, v praksi pa ne uspe.
Začnite z zaprto višino. KotMetalForming Magazine pojasnjuje, zaprta višina matrice se nanaša na skupno višino sklopa matrice v njegovem popolnoma zaprtem položaju - in mora biti znotraj najmanjše in največje višine-prostora ciljne stiskalnice. Če višina zapiranja matrice presega razpoložljivi prostor, se okvir stiskalnice raztegne in povezave stisnejo, kar povzroči prekomerno tonažo, ki poškoduje matrico in stiskalnico. Izračunajte največjo višino matrice tako, da odštejete debelino opornika od višine zapiranja stiskalnice, nato pa odštejte prilagoditveno dolžino ram-da dobite najmanjšo višino matrice. Zaprta višina vašega kompleta kock se mora nahajati med tema dvema številkama z možnostjo prilagajanja.
Dnevna svetloba - odprt prostor med čevlji, ko je matrica popolnoma odprta - določa, ali imajo matrice za orodje dovolj navpične zračnosti za dovajanje traku, izmet dela in odstranjevanje ostankov. Debelina čevlja je neposredno v nasprotju z dnevno svetlobo znotraj fiksne zaprte višine: debelejši čevlji zagotavljajo večjo togost, vendar porabijo navpični prostor, ki ga potrebujejo delovni elementi.
Premer vodilnega čepa, razred puše in natančno prileganje med njimi določajo zmožnost poravnave. Večji zatiči se bolje upirajo upogibanju pod velikimi obremenitvami, vendar porabijo površino čevlja, ki bi jo morda potrebovali za nosilce orodja. Razred puše - komercialni, natančni ali super-natančni - določa največjo dovoljeno stransko zračnost med delovanjem. In toleranca vzporednosti med zgornjimi in spodnjimi pritrdilnimi ploskvami čevlja nadzoruje, kako enakomerno se rezalne sile porazdelijo po ploskvi matrice. TheStandard ANSI B94.6določa tolerance sestavnih delov matrice, pri čemer zahteve glede vzporednosti običajno znašajo 0,02 mm na 300 mm dolžine čevlja za natančne aplikacije.
Obseg proizvodnje in zahteve glede hitrosti
Od vašega pričakovanega obsega proizvodnje je odvisno, ali so stroški vodilnega sistema s krogličnimi ležaji upravičeni ali pa drsni ležaji zagotavljajo ustrezno zmogljivost pri nižji naložbi. To ni nejasna smernica -, to je preračunljiva odločitev.
Za nize pod 50.000 zadetki na leto kompleti matrice z drsnimi ležaji razreda komercialne natančnosti obvladajo večino aplikacij brez pretirane obrabe. Interval menjave puše pri zmernih stopnjah giba vam zagotavlja leta delovanja, preden se nakopičijo stroški vzdrževanja. Med 50.000 in 500.000 letnimi udarci se izračun premakne: vodila s krogličnimi ležaji zmanjšajo kumulativno vzdrževanje, vzdržujejo strožje tolerance pri daljših serijah in ohranjajo poravnavo udarca-to-matrico stabilno, ko se termični pogoji spreminjajo skozi podaljšane proizvodne cikle.
Več kot 500.000 zadetkov na leto - zlasti pri visoko{3}}hitrostnem progresivnem žigosanju - sistemi natančnih krogličnih ležajev se poplačajo z zmanjšanim odpadkom, daljšo življenjsko dobo luknjačev in manj nenačrtovanimi zaustavitvami. Razmerje med hitrostjo giba je preprosto: višje hitrosti ustvarjajo več toplote v sistemih drsnih ležajev, pospešujejo obrabo in zmanjšujejo učinkovito vzdrževanje. Vodila s krogličnimi ležaji ostanejo toplotno stabilna pri 300-+ gibih na minuto, kjer bi navadni sistemi zahtevali prekinitve mazanja med vožnjo.
Se sliši kot preprost prag glasnosti? To je bolj niansirano kot to. Kovinsko orodje za vtiskovanje po meri izvaja 100.000 ciklov, vendar drži tolerance plus{3}}ali-minus 0,001-palec, bo morda potrebovalo vodenje krogličnega ležaja pri prostorninah, ki bi običajno spadale v območje drsnega ležaja. Zahteve glede tolerance in prostornina skupaj določajo pravi vodilni sistem – nobeden od dejavnikov sam po sebi ne pove celotne zgodbe.
Sodelovanje z dobaviteljem kompleta rezil
Preden se obrnete na proizvajalce matric za žigosanje, pripravite naslednje informacije. Vstop v pogovor o navajanju brez teh podrobnosti prisili dobavitelja, da domneva - in predpostavke postanejo napake v končnem nizu matric.
- Model stiskalnice in nazivna tonaža- potrjuje, da zasnova matrice ostaja znotraj ovojnice zmogljivosti stiskalnice.
- Razpon višine zapiranja- najmanjši in največji prostor za višino matrice, upoštevajoč debelino opornika in nastavitev bata.
- Mere opornika in T- vzorec rež- določa omejitve odtisa čevlja in način vpenjanja.
- Smer podajanja in način ravnanja s trakovi/slepimi trakovi- poganja izbiro konfiguracije stebra (zadnja-stebrička za -progresivno dovajanje v tuljavo, štiri-steber za prenos).
- Ocenjeni letni obseg in ciljna stopnja kapi- določa razred vodilnega sistema in razred materiala čevlja.
- Zahtevane tolerance delov- dimenzijska natančnost žigosanega dela izhaja iz zmožnosti poravnave matrice.
- Omejitve teže matrice- omejitve zmogljivosti žerjava in teže stiskalnice lahko zahtevajo uporabo aluminijastih čevljev namesto jekla.
- Okoljski pogoji- trgovine z umazano ali visoko{1}}temperaturo bodo zaradi odpornosti proti kontaminaciji dale prednost drsnim ležajem pred sistemi s krogličnimi ležaji.
Za standardne aplikacije - preprosto izrezovanje, eno-oblikovanje postaj, kratko-izdelava prototipov - kataloški kompleti matric uveljavljenih proizvajalcev matric omogočajo delo po predvidljivih stroških in v času dobave. Med razpoložljivimi možnostmi izberete velikost čevlja, konfiguracijo droga, sistem vodil in material, in komplet prispe pripravljen za namestitev orodja.
Kjer standardne možnosti ne zadoščajo, so zapletene matrice za vtiskovanje kovin po meri, ki zahtevajo ne-standardne geometrije čevljev, nenavadne postavitve vodilnih zatičev, integrirane zbiralnike dušika ali komplete matrice, zasnovane glede na posebna zaporedja oblikovanja. Te oblikovalske-težke odločitve presegajo tisto, kar lahko obravnava katalog. Dobavitelji kotYICHENso specializirani za rešitve matrice za žigosanje po meri, kjer inženirji potrebujejo podporo pri strukturi matrice, specifikaciji sestavnih delov, integraciji luknjačev in dvigal, optimizaciji zračnosti in pretoku materiala -, zaradi česar so močan vir, ko se zahteve aplikacij ne ujemajo natančno s standardnimi kategorijami proizvodnje matric.
Sam proces specifikacije je komunikacijska vaja po meri. Vsaka dimenzija, ki jo definirate, na produktiven način omejuje dobaviteljev prostor oblikovanja. Vsaka dimenzija, ki jo pustite nedoločeno, postane odločitev, ki jo dobavitelj sprejme brez vašega konteksta. Bolj popolna kot je vaša specifikacija, večja je verjetnost, da dostavljeni komplet matric deluje tako, kot potrebujejo matrice za orodje, od prvega zadetka.
Dobro-določena, dobro-izdelana rezilna garnitura je dobra le toliko, kolikor je dobra njegova stalna uspešnost v tisku. In tudi najboljše specifikacije ne morejo preprečiti postopne degradacije, ki jo sčasoma doživi vsak komplet matric za žigosanje. Zgodnje prepoznavanje simptomov te degradacije -, preden se pokaže v delni kakovosti ali katastrofalni okvari -, je razlika med načrtovano zaustavitvijo vzdrževanja in nujnim primerom, ki zaustavi proizvodno linijo.
Odpravljanje težav s pogostimi težavami s kompletom rezil
Komplet kocke ne odpove naenkrat. Šepeta preden zakriči. Vodilni zatič, ki žlebi na eni strani, rob, ki se premika od postaje do postaje, položaj luknje, ki se premika za pol tisočinke na premik - to niso naključni dogodki kakovosti. To so simptomi s sledljivimi vzroki in skoraj vsi kažejo nazaj na ogrodje matrice in ne na delovno orodje, nameščeno nanj. Kljub temu večina trgovin te simptome odpravi s prilagajanjem matrice za štancanje, prilagajanjem rezalne zračnosti ali zamenjavo matrice za štancanje - začasni popravki, ki prikrijejo pravo težavo, medtem ko se ta še poslabša.
Večina težav s kompletom matric izvira iz napak v specifikacijah ali nastavitvah, ne pa zaradi okvar komponent. Pravilno določen komplet matric, ki je nepravilno nameščen, neustrezno vzdrževan ali deluje preko svojih konstrukcijskih parametrov, bo odpovedal veliko preden njegovi sestavni deli dosežejo svoje meje utrujenosti materiala.
Diagnosticiranje neusklajenosti in draženja
Raztrganje vodilnih zatičev ali puš je najvidnejši simptom neusklajenosti - in najpogosteje napačno diagnosticiran. Opazili boste sledi prenosa materiala, zareze ali razmazano kovino na površini čepa ali v notranjosti izvrtine puše. Te oznake vam povedo, da sta dve površini pod obremenitvijo v stiku kovina-o-kovino, kar ustvarja dovolj toplote in pritiska za mikro-varjenje in trganje materiala z ene površine na drugo. Kot pojasnjuje JVM Manufacturing, že majhne neusklajenosti preprečujejo nemoteno delovanje postaj, kar povzroča neenakomerno obrabo in nedoslednosti dimenzij, ki ustvarjajo učinek domin v celotnem sistemu matrice.
Kaj ga povzroča? Trije koreninski pogoji, sami ali v kombinaciji:
- Obrabljene puše- tekalna zračnost med zatičem in pušo se je odprla nad specifikacijo, kar omogoča, da se zgornji čevelj premakne bočno, preden ga zatič centrira. Ta premik pomeni, da zatič pri vsakem udarcu vstopi v pušo pod rahlim kotom, s čimer koncentrira kontaktni pritisk na eni strani.
- Odklonjeni čevlji- čevelj, ki je izgubil ravnost zaradi ponavljajočih udarnih obremenitev lokov pod tonažo, nagibanja izvrtine puše izven vzporednosti z osjo vodilnega čepa. Zatič in puša sta neporavnana samo pod obremenitvijo, zaradi česar je težava med statičnim pregledom nevidna.
- Nepravilna nastavitev stiskalnice- če stiskalni bat ni vzporeden z opornikom ali če objemke matrice delujejo z neenakomerno silo med montažo, celoten komplet matrice deluje v poševnem stanju, ki ga nobena notranja poravnava ne more popraviti.
Pregled je enostaven, če veste, kaj iskati. Izvlecite komplet matric iz stiskalnice in preglejte vsak vodilni zatič pri dobri svetlobi. Rdeče sledi se pojavijo kot sijoče, razmazane lise - običajno na eni strani zatiča, kar kaže na neusklajenost smeri. Preverite ustrezno izvrtino puše za ustrezne oznake na nasprotni strani. Če je prisotno drgnjenje na obeh zatičih v istem rotacijskem položaju, je težava verjetno povezana s -stiskom (vzporednost bata ali neenakomernost objemke). Če se pojavi samo na enem zatiču ali na različnih položajih, sumite na upogib čevlja ali lokalno obrabo puše.
Korektivni ukrepi sledijo diagnozi: zamenjajte obrabljene puše in po potrebi izvrtajte izvrtine. Ponovno -obrusite pritrdilne površine čevlja, da obnovite vzporednost. Poravnajte -stisk ali prilagodite objemke matrice za enakomerno porazdelitev pritiska. V hudih primerih, ko je zareze povzročilo zareze na površini vodilnega zatiča, je treba zamenjati zatič sam - zarezan zatič bo pospešil obrabo puše tudi v sveže povrtani izvrtini.
Prezgodnja obraba in okvara vodilnega zatiča
Vodilni zatiči se ne smejo hitro obrabiti. Pravilno določen pin v pravi aplikaciji traja milijone ciklov. Ko se na luknjačih in vodilnih zatičih začnejo pojavljati prezgodnja obraba - zareze, zmanjšanje premera ali površinske luknjice precej pred njihovo pričakovano življenjsko dobo - je nekaj v delovnih pogojih preseglo načrtovano ovojnico.
Pogosti koreninski vzroki:
- Nezadostno mazanje- Vodilni sistemi drsnih ležajev so odvisni od mazalnega filma med zatičem in pušo. Ko se ta film poruši, se trenje poveča in obraba eksponentno pospeši. Podatki iz industrije kažejo, da mazanje ni zdravilo-za vse, vendar je njegova odsotnost katastrofalna - ne more obnoviti otopelega roba ali poravnati vodilnega zatiča, vendar brez njega drsne površine ustvarjajo trenje in toploto, ki v kratkem času uničita zatič in pušo.
- Prekomerne{0}}obremenitve izven središča- ko postopek vtiskovanja ustvari bočni potisk, ki presega tisto, kar petni bloki lahko absorbirajo, se preostala sila prenese na vodilne zatiče. Zatiči so zasnovani predvsem za poravnavo, ne za prenašanje-obremenitev. Vztrajna stranska obremenitev ustvarja upogibno obremenitev na stičišču-prileganja zatiča s čevljem, sčasoma utrudi zatič ali obrabi oval v pušo.
- Napačen razred materiala vodilnega zatiča- zatič, utrjen na 58 HRC, se bo pri uporabi z velikimi udarnimi obremenitvami na površini odkrušil ali zlomil. Zatič pri 45 HRC pri-hitri uporabi se bo prehitro obrabil. Stopnja materiala se mora ujemati z vrsto obremenitve (udarec ali drsenje) in delovno hitrostjo.
- Deluje preko nazivne hitrosti giba za drsni ležajni sistem- vsak drsni ležaj ima omejitev PV (tlak-hitrost). Če ga presežete, se mazalni film sesede, zaradi trenja{3}}ustvarjena toplota se kopiči hitreje, kot se razprši, vmesnik zatiča-puše pa prehaja iz obrabe v uničenje. To je klasičen način napake, ko se operacija izbijanja stiskalnice premakne iz stiskalnice z zmerno-hitrostjo v hitrejšo brez nadgradnje vodilnega sistema.
Ko ugotovite prezgodnjo obrabo, se uprite impulzu in preprosto zamenjajte zatič in pušo. Če se delovni pogoji niso spremenili, bodo nove komponente sledile isti poti odpovedi. Namesto tega ugotovite, kateri temeljni vzrok velja, in ga odpravite - nadgradite metodo mazanja, dodajte ali spremenite velikost petnih blokov, ponovno -določite material zatiča ali nadgradite na vodenje krogličnih ležajev, če je aplikacija prerasla tisto, kar lahko zagotovijo drsni ležaji.
Izguba vzporednosti in njen vpliv na kakovost delov
Paralelizem čevlja se sčasoma poslabša. Vsaka tlačna pot dovede udarno energijo v čevlje in ta ponavljajoča se obremenitev postopoma spremeni njihovo geometrijo. Sprememba se meri v tisočinkah palca - nevidna očesu, nezaznavna z nenavadnim ravnanjem -, vendar se zlije v težave s kakovostjo delov, ki se zdijo nepovezane s kompletom matric.
Ko zgornji čevelj izgubi vzporednost s spodnjim čevljem, postane razmik med luknjačem in gumbom matrice neenakomeren po ploskvi matrice. Ena stran preluknjane luknje vidi manjšo zračnost, medtem ko se nasprotna stran odpre. Tesnejši odmik povzroči čiste strige, vendar pospeši obrabo udarca. Zrahljanejša zračnost omogoča, da se material strga, namesto da bi ga čisto strgali, pri čemer nastajajo robovi, ki se postopoma povečujejo na eni strani vsakega reza.
Učinki se sestavijo od tam. Neenakomerna zračnost pomeni neenakomerne rezalne sile, kar povzroči asimetrično zaskočenje-skozi obremenitve, ki dodatno pospešijo izgubo vzporednosti - samo-degradacijski cikel. Postopki oblikovanja trpijo drugače: ne-vzporedna matrica zagotavlja neenakomeren pritisk slepega-držala, kar povzroča gube na eni strani izvleka in tanjšanje na drugi strani. Dimenzijski zamik v žigosanih delih postane simptom delavnice-, vendar je glavni vzrok v čevljih matrice, ne v kovinskih luknjačih in komponentah matrice, ki izvajajo preoblikovanje.
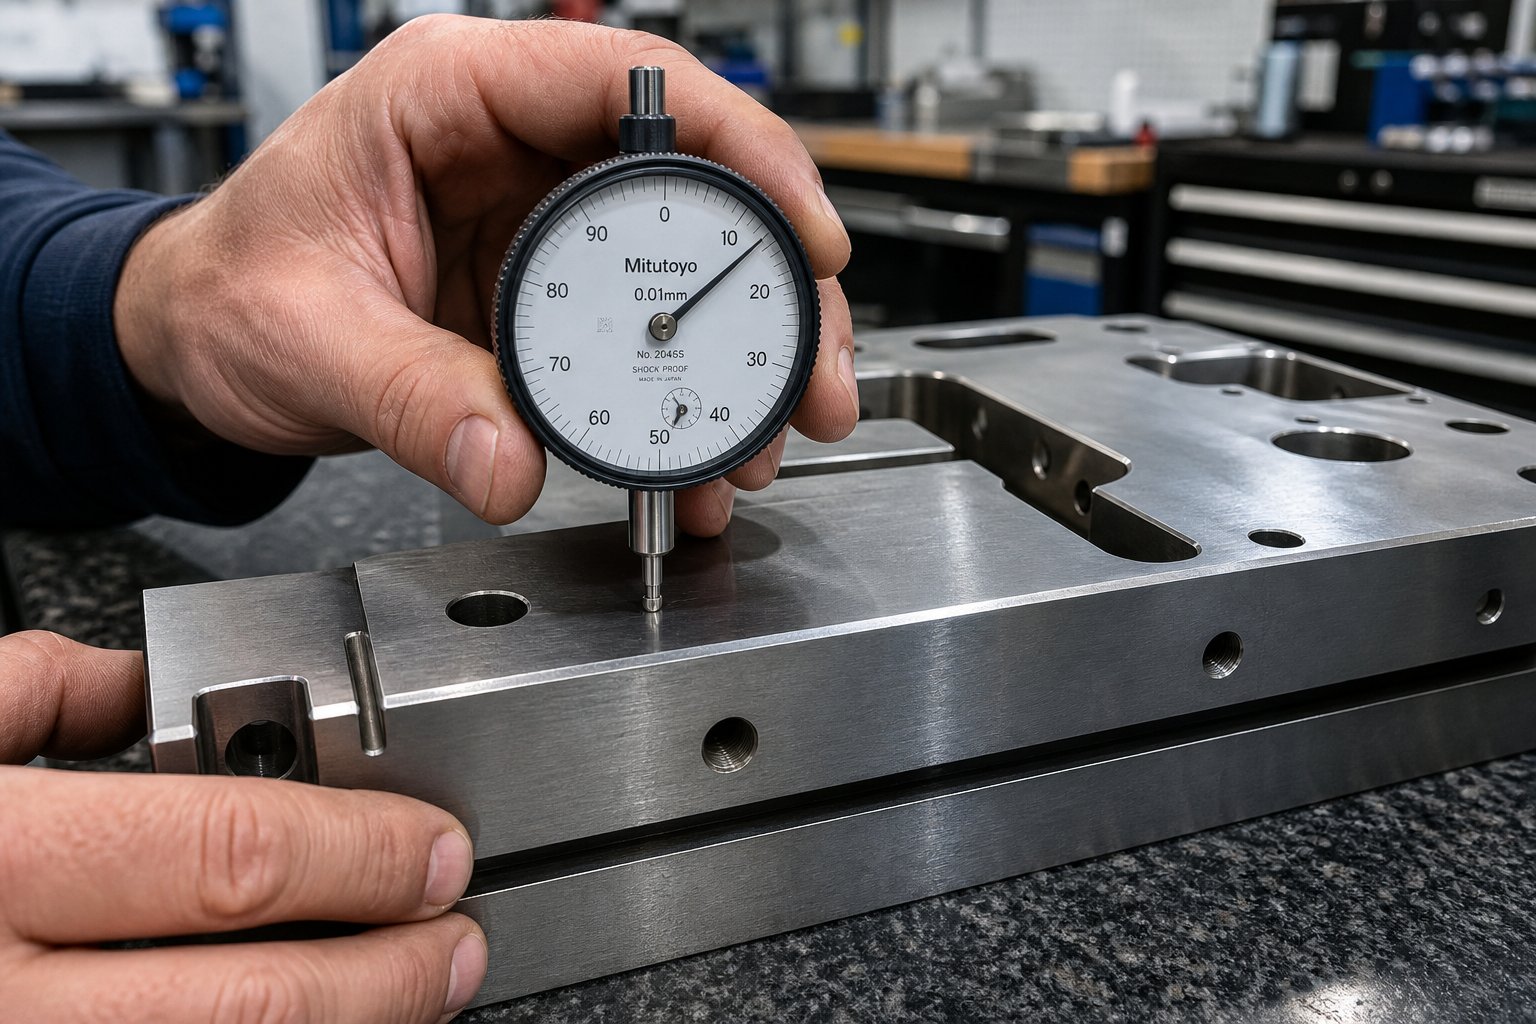
Za merjenje vzporednosti sta potrebna površinska plošča in številčnica ali višinomer. Z zaprto matrico in brez nameščenega delovnega orodja, nakažite čez zgornjo površino zgornjega čevlja, medtem ko se sklicujte na spodnjo površino spodnjega čevlja. Odstopanje mora biti znotraj prvotne specifikacije - običajno od 0,0002 do 0,0005 palca na palec dolžine čevlja za natančne aplikacije. Če preseže to območje, je treba čevlje ponovno -brusiti, da se obnovi ravnost in vzporednost.
Pet{0}}kontrolni seznam za odpravljanje težav s setom matrice
Ko nabor matric začne povzročati težave s kakovostjo, sistematično pregledajte teh pet načinov napak. Vsak povezuje vidni simptom z njegovim najverjetnejšim vzrokom in pravilnim ukrepanjem:
- Simptom:Odrgnine na vodilnih zatičih ali pušah.vzrok:Obrabljene puše, upogibanje čevlja ali neusklajenost stiskalnice povzročajo kotni stik.Akcija:Zamenjajte puše, ponovno-obrusite čevlje, da ponovno vzpostavite vzporednost, preverite poravnavo stiskalnice-za-opor in preverite, ali objemke matrice izvajajo enakomerno vpenjalno silo.
- Simptom:Prezgodnje zmanjšanje premera vodilnega čepa ali zareze na površini.vzrok:Nezadostno mazanje, čezmerna stranska obremenitev nad zmogljivostjo petnega bloka ali delovanje nad mejo PV sistema drsnih ležajev.Akcija:Nadgradite metodo ali interval mazanja, spremenite velikost petnih blokov, da absorbirajo bočne sile, ali nadgradite na vodila s krogličnimi ležaji, če zahteve glede hitrosti presegajo zmogljivost drsnega ležaja.
- Simptom:Zareze so vedno težje na eni strani preluknjanih ali praznih delov.vzrok:Izguba vzporednosti med zgornjim in spodnjim čevljem povzroča neenakomerno rezalno razdaljo po ploskvi matrice.Akcija:Izmerite vzporednost čevlja z indikatorjem na površini; ponovno -obrusite čevlje, če odstopanje presega specifikacijo.
- Simptom:Progresivni dimenzijski premik v položaju izvrtine ali lokaciji obrezovanja v celotni proizvodni seriji.vzrok:Toplotna ekspanzija v vodilnem sistemu (drsni ležaji se segrejejo pri visoki hitrosti) ali postopna obraba puše, ki odpira ovojnico zračnosti.Akcija:Spremljajte temperaturo vodilnega sistema med proizvodnjo; zmanjšajte število gibov ali preklopite na vodila s krogličnimi ležaji za toplotno stabilnost. Zamenjajte puše, če zračnost presega specifikacijo.
- Simptom:Potrebno je nenadno povečanje tonaže stiskalnice brez bistvenih sprememb.vzrok:Vezava kompleta matrice zaradi kontaminacije v vodilnem sistemu, kopičenje matrice za stiskanje-navzgor zaradi kopičenja umazanije ali vodilni zatič, ki se je premaknil v izvrtini-prileganja.Akcija:Očistite in preglejte vodilne sklope, očistite poti za polže, preverite zadrževanje zatiča-prileganja in preverite, ali so tujki med čevljem in opornikom.
Upoštevajte vzorec: vsaka napaka na tem seznamu izhaja bodisi iz napake v specifikaciji (napačen vodilni sistem za hitrost, premajhni petni bloki za obremenitev) bodisi iz vrzeli pri nastavitvi in vzdrževanju (neustrezno mazanje, preskočena preverjanja vzporednosti, neenakomerno vpenjanje). Napake komponent - vodilni zatič z notranjo napako ali puša z--izvrtino, ki ne ustreza specifikacijam - so v primerjavi s tem redke. Če se vaša trgovina srečuje s ponavljajočimi se težavami s kompletom matric, pot za odpravljanje težav skoraj vedno vodi do tega, kako je bil set določen, nameščen ali vzdrževan, in ne do slabe serije zatičev.
Prepoznavanje načina napake vam pove, kaj je danes narobe. Preprečevanje ponovitve zahteva vzdrževalno in inšpekcijsko disciplino, ki ujame degradacijo, preden doseže prag, ko se deli pokvarijo. Ta disciplina - kaj preveriti, kako pogosto in kdaj obnoviti v primerjavi z zamenjavo - je tisto, kar ločuje trgovine, ki se odzovejo na okvare nastavkov, od trgovin, ki se le redko srečujejo z njimi.
Prakse vzdrževanja in življenjskega cikla, ki ščitijo vašo naložbo
Odpravljanje težav vam pove, kaj je šlo narobe. Vzdrževanje preprečuje, da bi šlo narobe. Kljub temu večina delavnic za rezalnik obravnava nego matrice kot reaktivno - zamenjajo pušo, ko se pojavi raztrganje, ponovno -obrusijo čevelj, ko deli izstopijo iz tolerance, ali naročijo nove vodilne zatiče, ko stari postanejo neuporabni. Ta reaktivni cikel stane več zaradi izpadov, odpadkov in nujnih nabav, kot bi kadar koli stal strukturiran preventivni program. Razlika med kompletom rezil, ki traja pet let, in tistim, ki zagotavlja petnajst let zanesljive storitve, se skoraj vedno zmanjša na to, kaj se zgodi med proizvodnimi serijami, ne med njimi.
Načrt rutinskih pregledov za komplete rezil
Praktična inšpekcijska kadenca ne zahteva večdnevne zaustavitve proizvodnje. Potrebno je vedeti, kaj preveriti, kako pogosto in kaj meritve pomenijo. Tukaj je ogrodje, ki zagotavlja, da oprema za matrice deluje znotraj specifikacije:
Vsaka proizvodnja (pred in po):Vizualno preglejte vodilne zatiče in puše, da ugotovite, ali so madeži, zareze ali razbarvanje. Preverite, ali se kletke s krogličnimi ležaji vrnejo v pravilen položaj mirovanja (za sisteme s krogličnimi ležaji). Obrišite zatiče in poiščite kovinski prenos ali vdelane ostanke. Potegnite s prstom po površini čepa - vsaka hrapavost, ki jo lahko občutite, je hrapavost, ki pospešuje obrabo puše.
Četrtletno:Izmerite vzporednost čevlja z merilno številčnico, ki se nanaša na površinsko ploščo. Primerjajte odčitke z osnovnimi meritvami, zabeleženimi, ko je bil komplet nov ali nazadnje prenovljen. Sprejemljivo zanašanje je odvisno od razreda natančnosti, vendar kot splošna smernica odstopanje, ki presega 0,0005 palca na čevelj dolžine čevlja, zahteva pozornost. Preverite premer vodilnih zatičev na več točkah vzdolž delovne dolžine z uporabo mikrometra - stožčastost ali ovalnost kaže na neenakomerno obremenitev ali neporavnanost, ki je vizualni pregled morda ne bo zaznal.
Letno (ali vsakih 500.000 udarcev, kar nastopi prej):Opravite celoten dimenzijski pregled sklopa matrice. Izmerite premer izvrtine puše in ga primerjajte z OD vodilnega zatiča, da izračunate dejansko tekalno zračnost. Pri sistemih s krogličnimi ležaji preverite prednapetost na otip - morebitna zaznavna ohlapnost kaže na obrabljene ležaje ali poškodbo kletke. Preglejte pritrdilne površine čevlja za poškodbe površine, razjedajočo korozijo na mestih vijakov ali lokalne vdolbine, kjer je bilo orodje večkrat vpeto. Ta letni pregled je enakovreden tistemu, ki ga opravi katero koli izkušeno orodje za izdelovanje matric pri obnovi -, le da težave odkrijete, preden jih potrebujejo.
Najboljše prakse mazanja in shranjevanja
Zahteve glede mazanja se močno razlikujejo med vrstami vodilnih sistemov in uporaba napačnega maziva je skoraj tako slaba kot uporaba nobenega.
Pri sistemih drsnih ležajev nanesite kakovostno ali strojno olje na vodilne zatiče pred vsako proizvodno serijo. Mazivni film mora biti prisoten pred prvim gibom - suho delovanje celo za kratek čas nesorazmerno pospeši obrabo. Ponovno -namažite med daljšimi vožnjami v intervalih, ki ustrezajo frekvenci giba; hitri-operacije bodo morda potrebovale-uporabo med izmeno. Izogibajte se prekomernemu-mazivu, ki kaplja na tračni material ali delovne površine, kar onesnažuje dele in lahko povzroči napake pri oblikovanju.
Za vodilne sisteme krogličnih ležajev mazivo ni priporočljivo. Ker komponente krogličnih ležajev delujejo v pogojih prednapetosti z negativnim-zračenjem, mast zadržuje onesnaževalce, ki delujejo v kotalnem stiskalnem prileganju, kar ustvarja toploto in ploščate lise na ležajih. Namesto tega uporabite rafinirano mineralno olje z viskoznostjo približno 290/340 SSU pri 100 stopinjah F, ki vsebuje -aditive za ekstremni tlak in zaviralce rje. Zatiči za mazanje - vodilni drogovi z notranjimi križnimi-izvrtanimi luknjami za mazanje - se lahko povežejo z avtomatskimi sistemi, ki dovajajo olje v določenih intervalih brez ročnega posredovanja.
Prakse shranjevanja so pomembne enako kot mazanje med proizvodnjo. Ko gre komplet rezil v skladišče med proizvodnimi kampanjami, ga neslišno uničijo trije pogoji: rja, zvitost in kontaminacija.
- Preprečevanje rje:Premažite vse izpostavljene jeklene površine - vodilne zatiče, izvrtine puš, čelne površine - z oblogo za preprečevanje rje- z oljnim ali hlapnim zaviralcem korozije (VCI). Vlaga v nenadzorovanem okolju strojnice napade nezaščitene kaljene jeklene površine v nekaj dneh.
- Preprečevanje zvitosti:Komplete matric shranjujte na ustreznih podstavkih za shranjevanje matric, ki podpirajo spodnji čevelj po celotnem odtisu. Čevelj, shranjen na dveh ozkih vodilih z nepodprtim razponom vmes, se bo sčasoma povesil pod lastno težo - zlasti aluminijasti čevlji, ki lezejo lažje kot jekleni. Nikoli ne zlagajte težkih predmetov na shranjene komplete rezil.
- Nadzor kontaminacije:Pokrijte shranjene komplete rezil, da preprečite, da bi se pesek, drobna kovina in ostanki v zraku usedli v vodilne sklope in izvrtine puše. Matrica za zalogo, vzeta iz skladišča in zagnana brez čiščenja, najprej vnaša abrazivne delce neposredno v pot ležaja že ob prvem gibu.
Kdaj obnoviti ali zamenjati komplet rezil
Vsak komplet matrice doseže točko, ko samo vzdrževanje ne more obnoviti zmogljivosti. Vprašanje je, ali ta prag zahteva obnovo ali popolno zamenjavo - in napačen klic v obe smeri stane. Zamenjajte prezgodaj in opustili ste uporabno opremo za matrice. Obnovite prepozno in vlagate dolarje za popravilo v komplet, ki se bo kmalu spet pokvaril.
Okvir odločitve temelji-na stanju, ne na starosti-:
Prenovite, ko:
- Zamenjava puše povrne zračnost vodila na specifikacijo.
- Vzporednost čevlja se lahko popravi s površinskim brušenjem, ne da bi se debelina čevlja zmanjšala pod minimalno zahtevano togost.
- Površine vodilnih zatičev so označene, vendar premeri zatičev po poliranju ostanejo znotraj tolerance.
- Obrabne plošče petnega bloka je mogoče podložiti ali zamenjati, ne da bi to vplivalo na celotno celovitost strojne obdelave.
Zamenjajte, ko:
- Paralelnost čeljusti presega toleranco brušenja -, kar pomeni, da bi odstranitev materiala, potrebna za ponovno vzpostavitev ravnosti, zmanjšala debelino čeljusti pod minimalno strukturno debelino.
- Luknje za pritrditev vodilnega zatiča so podaljšane, kar pomeni, da je zadrževanje zatiča pri-prileganju ogroženo in se zatič lahko premakne pod obremenitvijo ne glede na stanje puše.
- Številne predhodne prenove so porabile razpoložljivo brusilno maso, zaradi česar so čevlji pretanki, da bi se uprli upogibu pod polno tonažo stiskalnice.
- Prvotna specifikacija kompleta matrice se ne ujema več s trenutnimi proizvodnimi zahtevami - spremenjene tolerance, večje količine ali nova oprema za stiskanje, ki zahteva drugačne višine zapiranja ali konfiguracije vodil.
To zadnjo točko si zasluži poudarek. Kadar je treba starajočo sestavo matric na novo -izdelati namesto preprosto podvojiti -, ker so se proizvodne zahteve razvile, so se tolerance poostrile ali pa je imela prvotna zasnova inherentne omejitve - lahko kataloška zamenjava iste konfiguracije matrice iz osnovnega materiala ohrani prvotne težave. Za inženirje, ki ocenjujejo te situacije, dobaviteljeYICHENpodpirajte inženirje orodij z rešitvami matrice za žigosanje po meri, ki zajemajo strukturo matrice, zasnovo komponent, nadzor bruhov in optimizacijo zračnosti. Ta vrsta inženirske podpore postane še posebej dragocena, ko je odločitev o zamenjavi tudi priložnost za odpravo kroničnih težav, ki bi jih strojna obdelava zamrla nazaj na prvotne specifikacije preprosto prenesla naprej.
Naslednja rutina po-za-konsolidacijo vzdrževanja v ponovljiv postopek, ki ga lahko izvede katera koli delavnica brez posebne opreme poleg tiste, ki je že na tleh:
- Očistite vse vodilne površine- po vsaki proizvodni seriji obrišite vodilne zatiče, puše in ploskve pete brez ostankov maziva, kovinskih delcev in smeti.
- Vizualno preglejte morebitne poškodbe- preverite, ali so na sistemih s krogličnimi ležaji praske, zareze, razbarvanje ali indikatorji lezenja kletke.
- Izmerite kritične razdalje- preverite razmak med vodilnim zatičem-do-puši v četrtletnih intervalih z uporabo umerjenih mikrometrov ali merilnikov izvrtin.
- Preverite vzporednost čevlja- četrtletno označite čez oba čevlja na površinski plošči, primerjajte z osnovnimi meritvami in dokumentirajte kakršen koli odmik.
- Namažite glede na vrsto sistema- pred vsakim zagonom nanesite ustrezno olje na zatiče drsnega ležaja; nanašajte rafinirano mineralno olje (ne mast) na kroglične ležaje v intervalih,-ki jih je določil proizvajalec.
- Preverite celovitost namestitve- preverite, ali so vodilni zatiči pritrjeni v izvrtinah za-pritrditev, ali so pritrdilni vijaki zategnjeni v skladu s specifikacijo in ali se na vmesnikih--opornika-in-opornika ni razvila nobena korozija.
- Dokument in trend- zabeleži vse meritve v dnevnik zgodovine sestavljanja matrice. Podatki o trendih razkrivajo stopnje poslabšanja, ki napovedujejo, kdaj bo potrebna obnova ali zamenjava, kar omogoča načrtovano nabavo namesto nujnih naročil.
Proaktivno vzdrževanje ne pomeni popolnosti. Gre za ulov 0,0003-palca spremembe v tem četrtletju, preden postane 0,002-palčna težava v naslednjem četrtletju, ki odstrani dele in ustavi stiskalnico. Naložba v čas inšpekcijskega pregleda je nepomembna v primerjavi z eno samo nujno zamenjavo kompleta rezil – in samozavest proizvodnje, ki izvira iz tega, da veste, da so vaši kompleti rezil znotraj specifikacij, je tisto, kar ločuje trgovine, ki upravljajo svoje orodje, od trgovin, ki jih upravljajo napake na orodju.
Pogosta vprašanja o kompletih matrice za kovinsko vtiskovanje
1. Kakšna je razlika med kompletom matric in celotno matrico za žigosanje?
Komplet matrice je podsklop za večkratno uporabo, sestavljen iz zgornjih in spodnjih čevljev matrice, vodilnih zatičev in puš, ki zagotavlja poravnavo in pritrditev za vse delovne elemente. Celotna matrica za žigosanje vključuje vse, kar je nameščeno na to ogrodje - luknjače, gumbe matrice, odstranjevalce, vzmeti in vodila. Razmišljajte o kompletu rezil kot ohišju: ne izvaja neposredno rezanja ali oblikovanja, vendar je vsaka delovna komponenta odvisna od njega za natančno pozicioniranje. Pri pridobivanju rešitev za štancanje po meri dobavitelji, kot je YICHEN (yichen-group.com/stamping-die/), načrtujejo celotno strukturo matrice, vključno z okvirjem nabora matric, integracijo luknjačev in optimizacijo zračnosti kot integriranega sistema.
2. Kako izberem med vodilnimi sistemi z drsnimi in krogličnimi ležaji za svoj komplet rezil?
Odločitev je odvisna predvsem od obsega proizvodnje, hitrosti giba in zahtev glede tolerance. Sistemi z drsnimi ležaji so cenejši in bolje prenašajo kontaminacijo in stranske obremenitve, zaradi česar so idealni za kratke serije, izdelavo prototipov in umazano delovno okolje pri hitrostih pod 150 SPM. Sistemi s krogličnimi ležaji odpravljajo tekalno zračnost s prednapetostjo in zagotavljajo vrhunsko ponovljivost pri 300+ SPM za veliko-progresivno žigosanje z ozkimi tolerancami. Če vaša letna količina preseže 500.000 zadetkov ali so vaše tolerance delov strožje od plus-ali-minus 0,002 palca, se vodenje krogličnih ležajev običajno povrne z zmanjšanim odpadkom in daljšo življenjsko dobo luknjača.
3. Kaj povzroča nabiranje vodilnih zatičev nastavka in kako to odpravim?
Raztrganje se pojavi kot sijoče, razmazane kovinske oznake prenosa na površinah vodilnih zatičev, ki jih povzroči stik kovin--kovina pod obremenitvijo. To povzročajo trije koreninski pogoji: obrabljene puše, ki omogočajo kotni vstop zatiča, deformirani čevlji matrice, ki nagnejo izvrtino puše izven vzporednosti, ali neustrezna nastavitev stiskalnice, ki povzroči poševno delovanje. Če ga želite popraviti, zamenjajte obrabljene puše in po potrebi povrtajte izvrtine, ponovno-obrusite ploskve čevlja, da obnovite vzporednost, in preverite poravnavo stiskalnice-za-opor. Če je ugriznina zarezala na površino zatiča, v celoti zamenjajte zatič, saj zarezana površina takoj pospeši novo obrabo puše.
4. Katero konfiguracijo stebričkov za nastavitev matrice naj uporabim za progresivno žigosanje?
Konfiguracije hrbtnega-ali diagonalnega-stebra so standardne za progresivno žigosanje. Kompleti hrbtnih-opornikov postavijo oba vodilna zatiča zadaj, tako da ostanejo sprednji in stranski del popolnoma neovirani za podajanje traku z ene strani na drugo. Kompleti diagonalnih-stebričkov nudijo izboljšano togost zadnjega-stebrička, hkrati pa ohranjajo primerno zračnost podajanja vzdolž enega roba. Konfiguracije s štirimi-stebri, medtem ko zagotavljajo največjo natančnost poravnave, ovirajo dovajalne poti trakov in so bolj primerne za sestavljene ali prenosne matrice, kjer neprekinjen dostop do trakov ni potreben.
5. Kako pogosto je treba pregledovati komplete matrice in katere meritve so najpomembnejše?
Pred in po vsaki proizvodni seriji vizualno preglejte vodilne zatiče in puše, da ne pride do raztrganin ali zarez. Vsako četrtletje izmerite vzporednost čevlja z merilno številčnico na površinski plošči, primerjajte z osnovnimi vrednostmi - odstopanje nad 0,0005 palca na čevelj dolžine čevlja zahteva korektivni ukrep. Vsako leto ali na vsakih 500.000 gibov opravite pregled vseh dimenzij, pri čemer preverite premer izvrtin puše glede na OD čepa, da izračunate dejansko razdaljo med tekom. Pri sistemih s krogličnimi ležaji preverite prednapetost z občutkom, ali je opaziti ohlapnost. Dokumentirajte vse meritve, da boste lahko spremljali stopnje degradacije in napovedali čas vzdrževanja, preden okvare vplivajo na kakovost delov.


