


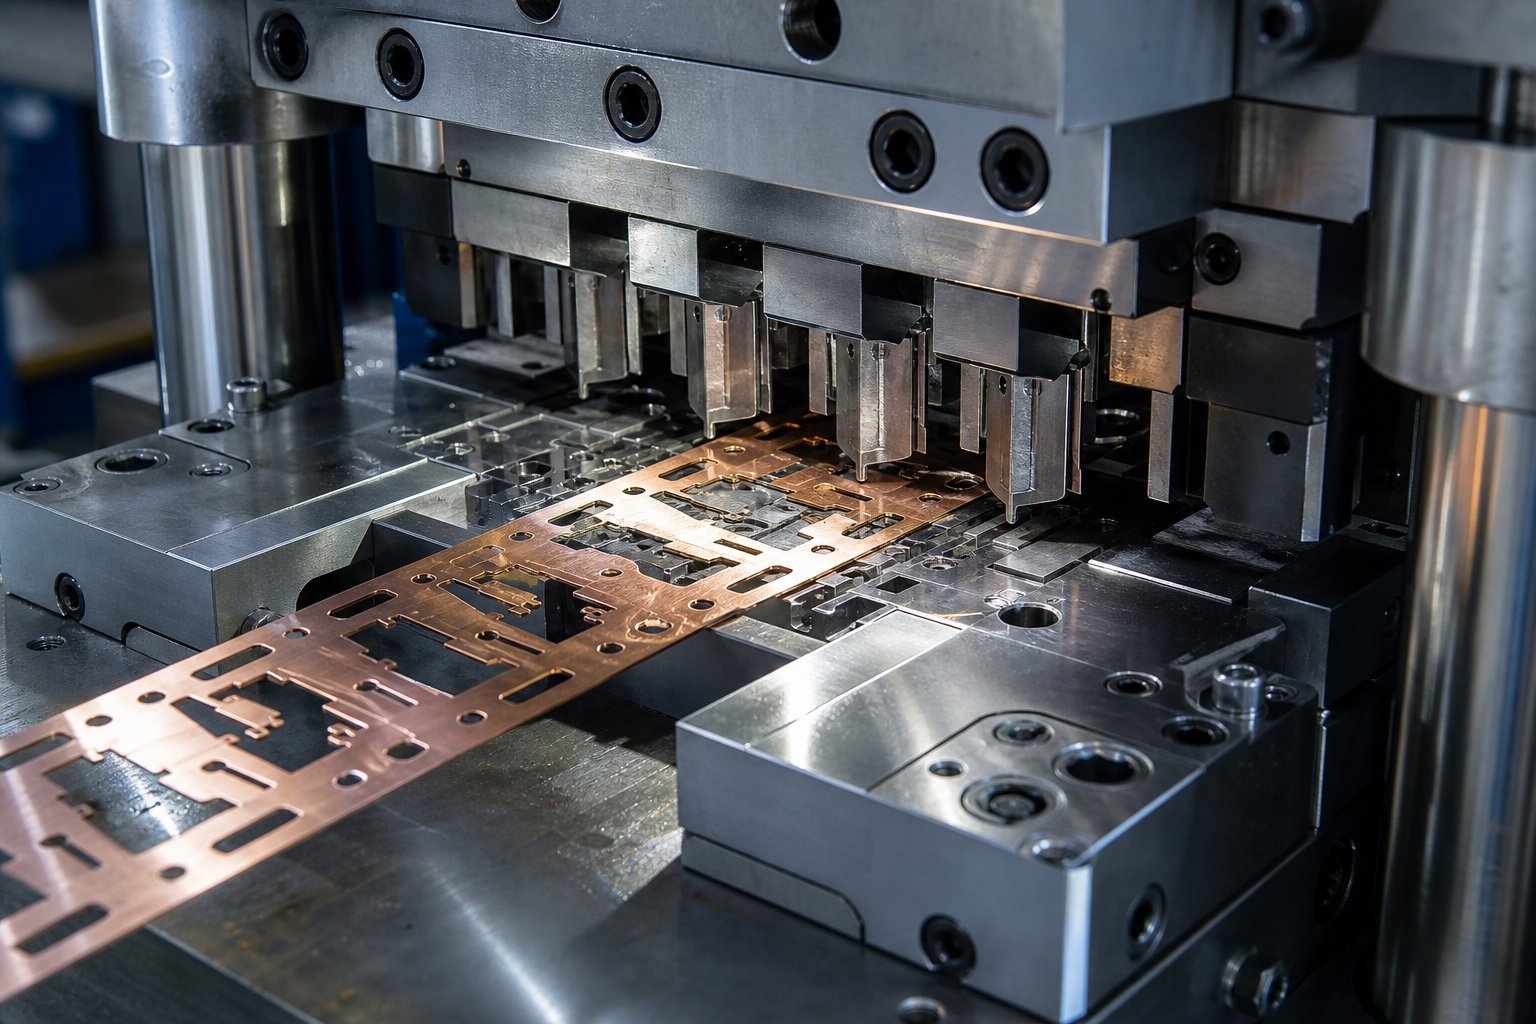
Kaj je natančno žigosanje in zakaj je pomembno
Ko načrtujete komponente, kjer nekaj tisočink palca določa, ali se del prilega ali ne, standardno kovinsko žigosanje ne bo pomagalo.Natančno žigosanjeobstaja posebej za te scenarije, kjer morajo biti tolerance strožje, orodje mora biti ostrejše in je vsaka spremenljivka v procesu nadzorovana do stopnje, ki je običajne delavnice preprosto ne ponujajo.
Natančno žigosanje je postopek preoblikovanja kovin, ki uporablja posebej zasnovane matrice in nadzorovane operacije stiskalnice za izdelavo delov z dimenzijskimi tolerancami ±0,001 palca (±0,025 mm) ali več, kar se doseže z manjšimi razmiki med -od-matricami, naprednimi materiali za orodje in strogim-nadzorom postopka.
Kaj pravzaprav pomeni natančno žigosanje
Beseda "natančnost" tukaj ni marketinški jezik. Nanaša se na merljiv prag. Natančna matrica je zasnovana z razmiki med -od-matricami, ki so bistveno manjši od tistih pri splošnem žigosanju, pogosto zmanjšani na 5–10 % debeline materiala namesto tipičnih 10–20 %. Ta manjša zračnost v kombinaciji z orodjem, izdelanim z uporabo žične elektroerozije in natančnega brušenja, daje čistejše robove, natančnejše položaje lukenj in ponovljive dimenzije v milijonih ciklov.
Za inženirje, ki načrtujejo majhne priključke, ohišja senzorjev ali komponente medicinskih naprav, je ta raven nadzora razlika med deli, ki se zanesljivo sestavljajo, in deli, ki povzročajo težave s kakovostjo na koncu toka.
Kako se razlikuje od standardnega žigosanja
Standardni postopki matrice in žigosanja so-primerni za dele, kjer so sprejemljive tolerance od ±0,004 do ±0,008 palcev. Orodje je cenejše, krmiljenje stiskalnice je enostavnejše, intervali pregledov pa daljši. Natančno delo dviguje lestvico v vseh dimenzijah:
- Natančnost orodja:Komponente matrice za žigosanje so zbrušene in dodelane do mikronskih-specifikacij, s premazi,-odpornimi na obrabo, ki podaljšujejo življenjsko dobo.
- Kontrole pritiska:Servo-stiskalnice uravnavajo hitrost in silo pri vsakem gibu, s čimer zmanjšajo variacije, ki jih povzročajo mehanske nedoslednosti.
- Ravnanje z materialom:Trakovi se dovajajo z natančnostjo pozicioniranja, merjeno v mikronih, ne v desetinkah milimetrov.
- Inšpekcijska strogost:Statistični nadzor procesa in-povratne informacije senzorjev v realnem času nadomeščajo občasne naključne preglede.
Vrzel med standardno in natančno matrico in zmogljivostjo žigosanja se najbolj jasno kaže v stopnjah zavrnitve in vrednostih Cpk. Trgovine, ki izvajajo natančne operacije, običajno vzdržujejo Cpk nad 1,33 na kritičnih dimenzijah, kar pomeni, da je proces statistično centriran znotraj meja tolerance.
Te razlike niso le teoretične. Narekujejo, kaj se dogaja znotraj stiskalnice ob vsaki posamezni potezi, od trenutka, ko trak vstopi v matrico, do točke, kjer končni del izstopi.
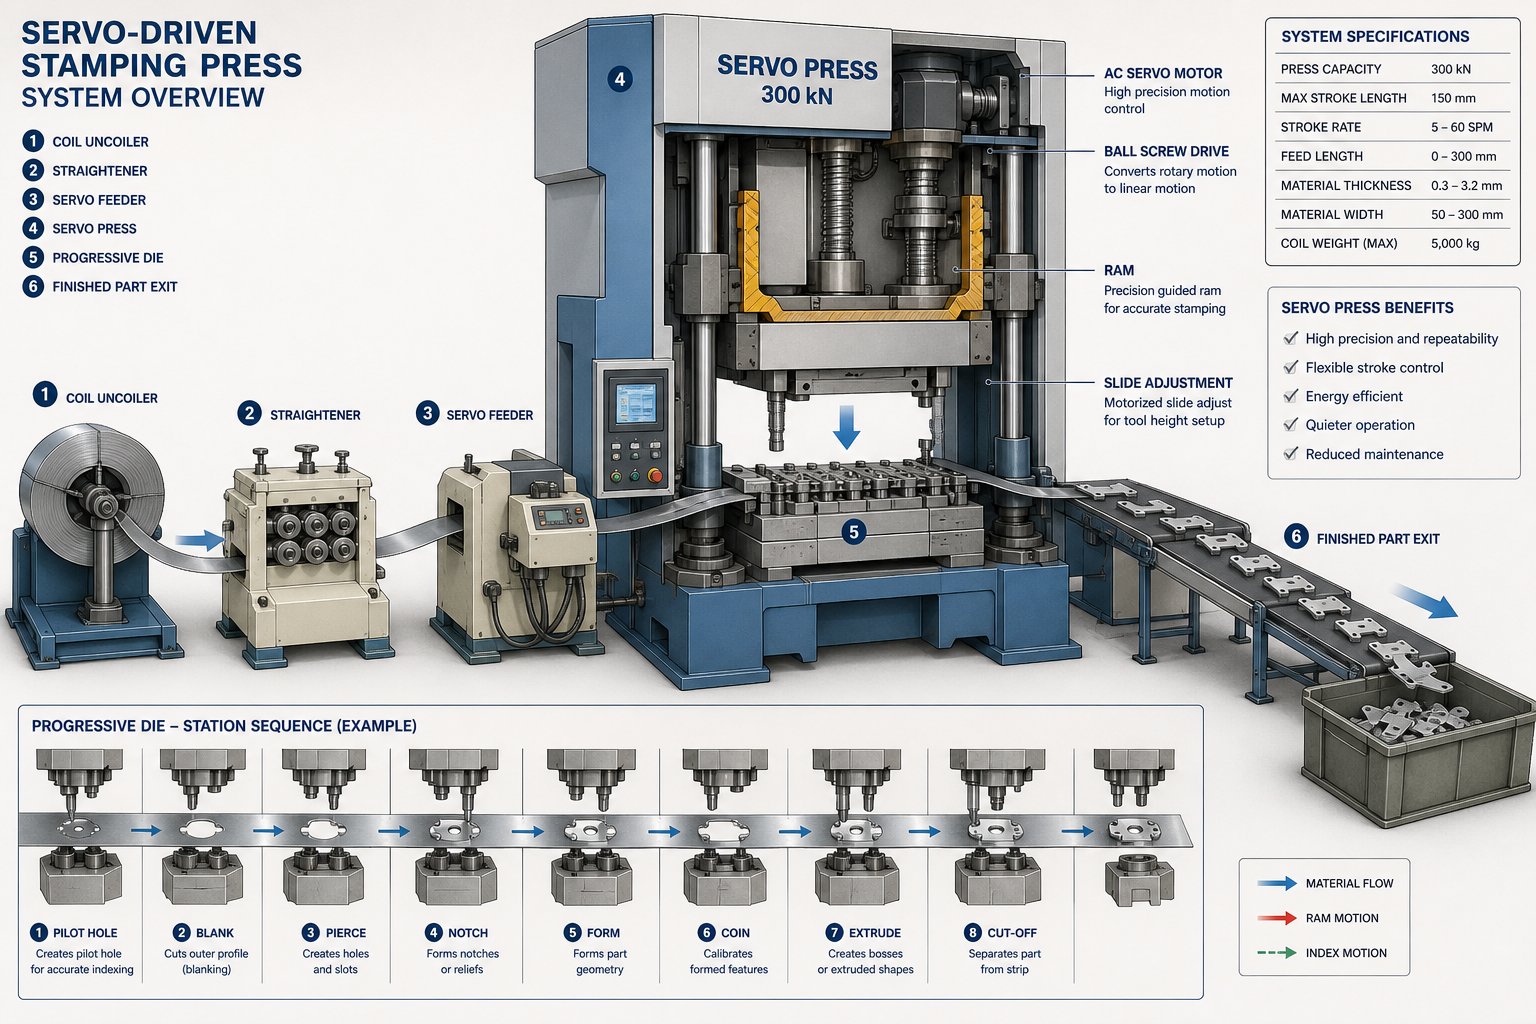
Kako korak za korakom poteka postopek natančnega žigosanja
Končni natančno{0}}žigosani del lahko tehta delček grama, vendar postopek za njim vključuje natančno usklajeno zaporedje inženiringa, strojev in-kontrole v realnem času. Razumevanje delovanja stiskalnice za žigosanje v natančnem okolju pomeni pogled dlje od osnovnega stiskalnega cikla. Vsaka faza, od začetne zasnove matrice do končne inšpekcijske vratnice, prispeva k temu, ali te tolerance ±0,001-palca držijo v celotni proizvodnji milijona kosov.
Tukaj je opisano, kakoprogresivni postopek žigosanjapoteka od začetka do konca:
- Oblikovanje delov in orodij- Inženirji modelirajo geometrijo matrice z uporabo programske opreme CAD/CAM, pri čemer definirajo postavitve postaj, razdalje in pretok materiala.
- Izdelava matrice- Natančno brušenje, žična erozija in CNC obdelava proizvajajo komponente matrice do mikronske-natančnosti.
- Pritisnite nastavitev in poravnavo- Matrica je nameščena, hod stiskalnice in tonaža sta umerjena, dovodni sistemi pa sinhronizirani.
- Hranjenje materiala- Trak napreduje skozi matrico v nadzorovanih korakih, pozicioniran z mikronsko-natančnostjo.
- Postopki žigosanja- Zaporedne postaje praznijo, prebadajo, upogibajo in oblikujejo del postopno z vsakim pritiskom.
- Pregled-v postopku- Senzorji in sistemi SPC preverjajo dimenzije v realnem času in ujamejo zanašanje, preden nastane ostanki.
- Ločevanje in zbiranje delov- Končane komponente so izrezane iz nosilnega traku in razvrščene za pakiranje ali sekundarne postopke.
Oblikovanje orodij in izdelava kalupov
Natančnost se začne veliko preden kovina zadene kovino. Faza načrtovanja orodij je tista, kjer inženirji prevedejo geometrijo dela v funkcionalno matrico, ki lahko vzdržuje ozke tolerance pri proizvodni hitrosti. S pomočjo programske opreme CAD načrtovalci postavijo progresivne matrice, izračunajo razdalje od -do-matrice, postavitev traku in položaje vodilnih lukenj.programska oprema CAMnato te modele pretvori v navodila za obdelavo za izdelavo vsake komponente matrice.
Predstavljajte si del z dvanajstimi značilnostmi: luknjami, jezički, zavoji in končnim rezom. Vsaka funkcija dobi svojo postajo v matrici, razmik med postajami pa mora upoštevati raztezanje materiala, vzmetenje in toplotno raztezanje med delovanjem. Celo majhna napaka v izračunu v eni postaji se širi navzdol, kar povzroča napako čez končni del.
Komponente matrice so izdelane z žično erozijo za zapletene profile, natančnim površinskim brušenjem za ravnost in vzporednost ter CNC rezkanjem za delo z votlinami. Žična erozija je tu še posebej kritična, ker reže utrjeno orodno jeklo brez vnosa toplotnega popačenja, s čimer doseže površinsko obdelavo in tolerance, ki jih konvencionalna obdelava ne more ponoviti. Vložki za luknjače in matrice so običajno izdelani iz karbidnega ali visoko{2}}hitroreznega orodnega jekla, nato pa obdelani do površinske hrapavosti pod Ra 0,2 mikrometra.
Delovanje stiskalnice in dovajanje materiala
Stiskalnica za žigosanje je motor operacije, toda pri natančnem delu je bolj kot fino uglašen instrument. Servo-stiskalnice prevladujejo v tem prostoru, ker ponujajo programljivo hitrost, položaj in čas zadrževanja na kateri koli točki giba. Za razliko od mehanskih stiskalnic, ki so zaklenjene v krivuljo fiksnega gibanja, se lahko servo stiskalnice med oblikovanjem upočasnijo in pri vračanju pospešijo, kar zmanjša obremenitev materiala in izboljša konsistentnost dimenzij.
Natančnost podajanja je enako pomembna. Trak, ki je običajno dobavljen v obliki zvitkov, gre skozi ravnalnik ali poravnalnik, preden vstopi v matrico. Kot ugotavlja revija MetalForming Magazine, servo stiskalnice zahtevajo dinamične podajalne sisteme z visokimi stopnjami pospeševanja in zaviranja, ki ustrezajo hitrosti stiskalnice v zelo majhnih časovnih oknih. Če podajalnik napreduje celo 0,05 mm predaleč ali prekratko, vodilni zatiči v matrici ne morejo pravilno registrirati traku in vsaka značilnost tega zadetka se premakne izven tolerance.
Progresivno žigosanje temelji na tem natančnem podajanju-in-naprednem ciklu, ki se ponavlja več sto ali tisočkrat na minuto. Trak napreduje natančno za eno dolžino koraka na udarec, piloti ga poiščejo v matrici in več postaj izvaja svoje operacije hkrati. Opazili boste, da sistem matrice, stiskalnice in podajanja deluje kot en sam integriran mehanizem, ne kot trije ločeni stroji.
V-Inšpekciji in nadzoru procesa
Ohranjanje ozkih toleranc v dolgi proizvodni seriji zahteva več kot dobro orodje. Obraba matrice, temperaturni nihanje, variacije materiala in nedoslednosti dovajanja uvajajo postopne spremembe, ki lahko potisne dele iz specifikacij. Tukaj-spremljanje v realnem času zasluži svojo vrednost.
Sodobne natančne linije za progresivno žigosanje združujejo več ravni nadzora v-procesu:
- Senzorji za spremljanje sile- Zaznajte nenormalne skoke tonaže, ki kažejo na napačno podajanje, nabiranje polžev ali poškodbe matrice.
- In-senzorji- Izmerite prisotnost delov, položaj traku in oblikovanje značilnosti na posameznih postajah.
- Statistična kontrola procesa (SPC)- Sledi meritvam dimenzij skozi čas in označuje trende, preden dosežejo meje tolerance.
- Sistemi vida- Optične kamere pregledajo dokončane dele s hitrostjo linije in prepoznajo robove, razpoke ali manjkajoče elemente.
- Preverjanje-dolžine vira- Potrjuje, da se vsako napredovanje ujema s programirano višino v okviru sprejemljivega odstopanja.
Ti sistemi ne lovijo le slabih delov. Zagotavljajo povratno zanko, ki ohranja proces v središču. Ko podatki SPC kažejo, da se dimenzija giblje proti svoji zgornji kontrolni meji, lahko operaterji prilagodijo čas podajanja, zamenjajo obrabljen luknjač ali kompenzirajo spremembe lastnosti materiala, preden pride do enega samega zavrnitve.
Kombinacija natančnih orodij, servo-nadzorovanega delovanja stiskalnice in-nadzora zaprte zanke je tisto, kar ločuje resnično natančno žigosanje od trgovine, ki ima preprosto -matrice z nizko toleranco. Matrica zagotavlja geometrijo. Stiskalnica zagotavlja silo. Kontrole zagotavljajo doslednost. Vsi trije morajo delovati usklajeno, možgansko kap za možgansko kapjo, da proces izpolni svojo obljubo.
Seveda vrsta matrice, ki se uporablja v stiskalnici, veliko določa, kateri deli so izvedljivi, katere količine so smiselne in katere geometrije so dosegljive, kar nas pripelje do odločitve med progresivnimi, sestavljenimi in prenosnimi konfiguracijami matrice.
Vrste matric za vtiskovanje, ki se uporabljajo pri natančnem delu
Vsak del ne zahteva enake konfiguracije matrice. Majhen električni kontakt, ki deluje s hitrostjo 800 gibov na minuto, zahteva bistveno drugačen pristop k orodju kot ohišje globoko{2}}vlečenega senzorja, proizvedeno pri zmernih količinah. Trije glavni tipi matric za vtiskovanje, ki se uporabljajo pri natančnih aplikacijah, progresivni, sestavljeni in transferni, vsaka obravnava različne kombinacije geometrije delov, obsega proizvodnje in zahtev glede tolerance.
Progresivne matrice za-serijsko proizvodnjo
Progresivne matrice so vlečna sila-natančnega žigosanja velikih količin. Koncept je preprost: neprekinjen trak kovine se podaja skozi niz postaj znotraj ene same matrice, pri čemer vsaka postaja izvaja določeno operacijo, brušenje, prebadanje, upogibanje ali oblikovanje. Do končne postaje se dokončan del odreže od nosilnega traku.
Zaradi česar so progresivne matrice posebej primerne za natančno delo je njihova sposobnost ohranjanja tesnih položajnih razmerij med elementi. Pilotni zatiči registrirajo trak na vsaki postaji, tako da se vsaka operacija nanaša na isto referenčno točko. Za majhne dele z več značilnostmi, kot so konektorji, vodilni okvirji ali kontaktne vzmeti, ta zaporedni pristop proizvaja zapletene geometrije pri hitrostih, ki jih drugi tipi matric ne morejo doseči.
Kompromis? Višji vnaprejšnji stroški orodja in omejena prilagodljivost za spremembe dizajna, ko je matrica izdelana. Toda pri nakladah, ki presegajo 100.000 delov, je ekonomičnost na-kos težko preseči.
Sestavljene matrice za ploščate natančne dele
Sestavljeno žigosanje ima drugačen pristop. Namesto več zaporednih postaj, sestavljena matrica izvaja izrezovanje in prebadanje hkrati z enim pritiskom. Rezultat je ploščat del, izdelan z enim udarcem, z odlično dimenzijsko natančnostjo in ravnostjo.
To je pomembno, če je vaš del podložka, podložka, laminat ali katera koli komponenta, kjer sta ravnost in koncentričnost med notranjimi in zunanjimi značilnostmi kritični. Ker se vse operacije rezanja izvedejo v eni potezi, med postajami ni kumulativne napake pri pozicioniranju. Med luknjami in zunanjimi profili dobite tesnejše razmerje, kot ga lahko progresivna matrica običajno doseže na ravnih delih.
Sestavljene matrice za vtiskovanje so na splošno cenejše za izdelavo in vzdrževanje, vendar so omejene na dele, ki ne zahtevajo oblikovanja, upogibanja ali več{0}}osnih funkcij.
Prenosne matrice za večje ali zapletene geometrije
Vtiskovanje s prenosno matriko obravnava dele, ki so preveliki ali geometrično zapleteni za progresivno orodje. Namesto povezanega traku, ki nosi dele med postajami, se posamezni surovci mehansko prenašajo z ene postaje na drugo s pomočjo prijemal ali robotskih rok.
Ta neodvisnost med postajami omogoča globoke vleke, več{0}}osno oblikovanje in operacije, ki bi bile nemogoče, če bi del ostal pritrjen na nosilni trak. Ohišja avtomobilskih senzorjev, strukturni nosilci in zaščitna ohišja so pogosto odvisni od konfiguracij prenosnih matric. Odprava nosilne mreže prav tako zmanjša materialne odpadke, kar izravna nekatere višje stroške orodja in nastavitev.
Prenosni sistemi delujejo počasneje kot progresivne nastavitve, zaradi česar so bolj primerni za srednje{0}}serijsko proizvodnjo, kjer kompleksnost delov upravičuje čas cikla.
| Vrsta matrice | Najboljše za | Tipična prostornina | Zmogljivost tolerance | Relativni stroški orodja |
|---|---|---|---|---|
| Progressive Die | Majhni deli z več funkcijami | 100,000+ delov | ±0,001" dosegljivo | visoko |
| Sestavljena matrica | Ravni deli, ki zahtevajo koncentričnost | 10,000 - 500,000 delov | ±0,001" glede ravnosti in položaja luknje | Srednje |
| Prenosna matrica | Velike ali globoko{0}}risane geometrije | 25,000 - 500,000 delov | ±0,002" - ±0,005" tipično | visoko |
Izbira med temi konfiguracijami ni zgolj tehnična odločitev. Je tudi gospodarska. Pravi tip matrice uravnoteži geometrijske zahteve vašega dela z obsegom proizvodnje, stroški materiala in tolerančnim oknom, ki ga vaša aplikacija dejansko zahteva. In ko je ta odločitev sprejeta, material, ki ga žigosate, uvede svoj nabor omejitev glede natančnosti, ki jo je realno mogoče doseči.
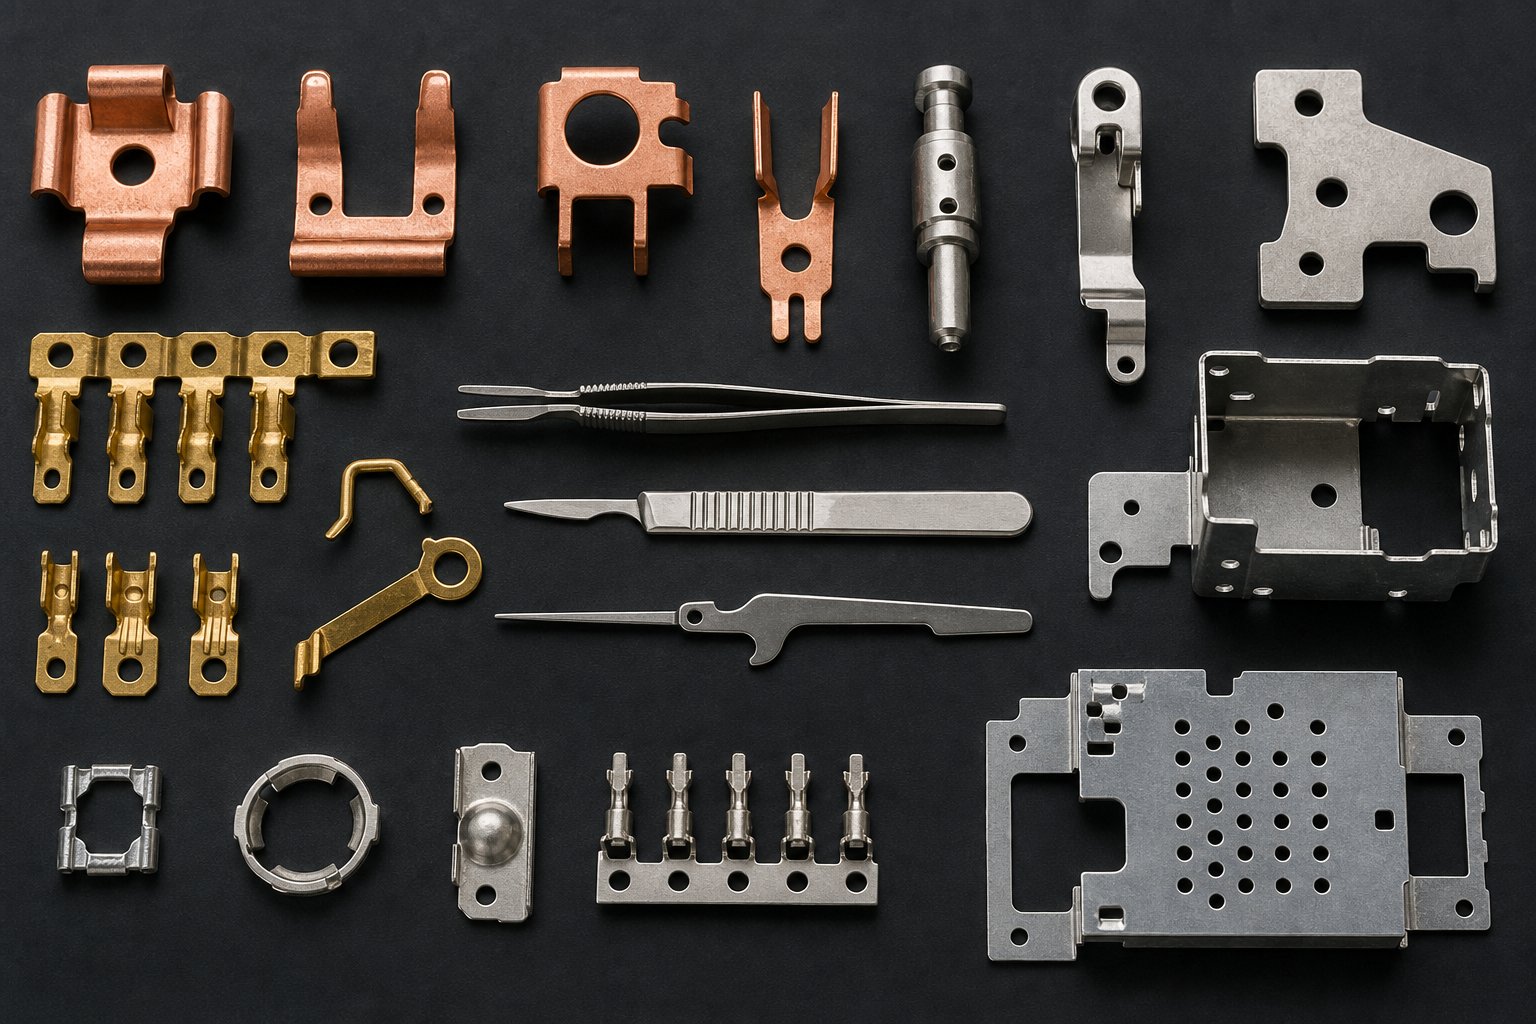
Materiali in tolerance pri natančnem žigosanju
Matrico je mogoče zbrusiti do mikronske-natančnosti in namestiti v servo stiskalnico s popolno poravnavo, vendar končni del še vedno odstopa od tolerance. Zakaj? Ker sam material potiska nazaj. Vsaka zlitina ima svojo osebnost: izvira, razteza, deluje-trdi in teče drugače pod udarcem. Razumevanje, kako se progresivni materiali za žigosanje obnašajo v natančnih pogojih, je tisto, kar ločuje specifikacijo realne tolerance od tiste, ki zvišuje stroške ali vabi k zavrnitvam.
Pogosti materiali in njihove značilnosti žigosanja
Kovine, ki se najpogosteje obdelujejo pri natančnem žigosanju, imajo eno lastnost: na voljo so v dosledni,-nadzorovani obliki trakov. Poleg tega vsak prinaša različne prednosti in izzive.
Ogljikovo jeklo (blago jeklo)je najbolj prizanesljiv material v postavi. Ponuja visoko sposobnost oblikovanja, predvidljivo vzmetenje in relativno nizke stiskalne sile. Pri nosilcih, strukturnih sponkah in splošnih komponentah jekleno progresivno žigosanje zagotavlja zanesljive rezultate pri ±0,002" na preluknjanih delih brez izrednih ukrepov. Njegova zmerna stopnja-otrditve pomeni, da se matrice obrabijo enakomerno, deli pa se v dolgih serijah obnašajo dosledno.
Nerjaveče jeklo (predvsem serija 300)zahteva več od orodja. Višja meja tečenja pomeni večje preoblikovalne sile in bolj agresivno vzmetenje, zlasti pri pol-trdih in pol-trdih stanjih. Natančno delo v nerjavnem jeklu zahteva kompenzacijo prekomernega-upogibanja, vgrajeno v geometrijo matrice, in večjo pozornost mazanju. Tolerance ±0,0025" so dosegljive pri preluknjanih luknjah, vendar oblikovane značilnosti običajno potrebujejo širše odstopanja, razen če so dodane sekundarne operacije dimenzioniranja.
Bakrove zlitinevključno s C110, C194 in fosfornim bronom so sponke v električnih in elektronskih aplikacijah. Bakreno progresivno žigosanje ima koristi od odlične duktilnosti materiala in majhne vzmetnosti, zaradi česar je -primerno za zapletene kontaktne vzmeti in svinčene okvirje, kjer je pomemben strog nadzor dimenzij pri majhnih elementih. Kompromis je mehkoba: baker se zlahka zleže na površinah orodja, kar zahteva polirane komponente matrice ali premaze za preprečitev kopičenja.
Aluminij (5052, 6061, 1100)ponuja zelo visoko sposobnost oblikovanja in nizko gostoto, vendar prinaša svoje zaplete. Bolj je nagnjen k ugrizom kot jeklo, ponavadi proizvaja večje robove pri enakem odstotku zračnosti in kaže nedosledno vzmetno vedenje pri različnih temperacijah. Natančni aluminijasti žigosani pogosto zahtevajo nekoliko ohlapnejše tolerance oblikovanih dimenzij, okoli ±0,003" do ±0,004", čeprav ploščate preluknjane lastnosti brez težav zdržijo ±0,002".
Medenina (C260, C270)je priljubljena točka za progresivno natančno kovinsko žigosanje. Enostavno se oblikuje, se minimalno umakne in reže čisto, kar zagotavlja odlično kakovost robov. Električni priključki, okrasna strojna oprema in komponente instrumentov so zaradi teh razlogov pogosto odvisni od medenine. Zaradi konsistence materiala je ena najbolj predvidljivih zlitin za žigosanje do ozkih toleranc.
| Material | Tipično območje debeline | Relativna sposobnost oblikovanja | Pogoste aplikacije |
|---|---|---|---|
| Ogljikovo jeklo (blago) | 0.010" - 0.125" | visoko | Nosilci, ohišja, sponke, strukturni deli |
| Nerjaveče jeklo (304/316) | 0.005" - 0.080" | Srednje | Medicinske naprave, oprema za hrano,-komponente, odporne proti koroziji |
| Bakrove zlitine (C110, C194) | 0.004" - 0.040" | Zelo visoko | Konektorji, vodilni okvirji, kontaktne vzmeti, vodila |
| Aluminij (5052, 1100) | 0.008" - 0.100" | Zelo visoko | Ohišja, toplotni odvodi, RF ščiti, avtomobilske plošče |
| Medenina (C260) | 0.005" - 0.060" | visoko | Električni terminali, okrasni deli, komponente instrumentov |
Dosegljiva odstopanja in kaj nanje vpliva
Sliši se preprosto: tesnejše orodje pomeni tesnejše dele. V resnici je dosegljiva toleranca odvisna od interakcije med lastnostmi materiala, geometrijo dela in procesnimi pogoji. Tukaj je tisto, kar dejansko določa, ali lahko zadržite ±0,001" na določeni funkciji:
Debelina materialaneposredno vpliva na obnašanje čiščenja. Tanjši materiali (pod 0,010") omogočajo manjše absolutne razdalje, kar zagotavlja čistejše reze in tesnejše pozicioniranje luknje--v-. Industrijski načrtovalski vodniki potrjujejo, da enaka-ravnina prebadanja med luknjami običajno drži ±0,002", pri natančnem orodju na tankem brusu pa je ±0,001" realistično. Debelejši materiali povečajo variacije, ker je strižna cona večja in vedenje odcepitve postane manj predvidljivo.
Springbackje največja posamezna spremenljivka v oblikovanih značilnostih. Trdo kaljeno nerjavno jeklo ali zlitine z visoko-trdnostjo se lahko po upogibu za 90-stopinj odskočijo nazaj za 2-5 stopinj, kar zahteva kompenzacijo matrice. Inženirji so pri načrtovanju natančnega žigosanja izkusili, da se oblikovalne postaje prekomerno-upogibajo za izračunano količino, vendar variacija meje tečenja od serije do serije povzroči preostalo nedoslednost. Zato so oblikovane kotne tolerance (običajno ±1 stopinja) vedno širše od ravnih preluknjanih dimenzij.
Smer zrnvpliva tako na sposobnost oblikovanja kot na dimenzijsko stabilnost. Upogibi, narejeni pravokotno na zrno, so močnejši in manj nagnjeni k pokanju, vendar imajo tudi nekoliko drugačno vzmetno povratno obnašanje kot upogibi, vzporedni z zrncem. Natančne postavitve trakov usmerjajo kritične krivine glede na smer valjanja, da zmanjšajo te učinke.
Obraba matricemed proizvodno serijo postopoma odpira luknje-do-matrice in spreminja dimenzije na predvidljive načine.Izkušeni inženirji orodijupoštevajte, da vzdrževanje vrednosti Cpk nad 1,33 pri tolerancah ±0,001" zahteva robustne okvirje matrice, prevelike vodilne sisteme in načrtovane intervale vzdrževanja, ki temeljijo na številu udarcev in ne na koledarskem času.
Velikost elementa glede na debelino materialaustvarja praktične meje. Premer luknje ne sme biti manjši od debeline materiala, da preprečite zlom luknjača. Elementi, ki so razmaknjeni manj kot 1,5-kratna debelina materiala, tvegajo popačenje zaradi sosednjih strižnih napetosti. Te omejitve ne odpravijo natančnosti, ampak določajo mejne pogoje, ki jih morajo upoštevati inženirji pri določanju toleranc na svojih risbah.
Za skupine za nabavo in oblikovalske inženirje je izhod praktičen: navedite stroge tolerance samo tam, kjer jih zahteva funkcija. Splošni izrez ±0,001" čez celoten del zviša stroške orodja in upočasni proizvodnjo. Namesto tega določite dve ali tri kritične referenčne točke in funkcije, ki dejansko zahtevajo natančnost, ter dovolite, da preostale mere lebdijo znotraj standardnih toleranc žigosanja ±0,005". Ta pristop ohranja kompleksnost orodij obvladljivo, hkrati pa zagotavlja natančnost tam, kjer je pomembna.
Obnašanje materiala in zmožnost tolerance ne obstajata v vakuumu. Oblikujejo, katere industrije se lahko zanesejo na natančno žigosanje in katere specifične komponente te industrije zaupajo temu procesu.
Industrijske aplikacije, ki zahtevajo natančno žigosanje
Nekatere industrije brez posledic dopuščajo nekaj tisočinke variacije. Drugi tega luksuza nimajo. Ko pride do okvare priključka v zavornem sistemu vozila ali puščanja ohišja medicinskega vsadka, ker je tesnilna površina odmaknjena za 0,002 palca, se posledice razlikujejo od dragih odpoklicev do poškodb pacientov. Industrije, ki so najbolj odvisne od natančnega žigosanja, imajo skupno nit: njihovi deli so majhni, proizvedeni v velikih količinah in nimajo prostora za dvoumnost dimenzij.
Avtomobilske in vesoljske komponente
Sodobna vozila vsebujejo na tisoče vtisnjenih kovinskih delov, vendar vsa ne potrebujejo natančnega-orodja. Tisti, ki se ponavadi združujejo okoli električnih sistemov, sklopov senzorjev in varnostnih-kritičnih mehanizmov, kjer se o tesnem prileganju in zanesljivem stiku-ne da pogajati.
Progresivno žigosanje avtomobilskih komponent vključuje:
- Električni konektorji in sponke- Nožne vtičnice, sponke z noži in več-glave za kabelske snope, ki prenašajo signale do modulov zračnih blazin, senzorjev ABS in sistemov za upravljanje motorja.
- Ohišja senzorjev- Žigosana ohišja za senzorje bližine, senzorje hitrosti koles in pretvornike tlaka, kjer dimenzijska natančnost zagotavlja pravilno tesnjenje in dosledne razdalje med senzorji.
- Progresivni žigosani oklepaji- Montažne komponente za elektronske krmilne enote, kamere in radarske module, ki morajo vzdrževati natančnost položaja kljub toplotnim ciklom in vibracijam.
- Kontaktne vzmeti in sponke za baterije- Majhni vzmetni kontakti znotraj obeskov za ključe, gumbov za zagon in priključkov za upravljanje baterije EV, ki zahtevajo dosledno kontaktno silo v milijonih ciklov.
Premik avtomobilskega sektorja k električnim vozilom je povečal povpraševanje. En sam paket baterij za EV lahko vsebuje na stotine natančno{1}}vtisnjenih konektorjev vodil, distančnikov za celice in nosilcev termičnega vmesnika, pri čemer so za vse potrebne tolerance, ki jih splošno žigosanje ne more zanesljivo vzdržati pri 500000+ letnih količinah.
Aerospace potiska še dlje. Aplikacije za žigosanje v letalstvu vključujejo strukturne nosilce, ki podpirajo stojala letalske elektronike, ohišja relejev za navigacijske in komunikacijske sisteme, natančne okvirje za sklope instrumentov in zaščitna ohišja, ki ščitijo občutljivo elektroniko pred elektromagnetnimi motnjami. Ti deli morajo delovati v ekstremnih temperaturnih območjih, pod obremenitvami z vibracijami in s popolno sledljivostjo materiala od surovine do nameščene komponente. Obseg je nižji od avtomobilskega, vendar so tolerance in zahteve glede dokumentacije med najstrožjimi v katerem koli proizvodnem okolju.
Aplikacije medicinskih pripomočkov in elektronike
Predstavljajte si ohišje srčnega spodbujevalnika iz titana. Biti mora biokompatibilen, hermetično zaprt, dimenzijsko popoln in proizveden s popolno sledljivostjo. To je realnost progresivnega žigosanja medicinskih pripomočkov, kjer se vložki merijo v rezultatih bolnikov in ne v garancijskih zahtevkih.
Medicinsko progresivno žigosanje proizvaja komponente v več kategorijah naprav:
- Ohišja za vsadljive naprave- Ohišja iz titana in nerjavečega jekla 316L za srčne spodbujevalnike, nevrostimulatorje, kohlearne vsadke in črpalke za infundiranje zdravil, običajno globoko{2}}vlečena in površinsko obdelana do mikronov-.
- Sestavni deli kirurških instrumentov- Ročaji, čeljusti in vrtljiva ohišja, ki zahtevajo gladke zaključke za združljivost pri sterilizaciji in natančne mere za mehansko delovanje.
- Elementi diagnostične naprave- Žigosani kontakti, ščiti in strukturni okvirji znotraj krvnih analizatorjev, opreme za slikanje in--naprav za testiranje na mestu nege.
- Ohišja za baterije in kondenzatorje - Ohišja za baterije za vsaditevki mora vzdržati postopke sterilizacije, hkrati pa ohraniti dimenzijsko celovitost skozi desetletja v človeškem telesu.
Zahteve glede biokompatibilnosti usmerjajo izbiro materiala k specializiranim razredom, ki jih telo ne bo zavrnilo, specifikacije površinske obdelave pa pogosto presegajo vse, kar je v drugih panogah. Neravnina ali grob rob ni le težava s kakovostjo; je možno draženje tkiva ali pristanišče bakterij. Zato je za številne komponente vsadka -primernejše natančno žigosanje s čistimi strižnimi robovi in ponovljivimi površinskimi pogoji pred strojno obdelavo.
Elektronske aplikacije predstavljajo-najvišji obseg natančnega žigosanja.Elektronska industrijaje odvisen od žigosanih delov za prevodnost, povezljivost in strukturno celovitost v skoraj vseh kategorijah naprav. Posebne komponente vključujejo:
- RF in EMI ščiti- Tanko{1}}ohišja, ki izolirajo občutljiva vezja pred elektromagnetnimi motnjami, zahtevajo tesno ravnost in dosledno debelino stene za pravilen ozemljitveni stik.
- Svinčeni okvirji- Nosilci iz bakrove zlitine, ki povezujejo polprevodniške matrice z zunanjim vezjem, označeni s širino elementov, izmerjeno v desetinkah milimetrov.
- Kontaktne vzmeti- Vzmeti iz berilijevega bakra ali fosforjevega brona znotraj konektorjev, stikal in relejev, ki morajo zagotavljati dosledno kontaktno silo v milijardah parnih ciklov.
- Priključne sponke- -Nizi nožic z visoko gostoto za USB, HDMI in vmesnike-to-plošča, pri katerih položajna natančnost določa, ali je samodejno sestavljanje uspešno ali zagozdeno.
- Toplotni odvodi in toplotni razpršilci- Žigosane aluminijaste ali bakrene komponente, ki obvladujejo toplotne obremenitve v LED-osvetlitvi, močnostni elektroniki in mobilnih napravah.
Te elektronske aplikacije si delijo trend miniaturizacije. Ko se naprave krčijo, postanejo vtisnjene komponente v njih manjše in bolj gosto predstavljene. Sponka konektorja, ki je bila pred petimi leti široka 2 mm, je zdaj lahko 0,8 mm, s sorazmerno strožjimi tolerancami za vsako dimenzijo. Progresivno žigosanje matrice se učinkovito zmanjša, ker osnove postopka, nadzorovane razdalje, natančno podajanje in ponovljiva geometrija matrice delujejo enako dobro na mikro-razmerju kot na večjih delih.
Vsaka od teh industrij izbere natančno žigosanje pred alternativami iz istih glavnih razlogov: zagotavlja dosledno natančnost pri količinah, kjer so pomembni stroški na-del, in to s ponovljivostjo, ki jo zahtevajo-kritične varnostne in{2}}zmogljivostne aplikacije. Toda vedeti, da žigosanje ustreza vaši aplikaciji, je le polovica enačbe. Druga polovica je razumevanje, kako se ujema s CNC obdelavo, laserskim rezanjem in drugimi metodami izdelave, ko so na mizi vaše posebne zahteve glede geometrije, prostornine in tolerance.
Natančno žigosanje v primerjavi z alternativnimi metodami izdelave
Če veste, da vaš del potrebuje stroge tolerance, ne pomeni samodejno, da je rešitev žigosanje. Inženirji in nabavne ekipe se soočajo z resnično matriko odločitev: CNC obdelava, lasersko rezanje, fino brušenje, kemično jedkanje in žična erozija proizvajajo natančne kovinske dele. Prava izbira je odvisna od tega, kje je vaš projekt v petih spremenljivkah: obseg proizvodnje, zahtevane tolerance, geometrijska zapletenost, proračun za odpadne materiale in ciljna cena na-enoto.
Progresivno kovinsko žigosanje prevladuje v nekaterih regijah te matrice. Vendar ni vsesplošno boljše in pretvarjanje drugače vodi do dragih orodnih odločitev, ki se nikoli ne povrnejo. Tukaj žigosanje zmaga in kje ne.
Ko natančno žigosanje prekaša CNC in laser
Ekonomika kovinskega žigosanja je odvisna od prostornine. Progresivna matrica lahko stane od 15.000 do 50.000 $, odvisno od zapletenosti, ko pa začne delovati, pade cena na-del na peni. CNC obdelava zahteva minimalne stroške namestitve, vendar vsak del zahteva svoj strojni čas. Prehodna točka, kjer žigosanje postane cenejše na enoto, običajno pade med 1000 in 5000 enotami, odvisno od kompleksnosti dela. Poleg 10.000 delov postane stroškovna prednost žigosanja velika.
Hitrost pripoveduje podobno zgodbo. Progresivna matrica in linija za žigosanje, ki proizvaja 400 gibov na minuto, dostavi dele hitreje v eni uri, kot jih CNC celica proizvede v polni izmeni. Pri programih, ki zahtevajo 100.000 ali več letnih enot, noben subtraktivni postopek ne tekmuje glede prepustnosti.
Lasersko rezanje se zdi prilagodljivo, vendar uvaja omejitve, ki so pomembne pri natančnem merilu. Lasersko{1}}odrezani robovi imajo toplotno-območje, ki spremeni lastnosti materiala blizu linije reza. Kakovost robov se pri debelejših materialih poslabša, hitrost rezanja pa dramatično pade pod debelino 0,020" tam, kjer običajno živijo natančno-žigosane komponente. Laser tudi ne more oblikovati, upogniti ali risati, kar pomeni, da so za izdelavo tri-dimenzionalnega dela vedno potrebni dodatni postopki.
Drug ločevalnik so materialni odpadki. Progresivno žigosanje in operacije izdelave porabijo samo material znotraj postavitve traku, pri čemer je ostanki omejeni na nosilno tkanje in vodilne polže. Nasprotno pa lahko CNC obdelava zavrže 60–80 % začetnega bloka kot ostružke. Pri dragih zlitinah, kot sta berilijev baker ali fosforjev bron, zaradi tega multiplikatorja odpadkov strojna obdelava postane pregrešno draga.
Kjer so lahko alternativne metode boljše
Poštena izbira postopka pomeni priznanje, kje žigosanje ni primerno.
CNC obdelavazmaga, ko potrebujete zapleteno tri{0}}dimenzionalno geometrijo iz trdne zaloge, količine pod 1000 ali tolerance, ki so strožje od ±0,0005" na parnih površinah. Obravnava tudi spremembe dizajna brez predelave orodja, zaradi česar je privzeta izbira med izdelavo prototipov in zgodnjim razvojem.
Kemijsko jedkanjeodlično deluje na izjemno tankih materialih (pod 0,005"), kjer bi mehanske sile vtiskovanja popačile del. Proizvajarobovi-brez robov,-brez napetostibrez vložka v orodje, zaradi česar je idealen za kodirne diske, sita s finimi mrežami in ojačevalce upogljivih vezij. Revizije oblikovanja ne stanejo skoraj nič, saj je geometrija opredeljena s fotografsko umetnino in ne s kaljenim jeklom.
Fino zapiranjezavzema nišo med standardnim žigosanjem in strojno obdelavo. Zagotavlja popolnoma strižene robove s skoraj-ničelno cono lomljenja, kar odpravlja sekundarno brušenje za dele, kot so zobniki, zobniki in odmične plošče, ki potrebujejo funkcionalne robne površine. Kompromis je počasnejši čas cikla in višji stroški na-del kot pri običajnem progresivnem žigosanju.
Žična EDMproizvaja najstrožje tolerance vseh metod rezanja, pogosto ±0,0001", vendar pri hitrostih, merjenih v kvadratnih palcih na uro. To je postopek izdelave prototipov in orodij, ne proizvodna metoda. Če potrebujete deset delov z izjemno natančnostjo, žična EDM deluje. Če potrebujete deset tisoč, ne.
| Metoda | Najboljši obseg glasnosti | Strpnost | Geometrijske meje | Trend stroškov na-del |
|---|---|---|---|---|
| Natančno žigosanje | 5,000 - milijonov | ±0.001" | 2D profili + oblikovane 3D značilnosti; omejena globina vleka | Zelo nizka glasnost; visoko orodje vnaprej |
| CNC obdelava | 1 - 5,000 | ±0.0005" | Popoln 3D iz trdnega; notranje votline; spremenljiva debelina | Stanovanje na-del; brez amortizacije orodja |
| Lasersko rezanje | 1 - 10,000 | ±0.005" | Samo 2D profili; brez oblikovanja; toplotno{1}}prizadeti robovi | zmerno; lestvice slabo v primerjavi z žigosanjem |
| Fino čiščenje | 5,000 - 500,000 | ±0.001" | Ravni profili s polnimi-strižnimi robovi; omejeno oblikovanje | Višji od progresivnega; nižje od CNC |
| Kemično jedkanje | 100 - 50,000 | ±0,001" (odvisno od materiala) | samo 2D; zapleteni vzorci; oblikovanje ni možno | Nizka nastavitev; zmerno na-del; brez tveganja orodja |
Okvir odločitve je preprost. Če je vaš del tanek-, potrebuje oblikovanje ali upogibanje, zahteva tolerance pri ali pod ±0,001" in deluje nad 5.000 enotami letno, je natančno žigosanje skoraj zagotovo vaša najbolj ekonomična pot. Pod tem pragom prostornine ali ko geometrija zahteva popolno 3D obdelavo ali-proste robove na ultra-tankem materialu, alternative zaslužijo svoje mesto.
Ne glede na postopek, ki ga izberete, mora biti del še vedno oblikovan zanj. Konkretno pri natančnem žigosanju se razdalja med izdelljivim dizajnom in dragim glavobolom pogosto zmanjša na peščico dimenzijskih pravil, s katerimi se številni inženirji ne srečajo, dokler se njihova prva ponudba orodja ne vrne z vprašanji.
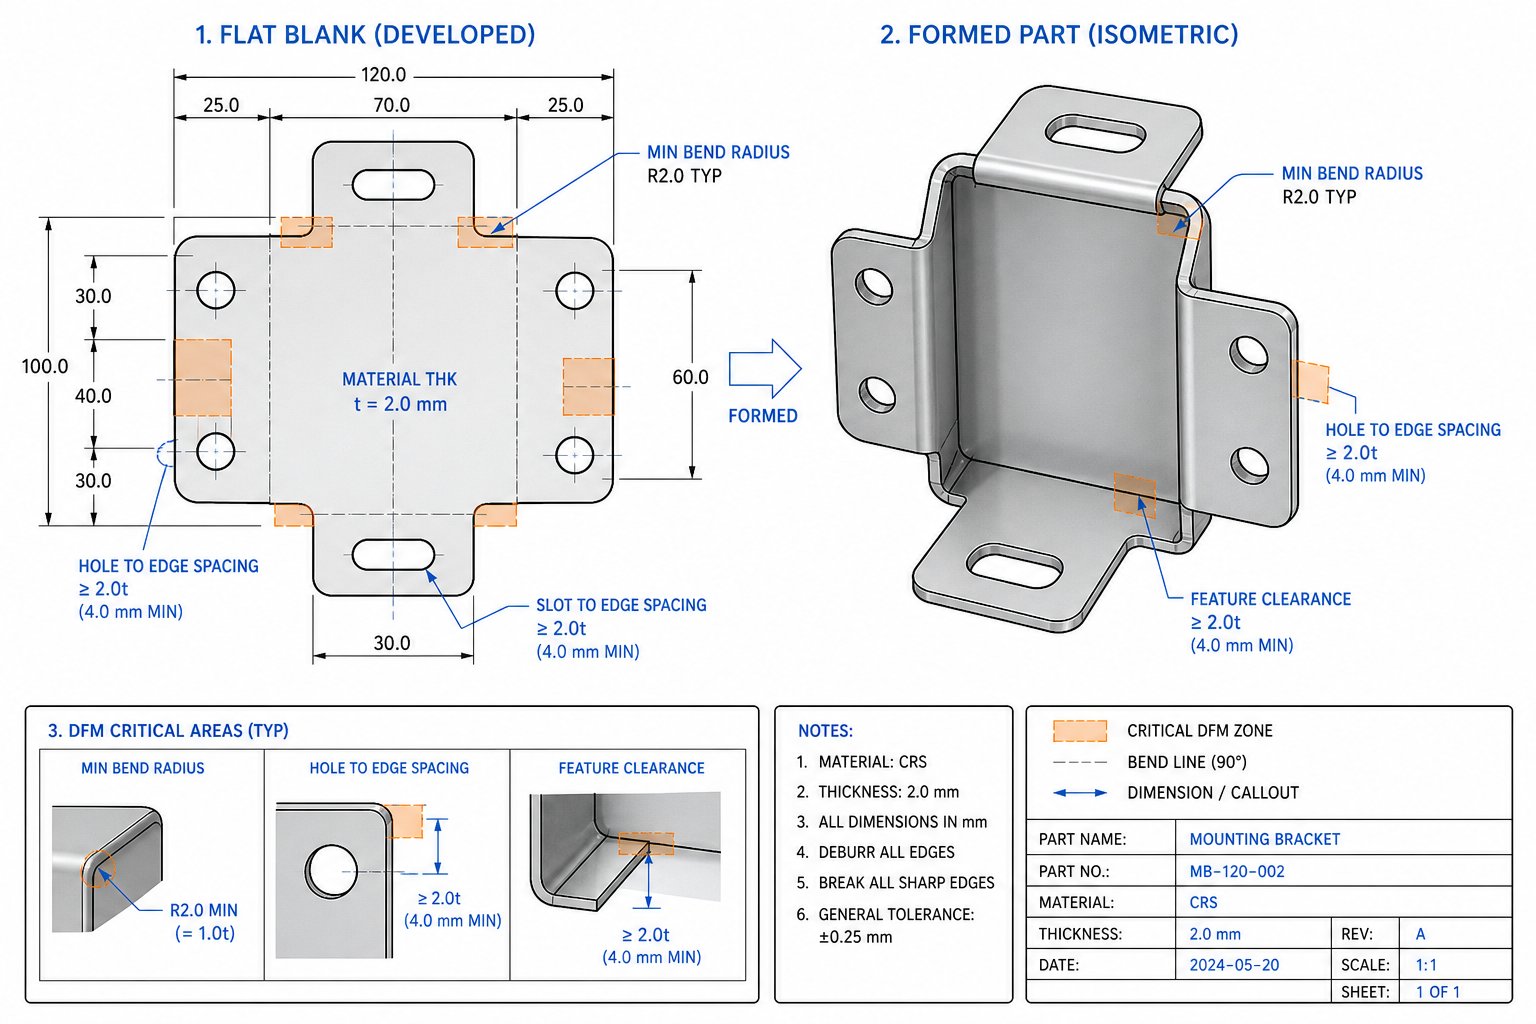
Oblikovanje za izdelljivost pri natančnem žigosanju
Del, ki je videti čist v CAD, lahko postane nočna mora v orodju. Razmik med funkcijami, ki deluje na zaslonu, lahko pod udarcem poči. Polmer upogiba, ki se zdi konzervativen, lahko pri hitrosti proizvodnje raztrga-nerjavno jeklo z visoko trdnostjo. To niso hipotetični problemi. To je razlog, da progresivna zasnova matrice za vtiskovanje zahteva poseben nabor geometrijskih pravil, s katerimi se mnogi inženirji nikoli ne srečajo, dokler ponudba orodja ni označena z rdečo.
Oblikovanje za izdelljivost (DFM) pri natančnem žigosanju ne pomeni omejevanja ustvarjalnosti. Gre za razumevanje, kaj lahko matrica, material in stiskalnica fizično zagotovijo, in nato oblikovanje znotraj teh meja od samega začetka. Izplačilo je manj ponovitev orodij, nižje stopnje zavrnitve in deli matrice za žigosanje, ki pridejo iz stiskalnice takoj.
Kritične dimenzije in pravila za razmik med elementi
Vsak element na vtisnjenem delu, luknje, reže, jezički, robovi, sodelujejo s sosednjimi skozi material. Če jih postavite preblizu drug drugemu, koncentrirate napetost, oslabite materialno mrežo in povzročite popačenje, ki se preliva v sosednje elemente. Tukaj živijo stroge omejitve:
Najmanjši premer luknjeneposredno odvisno od vrste in debeline materiala. Za nodularne materiale, kot sta aluminij ali baker, mora biti najmanjši premer luknje najmanj1,2-kratna debelina materiala(1,2T). Pri trših zlitinah, kot je nerjavno jeklo, ta najmanjša vrednost skoči na 1,5–2,0 T, ker udarec absorbira večje bočne sile med striženjem. Pomanjšajte se in opazili boste pogoste zlome luknjačev in pospešeno obrabo matrice.
Razdalja-od-robaje pogosto področje napak. Postavite luknjo preblizu roba dela in preostala mreža materiala se bo med prebadanjem izbočila navzven. Smernica je jasna: ohranite vsaj 2T med vsako luknjo ali režo in najbližjim robom. To ohranja strukturno nedotaknjen material med žigosanjem in preprečuje deformacije, ki jih nobeno sekundarno delo ne more popolnoma popraviti.
Razdalja med-luknjami-sledi isti logiki. Najmanjši razmik med sosednjima luknjama mora biti vsaj 2T, da preprečite, da bi se mreža med njimi strgala ali ukrivila pod strižnimi silami. Za progresivna orodja za izrezovanje ta omejitev tudi ščiti vodilne luknje pred vplivom sosednjih operacij prebadanja.
Najmanjša širina prirobniceza jezičke in zareze je 1,5T. Vse, kar je ožje, izjemno obremenjuje udarec in ustvarja elemente, ki so nagnjeni k upogibanju ali zlomu med rokovanjem. Ko dolžina jezička preseže petkratno širino, strukturna stabilnost znatno pade in tvegate poškodbe med vtiskovanjem in nadaljnjim sestavljanjem.
Omejitve oblikovanja upogiba, risanja in oblikovanja
Postopki oblikovanja povzročajo natezno napetost na zunanji strani krivine in stiskanje na notranji strani. Če se geometrija ne prilagodi tem silam, material poči, se naguba ali odskoči čez sprejemljive meje.
Najmanjši radij upogibaje najpogosteje kršeno pravilo. Notranji polmer krivine mora biti pri večini materialov vsaj 1,0-kratnik debeline materiala (1T). Za visoko{4}}trdna jekla ali kaljene zlitine je 1,5T varnejši. Radiji, večji od 1T, koncentrirajo napetost na vrhu upogiba in dramatično povečajo verjetnost razpok, še posebej, če upogib poteka vzporedno s smerjo vlaken. Kotuveljavljene reference DFMpotrdite, da so krivine, narejene pravokotno na zrno, veliko manj dovzetne za okvaro kot krivine, poravnane z njim.
Najmanjša višina prirobnice krivinemora biti vsaj 2,5T plus radij upogiba. Krajših prirobnic ni mogoče pravilno prijeti z oblikovalnim udarcem, kar ima za posledico nedosledne kote in slabo ponovljivost. Ko poskušate oblikovati prekratko prirobnico, material raje zdrsne, kot da bi se čisto deformiral.
Postavitev funkcije v bližini ovinkovje še ena kritična omejitev. Luknje ali reže s premerom, manjšim od 0,100" morajo biti vsaj 2T plus radij upogiba oddaljene od katere koli črte upogiba. Večje funkcije potrebujejo 2,5T plus polmer. Elementi, ki so bližje tem minimumom, se bodo med postopkom oblikovanja popačili, raztegnili ali premaknili, ker material v območju upogiba aktivno teče.
Razmerja globine risanjaomejite, kako globoko lahko obliko skodelice ali lupine oblikujete v eni sami operaciji. Splošno pravilo je, da prvo vlečenje ne sme preseči globine, ki je enaka premeru surovca, pomnoženemu z 0,4-0,5. Globlji vleki zahtevajo več progresivnih postaj z vmesnim žarjenjem ali ponovnim risanjem, kar poveča kompleksnost progresivnega orodja in zasnove matrice.
Specifikacija smeri zrnse mora pojaviti na vsaki risbi z oblikovanimi značilnostmi. Upogibanje pravokotno na smer kotaljenja daje močnejše upogibe in bolj predvidljiv vzmetni povratek. Če izpustite ta oblaček, odločitev prepustite izdelovalcu orodij, ki lahko usmeri postavitev traku na učinkovitost materiala in ne na učinkovitost dela.
Dobavitelji kotYICHENsodelujte z inženirskimi ekipami zgodaj v fazi načrtovanja za optimizacijo geometrije delov za natančno žigosanje, zmanjšanje iteracij in stroškov orodja, preden se izreže en sam blok orodnega jekla. Ta vrsta skupnega pregleda DFM odkrije kršitve, medtem ko so spremembe še proste, na zaslonu in ne v utrjenem orodju.
Preden zahtevate ponudbe, preglejte svoj dizajn skozi ta kontrolni seznam:
- Premeri lukenj so vsaj 1,2T (duktilne) ali 1,5-2,0T (trde zlitine)
- Razdalja med luknjami-do-robom in luknjami-med-luknjami je enaka ali večja od 2T
- Notranji upogibni polmeri so vsaj 1,0T (1,5T za visoko{2}}trdne materiale)
- Višine upogibnih prirobnic so vsaj 2,5T plus polmer upogiba
- Elementi so nameščeni vsaj 2T + radij upogiba od katere koli črte upogiba
- Širina jezička in zareze je vsaj 1,5 T, dolžina pa ne večja od 5x širine
- Vsi notranji vogali imajo polmer najmanj 0,5T
- Smer vlaken je določena na risbi za kritične upogibe
- Smer robov je prikazana tam, kjer je orientacija pomembna za montažo
- Vlečne globine ne presegajo 40-50 % premera surovca na postajo
- Tolerance se uporabljajo selektivno: ozke samo tam, kjer to zahteva funkcija
Vsa pravila na tem seznamu obstajajo, ker njihovo neupoštevanje vodi do specifičnega, predvidljivega načina okvare: razpokani zavoji, izkrivljene luknje, zlomljene prebijače ali deli, ki merijo drugače na vzorcu 1 v primerjavi z vzorcem 100.000. Sledenje jim ne zagotavlja popolne matrice pri prvi izdelavi, vendar odpravlja najpogostejše razloge za predelavo orodja in proizvodne ostanke.
Pravila oblikovanja določajo, kaj je izvedljivo. Toda tudi popolnoma oblikovan del lahko izpade iz specifikacij, če infrastruktura kakovosti za stiskalnico ni enako stroga, zato so metode inšpekcijskih pregledov in certifikati, ki podpirajo postopek natančnega žigosanja, pomembni prav tako kot sama geometrija orodja.
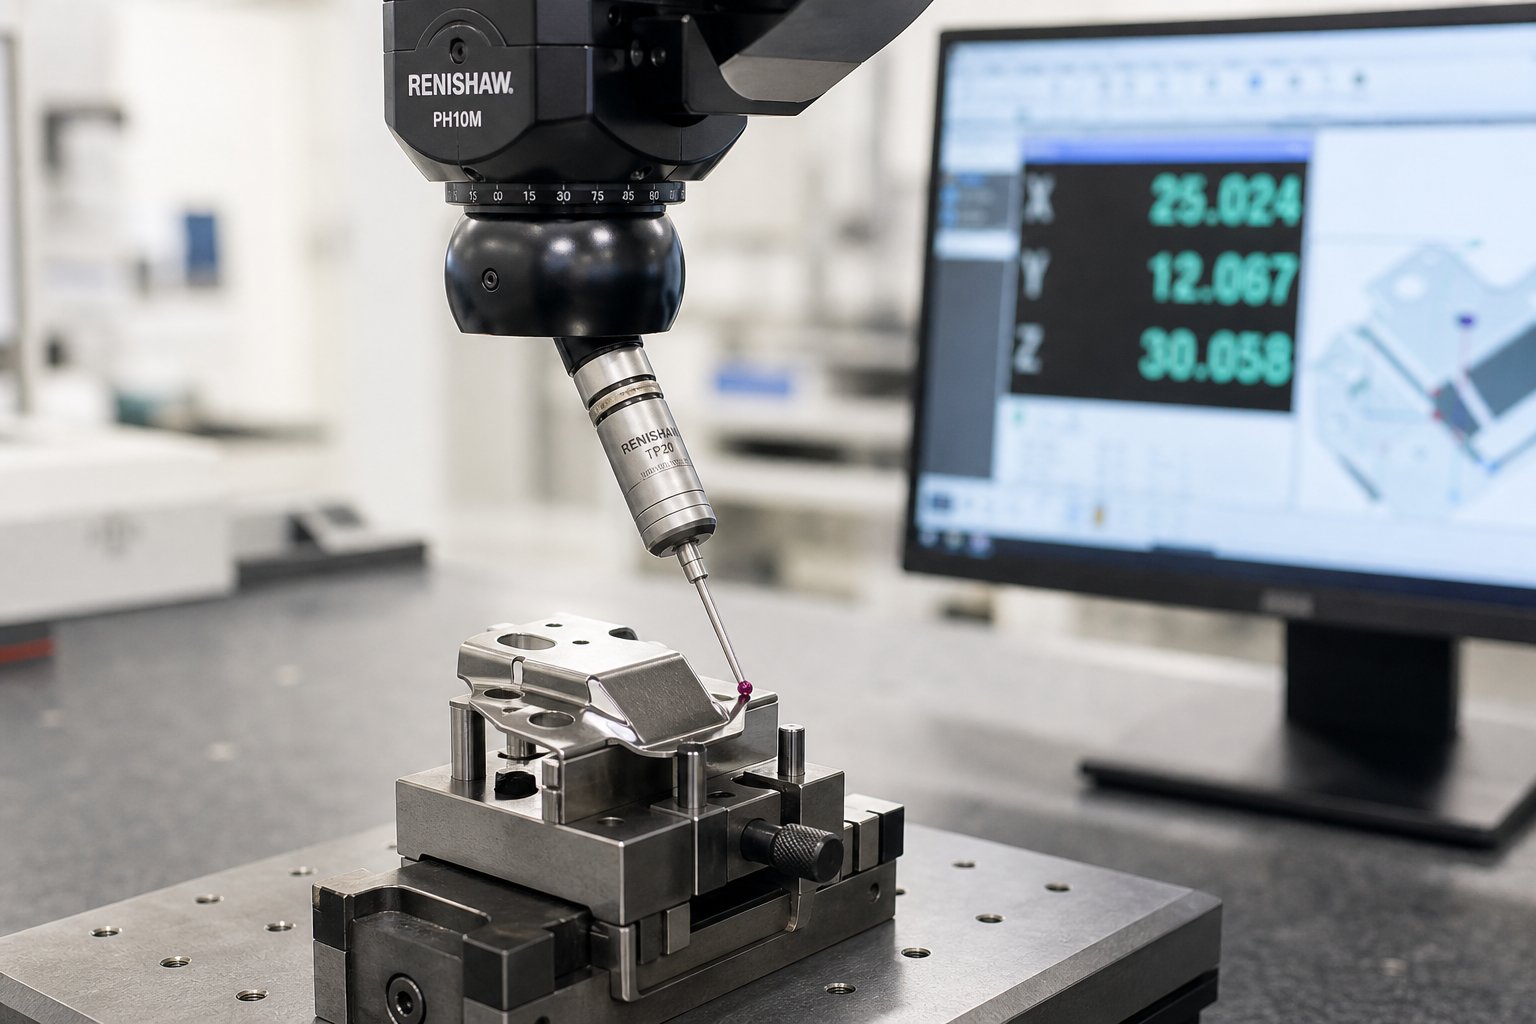
Kontrola kakovosti in inšpekcija pri natančnem žigosanju
Dobro-zasnovana matrica, ki deluje na zmogljivi stiskalnici za progresivno žigosanje, ne pomeni nič, če sistem kakovosti, ki stoji za njo, ne more dokazati, da deli dejansko ustrezajo specifikacijam. Pri proizvodnih hitrostih nekaj sto gibov na minuto lahko celo kratek zamik procesa proizvede na tisoče neskladnih delov, preden kdo opazi. Zato so inšpekcijska infrastruktura, merilna orodja, spremljanje procesa in certifikati, ki podpirajo natančno delovanje, pomembni enako kot samo orodje.
Inšpekcijske metode in merilna orodja
Postopki natančnega žigosanja temeljijo na večplastnem merilnem pristopu. Nobeno posamezno orodje ne pokriva vseh funkcij, zato sposobni dobavitelji uvedejo kombinacijo metod, ki se ujemajo s kritičnostjo in geometrijo vsake dimenzije.
Prvi-pregled artikla (FAI)potrdi novo nastavitev pred začetkom proizvodnje. Vzorčni del se meri glede na vsako dimenzijo risbe z visoko{1}}natančnimi instrumenti, ki potrjujejo, da matrica, stiskalnica in dovajalni sistem za žigosanje proizvajajo skladne dele, preden se zavežejo v celotno proizvodnjo. Ta korak odkrije napake pri nastavitvi, ko jih je najceneje popraviti.
Koordinatni merilni stroji (CMM)obravnava kompleksne geometrije, kjer se mora več funkcij nanašati na skupne referenčne točke. Sonda CMM se dotika ali skenira površin delov, da sestavi-tridimenzionalni merilni model, preveri položaje lukenj, tolerance profilov in ravnost do mikronske-ločljivosti. Za dele, ki tečejo na liniji za visokohitrostno progresivno žigosanje, podatki CMM iz periodičnih vzorcev potrjujejo, da razmerja dimenzij ostajajo stabilna v dolgih serijah.
Optični komparatorji in sistemi za vidprojicira povečano silhueto dela na zaslon ali senzor kamere, kar operaterjem omogoča hitro preverjanje profilov, polmerov in pogojev robov. Avtomatiziran vizualni pregled, integriran v linijo progresivnega stiskalnega stroja, lahko ovrednoti vsak del pri proizvodni hitrosti, označuje robove, razpoke ali manjkajoče funkcije, ne da bi upočasnil proizvodnjo.
Go/no{0}}merilnikizagotoviti hitro binarno potrditev kritičnih funkcij. Merilnik se prilega luknji ali pa ne. Merilnik reže bodisi gre skozi ali pa se ustavi. Ta orodja so odlična pri visoko-frekvenčnih pregledih proizvodnje, kjer je hitrost pomembnejša od beleženja natančnih vrednosti.
Statistični procesni nadzor (SPC)povezuje vse te meritve skozi čas. KotFabrikatorpodrobnosti, lahko nadzorniki obremenitve na stiskalnicah za žigosanje sledijo podatkom o sili za vsako potezo in jih izrazijo v X-paličnih in sigma diagramih ter zaznajo trende, preden deli zaidejo iz tolerance. SPC ne lovi le napak. Predvidi jih in da operaterjem čas, da prilagodijo postopek, zamenjajo obrabljen luknjač ali popravijo odstopanje podajanja, medtem ko so deli še vedno skladni.
Certifikati in standardi za nadzor procesov
Certifikati vam povedo, kakšen sistem kakovosti je vzpostavil dobavitelj, kaj so preverili zunanji presojevalci in za katere industrije je ta dobavitelj usposobljen. Za inženirje, ki ocenjujejo partnerje za žigosanje, je to, kaj vsak certifikat dejansko pomeni:
- ISO 9001- Osnovni standard sistema vodenja kakovosti. Vzpostavlja dokumentirane procese, postopke korektivnih ukrepov in okvire stalnih izboljšav. Potreben, vendar ne zadosten za visoko-kritične aplikacije.
- IATF 16949- Poseben{1}}avtomobilski standard, zgrajen na podlagi standarda ISO 9001. Dodaja zahteve za odobritev proizvodnih delov (PPAP), napredno načrtovanje kakovosti izdelkov (APQP) in analizo načina napak (FMEA). Zahteva večina večjih avtomobilskih proizvajalcev originalne opreme in dobaviteljev prve stopnje.
- ISO 13485- Standard upravljanja kakovosti medicinskih pripomočkov.Opombe NSFda ISO 13485 poudarja skladnost z zakonodajo in obvladovanje tveganja namesto nenehnega izboljševanja, s predpisanimi zahtevami glede dokumentacije, izboljšano sledljivostjo pripomočkov za vsaditev in formalnimi postopki obravnavanja pritožb. Priznavajo ga regulativne agencije po vsem svetu, vključno z FDA, Health Canada in EU organi MDR.
- AS9100- Standard kakovosti letalske in vesoljske industrije. Dodaja zahteve za upravljanje konfiguracije, obvladovanje tveganja na vsaki stopnji procesa in strogo sledljivost od surovin do končne dostave. Pričakujte strožje protokole prve-inšpekcije izdelkov in programe za preprečevanje ponarejenih delov.
Dobavitelj, ki ima IATF 16949 ali AS9100, je že dokazal sposobnost, ki presega osnovno upravljanje kakovosti, vključno z nadzorom procesa, analizo merilnega sistema in preverjanjem usposobljenosti delovne sile. Dodajanje standarda ISO 13485 na vrh zahteva dodatne naložbe v-specifične kontrole naprave, kot so preprečevanje kontaminacije, higienski postopki osebja in sistemi-nadzora po trgu.
Ko ocenjujete dobavitelja natančnega žigosanja, ne sprašujte le, ali ima certifikat. Vprašajte, kakšni so njihovi cilji Cpk na kritičnih dimenzijah, kako pogosto vzorčijo med proizvodnjo in kaj se zgodi, ko SPC signalizira trend. Certifikat na steni potrjuje obstoj sistema. Odgovori na ta vprašanja vam povedo, ali ta sistem dejansko deluje na točki, kjer se kovina sreča z umiranjem, udarec za udarcem, na milijone delov.
Infrastruktura kakovosti ohranja dele v toleranci. Toda strpnost je le polovica vrednotne enačbe. Druga polovica, cena, določa, ali je natančno žigosanje finančno smiselno za vaš program, ta izračun pa je odvisen od spremenljivk, ki jih večina inženirjev ne vidi, dokler ne začnejo zahtevati ponudb.
Stroškovni dejavniki in ekonomika natančnega štancanja
Navedbe orodij za natančno žigosanje lahko povzročijo šok na nalepki. Progresivna matrica, zasnovana za-dela z nizko toleranco, ima lahko ceno od 30.000 do 250.000 $, odvisno od števila postaj, materiala in kompleksnosti. Toda ta številka sama po sebi je zavajajoča. Pomembno je, kako se ta naložba prevede v-strošek na del celotnega obsega proizvodnje in ali celotna ekonomija v življenjski dobi programa premaga alternative.
Naložbe v orodje in ekonomika obsega
Pomislite na stroške matrice kot na fiksni davek, razporejen na vsak del, ki ga proizvede orodje. Progresivna matrica v vrednosti 50.000 USD, ki poganja 500.000 delov, doda samo 0,10 USD na kos amortizacije orodja. Ta ista matrica, ki proizvede samo 5000 delov, doda 10,00 USD na kos, kar je 100-kratna razlika, ki naredi ali pokvari poslovni primer za progresivno žigosanje kovin.
Pričakovana življenjska doba matrice je odvisna od materiala, ki se žigosa, zahtev glede tolerance in izbire orodnega jekla. Dobro-izdelano orodje za natančno vtiskovanje karbidnih{2}}vložkov, ki deluje na bakrovih zlitinah, lahko zagotovi 10 milijonov ali več udarcev pred večjo obnovo. Trši materiali, kot je nerjaveče jeklo, skrajšajo to okno na 1-5 milijonov gibov, odvisno od kompleksnosti elementov in discipline vzdrževanja. Orodja-nižje ravni lahko zahtevajo le 100.000 do 500.000 gibov, preden jih je treba predelati, zato je izbira kvalificiranega proizvajalca progresivnih matric pomembna za dolgoročno ekonomijo.
Količinski prag, pri katerem žigosanje prekaša alternative, običajno pade med 10.000 in 50.000 letnimi enotami za zmerno-zapletene dele. Pod tem obsegom se CNC obdelava ali lasersko rezanje v celoti izogne naložbi v orodje. Poleg tega dolgoročno progresivno žigosanje zagotavlja stroške na-kos, ki se jim ne more približati noben subtraktivni postopek, pogosto padejo pod 0,05 USD za preproste geometrije v velikih količinah.
Dejavniki, ki zvišujejo ali znižujejo stroške na-del
Poleg amortizacije orodja več spremenljivk spreminja vašo nabavljeno ceno na kos. Razumevanje teh gonil vam pomaga optimizirati načrte in se učinkoviteje pogajati o ponudbah.
Povzročitelji stroškov, razvrščeni glede na značilen vpliv na-ceno na del:
- Vrsta in debelina materiala- Surovine predstavljajo 45-55 % stroškov na enoto. Nerjavno jeklo in bakrove zlitine stanejo 3-5-krat več kot mehko jeklo glede na težo, trši materiali pa pospešijo obrabo matrice, kar poveča pogostost vzdrževanja.
- Kompleksnost delov in število postaj- Vsaka postaja za oblikovanje poveča stroške orodja, poveča potrebe po vzdrževanju matrice in nekoliko zmanjša hitrost proizvodnje. Progresivna matrica z 12 postajami stane približno dvakrat več kot orodje s 6 postajami.
- Zahteve glede tolerance- Ostrejše tolerance zahtevajo pogostejše ostrenje matrice, nižje hitrosti stiskanja in dodatne preglede. Prehod z +/-0,005" na +/-0,001" pri kritičnih funkcijah lahko poveča stroške na del za 20-40 %.
- Sekundarne operacije- Prevleka, toplotna obdelava, narezovanje ali sestavljanje po žigosanju doda 0,10 $-$1.00+ na del, odvisno od postopka. Operacije v -matrici (narezovanje navojev, vstavljanje strojne opreme) stanejo več v orodju, vendar zmanjšajo rokovanje in delo na kos.
- Obseg proizvodnje in pogostost naročil- Stroški namestitve (200–1000 USD na zagon) so porazdeljeni na manj delov v majhnih serijah. Splošna naročila z načrtovanimi izdajami zmanjšajo pogostost nastavitev in izboljšajo finančni vzvod za nakup materiala.
- Materialni odpadki (uporaba trakov)- Učinkovita zasnova postavitve traku lahko doseže 70–85 % izkoristek materiala. Slabo gnezdenje zažge material, pri dragih zlitinah pa ti odpadki močno prizadenejo bistvo.
- Zahteve glede kakovosti in dokumentacije- Certifikati, kot sta IATF 16949 ali ISO 13485, povečajo stroške revizije, dokumentacije in pregledov. Dobavitelji s temi certifikati običajno zaračunajo 20-40 % več kot necertificirane trgovine, vendar zagotavljajo nadzor nad procesom, ki ga zahtevajo kritične aplikacije.
Skupni stroški lastništva presegajo prvotno ponudbo. Upoštevajte intervale vzdrževanja matrice, pričakovane stroške obnove (običajno 10-20 % prvotne cene orodja na cikel), zalogo rezervnih komponent in izpade proizvodnje, povezane z načrtovanim vzdrževanjem. Podjetje za progresivno žigosanje, ki zagotavlja pregledne načrte vzdrževanja in projekcije življenjske dobe matrice, vam pomaga pri natančnem proračunu, namesto da absorbira presenetljive stroške sredi programa.
Za ekipe, ki ocenjujejo partnerje za orodja,YICHENje specializirano za matrice za natančno žigosanje, zasnovane za ponovljivo množično proizvodnjo, ki ekipam pomagajo uravnotežiti ozke tolerance z ekonomično visoko{0}}količinsko proizvodnjo. Njihova osredotočenost na majhne,-natančne progresivne štancane matrice pomeni, da je orodje že od samega začetka zasnovano za število udarcev in vzdrževalne intervale, ki jih zahtevajo dolgi proizvodni programi.
Najučinkovitejša optimizacija stroškov se ne zgodi v fazi ponudbe. To se zgodi med načrtovanjem. Sprostitev ne-kritičnih toleranc, konsolidacija funkcij za zmanjšanje števila postaj, izbira materialov, ki uravnotežijo zmogljivost in obrabo matrice, in zavezanost k količinam, ki upravičujejo naložbo v orodje, so vse odločitve, ki prispevajo k znatnim prihrankom v življenjski dobi programa. Zgodaj sodelujte s svojimi proizvajalci progresivnih matric, pošteno delite svoje napovedi glede obsega in načrtujte za proces, namesto da bi vsilili proces, da se prilagodi dizajnu, ki nikoli ni bil izdelan z upoštevanjem ekonomike žigosanja.
Pogosta vprašanja o natančnem žigosanju
1. Kakšne tolerance lahko doseže natančno žigosanje?
Natančno žigosanje redno ohranja dimenzijske tolerance ±0,001 palca (±0,025 mm) na preluknjanih elementih in dimenzijah ravne -ravnine. Dosegljiva natančnost je odvisna od vrste materiala, debeline in geometrije elementov. Tanjši materiali pod 0,010 palca omogočajo tesnejše pozicioniranje lukenj, medtem ko oblikovane značilnosti, kot so zavoji, običajno držijo ±1 stopinjo zaradi spremenljivk vzmeti. Inženirji bi morali selektivno določiti ozke tolerance na kritičnih referenčnih točkah, namesto da bi uporabili splošne oblačke v vseh dimenzijah, kar zvišuje stroške orodja brez funkcionalne koristi.
2. Kakšna je razlika med progresivnim žigosanjem in sestavljenim žigosanjem?
Progresivne matrice podajajo neprekinjen kovinski trak skozi več postaj, pri čemer vsaka izvaja drugačno operacijo, kot je brušenje, prebadanje ali upogibanje, pri čemer na končni postaji proizvedejo dokončan del. Odlikuje jih velika{1}}serijska proizvodnja majhnih delov z več funkcijami. Sestavljene matrice izvajajo izrezovanje in prebadanje hkrati z enim samim potegom stiskanja, pri čemer proizvajajo ploščate dele z vrhunsko koncentričnostjo notranjih in zunanjih elementov. Izdelava sestavljenih matric je cenejša, vendar ne morejo oblikovati tri{4}}dimenzionalnih elementov. Izbira je odvisna od tega, ali vaš del zahteva postopke oblikovanja in kakšne količine obsega upravičujejo progresivno naložbo v orodje.
3. Koliko stane orodje za natančno žigosanje?
Orodja za progresivno brizganje za natančno delo se običajno gibljejo od 30.000 do 250.000 USD, odvisno od števila postaj, trdote materiala in zahtev glede tolerance. Vendar se ti začetni stroški amortizirajo v obsegu proizvodnje. 50.000 $ vredna matrica, ki proizvede 500.000 delov, doda samo 0,10 $ na kos pri stroških orodja. Življenjska doba matrice se razlikuje od 1 do 10+ milijona udarcev glede na material, ki se žigosa, in disciplino vzdrževanja. Orodja za-ploščice iz karbidne trdine, ki delujejo z mehkimi zlitinami, kot je baker, trajajo najdlje, medtem ko aplikacije iz nerjavečega jekla znatno skrajšajo življenjsko dobo orodja. Sodelovanje s specializiranimi dobavitelji, kot je YICHEN, ki izdeluje matrice za natančno žigosanje za ponovljivo množično proizvodnjo, pomaga optimizirati zasnovo orodja za največjo življenjsko dobo in stroškovno učinkovitost.
4. Kateri materiali so najboljši za natančno žigosanje?
Najpogosteje žigosani materiali v preciznih aplikacijah vključujejo bakrove zlitine (C110, C194, fosforjev bron), medenino (C260), mehko ogljikovo jeklo, nerjavno jeklo (304/316) in aluminij (5052, 1100). Baker in medenina nudita najboljšo kombinacijo oblikovanja in dimenzijske predvidljivosti, zaradi česar sta idealna za električne konektorje in kontaktne vzmeti. Ogljikovo jeklo zagotavlja visoko sposobnost oblikovanja pri nižjih stroških za strukturne komponente. Nerjaveče jeklo zahteva več kompenzacije matrice za povratno vzmetenje, vendar je primerno za uporabo v medicini in{10}}koroziji. Izbira materiala neposredno vpliva na dosegljive tolerance, stopnje obrabe matrice in stroške na-del.
5. Kdaj naj izberem natančno žigosanje namesto CNC obdelave?
Natančno žigosanje postane bolj ekonomično kot CNC obdelava, ko letne količine presežejo približno 5.000 do 10.000 enot za zmerno-zapletene dele. Nad tem pragom se naložba v orodje amortizira na peni na kos, medtem ko ima CNC fiksne stroške strojnega časa na-del. Štancanje zmaga tudi pri hitrosti, saj proizvede na stotine delov na minuto v primerjavi s posameznimi obdelovalnimi cikli. Vendar CNC ostaja boljša izbira za količine pod 1000 enotami, zapletene tri{11}}dimenzionalne geometrije, obdelane iz trdne zaloge, ali tolerance pod ±0,0005 palca. CNC obravnava tudi spremembe dizajna brez predelave orodij, zaradi česar je prednost med fazami izdelave prototipov.


