


Kaj progresivno kovinsko žigosanje pomeni za pomorsko strojno opremo
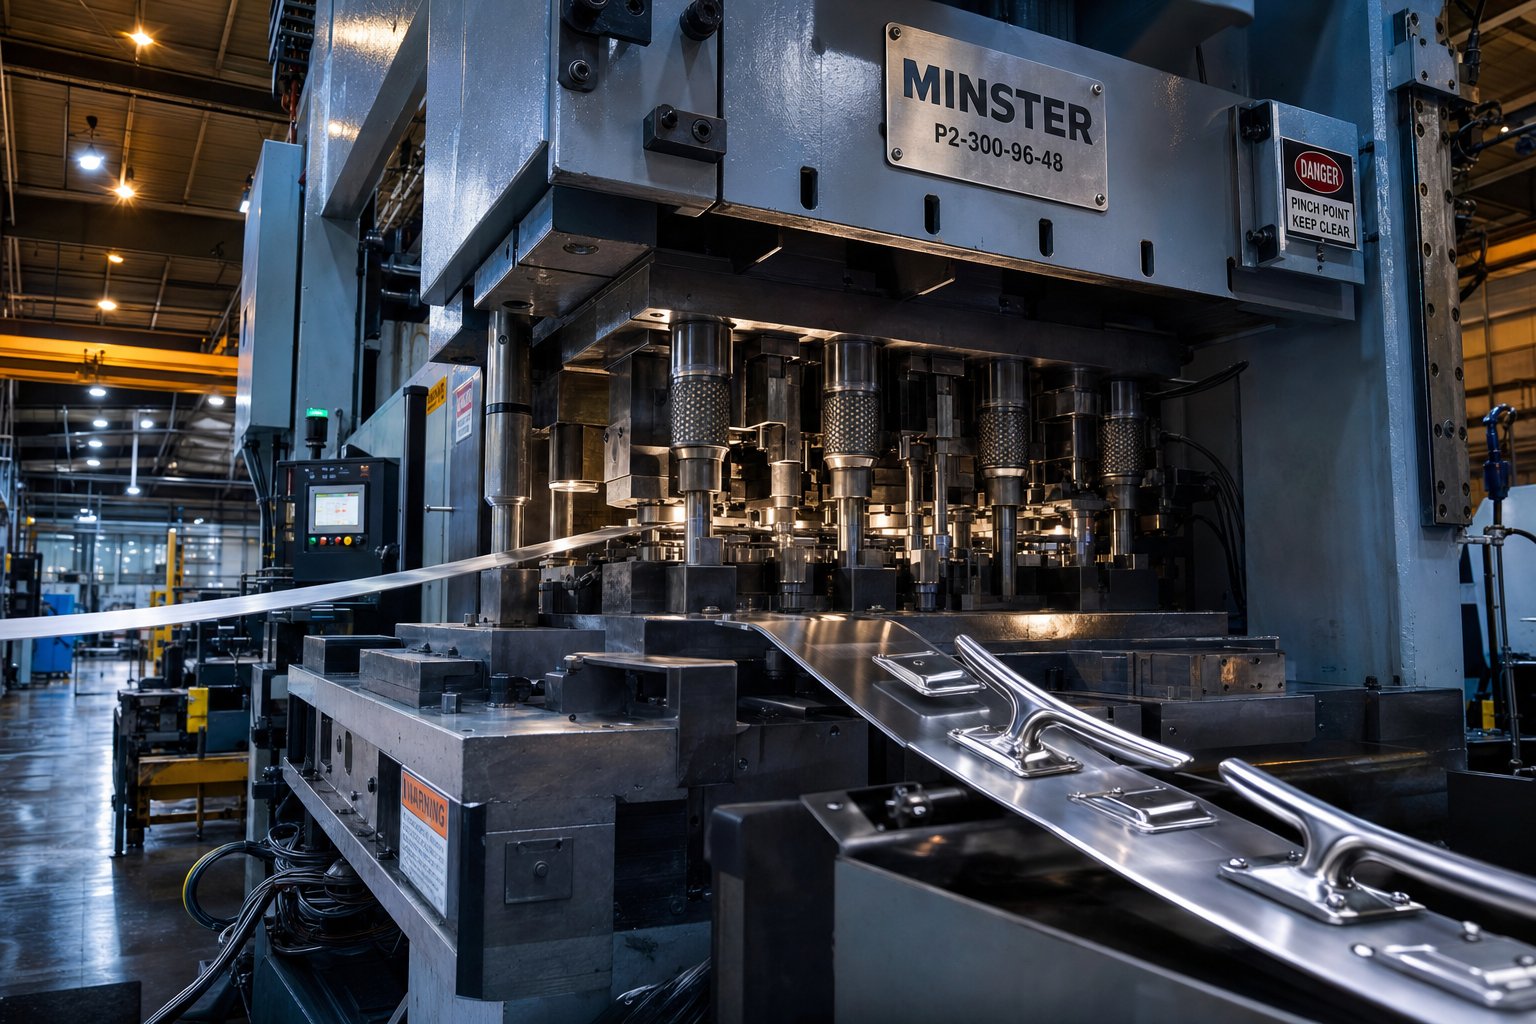
Predstavljajte si, da neprekinjen trak iz-nerjavečega jekla, odpornega proti koroziji, podajate v stiskalnico in v manj kot eni sekundi dobite končano zaponko na drugi strani, oblikovano, preluknjano in obrezano. To je progresivno žigosanje kovin na delu. To je proizvodna hrbtenica za neštetimi komponentami navtične strojne opreme, ki morajo preživeti slano prho, dinamične obremenitve in leta izpostavljenosti UV-žarkom brez ene same dimenzije.
Progresivno žigosanje kovin je postopek obdelave kovin, pri katerem se kovinski trak premika skozi vrsto zaporednih postaj matrice, pri čemer vsaka izvaja določeno operacijo, kot je brušenje, prebadanje, upogibanje, oblikovanje ali kovanje, za izdelavo končnega dela v enem samem neprekinjenem ciklu stiskanja.
Za pomorsko strojno opremo ta postopek ni le učinkovit. Bistveno je. Zlitine, ki se uporabljajo na morju, na primer nerjavno jeklo 316, mornariška medenina in pomorski -aluminij, zahtevajo natančnost orodij, ki kompenzira njihovo edinstveno obnašanje pri oblikovanju. Sami deli, od strukturnih zatičev do podo-pritrjenih tečajev, morajo vzdrževati stroge tolerance v nakladah tisočev ali milijonov.
Kako deluje progresivno žigosanje od postaje do postaje
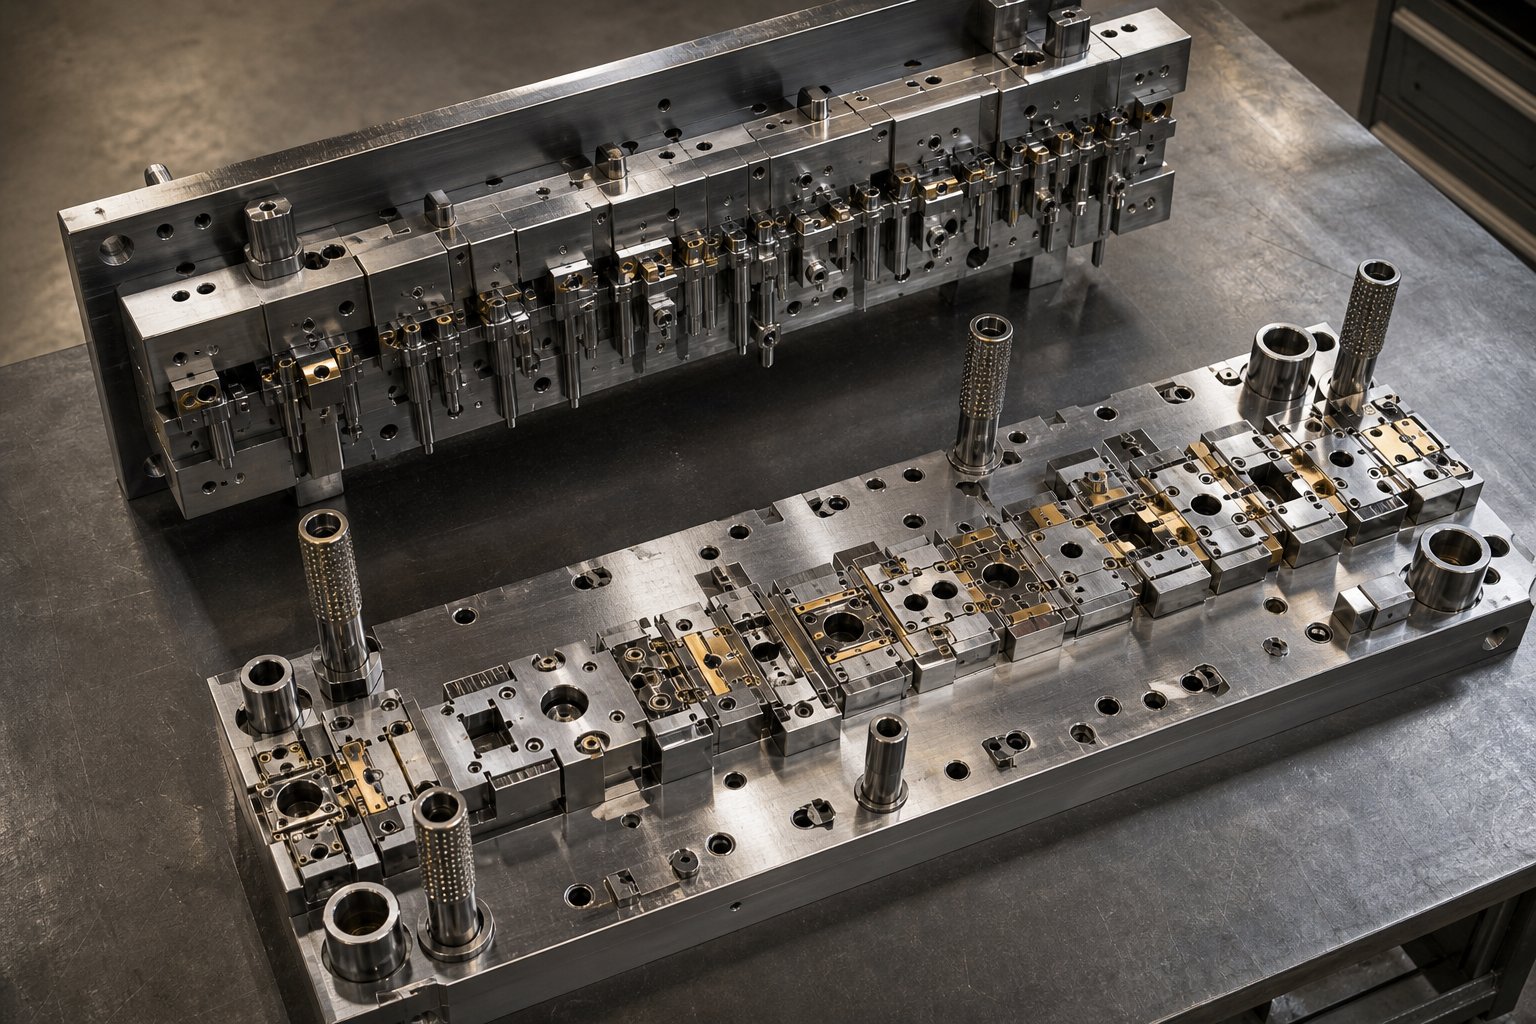
torejkaj je progresivna matrica, točno? Predstavljajte si en sam niz kocke, ki vsebuje od 4 do 20 posameznih postaj, razvrščenih v zaporedje. Kolut pločevine se dovaja v stiskalnico in z vsakim udarcem se trak premakne eno postajo naprej. Del ostane pritrjen na nosilni trak skozi celotno napredovanje, kar ga ohranja poravnanega in odpravlja potrebo po ročnem rokovanju med operacijami.
Vsaka postaja opravlja eno nalogo: prva lahko luknja vodilne luknje za poravnavo, naslednja zarezuje zunanji profil, tretja krivi prirobnico in tako naprej. Do končne postaje je dokončana komponenta odrezana od nosilnega traku in pripravljena za končno obdelavo ali montažo. Postopek progresivnega žigosanja, razložen z enostavnimi izrazi, je naslednji: ena stiskalna poteza je enaka enemu dokončanemu delu, pri čemer je vsak element oblikovan v natančnem zaporedju.
Zakaj pomorska strojna oprema zahteva to stopnjo natančnosti
Morske komponente niso okrasne. So kritični-za varnost. Podnožje ograje, ki se med enotami razlikuje za pol milimetra, uvaja koncentracijo napetosti, ki jo bo korozija v slani vodi našla in izkoristila. Montažni nosilec z nedoslednim razmikom lukenj se ne bo poravnal s -pritrjenimi priključki trupa.
Progresivno žigosanje zagotavlja dimenzionalno doslednost v vsakem posameznem delu, ker postopek v celoti odstrani operater-odvisne variacije. Prav tako zmanjša ravnanje z materialom, kar zmanjša površinsko kontaminacijo zlitin, kjer je pasivna oksidna plast prva obrambna linija proti koroziji. In ker se več operacij izvede znotraj enega kompleta rezil, so sekundarni koraki obdelave zmanjšani ali odpravljeni, tako da so stroški dela predvidljivi v obsegu.
Ta članek pokriva celotno presečišče progresivnega žigosanja in inženiringa pomorske strojne opreme, od izbire materiala in oblikovanja matrice prek ekonomike proizvodnje in zaključne obdelave po-žigosanju. Cilj: opremiti oblikovalce pomorske strojne opreme in ekipe za nabavo s tehnično globino, potrebno za učinkovito izkoriščanje tega procesa. Ta pogovor se začne s kritičnim vprašanjem, zakaj izbrati progresivno žigosanje namesto CNC obdelave, litja ali metod z enim-zadetkom za dele, namenjene uporabi v slani vodi?
Zakaj progresivno žigosanje prekaša alternative za ladijske dele
Proizvajalci pomorske strojne opreme imajo možnosti. CNC obdelava lahko iz gredic izreže zapletene geometrije. Investicijski ulitek dobro obvlada organske oblike. Žigosanje z enim-zadetkom je primerno za preproste ploščate surovce. Zakaj se torej izdelovalci čolnov in proizvajalci originalne opreme za navtike vse bolj zanašajo na storitve progresivnega žigosanja kovin za svojo proizvodno strojno opremo? Odgovor se spusti na tri stebre, ki so na morju pomembnejši kot v katerem koli drugem delovnem okolju: ponovljivost, stroškovna učinkovitost pri količini in konsistentnost oblikovanja z -zlitinami, odpornimi proti koroziji.
Ponovljivost in varnost v pomorskih aplikacijah
Razmislite o zaponki iz nerjavečega jekla, nameščeni na sprednji palubi. Dan za dnem, sezono za sezono prenaša dinamične obremenitve priključnih linij v jedkem okolju slane vode. Če se med enotami prikradejo dimenzijske razlike, bodo nekatere spone prenašale koncentracije napetosti na nekoliko drugačnih točkah, korozija v razpokah pa bo izkoristila te nedoslednosti.
Progresivno žigosanje v primerjavi s CNC obdelavo se zmanjša na tole: CNC se zanaša na kompenzacijo obrabe orodja in programiranje operaterja, kar uvaja subtilno premikanje dela-za-delom pri dolgih poteh. Nasprotno pa progresivno orodje za izrezovanje proizvaja vsak del z enakimi mehanskimi gibi, ki jih upravljajo postaje iz kaljenega jekla. Ni različic,-odvisnih od operaterja. Vsak zatič, tečaj in nastavek za krov se pojavi z enakimi merami kot prvi, ne glede na to, ali vlečete številko dela 100 ali številko dela 100.000. Za varnost-kritične pomorske komponente, ki prenašajo dinamične obremenitve, takšna dosledna kakovost in natančnost ni razkošje. To je strukturna zahteva.
Stroškovna učinkovitost pri količinah OEM za pomorstvo
Orodja za progresivno brizganje zahtevajo precejšnje vnaprejšnje naložbe. Plačaš zaveč{0}}postajni strojniški inženiring, kaljenega orodnega jekla in natančnega brušenja pred odpremo posameznega proizvodnega dela. Kje je torej izplačilo?
V amortizaciji je. Ko je matrica sestavljena, vsak hod stiskalnice proizvede končni del v nekaj sekundah z minimalnim vložkom dela. Za proizvajalce čolnov, ki proizvajajo velike količine nosilcev, zapahov ali montažnih plošč, ti tisoči ali milijoni enakih delov zmanjšajo stroške orodja. Cena na-del se dramatično zniža v primerjavi s CNC obdelavo, ki zaračunava strojni čas na enoto ne glede na količino. Žigosanje z enim-zadetkom je vnaprej videti cenejše, vendar zahteva več matric in-medsebojno ravnanje za vse, kar presega ravno surovce, kar doda skrito delo in tveganje kakovosti. Storitve progresivnega žigosanja konsolidirajo vse v en neprekinjen cikel stiskanja in to konsolidacijo je tisto, kjer proizvajalci originalne opreme za pomorstvo najdejo svoje marže.
Oblikovanje konsistence z zlitinami,-odpornimi proti koroziji
Tu primerjava postane tehnična. Morske-zlitine se pod pritiskom orodij ne obnašajo kot mehko jeklo. 316 delo iz nerjavečega jekla-se agresivno strdi, kar pomeni, da med oblikovanjem postane trše. Mornariška medenina ima različne vzmetne lastnosti, ki se razlikujejo glede na smer vlaken. Ti materiali se nepredvidljivo potiskajo nazaj v-operacijah ene postaje.
Progresivne matrice to rešujejo tako, da prilagodijo vsako postajo tako, da kompenzira obnašanje materiala na določeni točki v zaporedju oblikovanja. Upogibno postajo je mogoče oblikovati s-kompenzacijo prekomernega upogibanja od 3 do 5 stopinj, da se prepreči vzmet iz nerjavečega jekla, in ker se trak premika skozi postaje v fiksnem zaporedju, se ta kompenzacija uporabi enako za vsak del. Rezultat je dimenzijska natančnost znotraj ozkih toleranc v celotni proizvodni seriji, tudi pri zlitinah, ki bi bile v izziv manj nadzorovanim metodam oblikovanja.
Te tri prednosti se združijo, ko izdelujete strojno opremo, namenjeno slani vodi. Toda ponovljivost in stroškovna učinkovitost ne pomenita malo, če napačna zlitina sploh vstopi v matrico. Naslednja kritična odločitev za inženirje pomorske strojne opreme je izbira materiala in vsaka družina zlitin prinaša svoj niz izzivov glede žigosanja progresivne matrice.
Morski{0}}materiali in njihova progresivna sposobnost žigosanja
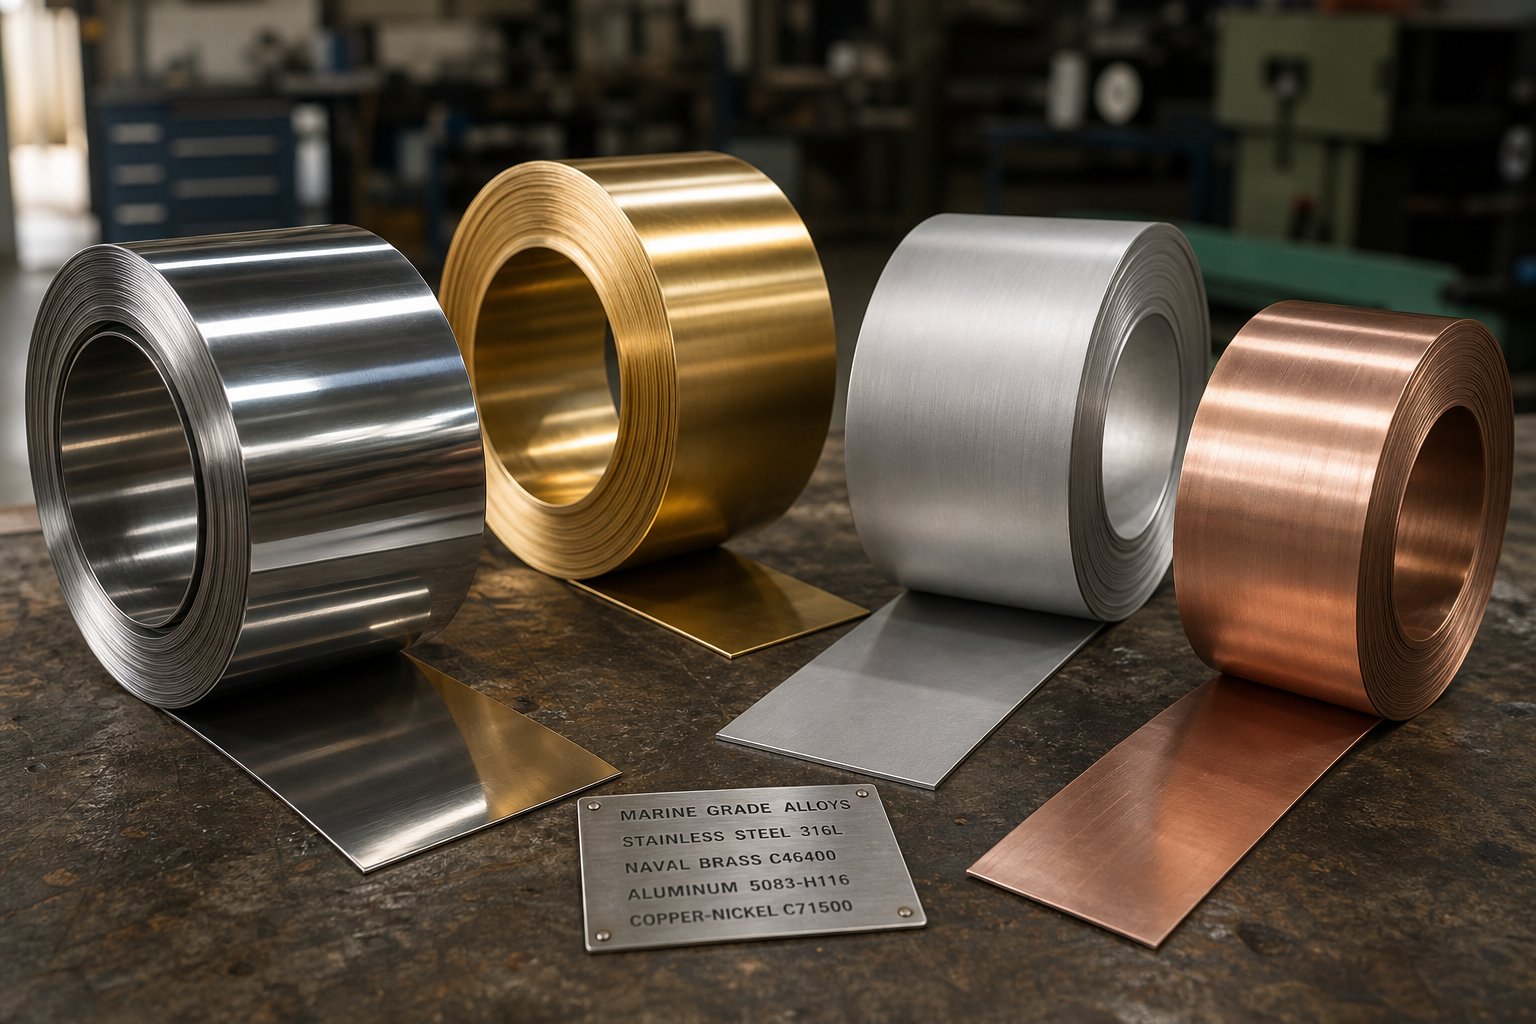
Vsak program pomorske strojne opreme se začne z enakim vprašanjem: katera zlitina lahko preživi desetletja izpostavljenosti slani vodi, hkrati pa jo je mogoče oblikovati pri hitrosti proizvodnje? Odgovor je odvisen od aplikacije, vendar se večina oblikovalskih ekip spotakne zaradi posledic te izbire. Morske-zlitine se obnašajo zelo drugače od mehkega jekla pri progresivnem brizganju. Delovni-stopnje utrjevanja skokovito narastejo, zahteve glede tonaže poskočijo in vzmetni povratni koti zmanjšajo upogibne kote, če matrica ni zasnovana za določen material, ki teče skozenj.
Tukaj je opisano, kako se primarne družine zlitin, ki se uporabljajo v pomorski strojni opremi, obnesejo skozi več-postopno progresivno matrico.
Nerjaveče jeklo 316 in 316L za največjo odpornost na kloride
Ko inženirji določijo žigosanje iz nerjavečega jekla za pomorsko uporabo, skoraj vedno mislijo 316 ali njegovo nizko{1}}ogljično različico 316L. Dodani molibden v teh razredih zagotavlja vrhunsko odpornost proti luknjičasti in razpokani koroziji, ki jo povzroča-klorid, zaradi česar so privzeti za vsako strojno opremo v neposrednem stiku s slano vodo. Toda odpornost proti koroziji prinaša resnične izzive oblikovanja.
Avstenitna nerjavna jekla, kot je 316, kažejo agresivno delovno-utrjevanje med deformacijo. Ko gre kovina skozi progresivne matrice, vsaka operacija oblikovanja poveča trdoto materiala, kar pomeni, da naslednje postaje zahtevajo eksponentno večjo tonažo, da dosežejo enako deformacijo. 2 mm nosilec, ki deluje na 100-tonski stiskalnici iz mehkega jekla, lahko zlahka zahteva 200 ton za isto geometrijo iz nerjavečega jekla. Ta stopnja tonaže narekuje izbiro stiskalnice, razmik med postajami in celotno arhitekturo matrice.
Springback je enako zahteven. Visoka meja tečenja nerjavečega jekla pomeni, da se kovina poskuša vrniti v ravno stanje po vsakem upogibu. Inženirji orodij običajno strojno prebijajo-in-matrirajo pod kotom do 93 stopinj, ko držijo strogo 90-stopinjsko toleranco, zaradi česar se material sprosti v specifikacijo. V progresivnem traku mora biti ta kompenzacija natančna na vsaki upogibni postaji, ker se morebitna kumulativna napaka poveča s preostalim napredovanjem.
Pomemben je tudi razmik med postajami. Ker se 316 work-trdi tako hitro, lahko postavitev oblikovalnih postaj preblizu skupaj v traku povzroči prezgodnje lomljenje. Oblikovalci matrice pogosto dodajajo prostega teka med operacijami težkega oblikovanja, s čimer dajejo traku strukturni prostor za dihanje in ohranjajo nosilec nedotaknjen skozi celotno napredovanje.
Galling predstavlja še en pomislek, specifičen za progresivno žigosanje iz nerjavečega jekla. Plast kromovega oksida materiala se lahko odstrani pod močnim trenjem na polmeru matrice, kar povzroči hladno{1}}varjenje med obdelovancem in orodnim jeklom. Za ublažitev tega so potrebna orodja s-prevleko iz PVD (kot sta TiCN ali AlTiN) in maziva za-ekstremne tlake, oblikovana za avstenitne stopnje. Brez teh ukrepov se intervali vzdrževanja matrice močno skrčijo.
Mornariške medeninaste in bronaste zlitine za tradicionalno pomorsko opremo
Nerjaveče jeklo ni potrebno za vsako pomorsko opremo. Tradicionalna oprema za čolne, okrasna oprema, napenjala in komponente kardanske gredi se že več kot stoletje zanašajo na zlitine-na osnovi bakra. Med temi,C46400 mornariška medeninaizstopa po svoji kombinaciji odpornosti proti koroziji v slani vodi, zmerne trdnosti in odlične sposobnosti oblikovanja.
Z vidika primerjave progresivnega žigosanja jekla je mornariška medenina veliko bolj prizanesljiva v matrici. Pri delu-se strjuje počasneje kot avstenitno nerjavno jeklo, zahteva bistveno manjšo tonažo stiskalnice in se pretaka v zapletene oblike brez enakega tveganja zloma. Njegova naravna odpornost proti trganju pomeni tudi, da je obraba orodja manj agresivna, kar podaljšuje intervale vzdrževanja matrice. Za pomorske programe strojne opreme, ki proizvajajo okrasne fitinge, pritrdilne elemente ali komponente ventilov, C46400 ponuja privlačno ravnotežje med sposobnostjo oblikovanja in odpornostjo proti koroziji.
Bronaste zlitine pa predstavljajo večjo kompleksnost. Razredi fosforjevega brona in aluminijevega brona so trši in manj duktilni kot mornariška medenina, zaradi česar so krivi-polmeri problematični. Progresivne matrice, ki oblikujejo bronaste dele, potrebujejo velike upogibne radije, običajno 1,5- do 2-kratne debeline materiala, da preprečijo razpoke na robovih. Postopki globokega vlečenja z bronom prav tako zahtevajo skrbno nastavitev tlaka slepega-držala, da se prepreči gubanje na prirobnicah.
Marine-aluminijeve in bakrove{1}}nikljeve zlitine
Prizadevanje za lažja plovila in učinkovitost porabe goriva je spodbudilo vse večjo uporabo5000-serija morskega aluminijav aplikacijah strojne opreme. Zlitine, kot sta 5052 in 5083, vsebujejo magnezij in krom za odpornost proti koroziji in se dobro obnesejo za žigosane nosilce, montažne plošče in lahke krovne armature.
Progresivne matrice morajo upoštevati nižje meje raztezkov aluminija v primerjavi z nerjavnim jeklom. Opazili boste, da se zlitine serije 5000-prej zlomijo pod agresivnim vlečenjem ali raztezanjem, zato so zasnove matrice naklonjene manjšim globinam vleka in širšim polmerom upogibanja. Prednost: aluminij zahteva znatno manjšo tonažo stiskalnice, kar omogoča hitrejše udarce in večji pretok. Razmik med postajami je lahko manjši,-ker je utrjevanje ob delu manj resno. Kompromis je v tem, da se mehkejša površina aluminija med premikanjem traku lažje opraska, kar zahteva skrbno poliranje matrice in izbiro maziva.
Zlitine bakra-niklja, zlasti 90/10 (C70600) in 70/30 (C71500), služijo specializirani niši v komponentah cevi za morsko vodo, skozi-priključke trupa in strojno opremo za izmenjevalnik toplote. Te zlitine nudijo izjemno odpornost proti obraščanju in eroziji-koroziji v tekoči morski vodi. Njihova sposobnost oblikovanja je med mornariško medenino in nerjavnim jeklom, z zmernim delovnim-kaljenjem in razumnimi zahtevami glede tonaže. Progresivne operacije matrice z bakrom-nikljem najbolje delujejo pri plitvih oblikah in-težkih napredovanjih kot pri globokem vlečenju.
| Družina Alloy | Tipične pomorske aplikacije | Ocena oblikovanja | Razred odpornosti proti koroziji | Premisleki glede progresivne matrice |
|---|---|---|---|---|
| 316/316L nerjaveče jeklo | Zatiči, tečaji, podnožja ograj, montažni nosilci, oprema za krov | Zmerno | Odlično (klorid/koščičasta) | Visoka tonaža, agresivno vzmetenje, zahteva orodje s-prevleko PVD in EP maziva, večji razmik postaj |
| C46400 Mornariška medenina | Okrasna oprema, napenjala, pritrdilni elementi, stebla ventilov, okovje za propelerje | Odlično | Dobro (slana voda) | Nižja tonaža, počasnejše obdelovalno-utrjevanje, odpornost proti naravnim ugrizom, podaljšana življenjska doba matrice |
| Fosfor/aluminijeva bronasta | Ležaji, puše,-ladijski pritrdilni elementi | pošteno | Dobro do Odlično | Zahteva izdatne polmere upogibanja (1,5-2T), omejeno zmožnost globokega vleka, skrbno nastavitev slepega držala |
| Aluminij serije 5000 (5052, 5083) | Lahki nosilci, montažne plošče, okovje za palubo, komponente oblog | Dobro | Dobro (atmosfersko/območje brizganja) | Nižja tonaža, hitrejši udarci, omejen raztezek omejuje globino vleka, površina-nagnjena k praskam |
| Baker-nikelj 90/10, 70/30 | Skozi-pribor za trup, prirobnice cevi, komponente sistema za morsko vodo | Zmerno do dobro | Odlično (pretočna morska voda, biološko obraščanje) | Zmerna tonaža, primerna za zapiranje-težkih napredovanj, omejena primernost za globoko vlečenje |
Galvanska združljivost v sestavljeni pomorski strojni opremi
Izbira prave zlitine za žigosanje je le polovica enačbe. Ko se žigosani deli iz različnih družin zlitin stikajo med seboj v sestavljenem pomorskem priključku, postane galvanska korozija resnična grožnja. Aluminij je zelo aktiven na galvanskem merilu in hitro korodira v neposrednem stiku z zlitinami na osnovi bakra-ali nerjavnim jeklom v elektrolitu s slano vodo. Nerjaveče jeklo in bron sta galvansko tesnejša, vendar še vedno zahtevata izolacijo v kritičnih aplikacijah.
Za inženirje pomorske strojne opreme, ki določajo progresivne žigosane komponente, to pomeni upoštevanje celotnega konteksta sestavljanja med izbiro materiala. Če se nosilec iz žigosanega aluminija pritrdi na -priključek trupa iz nerjavečega jekla, je treba v namestitev vključiti strategijo izolacijske pregrade ali žrtvene anode. Oblikovalec matrice tega ne nadzoruje, vendar mora oblikovalec strojne opreme to upoštevati, preden zaklene zlitino za vtiskovanje.
Izbira materiala oblikuje vse v nadaljevanju v progresivnem programu matrice, od tonaže stiskalnice do prevleke na orodju do geometrije vsake postaje. In te geometrije postaj po drugi strani določajo, katere kategorije pomorske strojne opreme je mogoče proizvesti v progresivni matrici in katere zahtevajo alternativne metode.
Komponente pomorske strojne opreme, proizvedene s progresivnim žigosanjem
Kateri morski deli dejansko pridejo iz progresivne matrice? Odgovor pokriva več plovila, kot se večina ljudi zaveda. Od strukturne strojne opreme, ki drži sisteme ograj skupaj, do majhnih pritrdilnih sponk, ki pritrjujejo žične statve za paneli kabine, se progresivno žigosanje dotakne skoraj vsakega sistema na čolnu. Ključna razlika je volumen in geometrijska zapletenost. Če del za pomorsko kovinsko vtiskovanje potrebuje več elementov, oblikovanih v zaporedju, in se pošilja v količinah nad nekaj tisoč letno, je to kandidat za progresivno orodje.
Tukaj je opisano, kako so glavne kategorije pomorske strojne opreme razčlenjene glede na zahtevnost žigosanja in zahteve za matrico.
Strukturna ladijska oprema in nosilni-pribor
Pomislite na strojno opremo, ki zagotavlja varnost ljudi na palubi: zatiči, ki absorbirajo udarne obremenitve pri pristaniščih, zagozde, ki vodijo privezne vrvi brez drgnjenja, vodila, ki preusmerjajo tekalno vrvje, podstavki ograje, priviti skozi palubo, in nešteti montažni nosilci, ki povezujejo vse skupaj. Ti deli imajo skupno lastnost. Prenašajo dinamične obremenitve v korozivnem okolju, zato potrebujejo mehansko trdnost in dimenzijsko natančnost v vsaki proizvedeni enoti.
Z vidika žigosanja strukturni ladijski priključki združujejo zarezovanje in globoko vlečenje s težjimi materiali, običajno od 2 mm do 4 mm iz nerjavečega jekla. Rog z zatičem, na primer, zahteva postopno oblikovanje na več postajah, da razvije svoj 3D-profil iz ravnega traku brez tanjšanja materiala pod varnimi nosilnimi pragovi-. Podstavki za podstavke zahtevajo zaprte pritrdilne luknje z ozkimi tolerancami položaja, saj se morajo poravnati s predhodno izvrtanimi vzorci krova pri različnih modelih čolnov.
Izziv pri tej kategoriji je tonaža stiskalnice. Zarezovanje 3 mm profila iz nerjavečega jekla 316 zahteva bistveno več sile na linearni palec reza kot običajna dela s pločevino in dodajanje postaj za globoko vleko v iste matrične spojine, ki zahtevajo obremenitev. Oblikovalci matrice skrbno uravnavajo sile postaje, da se izognejo preobremenitvi stiskalnice pri katerem koli položaju posameznega giba.
Strojna oprema za zapiranje in zgib
Odprite katero koli loputo, vrata omarice ali prostor za motor na proizvodnem čolnu in našli boste tečaje, zapahe, zaponke in zaponke, ki se vsi med življenjsko dobo plovila več tisočkrat obrnejo, hkrati pa so odporni proti koroziji s solnim pršenjem. Vtiskovanje okovja za pomorsko opremo za to kategorijo je tisto, kjer progresivna tehnologija matrice pokaže svojo najbolj elegantno učinkovitost.
Predstavljajte si krilo tečaja iz nerjavečega jekla. Potrebuje ravno montažno površino z ugreznjenimi luknjami za vijake, členek, zavit vzdolž enega roba, in morda zadrževalni element, vtisnjen v krilo za dr-odprto trenje. Pri običajnem proizvodnem pristopu bi izpraznili ploščo, strojno izdelali luknje, nato pa členek valjali v ločeni operaciji oblikovanja. Tri nastavitve, trije koraki upravljanja, tri priložnosti za dimenzijsko premikanje.
Progresivna matrica združuje vse te operacije v napredovanje traku. Prve postaje izpraznite in preluknjajte pritrdilne luknje. Srednje-postaje za napredovanje postopoma ukrivljajo členek in ga vrtijo v dveh ali treh korakih, da preprečijo pokanje zunanjega vlakna nerjavnega jekla. Končne postaje oblikujejo zaporno funkcijo in odrežejo končni tečaj tečaja od nosilnega traku. Rezultat je popolna komponenta tečaja v enem ciklu stiskanja, z identično geometrijo členka na vsakem posameznem kosu.
Okvirji odprtin in okvirji prozornih luči predstavljajo drugo artikulacijsko-sosednjo kategorijo. Te zahtevajo obročasto zapiranje, ki mu sledi plitvo vlečenje ali robljenje, da se ustvari rob, ki se prilega materialu tesnila. Progresivne matrice učinkovito obravnavajo to geometrijo, ko premer okvirja ostane znotraj dimenzij stiskalnice.
Oprema za palubo in pritrdilni elementi
Ta kategorija predstavlja največjo količino progresivnih oklepajev in komponent v pomorski industriji. Palubna oprema in pritrdilni elementi se uporabljajo povsod na plovilu, od strukturnih sistemov trupa do notranjih omaric do montaže na električne plošče. Njihova rdeča nit je razmeroma enostavnejša geometrija, proizvedena v zelo velikih količinah, zaradi česar so idealni kandidati za visoko-hitrostne progresivne matrice.
Tipične družine pritrdilnih elementov in pritrdilnih elementov za pomorsko palubo vključujejo:
- Pad oči- praznjenje, prebadanje in risanje za oblikovanje pritrdilne zanke; pogosto skovan za zaključek-nosilne površine
- Podporne plošče- rezanje in prebadanje z vzorci več lukenj; minimalno oblikovanje, potrebna je visoka dimenzijska natančnost
- Skozi-prirobnice trupa- obročasto zapiranje, risba za ustvarjanje globine ovratnika, prebadanje za kroge vijakov
- Sponke in vzmetne sponke- rezanje, upogibanje in robljenje za ustvarjanje napetosti vzmeti v končni obliki
- Nosilci za pritrditev kablov in cevi- rezanje, prebadanje, sestavljeno upogibanje za ustvarjanje profilov U-kanalov ali sedla
- Električne montažne plošče- izrezovanje, nizi za prebadanje, svetlo reliefno rebra za ojačitev
- Nosilci za omare in stavbno pohištvo- izrezovanje, več-osno krivljenje, kovanje za okrasne robove
Progresivni žigosani nosilci prevladujejo v obsegu pomorske proizvodnje, saj lahko posamezno plovilo zahteva na stotine različic nosilcev v sistemih trupa, notranjem stavbnem pohištvu in električni infrastrukturi. Tudi če ima vsaka različica svojo namensko matrico, je ekonomičnost posameznega dela pri količinah proizvajalcev originalne opreme za pomorstvo progresivna orodja jasna izbira pred izdelanimi ali strojno obdelanimi alternativami.
Zaradi česar so te pritrdilne komponente posebej-primerne za progresivno žigosanje, je njihova kombinacija ponavljajoče se geometrije in kritične-natančnosti položaja lukenj. Podložna plošča z luknjami za vijake, ki so 0,3 mm stran-vzorca, se ne bo poravnala s strojno opremo krova, ki jo podpira. Progresivne matrice ohranjajo to pozicijsko natančnost potezo za potezo, ker pilotni zatiči ponovno -registrirajo trak na vsaki postaji, kar odpravlja kumulativno napako pri določanju položaja.
Vsaka od teh kategorij sestavnih delov postavlja različne zahteve na samo matrico. Strukturna strojna oprema premika meje tonaže. Strojna oprema za artikulacijo zahteva ustvarjalno zaporedje postaj. Oprema krova zahteva hitrost in natančnost položaja. Te različne zahteve pomenijo, da se mora filozofija zasnove matrice spreminjati glede na okolje končne-uporabe, pomorske storitve pa uvajajo niz omejitev pri načrtovanju, s katerimi se večina splošnih matric za žigosanje nikoli ne sooči.
Premisleki glede oblikovanja matrice, edinstveni za morska okolja
Progresivna matrica, izdelana za avtomobilske nosilce ali elektronska ohišja, ne bo delovala za pomorsko strojno opremo. Orodja so lahko na papirju videti podobna, enaka postavitev več-postaj, enaki postopki rezanja in oblikovanja, vendar mora filozofija oblikovanja za vsako postajo upoštevati, kaj se zgodi, ko del zapusti stiskalnico. Slani razpršilec, stoječa voda, ciklična obremenitev zaradi delovanja valov in estetska pričakovanja lastnikov čolnov narekujejo posebne izbire inženiringa matric, s katerimi se splošne delavnice za žigosanje redko srečajo.
Progresivna zasnova orodij za matrico za pomorsko strojno opremo ne pomeni dodajanja kompleksnosti zaradi same sebe. Gre za preprečevanje začetka korozije, nadzor kakovosti površine pri izvoru in upravljanje težjih meril, ki jih zahtevajo pomorske aplikacije. Vsaka od teh zahtev preoblikuje, kako so postaje konfigurirane, razporejene in vzdrževane.
Zasnova polmera in robov za zaščito pred korozijo
Tukaj je scenarij, ki se odvija na pristaniščih povsod: na žigosanem nastavku iz nerjavečega jekla se v dveh sezonah pojavijo proge rje, ne zato, ker je bila zlitina napačna, ampak ker je matrica pustila oster notranji vogal ali rob-nagnjen k striženju, ki je postalrežna korozijainiciacijsko mesto. V slani vodi je mehanizem agresiven. Kloridni ioni migrirajo v ozke špranje, lokalni pH pade, ko se porabi kisik, in ko je pasivna plast kromovega oksida prebita, napad postane -samostojen.
Za progresivne matrice za vtiskovanje iz karbidne trdine, ki služijo pomorskim programom, to pomeni, da morata biti vsak odrezan rob in oblikovan polmer zasnovan tako, da preprečita oporo koroziji. Natančneje:
- Veliki notranji radiji- Kjer splošno žigosanje lahko sprejme radij upogiba, ki je enak debelini materiala (1T), zasnove ladijskih matric pogosto določajo najmanj 1,5T do 2T. To odpravlja tesno geometrijo rež, ki ujame stagnirajoči elektrolit na prehodih upogibov.
- Kovane postaje za obdelavo robov- Namesto da bi pustili odrezane robove v njihovem-praznem stanju (ki vedno vsebuje cono lomljenja in morebitne mikro-razrede), napredovanje morskih matric vključuje namenske postaje za kovanje ali likanje, ki stisnejo odrezani rob, zaprejo mikro-razpoke in zgladijo robove.
- Nadzorovano čiščenje matrice- Ozke razdalje med -do-rezom (običajno 5-8 % debeline materiala za nerjavno jeklo) ustvarijo čistejše strižno območje z manj zlomi, kar zmanjša območje grobega roba, kjer se lahko začne korozija.
Načelo korozijskega inženiringa je preprosto: naj bodo stičišča čim širše odprta in se izogibajte oblikovanju-v razpokah. V progresivnem smislu to pomeni zaporedja postaj, ki aktivno odstranjujejo geometrijske ranljivosti, ki jih druge industrije tolerirajo.
Zahteve za končno obdelavo površine pri oblikovanju matrice
Opazili boste, da je navtična oprema na proizvodnem čolnu pogosto lakirana z zrcalom ali s finim usmerjenim čopičem. To ni samo kozmetika. Gladke površine so bolj odporne na oprijem kristalov soli kot hrapave, hitreje odvajajo vodo in jih je lažje vzdrževati skozi celotno življenjsko dobo posode. Kritična točka pri izdelavi matric za žigosanje je, da končno obdelavo površine dela v veliki meri določa sama površina matrice. Vsaka nepopolnost na ploskvi matrice se prenese neposredno na vtisnjeno komponento.
Za progresivne matrice-razreda marine to pomeni delo s poliranimi karbidnimi vložki na postajah za oblikovanje in kovanje. Komponente orodij iz volframovega karbida je mogoče natančno polirati do površinske obdelave Ra 0,005 z uporabo naprednih tehnik diamantne paste, ki potekajo od grobega brušenja prek stopenj metalografskega brusnega papirja do končnega zrcalnega poliranja. Na teh stopnjah zaključka se odtisnjen del pojavi s kakovostjo površine, ki zahteva minimalno poliranje po -žigosanju.
Intervali vzdrževanja matrice so za delo v pomorstvu znatno krajši. Kadar lahko avtomobilska matrica za žigosanje med ponovnim -poliranjem opravi 500.000 gibov, ladijske strojne matrice za izdelavo zrcalno-nerjavnih delov pogosto zahtevajo površinsko vzdrževanje vsakih 50.000 do 100.000 gibov, odvisno od materiala in strategije mazanja. Kakršna koli zareza ali praskanje na ploskvi matrice se takoj pokaže kot črta napake na končnem navtičnem priključku.
Polirane površine matrice tudi zmanjšajo trenje med pomikanjem traku, kar je pomembno pri obdelavi-zlitin za utrjevanje, kot je nerjavno jeklo 316. Manjše trenje pomeni manjše ustvarjanje toplote na vmesniku -obdelovanca, manjše tveganje ugrizov in doslednejši pretok materiala v preoblikovalne postaje. To je funkcionalna prednost, prikrita kot estetska zahteva.
Debelina materiala in uravnoteženje obremenitve postaje
Pomorska strojna oprema živi v drugačnem utežnem razredu kot žigosani izdelki zabavne elektronike ali avtomobilske plošče s tankim-promerom. Palubne spone, podstavki in strukturni nosilci običajno zahtevajo od 1,5 mm do 4 mm nerjaveče jeklo, včasih debelejše za težke -nastavke komercialnih plovil. Ta težji merilnik bistveno spremeni enačbo inženiringa matrice.
Izračun tonaže za vsako postajo sledi neposredni povezavi:obseg, pomnožen z debelino materiala, pomnožen s strižno trdnostjodaje silo izrezovanja, operacije oblikovanja pa dodajo dodatno obremenitev na podlagi končne natezne trdnosti in geometrije deformacije. Ko podvojite debelino materiala, približno podvojite zahtevano tonažo na vsaki postaji rezanja in oblikovanja v napredovanju. 12-stopenjska matrica za oblikovanje 3 mm iz nerjavečega jekla 316 zlahka zahteva 200 do 400 ton skupne zmogljivosti stiskalnice v primerjavi s 60 do 80 tonami za enako geometrijo v mehkem jeklu debeline 1 mm.
To povečanje tonaže ustvarja tri izzive za načrtovanje na nižji stopnji:
- Sila napredovanja traku- Težji trakovi se upirajo hranjenju. Pilotni zatiči se morajo pozitivno zaskočiti na vsaki postaji, podajalni mehanizmi pa potrebujejo večjo silo prijema za natančno premikanje debelejšega materiala. Oblikovalci matric pogosto določajo večje premere pilotov in večje globine vpenjanja za morske merilnike.
- Razmik med postajami- Debelejši materiali potrebujejo več prostora med postajami, da preprečijo deformacijo traku zaradi sosednjih oblikovalnih obremenitev. Nosilni trak, ki povezuje postaje, mora biti dovolj širok, da ohrani strukturno celovitost pod skupnimi bočnimi silami vseh aktivnih postaj.
- Upravljanje z odklonom stiskalnice- Skupna tonaža matrice mora biti uravnotežena čez posteljo stiskalnice, da se prepreči neenakomeren upogib bata. Za ladijske matrice s težkimi obremenitvami, skoncentriranimi na nekaj preoblikovalnih postajah, načrtovalci premaknejo središčnico matrice glede na središčnico stiskalnice, da izenačijo porazdelitev obremenitve.
Ena značilnost matrice, ki je edinstvena za pomorsko strojno opremo, je prebadanje odtočne luknje. Nameščene ladijske armature pogosto zadržijo stoječo vodo v žepih ali vdolbinah, kar pospešuje korozijo in pospešuje biološko rast. Majhne odvodne luknje, običajno s premerom 3 mm do 5 mm, omogočajo, da voda prosto odteka s teh območij. V progresivni matrici je dodajanje postaje za prebadanje odtočne luknje nepomembno. To je samo še en udarec v napredovanju. Toda določitev pravilnega premera luknje, položaja in kakovosti robov v fazi načrtovanja matrice prepreči težavo s korozijo, ki bi sicer zahtevala vrtanje po-namestitvi, kar je veliko dražja in manj natančna rešitev.
Te pomorske{0}}specifične omejitve zasnove matrice, velikodušni radiji, polirane površine, namestitev večjih profilov in integrirane drenažne funkcije oblikujejo orodje, preden posamezen del steče. Vplivajo tudi na to, katere operacije žigosanja so zaporedne v napredovanje in kako se te operacije preslikajo v specifične geometrije, ki jih zahtevajo morski deli.
Ključni postopki žigosanja, ki se ujemajo z geometrijami pomorskih delov
Splošna navodila za žigosanje navajajo postopke, kot so brušenje, prebadanje in upogibanje, kot da bi obstajali v vakuumu. Toda geometrija držala za ladijske palice zahteva zelo drugačne postopne preoblikovalne operacije kot na primer ploščati električni terminal. Vsaka operacija v napredovanju mora biti preslikana na specifično funkcionalno zahtevo končne pomorske komponente: strukturna togost, odvajanje vode, natančnost vgradnje ali porazdelitev obremenitve. To kartiranje je tisto, kar loči žigosanje kovin za ladijske natančne dele od žigosanja blaga.
Tukaj je opisano, kako se operacije jedra žigosanja prevedejo v geometrije resnične pomorske strojne opreme in zakaj je zaporedje pomembno toliko kot posamezne operacije same.
Operacije oblikovanja in risanja za pomorsko geometrijo
Okovje za pomorstvo obsega širok razpon tridimenzionalnih-oblik, od plitvih elementov ojačitve na ploščatih nosilcih do popolnoma zaprtih oblik skodelice v-okovjih za poravnano namestitev. Progresivne operacije preoblikovanja obdelajo ta spekter tako, da porazdelijo celotno deformacijo na več postaj, pri čemer vsaka prispeva k postopni spremembi oblike brez preobremenitve materiala.
Globoko vlečenje je glavni postopek za ladijske armature-v obliki skodelice. Držala za palice, vdolbine za izpiranje in prehodi-za kable zahtevajo, da kovina teče iz ravnega surovca v valjast ali zožen žep. Kot je bilo ugotovljeno v raziskavah procesa globokega vlečenja, ko globina vlečenja preseže približno polovico premera dela, postane potrebnih več progresivnih vlečnih postaj za preprečitev trganja. Za držala za pomorske palice iz nerjavečega jekla 316 to običajno pomeni tri do štiri postopne vlečne postaje z upoštevanjem med-stopenjskega žarjenja, ker se material-trdi med vsakim zmanjšanjem vlečenja.
Plitvo risanje služi povsem drugemu morskemu namenu. Ploščati strukturni nosilci pridobijo znatno togost zaradi reliefnih reber ali plitvih vlečenih kanalov, ki potekajo čez njihovo površino. 1 mm-globoko rebro, vtisnjeno v 2 mm nerjavni nosilec, lahko poveča odpornost na upogibanje za 30 % ali več brez dodajanja teže materiala. Progresivne matrice integrirajo te ojačitvene funkcije kot eno-postopke vtiskovanja, postavljene po primarni stopnji rezanja in prebadanja.
Kompleksne 3D oblike, kot so rogovi zatičev, potisnejo progresivno oblikovanje do meja. Profil roga se ukrivlja navzgor in navzven od podlage v sestavljeni geometriji, ki je ni mogoče doseči z enim samim preoblikovalnim potegom. Namesto tega progresivno žigosanje razvije obliko roga v treh ali štirih postajah: začetna plitva oblika nastavi osnovno ukrivljenost, druga postaja poglobi profil, tretja izboljša geometrijo konice in končna postaja oblikuje kontaktno površino, kjer bodo nosile priključne linije. Vsaka postaja nadaljuje tam, kjer se je zadnja ustavila, pri čemer nosilec ves čas ohranja poravnavo.
Konfiguracije izrezovanja in prebadanja za pomorske načrte
Z brušenjem se iz traku odreže zunanji profil morskega dela. Piercing luknja notranje elemente, kot so pritrdilne luknje, odtočne reže in svetleči izrezi. Obe operaciji se zdita enostavni, vendar ladijska strojna oprema uvaja dva zapletena dejavnika: drage legirane tuljave in-vzorce pritrditve z več luknjami, ki zahtevajo absolutno natančnost položaja.
Strategija gnezdenja neposredno vpliva na stroške materiala. Zaloga iz nerjavečega jekla razreda 316 za pomorstvo stane bistveno več na funt kot mehko jeklo, zato je pomembna vsaka odstotna točka izkoriščenosti materiala. Oblikovalci matric uporabljajo napredne algoritme za gnezdenje, ki obračajo in zrcalijo profile delov znotraj traku, da zmanjšajo širino mreže med deli. Cilj je zmanjšanje razmika med trakovi na približno 1,2-kratno debelino materiala, kjer je to strukturno izvedljivo, predelava materiala, ki bi sicer postal drag odpadek. Za simetrične pomorske dele, kot so podporne plošče ali okrogle prirobnice, lahko navadno-rezovanje črte med sosednjimi deli v traku dvigne izkoristek materiala nad 85 %.
Vzorci prebadanja za ladijske montažne prirobnice zahtevajo strožji nadzor položaja kot večina industrijskega žigosanja. Prehodna-prirobnica trupa s šest-krogom vijakov mora vsako luknjo postaviti znotraj 0,05 mm od pravega položaja, tako da se ujema s standardiziranimi vzorci vijakov različnih proizvajalcev plovil. Progresivne matrice to dosežejo z registracijo pilotske žebljičke na vsaki postaji. Pilotne luknje, preluknjane na prvi postaji, postanejo referenčna točka, iz katere se indeksira vsako nadaljnje prebadanje in oblikovanje. Kumulativna napaka je fizično nemogoča, ker se trak pred vsakim pritiskom ponovno -ujame s utrjenimi vodilnimi zatiči.
Za dele, ki zahtevajo tako velike izrezane profile kot tudi fine preluknjane detajle, zaporedje postaj sledi premišljeni logiki: najprej preluknjajte majhne elemente, medtem ko je trak še raven in popolnoma podprt, nato pa izvedite večje izreze in postopke oblikovanja, ki bi lahko popačili okoliški material. Ta pristop ohranja natančnost lukenj v končni pomorski komponenti.
Upogibanje in robljenje za strukturno celovitost
Upogibanje preoblikuje ravne izrezane profile v tri{0}}dimenzionalne strukturne oblike. Obrobljanje prepogne rob nazaj vase, da podvoji debelino materiala na kritičnih točkah napetosti. Obe operaciji sta osrednjega pomena za pomorsko strojno opremo, kjer je pomembno razmerje med-in-težo, sklopi z vijaki pa se morajo upreti ciklični utrujenosti zaradi delovanja valov.
Obrobljeni robovi so še posebej dragoceni v pomorskih aplikacijah. Kot opisujejo načela obrobljanja pločevine, prepognitev roba nazaj nase ga okrepi, hkrati pa odpravi ostre izpostavljene površine. Na nosilcu za pomorsko ograjo obrobljeni zgornji rob podvoji dejansko debelino materiala na točki največje upogibne napetosti, ne da bi potrebovali debelejši začetni profil. Prav tako odstrani ostre odrezane robove, ki bi sicer postali mesto začetka korozije in ogrožajo varnost na strojni opremi krova. Progresivne matrice oblikujejo robove v dveh stopnjah: pred-postaja za upogib rob prepogne na približno 145 stopinj, nato pa ga zapiralna postaja splošči ob osnovni material.
Sestavljeni zavoji ustvarijo škatlaste-profile, ki zagotavljajo izjemno togost iz tanke pločevine. Ploščat-prazen trak, upognjen v U-kanal in nato obrobljen vzdolž odprtih robov, ustvari zaprt pravokoten odsek s štirimi debelinami materiala na vsakem vogalu. Nosilci za pomorske ograje in strukturne podpore uporabljajo to tehniko za doseganje togosti veliko težjega trdnega odseka, hkrati pa ohranjajo obvladljivo težo strojne opreme,-vgrajene na palubo.
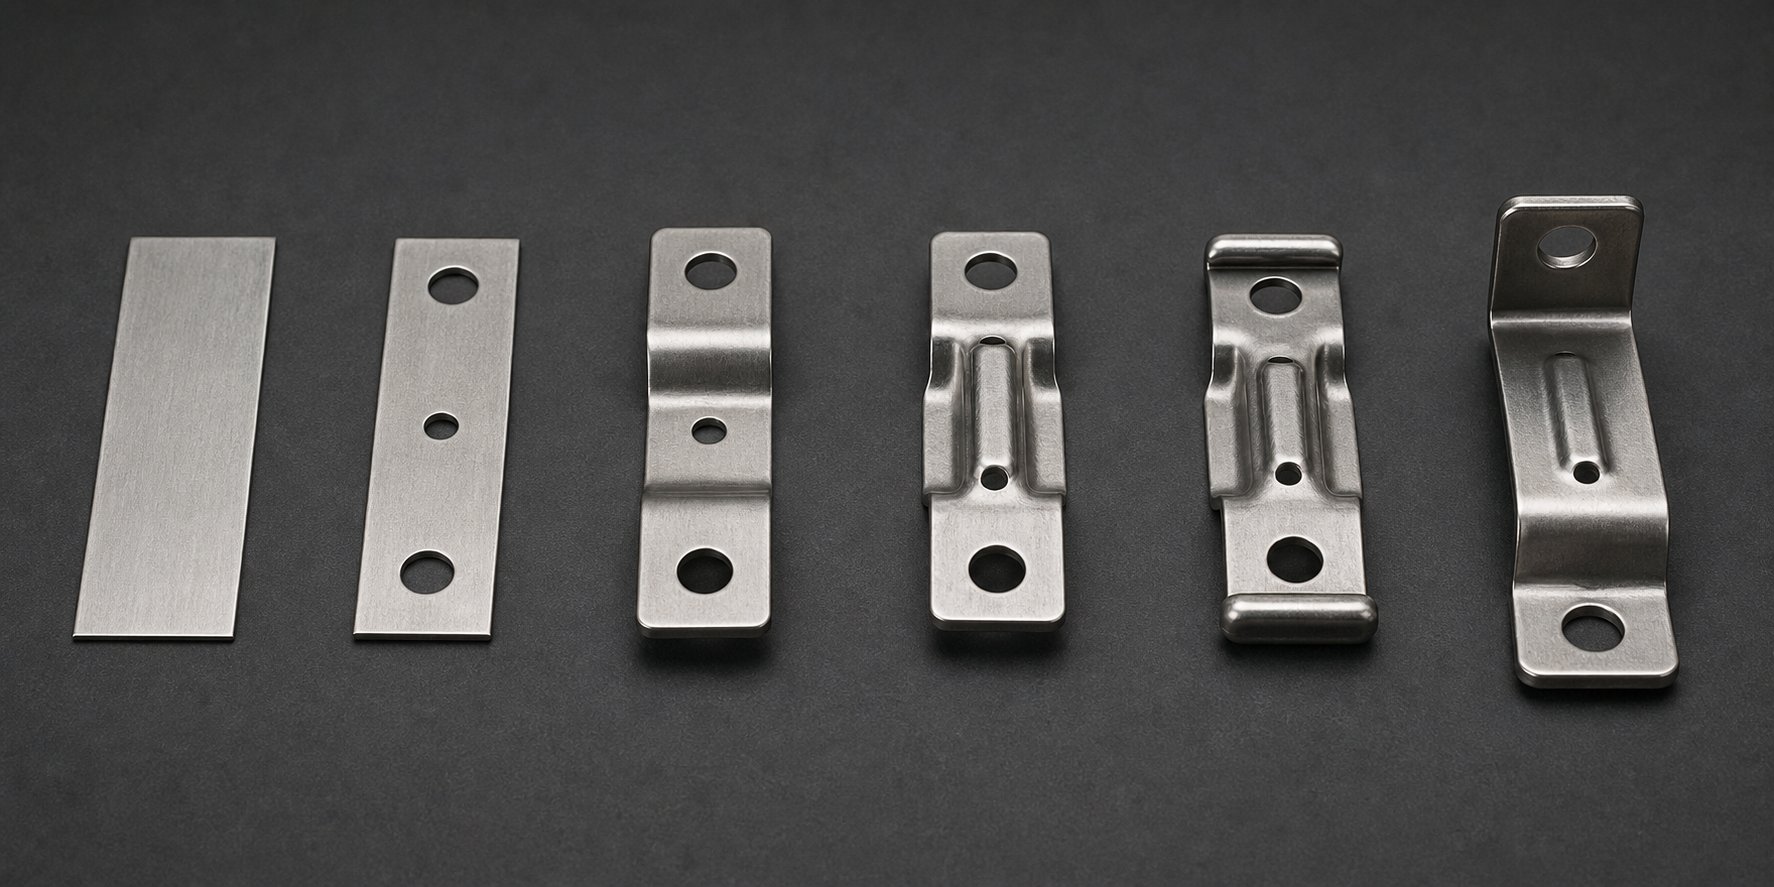
Razumevanje, kako vsaka operacija služi določeni pomorski funkciji, omogoča zaporedje celotnega napredovanja z namenom. Razmislite o običajnem pomorskem pritrdilnem nosilcu, ki zahteva strukturno togost, natančne pritrdilne luknje, korozijsko-odporne robove in odtočno funkcijo. Evo, kako progresivna matrica z 8 postajami sestavi ta del iz ravnega traku:
- Postaja 1: Pilot Pierce- Preluknja natančne vodilne luknje, ki registrirajo trak na vsaki naslednji postaji in tako vzpostavijo referenčno točko za vse dimenzijske značilnosti.
- Postaja 2: Zareza- Odstrani material z robov traku, da določi zunanje meje profila nosilca in ustvari prostor za prihajajoče upogibe.
- Postaja 3: Prvi ovinek- Tvori primarno strukturno prirobnico pri 90 stopinjah z več-kompenzacijo upogiba za vzmet iz nerjavečega jekla, kar ustvarja navpično montažno površino nosilca.
- Postaja 4: Drugi ovinek- Oblikuje sekundarno povratno prirobnico, ki zagotavlja togost škatlastega-odseka in ustvarja vodoravno montažno površino.
- Postaja 5: Emboss- Stisne ojačitvena rebra v ravno površino nosilca, kar poveča upogibno odpornost brez dodatnega materiala ali teže.
- Postaja 6: Prebijanje odtočne luknje- Preluknja majhne vodne luknje (3–5 mm) na območjih z žepi, ki bi sicer zadrževala stoječo vodo in pospešila korozijo v razpokah na nameščeni strojni opremi.
- Postaja 7: Hem- Zloži izpostavljene robove nazaj vase v dvo-stopenjskem zapiranju, podvoji debelino robov na točkah napetosti in odpravi ostre odrezane površine.
- Postaja 8: Prekinitev- Končni nosilec loči od nosilnega traku s čistimi škarjami, tako da je dokončan del pripravljen za zaključne postopke.
Vsaka postaja obstaja z razlogom, ki je neposredno povezan z življenjsko dobo nosilca v morju. Relief preprečuje razpoke zaradi upogibanja,-ki jih povzroča utrujenost. Odtočne luknje ustavijo korozijo zaradi ujete slane vode. Rob ojača robove, ki jih bodo lastniki čolnov zgrabili med pregledom strojne opreme. Nič v tem napredovanju ni samovoljno.
Kumulativni učinek usklajevanja operacij s pomorskimi zahtevami je del, zaradi katerega tisk potrebuje minimalno sekundarno delo. Toda "minimalno" ne pomeni "nič". Ekonomika tega, koliko delov upravičuje to raven strojništva in kdaj so enostavnejše metode bolj finančno smiselne, določa, kateri programi pomorske strojne opreme sodijo v progresivno orodje in kateri ne.
Ekonomika obsega proizvodnje za proizvajalce pomorske strojne opreme
Progresivna matrica, ki proizvaja brezhibne navtične nosilce pri 200 udarcih na minuto, je ničvredna, če potrebujete samo 500 delov. Naložba v orodje je smiselna le, če je obseg proizvodnje dovolj visok, da amortizira te vnaprejšnje stroške v zanemarljiv del vsakega končnega kosa. Pri programih pomorske strojne opreme razumevanje, kje pade-točka rentabilnosti in kateri skriti stroški izginejo, ko jo presežete, loči donosne proizvodne odločitve od dragih napak.
Količinski pragovi, pri katerih progresivne matrice postanejo stroškovno-učinkovite
Orodje s progresivnim izrezovanjem predstavlja pomemben kapitalski vložek. Odvisno od kompleksnosti delov, števila postaj in vrste materiala se stroški orodij proizvajalcev progresivnih orodij običajno gibljejo od 10.000 $ za preprostejša orodja do 350.000 $ za kompleksne -matrične matrice. Morska strojna oprema to še povečuje, ker korozijsko-odporne zlitine, kot je nerjaveče jeklo 316, pospešujejo obrabo orodja, kar pogosto zahteva vložke iz karbidne trdine in posebne prevleke, ki stroške matrice dvignejo proti višjemu koncu tega razpona.
Kdaj torej matematika deluje? Stroški progresivnega žigosanja na kos dramatično padejo, ko se količina poveča, ker je orodje fiksni enkratni-strošek, porazdeljen na vsako proizvedeno enoto. Matrica v vrednosti 50.000 $ doda 10 $ na kos pri 5.000 delih, vendar le 0,10 $ pri 500.000 delih. Industrijska merila uspešnosti kažejo, da progresivno žigosanje postane ekonomsko upravičeno, začenši s približno 50.000 do 100.000 enotami letno za dele z zmerno kompleksnostjo. Enostavnejša ladijska strojna oprema, kot so ravne podložne plošče ali sponke, lahko upraviči uporabo orodij pri manjših količinah, včasih od 25.000 do 30.000 kosov, saj manjše število postaj za izrezovanje pomeni nižje vnaprejšnje stroške.
Primerjajte to s CNC obdelavo, ki prinaša skoraj-nič stroškov orodja, vendar zaračuna strojni čas za vsako posamezno enoto. Pri majhnih količinah CNC zmaga. Toda njegova krivulja stroškov je linearna: 50.000-ti del stane popolnoma enako kot prvi. Krivulja progresivnega žigosanja je nasprotna. Po začetnem povečanju orodja se mejni stroški na del približajo samo surovemu materialu in času stiskanja. Za ladijske proizvajalce originalne opreme, ki uporabljajo standardizirano strojno opremo v proizvodnih linijah čolnov, ta točka prehoda pride hitro.
Skupni stroški lastništva nad-ceno dela
Osredotočanje samo na ceno kosov je zgrešeno, kjer progresivno žigosanje omogoča največje prihranke za pomorske programe. Resnična gospodarska prednost je sestavljena iz več dejavnikov, ki se redko pojavljajo v eni vrstični postavki:
- Zmanjšane sekundarne operacije- Dobro-zasnovan napredek združuje krivljenje, robljenje, vtiskovanje in prebadanje odtočne luknje v enem ciklu stiskanja. Vsaka operacija, ki je izločena iz ločene nastavitve na nižji stopnji, odstrani delo, rokovanje in čas v čakalni vrsti iz proizvodnega toka.
- Nižje stopnje odpadkov z optimiziranim gnezdenjem- Progresivne postavitve trakov, zasnovane za drage tuljave iz pomorskih zlitin, povečajo izkoristek materiala in povrnejo stroške pri vsakem navitju v primerjavi z manj učinkovitimi metodami izdelave.
- Odprava med-ravnanja operacij- Deli ostanejo na nosilnem traku od prve do zadnje postaje. Brez smetnjakov dela-v-procesu med stroji. Brez ročnega nalaganja v sekundarne napeljave. Manj rokovanja pomeni manj površinskih prask na zlitinah, kjer je kakovost zaključka pomembna.
- Konsistentna kakovost zmanjšuje breme inšpekcijskih pregledov- Ko so vsi deli dimenzijsko enaki, postane statistični nadzor procesa preprost. Prva-odobritev artikla in redna preverjanja SPC nadomestijo 100-odstotni pregled, ki ga pogosto zahtevajo izdelani ali ročno oblikovani pomorski deli.
Ti prihranki so povezani z obsegom. Program nosilcev za pomorstvo, ki izvaja 200.000 enot letno, lahko prihrani 30 sekund sekundarnega ravnanja na del. To je 1.667 obnovljenih delovnih ur, kar je dovolj, da upraviči naložbo v samo zmanjšanje rokovanja.
| Stopnja obsega | Metoda izdelave | Relativni stroški orodja | Trend stroškov na-del | Tipičen dobavni rok |
|---|---|---|---|---|
| Prototip (1-100 enot) | CNC obdelava ali lasersko rezanje | Zelo nizko do nič | Visoko (fiksno na enoto) | Dni do 2 tedna |
| Nizka količina-(100–10.000 enot) | CNC obdelava, revolversko prebijanje ali-žigosanje z enim udarcem | Nizka do zmerna | Zmerno (linearno z glasnostjo) | 2-4 tedne |
| Srednji obseg (10.000–100.000 enot) | Progresivno žigosanje ali prenosno žigosanje | Visoko (amortizirano med vožnjo) | Nizka (močno pada z glasnostjo) | 12–20 tednov za izdelavo orodij, nato dni na proizvodno serijo |
| Velika količina- (100,000+ enot) | Progresivno žigosanje | Visoka (zanemarljiva na del v merilu) | Zelo malo (material + čas stiskanja) | 12-20 tednov za orodje, nato neprekinjena proizvodnja |
Ključni zaključek za proizvajalce pomorske strojne opreme: zavezanost nagrajevanja progresivne ekonomije. Dlje kot teče proizvodni program in več enot proizvede, bolj je začetna naložba v orodje nepomembna glede na-prihranke na del. Delo z izkušenimproizvajalec progresivnih matrictako kot YICHEN zgodaj v fazi načrtovanja pomaga proizvodnim inženirjem ovrednotiti to ekonomičnost količine, preden vložijo kapital, s čimer zagotovi, da je naložba v matrico usklajena s predvidenimi proizvodnimi serijami in da so zahteve za oblikovanje več{0}}postaj optimizirane za ciljne količine pomorske strojne opreme.
Seveda del, katerega žigosanje stane peni, vendar odpove v dveh sezonah izpostavljenosti slani vodi, prinaša negativno vrednost. Ekonomičnost velja le, če žigosana komponenta preživi svoje delovno okolje. Ta vzdržljivost je močno odvisna od tega, kaj se zgodi po tem, ko del zapusti stiskalnico: postopki končne-žigosanja, ki preoblikuje skoraj-neto-obliko žigosanja v pomorsko-komponento, ki je sposobna prestati leta izpostavljenosti slanemu prhu.
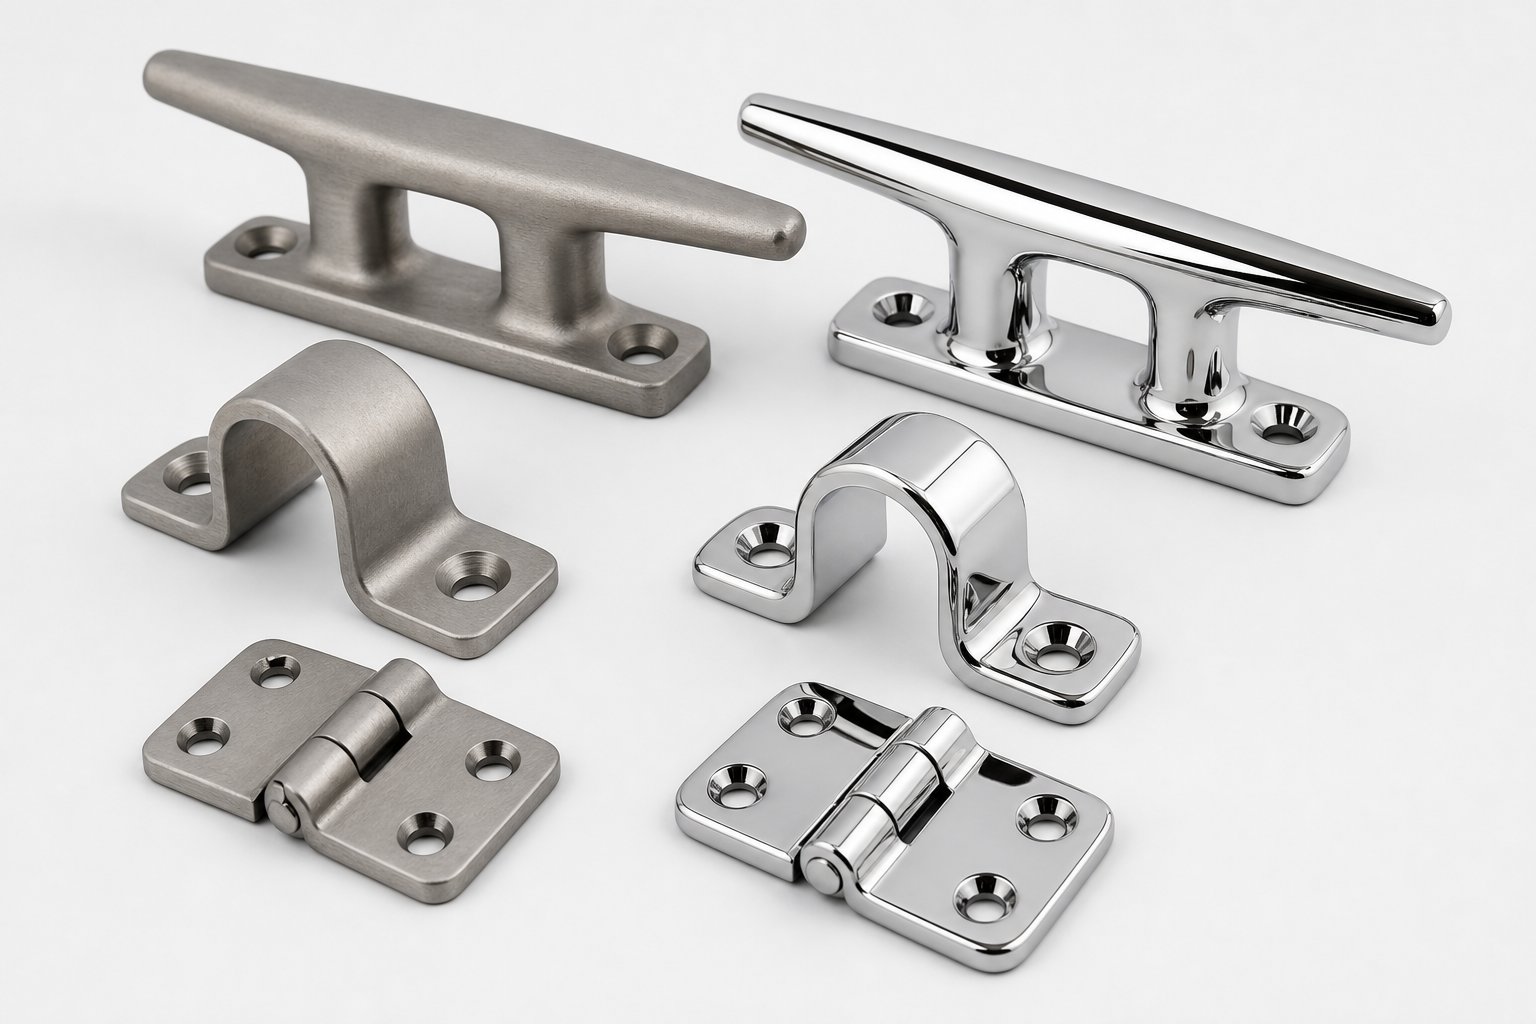
Po-končni postopki žigosanja za vzdržljivost v slani vodi
Progresivna matrica zagotavlja dimenzionalno popoln del, vendar dimenzionalna popolnost ni enaka pripravljenosti na morje. Postopek žigosanja uvaja površinske razmere, ki jih bo izkoriščala slana voda: prosto železo, ki se prenese iz stika z orodjem, mikro-zareze na striženih robovih in preostale napetosti pri oblikovanju, ki ogrožajo pasivno oksidno plast. Končna obdelava površine navtične strojne opreme po žigosanju ni kozmetično poliranje. To je razlika med armaturo, ki traja petnajst let, in tisto, na kateri se v dveh sezonah pojavijo madeži rje.
Strategija končne obdelave je odvisna od osnovne zlitine, resnosti morskega okolja in vizualnih pričakovanj končnega uporabnika. Nerjaveči deli potrebujejo obnovitev pasivne plasti. Aluminijasti deli potrebujejo pregradno zaščito. In vsaka specifikacija mora biti sporočena dovolj jasno, da vaši dobavitelji progresivnega žigosanja in prodajalci dodelave zagotavljajo dosledne rezultate v celotni proizvodni seriji.
Pasivacija in elektropoliranje za ladijske dele iz nerjavečega jekla
Vsak del iz nerjavečega jekla, ki gre skozi progresivno matrico, pobere prosto kontaminacijo z železom. To je neizogibno. Prebijalci iz orodnega jekla, oblikovalni vložki in celo stiskalnica prenašajo mikroskopske delce železa na površino obdelovanca med postopki rezanja, upogibanja in kovanja. Te usedline železa postanejo anodna mesta, kjer se korozija prednostno začne v okoljih,-bogatih s kloridi. Če se na zaponki iz nerjavečega jekla 316 ne pojavijo črte rje v barvi čaja, ne zaradi korodiranja osnovnega materiala, ampak zaradi vdelanih delcev železa, ki oksidirajo na njegovi površini.
Pasivacija to rešuje. Postopek je preprost: žigosani del potopite v kopel s citronsko kislino ali dušikovo kislino, ki raztopi prosto železo, ne da bi poškodovala osnovno nerjavno jeklo. Kar ostane, je površina z višjim razmerjem -in-železa kot osnovna zlitina, kar spodbuja nastanek gostega, enotnega sloja kromovega oksida. Za žigosanje kovin za pomorske komponente v razredih 304 ali 316 je pasivizacija zahtevana minimalna obdelava po -žigosanju in ne izbirna nadgradnja. Kakršna koli žigosana nerjaveča pomorska oprema, poslana brez pasiviranja, je funkcionalno nedokončana.
Elektropoliranje gre še dlje. Ta elektrokemični postopek odstrani od 0,0001 do 0,001 palca površinske kovine, tako da del postane anoda v elektrolitski kopeli. Kovina se prednostno raztopi z mikro-vrhov in visokih točk, zgladi površino in v celoti odstrani kontaminirano plast. Rezultat je del, ki je geometrijsko bolj gladek, metalurško čistejši in bogatejši s kromom na površini kot neobdelan ali pasiviran del. Za vrhunsko pomorsko opremo, strojno opremo krmila, vidne T-top komponente ali karkoli, kar je v neprekinjenem stiku s slano vodo, elektropoliranje zagotavlja tako največjo odpornost proti koroziji kot svetel, dosleden videz, ki ga samo pasivizacija ne more doseči.
Kdaj morate navesti enega v primerjavi z drugim? Upoštevajte te dejavnike:
| Faktor | Pasivacija | Elektropoliranje |
|---|---|---|
| Vrsta postopka | Kemična obdelava (kisla kopel) | Elektrokemično odstranjevanje kovin |
| Kaj odstrani | Samo površinski onesnaževalci, brez navadnih kovin | 0,0001-0,001 in. navadne kovine plus onesnaževalci |
| Rezultat končne obdelave površine | Obnovljena pasivna plast; videz nespremenjen | Gladkejša, svetlejša površina; izboljšana pasivna plast |
| Povečanje odpornosti proti koroziji | Pomembna proti nepasivirani površini | Višje kot samo pasivizacija |
| Vpliv na stroške | Nizka do zmerna | Zmerno do visoko |
| Najboljše za | Standardna pomorska nerjavna oprema (večina delov) | Vrhunska izpostavljena strojna oprema, zapletene geometrije, največja zmogljivost v slani vodi |
Eno pomembno opozorilo: nobeden od postopkov ne kompenzira navedbe napačnega razreda nerjavečega jekla. Elektropolirana zlitina 304 v neposredni uporabi s slano vodo bo še vedno slabša od pravilno pasivirane 316, ker površinska obdelava izboljša tisto, kar zagotavlja osnovna zlitina, namesto da nadomesti odpornost proti kloridu, ki jo zagotavlja molibden.
Sistemi premazov za ne-nerjavno pomorsko strojno opremo
Ni vsak vtisnjen pomorski del iz nerjavečega jekla. Aluminijasti nosilci, pritrdilni elementi iz ogljikovega jekla in konstrukcijske komponente iz mehkega jekla zahtevajo zaščitne premaze, da preživijo izpostavljenost slani vodi. Sistem prevleke se mora zanesljivo oprijeti na vtisnjeno površino, prenašati toplotne cikle in izpostavljenost UV-žarkom morskega okolja ter zagotavljati zadostno odpornost na slano prho za predvideno življenjsko dobo.
Prašno lakiranjeje prevladujoča izbira za ladijsko okovje iz jekla in aluminija. Elektrostatično nanesen suh prah se strdi pri 350-400 stopinjah Fahrenheita v neprekinjen polimerni film.2-4 mil (50-100 mikrometrov) debeline. Če ga pravilno nanesete na predhodno obdelano jeklo, praškasti premaz doseže 1000 ali več ur odpornosti na slano prho po ASTM B117. Na voljo je v kateri koli barvi RAL, odporen je na luščenje in UV razgradnjo bolje kot mokra barva in med nanosom ne proizvaja emisij VOC. Za žigosane navtične nosilce in montažne plošče, kjer je videz pomemben, vendar strošek nerjavnega jekla ni upravičen, prašno lakiranje na ogljikovo jeklo ponuja odlično razmerje med-in-ceno.
Anodiziranjeje standardna končna obdelava za ladijske armature iz žigosanega aluminija. Elektrokemični postopek ustvari trdo plast aluminijevega oksida na površini dela, kar znatno izboljša odpornost proti koroziji in trdoto površine. Anodiziranje tipa II (debelina 0,3-1,0 mila) ustreza večini pomorske aluminijaste opreme in sprejema barvanje z barvilom. Anodiziranje s trdim premazom tipa III (1,0–3,0 mil) zagotavlja vrhunsko odpornost proti obrabi in koroziji za aplikacije z visoko stopnjo zlorabe, kot so vložki klinov ali priključki gosenic. Pri progresivno vtisnjenih aluminijastih delih se zavedajte, da eloksiranje doda dimenzijsko debelino. Tip III raste približno 50 % navzven, zato bo morda treba elemente z ozkimi tolerancami odtisniti nekoliko pod velikostjo, da dosežejo končno dimenzijo po premazu.
Cinkanje-nikljanjesluži trgu ladijskih pritrdilnih elementov. Vtisnjeni pritrdilni elementi sponk iz ogljikovega jekla, vzmetne matice in kletkaste matice, namenjene za uporabo v kaluži ali v motornem prostoru, imajo koristi od kombinacije cinka-niklja žrtvene zaščite in zmerne odpornosti na slano prho. Standardno pocinkanje po ASTM B633 s pretvorbo kromata zagotavlja od 96 do 240 ur zaščite pred solnim pršenjem, odvisno od debeline in -naknadne obdelave, medtem ko prevleka iz cinkove-zlitine niklja ta obseg znatno poveča za pritrdilne elemente v bolj agresivnih morskih območjih.
Določanje zahtev glede zaključka vašemu prodajalcu žigosanja
Tu se številni programi pomorske strojne opreme srečujejo s trenjem: inženirska ekipa ve, da del potrebuje "zaščito pred korozijo", vendar to zahtevo sporoči z nejasnimi izrazi, zaradi katerih prodajalec končne obdelave pusti ugibati. Specifikacija, ki se glasi "pasivira po žigosanju", prodajalcu ne pove ničesar o kislinski kemiji, času potopitve, merilih sprejemljivosti ali pričakovani učinkovitosti. Rezultat je nedoslednost med proizvodnimi serijami in sčasoma napake na terenu.
Oblikovalci pomorske strojne opreme bi morali sporočiti končne zahteve z uporabo merljivih parametrov, povezanih s priznanimi testnimi standardi.ASTM B117določa aparaturo, koncentracijo raztopine soli (5 % NaCl), temperaturo v komori (35 stopinj Celzija) in gostoto megle za preskušanje nevtralnega slanega razpršila, ki zagotavlja univerzalni okvir, na katerem temeljijo-specifične zahteve glede korozije. Ko navedete "najmanj 500 ur ASTM B117 brez rdeče rje," vsak prodajalec dodelave v dobavni verigi natančno razume, kaj se pričakuje in kako bo to preverjeno.
Celoten paket specifikacij končne obdelave za komponente z ladijskim žigom mora vključevati:
- Stanje osnovnega materiala- Določite, ali del prispe na končno obdelavo v-odtisnjenem stanju, v-razgregljenem ali predhodno-očiščenem. Površinska kontaminacija z mazivi za žigosanje vpliva na oprijem premaza.
- Metoda priprave površine- Določite postopek čiščenja in predobdelave: alkalno pranje, fosfatni pretvorbeni premaz, predobdelava s kromatom ali mehanska abrazija (peskanje z zrnci in specifikacije mreže).
- Vrsta in debelina premaza- Pokličite poseben končni sistem z merljivimi razponi debeline. Primer: "Praškasti premaz, poliester TGIC, RAL 9005, 2,5-3,5 mil DFT" ali "Pasivacija po ASTM A967, metoda citronske kisline."
- Ure preskusa s slanim pršenjem in merila sprejemljivosti- Navedite minimalno zahtevano število ur ASTM B117 in opredelite, kaj predstavlja napako: rdeča rja, bela rja, mehurji, odstotek korodiranega območja po ASTM D610 ali razslojevanje prevleke zaradi oznak pisanja.
- Cilji površinske hrapavosti- Za dele, ki zahtevajo poseben estetski zaključek, navedite vrednosti Ra. Zrcalno{2}}ladijske armature običajno zahtevajo Ra 4–8 mikroinčev (0,1–0,2 mikrometra), ki ga je mogoče doseči z elektropoliranjem. Strojna oprema s satenastim zaključkom cilja Ra 16–63 mikropalcev (0,4–1,6 mikrometra).
- Inšpekcijska merila in načrt vzorčenja- Določite metodo inšpekcijskega pregleda (vizualno, preizkušanje kupona s solnim razpršilom, preizkušanje oprijema po ASTM D3359) in pogostost vzorčenja serije.
Zagotavljanje te stopnje podrobnosti odpravlja dvoumnost med vašim načrtom in končnim izdelkom. Dobaviteljem progresivnih žigosanih matric omogoča tudi, da zgodaj upoštevajo zahteve glede končne obdelave pri svojih odločitvah o oblikovanju matric, namesto da bi po -žigosanju odkrili, da stanje površine ne izpolnjuje predpogojev glede oprijema premaza.
V-opravilih, ki znižujejo stroške dodelave
Pametna zasnova matrice lahko preusmeri delo s končne črte nazaj v stiskalnico, kar zmanjša skupne stroške post{0}}žigosanja. Več operacij v -matrici neposredno izboljša pripravljenost vtisnjenega dela za pomorsko končno obdelavo:
Postaje za kovanjestisnite odrezane robove in poravnajte mikro-zareze, ki bi jih sicer zahtevalo razigljevanje s strojem pred pasiviranjem ali premazovanjem. Kovan rob predstavlja gladko, zaprto površino končne kopeli, izboljša enakomernost pokritosti in odpravi geometrijo rež, kjer se korozija skriva pod nanosi.
Postaje za brušenjeuporabite polirano orodno jeklo za likanje površine dela pod pritiskom, s čimer zmanjšate hrapavost površine in zaprete mikro-poroznost, ki nastane zaradi preoblikovanja. Deli, ki zapuščajo postajo za žganje, potrebujejo manj mehanskega poliranja pred elektropoliranjem, kar prihrani čas in potrošni material v oddelku za končno obdelavo.
Polirani rezalni vložkina postajah končnega oblikovanja svojo zrcalno površino prenesejo neposredno na vtisnjen del. Ko ima ploskev matrice zaključek Ra 4 mikroinčev ali več, je vtisnjena površina blizu končne kozmetične specifikacije, ki zahteva le kemično obdelavo namesto obsežnega mehanskega poliranja pred pasiviranjem ali elektropoliranjem.
Vsaka od teh v-strategij zamenja nekoliko višje stroške orodja za znatno nižje stroške končne obdelave na del. Pri veliko-navtičnih programih je matematika vedno naklonjena vgradnji kakovosti zaključka v kocko. Končni del, pasiviran in prevlečen ter pripravljen za vgradnjo, je dober le toliko, kolikor je dober proizvodni sistem, ki ga je ustvaril. In kakovost tega sistema je odvisna od izbire pravega proizvodnega partnerja, tistega, katerega zmogljivosti obsegajo celotno verigo od oblikovanja matrice prek žigosanja do končne obdelave za slano vodo.
Iskanje pravega partnerja za progresivno žigosanje za pomorske programe
Izdelovalnica za žigosanje, ki upravlja nosilce iz mehkega jekla za kanale HVAC, ni isto kot partner za progresivno žigosanje za ladijsko strojno opremo. Tisk je lahko enak. Podajalnik trakov deluje na enak način. Toda institucionalno znanje, potrebno za oblikovanje korozijsko-odpornih zlitin pri ozkih tolerancah, vzdrževanje poliranih površin matrice v dolgih proizvodnih serijah in dostavo delov, pripravljenih za končno obdelavo v slani vodi, je nekaj, kar pridobite z leti izkušenj s pomorskim programom ali pa ga sploh nimate.
Izbira napačnega prodajalca ne pomeni le zamud pri dobavi. To pomeni dele, ki žolčijo v matrici, robove, ki sprožijo špranjo korozijo po namestitvi, ali dimenzijski zamik, ki se pojavi tri mesece v proizvodni seriji, ko se orodje obrabi čez svoje kompenzacijsko okno. Postopek vrednotenja si zasluži enako inženirsko strogost kot sama zasnova dela.
Kritične zmogljivosti za oceno pri partnerju za pomorsko žigosanje
Nima vsak proces progresivnega žigosanja izkušenj z zlitinami, zmogljivosti stiskalnice ali kakovostne infrastrukture, da bi lahko opravljal pomorsko-delovanje. Ko ocenjujete potencialne prodajalce, je cilj ločiti trgovine, ki lahko resnično podpirajo korozijsko{2}}odporne zlitine, od tistih, ki se bodo naučile iz proračuna vašega programa.
Kot nakazujejo smernice v panogi izkušenih proizvajalcev matric za progresivno žigosanje, je preseganje spletnega mesta podjetja in postavljanje neposrednih-zmožnosti specifičnih vprašanj tisto, kar razkrije, ali lahko trgovina dejansko dostavi. Posebej za pomorske programe različni izzivi matrice in štancanja, od težkega-kalibra 316 nerjavečega oblikovanja do zrcalno-končnega vzdrževanja karbidnih orodij, zahtevajo prodajalca, katerega zmogljivosti so hkrati usklajene z vašimi zahtevami glede zlitine, prostornine in končne obdelave.
Pri preverjanju potencialnih partnerjev uporabite ta kontrolni seznam:
- Izkušnje-zlitine, odporne na korozijo- Ali prodajalna uporablja nerjavno jeklo 316/316L, mornariško medenino ali pomorski aluminij v progresivnem orodju? Zahtevajte konkretne primere, ne le seznam materialov. Kako so pri teh programih obvladali-otrdelost, razdražljivost in poskočnost?
- -Hišna zasnova matrice in zmožnost simulacije- Ali lahko izvedejo simulacijo oblikovanja (FEA ali modeliranje napredovanja traku), da potrdijo zaporedja postaj pred rezanjem jekla? -Hišna zasnova pomeni hitrejšo ponovitev, ko je potrebna prilagoditev geometrije morskega dela.
- Razpon tonaže stiskalnice- Pomorsko okovje iz nerjavečega jekla debeline 2–4 mm zahteva bistveno večjo tonažo kot običajna pločevina. Prepričajte se, da lahko strojne stiskalnice obdelajo vašo debelino materiala na vseh preoblikovalnih postajah, ne da bi se približale omejitvam zmogljivosti.
- -Hišno vzdrževanje in obnova stroja- Progresivne matrice za pomorske zlitine se obrabijo hitreje kot tiste, ki uporabljajo mehko jeklo. Trgovina, ki orodje vzdržuje-lastno, se lahko na obrabo-povezano znižanje kakovosti odzove v urah in ne v tednih. Povprašajte o načrtih preventivnega vzdrževanja in intervalih poliranja za-končne matrice.
- Sekundarna zmogljivost delovanja- Ali prodajalec ponuja razigljevanje, pasivacijo, elektropoliranje ali premaz-lastno ali ima vzpostavljena partnerstva za končno obdelavo z dokumentiranimi pogodbami o kakovosti? Manj kot je predaja med žigosanjem in končno obdelavo, manjše je tveganje za kakovost površine.
- Certifikati kakovosti in nadzor procesov- ISO 9001 je osnova. Za varnost-pomembno pomorsko strojno opremo se pozanimajte o implementaciji SPC,-pogostosti inšpekcijskih pregledov med procesom, prvi-protokolih inšpekcijskih pregledov artiklov in sledljivosti materiala od certifikata zvitka do končnega dela.
- Razširljivost-prototipa v-produkcijo- Ali lahko podpirajo začetne vzorčne serije za kvalifikacijo izdelovalca čolnov, nato pa povečajo na polno proizvodnjo brez ponovnega -orodja? Nekateri prodajalci blestijo na enem koncu tega spektra, vendar imajo težave na drugem.
Za proizvodne inženirje in ekipe za nabavo, ki iščejo -velikoserijske progresivne štancarske matrice s tesno ponovljivostjo in razširljivo zmogljivostjo množične proizvodnje, proizvajalci, kotYICHENponujajo-strokovno znanje o oblikovanju več postaj, ki je primerno za pomorske programe strojne opreme, ki zahtevajo učinkovite rešitve matric. Njihova osredotočenost na progresivna orodja za izrezovanje za kompleksne kovinske dele-velikega obsega jih naredi poleg regionalnih dobaviteljev ustrezna možnost pridobivanja virov, zlasti ko vaš program zahteva dosledno proizvodnjo v razširjenih proizvodnih serijah.
Kako učinkovito sporočiti zahteve glede pomorske strojne opreme
Tudi najbolj sposoben partner za žigosanje ne more dostaviti tistega, česar ne navedete jasno. Programi pomorske strojne opreme pogosteje odpovejo na stopnji komunikacije kot na stopnji proizvodnje. Nejasen RFQ, ki navaja "nosilec iz nerjavečega jekla, uporaba v morju", prepušča kritične odločitve razlagi prodajalca, njihove privzete predpostavke pa se morda ne ujemajo z vašimi pričakovanji glede korozijske učinkovitosti.
Paket specifikacij, ki ga zagotovite, bi moral vašemu partnerju za progresivno žigosanje zagotoviti vse, kar potrebujete za natančno ponudbo, pravilno načrtovanje orodja in dostavo delov, ki ob prvi oddaji opravijo vaše kvalifikacijsko testiranje. Vključuje:
- Oblaček materiala z oznako za-razred mornarice- Določite natančno zlitino (316L po ASTM A240, mornariška medenina C46400 po ASTM B171, aluminij 5052-H32 po ASTM B209), temperaturno stanje in debelino s toleranco.
- Končna specifikacija z zahtevami za slano pršilo- Navedite obdelavo po-žigosanju (pasivacija po citronski metodi ASTM A967, elektropoliranje, praškasti premaz z urami ASTM B117), merila sprejemljivosti in ciljne vrednosti hrapavosti površine v vrednostih Ra.
- Stopnje obremenitve in varnostni faktorji- Če del nosi-obremenitev, sporočite omejitev delovne obremenitve in varnostni faktor, ki velja za vaš načrt. To obvešča prodajalca o preverjanju debeline materiala in mejah resnosti oblikovanja.
- Dimenzijska toleranca z GD&T- Zagotovite 2D risbe z geometričnim dimenzioniranjem in tolerančnimi oblački, ne samo z nominalnimi merami. Poudarite kritične{3}}do-funkcionalne lastnosti (položaji montažnih lukenj, ravnost spojne površine), ki zahtevajo strožji nadzor kot splošna toleranca profila.
- Letne projekcije obsega in trajanje programa- Poštene napovedi obsega prodajalcu omogočajo ustrezno velikost orodja. Matrica, zasnovana za 100.000 delov na leto, ima drugačne konstrukcijske standarde kot tista, ki naj bi v svoji življenjski dobi izdelala 2 milijona.
- Kontekst sestavljanja in galvanski vidiki- Ugotovite, s katerimi materiali se bo žigosani del dotaknil pri končnem sestavljanju. Če se nosilec iz žigosanega aluminija pritrdi na trup iz nerjavečega jekla, mora prodajalec to vedeti, da lahko svetuje glede izolacijskih lastnosti ali združljivosti premazov.
Če vnaprej zagotovite to raven podrobnosti, dosežete dvoje. Omogoča natančno ponudbo, kar pomeni manj stroškovnih presenečenj, ko je orodje zavzeto. Poleg tega vzpostavlja merljiva merila sprejemljivosti, o katerih se obe strani strinjata pred začetkom proizvodnje, s čimer se odpravijo subjektivni spori o kakovosti, ki iztirijo programe pomorske strojne opreme sredi-toka.
Pravi partner za progresivno žigosanje za pomorsko strojno opremo ni le najnižji ponudnik ali trgovina z največjim tiskom. To je prodajalec, katerega izkušnje z zlitinami, zmožnost orodja, sistemi kakovosti in preglednost komunikacije so v skladu s posebnimi zahtevami storitev slane vode. Ko se izbira materiala, zasnova matrice, ekonomika proizvodnje, končni procesi in zmogljivosti prodajalca združijo okoli enega samega pomorskega strojnega programa, so rezultat komponente, ki zanesljivo potujejo od matrice do doka in delujejo vso življenjsko dobo plovila.
Pogosta vprašanja o progresivnem kovinskem žigosanju za pomorsko strojno opremo
1. Kateri materiali so najboljši za progresivno žigosanje navtične strojne opreme?
Nerjavno jeklo 316 in 316L sta najpogostejša izbira zaradi svoje odlične odpornosti na kloride in luknjičaste luknjice. Mornariška medenina (C46400) se dobro obnese za okrasne armature in pritrdilne elemente zaradi svoje odlične sposobnosti oblikovanja in manjše obrabe orodja. 5000-ladijski aluminij serije ustreza lahkim nosilcem in strojni opremi na palubi, medtem ko se zlitine bakra-niklja (90/10, 70/30) odlikujejo v komponentah cevi za morsko vodo. Vsaka zlitina zahteva posebne prilagoditve matrice za tonažo, kompenzacijo povratne vzmeti in razmik med postajami za izdelavo doslednih delov za pomorsko-razred.
2. Koliko delov potrebujem, da upravičim progresivno orodje za izrezovanje za pomorsko strojno opremo?
Progresivno žigosanje na splošno postane stroškovno-učinkovito pri letnih količinah od 50.000 do 100.000 enot za srednje zapletene pomorske dele. Enostavnejše komponente, kot so ravne podložne plošče ali sponke, lahko upravičijo uporabo orodij pri 25.000 do 30.000 kosih zaradi manjšega števila postaj za rezkanje. Ključni dejavnik je amortizacija: matrica v vrednosti 50.000 $ doda 10 $ na del pri 5.000 enotah, vendar le 0,10 $ pri 500.000 enotah. Sodelovanje z izkušenim proizvajalcem progresivnih orodij, kot je YICHEN, pomaga inženirjem oceniti to-ekonomičnost, preden vložijo kapital v orodja.
3. Zakaj pomorska strojna oprema potrebuje pasivacijo po progresivnem žigosanju?
Med vtiskovanjem prebijalci iz orodnega jekla in oblikovalni vložki prenašajo mikroskopsko majhne delce železa na površine iz nerjavečega jekla. V okoljih s slano vodo te usedline železa postanejo anodna mesta, kjer se začne korozija, kar povzroči madeže rje celo na nerjavnem jeklenem jekleni{-stopnje 316. Pasivacija uporablja citronsko ali dušikovo kislino za raztapljanje vdelanega železa, ne da bi pri tem prizadela osnovno zlitino, s čimer se obnovi s -kromom bogata pasivna oksidna plast. Brez pasiviranja je strojna oprema iz nerjavečega jekla funkcionalno nedokončana in bo med uporabo pokazala prezgodnjo korozijo.
4. Kako progresivna zasnova matrice preprečuje korozijo na pomorskih delih?
Posebno-zasnova matric za pomorstvo vključuje več strategij proti-koroziji neposredno v orodje. Veliki notranji radiji (najmanj 1,5T do 2T) odpravljajo ozke špranje, kjer se koncentrirajo kloridni ioni. Postaje za kovanje stisnejo strižene robove, da zaprejo mikro-zareze in območja zlomov, ki sprožijo razpokano korozijo. Manjši razmiki med luknjanjem-do-rezom (5-8 % debeline materiala) zagotavljajo čistejše reze z manj robovi. Postaje za prebadanje odtočnih lukenj dodajo odtočne luknje, ki preprečujejo nabiranje stoječe vode na nameščenih armaturah. Te lastnosti so vgrajene v napredovanje matrice, namesto da bi jih obravnavali z dragimi postopki po žigosanju.
5. Na kaj moram biti pozoren pri izbiri prodajalca progresivnega žigosanja za ladijske dele?
Ocenite prodajalce na podlagi izkušenj z -odpornimi zlitinami, odpornimi proti koroziji (zlasti nerjavno jeklo 316, mornariška medenina ali pomorski aluminij v progresivnem orodju),-hišno zasnovo matrice z zmožnostjo simulacije preoblikovanja, zadostno tonažo stiskalnice za težke-ladijske materiale,-hišno vzdrževanje matrice z dokumentiranimi intervali poliranja, zmogljivost sekundarnega delovanja ali uveljavljeno končno obdelavo partnerstva, certifikat ISO 9001 z implementacijo SPC in razširljivost-prototipa v-proizvodnjo. Proizvajalci, kot je YICHEN, ki so specializirani za več-matrice za progresivno žigosanje za-velikoserijsko proizvodnjo, ponujajo tesno ponovljivost in razširljiv izhod, ki ga zahtevajo programi pomorske strojne opreme.


