


Kaj je progresivno žigosanje kovin
torejkaj je progresivna matrica, točno? Predstavljajte si eno samo orodje, opremljeno z več postajami, razporejenimi v zaporedju. Neprekinjen kovinski trak se podaja skozi te postaje po eno dolžino koraka naenkrat in z vsakim gibom pritiska vsaka postaja izvede drugačno operacijo - prebadanje, upogibanje, oblikovanje ali rezanje - na drugem delu traku hkrati. Ko trak zapusti končno postajo, izpade dokončan del. To je progresivno kovinsko žigosanje v najpreprostejši obliki.
Progresivno žigosanje je postopek preoblikovanja kovine z velikim-volumenom, pri katerem neprekinjen trak kovine napreduje skozi matrico z več-postajami, pri čemer vsaka postaja izvaja zaporedno operacijo, pri čemer z vsakim gibom stiskalnice proizvede dokončan del.
Zakaj obstaja progresivno žigosanje
Predstavljajte si, da potrebujete zapleten kovinski nosilec z luknjami, zavoji in narisano vdolbino. Pri žigosanju z enim-delom bi del peljali skozi ločene matrice, ga prestavljali med vsakim korakom in prevzeli ves čas rokovanja in tveganje poravnave, ki pride s tem. Progresivno žigosanje to težavo v celoti odpravi. Ena matrica, ena stiskalnica, eno neprekinjeno podajanje - in izdelujete zapletene končne dele s hitrostjo, ki lahko doseže 300 gibov na minuto na -hitrohitrostni opremi. Brez ročnega spreminjanja položaja, brez več-ozkih grl pri namestitvi, brez-različij-delov, ki bi jih uvedli operaterji.
Kdo uporablja storitve progresivnega žigosanja
Tri različne skupine običajno nabavljajo storitve progresivnega žigosanja kovin in vsaka prihaja z različnimi prioritetami:
- Proizvodni inženirjiosredotočite se na zmogljivost postopka, tolerance in ali lahko zasnova matrice vzdrži milijone ciklov brez poslabšanja.
- Ekipe za nabavopretehtati naložbo v orodje glede na-ceno dela in poiskati količinski prag, pri katerem progresivno žigosanje prekaša alternative.
- Oblikovalci izdelkovmorajo vedeti, katere geometrije so izvedljive v progresivni matrici in kako njihove izbire funkcij vplivajo na kompleksnost orodij.
Vsaka perspektiva oblikuje drugačna vprašanja - in različne napake - pri ocenjevanju dobaviteljev. Mehanika, kako se trak dejansko premika skozi te postaje in kaj se zgodi na vsaki od njih, razkriva, zakaj do teh napak sploh pride.
Kako korak za korakom poteka postopek progresivnega žigosanja
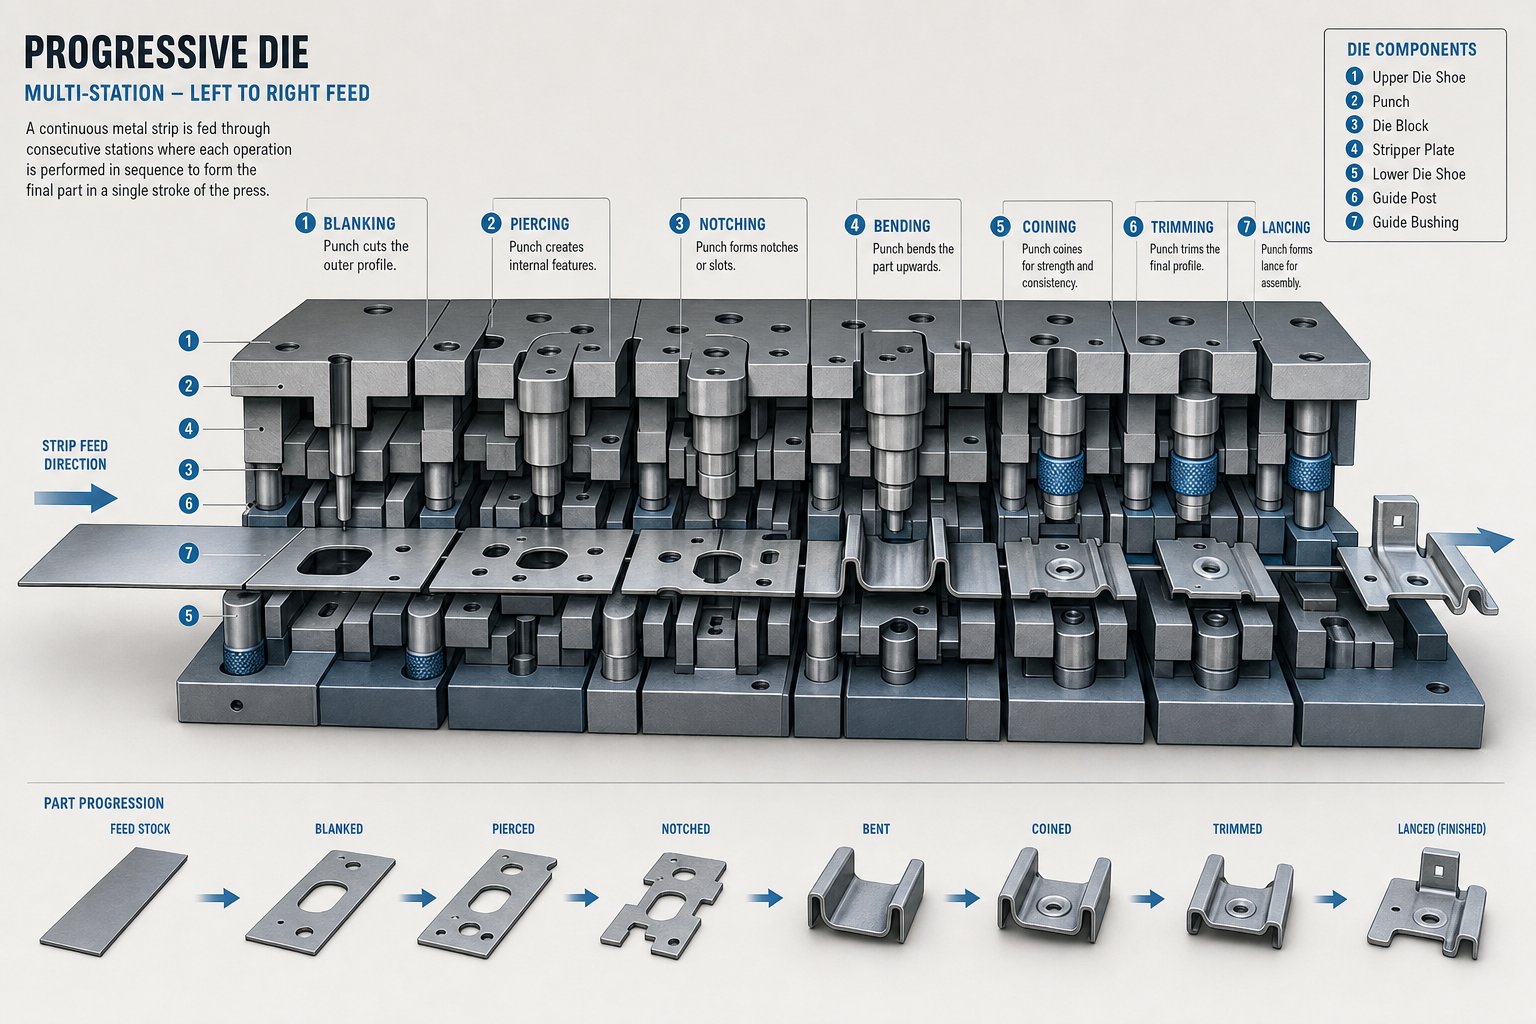
Na enem koncu je tuljava ploščate kovine. Končani deli pridejo ven drugi. Kar se zgodi med tema dvema točkama, je odvisno, ali boste dobili zanesljive, dimenzijsko skladne komponente - ali proizvodni glavobol. Tukaj je celotno potovanje, postaja za postajo.
Dovajanje traku in odvijanje tuljav
Vsak cikel progresivne matrice in žigosanja se začne pri odvijalniku. Kolut iz pločevine - iz jekla, aluminija, bakra, medenine ali nerjavečega jekla - je naložen na trn, ki se vrti, da sprosti material, kot to zahteva stiskalnica. Trak gre najprej skozi ravnalnik, ki odstrani naravno krivino (imenovano navitje), ki nastane med navijanjem. Brez tega koraka bi se trak podajal neenakomerno in povzročil zamik dimenzij po vaših delih.
Iz ravnalnika servo podajalnik potegne trak v matrico z natančnim korakom, ki se imenuje podajalni korak. Natančnost podajanja je tukaj pomembnejša, kot se večina kupcev zaveda. Celo odstopanje 0,05 mm na gib se združi med postajami, kar ustvarja neporavnane luknje, neenakomerne ovinke in ostanke. Podajalnik se mora popolnoma sinhronizirati s ciklom giba stiskalnice, sprostiti trak šele, ko je matrica popolnoma odprta, in ga vsakič premakniti za popolnoma enako razdaljo.
Napredovanje postaje od piercinga do cutoffa
Ko ste v notranjostimatrica za progresivno žigosanjetrak naleti na zaporedje postaj -, od katerih vsaka izvaja eno specifično operacijo. Del ostane med celotnim postopkom povezan z nosilnim trakom (včasih imenovanim mreža), kar ga ohranja stabilnega in natančno nameščenega, ko se premika naprej. Nosilec si predstavljajte kot tekoči trak, vgrajen v sam material.
Tipično zaporedje postaj v programski matrici izgleda takole:
- Pilotne luknje- Najprej prebodeno, da se ustvarijo natančne registracijske točke, ki vodijo trak skozi vsako naslednjo postajo.
- Piercing- Notranje luknje, reže in izrezi so preluknjani v trak.
- Lancing- Delni rezi ustvarijo jezičke ali reže, ne da bi v celoti odstranili material.
- Oblikovanje- Tri{1}}tridimenzionalne oblike, rebra ali reliefni elementi so vtisnjeni v del.
- risanje- Material se vleče v plitve oblike skodelic ali kanalov, kjer je to potrebno.
- Kovanje- Visok{1}}kompresija izboljša površine, izostri podrobnosti ali umeri kritične dimenzije.
- Cutoff- Končni del se loči od nosilnega traku in izvrže za zbiranje.
Vsak del ne zahteva vseh teh operacij. Preprost nosilec bo morda potreboval samo prebadanje, upogibanje in rezanje. Kompleksen električni konektor lahko zahteva deset ali več postaj. Bistvo je, da se vsaka operacija zgodi v fiksnem, zasnovanem zaporedju - in to zaporedje se nikoli ne spreminja od dela do dela.
Mehanika stiskalnice in cikel giba
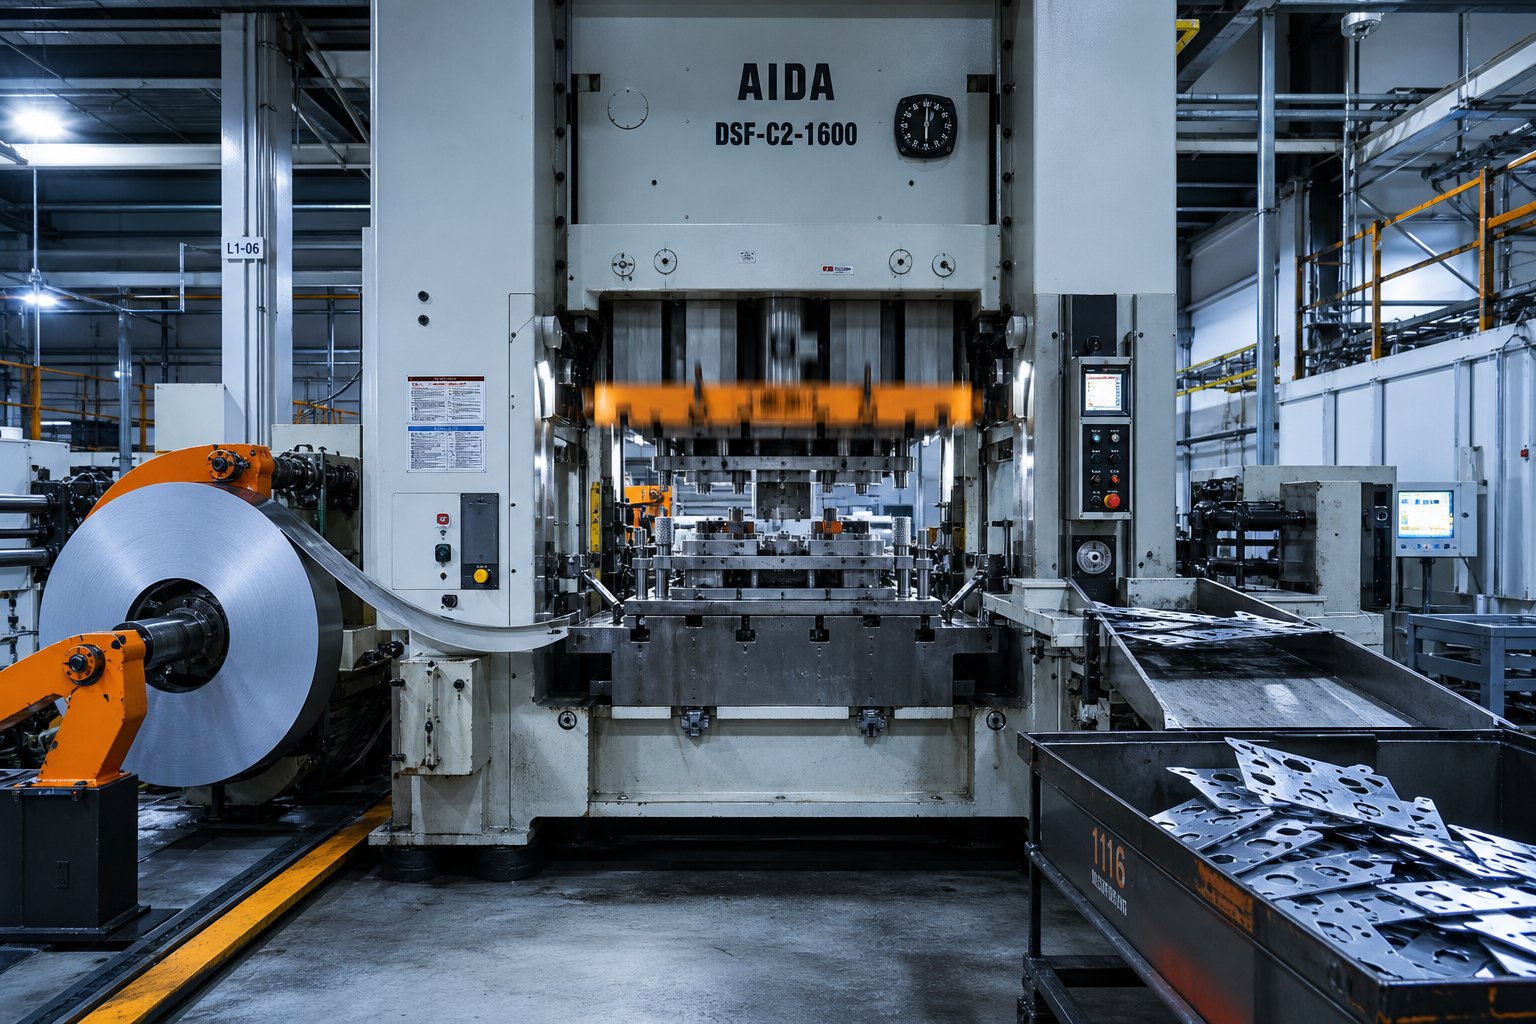
Zaradi tega je stiskalnica za progresivno žigosanje tako produktivna: vsak posamezen gib bata izvede vse operacije hkrati na različnih odsekih traku. Medtem ko prva postaja prebada vodilne luknje v svež material, spodnje postaje upogibajo, oblikujejo in režejo dele, ki so v matrico vstopili več udarcev prej. Vedno poteka več delov hkrati.
Stiskalnica za vtiskovanje ciklov kroži s fiksno hitrostjo, merjeno v udarcih na minuto (SPM). Hitro žigosanje kovin na manjših delih lahko poteka pri 200 do več kot 1000 SPM, odvisno od debeline materiala, kompleksnosti dela in tonaže stiskalnice. Vsak udarec premakne trak natanko eno dolžino naprej. Ta ritem - naprej, žigosanje, napredovanje, žigosanje - ustvari dokončan del z vsakim ciklom.
Sama hitrost pa ne določa prepustnosti. Dobro-zasnovana matrica, ki deluje pri 400 SPM brez izpadov, bo proizvedla bolje kot slabo zasnovana matrica, ki deluje pri 600 SPM in se zatakne vsako uro. Stabilnost podajanja, poravnava matrice, mazanje in izmet ostankov določajo, ali se teoretična hitrost prevede v dejansko proizvodnjo.
Ta mehanska logika - fiksne postaje, nadzorovano podajanje, sočasne operacije - pojasnjuje, zakaj progresivno žigosanje zagotavlja ponovljive dele pri količini. Toda pravi inženirski izziv ni vodenje tiska. Oblikuje samo matrico: izbira, koliko postaj je potrebnih, kakšnemu zaporedju sledijo in kako postavitev traku obvladuje obremenitev materiala skozi vsako operacijo.
Osnove oblikovanja orodij in strojništva
Spraviti stiskalnico v cikel je preprost del. Prava intelektualna naložba v progresivno orodje za matrico se zgodi mesece pred prvo potezo - med načrtovanjem postavitve traku, zaporedjem postaj in izbiro materiala za samo matrico. Te inženirske odločitve zaklenejo kakovost delov, življenjsko dobo orodja in -ekonomiko na kos za celotno proizvodno serijo.
Postavitev traku in logika zaporedja postaj
Kako se inženir odloči, ali del potrebuje šest postaj ali štirinajst? Začne se z geometrijo dela. Vsaka luknja, krivina, oblika in rez zahteva vsaj eno namensko postajo, vendar mora zaporedje upoštevati obnašanje materiala. Po globokem vleku ne morete kovati površine, ne da bi tvegali popačenje. Ne morete preluknjati luknje, ki meji na krivino, ki še ni oblikovana, ne da bi pri tem povzročili stresne zlome.
Zasnova matrice za progresivno žigosanje se opira na premišljeno logiko zaporedja: najprej se zgodijo operacije, ki povzročijo najmanjšo obremenitev materiala, medtem ko visoko{0}}operacije, kot sta kovanje ali globoko oblikovanje, pridejo pozneje, potem ko so okoliške funkcije že zaklenjene. Pozicije nedejavnih postaj -, kjer ni dela -, so strateško postavljene, da omogočijo traku stabilizacijo med agresivnimi operacijami in zagotovijo prostor za prihodnje inženirske spremembe če je potrebno.
Postavitev pilotne luknje je še en pomemben dejavnik. Te majhne, natančno preluknjane luknje registrirajo trak na vsaki postaji in njihov položaj glede na oblikovne značilnosti določa, kako natančno pristanejo dejavnosti v smeri toka. Raziskava, objavljena vMednarodna revija za raziskave proizvodnjeopredeljuje štiri ključne dejavnike za ocenjevanje postavitev trakov: učinkovitost števila postaj, uravnoteženje momentov, stabilnost traku in višino podajanja - vsak točkovan in ponderiran za izdelavo objektivne ocene konkurenčnih možnosti postavitve, namesto da bi se zanašal na soglasje skupine.
Oblikovanje za izdelljivost v progresivnih matricah
Oblikovalci delov imajo ogromen vpliv na kompleksnost progresivnega orodja - in stroške - s svojo izbiro geometrije. Komponenta, optimizirana za progresivno žigosanje, lahko deluje v matrici z 10 postajami. Isti del s slabo upoštevanimi lastnostmi lahko zahteva 16 postaj, kar podvoji stroške orodja in poveča kopičenje tolerance po traku.
Ključna načela DFM za matrice za progresivno žigosanje vključujejo:
- Najmanjši radiji upogiba:Notranji radiji upogiba naj bodo enaki ali večji od 1,0-kratne debeline materiala, da preprečite razpoke na liniji upogiba. Za izboljšano življenjsko dobo orodja je zaželena 1,2x do 1,5x debelina.
- Omejitve premera luknje:Ohranjajte premere lukenj pri 1,0-kratni debelini materiala ali več, da se izognete zlomu luknjača pri visokih-hitrostnih ciklih.
- Razmik med značilnostmi:Preluknjane elemente držite vsaj 2,0-kratne debeline materiala od robov in sosednjih elementov, da preprečite, da bi se jeklo sčasoma zrušilo.
- Enotna debelina stene:Izogibajte se drastičnim prehodom debeline, ki ustvarjajo neenakomeren tok materiala in povečujejo nepredvidljivost vzmetenja.
- Zavedanje smeri zrn:Ko je mogoče, obrnite zavoje pravokotno na smer kotaljenja, da zmanjšate tveganje zloma.
- Majhna globina oblikovanja:Zmanjšajte globine vleka glede na delno širino - pretirana globina zahteva postopke prenosne matrice namesto operacij, ki temeljijo-na progresivnem traku.
Izkušeni inženirji za napredna orodja in matrice zgodaj pregledajo odtise delov in označijo funkcije, ki dodajajo postaje, otežujejo vzdrževanje ali skrajšajo življenjsko dobo matrice. Ta vnaprejšnja povratna informacija DFM pogosto prihrani več denarja kot kakršna koli pogajanja o nabavi.
Materiali za izdelavo orodij in kalupov
Fizična konstrukcija orodja za progresivno žigosanje določa, koliko milijonov delov lahko proizvede, preden je potrebna večja obnova. Komponente matrice prenašajo ponavljajoče se visoke{1}}hitrostne udarce, trenje in pretok materiala -, zato je izbira materiala za samo orodje izjemno pomembna.
Večina progresivnih kompletov matric uporablja orodno jeklo D2 ali A2 za prebijalce in vložke matric. D2 ponuja odlično odpornost proti obrabi in zadrževanje robov, zaradi česar je odličen stroj za postaje za prebadanje in rezkanje. A2 zagotavlja boljšo žilavost za preoblikovalne postaje, kjer so udarne obremenitve večje, vendar je abrazivna obraba manjša. Za aplikacije, ki zahtevajo izjemno dolgo življenjsko dobo orodja - vtiskovanje abrazivnih nerjavnih jekel pri volumnih, ki presegajo več milijonov delov - progresivne karbidne vtisne matrice z vložki iz volframovega karbida nadomeščajo običajno jeklo na kritičnih točkah obrabe. Kot ugotavlja ena industrijska smernica, se karbid obnaša kot beton: razpade, preden se obrabi, zaradi česar je idealen za postaje, kjer bi abrazija hitro razgradila orodno jeklo.
Rezalne plošče in kompleti čevljev so običajno izdelani iz predhodno kaljenega jekla S7 ali 4140, kar zagotavlja strukturno togost, potrebno za vzdrževanje poravnave na vseh postajah pri polni tonaži stiskalnice. Vodilni zatiči, puše in komponente poravnave morajo biti dovolj robustni, da premagajo stranske sile, ki nastanejo zaradi izven-sredinskega oblikovanja - podrobnosti, ki je neposredno povezana s trenutnim-faktorjem uravnoteženja pri oceni postavitve traku.
Navsezadnje se odločitve o orodnem materialu vrnejo k enemu samemu vprašanju: kakšen je pričakovan obseg proizvodnje? Letna serija 50.000-kosov ne upravičuje vložkov iz karbidne trdine povsod, medtem ko si program s 5-milijoni kosov ne more privoščiti izpadov zaradi pogostih menjav luknjačev D2. Ujemanje konstrukcije matrice s pričakovanimi količinami je tisto, kjer se križata inženirska presoja in optimizacija stroškov – in kjer material, ki se žigosa, uvaja svoj nabor omejitev.
Izbira materiala in kako se kovine obnašajo v progresivnih matricah
Konstrukcija matrice je pomembna -, vendar material, ki teče skozi to matrico, narekuje skoraj vsako drugo inženirsko odločitev. Vedenje pri podajanju traku, zaporedje postaj, strategija mazanja, odmik prebijanja in intervali vzdrževanja se spreminjajo glede na to, katero kovino oblikujete. Kupci, ki izbiro materiala obravnavajo kot preprosto potrditveno polje pri nabavi, pogosto odkrijejo sredi-proizvodnje, da njihova izbrana zlitina zahteva bistveno drugačen pristop k orodju, kot so ga predvideli.
Premisleki o žigosanju jekla in nerjavečega jekla
Progresivno žigosanje iz ogljikovega jekla ostaja najpogostejša uporaba progresivnih matric. Nizko{1}}ogljični razredi, kot sta 1008 in 1010, ponujajo odlično sposobnost oblikovanja, predvidljivo obnašanje med postajami in minimalno obrabo orodja. Sprejemajo ozke ovinke, globoke oblike in -hitro kolesarjenje brez drame. Običajni razponi debeline za progresivno žigosanje jekla se gibljejo med 0,4 mm in 3,0 mm, pri čemer tanjši merilniki delujejo pri višjih hodih na minuto, debelejši material pa zahteva večjo tonažo stiskalnice.
Po drugi strani progresivno žigosanje iz nerjavečega jekla predstavlja popolnoma drugačen niz izzivov. Avstenitni razredi, kot je 304 work-, se agresivno strdijo, ko gredo skozi preoblikovalne postaje -, kar pomeni, da vsaka zaporedna operacija naleti na vse trši material. Inženirji morajo to upoštevati z izračunom eksponentno višje tonaže na spodnjih postajah in zaporedjem operacij, da zmanjšajo kumulativno obremenitev.
Enako problematično je vzmetenje. Kjer lahko mehko jeklo po ovinku odskoči nazaj za 1 do 2 stopinji, nerjaveče jeklo običajno vzmetne za 3 do 5 stopinj ali več. Inženirji orodij to kompenzirajo s prekomernim upogibanjem - obdelovalnih kotov udarca in matrice do 93 stopinj, na primer, tako da se del sprosti v ciljno 90-stopinjsko geometrijo. Brez te kompenzacije, ki je vgrajena v zasnovo matrice, vsaka upognjena lastnost izpade iz tolerance.
Galling predstavlja najbolj moteč način okvare. Trakovi z visokim trenjem odstranijo pasivno oksidno plast iz nerjavečega jekla, kar povzroči, da se izpostavljeni material hladno -vari neposredno na površino orodja. Ko se začne draženje, se proizvodnja ustavi zaradi poliranja matrice. Prevleke PVD, kot je TiCN na površinah luknjačev, in maziva za-ekstremni tlak so obvezni protiukrepi za vse programe za nerjaveče jeklo, ki delujejo z veliko količino.
Obnašanje zlitin bakra in medenine v progresivnih matricah
Bakreno progresivno žigosanje prevladuje na trgu električnih konektorjev in terminalov, in to z dobrim razlogom. Elektrolitski močan smolni baker C11000 zagotavlja približno 101-odstotno prevodnost IACS poleg odlične duktilnosti, zaradi česar je idealen za sodčaste oblike, kontaktne jezičke in funkcije stiskanja, ki jih zahtevajo bakreni terminali s progresivnim žigosanjem. Tračna tuljava za te aplikacije je običajno debela od 0,13 mm do 1,5 mm, z določeno temperaturo (žarjeno skozi polno-trdo), ki neposredno vpliva na obnašanje pri oblikovanju na vsaki postaji.
Izziv? Baker se agresivno žlebi na orodno jeklo -, podobno kot nerjavno jeklo, vendar zaradi mehkosti bakra in visokega površinskega oprijema in ne zaradi poškodbe oksidne plasti. O avtomatiziranih mazalnih sistemih in poliranih površinah matrice ni-mogoče pogajati za neprekinjeno proizvodnjo bakra.
Medeninasto progresivno žigosanje ponuja praktično alternativo, kjer ni potrebna popolna prevodnost bakra. Medenina C26000 zagotavlja večjo trdnost in boljše vzmetne lastnosti za zadrževalne sponke, medtem ko je zaradi nižjega koeficienta trenja znatno prijaznejša do orodja kot čisti baker. Fosforjev bron (C51000) zapolnjuje vrzel za aplikacije, ki potrebujejo vzmetno silo in zmerno prevodnost - mislijo na kontakte konektorja, ki morajo vzdrževati dosleden pritisk v tisočih ciklih spajanja.
Utrjevanje bakrovih zlitin sledi drugačni krivulji kot jeklo. Ti materiali se med začetnim oblikovanjem hitro strdijo, vendar prej dosežejo plato, kar pomeni, da morajo progresivna zaporedja z več-postajami najprej-obremeniti najtežjo deformacijo, preden se zlitina strdi. Inženirji pogosto posebej določijo žarjeni kaljeni trak, tako da se lahko zgodnje postaje oblikujejo agresivno brez lomljenja materiala pri nadaljnjih operacijah.
Izzivi progresivnega žigosanja aluminija
Aluminijasto progresivno žigosanje je primerno za aplikacije,-občutljive na težo - avtomobilske toplotne ščite, ohišja elektronike, vesoljske nosilce -, kjer prihranki zaradi gostote upravičujejo dodatne inženirske napore. Zlitine, kot sta 5052-H32 in 6061-T4, ponujajo primerno preoblikovalnost v razponu debeline od 0,5 mm do 3,0 mm, vendar uvajajo vedenje vtiskovanja, ki ujame kupce nepripravljene.
Galling je spet na vrhu seznama. Plast mehkega oksida aluminija razpade pod tlakom oblikovanja in izpostavi svež material, ki se takoj veže na orodno jeklo. Za razliko od nerjavečega materiala, kjer specializirani premazi rešujejo večino težav, luščenje aluminija pogosto zahteva kombinacijo pristopov: kromirane -površine matrice, PTFE{3}}suha-filmska maziva in povečane razdalje matrice (običajno 8 % do 12 % debeline materiala v primerjavi s 5 % do 8 % pri jeklu).
Ti večji razmiki obstajajo, ker se aluminij čisto strga kot škarje, ko so reže med luknjačem-za-matrico pretesne. Nadzor bruhov postane ravnotežje - pretesen in pride do trganja in prekomerne obrabe luknjačev, preveč ohlapen in višina bruhov presega sprejemljive meje za nadaljnjo montažo.
Tudi zahteve glede mazanja so zahtevnejše. Standardna olja za žigosanje, ki se odlično obnesejo z ogljikovim jeklom, pogosto nimajo lastnosti robne{1}}plasti, ki jih potrebuje aluminij. Brez ustreznega mazanja se v nekaj sto gibih naberejo površinske zareze in nakopičenje matrice, kar povzroči nenačrtovane ustavitve vzdrževanja.
| Materialna družina | Sposobnost oblikovanja | Tipično območje debeline | Pogoste aplikacije | Ključni vidiki žigosanja |
|---|---|---|---|---|
| Nizko{0}}ogljično jeklo (1008/1010) | Odlično | 0,4 – 3,0 mm | Nosilci, sponke, strukturne ojačitve, strojna oprema za avtomobile | Minimalna vzmetnost; nizka obraba orodja; zmožnost najvišje hitrosti |
| Nerjaveče jeklo (304/316L) | Zmerno | 0,3 – 2,5 mm | Medicinske komponente, oprema za hrano, ohišja-odporna proti koroziji | Huda poskočna vrnitev; utrjevanje dela; ugriz zahteva PVD premaze in EP maziva |
| Baker (C11000) | Odlično | 0,13 – 1,5 mm | Električne sponke, vodila, konektorji | Nagnjenost k zbadanju; mehkoba povzroči kopičenje matrice; izbira temperamenta kritična |
| Medenina (C26000) | Zelo dobro | 0,2 – 2,0 mm | Konektorske vzmeti, okrasno okovje, komponente instrumentov | Manjše tveganje razjeda kot pri bakru; boljše zadrževanje vzmeti; zmerno delovno utrjevanje |
| Aluminij (5052/6061) | Dobro | 0,5 – 3,0 mm | Toplotni ščiti, ohišja, lahki nosilci, toplotni odvodi | Potrebne so širše razdalje med matriko; PTFE maziva; trganje namesto škarij, če je razdalja tesna |
Vsak material določa svoja lastna pravila glede razmika matrice, števila postaj, mazanja in pogostosti vzdrževanja. Delni tisk je morda videti enak v jeklu kot v aluminiju, vendar se progresivna matrica za njim - ter stroški njegove izdelave in vzdrževanja - lahko močno razlikujejo. Ta razlika se le še poveča, ko začnete primerjati delovanje teh materialov v primerjavi z alternativnimi metodami žigosanja, ki jih obravnavajo na bistveno drugačne načine.
Progresivna matrica vs. Transfer matrica vs. Sestavljena matrica
Obnašanje materiala oblikuje matrico -, vendar vrsta matrice, ki jo izberete, oblikuje celotno proizvodno strategijo. Kupci pogosto domnevajo, da progresivne matrice obvladajo vse ali da so vse matrice in metode žigosanja zamenljive z manjšimi razlikami v stroških. V resnici progresivne matrice, matrice za prenos in sestavljene matrice rešujejo bistveno drugačne proizvodne probleme. Če izberete napačnega, ne boste samo zapravili proračuna za orodje -, ampak vas zaklenejo v proces, ki se bori z geometrijo vašega dela do konca življenjske dobe programa.
| Značilno | Progressive Die | Prenosna matrica | Sestavljena matrica |
|---|---|---|---|
| Procesna mehanika | Del ostane pritrjen na nosilni trak skozi vse postaje | Del je zgodaj ločen od traku, premikan med postajami z mehanskimi prsti | Več operacij rezanja izvedenih v eni sami potezi |
| Idealna zapletenost delov | Majhni do srednje veliki deli z zmernimi oblikami, upogibi in luknjami | Veliki ali globoko{0}}vlečeni deli, ki zahtevajo obsežne spremembe oblikovanja ali orientacije | Ploščati deli, ki potrebujejo le brušenje, prebadanje ali preprosto striženje |
| Primernost volumna | 50,000+ enot/leto (optimalno nad 100,000+) | 25,000+ enot/leto | Srednje do velike količine preprostih geometrij |
| Hitrost cikla | 200–1,000+ udarcev na minuto | Zmerno (mehanski prenos omejuje hitrost) | Hitro za preproste dele; počasneje za večje komponente |
| Stroški orodja | Visoko (30.000 $–250 $, 000+) | Visok (primerljiv s progresivnim) | Nižje - preprostejša konstrukcija, manj postaj |
| Cena na-del pri količini | Najnižja za kvalificirane geometrije | Nizka, vendar višja od progresivne zaradi počasnejšega cikla | Nizka za ravne dele; ne velja za oblikovane dele |
Progresivna matrica proti žigosanju s prenosno matrico
Glavna razlika je preprosta: pri progresivnih matricah del nikoli ne zapusti traku do končne rezalne postaje. Pri žigosanju s prenosno matrico se del loči od traku pri prvi operaciji, nato pa se fizično premika med postajami z mehanskimi prsti ali mehanizmom za prenos.
Zakaj je to pomembno? Ker nosilni trak omejuje globino vleka. Če vaš del zahteva globoko oblikovanje - skodelic, školjk ali ohišij, višjih od približno 1,5-kratnega premera dela -, se bo trak strgal ali upognil, preden se postopek oblikovanja zaključi. Prenosne matrice v celoti odpravijo to omejitev. Ko je surovec osvobojen traku, lahko stiskalnica vleče tako globoko, kot dovoljujejo lastnosti raztezanja materiala.
Prenosne matrice obravnavajo tudi večje dele, ki zahtevajo spreminjanje orientacije med postajami, kot so plošče karoserije avtomobilov ali globoko-vlečena ohišja, ki potrebujejo vrtenje za več-osno oblikovanje. Progresivne matrice ne morejo zavrteti dela -, vseskozi so fizično pritrjene na trak.
Kompromis? Hitrost. Mehanizmi za prenos potrebujejo čas, da primejo, premaknejo in sprostijo vsako praznino. Ta mehanska ponastavitev pomeni, da prenosne stiskalnice običajno delujejo z nižjimi gibi na minuto kot progresivne operacije na enako velikih delih. Za majhne,-komponente velikega obsega - električni terminali, vzmetne sponke, tanki nosilci - progresivne matrice z veliko prednostjo zmagujejo pri prepustnosti. Za večje strukturne komponente ali karkoli, kar zahteva globine vleka, ki presegajo omejitve nosilca traku, je edina izvedljiva pot prenosno žigosanje.
Razlikujejo se tudi točke križanja glasnosti. Progresivno kovinsko žigosanje običajno postane strošek-upravičeno pri 50.000 do 100,000+ letnih enotah, medtem ko lahko programi za prenos matrice upravičijo naložbo v orodja že pri količinah do 25.000 enot, delno zato, ker imajo proizvedeni večji deli večjo vrednost na-kos.
Progresivna matrica v primerjavi s sestavljeno matrico
Sestavljene matrice delujejo po popolnoma drugačnem principu. Namesto zaporedja operacij na več postajah, sestavljena matrica izvaja več rezalnih operacij hkrati z enim pritiskom. Trak vstopi, ena poteza se sproži in popolnoma izrezan in preluknjan ploščat del izpade.
Sliši se učinkovito - in za pravo aplikacijo tudi je. Sestavljeno žigosanje izdeluje bolj ploščate dele z boljšo dimenzijsko natančnostjo med funkcijami, ker so vsi rezani robovi ustvarjeni v enem dejanju, kar odpravlja neusklajenost med ločenimi operacijami. Podložke, podložke, tesnila in ravne električne laminacije so učbeniške uporabe sestavljenih matric.
Omejitev je temeljna: sestavljene matrice lahko samo režejo. Nimajo sposobnosti oblikovanja. Brez krivljenja, risanja, vtiskovanja. Če vaš del zahteva kakršno koli-tridimenzionalno geometrijo - celo preprost 90-stopinjski jeziček - sestavljene matrice tega ne morejo proizvesti. Potrebovali bi sekundarno operacijo upogibanja v smeri toka, kar dodaja tveganje pri rokovanju, stroških in kakovosti.
Sestavljena orodja so tudi cenejša in hitrejša za izdelavo kot progresivna orodja, zaradi česar so ekonomična izbira za ravne dele pri srednjih količinah, kjer je zahtevano natančno žigosanje enostavnih geometrij. Toda v trenutku, ko kompleksnost dela zahteva oblikovanje, sestavljena matrica doseže trdo zgornjo mejo - in progresivne matrice postanejo potrebne.
Ko je progresivno žigosanje optimalna izbira
Vsak del ne sodi v progresivno matrico. Odločitev je odvisna od petih križajočih se meril:
- Velikost dela:Progresivne matrice dajejo prednost majhnim do srednjim komponentam, ki ustrezajo standardnim širinam trakov (običajno pod 300 mm).
- Kompleksnost geometrije:Deli, ki zahtevajo več operacij - prebadanje in oblikovanje ter upogibanje - imajo največ koristi od pristopa zaporedne postaje.
- Letna količina:Visoki vnaprejšnji stroški orodja so smiselni le, če se amortizirajo na desetine ali stotine tisoč delov.
- Zahteve glede tolerance:Napredovanje-na podlagi trakov z registracijo vodilnih lukenj zagotavlja dosledne tolerance od ±0,05 mm do ±0,10 mm v milijonih ciklov.
- Odprava sekundarne operacije:Če lahko progresivni pristop matrice in žigosanja konsolidira tisto, kar bi sicer zahtevalo več nastavitev, zmanjša skupne stroške programa, tudi če je orodje drago.
Progresivne matrice postanejo najbolj ekonomična izbira, ko letne količine presežejo 50.000 enot in geometrija delov zahteva več operacij oblikovanja, ki bi sicer zahtevale ločene nastavitve orodij, ročno rokovanje ali sekundarne procese.
Pod tem pragom prostornine enostavnejše metode - sestavljene matrice za ravne dele, CNC lasersko rezanje za prototipe ali celo matrice z eno-postajo za nizko-kompleksne oblike - zagotavljajo boljšo ekonomičnost stroškov-na-del. Nad njim prevladujejo progresivne matrice, ker se stroški na-enoto znižajo proti surovin in času stiskanja, medtem ko vsaka alternativa nosi linearne kazni za delo ali-čas cikla, ki se združijo s količino.
Prava izbira je odvisna tudi od dolgoživosti programa. Del s pet-letno proizvodno življenjsko dobo pri 80.000 enotah na leto (skupno 400.000) upravičuje prvovrstno konstrukcijo orodij - karbidne vložke, utrjene vodilne sisteme, hitro-zamenljive komponente -, ki jih dve-letni program s 60.000 enotami morda ne. Usklajevanje investicije s skupno življenjsko dobo, ne le z letnim povpraševanjem, loči pametne odločitve pri pridobivanju od dragih napak.
Razumevanje, kateri postopek ustreza vašemu delu, je le prvi korak. Naslednje vprašanje, ki ga večina kupcev podcenjuje, je, kako panožne-specifične zahteve - certifikati, standardi dokumentacije, sledljivost materiala - postavljajo dodatne zahteve na to, kar se zdi kot enostavna odločitev o žigosanju.
Panoge, ki se zanašajo na progresivno žigosanje
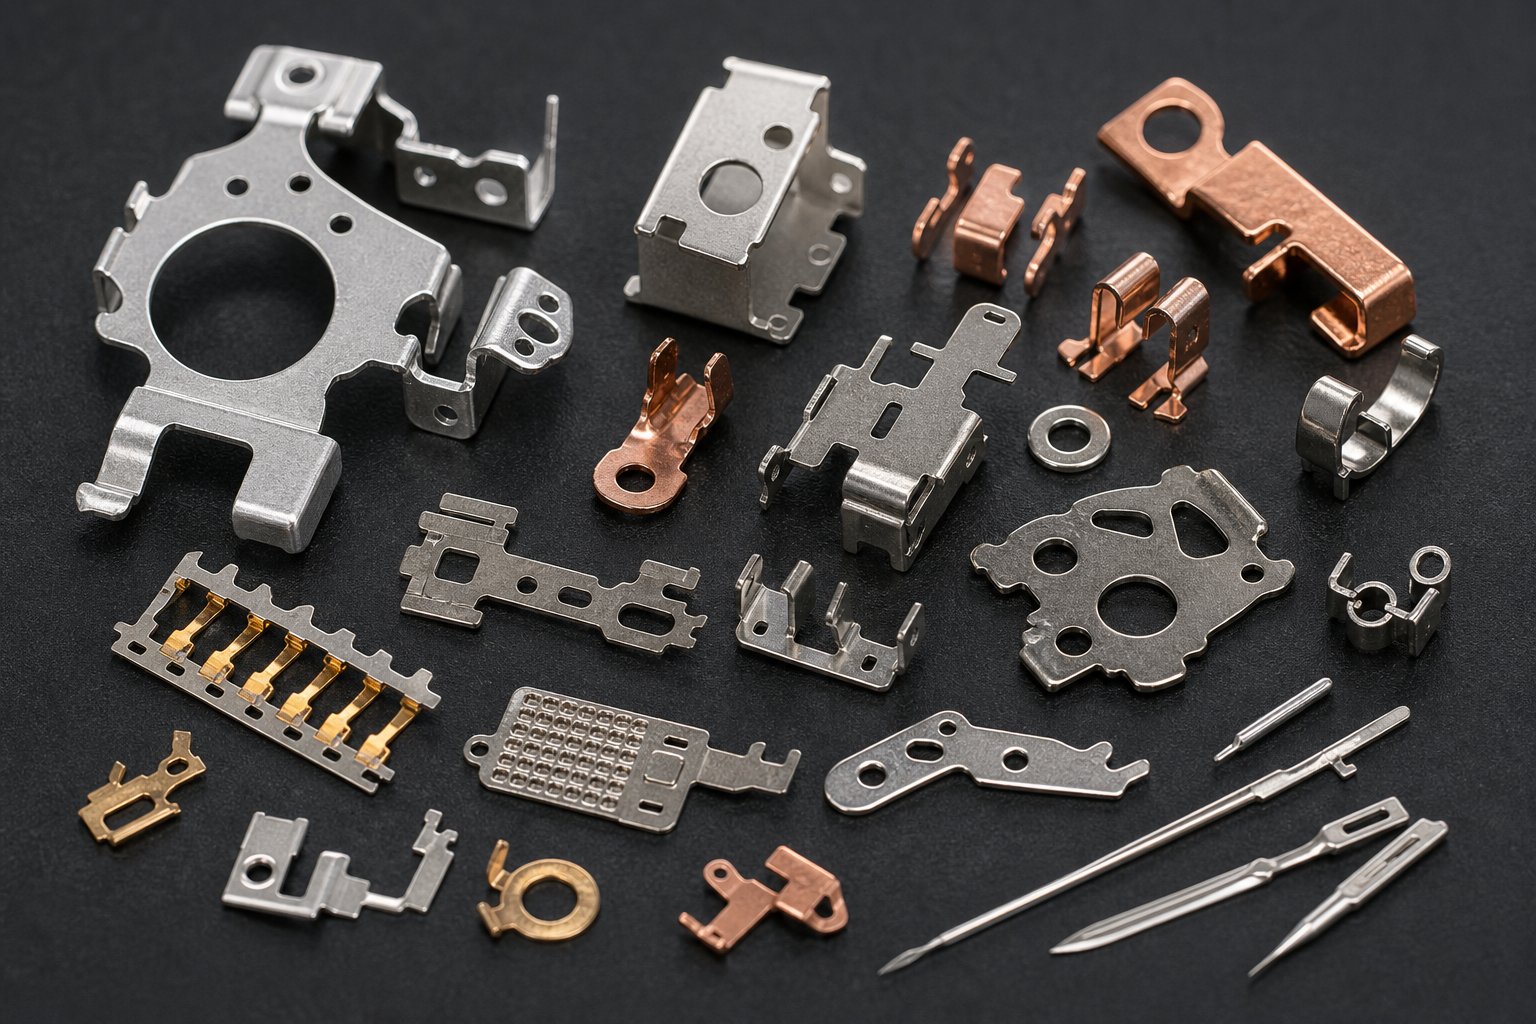
Vsaka industrija žigosa kovino. Toda razlog, zakaj vsaka panoga izbere progresivno žigosanje pred alternativami, se nanaša na posebne tehnične zahteve, ki jih drugi procesi preprosto ne morejo izpolniti v obsegu. Navedba "avtomobilizem, medicina, elektronika" vam ne pove nič uporabnega. Pomembno je, zakaj ti sektorji zahtevajo posebno kombinacijo hitrosti, ponovljivosti in geometrijske kompleksnosti, ki jo zagotavljajo progresivne matrice.
Avtomobilske zahteve glede-konsistentnosti glasnosti
Avtomobilski programi ne zahtevajo le delov -, ampak zahtevajo dokumentiran dokaz, da je vsak del enak do zadnjega milijona. Zato progresivno žigosanje avtomobilskih komponent deluje v skladu s certifikatom IATF 16949, ki zahteva dokumentacijo PPAP, statistično kontrolo procesa (SPC), analizo merilnega sistema (MSA) in analizo načina napake in učinkov (FMEA) v celotni proizvodnji.
Progresivne matrice zagotavljajo ponovljivost, ki jo zahtevajo ti programi, ker je postopek sam po sebi -registriran. Pilotne luknje enakomerno poravnajo vsak hod, nosilec traku pa odpravlja razlike pri ravnanju z deli med operacijami. Ko proizvedete 500.000 nosilcev na leto za sklop zapaha vrat, je ta mehanska doslednost tista, ki ohranja vaše vrednosti Cpk nad 1,33 brez nenehnega posredovanja operaterja.
Tipični avtomobilski deli, izdelani s postopnim žigosanjem, vključujejo:
- Nosilci za strukturno ojačitev in montažne plošče
- Sponke za pomikanje oken in komponente za zadrževanje vzmeti
- Ohišja električnih konektorjev in priključni kontakti
- Nosilci okvirja sedeža in strojna oprema varnostnega sistema
- Ohišja senzorjev detonacije motorja in komponente elektromagnetnega ventila
Zaradi kombinacije velike količine, majhnih toleranc in obvezne dokumentacije je progresivno žigosanje privzeti postopek za vse avtomobilske žigosane komponente, ki so dovolj majhne, da delujejo na traku.
Aplikacije za mikro{0}}toleranco medicinskih pripomočkov
Postopno žigosanje medicinskih pripomočkov deluje na nasprotnem koncu spektra velikosti -, vendar z enakimi ali večjimi zahtevami glede natančnosti. Ko se naprave krčijo proti minimalno invazivnim oblikam, jim sledijo komponente v njih. Čeljusti kirurških instrumentov, funkcije vsadljivih sponk in nosilci diagnostičnih senzorjev zdaj zahtevajo tolerance, merjene v mikrometrih, ne v desetinkah milimetrov.
Zaradi česar je medicinsko progresivno žigosanje še posebej zahtevno, je presečišče treh omejitev. Prvič, biokompatibilne materiale - 316L nerjavno jeklo, titan, kobalt-kromove zlitine - je težje oblikovati in so bolj abrazivni za orodje kot standardno ogljikovo jeklo. Drugič, mikro žigosanje za naprave za vsaditev zahteva specializirano orodje in sisteme natančnega nadzora, ki presegajo zmogljivosti tradicionalne opreme za žigosanje. Tretjič, čista proizvodna okolja in popolna sledljivost serije materiala povzročajo dodatne stroške postopka, ki jih v komercialnih programih za žigosanje ni.
Visoko natančno kovinsko žigosanje za uporabo v medicini rutinsko dosega tolerance od ±0,01 mm do ±0,025 mm na kritičnih funkcijah - je možno, ker progresivne matrice odpravljajo napake pri ponovnem pozicioniranju, ki so del več-postopkov namestitve. Skupne medicinske komponente vključujejo:
- Kirurške sponke in sponke
- Trakovi za ojačitev konice katetra
- Kontakti in ohišja baterij za slušne aparate
- Podstavki za ortodontske nosilce
- Kontakti diagnostičnih trakov za elektrode
Elektronika in aplikacije HVAC
Proizvajalci elektronike se zanašajo na progresivno natančno kovinsko žigosanje iz enega samega razloga: konektorski zatiči, oklopne pločevine in kontaktne vzmeti so premajhne in geometrično preveč zapletene, da bi jih lahko izdelovali gospodarno na kakršen koli drug način. Posamezen priključek za pametni telefon lahko vsebuje na desetine vtisnjenih terminalov, od katerih ima vsak oblikovane zareze, kontaktne vdolbine in končke za spajkanje, proizvedene v progresivni matrici z 12 postajami, ki deluje s hitrostjo 800+ gibov na minuto.
Tipični elektronski žigi vključujejo:
- USB in priključni terminali -na-plošči
- EMI zaščitne pločevinke in ozemljitvene sponke
- Rebra hladilnega telesa LED in komponente toplotnega vmesnika
- Kontaktne vzmeti akumulatorja
Progresivno žigosanje HVAC rešuje drugačno težavo - ne miniaturizacijo, ampak velik obseg po nizki ceni. Sistemi HVAC porabijo ogromne količine razmeroma preprostih žigosanih komponent: montažnih nosilcev, končnih zvoncev motorja ventilatorjev, reber toplotnega izmenjevalnika in pritrdilnih elementov za kanale. Ti deli ne zahtevajo medicinskih-toleranc, zahtevajo pa na milijone kosov letno po cenah, ki jih lahko dosežejo samo-hitrostni progresivni postopki.
Običajni odtisi HVAC, izdelani v progresivnih matricah:
- Niz reber kondenzatorja in uparjalnika
- Ventilske plošče kompresorja in reed ventili
- Montažni nosilci in laminacije motorja
- Nosilne plošče cevi toplotnega izmenjevalnika
Vsaka od teh industrij pride do progresivnega žigosanja iz različnih smeri - avtomobilska s pomočjo stroge dokumentacije, medicinska s pomočjo mikro-tolerance, elektronika z miniaturno kompleksnostjo in HVAC s čisto ekonomičnostjo količine. Vsem pa je skupna ena ranljivost: podcenjevanje, koliko se struktura stroškov spremeni, ko-panožne zahteve preplastijo na ekonomiko osnovnega žigosanja.
Stroški in ekonomika progresivnega žigosanja
Posebne-zahteve panoge dodajajo stroškovne plasti -, vendar mnogi kupci napačno razumejo osnovno ekonomijo, preden te plasti sploh pridejo na podobo. Storitve progresivnega žigosanja imajo strukturo stroškov, ki ni videti kot nakup blaga. Predhodna številka je velika. Številka na-del je majhna. In razmerje med tema dvema številkama zmede ekipe za nabavo, ki ocenjujejo ponudbe orodja na enak način kot ocenjujejo ponudbe za surovine.
Naložba v orodje v primerjavi z ekonomiko stroškov na-del
Tukaj je temeljna napetost: orodja za progresivno matrico običajno znašajo od 30.000 $ do več kot 250.000 $, odvisno od kompleksnosti. To je pomemben kapitalski izdatek, preden obstaja en sam proizvodni del. Ko pa ta matrica teče, mejni strošek vsakega dodatnega dela pade na nekaj več kot surovine in čas stiskanja.
Kaj poganja stroške orodja navzgor? Predvsem število postaj. Matrica za prebadanje s šestimi-postajami-in-upogibanja iz mehkega jekla bi lahko znašala med 10.000 in 25.000 USD. Če dodate postopke preoblikovanja, strožje tolerance, vložke iz karbidne trdine za abrazivne materiale ali-pakete za zaznavanje matrice, boste pričakovali od 25.000 do 60.000 $ za srednje{13}}zapletena orodja -, kjer se koncentrira večina avtomobilskih in elektronskih aplikacij. Visokohitrostne progresivne matrice za vtiskovanje z globokim vlekom, v-navojem v matrico ali težkimi operacijami vtiskovanja na debele-materiale presegajo to območje.
Izplačilo? Znižanje stroškov na-del za 60 % do 80 % v primerjavi z diskretnimi proizvodnimi metodami. Montažni nosilec, ki stane 5,00 $ na enoto z laserskim rezanjem z ročnimi sekundarnimi operacijami, pade na približno 0,50 $ na enoto s postopnim žigosanjem. Zaradi tega razmika se vnaprejšnja naložba splača -, vendar le glede količine.
Pragovi glasnosti in-pomisleki o izločitvi
Kdaj progresivno žigosanje postane ekonomična izbira? Običajno naveden prag je 50.000 letnih enot, čeprav lahko ultra-preprosti deli upravičijo uporabo orodja pri 30.000 enotah. Pod tem razponom so stroški matrice, deljeni s številom enot, večji od prihrankov na-del. Poleg tega dolgoročno progresivno žigosanje hitro amortizira to naložbo v orodje - in se pogosto povrne v 6 do 18 mesecih proizvodnje.
Upoštevajte neposredno matematiko. 50.000 $ vredna matrica, ki proizvede 500.000 delov, doda samo 0,10 $ na enoto stroškov orodja. Ta ista matrica, ki proizvede samo 5000 delov, doda 10,00 USD na enoto - in tako učinkovit postopek spremeni v gospodarsko katastrofo. Programi progresivnega žigosanja proizvajalcev originalne opreme, ki izvajajo več-letne pogodbe pri šest-mestnih letnih količinah, potisnejo prispevek orodij proti delčkom penija na kos, zaradi česar so žigosanja velikega obsega ozemlje, kjer progresivne matrice prinašajo največje donose.
Dejavniki skritih stroškov, ki bi jih morali kupci razumeti
Predračun in cena na-del ne povesta vsega. Izkušeni kupci upoštevajo povzročitelje stroškov, ki se nikoli ne pojavijo na začetni ponudbi -, in ti skriti dejavniki pogosto odločajo o tem, ali program ostane v proračunu ali ga preseže.
- Zahteve glede tolerance:Značilnosti, ki so pod ±0,05 mm, zahtevajo pogosto ostrenje matrice in orodna jekla višjega{1}}razreda, kar znatno poveča stroške orodja in vzdrževanja.
- Stopnja izkoristka materiala:Učinkovitost postavitve traku določa, koliko vaše kupljene tuljave postane končnih delov v primerjavi z odpadki. Slabo gnezdenje lahko zavrže 30 %+ surovin.
- Inženirske spremembe po izdelavi matrice:Sprememba zasnove v pozni-stopnji lahko stane kar polovico prvotne cene orodja - predelava strojne obdelave, toplotne obdelave in brušenja se hitro poveča.
- Sekundarne operacije:Koraki vrezovanja, prevleke, toplotne obdelave ali sestavljanja, ki jih matrica ne more utrditi, povečajo stroške dela in rokovanja na kos.
- Razvoj in preizkusne iteracije:Srednje{0}}kompleksne matrice običajno zahtevajo 5 do 8 ponovitev vzorčenja, preden dosežejo stabilno proizvodnjo. Ti poskusni zagoni porabijo čas za tisk, inženirske ure in gradivo, ki se redko pojavi v izvirnem citatu.
- Vzdrževanje matrice v življenjski dobi proizvodnje:Ponovno ostrenje lukenj, zamenjava ploščic in preventivni remonti so stalni stroški, ki se povečajo s skupnim številom delov.
Disciplina javnega naročanja, ki deluje pri nakupih blaga - zmaga najnižja skladna ponudba -, ne uspe pri programih progresivnih matric. Ponudba v vrednosti 22.000 $, ki izključuje robustno simulacijo, ustrezen preizkusni obseg in pravilno konstrukcijo razreda matrice, pogosto povzroči 15.000 $ ali več v nadaljnjih razvojnih stroških, ki bi se jim s ponudbo v višini 35.000 $ s temeljitim -inženiringom na sprednji strani v celoti izognili.
Pametni kupci ocenijo skupne stroške lastništva: orodje plus razvoj plus vzdrževanje plus cena na-del skozi celotno življenjsko dobo programa. Ta izračun preusmeri pozornost z naročila na proizvodno ekonomiko - in sproži bolj praktično vprašanje, kako prepoznati dobavitelje, ki so sposobni zanesljivo zagotoviti to ekonomiko.
Kako oceniti dobavitelja progresivnega žigosanja
Skupni stroški lastništva vam povejo, koliko morate porabiti. Ocena dobaviteljev vam pove, kdo si to zasluži. In tu se spotaknejo številne nabavne ekipe - primerjajo ponudbe vrstico za vrstico, ne da bi preverili, ali napredno podjetje za žigosanje, ki stoji za temi številkami, dejansko lahko zagotovi inženirsko globino, kakovostno infrastrukturo in razširljivost proizvodnje, ki jih zahteva program.
Tehnične zmogljivosti za preverjanje
Največja razlika med proizvajalci progresivnih orodij je v tem, ali orodja načrtujejo in izdelujejo-doma ali jih sklenejo s podizvajalci. Dobavitelj z notranjim inženiringom matric lahko ponovi postavitve trakov, spremeni zaporedje postaj in odpravi težave s preizkusi v dneh in ne v tednih. Ko si vaš proizvajalec orodij in vaša proizvodnja delita isto streho, se povratne informacije DFM zgodijo v realnem času - in ne prek e-poštnih verig med nepovezanimi podjetji.
Poleg zmožnosti orodij preverite še te podrobnosti, preden uvrstite v ožji izbor katerega koli dobavitelja progresivnih žigov:
- Tonaža stiskalnice in razpon velikosti postelje:Ali se njihova oprema ujema z debelino materiala in odtisom vašega dela? Dobavitelj, ki uporablja 30-tonske stiskalnice, ne more obvladati debelih komponent iz nerjavečega jekla, ki potrebujejo 150+ ton oblikovalne sile.
- Zmogljivost ravnanja z materialom:Ali lahko obdelajo zvitke širine, debeline in zlitin, ki jih zahteva vaš del? Servo sistemi za dovajanje, ravnalniki tuljav in-linijske mazanje vplivajo na to, kateri materiali lahko zanesljivo delujejo.
- Sekundarne operacije:Rezanje navojev, varjenje, prevleka, toplotna obdelava in sestavljanje, ki se izvajajo pod eno streho, odpravljajo logistične stroške in tveganje kakovosti med koraki postopka.
- Več{0}}strokovno znanje o oblikovanju postaj:Dobavitelji kotYICHEN, ki izrecno služi proizvodnim inženirjem in skupinam za nabavo, ki nabavljajo matrice za progresivno žigosanje za-kovinske dele velikega obsega, prikazujejo vrsto osredotočene zmogljivosti - učinkovito več-oblikovanje na več mestih, tesno ponovljivost in razširljivo množično proizvodnjo -, ki ločuje kvalificiranega partnerja od splošne delavnice.
Dobavitelj, ki je investiral v napredno CNC obdelavo, žično erozijo in orodja za digitalno simulacijo, kot je analiza končnih elementov (FEA), lahko predvidi in razreši težave z orodji, preden je jeklo sploh razrezano. Ta tehnološka usposobljenost neposredno pomeni manj poskusnih iteracij, krajše dobavne roke in nižje skupne stroške razvoja.
Sistemi kakovosti in certifikati, ki so pomembni
Certifikati niso samo logotipi na spletnem mestu. Vsak nalaga specifično procesno disciplino, ki vpliva na to, kako so vaši deli izdelani, pregledani in dokumentirani:
| Certificiranje | Področje uporabe | Kaj to pomeni za vaše žigosane dele |
|---|---|---|
| ISO 9001 | Splošna kakovost izdelave | Nadzor osnovnega procesa,-razmišljanje na podlagi tveganja, nenehne izboljšave. Zadostuje za splošno industrijsko žigosanje. |
| IATF 16949 | Avtomobilska proizvodnja | Pooblašča PPAP, SPC, FMEA in MSA. Zahtevano za vse dobavitelje avtomobilske ravni. Uveljavi Cpk Večji ali enak 1,67 za kritične značilnosti. |
| AS9100 | Letalstvo in obramba | Doda upravljanje konfiguracije, prvi pregled artikla po AS9102 in preprečevanje ponarejenih delov. Ni-mogoče se pogajati za letalsko in vesoljsko industrijo. |
Za avtomobilske programe je PPAP (Production Part Approval Process) prehod v proizvodnjo. Običajni PPAP za progresivno žigosanje traja 8 do 12 tednov od zagona-orodja do odobrenega naloga za oddajo dela. Ta časovnica zajema izdelavo matrice, prve zagone artiklov, validacijo dimenzij, študije zmogljivosti in celoten paket oddaje z 18 elementi. Če proizvajalec progresivnih matric ne more jasno artikulirati svojega postopka PPAP, ni zagnal dovolj avtomobilskih programov, da bi obvladal vašega.
Za ne-avtomobilska dela lahko še vedno zahtevate podnabor: poročila o dimenzijah, potrdila o materialih, kontrolni načrt in vzorčne dele. Struktura zagotavlja odgovornost, tudi če ni potrebna vsa obremenitev z avtomobilsko dokumentacijo.
Vprašanja, ki jih morate zastaviti svojemu dobavitelju žigosanja
Ena stvar je vedeti, kaj preveriti. Če želite dobiti iskrene odgovore, morate postavljati ostra vprašanja. Uporabite ta kontrolni seznam, ko ocenjevate proizvajalce matric za žigosanje - pokriva vrzeli, kjer površni citati skrivajo resnične razlike v zmogljivosti:
- Lastništvo orodja:Kdo je lastnik kocke po plačilu - vi ali dobavitelj? Ali ga lahko po potrebi prenesete v drug objekt?
- Lastni -hišni inženiring:Ali načrtujejo, simulirajo in izdelujejo progresivne matrice interno ali sklenejo podizvajalce na kateri koli stopnji?
- Postopek povratnih informacij DFM:Ali bodo pregledali vašo zasnovo dela in predlagali spremembe za žigosanje, preden bodo ponudili orodje? Kako hitro?
- Razširljivost glasnosti:Ali se lahko povečajo od začetnega vzorčenja do 500,000+ letnih enot brez zunanjega izvajanja zmogljivosti stiskalnice?
- Izvor materiala:Ali imajo na zalogi standardne zlitine za tuljave ali je za vsako naročilo potreben čas dobave materiala?
- Obseg preizkusa in validacije:Koliko ponovitev vzorčenja je vključenih v ponudbo orodja? Kaj se zgodi, če so potrebni dodatni preizkusi?
- Program vzdrževanja matrice:Kakšen je njihov urnik preventivnega vzdrževanja? Kdo krije stroške ponovnega ostrenja luknjača in zamenjave ploščice v življenjski dobi matrice?
- Postopek inženirske spremembe:Kako ravnajo s-revizijami načrta v proizvodnji? Kakšen je tipičen učinek na stroške in časovni okvir?
- Dokumentacija o kakovosti:Ali lahko zagotovijo PPAP ravni 3, prva poročila o inšpekcijskih pregledih izdelkov in tekoče podatke SPC kot standardne rezultate?
- Komunikacija in vodenje projekta:Boste imeli posebnega tehničnega kontakta ali ste preusmerjeni prek splošne prodaje?
Dobavitelj, ki odgovori na ta vprašanja s podrobnostmi - dejanskimi časovnimi okviri, imenovanimi inženirskimi kontakti, dokumentiranimi procesi -, signalizira globino. Kdor se odvrača od splošnih zagotovil, signalizira tveganje. Med proizvajalci matric za vtiskovanje kovin postane razlika med zanesljivim dolgoročnim-partnerjem in virom ponavljajočih se proizvodnih glavobolov pogosto vidna na tej stopnji ocenjevanja, veliko preden je podpisano naročilo.
Izbira dobavitelja postavlja temelje. Toda razumevanje, kako se projekt dejansko razvija - od tega prvega pregleda zasnove do proizvodne rampe -, določa, ali so vaša pričakovanja glede časovnega okvira realistična ali le pobožna želja.
Od začetnega povpraševanja do celotne proizvodnje
Identificirali ste pravega dobavitelja. Ocenjevalna vprašanja so preverjena. Torej, kaj se pravzaprav zgodi potem? Večina kupcev vstopi v programe storitev progresivnega žigosanja kovin z nejasnim občutkom, da je orodje izdelano, vzorci odobreni in proizvodnja stekla. Resničnost je strukturirano zaporedje inženirskih vrat, od katerih ima vsak svojo časovnico, rezultate in morebitne točke napak. Napačno razumevanje tega življenjskega cikla je tisto, kjer prekoračitve urnika izvirajo - ne zaradi nesposobnosti dobavitelja, temveč zaradi pričakovanj kupcev, ki preskočijo kritične faze.
Pregled dizajna in faza povratnih informacij DFM
Vsak projekt progresivnega žigosanja kovin se začne z inženirsko oceno - in ne z naročilnico. Dobaviteljevi inženirji za orodja pregledajo vašo geometrijo delov, izbiro materiala, oblačke tolerance in letne ciljne količine, da ugotovijo, ali je komponenta sploh primerna za progresivno obdelavo matrice. Tukaj označijo funkcije, ki dodajajo nepotrebne postaje, predlagajo spremembe polmera, ki preprečujejo razpoke, in identificirajo priložnosti za konsolidacijo sekundarnih operacij v samo matrico.
Pričakujte, da bo ta faza vključevala:
- Koncepti postavitve traku, ki prikazujejo število postaj, zasnovo nosilca in korak podajanja
- Predhodna izbira stiskalnice na podlagi izračunov tonaže in zahtev glede velikosti postelje
- Priporočila DFM - spremembe geometrije, ki zmanjšajo stroške orodja ali izboljšajo življenjsko dobo orodja
- Potrditev materiala, vključno z razpravo o obnašanju materialov za progresivno žigosanje in kakršnih koli-zahtevah glede orodja za zlitine
- Proračunsko orodje in ocene kosov-cene, povezane s posebnimi predpostavkami o količini
Običajno trajanje? Dva do štiri tedne za dele standardne zahtevnosti. Zelo zapletene komponente z ozkimi tolerancami ali eksotičnimi materiali lahko trajajo dlje, saj inženirji izvajajo simulacije oblikovanja in ocenjujejo več možnosti za postavitev trakov, preden se zavežejo smeri. Prehitevanje te faze - ali popolno preskakovanje povratnih informacij DFM - je najpogostejša napaka, ki jo naredijo kupci. Vsak dolar, prihranjen pri inženirskem pregledu, ustvari deset dolarjev pri predelavi orodij na koncu proizvodne verige.
Izdelava orodja s prvo odobritvijo izdelka
Ko sta postavitev traku in zasnova dela zaklenjena, se začne izdelava matrice. Visoko{1}}kakovostna progresivna matrica običajno potrebuje od 12 do 20 tednov za načrtovanje, obdelavo, toplotno obdelavo, brušenje, sestavljanje in zagon. Kompleksne matrice s številnimi postajami ali ozkimi tolerancami lahko presežejo to območje. Ta časovna premica ni oblazinjenje -, temveč odraža resničnost natančnih orodij za matrice in žigosanje, ki morajo ohraniti dimenzijsko natančnost v milijonih ciklov.
Zaporedje od-do-odobritve na splošno sledi tej poti:
- Podroben dizajn matrice:Popolno 3D modeliranje vsake postaje, komponente in napredovanja traku (2-4 tedne)
- Obdelava komponent:CNC rezkanje, žična erozija in brušenje lukenj, rezalnih vložkov in plošč (4-8 tednov)
- Toplotna obdelava in končna obdelava:Kaljenje jekel za matrice na predpisane Rockwellove vrednosti, površinsko brušenje na končne mere (1-2 tedna)
- Montaža in namestitev na mizo:Namestitev komponent, nastavitev razmikov, preverjanje poravnave na vseh postajah (1-2 tedna)
- Prvi preizkus:Začetno stiskanje za potrditev napredovanja traku, prepoznavanje motenj in izdelavo predhodnih vzorcev
- Ponavljanje in izboljšanje:Prilagoditev višine prebijanja, spreminjanje radijev oblikovanja, popravljanje dimenzijskih odstopanj na podlagi meritev vzorca
- Prvi pregled artikla:Poročilo o vseh dimenzijah glede na tisk dela, ki pogosto vključuje meritve GD&T kritičnih funkcij
Za avtomobilske programe se ta faza zaključi z oddajo PPAP - obsežnega paketa dokumentacije, ki prikazuje zmožnost procesa s podatki o dimenzijah, študijami o zmogljivosti (analiza Cpk), kontrolnimi načrti in nalogom za oddajo delov. 3. stopnja PPAP, ki je najpogosteje zahtevana raven oddaje, vključuje popolno dokumentacijo inženirskih risb, potek procesa, študije zmogljivosti in proizvodne vzorce, izdelane v običajnih pogojih.
Srednje{0}}kompleksne matrice običajno zahtevajo od 5 do 8 ponovitev vzorčenja, preden se doseže stabilna proizvodno-pripravljena kakovost. Vsaka ponovitev vključuje zagon delov, njihovo merjenje, prepoznavanje odstopanj, spreminjanje orodij in ponovno -zagon. Kupci, ki predvidevajo dva preizkusa in nato ugotovijo, da jih potrebujejo šest, so tisti, ki razočarano pokličejo svojega dobavitelja v tednu 18 -, ko je urnik predvideval, da bo proizvodnja že potekala.
Proizvodna rampa in stalno vodenje kakovosti
Prva odobritev izdelka ne pomeni, da se polna proizvodnja začne naslednji dan. Obstaja načrtno obdobje povečanja, kjer se stopnje proizvodnje postopoma povečujejo, medtem ko dobavitelj potrdi, da kakovost pri hitrosti ostaja stabilna. Zagon kocke pri 50 udarcih na minuto med preizkusom vam pove, da orodje deluje. Delovanje pri 400 SPM osem zaporednih ur vam pove, ali lahko vzdržuje proizvodnjo brez toplotnega odnašanja, okvare mazanja ali težav z kopičenjem ostankov.
Med enakomerno proizvodnjo se upravljanje kakovosti opira na tri stebre:
- Statistična kontrola procesa (SPC):Kritične dimenzije se merijo v določenih intervalih in načrtujejo, da se zazna odmik, preden deli zaidejo iz tolerance. Kontrolne omejitve sprožijo korektivne ukrepe veliko preden okvarjeni deli dosežejo vašo postajo.
- Preventivno vzdrževanje matrice:Načrtovane zaustavitve za ponovno ostrenje luknjačev, pregled ploščic in zamenjavo vzmeti preprečujejo nenačrtovane okvare. Večina progresivnih matric zahteva vzdrževanje vsakih 50.000 do 150.000 gibov, odvisno od abrazivnosti materiala in konstrukcije orodja.
- Nadzor proizvodnje:Senzorji za -matriko, monitorji tonaže in detektorji ne-napačnega podajanja takoj ustavijo stiskalnico, če gre kaj narobe -, s čimer ščitijo naložbo v orodje in kakovost delov.
Za proizvodne inženirje in ekipe za nabavo, ki so pripravljeni začeti svojo pot do nabave matrice za postopno žigosanje, dobavitelji, kotYICHENosredotočite se posebej na tesno ponovljivost in razširljivo množično proizvodnjo - zmogljivosti, ki so najpomembnejše v tej fazi proizvodnje, kjer mora matrica dokazati, da lahko zagotovi dosledne dele ne le pri vzorčenju, temveč v trajnih velikih-količinah.
Celoten življenjski cikel - od prvega povpraševanja do stabilne proizvodnje - običajno traja od 16 do 30 tednov, odvisno od kompleksnosti delov, materialnih izzivov in zahtev glede dokumentacije. Kupci, ki razumejo to časovnico, vnaprej ustrezno načrtujejo lansiranje svojih izdelkov. Tisti, ki na koncu ne stisnejo inženirskih faz, preskočijo korakov preverjanja in plačajo za to s kakovostnimi pobegi in zamudami v urniku, ki stanejo veliko več kot tedni, ki so jih poskušali prihraniti.
Pogosta vprašanja o progresivnem kovinskem žigosanju
1. Kaj je progresivna matrica pri žigosanju kovin?
Progresivna matrica je orodje z več-postajami, nameščeno v stiskalnici za žigosanje, kjer neprekinjen kovinski trak napreduje skozi zaporedne postaje z vsakim hodom stiskalnice. Vsaka postaja izvaja določeno operacijo, kot je prebadanje, upogibanje, oblikovanje ali rezanje. Del ostane ves čas pritrjen na nosilni trak in se loči le na končni rezalni postaji, pri čemer z vsakim ciklom giba proizvede dokončano komponento.
2. Koliko stanejo orodja za progresivno izrezovanje?
Orodja za progresivno matrico se običajno gibljejo od 30.000 USD do več kot 250.000 USD, odvisno od števila postaj, zahtev glede materiala, zahtev glede tolerance in funkcij, kot so vložki iz karbidne trdine ali senzorji v -matrici. Enostavna -matrika za prebadanje-in-krivljanje iz mehkega jekla lahko stane od 10.000 do 25.000 $, medtem ko srednje{13}}zapleteno avtomobilsko ali elektronsko orodje običajno stane med 25.000 in 60.000 $. Naložba postane gospodarna, ko se amortizira v letnih količinah, ki presegajo 50.000 enot, kjer se stroški na-del znatno znižajo v primerjavi z alternativnimi postopki.
3. Kakšna je razlika med progresivnim in prenosnim žigosanjem?
Pri progresivnem žigosanju ostane del povezan z nosilcem kovinskega traku skozi vse postaje do končnega odreza. Pri žigosanju s prenosno matrico se del zgodaj loči od traku in fizično premakne med postajami z mehanskimi prsti. Prenosne matrice ustrezajo večjim delom ali tistim, ki zahtevajo globoke vleke in spremembe orientacije, medtem ko progresivne matrice blestijo pri manjših,-komponentah z veliko prostornino, ki delujejo z večjimi gibi na minuto. Progresivne matrice običajno postanejo stroškovno-učinkovite nad 50.000 letnimi enotami, medtem ko lahko programi za prenos matric upravičijo naložbo že pri 25.000 enotah.
4. Katere materiale je mogoče uporabiti pri progresivnem žigosanju?
Pogosti materiali vključujejo nizko{0}}ogljično jeklo (1008/1010), nerjavno jeklo (304/316L), baker (C11000), medenino (C26000), fosforjev bron (C51000) in aluminijeve zlitine (5052/6061). Vsak material zahteva posebne prilagoditve orodja. Jeklo ponuja odlično sposobnost oblikovanja z minimalno obrabo orodja. Nerjaveče jeklo zahteva kompenzacijo povratnega vzmetenja in premaze proti-zrčenju. Baker in medenina potrebujeta posebno mazanje, da preprečita kopičenje matrice. Aluminij zahteva večje razdalje med matricami in maziva na osnovi PTFE-za preprečevanje trganja in brazgotin na površini.
5. Koliko časa traja od začetnega povpraševanja do popolne proizvodnje s progresivnim žigosanjem?
Celoten življenjski cikel običajno traja od 16 do 30 tednov, odvisno od kompleksnosti dela in zahtev glede dokumentacije. Faza pregleda DFM traja dva do štiri tedne, konstrukcija matrice zahteva 12 do 20 tednov, vključno z načrtovanjem, strojno obdelavo, toplotno obdelavo in sestavljanjem, prva odobritev artikla pa vključuje 5 do 8 ponovitev vzorčenja. Po odobritvi faza proizvodne rampe potrdi kakovost pri polni hitrosti, preden se-začne proizvodnja v ustaljenem stanju. Dobavitelji, kot je YICHEN, ki se osredotočajo na tesno ponovljivost in razširljivo množično proizvodnjo, lahko to časovnico poenostavijo z-hišnimi zmogljivostmi načrtovanja orodij in konstrukcije.


