


Kaj je progresivno žigosanje kovin v veleprodajnem obsegu
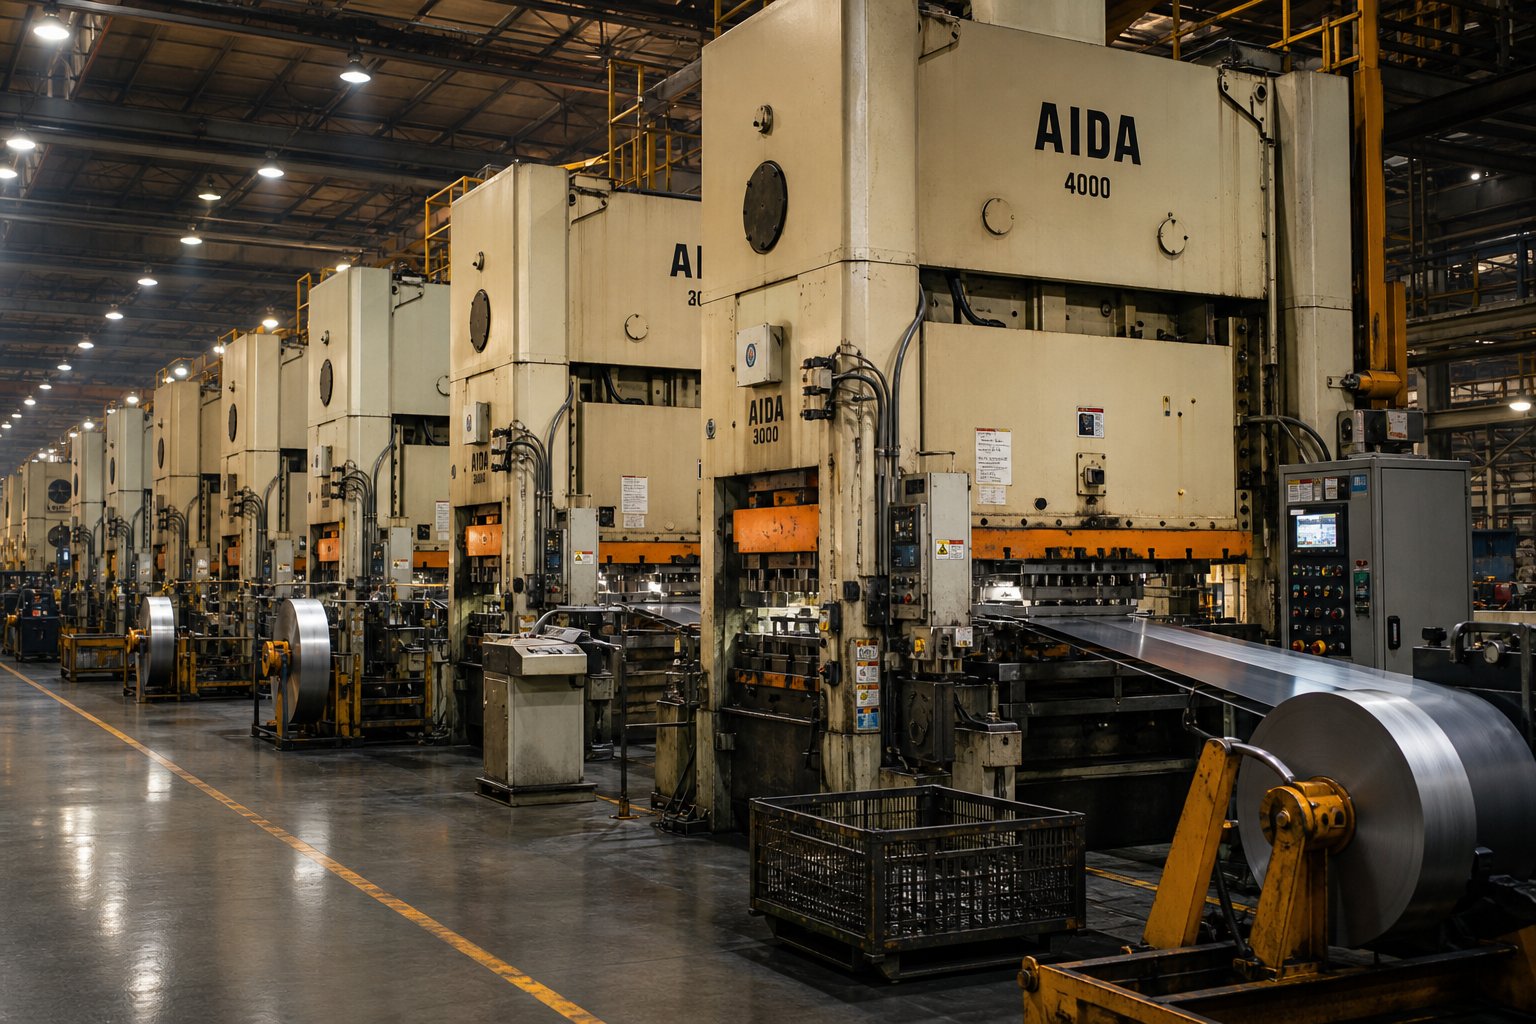
Ko nabavljate žigosane kovinske dele v količini, tovarna na drugi strani tega naročila deluje v svetu, ki ga morda nikoli ne boste videli. Govorijo v udarcih na minuto, postavitvah trakov in postajah. Govorite o stroških na enoto, dobavnem času in specifikacijah kakovosti. Ta vrzel med tem, kar atovarna za veleprodajo progresivnega žigosanja kovinve in kar ekipe za nabavo običajno razumejo, kje se zgodijo drage napake.
Ta članek zapolnjuje to vrzel. Zasnovan je za kupce, inženirje in strokovnjake za nabavo, ki želijo sprejemati odločitve na podlagi informacij, namesto da bi se zanašali na vse, kar dobavitelj razkrije.
Kaj pravzaprav pomeni progresivno žigosanje kovin
Predstavljajte si, da podajate ploščat kovinski trak v stroj in z vsako posamezno stiskalno potezo na drugi strani dobite dokončan, zapleten del. To je progresivno žigosanje kovin v najpreprostejši obliki.
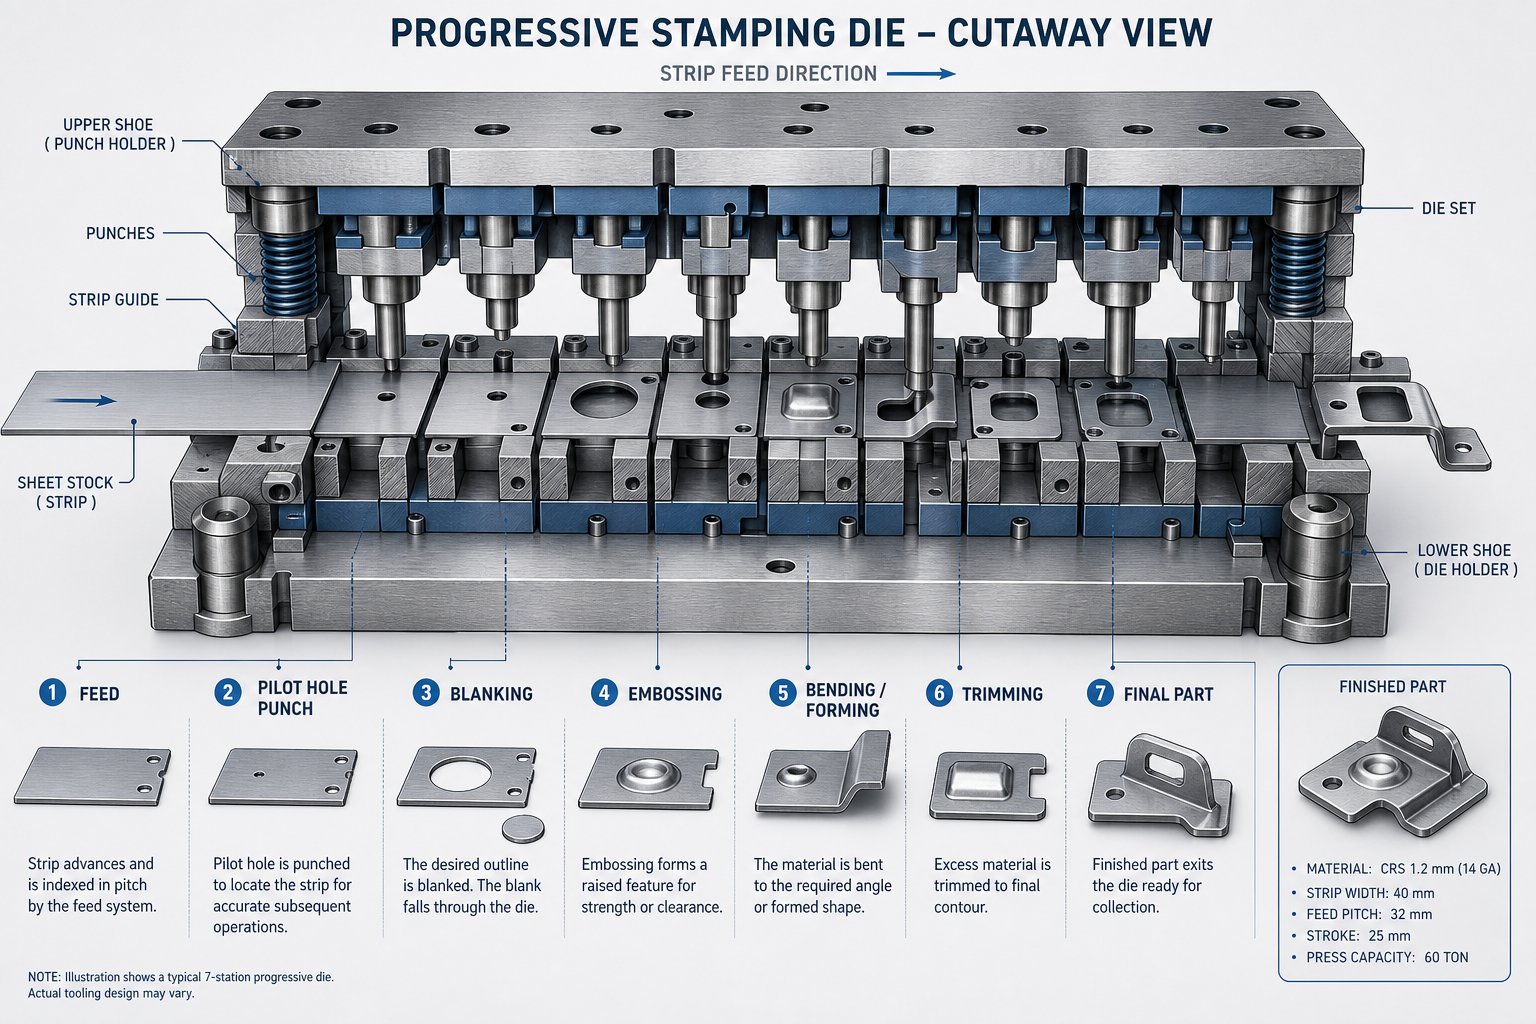
Deluje takole: neprekinjen kovinski trak, običajno odvit iz tuljave, napreduje skozi eno orodje za matrico, ki vsebuje več postaj, razporejenih v zaporedju. Vsaka postaja izvede določeno operacijo, kot je luknjanje, upogibanje prirobnice ali obrezovanje odvečnega materiala. Trak se z vsakim stiskalnim ciklom premakne naprej za določeno razdaljo, imenovano korak. Ko kovina doseže končno postajo, se od nosilnega traku loči dokončan del, pripravljen za uporabo ali sekundarno obdelavo.
Progresivna matrica je eno samo orodje z več zaporednimi postajami, ki ploski kovinski trak pretvori v končni del v enem neprekinjenem ciklu stiskanja, pri čemer z vsakim gibom proizvede celotno komponento.
Izraz "progresivno" natančno opisuje, kaj se zgodi: kovina napreduje skozi matrico, postaja za postajo, pri čemer vsak korak nadgrajuje prejšnjega. Industrijski stenografi to pogosto imenujejo programska nastavitev matrice, širša disciplina progresivnega matrice in žigosanja pa ima korenine, ki segajo že več kot stoletje, izpopolnjena s sodobnimi orodnimi materiali, servo{1}}stiskalnicami in digitalnimi sistemi kakovosti.
Zakaj veleprodajne tovarne delujejo drugače kot zaposlitvene trgovine
Vsi postopki žigosanja kovin ne delujejo enako. Poslovna delavnica je predvsem operacija po-po-naročilu, ki obravnava posamezne-dele po meri s kompleksnimi, raznolikimi poteki dela, ki se spreminjajo od projekta do projekta. Nasprotno pa so veleprodajne tovarne progresivnega žigosanja kovin zgrajene okoli bistveno drugačnega modela: namensko orodje, veliko-serijske proizvodnje in stroškovne strukture, ki nagrajujejo obseg.
Razlikovanje je pomembno pri javnih naročilih. Veleprodajna tovarna veliko vlaga v progresivna orodja za izrezovanje, zasnovana za izvajanje milijonov ciklov. Ta vnaprejšnji kapital, ki se lahko giblje od 10.000 $ za preprostejša orodja do 250.000 $ ali več za zapletene -matrične matrice, se amortizira v celotnem obsegu proizvodnje. Pri 25.000 delih progresivna matrica v vrednosti 25.000 $ doda 1,00 $ na kos. Pri 250.000 delih doda drobiž. Ta logika amortizacije poganja vse o tem, kako veleprodajne tovarne navajajo, razporejajo in razvrščajo naročila po prednosti.
Delavnice porabijo veliko časa za nastavitev stroja, ker je vsako naročilo drugačno. Veleprodajne operacije žigosanja minimizirajo zamenjavo z izvajanjem dolgih, neprekinjenih proizvodnih kampanj, kjer stiskalnice proizvedejo na tisoče enakih delov na uro. Njihovi delovni tokovi so standardizirani in linearni, ne pa kompleksni in spremenljivi. Oprema, osebje, sistemi kakovosti in razporeditev tal odražajo to veliko-obseg, visoko-ponovljivost usmerjenosti.
Razumevanje te operativne razlike, preden izdate RFQ, vam pomaga postaviti boljša vprašanja, natančno razlagati ponudbe in se izogniti neusklajenim pričakovanjem o minimalnih količinah naročila, lastništvu orodja in dobavnih rokih. Razdelki, ki sledijo, natančno razčlenjujejo, kaj se dogaja znotraj te progresivne kocke, tako da lahko dobavitelje ocenite s položaja znanja in ne ugibanja.
Kako deluje proces progresivnega žigosanja
Saj poznate osnovni koncept: kovinski trak gre noter, končni del pride ven. Toda kaj se dejansko zgodi med tema dvema točkama? Razumevanje postopka progresivnega žigosanja na ravni postaje vam daje kritično prednost pri sporočanju specifikacij tovarni. Vedeli boste, katere operacije ustvarijo katere funkcije, in kar je še pomembneje, prepoznali boste, kdaj dobavitelj navaja kompleksnost, ki je vaš del dejansko ne potrebuje.
Razčlenitev-po-postaji progresivnih operacij matrice
Predstavljajte si kovinsko tuljavo, nameščeno na odvijalnik. Trak se poda skozi ravnalnik, da se odstrani morebitna ukrivljenost, nato pa ga servo podajalnik premakne v stroj za progresivno žigosanje za natančno, fiksno razdaljo z vsakim gibom stiskanja. Pilotni zatiči se spustijo v-preluknjane luknje, da zaklenejo trak v točno določenem položaju, preden se začne rezanje ali oblikovanje. Ta korak registracije je tisto, kar matrici za progresivno žigosanje omogoča, da ohrani ponovljive tolerance v milijonih ciklov.
Znotraj matrice se operacije odvijajo v premišljenem zaporedju. Vsaka postaja gradi na tem, kar je ustvarila prejšnja. Tu je tipičen vrstni red:
- Piercing- Luknjači ustvarijo luknje, reže ali odprtine v še-ravnem traku. Te značilnosti pogosto služijo kot pilotne lokacije za poznejše postaje in kot funkcionalne luknje v končnem delu. Če vaša komponenta potrebuje montažne luknje ali prezračevalne reže, izvirajo od tod.
- Zarezovanje/zarezovanje- Zunanji profil dela začne dobivati obliko, ko se material odreže stran od robov traku. Zarezovanje odstrani odseke vzdolž meje dela, medtem ko ostane pritrjen na nosilni trak za transport skozi preostale postaje.
- Oblikovanje- Tu se pojavijo tri{1}}tridimenzionalne oblike. Rebra, kanali, reliefni elementi ali narisani deli so vtisnjeni v material. Tukaj začne ravna kovina postajati strukturna komponenta z globino in konturo.
- Upogibanje- Jezičke, prirobnice, sponke in kotne elemente ustvarite tako, da material zložite vzdolž izračunanih upogibnih linij. Kompenzacija vzmeti je na tej stopnji vgrajena v zasnovo matrice za progresivno žigosanje, pri čemer je orodje namerno prekomerno-upogibano, da se upošteva elastično obnavljanje materiala.
- Kovanje- Lokalizirano stiskanje izboljša dimenzijsko natančnost ali ustvari fine podrobnosti površine. Ko vaša risba zahteva natančno nadzorovano debelino ali specifično teksturo površine na enem območju, postaje za kovanje zagotavljajo to stopnjo natančnosti.
- Obrezovanje/odrezovanje- Končna postaja loči dokončan del od nosilnega traku. Odvečni material se obreže in končni kos odpade v zbirni zaboj ali tekoči trak za pregled.
Vsak del ne zahteva vseh šest vrst operacij. Preprost ploščat nosilec bo morda potreboval le prebadanje, zarezovanje in rezanje. Kompleksen avtomobilski priključek bi lahko zahteval deset ali več postaj, ki združujejo več korakov oblikovanja in upogibanja. Progresivna strojna matrica je zasnovana posebej glede na vašo geometrijo delov, zato so podrobni odtisi tako pomembni med fazo kotiranja.
Zakaj je razumevanje procesa pomembno za nabavo
Ko razumete, kaj počne posamezna postaja, lahko govorite jezik tovarne. Spoznali boste, da del s tremi ločenimi upogibnimi koti potrebuje vsaj tri preoblikovalne postaje, da izredno ozke tolerance-položaja izvrtin morda zahtevajo namenske korake umerjanja in da dodajanje vtisnjenega logotipa pomeni dodajanje postaje za kovanje v orodje.
To znanje neposredno vpliva na pogovore o stroških. Vsaka postaja, dodana matrici, poveča naložbo v orodje in skupno dolžino matrice. Nasprotno pa lahko utrjevanje funkcij ali sprostitev ne-kritičnih toleranc popolnoma odstrani postaje. Kupci, ki dojamejo ta razmerja, se učinkoviteje pogajajo, ker razumejo, kaj poganja ceno na ravni orodja, ne samo na ravni na-del.
Visokohitrostno progresivno žigosanjepovečuje to ekonomijo. Ko stiskalnica deluje s hitrostjo 200 do 1500 udarcev na minuto, se celo majhne neučinkovitosti v postavitvi traku ali številu postaj povečajo na milijone delov. Dobro-zasnovana postavitev traku poveča izkoristek materiala, običajno cilja na 75- do 85-odstotno uporabo, odvisno od geometrije dela, in zagotavlja uravnotežene sile v matrici za preprečevanje neenakomerne obrabe.
Material, ki se dovaja prek teh postaj, pa ni pasivni udeleženec. Različne kovine se pri vsaki vrsti operacije obnašajo drugače in to vedenje neposredno oblikuje oblikovalske odločitve matrice, stroške orodij in navsezadnje, koliko plačate za del.
Izbira materiala in njen vpliv na zmogljivost matrice
Kovinski trak ni samo surovina. Je aktivna spremenljivka, ki določa, kako dolgo traja vaše orodje, kako hitro lahko deluje stiskalnica in kakšen je vaš-strošek na del na koncu proizvodne akcije. Dva dela z enako geometrijo, vendar različnima progresivnima materialoma za žigosanje, se lahko dramatično razlikujeta glede vlaganja v orodja in pogostosti vzdrževanja. Ta razlika se pri veleprodajnih količinah neposredno steče v vaš rezultat.
Ko določite material na svoji risbi, implicitno določite tudi razdalje matrice, stopnje obrabe luknjačev, zahteve glede mazanja in tonažo stiskalnice. Razumevanje teh povezav vam pomaga preprečiti pre-navajanje dragih zlitin, kjer so nepotrebne, in premalo-navajanje poceni podlag, ki bodo uničile orodje ali ustvarile ostanke.
Pogosti materiali in njihov vpliv na oblikovanje matrice
Štiri družine materialov prevladujejo pri progresivnem štancanju v veleprodajnem obsegu. Vsak od njih prinaša posebno kombinacijo možnosti oblikovanja, trdnosti in interakcije orodij, ki oblikuje način izdelave matrice.
Ogljikovo jeklo- To je delovni konj za-tiskanje velikih količin. Postopno žigosanje iz ogljikovega jekla ima koristi od predvidljivega obnašanja materiala med operacijami rezanja in oblikovanja. Nizko{4}}ogljični razredi (1008, 1010, 1018) ponujajo odlično sposobnost oblikovanja, kar pomeni, da se upogibajo in vlečejo brez pokanja. Proizvajajo tudi čiste strižne robove pri standardnih odmikih, približno 10 odstotkov debeline materiala na stran. Obraba orodja je zmerna, intervali med vzdrževanjem orodja pa so dolgi. Kompromis-je omejena odpornost proti koroziji brez galvanizacije ali prevleke, vendar za strukturne nosilce, komponente ohišja in strojno opremo ogljikovo jeklo zagotavlja najboljše razmerje med-in-zmogljivostjo.
Nerjaveče jeklo- Progresivno žigosanje iz nerjavečega jekla uvaja večjo trdnost in obdelovalno-obnašanje, ki zahteva več od orodja. Avstenitni razredi, kot sta 304 in 316, nudijo odpornost proti koroziji in privlačno končno obdelavo, vendar zahtevajo 15 do 20 odstotkov večjo rezalno silo kot ogljikovo jeklo enake debeline-. Delovno utrjevanje na preoblikovalnih postajah pospeši obrabo luknjačev in lahko povzroči ugriz, če mazanje ni zadostno. Razdalje med matricami se morajo običajno nekoliko povečati, orodna jekla pa je treba nadgraditi na visoke-stopnje obrabe ali prevleči s titanovim nitridom, da ohranijo sprejemljivo življenjsko dobo. Rezultat so višji stroški orodja in pogostejši intervali ostrenja.
Bakrove zlitine- Bakreno progresivno žigosanje pokriva vrsto substratov, vključno s čistim bakrom (C110), medenino (C260, C270) in fosforjevim bronom (C510, C521). Ti materiali se odlikujejo po električni in toplotni prevodnosti. Čisti baker je izjemno mehak in duktilen, kar se sliši idealno za oblikovanje, vendar povzroča izzive: nagnjen je k prijemanju udarcev in ustvarjanju robov, če so razmiki pretesni. Medenina nudi boljšo obdelovalnost in daljšo življenjsko dobo orodja zaradi svojih samo-mazalnih lastnosti. Fosforjev bron je trši in bolj vzmeten, zato je potrebna dodatna kompenzacija preobremenitve. Na splošno bakrove zlitine povzročajo manjšo obrabo orodja kot jekla, vendar njihovi višji stroški surovin izravnajo nekaj te prednosti.
Aluminij- Aluminijasto progresivno žigosanje je všeč povsod, kjer je zmanjšanje teže pomembno. Zlitine, kot sta 5052 in 6061, so pogoste v HVAC, ohišjih elektronike in avtomobilskih toplotnih ščitih. Aluminij je mehak in ga je mogoče zelo oblikovati, vendar na površinah orodij nagnjen k-nastanku robov, ki zahtevajo pogosto čiščenje ali posebne premaze na čelnih površinah. Prav tako se zlahka opraska, zato morajo biti protokoli za poliranje in rokovanje strožji. Rezalne razdalje so nekoliko nižje kot pri ogljikovem jeklu, običajno približno 8 odstotkov debeline, da se zmanjša nastajanje robov na teh mehkejših podlagah.
Kako debelina in kakovost materiala vplivata na veleprodajne cene
Tukaj je cenovna realnost, ki jo mnogi kupci spregledajo: trši, močnejši materiali ne stanejo samo več na funt. V vsaki fazi postopka žigosanja stanejo več. Višja-trdnostna stopnja poveča zahteve glede tonaže stiskalnice, pospeši obrabo matrice, zmanjša tolerance razmika in skrajša cikle vzdrževanja. Vsak od teh dejavnikov dodaja stroške, ki se združijo v dolgem proizvodnem ciklusu.
Razmislite o čiščenju matrice kot praktičnem primeru. Tradicionalno pravilo "10 odstotkov debeline" dobro deluje pri nizko-ogljikovem jeklu. Ampak kotRevija MetalFormingUpoštevajte, da je univerzalna uporaba tega pravila za vsako vrsto materiala ena najpogostejših napak pri žigosanju. Jekla z visoko -trdnostjo imajo mejo tečenja veliko bližje svoji natezni trdnosti, kar pomeni, da pride do zelo majhne deformacije pred zlomom. To popolnoma spremeni dinamiko rezanja, kar zahteva prilagojene razdalje, spremenjene geometrije luknjačev in včasih strižne kote, brušene v ploskve luknjačev za obvladovanje udarnih obremenitev.
Debelejši merilniki povečajo te učinke. 3-milimetrski del iz nerjavečega jekla zahteva znatno večjo stiskalno silo, tesnejšo poravnavo komponent matrice in težje-sisteme vodil kot 0,8-milimetrska različica istega dela. Ko veleprodajna tovarna ponuja progresivno žigosanje jekla v različnih debelinah, boste pogosto opazili nelinearne skoke cen pri določenih pragovih debeline, ker postane sama operacija žigosanja bistveno drugačna nad temi točkami.
| Vrsta materiala | Ocena oblikovanja | Tipične aplikacije | Faktor obrabe orodja | Vpliv relativnih stroškov |
|---|---|---|---|---|
| Nizko{0}}ogljično jeklo (1008-1018) | visoko | Nosilci, strukturne komponente, strojna oprema, avtomobilske plošče | Nizka do zmerna | Najnižja osnovna vrednost |
| Nerjaveče jeklo (304, 316) | Zmerno | Medicinski pripomočki, prehrambena oprema, navtična strojna oprema, okrasne obloge | visoko | 1,5x - 2.5x osnovna linija |
| Baker/medenina (C110, C260) | visoko | Električni konektorji, terminali, izmenjevalniki toplote, vodila | Nizka | 2x - 3x osnovna linija (-na podlagi materiala) |
| fosforjev bron (C510) | Zmerno | Vzmeti, komponente stikala, nosilni elementi | Zmerno | 3x - 4x osnovna linija (-na podlagi materiala) |
| Aluminij (5052, 6061) | visoko | HVAC komponente, ohišja, toplotni ščiti, lahki nosilci | Nizka (s tveganjem kopičenja) | 1,2x - 1.8x osnovna linija |
Stolpec »Relativni vpliv na stroške« odraža celotno ekonomiko na-del pri obsegu, ne le ceno surovin. Upošteva obrabo orodja, pogostost vzdrževanja, omejitve hitrosti stiskanja in stopnje odpadkov, značilne za vsako podlago. Material, ki se zdi poceni na kilogram, lahko na koncu stane več na končni del, če uniči orodje ali prisili počasnejše hitrosti stiskanja.
Za skupine za nabavo je praktičen zaključek naslednji: vedno se pogovorite o izbiri materiala s svojo tovarno, preden zaklenete specifikacije. Rahla prilagoditev razreda, kot je zamenjava nerjavečega jekla 430 s 304, kadar to dopuščajo zahteve glede korozije, lahko pomembno zmanjša obrabo orodja in podaljša življenjsko dobo matrice brez ogrožanja delovanja dela. Takšna optimizacija se zgodi le, ko kupci razumejo, zakaj izbira materiala valovi skozi vsako stroškovno vrstico v veleprodajni ponudbi za žigosanje.
Stroški materiala pa so le ena plast cenovne enačbe. Skupni stroški lastništva pri veleprodajni količini vključujejo amortizacijo orodja, načrte vzdrževanja, stopnje odpadkov in mejne vrednosti-stopenj obsega, ki jih številne ekipe za nabavo nikoli ne vidijo razdeljenih na ponudbo.
Razumevanje veleprodajnih cen in strukture stroškov
Večina ponudb dobaviteljev prikazuje ceno na enoto in postavko orodja. To je kot videti ledeno goro nad vodno gladino. Resnična ekonomija progresivnega žigosanja pri veleprodajni količini živi v spodnjih plasteh: amortizacijske krivulje, življenjski cikli-števila udarcev, mejne vrednosti količine in ponavljajoči se stroški, ki se v naročilnici nikoli ne pojavijo kot ena vrstica. Tovarne to dinamiko razumejo intuitivno. Kupci, ki ne, se pogajajo na slepo.
Naložbe v orodje in amortizacija nad proizvodnimi serijami
Progresivna matrica je kapitalsko sredstvo, ne le strošek. Njegov strošek, od 30.000 $ do več kot 250.000 $, odvisno od števila postaj, vrste materiala in zahtev glede tolerance, se porazdeli po vsakem delu, ki ga proizvede v svoji življenjski dobi. Ta matematika spremeni vse o tem, kako ocenjujete ceno na-del.
Razmislite o preprostem primeru. Progresivna matrica z 12 postajami za avtomobilski nosilec stane 80.000 $. Če je vaš skupni obseg programa 200.000 kosov, orodje prispeva 0,40 $ za vsak del. Pri 2.000.000 kosih pade na 0,04 USD. Sama kocka se ni spremenila, vendar se je ekonomija premaknila za faktor deset.
Pričakovana življenjska doba je tu kritična spremenljivka. Jeklene matrice za vtiskovanje, izdelane iz običajnih orodnih jekel, kot sta D2 ali A2, običajno zagotavljajo 500.000 do 1.000.000 gibov, preden je potrebno ostrenje ali zamenjava komponente. Matrice za vtiskovanje s progresivno karbidno trdino, ki uporabljajo vložke iz volframovega karbida na postajah z visoko-obrabo, dvignejo to številko na 2.000.000 gibov ali več. Predhodni stroški orodja iz karbidne trdine so od 30 do 50 odstotkov višji, vendar je v več-letnem proizvodnem programu zaradi manj zaustavitev zaradi vzdrževanja in daljših intervalov med obnovami pogosto cenejša možnost na izdelan del.
Tovarne, ki izvajajo dolgoročne-progresivne programe žigosanja, načrtujejo te vzdrževalne cikle v svojih proizvodnih načrtih. Vsako ostrenje stane (običajno od 2000 do 8000 $, odvisno od kompleksnosti matrice) in odstrani majhno količino materiala z rezalnih površin, kar pomeni, da ima vsaka matrica končno število skupnih obnovitev, preden postane potrebna zamenjava. Kupci, ki primerjajo samo vnaprejšnje ponudbe orodja, ne da bi se spraševali o pričakovani življenjski dobi matrice in kadenci vzdrževanja, pogrešajo glavno gonilo stroškov.
Stopnje količine in dinamika stroškov na-del
Veleprodajne tovarne oblikujejo cene glede na količinske stopnje, ker je njihova notranja struktura stroškov nelinearna. Čas nastavitve, prvi-pregled artikla in načrtovanje proizvodnje ustvarjajo fiksne režijske stroške, ki se razdelijo na celotno količino. Zato stroški na-del močno padejo na določenih mejnih točkah, pogosto pri 50.000, 100.000 in 500.000 enotah letno.
Iz istega razloga obstajajo minimalne količine naročila. Izvajanje progresivnih matric za 500 delov ni ekonomsko smiselno, saj nastavitev, navijanje navojev,-preverjanje prvega kosa in razgradnja zahtevajo več časa in stroškov kot sama proizvodnja. MOQ v veleprodajnih tovarnah se običajno začnejo pri 10.000 do 50.000 kosih, kar odraža točko, kjer čas tiskanja prevladuje nad fiksnimi stroški priprave.
Toda cena na-del v vaši ponudbi še vedno ne zajema skupnih stroškov lastništva. Tukaj je tisto, kar večina nabavnih ekip spregleda pri primerjavi dobaviteljev:
- Vzdrževanje in brušenje orodja- ponavljajoči se stroški, ki rastejo s staranjem matrice, običajno od 2000 do 8000 USD na cikel
- Stopnja odpadkov pri volumnu- celo 2-odstotna stopnja odpada pri 1.000.000 delih pomeni 20.000 izgubljenih enot materiala in tiskarskega časa
- Materialni odpadki izven dela- nosilni trak, material za polže in robovi, ki jih vaša stopnja izkoriščenosti materiala ni zajela
- Dohodni tovor na zalogah surovih zvitkov- jeklene in bakrene tuljave so težke, njihovi stroški pošiljanja pa so le redko navedeni v narekovajih za-kos
- Izhodno pošiljanje in pakiranje- kosovni deli potrebujejo ogrodje po meri, razdelilnike ali proti{1}}korozijsko embalažo, ki doda 0,02 do 0,15 USD na kos
- Stroški zavrnitve kakovosti in sortiranja- ko se napake izmuznejo, delo za zadrževanje in predelavo pogosto preseže stroške samih delov
- Shranjevanje matrice med proizvodnimi serijami- velike progresivne matrice zahtevajo klimatsko-skladiščenje in nekatere tovarne to zaračunavajo med akcijami
- Stroški inženirskih sprememb- spreminjanje obstoječega sredinskega programa-lahko stane 20 do 50 odstotkov prvotne cene orodja
A realistična-formula stroškovupošteva osnovno ceno na enoto plus stroške namestitve, deljene s količino, plus pošiljanje na enoto, tarifno izpostavljenost in post{0}}proizvodne-dodatke, kot sta prevleka ali embalaža. Ko primerjate dve tovarni, ki navajata progresivne matrice po različnih cenah na enoto, manjše število ni vedno nižji skupni strošek. Dobavitelj, ki ponuja 0,12 USD na del z letnim vzdrževanjem matrice, vgrajenim v pogodbo, lahko zagotovi boljšo ekonomiko kot tisti, ki ponuja 0,08 USD z ločeno zaračunanim vzdrževanjem, zamenjavo odpadkov in hitrim pošiljanjem.
Za strokovnjake za javna naročila je izvedljiv korak zahtevati razčlenitev skupnih stroškov namesto sprejetja enotne cene na enoto. Vprašajte, kako se izračuna amortizacija orodja, kakšno življenjsko dobo matrice zagotavlja tovarna pred obnovo in kateri ponavljajoči se stroški so znotraj navedene številke in kateri zunaj nje. Ta preglednost je tisto, kar ločuje informirano veleprodajno partnerstvo od transakcijskega odnosa, kjer presenečenja prispejo z vsakim računom.
Cena seveda ne pomeni nič, če deli odpovedo na terenu. Tovarna, ki stoji za temi številkami, je pomembna enako kot številke same, kar postavlja težje vprašanje: kako dejansko ocenite, ali lahko dobavitelj dosledno izpolni svojo ponudbo, naročilo za naročilom?
Kako oceniti veleprodajno tovarno progresivnega žigosanja
Uglajeno spletno mesto in konkurenčna ponudba vam skoraj nič ne povesta o tem, ali lahko tovarna matric za žigosanje dejansko vzdržuje tolerance pri milijon-nakladah. Pravi signal izhaja iz tega, kateri sistemi dobavitelj deluje v zakulisju, katera oprema je zasedena in kako se odzovejo, ko postavite specifična, neprijetna vprašanja. Večina nabavnih ekip ocenjuje proizvajalce progresivnih matric samo glede na ceno in dobavni rok. Ta pristop deluje, dokler ne prispe vaša tretja pošiljka z dimenzijskim premikom, ki ga nihče ni ujel, ker nihče ni meril.
Sledi okvir za ločevanje sposobnih veleprodajnih partnerjev od tovarn, ki na papirju izgledajo dobro, vendar nimajo infrastrukture za dosledno zagotavljanje v velikem obsegu.
Certifikati, ki potrjujejo pristne sisteme kakovosti
Vsak dobavitelj matric za žigosanje na svoji domači strani navede seznam certifikatov. Malo kupcev razume, kaj ti certifikati dejansko uveljavljajo vsak dan. Tukaj je, kaj glavni standardi pomenijo v praksi, ne samo načeloma.
ISO 9001:2015je izhodišče. Potrjuje, da ima podjetje za napredno žigosanje dokumentirane procese, postopke notranje revizije, kalibrirano opremo, usposobljeno osebje in sistem korektivnih ukrepov. Kar ne zahteva, je statistični nadzor procesa, formalna odobritev delov proizvodnje ali kakršna koli strukturirana metodologija za preprečevanje napak. Na to pomislite kot na dokaz, da ima tovarna sistem vodenja kakovosti. Ne pove vam, kako strog je ta sistem za -veliko količinsko žigosanje.
IATF 16949:2016kjer živi prava procesna disciplina. Ta standard, ki je zasnovan na standardu ISO 9001,-za avtomobile določa APQP, PPAP, FMEA, SPC in MSA kot osnovna orodja za kakovost. Proizvajalec matrice za vtiskovanje kovin, ki ima IATF 16949, mora vzdrževati kontrolne načrte za vsako številko dela, zagnati statistično kontrolo procesa na kritičnih dimenzijah, opraviti analizo načina napake pred začetkom proizvodnje in predložiti uradne pakete odobritve proizvodnih delov pred pošiljanjem. Nadzorne revizije se izvajajo vsakih 6 do 12 mesecev, možne pa so tudi nenapovedane revizije. Ta standard ni neobvezen za avtomobilske dobavne verige, vendar njegova strogost koristi kupcem v kateri koli panogi, ki zahtevajo ponovljivo natančnost pri obsegu.
ISO 14001obravnava okoljsko upravljanje. Čeprav je manj neposredno povezan s kakovostjo delov, signalizira operativno zrelost. Tovarna, ki upravlja tokove odpadkov, porabo energije in ravnanje s kemikalijami v skladu s certificiranim sistemom, običajno vodi strožje splošne operacije. Pomembno je tudi za kupce, katerih organizacije spremljajo meritve trajnosti dobavne verige.
Ključni korak preverjanja, ki ga večina ekip preskoči: potrdite, da obseg certificiranja izrecno zajema žigosanje in orodje na mestu proizvodnje, kjer bodo izdelani vaši deli. Podjetje ima lahko IATF 16949 za montažne operacije na eni lokaciji, medtem ko uporablja necertificirane stiskalnice za žigosanje na drugi. Zahtevajte dejansko potrdilo, preverite naslov spletnega mesta inpreveri sezname IATF 16949prek zbirke podatkov o nadzoru IATF.
Vprašanja o tovarniški reviziji in rdeče zastavice
Certifikati vas pripeljejo v ožji izbor. Revizijska vprašanja določajo, kdo ostane pri njem. Ko obiščete ali na daljavo ocenite proizvajalce progresivnih matric, so to posebna vprašanja, ki razkrijejo operativne zmogljivosti:
- Izvedba SPC:Katerim kritičnim dimenzijam sledite s kontrolnimi diagrami in kakšen je vaš načrt odzivanja, ko meritev pade izven nadzornih meja?
- Zmogljivost PPAP:Ali lahko zagotovite vzorec paketa PPAP iz predhodnega programa, vključno z risbami v balonu, poročili o dimenzijah, diagrami poteka procesa in študijami Cpk?
- Prvi-pregled artikla:Kakšno opremo uporabljate za FAI in ali obdržite prve-in zadnje-vzorce iz vsake proizvodne serije?
- Tiskovna flota in obseg tonaže:Kakšna je vaša najmanjša in največja razpoložljiva tonaža stiskalnice in koliko stiskalnic lahko hkrati poganja progresivne matrice?
- Proizvodna zmogljivost in razpored:Kakšna je vaša trenutna izkoriščenost zmogljivosti in kako se spopadate s skoki povpraševanja ali hitrimi naročili, ne da bi zamenjali obstoječe programe?
- Lastništvo in vzdrževanje orodja:Ali oblikujete, izdelujete in vzdržujete -matrice doma? Kakšen je vaš urnik preventivnega vzdrževanja in ali lahko delite nedavne dnevnike vzdrževanja matrice?
- Sledljivost materiala:Ali lahko izsledite končni del nazaj do določene serije tuljav, stiskalnice in matrice, iz katere je prišel?
- Postopek inženirske spremembe:Kako dolgo traja običajna sprememba matrice in kdo krije stroške sprememb,-ki jih sproži stranka, v primerjavi s spremembami-postopkov izboljšave?
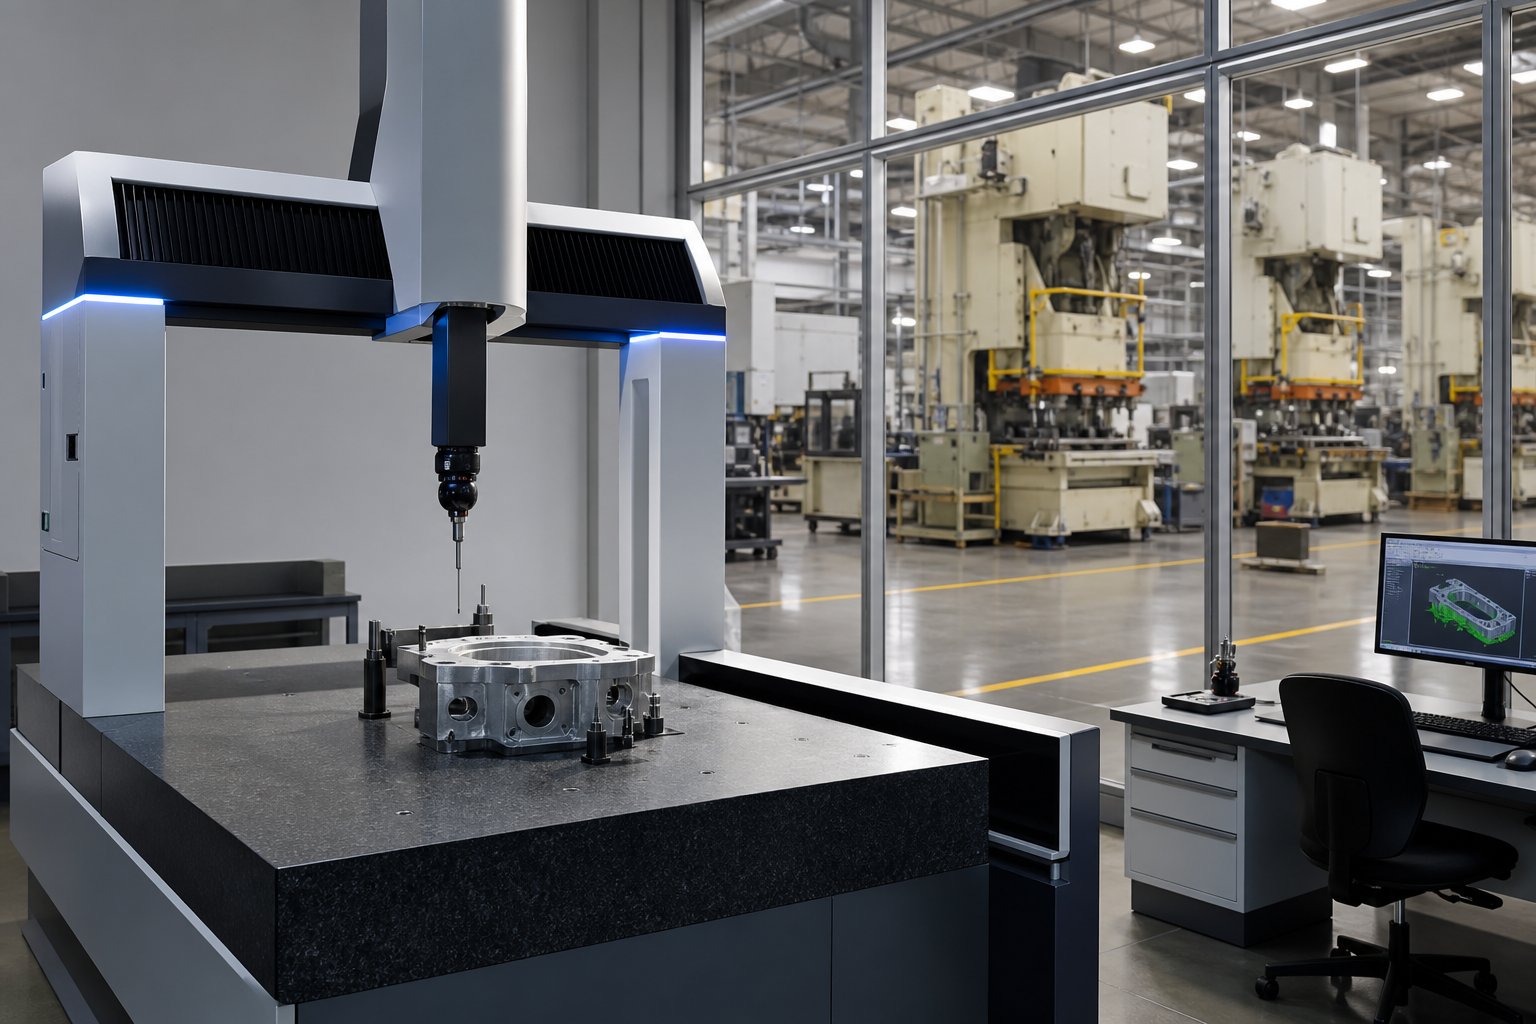
Meritve objektov tem odgovorom dodajo kontekst. Astrukturirana revizija spletnega mestabi moral oceniti število stiskalnic glede na bazo strank, število osebja v orodnici, dnevnike aktivnega vzdrževanja matrice in ali diagrami SPC na tleh prikazujejo podatke v realnem-času ali zaprašene izpise iz zadnjega četrtletja. Kvadratni posnetki sami po sebi malo pomenijo, a kvadratni posnetki skupaj z gostoto opreme, organiziranim pretokom materiala in vidno disciplino 5S vam povejo, kako učinkovito ta prostor proizvaja dele.
Leta delovanja kažejo na sposobnost preživetja in akumulirano procesno znanje, vendar le v kombinaciji z dokazi o ponovnem vlaganju. 30-let-stara tovarna, ki uporablja 30 let stare stiskalnice brez CNC žične EDM v orodjarni, ni enaka tovarni, ki se nenehno posodablja.
Enako pomembno je vedeti, kaj naj vas prisili, da odidete. To so rdeče zastavice, ki kažejo, da dobavitelj matrice za žigosanje ne more zanesljivo podpirati veleprodajne proizvodnje:
- Certifikat trdi, da se sklicuje na zastareli standard ISO/TS 16949, ki je bil nadomeščen leta 2016 in ni več veljaven
- Nezmožnost ali nepripravljenost zagotoviti vzorčno dokumentacijo PPAP iz prejšnjih programov
- Brez namenskega inženirja za kakovost, pri čemer so odgovornosti za inšpekcijo dodeljene izvajalcem proizvodnje
- Zunanje izvajalce načrtovanja orodij in vzdrževanja matric, kar povečuje tveganje v času izvedbe in zmanjšuje odgovornost za učinkovitost orodja
- Nejasni odgovori o pričakovani življenjski dobi matrice, vzdrževalnih intervalih ali številu udarcev med ostrenjem
- Na lokaciji ni CMM ali optične merilne opreme-za preverjanje dimenzij
- Obseg certifikata, ki ne omenja izrecno kovinskega žigosanja ali prikazuje drugačen fizični naslov kot proizvodni obrat
- Odpor do revizij strank ali vztrajanje, da samo certificiranje odpravlja potrebo po obiskih na kraju samem
- Ni dokumentiranega postopka za preverjanje vhodnega materiala, v celoti se zanaša na certifikate mlina brez neodvisnih pregledov
Sposoben veleprodajni partner pozdravlja ta vprašanja, saj njihovi sistemi že ustvarjajo odgovore. Odpor ali nejasni odzivi so sami diagnostični. Tovarna, ki ne more jasno artikulirati svoje metodologije SPC ali na zahtevo izdelati dnevnika vzdrževanja, vam pove nekaj pomembnega o tem, kako deluje, ko je ne gledate.
Merila ocenjevanja pa se spreminjajo glede na to, kateri industriji služijo vaši deli. Nosilec, namenjen za enoto HVAC, se sooča z drugačnimi zahtevami po dokumentaciji, toleranci in sledljivosti kot priključek, ki je nameščen v medicinsko napravo za vsaditev, in vaš postopek preverjanja dobavitelja mora odražati te razlike.
Industrijske aplikacije in razlike v specifikacijah
Toleranca, ki zadovolji eno industrijo, lahko diskvalificira del v drugi. Ista tovarna progresivnega žigosanja lahko proizvaja nosilce za klimatske naprave in kontaktne vzmeti za kirurške instrumente, vendar paket dokumentacije, pogostost inšpekcijskih pregledov in zahteve glede sledljivosti materiala za tema naročiloma niso nič podobni. Kupci, ki uporabijo eno samo specifikacijsko predlogo za vse svoje žigosane komponente bodisi nad-specifikacijami (plačajo za natančnost, ki je ne potrebujejo) ali pod-specifikacijo (ustvarjanje tveganja skladnosti na nižji stopnji).
Če veste, kje končajo vaši deli, je odvisno, kaj morate zahtevati od svojega dobavitelja. Tukaj je razvidno, kako se zahteve razlikujejo med sektorji, ki porabljajo najnaprednejše sestavne dele z žigom.
Avtomobilske in HVAC aplikacije
Progresivno žigosanje avtomobilskih komponent predstavlja največji posamični trg za veleprodajno progresivno žigosanje. Pomislite na strukturne nosilce, komponente okvirja sedeža, električne konektorje, ohišja senzorjev, zbiralke in sponke za podvozje. Ti deli imajo skupne značilnosti: zmerno zapletenost, ozke, a dosegljive tolerance in ogromne letne količine, ki upravičujejo uporabo namenskih avtomobilskih matric v več-letnih programih.
Pričakovana toleranca za avtomobilske žigosane tipično pade v razpon od +/-0,05 do +/-0,10 mm pri kritičnih dimenzijah, pri čemer je Cpk 1,67 ali višji zahtevan za katero koli značilnost, razvrščeno kot varnostno pomembna. Ta zahteva Cpk ni neobvezna. To pomeni, da mora biti proces osredotočen in dovolj zmogljiv, da manj kot 3,4 napake na milijon priložnosti ne spadajo v specifikacijo. Tovarne, ki oskrbujejo avtomobilske proizvajalce originalne opreme in dobavitelje stopnje 1, morajo dokazati to sposobnost z začetnimi procesnimi študijami, predloženimi kot del paketa PPAP.
Certifikat IATF 16949 je dejansko obvezen za ta sektor. Uveljavlja načrtovanje APQP pred izdelavo orodja, PFMEA za vsak proizvodni proces, spremljanje SPC kritičnih dimenzij med izvedbami in uradno predložitev PPAP pred prvo pošiljko. Običajni PPAP za progresivno žigosanje traja 8 do 12 tednov od zagona-orodja do odobrenega naloga za oddajo dela. Če vas vaš dobavitelj ne more tekoče popeljati skozi ta osnovna orodja, ni pripravljen na avtomobilsko delo, ne glede na to, kaj pravi njihov predračun.
HVAC progresivno kovinsko žigosanje se precej prekriva z avtomobilsko industrijo v smislu zmogljivosti postopka, vendar se razlikuje v intenzivnosti dokumentacije. Nosilci, montažne plošče, ohišja motorjev ventilatorjev, rebra toplotnega izmenjevalnika in priključki za kanale so običajne aplikacije progresivnega žigosanja HVAC. Prostornine so velike, materiali se nagibajo k ogljikovemu jeklu in aluminiju, tolerance pa so na splošno bolj sproščene, pogosto +/-0,10 do +/-0,25 mm za ne-kritične lastnosti. Tukaj običajno zadostuje certifikat ISO 9001 in ne IATF 16949, čeprav nekateri veliki proizvajalci originalne opreme za HVAC sprejemajo zahteve glede kakovosti v avtomobilskem slogu za komponente, povezane z varnostjo, kot so ohišja plinskih ventilov.
Praktična razlika za kupce, ki nabavljajo v obeh sektorjih: avtomobilski programi zahtevajo obsežnejšo dokumentacijo vnaprej in stalno poročanje SPC z vsako pošiljko. Programi HVAC običajno sprejemajo inšpekcijska poročila in certifikate materialov, ne da bi zahtevali popolno strogost PPAP. Določanje dokumentacije na-avtomobilski ravni za dele HVAC poveča stroške brez dodane vrednosti. Določanje dokumentacije na ravni HVAC-za avtomobilske dele povzroča napake pri reviziji in morebitne zaustavitve linije.
Zahteve za elektroniko in medicinske pripomočke
Elektronsko žigosanje preusmeri pogovor s strukturne trdnosti na dimenzijsko natančnost in prevodnost materiala. Priključki, zaščitne pločevine, ohišja konektorjev, vodilni okvirji in tesnila EMI zahtevajo tolerance v območju +/-0,025 do +/-0,05 mm. Deli so manjši, tanjši (pogosto 0,1 do 0,5 mm debeline materiala) in pogosto izdelani iz bakrovih zlitin, izbranih posebej zaradi njihovih električnih lastnosti. Fosforjev bron zagotavlja vzmetne lastnosti kontaktnih elementov. Berilijev baker zagotavlja odpornost proti utrujenosti pri aplikacijah z visokim ciklom. Medenina deluje za terminale za splošno uporabo.
Dokumentacija o kakovosti za žigosanje elektronike se razlikuje glede na stranko. Kupci zabavne elektronike lahko sprejmejo ISO 9001 s standardnimi poročili o dimenzijah. Telekomunikacije in obrambna elektronika se pogosto približujejo avtomobilski strogosti, saj zahtevajo nadzorne načrte in podatke SPC o kritičnih funkcijah, kot so razmik med kontakti in značilnosti sile vzmeti.
Medicinsko progresivno žigosanje predstavlja največjo dokumentacijsko obremenitev v katerem koli sektorju.ISO 13485ureja sisteme vodenja kakovosti za sestavne dele medicinskih pripomočkov in od proizvajalcev zahteva, da vzdržujejo popolno sledljivost od serije surovin prek vsakega koraka proizvodnje do končne distribucije. To pomeni, da mora vaš dobavitelj žigosanja spremljati, katera posebna tuljava je proizvedla katero serijo delov, na kateri stiskalnici, s katero matrico, kdo jih je pregledal in s kakšnimi rezultati meritev.
Materialne omejitve se močno zaostrijo. Kirurški instrumenti in komponente naprav za vsaditev zahtevajo biokompatibilne zlitine, običajno nerjavno jeklo 316L ali 17-4 PH, s popolnimi certifikati materiala, ki so sledljivi do obrata. Edinstveni sistem identifikacije naprav FDA in uredba EU o medicinskih pripomočkih dodajata dodatne pooblastila glede sledljivosti, ki se pretakajo do dobaviteljev komponent. Tovarna progresivnih orodij, ki služi medicinskim strankam, mora vzdrževati datoteke z zgodovino načrtovanja, potrjene procese in sisteme CAPA, ki ustrezajo regulativnemu nadzoru.
Tolerance za medicinske žigosanje se zelo razlikujejo glede na uporabo. Komponente kirurških instrumentov lahko zahtevajo +/-0,01 do +/-0,025 mm na kritičnih vmesnikih, ki se približujejo območju finega slepljenja. Ohišja diagnostične opreme lahko dopuščajo +/-0,05 mm. Ključna razlika od drugih sektorjev ni samo tolerančni pas sam, temveč dokumentacija, ki dokazuje zmogljivost procesa: potrjeni merilni sistemi, dokumentirane študije zmogljivosti in zapisi inšpekcijskih pregledov na ravni serije, ki se hranijo za celotno tržno življenjsko dobo naprave.
| Industrijski sektor | Tipično območje tolerance | Zahtevani certifikati | Skupni materiali | Značilnosti volumna |
|---|---|---|---|---|
| Avtomobilizem | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (obvezno) | Ogljikovo jeklo, visoko{0}}trdno jeklo, bakrove zlitine za konektorje | 100K do več-milijonov letno; več-letni programi |
| HVAC | +/-0,10 do +/-0,25 mm | ISO 9001 (standard); IATF 16949 (nastaja za varnostne dele) | Ogljikovo jeklo, aluminij, pocinkano jeklo | 50K do 500K+ letno; cikli sezonskega povpraševanja |
| elektronika | +/-0,025 do +/-0,05 mm | ISO 9001; zahteve strank-se razlikujejo | Baker, medenina, fosforjev bron, berilijev baker | 100K na milijone; krajši življenjski cikel izdelkov |
| Medicinski pripomočki | +/-0,01 do +/-0,05 mm | ISO 13485 (obvezno); Skladnost z FDA/EU MDR | Nerjaveče jeklo 316L, 17-4 PH, titan, biokompatibilne zlitine | 10K do 500K; dolgi kvalifikacijski cikli |
Zgornja tabela poudarja vzorec, ki je pomemben za odločitve o nabavi: ko se premikate od HVAC k medicini, se tolerančni pasovi zaostrujejo, breme dokumentacije se povečuje in roki za kvalifikacije se podaljšujejo. Tovarna, ki se odlikuje z-velikimi nosilci HVAC, ni samodejno opremljena za medicinsko progresivno žigosanje. Velja tudi obratno: plačevanje stroškov medicinske-dokumentacije za osnovne dele HVAC zapravlja proračun brez izboljšanja rezultatov.
Za kupce, ki upravljajo mešani portfelj žigosanih komponent v različnih sektorjih, je najučinkovitejši pristop povezovanje vsakega dela z dobaviteljem, katerega obseg certificiranja, merilne zmogljivosti in dokumentacijski sistemi so usklajeni s to posebno-zahtevo za končno uporabo. S postavljanjem pravih vprašanj med ocenjevanjem in nato združevanjem teh odgovorov s-specifičnimi zahtevami sektorja, ki so opisane tukaj, preprečite prekomerne-inženirske vrzeli in vrzeli v skladnosti.
Uskladitev specifikacije pa pokriva le tisto, kar del mora biti. Kar se zgodi po tem, ko zapusti matrico, od odstranitve robov prek galvaniziranja do končnega sestavljanja, določa, ali ta del dejansko prispe pripravljen za vašo proizvodno linijo brez dodatnega ravnanja z vaše strani.
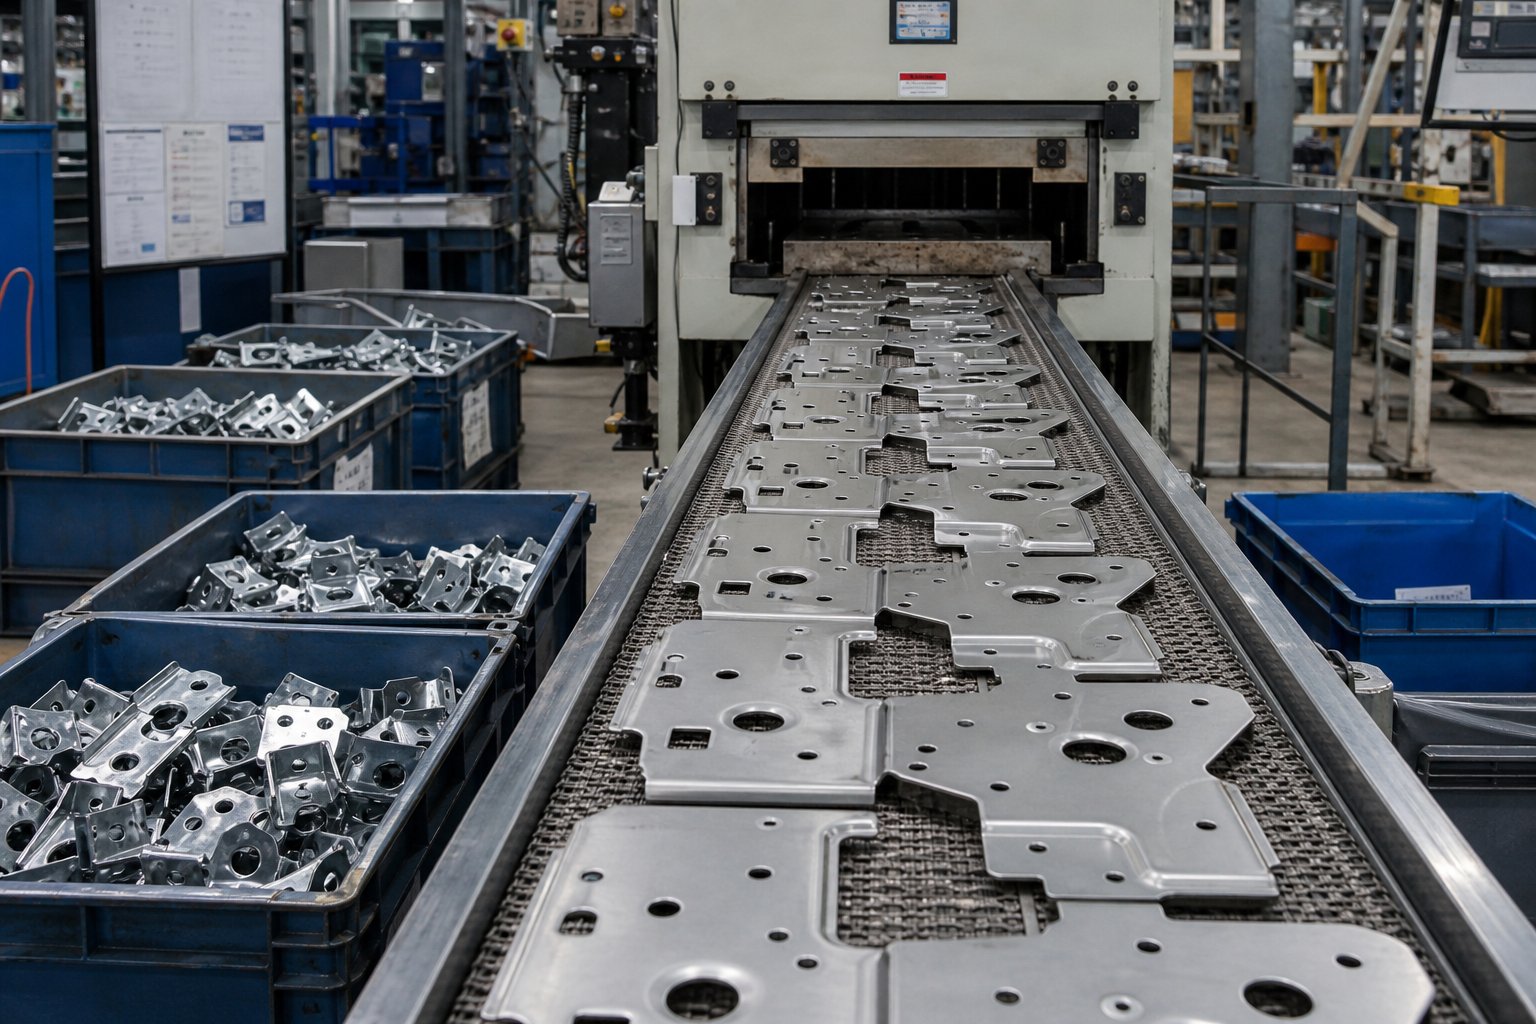
Kontrola kakovosti in sekundarne operacije v veleprodajni proizvodnji
Vtisnjen del, ki pravilno meri na prvem kosu, ne zagotavlja, da bo milijonti kos enak. Dolge proizvodne kampanje uvajajo spremenljivke, s katerimi se kratke serije nikoli ne srečujejo: postopna obraba luknjačev, ki premakne premere lukenj za mikrone na tisoč gibov, okvara maziva, ki povzroči draženje na postajah za oblikovanje, variacija materiala od-do-tuljave, ki subtilno spremeni povratno vzmetenje. Progresivno natančno kovinsko žigosanje zahteva sisteme za spremljanje, ki ujamejo te odnašanja, preden proizvedejo ostanke, in ne pozneje.
Številne ekipe za nabavo prav tako spregledajo, kaj se zgodi potem, ko del zapusti kocko. Koraki prevleke, toplotne obdelave, odstranjevanja robov in pod-sestavljanja lahko podaljšajo dneve ali tedne do dobave, če jih oddajo tretjim osebam. Veleprodajna tovarna, ki te operacije izvaja pod eno streho, stisne časovnice in odpravi-kazanje s prstom med prodajalci, ko gre kaj narobe.
Spremljanje kakovosti od prvega izdelka do množične proizvodnje
Kakovost na veleprodajni ravni ni končna inšpekcija. Gre za neprekinjeno povratno zanko, ki se začne s prvim artiklom in neprekinjeno poteka do zadnjega poslanega kosa. Evo, kako zmogljivo progresivno žigosanje in operacije izdelave strukturirajo to zanko.
Prvi-inšpekcijski pregled artikla (FAI)določa izhodišče. Preden se začne polna proizvodnja, tovarna proizvede majhno serijo, običajno 30 do 50 kosov, izmeri vsako kritično dimenzijo glede na kontrolni načrt in dokumentira rezultate. Ta niz podatkov potrjuje, da parametri matrice, stiskalnice, materiala in nastavitve skupaj proizvajajo dele v skladu s specifikacijo. Vse težave z dimenzijami se odpravijo na tej stopnji, kjer so stroški prilagoditve minimalni.
Statistična kontrola procesa (SPC)nato prevzame med množično proizvodnjo. Namesto pregleda vsakega dela, kar je nemogoče pri 400 udarcih na minuto, operaterji vzorčijo v določenih intervalih in narišejo meritve na kontrolnih kartah. Ti grafikoni sledijo povprečni vrednosti in širjenju kritičnih dimenzij skozi čas. Moč SPC je v prepoznavanju vzorcev: postopen trend naraščanja premera luknje signalizira obrabo luknjača, preden deli dejansko padejo iz tolerance. Nenaden premik upogibnega kota po menjavi tuljave označuje spremembo materiala, ki jo je treba nadomestiti.Raziskave spremljanja progresivne sile žigosanjapotrjuje, da je razmerje med silo vtiskovanja in geometrijo dela neposredno in merljivo, zaradi česar so podatki o sili v realnem{0}}času zanesljiv približek dimenzijske skladnosti.
Spremljanje-procesa v realnem časupoleg ročnega vzorčenja doda še eno plast. Sodobne storitve progresivnega žigosanja kovin integrirajo senzorje obremenitve v stebre stiskalnice, ki merijo silo žigosanja pri vsakem posameznem udarcu. Ko podpisi sile odstopajo od vzpostavljenih osnovnih linij, sistem označi anomalijo. Skok v tonaži lahko pomeni napačno podajanje, kjer trak ni premaknil pravilnega koraka in matrica poskuša prebiti dvojno debelino. Postopno povečevanje sile v tisočih ciklih signalizira obrabo orodja, ki spreminja dinamiko rezanja. Ti-sistemi, ki jih poganjajo senzorji, omogočajo, čemur industrija pravi avtonomno spremljanje kakovosti: stiskalnica sama opozori operaterje na težave, preden se nakopičijo okvarjeni deli.
Sledenje obrabi matrice si zasluži posebno pozornost, ker je največji posamezen vir dimenzijskega premika v dolgo-proizvodnji. Rezalni robovi postopoma postanejo topi, s tem pa se višina robov poveča, premeri lukenj se rahlo odprejo in strižne površine postanejo bolj grobe. Veleprodajne tovarne to upravljajo z načrtovanimi intervali vzdrževanja, ki temeljijo na številu udarcev in ne na koledarskem času. Tipičen sprožilec vzdrževanja je lahko vsakih 200.000 do 500.000 gibov, odvisno od trdote materiala in konstrukcije matrice. Med vzdrževalnimi dogodki podatki SPC potrjujejo, ali matrica ostaja v sprejemljivih mejah obrabe.
Burring izrecno jamči za lasten nadzorni protokol. -Velika količina proizvodnje poveča majhne težave: rob, ki v prvi izmeni meri 0,05 mm, lahko do tretje izmene naraste na 0,15 mm, ko se robovi luknjača poslabšajo. Načrti nadzora določajo največjo dovoljeno višino bruha za vsako funkcijo, pogostost pregledov pa se povečuje, ko se matrica približuje intervalu vzdrževanja. Za progresivne natančne kovinske žigosane, namenjene električnim ali medicinskim aplikacijam, so lahko omejitve višine brusov le 0,05 mm, kar zahteva bolj agresivno spremljanje in krajše cikle ostrenja.
Zaznavanje napačnega podajanja zaokroži sliko spremljanja. Ko se trak ne premakne pravilno, se matrica prebija na napačnem mestu, kar povzroči ostanke in potencialno poškodovano orodje. Senzorski sistemi zaznajo nepravilno podajanje v eni sami potezi tako, da primerjajo silo zagozdenja vodilnega zatiča ali položaj traku s pričakovanimi vrednostmi in ustavijo stiskalnico, preden naslednji cikel povzroči težavo. Pri 600 udarcih na minuto lahko ena-sekundna zakasnitev zaznavanja pomeni 10 poškodovanih delov namesto enega.
Sekundarne operacije in-hišna integracija
Vtisnjen del je redko dokončan del. Večina sestavnih delov potrebuje vsaj eno naknadno -žigosanje, preden so pripravljene za sestavljanje. Ko te operacije potekajo pod isto streho kot tisk, pridobite krajše dobavne roke, enostavnejšo logistiko in jasnejšo odgovornost. Ko jih oddajo zunanjim izvajalcem, pridobite negotovost glede razporeda in dodatne cikle pošiljanja.
Tu so najpogostejše sekundarne operacije in zakaj je integracija pomembna:
Razigljevanje in končna obdelava površin- Skoraj vsi žigosani deli imajo nekaj robov zaradi rezanja. Vrtalno razigljevanje, končna obdelava z vibracijami ali tračno brušenje odstrani ostre robove in pripravi površine za nanašanje premaza. Pri-hišni obdelavi se deli premaknejo od stiskanja do razigle v nekaj urah. Zunanje izvajanje doda najmanj 3 do 7 dni prevoza in čakalne vrste.
Prevleka in premazovanje- Cinkanje, ponikljanje, pocinkanje, prašno lakiranje in e-prevleka ščitijo žigosane dele pred korozijo ali zagotavljajo posebne površinske lastnosti. Integrirana operacija na ključ z-hišno zmožnostjo nanašanja premazov odpravlja najpogostejši vir variabilnosti dobavnih rokov v programih žigosanih delov. Zunanji prodajalci prevleke delujejo po lastnem urniku, serijsko pošiljajo dele več strank skupaj in uvajajo ravnanje, ki lahko poškoduje občutljive elemente. -Hišno prevleko daje tovarni za žigosanje neposreden nadzor nad zasnovo stojala, kemijo kopeli in zaporedjem postopkov.
Toplotna obdelava- Deli iz ogljikovega jekla, ki zahtevajo posebne razpone trdote, vzmetno kaljene komponente, ki potrebujejo razbremenitev, ali deli iz nerjavnega jekla, ki zahtevajo pasivacijo, imajo koristi od-termične obdelave na kraju samem. Toplotna obdelava po oblikovanju zaklene dimenzijsko stabilnost in odstrani preostale napetosti zaradi upogibnih operacij. Pri oddaji zunanjim izvajalcem deli potujejo do naprave za toplotno obdelavo, stojijo v čakalni vrsti, se obdelujejo v šaržnih pečeh skupaj z nepovezanim delom in se vrnejo dni pozneje. Dimenzijske preglede je treba ponoviti po toplotni obdelavi, ker lahko toplotno cikliranje povzroči upogibanje, kar pomeni, da zunanje izvajanje tega koraka podvoji pregled.
Sestav in pod{0}}sestav- Nekatere progresivne operacije matrice vključujejo vstavljanje pritrdilnih elementov, varjenje, kovičenje ali sestavljanje komponent neposredno v-matrico ali takoj za njim. Operacije v -matrici, kot je vstavljanje matice ali kontaktno varjenje, se zgodijo, medtem ko je del še vedno pritrjen na trak, kar zagotavlja natančnost položaja, ki je po-procesnem sestavljanju težko doseči. Naslednje montažne celice, ki se napajajo neposredno iz stiskalnice, odpravljajo pošiljanje med-obratote in zmanjšujejo-nedokončano-inventar.
Vpliv integracije na stroške je preprost: vsaka operacija, oddana zunanjim izvajalcem, doda stroške transporta, čas v čakalni vrsti, tveganje poškodb pri ravnanju in komunikacijsko plast, kjer lahko napake ostanejo neodkrite. Tovarna, ki ponuja storitve progresivnega žigosanja kovin z integriranimi sekundarnimi operacijami, običajno zagotavlja od 15 do 30 odstotkov krajše dobavne roke v primerjavi s tisto, ki končno obdelavo odda zunanjemu izvajalcu, preprosto z odstranitvijo tranzitnih dni in odvisnosti od načrtovanja prodajalca s časovnice.
Za ekipe za nabavo praktično vprašanje med ocenjevanjem dobavitelja ni le, ali tovarna dobro žigosa dele, ampak ali jih lahko dostavi dokončane. Dobavitelj, ki v enem sistemu kakovosti upravlja vse, od zalog v zvitkih do prevlečenih, razignjenih in sestavljenih komponent, vam daje eno točko odgovornosti in en časovni načrt za upravljanje. Ta konsolidacija je veliko bolj pomembna pri veleprodajnih količinah, kjer se vsaka zamuda pomnoži na tisoče enot, ki čakajo v čakalni vrsti pri zunanjem procesorju.
Sistemi kakovosti in sekundarne zmogljivosti vam povedo, kaj lahko naredi tovarna. Preostalo vprašanje je, ali je ta tovarna pravi dolgoročni-partner za vaš specifični proizvodni program, glede na vaš obseg obsega, kompleksnost materiala in pričakovanja glede časovnega okvira.
Izbira veleprodajnega tovarniškega partnerja za vaše proizvodne potrebe
Imate merila za ocenjevanje. Razumete strukturo stroškov, materialno dinamiko, sisteme kakovosti in kako izgledajo sekundarne operacije pod eno streho. Preostali izziv je vključitev vsega tega znanja v odločitev, ki ustreza vaši specifični proizvodni realnosti. Pri izbiri proizvajalca progresivnih matric ne gre za iskanje "najboljše" tovarne v abstraktnem smislu. Gre za iskanje pravega ujemanja za vaš obseg, kompleksnost delov in omejitve dobavne verige.
Odločitveni okvir za izbiro produkcijskega partnerja
Vsaka odločitev o nabavi je na presečišču petih spremenljivk. Utehtajte jih glede na prednostne naloge vašega programa in zožili boste področje dobaviteljev progresivnih žigov na dva ali tri, ki se resnično ujemajo z vašimi potrebami.
Zahteve glede glasnosti- Vaša letna količina določa, ali potrebujete tovarniško optimizirano za dolgotrajno-progresivno žigosanje ali udobno s srednjo-prilagodljivostjo obsega. Program, ki letno porabi 2.000.000 delov, potrebuje partnerja z več visoko-tonažnimi stiskalnicami, avtomatiziranim upravljanjem tuljav in globino načrtovanja, da se zagotovi neprekinjena dobava. Letni program s 50.000 kosi potrebuje dobavitelja, ki je pripravljen voditi krajše oglaševalske akcije, ne da bi vaše naročilo pokopali za večjimi strankami. Neposredno vprašajte: kje je moj obseg glede na vašo običajno velikost naročila?
Kompleksnost materiala- Če vaši deli uporabljajo standardno nizko{1}}ogljično jeklo, jih lahko obvlada skoraj vsaka sposobna tovarna. Če pa izberete fosforjev bron z zahtevami po -tesni vzmetni sili ali nerjavno jeklo 17-4 PH s sledljivostjo biokompatibilnosti, se polje hitro zoži. Povežite svoj material z dobaviteljem z dokumentiranimi izkušnjami z uporabo tega substrata v progresivnem orodju, ne z dobaviteljem, ki pravi, da lahko poskusimo.
Potrebe po strpnosti- Nosilci HVAC, ki ves dan delujejo v tovarni na +/-0,15 mm, morda nimajo merilne infrastrukture ali vzdrževalne discipline, da bi držali +/-0,025 mm na kontaktni vzmeti elektronike. Potrdite, da so dokazane vrednosti Cpk dobavitelja za podobne funkcije v skladu z zahtevami vaše risbe.
Sekundarne operacije- Če je treba vaše dele prevleči, toplotno obdelati ali sestaviti, preden so uporabni, dobavitelj z integrirano naknadno-obdelavo odpravi tveganje pri načrtovanju in poškodbe pri transportu. Če so vaši deli poslani z-žigom, ima ta dejavnik manjšo težo.
Geografski vidiki- Bližina vpliva na stroške prevoza, prilagodljivost dobavnih rokov in vašo sposobnost izvajanja obiskov na kraju samem ali revizij. Domača nabava ponuja krajše logistične verige in enostavnejšo zaščito IP. Nabava na morju lahko ponuja nižje cene na-del, vendar uvaja izpostavljenost tarifam, daljši čezoceanski tranzit in kompleksnost komunikacije med časovnimi pasovi. Nobeden ni univerzalno boljši. Prava izbira je odvisna od vaše tolerance za spremenljivost dobavne verige in vašega izračuna skupnih stroškov pristanka.
Pristop strukturiranega ocenjevanja ocenjuje potencialne dobavitelje po teh razsežnostih, namesto da privzame tistega, ki vrne najnižjo ponudbo. Tovarne, ki izkazujejo močne zmožnosti prilagajanja in oblikovanja,-lastne zmogljivosti za preskušanje in validacijo ter razširljive proizvodne sisteme, običajno delujejo zanesljivo v več-letnih programih progresivnega žigosanja OEM, kjer je doslednost pomembnejša od začetne cene.
Začetek veleprodajnega partnerstva z zaupanjem
Predstavljajte si, da ste identificirali dobavitelja, ki označi prava polja. Kako je pravzaprav videti pot od začetnega pogovora do proizvodnje-stalnega stanja? Življenjski cikel posla s storitvami progresivnega žigosanja sledi predvidljivemu zaporedju in njegovo vnaprejšnje razumevanje vam pomaga načrtovati realne časovne okvire in se izogniti presenečenjem.
- Začetna preiskava in pregled izvedljivosti- Zagotovite 2D risbe ali 3D modele CAD, določite material, letno količino in zahteve glede tolerance. Tovarna oceni možnost izdelave, prepozna potencialno zasnovo-za-izboljšave žigosanja in ugotovi, ali geometrija vašega dela ustreza progresivnemu orodju v primerjavi z alternativnimi metodami.
- Predlog ponudbe in orodja- Dobavitelj vrne podrobno ponudbo, ki zajema stroške matrice, ceno na-del pri določenih stopnjah obsega, pričakovano življenjsko dobo matrice in dobavni rok za izdelavo orodja. Tukaj uporabite okvir skupnih stroškov lastništva iz prejšnjih razdelkov: vprašajte o intervalih vzdrževanja, predpostavkah o odpadu in kaj je vključeno v primerjavi z izključenim.
- Sodelovanje pri oblikovanju za izdelljivost (DFM).- Inženirji z obeh strani izpopolnjujejo geometrijo delov, da optimizirajo postavitev traku, zmanjšajo število postaj, kjer je to mogoče, in odpravijo morebitne funkcije, ki ustvarjajo tveganje za orodje. Ta korak lahko prihrani od 10 do 30 odstotkov pri stroških orodja, če ste odprti za manjše konstrukcijske prilagoditve, ki ne vplivajo na delovanje dela.
- Oblikovanje in izdelava orodja- Matrica je izdelana v CAD, pregledana glede na kontrolni načrt in izdelana. Za kompleksno več-postopno progresivno matrico ta faza običajno traja od 6 do 12 tednov, odvisno od števila postaj in materiala. Proizvajalci matrice za vtiskovanje kovin z-lastnimi orodji neposredno nadzirajo to časovnico; tisti, ki oddajajo gradnjo matric zunanjim izvajalcem, dodajo tveganje pri usklajevanju prodajalcev.
- Preizkus orodja in prva-odobritev izdelka- Dokončana matrica izvaja poskusne vzorce na proizvodni stiskalnici. Prvi-pregled artikla preveri vse kritične dimenzije glede na risbo. Izvedejo se prilagoditve, po potrebi se izdelajo vzorci za ponovne poskuse in formalni paket odobritev (PPAP za avtomobilsko industrijo ali enakovredna dokumentacija za druge sektorje) se predloži v-vaš podpis.
- Pilotna proizvodnja- Omejena proizvodna serija, pogosto od 1000 do 5000 kosov, potrjuje stabilnost postopka pri proizvodni hitrosti in ne pri poskusni hitrosti. Podatki SPC iz te serije potrjujejo vrednosti Cpk in vzpostavljajo osnovne kontrolne karte za stalno spremljanje.
- Masovna proizvodnja in stalna dobava- Z zagotovljeno odobritvijo tovarna razporedi vaš program v redne proizvodne akcije. Nenehno poročanje o kakovosti, vzdrževanje matrice po dogovorjenem urniku in občasna ponovna -kvalifikacija zagotavljajo, da program sčasoma deluje brez poslabšanja.
Ta življenjski cikel velja ne glede na to, ali vaš program izvaja 50.000 kosov letno ali 5.000.000. Razlika je v obsegu naložbe v orodje, številu rezervnih matric in pogostosti načrtovanja. Pri -obsežnih programih nekateri kupci naročijo dvojnik vnaprej, tako da se proizvodnja med vzdrževalnimi cikli nadaljuje nemoteno.
Kot konkreten primer tovarne, strukturirane okoli tega življenjskega cikla,YICHENova progresivna matrica za žigosanjeStoritev podpira proizvodne inženirje in ekipe za nabavo v vsaki fazi, od ocene izvedljivosti do razširljive množične proizvodnje. Njihova osredotočenost na oblikovanje z več-postajami s tesno ponovljivostjo se ujema z merili ocenjevanja, opisanimi v prejšnjih razdelkih:-zmogljivost lastnega orodja, -obsežna infrastruktura za progresivne matrice in proces, zgrajen okoli zagotavljanja programov progresivnega žigosanja OEM v veleprodajnem obsegu.
Ne glede na dobavitelja, ki ga izberete, bo partnerstvo uspešno ali neuspešno glede na kakovost komunikacije med fazo DFM in poskusno fazo. Tovarne, ki vnaprej vlagajo čas v sodelovalni inženiring, postavljajo vprašanja o vaši-aplikaciji za končno uporabo, predlagajo alternative materialom in označujejo funkcije tolerance, ki povzročajo nepotrebne stroške, običajno zagotavljajo bolj gladko proizvodnjo in manj presenečenj v nadaljevanju. Citat je le številka. Razmerje, ki stoji za njim, določa, ali to število velja v celotnem proizvodnem obdobju vašega programa.
Pogosta vprašanja o veleprodajnih tovarnah za progresivno žigosanje kovin
1. Kakšna je razlika med veleprodajno tovarno progresivnega žigosanja in trgovino za delo?
Veleprodajna tovarna vlaga v namensko progresivno orodje, zasnovano za milijone ciklov, ki amortizira te stroške v -serijskih proizvodnih serijah. Delavnice obravnavajo naročila po meri-majhnih količin s pogostimi menjavami strojev. Veleprodajne operacije izvajajo dolge, neprekinjene akcije pri več sto ali tisočih udarcih na minuto, kar zagotavlja znatno nižje stroške na-del, ko so izpolnjene minimalne količine naročila, običajno od 10.000 do 50.000 kosov. Njihova oprema, osebje in sistemi kakovosti so optimizirani za ponovljivost v obsegu in ne za prilagodljivost med različnimi projekti.
2. Koliko stane orodje za progresivno izrezovanje in kako se amortizira?
Orodja za progresivno matrico se gibljejo od 30.000 $ za enostavnejša orodja do več kot 250.000 $ za zapletene -matrične matrice. Stroški se amortizirajo v celotnem obsegu proizvodnje. Na primer, matrica v vrednosti 80.000 USD, ki proizvede 200.000 delov, doda 0,40 USD na kos, pri 2.000.000 delih pa pade na 0,04 USD. Življenjska doba matrice je odvisna od konstrukcije: matrice iz običajnega orodnega jekla trajajo od 500.000 do 1.000.000 gibov pred vzdrževanjem, medtem ko matrice za vložke iz-karbidne trdine presegajo 2.000.000 gibov. Kupci bi se morali vprašati o pričakovani življenjski dobi matrice, intervalih vzdrževanja in stroških ponovnega ostrenja, da bi razumeli resnično dolgoročno-ekonomijo enote.
3. Katere certifikate mora imeti veleprodajna tovarna progresivnega žigosanja?
ISO 9001 je osnova, ki potrjuje dokumentirane procese in umerjeno opremo. IATF 16949 je obvezen za avtomobilske dobavne verige in uveljavlja stroga orodja, kot so SPC, PPAP in FMEA. ISO 13485 velja za proizvajalce komponent medicinskih pripomočkov, ki zahtevajo popolno sledljivost serije. Ko preverjate certifikate, potrdite, da obseg izrecno zajema kovinsko žigosanje na določenem proizvodnem mestu, kjer bodo izdelani vaši deli. Preverite sezname IATF v uradni bazi podatkov o nadzoru, namesto da se zanašate samo na trditve dobaviteljev.
4. Kako izračunam skupne stroške lastništva za veleprodajne progresivne žigosane dele?
Skupni stroški precej presegajo navedeno ceno na enoto. Upoštevajte vzdrževanje in ponovno ostrenje orodij (2.000 do 8.000 USD na cikel), količino odpadkov, odpadke nosilnega traku, vhodni tovor v zvitkih, izhodno embalažo (0,02 do 0,15 USD na kos), zavrnitev kakovosti in delo pri sortiranju, shranjevanje matrice med serijami in morebitne stroške inženirskih sprememb (20 do 50 odstotkov originalne cene orodja). Dobavitelj, ki navede višjo ceno na enoto z vključenim vzdrževanjem, lahko zagotovi boljšo skupno ekonomiko kot tisti z nižjo ceno, ki te postavke zaračunava ločeno.
5. Kateri materiali so najboljši-za progresivno žigosanje velike količine?
Nizko{0}}ogljično jeklo (1008-1018) nudi najboljše razmerje med-in-zmogljivostjo z visoko sposobnostjo oblikovanja in zmerno obrabo orodja, idealno za nosilce in strukturne dele. Nerjavno jeklo (304, 316) zagotavlja odpornost proti koroziji, vendar poveča rezalno silo za 15 do 20 odstotkov in pospeši obrabo orodja. Bakrove zlitine so primerne za električne aplikacije z nizko obrabo orodja, vendar višjimi stroški materiala. Aluminij je primeren za lahke komponente, vendar povzroča-robove na površinah orodja. Izbira materiala neposredno vpliva na oddaljenost matrice, tonažo stiskalnice, vzdrževalne cikle in navsezadnje na stroške na del pri količini.


