


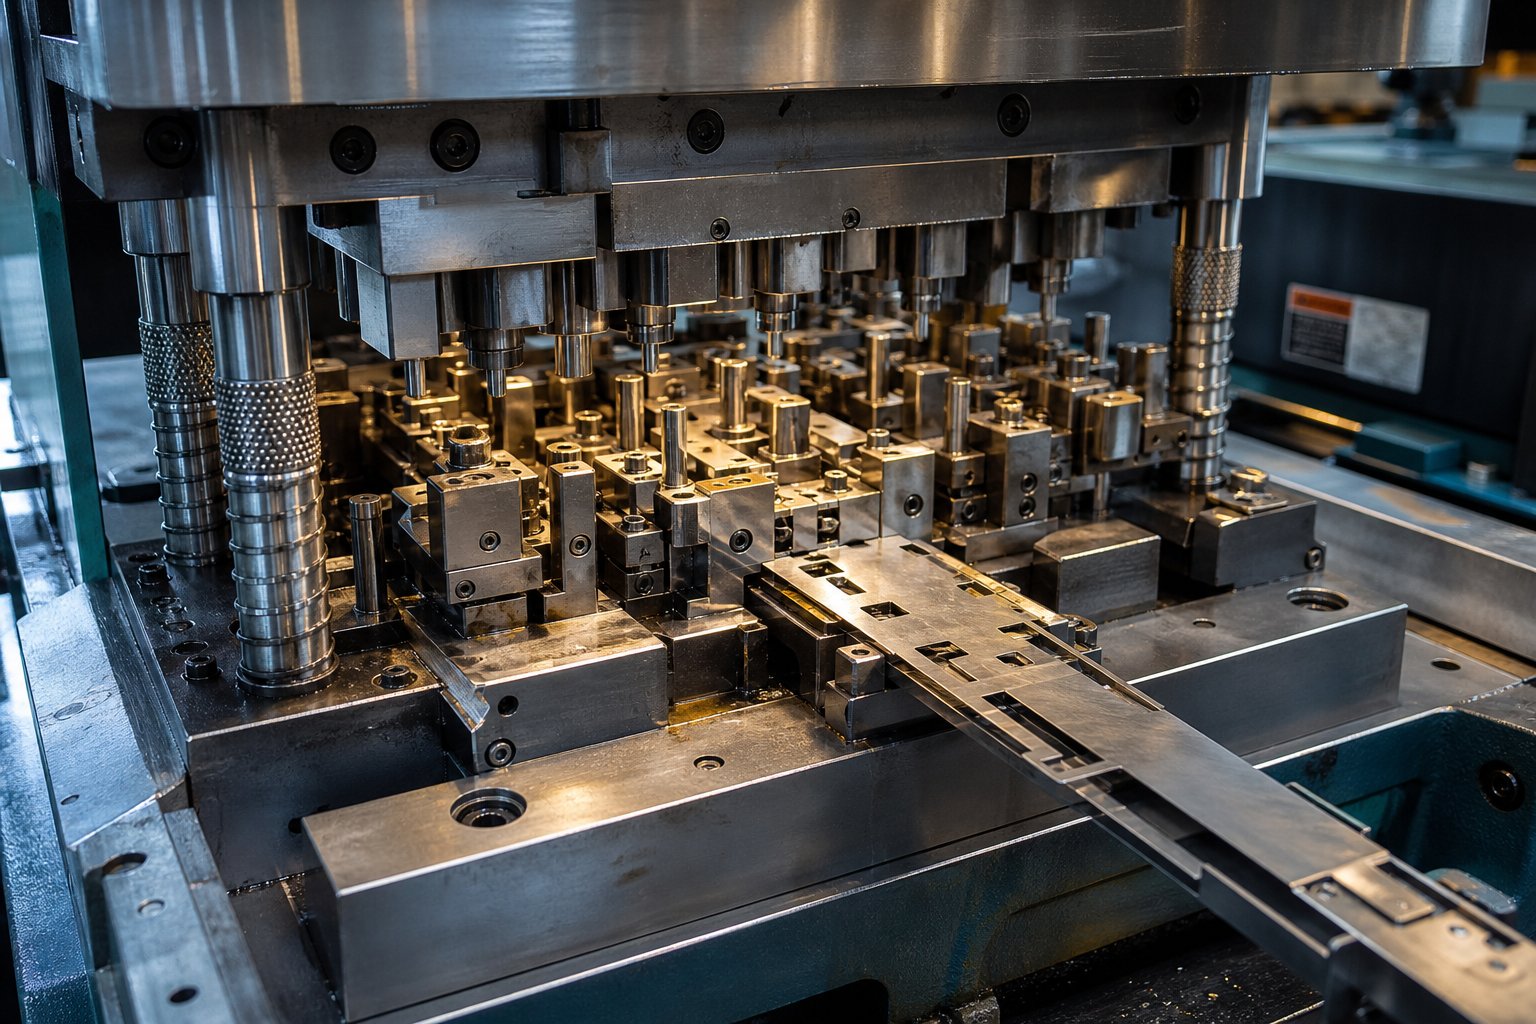
Kaj pravzaprav vključuje inženiring matrice za progresivno žigosanje
Ko nekdo vpraša "kaj je progresivna matrica,« tipičen odgovor opisuje orodje z več-postajami, ki iztiska dele iz kovinskega traku. Ta opis je natančen, vendar nepopoln. Pove vam, kaj se dogaja znotraj stiskalnice, ne da bi obravnaval inženirsko disciplino, zaradi katere vse deluje zanesljivo pri hitrosti, potezo za potezo, v milijonih ciklov.
Inženiring matrice za progresivno žigosanje je praksa oblikovanja integriranih orodnih sistemov, kjer vsak hod stiskalnice napreduje neprekinjen kovinski trak skozi načrtovano zaporedje operacij prebadanja, oblikovanja, kovanja in rezanja. Vsaka postaja opravlja diskretno nalogo, dokončani del pa izpade na končni postaji. Dovolj preprosto v konceptu. Pri izvajanju zahteva odločitve, ki se pretakajo skozi vsak element kocke.
Opredelitev inženirstva matrice za progresivno vtiskovanje Onkraj osnov
Kaj loči to disciplino od osnovnega pregleda procesa? Področje uporabe. Inženir progresivnih matric ne izbere le operacij - temveč določi, koliko postaj je potrebnih, kam spadajo nedejavne postaje, kako se oblikovalne sile porazdelijo po postelji stiskalnice in kako geometrija postavitve traku uravnoteži izkoriščenost materiala in togost nosilca. Določijo razdalje med -od-matrico na podlagi obnašanja materiala, načrtujejo pilotne sisteme, ki vzdržujejo registracijo ravni mikronov-in oblikujejo matrico tako, da jo je mogoče vzdrževati, ne da bi jo potegnili iz stiskalnice.
Med vsemi vrstami matric za vtiskovanje - sestavljene, prenosne, z enim-zadetkom - progresivne matrice imajo največjo inženirsko gostoto na kvadratni meter orodnega jekla. Vsaka odločitev na eni postaji vpliva na to, kar je možno navzdol. Ta medsebojno povezana logika je tisto, zaradi česar je progresivno žigosanje močno in nepopustljivo.
Zakaj inženirji iščejo vsebino progresivnega oblikovanja matrice
Večina spletnih vsebin o progresivnem žigosanju ostane na ravni ozaveščenosti: animacije procesov, splošni opisi, seznami oskrbovanih industrij. Inženirji in orodjarji potrebujejo nekaj drugačnega. Potrebujejo reference, ki obravnavajo utemeljitev zaporedja postaj, material{2}}odločitve o dovoljenju, mehaniko registracije trakov in načrtovanje življenjske dobe.
Inženiring matrice za progresivno žigosanje je sistematična zasnova orodij z več-postajami, ki pretvarja ploščate trakove v končne komponente z zaporednimi operacijami - z integracijo logike postaje, porazdelitve sile, obnašanja materiala in arhitekture vzdrževanja v enoten sistem.
Ta članek je napisan za to občinstvo: inženirji, ki določajo progresivne matrice, orodjarji, ki jih izdelujejo, in tehnični vodje, ki ocenjujejo dobavitelje. Vseskozi se osredotočamo na inženirsko logiko - sklepanje o oblikovalskih odločitvah, ki določajo, ali matrica za progresivno žigosanje preživi milijonsko-proizvodno serijo ali pa ne uspe.
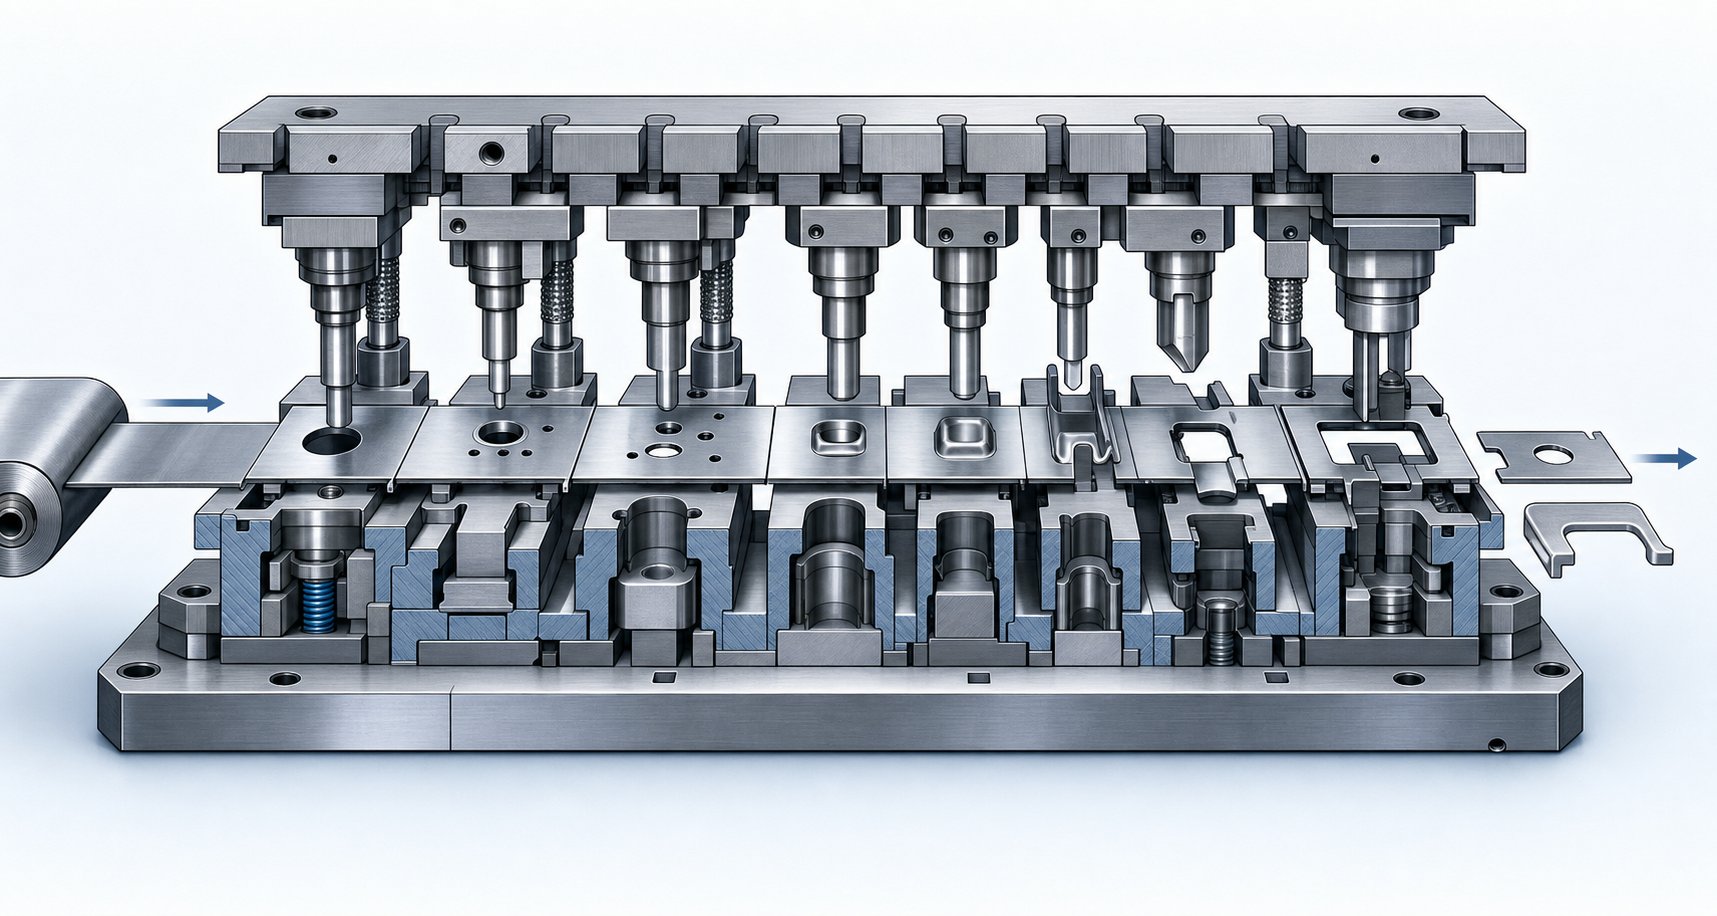
Logika zaporedja postaj, ki poganja arhitekturo die
Sekvenciranje postaj je tisto, kjer oblikovanje matrice za progresivno žigosanje postane intelektualna vaja in ne mehanska. Vrstni red, v katerem se operacije izvajajo med postajami kocke, ni poljuben - urejajo ga materialna fizika, zahteve za registracijo in omejitve porazdelitve sile. Z napačnim zaporedjem se boste borili s težavami s kakovostjo do življenjske dobe orodja.
Pomislite na to tako: vsaka postaja v aprogresivni postopek žigosanjapodeduje stanje traku od postaje pred njim. Prezgodaj deformirajte trak in nadaljnje operacije bodo izgubile referenčno geometrijo. Osredotočite rezalne sile na eno stran matrice in konice stiskalnega bata, kar pospeši neenakomerno obrabo. Odločitve o zaporedju so sestavljene v celotnem napredovanju traku.
Zakaj je piercing pred oblikovanjem v najbolj naprednih postavitvah
V skoraj vsaki postavitvi orodja za progresivno matrico se operacije prebadanja zgodijo pred operacijami oblikovanja. Razlog je registracija. Pilotne luknje, preluknjane v prvi ali drugi postaji, postanejo referenčne značilnosti, ki locirajo trak na vsaki naslednji postaji. Pilotni zatiči zajamejo te luknje pred vsakim gibom, s čimer popravijo toleranco podajanja, nagib traku in toplotno rast.
Če bi oblikovali pred prebadanjem, bi bil trak že deformiran, ko bi poskušali vzpostaviti referenčne točke. Deformiran material se nepredvidljivo premakne - se raztegne, stanjša in vzmetne nazaj. Prebadanje v raven, nedeformiran trak vam daje čiste, dimenzijsko stabilne referenčne točke, ki ohranjajo natančnost registracije skozi celoten proces progresivnega žigosanja.
Poleg pilotov imajo koristi tudi druge preluknjane funkcije - reže, lokacijski robovi, reliefni rezi -, ki so ustvarjeni, ko je material še vedno v ravnem, -utrjenem-prostem stanju. Splošna najboljša praksa je zgodnje ustvarjanje vodilnih in referenčnih elementov, porazdelitev velikih rezalnih obremenitev in izvedbo tri-dimenzionalnega oblikovanja šele potem, ko ima trak zadostno podporo uveljavljenih referenc.
Uravnoteženje sil med postajami za zaščito Press and Die
Predstavljajte si progresivno matrico z osmimi-postajami, pri kateri postaje od 1 do 4 izvajajo vse težke reze in prebadanja na levi strani, medtem ko postaje od 5 do 8 skrbijo za rahlo oblikovanje na desni. rezultat? Pomemben prelomni trenutek na stiskalnici. Središče bremena ni poravnano s središčem bata in stiskalnica se neenakomerno upogiba.
To je resničen in merljiv problem. Inženirji izračunajo prevrnitvene momente tako, da pomnožijo silo vsake postaje z njeno oddaljenostjo od središčne črte stiskalnice.Revija MetalFormingugotavlja, da oblikovalci matrice ta korak pogosto spregledajo, pri čemer centrirajo matrico v stiskalnici namesto na centriranje obremenitve - dve zelo različni stvari. Očitni-znaki obremenitve iz-centra vključujejo odkrušene udarce, odrezane gumbe matrice, neenakomerno odrezane trakove in pospešene vzdrževalne cikle.
Da bi to obvladali, inženirji strateško porazdelijo obremenitve rezanja, prebadanja, oblikovanja in obrezovanja po odtisu matrice. Včasih to pomeni razdelitev velike operacije izrezovanja na dve postaji ali prestavitev operacij obrezovanja za izravnavo velikih preoblikovalnih sil na nasprotni strani. Cilj je ohraniti vsoto prelomnih trenutkov čim bližje ničli, kolikor je praktično.
Premisleki o številu postaj za kompleksne geometrije
Koliko postaj potrebuje del? Odgovor je odvisen od kompleksnosti geometrije, zahtev glede tolerance in globine oblikovanja. Ravni del z nekaj luknjami in enim ovinkom lahko zahteva štiri ali pet postaj. Kompleksen konektor z več krivinami, reliefnimi značilnostmi in ozkimi tolerancami položaja bi lahko potreboval 15 do 20 postaj stopniškega orodja.
Nedejavne postaje - postaje, ki ne opravljajo nobenega dela na traku -, igrajo tukaj strateško vlogo. Zagotavljajo fizični prostor med operacijami, ki bi sicer motile druga drugo. Dodajo tudi stabilnost traku na območjih, kjer bi lahko oblikovalne sile povzročile upogibanje ali zvijanje nosilca. KotFabrikatorpoudarja, da postaje v mirovanju omogočajo prostor za večje, močnejše dele orodij in potrebne komponente matrice, ki se ne bi prilegale, če bi vsaka postaja izvajala operacijo.
Več postaj pomeni tudi daljšo matrico, širšo posteljo stiskalnice in več materiala v traku v danem trenutku. Vedno obstaja-kompromis med robustnostjo procesa in stroški orodja. Inženirji ocenijo, ali dodatna postaja resnično izboljša kakovost ali preprosto doda kompleksnost brez koristi.
Tipičen logični tok zaporedja za progresivno kocko sledi temu vzorcu:
- Preluknjajte pilotne luknje, da določite referenčne točke
- Preluknjajte dodatne luknje, reže in reliefne elemente v ploščatem traku
- Oblikujte primarne ovinke in oblike z uporabo uveljavljenih referenčnih točk za registracijo
- Kovanite ali umerite kritične dimenzije na končno toleranco
- Odrežite odvečni material in izvedite končno profiliranje
- Končni del odrežite z nosilnega traku
Vsak korak v tem zaporedju se opira na tistega pred njim. Piloti poiščejo trak pred prebadanjem. Preluknjane reliefne lastnosti preprečujejo trganje med oblikovanjem. Oblikovanje vzpostavi geometrijo, ki jo kovanje izpopolni. Obrezovanje očisti tisto, kar je oblikovanje popačeno. Rezanje se zgodi nazadnje, ker mora nosilni trak držati del stabilen skozi vsako predhodno operacijo.
Logika zaporedja razkriva nekaj temeljnega o progresivnem inženiringu matric: ne gre samo za to, katere operacije potrebujete -, temveč za to, v kakšnem stanju mora biti trak, ko se izvede posamezna operacija. Ta pogoj je močno odvisen od tega, kako se material obdelovanca obnaša pod obremenitvijo, kar uvaja povsem drugačen niz inženirskih spremenljivk.
Obnašanje materiala in njegov vpliv na odločitve o oblikovanju matrice
Vsaka odločitev o zaporedju, vsaka specifikacija odmika, vsak izračun števila postaj na koncu vodi do enega vprašanja: kako se material obdelovanca obnaša pod obremenitvijo? Progresivno kovinsko žigosanje se ne zgodi abstraktno - zgodi se določeni zlitini, določene debeline, s posebnimi mehanskimi lastnostmi, ki narekujejo, kaj lahko in česa ne sme narediti matrica na posamezni postaji.
Opazili boste, da lahko dva dela z enako geometrijo, vendar iz različnih materialov zahtevata popolnoma različno arhitekturo matrice. Lahko tečete na osmih postajah; drugi jih bo morda potreboval dvanajst. Razlog je v tem, kako se posamezen material odziva na deformacijo, kako se pri delu-trdi in v kolikšni meri se vrne nazaj pri oblikovanju sprostitve tlaka.
Kako natezna trdnost in raztezek oblikujejo zasnovo postaje
Več{0}}trdni materiali se agresivneje upirajo deformacijam. Ta odpornost pomeni, da ne morete potisniti toliko oblikovanja v eno postajo, ne da bi tvegali strganje, stanjšanje ali zlom. Inženirji kompenzirajo tako, da celotno deformacijo porazdelijo na več postaj, pri čemer vsaka uporabi manjšo inkrementalno spremembo. Del, ki se udobno oblikuje v dveh postajah iz nizko-ogljičnega jekla, bo morda potreboval štiri ali pet postaj iz nerjavečega jekla.
Raztezek - pripravljenost materiala, da se raztegne pred zlomom -, določa, kako agresivna je lahko posamezna postaja oblikovanja. Material s 40-odstotnim raztezkom omogoča globlje vleke na postajo kot material z 12-odstotnim raztezkom. Ko je raztezek nizek, inženirji dodajo razbremenilne postaje in vmesne prostega teka, da se trak stabilizira med operacijami oblikovanja.
Utrjevanje pri delu predstavlja izziv. Avstenitna nerjavna jekla se na primer med oblikovanjem hitro strdijo. Kot ugotavlja revija MetalForming Magazine, je za preoblikovanje nerjavnih jekel potrebna približno dvakrat večja moč stiskanja kot mehko jeklo zaradi njihove visoke -stopnje utrjevanja - in pritiski surovca za avstenitne razrede lahko dosežejo trikrat več, kot zahteva nizko-ogljično jeklo. Pri materialih za progresivno vtiskovanje z ekstremnim -obdelovalnim utrjevanjem morajo inženirji oceniti, ali je vmesno žarjenje praktično ali ali lahko dodatne razbremenilne postaje dovolj porazdelijo napetost.
Specifikacije odmika matrice glede na vrsto materiala
Razdalja od -to-die ni univerzalna številka, ki jo uporabite za vse materiale. To je funkcija debeline materiala, natezne trdnosti in kakovosti robov, ki jih potrebujete. Z napačnim odmikom boste opazili prekomerno bruhanje, slabo stanje robov, pospešeno obrabo luknjača ali vlečenje žleba.
Za progresivno žigosanje iz ogljikovega jekla je tradicionalno pravilo približno 10 % debeline materiala na stran. To dobro deluje pri mehkem jeklu. Toda uporabite istih 10 % za nerjaveče jeklo in dobili boste najslabšo možno višino rezila -, kar preseneča izdelovalce orodij, vajene dela z ogljikovim jeklom. Materiali z nizkim-razmerjem-nateznosti, vključno s številnimi naprednimi visoko-trdnimi jekli, potrebujejo bistveno večjo zračnost - Raziskave o razredih AHSS kažejo, da so za optimalno sposobnost-raztezanja robov morda potrebne zračnosti do 21 % na stran.
Progresivno žigosanje aluminija predstavlja drugačen izziv. Medtem ko je aluminij mehkejši, njegova gumijasta narava povzroča oprijem na ploskvah udarcev, njegova nižja strižna trdnost pa pomeni, da morajo biti razmiki dovolj tesni, da ustvarijo čist strižni trak brez pretiranega prevračanja. Bakrene in medeninaste zlitine s progresivnim žigosanjem se znova odzivajo drugače - njihova sposobnost oblikovanja se dramatično razlikuje glede na zlitino in temperament, kar zahteva prilagoditve razmika, ki upoštevajo specifične razrede materiala in ne široka pravila kategorije.
Smer zrna in kompenzacija vzmeti
Vsak valjani list ima smer zrn - orientacijo njegove kristalne strukture, ki se vzpostavi med postopkom valjanja. Ta smer neposredno vpliva na to, kje nastanejo razpoke, koliko sile je potrebno za upogibanje in koliko se material po oblikovanju vrne.
Upogibanje čez zrno (upogibna linija pravokotna na smer valjanja) povzroči močnejši upogib, ki dopušča manjše radije. Upogibanje z vlaknom (upogibna črta vzporedna s smerjo valjanja) ustvari šibkejši upogib, ki je nagnjen k pokanju na zunanjem radiju, zlasti pri majhnih radijih. KotFabrikatorpojasnjuje, so manj{0}}zrnati materiali manj nagnjeni k ločevanju zrn in pokanju ter ohranjajo doslednejšo mejo tečenja -, zaradi česar je kakovost materiala legitimna inženirska specifikacija, ne le spremenljivka pri nabavi.
Za inženirje progresivnih matric je treba smer zrn določiti v fazi načrtovanja, ker določa orientacijo traku na tuljavi. Če morajo kritični zavoji potekati prečno na vlakna zaradi odpornosti proti razpokam, je treba trak odrezati od glavne tuljave v pravilni orientaciji. Ta odločitev je sprejeta, preden se jeklo razreže za matrico.
Vzmetno vračanje v progresivnih matricah ni problem ene-postaje -, temveč kumulativen. Vsaka postaja oblikovanja prispeva kotni odklon, ki se poveča skozi naslednje postaje.Strokovnjaki za simulacije pri AutoFormpoudarite, da se vzmetni povratek razvija, ko pločevina napreduje skozi vrsto postaj za oblikovanje in obrezovanje, in kompenzacijske strategije morajo upoštevati, kako vzmetni povratek vsake postaje vpliva na naslednjo. Inženirji pregibajo na postajah za oblikovanje, da bi predvideli elastično okrevanje, vendar je pravilen kot pregiba odvisen od lastnosti materiala, radija upogiba, orientacije zrn in tega, kaj se dogaja navzdol.
| Vrsta materiala | Tipična razdalja (% na stran) | Multiplikator postaje za oblikovanje | Tendenca vzmeti |
|---|---|---|---|
| Nizko{0}}ogljično jeklo | 8-10% | 1x (osnovna linija) | Nizka do zmerna |
| Nerjaveče jeklo (avstenitno) | 12-16% | 1.5-2x | visoko |
| Napredno jeklo visoke{0}}trdnosti | 15-21% | 1.5-2.5x | Zelo visoko |
| Aluminij (avtomobilski razredi) | 6-8% | 1.3-1.8x | Zmerno do visoko |
| Zlitine bakra/medenine | 5-8% | 0.8-1.2x | Nizka do zmerna |
Zgornja tabela ponazarja, zakaj progresivni inženirji matric ne morejo oblikovati ene same arhitekture matric in prosto zamenjati materialov. Vsaka vrsta materiala premakne celotno inženirsko enačbo - od števila postaj, ki jih potrebujete, do razdalj, ki jih določite, do tega, kako agresivno lahko prekomerno upognete za kompenzacijo vzmetnega povratka. Te lastnosti prav tako določajo, katera orodna jekla in površinske obdelave bodo preživele abrazivno ali adhezivno obrabo, ki jo vsak material povzroči komponentam matrice - vprašanje, ki zahteva svoj nabor inženirskih odločitev.
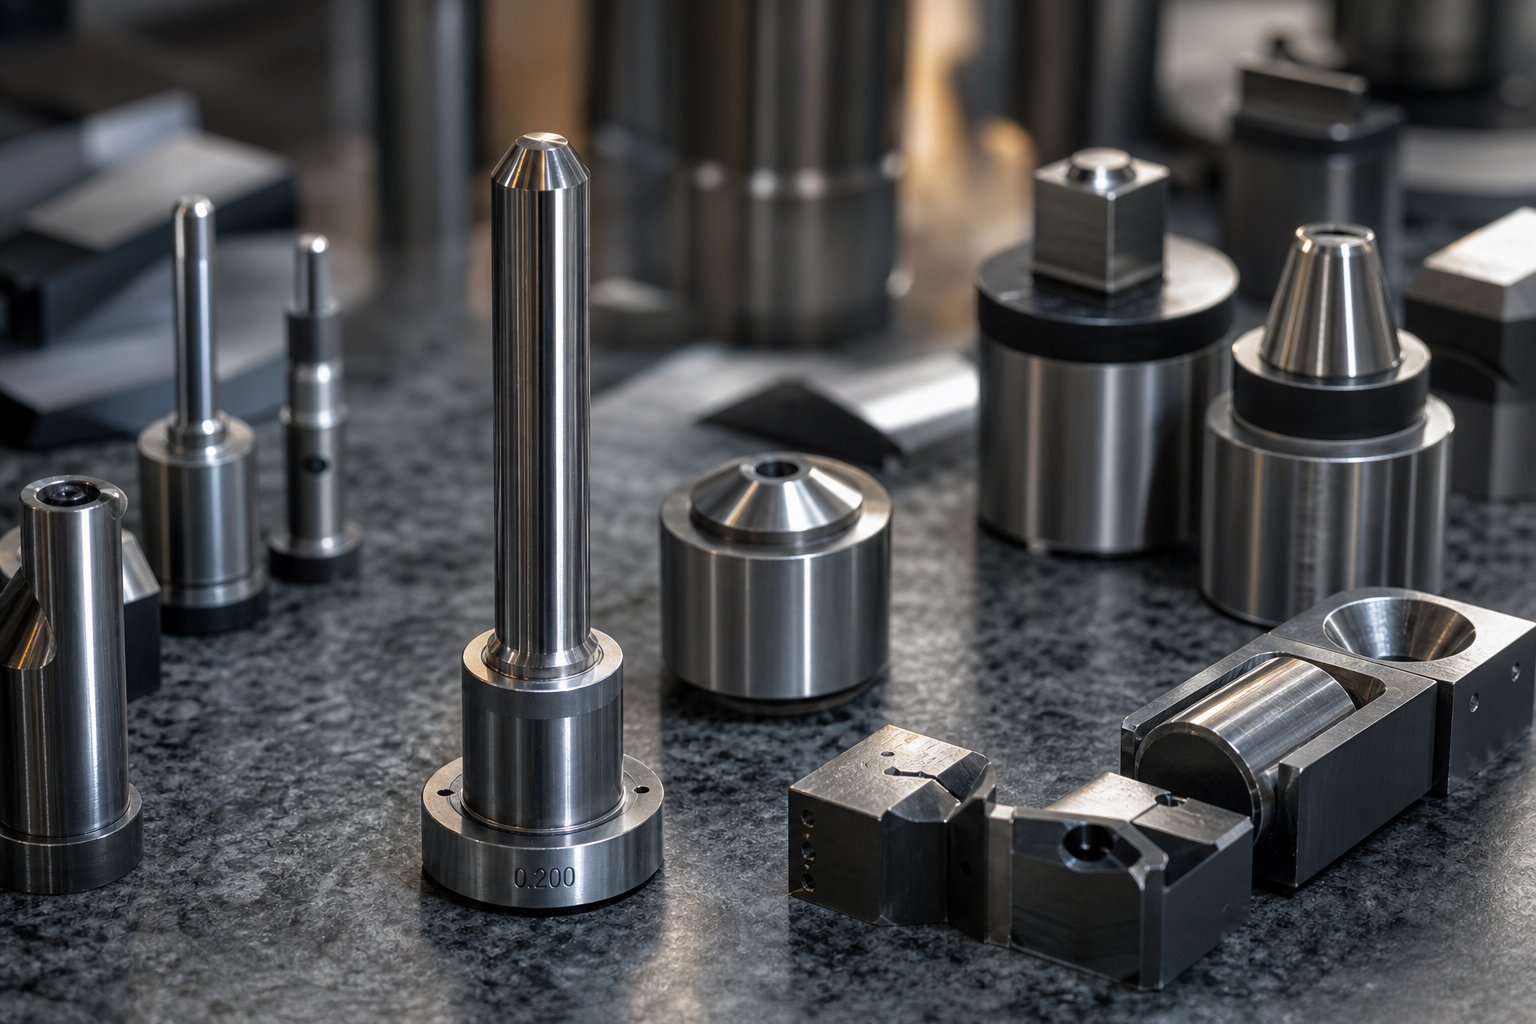
Izbira orodnega jekla in toplotna obdelava za progresivne matrice
Material obdelovanca narekuje sile in razdalje. Toda te sile delujejo na nekaj - na udarce orodij, rezilne vložke in oblikovane odseke, ki se milijonkrat dotaknejo traku. Iz česa so te komponente sestavljene in kako so toplotno-obdelane, je odvisno, ali matrica za žigosanje zagotavlja dosledne dele za celotno proizvodno akcijo ali pa se nepredvidljivo razgradi po delčku predvidene življenjske dobe.
Se sliši kot enostavna težava pri ujemanju-{1}}materialov? ni. Različne postaje znotraj istega progresivnega orodja in matrice doživljajo povsem različne mehanizme odpovedi. Piercing prebijalec prenese abrazivno striženje. Oblikovalni vložek absorbira ponavljajoče se udarne obremenitve. Risalna postaja se bori proti draženju lepila. Določanje ene stopnje jekla za celotno matrico - praksa, ki je v nekaterih trgovinah še vedno privzeta -, zanemarja te razlike in zagotavlja, da so nekatere postaje preveč zgrajene, druge pa premalo-določene.
Vrste orodnega jekla za luknjače v primerjavi z bloki matrice
Vsaka postaja v progresivni matrici se sooča s prevladujočim mehanizmom obrabe in razumevanje, kateri od njih vpliva na okvaro, je prvi korak pri izbiri pravega razreda.
Postaje za prebadanje in rezanje so izpostavljene abrazivni obrabi - rezalni rob se z vsakim udarcem zabrusi ob material obdelovanca in postopoma izgubi svoj profil. Pri teh orodjih za prebijanje kovin je odpornost proti obrabi prednostna naloga. Nasprotno, postaje oblikovanja upoštevajo udarno obremenitev in utrujenost - jeklo mora absorbirati ciklične udarce brez razpok. Postaje za vlečenje in kovanje se pogosto ukvarjajo z obrabo zaradi lepljenja (razjedanjem), kjer se material obdelovanca prenese na površino orodja in se sčasoma nabere.
Te različne zahteve se nanašajo na različne kategorije orodnega jekla:
Zračno{0}}kaljena jekla (A2, D2):Delovni konji za-splošno uporabo. A2 ponuja dobro razmerje med odpornostjo proti obrabi in žilavostjo, zaradi česar je dobra-vsestranska izbira za zmerne proizvodne serije. D2 občutno poveča odpornost proti obrabi, vendar zmanjša žilavost - lahko se odkruši na postajah, ki so izpostavljene močnim udarcem ali pri rezanju -materialov z visoko trdnostjo. KotRevija MetalFormingUpoštevajte, da je D2 bolj krhek in se lahko pri agresivnem oblikovanju odkruši.
Hitro{0}}rezna jekla (M2, M4, SKH9):Ko mora biti odpornost proti obrabi še dlje, ne da bi stopili v karbid, hitro{0}}rezna jekla premostijo vrzel. Njihova vsebnost vanadija in volframovega karbida se upira degradaciji robov pri visokih temperaturah, ki nastanejo med žigosanjem. M4 je še posebej pridobil naklonjenost za izdelavo orodnih lukenj v progresivnih matricah, ki uporabljajo materiale iz nerjavečega jekla ali AHSS -, ki hitro uničijo robove običajnega orodnega jekla. Za jedra in vložke visoko{6}}hitrorezna jekla, toplotno-obdelana na HRC 60-62, ohranjajo celovitost robov skozi milijone visokohitrostnih proizvodnih ciklov.
Jekla iz-kovine v prahu (PM) (CPM 10V, CPM 3V):Ponujajo najboljšo kombinacijo odpornosti proti obrabi in uporabne žilavosti za -matrice za vtiskovanje velikih količin. CPM 10V zagotavlja izjemno zadrževanje robov pri prebadanju, medtem ko CPM 3V poudarja odpornost na udarce za preoblikovalne postaje. Finejša in enakomernejša porazdelitev karbida v PM jeklih pomeni, da so bolj odporna k krušenju kot običajna jekla primerljive trdote.
Karbidni vložki:Za najzahtevnejše aplikacije - zelo visoko število udarcev, izredno abrazivni materiali obdelovancev ali brušenje{1}}kritične lastnosti - vložki iz volframovega karbida zagotavljajo življenjsko dobo, ki je ni kos nobenemu orodnemu jeklu. Kompromis-je krhkost, cena in težave pri obdelavi. Karbid se najbolje obnese v postajah s čisto tlačno obremenitvijo in minimalnimi bočnimi silami.
Trend progresivnega inženiringa matric se je odločno premaknil k konstrukciji iz mešanih-materialov. Kot je rekel en izkušen vodja orodjarne: "Minili so dnevi, ko je eno orodno jeklo potekalo po celotni matrici." Sodobne matrice za vtiskovanje uporabljajo M4 za rezalne prebijalce, A2 ali S7 za bloke matrice, S7 za preoblikovalne postaje, kjer je tveganje zloma največje, in karbidno trdino, kjer nadzor nad brušenjem prevlada nad stroški.
Toplotna obdelava in površinsko inženirstvo za dolgo življenjsko dobo matrice
Izbira pravega razreda jekla je le polovica enačbe. To, kako je jeklo toplotno-obdelano, določa, kje se nahaja v trdoti-v-spektru žilavosti - in napačno ravnovesje povzroči predvidljive napake.
Predstavljajte si luknjač, utrjen na HRC 64 za maksimalno zadrževanje robov. Čudovito drži oster rob -, dokler ne naleti na žlico, ki se ne očisti čisto, ali na neporavnanost traku, ki povzroči bočno obremenitev. Udarec se drobi, ker nima dovolj trdnosti, da bi absorbiral nepričakovan stres. Nasprotno pa lahko oblikovalni vložek, ki ostane pri HRC 56 zaradi žilavosti, preživi udarne obremenitve za nedoločen čas, vendar se njegove delovne površine pod "gobami" - plastično deformirajo pod ponavljajočim stiskanjem in izstopijo iz tolerance.
Izkušeni inženirji za matrične stroje ciljajo na razpone trdote na podlagi funkcije postaje: luknjači običajno delujejo HRC 60-62, oblikovalni vstavki HRC 58-60 in strukturne podporne plošče HRC 58-60 za togost. To niso poljubne številke – predstavljajo točko, kjer je primarni način okvare vsake komponente pod nadzorom, ne da bi bil povabljen njen sekundarni način okvare.
Površinske obdelave dodajo še eno inženirsko plast, vendar so odločitve, vezane na posebne zahteve glede materiala in prostornine - ne univerzalne rešitve, ki se uporabljajo za vse:
Nitriranjedifundira dušik v površino orodja, da ustvari utrjeno ohišje. Uporablja se pri relativno nizkih temperaturah (800-1000 stopinj F za plazemsko nitriranje) in ne spremeni bistveno dimenzij orodja.Fabrikatorugotavlja, da je nitriranje praktična izbira za štampiljke, ki potrebujejo zmerno zaščito pri-manjšem obsegu uporabe brez zapletenosti naprednejših postopkov.
PVD premazi(TiN, TiCN, AlTiN, CrN) nanesejo tanke, trde plasti pri temperaturah pod 1000 stopinj F - dovolj nizko, da se osnovno orodno jeklo med nanosom ne zmehča ali spremeni dimenzije. PVD premazi so odlični pri zmanjševanju trenja in odpornosti proti obrabi lepila, zaradi česar so dragoceni za oblikovanje postaj, ki preprečujejo drgnjenje. Ker ne spremenijo dimenzij orodja, so praktični tudi za -izreze z nizko toleranco, kjer brušenje po-prevleki ni izvedljivo.
Postopek toplotne difuzije (TD).ustvari plast vanadijevega karbida pri približno 1800 stopinjah F - izjemno trdo in{2}}odporno na obrabo, vendar visoka temperatura spremeni kristalno strukturo in dimenzije orodja. Inženirji morajo načrtovati spremembe dimenzij po -obdelavi in kot opažajo strokovnjaki za premaze, lahko postopek povzroči razpoke na ranljivih območjih z ostrimi elementi ali koncentracijo napetosti. Prevleka TD je najboljša za orodja z robustno geometrijo, ki izvajajo zelo velike količine, kjer je dimenzijska kompenzacija načrtovana v prvotni zasnovi.
Drevo inženirskih odločitev za površinsko obdelavo sledi isti logiki kot izbira osnovnega materiala: kateri obrabni mehanizem prevladuje, kakšna prostornina upravičuje stroške in kakšne dimenzijske omejitve obstajajo?
- Pričakovano število zadetkov:Majhne-naklade (pod 100k) redko upravičujejo PM jekla ali napredne premaze. Veliko{3}}kampanje (1 milijon+) jih zahtevajo za predvidljive vzdrževalne intervale.
- Abrazivnost materiala obdelovanca:Nerjaveče jeklo in AHSS uničita robove hitreje kot mehko jeklo -, ki zahteva trša jekla ali prevlečene površine za vzdrževanje sprejemljivih intervalov ostrenja.
- Vrsta delovanja postaje:Rezalne postaje dajejo prednost odpornosti proti obrabi. Postaje oblikovanja dajejo prednost žilavosti in odpornosti proti drgnjenju. Vsak zahteva različne kombinacije jekla in obdelave.
- Ciljni intervali vzdrževanja:Če proizvodni načrt dovoljuje vlečenje matrice vsakih 50.000 gibov za ostrenje, zadostujejo zmerna jekla. Če je cilj 200,000+ udarcev med vzdrževanjem, postanejo potrebna jekla PM s prevlekami PVD.
- Proračunske omejitve:PM jekla in vložki iz karbidne trdine so vnaprej dražji, vendar stroški življenjskega cikla -, vključno s pogostostjo ostrenja, izpadi stiskalnice, stopnjami odpadkov in nadomestnimi deli - pogosto dajejo prednost materialu višje- kakovosti.
Izračun stroškov je vredno preoblikovati: ne gre za to, koliko stane jeklo ob nakupu, temveč za to, koliko zagotavlja v celotni proizvodni kampanji. Prebijalo CPM 10 V, ki podvoji življenjsko dobo orodja med brušenjem in odpravi nenačrtovane zaustavitve stiskalnice, bo prekašalo prebijalo D2, ki stane tretjino več, vendar zahteva dvakrat več pozornosti pri vzdrževanju. Ta perspektiva življenjskega cikla je točno tisto, kar ločuje dobro-izdelano matrico za vtiskovanje od tiste, ki je samo izdelana -, in to je isto razmišljanje, ki poganja, kako sodobna simulacijska orodja potrdijo te materialne odločitve, preden se naroči jeklo.
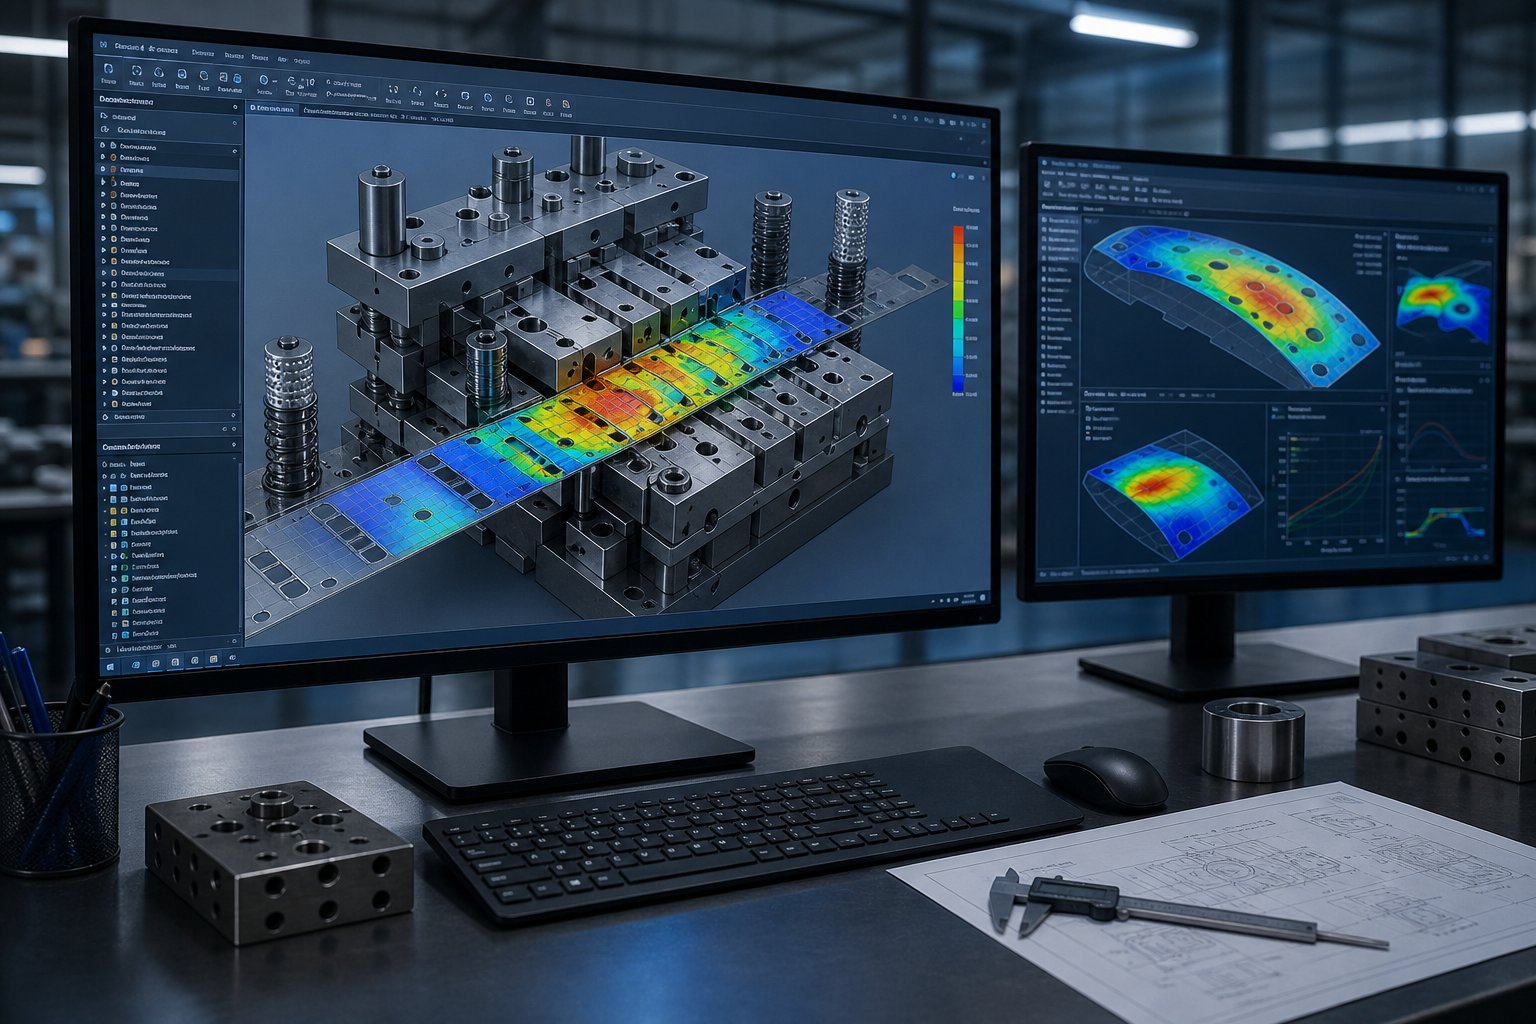
CAD/CAM simulacija in sodobni progresivni delovni tokovi oblikovanja matrice
Izbira pravega orodnega jekla in prevlek je ključna odločitev -, toda kako potrdite, da bodo te izbire delovale po pričakovanjih, preden strojno obdelanemu jeklu namenite več sto tisoč dolarjev? Ne gradiš kocke in upanja. Simuliraš. Sodoben progresivni razvoj orodij je najtežje inženirsko delo prestavil s preizkusne stiskalnice na računalniški zaslon, kjer je mogoče iterativno preizkusiti analizo oblikovanja, predvidevanje vzmetnega povratka in logiko napredovanja traku z delčkom stroškov in časa.
Ta premik ni razkošje samo za velike proizvajalce originalne opreme. Progresivni inženirji za žigosanje v trgovinah vseh velikosti zdaj uporabljajo delovne tokove-na podlagi simulacije, ki odkrijejo težave mesece preden stroj za žigosanje sploh zažene. rezultat? Manj preizkusnih iteracij, manj predelav in matric, ki hitreje dosegajo proizvodne cilje.
FEA{0}}analiza oblikovanja in simulacija postavitve traku
Analiza končnih elementov omogoča inženirjem, da podvržejo virtualni trak natančnim pogojem oblikovanja, na katere bo naletel pri progresivni stiskalnici - postajo za postajo, potezo za potezo. Programska oprema diskretizira pločevino na tisoče elementov, uporabi definirane lastnosti materiala in izračuna, kako se vsak element odzove na sile prebijanja, matrice in blazinice na vsaki postaji.
Kaj to razkriva? Območja redčenja materiala, kjer bi se začeli zlomi. Vzorci gubanja, kjer tlačne napetosti upogibajo list. Tveganja cepitve pri ozkih polmerih ali blizu preluknjanih elementov. Vse je vidno, preden je jeklo razrezano za matrico.
Orodja, kot je Logopress ProgSim -, ki uporablja tehnologijo reševalnika AutoForm -, delujejo kot navidezne preizkusne stiskalnice, posebej prilagojene za progresivne oblikovalce matric, ki delajo z majhnimi do srednje-velikimi žigosanji. Programska oprema prepozna udarce za rezanje in oblikovanje neposredno iz postavitve traku, samodejno prilagodi sile tlačne-ploščice, ko zazna gubanje, in zagotovi povratne informacije o tonaži oblikovanja na vsaki postaji. Čas nastavitve in delovanja se giblje od minut za manjše matrice do nekaj ur za večje sestave z več-postajami.
Simulacija postavitve traku služi vzporedni funkciji: optimizira, kako se deli ugnezdijo znotraj širine tuljave, da se poveča izkoristek materiala. Inženirji lahko obračajo surovce, prilagajajo višino in digitalno ovrednotijo različne konfiguracije nosilca. KotCenterline Engineering poroča, z uporabo programske opreme za simulacijo za oceno velikosti slepih delov in gnezdenje med fazo navajanja vnaprej prihrani materialne stroške - "pridobiti tisto malo dodatnega materiala na igrišču je ogromno." Pri stroju za progresivno žigosanje, ki poganja milijone delov, že 2-3-odstotno izboljšanje izkoriščenosti materiala pomeni znatne prihranke med proizvodno kampanjo.
Napoved vzmetenja in kompenzacija pri izdelavi digitalnih prototipov
Vzmetno vzvratno - elastično okrevanje, ki popači oblikovani del takoj, ko sila stiskanja popusti -, je eden najtežjih problemov v progresivnem strojništvu. Ne gre za en sam popravek, ki ga uporabite enkrat; združuje se na več postajah za oblikovanje, zahtevana kompenzacija na postaji 6 pa je odvisna od tega, kaj se je zgodilo na postajah 3, 4 in 5.
Simulacija tukaj spremeni igro. Namesto izdelave matrice, odkrivanja, da se prirobnice vzmetno odprejo za 4 stopinje, brušenja prepogiba v orodje, ponovnega{2}}zagona in fizičnega ponavljanja, lahko inženirji digitalno predvidijo vzmet in kompenzirajo, preden se obdelava začne. Napredna programska oprema, kot je AutoForm, izračuna vzmetno obliko po vsaki postaji oblikovanja inkompenzira v nasprotni smeri- pogosto za več kot prvotni vzmetni znesek, saj je razmerje redko 1:1.
Ključni dejavnik, ki vpliva na resnost vzmeti, je kombinacija meje tečenja in natezne trdnosti materiala. Ko so te vrednosti blizu skupaj (na primer YS=420 MPa, TS=480 MPa), se magnituda vzmeti dramatično poslabša. Kompleksni 3D-deli, ki uporabljajo -materiale visoke trdnosti, lahko na prirobnicah pokažejo popačenja, večja od 4 mm, če jih ne izravnamo. Izdelava digitalnih prototipov omogoča inženirjem, da v urah namesto v tednih fizičnega preizkusa ponavljajo kote prepogibanja, pritiske blazinic in oblikujejo geometrije v več desetinah virtualnih poskusov.
Za stiskalnico za žigosanje s komponentami iz AHSS ali nerjavečega jekla ta zmožnost ni izbirna - je nujna. Fizični poskusi-in-napake z-materiali visoke trdnosti zaskrbljujoče hitro prežirajo proračune za preizkuse in časovne okvire. Simulacija ta cikel zruši.
Od simulacije do žične EDM in CNC obdelave
Preverjene simulacije preoblikovanja ne dajejo le informacij o odločitvah -, ampak se posredujejo neposredno v obdelovalne programe. Sodobni delovni poteki CAD/CAM ustvarjajo parametrično verigo od postavitve traku preko posameznih modelov luknjačev in rezalnih vložkov do orodnih poti CNC in programov za žično erozijo, ki proizvajajo te komponente. Spremenite kot pregiba v simulaciji in ta sprememba se širi skozi geometrijo luknjača, profil odpiranja matrice in ustrezno obdelovalno kodo.
Ta parametrična povezava je pomembna, ker progresivni razvoj matrice ni nikoli en sam prehod. Simulacija razkrije tveganje za redčenje, inženir prilagodi polmer, ponovno -zažene analizo, potrdi popravek in posodobi model matrice. V starejših potekih dela je vsaka od teh sprememb zahtevala ročne posodobitve na desetine risb in programov za obdelavo. V parametričnem sistemu je posodabljanje samodejno. Kot so ugotovili Metalstampovi oblikovalci matrice, "vrnitev nazaj in sprememba 3D modela spremeni vse -, vključno s kakršnimi koli 2D risbami, ki so bile ustvarjene." Proizvajalci orodij in matric izdelajo matrico natanko tako, kot je bila zasnovana, in deluje -, ker je bila zasnova že virtualno potrjena.
Tehnologija servo stiskalnice dodaja še eno dimenzijo simulacije. Za razliko od običajnih mehanskih stiskalnic s fiksnimi profili giba, servo -pogonske stiskalnice za progresivno žigosanje omogočajo programabilno drsno gibanje - s spremenljivo hitrostjo, zadrževanje v spodnji mrtvi točki, povratne impulze za sprostitev materiala. Inženirji lahko simulirajo, kako ti profili gibanja po meri vplivajo na rezultate oblikovanja v fazi načrtovanja, pri čemer optimizirajo kinematiko stiskalnice, preden matrica sploh vstopi v stiskalnico. Rezultat je boljši pretok materiala, zmanjšana udarna obremenitev in podaljšana življenjska doba matrice - prednosti, ki se pokažejo le, če se gibanje stiskalnice obravnava kot del sistema inženiringa matrice in se ne obravnava kot fiksna omejitev.
Validacija-zasnove na podlagi simulacije skrajša čas preizkusa z digitalnim zaznavanjem napak pri preoblikovanju, odstopanj vzmeti in težav z napredovanjem -, preden se orodno jeklo strojno obdela - in stisne tisto, kar je nekoč zahtevalo tedne fizične ponovitve, v dneve virtualne analize.
Napredovanje od simulacije do proizvodnje predstavlja temeljni premik v tem, kako progresivne matrice dosežejo tisk. Virtualni preizkus ne nadomesti fizičnega preizkusa v celoti - odpravlja hude napake in zoži fizični preizkus na natančne prilagoditve. Oblikovalci matrice, kot so tisti pri Centerline Engineering, zdaj uporabljajo simulacijo "od začetka", začenši s citiranjem in nadaljujejo do končne validacije. Matrica prispe na preizkus že kompenzirana za vzmetni povratek, že uravnotežena za oblikovalne sile in že optimizirana za izrabo materiala.
Vendar simulacija samo potrdi tisto, kar je inženir zasnoval v orodju. Lahko potrdi, da preoblikovalna postaja ne bo razbila materiala, vendar vam ne more povedati, ali bi ta preoblikovalna postaja sploh morala obstajati - ali pa je potrebna sprememba same geometrije dela, da bi jo bilo mogoče proizvajati v velikih količinah. Ta presoja pripada strojnemu inženirju, ki ocenjuje proizvodnost, in to je pogovor, ki se zgodi, preden se simulacija sploh začne.
Zasnova za izdelljivost z vidika strojnega inženirja
Ko zasnova dela pristane na mizi strojnega inženirja, prvo vprašanje ni "lahko to žigosamo?" To je "ali lahko to zanesljivo odtisnemo pri 200 gibih na minuto za milijon zadetkov, ne da bi se orodje-samouničilo?" Ta razlika je srce DFM za natančno žigosanje. Funkcije, ki so videti v redu na zaslonu CAD, se lahko pretvorijo v udarce, ki so pretanki, da bi preživeli, razdalje, ki so pretesne za vzdrževanje, ali operacije oblikovanja, ki se borijo s fiziko materiala pri vsakem zamahu.
Povratne informacije DFM inženirja za stroje niso povratni odziv -, temveč prevajalska plast med funkcijo dela in realnostjo orodja. Prej ko pride do tega pogovora, manj kompromisov se konča v kocki.
Najmanjše medmrežne razdalje in omejitve glede moči udarca
Predstavljajte si del z dvema okroglima luknjama, ki sta le 0,5 mm narazen v jeklu debeline 1,0 mm. Izbijači iz pločevine, potrebni za prebadanje teh lukenj, bi med njimi potrebovali jekleno mrežo, ki je tanjša od samega materiala. Pod milijoni ciklov tlačne in bočne obremenitve ta mreža poči. Udarci se odklanjajo drug proti drugemu. Kakovost robov se poslabša, intervali vzdrževanja pa se skrajšajo.
Zato obstajajo minimalna spletna pravila. Splošna smernica DFM določa, da mora biti materialna mreža med dvema elementoma - ali med elementom in robom - vsaj 1,0 do 2,0-kratna debelina materiala. Pod tem pragom zahtevate od orodja, da naredi nekaj, česar ne more vzdržati pri proizvodni hitrosti.
Prečni-prerez sledi isti logiki. Za zanesljivo luknjanje pločevine mora luknjalo imeti dovolj-površino preseka, da se upre upogibni sili, ki nastane med striženjem. Osnovno pravilo: najmanjši premer luknjača ne sme biti manjši od debeline materiala za okrogle luknje v mehkem jeklu in se mora povečati za-materiale z večjo trdnostjo. Reže in ne{6}}okrožne značilnosti so bolj omejene, ker njihov najožji-prerez določa moč. Ko funkcije padejo pod te pragove, inženir matrice oceni razdelitev operacije na več postaj - prebadanje dela funkcije na eni postaji in dokončanje na drugi - ali zahteva spremembo načrta.
Zahteve za razbremenitev upogiba in upoštevanje kota ugreza
Upogibi pri progresivnih natančnih kovinskih žigosanjih se ne zgodijo ločeno. Medsebojno delujejo s sosednjimi elementi, robovi in drugimi ovinki. Brez ustreznega reliefa se material na koncu upogibne črte kopiči, trga ali povzroči nepredvidljivo višino prirobnice. Relief upogiba - majhna zareza ali izrez na vsakem koncu upogibne linije - daje materialu prostor za deformacijo brez omejitev.
Sami upogibni polmeri morajo upoštevati materialne omejitve. Notranji polmer krivine mora biti vsaj 1,0 do 1,5-kratnik debeline materiala za večino pločevin. Pomanjšajte se in obremenite zunanja vlakna čez njihovo mejo loma -, zlasti pri upogibanju vzporedno s smerjo vlaken. KotFabricator pojasnjuje, vzdolžno upogibanje (z vlaknom) bistveno poveča zahtevani najmanjši notranji radij v primerjavi s prečnim upogibanjem. Za jekleno ploščo debeline med 0,5 in 0,8 palca lahko minimalni polmer skoči od 2,5T za prečne krivine do 3,75T za vzdolžne krivine.
Inženirji matrice ocenijo ta razmerja glede na oblačke tolerance dela. Upogib, določen s polmerom 0,5 T pri visoko{2}}trdnem materialu, ki se upogiba z zrnatostjo, ni samo agresiven - ampak je težava-življenjske dobe orodja. Matrica bo občasno razpokala del, kar bo povzročilo ostanke, ki se povečajo, ko se oblikovalni vložek obrabi. Odgovor DFM: zahtevajte večji polmer, preusmerite del glede na zrnatost ali dodajte postajo za oblikovanje, ki vnaprej -naredi črto upogiba.
Zasnova nosilnega traku in optimizacija uporabe traku
Nosilni trak - material, ki povezuje napredovanje posameznih delov, ko se premikajo skozi matrico -, je po definiciji odpadek. Ampak to je inženirski odpad. Njegova širina, spletne povezave in korak napredovanja uravnotežijo dva tekmujoča si cilja: zmanjšati količino izgubljenega materiala in ohraniti zadostno togost traku za zanesljivo podajanje pri hitrosti.
Trden nosilec deluje za osnovno rezanje in upogibanje, pri čemer trak ves čas ostane raven. Toda deli, ki vključujejo globoko oblikovanje, risanje ali vtiskovanje, potrebujejo raztegljiv lamelni nosilec, ki omogoča prost pretok kovine brez popačenja razmika med deli. Nosilec se mora upreti tudi vodoravni sili podajanja - približno 10 % skupne teže traku na napredovanje - brez upogibanja. Preozek in se med hranjenjem zloži. Preširoko in porabite material pri vsaki potezi v celotni proizvodni seriji.
Za izsekane kovinske dele pri velikem obsegu se že majhne izboljšave pri izkoristku traku znatno povečajo. Inženirji optimizirajo korak (razdalja med ponovitvami delov), ocenijo, ali se deli lahko ugnezdijo ali vrtijo za tesnejše pakiranje, in določijo najmanjšo širino nosilca, ki ohranja stabilnost podajanja. Vsak milimeter nepotrebne širine nosilca, pomnožen z milijoni udarcev, predstavlja realen strošek materiala.
Običajne povratne informacije DFM, ki jih inženirji matric zagotovijo pri ocenjevanju nove zasnove dela, običajno vključujejo:
- Funkcija prilagoditev razmika - premikanje lukenj ali izrezov narazen za izpolnjevanje minimalnih spletnih zahtev in zaščito dolgoživosti luknjača
- Spremembe polmera - povečanje radijev upogibanja za preprečevanje razpok in zmanjšanje preoblikovalnih sil, zlasti tam, kjer je smer zrn neugodna
- Zahteve za sprostitev tolerance - določanje dimenzij, kjer so težje-kot-potrebno, oblački vsiljujejo dodatne postaje za kovanje ali določanje velikosti, ki dodajo stroške matrice brez funkcionalne koristi
- Specifikacije smeri zrn -, ki določajo usmerjenost traku glede na kritične upogibe za preprečevanje razpok in zmanjšanje variabilnosti vzmeti
- Dodatki reliefnih funkcij -, ki določajo reliefe upogibov, polmere zarez in-razbremenilne reže, ki preprečujejo trganje med-hitrostnim oblikovanjem
Vsako od teh priporočil izhaja iz določene omejitve orodja: moč udarca, življenjska doba matrice, stabilnost traku ali ponovljivost postopka. Pregled DFM inženirja stroja je navsezadnje ocena dolgoživosti - kaj se mora spremeniti v zasnovi dela, da lahko orodje zagotavlja dosledne progresivne natančne kovinske žigosane v celotnem predvidenem obsegu proizvodnje brez degradacije.
Tudi s popolnim DFM pa progresivna matrica proizvede natančne dele samo, če trak prispe na vsako postajo na točno pravem mestu. Ta položajna natančnost je odvisna od mehanskega sistema, ki je tako temeljen, da ga je zlahka podcenjevati: vodilni zatiči, ki ponovno-registrirajo trak ob vsakem posameznem zamiku.
Pilotna mehanika in natančnost napredovanja traku
Progresivna matrica ima lahko popolnoma zaporedne postaje, idealne razdalje in optimizirana orodna jekla - in še vedno proizvaja ostanke, če trak ni pravilno nameščen pri vsakem udarcu. Pilotni zatiči so mehanizem, ki zapre natančnost. Ponovno-registrirajo trak na vsaki postaji, s čimer kompenzirajo inherentno nenatančnost dovajalnega sistema za žigosanje, nagib traku, toplotno raztezanje in kumulativno napako napredovanja. Pri progi, ki deluje s hitrostjo 300+ udarcev na minuto, so piloti zadnja linija pozicijske obrambe, preden udarci zadenejo material.
Registracija traku se sliši preprosto: podajanje premakne trak za en korak naprej, piloti vstopijo v luknje, trak se nahaja. V praksi so zadevne tolerance dovolj ozke, da majhne inženirske napake pri načrtovanju pilota ali časovnem načrtovanju povzročijo napake pri mešanju v celotni matrici.
Premer pilota in inženiring oddaljenosti za natančnost registracije
Pilotni zatiči ne padejo kar tako v luknje. Aktivno popravljajo položaj traku. Sistem podajanja premakne trak na približno pravo mesto - običajno znotraj nekaj tisočink palca - in piloti opravijo natančno pozicioniranje. To pomeni, da razdalja od pilot-do-luknje določa, koliko popravkov je na voljo in kako natančno so sedeži letve.
Glede na revijo MetalForming Magazine so vodila običajno dimenzionirana z 0,0005 do 0,001 palca razmika do vodilnih lukenj, odvisno od vrste materiala in debeline. Ta razdalja je namenoma ozka - dovolj ohlapna, da omogoči pilotu vstop, ne da bi silil na trak, a dovolj tesno, da se trak ne more premakniti, ko je nameščen.
Geometrija nosu je pomembna enako kot premer. Krogel-konus na vodilnem zatiču ima dve funkciji: bočno vodi trak v pravi položaj, ko se stiskalnica spušča, in vstopi v luknjo, preden se zaskoči polni premer lociranja. Ta stožčasti vhod pomeni, da se vodilna konica dotakne traku, preden ga dvigala matrice za vtiskovanje popolnoma sprostijo - in tako ustvarijo kratko prekrivanje, kjer trak hkrati podpirata dovodni sistem in vodilni vrh.
Dolžina pilota je ravnotežje. Piloti morajo biti dovolj dolgi, da vstopijo v trak, preden se sprožijo drugi udarci in preden se sprednja stran odstranjevalca dotakne spodnje matrice. Toda prevelika dolžina ustvarja svojo težavo - predolg pilot se lahko zaveže v luknjo ali potegne trak navzgor med odpiranjem matrice. Inženirji določijo dolžino pilota glede na časovne zahteve matrice: konica pilota mora vstopiti v trak pod natančnim kotom ročične gredi, kjer pride do sprostitve podajanja, in lokacijski premer se mora namestiti, preden se začne kakršno koli rezanje ali oblikovanje.
Pogoste napake pri registraciji in inženirske rešitve
Najpogostejša napaka pri registraciji pri progresivnih matricah nima nobene zveze s piloti samimi - to je podajanje-čas dviga. Če podajalni zvitki še vedno oprimejo trak, ko premer lociranja pilota vstopi v luknjo, se podajalnik bori s piloti. Rezultat:-enostranska obraba pilota, podaljšane luknje za pilote, slišno škljocanje, ko se piloti vključijo, in napake pri napredovanju, ki se poslabšajo pri višjih hitrostih.
Pravilno časovno zaporedje zahteva, da podajalnik premakne trak naprej, nato konica pilota vstopi v luknjo, nato podajalni zvitek, da se dvigne (sprosti trak) in nazadnje polni premer krmilnika, da namesti in locira trak. Pri matricah, ki uporabljajo dvigala matrice za vtiskovanje, ki dvignejo trak s površine matrice, se časovno okno še dodatno zoži - podajalni valj mora ostati odprt, dokler dvigala ne dosežejo vrha svojega hoda, pri čemer so vodila še vedno vključena. Kot pojasnjujejo strokovnjaki za merjenje-časov podajanja, lahko nepravilno zapiranje zvitka ujame dodaten material med matrico in podajalnik, kar potisne trak naprej, ko se piloti izklopijo, in povzroči predolgo napredovanje.
Popačenje pilotne luknje med oblikovanjem je subtilnejši problem. Ko postopek vlečenja ali globokega{1}}oblikovanja potegne material navznoter, premakne nosilni trak - in vse vodilne luknje, ki se nahajajo v bližini območja oblikovanja, se popačijo skupaj z njim.Kot pojasnjuje Fabricatorvlečenje progresivne matrice brez pravilno zasnovanega raztegljivega nosilca traku povzroči premikanje vodilnih lukenj, ko material teče navznoter. Rešitev je zasnova nosilca, ki ločuje lokacije pilotnih lukenj od oblikovnih območij - z uporabo prilagodljivih spletnih funkcij, ki absorbirajo tok materiala, ne da bi pri tem prenašale popačenje na funkcije registracije.
Vlečenje polžev je še en-izziv v resničnem svetu. Ko se luknjač umakne, lahko vakuum ali trenje potegne polž nazaj v odprtino matrice. Ta polž ovira napredovanje naslednjega traku ali, še huje, sedi pod trakom na naslednji postaji - in povzroči dvignjen odtis, napačno podajanje ali zlomljen luknjač. Inženirji rešujejo vlečenje polžev z ustrezno zračnostjo matrice, pozitivnimi funkcijami za izmet polžev in zagotavljanjem, da zračnost prebadanja ne ustvarja pogojev sesanja, ki zadržujejo polže.
Povratno kopičenje na več postajah za oblikovanje prav tako posredno vpliva na registracijo. Vsaka postaja za oblikovanje uvaja kotni odklon, ki nekoliko premakne nevtralni položaj traku. Do postaje 10 ali 12 v zapleteni progi lahko kumulativni premik preseže pilotov korekcijski obseg, če inženirji tega niso upoštevali. Oblikovalska rešitev: strateško postavite vodila - po večjih operacijah oblikovanja, kjer se je trak že dvignil nazaj -, tako da popravijo dejanski položaj traku, namesto da bi se borili proti silam elastične obnovitve.
Natančnost registracije na vsaki postaji je povezana s celotnim napredovanjem traku. Napaka 0,001-palca na postaji 3 postane položajna negotovost, ki jo podeduje, poveča ali mora popraviti vsaka nižja postaja, - zaradi česar je pilotsko inženirstvo disciplina-na sistemski ravni, ki razlikuje progresivno zasnovo matrice od razmišljanja z eno postajo.
Ustrezen pilotni inženiring je na koncu tako vprašanje trajnosti kot vprašanje natančnosti. Piloti, ki se borijo proti traku, se obrabijo hitreje. Napačno registrirani trakovi neenakomerno udarjajo. Podolgovate vodilne luknje postopoma degradirajo, dokler matrica ne proizvede--tolerančnih delov - včasih dovolj postopoma, da se zanašanje ne ujame, dokler se nižje sproži alarm SPC. Natančnost, vgrajena v pilotno mehaniko v fazi načrtovanja, neposredno določa, kako dolgo matrica ohranja svoje okno kakovosti v celotni proizvodni seriji - in koliko vzdrževalnih posegov potrebuje na tej poti.
Die Life Management in inženiring vzdrževanja
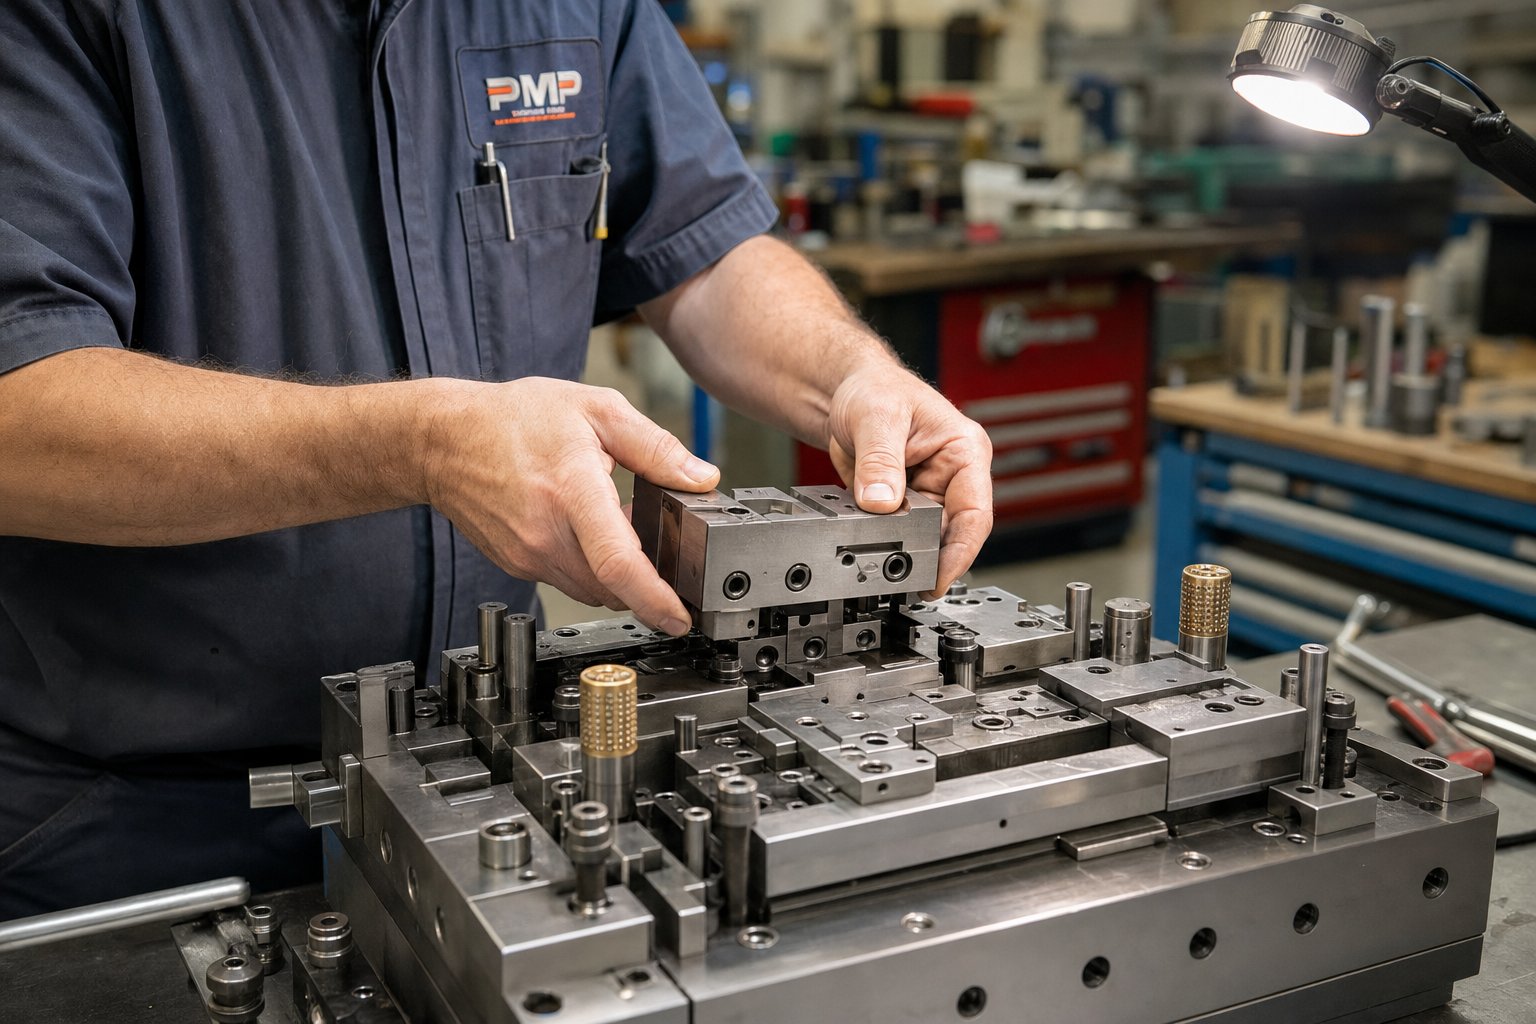
Pilotna natančnost ohranja dele v toleranci. Izbor orodnega jekla ohranja ostre robove. Toda ne eno ne drugo ni pomembno, če matrice ni mogoče učinkovito vzdrževati, ko so ti robovi neizogibno dolgočasni, ko se vložki obrabijo čez svoje meje ali ko se udarec v petek ob 2. uri zjutraj odkruši. Matrice za progresivno žigosanje, zasnovane za milijon-izvedb, imajo skupno lastnost: vzdržljivost je bila zasnovana od prvega dne, ne pa privijačena po prvi nenačrtovani zaustavitvi stiskalnice.
Razmislite o tem na ta način - matrica, ki proizvaja popolne dele, vendar zahteva osem ur razstavljanja za rutinsko ostrenje, ni zasnovana za proizvodnjo. Zasnovan je za razstavni prostor. Dolgoročno progresivno žigosanje zahteva arhitekturo orodij, kjer je mogoče dostopati do obrabljivih komponent, jih zamenjati in obnoviti, ne da bi potegnili celotno matrico iz stiskalnice ali razstavili postaje, ki ne potrebujejo pozornosti.
Modularna vložna konstrukcija in hitro{0}}zamenljive komponente
Prehod od monolitnih blokov matric na sekcijsko konstrukcijo vložkov je eden najvplivnejših dosežkov v progresivnem inženiringu matric v zadnjih dveh desetletjih. Namesto strojne obdelave rezalnih profilov in oblikovanja geometrij neposredno v en masiven blok matrice, sodobne progresivne matrice za vtiskovanje uporabljajo posamezne vložke - zamenljive dele matrice, ki se z vijaki, zatiči ali klini-zaskočijo v skupno nosilno ploščo.
Zakaj je to pomembno? Ker obraba ne poteka enakomerno po progresivni matrici. Postaja 3 lahko preluknja 0,8 mm nerjaveče jeklo in jo je treba brusiti vsakih 80.000 gibov. Postaja 7 lahko izvede nežen relief v aluminiju in opravi 500.000 gibov med servisi. Pri monolitni konstrukciji servisna postaja 3 pomeni vlečenje celotne matrice. Pri modularnih vložkih tehnik odstrani določen vložek, ga izostri ali zamenja in pogosto znova namesti -, ne da bi motil sosednje postaje.
KotOpomba proizvajalca natančne matrice, zamenljivi vložki zagotavljajo hitrejše vzdrževanje, nižje stroške popravila, izboljšano lokalizacijo obrabe, lažjo korekcijo dimenzij in krajši čas izpada. Lokalizirana zamenjava ploščic postane še posebej dragocena pri-veliki količini proizvodnje OEM, kjer se določene postaje soočajo s koncentrirano obrabo, ki bi sicer zahtevala popolno vlečenje matrice.
Hitro-zamenljivi sistemi zadrževanja lukenj razširijo to filozofijo na zgornjo polovico matrice. Tradicionalno zadrževanje udarcev temelji na-namestitvi z motnjami ali prek-vpenjanja vijakov, ki za dostop zahteva znatno razstavljanje. Sodobni zadrževalni sistemi uporabljajo zaklenjene reže, bajonetne-ključavnice ali klinaste mehanizme, ki omogočajo izvlečenje in zamenjavo posameznih luknjačev z vrha matrice, ne da bi odstranili rezervne plošče ali motili sosednje luknjače. Za visokohitrostno progresivno žigosanje, ki teče pri 400+ udarcih na minuto, je razlika med 30-minutno zamenjavo luknjača in štiriurnim razstavljanjem razlika med ustvarjanjem urnika in manjkajočim obdobjem za dostavo.
Dodatki za ostrenje in načrtovanje pričakovane življenjske dobe matrice
Vsak rezalni vložek in vložek matrice v progresivni matrici ima končno količino materiala, ki ga je mogoče odstraniti z ostrenjem, preden komponenta pade pod svojo funkcionalno dolžino ali globino. To ni nekaj, kar inženirji odkrijejo med proizvodnjo - je zasnovano že od samega začetka.
Dodatek za ostrenje se nanaša na skupno globino brušenja, dodeljeno delu luknjača ali matrice v njegovi življenjski dobi. Običajen luknjač ima lahko 3-5 mm dodatka za ostrenje, pri čemer vsako ponovno brušenje odstrani 0,05–0,15 mm, odvisno od resnosti obrabe. To pomeni 20 do 100 ostrenj v življenjski dobi komponente – in pričakovano število zadetkov med ostrenji določa skupno zmogljivost matrice, preden je treba ploščice v celoti zamenjati.
Inženirji te intervale načrtujejo glede na material obdelovanca, presek -prebijanja in življenjsko dobo premaza. Za vtiskovanje iz nerjavečega jekla pri visoki hitrosti so lahko intervali ostrenja 50.000-80.000 gibov za luknjače iz orodnega jekla brez premaza. Pri luknjačih s PVD-prevleko ali-karbidnimi{10}}konicami se lahko ta interval razteza na 200000+ gibov – vendar vsako ponovno brušenje odstrani plast prevleke, kar zahteva ponoven premaz po ostrenju, če želimo ohraniti polni interval.
Čakanje, da se pojavijo vidne robove, pomeni, da je obraba orodja že preveč napredovala. Raziskave dosledno kažejo, da popolnoma reaktiven pristop vzdrževanja stane 25-30 % več kot proaktivna, preventivna strategija - dodatni strošek, ki izhaja iz premij za nujno delo, v naglici naročenih rezervnih delov in veliko večjih proizvodnih izgub zaradi prekinjenih obratovanj. Natančni proizvajalci določajo urnike ostrenja, ki temeljijo na dejanskem številu udarcev in ne samo na vizualnem pregledu, s čimer ohranjajo stabilne rezalne obremenitve in daljšo skupno življenjsko dobo matrice.
Pogosti načini okvar, ki spodbujajo nenačrtovano vzdrževanje, vključujejo:
čipiranje:Majhni krhki drobci se lomijo z rezalnih robov -, kar je običajno posledica prevelike trdote, udarnih obremenitev, ki presegajo žilavost jekla, ali utrujenosti materiala pri koncentracijah napetosti. Zlomljeni robovi povzročajo neenakomerne robove in lahko poškodujejo spodnjo odprtino matrice.
Galling:Material obdelovanca se mikroskopsko zvari s površino orodja in se kopiči ter ustvarja grobe lise, ki zarezujejo naslednje dele. Oblikovalne postaje, ki obdelujejo nerjavno jeklo ali aluminij, so še posebej ranljive, če mazanje ni ustrezno.
Zlom udarca:Katastrofalna okvara zaradi bočne obremenitve, vlečenja žlebov, napačne registracije traku ali kopičenja utrujenosti preko meje vzdržljivosti jekla. Zlomljeni udarci lahko poškodujejo več sosednjih komponent, če drobci potujejo skozi matrico.
Časovni zamik:Postopna obraba vodilnih sistemov, odmikačev ali dvigal premakne relativno časovno razporeditev med zgornjimi in spodnjimi komponentami matrice. Matrica še vedno teče, vendar se razmiki premikajo, rezalni trakovi spreminjajo in globine oblikovanja se spreminjajo -, kar proizvaja dele, ki se počasi premikajo proti mejam tolerance.
Partnerstvo z izkušenimi izdelovalci orodij za dolgoročno-proizvodnjo
Odločitve glede vzdrževanja, sprejete v fazi načrtovanja, so v celoti odvisne od ciljnega obsega proizvodnje in proizvodne filozofije proizvajalca orodij. Matrica, namenjena za 50.000 delov, ima bistveno drugačno arhitekturo vzdrževanja kot tista, ki cilja na 5 milijonov delov. Milijon-zadete matrice potrebuje več dodatka za ostrenje, bolj modularno zgradbo, boljši dostop za pregled in komponente velikosti za več ciklov ponovne izdelave.
Izkušeni dobavitelji progresivnih štampiljk te premisleke vnašajo v orodja od samega začetka - ne zato, ker je vzdrževanje glamurozno, temveč zato, ker so nenačrtovane izpade v velikem obsegu uničujoče drage. Dobavitelj kotYICHENoblikuje modularno konstrukcijo in dodatke za ostrenje v kalupe za progresivno vtiskovanje posebej za podporo dolgoročne-proizvodnje z minimalnimi nenačrtovanimi postanki. Njihov pristop odraža širšo resnico v panogi: izkušnje izdelovalca matrice z veliko-ogljičnimi kampanjami neposredno določajo, kako dobro se orodje obdrži v celotni predvideni življenjski dobi.
Kaj loči matrico, izdelano za vzdrževanje, od tiste, ki zgolj deluje? Inženirski vidiki, ki jih ocenjujejo izkušeni gradbeniki, vključujejo:
- Vstavite modularnost:Posamezni vložki za postajo, dimenzionirani za neodvisno odstranitev, s funkcijami poravnave, ki zagotavljajo natančnost ponovnega pozicioniranja po ponovni namestitvi
- Dodelitev življenjske dobe brušenja:Zadostna zaloga za ostrenje v vseh rezalnih komponentah za podporo celotnemu proizvodnemu obsegu, z dolžinami lukenj in globinami matrice, ki so zasnovane za kumulativno odstranjevanje materiala
- Inšpekcijske dostopne točke:Prost prostor za merilna orodja in vizualni pregled na kritičnih območjih obrabe brez potrebe po razstavljanju matrice -, kar omogoča-preverjanje stanja stiskalnice med načrtovanimi odmori v proizvodnji
- Integracija senzorja za napovedno vzdrževanje:Določbe za spremljanje obremenitve, senzorje za napačno zaznavanje in sisteme za določanje tonaže, ki zaznajo napredovanje obrabe, preden povzroči odstopanje kakovosti delov
- Standardizacija rezervnih komponent:Skupne geometrije vložkov, premeri luknjačev in zadrževalna strojna oprema na več postajah, kjer je to mogoče - zmanjšanje inventarja potrebnih rezervnih delov in pospešitev zamenjave med vzdrževalnimi okni
Integracija senzorjev si zasluži posebno pozornost. Z razvojem nadzora matrice, ki podpira IoT-, senzorji, vdelani v progresivne matrice, spremljajo silo, poravnavo in temperaturo med delovanjem. Podatki, ki jih proizvajajo ti senzorji, omogočajo predvideno vzdrževanje -, ki prepozna trende obrabe in načrtuje posege, preden pride do okvar, namesto da bi se odzvali po tem, ko zlomljen udarec poškoduje matrico ali dimenzijski zamik kontaminira proizvodno serijo.
Finančni argument za načrtovanje vzdržljivosti v progresivnih štancah je preprost: vsaka ura nenačrtovanega izpada stane proizvodni prihodek, ustvarja ostanke, moti urnike in pritegne inženirske vire k odzivu na krizo. Matrica, ki je vnaprej nekoliko dražja, vendar deluje 30 % dlje med vzdrževalnimi dogodki in se izostri v polovičnem času, zagotavlja dramatično boljše skupne stroške lastništva v oglaševalski akciji z milijon-zadetki.
Inženiring vzdržljivosti je kraj, kjer se zasnova matrice sreča z realnostjo proizvodnje. Toda tudi najbolje{1}}vzdrževana matrica mora priti od dobavitelja z inženirsko globino, da se te odločitve sprejmejo pravilno -, kar sproža vprašanje, kako naj proizvodni inženirji in nabavne ekipe ocenjujejo progresivne matrice, ko je zanesljivost v milijonih ciklov nepo-pogoja.
Nabava progresivnih matric za žigosanje za prilagodljivo proizvodnjo
Matrica, zasnovana za vzdrževanje, še vedno potrebuje graditelja s tehnično globino za pravilno izvedbo tega inženiringa. Ko proizvodni inženirji in ekipe za nabavo ocenjujejo proizvajalce progresivnih matric, odločitev ni preprosta primerjava prodajalcev -, temveč ocena, ali lahko dobaviteljev inženirski ekosistem zagotovi ponovljivo kakovost v celotnem življenjskem ciklu proizvodnje. Najcenejša ponudba redko povzroči najnižje skupne stroške.
Kaj bi morali proizvodni inženirji oceniti pri dobavitelju matrice
Predstavljajte si dve ponudbi za isti program progresivnega žigosanja kovin. Eden je 20 % nižji. Oba dobavitelja trdita, da lahko vzdržita toleranco. Kako razlikujete? Pogledate mimo cenovne linije in v inženirsko infrastrukturo za njo.
-Hišna zmogljivost simulacije je prvi kazalnik. Progresivni proizvajalec orodij, ki izvaja analizo preoblikovanja na osnovi FEA-in simulacijo postavitve traku, digitalno ujame težave -, preden postanejo drage ponovitve fizičnega preizkusa. Dobavitelji brez zmožnosti simulacije se zanašajo na poskus-in-napake v tisku, kar pomeni, da vaša časovnica absorbira njihovo krivuljo učenja.
Preskusna tonaža stiskalnice in natančnost sta enako pomembni. Dobavitelj, ki validira vašo matrico na obrabljeni stiskalnici s slabo ponovljivostjo BDC, ne more zagotoviti, da bo matrica delovala enako na vaši proizvodni opremi. Kotpoudarjajo strokovnjaki za opremo za žigosanjematrica, validirana na precizni stiskalnici, deluje v bistveno drugačnem režimu kakovosti kot tista, dokazana na starajoči se konvencionalni opremi.
Zmožnost merjenja in pregledovanja - Preverjanje CMM, optični primerjalniki, dokumentacija SPC - določa, ali lahko dobavitelj dokaže, da njegova matrica izpolnjuje specifikacije, ali zgolj trdi, da izpolnjuje. Za zahtevne sektorje, kot je medicinsko progresivno žigosanje, kjer sta sledljivost in dimenzijski dokaz regulativni zahtevi, inšpekcijska infrastruktura ni neobvezna.
Oceno zaokrožuje preglednost nabave materiala. Podjetje za progresivno žigosanje, ki v svoji dokumentaciji določa vrste orodnega jekla, parametre toplotne obdelave in postopke nanašanja premazov, vam daje vpogled v to, kaj kupujete. Dobavitelji, ki te podrobnosti obravnavajo kot lastniške podatke, vam onemogočajo ovrednotenje ali ponovitev odločitev o vzdrževanju na nižji stopnji.
Od prototipa do razširljive masovne proizvodnje
Življenjski cikel strojništva se ne konča, ko je zadnji vložek brušen na želeno velikost. Razširja se prek preverjanja preizkusa, kvalifikacije prvega-izdelka (PPAP ali enakovredno), podpore-za povečanje proizvodnje in partnerstva za stalno vzdrževanje. Dobavitelji, ki obravnavajo dostavo kot končno črto, pustijo proizvodne inženirje brez tehnične podpore, ko se težave v resničnem-svetu hitro pojavijo.
Progresivni programi žigosanja in izdelave, ki zajemajo sektorje avtomobilske industrije, elektronike in naprav, vedno bolj zahtevajo dobavitelje, ki so sposobni podpreti celoten lok - od začetnega sodelovanja DFM do-nadzora proizvodnje velikih količin. Partner za progresivno matrico in žigosanje, vključen v ta celoten življenjski cikel, prej ujame težave, jih razreši hitreje in zmanjša skupne stroške lastništva v primerjavi s transakcijskimi odnosi s prodajalci, kjer vsaka faza vključuje drugo ekipo.
YICHENponazarja ta pristop življenjskega cikla in podpira proizvodne inženirje in ekipe za nabavo od sodelovanja pri načrtovanju do razširljive množične proizvodnje - s posebnim poudarkom na tesni ponovljivosti in filozofiji modularne konstrukcije, o kateri smo govorili v prejšnjih razdelkih. Ko ocenjujete katerega koli proizvajalca progresivnih matric, poiščite isto kontinuiteto inženirske vpletenosti med fazami.
| Dobavitelj | Inženirska zmogljivost | Orodja za simulacijo | Preizkusna zmogljivost | Podpora za spremljanje proizvodnje | Program vzdrževanja |
|---|---|---|---|---|---|
| YICHEN | Popolna-storitvena progresivna zasnova matrice za-veliko obseg-oblikovalnih postaj | CAD/CAM z analizo oblikovanja | -Hišni preizkus in potrditev | Podpora proizvodne rampe in spremljanje kakovosti | Modularna oblika ploščice z načrtovanjem dodatka za ostrenje |
| Tipičen srednje{0}}dobavitelj | Standardna zasnova matrice, omejena povratna informacija DFM | Samo CAD, brez FEA | Oddana ali omejena tonaža stiskalnice | Razmerje-samo dostava | Reaktivno vzdrževanje, ni zasnovano-modularno |
| Cenovni-dobavitelj | Zgradi-za-tisk, minimalen inženirski vložek | Brez ali osnovni 2D | Preizkus,-ki ga zagotovi stranka | Noben | Brez načrtovane arhitekture vzdrževanja |
Zgornja tabela ni razvrstitev -, je okvir za razumevanje, kaj dejansko kupujete po različnih cenah. Progresivna ocena proizvajalcev matric, ki ne upošteva zmožnosti simulacije, preizkusne infrastrukture in filozofije vzdrževanja, je v resnici le primerjava cen. In primerjave cen progresivnega orodja so zavajajoče, saj začetni stroški matrice predstavljajo delček njenega vpliva na proizvodnjo v celotni življenjski dobi.
Ko letne količine dosežejo na stotine tisoč ali milijone delov, se inženirske odločitve, vgrajene v vašo progresivno matrico - zaporedje postaj, izbiro materiala, pilotsko mehaniko, vzdrževalno arhitekturo -, obrnejo bodisi v vašo korist bodisi proti vam. Vsako poglavje tega članka je obravnavalo en del te sestavljene enačbe. Dobavitelji, s katerimi je vredno sodelovati, so tisti, ki jih razumejo vse hkrati in ki izdelujejo matrice za progresivno žigosanje, ki ne delujejo samo - ampak preživijo.
Pogosta vprašanja o inženirstvu matrice za progresivno žigosanje
1. Kaj je progresivna matrica in kako se razlikuje od drugih matric za žigosanje?
Progresivna matrica je sistem orodij z več-postajami, pri katerem vsak pritisk stiskalnice premika neprekinjen kovinski trak skozi zaporedne operacije - prebadanja, oblikovanja, kovanja in rezanja -, dokler končni del ne pade na končno postajo. Za razliko od sestavljenih matric, ki izvajajo več operacij v enem samem hodu na eni postaji, ali matric za prenos, ki premikajo diskretne surovce med postajami, progresivne matrice vzdržujejo obdelovanec na nosilnem traku skozi celoten proces. To medsebojno povezano napredovanje trakov zahteva inženirske odločitve o zaporedju postaj, porazdelitvi sile in natančnosti registracije, ki se nanaša na vsako postajo.
2. Koliko postaj običajno potrebuje progresivna matrica?
Število postaj je odvisno od kompleksnosti geometrije dela, zahtev glede tolerance in globine oblikovanja. Ravni del z nekaj luknjami in enim upogibom bo morda potreboval štiri do pet postaj, medtem ko bo kompleksen konektor z več upogibi, reliefnimi elementi in ozkimi tolerancami položaja zahteval od 15 do 20 postaj. Inženirji vključijo tudi nedejavne postaje - postaje, ki ne opravljajo nobenega dela -, da zagotovijo fizični prostor med motečimi operacijami in dodajo stabilnost traku, kjer bi sile oblikovanja lahko upognile nosilec. Kompromis-je vedno med robustnostjo procesa in stroški orodja, saj več postaj pomeni daljšo matrico, širšo posteljo stiskalnice in večjo vnaprejšnjo naložbo.
3. Zakaj vrsta materiala spremeni celotno zasnovo progresivne matrice?
Lastnosti materiala narekujejo število postaj, razmike in strategije oblikovanja. Materiali z večjo-trdnostjo, kot je nerjavno jeklo, zahtevajo več preoblikovalnih postaj z manjšimi inkrementalnimi deformacijami, ker se agresivno upirajo deformaciji in se-hitro strdijo. Oddaljenosti matrice se dramatično razlikujejo - od 8-10 % na stran za mehko jeklo do 15–21 % za napredna jekla visoke trdnosti. Nagnjenost k vzmeti premakne tudi kompenzacijo prekomernega upogiba, ki je potrebna na vsaki postaji oblikovanja. Celo izbor orodnega jekla in površinske obdelave se morajo ujemati z abrazivnostjo in adhezijskimi lastnostmi materiala obdelovanca. Dve enaki geometriji delov iz različnih materialov lahko zahtevata popolnoma različni arhitekturi matrice.
4. Kako inženirji zagotovijo natančnost registracije trakov na vseh postajah v progresivni matrici?
Registracija traku temelji na pilotnih zatičih, ki pre-nastavijo trak na vsaki postaji, preden pride do udarcev. Piloti so dimenzionirani z 0,0005 do 0,001 palca prostora do vodilnih lukenj, preluknjanih v prvih postajah. Njihov -ostri konus usmerja trak v pravi položaj, ko se stiskalnica spušča, popravlja toleranco podajanja, nagib traku in toplotno raztezanje. Ključni inženirski vidiki vključujejo pravilen čas dviga podajalnega-valja, tako da se podajalnik ne bori s krmilniki, strateško namestitev vodila stran od območij oblikovanja, da se prepreči popačenje lukenj, in zasnovo nosilnega traku, ki ločuje funkcije registracije od toka materiala med postopki vlečenja.
5. Na kaj morajo biti pozorni proizvodni inženirji, ko iščejo dobavitelja progresivnih matric?
Dobavitelje ocenite glede na inženirsko infrastrukturo in ne samo po ceni. Ključna merila vključujejo-hišno zmogljivost FEA simulacije za digitalno lovljenje težav pri oblikovanju, poskusno tonažo stiskalnice in natančnost, ki se ujema z vašo proizvodno opremo, zmogljivost merjenja CMM in SPC za preverjanje dimenzij ter preglednost nabave materiala, ki dokumentira vrste orodnega jekla in parametre toplotne obdelave. Dobavitelji s celotnim{3}}življenjskim ciklom, kot je YICHEN -, ki podpirajo sodelovanje DFM prek-razširitve proizvodnje in načrtovanja vzdrževanja - zagotavljajo nižje skupne stroške lastništva kot transakcijski prodajalci, kjer vsaka faza projekta vključuje različne ekipe. Modularna konstrukcija vložka in oblikovan-dodatek za ostrenje sta pokazatelja dobaviteljevega inženiringa za dolgoročno-zanesljivost.


