


Po čem se električna jeklena zračnost razlikuje od standardnega žigosanja
Razdalja med luknjačem in matrico za električno vtiskovanje jekla je razmik med rezalnim robom luknjača in rezalnim robom gumba matrice, določen na stran kot odstotek debeline materiala. Ta definicija zveni enako kot kateri koli drug postopek prebijanja pločevine in matrice. Mehanika je enaka. Formula je enaka. Toda posledice napačnega razmišljanja so radikalno drugačne.
Ko vtisnete mehko jeklo ali aluminij, se napaka v čistilu pokaže kot kozmetična napaka ali rob, ki potrebuje sekundarno obdelavo. Ko vtisnete električno jeklo, napaka v razmaku tiho poslabša magnetno delovanje vsake laminacije, ki zapusti stiskalnico. Izguba jedra se poveča. Prepustnost pade. Motor ali transformator, izdelan iz teh laminatov, deluje bolj vroče in manj učinkovito, glavni vzrok pa je neviden vsem, ki ne merijo kakovosti robov v fazi žigosanja.
Opredelitev razdalje med luknjanjem in matricami v električnih jeklenih aplikacijah
Osnovno načelo ostaja preprosto. Odmik matrice za prebijanje jekla je prostor, ki omogoča, da se lomne ravnine s strani štancanja in strani matrice čisto srečajo, kar povzroči nadzorovan strig skozi material. KotTehnična referenca MISUMIpojasnjuje, cilj ustreznega odmika je poravnati ravnine lomljenja meje zrn na vrhu in dnu obdelovanca, da se ustvari čist razcep na robu reza. Za splošne materiale je tradicionalno pravilo 10 % desetletja služilo kot izhodišče.
Vendar elektro jeklo ni splošen material. Silicijeva jekla vsebujejo od 2 % do 6,5 % silicija glede na maso, zaradi česar je material bistveno bolj krhek kot nizko-ogljično jeklo. Ta krhkost spremeni način, kako se med rezanjem razvijejo območje striženja, območje žganja in območje zloma. Klasično pravilo »ena-tretjina striga, dve-tretjini zloma«, ki ga MetalForming Magazine opisuje za nizko-ogljično jeklo, tukaj ne velja. Električno jeklo se zlomi prej in z manj plastične deformacije, kar zahteva strategijo odmika, ki temelji na njegovem edinstvenem obnašanju.
Zakaj generične pregledne tabele ne ustrezajo silicijevemu jeklu
Večina referenčnih razdalj združuje materiale po trdoti ali natezni trdnosti. Trši materiali imajo več prostora. Mehkejši materiali dobijo manj. Ta okvir deluje za strukturne zlitine. Za električno jeklo se razpade, ker ignorira en dejavnik, zaradi katerega je ta kategorija materiala edinstvena: vtisnjen rob neposredno vpliva na elektromagnetno funkcijo.
Vtisnjen rob v elektro jeklu ni le geometrijska meja. To je območje mehansko obremenjenega materiala, kjer so magnetne domene motene, prepustnost se zruši in izgube jedra skokovito narastejo. Raziskave kažejo, da lahko obremenitev, ki jo-povzroča stiskanje, poveča izgubo jedra za 5-8 % v primerjavi z materialom brez obremenitev. Razdalja, ki jo izberete, nadzira, kako globoko sega ta poškodovana cona v laminat, kako visoko stoji rob in kako dobro se dokončane laminate zložijo skupaj.
Pri električnem žigosanju jekla odločitve o razmaku ne vplivajo samo na dimenzijsko natančnost, temveč tudi na magnetno zmogljivost vsake končne komponente, izdelane iz teh laminatov.
Kdo potrebuje-podatke o carinjenju
če tioblikovalske progresivne matrice za laminiranje motorjev, določite orodja za proizvodnjo jeder transformatorja ali odpravite težave s kakovostjo žigosanja pri proizvodnji motorjev za električna vozila, splošni diagrami odmikov vam pustijo, da ugibate. Potrebujete podatke, ki upoštevajo vsebnost silicija, orientacijo zrn, debelino laminacije in cilje elektromagnetne zmogljivosti, ki jih vaša stranka pričakuje od končnega jedra.
Ta vir odpravlja to vrzel. Od mehanike loma, specifične za zlitine z visoko-silicijem, do priporočil glede zračnosti glede na kakovost in debelino, cilj so praktične smernice, ki jih lahko uporabite pri resničnih odločitvah o orodjih, namesto da bi-velikost-pristajala-vsem odstotkom, izposojenim iz žigosanja avtomobilskih karoserijskih plošč.
Izziv se začne na materialni ravni. Kristalna struktura silicijevega jekla in obnašanje pri krhkem lomu ustvarjata rezalno dinamiko, za katero standardne reference preprosto niso bile napisane.
Mehanika loma elektrotehničnega jekla med prebijanjem
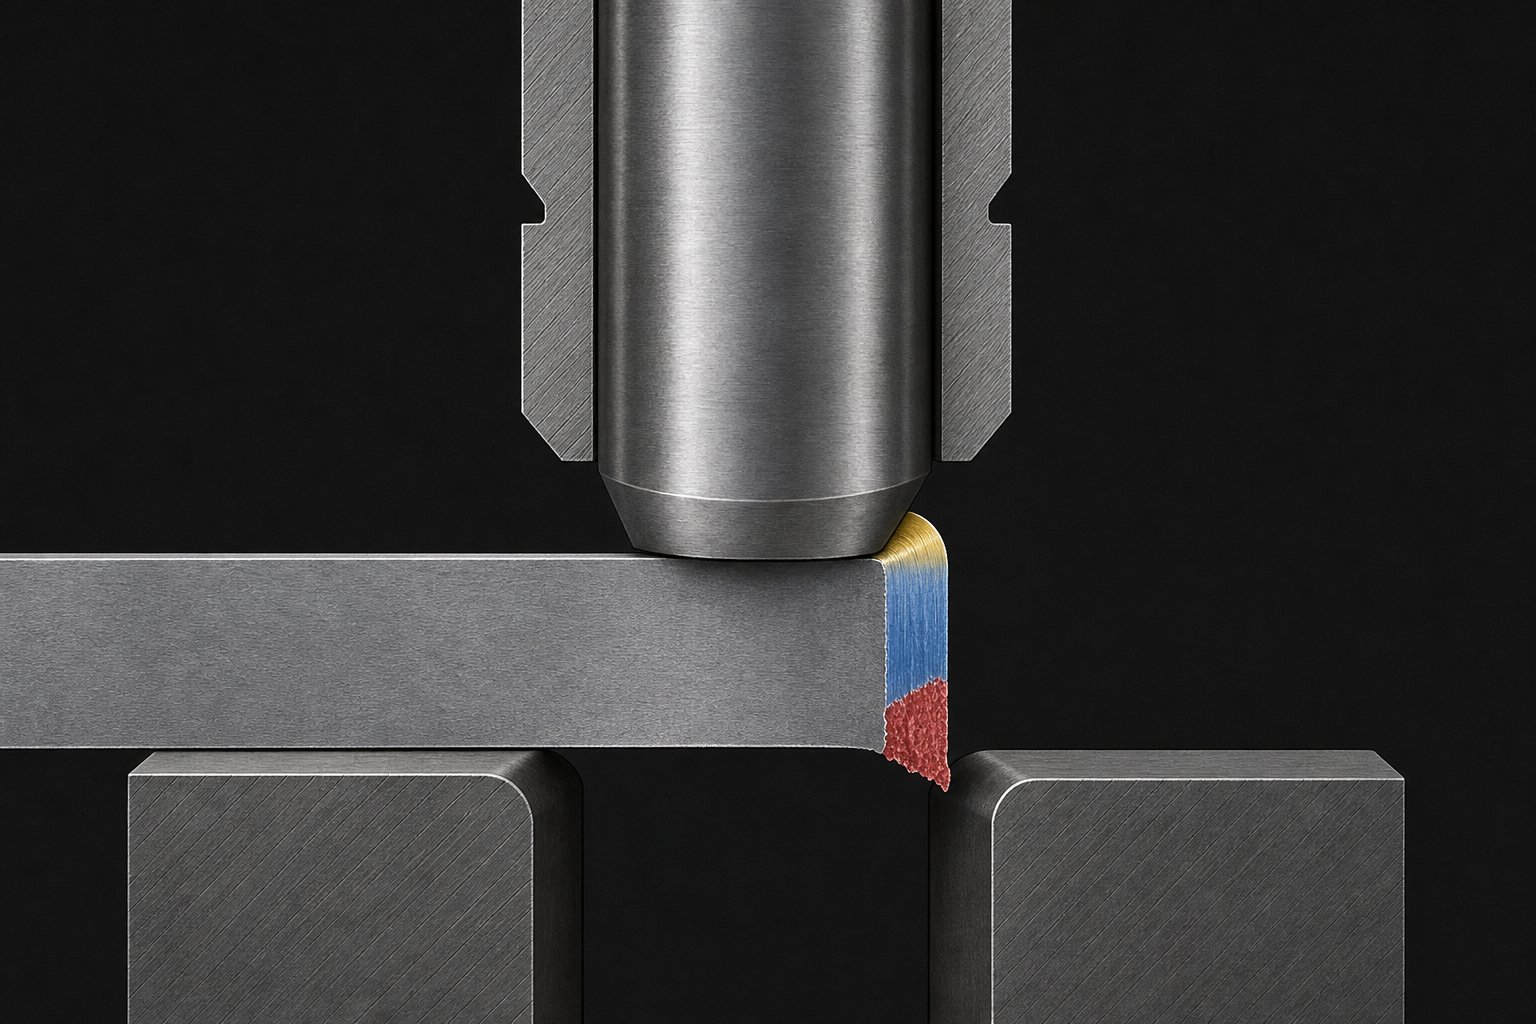
Silikonsko jeklo se pod matrico in štancanjem ne obnaša kot mehko jeklo. To dejstvo preoblikuje vse o tem, kako se oblikuje odrezan rob. Ko se luknjač spusti v obdelovanec, ustvari zaporedje deformacijskih območij, ki se jih večina oblikovalcev orodij nauči kot štiri različne značilnosti: prevračanje, žganje, zlom in brušenje. V jeklih z nizko-ogljičnim vložkom so te cone v relativno predvidljivih razmerjih. Električno jeklo spremeni ta razmerja, ker se zlomi prej, z manj plastičnega toka in po poteh, ki jih narekuje njegova kristalna mikrostruktura.
Obnašanje krhkega loma v visoko-silicijevem jeklu
Vsebnost silicija med 2 % in 6,5 % postopno povečuje trdoto in krhkost materiala, hkrati pa zmanjšuje duktilnost. Raztezek zrnato orientiranega silicijevega jekla je lahko le 11 % v primerjavi s 30-40 % pri tipičnem nizkoogljičnem jeklu za vtiskovanje. Kaj to pomeni na robu udarca? Material veliko hitreje prehaja iz elastične deformacije v nastanek razpok.
Raziskava simulacije FEM zrnato{0}}silicijevega jekla potrjuje to vedenje.Študije, objavljene v Materialih (MDPI)dokazujejo, da se enakovredna plastična deformacija intenzivno koncentrira na rezalnem robu in eksponentno upada znotraj samo 10-15 mikrometrov od površine reza. Faza širjenja razpok se začne prej pri prebijanju in razpoke se lahko začnejo z enega rezalnega roba in se širijo skozi debelino, namesto da bi se srečale simetrično z obeh strani. To se bistveno razlikuje od uravnoteženega strižnega loma, ki ga standardne Daytonske reference za luknjače in matrice opisujejo za nodularne materiale.
Zrnata struktura in razlike v širjenju razpok
Predstavljajte si dve plošči električnega jekla na vaši stiskalnici. Ena je CRGO (hladno{1}}zrnato-orientirana), s svojo kristalno mrežo, poravnano v smeri valjanja. Drugi je CRNGO (hladno{4}}valjani, ne-z-orientiran), z naključno porazdeljeno usmerjenostjo zrn. Ko kovinski udarci in matrice prerežejo te materiale, sledi razpoka v vsakem od njih drugačnim potem.
V jeklu CRGO usmerjena zrnata struktura ustvarja prednostne lomne ravnine. Razpoke se ponavadi širijo vzdolž meja zrn, ki so poravnane s smerjo kotaljenja, kar povzroči lomljeno površino, ki je lahko videti neenakomerna, ko udarec zareže čez orientacijo zrn. CRNGO jeklo s svojo izotropno porazdelitvijo zrn se bolj enakomerno lomi v vseh smereh, vendar njegovi višji razredi silicija še vedno kažejo izrazito krhkost, ki omejuje razvoj žareče cone.
Kako se spremenijo pričakovanja standardne cone brušenja
Reference standardne zračnosti predvidevajo območje žganja približno ene-tretjine debeline materiala za pravilno nastavljeno zračnost v mehkem jeklu. Električno jeklo dosledno proizvaja ožje območje žganja in sorazmerno večje območje loma. Material preprosto ne teče dovolj dolgo pod strižno napetostjo, da bi ustvaril podaljšan stik z brunirano površino.
Raziskave kažejo, da je kakovost žgane površine v silicijevem jeklu močno odvisna od zračnosti in hitrosti rezanja. Pri majhnih odmikih (okoli 0,04 mm za 0,3 mm material) se razvije bolj enakomeren brunirani profil z manj vdori zlomov. Povečajte zračnost nad kritično mejo in območje loma se začne prej, pot razpoke postane manj predvidljiva in zaradi prekomerne koncentracije nateznih napetosti nastanejo globoki površinski žepi.
Zato prijavagenerični kovinski luknjači in matricepodatki o varnosti električnega jekla povzročajo težave. Razdalja, ki daje čisto razmerje med-in-lomom pri mehkem jeklu, lahko pri silicijevem jeklu povzroči povsem{3}}prevladujoč rob v silicijevem jeklu ali potisne plastično obremenitev globlje v laminacijo, če je nastavljen pretesno. Mehanika krhkega loma zahteva vrednosti zračnosti, ki so umerjene glede na vsebnost silicija in zrnato strukturo določenega razreda in ne samo na njegovo debelino.
Te-razlike v stopnji loma materiala neposredno prispevajo k praktičnemu vprašanju: kolikšen odstotek zračnosti dejansko deluje za posamezen razred elektrotehničnega jekla in kako se ta številka spreminja v razponu materialov CRGO in CRNGO, ki se uporabljajo v resnični proizvodnji motorjev in transformatorjev?
Priporočila glede odmika glede na razred in vrsto električnega jekla
Odgovor se razlikuje bolj, kot nakazuje večina referenc o žigosanju. Jekla CRGO in CRNGO zasedata isto družino materialov, vendar njihova zrnata struktura, vsebnost silicija in zahteve glede končne{1}}uporabe zahtevajo izbiro zračnosti v različnih smereh. Pravilna izbira pomeni razumevanje, kako se vsaka kategorija kakovosti odziva na strižno delovanje in kaj mora dokončana laminat doseči električno.
CRGO proti CRNGO Zahteve za dovoljenje
Zrnato{0}}električno jeklo, ki se uporablja predvsem v jedrih transformatorjev, vsebuje običajno med 3,0 % in 3,5 % silicija. Njegovi kristali so poravnani v smeri valjanja skozi zapleten metalurški proces, kar mu daje izjemne magnetne lastnosti vzdolž te osi, vendar znatno občutljivost na mehanske obremenitve pravokotno na poravnavo zrn. Poškodbe robov zaradi žigosanja porušijo skrbno zasnovano domensko strukturo, zaradi česar je nadzor zračnosti kritičen za ohranjanje učinkovitosti jedra transformatorja.
Razredi CRGO, kot je M6, na splošno zahtevajo manjšo zračnost, običajno v razponu od 3 % do 5 % debeline materiala na stran. Tesnejši odmik povzroči čistejše striženje z manj razpok, ki se raztezajo čez meje zrn, kar zmanjša globino napetosti-prizadetega območja na rezalnem robu. Kompromis je pospešena obraba udarca, toda za aplikacije transformatorjev, kjer je pomemben vsak delček vata na kilogram, je ta kompromis sprejet.
Ne{0}}zrnato-jekla, kot so M19, M36 in M47, služijo proizvodnji laminacije motorja, kjer morajo biti magnetne lastnosti dosledne v vseh smereh. Njihova izotropna zrnata struktura se bolj enakomerno lomi inprogresivni sistem ocenjevanja številk M-odraža povečanje dodatka za izgubo jedra, ko preidete z M19 na M47. Ti razredi CRNGO dopuščajo širše okno zračnosti, običajno 5 % do 8 % na stran, ker njihova naključna orientacija zrn ne ustvarja istih prednostnih poti razpok, zaradi katerih je CRGO tako občutljiv na variacije zračnosti.
Razponi zračnosti glede na običajne razrede električnega jekla
Naslednja tabela organizira splošne razpone čistil glede na kategorijo razreda, tipično vsebnost silicija in primarno uporabo. Ti predstavljajo priporočila za-izhodiščne točke, ki jih večina oblikovalcev matrice izpopolni s poskusnimi rezi na svojih posebnih nastavitvah stiskalnice in orodij.
| Kategorija razreda | Reprezentativne ocene | Vsebnost silicija | Tipična razdalja (% na stran) | Primarna aplikacija |
|---|---|---|---|---|
| CRGO (zrnato-orientirano) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Transformatorska jedra, induktorji-z visokim izkoristkom |
| CRNGO (nizka izguba) | M19 | 2.8% - 3.2% | 5% - 7% | Vrhunske motorne lamele, generatorji |
| CRNGO (srednja izguba) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Standardne motorne lamele, mali transformatorji |
| CRNGO (višja izguba) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Stroškovno{0}}občutljive motorne aplikacije |
Upoštevajte vzorec: ko vsebnost silicija narašča, postane material bolj krhek in priporočeni razpon zračnosti se zoži in premakne tesneje. M19, najpogostejši razred za izdelke za krmiljenje gibanja, je v sredini, kjer se lomi dovolj čisto, da lahko deluje čez zmerno razdaljo, medtem ko še vedno zahteva večjo natančnost kot mehko jeklo.
Kako odstotek vsebnosti silicija vpliva na izbiro zračnosti
Formula za dovoljenje za kateri koli žigosani material se začne z neposrednim razmerjem:
Razdalja na stran=cxt
kjecje faktor zračnosti (izražen kot decimalno število) intje debelina materiala. Ta enačba zračnosti je videti preprosta, vendar je izziv izbrati pravilno vrednostcza vaš specifični material. Pri izračunu zračnosti za električno jeklo je vsebnost silicija primarna spremenljivka, ki vpliva na izbiro.
Višji odstotki silicija zmanjšajo duktilnost in raztezek. Jeklo s 6,5 % silicija (uporablja se v specializiranih visoko-frekvenčnih aplikacijah) nima skoraj nobene sposobnosti plastične deformacije. Zlomi se skoraj takoj po udarnem stiku in se obnaša bližje keramiki kot kovini. Pri 2 % silicija material ohrani dovolj duktilnosti, da se obnašanje pri lomu le zmerno razlikuje od nizko-ogljičnega jekla. Med temi skrajnostmi vsaka odstotna točka silicija premakne faktor idealne zračnosti.
Praktični učinek: izračun zračnosti, ki daje odlične rezultate na M47 (nižja količina silicija, bolj duktilen), bo verjetno povzročil čezmerno obremenitev robov na M6 (več silicija, izjemno krhek v prečni smeri). Ne morete preprosto izbrati enega samega odstotka zračnosti in ga uporabiti za celotno paleto izdelkov iz električnega jekla. Vsaka družina razredov potrebuje svoj preverjen faktor zračnosti, potrjen z meritvijo bruhov in pregledom robov na vzorčnih delih.
Ta -priporočila glede na razred predvidevajo standardne debeline laminatov od 0,35 mm do 0,65 mm. Ko proizvodne zahteve zahtevajo tanjše debeline pod 0,3 mm, izračun zračnosti zagotavlja tako majhne absolutne vrednosti, da se pojavi povsem drugačen nabor izzivov v zvezi z natančnostjo orodja in toleranco izdelave.
Izračuni in izzivi pri laminaciji tanke debeline
Kalkulator obračuna vam da številko. Nanesite 5 % na stran na 0,5 mm materiala in dobite 0,025 mm razdalje. To je majhno, a obvladljivo s kakovostnim orodjem. Nanesite enakih 5 % do 0,15 mm materiala za laminacijo visoko{8}}frekvenčnega transformatorja in dobite 0,0075 mm na stran. To je 7,5 mikronov. V tem obsegu je vrzel med gumbom za luknjanje in matrico manjša od številnih toleranc pri izdelavi matrice, zato se običajna pravila,-ki temeljijo na odstotkih, v praksi začnejo kvariti.
Zakaj tanke-laminacije izzivajo običajna pravila za čiščenje
Sodobni-motorji z visokim izkoristkom in visoko{1}}frekvenčni transformatorji vse pogosteje uporabljajo lamele iz električnega jekla med 0,1 mm in 0,35 mm (0,004 do 0,014 palca). Tanjši merilniki zmanjšajo izgube zaradi vrtinčnih tokov, ki se spreminjajo s kvadratom debeline laminacije. Ta-pogon fizike k tanjšemu materialu je neizprosen pri pogonskih motorjih EV in vrhunskih oblikah transformatorjev. Neposredno sledi izziv žigosanja.
Ko izvedete izračun zračnosti na materialu pod-0,3 mm, dobljene absolutne vrednosti zračnosti padejo na enomestno območje mikronov. Kalkulator velikosti matrice, ki temelji na odstotnih pravilih, ne razlikuje med zračnostjo 0,025 mm pri 0,5 mm materialu in 0,005 mm zračnosti pri 0,1 mm materialu. Oba sta "5% na stran." Toda realnost proizvodnje teh dveh vrednosti je popolnoma drugačna. Tanjši material zahteva natančnost orodij, ki se približa mejam običajne žične EDM in zmožnosti brušenja s šablono.
Absolutne vrednosti zračnosti pri debelini pod 0,3 mm
Razmislite, kako te številke dejansko izgledajo v proizvodnji. Za 0,2 mm laminacijo CRNGO pri 6 % razmiku na stran je ciljna vrzel 0,012 mm (približno pol tisočinke palca). Za 0,1 mm zrnato-laminacijo pri 4-odstotni razdalji delate z 0,004 mm na stran. Pri teh dimenzijah odstopanje le 2-3 mikronov predstavlja 25-50% odstopanje od nominalne vrednosti. Takšna relativna napaka bi veljala za katastrofalno v katerem koli kontekstu natančnega inženirstva.
Praktična posledica: pri tankih profilih se vsako odstopanje od zračnosti poveča. Napaka 3-mikronov na 0,5 mm materialu spremeni vašo efektivno zračnost s 5 % na 5,6 %. Ista 3-mikronska napaka na materialu debeline 0,15 mm vas premakne s 5 % na 7 %, kar lahko v celoti preseli sprejemljivo okno. Burr višina se odziva nesorazmerno. Raziskave o majhnih tolerancah kovinskega žigosanja potrjujejo, da je doseganje natančnosti znotraj +/- 0.001 palcev zahtevno že v standardnih aplikacijah. Laminacije iz električnega jekla tankega profila segajo precej čez ta prag.
Zahteve glede natančnosti za sodobne visoko-frekvenčne laminacijske matrice
Pri teh debelinah tolerance pri izdelavi matrice postanejo pomemben del same zračnosti. Kalkulator za rezalne rezine lahko ustvari idealno geometrijo, vendar je pravo vprašanje, ali lahko izdelovalec matric obdrži to geometrijo na vsaki rezalni postaji v progresivni matrici. Zbirka toleranc-od natančnosti žične elektroerozije, vgradnje vložkov, ravnosti rezalne plošče in poravnave sklopa porabi dele vašega proračuna za čiščenje.
Več dejavnikov hkrati povečuje težavo:
- Odklon orodja- konice luknjačev z majhnimi premeri se upognejo pod obremenitvijo in dinamično premikajo efektivno zračnost med rezalnim hodom
- Toplotna rast- kopičenje toplote med-hitrostnim žigosanjem povzroči mikronsko-razširitev komponent matrice, kar spremeni zračnost, ko se proizvodnja nadaljuje
- Pritisnite poravnavo- ram-za-ojačitev vzporednosti in obraba gibov prispevata k variaciji zračnosti, ki je nepomembna pri širini 0,5 mm, vendar prevladujoča pri 0,15 mm
- Konsistenca ostrenja- vsako ponovno brušenje odstrani material s čela luknjača, in če ga ne držite popolnoma vzporedno, postane zračnost neenakomerna po obodu profila
Vsaka od teh spremenljivk lahko posamično prispeva le 1-2 mikrona negotovosti. Ko pa je vaš skupni cilj čistosti 7 mikronov, te spremenljivke skupaj predstavljajo večino vašega tolerančnega proračuna. Zmogljivost izdelovalca matrice postane enako pomembna kot sama specifikacija odmika.
Ta realnost sili v premik v razmišljanju. Pri tankih-laminatih je določitev razdalje na papirju le polovica težave. Druga polovica zagotavlja, da razdalja, ki ste jo določili, dejansko obstaja na rezalnem robu skozi celotno proizvodnjo, v dejanskih toplotnih in mehanskih pogojih. In to postavlja globlje vprašanje: tudi če mehansko dosežete popolno zračnost, kaj se zgodi z magnetno zmogljivostjo materiala na teh odrezanih robovih?
Kako zračnost vpliva na magnetne lastnosti in zmogljivost izgube jedra
Tukaj je vprašanje, ki ločuje električno žigosanje jekla od vseh drugih aplikacij izrezovalne matrice: kaj odrezani rob vpliva na sposobnost materiala, da prenaša magnetni tok? Pri splošnem žigosanju odgovor ni pomemben. Nosilec, toplotni ščit ali komponenta ohišja izpolnjujejo toleranco dimenzij ali pa ne. Odrezan rob nima funkcionalnih posledic razen geometrije. Električne jeklene laminacije so različne. Odrezani rob postane elektromagnetno aktivno območje, kjer je osnovna funkcija materiala, prevajanje in oblikovanje magnetnega toka, trajno ogrožena zaradi samega rezanja.
Tu odmik od udarca do žage preneha biti čisto mehanska odločitev in postane elektromagnetna. Razdalja, ki jo izberete, ne določa le višine bruha in dimenzijske natančnosti, temveč tudi, koliko posamezne plasti je magnetno oslabljeno, preden sploh doseže sklop motorja ali transformatorja.
Magnetna mrtva cona na žigosanih robovih
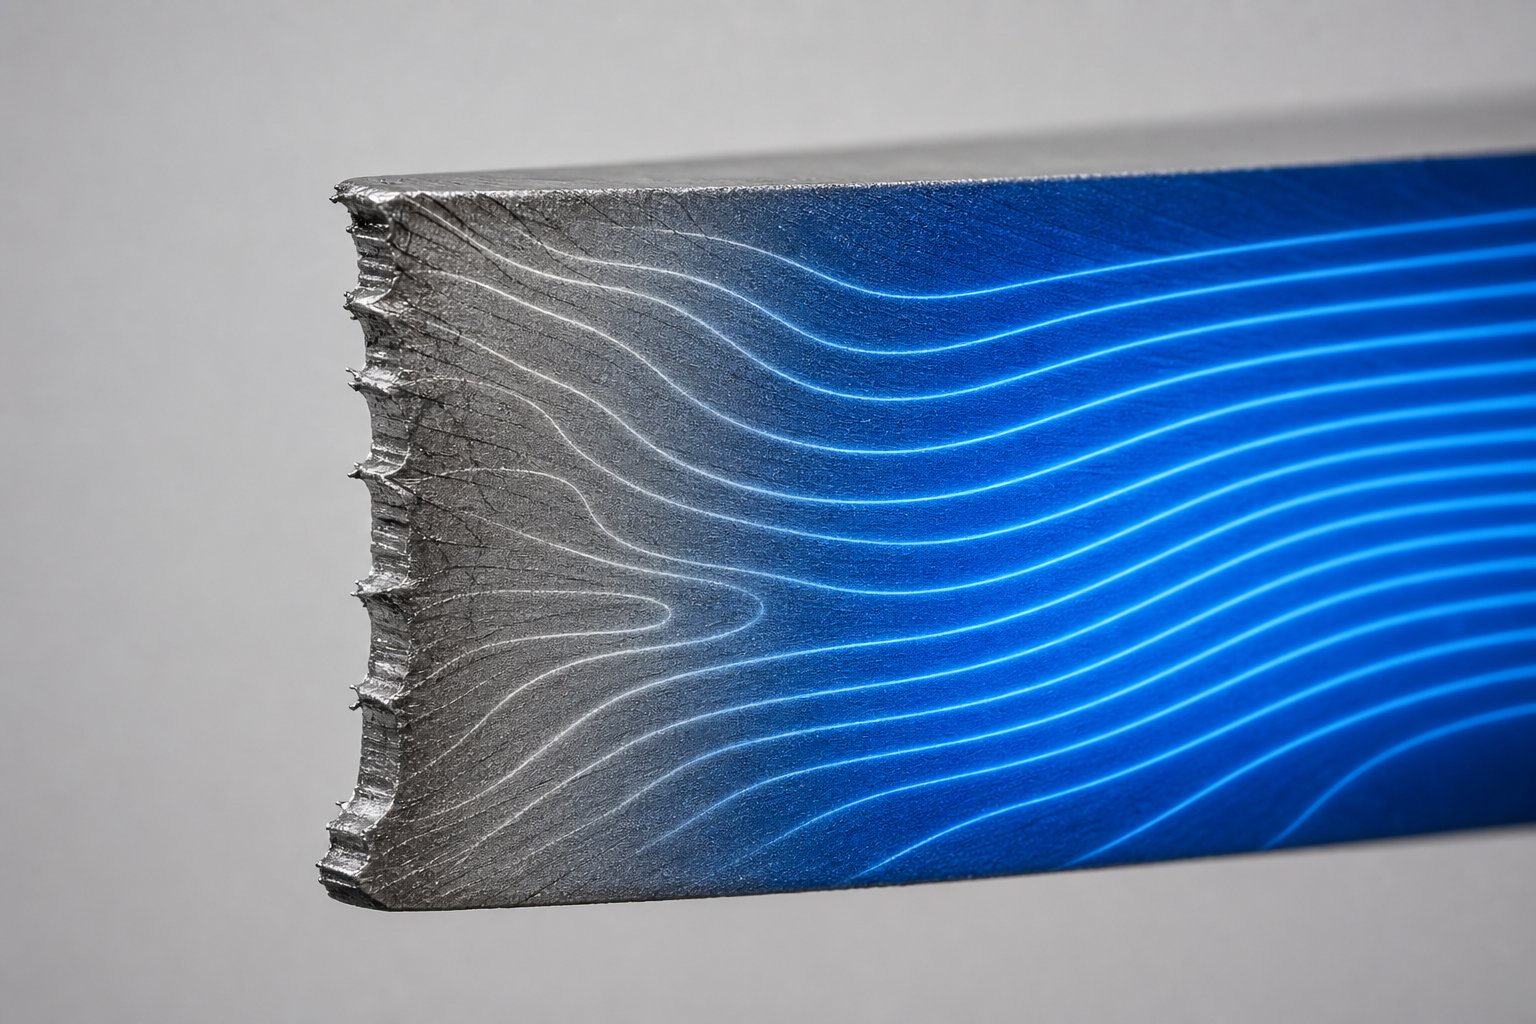
Ko luknjač prereže električno jeklo, se material neposredno ob odrezanem robu močno plastično deformira. Ko se udarec umakne in rezilna matrica sprosti del, se to deformirano območje ne vrne nazaj v prvotno stanje. Mikrostruktura je trajno spremenjena. Gostota dislokacij se močno poveča, preostale tlačne in natezne napetosti se zaklenejo v kristalno mrežo in struktura magnetne domene, ki omogoča učinkovito prevajanje toka, je motena.
To poškodovano območje pogosto imenujemo magnetno mrtva cona. Ni dobesedno mrtev za magnetni tok, vendar njegova magnetna prepustnost tako dramatično pade, da se obnaša skoraj kot ne-magnetni vključek v laminaciji. Raziskave izUniverza v Gentuje to razgradnjo izmeril neposredno na neorientiranem silicijevem jeklu M270-35A. Njihove ugotovitve so osupljive: pri ravneh deformacij, ki so reprezentativne za stanje materiala v bližini rezalnih robov, se je relativna magnetna prepustnost zmanjšala za do 94 % v primerjavi z nenapetim stanjem. Material, ki je imel na začetku prepustnost približno 6000, je po plastični deformaciji in sprostitvi obremenitve padel na okoli 380, kar natančno simulira dogajanje na vtisnjenem robu.
Mrtva cona ne obstaja le kot tanka črta na robu. Študije, ki uporabljajo povratno{1}}razpršeno difrakcijo elektronov (EBSD) in nano-preslikavo trdote, kažejo, da lahko deformacija, ki jo povzroči-rezanje, prodre od 0,3 do 0,5 mm v laminacijo z vsake površine reza. Za zob statorja, ki je širok samo 3-5 mm, to pomeni, da lahko poškodovane cone z nasprotnih robov zavzamejo 15-30% celotne površine prečnega prereza zoba. Magnetna efektivna širina zoba je manjša od fizične širine, ki jo vidite na risbi.
Kompromis med višino roba in napetostjo roba
Tukaj postane inženirska dilema, edinstvena za električno jeklo, neizogibna. Tesnejši in ohlapnejši odmik rešujeta eno težavo in ustvarjata drugo.
Tesen odmik, v razponu 3-5 %, povzroči čistejši strižni rob z minimalnimi robovi. Nizka višina brusov neposredno koristi faktorju zlaganja, odstotku sklada laminacije, ki je dejansko jeklo, v primerjavi z zračnimi režami zaradi rezov in debeline prevleke. Izboljšanje faktorja zlaganja s 95 % na 97 % se morda sliši nepomembno, vendar pri 200 mm dolgem jedru motorja to pomeni več aktivnega magnetnega materiala na enoto dolžine, kar pomeni večjo gostoto navora ali zmanjšano dolžino jedra. Vsak oblikovalec motorjev želi največji faktor zlaganja.
Toda tesna razdalja koncentrira udarno silo v ozek pas deformacije. Material ob rezu je močneje stisnjen, kar ustvarja višje preostale napetosti neposredno na površini. Raziskave potrjujejo, da manjše rezalne razdalje povzročajo višje preostale napetosti blizu rezalne površine, čeprav je celotna globina preboja zmanjšana. Mrtva cona je ožja, a močneje poškodovana.
Zrahljanejša zračnost v razponu 6-8 % omogoča, da se material zlomi z manjšo tlačno deformacijo na neposrednem robu. Preostala napetost je manjša. Vendar pa postane pot širjenja razpoke manj nadzorovana, območje loma se še razširi in višina bruha se poveča. Višji robovi poslabšajo faktor zlaganja, povzročijo možne kratke stike med laminati in lahko zahtevajo sekundarne operacije odstranjevanja robov. Mrtva cona zaradi ohlapnejšega odmika je širša, vendar manj intenzivna na enoto globine.
Ne morete optimizirati obojega hkrati. Zmanjšanje višine robov zahteva večji odmik, kar poveča intenzivnost napetosti robov. Zmanjšanje napetosti robov zahteva ohlapnejši odmik, kar poveča višino robov. Vsak komplet matrice za laminiranje električnega jekla uteleša kompromis med temi konkurenčnimi zahtevami, ne glede na to, ali je oblikovalec matrice izrecno prepoznal kompromis ali ne.
Povezovanje zračnosti z izgubo jedra in faktorjem zlaganja
Magnetna mrtva cona se neposredno pretvori v merljive meritve delovanja. Izguba v jedru, izražena v W/kg pri določeni gostoti in frekvenci pretoka, je primarna specifikacija za električno jeklo v uporabi. Raziskava univerze v Gentu je pokazala, da je plastično deformirano silicijevo jeklo v stanju, ki ustreza materialu blizu rezalnih robov, pokazalo skupne izgube jedra, ki so se povečale z 19,1 W/kg na 37,9 W/kg pri 400 Hz in 1 T maksimalne gostote pretoka. To je skoraj podvojitev izgub zgolj zaradi-poškodbe zaradi deformacij. Analiza ločevanja izgub je pokazala, da se je histerezna izguba, komponenta, ki je najbolj občutljiva na mikrostrukturne poškodbe, povečala za do 270 % pri visokih ravneh deformacije.
Kalkulator sile prebijanja ali simulacija žigosanja vam lahko pove, koliko sile potrebuje stiskalnica za striženje skozi material. Ne more vam povedati, kako se te sile prerazporedijo kot preostale napetosti znotraj roba laminacije. Ta elektromagnetna posledica je nevidna samo za mehansko analizo.
Povezava med zračnostjo in izgubo jedra poteka po dveh vzporednih poteh. Prvič, neposredna degradacija prepustnosti v mrtvi coni prisili preostali nepoškodovani material, da nosi več toka pri večji nasičenosti, kar poveča izgube zaradi histereze skozi celotno laminacijo. Drugič, višina robov zaradi prevelikega odmika poslabša faktor zlaganja. Študija o ne-usmerjenih elektrotehničnih jeklih je pokazala, da približno6 % magnetne izgube je mogoče nadomestiti z optimizacijo slepe zračnosti. Če upoštevate, da ta izboljšava prihaja z ničelnimi materialnimi stroški, brez spremembe dizajna in brez dodatnih korakov obdelave, predstavlja eno najbolj dostopnih izboljšav učinkovitosti, ki so na voljo proizvajalcem motorjev.
Praktični vpliv se meri z geometrijo. Ozki statorski zobje in tanki rotorski mostovi so najbolj ranljivi, ker mrtva cona zavzema večji del njihove celotne širine. Statorski jarem širine 10 mm z mrtvimi conami 0,4 mm na vsaki strani izgubi približno 8 % svojega efektivnega magnetnega-preseka. Enake 0,4 mm mrtve cone na 3 mm široki konici zoba odstranijo več kot 25 % magnetno aktivnega materiala. Zato oblikovalci motorjev, ki delajo-na visoko zmogljivih aplikacijah, zlasti pri pogonih EV in servo pogonih, intenzivno skrbijo za optimizacijo zračnosti v fazi vtiskovanja. Kalkulator prebijalne sile je morda uravnotežen, dimenzijska toleranca je lahko popolna in višina rezila je lahko znotraj specifikacije, toda če mrtva cona zavzame četrtino širine vašega zoba, bo zmogljivost motorja manjša od napovedi FEA, ki je predvidevala enotne lastnosti materiala.
Pri električnem žigosanju jekla optimalna zračnost uravnoteži kakovost mehanskega roba in elektromagnetno delovanje. Tesnejši odmik izboljša faktor zlaganja, vendar poveča napetost robov. Ohlapnejši odmik zmanjša intenzivnost napetosti, vendar poveča višino robov. Tega kompromisa pri splošnem žigosanju ni in je razlog, da električno jeklo zahteva lasten inženiring čiščenja.
Doseganje pravega ravnovesja pomeni razumevanje ne samo, na katero vrednost zračnosti je treba ciljati, temveč tudi, kako ta vrednost različno vpliva na različne geometrije plasti. Laminacije rotorja in statorja se soočajo z različnimi omejitvami in strategija zračnosti, ki deluje za širok zob rotorja, lahko popolnoma odpove, če se uporabi za ozko geometrijo statorske reže.
Strategije laminiranja rotorja proti statorju
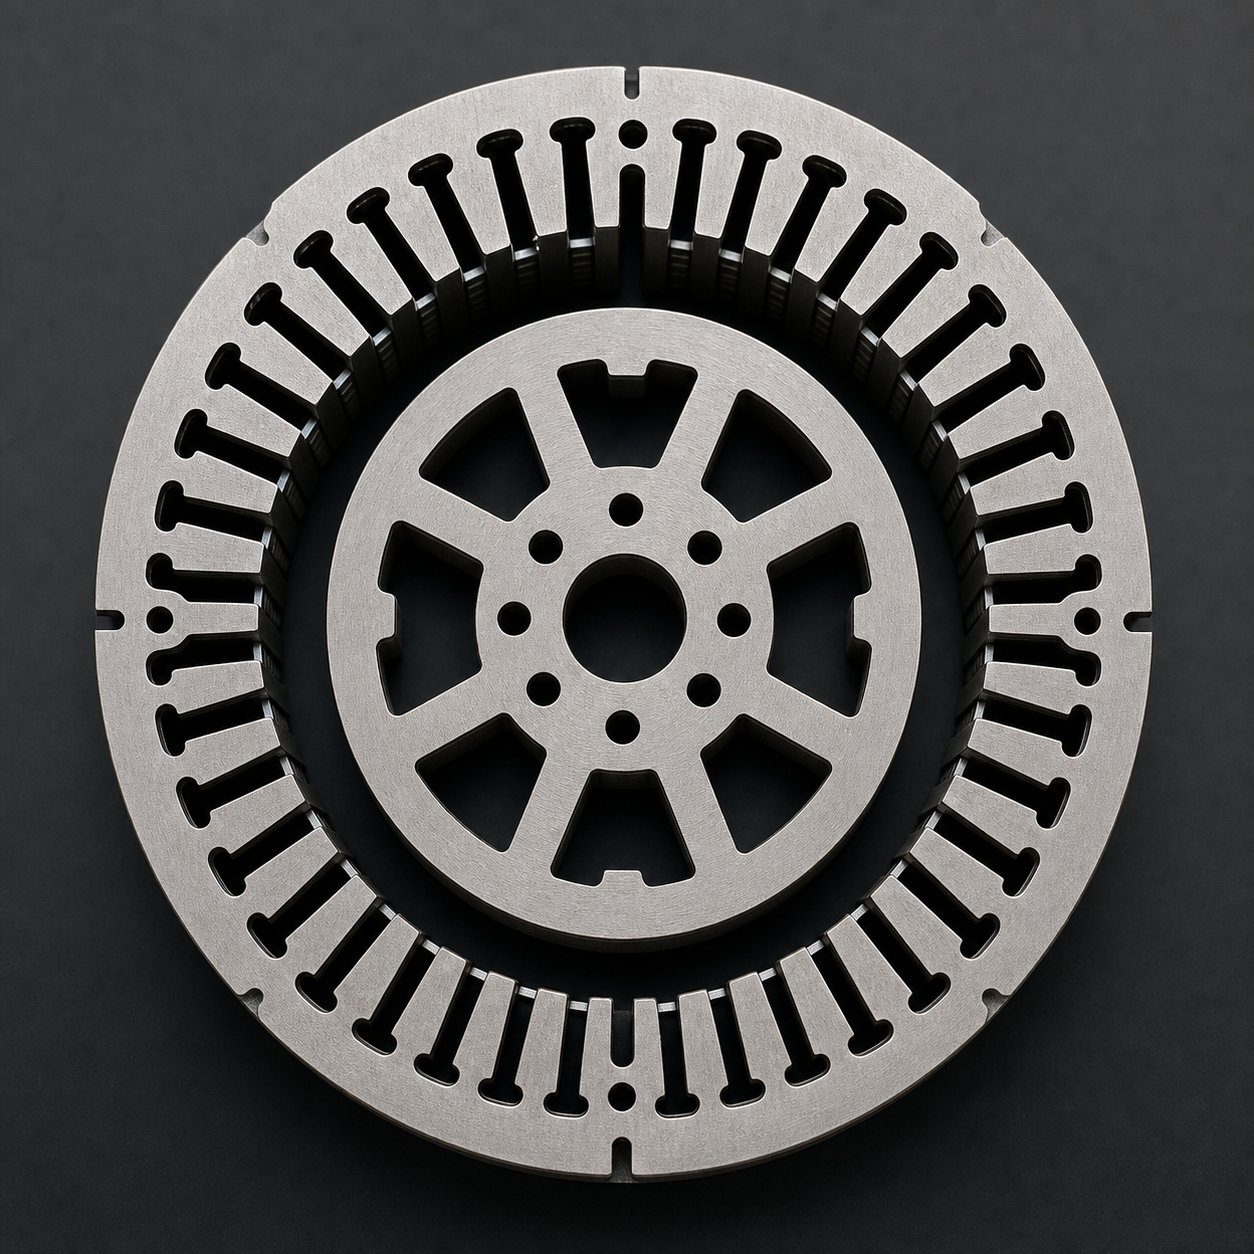
Posamezno jedro motorja vsebuje dve bistveno različni žigosani, izdelani v isti progresivni matrici, pogosto iz istega traku električnega jekla. Vendar pa se lamele statorja in rotorja soočajo s povsem različnimi prednostnimi nalogami. Njihova enaka obravnava je običajna bližnjica, ki žrtvuje zmogljivost obeh delov. Izdelovalci natančnih kalupov, kot soYICHENinženirske postaje-specifične razdalje znotraj njihovih progresivnih matric prav zato, ker geometrije rotorja in statorja zahtevajo različne cilje optimizacije v celotnem nizu matric.
Geometrija statorske reže in stroge zahteve glede tolerance
Laminacije statorja so tiste, kjer toleranca razmika postane kaznovajoča. Predstavljajte si stator z 48 režami, od katerih je vsaka na najožjem mestu ločena z zobom, širokim le 3-4 mm. Ti zobje določajo mejo zračne reže. Vsako dimenzijsko odstopanje v širini zoba ali položaju reže neposredno povzroči neenakomernost zračne reže v sestavljenem motorju. Kot potrjujejo raziskave o tolerancah indukcijskih motorjev, tipična toleranca izvrtine statorja pade med +/-0,02 do 0,1 mm, odvisno od velikosti motorja, neusklajenost rež pa ustvarja asimetrični magnetni tok, ki povečuje izgube jedra in segrevanje.
Ta dimenzijska občutljivost potisne prebijanje statorske reže proti tesnejšemu odmiku, običajno 3-5 % na stran za režo in geometrijo zob. Kazen robne napetosti, o kateri smo govorili prej, je sprejeta, ker alternativni, dimenzijski zamik, ki odpira variacijo zračne reže, stane več v delovanju motorja kot lokalizirana izguba prepustnosti na rezalnem robu. Konice zob statorja, ki delujejo pri visokih gostotah pretoka, si preprosto ne morejo privoščiti geometrijske nenatančnosti, ki jo povzroča ohlapna zračnost zaradi povečane nepravilnosti območja lomljenja.
Prilagodljivost in omejitve laminacije rotorja
Laminacije rotorja nudijo več manevrskega prostora. Pri indukcijskih-motorjih z veveričjo kletko bodo reže rotorja po vtiskovanju napolnjene z-litim aluminijem. Nekoliko višji rob na robu reže je tukaj manj pomemben, ker se postopek ulivanja prilagaja manjšim robnim nepopolnostim. Pomemben je zunanji premer rotorja, ki določa zračno režo motorja s strani rotorja. Ta toleranca OD mora biti majhna, običajno v območju +/-0,01 do 0,05 mm po enakih industrijskih tolerančnih standardih.
To pomeni, da zarezovanje rotorja, končni rez OD, še vedno zahteva natančno zračnost. Toda funkcije notranje reže lahko delujejo z nekoliko ohlapnejšim odmikom (5-8 %), da se zmanjša obremenitev robov in podaljša življenjska doba luknjača, ne da bi pri tem žrtvovali funkcionalno zmogljivost. Učinkovito zamenjate majhno povečanje zareze za daljšo življenjsko dobo orodja in zmanjšano magnetno poškodbo zob rotorja, kar je pomembno za motorje, ki delujejo pri visokih hitrostih, kjer izgube jedra rotorja postanejo znatne.
| Prednost carinjenja | Laminacija statorja | Laminacija rotorja |
|---|---|---|
| Dimenzijska toleranca | Kritično (kontrola zračne reže) | Kritično pri OD, zmerno pri režah |
| Toleranca višine burra | Tesen (faktor zlaganja, celovitost izolacije) | Zmerno (-lito polnilo sprejme nekaj robov) |
| Občutljivost robov | Visoka (ozki zobje, visoka gostota pretoka) | Zmerno do visoko (izgube-odvisne od hitrosti) |
| Tipičen razpon zračnosti | 3 % - 5 % na stran | 5 % - 8 % na stran (reže), 4 % - 6 % (prazen OD) |
| Primarni način napake | Ne{0}}enotnost zračne reže, premik dimenzij reže | Izguba koncentričnosti OD, čezmerne izgube rotorja pri hitrosti |
Progressive Die Station-by-Station Clearance Strategy
V progresivni matrici z več postajami za laminiranje motorja je koncept ene same "oddaljenosti matrice" zavajajoč. Vsaka postaja izvaja drugačno operacijo z različnimi geometrijskimi omejitvami, prostor na vsaki postaji pa mora odražati njeno specifično funkcijo. Kalkulator tonaže udarcev vam lahko poda zahteve po agregatni sili, vendar se inženiring odmika izvaja od postaje do postaje.
Razmislite o tipičnem zaporedju postaj. Pilotne luknje so najprej preluknjane z zmernim odmikom (6-8%), ker je njihova funkcija pozicioniranje traku in ne geometrija končnega dela. Sledijo postaje z režami za rotorje, ki pogosto uporabljajo 5-7-odstotno zračnost, da uravnotežijo kakovost robov z resničnostjo, da so te funkcije zapolnjene s tlačno ulito polnilo. Statorske reže zahtevajo manjši odmik (3-5 %), ker je vsak mikron geometrije zoba pomemben za delovanje zračne reže. Končne postaje za slepitev tako za OD rotorja kot za OD statorja delujejo z natančno razdaljo (4–6 %), saj te površine določajo kritične dimenzije magnetnega vezja motorja.
Progresivna zasnova matrice za motorne laminacije vključuje tudi negativne in pozitivne obvodne zareze v matricah za vtiskovanje pločevine za upravljanje napredovanja traku in pretoka materiala med postajami. Te lastnosti zahtevajo lastne razmisleke o razmaku, ločene od funkcionalne geometrije laminacije, saj vplivajo na natančnost podajanja traku in doslednost registracije v celotnem ciklu vstavljanja in izpiranja vsakega giba stiskalnice.
Pristop -za-postajo pomeni, da lahko posamezna progresivna matrica vsebuje štiri ali pet različnih specifikacij razmika po svoji dolžini. Tovrstna natančna izdelava zahteva izdelovalce matrice z dokazano zmogljivostjo v aplikacijah električnega jekla, kjerYICHEN-ovi natančni kalupi za žigosanje statorja in rotorjapredstavljajo potrebno inženirsko disciplino: vsaka postaja je zbrušena in prilagojena svojemu posebnemu ciljnemu odmiku, s kumulativnim skladom toleranc-, ki se upravlja po celotnem nizu matric, da se ohrani dosledna kakovost laminacije skozi milijone ciklov stiskanja.
Ta več-odstotna arhitektura deluje v proizvodnji le, dokler vsaka postaja vzdržuje svoje ciljne vrednosti skozi čas. V trenutku, ko abrazivna narava silicijevega jekla začne obrabljati rezalne robove, se skrbno zasnovana karta razmika začne premikati in vedeti, kako to premikanje napreduje, je bistveno za ohranjanje zmogljivosti, ki ste jo načrtovali v matrici.
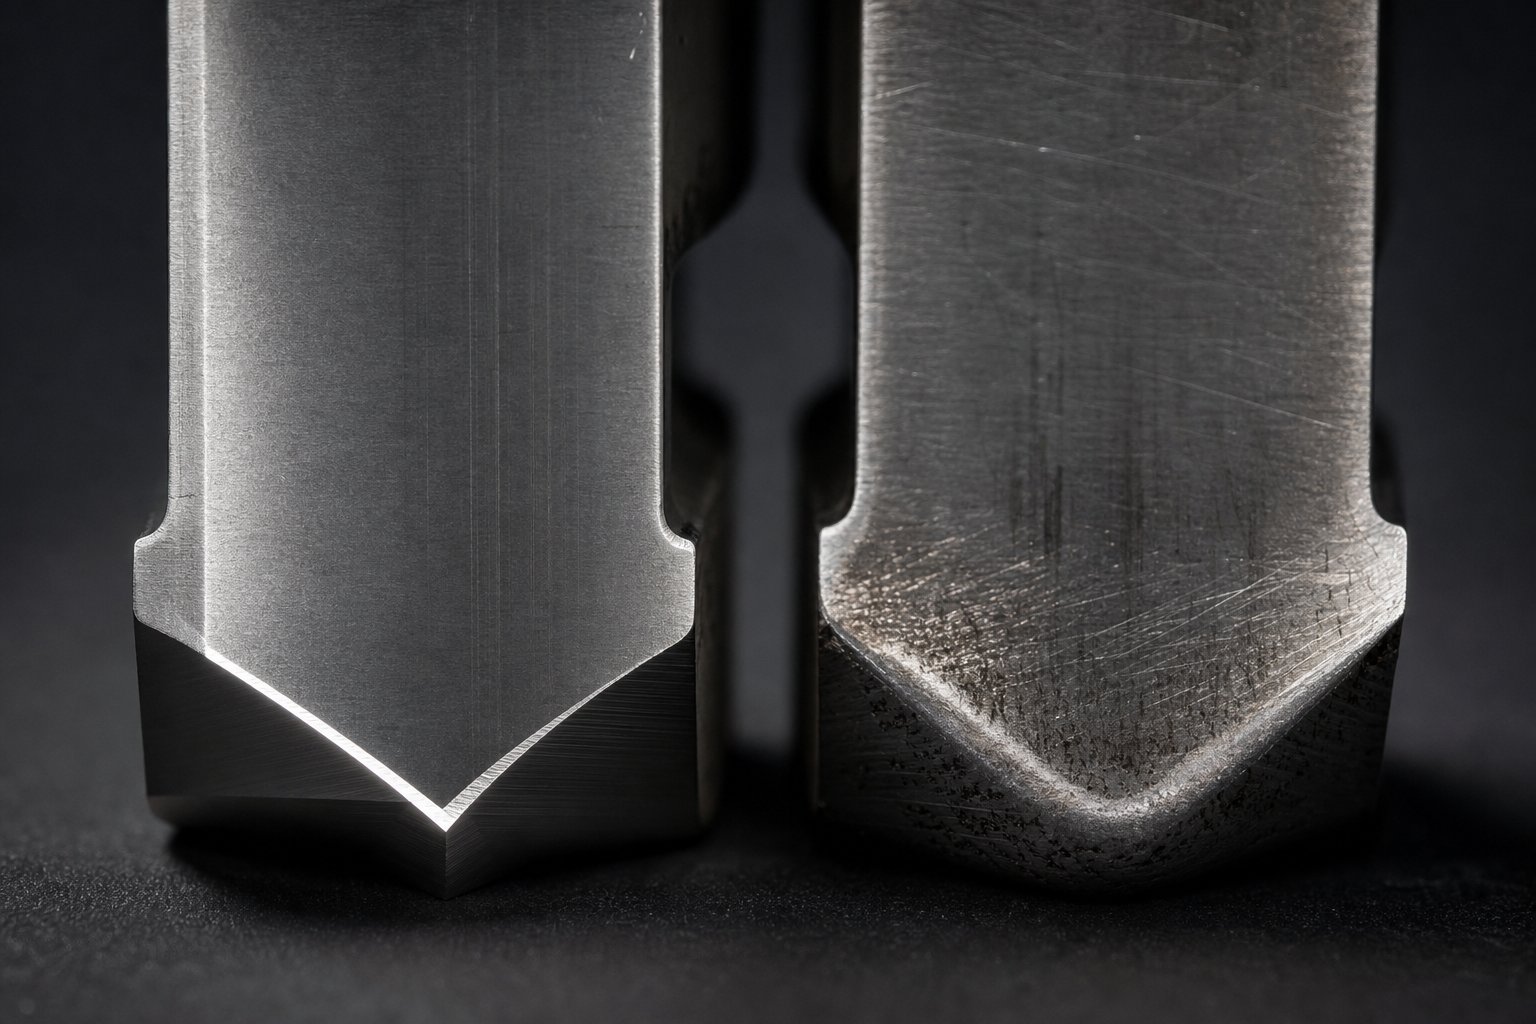
Vzorci obrabe orodja in življenjska doba matrice pri žigosanju silicijevega jekla
Silikonsko jeklo se ne zlomi samo drugače pod udarcem. Hitreje tudi uniči udarec. Isti silicij, zaradi katerega je električno jeklo krhko in magnetno učinkovito, je tudi abrazivno. Silicij tvori vključke trdega oksida in okrepi železno matrico ter ustvari material, ki z vsako potezo brusi rezalne robove. Izsekovalne matrice, ki delujejo v elektrotehničnem jeklu, se obrabijo z dvakratno do petkratno hitrostjo kot identično orodje, ki deluje v nizko-ogljičnem jeklu, odvisno od vsebnosti silicija in proizvodne hitrosti. Ta pospešena obraba ima neposreden in stalen učinek na vaše natančno določene vrednosti razmika.
Zakaj silicijevo jeklo pospešuje obrabo štanca in matrice
Razmislite o tem na ta način. Vsakič, ko luknjač vstopi v trak, rezalni robovi strgajo ob material, ki je v bistvu prepreden z mikroscitnimi abrazivnimi delci. Vsebnost silicija nad 2 % poveča Vickersovo trdoto jeklene matrice in spodbuja nastanek trdih silikatnih vključkov, porazdeljenih po celotni zrnati strukturi. Ti vključki delujejo kot vdelan brusni papir proti boku luknjača in rezalnemu robu matrice med vsakim ciklom udarca.
Mehanizem obrabe je pretežno abraziven in ne lepilni. KotAnaliza orodij revije MetalForming Magazinepojasnjuje, do abrazivne obrabe pride, ko se material orodja obrabi zaradi trenja, materiali z večjo-trdnostjo s trdimi delci pa ta proces močno pospešijo. Električno jeklo s 3% ali več silicija spada naravnost v to kategorijo. Sile odstranjevanja so prav tako povišane, ker zaradi krhkega loma nastanejo drobci ostrih robov, ki se med umikom vlečejo proti površini udarca.
Višja vsebnost silicija še povečuje težavo. Razred M19 s približno 3 % silicija obrabi orodje opazno hitreje kot M47 z 1,8 % silicija. Preskočite na 6,5-odstotno silicijevo jeklo, ki se uporablja za specializirana visoko-frekvenčna jedra, in imeli boste opravka z materialom, ki je tako abraziven, da običajna orodna jekla odpovejo že v delčku običajnega servisnega intervala. Kalkulator udarne moči vam lahko pove, da ima stiskalnica ustrezno tonažo, vendar sama tonaža ne napoveduje, kako hitro se bodo rezalni robovi zaokrožili in premaknili vašo efektivno zračnost iz specifikacije.
Kako obraba sčasoma spremeni efektivni odmik
Tukaj je kritična povezava, ki jo večina vzdrževalnih programov pogreša. Obraba roba ne otopi. Spremeni geometrijo rezalnega vmesnika, sprememba geometrije pa pomeni spremembo razdalje. Ko se rob udarca zaradi stika z abrazivom zaokroži, se učinkovita strižna točka premakne navznoter od prvotnega ostrega kota. Hkrati se rob gumba matrice umakne navzven. Končni rezultat je postopno povečanje funkcionalne zračnosti, ki se kopiči z vsakih tisoč udarcev.
Predstavljajte si, da svojo matrico nastavite na 5 % razdalje na stran na 0,35 mm materialu M19. To je 0,0175 mm na stran. Po 500.000 udarcih je abrazivna obraba zaokrožila vsak rezalni rob za morda 0,005 do 0,010 mm. Vaša efektivna razdalja se je premaknila s 5 % na 6,5-8 %, ne da bi se kdo dotaknil kocke. Del je na prvi pogled še vedno videti sprejemljiv, vendar se je višina bruha povečala z 0,02 mm na 0,04 mm, dimenzijska natančnost se je premaknila in magnetna mrtva cona na vsakem rezalnem robu se je razširila, ker se mehanika loma pri 8 % zračnosti bistveno razlikuje od tiste pri 5 %.
Ta razgradnja je postopna in neprekinjena. Ni enega dogodka okvare, ki bi sprožil alarm. Namesto tega kakovost laminacije postopoma upada, dokler bodisi meritev bruhov ne označi zanašanja ali motorični test stranke ne pokaže povečanih izgub jedra. Do takrat bo morda že na tisoče laminatov z neoptimalno kakovostjo robov zloženih v končna jedra.
Orodni materiali in premazi za podaljšano življenjsko dobo orodja
Za obvladovanje tega vzorca obrabe je potrebna strategija orodij, ki ustreza zahtevam silicijevega jekla po abrazivih. Standardno orodno jeklo D2, privzeta izbira za splošno vtiskovanje, se pri proizvodnji električnega jekla obrabi prehitro, da bi ohranilo stabilnost zračnosti med razumnimi intervali ostrenja. Kot potrjuje industrijska analiza, lahko D2 kaže prezgodnje odkrušanje in obrabo, če se uporablja z več-močnejšimi, tršimi materiali, zaradi česar je trdota orodja in ravnovesje žilavosti glavna skrb.
Več stopenjskih strategij podaljšuje življenjsko dobo matrice in stabilnost zračnosti v aplikacijah za elektrotehnično jeklo:
Površinski premazinanesena na običajna orodna jekla zagotavlja prvo obrambno črto. TiN (titanov nitrid) doda trdo površinsko plast z nizkim-trenjem, ki zmanjša stopnje abrazivne obrabe za 30-50 % v primerjavi z neprevlečenim orodjem. TiCN (titanov karbonitrid) ponuja višjo trdoto in boljšo zmogljivost pri aplikacijah s povečanim nastajanjem toplote pri hitrem žigosanju. AlCrN (aluminijev kromov nitrid) zagotavlja vrhunsko odpornost proti oksidaciji in toplotno stabilnost za najvišje proizvodne stopnje ter ohranja svoje zaščitne lastnosti pri temperaturah, kjer se TiN začne razgrajevati.
Orodna jekla za prašno metalurgijo (PM).nudijo izboljšan substrat. Njihovo mikrostrukturo sestavljajo majhni, enakomerno razpršeni delci karbida, ki se bolj dosledno upirajo abrazivni obrabi kot običajna orodna jekla z večjimi, neenakomerno razporejenimi karbidi. Jekla PM služijo tudi kot boljši substrati za površinske premaze, saj ustvarjajo sestavljen sistem obrabe, kjer premaz prenese začetno abrazijo in je substrat odporen na degradacijo, če se premaz lokalno poškoduje.
Prebijalci in vložki iz karbidne trdinepredstavlja vrhunsko rešitev za-velikoserijsko proizvodnjo električnega jekla. Orodja iz volframovega karbida nudijo trdoto nad 90 HRA, kar močno prekaša celo prevlečena orodna jekla glede odpornosti proti obrabi. Kompromis je krhkost. Prebijalci iz karbidne trdine zahtevajo natančno poravnavo in ne prenesejo bočne obremenitve, ki jo jekleno orodje absorbira brez razpok. Pri visokohitrostnih progresivnih matricah, ki izvajajo milijone ciklov na silicijevem jeklu, se naložba v karbid običajno povrne s podaljšanimi intervali med ostrenjem in zmanjšanim ostankom zaradi zanašanja zračnosti.
Izbira sledi prednostnemu zaporedju, ki je povezano z obsegom proizvodnje in stopnjo resnosti:
- Optimizirajte začetni odmik- začnite s pravilnim dovoljenjem za vašo specifično stopnjo. Z udarcem v kalkulator lahko modelirate zahteve po sili, vendar natančnost razmika pri nastavitvi določa, koliko premika lahko kocka prenese, preden kakovost pade čez meje.
- Izberite ustrezen premaz- prilagodite trdoto premaza in toplotno stabilnost vaši proizvodni hitrosti in vsebnosti silicija. TiN za zmerno{2}}serijsko proizvodnjo M47. TiCN ali AlCrN za -tiskanje velikih količin M19 ali CRGO pri visokih hitrostih.
- Vzpostavite urnik ostrenja na podlagi spremljanja brusov- izmerite višino rezila v določenih intervalih (vsakih 50.000-100.000 udarcev za visoko vsebnost silicija). Ko brušenje preseže vaš prag, takoj ostrite, namesto da čakate na vidno poslabšanje ali zavrnitev dimenzij.
- Ocenite merila za nadgradnjo karbida- če intervali ostrenja padejo pod 200.000 gibov ali življenjska doba prevleke ne premosti praktičnih vzdrževalnih oken, prehod na karbidno orodje na postajah, kjer je obraba najbolj kritična za kakovost laminacije.
Merjenje bruhov ima tu dvojno nalogo. Preverja kakovost delov za takojšen sprejem v proizvodnjo in zagotavlja posredno merilo stanja orodja in dejanske zračnosti. Grafikon gibanja višine brusov, narisan glede na število udarcev, razkrije krivuljo obrabe vaše posebne kombinacije materiala za prebijal-. Ko se naklon strmi, kar kaže na pospešeno rast robov, veste, da se je rezalni rob obrabil čez točko, kjer je prevleka nedotaknjena in se osnovni material obrablja neposredno ob silikonsko jeklo. Ta prevojna točka vam pove, kdaj ostriti za maksimalno življenjsko dobo matrice namesto čakanja, da je rob tako degradiran, da ponovno brušenje odstrani odvečni material.
Vzajemno delovanje med obrabo orodja, učinkovitim zamikom zračnosti in kakovostjo laminacije ustvarja dinamičen sistem, ki ga ni mogoče upravljati samo s statičnimi specifikacijami. Potrebujete vrednost zračnosti, ki deluje na začetku servisnega intervala matrice, in sistem za spremljanje, ki vam pove, kdaj je obraba potisnila efektivno zračnost čez sprejemljive meje. Opredelitev teh omejitev, njihovo dokumentiranje na inženirskih risbah in njihovo preverjanje v proizvodnji povezuje tehnično znanje inženiringa čistil s praktično realnostjo nakupa in uporabe natančnih matric za laminiranje.
Določanje dovoljenja za proizvodnjo in izbira pravega partnerja za matrice
Ena stvar je vedeti, kakšna je pravilna razdalja med luknjanjem in matricami za električno vtiskovanje jekla. Povsem nekaj drugega je pridobiti ta odmik, vgrajen v matrico, preverjen med preizkusom in vzdrževanje skozi proizvodnjo. Vrzel med inženirskim znanjem in proizvodno realnostjo je pogosto v tem, kako se zahteve glede dovoljenj sporočajo, merijo in uveljavljajo v dobavni verigi med proizvajalcem laminacije, oblikovalcem matrice in izdelovalcem matrice.
Številne težave z odmikom pri električnem žigosanju jekla ne nastanejo pri stiskalnici, ampak pri naročilnici. Risba, ki določa "prostost po standardu" ali se sklicuje na generični rezultat kalkulatorja tonaže prebijanja, izdelovalcu matrice ne daje nobenih uporabnih navodil za material, ki zahteva inženiring varnih-specifičnih razredov,-postaj. Praktični izziv je prevajanje vsega, kar je obravnavano v prejšnjih razdelkih, v dokumentacijo, ki jo lahko dosledno izvaja delavnica za natančno brizganje.
Obveščanje o dovoljenju za tehnične risbe in naročila matric
Ko izdate naročilo za matrico za laminiranje motorja, mora biti vaša specifikacija dovolj jasna, da bi dva različna proizvajalca matric dala enak funkcionalni rezultat. To pomeni preseči en sam splošni odstotek in določiti dovoljenje na ravni posameznih postaj in tipov funkcij.
Učinkovita dokumentacija o carinjenju vključuje več elementov, ki jih večina splošnih naročil matrice spregleda:
Vrsta in stanje materiala.Določite točno znamko elektro jekla (M19, M6 itd.), dobavitelja, debelino s toleranco in vrsto prevleke. Različni premazi dodajo mikrone dejanski debelini traku, ki vpliva na izračun zračnosti. Kalkulator zračnosti in lezne poti, zasnovan za električne aplikacije, obravnava razmik v drugačnem kontekstu, vendar je načelo podobno: vsaka dimenzijska spremenljivka potrebuje eksplicitno definicijo in ne domnevo.
Postaja-za-tarči za čiščenje.Namesto ene vrednosti zračnosti za celotno matrico določite ciljni odstotek in absolutno vrednost za vsako kategorijo postaj: vodilne luknje, reže rotorja, reže statorja, OD slepega dela in vse sekundarne značilnosti. Vključite sprejemljivo območje tolerance za vsako. Specifikacija, ki se glasi "odmik statorske reže: 4 % na stran +/-0,003 mm", daje izdelovalcu matrice merljiv cilj in ne dvoumne smernice.
Referenčni robovi in ničelna struktura.Določite, katere površine so referenčne zračnosti. Pri postaji za slepljenje se razdalja meri od odprtine matrice do luknjača. Toda katera dimenzija velja za nominalno: udarec ali matrica? Odgovor za del-na-izvedbo luknjačev v primerjavi z delom-na-zasnovo matrice se razlikuje. Določite, katera komponenta nosi dimenzijo dela in katera nosi odmik zračnosti.
Kriteriji sprejemljivosti.Določite, kaj pomenijo standardne tolerance pri izrezovanju za vašo specifično aplikacijo. Navedite največjo dovoljeno višino robov (običajno 0,02–0,04 mm za laminate iz električnega jekla), najmanjši odstotek žganja in morebitne zahteve glede kakovosti robov, ki so povezane z vašimi specifikacijami izgube jedra na koncu toka. Ti merljivi rezultati dajejo obema stranema skupno definicijo uspeha.
Preverjanje carinjenja in metode nadzora kakovosti
Določanje dovoljenja na papirju je nesmiselno brez metod preverjanja, ki potrjujejo, da matrica dejansko zagotavlja te vrednosti v praksi. Trije primarni pristopi preverjanja služijo različnim stopnjam življenjskega cikla matrice.
Optična meritev komponent matrice.Preden matrica kdaj zažene proizvodnjo, je mogoče fizično razdaljo med luknjačem in vložki matrice izmeriti z uporabo optičnih primerjalnikov, koordinatnih merilnih strojev (CMM) ali sistemov za vid. To preverjanje dimenzij potrjuje, da je izdelovalec matrice zadel ciljno geometrijo. KotLamistacksova dokumentacija o motornem laminiranem žigosanjuugotavlja, da je pregled CMM standardna praksa za preverjanje dimenzij, ravnosti in navpičnosti žigosanih komponent, enaka tehnologija pa velja za preverjanje samih komponent matrice pred sestavljanjem.
Preizkusite reze z merjenjem rezov.Najbolj zanesljivo preverjanje varnosti je funkcionalno: žigosanje delov vzorcev in merjenje rezultatov. Višina robov, izmerjena z optičnim profilometrom ali celo s kalibriranim številčnim indikatorjem, vam pove, ali dejanska razdalja zagotavlja sprejemljivo kakovost robov. KotTehnična referenca KEYENCE za merjenje bruhovpojasnjuje, lahko 3D optični profilerji zajamejo topografijo celotne površine vtisnjenega roba v pičli eni sekundi, pri čemer identificirajo najvišje točke zareze in njihove lokacije brez napak pri pozicioniranju, ki pestijo običajno sledenje profilu. Zaradi tega je meritev bruhov praktična kot orodje za preverjanje proizvodnje in ne le kot laboratorijska vaja.
Metalografska-analiza preseka.Za kritične aplikacije rezanje žigosane laminacije skozi rob in poliranje prečnega-prereza razkrije celoten strižni profil: globino prevračanja, dolžino žganja, kot zloma in nastanek robov. Ta metoda vam pokaže dejansko mehaniko loma pri delu in potrdi, ali vaša zračnost ustvarja pričakovano ravnovesje območij zgorevanja in loma. Je počasen in uničujoč, zaradi česar je orodje za preizkušanje in validacijo, ne pa metoda nadzora proizvodnje. Zagotavlja pa najpopolnejšo sliko učinkovitosti zračnosti in neposredno razkriva globino plastične deformacije, ki poganja magnetno mrtvo območje.
Praktično zaporedje preverjanja za novo električno jekleno matrico sledi logičnemu napredovanju: optična meritev pri izdelavi za potrditev geometrije, preskusni rezi med preizkusom za potrditev funkcionalne zmogljivosti in periodično merjenje bruhov med proizvodnjo za spremljanje obrab{0}}odmika zračnosti. Vsaka metoda ujame različne načine odpovedi v različnih fazah življenjskega cikla.
Partnerstvo z izdelovalci natančnih orodij za aplikacije električnega jekla
Uravnoteženje dolge življenjske dobe matrice, majhnega bruhanja, minimalne robne napetosti in visoke dimenzijske natančnosti v eni sami specifikaciji zračnosti je inženirska optimizacija. Toda zanesljivo izvajanje te specifikacije v milijonih proizvodnih gibov zahteva zmogljivost izdelovalca matrice, ki presega splošno usposobljenost za žigosanje.
Električne matrice za laminiranje jekla zahtevajo zmožnosti, ki jih številne-namenske delavnice matric nimajo: pod-natančnost brušenja za zračnost-kritičnih vložkov, razumevanje, kako vsebnost silicija vpliva na vzorce obrabe in intervale vzdrževanja, izkušnje s progresivno arhitekturo matrice z več-prozornostmi, ki jo zahteva proizvodnja laminacije z motorjem, in sistemi kakovosti, ki preverjajo razmake pri ravni komponent pred montažo.
Izbira partnerja za matrico za delo z električnim jeklom je odvisna od dokazane zmogljivosti v specifični domeni uporabe. Tukaj je treba oceniti:
- Izkušnje s kalupi za natančno žigosanje za proizvodnjo statorjev motorjev in rotorjev - YICHENponazarja to merilo in služi proizvajalcem motorjev, električnega{0}}jekla in novih-energetskih komponent z natančnimi kalupi za žigosanje, zasnovanimi posebej za majhne tolerance razmika, ki jih zahteva silikonsko jeklo. Njihova osredotočenost na statorske in rotorske progresivne matrice pomeni, da je arhitektura, specifična za več-prostor-postaje, vgrajena v njihovo osnovno proizvodno disciplino in ne obravnavana kot posebna zahteva.
- Preverljiva tolerančna sposobnost- prosite za dokumentirane dokaze, da lahko trgovina vzdržuje vrednosti razmika znotraj +/-0,003 mm na vseh postajah v progresivni matrici. Zahtevajte vzorčna inšpekcijska poročila iz primerljivih projektov električnih jeklenih matric.
- Poznavanje-specifičnega orodja za material- izdelovalec matrice bi moral priporočiti materiale za luknjače, premaze in intervale ponovnega brušenja na podlagi vašega posebnega razreda električnega jekla, namesto da bi uporabljal splošne smernice. Delavnica z izkušnjami s silikonskim jeklom ve, da se M19 pri 3 % silicija obrabi drugače kot M47 pri 1,8 %.
- Integrirana možnost preizkusa in validacije- izdelovalci matrice, ki izvajajo preizkusne reze na istem nivoju in debelini, ki jo boste uporabili v proizvodnji, nato izmerijo višino rezila in dimenzijsko natančnost glede na vaše specifikacije, dostavijo matrice, ki delujejo že ob prvi namestitvi, namesto da zahtevajo tedne prilagajanja na-stisku.
- Vzdrževalna dokumentacija in podpora- partner za precizne matrice zagotavlja specifikacije ostrenja, postopke za obnovitev zračnosti in priporočene intervale pregledov, prilagojene vašemu obsegu proizvodnje in abrazivnosti materiala.
Razlika v stroških med splošno matriko za vtiskovanje in tisto, ki je bila zasnovana posebej za zahteve glede odmika od električnega jekla, je ob nakupu precejšnja. Toda izračun skupnih stroškov vključuje odpadke zaradi neustrezne kakovosti robov, kazni za izgubo jedra zaradi čezmernih mrtvih območij, skrajšano življenjsko dobo matrice zaradi nepravilne izbire materiala orodja in inženirski čas, porabljen za odpravljanje težav, ki bi jih pravilno določena matrica preprečila. Če upoštevate elektromagnetno zmogljivost, ki je na kocki, zlasti pri-pogonskih motorjih EV visoke vrednosti in vrhunskih transformatorskih jedrih, se naložba v natančno matrico povrne zaradi laminatov, ki dejansko zagotavljajo magnetno zmogljivost, ki jo predpostavlja zasnova vašega motorja ali transformatorja.
Doseganje pravega odmika od luknjanja za električno jeklo ni ena sama odločitev, sprejeta s kalkulatorjem. To je veriga medsebojno povezanih inženirskih odločitev: poznavanje materialov vodi izbiro zračnosti, vrednosti zračnosti, prevedene v izvedljive specifikacije, specifikacije, preverjene s funkcionalnimi meritvami, in kakovost proizvodnje, ki se ohranja s spremljanjem obrabe in pravočasnim vzdrževanjem. Vsak člen v tej verigi je odvisen od prejšnjega in celoten sistem je na koncu odvisen od partnerstva z izdelovalcem matrice, ki razume, da je vtiskovanje električnega jekla bistveno drugačna disciplina od vtiskovanja konstrukcijskih kovin.
Pogosta vprašanja o razdalji med luknjanjem in matricami za električno jeklo
1. Kakšna je priporočena razdalja med luknjačem in matrico za električno jeklo M19?
Električno jeklo M19, eden najpogosteje uporabljenih razredov CRNGO za laminiranje motorjev, se običajno najbolje obnese s 5 % do 7 % zračnosti na stran debeline materiala. Ta razpon predstavlja približno 3-odstotno vsebnost silicija, zaradi česar je bolj krhko kot mehko jeklo, a manj krhko kot višji-silicijevi razredi CRGO. Natančna vrednost v tem razponu je odvisna od debeline laminacije, geometrije elementov in tega, ali dajete prednost minimalni višini robov ali zmanjšani obremenitvi robov. Za funkcije statorske reže, kjer je dimenzijska natančnost kritična, usmerite proti spodnjemu koncu. Za funkcije reže rotorja, ki bodo prejeli-tlačno ulit aluminij, zgornji del zagotavlja daljšo življenjsko dobo orodja s sprejemljivo kakovostjo robov.
2. Kako razdalja med udarcem in matrico vpliva na izgubo jedra motorja v laminatih iz električnega jekla?
Čiščenje neposredno vpliva na izgubo jedra prek dveh mehanizmov. Prvič, plastična deformacija na vsakem odrezanem robu ustvari magnetno poškodovano območje, kjer lahko prepustnost pade za do 94 %, zaradi česar okoliški material prenaša več toka pri večji nasičenosti in povečuje histerezne izgube. Raziskave kažejo, da lahko ta učinek skoraj podvoji izgube jedra v prizadetem območju. Drugič, prevelika zračnost poveča višino bruha, kar poslabša faktor zlaganja in zmanjša količino aktivnega magnetnega materiala na enoto dolžine jedra. Študije kažejo, da lahko samo optimizacija slepe zračnosti povrne približno 6 % magnetne izgube, zaradi česar je ena najbolj stroškovno{6}}učinkovitih izboljšav učinkovitosti, ki so na voljo brez spreminjanja materialov ali zasnove motorja.
3. Zakaj tanko{1}}električno jeklo zahteva drugačno razdaljo kot standardna debelina?
Ko debelina laminacije pade pod 0,3 mm, standardna odstotna-formula čistine proizvede absolutne vrednosti v eno-mestnem ozemlju mikronov. Na primer, 5 % zračnosti na 0,15 mm materialu je enako samo 7,5 mikronov na stran. V tem obsegu vsaka od normalnih proizvodnih spremenljivk, kot so deformacija orodja, toplotna ekspanzija, poravnava stiskalnice in konsistenca ponovnega brušenja, prispeva 1-2 mikrona negotovosti, kar skupaj porabi večino tolerančnega proračuna. Napaka 3 mikronov na zalogi 0,15 mm premakne efektivno zračnost s 5 % na 7 %, kar lahko v celoti preseže sprejemljivo okno. To zahteva izjemno natančnost izdelave matrice, zaradi česar je sposobnost izdelovalca matrice enako pomembna kot sama specifikacija zračnosti.
4. Kakšna je razlika med zahtevami za odobritev CRGO in CRNGO?
CRGO (z-usmerjena) jekla, ki se uporabljajo v transformatorskih jedrih, zahtevajo manjšo zračnost, običajno 3 % do 5 % na stran, ker je njihova poravnana kristalna struktura izjemno občutljiva na robne napetosti, ki zmoti skrbno zasnovane vzorce magnetnih domen. Razpoke v CRGO ponavadi sledijo prednostnim ravninam vzdolž meja zrn, zaradi česar je obnašanje zloma manj predvidljivo pri večjih razdaljah. CRNGO (ne-z-orientirana) jekla, ki se uporabljajo v motornih laminatih, dopuščajo širše okno od 5 % do 8 % na stran, ker se njihova naključna porazdelitev zrn bolj enakomerno lomi v vseh smereh. Izotropna struktura pomeni, da smer rezanja glede na poravnavo zrn ni zaskrbljujoča, kar daje oblikovalcem matrice večjo prilagodljivost pri izbiri zračnosti.
5. Kako spremljate premik med luknjo in matrico med proizvodnjo električnega jekla?
Merjenje višine bruha je najbolj praktična posredna metoda za sledenje odmika zračnosti zaradi obrabe orodja. Ker se robovi luknjača in matrice obrabljajo zaradi abrazivne narave silicijevega jekla, se učinkovita zračnost postopoma povečuje, zaradi česar se višina rezila sorazmerno povečuje. Vzpostavitev grafikona trendov bruhov glede na število udarcev razkrije vašo specifično krivuljo obrabe. Ko se naklon strmi, to pomeni, da so zaščitni premazi obrabljeni in da se osnovni material neposredno razgrajuje. Pri visoko-razredih silicija, kot je M19, meritve na vsakih 50.000 do 100.000 gibov ujamejo zamik, preden ogrozi kakovost laminacije. Metalografska-analiza prečnega prereza med preizkusom določi osnovni profil loma, medtem ko optični profilerji omogočajo hitro preverjanje-talne površine.


