


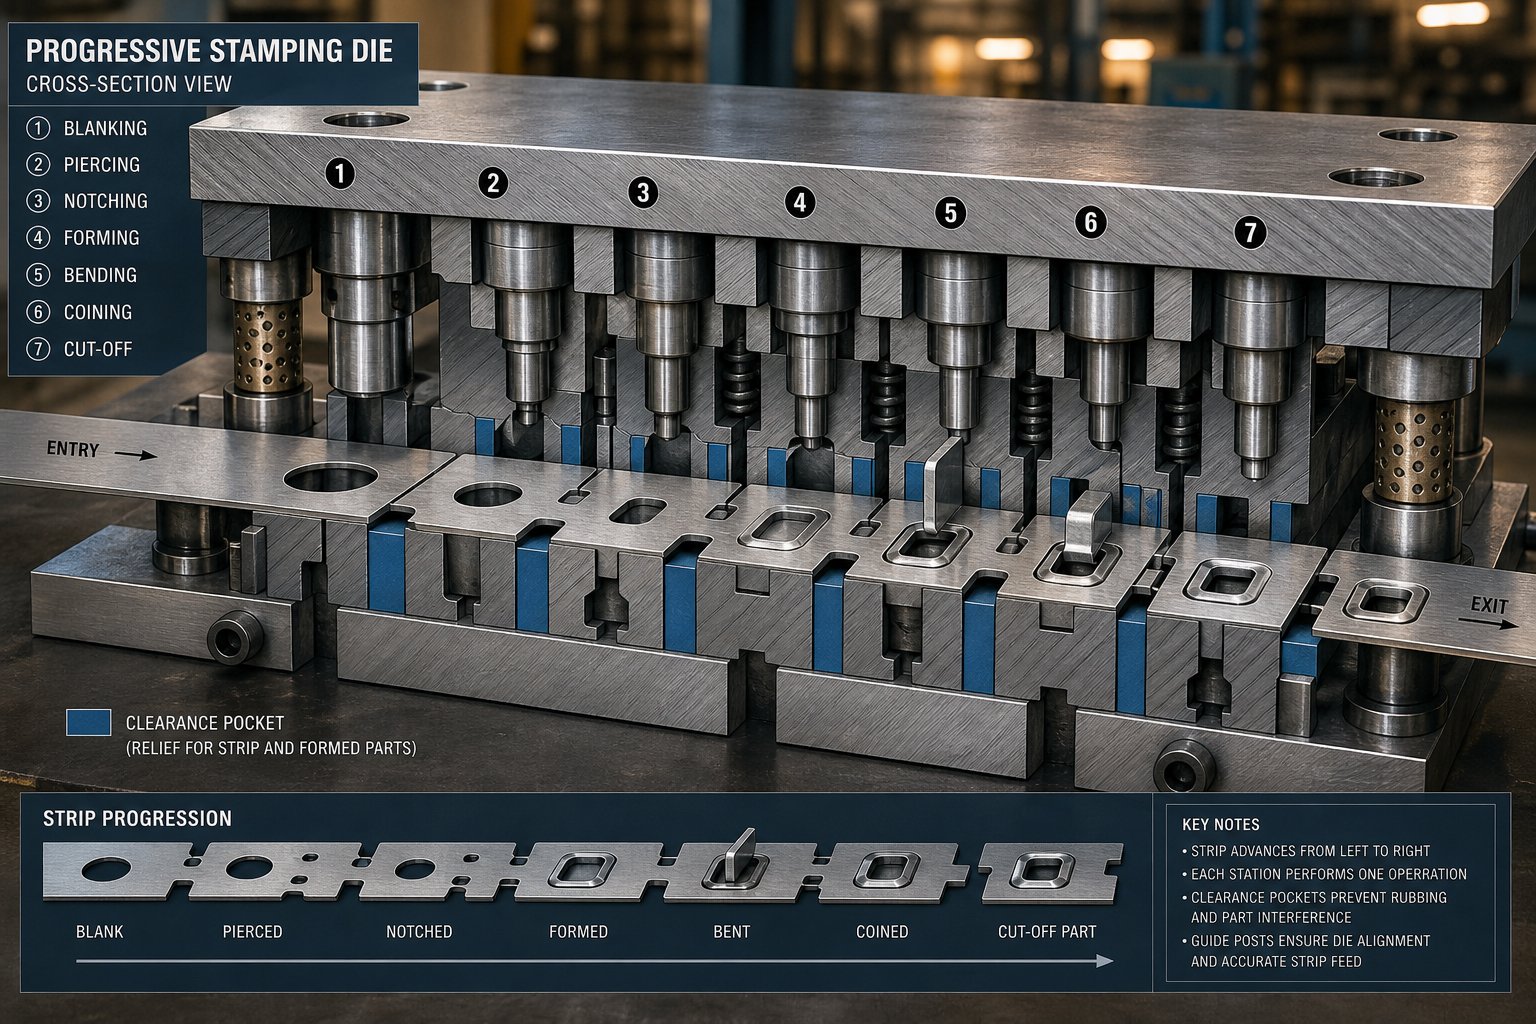
Kaj so obvodne zareze v matricah za žigosanje
Ko trak pločevine potuje skozi progresivno matrico, vsaka operacija oblikovanja ustvari geometrijo, ki štrli navzgor ali navzdol od ravnine traku. Te štrleče poteze morajo nekam iti, ko trak napreduje do naslednje postaje. Točno tam pridejo na vrsto obvodne zareze.
Tehnična opredelitev obvodnih zarez
Obvodna zareza je reliefni izrez, narejen v traku - ali režni žep, obdelan v jeklo za matrico -, ki omogoča, da predhodno oblikovane značilnosti, kot so zareze, sulice in vtisnjeni elementi, preidejo čez ali skozi spodnje komponente matrice brez trčenja. Namen obvodnih zarez v matricah za žigosanje je izključno zračnost: preprečujejo fizično interferenco med tri-dimenzionalno geometrijo, ki je že vtisnjena v trak, in orodjem, ki mora še delovati nanj.
To ni isto kot splošno zarezovanje pri oblikovanju kovin. Standardnozarezne operacijeodrežite material z roba traku, da ustvarite želeni profil ali olajšate upogibanje. Nasprotno pa obvodne zareze ne služijo-geometrijskemu namenu. Obstajajo izključno zato, da se trak prosto giblje skozi matrico.
Znotraj hierarhije zasnove matrice so obvodne zareze na ravni postavitve traku -, načrtovane v najzgodnejših fazah progresivnega razvoja matrice, skupaj z zasnovo nosilca, postavitvijo pilota in zaporedjem postaj. Niso naknadna misel ali poskusni popravek. So premišljena inženirska odločitev, ki je že od prvega dne vpeta v postavitev traku.
Zakaj so obvodne zareze pomembne pri progresivnem žigosanju
Predstavljajte si trak, na katerem je bila pravkar narisana majhna skodelica na postaji tri. Ta skodelica zdaj štrli pod ravnino traku. Na četrti postaji se mora trak za naslednjo operacijo spustiti na blok matrice. Brez prostora za to skodelico se zaleti v trdno orodno jeklo. Rezultat: zagozden trak, poškodovana matrica in ustavitev proizvodnje.
Obvodni zarezi pri oblikovanju pločevineto rešite tako, da odstranite dovolj materiala - ali zagotovite ravno dovolj globine žepa v matrici -, da oblikovana značilnost počisti vsako naslednjo postajo med napredovanjem traku. V progresivni matrici, kjer gre trak zaporedno skozi desetine postaj, lahko ena sama operacija oblikovanja zahteva obvodni prostor na vsaki spodnji lokaciji.
Obvodne zareze obstajajo iz enega razloga: za ohranjanje neprekinjenega napredovanja traku skozi -matrice z več postajami s preprečevanjem trčenja oblikovanih elementov z nadaljnjimi orodji.
Namen oblikovanja pločevine obvodnih zarez postane še bolj kritičen pri visokih hitrostih stiskanja. Ko se trak vrti s stotinami gibov na minuto, se lahko že delček milimetra motenj spremeni v katastrofalno okvaro orodja. Natančno razumevanje, kako te funkcije zračnosti delujejo med vsakim gibom - in kaj se zgodi, ko so premajhne ali manjkajo -, ločuje zanesljivo proizvodno orodje od kroničnih-nagnjenih matric.
Pojasnilo terminologije za vrste zarez v oblikovanju matrice
Beseda "notch" se ohlapno uporablja v trgovini. Izdelovalec matrice lahko v pregledu postavitve traku zakliče "zarezo" in tri osebe za mizo si predstavljajo tri različne značilnosti. Ta dvoumnost povzroča pravo zmedo - zlasti pri novejših strokovnjakih za izdelavo orodij in matric, ki poskušajo brati starejše risbe ali razlagati namero postavitve traku. Obvodne zareze, nagibne zareze, reliefne zareze in obrezovalne zareze vse odstranijo material s traku, vendar obstajajo iz povsem drugih razlogov.
Razumevanje teh razlik je pomembno, saj lahko napačna identifikacija vrste zareze med pregledom zasnove ali vzdrževanjem povzroči nepravilne spremembe. Razširitev tega, za kar mislite, da je obvodna zareza -, čeprav je v resnici zareza -, bi lahko uničila registracijo traku in uničila vse dele, ki sledijo.
Obvodne zareze vs
Zareze z razmikom (včasih imenovane francoske zareze) nadzirajo podajalno dolžino traku in zagotavljajo trdno zaustavitev prvega-zadetka med nastavljanjem matrice. KotArt Hedrick pojasnjuje v The Fabricator, naklonska zareza je majhen del materiala, odrezan z enega ali obeh robov traku na začetnih postajah progresivne matrice. Njegova naloga je preprečiti prekomerno dovajanje, odstraniti nagnjenost robov in dati operaterju natančno referenco za začetno pozicioniranje traku, tako da lahko piloti pravilno locirajo trak.
Po drugi strani obvodne zareze nimajo nobene zveze z nadzorom podajanja ali registracijo trakov. Zagotavljajo prostor za oblikovane geometrijske - risbe, vtise, sulice ali katero koli značilnost, ki štrli iz ravnine traku -, tako da lahko trak brez motenj napreduje mimo spodnjih postaj matrice. Zareza sprašuje: "Kako daleč je prepotoval trak?" Obvodna zareza vpraša: "Ali lahko oblikovana značilnost počisti naslednji blok matrice?"
Zmeda med tema dvema je pogosta, ker sta oba prikazana kot izrezi na robu ali notranjosti traku in sta oba načrtovana med postavitvijo traku. Vendar so njihovi oblikovalski motivi bistveno drugačni. Geometrija nagibne zareze je odvisna od podajalnega koraka in lokacije pilota. Geometrija obvodne zareze je odvisna od oblikovane višine elementa in dolžine matrice.
Obvodne zareze proti reliefnim zarezam in obrezovalnim zarezam
Reliefne zareze obravnavajo obremenitev materiala, ne fizičnega odmika. Ko pločevino krivite na vogalu ali vzdolž roba, ki se seka, lahko koncentracije napetosti povzročijo trganje ali razpoke. Reliefna zareza -, običajno majhen izrez na presečišču dveh upogibnih linij - odstrani material iz območja napetosti, tako da se lahko del oblikuje čisto brez cepitev. Najdete jih v-oblikovanih delih z zavorami prav tako pogosto kot v-vtisnjenih.
Zareze za obrezovanje služijo še enemu namenu: ločevanje ostankov. So rezi, nameščeni na traku, ki olajšajo čisto odstranitev delov ali odvajanje polžev na končnih postajah. Brez ustreznih obrobnih zarez se del morda ne bo čisto ločil od nosilca, kar bo povzročilo zareze, obešala ali zastoje ostankov v matrici.
Zareze na nosilcu so povezana lastnost, ki jo je vredno omeniti. To so izrezi, posebej oblikovani za ohranjanje povezave nosilnega traku z vsakim praznim delom, hkrati pa mu omogočajo, da se med podajanjem upogiba. Uravnavajo togost traku z zmožnostjo absorbiranja oblikovalnih sil brez upogibanja.
Vsak od teh izrazov se pojavlja v referencah orodij in pogovorih v trgovini, včasih zamenljivo. Za vsakega izdelovalca matrice, ki dela na negativnih in pozitivnih obvodnih zarezah v matrici za vtiskovanje pločevine, ohranjanje pravilne terminologije preprečuje drago napačno komunikacijo med načrtovanjem, izdelavo in vzdrževanjem.
| Vrsta zareze | Primarna funkcija | Tipična lokacija v Stripu | Voznik oblikovanja |
|---|---|---|---|
| Bypass Notch | Prostor za oblikovane elemente za prehod dolvodnih postaj | V bližini oblikovane geometrije, nosilnega območja ali notranjosti traku | Višina oblikovanega elementa v primerjavi z odmikom bloka matrice |
| Pitch Notch | Nadzor podajanja traku, zaustavitev s prvim-zadetkom, odstranitev nagiba roba | Eden ali oba robova traku na začetnih postajah | Nagib dovoda, lokacija pilota, registracija namestitve |
| Reliefna zareza | Razbremenitev na križiščih krivulj za preprečevanje trganja | Vogali, kjer se stikata dva ovinka ali na končnih točkah ovinka | Duklnost materiala, radij upogiba in presečišče geometrije |
| Trim Notch | Ločevanje ostankov in čisto odstranjevanje delov iz nosilca | Na priključnih točkah prevoznika--del na končnih postajah | Oris dela, pot odpadkov in zahteve za odstranjevanje polžev |
Ko te definicije ločimo, je naslednje logično vprašanje mehansko: kako natančno obvodna zareza vpliva na trak, ko se dviguje, premika naprej in spušča med vsakim hodom stiskanja? Odgovor je v zaporedju pozitivnih in negativnih dogodkov čiščenja, ki se zgodijo vsakič, ko se ram ciklira.
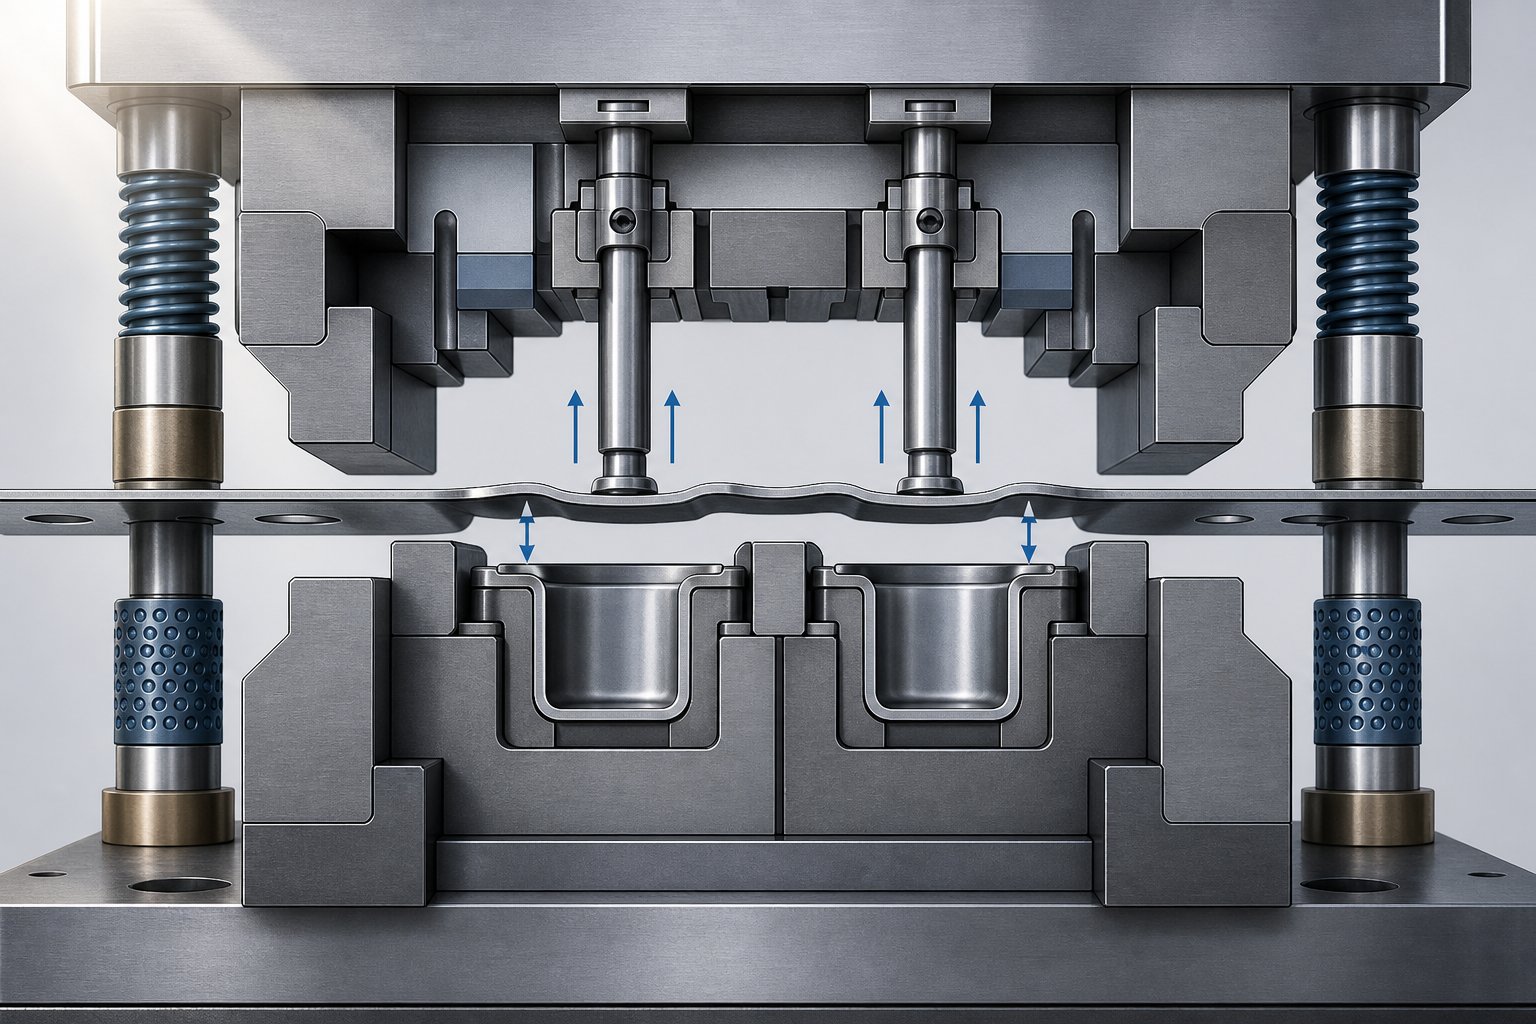
Kako obvodne zareze delujejo med napredovanjem traku
Predstavljajte si tuljavo pločevine, ki se podaja v progresivno matrico. Z vsakim pritiskom se trak premakne natanko za en korak - za eno postajo-do-razdalje postaje - in nanj deluje drugačna operacija: prebadanje na prvi stopnji, zarezovanje na drugi stopnji, oblikovanje na tretji stopnji, vlečenje na četrti stopnji in obrezovanje proti koncu. Trak ostane ves čas povezan z nosilno mrežo. Dokler vsaka funkcija ostane znotraj ravnine traku, je napredovanje preprosto. V trenutku, ko operacija oblikovanja ali risanja potisne geometrijo nad ali pod to ravnino, postane motnja neizogibna na vsaki postaji navzdol.
Tukaj si obvodna zareza zasluži svoje mesto v postavitvi traku. Načrtovano je posebej za obravnavo-tridimenzionalne resničnosti dela, ki je delno oblikovan, a še vedno potuje skozi ravno okolje.
Napredovanje traku in motnje oblikovanih funkcij
Vsaka stiskalna poteza sledi natančnemu mehanskemu ritmu. Ko se bat dvigne, dvigalke potisnejo trak navzgor od spodnje površine matrice - običajno ravno toliko, da odstranijo bloke matrice in morebitne lokacijske elemente. Podajalnik nato premakne trak natančno za eno razdaljo. Piloti vstopijo v svoje luknje, da registrirajo trak v pravi položaj, podajalnik se sprosti in trak se spusti nazaj na matrico za naslednjo operacijo.
Sliši se preprosto, ko je trak raven. Toda pomislite, kaj se zgodi, ko tretja postaja oblikuje-navzdol obrnjeno skodelico ali sulico. Ta element zdaj visi pod ravnino traku. Ko se trak dvigne in napreduje do postaje štiri, mora skodelica iti čez postajo-štiri kocke, ne da bi se zataknila. Če višina dvigala ne zagotavlja zadostne navpične oddaljenosti - in v mnogih primerih ne more, ne da bi upočasnila stiskanje -, skodelica vleče čez ali udari v trdno orodno jeklo.
Obvodne zareze to rešujejo z odstranitvijo okna materiala s traku okoli oblikovanega elementa ali z zagotavljanjem strojno obdelanega reliefnega žepa v samem bloku matrice. Oblikovana geometrija gre prosto skozi režo, namesto da trči z orodjem. V matrici z dvanajstimi ali več postajami lahko en sam žreb, oblikovan na postaji štiri, zahteva dovoljenje za obvod na postajah od pet do enajst -, vsaka je skrbno dimenzionirana, da se prilagodi funkciji, ko potuje skozi matrico.
Pozitivna in negativna obvodna zarezna mehanika
Vse oblikovane značilnosti ne štrlijo v isto smer in niso vse obvodne rešitve izrezane iz traku. Tukaj postane razlika med negativnimi in pozitivnimi obvodnimi zarezami v matricah za vtiskovanje pločevine kritična.
Pozitivna obvodna zareza je material, odstranjen s samega traku. Ko element štrli navzgor - relief, suličasti jeziček ali vrh narisane stene - obstaja nevarnost trčenja z zgornjimi komponentami matrice, kot so plošče za odstranjevanje, tlačne blazinice ali držala luknjačev na spodnjih postajah. Odrezovanje materiala traku, ki meji na navzgor, daje prostor, da gre brez stika pod te zgornje komponente. Sila popuščanja vzmeti odstranjevalca bi sicer pritisnila trak plosko proti geometriji, ki fizično ne more ustrezati.
Negativna obvodna zareza je čisti žep, strojno vdelan neposredno v spodnje jeklo. Ko oblikovana značilnost štrli navzdol - žleb skodelice, kovana vdolbina ali sulica navzdol - mora nekam iti, ko se trak spusti na vsak naslednji blok matrice. Namesto da bi odstranil več tračnega materiala (kar bi lahko oslabilo nosilec), oblikovalec matrice strojno izdela reliefno votlino v bloku matrice na točno tistem mestu, kjer bo sedela navzdol usmerjena funkcija.
Mnogi deli zahtevajo obe vrsti hkrati. Predstavljajte si del z navzgor obrnjenim reliefom in navzdol obrnjeno skodelico v istem-prerezu. Ko ta del traku napreduje, relief potrebuje pozitiven obvodni prostor zgoraj, medtem ko skodelica potrebuje negativni obvodni žep spodaj. Negativne in pozitivne obvodne zareze v matricah za preoblikovanje pločevine pogosto soobstajajo na isti postaji, pri čemer vsaka obravnava drugo štrlečo smer.
Celotno zaporedje obvoda med enim ciklom stiskanja sledi temu vrstnemu redu:
- Operacija oblikovanja ali risanja ustvari geometrijo, ki štrli nad ali pod ravnino traku.
- Oven se dvigne, dvigala zaloga pa dvignejo trak s spodnje površine matrice.
- Podajalnik premakne trak za en polni korak do naslednje postaje.
- Obvodna zareza (izrez traku ali žep matrice) omogoča oblikovani funkciji, da brez motenj očisti blok matrice, odstranjevalec ali zgornje orodje naslednje postaje.
- Piloti zaskočijo svoje luknje, da registrirajo trak v pravem položaju.
- Trak se spusti na matrico, pri čemer oblikovana značilnost leži znotraj žepa negativnega obvoda ali prosto prehaja skozi odprtino pozitivnega obvoda.
- Naslednja operacija se izvede na pravilno registriranem traku.
Ta cikel se ponovi na vsaki postaji za preoblikovanjem. Vsaka obvodna lokacija mora biti individualno dimenzionirana na podlagi višine elementa, razpoložljivega dviga in geometrije komponent matrice na tej določeni postaji. Obvodna zareza, ki zagotavlja ustrezno razdaljo na postaji pet, je lahko premajhna na postaji osem, če je rezilni blok te postaje višje ali njegova plošča za odstranjevanje nižje.
Natančnost tega zaporedja pojasnjuje, zakaj načrtovanja obvodnih zarez ni mogoče preložiti na preizkus. Vsako varno točko je treba predvideti med načrtovanjem postavitve traku -, ker ko je orodno jeklo utrjeno in sestavljeno, dodajanje obvodne razbremenitve pomeni razstavljanje, ponovno -obdelavo in izgubo proizvodnega časa. Posledice narobe segajo daleč čez en sam zagozden trak.
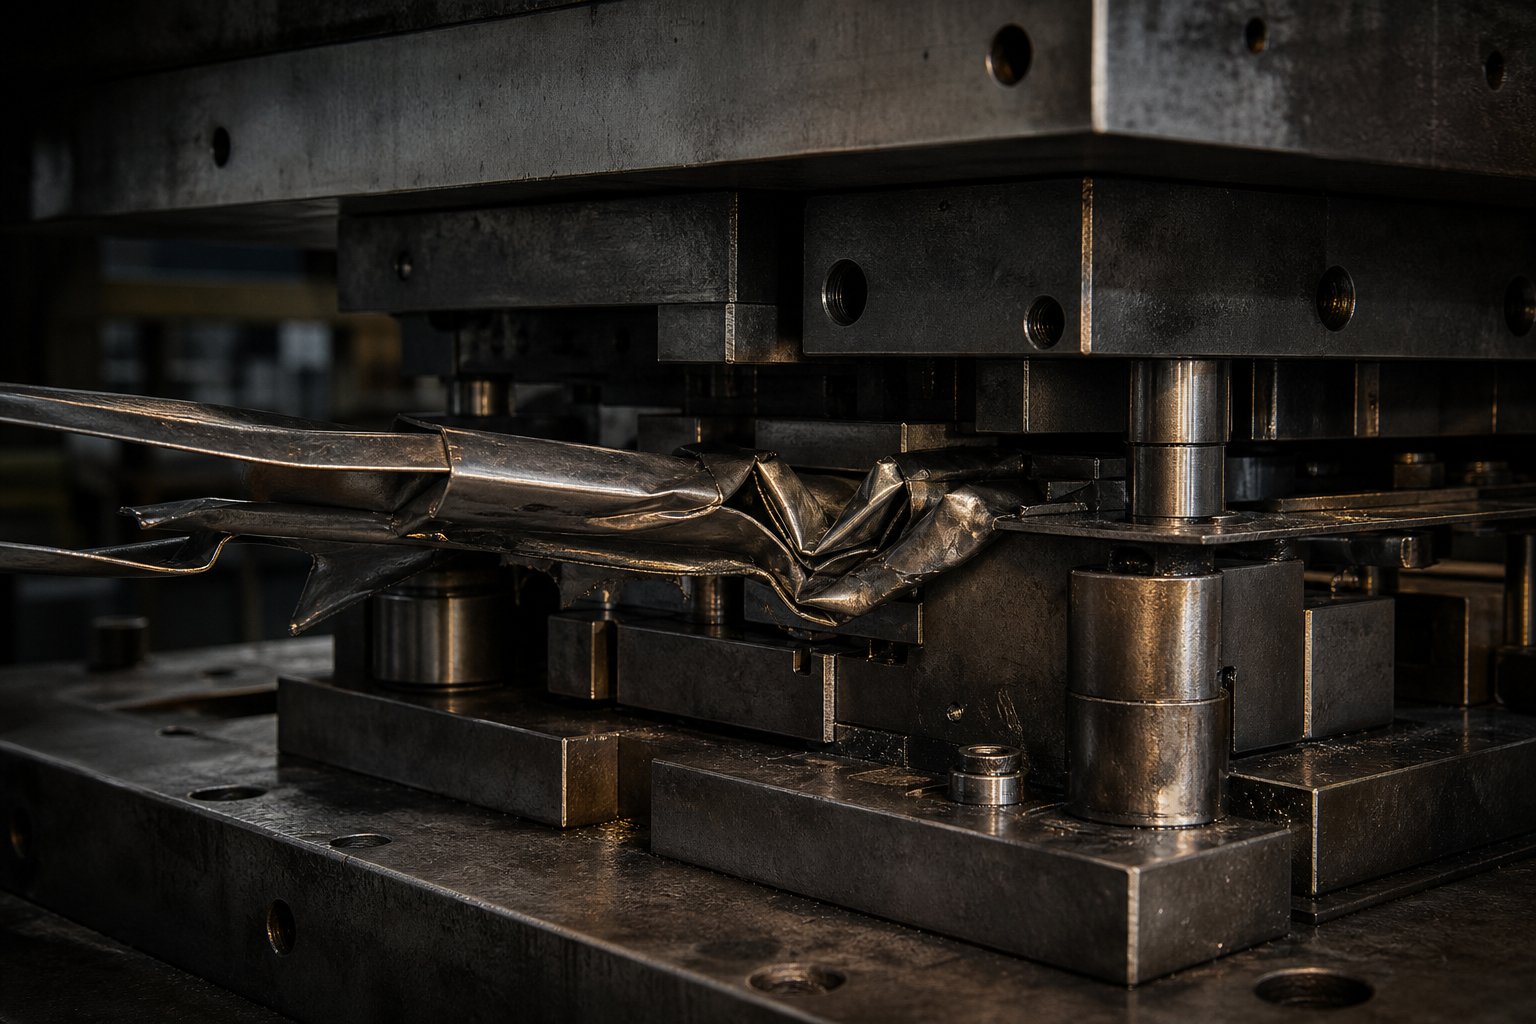
Posledice opustitve ali premajhnih obvodnih zarez
Trak marmelade se ne oglasi vljudno. Z eno potezo stiskalnica deluje dobro. Naslednja, oblikovana lastnost ujame blok matrice, trak se zapne, piloti se strižejo in operater sliši nezmotljivo škrtanje jekla ob trku z jeklom. To, kar sledi, ni samo en sam slab del -, je kaskada škode, ki lahko več dni ustavi proizvodnjo.
Če obvodna zračnost manjka ali je premajhna, postane vsak cikel stiskanja potencialni dogodek trka. Oblikovana geometrija, ki štrli iz traku, nima prostora za prehod, zato sili svojo pot skozi - ali pa sploh ne gre. Vsak rezultat stane čas, orodje in dele.
Odstranite zagozdenje in poškodbe matrice zaradi manjkajočega obvodnega prostora
Zaporedje okvar je mehansko in predvidljivo. Navzdol -štrleča značilnost - žleb skodelice, kovanec, jeziček za sulico - pade na blok matrice, ki nima reliefnega žepa. Trak se ne more spustiti na svoje mesto. Podajalnik, ki še vedno poskuša napredovati material, potisne dodatno zalogo v trak, ki se ne premika več prosto. Material se upogne med postajami in se stisne v prostor med dvigali in površinami matrice.
To upogibanje ne ostane lokalno. Širi se proti toku in premakne trak na prejšnjih postajah, kjer piloti še poskušajo registrirati položaj. Pilotni zatiči, zasnovani za vstop v predhodno preluknjane luknje z razmikom od samo 0,002 do 0,003 palca, naletijo na trak, ki se je premaknil bočno ali dvignil s površine matrice. Pilot se upogne ali popolnoma striže. Kot ugotavlja Art Hedrick, če piloti ne morejo natančno locirati traku, preden se tlačna blazinica stisne, vsaka naslednja operacija pristane v napačnem položaju.
Škoda se od tam povečuje. Bloki matrice lahko počijo tam, kjer oblikovan element udari v oster notranji kot orodnega jekla. Luknjači na sosednjih postajah se lahko odkrušijo, ker napačno registriran trak predstavlja material pod nepričakovanim kotom, kar ustvarja neenakomerne strižne obremenitve. Vodila se zarezujejo, ko se upognjen trak vleče po njihovih utrjenih površinah. V hudih primerih se plošča za odstranjevanje deformira zaradi absorpcije udarnih obremenitev, za katere ni bila nikoli zasnovana.
Sam material trpi deformacijsko utrjevanje na območju trka. Trakovi, ki jih vedno znova premakne mimo ovire, razvijejo utrjene robove in na teh območjih se lokalizirana napetost tečenja poveča. Zaradi tega je trak bolj trd in manj predvidljiv na spodnjih postajah za oblikovanje -, tudi ko je takojšen zastoj odpravljen in se proizvodnja znova zažene.
Napake kakovosti delov, povezane z neustrezno zasnovo obvoda
Vsaka okvara obvoda ne povzroči močnega zastoja. Včasih je motnja obrobna - oblikovana značilnost komaj dotakne blok matrice ali pa vleče po njem le toliko, da se trak premika. Ti-pogoji skorajšnje napake so verjetno slabši od popolne zaustavitve, ker občasno proizvedejo okvarjene dele, namesto da bi takoj zaustavili matrico.
Evo, kaj mejni obvodni odmik vpliva na kakovost delov. Trak se vsakih nekaj potez vleče po površini matrice in opraska spodnjo stran oblikovanih elementov. Dimenzionalne spremembe se prikradejo, ko se trak rahlo zamakne od -položaja - ne dovolj, da bi prerezal pilot, vendar dovolj, da bi premaknil lokacije lukenj ali upognil črte za desetinke milimetra. Otrdelost se kopiči na kontaktnih robovih, kjer trak večkrat strga mimo matrice, kar spremeni lokalne mehanske lastnosti materiala in vpliva na kasnejše obnašanje pri oblikovanju.
Obvodne zareze in nastajanje bruhov pri žigosanju so neposredno povezani. Ko se trak popači zaradi vlečenja ali delnega upogibanja, pride do rezalnih postaj pod nedoslednim kotom ali z neenakomernim vpenjanjem. Odmik-od-rezila -, skrbno izračunan za raven, pravilno registriran material -, postane dejansko asimetričen. Ena stran rezanih škarij čisto striže, medtem ko se druga trga, pri čemer nastanejo robovi, ki presegajo specifikacijo. Napetost tečenja obdelovalno utrjene cone okoli interferenčne točke obvoda se lahko bistveno razlikuje od osnovnega materiala, kar dodatno destabilizira rez.
Te težave s kakovostjo imajo skupno frustrirajočo značilnost: prekinitve. Pojavijo se v nekaj delih na sto, ne v vsakem delu. Operaterji vidijo konico bruha pri enem zagonu, pri naslednjem pa ne. Dimenzijska preverjanja trajajo eno uro, nato pa za dvajset delov zaidejo iz tolerance, preden se vrnejo k specifikacijam. Analiza temeljnega vzroka pogosto lovi mazanje, obrabo luknjača ali variacijo serije materiala - vsi utemeljeni osumljenci -, medtem ko je pravi krivec zareza obvoda, ki zagotavlja zračnost 90 % časa, vendar omogoča motnje pri vsakem desetem udarcu zaradi nedoslednosti dviga traku ali toplotnega raztezanja med dolgimi vožnjami.
Celoten seznam načinov napak, povezanih z neustrezno zasnovo obvoda, vključuje:
- Zastoj trakov - popolna zaustavitev, ki zahteva ročno čiščenje in pregled matrice
- Pilotno striženje - izguba natančnosti registracije traku na vseh postajah
- Pokanje blokov - drago popravilo ali zamenjava utrjenega orodnega jekla
- Deformacija dela - oblikovane značilnosti, ki so bile zmečkane ali premaknjene zaradi sil trka
- Oblikovanje robov - asimetrično rezanje iz napačno registriranega ali popačenega traku
- Dimenzijski zamik - progresivna izguba položajne natančnosti med postajami
- Povečana stopnja odpada - delov, ki niso bili pregledani zaradi napak na površini, dimenzijah ali obliki
Vsak od teh rezultatov izvira iz istega temeljnega vzroka: oblikovane lastnosti, ki ni imela kam iti. Popravek je skoraj vedno cenejši za implementacijo med načrtovanjem postavitve traku kot za odpravljanje težav na tleh stiskalnice -, kar postavlja vprašanje, kako različne vrste matric in lastnosti materialov sploh vplivajo na odločitev o dovoljenem obvodu.
Zahteve za obvod zarez pri različnih vrstah matric
Vsaka matrica za vtiskovanje ne premika materiala na enak način. Metoda, ki jo uporablja matrica za transport obdelovanca med operacijami, bistveno spremeni, ali so obvodne zareze potrebne, kam gredo in kako zapletena postane njihova zasnova. Strokovnjak za orodja in matrice, ki dela na različnih platformah matric, se bo srečal z zelo različnimi zahtevami za obvod, odvisno od tega, ali aplikacija zahteva nastavitev progresivne, prenosne ali sestavljene matrice.
Razlike se zmanjšajo na eno vprašanje: ali trak ostane povezan in zaporedno potuje skozi vsako postajo ali se obdelovanec loči zgodaj in se z njim ravna neodvisno? Ta odgovor narekuje celotno strategijo čiščenja obvoznice.
Bypass zareze v progresivnih matricah
Progresivne matrice zahtevajo najobsežnejše načrtovanje obvodnih zarez med vsemi vrstami matric. Razlog je strukturni. Pri progresivni matrici ostane obdelovanec pritrjen na kovinski trak od začetka do konca - se loči šele na končni postaji. Vsaka operacija oblikovanja, ki se zgodi na postaji tri, štiri ali pet, ustvari geometrijo, ki mora preiti skozi postaje šest, sedem, osem in naprej, ko se trak premika en korak naenkrat.
To ustvari učinek mešanja. Posamezno žrebanje na četrti postaji ne potrebuje le potrditve na peti postaji. Potrebuje prostor na vsaki spodnji postaji, skozi katero potuje trak, preden se del odreže. Pri dvaj-matrici z dvajsetimi postajami lahko ta ena sama operacija oblikovanja zahteva razbremenitev obvoda na petnajstih ali več lokacijah. Dodajte drugo postajo za oblikovanje na postaji sedem in načrt obvoza se podvoji v zapletenosti -, ker zdaj dve funkciji, na različnih višinah in položajih, potrebujeta razdaljo na vseh postajah zunaj svojih ustreznih točk oblikovanja.
Progresivne matrice delujejo tudi pri visokih hitrostih, pogosto na stotine gibov na minuto. Trak se dvigne, premakne in spusti v milisekundah. Upravljavec nima časa, da prilagodi ali popravi težavo z robnim odmikom. Bodisi obvodna zareza zagotavlja dovolj prostora za čisto prehajanje oblikovanega elementa ali pa ne. Pri 400 udarcih na minuto pol-milimetra nezadostne oddaljenosti povzroči 400 trkov na minuto - in uničeno kocko v nekaj sekundah.
To je razlog, zakaj izkušeni oblikovalci orodij in matric porabijo veliko časa med načrtovanjem postavitve traku, da preslikajo vsako oblikovano značilnost proti vsaki spodnji postaji. Lokacije obvodnih zarez, velikosti in tipi (pozitivni izrezi traku proti negativnim žepom matrice) se določijo, preden se jeklo razreže. Postavitev traku je v bistvu načrt čiščenja obvoda, prav tako kot del proizvodnega zaporedja.
Premisleki glede obvodov pri prenosnih in sestavljenih matricah
Prenosne matrice obravnavajo material drugače. Namesto da obdelovanec ostane pritrjen na neprekinjen trak, uporabite žigosanje s prenosno matricoloči obdelovanec od kovinskega trakuna začetku procesa. Posamezni surovci se nato premikajo med postajami z mehanskimi mehanizmi za prenos - prijemali, prsti ali tirnicami, ki fizično poberejo vsak kos in ga postavijo v naslednjo postajo matrice.
Ali to odpravlja potrebo po obvodni zarezi? V stripovskem smislu ja. Ni neprekinjenega nosilca, ki bi potoval skozi več postaj, zato ni obvodnih zarez, vrezanih v trakove. Vendar osnovni problem čiščenja ne izgine - ampak le spremeni obliko. Ko prenosni mehanizem postavi delno oblikovan surovec v naslednjo postajo, mora katera koli geometrija, ki štrli iz tega surovca, še vedno nekam iti. Blok matrice na tej postaji mora imeti strojno vdelane reliefne žepe, tako da lahko surovec pravilno sedi brez oblikovanih elementov, ki bi šli na dno orodnega jekla.
Predstavljajte si to kot isti inženirski problem, rešen na drugi lokaciji. Pri progresivnih matricah je obvodna zračnost v traku in v matrici. V matricah za prenos živi v celoti v komponentah matrice. Izdelovalec orodij in orodij naredi praznine v bloku rezil vsake postaje, da se prilagodi kakršni koli geometriji, ki je prispela iz predhodne operacije. Matrice za prenos imajo tudi koristi od dejstva, da je vsaka postaja mehansko neodvisna - surovec se med prenosom dvigne stran od vseh orodij, kar zagotavlja lastno navpično zračnost, ki je progresivni trakovi ne morejo doseči brez dvigal.
Sestavljene matrice zavzemajo nasprotni konec spektra. Sestavljena matrica izvede več operacij - rezanje, prebadanje, oblikovanje - v eni sami stiskalni potezi na eni postaji. Del je dokončan in izvržen v enem udarcu. Ni napredovanja traku, ni več-potovanja postaj in ni motenj v smeri toka, o katerih bi morali skrbeti. Bypass zareze preprosto niso pomembne. Delu nikoli ni treba iti čez drug blok matrice, ker se nikoli ne premakne na drugo postajo. Operacije, kot sta hidroformiranje in centrifugiranje, podobno proizvajajo dele v eno-stopenjskih ali zaprtih-matričnih okoljih, kjer napredovanje trakov ne velja.
Spodnja tabela povzema, kako se zahteve glede obvoda razlikujejo med temi tremi vrstami matric:
| Vrsta matrice | Metoda potovanja s trakom | Bypass Notch Relevance | Alternativne metode carinjenja |
|---|---|---|---|
| Progressive Die | Neprekinjen trak napreduje za en korak na udarec skozi vse postaje | Visoko - je potrebno na vsaki spodnji postaji po vsakem postopku oblikovanja | Povečana višina dviga traku, rotacija dela v postavitvi, spremenljiva dvigala na odmični-pogon |
| Prenosna matrica | Posamezni surovci so se premikali med neodvisnimi postajami z mehanskimi prijemali | Nič v traku -, vendar je enakovredna zračnost strojno obdelana v rezalne bloke | Reliefni žepi iz rezalnega jekla, geometrija gnezda, zasnovana okoli oblikovanih elementov, območja odmika prijemala |
| Sestavljena matrica | Brez premikanja traku - vse operacije potekajo v eni potezi na eni postaji | Ni uporabno - ne-napredovanje več postaj obstaja | Ni potreben - del je dokončan in izvržen z enim zadetkom |
Za proizvajalce, ki ocenjujejo, katera vrsta matrice ustreza določenemu delu, je kompleksnost obvoda dejanski stroškovni dejavnik. Del z globokim izvlekom in več vtisnjenji je lahko enostavno izdelati v matrici za prenos, kjer vsaka postaja preprosto obdela svoj reliefni žep. Ta isti del v progresivni matrici bi lahko zahteval na desetine obvodnih zarez po postavitvi traku, kar bi oslabilo nosilec in zahtevalo natančno ravnovesje med zračnostjo in togostjo traku. Odločitev o vrsti matrice oblikuje obvodno strategijo -, obvodna strategija pa vpliva na to, kako lastnosti materiala in debelina vplivajo na zasnovo zračnosti.
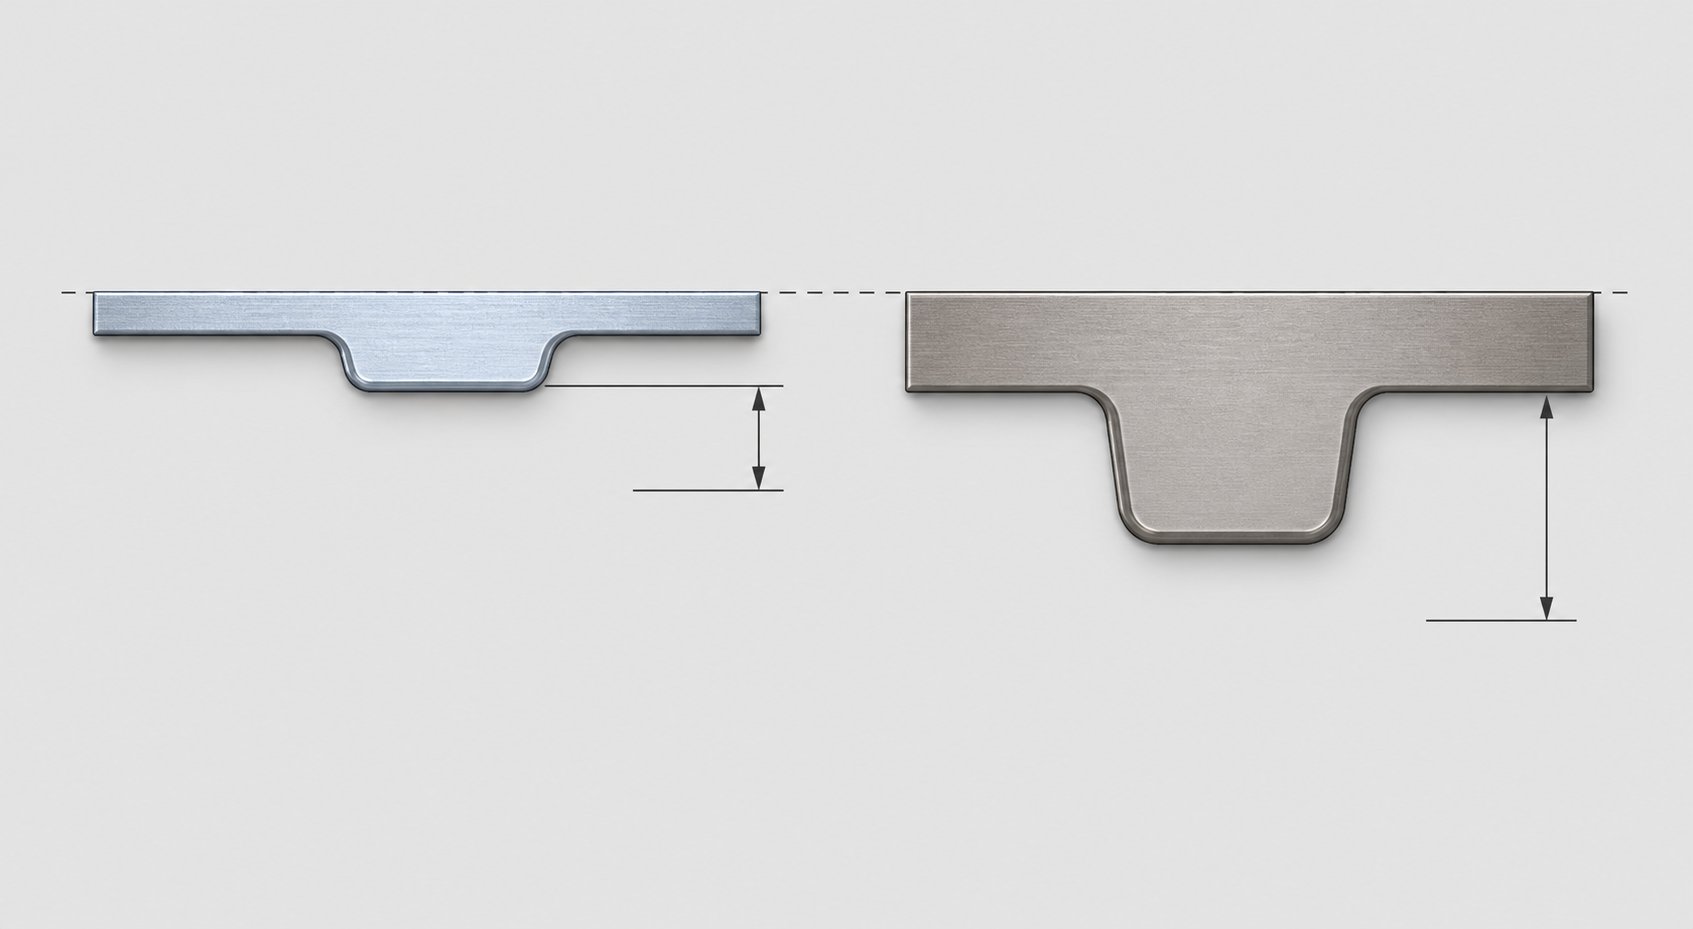
Faktorji materiala in debeline pri načrtovanju obvodnih zarez
Obvodna zareza, ki je popolna za mehko jeklo debeline 1,0 mm, bo katastrofalno odpovedala pri 1,5 mm dvojni-fazi 980. Material, ki teče skozi vašo progresivno matrico, ne vpliva le na sile preoblikovanja in obrabo prebijanja - neposredno določa, kako visoko oblikovane značilnosti štrlijo iz ravnine traku, koliko se po oblikovanju odvijejo nazaj in kako se trak sam odzove na odstranitev materiala. Vsaka odločitev o odobritvi obvoda je v svojem bistvu metalurška odločitev.
Dva trakova z enako geometrijo delov, vendar iz različnih materialov lahko zahtevata radikalno različne zasnove obvodnih zarez. Razumevanje, zakaj, se zmanjša na tri medsebojno povezane spremenljivke: debelino, mejo tečenja in modul elastičnosti.
Kako debelina in trdnost materiala vplivata na zračnost obvoda
Debelina materiala je najbolj neposredno gonilo zahtev glede zračnosti obvoda. Ko oblikovalni luknjač potegne skodelico ali potisne relief v trak, je višina te značilnosti funkcija debeline materiala in vlečne geometrije. Debelejši material ustvari višje oblikovane elemente - 2,0 mm trak, narisan v isto geometrijo prebijanja kot 1,0 mm trak, bo ustvaril element z večjo višino stene in globljim izbočenjem pod ravnino traku. Ta globlja štrlina zahteva ustrezno globlji obvodni razbremenilni žep v spodnjih blokih matrice.
Razmerje je približno sorazmerno, vendar ne linearno. Debelejši materiali se tudi bolje upirajo gubanju in upogibanju med oblikovanjem, kar pomeni, da običajno ustvarijo čistejše in bolj predvidljive višine elementov. Tanjši materiali lahko povzročijo nekoliko nedosledne globine elementov zaradi lokalnega raztezanja ali stanjšanja materiala pri polmerih vlečenja - in neskladnost v višini elementov pomeni, da mora vaš obvozni prostor upoštevati najslabši primer, ne povprečja.
Meja tečenja uvaja drugo plast kompleksnosti. Materiali z višjo mejo tečenja - napredna jekla z visoko-trdnostjo (AHSS), kot so DP590, DP980 in martenzitni razredi - kažejo znatno večjo vzmetnost po oblikovanju. Kot pojasnjuje Art Hedrick, če med oblikovanjem ne povzročite dovolj obremenitve, da bi presegli mejo tečenja materiala, pride do elastične obnovitve. Oblikovana značilnost se delno vrne nazaj v prvotno ravno stanje.
Kaj vzmetni povratek pomeni za zasnovo obvodnih zarez? To pomeni, da oblikovan element morda ne bo v celoti sedel v predvideno globino. Skodelica, ki je bila zasnovana za vlečenje do globine 8 mm, bi lahko dosegla samo 7,2 mm trajne deformacije pri visoki-trdnostni stopnji, preostalih 0,8 mm pa se elastično obnovi. Ta delno-vzmetena funkcija je nameščena višje v ravnini traku, kot je bilo predvideno -, in obvodna zareza, ki je bila dimenzionirana za popolnoma-sedečo 8 mm skodelico, ima zdaj manjšo rezervo od načrtovane.
Pri ocenjevanju meje tečenja v primerjavi z natezno trdnostjo za načrtovanje obvoda je meja tečenja pomembnejša vrednost. Natezna trdnost vam pove, kdaj se material zlomi, vendar meja tečenja določa prag, kjer se začne trajna plastična deformacija. Materiali z visokimi razmerji-in-nateznostjo -, ki so pogosti v razredih AHSS, kjer vzmetne vrednosti rastejo sorazmerno, ko natezne trdnosti dosežejo 980 MPa in več - shranijo več elastične energije med oblikovanjem in jo sprostijo kot vzmetenje. To neposredno poveča efektivno višino štrline, ki jo morajo prenesti obvodne zareze.
Mehkejši materiali predstavljajo nasprotno skrb. Aluminijeve zlitine, baker in nizko{1}}ogljikova-jekla za globoki vleko imajo nižji modul elastičnosti v primerjavi z visoko-trdnostnimi razredi. Eksponat elastičnega modula kovin določa njihovo togost - aluminijev modul je približno-tretjino modula jekla. Nižji modul pomeni, da je trak bolj prožen in bolj dovzeten za lokalno deformacijo zaradi sil, ki bi se jih trši materiali izognili. Če je obvodna zareza postavljena preblizu oblikovanemu elementu v mehkem aluminijastem traku, se lahko tanka mreža materiala med zarezo in elementom upogiba ali trajno deformira pod silami odstranjevanja med vsakim pritiskom. Geometrija elementa se popači, del ne uspe pregledati, glavni vzrok pa sploh ni nastajajoča postaja -, temveč postavitev obvodne zareze.
Širina traku in natezne lastnosti pri načrtovanju obvoznice
Širina traku močno omejuje količino materiala, ki ga lahko odstranite za obvodni prostor, ne da bi pri tem ogrozili nosilec. V širokem pasu z izdatnimi nosilnimi robovi so lahko obvodne zareze izdatne velikosti - je dovolj preostalega preseka-za ohranjanje togosti med podajanjem. Ozki nosilni trakovi ne ponujajo takšnega razkošja.
Razmislite o postavitvi traku, kjer je nosilna mreža široka le 8 mm na vsaki strani. Vsaka obvodna zareza, ki je vrezana v ta nosilec, zmanjša njegov efektivni presek-. Odstranite preveč in nosilec se ne more več upreti silam podajanja, ne da bi se upognil ali upognil. Kotraziskave zasnove nosilca kažejo, mora nosilec ostati dovolj močan, da prenese približno 10 % teže dela, pomnožene s številom napredovanj. Večkratne obvodne zareze med zaporednimi postajami ustvarjajo kumulativno oslabitev, ki lahko potisne nosilec pod minimalni prag togosti.
Ta kompromis je še posebej pereč pri tankih, -materialih visoke trdnosti. Trak je že tanjši -, kar pomeni manjši vztrajnostni moment za-presek nosilca -, deformacija tečenja jekla pri visokih-trdnostnih razredih pa je ozka, kar pušča malo prostora med elastičnim upogibanjem in trajno deformacijo nosilca. Nosilec, ki se elastično upogne med podajanjem v mehkem jeklu, se lahko plastično upogne v isti geometriji pri izvajanju AHSS, ker je okno tečenja tesnejše glede na vsiljeno napetost.
Deformacijsko utrjevanje in obdelovalno utrjevanje v bližini robov obvodnih zarez uvaja še en mehanizem odpovedi, ki se kaže predvsem pri aplikacijah z visokim-cikličnim ciklom. Vsakič, ko je trak preluknjan, da se ustvari obvodna zareza, je strižna cona na rezanem robu podvržena lokalnemu hladnemu delu. Ta ozek pas dela-utrjenega materiala postane trši, a bolj krhek kot matični trak. V matrici, ki teče na milijone ciklov, lahko ti utrjeni robovi postanejo točke začetka razpok -, zlasti če geometrija obvodne zareze vključuje ostre notranje vogale, ki koncentrirajo napetost.
Praktična posledica: polmeri vogalov obvodnih zarez so pomembnejši pri -materialih z visoko trdnostjo kot pri mehkem jeklu. Oster 90{3}}stopinjski notranji vogal, ki neomejeno preživi v nizko-ogljičnem traku, lahko sproži utrujenostno razpoko v 500.000 udarcih v traku DP780, ker ima delovno utrjen rob manjšo duktilnost, da absorbira ciklične obremenitve. Oblikovalci, ki delajo z AHSS, bi morali določiti velikodušne radije na vseh vogalih obvodnih zarez in usmeriti geometrijo zareze, da bi zmanjšali koncentracije napetosti, poravnane s smerjo podajanja traku.
Vsi ti dejavniki materiala - debelina, višina vozne lastnosti, meja tečenja, ki povzroča vzmetni povratni rob, elastični modul, togost voznega traku in vzdržljivost roba pri utrjevanju - se vključijo v eno samo odločitev o velikosti za vsako lokacijo obvodne zareze. Izziv je, da medsebojno delujejo. Debelejši, močnejši material ustvari višje elemente (potrebno je več prostora), hkrati pa omeji količino nosilnega materiala, ki ga lahko varno odstranite (na voljo je manj prostora). Reševanje te napetosti zahteva presojo, simulacijo ali oboje - in postavlja praktično vprašanje, kdaj so obvodne zareze prava rešitev in kdaj so alternativne metode čiščenja bolj inženirsko smiselne.
Kdaj uporabiti obvodne zareze v primerjavi z alternativnimi metodami čiščenja
Obvodne zareze niso edini način, da preprečite trčenje oblikovanega elementa z nadaljnjim orodjem. So najpogostejša rešitev v progresivnih matricah, vendar imajo stroške: vsaka zareza oslabi nosilni trak, vsak rez zahteva vzdrževanje prebijalca in komponente matrice, vsak odstranjen del pa je material, ki ne more več podpirati traku med podajanjem. Izkušeni oblikovalci matrice obravnavajo obvodne zareze kot eno orodje v naboru orodij za čiščenje - in ne kot samodejno privzeto za vsako interferenčno točko.
Pravo vprašanje ni "ali potrebujem dovoljenje?" Ta odgovor je vedno pritrdilen, ko geometrija štrli iz ravnine traku. Vprašanje je: kakšen je najboljši način za doseganje te zračnosti za ta specifični del, ta material in to proizvodno zahtevo?
Odločitveno drevo za nujnost obvodne zareze
Delo z odločitvami o odobritvi obvoda sledi logičnemu zaporedju. Na vsaki postaji v postavitvi traku ocenite, ali lahko trak napreduje čisto - in če ne more, katera rešitev ponuja najboljši kompromis med kompleksnostjo matrice, hitrostjo stiskanja, celovitostjo nosilca in porabo materiala.
- Identificirajte vsako operacijo oblikovanja v postavitvi traku, ki ustvari geometrijo, ki štrli nad ali pod ravnino traku. To vključuje risbe, vtise, sulice, kovane elemente in ekstrudirane luknje.
- Za vsak oblikovan element izmerite višino štrline - razdaljo, na kateri element sega čez površino traku. Pri delu z -materiali visoke trdnosti upoštevajte vzmetenje.
- Določite razpoložljivo dvigalo na vsaki spodnji postaji. To je navpična razdalja, ki dviguje trak nad spodnjo površino matrice med podajanjem.
- Primerjajte višino štrline z razpoložljivim dvigom minus razdalja matrice. Če oblikovana višina elementa presega neto razdaljo (višina dviga minus višina vseh komponent matrice, preko katerih mora trak preiti), bo prišlo do motenj.
- Če motnje obstajajo, ocenite, ali povečan dvig lahko reši težavo brez obvodne zareze. Če je potrebno dodatno dviganje skromno - nekaj milimetrov - je morda izvedljivo povečanje hoda dvigala.
- Če povečan dvig povzroči nesprejemljive kazni za hitrost ali obrabo dvigala, postane ustrezna rešitev obvodna zareza (izrez v traku ali žep matrice).
- Če zasuk dela ali preusmeritev znotraj postavitve traku popolnoma odpravi motnje, preoblikujte postavitev, preden se odločite za obvod zarez.
To zaporedje ni zgolj teoretično. Odraža ponavljajoči se proces, ki poteka med razvojem postavitve traku, ki ga pogosto podpira programska oprema za gnezdenje materiala za analizo dolžine uporabe materiala. Programska oprema pomaga vizualizirati, kako usmerjenost dela, širina nosilca in postavitev obvodne zareze vplivajo na skupni izkoristek traku -, ker lahko vrtenje dela, da bi se izognili obvodu, porabi več materiala na kos, s čimer se stroški preusmerijo s kompleksnosti orodja na odpad surovin.
Kritični prag v četrtem koraku si zasluži poudarek. Če oblikovana višina elementa presega razpoložljivo dviganje traku minus razmik matrice, je obvodna zareza obvezna. Nobeno prilagajanje dvigalke, optimizacija časa ali uravnavanje pritiska ne bo spremenilo fizike. Funkcija počisti blok kockice ali pa trči. V mejnih primerih -, kjer značilnost komaj presega razpoložljivo zračnost - oblikovalci pogosto vseeno dodajo obvodno zarezo kot zavarovanje pred toplotnim raztezanjem med dolgimi proizvodnimi serijami, variacijo debeline traku znotraj tolerance tuljave in obrabo dvigala, ki postopoma zmanjšuje efektivno višino dviga skozi življenjsko dobo matrice.
Alternative obvoznim zarezam in njihovi kompromisi
Kadar motnje obstajajo, vendar imajo obvodne zareze nesprejemljive posledice - oslabljen nosilec, ogrožena togost traku ali premalo materiala okoli vodilnih lukenj - veljajo tri glavne možnosti. Vsak rešuje problem carinjenja, vendar uvaja svoje stroške.
Povečanje višine dviga traku
Najenostavnejša alternativa: dvignite trak višje med podajanjem, tako da oblikovani elementi jasno sledijo blokom brez odstranjevanja materiala. Dvižna dvigala -, ne glede na to, ali so vzmetni-gnani zatiči, dvigala palic ali tirnice na-odmični pogon -, je mogoče določiti z večjim hodom, da se doseže dodatna zračnost.
Kazen je hitrost pritiska. Večji dvig pomeni, da trak prepotuje večjo navpično razdaljo z vsakim ciklom giba. Dvigala se morajo dvigniti še naprej, trak se mora stabilizirati na višji višini pred podajanjem in mora se spustiti za večjo razdaljo, preden se piloti lahko vključijo. Pri visokih stopnjah giba pretiran dvig povzroči odboj traku in vibracije, ki poslabšajo natančnost podajanja. Induktivni senzor bližine za spremljanje položaja traku na dovodni liniji lahko potrdi, da se trak dosledno usede pri višjem dvigu, vendar je mehanska realnost takšna, da vsak milimeter dodatnega dviga odšteje udarce na minuto od vaše proizvodne hitrosti.
Višji dvig tudi pospeši obrabo dvigala. Vzmete-obremenjena dvigala hitreje krožijo skozi večjo deformacijsko utrujenost. Dvigala z odmičnim pogonom imajo večjo kontaktno obrabo na površinah za aktiviranje. V življenjski dobi matrice, ki obsega milijone gibov, lahko stroški vzdrževanja dvižnikov z višjim-hodom presežejo stroške orodja za dodajanje obvodnih zarez.
Vrtenje usmerjenosti dela v postavitvi traku
Včasih pride do motenj samo zaradi tega, kako je del usmerjen glede na smer podajanja traku. Oblikovana lastnost, ki štrli navzdol, lahko trči v blok matrice neposredno na podajalni poti -, toda če je del v postavitvi obrnjen za 90 ali 180 stopinj, gre ta ista značilnost skozi območje, kjer je blok matrice nižje ali ga v celoti ni.
Vrtenje delov je elegantno, ko deluje. Odpravlja motnje, ne da bi oslabil trak ali upočasnil stiskanje. Toda pogosto poveča porabo materiala. Del, ki je usmerjen na najmanjšo širino traku, se po vrtenju morda ne bo več učinkovito ugnezdil. Trak postane širši, stroški materiala na kos se povečajo, stopnja odpadkov pa se poveča. Za veliko-serijsko proizvodnjo, kjer prevladujejo stroški materiala, ta kompromis morda ne bo uspešen -, čeprav je orodje enostavnejše.
Rotacija lahko prinese tudi nove izzive oblikovanja. Del, ki je usmerjen pod drugačnim kotom glede na smer kotaljenja, lahko kaže drugačno vzmetno povratno obnašanje, anizotropne raztezne značilnosti ali težnje k cepljenju-smeri zrn, ki niso obstajale v prvotni usmerjenosti.
Dvigala s spremenljivim- pogonom
Standardna dvigala dvigajo trak na enakomerno višino na vsaki postaji. Spremenljiva dvigala s pogonom na odmikače omogočajo različne višine dviga na različnih postajah - višje, kjer morajo biti globoki vleki čisti, nižje, kjer ravna geometrija potrebuje minimalno višino. Ta selektivni pristop zagotavlja obvodno zračnost le tam, kjer je to potrebno, brez uvedbe globalne kazni dviga za celotno matrico.
Cena je mehanska zapletenost. Dvigala odmikačev zahtevajo natančno-obrušene površine odmikačev, utrjena sledila in tesno časovno usklajevanje s hodom stiskalnice. Običajno so rezani z obdelavo z žico EDM, da se doseže natančnost profila, ki jo zahtevajo te nagibne površine. V matrico dodajo komponente, povečajo točke vzdrževanja in zahtevajo natančnejšo nastavitev. Pri orodjih, kjer samo ena ali dve postaji potrebujeta dodatno zračnost, so dvigala z odmikači lahko učinkovita rešitev. Pri matricah z motnjami na desetih ali več postajah lahko kumulativna zapletenost odmikača odtehta enostavnost rezanja obvodnih zarez v trak.
Izkušeni oblikovalci orodij ocenijo vse te alternative med razvojem postavitve traku -, preden se naroči orodno jeklo. Odločitev se pogosto zmanjša na analizo stroškov-koristi, ki je specifična za aplikacijo: obseg proizvodnje, občutljivost stroškov materiala, zahteve glede hitrosti stiskanja in proračun za vzdrževanje matrice. Za kompleksne progresivne matrice, kjer se ti kompromisi množijo na desetine postaj, lahko skupna podpora načrtovanja s strani strokovnjakov za orodja naredi razliko med optimizirano rešitvijo in dragim kompromisom. Ekipe, ki krmarijo po zapletenih obvodnih odločitvah - zlasti za načrtovanje-težkih aplikacij, ki vključujejo strukturo matrice, dvigala in optimizacijo pretoka materiala -, lahko najdejo vrednost v sodelovanju s partnerji, kot jeYICHENove rešitve za žigosanje po meri, kjer izkušeni inženirji orodij prispevajo k tem kritičnim odločitvam o postavitvi zgodaj v procesu oblikovanja.
Metoda čiščenja, ki jo izberete na vsaki postaji, oblikuje celotno zasnovo navzdol. Toda ne glede na to, ali uporabljate obvodno zarezo, povečan dvig, rotacijo dela ali sistem odmikačev, je treba mesta zareze, ki pridejo v postavitev traku, še vedno natančno postaviti in dimenzionirati -, te odločitve pa sledijo lastnemu naboru inženirskih pravil, ki uravnavajo celovitost traku in zračni rob.
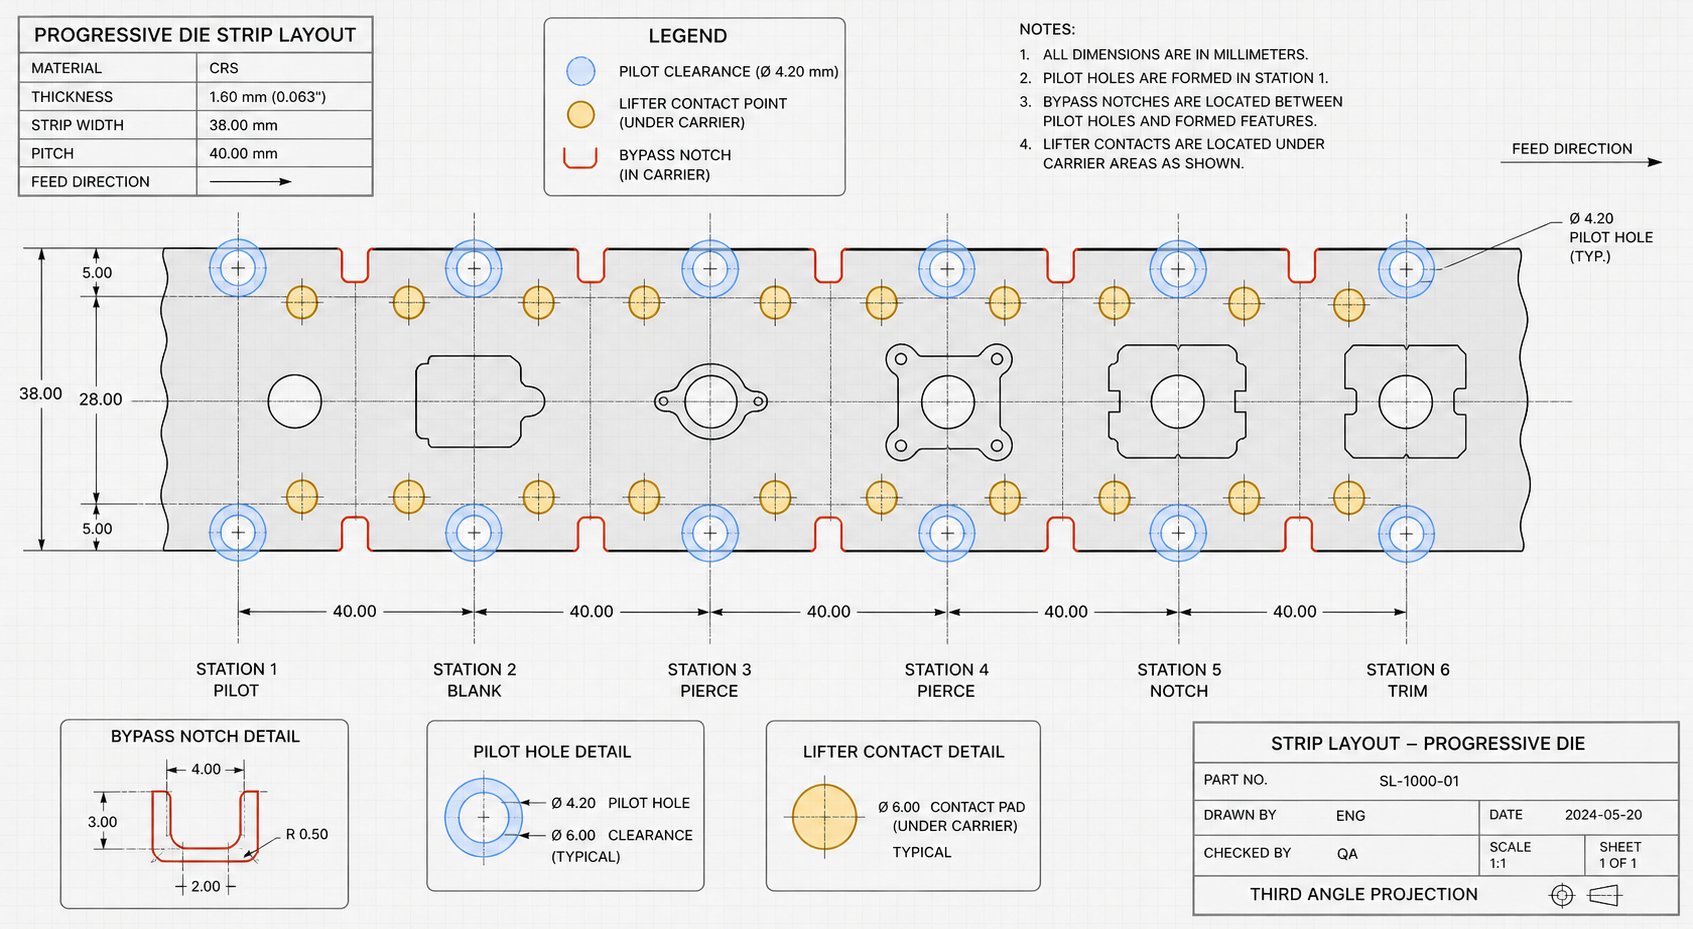
Najboljše prakse za postavitev in dimenzioniranje obvodnih zarez
Izbira dodajanja obvodne zareze je le polovica inženirske težave. Kam ga postavite, kako velik ga naredite in kako deluje z vsemi drugimi značilnostmi traku - piloti, dvigalci, nosilci in sosednjimi postajami - določa, ali ta zareza dejansko reši težavo z odmikom ali ustvari tri nove. Zareza obvoda na napačni lokaciji lahko uniči registracijo traku prav tako učinkovito, kot če obvoda sploh ni.
Odločitve o postavitvi in velikosti so tesno povezane. Zareza, ki se nahaja bližje oblikovanemu elementu, je lahko manjša (ker element poteka skozi najširši del reliefa). Zareza, ki je nameščena dlje, mora biti večja, da se prilagodi kotni poti, ki jo sledi elementu, ko se trak dviga in premika. Vsak milimeter premika položaja spremeni zahtevano velikost - in vsak milimeter spremembe velikosti vpliva na moč nosilca. Da bi to dosegli, je potreben sistematičen pristop.
Pravila za postavitev zarez in integracija postavitve traku
Postavitev obvodne zareze se ne zgodi ločeno. Postavitev traku je natrpana soseska: pilotne luknje potrebujejo neoviran material za registracijo, dvigala potrebujejo trdne kontaktne površine, da enakomerno dvignejo trak, nosilna mreža pa potrebuje neprekinjen-prerez, da se upre silam podajanja. Obvodna zareza, ki prekriva katero koli od teh območij, povzroči konflikt, hujši od prvotnega problema z motnjami.
Tukaj so osnovna načela postavitve, ki se jih držijo izkušeni oblikovalci matric:
- Postavite obvodne zareze čim bližje oblikovanemu elementu, kot to dopušča celovitost materiala. Bližja postavitev pomeni manjšo zahtevano širino zareze, ker element prehaja skozi zarezo na najožji točki med premikanjem traku.
- Ohranite minimalno razdaljo med robom obvodne zareze in katero koli vodilno luknjo. Če zareza posega v pilotni material, se tanka preostala mreža upogiba pod vstopno silo pilota, kar uniči natančnost registracije. Splošna smernica je, da med robom zareze in robom vodilne luknje ostane vsaj 1,5-kratna debelina materiala kot najmanjša mreža.
- Nikoli ne postavljajte obvodne zareze neposredno pod kontaktno točko dvigala. Dvigala potisnejo navzgor ob površino traku -, če se dotaknejo zarezanega območja, se trak ne dvigne enakomerno ali pa zatič dvigala pade skozi odprtino. Preslikajte vse položaje dvigala na postavitev traku, preden dokončate lokacije zarez.
- Usmerite geometrijo zareze, da zmanjšate koncentracijo napetosti. Uporabite velikodušne notranje radije namesto ostrih vogalov, zlasti pri -modelih z visoko trdnostjo, kjer je meja tečenja jekla na rezalnem robu povišana zaradi striga. Polmer vsaj ene debeline materiala na notranjih kotih bistveno podaljša življenjsko dobo nosilca ob utrujenosti.
- Upoštevajte kumulativno oslabitev traku, ko na zaporednih postajah obstaja več obvodnih zarez. Vsaka zareza zmanjša-presek nosilca. Trije zarezi v petih postajah lahko zmanjšajo efektivni vztrajnostni moment nosilca za 40 % ali več, s čimer potisnejo preostali material čez mejo tečenja jekla pri običajnih dovajalnih obremenitvah.
- Če je mogoče, zamaknite mesta zareze obvoda med levim in desnim nosilcem. Simetrično zarezovanje na istem položaju traku ustvari enotno šibko točko - razporeditev razporedi zmanjšanje napetosti po različnih položajih podajanja in ohranja bolj dosledno togost traku.
- Prepričajte se, da robovi obvodnih zarez ne sovpadajo z upogibnimi linijami ali območji oblikovanja na sosednjih postajah. Zarezni rob, ki pristane na upogibni liniji, ustvari dvig napetosti, ki lahko sproži razpoke med oblikovanjem.
Ena podrobnost, ki je pogosto spregledana: obvodne zareze, izrezane na zgodnjih postajah, potujejo skozi vsako naslednjo postajo. Zareza, ustvarjena na postaji dve, poteka skozi postaje tri, štiri, pet in naprej. Na vsaki od teh spodnjih lokacij zareza ne sme ovirati dvigal, vodil ali vpenjalnih površin. To pomeni, da preverjanje umestitve ne zadeva le postaje, kjer je zareza izrezana -, temveč zahteva preverjanje odtisa zareze glede na vsako postajo, skozi katero bo kdaj šla.
Kot potrjujejo praktične reference oblikovanja matrice za žigosanje, lahko zareza, ki je v CAD videti neškodljiva, postane težava pri podajanju, ko stiskalnica deluje s proizvodno hitrostjo. Ostri notranji vogali povečajo tveganje za razpoke, nepravilni položaji povzročijo motnje postaje, prevelike zareze pa oslabijo nosilce do točke nestabilnosti.
Smernice za dimenzioniranje in zahteve za priključitev na tračni dvig
Dimenzioniranje obvodne zareze je neposredna funkcija dveh spremenljivk: višine štrline oblikovanega elementa in razpoložljivega dviga traku na vsaki spodnji postaji. Razmerje med tema dvema vrednostma določa, kako široka in globoka mora biti zareza, da zagotovi ustrezno zračnost.
Razmislite o tem geometrijsko. Ko se trak dvigne in pomakne naprej, oblikovana značilnost zariše lok skozi prostor - navzgor od spodnje površine matrice, naprej za en korak in nato navzdol na naslednji blok matrice. Obvodna zareza mora biti dovolj velika, da sprejme to funkcijo na vsaki točki vzdolž njenega potovalnega loka na vsaki postaji. Če je dvig traku velik, se element dvigne precej nad površino matrice in zareza je lahko ožja, ker element odstrani večino ovir navpično. Če je dvig traku nizek, element ostane bližje površini matrice med napredovanjem in zareza mora biti širša, da se zagotovi vodoravna razdalja.
To inverzno razmerje je ključni oblikovalski vzvod: pravilno dimenzioniranje obvodnih zarez lahko zmanjša potrebno višino dviga traku. Širša zareza zagotavlja večjo vodoravno zračnost, kar pomeni, da se elementu ni treba dvigniti tako visoko, da odstrani blok matrice. Nižji dvig neposredno pomeni hitrejše stiskalne cikle in zmanjšano obrabo dvigala - merljiva prednost produktivnosti. Pri aplikacijah z velikim-obsegom, ki izvajajo milijone gibov, lahko celo zmanjšanje višine dviga za 2 mm poveča stopnjo proizvodnje pomembne gibe na minuto.
Toda kompromis je resničen. Večja obvodna zareza odstrani več nosilnega materiala. Na neki točki prečni-prerez nosilca pade pod minimalni prag togosti - točko, kjer dovodne sile presežejo tisto, čemur se preostali material lahko upre brez trajne deformacije. Za vsak dani trak obstaja optimalna velikost zareze, ki uravnoteži razmik in trdnost nosilca. Za izračun tega optimuma morate poznati mejo tečenja jekla, ki ga uporabljate (ker to določa nosilnost-nosilne obremenitve), modul elastičnosti jekla (ker določa, koliko se nosilec elastično upogne, preden popusti) in podajalno silo, ki jo uporablja mehanizem za stiskanje.
Praktični pristop določanja velikosti deluje na naslednji način. Začnite z najmanjšo velikostjo zareze, ki zagotavlja razdaljo pri največjem dvigu traku. Nato ocenite, ali zmanjšanje višine dviga - in ustrezno povečanje velikosti zareze - izboljša neto produktivnost brez ogrožanja celovitosti nosilca. Meja tečenja za jeklo v odseku nosilca določa trdo mejo: ko upogibna napetost zaradi sil podajanja doseže ta prag, se nosilec trajno deformira in natančnost podajanja se poslabša.
Pri materialih, kjer sta meja tečenja in meja tečenja blizu skupaj (večina inženirskih jekel), je varnostno mejo preprosto izračunati. Za materiale s postopnim prehodom tečenja -, kot so številne aluminijeve zlitine ali -utrjene vrste, pri katerih se vrednosti meje tečenja razlikujejo glede na definicijo odmika -, morajo načrtovalci uporabiti konzervativne predpostavke in potrditi s podatki o preskusih.
V praksi si zasluži pozornost več dodatnih dejavnikov velikosti:
- Dodajte rezervo za toplotno raztezanje med dolgimi proizvodnimi serijami. Jeklo in tračni material se raztezata z različnimi hitrostmi -, kar odstrani mraz, lahko moti po eni uri neprekinjenega žigosanja.
- Upoštevajte toleranco debeline materiala. Tuljava na zgornjem koncu svoje specifikacije debeline proizvaja višje oblikovane značilnosti od nominalne. Velikost obvodnih zarez za največjo debelino materiala, ne nominalno.
- Vključite dodatek za obrabo dvigala v življenjski dobi matrice. Ko dvigala izgubijo pot zaradi utrujenosti ali obrabe površine, se efektivni dvig zmanjša. Zareza z ničelnim robom pri začetnem hodu dvigala bo sčasoma povzročila motnje, ko se matrica stara.
- Upoštevajte kumulativni učinek raztezanja traku. Pri dolgih progresivnih matricah lahko rahel raztezek traku pod dovajalno napetostjo premakne položaje obvodnih zarez glede na značilnosti matrice za desetinke milimetra - dovolj, da se zmanjša učinkovita razdalja na končnih postajah.
Celovita zasnova obvodnih zarez se ne zgodi v vakuumu. Zahteva tesno usklajevanje med načrtovanjem postavitve traku -, kjer se določijo lokacije in velikosti zarez - inženiring strukture matrice -, kjer se negativni obvodni žepi strojno obdelajo v bloke matrice -, in preskusno validacijo -, kjer dovajanje v resničnem-svetu potrdi, da razmiki delujejo v proizvodnih pogojih. Če zamudite katero koli od teh koordinacijskih točk, tvegate, da boste odkrili težave z motnjami na tiskovnem parketu, kjer popravki stanejo desetkrat več, kot bi jih imeli med načrtovanjem.
Za orodjarske ekipe, ki delajo na kompleksnih progresivnih matricah, kjer se optimizacija zareze obvoda križa s strukturo matrice, dvigali, nadzorom bruhov, zračnostjo in pretokom materiala,YICHENove rešitve za žigosanje po meripovezovanje inženirjev s podporo za sodelovalno načrtovanje, ki te soodvisne odločitve obravnava kot sistem in ne kot izolirane spremenljivke.
Obvodna zareza - majhna na risbi, kritična v proizvodnji - navsezadnje predstavlja presečišče vseh večjih progresivnih disciplin oblikovanja matric: geometrije postavitve traku, znanosti o materialih, mehanske dinamike in ekonomike proizvodnje. Pravilna postavitev in dimenzioniranje pomeni manj zastojev, daljšo življenjsko dobo matrice, krajše čase ciklov in enakomerno kakovost delov od prvega giba do milijontega.
Pogosta vprašanja o obvodnih zarezah v matricah za žigosanje
1. Kakšna je razlika med obvodno zarezo in naklonsko zarezo v progresivni matrici?
Zareza nadzira dolžino podajanja traku in zagotavlja zaustavitev-prvega udarca za nastavitev operaterja, kar zagotavlja, da vodilni zatiči pravilno registrirajo trak. Obvodna zareza zagotavlja fizično zračnost, tako da lahko oblikovane značilnosti, kot so vleke, vtisnjeni ali sulice, preidejo na spodnje bloke matrice brez trčenja. Geometrijo nagibne zareze določata razdalja podajanja in lokacija pilota, medtem ko je geometrija obvodne zareze odvisna od oblikovane višine elementa in odmika, ki je na voljo na vsaki spodnji postaji. Če med vzdrževanjem ali spreminjanjem oba zamenjate, lahko pride do napačne registracije ali zagozdenja traku.
2. Kaj se zgodi, če obvodne zareze manjkajo ali so premajhne v matrici za žigosanje?
Brez ustrezne obvodne zračnosti se oblikovane značilnosti med premikanjem traku zaletijo v spodnje komponente matrice. To sproži kaskado napak, ki vključuje zagozditev traku, striženje vodilnega zatiča, razpoke v bloku matrice, površinske praske na delih, nastajanje robov zaradi napačno registriranega rezanja in postopno premikanje dimenzij. Obrobne motnje so še posebej problematične, ker povzročajo občasne napake, ki jih je težko izslediti nazaj do zračnosti obvoda kot temeljnega vzroka, ki pogosto posnema težave, kot je obraba luknjačev ali variacija materiala.
3. Ali matrice za prenos in sestavljene matrice zahtevajo obvodne zareze?
Sestavljene matrice ne zahtevajo obvodnih zarez, ker se vse operacije izvajajo v eni sami potezi na eni postaji brez napredovanja traku. Prenosne matrice odpravljajo obvodne zareze na podlagi-trakov, saj se posamezni surovci premikajo med postajami z mehanskimi prijemali. Vendar pa matrice za prenos še vedno potrebujejo enakovredno zračnost, obdelano neposredno v bloke matrice kot razbremenilne žepe, tako da se lahko delno oblikovani surovci pravilno namestijo na vsako postajo, ne da bi oblikovane značilnosti dosegle dno orodnega jekla.
4. Kako debelina materiala vpliva na zasnovo obvodne zareze?
Debelejši material proizvaja višje oblikovane elemente, ki štrlijo dlje od ravnine traku, kar zahteva globlje obvodne reliefne žepe ali širše izreze traku. Jekla z visoko{1}}trdnostjo dodajajo zapletenost, ker njihova večja vzmetnost pomeni, da oblikovani deli morda ne bodo sedeli do polne konstrukcijske globine, kar dejansko poveča višino štrline nad tisto, kar predvideva nominalna geometrija. Mehkejši materiali, kot je aluminij, zahtevajo skrbno namestitev zarez, ker je zaradi njihovega nižjega modula elastičnosti preostali trak bolj dovzeten za upogibanje pod silami odstranjevanja. Oblikovalci morajo za najslab-primer debeline materiala določiti zareze obvoda v toleranci tuljave.
5. Kakšne so alternative obvodnim zarezam za zračnost v progresivnih matricah?
Obstajajo tri glavne možnosti. Povečanje višine dviga traku dvigne trak višje med podajanjem, tako da ima čiste bloke matrice navpično, vendar to zmanjša hitrost stiskanja in pospeši obrabo dvigala. Vrtenje usmerjenosti delov v postavitvi traku lahko popolnoma odpravi motnje, čeprav pogosto poveča porabo materiala in lahko povzroči izzive anizotropnega oblikovanja. Spremenljiva dvigala, ki jih poganja cam-, zagotavljajo selektivni dvig na določenih postajah brez globalne kazni za hitrost, vendar dodajajo mehansko zapletenost in točke vzdrževanja. Izkušeni inženirji orodij, kot so tisti pri YICHEN (yichen-group.com/stamping-die/), ocenijo vse možnosti med razvojem postavitve traku, da bi našli optimalno ravnovesje za vsako aplikacijo.


