


Opredelitev obvodnih zarez in njihove vloge pri inženiringu matrice za vtiskovanje
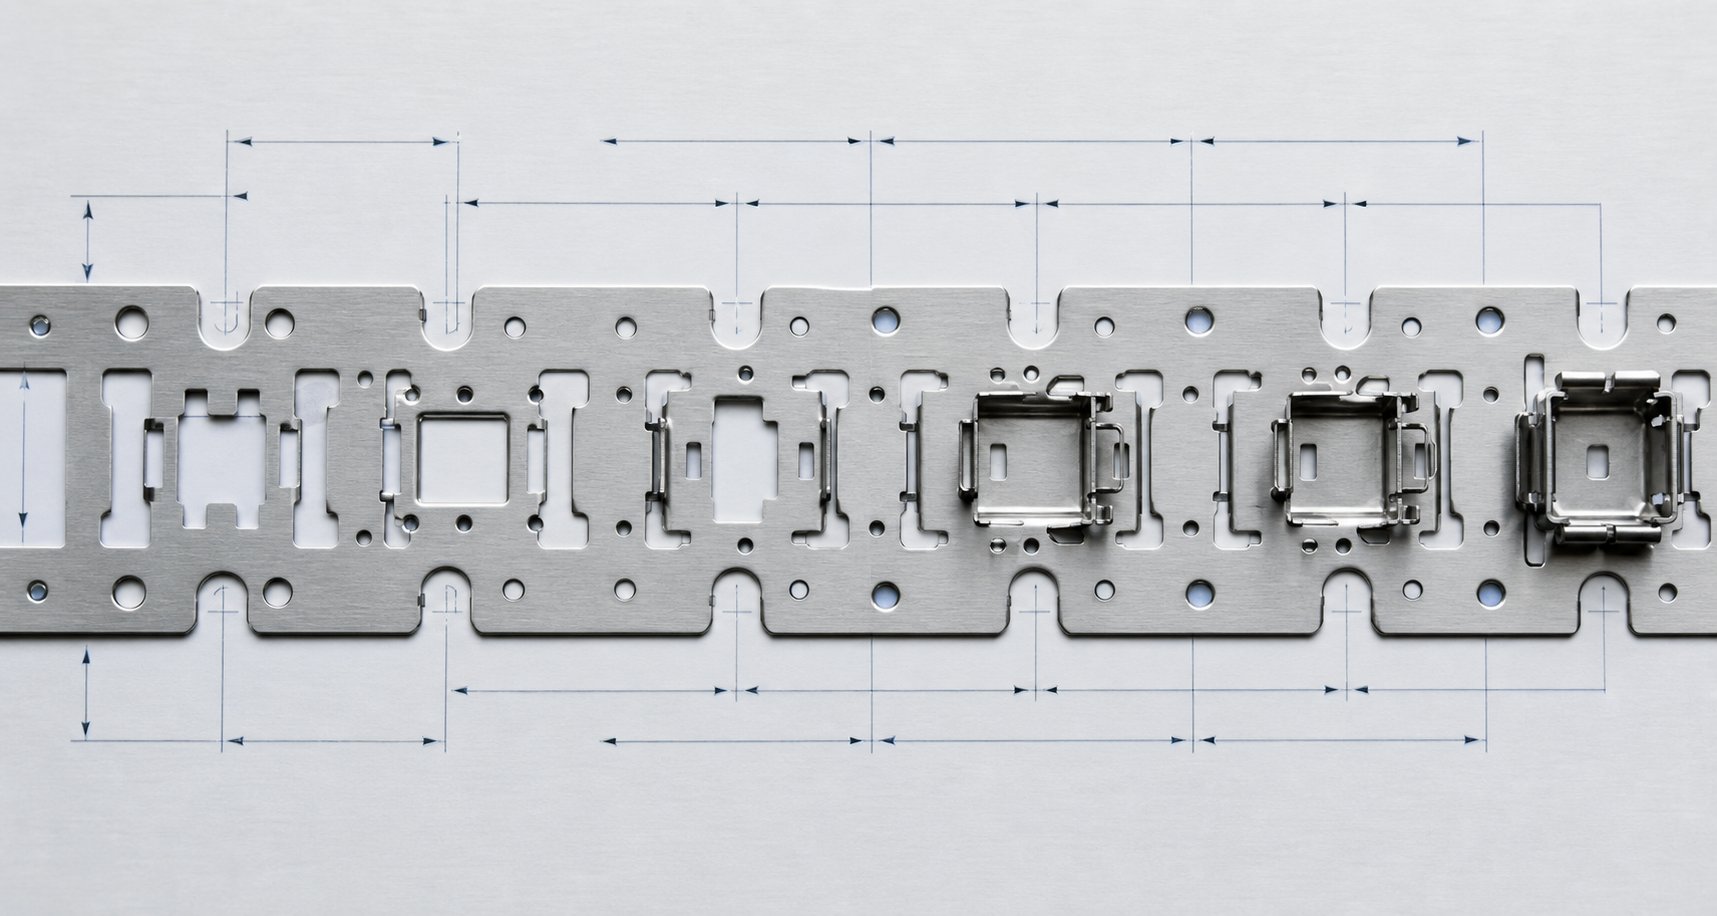
Ko pogledate postavitev traku za progresivno matrico, boste opazili majhne izreze vzdolž robov nosilca ali med postajami, ki se zdijo skoraj naključne. Niso. Te značilnosti, obvodne zareze, predstavljajo enega najbolj premišljeno izdelanih vidikov matric za vtiskovanje pločevine, vendar je njihova znanstvena utemeljitev le redko dokumentirana na način, ki bi zadostil inženirskemu pregledu.
Kaj so obvodne zareze v kalupih za progresivno vtiskovanje
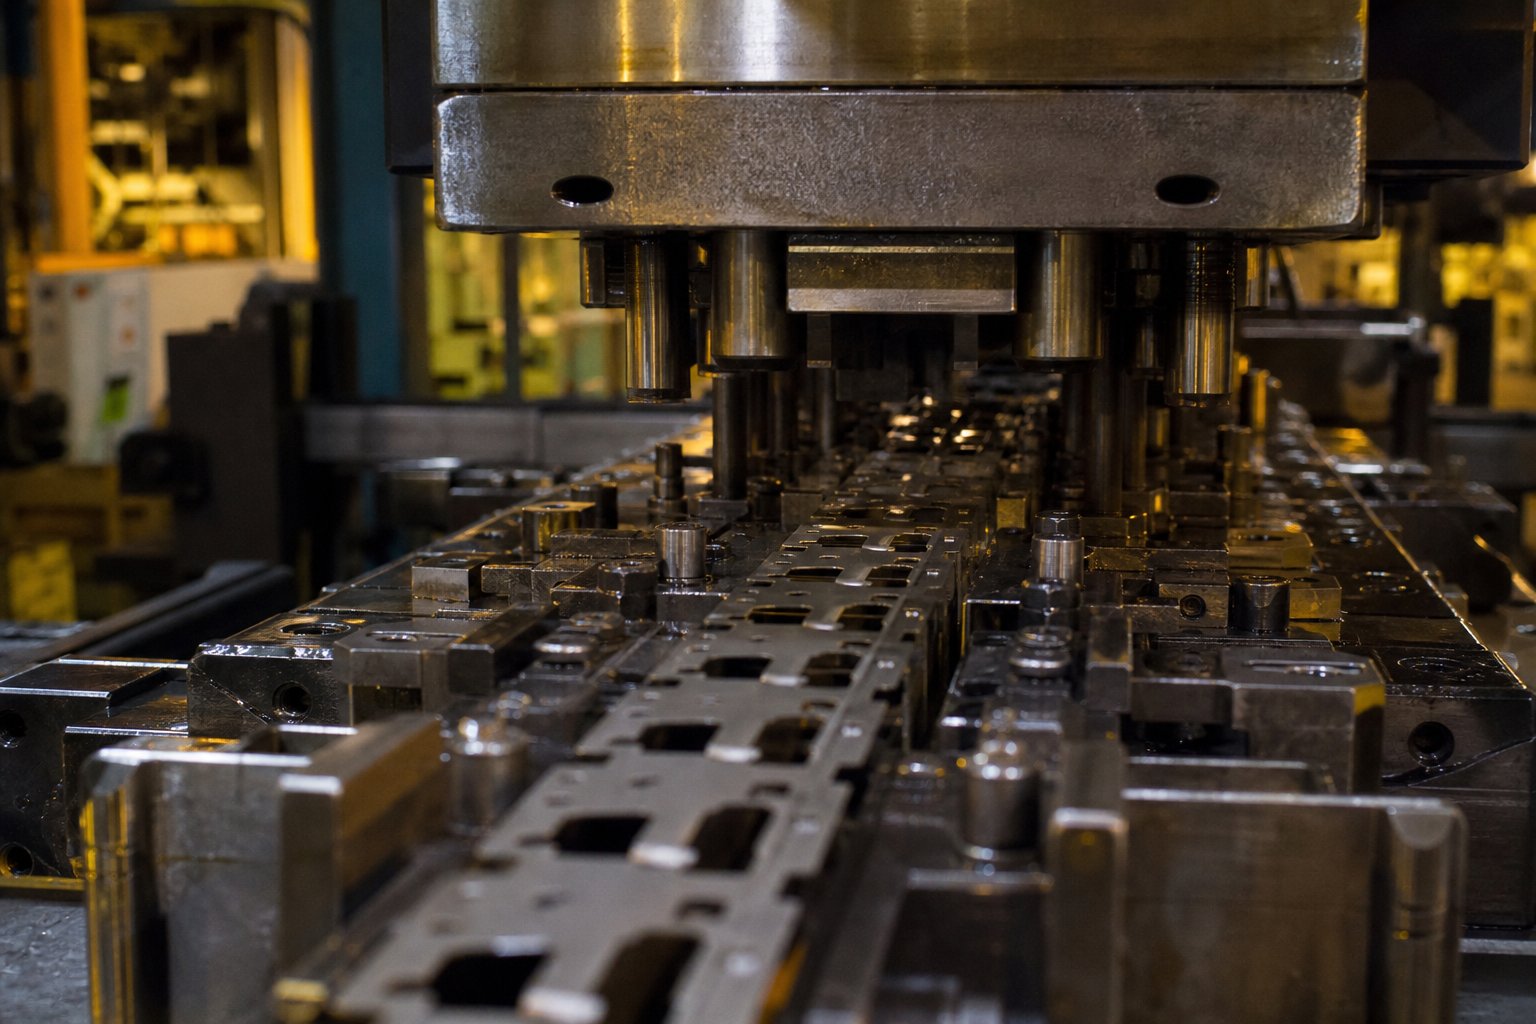
Obvodne zareze so nadzorovane reliefne značilnosti, namerno vrezane v nosilni trak matrice za progresivno žigosanje za upravljanje pretoka materiala, prerazporeditev strižne napetosti in zmanjšanje-zaskočnih sil med postopki oblikovanja. Obstajajo tako kot negativne zareze (material odstranjen) kot pozitivne zareze (material dodan ali opuščen) za selektivno spreminjanje togosti traku na kritičnih mestih.
torejkaj je v svojem bistvu kovinsko žigosanje? To je preoblikovanje ploščatega materiala v končno geometrijo z zaporedjem operacij rezanja, upogibanja in oblikovanja. V progresivni matrici se trak premika skozi več postaj, medtem ko je še vedno pritrjen na nosilno mrežo. Vsaka postaja uporablja sile, ki vplivajo na sosednje postaje skozi sam trak. Obvodne zareze nadzorovano prekinejo to pot prenosa sile in izolirajo območja deformacij, tako da lahko vsaka postaja opravi svoje delo, ne da bi poškodovala sosednje elemente.
Definicija žigosanja, ki se jo večina inženirjev nauči, zajema osnovno mehaniko prebijanja in oblikovanja. Toda razumevanje, kaj so matrice v praksi, pomeni spoznanje, da ima vsaka značilnost progresivne postavitve traku matrice mehanski namen. Obvodne zareze niso izjema. Delujejo kot izdelane meje napetosti in nadzorujejo, kje in kako se nosilni trak deformira med vsakim hodom stiskanja.
Zakaj je inženirska utemeljitev pomembna poleg tradicij trgovine-
Tukaj je problem. Številne negativne in pozitivne obvodne zareze v matricah za vtiskovanje pločevine so bile razvite z desetletji poskusov-in-napak v orodjarnah. Izkušen izdelovalec matric doda zarezo, ker je "zadnjič delovalo" ali "tako smo vedno delali." rezultat? Specifikacije, ki jih ni mogoče zagovarjati v pregledu dizajna, jih ni mogoče prilagoditi novim materialom ali geometrijam in jih ni mogoče optimizirati brez dragih poskusnih ciklov.
Če ste oblikovalec orodij ali procesni inženir, potrebujete več kot samo podedovano prakso. Potrebujete inženirsko utemeljitev, ki pojasnjuje, zakaj določena globina, širina in postavitev zareze povzročijo želeno razbremenitev. Dovolj dobro morate razumeti mehaniko, da lahko predvidite, kaj se zgodi, ko se spremenijo lastnosti materiala, ko se širina traku zoži ali ko se na določeni postaji poveča resnost oblikovanja.
Ta članek zapolnjuje to vrzel. Namesto da preprosto navede, da se v postopku žigosanja uporabljajo obvodne zareze, pojasnjuje temeljno znanost: teorijo porazdelitve napetosti, anizotropijo materiala, nadzorovano razbremenilno mehaniko in njihovo interakcijo z zasnovo nosilnega traku. Cilj je dati vam besedišče in fiziko, da samozavestno določite obvodne zareze, podprto s prvimi načeli in ne samo s-folklornimi tradicijami.
Mehanika se začne z razumevanjem, kako natančno se sile širijo skozi nosilni trak med oblikovanjem in kaj se zgodi na ravni materiala, ko v to pot obremenitve namerno uvedete diskontinuiteto.
Osnovna mehanika v ozadju funkcije obvodne zareze
Predstavljajte si neprekinjen trak pločevine, ki napreduje skozi progresivno matrico. Na vsaki postaji udarci in orodja za preoblikovanje delujejo s silami na določena področja tega traku. Nosilna mreža, ki povezuje te cone, ni pasivna. Sile prenaša bočno, kar pomeni, da lahko dogajanje na postaji štiri vpliva na materialno stanje na postaji pet, še preden tisk sploh stopi v stik z njim. Ta sklop sile je tisto, kjer obvodne zareze zaslužijo svojo inženirsko vrednost.
Postopek kovinskega žigosanja v progresivni matrici izpostavi nosilni trak kompleksnemu, tekmujočemu nizu obremenitev med vsakim pritiskom stiskalnice. Risanje vleče material navznoter.Postopki štancanjapovzroči nenadno strižno sprostitev. Operacije upogibanja premaknejo nevtralno os in povzročijo lokalizirano napetost. Brez posredovanja nosilec deluje kot tog most, ki prenaša vse te sile hkrati preko postaj, kar ustvarja nepredvidljive interakcije, ki zmanjšujejo dimenzijsko natančnost.
Obvodne zareze rešujejo to z izvajanjem treh različnih mehanskih funkcij:
- Nadzor pretoka materiala- Z ustvarjanjem nadzorovanih razbremenilnih točk v nosilcu obvodne zareze omogočajo, da se pločevina lokalno deformira brez pretiranih omejitev s sosednjih postaj. Material se lahko vleče navznoter ali razteza navzven na postaji za oblikovanje, ne da bi s seboj potegnil sosednjo prazno geometrijo.
- Prerazporeditev strižne napetosti- Med postopki rezanja in prebadanja se strižna napetost koncentrira na vmesniku-orodja-material. Obvodne zareze preusmerijo preostalo napetost proč od kritičnih območij oblikovanja, s čimer preprečijo lokalizirano popuščanje ali mikro-razpoke, ki bi se sicer razširile v značilnosti končnega dela.
- Zmanjšanje zaskočnih-sil- Ko luknjač prebije material med izrezovanjem ali prebadanjem, nenadna sprostitev shranjene elastične energije povzroči preskok-. Ta sunek se prenaša skozi trak in ga lahko dvigne s površine matrice, kar povzroči napačno-navijanje in neusklajenost pilota na spodnjih postajah.
Kako obvodne zareze nadzorujejo pretok materiala med oblikovanjem
Pri katerem koli postopku vtiskovanja pločevine, ki vključuje vlečenje ali raztezanje, mora material teči iz okolice v območje oblikovanja. Če je nosilni trak blizu te postaje preveč tog, se upira temu toku. Posledica je pretirano tanjšanje delne stene, gubanje na prirobnici ali popolna cepitev. Obvodna zareza, nameščena navzgor ali za vlečno postajo, zmanjša upor-prečnega prereza nosilca, kar omogoča, da se material prosto giblje v votlino matrice, ne da bi se boril z vzdolžno togostjo traku.
To je isto načelo v ozadju raztegljivih mrežnih nosilcev, opisanih v literaturi o progresivnem oblikovanju matric. Kotsmernice za načrtovanje nosilnega trakuOpombe, trden nosilec ne dopušča navpičnega premikanja delov, celoten trak pa mora ostati raven skozi celotno potezo. Obvodne zareze uvajajo selektivno skladnost, kar daje vsaki postaji možnost neodvisne deformacije, medtem ko se trak še vedno zanesljivo podaja.
Prerazporeditev napetosti in zmanjšanje-zaskočne sile
Ko luknjač prereže material, se shranjena elastična energija v traku skoraj v trenutku sprosti. Ta zaskok-generira konico sile, ki potuje skozi nosilec v obe smeri. V pasu brez reliefnih elementov ta konica doseže sosednje postaje kot prehodna udarna obremenitev. V tisočih ciklih ta ponavljajoči se impulz utrudi nosilec, popači geometrijo vodilne luknje in pospeši obrabo matrice na sosednjih postajah.
Obvodne zareze delujejo kot mehanski nizkoprepustni-filtri. Zmanjšan-prerez na zarezi absorbira in oslabi impulz sile, preden doseže naslednjo postajo. Koren zareze se elastično deformira pod prehodno obremenitvijo, ki pretvarja kinetično energijo v lokalizirano napetost, namesto da bi jo prenašal po traku. Sodobna tehnologija žigosanja izkorišča to načelo za vzdrževanje strožjih toleranc pri višjih hitrostih stiskanja, kjer postanejo sile zaskoka hujše zaradi povečanega pospeševanja in pojemka bata.
Preprečevanje dvigovanja traku in napačnih-pogojev podajanja
Dvigovanje trakov je ena najpogostejših proizvodnih motenj pri progresivnih operacijah matrice. Ko zaskočne sile ali neuravnotežene oblikovalne obremenitve potisnejo trak navzgor s površine matrice, se vodila ne morejo ponovno-zaskočiti čisto v naslednjem ciklu podajanja. Trak napreduje v neporavnanem stanju, kar povzroča prevelike luknje, premaknjene krivulje in v hudih primerih striženje vodilnega zatiča.
Med preizkušenimi tehnikami kovinskega žigosanja za preprečevanje tega obvodne zareze zmanjšajo sposobnost traku za prenos navpičnih komponent sile med postajami. Zareza med postajo za težko brušenje in postajo za natančno oblikovanje loči njuno dinamično obnašanje. Preskok postaje za praznjenje-ostane lokalen. Stik traku oblikovalne postaje ostane stabilen. Natančnost podajanja je v mejah tolerance.
Brez teh razbremenilnih elementov postane togost nosilnega traku obveznost in ne prednost. Prenaša vsak dogodek sile čez celotno matrico, kar ustvarja dimenzijske napake, ki se povečujejo skozi vsako postajo, in progresivno utrujenost materiala, ki skrajša življenjsko dobo nosilca. Geometrija teh zarez, njihova globina, širina, kot in radij korena natančno določajo, koliko ločitve zagotavljajo. Ta geometrija je neposredno odvisna od teorije porazdelitve napetosti in lastnosti materiala, ki določajo, kako se trak odziva na namerne prekinitve v svojem-preseku.
Teorija porazdelitve napetosti in parametri geometrije zarez
Vsaka obvodna zareza vnese geometrijsko prekinitev v nosilni trak. Ta prekinitev spremeni, kako napetost teče skozi material, in specifična geometrija zareze določa, ali zagotavlja funkcionalno ločevanje ali preprosto oslabi trak, ne da bi zagotovil pomembno olajšanje. Razlika je v teoriji koncentracije napetosti in v tem, kako medsebojno vpliva na-nosilni-presek traku med progresivnimi operacijami matrice.
Teorija koncentracije napetosti, uporabljena za geometrijo zarez
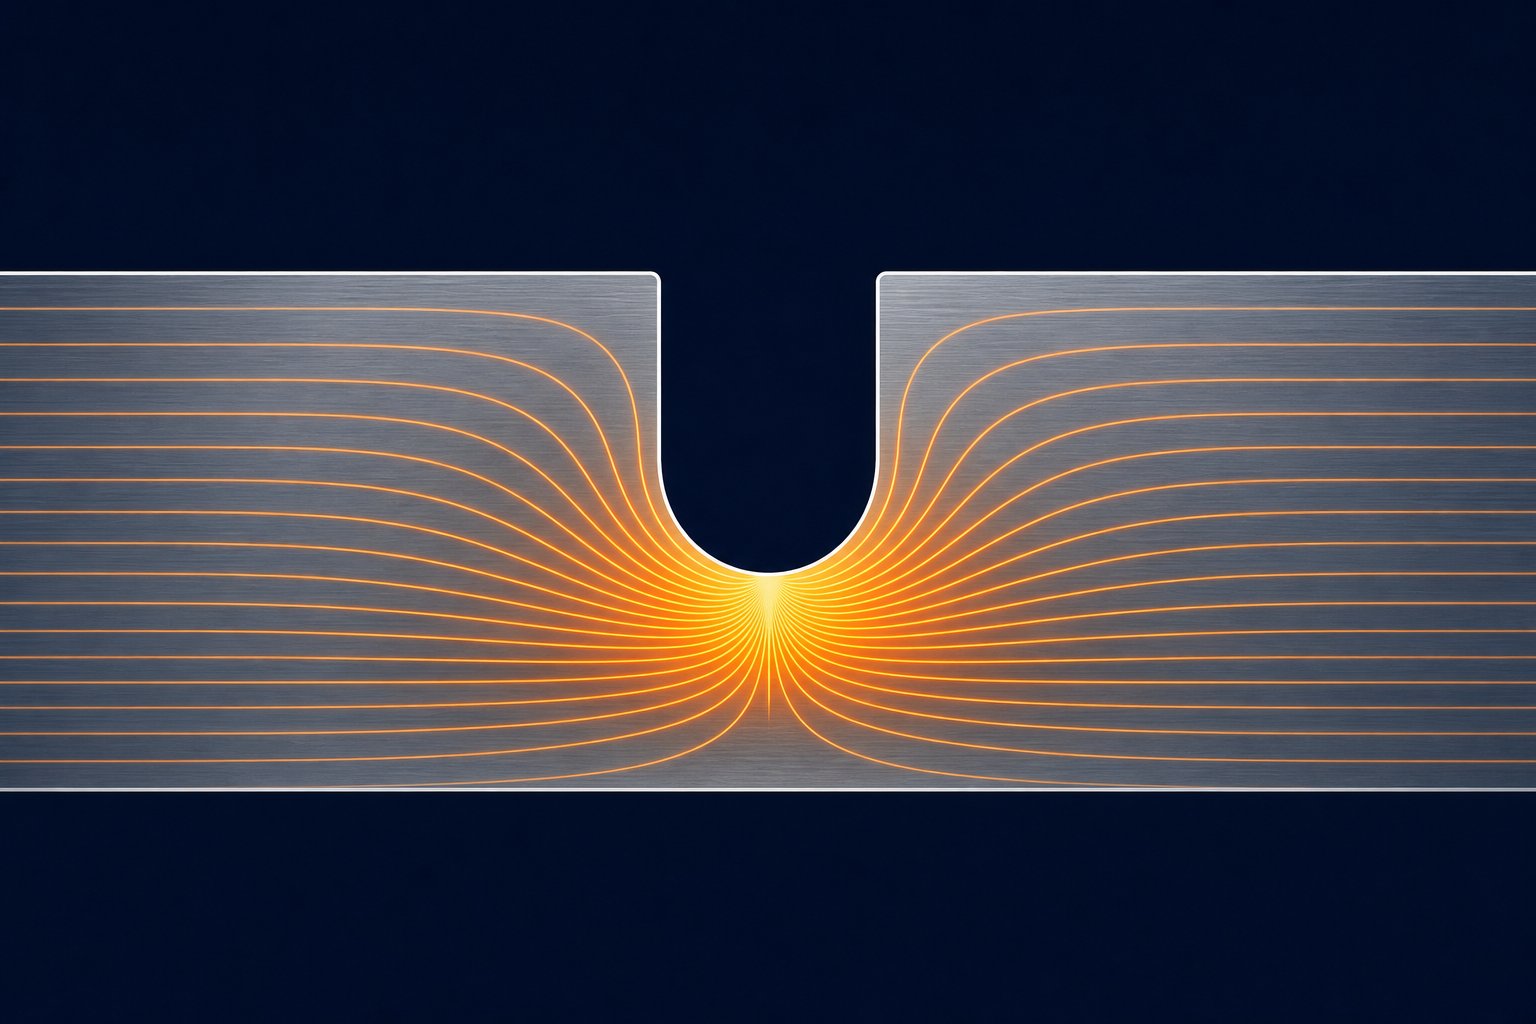
Koncentracija napetosti se pojavi povsod, kjer pride do nenadne spremembe geometrije, ki prisili notranjo pot obremenitve, da se preusmeri okoli prekinitve. Stres si lahko predstavljate, kot da teče skozi del kot tok v tekočini. Kjer se te črte strnejo skupaj, okoli luknje, korena zareze ali ostrega vogala, se lokalna napetost znatno dvigne nad nominalno vrednost v okoliškem materialu. Razmerje med največjo lokalno napetostjo in nominalno napetostjo jefaktor koncentracije napetosti, Kt.
Pri zasnovi matrice za vtiskovanje je obvodna zareza namerno povečanje napetosti. To zveni kontraintuitivno. Zakaj bi namenoma ustvarili lokacijo, kjer se stres poveča? Ker zareza žrtvuje nadzorovano območje nosilnega materiala za zaščito geometrije dela. S koncentracijo deformacijske energije na korenu zareze preusmerite deformacijo stran od oblikovnih elementov v območje, kjer ne škoduje končnemu delu. Zareza absorbira tekmovalne sile med postajami, tako da kritična območja oblikovanja ostanejo nemotena.
Razmerje med radijem korena zareze in Kt je dobro uveljavljeno v inženirski mehaniki. Ostrejši polmer pri korenu zareze povzroči višji faktor koncentracije napetosti, kar pomeni, da se največja napetost na tem mestu dramatično poveča glede na okoliški pas. Širši, velikodušnejši polmer porazdeli obremenitev na širše območje, zmanjša največjo obremenitev, hkrati pa zmanjša učinkovitost zareze kot funkcije ločevanja. Raziskave o učinkih zareze potrjujejo, da z naraščanjem Kt postaja lokalno napetostno polje resnejše in bolj lokalizirano, medtem ko nižje vrednosti Kt širijo napetost na večje območje.
Za pravokotno palico z zarezami na nasprotnem robu, če je palica široka 12 mm s polmerom zareze 2 mm, doseže faktor koncentracije napetosti približno 3,05. To pomeni, da je največja napetost pri korenu zareze več kot trikrat višja od nazivne napetosti v preostalem prerezu. Pri progresivnih nosilnih trakovih matrice velja isto načelo. Zareza s tesnim polmerom korenine močno koncentrira napetost in ustvarja agresivno ločevalno mejo. Zareza z velikim polmerom korena ustvari bolj postopen prehod, primeren za aplikacije, kjer potrebujete delno olajšanje, ne da bi tvegali pokanje zaradi utrujenosti na korenu zareze med tisočimi cikli stiskanja.
To je glavni kompromis pri oblikovanju matrice za vtiskovanje kovin: ostrejše zareze učinkoviteje ločujejo spoje, vendar ustvarjajo večje tveganje utrujenosti; nežnejše zareze trajajo dlje, vendar morda ne zagotavljajo zadostne izolacije med postajami. Postopek matrice zahteva uravnoteženje teh konkurenčnih zahtev glede na obseg proizvodnje, lastnosti materiala in resnost postopkov oblikovanja na sosednjih postajah.
Premik nevtralne osi in njegov vpliv na postavitev zarez
Med operacijami upogibanja v progresivni matrici nevtralna os materiala, ravnina, kjer napetost prehaja iz napetosti na zunanji površini v stiskanje na notranji površini, ne ostane v geometrijskem središču debeline pločevine. Premakne se proti notranji strani ovinka. Stopnja premika je odvisna od razmerja med polmerom upogiba in debelino materiala (razmerje R/t) in lastnosti utrjevanja materiala.
Zakaj je to pomembno pri postavitvi obvodne zareze? Ker nevtralni premik osi določa, kje trak doživi največjo natezno obremenitev med oblikovanjem. Če je obvodna zareza nameščena tam, kjer se nosilni trak upogiba, ko prehaja med postajami, koren zareze postane lokacija največje koncentracije deformacije, ki je prekrita z že-povišano upogibno deformacijo. Namestitev zareze na napačno mesto vzdolž upogibnega profila traku lahko spremeni funkcionalni relief v mesto nastanka razpoke.
Razmerje najmanjšega radija upogiba je tukaj vodilo. Za določeno debelino materiala t obstaja najmanjši notranji radij upogiba, pod katerim zunanja vlakna presežejo mejo raztezka in počijo. Ko je razmerje R/t majhno (tesni zavoji), se nevtralna os znatno premakne navznoter, včasih na 30-40 % debeline od notranje površine namesto nominalnih 50 %. Obvodna zareza, nameščena v območju, kjer je ukrivljen-polmer tega tesnega, mora upoštevati povečano obremenitev zunanjega vlakna. Polmer korena zareze mora biti dovolj velik, da njegova lastna koncentracija napetosti ne poveča upogibne napetosti do točke zloma.
V praktični zasnovi žigosanja to pomeni, da so obvodne zareze najbolje nameščene na ravnih območjih nosilnega traku, stran od kakršnega koli naravnega upogibanja, do katerega pride, ko se trak dvigne čez dvigala ali upogne med postajami matrice. Kadar mora obstajati zareza v bližini prehoda upogiba, zahtevata njeno globino in koreninski radij natančno specifikacijo, da preprečite, da bi skupno napetostno stanje preseglo vzdržljivost materiala proti utrujenosti.
Kritični parameter je globina zareze glede na debelino materiala. Zareza, ki odstrani 30-50% prečnega-prereza traku na robu nosilca, ustvari zadostno zmanjšanje upogibne togosti za ločevanje sosednjih postaj. Zareza, ki odstrani samo 10-15 % prečnega prereza, je lahko preplitka, da bi smiselno prekinila prenos sile, kar ustvarja oslabljeno območje brez funkcionalne koristi. Nasprotno pa zareza, ki presega 60 % širine traku, ogrozi togost podajanja in lahko povzroči, da se nosilec upogne pod potisno silo podajalnega mehanizma.
Naslednja tabela povzema ključne geometrijske parametre za obvodno zarezo matrice za žigosanje kovin in inženirsko utemeljitev za vsako specifikacijo:
| Parameter geometrije | Tipičen obseg | Inženirska utemeljitev |
|---|---|---|
| Globina zareze | 30-50 % širine nosilca | Zmanjšati mora togost prečnega prereza dovolj, da loči sile postaje. Preveč plitvo ne prinaša olajšave; preveč globoko ogroža celovitost podajanja trakov. |
| Širina zareze (vzdolž smeri traku) | 1,0t do 3,0t (t=debelina materiala) | Nadzoruje dolžino prehodnega območja napetosti. Širše zareze ustvarijo daljše skladno območje, vendar porabijo več tračnega materiala in zmanjšajo učinkovitost podajalnega koraka. |
| Zarezni kot (konus stranske stene) | 0 stopinj do 30 stopinj od pravokotnice | Kotne stranske stene zmanjšajo nenaden geometrijski prehod in znižajo Kt na vstopnih točkah zareze. Pravokotne stene ustvarjajo ostrejše gradiente napetosti za agresivno ločevanje. |
| Polmer korena | 0,5t do 2,0t najmanj | Neposredno nadzoruje Kt na najgloblji točki. Manjši radiji bolj agresivno koncentrirajo stres, vendar povečajo tveganje za utrujenost. Večji radiji razširijo obremenitev in podaljšajo življenjsko dobo nosilca za ceno manjše lokalizirane ločitve. |
| Razmerje med-globino in-debelino | Razlikuje se glede na duktilnost materiala | Določa, ali koren zareze ostane v elastičnem režimu med ciklično obremenitvijo ali je podvržen plastični deformaciji, ki vodi do progresivnega razpokanja. |
Vsak od teh parametrov je v interakciji z drugimi. Globok zarez z izdatnim polmerom korenine lahko zagotovi enako efektivno Kt kot plitvejši zarez z manjšim polmerom, vendar povzročijo drugačne geometrije deformacijskega polja in različno učinkovitost utrujenosti v življenjski dobi. Odločitev o zasnovi žigosanja je odvisna od tega, katera kombinacija zagotavlja ustrezno ločitev postaje, medtem ko preživi zahtevani obseg proizvodnje brez pokanja nosilca.
Ti geometrijski odnosi vam povedo, kako dimenzionirati obvodno zarezo za dano napetostno stanje. Toda material sam določa, kako se ta zareza dejansko obnaša pod obremenitvijo. Duktilni materiali prerazporedijo napetost z lokalnim popuščanjem na korenu zareze, kar sčasoma učinkovito ublaži koncentracijo. Krhki ali visoko{3}}trdni materiali se ne morejo tako hitro prerazporediti, zaradi česar je tako-zasnovana vrednost Kt veliko bolj natančen napovednik dejanske-učinkovitosti. Natezne lastnosti materiala, stopnja utrjevanja in raztezna zmogljivost vplivajo na to, kako prizanesljiva ali neprizanesljiva bo določena geometrija zarez v uporabi.
Lastnosti materiala, ki poganjajo mere obvodnih zarez
Geometrija zareze, ki brezhibno deluje v mehkem jeklu, lahko povzroči katastrofalno pokanje nosilca v nerjavnem jeklu v nekaj tisoč udarcih. Enaka globina in polmer korena, ki zagotavljata čisto ločevanje v enem materialu, lahko povzročita bodisi nezadostno razbremenitev bodisi prezgodnjo odpoved zaradi utrujenosti v drugem. Lastnosti materiala niso drugotnega pomena pri specifikaciji obvodnih zarez. So primarni gonilniki.
Štiri mehanske lastnosti prevladujejo pri obnašanju obvodnih zarez: natezna trdnost, meja tečenja, odstotek raztezka in eksponent utrjevanja (vrednost n-). Ti skupaj določajo, kako se nosilni trak odziva na ponavljajoče se ciklične obremenitve korena zareze med postopnim delovanjem matrice.Raziskovanje robustnih postopkov žigosanjapotrjuje, da je karakterizacija materiala bistvenega pomena ne le za oblikovanje geometrije dela, temveč za vsak člen v proizvodni verigi, vključno z zanesljivostjo nosilnega traku.
Načela oblikovanja zarez iz mehkega jekla in ogljikovega jekla
Vtiskovanje iz ogljikovega jekla predstavlja najbolj prizanesljiv scenarij za oblikovanje obvodnih zarez. Blaga jekla, kot so SPCC, SAE 1008 in SAE 1010, običajno ponujajo vrednosti raztezkov 28-42 % in zmerne natezne trdnosti v območju 270-400 MPa. Ta visok raztezek se neposredno prevede v toleranco za globlje zareze. Material pri korenu zareze je lahko podvržen lokalizirani plastični deformaciji brez začetka razpok, ker ima precejšnjo rezervo duktilnosti, ki ostane po tem, ko geometrija zareze koncentrira napetost.
Ko delate s hladno valjanim vtisnjenim jeklom v kategoriji mehkega jekla, razmeroma nizko razmerje-i-natezne trdnosti (običajno 0,55-0,70) pomeni, da se material ob deformaciji postopoma utrjuje. To je dejansko koristno pri korenu zareze. Ko se nosilni trak upogiba med vsakim stiskalnim hodom, se deformacija korenine zareze-rahlo strdi, kar poveča njegovo lokalno odpornost na nadaljnje deformacije. Utrjevanje se stabilizira v prvih nekaj sto ciklih in korenina zareze doseže stabilno stanje, kjer ciklična obremenitev ostane elastična. To samostabilizirajoče vedenje je razlog, zakaj lahko nosilci iz mehkega žigosanega jekla prenesejo globine zareze 40-50 % širine nosilca brez pokanja zaradi utrujenosti, tudi pri obsegu proizvodnje, ki presega milijon udarcev.
Indeks utrjevanja mehkega jekla običajno pade med n=0.18 in n=0.24.. Višje vrednosti n- spodbujajo enakomernejšo porazdelitev deformacij okoli zareze, kar pomeni, da je učinek koncentracije napetosti oslabljen, ko material popusti in širi območje deformacije navzven. Višja vrednost n- učinkovito zmanjša realizirano koncentracijo napetosti pod teoretično Kt, kar oblikovalcem daje več svobode pri specifikaciji geometrije zarez.
Premisleki glede aluminija in bakrovih zlitin
Postopek žigosanja aluminija uvaja drugačen nabor omejitev. Aluminijeve zlitine, ki se uporabljajo pri progresivnem brizganju, običajno 5052-H32, 6061-T4 in 3003-H14, imajo nižjo strižno trdnost in manjši raztezek v primerjavi z mehkim jeklom. Prav tako kažejo nagnjenost k draženju, kjer se material med striženjem oprime luknjača ali površine matrice. To nabiranje povzroči grobe, nepravilne površine zarez z mikroraztrganinami, ki delujejo kot dodatni dvigovalci napetosti, ki presegajo načrtovano geometrijo zarez.
Nižja zmogljivost utrjevanja aluminija (n-vrednosti običajno 0,08-0,16, odvisno od stanja) pomeni, da koren zareze ne more tako učinkovito prerazporediti napetosti z lokalnim popuščanjem. Sev ostane koncentriran, namesto da bi se širil navzven. Združite to z aluminijevo nižjo mejo vzdržljivosti na utrujenost in dobite material, ki zahteva bolj konzervativne zasnove zarez: manjše globine, večji koreninski polmeri in bolj gladke površine na zarezah.
Bakrove zlitine, kot je C26000 (medenina za kartuše), ponujajo boljši raztezek kot aluminij, vendar predstavljajo svoj izziv. Medenina se med začetnimi fazami deformacije hitro strdi, nato pa stopnja strjevanja upade. To pomeni, da lahko prvih nekaj preoblikovalnih postaj v progresivni matrici znatno spremeni lastnosti nosilnega traku v bližini obvodne zareze, kar spremeni njegov odziv na utrujenost med potovanjem traku. Oblikovalci, ki delajo z bakrovimi zlitinami, morajo upoštevati kumulativno delo pri utrjevanju nosilca, preden doseže postaje z agresivnimi postopki oblikovanja.
Izzivi-jekla visoke trdnosti in nerjavečega jekla
Visok{0}}nizko{1}}legirana jekla (HSLA) in napredna visoko{2}}trdna jekla (AHSS) predstavljajo najzahtevnejši scenarij za načrtovanje obvodnih zarez. Ti materiali, vključno z razredi, kot so HSLA 340, DP 590 in DP 780, združujejo visoko natezno trdnost (500-900 MPa) z zmanjšanim raztezkom (12-24 %). Večja trdnost pomeni večje shranjevanje elastične energije v traku med oblikovanjem, kar poveča sile zaskoka. Nižji raztezek pomeni manjšo toleranco za plastično obremenitev v korenu zareze, preden se pojavi razpoka.
Za vtiskovanje jeklene pločevine v kategoriji visoke-trdnosti morajo biti obvodne zareze plitvejše in imeti bistveno večje radije korena. Kjer mehko jeklo dopušča globino zareze 45 % širine nosilca s polmerom korena 1,0t, lahko jeklo HSLA enake debeline zahteva omejitev globine na 25-35 % s polmerom korena od 1,5t do 2,5t. Zmanjšana globina pomeni manj agresivno ločevanje postaj, zaradi česar oblikovalec včasih mora dodati nedejavne postaje ali uporabiti več plitkejših zarez v zaporedju namesto ene same globoke zareze.
Nerjavna jekla, zlasti avstenitne stopnje, kot sta 304 in 316, predstavljajo izziv z izjemno visokimi stopnjami utrjevanja (n-vrednosti 0,40-0,55). To zveni koristno glede na logiko mehkega jekla, vendar je učinek drugačen pri visokih n-vrednostih v kombinaciji z visoko natezno trdnostjo. Korenina zareze se med prvimi cikli stiskanja tako agresivno strdi, da postane lokalno krhka. Material okoli zareze se spremeni iz nodularne pločevine v utrjeno območje z znatno zmanjšanim preostalim raztezkom. Naknadna ciklična obremenitev tega utrjenega korena zareze sproži utrujenostne razpoke veliko prej, kot bi kazale lastnosti razsutega materiala.
Zato progresivni nosilci matrice iz nerjavečega jekla zahtevajo najbolj konzervativne geometrije zarez: velikodušne koreninske radije (2,0 t ali več), zmerne globine in v nekaterih primerih funkcije-za lajšanje napetosti, kot so sekundarne razbremenilne luknje na koncu zareze, da ustavijo širjenje razpoke, preden doseže kritične preseke nosilca-.
| Vrsta materiala | Relativna globina zareze | Usmerjanje koreninskega radija | Ključna lastnost, ki vodi odločitev |
|---|---|---|---|
| Mehko jeklo (SPCC, SAE 1008-1010) | 40-50 % širine nosilca | 0,5t do 1,0t | Visok raztezek (28-42 %) zagotavlja veliko rezervo duktilnosti pri korenu zareze |
| Jeklo HSLA (razred 340-550 MPa) | 25-35 % širine nosilca | 1,5t do 2,5t | Zmanjšan raztezek (12-22 %) omejuje toleranco plastične deformacije pred razpokanjem |
| Napredno visoko{0}}trdno jeklo (DP 590-980) | 20-30 % širine nosilca | 2,0t do 3,0t | Visoka shranjena elastična energija v kombinaciji z omejenim raztezkom; povišane preskočne-silne sile |
| Aluminijeve zlitine (5052, 6061, 3003) | 30-40 % širine nosilca | 1,5t do 2,0t | Nizka strižna trdnost in nagnjenost k trganju ustvarjata nepravilne površine zarez; nizka vzdržljivost na utrujenost |
| Bakrove zlitine (C26000, C51000) | 35-45 % širine nosilca | 1,0t do 1,5t | Hitro začetno utrjevanje postopoma spreminja lastnosti nosilca skozi matrice |
| Avstenitno nerjavno jeklo (304, 316) | 25-35 % širine nosilca | 2,0t do 3,0t | Ekstremna stopnja utrjevanja (n=0.40-0.55) povzroči lokalno krhkost pri korenu zareze |
Osnovno načelo, ki povezuje vse te družine materialov, je isto: lastnosti utrjevanja določajo, koliko ponavljajočega se upogiba lahko prenese nosilni trak blizu zareze, preden se začnejo razpoke zaradi utrujenosti. Material z visokim raztezkom in zmernim delovnim utrjevanjem (blago jeklo) se samo-stabilizira pri korenu zareze in doseže varen enakomeren-cikel deformacije. Material z nizkim raztezkom ali ekstremno utrjenostjo (AHSS, nerjavno jeklo) izčrpa svojo duktilnost pri korenu zareze v razmeroma nekaj ciklih, kar zahteva bolj konzervativno geometrijo, da ohrani ciklične deformacije znotraj elastičnega režima.
To vedenje,-odvisno od materiala, tudi pojasnjuje, zakaj ne more obstajati en sam niz "standardnih" dimenzij obvodnih zarez. Vsaka specifikacija zareze mora ustrezati določeni zlitini, temperamentu in debelini, ki se obdeluje. Kopiranje geometrije zareze iz matrice iz mehkega jekla v aplikacijo jekla HSLA je eden najpogostejših temeljnih vzrokov za prezgodnjo odpoved nosilca pri progresivnih operacijah matrice.
Materialna anizotropija doda še eno plast kompleksnosti. Mehanske lastnosti, o katerih govorimo tukaj, natezna trdnost, raztezek, delovna utrdba, niso enotne v vseh smereh znotraj pločevine. Smer kotaljenja, prečna smer in diagonalne usmeritve dajejo različne vrednosti. Kako ta smerna sprememba vpliva na usmerjenost zareze obvoda, določa, ali širjenje razpoke sledi predvidljivi, obvladljivi poti ali nepričakovani poti, ki ogroža celovitost traku.
Smer zrn in anizotropni tok materiala
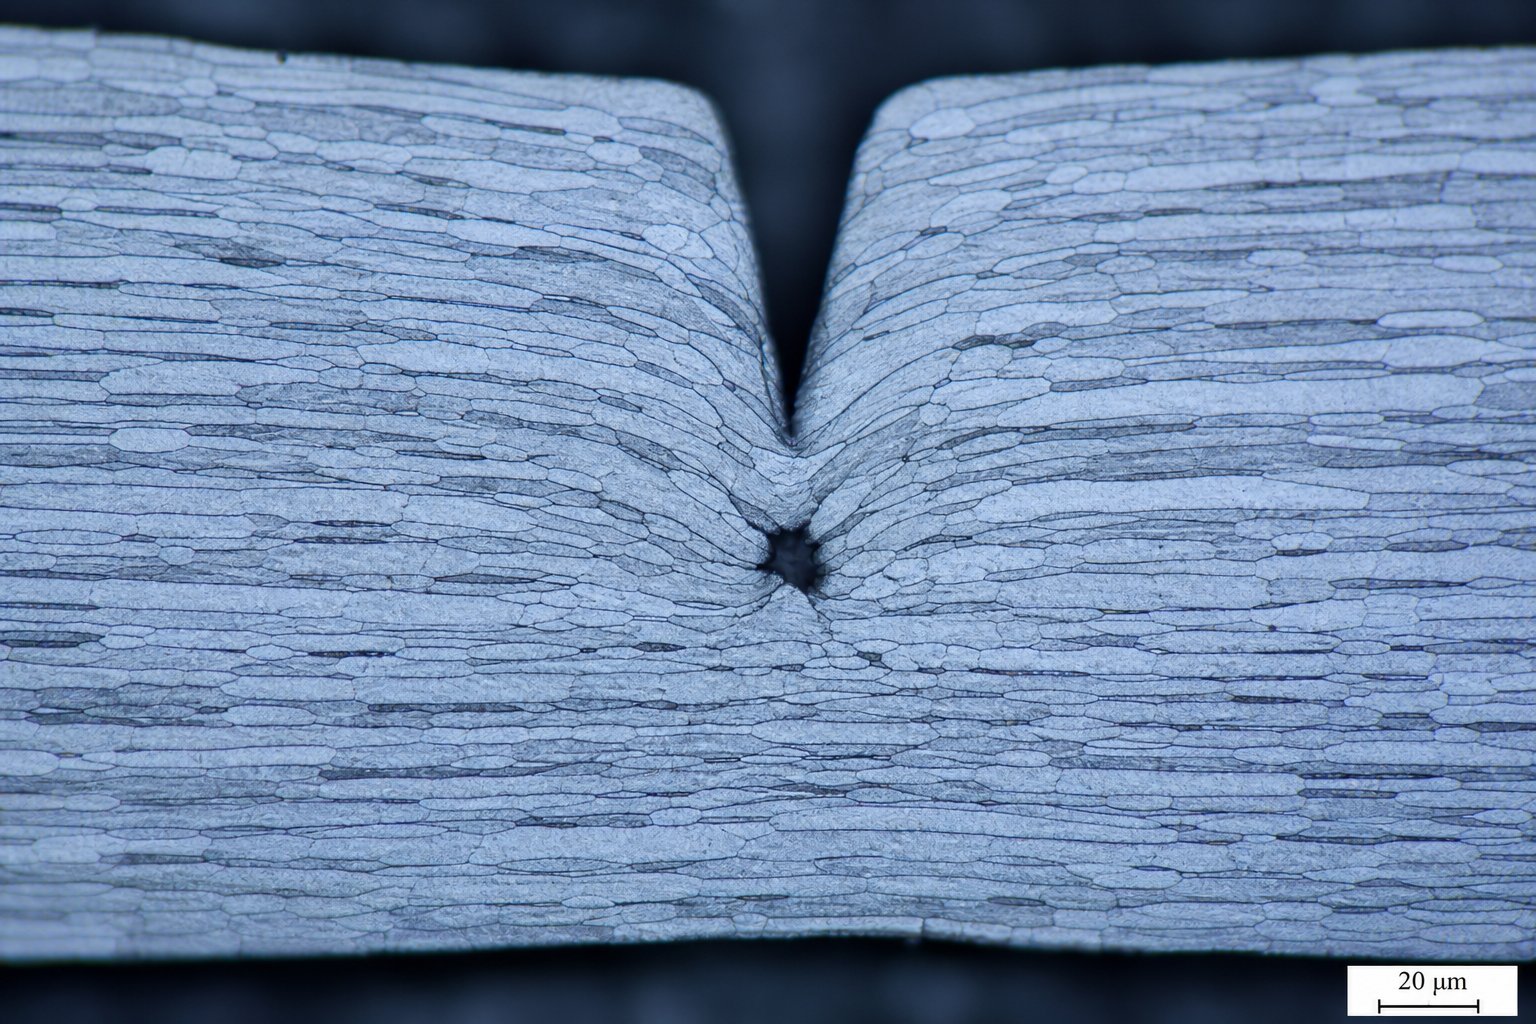
Pločevina ni enoten material,-neodvisen od smeri. Med valjanjem v jeklarni se struktura kristalnega zrna podaljša v smeri valjanja, kar ustvarja material, ki se različno upira deformacijam, odvisno od tega, v katero smer ga potiskate, vlečete ali režete. Ta odvisnost od smeri, imenovana anizotropija, neposredno vpliva na obnašanje obvodne zareze, na to, kako se razpoke širijo iz njenega korena in kako material teče okoli nje med preoblikovanjem.
Anizotropno vedenje in učinki smeri kotaljenja
Pri vtiskovanju pločevine iz navitja se trak podaja skozi progresivno matrico s smerjo valjanja, poravnano vzdolž podajalne osi. To pomeni, da ima vsaka obvodna zareza, vrezana v rob nosilca, fiksen geometrični odnos do zrnate strukture. To razmerje ni nevtralno.Materiali s smerjo zrn, ki vplivajo na obnašanje deformacije, se štejejo za anizotropne, in ta lastnost se razlikuje glede na zlitino. Hladno{1}}valjano jeklo kaže izrazite zrnate učinke, aluminij kaže zmerno občutljivost, baker pa je večinoma izotropen.
Praktična posledica je enostavna. Štancana pločevina ima večjo natezno trdnost in manjši raztezek v smeri valjanja v primerjavi s prečno smerjo. Meja tečenja se lahko med orientacijami razlikuje za 10-20%. Za obvodno zarezo, pravokotno na rob traku, napetostno polje korena zareze vpliva na material, ki ima različno odpornost na deformacijo na vsaki strani ravnine razpoke. Ena smer lažje popusti; drugi drži trdneje. Ta asimetrija spremeni, kako se deformacijsko polje razvija okoli zareze pod ciklično obremenitvijo, in določa, ali razpoke zaradi utrujenosti rastejo na stabilen, predvidljiv način ali odstopajo v nepričakovane poti.
Usmerjenost zareze glede na zrnato strukturo
Razmislite, kaj se zgodi na mikrostrukturni ravni. Obvodna zareza, usmerjena vzporedno s smerjo zrn, kar pomeni, da njena globina poteka vzdolž podolgovatih meja zrn, naleti na manjšo odpornost proti širjenju razpok. Same meje zrn delujejo kot prednostne poti loma. V tej orientaciji se lahko zarezna koreninska razpoka razširi vzdolž oslabljenih medzrnskih ravnin z relativno malo energije. Rezultat je hitrejša rast razpoke, a tudi bolj predvidljiva pot razpoke, kar je lahko koristno, če načrtovalec to upošteva.
Zareza, usmerjena pravokotno na smer zrn, mora povzročati razpoke čez zrna in ne med njimi. To zahteva znatno več energije in povzroči večjo odpornost proti rasti razpok, kar je zaželen rezultat za dolgo življenjsko dobo nosilca. Vendar pravokotna usmerjenost pomeni tudi, da zareza med oblikovanjem vpliva na spodnjo-raztezno os materiala, kar lahko povzroči nepričakovane vzorce toka materiala med vlečenjem. Material, za katerega pričakujete, da bo prosto tekel v oblikovalno votlino, se lahko upira gibanju, ker relief zareze nasprotuje želeni smeri deformacije zrna.
Med postopkom stiskanja kovine pri progresivnih operacijah matrice se postaje za vlečenje in oblikovanje zanašajo na obvodne zareze kot nadzorovane razbremenilne točke, ki preprečujejo gubanje, cepljenje ali čezmerno tanjšanje. Če je usmerjenost zareze v nasprotju z zrnato strukturo, material morda ne bo tekel, kot je predvideno. Razpoke nastanejo, ko deformacije povzročijo tanjšanje materiala čez varne meje, neporavnanost zrn-zareze pa koncentrira te deformacije, namesto da bi jih razbremenila. Inženirji morajo upoštevati orientacijo traku v tuljavi glede na geometrijo končnega dela, ko določajo postavitev obvodne zareze.
Ključni pomisleki pri ocenjevanju vpliva smeri zrn na zmogljivost obvodne zareze:
- Usmerjenost tuljave glede na smer podajanja- Preverite, ali smer valjanja poteka vzporedno ali pravokotno na os podajanja traku, saj to vzpostavi osnovno razmerje med vsemi zarezami in zrnato strukturo.
- Pot širjenja koreninske razpoke zareze- Zareze, vzporedne s smerjo zrn, hitreje širijo razpoke vzdolž meja zrn; zareze, ki so pravokotne na zrna, preprečujejo rast razpok, vendar lahko omejijo pretok materiala med oblikovanjem.
- Občutljivost,-specifična za material- Hladno{1}}valjano jeklo in nerjavno jeklo kažeta močne anizotropne učinke; vroče{2}}valjano jeklo in baker sta manj občutljiva. Med njimi je aluminij, na stopnjo raztezka zrn pa vpliva temperaturno stanje.
- Oblikovanje resnosti na sosednjih postajah- Visok-zategnjeni ali raztegnjeni v bližini obvodne zareze zahtevajo, da se relief poravna s prednostno smerjo toka materiala, ne proti njej, da se prepreči lokaliziran vrat ali cepitev.
- Trajna življenjska doba v primerjavi z kompromisom ločevanja- Zrnatost-vzporedne zareze se bolj agresivno ločujejo, vendar se utrudijo prej; zrna-pravokotne zareze trajajo dlje, vendar lahko zahtevajo večjo globino, da se doseže enakovredna razbremenitev.
- Učinki velikosti zrn- Bolj-zrnati materiali se bolj enakomerno upirajo širjenju razpok ne glede na orientacijo, medtem ko grobo-zrnati materiali povečajo smerne razlike v obnašanju loma.
Izhod za oblikovalce matrice je jasen. Geometrije obvodnih zarez ne morete določiti ločeno od usmerjenosti traku. Enaka globina zareze in radij korena se bosta različno obnesla glede na to, ali se poravnata z zrnato strukturo ali jo prerežeta. To interakcijo med geometrijo zareze in anizotropijo materiala je treba ovrednotiti skupaj z odločitvami o postavitvi traku, ki določajo, kje so zareze glede na vodilne luknje, širine nosilcev in preoblikovalne postaje v progresivni matrici.
Integracija postavitve progresivnega matrice in kompromisi pri oblikovanju
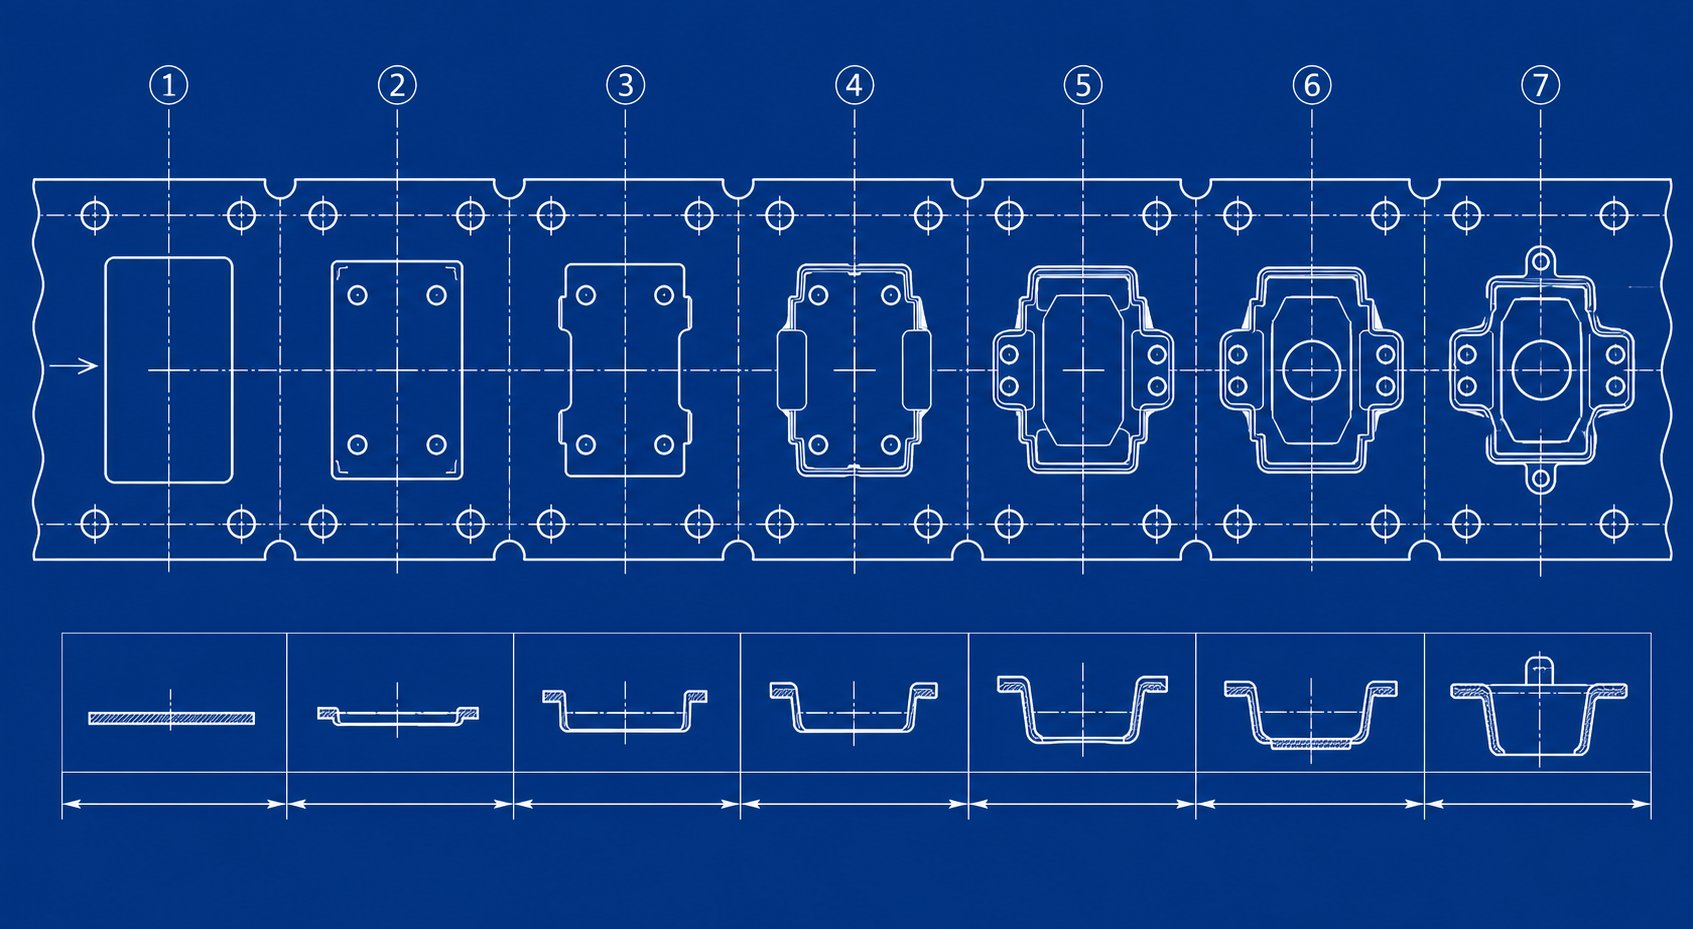
Obvodne zareze ne obstajajo v vakuumu. Delijo si trak s pilotnimi luknjami, nosilnimi mrežami, nedejavnimi postajami, oblikami in-odrezanimi zavihki, vsi tekmujejo za isto omejeno nepremičnino. Namen obvodnih zarez v matricah za žigosanje je mogoče doseči le, če njihova namestitev upošteva integriran sistem postavitve traku. Popolnoma velika zareza na napačni lokaciji glede na vodilno luknjo ali upogibno črto povzroči več težav kot jih reši.
Postavitev obvodnih zarez znotraj sistemov postavitve trakov
V vsakem progresivnem orodju za vtiskovanje in oblikovanju matrice postavitev traku določa zaporedje operacij, ki morajo biti natančno usklajene. Vsaka postaja uporablja sile, ki medsebojno delujejo skozi nosilni trak. Aplikacije za preoblikovanje pločevine z obvodnimi zarezami postavijo te reliefne elemente med postaje, kjer je ločevanje sile najbolj potrebno, običajno med postajo za močno izrezovanje ali prebadanje in postajo za natančno oblikovanje ali vlečenje navzdol.
Odločitve o umestitvi morajo upoštevati več sosednjih značilnosti hkrati. Pilotne luknje, ki zagotavljajo referenco položaja traku na vsaki postaji, zahtevajo stabilen material okoli njih. Obvodna zareza, ki je nameščena preblizu vodilne luknje, oslabi okoliški material, zaradi česar se luknja podaljša pod dovajalnimi obremenitvami in uniči natančnost registracije. Industrijska praksa ohranja najmanjšo razdaljo 2- do 3-kratne debeline materiala med mejo zareze in najbližjim robom pilotne luknje.
Postaje prostega teka, običajne v kompleksnih progresivnih matricah, zagotavljajo naravne lokacije za obvodne zareze. Te postaje ne izvajajo preoblikovalnih del, zato nosilni trak na tem mestu ne prenaša nobenih procesnih{1}}obremenitev razen dovodne sile. Namestitev zareze znotraj nedejavne postaje pomeni, da mora zmanjšan prečni-presek preživeti samo obremenitve pri podajanju, namesto kombiniranih obremenitev-in-oblikovanja. To je pomembno tudi voptimizacija postavitve traku, kjer inženirji uravnavajo moč nosilca in porabo materiala na vsaki postaji.
Inženirski kompromisi pri specifikaciji globine in širine
Temeljni kompromis je preprosto navesti, vendar ga je težko optimizirati: preplitka zareza zagotavlja nezadostno razbremenitev napetosti in ne loči sosednjih postaj, medtem ko pregloboka zareza ogroža celovitost in natančnost podajanja skozi matrico. Med tema skrajnostma je funkcionalno okno, ki se razlikuje glede na vsako aplikacijo.
Plitka zareza, ki odstrani le 15-20% širine nosilca, komajda prekine pot prenosa sile. Preostali prečni-prerez ohranja dovolj togosti za skoraj nezmanjšan prenos preskočnih sil in obremenitev oblikovanja med postajami. Zareza obstaja geometrijsko, vendar ne prinaša mehanske koristi. Zaman si porabil širino traku.
Preveč globoka zareza, ki odstrani 60 % ali več nosilne širine, dramatično zmanjša odpornost traku na upogibanje pod tlačnimi obremenitvami v-smeri podajanja. Ko podajalnik potisne trak naprej, se oslabljeni odsek zruši ali odkloni bočno, namesto da bi prenašal gibanje na spodnje postaje. Posledica je nedosleden naklon, napačna poravnava pilota in morebitna poškodba matice. Ta scenarij se poslabša pri aplikacijah za žigosanje s prenosom, kjer mora trak ohraniti togost v daljših nepodprtih razponih med postajami matrice.
Razumevanje negativnih in pozitivnih obvodnih zarez v matricah za preoblikovanje pločevine pojasnjuje oblikovalčeve možnosti. Negativne obvodne zareze odstranijo material z roba nosilca in ustvarijo lokalizirano prožnost. Zmanjšajo površino prečnega-prereza nosilca in upogibno togost na tej točki, kar omogoča neodvisno deformacijo sosednjih postaj. Pozitivne obvodne zareze delujejo nasprotno: dodajo material ali pustijo štrleč jeziček na robu traku, da ustvarijo lokalno ojačitev. Asulica in upogibanje naklona, na primer, ustvari navzdol obrnjeno prirobnico, ki utrdi nosilec in pomaga pri podajanju, hkrati pa zagotavlja trdno referenco za zaustavitev. Vsaka vrsta služi posebnemu mehanskemu namenu znotraj iste postavitve traku.
Interakcija s pilotnimi luknjami in širino nosilca
Širina nosilca določa, koliko materiala je na voljo za podajalno togost in relief zareze. Ozek nosilec, širok 3-5 mm, skoraj ne pušča prostora za smiselno globino zareze, preden preostali ligament postane prešibak za zanesljivo hranjenje. Širši nosilci, 8-12 mm ali več, dajejo oblikovalcem večjo prilagodljivost pri določanju globljih zarez, hkrati pa ohranjajo zadosten preostali presek za stabilno podajanje. Razporeditve stopenjskih orodij v matricah z več postajami pogosto zahtevajo širše nosilce, posebej za prilagoditev vodilnih lukenj in obvodnih zarez brez motenj.
Postopek zaporednega odločanja za določanje parametrov obvodne zareze v novi progresivni zasnovi matrice sledi logičnemu inženirskemu zaporedju:
- Določite silo{0}}kritične meje postaj- Določite, katere sosednje postaje ustvarjajo najbolj problematično sklopitev sil na podlagi zahtev glede resnosti oblikovanja, velikosti preskoka-in materialnega toka.
- Določite širino nosilca in lokacije vodilnih lukenj- Najprej določite strukturno ogrodje traku in zagotovite, da vsak pilot obdaja ustrezen material za stabilnost položaja pod obremenitvami dovajanja.
- Izberite vrsto zareze glede na mehanske potrebe- Izberite negativne zareze, kjer sta potrebna prožnost in ločevanje, ali pozitivne zareze, kjer sta prednostna lokalna togost in nadzor podajanja.
- Globino zareze določite iz lastnosti materiala- Uporabite material-posebne smernice za globino (ki so zajete v prejšnji razpravi o lastnostih materiala), da določite začetno globino, ki uravnoteži ločevanje in življenjsko dobo nosilca.
- Določite koreninski polmer za ciljno vzdržljivostno dobo- Uskladite radij korena s pričakovanim obsegom proizvodnje in obnašanjem materiala pri utrjevanju, pri čemer uporabite večje radije za aplikacije z velikim-količinom ali visoko-trdnostjo.
- Preverite razdaljo do sosednjih elementov- Prepričajte se, da meja zarez ohranja minimalne razdalje od vodilnih lukenj, linij upogibov in meja oblikovnih elementov, da se prepreči prekrivanje napetostnega polja.
- Preverite celovitost podajanja trakov- Preverite, ali se preostali prečni-prerez nosilca na mestu zareze lahko upre upogibu pod potisno silo podajalnika brez bočnega odklona ali spremembe naklona.
To zaporedje zagotavlja, da je namen oblikovanja pločevine obvodnih zarez izpolnjen v okviru omejitev celotnega sistema postavitve traku. Vsak korak temelji na prejšnjem in preskok katerega koli koraka tvega nastanek zareze, ki bodisi ne opravlja svoje funkcije ločevanja ali pa v trak uvede nov način napake.
Odločitve, sprejete tukaj na ravni postavitve, se neposredno prevedejo v merljive rezultate na tiskovnem parketu. Geometrija zarez ne vpliva samo na ločitev postaje in natančnost podajanja, temveč tudi na vzorce oblikovanja robov, smer strižnega loma in interakcijo odmika -to-matrico, kar vse določa kakovost končnega dela.
Uporaba prvih načel za praktične odločitve o oblikovanju zarez
Geometrija postavitve traku, lastnosti materiala in teorija koncentracije napetosti se združijo v eni sami točki: v trenutku, ko vnesete dimenzijo zareze v risbo matrice. Vse, kar smo do sedaj razpravljali, daje razloge. Ta razdelek prevede to razmišljanje v odločitve, ki jih lahko zagovarjate pri pregledu dizajna, odpravite težave v novinarski delavnici in jasno sporočite svojim partnerjem za orodje za žigosanje.
Od teorije do prakse pri odločitvah o velikosti zarez
Strukturirani inženirski pristop deluje takole. Najprej definirajte problem: katere sile delujejo na nosilni trak na dani meji postaje in kakšno obnašanje materiala omejuje sposobnost traku, da absorbira te sile brez dimenzijskega popačenja? Drugič, navedite načelo: nadzorovana razbremenilna značilnost spremeni lokalno stanje napetosti s koncentriranjem napetosti na žrtvenem območju, ločevanjem sosednjih postaj, tako da vsaka operacija oblikovanja poteka neodvisno. Tretjič, uporabite pri načrtovanju: določite globino zareze, širino in polmer korena z uporabo-specifičnih smernic za material in razmerij koncentracije napetosti, obravnavanih prej, nato pa preverite, ali preostali prečni-prerez nosilca podpira stabilno podajanje.
Številne-delovne konvencije kodirajo resnično fiziko, vendar so nekatere preživele svoj prvotni kontekst. Tukaj so pogosta pravila in znanost, ki stoji za njimi:
- "Uporabite globino zareze, ki je enaka polovici širine nosilca."- Preverjeno za mehko jeklo pri zmernih količinah proizvodnje. 50-odstotna globina zagotavlja agresivno ločevanje, visok raztezek mehkega jekla pa to podpira. V nasprotju z HSLA in nerjavnimi jekli, kjer 50 % globine izčrpa duktilnost pri korenu zareze v tisočih ciklih.
- "Širino zareze vedno uskladite z debelino materiala."- Razumno izhodišče. Znanost potrjuje, da širina zareze od 1,0 t do 1,5 t ustvari učinkovito prehodno območje napetosti za večino materialov. Širše zareze (2,0t-3,0t) so upravičene, kadar je resnost oblikovanja na sosednjih postajah velika in je potrebno daljše skladno območje.
- "Ostri-zarezi z vogali delujejo dobro, če uporabljate nizko{1}}ogljično jeklo."- Delno potrjeno. Duktilnost blagega jekla blaži ostre zareze z lokalnim popuščanjem, kar zmanjša efektivni Kt v prvih nekaj sto udarcih. Toda tudi pri mehkem jeklu radij korena pod 0,5 t pospeši utrujenost pri prostorninah nad 500.000 delcev. Znanost pravi, da vedno določite najmanjši radij.
- "Če se trak dobro podaja, je zareza dovolj globoka."- V nasprotju. Stabilnost podajanja potrjuje le, da nosilec ohranja zadostno togost. Nič ne pove o tem, ali zareza dejansko loči sile postaje. Trak se lahko odlično poda, medtem ko še vedno prenaša zaskočne obremenitve, ki poslabšajo dimenzijsko natančnost na spodnjih postajah.
- "Dodajte zarezo, kjer koli vidite dviganje traku."- Delno potrjeno. Dvigovanje traku kaže na prenos sile med postajami, zareza pa jo lahko oslabi. Toda glavni vzrok je lahko neustrezen pritisk odstranjevalca ali nepravilen čas dvigala, ne pa manjkajoče geometrije razbremenitve. Pred rezanjem opravite diagnozo.
Vpliv obvodne zareze na nastanek robov in kakovost delov
Tukaj je povezava, ki jo mnogi inženirji spregledajo: obvodne zareze vplivajo na višino rezov na končnih delih. Ko rezalni luknjač prereže trak, je vzorec loma odvisen od tega, kako se napetost porazdeli skozi material v trenutku preboja.Sprememba bruha pri progresivnih operacijah matricepogosto izhaja nazaj iz nedoslednih napetostnih stanj na območju rezanja in ne samo z razdalje. Obvodna zareza, nameščena v bližini postaje za slepljenje ali prebadanje, spremeni polje preostale napetosti v materialu, ki ga režete. Če to spremenjeno napetostno stanje spremeni način, kako luknjač zajame pločevino, se razmerje med strižnim-in-lomom premakne in s tem se spremeni višina robov.
Natančneje, interakcije obvodnih zarez, nastajanja bruhov, žigosanja, delujejo takole: zareza neposredno pred rezalno postajo lahko razbremeni preostalo tlačno napetost v traku, kar omogoči, da luknjač čisteje vstopi v material in proizvede bolj dosleden rezalni trak. Nasprotno pa lahko slabo postavljena zareza povzroči natezno preostalo napetost na območju rezanja, kar povzroči prezgodnji zlom materiala in poveča višino bruha na strani preloma. Fizika rezanja kovin kaže, da je približno ena-tretjina rezanega roba strižna (žgana cona), dve-tretjini pa zlom pri nizko-ogljičnem jeklu pri pravilnem odmiku. Vse, kar spremeni to razmerje, vključno s preostalimi napetostmi iz sosednjih obvodnih zarez, spremeni kakovost roba.
Odmik-do-matrice in polja napetosti obvodne zareze je treba upoštevati skupaj za rezultate natančnega štancanja. Razdalja določa kot, pod katerim se lomne razpoke širijo od robov udarca in matrice drug proti drugemu. Preostala napetost iz bližnje obvodne zareze vpliva na kot širjenja razpoke. Če se napetost-, ki jo povzroči zareza, poravna z geometrijo zračnosti, se zlomi čisto stikajo in robovi ostanejo minimalni. Če sta v nasprotju, se zlomne poti zamaknejo, kar povzroči raztrgan rob z dvignjenim robom. Na stiskalnici za žigosanje, ki deluje pri visoki hitrosti, postane ta interakcija bolj izrazita, ker dinamične sile okrepijo morebitno asimetrijo napetostnega polja.
Tukaj ni cilj dodati kompleksnosti zaradi nje same. Inženirjem daje besednjak in utemeljitev za samozavestno sporočanje specifikacij orodja za žigosanje kovin. Ko določite globino obvodne zareze 35 % s polmerom korena 1,5t, ki je 3t stran od najbližje rezalne postaje, bi morali biti sposobni razložiti, zakaj: ker ta geometrija zagotavlja ustrezno ločitev postaje za kakovost materiala brez vnosa preostale napetosti, ki bi spremenila vzorce strižnih zlomov pri sosednjih rezalnih operacijah. To je razlika med specifikacijo, ki temelji na znanosti, in tisto, ki temelji na upanju.
Ta načela veljajo v nadzorovanih pogojih, vendar proizvodnja velikega-količina uvaja kumulativne učinke, ki jih-analiza posameznega zadetka ne more predvideti. Ponavljajoče cikliranje, progresivna obraba matrice in toplotna ekspanzija sčasoma spreminjajo stanje napetosti in razkrivajo, ali ima zasnova obvodne zareze zadosten rob ali deluje na robu ovojnice zmogljivosti.
Indikatorji-resničnega sveta in diagnostična aplikacija
Nadzorovani pogoji med preizkusom kocke le redko razkrijejo celotno zgodbo. Zasnova obvodne zareze bi lahko brez težav preživela petdeset vzorčnih zadetkov, vendar avtomobilski postopek žigosanja kovin zahteva milijone ciklov pod neprekinjeno toplotno obremenitvijo, progresivno obrabo in spremembo tuljave materiala. Visoko{2}}serijska proizvodnja je tista, kjer se neustrezna zasnova zarez izpostavi, ne kot nenadna katastrofalna okvara, ampak kot počasno premikanje k nestabilnosti, ki se kaže v stopnjah odpadkov, dimenzijski širini in nenačrtovanih izpadih.
Velika-proizvodnja in kumulativni stresni učinki
Pri industrijskem žigosanju kovin za avtomobilske nosilce, ohišja konektorjev in strukturne ojačitve hitrost stiskanja običajno presega 200 gibov na minuto. S tem tempom se nosilni trak na vsaki lokaciji obvodne zareze upogne stokrat vsako minuto. V proizvodni seriji 500.000 delov je koren zareze pol milijonkrat ciklično prešel skozi svoje območje napetosti. Vsaka geometrija zareze, ki deluje blizu svojega praga utrujenosti, se bo začela slabšati, ne po eni izmeni, ampak postopno čez dneve in tedne proizvodnje.
Kumulativni učinek sledi predvidljivemu vzorcu. Najprej se mikro-razpoke začnejo pri korenu zareze, kjer je faktor koncentracije napetosti največji. Te razpoke so med rutinskim pregledom s prostim očesom nevidne. Drugič, razpoke se postopoma širijo z vsakim potegom stiskanja, kar zmanjšuje efektivni presek-nosilca na zarezi. Tretjič, oslabljeni nosilec izgubi togost, kar omogoča postopno povečanje prenosa sile od-postaje do-postaje. Četrtič, dimenzijski zamik se pojavi v končnih kovinskih vtisnjenih komponentah, ko se učinek ločevanja poslabša.
To zaporedje pojasnjuje, zakaj avtomobilske matrice za vtiskovanje z visoko{0}}trdnim jeklom pogosto proizvedejo sprejemljive dele za prvih 100.000 zadetkov, nato pa pride do postopnih težav s kakovostjo. Koren zareze izčrpava svojo življenjsko dobo. Znanost o koncentraciji napetosti in vedenju pri utrjevanju, ki je bila obravnavana prej, predvideva to časovnico z razumno natančnostjo, če so znane lastnosti materiala glede utrujenosti in dejanska vrednost Kt.
Toplotni učinki poslabšajo težavo. Pri visokih hitrostih stiskanja se temperature štanca postopoma dvignejo zaradi ponavljajočih se trenja in deformacijskih obremenitev in ta toplota prehaja v trak. Nosilni trak, ki teče 10-15 stopinj Celzija nad temperaturo okolice na mestu obvodne zareze, ima nekoliko spremenjeno mejo tečenja in raztezek. Robovi, zasnovani v geometriji zareze pri sobni temperaturi, se skrčijo pod toplotno obremenitvijo, kar potencialno potisne koren zareze v območje plastične deformacije med vsakim ciklom, namesto da ostane elastičen.
Diagnostični indikatorji neustrezne zasnove obvodne zareze
Izkušeni operaterji stiskalnice pogosto odkrijejo težave z obvodnimi zarezami pred inšpektorji kakovosti, ker se simptomi kažejo kot spremembe v načinu delovanja matrice in ne kot takojšnje napake v dimenzijah. Naslednji opazni simptomi na tiskovnem parketu kažejo na težave z zarezo obvoda:
- Dviganje traku med postajami- Nosilni trak se dvigne s površine matrice po močnem udarcu s praznim ali prebodnim udarcem, kar kaže, da se sile zaskoka-prenašajo skozi premalo globoko zarezo, namesto da bi jih lokalno absorbirale.
- Nekonsistentne dimenzije delov na preoblikovalnih postajah- Dimenzijska širina se med proizvodno serijo postopoma povečuje, kar nakazuje, da se togost nosilnega traku na zarezi spreminja zaradi rasti razpoke zaradi utrujenosti ali da zareza na začetku nikoli ni zagotovila ustrezne ločitve.
- Striženje ali upogibanje pilotnega zatiča- Pilotni zatiči doživljajo stranske obremenitve, za katere niso bili zasnovani, ker napačna registracija traku, ki jo povzroča nestabilnost dovajanja,-povezana z zarezo, prisili pilote, da preko svojih zmožnosti popravijo napake položaja.
- Progresivno pokanje robov na mestih zarez- Vidne razpoke, ki se raztezajo od korena zareze proti središču nosilca, kar kaže, da je polmer korena zareze pretesen za razred materiala ali da globina zareze presega tisto, kar vzdržljivost materiala na utrujenost prenese pri danem obsegu proizvodnje.
- Upogibanje traku med podajanjem- Nosilec se bočno zruši na mestu zareze, ko podajalnik potisne trak naprej, kar pomeni, da je preostali ligament po globini zareze preozek, da bi zdržal tlačno obremenitev podajanja brez upogibanja.
- Dimenzijski premik med-postajo-postajo v eno smer- Deli na spodnjih postajah se dosledno premikajo v isto smer, kar nakazuje, da je tok materiala skozi sosednjo obvodno zarezo asimetričen zaradi neporavnanosti smeri zrn ali neenakomerne geometrije zareze na nasprotnih robovih nosilca.
- Pospešena obraba matrice na postajah, ki mejijo na zareze- Oblikovalni vložki ali rezalne luknje v bližini obvodne zareze se obrabijo hitreje, kot je bilo pričakovano, ker zareza ne loči sil in prenaša ponavljajoče se udarne obremenitve na te postaje.
Vsak od teh simptomov se nanaša na določena znanstvena načela. Odstranite dvižne točke do neustreznega zaskoka-slabljenja, problem globine zareze. Poškodba vodilnega zatiča kaže na nestabilnost podajanja, problem togosti nosilca. Razpoke na robovih razkrijejo poškodbo zaradi utrujenosti na korenu zareze, neusklajenost-geometrije in-materiala. Diagnostična pot poteka nazaj od opaznega simptoma do osnovnega parametra, ki ga je treba prilagoditi.
Ko inženir orodij naleti na nedosledne dimenzije na vtisnjenem kovinskem delu, izdelanem v progresivni matrici, prvo vprašanje ne bi smelo biti, ali je oblikovalni luknjač obrabljen. Moralo bi biti, ali obvodna zareza pred to postajo še vedno opravlja svojo funkcijo ločevanja.Temeljna načela odpravljanja težavpoudarite, da morajo biti deli natančno nameščeni in pravilno držani, preden pride do kakršnih koli oblikovnih del. Degradirana obvodna zareza spodkopava oba predpogoja, saj omogoča sklop sile med postajami, ki popači položaj traku in neenakomerno sprosti pritisk zadrževanja.
Diagnostični pristop za težave s kakovostjo kovinskih žigosanih delov sledi logičnemu zaporedju. Najprej preglejte koren zareze pod povečavo, da ugotovite, ali se začnejo razpoke zaradi utrujenosti. Če so prisotne razpoke, je treba povečati polmer korena ali zmanjšati globino zareze glede na kakovost uporabljenega materiala. Drugič, izmerite dejanski upogib traku pri zarezi med počasnim-ciklom stiskanja. Če se nosilec vidno upogne nad elastično povrnitev, je preostali prerez-nezadosten ali pa je material na tem mestu delovno-otrdel prek svoje uporabne duktilnosti. Tretjič, primerjajte raztezek vodilne luknje gorvodno in dolvodno od zareze. Vodilne luknje ovalne-oblike navzdol kažejo, da zareza ne absorbira prenesenih sil in da se trak registrira-izven sredine na tej postaji.
Podatki o proizvodnji potrjujejo ta opažanja. V-programih za žigosanje kovinskih delov v velikem obsegu,progresivne okvare matrice redko izvirajo iz ene same poškodovane komponente. Večina težav se razvije postopoma zaradi kopičenja obrabe, nestabilnosti trakov in toplotnih učinkov med neprekinjeno proizvodnjo. Degradacija obvodne zareze sledi istemu vzorcu. Zareza ne odpove nenadoma. Postopoma izgublja učinkovitost in spodnji simptomi se pojavijo veliko prej, preden postane glavni vzrok vizualno očiten.
Za inženirje, ki uporabljajo matrice za vtiskovanje avtomobilov pri proizvodnih količinah, ki presegajo 500.000 delov na leto, proaktivno preverjanje zarez v določenih intervalih-štetja gibov preprečuje postopno zdrs iz stabilne proizvodnje v kopičenje odpadkov. Znanost zagotavlja okvir: poznajte krivuljo utrujenosti svojega materiala, izračunajte dejanski Kt pri korenu zareze, ocenite število ciklov do začetka razpoke in načrtujte pregled, preden doseže ta prag. Tako se znanje o prvih-načelih prevede v zanesljivost proizvodnje za vsako komponento za vtiskovanje kovin, ki jo proizvede matrica.
Inženirska-zasnova obvodnih zarez za odličnost proizvodnje
Diagnostični simptomi na tiskovnem parketu potrjujejo, kar napoveduje znanost: specifikacije obvodnih zarez morajo temeljiti na merljivi mehaniki, ne pa na podedovani konvenciji. Načela koncentracije napetosti, anizotropije materiala in nadzorovane reliefne geometrije tvorijo skladen okvir, ki velja za vsako matrico za vtiskovanje, ne glede na kompleksnost dela ali obseg proizvodnje.
Ključna inženirska načela za specifikacijo obvodnih zarez
Trije stebri podpirajo vsako odločitev za zarezo obvoda zvoka v matricah za vtiskovanje kovin:
- Porazdelitev napetosti določa geometrijo zareze- Polmer korena, globina in širina določajo faktor koncentracije napetosti na reliefni točki. Dimenzioniranje teh parametrov glede na krivuljo utrujenosti materiala zagotavlja, da zareza preživi obseg proizvodnje brez začetka razpok.
- Anizotropija materiala narekuje orientacijo- Smer zrn glede na poravnavo zarez nadzoruje obnašanje širjenja razpok in vzorce toka materiala. Ignoriranje smeri kotaljenja pri določanju postavitve zarez uvaja nepredvidljive poti zlomov, ki spodkopavajo zanesljivost nosilca.
- Nadzorovana razbremenitev izolira sile postaje- Zareza mora dovolj zmanjšati togost nosilca, da loči sosednje postaje, hkrati pa ohraniti zadosten presek-za stabilno podajanje. To ravnotežje je-odvisno od-materiala, debeline-in občutljivo-na obseg-proizvodnje.
Ta načela skupaj nadomeščajo ugibanja z inženirsko utemeljitvijo. Oblikovalec matrice, ki razume, zakaj 35-odstotna globina zareze z polmerom korena 1,5 t deluje za jeklo HSLA, lahko samozavestno prilagodi to specifikacijo, ko se spremeni razred materiala, debelina ali resnost oblikovanja. Ta prilagodljivost je resnična vrednost znanstveno{4}}načrtovanja matrice in žigosanja: prilagaja se novim aplikacijam, ne da bi zahteval nov krog poskusov-in-preizkušanja napak.
Ko so specifikacije obvodnih zarez izpeljane iz teorije koncentracije napetosti, podatkov o utrujenosti materiala in analize anizotropnega toka in ne samo iz -tradicij delavnice, vsaka komponenta matrice za vtiskovanje v postavitvi traku opravlja svojo predvideno funkcijo skozi celoten življenjski cikel proizvodnje.
Partnerstvo s specializiranimi viri za oblikovanje matric
Prenos teh načel v-pripravljeno orodje zahteva več kot le teoretično znanje. Zahteva izkušnje s tem, kako komponente matrice za žigosanje medsebojno delujejo v dejanskih pogojih stiskanja, v različnih materialih in pri količinah, kjer kumulativni učinki izpostavijo vsako obrobno izbiro oblikovanja. Inženirji, ki delajo na kompleksnih progresivnih matricah s kritičnimi zahtevami za obvodne zareze, imajo koristi od partnerstva s strokovnjaki za orodja, ki premostijo znanost in-delavniško realnost.
Ko ocenjujete pregled podjetja za matrice za vtiskovanje kovin, poiščite partnerje, ki tekoče obvladajo osnove inženiringa in praktične omejitve proizvodnje matrice za vtiskovanje.YICHENpovezuje inženirje orodij z rešitvami matrice za vtiskovanje po meri, kjer se načrtovanje obvodnih zarez, nadzor pretoka materiala, upravljanje bruhov in optimizacija zračnosti obravnavajo kot integrirani inženirski izzivi in ne kot izolirane odločitve o prebijanju-in-matrici. Njihov pristop k matricam in žigosanju odraža isto metodologijo prvih-načel, ki je zajeta v tem članku: definirajte stanje napetosti, uskladite geometrijo z obnašanjem materiala in potrdite s proizvodnimi podatki.
Pot naprej za vse inženirje, ki določajo obvodne zareze, je jasna. Svoje odločitve temeljite na mehaniki koncentracije napetosti in odziva materiala. Potrdite z diagnostičnim opazovanjem na tiskovnem parketu. In ko aplikacija zahteva strokovnost, ki presega vaše trenutne zmožnosti orodij, vključite partnerja, katerega inženirska globina se ujema s kompleksnostjo vaših zahtev glede oblikovanja matrice za vtiskovanje.
Pogosta vprašanja o obvodnih zarezah v matricah za žigosanje
1. Kakšen je namen obvodnih zarez v kalupih za progresivno žigosanje?
Obvodne zareze opravljajo tri glavne mehanske funkcije v matricah za progresivno vtiskovanje. Nadzorujejo pretok materiala z ustvarjanjem razbremenilnih točk, ki omogočajo deformacijo pločevine brez pretiranih omejitev s sosednjih postaj. Prerazporedijo strižno napetost stran od kritičnih območij oblikovanja, da preprečijo lokalizirano okvaro. Zmanjšajo tudi sile za-zaskoka, ki povzročajo dviganje traku in pogoje napačnega podajanja-. V bistvu delujejo kot izdelane napetostne meje, ki izolirajo deformacijska območja, tako da vsaka postaja deluje neodvisno, ne da bi poškodovala sosednje funkcije.
2. Kako določite pravilno globino zareze obvoda za različne materiale?
Globina zareze je odvisna predvsem od odstotka raztezka materiala in obnašanja pri utrjevanju. Mehko jeklo z 28-42% raztezkom prenese globine 40-50% širine nosilca, ker njegova rezerva duktilnosti preprečuje nastanek razpoke pri korenu zareze. Jekla visoke trdnosti z zmanjšanim raztezkom (12-24 %) zahtevajo manjšo globino 20-35 % z večjimi polmeri korenin. Aluminijeve zlitine potrebujejo 30-40 % globine z velikimi radiji zaradi nizke vzdržljivosti na utrujenost in nagnjenosti k ugrizu. Nerjaveče jeklo zahteva najbolj konzervativen pristop (25-35 % globina, polmer korena 2,0 t ali več), ker njegova ekstremna stopnja utrjevanja povzroči lokalno krhkost na korenu zareze.
3. Kakšna je razlika med pozitivnimi in negativnimi obvodnimi zarezami?
Negativne obvodne zareze odstranijo material z roba nosilnega traku, kar ustvari lokalizirano prožnost, ki omogoča neodvisno deformacijo sosednjih postaj. Zmanjšajo-površino preseka in upogibno togost na tej točki. Pozitivne obvodne zareze delujejo v nasprotni smeri z dodajanjem materiala ali puščanjem štrlečega jezička na robu traku, da ustvarijo lokalno ojačitev. Negativne zareze se uporabljajo tam, kjer je potrebna ločitev sile med postajami, medtem ko se pozitivne zareze uporabljajo tam, kjer nadzor pomika in togost nosilca zahtevata ojačitev na določenih lokacijah.
4. Kako smer zrn vpliva na zmogljivost obvodnih zarez v pločevini?
Pločevina kaže anizotropne lastnosti zaradi raztezanja zrn med valjanjem. Obvodna zareza, ki je usmerjena vzporedno s smerjo zrn, lažje širi razpoke vzdolž meja zrn, kar ponuja agresivno ločevanje, vendar krajšo življenjsko dobo ob utrujenosti. Zareza, ki je pravokotna na smer zrn, preprečuje rast razpok, vendar lahko omeji pretok materiala med postopki oblikovanja. Hladno-valjano jeklo in nerjavno jeklo kažeta močne anizotropne učinke, medtem ko sta vroče{4}}valjano jeklo in baker manj občutljiva. Inženirji morajo potrditi orientacijo tuljave glede na dovodno os in uskladiti postavitev zarez z resnostjo oblikovanja na sosednjih postajah.
5. Kakšni so znaki neustrezne zasnove obvodne zareze med proizvodnjo?
Opazni simptomi vključujejo dviganje traku med postajami po močnih udarcih slepega dela, postopno povečanje dimenzijskega širjenja na postajah za oblikovanje, striženje vodilnega zatiča zaradi napačne registracije traku, vidne razpoke robov, ki segajo od korenin zareze, upogib traku med podajanjem in pospešeno obrabo matrice na postajah, ki mejijo na zareze. Vsak simptom se preslika na določen inženirski parameter: dvig traku kaže na nezadostno globino zareze, sledovi poškodb pilota do nestabilnosti dovajanja, razpoke na robovih pa razkrijejo neusklajenost-v-materialu. Specializirani partnerji za orodja, kot je YICHEN, lahko pomagajo pri diagnosticiranju teh težav in prevajanju korektivnih ukrepov v optimizirane zasnove matric.


