


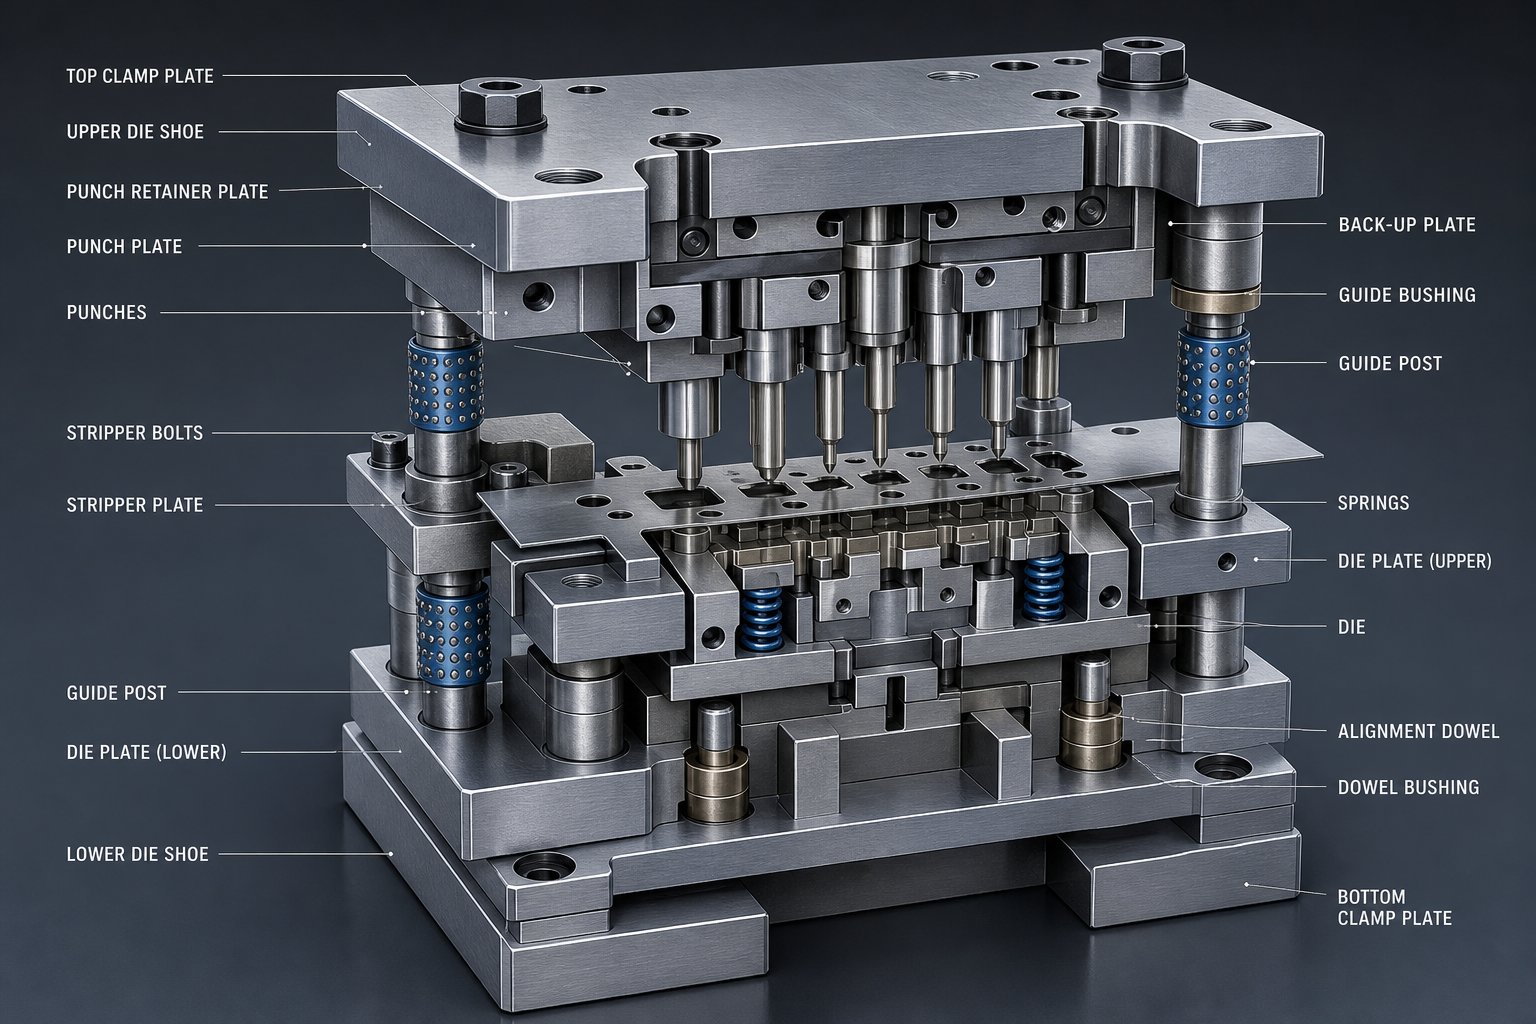
Kaj so deli matrice za žigosanje in zakaj so pomembni
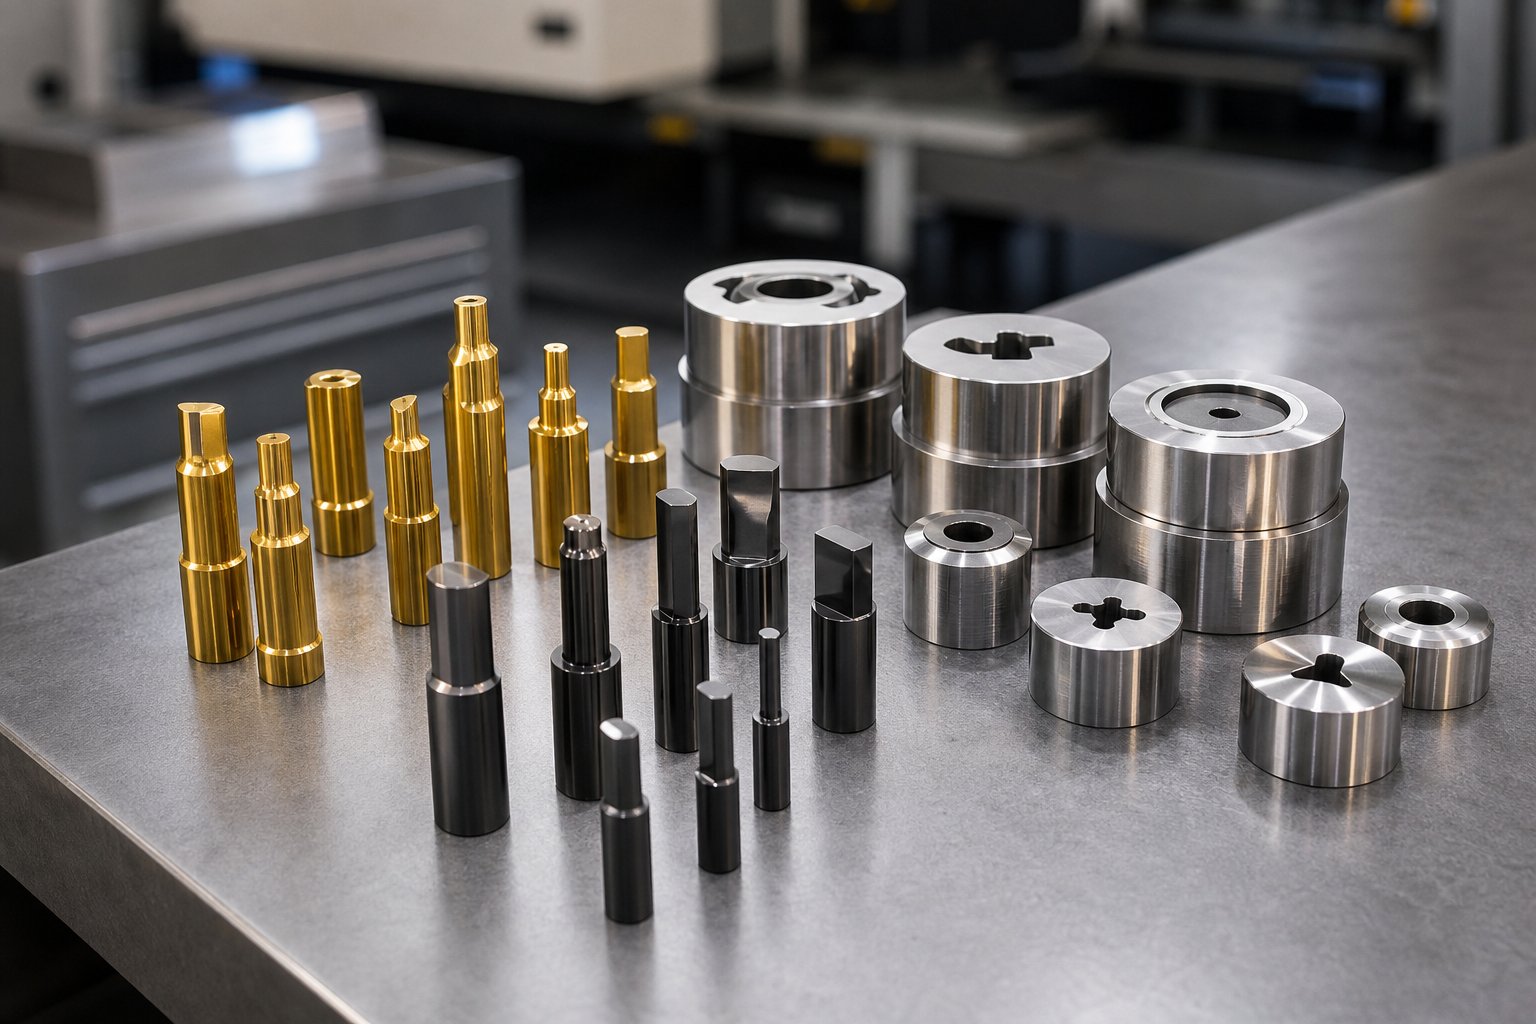
Deli matrice za žigosanje so posamezne natančne komponente znotraj matrice za žigosanje, ki skupaj režejo, oblikujejo in oblikujejo pločevino v končne dele. Sama matrica za žigosanje je aprilagojeno orodje-sklop, nameščen v stiskalnici, vendar njegova resnična zmogljivost izvira iz desetin soodvisnih elementov, od katerih je vsak odgovoren za določeno mehansko funkcijo med vsakim pritiskom stiskalnice. Od strukturnih čevljev, ki absorbirajo tonažo, do vodilnih zatičev, ki registrirajo položaj traku v tisočinkah palca, ima vsaka komponenta določeno vlogo pri določanju, ali bodo vaši žigosani deli izšli čisti ali pokvarjeni.
Kaj je matrica za žigosanje in kateri so njeni deli
Kaj je torej matrica v kontekstu kovinskega žigosanja? To je specializirano orodje, ki se uporablja v električni stiskalnici za uporabo nadzorovane sile, ki reže, upogiba, vleče ali prebada surovo pločevino v končno komponento. Predstavljajte si to kot dve polovici, zgornjo in spodnjo, ki se pod ogromnim pritiskom zapreta skupaj. Zgornja polovica se pritrdi na stiskalni bat, spodnja polovica pa se privije na posteljo stiskalnice, med njima pa se nahaja natančno zasnovan sistem rezalnih robov, oblikovalnih površin, vodil, vzmeti in odstranjevalcev.
Tu postane terminologija pomembna. Ko inženirji rečejo "matrica", morda mislijo na celoten sklop orodja ali pa na določeno rezalno ploščico. Matrica se uporablja za izvedbo ene ali več operacij na pločevini, vendar je samo orodje sestavljeno iz številnih ločenih delov, od katerih ima vsak svojo specifikacijo materiala, toleranco in vzorec obrabe. Razlika med reaktivnim vzdrževanjem in proaktivnim upravljanjem orodij je razumevanje, za kaj se uporablja matrica na sistemski ravni v primerjavi s tem, za kaj prispeva vsaka notranja komponenta posebej.
Za inženirje orodij in načrtovalce orodij poznavanje funkcije vsakega dela pomeni hitrejšo-analizo vzroka, ko kakovost pada. Za vzdrževalne ekipe to pomeni zamenjavo prave komponente v pravem intervalu, namesto da bi lovili simptome. Koliko je vredno znanje o orodju za klešče? To je osnova za zmanjševanje odpadkov, podaljšanje življenjske dobe orodja in vzdrževanje delovanja stiskalnic.
Zakaj je razumevanje-sistemske ravni pomembno
Večina referenc obravnava matrice za žigosanje kot ploščat seznam delov. Dobiš ime, sliko, morda stavek o funkciji. Ta pristop zgreši bistvo. Te komponente ne delujejo ločeno. Obrabljena vodilna puša vpliva na poravnavo luknja-z-matrico, kar spremeni rezalno zračnost, kar ustvarja robove, ki sprožijo prezgodnje ponovno brušenje luknjača. En degradiran del kaskadira v-sistemsko izgubo kakovosti.
Ta vodnik ima drugačen pristop. Namesto da bi našteval, kaj so matrice izdelane iz kosa za kosom, združuje vsako komponento glede na njeno funkcionalno vlogo in prikazuje, kako se te vloge med seboj povezujejo med stiskalnico. Rezultat je ogrodje-na sistemski ravni, ki vam pomaga hitreje diagnosticirati težave in pametneje določiti komponente.
Tukaj je šest funkcionalnih kategorij, ki jih zajema ta vodnik:
- Strukturne komponente- Čevlji, plošče in vzporednice, ki tvorijo togo podlago in absorbirajo tonažo stiskalnice.
- Komponente za rezanje in prebadanje- Prebijalci, gumbi za reze in vložki, ki strižejo pločevino v določene geometrije.
- Komponente za oblikovanje in upogibanje- Oblikovanje udarcev, jekla za brisanje in vlečenje, ki plastično deformirajo material brez odstranitve.
- Komponente za vodenje in poravnavo- Vodilni zatiči, puše, vodila in vodila za stojalo, ki ohranjajo ponovljivo pozicioniranje.
- Komponente za odstranjevanje in dviganje- Odstranjevalci, dvigala in obvodne zareze, ki upravljajo premikanje traku in izmet delov.
- Vzmetne in sile komponente- Dušikove jeklenke, uretan in vijačne vzmeti, ki zagotavljajo nadzorovane reaktivne sile v celotnem gibu.
Vsaka kategorija se neposredno vključi v naslednjo. Strukturna celovitost omogoča natančno vodenje. Natančno vodenje ohranja rezalno razdaljo. Pravilna razdalja zmanjša obremenitve pri odstranjevanju. Ustrezna sila odstranjevanja pa zagotavlja, da material zanesljivo teče skozi vsako postajo. Prav ta soodvisnost je razlog, zakaj lahko ena sama obrabljena komponenta tiho poslabša vašo celotno operacijo žigosanja in zakaj je razumevanje celotnega sistema tisto, kar loči-zmogljive orodjarne od tistih, ki so obtičale v reaktivnih ciklih popravil.
Strukturne komponente, ki tvorijo osnovo matrice
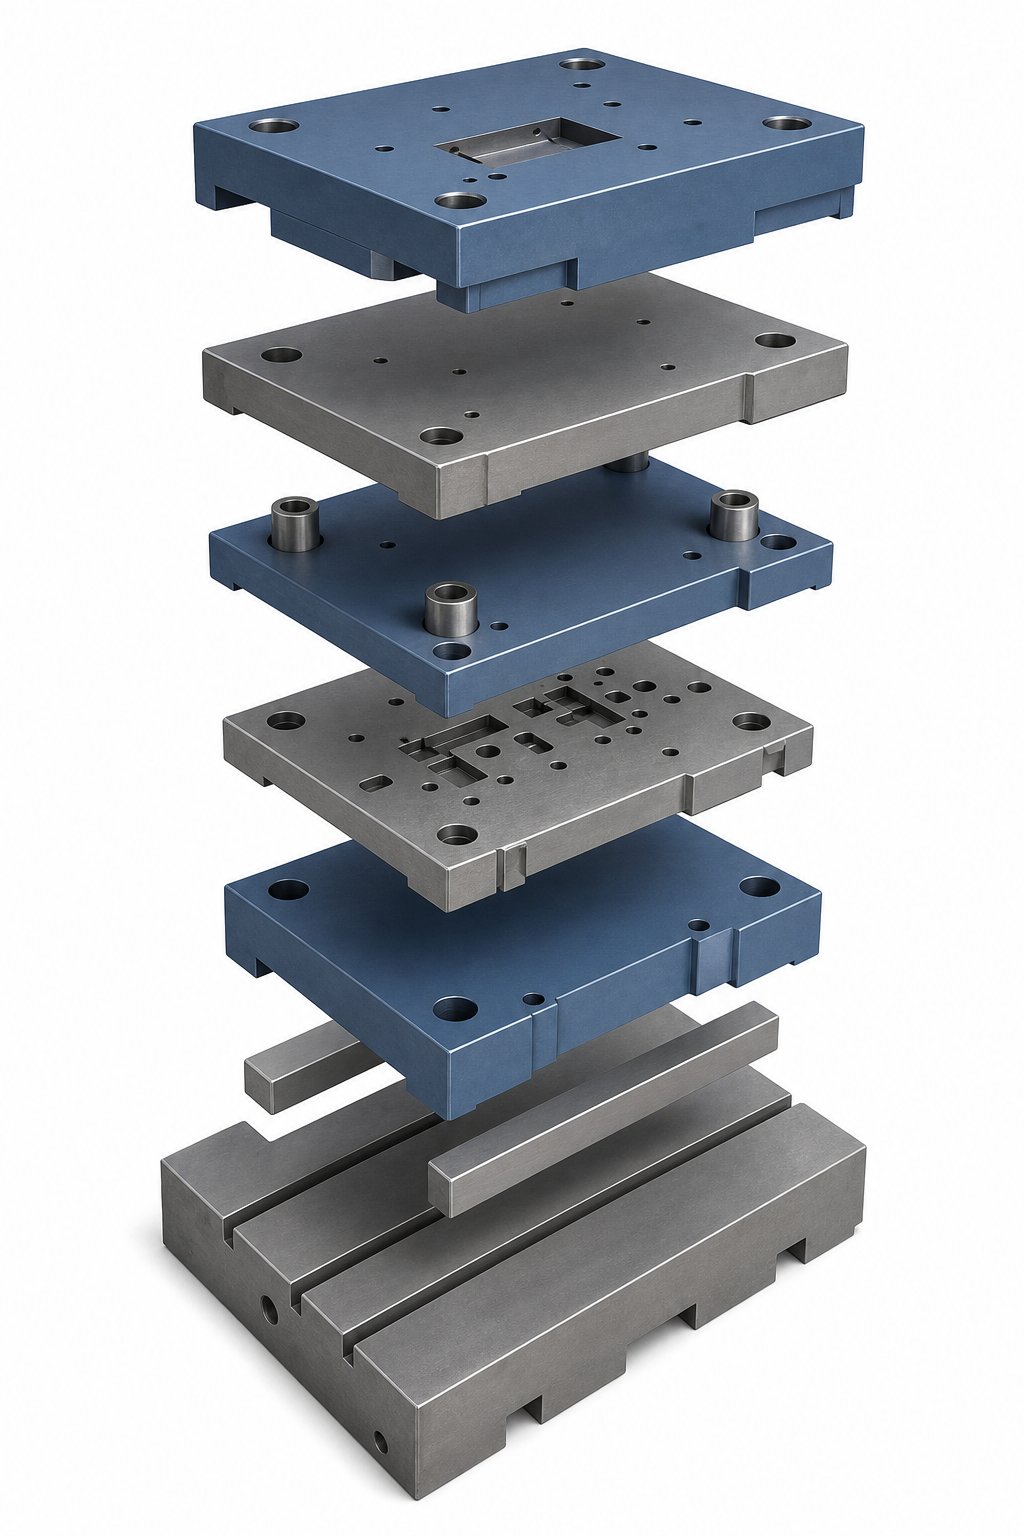
Vsaka funkcionalna kategorija v matrici za vtiskovanje je najprej odvisna od ene stvari: toge, stabilne platforme, ki drži vse v poravnavi pod ponavljajočimi se -udarci visoke tonaže. Brez te podlage se rezalne razdalje premaknejo, oblikovna geometrija se popači in vodilni sistemi se prezgodaj obrabijo. Strukturne komponente so tihi delovni konji sklopa matrice. Redko pritegnejo pozornost, dokler se nekaj ne odvrne, poči ali zapusti svoje mesto, do takrat pa že razstavljate dele.
Die Shoes in njihova vloga kot strukturne hrbtenice
Predstavljajte si, da natančno rezalno orodje privijete na platformo, ki se upogne ob vsakem ciklu stiskalnice. Točno to se zgodi, če je čevelj premajhen ali izdelan iz napačnega materiala. Zgornji in spodnji čevlji matrice služijo kot pritrdilne površine za vsako drugo komponento v orodju. Zgornji čevelj se pritrdi na stiskalni bat, spodnji čevelj pa se privije na posteljo stiskalnice ali oporno ploščo in skupaj preneseta celotno obremenitev stiskanja čez celoten hod.
Tukaj je pomembna izbira materiala. Čevlji iz litega železa nudijo dobro dušenje tresljajev in so stroškovno -učinkoviti za lažjo- uporabo, medtem ko jekleni čevlji zagotavljajo večjo togost in odpornost proti upogibu pri težji tonaži stiskalnice. Večino kompletov matric za vtiskovanje kovin boste našli z jeklenimi čevlji, ko tonaža presega zmerne ravni ali ko ozke tolerance zahtevajo minimalno upogibanje po odtisu orodja.
Debelina čevlja je neposredno vezana na tonažo stiskalnice in razpon. Tanek čevelj, ki premošča široko posteljo stiskalnice, se bo upognil na sredini, potegnil vodilne zatiče iz poravnave in neenakomerno odprl prostor med rezalnimi postajami. Oblikovalci matrice izračunajo najmanjšo debelino čevlja na podlagi porazdelitve obremenitve, nepodprtega razpona in sprejemljivih meja upogiba, pri čemer običajno držijo upogib precej pod točko, kjer bi to vplivalo na oddaljenost od -do-matrice.
Standardne velikosti čevljev za izrezovanje iz kataloga pokrivajo običajne dimenzije stiskalnice in vzorce vijakov, zaradi česar so praktična izbira za-orodja za splošno uporabo. Po meri-obdelani čevlji postanejo potrebni, ko ima stiskalnica ne-standardno namestitev, ko je odtis matrice nepravilen ali ko je zmanjšanje teže ključnega pomena za rokovanje in nastavitev. Kakor koli že, čevelj je strukturno izhodišče, od katerega je odvisna vsaka druga komponenta.
Rezilne plošče, podporne plošče in sistemi držal
Na vrhu teh čevljev je nameščen kup natančno-obdelanih plošč, od katerih ima vsaka posebno strukturno vlogo. Rezalna plošča je tam, kjer živi dejanska geometrija rezanja in oblikovanja. Vsebuje žepe, odprtine in profilirane robove, ki definirajo žensko polovico vsake operacije. Ker absorbira neposredne rezalne sile pri vsakem udarcu, je rezilna plošča običajno obdelana iz orodnega jekla in utrjena, da je odporna proti obrabi.
Neposredno za konicami luknjačev je podložna plošča. Njegovo delo je preprosto, a kritično: koncentrirano udarno obremenitev porazdeli po širšem območju čevlja, da prepreči nabiranje gob, kar je postopno luščenje mehkega materiala čevlja pri ponavljajočih se točkovnih obremenitvah. Brez utrjene podložne plošče se glave udarcev počasi zarijejo v površino čevlja, spreminjajo višino zapiranja in slabšajo kakovost reza med tisočimi udarci.
Zadrževalne plošče držijo udarce, vodila in druge delovne podrobnosti v fiksnem položaju. Uporabljajo natančne-izvrtane luknje, ki se ujemajo s steblom luknjačev, pogosto v kombinaciji s kroglično-ključavnico, ključem ali načini zadrževanja glave-, ki omogočajo hitro zamenjavo brez razstavljanja celotne zgornje polovice. Kot ugotavlja Moeller Precision Tool, dobro-zasnovana držala skrajšajo čas sestavljanja matrice in pomagajo odpraviti napake tolerance zlaganja, ki se kopičijo, ko je vključenih več plošč.
Te plošče so zložene in pritrjene skupaj z utrjenimi zatiči, ki zaklenejo njihove relativne položaje. Ko je pritrjen z moznikom, je mogoče sklop plošč razstaviti za vzdrževanje in vsakič znova sestaviti v isto poravnavo. Ta ponovljivost je tisto, zaradi česar je komplet matric za žigosanje zanesljiv v več sto tisočih stiskalnih ciklih in ne le v prvih stotih.
Vzporednice, dvižni vodi in distančni bloki
Pod spodnjo rezilno ploščo boste našli vzporednice: kaljene jeklene palice, ki dvignejo rezilni blok s površine opornika. Zakaj je ta vrzel pomembna? Odpadne polže in končne dele je treba nekam odnesti. Brez ustreznega prostora pod rezalnimi postajami se polži naberejo v odprtinah matrice, zagozdijo orodje in povzročijo katastrofalne nesreče. Vzporednice ustvarijo to izhodno pot, hkrati pa enakomerno podpirajo spodnji čevelj čez ležišče stiskalnice.
Dvižne cevi imajo drugačen namen. Pri progresivnih orodjih z več postajami bodo morda morale različne operacije potekati na različnih višinah glede na tračno črto. Dvižna vodila dvignejo določene postaje ali področja s podrobnostmi, da se ujemajo z zahtevano delovno višino, zlasti kadar morajo oblikovane funkcije na eni postaji odstraniti orodje na naslednjih postajah, ko trak napreduje.
Distančniki in omejevalniki zaokrožujejo konstrukcijski sistem. Distančni bloki določajo natančno višino zapiranja med polovicama matrice, medtem ko bloki za zaustavitev delujejo kot trde mehanske omejitve, ki preprečujejo prekomerno -potovanje med zrušitvijo stiskalnice, ter ščitijo občutljive detajle pri rezanju in oblikovanju pred katastrofalnimi poškodbami.
Določanje katere koli od teh strukturnih komponent se vrne k trem omejitvam: velikost postelje stiskalnice določa odtis in vzporedni razmik, višina zapiranja določa skupno debelino zlaga-navzgor, smer podajanja pa narekuje, kje morajo biti nameščeni prazni kanali za evakuacijo ostankov.
| Strukturna komponenta | Primarna funkcija | Tipičen material | Običajno območje debeline |
|---|---|---|---|
| Zgornji/spodnji čevlji | Namestite vse komponente, absorbirajte tonažo stiskalnice | Lito železo ali jeklo | 25 mm - 100 mm+ |
| Die Plate | Vsebuje rezalno/oblikovalno geometrijo | Orodno jeklo (kaljeno) | 19 mm - 50 mm |
| Podporna plošča | Porazdeli udarne obremenitve, preprečuje nastajanje gob | Kaljeno jeklo | 6 mm - 19 mm |
| Zadrževalna plošča | Drži udarce in pilote v položaju | Legirano jeklo ali orodno jeklo | 19 mm - 38 mm |
| Vzporednice | Ustvari prostor za ostanke pod matrico | Kaljeno jeklo | 38 mm - 75 mm višine |
| Dvižni vodi/distančni bloki | Dvigne postaje, nastavi višino zapiranja | Jeklo | Odvisno-od aplikacije |
| Stop Blocks | Preprečuje čez{0}}potovanje med zrušitvami | Jeklo | Ujemanje z višino mreže |
Strukturne komponente se redko obrabijo na dramatičen način kot udarci ali gumbi. Njihov način odpovedi je bolj subtilen: postopen upogib, zrahljanje moznikov, obrabljene luknje za vijake in površinsko luščenje, ki počasi premika poravnavo po celotnem orodju. Ta tiha degradacija je točno tisto, zaradi česar jih je vredno spremljati, saj do trenutka, ko se pojavi strukturna težava v vaših žigosanih delih, že na tisoče gibov vpliva na vsako rezalno in preoblikovalno postajo v matrici. In te rezalne postaje s svojimi luknjači, gumbi za izrezovanje in čistilnimi razmerji so tam, kjer se kakovost delov neposredno pridobi ali izgubi.
Sestavni deli za rezanje in prebadanje, ki oblikujejo surovec
Strukturna togost ohranja vse poravnano, vendar je poravnava pomembna le zaradi tega, kar se dogaja na rezalnem robu. Prebijalci in gumbi za matrice v orodju za vtiskovanje so komponente, ki dejansko pridejo v stik s pločevino in jo strižejo v določeno geometrijo. Vsaka luknja, zareza, reža in prazen obris obstaja, ker je utrjen luknjač zapeljal skozi material in v natančno usklajeno odprtino spodaj. Pravilno izdelajte te izsekane komponente in ustvarili boste čiste robove pri visoki hitrosti. Zavedajte se jih narobe in že od prvega zadetka se boste borili proti bruhanju, zlomljenim udarcem in zanašanju dimenzij.
Vrste luknjačev in njihove rezalne funkcije
Ko pogledate v notranjost progresivne ali sestavljene matrice, boste opazili več luknjačev za žigosanje, od katerih je vsak brušen na določen profil, ki določa rez, ki ga ustvari. Tukaj so najpogostejši slogi:
- Piercing udarci- Ustvarite notranje luknje tako, da polž popolnoma potisnete skozi material. Okrogli, podolgovati ali oblikovani profili so pogosti.
- Slepi udarci- Izrežite celoten zunanji obseg končnega dela. Polž postane obdelovanec in ne odpadek.
- Zarezni udarci- Odstranite material z roba traku in ga odrežite samo na eni strani. Ker je sila neuravnotežena, potrebujejo petni blok nasproti rezalnega roba, da se uprejo bočnemu odklonu.
- Trim udarci- Odstranite odvečni material ali nosilne jezičke stran od skoraj dokončanega dela, običajno na končni postaji progresivnega orodja.
Geometrija določa, kaj luknjač reže, način zadrževanja pa določa, kako ostane v orodju. Glava-vtisne sedež v žep z nastavkom v zadrževalni plošči, ki ga drži podložna plošča zgoraj. Udarci s kroglično-zaklepom se zaskočijo v hitro-zamenljivo držalo, kar omogoča zamenjavo brez razstavljanja zgornje polovice matrice. Izbijači s ključi uporabljajo ploščat ali utor, ki preprečuje vrtenje, kar je ključnega pomena za ne-okrogle profile, kjer je pomembna kotna usmeritev.
Iz--kataloški luknjači za standardne okrogle in preproste oblike v običajnih velikostih. Ko vaša geometrija dela zahteva nepravilne profile, ozke tolerance ali neobičajne materiale, postanejo potrebni -brušeni izseki po meri. Običajno so rezani z žico-EDM ali natančno-brušeni, da se natančno ujemajo z zahtevano funkcijo.
Gumbi za izrezovanje, vložki za izrezovanje in rezalni robovi
Vsak par luknjačev za pločevino in matrice deluje kot usklajen sistem. Izbijač zagotavlja moški rezalni profil, gumb za matrico pa žensko odprtino, ki ga sprejme. Gumbi za izrezovanje so kaljeni, natančno-izvrtani valji, vtisnjeni v izrezovalno ploščo. Njihova notranja geometrija določa natančno velikost izdelane luknje ali surovca, stanje robov pa neposredno določa kakovost reza.
Pri standardnih okroglih luknjah konvencionalno brušenje izdeluje gumbe z dovolj natančnostjo za večino aplikacij. Ko se tolerance zmanjšajo pod nekaj tisočink palca ali ko profil vključuje ostre notranje vogale in zapletene oblike, postane obdelava z žično-EDM prednostna metoda. Žična erozija dosega tolerance od +/-0,0001 do +/-0,0003 palca in lahko proizvede notranje polmere tako majhne kot 0,0005 palca, zaradi česar je idealen za ustvarjanje kompleksne geometrije gumba matrice, ki jo zahtevajo progresivne matrice.
Sekcijski rezalni vložki ta koncept nadgrajujejo. Namesto obdelave zapletene rezalne geometrije neposredno v rezalno ploščo, inženirji nameščajo posamezne utrjene vložke v žepe znotraj plošče. Ko se rob obrabi ali se odkruši, zamenjate ta posamezen vložek, namesto da bi ponovno obdelali ali odstranili celotno ploščo. Ta modularni pristop bistveno zmanjša stroške vzdrževanja in čas izpadov, zlasti v -serijski proizvodnji, kjer je lokalna obraba neizogibna.
Kako razmerja med luknjanjem-to-rezom določajo kakovost reza
Kovinski luknjači in odprtine za matrico ne delujejo neodvisno. Delujejo kot usklajen par, ločen s skrbno nadzorovano režo, imenovano rezalna razdalja. Ta vrzel, izražena kot odstotek debeline materiala na stran, je edina najvplivnejša spremenljivka pri določanju kakovosti robov, višine robov in življenjske dobe orodja.
Ko je zračnost pravilna, se lomne črte, ki jih začneta udarec in odprtina matrice, čisto stikata na sredini debeline materiala. Rezultat je odrezan rob s predvidljivim razmerjem med zgorelostjo (gladek, strižen del) in zlomom (grobavo prelomno območje). Pri nizko-ogljičnem jeklu z ustrezno zračnostjo to sledi približno-tretjinskemu vzorcu striga in dve-tretjina loma, kot pojasnjuje MetalForming Magazine v svoji analizi razmerja med lastnostmi materiala in izbiro zračnosti.
Ko je razmik pretesen, se mora udarec prebiti skozi več materiala, preden pride do zloma. To poveča rezalne sile, ustvari več toplote, pospeši obrabo luknjača in lahko povzroči sekundarni strig ali dvojno-zlomljeno stanje roba. Ko je zračnost preveč ohlapna, se material zakotali v odprtino, preden se zlomi, kar povzroči prekomerne robove in velika območja prevračanja.
Pravi izziv? Očiščenje ni univerzalno. Materiali z večjo- trdnostjo se zlomijo prej in običajno potrebujejo več prostora, medtem ko lahko mehkejši materiali prenesejo tesnejše reže. Zanašanje na eno samo vrednost zračnosti za vsak material, običajna navada v delavnicah, zagotavlja neoptimalne rezultate pri vsaj nekaterih vaših matricah in luknjačih. Podrobna navodila za čiščenje glede na vrsto materiala sledijo kasneje v tem priročniku.
Izven zračnosti luknjači in matrice za pločevino odpovedujejo v predvidljivih vzorcih. Zgodnje prepoznavanje teh načinov napak pomaga vzdrževalnim ekipam, da posredujejo, preden se kakovost delov poslabša:
- Krušenje robov- Najpogostejša okvara, ki jo povzroči premočan zaskok-skozi udarec, nezadostna razdalja ali stranski odklon zaradi neusklajenosti.
- Abrazivna obraba- Postopno otopelost rezalnega roba zaradi trenja ob obdelovanec, ki ga pospešijo abrazivni materiali, kot so nerjavno jeklo in kakovosti AHSS.
- Odvzem in zbiranje materiala- Material obdelovanca se pod vročino in pritiskom privari na čelno stran luknjača, kar je običajno pri aluminiju in nerjavnem jeklu.
- Zlom glave- Glava luknjača se odtrga znotraj držala zaradi udarca-skozi udarca ali nepravilne namestitve ob podložno ploščo.
- Bočni odklon in upogib- Tanki udarci se upogibajo pod-obremenitvami izven središča, zlasti pri zarezovanju brez ustrezne opore za peto.
Vsak način okvare sledi določenemu temeljnemu vzroku v odmiku, poravnavi, izbiri materiala ali metodi zadrževanja. Rezalni sistem živi ali umre glede na to, kako natančno so te spremenljivke nadzorovane, in v trenutku, ko luknjač zajame trak, natančnost vsake vodilne komponente v matrici določa, ali se ta zaplet zgodi tam, kjer bi se moral.
Oblikovanje in upogibanje komponent za plastično deformacijo
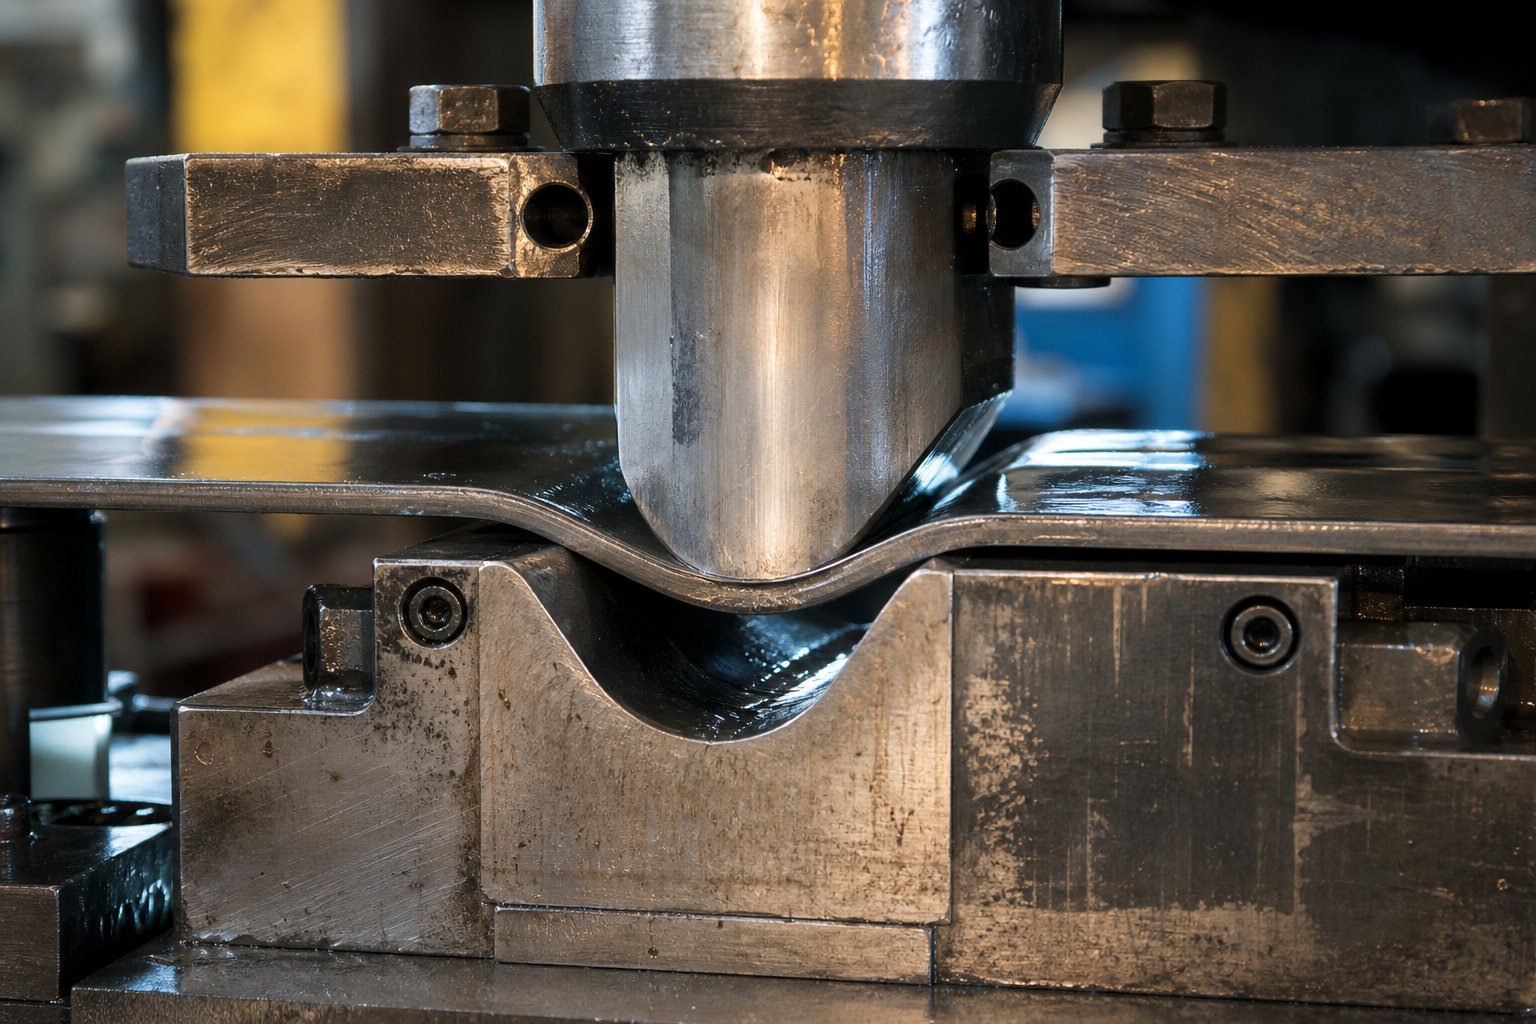
Rezanje odstranjuje material. Oblikovanje ga preoblikuje. Medtem ko prebijalci in izrezovalni gumbi strižejo pločevino v ravne profile, komponente za oblikovanje in upogibanje vzamejo te profile in jih plastično deformirajo v tri-dimenzionalne elemente, ne da bi pri tem odstranili kakršen koli material. Upogibi, vleke, reliefi, sulice, rebra in prirobnice prihajajo iz te kategorije matric za vtiskovanje kovin, komponente, ki so odgovorne za njihovo izdelavo, pa se soočajo s povsem drugačno vrsto inženirskih izzivov kot njihovi primerki za rezanje.
Kjer rezanje zahteva nadzor ostrine in zračnosti, oblikovanje zahteva natančno geometrijo, nadzorovan pretok materiala in skrbno umerjen reaktivni tlak. Poskrbite za pravo ravnotežje in vaši deli bodo-vidni brez gub z dosledno natančnostjo dimenzij. Če se zmotite, se borite proti razcepom, vzmetnim povratkom in površinskim napakam, ki jih ne more odpraviti noben popravek navzdol.
Oblikovanje luknjačev, upogibnih jekel in matrice za brisanje
Oblikovalni udarci delujejo tako, da potisnejo pločevino v žensko votlino ali čez utrjen rob, zaradi česar se material popusti in trajno prevzame novo obliko. Za razliko od luknjačev, ki čisto prerežejo trak, se oblikovalni luknjači dotikajo široke površine in izvajajo silo na daljšem delu giba stiskalnice. Izdelujejo ovinke, vlečene skodelice, reliefne elemente in suličaste jezičke, odvisno od njihove geometrije in ustreznega ženskega orodja spodaj.
Jekla za upogibanje in matrice za brisanje ustvarjajo kotne ovinke tako, da material obrišete čez fiksni rob ali v žep v -obliki V. Metoda upogibanja določa, kako so oblikovane komponente matrice:
- Zračno upogibanje- Izbijač potisne material delno v odprtino v-obliki V, ne da bi se dotaknil dna. Kot upogiba je v celoti odvisen od globine udarca. To zahteva manjšo tonažo stiskanja matrice in povzroči manjšo obrabo orodja, vendar je vzmetenje težje nadzorovati.
- Dno- Izbijač potisne material v celoti ob površino matrice v obliki črke V, kar ustvari trden stik vzdolž upogibnih krakov. To povzroči večjo natančnost in manj vzmetenja kot zračno upogibanje, ker se material popolnoma prilagodi geometriji matrice.
- Kovanje- Luknjač uporablja izjemno silo, do 30-krat večjo od zračnega upogibanja, stisne material na območju upogiba, dokler ne teče plastično in se trajno strdi. Kovanje praktično odpravlja vzmetenje, vendar zahteva znatno težje komponente za stiskanje matrice in večjo tonažo stiskalnice.
Kako so te komponente za oblikovanje razporejene, je odvisno od tega, katere vrste matric za vtiskovanje izdelujete. Pri progresivnih matricah se oblikovanje dogaja postopoma na več postajah. Plitek pred{2}}krivin na eni postaji postane polna 90-stopinjska prirobnica več postaj pozneje, pri čemer trak nosi delno oblikovane značilnosti skozi vsako naslednjo operacijo. Matrice za vtiskovanje pločevine, konfigurirane kot orodja za prenos, imajo drugačen pristop. Ker je del ločen od traku in se fizično premika med postajami, lahko prenosne matrice izvajajo zapletene globoke vleke v enem udarcu brez skrbi za kontinuiteto traku. Sestavljene matrice, ki opravijo vse operacije v eni potezi, redko vključujejo oblikovne elemente, saj je njihova geometrija omejena na ravne rezalne profile.
Ta razlika je pomembna za zasnovo komponent. Progresivni štancani morajo biti krajši in upoštevati dvig traku med postajami. Udarci za prenos matrice so lahko globlji in bolj agresivni, ker niso omejeni z mehaniko podajanja-trakov. Jeklene matrice za vtiskovanje, zasnovane za-materiale z visoko trdnostjo, potrebujejo tudi oblikovane komponente z večjimi radiji, da preprečijo razpoke, saj pločevine z večjo-trdnostjo prenašajo manj deformacij pred zlomom.
Vlečne blazinice, tlačne blazinice in dušikove vzmeti
Oblikovalni udarci oblikujejo del, vendar tlačni sistemi nadzirajo pretok materiala med tem oblikovanjem. Tu pridejo na vrsto vlečne blazinice. Vlečna podloga, imenovana tudi prazno držalo ali tlačna podloga, je tlačno{2}}obremenjena plošča, ki obdaja oblikovalni luknjač in izvaja nadzorovano zadrževalno-silo na pločevino, ko jo vleče v votlino.
Se sliši preprosto? Resničnost je bolj niansirana. Kot pojasnjuje strokovnjak za žigosanje Art Hedrick, je prava funkcija risalne ploščicene za stiskanje kovine in ustvarjanje upora proti toku, temveč za preprečevanje gubanja materiala med notranjim tokom in stiskanjem. Brez ustreznega zadrževalnega-pritiska tlačne sile, ki nastanejo, ko se material vleče navznoter, povzročijo, da se prirobnica upogiba v gube. Prevelik pritisk in material sploh ne more teči, kar povzroči razpoke na polmeru udarca.
Sila, ki poganja te blazinice, izvira iz enega od treh vzmetnih sistemov, od katerih ima vsak svoje značilnosti, zaradi katerih so primerni za različne aplikacije:
| Vzmetni tip | Razpon sile | Pričakovana življenjska doba | Tipična uporaba |
|---|---|---|---|
| Dušikove plinske vzmeti | Visoka (do nekaj ton na enoto) | 1-3 milijone ciklov s pravilnim vzdrževanjem | Globoko vlečenje, visoka-sila držanja-navzdol, dosleden pritisk med potezo |
| Uretanske vzmeti | Nizka do zmerna | 100.000-500.000 ciklov, odvisno od kompresijskega razmerja | Odstranjevalci, lahke-oblikovalne plošče, zaprti prostori |
| Mehanske vijačne vzmeti | Nizka do zmerna | 500.000-1 milijon ciklov pri priporočeni deformaciji | Splošno odstranjevanje, zmerno zadrževanje,-cenovno občutljive aplikacije |
Izbira pravega vzmetnega sistema je neposredno povezana z debelino materiala in natezno trdnostjo. 1,5-milimetrski vlek iz mehkega jekla pri 270 MPa natezni trdnosti zahteva veliko manj-držalne sile kot 1,5-milimetrski vlek iz nerjavečega jekla pri 600 MPa natezni trdnosti. Dušikove plinaste vzmeti so pogosto edina praktična možnost za -materiale z visoko trdnostjo, ker lahko v primerjavi z mehanskimi alternativami zagotavljajo večjo silo v manjši ovojnici in nudijo bolj dosleden pritisk med celotnim gibom.
Vrsta materiala spremeni tudi geometrijo oblikovane komponente. Aluminij se agresivno strdi proti neprevlečenemu orodnemu jeklu, zato so potrebne polirane površine ali premazi proti -zrčenju na luknjačih in vlečnih ploščicah. Delo iz nerjavečega jekla-se hitro strdi, kar pomeni, da morajo biti radiji oblikovanja dovolj veliki, da preprečijo razpoke ob prvem udarcu. Blago jeklo je najbolj prizanesljivo, prenaša manjše polmere in zahteva manj-držalne sile, zato ostaja osnovni material, na katerega se najprej sklicujejo vse specifikacije oblikovanih komponent.
Vzajemno delovanje med geometrijo oblikovanja in nadzorom tlaka je tisto, kar loči zanesljivo proizvodno matrico od tiste, ki proizvaja nedosledne dele. In to medsebojno delovanje deluje le, če oblikovalni udarec zajame material na natanko pravem mestu z vsakim posameznim udarcem, kar je naloga sistema za vodenje in poravnavo, ki čaka v naslednji funkcionalni plasti matrice.
Sistemi za vodenje in poravnavo za natančno registracijo
Oblikovalni udarci oblikujejo material z nadzorovano silo, vendar sama sila ne pomeni nič, če pade na napačno mesto. Vsaka operacija v matrici za vtiskovanje, ne glede na to, ali je rezanje ali oblikovanje, je odvisna od tega, ali se zgornja in spodnja polovica srečata na popolnoma enakem položaju pri vsakem posameznem udarcu. Neusklajenost le nekaj tisočink palca premakne razdaljo med luknjačem-do-matrico iz optimalne v uničujočo, čiste reze spremeni v zarobljene robove in dramatično skrajša življenjsko dobo orodja. Komponente matrice za vtiskovanje, ki so odgovorne za preprečevanje tega scenarija, so sistemi za vodenje in poravnavo in delujejo na dveh različnih ravneh: poravnava polovic matrice druga z drugo in poravnava tračnega materiala z orodjem.
Vodilni zatiči, vodilne puše in kletke-krogličnih ležajev
Vodilni zatiči, imenovani tudi vodilni zatiči, so utrjeni cilindrični stebri, nameščeni v eni polovici matrice, ki vlečejo v-natančne izvrtane puše v nasprotni polovici. Ko se stiskalni bat spušča, ti stebri zdrsnejo v svoje parne puše in prisilijo zgornjo in spodnjo matrico v ponovljivo poravnavo, preden se udarec dotakne obdelovanca. Brez njih bi lastna razdalja drsnika stiskalnice do njegovih robov omogočila, da se zgornja matrica med vsakim gibom premakne bočno, kar bi povzročilo neenakomerno obrabo in nedosledne dele.
Komercialno sta na voljo dve osnovni vrsti sistemov vodil{0}}stebrov in puš, kot podrobno opisuje revija MetalForming Magazine v svoji analizi sistemov za vodenje matrice:
- Sistemi drsnih{0}}ležajev- Vodilni stebriček poteka znotraj trdne puše, običajno z bronastim-jeklenim ali trdnim aluminijastim bronom, z majhno razdaljo med površinama. Samomazalni grafitni čepi so pogosti v teh pušah. Sistemi drsnih ležajev dobro prenesejo stranske obremenitve, ker celotna površina puše podpira drog.
- Sistemi kletk s krogličnimi{0}}ležaji- Kletka iz preciznih jeklenih kroglic se pelje med stebričkom in pušo v prednapetem stanju z negativno razdaljo (običajno 0,0001 do 0,0021 palca prednapetosti, odvisno od proizvajalca in premera). Kotalni kontakt dramatično zmanjša trenje, zaradi česar so idealni za progresivne matrice z visoko-hitrostjo in kratkim-hodom.
Izbira razreda prileganja določa, kako se drog pritrdi na čevelj matrice. Stebriček za -stiskanje je trajno nameščen v spodnji čevelj in ga ni mogoče odstraniti brez hidravlične stiskalnice. Stebriček, ki se prilega- ali ga je mogoče odstraniti, omogoča lažje sestavljanje in razstavljanje, kar poenostavlja vzdrževanje dolgih progresivnih matric, ki jih je treba delno razgraditi za postopke ponovnega brušenja.
Eno kritično konstrukcijsko načelo, ki je pogosto spregledano: vodilna puša naj se zatakne v vodilni drog na delovni ravni matrice, kadar koli je to mogoče. To obremeni drog v strižnem stanju, njegovem najmočnejšem stanju, in prepreči upogibne momente, ki povzročijo deformacijo. Namestitev puše visoko v zgornji čevelj zaradi priročnosti uvede momentno ročico, ki omogoča, da se stebriček upogne pod obremenitvijo, kar poslabša samo poravnavo, za katero je bil zasnovan. Vodilni drog mora obiti tudi konec puše z zaprto matrico, kar zagotavlja enakomerno obrabo po celotni dolžini puše.
Sistemi s krogličnimi{0}}ležaji predstavljajo kompromis. Čeprav zmanjšujejo trenje in se odlikujejo po hitrosti, so občutljivi na stransko-obremenitev. Prekomerne bočne sile med postopki oblikovanja ali zarezovanja potisnejo posamezne kroglice v točkovno-kontaktno napetost, sčasoma pa te kroglice zakopljejo oznake za sledenje v površine drogov ali puš. Sledilne črte, vidne na eni strani vodilnega droga, so jasen pokazatelj, da matrica ustvarja večje stranske obremenitve, kot je bil načrtovan za absorbcijo krogličnega{6}}sistema.
Pilotni zatiči in vodila za zalogo za nadzor trakov
Vodilni zatiči poravnajo polovice matrice, toda kaj poravna trak z matrico? V progresivni matrici se material premika skozi več postaj in na vsaki postaji mora biti nameščen na tisočinke palca od predvidene lokacije. Pilotni zatiči poskrbijo za to registracijo tako, da vtaknejo predhodno preluknjane luknje v traku in potegnejo material v natančen položaj, preden se na tej postaji začne kakršno koli rezanje ali oblikovanje.
Predstavljajte si zaporedje: podajalnik premakne trak naprej za eno dolžino koraka, konice vodilnih zatičev najprej vstopijo v luknje, da zagotovijo začetno vodenje, nato se vklopijo lokacijski premeri in potegnejo trak v pravi položaj. Piloti so običajno dimenzionirani z razmikom od 0,0005 do 0,001 palca do vodilnih lukenj, odvisno od vrste materiala in debeline. Preveč prostora omogoča, da trak lebdi. Premajhna zračnost povzroči, da piloti sčasoma vlečejo in podaljšajo luknje.
Dolžina pilota je enako kritična. KotPeter Ulintz pojasnjuje, morajo biti piloti dovolj dolgi, da vstopijo v vodilno luknjo, preden se sprožijo drugi luknjači in se odstranjevalec dotakne spodnje matrice, vendar dovolj kratki, da ne zavežejo ali potegnejo traku navzgor, ko se matrica odpre. Napačno ravnotežje povzroči napake pri napredovanju, ki se poslabšajo s hitrostjo proizvodnje.
Čas-podajalnega valja je povezan neposredno s pilotsko funkcijo. Pravilno zaporedje zahteva, da se podajalni valj dvigne (sprosti trak), preden premeri vodilnega lociranja vstopijo v luknje. Če zvitek še vedno oprime trak, ko se vklopijo piloti, se podajalnik bori proti pilotom, jih upogiba, podaljša luknje za pilote in povzroči nepredvidljive premike traku. To časovno okno je lahko izredno ozko, zlasti pri matricah z dvigalkami materiala, kjer mora podajalni valj ostati odprt, dokler dvigala ne dosežejo polnega hoda.
Poleg pilotov več drugih komponent orodij omejujejo trak stransko in vzdolžno:
- Vodniki po zalogiTirnice v obliki - kanala-, nameščene na plošči matrice, ki omejujejo premikanje traku--od strani do strani, ko gre skozi matrico.
- Vodila za tunele- Zaprta vodila, ki zajamejo trak na obeh straneh in na vrhu ter preprečujejo, da bi se dvignil ali premaknil na območjih med postajami.
- Petni bloki- Bloki iz kaljenega jekla, nameščeni vzdolž oboda matrice, ki absorbirajo stranski pritisk zaradi neuravnoteženega rezanja ali oblikovanja, kar preprečuje, da bi se celotna zgornja matrica premaknila glede na spodnjo.
- Prst se ustavi- Mehanski omejevalniki, ki zajamejo rob traku ali zarezo za nadzor podajalne dolžine v ročno podajanih orodjih.
- Samodejne ustavitve zalog- Vzmetni-ali odmikasto-sproženi omejevalniki, ki natančno omejujejo napredovanje traku v-aplikacijah z električnim-napajanjem in zagotavljajo sekundarni{4}}nadzor dolžine podajanja za elektronskim podajalnikom.
Časovni razpored in poravnava med vrstami matric
Usmerjevalne zahteve se bistveno spreminjajo glede na vrsto delujoče matrice za žigosanje. Progresivna matrica mora vzdrževati neprekinjen nadzor traku od vstopa do izstopa na vsaki postaji, kar pomeni pilote na več lokacijah, vodila zaloge po celotni dolžini in dvigala, ki enakomerno dvigujejo trak med udarci. Vsaka komponenta matrice za stiskanje v vodilnem sistemu deluje usklajeno, da ohranja neprekinjen trak natančno indeksiran skozi potencialno več deset postaj.
Matrice za prenos se soočajo z drugačnim izzivom. Del se zgodaj loči od traku in fizično premakne med postajami z mehanskimi prsti ali prenosnimi palicami. Tu je registracija odvisna od blokov gnezd, lokacijskih zatičev v vsaki postaji in natančnosti položaja samega mehanizma za prenos in ne od vodilnih lukenj v neprekinjenem traku. Kompleksnost vodenja se premakne z matrice na prenosni sistem.
Sestavljene matrice imajo najpreprostejše. Vse operacije se izvajajo v eni sami postaji z enim gibom, tako da je poravnava v celoti odvisna od vodilnega zatiča in sistema puše, ki ohranja dosledno registracijo od zgornje- do -spodnje strani. Ni pilotov in napredovanja traku za nadzor.
Ne glede na vrsto matrice je obraba vodilnega sistema pogosto najzgodnejši signal, ki ga je mogoče zaznati, da je poravnava v orodju slabša. Komponente matrice za stiskanje, ki vodijo in registrirajo polovice orodja, se postopoma obrabijo in ta obraba se pokaže v merljivih simptomih, veliko preden povzroči očiten odpadek. Na kaj morate biti pozorni:
- Neenakomerna višina robov po širini traku- Označuje, da so vodilni zatiči in puše razvili prekomerno zračnost, kar omogoča, da se zgornja matrica premakne bočno. Korektivni ukrep: izmerite razdaljo od stebrička-do-puše in zamenjajte puše, ki presegajo specifikacijo.
- Eno-obraba vodilnega zatiča- Prikazuje, da se trak med registracijo stalno vleče na eno stran, kar je pogosto posledica obrabljene vodilne puše na krmilni strani ali nepravilnega podajalnega-časa dviga valja. Korektivni ukrep: preglejte puše za oznake sledenja, preverite čas dviga-z vrtljivim odmičnim stikalom.
- Povečanje dimenzijskih variacij med prvo in zadnjo postajo- Predlaga kumulativno napako registracije traku, ki raste po dolžini matrice. Korektivni ukrep: preverite raztezek vodilne luknje, preverite odmike vodil in preglejte vodila zalog glede zrahljanosti zaradi-obrabe.
- Oznake za sledenje žogi na vodilih- Razkriva prekomerne stranske obremenitve na vodilnih sistemih-krogličnih ležajev, običajno zaradi neuravnoteženih oblikovalnih sil. Korektivni ukrep: dodajte ali prilagodite petne bloke za absorbcijo stranskega potiska ali pretvorbo v puše drsnih{3}}ležajev, če so stranske obremenitve kronične.
- Slišno škljocanje ali žvrgolenje med proizvodnjo- Označuje, da se piloti spopadajo s podajalcem zaradi-odmika časa dviga ali obrabljenih mehanizmov za-dviganje. Korektivni ukrep: znova umerite čas pomika-sprostitve, preglejte val-hod dviga in preverite, ali vodila niso upognjena.
- Napake pri napredovanju, ki se poslabšajo s hitrostjo stiskanja- Kaže na zakasnitev signala v sistemu za sproščanje podajanja-, kjer postane čas, ki je pretekel od signala krmilnika do dejanskega dviga, pomemben pri višjih hitrostih. Korektivni ukrep: premaknite pilot-signal za sprostitev, da kompenzirate zamik, in preverite, ali se čas zamika ponovno umeri, ko se hitrost spremeni.
Vsak od teh simptomov sledi nazaj komponenti matrice, ki je presegla svojo načrtovano delovno toleranco. Vodilni sistem je pravzaprav živčni sistem kocke. Ko se poslabša, se informacije o položaju izgubijo in vsaka nadaljnja operacija trpi. Ta izgubljena natančnost najbolj prizadene komponente, ki upravljajo premikanje traku med potezami: odstranjevalci, dvigala in obvodne zareze, ki fizično nadzorujejo, kako material vstopa, potuje skozi in izstopa iz matrice.
Komponente za odstranjevanje, dvigovanje in zareze obvoda
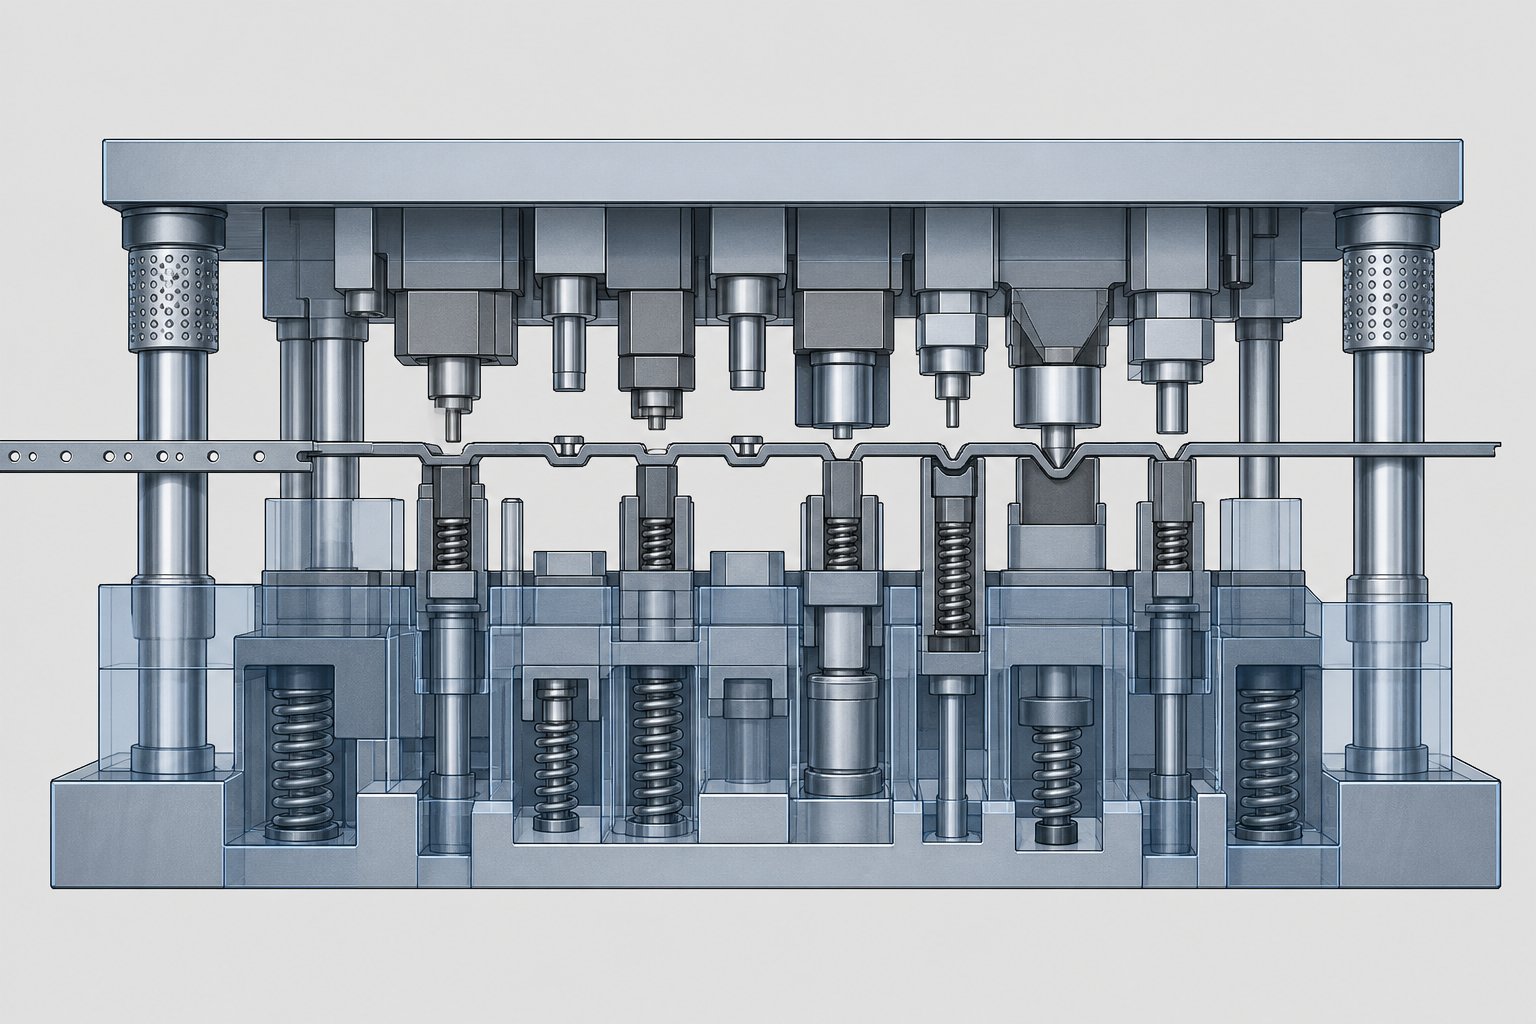
Vodilni sistem pove matrici, kje mora biti material. Komponente za odstranjevanje in dviganje fizično nadzorujejo, ali pride tja. Vsakič, ko udarec zareže ali oblikuje trak, se material med izvlekom oprime tega udarca. Vsakič, ko se stiskalnica odpre, se mora trak čisto dvigniti nad površino matrice, tako da lahko napreduje do naslednje postaje, ne da bi vlekel čez ostre robove ali oblikovane elemente. In vsakič, ko gre oblikovana značilnost iz prejšnje postaje skozi nižjo postajo, potrebuje dovoljenje za potovanje brez trka. Komponente za vtiskovanje, ki so odgovorne za vse tri funkcije, so odstranjevalci, dvigala in obvodne zareze, skupaj pa tvorijo hrbtenico-ravnanja z materialom katere koli progresivne matrice.
Striptizerji in njihova dvojna funkcija
Striptizer opravi dve nalogi z eno potezo. Na poti navzdol drži pločevino ravno ob spodnji površini matrice med rezanjem. Na poti navzgor potisne material z luknjača, ko se umakne. Brez ustreznega odstranjevanja izolacije bi naravna težnja preluknjane kovine, da se sesede okoli telesa luknjača, potegnila trak navzgor, izkrivila vodilne luknje in zataknila orodje v nekaj potezah.
Tem funkcijam služita dve bistveno različni zasnovi odstranjevalcev in izbira napačnega lahko povzroči katastrofalne okvare orodja.
Vzmetne lopute (plavajoče)
Snemalniki vzmeti so vzmetne-plošče, nameščene na zgornji čevelj matrice, ki obdajajo rezalne luknjače. Pri vsakem hodu se spustijo pred udarci, sploščijo material in ga trdno držijo ob spodnjem delu matrice, preden se začne rezanje. Kot pojasnjuje Art Hedrick, to preprečuje vezavo materiala med rezalnimi udarci med vnosom in izvlekom, ker je trak že držan ravno in ne prost, da bi se upognil pod navitjem ali samostrelom.
Pri povratnem hodu vzmetno-obtegnjeno orodje za odstranjevanje ostane pritisnjeno na material, medtem ko se udarci popolnoma umaknejo iz pločevine. Šele po popolni ekstrakciji luknjača popusti pritisk vzmeti, kar omogoči, da se trak prosto dvigne za naslednji pomik. To nadzorovano zaporedje odpravlja udarno in udarno obremenitev, do katere pride, ko razsuti material udari ob togo ploščo za odstranjevanje.
Snemalniki vzmeti ponujajo nastavljiv pritisk prek izbire vzmeti, prilagajajo se spremembam debeline materiala in zagotavljajo čistejše odstranjevanje. Kompromis so višji proizvodni stroški, občasna zamenjava vzmeti in potreba po natančnih izračunih prednapetosti vijakov.
Solid Strippers (Bridge Strippers)
Polni odstranjevalci, imenovani tudi mostički ali ploščati odstranjevalci, so toge plošče, privijačene neposredno na spodnjo matrico. Material odstranijo iz luknjačev, ko se zgornja matrica umakne, pri čemer se zanašajo na fiksno režo med ploščo in površino matrice, da potegnejo pločevino s stebel luknjača.
So preprosti, poceni in ne zahtevajo skoraj nobenega vzdrževanja. Vendar predstavljajo temeljne težave. Ker med rezanjem materiala ne držijo ravno, se lahko trak prosto upogne, premakne bočno in zaveže med udarci. Neuravnoteženi strižni koti na luknjačih lahko potisnejo material vstran, med umikom pa kovina udari ob spodnjo stran plošče in pošlje udarne obremenitve nazaj v luknjače. V progresivnih matricah z več postajami za prebadanje, odstranjevalci mostičkov ustvarjajo dovolj nevarnosti odklona luknjača, da se jim večina izkušenih oblikovalcev matrice v celoti izogiba, razen pri najpreprostejših aplikacijah.
Prednapetost in premikanje vijaka za odstranjevanje
Učinkovitost odstranjevalca vzmeti je odvisna od pravilne prednapetosti vijaka in izračuna hoda. Snemalni vijaki (ramenski vijaki) obesijo snemalno ploščo na zgornji čevelj, njihova ramenska dolžina pa določa, kako daleč lahko plošča potuje glede na luknjače. Ključni parametri zasnove vključujejo:
- Prednapetost- Začetno stiskanje vzmeti s popolnoma odprto matrico, običajno 10-15 % polnega upogiba vzmeti. To zagotavlja, da se odstranjevalec s takojšnjo silo dotakne materiala, namesto da prosto lebdi.
- Delovno potovanje- Dodaten upogib vzmeti, ki se pojavi, ko gredo udarci skozi odstranjevalec v material. To mora biti dovolj, da omogoči popolno penetracijo udarca in zračnost v spodnji gumb matrice.
- Največja meja upogiba- Vzmeti se ne smejo nikoli stisniti preko nazivne največje vrednosti, običajno 50 % proste dolžine vzmeti. Preseganje te meje povzroči prezgodnjo utrujenost.
Napačni izračuni povzročijo bodisi nezadostno silo odstranjevanja (izbijači potegnejo trak navzgor) bodisi preveč{0}}stisnjene vzmeti (vzmeti se zlomijo, dno odstranjevalca pade ven na površino matrice in udarci nikoli popolnoma ne zajamejo materiala).
Dvižniki, loparji in izmetni sistemi
Med potezami se mora trak dvigniti nad površino matrice, da se lahko premika brez vlečenja čez rezalne robove, dvižne tirnice ali oblikovane elemente iz prejšnjih postaj. Dvigala opravljajo to kritično funkcijo.
Dvigala so vzmetni-zatiči ali tirnice, nameščene v spodnji matrici, ki potisnejo trak navzgor v trenutku, ko se zgornja matrica umakne. Dvignejo trak na enakomerno podajalno višino in ustvarijo prostor med spodnjo stranjo traku in površino matrice. Dvigala v obliki palice se raztezajo po širini traku, da ohranijo ravnost in preprečijo povešanje med podpornimi točkami, kar je še posebej pomembno pri tankih materialih, ki se zlahka upognejo.
Višina dvigala mora presegati najvišjo obliko na traku. Če je katera koli-obrnjena navzdol oblika, relief ali vlečen element nižji od višine dvigala, se bo trak med podajanjem vlekel po površini matrice, kar bo povzročilo nepravilno podajanje, upogibanje traku in postopno poškodbo orodja in obdelovanca.
To načelo se sliši očitno, vendar je ena najpogostejših progresivnih napak pri nastavitvi matrice. Ko je med spremembami inženiringa orodja dodana ali spremenjena postaja za preoblikovanje, je treba višine dvigal-ponovno oceniti na vsaki spodnji postaji, da zagotovite, da še vedno obstaja ustrezna razdalja.
Razpršilniki in pozitivni izločki služijo nasprotni funkciji: potisnejo dokončane dele ali odpadke iz matrice, namesto da bi dvignili trak. Ko izrezovalni luknjač odtrga del od traku, lahko ta del ostane zagozden v odprtini matrice zaradi trenja, oprijema olja ali vakuuma. Odcepnik je vzmetni-zatič ali plošča znotraj votline matrice, ki potisne del ali žleb navzdol (ali navzgor) ob naslednjem gibu, s čimer zagotovi, da očisti matrico pred naslednjim ciklom.
Pogosta sta dva pristopa za izmet:
- Vzmeten-izmet- Uporablja mehanske vijačne vzmeti ali uretanske blazinice za potiskanje delov iz votlin. Enostaven, zanesljiv in zadosten za večino aplikacij, kjer deli padajo zaradi gravitacije po začetnem odmiku.
- Pnevmatski izmet- Uporablja časovno nastavljene zračne udare, da dele ali polže odpihne iz votline matrice. Potreben za-hitre aplikacije, kjer sama gravitacija ne more dovolj hitro izprazniti delov med potezami, ali za izmet navzgor proti gravitaciji.
Neustrezen izmet povzroči zlaganje polžev, dvojne udarce na obdržane dele in poškodbe površine poznejših vtiskov. To je nekaj najbolj frustrirajočih občasnih okvar v proizvodnji, ker se zdijo naključne, dokler jih ne izsledite do oslabljene izmetne vzmeti ali zamašenega zračnega prehoda.
Obvodne zareze in njihova vloga pri pretoku materiala
Tukaj je izziv, ki je edinstven za progresivne matrice: značilnost, oblikovana na postaji tri, mora iti skozi postaje štiri, pet, šest in naprej, ne da bi trčila z orodjem na teh spodnjih postajah. To čiščenje se ne zgodi po naključju. Zahteva namerno odstranjevanje ali dodajanje materiala vzdolž robov traku, in to je točno tisto, kar zagotavljajo obvodne zareze.
Razumevanje negativnih in pozitivnih obvodnih zarez v matricah za vtiskovanje pločevine je bistvenega pomena za vsakogar, ki načrtuje ali odpravlja težave s progresivnimi orodji. Vsaka vrsta služi posebnemu namenu pri nadzoru, kako trak potuje skozi matrico:
- Negativne obvodne zareze- Material se odstrani z roba traku na določeni postaji, kar ustvari izrez ali relief, ki zagotavlja prostor za predhodno oblikovane elemente, da gredo skozi naslednje odseke matrice brez motenj. Predstavljajte si sulico navzdol, oblikovano na postaji dve. Na postajah od tri do šest se spodnji bloki matrice nahajajo na traku ali nad njim. Brez negativne zareze vzdolž te sulice bi se oblikovani jeziček zaletel v jekla za matrice vsakič, ko se trak premakne naprej.
- Pozitivne obvodne zareze- Namesto odstranjevanja materiala so pozitivne zareze področja, kjer je ob robu traku namerno ostal dodaten material, ki sega navzven preko običajne črte obrezovanja. Ta dodani material okrepi nosilec na območjih, kjer postopki oblikovanja oslabijo prečni-prerez traku, kar preprečuje raztezanje, trganje ali izgubo togosti nosilca med postajami.
Namen obvodnih zarez v matricah za žigosanje sega dlje od preprostega čiščenja. Njihova zasnova neposredno vpliva na tri proizvodne-kritične rezultate:
- Stabilnost traku- Širina, globina in postavitev zareze določajo, ali nosilec ohranja dovolj togost za naravnost. Pre-agresivne negativne zareze oslabijo nosilec in povzročijo lebdenje traku.
- Zanesljivost krme- Če oblikovan element med podajanjem pride v stik s kakršnim koli nadaljnjim orodjem, se trak ustavi, nagne ali upogne. Pravilno velike obvodne zareze v celoti odpravijo ta stik.
- Stopnja odpadkov- Vsaka negativna zareza odstrani material, ki postane odpadek. Širše zareze pomenijo več odpadkov. Načrtovalci uravnotežijo potrebe po odmiku glede na porabo materiala, tako da širino zareze ohranijo na minimumu, kar zagotavlja zanesljivo razdaljo in varnostno rezervo za variacijo podajanja.
Načrtovanje obvodnih zarez se zgodi med postavitvijo traku, običajno v najzgodnejši fazi načrtovanja. Kot ugotavlja Talan Products, slabo načrtovana postavitev traku povečuje ostanke, povzroča neenakomerne sile in vodi do obrabe matrice ali prevrnitve traku, zasnova obvodnih zarez pa je osrednji dejavnik v tej enačbi. Inženirji pogosto večkrat pregledajo geometrijo zareze med poskusi žigosanja vzorcev, preden dokončajo proizvodno orodje.
Vsaka komponenta, ki je zajeta v tem razdelku, odstranjevalci, dvigala, ločevalniki in obvodne zareze, obstajajo, da zagotovijo predvidljiv pretok materiala skozi matrico. Dela ne oblikujejo neposredno. Omogočajo komponentam za oblikovanje, da opravijo svoje delo, tako da zagotovijo, da material prispe v pravi položaj, ostane raven med operacijami, počisti orodje po operacijah in se čisto evakuira, ko je končano. Toda zanesljiv pretok materiala je le polovica enačbe kakovosti. Druga polovica je, ali same operacije rezanja in oblikovanja ustvarjajo robove in dimenzije v skladu s specifikacijo, in to je odvisno od tega, kako natančno sta razmik in toleranca nadzorovani v vsaki delovni komponenti v orodju.
Standardi zračnosti in tolerance, ki nadzorujejo kakovost delov
Pretok materiala pripelje trak tja, kamor mora biti. Varnost in toleranca določata, kaj se zgodi, ko se orodje sreča s kovino. Vsak odrezan rob, vsaka dimenzijska meritev na vtisnjenem delu sledi vrzeli med luknjačem in matrico ter kumulativni natančnosti komponent, ki jo vzdržujejo. Pri oblikovanju matrice za žigosanje tukaj teorija postane merljiva kakovost in kjer majhne napake specifikacij povzročijo velike proizvodne glavobole.
Lahko imate strukturno popolno matrico za pločevino z brezhibnimi vodilnimi sistemi in optimizirano razporeditvijo trakov, toda če so vaše rezalne razdalje napačne ali so vaše tolerance komponent zamaknjene, vam bodo deli, ki pridejo iz stiskalnice, to takoj povedali z robovi, variacijami dimenzij in prezgodnjo obrabo orodja.
Odmik-do-matrice kot odstotek debeline materiala
Razdalja je vodoravna razdalja med rezalnim robom luknjača in rezalnim robom gumba matrice, izražena kot odstotek debeline materiala na stran. To razlikovanje "na stran" je pomembno. Specifikacija 10 % razmika pomeni 10 % debeline materiala na vsaki strani luknjača, ne celotnega. Reža je zasnovana tako, da poravna lomne ravnine, ki se začnejo z robov udarca in matrice, tako da se čisto stikata znotraj prečnega-prereza materiala.
Temeljno razmerje, ki vodi izbiro razdalje, je trdnost materiala. KotInženirska ekipa MISUMIpojasnjuje, močnejši, trši materiali zahtevajo večji odmik v primerjavi s šibkejšimi, mehkejšimi materiali. To je zato, ker se trši materiali zlomijo prej in pod strmejšimi koti, zato potrebujejo več prostora med rezalnimi robovi, da se poti razpok pravilno zbližajo. Mehkejši materiali se bolj deformirajo, preden se zlomijo, kar dopušča tesnejše reže brez sekundarnega striga.
Debelina obdelovanca je druga spremenljivka. Ker je zračnost podana v odstotkih, je za debelejši material seveda potrebna večja absolutna vrzel. 10-odstotna razdalja pri 1,0 mm materialu je 0,10 mm na stran. Pri materialu debeline 3,0 mm ta isti odstotek zahteva 0,30 mm na stran, kar je pomembna razlika v natančnosti, zahtevani med nastavitvijo orodja za matrico.
Kaj se zgodi, ko čiščenje zgreši cilj?
- Nezadostna razdalja- Lomne ravnine udarca in matrice ne konvergirajo. Material se dvakrat striže, kar ustvari dvojno-prelomno stanje roba s sekundarno cono žganja. Rezalne sile skokovito narastejo, nastajanje toplote se poveča in obraba luknjačev se močno pospeši. Orodje za izrezovanje se v bistvu bori z materialom, namesto da ga čisto reže.
- Prevelika razdalja- Material se zakotali v odprtino matrice, preden se zlomi, kar povzroči velika območja prevračanja in vidne robove na izstopni strani. Kakovost robov se poslabša in nadzor dimenzij luknje ali surovca trpi, ker se material bočno deformira, preden je rez končan.
Splošno izhodišče v industriji se začne okoli 10 % na stran za mehko jeklo, vendar sodoben razvoj orodij kaže, da lahko nekoliko višje vrednosti v območju 11–20 % znatno zmanjšajo obremenitev orodja in podaljšajo življenjsko dobo. Za posebne aplikacije se vedno sklicujte na podatkovne liste dobaviteljev materialov in uveljavljene priročnike za orodja, kot jePriročnik ICFG o procesnih podatkih za žigosanjeali tehnične karte dobavitelja komponent matrice. Vrednosti zračnosti se močno razlikujejo glede na družine materialov, od aluminijevih zlitin do naprednih jekel visoke -trdnosti, in uporaba ene univerzalne vrednosti za vsa opravila zagotavlja neoptimalne rezultate.
Stanje orodja prav tako vpliva na odločitve o varovanju. Obrabljeni luknjači in gumbi matrice učinkovito spremenijo funkcionalno zračnost, ko se radiji robov povečajo. Matrica, nastavljena s tesnim odmikom na svežem orodju, se lahko zaradi obrabe robov premakne v sprejemljivo območje, medtem ko lahko orodje, nastavljeno na nominalno razdaljo na novih komponentah, razvije čezmerno učinkovito razdaljo precej pred naslednjim načrtovanim ponovnim brušenjem.
Kako zračnost vpliva na višino rezila in kakovost robov
Za inženirje žigosanja razdalja ni abstraktna številka. Neposredno nadzoruje merljive značilnosti kakovosti, ki določajo, ali deli prestanejo pregled ali so zavrnjeni. Striženi rob katerega koli žigosanega dela vsebuje štiri ločene cone, nprraziskava, objavljena v The Fabricatorpodrobnosti:
- Prevračanje- Plastična deformacija na vstopni strani, kjer luknjač sprva upogne material navzdol.
- Območje brušenja- Gladek, navpični trak, ki ga ustvari udarec, ki drsi ob material, preden se začne zlom.
- Območje zloma- Groba, nagnjena površina, kjer je material razpadel zaradi razpok, ki so se širile iz robov luknjača in matrice.
- Burr- Ostanki dvignjenega materiala na izhodni strani, nezaželen stranski produkt, ki se povečuje z razmikom in obrabo orodja.
Razmerje med žganimi in lomljenimi conami se predvidljivo spreminja z razdaljo. Tesnejši odmik poveča območje žganja, ker udarec prodre globlje, preden se začne zlom. Manjša zračnost zmanjša zgorelost in poveča območje loma, ker se razpoke začnejo prej in se širijo skozi več materiala. Katera koli skrajnost povzroči nesprejemljive robove: preveč tesno ustvari dvojni strig, preveč ohlapno povzroči prekomerne robove in prevračanje.
Tukaj je diagnostični signal, na katerega pazijo izkušeni tehniki orodij za vtiskovanje kovin in matrice: sprememba smeri bruhov. V normalnih pogojih se na strani -matrice (spodaj) vtisnjenega dela dosledno tvorijo brazde. Ko je razdalja daleč izven optimalnega obsega, se lahko na strani udarca-pojavijo robovi ali pa se oblikujejo neenakomerno po obodu reza. Ta preobrat vam pove, da se je mehanika loma bistveno spremenila in je treba zračnost takoj popraviti.
Raziskave naprednih-jekel z visoko trdnostjo, kot je DP980, kažejo, da višina robov raste s povečano zračnostjo in hkrati z obrabo orodja. Ko se rezalni cikli kopičijo in robovi orodja topijo, se efektivna zračnost poveča tudi brez fizičnih sprememb geometrije matrice. Z napredovanjem obrabe se povečata tako višina kot tudi globina brušenja, kar zagotavlja merljiv vodilni indikator, da se bliža vzdrževanje matrice.
Zlaganje tolerance komponent in njegov kumulativni učinek
Varnost je določena na vmesniku luknja-to-matrico, vendar je vzdrževanje te zračnosti odvisno od dimenzijske natančnosti vsake komponente v verigi med stiskalnim batom in površino matrice. Tukaj postane tolerančno zlaganje ključnega pomena pri oblikovanju matrice.
Razmislite, kaj se nahaja med konico luknjača in gumbom matrice v tipičnem progresivnem orodju: stiskalni bat, zgornji čevelj, podložna plošča, zadrževalna plošča, telo luknjača, vodilni zatiči, vodilne puše, spodnji čevelj in matrica. Vsaka komponenta ima svojo dimenzijsko toleranco. Premer vodilnega čepa ima tolerančni pas. Izvrtina puše ima tolerančni pas. Premer telesa luknjača ima tolerančni pas. Položaj izvrtine rezalne plošče ima tolerančni pas. Ko se vse te variacije poravnajo v isto smer, v njihovem najslabšem primeru, lahko kumulativni premik dejanski odmik potisne precej izven podane vrednosti.
Analiza tolerance v-najslabšem primeru predvideva, da so vse funkcije hkrati na svojih skrajnih mejah. To zagotavlja 100-odstotno uspešnost sestavljanja, vendar zahteva izjemno ozke individualne tolerance, kar zvišuje stroške izdelave. Statistične metode, kot je vsota kvadratov, izračunajo verjetno variacijo na podlagi normalne porazdelitve, kar omogoča širše individualne tolerance, hkrati pa ohranja sprejemljivo zmogljivost-na ravni sklopa. Večina proizvodnih orodij za izrezovanje uporablja hibridni pristop: kritične funkcije, kot so prileganje luknja-na-pušo, dobijo ozke tolerance, medtem ko manj občutljive funkcije uporabljajo standardne proizvodne omejitve.
V proizvodnih serijah se tolerance ne zlagajo le pri montaži. Rastejo. Vodilne puše se obrabijo in razvijejo zračnost. Tela udarcev se obrabijo pod nominalni premer. Izvrtine na rezilni plošči se povečajo zaradi ponavljajočih se vbodov. Luknje za moznike se zaradi ciklične obremenitve podaljšajo. Vsaka od teh sprememb premakne efektivno oddaljenost na rezalnem robu in kumulativni odmik se pospeši, ko število zadetkov narašča.
Tukaj so pogoste napake-delov z žigom in stanje tolerance ali zračnosti, ki povzroča vsako:
- Prekomerni rob samo na eni strani- Neenakomerna razdalja zaradi obrabe vodilne puše ali upogiba čevlja matrice, premik udarca bočno glede na odprtino matrice.
- Postopno povečevanje višine robov med proizvodnjo- Progresivna obraba roba luknjača povečuje učinkovito zračnost brez kakršne koli spremembe nastavitve.
- Stanje dvojnega-roba striga- Pretesna razdalja, običajno zaradi tolerančnega zlaganja, kjer je več komponent hkrati na majhni strani svojega obsega.
- Dimenzijski premik med-luknjami-med postajami- Obraba vodilnega zatiča ali povečanje izvrtine puše, ki povzroča kumulativno napako pri registraciji čez trak.
- Občasno vlečenje polža- Obraba izvrtine gumba matrice zmanjšuje trenje ob zadrževanju polžev, kar omogoča, da se polži z udarcem potegnejo nazaj skozi material.
- Del--različice, ki se s hitrostjo poslabšajo- Toplotno raztezanje komponent matrice pri visokih stopnjah giba spreminja efektivne razdalje in prileganja.
- Razmerje območij robnega zloma se sčasoma spreminja- Kombinirana obraba gumba udarca in matrice, ki spremeni točko začetka loma in pot širjenja razpoke.
Vsaka od teh napak ima določeno pot popravka, vendar imajo vse skupno korenino: razmerje natančnosti med parnimi komponentami je preseglo sprejemljive meje. Spremljanje tega odmika z merjenjem bruhov, dimenzijskim trendom in občasnim preverjanjem zračnosti je tisto, kar ločuje proaktivno vzdrževanje matrice od reaktivnega gašenja.
Inženirji, ki se ukvarjajo z izzivi zapletene optimizacije zračnosti in nadzora bruhov, zlasti na več-postopnih progresivnih matricah, kjer se tolerančne interakcije združujejo med desetinami komponent, imajo koristi od partnerstva s strokovnjaki za orodja, ki razumejo te soodvisnosti na ravni sistema.YICHENove rešitve za žigosanje po meripovežite inženirje za načrtovanje-močne podpore za specifikacijo zračnosti, optimizacijo pretoka materiala in-natančnost ravni komponent, ki ohranja tolerančno zlaganje v mejah, ki jih je mogoče nadzorovati v-velikih proizvodnih serijah.
Čistost in toleranca določata, kakšno kakovost lahko vaša matrica proizvede danes. Toda kako dolgo vzdržuje to kakovost, je odvisno od nečesa, s čimer se je orodje rodilo: lastnosti materiala, toplotna obdelava in površinski premazi, naneseni na vsako delovno komponento, preden pride v stiskalnico.
Materiali, premazi in toplotna obdelava za dele matrice
Razdalja in toleranca določata razmerje natančnosti med parnimi komponentami. Toda fizični material, iz katerega so te komponente izdelane, določa, kako dolgo ta natančnost traja v proizvodnih pogojih. Popolnoma brušen luknjač z idealno zračnostjo še vedno odpove prezgodaj, če je izdelan iz napačnega orodnega jekla, nepravilno toplotno obdelan ali ostane brez premaza v aplikaciji, ki zahteva zaščito površine. Izbira materiala, toplotna obdelava in tehnologija prevleke so tisto, kar ločuje orodne matrice, ki izvajajo milijone ciklov, od tistih, ki potrebujejo ponovno brušenje vsakih 50.000 udarcev.
Izbira orodnega jekla glede na funkcijo komponente
Ni vsaka komponenta v matrici za vtiskovanje enakega profila napetosti, zato vsaka komponenta ne potrebuje enakega materiala. Izbira orodnega jekla po funkciji in ne po navadi je ena najbolj vplivnih odločitev, ki jih sprejme oblikovalec matrice.
Pomislite, kaj vsaka funkcionalna skupina dejansko doživi med proizvodnjo:
- Sestavni deli za rezanje (luknjači, gumbi za izrezovanje, vstavki)- Soočajo se z abrazivno obrabo zaradi ponavljajočih se rezov materiala, udarnimi udarci zaradi zaskoka-skozi in kopičenjem toplote na rezalnem robu. Potrebujejo največjo trdoto in odpornost proti obrabi. Orodna-jekla za hladno delo v seriji D-, kot je D2 z visoko vsebnostjo kroma, so tukaj odlična, ker jim karbidni delci dajejo sposobnost, da prenesejo obrabo in ponavljajoče se stike, kar podaljšuje življenjsko dobo orodja v dolgih proizvodnih serijah.
- Strukturni sestavni deli (čevlji za izrezovanje, podložne plošče)- Te absorbirajo tonažo, so odporne proti upogibu in ohranjajo dimenzijsko stabilnost v milijonih ciklov. Žilavost in togost sta pomembnejši od izjemne trdote površine. Srednje-ogljikova jekla ali predhodno-kaljena legirana jekla zagotavljajo potrebno togost brez krhkosti, ki jo povzročajo visoki-trdotni razredi.
- Komponente za preoblikovanje (oblikovalne luknje, vlečne podloge, jekla za brisanje)- Ti se dotikajo širokih materialnih površin pod visokimi tlačnimi obremenitvami in drsnim trenjem. Potrebujejo ravnotežje med trdoto za odpornost proti obrabi in žilavostjo, da se uprejo pokanju pod udarci. Razredi utrjevanja-z zrakom, kot je A2, nudijo to ravnovesje, saj združujejo razumno odpornost proti obrabi z dovolj žilavosti za zmerne{5}}naloge oblikovanja.
- Komponente,-obremenjene z udarci (izrezovalni luknjači, težki slepi luknjači)- Ti absorbirajo ponavljajoče se udarne obremenitve, ki bi krhka jekla okrušila ali počila. Na udarce-odporni razredi S-serije, kot je S7, so izdelani za udarno žilavost in lahko absorbirajo ponavljajoče se udarne obremenitve brez zloma.
Postopek toplotne obdelave pretvori surovo orodno jeklo v njegovo delovno stanje s tremi koraki: avstenitizacijo (segrevanje za preoblikovanje kristalne strukture), kaljenje (hitro ohlajanje za nastanek martenzita) in popuščanje (ponovno segrevanje za zmanjšanje krhkosti ob ohranjanju trdote). Metoda kaljenja, bodisi voda, olje ali zrak, določa serijo orodnega jekla in določa dimenzijsko stabilnost med kaljenjem. Zračno{2}}kaljena jekla se manj deformirajo kot vodno-kaljena jekla, kar je zelo pomembno za kompleksna rezalna orodja z ozkimi geometrijskimi tolerancami.
Za natančne vrednosti HRC in protokole za popuščanje se vedno obrnite na podatkovne liste dobavitelja jekla. Razponi trdote se razlikujejo glede na razred: mehkejši predhodno-kaljeni razredi, kot je P20, delujejo okoli 28-32 HRC za enostavno obdelavo, medtem ko lahko popolnoma kaljena jekla za hladno obdelavo presežejo 60 HRC. Določanje prave kombinacije stopnje in toplotne obdelave za funkcijo vsake komponente, namesto uporabe ene stopnje v celotni matrici, optimizira tako zmogljivost kot stroške.
Površinski premazi, ki podaljšujejo življenjsko dobo komponent
Tudi najboljše orodno jeklo se sčasoma obrabi. Površinski premazi dodajo sekundarni obrambni sloj, ki zmanjša trenje, prepreči oprijem materiala in podaljša intervale med ponovnim brušenjem. PVD (Physical Vapor Deposition) premazi so najpogostejša tehnologija, ki se uporablja za matrice v inženirskih aplikacijah, pri čemer se na površine komponent nanesejo tanki, izjemno trdi filmi pri relativno nizkih temperaturah, ki ne vplivajo na toplotno obdelavo podlage.
Tukaj je prikazano, kako se najpogostejši premazi preslikajo na aplikacije matrice za žigosanje:
- TiN (titanov nitrid)- Zlato{1}}standardni-vsestranski premaz. TiN z mikro-trdoto približno 2200 HV zagotavlja dobro splošno odpornost proti obrabi za prebadanje in postopke rezanja mehkega jekla. Je splošno dostopen, stroškovno-učinkovit in praktičen prvi korak za podaljšanje življenjske dobe orodja na standardnih komponentah matrice.
- TiCN (titanov karbonitrid)- Trša, močnejša nadgradnja TiN z mikro-trdoto okoli 3400 HV in nižjim koeficientom trenja 0,2 v primerjavi z 0,6 TiN. TiCN je odličen pri visoko-zmogljivih postopkih rezanja in je še posebej učinkovit pri oblikovanju kovin na nerjavnem jeklu, kjer se njegova izboljšana žilavost upira večjim rezalnim silam.
- DLC (Diamond-Like Carbon)- Prevleka z najmanjšim trenjem, ki je na voljo, s koeficienti pod 0,1 in trdoto, ki se približuje 4000 HV. DLC je-najprimernejša rešitev za oblikovanje lukenj, ki obdelujejo aluminij, ker njegove lastnosti proti-drgnjenju preprečujejo oprijem materiala, ki povzroča nepremazano orodje na mehkih kovinah. Ko se aluminij privari na oblikovano površino luknjača, vsak naslednji del pobere površinske napake. DLC odpravlja ta način napake.
- CrN (kromov nitrid)- Ponuja nizko notranjo napetost, odličen oprijem na podlago in visoko odpornost proti koroziji. Zaradi njegove žilavosti in zmerne trdote (približno 2000 HV) je primeren za orodja za preoblikovanje in aplikacije za oblikovanje plastike, kjer je primarna skrb obraba zaradi lepila in ne obraba.
- Nitriranje- Postopek difuzije namesto nanesenega premaza. Atomi dušika prodrejo v jekleno površino in ustvarijo trdo ohišje brez dodajanja merljive debeline. Zaradi tega je nitriranje idealno za komponente z ozkimi dimenzionalnimi zahtevami, ki ne morejo sprejeti sloja prevleke, kot so tesno prilegajoči se vodilni zatiči ali natančni gumbi za izrezovanje.
Pri izbiri premaza ne gre le za trdoto. Koeficient trenja, debelina prevleke in karakteristike oprijema vplivajo na to, ali določena obdelava dejansko izboljša učinkovitost vaše posebne aplikacije. Prevleka z visoko-trdoto in slabim oprijemom se razloji pod ponavljajočimi se udarci znotraj matrice za vtiskovanje, kar povzroči ostanke, ki poškodujejo tako orodje kot vtisnjene dele.
Kdaj izbrati standardne kataloške dele namesto komponent po meri
Vsak kocka v inženiringu se na koncu sooči s to odločitvijo: pridobiti standardne komponente kataloga ali investirati v-inženirske alternative po meri. Noben odgovor ni univerzalno pravilen. Prava izbira je odvisna od obsega proizvodnje, kompleksnosti delov in tega, ali standardne specifikacije dejansko izpolnjujejo vaše zahteve glede učinkovitosti.
Standardni prebijalec iz kataloga dobavitelja prispe z znanim certifikatom materiala, dokumentirano toplotno obdelavo in uveljavljenimi podatki o zmogljivosti. Naročite v ponedeljek, prejmete v četrtek in namestite z prepričanjem, da se specifikacije ujemajo s tem, kar je objavil proizvajalec. Ta predvidljivost ima resnično vrednost, zlasti pri zamenjavah vzdrževanja, kjer izpadi stanejo manj kot stroški komponent.
Komponente po meri trajajo dlje in stanejo več na enoto, vendar vam omogočajo optimizacijo geometrije, materiala, premaza in tolerance za vašo natančno uporabo. Prilagojen luknjač, brušen na lastniški profil, prevlečen z-specifičnim DLC za aplikacijo in vzdrževan do strožjih-od-standardnih toleranc, lahko prekaša kataloški ekvivalent za več velikosti v življenjski dobi orodja, zlasti pri zahtevnih materialih, kot je napredno visoko-trdno jeklo ali debelo nerjavno jeklo.
| Merila | Standardne komponente kataloga | Komponente-izdelane po meri |
|---|---|---|
| Čas izvedbe | Dni do 1-2 tedna iz zaloge | 4-14 tednov, odvisno od kompleksnosti |
| Strošek na enoto | Nižje na kos; ekonomije obsega v proizvodnji | Višje na kos; odraža stroške inženiringa, programiranja in nastavitve |
| Učinkovitost | Dobro splošno{0}}zmogljivost znotraj objavljenih specifikacij | Optimiziran za specifično uporabo; potencialno 2-5x daljša življenjska doba orodja |
| Materialne možnosti | Omejeno na dobaviteljeve standardne stopnje in toplotne obdelave | Kateri koli razred, toplotna obdelava po meri, na voljo so zaščiteni premazi |
| Geometrijska prilagodljivost | Omejeno na kataloške oblike in velikosti | Neomejeno; natančno ustreza zahtevam glede geometrije delov |
| Najbolj{0}}fit aplikacija | Standardne velikosti lukenj, običajne operacije, zamenjave vzdrževanja, prototipna orodja | Edinstvene geometrije delov,-serijska proizvodnja, zahtevni materiali, majhne tolerance |
| Lastništvo dizajna | v skupni rabi; vsak konkurent lahko kupi isti del | Lastniški; prednost orodja je samo vaša |
Praktični pristop, ki ga uporablja večina orodjarn, je hibrid. Standardne komponente kataloga upravljajo z enostavnimi operacijami: okrogle luknjače, običajni premeri vodil, standardni vodilni zatiči in puše. Komponente po meri gredo tja, kjer je zmogljivost najpomembnejša: primarna rezilna postaja, kritično oblikovalno luknjalo, ki oblikuje kozmetično površino, ali gumb za matrico, ki določa funkcijo tesne-tolerance. Ta strategija ohranja stroške obvladljive, medtem ko naložbe koncentrira tam, kjer zagotavlja najvišji donos v življenjski dobi orodja in kakovosti delov.
Kot ugotavlja Jennison Corporation, so orodja po meri zasnovana tako, da zadržijo vaše posebne tolerance in zagotavljajo doslednost, ki je prilagojena ali standardna orodja ne morejo doseči, ko je geometrija dela edinstvena ali so dimenzionalne zahteve stroge. Ekonomika se pri večjih količinah odločilno premakne k naročilu, kjer se vnaprejšnja naložba amortizira v tisočih ali milijonih ciklov in se stroškovna prednost na-del poveča z vsakim pritiskom.
Izbira pravega materiala, prevleke in strategije pridobivanja za vsako komponento daje vašim orodjem za izrezovanje fizikalne lastnosti za ohranjanje kakovosti v dolgih proizvodnih akcijah. Toda lastnosti na ravni komponent se prevedejo v rezultate na sistemski ravni le, če so te komponente določene, pridobljene in vzdrževane kot del skladne strategije, povezane z vašim posebnim delovanjem, zahtevami glede materiala in količine.
Izbira in nabava pravih komponent matrice
Lastnosti materiala in premazi dajejo posameznim komponentam fizično odpornost za delovanje. Toda odpornost na ravni komponente postane zanesljivost-na ravni proizvodnje šele, ko je vsak del v matrici določen, nabavljen in vzdrževan kot del enotne strategije. Razlika med matrico, ki teče predvidljivo na milijone udarcev, in tisto, ki običajno zahteva nenehno gašenje, ni niti ena slaba komponenta. Gre za neskladje med specifikacijami komponent in dejanskimi zahtevami postopka žigosanja, materiala, ki se obdeluje, ali ciljnega obsega proizvodnje.
Ujemanje specifikacij komponent z vašim postopkom žigosanja
Obseg proizvodnje je najmočnejše gonilo odločitev glede kakovosti komponent. Predstavljajte si, da izdelate prototip matrice za 500 vzorčnih delov. Vrhunska orodna jekla, eksotični premazi in prilagojeni-brušeni detajli povečujejo stroške, ki jih v tako kratkem času ne bo mogoče nikoli povrniti. Mehkejši, cenejši materiali, kot so pred-kaljeni vložki P20 ali celo mehki jekleni vložki, se tukaj odlično obnesejo, ker orodje ne bo nikoli nabralo dovolj udarcev, da bi obraba postala pomembna. Pri žigosanju delov v prototipnih količinah gre za potrjevanje geometrije, ne za preživetje proizvodnje.
Prilagodite to isto geometrijo na matrico za avtomobilsko žigosanje, ki naj bi proizvedla 2 milijona delov na leto, in račun se popolnoma obrne. Vsaka komponenta v sistemu matrice in žigosanja mora biti določena za največjo vzdržljivost: vrhunska obdelava v hladnem-ali hitrorezna jekla,-prevleke PVD ali CVD, natančna{4}}prileganja na tla in vsepovsod utrjene podporne komponente. Vnaprejšnja naložba v vrhunsko orodje za vtiskovanje in komponente matrice se večkrat povrne s skrajšanim časom izpadov, daljšimi intervali ponovnega brušenja in dosledno kakovostjo delov v celotni akciji.
Enako pomemben je žigosan material. Blago jeklo je prizanesljivo: povzroča zmerno obrabo orodja, prenaša standardne razdalje in se ne žlebi zlahka ob nepremazane površine. Izdelki iz nerjavečega jekla-se agresivno strdijo in zahtevajo trša orodna jekla ter-prevleke proti trenju. Aluminij se ob stiku z neprevlečenim jeklom strdi, kar zahteva DLC ali polirane površine na vsakem detajlu oblikovanja. Napredna visoko{6}}trdna jekla (AHSS), kot sta DP600 in DP980, povzročajo močno abrazivno obrabo, kiraziskava, objavljena v The Fabricatorpotrjuje, povzroči, da običajni materiali za matrice odpovejo zaradi močnega nabiranja že po nekaj sto žigosanjih brez ustreznih premazov. Za aplikacije AHSS so priporočljive kombinacije, kot je D2, s prevlekami PVD CrN ali CVD TiC, da se doseže sprejemljiva življenjska doba orodja pri postopkih vtiskovanja kovin.
Te materialno-odločitve vplivajo na vse funkcionalne kategorije hkrati. Strukturne komponente bodo morda potrebovale nadgrajeno jeklo za obvladovanje višjih sil oblikovanja, ki jih zahteva AHSS. Rezalne komponente potrebujejo trše vrste in premaze. Orodja za oblikovanje potrebujejo obdelavo proti -zrčenju. Vodilni sistemi potrebujejo tesnejše prileganje, da ohranijo zmanjšane razdalje, ki jih-zahtevajo visoko trdni materiali. Določanje ene kategorije v izolaciji brez upoštevanja, kako žigosani material obremenjuje celoten sistem, vodi do tega, da najprej odpove najšibkejši člen in upočasni proizvodnjo.
Vzdrževalni intervali in strategija spremljanja obrabe
Tudi popolnoma določene komponente se obrabijo. Cilj ni odpraviti vzdrževanja, temveč ga predvideti dovolj natančno, da nikoli ne izgubite proizvodnega časa zaradi nenačrtovanih okvar. KotNavodila za vzdrževanje podjetja Stansomaticpoudarite, da je cilj katerega koli programa vzdrževanja orodja za žigosanje nič nenačrtovanih izpadov, kar se doseže s proaktivnim pregledom, vezanim na merljive kazalnike in ne s poljubnimi koledarskimi urniki.
Trije merljivi signali vam povedo, kdaj žigosane komponente odstopajo od specifikacije:
- Merjenje burra- Najbolj neposreden in dostopen indikator. Višina bruha se poveča, ko so robovi luknjača topi in učinkovita zračnost se poveča. Vzpostavite osnovno višino rezila na svežem orodju in jo spremljajte v rednih intervalih. Ko se višina rezila približa največji dovoljeni specifikaciji vaše stranke, načrtujte ponovno brušenje, preden preseže mejo.
- Dimenzijski trendi- Merite značilnosti kritičnih delov v nastavljenih intervalih (vsakih 10.000 ali 50.000 zadetkov, odvisno od občutljivosti tolerance) in narišite rezultate. Dimenzijski premik v eno smer kaže na progresivno obrabo določene komponente. Odmik, ki je povezan med več funkcijami, kaže na usmerjanje degradacije sistema ali toplotne rasti.
- Vizualni pregled- Rdeči madeži na oblikovanih luknjah, sledilne črte na vodilih, obraba zaradi poliranja na gumbih matrice in površinske zareze na ploščah za odstranjevanje so zgodnje opozorilo, preden merljivo vplivajo na kakovost delov.
Intervali ponovnega brušenja luknjačev se zelo razlikujejo glede na material, prevleko in hitrost izdelave, vendar načelo ostaja dosledno: ponovno brusite, preden se stanje robov toliko poslabša, da vpliva na kakovost dela, ne pozneje. Vodilne puše je treba zamenjati, ko izmerjena zračnost do vodilnega droga presega prvotno specifikacijo sistema za več kot dovoljeno rast tolerance za vaše zahteve glede rezalne zračnosti. Puša, ki je pridobila 0,001 palca zračnosti, učinkovito premakne vaše razmerje udarec-to-za enako količino.
Vzpostavitev urnikov preventivnega vzdrževanja, povezanih s številom zadetkov, kot priporoča Ming Chiang Precision s pregledom in ostrenjem vsakih 100.000 ciklov, daje vzdrževalnim ekipam predvidljiv ritem. Poseben interval je odvisen od vašega orodja, materiala in zahtev glede kakovosti, vendar okvir velja univerzalno.
Tu so prednostne naloge vzdrževanja, razvrščene od najbolj kritičnih do nadzorovanih do najmanj, glede na njihov neposredni vpliv na kakovost delov in tveganje nenačrtovanih izpadov:
- Rezalno luknjalo in stanje roba gumba matrice- Neposredno nadzoruje višino rezov in kakovost robov na vsakem vtisnjenem delu. Wear tukaj je najhitrejša pot v odpad.
- Odmik vodilnega zatiča in puše- Vpliva na poravnavo vseh operacij rezanja in oblikovanja hkrati. Razgradne spojine na vseh postajah.
- Premer in stanje vodilnega zatiča- Nadzoruje natančnost registracije traku. Obrabljena vodila povzročajo progresivno dimenzijsko napako v celotnem vtisnjenem mehanskem delu.
- Vzmetna sila (dušikove jeklenke, vzmeti, uretan)- Prisilna degradacija spremeni vedenje odstranjevanja, tlak oblikovanja in zadrževanje materiala-. Pomladna utrujenost brez vidnega opozorila.
- Stanje tirnice za odstranjevanje in dviganje- Obrabljena dvigala povzročajo težave s podajanjem in vlečenjem traku. Obrabljeni odstranjevalci povzročajo vlečenje polžev in poškodbe udarcev.
- Strukturna poravnava (zatiči, ravnost čevlja, podložne plošče)- Najpočasneje se razgradi, vendar ga je najtežje odkriti brez razstavljanja. Periodično preverjanje med načrtovanim vzdrževanjem preprečuje kumulativno odnašanje.
Partnerstvo s pravim dobaviteljem orodja
Kakovost komponent se začne pri dobavitelju, ki stoji za njimi. Ko ocenjujete partnerja za matrice in štancanje, ne kupujete le kovine. Kupujete inženirsko presojo, proizvodno natančnost, sledljivost materiala in sposobnost reševanja težav, ki jih--standardni katalogi ne morejo obravnavati. Pravi partner razume, da je matrica za žigosanje integriran sistem in ne zbirka neodvisnih delov.
Tu so ključna merila ocenjevanja za izbiro partnerja za komponento matrice za žigosanje:
- Popolna-podpora za sistemski inženiring - YICHENove rešitve za žigosanje po meripovežite inženirje orodij za načrtovanje-strokovnega znanja na ravni strukture matrice, izbire komponent, udarcev, dvigal, obvodnih zarez, nadzora bruhov, optimizacije zračnosti in pretoka materiala. Ta podpora-na sistemski ravni pomeni, da inženirji prejmejo rešitve za medsebojno odvisne izzive namesto izoliranih kataloških izbir.
- Možnost izdelave po meri- Zmožnost izdelave ne-standardnih geometrij, lastniških profilov in-komponent, specifičnih za aplikacije, kadar možnosti kataloga ne izpolnjujejo zahtev glede zmogljivosti.
- Sledljivost materiala in certificiranje- Dokumentirane stopnje jekla, zapisi o toplotni obdelavi in preverjanje trdote za vsako dobavljeno komponento. O sledljivosti se ni -mogoče pogajati pri aplikacijah matric za avtomobilsko žigosanje, kjer revizije kakovosti sledijo napakam nazaj do posameznih komponent orodja.
- Inženirski odzivni čas- Kako hitro lahko vaš dobavitelj zagotovi tehnična navodila, nadomestne komponente ali spremembe zasnove, ko je matrica ustavljena in je proizvodnja ustavljena? Ure so pomembnejše kot dnevi v-okoljih žigosanja z velikim obsegom.
- Partnerstva za premazovanje in površinsko obdelavo- Dostop do celotnega nabora PVD, CVD in difuzijskih obdelav, ki se ujemajo z vašim specifičnim materialom in aplikacijo, ne pa omejeno na eno samo premazno hišo.
- Razširljivost-prototipa v-produkcijo- Partner, ki vas podpira od začetnega vzorčnega orodja do optimizacije proizvodnje in stalne zamenjave pri vzdrževanju ter ohranja kontinuiteto inženirskega znanja skozi celoten življenjski cikel orodja.
Industrija žigosanja si še naprej prizadeva za lažje materiale, strožje tolerance in višje proizvodne hitrosti. Zaradi teh trendov je izbira komponent bolj zahtevna, ne manjša. Vsaka odločitev o razredu orodnega jekla, vrsti prevleke, specifikaciji zračnosti in intervalu vzdrževanja je povezana s temeljnim inženirskim izzivom: ohraniti na desetine natančnih komponent, ki delujejo skupaj kot integriran sistem, gib za gibom, v milijonih ciklov. Inženirji, ki k svojemu orodju pristopijo s perspektivo-na sistemski ravni, ob podpori partnerjev, ki si ga delijo, dosledno prekašajo tiste, ki komponente matrice obravnavajo kot zamenljivo blago.
Pogosta vprašanja o štancanju delov matrice
1. Katere so glavne komponente matrice za žigosanje?
Matrica za vtiskovanje vsebuje šest funkcionalnih kategorij sestavnih delov: strukturne dele (čevlji matrice, plošče, vzporednice), rezalne dele (izbijalce, gumbe matrice, vložke), oblikovalne dele (oblikovalne prebijalce, vlečne ploščice, dušikove vzmeti), vodilne dele (vodilni zatiči, puše, vodilne zatiče), dele za odstranjevanje in dviganje (lopilke, dvigala, obvodne zareze) in vzmetne dele (dušikove jeklenke, uretan, vijačne vzmeti). Vsaka kategorija je odvisna od drugih za izdelavo doslednih žigosanih delov. Pri določanju teh komponent za kompleksne aplikacije partnerstvo s strokovnjaki, kot je YICHEN (https://www.yichen-group.com/stamping-die/), zagotavlja inženirsko-podporo na sistemski ravni v vseh funkcionalnih kategorijah.
2. Kako razdalja od udarca-do-matrice vpliva na kakovost žigosanega dela?
Razdalja-do-rezila, razmik med rezalnimi robovi luknjača in matrice, izražen kot odstotek debeline materiala na stran, neposredno nadzira višino rezila, razmerje lomljenja robov in dimenzijsko natančnost. Nezadostna zračnost povzroča dvojne-strižne robove, povečane rezalne sile in pospešeno obrabo luknjačev. Prevelika razdalja povzroči velike robove in območja prevračanja. Optimalna vrednost se razlikuje glede na vrsto materiala: trši materiali potrebujejo več prostora, ker se prej zlomijo pri strmejših kotih, medtem ko mehkejši materiali dopuščajo tesnejše reže. Spremljanje obračanja smeri brušenja je ključni diagnostični signal, da je zračnost presegla sprejemljivo območje.
3. Kakšna je razlika med vzmetnim odstranjevalcem in trdnim odstranjevalcem v matrici za žigosanje?
Odstranjevalec vzmeti je lebdeča plošča, nameščena na zgornji čevelj matrice z vzmetmi, ki drži material ravno pred začetkom rezanja in ga med izvlekom odstrani iz udarcev. Zagotavlja nastavljiv pritisk, prilagaja se variaciji debeline in proizvaja nadzorovano odstranjevanje. Polni (mostni) odstranjevalec je toga plošča, privijačena na spodnjo matrico, ki odstranjuje material izključno na povratnem hodu, ne da bi ga držala med rezanjem. Medtem ko so trdni odstranjevalci cenejši in enostavnejši, omogočajo, da se material med rezanjem upogne in premakne, kar ustvarja tveganje za deformacijo udarca. Večina progresivnih oblikovalcev matric ima raje odstranjevalce vzmeti zaradi vrhunskega nadzora traku.
4. Kaj so obvodne zareze in zakaj so pomembne v kalupih za progresivno žigosanje?
Obvodne zareze so namerne modifikacije materiala vzdolž roba traku, ki upravljajo, kako oblikovane značilnosti potujejo skozi spodnje postaje brez trčenja. Negativne obvodne zareze odstranijo material, da ustvarijo prostor za predhodno oblikovane elemente, ki gredo skozi naslednje odseke matrice. Pozitivne obvodne zareze puščajo dodaten material vzdolž roba traku za krepitev nosilca, kjer bi ga sicer oblikovanje oslabilo. Pravilna zasnova obvodne zareze neposredno vpliva na stabilnost traku, zanesljivost podajanja in stopnjo odpadkov. Inženirji med vzorčnimi poskusi običajno večkrat pregledajo geometrijo zarez, preden dokončajo proizvodno orodje.
5. Kako izbiram med standardnimi komponentami matrice iz kataloga in deli-izdelanimi po meri?
Odločitev je odvisna od obsega proizvodnje, kompleksnosti delov in zahtev glede zmogljivosti. Standardne komponente kataloga ponujajo hitro dostavo (od dni do dveh tednov), nižje stroške na enoto in znane specifikacije, zaradi česar so idealne za zamenjavo vzdrževanja, prototipno orodje in običajne operacije. Komponente po meri zahtevajo daljše dobavne roke (4-14 tednov) in višje stroške na-enoto, vendar zagotavljajo optimizirano geometrijo, zaščitene premaze in potencialno 2-5x daljšo življenjsko dobo orodja. Večina orodjarn uporablja hibridni pristop: kataloški deli za standardne operacije in deli po meri za kritične postaje. Za velike{11}}avtomobilske aplikacije YICHEN-ove rešitve za žigosanje po meri (https://www.yichen-group.com/stamping-die/) zagotavljajo inženirsko globino za optimizacijo komponent, kjer je zmogljivost najpomembnejša.


