


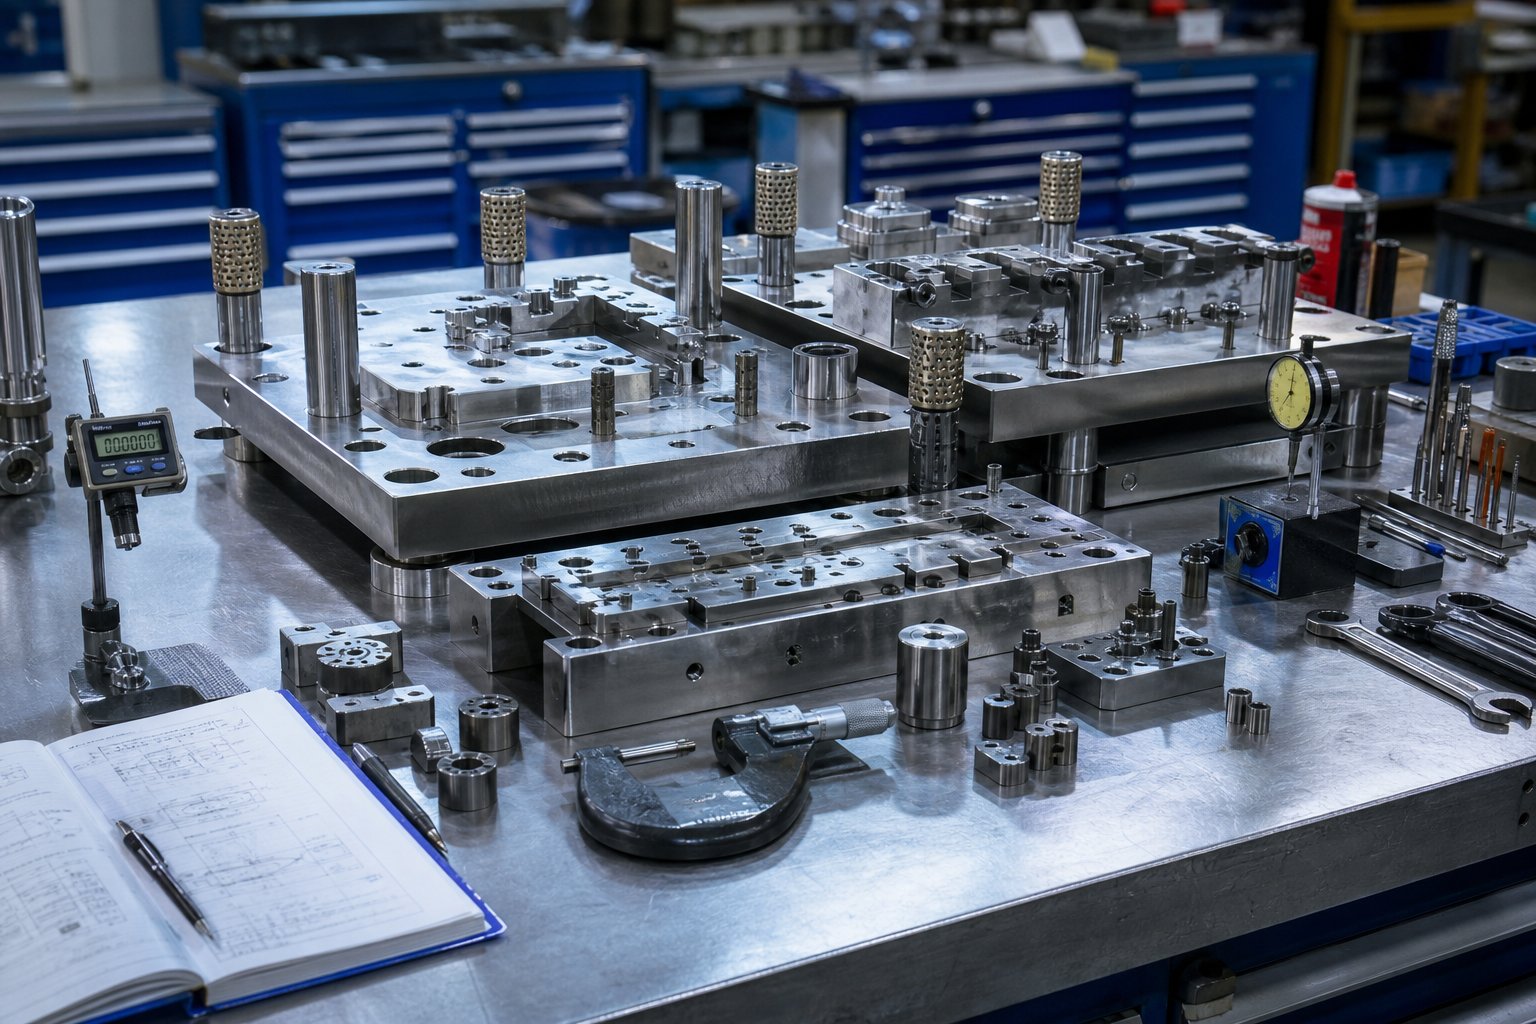
Razumevanje preventivnega vzdrževanja štampiljke
Ko se kockica-razbije med tekom, se vse ustavi. Tisk miruje, deli se kopičijo navzdol in nekdo se trudi za popravek, ki bi se mu morali izogniti že pred tedni. Ta reaktivni cikel porabi čas, denar in zaupanje v vaš proizvodni načrt.Preventivno vzdrževanje matrice za žigosanjeobstaja, da prekine ta krog tako, da paniko nadomesti z načrtovanjem.
Kaj pravzaprav pomeni preventivno vzdrževanje štampiljke
V bistvu je ta praksa enostavna. Matrico servisirate po urniku, preden se obraba spremeni v okvaro. Ta urnik lahko sledi štetju udarcev, koledarskim intervalom ali obojemu. Samo delo vključuje čiščenje, pregledovanje, mazanje, ostrenje, zamenjavo vzmeti in preverjanje poravnave na vnaprej določenih točkah, tako da orodje varno in dosledno proizvaja sprejemljive dele.
Preventivno vzdrževanje matrice je praksa izvajanja načrtovanih pregledov, čiščenja, mazanja in servisa sestavnih delov ob določenem številu gibov-ali koledarskih intervalih za nadzor normalne obrabe, preden povzroči odpad, nenačrtovane izpade ali poškodbe matrice.
Ključna razlika je časovna razporeditev. Odprete matrico in obravnavate obrabne elemente, ker urnik pravi, da je čas, ne zato, ker se je na delu pojavila zaroba ali ker je udarec zaskočil. Ta premik od reakcije k namenu je tisto, kar ločuje trgovine, ki nadzorujejo svoje stroške orodja, od tistih, ki jih ti nenehno presenečajo.
Reaktivni proti preventivnim proti napovednim pristopom
O pristopih vzdrževanja razmišljajte kot o lestvici zrelosti. Reaktivno vzdrževanje popravi stvari, ko se pokvarijo. Preventivno vzdrževanje jih servisira v načrtovanih vzdrževalnih intervalih, da se zmanjša možnost okvare. Vzdrževanje, ki-temelji na pogojih, uporablja-podatke senzorjev v realnem času za sprožitev storitve, ko merljivi parametri zanihajo. Napovedno vzdrževanje gre še dlje z uporabo analitike in strojnega učenja za napovedovanje okvar tedne vnaprej.
Večina operacij žigosanja je nekje med reaktivnimi in preventivnimi. Model zrelosti vzdrževanja matrice za žigosanje, ki ga je prvotno zasnoval Winston Ledet leta 1999, načrtuje to napredovanje in daje ekipam jasno pot naprej. Vsaka raven nadgrajuje tisto pod njo. Ne morete preskočiti na napovedno spremljanje, ne da bi prej vzpostavili dosledne preventivne rutine in podatke, ki jih ustvarijo.
Ta članek služi kot praktičen načrt za vzpenjanje po tej lestvici. Pokriva, kako strukturirati odgovornosti, nastaviti intervale glede na vrsto materiala, digitalno spremljati vzdrževanje in oblikovati matrice, ki jih je lažje vzdrževati že od samega začetka. Ne glede na to, ali vaša trgovina trenutno deluje brez uradnega programa ali že sledi osnovnim urnikom, ki iščejo optimizacijo, je cilj enak: premaknite se od reaktivnega kaosa k premišljenemu, merljivemu nadzoru nad delovanjem vašega orodja.
Zakaj preventivno vzdrževanje poveča donosnost žigosanja
Vsak postopek žigosanja poteka na robovih. Stroški surovin prevladujejo v proračunu, vendar takoj za njimi stojijo delo in izpadi, povezani z vzdrževanjem stroja. Razlika med dobičkonosnim in izgubljajočim se pogosto zmanjša na to, ali se to vzdrževanje zgodi pod vašimi pogoji ali pogoji kocke.
Pravi strošek izpuščanja načrtovanega vzdrževanja
Predstavljajte si progresivno matrico na polovici šest-urne proizvodnje. Rezilo se obrabi preko svoje meje in na vtisnjenih robovih se začnejo delati robovi. Operater morda ne bo takoj odkril napake, zato se na desetine ali stotine--od-delov pomakne navzdol, preden kdo ustavi. Stisk se spusti. Namestitveni tehnik potegne kocko. Orodjar zamenja udarec. Kakovostne karantene sumljivih delov. Vodstvo pre{10}}razporedi delovna mesta, da zapolni vrzel. Vsak od teh korakov nosi stroške, ki nikoli niso bili navedeni v prvotni ponudbi.
A Revija MetalForminganaliza to jasno ponazarja: celo en pokvarjen luknjač, katerega zamenjava stane 25 USD, in ena ura dela orodjarja za namestitev povzroči veliko več kot 50 USD skupnih stroškov. Upoštevajte namestitveno delo za vlečenje in ponastavitev matrice, kakovosten-laboratorijski čas za ponovno-kvalificiranje delov, odpadni material, plače nedelujočega operaterja, izgubljeno maržo pri neizdelanih delih in absorpcijo režijskih stroškov pri treh urah mrtvega časa stiskanja, in dejanski stroški tega enega nenačrtovanega dogodka presegajo 500 USD. Razširite to na več incidentov na mesec in stroški nenačrtovane okvare matrice za žigosanje postanejo resna ovira za dobičkonosnost.
Zaradi kaskadnega učinka je reaktivno vzdrževanje tako drago. Obrabljen luknjač ustvarja robove. Brade povzročajo zavrnitve delov pri pregledu. Zavrnitve ustavijo proizvodno linijo. Nujno popravilo zmoti urnik za vsako opravilo, ki je v čakalni vrsti za njim. En majhen pogoj obrabe, ki ga pustite nepreverjenega, sproži verižno reakcijo, ki se hkrati dotakne kakovosti, dostave, dela in režijskih stroškov.
Izkušnje v panogi dosledno kažejo, da je nenačrtovano vzdrževanje približno štirikrat dražje od načrtovanih storitev. Ta množitelj obstaja, ker načrtovani izpadi odpravljajo stroške nedejavne tiskarne, se izognejo hitrim{1}}nakupom sestavnih delov, odstranijo cikel preiskav kakovosti in ohranijo zaporedje proizvodnje nedotaknjeno.
Kako PM ščiti vašo naložbo v orodje
A ena progresivna matrica za žigosanjelahko predstavlja naložbo od 50.000 $ do 500.000 $ ali več, odvisno od kompleksnosti, števila postaj in kakovosti materiala. To je kapitalska oprema. Pustiti, da se razgradi zaradi zanemarjanja, ni nič drugače kot preskočiti menjavo olja na CNC stroju in upati, da se nič ne zatakne.
Sistematično načrtovano vzdrževanje ščiti to naložbo tako, da ujame obrabo, preden se ta poveča. Luknjač, nabrušen v pravem intervalu, izgubi nekaj tisočink materiala. Enako luknjanje, ki ostane do okvare, se lahko okruši, poči podložno ploščo ali poškoduje odsek matrice pod njo, kar spremeni ponovno brušenje v vrednosti 25 USD v zamenjavo komponente v vrednosti 2000 USD in teden-dolgo obnovo.
Dobro-tečen načrtovan program vzdrževanja orodja zagotavlja merljive donose v več razsežnostih:
- Podaljšana življenjska doba kocke- Nadzorovano ostrenje in zamenjava sestavnih delov ohranjata kumulativno obrabo znotraj projektnih meja, kar vsakemu orodju doda leta produktivne uporabe.
- Predvidljiva proizvodnja- Načrtovana servisna okna omogočajo načrtovalcem, da vzdrževanje vključijo v proizvodni koledar, namesto da se odzivajo na presenečenja.
- Znižane stopnje odpadkov- Ohranjanje ostrih robov, pravilnih odmikov in pravilne poravnave ohranja žigosane dele v mejah tolerance, s čimer se neposredno zmanjša, kako preventivno vzdrževanje zmanjša stopnjo odpadkov v vašem delovanju.
- Nižji stroški orodja na-del- Razporeditev skupnih stroškov matrice na več zadetkov in manj nujnih popravil zmanjša obremenitev orodja, dodeljeno vsakemu žigosanemu kosu.
- Varnejše tiskarske operacije- Obrabljena ali poškodovana orodja povzročajo nepredvidljive načine odpovedi, vključno z izmetavanjem zlomljenih komponent iz matrice, vlečenjem žlebov in napačnim podajanjem, ki ogrožajo operaterje.
Donosnost naložbe v vzdrževanje matrice za žigosanje postane jasna, ko primerjate dva scenarija drugega ob drugem. Matrica, servisirana vsakih 150.000 gibov z načrtovanim ostrenjem, zamenjavo vzmeti in pregledom, lahko deluje pet let, preden bo potreben večji remont. Ista matrica se reaktivno izvaja, servisirana le po okvarah, morda potrebuje popolno obnovo v dveh letih in proizvede bistveno več odpadkov med vsako vožnjo. Matematika je vedno naklonjena preventivi.
Zaščita dobičkonosnosti pa zahteva več kot le dobre namene. Zahteva strukturo, jasno lastništvo nalog na vseh ravneh in prave ljudi, ki opravljajo pravo delo ob pravem času.
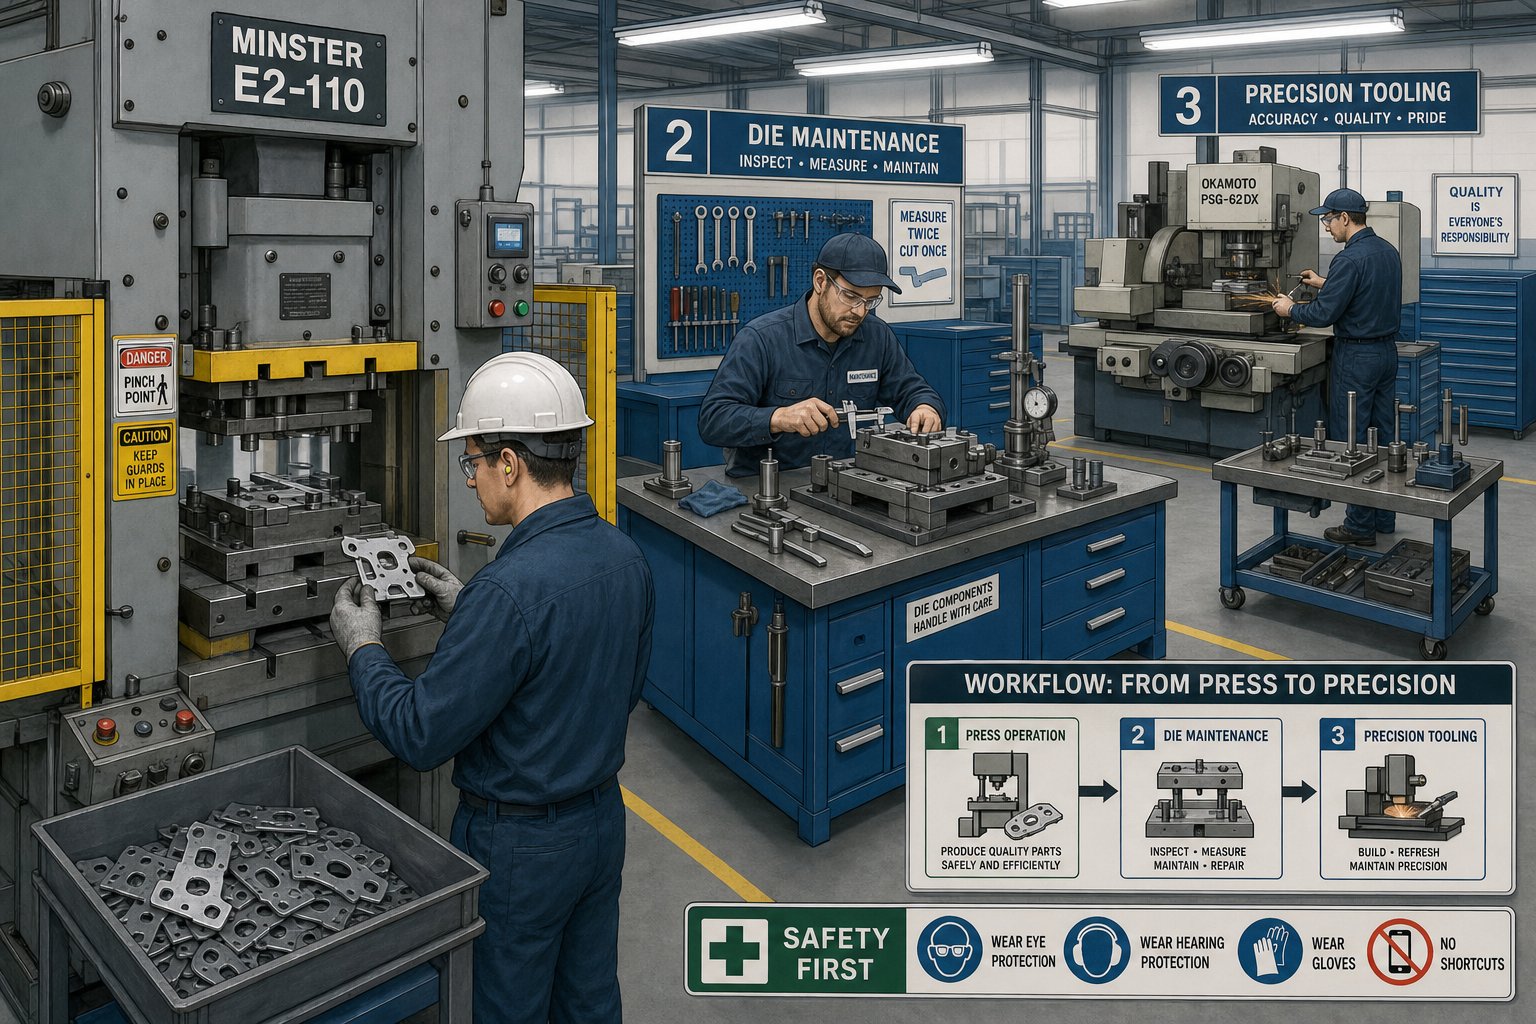
Tri{0}}nivojska struktura vzdrževanja za operacije žigosanja
Struktura brez jasnosti ustvarja zmedo. Če so vsi odgovorni za stanje smrti, ni nihče. Stopenjska struktura odgovornosti za vzdrževanje orodja dodeljuje posebne naloge določenim stopnjam spretnosti v določenih intervalih, tako da ničesar ne zamudite in nihče ne poskuša delati dlje od svojega usposabljanja. Predstavljajte si to kot tri koncentrične obroče obrambe: operaterji ujamejo, kaj se trenutno dogaja, tehniki obravnavajo, kaj se sčasoma obrabi, in orodjarji obnovijo, kar je doseglo svojo mejo uporabe.
Spodnja tabela razčlenjuje vsako raven glede na pogostost, zahtevano znanje in obseg dela:
| Stopnja | Osebje | Pogostost | Raven spretnosti | Primarne naloge |
|---|---|---|---|---|
| 1 - Preverjanja prestav | Pritisnite Operater | Vsako izmeno ali vsakih 2.000-5.000 udarcev | Osnovno usposabljanje za ozaveščanje o kockah | Vizualno preverjanje zadrževanja umazanije, preverjanje nivoja mazanja, potrditev poravnave podajanja traku, poslušanje neobičajnih zvokov, preverjanje kakovosti delov glede na mejne vzorce |
| 2 - Periodični servis | Tehnik za vzdrževanje matrice | Vsakih 50.000-150.000 udarcev (odvisno od matrice) | Srednje orodno znanje, merilne veščine | Merjenje razmika od-do-matrice, pregled in zamenjava vzmeti, preverjanje obrabe vodilnega zatiča in puše, ocena sprožilca za ostrenje, preverjanje navora pritrdilnih elementov, pregled stanja podložk |
| 3 - Večji remont | Orodjar / izdelovalec matrice | Vsakih 500.000–1.000,000+ udarcev ali letno | Journeyman orodjar s polnimi izkušnjami pri izdelavi matrice | Popolna demontaža, revizija dimenzij vseh delovnih komponent, zamenjava obrabljenih komponent, ponastavitev časov, ponovna-kvalifikacija toleranc matrice za tisk |
Dnevni pregledi operaterja in izmenski pregledi
Operaterji so prva linija zaznavanja. Njihov kontrolni seznam za pregled operaterja matrice za žigosanje ne zahteva merilnih orodij ali razstavljanja. Zanaša se na izurjeno opazovanje: Ali polži padajo čisto ali se zlagajo v kocko? Ali mazivo enakomerno doseže trak? Ali je del videti in na otip ustrezen v primerjavi z referenčnim vzorcem? Ali trak sledi naravnost skozi pilote?
Ti pregledi trajajo nekaj minut, vendar odkrijejo težave, ki bi se pojavile v celotni izmeni. Polž, zataknjen v odprtino matrice, lahko na primer uniči obraz udarca v nekaj sto udarcih, če tega nihče ne opazi.Art Hedrick iz Dieologijepoudarja, da je čiščenje ostankov, kot so polži, drobci in kopičenje maziva iz matric, ena najosnovnejših, a učinkovitih vzdrževalnih dejavnosti, ki jih lahko izvaja operater.
Periodične servisne naloge tehnika
Odgovornosti tehnikov vzdrževanja matrice so na srednji ravni in tu se zgodi večina načrtovanega preventivnega dela. Tehniki odprejo matrico na delovni mizi, pregledajo obrabljive površine, izmerijo razmike med -od-matrico s tipali ali optičnimi primerjalniki in ocenijo, ali so rezalni robovi dosegli sprožilno točko ostrenja. Zamenjajo dušikove vzmeti ali vijačne vzmeti, ki se približujejo koncu--življenjske dobe, preverijo, ali so vsi vtični zatiči nameščeni in so vijaki priviti, ter preverijo površine odmikačev ali obrabne plošče, da se ne ubadajo.
Ključna razlika pri tem je, da tehniki servisirajo matrico na podlagi urnika in ne glede na simptom. Ne reagirajo na zarezo na delu. Posredujejo pri vnaprej določenem številu gibov, da preprečijo, da bi se brazde sploh kdaj pojavile. To je srčni utrip preventivnega programa.
Postopki obnove-nivoja orodjarja
Orodjarski postopki remonta matric za vtiskovanje predstavljajo najglobljo raven posega. Popolna prenova pomeni, da pride vsaka komponenta na trg. Vsak luknjač, odsek matrice, vložek za odstranjevanje, vodilo, vodilni zatič in puša se izmeri glede na originalne konstrukcijske mere. Komponente, ki so presegle mejne vrednosti kumulativne obrabe, se zamenjajo. Merjenje časa med postajami se preveri in ponastavi. Matrica se ponovno sestavi, vstavi in odteče, da se potrdi, da ustreza tolerancam tiskanja delov, preden se vrne v proizvodnjo.
Ta stopnja dela zahteva spretnost-na ravni pomočnika in dostop do površinskih brusilnikov, opreme za elektroerozijo in orodij za natančno merjenje. Tega nikoli ne bi smelo poskušati osebje brez popolnih izkušenj pri izdelavi matrice. Dodeljevanje remonta premalo-kvalificiranemu osebju tvega vnos napak, poškodovanje komponent ali ustvarjanje nevarnih pogojev v tisku.
Moč tega tri{0}}nivojskega pristopa je distribucija. Operaterji opravljajo pogosta, nizko{2}}zapletena opazovanja, ki ne stanejo skoraj nič. Tehniki opravljajo občasne, zmerno-kompleksne storitve, ki ohranjajo matrico znotraj meja delovanja. Orodjarji se ukvarjajo z redkimi, visoko-kompleksnimi obnovitvami, ki povrnejo matrico v-novo stanje. Vsaka raven ujame tisto, česar raven nad njo ne more videti pri nižji frekvenci, kar ustvarja prekrivajoče se plasti zaščite pred nenačrtovano odpovedjo.
Seveda vedenje, kdo opravlja delo in kdaj ga opraviti, reši le polovico enačbe. Najpogostejša naloga na 2. stopnji, ostrenje, zahteva lasten nabor odločilnih meril za pravilno izvedbo brez skrajšanja življenjske dobe matrice.
Kriteriji odločanja o ostrenju in popravljanju
Ostrenje je najpogostejše ročno-opravilo v katerem koli programu preventivnega vzdrževanja matrice za žigosanje. To je tudi naloga, ki se najpogosteje opravi prepozno, preveč agresivno ali brez dokumentacije. Če želite to narediti pravilno, morate natančno vedeti, kdaj je treba izostriti štancane za vtiskovanje, koliko materiala odstraniti in kdaj je bila komponenta obrušena čez točko uporabne uporabe.
Kdaj izostriti in kdaj zamenjati
Kako veste, da rob potrebuje pozornost? Merite dokaze, ki jih pušča za sabo. Najbolj zanesljiv sprožilec je višina bruha na vtisnjenih delih. Običajni prag višine rezila za ostrenje matrice pri aplikacijah iz mehkega jekla je 0,003 do 0,005 palca (0,076 do 0,127 mm). Ko robovi stalno presegajo to območje, je rezalni rob dovolj zaobljen, da ga je treba brusiti. Apriročnik za vzdrževanje, ki se nanaša na postopek Davincizastavice pregled ponovnega brušenja udarcev, ko obraba robov preseže 0,1 mm.
Drugi merljivi indikatorji vključujejo spremembe razmerja med strižnim-in-območjem loma na praznih robovih. Svež rob ustvari čisti strižni trak čez približno-tretjino debeline materiala. Ko se udarec otopli, se ta trak skrči in območje zloma postane bolj grobo. Dimenzijski zamik velikosti lukenj ali praznih profilov prav tako signalizira obrabo, saj zaobljen rob premakne material, namesto da bi ga čisto razrezal.
Ostrenje reši normalno obrabo robov. Ne popravlja drobljenja, razpok, plastične deformacije ali ponavljajoče se izgube poravnave. Če luknjač pokaže zlome ali še naprej odpoveduje kmalu po servisu, se je težava premaknila izven obnove na območje zamenjave.
Najboljše prakse brušenja za luknjače in matrice
Najboljše prakse brušenja rezil se začnejo s pravo opremo. Natančni površinski brusilnik, ne namizni brusilnik, je pravo orodje za obnovo luknjalnih ploskev in delov matrice. Cilj je nadzorovano, vzporedno odstranjevanje materiala, ki ohranja prvotno geometrijo obdelovalne površine.
Glavna načela, ki jih je treba upoštevati pri brušenju:
- Odstranite samo najmanjši potrebni material.Svetlobni prehodi od 0,0005 do 0,001 palca na prehod preprečujejo kopičenje toplote in ohranjajo trdoto orodnega jekla. Kot ugotavlja Moeller Precision Tool, je previdnost pred vnašanjem preveč toplote med brušenjem bistvenega pomena, da preprečite poškodbe površine.
- Ohranite vzporednost.Čelnica udarca mora ostati ravna in pravokotna glede na telo udarca. Vsako kotno odstopanje spremeni efektivno zračnost in povzroči neenakomerno obrabo pri naslednji vožnji.
- Ohranite dimenzije zemljišča.Rezalni luknjači imajo ravno površino pod ploskvijo, ki ohranja razmerje med zračnostjo matrice. Brušenje skozi to površino spremeni profil udarca in zahteva ponovno obdelavo geometrije zračnosti.
- Ohranite kotne razdalje.Če ima odsek matrice kotni relief za rezalnim robom, preverite, ali je reliefni kot po brušenju ostal pravilen. Zmanjšan reliefni kot pospeši ponovno -otepenitev.
- Po brušenju odstranite robove in polirajte.Robovi žice, ki ostanejo od brušenja, se lahko med žigosanjem odkrušijo in vdelajo v dele ali površine matrice. Lahek honalni prehod jih odstrani brez spreminjanja geometrije.
- Podloga za nadomestilo.Vsaka tisočinka, odstranjena s čela udarca, skrajša njegovo efektivno dolžino. Dodajte enakovredne podložke za udarcem, da ohranite pravilno višino zapiranja in čas znotraj matrice.
Sledenje kumulativni odstranitvi zalog
Vsak cikel ostrenja porabi omejen vir: sam del udarca ali matrice. Zato je dokumentiranje materiala, odstranjenega na storitev, tako pomembno. Luknjača, ki je bil prvotno zasnovan z 0,060 palca življenjske dobe ponovnega brušenja, ni mogoče brusiti za nedoločen čas. Ko so dosežene kumulativne omejitve odstranjevanja zalog, je komponenta prešla iz obnove na območje zamenjave, ne glede na to, kako oster je rob videti danes.
Najboljša praksa je beleženje odstranjene količine pri vsakem servisu neposredno na kartici vzdrževanja matrice ali v vašem sistemu za sledenje. Preprost tekoči seštevek, udarec za udarcem, vašim tehnikom natančno pove, koliko življenjske dobe je še ostalo. Običajni dodatki za ponovno brušenje se gibljejo od 0,040 do 0,080 palcev, odvisno od dolžine luknjača, razreda materiala in tega, ali zasnova vključuje stopničaste funkcije, ki omejujejo popolno krajšanje.
Ko udarec doseže 75 do 80 odstotkov največje dovoljene odstranitve, ga označite za zamenjavo ob naslednjem načrtovanem remontu. Če čakate, da se popolnoma porabi, obstaja tveganje, da se bo proizvodnja izvajala na komponenti, ki nima več dovolj prostora za vzdrževanje zračnosti, kar pospeši obrabo na odseku parne matrice in povzroči dražjo težavo kot zamenjava enega udarca.
Odločitve o izostritvi pa ne obstajajo same po sebi. Material, ki teče skozi matrico, neposredno in merljivo vpliva na to, kako hitro se robovi zameglijo in katera vrsta obrabe prevladuje v vzorcu degradacije.
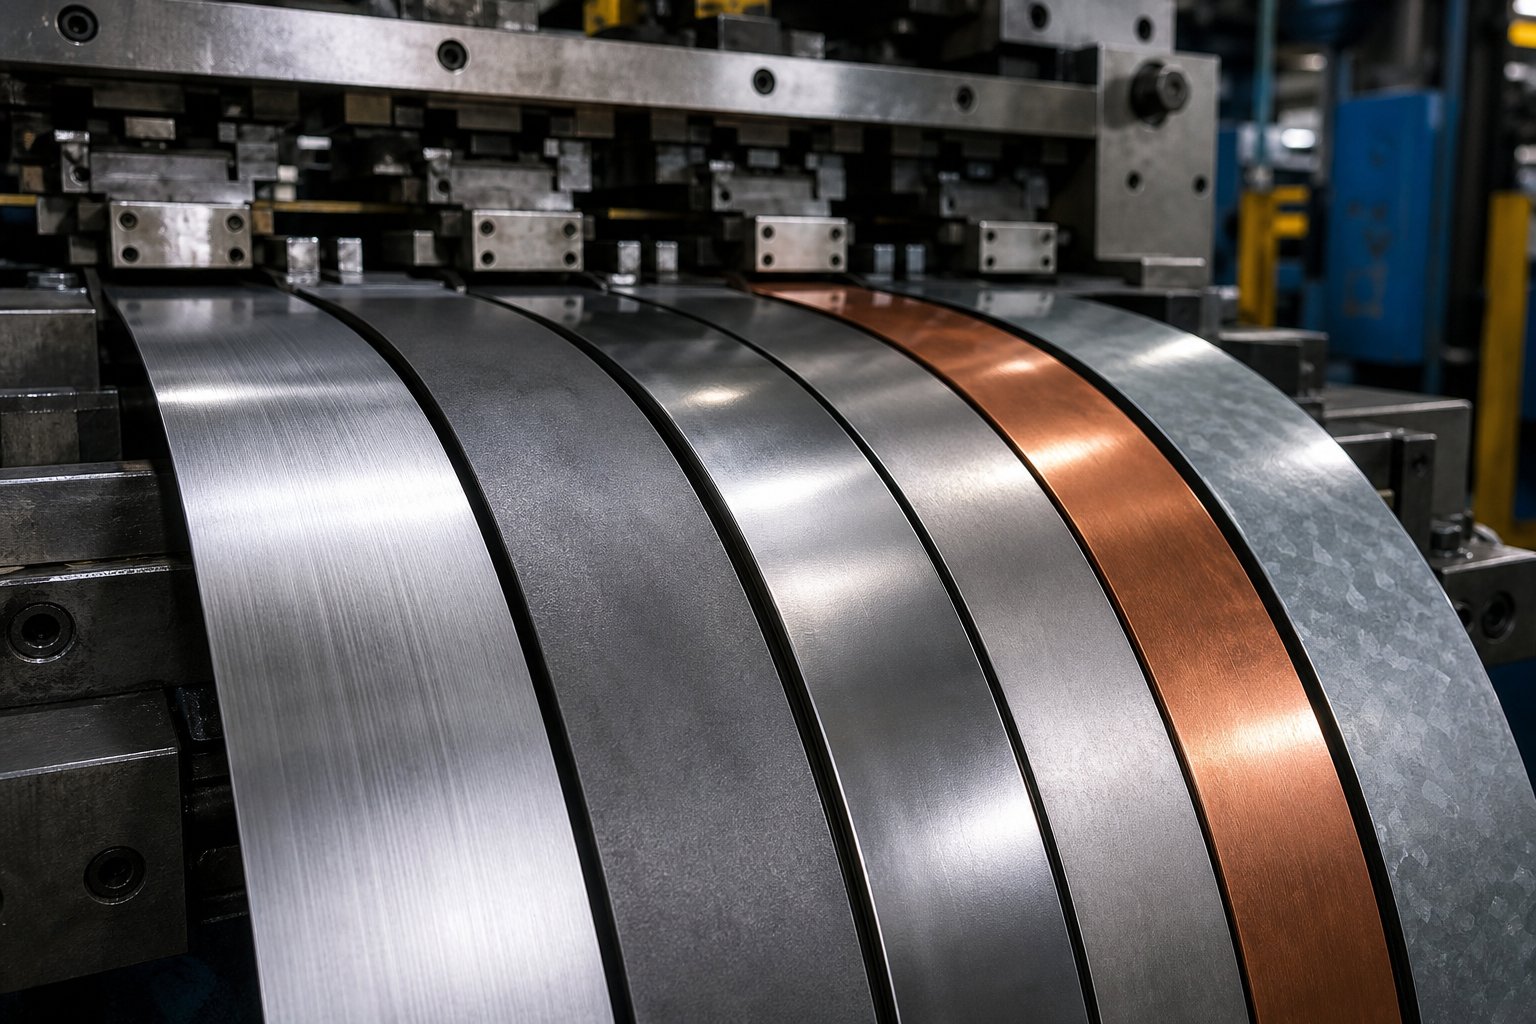
Posebne-prilagoditve vzdrževanja materiala
Matrica za žigosanje, ki deluje z mehkim jeklom pri 150.000 udarcih med servisiranjem, bo morda zahtevala pozornost pri 80.000 udarcih, ko isto orodje deluje z nerjavnim jeklom. Material, ki gre skozi kocko, ni pasivni udeleženec. Aktivno oblikuje, kako hitro se robovi zameglijo, katera vrsta obrabe prevladuje in kje naj se osredotočite na vzdrževanje. Razpored-štetja z enim udarcem, ki se enotno uporablja za vse materiale, zagotavlja, da nekatere matrice servisirate prezgodaj ali pa pustite, da druge delujejo nevarno dolgo.
Vzorci obrabe glede na vrsto materiala
Različne kovine napadajo orodje na popolnoma različne načine. Razumevanje teh mehanizmov vam pomaga predvideti težave, namesto da se nanje odzovete.
Nerjaveče jekloje eden izmed najbolj agresivnih materialov na orodju za izrezovanje. Njegova visoka vsebnost kroma in nagnjenost k -trjevanju med oblikovanjem ustvarjata lepilne obrabne pogoje, kjer se ploščasti material pod trenjem in toploto mikro-privari na površino orodja. To je moteče in se uvršča med največje-povezane težave v stiskalnicah. Ko se začne draženje, se prenos materiala kopiči na površinah štanca in matrice, zarezuje naslednje dele in pospešuje nadaljnje poškodbe. Intervali vzdrževanja matrice za žigosanje iz nerjavečega jekla morajo upoštevati ta adhezivni mehanizem tako, da skrajšajo preglede mazanja, povečajo pogostost pregledov za nabiranje površine in sprožijo ostrenje prej kot izhodišče.
Aluminijpredstavlja drugačen izziv. Namesto draženja v tradicionalnem smislu, aluminij ustvarja nad-rob (BUE) na rezalnih površinah. Delci mehkega aluminija se oprimejo čela luknjača in se kopičijo plast za plastjo ter tako učinkovito spremenijo geometrijo orodja. BUE povzroča nedosledne velikosti lukenj, grobe rezalne robove in povečane sile odstranjevanja. Vzdrževanje aluminijastih orodij se osredotoča na protokole čiščenja, odstranjevanje usedlin BUE, preden se strdijo, in nanašanje površinskih obdelav, kot so TiN ali DLC premazi, ki preprečujejo oprijem materiala. Intervali ostrenja se morda ne zmanjšajo tako dramatično kot pri nerjavnem jeklu, vendar se pogostost čiščenja znatno poveča.
Visoko{0}}trdna nizko{1}}legirana jekla (HSLA).povzroča predvsem abrazivno obrabo. Njihova višja trdota in lastnosti oksidnega-kapca delujejo kot brusni papir proti luknjičastim površinam in postopoma brusijo material orodja z vsakim gibom. Raziskave izSmernice za uporabo AHSSkaže, da lahko napredni razredi jekla dosežejo štiri- do petkrat višje vrednosti trdote kot mehko jeklo, pri čemer se nekateri martenzitni razredi približujejo trdoti samega orodja. Pogostost vzdrževanja jeklene matrice za vtiskovanje HSLA mora odražati to resničnost. Kadar lahko mehko jeklo dopušča 150.000 gibov med ostrenjem, lahko kakovosti HSLA ta interval skrajšajo za 40 do 60 odstotkov, odvisno od debeline in posebne stopnje.
Mehko jeklo (CRS/HRS)služi kot osnova. Proizvaja zmerno abrazivno obrabo s predvidljivo hitrostjo, zaradi česar je najlažji material za načrtovanje. Standardne intervale PM, razvite za mehko jeklo, je treba obravnavati kot začetno referenco in ne kot univerzalno pravilo.
Spodnja tabela primerja običajne žigosane materiale glede na njihovo prevladujočo vrsto obrabe, priporočeno prilagoditev intervala PM glede na osnovno linijo mehkega jekla in na kaj naj se vaša vzdrževalna ekipa osredotoči:
| Material | Prevladujoča vrsta obrabe | Prilagoditev intervala PM | Primarni fokus na vzdrževanje |
|---|---|---|---|
| Mehko jeklo (CRS/HRS) | Zmerno abrazivno | Standardno (osnovno) | Rutinsko ostrenje, pregledi zračnosti |
| Nerjaveče jeklo (serija 300/400) | Obraba lepila in luščenje | 30-50% krajši | Preverjanje mazanja, pregled nabiranja površine, prejšnje ostrenje, stanje premaza |
| Aluminij (serija 5000/6000) | Vgrajen{0}}oprijem robov | 10-20% krajši | Čistilni protokoli BUE, celovitost površinske obdelave, nadzor sile odstranjevanja |
| Jeklo HSLA (izkoristek 50-80 ksi) | Abrazivna obraba | 40-60% krajši | Stanje roba udarca, preverjanje zračnosti, ustreznost obremenitve vzmeti, obraba prevleke |
| Napredno visoko{0}}trdno jeklo (DP/TRIP) | Velika nevarnost abrazij in odkruškov | 50-70% krajši | Zaznavanje odkruškov robov, ustreznost kakovosti orodnega jekla, celovitost prevleke, spremljanje tonaže stiskalnice |
| Pocinkano jeklo | Abrazivno sredstvo (cinkov oksid) + kopičenje cinka | 20-30% krajši | Nabiranje cinkovega prahu, zadrževanje polžev, pogostost čiščenja matrice |
Prilagajanje intervalov PM za trdoto materiala
Kako torej to prevesti v svoj dejanski urnik? Začnite s svojim dokazanim osnovnim intervalom za mehko jeklo na dani matrici. Nato uporabite množitelj materiala, ki temelji na prevladujočem obrabnem mehanizmu in resnosti.
Na primer, če matrica št. 247 deluje zanesljivo pri 120.000 gibih med servisiranjem na hladno-valjanem jeklu in to orodje premaknete na aplikacijo iz nerjavečega jekla, se vaš prilagojeni interval zmanjša na približno 60.000 do 84.000 gibov. To ni ugibanje. Odraža, kako trdota materiala vpliva na obrabo matrice prek adhezivnega mehanizma, značilnega za nerjavno jeklo, v kombinaciji z višjimi silami oblikovanja.
Nekaj praktičnih smernic za prilagajanje urnika PM za vrsto žigosanega materiala:
- Ne čakajte na dokaze.Če zamenjate materiale in obdržite stari urnik, boste verjetno ugotovili, da je potrebna prilagoditev šele po okvari. Uporabite krajši interval proaktivno pri prvi vožnji.
- Izpopolni s podatki.Po dveh ali treh servisnih ciklih na novem materialu ocenite dejansko napredovanje obrabe. Če deli matrice kažejo manjšo obrabo od pričakovane v skrajšanem intervalu, lahko nekoliko podaljšate. Če se že približujejo mejam, še skrajšajte.
- Upoštevajte spremembe debeline.Debelejši material pomnoži abrazivno obremenitev rezalnih robov. Preskok z 1,0 mm na 2,0 mm pri isti kakovosti materiala lahko upraviči dodatno 20- do 30-odstotno skrajšanje servisnega intervala.
- Orodno jeklo in premaze uskladite z materialom.Luknjač D2, ki izvaja HSLA v agresivnih intervalih, bo hitro porabil dodatek za ponovno brušenje. Nadgradnja na orodna jekla za praškasto metalurgijo ali dodajanje PVD premazov lahko obnovi intervale bližje osnovni vrednosti, hkrati pa zmanjša skupno število vzdrževalnih del v življenjski dobi matrice.
Smernice za uporabo AHSS poudarjajo praktičen primer: kromirano -orodno jeklo D2 za oblikovanje dvofaznega jekla je odpovedalo po samo 50.000 delih, medtem ko je isto orodno jeklo z ionskim nitriranjem in PVD prevleko iz kromovega nitrida izdelalo več kot 1,2 milijona delov. To je 24-kratna razlika v življenjski dobi orodja, ki je v celoti posledica usklajevanja površinske obdelave z mehanizmom obrabe materiala.
Zaključek je jasen: vaš urnik PM ni fiksen dokument. Je živi okvir, ki se upogiba glede na to, kaj matrica dejansko reže in oblikuje. Enaka obdelava vseh materialov zagotavlja neoptimalne rezultate. Trgovine, ki prilagodijo intervale glede na obnašanje materiala, dobijo daljšo življenjsko dobo, manj presenečenj in natančnejše načrtovanje proizvodnje.
Zajemanje teh prilagoditev,-specifičnih za material, sledenje, kako se vsaka matrica odziva na različno zalogo, in prepoznavanje vzorcev v vaši floti zahteva več kot odložišče. Potrebuje sistem za beleženje, analiziranje in ukrepanje na podlagi podatkov o vzdrževanju v velikem obsegu.
Digitalno sledenje in integracija CMMS za vzdrževanje matrice
Papirnata kartica, pritrjena na čevelj, vam pove, kaj se je nazadnje zgodilo, ko se je nekdo spomnil, da bi to zapisal. Ne more vas opozoriti, kdaj je treba servisirati, označiti kocke, ki porabi dvakrat več proračuna za vzdrževanje kot sosedje, ali vam pokazati, kateri način okvare se nenehno ponavlja na isti postaji. Vrzel med vedenjem, da vaše matrice potrebujejo načrtovan servis, in dejanskim upravljanjem te storitve prek desetin ali sto orodij je težava s podatki. Rešitev zahteva digitalni sistem za sledenje vzdrževanju matrice, ki zajame prave informacije, sproži prava dejanja in razkrije vzorce, ki so nevidni za-ročno vodenje evidenc.
Programska oprema CMMS za vzdrževanje matrice za vtiskovanje premosti nepovezanost, ki pesti večino trgovin: proizvodnja ve, da je matrica tekla, orodjarna pa ne ve, koliko gibov se je nabralo od zadnjega servisa. Orodjarna ve, da je bila matrica nabrušena, vendar nihče ni zabeležil, koliko materiala je bilo odstranjenega. Ko se te vrzeli več mesecev in let povečujejo, izgubite sposobnost predvidevanja česar koli. Spet ste reagirali.
Bistvena podatkovna polja za evidence vzdrževanja matrice
Kaj naj vaš sistem dejansko zajame ob vsakem storitvenem dogodku? Ni vse enako vredno. Spodnja polja predstavljajo minimalni nabor podatkov, ki omogoča smiselno analizo trendov in natančnost razporejanja:
| Podatkovno polje | Namen | Primer vnosa |
|---|---|---|
| Številka matrice / ID | Edinstvena identifikacija sredstva | D-247-A |
| Število udarcev pri servisu | Intervalno sledenje-na podlagi uporabe | 148.200 udarcev od zadnjega večera |
| Kumulativni življenjski udarci | Skupna zgodovina uporabe matrice | 2.340.000 skupaj |
| Opravljeno delo | Razvrstitev nalog (ostrenje, zamenjava, pregled) | Zaostrene postaje 3, 5, 7; zamenjana vzmet na postaji 4 |
| Odstranjen material (na komponento) | Sledenje življenjskemu obdobju ponovnega brušenja | Prebijač postaje 3: 0,002 palca odstranjen; kumulativno 0,038 in. |
| Komponente zamenjane | Poraba rezervnih delov in sledenje življenjski dobi | 1x dušikova vzmet P/N NS-750, 2x vijaka za odstranjevanje |
| Tehnik/orodjar | Odgovornost in sledenje spretnostim | J. Martinez |
| Material, ki se žigosa | Korelacija-stopnje obrabe | 304 SS, 0,060 in. |
| Naslednji načrtovani servis | Sprožilec vnaprejšnjega razporejanja | Pri 150.000 dodatnih udarcih ali 4 tedne |
| Opažanja / Opombe | Kontekst za bodoče tehnike | Rahlo draženje vidno na postaji obrazca 6, spremljajte naslednji cikel |
Vsako polje služi določenemu analitičnemu namenu. Število udarcev pri servisiranju omogoča načrtovanje vzdrževanja na podlagi števila udarcev s primerjavo dejanskih intervalov z načrtovanimi intervali. Material, odstranjen na komponento, omogoča kumulativno sledenje ponovnemu brušenju, tako da veste, kdaj se udarec približuje pragu zamenjave. Zapisi o zamenjavi komponent poganjajo napovedovanje rezervnih delov. Kombinacija vseh polj skupaj vam daje nekaj, česar noben papirni sistem ne more: zgodovino vsake kocke v vašem voznem parku, ki jo je mogoče poizvedovati, jo je mogoče razvrstiti,-pripravljeno na trende.
Številne trgovine že spremljajo nekatere od teh informacij neformalno. Razlika med neformalnim in sistematičnim je v tem, ali lahko v desetih sekundah prikažete celotno servisno zgodovino matrice št. 247, vidite, da je porabil 40 odstotkov več vzdrževalne sile kot primerljive matrice, in raziščete, zakaj. Takšna vidnost obstaja le v strukturiranem digitalnem sistemu.
Uporaba zgodovinskih trendov za optimizacijo urnikov PM
Neobdelani podatki postanejo dragoceni, ko razkrijejo vzorce, ki jih prej niste mogli videti. Tukaj se digitalno izplača digitalno sledenje zgodovini vzdrževanja matrice poleg preprostega razporejanja.
Razmislite o treh vrstah analiz, ki jih omogočajo pretekli podatki o vzdrževanju:
Prepoznavanje visoko{0}}matric za vzdrževanje.Ko se vsak servisni dogodek zabeleži s časom dela in stroški delov, lahko svoj vozni park razvrstite po skupnih stroških vzdrževanja. Odstopanja postanejo očitna. Matrica, ki stane trikrat več od povprečja voznega parka na 100.000 udarcev, ima lahko napako v zasnovi, neujemanje materiala ali ponavljajočo se težavo, ki je ponavljajoče ostrenje ne more rešiti. Brez podatkov se zdi ta matrica draga. S podatki lahko to dokažete in upravičite inženirski poseg ali zamenjavo.
Odkrivanje ponavljajočih se načinov napak.Če je postaja 5 na matrici št. 312 potrebovala zamenjavo luknjača v treh zaporednih servisnih intervalih, se dogaja nekaj sistemskega. Morda je dovoljenje napačno za material. Morda vrsta jekla za prebijanje ni ustrezna za uporabo. Morda se trak dovaja nekoliko-od središča in to postajo obremenjuje asimetrično. Podatki o trendih razkrijejo te vzorce, tako da lahko vaši orodjarji odpravijo temeljne vzroke, namesto da nenehno nadomeščajo simptom.
Izračun prave cene na zadetek.Večina modelov stroškov žigosanja upošteva material, čas stiskanja in delo. Nekaj jih vključuje breme vzdrževanja, dodeljeno na udarec. Izračun stroškov na zadetek za matrice za vtiskovanje deli skupne stroške vzdrževanja (delo + deli + izpadi) s skupnim številom udarcev, ki nastanejo med remonti. Ta metrika vam omogoča primerjavo dejanskih obratovalnih stroškov podobnih matric, oceno, ali dražja matrica z boljšim orodnim jeklom dejansko prihrani denar v svoji življenjski dobi, in določite točko, ko je matriko treba umakniti iz uporabe, namesto da bi jo znova prenovili.
A Analiza revije MetalForming Magazineto potrjuje: dejanski stroški vzdrževanja -matrih ostajajo neznani v številnih organizacijah, ker se popravilo in preventivno delo pogosto prepletata pri sledenju stroškov. Ločevanje teh kategorij v vašem digitalnem sistemu je bistveno. Reaktivni stroški popravil bi se morali sčasoma zmanjšati, ko vaš program PM dozoreva, medtem ko se lahko stroški načrtovanega vzdrževanja nekoliko povečajo, vendar zagotavljajo nesorazmerne prihranke v izogibnih izpadih in odpadkih.
Implementacijski koraki za digitalno sledenje
Prehod s papirnatih kartic ali preglednic na delujoč digitalni sistem sledenja ne zahteva šest-mestne naložbe v programsko opremo ali enoletnega-dolgega cikla implementacije. Zahteva premišljeno zaporedje, tako da vsak korak temelji na prejšnjem. Tukaj je praktična pot uvajanja:
- Določite svoja podatkovna polja.Začnite z zgornjo tabelo in jo prilagodite svojemu delovanju. Uprite se želji, da bi že prvi dan ujeli vse. Osredotočen nabor desetih do dvanajstih polj, ki jih ljudje dejansko izpolnijo, premaga petdeset polj, ki so prezrta.
- Vzpostavite sprožilce-štetja udarcev za vsako kocko.Uporabite svoje obstoječe osnovne intervale kot izhodišča. Če je matrica trenutno na servisu, "ko je videti, kot da jo potrebuje," ocenite konzervativno število udarcev na podlagi izkušenj vašega najboljšega tehnika in ga nato izboljšajte. Sodobne platforme CMMS lahkovlečni hod šteje neposredno iz PLC stiskalnice, odpravlja vrzel pri ročnem beleženju, ki povzroča večino napak pri načrtovanju.
- Usposabljanje operaterjev in tehnikov za vnos podatkov.Tu se večina implementacij ustavi. Če je sistem težji za uporabo kot papirnato kartico, ga ljudje ne bodo uporabljali. Izberite platformo z vmesniki,-prijaznimi mobilnim ali tabličnim računalnikom, tako da se podatki vnašajo v tisku ali pisarni, ne pa v namiznem računalniku na drugi strani trgovine dvajset minut kasneje.
- Konfigurirajte samodejna opozorila o razporejanju.Nastavite sistem, da obvesti vodjo orodjarne, ko se matrica približa svojemu servisnemu pragu. Cilj je proaktivna poteza: orodjarna načrtuje servisno okno, preden proizvodnja odkrije težavo. Opozorila se morajo sprožiti v 80 do 90 odstotkih intervala, tako da je čas za načrtovanje vlečenja, ne da bi motili trenutni zagon.
- Ustvarite nadzorne plošče za poročanje za nenehne izboljšave.Ko boste imeli dva do tri mesece doslednega pretoka podatkov, ustvarite poglede, ki odgovarjajo na vaša najpomembnejša vprašanja. Katere kocke stanejo največ na zadetek? Kateri tehniki najhitreje dokončajo PM brez povratnih klicev? Katere kombinacije materialov-matrih porabljajo servisne intervale hitreje od načrtovanega? Te nadzorne plošče spremenijo neobdelane podatke v odločitve.
Dodatna prednost digitalnega sledenja je, da vsak dogodek storitve naredi vašo naslednjo odločitev o načrtovanju pametnejšo. Po šestih mesecih ne ugibate več v intervalih. Nastavite jih na podlagi dejanskega napredovanja obrabe za vsako specifično matrico, ki uporablja vsak določen material. Po enem letu lahko napoveste porabo rezervnih delov, napoveste, kdaj bodo matrice potrebne remonta, in vodstvu prikažete finančni vpliv vašega programa PM s trdimi številkami in ne z anekdotičnimi trditvami.
Kljub temu lahko tudi najboljši sistem za sledenje obvlada le breme vzdrževanja, za katerega je bila zasnovana matrica. Nekatere matrice zahtevajo pretirano servisiranje ne zaradi napak pri načrtovanju, temveč zato, ker njihova konstrukcija otežuje rutinsko vzdrževanje, kot bi moralo biti. To razmerje med tem, kako je matrica zasnovana in koliko truda je potrebno za vzdrževanje skozi njeno življenjsko dobo, je tisto, kar-se dolgoročni nadzor stroškov resnično začne.
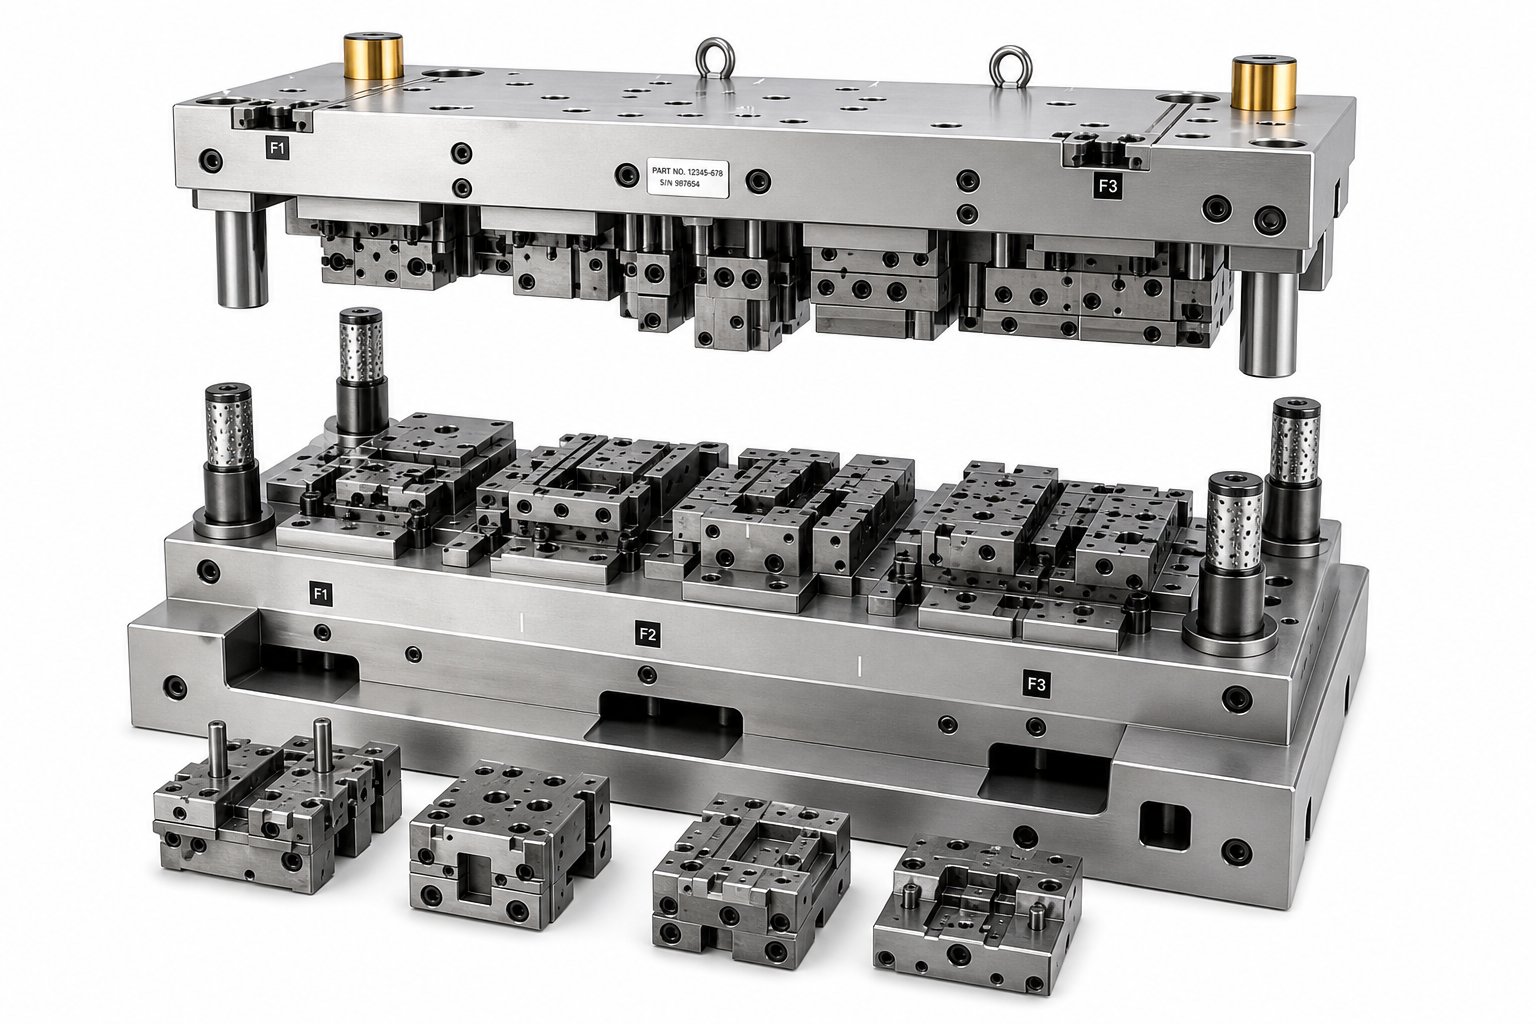
Kako oblikovalske odločitve Die oblikujejo rezultate vzdrževanja
Vsaka matrica prispe v vašo orodjarno z usodo vzdrževanja, ki je že zapisana v jeklu. Matrica, zasnovana brez razmišljanja o uporabnosti, kaznuje vašo ekipo v vsakem intervalu PM: komponente, do katerih ni mogoče dostopati brez popolne razstavitve, ne-standardni pritrdilni elementi, ki zahtevajo posebno orodje, monolitni deli, ki zahtevajo popolno zamenjavo, ko se obrabi le majhen del. Nasprotno pa matrica, zasnovana za vzdrževanje, spremeni rutinsko storitev v hitro, predvidljivo operacijo, ki skrbi za delovanje vaše stiskalnice in nadzor nad stroški.
Ta povezava med projektiranjem in stroški vzdrževanja je pogosto nevidna v fazi ponudbe. Dve matrici, ki proizvajata enake dele z enako hitrostjo cikla, imata lahko zelo različna vzdrževalna bremena glede na to, kako sta bila izdelana. Razumevanje načel zasnove matric za vzdrževanje daje upravljavcem orodij besednjak za oceno matric, preden jih kupijo, ne potem, ko se začnejo lomiti.
Oblikovanje-za-načela vzdrževanja v strojništvu
Kaj loči kocko, ki jo je enostavno vzdrževati, od tiste, ki se bori z vami pri vsakem servisnem intervalu? Gre za nekaj premišljenih inženirskih odločitev, sprejetih v fazi načrtovanja.
Sekcionirane ploščice proti monolitni konstrukciji matrice.To je edina najučinkovitejša izbira zasnove za-dolgoročno vzdrževanje. Monolitna rezalna sekcija obdela celoten profil za rezanje ali oblikovanje iz enega trdnega bloka orodnega jekla. Ko se eno območje obrabi čez svojo mejo, je treba odstraniti celoten blok, ga ponovno zbrusiti ali zamenjati in ponovno namestiti. Razdeljena zasnova ta isti profil razdeli na posamezne vložke, od katerih je vsak neodvisno odstranljiv in zamenljiv. Ko se rezilo postaje 5 otopli, potegnete ta vložek, ga naostrite ali zamenjate in vrnete matrico v uporabo, ne da bi motili sosednje postaje.
Inženirska analiza družbe Jeelix jasno opredeljuje to izbiro: monolitna konstrukcija ponuja neprekosljivo togost za preproste geometrije, vendar nosi tako imenovane "katastrofalne stroške vzdrževanja", ker vsaka lokalizirana okvara običajno zahteva razrez celotnega dragega bloka. Nasprotno pa segmentirane zasnove zmanjšajo vzdrževanje s katastrofalnega na obvladljivo, saj omogočajo hitre zamenjave modulov namesto popolne zamenjave. Za matrice, ki delajo z velikimi količinami, kjer se frekvenca PM meri v tednih in ne mesecih, razdeljeni vložki večkrat poplačajo svojo dodatno kompleksnost zasnove.
Ustrezen prostor za inšpekcijski dostop.Matrica, ki zahteva odstranitev šestih komponent za pregled ene obrabne površine, ne bo pregledana tako pogosto, kot bi morala. Izkušeni oblikovalci matric v strukturo matrice vgradijo vidne črte in reže za dostop, tako da lahko tehniki vizualno preverijo kritična obrabna področja, prehod žlebov in pretok mazanja brez popolne demontaže. Snemljive plošče z inšpekcijskimi okenci, odstranljivi pokrovi nad-postajami za visoko obrabo in strateško nameščeni razbremenilni žepi zmanjšajo stroške dela pri vsakem dogodku PM.
Standardizirana velikost komponent.Predstavljajte si, da vzdržujete floto 80 matric, kjer vsako orodje uporablja različne dolžine vzmeti, različne premere zatičev, različne velikosti vijakov in različna stebla luknjačev. Vaše zaloge rezervnih delov eksplodirajo, vaši tehniki pa izgubljajo čas z iskanjem prave komponente. Standardizacija oblikovanja z uporabo skupnih izvrtin za vzmet, standardnih dimenzij zadrževalnika udarcev in enotnih velikosti pritrdilnih elementov v celotnem voznem parku rezil zmanjša zaloge in pospeši storitev. Kako zasnova matrice vpliva na stroške vzdrževanja, je pogosto razvidno iz te neglamurozne podrobnosti: ali lahko vaš tehnik vzame, kar potrebuje, iz standardnega kompleta, ali mora posebej-naročiti vsako zamenjavo?
Pravilna postavitev časovne oznake.Progresivne matrice se morajo vrniti skupaj v natančni poravnavi. Odnos vsake postaje do naslednje je odvisen od natančnega ponovnega sestavljanja po servisu. Oznake za merjenje časa, oznake za ujemanje in funkcije za lociranje s ključi, zaradi katerih je pravilno ponovno sestavljanje očitno in nepravilno ponovno sestavljanje fizično nemogoče, so zaščitni znaki inženiringa štanca za vzdrževanje. Brez njih lahko celo izkušeni orodjarji povzročijo časovne napake med remontom, ki ustvarijo ostanke pri prvi proizvodnji po servisu.
Izbira materiala za odpornost proti obrabi na-obremenjenih območjih.Matrica, zasnovana z enotnim orodnim jeklom, se bo obrabila neenakomerno. Visoko{1}}napetostni rezalni robovi, odmika-pogonske oblikovalne površine in konice krmilnega nosu so izpostavljene večjim obremenitvam kot okoliška struktura. Določitev vrhunskih orodnih jekel ali karbidnih ploščic na teh specifičnih lokacijah, namesto nadgradnje celotne matrice, uravnovesi zmogljivost in stroške. Ta strategija heterogenih materialov z uporabo jekel D2 ali jekel iz praškaste metalurgije, kjer so koncentrati obrabe, in tršega jekla A2 za nosilno konstrukcijo, podaljšuje intervale ostrenja na postajah, ki porabijo največ vzdrževalne sile.
Kako povratne informacije o vzdrževanju izboljšajo prihodnje sestave matrice
Oblikovanje-za-vzdrževanje ni-enkratna odločitev. Nenehno se izboljšuje, ko se podatki o vzdrževanju vrnejo k inženirski ekipi. Ta povratna zanka je kraj, kjer se križata vaš digitalni sistem sledenja in vaš proces oblikovanja matrice.
Razmislite o praktičnem primeru. Vaši podatki CMMS kažejo, da je treba postajo za oblikovanje matrice #312 zamenjati luknjač vsakih 200.000 gibov, medtem ko primerljive postaje v drugih matricah zdržijo 500.000 gibov. Vaš orodjar pri vsakem servisu opazi draženje na površini obrazca. Vzdrževalna ekipa je to obvladovala s krajšimi intervali in pogostejšimi menjavami. To je zdravljenje simptomov.
Povratna zanka sprašuje: zakaj je ta postaja žolčna, medtem ko druge ne? Morda je polmer oblikovanja pretesen za material, kar povzroča prekomerno trenje. Mogoče je specifikacija površinske obdelave tega vložka pregroba. Morda razred orodnega jekla nima vsebnosti kroma, ki je potreben za odpornost na obrabo lepila pri tem posebnem pločevinastem materialu. Ko inženiring pregleda te podatke in preoblikuje to postajo za naslednjo izdelavo matrice, težava v celoti izgine iz načrtov prihodnjega vzdrževanja.
To je načelo, ki preoblikuje preventivno vzdrževanje štancanja iz stroškovnega mesta v obveščevalni sistem. Vsak servisni dogodek generira informacije. Vsak vzorec v teh informacijah kaže na izboljšavo zasnove. Trgovine, ki sklenejo to zanko in vnašajo ugotovitve o vzdrževanju nazaj v inženiring matric, postopoma zmanjšujejo obremenitev s trdnimi delci v naslednjih generacijah matric.
Povratne informacije delujejo v več dimenzijah:
- Ponavljajoče se okvare komponentsignalizira neustrezno kakovost materiala ali geometrijo na tej postaji, kar spodbuja preoblikovanje s tršimi ploščicami ali večjimi radiji.
- Prekomerna frekvenca ostrenjana določenih postajah predlaga optimizacijo zračnosti ali dodatke površinskega premaza za naslednjo gradnjo.
- Težaven dostop med servisiranjemdokumentirano s strani tehnikov, spodbuja spremembe postavitve, ki izboljšajo pregledna okna in dostopnost komponent v prihodnjih orodjih.
- Ne-standardna poraba rezervnih delovpoudarja priložnosti za standardizacijo dimenzij v celotnem voznem parku v naslednjem ciklu načrtovanja.
Sodelovanje s proizvajalcem matric, ki upošteva dostop do vzdrževanja, standardizacijo komponent in-dolgotrajno vzdržljivost v fazi načrtovanja, zmanjša vašo obremenitev PM od prvega dne. Proizvajalci kotYICHENpristopite k izdelavi matrice za žigosanje po meri z inženirsko pozornostjo do vzdržljivosti poleg proizvodne zmogljivosti, pri čemer se zavedate, da resnični stroški matrice segajo daleč preko začetne nabavne cene v vsak servisni dogodek v njeni življenjski dobi. Ko vaš dobavitelj matrice vzdržljivost obravnava kot zahtevo po načrtovanju in ne kot naknadno premislek, vaša orodjarna podeduje orodje, ki sodeluje z vašim programom PM, namesto da bi se z njim borilo.
Lekcija je jasna: najlažja vzdrževalna naloga je tista, ki jo podpira vaša matrica, najcenejša napaka za odpravo pa je tista, ki je bila izdelana, preden je bilo jeklo sploh razrezano. Toda tudi najbolje{1}}zasnovana matrica še vedno potrebuje ljudi, procese in organizacijsko predanost, da jo pravilno vzdržujete. Gradnja tega programa od začetka, zlasti v trgovinah, ki nikoli niso izvajale uradnih preventivnih urnikov, zahteva strukturiran pristop k upravljanju sprememb, zaposlovanju in merjenju.
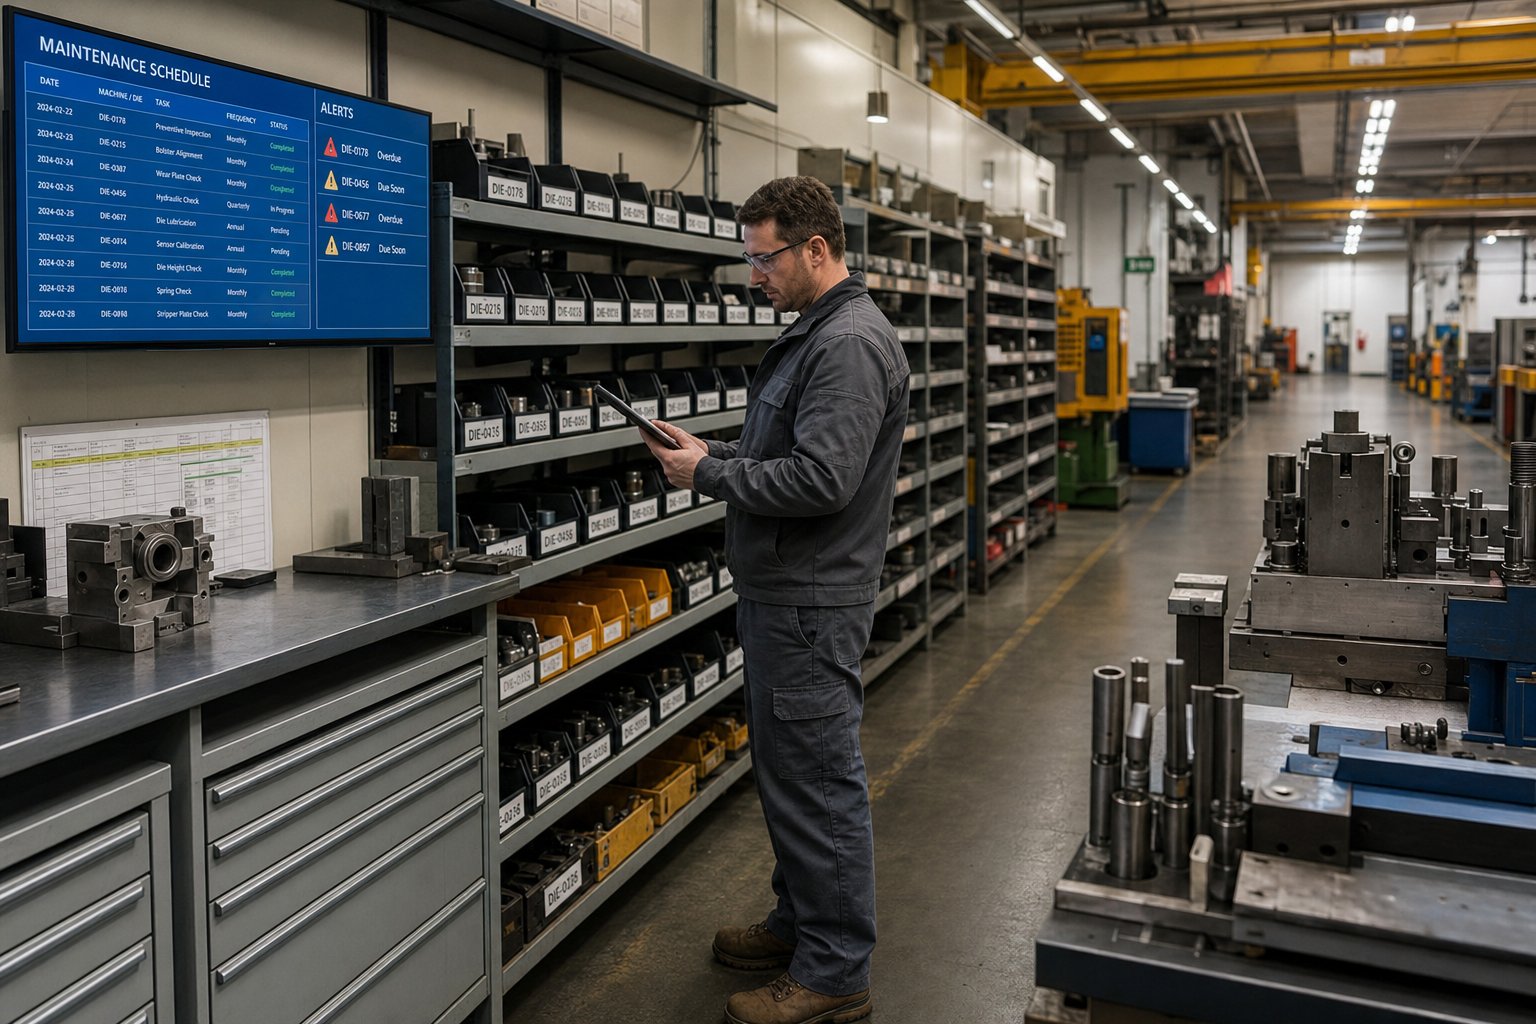
Izdelava programa preventivnega vzdrževanja iz nič
Postopki sami po sebi ne ustvarjajo programa preventivnega vzdrževanja. Postopki, natisnjeni in objavljeni na steni orodjarne, ne spremenijo vedenja, če jih nihče nima, nihče ni usposobljen za njihovo izvajanje in nihče ne meri, ali delujejo. Pravi izziv pri odkrivanju, kako zagnati program PM za žigosanje, ni tehničen. To je organizacijsko. Od ljudi zahtevate, da porabijo čas za delo, ki preprečuje nevidne napake in tekmuje za pozornost proti zelo vidni nujnosti današnjega urnika proizvodnje.
Ta napetost pojasnjuje, zakaj toliko trgovin ostane reaktivnih. Proizvodni pritisk se vedno zdi bolj neposreden kot preprečevanje. Pridobivanje nakupa-od vodstva zahteva govorjenje njihovega jezika: dolarjev. Preden predlagate uradni program, zberite osnovne podatke.Fabrikatorpriporoča zbiranje ur izpadov, stroškov odpadkov in pritožb strank, povezanih z okvarami stroja, preden zahtevate vire. To izhodišče postane vaša predhodna slika, merilo, glede na katerega se meri vsaka prihodnja izboljšava. Vodje se odzivajo na znižanje stroškov v okviru številk, ki jim že sledijo.
Zahteve glede osebja in usposabljanja
Program PM potrebuje namenske delovne ure, ne izposojen čas od že tako-preobremenjenih orodjarjev. Ocenite svoje potrebe po osebju tako, da preštejete skupno število matric v floti, pomnožite s povprečnimi urami storitve na dogodek PM in delite s frekvenco intervalov. Če uporabljate 60 matric, od katerih vsaka potrebuje štiri ure servisiranja vsakih osem tednov, je to 30 tehničnih-ur na teden, namenjenih samo načrtovanemu vzdrževanju.
Razvoj spretnosti sledi-trostopenjskemu modelu, opisanem prej. Operaterji potrebujejo dve do štiri ure usposabljanja o merilih vizualnega pregleda in mejnih vzorcih. Tehniki potrebujejo praktična-navodila o merilnih tehnikah, postopkih ostrenja in vašem sistemu za sledenje. Orodjarji potrebujejo redno navzkrižno-usposabljanje o novih oblikah rezil, ki prihajajo v floto. Zgradite pot napredovanja: operaterji, ki pokažejo sposobnost, preidejo v vloge tehnikov, tehniki z bogatimi izkušnjami napredujejo v položaje orodjarjev. Ta cevovod ohranja institucionalno znanje, ki raste, namesto da bi odšel skozi vrata z upokojitvami.
Načrt postopnega uvajanja za implementacijo PM
Poskus zagona obširnega programa v vaši celotni floti die prvi dan vabi k neuspehu. Načrt postopnega uvajanja za preventivno vzdrževanje vam omogoča, da dokažite koncept v majhnem obsegu, izboljšate svoj proces in ustvarite verodostojnost pred širitvijo.
- Preglejte trenutno stanje matrice in zgodovino vzdrževanja.Preglejte vsako kocko v floti. Dokumentirajte trenutno stanje obrabe, neporavnana popravila in kakršno koli servisno zgodovino, tudi če je le institucionalni spomin vašega starejšega orodjarja. Ta revizija določa vaše izhodišče.
- Vzpostavite osnovne{0}}intervale štetja udarcev na kocko.Uporabite izkušnje tehnikov,-smernice za posamezne materiale in vse razpoložljive podatke o poteku, da vsakemu orodju dodelite začetni sprožilec PM. Konzervativno je v redu. Te boste izboljšali po zbiranju resničnih podatkov.
- Dodelite večstopenjske odgovornosti.Formalizirajte, kdo ima v lasti katere naloge s strukturo operaterja, tehnika in orodjarja. Objavite vizualne kontrolne sezname na tiskarskih postajah in podrobne servisne postopke v orodjarni.
- Sestavite komplete rezervnih delov za vsako matrico.Učinkovito upravljanje zalog nadomestnih delov za vzdrževanje matrice pomeni vnaprej-pripravo komponent, ki jih vsaka matrica porabi med rutinskim servisiranjem: vzmeti, luknjači, vodila, odstranjevalci in pritrdilni elementi. Združite jih v označene posode po številki matrice. Ko kocka pride na klop, njen komplet že čaka. To odpravlja zamudo pri iskanju delov med-servisom in tehnikom preprečuje, da bi preskočili zamenjave, ker komponente ni bilo na zalogi. Nastavite najnižje ravni zalog za vsak komplet na podlagi zgodovine porabe in jih preglejte četrtletnonajboljše prakse inventarja rezervnih delovpriporočam.
- Izvedite svoj sistem sledenja.Ne glede na to, ali je za začetek programska oprema CMMS ali strukturirana preglednica, začnite zajemati podatkovna polja, opisana v prejšnjem poglavju. Doslednost je na tej stopnji pomembnejša od prefinjenosti.
- Preglejte in izboljšajte intervale po začetnem zbiranju podatkov.Po 90 dneh potegnite prva poročila. Primerjajte dejansko obrabo med uporabo s svojimi osnovnimi predpostavkami. Podaljšajte intervale, kjer matrice prispejo z minimalno obrabo. Skrajšajte intervale, v katerih tehniki ugotovijo, da se komponente približujejo mejam. Ta cikel izpopolnjevanja se nikoli zares ne konča. To je mehanizem, ki statičen urnik spremeni v prilagodljiv sistem.
Začnite s svojimi petimi najslabšimi-matricami: tistimi, ki povzročijo največ izpadov, največ odpadkov ali največ klicev za nujna popravila. Uspešen preobrat teh orodij ustvari viden dokaz, da preventiva deluje, in ta dokaz spreobrne skeptike hitreje kot kateri koli memorandum o politiki.
Merjenje uspešnosti programa
Program brez meritev je samo dejavnost. Merjenje meritev uspešnosti programa vzdrževanja matrice potrjuje, ali se vaša naložba v preventivo izplača ali samo porablja delo brez premikanja igle.
Trije glavni kazalci povedo zgodbo:
- Nenačrtovano zmanjšanje izpadov.Mesečno spremljajte-tiskovne ukinitve. To je najbolj neposredno merilo učinkovitosti PM.Industrijska merilakažejo, da bi se moral srednji čas med napakami (MTBF) enakomerno povečevati, ko vaš program zori. Če se ne izboljša kljub doslednemu izvajanju PM, vaše naloge morda ne ciljajo na prave načine napak.
- Trend stopnje odpada.Izmerite stopnje zavrnitve, ki jih je mogoče pripisati stanju orodja: robovi, dimenzijski premik, površinske napake. Delujoč program PM bi moral v dveh do treh četrtletjih ustvariti viden trend upadanja odpadkov,-povezanih z orodji.
- Povprečno podaljšanje življenjske dobe.Sledite kumulativnim udarcem med večjimi remonti za vsako matrico. Ker rutinsko vzdrževanje nadzoruje obrabo, bi se moral interval med dragimi obnovami podaljšati. Ta metrika neposredno odraža donosnost vaše naložbe v vzdrževanje matrice za žigosanje v smislu ohranjanja kapitala.
Podporne meritve, ki jih je vredno spremljati, vključujejo odstotek načrtovanega vzdrževanja (kakšen delež vaših skupnih ur vzdrževanja je načrtovanih v primerjavi z reaktivnimi), pogostost naročanja rezervnih delov v sili in prva-zmogljivost po nastavitvi matrice. Operacije svetovnega{2}} razreda ciljajo na načrtovani odstotek vzdrževanja nad 85 odstotkov. Večina trgovin, ki začnejo z reaktivnimi pogoji, bo začela okoli 30 do 40 odstotkov in se od tam povzpela.
Vsak mesec poročajte o teh številkah istim upraviteljem, katerih nakup-ste potrebovali na začetku. Nič ne podpira programa vzdrževanja kot trdni dokazi, da prihrani denar. In nič ne ubije hitreje kot nezmožnost dokazati svojo vrednost, ko se proračuni zaostrijo.
Začetek delovanja vašega sistema preventivnega vzdrževanja
Preventivno vzdrževanje matrice za vtiskovanje ni kontrolni seznam, pritrjen na steno orodjarne. To je sistem: večstopenjske odgovornosti, ki inteligentno razporejajo delovno obremenitev, načrtovanje-ob upoštevanju materiala, ki se prilagaja temu, kar kocka dejansko odreže, digitalno sledenje, ki spremeni storitvene dogodke v uporabno inteligenco, in načrtovanje-za-vzdrževanje, ki zmanjša breme, preden se sproži prvi udarec. Vsak element krepi druge. Sledilni sistem brez večplastnega lastništva ustvarja podatke, na katere nihče ne ukrepa. Večstopenjsko lastništvo brez materialnih-servisov, določenih v intervalih, nekateri umrejo prepozno, drugi pa prezgodaj. Sistem deluje, ko so vsi štirje deli povezani.
Vaša naslednja poteza je odvisna od tega, kje ste danes. Tukaj je akcijski načrt za vzdrževanje matrice za žigosanje po stopnji zrelosti, ki je razvrščen po prednosti, tako da se najprej lotite dela z največjim-vplivom, ne glede na izhodišče.
Prednostni naslednji koraki glede na zrelost programa
Če nimate uradnega programa PM:
- Preglejte svojih pet najslab-matric in dokumentirajte njihovo trenutno stanje.
- Določite preverjanja izmene operaterja z uporabo preprostega kontrolnega seznama za vizualni pregled ob vsakem pritisku.
- Nastavite konzervativne-intervale štetja udarcev na podlagi izkušenj vašega najboljšega tehnika.
- Sestavite komplet rezervnih delov za vsako -matriko z visoko prednostjo, da servis ne bo zakasnjen zaradi manjkajočih komponent.
- Začnite slediti storitvenim dogodkom v kateri koli strukturirani obliki, tudi v preglednici, da določite osnovne podatke.
Če imate osnovne urnike in želite optimizirati:
- Prilagodite intervale PM glede na vrsto materiala z uporabo množiteljev-mehanizma obrabe, obravnavanih prej.
- Implementirajte CMMS ali digitalni sistem sledenja, ki zajema število udarcev, odstranjenega materiala in zamenjanih komponent ob vsakem servisnem dogodku.
- Izračunajte ceno na zadetek za vaših najboljših dvajset matric, da prepoznate odstopanja, ki porabljajo pretirana sredstva za vzdrževanje.
- Zaprite povratno zanko med ugotovitvami orodjarne in inženiringom orodja, tako da bodo ponavljajoče se okvare zasnovane iz prihodnjih gradenj.
Če ste pripravljeni na integracijo spremljanja-na podlagi stanja:
- Ocenite spremljanje-temelječega stanja za matrice za žigosanje s sledenjem podpisom sile stiskanja in opozorili o spremembi tonaže, ki sprožijo storitev na podlagi merljivega poslabšanja in ne na podlagi fiksnih intervalov.
- Povežite svoje zgodovinske podatke o PM z metrikami kakovosti proizvodnje, da ugotovite, kateri parametri najbolje napovedujejo odstopanje kakovosti delov, preden dosežejo pragove zavrnitve.
- Spremljanje-temelječega pilotnega senzorja vaših progresivnih matric z najvišjo-vrednostjo, pri čemer eno samo trčenje povzroči katastrofalne stroške.
Sourcing Dies zasnovan za dolgoročno-vzdrževanje
Razumevanje, kako zmanjšati stroške vzdrževanja matrice skozi celotno življenjsko dobo, vodi do zaključka, ki ga večina trgovin spregleda: breme vzdrževanja matrice je v veliki meri določeno, preden sploh pride v vašo orodjarno. Razdeljeni vložki, standardizirane komponente, dostopne obrabne površine in ustrezen izbor materiala na visoko-napetostnih postajah zmanjšajo delo in stroške vsakega prihodnjega dogodka PM. To so oblikovalske odločitve, sprejete v fazi pridobivanja virov.
Ko ocenjujete nabavo novih matric, se vprašajte, ali vaš dobavitelj vzdržljivost obravnava kot zahtevo glede načrtovanja ali naknadno razmišljanje. Proizvajalci kotYICHENinženirske matrice za žigosanje po meri s poudarkom na vzdržljivosti, dostopu do vzdrževanja in stabilni proizvodni zmogljivosti od začetne faze načrtovanja, pri čemer se zavedajo, da je nabava matric, izdelanih za vzdrževanje, ena najučinkovitejših-nadzorov dolgoročnih stroškov, ki so na voljo za operacijo žigosanja.
Preprečevanje ni cilj. Je disciplina, ki združuje. Vsak zabeležen servisni dogodek, vsak izpopolnjen interval, vsaka izboljšava dizajna, vrnjena nazaj v vašo naslednjo sestavo matrice, naredi sistem pametnejši in vaše delovanje bolj predvidljivo. Začnite tam, kjer ste, ukrepajte glede na tisto, kar je najpomembnejše na vaši trenutni stopnji zrelosti, in pustite, da podatki vodijo vsak naslednji korak naprej.
Pogosta vprašanja o preventivnem vzdrževanju štampiljke
1. Kako pogosto je treba matrice za žigosanje servisirati v okviru programa preventivnega vzdrževanja?
Servisni intervali so odvisni od kompleksnosti matrice in materiala, ki ga žigosamo. Običajno izhodišče za aplikacije iz mehkega jekla je vsakih 100.000 do 150.000 udarcev. Vendar pa agresivni materiali, kot je nerjavno jeklo, zahtevajo 30-50 % krajše intervale zaradi adhezivne obrabe in drgnjenja, medtem ko jekla HSLA morda potrebujejo 40-60 % krajše intervale zaradi abrazivnih vzorcev obrabe. Najučinkovitejši pristop združuje sprožilce števila udarcev z maksimumi na podlagi koledarja, tako da nobena kocka ne miruje predolgo med pregledi. Izboljšajte svoje intervale z uporabo dejanskih podatkov o obrabi, zbranih v več servisnih ciklih, namesto da bi se zanašali na eno samo fiksno številko za vsa orodja.
2. Kakšna je razlika med preventivnim in prediktivnim vzdrževanjem matric za žigosanje?
Storitve preventivnega vzdrževanja prenehajo po fiksnih urnikih, ki temeljijo na številu udarcev ali koledarskem času, ne glede na trenutno stanje. Prediktivno vzdrževanje uporablja-podatke senzorjev v realnem času, podpise sile stiskanja in analitiko za napovedovanje, kdaj bo prišlo do okvare, in sproži storitev le, ko merljiva degradacija pokaže, da je potrebna. Preventivno vzdrževanje je osnova, ki jo je treba najprej vzpostaviti, saj ustvarja zgodovinske podatke, ki jih sistemi za napovedovanje potrebujejo za izdelavo natančnih modelov. Večini operacij žigosanja koristi obvladovanje preventivnih rutin pred naložbo v-tehnologijo spremljanja stanja ali predvidevanja.
3. Kakšni so znaki, da je treba štancanje za žigosanje ostriti?
Najbolj zanesljiv kazalnik je višina bruha na žigosanih delih, ki presega 0,003 do 0,005 palca pri aplikacijah iz mehkega jekla. Drugi merljivi znaki vključujejo krčenje strižnega traku na praznih robovih, dimenzijski zamik velikosti lukenj ali praznih profilov in povečano tonažo stiskalnice med rezanjem. Vizualni pregled lahko razkrije zaobljen ali odseven rezalni rob namesto ostre definirane črte. Če luknjač kmalu po ostrenju pokaže odkruške, razpoke ali ponavljajočo se napako, se je težava premaknila izven predelave na ozemlje zamenjave, kar pogosto nakazuje neujemanje materiala ali težavo z zračnostjo, ki je samo brušenje ne more rešiti.
4. Kako lahko programska oprema CMMS izboljša upravljanje vzdrževanja matrice za žigosanje?
Programska oprema CMMS odpravlja podatkovne vrzeli, zaradi katerih se trgovine odzivajo. Avtomatizira načrtovanje storitev s sledenjem številu udarcev glede na vnaprej določene pragove, pošilja opozorila, ko se matrice približajo njihovemu servisnemu oknu, in zajema podrobne zapise o vsakem dogodku vzdrževanja, vključno z odstranjenim materialom, zamenjanimi komponentami in opombami tehnikov. Sčasoma ti podatki omogočajo analizo trendov, ki prepoznava-cenovne matrice, ponavljajoče se načine napak in izračune dejanskih stroškov-na-zadetek. Sodobne platforme lahko črpajo štetje udarcev neposredno iz PLC-jev stiskalnice, s čimer odstranijo napake pri ročnem beleženju, ki povzročajo večino napak pri načrtovanju v sistemih, ki-temeljijo na papirju.
5. Kako oblikovanje matrice vpliva-na dolgoročne stroške vzdrževanja?
Izbire konstrukcije matrice med inženiringom neposredno določajo življenjsko dobo vzdrževalnih obremenitev. Sekcionirani vložki omogočajo zamenjavo posameznih komponent, ne da bi pri tem motili sosednje postaje, kar dramatično skrajša servisni čas v primerjavi z monolitnimi bloki, ki zahtevajo popolno odstranitev za morebitno lokalno obrabo. Standardizirano določanje velikosti komponent v floti rezil zmanjša zalogo rezervnih delov in pospeši dostop tehnikov med servisiranjem. Ustrezna inšpekcijska dovoljenja, ustrezne časovne oznake za natančnost ponovnega sestavljanja in vrhunska orodna jekla na postajah z visoko-obrabo so nižji-stroški dela na dogodek. Sodelovanje s proizvajalci, kot je YICHEN, ki že v fazi načrtovanja načrtujejo vzdrževanje v matricah za žigosanje po meri, pomaga zmanjšati obremenitev delcev, preden se sproži prvi proizvodni udarec.


