


Kaj orodje za štancanje v resnici pomeni in zakaj je pomembno
Če ste se kdaj spraševalikaj je kovinsko žigosanje, se odgovor začne z eno stvarjo: z orodjem znotraj stiskalnice. Vsak nosilec, sponka, terminal in plošča, ki se odkotali z linije za žigosanje, dolguje svojo obliko, natančnost in doslednost natančno zasnovanemu naboru orodij, ki delujejo usklajeno pri več sto-včasih na tisoče-hodov na uro. Brez pravega orodja je tudi najmočnejša stiskalnica le drag stroj, ki udarja jeklo ob jeklo.
Kaj so torej matrice in kako se prilegajo širši sliki? Tukaj je čista definicija žigosanja, ki jo lahko odnesete naravnost v trgovino:
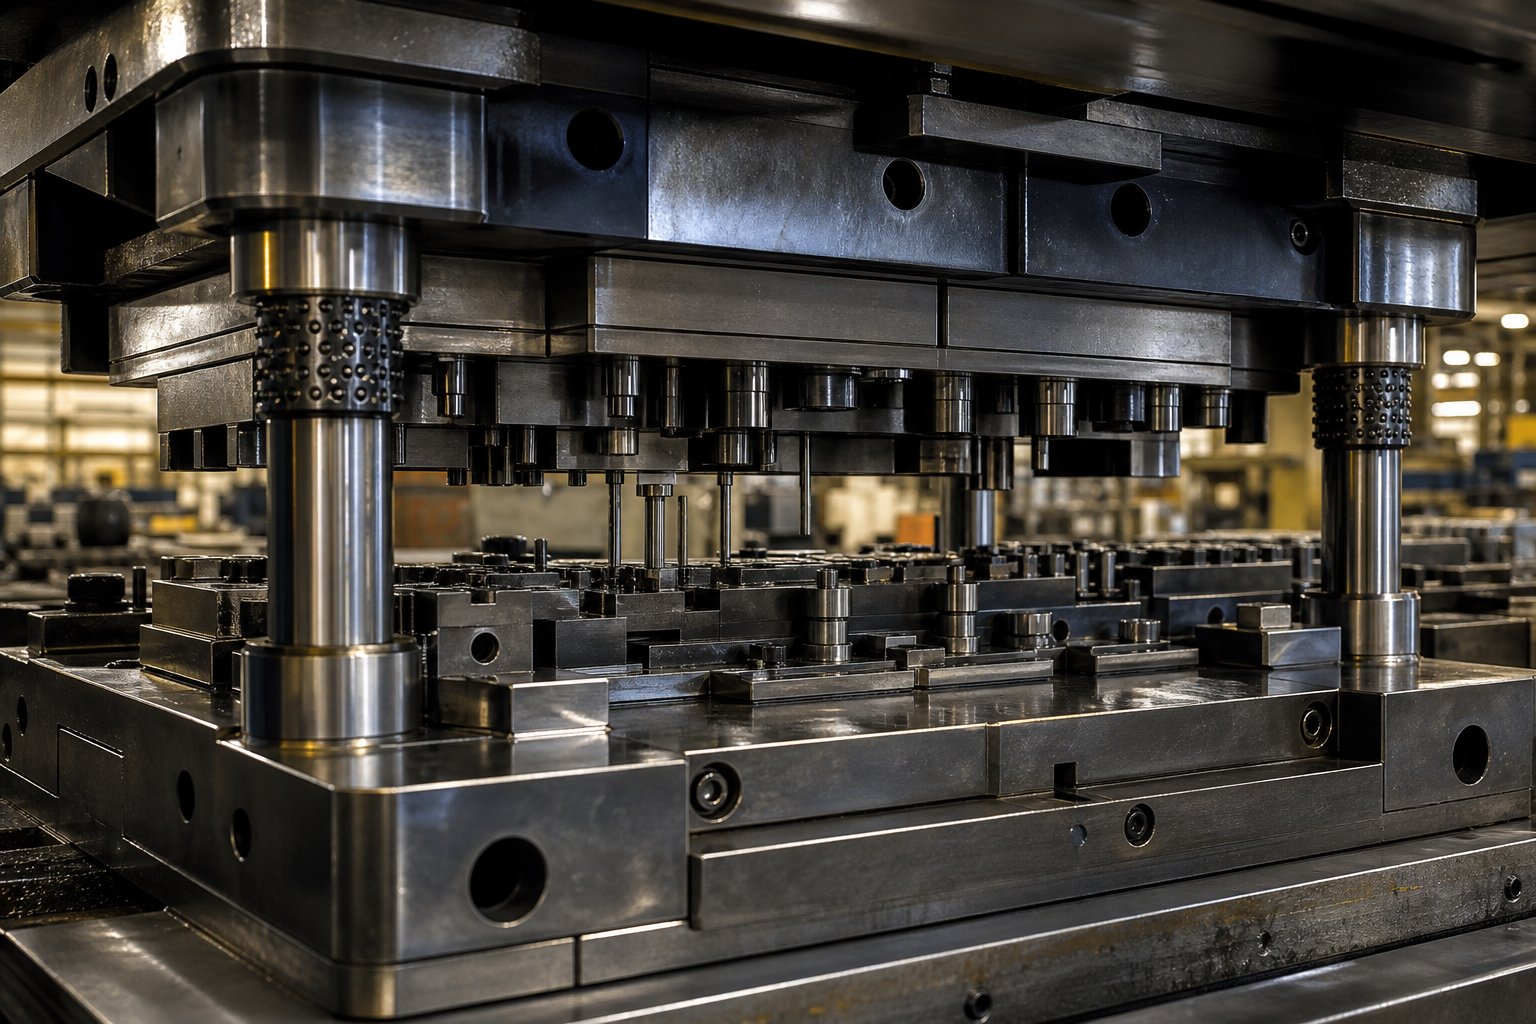
Orodje za matrice za žigosanje je celoten nabor orodij,{0}}vključno z luknjači, bloki matrice, ploščami za odstranjevanje in vodilnimi sistemi-, nameščenimi znotraj stiskalnice za žigosanje za rezanje, krivljenje, vlečenje in oblikovanje pločevine v končne dele pri proizvodni hitrosti.
Ta en sam stavek zajame obseg, a podrobnosti so pomembne. Matrica za vtiskovanje ni en kos jekla. Je sklop soodvisnih komponent, od katerih ima vsaka posebno mehansko nalogo. Razumevanje razlike med temi komponentami je prvi korak k nadzoru kakovosti, stroškov in časa delovanja.
Opredelitev orodja za štancanje v sodobni proizvodnji
Nenehno se pojavljajo trije izrazi-, ki se pogosto uporabljajo zamenljivo, kar vodi v zmedo. Tukaj je, kako se dejansko razlikujejo:
- Umri:Ženska polovica orodja. Vsebuje oblikovano votlino ali rezalni rob, v katerega se material vtisne ali ob katerega se reže. Pomislite na to kot na stran enačbe, ki je plesen.
- udarec:Moški dvojnik. Zagotavlja silo oblikovanja ali rezanja s potiskanjem pločevine v ali skozi votlino matrice. Izbijač in matrica se morata ujemati z zelo majhnimi razmiki-pogosto znotraj tisočink palca.
- Komplet rezil (paket orodij):Celoten sklop, ki vključuje luknjač, blok matrice, ploščo za odstranjevanje, vodilne zatiče, puše, podložne plošče in vso podporno strojno opremo, nameščeno na zgornje in spodnje čevlje matrice. To je tisto, kar pride v tisk.
Ko nekdo vpraša, "kaj je matrice v proizvodnji," v resnici sprašuje o celotnem sistemu. Sam blok matrice ne naredi nič uporabnega brez materiala za udarjanje vanj, plošče za odstranjevanje, ki drži material ravno, in vodilnega sistema, ki ohranja vse poravnano potezo za potezo. Visoko-kakovostno orodje proizvajalcem omogoča, da zadržijo tako nizke tolerance0,0002 palcav milijonih ciklov-raven ponovljivosti, ki je ne more doseči noben drug način oblikovanja pri primerljivi hitrosti in ceni.
Zakaj je orodje za izrezovanje temelj vsakega žigosanega dela
Predstavljajte si, da deluje stiskalnica za žigosanje s 400 gibi na minuto. Vsak posamezen udarec mora pristati v popolnoma enakem položaju, uporabiti popolnoma enako silo in proizvesti popolnoma enako geometrijo dela. Orodja so tista, ki to omogočajo. To je največja determinanta kakovosti delov, dimenzijske doslednosti in-cene na kos pri -velikoserijskem žigosanju kovin.
Slaba zasnova orodij ali izdelava prinašata kaskado težav: nedosledni deli, višje stopnje odpadkov, nenačrtovane zaustavitve stiskalnice in drage sekundarne operacije, kot je razigljevanje, ki sploh ne bi smelo biti potrebno. Po drugi strani pa dobro{1}}zgrajena matrica za vtiskovanje zagotavlja čiste reze, ozke tolerance in gladek potek delov-, kar pogosto popolnoma odpravi potrebo po strojni obdelavi na koncu.
To razmerje med kakovostjo orodja in ekonomiko proizvodnje je točno to, kar ta članek razkriva. V naslednjih razdelkih boste našli podrobno primerjavo vrst matrice in kdaj je vsaka finančno smiselna, razčlenitev-po-komponentah, kako matrica za vtiskovanje dejansko deluje, navodila za izbiro orodnega jekla in površinsko obdelavo, pogled na sodobno simulacijo in optimizacijo postavitve traku, referenco za odpravljanje težav za najpogostejše načine okvar, realističen okvir za razumevanje stroškov orodja in praktične nasvete o ocenjevanju dobaviteljev. Vsak razdelek je zasnovan tako, da vam nudi inženirsko globino in-jasnost sprejemanja odločitev, ki ju pregledi-na površinski ravni v celoti preskočijo.
Logično izhodišče? Razumevanje, katera vrsta matrice sodi v vašo stiskalnico,-ker ta ena sama odločitev oblikuje vse stroške in zmogljivosti, ki sledijo.
Vrste matric za žigosanje in kako izbrati pravo
Izbira napačne vrste matrice je ena najdražjih napak pri žigosanju kovin. Zaklene vas v strukturo stroškov, stopnjo cikla in nabor geometrijskih omejitev, ki spremljajo projekt skozi njegovo celotno proizvodno življenjsko dobo. Izziv je, da štiriglavne vrste štancarjev-progresivno, prenosno, sestavljeno in kombinirano-se dovolj prekrivajo, da povzročijo pravo zmedo, vendar se dovolj razlikujejo, da lahko nepravilno izbiranje podvoji vašo porabo orodja ali zmanjša vašo pretočnost.
Kako se torej odločiš? Postopek matrice uskladite s tremi spremenljivkami: geometrijo dela, letno količino in zahtevami glede tolerance. Pravilno upoštevajte te tri in vsaka nadaljnja odločitev-ocena materiala, razpored vzdrževanja, izbira stiskalnice-se bolj naravno uveljavi.
Progresivne matrice v primerjavi s prenosnimi matricami v primerjavi s sestavljenimi matricami
Vsaka od glavnih vrst matric deluje po bistveno drugačnem principu in to načelo narekuje, kaj lahko in česa ne more narediti učinkovito.
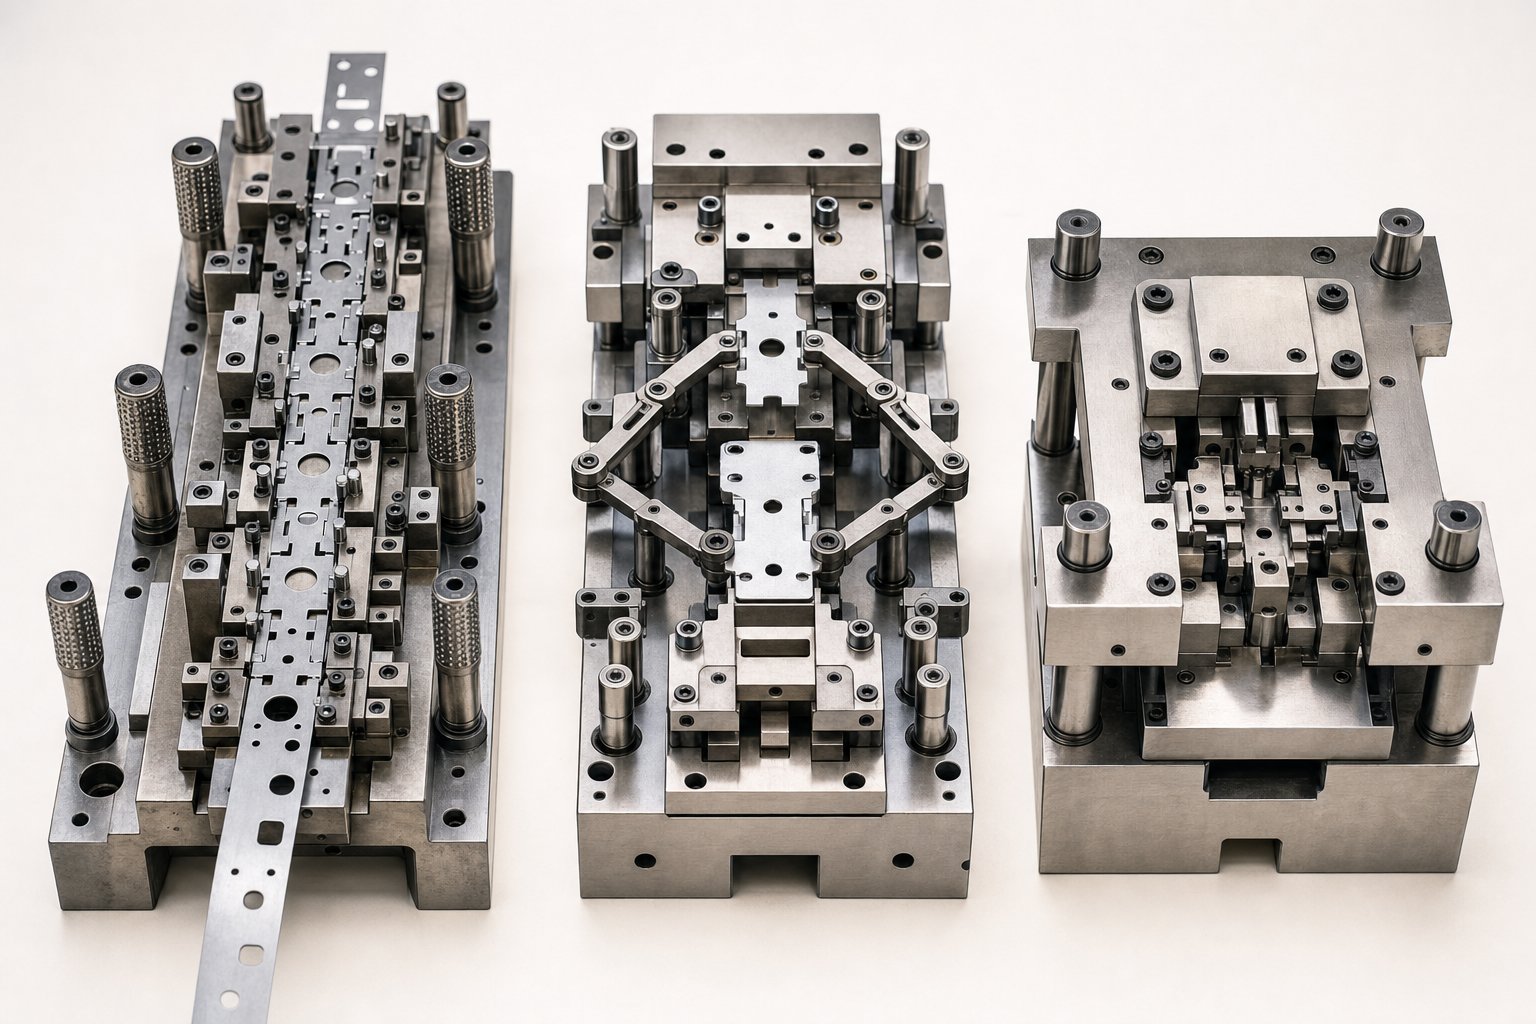
Progresivne ginepodajajte neprekinjen kovinski trak skozi niz postaj, pri čemer vsaka izvaja drugačno operacijo-prebadanje, zarezovanje, upogibanje, oblikovanje-dokler končni del ni odrezan na končni postaji. Trak deluje kot lasten tekoči trak, ki odpravlja rokovanje z deli med operacijami in omogoča hitrosti udarcev, ki rutinsko presegajo 200 udarcev na minuto za majhne dele. Zaradi tega je progresivna orodja-najprimernejša izbira za-velike serije majhnih do srednje-komponent, kot so električni priključki, nosilci in sponke.
Prenosne matriceubrati drugačen pristop. Posamezni surovci so zgodaj ločeni od traku in nato mehansko preneseni od postaje do postaje z namenskim transportnim sistemom-običajno s prstnimi mehanizmi ali pomičnimi tramovi. To je bistveno za dele, ki so preveliki, pregloboko-narisani ali preveč geometrijsko zapleteni, da bi ostali pritrjeni na nosilni trak.Transferno žigosanjeje pogost v ohišjih naprav, avtomobilskih karoserijskih ploščah in strukturnih komponentah, kjer je zaradi tri-globine oblikovanja podajanje na podlagi-trakov nepraktično.
Spojina umreizvedite več postopkov rezanja-izrezovanje in prebadanje, na primer-z enim pritiskom. Ker je vsaka funkcija izdelana hkrati, je usklajenost med operacijami skoraj popolna. Kompromis je hitrost: sestavljene matrice običajno delujejo počasneje kot progresivna orodja in so najbolj primerne za ravne ali skoraj-ravne dele, kjer je dimenzijska natančnost pomembnejša od hitrosti cikla. Podložke, tesnila in ploščati električni kontakti so klasična uporaba sestavljenih-matric.
Kombinirane matricezdružite operacije rezanja in oblikovanja v eno potezo-mislite, da se rezkanje in upogibanje dogajata sočasno. Zasedajo nišo med sestavljenim in progresivnim orodjem ter ponujajo zmerno kompleksnost pri zmernem obsegu z manjšo naložbo v orodje kot popolna progresivna nastavitev.
| Vrsta matrice | Načelo delovanja | Najboljša{0}}zapletenost delov | Idealen obseg glasnosti | Relativni stroški | Hitrost cikla |
|---|---|---|---|---|---|
| Progresivno | Strip napreduje skozi več postaj; vsaka postaja izvede eno operacijo | Majhni do srednje veliki-deli z več funkcijami (upogibi, luknje, oblike) | 100,000+ delov/leto | visoko | Hitro (200-1, 500+ SPM) |
| Prenos | Posamezni surovci so se mehansko premikali med ločenimi postajami | Veliki, globoko{0}}vlečeni ali 3D-zapleteni deli | 25.000-500,000+ delov/leto | Visoko do zelo visoko | Zmerno (15-80 SPM) |
| Spojina | Več operacij rezanja v eni potezi na eni postaji | Ravni ali skoraj-ravni deli, ki potrebujejo natančno-do-natančnost značilnosti | 10.000-250.000 delov/leto | Zmerno | Zmerno (40-200 SPM) |
| Kombinacija | Postopki rezanja in oblikovanja združeni v eni potezi | Zmerno kompleksni deli z rezanimi in oblikovanimi značilnostmi | 10.000-150.000 delov/leto | Zmerno | Zmerno (30-150 SPM) |
Ujemanje vrste matrice z obsegom proizvodnje in geometrijo dela
Pragovi obsega so kraj, kjer se teorija sreča z resničnostjo proračuna. Ena-matrika postaje lahko stane le delček progresivne nastavitve, vendar njeni stroški na-del ostanejo enaki ne glede na obseg. Nasprotno pa progresivna matrica zahteva veliko vnaprejšnjo naložbo, ki se povrne šele, ko je obseg proizvodnje dovolj visok, da amortizira orodje v dovolj delih. V praksi je ta prehodna točka običajno nekje med 50.000 in 100.000 letnimi deli-, čeprav zapletenost delov in čas cikla dvigujeta ali zmanjšujeta to število.
Kdaj je prenosno žigosanje bolj smiselno kot progresivno? Odločilni dejavnik je običajno geometrija dela, ne samo volumen. Če del zahteva globoke vleke, velike površine plošč ali operacije oblikovanja, ki bi popačile ali zlomile nosilni trak, postane orodje za prenos edina izvedljiva pot. Videli boste tudi določene matrice za prenos, ko je treba dokončane dele zavrteti ali prestaviti med postajami-česa progresivni trak preprosto ne more sprejeti.
Za manjše količine ali serije prototipov so sestavljene ali kombinirane kovinske matrice za vtiskovanje pogosto najbolj pametna naložba. Ohranjajo obvladljive stroške orodja, medtem ko še vedno zagotavljajo dimenzijsko doslednost, ki jo ročno{1}}nastavitve z eno-postajo le s težavo ohranjajo.
Razumevanje klasifikacije orodij razreda A, B in C
Poleg vrste matrice razred orodij določa, kako dolgo bodo zdržale vaše matrice za žigosanje-in koliko pričakujete, da boste porabili za njihovo vzdrževanje. Klasifikacijski sistem je neposredno povezan s pričakovano življenjsko dobo kocke, izmerjeno v skupnem številu zadetkov:
- Orodje razreda A:Zgrajen za dolge razdalje. Ti matrice uporabljajo vrhunska orodna jekla, vložke iz karbidne trdine na visoko-obrabnih postajah in kaljene komponente v celoti. Pričakovana življenjska doba matrice pogosto presega 1.000.000 zadetkov, zaradi česar je razred A standard za avtomobilsko proizvodnjo in druge -obsežne programe, kjer je neprekinjen čas delovanja kritičen.
- Orodje razreda B:Praktična srednja pot. Izdelane iz kakovostnih orodnih jekel, vendar z manj vrhunskimi ploščicami, matrice razreda B običajno zagotavljajo 250.000 do 1.000.000 zadetkov. Primerni so za srednje{7}}serijsko proizvodnjo, kjer morajo stroški orodja ostati sorazmerni s skupno vrednostjo naročila.
- Orodje razreda C:Zasnovan za kratke serije, prototipe ali proizvodnjo mostov. Materiali in konstrukcija so poenostavljeni, da zmanjšajo vnaprejšnje stroške, s pričakovano življenjsko dobo pod 250.000 zadetki. Razred C je pravi klic, ko potrebujete dele hitro in skupna življenjska doba ne upravičuje večje naložbe.
Pri izbiri pravega razreda ne gre za izbiro "najboljše" možnosti-, temveč za usklajevanje naložbe v orodje s proizvodno realnostjo. Pre-določanje matrice razreda A za 50.000-delno življenjsko dobo zapravlja kapital. Pod-določanje orodij razreda C za program z milijoni delov ustvari cikel prezgodnje obrabe, ponovnega brušenja in morebitne ponovne izdelave, ki dolgoročno stane veliko več.
Vsaka od teh vrst matric in klasifikacij pa je le tako dobra, kot so dobre posamezne komponente v orodju. Izbijač, blok matrice, odstranjevalec in vodilni sistem imajo vsak svojo mehansko vlogo-in ko se kateri koli od njih začne obrabljati, učinki valovijo skozi vsak del, ki pride s stiskalnice.
Pojasnjene kritične komponente znotraj matrice za žigosanje
Matrica za vtiskovanje je od zunaj videti kot trden jekleni blok, vendar jo odprite in našli boste skrbno orkestriran sklop posameznih komponent-, od katerih je vsaka zasnovana tako, da med vsakim pritiskom stiskalnice opravlja določeno mehansko funkcijo. Razumevanje teh komponent matrice za žigosanje ni samo akademsko. To je razlika med diagnosticiranjem težave v minutah in preživljanjem ur v lovljenju simptomov, medtem ko se odpadki kopičijo na koncu vrste.
Tukaj je kratek funkcionalni pregled komponent jedrnega kovinskega žigosanja, preden se poglobimo v to, kako dejansko delujejo skupaj:
- udarec:Zagotavlja silo rezanja ali oblikovanja z zabijanjem v material obdelovanca.
- Blok matrice:Zagotavlja spojno votlino ali rezalni rob, ki oblikuje ali striže material proti udarcu.
- Snemalna plošča:Drži trak plosko ob površini matrice in ga med povratnim hodom odlepi z luknjača.
- Vodilni zatiči in puše:Ohranite natančno poravnavo med zgornjo in spodnjo polovico matrice skozi vsako potezo.
- Piloti:Registrirajte trak na točno določen položaj na vsaki postaji in zagotovite, da bo vsaka funkcija pristala tam, kjer mora.
- Podporne plošče:Razporedite udarne obremenitve po čevlju matrice, da preprečite lokalne poškodbe in deformacije.
Vsak od teh delov ima jasno določeno nalogo. Resnična zapletenost-in pravi vir težav s kakovostjo-je v njihovem medsebojnem delovanju pod obremenitvijo, pri hitrosti, udarec za udarcem.
Kako delujejo luknjač, blok matrice in plošča za odstranjevanje
Predstavljajte si eno samo rezalno potezo v počasnem posnetku. Stiskalnica se spusti, zgornji čevelj matrice pa potisne navzdol. Snemalna plošča, obremenjena z vzmetmi, se najprej dotakne pločevinastega traku in ga močno pritisne na spodnjo površino matrice. To je ključnega pomena-če trak ne drži ravno in trdno, preden luknjač pride v stik z materialom, se bo rez popačil, del se bo premaknil in na napačni strani roba bodo nastale brazde.
Delček sekunde kasneje udarec predre trak. Pri operaciji štancanja luknjač prereže material tako, da ga potisne v odprtino bloka matrice spodaj. Razdalja med luknjačem in blokom matrice-ki je običajno izražena kot odstotek debeline materiala-določa kakovost rezanega roba. Pretesen in orodje se prezgodaj obrabi. Preveč ohlapna, zaradi česar pride do prekomernega bruhanja in prevračanja. Pri mehkem jeklu so razdalje pogosto v razponu od 5 do 10 % debeline materiala na stran, čeprav trši materiali, kot je nerjavno jeklo, zahtevajo strožje vrednosti.
Pri povratnem hodu je vzmet-obremenjenaplošča za odstranjevanjeopravlja svojo drugo funkcijo: drži trak navzdol, medtem ko se udarec umakne. Brez tega bi se material oprijel telesa luknjača-zlasti med prebadanjem, kjer se kovina tesno stisne okoli stebla luknjača. Odstranjevalec dobesedno osvobodi material, kar omogoči, da trak čisto napreduje do naslednje postaje.
Blok matrice pa ni le pasivna odprtina. Njegove rezalne robove je treba obrusiti do natančne geometrije in trdote, da se ustvarijo čiste strižne površine. Pri oblikovalnih postajah blok matrice služi kot votlina, ki definira končno obliko kovinskega vtisnjenega dela, zaradi česar sta njegova površinska obdelava in dimenzijska natančnost prav tako pomembni kot geometrija luknjača nad njim.
Vodilni sistemi, piloti in natančnost poravnave
Izbijači in bloki matrice so lahko popolni sami po sebi, vendar še vedno proizvajajo slabe dele, če poravnava zamakne celo za nekaj tisočink palca. To je naloga vodilnega sistema-in je nedvomno najbolj podcenjen element v celotnem orodju.
Vodilni zatiči in pušeso primarni mehanizem poravnave. Zatiči iz kaljenega jekla, nameščeni na eni polovici matrice, zdrsnejo v natančno-izvrtane puše na nasprotni polovici, kar omejujejo zgornji in spodnji čevelj, da potujeta po eni sami, ponovljivi poti. Pri visokohitrostnih progresivnih matricah, ki delujejo s stotinami gibov na minuto, vodilni sistem absorbira bočne sile in toplotno rast, medtem ko ohranja poravnavo znotraj mikronov. Sklopi vodil s krogličnimi ležaji so običajni pri natančnih aplikacijah, ker zmanjšujejo trenje in so bolj odporni proti obrabi kot navadne puše.
Pilotiobravnavati drugačen izziv poravnave: registracija trakov. Ko se kovinski trak premika od postaje do postaje v progresivni matrici, vodilni-majhni, stožčasti zatiči, nameščeni na zgornji matrici-vstopajo v predhodno-preluknjene luknje v traku in ga potegnejo v natančen položaj, preden pride do kakršnega koli rezanja ali oblikovanja. Konus omogoča, da se trak sam -centrira in tako popravi manjše napake podajanja, preden stiskalnica doseže spodnjo mrtvo točko. Brez natančnega vodenja se razmik-od-luknje, lokacije upogibov in položaji elementov premikajo od postaje do postaje, kumulativna napaka pa lahko potisne vtisnjene kovinske dele iz tolerance precej preden kateri koli rezalni rob pokaže vidno obrabo.
Podporne ploščeigrajo tišjo, a bistveno strukturno vlogo. Te utrjene plošče, nameščene med zadrževalce luknjača in čevelj matrice, razširijo koncentrirano silo vsakega udarca udarca na širše območje. Preskočite podložno ploščo in posamezni luknjači bodo postopoma luknjali površino čevlja-in ustvarjali majhne vdolbine, ki sčasoma premaknejo položaj luknjača in tiho zmanjšajo natančnost dela.
Prepoznavanje obrabe komponent, preden vpliva na kakovost delov
Vsak sestavni del matrice za vtiskovanje je obrabni element. Vprašanje nikoli ni, ali se bo obrabil, ampak kako hitro lahko to obrabo zaznate, preden se pokaže na vaših delih.
Obraba udarcevje najbolj vidna. Oster rezalni luknjač ustvari čisto strižno območje z ozkim robom. Ko se rezalni rob zaduši, se višina robov poveča, strižni trak se zoži in rezalna sila-se včasih dovolj opazno poveča, da operaterji stiskalnice slišijo razliko. Odločitev med ponovnim brušenjem in popolno zamenjavo je odvisna od tega, koliko materiala je bilo že odstranjenega z dolžine luknjača. Večino luknjačev je mogoče večkrat nabrusiti, preden dosežejo minimalni prag dolžine, pod katerim luknjač ne zajame več bloka matrice dovolj globoko, da bi dokončal čisti rez.
Obraba roba rezilnega blokasledi podobnemu vzorcu, vendar ga je težje videti, ne da bi matrico odstranili iz stiskalnice. Izkušeni izdelovalci orodij iščejo sekundarne kazalnike: naraščajoče bruhanje na delu, zatikanje žlebca v odprtino matrice ali postopen premik v dimenzijah surovca, ki signalizira, da se je rezalni profil rahlo povečal zaradi erozije robov.
Obraba vodilnega zatiča in pušekaže drugače-in bolj zahrbtno. Namesto nenadne napake boste opazili počasen premik dimenzij med več značilnostmi delov. Položaji lukenj se rahlo premaknejo, črte upogibov se sprehajajo in dimenzije od-do-elementov se začnejo gibati proti robu tolerančnega pasu. Če vaši podatki CMM kažejo napredujoč trend in ne naključno razpršenost, so obrabljene vodilne komponente glavni osumljenec.
Obraba ali poškodba pilotaustvarja napačno registracijo trakov, ki je videti kot naključna variacija, vendar dejansko sledi ciklu podajanja. Deli se lahko izmenjujejo med dobrimi in obrobnimi, saj pas nekoliko nad- ali pod-napreduje na določenih postajah. Preverjanje premerov pilota in stanja stožca med načrtovanim vzdrževanjem to odkrije, preden se število odpadkov poveča.
Bistvo je preprosto: natančnost komponent in toleranca končnih delov sta neposredno povezani. Matrica za žigosanje ne propada postopoma na nejasne,-te-sledljive načine. Vsaka komponenta se nosi v značilnem vzorcu, ki ustvari poseben, prepoznaven podpis v končnem delu. Naučiti se brati te znake-z dimenzijskim trendom, vizualnim pregledom in spremljanjem sile-je tisto, kar ločuje reaktivno gašenje od proaktivnega vzdrževanja matrice.
Seveda je hitrost obrabe teh komponent močno odvisna od tega, iz česa so narejene. Izbira razreda orodnega jekla, stopnje trdote in površinske obdelave za vsako komponento je ena od-in najbolj pomembnih-odločitev v celotnem postopku izdelave orodij.
Priročnik za izbiro materiala za štancanje in površinsko obdelavo
Orodno jeklo znotraj vaše matrice za vtiskovanje določa, koliko delov lahko izdelate pred ponovnim brušenjem, kako ozke so vaše tolerance v dolgih proizvodnih kampanjah in ali vaša matrica odpove elegantno ali katastrofalno. Vendar je izbira materiala ena izmed najbolj spregledanih odločitev v procesu orodja-ki je pogosto prepuščena privzetim izbiram ali preferencam dobavitelja namesto namerne inženirske analize.
Različni razredi jekla za štancanje se nahajajo na različnih točkah spektra trdote-v primerjavi-žilavosti in izbira napačnega mesta na tem spektru za vašo aplikacijo je hitra pot do prezgodnje okvare orodja. Tukaj je primerjava najpogostejših ocen in kdaj si vsaka zasluži svoje mesto v gradnji kocke.
Razredi orodnega jekla za matrice za vtiskovanje in njihovi kompromisi glede učinkovitosti
Pet vrst orodnega jekla pokriva veliko večino jeklenih matric za vtiskovanje v današnji proizvodnji. Vsak pripada drugi metalurški družini in te družinske lastnosti narekujejo uspešnost:
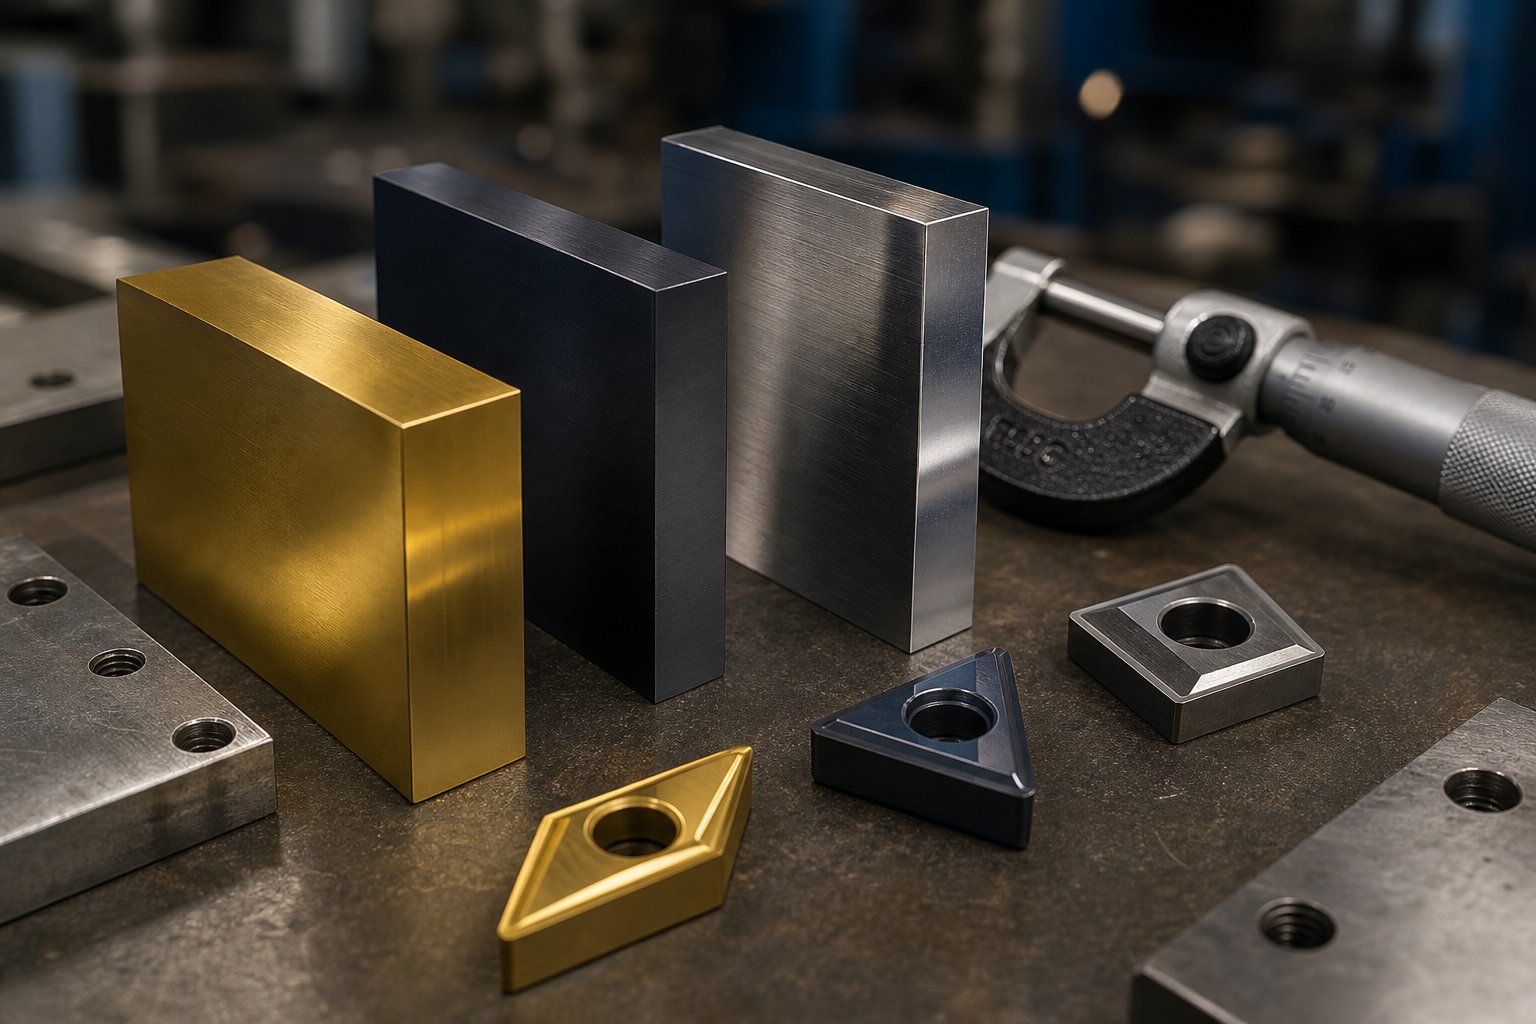
- D2 (visoka-ogljika, visoka-kroma):Delovni konj za-dolgotrajno brušenje in prebadanje. Visoka vsebnost kroma v D2 tvori trde delce karbida, ki zagotavljajo izjemno odpornost proti obrabi. Po kaljenju in popuščanju doseže D262-64 HRC-dovolj trden, da obdrži ostro rezilo pri več sto tisočih zadetkih. Kompromis je krhkost pri udarcu; D2 ni prava izbira za težko oblikovanje ali operacije, ki vključujejo udarne obremenitve.
- A2 (z-kaljenje na zraku):S 5 % kroma in odlično dimenzijsko stabilnostjo med toplotno obdelavo A2 dosega 63-65 HRC, hkrati pa ponuja boljšo žilavost kot D2. Običajno se uporablja za izrezovanje izrezkov, oblikovanje izsekov in obrezovanje matrice, kjer se zmerna odpornost proti obrabi sreča z zmerno odpornostjo na udarce. A2 je močna-vsestranska izbira za jeklene matrice za vtiskovanje srednjega obsega.
- S7 (odporen-na udarce):Ko vaše matrice vključujejo močno vlečenje, globoko oblikovanje ali ponavljajoče se mehanske udarce, vskoči S7. Utrdi se na 60-62 HRC, vendar daje prednost udarni žilavosti pred odpornostjo proti obrabi. Zamislite si S7 kot kvaliteto, ki se upogne, preden se zlomi – idealna za komponente, kot so vlečni luknjači in oblikovani vložki, ki absorbirajo znatne dinamične obremenitve pri vsakem udarcu.
- M2 (-hitrorezno jeklo):Zasnovan za ohranjanje trdote pri povišanih temperaturah, M2 doseže približno 62-64 HRC in se odlikuje pri aplikacijah z visoko-hodom-, kjer bi zaradi trenja-ustvarjena toplota zmehčala običajna jekla za hladno obdelavo. Videli boste M2 pri rezalnih udarcih, ki tečejo s 600+ gibi na minuto, kjer se toplotna stabilnost neposredno prevede v življenjsko dobo robov.
- O1 (oljno-kaljenje):Najbolj ekonomična možnost, O1 je relativno enostavna za obdelavo in doseže 57-62 HRC po popuščanju. Ponuja razumno ravnotežje med žilavostjo in odpornostjo proti obrabi za kratkoserijsko proizvodnjo, prototipno orodje in aplikacije, kjer skupno število zadetkov ne upravičuje vrhunskih razredov jekla.
Osnovni kompromis je vedno enak: trša jekla se dlje upirajo abrazivni obrabi, vendar so bolj nagnjena k krušenju ali pokanju pod udarci. Trpejša jekla bolje absorbirajo udarce, vendar se hitreje utrdijo. Izkušeni orodjarji mešajo kvalitete znotraj ene matrice-z uporabo D2 ali karbida na rezalnih postajah z visoko-obrabo in S7 na postajah oblikovanja, kjer je odpornost na udarce pomembnejša od zadrževanja robov.
Ko že govorimo o karbidu, si zaslužijo omembo vložki iz volframovega karbida. Pri postajah z največjo{1}}obrabo v progresivnih matricah-zlasti tistih, ki uporabljajo abrazivne materiale, kot je žigosano jeklo z visoko vsebnostjo silicija ali nerjavne zlitine-karbidni vložki, lahko trajajo celo D2 za faktor pet do deset. So znatno dražji in bolj krhki, zato so običajno rezervirani za določene postaje, namesto da bi se uporabljali v celotni matrici.
Toplotna obdelava in površinski premazi, ki podaljšujejo življenjsko dobo
Izbira pravega razreda jekla je le polovica enačbe. Kako je jeklo toplotno-obdelano in kakšni premazi so naneseni na njegove delovne površine, lahko dramatično podvojijo ali celo pomnožijo življenjsko dobo.
Toplotna obdelavadoloča osnovno trdoto in žilavost vsake komponente. Skozi-kaljenje-je segrevanje celotnega dela nad njegovo kritično temperaturo in kaljenje-standard za hladno-jekla, kot sta D2 in A2. Utrjevanje-nasprotno pa ustvari trdo zunanjo lupino, hkrati pa ohranja trdno jedro, kar je uporabno za komponente, ki potrebujejo površinsko odpornost proti obrabi, vendar morajo absorbirati udarce brez zloma. Vakuumska toplotna obdelava je močno priporočljiva ne glede na metodo; kotugotavljajo strokovnjaki iz industrije, oksidacija, ki jo povzročajo ne-vakuumski procesi, zavira oprijem premaza in lahko ogrozi celovitost površine, preden matrica opravi prvi del.
Površinski premazidodajte sekundarni sloj zaščite, ki močno zmanjša trenje in obrabo lepila. Najpogostejše možnosti vključujejo:
- Titanov nitrid (TiN):PVD prevleka s trdoto okoli 2400 HV. TiN zagotavlja dobro-splošno zaščito pred abrazivno in adhezivno obrabo in se pogosto uporablja pri rezalnih luknjačih. Njegova zlata barva omogoča enostavno vizualno preverjanje pokritosti premaza.
- Titanov karbonitrid (TiCN):Korak naprej od TiN pri približno 3200 HV, TiCN se nanese kot večplastna prevleka in je -primeren za žigosanje z zelo toleranco, kjer sta pomembna tako trdota kot nadzor dimenzij.
- Kromov nitrid (CrN):Pri 1.800 HV je mehkejši od TiN, vendar njegova nižja notranja napetost omogoča debelejše premaze. CrN se dobro obnese pri postopkih oblikovanja, kjer je nizek koeficient trenja pomembnejši od izjemne trdote.
- Nitriranje:Postopek termokemične difuzije namesto nanesenega premaza. Nitriranje utrdi površinsko plast samega jekla, običajno na ekvivalent 65-70 HRC, brez dodajanja ločene prevlečne plasti. Zaradi tega je uporaben za velike komponente matrice, kjer so tolerance debeline prevleke zaskrbljujoče.
- Kromiranje:Starejša, a še vedno ustrezna možnost za izboljšanje ločilnih lastnosti na vlečnih orodjih in zmanjšanje pobiranja materiala med preoblikovanjem.
Vrzel v zmogljivosti med prevlečenimi in neprevlečenimi orodji ni nepomembna-lahko je transformativna. En dokumentiran primer, ki je vključeval sestavljeni luknjač iz vzmetnega jekla 1074, je pokazal skok proizvodnje z 10.000 delov brez premaza na 100.000 delov s prevleko iz AlTiN in do 250.000 delov, ko je bil na vrh plasti AlTiN dodan suh mazalni film. Te številke ponazarjajo, zakaj si izbira prevleke zasluži enako inženirsko pozornost kot izbira osnovnega razreda jekla.
Eno pomembno opozorilo: ni vsak postopek nanašanja premaza primeren za vsako jeklo. Prevleke CVD, nanesene pri približno 1900 stopinjah F, segrejejo podlago orodja med nanašanjem. Jekla, kot sta A2 in S7, ne bi smela biti -prevlečena s CVD za aplikacije, ki vključujejo udarne obremenitve, ker visoka procesna temperatura poslabša njihovo mikrostrukturo in zmanjša udarno trdnost. Postopki PVD, ki delujejo pod 900 stopinj F, se popolnoma izognejo tej težavi-, zaradi česar je PVD varnejša privzeta za večino orodij za žigosanje, razen če posebne zahteve uporabe upravičujejo alternative CVD ali TRD.
Ujemanje materiala matrice z materialom obdelovanca
To je resničnost, ki zmoti veliko-kupcev orodij: material, ki ga žigosate, narekuje material, iz katerega mora biti izdelana vaša matrica. Matrica, narejena za vtiskovanje iz ogljikovega jekla, ne bo preživela dolge uporabe nerjavečega jekla brez znatnih sprememb, orodje, zasnovano za vtiskovanje jeklene pločevine, pa je lahko pre-izdelano-in pre{4}}ceno-za postopek vtiskovanja aluminija.
Zakaj? Trši materiali obdelovancev ustvarjajo večje rezalne in preoblikovalne sile, pospešujejo abrazivno obrabo na površinah matrice in zahtevajo manjšo razdaljo-do-matrice za doseganje čistih robov. Mehkejši materiali, kot sta aluminij in baker, povzročijo manjšo obrabo orodja, vendar predstavljajo različne izzive-zrkanje, pobiranje materiala in nagnjenost k strganju namesto čistemu strigu, če razmiki niso ustrezno zmanjšani.
| Material obdelovanca | Priporočeni razredi jekla | Smernica za razdaljo (% debeline na stran) | Relativna pričakovana življenjska doba orodja |
|---|---|---|---|
| Blago/nizko{0}}ogljično jeklo | D2, A2; vložki iz karbidne trdine za veliko-prostornino | 5-10% | Osnovno (1x) |
| Nerjaveče jeklo (serija 300) | D2, M2 ali karbid; TRD/PVD premazi so močno priporočljivi | 3-6% | 0,4x - 0.6x osnovna vrednost |
| Jeklo-visoke trdnosti (HSLA, AHSS) | Karbid, D2 s prevleko TiCN ali AlTiN | 4-8% | 0,3x - 0.5x osnovna vrednost |
| Aluminijeve zlitine | A2, D2; Premazi CrN ali DLC za preprečevanje luščenja | 3-5% | 1,5x - 2.5x osnovna linija |
| Zlitine bakra/medenine | A2, O1 za kratke vožnje; D2 za daljše akcije | 3-6% | 1,5x - 2x osnovna linija |
Upoštevajte vzorec: nerjavna jekla in jekla visoke-trdnosti skrajšajo pričakovano življenjsko dobo orodja za polovico ali več v primerjavi z mehkim ogljikovim jeklom za vtiskovanje, medtem ko jo mehkejši neželezni materiali znatno podaljšajo. Ravno zaradi tega se ponudbe orodij tako razlikujejo glede na material obdelovanca, ki je naveden na risbi dela. Matrica, navedena za aluminij, lahko uporablja jeklo A2 s prevleko CrN. Ista geometrija delov iz nerjavečega jekla 304 lahko zahteva D2 z vložki iz karbidne trdine in prevleko iz vanadijevega karbida TRD-, ki podvoji ali potroji naložbo v orodje, vendar zagotovi število zadetkov, ki je potrebno za upravičenje izdelave.
Prilagoditve zračnosti so prav tako pomembne. Nagnjenost nerjavečega jekla k-kaljenju pomeni, da pretirana zračnost ne povzroča le slabe kakovosti robov-, temveč pospešuje obrabo luknjačev, saj je material odporen na striženje in se namesto tega deformira okoli rezalnega roba. Po drugi strani pa aluminij zahteva manjše odmike, da bi se izognili trganju in čezmernemu brušenju, ki je posledica duktilnosti materiala in nagnjenosti k pretoku, namesto da bi se čisto zlomil.
Usklajevanje materiala za rezkanje, toplotne obdelave, prevleke in zračnosti z vašim specifičnim materialom obdelovanca je tisto, kar ločuje trajna orodja od orodij, ki šepajo med proizvodnim potekom. Toda tudi popolnoma določeno matrico je treba še vedno pravilno oblikovati-in tu sta sodobna simulacija in optimizacija postavitve traku bistveno spremenila način, kako orodjarji spremenijo risbo dela v orodje,-pripravljeno za proizvodnjo.
Oblikovanje matrice za žigosanje, simulacija in optimizacija postavitve traku
Popolna izbira materiala in obdelava površine ne pomenita nič, če je sama geometrija matrice pomanjkljiva. Luknjač, izdelan iz vrhunskega D2 s prevleko TiCN, bo še vedno ustvaril zmečkane, razpokane dele ali dele, ki ne ustrezajo- specifikacijam, če je postavitev vlečene perle napačna, je pritisk slepega držala napačno izračunan ali če postavitev napredovanja zapravi 30 % traku v ostanku. Zato se je oblikovanje matrice za žigosanje v zadnjih dveh desetletjih tako močno preusmerilo k digitalni simulaciji-, da je odkrivanje teh težav v programski opremi veliko cenejše kot odkrivanje med preizkusom v stiskalnici.
Kako simulacija žigosanja zmanjša poskusne ponovitve in stroške
Računalniško{0}}simulacija podprtega inženiringa (CAE) omogoča inženirjem, da praktično izvajajo celoten postopek žigosanja-od pozicioniranja surovca do končne geometrije dela-preden se strojno obdela en sam blok orodnega jekla. Programska oprema korak za korakom modelira materialni tok in natančno predvidi, kje se bodo pojavile težave.
Kaj pravzaprav ujame simulacija? Kritični načini napak, ki bi se sicer pojavili le med fizičnim preizkusom:
- Redčenje in trganje:Simulacija preslika debelino materiala po celotnem delu in označi območja, kjer se pločevina razteza čez varne meje. Inženirji prilagodijo vlečne radije, dodajo vlečne kroglice ali spremenijo obliko surovca za prerazporeditev toka materiala pred rezanjem jekla.
- Gubanje:Nezadosten pritisk slepega držala ali nepravilne poti pretoka materiala povzročajo kompresijske gube na prirobnicah in stranskih stenah. Simulacija identificira te cone in omogoča iterativno prilagajanje sil slepega držala in geometrije kroglice.
- Springback:Po sprostitvi sil oblikovanja se del elastično odbije-včasih dovolj, da potisne dimenzije izven tolerance.Napredne FEA metodeupošteva anizotropijo materiala, Bauschingerjev učinek in preostale napetosti za napovedovanje velikosti vzmeti, kar inženirjem omogoča uporabo kompenzacijskih strategij, kot je prekomerno-upogibanje ali spremenjena geometrija orodja, preden je matrica izdelana.
- Analiza sile:Izračun zahtev glede skupne tonaže zagotavlja, da se matrica ujema s pravo stiskalnico in da so komponente orodja dimenzionirane za obvladovanje dejanskih obremenitev oblikovanja brez prezgodnje okvare.
Praktični izkupiček je pomemben. Tradicionalni delovni tokovi oblikovanja kovinskega žigosanja so pogosto zahtevali od tri do pet-ali več-fizičnih poskusnih ponovitev za doseganje sprejemljivih delov. Vsaka ponovitev pomeni razstavljanje matrice, strojne popravke, ponovno sestavljanje in ponovno delovanje. Oblikovanje žigosanja, ki ga poganja-simulacija, se stisne, kar dramatično kroži, pogosto prepolovi poskusne iteracije in skrajša tedne od razvojne časovnice.
Optimizacija postavitve traku za največji izkoristek materiala
Pri progresivni zasnovi matrice je postavitev traku tista, kjer se zgodi stroškovno inženirstvo. Vsak milimeter izgubljenega materiala med deli, vsak prevelik nosilni most in vsak neoptimalen kot ugnezdenja se pretvori v tonažo odpadne kovine v proizvodni seriji milijonov gibov. Tradicionalne zasnove matric rutinsko proizvajajo odpadke od 25 % do 40 %, medtem ko lahko optimizirane postavitve to številko potisnejo pod 15 %.
Inženirji nadzirajo ostanke z več medsebojno povezanimi odločitvami v fazi načrtovanja matrice za vtiskovanje:
- Strategije gnezdenja:Postavitev delov čim bližje-ali njihovo prepletanje na podlagi geometrije-neposredno poveča izkoristek materiala iz tuljave. Tudi manjše prilagoditve orientacije dela glede na os traku lahko prihranijo od 10 do 20 % pri stroških surovin.
- Nadzor višine in pasovne širine:Razdaljo napredovanja (naklon) in širino traku je treba izračunati na pod-milimetrsko natančnost. Nepotrebne vrzeli med postajami zapravljajo odpadni material pri vsaki posamezni potezi.
- Zasnova nosilnega mostu:Mostovi, ki povezujejo vsak del s trakom, morajo biti dovolj ozki, da zmanjšajo ostanke, a dovolj široki, da ohranijo strukturno celovitost med podajanjem. Naredite to napako in trak se bo sredi-strgal.
- Pogoste-tehnike rezanja:Pri matricah, ki proizvajajo več delov na gib, lahko skupne rezalne linije med sosednjimi surovci popolnoma odpravijo ostanke med-delov.
Postavitev traku ni kozmetična vaja-je eden najmočnejših vzvodov, ki jih imajo inženirji za znižanje stroškov na-del. 10-odstotno izboljšanje izkoristka materiala pri milijon-delih letne proizvodnje 1 mm nerjavečega jekla doda na tisoče dolarjev prihrankov, vse zajeto pred prvim udarcem v proizvodnjo.
Od študije izvedljivosti do CNC-strojno obdelanih komponent
Oblikovanje matrice za kovinsko vtiskovanje sledi strukturiranemu delovnemu toku, ki spremeni risbo dela v orodje-pripravljeno za proizvodnjo. Vsaka stopnja temelji na prejšnji in preskakovanje korakov-ali hitenje skozi-je izvor dragih napak.
- Ocena izvedljivosti dela:Inženirji ocenijo zahteve glede geometrije delov, materiala, toleranc in prostornine, da ugotovijo, ali je žigosanje izvedljivo, kateri tip matrice je primeren in kje obstajajo potencialni izzivi pri oblikovanju.
- 2D postavitev traku:Zaporedje napredovanja, dodelitve postaj in strategija uporabe materiala so preslikani v ravni postavitvi, ki določa, kaj se zgodi na vsaki postaji matrice in kako se trak premika skozi orodje.
- 3D modeliranje matrice:Celoten sklop matrice-izbijanja, bloki matrice, odstranjevalci, vodilni sistemi in vsa podporna strojna oprema-je zasnovana v CAD z natančnimi prilegi, razmiki in lokacijami pritrdilnih elementov.
- Validacija simulacije:Programska oprema CAE izvaja proces oblikovanja virtualno, preverja pretok materiala, preverja tanjšanje in gubanje, predvideva vzmetni povrat in potrjuje zahteve glede tonaže. 3D model se iterativno izpopolnjuje, dokler rezultati simulacije ne izpolnjujejo kriterijev sprejemljivosti.
- CNC obdelava komponent matrice:Preverjeni dizajni se premaknejo na natančno žično erozijo, CNC rezkanje in brušenje za izdelavo vsake komponente po specifikaciji.
- Montaža in poskusni zagoni:Dokončana matrica se sestavi, namesti v preskusno stiskalnico in izvaja postopoma izpopolnjevane iteracije, dokler vzorčni deli ne dosežejo ciljev dimenzij in kakovosti.
Ta--proces od konca do konca zahteva tesno usklajevanje med oblikovalskimi inženirji, simulacijskimi analitiki, CNC strojniki in preizkusnimi tehniki. Izdelovalci-orodij s polnimi storitvami, ki ohranjajo vsako fazo pod eno streho-izvedljivost do končnega pregleda-odpravljajo zamude pri predaji in napačno komunikacijo, ki pestijo delovne tokove več-prodajalcev.YICHEN, na primer, interno izvaja ta celoten potek dela, od začetne simulacije CAE in oblikovanja matrice do natančne CNC obdelave, poskusnih zagonov in pregledovanja delov, kar daje proizvajalcem eno samo točko odgovornosti od zasnove do -pripravljenega orodja za proizvodnjo.
Dobro-zasnovana, simulacijsko-potrjena kocka dramatično zmanjša presenečenja pri preizkusu. Vendar jih ne odpravi v celoti. Variabilnost materiala, upogibanje stiskalnice in dejanski-pogoji trenja še vedno povzročajo težave, ki se pojavijo šele, ko jeklo zadene jeklo-in ravno zato je razumevanje najpogostejših načinov okvar, njihovih temeljnih vzrokov in njihovih korektivnih ukrepov bistvenega pomena, preden katera koli matrica vstopi v polno proizvodnjo.
Odpravljanje težav s štancanjem in preverjanje preizkusa
Simulacija ujame marsikaj, vendar ne more posnemati vsake spremenljivke na tiskovnem parketu. Nedoslednosti serije materiala, upogibanje stiskalnice pod obremenitvijo, razpad mazivnega filma pri temperaturi, toplotno raztezanje med dolgimi poteki-ti dejavniki iz resničnega-sveta povzročajo napake, ki se pokažejo šele, ko matrica deluje s hitrostjo. Razlika med delavnico, ki odpravi težave v nekaj urah, in tisto, ki pregoreva skozi izmene in lovi simptome, se zmanjša na eno samo veščino: natančno diagnosticiranje vzroka že prvič.
Vsaka napaka v postopku kovinskega žigosanja pusti podpis. Burrs vam povedo nekaj drugega kot razjede. Razpokana prirobnica kaže na drug temeljni vzrok kot nagubana vlečna stena. Če se naučite brati te podpise, reaktivno gašenje požarov spremenite v sistematično odpravljanje težav-in zaščitite tako vašo naložbo v orodje kot vaš urnik proizvodnje.
Pogoste okvare matrice za žigosanje in njihovi glavni vzroki
Sedem načinov napak predstavlja veliko večino težav s kakovostjo štancanja. Vsak od njih ima prepoznavne simptome, kratek seznam verjetnih temeljnih vzrokov in posebne korektivne ukrepe, ki obravnavajo dejansko težavo, namesto da prikrijejo simptom. Tukaj je celotna referenca:
| Napaka | simptomi | Temeljni vzroki | Korektivni ukrepi |
|---|---|---|---|
| Burring | Dvignjeni, ostri robovi na praznih ali preluknjanih delih; sčasoma povečanje višine bruha; občutek grobega-roba | Obrabljeni ali zlomljeni rezalni robovi; pretirana razdalja od udarca-do-die; slab zaključek stene za izrezovanje | Ponovno obrusite ali zamenjajte rezalne robove; zmanjšajte razdaljo z-žičnim rezanjem novih vstavkov; poliranje rezalne stene; preverite, ali je razmik 5-10 % debeline materiala na stran za mehko jeklo |
| Nagajanje | Pobiranje materiala na površinah štanca ali matrice; zareze ali praske na oblikovanih površinah delov; postopno poslabšanje z vsakim udarcem | Nezadostno ali nepravilno mazanje; nezdružljiva kombinacija materiala matrice/obdelovanca (npr. nerjaveče na neprevlečenem orodnem jeklu); previsoka površinska hrapavost na površinah za oblikovanje matrice | Nanesite ustrezno mazivo za žigosanje ali nadgradite na EP{0}}tekočino; nanesite premaz za-zrčenje (TiN, CrN ali DLC) na površine za oblikovanje; poliranje površin matrice; preklopite na bolj združljivo vrsto orodnega jekla |
| Vlečenje polža | Polži (izluknjani-odpadki), najdeni na vrhu traku ali vdelani v naslednje dele; občasne napake pri prebadanju | Vakuumski učinek med luknjačem in polžem; nezadostna globina vstopa matrice; magnetizirane komponente luknjačev ali matric; prekomerno olje na površini traku | Dodajte vakuumske{0}}razbremenilne utore ali izmetalne zatiče za luknjalo; povečajte globino vnosa matrice; redno razmagnetite orodje; preverite odmik in konus žleba za polže, da zagotovite čist izmet polžev |
| Zlom udarca | Nenaden zlom telesa udarca ali konice; nenormalen zvok pritiska ali skok sile; manjkajoče značilnosti na žigosanih delih | Neusklajenost med luknjačem in odprtino matrice; tonaža stiskalnice presega zmogljivost štanca; material obdelovanca, trši od navedenega; previsoka trdota udarca (krhko); nezadostna sila odstranjevanja | Znova- poravnajte zgornjo in spodnjo polovico matrice; preverite, ali se certifikati materiala ujemajo s predpostavkami zasnove matrice; zmanjšajte trdoto prebijanja ali preklopite na trdnejši razred (npr. S7); preverite in zamenjajte izčrpane vzmeti; preglejte vodilne zatiče in puše glede obrabe |
| Pokanje na upogibnih linijah | Vidni zlomi ali mikro-razpoke vzdolž zunanjega polmera krivin; razcepi na prirobljenih robovih | Radij upogiba je pretesen za debelino in kakovost materiala; upogibna črta, usmerjena vzporedno s smerjo zrn materiala; vzmet materiala, ki povzroča sekundarno napetost; delovno{0}}utrjen material iz prejšnjih operacij | Povečajte radij krivine na najmanjši priporočeni za material; obrnite upogibe čez smer vlaken, kadar je to mogoče; žarite material pred oblikovanjem, če je problem-obdelovalno utrjevanje; prilagodite R-kot oblikovanja luknjača |
| Gubanje (risanje) | Kompresijske gube ali sponke na prirobnicah, stranskih stenah ali vlečenih delih; neenakomerna porazdelitev materiala | Nezadosten pritisk slepega držala; neustrezna zasnova ali postavitev vlečne perle; prazna velikost je prevelika za votlino; neenakomeren pretok materiala zaradi nedoslednosti mazanja | Povečajte silo slepega držala; dodajte ali prilagodite vlečne kroglice za nadzor pretoka materiala; zmanjšajte prazne dimenzije; zagotoviti enoten nanos maziva; preverite doslednost pritiska na blazino za tisk |
| Dimenzijski premik | Progresivno, smerno odstopanje v dimenzijah delov v proizvodni seriji; značilnosti, ki se gibljejo proti mejam tolerance, namesto da bi se naključno razpršile | Obraba vodilnega zatiča in puše omogoča neusklajenost zgornje/spodnje matrice; toplotno raztezanje komponent matrice med dolgimi vožnjami; obraba vodilnega zatiča, ki povzroča napačno registracijo traku | Zamenjajte obrabljene vodilne zatiče in puše; izvajajte načrtovane odmore za hlajenje med daljšimi poteki ali dodajte kanale za hlajenje matrice; preglejte in zamenjajte obrabljene pilotne zatiče; preverite dimenzijske trende s-preverjanjem SPC v procesu |
Ali opazite vzorec v tej tabeli? Mnoge od teh napak imajo skupne vzroke, ki se prekrivajo.Samo izbira čiščenjavpliva na vrtenje, vlečenje žlebov, stopnjo obrabe luknjača in celo na popačenje materiala med postopkom žigosanja. Nerazumna razdalja-ne glede na to, ali je pretesna ali preohlapna-sproži kaskado težav, ki lahko prikrijejo druga drugo, zaradi česar je natančna diagnoza težja, čim dlje se glavni vzrok ne obravnava.
Korektivni ukrepi za razjedanje, strganje in vlečenje polžev
Te tri napake si zaslužijo posebno pozornost, ker so daleč najpogostejše težave pri natančnem žigosanju in je vsaka pogosto napačno diagnosticirana kot druge.
Burringje najlažje prepoznati, vendar ga je najtežje trajno popraviti. Hitro ponovno brušenje obnovi rezalni rob, če pa je osnovni vzrok nepravilna zračnost, se rob vrne v tisočih udarcih. Splošna smernica za celotno zračnost matrice je približno 20 % do 25 % debeline materiala, vendar se to razlikuje glede na material obdelovanca in želeno kakovost robov. Pred ponovnim brušenjem vedno preverite, ali je zračnost pravilna za material, ki se izvaja-ne le za material, ki je bil prvotno določen. Zamenjave materiala na ravni tuljave so bolj pogoste, kot se zaveda večina trgovin, in prehod z nizko-ogljičnega na srednje-ogljično jeklo lahko potisne prej ustrezno zračnost v »pretesno« območje, kar pospeši razpad robov.
Nagajanjena videz izgleda kot obraba matrice, vendar je njen mehanizem popolnoma drugačen. Kadar abrazivna obraba počasi razjeda površino matrice, je luščenje poškodba lepila-med obdelovancem in površino matrice pod pritiskom nastanejo mikroskopski zvari, ki trgajo material z ene površine in ga odlagajo na drugo. Posebej agresiven je pri štancanju nerjavečega jekla ali aluminija na orodno jeklo brez premaza. Korektivna pot ni ponovno brušenje, temveč površinska obdelava: nanesite premaz PVD, kot je TiN ali CrN, polirajte oblikovalne površine, da zmanjšate točke začetka trenja, in nadgradite mazanje na film, ki ohranja ločitev pod posebnimi pritiski in temperaturami, ki jih ustvarja vaša matrica.
Vlečenje polžaje najbolj občasno in frustrirajoče od treh. Vakuum, ki nastane, ko se luknjač umakne iz odprtine matrice, potegne polž nazaj na površino traku. Lahko se zgodi enkrat na sto udarcev ali enkrat na tisoč-ravno dovolj pogosto, da povzroči napake v smeri toka ali poškoduje samo matrico, ko se polž ujame med luknjač in blok matrice pri naslednjem gibu. Rešitve vključujejo brušenje majhnih prečnih-žlebov v sprednjo stran luknjača, da se prekine vakuumsko tesnilo, dodajanje-izmetnih zatičev z vzmetjo, povečanje vstopne globine matrice, tako da se utor trdneje usede v odprtino, in-kritično-redno razmagnetenje komponent luknjača in matrice. Preostali magnetizem pri brušenju je eden najbolj spregledanih dejavnikov, ki prispevajo k težavam z vlečenjem polžev.
Preizkus matrice in postopek validacije delov
Vsaka matrica za žigosanje-ne glede na to, kako temeljito je simulirana-gre skozi postopek fizičnega preizkusa, preden je odobrena za proizvodnjo. Preizkus je kraj, kjer se virtualni model sreča-s fiziko resničnega-sveta, in to je ena najbolj spretnostno-faz v celotnem življenjskem ciklu orodja.
Tukaj je tisto, kar se dejansko zgodi med preizkusom na stiskalnici za žigosanje:
- Začetna nastavitev in nizko-hitrost:Matrica je nameščena v preizkusni stiskalnici in teče pri zelo nizki hitrosti-pogosto v načinu z enim-hodom-za preverjanje mehanske zračnosti, podajanja traku in oblikovanja osnovnih delov brez tveganja poškodb orodja.
- Progresivno povečanje hitrosti:Hitrost gibov se postopoma povečuje proti proizvodni hitrosti, medtem ko tehniki spremljajo neobičajni hrup, skoke sile, težave s podajanjem trakov in spremembe kakovosti delov, ki se pojavijo le pri višjih cikličnih stopnjah.
- Zbiranje vzorcev in merjenje:Deli se vlečejo v rednih intervalih in merijo glede na risbo dela z uporabo koordinatnih merilnih strojev (CMM), optičnih primerjalnikov, merilnikov go/no-go in naprav za preverjanje delovanja. Mere se preverjajo glede na oblačke GD&T-ne samo z nominalnimi vrednostmi, ampak tudi s tolerančnimi pasovi, pravim položajem in specifikacijami profila.
- Iterativna prilagoditev:Orodjarji na podlagi merilnih podatkov izvajajo ciljne popravke: prilagajanje polmerov preoblikovanja, podrezovanje postaj za matrice, spreminjanje zračnosti ali predelavo posebnih luknjačev. Vsaki prilagoditvi sledi še en vzorčni postopek in merilni cikel.
- Preverjanje stopnje proizvodnje-:Ko deli dosledno izpolnjujejo specifikacije pri ciljni stopnji udarcev, neprekinjeno delovanje ustvari statistično pomembno serijo vzorcev-pogosto 300 do 500 zaporednih delov-za analizo Cpk in predložitev strank.
Koliko ponovitev bi morali realno pričakovati? Za zmerno zapleteno progresivno kocko načrtujte dva do štiri preizkusne kroge kot osnovo. Enostavne matrice za slepljenje se lahko potrdijo v eni ali dveh ponovitvah. Kompleksna več{2}}postopna progresivna ali prenosna orodja z globokim vlekom, ozkimi tolerancami ali naprednimi visoko{3}}trdnimi jekli lahko zahtevajo pet ali več krogov, preden vse postaje hkrati proizvedejo skladne dele.
Uspešen sprejem matrice običajno zahteva tri stvari: vse kritične dimenzije v določenih tolerancah v trajnem vzorčnem lotu, površinsko obdelavo in kakovost robov, ki ustrezajo standardom izdelave, ter dosledno podajanje traku in izmet žlebov pri proizvodni hitrosti brez posredovanja operaterja. Dokler niso izpolnjena vsa tri merila hkrati, matrica ni -pripravljena- za proizvodnjo, ne glede na to, kako blizu so posamezne meritve.
Preizkus razkrije tisto, česar nobena simulacija ne more v celoti napovedati: dejanske stroške delovanja kocke skozi čas. Vsaka prilagoditev, vsako ponovno brušenje, vsaka zamenjava vzmeti se sešteje-in celovito razumevanje teh stroškov je tisto, kar loči naložbo v pametno orodje od tiste, ki tiho znižuje maržo v več-letnem proizvodnem programu.
Stroški orodja za štancanje in okvir ekonomskega odločanja
Vsako ponovno brušenje, vsaka zamenjava pomladi, vsaka preizkusna ponovitev iz prejšnjega razdelka nosi ceno-in ti stroški ne obstajajo sami. Zložijo se poleg začetne naložbe v orodje, surovine, porabljene na zadetek, in časa stiskanja, potrebnega za kos. Pravo vprašanje, s katerim se ubada večina inženirjev in nabavnih menedžerjev, ni "koliko stane matrica?" ampak "na kateri točki se ta naložba dejansko začne povrniti?" Odgovor na to zahteva jasen-pogled v to, kaj poganja stroške orodja za štancanje, kako se ti stroški amortizirajo v obsegu proizvodnje in kdaj so alternativne proizvodne metode ekonomsko bolj smiselne.
Kaj poganja stroške orodja za štancanje
Ponudbe orodij za projekte žigosanja pločevine se lahko gibljejo od 5000 USD za enostavne matrice za izrezovanje do 100.000 USD ali več za kompleksne progresivne matrice z več preoblikovalnimi postajami. Ta ogromna širina ni samovoljna. Šest glavnih dejavnikov vleče ceno v različne smeri:
- Kompleksnost delov in število funkcij:Vsaka luknja, upogib, relief in kontura matrici doda postajo ali operacijo. Ploščata podložka z enim rezalnim postopkom je bistveno drugačen izziv pri orodju kot več-upogibni avtomobilski nosilec z dvanajstimi luknjami. Več funkcij pomeni več postaj, več natančnih-zemeljskih komponent in več inženirskih ur.
- Vrsta matrice:Kot smo že omenili, progresivne matrice stanejo bistveno več kot eno-postajne ali sestavljene matrice, ker združujejo več operacij v eno orodje. Prenosne matrice dvignejo stroške še višje zaradi mehanskih transportnih sistemov, potrebnih za premikanje delov med postajami.
- Število postaj:Pri progresivnem orodju vsaka postaja doda rezalne luknjače, oblikovalne vložke, odstranjevalce in vodila,-ki morajo biti vsi obdelani, utrjeni in poravnani. Matrica s šest-postajami ne stane dvakrat toliko kot matrica s tremi-postajami, vendar je razmerje bližje linearnemu, kot pričakuje večina kupcev.
- Vrsta orodnega jekla in površinska obdelava:Matrica, izdelana iz jekla O1 in brez prevleke, je veliko cenejša od tiste, ki uporablja D2 s karbidnimi vložki in luknjači, prevlečenimi s TiCN-. Toda kot je bilo razloženo v razdelku o izbiri materiala, cenejše jeklo pogosto pomeni krajšo življenjsko dobo orodja in višje stroške na-del v celotni proizvodni seriji.
- Zahteve glede tolerance:Ostrejše tolerance zahtevajo bolj fino obdelavo, natančnejše brušenje in več poskusnih ponovitev.Ploščati elementi lahko držijo ±0,005 palcaali tesnejši z dobro-izdelanim orodjem, vendar oblikovane značilnosti-zavoji, prirobnice, vlečene stene-zahtevajo dodatne inženirske napore in pogosto bolj zapleteno geometrijo matrice za nadzor vzmeti in pretoka materiala znotraj specifikacij.
- Pričakovani obseg proizvodnje:Volumen neposredno ne spremeni cene matrice, ampak določa, kateri razred orodja potrebujete. 50.000-delov v življenjski dobi lahko upraviči orodje razreda C s preprostejšimi jekli. Pet{5}}milijonov-avtomobilskega programa zahteva gradnjo razreda A z vrhunskimi materiali v celoti – razlika v stroških pa je znatna.
Večina projektov v proizvodnji žigosanja kovin se giblje v razponu od 15.000 do 50.000 USD za dele zmerne zapletenosti. Če razumete, kateri od teh šestih dejavnikov vpliva na vašo določeno ponudbo, vam daje vzvod,-da se ne pogajate na slepo, ampak da sklepate kompromise med naložbo v orodje, življenjsko dobo orodja in ceno delov.
Amortizacija stroškov na-del in-razmišljanje o neenakomernosti
Tu postane zanimiva ekonomika proizvodnje štampiljk. Progresivna matrica v vrednosti 40.000 USD se sliši drago, dokler te cene ne porazdelite na milijon delov-nenadoma gledate štiri cente na kos samo za komponento orodja. Skozi to isto matrico napeljite samo 10.000 delov, orodje pa vsaki enoti doda 4,00 USD. Matematika je preprosta, a njene posledice so ogromne.
Pomislite na to tako: kocka je stalni strošek. Čas stiskanja, material in delo so spremenljivi stroški. Ko se obseg poveča, fiksni stroški orodja na kos hitro padejo, medtem ko spremenljivi stroški ostanejo v bistvu enaki. Na neki presečni točki skupni stroški na-del žigosanih delov nelojalno znižajo alternativne metode, ki ne nosijo vnaprejšnjega bremena orodja, ampak višje stroške obdelave na-kos.
Kje se to križanje običajno zgodi? Odgovor je odvisen od geometrije dela, materiala in možnosti, s katero primerjate. Toda praktična merila iz industrije ponujajo uporabne smernice:
- Za dele, ki se trenutno izdelujejo z laserskim rezanjem, postane žigosanje običajno stroškovno-učinkovitejše nekje nad 3.000 do 10.000 enot, odvisno od kompleksnosti. Pod tem razponom zmaga lasersko rezanje brez-orodne prednosti.
- Pri CNC-obdelovanih zamenjavah za vtiskovanje kovinskih delov lahko do križanja pride pri še nižjih količinah, če je geometrija dela dobro-primerna za oblikovanje-saj strojna obdelava vključuje visoke čase cikla na-kos, ki jih vtiskovanje odpravlja.
- Za preproste geometrije v industrijskih aplikacijah za žigosanje kovin začnejo količine nad 10.000 delov na leto močno spreminjati ekonomičnost v korist žigosanja, še posebej, ko se upoštevata cena splošnega naročila in učinkovitost materiala iz optimiziranih postavitev trakov.
Kritična napaka, ki jo delajo kupci, je, da stroške orodja ocenjujejo ločeno, namesto da bi izračunali skupne letne stroške-amortizacije orodja plus-variabilne stroške na kos, pomnožene s količino. 5000 $ vredna eno{5}}matrična matrica, ki proizvaja dele po 0,80 $ na kos, je morda videti cenejša od 35.000 $ vrednih progresivnih matric za proizvodnjo delov po 0,25 $ na kos-dokler ne izvedete matematike letne količine in ugotovite, da progresivna matrica prihrani 50.000 $ na leto pri proizvodnih stroških.
Štancarske matrice v primerjavi z alternativnimi proizvodnimi metodami
Žigosanje ni vedno pravi odgovor. Za majhne količine, hitre iteracije načrtovanja ali geometrije delov, ki vključujejo obsežno tri{1}}dimenzionalno obdelavo, lahko druge metode zagotovijo boljšo skupno ekonomičnost. Spodnji okvir odločanja pomaga razvrstiti, kdaj si orodje za štancanje zasluži obdržati in kdaj je treba resno razmisliti o alternativah:
- Izberite žigosanje, ko:Letne količine presegajo 10.000-50.000 delov; del je pretežno oblikovan iz ravne pločevine; dimenzionalna konsistentnost pri velikih količinah je kritična; pritisk na stroške na del je glavni dejavnik; zasnova pa je dovolj stabilna, da upraviči naložbo v fiksno orodje.
- Razmislite o laserskem rezanju, kadar:Zvezki so pod 3000 enotami; zasnova se še razvija in se lahko spreminja med proizvodnimi serijami; deli so ravni ali zahtevajo le preprosto upo-rezovanje; inodprava 15.000 $ ali več v vnaprejšnjem orodjuodtehta višji strošek obdelave na-kos.
- Razmislite o CNC obdelavi, kadar:Deli zahtevajo tesno obdelane elemente-navoje, natančne izvrtine, kompleksne 3D površine-ki jih žigosanje ne more oblikovati; količine so dovolj majhne, da so stroški obdelave na kos konkurenčni; ali debelina materiala presega praktične meje žigosanja.
- Razmislite o hidroformiranju, ko:Deli zahtevajo globoke, zapletene tri{0}}dimenzionalne oblike z gladkimi konturami, ki bi zahtevale več operacij vleka v običajni matrici; količine so zmerne; izraba materiala pa je boljša z geometrijo hidroformiranja cevi ali pločevine.
Nobena od teh alternativ ni univerzalno cenejša ali boljša. Vsak zavzema svojo prostornino-in-točko geometrije. Vrednost proizvodnje kovinskega žigosanja je zlasti v njeni zmožnosti izdelave geometrično skladnih delov z najnižjimi-stroški na kos, ko količine upravičijo orodja-prag, ki se spreminja glede na vse zgoraj obravnavane dejavnike.
Vendar skupni stroški lastništva precej presegajo prvotno naročilo. Preventivno vzdrževanje-načrtovano ponovno brušenje v določenih intervalih-štetja udarcev, občasna zamenjava vzmeti, ko se sila odstranjevanja zmanjša, vzdrževanje mazalnega sistema in morebitna obnova matrice-predstavlja stalen strošek, ki neposredno vpliva na dolgoročno-ekonomijo. Dobro-ohranjena kocka razreda A, ki v svoji življenjski dobi zagotovi 1.500.000 zadetkov, porazdeli svoje skupne stroške lastništva na veliko večji imenovalec kot zanemarjena kocka, ki zahteva popolno obnovo pri 400.000 zadetkih. Naložba v vzdrževanje je resnična, vendar je strošek izpustitve vedno višji.
Razumevanje te ekonomije vas postavi v močnejši položaj za mizo ponudb. Toda vedeti, kaj vprašati, katere dokumente pripraviti in kako oceniti orodjarja, ki sedi nasproti vas, je povsem drugačna veščina-ki ločuje kupce, ki dobijo zanesljivo orodje, od tistih, ki naslednji dve leti porabijo za upravljanje kakovostnih pobegov in spreminjanje naročil.
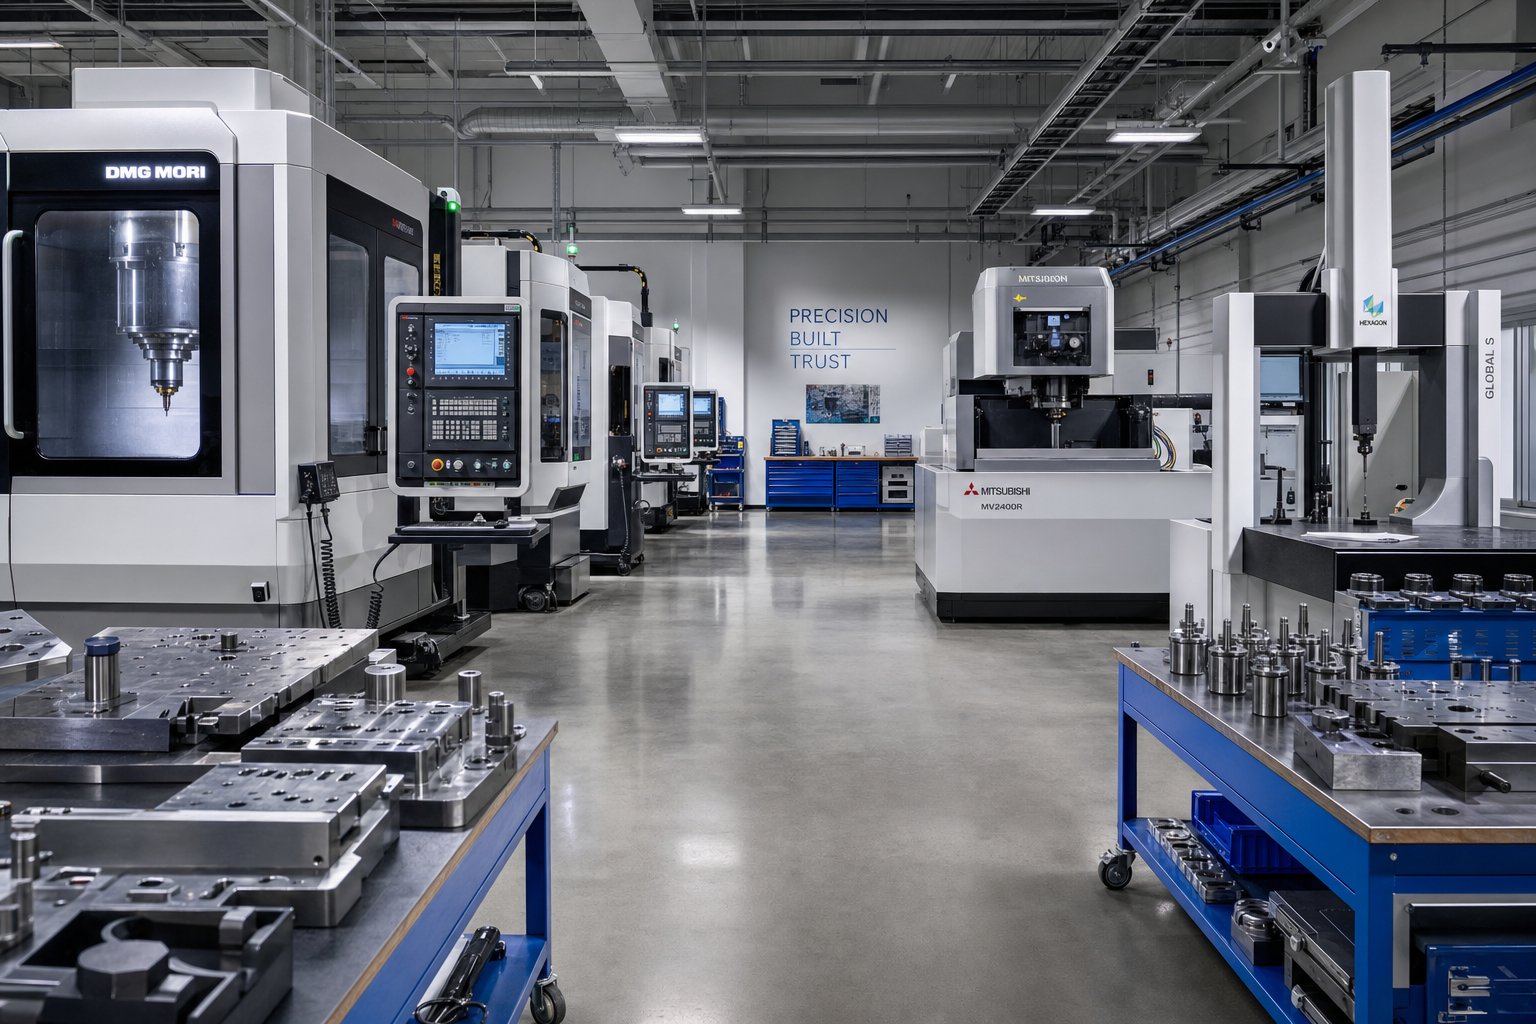
Kako pridobiti in oceniti dobavitelje orodja za štancanje
Razumete ekonomijo. Veste, katera vrsta matrice ustreza vašemu obsegu proizvodnje, katera orodna jekla se ujemajo z materialom vašega obdelovanca in približno kje bi morala pristati vaša naložba v orodje. Naslednji izziv je popolnoma drugačen: najti orodjarja, ki lahko dejansko izpolni te specifikacije, ne da bi vas zakopal v naročila za spremembe, zamujene časovnice in dele, ki komaj prestanejo pregled na dober dan.
Nabava kovinske matrice za žigosanje ni kot naročanje osnovnega dela iz kataloga. Vsaka matrica je izdelana-po meri in kakovost tega inženiringa je nevidna, dokler orodje ni izdelano, nameščeno in začne delovati z veliko hitrostjo. Zaradi te asimetrije,-kjer kupec ne more preveriti kakovosti, dokler denar ni v veliki meri porabljen,-je začetni-proces kritično pomemben. Kaj boste vključili v paket RFQ, kako boste ocenili odgovore in kakšna vprašanja boste postavili med obiski dobaviteljev, bo odvisno od tega, ali boste na koncu dobili proizvodno-pripravljeno orodje ali šest-mestni glavobol.
Kaj vključiti v svoj RFQ paket orodij za štancanje
Nejasen RFQ ustvarja nejasne ponudbe-in nejasne ponudbe povzročajo presenečenja. Natančneje kot vnaprej definirate projekt, tesnejša je usklajenost med tem, kar pričakujete, in tem, kar orodjar ponudi. Tu je potek dela pri pridobivanju virov, korak za korakom:
- Pripravite risbe delov z GD&T in oblački materiala.Vključite popolnoma dimenzionirano risbo z geometrijskim dimenzioniranjem in toleranco, razredom materiala, debelino in kakršnimi koli posebnimi pogoji, kot je stanje ali končna obdelava površine na vhodnem kolutu. Kotštudije primerov industrije dosledno kažejo, so dvoumne ali prenizke tolerance na ne-kritičnih funkcijah eden glavnih vzrokov za nepotrebne stroške orodja. Ugotovite, katere dimenzije so funkcionalno kritične in katere lahko dopuščajo širše pasove-vaš orodjar potrebuje to razlikovanje za učinkovito načrtovanje.
- Določite letne zahteve glede količine in urnik rampe.Določite ne samo celotno življenjsko dobo, temveč tudi količino za -eno leto, največje letno povpraševanje in morebitno načrtovano povečevanje-ali zmanjševanje-. To neposredno vpliva na izbiro razreda orodij-orodjar, ki navaja konstrukcijo razreda A za 20.000-delni program, pretirava z inženiringom.
- Določite zahteve glede tolerance in končne površine.Označite kritične-do-razsežnosti kakovosti (CTQ) ločeno od splošnih toleranc. Če morajo določene površine izpolnjevati vrednosti Ra za naknadni premaz ali galvanizacijo, to izrecno navedite. Predpostavke tukaj stanejo tedne med preizkusom.
- Zahtevajte povratne informacije o izvedljivosti, preden se zavežete vrsti matrice.Sposoben dobavitelj orodja za vtiskovanje in matrice bo na tej stopnji konstruktivno zavrnil-označevanje geometrije, ki jo je težko oblikovati, predlagal spremembe zasnove, ki zmanjšajo zapletenost orodij, ali priporočil drugačno vrsto matrice od tistega, kar ste domnevali. Če dobavitelj vsemu preprosto reče »da«, to ni odzivnost. To je rdeča zastava.
- Ocenite zmogljivosti dobavitelja pri načrtovanju, strojni obdelavi, preizkusu in pregledu.Podrobnosti zahteve: Katere platforme CAD/CAM uporabljajo? Ali doma izvajajo-simulacijo? Kakšen je tonažni razpon njihovih preizkusnih stiskalnic? Katera meroslovna oprema je na voljo za validacijo delov?
- Preglejte vzorčne dele iz preizkusa glede na specifikacije.Zahtevajte prva-poročila o inšpekciji izdelkov s popolnimi podatki CMM, povezanimi z vašimi oblački GD&T. Samo vizualna odobritev ne zadošča-podatki o dimenzijah morajo podpirati skladnost v celotni karti tolerance.
- Potrdite merila sprejemljivosti matrice in vzdrževalno dokumentacijo.Preden je prvi odrezek odrezan, se pisno dogovorite o tem, kaj pomeni uspešen sprejem matrice: koliko zaporednih skladnih delov, s kakšno hitrostjo giba, merjeno glede na katere dimenzije. Zahtevajte tudi priročnik za vzdrževanje, ki dokumentira intervale ponovnega brušenja, sezname nadomestnih delov in priporočene načrte mazanja.
Preskok katerega koli od teh korakov ne prihrani časa. Težavo premakne navzdol-v preizkusne zamude, spore glede specifikacij in dele, ki skoraj ustrezajo natisu, a tja nikoli ne pridejo dosledno.
Ocenjevanje dobaviteljev orodij zunaj cene
Cena je pomembna, očitno. Toda najnižja-cena za matrico za vtiskovanje kovin pogosto postane najdražji projekt, če upoštevate podaljšano preizkušanje, predelavo in izpade proizvodnje. Ocenjevanje dobavitelja kovinskega orodja in matrice zahteva pogled mimo navedene številke ter v infrastrukturo, inženirsko globino in procesno disciplino, ki stoji za tem.
Pet zmogljivosti ločuje resne orodjarje od trgovin, ki preprosto ponujajo ponudbe za pridobitev naročila:
- -Hišna zmogljivost načrtovanja in simulacije:Dobavitelji, ki progresivne matrice načrtujejo interno-in jih pred strojno obdelavo potrdijo s simulacijo CAE-se hitreje odzovejo na težave, učinkoviteje ponavljajo med preizkusom in vzdržujejo strožji nadzor nad celotno izdelavo. Zunanje izvajanje ustvarja komunikacijske vrzeli in-kazanje s prstom, ko se pojavijo težave s kakovostjo.
- Oprema za natančno obdelavo:Žična elektroerozija, vbodno brušenje, CNC rezkanje s pod-mikronskim pozicioniranjem in zmogljivost površinskega brušenja so osnovne zahteve za katero koli orodje za -gradnjo v trgovini. Povprašajte o starosti stroja in načrtih vzdrževanja-natančna oprema, ki ni redno kalibrirana, proizvaja komponente, ki odstopajo od specifikacij.
- Preizkusne stiskalnice-na mestu:Dobavitelj brez-možnosti lastnega preizkusa vam pošilja nepreizkušeno matrico. Želite videti preizkusne stiskalnice, ki se ujemajo ali natančno posnemajo tonažo, velikost postelje in hitrost giba vaše proizvodne stiskalnice. Neusklajeni preizkusni pogoji prikrijejo težave, ki se pojavijo takoj, ko se kocka premakne v vaš objekt.
- Meroslovna in inšpekcijska zmogljivost:O opremi CMM, optičnih merilnih sistemih in umerjenih merilih ni-mogoče pogajati. Vprašajte, ali je pregled vključen v potek preizkusnega dela ali se izvede šele na koncu. Neprekinjeno merjenje med preizkusom ujame odmik prej in zmanjša skupno število iteracij.
- Podpora-po dostavi in pripravljenost na spreminjanje:Matrice redko delujejo-brez težav vse življenje brez kakršnih koli sprememb. Dobavitelj, ki obravnava dostavo kocke kot konec svojega sodelovanja, ni partner-je prodajalec. Poiščite izdelovalce orodij, ki vodijo evidenco o vaši matrici, hranijo kritične rezervne komponente in se zavežejo, da bodo podpirali modifikacije, ko se vaš del razvije ali se spremenijo proizvodni pogoji.
Za avtomobilske programe za štancanje in druge-aplikacije z velikimi vložki ta merila niso izbirna-so najnižji prag za resno obravnavo. Pregled podjetja matrice za vtiskovanje kovin, ki ne obravnava vsake od teh zmožnosti, bi moral spodbuditi globlja vprašanja, ne domnev.
Dobavitelji-polnih storitev, ki obdelujejo vsako fazo-od ocene izvedljivosti prek simulacije CAE, precizne strojne obdelave, poskusnih voženj in končnega pregleda pod eno streho-odpravljajo tveganje pri usklajevanju, ki pesti programe orodij več-prodajalcev, in dajejo kupcem eno samo točko odgovornosti od prvega koncepta do predaje v proizvodnjo.
YICHENponazarja ta integrirani model, ki zajema analizo izvedljivosti, CAE-načrt matrice, CNC obdelavo,-hišno preizkušanje in dimenzijski pregled znotraj ene operacije. Za proizvajalce in vodje nabave, ki so pripravljeni preiti z raziskovanja na-pripravljen pogovor RFQ, njihova--struktura zmogljivosti od konca do konca neposredno obravnava zgoraj navedena merila ocenjevanja-, kar zmanjšuje tveganje predaje in utrjuje odgovornost, kjer je to najpomembnejše.
Od RFQ do sprejema matrice in predaje proizvodnje
Postopek iskanja virov se ne konča, ko izberete dobavitelja. Nadaljuje se s pregledi zasnove, odjavami-simulacij, udeležbo na preizkusih in uradnim sprejemom matrice-in od tega, kako upravljate te mejnike, je odvisno, ali bo prehod od razvoja orodij do proizvodnje potekal gladko ali pa se bo spotaknil.
Nekaj praktičnih smernic za fazo predaje:
- Udeležite se preizkusa osebno, ko je to mogoče.Gledanje vaše matrice, kako teče na preizkusni stiskalnici, vam da informacije, da nobeno poročilo ne more zajeti-vedenja traku, doslednosti izmetavanja žlic, vzorcev hrupa in postopka orodjarja za odpravljanje težav v realnem času. Prav tako gradi delovni odnos, na katerega se boste zanesli, ko bodo na poti potrebne spremembe.
- Vztrajajte pri popolni knjigi.To bi moralo vključevati končne risbe zasnove matrice, seznam materialov z razredi jekla in zapise o toplotni obdelavi za vsako komponento, seznam inventarja nadomestnih delov, razpored vzdrževanja z intervali ponovnega brušenja in popolne podatke o prvem-inšpekcijskem pregledu artikla. Kocka brez dokumentacije je kocka, ki je ne morete učinkovito vzdrževati.
- Izrecno določite merila predaje proizvodnje.Vnaprej se dogovorite, koliko zaporednih skladnih delov pri stopnji proizvodnega giba predstavlja uspešen sprejemni potek. Industrijske norme segajo od 300 do 500 delov za aplikacije orodij in matric za avtomatizacijo, vendar lahko kompleksni programi zahtevajo večje velikosti vzorcev za validacijo Cpk.
- Načrtujte naročila za tehnične spremembe (ECO).Deli se razvijajo. Vaša stranka lahko revidira geometrijo, prilagodi tolerance ali spremeni materiale, potem ko je matrica izdelana. Pogovorite se o ECO postopkih in cenovnih strukturah, preden jih potrebujete-, ko odnos temelji na sodelovanju in ne nasprotovanju.
Nabava orodja za štancanje je navsezadnje naloga obvladovanja tveganja. Vsak korak v procesu-od popolnosti vašega paketa RFQ do strogega ocenjevanja vašega dobavitelja do discipline vaših meril sprejemljivosti-bodisi zmanjša ali poveča tveganje proizvodnih težav na koncu proizvodne verige. Kupci, ki vnaprej vložijo čas, da bi te podrobnosti naredili prav, so isti tisti, ki dvanajst mesecev kasneje nemoteno vodijo proizvodne linije, medtem ko se njihovi vrstniki še vedno ukvarjajo z dimenzijskimi težavami in se pogajajo o stroških predelave orodja, ki sploh ni bilo nikoli pravilno določeno ali potrjeno.
Pogosta vprašanja o orodju za štancanje
1. Koliko običajno stane orodje za štancanje?
Stroški orodij za štancanje se zelo razlikujejo glede na kompleksnost dela, vrsto matrice, razred orodnega jekla in zahteve glede tolerance. Enostavne matrice za izrezovanje se lahko začnejo okoli 5.000 $, medtem ko lahko kompleksne progresivne matrice z več oblikovalnimi postajami presežejo 100.000 $. Večina srednje{5}}zapletenih projektov stane med 15.000 in 50.000 $. Ključno je oceniti skupne stroške lastništva in ne samo vnaprejšnjo ceno,-ki upošteva življenjsko dobo matrice, vzdrževanje, intervale ponovnega brušenja in-amortizacijo na del v celotnem pričakovanem obsegu proizvodnje. Partner s polnimi-storitvami, kot je YICHEN, vam lahko pomaga pravilno-izmeriti naložbo v orodje z oceno izvedljivosti, izvajanjem simulacij CAE in priporočilom optimalnega razreda matrice, preden se jeklo razreže.
2. Kakšna je razlika med progresivnimi matricami, prenosnimi matricami in sestavljenimi matricami?
Progresivne matrice podajajo neprekinjen kovinski trak skozi več postaj, pri čemer vsaka izvaja drugačno operacijo, zaradi česar so idealne za velike-majhne-do-srednje-dele s hitrostjo nad 200 gibov na minuto. Prenosne matrice mehansko premikajo posamezne surovce med ločenimi postajami, kar je primerno za velike ali globoko{6}}vlečene dele, ki ne morejo ostati na nosilnem traku. Sestavljene matrice izvajajo več postopkov rezanja v eni sami potezi za vrhunsko natančnost-do-funkcij na ravnih delih, vendar delujejo pri počasnejših stopnjah cikla. Izbira pravega tipa je odvisna od ujemanja geometrije dela, letnega obsega in potreb po toleranci za moč vsake matrice.
3. Kaj povzroča robove na vtisnjenih kovinskih delih in kako jih odpravite?
Vzrok za vtisnjene dele so najpogosteje obrabljeni ali zlomljeni rezalni robovi na luknjaču ali bloku matrice ali prevelika razdalja-do-matrice. Ko so robovi dolgočasni, se višina robov poveča in strižni trak se zoži. Korektivni pristop se začne s preverjanjem, ali se zračnost ujema z materialom obdelovanca-običajno 5–10 % debeline materiala na stran pri mehkem jeklu, manj pri nerjavnem jeklu. S ponovnim brušenjem se obnovi rezalni rob, če pa je glavni vzrok zračnost, so potrebne nove ploščice pravilnih dimenzij. Redno spremljanje višine brusov med proizvodnimi serijami odkrije težavo, preden se število odpadkov poveča.
4. Kako izberete pravo orodno jeklo za matrico za vtiskovanje?
Izbira orodnega jekla je odvisna od materiala obdelovanca, obsega proizvodnje in vrste operacije, ki jo izvaja posamezna postaja matrice. Jeklo D2 ponuja odlično odpornost proti obrabi za-dolgotrajno zapiranje mehkega jekla. A2 zagotavlja uravnoteženo mešanico žilavosti in trdote za srednje{5}}delovanje. S7 prenese velike preoblikovalne in udarne obremenitve. M2 ohranja trdoto pri visokih temperaturah za hitre gibe, O1 pa je primeren za kratko{11}}izdelke ali prototipna orodja. Veliko proizvodnih orodij uporablja več razredov-tršega jekla na rezalnih postajah in trše razrede na preoblikovalnih postajah-skupaj s površinskimi premazi, kot sta TiN ali TiCN, da znatno podaljša življenjsko dobo kalupov.
5. Kdaj je naložba v orodje za štancanje bolj finančno smiselna kot lasersko rezanje ali CNC obdelava?
Orodja za štancanje na splošno postanejo stroškovno-učinkovitejša kot lasersko rezanje več kot 3.000 do 10.000 delov in bolj ekonomična kot CNC obdelava pri še manjših količinah za -formirane geometrije pločevin. Točka prehoda je odvisna od kompleksnosti dela, stroškov materiala in zahtev glede tolerance. Žigosanje prinaša visoke fiksne stroške orodja, ki se hitro amortizirajo, ko obseg raste, medtem ko imajo alternative nižje vnaprejšnje stroške, vendar višje stroške predelave na-kos. Za letne količine, ki presegajo 10.000-50.000 delov s stabilnimi oblikami, žigosanje skoraj vedno zagotavlja najnižjo skupno ceno na-del. Posvetovanje s-izdelovalcem orodij s polnimi storitvami, kot je YICHEN, za oceno izvedljivosti vam pomaga natančno določiti prag rentabilnosti za vaš specifični projekt.


