


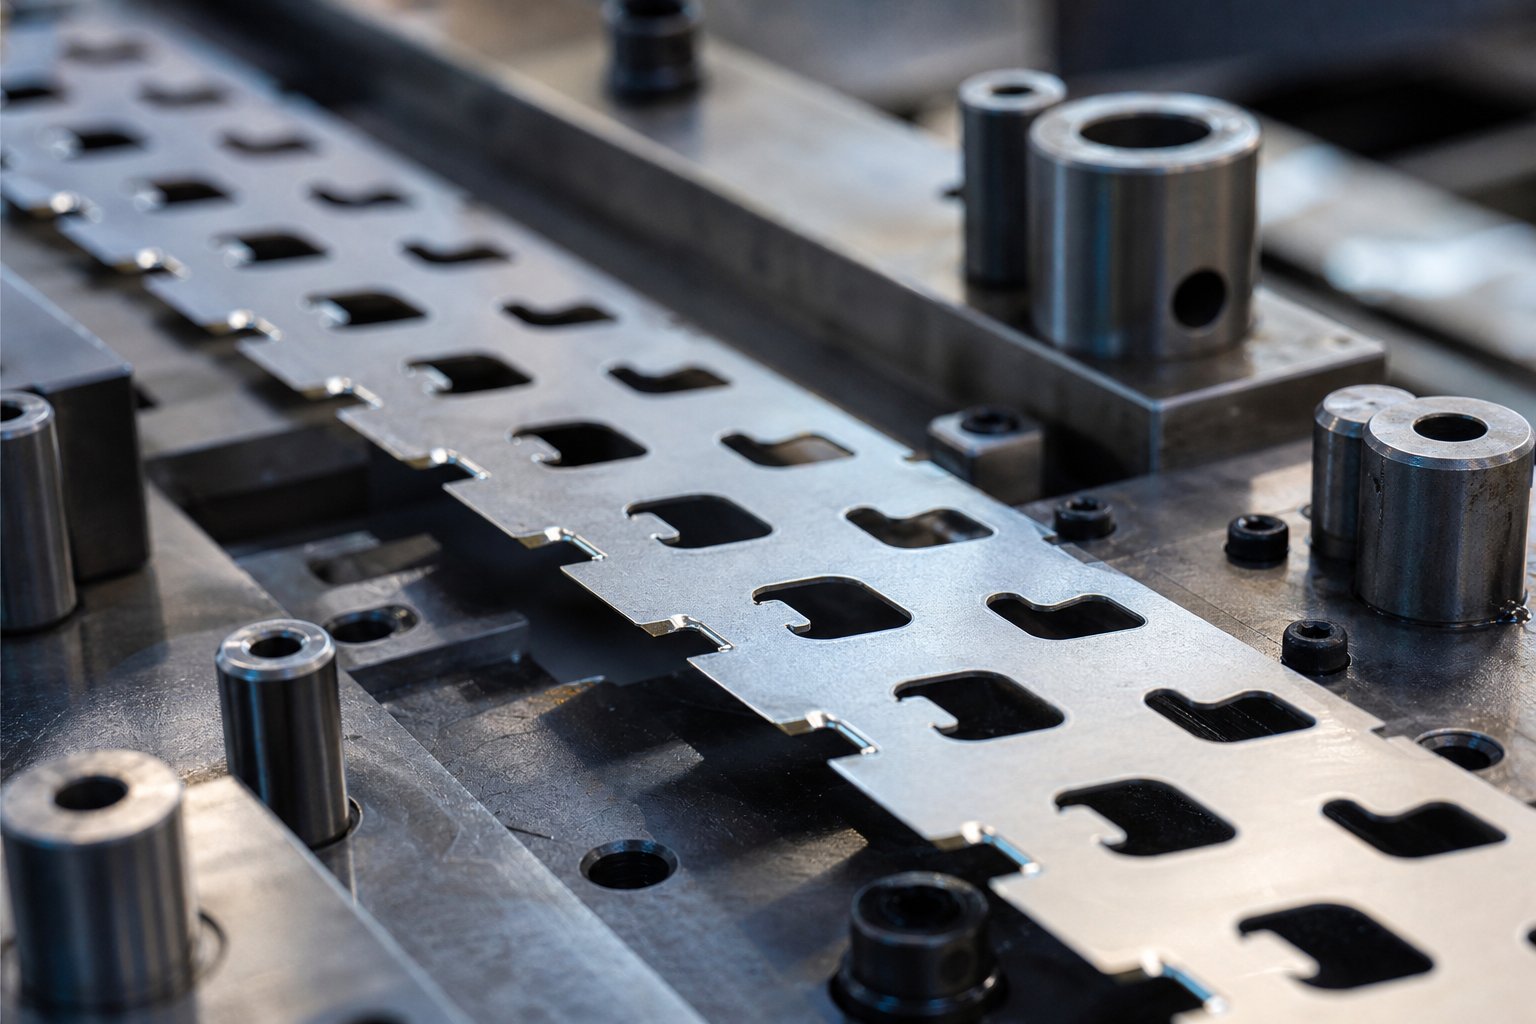
Kaj so obvodne zareze in zakaj so pomembne pri oblikovanju matrice
Ko slišite nekoga vprašati "kaj je žigosanje" v kontekstu progresivnih matric se odgovor vedno vrača k eni resničnosti: trak materiala se premika skozi več postaj in vsak element, izrezan ali oblikovan na eni postaji, mora varno preiti skozi vsako postajo, ki sledi. Za to obstajajo obvodne zareze.
Kaj so obvodne zareze v progresivnih matricah
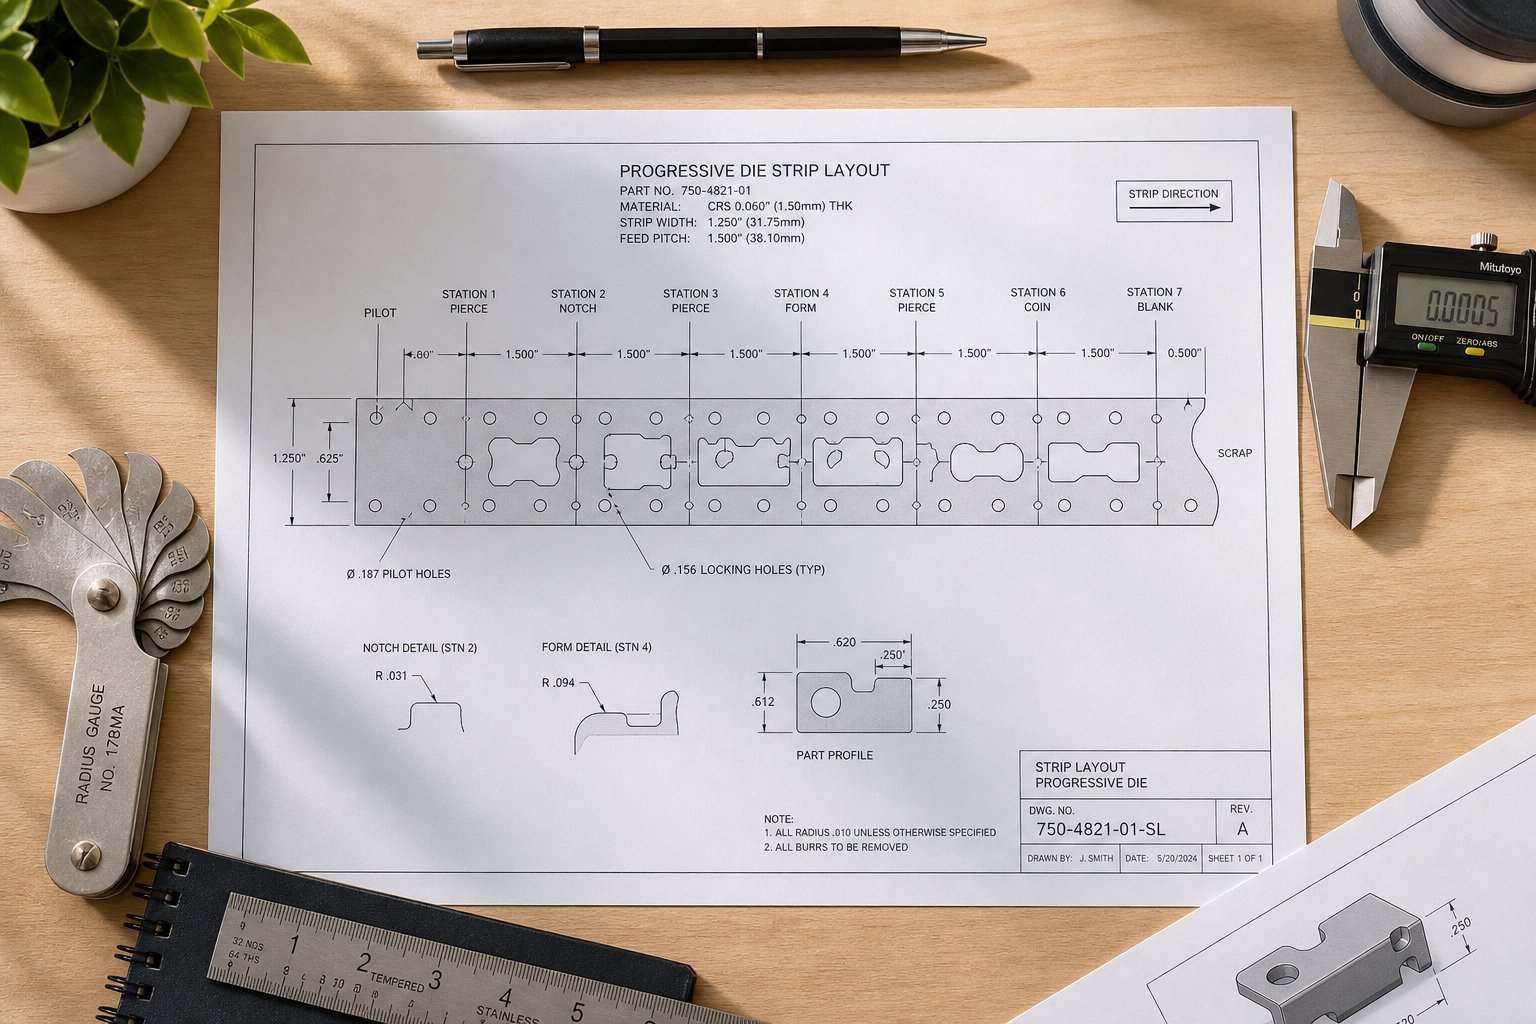
Obvodne zareze so majhne, premišljene odstranitve materiala na določenih mestih vzdolž nosilnega traku. Njihovo delo je preprosto: dovolite, da prej prazna, preluknjana ali oblikovana področja traku očistijo komponente matrice - luknjače, gumbe matrice, dvigala in oblikovano geometrijo -, ko se trak pomakne za eno dolžino naprej.
Predstavljajte si matrico za progresivno žigosanje z osmimi postajami. Vsak pritisk potisne trak naprej za določeno razdaljo. Funkcije, ustvarjene na postaji dve, morajo fizično iti skozi postaje tri, štiri, pet in naprej, ne da bi trčile z orodjem. Obvodne zareze izrezujejo zračno pot, ki to omogoča.
Obvodna zareza je reliefni izrez v nosilnem traku matrice za progresivno žigosanje, ki preprečuje, da bi predhodno obdelane funkcije motile orodje v smeri toka, ko se trak premika naprej.
Zakaj vsaka progresivna matrica potrebuje obvodne zareze
Glavna inženirska utemeljitev je preprečevanje motenj. Pri vtiskovanju pločevine mora nosilni trak -, ki dodatni material drži dele skupaj, ko potujejo od postaje do postaje -, ostati strukturno zdrav, medtem ko se čisto poda skozi vsako postajo matrice. Brez obvodnih zarez trak trči ob luknjače ali oblikovano geometrijo na sosednjih postajah, kar povzroči napačno podajanje, upogibanje, vlečenje ali popolno poškodbo matrice.
Preprosta definicija problema s žigosanjem: trak gre naprej, predhodno obdelan material vstopi v prostor, ki ga zaseda aktivno orodje, in nekaj se zlomi. Namen obvodnih zarez v matricah za žigosanje je odpraviti ta trk, preden se začne.
KotArt Hedrick ugotavlja v The Fabricator, slabo podajanje trakov v progresivne matrice vodi do poškodb matrice in stiskalnice, odpadkov, varnostnih nevarnosti in izpadov. Obvodne zareze so eno od primarnih orodij za načrtovanje, ki preprečuje te napake na stopnji postavitve traku - dolgo preden se matrica sploh zažene v proizvodnji.
Kaj je kovinsko žigosanje brez zanesljivega napredovanja traku? Gre za ostanke, predelave in pokvarjeno orodje. Zasnova obvodne zareze že od samega začetka odpravi kategorijo težav, ki jih naknadno ne more odpraviti nobeno prilagajanje stiskalnice.
Kako obvodne zareze nadzorujejo napredovanje traku v progresivnih matricah
Vsaka progresivna kocka deluje po enem načelu, o katerem se ni -pogajalo: trak se premakne naprej za določeno razdaljo - korak - in vsak že izrezan ali oblikovan element mora iti skozi vsako dolvodno postajo, ne da bi kar koli zadel. Thepostopek žigosanja kovinese opira na ta ritem. Ko ga zlomite, zlomite kocko.
Bypass zareze so mehanizem, ki ohranja ta ritem nedotaknjen. Odstranjujejo material z nosilnega traku na natančnih lokacijah, tako da predhodno obdelana geometrija počisti nadaljnja orodja. Logika je preprosta, vendar izvedba zahteva natančno analizo ovojnice orodij vsake postaje glede na pot traku.
Mehanika dovajanja trakov in sprostitev postaje
V procesu žigosanja podajalnik tuljav premakne trak za natanko eno razdaljo na gib stiskanja. Ta korak je razdalja-do-sredin med sosednjimi deli v postavitvi traku. Vsakič, ko se trak premakne naprej, se vsak element navzgor - pilotske luknje, slepe odprtine, oblikovani jezički, narisane skodelice - premaknejo za eno postajo bližje izhodu.
Tukaj je kritična točka: oblikovana značilnost, ustvarjena na postaji tri, bo fizično zasedla prostor na postaji štiri med naslednjim pritiskom, postaja pet na stopnji po tem in tako naprej. Če ima katera koli postaja v smeri toka luknjač, gumb za izrezovanje ali dvižno tirnico, ki zavzema enak navpični ali stranski prostor kot ta funkcija navzgor, se trak ne more podati skozi brez trka.
Med načrtovanjem postavitve traku oblikovalec matrice začrta ovoj orodja na vsaki postaji - tri-dimenzionalni prostor, ki ga zasedajo luknjači, preoblikovalna jekla in tlačne blazinice med polnim hodom stiskalnice. Kjer koli se vhodni tračni material prekriva s to ovojnico, obstaja območje motenj. Vsako območje motenj zahteva obvodno zarezo.
Širina nosilnega traku ima pri tem neposredno vlogo. Širši nosilci nudijo več materiala za zarezovanje brez žrtvovanja strukturne celovitosti, vendar porabijo več zaloge tuljav. Ožji nosilci omejujejo, kako globoko lahko sega zareza, preden oslabi sposobnost podajanja traku. Postopek matrice uravnava te omejitve zgodaj v zaporedju načrtovanja.
Kako obvodne zareze preprečujejo upogibanje traku in napačno podajanje
Kaj se zgodi, če obvodne zareze manjkajo ali so premajhne? Načini napak se hitro združijo:
- Dviganje traku z dvigal.Ko material med podajanjem trči ob spodnji luknjač ali gumb za matrico, se trak potisne navzgor ali vstran. Dvigne se z dvižnih tirnic in izgubi svojo vodeno pot skozi matrico.
- Upogibanje med postajami.Podajalnik potisne trak naprej, vendar trak ne more skozi oviro. Material se stisne in upogne med dovodno linijo in točko blokade. Kot pojasnjuje Art Hedrick vFabrikator, okrogla dvigala, ki traku ne podpirajo pravilno, mu omogočajo, da se povesi in zloži nase - učinek se poveča, ko obvodna zračnost ni zadostna.
- Vlečenje polža.Delna motnja lahko povleče odrezane polže navzgor med pomičnim hodom. Ti polži končajo na ploskvi matrice in se vtisnejo v naslednje dele, kar poškoduje orodje in izdelek.
- Napake progresivnega podajanja.Majhna motnja na eni postaji povzroči rahel kratek-dovod. Ta napaka se prenaša naprej in se povečuje na vsaki naslednji postaji, kar povzroči neusklajenost vodilnih lukenj, neujemanje rezov in oblikovane značilnosti, ki pristanejo zunaj-cilja. Pri postopkih prenosnega žigosanja velja podobno načelo - deli morajo odstraniti orodje med postajami, čeprav se transportni mehanizem razlikuje.
Te okvare se redko pokažejo kot ena sama dramatična nesreča. Pogosteje se pokažejo kot postopno naraščajoče zareze, občasni alarmi za napačno podajanje ali nepojasnjene razlike v dimenzijah delov - vsi simptomi motenj, ki bi jih pravilna zasnova obvodne zareze odpravila.
Logika postavitve v procesu postavitve traku
Določanje, kam sodijo obvodne zareze, je zaporedna inženirska vaja. Ne morete ga skrajšati. Postopek odločanja poteka od postaje do postaje za postavitev traku, pri čemer se vsaka komponenta orodja primerja z vhodnim profilom traku.
- Preslikajte ovojnico orodja vsake postaje.Za vsako postajo matrice dokumentirajte celoten 3D-prostor, ki ga zasedajo vsi udarci, gumbi matrice, preoblikovalna jekla, dvigala in tlačne blazine med celotnim hodom stiskalnice - ne samo na spodnji mrtvi točki.
- Prekrijte profil traku na vsakem položaju podajanja.Spremljajte, kako se nosilni trak z vsemi predhodno izrezanimi in oblikovanimi elementi pojavi, ko prispe na vsako postajo. Vključite celotno širino traku, obstoječe izreze in kakršno koli oblikovano geometrijo, ki sega nad ali pod ravnino traku.
- Določite območja motenj.Kjerkoli se prihajajoči profil traku prekriva z ovojnico orodja postaje, označite območje motenj. Bodite pozorni tako na bočne (čez širino traku) kot na navpične (nad in pod podajalno ravnino) konflikte.
- Določite geometrijo zareze na interferenčno območje.Za vsako ugotovljeno navzkrižje določite minimalno količino materiala, ki je potreben za zagotavljanje dovoljenja. Dodajte varnostno mejo, da upoštevate toleranco podajanja, bočno premikanje traku in morebitno prekoračitev-hitrosti-stiskanja.
- Preverite celovitost nosilnega traku.Po namestitvi vseh obvodnih zarez potrdite, da je preostali nosilni material strukturno zadosten za podajanje traku skozi matrico brez upogibanja ali pretiranega upogibanja.
- Rezanje zareze dodelite ustrezni postaji.Odločite se, katera gorvodna postaja bo prerezala vsako obvodno zarezo. Postopek prebijanja, ki ustvari zarezo, se mora izvesti, preden trak doseže točko, kjer je potrebna razdalja - idealno na prvi ali drugi postaji matrice.
Ta potek dela velja ne glede na to, ali načrtujete matrico z deset-postajami za preprost nosilec ali matrico s trideset-postajami za kompleksen avtomobilski konektor. Proizvodni proces žigosanja zahteva, da se vsaka odločitev o postavitvi zareze potrdi glede na celotno pot potovanja traku, ne le na neposredno sosednjo postajo.
Vendar je geometrija le polovica zgodbe. Oblika in velikost vsake zareze - pravokotne, kotne ali polmerizirane - sta odvisni od specifičnega interferenčnega profila, materiala, ki se vtisne, in strukturnih zahtev za nosilni trak na tem mestu.
Vrste obvodnih zarez in kdaj jih uporabiti
Niso vsa območja motenj videti enako, zato tudi vse obvodne zareze ne bi smele izgledati enako. Geometrija vsake zareze - njen profil, usmeritev in obdelava robov - neposredno vpliva na podajanje traku, celovitost nosilnega traku in dolgo-življenjsko dobo orodja. Toda med različnimi vrstami matric za vtiskovanje, ki so obravnavane v literaturi o orodju, razvrstitev obvodnih zarez redko dobi pozornost, ki si jo zasluži.
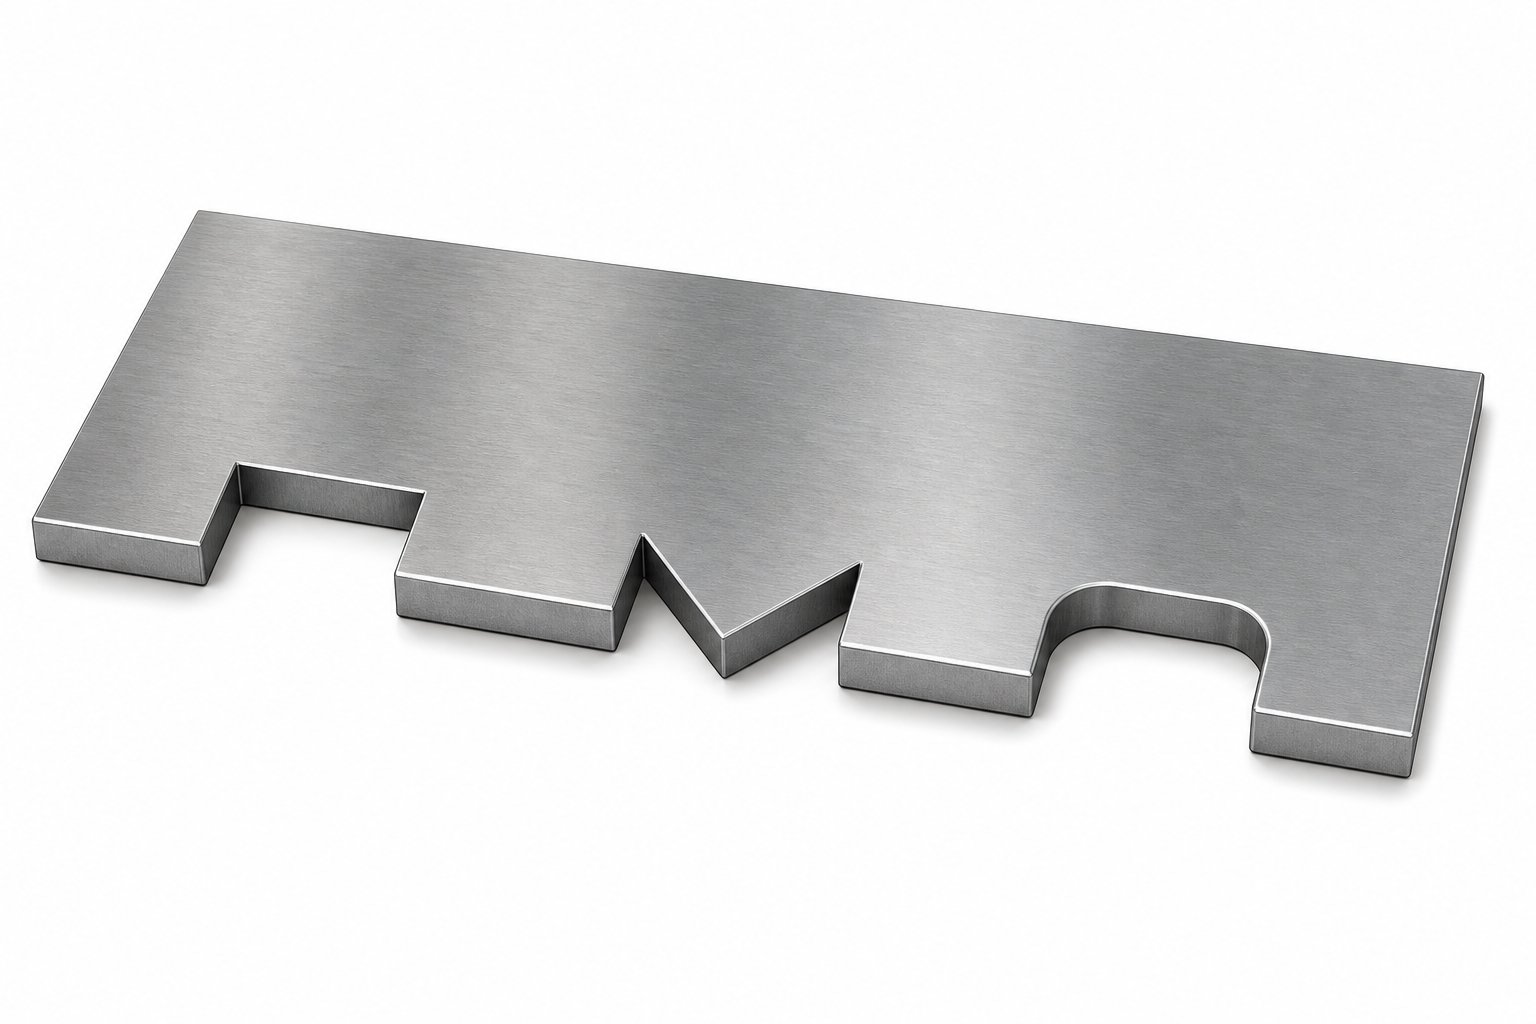
Trije primarni profili zarez pokrivajo veliko večino aplikacij progresivnih matric: pravokotni, kotni (V -oblike) in polmerni. Na vrhu te izbire geometrije je odločitev o konfiguraciji -, ali je zareza pozitivna ali negativna glede na nosilni trak. Vsaka kombinacija rešuje drugačen problem.
Pravokotni proti kotnim profilom obvodnih zarez
Pravokotne obvodne zareze so delovni konji oblikovanja trakov. Imajo ravne, vzporedne stene, usmerjene pravokotno na smer podajanja, ki ustvarjajo čist izrez -v obliki škatle v nosilnem traku. Najdete jih v večini matric za žigosanje, kjer ima interferenčno območje preprost, enoten profil - pomislite na valjasto luknjalo ali ploščat-gumb matrice, ki potrebuje prostor po enaki širini.
Zakaj so tako pogosti? Pravokotne zareze je enostavno obdelati v jekla za izrezovanje, enostavno jih je dimenzijsko pregledati in predvidljivo glede njihovega ravnanja. Izbijač, ki jih ustvari, je preprosta geometrija brez nagnjenih površin, ki bi jih bilo treba vzdrževati ali naostriti. Za standardne potrebe po odmiku, kjer je ovira dobro-definirana in je material traku prizanesljiv, pravokotni profil opravi delo z minimalno zapletenostjo orodja.
Kotne zareze ali zareze v -obliki V imajo drugačen namen. Ko je interferenčna geometrija usmerjena -, na primer oblikovan jeziček, ki se razteza pod kotom glede na dovodno pot, ali situacija, ko je potrebna razdalja le na eni strani nosilca -, kotna zareza zagotavlja ciljno olajšanje, ne da bi odstranili več materiala, kot je potrebno. Nagnjene stene prav tako porazdelijo napetost bolj postopno kot nenadni vogali pravokotnega izreza, kar zmanjša tveganje za nastanek razpoke na meji zareze.
Pomislite na to tako: pravokotne zareze odgovarjajo na vprašanje "koliko prostora potrebujem?" medtem ko kotne zareze odgovarjajo "v kateri smeri potrebujem ta prostor?" Ko je širina traku ozka in je pomemben vsak milimeter nosilnega materiala, lahko usmerjena učinkovitost zareze v -obliki V ohrani strukturno celovitost, ki bi jo ogrozil polni pravokotni izrez.
Konfiguracije pozitivne in negativne obvodne zareze
Poleg oblike profila so obvodne zareze razdeljene na dve osnovni konfiguraciji, ki opisujeta, kako se doseže razmik glede na sam nosilni trak.
Večina inženirjev si najprej predstavlja negativne obvodne zareze - material se odstrani iz nosilnega traku, da se ustvari odprtina, skozi katero lahko preide orodje. Trak prispe na postajo z že prisotnim izrezom, komponenta štancanja ali matrice pa zasede ta zdaj-prazen prostor med pritiskom. Negativne zareze so privzeti pristop, ko pride do motenj znotraj obstoječega odtisa traku.
Pozitivne obvodne zareze delujejo nasprotno. Namesto odstranjevanja materiala z nosilca postavitev traku vključuje dodatne materialne - štrline ali jezičke, ki segajo čez nominalni prazen obris - posebej za usmeritev nosilca okoli ovire. Trak je na tem mestu širši ali drugače oblikovan, kar mu omogoča, da potuje po poti, ki se v celoti izogne območju motenj.
Kdaj izberete enega pred drugim? Negativne in pozitivne obvodne zareze v matricah za vtiskovanje pločevine služijo enaki funkciji zračnosti, vendar se načrtovalski scenariji, ki dajejo prednost obema, bistveno razlikujejo:
- Negativne zarezenajbolje delujejo, ko je območje motenj majhno glede na širino nosilnega traku in odstranjevanje materiala ne bo ogrozilo stabilnosti podajanja. So enostavnejši za izvedbo in ne dodajajo dodatne širine traku.
- Pozitivne zarezepostanejo potrebni, ko je interferenčno območje veliko ali na sredini, zaradi česar je odstranjevanje materiala nepraktično brez uničenja nosilca. Zahtevajo dodatno širino tuljave - povečanje stroškov materiala -, vendar ohranjajo kontinuiteto nosilca.
- Izkoristek materialapogosto vpliva na odločitev. Pri -velikoserijski proizvodnji, kjer prevladujejo stroški tuljav, oblikovalci dajejo prednost negativnim zarezam, da je širina traku minimalna. Za kompleksne dele, kjer je celovitost nosilca ključnega pomena, konfiguracije pozitivnih zarez upravičujejo dodani material.
Razumevanje negativnih in pozitivnih obvodnih zarez v kalupih za preoblikovanje pločevine je bistvenega pomena za sprejemanje premišljenih odločitev o postavitvi traku. Izbira nikoli ni zgolj geometrijska - odraža ravnotežje med stroški materiala, trdnostjo nosilca in specifično oviro, ki jo je treba odstraniti.
Geometrija polmernih zarez za zmanjšanje napetosti
Ostri notranji vogali so sovražnik-hitrosti podajanja trakov. Vsak nenaden vogal v obvozni zarezi deluje kot dvig napetosti - točka, kjer se ciklična obremenitev med hitrim podajanjem-in-zaustavitvijo koncentrira, dokler se material ne utrudi in ne poči. Med preizkušanjem pri nizkih hitrostih stiskanja ti vogali dobro preživijo. Pri 600 udarcih na minuto v proizvodnji postanejo točke iniciacije zloma.
Zaobljeni prehodi na vogalih zarez porazdelijo to napetost na večje območje, kar dramatično podaljša življenjsko dobo traku pri hitrosti. Ni nujno, da je polmer velik - celo majhen zaokrožek na vsakem notranjem kotu lahko pomnoži število ciklov podajanja pred odpovedjo. Specifični polmer je odvisen od debeline materiala, natezne trdnosti in hitrosti stiskanja, vendar je načelo univerzalno: nikoli ne puščajte ostrega notranjega vogala na obvodni zarezi, ki bo delovala s hitrostjo proizvodnje.
Zaokrožena geometrija prav tako izboljša izmet žlebov iz luknjača, zmanjšuje nastajanje robov na robovih zarez in podaljšuje življenjsko dobo luknjača z odpravo ostrih vogalov, ki se najhitreje obrabijo na samem rezalnem orodju.
| Vrsta zareze | Geometrija | Tipična uporaba | Stresno vedenje | Kompleksnost orodja |
|---|---|---|---|---|
| Pravokoten | Ravne vzporedne stene, ravno dno | Standardna razdalja za enotna območja motenj | Visoka napetost na vogalih brez radijev | Nizka - preprosta geometrija prebijanja |
| Oglata/V-oblika | Kotne stene, ki se stekajo v točko ali ravno | Smerna razdalja, situacije s tesno širino traku | Zmerna - postopna porazdelitev napetosti vzdolž poševnih sten | Srednje - kotne ploskve luknjačev zahtevajo natančno brušenje |
| Radius | Kateri koli profil z zaobljenimi notranjimi vogali | Visoka-hitra proizvodnja, materiali-občutljivi na utrujenost | Nizka - napetost, porazdeljena po ukrivljenih prehodih | Srednji polmer - mora biti dosleden in pregledljiv |
| Pozitivna konfiguracija | Dodano usmerjanje materiala okoli ovire | Velika interferenčna območja, kritična celovitost nosilca | Nizka - brez odstranitve materiala oslabi nosilec | Višja postavitev traku - zahteva širšo tuljavo in spremenjeno zapiranje |
| Negativna konfiguracija | Material odstranjen iz nosilnega traku | Majhna do zmerna območja motenj | Spremenljivka - je odvisna od velikosti zareze glede na širino nosilca | Nizko do srednje - standardno luknjanje-in-izrez |
V praksi večina proizvodnih matric združuje te pristope. Ena postavitev traku lahko uporablja pravokotne negativne zareze za preproste luknjače, kotne zareze, kjer je širina traku omejena, in zaobljene vogale na vseh za preživetje pri hitrosti. Vrsta zareze ni globalna odločitev - je postaja-za-postajo, motnja-za-interferenco presoja, ki jo vodi specifična geometrija, ki jo mora odstraniti vsaka zareza.
Če izberete pravi profil zareze in konfiguracijo, dobite prostor. Vendar samo razdalja ni celotna slika - mere vsake zareze, tolerance njenega položaja in njen odnos do pilotnih lukenj in meja postaj določajo, ali ta razdalja dejansko deluje zanesljivo med milijoni pritiskov.
Razlaga geometrije in dimenzijskih parametrov obvozne zareze
Razmik brez natančnosti je samo ugibanje. Obvodna zareza, ki je približno na pravem mestu in približno prave velikosti, lahko preživi preizkus -, vendar hitra proizvodnja kaznuje približek. Vsak geometrijski parameter na obvozni zarezi obstaja zaradi inženirskih razlogov in če se kateri koli od njih zmoti, vas stane udarcev na minuto, celovitost traku ali oboje.
Pri oblikovanju matrice za žigosanje dimenzijska specifikacija obvodnih zarez sledi logiki, ki je neposredno povezana z interferenčnim območjem, ki ga uporabljajo, materialom, skozi katerega režejo, in pozicijskim sistemom, ki ohranja vse v registraciji. Tukaj je opisano, kaj nadzira vsak parameter in zakaj je pomemben.
Kritične dimenzije in tolerance za zasnovo obvodnih zarez
Tri primarne dimenzije določajo vsako obvodno zarezo: globino, širino in radij vogala. Vsak se odziva na različne inženirske omejitve in ima vsak drugačno posledico, če je premajhen.
Globina zarezese meri pravokotno na smer podajanja -, kako daleč v nosilni trak sega zareza od roba traku. Ta dimenzija mora zajemati najširšo točko interferenčnega območja in varnostno mejo, ki upošteva bočno premikanje traku med podajanjem. Če se trak celo nekoliko premakne-od središča (in se bo), zareza z ničelnim robom postane zareza, ki ni popolnoma čista. Običajna praksa dodaja rezervo nad največjo ovojnico orodja, prilagojeno hitrosti stiskanja in natančnosti podajalnika. Hitrejše stiskalnice in manj natančni podajalniki zahtevajo večje globinske robove.
Vendar je globina omejena s širino nosilnega traku. Pri zasnovi matrice za kovinsko vtiskovanje mora nosilec po zarezi ohraniti dovolj-materiala prečnega prereza, da se poda brez upogibanja ali trganja. Splošno vodilo: globina zareze ne sme presegati 60-70 % širine nosilnega traku, čeprav je dejanska meja odvisna od debeline materiala, natezne trdnosti in števila zarez po dolžini traku.
Širina zarezepoteka vzporedno s smerjo podajanja. Biti mora dovolj širok, da ovira odstrani zarezo čez polni pomik -, vključno s kakršnim koli prekoračitvijo. Toleranca na krmo je tu ključna spremenljivka. Če podajalnik pri katerem koli gibu malo prekorači, mora zareza še vedno zagotavljati popolno zračnost pri največji prekoračitvi. Širina mora upoštevati tudi fizično velikost komponente orodja, ki se obide, merjeno vzdolž podajalne osi.
Razmislite o udarcu, ki zavzema 8 mm vzdolž smeri podajanja. Širina zareze mora pokrivati teh 8 mm plus dvakratno toleranco podajanja (enkrat za morebiten prekomerni pomik, enkrat za morebiten premaj-pomik pri prejšnjem gibu) in kakršno koli dodatno mejo za nabiranje robov ali ostankov na sprednji strani udarca.
Radij kotana prehodih notranjih zarez preprečuje pokanje zaradi utrujenosti. KotXometryjev vodnik za oblikovanje žigosanjaUpoštevajte, da morajo vsi vogali surovca vključevati polmer vsaj polovice debeline materiala. Za obvodne zareze velja isto načelo - ostri notranji vogali koncentrirajo ciklične napetosti med-hitrostnim podajanjem, kar sproži razpoke, ki se širijo, dokler se nosilni trak ne zlomi. Najmanjši sprejemljivi radij se povečuje z debelino materiala in natezno trdnostjo ter zmanjšuje z duktilnostjo.
Kotna orientacijavelja za ne-profile s pravokotnimi zarezami. Ko se uporablja zareza v obliki črke V ali pod kotom, kot sten zareze glede na smer podajanja določa efektivno razdaljo na različnih točkah vzdolž podajalnega giba. Pravilna usmeritev zagotavlja, da največja oddaljenost sovpada s trenutkom, ko ovira preide skozi zarezo.
Tu so ključni geometrijski parametri, ki bi jih moral določiti vsak inženir orodjarja na specifikacijah obvodnih zarez znotraj svojih matric za vtiskovanje pločevine:
- Globina (pravokotno na podajanje):Zagotavlja bočno zračnost mimo najširšega območja motenj, vključno z robom za potepanje traku.
- Širina (vzporedno s pomikom):Zagotavlja popolno zračnost po celotnem podajalnem hodu, vključno s prekoračitvijo in toleranco podajalnika.
- Polmer notranjega kota:Preprečuje koncentracijo napetosti in pokanje zaradi utrujenosti pri proizvodnih hitrostih. Najmanjša polovica debeline materiala.
- Kotna orientacija:Poravna smerni razmik s potjo gibanja ovire glede na trak.
- Razmerje med-globino in-nosilno-širino:Ohranja strukturno celovitost nosilnega traku po odstranitvi materiala. Omejitve se razlikujejo glede na razred materiala.
- Stanje robov in površinska obdelava:Nadzoruje velikost robov in kakovost robov na meji zareze, s čimer preprečuje zaskočne točke med podajanjem.
Pozicijska razmerja do pilotnih lukenj in meja postaj
Popolnoma dimenzionirana zareza na napačnem mestu ne pomaga nič. Pozicijska natančnost obvodnih zarez se nanaša na dve sidri v vsaki postavitvi progresivnega traku: središča vodilnih lukenj in središčne črte postaj.
Pilotne luknje so glavna referenčna točka za celoten trak. Vsaka značilnost - prazne odprtine, oblikovana geometrija in obvodne zareze - so postavljene glede na središča pilotnih lukenj. To je pomembno, ker pilotni zatiči fizično potegnejo trak v natančno poravnavo ob vsakem pritisku. Če se obvodna zareza premakne s predvidenega položaja glede na vodilno luknjo, se premakne glede na orodje, ki naj bi ga očistila.
V praksi so tolerance položaja na obvodnih zarezah strožje, kot bi lahko pričakovali za element, ki "samo" zagotavlja zračnost. Razlog je povezan z upravljanjem marže. Če je meja globine zareze zasnovana na določeni vrednosti ob predpostavki popolnega položaja in se položaj zareze spreminja celo za del tega roba, se dejanska zračnost skrči pod varno mejo pri določenem odstotku gibov.
Postavitev--od postaje sledi podobni logiki. Vsaka obvodna zareza mora biti nameščena tako, da popolnoma odstrani ciljno oviro po celotnem pomiku. To pomeni, da mora vodilni rob zareze (v smeri podajanja) popolnoma preiti čez oviro, preden se trak ustavi, zadnji rob pa ne sme priti do ovire, preden se trak začne premikati. Postavitev v-smeri podajanja upošteva nazivno razdaljo naklona in največjo toleranco podajanja v obe smeri.
Kot je razloženo vAnaliza trakov revije MetalForming Magazine, neustrezen čas podajanja-sprostitve lahko povzroči, da trak zdrsne naprej ali nazaj, potem ko se ročaji odprejo. To pomeni, da se mora širina zareze obvoda prilagoditi ne le mehanskemu prekoračitvi, temveč tudi možnosti za-zanašanje po sprostitvi pred vključitvijo pilota. Če je zareza preozka, ta trenutni odmik postavi nosilni material nazaj v območje motenj v trenutku, preden vodilni zatiči zaskočijo trak v končni položaj.
Pri zapletenih komponentah matrice za vtiskovanje, kot so odmikači, oblikovana jekla z oglatimi ploskvami ali več{0}}nivojski luknjači, položajno razmerje med zarezo in oviro postane tri-dimenzionalno. Zareza mora prečkati najširši prerez-komponente na določenem navpičnem položaju, ki ga trak zaseda med pomičnim gibom -, ki je določen z višino dvigala, ne z geometrijo spodnje mrtve točke. Inženirji, ki dimenzionirajo zaobidejo razdaljo zareze proti matrici pri popolnem zaprtju, namesto na višini podajalne ravnine, na koncu dobijo zareze, ki na papirju izgledajo primerne, vendar motijo prakso.
Ti dimenzijski in položajni parametri tvorijo kvantitativno hrbtenico vsake specifikacije obvodne zareze. Vendar samo številke ne pojasnjujejo, kako se različni materiali odzivajo na zareze - nabor parametrov, ki popolnoma deluje v mehkem jeklu, lahko poči visoko{2}}trdno jeklo ali žolčni aluminij na robovih zarez.
Material-Posebna zasnova obvodne zareze
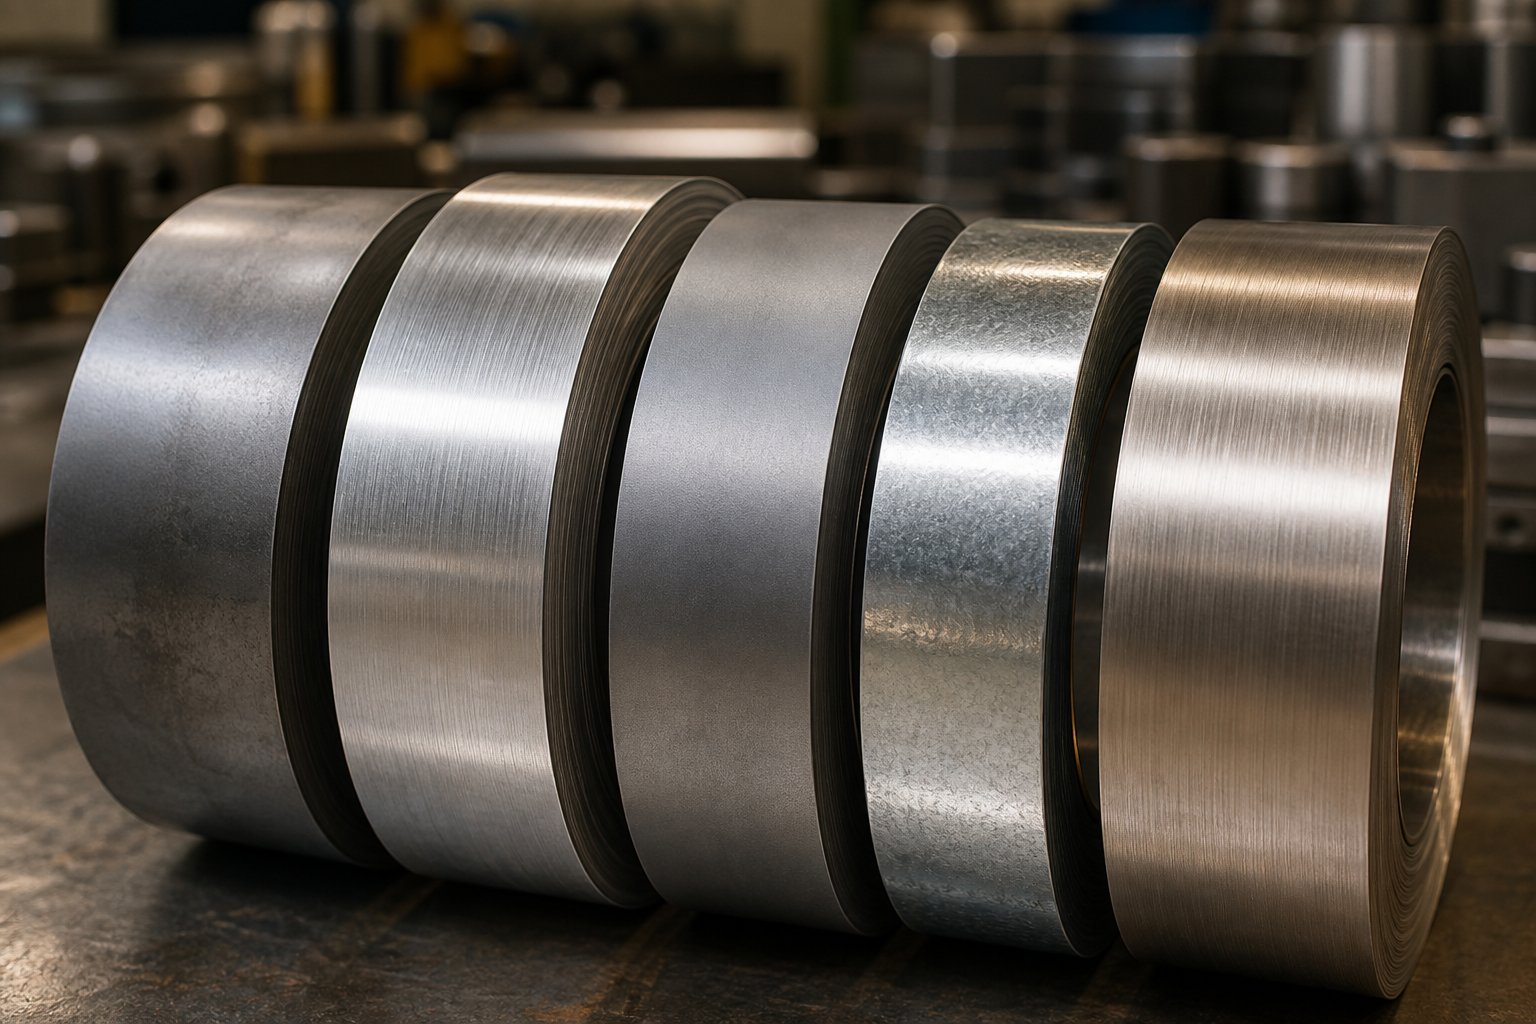
Zareza, dimenzionirana za mehko jeklo, se ne bo obnašala enako v dvo-faznem jeklu ali aluminiju. Razred materiala, debelina in mehanske lastnosti neposredno spremenijo, kako se nosilni trak odzove na odstranitev materiala - kako se podaja, kako se utrudi in kako odrezani robovi zdržijo več sto tisoč udarcev. Enako ravnanje z vsemi materiali je eden od najhitrejših načinov, da postavitev trdnega traku spremenite v proizvodni glavobol.
Vsak material prinaša lastno kombinacijo duktilnosti, natezne trdnosti, ob-obnašanja pri utrjevanju in površinskih lastnosti. Te lastnosti narekujejo minimalne radije vogalov, robove globine, zahteve glede stanja robov in celo končno obdelavo površine, ki je potrebna na samem orodju za zarezo. Tukaj je prikazano, kako se parametri spreminjajo med najpogostejšimi materiali pri žigosanju jeklene pločevine in drugod.
Parametri zareze mehkega jekla in hladno valjanega jekla
Blago jeklo in standardni hladno valjani jekleni razredi za žigosanje (CRS, kot je 1008, 1010, 1018) so najbolj prizanesljivi materiali za oblikovanje obvodnih zarez. Njihova kombinacija zmerne natezne trdnosti, dobre duktilnosti in predvidljivega strižnega obnašanja pomeni, da standardna pravila načrtovanja delujejo brez posebne prilagoditve.
Za žigosanje ogljikovega jekla v teh običajnih razredih se čisto uporabljajo osnovni parametri:
- Najmanjši polmer notranjega kota:0,5x debelina materiala. To standardno razmerje,-ki je dobro uveljavljeno v industrijskih smernicah za zarezovanje, preprečuje koncentracijo napetosti brez potrebe po izdatnih zaokrožitvah, ki porabijo dodaten prostor.
- Rob globine zareze:Standardne varnostne rezerve, ki presegajo ovoj orodja, zadostujejo. Mehko jeklo se ne vzmeti nazaj agresivno, zato trak med podajanjem predvidljivo sedi na dvižnih tirnicah.
- Stanje robov:Čiste škarje z normalno višino robov so sprejemljive. Mehko jeklo se ne razpoči zlahka od standardnega odrezanega roba.
- Obdelava površine orodja:Standardna orodna jekla (D2, A2) z običajno površinsko obdelavo obdelajo te razrede brez posebnih prevlek.
Mehko jeklo služi kot osnova, ker je predvidljivo. Stopnja-obdelovalnega utrjevanja je zmerna, raztezek pred zlomom je velikodušen in material se vam ne bori na mejah zarez. Če načrtujete svojo prvo postavitev traku in želite potrditi svojo logiko obvodnih zarez, bo žigosano jeklo v teh razredih razkrilo napake pri postavitvi brez dodajanja zapletov-obnašanja materiala.
Premisleki o -jeklu visoke trdnosti in AHSS
Napredna visoko{0}}trdna jekla bistveno spremenijo račun. Materiali, kot so dvo-fazna (DP600, DP780, DP980), jekla TRIP in martenzitni razredi, imajo bistveno večjo natezno trdnost, vendar zmanjšan raztezek in duktilnost. Nosilni trak se obnaša bolj togo, se hitreje utrudi pri dvigih napetosti in kaznuje ostro geometrijo, ki bi jo mehko jeklo prenašalo.
Kakšne so spremembe za zasnovo obvodnih zarez?
Polmeri kotov se morajo povečati.Če mehko jeklo sprejme polmer 0,5-kratne debeline materiala, AHSS zahteva bistveno več - pogosto najmanj 1,0- do 1,5-kratne debeline. Kot je bilo ugotovljeno v raziskavah avtomobilskega zarezovanja, AHSS zahteva velikodušne polmere vogalov, da se prepreči razcep delov med cikli utrujenosti. Enako načelo velja za zareze nosilnega traku: ostri notranji vogali, ki v mehkem jeklu preživijo za nedoločen čas, bodo v DP980 sprožili razpoke v več tisoč udarcih.
Širina zareze je potrebna razširitev.AHSS se po vsakem ciklu podajanja-in-ustavljanja agresivneje vrne. Trak ne leži ravno na dvižnih tirnicah in njegovo pozicioniranje je manj predvidljivo. Širše obvodne zareze kompenzirajo to zmanjšano položajno doslednost in zagotavljajo prostor, tudi če trak ni popolnoma nameščen.
Morda bo treba povečati širino nosilnega traku.Ker je AHSS manj duktilen, je nosilni trak bolj nagnjen k zlomu na mestih zareze pod ciklično obremenitvijo visoko{0}}hitrostnega podajanja. Za ohranitev enake strukturne celovitosti, ki jo zagotavlja mehko jeklo pri določeni širini nosilca, postavitve trakov AHSS pogosto zahtevajo širši nosilec -, kar pomeni več zaloge tuljav in višje stroške materiala. Gre za neposreden kompromis med zanesljivostjo traku in izkoristkom materiala.
Obraba orodja se pospeši.Večja udarna obremenitev pri prebijanju zarez AHSS hitreje poškoduje robove prebijanja. Jekla iz praškaste metalurgije ali luknjači s-karbidnimi konicami postanejo potrebni za postaje z zarezo, ki režejo-material visoke trdnosti v obsegu proizvodnje.
Adaptacije iz aluminija in nerjavečega jekla
Aluminij in nerjavno jeklo predstavljata edinstvene izzive, ki jih blago jeklo in celo AHSS ne predstavljata.
Aluminijje mehkejši in bolj duktilen kot jeklo, kar zveni, kot da bi moralo olajšati oblikovanje zarez. Ne gre. Postopek žigosanja aluminija prinaša posebno težavo-medsebojnega delovanja površine: luščenje. Raziskave v Centru za napredno proizvodnjo in materiale univerze Oakland so pokazale, da se delci aluminija med drsnim stikom oprimejo površin matrice, kar povzroča praske na obdelovancu in obrabo lepila na orodju. Na mestih obvodnih zarez, kjer odrezani rob traku med dovajanjem vedno znova zdrsne mimo komponent matrice, nastajajo usedline, ki sčasoma zmanjšajo učinkovito zračnost.
Preprečevanje zahteva polirane površine orodij in pogosto prevleke iz trdega -kroma ali TiCN na komponentah matrice, ki mejijo na območja zarez. Raziskava je pokazala, da površinska hrapavost neposredno vpliva na prag strženja - bolj gladke površine matrice (kot je trdo-kromirano lito železo D6510) so bile odporne proti strjenju pri znatno višjih kontaktnih pritiskih kot bolj grobe alternative. Pri orodju za obvodne zareze v aluminiju to pomeni, da mora luknjač, ki reže zarezo, in katero koli površino matrice, po kateri drsi zarezani trak, ohraniti finejšo površinsko obdelavo, kot zahtevajo aplikacije v jeklu.
Radiji vogalov na aluminijastih zarezah ne bi smeli biti velikodušni zaradi pokanja zaradi utrujenosti (aluminij je dovolj duktilen pri tipičnih debelinah), ampak zato, ker ostri vogali ustvarjajo robove in trganje, ki ustvarjajo ohlapne delce, ki so odgovorni za nabiranje navzdol.
Nerjaveče jeklopredstavlja izziv-pri utrjevanju dela. Vsak cikel podajanja rahlo plastično deformira nosilni trak na mejah zarez. V mehkem jeklu se ta manjša deformacija hitro stabilizira. Pri avstenitnih nerjavnih vrstah (304, 316) vsak cikel deformacije poveča lokalno trdoto in krhkost na robu zareze. V proizvodni seriji na stotine tisoč udarcev robovi zarez postopoma postanejo krhki, dokler ne nastanejo in se razširijo mikro-razpoke.
Oblikovanje obvodnih zarez za nerjavno jeklo pomeni upoštevanje te kumulativne utrditve. Večji radiji upočasnijo hitrost utrjevanja na vogalih. Polirani in prevlečeni luknjači z zarezami proizvajajo čistejše strižne robove z manj začetnimi poškodbami za utrjevanje, na katerih lahko nadgradite. Globinske meje pa bi morale upoštevati dejstvo, da-kaljeni zarezni robovi pri hodu 500.000 obnašajo drugače kot pri hodu 5.000.
| Material | Min. Radij kota | Globinski rob | Zahteva glede stanja robov | Površinska obdelava orodja |
|---|---|---|---|---|
| Blago/hladno valjano jeklo | 0,5x debelina | Standard (toleranca podajanja + potepanje) | Normalno strižen rob je sprejemljiv | Standardno orodno jeklo (D2, A2), konvencionalna obdelava |
| Jeklo visoke-trdnosti / AHSS | 1,0x–1,5x debelina | Povečano (vzmetno nazaj + sprememba položaja) | Minimalno brušenje, čisto območje zloma kritično | PM orodno jeklo ali karbid; Priporočena prevleka TiCN |
| Aluminij | 0,5x–1,0x debelina | Standardni + dodatek za polog | Gladko striženje, minimalno nastajanje delcev | Trdi-krom ali TiCN; poliran do nizkega Ra |
| Nerjaveče jeklo (avstenitno) | 1,0x–1,5x debelina | Povečano (-napredovanje utrjevanja) | Poliran strižni rob za zmanjšanje začetka strjevanja | Orodno jeklo-z visoko trdoto; TiAlN ali podoben premaz |
Vzorec pri vseh teh materialih je dosleden: bolj ko material odstopa od obnašanja mehkega jekla - bodisi zaradi večje trdnosti, nagnjenosti k oprijemu ali-kaljenja ob delu -, bolj konzervativni morajo biti vaši parametri obvozne zareze. Poveča se polmer, povečajo se marže, zaostrijo se zahteve glede površinske obdelave in ustrezno povečajo stroški orodja.
Določanje pravilnih-parametrov, specifičnih za material, ohranja dovajanje traku čisto. Toda tudi popolnoma parametrirana zareza bo povzročila težave, če načrt vsebuje eno od več pogostih inženirskih napak, ki se večkrat pojavljajo v proizvodnih prostorih - napak, ki se jim je enostavno izogniti, če veste, na kaj morate biti pozorni.
Pogoste napake pri bypass zarezah in njihove proizvodne posledice
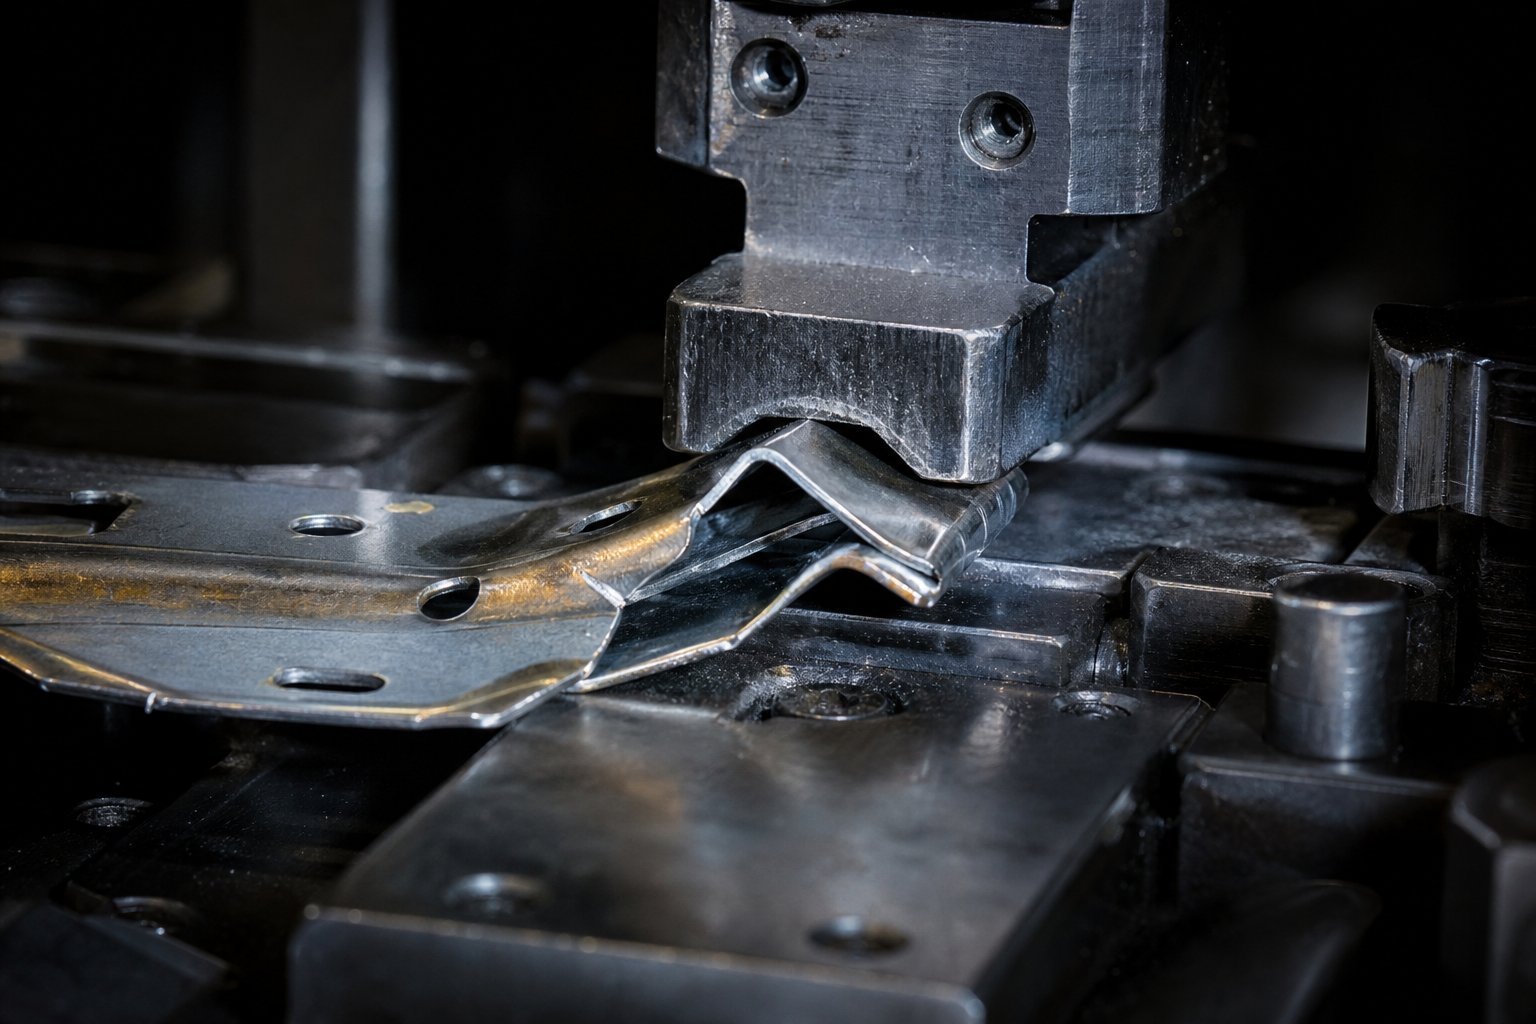
Poznavanje pravih parametrov in vedenje, kaj gre narobe, če jih ne upoštevate, sta dve različni vrsti znanja. Prvi živi v oblikovalski pisarni. Drugi živi v proizvodnem prostoru ob 2. uri zjutraj, ko stiskalnica tretjič v tej izmeni sproži alarm za napačno podajanje. Večina napak obvodnih zarez se med preizkusom ne javi. Počakajo, dokler stiskalnica ne doseže proizvodne hitrosti in trak teče dovolj dolgo, da obraba, toplotna ekspanzija in kumulativna napaka razkrijejo vsako odločitev o robnem odmiku.
Spodnje napake se vedno znova pojavljajo pri postopkih žigosanja, ki proizvajajo vse od avtomobilskih nosilcev do natančnih aplikacij za žigosanje konektorjev. Vsak sledi istemu vzorcu: izbira zasnove, ki je videti sprejemljiva na papirju ali pri nizki hitrosti, ustvari mehanizem odpovedi, ki se aktivira samo v dejanskih proizvodnih pogojih.
Premajhne zareze in scenariji zrušitve matrice
Nezadostna globina ali širina zareze je najpogostejša napaka ob zarezi - in ena najdražjih. Mehanizem odpovedi je varljivo postopen. Premajhna zareza ne povzroči takojšnje nesreče. Namesto tega ustvarja delne motnje: rob traku se komajda dotakne spodnjega gumba za luknjanje ali matrico med napredovanjem podajanja. Vsaka poteza pusti drobno opazovalno sled, na moteči površini naredi rahli robček in stransko premakne trak za delček milimetra.
V stotinah ali tisočih udarcih se ta usedlina naraste. Spojine bočnega odmika. Trak se začne s kratkim-dodajanjem s količino, ki je premajhna, da bi sprožila senzor napačnega podajanja, vendar dovolj velika, da poslabša registracijo vodilnih lukenj. Vtisnjeni deli navzdol začnejo kazati dimenzijski zamik - kot stene se spremeni, luknja se premakne, dimenzija roba zleze iz tolerance.
Potem se zgodi nesreča. Nakopičena položajna napaka doseže prelomno točko, ko trak ne more več napredovati mimo ovire. Podajalnik potisne, trak se upogne in stiskalnica potisne zgornjo matrico v upognjeno maso materiala. Rezultat: zlomljeni luknjači, poškodovani gumbi matrice, razrezana jekla za preoblikovanje in ure nenačrtovanih izpadov za razstavljanje, pregledovanje in popravilo.
Zaradi tega je ta napaka še posebej frustrirajoča, ker se progresivne okvare matrice redko začnejo z enim samim katastrofalnim dogodkom - razvijejo se zaradi kumulativne obrabe in nestabilnosti trakov. Premajhna obvodna zareza pospeši to natančno napredovanje. Popravek je preprost med načrtovanjem: dodajte ustrezen rob globine nad ovojnico orodja in rob širine nad toleranco podajanja. Popravek po nesreči je drag: popravite matrico, ponovno preverite razdalje in potencialno predelajte orodje zarezne postaje.
Napake pri koncentraciji napetosti pri visokih proizvodnih hitrostih
Ostri notranji vogali na obvodnih zarezah so druga najpogostejša napaka in tista, ki povzroča najbolj dramatične proizvodne napake. To je razlog, zakaj preživijo preizkuse, vendar uničijo proizvodne poteke: med preizkusom matrice deluje stiskalnica z 20–40 gibi na minuto. Trak se podaja počasi, nežno upočasnjuje in doživlja minimalno ciklično obremenitev v vogalih zarez. Vse izgleda v redu. Trak se poda čisto, deli pridejo v skladu s specifikacijami in matrica je odobrena za proizvodnjo.
Pri proizvodni hitrosti - 200, 400, 600 gibov na minuto - se fizika popolnoma spremeni. Vsak cikel podajanja pospeši in upočasni celotno maso traku v delčku sekunde. Ta ciklična obremenitev se koncentrira na vsakem ostrem notranjem kotu vsake obvodne zareze, vsakega posameznega giba. Mehanizem je klasična odpoved zaradi utrujenosti: mikro-razpoke se začnejo na točkah koncentracije napetosti, se širijo v majhni količini v vsakem ciklu in sčasoma dosežejo kritično dolžino. Trak se zlomi.
Ko se nosilni trak zlomi na obvodni zarezi med proizvodnim potekom, se posledice takoj povečajo. Spodnji del traku -, ki je še vedno pritrjen na delno dokončane kovinske komponente za vtiskovanje -, se preneha premikati. Gornji del, ki ga še vedno potiska podajalnik, se zapne v matrico. Stiskalnica lahko opravi še en ali dva cikla, preden se odzove nadzornik tonaže ali senzor napačnega podajanja, ki udari v napačno postavljen material in potencialno razbije karbidne vložke.
Povezava med ostrimi vogali in razpokami pri-hitrostnem žigosanju je dobro ugotovljena - neustrezna zasnova matrice z ostrimi vogali ali nenadnimi-premenitvami preseka ustvarja točke koncentracije napetosti, ki vodijo do razpok. Obvozni zarezni vogali niso izjema. Rešitev je zaobljen prehod v vsakem notranjem kotu, ki je dimenzioniran glede na debelino materiala in natezno trdnost, kot je podrobno opisano v zgornjem poglavju o geometriji. Majhna naložba v polmerno brušenje med izdelavo matrice prepreči katastrofalne zlome traku v proizvodnji.
Oslabitev nosilnega traku in nestabilnost podajanja
Nasprotna skrajnost od premajhnih zarez je enako nevarna: zareze, ki so pregloboke glede na širino nosilnega traku. Ko se načrtovalec sooči z velikim interferenčnim območjem in se odzove z rezom agresivne zareze, ki porabi večino preseka-nosilca, lahko preostali material nima strukturne togosti za zanesljivo podajanje.
Kot ugotavlja The Fabricator, nosilnih trakov, ki so prešibki, da bi zdržali težo traku, ni mogoče gladko podajati, in če traku ni mogoče gladko podajati, bo verjetno prišlo do zrušitve matrice. Obvodne zareze, ki odstranijo preveč materiala, ustvarijo natanko to stanje - lokalno oslabljene dele, ki se povesijo med dvižnimi tirnicami, nihajo med hitrim podajanjem ali se upognejo dovolj stransko, da zamudijo vključitev pilota.
Simptomi oslabitve nosilca so sprva subtilni. Piloti se vklapljajo nedosledno, kar povzroča manjše razlike v dimenzijah odtisnjenih delov. Senzorji podajanja se lahko občasno sprožijo brez jasnega vzorca. Oznake dvigala se pojavijo na traku na nepričakovanih mestih, ko oslabljeni deli med podajanjem padajo na površine matrice. Sčasoma oslabljeni nosilni odseki razvijejo utrujenostne razpoke zaradi ponavljajočega se upogibanja, sčasoma zlomi - enak končni rezultat kot napaka pri koncentraciji napetosti, vendar zaradi popolnoma drugega temeljnega vzroka.
Dve dodatni napaki sestavljata te primarne napake in zaslužita pozornost. Neupoštevanje vzmetnega povratka materiala pri izračunih zračnosti zareze -, kar je še posebej pogosto pri prehodu zasnove matrice iz mehkega jekla na AHSS -, povzroči zareze, ki zagotavljajo ustrezno statično zračnost, vendar nezadostno dinamično zračnost, ko se trak odbije po vsakem ciklu podajanja. In neupoštevanje smeri zarez pri pozicioniranju zarez ustvari scenarij, kjer obhodne zareze tvorijo zareze, vtisnjeni robovi so obrnjeni proti komponentam matrice ter se med podajanjem ujamejo in vlečejo. Na eni strani striženega roba se vedno oblikujejo brazde; če je ta stran obrnjena proti oviri, ki naj bi jo odpravila zareza, se dejanska zračnost zmanjša za višino rezila -, včasih dovolj, da povzroči motnje.
Tukaj je kratek-referenčni povzetek vsake napake skupaj z njeno produkcijsko posledico:
- Nezadostna globina zareze:Postopno kopičenje bruhov, postopen položajni zamik, morebitni zrušitev matrice zaradi upogibanja traku.
- Nezadostna širina zareze:Delne motnje med prekoračitvijo, občasni alarmi za napačno podajanje, nedosledna registracija pilota.
- Ostri notranji koti:Ciklične utrujenostne razpoke pri proizvodni hitrosti, katastrofalni lom traku, kaskadne poškodbe na več postajah matrice.
- Prevelika globina zareze (oslabitev nosilca):Povešenost traku med dvižniki, nestabilnost podajanja, občasna dimenzijska variacija, morebiten zlom zaradi utrujenosti.
- Ignoriranje povratne vzmeti v razmiku:Dinamične motnje pri odboju, povečan upor traku, pospešena obraba luknjača na sosednjih postajah.
- Napačna orientacija rezila:Orodja, ki so obrnjena-na rob, zmanjšujejo učinkovito zračnost, ustvarjajo upor med podajanjem in pospešujejo obrabo komponent matrice.
- Brez polmera na vogalih zareze:Prezgodnja okvara robov luknjača, vse večji robovi na robovih zarez, zmanjšana življenjska doba traku zaradi slabe kakovosti robov.
Če pogledamo te primere napak pri žigosanju, se pojavi vzorec: vsaka napaka vključuje bodisi odstranitev premajhne količine materiala (ustvarjanje motenj), odstranitev preveč materiala (uničenje celovitosti nosilca) ali odstranitev materiala z napačno geometrijo (ustvarjanje napetosti ali težave z robovi). Izziv oblikovanja je najti srednjo pot - in ta sredina se premakne glede na to, kako obvodna zareza sodeluje z drugimi progresivnimi funkcijami matrice, kot so vodilne luknje, dvigala in sistemi za upravljanje ostankov.
Kako se obvodne zareze integrirajo z drugimi funkcijami progresivne matrice
Obvodna zareza nikoli ne obstaja sama po sebi. Nahaja se znotraj sistema medsebojno odvisnih funkcij - vodilnih lukenj, ki locirajo trak, dvigal, ki ga dvignejo, nosilnih trakov, ki ga prenašajo, in poti za ravnanje z odpadki, ki čisto odstranijo odpadke. Spremenite eno od teh funkcij in zahteve glede obvodnih zarez se bodo z njo spremenile. Ta medsebojna povezava je tisto, zaradi česar so kovinske žigosane matrice več kot zbirka luknjačev in gumbov - to so integrirani mehanski sistemi, kjer se vsaka komponenta nanaša na drugo.
Oblikovanje obvodnih zarez brez upoštevanja njihovih sosedov je kot dimenzioniranje temelja brez poznavanja stavbe nad njim. Pri industrijskem žigosanju kovin, kjer progresivne matrice izvajajo na milijone ciklov z visoko hitrostjo, takšno ločeno razmišljanje proizvaja matrice, ki delujejo v teoriji in ne uspejo v praksi.
Obvodne zareze in usklajevanje pilotnih lukenj
Pilotne luknje so položajna hrbtenica celotne postavitve traku. Vsak element na traku - prazne odprtine, oblikovana geometrija in obvodne zareze - svojo lokacijo izpeljejo iz referenčne točke vodilne luknje. Ko vodilni zatiči zaskočijo trak ob vsakem pritisku, popravijo manjše netočnosti podajanja in potegnejo vse v natančno poravnavo, preden pride do kakršnega koli rezanja ali oblikovanja.
To pomeni, da je treba obvozne zareze zaporediti tako, da se pilotna registracija izvede, preden se morebitna težava, -povezana z zarezo, lahko kopiči napako. Če je zareza zarezana na postaji ena in se vodilna luknja ne preluknja do postaje dve, morebitna netočnost podajanja pri tej prvi potezi ostane nepopravljena - in zareza pristane nekoliko stran od predvidenega položaja. Ta položajna napaka se prenaša skozi vsako naslednjo postajo, kar lahko zmanjša efektivno razdaljo, ki naj bi jo zagotovila zareza.
Praktično pravilo: pilotne luknje je treba izvrtati čim prej, najbolje na isti postaji ali preden pride do kakršnih koli obvodnih zarez. Ko obe funkciji tekmujeta za prostor na prvi postaji, ima pilotna luknja prednost. Kot je ugotovljeno v praksi progresivnega načrtovanja matric, piloti poravnajo trak pred vsako operacijo - brez njih se kopičijo manjše napake pri podajanju in ustvarjajo odstopanje tolerance med postajami. Pozicijska natančnost obvodne zareze je v celoti odvisna od tega, ali je bila registracija pilota najprej vzpostavljena.
Poleg tega fizična razdalja med obvodno zarezo in njeno najbližjo vodilno luknjo vpliva na lokalno togost traku na točki registracije. Če je globoka zareza neposredno ob vodilni luknji, se lahko nosilni material med njima upogne pod silo vpetja vodila. To ustvari stanje, v katerem pilot natančno registrira na svoji lokaciji, vendar se zareza - le milimetrov stran v oslabljenem materialu - nekoliko odmakne od-položaja. Izkušeni inženirji orodij za vtiskovanje in matrice vzdržujejo minimalno razdaljo med robovi zarez in vodilnimi luknjami, običajno ne manj kot dvakratna debelina materiala.
Interakcija z dvigali in stabilnost traku
Dvigala dvignejo trak nad površino matrice med gibi stiskanja, kar mu omogoča prosto napredovanje na naslednji položaj. Njihova namestitev mora upoštevati, kje so obvodne zareze odstranile nosilni material -, ker dvigalo, nameščeno pod izrezom zareze, nima ničesar za podporo.
Predstavljajte si dvižno tirnico, nameščeno neposredno pod globoko negativno obvodno zarezo. Ko se trak premakne naprej, preide zarezani del čez dvigalo z minimalnim stikom z materialom ali brez njega. Trak se na tej točki povesi in izgubi svojo vodeno višino. Če se dovolj povesi, se lahko oblikovane značilnosti na traku med podajanjem vlečejo po površinah matrice, kar povzroči praske, kopičenje robov ali - pri visoki hitrosti - dovolj trenja za kratek-pomik traku.
Koordinacija oblikovanja deluje v obe smeri:
- Razdalja med dvigalom se mora ujemati s strukturno zdravimi nosilnimi deli.Ko so nameščene vse obvodne zareze, preslikajte preostali trdni nosilni material vzdolž dovodne poti. Dvigala sodijo pod te trdne dele, nikoli pod zareze.
- Lokacije zarez bo morda treba prilagoditi za podporo dvigala.Če interferenčno območje sovpada z edinim razpoložljivim položajem dvižnika, se načrtovalec sooči s kompromisom - bodisi premakniti dvižnik (kar lahko vpliva na stabilnost traku drugje) ali spremeniti geometrijo zareze, da pusti ozek podporni most na kontaktni točki dvižnika.
- Tračna teža med dvigali ustvarja upogib.Pri -matricah z dolgim naklonom s težkimi nosilnimi trakovi razpon med dvižniki določa, koliko se trak povesi pod lastno težo. Obvodne zareze, ki zmanjšajo prečni-prerez nosilca, povečajo to deformacijo. Pri avtomobilskih matricah za vtiskovanje z velikimi razdaljami lahko ta poves postane dovolj velik, da vpliva na doslednost višine podajanja.
Načrtovanje postavitve procesa, ki ga je opisal Art Hedrick v The Fabricator, poudarja to točko - moč nosilca mora biti zadostna za premikanje dela od postaje do postaje brez upogibanja, močnega upogibanja ali deformacije. Odločitve o postavitvi zareze obvoda neposredno vplivajo na to, ali se ta prag trdnosti ohrani pri vsakem razponu dvigala vzdolž traku.
Upravljanje z odpadnimi trakovi in uporaba materiala
Vsaka obvodna zareza ustvari odpadni polž. Ta žleb mora biti čisto izvržen iz matrice - navzdol skozi blok matrice ali bočno od ploskve matrice -, ne da bi se zagozdil, odbil ali motil poznejše stiskalne poteze. Upravljanje z odpadki ni naknadna misel; to je konstrukcijska zahteva, ki vpliva na geometrijo zareze, izbiro postaje in postavitev čevlja matrice.
Notch scrap se integrira s celotno strategijo odpadnega traku na več načinov:
- Pot izmeta polžev.Blok matrice pod vsakim luknjačem mora imeti dovolj veliko luknjo, da lahko polž prosto pade. Če je žleb prevelik za razpoložljivo odprtino, bo morda treba spremeniti geometrijo zareze - ali pa bo treba žleb odrezati v dveh ločenih operacijah na sosednjih postajah.
- Vzporedna postavitev čevlja.Vzporednikov, ki podpirajo čevelj matrice na oporniku stiskalnice, ni mogoče namestiti pod poti za izmet ostankov. Lokacije obvodnih zarez vplivajo na to, kam lahko potekajo vzporednice, kar posledično vpliva na togost čevlja. Kot ugotavlja The Fabricator's die Essentials serija, lahko samo nekatera področja vključujejo vzporednice za podporo matrice, ko mora ostanki prosto pasti na zbiralni sistem.
- Motnja žleba za odpadke.Več tokov odpadkov iz rezanja, prebadanja in zarezovanja vsi zapustijo matrico hkrati. Če imata obvodni zarezni in prebadajoči polž isto izhodno območje pod matrico, lahko trčita in se zagozdita - zlasti pri visokih proizvodnih hitrostih, kjer postane čas izmeta polža kritičen.
Uporaba materiala je druga stran te enačbe. Obvodne zareze porabijo material, ki bi sicer lahko bil del končnega izdelka ali vsaj zmanjšajo širino tuljave. Inteligentna zasnova z zarezami zmanjša dodane ostanke brez ogrožanja funkcije čiščenja. Tehnike vključujejo:
- Uporaba profilov s kotnimi zarezami, ki odstranijo samo material znotraj dejanskega interferenčnega stožca, namesto popolnega pravokotnega izreza, ki zagotavlja prostor na območjih, kjer ni potreben.
- Kombinacija rezov obvodnih zarez s sosednjimi operacijami zarezovanja, tako da en sam luknjač ustvari profil dela in razmik obvoda -, s čimer se odpravi potreba po ločeni postaji zareze in zmanjša skupni odpad.
- Optimizacija globine zareze na najmanjšo zahtevano zračnost in rob, namesto privzetih rezov s polno-globino, ki odstranijo več nosilnega materiala, kot zahteva cona motenj.
V -velikih aplikacijah orodij za žigosanje kovin - zlasti v avtomobilskem sektorju in sektorju naprav - se celo majhni prihranki materiala na-del združijo v znatno znižanje stroškov v milijonih enot. Obvodna zareza, ki je 2 mm globlja, kot je potrebno, na traku, ki teče 50 milijonov delov na leto, predstavlja merljiv odpadek. Naloga inženirja orodja za žigosanje je najti ovoj z najmanjšimi zarezami, ki ustreza razmiku, ohranja celovitost nosilca in čisto izvrže ostanke.
Za inženirje, ki se soočajo s kompleksnimi izzivi postavitve traku, kjer se postavitev obvodnih zarez križa s koordinacijo dvigala, optimizacijo toka materiala in načrtovanjem poti odpadkov,YICHEN-ova ekipa inženirjev za štancanjeponuja oblikovno podporo za progresivne aplikacije, ki zahtevajo integrirane rešitve v vseh teh interakcijskih funkcijah.
Vsako od teh razmerij - koordinacija pilota, interakcija dvigalca in upravljanje odpadkov - prikazuje, zakaj je načrtovanje obvodnih zarez dejavnost-na ravni sistema. Zareza ne obstaja v vakuumu. Njegova geometrija, položaj in zaporedje rezanja so odvisni od odločitev o vsaki drugi komponenti matrice za vtiskovanje kovin v postavitvi traku. Pravilna zareza pomeni pravilen sistem -, kar zahteva strukturiran potek dela za sprejemanje teh soodvisnih odločitev v pravilnem vrstnem redu.
Najboljše prakse oblikovanja bypass Notch za inženirje orodij
Razumevanje-na ravni sistema je uporabno samo, če se prevede v ponovljivo dejanje. Vse do sedaj zajeto - vrste zarez, parametri geometrije, prilagoditve materialov, integracija z dvižniki in piloti - se strne v eno samo praktično vprašanje: kako dejansko izgleda potek načrtovanja od začetka do konca? Odgovor je strukturirano zaporedje, ki odpravlja ugibanja in ustvarja obvodne zareze, na katere se lahko zanesejo postopki oblikovanja pločevine pri polni proizvodni hitrosti.
Korak-po-potek dela obvoza zareze
Ne glede na to, ali postavljate dvanajst-orodje za nosilec postaj ali štirideset-orodje za povezovanje postaj, zaporedje odločitev sledi isti logiki. Tu je potek dela, ki dosledno daje zanesljive rezultate v proizvodnem procesu kovinskega žigosanja:
- Najprej dokončajte gnezdenje delov in zaporedje postaj.Odločitve o obvoznih zarezah so odvisne od tega, katere operacije se izvajajo na kateri postaji. Preden se dotaknete oblikovanja zarez, dokončajte svoje naloge izrezovanja, prebadanja, oblikovanja in nedejavnih postaj.
- Zemljevid območij motenj na vsaki postaji.Za vsako postajo matrice prekrijte prihajajoči profil traku (vključno z vsemi funkcijami navzgor) na celotnem ovoju orodja - luknjače, gumbe matrice, preoblikovalna jekla in tlačne blazinice skozi celoten hod stiskalnice, ne samo na spodnji mrtvi točki.
- Izberite vrsto zareze na območje motenj.Izberite pravokotno, kotno ali pozitivno/negativno konfiguracijo glede na geometrijo vsake ovire, razpoložljivo širino nosilca in kakovost materiala. Uporabite kotne profile, kjer je širina traku tesna; uporabite pozitivne konfiguracije, kjer celovitost nosilca ne dopušča odstranitve materiala.
- Dimenzionirajte vsako zarezo z ustreznimi robovi.Nastavite globino, da počistite najširšo interferenčno točko in stranski odklon. Nastavite širino, da pokrije dolžino ovire in toleranco podajanja v obe smeri. Uporabite radije vogalov glede na debelino materiala in natezne lastnosti.
- Preverite strukturno celovitost nosilnega traku.Po namestitvi vseh zarez preverite, ali lahko preostali prečni-prerezi nosilcev prenesejo težo traku med razponi dvigal brez pretiranega povešanja ali upogibanja. Prepričajte se, da dve sosednji zarezi ne ustvarita skupne slabosti, ki bi jo posamezna analiza spregledala.
- Uskladite s pilotnimi luknjami in položaji dvigala.Potrdite, da so piloti preluknjani pred ali sočasno z zarezami. Prepričajte se, da dvigala sedijo pod trdnimi nosilnimi deli, ne pod zareznimi odprtinami.
- Preverite poti izmeta odpadkov.Zagotovite, da ima vsak zarezni polž prosto pot padca skozi blok matrice, ne da bi motil sosednje tokove odpadkov ali vzporednice čevlja matrice.
- Dokumentirajte specifikacije zarez na matrici.Izvedite globino, širino, polmer, položajno toleranco glede na vodilno referenčno točko in smer bruha za vsako obvodno zarezo. KotZakoni oblikovanja revije MetalForming Magazinepoudarite, če je to treba storiti, mora biti na tisku - vsaka podrobnost jasno opredeljena brez prostora za razlago.
To zaporedje deluje, ker vsak korak temelji na potrjenih odločitvah iz prejšnjega koraka. Preskakovanje naprej - dimenzioniranje zarez pred preslikavo območij motenj ali izbiranje vrst zarez pred zaključkom zaporedja postaj - uvaja predpostavke, ki se med preizkusom zrušijo.
Oblikovanje-za-načela izdelave, ki se uporabljajo za obvodne zareze
Dobro-zasnovane obvodne zareze ne le preprečujejo motnje. Neposredno vplivajo na tri nadaljnje rezultate, ki določajo proizvodno vrednost matrice:
- Intervali vzdrževanja.Zareze s pravilnimi radiji in ustreznimi robovi zmanjšajo obrabo sosednjih orodij. Ko se trak podaja brez vlečenja ali delnega stika, ostanejo robovi prebijanja dlje časa ostri, oblikovana jekla ostanejo čista in matrica teče dlje med servisnimi postanki. Oblikovalske odločitve kovinskega žigosanja, sprejete med postavitvijo, neposredno nastavijo uro vzdrževanja.
- Umri dolgoživost.Katastrofalne okvare - zlom traku, zrušitve orodja zaradi ukrivljenega materiala - so dogodki, ki močno skrajšajo življenjsko dobo orodja. Vse zgoraj navedene najboljše prakse obstajajo za preprečevanje teh dogodkov. Kocka, ki se nikoli ne zruši, zdrži nekaj velikosti dlje kot tista, ki se zruši celo občasno.
- Dosegljiva hitrost stiskanja.Stabilnost traku pri hitrosti je ultimativni preizkus kakovosti obvodnih zarez. Trak, ki se čisto dovaja pri 400 gibih na minuto, vendar se zlomi pri 500, je omejen z najšibkejšo zarezo. Ustrezni radiji, ustrezna celovitost nosilca in pravilni dimenzijski robovi so tisto, kar loči kocko, ki teče s ciljno hitrostjo, od tiste, ki jo je treba vrniti. Napredne tehnike žigosanja kovin pri hitri-proizvodnji so odvisne od tega, da so te podrobnosti prave od začetka.
Namen obvodnih zarez za preoblikovanje pločevine je naslednji: obstajajo, da se trak prosto giblje, tako da lahko matrica opravlja svoje delo s polno hitrostjo, ne da bi se -samouničila. Vsak parameter, vsak radij, vsaka položajna toleranca služi temu enemu cilju.
Namen vsake obvodne zareze je zagotoviti minimalno odstranitev materiala, ki doseže popolno zračnost, ohrani celovitost nosilca in preživi pri proizvodni hitrosti - nič več, nič manj.
Inženirski viri za kompleksne izzive postavitve trakov
Standardna pravila obvodnih zarez pokrivajo večino aplikacij. Ko pa postavitve trakov vključujejo sestavljena zaporedja oblikovanja, več-nivojske geometrije nosilcev, tesne cilje izkoristka materiala ali stopnje AHSS, ki kaznujejo kakršne koli načrtovalske bližnjice, so odločitve težje. Proizvodni proces kovinskega žigosanja na tej ravni zahteva specializirane izkušnje s strukturo matrice, pretokom materiala in integriranim upravljanjem čistil na desetinah postaj.
Za izzive oblikovanja žigosanja, ki presegajo standardne smernice - zlasti progresivne matrice, kjer se postavitev obvodne zareze križa s kompleksnimi konfiguracijami dvigala, zahtevami za nadzor bruhov in cilji agresivne uporabe materiala -YICHENove rešitve za žigosanje po merizagotoviti inženirsko podporo za-težke aplikacije. Njihova ekipa dela skozi celoten obseg integracije postavitve trakov: strukturo matrice, komponente, luknjače, dvigala, optimizacijo zračnosti in analizo pretoka materiala za progresivne konstrukcije matric, ki zahtevajo več kot le učbeniške odgovore.
Ne glede na to, ali se s temi izzivi spopadate interno ali privabite specializiranega partnerja, načelo ostaja enako: zasnova obvodnih zarez je-disciplina na sistemski ravni. Poskrbite za pravilen potek dela, dokumentirajte vsako odločitev, potrdite na vsakem koraku in zareze bodo nevidno opravile svoje delo -, kar je točno tako, kot bi morale delovati med milijoni proizvodnih potez.
Pogosta vprašanja o obvodnih zarezah pri oblikovanju matrice za vtiskovanje
1. Kakšen je namen obvodnih zarez v matrici za progresivno žigosanje?
Obvodne zareze so namerne odstranitve materiala v nosilnem traku, ki ustvarjajo prostor za predhodno zarezane, preluknjane ali oblikovane elemente, da preidejo skozi spodnje matrice, ne da bi trčili z luknjači, gumbi matrice ali dvigali. Brez njih bi se trak upognil, napačno podajal ali trčil v aktivno orodje, ko napreduje za eno razdaljo na gib stiskalnice. So med prvimi funkcijami, zasnovanimi v postavitvi traku, ker je vsaka naslednja postaja odvisna od-napredovanja traku brez motenj.
2. Kakšna je razlika med pozitivnimi in negativnimi obvodnimi zarezami?
Negativne obvodne zareze odstranijo material iz notranjosti nosilnega traku, da ustvarijo odprtino, skozi katero prehajajo orodja. Pozitivne obvodne zareze dodajo dodaten material onkraj nominalnega praznega obrisa in napeljejo nosilec okoli ovire brez rezanja v obstoječo širino traku. Negativne zareze ustrezajo majhnim območjem motenj in ohranjajo minimalno širino traku, medtem ko pozitivne zareze ohranjajo trdnost nosilca, ko je območje motenj preveliko za varno odstranjevanje materiala. Izbira je odvisna od potreb glede celovitosti nosilca, stroškov širine tuljave in velikosti ovire.
3. Kako določite, kam postaviti obvodne zareze v postavitvi traku?
Namestitev sledi zaporednemu procesu: najprej preslikajte celotno ovojnico orodja vsake postaje skozi celoten hod stiskalnice, nato prekrijte prihajajoči profil traku na vsakem položaju podajanja, da ugotovite, kje se material prekriva z orodjem. Vsako prekrivanje je območje motenj, ki zahteva zarezo. Zarezo je treba zarezati na zgornji postaji, preden trak doseže konfliktno točko. Postavitev se nanaša na referenčne točke pilotnih izvrtin in mora upoštevati toleranco pomika, stranski pomik traku in premik. Položaji dvigala vplivajo tudi na lokacijo zarez, saj dvigala za podporo potrebujejo pod seboj trden nosilni material.
4. Zakaj obvodne zareze potrebujejo zaobljene vogale namesto ostrih robov?
Ostri notranji vogali delujejo kot točke koncentracije napetosti pri cikličnih obremenitvah. Med visoko-hitrostjo proizvodnje pri stotinah gibov na minuto vsak cikel podajanja hitro pospeši in upočasni trak, pri čemer se napetost koncentrira na vsakem ostrem kotu zareze. Mikro-razpoke se začnejo na teh točkah, širijo z vsakim udarcem in sčasoma povzročijo katastrofalen zlom traku. Zaobljeni vogali porazdelijo obremenitev na večje območje, kar znatno podaljša življenjsko dobo. Najmanjši radij je običajno 0,5-kratna debelina materiala za mehko jeklo in 1,0-krat do 1,5-kratna za-trdna jekla. Inženirji orodij v podjetjih, kot je YICHEN (yichen-group.com/stamping-die/), kot standardno prakso za zanesljivost -hitrosti proizvodnje upoštevajo radije kotov v vsaki specifikaciji zareze.
5. Kako vrsta materiala vpliva na konstrukcijske parametre obvodne zareze?
Vsak material se drugače odzove na odstranitev nosilnega materiala. Blago jeklo sprejema standardne parametre z 0,5-kratnim polmerom vogalov debeline. Visoko{3}}trdna jekla (AHSS) zahtevajo večje polmere (1,0x-1,5x debelina), širše zareze za prilagoditev vzmetnemu povratku in potencialno širše nosilne trakove za preprečitev lomljenja zaradi utrujenosti. Aluminij zahteva polirane in prevlečene površine orodij, da se prepreči raztrganje na robovih zarez, medtem ko se nerjavno jeklo postopoma utrjuje na mejah zarez, kar zahteva velikodušne radije in vrhunsko kakovost robov za preprečevanje krhkosti pri dolgih proizvodnih serijah.


