


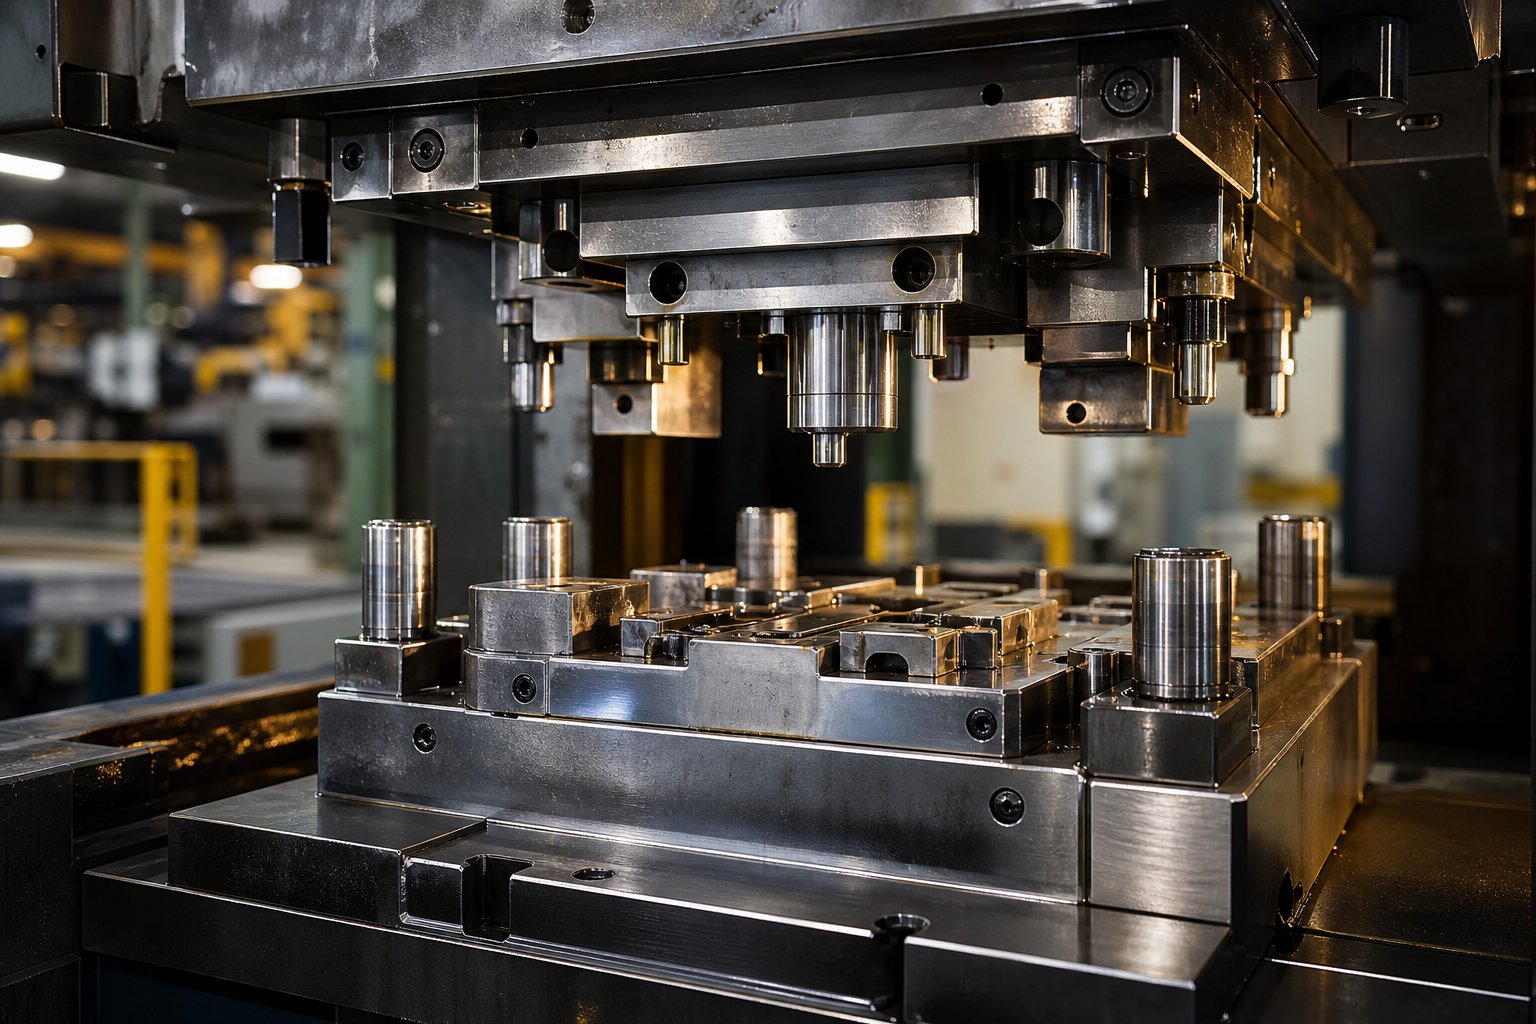
Razumevanje matrice za vtiskovanje kovin in njihove vloge v proizvodnji
Ko pridobite žigosano komponento, orodje za njo določa vse: dimenzijsko natančnost, površinsko obdelavo, čas cikla in-ceno dela. Vendar pa mnogi kupci izbiro matrice obravnavajo kot potrditveno polje pri nabavi in ne kot strateško odločitev. Proizvajalec, ki ga izberete, oblikuje vašo proizvodno realnost za prihodnja leta.
Kaj so matrice za vtiskovanje kovin in zakaj so pomembne
Matrica za vtiskovanje kovin je natančno-izdelano orodje, ki reže, upogiba ali oblikuje ravno pločevino v končno komponento s silo stiskalnice za vtiskovanje.
Ta ena sama definicija odgovarja na vprašanje, s katerim se številni inženirji srečujejo na začetku svoje kariere:kar umre v proizvodnji? Preprosto povedano, je matrica za vtiskovanje po meri-zgrajen sklop delov iz utrjenega orodnega jekla, nameščenih znotraj stiskalnice. Zgornja polovica (udarec) in spodnja polovica (matrični blok) delujeta skupaj, da strižeta ali deformirata kovino z vsakim pritiskom stiskalnice. Matrice in stiskalnice se lahko vrtijo več stokrat na minuto, pri čemer proizvedejo enake dele v milijonih ponovitev.
Natančnost matrice neposredno nadzira natančnost vsakega dela, ki ga izdela. Dobro-zgrajena matrica ohranja stroge tolerance pri dolgih nakladah, zmanjšuje ostanke in zagotavlja delovanje vaše stiskalnice brez nenačrtovanih izpadov. Slabo zgrajen povzroča robove, zamik dimenzij in pogoste vzdrževalne ustavitve, ki se zlijejo v zamujene datume dostave.
Kdo potrebuje proizvajalca štampiljk
Če ste vodja nabave, ki ocenjuje dobavitelje, inženir orodij, ki določa nove matrice, ali oblikovalec izdelkov, ki se pripravlja na množično proizvodnjo, vaša izbira proizvajalcev matric za vtiskovanje kovin določa zgornjo mejo, kaj lahko vaša proizvodna linija doseže. Odločitev vključuje več kot le primerjavo ponudb. Zahteva dovolj dobro razumevanje vrst matric, materialov, inženirskih procesov in zmogljivosti trgovine, da lahko postavite prava vprašanja.
Ta vodnik ta okvir gradi korak za korakom. Naučili se boste, kako različne matrice za vtiskovanje kovin služijo različnim aplikacijam, katere konstrukcijske podrobnosti vplivajo na dolgo življenjsko dobo in katere zmogljivosti ločujejo kompetentno delavnico od pravega orodnega partnerja. Cilj je preprost: dati vam dovolj tehnične podlage, da lahko z zaupanjem ocenite katerega koli proizvajalca matric za žigosanje in izdate RFQ, s katerim dobite pravo orodje, ne le najcenejšega.
Vrste matric za žigosanje in kdaj jih uporabiti
Vedeti, da je kakovost matrice pomembna, je ena stvar. Poznavanje, katero vrsto matrice dejansko potrebuje vaš projekt, je tisto, kar loči produktiven pogovor o RFQ od frustrirajočega. Razpoložljive vrste matric za vtiskovanje rešujejo različne proizvodne težave, nepravilna izbira pa vodi do prevelike porabe orodij ali premajhnega časa cikla.
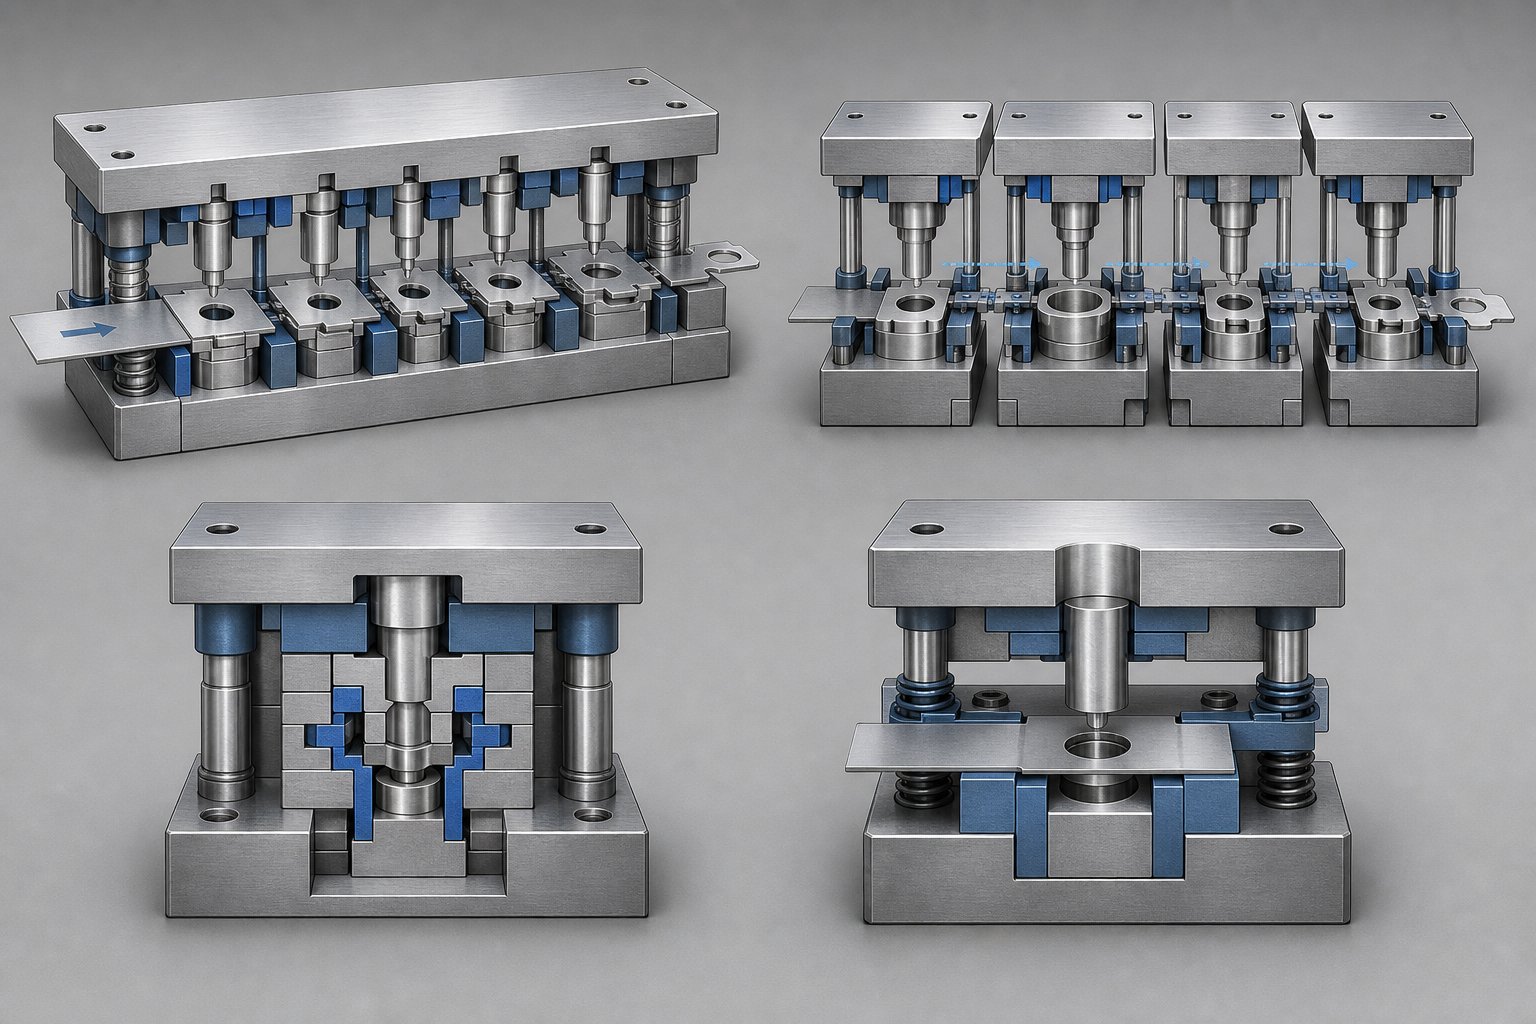
Štiri osnovne kategorije pokrivajo skoraj vseaplikacija za vtiskovanje pločevine: progresivno, prenosno, sestavljeno in eno-stopenjsko. Vsak drugače uravnoteži hitrost, kompleksnost in stroške. Razumevanje njihovega delovanja vam pomaga govoriti isti jezik kot vaš izdelovalec matrice in brez dvoumnosti sporočiti zahteve.
Progresivne matrice za-velike količine
Predstavljajte si kovinsko tuljavo, ki se neprekinjeno napaja skozi niz postaj znotraj ene same matrice. Na vsaki postaji poteka drugačna operacija-prebijanje, upogibanje, kovanje, obrezovanje-dokler se končni del ne loči v končni fazi. To je progresivna kocka v akciji.
Proizvajalci progresivnih matric gradijo ta orodja za hitrost. Dobro-zasnovana progresivna matrica se lahko vrti s hitrostjo od 200 do 1500 gibov na minuto in izdeluje kompleksne dele z minimalnim ravnanjem z materialom. Kompromis-? Visoki vnaprejšnji stroški orodja in omejena prilagodljivost za spremembe konstrukcije, ko je orodje utrjeno. Za avtomobilske matrice za žigosanje in veliko-komponente potrošniške elektronike progresivna orodja zagotavljajo najnižje-stroške na del v dolgih proizvodnih serijah.
Prenosne in sestavljene matrice za kompleksne geometrije
Ko so deli preveliki ali geometrično zapleteni za progresivni trak, se vmešajo matrice za prenos. Surovec se najprej izreže, nato pa se mehansko premakne med neodvisnimi postajami, kjer potekajo operacije oblikovanja, risanja in obrezovanja zaporedno. Dobavitelji matrice za prenos običajno služijo industrijam, ki proizvajajo globlje vleke ali večje strukturne komponente-na primer avtomobilske nosilce, ohišja naprav ali ohišja.
Sestavljene matrice imajo drugačen pristop. Izvedejo več rezalnih in preoblikovalnih operacij z enim samim pritiskom na eni postaji. Zaradi tega so izjemno natančni za ravne dele, ki zahtevajo tesno dimenzijsko poravnavo, kot so podložke, električne laminacije ali podložke. Omejitev je globina: matrice za sestavljene štampiljke dobro obvladujejo eno-ravninske geometrije, ne morejo pa obvladati več-osnega upogibanja ali globokega oblikovanja.
Enostopenjski-matrice za nizke-količine ali izdelavo prototipov
Eno-stopenjska matrica izvede eno operacijo na udarec-eno upogibanje, eno prebadanje, eno sukanje. Orodje je preprosto, poceni in hitro za izdelavo. Za izdelavo prototipov, pilotne izvedbe ali nizko-serijsko proizvodnjo, kjer se pričakujejo iteracije načrtovanja, ponujajo eno-stopenjske matrice za žigosanje prilagodljivost, ki je progresivna ali prenosna orodja ne morejo. Hitrost cikla zamenjate za prilagodljivost.
Številne trgovine uporabljajo eno{0}}stopenjske matrice med validacijo, preden se zavežejo popolnemu naprednemu orodju, kar zmanjša tveganje, če se zasnova dela spremeni med razvojem.
| Vrsta matrice | Najboljša aplikacija | Primernost volumna | Stopnja kompleksnosti | Relativni stroški orodja |
|---|---|---|---|---|
| Progresivno | Visoko{0}}hitra proizvodnja delov z več- funkcijami (komponente matrice za avtomobilsko vtiskovanje, konektorji, nosilci) | Velika količina (100K+ delov) | Zmerno do visoko | visoko |
| Prenos | Veliki ali globoko{0}}vlečeni deli, ki zahtevajo več faz oblikovanja | Srednja do visoka glasnost | visoko | visoko |
| Spojina | Ravni, natančni deli, ki potrebujejo več rezov v eni potezi (laminacije, podložke) | Nizka do srednja glasnost | Nizka do zmerna | Srednje |
| Enostopenjski- | Prototipi, pilotne vožnje, preproste operacije (en upogib ali en prebod) | Nizka glasnost | Nizka | Nizka |
Ko pristopite k proizvajalcu z jasnim razumevanjem, katera vrsta matrice ustreza vaši geometriji, prostornini in proračunu, odpravite pogost vir napačne komunikacije. Prav tako olajšate ocenjevanje, ali se zmogljivosti trgovine ujemajo z vašimi dejanskimi potrebami-to vprašanje je močno odvisno od materialov in konstrukcijskih metod, ki stojijo za samim orodjem.
Materiali in konstrukcija matrice, ki vplivajo na dolgo življenjsko dobo
Vrsta matrice vam omogoča pravi postopek. Material znotraj te matrice določa, kako dolgo traja, kako dosledno deluje in kakšni so vaši skupni stroški lastništva glede na stotine tisoč-ali milijone-hodov. Dve enako zasnovani jekleni matrice za vtiskovanje, izdelani iz različnih orodnih jekel, lahko zagotovita zelo različne življenjske dobe in večina kupcev se nikoli ne vpraša, zakaj.
Izbira jekla za štancanje je ravnotežje med tremi konkurenčnimi lastnostmi: trdoto, žilavostjo in odpornostjo proti obrabi. Enega potisnete predaleč in ogrozite druge. Pločevinasta matrica, izdelana za 5-milijonski avtomobilski program, zahteva popolnoma drugačno materialno strategijo kot tista, ki uporablja 20.000 aluminijastih žigov za prototipni nosilec naprave.
Vrste orodnih jekel in njihove karakteristike delovanja
Večina kompletov matric za vtiskovanje kovin temelji na peščici preverjenih vrst orodnega jekla. Vsak zavzema drugo mesto v spektru trdote-v-trdoti in če veste, kje sedijo, vam pomaga oceniti, ali proizvajalec določa pravi material za vašo uporabo.
- D2 (visoka-ogljika, visoka-kroma):Strokovnjak-za odpornost proti obrabi. Z vsebnostjo ogljika okoli 1,4-1,6% in kroma pri 11-13%, D2 doseže trdoto med 54-61 HRC. Njegova gosta struktura kromovega karbida se izjemno dobro upira abrazivni obrabi, zaradi česar je standard za rezalne matrice, matrice za vtiskovanje, luknjače in rezalne matrice. Kompromis: D2 je razmeroma krhek in dovzeten za drobljenje pod močnimi udarnimi obremenitvami.
- A2 (z-kaljenje na zraku, srednja zlitina):Uravnotežen{0}}vsestranski. A2 zagotavlja znatno boljšo žilavost kot D2, hkrati pa ohranja visoko odpornost proti obrabi in odlično dimenzijsko stabilnost med toplotno obdelavo. Priljubljeni razponi trdote znašajo 57-62 HRC. Primeren je za srednje{8}}do-velikoserijsko proizvodnjo, kjer je zaradi udarnih obremenitev D2 tvegano razmišljati o operacijah prebadanja, upogibanja in oblikovanja z zapleteno geometrijo matrice.
- S7 (odporen-na udarce):Ustvarjen za učinek. S7 vsebuje manj ogljika (0,45-0,55 %) in manj kroma (3,0-3,5 %), kar dosega delovno trdoto 48-58 HRC. Kar žrtvuje pri odpornosti proti obrabi, pridobi pri izjemni absorpciji udarcev. S7 je najboljša izbira za matrice za kovičenje, zarezovanje in hladno oblikovanje, kjer je primarno tveganje za okvaro ponavljajoči se udarec.
- M2 (Hi-hitrorezno jeklo):Ko sta pomembna hitrost in toplotna odpornost. M2 ohranja trdoto pri povišanih temperaturah, zaradi česar je zelo-primeren za-hitrostne prebijalne postaje, kjer trenje ustvarja znatno toploto. Zagotavlja odlično ravnotežje med žilavostjo, odpornostjo proti obrabi in rdeče-trdoto za natančne rezalne ploščice.
Tukaj je praktično pravilo: ko se vaš pričakovani obseg proizvodnje poveča, se na splošno premaknete k tršim, bolj -odpornim na obrabo. Aluminijeve matrice za vtiskovanje s kratkimi proizvodnimi cikli se lahko dobro obnesejo z A2 ali celo nižje{3}}legiranimi jekli. Jeklo z visoko trdnostjo za progresivno -prebijanje matrice pri 800 udarcih na minuto za avtomobilski program bo za preživetje verjetno potrebovalo D2 ali nadgradnjo praškaste metalurgije.
Karbidne ploščice in površinske obdelave za podaljšano življenjsko dobo matrice
Tudi vrhunska orodna jekla se sčasoma obrabijo. Za postaje znotraj matrice, ki so podvržene ekstremni abraziji-rezilni robovi na-postajah za izrezovanje jekla visoke trdnosti, na primer-proizvajalci vgradijo vložke iz volframovega karbida. Matrice za vtiskovanje iz karbidne trdine ali natančneje matrice s komponentami s-konicami iz karbidne trdine na postajah z visoko-obrabo lahko zagotovijo pet do desetkrat daljšo življenjsko dobo kot samo orodno jeklo pri abrazivnih aplikacijah. Slaba stran sta cena in krhkost: karbid je drag, zahteva posebno diamantno brušenje in poči pod močnim udarcem, če ni pravilno podprt z okoliško strukturo matrice.
Površinska obdelava doda še en sloj zaščite brez spreminjanja osnovnega materiala. Najpogostejše možnosti vključujejo:
- Nitriranje (plin ali ion/plazma):Atomi dušika difundirajo v jekleno površino pri razmeroma nizkih temperaturah (~500 stopinj C) in ustvarijo trdo,-odporno plast z minimalnim popačenjem. Ionsko nitriranje je hitrejše in proizvaja tanjšo krhko "belo plast" kot plinsko nitriranje. Raziskave o naprednem-oblikovanju jekla visoke trdnosti to kažejoionsko nitrirano orodno jeklo s PVD prevleko je proizvedlo več kot 1,2 milijona delov, v primerjavi s samo 50.000 za kromirano-orodje.
- TiN (titanov nitrid) premaz:Ta prevleka v zlati-tonu, nanešena s PVD, poveča trdoto površine in zmanjša trenje ter zmanjša tveganje za razjedanje. TiN se dobro obnese na nepremazanih pločevinah, vendar lahko povzroči kopičenje cinka pri vtiskovanju pocinkanih jekel.
- TiAlN / AlCrN premazi:Vrhunska toplotna stabilnost za visoko{0}}hitrostno žigosanje ali postopke, ki ustvarjajo znatno toploto na vmesniku orodja-obdelovanca.
Ključni vpogled za kupce: izbira površinske obdelave mora slediti izbiri osnovnega materiala, ne pa ga nadomestiti. Če matrica poka ali se kruši, je žilavost podlage nezadostna in tega ne bo popravil noben premaz. Premazi rešujejo težave s površinsko obrabo in ugrizi na matricah, ki že imajo ustrezno trdnost jedra.
Ko ocenjujete katerega koli proizvajalca, vprašajte, katere vrste jekla za žigosanje priporočajo za vaš specifični material, debelino in prostornino. Vprašajte, ali določajo površinsko obdelavo na podlagi-analize načina napake ali preprosto privzeto na eno možnost za vsako delo. Odgovori razkrivajo, ali sodelujete s trgovino, ki v orodje vgradi dolgo življenjsko dobo-ali s trgovino, ki izdela najcenejšo matrico, ki prestane prvotno preizkušanje in vam prepusti prezgodnjo obrabo.
Odločitve o materialu in obdelavi so prav tako neposredno povezane s tem, kaj se zgodi naslednje v procesu: kako je matrica zasnovana, simulirana in potrjena, preden je jeklo razrezano. Inženirski potek dela določa, ali se te izbire materialov prevedejo v orodje, ki deluje, kot je predvideno, od prve proizvodne poteze.
Oblikovanje matrice in inženirski proces od koncepta do proizvodnje
Matrica, zgrajena iz pravega jekla, še vedno odpove, če je inženiring za njo pomanjkljiv. Pri oblikovanju matrice za kovinsko vtiskovanje se izbira materiala sreča z geometrijo, kjer se namen proizvodnje prevede v navodila za strojno obdelavo in kjer se drage napake ujamejo digitalno ali pa se na težji način odkrijejo na preizkusni stiskalnici. Postopek sledi strukturiranemu zaporedju in vsaka stopnja obstaja posebej za zmanjšanje tveganja in stroškov naslednjih stopenj.
Za kupce razumevanje tega poteka dela pomeni dvoje. Pomaga vam oceniti, ali ima proizvajalec dovršen inženirski proces ali pa se odreže. In razkrije, kje lahko vaša lastna vključitev-zgodaj, s sodelovanjem in tehnično obveščenostjo-pozneje prepreči drago predelavo.
CAD modeliranje in simulacija žigosanja pri razvoju matrice
Pot od koncepta dela do potrjenega orodja poteka po določenem zaporedju. Preskakovanje korakov ali stiskanje časovnice brez ustrezne utemeljitve skoraj vedno povzroči vnovično obdelavo po utrjevanju orodja, ko spremembe stanejo desetkrat več, kot bi bile med digitalno fazo.
- Pregled delne izvedljivosti in DFM:Inženirji analizirajo geometrijo delov, tolerance, vrsto materiala in obseg proizvodnje, da ugotovijo, ali lahko postopek žigosanja prinese zahtevani rezultat. Funkcije, kot so ozki radiji upogibov, bližina lukenj robovom in globoki vleki, so zgodaj označene. To je komunikacijska zanka, kjer se inženirske ekipe kupcev in proizvajalci matric usklajujejo glede tega, kaj je dosegljivo, in tistega, kar potrebuje preoblikovanje. Izkušene delavnice z 15+-letno zgodovino orodij lahko takoj prepoznajo problematične lastnosti-posnemanje, ki zahteva posebno orodje, toleranco, ki povzroča nepotrebne stroške, ali geometrijo, ki je nagnjena k pokanju.
- Postavitev traku in načrtovanje procesa:Za progresivne in prenosne matrice inženirji razvijejo postavitev traku-zaporedno razporeditev operacij, ki jim je izpostavljena kovina, ko se premika skozi matrico. To vključuje gnezdenje delov za učinkovitost materiala, zaporedje prebadanja pred oblikovanjem, da se prepreči popačenje značilnosti, oblikovanje nosilnih trakov, ki so dovolj močni za zanesljivo premikanje dela, in določitev lokacij vodilnih lukenj za natančnost od--od postaje do postaje. Namen obvodnih zarez v matricah za žigosanje postane pomemben tukaj: te reliefne značilnosti omogočajo, da se trak gladko pomika mimo preoblikovalnih postaj brez motenj, kar preprečuje upogibanje ali napačno podajanje, ki bi ustavilo proizvodnjo.
- 3D CAD modeliranje in detajliranje komponent:Z uporabo platform, kot so SolidWorks, Siemens NX ali CATIA, oblikovalci izdelajo podrobne modele vsake komponente matrice-izbijal, blokov matrice, odstranjevalcev, vodilnih sklopov in samega kompleta matrice. Specializirani dodatki, kot sta Logopress3 ali NX Progressive Die Design, avtomatizirajo generiranje postavitve traku, neupogljive izračune in izbiro standardnih komponent. Vsaka rezalna razdalja, radij oblikovanja in vrednost kompenzacije vzmetnega povratka se na tej stopnji vgradijo v geometrijo.
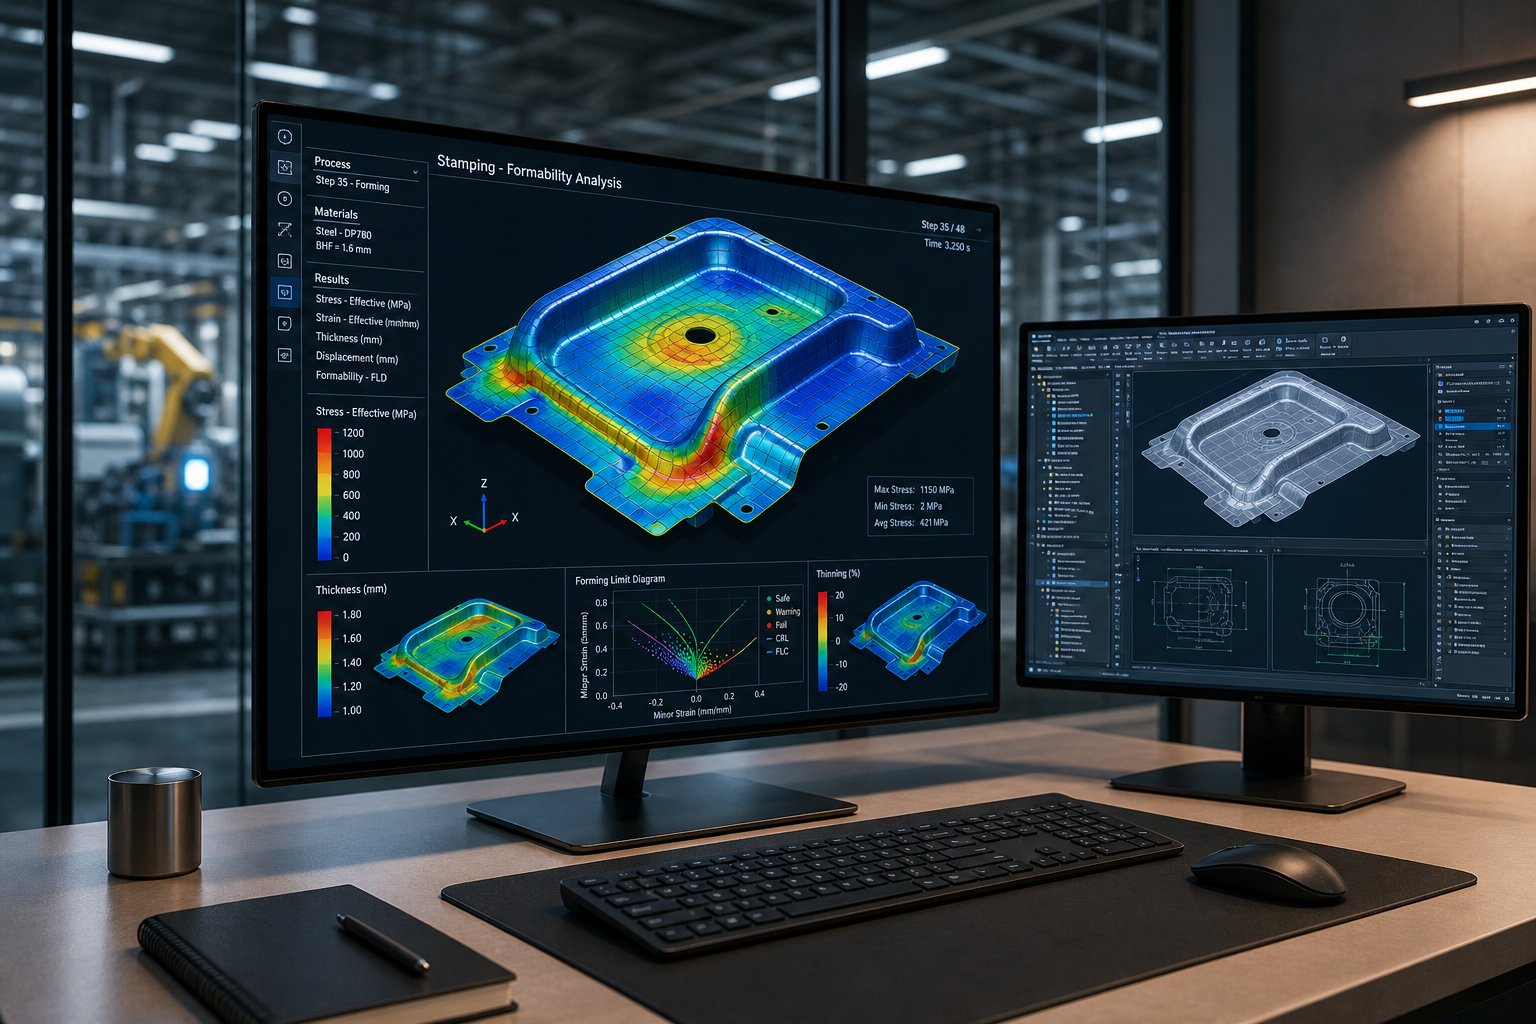
- FEA in simulacija žigosanja:Tukaj sodobni razvoj matric loči zmogljive trgovine od zastarelih. Z uporabo platform CAE, kot sta AutoForm ali DYNAFORM, inženirji digitalno simulirajo celoten postopek žigosanja pločevine. Predvidijo tok materiala v votline matrice, identificirajo točke napak, kot so gubanje, cepljenje ali čezmerno tanjšanje, izračunajo vzmet in kompenzacijo vgradijo v geometrijo orodja ter optimizirajo oblike surovcev, da čim bolj zmanjšajo odpad materiala. ARaziskava Univerze v Michiganuorganizacij OEM in Tier{6}}1 za žigosanje je ugotovilo, da iteracije predelave običajno stanejo od 25.000 do 125.000 USD na cikel, odvisno od kompleksnosti plošče. Anketiranci so opredelili napredek v programski opremi za simulacijo oblikovanja kalupov kot svojo najvišjo prednostno potrebo za zmanjšanje teh stroškov.
- CAM programiranje in obdelava:Ko načrt prestane virtualno validacijo, programska oprema CAM ustvari poti orodij za CNC rezkarje, žično erozijo in opremo za brušenje. Digitalni model se neposredno prevede v kodo G-, ki obdela vsako komponento po specifikaciji.
Simulacijski korak si zasluži poudarek. Precej ceneje je ponoviti digitalni model kot ponovno-obdelovati strojno kaljeno orodno jeklo. Vsaka ura, porabljena za simulacijo, prihrani dneve pri preizkusni stiskalnici in na tisoče stroškov predelave. Pri ocenjevanju dobaviteljev orodij za vtiskovanje kovin po meri se natančno vprašajte, katere simulacijske platforme uporabljajo, koliko virtualnih iteracij običajno izvedejo pred rezanjem jekla in ali delijo rezultate simulacij z vašo inženirsko ekipo v pregled.
Od preizkusov prototipov do končne validacije
Digitalna validacija dramatično zmanjša tveganje, vendar ne odpravi potrebe po fizični potrditvi. Matrica za vtiskovanje pločevine se mora pred začetkom proizvodnje dokazati v dejanskih pogojih stiskanja.
Med preskušanjem prototipa matrica izvaja vzorčne dele na poskusni stiskalnici, ki se ujema s proizvodno tonažo in hitrostjo. Inženirji izmerijo prve-mere artikla glede na specifikacije tiskanja, ocenijo kakovost končne obdelave površine, preverijo, ali so neravnine ali robovi zunaj tolerance, in preverijo, ali postopek žigosanja daje dosledne rezultate v več potezah. Vsako odstopanje sproži-analizo temeljnega vzroka: ali gre za predpostavko o simulaciji, ki se ne ujema z dejanskim obnašanjem materiala? Napaka pri obdelavi? Vzmetna kompenzacija, ki jo je treba prilagoditi?
Najboljši proizvajalci preizkušanje obravnavajo kot nadzorovano inženirsko vajo, ne kot poskus-in-napake. Matriko instrumentirajo s senzorji, beležijo parametre stiskanja in povezujejo izmerjene rezultate z napovedmi simulacije. Ta-pristop zaprte zanke,-kjer se fizični podatki vračajo v simulacijski model-skrajša pot od prvega preizkusa do odobrenega proizvodnega orodja.
Za matrice za žigosanje po meri, ki služijo avtomobilskim ali vesoljskim programom, veljavnost presega preverjanje dimenzij. Vključuje študije zmogljivosti (analiza Cpk), dokumentacijo PPAP in včasih pospešeno testiranje obrabe za potrditev, da bo matrica ohranila tolerance v pogodbenem obsegu proizvodnje.
Celoten potek dela-od pregleda izvedljivosti do končne validacije-običajno traja od 8 do 16 tednov, odvisno od kompleksnosti. Stiskanje te časovnice brez ustrezne simulacije in sodelovanja DFM je najpogostejši vir prekoračitve proračuna v programih. Kupci, ki se vključijo zgodaj, zagotovijo popolne podatke o delih in aktivno sodelujejo v razpravah DFM, dosledno doživljajo manj inženirskih sprememb, krajše poskusne cikle in hitrejši čas do proizvodnje.
Oblikovanje in simulacija določata, kakšna mora biti kocka. Naslednje vprašanje je, ali ima delavnica, ki jo gradi, zmožnosti strojne obdelave za izvedbo te zasnove na ravni natančnosti, ki jo zahteva inženiring.
Proizvodne zmogljivosti, ki ločujejo vrhunske štartnice
Briljantna zasnova matrice ne pomeni nič, če delavnica, ki jo izvaja, nima opreme za vzdrževanje toleranc, ki jih zahteva zasnova. Ko ocenjujete proizvajalce matrice, si v resnici postavljate eno vprašanje: ali lahko ta naprava prevede model CAD v utrjeno, sestavljeno orodje za žigosanje, ne da bi izločila kritične operacije, ki povzročajo zamude in tveganje za kakovost?
Vsak postopek, poslan zunanjemu prodajalcu, doda prehodni čas, komunikacijske vrzeli in predajo, kjer dimenzijska odgovornost postane nejasna. Najbolj zmogljive delavnice za proizvodnjo orodij in orodij ohranjajo natančne-kritične operacije pod eno streho in ta konsolidacija se neposredno odraža v vaših dobavnih rokih in kakovosti delov.
Kritične obdelovalne zmogljivosti za natančno izdelavo matrice
Vsak stroj v brizgalnici nima enake teže. Nekatere operacije določajo, ali končano orodje ustreza specifikacijam ali zahteva predelavo. Na kaj morate biti pozorni in zakaj je vsaka zmožnost pomembna:
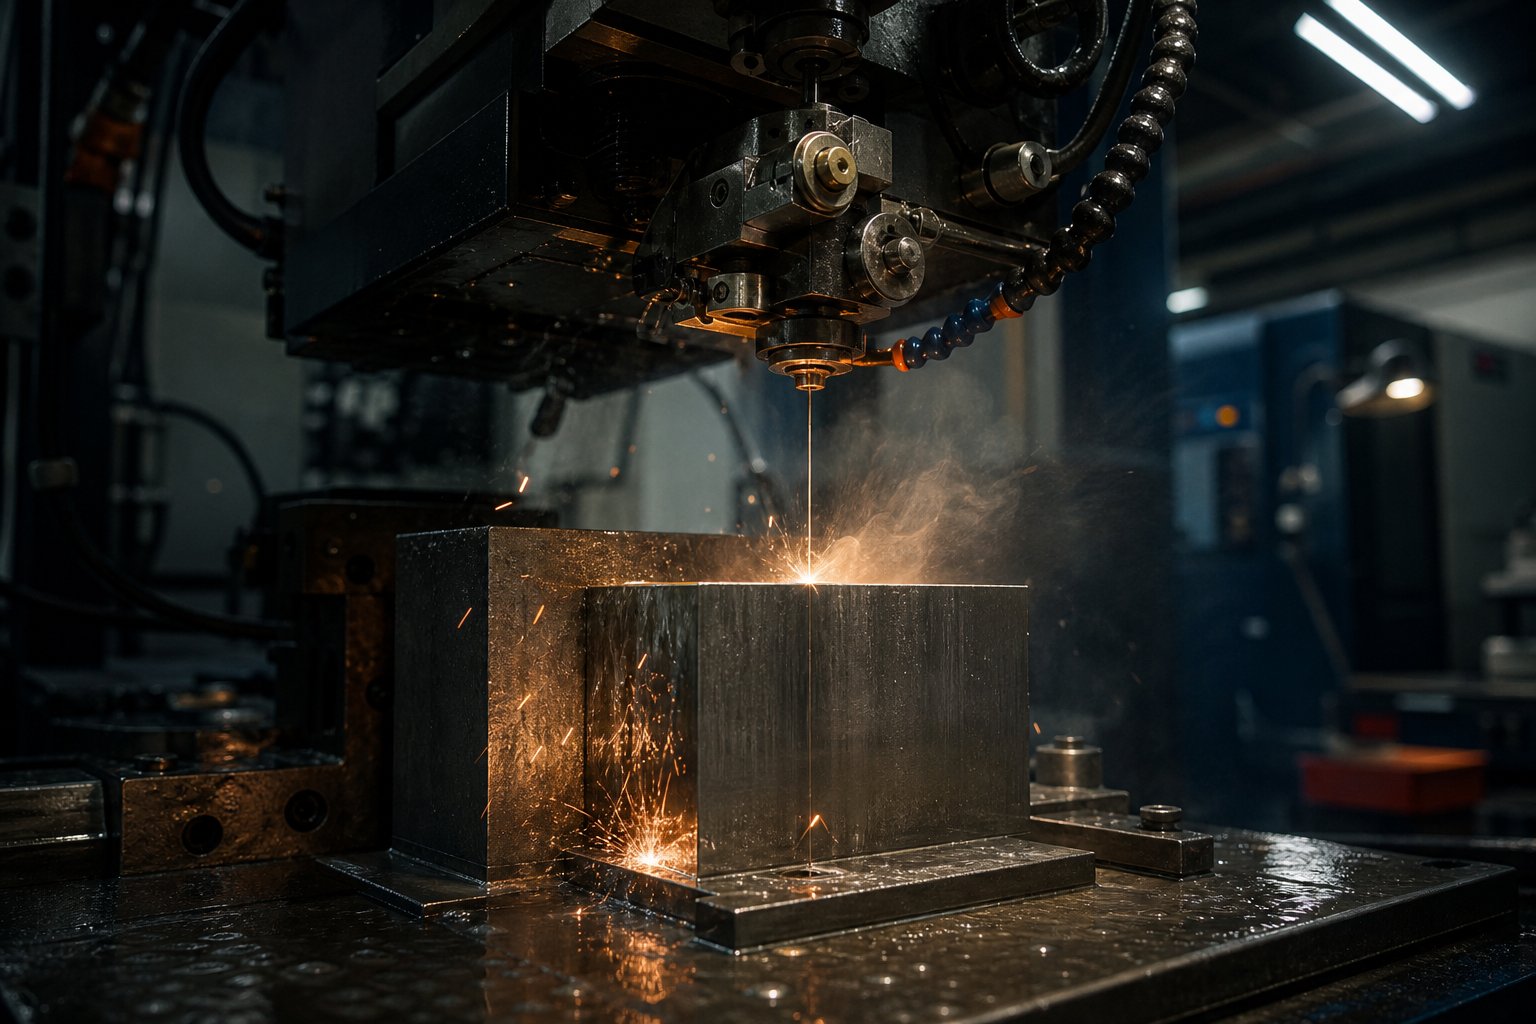
- Žična EDM:Uporablja fino električno nabito žico za rezanje utrjenih profilov iz orodnega jekla s tolerancami do ±0,002 mm. Žična EDM obravnava zapletene notranje geometrije, ki jih običajno rezkanje ne more doseči. Brez tega je treba zapletene profile prebijanja in tesne{3}}odprtine matrice oddati zunanjim izvajalcem-, kar dodaja dneve v razpored in uvaja merilno negotovost med trgovinami.
- CNC rezkanje (3-osno in 5-osno):Hrbtenica izrezovalnih blokov in luknjačev s pol-končno obdelavo. Pet{2}}zmožnost petih osi omogoča strojno obdelavo zapletenih oblikovalnih površin v eni nastavitvi, kar odpravlja kumulativne napake pri ponovnem pozicioniranju. Delavnica, omejena na tri-osno delo, bo imela težave s konturiranimi površinami matrice in zahtevala bo več ročnega nameščanja med montažo.
- Brušenje z vbodom:Doseže natančnost položaja lukenj in geometrijo profila v mikronih na utrjenih komponentah. To je postopek, ki zagotavlja natančno poravnavo izvrtin vodilnih zatičev, lukenj za moznike in kritičnih funkcij za lociranje. Trgovine brez vbodnega brušenja se za končno obdelavo lukenj zanašajo na žično erozijo-, vendar počasneje in manj primerno za-geometrije slepih lukenj.
- Površinsko brušenje:Zagotavlja ravnost in vzporednost na rezilnih ploščah in obrabnih površinah. Pravilno površinsko brušenje zagotavlja enakomeren stik prek zaprtih ploskev, kar preprečuje neenakomerno obremenitev, ki pospešuje obrabo na eni strani matrice. Prav tako določa referenčne površine, na katere se sklicuje vsaka druga strojno obdelana funkcija.
- CNC struženje:Proizvaja valjaste komponente-vodilne zatiče, puše in okrogle luknjače-za natančne premere in površinsko obdelavo. -Hišno struženje pomeni, da se te komponente ujemajo s specifičnim dizajnom, namesto da bi se zanašale na--približke s polic.
Če katera koli od teh zmogljivosti manjka, se dobavni roki podaljšajo. Bolj kritično je, da vsaka zunanja predaja uvaja tveganje za -zvišanje tolerančnega sklada. Profil prebijanja, ki ga je izrezala ena delavnica, utrdila druga in obrusila tretja, kopiči položajne napake, ki se razkrijejo šele med sestavljanjem matrice-točno takrat, ko popravki postanejo dragi.
-Hišna toplotna obdelava in preizkusne prednosti stiskalnice
Dve zmožnosti, ki ju med ocenjevanjem dobaviteljev pogosto spregledata, imata prevelik vpliv na urnik in kakovost: toplotna obdelava in preizkusne stiskalnice.
-hišna toplotna obdelavadaje tovarni matrice za vtiskovanje neposreden nadzor nad postopkom utrjevanja. Glede naLuciferjeve peči, toplotna obdelava-na hiši odpravlja zamude pri pošiljanju, odpravlja čakanje na zunanje razporejanje čakalne vrste in omogoča-prilagoditve procesov v realnem času, ki jim zunanje izvajanje preprosto ni kos. Za proizvodne matrice s strogimi dimenzijskimi zahtevami je to pomembno, ker toplotna obdelava povzroči popačenje. Delavnica, ki utrjuje lastne komponente, lahko izmeri popačenje takoj po kaljenju in še isti dan prilagodi-strategije končnega brušenja-namesto da bi en teden čakala, da se deli vrnejo iz zunanje toplotne obdelave, da bi odkrila nepričakovani premik dimenzij.
-hišne stiskalnice za preizkuszapreti zanko med obdelavo in validacijo. Ko je matrica sestavljena, se namesti neposredno na stiskalnico, ki ustreza proizvodni tonaži. Inženirji izdelajo prve-dele artikla, izmerijo rezultate in izvedejo prilagoditve, ne da bi poslali več{3}}tonsko matrico v zunanji obrat. Ta zmožnost skrajša cikel preizkusa-do-odobritve s tednov na dni. Pomeni tudi, da so ljudje, ki so izdelali matrico, isti ljudje, ki odpravljajo napake na stroju za žigosanje matric-, kar odpravlja komunikacijsko vrzel med izdelovalcem in uporabnikom.
Za kupce je praktičen zaključek preprost: med ocenjevanjem zahtevajte seznam opreme. Sposoben partner orodja za vtiskovanje kovin vam bo pod eno streho pokazal CNC rezkalnike, žične EDM, vzorčne brusilnike, površinske brusilnike, peči za toplotno obdelavo in preizkusne stiskalnice. Vrzeli na tem seznamu se neposredno prevedejo v daljše časovne okvire, višje stroške koordinacije in tveganje kakovosti na vsaki točki predaje. Delavnice, v katerih so ti procesi interni, niso le hitrejše-ohranjajo neprekinjeno odgovornost od surovega jekla do preverjenega orodja, kar je natanko tisto, kar je pomembno, ko je datum začetka proizvodnje določen.
Kako oceniti in izbrati proizvajalca matrice za žigosanje
Seznami opreme vam povedo, kaj lahko naredi trgovina. Certifikati, načrtovanje zmogljivosti in komunikacijski vzorci vam povedo, ali bodo to storili zanesljivo, dosledno in v skladu z vašim časovnim načrtom. Izbira proizvajalca matrice za kovinsko žigosanje zahteva strukturirano oceno, ki presega vtise na turnejah in prodajne predstavitve. Potrebujete okvir, ki razkrije razlike med podjetji za proizvodnjo orodij, preden se odločite za denar za orodja.
Certifikati in sistemi kakovosti za preverjanje
Certifikati niso le stenski okras. Predstavljajo revidiran, dokumentiran dokaz, da trgovina vzdržuje posebne procesne discipline. Dva certifikata, s katerimi se boste najpogosteje srečali pri ocenjevanju proizvajalcev matric za žigosanje, sta ISO 9001 in IATF 16949.
ISO 9001:2015 je osnova. Potrjuje, da je delavnica za izdelavo kovinskih orodij in rezil vzpostavila dokumentirane procese vodenja kakovosti, urnike kalibriranja, notranje revizije in postopke korektivnih ukrepov. Vsak ugleden proizvajalec matric za žigosanje bi moral to upoštevati kot minimum. Vendar ISO 9001 ne zahteva statističnega nadzora procesov, uradnih predložitev PPAP ali-metodologij za preprečevanje napak, kot je FMEA. Zagotavlja disciplino postopka, ne pa tudi strogosti, ki je potrebna za varnost-kritične aplikacije.
IATF 16949:2016 temelji na ISO 9001 in dodaja-posebne zahteve za avtomobilsko industrijo: napredno načrtovanje kakovosti izdelkov (APQP), postopek odobritve proizvodnih delov (PPAP), nadzor statističnega procesa za kritične dimenzije in pooblastila za{0}}preprečevanje napak. Če vaši žigosani deli vstopijo v dobavno verigo OEM za avtomobile, IATF 16949 ni neobvezen-zahtevajo ga tako rekoč vsi kupci stopnje 1 in stopnje 2. Certificiranje zahteva tudi nadzorne revizije vsakih 6 do 12 mesecev, vključno z morebitnimi nenapovedanimi obiski, zaradi česar so trgovine odgovorne med revizijami vaših dobaviteljev.
Pri pregledovanju certifikatov preverite tri stvari: certifikacijski organ je akreditiran, obseg izrecno zajema postopke izdelave kovinskih vtiskov ali matrice in naslov mesta se ujema s tem, kje bo vaše orodje dejansko izdelano. Podjetje, certificirano za montažo v enem objektu, tega certifikata ne prenese v operacijo žigosanja na drugi lokaciji.
Načrtovanje zmogljivosti in ocena časa izvedbe
Dobavitelj matric za žigosanje z izjemnimi tehničnimi zmogljivostmi, a preobremenjenim urnikom, bo še vedno zamudil vaš datum lansiranja. Ocena zmogljivosti zahteva posebna vprašanja: Koliko aktivnih programov se izvaja hkrati? Kolikšen odstotek strojnih ur je opravljenih v naslednjih 90 dneh? Ali vzdržujejo namenski čas za tisk za preizkuse ali poskusi tekmujejo z načrtovanjem proizvodnje?
Zanesljivost dobavnih rokov je pomembnejša od obljub o dobavnih rokih. Zahtevajte podatke o uspešnosti dostave v zadnjih 12 mesecih. Proizvajalec matrice, ki navaja 10-tedensko dostavo s 95-odstotno-časovno zgodovino, je veliko varnejša stava kot tisti, ki navaja 8 tednov brez podatkov, ki bi to potrdili. Raziščite tudi njihov pristop k izrednim razmeram,-kaj se zgodi, ko materialno naročilo zamuja ali ko pride do spremembe dizajna med gradnjo? Trgovine z zrelim vodenjem projektov proaktivno prilagajajo urnike, namesto da bi poskrbele za presenečenja v zadnjem trenutku.
Izbirna merila-specifična za panogo
Vaša panoga spreminja tisto, kar je najpomembnejše. Avtomobilski program zahteva dokumentacijo PPAP, študije zmogljivosti Cpk in popolno sledljivost materiala, ki povezuje surove jeklene tuljave s končnimi komponentami matrice. Aplikacije v letalstvu in vesolju zahtevajo certifikat AS9100 in prva-poročila o inšpekcijskih pregledih izdelkov po AS9102, s sledljivostjo, ki se razteza skozi vsako serijo ogrevanja in strojno obdelavo. Programi za elektroniko-zlasti konektorji in mikro-komponente-dajo prednost mikro-zmožnosti tolerance, pri čemer pogosto zahtevajo-od-odmike od prebijanja do ±0,002 mm in preverjene s CMM.
Programi potrošniškega blaga in naprav običajno dajejo večjo težo optimizaciji stroškov in hitrosti, kjer ISO 9001 običajno zadostuje in se poudarek preusmeri na izkoristek materiala, oblikovanje-za-izdelovalno sodelovanje in hiter preobrat pri inženirskih spremembah.
Naslednja tabela ponuja strukturiran okvir za ocenjevanje katerega koli dobavitelja matrice za žigosanje glede na merila, ki so najpomembnejša za vašo aplikacijo:
| Merila ocenjevanja | Kaj preveriti | Ključna vprašanja, ki si jih morate zastaviti |
|---|---|---|
| Certifikati kakovosti | ISO 9001, IATF 16949, AS9100 (kot je primerno) | Ali je obseg certificiranja specifičen za izdelavo žigosanja/matrike? Kdaj je bila zadnja nadzorna revizija? |
| Proizvodna zmogljivost | Število sočasnih programov, stopnja izkoriščenosti stroja | Koliko aktivnih gradenj je v teku? Kakšna je vaša -stopnja pravočasne dostave v zadnjem letu? |
| Materialno strokovno znanje | Izkušnje z vašim posebnim materialom in obsegom debeline delov | Katere vrste orodnega jekla priporočate za našo uporabo in zakaj? Ali imate izkušnje z žigosanjem našega materiala pri tej debelini? |
| Zanesljivost dobave | Zgodovinska uspešnost dostave, proces načrtovanja projekta | Ali lahko delite meritve dostave iz nedavnih programov? Kako se spopadate z vplivi razporeda zaradi-spremembe načrta med gradnjo? |
| Kakovost komunikacije | Hitrost povratnih informacij DFM, odzivnost inženirskih sprememb, ena kontaktna točka | Kdo je naš glavni tehnični kontakt? Kako hitro običajno obrnete povratne informacije DFM o novih predložitvah delov? |
| Preizkus in validacija | -Hišni preizkusni tisk,-poročanje o prvem članku, zmožnost PPAP | Ali izvajate preizkuse-doma? Kakšna dokumentacija spremlja prve-oddaje člankov? |
| Podpora za vzdrževanje | Storitev matrice po-dobi, popis rezervnih delov, programi za ponovno brušenje | Ali ponujate pogodbe o vzdrževanju? Kakšen je vaš običajni preobrat za ostrenje ali popravilo? |
Uporabite to ogrodje kot orodje za točkovanje med obiski dobaviteljev in vrednotenjem RFQ. Vsako merilo pretehtajte glede na zahteve svoje industrije-avtomobilski kupci bodo visoko ocenili zmogljivost PPAP in infrastrukturo SPC, medtem ko bodo kupci elektronike morda dali prednost zmogljivosti tolerance in inženirski odzivnosti nad vsem drugim. Cilj ni najti popoln rezultat v vsaki vrstici, temveč ugotoviti, kateri proizvajalci matric za žigosanje najbolj ustrezajo posebnim zahtevam, ki jih vaš program postavlja glede kakovosti orodij, dobave in dolgoročne-podpore.
Bistvena vprašanja, ki jih morate zastaviti potencialnim proizvajalcem matric
Ocenjevalni okvir vam daje merila. Dejanski pogovori s prodajalci vam dajo odgovore. Razlika med obema je natančno vedeti, kaj vprašati-in kaj odgovori razkrivajo o resničnih zmožnostih trgovine v primerjavi z njeno prodajno predstavitvijo. Strokovnjaki za nabavo in inženirji orodij se med cikli RFQ pogosto soočajo s tesnimi časovnimi razporedi, kar pomeni, da morajo vprašanja, ki se jih odločite zastaviti, zagotoviti največji signal v najkrajšem času.
Ta razdelek si predstavljajte kot referenco, ki jo lahko dobite med naslednjim klicem ali obiskom obrata z dobaviteljem orodja za žigosanje in matrice. Vprašanja so razvrščena po kategorijah, tako da se lahko osredotočite na tisto, kar je najpomembnejše za vaš specifični program, pa naj bo to tehnična globina, zanesljivost urnika ali dolgoročna-podpora za vzdrževanje matrice za žigosanje.
Tehnična in inženirska vprašanja
Ta vprašanja razkrivajo, ali trgovina resnično izdeluje vašo matrico ali preprosto obdeluje po risbi, ne da bi razumela proizvodni kontekst, ki stoji za tem. Močno orodje za vtiskovanje kovin in partner za matrico bi morala na ta vprašanja odgovoriti s podrobnostmi, ne s splošnostmi.
- Katere simulacijske platforme uporabljate in ali boste rezultate analize oblikovanja delili z našo inženirsko ekipo?Trgovine, ki uporabljajo orodja AutoForm, DYNAFORM ali enakovredna orodja CAE, lahko pred rezanjem jekla predvidijo tanjšanje materiala, vzmetenje in gubanje. Če ne morejo poimenovati določene programske opreme ali oklevajo deliti rezultate, se njihov proces načrtovanja verjetno zanaša na poskuse in napake-, kar pomeni, da se stroški vašega preizkusa povečajo.
- Kakšne povratne informacije DFM posredujete o predloženih geometrijah delov in kako hitro?Sposoben proizvajalec opazi težave s produktivnostjo v nekaj dneh po prejemu vaše datoteke CAD. Vprašajte jih za primere priporočil DFM, ki so jih podali v prejšnjih programih. Trgovine, ki odgovorijo z "izdelujemo po vašem tisku", vam sporočajo, da vam ne bodo pomagale preprečiti dragih težav pri načrtovanju.
- Katere vrste orodnega jekla in površinske obdelave priporočate za naš material, debelino in prostornino?Poslušajte posebno utemeljitev-D2 za brušenje, S7 za udarno{3}}težko oblikovanje, vložki iz karbidne trdine za ultra-velike-postaje. Nejasni odgovori, kot je »uporabljamo visoko-kakovostno jeklo«, kažejo na omejeno globino znanosti o materialih.
- Kakšna je vaša standardna toleranca od-do-odboja in kako jo preverite?Elite shopi držijo ±0,002 mm in preverjajo s CMM ali optično meritvijo. To vprašanje ločuje postopke žigosanja kovin z natančnimi orodji od splošnih delavnic strojne obdelave, ki se preusmerijo v matrice brez meroslovja, ki bi to podpiralo.
- Katere dele matrice za žigosanje izdelujete-doma v primerjavi z zunanjimi izvajalci?Kritične komponente, kot so luknjači, rezilni bloki in odstranjevalci, morajo biti obdelani interno. Precejšnje zunanje izvajanje ključnih elementov nakazuje omejitve zmogljivosti ali manjkajočo opremo, kar bo vplivalo na vašo časovnico in odgovornost glede kakovosti.
Vodenje projektov in komunikacijska vprašanja
Tehnične zmogljivosti ne pomenijo malo, če trgovina ne more upravljati časovnic, sporočati sprememb ali vas obveščati brez stalnega spremljanja-. Ta vprašanja razkrivajo operativno zrelost.
- Kdo je edina kontaktna točka za naš program in kakšno je njihovo inženirsko ozadje?Želite vodjo projekta, ki razume postopke vtiskovanja orodij in matrice, ne le načrtovanja. Tehnična pismenost pri vašem glavnem kontaktu odpravlja telefonsko igro med vami, koordinatorjem, in dejanskimi inženirji, ki sestavljajo vaš kocko.
- Kako ravnate s tehničnimi spremembami po odobritvi projekta?Spremembe dizajna se zgodijo. Vprašanje je, ali ima trgovina formalni postopek nadzora revizij,-ki sledi trenutni različici v primerjavi s prejšnjimi, navaja učinek v nekaj dneh in preprečuje, da bi napačna revizija prispela do stroja. Trgovine brez dokumentiranih procesov nadzora sprememb bodo sčasoma gradile na zastareli risbi.
- Kakšna je vaša-stopnja pravočasne dostave v zadnjih 12 mesecih in kako definirate »pravočasno-?Nekatere trgovine merijo glede na prvotne datume objave. Drugi ponastavijo uro vsakič, ko se urnik spremeni. Vprašajte za meritev in definicijo. Stopnja nad 90 % v primerjavi s prvotnimi zavezami kaže na močno disciplino načrtovanja.
- Kako sporočite tveganja urnika ali zamude, preden vplivajo na dostavo?Proaktivne trgovine označijo tveganje v trenutku, ko jih prepoznajo-materialno zamudo, nepričakovano strojno težavo, rezultat simulacije, ki zahteva ponovitev zasnove. Reaktivne trgovine počakajo, da mine datum dostave, in nato pojasnijo, kaj je šlo narobe.
- Kakšna dokumentacija je priložena izpolnjeni matrici?Pričakujte projektne datoteke, seznam materialov za vtiskovanje delov matrice in obrabljivih komponent, prva-poročila o inšpekcijskih pregledih artiklov, certifikate materialov za orodna jekla in priročnik za vzdrževanje. Manjkajoča dokumentacija povzroča dolgoročne-glavobole, ko potrebujete popravilo orodja za žigosanje ali rezervne komponente leta po dobavi.
Vprašanja o vzdrževanju in-dolgoročnem partnerstvu
Kocka ni-enkraten nakup-je proizvodno sredstvo, ki zahteva stalno nego. Ta vprašanja določajo, ali vaš dobavitelj izgine po izdaji računa ali ostane vključen skozi celotno življenjsko dobo matrice.
- Ali ponujate načrtovane programe vzdrževanja matrice za žigosanje in kaj vključujejo?Poiščite podrobnosti: priporočila za pogostost ponovnega brušenja, intervale inšpekcijskih pregledov, razporede preventivne zamenjave obrabljivih komponent in zaveze glede časa izdelave. Strukturiran program vzdrževanja podaljša življenjsko dobo matrice za 30-50 % v primerjavi z delovanjem do okvare.
- Kakšen je vaš običajni preobrat pri popravilu orodja za žigosanje-tako pri načrtovanem ostrenju kot pri nujnih okvarah?Načrtovano vzdrževanje naj bi se končalo v nekaj dneh. Nujna popravila v enem tednu. Če proizvajalec navaja več tednov za osnovno ponovno brušenje, njegova zmogljivost ali prednostna razvrstitev ne bo podpirala vaših potreb po neprekinjenem delovanju proizvodnje.
- Ali imate na zalogi ali hitro nabavite nadomestne komponente matrice za orodja, ki ste jih izdelali?Trgovine, ki hranijo digitalne modele in materialne zapise iz prvotnih gradenj, lahko reproducirajo obrabne predmete-udarce, vložke, vzmeti, vodilne zatiče-ne da bi začeli od začetka. To dramatično skrajša čas izpadov, ko se komponente obrabijo sredi-proizvodnje.
- Ali se lahko vaše orodje razširi na večje količine, če se naše povpraševanje poveča?Matrica, zgrajena za 500.000 delov na leto, bo morda potrebovala ojačitev postaje, nadgradnjo materiala ali dodatne votline za obdelavo 2 milijonov. Vprašajte se, ali prvotna zasnova omogoča prihodnjo rast obsega ali pa je za prilagajanje potrebno povsem novo orodje.
- Kako izgleda vaša pod-tehnična podpora pri dostavi, če naletimo na težave pri proizvodnji?Najboljša partnerstva vključujejo podporo pri odpravljanju težav, kot so nastajanje robov, premik dimenzij ali težave s podajanjem-celo mesece po dostavi. Vprašajte, ali je podpora vključena, plačljiva ali ni na voljo.
Ta vprašanja označite za naslednji cikel RFQ. Odgovori, ki jih prejmete, bodo razkrili več o dejanskih zmožnostih proizvajalca kot katera koli brošura ali spletna stran. Dobavitelji, ki odgovarjajo z zaupanjem, specifičnostjo in preglednostjo, signalizirajo točno takšno partnerstvo, ki dolgoročno proizvaja zanesljiva orodja. Tisti, ki odvračajo, posplošujejo ali se izogibajo podrobnostim, vam govorijo nekaj enako dragocenega-le v nasprotni smeri.
Kakovost teh pogovorov nakazuje tudi nekaj širšega: kako se razvija sama industrija proizvodnje matric. Trgovine, ki vlagajo v simulacijo, avtomatizacijo in podporo življenjskega cikla, vlečejo prednost pred tistimi, ki še vedno delujejo na obljubah rokovanja in reaktivnih modelih storitev.
Trendi, ki preoblikujejo, kako proizvajalci izdelujejo in dostavljajo matrice
Odgovori, ki jih dobite od proizvajalcev matric, se danes slišijo drugače kot pred petimi leti. Trgovine, ki so nekoč tekmovale predvsem glede zmogljivosti strojne obdelave, se zdaj razlikujejo po inženirskih storitvah, digitalni infrastrukturi in široki podpori, ki jo zagotavljajo skozi celotno življenjsko dobo matrice. Več konvergenčnih sil poganja ta premik v proizvodnji žigosanja kovin in kupci, ki jih razumejo, se bodo ostreje odločali o nabavi.
Napredna simulacija in avtomatizacija pri izdelavi kalupov
CAE simulacija se je od konkurenčne prednosti premaknila k osnovnim pričakovanjem. Svetovni trg CAE je bil ocenjen na skoraj11 milijard dolarjev leta 2024in predvideva se, da bo do leta 2032 dosegel 25 milijard dolarjev, kar odraža, kako globoko je postala simulacija vgrajena v proizvodni proces žigosanja. V aplikacijah za natančno žigosanje je AI-podprta simulacija že stisnila časovnice validacije matrice za 31 odstotkov v vodilnih avtomobilskih operacijah. To pomeni manj ponovitev fizičnega preizkusa, manj predelav na kaljenem jeklu in hitrejši čas do odobritve proizvodnje.
Razvoj-matrice na podlagi simulacije ne nadomešča fizičnega preverjanja-odpravlja večino okvar, preden je jeklo sploh razrezano, s čimer se poskusne iteracije zmanjšajo s tednov poskusov-in-napak na dneve ciljnega izpopolnjevanja.
Avtomatizacija vzporedno preoblikuje delavnico. Skrb za robotske stroje omogoča, da CNC rezkarji in oprema za žično erozijo delujejo nenadzorovano čez noč, s čimer se izkoriščenost stroja dvigne s tipičnih 30 odstotkov v eni izmeni na 80 odstotkov ali več. Za proizvodni proces žigosanja to pomeni krajše dobavne čase brez žrtvovanja natančnosti. Med -procesnim tipanjem in avtomatiziranimi inšpekcijskimi celicami preverijo kritične dimenzije med strojno obdelavo namesto po-ulovu odstopanj, preden ta povzročijo težave pri sestavljanju. Te naložbe v orodja in matrice za avtomatizacijo še posebej koristijo aplikacijam električnega žigosanja kovin, kjer mikro-konektorji in zaščitne komponente zahtevajo tolerance, merjene v eno-mestnih mikronih.
Partnerstva v celotnem-življenjskem ciklu od izvedljivosti do vzdrževanja
Najpomembnejši premik v industriji je strukturni, ne tehnološki. Vodilne trgovine s stroji se ne predstavljajo več kot prodajalci strojnega{1}}časa. Ponujajo integrirana partnerstva, ki obsegajo oceno izvedljivosti, CAE analizo oblikovanja, podrobno zasnovo matrice, natančno obdelavo, testiranje z instrumenti, pregled dimenzij in podporo pri tekočem vzdrževanju. Ta model življenjskega cikla spremeni dinamiko kupca-dobavitelja iz transakcijskega v sodelovalnega.
Zakaj je to pomembno? Ker proizvajalec, ki je vključen od izvedljivosti do proizvodnje, razume, zakaj so bile sprejete določene oblikovalske odločitve. Ko je treba matrico za natančno žigosanje po meri ostriti pri 500.000 udarcih, je ekipa, ki je simulirala tok materiala, izbrala razred orodnega jekla in potrdila prvi članek, ista ekipa, ki izvaja vzdrževanje-brez vrzeli v znanju, brez-ponovnega učenja.
YICHENponazarja ta pristop življenjskega cikla in ponuja delovni tok, ki poteka od začetne ocene izvedljivosti in simulacije CAE prek CNC obdelave, poskusnih zagonov in končnega pregleda pod enim operativnim dežnikom. Za kupce, ki so pripravljeni preiti z raziskovanja na RFQ, njihova stran za žigosanje ponuja konkreten primer, kako proizvajalci polnih-storitev strukturirajo svoje sodelovanje od prvega stika do validacije proizvodnje.
Ta razvoj v smeri integriranih partnerstev prav tako preoblikuje, kako naj kupci razmišljajo o končnem koraku: vzpostavitev dolgoročnega -odnosa, ki ohranja uspešnost v milijonih proizvodnih ciklov, ne le odobritev orodja ob dostavi.
Vzpostavljanje uspešnega partnerstva za proizvodnjo matric
Vsak razdelek tega priročnika je namenjen enemu rezultatu: zagotavljanju tehnične podlage za ujemanje z vašimi proizvodnimi zahtevami pri proizvajalcu, ki lahko zagotavlja zanesljive rezultate skozi celotno življenjsko dobo orodja. Razlika med uspešnim in dragim programom kocke se redko zmanjša na en sam dejavnik. Vse je odvisno od tega, kako dobro uskladite vrsto matrice, materialno strategijo, zmogljivosti trgovine in kakovost komunikacije, preden se posvetite denarju za orodje.
Usklajevanje vaših zahtev s pravim proizvajalcem
Ocenili ste vrste matric, materiale, inženirske poteke dela, zmožnosti obdelave, certifikate in vprašanja prodajalca. Z destilacijo vsega tega v ponovljiv postopek odločanja vaša ocena ostane dosledna, ne glede na to, ali nabavljate kovinsko matrico za vtiskovanje po meri za avtomobilski nosilec ali kovinsko matrico po meri za ohišje zabavne elektronike. Tukaj je zgoščen kontrolni seznam:
- Najprej določite zahteve glede vrste matrice.Progresivni, prenosni, sestavljeni ali enostopenjski-? Geometrija vašega dela, letna količina in debelina materiala narekujejo to izbiro. Vnaprejšnje sporočanje izloči trgovine, ki nimajo ustreznih izkušenj.
- Preverite zmožnosti strojne in toplotne obdelave-v hiši.Žična erozija, vbodno brušenje, 5-osni CNC in kaljenje na mestu pod eno streho pomenijo krajše dobavne čase in neprekinjeno odgovornost do dimenzij.
- Potrdite, da se certifikati ujemajo z vašo panogo.Najmanj ISO 9001. IATF 16949 za avtomobilsko industrijo. AS9100 za letalstvo. Preverite obseg, naslov mesta in zadnji datum revizije.
- Ocenite inženirsko globino, ne le zmogljivosti obdelave.Vprašajte o simulacijskih platformah, hitrosti obratovanja DFM in ali si delijo rezultate analize oblikovanja. Trgovine, ki izdelajo vašo matrico-ne le strojno-ujamejo težave, preden se jeklo razreže.
- Zgodaj ocenite komunikacijske vzorce.Kako hitro odgovarjajo na tehnična vprašanja? Ali določijo eno samo kontaktno točko z inženirsko pismenostjo? Odzivnost med fazo navajanja napoveduje odzivnost med gradnjo.
- Načrtujte vzdrževanje od prvega dne.Povprašajte o programih za ponovno brušenje, razpoložljivosti rezervnih komponent in nujnih popravilih. Žig po meri je dolgoročno-proizvodno sredstvo, ne-enkraten nakup. Proizvajalec, ki ga izdela, ga mora vzdrževati skozi celotno življenjsko dobo.
- Zahtevajte podatke o uspešnosti dostave.-Zgodovina vklopa v zadnjih 12 mesecih vam pove več kot kateri koli obljubljeni čas. Zanesljivost teže pred hitrostjo.
Ta kontrolni seznam deluje, ne glede na to, ali ocenjujete lokalno delavnico z orodjem in rezili ali globalnega dobavitelja, ki proizvaja pločevinaste odtise v velikem obsegu. Ponderirajte posamezna merila glede na zahteve vaše industrije-avtomobilski programi se močno opirajo na zmogljivost PPAP in infrastrukturo SPC, medtem ko aplikacije za elektroniko dajejo prednost mikro-tolerančni natančnosti in hitrim inženirskim ponovitvam.
Samozavestni prehod od raziskovanja k RFQ
Najboljša partnerstva se ne začnejo z naročilom. Začnejo s tehnično jasnim pogovorom, kjer obe strani razumeta zahteve po delih, namero proizvodnje in dolgoročna-pričakovana obsega. Vaš RFQ mora vključevati celoten 3D model, dimenzionirano 2D risbo, specifikacije materiala in toleranc, letne projekcije obsega in morebitne sekundarne operativne zahteve. Bolj ko je vaša začetna oddaja popolna, bolj natančne in primerljive ponudbe prejmete-s čimer se odpravi-in-nazaj, ki dodaja dneve vsakemu ciklu ponudb.
Če ste sledili temu vodniku, zdaj razumete dovolj kovinskih žigov po meri, konstrukcije matrice in zmogljivosti trgovine, da lahko z zaupanjem ocenite odziv proizvajalca. Veste, katera vprašanja morate zastaviti, kateri odgovori razkrivajo pristne sposobnosti in katere rdeče zastavice signalizirajo trgovini, ki bo ob strožjih rokih delovala slabše.
Za kupce, ki so pripravljeni preiti iz raziskovanja v aktiven pogovor o RFQ,Stran za žigosanje YICHENponuja praktično izhodišče,-ki pokriva celoten-potek dela od ocene izvedljivosti in simulacije CAE do strojne obdelave, poskusnih zagonov in inšpekcijskih pregledov, ki jih je ta članek opisal kot standard za sodobna partnerstva pri proizvodnji matric.
Jasna tehnična komunikacija od prve interakcije določa pot celotnega programa. Začnite tam in orodja, ki sledijo, bodo odražala natančnost in namen, ki ste ga vnesli v partnerstvo od prvega dne.
Pogosta vprašanja o proizvajalcih matrice za vtiskovanje kovin
1. Kaj so matrice v proizvodnji in kako delujejo?
Matrica v proizvodnji je natančno-izdelano orodje, nameščeno v stiskalnici za vtiskovanje, ki uporablja silo za rezanje, upogibanje ali oblikovanje ravne pločevine v končne komponente. Matrica je sestavljena iz zgornje polovice (udarec) in spodnje polovice (blok matrice), ki delujeta skupaj med vsakim pritiskom stiskalnice. Matrice se lahko vrtijo več stokrat na minuto in proizvajajo enake dele v milijonih ponovitev. Kakovost matrice neposredno nadzira natančnost dela, končno obdelavo površine in doslednost proizvodnje v celotni življenjski dobi orodja.
2. Kako izberem med progresivnimi, transfernimi in sestavljenimi matricami za žigosanje?
Izbira je odvisna od treh dejavnikov: geometrije delov, obsega proizvodnje in proračuna. Progresivne matrice ustrezajo -serijskim serijam (100.000+ delov) komponent z več- funkcijami, kar zagotavlja najnižje stroške na- del, vendar zahteva znatno vnaprejšnjo naložbo v orodje. Prenosne matrice obravnavajo velike ali globoko{7}}vlečene dele, ki so preveč zapleteni za progresivni trak. Sestavljene matrice so odlične pri ravnih, natančnih delih, ki potrebujejo več rezov v eni potezi, kot so laminacije ali podložke. Enostopenjski -matrice najbolje delujejo pri izdelavi prototipov ali-maloserijski proizvodnji, kjer je fleksibilnost načrtovanja pomembnejša od hitrosti cikla.
3. Katere certifikate mora imeti proizvajalec matrice za žigosanje?
Poiščite vsaj certifikat ISO 9001:2015, ki potrjuje dokumentirane procese vodenja kakovosti. Za avtomobilske dobavne verige je standard IATF 16949:2016 bistvenega pomena, saj dodaja zahteve glede APQP, PPAP, statističnega nadzora procesov in -preprečevanja napak. Aplikacije v letalstvu zahtevajo AS9100 s popolno sledljivostjo. Ko pregledujete certifikate, preverite, ali je certifikacijski organ akreditiran, obseg zajema posebej proizvodnjo orodij in certificirani naslov mesta se ujema s krajem, kjer bo izdelano vaše orodje. Nadzorne revizije vsakih 6–12 mesecev pomagajo ohranjati stalno odgovornost.
4. Katero orodno jeklo je najboljše za matrice za vtiskovanje?
Najboljše orodno jeklo je odvisno od materiala vašega dela, obsega proizvodnje in tveganj glede načina okvare. D2 (visoka-ogljika, visoka-kroma) ponuja vrhunsko odpornost proti obrabi za uporabo slepih in-velikih količin pri 54-61 HRC. A2 zagotavlja uravnoteženo kombinacijo žilavosti in odpornosti proti obrabi za srednje{9}}do-delovanje velikih količin. S7 zagotavlja izjemno blaženje udarcev za udarne-močne-matrice za hladno oblikovanje. Visoko{17}}rezno jeklo M2 ohranja trdoto pri povišanih temperaturah za visoko{19}}prebijalne postaje. Ko se obseg proizvodnje povečuje, se proizvajalci na splošno usmerjajo k tršim, bolj{20}}obrabno odpornim razredom ali dodajajo karbidne vložke na postajah z visoko obrabo.
5. Koliko časa traja izdelava matrice za žigosanje po meri?
Tipičen program matrice za žigosanje po meri traja od 8 do 16 tednov od pregleda izvedljivosti do končne validacije, odvisno od kompleksnosti. Časovnica vključuje pregled DFM, načrtovanje postavitve traku, 3D CAD modeliranje, simulacijo FEA, programiranje CAM, strojno obdelavo, toplotno obdelavo, sestavljanje in preizkus. Stiskanje te časovnice brez ustrezne simulacije in sodelovanja DFM je najpogostejši vir prekoračitve proračuna. Kupci, ki zgodaj zagotovijo popolne podatke o delih, sodelujejo v razpravah DFM in izberejo proizvajalce z-domačimi zmogljivostmi, kot so toplotna obdelava in preizkusne stiskalnice, dosledno dosegajo krajše, bolj predvidljive dobavne roke.


