


Obvodne zareze in njihova vloga pri pretoku materiala matrice za vtiskovanje
Kaj so obvodne zareze v matricah za žigosanje
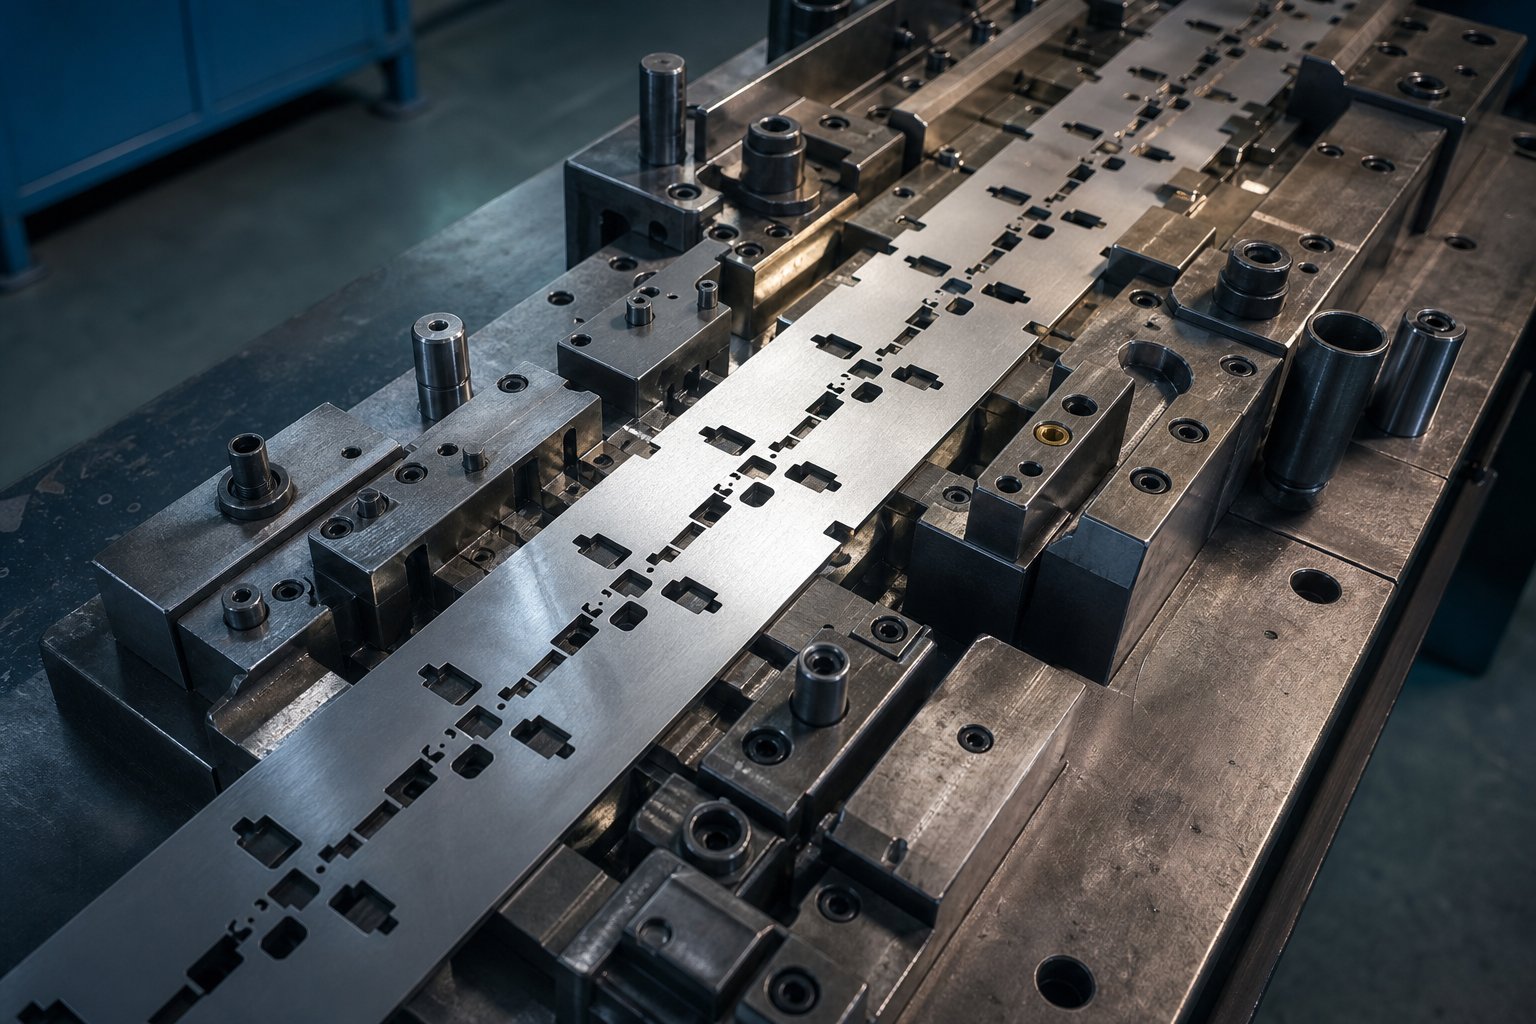
Ko olupite žargon, kaj je žigosanje v njegovem jedru? To je postopek-hladnega oblikovanja, ki reže in oblikuje pločevino z uporabo natančnega orodja, imenovanegaštancanje. Znotraj progresivnih operacij matrice neprekinjen trak materiala napreduje skozi več postaj in vsaka postaja izvede operacijo rezanja ali oblikovanja. Izziv je v tem, da vsak rez in vsaka oblika izpodriva material in ta premaknjeni volumen mora nekam iti.
Tu pridejo na vrsto obvodne zareze. Za razliko od naključne geometrije obrezovanja, ki preprosto loči ostanke od obdelovanca, so obvodne zareze zasnovane značilnosti s posebnim namenom obvodnih zarez v matricah za žigosanje: nadzorovanje, kje in kako se material premika med napredovanjem traku.
Obvodne zareze so namerni izrezi v nosilnem traku matrice za progresivno žigosanje, ki razbremenijo obremenitev materiala, prilagodijo volumetrični premik in preprečijo upogibanje ali popačenje, ko trak napreduje skozi oblikovalne postaje.
Ta definicija žigosanja je pomembna, ker ločuje obvodne zareze od vseh drugih rezov v postavitvi traku. Niso tam, da bi ustvarili profil dela ali odstranili odpadke. Obstajajo izključno za upravljanje obnašanja materiala pod obremenitvijo.
Zakaj je nadzor pretoka materiala pomemben pri progresivnem žigosanju
Predstavljajte si, da trak napreduje skozi osem oblikovnih postaj s hitrostjo 250 gibov na minuto. Vsaka postaja povzroči napetost, premakne kovino in ob-obdeluje okoliški material. Brez namernega nadzora pretoka se ta nakopičena napetost kaže kot upogibanje traku, popačenje nosilca, neusklajenost pilota in dimenzijski zamik v končnem delu.
Razumevanjekar zahtevajo matrice v proizvodnjizavedanje, da matrica ni samo rezalno orodje. To je sistem, v katerem je vsaka funkcija medsebojno povezana. Obvodne zareze dajejo materialu nadzorovano pot za lajšanje stiskanja in napetosti, tako da trak ostane raven, se podaja dosledno in zagotavlja ponovljive dimenzije v milijonih ciklov. Za vsakogar, ki se na profesionalni ravni ukvarja s kovinskim žigosanjem, je to temeljno znanje, ki loči stabilno proizvodno orodje od matric, ki se nepredvidljivo pokvarijo.
Prava zmeda se začne, ko inženirji združijo obvodne zareze z drugimi krmilnimi funkcijami traku, ki so videti podobne, vendar služijo popolnoma drugačnim mehanskim funkcijam.
Kako se obvodne zareze razlikujejo od drugih funkcij nadzora traku
Progresivni izrezovalni trak vsebuje več geometrij izrezov in vsi so lahko neizkušenemu očesu videti kot preproste zareze. Težava je v tem, da vsak služi bistveno drugačnemu mehanskemu namenu v procesu matrice. Če jih obravnavamo kot zamenljive, vodi do premajhnega reliefa, nestabilnosti traku in ur odpravljanja težav, ki sledijo napačno prepoznani funkciji.
Obvodne zareze v primerjavi z reliefnimi zarezami in obrezanimi rezi
Reliefne zareze preprečujejo trganje materiala na prehodih krivin. Našli jih boste na presečišču krivulje in prostega roba, kjer je njihova naloga zaustaviti širjenje razpok med oblikovanjem. Po drugi strani pa obrobni rezi določajo zunanjo mejo končnega dela tako, da ga ločijo od okoliških odpadkov. Oboje je bistvenokomponente matrice za žigosanje, vendar nobeden ne upravlja volumetričnega premika med podajanjem traku.
Bypass zareze naredijo nekaj povsem drugega. Absorbirajo tlačne sile in premike materiala, ki nastanejo, ko je trak podvržen progresivni deformaciji. Kjer reliefna zareza prepreči lokaliziran zlom in obrobni rez ustvari geometrijo dela, obvodna zareza preusmeri tok, da ohrani ravnost traku in natančnost naklona na vseh postajah.
Funkcije sulice-in-forme dodajajo še eno plast zmede. Suličaste škarje odstrižejo in upognejo jeziček iz tračnega materiala, ne da bi odstranili zamašek. Ustvari oblikovano lastnost znotraj samega dela. Izrezi za jezičke nosilca služijo nasprotnemu namenu. Določajo pritrdilne točke, ki držijo del na nosilni mreži do končne ločitve. Nobena funkcija ne obravnava kumulativne obremenitve materiala, za lajšanje katere so namenjene obvodne zareze.
Kako vsaka funkcija krmiljenja traku služi drugačni funkciji
Pri kateri koli operaciji štampiljke boste naleteli na vse te funkcije, ki soobstajajo v eni postavitvi traku. Tveganje je načrtovanje enega, ko dejansko potrebujete drugega. Štampiljke, ki se uporabljajo v-progresivnih aplikacijah velikega obsega, zahtevajo, da je vsaka geometrija izreza izbrana glede na predvideno mehansko vlogo, ne le zaradi vizualne podobnosti z drugimi značilnostmi.
Spodnja tabela razčlenjuje razlike, ki so pomembne za vsakogar, ki se ukvarja z oblikovanjem matric in žigosanja. To so primeri žigosanja, pri katerih napačna identifikacija povzroča največ težav na nižji stopnji.
| Ime funkcije | Primarna funkcija | Logika umestitve | Tipična geometrija |
|---|---|---|---|
| Bypass Notch | Absorbira volumetrične premike in blaži tlačno napetost med podajanjem traku | V bližini postaj za oblikovanje, kjer je premik materiala največji | V-zareza, U-zareza ali pravokoten izrez na robu nosilca |
| Reliefna zareza | Preprečuje trganje na križiščih od-do-robov | Na stičišču upogibnih linij in prostih robov | Majhen polmer ali pravokotna reža, pravokotna na upogibno os |
| Trim Cut | Ločuje profil končnega dela od odpadnega materiala | Ob meji končnega dela, običajno na kasnejših postajah | Oblikovana strižna črta, ki se ujema z obrisom dela |
| Lance-in-Form | Ustvari oblikovan zavihek ali funkcijo brez odstranitve polžev | Znotraj geometrije dela, kjer je potreben dvignjen ali upognjen jeziček | Enojna strižna linija z oblikovanim upogibom na povezanem robu |
| Izrez za nosilec | Določa širino priključka, ki drži del na nosilcu do ločitve | Med mejo dela in nosilnim trakom | Ozek povezovalni most, pogosto s prelomnim profilom |
Kritično razlikovanje je namen. Obvodne zareze obstajajo za upravljanje obnašanja materiala med postajami. Vsaka druga zgoraj navedena funkcija ustvari geometrijo, prepreči zlom ali olajša sprostitev dela. Zamenjavanje teh vlog je ena najpogostejših napak pri načrtovanju matric in žigosanja, ki se običajno pojavi šele, ko je orodje izdelano in se trak med preizkusom začne slabo obnašati.
Vedeti, katero funkcijo potrebujete, je polovica težave. Druga polovica je izbira pravega geometrijskega profila za vašo posebno uporabo obvoda, ki je odvisen od resnosti oblikovanja, razreda materiala in vrste delovanja postaje.
Vrste geometrije zarez za obhod in kdaj jih uporabiti
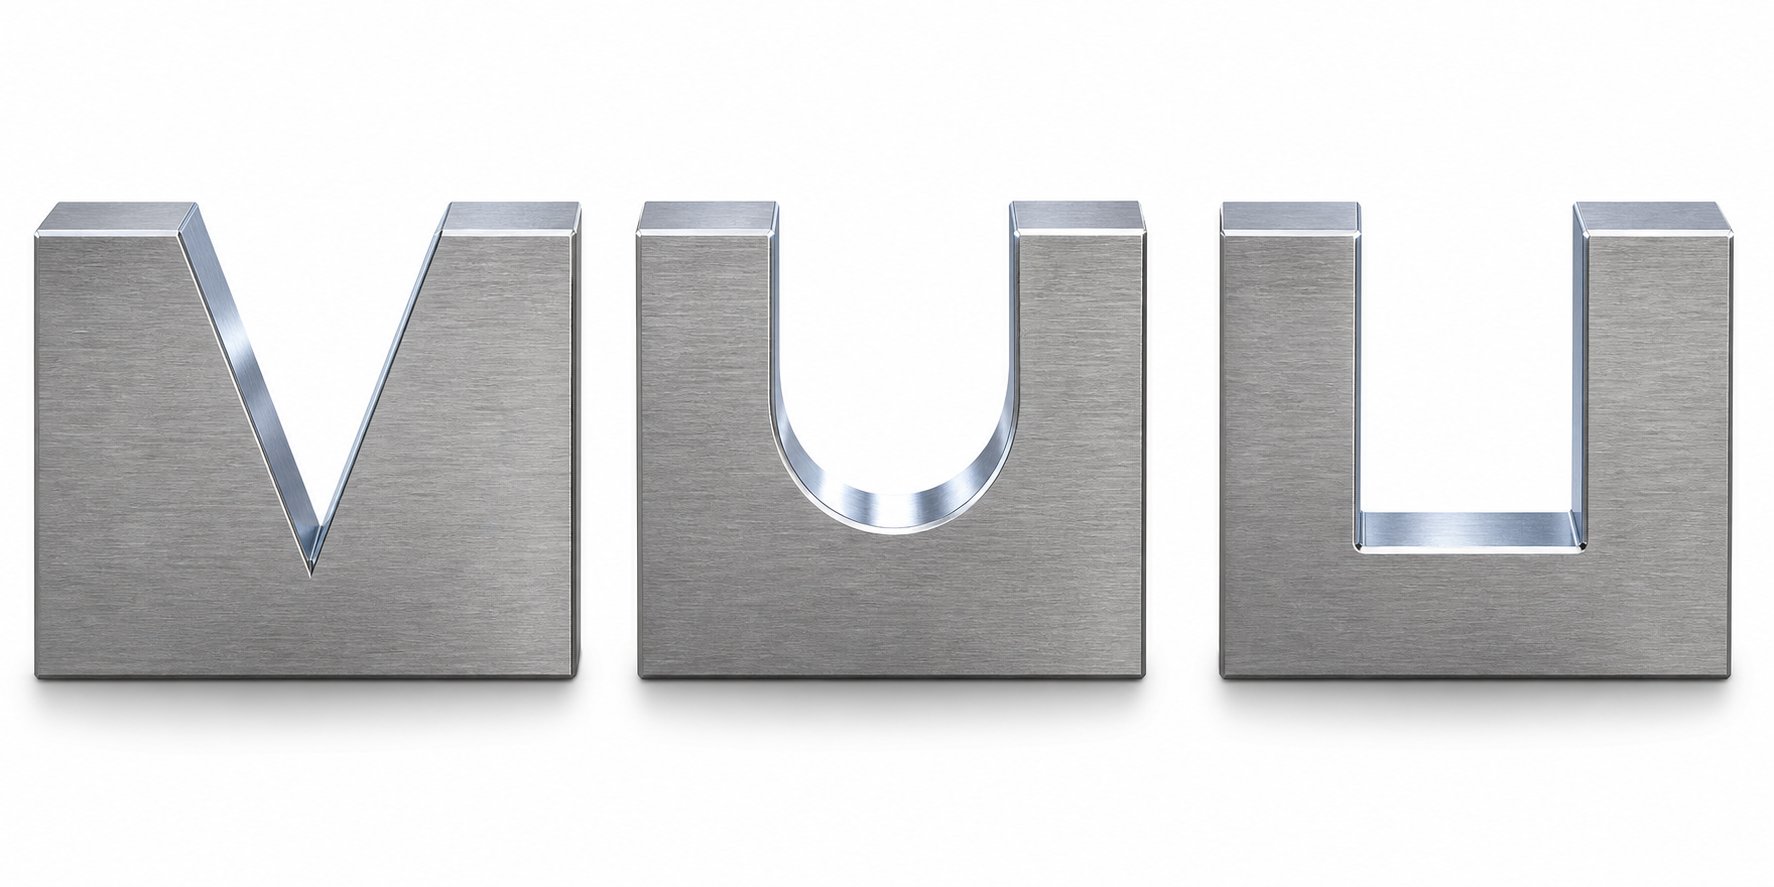
Trije geometrijski profili prevladujejo pri zasnovi obvodnih zarez v matricah za vtiskovanje pločevine: V-zareza, U-zareza in pravokotni izrez. Vsak drugače porazdeli napetost, prilagodi se različnim oblikovalnim obremenitvam in uvede različne-kompromise v trdnosti nosilca. Izbira napačnega profila za vašo aplikacijo je eden najhitrejših načinov za ustvarjanje težav s trakovi, ki niso videti povezane z zarezo.
Profili V-zareze, U-zareze in pravokotne geometrije
V-zareza je klinasto-izrez s konvergentnimi stranicami, ki se stikata v določenem polmeru konice. Osredotoča stres na ozko točko, zaradi česar je učinkovit za nadzorovano, lokalizirano razbremenitev v ozkih prostorih. Raziskave oGeometrije U-zarez in V-zarezpotrjuje, da V-zareze proizvajajo visoko lokalizirana deformacijska polja na konici, pri čemer je deformacija omejena na majhno območje, namesto da bi se širila bočno v okoliški material. To osredotočeno vedenje ustreza aplikacijam, kjer potrebujete natančno, usmerjeno razbremenitev brez vpliva na sosednje funkcije.
U-zareza ima polkrožno korenino z vzporednimi ali rahlo razhajajočimi stranskimi stenami. Njegov večji polmer konice širi deformacijsko polje navzven v tem, kar raziskovalci opisujejo kot vzorec deformacije-krila metulja. Ta širša porazdelitev zmanjša največjo koncentracijo napetosti na kateri koli posamezni točki, zaradi česar je U-zareza bolj prizanesljiva pri vtiskovanju pločevine, ki je nagnjena k pokanju robov pod lokalnimi obremenitvami.
Pravokotna zareza je najpreprostejši profil: ravne stene z ravnim dnom. Odstrani enoten volumen materiala in sorazmerno enakomerno porazdeli napetost po dnu zareze. Kompromis-je v tem, da ostri vogali na prehodu-na-tla ustvarjajo dvojne koncentracijske točke napetosti, ki lahko sprožijo mikro-razpoke v trših materialih, če polmeri vogalov niso natančno nadzorovani.
Pozitivne in negativne obvodne zareze v oblikovanju traku
Razumevanje negativnih in pozitivnih obvodnih zarez v matricah za preoblikovanje pločevine zahteva razmišljanje v smislu prostornine materiala, ne le oblike. Negativna obvodna zareza odstrani material iz nosilca, da ustvari prostor za pretok premaknjene kovine. To je pogostejši pristop: odrežete tračni material, tako da ima-povzročeno stiskanje kam iti, ne da bi se nosilec upogibal.
Pozitivna obvodna zareza deluje v nasprotni smeri. Ohranja ali razširja lokalni zavihek materiala, ki vodi tok okoli oblikovane funkcije, hkrati pa ohranja podporo nosilca. Zamislite si to kot puščanje materiala namerno na mestu za usmerjanje premika, namesto da bi se mu preprosto prilagodili. Praktična razlika je v tem, da pozitivne zareze ščitijo trdnost nosilca, medtem ko upravljajo zračnost, negativne zareze pa dajejo prednost volumetričnemu razbremenitvi na račun zmanjšanega prečnega-prereza.
V praksi večina aplikacij za preoblikovanje pločevine obvodnih zarez uporablja kombinacijo obeh vrst na različnih postajah v eni postavitvi traku. Zgodnje postaje z blagim oblikovanjem morda potrebujejo samo negativne izreze za osnovno zračnost. Kasnejše postaje, kjer se kumulativno utrjevanje ob delu in resnost oblikovanja povečata, lahko zahtevajo pozitivno geometrijo obvoda, da se ohrani celovitost traku, medtem ko še vedno usmerja tok.
Ujemanje geometrije zarez z resnostjo oblikovanja
Izbira geometrije ni osebna želja. Sledi fiziki vaše posebne aplikacije. Resnost oblikovanja, širina traku, razred materiala in vrsta delovanja postaje zožijo, kateri profil bo dejansko deloval. Med različnimi vrstami matric za žigosanje, ki se uporabljajo v proizvodnji, progresivne matrice zahtevajo najstrožje ujemanje geometrije, ker mora trak preživeti vsako postajo v zaporedju.
Izbirna merila za vsako vrsto geometrije:
- V-zareza:Najboljše za ozke nosilne trakove, plitve vleke in postaje, ki zahtevajo natančen smerni relief. Izberite, ko je razpoložljiva širina nosilca omejena in potrebujete koncentrirano razbremenitev brez širokega izreza.
- U-zareza:Prednostno za zmerno do močno preoblikovanje, debelejšo vtisnjeno pločevino in materiale z manjšim raztezkom. Porazdeljen vzorec napetosti zmanjša-tveganje razpok na robovih, kjer so ravni deformacij visoke.
- Pravokoten:Primerno za široke nosilce z več preoblikovalnimi postajami, kjer je enakomerna odstranitev prostornine pomembnejša od porazdelitve napetosti. Dobro deluje pri mehkem jeklu in materialih z dobro duktilnostjo, vendar zahteva velikodušne vogalne radije pri trših razredih.
| Vrsta geometrije | Vzorec porazdelitve napetosti | Najboljši primer uporabe | Omejitve |
|---|---|---|---|
| V-Zareza | Visoko koncentriran na konici; ozka deformacijska cona, omejena blizu korenine zareze | Tesne postavitve trakov, plitvo oblikovanje, usmerjen relief v omejeni širini nosilca | Nevarnost razpok na robovih materialov z nizko{0}}duktilnostjo; zahteva natančno kontrolo polmera konice |
| U-Zareza | Široko razporejen v vzorcu-kril metulja; nižja konična napetost na korenu | Zmerno do močno oblikovanje, AHSS ali -obdelovalno utrjeni materiali, postaje z velikim premikom | Večji odtis zmanjša razpoložljivo širino nosilca; manj natančen nadzor smeri |
| Pravokoten | Enakomerno porazdeljen po ravnih tleh; dvojna koncentracija na vogalih sten-tal | Široki nosilci, blago do zmerno oblikovanje v duktilnih materialih, enakomerno odstranjevanje volumna | Kotni napetosti zahtevajo velikodušne radije; slabo delovanje v trdih ali krhkih razredih |
Geometrija, ki jo izberete, je odvisna tudi od tega, ali imate opravka z negativnimi ali pozitivnimi obvodnimi zarezami v pločevinastih matricah. V-zareze in pravokotni profili so najpogostejši kot negativni izrezi za volumetrični relief. U-zareze dobro delujejo tako v pozitivnih kot negativnih vlogah, ker njihova zaobljena geometrija korena zmanjša nastanek razpok, ne glede na to, ali se material odstrani ali zadrži.
Geometrija določa vzorec napetosti, ne pa tudi velikosti. Naslednja kritična odločitev je, kako globoko, kako široko in s kakšnim polmerom zarezati te zareze glede na debelino materiala in dimenzije traku.
Dimenzioniranje obvodnih zarez za debelino materiala in širino traku
Pravilno oblikovana zareza v napačni velikosti odpove prav tako slabo kot popolnoma napačna oblika. Pri oblikovanju matrice za vtiskovanje kovin je treba dimenzijske parametre obvodne zareze (globina, širina, kot in polmer roba) umeriti glede na specifično debelino materiala, širino traku in razmik postaj vašega progresivnega orodja. Če naredite eno napačno razmerje, boste bodisi pustili stres nerazbremenjen ali pa rezali tako agresivno, da se nosilec zlomi, preden doseže končno postajo.
Razmerje med globino in širino glede na debelino materiala
Globina zareze je primarna spremenljivka, ki nadzoruje, koliko razbremenitve napetosti zagotavlja obvodna zareza. Splošno pravilo načrtovanja žigosanja je, da mora biti globina zareze med 1,5x in 3x debelino materiala za standardne aplikacije iz mehkega jekla. Pojdite pod 1,5x in izrez je preplitev, da bi smiselno razbremenil tlačne sile, ki nastajajo med oblikovanjem. Če presežete 3x, začnete ogrožati trdnost prečnega-prereza nosilca, kar tvega zlom traku ali nestabilnost podajanja pri visokih stopnjah giba.
Za vtiskovanje jeklene pločevine višjih{0}}trdnostnih razredov se to razmerje poveča. Nosilci iz AHSS prenašajo manj odstranitve materiala, preden izgubijo strukturno celovitost, zato so globine 1,5- do 2-kratne debeline materiala pogostejše. Medtem pa bodo mehkejše aluminijeve zlitine morda potrebovale globine, ki se bodo približale 3,5x, ker se material lažje premakne pod obremenitvami oblikovanja.
Širina zareze je neposredno povezana s prostorninskim premikom, pričakovanim na vsaki postaji oblikovanja. Globok vlek, ki premakne velik obseg materiala, potrebuje širše obvodno okno kot plitek relief. Kot osnovna črta mora biti širina najmanj0,040 palca ali debelina materiala, kar je večje. Za progresivne postaje s težkim oblikovanjem so značilne širine od 2x do 4x debeline materiala, da se prilagodijo večjim volumnom izpodriva.
Kako razmik med postajami vpliva na dimenzije zarez
Razmik postaj ustvarja sekundarno omejitev. Manjši razmik med postajami pomeni manjšo dolžino nosilca, ki je na voljo za absorbiranje napetosti med postopki oblikovanja. Kadar so razmiki med postajami kompaktni, morajo biti obvodne zareze pogosto globlje ali širše na postajo, ker je med operacijami manj osnovnega materiala za naravno porazdelitev preostalih sil.
Nasprotno pa velika razdalja med postajami (nad 16 mm) omogoča, da se kumulativna napetost delno razprši skozi sam nosilec, kar omogoča bolj konzervativno dimenzioniranje zarez. Praktično pravilo pri oblikovanju matrice za vtiskovanje je, da morajo biti dimenzije zarez obratno sorazmerne z razpoložljivo dolžino nosilca med postajami: manj prostora pomeni bolj agresiven relief na vsaki točki.
Inženirji, ki dimenzionirajo obvodne zareze za novo postavitev traku v jeklenih matricah za vtiskovanje, lahko sledijo tej-logiki-korak za določitvijo začetnih dimenzij pred simulacijo ali preizkusom:
- Določite debelino in razred materiala. Zabeležite mejo tečenja in vrednosti raztezka iz certifikacije materiala.
- Določite resnost oblikovanja na vsaki postaji. Vsako operacijo razvrstite kot blago (plitek vtis, prebadanje), zmerno (delni vlek, prirobnica) ali hudo (globok vlek, težka oblika).
- Začetno globino zareze nastavite na 1,5x debelino materiala za blage postaje, 2x za zmerne in 2,5x do 3x za težke postopke oblikovanja.
- Nastavite začetno širino zareze na podlagi volumetričnega odmika: 1,5x debelina materiala za blage, 2,5x za zmerne in 3,5x do 4x za močne postaje.
- Preverite prerez{0}}nosilca, ki ostane po odstranitvi zareze. Prepričajte se, da najožja točka ohrani vsaj 60 % prvotne širine nosilca, da ohranite stabilnost podajanja.
- Prilagodite dimenzije za razmik med postajami. Zmanjšajte globino za 10-15 %, če razmik presega 16 mm; povečajte za 10-15 %, če je razmik manjši od 10 mm.
- Določite polmer roba na mejah zareze (opisano spodaj) in potrdite s simulacijo traku ali postopnim preizkusom.
Zasnova polmera robov za zmanjšanje širjenja robov
Nastajanje robov obvodnih zarez pri žigosanju je nadaljnji vir napak, ki ga mnogi inženirji spregledajo med začetnim načrtovanjem matrice za žigosanje kovin. Vsak izrez z zarezo ustvari strižen rob. Podatki o industriji izXometryjevi standardi za žigosanjekaže, da so zareze približno 10 % debeline materiala normalen in pričakovan rezultat na izrezih. Težava je v tem, da je v nosilcu nameščena obvodna zareza, ki se napaja skozi vsako naslednjo postajo. Zareze na robovih zarez se vlečejo proti dvigalom, vodilom in tlačnim blazinicam, pri čemer nastajajo ostanki, ki onesnažijo oblikovalne površine.
Ublažitev je oblika polmera robov. Namesto da pustite ostre 90-stopinjske prehode na stenah in tleh zarez, določite najmanjši polmer 0,5x debeline materiala na vseh notranjih kotih. Za vtiskovanje jekla v trših razredih povečajte to na 0,75x. Ti radiji zmanjšajo najvišjo strižno napetost med udarcem, kar povzroči čistejši rez z manj trganja in manjšo višino robov.
Enako pomemben je vstopni kot na vrhu zareze, kjer se odpira na rob nosilca. Rahel posnetek ali radij na tem prehodu preprečuje, da bi se trak med podajanjem zataknil za ustje zareze. Brez tega se deformacije robov traku kopičijo od postaje do postaje in tisto, kar se je začelo kot manjše brušenje, postane težava z neusklajenostjo, ki se pokaže v dimenzijah končnega dela.
Z velikostjo boste v pravem obsegu. Toda mesto, kjer postavite te zareze znotraj postavitve traku (glede na nosilne trakove, vodilne luknje in smer zrn), določa, ali dimenzioniranje dejansko zagotavlja razbremenitev napetosti, za katero je bilo zasnovano.
Strategija umestitve v progresivne postavitve matrice
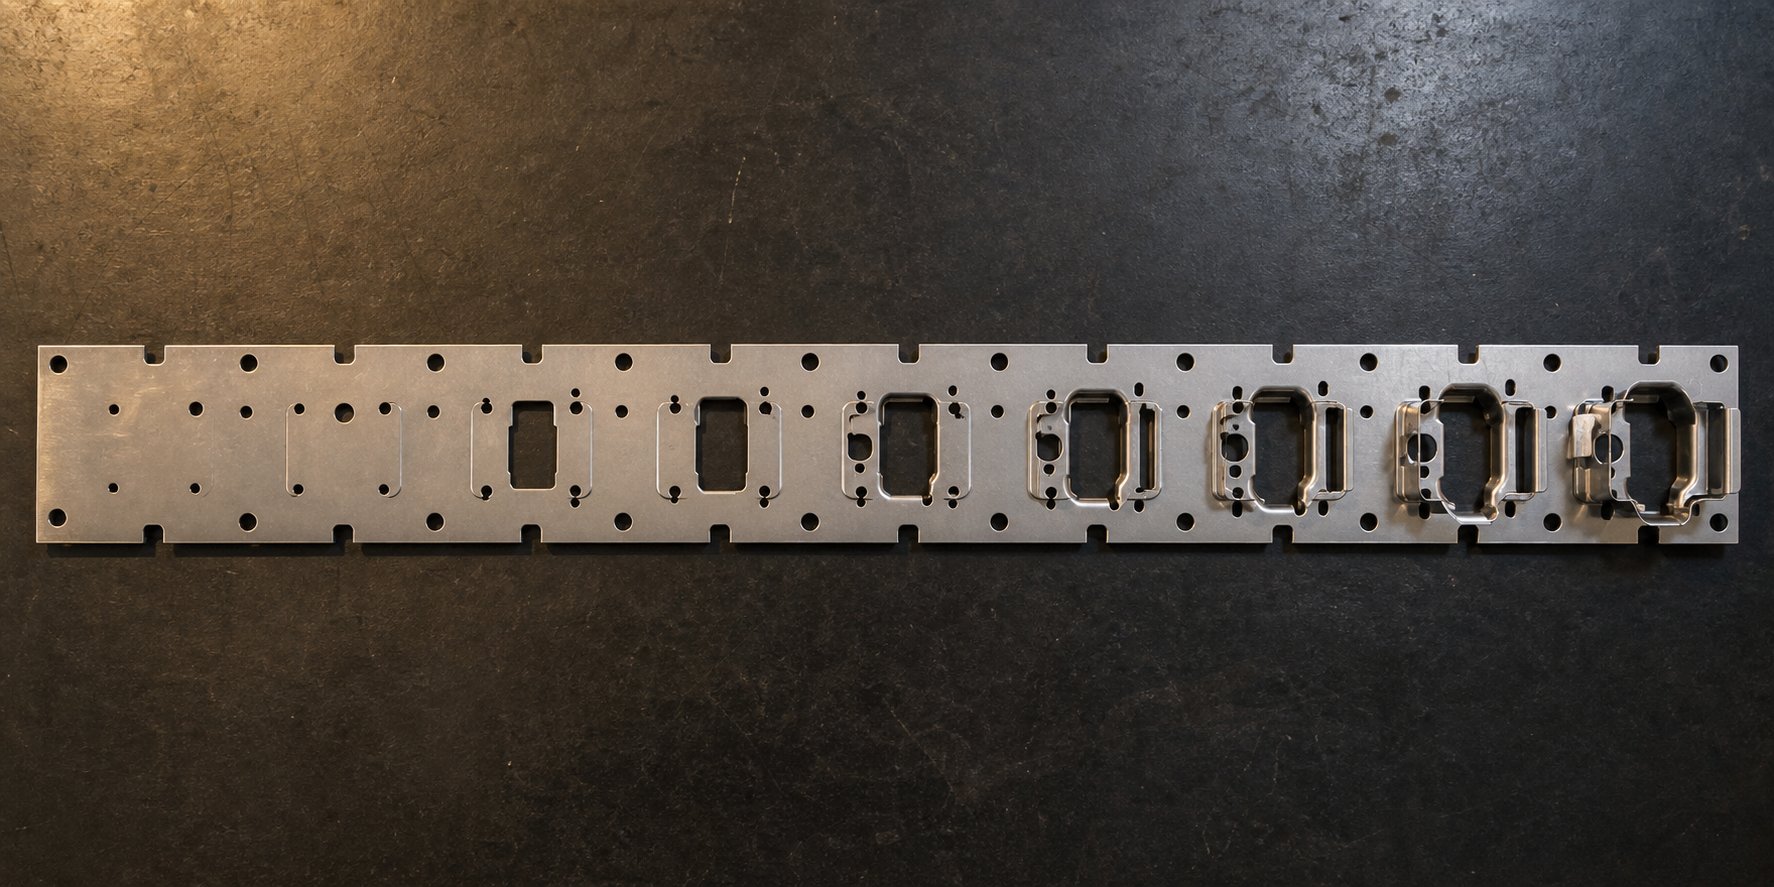
Popolnoma velika obvodna zareza na napačni lokaciji ne naredi nič koristnega. Pri žigosanju pločevine je postavitev tisto, kjer se teorija sreča z resničnostjo trakov. Zareza mora sodelovati z dejanskim poljem napetosti, ki ga ustvari postaja za oblikovanje, ki ji služi, ne pa le sedeti na priročnem odprtem mestu v nosilcu. Odločitve o postavitvi vključujejo tri soodvisne spremenljivke: bližino postaj za oblikovanje, prostorsko razmerje do pilotnih lukenj in poravnavo s smerjo zrn materiala.
Pozicioniranje zarez glede na nosilne letve in vodilne luknje
Obvodne zareze spadajo v nosilni trak, mrežo materiala, ki povezuje vaše dele za žigosanje, ko napredujejo skozi vsako postajo. Njihov položaj vzdolž tega nosilca mora uravnotežiti dve konkurenčni potrebi. Prvič, biti morajo dovolj blizu oblikovalne postaje, da dejansko prestrežejo premik in tlačno napetost, ki nastanejo med delovanjem. Drugič, ne morejo posegati v pilotne luknje ali posegati v sistem registracije traku.
Pilotne luknje so referenca za položaj celotnega traku. KotRevija MetalFormingUpoštevajte, da morajo piloti vstopiti v trak, preden se vključijo drugi udarci, njihova natančnost lociranja pa je odvisna od dosledne geometrije lukenj. Obvodna zareza, postavljena preblizu vodilne luknje, deformira okoliški material, podaljša luknjo in poslabša položajno natančnost od postaje do postaje. Praktično pravilo pri orodju za vtiskovanje kovin je, da med katero koli mejo zareze in najbližjim robom vodilne luknje ohranite najmanj 2-kratno razdaljo debeline materiala.
Bočno morajo zareze sedeti na strani nosilca, ki je najbližje postopku oblikovanja, ki ustvarja največji premik. Če vlečna postaja potegne material proti središču dela, obvodna zareza na tisti strani nosilca absorbira nastalo napetost v traku. Če ga postavite na nasprotno stran, napetost potuje po celotni širini nosilca, preden najde olajšanje, kar vabi k upogibu vmes.
Prilagoditev obvozne strategije na več postajah
Trak, ki vstopi v prvo postajo stiskalnice za žigosanje, je v svojem najmehkejšem in najbolj duktilnem stanju. Do trenutka, ko doseže postajo šest ali osem, je kumulativno utrjevanje zvišalo mejo tečenja lokalno za 20-40 %, odvisno od razreda materiala in resnosti oblikovanja. Ta utrjeni material se agresivneje upira premikom, kar pomeni, da je enaka globina zareze, ki je zagotovila ustrezno olajšanje na drugi postaji, morda nezadostna na postaji sedem.
Tu mora načrtovanje orodja za žigosanje razmišljati progresivno, ne le v smislu posameznih postaj. Začetne postaje z blagimi postopki izsekavanja (prebadanje, rahlo vtiskovanje) običajno potrebujejo le plitvo obvodno razbremenitev ali pa si lahko včasih delijo eno zarezo med sosednjimi postajami. Naslednje postaje, ki izvajajo globoke vleke ali težke prirobnice, zahtevajo namenske zareze z večjo globino in širino, ki odražajo povišano napetostno stanje delov-kaljenega traku.
Tukaj velja logika stopenjskega orodja: vsaka stopnja oblikovanja povzroča kumulativno obremenitev, ki se prenaša naprej. Trak se med operacijami ne ponastavi. Raziskave končnih elementov naprogresivna zasnova zaporedja matricpotrjuje, da je treba porazdelitev debeline in deformacijsko utrjevanje predvideti za vsako stopnjo in prenesti na naslednjo stopnjo. Postavitev obvodne zareze sledi istemu principu. Kaj potrebujete na postaji osem, je neposredno odvisno od tega, kaj se je zgodilo na postajah od ena do sedma.
Upoštevanje orientacije zrn in anizotropije
Valjana pločevina ni izotropna. Struktura zrn se prednostno poravna v smeri valjanja, kar ustvarja merljive razlike v meji tečenja, raztezku in tečenju med vzdolžno, prečno in 45-stopinjsko orientacijo. Pri prenosnem žigosanju in progresivnih operacijah ta anizotropija neposredno vpliva na to, kako se material odziva na relief obvodne zareze.
Ko se trak podaja vzporedno s smerjo valjanja (najpogostejša usmeritev), teče material lažje vzdolž zrna kot čez njega. Obvodne zareze, usmerjene pravokotno na smer podajanja, to izkoriščajo tako, da omogočajo premikanje po poti najmanjšega upora. Nasprotno, če vaš trak poteka prečno na zrnatost, boste opazili večji upor proti pretoku na mejah zarez, kar bo morda zahtevalo globlje izreze ali U-profile zarez za doseganje enakovredne olajšave.
Postavitev obvodne zareze je odločitev-na sistemski ravni, ki je povezana s celotno postavitvijo traku in ne osamljena funkcija. Vsak položaj zareze mora hkrati upoštevati zgodovino oblikovanja navzgor, kopičenje napetosti na nižji stopnji, zahteve za registracijo pilota in anizotropijo materiala.
Neupoštevanje učinkov zrnatosti je še posebej drago pri materialih z večjo-trdnostjo, kjer lahko razlika v vrednosti r- (razmerje plastične deformacije) med kotalno in prečno smerjo presega 30 %. Ta smerna pristranskost pomeni, da enaka geometrija zareze povzroči različno obnašanje toka, odvisno od usmerjenosti traku, in odločitve o postavitvi morajo to ustrezno kompenzirati.
Postavitev in dimenzioniranje skupaj določata geometrijsko ovojnico vaše obvodne strategije. Toda material sam določa, ali te geometrijske odločitve dejansko ustvarijo želeno obnašanje toka. Meja tečenja, duktilnost in stopnja utrjevanja nalagajo vsaka svoje omejitve glede tega, kaj lahko posamezna zareza doseže.
Lastnosti materiala, ki poganjajo odločitve o oblikovanju obvoznih zarez
Geometrija in postavitev določata strukturni okvir za razbremenitev obvoda, vendar material, ki teče skozi vašo matrico, določa, ali te odločitve dejansko delujejo. Dva trakova z enakimi dimenzijami in razporeditvijo zarez se bosta obnašala popolnoma različno, če je eden iz mehkega jekla pri meji tečenja 210 MPa, drugi pa DP780 pri 500 MPa. Odpornost materiala na deformacije, njegova sposobnost raztezanja pred razpokanjem in hitrost strjevanja pod obremenitvijo določajo, kaj lahko obvodna zareza realno doseže na vsaki postaji.
Kako meja tečenja in duktilnost vplivata na velikost zarez
Meja tečenja je raven napetosti, pri kateri se začne material plastično deformirati. Pri načrtovanju obvodne zareze določa prag sile, ki ga mora trak premagati, preden se material dejansko premakne v razbremenilno območje. Višja meja tečenja jekla pomeni večji upor na mejah zarez, kar pomeni manjši pretok materiala za isto geometrijo zarez. Praktična posledica je, da višje{3}}stopnje trdnosti potrebujejo globlje ali širše zareze, da dosežejo enakovredno razbremenitev.
Razumevanje meje tečenja v primerjavi z natezno trdnostjo je tukaj pomembno, ker obvodne zareze delujejo v plastičnem režimu med tema dvema vrednostma. Natezna trdnost omejuje največjo obremenitev, ki jo trak lahko prenese pred zlomom, medtem ko meja tečenja označuje, kje se začne trajna deformacija. Razdalja med njima, kvantificirana z raztezkom, predstavlja delovno območje materiala za nadzorovan pretok. KotUlbrichove raziskave oblikovanjaOpombe, visoke vrednosti raztezkov kažejo na dobro duktilnost, zaradi česar so materiali primerni za kompleksne oblike in operacije globokega vlečenja. V smislu obvoda večji raztezek pomeni, da lahko nosilec prenese bolj agresivne geometrije zarez brez razpok na robovih.
Modul elastičnosti jekla (približno 210 GPa za vse razrede) določa elastično okrevanje po vsakem hodu stiskalnice. Medtem ko ta vrednost ostaja nespremenjena pri vseh vrstah jekla, pade na približno 70 GPa za aluminijeve zlitine. Ta trikratna razlika pomeni, da se aluminijasti trakovi vzmetijo trikrat bolj kot jekleni pri enakovrednih stopnjah obremenitve, kot je dokumentirano s podatki o vzmetnem vzvratnem delovanju AHSS Insights. Pri zasnovi obvodne zareze večja elastična obnovitev pomeni, da se material po premiku delno zapre, kar zmanjša učinkovito razbremenitev, ki jo zagotavlja določena globina zareze. Aluminijaste aplikacije zato zahtevajo sorazmerno večje prostornine zarez, da se nadomesti ta elastični zaskok-nazaj.
Stopnja utrjevanja ob delu in njen vpliv na zahteve obvoda
Utrjevanje je mehanizem, s katerim se kovina med deformacijo krepi. Vsaka postaja oblikovanja poveča napetost lokalnega toka v nosilnem traku in ta povišana trdnost se prenese na naslednjo postajo. Hitrost, pri kateri se to zgodi, kvantificirana z eksponentom-deformacijskega utrjevanja (vrednost n-), neposredno določa, kako hitro postanejo vaše obvodne zareze neustrezne, ko trak napreduje skozi matrico.
Razmerje med deformacijskim in obdelovalnim utrjevanjem je pri progresivnih operacijah kumulativno. Material z visoko vrednostjo n- (kot so jekla DP pri 0,15–0,20 v nižjih območjih deformacije) se med zgodnjo deformacijo hitro okrepi.Raziskava iz revije MetalForming Magazinepotrjuje, da imajo napredna visoko{0}}trdnostna jekla, kot so dvo-fazni razredi, visoko n-vrednost pri nižjih deformacijskih območjih, nato pa se izravnajo na vrednosti, ki so približne vrednostim jekel HSLA pri enaki vhodni meji tečenja. To sprednjo -obremenjeno utrjevanje pomeni, da trakovi DP hitreje dosežejo povišane napetosti tečenja, kar zahteva zgodnejši obvodni poseg v postavitev traku.
Materiali z visokim eksponentom utrditve kopičijo preostale napetosti pospešeno. Do četrte ali pete postaje je lahko nosilni material, ki meji na cone oblikovanja, delovno-utrjen za 30-50 % nad vhodno mejo tečenja. Obvodna zareza, ki je prilagojena-lastnostim materiala, ki je bil prejet, je zdaj obrnjena proti bistveno trši kovini, ki se agresivneje upira premikanju. Inženirski odgovor je postopno stopnjevanje: globina in širina zareze se morata povečevati od postaje do postaje, da se ujemata z naraščajočo napetostjo toka pri delu utrjenem traku.
Prilagoditev zareze za AHSS, aluminij in mehko jeklo
Vsaka materialna kategorija predstavlja posebno kombinacijo izzivov. Blago jeklo ponuja visoko duktilnost in zmerno mejo tečenja, zaradi česar je najbolj prizanesljiv substrat za obvodno zasnovo. Vrste AHSS obrnejo to enačbo z visoko trdnostjo, vendar zmanjšanim raztezkom in bolj agresivnim vzmetnim povratkom. Aluminij uvaja popolnoma drugačen modul elastičnosti, ki spremeni temeljno mehaniko premika na mejah zarez.
Oblika krivulje napetosti-deformacije vam pove, ali bo material tekel predvidljivo ali se bo boril proti geometriji zarez. Blago jeklo proizvaja gladko, postopoma naraščajočo krivuljo z jasnim platojem tečenja, kar pomeni, da je premik na mejah zarez predvidljiv in stabilen. Vrste AHSS kažejo strmo začetno rast z neprekinjenim popuščanjem (brez platoja), kar ustvarja ozko delovno okno, kjer material hitro prehaja iz elastičnega v močno obdelano-obdelovanca. Aluminijeve krivulje po obliki sodijo med te skrajnosti, vendar nižji modul elastičnosti pomeni znatno večjo obnovitev elastične obremenitve na vsaki točki.
| Kategorija materiala | Običajno območje tečenja | Raztezno vedenje | Nagnjenost k utrjevanju dela | Posledice obvozne zareze |
|---|---|---|---|---|
| Blago jeklo (razredi CR, DR) | 140-280 MPa | 26-42% skupni raztezek; visok enakomeren raztezek z jasnim platojem tečenja | Zmerna n{0}}vrednost (0,18–0,22); postopno, predvidljivo krepitev v celotnem razponu deformacij | Standardna razmerja zarez (1,5-3x debelina) delujejo zanesljivo; Dovoljeni so U-zareze ali pravokotni profili; odpuščanje manjših napak v velikosti |
| AHSS (razredi DP, TRIP, CP) | 350-1000+ MPa | 10-25% skupni raztezek; omejen enakomeren raztezek s stalnim popuščanjem | Visoka vrednost n- pri nizkih obremenitvah (0,15–0,20), padajoča pri višjih obremenitvah; hitra zgodnja krepitev | Zmanjšan razpon globine zareze (1,5-2x debelina) za ohranitev celovitosti nosilca; Prednostna U-zareza za zmanjšanje koncentracije napetosti; potreben zgodnejši poseg obvoda zaradi hitrega strjevanja |
| Aluminij (serije 5xxx, 6xxx) | 90-350 MPa | 12-30% skupni raztezek; se zelo razlikuje glede na zlitino in temperaturo | Nižja n{0}}vrednost (0,10-0,25 odvisno od zlitine); zmerna ojačitev, vendar visoko elastično okrevanje | Potrebne so globlje zareze (2,5-3,5x debelina) za kompenzacijo elastičnega zaskoka; veliki polmeri robov kritični zaradi manjše lomne žilavosti; širše zareze za volumetrično kompenzacijo vzmetenja |
Konkretno za aplikacije AHSS kombinacija visoke napetosti pri pretoku in omejene duktilnosti ustvari ožje okno varne zasnove. KotPomladna raziskava AHSSV dokumentih je velikost vzmetne povratne sile funkcija -formirane napetosti tečenja, ki združuje začetno mejo tečenja in utrjevanje, ki nastane med oblikovanjem. Obe vrednosti sta višji pri AHSS v primerjavi z mehkimi jekli. Ta povečana vzmetnost neposredno vpliva na učinkovitost obvoda, ker elastična obnovitev delno izniči razbremenitev premika, ki jo zagotavlja zareza. Nosilni material, ki meji na zarezo, se vrne nazaj proti svojemu predhodno oblikovanemu položaju, kar zmanjša učinkovito zračnost.
Praktična ugotovitev: ne morete načrtovati obvodnih zarez samo iz geometrije. Lastnosti materiala nalagajo stroge omejitve glede tega, kaj lahko zagotovi katera koli velikost in oblika zareze. Strategija zareze, potrjena v mehkem jeklu, bo slabše delovala v AHSS in se spet obnaša drugače v aluminiju. Vsaka kategorija materiala zahteva lastno ovojnico velikosti, izbiro geometrije in logiko stopnjevanja-postaje-postaje.
Ko so te omejitve-na podlagi materiala kršene, posledične napake sledijo predvidljivim vzorcem. Razpoke na robovih, zlom nosilca, neporavnanost traku in gubanje vsake sledi nazaj do specifičnih neskladij med zasnovo zareze in obnašanjem materiala.
Odpravljanje napak zaradi neustrezne zasnove obvodne zareze
Ti predvidljivi vzorci napak so točno tisto, kar omogoča diagnozo. Vsaka vrsta napake pusti podpis v traku, ki kaže na določeno neskladje med geometrijo zareze, velikostjo ali postavitvijo in dejanskim obnašanjem materiala pod obremenitvijo. Izziv je razlikovati napake,-povezane z obvodom, od težav, ki jih povzročajo drugi parametri matrice, ker se simptomi pogosto prekrivajo.
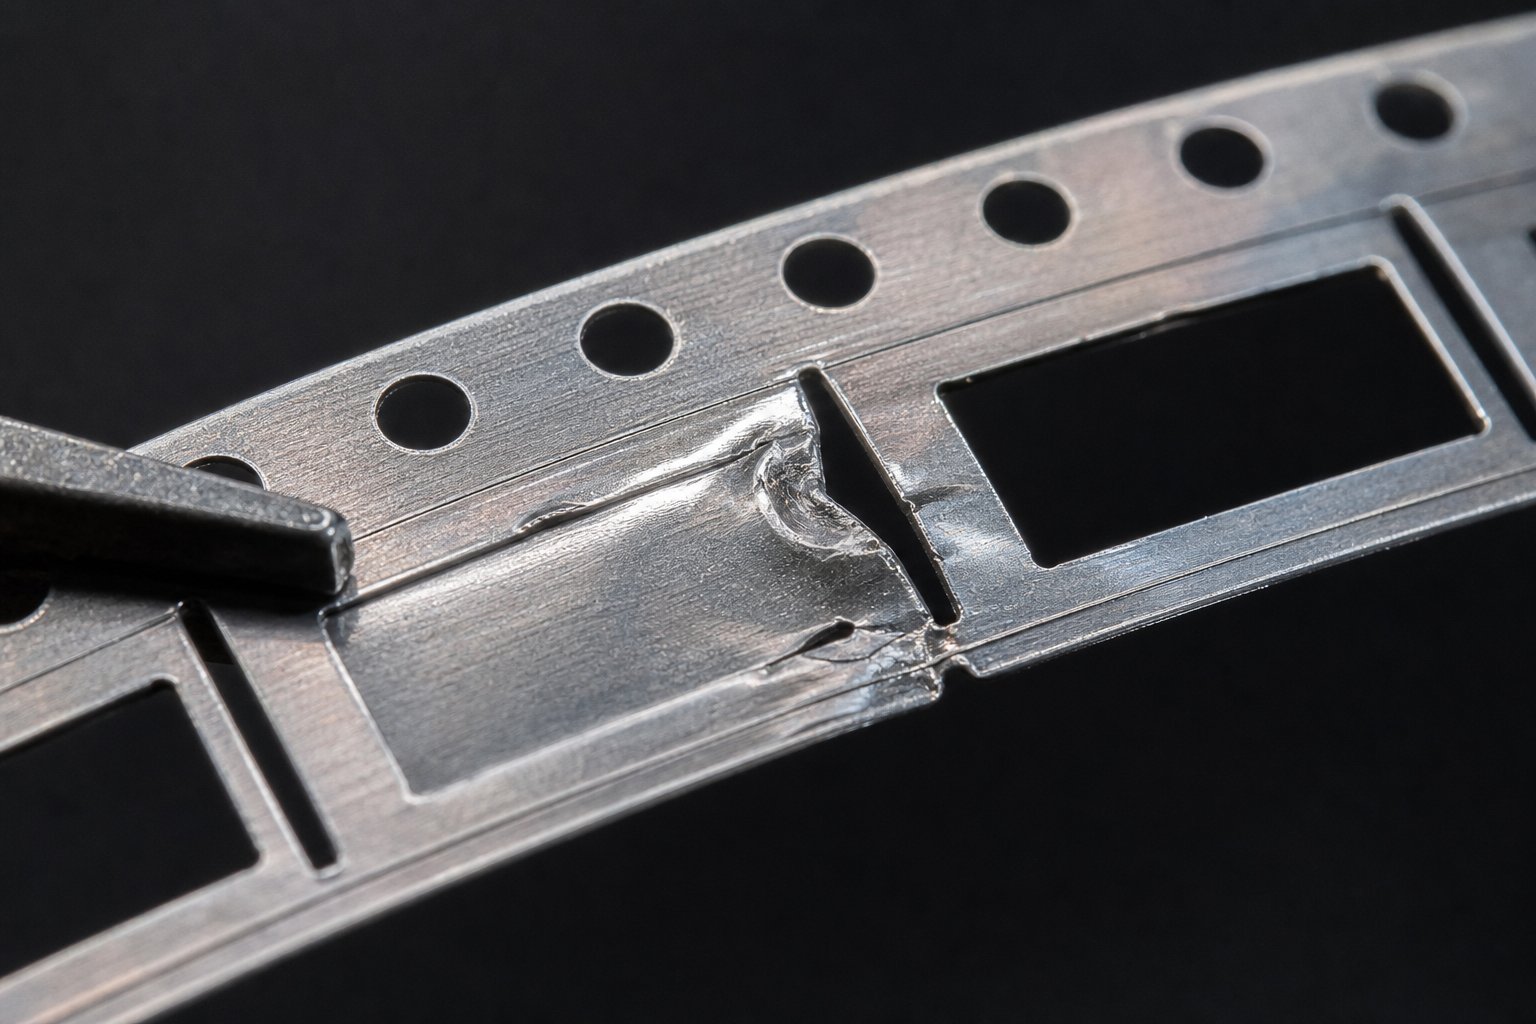
Razpoke na robovih in koncentracija napetosti na mejah zarez
Razpoke na robovih na mejah zarez so najpogostejši način okvare pri-kaljenih nosilnih trakovih. Mehanizem je preprost: vsaka obvodna zareza ustvari geometrijsko prekinitev, geometrijske prekinitve pa koncentrirajo napetost. Ko lokalizirana napetost na korenu zareze preseže prag loma materiala, se mikro-razpoke začnejo in širijo navzven z vsakim pritiskom.
Krivulja s-s (krivulja napetosti-deformacije) vam natančno pove, kje je ta prag. Po več postajah preoblikovanja deformacijsko utrjevanje poveča lokalno napetost toka, hkrati pa zmanjša preostalo raztezno zmogljivost. Koren zareze, ki je bil znotraj varnih meja na postaji dve, morda deluje na meji loma do postaje šest, ker je deformacijsko utrjevanje porabilo večino rezerve duktilnosti materiala.
- Nezadosten polmer roba:Ostri notranji vogali na korenu zareze ustvarjajo faktorje množenja napetosti od 3x do 5x. Material razpoka na koncentracijski točki, tudi če so ravni napetosti v masi zmerne.
- Prevelika globina zareze:Zmanjšanje preseka nosilca pod 40 % prvotne širine dvigne nominalno napetost v preostalem materialu nad mejo tečenja, kar pospeši nastanek razpoke pri kateri koli geometrijski napaki.
- Burr-je sprožil pokanje:Grobi strižni robovi obrabljenega orodja za luknjanje delujejo kot-obstoječe napake. Pod ciklično obremenitvijo ti robovi postanejo mesta iniciacije razpok, ki se širijo v nosilec z vsakim udarcem.
Korektivni ukrepi vključujejo povečanje polmera korena zareze na najmanj 0,75-kratno debelino materiala, zmanjšanje globine zareze za obnovitev prečnega-prereza nosilca in ohranjanje ostrine luknjača za zmanjšanje višine robov na robovih izreza.
Scenariji neusklajenosti traku in zloma nosilca
Neusklajenost trakov zaradi asimetrične zasnove obvoda je subtilnejša, a enako škodljiva. Ko zareze na eni strani nosilca zagotavljajo večji relief kot na drugi strani, teče material prednostno proti razbremenjeni strani. Trak se nagiba in med napredovanjem odnaša stransko.Analiza trakov revije MetalForming Magazinepotrjuje, da ko se samo ena nosilna mreža raztegne ali popači, nastali pregib povzroči, da se trak obrne na eno stran, zavije v vodila in povzroči kratke pomike.
Zlom nosilca predstavlja skrajni primer. To se zgodi, ko obvodne zareze odstranijo toliko prečnega-prereza, da preostali nosilec ne more vzdržati nateznih sil, ki nastanejo med podajanjem. Točka tečenja jekla v stanjšanem nosilnem odseku pade pod podajalno napetost in trak se sredi-napredovanja zlomi. Visoko-hitrostne operacije nad 200 gibi na minuto povečajo to tveganje, ker dinamične podajalne sile dodajo impulzno obremenitev k stanju statične napetosti.
Gube in upogibi med postajami izvirajo iz nasprotne težave: nezadostne razbremenitve obvoda. Ko tlačna napetost zaradi preoblikovanja nima kam iti, se nosilec izpne iz ravnine. To popačenje dvigne trak z dvižnikov, ga ne poravna glede na pilote in povzroči dimenzijske napake v vsaki spodnji postaji. Temeljni vzrok je, da je prostornina zareze premajhna, da bi se prilagodila dejanskemu volumetričnemu odmiku, ki nastane pri preoblikovanju.
Diagnostična logika za-povezane napake z obvodom
Težava pri odpravljanju težav je v tem, da napake obvodnih zarez posnemajo simptome, ki jih povzročajo drugi parametri. Neporavnanost traku je tudi posledica težav s-pritiskom podajalnih valjev ali nagiba tuljave. Razpoke lahko nastanejo zaradi napak v materialu ali prekomerne resnosti oblikovanja. Inženirji potrebujejo strukturirano zaporedje, da izolirajo glavni vzrok.
Ko se pojavi napaka,-povezana s trakom, sledite temu diagnostičnemu zaporedju, da ugotovite, ali je vir obvodna zareza:
- Preglejte mesto napake glede na zareze obvoda. Če pride do razpok, upogibanja ali neusklajenosti znotraj dveh debelin materiala meje zareze, je zareza glavni osumljenec.
- Preverite, ali je napaka-specifična za postajo ali progresivna. Napaka, ki se poslabša od postaje do postaje, kaže na kopičenje kumulativne napetosti zaradi neustrezne olajšave, kar kaže na premajhne zareze. Napaka, izolirana na eni postaji, kaže na lokalno geometrijo ali težavo z odmikom.
- Preglejte oba robova nosilca glede simetrije. Če ena stran kaže popačenje, raztezek ali razpoke, medtem ko druga ostane nedotaknjena, je verjeten vzrok asimetrična namestitev obvoda.
- Izmerite preostali presek nosilca-na najožji točki. Če pade pod 50 % prvotne širine, je celovitost nosilca ogrožena ne glede na druge dejavnike.
- Primerjajte mejo tečenja vhodnega materiala s certificiranimi vrednostmi, uporabljenimi med načrtovanjem matrice. Material, ki teče na visoki meji specifikacijske tolerance, se bo upiral obvodnemu toku bolj agresivno, kot predvideva nominalna zasnova.
- Izključite vzroke, ki niso{0}}zareze: pred spreminjanjem geometrije zareze preverite tlak-podajalnega valja, stanje pilota, nagib tuljave in mazanje. Če so ti parametri znotraj specifikacije in je napaka prostorsko povezana z lokacijami zarez, nadaljujte s spremembo zarez.
Če diagnostika kaže na zasnovo obvoda, je popravljalna pot odvisna od vrste napake. Razpoke na robovih zahtevajo večje koreninske radije in manjšo globino. Neusklajenost zahteva ponovno uravnoteženje reliefa zareze simetrično na obeh nosilcih. Upogibanje zahteva povečan volumen zareze (globina ali širina), da se prilagodi nerazbremenjenemu stiskanju. Zlom nosilca zahteva zmanjšanje globine zareze ali razširitev nosilca v postavitvi traku.
Ti scenariji napak obravnavajo obvodne zareze kot samostojne funkcije. Pri proizvodnem orodju le redko delajo sami. Vlečne kroglice, tlačne blazinice in sile veziva sodelujejo z geometrijo zarez za nadzor celotnega sistema pretoka materiala, razumevanje te interakcije pa določa, ali vaš korektivni ukrep dejansko reši težavo ali jo preprosto premakne navzdol.
Integracija obvodnih zarez z drugimi funkcijami za nadzor pretoka matrice
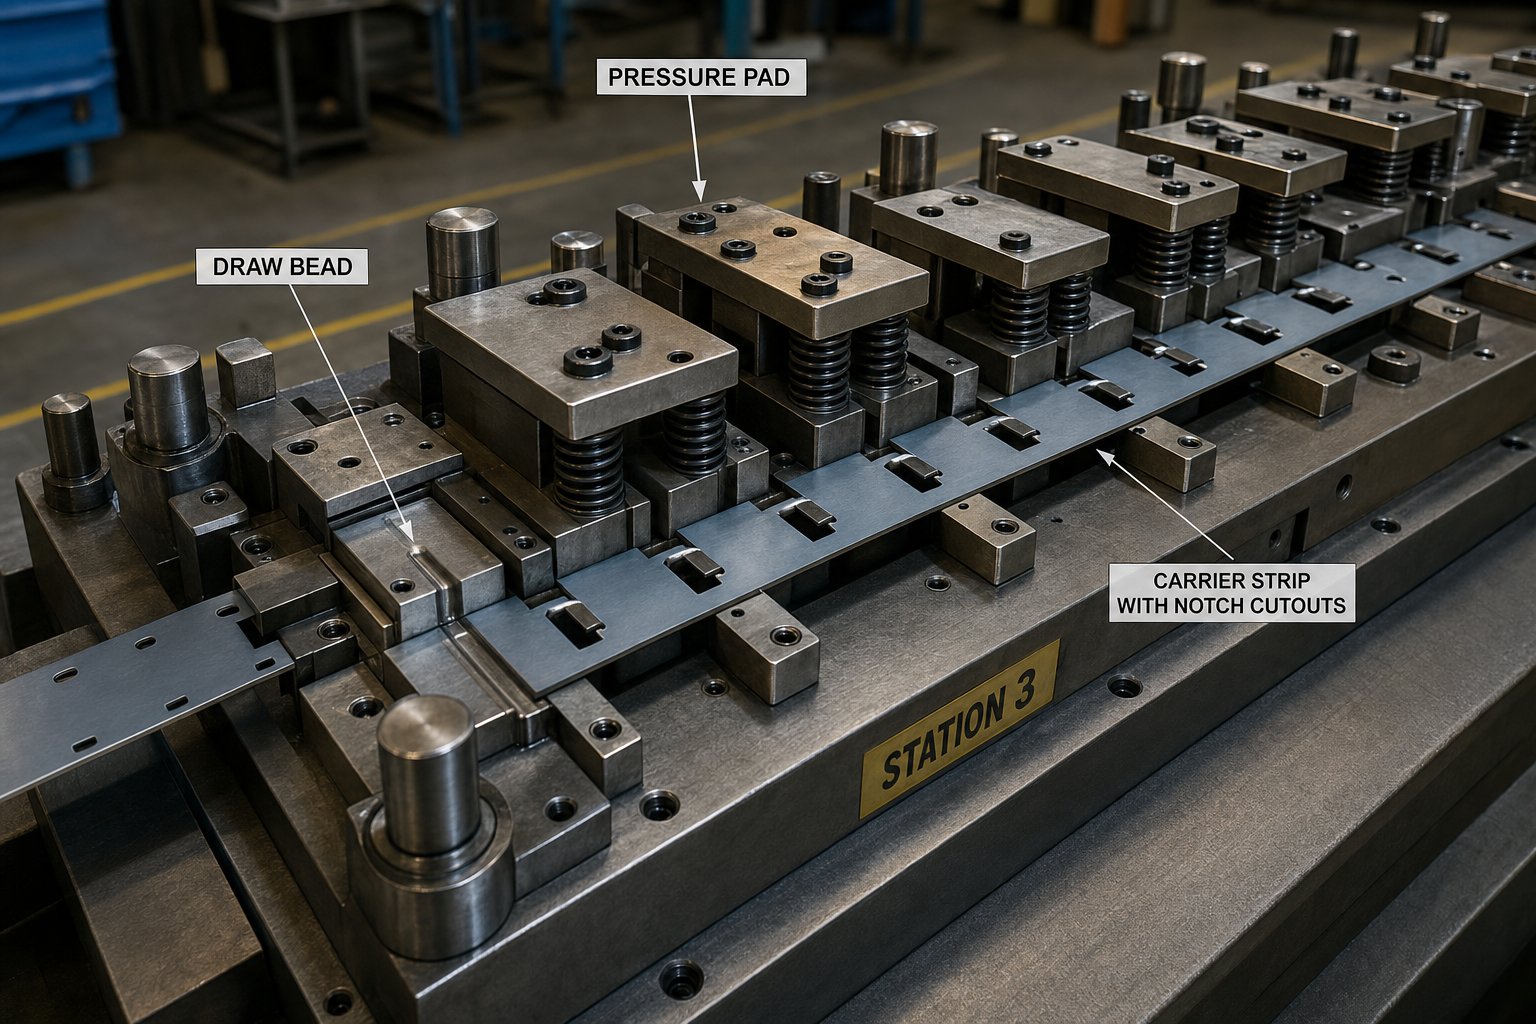
Nobena obvodna zareza ne deluje ločeno znotraj proizvodnega orodja za vtiskovanje in kompleta matrice. Odgovornost za nadzor pretoka si deli z vlečnimi kroglicami, tlačnimi blazinicami, držali za surovce in sistemi vezivne sile, od katerih ima vsak svoj vpliv na premikanje materiala skozi matrico. Interakcija med temi funkcijami določa, ali se vaš trak obnaša predvidljivo ali pa odpravljanje ene težave z geometrijo zarez ustvari novo nekje drugje v sistemu.
Obvozne zareze Delo z vlečenimi kroglicami in tlačnimi blazinicami
Vlečne kroglice ustvarjajo zadrževalno silo tako, da prisilijo material, da se upogne in upogiba okoli dvignjene geometrije, preden vstopi v votlino matrice. Kotraziskovanje geometrije kroglicpotrjuje, da kombinacija delovnega utrjevanja zaradi upogibanja pločevine okoli polmerov kroglice in drsnega trenja proizvaja zadrževalno silo, ki nadzoruje tok kovine od surovega roba. Ta zadrževalni učinek neposredno zmanjša količino materiala, ki se mora prilagoditi mimo zarez. Ko vlečne kroglice uspešno omejijo notranji tok, manj premaknjenega materiala doseže nosilni trak, kar pomeni, da se globina in širina zareze lahko zmanjšata brez ogrožanja stabilnosti traku.
Enako velja tudi obratno. Ko se polmeri vlečenja obrabijo ali se površine veziva poslabšajo, zadrževalna sila pade in več materiala prosto teče v območja oblikovanja. Odvečni premik, ki so ga nekoč vsebovale kroglice, zdaj pristane na vaših obvodnih zarezah, ki morda niso prilagojene temu. Zato izkušeni strokovnjaki za izdelavo orodij in matric preverjajo stanje kroglic kot del odpravljanja težav,-povezanih z obvodom. Napaka z zarezo, ki se je pojavila nenadoma po mesecih stabilne proizvodnje, je pogosto posledica obrabe kroglice in ne napake v prvotni zasnovi zareze.
Tlačne blazinice dodajo še eno plast. Držijo material ravno ob površini matrice med oblikovanjem in preprečujejo lokalno dvigovanje ali gubanje med držalom surovca in luknjačem. V progresivnih orodjih, ki izdelujejo kovinske komponente za vtiskovanje, vzmetno-napolnjene tlačne blazinice nadzorujejo obnašanje traku v neposredni bližini vsake preoblikovalne postaje. Zadosten pritisk blazinice ohranja material priseden, kar zmanjša stranske tlačne sile, ki jih morajo razbremeniti obvodne zareze. Nezadosten pritisk omogoča, da se trak lokalno dvigne in upogne, kar poveča odgovornost za pretok na geometrijo zareze.
Sila slepega držala (BHF) ureja splošno omejitev materiala na obrobju vlečnih operacij.Raziskava The Fabricatordokumentov, da lahko prevelik pretok materiala in nizka sila slepega držala povzročita gubanje, medtem ko nezadosten pretok povzroči trganje ali zlom. Pri postopkih natančnega vtiskovanja imajo BHF in obvodne zareze dopolnilne vloge: prazno držalo zadržuje material globalno, medtem ko zareze zagotavljajo lokaliziran volumetrični relief na določenih postajah. Ko se BHF poveča, se manj materiala premakne v nosilec, kar zmanjša zahteve po zarezah. Ko se BHF zmanjša (namerno ali zaradi degradacije blazine), trak absorbira več neomejenega toka in zareze morajo to nadomestiti.
Odločitveni okvir za združevanje kontrol pretoka materiala
Inženirsko vprašanje ni, ali uporabiti obvodne zareze ali druge kontrole pretoka. To je, koliko odgovornosti nosi vsaka funkcija za dano kompleksnost dela. Enostavne geometrije s plitkimi oblikami in duktilnimi materiali bodo morda potrebovale le obvodne zareze in osnovni pritisk slepega držala. Kompleksne avtomobilske matrice za vtiskovanje z globokimi izvleki, ostrimi radiji in kakovostmi AHSS zahtevajo popolno kombinacijo, ki deluje usklajeno.
Uporabite to logiko odločanja, da določite pravo kombinacijo za svojo aplikacijo:
- Če je resnost oblikovanja blaga in raztezek materiala presega 30 %:Same obvodne zareze običajno zagotavljajo zadosten nadzor pretoka. Vlečne kroglice so nepotrebne, standardne vzmetne tlačne blazinice pa ohranjajo ravnost traku.
- Če oblikovanje vključuje zmerne poteze z več kot 15 % redčenjem:Kombinirajte obvodne zareze z vlečnimi kroglicami, da razdelite nadzor pretoka med nosilcem traku in praznim robom. Velikost zarez je 20-30 % manjša od samostojnih zahtev, ker kroglice nosijo del zadrževalne obremenitve.
- Če del zahteva globoke vleke z-materialom visoke trdnosti:Namestite celoten sistem. Vlečne kroglice omejujejo periferni tok, spremenljive kontrole BHF vlečejo-hitrost skozi gib, tlačne blazinice ohranjajo lokalno ravnost, obvodne zareze pa obravnavajo preostali premik, ki ga druge funkcije ne morejo absorbirati. Dimenzioniranje zarez tukaj sledi preostalemu volumnu po upoštevanju drugih kontrol, ne skupnemu volumnu odmika.
- Če asimetrična geometrija dela ustvari neuravnotežen tok:Uporabite vlečne kroglice selektivno na strani z visokim-pretokom, medtem ko namestite obvodne zareze nasproti, da izenačite napetost nosilca. Ta kombinacija preprečuje ukrivljenost traku, ki je posledica samo-enostranskega reliefa.
Ključno načelo za katero koli orodje za vtiskovanje in uporabo matrice je, da ima vsaka funkcija za nadzor pretoka učinkovit obseg. Vlečne kroglice so odlične pri perifernem zadrževanju, vendar ne morejo preprečiti kopičenja napetosti globoko v nosilcu. Prazna držala nadzirajo globalno silo, vendar nimajo natančnosti-specifične postaje. Obvodne zareze zagotavljajo lokalizirano razbremenitev,-specifično za postajo, vendar ne morejo omejiti pretoka razsutega materiala čez prirobnico. Sistem deluje, ko vsaka funkcija deluje v okviru svoje moči, namesto da kompenzira napako druge funkcije.
Za aplikacije kovinskih orodij in matric, ki vključujejo zapletene geometrije, sklade več-materialov ali industrijsko žigosanje kovin z nizko toleranco, postane medsebojno delovanje med temi značilnostmi težko predvideti samo z ročnim izračunom. Simulacija FEA pomaga, vendar ostaja validacija proizvodnje bistvena. Inženirji, ki se soočajo s temi izzivi nadzora pretoka z več- funkcijami, kjer se zasnova obvodnih zarez križa s splošnimi odločitvami o arhitekturi matrice, imajo pogosto koristi od partnerstva s strokovnjaki, ki gradijo progresivna orodja po meri.Rešitve matrice za žigosanje podjetja YICHENpovežite inženirje orodij s strokovnim znanjem o oblikovanju matrice, ki pokriva celoten obseg integracije nadzora pretoka, od geometrije zareze in interakcije vlečenih kroglic do optimizacije vezivnega sistema v celotni strukturi matrice.
Pravilna vzpostavitev teh interakcijskih učinkov med načrtovanjem preprečuje ponavljajoče se poskusne zanke, ki porabljajo tedne tiskarskega časa. Zadnji korak je konsolidacija vseh teh načel v ponovljiv inženirski potek dela, ki se premika od postavitve traku do validacije proizvodnje.
Inženirska načela za učinkovito izvedbo obvodnih zarez
Vsaka odločitev, obravnavana v tem članku, od izbire geometrije do dimenzioniranja-na podlagi materiala do interakcije več-funkcij, se zruši v eno samo inženirsko resničnost: načrtovanje obvodnih zarez ni samostojna naloga. Neločljiv je od načrtovanja postavitve traku, izbire materiala in širše arhitekture nadzora pretoka vaše matrice. Obravnavanje kot naknadna misel ali kopija-prilepite podrobnosti iz prejšnjega orodja je razlog, kjer izvira večina napak v postopku žigosanja.
Konsolidirana logika odločanja za inženiring bypass Notch
Postopek žigosanja kovin zahteva, da vsaka odločitev o obvodu logično sledi tisti pred njo. Zareze ne morete določiti brez poznavanja materiala. Ne morete ga postaviti, ne da bi razumeli postavitev traku. In ne morete ga potrditi, ne da bi izmerili rezultate v proizvodnji. Ta zaporedna logika velja ne glede na to, ali načrtujete orodje za avtomobilske nosilce iz vtisnjenega jekla ali natančno vtisnjene kovinske dele za sklope elektronike.
Sledite temu kontrolnemu seznamu po vrstnem redu, ko načrtujete obvodne zareze za katero koli novo progresivno uporabo matrice:
- Najprej določite postavitev traku. Določite vrsto nosilca, širino traku, število postaj, razmik postaj in naklon, preden sprejmete kakršne koli odločitve o zarezah.
- Označite material. Zabeležite mejo tečenja, raztezek, n-vrednost in modul elastičnosti iz certificiranih podatkov. Ugotovite, ali je razred mehko jeklo, AHSS ali aluminij, in izberite ustrezno velikost.
- Zemljevid, ki oblikuje resnost, postaja za postajo. Razvrstite vsako operacijo in zabeležite, kje je volumetrični premik najvišji. To so vaše glavne obvozne lokacije.
- Izberite geometrijo zareze glede na duktilnost materiala in širino nosilca. V-zareza za ozke postavitve in usmerjeni relief, U-zareza za zmerno-do-močno oblikovanje ali omejeno-stopnje duktilnosti, pravokotna za široke nosilce z duktilnimi materiali.
- Globina in širina velikosti z uporabo razmerja debeline materiala. Začnite pri 1,5-kratni debelini za blage postaje, povečajte do 3-krat za težke operacije in prilagodite omejitvam razmika postaj.
- Postavite zareze glede na oblikovalne postaje, vodilne luknje in smer zrn. Ohranite minimalno 2-kratno razdaljo debeline materiala od pilotov. Položaj na strani nosilca, ki je najbližje najvišjemu odmiku.
- Upoštevajte interakcijo z vlečnimi kroglicami, tlačnimi blazinicami in silo slepega držala. Sorazmerno zmanjšajte velikost zareze, če drugi regulatorji pretoka nosijo del zadrževalne obremenitve.
- Določite radije robov na vseh mejah zarez (najmanj 0,5-kratna debelina materiala), da čim bolj zmanjšate širjenje robov in nastanek razpok.
- Potrdite v progresivnem preizkusu. Zaženite pri proizvodni hitrosti in preglejte, ali obstajajo razpoke na robovih, pregib traku, stanjšanje nosilca in dimenzijski zamik končnih delov.
- Ponovite na podlagi merljivih podatkov, ne predpostavk. Parametre zarez prilagodite šele, ko potrdite, da so napake prostorsko in časovno povezane z lokacijami zarez.
Merjenje učinkovitosti obvodne zareze v proizvodnji
Dobro-zasnovana obvodna strategija se izkaže s tremi merljivimi rezultati v proizvodnem procesu kovinskega žigosanja. Zanesljivost tračnega podajanja je na prvem mestu: dosledna natančnost naklona na vseh postajah brez kratkih pomikov, neuspelih vžigov ali zapletov, ki jih-povzroča pregib. Če stopnja alarma podajalnika pade pod 0,1 % na izmeno, obvodni sistem učinkovito nadzoruje kopičenje napetosti.
Dimenzijska skladnost v končnem kovinskem žigosanem delu je druga metrika. Ko obvodne zareze ustrezno razbremenijo napetost pri oblikovanju, nosilec ohrani registracijo s pilotnimi luknjami, kar ohrani-{2}}razsežnosti v milijonih gibov. Statistični podatki o nadzoru procesa (vrednosti Cpk nad 1,33 na kritičnih dimenzijah) potrjujejo, da je nadzor pretoka stabilen.
Zmanjšanje stopnje odpadkov je tretja validacijska točka. Zlom nosilca, razpoke na robovih in-povzročena neusklajenost povzročijo ostanke. Pri postopku žigosanja kovinskih delov z optimizirano zasnovo obvoda bi moral biti ostanki, povezani s prevozniki,-pod 0,5 % celotnega obsega proizvodnje. Če odpadki sčasoma naraščajo, so pogosto vzrok obrabljene vlečne kroglice ali degradirane vzmeti tlačne blazinice in ne prvotna oblika zareze.
Te metrike zaprejo zanko med namenom oblikovanja in realnostjo proizvodnje. Inženirji, ki so pripravljeni na prehod od teorije k proizvodnemu orodju, kjer je treba obvodne zareze, zračnost, nadzor bruhov in pretok materiala optimizirati skupaj kot celoten sistem, se lahko povežejo zYICHENove rešitve za žigosanje po meriza podporo pri oblikovanju, ki premosti vrzel med načrtovanjem postavitve traku in preverjeno arhitekturo,-ki je pripravljena za proizvodnjo.
Pogosta vprašanja o obvodnih zarezah v matricah za žigosanje
1. Kakšen je namen obvodnih zarez v kalupih za progresivno žigosanje?
Obvodne zareze služijo kot namerni izrezi v nosilnem traku, ki razbremenijo tlačno obremenitev, prilagodijo volumetrični premik zaradi preoblikovalnih operacij in preprečijo upogibanje ali popačenje traku med podajanjem. V nasprotju z reliefnimi zarezami, ki preprečujejo trganje na prehodih upogibov ali obrezovalnih rezih, ki določajo profile delov, obvodne zareze posebej upravljajo obnašanje materiala med postajami, da ohranijo ravnost traku, dosledno natančnost koraka in dimenzijsko stabilnost v milijonih ciklov stiskanja.
2. Kako določite pravilno globino obvodne zareze?
Globina obvodne zareze je določena kot razmerje med debelino materiala, običajno v razponu od 1,5x do 3x, odvisno od resnosti oblikovanja in razreda materiala. Postaje za blago preoblikovanje se začnejo pri 1,5-kratni debelini, pri zmernih operacijah se uporablja 2-kratna debelina, pri hudih vlečenjih pa je potrebna 2,5- do 3-kratna debelina. Za razrede AHSS se obseg zoži na 1,5x-2x, ker višja trdnost zmanjša toleranco za-izgubo preseka. Aluminij bo morda potreboval globino do 3,5-krat, da nadomesti elastični zaskok-nazaj. Preostali prečni prerez nosilca mora ohraniti vsaj 60 % prvotne širine po odstranitvi zareze, da se zagotovi stabilnost podajanja.
3. Kakšna je razlika med pozitivnimi in negativnimi obvodnimi zarezami?
Negativne obvodne zareze odstranijo material z nosilnega traku, da ustvarijo odprt prostor, kjer lahko med preoblikovanjem teče premaknjena kovina. So pogostejši tip in dajejo prednost volumetričnemu reliefu. Pozitivne obvodne zareze zadržijo ali razširijo lokalni jeziček materiala, ki vodi tok okoli oblikovanih elementov, hkrati pa ohranja podporo nosilca. Ščitijo strukturno celovitost med premikanjem krmila. Večina progresivnih postavitev matričnega traku uporablja kombinacijo obeh, pri čemer negativne zareze obravnavajo zgodnje blage postaje in pozitivna geometrija, ki ohranja trdnost nosilca pri kasnejših, strožjih postajah oblikovanja.
4. Zakaj obvodne zareze povzročajo razpoke na robovih pri žigosanju?
Razpoke na robovih na mejah obvodnih zarez so posledica koncentracije napetosti na geometrijskih diskontinuitetah, ki presegajo prag loma materiala. Trije glavni vzroki povzročajo to okvaro: nezadosten polmer roba pri korenu zareze, ki ustvarja multiplikacijo napetosti 3x-5x, prevelika globina zareze, ki zmanjša presek nosilca-pod varne meje, in razpoke, ki jih sprožijo robovi zaradi obrabljenega orodja za luknjače. Delovno utrjevanje na več postajah še poveča težavo s povečanjem lokalne napetosti toka, hkrati pa porablja rezervo duktilnosti. Korektivni ukrepi vključujejo povečanje koreninskega radija na najmanj 0,75-kratno debelino materiala, zmanjšanje globine in ohranjanje ostrine luknjača.
5. Kako obvodne zareze medsebojno delujejo z vlečnimi kroglicami in silo slepega držala?
Obvodne zareze si delijo odgovornost za nadzor pretoka z vlečnimi kroglicami, tlačnimi blazinicami in silo slepega držala v komplementarnem sistemu. Vlečne kroglice omejujejo periferni tok materiala z upogibanjem in trenjem, kar zmanjšuje volumen premika, ki ga morajo obvladati zareze. Ko kroglice nosijo del zadrževalne obremenitve, se lahko velikost zareze zmanjša za 20-30%. Sila slepega držala nadzira globalno omejitev materiala, medtem ko zareze zagotavljajo lokalizirano olajšavo,-specifično za postajo. Inženirji, ki delajo s kompleksnimi-pretočnimi sistemi z več funkcijami, lahko sodelujejo s strokovnjaki, kot je YICHEN (https://www.yichen-group.com/stamping-die/) za podporo oblikovanja matric po meri, ki optimizira interakcijo med vsemi funkcijami za nadzor pretoka.


