


Razumevanje matrice za vtiskovanje avtomobilov in njene vloge v proizvodnji vozil
Predstavljajte si eno samo orodje, ki dan za dnem izdeluje na tisoče enakih delov vozilapod-milimetrsko natančnostjo. To je točno tisto, kar naredi štanca za avtomobile. Je neopevan delovni konj za skoraj vsako pločevinasto komponento, ki jo vidite na sodobnem avtomobilu, od blatnikov in vratnih plošč do strukturnih ojačitev, skritih pod površino.
Kaj je štanca za avtomobile
Štanca za avtomobile je natančno-izdelano orodje, sestavljeno iz ujemajočega niza komponent iz kaljenega orodnega jekla, ki reže, krivi, vleče ali oblikuje ravno pločevino v tri{1}}dimenzionalne dele vozila pod nadzorovano tonažo stiskalnice.
Predstavljajte si dve polovici kalupa, vpetega v stiskalnico. Zgornja polovica se spusti z ogromno silo in ravna kovinska pločevina med njima se v delčku sekunde spremeni v kompleksno, oblikovano komponento. Rezalni in oblikovalni deli so običajno izdelani iz posebnega kaljenega materialaorodna jekla, na območjih z visoko{0}}obrabo pa vložki iz karbidne trdine ali premazi,-odporni na obrabo, podaljšajo produktivno življenjsko dobo orodja.
Žigosanje je postopek-hladnega oblikovanja. Nobena zunanja toplota se namerno ne dovaja na matrico ali listni material. Vendar trenje, ki nastane med rezanjem in oblikovanjem, pomeni, da vtisnjeni deli pogosto zapustijo orodje vroče na dotik. Ta proces lahko kroži z izjemno hitrostjo, pri čemer nekatere matrice opravijo več kot 1000 gibov na minuto za manjše komponente.
Zakaj je žigosanje v proizvodnji vozil pomembno
Avtomobilske matrice zavzemajo kritično mesto v proizvodni verigi vozil. Nahajajo se neposredno med stiskalnico za žigosanje in karoserijo--v-belem sestavu in pretvarjajo surove tuljave v natančne komponente, ki jih varilni roboti in lepilni sistemi združijo, da tvorijo strukturo in oblogo vozila.
Zakaj je to tako pomembno? Ker sodobna vozila vsebujejo na stotine žigosanih delov in vsak od njih mora izpolnjevati stroge tolerance dimenzij, da se zagotovi pravilno prileganje, strukturna celovitost in zmogljivost pri trčenju. En sam progresivni sistem matrice lahko integrira več operacij preoblikovanja v eno neprekinjeno potezo, s čimer odpravi napake pri rokovanju in skrajša čas cikla za nosilce, konektorje in majhne strukturne dele. Večje matrice za prenos in tandemsko linijo obvladajo široke karoserijske plošče in globoko-vlečene strukturne elemente, ki določajo obliko in trdnost vozila.
Natančnost in vzdržljivost teh matric neposredno vplivata na stroškovno učinkovitost, skladnost delov in hitrost proizvodnje. Proizvajalcem omogočajo, da proizvedejo na milijone enotnih komponent na leto, hkrati pa ohranjajo nizke-stroške na del. Ker regulativni pritisk narašča glede učinkovitosti goriva, varnosti v trčenju in elektrifikacije, se avtomobilske matrice za vtiskovanje hitro razvijajo za obdelavo naprednih jekel visoke-trdnosti, aluminijevih zlitin in popolnoma novih geometrij komponent, ki jih zahtevajo platforme EV.
Ta članek se sprehodi skozi to celotno pokrajino: tipi matric in kako jih uskladiti s posebnimi komponentami, strategije izbire materiala, postopek postopnega žigosanja v podrobnostih, kako elektrifikacija preoblikuje zasnovo matric, delovni tok preizkusa in validacije pred množično proizvodnjo, odpravljanje težav v načinu odpovedi in kaj iskati pri partnerju za proizvodnjo matric. Vsak razdelek gradi praktičen okvir za inženirske ekipe, ki krmarijo pri odločitvah o orodjih v hitro-spreminjajoči se industriji.
Vrste matrice za žigosanje, ki se uporabljajo v avtomobilski proizvodnji
Vse avtomobilske matrice niso zamenljive. Geometrija dela, prostornina, ki jo potrebujete, in material, ki ga žigosate, narekujejo, katera arhitektura matrice je smiselna. Če izberete napačno, se soočite s prenapihnjenimi stroški orodja, čezmernimi odpadki ali časi ciklov, ki ne morejo slediti proizvodnim ciljem. Kako torej inženirske ekipe razvrstijo možnosti?
Razložene progresivne, prenosne in tandemske matrice
Štiri osnovnevrste štancarjevprevladujejo v proizvodnji avtomobilske pločevine. Vsak ima svojo vlogo v proizvodni verigi.
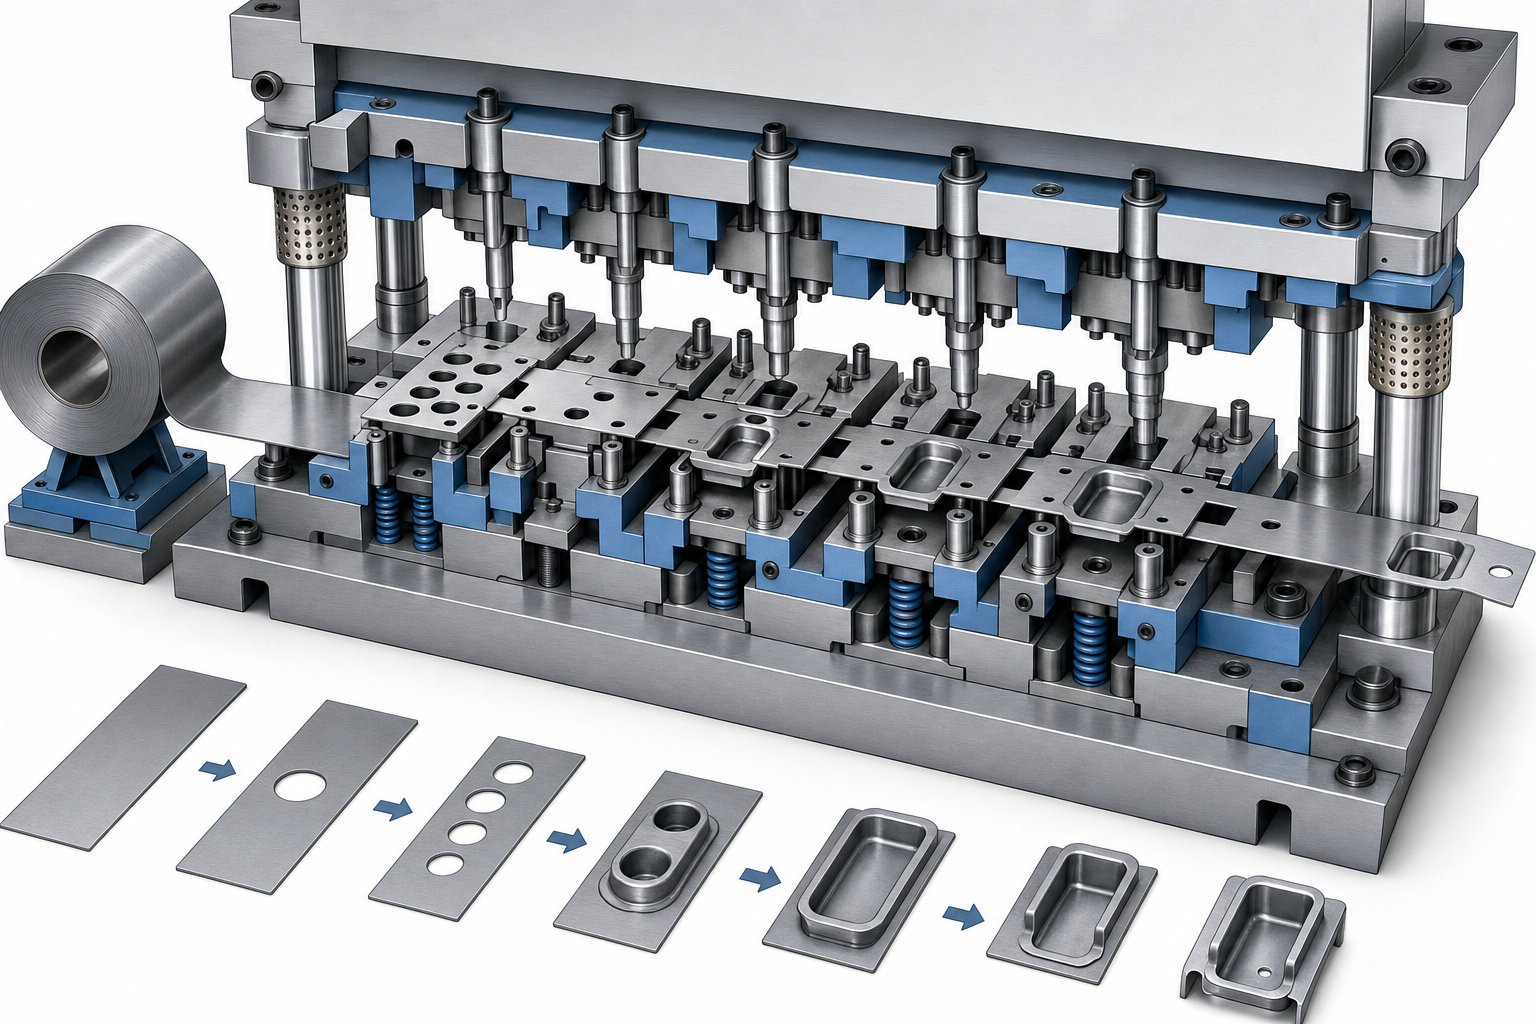
Progresivne gineuporabite neprekinjen kovinski trak, ki napreduje skozi več postaj znotraj enega niza matric. Vsaka postaja izvede eno operacijo, kot je prebadanje, upogibanje, kovanje ali obrezovanje, končni del pa odpade na končni rezalni postaji. Progresivne matrice odlikujejo visoka-hitrost izdelave manjših komponent, ki se pogosto vrtijo s 30 do 60 ali več udarci na minuto. Našli jih boste pri izdelavi nosilcev varnostnih pasov, pritrdilnih sponk, električnih ohišij in majhnih strukturnih ojačitev.
Prenosne matriceuredite več neodvisnih postaj za matrice na eni stiskalnici velike{0}}tonaže. Posamezni surovci se namesto povezanega traku premikajo med postajami prek mehanskih podajalnih palic ali robotskih rok. Ta nastavitev obravnava srednje{3}}do-velike strukturne dele, ki so preveč zapleteni ali preveliki za progresivno orodje. Tipični izdelki vključujejo strukturne prečne nosilce, komponente vzmetenja, ojačitvene plošče in tram{6}}podobne dele zapletenih oblik.
Tandemska linija umrepovečati prilagodljivost. Več stiskalnic je razvrščenih v zaporedje, vsaka pa vsebuje eno-operacijsko matrico. Robotske roke nalagajo, prenašajo in razkladajo dele med stiskalnicami. Tandemske linije so standardna izbira za velike zunanje plošče karoserije, kot so pokrovi, vrata, strešne plošče in blatniki, kjer vsaka stopnja oblikovanja zahteva neodvisno tonažo stiskalnice in nadzor procesa.
Spojina umreizvedete dve ali več operacij rezanja z enim samim potegom stiskanja, običajno izdelovanje in prebadanje hkrati. Zasedajo nišo za srednje{1}}zapletene ravne komponente, kjer sta koncentričnost in poravnava robov kritični. V avtomobilskem kontekstu jih boste videli, kako proizvajajo ojačitvene plošče in preproste nosilce, kjer sta hitrost in natančnost položaja pomembnejša od zmožnosti globokega oblikovanja.
Ujemanje vrste matrice z geometrijo avtomobilskih komponent
Izbira med matrico za prenos in progresivno matrico v avtomobilskih aplikacijah se zmanjša na velikost dela, kompleksnost oblikovanja in zahteve glede letne količine. Nosilec, vtisnjen pri 500.000 enotah na leto, upravičuje napredno orodje. Globoko{4}}vlečeno strukturno ohišje, proizvedeno v 150.000 enotah, ustreza postavitvi prenosa. Zunanja plošča razreda A s strogimi standardi kakovosti površine spada v linijo tandemov.
Spodnja tabela predstavlja to orodje za-podporo pri odločanju, ki primerja štiri glavne vrste matric za žigosanje po parametrih, ki so najpomembnejši za načrtovalce avtomobilskih programov.
| Vrsta matrice | Tipični avtomobilski deli | Razpon debeline materiala | Primernost obsega proizvodnje | Relativni stroški orodja |
|---|---|---|---|---|
| Progressive Die | Nosilci, sponke, majhne ojačitve, električna ohišja | 0,3 mm - 3.2 mm | Visoka (300K+ enot/leto) | Zmerno |
| Prenosna matrica | Strukturni prečni nosilci, deli vzmetenja, velike ojačitve | 0,8 mm - 6.0 mm | Srednje do visoko (100K - 500K enot/leto) | visoko |
| Tandem Line Die | Pokrovi motorja, vrata, blatniki, strešne plošče, velike stranice karoserije | 0,6 mm - 2.0 mm | Srednje (50K - 300K enot/leto) | Nizka na matrico, visoka na splošno (večkratni pritiski) |
| Sestavljena matrica | Ojačitvene plošče, enostavni preluknjani nosilci, ravni strukturni elementi | 0,5 mm - 4.0 mm | Srednje do visoko (100K+ enot/leto) | Nizka do zmerna |
Upoštevajte kompromise. Progresivne matrice zagotavljajo najnižjo ceno na-del pri velikih količinah, vendar ne zmorejo velike geometrije plošč. Tandemske linije ponujajo najvišjo prilagodljivost in neodvisen nadzor procesa za vsako stopnjo, vendar zahtevajo veliko prostora in robotsko integracijo. Prenosni sistemi delijo razliko in obdelujejo kompleksno geometrijo z razumno hitrostjo, ne da bi potrebovali več strojev za stiskanje.
Prava izbira je odvisna tudi od obnašanja materiala. Napredna jekla visoke{1}}trdnosti in aluminijeve zlitine otežujejo postopke oblikovanja, včasih potiskajo dele, ki bi običajno ustrezali progresivnemu orodju, v nastavitve prenosa, kjer je mogoče vsako postajo neodvisno nastaviti. Ta medsebojni vpliv med vrsto matrice in lastnostmi materiala oblikuje vsako odločitev o naložbi v orodje v avtomobilskem prostoru.
Izbira in konstrukcija materiala za štancanje
Vrsta matrice določa arhitekturo procesa, toda iz katerega je matrica izdelana, je odvisno, kako dolgo zdrži, kako dobro so videti deli in kolikšna je vaša dejansko cena na zadetek. Progresivna matrica, ki deluje s 40 gibi na minuto, bo v svoji življenjski dobi doživela milijone udarcev. Če orodno jeklo ne prenese te zlorabe, se soočate s prezgodnjo obrabo, nenačrtovanimi izpadi in odpadnimi deli, ki nikoli ne pridejo do montaže.
Vrste orodnega jekla in vložki iz karbidne trdine za avtomobilske matrice
Tri družine orodnih jekel prevladujejo v avtomobilski konstrukciji matrice za vtiskovanje, vsaka je zasnovana za drugačno ravnovesje trdote, žilavosti in odpornosti proti obrabi.
AISI D2je klasično hladno obdelano jeklo za rezkanje in prebadanje. Kaljen na 58-62 HRC zagotavlja odlično abrazivno odpornost proti obrabi zaradi visoke vsebnosti kroma in ogljika. D2 je odličen v rezalnih postajah, kjer je zadrževanje robov najpomembnejše. Kompromis? Je razmeroma krhka, zaradi česar je občutljiva na drobljenje pod močnimi udarnimi obremenitvami.
AISI A2ponuja srednjo pot, saj uravnoteži zmerno odpornost proti obrabi z boljšo žilavostjo kot D2. Je zračno{1}}kaljenje, ki zmanjša popačenje med toplotno obdelavo in se dobro obnese pri oblikovanju s srednje velikimi količinami proizvodnje. Inženirske ekipe pogosto določijo A2 za postaje za obrezovanje in prirobničenje, kjer je poleg dostojne življenjske dobe potrebna nekaj odpornosti na udarce.
AISI S7daje prednost odpornosti proti udarcem. Utrjen na 54-58 HRC absorbira nenadne obremenitve brez razpok, zaradi česar je idealen za težke postopke oblikovanja in vlečenja, pri katerih je matrica vsak cikel izpostavljena znatnim mehanskim obremenitvam. Kompleksni strukturni deli se pogosto zanašajo na S7 v območjih z velikim udarcem.
Za postaje, ki se soočajo z izjemno abrazivno obrabo,karbidni vložkipodaljša življenjsko dobo matrice za 500-1000 % v primerjavi z običajnimi orodnimi jekli. Te komponente iz volframovega karbida so spajkane ali mehansko pritrjene v telo matrice na lokaliziranih območjih visoke-obrabe, kot so rezalni robovi in radiji vlečenja. Njihova krhkost omejuje uporabo na-območja z majhnim udarcem, vendar je izplačilo v skrajšanih intervalih vzdrževanja precejšnje za obsežne avtomobilske programe.
Orodna jekla iz prašne metalurgije (PM) predstavljajo novejši sloj. Njihov proizvodni proces proizvaja finejše, bolj enakomerno porazdeljene karbide kot običajna metalurgija ingotov, kar zagotavljaskoraj 10-kratno izboljšanje udarne žilavostipri enakovredni trdoti. Ko so standardna orodja D2 odpovedala po samo 5.000-7.000 ciklih, ki tvorijo 580 MPa feritno-bainitno jeklo, je prehod na razred PM obnovil življenjsko dobo orodja na 40.000-50.000 ciklov.
Posebni premazi dodatno izboljšajo učinkovitost ne glede na osnovni razred jekla:
- TiN (titanov nitrid):Splošni{0}}prevleka, ki zmanjša trenje in podaljša življenjsko dobo orodja za 30–50 % v mnogih aplikacijah
- TiCN (titanov karbonitrid):Višja trdota kot TiN, primerna za rezanje in prebadanje razredov AHSS
- CrN (kromov nitrid):Učinkovito proti luščenju pri oblikovanju pocinkanih jekel, kjer lahko PVD premazi, kot je TiAlN, povzročijo kopičenje cinka
- TiAlN (titanov aluminijev nitrid):Odličen za neprevlečena napredna jekla visoke-trdnosti, ki proizvajajo čistejše odrezane robove tudi po 200000+ delih
Pomemben je tudi način prijave. Prevleke PVD se vežejo pri nižjih temperaturah in ohranjajo trdoto brez tveganja dimenzijskega popačenja. Postopki CVD in toplotna difuzija ustvarjajo močnejše metalurške vezi, vendar zahtevajo temperature okoli 1000 stopinj C, kar lahko zmehča podlago in zahteva ponovno utrjevanje. Več svetovnih proizvajalcev avtomobilov zdaj iz tega razloga določa le premaze PVD-.
Površinske matrice razreda A v primerjavi s strukturnimi komponentami
Vsaka matrica za vtiskovanje ne zahteva enake konstrukcijske filozofije. Razlika med površinskimi matricami razreda A in matricami strukturnih komponent oblikuje vsak material in odločitev o končni obdelavi.
Površinske matrice razreda Aizdelava zunanjih karoserijskih plošč: vrat, pokrovov motorja, blatnikov in strešnih oblog. Ti deli so pobarvani s prozornim lakom, kar pomeni, da se vse površinske nepopolnosti na matrici prenesejo neposredno na ploščo in postanejo vidne potrošnikom. Orodjarji ročno-brusijo in polirajo te matrice do površinske obdelave Ra 0,2–0,4 mikrometra ali več, pri čemer uporabljajo postopno finejše kamne in polirni papir. Celo tako majhna napaka kot človeški las, ki pade v matrico razreda A, bo pustila vidno sled na žigosani plošči. Tu izbrana orodna jekla in površinske obdelave dajejo prednost površinski celovitosti, mazljivosti in odpornosti na pobiranje materiala pred neobdelano odpornostjo proti obrabi.
Strukturna komponenta umredajte prednost dimenzijski natančnosti in nadzoru vzmeti. Notranje ojačitve, B-stebri in elementi podvozja ne zahtevajo zrcalnih zaključkov, vendar morajo vzdrževati stroge tolerance GD&T v milijonih ciklov. Tu se izbira materiala za matrice osredotoča na tlačno trdnost in vzdržljivost, pri čemer so trša orodna jekla in agresivni premazi sprejemljivi, ker je kozmetična kakovost površine drugotnega pomena.
Pri izbiri materialov za matrice za kateri koli avtomobilski program inženirji tehtajo več medsebojno povezanih dejavnikov:
- Obseg proizvodnje:Kratke serije pod 100.000 deli lahko uporabljajo A2; količine nad 1.000.000 upravičujejo ploščice iz karbidne trdine ali PM jekla
- Pločevina, ki se štanca:Razredi AHSS z natezno trdnostjo nad 980 MPa se približajo trdoti samega orodja, zahtevajo trše podlage in obvezne premaze
- Globina vleke in resnost oblikovanja:Globoki vleki povečajo kontaktni pritisk in toploto, s čimer pospešijo obrabo in nevarnost ugrizov
- Zahteve za površinsko obdelavo:Plošče razreda A potrebujejo visoko polirane površine z nizkim-trenjem; strukturni deli dopuščajo bolj utilitarne zaključke
AHSS in aluminijeve zlitine si zaslužijo posebno pozornost pri izbiri materiala za štancanje. Dvofazna in martenzitna jekla lahko dosežejo štiri do petkrat višje vrednosti trdote kot mehko jeklo, nekateri martenzitni razredi pa presegajo 57 HRC. Na tej stopnji se trdota pločevine približa sami matrici. Standardni D2 brez premaza je nezadosten; Substrati, prevlečeni s PVD-ali ionsko-nitriranjem, postanejo potrebni za ohranitev sprejemljive življenjske dobe orodja.
Aluminij predstavlja drugačen izziv. Namesto abrazivne obrabe je aluminij nagnjen k adhezivni obrabi in trganju, pri čemer se pod trenjem in toploto mikro{1}}privari na površino matrice. Visoko polirane površine s premazi z nizkim-trenjem se borijo proti tej težnji. Prava kombinacija utrjevanja podlage in površinske obdelave lahko pomeni razliko med matrico, ki zdrži 50.000 delov, in tisto, ki proizvede več kot 1,2 milijona.
Izbira materiala je le izhodišče. Kako se matrica obnese v praksi, je enako odvisno od tega, kaj se zgodi med preizkusom in validacijo, kjer se simulacijske napovedi srečajo s fizično realnostjo in iterativne prilagoditve pripeljejo orodje do proizvodnje.
Postopek progresivnega žigosanja avtomobilskih komponent
Vedeti, iz česa je narejena kocka, pove samo polovico zgodbe. Prava čarovnija -postopnega žigosanja avtomobilskih komponent je v tem, kako proces koreografira na desetine operacij v en sam neprekinjen tok. S stiskalnicami, ki krožijo s hitrostjo 25 do 200 gibov na minuto ali več, progresivna matrica proizvede končni del z vsakim gibom, ko je trak popolnoma naložen. Zaradi te hitrosti in ponovljivosti je prevladujoča proizvodna metoda za majhne-do-srednje avtomobilske dele, proizvedene v milijonih.
Kako deluje proces progresivnega žigosanja od postaje do postaje
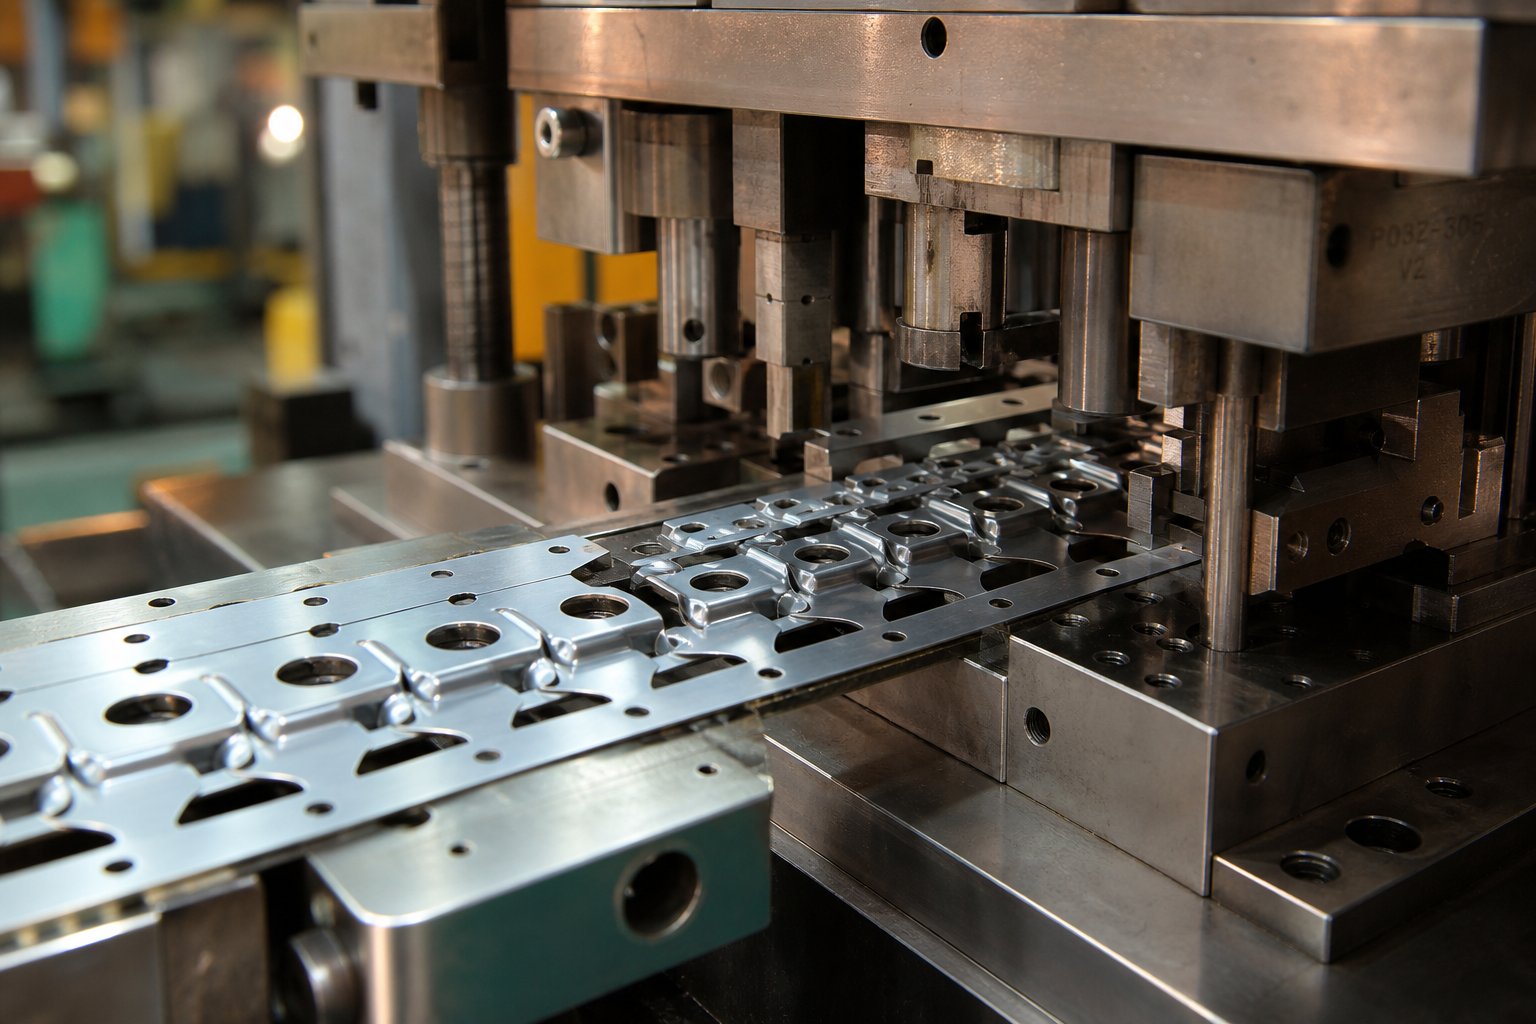
Predstavljajte si kolut pločevine, ki se odvija v stiskalnici. Trak napreduje z natančnim prirastkom, ki se imenuje korak matrice, in vsaka postaja, skozi katero gre, izvede točno eno operacijo. Ko trak doseže končno postajo, se popolnoma oblikovan del loči in pade v zbiralnik. Tukaj je postopek progresivnega žigosanja, razdeljen na njegove zaporedne stopnje:
- Dovajanje in ravnanje tuljave:Kovinska tuljava se podaja skozi ravnalnik, da odstrani preostalo ukrivljenost, nato pa v servo podajalnik, ki z vsakim gibom stiskalnice premika trak na natančno določeno razdaljo.
- Prebadanje pilotne luknje:Prva postaja izvrta vodilne luknje v nosilni trak. Te majhne luknje služijo kot natančne registracijske točke za vsako naslednjo postajo.
- Vpetje pilotnega zatiča:Ko se trak premika naprej, utrjeni vodilni zatiči v vsaki nižji postaji vstopijo v vodilne luknje, popravijo vsako manjšo netočnost podajanja in zaklenejo trak v položaju, preden se stiskalnica zapre.
- Piercing in blanking:Rezalne postaje preluknjajo notranje luknje, reže in delne prazne obrise, potrebne za končno geometrijo dela.
- Oblikovanje in risanje:Postaje za upogibanje, risanje in kovanje oblikujejo ravno surovec v tri{0}}dimenzionalno komponento. Vsak korak oblikovanja je postopen, porazdeli obremenitev na več postaj, namesto da bi sili material v enem udarcu.
- Kovanje in vtiskovanje:Postaje izvajajo lokaliziran visok pritisk, da dosežejo ozke tolerance na kritičnih elementih, kot so naležne površine ali jezički za lociranje.
- Končno obrezovanje in odrezovanje:Zadnja postaja loči končni del od nosilnega traku. Preostali ostanki okostja gredo iz matrice v recikliranje.
Vsaka postaja je mehansko sinhronizirana s hodom stiskalnice, tako da celotno zaporedje poteka istočasno po naloženem traku. En del izstopi, medtem ko je naslednjih šest ali sedem sredi-procesa v gorvodnih postajah.
Optimizacija postavitve trakov za avtomobilske dele
Progresivna zasnova postavitve die traku je tam, kjer se nadzor nad stroški začne. Postavitev je v bistvu načrt, ki narekuje, kako je del usmerjen, razporejen in povezan na kovinski trak. Cilji dobro-optimizirane postavitveveč kot 75% izkoristek materiala, kar pomeni, da manj kot četrtina zalog v tuljavah postane odpadek. Ko vtisnete na milijone nosilcev ali ojačitev na leto, že 2-3 % izboljšanje izkoristka pomeni znaten prihranek surovin.
Obstaja več strategij postavitve za povečanje učinkovitosti:
- Ena vrstica, en prehod:Deli v ravni črti vzdolž traku. Preprosta zasnova matrice, vendar pogosto nižji izkoristek materiala.
- Kotni prehod (gnezdenje):Deli so nagnjeni pod kotom, tako da se združijo kot koščki sestavljanke in pridobivajo material, ki bi bil sicer ostanki okostja.
- Več-vrstne postavitve:Dva ali več delov, proizvedenih drug ob drugem iz širše tuljave, poveča pretok na gib.
Ključnega pomena za vsako postavitev jenosilni trak, skeletno ogrodje, ki drži dele skupaj, ko napredujejo skozi matrico. Zasnova nosilca mora uravnotežiti dve konkurenčni zahtevi: zadostno togost, da zanesljivo potiska trak skozi vsako postajo brez upogibanja, in dovolj prožnosti, da se prilagodi navpičnemu gibanju, ko oblikovalne postaje vlečejo material navzdol. Inženirji uporabljajo trdne nosilce za ravne dele s preprostimi krivinami in raztegljive nosilce s strateškimi reliefnimi rezi za dele, ki zahtevajo globoke vleke ali zapleteno navpično oblikovanje.
Most, tanek del materiala med sosednjimi deli ter med deli in robom traku, ohranja strukturno celovitost. Običajno inženirsko pravilo določa najmanjšo debelino mostička pri 1,25- do 1,5-kratni debelini materiala, kar ohranja stabilnost nosilca brez izgube odvečnega materiala.
Enako kritična je tudi lokacija pilotnega zatiča znotraj nosilca. Zatiči morajo zajeti čiste, okrogle luknje, preluknjane v zgodnjih postajah, in te luknje morajo biti nameščene na stabilnih delih nosilca, ki se ne bodo deformirali med preoblikovanjem v smeri toka. Neusklajenost se tu pojavlja v kaskadah skozi vsako naslednjo postajo, kar povzroča-dele-tolerance.
Programska oprema za simulacijo je spremenila pristop inženirjev do postavitve traku in validacije procesa. Sodobne platforme CAE omogočajo oblikovalcem virtualno modeliranje celotnega zaporedja žigosanja, potezo za potezo, predvidevanje toka materiala, tanjšanje in morebitne napake, kot so razpoke ali gube, preden je jeklo razrezano.Virtualni preizkusuporaba mejnih diagramov oblikovanja in grafov debeline zgodaj prepozna problematična področja, kar omogoča spremembe geometrije delov, postavitev risalnih kroglic ali zaporedje postaj brez dragih fizičnih ponovitev. Ta pristop napovedovanja-in-optimiziranja lahko odpravi 80–90 % tradicionalnega preizkusnega časa, saj izdelovalec že ve, da bo orodje proizvedlo dober del, ko bo prvič prišlo v tisk.
Simulirano je tudi raztezanje nosilne mreže. Inženirji modelirajo, kako se mreža deformira med postajami oblikovanja, pri čemer preverjajo, ali vodilne luknje ostanejo stabilne in ali nosilec ohranja dovolj trdnosti za premikanje traku po celotni dolžini orodja. Brez tega koraka bi lahko nosilec, ki deluje za dva ali tri testne dele, katastrofalno odpovedal med dolgotrajno proizvodnjo.
Za avtomobilske programe, ki proizvajajo na milijone enakih delov, proces progresivnega žigosanja zagotavlja neprimerljivo kombinacijo hitrosti, doslednosti in stroškovne učinkovitosti. Toda samo orodje je -pripravljeno za proizvodnjo šele potem, ko preživi strog preizkus in validacijsko zaporedje, kjer se virtualne napovedi srečajo s fizično pločevino in začne se ponavljajoči se postopek določanja toleranc.
Kako elektrifikacija in lažja teža spreminjata matrice za vtiskovanje električnih vozil
Vsaka do sedaj obravnavana progresivna matrica, prenosni sistem in tandemska linija so bili razviti v dobi, v kateri so prevladovale plošče karoserije iz mehkega jekla in arhitekture z notranjim zgorevanjem. To obdobje se končuje. Platforme za električna vozila zahtevajo bistveno drugačne pločevinaste komponente, različne materiale in posledično drugačno konstrukcijo orodja. Samo baterijski paket, ki običajno predstavlja 20 do 25 % skupne teže EV, uvaja žigosane komponente brez primere v običajni zasnovi vozil. Za strojne inženirje ta premik ni postopen. Na novo piše pravila glede tonaže, strategije premazov in nadomestila za vzmet.
Ohišje baterije EV in strukturne zahteve za matrice
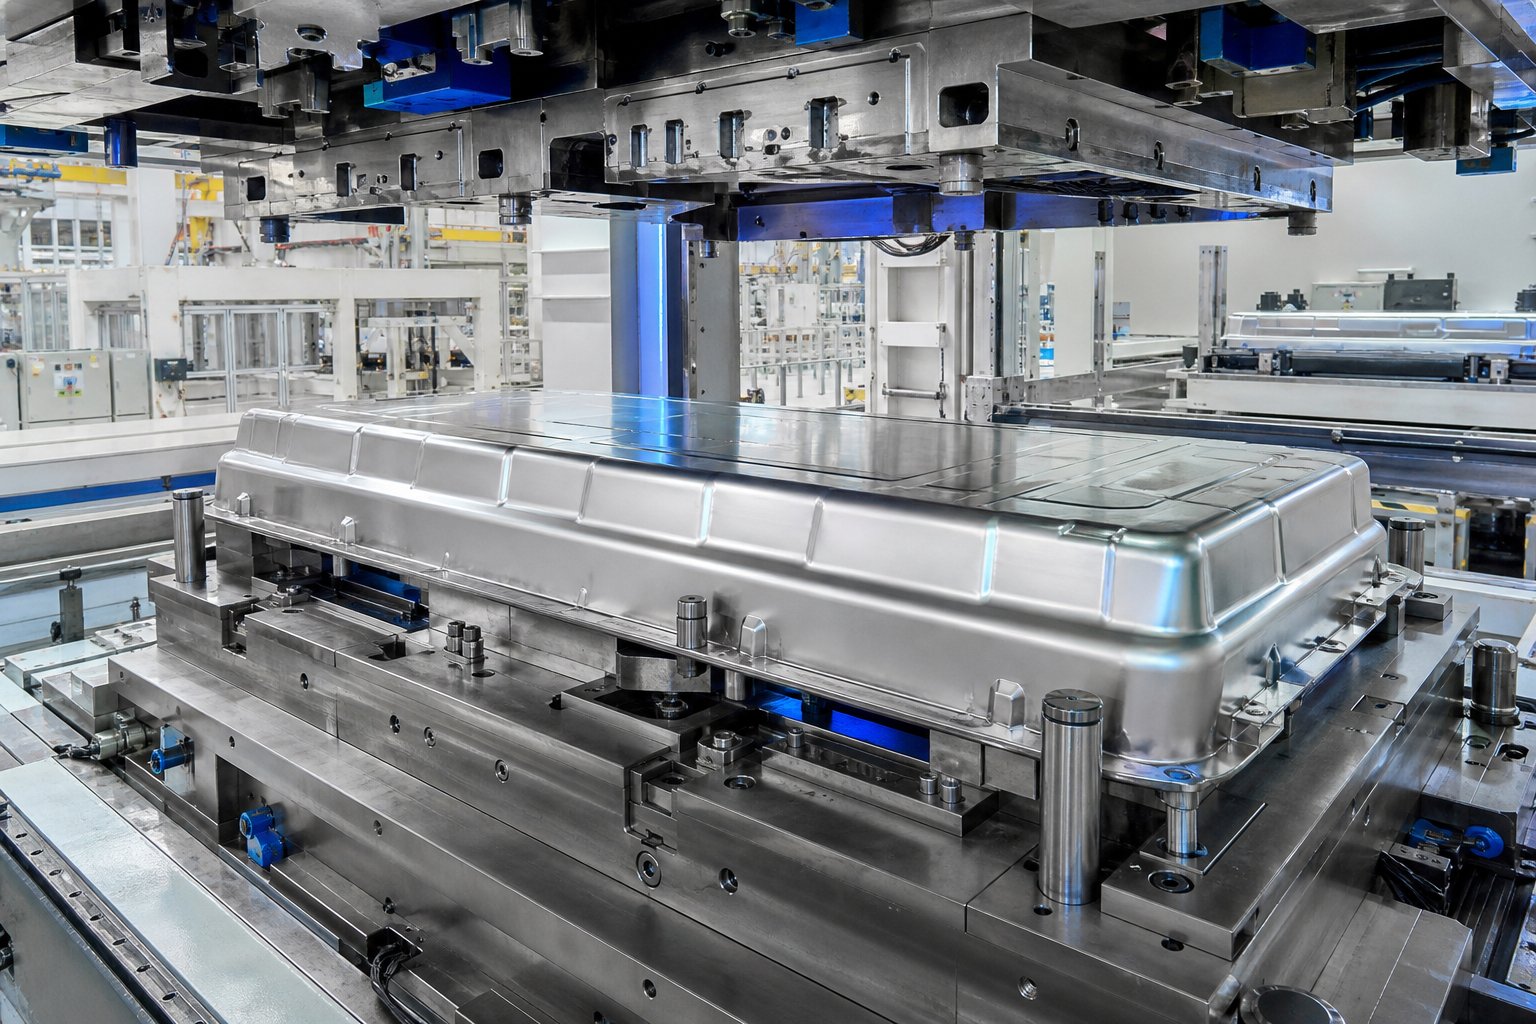
Predstavljajte si spodnjo stran električnega vozila. Če ima tradicionalni avtomobil tunel za menjalnik in izpušno cev, ima EV ravno ohišje baterije v slogu rolke, ki se razteza skoraj čez celotno medosno razdaljo. Vtiskovanje tega ohišja iz pločevine ustvari nekatere največje in najgloblje vlečene plošče v avtomobilski proizvodnji.
Pladnji za baterije zahtevajo matrice velikega-formata, ki lahko oblikujejo plošče, ki lahko presegajo dolžino 2 metrov. Globina vlečenja je huda, ker morajo biti v ohišju baterijski moduli, hkrati pa ohranjati strukturno togost za zaščito pred trkom. Izbira materiala predstavlja izziv. Aluminijeve zlitine (serije 5000 in 6000) so priljubljene zaradi prihrankov pri teži, vendar zaradi njihove nagnjenosti k draženju in vzmetnemu povratku je zasnova matrice bistveno bolj zapletena kot enakovredni deli iz mehkega jekla.
Tudi rešitve,-ki temeljijo na jeklu, se hitro razvijajo. Cleveland-Cliffs in AutoForm sta prikazala enodelno-žigosano baterijsko posodo z uporabo prilagojenega-varjenega surovca (TWB), ki združuje napredno visoko-trdnostno jeklo za zaščito pred udarci pod tlemi z nižjo-trdnostjo, bolj oblikovano jeklo na območjih, kjer je potrebna močna deformacija. Njihova začetna zasnova je postavila AHSS (razred M1500 ali M1700) v ravno dno in mehko jeklo v vogalih in stranskih stenah, kar je ustvarilo konfiguracijo-oblikovane oznake hashtag, ki je zmanjšala premikanje-linije zvara med žigosanjem.Simulacija in fizični poskusi potrjeninastali pladenj je izpolnjeval zahteve glede ravnosti prirobnice, ki ni večja od plus ali minus 1,5 mm, brez razpok ali gub, vse pa je bilo oblikovano z enim samim pritiskom.
Ta pristop odpravlja potrebo po dodatni-zaščiti dna baterije in zmanjšuje število delov v primerjavi z več{1}}delnimi sklopi za iztiskanje aluminija. Toda sama matrica mora obvladati zelo različna vedenja oblikovanja dveh vrst jekla v enem orodju. Vlečne kroglice potrebujejo lokalizirano nastavitev, tlačna območja slepega držala postanejo -specifična za material, kompenzacija vzmeti pa mora upoštevati diferencialno okrevanje med profili AHSS in deli iz mehkega jekla.
Poleg predala za baterijo strukturne komponente, specifične za EV-vključujejo nosilce motorja, sprednje in zadnje ojačitve podokvirja, zasnovane okoli električnih pogonskih enot, in konstrukcije proti trkom, zasnovane za zaščito-napetostnih sistemov. Vsak od njih uvaja geometrije, ki jih običajna -doba ICE-a še nikoli ni srečala, z omejitvami pakiranja, ki jih poganja namestitev baterijskega modula in ne nastavitev motorja in pogona.
Načrtovanje matric za napredno jeklo-visoke trdnosti in aluminij
Strategije karoserije iz mešanih-materialov so zdaj standardne v vseh programih električnih vozil. Platforma za posamezno vozilo lahko uporablja ultra-visoko{3}}trdno-kaljeno jeklo za varnostno kletko, dvofazno ali TRIP jeklo za strukturne ojačitve ter aluminij za zapirala in ohišja baterij. Vsak material postavlja različne zahteve za matrice za vtiskovanje pločevine, ki ga tvorijo.
Se sliši zapleteno? Je. Razredi AHSS z natezno trdnostjo nad 980 MPa lahko dosežejo vrednosti trdoteštiri do petkrat višja od mehkega jekla, z nekaterimi martenzitnimi stopnjami, ki presegajo 57 HRC. Na tej stopnji se pločevina približa trdoti same matrice. Standardne strategije orodij pod temi pogoji propadejo. Orodno jeklo D2, ki je zdržalo 50.000 ciklov na mehkem jeklu, lahko katastrofalno odpove po 5000 do 7000 ciklih na 580 MPa feritnem-bainitnem razredu, kaj šele na 1180 MPa dvofaznem jeklu.
Materiali z večjo- trdnostjo zahtevajo tudi večjo tonažo stiskalnice, včasih dva- do štirikrat večjo od mehkega jekla, ki je potrebno za enakovredno geometrijo delov. Ta povečana sila se razliva skozi celoten sistem matrice: težji čevlji matrice, trši vodilni stebri, ojačani oporniki za stiskanje in spremenjene zasnove vlečnih kroglic, ki nadzorujejo pretok materiala, ne da bi pri tem prišlo do pokanja pločevine. Zmanjšana debelina, ki jo omogoča AHSS, paradoksalno poveča nagnjenost k gubanju, kar zahteva večje sile slepega držala, ki še dodatno pospešijo obrabo vlečnih radijev in vezivnih površin.
Zasnova matrice za žigosanje aluminija predstavlja povsem drugačen način okvare. Namesto abrazivne obrabe s trdih površin pločevine se aluminij oprime orodja z mikro-varjenjem na tornih-ogretih kontaktnih točkah. Ta dražilni mehanizem se postopoma kopiči, pri čemer preneseni delci aluminija zarezujejo naslednje plošče in poslabšajo kakovost površine. Površine matrice morajo biti polirane do izjemno nizkih vrednosti hrapavosti (pod Ra 0,2 mikrometra) in zaščitene s premazi z nizkim-trenjem, ki so optimizirani za adhezijsko obnašanje aluminija.
Spodnja tabela primerja, kako se ti premiki materialov prevedejo v razlike v inženiringu konkretnih matric:
| Parameter | Tradicionalno blago jeklo | AHSS (DP/TRIP 780–1180 MPa) | Aluminij (serija 5000/6000) |
|---|---|---|---|
| Multiplikator tonaže (v primerjavi z izhodiščem za mehko jeklo) | 1x | 2x - 4x | 0.6x - 0.8x |
| Primarni obrabni mehanizem | Abrazivna obraba | Abrazivna + lepilna obraba, drobljenje | Obraba lepila / luščenje |
| Zahteva za prevleko matrice | Izbirno (običajno kromirano) | Obvezno (PVD TiAlN ali ionsko nitriranje) | Obvezno (PVD, DLC ali polirani CrN z-nizkim trenjem) |
| Priporočeno orodno jeklo | D2, vložki iz litega železa | PM orodna jekla, karbidni vložki na območjih visoke-obrabe | Polirani D2 ali A2 s posebnimi premazi |
| Springback odškodninska strategija | Minimalni pregib (1-3 stopinje) | Agresivno pregibanje (5-10+ stopinj), več-stopenjsko oblikovanje, kompenzacija-na podlagi simulacije | Zmerno prekomerno upogibanje, funkcije za lajšanje napetosti, upoštevanje-starostnega utrjevanja |
| Nariši dizajn kroglic | Standardne okrogle perle | Spremenjena geometrija, večja zadrževalna sila, nevarnost razpok na robovih | Plitke kroglice, polirane površine, nadzorovane cone mazanja |
| Občutljivost površinske obdelave | Zmerno | Nizka (prevladujejo strukturni deli) | Zelo visoka (preprečevanje ugrizov + plošče razreda A) |
Opazite razhajanje v strategiji. AHSS zahteva grobo -žilavost substrata matrice, pri čemer premazi služijo predvsem kot obrabne ovire proti listnemu materialu, ki je skoraj tako trden kot orodje. Aluminij zahteva finost, z zrcalno-poliranimi površinami in-prevlekami za zmanjšanje trenja, ki preprečujejo, da bi se mehkejša plošča oprijela na površino matrice. Posamezen program ohišja EV-v-belem lahko zahteva, da sta obe strategiji razporejeni v različnih sklopih matric, včasih znotraj različnih postaj iste matrice za prenos.
Simulacija ima izjemno pomembno vlogo tako pri načrtovanju matrice za vtiskovanje aluminija kot pri inženiringu matrice AHSS. Močna vzmetnost, opažena v-jeklenih baterijskih pladnjih z visoko trdnostjo, kjer so prvotne zasnove TWB povzročile zvijanje, ki je kršilo zahtevo glede 1,5 mm ravnosti za neprepustne-prirobnice, je bilo ugotovljeno in rešeno s ponavljajočo se simulacijo AutoForm, preden je fizični prototip potrdil popravek. Virtualni preizkus ni več obvezen za te materiale. To je edini ekonomsko izvedljiv način za zbližanje z delujočo zasnovo matrice, ko fizična ponovitev na 2-metr-dolgem orodju za globoko vlečenje stane tedne in na stotine tisoč dolarjev na zanko.
Ti materialni in geometrijski izzivi se ne končajo pri oblikovanju matrice. Prenesejo se neposredno v preizkus, kjer se simulacijske napovedi srečajo z dejanskim obnašanjem pločevine, ponavljajoči se postopek potrjevanja dimenzijske točnosti, kakovosti površine in strukturne zmogljivosti pa določa, ali je matrica resnično -pripravljena za proizvodnjo.
Preizkus matrice in validacija pred množično proizvodnjo
Orodje za žigosanje in matrica sta lahko videti brezhibno v delavnici in še vedno proizvajata plošče, polne razcepov, gub ali odstopanj od dimenzij, ki jih nobena montažna tovarna ne sprejme. Vrzel med sveže obdelano matrico in -odobrenim orodjem za proizvodnjo se premosti s preizkusom, strogim, ponavljajočim se zaporedjem potrjevanja, ki običajno porabi 30 % skupnih stroškov orodja in približno 40 % celotnega inženirskega časovnega okvira. Preskočite to fazo ali pohitite in težave s kakovostjo se bodo preselile navzdol v ohišje-v-belem sestavu, kjer postane njihovo odpravljanje eksponentno dražje.
Torej, kaj se dejansko zgodi med trenutkom, ko matrica zapusti obdelovalni center, in dnem, ko začne delovati s polno proizvodno hitrostjo? Postopek preizkusa matrice za žigosanje sledi strukturiranemu zaporedju fizičnih pregledov, merilnih zank in ponavljajočih se popravkov, ki jih urejajo-specifični standardi sprejemljivosti OEM.
Faze preizkusa matrice od opazovanja do odobritve OEM
Vsaka matrica za vtiskovanje avtomobilov gre skozi iste temeljne faze validacije, čeprav se globina in strogost vsake stopnje spreminja z delno kritičnostjo. Matrica za zunanjo ploščo razreda A bo preizkušana več mesecev. Preprosta matrica za oklepaj se lahko počisti v nekaj dneh. Tukaj je zaporedni potek dela:
- Die opazovanje:Na površinah matrice se preveri pravilna porazdelitev kontakta, preden se žigosajo kateri koli deli. Med zgornjo in spodnjo polovico matrice je nameščen čist surovec, pobarvan z modrim barvilom za postavitev. Stiskalnica se zapre in vzorec prenosa barvila razkrije, kje pride do stika in kje ostanejo vrzeli. Orodjarji ročno -brusijo visoke točke, pri čemer odstranijo čim manj0,05 mm naenkrat, nato znova-preverite. Ta cikel se ponavlja, dokler ni dosežena najmanj 80-odstotna kontaktna površina na pikčastih območjih. Za celoten niz štirih operacij lahko samo opazovanje zahteva štiri do pet mesecev natančnega ročnega dela.
- Začetni preizkus na produkcijskem-tisku:Matrica je nameščena na stiskalnici, ki se ujema ali natančno posnema značilnosti tonaže, hitrosti in blazine proizvodne stiskalnice. Prve plošče so vtisnjene z zmanjšano hitrostjo, inženirji pa vizualno pregledajo velike napake: razpoke, hude gube ali težave s pretokom materiala.
- Merjenje plošče in preverjanje GD&T:Žigosane plošče so postavljene na kontrolno napravo in izmerjene glede na geometrijske dimenzije in tolerančne oznake (GD&T), ki jih določi OEM. Kritične referenčne točke, položaji lukenj, koti prirobnic in tolerance profilov se preverjajo z uporabo koordinatnih merilnih strojev (CMM) ali prenosnih merilnih rok.
- Skeniranje z modro-svetlobo ali-belo svetlobo:Celo-površinsko 3D-skeniranje zajame na milijone podatkovnih točk po žigosani plošči in ustvari digitalnega dvojnika, ki je prekrit z nominalno geometrijo CAD. Zemljevidi barvnega odstopanja takoj razkrijejo področja, ki presegajo toleranco, in inženirjem pokažejo, kje natančno je treba matrico popraviti.
- Ponovitve inženirskih sprememb:Na podlagi merilnih podatkov inženirji za matrice spreminjajo površine orodij, prilagajajo vlečne krogle, dodajajo ali odstranjujejo material iz polmerov oblikovanja ali ponovno -obdelujejo jekla. Vsaka sprememba sproži novo poskusno zanko: žigosanje plošč, merjenje, primerjava s toleranco, ponovna prilagoditev.
- Odobritev plošče OEM in odkup{0}}za:Kupčeva ekipa za kakovost pregleda končne vzorčne plošče glede na standarde videza, specifikacije dimenzij in funkcionalne preglede sestavljanja. Pri zunanjih ploščah vizualni pregledi pod nadzorovano osvetlitvijo (olj-kamnjenje ali preverjanje osvetlitve) razkrijejo površinske nepopolnosti, ki jih merilna oprema ne vidi. Šele ko so izpolnjena vsa merila, proizvajalec originalne opreme izda uradni sprejem matrice.
Število iteracijskih zank se spreminja. Preprosti konstrukcijski deli lahko zahtevajo dva ali tri kroge. Kompleksne plošče razreda A s tesno vzmetnostjo in zahtevami po površini lahko opravijo deset ali več korekcijskih krogov pred-odkupom.
Potek dela od-do-fizične validacije
Virtualni preizkus z uporabo programske opreme za simulacijo oblikovanja je temeljito spremenil pristop inženirjev k potrjevanju in odobritvi matrice v avtomobilskih programih. Preden se katero koli jeklo razreže, analiza končnih elementov napove tok materiala, porazdelitev redčenja, območja tveganja gubanja in velikost vzmeti v celotnem zaporedju oblikovanja. Te napovedi usmerjajo začetno izravnavo površine matrice, postavitev vlečenih kroglic in nastavitve pritiska slepega držala.
Toda simulacija ne odpravi fizičnega preizkusa. Stisne ga.Preizkusi virtualne kockeprepoznajo in rešijo večino težav pri oblikovanju digitalno, tako da fizična matrica prispe v stiskalnico že blizu proizvodne kakovosti. Namesto da bi odkrili razcep ob prvem zadetku in porabili tedne za odpravljanje težav, inženirji že vedo, kje se material tanjša, in so vnaprej-ustrezno kompenzirali. Fizični preizkus služi kot potrditev in ne raziskovanje.
Kadar se pojavijo odstopanja med napovedmi simulacije in fizičnimi rezultati, inženirji raziščejo temeljne vzroke: variacijo lastnosti materiala med simulacijskim vhodom in dejansko tuljavo, upogib pritiska pod obremenitvijo, ki ga simulacija ni zajela, ali pogoje trenja, ki se razlikujejo od modeliranega koeficienta. Vsako neskladje se vrne v simulacijski model, kar izboljša natančnost za naslednji program.
Odnos deluje v obe smeri. Podatki fizičnega preizkusa, zlasti rezultati skeniranja z modro{1}}svetlobo, prekriti z napovedmi simulacije, potrjujejo natančnost simulacije oblikovanja. Proizvajalci originalne opreme vse pogosteje zahtevajo to korelacijo kot del svojih avtomobilskih standardov za validacijo in odobritev matrice. Če je vaša simulacija predvidela plus ali minus 0,5 mm poskočnega povratka in fizična plošča prikazuje plus ali minus 2,0 mm, mora izdelovalec orodja dokazati razumevanje temeljnega vzroka, preden OEM sprejme korekcijsko pot.
Pogoste težave, odkrite med preizkusom, spadajo v predvidljive kategorije:
- Razdeli:Tanjšanje materiala preko meje oblikovanja, običajno pri ozkih radijih ali kjer globina vleka presega duktilnost materiala. Korektivni ukrepi vključujejo povečanje radijev, dodajanje vlečenih kroglic za preusmeritev toka materiala ali spreminjanje oblike surovca.
- Gube:Nezadostna zadrževalna sila v območju veziva ali pretirano stiskanje materiala. Rešitve segajo od povečanja pritiska slepega držala do dodajanja zaklepnih kroglic ali spreminjanja geometrije veziva.
- Vzmetno odstopanje:Elastično okrevanje po odprtju stiskalnice potisne ploščo iz tolerance. Popravek vključuje ponovno -obdelavo površin matrice za prekomerno-kompenzacijo, včasih zahteva več iteracij, saj vsaka sprememba premakne vzmetni vzorec drugam na plošči.
- Površinske napake:Pomanjkljivosti, vidne samo pod nadzorovano osvetlitvijo, vključno z ugreznimi sledovi nad ojačitvenimi rebri, risi zaradi nepopolnega madeža ali drsečimi sledmi zaradi nepravilnega pretoka materiala. Reševanje teh na matricah razreda A zahteva izjemno natančno lokalno brušenje in ponovno-poliranje.
Vsak korektivni ukrep sledi isti zanki: spremenite matrico, vtisnite nove plošče, izmerite, primerjajte. To je mukotrpno delo, vendar je tisto, kar loči orodje, ki žigosa sprejemljive dele, od orodja, ki ima tolerance razreda A pri 12 gibih na minuto, izmeno za izmeno, pet ali več let proizvodnje.
Validacija matrice potrjuje, da lahko orodje izdela dobre dele. Ohranjanje izdelave dobrih delov v milijonih ciklov uvaja popolnoma drugačno disciplino: načrtovano vzdrževanje, spremljanje obrabe in sistematično upravljanje načina okvar, ki preprečuje, da bi majhne težave postale nenačrtovane zaustavitve linije.
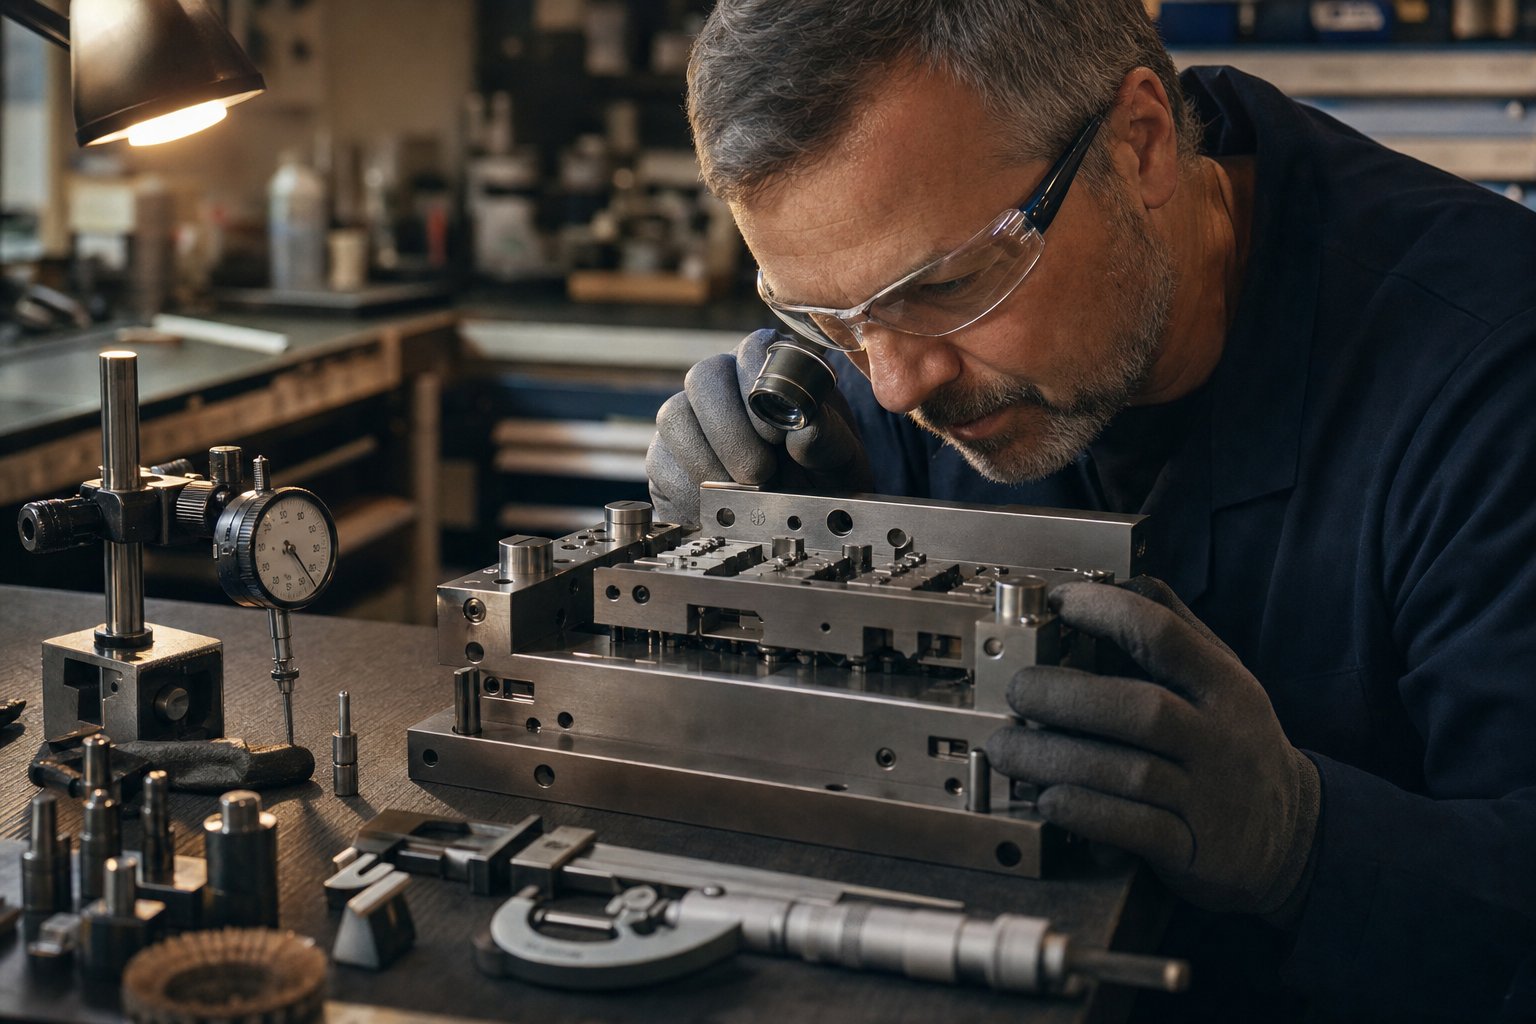
Načini okvar matrice za žigosanje in odpravljanje težav pri vzdrževanju
Validacija potrjuje, da lahko matrica proizvede dobre dele. Ohraniti proizvodnjo dobrih delov v milijonih ciklov je povsem drugačen izziv. Pri hitrem -štancanju avtomobilov lahko ena ura nenačrtovanega izpada stane od 26.000 do 260.000 $ ali več, odvisno od obsega obrata. Kljub temu je večina načinov okvar matrice za žigosanje in scenarijev popravil predvidljivih, kar pomeni, da jih je mogoče preprečiti. Vrzel med reaktivnim gašenjem požara in proaktivnim nadzorom se zmanjša na razumevanje, kako se matrice razgradijo, in izdelava načrta vzdrževanja matrice za vtiskovanje, ki ujame obrabo, preden postanejo odpadki.
Pogosti načini odpovedi matrice pri avtomobilskem žigosanju
Vsaka kocka pripoveduje zgodbo skozi svoje vzorce nošenja. Ko veste, kaj iskati, fizični dokazi kažejo neposredno na glavni vzrok. Tukaj so načini napak, s katerimi se proizvodne ekipe najpogosteje srečujejo na avtomobilskih linijah za žigosanje:
Vrhunska obraba in okvara.To je najpogostejši način okvare. Trenje med pločevino in rezalnimi površinami postopoma zaokroži robni profil, kar povzroči vse večje robove na vtisnjenih delih. Pri razredih AHSS se stopnja abrazivne obrabe dramatično poveča, ker se trdota pločevine približa trdoti samega orodja. Matrice za vtiskovanje iz karbidne trdine na postajah za prebadanje se tej razgradnji upirajo veliko dlje kot običajna orodna jekla, vendar je celo karbidne ploščice sčasoma treba ponovno brusiti ali zamenjati.
Nariši razčlenitev polmera.Oblikovalni radiji doživljajo močan kontaktni pritisk, ko pločevina teče preko njih med vsakim udarcem. Sčasoma mikro{1}}poliranje preide v raztrganje, nato v hrapavost površine, ki zaznamuje vsako ploščo, ki gre skozi. Pri matricah razreda A postane na površini vtisnjene plošče vidna celo subtilna degradacija polmera.
Razpoke zaradi toplotne utrujenosti in mehanske preobremenitve.Ciklična obremenitev povzroči mikro-razpoke na točkah koncentracije napetosti, kot so ostri notranji vogali, zaokroženi prehodi in območja s površinskimi napakami. Te razpoke rastejo postopoma z vsakim pritiskom. Toplotna utrujenost še povečuje težavo, zlasti pri-hitrostnih operacijah, kjer toplotni cikli,-ki jih povzročajo trenje, ustvarjajo napetosti raztezanja in krčenja na površini matrice. Če jih ne zaznamo, se mikro-razpoke širijo, dokler ne pride do katastrofalnega zloma.
Nagajanje.Posebej problematično pri aluminiju in naprednih jeklih z visoko-trdnostjo, ko se material prenaša s pločevine na površino matrice z mikro-varjenjem na torno-ogretih kontaktnih točkah. Z aluminijem se preneseni material gradi postopoma in zarezuje naslednje plošče. Pri AHSS lahko ekstremni kontaktni pritiski odstranijo PVD premaze in sprožijo obrabo lepila na izpostavljeni podlagi. Udiranje je še posebej zahrbtno, ker se pospeši, ko se začne, in vsak cikel pritisne predhodno preneseni material globlje v površino matrice.
Napake, povezane s-časom in virom.Progresivne matrice so odvisne od natančne sinhronizacije med hodom stiskalnice, napredovanjem podajanja traku in vklopom vodilnega zatiča. Ko zamakne korak podajanja, časovni premik pilota ali dvigovalci traku zaskočijo, trak prispe na postaje nekoliko stran-od položaja. Rezultat sega od napačno preluknjanih lukenj in popačenih funkcij do katastrofalnega vlečenja polžev, kjer se odrezani polži vlečejo nazaj navzgor v ploskev matrice, kar poškoduje rezalne robove in oblikuje površine v eni sami potezi.
Spodnja tabela prikazuje te načine odpovedi glede na njihove glavne vzroke, simptome, vidne v proizvodnem prostoru, in korektivne ukrepe, ki jih odpravijo:
| Način napake | Temeljni vzroki | Vidni simptomi | Korektivni ukrepi |
|---|---|---|---|
| Vrhunska obraba | Abraziven stik s pločevino, nezadostna trdota za razred materiala, neustrezno mazanje | Rastoči robovi na vtisnjenih delih, povečana rezalna sila, grobi rezalni robovi | Ostrite ali ponovno nabrusite rezalne robove, nanesite PVD premaze, nadgradite na karbidne ploščice za-postaje z visoko obrabo, preverite dobavo maziva |
| Nariši razčlenitev polmera | Visok kontaktni pritisk med oblikovanjem, pobiranje materiala, slaba površinska obdelava na polmeru, neustrezen premaz | Zareze na oblikovanih ploščah, vidno raztrganje na polmerih vlečenja, hrapavost površine na delih razreda A | Polirajte in obnovite površine radijev, nanesite-prevleke z nizkim trenjem (CrN ali DLC), povečajte mazanje pri radijih vlečenja, preverite nastavitve tlaka slepega držala |
| Razpoke zaradi toplotne utrujenosti | Ciklično ogrevanje/hlajenje na površini matrice, visoko{0}}delovanje, ostri notranji vogali, ki ustvarjajo koncentracijo napetosti | Fine mreže razpok (toplotna kontrola) na obdelovalnih površinah, morebitno odkrušanje ali lomljenje | Povečajte polmere zaokrožitve, da zmanjšate koncentracijo napetosti, zmanjšajte hitrost stiskanja, če je mogoče, izberite orodna jekla z večjo odpornostjo proti toplotni utrujenosti (S7 ali vroče-stopnje obdelave), razporedite intervale pregledov na podlagi števila zadetkov |
| Pokanje zaradi mehanske preobremenitve | Prevelika tonaža stiskalnice, zlaganje polžev, dogodki z dvojnim-zadetkom, nezadostna debelina dela matrice | Nenaden zlom komponent matrice, vidno širjenje razpok iz vogalov ali montažnih lukenj | Preverite nastavitve tonaže, namestite zaščito pred preobremenitvijo, preoblikujte odseke z neustreznim-prerezom, preglejte, ali se v intervalih izmene nabirajo polži |
| Ugriz (aluminij) | Obraba lepila zaradi mikro-varjenja, nezadostnega poliranja površine, suhega ali slabo namazanega kontakta, tesne zračnosti | Nabiranje materiala na površinah matrice, postopno praskanje na vtisnjenih delih, naraščajoča vlečna sila | Polirajte površine matrice pod Ra 0,2 mikrometra, nanesite DLC ali polirane CrN premaze, optimizirajte vrsto in pokritost mazanja, odprite vlečne prostore, kjer je to izvedljivo. |
| Galling (AHSS) | Premazi za odstranjevanje ekstremnega kontaktnega pritiska, visoka trdota pločevine, razslojevanje premaza s podlage | Izguba prevleke na območjih visoke-obrabe, prenos lepilnega materiala, površinske zareze na oblikovanih delih | Nadgradite na substrate orodnega jekla PM, nanesite več{0}}plastne PVD sisteme (TiAlN), povečajte trdoto na ravni substrata, preverite oprijem premaza med zaustavitvami PM |
| Napake pri podajanju in časovni razporeditvi | Zanašanje naklona, obraba vodila, vezava dvižne tirnice, napaka servo podajalnika, ukrivljenost traku | Napačno preluknjane luknje, razlike v dimenzijah-za-deloma, vlečenje polžev, zagozdenje trakov, zaustavitev v sili | Preverite podajalni korak in stanje pilota, preglejte dvižne tirnice glede smeti ali obrabe, preverite kalibracijo servo podajalnika, očistite poti odpadkov, da preprečite vlečenje polžev |
Načrti preventivnega vzdrževanja in protokoli pregledov
Reaktivno vzdrževanje stane tri do petkrat več kot načrtovani poseg. Dobro-strukturiran razpored vzdrževanja matrice za žigosanje povezuje inšpekcijske in servisne naloge s sprožilci,-ki temeljijo na proizvodnji, zlasti s številom udarcev, namesto da bi se zanašal samo na koledarske datume. Matrice se ne obrabljajo enako hitro. Orodje, ki ima 200.000 zadetkov na mesec na 1180 MPa dvofaznem jeklu, se razgradi veliko hitreje kot orodje, ki vtisne 50.000 nosilcev iz mehkega jekla.
Najučinkovitejši pristop združuje časovno-preverjanje ssprožilci-števila-zamahovpri dokumentiranih zadetkih-na-servisne intervale za znane obrabne elemente. Tukaj je praktični okvir:
- Na izmeno:Vizualno preverite, ali so na delih neravnine, neobičajni hrup stiskalnice, nabiranje umazanije na poteh odpadkov in potrditev dobave mazanja. Takoj označite vsako spremembo kakovosti,-v zvezi z robom.
- Dnevno:Preglejte pilote, vzmeti, vodila, trakove za sledenje in ponovite-težavne postaje. Očistite poti odpadkov in kontaktne površine. Zabeležite morebitne napake, prilagoditve ali vzroke izpadov.
- tedensko:Izmerite ponavljajoče se obrabne predmete glede na dokumentirana merila. Preverjanje-navora pritrdilnih elementov z zgodovino popuščanja. Posodobite zgodovino zadetkov-na-storitev za vsako kritično postajo.
- Temelji na -številu- udarcev (običajno vsakih 50.000 do 150.000 zadetkov, odvisno od materiala in kompleksnosti matrice):Popoln pregled ostrenja vseh rezalnih robov, pregled polmerov vlečenja za nabiranje ali hrapavost, ocena stanja prevleke, preverjanje proste{0}}dolžine vzmeti, servis vodilnega zatiča in puše ter preverjanje dimenzij kritičnih oblik.
- Letni mejniki ali mejniki ob-številu večjih zadetkov:Popolna razgradnja, popoln meroslovni pregled, kumulativna analiza trendov obrabe in revizija standarda PM na podlagi preteklih podatkov.
Sprožilec -štetja udarcev je ključnega pomena, ker odraža dejansko nalaganje matrice in ne pretečenega časa. Matrica, ki miruje tri tedne, potrebuje čiščenje in zaščito pred rjavenjem, ne brušenja. Kocka, ki je v dveh tednih dosegla 400.000 zadetkov, potrebuje popoln pregled robov, ne glede na to, kaj pravi koledar.
Beleženje ugotovitev ob vsakem postanku PM gradi podatkovne temelje za nenehne izboljšave. Ko lahko spremljate, da mora prebadajoči luknjač Station 4 dosledno ponovno brusiti pri 120.000 udarcih, medtem ko Station 7 zdrži 200.000, lahko načrtujete urnike ostrenja, ki preprečujejo pobeg-kakovosti, povezane z brušenjem, ne da bi prezgodaj potegnili matrico iz stiskalnice. Ta zgodovina tudi razkrije, kdaj rutinsko vzdrževanje ni več dovolj, kdaj se servisni interval postaje vedno krajša, kar nakazuje, da se je glavni problem premaknil z običajne obrabe na nezdružljivost dizajna ali materiala, ki je ne more rešiti nobeno ostrenje.
Proaktivno vzdrževanje matrice podaljša življenjsko dobo orodja, zmanjša nenačrtovane izpade in stabilizira kakovost delov med proizvodnimi kampanjami, ki trajajo več let. Proizvaja tudi institucionalno znanje, ki ga potrebujejo inženirske ekipe, ko ocenjujejo, ali lahko partner podpira celoten življenjski cikel programa, od začetne gradnje do desetletij proizvodnih storitev.
Izbira pravega dobavitelja štanca za avtomobile
Matrica, ki žigosa brezhibne dele, je tako zanesljiva kot partner, ki jo je zgradil, vzdržuje in podpira v celotnem programu vozil, ki lahko traja desetletje ali več. Prejšnji razdelki so zajemali vse od izbire materiala do preprečevanja napak, vendar vse to znanje živi ali umre na podlagi ene odločitve: kateremu proizvajalcu matrice za vtiskovanje kovin zaupate svojo naložbo v orodje. Izberite dobro in pridobili boste sodelovalni inženirski odnos, ki predvidi težave, preden pridejo do tiskovnega prostora. Če izberete slabo, boste podedovali nestabilnost kakovosti, zamude pri dostavi in drago odkritje, da vaš orodni partner ne more podpreti inženirskih sprememb sredi-programa.
Kaj torej loči sposobnega dobavitelja matric za avtomobilsko žigosanje od tistega, ki zgolj navaja konkurenčno ceno? Vrednotenje je veliko globlje od primerjave stroškov-na-orodje.
Ključna merila za ocenjevanje proizvajalca štampiljk
Ko inženirske ekipe pristopijo k izbiri partnerja za proizvodnjo matrice za žigosanje, potrebujejo strukturiran okvir, ki zajema tehnične zmogljivosti, sisteme kakovosti in pripravljenost na življenjski cikel. Tu so merila, ki so najpomembnejša:
- Inženirske in simulacijske zmogljivosti:Ali lahko dobavitelj izvede simulacijo žigosanja (AutoForm, PAM-STAMP ali enakovredno) doma-? Ali ponujajo povratne informacije-za-zmožnost izdelave (DFM) med razvojem delov? Partner s strokovnim znanjem o simulacijah identificira tveganja oblikovanja, preden se začne izdelava matrice, skrajša časovne okvire preizkusov in zmanjša ponovitvene zanke.
- Strokovno znanje o materialih in postopkih:Ali ima proizvajalec dokumentirane izkušnje s posebnimi materiali, ki jih zahteva vaš program? Oblikovanje surovcev iz AHSS, aluminija in mešanih-materialov zahteva različne strategije orodij. Dobavitelj, ki ima samo bogate izkušnje z mehkim jeklom, se bo spopadel z izzivi glede prevleke, tonaže in vzmetne vzmeti, ki jih predstavljajo sodobna električna vozila in lahke platforme.
- Zmogljivost stiskalnice za preizkus:Izdelovalec matrice brez ustrezne tonaže stiskalnice in velikosti postelje za-hišno preizkušanje mora validacijo oddati zunanjemu izvajalcu, pri čemer dodaja stroške, čas izvedbe in komunikacijske plasti. Prepričajte se, da se njihove preizkusne stiskalnice ujemajo ali natančno posnemajo značilnosti vaše proizvodne stiskalnice, vključno s sistemi blazin, hitrostjo drsenja in zmogljivostjo tonaže.
- Certifikati kakovosti: IATF 16949Certificiranje je standard upravljanja kakovosti v avtomobilski industriji in signalizira, da dobavitelj vzdržuje procesno disciplino, sledljivost in sisteme stalnih izboljšav, ki jih zahtevajo proizvajalci originalne opreme. ISO 9001 zagotavlja širši temelj upravljanja kakovosti. Oboje bi moralo biti nepo{3}}osnovna zahteva za vsak resen program avtomobilskega orodja.
- Podpora za celoten življenjski cikel:Najboljša partnerstva segajo od prototipnega orodja do začetka proizvodnje, tekočega vzdrževanja in izvajanja inženirskih sprememb. Dobavitelj, ki izdela matrico, vendar ne more podpreti obnove v-življenjski dobi, izdelave rezervnih komponent ali pre-inženiringa za spremembe materiala, vas pusti na cedilu, ko se proizvodne zahteve razvijajo.
- Storitve izdelave prototipov in vzorčenja:Zmožnost izdelave prototipnih delov, preden se zavežete proizvodnji orodij, vaši ekipi omogoča zgodnjo potrditev prileganja, delovanja in združljivosti sestavljanja. To odpravlja težave z zasnovo, ko so spremembe poceni, ne po tem, ko so utrjene proizvodne matrice že odrezane.
- Prilagodljivost obsega proizvodnje:Obseg vašega programa se lahko spremeni zaradi sprememb tržnega povpraševanja ali razširitev platforme. Partner z visoko{1}}zmožnostjo napredovanja matrice in prilagodljivostjo za-prenos manjših količin ali izvedbo prototipov se prilagodi vašemu programu, namesto da bi vas prisilil k pridobivanju več dobaviteljev.
- Infrastruktura za komunikacijo in sodelovanje:Odzivna inženirska podpora, jasno sledenje mejnikom projekta in pregledna tehnična komunikacija med preskusnimi ponovitvami so enako pomembni kot natančnost obdelave. Slaba komunikacija je ena najpogostejših težav v odnosih z dobavitelji, ki pogosto kaže na globlje organizacijske težave, ki se bodo pojavile med kritičnimi mejniki programa.
Poleg posameznih meril ocenite, kako se te zmožnosti integrirajo. Dobavitelj z odlično CNC obdelavo, vendar brez zmožnosti simulacije, bo izdelal točno to, kar narišete, tudi če načrt vsebuje tveganja oblikovanja, ki bi jih simulacija označila tedne prej. Dobavitelj z močnim inženiringom, a neustrezno tiskarsko infrastrukturo, ne more potrditi lastnega dela. Želite celotno verigo povezati pod eno streho.
Kako YICHEN podpira programe avtomobilskega žigosanja
Z uporabo teh meril ocenjevanja-za dobavitelje iz resničnega sveta,YICHENponuja konkreten primer proizvodnega partnerja, ki temelji na podpori programa avtomobilskega žigosanja. Njihove zmogljivosti obsegajo celoten obseg meril, ki bi jih morale oceniti inženirske ekipe.
YICHEN podpira inženirske ekipe OEM, Tier-1 in Tier-2 s storitvami žigosanja in izdelave pločevine, ki zajemajo strukturne komponente, notranje dele, dele šasije in kovinske sklope, povezane s tovornjaki. Ta širina je pomembna, ker izkazuje izkušnje z več vrstami matric in družinami materialov namesto ozke specializacije v kategoriji ene komponente. Partner, ki je izdelal nosilce podvozja, strukturne ojačitve in notranje kovinske obloge, razume, kako različne arhitekture matrice, razredi materialov in zahteve glede tolerance medsebojno delujejo v programu vozil.
Njihovostran avtomobilske industrijeponuja študije primerov procesov, ki jih lahko inženirske ekipe pregledajo, ko ocenjujejo, ali se dokazana zmogljivost dobavitelja ujema z njihovimi specifičnimi programskimi zahtevami. Za ekipe v zgodnjih fazah izbire partnerja za proizvodnjo matric za žigosanje so tovrstni dokumentirani projektni dokazi bolj dragoceni kot splošne trditve o zmogljivosti.
Tisto, zaradi česar je ta vrsta integriranega partnerja dragocena, je kontinuiteta življenjskega cikla. Ko ista organizacija, ki je oblikovala in izdelala matrico, podpira tudi preizkus, proizvodno rampo in tekoče vzdrževanje, institucionalno znanje ostane nedotaknjeno. Inženirji, ki razumejo, zakaj je bila določena vlečna kroglica postavljena na določeno lokacijo, so isti tisti, ki diagnosticirajo težavo pri oblikovanju tri leta proizvodnje. Ta kontinuiteta odpravlja vrzeli v znanju, ki pestijo programe, kjer so načrtovanje, izdelava in vzdrževanje razdeljeni med nepovezane prodajalce.
Ne glede na to, katerega dobavitelja boste na koncu izbrali, zgornji ocenjevalni okvir daje vaši ekipi strukturirano pot skozi odločitev. Cena bo vedno pomembna, toda pri avtomobilskem žigosanju je najcenejša matrica le redko najcenejša v celotnem življenjskem ciklu programa. Pravi partner zagotavlja orodje, ki zanesljivo deluje več let, se prilagaja, ko pridejo inženirske spremembe, in ohranja dimenzijsko stabilnost, zaradi katere se vaša tekoča linija premika brez prekinitev.
Pogosta vprašanja o štancah za avtomobile
1. Kakšna je razlika med progresivno matrico in matrico za prenos v avtomobilskem žigosanju?
Progresivna matrica uporablja neprekinjen kovinski trak, ki napreduje skozi več postaj znotraj enega kompleta matric, pri čemer proizvaja majhne dele, kot so nosilci in sponke, pri visoki hitrosti (30-60+ gibov na minuto). Prenosna matrica uporablja posamezne surovce, ki jih med neodvisnimi postajami premikajo mehanske palice ali roboti, pri čemer obravnava srednje-do-velike strukturne dele, ki so preveč zapleteni za napredovanje na podlagi-trakov. Izbira je odvisna od velikosti dela, zahtevnosti oblikovanja in letne količine. Deli pod 300 mm s prostornino nad 300.000 enotami na leto običajno ustrezajo progresivnemu orodju, medtem ko večji strukturni členi s kompleksno geometrijo ustrezajo nastavitvam prenosa, kjer je vsako postajo mogoče neodvisno nastaviti za nadzor tonaže in pretoka materiala.
2. Kako dolgo zdrži avtomobilska matrica, preden jo je treba zamenjati?
Življenjska doba matrice se močno razlikuje glede na pločevino, ki se vtisne, hitrost proizvodnje in kakovost vzdrževanja. Dobro-vzdrževano blago jeklo za progresivno žigosanje lahko proizvede 1 milijon ali več delov pred večjo obnovo. Vendar pa lahko pri žigosanju naprednih jekel visoke-trdnosti (AHSS) nad 980 MPa življenjska doba orodja pade na 50.000-100.000 udarcev brez ustreznih premazov in orodnih jekel razreda PM-. Vložki iz karbidne trdine na postajah z visoko{14}}obrabo podaljšajo življenjsko dobo za 500–1000 % v primerjavi z običajnimi orodnimi jekli. Preventivno vzdrževanje, vezano na sprožilce števila udarcev, namesto na koledarske datume, je edina najučinkovitejša strategija za povečanje življenjske dobe kocke in izogibanje nenačrtovanim okvaram.
3. Zakaj je preizkušanje matrice tako pomembno pred množično proizvodnjo v avtomobilskem žigosanju?
Preizkus matrice premosti vrzel med sveže obdelanim orodjem in proizvodno-pripravljeno zmogljivostjo. Običajno porabi 30 % skupnih stroškov orodja in 40 % inženirskega časovnega načrta, ker lahko celo popolnoma strojno obdelane matrice izdelajo plošče z razcepi, gubami ali odstopanji od dimenzij. Postopek vključuje opazovanje matrice za preverjanje stika, začetno žigosanje plošč, meritve GD&T z uporabo CMM, celotno-površinsko 3D skeniranje glede na geometrijo CAD in ponavljajoče popravke, dokler niso izpolnjena merila sprejemljivosti OEM. Preskakovanje ali naglo preizkušanje potisne težave s kakovostjo navzdol do ohišja-v-belem sestavu, kjer postanejo popravki eksponentno dražji.
4. V čem se štancarji za električna vozila razlikujejo od tradicionalnih avtomobilov?
Platforme električnih vozil uvajajo žigosane komponente brez primere v konvencionalni zasnovi vozil, zlasti ohišja baterij, ki lahko presegajo 2 metra v dolžino z velikimi globinami vlečenja. Ti akumulatorski pladnji pogosto uporabljajo aluminijeve zlitine, ki so nagnjene k trganju, ali prilagojene -varjene surovce, ki združujejo AHSS z mehkim jeklom, kar zahteva matrice, ki upravljajo zelo različna vedenja oblikovanja v enem orodju. Strukture karoserije električnih vozil uporabljajo tudi mešane-strategije materialov, kjer ena sama platforma morda potrebuje matrice, optimizirane za-kaljeno jeklo, dvofazna jekla in aluminijaste zapore, pri čemer vsaka zahteva različne premaze, nastavitve tonaže in pristope kompenzacije vzmeti, ki jih tradicionalna orodja-jekla-dobe nikoli niso zahtevala.
5. Na kaj moram biti pozoren pri izbiri proizvajalca štanca za avtomobile?
Ocenite dobavitelje prek več integriranih zmogljivosti: -hišna simulacija žigosanja za zgodnje prepoznavanje tveganja oblikovanja, dokumentirano strokovno znanje o materialih, ki se ujema z razredi jekla ali aluminija v vašem programu, zmogljivost stiskalnice, ki posnema vaše proizvodne pogoje za preizkus, certifikat IATF 16949 za disciplino kakovosti avtomobilov in podpora v celotnem življenjskem ciklu od prototipa do vzdrževanja proizvodnje. Partnerji, kot je YICHEN, ki podpirajo ekipe OEM, Tier-1 in Tier-2 za strukturne, šasije, notranje in žigosane dele, povezane s tovornjaki, dokazujejo širino, potrebno za kompleksne programe. Dajte prednost dobaviteljem, kjer so načrtovanje, izdelava in vzdrževanje pod eno streho, tako da institucionalno znanje ostane nedotaknjeno skozi celotno življenjsko dobo programa.


