


Kaj počnejo obvodne zareze in zakaj so pomembne v matricah za žigosanje
Ko slišite nekoga vprašati "kaj je kovinsko žigosanje,« kratek odgovor vključuje pretvorbo ravne pločevine v tri{0}}dimenzionalne dele z uporabo matric in stiskalnic. Toda pravi inženirski izziv je v podrobnostih, zlasti v nadzorovanju premikanja materiala med oblikovanjem. Točno tu pridejo v poštev obvodne zareze.
Kaj so obvodne zareze v matricah za žigosanje
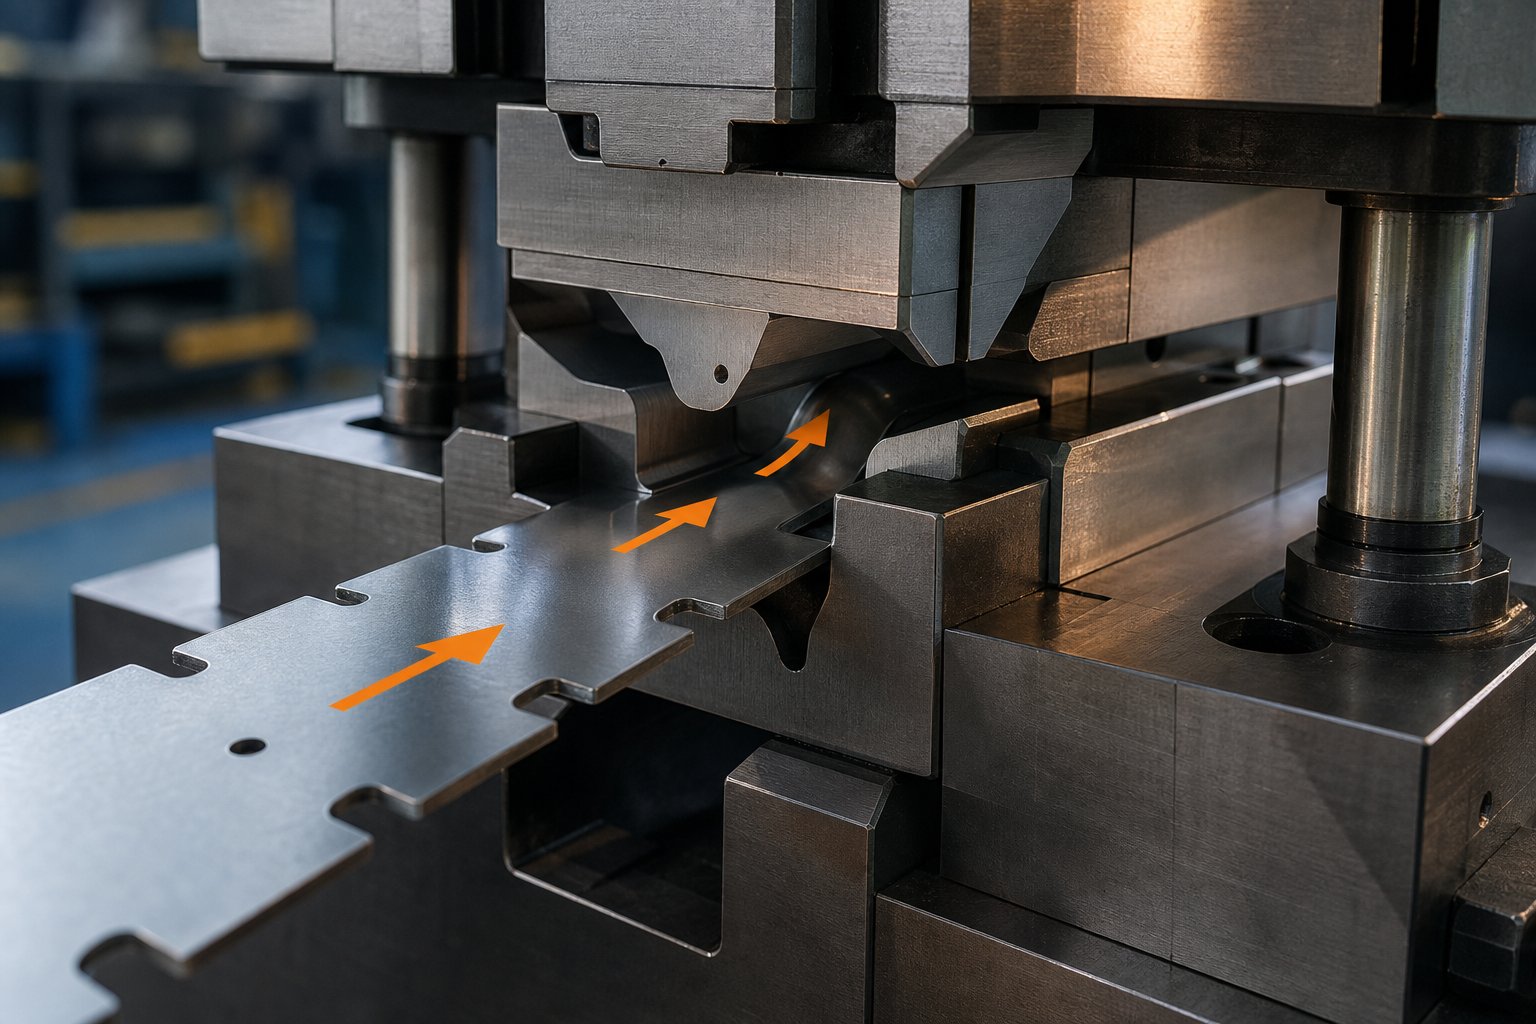
Obvodna zareza je namerni izrez, oblikovan na obrobju traku ali surovca, ki uravnava, kako pločevina teče v votlino matrice za vtiskovanje med oblikovanjem. Predstavljajte si to kot vrata, ki nadzorujejo promet. Brez tega material neenakomerno drsi v območje oblikovanja in ustvarja napake, ki uničijo končni del.
Obvodna zareza je premišljen reliefni rez na robu traku ali prazni meji, ki nadzoruje dotok materiala, preprečuje motnje matrice in omogoča predvidljivo porazdelitev kovine med postopki žigosanja.
Te zareze imajo dvojni namen v matrici za žigosanje. Prvič, upravljajo napredovanje nosilnega traku v progresivnih matricah z ustvarjanjem razdalje, tako da lahko predhodno oblikovane značilnosti preidejo skozi naslednje postaje brez trka. Drugič, urejajo vlečenje-med oblikovanjem tako, da omejujejo količino materiala, ki se dovaja v votlino matrice iz določenih smeri. Definicija žigosanja obvodne zareze torej presega preprost izrez. To je naprava-za nadzor pretoka, ki je vgrajena v postavitev traku od najzgodnejše faze načrtovanja.
Zakaj je dotok materiala pomemben za kakovost delov
Predstavljajte si, da potegnete prt proti sredini mize z vseh strani hkrati. Nekateri predeli se strnejo, drugi se raztegnejo. Enako se zgodi pri žigosanju, ko je dotok materiala nenadzorovan. Dobite gube, kjer se odvečni material stisne, trganje, kjer se preveč razteza, in neenakomerno debelino stene, ki ogroža strukturno celovitost.
Postopki globokega vleka- zahtevajo skrbno uravnotežene sile držanjanadzor pretoka materialav votlino matrice. Sila mora biti dovolj nizka, da omogoči-povlekanje, vendar dovolj visoka, da prepreči gubanje. Obvodne zareze dajejo inženirjem geometrijsko orodje za dopolnitev teh sil. S selektivnim odstranjevanjem materiala na določenih mestih vzdolž roba traku narekujejo, kje in koliko pločevine vstopi v območje oblikovanja. Rezultat je predvidljiva porazdelitev obremenitev, dosledna debelina stene in deli, ki izpolnjujejo tolerance dimenzij brez pretiranega poskusa in napak.
Razumevanje, kaj je postopek žigosanja brez razumevanja nadzora pretoka materiala, je kot učenje vožnje brez razumevanja krmiljenja. Namen obvodnih zarez v matricah za žigosanje je v bistvu natančnost, ki daje inženirju nadzor nad gibanjem kovine, tako da vsaka oblikovana lastnost pride prav.
Kako se obvodne zareze razlikujejo od drugih vrst zarez
Natisi postavitve trakov za matrice za vtiskovanje pločevine lahko prikazujejo pol ducata različnih zarez in vsi so na prvi pogled videti kot majhni izrezi. Zmeda je razumljiva. Vsaka vrsta zareze pa služi posebnemu namenu in zamenjava ene z drugo med načrtovanjem procesa rezanja vodi do napak pri orodju, ki se pokažejo kot odpadni deli v delavnici.
Obvodne zareze proti reliefnim zarezam proti pilotnim zarezam
Vsaka zareza v matrici za vtiskovanje obstaja za rešitev specifičnega problema. Reliefne zareze zmanjšajo koncentracijo napetosti na upogibnih linijah, tako da se material čisto zloži brez razpok. Pilotne zareze ustvarjajo odprtine, ki omogočajo vnos pilotnega zatiča za natančno registracijo traku od postaje do postaje. Zareze v prostoru preprečujejo motnje med sosednjimi postajami, s čimer preprečijo trčenje oblikovanih elementov z orodjem, ko trak napreduje. Nasprotno pa obvodne zareze posebej uravnavajo dotok materiala med oblikovanjem ali omogočajo, da tračni odseki prehajajo skozi postaje brez vpetja.
Kritično razlikovanje je funkcija. Ko pogledate, kaj so matrice v progresivni konfiguraciji, boste opazili, da se vodilne in naklonske zareze ukvarjajo s pozicioniranjem traku, medtem ko obvodne zareze obravnavajo, kako se kovina obnaša med samim preoblikovalnim hodom. Apitch notch(včasih imenovana francoska zareza) je odrezana stran od enega ali obeh robov traku, da zagotovi trdno oporo, ki preprečuje prekomerno hranjenje. Obvodna zareza pa je zasnovana za nadzor ali prekinitev toka materiala v vlečno votlino.
| Vrsta zareze | Primarna funkcija | Tipična lokacija | Vpliv na materialni tok |
|---|---|---|---|
| Bypass Notch | Nadzoruje dotok materiala v cone oblikovanja ali omogoča prehod traku mimo postaj brez vklopa | Odstranite rob, ki meji na postaje za risanje ali oblikovanje | Neposredno omeji ali preusmeri gibanje kovine v votlino matrice |
| Pitch (francosko) Zareza | Zagotavlja trdno zaustavitev, ki preprečuje prekomerno hranjenje in pomaga pri registraciji trakov | Eden ali oba robova traku na začetnih postajah | Minimalni neposredni učinek; predvsem značilnost hranjenja in lokacije |
| Reliefna zareza | Zmanjša koncentracijo napetosti na upogibnih linijah, da prepreči razpoke | Vogali in presečišča krivulj | Lokalno lajšanje stresa; ne ureja gibanja razsutega materiala |
| Pilot Notch | Omogoča vnos pilotnega zatiča za natančno pozicioniranje traku | Nosilni trak ali ostanki med deli | Noben; služi le kot funkcija registracije |
| Zareza za razdaljo | Preprečuje, da bi oblikovane značilnosti motile sosednje orodje | Blizu predhodno oblikovane geometrije v dolvodnih postajah | posredno; odstrani material, ki bi sicer trčil v komponente matrice |
Opazili boste, da samo obvodna zareza neposredno, namerno vpliva na porazdelitev kovine med preoblikovalnim hodom. Druge komponente matrice za žigosanje, povezane z zarezovanjem, se osredotočajo na ravnanje s trakovi, registracijo ali obvladovanje napetosti in ne na aktivno kontrolo pretoka.
Prepoznavanje zarez obvoda v dokumentaciji matrice
Na natisnjeni postavitvi traku se obvodne zareze običajno pojavijo kot šrafirane ali zasenčene izrezane cone vzdolž roba traku, ki so nameščene točno v bližini oblikovnih postaj. Od naklonskih zarez se razlikujejo po svoji lokaciji v zaporedju postopka matrice. Zareze višine se prikažejo na prvi ali drugi postaji in so označene z oblački razdalje napredovanja. Obvodne zareze se pojavijo na postajah za vleko in oblikovanje ali blizu njih, njihove opombe pa se nanašajo na smer toka materiala ali globino oblikovanja in ne na dolžino podajanja.
Običajne konvencije za opombe vključujejo oblačke dimenzij za globino in širino zareze, ki so včasih izražene kot razmerje do debeline materiala. Inženirji jih pogosto označijo z opombami, kot je "obvod" ali "zareza za nadzor pretoka" na postavitvi traku, skupaj s puščicami, ki kažejo smer omejenega vleka-navznoter. V podrobnejši dokumentaciji za vrste matric za vtiskovanje s kompleksnimi zaporedji preoblikovanja boste morda našli specifikacije obvodnih zarez na ločenem procesnem listu, ki vsako zarezo povezuje z določenim rezultatom simulacije preoblikovanja.
Ko pregledujete risbe sklopa matrice, poiščite podrobnosti zareze obvoda v bližini vlečnega obroča ali pogledov površine veziva in ne v bližini končnih-postaj podajalnika. Ta pozicijski kontekst je najhitrejši način, da jih ločite od nagiba ali pilotnih značilnosti, še preden preberete besedilo opombe.
Če veste, katera zareza ohranja pogovor med skupinami za načrtovanje, gradnjo in preizkušanje v istem jeziku. To skupno razumevanje postane še posebej pomembno, ko začnete raziskovati, kako vsaka vrsta zarez fizično sodeluje s pločevino na ravni zrn med oblikovanjem.
Fizika nadzora dotoka materiala na obvodnih zarezah
Zareza na traku je le oblika. Toda med preoblikovanjem ta oblika bistveno spremeni obnašanje kovine na ravni zrn. Razumevanje fizike, ki stoji za obvodnimi zarezami pri preoblikovanju pločevine, ločuje inženirje, ki oblikujejo zareze s poskusi in napakami, od tistih, ki jim uspejo pri prvem preizkusu.
Obnašanje kovine na meji zareze med vlečenjem
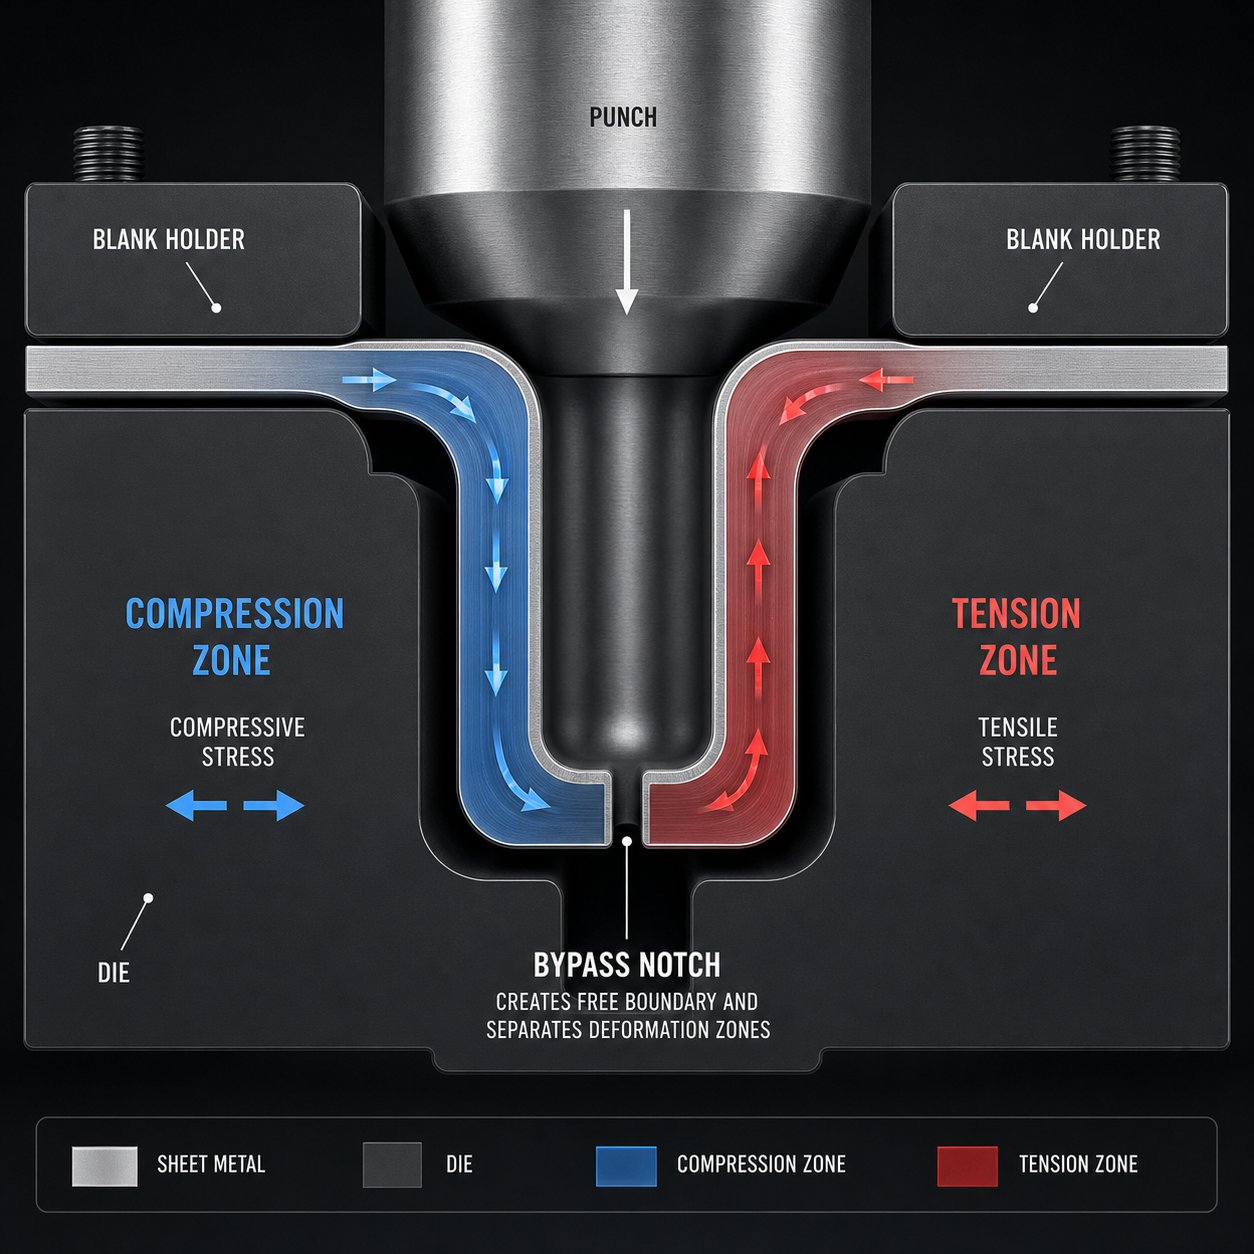
Predstavljajte si neprekinjen prazen rob, ki se podaja v vdolbino. Vzdolž tega neprekinjenega roba material prenaša natezno obročasto napetost iz enega območja v drugega. Vsak odsek prirobnice vleče svojega soseda in ustvarja povezano napetostno polje, ki poganja material navznoter proti udarcu. Obodna tlačna napetost se poveča hkrati in ko preseže prag upogiba materiala, nastanejo gube.
Obvodna zareza prekine ta neprekinjeni rob. Ustvari prosto mejo, točko, kjer se prenos stresa preprosto ustavi. Kovina na eni strani zareze ne more več mehansko »komunicirati« s kovino na drugi strani. Na ravni zrn to pomeni, da se kristalografska struktura na vsaki strani deformira neodvisno. Tlačne sile, ki bi se nabrale po celotni širini prirobnice, so zdaj omejene na manjša, bolj obvladljiva območja.
Ta prekinitev naredi dve stvari hkrati medpostopek žigosanja kovine. Lajša kompresijsko kopičenje, ki povzroča gubanje, tako da skrajša nepodprto dolžino prirobnice. In preprečuje prekomerno vlekanje-iz oddaljenih območij, ki bi sicer steno stanjšala čez sprejemljive meje. Meja zareze v bistvu deluje kot deformacijska pregrada, ki izolira eno pretočno območje od naslednjega, tako da vsak odsek črpa material samo iz svojega lokalnega rezervoarja.
Kako globina in položaj zareze vplivata na porazdelitev napetosti
Globlje zareze ustvarijo popolnejšo izolacijo med sosednjimi conami materiala. Plitka zareza zmanjša prenos stresa, vendar ga ne odpravi v celoti, ker preostali ligament še vedno nosi nekaj obremenitve med conami. Globlja zareza, tista, ki sega dlje v prirobnico, zoži ta ligament, dokler se vsako območje med postopkom žigosanja ne obnaša skoraj kot neodvisen surovec.
Položaj je pomemben prav tako kot globina. Zareza, nameščena na prehodu med območjem globokega-vleka in območjem plitve-oblike, preprečuje, da bi visoke sile vleka na enem območju obremenile sosednje območje materiala. Inženirji, ki delajo z negativnimi in pozitivnimi obvodnimi zarezami v matricah za preoblikovanje pločevine, uporabljajo položaj za ciljanje specifičnih koncentracij deformacij, razkritih s simulacijo oblikovanja ali analizo krog-mreže.
Mehanski učinki pravilno nameščenih obvodnih zarez vključujejo:
- Zmanjšana nagnjenost k gubanju zaradi krajših nepodprtih segmentov prirobnice
- Nadzorovano tanjšanje sten z omejevanjem, kako daleč material potegne iz posamezne cone
- Enakomerna porazdelitev materiala po kompleksnih geometrijah delov
- Zmanjšana variacija vzmeti, ker gradienti deformacij ostanejo dosledni v regijah
Ti učinki se združijo, da proizvedejo vtisnjene kovinske dele s predvidljivo dimenzijsko natančnostjo in doslednimi mehanskimi lastnostmi. Brez obvodnih zarez, ki bi uravnavale tok na mejni ravni, bi ista geometrija dela zahtevala znatno višje sile veziva ali bolj agresivne vlečne kroglice za doseganje enakovrednih rezultatov, pogosto za ceno povečane obrabe orodja in zmanjšane porabe materiala.
Fizika je jasna: geometrija zarez neposredno nadzoruje porazdelitev napetosti. Toda prevajanje tega načela v dejanske dimenzije orodja, izbira prave globine, širine, polmera in oblike profila, zahteva strukturiran pristop načrtovanja, ki upošteva tako geometrijo delov kot obnašanje materiala.
Geometrija obvozne zareze in parametri oblikovanja
Vedeti, da geometrija zareze nadzoruje porazdelitev napetosti, je ena stvar. Določanje natančnih dimenzij za oblikovanje matrice za žigosanje v proizvodnji je povsem drug izziv. Vsaka geometrijska spremenljivka, ki jo izberete, globina, širina, oblika in radij vogala, premakne ravnovesje med prevelikim in premajhnim dotokom materiala. Z napačno geometrijo zamenjate gube za razcepke ali obratno.
Oblika in globina zareze glede na debelino materiala
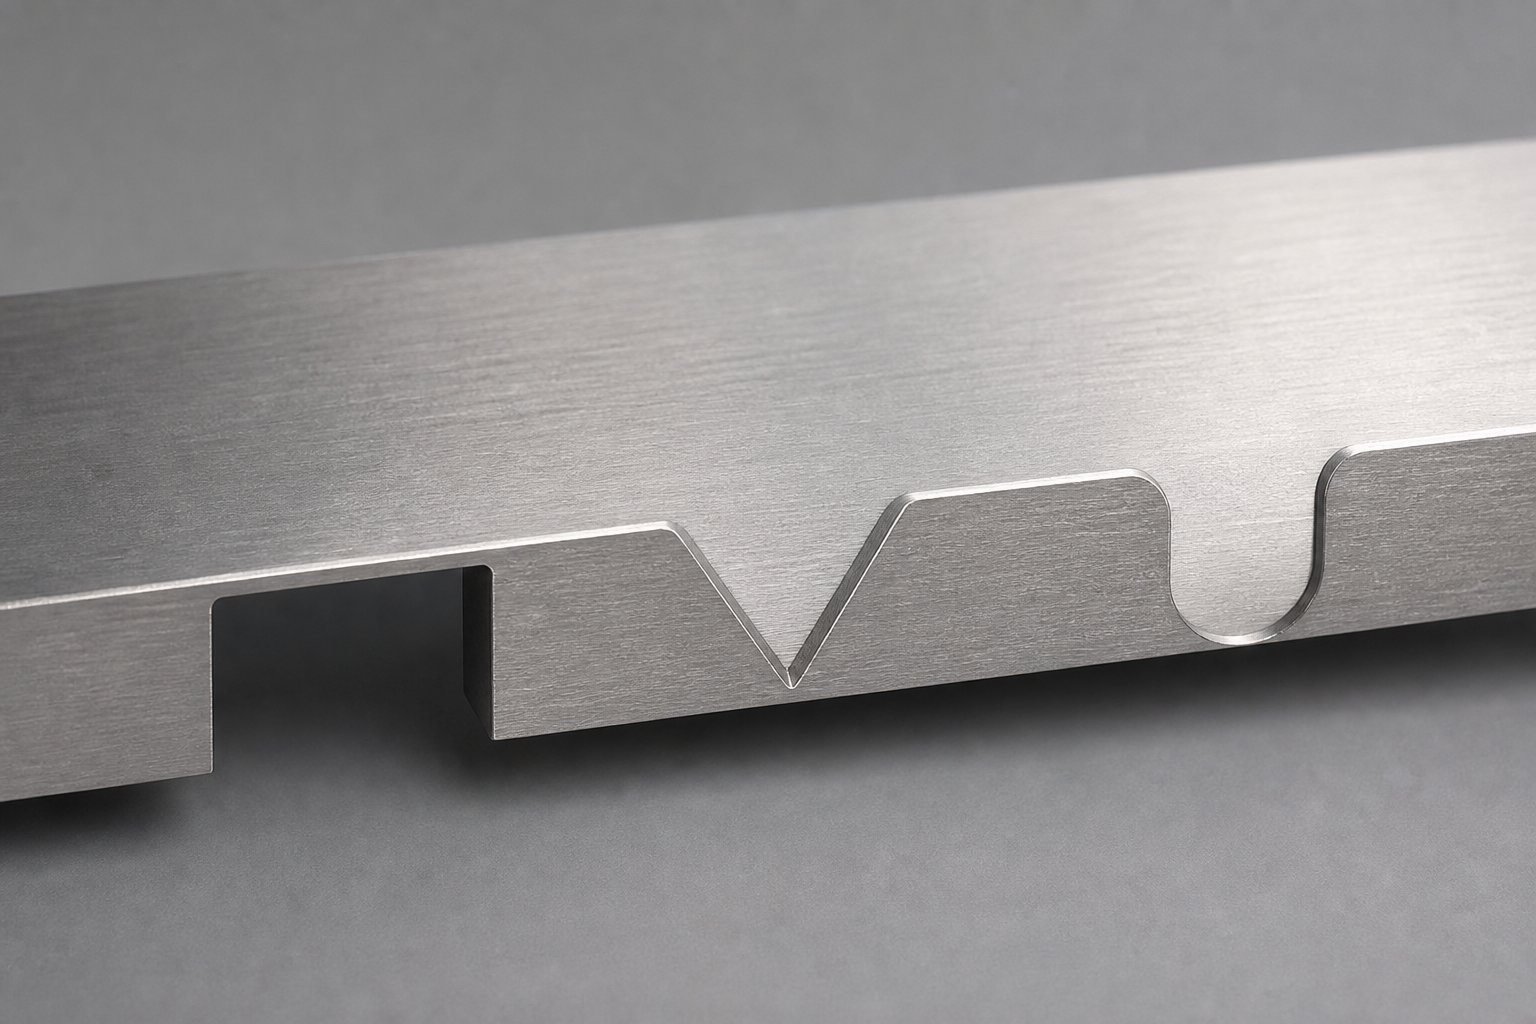
Trije zarezni profili prevladujejo v praksi oblikovanja matrice za kovinsko vtiskovanje: pravokoten, v -obliki V in s polmerom- (včasih imenovan -slot-end ali U-oblika). Vsak ustvari drugačen gradient omejitve pretoka na robu traku.
- Pravokotne zarezepovzroči nenaden prehod iz polnega materiala v brez materiala. Zagotavljajo največjo omejitev pretoka pri minimalni širini zareze, zaradi česar so učinkoviti tam, kjer je prostor na traku omejen. Kompromis je večja koncentracija napetosti na vogalih zarez.
- Zareze v -obliki Vustvarite postopen restrikcijski gradient. Pretok materiala se zoži, ko se zareza širi proti dnu, kar daje inženirjem boljši nadzor nad tem, kako hitro se dotok zmanjša čez cono oblikovanja. Kot zareze neposredno določa ta gradient: ozek V močno omeji pretok, medtem ko širok V ustvari blažji prehod.
- Radius-zarezezdružujejo prostorsko učinkovitost pravokotnega profila z zmanjšano koncentracijo napetosti na vogalih. Zaobljeni konci preprečujejo nastanek razpok med oblikovanjem, zaradi česar so običajna izbira za-materiale z večjo trdnostjo.
Globina zareze je običajno določena glede na globino vleka ali širino traku. Splošno izhodišče pri oblikovanju žigosanja postavlja globino zareze med 50 % in 100 % lokalne globine vleka. Plitve zareze delno omejujejo pretok, kar omogoča prenos nekaj materiala čez mejo. Globlje zareze se približajo popolni izolaciji in ustvarijo neodvisna deformacijska območja, kot je razloženo v zgornjem oddelku fizike.
Dimenzijska toleranca in smernice za velikost
Se sliši zapleteno? Pomaga pri razdelitvi odločitev o velikosti na posamezne parametre, od katerih ima vsak svojo logiko oblikovanja. Spodnja tabela organizira ključne geometrijske spremenljivke, ki jih morajo nadzorovati inženirji orodij, ko določajo mere obvodnih zarez za aplikacije načrtovanja kovinskega žigosanja.
| Parameter | Oblikovanje | Vpliv na materialni tok |
|---|---|---|
| Širina zareze | Najmanj 1,5- do 2-kratna debelina materiala za preprečitev razpok-povzročenih strigom med izrezovanjem | Širše zareze prekinejo večji del roba prirobnice, kar zmanjša dotok iz širšega območja |
| Globina zareze | Običajno 50 % do 100 % lokalne globine vleka; globlje za popolno izolacijo območja | Nadzoruje, kako so popolnoma sosednja območja ločena; globlje zareze odpravljajo-prenos materiala med conami |
| Radij kota | Najmanjši polmer 0,5-kratne debeline materiala, da se prepreči nastanek razpok pri koreninah zarez | Večji radiji porazdelijo napetost na širše območje in zmanjšajo razpoke na robovih, ne da bi bistveno spremenili omejitev pretoka |
| Razmerje med-globino in-širino | Običajno se ohranja pod 3:1, da se ohrani moč prebijanja in prepreči zlom orodja za zareze | Višja razmerja ustvarijo ozke, globoke reze, ki močno izolirajo območja, vendar tvegajo okvaro orodja in nastanek robov |
| Zarezni kot (vrsta V-) | Koti med 30 in 90 stopinj, odvisno od želenega gradienta pretoka | Ožji koti ustvarjajo strmo omejitev toka; širši koti ustvarjajo postopne prehode, primerne za plitvo risanje |
| Toleranca položaja | Običajno se drži v območju plus ali minus 0,1 mm, da se ohrani dosleden pretok med proizvodnimi serijami | Pozicijski premik premakne mejo napetosti, kar lahko povzroči lokalizirano tanjšanje ali gubanje na eni strani |
Te vrednosti služijo kot izhodišča. Dejanske mere so odvisne od geometrije dela, razreda materiala in rezultatov simulacije oblikovanja. Ključno načelo je, da vsak parameter sodeluje z drugimi. Globoka zareza z ostrimi vogali v -materialu visoke trdnosti bo počila, medtem ko plitva zareza z velikimi radiji v mehkem materialu morda ne bo dovolj omejila pretoka, da bi bila pomembna.
Pozitivne in negativne obvodne zareze
Ko inženirji razpravljajo o matricah za vtiskovanje pločevine z negativnimi in pozitivnimi obvodnimi zarezami, se razlika zmanjša na to, v katero smer se geometrija zareze razteza glede na nominalni rob traku.
Negativne obvodne zarezeodstranite material navznoter od roba traku. Zareza zareže v nosilec ali prazno mejo, kar zmanjša lokalno širino traku. To je najpogostejša konfiguracija, ker za ustvarjanje izreza potrebuje le preprosto prebijanje. Negativne zareze delujejo dobro, če postavitev traku zagotavlja dovolj širine nosilca, da absorbira odvzem materiala, ne da bi pri tem ogrozila stabilnost podajanja.
Pozitivne obvodne zarezedodajte material navzven preko nominalnega roba traku. Namesto rezanja, se surovec ali trak razvije z dodatnim materialom, ki se razteza mimo mesta, kjer bi sicer bil rob. Med oblikovanjem ta dodani material deluje kot lokalni rezervoar, ki se nadzorovano dovaja v votlino matrice. Pozitivne zareze so prednostne, ko ima trak že minimalno nosilno širino in ni mogoče odstraniti nobenega nadaljnjega materiala brez oslabitve traku.
Izbira med negativnimi in pozitivnimi obvodnimi zarezami v matrici za vtiskovanje pločevine je odvisna od treh dejavnikov: razpoložljive širine traku, zahtevane trdnosti nosilca za podajanje in smeri toka materiala, ki ga želite spodbuditi ali omejiti. V praksi številne zapletene progresivne postavitve matric uporabljajo kombinacijo obeh tipov na različnih postajah za uravnoteženje nadzora pretoka s celovitostjo traku v celotnem zaporedju oblikovanja.
Sama geometrija ne določa, kako obvodna zareza deluje v proizvodnji. Enake dimenzije se v mehkem jeklu obnašajo drugače kot v aluminiju ali nerjavnem jeklu, zato morajo biti lastnosti materiala dejavnik pri vsaki odločitvi o velikosti zareze.
Kako vrsta materiala vpliva na odločitve o oblikovanju obvodnih zarez
2 mm globoka pravokotna zareza, ki deluje brezhibno v mehkem jeklu, lahko poči trak iz nerjavečega jekla ali ne omeji pretoka v mehki bakrovi zlitini. Lastnosti materiala, zlasti meja tečenja, stopnja utrjevanja in duktilnost, narekujejo, kako agresivno lahko zarezujete in ohranite čist rob skozi proizvodnjo. Izbira geometrije obvozne zareze brez upoštevanja specifične zlitine je podobna dimenzioniranju zavornega sistema brez poznavanja teže vozila.
Vrste jekla in njihove posledice oblikovanja zarez
Mehko jeklo (običajno v območju meje tečenja od 200 do 300 MPa) se med postopki vtiskovanja jeklene pločevine obnaša predvidljivo. Njegova relativno nizka meja tečenja in velik raztezek pomenita, da material zlahka teče v votlino matrice, standardne globine zareze od 50 % do 100 % globine vleka pa delujejo po pričakovanjih. Hladno valjano blago jeklo nudi enakomerno zrnato strukturo, ki se dosledno odziva na postavitev zareze, zaradi česar je najlažji material za razvoj obvodnih parametrov zareze med začetnim preizkusom matrice.
Visoko{0}}nizko{1}}legirana jekla (HSLA) in napredna visoko{2}}trdna jekla (AHSS) močno spremenijo enačbo. Te vrste so odporne-na večje vleke zaradi njihovega povečanega tečenja in natezne trdnosti v kombinaciji zbistveno višje stopnje utrjevanja. Ko vtiskujete jeklo v območju od 400 do 800 MPa, se material ne želi tako prosto premikati v votlino matrice. Rezultat tega je, da enakovreden nadzor pretoka pogosto zahteva širše ali globlje zareze v primerjavi z mehkim jeklom. Obvodne zareze pri AHSS prav tako zahtevajo posebno pozornost kakovosti robov, ker ti razredi kažejo povečano občutljivost na rob-začete zlome. Smernice za oblikovanje AHSS izrecno poudarjajo, da lahko obvodne zareze, nameščene v raztegljivih ali stisnjenih robovih, delujejo kot dvigovalci napetosti, kar vodi do zlomov robov med vlečenjem ali prirobnicami.
Nerjaveče jeklo doda še eno spremenljivko: visoko trdnost. Avstenitne stopnje, kot je 304, se med oblikovanjem hitro strdijo, kar pomeni, da se material utrdi, ko teče čez mejo zareze. Globine zarez bodo morda morale biti nekoliko večje kot pri ogljikovih jeklih z enakovredno-trdnostjo, polmeri vogalov pa morajo biti velikodušni, da se prepreči, da bi kaljeni rob sprožil razpoke pod visokimi obremenitvami preoblikovanja, ki so značilne za komponente iz žigosanega jekla.
Premisleki glede aluminija in bakrovih zlitin
Postopek žigosanja aluminija predstavlja drugačen sklop izzivov. Aluminijeve zlitine imajo na splošno nižji raztezek pri zlomu v primerjavi z mehkim jeklom, številni kaljeni razredi (na primer 6061-T6) pa so še posebej nagnjeni k pokanju robov. To pomeni, da mora biti zasnova obvodne zareze bolj konzervativna: manjše globine, širše širine zareze in predvsem večji polmeri kotov za porazdelitev napetosti stran od korenine zareze.
Smer zrn je močno povezana z usmerjenostjo zarez v aluminiju. Zarezni rez, pravokoten na smer valjanja, postavi koncentracijo napetosti konice zareze vzdolž najšibkejše poti loma. Zasuk poravnave zareze ali izbira zlitin z bolj-duktilnostjo križnih zrn (kot je 5052-H32) lahko zmanjša tveganje za razpoke brez žrtvovanja nadzora pretoka. Vzmetnost je prav tako bolj izrazita pri aluminiju, zato se lahko meje deformacij, ki jih povzročajo zareze, po preoblikovalnem hodu nekoliko premaknejo, kar je redko pomembno pri jeklu, lahko pa vpliva na dimenzijsko natančnost pri aluminijastih ploščah.
Bakrove zlitine so na nasprotnem koncu spektra. Visoka duktilnost in nizka delovna utrdba pomenita, da material lahko teče, včasih preveč lahko. Običajno zadostuje manj agresivna geometrija zareze, ker celo skromna zareza ustvari pomembno omejitev pretoka v materialu, ki nudi majhen upor pri vlečenju-sam po sebi. Tveganje pri bakru ni pokanje na zarezi, temveč nezadostna kontrola pretoka, če je globina zareze premajhna.
Naslednje-prilagoditve, specifične za material, pomagajo pri načrtovanju obvodnih zarez v običajnih družinah zlitin:
- Mehko jeklo:Standardne globine zarez in polmeri kotov; osredotočite se na natančnost položaja in ne na stanje robov
- HSLA in AHSS:Povečajte globino zareze za 10 % do 25 % nad vrednostmi mehkega jekla; uporabite profile s polmerom, da zmanjšate tveganje zloma robov; vzdržujte tesen nadzor nad robovi na robovih zarez
- Nerjaveče jeklo:Veliki vogalni polmeri (najmanj 1x debelina materiala); upoštevajte hitro delovno utrjevanje z rahlim povečanjem globine zareze; zloščite robove zarez, da preprečite nastanek razpok
- Aluminijeve zlitine:Zmanjšajte globino zareze na 40 % do 70 % globine vleka; povečajte radije vogalov na najmanj 1,5-kratno debelino materiala; poravnajte zareze s smerjo kotaljenja, kadar je to mogoče, da se izognete križnemu zlomu-zrna
- Bakrove zlitine:Plitkejše zareze zadostujejo za nadzor pretoka; standardni vogalni radiji sprejemljivi zaradi visoke duktilnosti; spremljajte pretirano vlečenje-in ne pokanje
Vsak material zahteva, da potrdite geometrijo zarez s simulacijo oblikovanja ali preizkusom prototipa, preden se zavežete proizvodnji orodij. Zgornji parametri služijo kot izhodišča in ne končne mere. Potrditev-v resničnem svetu postane še bolj kritična, če upoštevamo, da se strategija postavitve obvodnih zarez razlikuje ne le glede na material, ampak tudi glede na vrsto matrice in zaporedje postaj v celotni postavitvi traku.
Strategija postavitve obvodnih zarez v progresivnih postavitvah matrice
Izbira materiala vam pove, kako agresivna je lahko vaša geometrija zareze. Toda kje se ta zareza nahaja v postavitvi traku in na kateri postaji se izreže, je odvisno, ali dejansko reši problem pretoka ali ustvari novega. Strategija umestitve je tam, kjer se načrtovanje postavitve traku, logika zaporedja oblikovanja in odločitve o orodju stopenj združijo v en sam usklajen načrt.
Strategija postavitve traku in zaporedje postaj
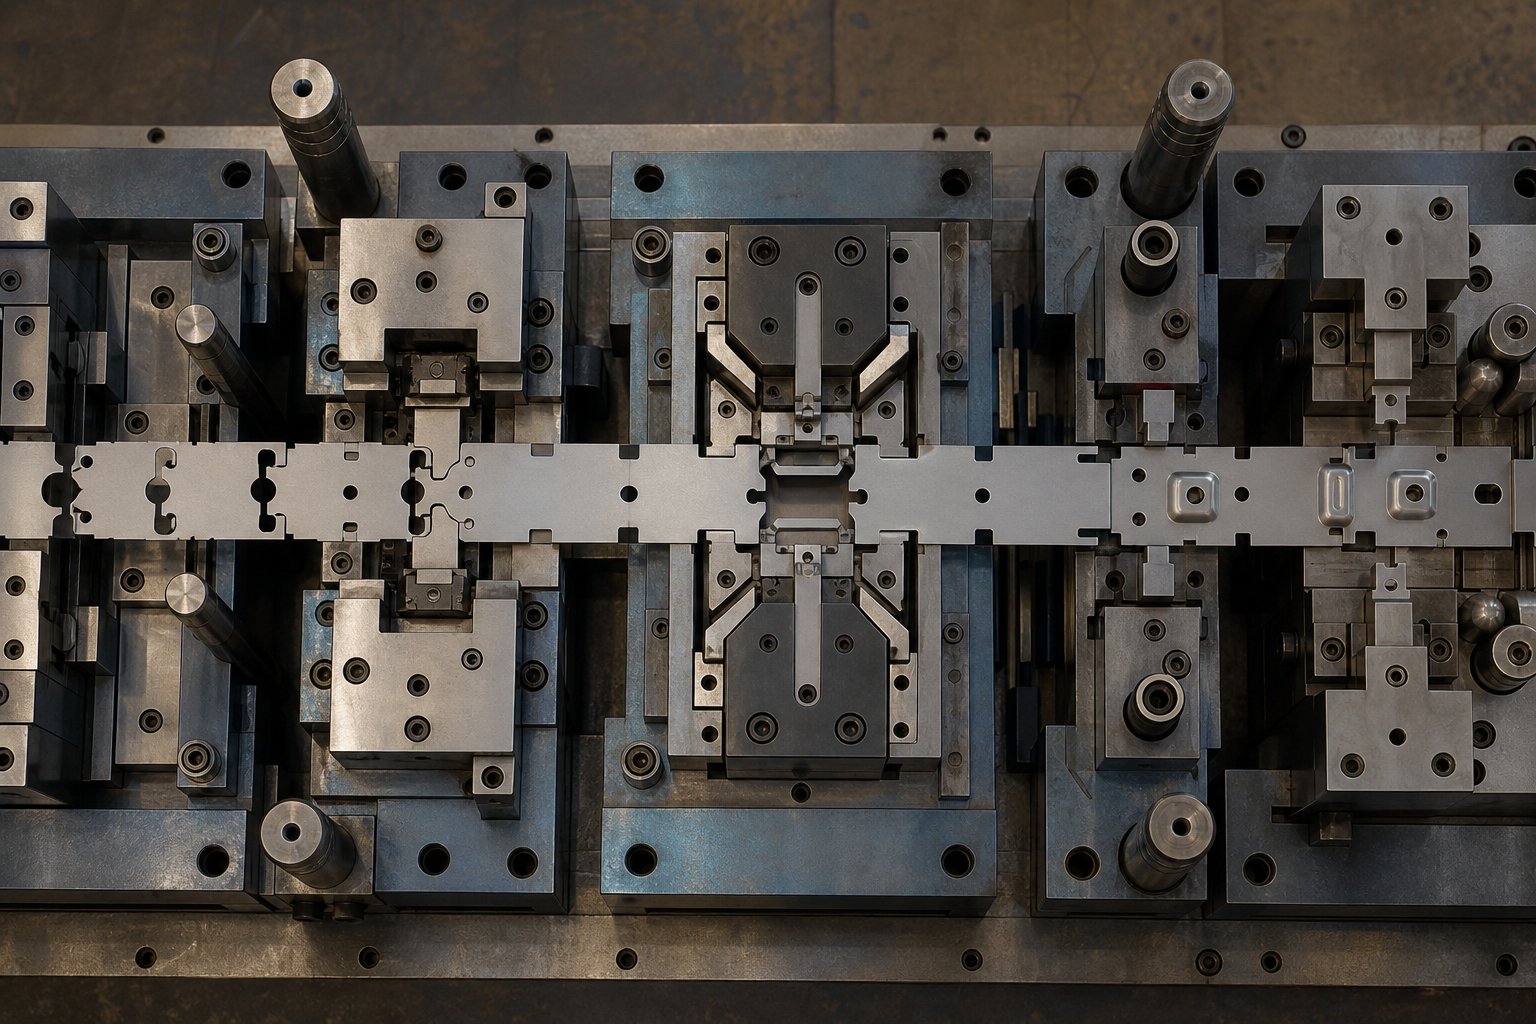
Postavitev obvodnih zarez se začne s preprostim vprašanjem: katere postaje potrebujejo lokaliziran nadzor pretoka materiala in skozi katere postaje mora trak preiti brez motenj? Inženirji na to odgovorijo tako, da preslikajo celotno zaporedje oblikovanja in prepoznajo dve kategoriji potreb.
Prva kategorija je upravljanje nosilnih trakov. Pri progresivnem žigosanju se mora trak premikati skozi vsako postajo, ne da bi predhodno oblikovane značilnosti trčile ob luknjače, tlačne blazinice ali oblikovalne vložke. Obvodne zareze, izrezane na prejšnjih postajah, ustvarjajo prostor, tako da lahko dvignjene prirobnice, reliefni elementi ali obrezani profili varno potujejo navzdol. Te zareze so dimenzionirane za razdaljo, ne za nadzor pretoka. Njihova globina in širina sta odvisni od višine in odtisa oblikovanega elementa, ki ga morajo prilagoditi.
Druga kategorija je nadzor pretoka oblikovanja. Tukaj zareza aktivno omejuje ali preusmerja gibanje materiala med vlečenjem ali potezo oblike. Namestitev je odvisna od tega, na katerih območjih prirobnic je dotok prekomeren (kar povzroča gube) ali premajhen (kar povzroča razpoke). Inženirji običajno prepoznajo te regije s simulacijo oblikovanja, nato pa postavijo zareze na postaje neposredno pred ali sovpadajo z operacijo oblikovanja.
Logika zaporedja sledi preprostemu pravilu: izrežite obvodno zarezo čim prej v napredovanju traku, ne da bi oslabili nosilec za operacije navzgor. Prepozno rezanje pomeni, da je material že prenesen v napetostno stanje, ki ga zareza ne more popraviti. Prezgodaj rezanje tvega destabilizacijo traku, preden doseže kritične postaje oblikovanja. Večina postavitev trakov postavlja operacije rezanja obvodnih zarez eno do tri postaje pred postajo za oblikovanje, ki jo služijo.
Progresivne matrice v primerjavi s prenosnimi matricami v primerjavi z eno-postajnimi aplikacijami
Tip matrice bistveno spremeni delovanje obvodnih zarez. V kalupih za progresivno vtiskovanje kovin imajo zareze dvojno vlogo odmika traku in nadzora pretoka, ker ostane del ves čas postopka pritrjen na nosilni trak. Vsaka postaja, skozi katero gre trak, je potencialna interferenčna točka, zato mora postavitev zarez upoštevati celotno pot navzdol.
Prenosno žigosanje deluje drugače. Obdelava se zgodaj loči od traku, nato pa se mehansko transportira med postajami kot prosti del. Obvodne zareze v matricah za prenos so osredotočene skoraj izključno na nadzor toka surovega-roba med posameznimi postopki oblikovanja. Ni nosilnega traku, ki bi ga lahko upravljali, zato funkcija čiščenja popolnoma izgine. Geometrija zareze se nanaša zgolj na to, kako se material na praznem obodu dovaja v vlečno votlino.
Matrice z eno-postajo predstavljajo najpreprostejši primer. Vstopi en surovec, izvede se ena operacija oblikovanja in del izstopi. Obvodne zareze so tukaj zasnovane neposredno v obliki surovega razvijanja, postavljene na podlagi oblikovanja simulacijskega izhoda brez upoštevanja zaporedja več-postaj.
Avtomobilske matrice za vtiskovanje pogosto uporabljajo konfiguracije prenosa za velike karoserijske plošče, kjer postavitev obvodne zareze vzdolž praznega roba nadzira vlek-materiala čez zapletene ukrivljenosti. Nasprotno pa manjši avtomobilski nosilci in priključki delujejo v progresivnih matricah, kjer mora postavitev zareze uravnotežiti nadzor pretoka in napredovanje traku skozi desetine postaj.
| Vrsta matrice | Funkcija zareze | Tipična postavitev | Kompleksnost oblikovanja |
|---|---|---|---|
| Progressive Die | Dvojna vloga: odmik nosilnega traku in nadzor pretoka oblikovanja | Ena do tri postaje pred operacijo oblikovanja; rob traku ob conah za risanje | Visoka, mora biti usklajena s polnim zaporedjem postaj, lokacijami pilotov in močjo nosilca |
| Prenosna matrica | Samo nadzor toka praznega-roba; upravljanje operaterja ni potrebno | Prazna periferija na območjih, ki so bila s simulacijo oblikovanja označena kot visoko-tveganje za razpoke ali gube | Zmerno, osredotočeno na mehaniko oblikovanja brez omejitev napredovanja traku |
| Single-Station Die | Lokalizirana omejitev pretoka na prazni meji | Vgrajen v prazno obliko za razvijanje; pozicioniran glede na rezultate simulacije ali krog{0}}mreže | Nizka, ena operacija brez-odvisnosti od več postaj |
Opazili boste, da se kompleksnost zasnove spreminja neposredno s številom postaj in potrebo po ohranitvi traku nedotaknjenega. Progresivne matrice zahtevajo najbolj ponavljajoče se delo pri postavljanju zarez, ker vsaka sprememba na eni postaji valovi skozi preostalo postavitev.
Delo z rešitvami matrice po meri za kompleksne postavitve
Kompleksne geometrije delov, še posebej tiste, ki jih najdemo v avtomobilskih matricah za vtiskovanje in konektorjih z več-funkcijami, se le redko prepustijo eno-pristopu postavitve zareze. Resničnost je iterativna: simulirajte, preglejte deformacijske karte, prilagodite položaj ali globino zareze, znova simulirajte. Vsak cikel izboljša ravnovesje med nadzorom pretoka, močjo nosilca in oddaljenostjo postaje, dokler postavitev ne deluje čisto.
Ta iterativni proces ima veliko koristi od sodelovanja z izkušenimi izdelovalci matric, ki integrirajo zasnovo obvodnih zarez v širši potek inženiringa postavitve traku, namesto da bi ga obravnavali kot naknadno. Specializirani partnerji za orodja, kot soYICHENnudijo rešitve matrice za žigosanje po meri, kjer so postavitev zarez, struktura matrice, izbira komponent in strategija pretoka materiala razviti skupaj kot enoten sistem. Njihov pristop pokriva celoten obseg izzivov stopenjskih orodij, od zasnove luknjačev in dvigal do optimizacije zračnosti in specifikacije zarez obvoda, s čimer zagotavljajo, da vsak element podpira druge, namesto da ustvarja konflikte na koncu.
Za inženirje, ki krmarijo po postavitvah, kjer je postavitev zarez v interakciji s tesnimi širinami nosilcev, več globinami oblikovanja ali mešanimi pozitivnimi in negativnimi konfiguracijami zarez, delo s strokovnjakom za orodja stisne ponovitveni cikel. Namesto da bi vsako spremenljivko reševali neodvisno in upali, da se bodo zbližale, jih integrirani strojniški inženiring obravnava vzporedno, s čimer zmanjša preizkusne zanke in hitreje pripravi orodje-na tla.
Strategija umestitve postavi vaše zareze na pravo lokacijo. Toda tudi dobro{1}}postavljena zareza lahko deluje slabše, če se proizvodni pogoji spremenijo ali če začetne predpostavke o zasnovi spremenljivke manjkajo. Tu nastopi diagnostika preizkušanja matrice, branje dejanskih simptomov delov za natančno-nastavitev delovanja zareze na stiskalnici.
Odpravljanje težav s preizkusom matrice za prilagoditve zarez obvoda
Postavitev traku, ki je na zaslonu videti popolna, lahko še vedno proizvede okvarjene dele, ko prvič pride v stiskalnico za žigosanje. Razlike v lastnostih materiala med tuljavami, razlike v trenju zaradi nedoslednosti mazanja in majhna odstopanja orodja prispevajo k temu, da se zmogljivost zarez obvoda premakne stran od simuliranega ideala. Dobra novica? Oblikovani deli vam natančno povedo, kaj je narobe, če jih znate prebrati.
Branje simptomov kakovosti delov za diagnosticiranje težav z zarezami
Vsaka napaka v bližini meje obvodne zareze je sporočilo. Gube, razpoke in razlike v debelini kažejo na specifično neskladje med geometrijo zareze in dejanskim obnašanjem materiala. Diagnostična logika je preprosta: povežite simptom z osnovnim vzrokom, nato pa uporabite ciljni popravek.
Razmislite o tem na ta način. Če se material mečka ob obvodni zarezi, zareza ni dovolj globoka. Preveč materiala še vedno teče čez mejo, se stiska v prirobnici in upogiba navzgor. Zareza ni uspela izolirati območja deformacije, zato odvečna pločevina vstopi v območje oblikovanja iz območja, kjer ne bi smela. KotFabrikatorUpoštevajte, da nagubana kovina povzroča upor proti pretoku, še posebej, če je ujeta v stranski steni, s čimer se prvotna težava poveča na spodnje napake.
Raztrganje blizu zareze signalizira nasprotno stanje. Zareza je pregloboka ali preširoka, kar onemogoča dovod materiala v območje oblikovanja. Pločevina se razteza preko meje raztezka, ker nobena dodatna kovina ne more pritegniti iz sosednjih območij. Oblikovalna cona strada, stanjša in se razcepi.
Neenakomerna debelina stene po oblikovani funkciji kaže na asimetrično postavitev zareze. Ena stran območja oblikovanja prejme več materiala kot druga, kar povzroči debelo steno, kjer je dotok neomejen, in tanko steno, kjer je zareza nad-omejena. Ta asimetrija povzroči tudi zvijanje dela med vzmetnim povratkom, kar ustvarja težave z dimenzijami, ki se širijo skozi sestavljanje.
- Gubanje blizu meje zareze:Vzrok je premajhna globina zareze, ki omogoča prekomerni dotok materiala. Fiksirajte s povečevanjem globine zareze v korakih po 0,5 mm, dokler gube ne izginejo, ne da bi prišlo do raztrganin.
- Raztrganje ali cepitev ob zarezi:Vzrok je čezmerna omejitev pretoka, ki izčrpa območje oblikovanja materiala. Popravite tako, da zmanjšate globino zareze ali razširite polmere vogalov zareze, da olajšate prehod.
- Neenakomerna debelina stene čez del:Vzrok je asimetrična postavitev zarez ali neenake globine zarez na nasprotnih straneh. Popravite tako, da izenačite geometrijo zarez na obeh straneh vlečne osi ali prilagodite posamezne globine zarez, da uravnotežite dotok.
- Razpoke na robovih, ki sevajo iz konice zareze:Vzrok je premajhen radij vogala, ki povzroča dvig napetosti v materialu. Popravite z mešanjem večjega radija pri korenu zareze, ki se običajno poveča na najmanjšo 1,5-kratno debelino materiala.
- Neskladni rezultati med proizvodnimi serijami:Vzrok je poslabšanje stanja roba zareze zaradi obrabe ali kopičenja. Popravite s pregledom in ponovnim-ostrenjem robov zareze v načrtovanem vzdrževalnem ciklu.
Tukaj velja ključno načelo iz prakse natančnega žigosanja: naredite eno prilagoditev naenkrat, izmerite rezultat in se nato odločite za naslednjo potezo. Spreminjanje več spremenljivk hkrati onemogoča ugotovitev, kateri popravek je dejansko deloval.
Pogosti načini napak zaradi nepravilne zasnove zareze
Poleg simptomov-na ravni dela se pojavi več načinov sistemske okvare, ko zasnova obvodne zareze zgreši cilj. Te težave se običajno ne pokažejo kot posamezni okvarjeni deli, temveč kot kronične proizvodne težave, ki se pojavljajo v celotnih serijah.
Zareze premajhne za nadzor pretoka.Premajhna zareza je videti, kot da bi morala delovati na natisu postavitve traku, vendar ne prekine prenosa napetosti čez mejo med dejanskim oblikovanjem. Preostali ligament med konico zareze in robom votline matrice še vedno nosi dovolj obremenitve, da omogoči gibanje materiala čez-območje. Rezultat tega je, da zareza fizično obstaja, vendar funkcionalno ne prispeva ničesar. To vidite, ko so vzorci gub na oblikovanem delu videti enaki tistemu, kar bi pričakovali brez zareze.
Zareze na napačnih postajah povzročajo motnje.Obvodna zareza, ki je prezgodaj v napredovanju, oslabi nosilni trak, preden doseže kritične preoblikovalne postaje, kar povzroči nestabilnost podajanja ali upogibanje traku med napredovanjem. Odrežite prepozno in material je bil že vlečen v območje oblikovanja, preden ga lahko zareza omeji. Napake položaja celo ene postaje v tesni progresivni postavitvi lahko funkcionalno zarezo spremenijo bodisi v strukturno šibkost ali časovno napako.
Neusklajenost s smerjo zrn, ki povzroča nepričakovano razpokanje.Ko je konica zareze poravnana pravokotno na smer valjanja, je koncentracija napetosti v korenu na najšibkejši poti loma skozi zrnato strukturo. To je še posebej problematično pri operacijah štancanja na AHSS ali aluminiju, kjer je duktilnost robov omejena. Deli lahko delujejo brez težav na eni tuljavi in počijo na naslednji, če se orientacija zrn razlikuje med serijami materiala.
Premostite zareze, nastajanje bruhov, vtiskovanje.Vsaka zareza nastane z rezanjem in vsaka operacija rezanja povzroči določeno stopnjo robov na odrezanem robu. Ko višina bruha preseže sprejemljive meje, dvignjen rob posega v površino veziva med oblikovanjem, ustvarja neenakomerno porazdelitev pritiska in lahko celo opraska ploskev matrice. Vodniki za odpravljanje težav v industriji potrjujejo, da razdalja med luknjačem in matrico neposredno nadzira resnost bruhov in da je nerazumna zračnost matrice eden glavnih vzrokov za čezmerno nastajanje bruhov. Posebej za obvodne zareze, zareze na robu zareze delujejo kot lokalizirana visoka točka, ki moti enakomeren pretok materiala, za katerega je bila zareza zasnovana.
Nakup-tehnik prilagajanja tal
Die preizkus je kraj, kjer se teorija sreča z resničnostjo. Ko oblikovani deli razkrijejo napake,-povezane z zarezo, preizkusni tehnik potrebuje praktične tehnike kovinskega žigosanja, da spremeni geometrijo zareze brez ponovne izdelave celotne matrice. Naslednje prilagoditve so standardna dela-praksa, razvrščene od najmanj invazivnih do najbolj pomembnih.
Brušenje z zarezami za povečanje globine.Najenostavnejša in najpogostejša prilagoditev. Z brusilnim strojem ali natančnim površinskim brusilnikom tehnik odstrani material iz luknjača, da poglobi rez v trak. To poveča omejitev pretoka na tej meji. Najboljša praksa je brušenje v majhnih korakih, običajno od 0,25 do 0,5 mm na ponovitev, pri čemer se po vsakem prehodu izvaja testna plošča. Brušenje je hitro, reverzibilno samo z varjenjem in učinkovito za natančno-uravnavanje zarez, ki so skoraj pravilne, vendar potrebujejo nekoliko več izolacije med conami.
Varjenje in ponovna-obdelava za zmanjšanje globine.Ko je zareza pregloboka, kar pomeni, da pre-omejuje pretok in povzroča trganje, je za popravek treba dodati material nazaj na luknjač zareze. Orodjar zvari združljivo polnilno kovino na ploskev luknjača, nato pa jo strojno obdela ali zbrusi na želeno zmanjšano globino. To dejansko naredi zarezo plitkejšo, kar omogoča več materiala, da prečka mejo med oblikovanjem. Zvar mora biti ustrezno kaljen, da preprečimo prekinitve trdote, ki bi povzročile prezgodnjo obrabo obnovljenega roba.
Repozicioniranje z zamenjavo vložka.Včasih sta globina in širina zareze pravilni, položaj pa napačen. Izkušeni orodjarji namesto spreminjanja celotnega rezalnega čevlja uporabljajo zamenljive ploščice v rezalni postaji. Obstoječi vložek se odstrani, izdela se nov, pri čemer se zarezni luknjač premakne na popravljen položaj in matrica se ponovno sestavi. Ta pristop ohranja strukturo matrice nedotaknjeno, hkrati pa omogoča natančno nastavitev položaja, pogosto v eni premiki na stiskalnici za žigosanje.
Uporaba podložnega materiala za potrditev sprememb geometrije pred trajno spremembo.Preden se zaveže kakršni koli trajni spremembi, praksa pametnega preizkusa uporabi zalogo ali začasne spremembe orodja, da preizkusi popravek. Tanka podložka, nameščena za luknjačem, spremeni njegovo učinkovito projekcijo in simulira povečanje globine brez brušenja. Z lepilom-podprti podložni material na površini veziva blizu zareze lahko simulira učinek spremembe položaja na pretok materiala. Ko s-preverjena geometrija proizvede sprejemljive dele, se trajna sprememba izvede samozavestno in ne z ugibanjem.
V tem procesu je dokumentacija pomembna enako kot fizično delo. Vsako prilagoditev, njeno izmerjeno dimenzijo in posledično kakovost dela je treba zabeležiti. Ti podatki se vrnejo v prihodnje načrte in gradijo institucionalno znanje o tem, kako se določeni materiali in geometrije odzivajo na spremembe zarez. Ta povratna zanka, ki povezuje preizkusno izkušnjo z nadaljnjimi inženirskimi odločitvami, je tisto, kar pretvori izolirane popravke v sistematičen potek dela od zasnove-do-proizvodnje.
Od oblikovanja do proizvodnje
Ta povratna zanka med preizkusno izkušnjo in predhodnimi odločitvami se ne zgodi po naključju. Potrebuje strukturiran delovni tok, ki v proizvodni proces kovinskega žigosanja vgrajuje bypass zarezo od samega začetka, ne kot zadnji-popravek, ko se deli začnejo cepiti v stiskalnici.
Ko obvodne zareze vstopijo v proces oblikovanja matrice
Zasnova obvodnih zarez se začne med razvojem postavitve traku, potem ko sta geometrija dela in zaporedje oblikovanja zaklenjena. Ne morete se odločiti, kje omejiti pretok materiala, dokler ne veste, katera območja dela so podvržena globokemu vleku, katera so podvržena raztezanju in katera preprosto potrebujejo prostor za napredovanje traku. Zaporedje točk odločitve sledi logični verigi:
- Določite kritična območja-pretoka:Preglejte geometrijo delov za področja, ki so nagnjena k gubanju (prevelik dotok) ali cepljenju (nezadosten dotok). To postanejo območja kandidata za postavitev zarez.
- Izberite vrsto zareze in geometrijo:Izbirajte med pozitivnimi in negativnimi zarezami glede na razpoložljivo širino traku. Izberite obliko profila (pravokotno, V ali polmerno-končano) glede na razred materiala in želeni gradient toka.
- Določite zaporedje postaj:Določite, katera postaja reže zarezo glede na postajo za oblikovanje, ki ji služi. Postavite ga dovolj zgodaj, da nadzorujete pretok, vendar dovolj pozno, da ohranite celovitost nosilca.
- Preverjanje s simulacijo ali prototipom:Simulacija oblikovanja niza za potrditev, da porazdelitev napetosti izpolnjuje cilje s predlagano konfiguracijo zareze.
- Dokončajte za proizvodno orodje:Vnesite geometrijo zareze v risbe za sestav matrice in naročite rezalne ploščice na podlagi potrjenih dimenzij.
To zaporedje odraža, kako se izkušeni inženirji približujejo tistemu, kar je v samem jedru proizvodnje: sistem, kjer mora vsaka funkcija upravičiti svoj obstoj z jasnim funkcionalnim namenom, povezanim z rezultati oblikovanja.
Validacijske metode in inženirska dokumentacija
Samo simulacija ne zagotavlja uspeha proizvodnje. Postopek izdelave žigosanja zahteva fizično preverjanje, ker je spremenljivke iz resničnega-sveta, kot so trenje, variacije serije materiala in upogibanje stiskalnice, težko popolnoma modelirati. Inženirji potrjujejo zasnove obvodnih zarez z večplastnim pristopom.
CAE simulacija oblikovanja obravnava prvi prehod in identificira morebitne razpoke, gubanje ali čezmerno tanjšanje v virtualnem okolju, preden je jeklo razrezano. Ta digitalni preizkus optimizira porazdelitev tlaka in geometrijo zarez, kar bistveno zmanjša fizične stroške-in-napak. Potem ko simulacija potrdi smer zasnove, preizkus-mehkega orodja s prototipnimi vložki testira dejansko obnašanje kovine v pogojih stiskanja. Ponavljajoče se prilagoditve med krogi preverjanja T0 in T1 natančno-prilagodijo geometrijo na podlagi dejanskih meritev vzmeti in napetosti.
Standardi dokumentacije zagotavljajo, da potrjene specifikacije zarez preživijo predajo od inženiringa do delavnice. Podrobnosti obvodne zareze se pojavijo na treh mestih v tipičnem dokumentacijskem paketu za žigosanje:
- Natisi postavitve traku:Prikažite položaj zareze, globino, širino in dodelitev postaj z dimenzijskimi oblački in puščicami za smer toka
- Sestavne risbe matrice:Podrobnosti o geometriji rezalne ploščice z zarezo, mestu njene namestitve v čevlju matrice in specifikacijah razmika med luknjačem in matriko matrice
- Procesni listi:Zabeležite potrjene dimenzije zareze iz preizkusa, morebitne prilagoditve med T0/T1 in posledične meritve kakovosti delov, povezane z vsako konfiguracijo
Ta dokumentacija sklene zanko med matricami in prakso žigosanja. Ko prihodnji projekt uporablja podoben material in geometrijo, inženirji potegnejo potrjene parametre zarez iz teh zapisov, namesto da začnejo od nič. Sčasoma dokumentacija postane institucionalna baza znanja, ki pospeši vsak nov program.
Partnerstvo s strokovnjaki za orodja za oblikovanje-težkih aplikacij
Zgoraj opisan potek dela se sliši linearen, vendar ga zapletene geometrije delov spremenijo v ponavljajočo se spiralo. Več lokacij zareze medsebojno deluje, omejitve širine nosilca omejujejo vaše možnosti, obnašanje toka materiala v eni coni pa vpliva na porazdelitev napetosti v sosednjih conah. Oblikovalsko-težke aplikacije, kjer optimizacija obvodnih zarez, komponente za kovinsko vtiskovanje in inženiring strukture matrice zahtevajo sočasno pozornost, imajo koristi od sodelovanja s specializiranimi izdelovalci matric, ki te interakcije upravljajo kot del svojega osnovnega delovnega toka.
Strokovnjaki za orodja, kot soYICHENpovežite inženirje z rešitvami matrice za žigosanje po meri, ki obvodno zarezo obravnavajo kot integriran element celotnega sistema matrice. Njihov obseg zajema komponente matrice, luknjače, dvigala, optimizacijo zračnosti in strategijo pretoka materiala, vse razvito skupaj, tako da odločitve o postavitvi zareze upoštevajo vse druge spremenljivke v orodju od prvega dne. Za inženirje, ki krmarijo s proizvodnim postopkom polnega kovinskega žigosanja na delih, kjer zapletenost nadzora toka presega preprosto simulacijo, ta integrirani pristop skrajša razvojne časovnice in zmanjša število poskusnih iteracij, potrebnih za doseganje proizvodnje-pripravljenega orodja.
Inženirstvo obvodnih zarez ni samostojna veščina. Nahaja se na stičišču znanosti o materialih, mehanike oblikovanja, strategije postavitve trakov in validacije proizvodnje. Obvladovanje pomeni zgodnjo vgradnjo delovnega toka v vaš proces, dokumentiranje, kaj deluje, in prepoznavanje, kdaj kompleksnost projekta zahteva partnerja, ki vsak dan živi v tem križišču.
Pogosta vprašanja o obvodnih zarezah v matricah za žigosanje
1. Kakšen je namen obvodnih zarez v matricah za žigosanje?
Obvodne zareze služijo kot namerni izrezi vzdolž traku ali praznega roba, ki uravnavajo, kako pločevina teče v votlino matrice med oblikovanjem. Opravljajo dve ključni funkciji: upravljanje napredovanja nosilnega traku v progresivnih matricah, tako da gredo predhodno oblikovane funkcije skozi postaje brez trkov, in nadzor-vleka med postopki oblikovanja, da preprečijo napake, kot sta gubanje in trganje. Z ustvarjanjem prostih meja, ki prekinejo prenos napetosti, obvodne zareze omogočajo inženirjem, da narekujejo, kje in koliko materiala vstopi v območje oblikovanja, kar ima za posledico dosledno debelino stene in predvidljive dimenzije delov.
2. Kakšna je razlika med pozitivnimi in negativnimi obvodnimi zarezami?
Negativne obvodne zareze odstranijo material navznoter od nominalnega roba traku, kar zmanjša lokalno širino traku s preprostim prebijanjem. Najbolje delujejo, če obstaja zadostna širina nosilca za ohranjanje stabilnosti hranjenja. Pozitivne obvodne zareze dodajajo material navzven preko nominalnega roba traku in ustvarjajo lokalni rezervoar, ki se nadzorovano dovaja v votlino matrice. Inženirji izberejo pozitivne zareze, ko ima trak že minimalno nosilno širino in ne more dopustiti nadaljnjega odstranjevanja materiala. Številne zapletene progresivne postavitve matrice strokovnjakov, kot je YICHEN, združujejo obe vrsti na različnih postajah, da uravnotežijo nadzor pretoka s celovitostjo traku v celotnem zaporedju oblikovanja.
3. Kako odpravite težave z zarezo obvoda med preizkusom matrice?
Napake oblikovanih delov razkrivajo specifične težave z zarezami. Gubanje blizu meje zareze pomeni, da je zareza preplitka in omogoča odvečen dotok materiala, zato povečajte globino v korakih po 0,5 mm. Trganje kaže na prekomerno-omejitev, ki uničuje območje oblikovanja, kar zahteva zmanjšano globino zareze ali večje radije kotov. Neenakomerna debelina stene kaže na asimetrično postavitev zarez, ki jo je treba izravnati. Pokanje robov od konice zareze signalizira nezadosten polmer vogala. Popravki tal v delavnici vključujejo brušenje za povečanje globine, varjenje in ponovno -obdelavo za zmanjšanje globine, nadomestni vložek za ponovno namestitev in testiranje podložnih materialov pred trajnimi spremembami.
4. Kako vrsta materiala vpliva na zasnovo obvodne zareze?
Vsak material se drugače odziva na omejitev pretoka. Blago jeklo se obnaša predvidljivo s standardno globino zareze 50-100 % globine vleka. Jekla z visoko{4}}trdnostjo so bolj uporna-vlekanju in običajno zahtevajo 10–25 % globlje zareze s profili s polmerom, da se prepreči zlom robov. Aluminij zahteva konzervativne oblike z manjšimi globinami (40-70 % vlečne globine) in večjimi vogalnimi radiji (najmanj 1,5-kratna debelina materiala) zaradi nižjega raztezka in nagnjenosti k razpokam. Bakrove zlitine potrebujejo manj agresivno geometrijo, ker njihova visoka duktilnost pomeni, da celo skromne zareze ustvarijo pomembno omejitev pretoka. Usmerjenost zrn glede na zarezo prav tako pomembno vpliva na tveganje zloma.
5. Kje naj bodo nameščene obvodne zareze v postavitvi progresivnega traku matrice?
Postavitev je odvisna od tega, katere postaje zahtevajo lokalizirano kontrolo pretoka materiala in katere postaje mora prečkati trak brez motenj. Splošno pravilo je, da zareze obvodov izrežete eno do tri postaje pred postajo oblikovanja, ki ji služijo. Prezgodaj rezanje tvega destabilizacijo nosilnega traku pred kritičnimi operacijami, medtem ko prepozno rezanje pomeni, da je material že prešel v napetostno stanje, ki ga zareza ne more popraviti. Inženirji določijo postavitev tako, da preslikajo celotno zaporedje oblikovanja, identificirajo regije, ki so nagnjene k razcepom ali gubam s simulacijo, in usklajujejo položaje zarez s pilotnimi lokacijami in zahtevami glede moči nosilca.


