


Kaj so komponente matrice za vtiskovanje iz karbidne trdine
Predstavljajte si, da poganjate progresivno matrico s hitrostjo 800 gibov na minuto in proizvajate milijone delov na leto. Pri tem tempu se običajni luknjači in gumbi iz orodnega jekla hitro obrabijo, dimenzije padejo iz tolerance in nenačrtovani izpadi pojedo robove. Točno ta scenarij je razlog, zakaj se inženirji obrnejo na karbid.
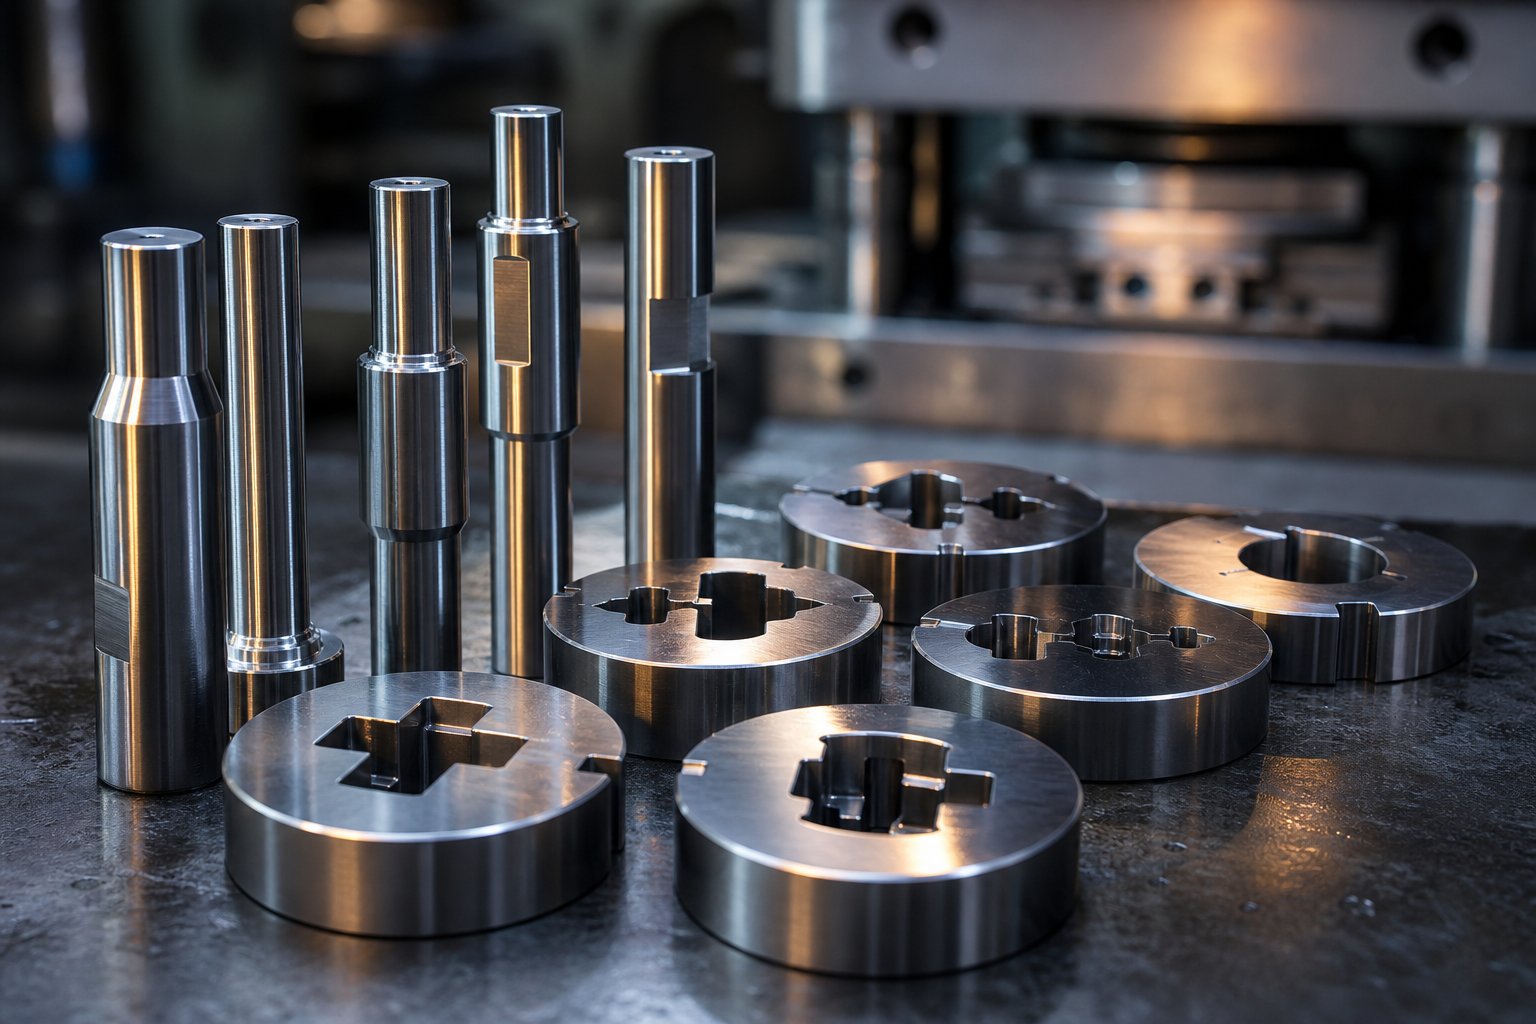
Komponente matrice za vtiskovanje iz karbidne trdine so natančno-izdelani elementi orodij, kot so luknjači, gumbi za matrice, vodila, odstranjevalci in obrabne plošče, izdelani iz cementiranega volframovega karbida (WC), vezanega s kovinskim vezivom, kot je kobalt ali nikelj. Nadomeščajo običajne dele iz orodnega jekla znotraj sklopa matrice za vtiskovanje, da zagotovijo vrhunsko trdoto, odpornost proti obrabi in dimenzijsko stabilnost v -velikih proizvodnih serijah.
Definiranje komponent matrice za vtiskovanje iz karbidne trdine
Cementni karbid se proizvaja z metalurgijo prahu: volframov-karbidni prah se zmeša z vezivom, stisne v kalupu ter sintra pri intenzivni vročini in pritisku, dokler ne nastane trden kos. Rezultat je bistveno trši material od toplotno-obdelanega orodnega jekla. Če pogledamo to v perspektivo, 6-odstotni razred kobaltovega karbida zabeleži približno 92 HRA, medtem ko kaljeno orodno jeklo dosega približno 62 HRC, kar je bistveno nižja vrednost trdote na primerljivi pretvorbeni lestvici.
Ta trdota se neposredno prevede v odpornost proti obrabi. Pri postopkih žigosanja, ki vključujejo oblikovanje, prebijanje in rezanje pri visokih hitrostih, ostanejo komponente iz karbidne trdine ostre in dimenzijsko stabilne veliko dlje kot njihovi jekleni primerki. Naloge, kot je prebijanje majhnih lukenj v trde materiale, morda sploh niso izvedljive brez orodja iz volframovega karbida.
Kam se karbid prilega v sklop matrice
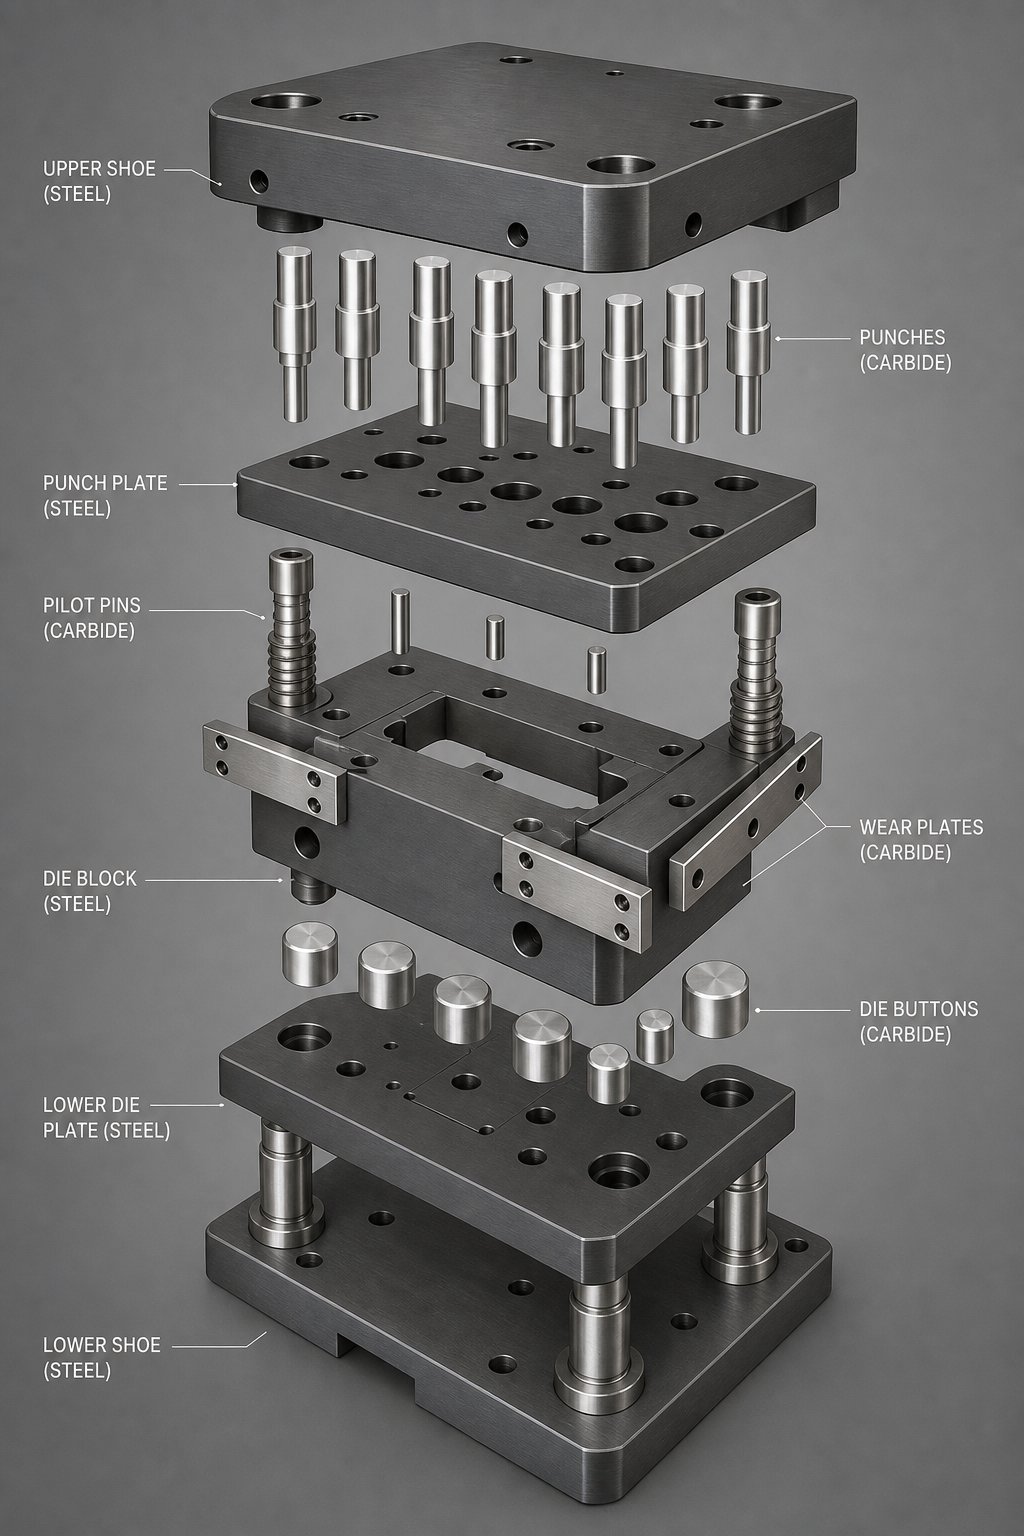
Znotraj matrice za vtiskovanje karbid ne nadomesti celotne strukture. Zgornja in spodnja rezilna plošča ali čevelj sta običajno izdelana iz srednje-ogljikovega jekla, kot je jeklo 45, kaljeno in popuščeno na 25–30 HRC, da zagotovi strukturno podporo. Komponente iz karbidne trdine se nahajajo znotraj tega ogrodja kot delovni elementi, ki so v neposrednem stiku z materialom traku: rezalni luknjači, oblikovalni vložki, gumbi za izrezovanje, vodila, ki locirajo trak, in obrabne plošče, ki obvladujejo drsni stik.
Pomislite na to takole: jekleni okvir absorbira in porazdeli tonažo stiskalnice, medtem ko elementi iz karbidne trdine poskrbijo za dejansko rezanje, oblikovanje in vodenje, kjer sta obraba in udarci najbolj koncentrirani. Vključitev luknjačev in gumbov, vstavljenih iz karbidne trdine, v matrice za vtiskovanje ohranja orodje dlje časa ostrejše, kar poveča kakovost izdelave in lahko podaljša življenjsko dobo orodja do 10-krat v primerjavi z jeklom.
Zakaj bi torej uporabljali karbid v sklopih matric, namesto da bi se vseskozi držali orodnega jekla? Odgovor se spušča v ekonomiko proizvodnje.Karbidne matrice za vtiskovanje velikih količinzmanjšajte cikle ostrenja, vzdržujte strožje tolerance pri daljših serijah in čim bolj zmanjšajte ostanke obrabljenega orodja. Za operacije žigosanja milijonov delov razlika v zmogljivosti med karbidnim in orodnim jeklom ni nepomembna; to je razlika med dobičkonosnimi vožnjami in nenehnim gašenjem ognja na parketu.
Kompromis-je ta, da je karbid sam po sebi bolj krhek kot nodularna orodna jekla. Koncentracije napetosti na ostrih vogalih ali nepravilne razdalje lahko sprožijo razpoke, ki se hitro širijo. Uspešna uporaba karbida je odvisna od ujemanja pravega razreda, geometrije in podporne strukture s posebnimi zahtevami posameznega položaja komponente v matrici. Ta izbirni postopek, od lastnosti materiala prek razvrščanja razredov do odločitev, specifičnih za -vrsto- matrice, je natanko tisto, kar podrobno razčlenjujejo naslednji razdelki.
Lastnosti karbidnega materiala, ki spodbujajo učinkovitost matrice
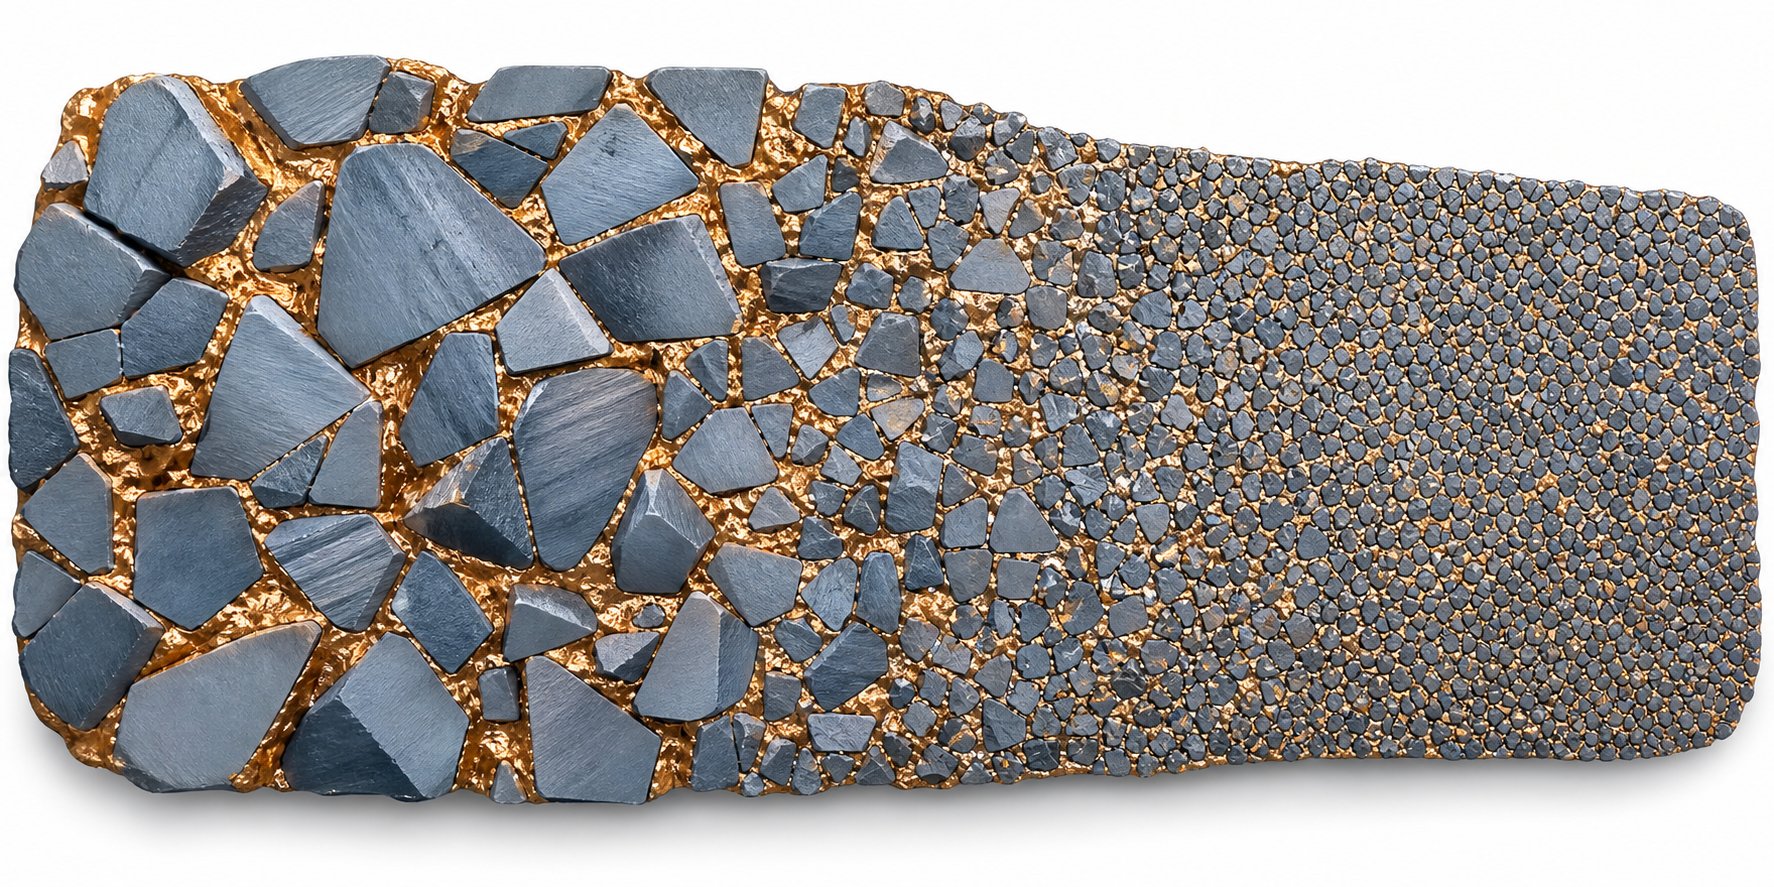
Izbira akarbidna komponenta za matrico za vtiskovanjeni univerzalna-odločitev-za-vse. Učinkovitost, ki jo dosežete, je odvisna od merljivih lastnosti materiala in razumevanje teh lastnosti vam omogoča, da prilagodite pravo formulacijo vsaki vlogi v matrici. Najpomembnejše so štiri metrike: trdota, prečna pretrgalna trdnost (TRS), tlačna trdnost in gostota.
Trdota in odpornost proti obrabi v okolju žigosanja
Trdota karbidne trdine za matrice za vtiskovanje se meri po lestvici Rockwell A (HRA), ki je bolj primerna za izjemno trde materiale kot lestvica HRC, ki se uporablja za orodno jeklo. V razredih, ki so običajno določeni za delo z matricami, se trdota giblje od približno 82 HRA na najtršem koncu do 94 HRA za ultrafine formulacije, optimizirane za največjo odpornost proti obrabi. Za kontekst, a6 % kobalt ultrafine stopnje (0,4 mikrona zrna)doseže približno 94 HRA s prečno pretrgalno trdnostjo 3.700 MPa, medtem ko je 20-odstotni kobaltov srednje-zrnat razred okoli 82 HRA s TRS nad 2.600 MPa.
Zakaj je to pomembno na tiskovnem parketu? Trdota neposredno nadzira odpornost proti abrazivni obrabi. Vsaka poteza stiskalnice povleče tračni material čez rezalni rob ali oblikovalno površino komponente matrice. Višje vrednosti HRA pomenijo počasnejšo izgubo materiala na tem vmesniku, kar pomeni daljše intervale med cikli ostrenja in večjo konsistentnost dimenzij v celotni proizvodni seriji.
Prečna prelomna trdnost meri, koliko upogibne sile lahko absorbira karbidni kos, preden se zlomi. Pri žigosanju je TRS pomemben za sestavne dele, kot so vitke luknje ali vodila, ki doživljajo stransko obremenitev. Kvaliteta s 3.700 MPa TRS prenese znatno več-obremenitev zunaj osi kot tista s 1.700 MPa, kar zmanjša tveganje nenadnega zloma med{-hitrostnim delovanjem. Tlačna trdnost pa določa odpornost na tlačne obremenitve. Vrste karbidne trdine z drobnejšimi zrni in nižjo vsebnostjo veziva zagotavljajo izjemno visoko tlačno trdnost, zaradi česar so primerne za postaje, kjer je velika tonaža koncentrirana na majhnih površinah.
Gostota zaokroži sliko. Standardni kobalt-karbid se giblje od približno 13,5 g/cm3 pri 20 % vsebnosti kobalta do skoraj 15,0 g/cm3 pri 6 % kobalta. Medtem ko gostota neposredno ne narekuje obrabnega obnašanja, služi kot hiter pokazatelj kakovosti: odstopanja od pričakovane gostote za dano kakovost lahko signalizirajo težave s poroznostjo ali porazdelitvijo veziva, ki ogrožajo učinkovitost na terenu.
Vpliv vsebnosti veziva in velikosti zrn na zmogljivost
Dve spremenljivki nadzirata, kje se stopnja karbida nahaja v spektru trdote-v-žilavosti: vsebnost kobaltovega veziva in velikost zrn volframovega karbida.
Kobalt deluje kot "lepilo", ki drži trdne WC delce skupaj. Povečanje vsebnosti kobalta izboljša žilavost z dodajanjem duktilne kovinske faze, ki absorbira udarno energijo in se upira širjenju razpok. Kompromis-je manjša trdota, ker mehkejše vezivo zavzame več volumna. 6-odstotni delež kobalta pri srednji velikosti zrn zabeleži približno 91 HRA s TRS 1.700 MPa, medtem ko kobalt z udarcem na 15 % zniža trdoto na 86.5 HRA, vendar zviša TRS nad 2.800 MPa. Za sestavne dele matrice, ki se soočajo s ponavljajočimi se udarci, kot so težki-slepi prebijalci, ta dodatna žilavost preprečuje katastrofalno odkrušanje robov. Za obrabne plošče ali oblikovalne vložke, ki uporabljajo lažji-material, nižja vsebnost kobalta ohranja trdoto, potrebno za odpornost na postopno obrabo.
Velikost zrn ima enako močan učinek. Drobnejša WC zrna se tesneje zapakirajo skupaj, tako da ostane manj prostora, da mehkejše vezivo prevladuje na površini. Rezultat je višja trdota in boljše zadrževanje robov pri enaki vsebnosti veziva. Odpornost ultrafinozrnatega karbida proti obrabi je znatno višja kot srednje{3}}zrnate formulacije z enakim odstotkom kobalta, zato operacije natančnega žigosanja vedno bolj določajo submikronske in ultrafine razrede za komponente, kjer sta ostrina robov in končna obdelava površine kritična.
Spodnja tabela prikazuje štiri primarne kategorije velikosti zrn glede na njihove splošne značilnosti delovanja pri storitvi matrice za žigosanje:
| Kategorija velikosti zrn | Tipičen obseg zrn | Relativna trdota | Relativna žilavost | Odpornost proti obrabi | Najbolj primeren za |
|---|---|---|---|---|---|
| Standardno (srednje) | 1.2 - 3.5 mikronov | Zmerno (82-91 HRA) | visoko | Dobro | Težki izsekovalni izseki, -udarne matrice, orodja za hladno obdelavo |
| V redu | 0.8 - 1.2 mikronov | Visoka (91-92 HRA) | Zmerno-Visoko | Zelo dobro | Gumbi za-reze za splošne namene, vložki za oblikovanje, progresivni luknjači |
| Ultrafine / submikronske | 0.4 - 0.8 mikronov | Zelo visoko (92-94 HRA) | Zmerno | Odlično | Natančni luknjači, piloti, rezanje tankega-materiala, tesni-tolerančni vstavki |
| Nano | Pod 0,4 mikrona | Najvišje | Nižje | Izjemen | Mikro-žigosanje, ultra-precizne komponente, elektronski konektorji |
Upoštevajte vzorec: ko se velikost zrn zmanjša, pridobite trdoto in odpornost proti obrabi, vendar žrtvujete nekaj lomne žilavosti. Pri žigosanju to pomeni, da je ultrafina kvaliteta najboljša, kjer je primarni način okvare postopna obraba in zaokroževanje robov, medtem ko je srednje{1}}zrnat razred boljša izbira, kjer bi lahko udarna obremenitev ali neusklajenost povzročila krhek zlom.
Praktična ugotovitev inženirjev, ki ocenjujejo komponente karbidne matrice, je, da nobena lastnost ne pove celotne zgodbe. Luknjač, ki mora preživeti milijone udarcev po tankem nerjavnem jeklu, zahteva drugačno ravnotežje velikosti karbidnih zrn in zadrževanja robov kot gumb za matrice, ki izrezuje debelo mehko jeklo pri zmernih prostorninah. Ključno je ugotoviti, proti kateremu načinu odpovedi načrtujete, abrazivni obrabi ali udarnemu zlomu, in izbrati kombinacijo-zrn veziva, ki obravnava to specifično grožnjo. Ta odločitev neposredno vodi do izbire med uveljavljenimi klasifikacijami razredov, od katerih je vsaka zasnovana tako, da zagotavlja posebno ravnovesje teh konkurenčnih lastnosti.
Razredi karbida in njihova uporaba matrice za vtiskovanje
Klasifikacije stopenj obstajajo prav zato, ker nobena ena sama karbidna formula ne obvlada vsakega dela v matrici za vtiskovanje. Sistem razreda ANSI C- združuje karbidne trdine glede na predvidene pogoje uporabe in razumevanje tega sistema vam pomaga izbrati pravo kemijo za vsak položaj v matrici, ne da bi preplačali ali premalo delovali.
Pojasnilo običajnih klasifikacij karbidnih trdin
TheSistem razredov ANSI C-deli volframov karbid v funkcionalne kategorije. Pri štancanju boste naleteli na dve glavni družini: ravni razredi C1-C4 (WC vezan s kobaltom, brez dodatkov zlitin) in razredi C9-C14 proti obrabi in udarcem, zasnovani posebej za postopke oblikovanja in rezanja. Stopnje C5-C8, legirane s titanovim karbidom ali tantalovim karbidom za strojno obdelavo jekla, se občasno pojavljajo v matricah, ki vključujejo materiale iz železnih trakov, pogostejše pa so pri rezalnih ploščicah.
Tukaj je razčlenitev najpomembnejših razredov za izbiro komponent matrice:
- C2 (6-10% Co, 90-92 HRA, srednje fino zrnat):Ravni-razred za splošno uporabo z visoko trdoto in dobro odpornostjo proti obrabi. C2, ki je bil prvotno predviden za obdelavo ne-železnih materialov, dobro deluje v komponentah matrice, ki se soočajo z abrazivno obrabo z minimalnimi udarci, kot so obrabne plošče in oblikovalni vložki, ki ravnajo z aluminijastimi ali bakrenimi trakovi.
- C10-C11 (8-13 % Co, 88-91 HRA, fino do srednje zrnat):Namensko-izdelano za obrabne površine, ki doživljajo rahle do srednje močne udarce. Ti razredi obravnavajo postopke rezanja in vlečenja ter so pogosta izbira za gumbe za izrezovanje in lažje-izbijalce.
- C12-C13 (13-16% Co, 87-89 HRA, srednje groba zrna):Višja vsebnost kobalta zagotavlja žilavost, ki je potrebna za težko preoblikovanje, kovanje in štancanje, ki absorbirajo znatno energijo udarca pri vsakem udarcu.
- Mikrozrnate in submikronske stopnje (3-10 % Co, 92-95 HRA, velikost zrn pod 0,8 mikrona):Te vrhunske formulacije vsebujejo ultrafine WC delce za maksimalno ostrino robov in odpornost proti obrabi. Odlikujejo se tam, kjer sta dimenzijska natančnost in površinska obdelava najpomembnejša, zlasti pri vodilih, natančnih luknjačih in -matričnih vložkih s toleranco.
Kritična točka, ki jo lahko zakrije oštevilčenje razreda C-: višje številke C ne pomenijo le tršega materiala. Kot pojasnjujejo industrijske reference, klasifikacijski sistem združuje stopnje glede na vrsto storitve, ne glede na linearno napredovanje trdote. C13 je dejansko mehkejši od C2, a veliko bolj trd, kar je točno tisto, kar potrebuje težko luknjalo.
Ujemanje razredov z določenimi komponentami matrice
Izbira stopnje se spreminja glede na to, katero komponento določite. Pilot, ki locira trak s 600 gibi na minuto, se sooča s popolnoma drugačnimi obremenitvami kot gumb za matrice, ki zapre 2 mm nerjavno jeklo. Spodnja tabela preslikava stopnje karbida v vrste komponent, pri čemer povezuje kemijo s funkcionalnimi zahtevami:
| Die komponenta | Priporočeno območje stopnje | Tipična vsebina Co | Ključni atribut uspešnosti | Zakaj to ujemanje deluje |
|---|---|---|---|---|
| Natančni luknjači (majhen premer, tanek material) | Submikron / mikrozrnat | 3-8% | Največja trdota, zadrževanje robov | Odporen na zaokroževanje robov pri milijonih udarcev; ohranja kakovost lukenj |
| Težki izrezovalni luknjači (debel profil) | C12 - C13 | 13-16% | Visoka udarna žilavost | Absorbira udarce brez odkruškov pri težkih-rezih |
| Gumbi za izrezovanje (rezilni vložki) | C10 - C11 | 8-13% | Uravnotežena odpornost proti obrabi in udarcem | Obvlada ponavljajočo se strižno obremenitev z zmernim udarcem |
| Piloti in lokatorji | Submikron / fino zrnat | 6-10% | Dimenzijska stabilnost, odpornost proti obrabi | Ohranja tesno prileganje v luknje za trakove na dolgih poteh |
| Nosite plošče in vodila | C2 - C10 | 6-10% | Odpornost proti obrabi, nizko trenje | Odporen na drsno obrabo zaradi napredovanja traku brez udarne obremenitve |
| Striperji in posebni vložki | C10 - C12 | 10-15% | Trdnost z dobro obrabo | Prenaša bočne sile in ponavljajoče se stike |
Kdaj mikrozrnati in submikronski razredi upravičijo svojo prednost pred standardnimi formulacijami? Zaradi treh scenarijev se razlika v stroških izplača: ko vtiskujete tanke materiale pod 0,5 mm, kjer je višina robov natančno določena, ko premeri luknjačev padejo pod 1,5 mm in celovitost robov neposredno določa življenjsko dobo orodja ali ko obseg proizvodnje preseže več milijonov zadetkov in se podaljšani intervali ostrenja združijo v pomembne prihranke pri izpadih. V teh primerih jesubmikronske stopnje, ki dosegajo 93-95 HRAzagotavljajo merljivo daljšo storitev med ponovnimi brušenji.
Za vse ostalo nudijo standardni in fino{0}}zrnati razredi v razponu C10-C12 praktično ravnovesje. Stanejo manj na slepec, bolje prenašajo nepopolnosti poravnave in predvidljivo ponovno brusijo. Pameten pristop je določanje vrhunskih razredov samo na postajah, kjer se njihove posebne prednosti prevedejo v merljive proizvodne dobičke, ne pa jih na splošno nanašati na vse položaje v matrici.
Izbira ocene pa pove le polovico zgodbe. Isti razred C11 se obnaša drugače kot okrogel luknjač v primerjavi z oblikovanim gumbom matrice, ker geometrija, zračnost in smer nalaganja vplivajo na lastnosti materiala. Vsaka vrsta komponente prinaša lasten nabor funkcionalnih zahtev in načinov odpovedi, ki oblikujejo delovanje te stopnje v praksi.
Analiza-za-komponento karbida za matrice za vtiskovanje
Razred karbidne trdine zagotavlja svojo ocenjeno zmogljivost le, če je združen s pravilno geometrijo komponent, podporno strukturo in nastavitvijo zračnosti. Vsak položaj v matrici nalaga edinstvene mehanske zahteve in obravnavanje karbida kot-nadomestka za orodno jeklo brez prilagoditve okoliške zasnove je hitra pot do počenih prebijalcev in prezgodnjih okvar. Tukaj je tisto, kar zahteva vsaka vrsta komponente.
Izbijači iz karbidne trdine in pilotne komponente
Prebijalci absorbirajo najmočnejše sile v kateri koli matrici za vtiskovanje. Vsak udarec požene luknjač skozi tračni material, rezalni rob izpostavi strižni obremenitvi in ga nato umakne skozi žleb. Karbidna trdina je tu odlična, ker se s svojo trdoto upira zaokroževanju robov, ki postopoma poslabša kakovost izvrtin v luknjačih iz orodnega jekla. V določenih konfiguracijah brez -prostosti lahko luknjači iz karbidne trdine vzdržujejo tolerance brez -robov do 10-krat dlje kot njihovi ekvivalenti iz jekla.
Premisleki glede oblikovanja luknjačev iz karbidne trdine za žigosanje presegajo izbiro materiala. Ker je karbid krhek, so geometrija in podrobnosti o podpori izjemno pomembne. Načine odpovedi, ki jih karbid preprečuje, kot sta postopna obraba robov in dimenzijski zamik, je mogoče nadomestiti s katastrofalnim zlomom, če zasnova ne upošteva omejitev karbida.
- Izogibajte se ostrim notranjim vogalom na luknjačnih profilih. Uporabite polmere vsaj 0,1 mm, da zmanjšate koncentracije napetosti, ki sprožijo razpoke.
- Vsaj zadnji udarci z utrjeno podložno ploščo (56-60 HRC).1,2 do 1,25-kratna debelinastandardne jeklene nosilne plošče za porazdelitev tlačne obremenitve.
- Razmerje med dolžino-in-premerom prebijanja naj bo konzervativno. Tanki luknjači iz karbidne trdine povečajo stranski odklon in karbidna trdina se ne upogne, preden se zlomi.
- Določite vodeno odstranjevanje, da preprečite stransko obremenitev med umikom. Nevodeno odstranjevanje je eden najpogostejših vzrokov za zlom udarca.
- Uporabite mehanske ali vroče -metode pritrjevanja. Sklop z vročo-objemko izkorišča razliko v toplotnem raztezanju med jeklenimi držali in karbidnimi vložki, kar ustvarja interferenčno prileganje pri 500–600 stopinjah Celzija z 0,6–1 % motenj na premeru.
Piloti se soočajo s sorodnim, a posebnim izzivom. Njihovo delo je lociranje traku, ne rezanje, tako da se pri veliki hitrosti vstopajo v vnaprej-izluknjane luknje predvsem zaradi abrazivne drsne obrabe. Komponente pilota iz karbidne trdine preprečujejo načine odpovedi, ki pestijo jeklene pilote: zmanjšanje premera zaradi abrazivne obrabe vodi do napačne registracije traku, kar kaskadno povzroči dimenzijske napake na vseh spodnjih postajah. Pilot iz submikronske karbidne trdine ohranja svoj premer v milijonih ciklov, s čimer ohranja poravnavo med-postajo-postajami znotraj specifikacije veliko dlje kot alternative kaljenega orodnega jekla.
- Določite submikronske ali ultrafine razrede (92-94 HRA) za pilote, kjer so tolerance registracije trakov ozke.
- Oblikujte konice vodil z rahlimi zožitvami ali radiji namesto ravnih koncev, da zmanjšate udarne sile pri vstopu.
- Prepričajte se, da so vodilne luknje v traku odstranjene, da preprečite asimetrično obremenitev na vodilni konici.
Gumbi za reze in obrabne plošče iz karbida
Gumbi za izrezovanje so ženski rezalni elementi, ki sprejmejo udarec. Obvladujejo enake strižne sile, vendar iz nasprotne smeri, njihovi rezalni robovi pa morajo biti odporni tako na abrazivno obrabo zaradi prehoda traku kot tudi na mikro-krušenje, ki se nabira na ostrih rezalnih površinah. Če primerjamo gumbe iz karbidne trdine in gumbe iz orodnega jekla, je vrzel v zmogljivosti najbolj vidna v življenjski dobi robov: gumbe iz orodnega jekla je običajno treba ponovno naostriti vsakih 50.000 do 200.000 udarcev, odvisno od materiala traku, medtem ko gumbi iz karbidne trdine v isti aplikaciji rutinsko dosežejo od 500.000 do več kot milijon udarcev med servisnimi intervali.
Način okvare, ki ga tukaj odpravlja karbidna trdina, je postopna obraba, ki odpira rezalno zračnost, ustvarja robove in prisili nenačrtovane zaustavitve za ostrenje. Način okvare, ki ga povzroči karbid, če je slabo specificiran, je odkrušenje robov zaradi prevelike zračnosti ali neusklajenosti.
- Ujemite razred gumba za brizganje z materialom traku: trše, manj{0}}kobaltne formulacije za aluminij in baker; trdnejše, višje{1}}stopnje kobalta za nerjavno jeklo in nizko-zlitine visoko{2}}trdnih-materialov.
- Ohranite rezalno razdaljo znotraj 5-10 % debeline traku na stran. Preveč zračnosti ustvarja natezno napetost na rezalnem robu, ki jo karbid slabo prenaša.
- Na rezalne površine nanesite posnete robove ali brušene radije. Ostri, nezaščiteni robovi so še posebej občutljivi na odkruške v karbidu, rahel posnetek pa dramatično zmanjša tveganje zloma, ne da bi to vplivalo na kakovost delov.
- Stisnite-gumbe za montažo v utrjena držala z ustreznim posegom, da zagotovite enakomerno podporo po celotnem obodu.
Obrabne plošče iz karbidne trdine za matrice za vtiskovanje imajo bistveno drugačno vlogo. Ne režejo materiala; so odporni na drsno obrabo zaradi premikanja traku po vodilnih površinah in dvižnih tirnicah. Ker se obrabne plošče soočajo s povsem abrazivnimi pogoji brez udarnih udarcev, so idealni kandidati za razrede nizke-kobalta, visoke-trdote (razpon C2, 6-8 % Co), ki povečajo trdoto površine. Polirana površinska obdelava, ki jo je mogoče doseči na karbidu, prav tako zmanjšuje trenje in preprečujeadhezijska obraba ali nabiranjeki povzroči kopičenje materiala na jeklenih površinah.
- Polirajte površine obrabnih plošč do zrcalne končne obdelave (Ra pod 0,1 mikrona), da zmanjšate trenje in preprečite prenos materiala.
- Prepričajte se, da so obrabne plošče popolnoma podprte od spodaj; nepodprti razponi ustvarjajo upogibno napetost, ki je karbid ne more prenesti.
- Uporabite ravne razrede z nizko-kobaltom (6-10% Co), kjer so prisotna jedka maziva ali kisli pogoji, ali razmislite o razredih z nikljem za izboljšano odpornost proti koroziji.
Odstranjevalci in posebni vložki
Odstranjevalci potisnejo tračni material z luknjača po vsakem gibu. Doživljajo ponavljajoče se stike, bočne sile zaradi napetosti traku in občasen udarec, ko hranjenje traku okleva. Snemalniki iz karbidne trdine so manj pogosti kot luknjači ali gumbi iz karbidne trdine, vendar si zaslužijo svoje mesto v visoko{2}}hitrostnih progresivnih matricah, kjer se jekleni snemalniki obrabijo v utore, ki zataknejo trak.
Pri načrtovanju je prednostna naloga žilavost z ustrezno odpornostjo proti obrabi, zaradi česar so razredi C10-C12 z 10–15 % kobalta standardna izbira. Vzmetno obremenjena izmetna plošča mora vzdrževati razdaljo, ki presega največjo debelino traku za vsaj 0,05 mm, da se med delovanjem prepreči udarec v karbidni rezalni rob.
- Uporabite vodene zasnove odstranjevalcev z vodilnimi stebri -kroglastega tipa, da preprečite stranski stik z rezalnimi robovi luknjačev.
- Določite srednje{0}}zrnate, višje-stopnje kobalta, ki prenašajo ponavljajoče se udarce brez mikro-lomljenja.
- V scenarijih naknadne vgradnje lahko vložki za odstranjevanje karbidne trdine nadomestijo kontaktno površino obstoječega jeklenega odstranjevalca brez preoblikovanja celotnega sklopa plošče.
Ta naknadni pristop se uporablja na splošno. Ko se odločate, kdaj nadgraditi komponente matrice na karbidne trdine, ne potrebujete vedno popolne obnove matrice. Posamezne luknjače, gumbe, vodila ali obrabne plošče je mogoče neodvisno zamenjati s karbidno trdino na postajah, ki se najhitreje obrabljajo ali najpogosteje okvare. Začnite s komponentami, ki povzročajo vaše najdaljše izpade, izmerite izboljšanje življenjske dobe in od tam razširite uporabo karbida na podlagi dejanskih proizvodnih podatkov.
Vsaka komponenta vam pove nekaj o tem, kako deluje kocka kot celota. Toda vrsta matrice, progresivna, prenosna ali sestavljena, določa, katere komponente imajo največjo kumulativno obremenitev in kje postavitev karbida prinaša največji donos.
Kako tip matrice oblikuje odločitve o karbidnih komponentah
Vsaka matrica ne zgori skozi orodje z enako hitrostjo ali na istih lokacijah. Konektorji konektorja progresivne matrice pri 1200 gibih na minuto se koncentratov obrabijo zelo drugače kot matrica za prenos, ki tvori globoko-vlečena avtomobilska ohišja pri 40 gibih na minuto. Sama arhitektura matrice narekuje, kje karbidna trdina prinaša največji izkupiček in kje bi bila pretirana.
Vrste matrice razvrščene po tipični intenzivnosti uporabe karbida spadajo v jasno hierarhijo:
- Progresivne gine- najvišje povpraševanje po karbidu zaradi ekstremnega števila udarcev, kumulativne obrabe več-postaj in zahtev glede registracije tesnih trakov.
- Spojina umre- zmerno-do-visoko povpraševanje, ker hkratni postopki rezanja koncentrirajo obremenitev na omejeno število komponent, ki morajo vse skupaj ohranjati kakovost robov.
- Prenosne matrice- selektivno povpraševanje po karbidu, osredotočeno na posebne-postaje z visoko obrabo, namesto splošne uporabe po celotnem orodju.
- Kombinirane matrice- spremenljivo povpraševanje, odvisno od tega, katere postaje izvajajo rezanje v primerjavi z oblikovanjem, s karbidom, usmerjenim na rezalne elemente.
Zahteve za progresivne karbidne trdine
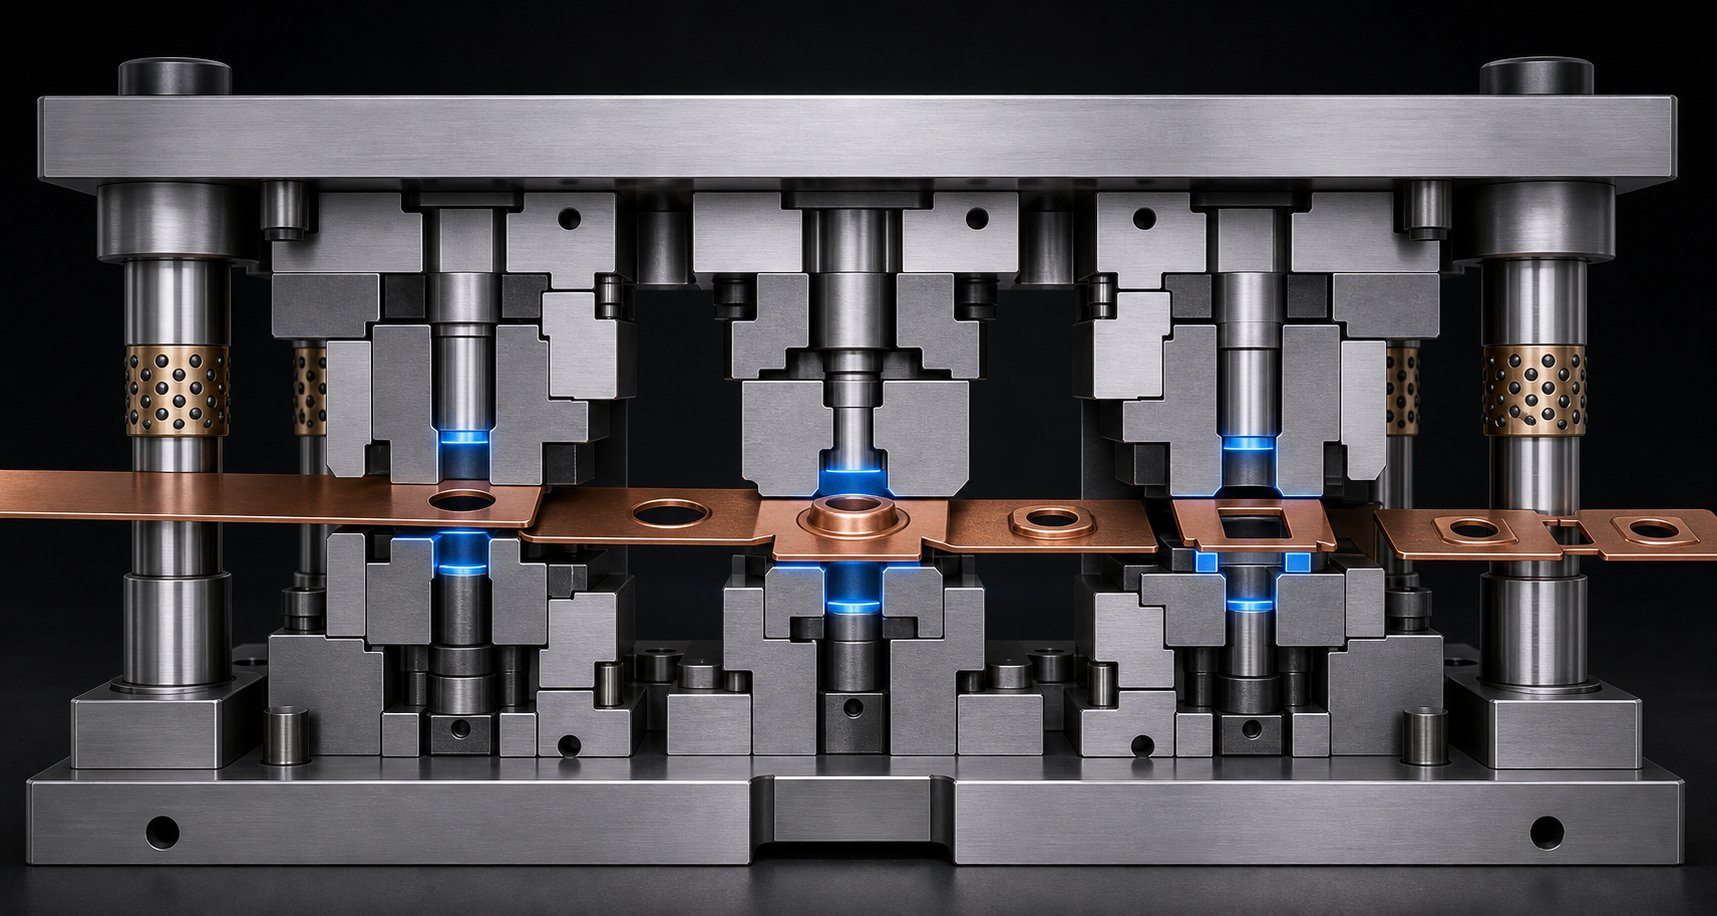
Progresivne matrice so delovni konji-velikoserijskega žigosanja. Trak poteka skozi več postaj v enem neprekinjenem ciklu, pri čemer vsaka postaja izvaja edinstveno operacijo. Glede napodatkov o industriji, lahko proizvodne hitrosti dosežejo 1200 gibov na minuto s tolerancami pod plus ali minus 0,001 palca. Pri teh hitrostih tudi manjša obraba na eni postaji pada navzdol. Pilot, ki izgubi 0,01 mm premera, zavrže registracijo na vsaki naslednji postaji, kar poveča dimenzijske napake v celotnem delu.
To je razlog, zakaj se komponente iz karbidne trdine za matrice za progresivno vtiskovanje ponavadi pojavijo na skoraj vsaki kritični postaji. Piloti, rezalni luknjači, gumbi za izrezovanje in tračna vodila se soočajo z neusmiljeno kumulativno obrabo. Logika izbire karbidne matrice z visoko hitrostjo udarca je tukaj preprosta: katera koli komponenta, ki pride v stik s trakom pri hitrosti in mora ohraniti dimenzijo na milijone ciklov, je kandidat.
Kompleksnost napredovanja traku doda še eno plast. 20-postopna progresivna matrica za izdelavo avtomobilskega konektorja lahko vključuje postaje za prebadanje, zarezovanje, oblikovanje in odrezovanje. Postaje za prebadanje in odrezovanje doživljajo čisto strižno obremenitev in imajo koristi od trdih submikronskih razredov z nizko vsebnostjo kobalta. Nasprotno, postaje za preoblikovanje potrebujejo trše stopnje, ki so odporne na vpliv upogibnih operacij. Pametna namestitev karbidne trdine v progresivne matrice pomeni razvrščanje navzgor ali navzdol po postajah, namesto da določite eno formulacijo na vseh področjih.
Premisleki o prenosu in spojini
Prenosne matrice zgodaj ločijo surovec od traku in ga prosto premikajo med postajami z mehanskimi prenosnimi sistemi. Ta arhitektura običajno deluje pri nižjih stopnjah udarcev in vsaka postaja deluje na posameznem delu in ne na povezanem traku. Rezultat je manjša kumulativna pozicijska obraba na vodilih in vodilih, ker ni traku za registracijo, ampak večja lokalizirana obremenitev pri oblikovanju udarcev in vlečenih vložkov, ki oblikujejo zapletene geometrije.
Odločitve o postavitvi karbidne trdine za prenos matrice se osredotočajo na luknjače za globok-vlek, prirezovalne postaje in vse oblike vložkov, ki obdelujejo-materiale visoke trdnosti. Prenosne matrice se odlikujejo s kompleksnimi geometrijami in velikimi deli, pogosto v avtomobilskih karoserijskih ploščah in strukturnih aplikacijah, kjer nerjavno jeklo ali napredni trakovi iz visoko{3}}trdnega jekla pospešujejo abrazivno obrabo. Sami vodilni in prenosni mehanizmi redko opravičujejo karbid, ker so kontaktni pritiski nižji in je zamenjava preprostejša.
Sestavljene matrice opravijo več operacij rezanja v eni sami potezi na eni postaji. Ker se vse dogaja sočasno, morajo vsi rezalni robovi v matrici ostati ostri skupaj. Če se en element poslabša, celoten del ne ustreza specifikacijam. Zahteve glede sestavljene karbidne trdine se nagibajo k enotni izbiri kakovosti za vse rezalne komponente. Matrica s ploščato podložko z elementi za zarezovanje in prebadanjem na primer najbolje deluje z usklajenimi ploščicami iz karbidne trdine, tako da vsi robovi dosežejo svojo mejo uporabe v istem intervalu, kar omogoča enkratno ponovno brušenje namesto zamaknjenega vzdrževanja.
Te odločitve nadalje oblikuje aplikacija v industriji. Uporaba karbidnih matric za avtomobilsko vtiskovanje pogosto vključuje-jekla z visoko trdnostjo in aluminijeve zlitine v količinah, ki presegajo milijon kosov letno, kar potiska progresivne in prenosne matrice k obsežni uporabi karbida v rezalnih postajah. HVAC žigosanje medtem pogosto vključuje tanjši baker in aluminij pri ekstremnih hitrostih, pri čemer je poudarek karbidne trdine na vodilih in luknjačih z majhnim-premerom, ki bi se sicer obrabili v nekaj dneh. Material, ki se žigosa, vpliva na vrsto matrice, da natančno določi, kje je vlaganje karbida smiselno, kar vodi neposredno do širšega vprašanja, ali je karbid sploh stroškovno-upravičen za dano uporabo.
Izbira pravega karbida za vašo uporabo žigosanja
Vedeti, da je karbid boljši od orodnega jekla, je ena stvar. Vedeti, ali je finančno smiselno za vaše delo, je nekaj drugega. Vsaka postaja za matrice ne potrebuje karbida in vsaka proizvodna serija ne upraviči vnaprejšnje premije. Vprašanje ni "ali je karbid boljši?" ampak bolj "kje se karbidna kovina izplača sama glede na to, kaj žigosam, koliko delov potrebujem in kaj počne moja stiskalnica?"
Spremenljivke uporabe, ki upravičujejo izbiro karbida
Pet spremenljivk medsebojno vpliva na določitev, ali si komponente iz karbidne trdine zaslužijo svoj obstoj v dani matrici. Ocenjujte jih skupaj in ne ločeno, saj en sam ugoden dejavnik le redko upraviči naložbo.
Material, ki se žigosa.To je najmočnejši gonilnik. Abrazivni materiali, kot so nerjaveče jeklo, laminati iz silicijevega jekla in visoko{1}}nizko{2}}legirana jekla, močno pospešijo obrabo orodnega jekla. Kriteriji izbire karbida za vtiskovanje nerjavečega jekla se močno nagibajo k submikronskim razredom, ker vsebnost kroma v traku deluje kot fini brusni papir proti rezalnim robom. Mehkejši materiali, kot so nizko-ogljično jeklo, baker in aluminij, so manj kaznovani, vendar lahko celo aluminij povzroči adhezivno obrabo (raztrganje), ki ji je polirana površina iz karbidne trdine odporna veliko bolje kot orodno jeklo. Pri ocenjevanju, kako substratni materiali vplivajo na izbiro orodja,YICHEN-ov vir materialovzagotavlja uporabno izhodišče za primerjavo lastnosti žigosanega materiala, ki vplivajo na zahteve komponent matrice v aplikacijah iz aluminija, jekla, nerjavečega jekla, medenine in magnezija.
Obseg proizvodnje.Prag obsega proizvodnje karbidnih matric je običajno v razponu od 500.000 do 1.000.000 skupnih zadetkov za večino aplikacij. Pod tem razponom kakovostno orodno jeklo pogosto zagotavlja sprejemljivo življenjsko dobo ob nižjih začetnih stroških. Poleg tega podaljšani servisni intervali karbida prispevajo k znatnim prihrankom zaradi skrajšanega časa izpadov, manjšega števila ciklov ponovnega brušenja in bolj dosledne kakovosti delov med celotno serijo. Visokohitrostne progresivne matrice, ki poganjajo konektorske zatiče ali električne kontakte, pri milijonih gibov presežejo ta prag v nekaj tednih, zaradi česar je karbidna trdina skoraj obvezna.
Tonaža stiskalnice in debelina traku.Večja tonaža, osredotočena na majhne površine rezanja, ustvarja tlačno napetost, ki hitreje presega delovne meje orodnega jekla. Debel tračni material (nad 2 mm pri jeklu) ustvarja sorazmerno večje strižne sile na rezalnem robu. Oba pogoja dajeta prednost izjemni tlačni trdnosti karbida, vendar aplikacije z debelimi-proizvodi zahtevajo tudi trdnejše razrede (več kobalta), da absorbirajo udarno energijo brez drobljenja.
Kompleksnost dela.Deli s številnimi tesno razporejenimi luknjami, ozkimi radiji vogalov ali finimi elementi ogrožajo udarce majhnega{0}}premera. Ti udarci se obrabijo hitreje, ker manjša površina porazdeli strižno silo. Karbidna trdina je pogosto edina praktična rešitev, ko premeri luknjačev padejo pod 1,5 mm ali ko so specifikacije bruhov izjemno tesne.
Uporabite ta kontrolni seznam, da ugotovite, kdaj uporabiti karbid v štancah za določeno uporabo:
- Ali vtiskujete abrazivne ali-materiale visoke trdnosti (nerjaveče jeklo, HSLA, silikonsko jeklo)?
- Ali vaš skupni obseg proizvodnje presega 500.000 delov na komplet matrice?
- Ali so premeri luknjačev pod 2 mm ali razmerje med dolžino-in-premerom nad 4:1?
- Ali trenutne komponente orodnega jekla zahtevajo ostrenje več kot enkrat na 100.000 zadetkov?
- Ali nenačrtovani izpadi zaradi obrabljenega orodja stanejo več kot načrtovano vzdrževanje?
- Ali vaša specifikacija dela dosledno zahteva višino brusov pod 0,05 mm?
- Ali imate stalno število udarcev nad 400 na minuto?
Če veljajo trije ali več od teh pogojev, bodo komponente iz karbidne trdine verjetno zagotovile nižjo ceno na del v celotni proizvodni seriji, tudi z višjo začetno naložbo.
Odločitve o naknadni vgradnji v primerjavi z novogradnjami
Inženirji, ki se soočajo z odločitvijo o naknadni vgradnji matrice iz karbidne trdine ali novi izdelavi, imajo večjo prilagodljivost, kot se mnogi zavedajo. Popolna izdelava matrice iz karbidne trdine je smiselna pri načrtovanju novega orodja za potrjeno velik{1}}program. Oddaljenosti, dimenzije podložne plošče in geometrijo držala lahko že na začetku optimizirate za posebne zahteve karbida, vključno z debelejšimi podložnimi ploščami (standardno 1,2-1,25x) in strožjimi tolerancami vodil, ki jih zahteva karbid.
Nadgradnja je pametnejša pot, ko obstoječa matrica iz orodnega jekla deluje, vendar je na določenih postajah slabša. Za pridobitev prednosti karbida vam ni treba obnoviti celotne matrice. Pogosti cilji nadgradnje vključujejo:
- Zamenjava najhitreje{0}}obrabljajočih luknjačev s karbidnimi ekvivalenti ob ohranjanju obstoječe luknjače in držala.
- Zamenjava orodnih jeklenih gumbov za ploščice iz karbidne trdine na rezalnih postajah, ki vodijo vaš urnik ostrenja.
- Nadgradnja pilotov na karbidne trdine, ko napačna registracija traku povzroča nihanje kakovosti navzdol.
- Dodajanje obrabnih plošč iz karbidne trdine na vodilne površine, ki kažejo vidne utore ali kopičenje materiala.
Pristop naknadne vgradnje deluje, ker je karbidne karbidne komponente pogosto mogoče brusiti na enake zunanje mere kot njihovi predhodniki iz orodnega jekla, tako da se prilegajo obstoječim držalom in držalom. Ključna omejitev je zagotoviti, da obstoječa struktura matrice zagotavlja ustrezno podporo. Stiskalnica za luknjače iz karbidne trdine-se prilega v držalo, zasnovano za mehkejši jekleni vložek, morda potrebuje nadgradnjo podložne plošče, da prepreči pokanje pod obremenitvijo.
Začnite s podatki. Spremljajte, katere postaje ustvarijo največ izpadov in odpadkov, nato pa najprej ciljajte na te položaje za nadgradnjo karbidnih trdin. Izmerite podaljšanje življenjske dobe v dveh ali treh ciklih ostrenja pred razširitvijo. Ta postopni pristop omejuje tveganje in gradi notranji nabor podatkov o stroških-na-del, ki upravičuje širšo uporabo karbida na podlagi vaših dejanskih proizvodnih pogojev in ne splošnih ocen.
Ne glede na to, ali se odločite za naknadno vgradnjo ali novo gradnjo, se resnični izkupiček od karbida uresniči le, če upoštevate njegov celoten gospodarski učinek v celotnem življenjskem ciklu proizvodnje, ne le postavke naročilnice.
Skupni stroški lastništva za komponente karbidne matrice
Naročilo za komponente iz karbidne trdine vedno sproži šok zaradi nalepke. Začetna cena je lahko 3- do 5-krat višja od enakovrednega dela iz orodnega jekla, pri zapletenih geometrijah, ki zahtevajo zaključno obdelavo z EDM, pa se množitelj še poveča. Ta številka, ki sedi sama na listu s ponudbami, ubije karbidne projekte, preden se začnejo. Vendar skoraj nič ne pove o tem, koliko komponenta dejansko stane v svoji življenjski dobi.
Vnaprejšnji stroški v primerjavi z življenjsko vrednostjo
Skupni stroški lastništva komponente karbidne matrice predstavljajo vsak dolar, porabljen od trenutka, ko komponenta vstopi v matrico, do konca življenjske dobe. To vključuje nabavno ceno, da, pa tudi stroške ponovnega brušenja, izpade stiskalnice med vsakim vzdrževalnim dogodkom, ostanke, ki nastanejo zaradi obrabe robov, delo pri inšpekciji kakovosti, povezano z dimenzijskim premikom, in oportunitetne stroške delov, ki niso izdelani, medtem ko stiskalnica miruje.
Razmislite, kaj se zgodi z gumbom iz orodnega jekla, ki ga je treba nabrusiti vsakih 100.000 udarcev. Vsak dogodek ponovnega brušenja pomeni zaustavitev stiskalnice, vlečenje matrice, transport v orodjarno, izvedbo brušenja, ponovno namestitev matrice in izvedbo prvega-preverjanja artikla, preden se proizvodnja nadaljuje. Gumb iz karbidne trdine v istem položaju lahko opravi od 500.000 do več kot milijon udarcev, preden potrebuje servis. To pomeni štiri ali več odpravljenih vzdrževalnih dogodkov, od katerih ima vsak svoje stroške dela, logistike in izgubljene-proizvodne stroške.
Primerjava življenjske dobe matrice iz karbida in orodnega jekla postane še bolj enostranska, če upoštevate kakovost delov. Ko se rob orodnega jekla obrabi, se višina robov dvigne, dimenzije se premaknejo in stopnja odpadkov postopoma narašča. Poslabšanja morda ne boste zaznali, dokler inšpekcija ne označi serije, na kateri točki predelava ali odpadni deli povečajo stroške, ki se nikoli ne pojavijo v vrstici proračuna za orodja. Dimenzijska stabilnost karbida zavira to lezenje in ohranja dosledno kakovost delov veliko globlje v proizvodnem ciklusu.
| Faktor stroškov | Komponenta orodnega jekla | Karbidna komponenta |
|---|---|---|
| Začetni stroški nakupa | Nižje (izhodišče) | 3-5x višji od orodnega jekla |
| Pričakovana življenjska doba med ponovnim brušenjem | 50,000 - 200,000 zadetkov (odvisno od aplikacije) | 500,000 - 1,000,000+ zadetkov |
| Število ponovnega brušenja pred zamenjavo | Večkrat, vendar vsak postopoma krajša življenje | V primerjavi z enakovredno proizvodnjo je potrebnih manj popolnih ponovnih mletij |
| Pogostost izpadov vzdrževanja | Višji (pogostejše zaustavitve pritiska) | Bistveno nižje |
| Trend stopnje odpadkov v življenjski dobi | Postopno povečevanje z obrabo roba | Pred razgradnjo ostane stabilen dlje časa |
| Konsistentnost delnih dimenzij | Zanese prej v proizvodnji | Ohranja toleranco pri daljših vožnjah |
| Posebne storitvene zahteve | Standardno brušenje v orodnici | Potrebno je diamantno brušenje ali EDM |
| Tveganje katastrofalne okvare | Nižje (način duktilne okvare) | Višji, če je nepravilno podprt ali neporavnan |
Izračun prelomne vrednosti pri nadgradnjah karbida
Analiza preloma za komponente za vtiskovanje iz karbidne trdine ne zahteva zapletenega finančnega modeliranja. Potrebujete štiri podatkovne točke iz vašega trenutnega delovanja: stroške vsakega dogodka vzdrževanja orodnega jekla (vključno z delom, izpadi in izgubljeno proizvodnjo), kako pogosto se ti dogodki zgodijo, stroške odpadkov in ponovne obdelave, ki jih je mogoče pripisati obrabi robov med vzdrževalnimi intervali, in skupni obseg proizvodnje, ki ga mora zagotoviti matrica.
Izračun sledi preprosti strukturi:
- Skupni strošek orodnega jekla=(začetni strošek) + (strošek na dogodek vzdrževanja x število dogodkov v življenjski dobi proizvodnje) + (strošek ostankov/ponovne obdelave, ki ga je mogoče pripisati obrabi)
- Skupni strošek karbida=(začetni strošek) + (strošek na dogodek vzdrževanja x zmanjšano število dogodkov) + (zmanjšan strošek odpada/predelave)
- Prelomna točka=obseg proizvodnje, pri katerem skupni stroški karbida padejo pod skupne stroške orodnega jekla
Točka rentabilnosti doseže hitreje, ko se kateri koli od teh pogojev poveča: material, ki se vtisne, je zelo abraziven, stroški izpada na uro so visoki zaradi pritiska uporabe stiskalnice, stroški odpadkov so precejšnji, ker je sam vtisnjen material drag, ali pa matrica neprekinjeno teče pri visokih stopnjah giba, kar skrči intervale vzdrževanja na dneve in ne na tedne.
Karbidna matrica zmanjša čas izpadov in prihranke pri stroških sčasoma, ker vsaka izognjena zaustavitev stiskanja nosi fiksne režijske stroške, ne glede na to, ali zaustavitev traja 30 minut ali dve uri. Na liniji stiskalnice, ki dovaja prav-pravočasno-postopek sestavljanja, lahko ena sama nenačrtovana menjava orodja zmoti nadaljnje razporede, ki presegajo okvir neposrednega vzdrževanja. Ta kaskadni strošek se le redko pojavi v preprostih-primerjavah življenj z orodji, vendar prevladuje-v ekonomiji resničnega sveta.
Iskreno opozorilo: karbid ne zmaga vedno pri izračunu TCO. Majhne-serije pod 500.000 deli, mehki tračni materiali, ki komaj obremenjujejo orodno jeklo, ali prototipne matrice, za katere se pričakuje, da bodo podvržene spremembam konstrukcije, morda nikoli ne bodo dosegle točke preloma. Vrednost vodenja teh številk je natančno prepoznavanje, katere komponente, v katerih matricah presežejo prag, tako da karbidne dolarje vlagate tam, kjer so donosi resnični in ne domnevni.
Pravilna ekonomičnost pa je pomembna le, če komponente iz karbidne trdine dejansko zagotavljajo svojo nazivno življenjsko dobo v praksi. To je v celoti odvisno od tega, kako z njimi ravnamo, jih vzdržujemo in nadzorujemo, ko so nameščeni v matrico.
Vzdrževanje in podaljšanje življenjske dobe karbidnih komponent
Izbijač iz karbidne trdine, ocenjen za milijon udarcev med ponovnimi brušenji, ne bo dosegel te številke, če pade na jekleno mizo, je nameščen v napačno poravnano matrico ali deluje brez ustreznega mazanja. Lastnosti materiala so le polovica enačbe. Druga polovica je operativna disciplina: kako ravnate, nastavljate, nadzirate in servisirate te komponente, je odvisno, ali boste zajeli popolno donosnost svoje naložbe v karbidno trdino ali jo boste prezgodaj porabili.
Najboljše prakse vzdrževanja in ponovnega brušenja
Karbid je trd, vendar je tudi krhek. Ta kombinacija zahteva drugačen način vzdrževanja od tistega, ki ga večina trgovin uporablja za orodno jeklo. Karbidnega luknjača ne morete vtakniti v držalo s kladivom, ga vreči v predal z drugim orodjem ali brusiti na standardnem kolesu iz aluminijevega oksida. Vsaka od teh bližnjic povzroča poškodbe, ki skrajšajo življenjsko dobo ali sprožijo nenadno okvaro.
Začnite z rokovanjem. S komponentami iz karbidne trdine vedno ravnajte kot z natančnimi instrumenti. Shranjujte jih posamezno v oblazinjenih posodah, jasno označenih in ločenih, da ne pridejo v stik drug z drugim ali s trdimi površinami. Celo olja za prstne odtise lahko sčasoma povzročijo težave, zato ravnajte s čistimi rokavicami in poskrbite, da so skladiščna mesta suha, da preprečite korozijo na jeklenih delih sklopa.
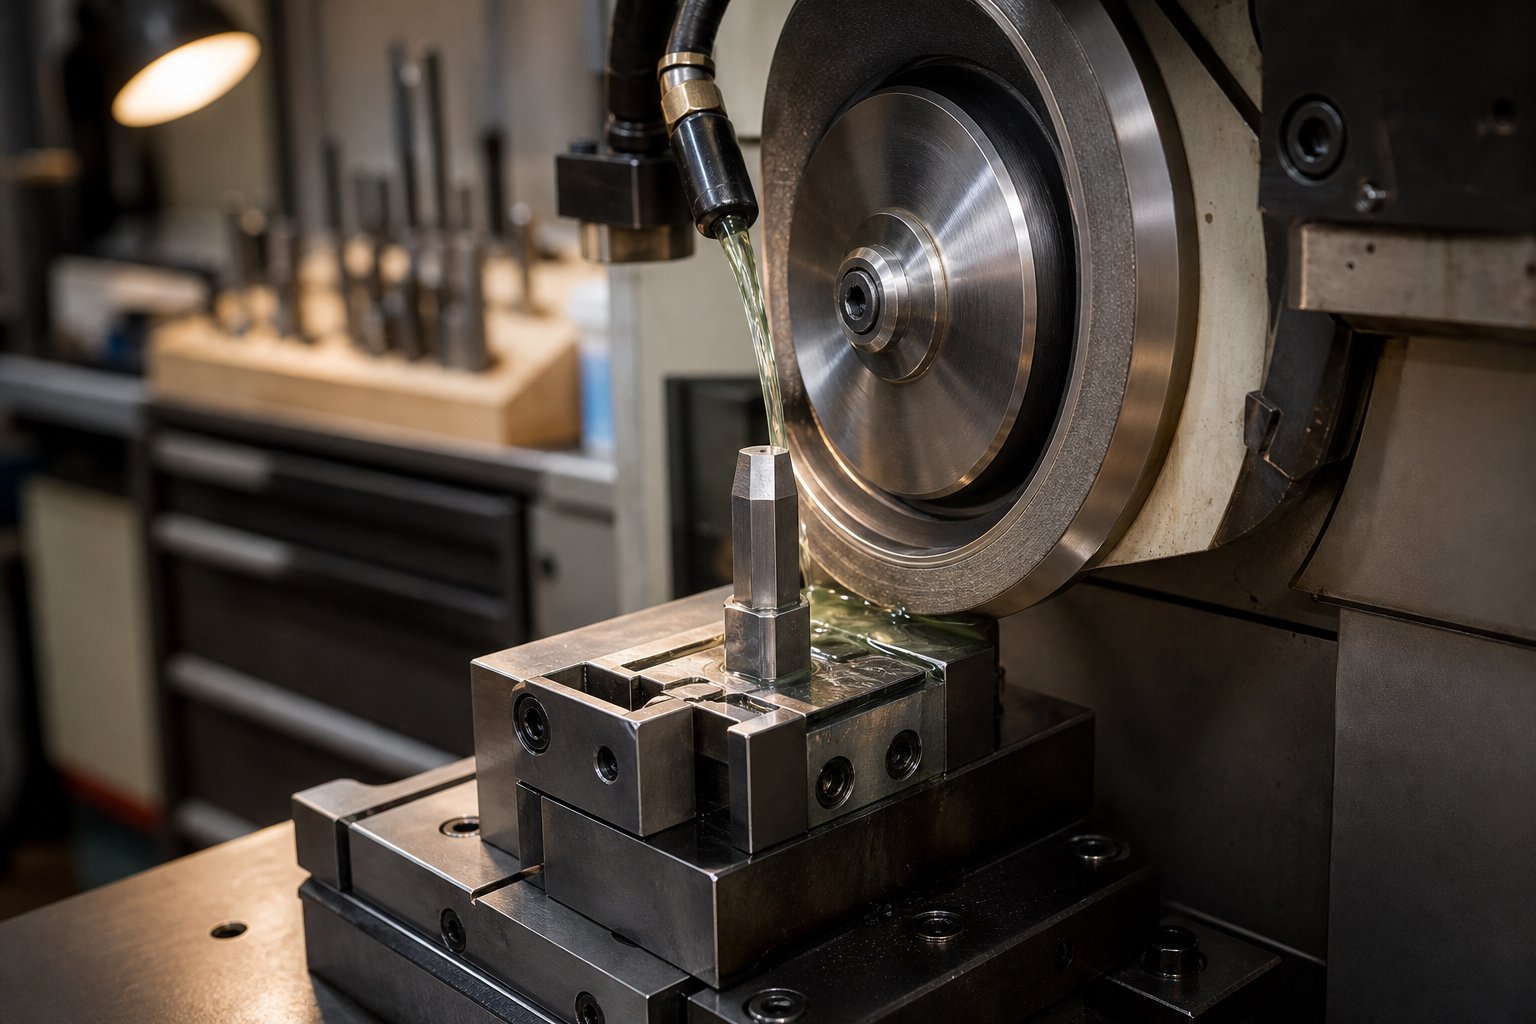
Ponovno brušenje luknjačev iz karbidne trdine zahteva diamantna kolesa, ne običajnih abrazivov. Trdota karbida preprosto uniči kolesa iz aluminijevega oksida ali silicijevega karbida, preden začnejo učinkovito rezati. Uporabite -s smolo vezano ali vitrificirano diamantno kolo z ustreznim pretokom hladilne tekočine, da preprečite toplotne razpoke. Upoštevajte te parametre:
- Odstranite minimalni material, potreben za obnovitev čistega rezalnega roba, običajno 0,02 do 0,05 mm na prehod ponovnega brušenja.
- Ohranite dosledno končno obdelavo površine po celotni rezalni površini. Neenakomerno brušenje pušča napetosti, ki sprožijo krušenje robov med uporabo.
- Natančno ohranite izvirno geometrijo. Strižni koti, hrbtni stožci in reliefni elementi služijo določenim funkcijam in njihovo spreminjanje med ponovnim ostrenjem odpravi prednosti, ki jih zagotavljajo.
- Po brušenju preverite ravnost in pravokotnost. Celo 0,01 mm nagiba čez ploskev udarca ustvarja neenakomerno obremenitev, ki jo karbid slabo prenaša.
- Razmagnetite komponente po vsakem brušenju, da preprečite oprijem kovinskih delcev med shranjevanjem ali ponovno namestitvijo.
Vzdrževanje površinske obdelave ne presega ponovnega brušenja. Polirane gumbe matrice in obrabne plošče je treba redno -polirati, da ohranijo svoje karakteristike nizkega{2}}trenja. Kopičenje materiala ali mikro-praske na prehodu traku povečajo trenje, pospešijo nastajanje toplote in spodbujajo draženje. Hitro poliranje z diamantno pasto med načrtovanimi vzdrževalnimi dogodki ohranja površine v skladu z načrti.
Strategija mazanja ima tudi neposredno vlogo pri podaljševanju življenjske dobe komponent karbidne trdine. Ustrezno mazivo ustvari pregradni film med materialom traku in karbidno površino, kar zmanjša abrazivno obrabo in prenos lepila. Izberite maziva, posebej oblikovana za vaš material traku, in zagotovite dosleden nanos po vsej širini traku. Nezadostno mazanje na enem robu traku koncentrira obrabo na eni strani komponent matrice, kar ustvarja asimetrično degradacijo, ki skrajša življenjsko dobo in izkrivlja kakovost delov.
Preverjanje poravnave sodi v vsako rutino namestitve matrice, ne le med prvo namestitvijo.Neusklajenost je tihi ubijalec življenjske dobe karbidne trdine, kar povzroči neenakomerno porazdelitev napetosti, ki obremeni eno stran luknjača ali gumba preko praga zloma. Uporabite kazalnike na številčnici, da potrdite koncentričnost udarca-na-matrico pred začetkom proizvodnje. Nekaj minut preverjanja prepreči ure nenačrtovanih izpadov zaradi počene komponente.
Nadzor obrabe in čas zamenjave
Razlika med načrtovanim 30-minutnim ponovnim brušenjem in razgradnjo v sili z odpadnimi deli v smetnjaku je vedeti, kdaj je karbidni komponenti potrebna pozornost. Karbid ne daje enakih postopnih opozoril kot orodno jeklo. Jekleni robovi se postopoma prevračajo in povzročajo postopno hujše robove. Robovi iz karbidne trdine ostanejo ostri veliko dlje, nato pa se hitro razgradijo, ko obraba doseže kritični prag. Zaradi tega vedenja je proaktivno spremljanje bistveno.
Bodite pozorni na te opozorilne znake, ki kažejo, da komponenta iz karbidne trdine potrebuje servis:
- Višina bruha presega specifikacijo na žigosanih delih, zlasti nenadno povečanje namesto postopen trend.
- Vidni obrabni trakovi ali polirani obroči na rezalnem delu luknjačev ali gumbov za matrice.
- Mikro-krušenje vzdolž rezalnih robov, vidno pod povečavo, tudi če deli še vedno merijo znotraj tolerance.
- Povečana sila odstranjevanja ali težave pri dvigovanju traku, ki kažejo na hrapavost površine ali oprijem materiala na stranskih stenah luknjača.
- Dimenzijski premik v vtisnjenih elementih, zlasti premeri lukenj, ki se gibljejo proti zgornji meji tolerance.
- Slišne spremembe v zvoku stiskanja med žigosanjem, ki lahko signalizirajo nastanek razpok ali zrahljanih vstavkov.
Ko opazite te indikatorje, se pojavi vprašanje, ali je obnova izvedljiva ali pa je komponenta dosegla konec življenjske dobe. Obnova deluje, ko je obraba omejena na rezalno površino in preostala dolžina komponente omogoča odstranitev materiala brez padca pod minimalne funkcionalne dimenzije. Večina luknjačev iz karbidne trdine dopušča večkratno brušenje, dokler celotna dolžina ostane znotraj območja nastavitve kompleta rezil. Podobno je mogoče rezalne gumbe večkrat nabrusiti na njihovi rezalni površini, preden širina površine preseže sprejemljive meje.
Zamenjava postane potrebna, ko odkruški segajo pod rezalno površino v telo, ko so razpoke vidne na kateri koli točki vzdolž komponente ali ko je kumulativno brušenje skrajšalo kos čez njegovo uporabno ovojnico. Poskus reševanja počene karbidne trdine nikoli ni vreden tveganja. Ko se enkrat pojavijo razpoke, matrica postane nevarna in jo je treba takoj zamenjati, da se prepreči katastrofalna okvara, ki bi lahko poškodovala držalo matrice, stiskalnico ali okoliške komponente.
Pogoste napake, ki poškodujejo dele iz karbidne trdine in skrajšajo njihovo življenjsko dobo, pogosto izhajajo iz tega, da se z njimi ravna kot z orodnim jeklom:
- Prevelik razmik matrice.Prevelika razdalja med luknjačem in gumbom matrice povzroči napetost rezila iz karbidne trdine med prebojem, stanje obremenitve pa karbidna trdina slabo prenese. Ohranite razdalje znotraj specifikacij in jih preverite med nastavitvijo.
- Prevelika tonaža.Uporaba večje sile stiskanja, kot je potrebno, ne izboljša kakovosti reza, vendar pospeši tlačno utrujenost. Pravilno določite velikost stiskalnice za delo in se izogibajte preveliki-tonaži kot rešitvi dolgočasnega orodja.
- Nepravilno odstranjevanje.Luknjači, ki se umikajo brez vodenega odstranjevanja, doživljajo stranske sile, ki povzročajo krušenje stranske stene. Odstranjevalci vzmeti morajo uporabiti zadostno silo, da preprečijo, da bi se trak oprijel luknjača med umikom.
- Preskok preverjanja poravnave.Celo 0,02 mm neskladja med udarcem in gumbom ustvari asimetrično strižno obremenitev, ki koncentrira napetost na enem robu, kar močno poveča tveganje zloma.
- Nepravilna trdota podložne plošče.Podložna plošča, ki je mehkejša od glave luknjača, omogoča, da karbid prodre v ploščo, kar ustvarja koncentracije napetosti, ki širijo razpoke.Ujemajte trdoto podložne plošče s trdoto glave luknjačaza enakomerno porazdelitev obremenitve.
- Brušenje brez hladilne tekočine.Suho brušenje povzroči toplotni šok, ki ustvari podpovršinske mikrorazpoke, ki so sprva nevidne, a se bodo pod delovnimi obremenitvami zagotovo širile.
Vzdrževanje podrobnih servisnih zapisov za vsako komponento iz karbidne trdine, vključno s štetjem zadetkov med ponovnimi brušenji, odstranjenim materialom na servisni dogodek in morebitnimi opaženimi vzorci obrabe, gradi nabor podatkov, ki ga potrebujete za natančno predvidevanje časa vzdrževanja. V dveh ali treh servisnih ciklih se pojavijo vzorci, ki vam omogočajo proaktivno načrtovanje ponovnega brušenja, namesto da se odzivate na napake v kakovosti. Ta predvidljivost je tista, kjer skupna stroškovna prednost karbida postane operativna resničnost, s čimer se teoretično podaljšanje življenjske dobe spremeni v dejansko delovanje stroja.
Naslednji koraki za izbiro komponent karbidne matrice
Predvideni podatki o vzdrževanju, ujemanje komponent-to-in izračuni preloma kažejo na isto ugotovitev: komponente matrice za vtiskovanje iz karbidne trdine zagotavljajo merljive donose, ko postopek izbire vodijo podatki o uporabi in ne predpostavke. Vprašanje za vašo ekipo ni, ali karbidna trdina deluje, ampak kje v vaši matrici se najhitreje povrne.
Ključni zaključki za inženirje in ekipe za nabavo
Vsaka odločitev, zajeta v tem vodniku, se skrči na nekaj temeljnih načel. Pri ocenjevanju vaše naslednje naložbe v karbidno trdino imejte to spredaj in na sredini:
- Izbira razreda se mora ujemati s prevladujočim načinom okvare komponente. Abrazivna obraba zahteva formulacije z nizko-kobaltom in fino{2}}zrnatostjo. Udarna obremenitev zahteva večjo vsebnost kobalta in bolj grobo zrnato strukturo.
- Vrsta matrice narekuje, kje karbid zasluži največji donos. Progresivne matrice ga potrebujejo v širokem obsegu po pilotih, udarcih in gumbih. Matrice za prenos imajo koristi od ciljne postavitve na-postaje za preoblikovanje in prirezovanje z visoko obrabo.
- Obseg proizvodnje določa ekonomski prag. Večina aplikacij preseže točko preloma med 500.000 in 1.000.000 skupnimi zadetki, vendar materiali z abrazivnimi trakovi ali visoke stopnje udarcev potegnejo to številko nižje.
- Naknadna vgradnja je veljavna pot. Ne potrebujete popolne obnove matrice, da bi izkoristili prednosti karbidne trdine. Začnite na postajah, kjer je največ izpadov in odpadkov, nato pa razširite na podlagi izmerjenih rezultatov.
- Disciplina vzdrževanja ščiti naložbo. O diamantnem brušenju, pravilnem preverjanju poravnave in proaktivnem spremljanju obrabe ni-predmet pogajanj, če pričakujete, da bo karbid dosegel nazivno življenjsko dobo.
Karbid zagotavlja najvišjo donosnost naložbe, ko vtiskujete abrazivne materiale v velikih količinah z ozkimi dimenzijskimi tolerancami, kjer stroški vsake nenačrtovane zaustavitve stiskalnice presegajo premijo, ki ste jo plačali za komponento, ki je to preprečila.
Začetek ocenjevanja karbidnega materiala
Ste pripravljeni na prehod od raziskovanja k dejanjem? To prednostno zaporedje daje inženirjem in nabavnim skupinam praktičen kontrolni seznam za izbiro komponent matrice za vtiskovanje iz karbidne trdine, na katerem lahko delajo:
- Preglejte svoje trenutne podatke o učinkovitosti matrice.Ugotovite, katere postaje ustvarijo največ dogodkov ponovnega brušenja, najvišje stopnje odpadkov in najdaljše nenačrtovane izpade. To so vaši prvi kandidati za karbid.
- Opišite svoje zahteve glede materiala traku.Preglejte mehanske lastnosti in abrazivnost materialov, ki jih žigosate.YICHEN-ov vir materialovponuja praktično izhodišče za primerjavo lastnosti substrata iz aluminija, jekla, nerjavečega jekla, medenine in magnezija ter vam pomaga razumeti, kako vaš žigosani material poganja zahteve po orodjih.
- Povežite kemijo razreda z vsako ciljno komponento.Uporabite razmerja med velikostjo zrn in vsebnostjo veziva, ki smo jih obravnavali prej, da izberete formulacije, ki obravnavajo vaše specifične načine odpovedi, ne pa splošnih priporočil.
- Izvedite izračun dobičkonosnosti za tri najboljše kandidate.Vnesite dejanske stroške izpadov, pogostost vzdrževanja in podatke o odpadkih. Če številke delujejo za te postaje, verjetno delujejo tudi za druge, ki se soočajo s podobnimi pogoji.
- Določite ustrezno podporno infrastrukturo.Preden naročite komponente, se prepričajte, da podložne plošče, držala in sistemi za poravnavo izpolnjujejo zahteve podjetja Carbide. Vrhunski razred, vgrajen v neustrezno držalo, pokvari hitreje kot orodno jeklo v ustreznem.
- Vzpostavite izhodišče meritve.Dokumentirajte število zadetkov, meritve kakovosti delov in vzdrževalne intervale od prvega dne, tako da lahko kvantificirate izboljšavo in upravičite nadaljnjo uporabo karbida z dejanskimi proizvodnimi podatki.
Inženirski vodnik za pridobivanje matric iz karbidne trdine se na koncu zmanjša na obravnavo vsakega položaja komponente kot lastnega inženirskega problema. Naklon, geometrija in podporna struktura, ki delujejo na eni postaji, so lahko napačni za naslednjo. Naj vaši proizvodni podatki vodijo odločitve, vlagajte tam, kjer je donos dokazan, in od tam gradite navzven. S tem discipliniranim pristopom,-ki temelji na podatkih, se izognete dvakratnemu plačilu: enkrat za karbidno trdino, ki se pokvari, ker je bila napačno uporabljena, in drugič za nadomestno, ki končno deluje pravilno.
Pogosta vprašanja o komponentah matrice za vtiskovanje iz karbidne trdine
1. Kaj so komponente matrice za vtiskovanje iz karbidne trdine in zakaj se uporabljajo?
Sestavni deli matrice za vtiskovanje iz karbidne trdine so precizni orodni elementi, izdelani iz cementiranega volframovega karbida, vezanega s kobaltom ali nikljem. Vključujejo luknjače, gumbe za matrice, vodila, odstranjevalce in obrabne plošče, ki nadomeščajo dele orodnega jekla znotraj sklopa matrice. Inženirji jih določajo, ker karbidna trdina beleži trdoto približno 92 HRA v primerjavi z orodnim jeklom pri približno 62 HRC, kar zagotavlja do 10-krat daljšo življenjsko dobo orodja v{-serijski proizvodnji. Ta podaljšana življenjska doba skrajša čas nedelovanja stiskalnice, ohranja strožje tolerance pri daljših serijah in zniža stroške na žigosani del.
2. Kako izberem pravi razred karbida za svojo uporabo matrice za vtiskovanje?
Izbira stopnje je odvisna od primarnega načina okvare komponente. Za luknjače, ki režejo tanke materiale ali luknje z majhnim-premerom, submikronski razredi s 3-8 % kobalta in trdoto 92–94 HRA zagotavljajo maksimalno zadrževanje robov. Težki izrezovalniki, ki delajo z debelim materialom, potrebujejo stopnje C12-C13 s 13-16 % kobalta za udarno žilavost. Rezalni gumbi, ki izvajajo zmerno striženje, dobro delujejo z razredi C10-C11 pri 8-13 % kobalta. Obrabne plošče imajo koristi od razredov C2 z nizko vsebnostjo kobalta, optimiziranih za odpornost proti obrabi. Uskladite kemijo razreda s tem, ali načrtujete proti postopni abrazivni obrabi ali nenadnemu zlomu zaradi udarca.
3. Kdaj je stroškovno{1}}učinkovita uporaba karbida namesto orodnega jekla v matricah za vtiskovanje?
Karbid običajno postane stroškovno-upravičen, ko skupni obseg proizvodnje preseže 500.000 do 1.000.000 zadetkov. Do preloma pride hitreje pri vtiskovanju abrazivnih materialov, kot je nerjavno jeklo ali silikonsko jeklo, pri hitrostih udarcev nad 400 na minuto, pri uporabi premerov luknjačev pod 2 mm ali ko stroški nenačrtovanih izpadov presegajo načrtovane stroške vzdrževanja. Čeprav karbidna trdina stane 3- do 5-krat več vnaprej, njeni podaljšani servisni intervali med ponovnim brušenjem, zmanjšane stopnje odpadkov in dosledna dimenzijska proizvodnja pogosto zagotavljajo nižje skupne stroške na del v celotnem proizvodnem ciklusu.
4. Ali lahko obstoječe komponente orodja iz orodnega jekla naknadno opremim s karbidno trdino brez ponovne izdelave celotne matrice?
Da, naknadna vgradnja je praktičen in običajen pristop. Sestavne dele iz karbidne trdine je mogoče brusiti, da se ujemajo z zunanjimi merami njihovih predhodnikov iz orodnega jekla, tako da se prilegajo obstoječim držalom in držalom. Začnite z identifikacijo postaj, ki ustvarjajo največ izpadov in odpadkov, nato pa zamenjajte te posebne luknjače, gumbe za matrice, pilote ali obrabne plošče z ekvivalenti iz karbidne trdine. Ključna zahteva je zagotavljanje ustrezne podporne infrastrukture, zlasti podložnih plošč 1,2-1,25-kratne standardne debeline in ustreznega preverjanja poravnave, saj karbidna trdina zahteva bolj togo podporo kot nodularno orodno jeklo.
5. Kako vzdržujem komponente matrice iz karbidne trdine, da povečam njihovo življenjsko dobo?
Vzdrževanje karbidne trdine zahteva diamantne brusne plošče s pretokom hladilne tekočine za ponovno ostrenje, pri čemer se odstrani le 0,02-0,05 mm na prehod ob ohranjanju prvotne geometrije. Sestavne dele shranjujte posamično v oblazinjenih posodah, da preprečite ostružke zaradi stika. Med vsako nastavitvijo preverite poravnavo udarca-z-matrico z indikatorji na številčnici, saj že 0,02 mm neporavnanost koncentrira napetost in povzroči zlom. Ohranjajte ustrezno mazanje po celotni širini traku, ohranite razdalje znotraj 5-10 % debeline traku na stran in spremljajte opozorilne znake, kot je nenadno povečanje višine robov ali vidne mikroodrezke vzdolž rezalnih robov.


