


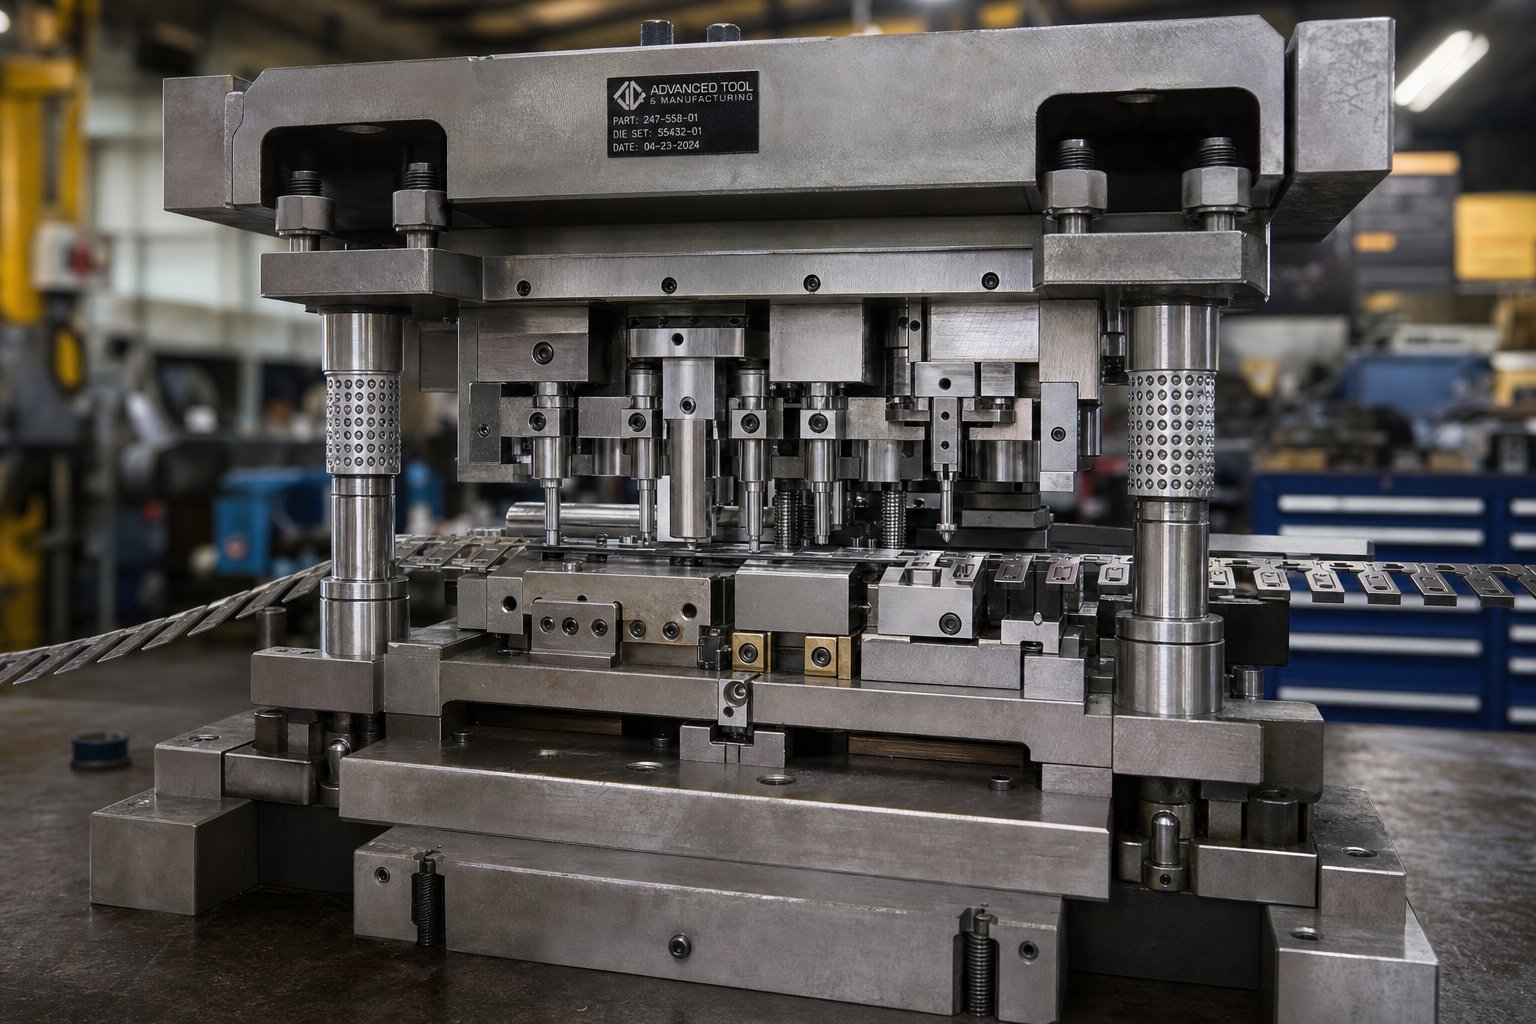
Kaj je Die Stamping Design in zakaj je pomemben
Oblikovanje štancanjaje inženirska disciplina ustvarjanja natančnih kompletov orodij, ki pločevino oblikujejo v končne dele z nadzorovano silo in pretokom materiala. Nahaja se pred vsem, kar se dogaja na novinarskem parketu. Kjer se kovinsko žigosanje nanaša na samo proizvodno operacijo, se oblikovanje matrice osredotoča na odločitve, izračune in definicije geometrije, ki to operacijo sploh omogočajo.
Če ste se kdaj vprašali, kaj je žigosanje v proizvodnji, je kratek odgovor: uporaba sile na pločevino z uporabo ujemajočega se orodja za rezanje, upogibanje ali oblikovanje dela. Daljši odgovor vključuje na stotine inženirskih spremenljivk, ki določajo, ali ta proces teče gladko ali razpade po prvih tisoč zadetkih.
Kaj pravzaprav vključuje oblikovanje matrice
Razmišljajte o tem kot o mostu med konceptom dela in orodjem,-pripravljenim za proizvodnjo. Vhodni podatki so preprosti: geometrija dela iz 3D modela, specifikacije materiala (zlitina, debelina, stanje) in zahteve glede prostornine, ki narekujejo, kako robustno mora biti orodje. Izhodi so popolne risbe za sestav matrice, podrobne specifikacije za vsako komponento in postavitev traku, ki določa, kako surova tuljava postane končni deli od postaje do postaje.
Paket oblikovanja za žigosanje pločevine običajno vključuje dimenzije udarcev in blokov matrice, vrednosti zračnosti glede na vrsto materiala, izbiro vzmeti, konfiguracije vodilnega sistema in izračune tonaže. Vsaka dimenzija v tem paketu omogoča dosledno proizvodnjo ali uvaja način okvare, ki čaka na površje.
Zakaj oblikovalske odločitve spodbujajo rezultate proizvodnje
Tu je neprijetna resnica, ki se je večina postopkov žigosanja nauči na težji način: težave, ki se pokažejo med proizvodnjo, skoraj vedno izvirajo iz faze načrtovanja. Nepravilne razdalje povzročajo robove. Slaba postavitev trakov odpadni material. Premajhne komponente se prezgodaj obrabijo. Vsako od teh vprašanj izhaja iz odločitve, ki je bila sprejeta mesece, preden kocka sploh pride v tisk.
Izkušnje v panogi dosledno kažejo, da približno 80 % napak pri žigosanju izvira iz-odločitev v fazi načrtovanja in ne zaradi-napak pri izvedbi tal.
Zaradi tega je oblikovanje žigosanja najvišja-točka vzvoda v življenjskem ciklu katerega koli programa. Robustna zasnova matrice zagotavlja kakovost delov, zmanjšuje stopnjo odpadkov, podaljšuje življenjsko dobo matrice in ohranja predvidljive stroške na del v milijonih ciklov. Po drugi strani pa napačna zasnova ustvarja verigo težav na nižji stopnji, ki jih ne more v celoti rešiti nobena količina podstavkov ali prilagajanja stiskalnice.
Resnična cena slabe zasnove ni le predelava samega orodja. Izguba proizvodnega časa, odpadni material in zakasnjeni zagoni, ki se združijo v celotnem proračunu programa. Pridobivanje inženiringa pri viru je edina najučinkovitejša naložba, ki jo lahko izvede operacija žigosanja.
Vrste matric za žigosanje in kako jih izbrati
Izbira napačne arhitekture matrice je ena najdražjih napak pri oblikovanju matrice za žigosanje. Zaklene vas v pristop orodij, ki bodisi premalo-zagotavlja zmogljivost ali preveč-porablja zapletenost, ki je vaš del ne potrebuje. Odločitev ni le v tem, kaj je tehnično izvedljivo. Gre za ujemanje tipa matrice z geometrijo dela, obsegom proizvodnje in realnostjo proračuna, preden se jeklu posveti šestmestna številka.
Štiri primarne arhitekture pokrivajo veliko večinoaplikacije za oblikovanje matrice za žigosanje kovin: progresivne, prenosne, sestavljene in kombinirane matrice. Vsak prinaša različne-kompromise, ki jih morajo inženirji oceniti glede na njihove posebne programske zahteve.
Premisleki glede oblikovanja progresivnih matric
Progresivne matrice so vlečna sila -veliko obsega žigosanja. Trak kovine se podaja skozi zaporedne postaje, pri čemer vsaka izvaja določeno operacijo, rezanje, krivljenje, oblikovanje, dokler se končni del ne loči na končni postaji. Obdelovanec ostane med postopkom pritrjen na nosilni trak, kar ohranja poravnavo in odpravlja rokovanje z deli med operacijami.
S stališča oblikovanja progresivne matrice zahtevajo posebno pozornost inženiringu nosilnih trakov, postavitvi vodilnih lukenj za natančno podajanje in zaporedju postaj, ki uravnava sile med hodom stiskalnice. Odlični so, ko potrebujete ozke tolerance na manjših delih pri količinah, ki presegajo 50.000 enot. Kompromis-? Višji vnaprejšnji stroški orodja in omejena prilagodljivost za spremembe načrta, ko je orodje izdelano.
Ključne prednosti zasnove vključujejo minimalno porabo materiala, visoko zmogljivost-na-minuto in zmožnost izdelave zapletenih geometrij v eni nastavitvi stiskalnice z manj dela.
Transfer in Compound Die Trade-Offs
Prenosne matrice ločijo obdelovanec od traku zgodaj v procesu, nato pa z mehanskimi prijemali premikajo posamezne surovce med neodvisnimi postajami. Ta arhitektura je idealna za velike dele ali globoko-vlečene komponente, ki ne morejo ostati povezane z nosilnim trakom. Neodvisne postaje omogočajo tudi bolj zapletena zaporedja oblikovanja, vključno z navojem, rebri in narebričenjem. Ker med deli ni povezovalne mreže, lahko matrice za prenos dejansko zmanjšajo porabo materiala v primerjavi s progresivnimi orodji na določenih geometrijah.
Sestavljene matrice imajo nasproten pristop: izvajajo več operacij rezanja hkrati z enim samim pritiskom. Predstavljajte si, da se izpiranje in prebadanje zgodita v istem trenutku. Tako nastanejo izjemno ravni deli, ker so sile uravnotežene čez obdelovanec. Sestavljene matrice so-najprimernejša izbira za-kritične aplikacije za ploskost, kot so podložke, podložke in električne laminacije. Stroški orodja so pod progresivnimi matricami, vendar je postopek omejen na relativno preproste, ravninske geometrije.
Izbira prave arhitekture matrice
Izbira med temi vrstami matric za žigosanje je odvisna od štirih spremenljivk: velikosti dela, letne količine, zahtev glede tolerance in proračunskih omejitev. Majhen konektorski terminal, ki poganja dva milijona enot na leto, je jasen progresivni kandidat. Velik strukturni okvir pri 10.000 enotah letno bi lahko upravičil nastavitev prenosa. Enostavna ploščata podložka pri srednjih volumnih je usmerjena proti sestavljenemu orodju.
Spodnji okvir odločanja preslika vsako orodje in arhitekturo matrice glede na optimalen prostor uporabe:
| Vrsta matrice | Najboljša aplikacija | Obseg glasnosti | Relativni stroški orodja | Tipičen dobavni rok | Kompleksnost oblikovanja |
|---|---|---|---|---|---|
| Progresivno | Majhni do srednje veliki-deli z več funkcijami | 50K+ enot/leto | visoko | 12-20 tednov | visoko |
| Prenos | Veliki deli, globoki vleki, kompleksne 3D oblike | 10K-500K enot/leto | visoko | 14-24 tednov | visoko |
| Spojina | Ploščati deli, ki zahtevajo zarezovanje in prebadanje | 5K-500K enot/leto | Srednje | 8-14 tednov | Nizka do srednja |
| Kombinacija | Deli, ki potrebujejo tako rezanje kot oblikovanje v eni potezi | 10K-200K enot/leto | Srednje-Visoko | 10-18 tednov | Srednje |
Kombinirane matrice, ki jih je vredno omeniti posebej, združujejo operacije rezanja in oblikovanja v eni sami potezi. Zasedajo srednjo pot med sestavljenimi in progresivnimi pristopi, uporabne, ko je del treba tako striči kot upogibati, vendar ne upravičujejo kompleksnosti popolnega progresivnega orodja.
Ključni zaključek za inženirje: izbira arhitekture matrice ni prednostna naloga. To je inženirska odločitev, ki temelji na zahtevah delov. Če se tega ne lotite, pomeni bodisi plačilo za zapletenost, ki je ne potrebujete, bodisi boj proti omejitvam, ki bi se jim že od začetka lahko izognili z drugačnim pristopom k orodju.
Seveda je izbira prave arhitekture le prvi korak. Vsaka od teh vrst matrice se zanaša na iste temeljne komponente, luknjače, bloke matrice, odstranjevalce in sisteme poravnave, katerih individualna kakovost oblikovanja določa, ali orodje dejansko zagotavlja načrtovano zmogljivost.
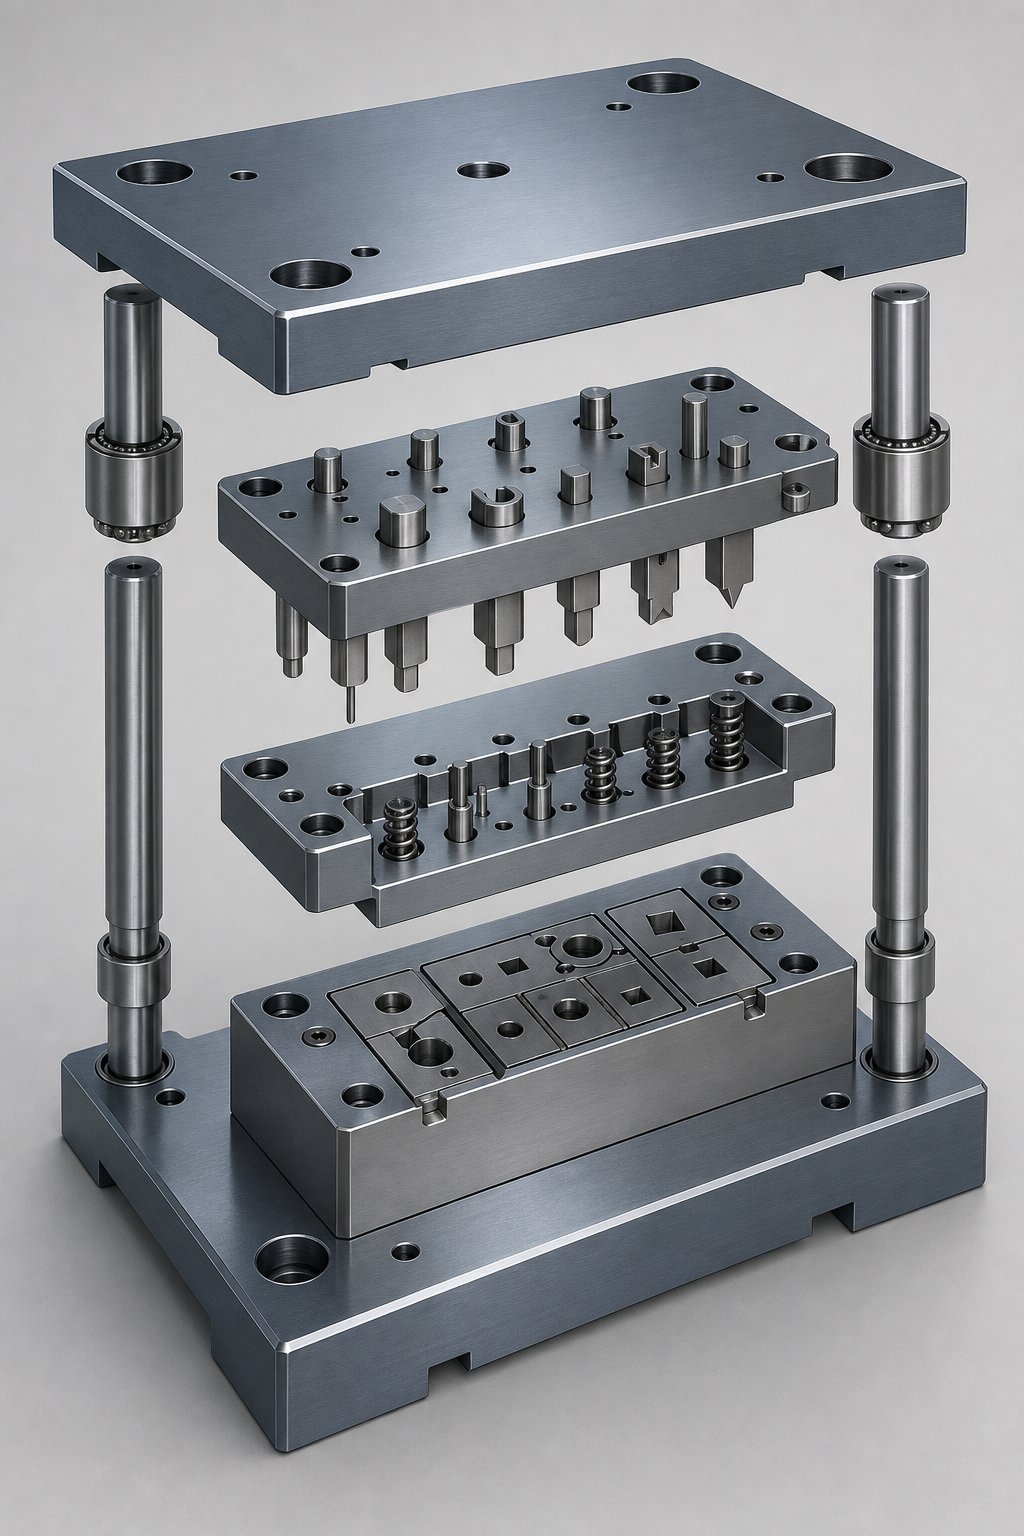
Bistvene komponente matrice in njihove konstrukcijske funkcije
Vsaka matrica za žigosanje, ne glede na arhitekturo, je zgrajena iz iste osnovne družine komponent. Luknjači režejo in oblikujejo. Matrični bloki sprejmejo te udarce z natančno razdaljo. Odstranjevalci upravljajo obnašanje materiala med in po vsakem udarcu. Vodilni sistemi ohranjajo vse poravnano pod obremenitvijo na tisoče funtov. Sliši se preprosto, toda inženirska utemeljitev za tem, kako je vsak element dimenzioniran in kateri material orodja za vtiskovanje se izbere, je tisto, kjer zasnova orodij ločuje zanesljiva proizvodna orodja od kroničnih glavobolov vzdrževanja.
Opazili boste, da veliko napak pri žigosanju ni povzročila ena sama katastrofalna napaka. So rezultat obrobnih odločitev, zloženih v več komponentah. Prebijalec, ki je nekoliko predolg, odstranjevalec z neustrezno silo vzmeti, čevelj matrice, ki se odkloni ravno toliko, da premakne razdalje. Razumevanje "zakaj" v ozadju specifikacij vsake komponente preprečuje, da bi te kumulativne napake prispele do novinarjev.
Načela zasnove udarnih blokov
Luknjač je aktivni rezalni ali oblikovalni element, njegova geometrija pa neposredno nadzoruje kakovost robov, nastanek robov in zahteve glede rezalne sile. Dobro-zasnovan luknjač ima tri različna območja: rezalni rob (tam, kjer se dotika obdelovanca), steblo (kjer se zadrži v plošči luknjača) in prehod med njima. Vsako območje ima svoje zahteve glede dimenzij in površine.
Vrhunski profil je pomembnejši, kot se večina inženirjev zaveda. Ploščat -izbijač reže čisto, vendar zahteva največjo tonažo, ker celoten obseg reza hkrati zajame material. Dodajanje strižnega kota na ploskev udarca, ki je običajno 1- do 1,5-kratna debelina materiala, razporedi rezalno dejanje po celotnem gibu. To lahko zmanjša največjo rezalno silo za 30-50 %, kar podaljša življenjsko dobo luknjača in zmanjša udarno obremenitev stiskalnice. Kompromis-je v tem, da strižni koti ustvarjajo bočne sile, ki lahko odvrnejo tanke udarce, zato jih je najbolje uporabiti pri večjih presekih.
Inženirji se za matrični blok soočajo s temeljno konstrukcijsko izbiro: polno ali vstavljeno. Masivni bloki za izrezovanje so izdelani iz enega samega kosa orodnega jekla, kar zagotavlja največjo togost in preprostost. Rezalni bloki v- slogu uporabljajo utrjene vložke, stisnjene ali privijačene v mehkejšo nosilno ploščo. Plošče je lažje zamenjati, ko se rezalni robovi obrabijo, kar znatno skrajša čas izpadov vzdrževanja. Za veliko-orodje za vtiskovanje kovin je konstrukcija vložka standardni pristop, ker omogoča lokalizirano zamenjavo brez ponovne izdelave celotnega odseka matrice.
Nadzor vrtinčenja sledi neposredno nazaj v razmerje med geometrijo luknjača in razmikom bloka matrice. Ko je odmik pravilen in so rezalni robovi ostri, se črte loma s strani luknjača in strani matrice čisto stikajo. Prevelika razdalja povzroči prevračanje in nastanek robov na strani matrice. Nezadostna zračnost povzroči sekundarne strižne razmere in grobe robove. Trdota rezalnega roba luknjača, običajno 58–62 HRC za orodna jekla, kot sta D2 ali M2, določa, kako dolgo traja to razmerje čistega loma, preden je potrebno ponovno ostrenje.
- Dolžina rezalnega roba mora biti zasnovana tako, da prepreči stransko upogibanje med obdelavo
- Izbira strižnega kota mora uravnotežiti zmanjšanje tonaže in ustvarjanje bočne sile
- Prileganje-na-držalo (običajno H7/h6) mora preprečiti vrtenje in aksialno gibanje
- Ubežni kot bloka matrice pod rezalnim območjem omogoča odmik žlebov brez zatikanja
- Metoda zadrževanja vložka (-stiskanje, rama ali vijak) mora vzdržati sile izmeta
- Površinska obdelava rezalnih robov mora doseči Ra 0,4 um ali več, da zmanjšate trenje
Odstranjevalci, dvigala in sistemi za vodenje materiala
Predstavljajte si udarec, ki prebija pločevino. Ko se umakne, se material naravno sesede okoli telesa udarca in mu poskuša slediti navzgor. Brez mehanizma za odstranjevanje se ta material veže na udarec, povzroči zagozditev naslednjega podajalnika ali poškoduje sosednje postaje. Odstranjevalci rešujejo to težavo, vendar ima vrsta, ki jo izberete, resne posledice za delovanje matrice.
Vzmetni striptizeti(imenovane tudi tlačne blazinice) so vzmetne-plošče, pritrjene na zgornji čevelj matrice, ki obdajajo rezalne luknjače. Ti pridejo v stik s tračnim materialom, preden to storijo luknjači, sploščijo morebitno ukrivljenost, ki jo povzroči niz tuljav, in držijo obdelovanec tesno ob bloku matrice med rezanjem in odvlekom. To preprečuje vezavo materiala med luknjači, odpravlja udarni učinek med lupljenjem in preprečuje bočno premikanje traku med rezanjem.
Polni odstranjevalci (odstranjevalci mostov ali odstranjevalci plošč) so fiksne plošče, privijačene na spodnjo matrico. So enostavnejši in cenejši za izdelavo, ne potrebujejo vzmeti ali vodenih tuljav. Vendar pa med rezanjem materiala ne držijo ravno, kar pomeni, da morajo luknjači sami potisniti material navzdol proti bloku matrice. Če ima trak kakršno koli ukrivljenost, se lahko material veže med luknjači na različnih višinah, kar povzroči upogibanje, odkrušenje ali popolno zlom luknjača. Za natančne progresivne matrice so vzmetni odstranjevalci jasna izbira kljub višjim stroškom.
Dvižna vodila služijo drugačni, a enako kritični funkciji. Pri progresivnih matricah mora biti trak med potezami dvignjen nad površino matrice, tako da se lahko prosto podaja naprej, ne da bi se vlekel čez oblikovalne postaje ali vložke matrice. Dvižni zatiči, ki so običajno vzmetni-naloženi od spodaj, dvignejo trak na enakomerno podajalno višino. Konstrukcijski parameter, ki je tukaj najpomembnejši, je višina dviga: premajhna in trak se zatakne za oblikovane elemente; preveč in povzroča nestabilnost med hranjenjem.
- Sila odstranjevalca vzmeti mora presegati silo odstranjevanja (običajno 5-10 % rezalne sile) in morebitne zahteve glede držanja surovca
- Razdalja-od-prebijalca mora biti manjša od polovice razdalje matrice, da se ohrani smernica
- Višina dvižnega zatiča mora presegati najvišjo oblikovano funkcijo in varnostni rob za plapolanje traku
- Toleranca širine vodila nadzira stranski položaj traku in vpliva na natančnost vklopa pilota
- Dolžina tunela za usmerjanje materiala mora zagotavljati dovolj vpetja, da prepreči vrtenje traku med podajanjem
Sistemi čevlja in poravnave
Matrični čevelj je strukturna hrbtenica celotnega sklopa. Zgornji in spodnji čevlji nosijo vse komponente matrice za vtiskovanje, absorbirajo reakcijske sile pri vsakem rezanju in oblikovanju ter ohranjajo prostorsko razmerje med odseki štancanja in matrice v milijonih ciklov. Če se čevlji upogibajo, se vsaka zračnost v orodju premakne in izgubi se natančnost, ki ste jo oblikovali v posamezne komponente.
Lestvica zahtev glede togosti z velikostjo matrice in skupno rezalno silo. Čevlji so običajno iz litega železa ali jeklene plošče, katerih debelina je določena z razponom med podpornimi točkami na oporniku. Splošna smernica: debelina čevlja mora preprečiti več kot 0,001 palca upogiba na čevelj nepodprtega razpona pri polni obremenitvi. Premajhni čevlji ustvarjajo neenakomerne razdalje na robovih matrice, kar se kaže kot rob na eni strani dela in čisti strig na drugi strani.
Vodilni stebri povezujejo zgornji in spodnji čevelj ter ohranjajo njuno poravnavo med celotnim pritiskom. Obstajata dva temeljna sloga:torni zatiči (drsni ležaji) in zatiči krogličnih ležajev. Torni zatiči se vozijo neposredno znotraj utrjenih puš s približno 0,0005 palca razmika. Dobro prenašajo velike stranske potisne obremenitve in so cenejši, vendar ustvarjajo trenje, ki omejuje visoko-delovanje. Puše so pogosto obložene z aluminijevim bronom, ki vsebuje grafitne čepke za zmanjšanje obrabe.
Vodilni zatiči s krogličnimi ležaji se gibljejo na natančnih krogličnih ležajih v kletki in dosegajo negativno{0}}prileganje naklona, kjer je zatič-in-premer ležaja dejansko 0,0002 palca večji od izvrtine puše. To ustvari izjemno-natančno poravnavo z minimalnim trenjem, zaradi česar so standard za visokohitrostne progresivne matrice. Kompromis-: zatiči s krogličnimi ležaji prenašajo manj stranskega potiska kot torni zatiči, zato bodo matrice s precejšnjimi neuravnoteženimi bočnimi silami morda potrebovale dodatne petne bloke.
Natančnost poravnave neposredno vpliva na doslednost zračnosti čez površino matrice. Celo 0,001-palčni premik med zgornjim in spodnjim čevljem pomeni, da se razmik na eni strani reza poveča, medtem ko se nasprotna stran zmanjša za enako količino. Pri orodju, zasnovanem z 0,004-palčno razdaljo na stran, je to 25-odstotna sprememba, kar je dovolj, da povzroči vidne razlike v zarobljanju od enega roba dela do drugega.
- Material čevlja matrice se mora ujemati z mejami upogiba: lito železo za splošno uporabo, jeklena plošča za visoko-natančne ali-težke obremenitve
- Premer vodilnega zatiča mora biti dimenzioniran za pričakovani stranski potisk, ne le za težo matrice
- Zatiči s krogličnimi ležaji zahtevajo vzmetno obremenitev na spodnji-nameščenih stebrih, da zagotovite, da kletka vstopi v pušo pred zatičem
- Najmanj dva vodilna droga na matrico; štirje stebrički za dolge progresivne matrice za preprečevanje prevrnitve čevlja
- Petni bloki z različnimi obrabnimi ploščami (jeklo proti aluminijevemu bronu) morajo dopolnjevati vodilne čepe, ko stranske sile presežejo kapaciteto čepa
- Dolžina vpetja vodilnega zatiča mora zagotoviti, da so zatiči popolnoma nameščeni, preden se udarec dotakne obdelovanca
Te komponente matrice za žigosanje ne delujejo ločeno. Popolnoma oblikovan udarec v kombinaciji z neustrezno vodenim čevljem bo povzročil enake napake kot obrabljeno orodje. Medsebojno delovanje med natančnostjo sestavnih delov in strukturno togostjo je tisto, kar loči matrico, ki deluje dosledno, od tiste, ki zahteva nenehno prilagajanje. In to medsebojno delovanje postane še bolj zapleteno, če upoštevate obnašanje,-specifično za material, kjer lahko enake dimenzije komponent, ki so primerne za mehko jeklo, povzročijo takojšnje težave z nerjavnim jeklom ali aluminijem.
Izbira materiala in inženiring čiščenja
Matrica, zasnovana s popolno geometrijo komponent, še vedno odpove, če se razmiki ne ujemajo z materialom, ki teče skozi njo. Enako razmerje med -in-rezo, ki proizvaja čiste robove v mehkem jeklu, lahko povzroči prekomerno bruhanje v nerjavnem jeklu ali povzroči prezgodnje lomljenje robov v aluminiju. Kovinski materiali za žigosanje se drugače obnašajo pod striženjem, drugače se upogibajo med oblikovanjem in drugače obnavljajo po pritisku. Vsako od teh vedenj zahteva oblikovalski odziv.
Tu se marsikateri inženir opeče. Za vse materiale uporabljajo enotno pravilo za odmik, kopirajo-povratne predpostavke iz ene zlitine v drugo ali obravnavajo funkcije nadzora trakov kot naknadno. Rezultat je orodje, ki deluje na enem materialu, vendar ustvari napake v trenutku, ko se tehnični list spremeni.
Varnostne vrednosti glede na vrsto materiala in debelino
Odmik matrice je izražen kot odstotek debeline materiala na stran. Določa režo med rezalnim robom luknjača in odprtino matrice ter nadzoruje, kako se material lomi med brušenjem ali prebadanjem. Poskrbite za pravilno in črte loma s strani luknjača in strani matrice se čisto srečajo z minimalnimi robovi. Če se zmotite, boste imeli težave s kakovostjo robov do življenjske dobe orodja.
Splošno načelo je preprosto: trši materiali z nižjim razmerjem tečenja-in-nateznostjo zahtevajo večje razdalje, da se zagotovi mehanski vzvod, potreben za čist zlom. Toda posebnosti se med materialnimi družinami precej razlikujejo. Za žigosanje jeklene pločevine,raziskave kažejoda medtem ko je 10 % na stran standarda za mehko jeklo, ta enaka razdalja povzroči najslabšo možno višino robov na nerjavnem jeklu. Napredna jekla z visoko{2}}trdnostjo bodo morda potrebovala odmike do 21 % na stran za optimalno zmožnost-raztezanja robov.
| Materialna družina | Tipično območje debeline | Priporočena razdalja (% na stran) | Opombe o vedenju Burra |
|---|---|---|---|
| Mehko jeklo (CRS/HRS) | 0.5 - 3.0 mm | 8 - 12% | Čisto striženje z zmernim prevračanjem; rob se postopoma povečuje z razmikom nad optimalnim |
| Nerjaveče jeklo (avstenitno 304/316) | 0.3 - 2.5 mm | 12 - 16% | Visoko{0}}obdelovalno utrjevanje povzroči hitro rast robov pri majhnih razdaljah; izogibajte se 10 % na stran |
| Nerjaveče jeklo (feritno 430) | 0.3 - 2.0 mm | 10 - 14% | Manj občutljiv kot avstenitni razredi; zmerno brušenje pri standardnih razdaljah |
| Aluminij (serija 5000/6000) | 0.5 - 3.0 mm | 6 - 10% | Mehak material se pri prevelikem odmiku raje strga kot zlomi; ozek odmik zmanjša prevračanje |
| Napredno jeklo visoke{0}}trdnosti (AHSS) | 0.8 - 3.0 mm | 14 - 21% | Nizko razmerje-protiv-natezne trdnosti zahteva veliko razdaljo za učinkovitost raztezanja robov |
Pri kovinskem žigosanju iz nerjavnega jekla vedenje-obdelovalnega utrjevanja znatno spremeni mehaniko loma. Avstenitne stopnje zahtevajo približno dvakrat večjo stiskalno moč kot mehko jeklo in ustvarjajo bistveno več toplote zaradi trenja. Te sile pospešijo obrabo luknjača, kar pomeni, da degradacija robov sčasoma poveča problem z zračnostjo. Določanje pravilne začetne razdalje kupi več ciklov, preden postane potrebno ponovno ostrenje.
Štancanje aluminija predstavlja drugačen izziv. Nižja strižna trdnost aluminija pomeni, da so rezalne sile manjše, vendar njegova nagnjenost k draženju ob površine orodja povzroča adhezivno obrabo na bokih luknjačev. Številni inženirji za aluminij privzeto uporabljajo mehke jeklene zračne vrednosti in se sprašujejo, zakaj dobijo pretirano prevračanje in žilavo brušenje. Manjši odmiki v kombinaciji s poliranimi površinami luknjačev in ustreznimi premazi dajejo znatno boljšo kakovost robov na aluminijevih zlitinah.
Vzmetna-kompenzacija nazaj v zasnovi matrice
Vsak upogib pločevine vključuje tako elastično kot plastično deformacijo. Ko oblikovalna sila popusti, se elastični del povrne in del se vzmetno odpre. Količina obnovitve je odvisna od meje tečenja materiala, polmera upogiba glede na debelino in smeri zrn. Materiali z večjo-trdnostjo se bolj poskočijo. Večji radiji upogibov se bolj pomaknejo nazaj. In če vaša kockica tega ne upošteva, vaši deli ne ustrezajo specifikacijam.
Oblikovalci matrice uporabljajo več kompenzacijskih strategij.Prekomerno upogibanjeje najpogostejši: matrica upogne material čez ciljni kot za izračunano količino, tako da ga vzmet-nazaj vrne v želeno geometrijo. Na primer, če potrebujete 90 stopinj in se material vrne nazaj za 3 stopinje, je matrica zasnovana za oblikovanje pri 87 stopinjah. CNC stiskalnice to avtomatizirajo z bazami podatkov o materialih, vendar matrice za vtiskovanje zahtevajo, da se kompenzacija trajno vdela v geometrijo orodja.
Dno ali kovanje ima drugačen pristop. Namesto upogibanja mimo tarče, matrica izvaja koncentriran pritisk na vrhu upogiba, kar povzroči dodatno plastično deformacijo, ki zmanjša shranjeno elastično energijo. Ta metoda ponuja vrhunsko kotno kontrolo z manjšo občutljivostjo na spremembe debeline materiala. Kompromis-so višje zahteve glede tonaže in morebitne površinske oznake na notranjosti obdelovanca.
Za zapletene žigosane z več upogibi vzmetite-komponente. Del s tremi zaporednimi ovinki, od katerih se vsak neodvisno dvigne nazaj, lahko zanese precej zunaj tolerance, če se vsak ovinek ne kompenzira posebej. Oblikovalci matrice pogosto uporabljajo predvidevanje-na podlagi simulacije, da preslikajo porazdelitev-povratnega vzmetenja po delu, nato pa strojno kompenzirajo geometrijo v vsaki preoblikovalni postaji, namesto da se zanašajo na en sam korekcijski faktor.
Zasnova obvodne zareze za nadzor traku
V progresivnih postavitvah matričnih trakov morajo oblikovane značilnosti in geometrija nosilca soobstajati, ko trak napreduje od postaje do postaje. Obvodne zareze so majhne reliefne značilnosti, vrezane v trak, ki preprečujejo motnje med oblikovanimi območji, komponentami orodja in sosednjimi postajami. Slišijo se nepomembno, vendar lahko slabo nameščene zareze oslabijo nosilec, povzročijo popačenje traku ali ustvarijo nestabilnost pri podajanju pri proizvodnih hitrostih.
Razumevanje negativnih in pozitivnih obvodnih zarez v matricah za vtiskovanje pločevine se začne pri njihovem funkcionalnem namenu. Pozitivna obvodna zareza zadrži ali vodi material okoli funkcije, hkrati pa ohranja dovolj podpore nosilca za stabilno podajanje. Negativna obvodna zareza odstrani material, da ustvari prostor okoli orodja, oblikovane geometrije ali poti odpadkov. Oba služita istemu temeljnemu cilju: omogočiti varen prehod traku skozi vse postaje brez trkov ali deformacij.
Pravila načrtovanja za geometrijo obvodnih zarez so neposredno povezana z debelino materiala in širino nosilca. Zareza mora odstraniti dovolj materiala, da očisti oblikovane značilnosti in varnostno mejo za plapolanje traku in pozicijsko variacijo, vendar ne toliko, da preostali presek nosilca postane prešibak za prenos podajalnih sil brez upogibanja ali zvijanja. Ostri notranji koti na zarezah ustvarjajo koncentracije napetosti, ki lahko sprožijo trganje, zlasti pri trših materialih. Polmerni prehodi vsaj ene debeline materiala pomagajo pri porazdelitvi napetosti in preprečujejo prezgodnjo odpoved nosilca.
Ključna lekcija: težave z zarezo obvoda se običajno pojavijo med preizkusom matrice, vendar je njihov temeljni vzrok v fazi postavitve traku. Če postavitev traku ne upošteva načina interakcije oblikovanih elementov, vodilnih lukenj in ostankov s trdnostjo nosilca, nobena količina poskusne prilagoditve ne odpravi temeljnega konflikta geometrije.
Parametri,-specifični za material, ne obstajajo ločeno. Vrednosti zračnosti, vzmetna{2}}kompenzacija nazaj in funkcije nadzora traku delujejo znotraj istega orodja in vse sledijo postavitvi traku, edinega artefakta zasnove, ki usmerja tok materiala skozi vsako postajo.
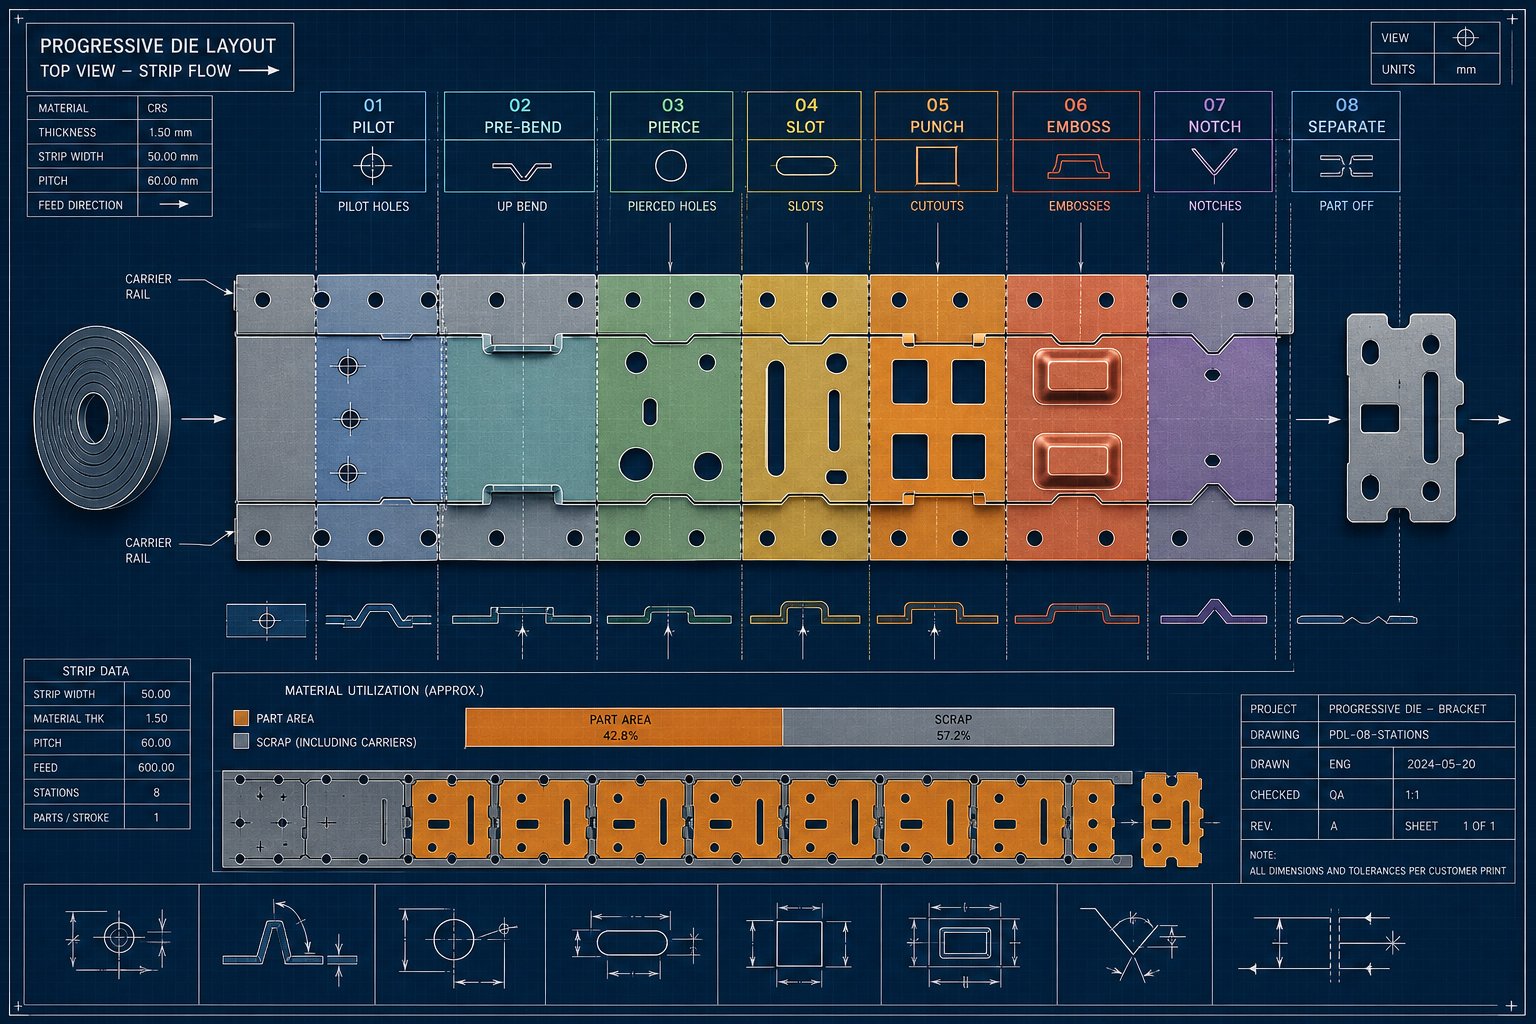
Optimizacija postavitve trakov za progresivne matrice
Postavitev traku je edini artefakt oblikovanja, ki določa, koliko vaše kupljene tuljave postane delov za žigosanje in koliko konča v zabojniku za odpadke. Določa usmerjenost dela, podajalni korak, geometrijo nosilca, zaporedje postaj in vzorec odpadkov, s katerim mora matrica živeti celotno življenjsko dobo. Nekaj milimetrov izgubljene širine mostu ali neučinkovit kot ugnezdenja lahko stane na tisoče dolarjev na proizvodno serijo, če se pomnoži z milijoni udarcev.
Za progresivne matrice, ki izdelujejo komponente iz žigosane pločevine, postavitev ni le vaja risanja. To je ekonomska odločitev, ki zaklene izkoristek materiala, preden se en udarec dotakne jekla.
Osnove postavitve traku in uporaba materiala
Tri spremenljivke poganjajo izkoristek materiala v kateri koli postavitvi traku: širina traku, podajalni korak in usmerjenost dela na traku. Širina traku je enaka največji dimenziji dela, ki je pravokotna na smer podajanja, plus mostički na obeh straneh plus katera koli širina nosilca, potrebna za transport. Podajalni korak, razdalja, ki jo trak premakne na pritisk, je enaka največji dimenziji dela v smeri podajanja plus en most.
Debelina mostička, majhne mreže materiala, ki ločuje sosednje dele in med deli ter robom traku, sledi praktičnemu pravilu: približno 1,25- do 1,5-kratna debelina materiala. Pretanek in most se med podajanjem strga, kar zatakne matrico. Predebel in z vsakim udarcem zavržeš uporaben material.
Usmerjenost delov odpira pomemben potencial optimizacije. Nagibanje dela pod kotom na traku, znano kot kotni prehod ali gnezdenje, omogoča tesnejše prileganje geometrij nepravilnih oblik. Predstavljajte si dva oklepaja v obliki črke L-, ki sta zasukana med seboj kot koščki sestavljanke. Ta pristop lahko potisne izkoriščenost materiala precej nad 75-odstotno merilo uspešnosti, ki je cilj večine operacij žigosanja pločevine. Kompromis-je povečana kompleksnost matrice in potencialno neuravnotežene rezalne sile, ki zahtevajo skrbno načrtovanje postaje.
Razpoložljivost širine tuljave prav tako omejuje možnosti postavitve. Standardne širine tuljav iz servisnih centrov so na voljo v fiksnih korakih. Če je vaša optimalna širina traku med standardnimi velikostmi, bodisi plačate za obdelavo -na-širino ali sprejmete nekoliko manj učinkovito postavitev, ki uporablja dimenzijo zaloge. Izkušeni oblikovalci ocenijo več usmeritev postavitve glede na razpoložljive širine tuljav, preden se zavežejo končnemu pristopu.
Zaporedje postaj in postavitev pilota
Zaporedje postaj določa vrstni red, v katerem se izvajajo operacije prebadanja, oblikovanja in rezanja, ko trak napreduje skozi matrico. Če se to zgodi napačno, pride do težav, ki segajo od nestabilnosti traku do kumulativnega premikanja dimenzij med postajami.
Vodilno načelo: najprej ustvarite referenčne značilnosti, enakomerno porazdelite težke rezalne obremenitve, izvedite večje oblikovanje šele, ko ima trak ustrezno podporo, in pustite končno mejo do zadnjega koraka umerjanja. Zgodnje prebadanje pilotnih lukenj, običajno na prvi ali drugi postaji, vzpostavi položajno referenco, na katero se opirajo vse naslednje postaje. Ti piloti popravijo manjše netočnosti podajanja in držijo trak v natančni registraciji pred vsakim pritiskom.
Razdalja od-do-luknje za natančno hladno vtiskovanje pločevine je majhna, običajno okoli 0,0005 do 0,001 palca, kar pomeni, da morajo biti same vodilne luknje preluknjane z minimalnim popačenjem. Postavitev vodil v nosilni trak namesto znotraj geometrije dela ščiti končne elemente pred morebitnimi oznakami in ohranja čiste referenčne površine.
Pomembno je tudi upravljanje sil med postajami. Če se vse težke operacije izrezovanja zberejo na sosednjih postajah, lahko posledična konica obremenitve neenakomerno odkloni čevelj matrice in okvir stiskalnice. Porazdelitev rezalnih sil z izmeničnimi težkimi in lahkimi operacijami po traku pomaga vzdrževati dosledna razmerja med zračnostjo skozi celoten hod. Uporabna ocena za rezalno silo je obseg, pomnožen z debelino, pomnoženo s strižno trdnostjo materiala, pri čemer sila odstranjevanja doda dodatnih 5-10 % na vrhu.
Zmanjšanje odpadkov z optimizacijo zasnove
Vsaka odstotna točka izboljšanja izkoristka materiala pomeni neposredno prihranek pri stroških kovinskih delov. Tri strategije zagotavljajo največji učinek: minimiziranje širine nosilca, skupno{1}}striženje linij in sodelovanje geometrije delov.
Širina nosilca mora biti čim manjša strukturno, hkrati pa mora zagotavljati stabilen transport traku. Praktične smernice za-tla v trgovini zahtevajo širino nosilne mreže, ki je vsaj dvakratna debelina materiala, da se prepreči upogib ali prevračanje med podajanjem. Toda geometrija je pomembna enako kot surova širina. Nosilec s strateškimi ojačevalnimi rebri je lahko ožji od ravnega nosilca, hkrati pa ohranja enakovredno togost.
Običajno-črtno rezanje, pri katerem si sosednji deli delijo en rezalni rob, namesto da so med njimi potrebni ločeni mostovi, odpravi eno širino mostu na mejo dela. Ta tehnika deluje, če imajo deli ravne ali združljive geometrije robov in ko lahko nastali odpadni skelet še vedno čisto zapusti matrico.
Včasih je najučinkovitejše zmanjšanje odpadkov posledica sodelovanja z oblikovalci izdelkov pri spreminjanju same geometrije delov. Majhne spremembe polmerov kotov, širin zavihkov ali celotnih ovojnic lahko premaknejo postavitev z 68 % izkoriščenosti na 78 %, ne da bi to vplivalo na delovanje dela. Ta pogovor-za-izdelovalnost se v idealnem primeru zgodi, preden se geometrija dela zamrzne, ne potem, ko ponudbe orodja presežejo proračun.
Strukturiran pristop ohranja odločitve o postavitvi traku disciplinirane in preprečuje preoblikovanje v pozni-fazi:
- Analizirajte geometrijo dela in identificirajte razvite dimenzije surovca, vključno z vsemi oblikovanimi elementi, razgrnjenimi ravno
- Ocenite več orientacij delov in strategij gnezdenja glede na standardne širine tuljav
- Izračunajte porabo materiala za vsako kandidatno postavitev in razvrstite glede na odstotek izkoristka
- Oblikujte vrsto nosilnega traku (polna, raztegljiva mreža ali jeziček) na podlagi zahtev glede oblikovanja in transportne stabilnosti
- Zaporedne postaje, da najprej vzpostavijo pilote, enakomerno porazdelijo sile in ločijo oblikovanje od rezanja, kjer je to mogoče
- Določite dimenzije mostu z uporabo večkratnikov debeline materiala in preverite trdnost nosilca glede na celotno podajalno silo
- Potrdite končno postavitev s simulacijo ali ročnim modeliranjem traku, da potrdite, da med postajami ni motenj
Postavitev traku zaklene strukturo stroškov vsakega dela, ki ga izdela matrica. Toda tudi popolnoma optimizirana postavitev deluje le na papirju, dokler ni potrjena glede na obnašanje dejanskega materiala. Ta korak validacije, z uporabo simulacijskih orodij za napovedovanje tanjšanja, gubanja in vzmetenja-pred rezanjem katerega koli orodnega jekla, je tisto, kar ločuje samozavestne zagone proizvodnje od dragih presenečenj pri preizkusih matrice.
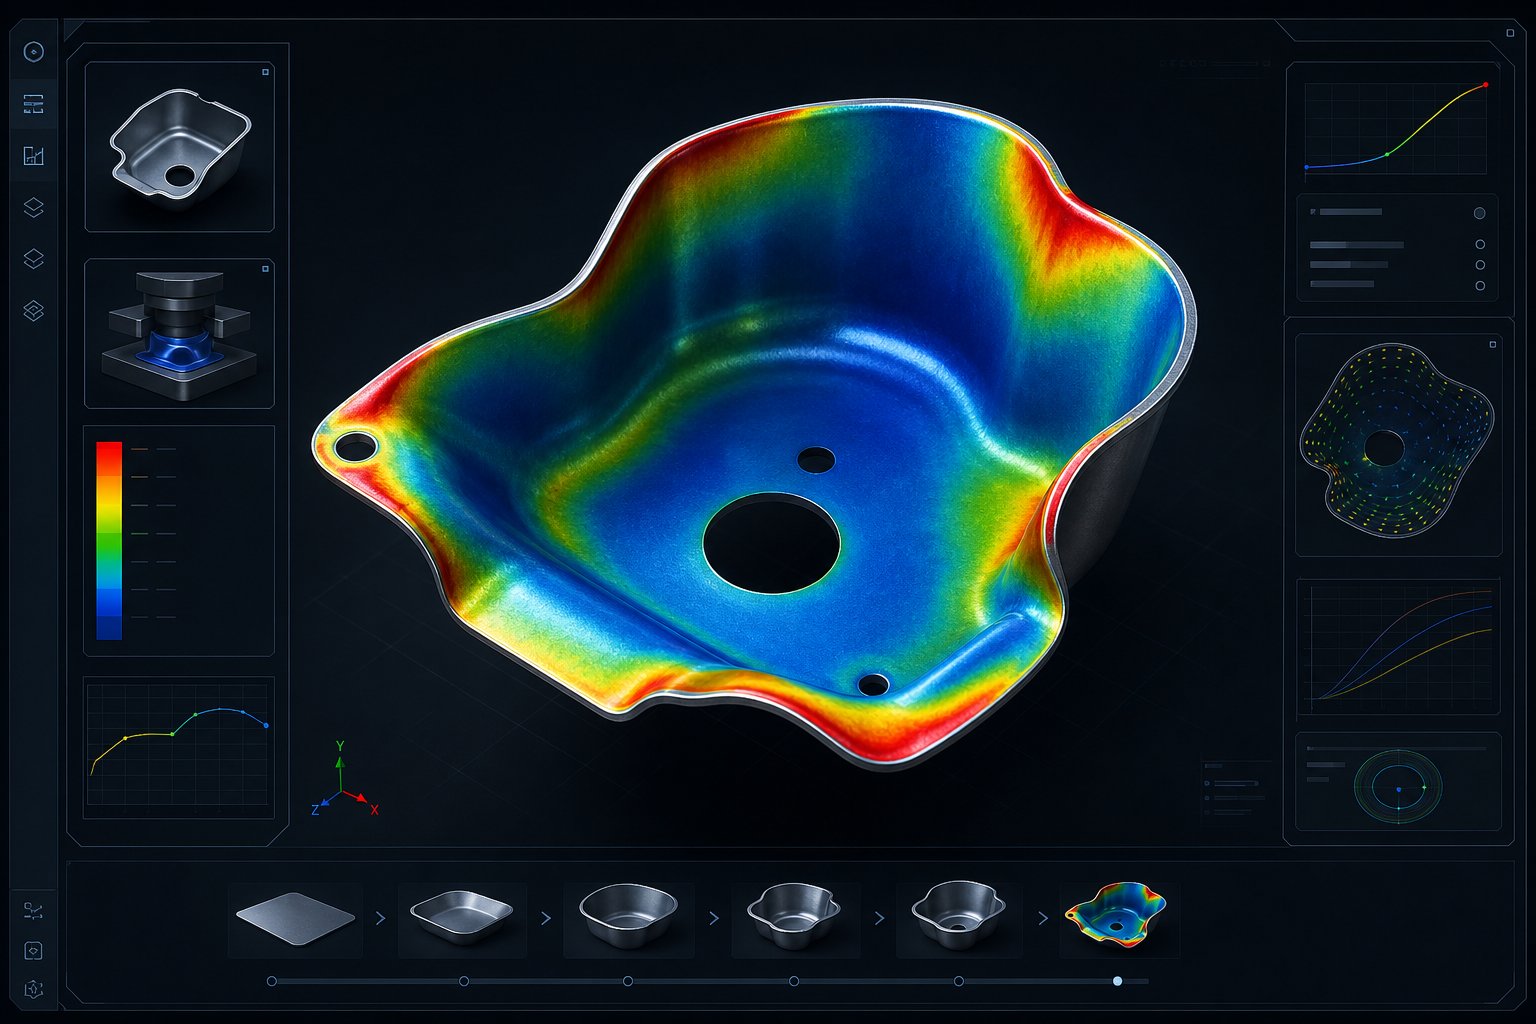
Preverjanje-zasnove na podlagi simulacije
Postavitev traku je lahko videti brezhibna v CAD-ju in še vedno povzroča razpoke, gube ali dimenzijske napake, ko kovina dejansko teče skozi orodje. Vrzel med geometrijsko zasnovo in fizično realnostjo je tisto, kar zapolni simulacija. Sodobna orodja za analizo končnih elementov (FEA) omogočajo inženirjem, da virtualno vodijo celoten postopek žigosanja kovin, pri čemer natančno predvidevajo, kje se bo material stanjšal, kje nagubal in koliko se bo potegnil nazaj, vse preden se obdela en sam blok orodnega jekla.
To ni lepo-imeti-korak. To je razlika med tri-tedenskim preizkusom kocke in tri-dnevnim. Vsaka ponovitev, ki jo odpravite v stiskalnici, s stroški dela, strojnim časom in odpadnim materialom, izvira iz zaupanja, zgrajenega med simulacijo. Vendar številne inženirske ekipe še vedno obravnavajo analizo oblikovanja kot neobvezno ali še huje, kot nekaj, kar je treba storiti potem, ko je orodje že izdelano in se pojavijo težave.
Oblikovanje simulacije in analize izvedljivosti
Analiza končnih elementov deluje tako, da surovec pločevine razdeli na tisoče majhnih elementov, nato pa matematično reši, kako se vsak element deformira, ko se pod obremenitvijo dotakne površin prebijanja in matrice. Reševalec sledi napetosti, deformaciji, spremembi debeline in premiku na vsakem vozlišču v celotnem zaporedju oblikovanja. Kar pride na dan, je podroben zemljevid obnašanja materiala, ki poudarja problematična področja, veliko preden postanejo odpadki v stiskalnici.
Kritični rezultati, ki bi jih morali oceniti inženirji, vključujejo:
- Razporeditev redčenja: področja, kjer se material razteza čez varne meje, kar kaže na morebitne razpoke ali okvare vratu
- Nagnjenost k gubanju: območja, kjer tlačne napetosti povzročijo upogibanje pločevine, običajno v prirobnicah ali nepodprtih vlečnih stenah
- Velikost in smer-nazaj vzmeti: koliko del odstopa od geometrije matrice po odstranitvi sile, preslikano čez vsak ovinek in konturo
- Mejni diagrami oblikovanja (FLD): grafični prikazi, ki primerjajo lokalna deformacijska stanja z mejno krivuljo oblikovanja materiala, ki natančno prikazujejo, koliko varnostne rezerve obstaja na vsaki točki
Themejni diagram oblikovanostije še posebej zmogljiv, ker prevede kompleksne podatke o deformacijah v preprosto vizualizacijo uspešnosti/neuspeha. Točke pod mejno krivuljo oblikovanja so varne. Točke blizu krivulje označujejo mejne pogoje. Točke nad krivuljo napovedujejo neuspeh. Inženirji lahko takoj vidijo, katera področja dela so ogrožena in koliko sprememb dizajna je potrebnih, da jih potegnejo nazaj v varno območje.
Poleg predvidevanja napak analiza izvedljivosti določa mejne pogoje za celoten proizvodni proces žigosanja. Inženirji bi morali oceniti več meril, preden se zavežejo izdelavi orodja:
- Razmerja globine vleka: primerjava globine skodelice ali lupine s premerom surovca, s tipičnimi omejitvami okoli 0,5 za prve vleke iz mehkega jekla
- Najmanjši polmeri upogiba: na splošno 1-2-kratna debelina materiala za nodularne zlitine, povečanje za visokotrdne razrede
- Odstotki razteznosti: vrednosti lokalnega raztezka v primerjavi z-specifičnimi mejami materiala iz nateznega testiranja
- Ocene tonaže: skupna sila, potrebna za vse operacije oblikovanja, izrezovanja in podloge skupaj
Ta merila medsebojno delujejo. Del, ki prestane posamezna preverjanja globine vleka in polmerov upogiba, lahko vseeno odpove, ker skupna obremenitev zaradi zaporednih operacij presega zmogljivost materiala v določenem območju. Simulacija celostno zajame te interakcije, česar ročni izračuni preprosto ne morejo narediti za kompleksne geometrije.
Ponovitev oblikovanja in validacija prototipa
Simulacija redko prižge zeleno luč pri prvem prehodu. Prava vrednost se prikaže v iteracijski zanki: zaženite simulacijo, identificirajte težave, spremenite geometrijo matrice ali parametre procesa in znova zaženite. Vsak cikel traja več ur na računalniku, namesto tednov na tiskovnem parketu. Tipična simulacija proizvodnega procesa žigosanja kovin lahko kroži skozi pet do deset iteracij načrtovanja, preden doseže sprejemljive rezultate po vseh kriterijih ocenjevanja.
Kaj se spremeni med ponovitvami? Prilagoditev sile praznega držala za nadzor gubanja. Narišite modifikacije geometrije kroglic za uravnavanje pretoka materiala. Polmer prebijanja se poveča, da se zmanjša tanjšanje na kritičnih vogalih. Površina dodatka se spremeni za bolj enakomerno prerazporeditev napetosti. Vsaka sprememba je namenjena določeni simulaciji-ugotovljeni težavi, naslednji zagon pa potrdi, ali popravek deluje, ne da bi ustvaril nove težave drugje.
Vprašanje, s katerim se soočajo inženirji, je: kdaj je zaupanje v simulacijo dovolj visoko, da se lahko posvetijo proizvodnemu orodju? Odgovor je odvisen od kompleksnosti dela in tolerance tveganja. Za preproste postopke rezanja in upogibanja čista simulacija z ustreznimi varnostnimi rezervami pogosto upraviči neposredno uporabo utrjenega proizvodnega orodja. Za globoke vleke, zapletene 3D oblike ali materiale z ozkimi oblikovalnimi okni prototipno orodje za kovinsko vtiskovanje zagotavlja fizično validacijo, ki dopolnjuje simulacijske napovedi.
Obstajata dve prototipi strategije, od katerih ima vsaka različne kompromise:{0}}
- Prototipi mehkega orodja uporabljajo nekaljeno orodno jeklo ali celo lite cinkove zlitine (Kirksit) za izdelavo vzorčnih delov po nizki ceni. Potrjujejo tok materiala, potrjujejo napovedi vzmetnega-povratka in odkrivajo nepredvidene težave pri oblikovanju. Toda mehka orodja se hitro obrabijo, včasih zdržijo le 500–2000 udarcev, njihovo dimenzijsko obnašanje pa ne posnema popolnoma trdih proizvodnih pogojev.
- Prototipi trdega orodja uporabljajo proizvodne-materiale in toplotno obdelavo, v bistvu izdelujejo kratko{1}}različico končnega orodja. Zagotavljajo najbolj natančno potrditev kakovosti delov in stabilnosti procesa. Stroški so bistveno višji, vendar pri programih z visokim-tveganjem zavarovanje pred okvarjenim proizvodnim orodjem upraviči naložbo.
Prototip za kovinsko vtiskovanje, izdelan iz mehkega orodja, stane približno 30-50 % celotne proizvodne matrice, medtem ko trdi prototip deluje 60-80 %. Odločitvena matrika je enostavna: če obseg programa in delna kritičnost upravičujeta večjo porabo vnaprej za zmanjšanje-tveganja zagona proizvodnje, so trdi prototipi smiselni. Pri aplikacijah z nižjimi-vložki, kjer simulacija kaže udobne marže, mehko orodje ali celo neposredne-obveze-proizvodnje skrajšajo čas do trženja.
Delujejo tudi hibridni pristopi. Inženirji lahko potrdijo operacije vlečenja z mehkimi orodji, medtem ko neposredno izdelujejo utrjene rezalne in prebodne odseke, saj je rezalne operacije lažje analitično predvideti in predstavljajo manjše tveganje za okvaro temeljne geometrije.
Izračun tonaže in izbor tiska
Vsaka operacija oblikovanja, rezanja in držanja v matrici porabi zmogljivost stiskalnice. Podcenjevanje potrebne tonaže povzroči, da se stiskalnica ustavi v spodnji mrtvi točki. Precenjevanje zapravlja kapital za nepotrebno veliko opremo. Natančen izračun tonaže povezuje zasnovo matrice neposredno z razpoložljivo proizvodno infrastrukturo.
Za brušenje in prebadanje,standardna formulaje preprost: rezalni obseg, pomnožen z debelino materiala, pomnožen s strižno trdnostjo, je enak zahtevani tonaži. 6-palčni obodni rez skozi 0,060-palčno blago jeklo pri 25 ton/m2. in. strižna trdnost zahteva približno 9 ton rezalne sile. Toda progresivna matrica s 15 postajami, ki izvajajo sočasne reze, oblike in vlečenja, se lahko hitro sešteje.
Operacije risanja uporabljajo podobno računsko strukturo, vendar nadomeščajo končno natezno trdnost za strižno trdnost, ker so stene skodelice ali lupine v napetosti, namesto da bi jih strigli. Tlak slepega držala, običajno 30-40 % vlečne sile za mehko jeklo, se poveča k skupni vrednosti. Vzmeti za odstranjevanje vzmeti, dvižni zatiči, tlačne blazinice z dušikom in gnani odmikači prispevajo dodatne obremenitve, ki jih mnogi inženirji pozabijo vključiti.
Celoten izračun tonaže za progresivno matrico zahteva upoštevanje vseh postaj hkrati:
- Vse sile prebadanja in izrezovanja (obseg x debelina x strižna trdnost)
- Vlečne sile na vsaki vlečni postaji (obseg x debelina x UTS)
- Držalo slepca in pritiski blazinice
- Sile vzmeti za odstranjevanje (5-10 % celotne rezalne sile)
- Dvižni zatič in obremenitve dušikove vzmeti
- Vse operacije, ki jih poganja-odmični pogon, in njihove komponente kotne sile
- Končni prerez nosilca in sile ločevanja ostankov
Dodajanje strižnih kotov luknjačem lahko zmanjša največjo rezalno silo za 30–50 %, kar je pomembno, ko se skupna tonaža približa mejam zmogljivosti stiskalnice. Vendar pa strig porazdeli obremenitev na daljšo razdaljo giba, kar vpliva na izračune energije. Lahko imate zadostno tonažo, a premalo energije, kar je pogost vzrok zagozditve stiskalnice v spodnji mrtvi točki, kjer hitrost vztrajnika pade pod prag, potreben za dokončanje giba.
Pri izbiri stiskalnice je treba upoštevati tudi, kje v gibu se pojavi obremenitev. Matrica, ki uporablja večino svoje tonaže zelo blizu spodnje mrtve točke, zahteva več energije od vztrajnika stiskalnice kot tista z obremenitvami, porazdeljenimi po daljšem hodu. To razmerje med tonažo, položajem giba in razpoložljivostjo energije določa, ali lahko dana stiskalnica dejansko poganja matrico s proizvodno hitrostjo, ne da bi se ustavil.
Validacija-zasnove, ki temelji na simulaciji, običajno zmanjša število iteracij preizkušanja za 50–70 %, kar neposredno pomeni krajše dobavne roke, nižje stroške razvoja in hitrejše zagone proizvodnje.
Izračun tonaže vpliva tudi na ravnovesje matrice v stiskalnici. Obremenitve morajo biti čim bolj enakomerno porazdeljene po površini stiskalnice. Ob-obremenitev zunaj središča povzroči neenakomeren uklon drsnika, kar premakne razdalje in pospeši obrabo na eni strani orodja. Ko simulacija razkrije neuravnotežene sile, lahko inženirji spremenijo zaporedje postaj ali premaknejo matrico glede na središčnico stiskalnice, da izboljšajo porazdelitev obremenitve.
Simulacija, analiza izvedljivosti in izračuni tonaže tvorijo analitično hrbtenico, ki potrjuje vsako odločitev o načrtovanju na zgornjem delu verige. Toda vse te analize predpostavljajo poseben proizvodni kontekst: določen obseg, definiran tisk, ciljno življenjsko dobo matrice. Če spremenite te predpostavke, se bo spremenil celoten pristop oblikovanja. Kar deluje za program z milijon-enotami, zahteva bistveno drugačno inženirsko filozofijo kot prototipna serija 5000 kosov.
Pogoste napake pri načrtovanju in odpravljanje-glavnih vzrokov
Ko kovinski vtisnjeni del pride s stiskalnice z robovi, dimenzijskimi napakami ali površinskimi napakami, je instinkt v delavnici kriv za matrico. Prilagodite nastavitev. Preklopi postajo. Ponovno brusite udarec. Ti popravki zdravijo simptome, vendar je osnovna težava običajno v odločitvah, sprejetih nekaj mesecev prej med načrtovanjem. Kot ugotavlja strokovnjak za žigosanje Art Hedrick vFabrikator, je oblikovanje matrice ključnega pomena, vendar je le en element v spletu medsebojno delujočih spremenljivk. Ključno je razumeti, katere napake resnično izvirajo iz-faznih odločitev v fazi načrtovanja in tistih, ki jih povzročajo variacije postopka v stiskalnici.
Sledi analiza-perspektive-osnovnega vzroka za tri najbolj škodljive kategorije okvar: nastanek robov, dimenzijski zamik in napake pri pretoku materiala. Vsak od njih izhaja nazaj do posebnih nasvetov za oblikovanje žigosanja, ki ob upoštevanju med razvojem orodja preprečijo, da bi težava sploh prišla do proizvodnje.
Oblikovanje robov in napake v kakovosti robov
Burr je edina najpogostejša pritožba glede kakovosti slepih in preluknjanih delov. Poganja sekundarne postopke, kot sta odstranjevanje robov in vrtenje, upočasnjuje sestavljanje in v nekaterih primerih ustvarja varnostno nevarnost na izpostavljenih robovih. Vendar je brušenje skoraj vedno predvidljiv rezultat izbir oblikovanja in ne naključna proizvodna težava.
Tri konstrukcijske-fazne spremenljivke nadzirajo obnašanje bruha:
Specifikacija dovoljenja.Kot je opisano v poglavju o izbiri materiala, ima vsaka družina zlitin optimalno okno za odmik. Če tečete zunaj tega okna, zlasti na visoki strani, se poveča globina prevračanja in ustvari izrazita robna ustnica na strani matrice reza. Za primere žigosanja, pri katerih so inženirji uporabili mehke jeklene odmike (8-10 % na stran) za avstenitno nerjavno jeklo, je rezultat dosledno prevelika višina robov, ker obnašanje nerjavečega jekla pri utrjevanju zahteva 12–16 % na stran za čisto širjenje zloma. Popravek zasnove je preprost: določite vrednosti zračnosti na material, ne kot splošni odstotek celotne matrice.
Izvedba strižnega kota.Ravni -luknjači zajamejo celoten obseg reza hkrati, kar ustvari največjo največjo silo in udarno obremenitev. Ta sunek pospeši degradacijo robov, obrabljeni robovi pa povzročajo robove, tudi če je razmik pravilen. Uporaba strižnega kota 1- do 1,5-kratne debeline materiala na ploskvi udarca zmanjša največjo tonažo za 30-50 % in bolj enakomerno porazdeli obrabo po rezalnem robu. Kompromis, stranska sila na luknjač, je obvladljiva z ustrezno podporo luknjača skozi ploščo za odstranjevanje.
Izbira trdote orodnega jekla.Rezilo, kaljeno na 58–62 HRC (tipično za orodna jekla D2 ali M2), ohranja svojo geometrijo veliko dlje kot rob pri 54–56 HRC. Razlika ni subtilna. Pri obsegu proizvodnje nad 100.000 zadetki lahko vsaki dve točki trdote po Rockwellu pomenita na tisoče dodatnih udarcev med intervali ponovnega brušenja. Odločitev o načrtovanju ni le v tem, katero jeklo izbrati, temveč tudi vsebnost karbida, lastnosti odpornosti proti obrabi in površinsko obdelavo (prevleke iz kositra, TiCN ali DLC), ki podaljšujejo življenjsko dobo robov pri uporabi abrazivnih materialov.
Poravnava -to-die povezuje vse tri spremenljivke skupaj. Tudi pri pravilnih vrednostih zračnosti in ustrezni trdoti, če se zgornja in spodnja polovica matrice med hodom premikata relativno druga proti drugi, zračnost postane neenakomerna. Ena stran reza se zaostri, medtem ko se nasprotna stran odpre, kar povzroči značilen vzorec zareze, ki se pojavi samo na enem robu. To izhaja iz zasnove vodilnega sistema: vodilni stebri s krogličnimi ležaji z ustrezno prednapetostjo, petni bloki za upravljanje bočnega potiska in zadostna togost čevlja matrice, da prepreči upogib pod polno rezalno obremenitvijo.
Dimenzijski zamik in toleranca stack-Up
Predstavljajte si progresivno kocko z dvanajstimi postajami. Vsaka postaja uvaja svojo variacijo položaja, morda le 0,001 do 0,002 palca na postajo. Če pa se te napake seštevajo, od postaje-do-postaje, je lahko končni del za 0,012 do 0,024 palca od nominalne vrednosti do trenutka, ko doseže zadnjo operacijo. To je dovolj, da tolerance za vtiskovanje pločevine presežejo tipične zahteve +/-0,005 palca pri kritičnih funkcijah.
Tu postanejo vidiki GD&T bistveni pri načrtovanju žigosanja. Tradicionalno koordinatno dimenzioniranje locira značilnosti glede na druge značilnosti in ustvarja verige odvisnosti, kjer se vsaka toleranca nalaga na prejšnjo. Kotosnove GD&TPonazarjamo, da uporaba resničnih kontrol položaja z referenčnimi okviri referenčnih točk odpravi te verige tako, da locira vsako značilnost glede na skupni niz referenčnih točk in ne med seboj.
Če se to načelo uporabi pri progresivni zasnovi matrice, se to načelo prevede v posebno strategijo: vzpostavitev referenčnih elementov (pilotnih lukenj) na prvi postaji, nato pa se vse nadaljnje operacije nanašajo nazaj na te referenčne točke in ne na značilnosti, ustvarjene na vmesnih postajah. Ko vsaka operacija oblikovanja in prebadanja izhaja iz iste reference pilota, se napake ne seštevajo. Ostajajo neodvisni.
Strategije načrtovanja, ki zmanjšajo kumulativno variacijo, vključujejo:
- Postavitev vodilnih lukenj v nosilni trak na postaji ena in njihova uporaba kot glavne pozicijske referenčne točke za vse operacije v smeri toka
- Lociranje kritičnih funkcij iz pilotov in ne iz predhodno oblikovane geometrije
- Načrtovanje postaj tako, da so najbolj{0}}občutljive značilnosti ustvarjene čim bližje pilotskim točkam sodelovanja
- Uporaba in-senzorjev za zaznavanje napak višine, preden se razširijo skozi več postaj
- Določanje toleranc kovinskega žigosanja na konstrukciji matrice, ki so strožje od tolerance dela za vsaj 30 %, da se zagotovi rezerva za variacije postopka
Natančnost krme prav tako igra vlogo. Če mehanizem za podajanje traku sprosti material, preden se zaskočijo vodila, trak za trenutek lebdi brez nadzora položaja. Med tem oknom lahko kakršna koli preostala napetost v nosilcu ali neuravnotežene oblikovalne sile iz prejšnjega giba premaknejo trak. Odziv zasnove zagotavlja, da se vstop pilota začne, preden se konča sprostitev krme, kar ustvarja prekrivanje, ki ohranja neprekinjeno registracijo trakov.
Napake materialnega toka in njihovi konstrukcijski vzroki
Gube, cepitve in površinske oznake so tri napake pri pretoku materiala, ki najpogosteje uničijo proizvodne poteke. Vsak ima svoj temeljni vzrok-faze zasnove in vsakega je mogoče preprečiti s posebnimi odločitvami o orodjih, sprejetimi veliko preden se kocka preizkusi.
Gubanje zaradi nezadostnega pritiska slepega držala.Ko pločevina teče v vlečno votlino pod tlačno obremenitvijo z neustreznim zadrževanjem, se upogiba. Gube, ki nastanejo na območju praznega držala, tam ne ostanejo. Kot potrjuje-analiza temeljnega vzroka, naguban material, ki ga potisne čez vlečni rob ali v votlino matrice, ustvarja omejevalne sile, ki povzročajo čezmerno redčenje in morebitno cepitev navzdol. Popravek zasnove vključuje določitev tlaka slepega držala, ki je primeren za vzdrževanje napetosti pločevine (običajno 30-40 % vlečne sile za mehko jeklo), vključitev vlečnih kroglic, kjer je potreben lokaliziran nadzor pretoka, in zagotavljanje, da odstavki ali izenačevalniki vzdržujejo enakomeren pritisk po celotni površini držala.
Razcep zaradi prevelike vlečne globine.Vsak material ima mejno razmerje vlečenja, največje razmerje med premerom surovca in premerom luknjanja, ki ga lahko vzdrži v eni sami operaciji. Če ga presežete, stena skodelice odpove zaradi napetosti. Običajne napake pri globokem vleku prav tako kažejo na razdaljo med udarcem in matrico kot glavni dejavnik: če je ta reža premajhna, prevelika ali neenakomerna, se material med vlečenjem zlomi. Preprečevanje-faze načrtovanja vključuje izračun razmerij vlečenja med analizo izvedljivosti, razdelitev globokih vlečenj na več postaj za zmanjšanje napetosti na udarec in preverjanje enakomernosti razmika-do-matrice pred izdelavo orodja.
Površinske napake zaradi neustreznega mazanja.Zasnova matrice mora upoštevati, kako mazivo doseže in ostane na kritičnih oblikovalnih površinah. Brez oblikovanih-kanalov za mazivo, rezervoarjev ali teksturiranih površin, ki zadržijo oljni film, stik kovin-in-kovine pod visokim pritiskom povzroča draženje, zareze in površinsko pobiranje. To niso napake operaterja. Gre za oblikovne opustitve. Funkcije, kot so oljni utori v vlečnih obročih, mikro-teksturirane luknjalne površine in odprtine za nanašanje maziva, nameščene pred oblikovalnimi postajami, zagotavljajo dosledno pokritost s filmom v celotnem ciklu giba.
Strukturiran kontrolni seznam za odpravljanje težav povezuje vidne simptome s temeljnimi vzroki-faze zasnove:
- Burg samo na eni strani dela:neenakomerna oddaljenost zaradi neporavnanosti vodilnega sistema ali upogiba čevlja matrice pod obremenitvijo
- Višina bruha se med proizvodnim potekom povečuje:obraba robov udarca zaradi nezadostne trdote ali manjkajoče površinske prevleke
- Luknje izven položaja:pilot-da-odstrani nepravilen čas sodelovanja ali kopičenje toleranc-po postajah
- Progresivni dimenzijski premik:kumulativne napake postaje zaradi funkcij, ki se nanašajo na druge značilnosti in ne na glavne referenčne točke
- Gubanje na območjih prirobnice:pritisk slepega držala je prenizek ali neenakomerne višine odmika po površini držala-
- Razdelitev na vlečnih stenah:razmerje vlečenja presega omejitev materiala ali pa je radij prebijanja pretesen za debelino materiala
- Raztrganje ali zarezovanje na oblikovanih površinah:manjkajo določbe o mazivu v zasnovi matrice ali pa je površina matrice pregroba (nad Ra 0,8 um)
- Del ni raven po čiščenju:neuravnotežene rezalne sile ali preostale napetosti v vhodnem materialu, ki jih pritisk na odstranjevalcu ne obravnava
- Nedosledna vzmet-nazaj:vhodne spremembe lastnosti materiala v kombinaciji z neustrezno strategijo kompenzacije v geometriji oblikovanja
Rdeča nit vseh teh napak: preprečevanje stane manj kot popravljanje. Vsako napako na tem seznamu je mogoče predvideti med fazo načrtovanja z ustrezno analizo, pravilno specifikacijo parametrov in strukturiranim pregledom načrta. Preizkus mora potrditi dobro zasnovo, ne pa služiti kot prva priložnost za odkritje, da so bile temeljne inženirske odločitve napačne.
Ti vzorci napak razkrivajo tudi nekaj o tem, kako naj se naložbe v orodja prilagajajo proizvodnim zahtevam. Orodje, ki poganja 5000 delov na leto, lahko dopušča konstrukcijske kompromise, ki bi bili pri 500.000 enotah katastrofalni. Razumevanje, kako bi morala pričakovana količina preoblikovati inženirske odločitve, od izbire materiala do števila postaj do strategije vzdrževanja, je tisto, kar ločuje stroškovno-učinkovita orodja od orodij, ki preveč-vlagajo ali premalo-izvajajo.
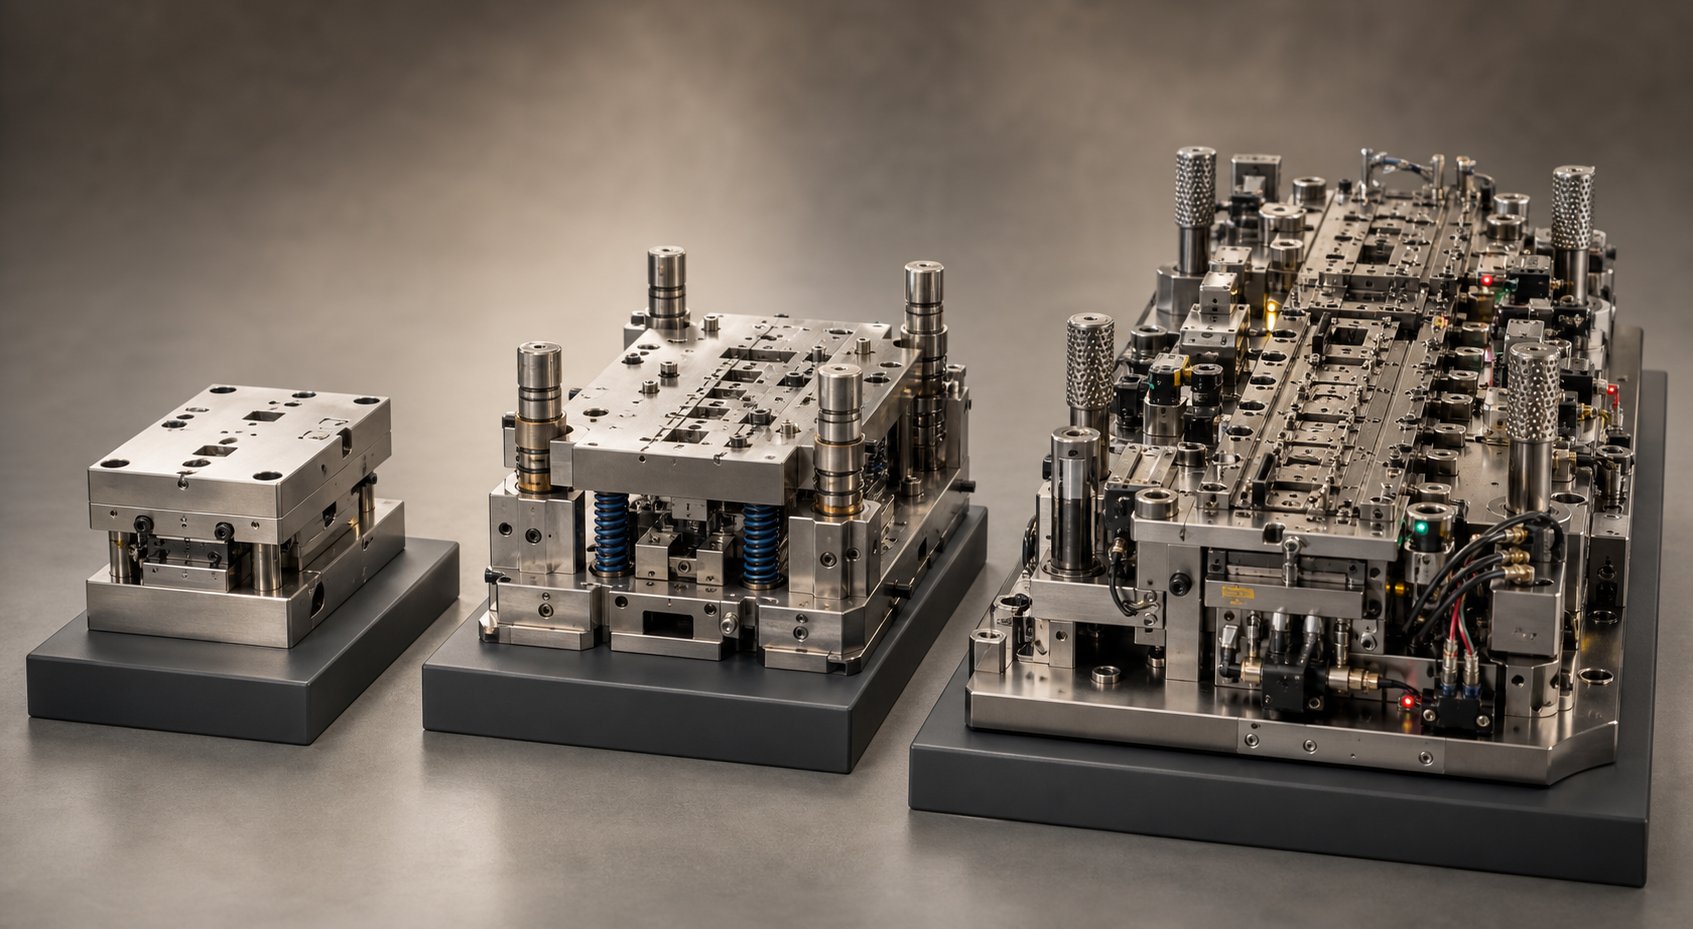
Oblikovanje za različne stopnje obsega proizvodnje
Matrica, ki je popolna za dva milijona letnih enot, je neverjetno preveč-zasnovana za 2000-delovno preverjanje. Orodje, izdelano po prototipnih standardih za žigosanje, se bo pri proizvodnih hitrostih samouničilo v enem mesecu. Količina ni samo številka na naročilnici. Temeljito preoblikuje vsako inženirsko odločitev: kakovost orodnega jekla, število postaj, slog gradnje komponent, dostopnost vzdrževanja in ekonomsko matematiko, ki upravičuje vsako izbiro.
Napaka, ki jo inženirji najpogosteje delajo? Uporaba ene same filozofije oblikovanja na vseh ravneh obsega. Rezultat je bodisi orodje, ki stane trikrat več, kot ga lahko podpira program, bodisi orodje, ki se obrabi, preden se pošlje prvo ponovno naročilo.
Strategije oblikovanja prototipov in-kratkih matric
Ko potrebujete od 500 do 5000 delov, se prioriteta oblikovanja obrne z dolgoživosti na hitrost in omejitev stroškov. Vsak dolar, porabljen za orodje, se amortizira v majhnem številu enot, zato vnaprejšnja naložba prevladuje nad-ekonomijo na del. Progresivna matrica po meri, ki teče 12.000 $, doda 2,40 $ na del pri 5.000 enotah, vendar le 0,12 $ na del pri 100.000 enotah. Ta matematika vodi vsako oblikovalsko odločitev na ravni prototipa.
Kratkoročne{0}}strategije oblikovanja matrice vključujejo:
- Uporaba nekaljenega ali pol{0}}kaljenega orodnega jekla (A2 pri 54–56 HRC namesto D2 pri 60–62 HRC), ki obdeluje hitreje in stane manj, v zameno pa sprejme krajšo življenjsko dobo orodja
- Zmanjšanje števila postaj s kombiniranjem operacij, kjer je to mogoče, tudi za ceno nekoliko večje obremenitve materiala na-postajo
- Uporaba trdne blokovne konstrukcije namesto v-stila vstavljanja, saj pogostost zamenjave ni zaskrbljujoča pri majhnih količinah
- Poenostavitev vodilnih sistemov na torne{0}}zatiče namesto krogličnih ležajev, primerno za nižje hitrosti stiskanja in manj skupnih ciklov
- Preskakovanje odvečnih funkcij, kot so rezervni piloti, sekundarno zaznavanje ali žepi za rezervne vstavke, ki dodajo čas gradnje brez povračila pri majhnih količinah
Prototipi mehkih orodij, včasih uliti iz cinkovih zlitin, kot je Kirksit, zasedajo skrajno nižji razred. Potrjujejo pretok materiala in potrjujejo napovedi za-vrnitev za 500–2000 udarcev, preden se obraba preseže tolerance. Pri aplikacijah za žigosanje prototipov, pri katerih se dizajn lahko še spreminja, ta pristop za enkratno uporabo preprečuje drago predelavo utrjenih orodij, ki jih ni mogoče preprosto spremeniti.
Kompromis-je resničen: krajša življenjska doba matrice (običajno 10.000-50.000 zadetkov v primerjavi s stotinami tisočev), širše tolerance zaradi manj toge konstrukcije in višji stroški na del. Toda za dokazovanje konceptov, potrjevanje prileganja v sestave ali izpolnjevanje premostitvenega naročila med gradnjo proizvodnega orodja ti kompromisi niso le sprejemljivi, temveč tudi ekonomsko potrebni.
Zahteve za-zasnovo matrice za velikoserijsko proizvodnjo
Pri količinah, ki presegajo 100.000 letnih enot, se ekonomska enačba popolnoma obrne. Stroški orodja postanejo napaka pri zaokroževanju v izračunu na-del. Pomembni so čas delovanja, doslednost in življenjska doba matrice, merjena v milijonih ciklov. Proizvodnja kovinskega žigosanja v tem obsegu zahteva inženirske odločitve, ki bi bile videti absurdno preveč-navedene za kratek čas, vendar bi se večkrat povrnile v življenjski dobi programa.
Za programe industrijskega žigosanja kovin,Progresivno orodje razreda Aje standard. Te matrice imajo zamenljive komponente za obrabo, vodene odstranjevalce z natančnimi krogličnimi vodilnimi drogovi in rezalne ploščice iz kaljenega jekla ali karbidne trdine. Običajne matrice lahko zdržijo do enega milijona delov. Orodje razreda A s pravilnim vzdrževanjem lahko to znatno preseže.
Vložki iz karbidne trdine so značilnost-velikoprostorninske zasnove matrice. Rezila iz volframovega karbida zdržijo 5-10-krat dlje kot običajno orodno jeklo, kar pomeni manj zaustavitev stiskalnice za ponovno ostrenje in doslednejšo kakovost robov v podaljšanih proizvodnih serijah. Oblikovni vidiki se spremenijo: karbid je krhek in mora biti podprt z nosilnimi materiali za blaženje udarcev, skrbno obdelan, da se prepreči degradacija veziva med brušenjem, in včasih prevlečen (TiN, TiCN) za dodatno odpornost proti obrabi.
Dodatne preoblikovalne postaje so značilne-za orodja velikega obsega. Kjer lahko kratka-matrica oblikuje značilnost v dveh postajah z večjo obremenitvijo na zadetek, proizvodna matrica enako operacijo razširi na tri ali štiri postaje. Manjša obremenitev na postajo pomeni manj utrjevanja med udarci, boljšo površinsko obdelavo, bolj predvidljivo vzmet-nazaj in dramatično daljšo življenjsko dobo matrice. Vtiskovanje kovin za velike dele ima še posebej koristi od tega pristopa, ker vključene višje oblikovalne sile povečajo stopnje obrabe na površinah orodja.
Odvečne funkcije, ki se zdijo pretirane pri majhnih količinah, postanejo bistvene v obsegu:
- Rezervne pilotne postaje, ki vzdržujejo registracijo, če se primarni pilotni zatič zlomi
- Zaznavanje v -matrici (zaznavanje zgrešenega podajanja, monitorji zadrževanja polžev, senzorji za del{1}}ven), ki ustavi stiskalnico, preden se napaka spremeni v poškodbo matrice
- Hitro{0}}zamenljivi žepi za vložke, ki omogočajo zamenjavo obrabljenih rezalnih robov med načrtovanim odmorom, namesto da bi zahtevali popolno vlečenje matrice
- Standardizirane kovinske vtisnjene komponente pritrdilnih elementov (vijaki, mozniki, vzmeti), pridobljene iz skupnih katalogov za hitro vzdrževanje brez zamud pri nabavi po meri
Stroškovno{0}}odvisne oblikovalske odločitve
Pravi inženirski izziv ni načrtovanje za eno količinsko raven. To je odločanje, kam sodi vaš program, in sprejemanje naložbenih odločitev, ki se ujemajo z realnostjo in ne z optimizmom. Vsaka nadgradnja, ne glede na to, ali gre za karbid v primerjavi z orodnim jeklom, štiri postaje v primerjavi s tremi ali drogovi s krogličnimi ležaji v primerjavi s tornimi zatiči, nosi stroškovno premijo, ki je upravičena samo nad določenim pragom količine.
Matematika preloma{0}}je specifična za vsako odločitev. Komplet ploščic iz karbidne trdine lahko poveča stroške orodja za 3000 USD, vendar prihrani 0,002 USD na del zaradi zmanjšanega časa izpada. Ta naložba se povrne pri 1,5 milijona delov. Pod to prostornino zagotavlja orodno jeklo enakovredno ekonomičnost. Nad njim se karbid večkratno povrne. Inženirji bi morali izvesti ta izračun za vsako večjo oblikovalsko odločitev, namesto da bi izbrali najcenejšo ali najtrajnejšo možnost.
In-die sensing sledi podobni logiki. Paket senzorjev za napačno podajanje lahko stane 2000–5000 USD, vendar preprečuje zrušitve matrice, katerih popravilo stane 15.000–50.000 USD. Če je verjetnost zrušitve enkrat na milijon udarcev, se senzor poplača v programih, ki presegajo nekaj sto tisoč zadetkov. Pri krajših serijah statistična verjetnost zrušitve morda ne bo upravičila naložbe.
| Parameter oblikovanja | Prototip/kratka-izvedba | Srednja-glasnost (10K–100K) | Visoka-glasnost (100K+) |
|---|---|---|---|
| Razpon stroškov orodja | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| Vpliv na-ceno dela | Visoka (1.00 - $5.00+ $ amortizacija orodja) | Zmerno (0.15 - USD 1,00 USD) | Nizka (0.01 - $ 0,10 $) |
| Pričakovano Die Life | 10,000 - 50,000 zadetkov | 250,000 - 1,000.000 zadetkov | 1000,000 - 10,000,000+ zadetkov |
| Razred orodnega jekla | A2, S7 (pol-kaljeno) | D2, M2 (popolnoma utrjeno) | Karbidne ploščice, PM jekla |
| Vodilni sistem | Torni zatiči, dvo-stebrni | Kroglični ležaj, štiri-steber | Kroglični ležaj s prednapetostjo, petni bloki |
| Strategija postaje | Manj postaj, večja obremenitev na udarec | Uravnoteženo število postaj | Dodatne postaje za manjšo obremenitev |
| Funkcije vzdrževanja | Minimalno (trdna konstrukcija) | Zamenljivi vložki na mestih obrabe | Hitro{0}}zamenljivi vložki,-zaznavanje matrice, rezervni žepi |
| Tipične aplikacije | Validacija projektiranja, izdelava mostov, nišni deli | Potrošniški izdelki, sklopi-srednje ravni | Avtomobili, aparati, pritrdilni elementi-za veliko povpraševanje |
Opazite, kako meje med nivoji niso toge. Del z izjemno ozkimi tolerancami bi lahko upravičil -postopke gradnje velikega obsega pri srednjih-količinah, ker stroški odpadkov zaradi manj natančnega orodja presegajo premijo za boljše komponente. Nasprotno pa lahko ne-kritičen kozmetični del pri velikih količinah dopušča srednjo{5}}gradnjo, če so zahteve glede površinske obdelave prizanesljive.
Inženirji, ki delajo na teh stopnjah obsega, imajo koristi od partnerstva s ponudniki rešitev za stroje, ki lahko prilagodijo strategije orodij, da ustrezajo obsegu programa.YICHENponuja rešitve za štancanje po meri, ki zajemajo prototip prek proizvodnih orodij, s strokovnim znanjem o strukturi matrice, izbiri komponent in optimizaciji pretoka materiala, ki se prilagaja realnemu obsegu vsakega projekta. Imeti enega samega partnerja, ki razume celoten spekter, prepreči prekinitev povezave, do katere pride, ko prototipna orodja oblikuje ena ekipa, proizvodna orodja pa druga, brez kontinuitete v inženirski filozofiji.
Odločitev o stopnji obsega vpliva tudi na to, kako pristopite k validaciji zasnove. Programi z velikim-obsegom upravičujejo obsežno simulacijo in trdo izdelavo prototipov, ker se stroški napačnega dela pomnožijo na milijone delov. Kratkoročni-programi lahko sprejmejo več preizkusnih ponovitev, ker je finančna izpostavljenost omejena. Toda ne glede na obseg ostajajo temeljna inženirska načela nespremenjena. Spremeni se to, koliko vložite v njihovo izvajanje.
Udejanjanje načel načrtovanja žigosanja v praksi
Poznavanje inženirskih principov je ena stvar. Njihova dosledna uporaba v vsakem novem programu, pod pritiskom rokov, s spreminjajočimi se zahtevami po delih in proračunskimi omejitvami, je tisto, kar večini ekip ne uspe. Napake, obravnavane v tem vodniku za žigosanje kovin, imajo skupno rdečo nit: niso nastale zaradi pomanjkanja znanja. Povzročili so jih preskočeni koraki, nepreverjene predpostavke in načrtovalske odločitve, ki so bile sprejete ločeno od nižje realnosti.
Tisto, kar ločuje ekipe, ki čisto zaženejo orodja, od tistih, ki so obtičale v neskončnih ciklih preizkušanja, ni talent. To je procesna disciplina. Strukturiran potek dela, ki zgodaj postavi kritična vprašanja, potrdi predpostavke s simulacijo in ujame napake, preden so obdelane v utrjeno jeklo.
Kontrolni seznam oblikovanja za nove programe za brizganje
Vsak nov projekt oblikovanja kovinskega žigosanja ima koristi od prednostnega zaporedja odločitev. Preskočite ali spremenite vrstni red teh korakov in ugotovili boste, da boste reševali težave, za katere ni bilo nujno, da obstajajo. Uporabite ta kontrolni seznam kot okvir za pregled vrat, kjer se vsak element preveri, preden se začne naslednja faza:
- Potrdite, da je geometrija delov zamrznjena in da so dokumentirane vse zahteve GD&T, vključno z referenčno strukturo, kritičnimi-do-kakovostnimi značilnostmi in dovoljenimi površinskimi pogoji
- Popolnoma preverite specifikacijo materiala: zlitino, temperaturo, pas tolerance debeline, zahteve glede smeri zrn in morebitne vhodne omejitve kakovosti
- Določite letne projekcije obsega in življenjsko dobo programa, da izberete ustrezno raven orodij (prototip, srednji-obseg ali proizvodni razred)
- Izvedite oceno izvedljivosti: razmerja globine vleka, najmanjši radiji upogiba, odstotki raztezanja in predhodne ocene tonaže glede na razpoložljivo zmogljivost stiskalnice
- Izberite arhitekturo matrice (progresivno, prenosno, sestavljeno ali kombinirano) glede na velikost dela, prostornino, zahteve glede tolerance in proračun
- Določite vrednosti-specifične razdalje za material na rezalno postajo, namesto da uporabite en sam odstotek odeje za celotno orodje
- Popolna optimizacija postavitve traku z izračunano porabo materiala, preverjeno trdnostjo nosilca in potrjeno geometrijo obvodnih zarez
- Zaporedne postaje s preverjeno postavitvijo pilota, porazdelitvijo sile in oblikovanjem-pred-prirezovanjem
- Zaženite simulacijo oblikovanja in potrdite, da vse regije izpolnjujejo merila omejitve oblikovanja z ustrezno varnostno rezervo
- Izračunajte vrednosti kompenzacije-nazaj za vsako upogibno postajo in jih vključite v geometrijo oblikovanja
- Preverite skupno tonažo, vključno z vsemi silami rezanja, oblikovanja, blazinic, odstranjevalcev in odmikačev, glede na zmogljivost stiskalnice na načrtovanem položaju giba
- Preglejte togost čevlja matrice, izbiro vodilnega sistema in strategijo poravnave za pričakovane pogoje obremenitve in hitrosti
- Določite razrede orodnega jekla, zahteve glede trdote in površinske obdelave za vsako obrabno komponento na podlagi ciljne abrazivnosti materiala in volumna
- Vključite funkcije-preprečevanja napak: zamaknjeni mozniki, asimetrična vodila in komponente, ki jih fizično ni mogoče namestiti nepravilno
- Dokumentirajte intervale vzdrževanja, dovoljenja za ponovno ostrenje in kritične rezervne komponente, preden se orodje pošlje v proizvodnjo
To zaporedje ni poljubno. Vsak korak je odvisen od informacij, potrjenih v prejšnjem. Preskok na postavitev traku, preden je izvedljivost potrjena, ali izbira orodnih jekel, preden je vzpostavljena stopnja prostornine, ustvari zanke ponovne obdelave, ki porabljajo inženirske ure brez premikanja programa naprej.
Izgradnja močnejše prakse oblikovanja matrice
Kontrolni seznam obravnava posamezne programe. Izgradnja dosledno močne proizvodne prakse kovinskega žigosanja zahteva nekaj širšega: strukturne spremembe v tem, kako oblikovalske ekipe sodelujejo z inženirji izdelkov, kako se uveljavljajo delovni tokovi validacije in kako se institucionalno znanje sčasoma združuje.
Sodelovanje DFM je največja-izboljšava finančnega vzvoda, ki jo lahko naredi večina organizacij. Ko inženirji matrice sodelujejo z oblikovalci izdelkov, preden je geometrija delov zamrznjena, lahko prepoznajo težave z izdelovalnostjo, katerih popravljanje v CAD ne stane nič, ampak na desettisoče, da se prilagodijo orodju. Sprememba polmera, sprostitev tolerance na ne-kritični funkciji, rahel premik geometrije, ki izboljša gnezdenje, ti pogovori se enostavno zgodijo na stopnji koncepta in postanejo boleči ukazi za spremembo, ko je orodje naveden.
Postopek žigosanja v proizvodnji se ne začne, ko kovina zadene matrico. Začne se, ko oblikovalec izdelka sprejme geometrijske odločitve, ki jih mora matrica upoštevati. Premostitev te vrzeli s strukturiranimi pregledi DFM ob določenih mejnikih oblikovanja prepreči scenarij, ko strojni inženir prejme odtis zamrznjenega dela, ki ga je sam po sebi težko žigosati in nima prostora za pogajanja.
Simulacijski-prvi poteki dela predstavljajo drugo strukturno izboljšavo. Ekipe, ki analizo oblikovanja obravnavajo kot obvezna vrata za načrtovanje, ne kot izbirni dodatek, odkrijejo težave, ko jih lahko odpravijo. Ekipe, ki preskočijo simulacijo in se za razkrivanje težav zanašajo na preizkus kocke, plačajo za to bližnjico v strojnem času, materialnih odpadkih in zamudah pri načrtovanju. Ekonomika je nedvoumna: ura simulacijskega časa stane delček ure preizkusnega časa za tisk, odgovore pa daje hitreje.
Strukturirani pregledi oblikovanja dodajo tretjo plast zaščite. Tudi izkušeni inženirji razvijejo slepe pege na projektih, na katerih delajo več tednov. Svež nabor oči, ki pregleduje specifikacije razmaka, predpostavke o postavitvi trakov in izračune tonaže, ujame napake, ki jih je prvotni oblikovalec pregledal že ducat-krat. Ni treba, da so ti pregledi podrobni. 30-minutni strokovni pregled z zgornjim kontrolnim seznamom odkrije večino napak v fazi načrtovanja, preden dosežejo konstrukcijo orodja.
Poleg notranjega procesa ima proces žigosanja v proizvodnji koristi od zunanjega strokovnega znanja, zlasti za-intenzivne izzive oblikovanja, ki presegajo rutinske izkušnje ekipe. Zapletene strukture matrice, nenavadne kombinacije materialov, inženiring tesnih zračnosti ali kritične-aplikacije za brušenje pogosto izkoristijo perspektivo predanega orodnega partnerja, ki je rešil podobne probleme v različnih panogah.YICHENsluži tej vlogi za inženirje, ki iščejo strokovno znanje o skupnem oblikovanju matric, zlasti pri projektih, ki vključujejo optimizacijo strukture matric, načrtovanje udarcev in dvigal, inženiring zračnosti in nadzor pretoka materiala. Razlika je pomembna: partner v orodju, ki sodeluje v procesu načrtovanja in prispeva inženirsko presojo o izbiri komponent in strategiji oblikovanja, zagotavlja bistveno drugačne rezultate kot prodajalec, ki preprosto gradi po zagotovljenem tisku.
Oblikovanje štancanja je navsezadnje disciplina, kjer kakovost razmišljanja navzgor določa rezultate na koncu. Vsako načelo v tem vodniku za vtiskovanje kovin, od inženiringa čiščenja do validacije simulacije do količine{1}}ustrezne naložbe v orodje, kaže na isti zaključek: stiskalnica nagrajuje pripravo in kaznuje bližnjice. Inženirji, ki v svoj delovni tok načrtovanja vgradijo sistematično natančnost, ne proizvajajo samo boljših orodij. Izdelajo jih hitreje, z manj ponovitvami in s predvidljivimi rezultati, ki veljajo skozi celotno življenjsko dobo programa.
Pogosta vprašanja o oblikovanju žigosanja
1. Kakšna je razlika med oblikovanjem matrice in kovinskim žigosanjem?
Načrtovanje štancanja je predhodna inženirska disciplina, osredotočena na ustvarjanje natančnih kompletov orodij, vključno z definiranjem razdalj, postavitve trakov, zaporedij postaj in specifikacij komponent. Vtiskovanje kovin je proizvodna operacija, ki uporablja ta orodja za oblikovanje pločevine. Oblikovalske odločitve, sprejete mesece pred proizvodnjo, določajo, ali postopek žigosanja poteka učinkovito ali povzroča kronične napake. Približno 80 % težav s kakovostjo žigosanja izvira iz odločitev, ki so bile sprejete med fazo načrtovanja, in ne iz-izvedbe tla.
2. Kako določite pravilno zračnost matrice za različne materiale?
Odmik matrice je izražen kot odstotek debeline materiala na stran in se razlikuje glede na zlitino. Blago jeklo običajno zahteva 8-12 % na stran, avstenitno nerjavno jeklo potrebuje 12-16 %, aluminij se najbolje obnese pri 6-10 %, napredna jekla visoke-trdnosti pa morda potrebujejo 14-21 %. Načelo je, da trši materiali z nižjim razmerjem tečenja-in natezno trdnostjo potrebujejo večje razdalje za čisto širjenje loma. Uporaba ene same vrednosti zračnosti za vse materiale je pogosta napaka, ki povzroči nastanek robov in slabo kakovost robov. Partnerji, kot je YICHEN (yichen-group.com/stamping-die/), lahko inženirjem pomagajo določiti vrednosti razmika, specifične za material, za rešitve matrice po meri.
3. Kaj povzroča brušenje v žigosanih delih in kako ga lahko zasnova matrice prepreči?
Nastajanje robov izvira iz treh primarnih spremenljivk-faze konstrukcije: nepravilne specifikacije zračnosti za material, ki se vtisne, manjkajoči strižni koti na ploskvah udarcev, ki povzročajo udarno obremenitev in pospešeno obrabo robov, ter nezadostna trdota orodnega jekla, ki omogoča prezgodnjo degradacijo rezalnih robov. Poravnava udarca-z-matrico prav tako igra ključno vlogo, saj celo pravilne razdalje postanejo neenakomerne, če vodilni sistem omogoča premikanje zgornje in spodnje polovice matrice med gibom. Preprečevanje brušenja zahteva določitev zračnosti glede na vrsto materiala, uporabo strižnih kotov debeline 1-1,5x materiala, izbiro orodnih jekel 58-62 HRC in načrtovanje togih vodilnih sistemov s krogličnimi ležaji.
4. Kdaj morate uporabiti progresivno matrico v primerjavi s prenosno matrico?
Progresivne matrice so optimalne za majhne do srednje-dele pri količinah, ki presegajo 50.000 enot na leto, kjer so potrebne ozke tolerance in visoki gibi-na-minuto. Obdelovanec ostane na nosilnem traku skozi zaporedne postaje. Prenosne matrice ustrezajo velikim delom ali globoko-vlečenim komponentam, ki ne morejo ostati povezane s trakom, običajno pri 10.000–500.000 letnih enotah. Odločitev je odvisna od štirih spremenljivk: velikosti dela, letne količine, zahtev glede tolerance in proračuna. Veliki strukturni nosilci ali kompleksne 3D oblike na splošno kažejo na orodje za prenos, medtem ko konektorji in majhni nosilci dajejo prednost progresivni arhitekturi.
5. Kako obseg proizvodnje vpliva na oblikovalske odločitve pri žigosanju?
Volumen temeljito preoblikuje vsako inženirsko izbiro. Prototipne izvedbe (500-5000 delov) uporabljajo pol-kaljena jekla, manj postaj in poenostavljene vodilne sisteme za zmanjšanje začetnih stroškov. Visok{8}}programi obsega (100,000+ letnih enot) upravičujejo vložke iz karbidne trdine, dodatne preoblikovalne postaje za zmanjšano obremenitev na udarec, vodilne drogove s krogličnimi ležaji s prednapetostjo in-zaznavanje matrice za preprečevanje trka. Matematika preloma je specifična za vsako odločitev. Na primer, ploščice iz karbidne trdine dodajo 3000 USD k stroškom orodja, vendar prihranijo 0,002 USD na del, povrnejo samo več kot 1,5 milijona zadetkov. Inženirji bi morali izračunati te pragove, namesto da privzeto uporabljajo en pristop v vseh programih.


