


Kaj so matrice za vroče žigosanje in zakaj je proizvajalec pomemben
Iskanje "matrice za vroče žigosanje" in pristali boste v dveh popolnoma različnih svetovih. Eden vključuje avtomobilske strukturne dele, oblikovane pri 900-stopinjah Celzija in več. Drugi vključuje dekorativno folijo, stisnjeno na luksuzno embalažo pri veliko nižjih temperaturah. Oba se zanašata na natančno izdelana orodja, vendar zahtevata zelo različne materiale, strategije hlajenja in strokovno znanje o proizvodnji. Ta ločitev je natanko tam, kjer je draga se začnejo napake pri pridobivanju virov.
Definiranje matrice za vroče žigosanje pri preoblikovanju kovin
Matrica za vroče žigosanje je natančno{0}}izdelano orodje, ki oblikuje, reže ali odtisne material pri povišanih temperaturah - bodisi z oblikovanjem segretih kovinskih surovcev v utrjene strukturne komponente ali prenašanjem kovinske folije na podlage s toploto in pritiskom.
V avtomobilskem kontekstu se imenuje tudi vroče žigosanje -stiskanje- segreje surovce iz borovega jekla (običajno 22MnB5) na več kot 880 stopinj Celzija in jih oblikuje v vodno-hlajenih matricah za vtiskovanje, ki hkrati pogasijo del v ultra-visoko-trdno martenzitno mikrostrukturo. Rezultat so strukturne komponente z natezno trdnostjo, ki presega 1.500 MPa, uporabljene v B stebričkih, strešnih nosilcih in nosilcih odbijačev. Pri dekorativnih aplikacijah orodje za vroče žigosanje uporablja ogrevane vgravirane matrice za stiskanje kovinske ali pigmentirane folije na papir, usnje, plastiko ali tekstil - pomislite na vtisnjene logotipe na kozmetičnih škatlah ali zlate napise na platnicah knjig.
Obe aplikaciji spadata pod okrilje termičnega žigosanja, vendar se inženiring za vsako močno razlikuje. Material matrice, delovna temperatura, arhitektura hlajenja in zahteve za toleranco se razlikujejo po vrsti velikosti. Proizvajalec, specializiran za enega, ima lahko za drugega nič zmogljivosti.
Zakaj zmogljivosti proizvajalca določajo kakovost delov
Tu je težava, s katero se soočajo številni kupci: samo orodje je v končnem izdelku nevidno. Vidite vtisnjen del, ne matrice, ki je to naredila. Zaradi tega je skušnjava obravnavati pridobivanje stroja kot nakup blaga - pridobite tri ponudbe, izberite najcenejšega in nadaljujte. Toda proizvajalčeva globina strokovnega znanja neposredno oblikuje kakovost delov, čas cikla in-dolgoročne proizvodne stroške.
Razmislite, kaj mora matrica za utrjevanje pri stiskanju doseči v eni sami potezi. Glede naFabrikator, se mora oblikovanje zgoditi v manj kot eni sekundi po stiku slepega materiala z matrico -, preden prenos toplote utrdi material -, čemur sledi faza gašenja, ki zahteva hitrost ohlajanja nad 27 kelvinov na sekundo, da se doseže popolna martenzitna transformacija. Površine matrice morajo ostati pod 200 stopinjami Celzija kljub absorpciji ekstremne toplote v vsakem ciklu. To zahteva natančno postavitev hladilnih kanalov, visoko{6}}orodno jeklo H13 in skrbno toplotno upravljanje - zmogljivosti, ki se zelo razlikujejo od enega proizvajalca do drugega.
Manj sposoben dobavitelj lahko dobavi matrico, ki že prvi dan vtisne dele, vendar v nekaj tednih zaide iz tolerance, razvije termične razpoke ali proizvede nedosledno trdoto po delu. Leta plačujete s stopnjami odpadkov, nenačrtovanimi zaustavitvami zaradi vzdrževanja in prezgodnjo zamenjavo matrice.
Ta članek vam daje tehnično znanje za ocenjevanje katerega koli proizvajalca matric za vroče žigosanje na podlagi dejavnikov, ki dejansko napovedujejo dolgoročno-zmogljivost - izbiro materiala, metode obdelave, toplotno obdelavo, prevleko, zasnovo hlajenja in podporo življenjskega cikla. Cilj je preprost: pridobite dovolj vpogleda, da boste lahko ugotovili razliko med dobaviteljem, ki navaja ceno, in proizvajalcem, ki načrtuje rešitev.
Avtomobilsko stiskanje v primerjavi z okrasnim žigosanjem folije
Predstavljajte si dva inženirja, ki v istem trenutku iščeta isti izraz - "matrice za vroče žigosanje" -. Eden dela za avtomobilsko industrijo-en dobavitelj, ki nabavlja orodja za utrjevanje s stiskanjem za nov program B-stebrov. Drugi vodi proizvodnjo v luksuzni pakirni hiši, ki išče matrice za vroče žigosanje folije za vtiskovanje logotipov na škatle za parfume. Pristanejo na isti strani z rezultati iskanja, vendar se njihove potrebe ne morejo bolj razlikovati. Razumevanje te delitve je prvi korak k iskanju proizvajalca, ki dejansko ustreza vaši aplikaciji.
Kalilne matrice za avtomobilske strukturne dele
Kaljenje s stiskanjem - včasih imenovano vroče stiskanje - združuje preoblikovanje kovine in toplotno obdelavo v eni sami operaciji. Ploščat surovec iz borovega jekla (običajno stopnje 22MnB5) se segreje v peči na več kot 880 stopinj Celzija, kar ustvari popolnoma avstenitno mikrostrukturo. Zmehčani surovec se nato hitro prenese v matrico za vtiskovanje, kjer se hkrati oblikuje in kali. Glede naSmernice AHSS Insights podjetja WorldAutoSteel, je končna mikrostruktura skoraj popolnoma martenzitna, ko hitrost ohlajanja preseže kritični prag, pri čemer nastanejo deli z natezno trdnostjo, ki doseže 1500 MPa ali več.
Kaj to pomeni za samo kocko? Prenašati mora slepe temperature, ki se približujejo 900 stopinjam Celzija, medtem ko njegove lastne površine ostanejo pod 200 stopinj Celzija, da ohrani učinkovito kaljenje. Material matrice - običajno H13 ali H11 vroče-jeklo za delovno orodje - potrebuje izjemno odpornost proti toplotni utrujenosti in ohranitev trdote pri povišanih temperaturah. V notranjosti mreža hladilnih kanalov kroži vodo ali olje za pridobivanje toplote dovolj hitro, da vsak cikel doseže enakomerno tvorbo martenzita po celotnem delu.
Tolerance v orodju za matrice za utrjevanje s stiskanjem so glede na standarde za preoblikovanje kovin-ostre, pogosto znotraj plus ali minus 0,1 mm na kritičnih površinah. Povratna vzmetnost je skoraj odpravljena, ker se del strdi v natančni geometriji matrice, vendar se morebitna dimenzijska napaka v orodju prenese neposredno na vsako vtisnjeno komponento. Zasnova matrice upošteva tudi tanjšanje surovca med oblikovanjem in toplotno raztezanje med kroženjem - dejavnika, ki zahtevata simulacijo-inženiring, preden pride do rezanja jekla.
Avtomobilska industrija se zanaša na te matrice za varnost-kritične strukturne dele: A-stebričke, B-stebričke, ojačitve vrat, nosilce odbijačev in strešne letve. Glede naImenik IQS, je vroče žigosanje še posebej dragoceno tam, kjer so prihranki pri teži in odpornost proti udarcem na prvem mestu, saj proizvajajo lahke komponente z vrhunskimi mehanskimi lastnostmi in dimenzijsko natančnostjo.
Okrasne matrice za žigosanje folije za blagovno znamko in pakiranje
Postopek žigosanja dekorativne folije poteka v popolnoma drugačnem termičnem in mehanskem svetu. Tukaj ogrevana vgravirana matrica pritisne kovinsko ali pigmentirano folijo na podlago - papir, karton, usnje, plastika ali tkanina - in s kombinacijo toplote, pritiska in lepilne plasti folije prenese dizajn. Temperature se običajno gibljejo med 100 in 200 stopinjami Celzija, kar je le del tega, kar zahteva kaljenje s stiskanjem.
Materiali matrice odražajo to nižjo toplotno porabo. Prevladujejo medeninaste in bakrove zlitine, ker njihova visoka toplotna prevodnost zagotavlja enakomerno porazdelitev toplote po vgraviranem vzorcu -, kar je ključnega pomena za dosleden oprijem folije in ostre robove. Magnezijeve plošče služijo kratkotrajnim-delom, kjer so stroški pomembnejši od dolgoživosti. Silikonske matrice so primerne za ukrivljene ali nepravilne površine. Substrat ni strukturno deformiran; namesto tega matrica odtisne ali prenese tanek dekorativni sloj.
Natančnost se tukaj meri drugače. Medtem ko se utrjevanje s stiskanjem osredotoča na geometrijo in mikrostrukturo delov, matrice za vroče žigosanje folije dajejo prednost površinskim podrobnostim - drobnemu besedilu, zapletenim logotipom, poltonskim vzorcem. Tolerance se nanašajo na globino graviranja in ostrino robov in ne na milimetre oblikovane geometrije. Dobro-izdelana medeninasta matrica lahko proizvede več sto tisoč odtisov, preden gravura postane otopela, medtem ko lahko magnezijeva matrica zdrži le nekaj tisoč.
Vroče žigosanje za modo, kozmetiko, vinske etikete in pisalne potrebščine še naprej raste, saj blagovne znamke vlagajo v otipljivo embalažo, ki izstopa na policah in družbenih medijih. Matrice služijo blagovni znamki, ne strukturni učinkovitosti -, vendar izdelava, ki je potrebna za brezhiben prenos folije, sama po sebi ni nič manj zahtevna.
Kjer se dva svetova prekrivata v načelih orodja
Kljub velikim razlikam v temperaturi, materialu in končni uporabi si obe kategoriji delita temeljna načela orodja. Oboje zahtevanatančna obdelava površin matrice- ne glede na to, ali CNC rezka zapletene 3D votline ali gravira fine dekorativne podrobnosti. Oba sta odvisna od nadzorovanega toplotnega upravljanja, čeprav v različnih obsegih. Oba imata prednosti površinske obdelave, ki zmanjša obrabo in podaljša življenjsko dobo. Oba nagrajujeta kupce, ki proizvajalca vključijo že zgodaj v fazi oblikovanja, namesto da preprosto izdajo dokončan natis za ponudbo.
Prekrivanje tudi pomeni, da lahko proizvajalec z globokim strokovnim znanjem na enem področju razume temeljne koncepte orodij, ki veljajo za drugo - toplotni tok, površinsko obdelavo, dimenzijsko stabilnost, kompromise-izbire materiala. Vendar specializirano znanje, potrebno za vsako aplikacijo (na primer simulacija hitrosti gašenja v primerjavi z optimizacijo oprijema folije), pomeni, da zmožnost prehoda- ni samodejna. Še vedno morate preveriti, ali ima vaš izbrani dobavitelj neposredne izkušnje z vašo specifično aplikacijo.
Spodnja tabela postavlja ključne razlike eno ob drugo in vam daje hitro referenco pri ocenjevanju, ali se zmogljivosti proizvajalca ujemajo z vašimi dejanskimi zahtevami.
| Parameter | Stiskanje (avtomobilsko) | Dekorativno žigosanje folije |
|---|---|---|
| Temperaturno območje | 880 - 950 stopinj (prazno); površine matrice ohranjamo pod 200 stopinj | 100 - 200 stopinj (površina matrice) |
| Material substrata | Borovo jeklo (22MnB5, 20MnB8), napredna jekla z visoko-trdnostjo | Papir, lepenka, usnje, plastika, blago, les |
| Die Material | H13/H11 vroče{2}}orodno jeklo, včasih s prevlekami | Medenina, baker, magnezij, silikon |
| Potrebe po hlajenju | Intenzivni vodno{0}}hlajeni kanali; konformno hlajenje za enakomerno gašenje | Grelni elementi za konstantno temperaturo; minimalno aktivno hlajenje |
| Tipične tolerance | ±0,1 mm na oblikovani geometriji | Nadzor globine finega graviranja; ostrina robov pri pod-milimetrskih podrobnostih |
| Industrijski standardi | IATF 16949, posebne-specifikacije OEM, ISO 9001 | Panožni-standardi kakovosti; vodniki po slogu blagovne znamke |
Ko je to razlikovanje jasno, postane naslednje logično vprašanje: kateri specifični materiali matrice zagotavljajo najboljšo zmogljivost za vsako aplikacijo - in kako proizvajalčeva priporočila glede materialov razkrijejo (ali izpostavijo) njihovo globino strokovnega znanja?
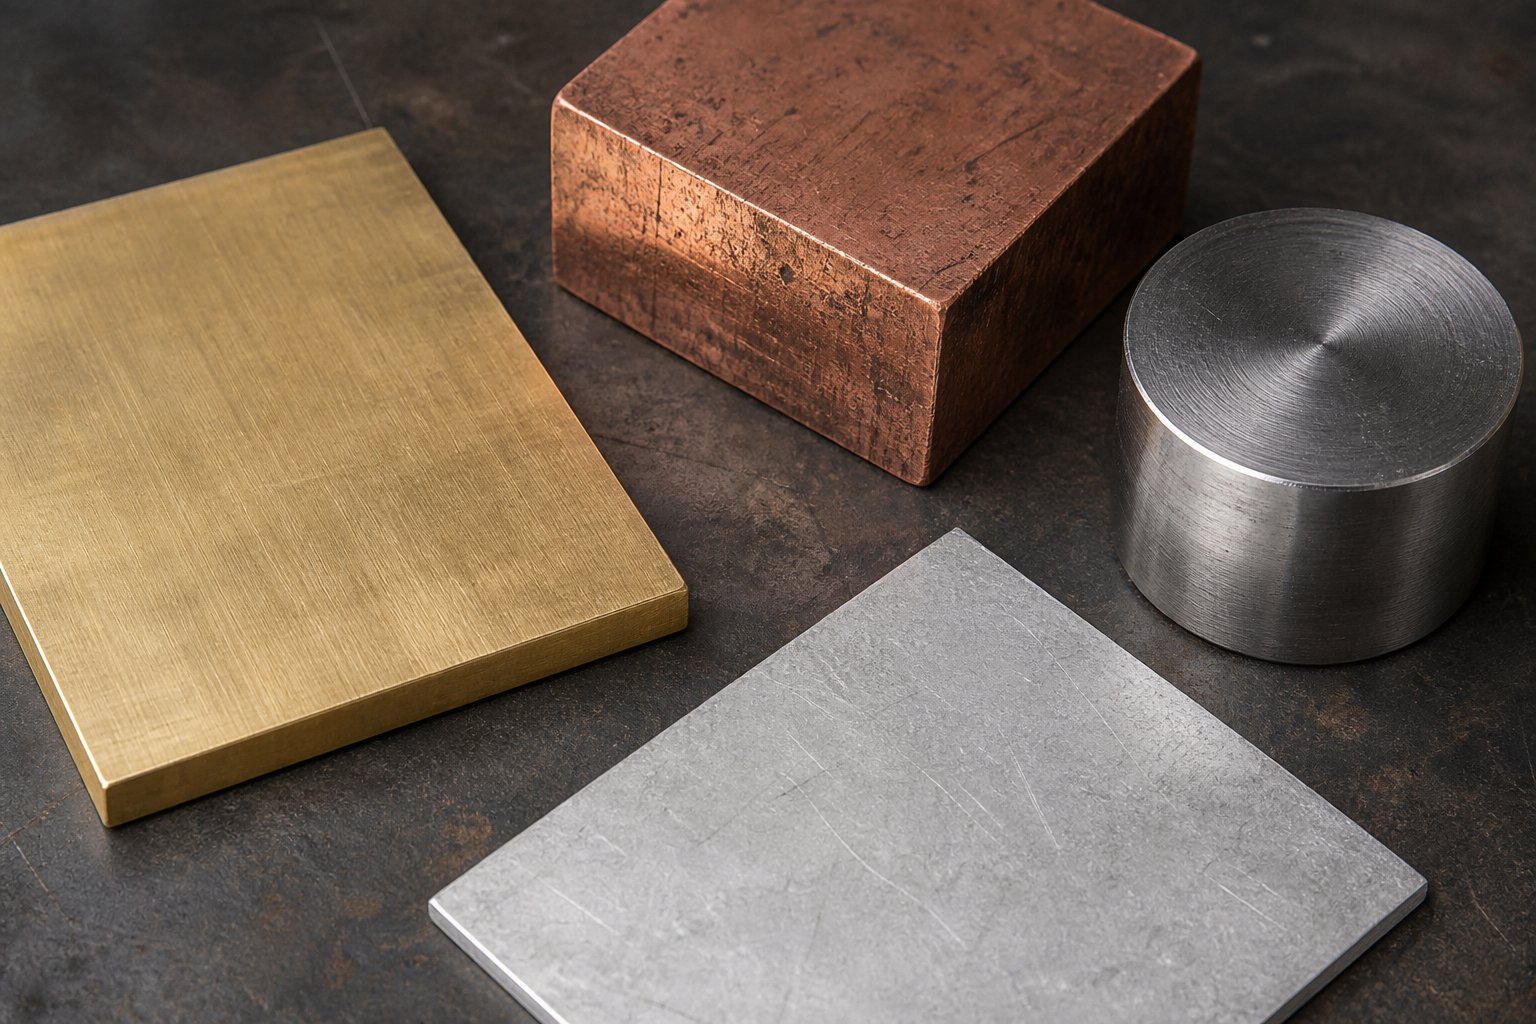
Priročnik za izbiro materiala za matrice z zamenjavo-za uporabo
Vprašajte katerega koli proizvajalca matric za vroče žigosanje, kateri material priporoča, in v petih minutah boste izvedeli več o njihovem strokovnem znanju kot iz celotne brošure o zmogljivostih. Dobro obveščen dobavitelj ne uporablja privzeto enega materiala za vsako delo. Namesto tega vas vprašajo o dolžini izdelave, vrsti substrata, delovni temperaturi in zahtevah glede površinskih podrobnosti -, nato pa prilagodijo material matrice tej specifični kombinaciji. Izbira med orodnim jeklom, medenino, bakrom, magnezijem in silikonom ni nikoli poljubna. Vsak prinaša različne kompromise-v vzdržljivosti, toplotni prevodnosti, ceni in obdelovalnosti, ki neposredno vplivajo na vašo ekonomičnost proizvodnje.
Orodna jekla za visoko{0}}temperaturno stiskanje
Ko oblikujete surovce iz borovega jekla pri temperaturah, ki se približujejo 900 stopinjam Celzija, lahko samo jekla za vroča-orodna orodja preživijo kombinacijo toplotnih ciklov, mehanske obremenitve in abrazivnega stika. H13 (označen z 1.2344 v evropskih standardih) in H11 (1.2343) sta delovna konja orodij za stiskanje, izbira med njima pa vključuje niansiran kompromis-, za katerega večina kupcev sploh ne sliši.
Oba spadata v družino krom-molibdena in imata na splošno podobno sestavo. Kritična razlika? H13 vsebuje več vanadija kot H11, zaradi česar je trši in bolj odporen proti abrazivni obrabi. Ta večja vsebnost vanadija tvori fine karbide v mikrostrukturi, ki držijo svoj rob ob ponavljajočem se stiku z vročimi jeklenimi surovci. Če vaša uporaba vključuje visoko drsno trenje ali jekla, prevlečena z abrazivom (kot je 22MnB5, prevlečen z Al-Si),Vroče žigosanje orodnega jekla H13matrice zagotavljajo merljivo daljšo življenjsko dobo, preden dimenzijski zamik postane problem.
Nasprotno H11 ponuja vrhunsko žilavost in odpornost proti toplotni utrujenosti. Njegova nižja vsebnost vanadija mu omogoča, da se upogne brez pokanja pri ponavljajočih se ciklih segrevanja in hlajenja. Pri matricah s kompleksno geometrijo, tankimi deli ali agresivnimi hladilnimi kanali, ki ustvarjajo koncentracije napetosti, lahko H11 dejansko preživi H13, ker se bolje upira nastanku razpok. Astrokovno-recenzirana študija o materialih za vroče žigosanjepotrjuje, da je treba pri izbiri materiala uravnotežiti tri lastnosti: odpornost proti obrabi, toplotno prevodnost in žilavost - ter da lahko orodna jekla z enakimi stopnjami trdote kažejo bistveno različne stopnje obrabe zaradi mikrostrukturnih in sestavnih razlik.
Ista raziskava poudarja, da orodna jekla-za vroče delo, kot je QRO90 (zaščiten razred iz Uddeholma), ponujajo toplotno prevodnost okoli 33 W/m·K in visoke vrednosti žilavosti, - zaradi česar so še posebej primerna za masovno-proizvodnjo avtomobilskih orodij, kjer notranji hladilni kanali ustvarjajo visoke faktorje intenzivnosti napetosti. Stroškovno-je H13 zaradi dodatnega vanadija nekoliko dražji kot H11, čeprav sta oba v primerjavi z dekorativnimi materiali za matrice v vrhunskem razredu. Vprašanje resničnih stroškov ni račun za jeklo -, ampak koliko proizvodnih ciklov preživi matrica, preden jo je treba predelati ali zamenjati.
Bakrene in medeninaste matrice za toplotno prevodnost
Stopite v svet dekorativnega žigosanja folije in materialna logika se popolnoma obrne. Pri toplotni prevodnosti ne gre za pridobivanje toplote iz surovca za gašenje -, ampak za zagotavljanje enakomerne toplote po vgraviranem vzorcu, tako da se folija čisto sprosti in enakomerno oprime podlage.
Medeninasta matrica za žigosanje folije je z dobrim razlogom postala privzeta izbira v industriji. Medenina ponuja idealno ravnovesje med toplotno prevodnostjo, obdelovalnostjo in ceno, ki ustreza srednje do velikim količinam proizvodnje. Enakomerno prenaša toploto na plast folije, kar ustvarja ostre, čiste odtise na podlagah, od papirja in usnja do trde plastike. Material se strojno obdeluje, zadrži fine podrobnosti brez zarez, njegova zmerna trdota pa pomeni, da orodja za graviranje zdržijo dlje med izdelavo matrice. Za večino komercialnih matric za žigosanje folije medenina zagotavlja izjemno vrednost - in je dovolj trpežna za naklade v stotisoče odtisov, hkrati pa je cenovno bistveno ugodnejša od jekla.
Baker naredi toplotno prevodnost še korak dlje. Njegova zmožnost prenosa toplote je občutno višja kot pri medenini, zaradi česar je bakrena matrica za vtiskovanje vrhunska izbira za aplikacije, ki zahtevajo absolutno enakomernost temperature - velike-površinske prenose folije, poltonske vzorce ali toplotno-občutljive podlage, kjer že majhni temperaturni gradienti povzročajo vidne napake. Kompromis-? Baker je mehkejši, kar skrajša življenjsko dobo matrice pri-veliki uporabi in stane več. Za kritične aplikacije blagovne znamke na luksuzni embalaži, kjer mora biti vsak vtis brezhiben, je ta-kompromis pogosto smiseln.
Jeklo se pojavlja tudi v dekorativnem prostoru za ultra-veliko-serijsko proizvodnjo. Jeklene matrice za vroče žigosanje ponujajo neprekosljivo vzdržljivost pri označevanju trših podlag, kot je tehnično izdelana plastika, kjer bi se medenina prezgodaj obrabila. Višja začetna naložba se povrne s podaljšano življenjsko dobo in dosledno kakovostjo odtisa v izjemno dolgih proizvodnih serijah.
Ko umreta magnezij in silikon, sta smiselna
Vsako delo ne upraviči stroškov medenine ali naložbe v jeklo. Magnezijeve matrice zapolnjujejo posebno nišo: kratkotrajno-okrasno delo, kjer hitrost in ekonomičnost odtehtata dolgo življenjsko dobo. Magnezij je lahek, poceni v primerjavi z medenino in izjemno enostaven za jedkanje ali graviranje -, kar pomeni hitrejši preobrat od umetnine do končne matrice. Zaradi teh lastnosti je idealen za izdelavo prototipov, omejeno-izdajo embalaže, sezonske promocije ali delovna mesta, kjer se dizajn pogosto spreminja.
Po podatkih Durable Technologies magnezijeve matrice izkazujejo izjemno vsestranskost v različnih tiskarskih strojih in dobro delujejo na izdelkih iz plastike, usnja, lesa in papirja. Običajno se uporabljajo za voščilnice, etikete, vezave knjig, trakove, platnice menijev in škatle za nakit. Na voljo v nameščenih in nenameščenih možnostih na industrijskih-standardnih višinah, se brez sprememb vključijo v obstoječe proizvodne nastavitve.
Omejitev je življenjska doba. Magnezij je bistveno mehkejši od medenine ali jekla, zato se drobni detajli hitreje razgradijo pri ponavljajočih se odtisih. Za naklade pod nekaj tisoč kosi je to povsem sprejemljivo. Za količine proizvodnje v desettisoče in več bosta medenina ali jeklo zagotovila nižje stroške na odtis kljub višji začetni naložbi.
Silikonske matrice služijo še enemu namenu - skladnosti. Ko je substrat ukrivljen, nepravilen ali tri-dimenzionalen (pomislite na zaobljene kozmetične posodice ali teksturirane usnjene izdelke), toga kovinska matrica ne more vzpostaviti popolnega stika. Silikon se upogne, da sledi konturam, kar zagotavlja enakomeren pritisk in popoln prenos folije po neravnih površinah. Kompromis-je nižja ločljivost; silikon ne more zadržati ostrih podrobnosti, ki jih dosežejo kovinske matrice, zato se najbolje obnese za drzno grafiko kot za mikro-besedilo ali zapletene vzorce.
Spodnja tabela postavlja vseh pet družin materialov eno poleg druge, kar vam pomaga hitro uskladiti vaše zahteve glede uporabe s pravim materialom za brizganje - in oceniti, ali priporočilo proizvajalca odraža resnično strokovno znanje ali-velikost-ustreza-privzeto.
| Die Material | Trdota | Toplotna prevodnost | Tipična življenjska doba | Stroškovna stopnja | Najbolj{0}}fit aplikacija |
|---|---|---|---|---|---|
| Orodno jeklo H13 / H11 | Visoka (50-62 HRC) | Srednje (~25-33 W/m·K) | Zelo visoko (na stotine tisoč ciklov stiskanja) | visoko | Avtomobilsko stiskanje; veliko{0}}oblikovanje kovin pri ekstremnih temperaturah |
| Medenina | Srednje | visoko | Visoko (na stotine tisoč odtisov folije) | Srednje | Srednje{0}}do-veliko obseg okrasne folije za žigosanje na papir, usnje, plastiko |
| Baker | Nizko-Srednje | Zelo visoko | Srednje (nižje od medenine zaradi mehkobe) | Srednje-Visoko | Veliko{0}}delovanje s folijo, ki zahteva absolutno enakomernost temperature |
| magnezij | Nizka | Srednje | Nizko (na tisoče prikazov) | Nizka | Kratke naklade, izdelava prototipov, sezonska embalaža, pogosto spreminjanje dizajna |
| Silikon | Zelo nizko (prilagodljivo) | Nizka | Nizko-Srednje | Nizka | Ukrivljene ali nepravilne podlage; krepke grafike na-tridimenzionalnih površinah |
Sama izbira materiala ne zagotavlja kakovostne matrice -, temveč le določi izhodišče. Kako je ta material strojno obdelan, toplotno obdelan in dokončan, surovino spremeni v natančno orodje. Proizvodne metode, ki se uporabljajo za oblikovanje votlin matrice in graviranje površin, so naslednja plast zmogljivosti, ki ločuje kompetentne proizvajalce od izjemnih.
Metode izdelave matrice od CNC rezkanja do laserskega graviranja
Izbira pravega materiala je šele začetek. Način, na katerega se material oblikuje v končno matrico - strategija obdelave, zaporedje operacij, tehnike končne obdelave - določa, ali orodje deluje v skladu s specifikacijo ali pade cikel za ciklom. Vsak proizvajalec matric za vroče žigosanje sledi splošnemu toku postopka, vendar se globina zmogljivosti na vsaki stopnji zelo razlikuje. Razumevanje teh metod vam pomaga zastavljati ostrejša vprašanja med ocenjevanjem dobaviteljev in ugotoviti, kje bi lahko prišlo do ovinkov.
Tu je tipično zaporedje od začetnega povpraševanja stranke do potrjene proizvodne matrice:
- Specifikacija in vnos dizajna- Kupec zagotovi geometrijo delov (podatki CAD), specifikacije materiala, obseg proizvodnje in zahteve glede kakovosti. Sposobni proizvajalci se odzovejo s povratnimi informacijami DFM (Design for Manufacturability) in ne samo z odgovorom-navedbami.
- Oblikovanje matrice in simulacija- Inženirji razvijejo geometrijo matrice, postavitev hlajenja in profile obrezovanja s programsko opremo CAD/CAE. Simulacije oblikovanja napovedujejo tok materiala, tanjšanje in toplotno obnašanje, preden se začne kakršna koli obdelava.
- Groba obdelava (CNC rezkanje)- Več-stroji CNC z več osmi odstranijo razsuti material, da približajo rezalni blok njegovi končni geometriji, pri čemer pustijo majhno zalogo za končne postopke.
- Toplotna obdelava- Grobati blok matrice je podvržen utrjevanju in popuščanju, da se doseže ciljna trdota in odpornost proti utrujenosti (omenjeno v naslednjem poglavju).
- Končna obdelava (CNC, EDM ali graviranje)- Natančne operacije pripeljejo površine matrice do končnih dimenzij in kakovosti površine. Izbira metode je odvisna od zahtevnosti geometrije in zahtevanih toleranc.
- Površinska obdelava in premazovanje- Odvisno od zahtev uporabe se nanese premaz za poliranje, nitriranje ali PVD.
- Montaža, preizkus in validacija- Matrica je sestavljena s hladilnimi priključki, nameščena v stiskalnici in potrjena s poskusnim žigosanjem. Dimenzijski pregledi potrjujejo skladnost delov.
CNC rezkanje in EDM za natančne votline
Pri matricah za utrjevanje s stiskanjem s kompleksno 3D geometrijo votline CNC rezkana matrica za žigosanje predstavlja primarno proizvodno pot. Sodobni pet{2}}osni obdelovalni centri lahko izdelajo površine matrice s tolerancami v območju plus ali minus 0,01 do 0,03 mm v eni nastavitvi, kar zmanjša kumulativne napake pri pozicioniranju, ki nastanejo, ko se obdelovanec premika med stroji. Visoko{6}}hitro rezkanje z držali orodij HSK -, ki zagotavljajo vrhunsko togost v primerjavi s tradicionalnimi BT stožci - omogoča fino končno obdelavo na površinah utrjenega orodnega jekla do 62 HRC, doseganje natančnosti v eno-mestnih mikronih v kombinaciji s toplotno kompenzacijo in-sondami za preverjanje stroja.
Kjer CNC rezkanje doseže svoje meje - ostri notranji vogali, globoke ozke reže ali izredno drobni detajli v utrjenem jeklu - prevzame postopek izdelave matrice EDM. Žična EDM reže zapletene profile z erodiranjem materiala z električnimi razelektritvami skozi tanko žično elektrodo, pri čemer doseže tolerance, ki so tako ozke kot plus ali minus 0,002 mm skozi več posnemalnih prehodov. Grezilo EDM (imenovano tudi -utopno EDM) uporablja oblikovane elektrode za vžiganje votlin v trdo jeklo za brizganje, kar ustvarja geometrije, do katerih ne more dostopati noben rotacijski rezalnik. Kompromis-je hitrost: EDM je bistveno počasnejši od rezkanja, zato ga izkušeni proizvajalci rezervirajo za funkcije, ki ga resnično zahtevajo, namesto da bi ga privzeto uporabili za celotne rezkalne bloke.
Proizvajalec, ki ima v lasti več-osno CNC in-hišno EDM opremo, lahko strateško kombinira metode - grobega-hitro rezkanja 90 odstotkov površine matrice, nato pa preklopi na EDM le za funkcije ozkega-radija ali teksture, ki to zahtevajo. Ta hibridni pristop optimizira čas in natančnost. Če dobavitelj odda delo EDM zunanjim izvajalcem, izgubite nadzor nad procesom in urniku dodate dneve.
Kemijsko jedkanje in lasersko graviranje za okrasne matrice
Matrice za žigosanje dekorativne folije sledijo drugačni logiki izdelave. Namesto oblikovanja globokih 3D votlin potrebujejo te matrice plitve, natančno določene vzorce - logotipe, besedilo, teksture, poltonske slike - vgravirane v medeninaste, bakrene ali magnezijeve plošče. Dve prevladujoči metodi služita tej potrebi, vsaka z različnimi močmi.
Kemijsko jedkanje(imenovano tudi fotokemična obdelava) uporablja masko iz fotorezista in kislinsko raztopino za selektivno raztapljanje materiala s površine matrice. Postopek se začne s čiščenjem podlage, nanosom UV-občutljivega fotorezista, izpostavitvijo želenega vzorca skozi filmsko masko, razvijanjem in izpiranjem topnih območij, nato pa ploščo potopimo v jedkalo. Rezultat so plitki, zelo podrobni vzorci z minimalno mehansko obremenitvijo materiala matrice. Kemično jedkanje je odlično pri izdelavi velikih serij enakih matric-cenovno učinkovito - ko umetniška maska obstaja, je replikacija hitra in dosledna. Še posebej dobro se obnese pri ravnih vzorcih, poltonih in drobnem besedilu na ploščah iz magnezija ali medenine, kjer je globina graviranja relativno majhna.
Lasersko gravirana matrica za vroče žigosanje ponuja drugačno vrednost: hitrost, prilagodljivost in možnost globljega rezanja z visoko natančnostjo. Lasersko graviranje odstrani material s toplotno ablacijo - fokusirani žarek izpari površino matrice točko za točko glede na digitalno umetniško delo. Fizično orodje ali kemične maske niso potrebne, kar pomeni, da se spremembe načrta zgodijo v programski opremi in ne v delavnici. Zaradi tega je lasersko graviranje idealno za izdelavo prototipov, kratke naklade in pogoste revizije dizajna, kjer je čas izvedbe pomembnejši od stroškov na-enoto. Sodobni optični in CO2 laserski sistemi dosegajo fino ločljivost besedila do delcev milimetra in lahko gravirajo tako ravne kot rahlo ukrivljene površine.
Ko potrebujete vroče žigosanje, prilagodite matrice za pogoste spremembe umetnin - sezonske promocije, omejene izdaje, blagovna znamka dogodkov - lasersko graviranje zagotavlja najhitrejši preobrat. Za stabilno -velikoserijsko proizvodnjo enega samega dizajna kemično jedkanje ali CNC graviranje v medenino običajno zagotavlja večjo vzdržljivost in nižje stroške na odtis skozi čas.
Vloga simulacije in CAE pri oblikovanju matrice
Najpomembnejši proizvodni korak se zgodi, preden pride do rezanja kovine. Orodja za simulacijo in računalniško{1}}podprto inženirstvo (CAE) omogočajo inženirjem, da predvidijo, kako se bo matrica obnesla v proizvodnih pogojih -, in ujamejo napake v načrtovanju, ki bi se sicer pojavile le med dragimi fizičnimi preizkusi.
Za matrice za utrjevanje s stiskanjem programska oprema za simulacijo oblikovanja uporablja analizo končnih elementov (FEA) za modeliranje interakcije med ogrevanim surovcem in površinami matrice.Keysightova analiza preizkusov virtualnih kockpoudarja, kako simulacija napove kritične napake - tanjšanje materiala, gubanje, vzmetenje in cepitve - pred začetkom proizvodnje, kar proizvajalcem omogoča digitalno optimizacijo oblike surovca, risanje kroglic in procesne parametre. Toplotna simulacija preslika toplotni tok skozi hladilne kanale in identificira vroče točke, ki bi povzročile nedosledno kaljenje in šibke mikrostrukture v vtisnjenem delu.
Ti virtualni preizkusi prinašajo merljiv poslovni učinek. Industrijska merila uspešnosti, ki jih navaja Keysight, kažejo do 35-odstotno zmanjšanje časa od poskusnega-do-proizvodnje skupaj z znatnim zmanjšanjem deleža odpadkov. Za kupce se to neposredno odrazi v krajših časovnih obdobjih lansiranja in manj inženirskih sprememb po dostavi matrice. Proizvajalec, ki vlaga v simulacijo oblikovanja in toplotni FEA, lahko zagotovi preverjene zasnove matrice - ne le strojno obdelano geometrijo, ampak dokazano zaupanje v proces.
Pri ocenjevanju dobaviteljev se vprašajte, ali izvajajo simulacije oblikovanja-doma ali jih izvajajo zunanji izvajalci. Prosite za ogled napovedi redčenja in toplotnih kart iz prejšnjih projektov. Proizvajalec, ki vam lahko pokaže rezultat simulacije pred rezanjem jekla, signalizira bistveno drugačno stopnjo inženirske globine kot tisti, ki se zanaša samo na izkušnje in fizične poskusne ponovitve. Ta vrzel v zmogljivosti pogosto pojasni razliko v ceni med ponudbami - in, kar je še pomembneje, napove razliko v zmogljivosti med dostavljenimi matricami.
Natančna obdelava proizvaja geometrijo. Simulacija potrdi funkcijo. Vendar nobeno ne določa, kako bo matrica zdržala več deset tisoč proizvodnih ciklov. Ta dolgoročna -trajnost je odvisna od tega, kaj se zgodi po strojni obdelavi: toplotna obdelava in površinski premazi, ki utrdijo matrico in jo zaščitijo pred toplotno utrujenostjo in obrabo.
Toplotna obdelava in premazi, ki povečajo učinkovitost matrice
Matrica se lahko strojno obdela do popolne geometrije in kljub temu prezgodaj odpove, če njena nasipna trdota, mikrostruktura in površinska zaščita niso zasnovane za delovno okolje. Toplotna obdelava matrice za vroče žigosanje in prevleka sta dva po-obdelovalna postopka, ki določata, ali vaše orodje preživi na desettisoče ciklov ali razpok v tednih. Večina spletnih mest dobaviteljev omenja te korake mimogrede - "toplotno obdelano in prevlečeno" - brez pojasnila, kaj te besede dejansko pomenijo za vašo ekonomiko proizvodnje. To vrzel je vredno zapolniti.
Kako toplotna obdelava nadzoruje trdoto in življenjsko dobo
Toplotna obdelava pretvori surovo orodno jeklo v utrjeno matrico,-odporno na utrujenost, ki je sposobna prenesti ekstremne termične cikle. Postopek vključuje nadzorovano segrevanje do temperature avstenitizacije, kaljenje (običajno v vakuumskih pečeh za preprečevanje oksidacije in popačenja) in enega ali več ciklov popuščanja za uravnoteženje trdote in žilavosti. Glede naPaulove tehnične specifikacije, je orodno jeklo H13 najpogosteje toplotno obdelano na 44-46 HRC za-aplikacije pri vročih delih, čeprav dosegljivo območje obsega 40–52 HRC, odvisno od končne uporabe. Ta razpon je pomemben – preveč agresivno kaljena matrica postane krhka in poči pod toplotnim udarom, medtem ko se premehka matrica hitro obrabi pod abrazivnim stikom z vročimi jeklenimi surovci.
Zakaj je pomembno, ali proizvajalec toplotno obdelavo-izvaja doma ali jo odda zunanjemu izvajalcu? Trije razlogi:
- Nadzor procesa--Hitne vakuumske peči omogočajo natančno upravljanje stopenj segrevanja, časa namakanja, tlakov gašenja in temperatur popuščanja. Celo majhna odstopanja - nekaj stopinj od cilja, kaljenje, ki je nekaj sekund prekratko - povzročijo merljive razlike v enakomernosti trdote in porazdelitvi preostale napetosti.
- Čas obračanja- Pošiljanje rezilnih blokov v zunanjo napravo za toplotno obdelavo podaljša dobavni rok za dneve ali tedne ter tveganje pri pošiljanju težkega orodja. -Hišna zmogljivost stisne razpored in omogoči isti inženirski ekipi, da prilagodi parametre glede na specifično geometrijo matrice.
- Iterativno izpopolnjevanje- Ko preizkus razkrije težavo s trdoto ali se med validacijo razvije razpoka zaradi toplotne utrujenosti,-hišna toplotna obdelava omogoča hitro ponovno-kaljenje ali ponovno-kaljenje brez logističnih zamud.
Skozi kaljenje (imenovano tudi nevtralno kaljenje) v vakuumskih pečeh zagotavlja odpornost proti obrabi in udarcem, ki je potrebna za matrice, ki morajo prenesti ponavljajoče se udarce med žigosanjem kovine. Kot ugotavlja Paulo, njihove 20-barske peči za gašenje sprejmejo matrice, ki presegajo 6000 funtov – kar kaže na obseg opreme, ki je potrebna za resno proizvodnjo matric za vroče žigosanje. Proizvajalec, ki upravlja z manjšimi ali manj zmogljivimi pečmi, ima lahko težave pri doseganju enotne trdote velikih blokov matrice, kar ustvarja mehke točke, ki se neenakomerno obrabljajo.
Napredni premazi matrice za zmanjšanje trenja in obrabe
Toplotna obdelava določa mehanske lastnosti mase. Površinski premazi dodajo končno zaščitno plast, ki obravnava trenje, obrabo lepila in kemične napade na površini matrice - točno tam, kjer se razgradnja začne. Za matrice za utrjevanje s stiskanjem, ki so v stiku z aluminijem-silicijevim borovim jeklom, premaz matrice za odpornost proti obrabi ni neobvezen; je razlika med sprejemljivo življenjsko dobo matrice in prezgodnjo odpovedjo zaradi prenosa materiala in ugriza.
Štiri družine premazov prevladujejo pri aplikacijah matrice za vroče žigosanje:
- CrN (kromov nitrid)- Dobro-uveljavljen PVD premaz, ki nudi dober oprijem, zmerno trdoto in odlično odpornost proti koroziji. Raziskava, objavljena vMaterials Research Expressugotovili, da CrN prevleke, nanesene z Arc-PVD, kažejo nižji koeficient trenja v primerjavi z AlCrN, skupaj z vrhunsko korozijsko odpornostjo, ki jo pripisujejo njihovi enotni površinski morfologiji in odsotnosti praznin. CrN dobro deluje pri zmernih delovnih temperaturah in zagotavlja zanesljivo delovanje na matricah, kjer je kemični napad glavna skrb.
- AlCrN (aluminijev kromov nitrid)- Razvoj CrN, ki vključuje aluminij za izboljšano odpornost proti oksidaciji pri povišanih temperaturah. Ista študija je potrdila, da ima AlCrN boljšo odpornost proti obrabi kot CrN, zaradi česar je močnejša izbira za aplikacije pri visokih-temperaturah, kjer abrazivni stik prevladuje nad korozijo. Raziskave opremazi za tlačno litje aluminijanadalje potrjuje delovanje AlCrN, saj kaže, da znatno prekaša nepremazan H13 pri odpornosti na oprijem materiala in erozijo pri agresivnem termičnem ciklu.
- TiAlN (titanov aluminijev nitrid)- Visoko{1}}zmogljiv premaz, primeren za najzahtevnejša toplotna okolja. Aplikacije vročega žigosanja s prevleko TiAlN imajo koristi od vsebnosti aluminija, ki pri povišanih temperaturah tvori zaščitno oksidno plast, ki deluje kot toplotna pregrada in zmanjša prenos toplote v substrat matrice. Študije o zatičih jeder iz tlačnega litja kažejo, da prevleke iz TiAlN znatno podaljšajo življenjsko dobo v primerjavi z orodnim jeklom brez prevleke, zlasti če se nanesejo v dupleksnem postopku preko nitriranega substrata.
- Nitriranje (plinsko nitriranje in feritno nitrokarburiranje)- Za razliko od premazov PVD, ki na površino nanesejo tanek film, matrica za vtiskovanje z nitriranjem prejme dušik, razpršen neposredno v jekleno podlago. V skladu s Paulovo procesno dokumentacijo se plinsko nitriranje izvaja pri relativno nizkih temperaturah (okoli 1000 stopinj Fahrenheita), kar omogoča, da bloki orodij ostanejo v feritnem stanju in preprečujejo popačenje. Feritno nitrokarburiranje (FNC) ustvari keramično zunanjo plast, ki zagotavlja odpornost proti obrabi in koroziji brez sprememb dimenzij -, zaradi česar je idealna kot končni korak na končnem orodju po utrjevanju in strojni obdelavi.
Ujemanje premaza z delovno temperaturo in podlago
Se sliši zapleteno? Ko razumete logiko izbire, postane preprosto. Izbira prevleke je odvisna od treh medsebojno povezanih spremenljivk: delovne temperature matrice, materiala substrata, ki je vtisnjen, in prevladujočega mehanizma obrabe v vašem procesu.
Pri matricah za utrjevanje s stiskanjem, ki ravnajo z borovim jeklom, prevlečenim z Al-Si, sta glavni nevarnosti adhezivna obraba (prenos aluminija na površine matrice) in toplotna utrujenost. Premazi potrebujejo visoko{2}}odpornost proti oksidaciji pri visokih temperaturah in nizko afiniteto do aluminija -, zaradi česar sta AlCrN in TiAlN najmočnejša kandidata. Raziskave tlačnega litja kažejo, da premazi, ki dosegajo koeficient trenja pod 0,40, in stopnje obrabe v 10-8mm3N-1m-1razpon ali nižji zagotavljajo merljivo zmanjšan oprijem materiala med stikom z aluminijem.
Za matrice za žigosanje dekorativne folije, ki delujejo pod 200 stopinjami Celzija, so agresivni premazi nepotrebni in so lahko celo kontraproduktivni - nekateri premazi PVD spremenijo toplotno prevodnost površine matrice, kar moti enakomerno porazdelitev toplote, ki je odvisna od medeninastih in bakrenih matric za dosleden prenos folije. Nitriranje ali lahka obdelava površinskega utrjevanja običajno zadostujeta za okrasne matrice, saj dodajajo skromno odpornost proti obrabi brez spreminjanja toplotnega obnašanja.
Spodnja tabela primerja možnosti premazov po parametrih, ki so najpomembnejši pri izbiri prave površinske obdelave za vašo uporabo matrice:
| Premaz/zdravljenje | Najvišja delovna temperatura | Zmanjšanje trenja | Izboljšanje življenjske dobe | Raven stroškov | Najboljši{0}}primerni scenarij |
|---|---|---|---|---|---|
| CrN | Zmerno (primerno do ~700 stopinj) | Zmerno-Visoko | Zmerno | Srednje | Matrice, izpostavljene koroziji in zmerni abraziji; za-splošna zaščita |
| AlCrN | Visoka (ohranja zmogljivost nad 800 stopinjami) | Zmerno | visoko | Srednje-Visoko | Visokotemperaturne{0}}matrice za utrjevanje s stiskanjem; okolja s tveganjem oksidacije |
| TiAlN | Visoka (učinek toplotne pregrade pri povišanih temperaturah) | Zmerno | visoko | visoko | Najzahtevnejša toplotna okolja; dupleksni sistemi na nitriranih substratih |
| Plinsko nitriranje | Nizka-Zmerna (zdravljenje pri ~540 stopinjah) | Nizko-Zmerno | Zmerno | Nizko-Srednje | Nosilne-aplikacije z drsno obrabo; zadnji korak na končnem orodju |
| Feritno nitrokarburiranje (FNC) | Nizko-Zmerno | Nizko-Zmerno | Zmerno | Nizko-Srednje | Končane matrice, ki potrebujejo odpornost proti obrabi in koroziji brez popačenja |
Proizvajalec, ki razpravlja o teh možnostih glede na vaš specifični način okvare - oprijem, obrabo, toplotno utrujenost ali korozijo -, izkazuje bistveno drugačno raven usposobljenosti kot tisti, ki nanese standardni premaz na vsako matrico ne glede na uporabo. Vprašajte, kateri premaz priporočajo, nato vprašajte, zakaj. Utemeljitev odgovora vam pove, ali bo njihovo strokovno znanje o procesih zaščitilo vašo naložbo v več deset tisočih proizvodnih ciklih.
Toplotna obdelava utrdi telo matrice. Premazi ščitijo delovno površino. Vendar nobeden ne obravnava izziva toplotnega upravljanja, ki na koncu vpliva na čas cikla in kakovost delov - kako toplota teče skozi matrico med vsakim posameznim udarcem in kako hitro se odvzame, preden se začne naslednji.
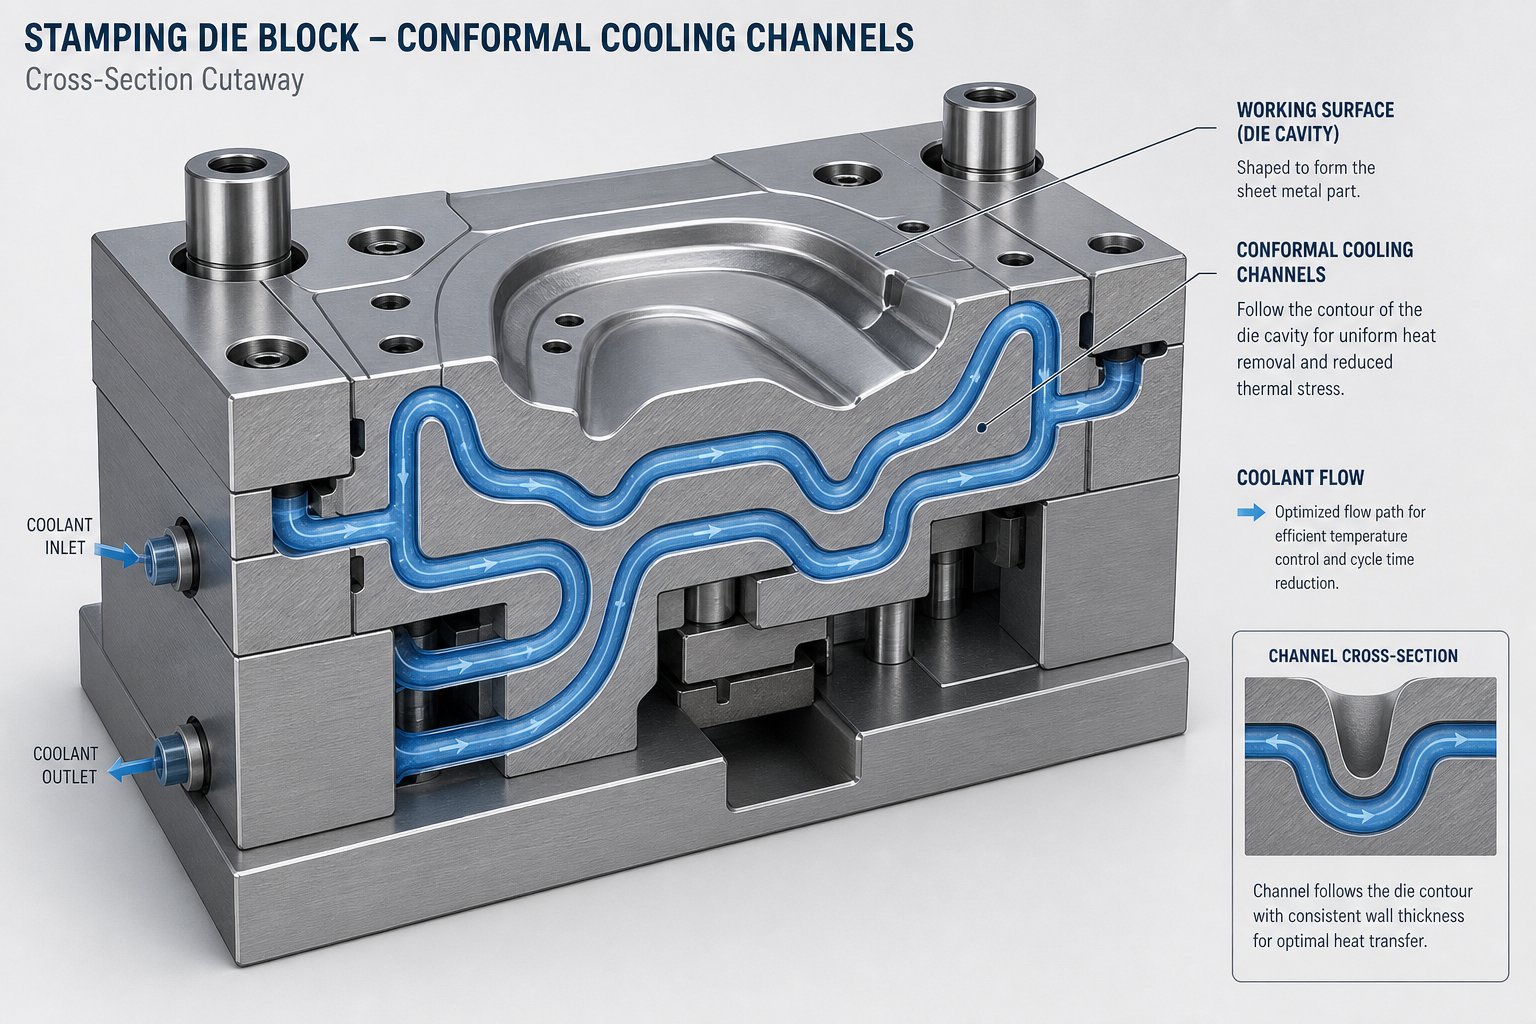
Oblikovanje hladilnih kanalov in strategije toplotnega upravljanja
Vsak cikel vročega žigosanja je tekma s toploto. Pri kaljenju s stiskanjem mora matrica pridobiti dovolj toplotne energije iz 900-stopinjskega surovca, da doseže popolno martenzitno transformacijo -, in to enakomerno po vsakem kvadratnem centimetru površine dela. Pri žigosanju z okrasno folijo mora matrica vzdrževati konstantno temperaturo, tako da oprijem folije in jasnost slike ostaneta enaka od prvega odtisa do deset-tisočinke. V obeh primerih je načrt toplotnega upravljanja matrice skrita spremenljivka, ki ločuje produktivna orodja od problematičnih orodij. Vendar je to ena izmed najmanj razpravljanih tem med kupci, ki ocenjujejo proizvajalce.
Konformno hlajenje v primerjavi s konvencionalnimi izvrtanimi kanali
Običajno orodje za matrice za hladilne kanale se opira na-ravne prehode, izvrtane s pištolo, izvrtane skozi blok matrice. Metoda je preprosta in stroškovno{2}}učinkovita - vrtalna stiskalnica ustvari kanale pod določenimi koti in presečišči, skozi katere med proizvodnjo teče voda ali olje. Težava? Vrtanje-v ravni liniji ne more slediti obrisom kompleksne površine matrice. Pri ukrivljenih ali globokih{7}}vlečnih geometrijah so nekatera področja matrice blizu hladilnega kanala, druga pa daleč stran. Ta sprememba razdalje ustvarja neenakomerno odvajanje toplote - vroče točke, kjer je hlajenje nezadostno, in hladne točke, kjer je prekomerno.
Raziskava, ki jo je objavila Univerza v Baskiji, to omejitev neposredno potrjuje. Njihova študija o aditivno izdelanih hladilnih kanalih je pokazala, da običajni izvrtani kanali "pogosto dosegajo neenoten prenos toplote", kar "lahko povzroči daljše čase ciklov, neenakomerno hlajenje in zvijanje." Omejitve geometrije vrtanja omejujejo, kaj lahko oblikovalci dosežejo, ne glede na to, koliko simulacije vložijo v optimizacijo postavitve kanalov.
Konformna hladilna matrica za vroče žigosanje to reši z usmerjanjem kanalov, ki sledijo konturi površine matrice na dosledni razdalji. Predstavljajte si, da hladilni prehod zrcali obliko vtisnjenega dela -, pri čemer povsod ohranja enako debelino stene med hladilno tekočino in površino matrice. Rezultat je bistveno bolj enakomerno odvajanje toplote. Ista raziskovalna skupina je v primerjalnih študijah dokazala, da so aditivno izdelani konformni kanali ohlajeni do šestkrat hitreje kot običajni izvrtani kanali, toplotne simulacije pa so pokazale merljivo bolj homogeno porazdelitev temperature po površini matrice.
Kako se izdelujejo konformni kanali? Obstajata dva primarna pristopa. Dodatna proizvodnja -, vključno s selektivnim laserskim taljenjem (SLM) in laserskim nanašanjem kovin (LMD) -, gradi kompleksne notranje geometrije plast za plastjo skoraj brez geometrijskih omejitev. Študija Univerze v Baskiji je uporabila LMD za zapiranje obdelanih utorov z orodnim jeklom AISI H13, s čimer je ustvarila kanale z najmanjšim premerom do 3 mm in najmanjšo debelino stene 2 mm. Alternativa je proizvodnja-laminiranih slojev, kjer se posamično rezane plošče z značilnostmi kanalov zložijo in spojijo. Ta metoda je primerna za enostavnejše geometrije, vendar nima zmožnosti proste oblike aditivnih procesov-na osnovi prahu.
Kompromis-je strošek. Konformno hlajenje znatno zaplete proizvodnjo in poveča stroške v primerjavi z običajnim vrtanjem. Pri -serijskih avtomobilskih programih, kjer se prihranki časa cikla seštejejo v milijonih delov, se naložba hitro povrne. Pri manjših-obsegih uporabe lahko običajni izvrtani kanali z optimizirano postavitvijo zagotovijo sprejemljivo zmogljivost za delček stroškov orodja.
Kako enakomernost hlajenja vpliva na kakovost delov
Zakaj je enakomerno hlajenje tako pomembno? Pri utrjevanju s stiskanjem je odgovor mikrostruktura. Surovec iz borovega jekla se mora ohladiti z minimalno hitrostjo 27 stopinj Celzija na sekundo po celotnem delu, da se avstenit pretvori v martenzit. Če se katera koli regija ohlaja prepočasi -, ker je daleč od hladilnega kanala ali ker se je temperatura površine matrice povzpela nad 200 stopinj Celzija -, to območje proizvaja bainit ali ferit namesto martenzita. Rezultat so lokalizirane mehke točke z zmanjšano trdnostjo, ki lahko ogrožajo odpornost na udarce končne konstrukcijske komponente.
Toplotne simulacije izŠtudija MDPI o konformnem hlajenjuto jasno ponazorite. Ko vroč surovec pri 900 stopinjah Celzija pride v stik z matrico s konformnimi kanali, je porazdelitev temperature po kaljenju znatno bolj homogena kot pri ravnih izvrtanih kanalih. V istem časovnem koraku so dosežene nižje konične temperature, kar pomeni višjo efektivno hitrost hlajenja. Ta enakomernost se neposredno odraža v doslednih mehanskih lastnostih po vtisnjenem delu - brez šibkih con, brez nepredvidljivih gradientov trdote.
Pri dekorativnem tisku na folijo so vložki bolj vizualni kot konstrukcijski, a enako zahtevni. Nekonsistentnost temperature na ploskvi matrice povzroči neenakomerno sprostitev folije - nekatera področja se lepijo preveč agresivno (ustvarjajo mat ali preveč{2}}oprijet videz), medtem ko se druga prenašajo nepopolno (puščajo vrzeli ali grobe robove). Na luksuzni embalaži, kjer mora biti vsak odtis vizualno enak, lahko celo dvo- ali tri-stopinjski temperaturni gradient povzroči vidne napake, ki zahtevajo razrez končnega izdelka.
V obeh svetovih je sposobnost proizvajalca, da načrtuje, simulira in izvaja hladilne sisteme z enakomerno toplotno zmogljivostjo, neposreden napovednik doslednosti kakovosti delov v proizvodnji.
Sistemi hitrih-zamenljivih matric in proizvodna učinkovitost
Upravljanje toplote ne pomeni le tega, kaj se zgodi med udarcem žiga. Vpliva tudi na dogajanje med proizvodnimi serijami. Vsaka minuta mirovanja stiskalnice med menjavo matrice je minuta izgubljenega prihodka - in v visoko-okoljih z mešanico, kjer se matrice pogosto menjajo, lahko čas menjave porabi presenetljiv odstotek razpoložljivih proizvodnih ur.
Glede naFabricatorjeva analiza hitre menjave matrice, lahko dejanska zamenjava matrice predstavlja le 10 odstotkov celotnega časa preklopa. Ostalo vključuje prilagoditve, navoje materiala, poravnavo in validacijo. Sistem matrice za hitro menjavo rešuje to s standardizacijo vmesnikov za montažo matrice - z uporabo magnetnega vpenjanja, hidravličnih hitrih-sistemov vpenjanja ali natančno-lociranih podplošč, ki odpravljajo ročno poravnavo in zaporedja navora.
Zlasti za aplikacije vročega žigosanja je zmožnost hitre-menjave neposredno povezana s toplotnim upravljanjem. Ko je matrica odstranjena in nameščena nova, je treba hladilni krog odklopiti in ponovno priključiti. Priključki za hitro-priključitev na vodih hladilne tekočine skrajšajo ta korak z minut dela s ključem na sekunde priključkov s pritiskom-namestitve. Standardizirani položaji hladilnega kolektorja pomenijo, da je toplotni sistem nove matrice pripravljen takoj za delovanje, brez napeljave po meri za vsako orodje.
Magnetno vpenjanje matrice to popelje še dlje, saj odstrani vse mehanske pritrdilne elemente iz vmesnika-za-opornik. Matrica je nameščena, magneti se napajajo in orodje je pritrjeno - brez vijakov, brez T-rež, brez momentnih ključev. V kombinaciji z dvigalkami matrice, valjčnimi mizami in vnaprej-nastavljenimi vozički za orodje lahko ti sistemi skrajšajo notranji čas menjave z ur na eno-mestne minute. To stiskanje izpadov neposredno poveča razpoložljive proizvodne ure in skupni pretok brez dodajanja zmogljivosti stiskalnice.
Ko ocenjevate proizvajalca, se vprašajte, ali je njegova zasnova matrice prilagojena infrastrukturi hitrih-spremenljivk. Matrica, zasnovana za hitro menjavo - s standardiziranimi funkcijami za montažo, integriranimi hladilnimi vrati za hitro-povezavo in združljivostjo z magnetnim ali hidravličnim vpenjanjem - zagotavlja vrednost, ki presega zmogljivost žigosanja. Zmanjšuje skupne stroške vsake proizvodne serije z zmanjšanjem neproduktivnih vrzeli med njimi.
Tukaj so ključni premisleki pri oblikovanju toplotnega upravljanja, ki jih morate obravnavati s katerim koli bodočim dobaviteljem matric:
- Kakšna je razdalja od hladilnih kanalov do delovne površine matrice in kako enakomerna je ta razdalja po geometriji dela?
- Ali so konformni hladilni kanali izvedljivi in upravičeni glede na obseg proizvodnje in kompleksnost geometrije tega dela?
- Kakšna stopnja pretoka hladilne tekočine in vstopna temperatura sta predvideni v toplotni simulaciji?
- Kako se vzdržuje ravnovesje hladilnega krogotoka, ko več kanalov deluje vzporedno?
- Kakšne rezultate toplotne simulacije (temperaturne karte, napovedi hitrosti hlajenja) lahko zagotovi proizvajalec, preden se začne izdelava matrice?
- Ali zasnova matrice vključuje priključke za hitro-priključitev hladilne tekočine in standardizirane montažne vmesnike za hitro menjavo?
- Kako proizvajalec preveri učinkovitost hlajenja med preizkusom - vgrajenih termočlenov, infrardečega slikanja ali senzorjev pretoka?
- Kakšna je pričakovana temperatura površine matrice po doseganju termičnega ravnovesnega stanja med neprekinjeno proizvodnjo?
Proizvajalec, ki lahko odgovori na ta vprašanja s posebnimi odgovori-podprtimi s simulacijo, dokazuje vrsto inženirske globine, ki preprečuje, da bi se toplotne težave pojavile več mesecev v proizvodnji. Hladilna zasnova je nevidna, ko je matrica izdelana - je ne morete vizualno pregledati ali popraviti brez večjih predelav. Pravilna rešitev je v celoti odvisna od izbire dobavitelja, katerega zmogljivost upravljanja toplote ustreza zahtevam vaše aplikacije.
Toplotna zmogljivost, izbira materiala, natančnost strojne obdelave, toplotna obdelava in premazi - vse to so inženirski vložki, nadzorovani med izdelavo matrice. Toda kako pretehtati vse te dejavnike skupaj, ko primerjate dobavitelje? Naslednji korak je izgradnja strukturiranega ocenjevalnega okvira, ki vam pomaga razlikovati pristno proizvodno globino od trženjskih trditev na površinski-ravni.
Kako oceniti proizvajalca matric za vroče žigosanje
Videli ste, kako izbira materiala, metode obdelave, toplotna obdelava, premazi in zasnova hlajenja prispevajo k učinkovitosti matrice. Zdaj je izziv praktičen: ko imate na mizi tri ponudbe treh različnih dobaviteljev, kako določite, kateri bo dejansko dobavil orodje, ki deluje leta in ne mesece? Strukturiran okvir ocenjevanja dobaviteljev matrice za žigosanje nadomešča občutek z dokazi - in vas ščiti pred drago napako optimizacije za najnižjo nabavno ceno.
Tehnične zmogljivosti, ki signalizirajo globino proizvodnje
Vsak proizvajalec matrice za vroče žigosanje nima enake opreme ali nadzoruje enakih korakov postopka. Razlika med proizvajalcem, ki strojno obdeluje, toplotno obdeluje, premazuje in validira, umre pod eno streho, in proizvajalcem, ki tri od teh štirih korakov odda zunanjemu izvajalcu, je ogromna - v času dobave, nadzoru kakovosti in odgovornosti, ko gre kaj narobe.
Ko hodite po objektu (ali na daljavo pregledujete seznam zmogljivosti), poiščite te indikatorje resnične globine:
- Več{0}}osna CNC obdelava- Pet-zmogljivost omogoča rezanje zapletenih vdolbin matrice v eni nastavitvi, s čimer se zmanjša kopičenje kumulativne tolerance-. Vprašajte, koliko osi podpirajo njihovi primarni obdelovalni centri in ali končno obdelajo-strojno kaljenega jekla-doma.
- -hišni EDM (žica in grezilo)- Imeti v lasti opremo EDM pomeni, da lahko proizvajalec izdeluje funkcije ozkega{1}}radija in fine podrobnosti brez zunanjega izvajanja. Trgovine, ki pošiljajo EDM, izgubijo dneve pri vsakem ciklu revizije.
- -hišna toplotna obdelava- Vakuumske peči na lokaciji-omogočajo natančno kontrolo trdote in hiter obrat. Kot smo že omenili, celo majhna odstopanja v času kalitve ali temperaturi popuščanja vplivajo na življenjsko dobo matrice ob utrujenosti. -Hišna zmogljivost pomeni, da ista inženirska ekipa nadzoruje strojno obdelavo in metalurgijo.
- Uporaba premazov ali vzpostavljena partnerstva za premaze- Ne glede na to, ali gre za prevleke PVD (AlCrN, TiAlN) ali difuzijske obdelave (nitriranje), preverite, ali proizvajalec izbiro prevleke integrira v svoj proces načrtovanja, namesto da bi jo obravnaval kot naknadno.
- CAE in simulacijska orodja- Simulacija oblikovanja, termični FEA in predvidevanje tanjšanja praznega materiala razlikujejo proizvajalce,-ki jih vodi inženiring, od strojnih delavnic, ki preprosto razrežejo kovino za tiskanje. Prosite za ogled rezultatov simulacij prejšnjih projektov.
- Povratne informacije DFM (Design for Manufacturability).- Sposoben dobavitelj ne citira le vaše risbe. Konstruktivno ga izpodbijajo - in predlagajo spremembe kota ugreza, optimizacije hladilnih kanalov ali alternative materialov, ki izboljšajo učinkovitost ali zmanjšajo stroške. Industrijske smernice o izbiri proizvajalca potrjujejo, da je treba inženirsko podporo in zmožnost optimizacije načrtovanja močno poudariti poleg neobdelane zmogljivosti strojne obdelave.
Za kupce, ki raziskujejo možnosti izdelovalca matrice za vroče žigosanje po meri, ki zajemajo tako vroče žigosanje kot širše aplikacije žigosanja matric, dobavitelji, kotYICHEN-ov oddelek za štancanjeponujajo uporabno referenčno točko - njihov obseg zajema rešitve matrice za žigosanje po meri v vročem žigosanju, žigosanju in oblikovanju orodja za-oblikovanje kovine, kar daje kupcem eno samo vstopno točko za ocenjevanje glede na ta kontrolni seznam zmogljivosti, namesto da bi združevali več specializiranih prodajalcev.
Certifikati kakovosti in industrijski standardi, ki jih je treba preveriti
Zmogljivosti vam povedo, kaj lahko naredi proizvajalec. Certifikati vam povedo, ali to počnejo dosledno v okviru dokumentiranega sistema, ki ga je mogoče preverjati. Dva certifikata sta najpomembnejša pri ocenjevanju dobavitelja matrice za žigosanje:
ISO 9001je temeljni sistem vodenja kakovosti, ki se uporablja za vsako proizvodno organizacijo. Zagotavlja, da obstajajo dokumentirani postopki, notranje revizije, procesi korektivnih ukrepov in cikli vodstvenih pregledov. Če dobavitelj matrice nima ISO 9001, ni zunanjega preverjanja, ali je njegov sistem kakovosti strukturiran ali ponovljiv.
IATF 16949je razširitev-specifična za avtomobilsko industrijo, ki temelji na ISO 9001 z dodatnimi zahtevami za varnost izdelkov, upravljanje dobaviteljev, analizo tveganja inOsnovna orodja AIAG- PPAP, FMEA, MSA, SPC in načrti nadzora. Če vaše matrice hranijo avtomobilsko dobavno verigo, IATF 16949 ni lepo--imeti; to je običajno zahteva stranke. Certificiranje potrjuje, da proizvajalec vzdržuje dokumentirane proizvodne podatke, izvaja revizije proizvodnega procesa in vključuje-posebne zahteve strank v svoj sistem kakovosti.
Poleg certifikatov preverite še:
- Certifikati materialov in sledljivost- Ali lahko dobavitelj zagotovi certifikate mlina za vsak blok matrice, ki potrjujejo sestavo in serijo toplote? Popolna sledljivost od surovine do končne matrice je standardna praksa za resne proizvajalce in pričakovanje v reguliranih panogah.
- Poročila o pregledu dimenzij- Poročila CMM (koordinatni merilni stroj), ki dokumentirajo dejanske in nominalne mere na kritičnih funkcijah matrice, prikazujejo nadzor procesa.
- Preizkusni in validacijski protokoli- Ali proizvajalec žigosa vzorčne dele, jih meri in predloži poročilo o potrditvi pred pošiljanjem? Ali pa ti dajo kocko in ti zaželijo srečo na lastnem tisku?
Pomembni sta tudi finančna stabilnost in mandat proizvajalca. Dobavitelj, ki že desetletja deluje z dolgo-odnosi s strankami, signalizira zanesljivost na načine, ki jih na novo odprta trgovina ne more - preživeli so gospodarske cikle, ohranili institucionalno znanje ter nenehno vlagali v opremo in ljudi.
Skupni stroški lastništva v primerjavi z vnaprejšnjo ceno matrice
Tukaj gre večina odločitev o nabavi narobe. Primerjate tri ponudbe, izberete najnižjo številko in se počutite učinkovite. Nato se razkrije resničnost: cenejša matrica razvije toplotne razpoke pri 15.000 ciklih namesto pri 80.000. Stopnje zavrnitve naraščajo, ker dimenzijski premik ni bil nikoli obravnavan pri načrtovanju hlajenja. Nenačrtovani izklopi zaradi vzdrževanja stanejo desetkrat toliko, kot ste prihranili pri naročilnici. Analiza skritih stroškov pri žigosanju kovin potrjuje, da je začetna cena orodja le vidni del - tekoče vzdrževanje, ponovna obdelava zaradi slabe kakovosti in prezgodnja zamenjava pogosto zasenčijo prvotno naložbo.
Skupni stroški lastništva preoblikujejo oceno. Namesto vprašanja "koliko stane ta kocka?" vprašate, "koliko me bo ta matrica stala na sprejemljiv del v celotni življenjski dobi?" Ta izračun vključuje:
- Die nabavna cena- Številka v citatu. Pomemben, vendar samo en vnos.
- Pričakovana življenjska doba pred večjo predelavo- Funkcija stopnje materiala, kakovosti toplotne obdelave, izbire prevleke in zasnove hlajenja. Matrica, ki traja 100.000 ciklov pred predelavo, stane polovico na cikel, kolikor stane matrica, ki traja 50.000 ciklov -, tudi če je bila nabavna cena 30 odstotkov višja.
- Stopnja zavrnitve, ki jo je mogoče pripisati orodju- Slaba enakomernost hlajenja, dimenzijski zamik zaradi obrabe ali površinske napake zaradi neustreznega premaza povzročajo ostanke. Vsak zavrnjen del nosi polne stroške materiala, energije in časa stiskanja.
- Pogostost in stroški vzdrževanja- Kako pogosto je treba potegniti matrico za ponovno-poliranje, ponovno-nanos premaza ali čiščenje kanala? Ali proizvajalec ponuja storitve obnove ali ste sami?
- Vpliv časa cikla- Matrica z optimiziranim konformnim hlajenjem lahko deluje dve ali tri sekunde hitreje na cikel kot tista z običajnimi izvrtanimi kanali. Več kot milijon ciklov se te sekunde pretvorijo v dneve obnovljene zmogljivosti stiskalnice.
- Izpadi zaradi nenačrtovanih okvar- Katastrofalna razpoka ali zataknjen ejektor ne stane samo popravila - ustavi vašo proizvodno linijo, medtem ko iščete popravek. Proizvajalčeve konstrukcijske izbire neposredno vplivajo na verjetnost okvare.
Ko preidete s cene-na-matriko na ceno-na-del-v-življenjski dobi, zgornja merila ocenjevanja ne bodo več videti kot dobro-to-in bodo videti kot finančne potrebe. Proizvajalec, ki zaračunava več, ker uporablja vrhunsko orodno jeklo, uporablja simulacijo-optimizirano konformno hlajenje in potrjuje z-hišnim preizkusom, ni drag - oni so tisti, katerih matrica leta po dobavi tiho ne prazni vašega proračuna.
Ta življenjska perspektiva spremeni tudi vaš pristop k pogovoru o izvoru. Namesto da pošljete natis in vprašate za ceno, delite količine proizvodnje, ciljne časovne cikle, zahteve glede kakovosti in omejitve vzdrževanja - nato ocenite, katera rešitev, ki jo predlaga proizvajalec, zagotavlja najnižje skupne stroške v celotni življenjski dobi matrice. Ta prehod s transakcijske nabave na inženirsko partnerstvo je največji napovedovalec dolgoročnega-uspeha orodij.
Tudi najbolje{0}}zasnovana, najbolje{1}}izdelana matrica se sčasoma obrabi. Kako se obrabi, kdaj posežete in kakšne možnosti obstajajo za podaljšanje njegove življenjske dobe, je odvisno od odločitev, sprejetih tako med izdelavo kot med proizvodnjo. Razumevanje običajnih načinov okvar - in vzdrževalnih strategij, ki jih preprečujejo -, je zadnji del ocenjevalne uganke.
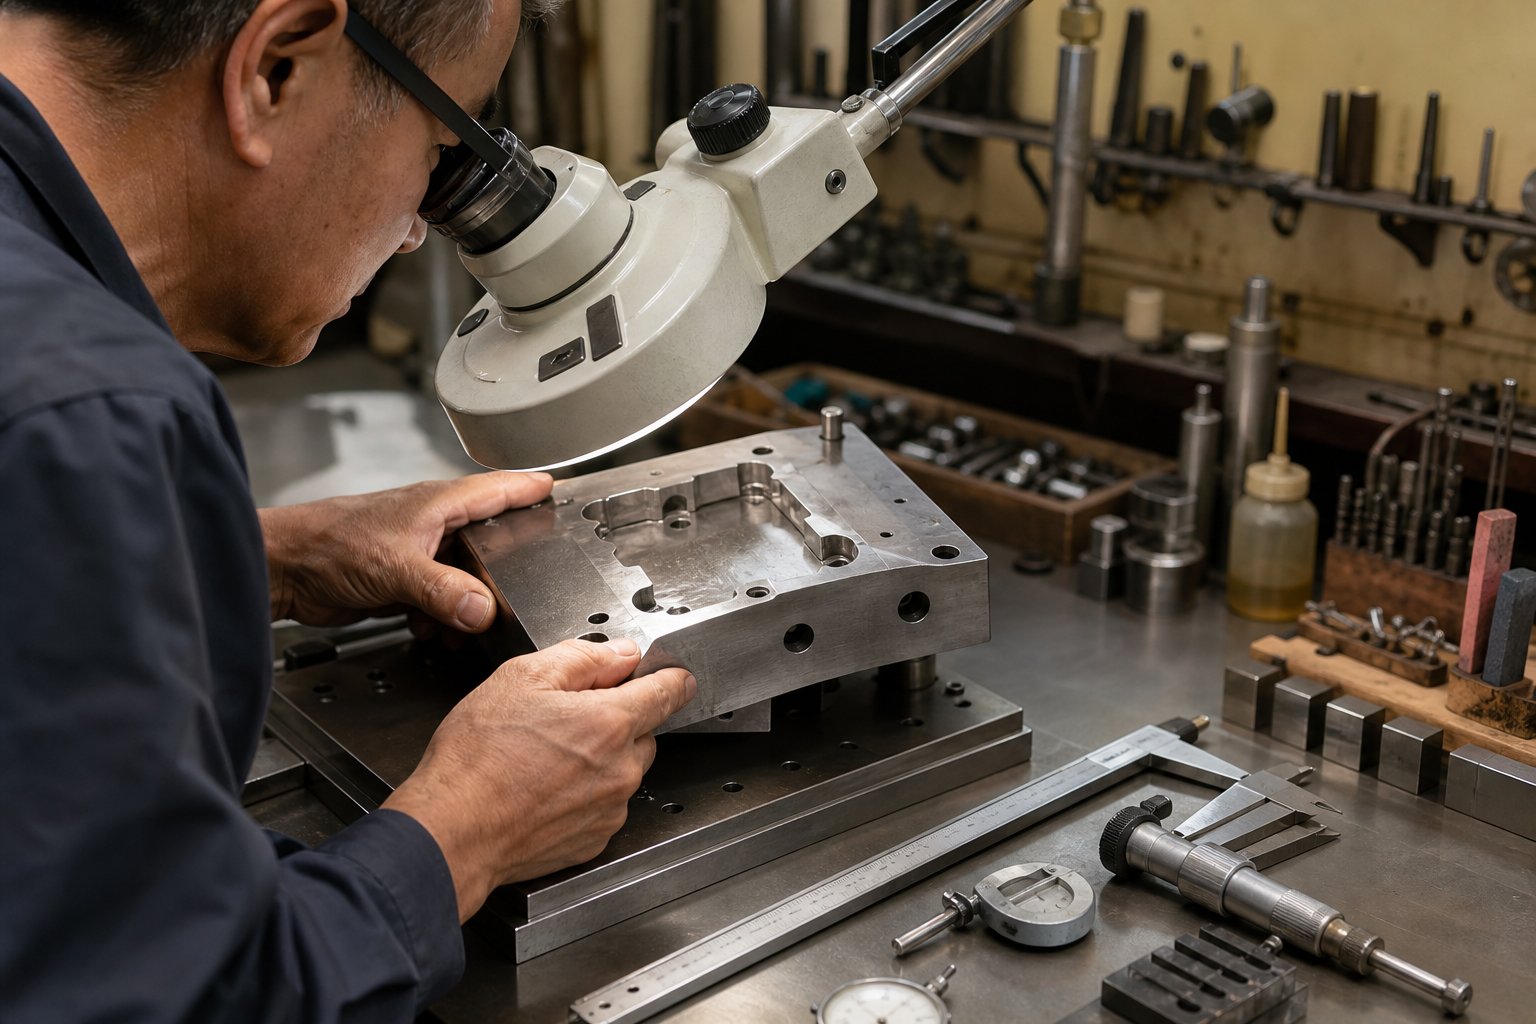
Vzdrževanje matrice in upravljanje življenjskega cikla za nižje stroške
Kocka ne odpove čez noč. Razgrajuje se v majhnih, merljivih korakih - površinska razpoka, ki se iz cikla v cikel poglablja, vzorec obrabe, ki se neopazno širi, dokler deli ne zaidejo iz tolerance, hladilni kanal, ki korodira od znotraj, medtem ko je zunanjost videti v redu. Proizvajalci, ki razumejo ta napredovanja napak, že od začetka načrtujejo proti njim. Kupci, ki jih razumejo, zgodaj odkrijejo težave, posredujejo v pravem trenutku in podaljšajo življenjsko dobo štampiljke za več deset tisoč dodatnih ciklov. Ignoriranje vzdrževanja matrice za vroče žigosanje, dokler se kaj ne pokvari, je najdražja strategija vzdrževanja.
Pogosti načini okvar matrice in strategije preprečevanja
Vsaka kategorija načinov okvare matrice za žigosanje izhaja iz določenega osnovnega vzroka - in v večini primerov je ta glavni vzrok povezan z odločitvijo o oblikovanju ali izdelavi, sprejeto pred meseci ali leti. Če veste, na kaj morate biti pozorni, boste lažje diagnosticirali težave, preden postanejo katastrofalne.
Toplotne razpoke so prevladujoč mehanizem odpovedi v kalupih za utrjevanje s stiskanjem. Vsak cikel žigosanja izpostavi površino matrice hitremu segrevanju (stiku z vročim surovcem), čemur sledi hitro ohlajanje (voda teče skozi notranje kanale). To toplotno kroženje ustvarja izmenično natezno in tlačno napetost na površini. V tisočih ponovitvah nastanejo mikro-razpoke na točkah koncentracije napetosti - ostrih polmerih, obdelovalnih oznakah ali mejah hladilnih kanalov. Aštudija analize napak, objavljena v Materialihpregledal počen vložek matrice za vroče žigosanje stebra A- iz jekla 4Cr5Mo2V. Razpoke so nastale na notranjih stenah hladilnih kanalov po približno 50.000 ciklih - samo 25 odstotkov pričakovane življenjske dobe 200.000-ciklov. Študija je pokazala, da je korozija, povzročena z napetostjo, primarni mehanizem: preostale natezne napetosti zaradi cikličnih obremenitev v kombinaciji z oksidativno korozijo znotraj nezaščitenih hladilnih kanalov za pospešitev začetka in širjenja razpok vzdolž krhkih oksidnih plasti.
Abrazivna obraba se razvije tam, kjer surovec pod pritiskom drsi po površini matrice. Na matricah za utrjevanje s stiskanjem so surovci, prevlečeni z Al-Si, še posebej agresivni - aluminijeva prevleka se prenese na ploskev matrice, se nabere v obliki lepilnih usedlin, nato pa deluje kot tretje abrazivno telo, ki pospeši degradacijo površine. Vizualno boste opazili progresivno hrapavost prej poliranih površin, kopičenje materiala v polmerih vlečenja in naraščajoče trenje, ki se kaže kot višji odčitki stiskalne tonaže ali površinske zareze na vtisnjenih delih.
Dimenzijski premik je bolj subtilen in pogosto ostane neopažen, dokler deli niso pregledani. Ponavljajoče se termično kroženje povzroči, da se blok matrice tisočkrat razširi in skrči. Pri podaljšani proizvodnji lahko to povzroči merljive spremembe v dimenzijah votlin - zlasti v tankih-odsekih sten ali območjih z agresivnim hlajenjem, ki ustvarja strme toplotne gradiente. Ista raziskava potrjuje, da se gostota dislokacij postopoma povečuje med storitvijo vročega žigosanja, pri čemer se karbidi izločajo in grobijo na mejah zrn, kar oslabi udarno žilavost materiala s 325 J na celo 37 J v močno prizadetih regijah.
Korozija hladilnega kanala je način okvare, ki deluje nevidno. Ugotovitve študije so osupljive: več kot 90 odstotkov pokvarjenih matric v inženirskih aplikacijah začne pokati na notranjih stenah vodnih kanalov, nato pa se razširi navzven do delovne površine. Ko matrice mirujejo brez ustrezne zaščite - celo en mesec - vlaga v hladilnih prehodih sproži oksidativno korozijo. Oksidna plast, ki nastane, je trda in krhka. Ko se matrica vrne v proizvodnjo, mehanske obremenitve počijo to plast in ustvarijo mesta za nastanek razpok, ki se širijo med nadaljnjo uporabo.
| Način napake | Temeljni vzrok | Vidni simptomi | Priporočeni korektivni ukrep |
|---|---|---|---|
| Toplotno krekiranje (toplotno preverjanje) | Ciklična toplotna obremenitev, ki presega mejo utrujenosti; koncentracija napetosti pri ostrih radijih ali stenah kanala | Fina mreža površinskih razpok (razpoke); razpoke, ki se širijo pravokotno na površino matrice | Žarjenje-za lajšanje napetosti v načrtovanih intervalih; preoblikovanje radijev za zmanjšanje koncentracije napetosti; nanesite premaze,-odporne na toplotno utrujenost |
| Abrazivna obraba | Drsni stik s prevlečenimi surovci; prenos materiala in obraba-tretjega telesa | Površinska hrapavost; kopičenje materiala na polmerih vlečenja; povečana tonaža stiskalnice; zarezovanje na žigosanih delih | Ponovno-polirajte delovne površine; ponovno -nanesite PVD premaz (AlCrN ali TiAlN); preverite združljivost slepega premaza |
| Dimenzijski premik | Kumulativna plastična deformacija zaradi termičnega kroženja; karbidna trdina, ki zmanjšuje stabilnost materiala | Deli, ki izstopajo iz tolerance; postopno redčenje na določenih območjih; Meritve CMM kažejo progresivno odstopanje | Načrtujte preverjanje dimenzij v določenih intervalih ciklov; načrtujte predelavo matrice ali zamenjavo vložka, preden so dosežene meje tolerance |
| Korozija hladilnega kanala | Oksidativna korozija med mirovanjem brez zaščite kanala; stres{0}}inducirana tvorba galvanskih celic | Puščanje vode; zmanjšana učinkovitost hlajenja; nepojasnjen dvig temperature na površini matrice | Očistite kanale s šibkim kislinskim topilom po izklopu; zračno-suho s stisnjenim zrakom; med skladiščenjem nanesite zaščitni premaz-na osnovi olja |
| Nabiranje lepila | Kemijska afiniteta med slepo prevleko (Al-Si) in nepremazano površino jeklenega kalupa | Prenos materiala viden na ploskvi matrice; naraščajoče površinske napake na žigosanih delih; zbadajoče oznake | Nanesite ali obnovite PVD premaz-z nizkim trenjem; ocenite alternativne vrste slepih premazov |
Razporedi vzdrževanja in možnosti prenove
Kdaj morate izvleči kocko za servis? Če čakate, da deli ne bodo opravili pregleda, pomeni, da ste že proizvedli ostanke -, morda celo serijo, preden je bil ujet zanašanje. Preventivni pristop določa intervencijske točke na podlagi števila ciklov, izmerjene obrabe in znanih stopenj napredovanja napak.
Izkušeni strokovnjaki za vzdrževanje orodij identificirajo več signalov: brazde, ki se pojavljajo na vtisnjenih delih, tolerance, ki se gibljejo proti mejam specifikacij, povečana tonaža stiskalnice ali zvočne spremembe v načinu delovanja orodja. Shranjevanje zadnjega dela iz vsake proizvodne serije - skupaj s končnim trakom v progresivnih matricah - daje orodjarjem fizične dokaze za diagnosticiranje vzorcev obrabe in napovedovanje, kaj bo naslednje odpovedalo. Ta zgodovina v kombinaciji s podatki o štetju strelov vam omogoča, da načrtujete vzdrževanje proaktivno in ne reaktivno.
Praktična kadenca preventivnega vzdrževanja za matrice za utrjevanje s stiskanjem običajno vključuje:
- Vsaka proizvodna serija (--inšpekcija na koncu serije)- Vizualni pregled delovnih površin glede razpok, kopičenja ali brazd. Preverite stopnje hladilnega pretoka in izhodne temperature. Shranite zadnje-dele za primerjavo.
- Vsakih 10.000-20.000 ciklov- Mersko preverjanje na kritičnih površinah s CMM. Preverite zgodnje termične razpoke pod povečavo. Očistite hladilne kanale in preverite ravnotežje pretoka.
- Vsakih 30.000-50.000 ciklov- Popolno poliranje površine matrice za odstranitev mikro-razpok, preden se razširijo. Ponovno-nanesite premaz, če je PVD plast vidna ob-obrabo. Žarjenje-z razbremenitvijo napetosti, če zasnova matrice vključuje visoko{8}}napetostno geometrijo.
- Na koncu pričakovane življenjske dobe premaza- Odstranite in ponovno{1}}nanesite PVD premaz. Pred ponovnim-nanosom preglejte substrat glede morebitnih spodnjih poškodb. Preverjanje dimenzij za potrditev, da matrica ostane znotraj tolerance po odstranitvi.
Študija materialov o okvari matrice A-stebrička izrecno priporoča-žarjenje za razbremenitev napetosti med obratovanjem, da se zmanjša gostota dislokacij, ki se kopičijo med termičnim ciklom. Njihova preiskava je pokazala, da vložek matrice ni bil nikoli žarjen med 50.000-80.000 servisnimi cikli - opustitev pri vzdrževanju, ki je omogočila, da so notranje poškodbe dosegle kritične ravni. Če bi žarjenje izvajali v presledkih, bi lahko ublažili oslabitev meja zrn in tvorbo por, ki so uničile udarno žilavost.
Storitve obnove matrice - ponovnega-poliranja, ponovnega{2}}prevleke, korekcije dimenzij z varjenjem-in-ponovnim strojem ali zamenjavo vložka - lahko znatno podaljšajo življenjsko dobo orodja, če se izvajajo, preden poškodba doseže točko brez povratka. Odločitev med obnovo in upokojitvijo je odvisna od tega, koliko materiala ostane nad minimalno debelino stene, ali globina razpoke presega tisto, kar lahko površinska predelava obravnava, in ali je popravek dimenzij še vedno geometrijsko izvedljiv brez ogrožanja celovitosti hladilnega kanala.
Kako podpora proizvajalca podaljša življenjsko dobo orodja
Vloga proizvajalca se ne konča z dobavo matrice. Način, kako dobavitelj podpira vaše orodje v njegovi življenjski dobi, neposredno vpliva na vaše skupne stroške lastništva - in tukaj postanejo storitve obnove matrice, kakovost dokumentacije in razpoložljivost rezervnih komponent oprijemljive razlike.
Najprej razmislite o dokumentaciji. Proizvajalec, ki dostavi popolno dokumentacijo o orodju - sestavne risbe, diagrame hladilnega tokokroga, certifikate o materialu, zapise o toplotni obdelavi, specifikacije premazov in priporočene intervale vzdrževanja - daje vaši orodjarni vse, kar je potrebno za pravilno vzdrževanje orodja. Brez te dokumentacije vaša vzdrževalna ekipa ugiba: kateri kanali se kje povezujejo, na kakšno trdoto je bila obdelana matrica, kakšen premaz je bil nanesen in v kakšni debelini. Ta dvoumnost vodi v nepravilne odločitve o vzdrževanju in prezgodnjo upokojitev matric, ki bi jih lahko rešili.
Razpoložljivost rezervnih komponent je pomembna zlasti za matrice z obrabnimi vložki, zamenljivimi obrobnimi deli ali modularnimi hladilnimi bloki. Proizvajalec, ki oblikuje matrice z zamenljivimi obrabljivimi komponentami - in daje te komponente na voljo za naročilo - vam omogoča zamenjavo visoko-obrabnih delov brez zamenjave celotnega orodja. Ta modularni pristop podaljšuje življenjsko dobo osnovne matrice za nedoločen čas, dokler strukturno telo ostane trdno. Če je za rezervne vložke potreben 12-tedenski dobavni rok, ker prvotni proizvajalec nima zalog ali evidence, plačate čas nedelovanja stiskalnice, medtem ko čakate.
Ogrodje upravljanja življenjskega cikla orodjapoudarite, da je treba vsako proizvodno orodje obravnavati kot nadzorovano sredstvo z dokumentirano identiteto, zgodovino vzdrževanja in--načrtom življenjske dobe. Proizvajalci, ki podpirajo ta pristop, zagotavljajo sledljivost od surovine do vsakega cikla toplotne obdelave, vsakega nanosa premaza in vsakega dogodka obnove. To neprekinjeno beleženje omogoča-odločitve, ki temeljijo na podatkih o tem, kdaj ponovno -nanesti premaz, kdaj žariti in kdaj umakniti -, pri čemer ugibanja nadomestijo z dokazi.
Najmočnejši pokazatelj zavezanosti proizvajalca k-dolgoročni podpori? Povprašajte o njihovem procesu prenove. Dobavitelj, ki ponuja obnovo strukturirane matrice - vhodni pregled, analizo temeljnega vzroka, dimenzionalno preslikavo, selektivno predelavo, ponovno -prevleko, potrditveno žigosanje in posodobljeno dokumentacijo - vlaga v to, da bo vaša matrica delovala tudi dlje od začetne dobave. Dobavitelj, ki meni, da je transakcija zaključena, ko kocka odpremi, vam ponuja izdelek, ne partnerstva. V celotnem življenjskem ciklu matrice ta razlika določa, ali plačate enkrat za kakovostno orodje ali večkrat plačate za prezgodnje zamenjave.
Proaktivno vzdrževanje, ki temelji na dokumentaciji proizvajalca in je podprto z dostopnimi storitvami prenove, je zadnji vzvod, ki ga kupci nadzirajo, da povečajo donosnost svoje naložbe v orodje. Z razumevanjem načinov napak, vzpostavljenimi strategijami preprečevanja in odnosom z dobaviteljem, ki presega naročilnico, je preostalo vprašanje preprosto: kako združiti vse te dejavnike vrednotenja v praktičen postopek pridobivanja virov?
Samozavestno pridobivanje izdelanega orodja za žigosanje
Zdaj imate tehnično podlago za ocenjevanje katerega koli proizvajalca matric za vroče žigosanje na podlagi dejavnikov, ki dejansko napovedujejo dolgoročno-učinkovitost orodja. Poznavanje materialov, metode obdelave, kakovost toplotne obdelave, logika premaza, načrtovanje hlajenja, podpora življenjskega cikla - to niso abstraktni pojmi. To so posebna vprašanja, ki jih vključite v vsak pogovor o virih, in merila, po katerih merite vsako ponudbo. Zadnji korak je organiziranje vsega tega v ponovljiv postopek, ki ga lahko izvedete z naslednjim RFQ.
Vaš kontrolni seznam za nabavo izdelanega orodja za žigosanje
Kontrolni seznam RFQ za matrico za žigosanje ohranja vašo oceno dosledno pri vseh dobaviteljih in zagotavlja, da nič kritičnega ne pade skozi razpoke. Delajte skozi te korake zaporedoma - vsak temelji na prejšnjem:
- Potrdite vrsto prijave- Ali nabavljate orodja za utrjevanje matrice za avtomobilske strukturne dele ali matrice za vtiskovanje okrasne folije za blagovno znamko in pakiranje? Ta ena sama razlika narekuje razred materiala, toplotne zahteve, pričakovana toleranca in ustrezne industrijske certifikate.
- Določite zahteve glede obsega proizvodnje in življenjskega cikla- Določite trenutne letne količine in predvideno obseg-za tri do pet let. Vključite nizke in visoke scenarije, da lahko proizvajalec priporoči orodje, ki ustreza vaši poti, ne le današnjemu naročilu. KotPanova navodilo RFQ za pogodbeno proizvodnjopoudarja, količine pogosto narekujejo samo proizvodno metodo - postopek, primeren za majhne količine, se lahko pokvari v obsegu.
- Navedite pričakovanja glede materiala ali zahtevajte utemeljeno priporočilo- Navedite želeni razred materiala (H13, medenina, baker) ali prosite dobavitelja, da predlaga enega s tehnično utemeljitvijo na podlagi vaše podlage, temperature in dolžine.
- Zagotovite 3D CAD modele poleg 2D risb- Dobavitelj, ki lahko izpraša celotno geometrijo, daje boljše povratne informacije DFM kot tisti, ki dela iz ravnih datotek PDF. Araziskava 250 vodij inženirjevugotovili, da 90 odstotkov ekip prejme povratne informacije dobavitelja DFM prepozno med razvojem novega izdelka - zgodnja izmenjava 3D podatkov je najučinkovitejši protiukrep.
- Opišite delovno okolje in spojne komponente- Vrsta surovega materiala in prevleke, tonaža stiskalnice, hitrost cikla, hladilna infrastruktura na vaši stiskalnici in način stika odtisnjenega dela s sosednjimi komponentami. Kontekst omogoča pametnejše inženirske odločitve na strani proizvajalca.
- Zahtevajte podrobnosti o zasnovi hlajenja in rezultate toplotne simulacije- Vprašajte, ali je predlagano konformno ali konvencionalno hlajenje, kakšne temperature površine matrice so predvidene v stabilnem stanju in kako je bila preverjena enakomernost hlajenja.
- Preverite strategijo toplotne obdelave in premazovanja- Potrdite, ali dobavitelj izvaja toplotno obdelavo-doma, kakšno ciljno trdoto predlaga in kateri premazni sistem priporoča za vaš specifični mehanizem obrabe.
- Potrdite certifikate in sledljivost- Zahtevajte vsaj ISO 9001; IATF 16949 za delo v dobavni verigi avtomobilov. Zahtevajte certifikate mlina za materiale, zapise o toplotni obdelavi in poročila o validaciji CMM kot standardne rezultate.
- Ocenite skupne stroške lastništva, ne samo nakupne cene- Vprašajte za pričakovano življenjsko dobo matrice, priporočene intervale vzdrževanja, razpoložljivost obnove in dobavne roke rezervnih vložkov. Vgradite jih v svojo primerjavo stroškov.
- Vključite zgodaj za vnos DFM -, preden zaklenete načrte- Interakcija z največjo-vrednostjo z dobaviteljem orodij za izrezovanje po meri se zgodi, preden je vaš dizajn zamrznjen, ne pozneje. Povabite povratne informacije o kotih ugreza, izvedljivosti hlajenja, alternativnih materialih in optimizaciji tolerance, medtem ko so spremembe še vedno poceni.
Začetek pogovora s pravim proizvajalcem
Najpogostejša napaka pri pridobivanju je obravnavanje RFQ kot transakcijskega dogodka - pošlji natis, zberi cene, izberi najnižjo številko. Ta pristop zagotavlja, da ne boste izvedeli ničesar o inženirski globini proizvajalca, dokler se težave ne pojavijo v proizvodnji, mesece po zaključku naročila.
Boljši pristop obrne dinamiko. Delite kontekst svoje aplikacije, obseg in zahteve glede zmogljivosti. Nato ocenite ne samo ceno, ki se vrne, ampak tudivprašanjaproizvajalec zahteva v zameno. Dobavitelj, ki zahteva podrobnosti o praznem premazu, sprašuje o zmogljivosti hlajenja vaše stiskalnice, izpodbija tesen radij, ki bo koncentriral toplotno obremenitev, ali predlaga sistem premaza, o katerem niste razmišljali - ta dobavitelj načrtuje rešitev. Tisti, ki vrne številko brez vprašanj, navaja blago.
Za kupce, ki raziskujejo inženirske rešitve orodij za žigosanje v vročem žigosanju, štancanju in sosednjih postopkih preoblikovanja kovin,YICHEN-ova stran za štancanjesluži kot praktično izhodišče za uporabo meril ocenjevanja, o katerih razpravljamo v tem članku. Njihov obseg obsega rešitve matrice za žigosanje po meri, kar vam daje eno samo kontaktno točko za oceno zmogljivosti na celotnem kontrolnem seznamu zgoraj - od strokovnega znanja o materialih do podpore v življenjskem ciklu.
Nakup matric za vroče žigosanje ni-enkraten nakup. To je začetek odnosa, ki bo več let oblikoval vašo kakovost proizvodnje, čas cikla in stroške vzdrževanja. Proizvajalci, ki si zaslužijo ta odnos, so tisti, ki vašo matrico obravnavajo kot inženirski sistem - in ne kot jekleni kos s ceno. Postavite prava vprašanja, ocenite življenjsko vrednost in sodelujte zgodaj. Tako se izognete plačilu za napačno izbiro še dolgo potem, ko je naročilo pozabljeno.
Pogosta vprašanja o proizvajalcih matric za vroče žigosanje
1. Kakšna je razlika med matricami za vroče žigosanje za avtomobilske in dekorativne namene?
Avtomobilske matrice za stiskanje oblikujejo surovce iz borovega jekla pri temperaturah nad 880 stopinj Celzija z uporabo vodno{1}}hlajenega orodnega jekla H13, pri čemer proizvajajo strukturne dele ultra{3}}visoke-trdnosti z natezno trdnostjo nad 1500 MPa. Matrice za žigosanje dekorativne folije delujejo med 100 in 200 stopinjami Celzija, pri čemer uporabljajo medenino, baker ali magnezij za prenos kovinske folije na embalažne podlage. Obe aplikaciji se razlikujeta po materialu matrice, zahtevah glede hlajenja, tolerancah in industrijskih certifikatih, zato proizvajalec, specializiran za eno, morda nima zmogljivosti za drugo.
2. Kako izberem pravi material za vroče žigosanje?
Izbira materiala je odvisna od vaše vrste aplikacije, obsega proizvodnje, podlage in delovne temperature. Orodna jekla H13 in H11 so primerna za kaljenje v avtomobilskem stiskanju zaradi svoje odpornosti na toplotno utrujenost in trdote pri ekstremnih temperaturah. Medenina zagotavlja najboljše razmerje med toplotno prevodnostjo in vzdržljivostjo za srednje{4}}do-veliko prostorninsko žigosanje folije. Baker nudi vrhunsko enakomernost toplote za-okrasna dela na velikih površinah. Magnezij je ekonomičen pri kratkih serijah in izdelavi prototipov. Izkušen proizvajalec, kot je YICHEN (yichen-group.com/stamping-die/), priporoča materiale na podlagi vaše specifične dolžine in zahtev glede kakovosti, namesto da bi privzeto izbral eno samo možnost.
3. Zakaj so konformni hladilni kanali boljši od običajnih izvrtanih kanalov v matricah za vroče žigosanje?
Konformni hladilni kanali sledijo obrisu površine matrice na dosledni razdalji, kar zagotavlja enakomerno odvajanje toplote po celotni geometriji dela. Raziskave kažejo, da se lahko ohladijo do šestkrat hitreje kot običajni ravni-izvrtani kanali, ki ne morejo slediti zapletenim krivuljam in ustvariti vročih točk, kjer hlajenje ni zadostno. Za utrjevanje s stiskanjem enakomerno hlajenje zagotavlja dosledno tvorbo martenzita in preprečuje lokalizirana mehka mesta. Kompromis-je višji proizvodni strošek zaradi aditivnih metod, kot je selektivno lasersko taljenje, zaradi česar so stroškovno najbolj-učinkovite za veliko-avtomobilske programe, kjer se prihranek časa cikla poveča na milijone delov.
4. Kako pogosto je treba vzdrževati matrice za vroče žigosanje, da preprečimo okvaro?
Razpored preventivnega vzdrževanja, ki temelji na številu ciklov, je veliko-stroškovno učinkovitejši od reaktivnih popravil. Najboljša praksa vključuje vizualni pregled po vsaki proizvodni seriji, dimenzijsko preverjanje CMM vsakih 10.000 do 20.000 ciklov, poliranje celotne površine in ponovno-vrednotenje prevleke vsakih 30.000 do 50.000 ciklov ter žarjenje za razbremenitev-napetosti v določenih intervalih, da se prepreči širjenje razpok zaradi toplotne utrujenosti. Hladilne kanale je treba med kakršnim koli obdobjem mirovanja očistiti in zaščititi pred korozijo, saj raziskave kažejo, da več kot 90 odstotkov razpok na matricah izvira iz korodiranih notranjih sten kanala.
5. Katere certifikate mora imeti proizvajalec matric za vroče žigosanje?
ISO 9001 je osnovni certifikat vodenja kakovosti, ki zagotavlja dokumentirane postopke in ponovljive procese. Za delo v dobavni verigi avtomobilov je standard IATF 16949 običajno obvezen, saj dodaja zahteve za PPAP, FMEA, SPC in upravljanje varnosti izdelkov. Poleg certifikatov preverite, ali proizvajalec zagotavlja certifikate mlina za material s popolno sledljivostjo, poročila o inšpekcijskih pregledih dimenzij CMM, zapise o toplotni obdelavi in podatke o validaciji preskusov. Finančna stabilnost in dolgoletni-odnosi s strankami prav tako kažejo na zanesljivost, ki je novejše operacije ne morejo dokazati.


