


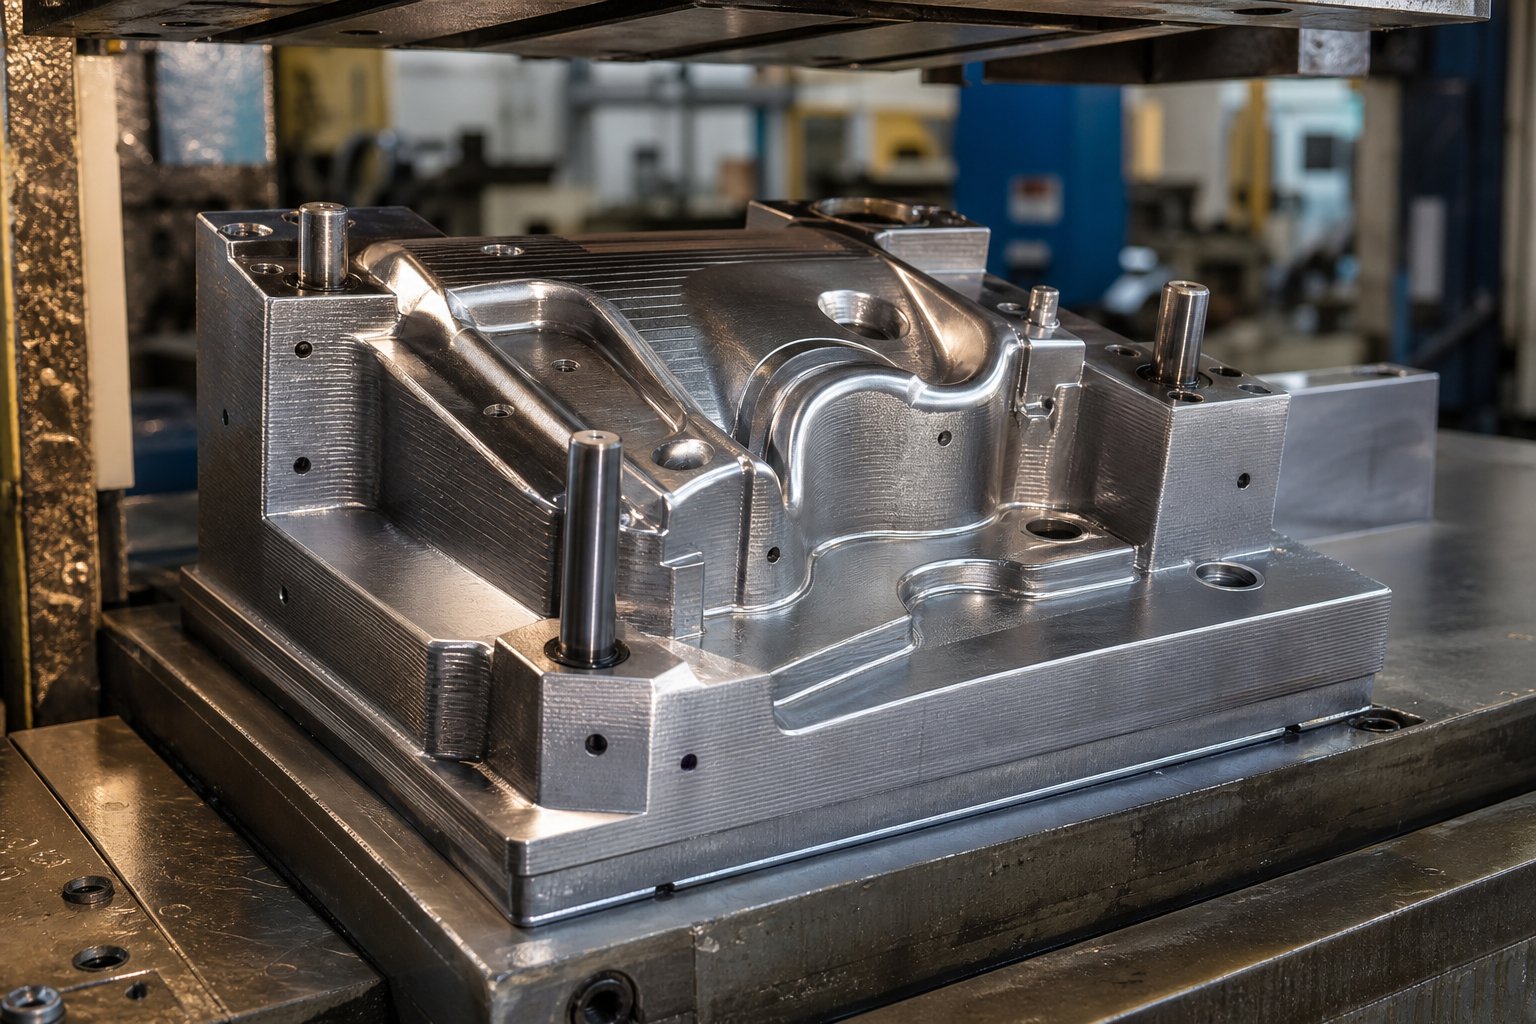
Kaj pravzaprav je 3D natisnjena kovinska matrica za vtiskovanje
Predstavljajte si, da preskočite tedne časa CNC obdelave in namesto tega čez noč natisnete natančno geometrijo matrice, ki jo potrebujete. Ta scenarij spodbuja resno zanimanje za dodatkeproizvodnja orodja za štancanje, od garažnih delavnic, ki oblikujejo aluminijaste nosilce, do avtomobilskih raziskovalnih laboratorijev, ki žigosajo jeklo ultravisoke-trdnosti.
Toda sam izraz lahko pomeni zelo različne stvari, odvisno od tega, koga vprašate. Zato to jasno utemeljimo, preden se poglobimo.
Kaj je 3D natisnjena kovinska matrica za vtiskovanje
3D-natisnjena matrica za vtiskovanje kovin je orodje za preoblikovanje, proizvedeno z aditivno proizvodnjo - bodisi iz inženirskih polimerov ali kovinskega prahu -, ki je zasnovano za oblikovanje pločevinastih delov pod pritiskom stiskanja in nadomešča ali dopolnjuje konvencionalno obdelano orodje.
Ta definicija zajema širok spekter. Na eni strani boste našli hobiste in skupine za izdelavo prototipov, ki na namiznih strojih FDM tiskajo polimerne matrice iz materialov, kot so PLA, najlon ali kompoziti iz ogljikovih -vlaken. Ti 3D-natisnjeni kalupi za pločevino so primerni za oblikovanje tankega aluminija ali bakra-z nizkimi silami. Na drugi strani pa industrijski uporabniki izdelujejo dejanske kovinske matrice s postopki fuzije z lasersko plastjo prahu -, običajno imenovanimi DMLS ali SLM -, z uporabo orodnega jekla ali prahu maraging jekla. Kot pojasnjuje Protolabs, sta DMLS in SLM kljub različnim akronimom v bistvu enaki tehnologiji fuzije z lasersko prašno posteljo; oba popolnoma stopita kovinski prah plast za plastjo, da ustvarita goste, funkcionalne dele.
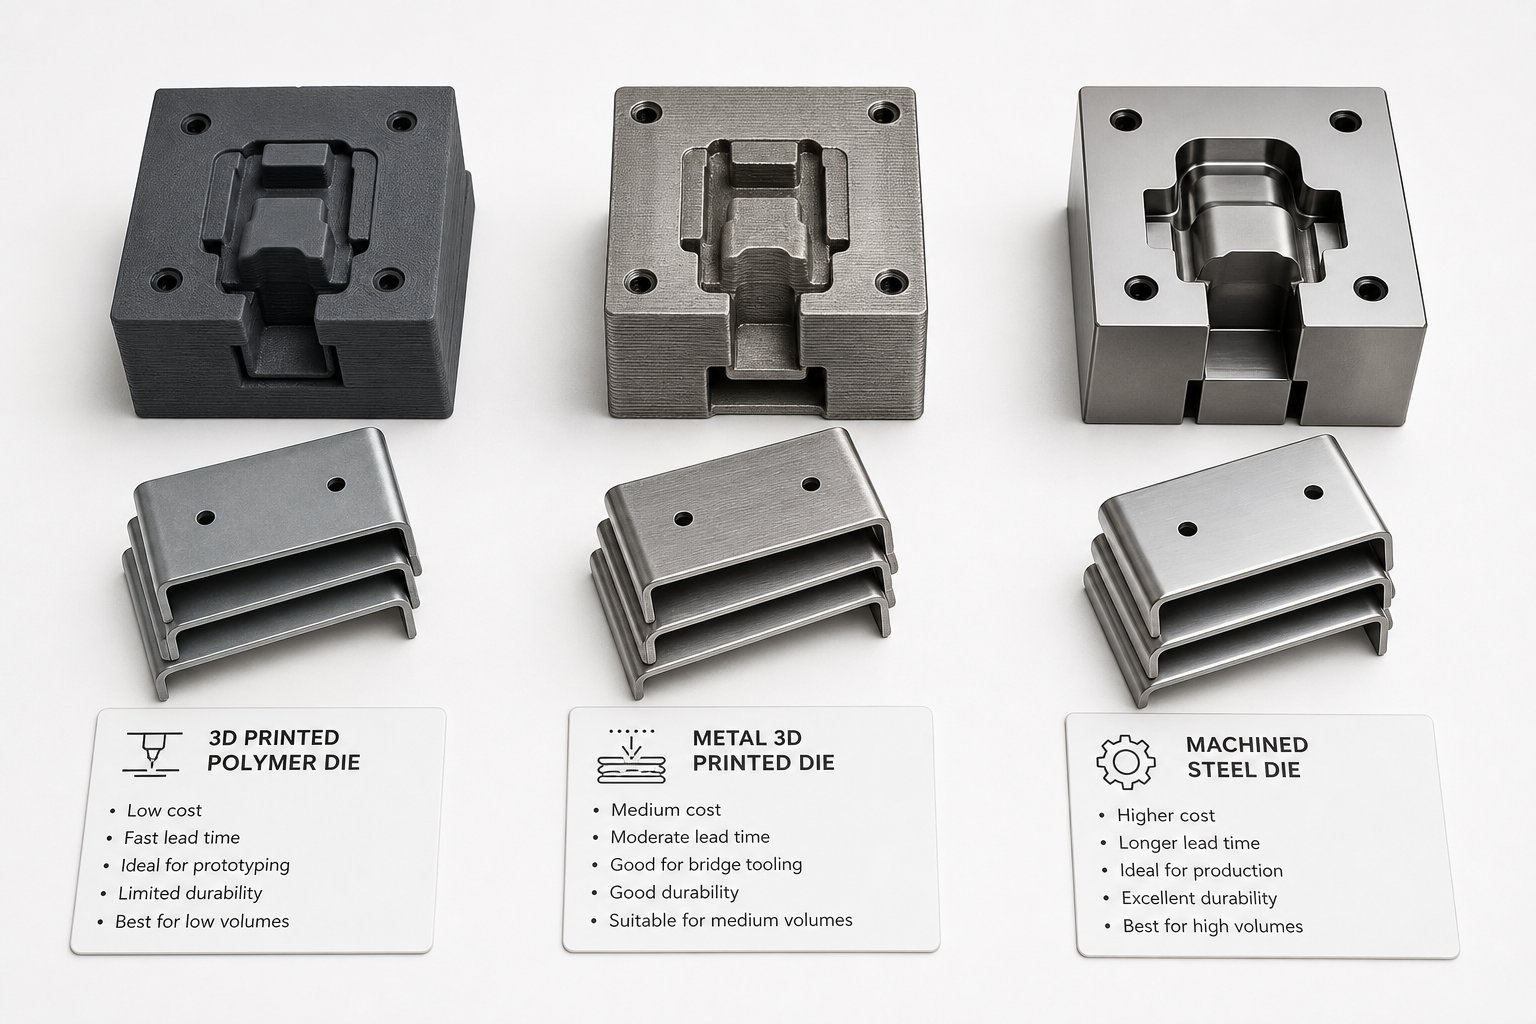
Razlika je pomembna, ker imata matrica iz polimerne pločevine in kovinsko-tiskana bistveno različni vlogi. Polimerne matrice delujejo kot orodja za hitro oblikovanje za validacijo geometrije in kratke naklade. Kovinske 3D matrice delujejo kot vložki,-zmožni proizvodnje, ki lahko vtisnejo na tisoče delov. Raziskava na univerzi Oakland je na primer testirala prevlečene 3D-natisnjene kovinske vložke v primerjavi s tradicionalnimi vložki iz orodnega jekla D2,žigosanje 50.000 delov iz 1-mm-debelega jekla DP980 ultravisoke trdnosti- in oba sta se dobro obnesla brez večjih prask na oblikovanih vzorcih.
Zakaj je aditivno orodje vse bolj priljubljeno
Tradicionalna izdelava matrice vključuje kovanje gredic in nato odstranitev znatne količine materiala s CNC obdelavo - drag in dolgotrajen-postopek, zlasti pri zapletenih geometrijah. Aditivna proizvodnja to enačbo obrne. Zgradite samo geometrijo, ki jo potrebujete, plast za plastjo, pri čemer odstranite večino materialnih odpadkov.
Prednosti presegajo prihranek materiala. Po mnenju Thomasa Eberiusa izCenter za aditivno proizvodnjo v Aachnu, AM vodi do izboljšanih časov ciklov in zmanjšane porabe energije, kar pomaga proizvajalcem povečati obseg proizvodnje in hitreje spraviti izdelke na trg. Ocenjuje, da bi tehnologija lahko prodrla na 50-60 % nemškega trga orodij, ko bodo strategije sprejemanja dozorele, z drugimi regijami v Evropi, Aziji in Severni Ameriki na podobni poti.
Za manjše ekipe je privlačnost še bolj neposredna. 3D-tiskalnik za orodja odpravlja potrebo po zunanjem izvajanju enostavnih orodij za preoblikovanje kovin v stiskalnici, kar skrajša čas dobave s tednov na ure. Ne glede na to, ali preverjate geometrijo žigosanega dela, preden se lotite proizvodnje orodij, ali izvajate kratko serijo oblikovanih komponent, aditivno orodje ponuja hitrejšo pot.
Ta vodnik pokriva ta celoten spekter - polimernih namiznih orodij za ljubiteljsko 3D oblikovanje pločevine prek industrijskih kovinskih-tiskanih vložkov, ocenjenih na desettisoče zadetkov. Pravo vprašanje ni, ali tehnologija deluje. To je, kateri pristop ustreza vašim zahtevam glede materiala, obsega in kakovosti.
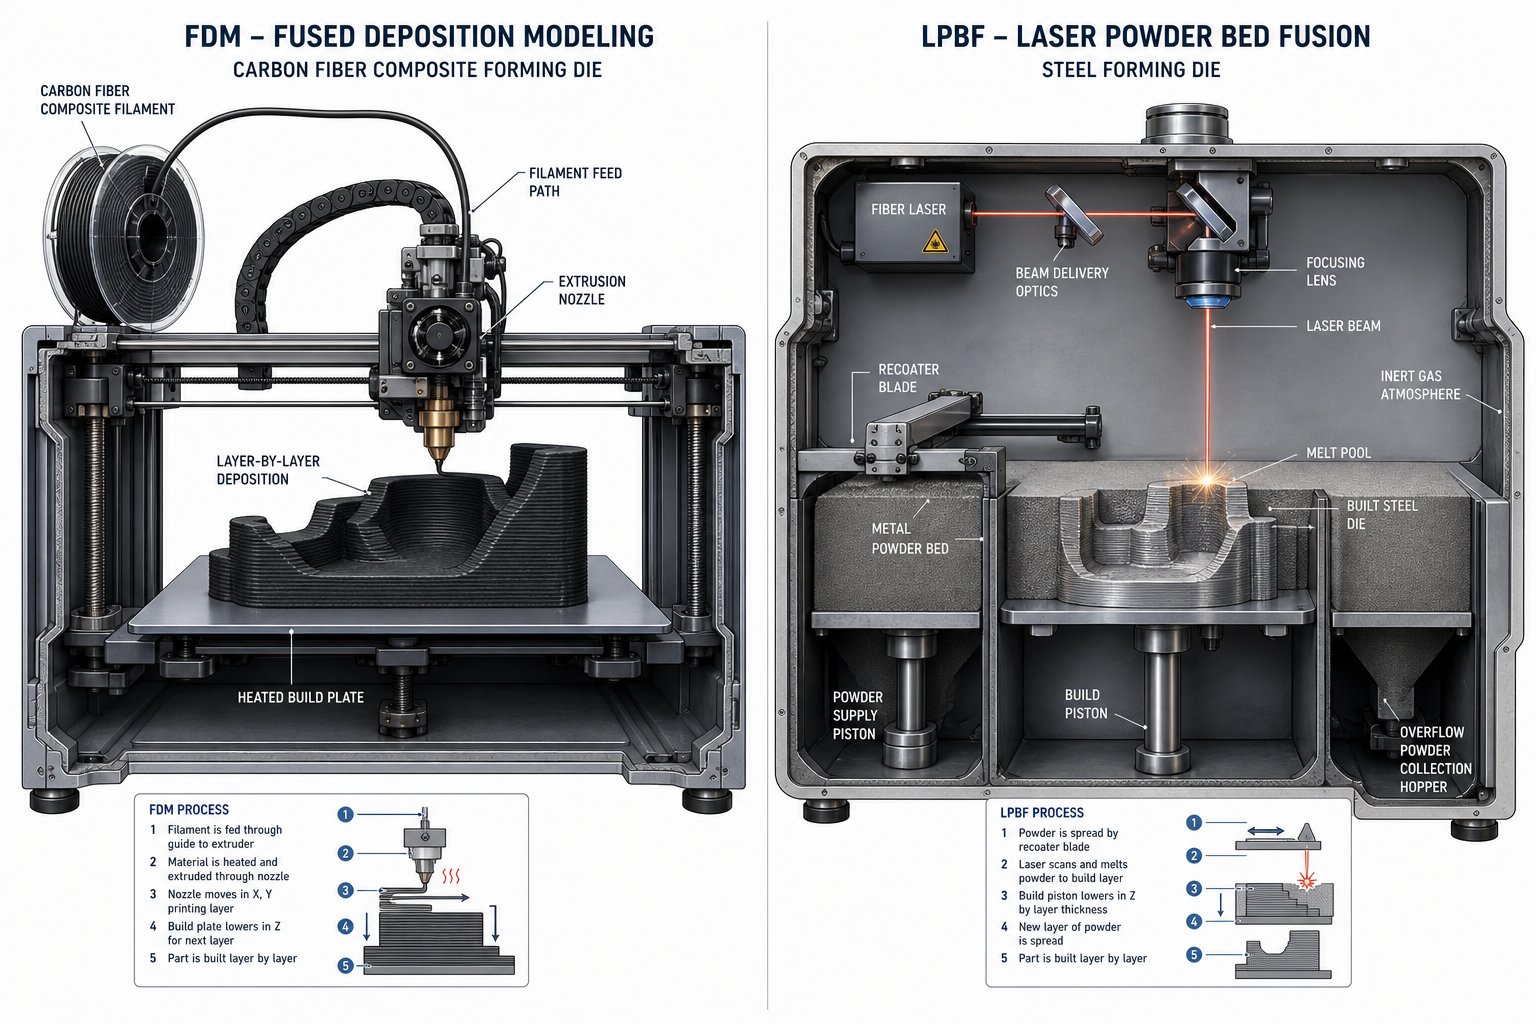
Tehnologije 3D tiskanja, ki se uporabljajo za matrice za žigosanje
Kateri aditivni postopek dejansko proizvede matrico, ki lahko prenese oblikovalne sile, ne da bi pri prvem udarcu počila? Odgovor je odvisen od tega, ali potrebujeteorodje za hitro 3D oblikovanjeza peščico delov ali trpežno kovinsko matrico, izdelano za več tisoč ciklov stiskanja. Dve različni kategoriji tehnologije služita tem potrebam in delujeta na bistveno različne načine.
Tehnologije 3D tiskanja polimerov za orodja za oblikovanje
3D-tiskanje-na osnovi polimerov vam omogoča najhitrejšo pot od datoteke CAD do funkcionalnega orodja za žigosanje. V tem prostoru prevladujeta dva procesa:
FDM (Fused Deposition Modeling)tali termoplastični filament skozi ogreto šobo in ga odlaga plast za plastjo. Za uporabo v matricah materiali, kot so najlon, ABS, PETG in kompoziti, ojačeni z -ogljikovimi-vlakni-, zagotavljajo tlačno trdnost, potrebno za oblikovanje tanke-pločevine. KotFabricator ugotavlja, FDM dosega najboljše razmerje med ceno, hitrostjo, močjo in dostopnostjo za orodja za oblikovanje. Natisnjeno orodje lahko okrepite z vdelanimi kovinskimi ploščami, mozniki ali sorniki in pripravite matrico po meri v urah namesto v dneh.
Kompromis? Deli FDM so anizotropni - močnejši vzdolž linij plasti (osi X in Y), a šibkejši čez njih (os Z). Usmerjenost tiskanja je izjemno pomembna za 3D orodja za preoblikovanje pločevine. Poravnajte najmočnejšo smer z osjo, ki prevzame oblikovalno obremenitev, in dramatično boste podaljšali življenjsko dobo matrice.
SLA (stereolitografija)uporablja UV laser za strjevanje tekoče smole, s čimer proizvaja dele z izjemno končno obdelavo površine in ozkimi tolerancami (±0,05–0,13 mm glede na primerjavo postopkov MakerStage). Ta kakovost površine se prenese neposredno na vaše oblikovane dele. Vendar pa je večina smol SLA krhkih pri ponavljajočih se tlačnih obremenitvah, zaradi česar so neprimerne za uporabo pri žigosanju, ki vključuje udarce ali visoko tonažo. SLA se najbolje obnese pri nizko-vtiskovanju ali-preverjanju geometrije za enkratno uporabo, kjer so podrobnosti površine pomembnejše od vzdržljivosti.
Tehnologije 3D tiskanja kovin za proizvodne matrice
Ko polimer ne preživi vpletenih sil, pride na vrsto proizvodnja kovinskih dodatkov. Ti postopki proizvajajo popolnoma goste kovinske matrice, ki so zmožne resničnega proizvodnega dela.
DMLS/SLM (Laser Powder Bed Fusion)uporablja visoko{0}}zmogljiv laser - običajno od 200 do 1000 vatov - za popolno taljenje kovinskega prahu v komori z inertnim plinom, pri čemer gradi matrico plast za plastjo pri ločljivosti 20–60 µm. Kot pojasnjuje Sodick, sta DMLS in SLM v bistvu isti razred tehnologije - razlike v poimenovanju so večinoma zgodovinske. Sodobni sistemi dosegajo več kot 99,5-odstotno gostoto in proizvajajo matrice z mehanskimi lastnostmi, ki ustrezajo ali presegajo kovane ekvivalente. Za orodjarje LPBF podpira orodne -materiale, kot so H13, maraging jeklo in Inconel, ter omogoča zapletene notranje funkcije, ki jih ni mogoče obdelati na običajen način.
Brizganje vezivaima hitrejši, a manj neposreden pristop. Namesto praška-za lasersko taljenje nanese tekoče vezivo plast za plastjo in ustvari "zelen" del, ki gre nato skozi odstranjevanje veziv in sintranje v peči. Korak tiskanja je hiter in stroji vnaprej stanejo manj. Kompromis je večja poroznost in možno dimenzijsko krčenje med sintranjem, zaradi česar je težje držati ozke tolerance. Pri matricah za žigosanje, ki zahtevajo ponavljajoče se močne-udarke, brizganje veziva na splošno ne uspe brez obsežne naknadne-obdelave.
Kovinski FFF (odlaganje vezanih kovin)ekstrudira kovinski-polimerni kompozitni filament, nato loči in sintra del v trdno kovino. Sistemi Desktop Metal in Markforged delujejo v standardnih delovnih okoljih brez prahu ali inertnega plina. Deli stanejo 5–10x manj kot DMLS za primerljive geometrije, čeprav sta gostota (96–99 %) in toleranca nižji. Za 3D-tiskalnik za orodje po dostopnih cenah ponuja Metal FFF praktičen vstop v proizvodnjo kovinskih matric za -majhno{9}}tiskanje.
| tehnologija | Vrsta materiala | Zmogljivost oblikovanja sile | Površinska obdelava (Ra) | Običajni obseg glasnosti |
|---|---|---|---|---|
| FDM (polimer) | PLA, ABS, najlon, CF-najlon | Nizka do srednja | 10–25 µm | 1–100 delov |
| SLA (polimer) | Trdne/visoko-temperaturne smole | Nizka | 1–3 µm | 1–10 delov |
| DMLS/SLM (kovina) | Orodno jeklo, Martenzitno jeklo, Inconel | visoko | 6–20 µm | 1.000–100,000+ delov |
| Brizganje veziva (kovina) | Nerjaveče jeklo, orodno jeklo | Srednje | 6–15 µm | 100–5000 delov |
| Kovinski FFF | H13, 17-4 PH, 316L | Srednje do visoko | 8–20 µm | 100–10.000 delov |
Vsaka tehnologija zavzema različno območje v spektru stroškov-v-vzdržljivosti. Prava izbira je manj odvisna od tega, kateri postopek se sliši najbolj impresivno, bolj pa od tega, katero pločevino oblikujete, koliko delov potrebujete in kakšno kakovost površine zahteva vaša aplikacija - dejavnikov, ki se spustijo do izbire materiala.
Merila za izbiro materiala za 3D tiskane matrice
Izbira tehnologije 3D tiskanja je le polovica enačbe. Material, ki ga vstavite v ta stroj, določa, ali vaša kocka preživi deset zadetkov ali deset tisoč. Namesto razvrščanja možnosti po znamki ali modelu tiskalnika je bolj smiselno, da jih organizirate glede na to, kaj vaša aplikacija dejansko zahteva: koliko sile mora zdržati matrica, kakšno kakovost površine potrebujete na oblikovanem delu in koliko delov nameravate vtisniti.
Možnosti polimernih materialov in njihove omejitve
Polimerne matrice delujejo kot hitro oblikovanje pločevine, ko so sile majhne in prostornine majhne. Vsak material ima drugačno stopnjo zmogljivosti:
PLAje najlažji za tiskanje in najtrši običajni filament z natezno trdnostjo 50–60 MPa in modulom 3,5 GPa. Ta togost mu pomaga obdržati obliko pod tlačnimi obremenitvami. Ulov? PLA je krhek - se raje zdrobi kot deformira - in se zmehča okoli 55 stopinj. Toplota zaradi trenja zaradi ponavljajočih se ciklov stiskanja ga bo hitro razgradila. Uporabljajte ga samo za eno{10}}mestno proizvodnjo v tanki aluminijasti ali bakreni foliji.
ABSzamenja surovo trdnost (35–40 MPa natezna) za boljšo žilavost in višjo temperaturo toplotnega upogiba okoli 95 stopinj. Absorbira udarce, ne da bi počil kot PLA, zaradi česar je bolj prizanesljiv pri ponavljajočih se obremenitvah oblikovanja. Razumna izbira za lahke-kovinske stiskalne matrice, ki morajo preživeti skromne proizvodne serije.
PETGleži med PLA in ABS - trši kot ABS pri približno 2,0–3,0 GPa modulu, trši kot PLA in enostaven za tiskanje. Njegova 70-stopinjska toplotna deformacija je primerna za matrice, ki se zaradi trenja ne bodo segrevale.
Najlon (PA6/PA12)je delovni konj za funkcionalna polimerna orodja. Z natezno trdnostjo 60–80 MPa, odlično odpornostjo na udarce in toplotnim upogibom nad 120 stopinj najlon prenaša ponavljajoče se stiskalne cikle veliko bolje kot PLA ali ABS. Samomazalna površina zmanjša-trenje ob pločevino. Slaba stran je vpijanje vlage - filament pred tiskanjem posušite, sicer bo matrica delovala premalo.
Kompoziti iz ogljikovih-vlaken (CF-najlon)potisnite polimerne matrice proti stropu. Togost poskoči na 6–10 GPa, natezna trdnost doseže 80–100+ MPa, toplotni upogib pa doseže 150–160 stopinj. Te kompozitne matrice so odporne proti deformacijam pod obremenitvami, ki bi zdrobile standardni najlon. Za tiskanje potrebujejo šobo iz kaljenega jekla in so precej dražji, vendar za preoblikovanje mehkega jekla do približno 0,6 mm predstavljajo zgornjo mejo tega, kar zmorejo matrice za preoblikovanje polimernih kovin.
SLA smoleodlikujejo bolj površinska obdelava kot vzdržljivost. Trda 10K smola doseže natezno trdnost 88 MPa in togost 10 GPa, vendar je zaradi svoje izjemne krhkosti (izod z zarezo samo 20 J/m)-nagnjena k razpokam pri večkratnem vtiskovanju. Rezervne matrice SLA za vtiskovanje, kovanje ali preverjanje geometrije-za enkratno uporabo, kjer se podrobnosti površine prenesejo neposredno na oblikovan del.
Izbira kovinskega prahu za trpežne matrice
Kadar polimer ne more preživeti vpletenih sil, kovinski prah, natisnjen z lasersko plastjo praškastega sloja ali nanosom vezane kovine, zagotavlja proizvodno-orodje. Materialna pokrajina se tukaj preslika neposredno na tradicionalna jekla za brizganje:
Martenzitno jeklo (MS1/18Ni-300)je najpogostejša izbira za tiskane matrice za žigosanje. Po toplotni-obdelavi s staranjem doseže trdoto 50–55 HRC z odlično žilavostjo. Strojno in EDM-lahko konča-po tiskanju, zaradi česar je praktičen za matrice, ki potrebujejo ozke površinske tolerance. Martenzitno jeklo je primerno za srednje{8}}do-veliko-količinsko vtiskovanje mehkega jekla in aluminija.
Orodna jekla (H13, H11)zagotavlja odpornost proti obrabi, ki jo pozna vsak orodjar.H13 in H11 združujeta visoko trdnost z odlično odpornostjo proti koroziji, zaradi česar so idealni za-delovanje v vročem ali matrice za oblikovanje abrazivnih jekel-visoke trdnosti. Tiskanje H13 zahteva skrbno upravljanje s toploto, da se prepreči razpokanje, vendar je dobljena matrica primerljiva s svojim kovanim ekvivalentom.
Nerjaveče jeklo (316L, 17-4 PH)ponuja korozijsko odpornost in dobre mehanske lastnosti po nižji ceni kot orodna jekla. 17-4 PH, izbruh-razred utrjevanja, po toplotni obdelavi doseže trdoto do 40 HRC. Dobro se obnese pri oblikovanju nerjaveče pločevine ali delovanju v korozivnih okoljih, čeprav je njegova odpornost proti obrabi nižja od namenskih orodnih jekel za-velike količine.
Inconel (718/625)obvlada ekstremne pogoje - visoke-temperaturno žigosanje, oblikovanje pločevine iz superzlitin ali aplikacije, ki vključujejo jedka okolja. Njegova visoka-trdnost in odpornost-na korozijo omogočata preživetje tam, kjer bi se druga jekla za matrice zmehčala ali korodirala. Kompromis je cena in obdelovalnost; Inconel matrice so drage za tiskanje in jih je težko dokončati.
Ujemanje materiala z zahtevami uporabe
Namesto da izberete najmočnejšo ali najcenejšo možnost, prilagodite material svojim štirim ključnim dejavnikom odločanja. Uporabite ta kontrolni seznam kot začetni okvir:
- Oblikovalna sila pod 5 kN, tanka aluminijasta ali bakrena folija:PLA ali PETG (najnižji stroški, najhitrejša obdelava)
- Oblikovalna sila 5–20 kN, mehko jeklo do 0,6 mm:Najlonski ali CF-najlonski kompoziti (najboljše razmerje med trdnostjo-in-ceno v polimeru)
- Površinska obdelava kritična, zelo nizek volumen:SLA Rigid 10K smola (prenaša fine podrobnosti, enkratna-uporaba)
- Oblikovalna sila nad 20 kN, srednja-do-velika prostornina:Martenzitno jeklo ali orodno jeklo H13 (vzdržljivost-proizvodnega razreda)
- Korozivno okolje ali oblikovanje nerjaveče pločevine:17-4 PH nerjavno jeklo ali Inconel (kemična odpornost brez žrtvovanja trdote)
- Obseg proizvodnje pod 100 deli:Polimerne matrice nudijo najboljšo stroškovno prednost
- Obseg proizvodnje 100–10.000 delov:Kovin-tiskane matrice postanejo varčne, če upoštevamo pogostost zamenjave
- Obseg proizvodnje nad 10.000 delov:Ocenite kovinske-natisnjene matrice v primerjavi z običajnimi strojno obdelanimi orodji na podlagi-dela
Upoštevajte, da izbira materiala neposredno vpliva na to, kako dolgo bo vaša kocka trajala in kako na koncu odpove. CF-najlonska matrica lahko zagotovi 200 popolnih delov, preden površinska obraba poslabša kakovost, medtem ko maraging jeklena matrica ohranja toleranco v 50.000 ciklih. Te razlike v življenjski dobi - in posebni načini okvar, ki jih povzročajo -, določajo, ali je bila vaša izbira materiala prava za nadaljnjo proizvodnjo.
Združljivost pločevine s 3D natisnjenim orodjem
Vaše gradivo pove samo polovico zgodbe. Druga polovica? Kaj pravzaprav oblikujete. Najlonska matrica iz ogljikovih -vlaken, ki prehaja skozi 0,5 mm aluminij, bo počila ob prvem stiku z 1,0 mm nerjavnim jeklom. Sama pločevina - njena trdota, debelina in elastičnost - narekuje, ali je 3D natisnjena matrica praktično orodje za oblikovanje pločevine ali recept za izgubljen čas in polomljeno plastiko.
Kako trdota pločevine vpliva na izvedljivost matrice
Trdota določa, kolikšni sili se plošča upira med oblikovanjem in ta sila se prenese neposredno v vašo matrico. Mehke kovine, kot sta mrtvi-mehki baker in aluminij serije 1100-se prepustijo pri približno 35–70 MPa. Mehko jeklo (AISI 1018/1020) skoči na mejo tečenja 250–350 MPa. Nerjaveče jeklo (304/316) še bolj potiska z mejami tečenja 200–290 MPa v žarjenem stanju, vendar bistveno višjimi stopnjami-kaljenja, ki povečujejo obremenitev med oblikovanjem. Visoko{18}}trdna jekla -, kot je DP980 in borova jekla, ki se uporabljajo v avtomobilski industriji – dosegajo mejo tečenja nad 600 MPa.
Kaj to pomeni za izbiro matrice? Polimerna matrica lahko prenese oblikovalne obremenitve, ki jih povzroča mehak aluminij, ker se plošča popusti, preden matrica doživi nevarno tlačno obremenitev. Mehko jeklo zahteva bistveno več sile za deformacijo, kar potiska polimerne matrice proti njihovim mejam obremenitve tudi pri tankih premerah. Nerjaveče jeklo in jekla z visoko -trdnostjo ustvarjajo oblikovalne sile, ki presegajo tlačno zmogljivost polimerov v skoraj vseh praktičnih scenarijih.
KotFabricator pojasnjuje, so blaga jekla in mehki aluminij veliko bolj duktilni kot materiali z visoko-trdnostjo, kar neposredno vpliva na sile preoblikovanja in najmanjše upogibne radije. Večja vsebnost ogljika v jeklu ali večja trdota v aluminiju zmanjša duktilnost in sposobnost oblikovanja, poveča zahtevano silo in najmanjši radij, ki ga je mogoče proizvesti. To povečanje sile je tisto, kar vas potisne iz polimernega orodja v kovinske-tiskane ali običajne matrice.
Merjenje debeline in oblikovanje razmerij sil
Debelina ne-linearno pomnoži zahteve po sili. Podvojitev debeline pločevine ne samo podvoji tonaže -, temveč jo približno početveri za operacije upogibanja, saj je lestvica sile oblikovanja s kvadratom debeline materiala v večini enačb oblikovanja kovin v stiskalnici. Polimerna matrica, ki udobno oblikuje 0,5 mm aluminija, lahko katastrofalno odpove pri 1,5 mm istega materiala, čeprav se vrsta kovine ni spremenila.
Tukaj je praktičen način razmišljanja o tem. Merilniki pločevine, ki se običajno uporabljajo pri žigosanju, segajo od približno 0,005 do 0,249 palca (približno 0,13 do 6,3 mm). Na tankem koncu ostanejo preoblikovalne sile dovolj nizke za polimerno orodje v večini kovin. Konec koncev, celo aluminijasta plošča zahteva sile, ki jih lahko vzdržijo le kovinski-tiskani ali kaljeni jekleni kalupi.
Kritični prag za polimerne FDM matrice je ponavadi okoli:
- Aluminijeve zlitine:do 1,0–1,5 mm (odvisno od trdote zlitine in kompleksnosti geometrije)
- Baker in medenina:do 0,8-1,0 mm
- Mehko jeklo:do 0,5–0,8 mm (z -kompozitnimi filamenti visoke trdnosti)
- Nerjaveče jeklo:na splošno ni izvedljivo s polimernimi matricami, ne glede na gostoto polnila
Nad temi pragovi tlačne in strižne sile med oblikovanjem presegajo tisto, kar lahko prenese celo najlon iz ogljikovih-vlaken s 100-odstotnim polnilom brez drobljenja površine ali razslojevanja plasti. Opazili boste, da se matrica začne deformirati, preden pločevina naredi - jasen znak, da ste presegli zmogljivost orodja.
Spomladanske-strategije kompenzacije
Vsak oblikovan kovinski del se po sprostitvi pritisne sile vrne nazaj v prvotno ravno obliko. Vzmet-nazaj je sproščanje elastične napetosti, ki se spreminja neposredno z mejo tečenja materiala. Mehak aluminij lahko pri enostavnem upogibanju odskoči za 1–2 stopinji, medtem ko lahko nerjavno jeklo ali jeklo z visoko-trdnostjo pri enaki geometriji odskoči za 5–10 stopinj ali več.
Za 3D-natisnjene matrice vzmetna-kompenzacija nazaj pomeni čez-upogibanje - oblikovanje matrice tako, da oblikuje list mimo ciljnega kota, tako da se sprosti nazaj v pravilen položaj. Obdelovanec iz pločevine z 2-stopenjskim vzmetnim-naslonom zahteva kot luknjanja, ki je vsaj 2 stopinji ostrejši od ciljnega, da se upošteva to elastično okrevanje. Ko se polmer poveča glede na debelino materiala, se vzmet-nazaj še poveča, včasih znatno.
Kompenzacijske strategije se razlikujejo glede na vrsto matrice:
- Polimerne matrice:Ker so poceni in jih je hitro ponatisniti, lahko hitro ponovite. Natisnite, oblikujte, izmerite vzvratni-kot, nato prilagodite svoj model CAD in znova natisnite. Ta pristop-in-napak deluje dobro, ker vsaka ponovitev stane minimalno časa in materiala.
- Kovinske-tiskane matrice:Najprej ponovite polimer, da zabijete vzmetno-kompenzacijo, nato pa se zavežite kovinskemu tisku s popravljeno geometrijo. Ponovna obdelava kovinske-tiskane matrice je draga, zato je pomembno, da pravilno določite kot vnaprej.
- Materiali z visoko-trdnostjo-tečenja:Razmislite o razbremenjenih geometrijah matrice z vključenimi koti 78 ali 73 stopinj, ki omogočajo globljo penetracijo udarca, da premagate vzmet-nazaj brez motenj med ploskvami matrice in materialom.
Smer zrn pločevine prav tako vpliva na oblikovno silo in vzmet-. Oblikovanje z zrnom (vzdolžno) zahteva manjšo upogibno silo, ker se duktilnost zlahka razteza v tej smeri, vendar vzdolžno upogibanje poveča tveganje površinskih razpok in zahteva večji radij upogiba. Oblikovanje čez zrno (prečno) poveča tonažo, vendar sprejme manjše radije. Pri oblikovanju 3D-natisnjene matrice preverite, ali bodo vaši surovci usmerjeni glede na zrnatost ali proti njej, ter ustrezno določite polmer in kompenzacijski kot.
| Vrsta pločevine | Tipična meja tečenja | Polimerna FDM matrica | Polimerna matrica SLA | Kovinska-tiskana matrica |
|---|---|---|---|---|
| Aluminij 1100 (mehak), do 1,0 mm | 35–105 MPa | ja | Da (samo nizka sila) | ja |
| Aluminij 6061-T6, do 1,0 mm | 240–275 MPa | Obrobno (samo CF-najlon) | št | ja |
| Baker / medenina, do 0,8 mm | 70–200 MPa | ja | Da (samo vtiskovanje) | ja |
| Mehko jeklo (1018), do 0,6 mm | 250–350 MPa | Obrobno (samo CF-najlon) | št | ja |
| Mehko jeklo (1018), 0,6–1,5 mm | 250–350 MPa | št | št | ja |
| Nerjaveče jeklo (304), kateri koli premer | 200–290 MPa (ob-trdi) | št | št | ja |
| Jeklo-visoke trdnosti (DP980/bor), katere koli debeline | 600–1, 000+ MPa | št | št | Da (maraging/H13) |
Ko berete to tabelo, bodite pošteni do sebe. Vnosi »Marginalni« pomenijo, da je uspeh močno odvisen od preprostosti geometrije, nastavitev tiskanja in hitrosti oblikovanja. Oblika plitvega kanala iz mehkega jekla debeline 0,5 mm z uporabo CF-najlonske matrice? Možno, s konzervativnimi parametri. Globoko vlečenje pri istem merilu? Kocka ne bo preživela. Nerjaveče jeklo in visoko{6}}trdni materiali zahtevajo kovinsko-tiskano ali običajno orodje - brez vzorca polnila ali trika z debelino stene spremeni fiziko.
Prava vrednost razumevanja teh omejitev združljivosti je izogibanje zapravljanju natisov in okvarjenim delom. Od začetka uskladite svojo vrsto pločevine in debelino s pravim razredom matrice, in porabili boste svoj čas za izboljšanje geometrije, namesto da bi ponovno tiskali razbito orodje. Ta proces izpopolnjevanja - od začetnega oblikovanja CAD prek tiskanja, naknadne-obdelave in oblikovanja prvega izdelka - je kraj, kjer se začne praktični tok dela.
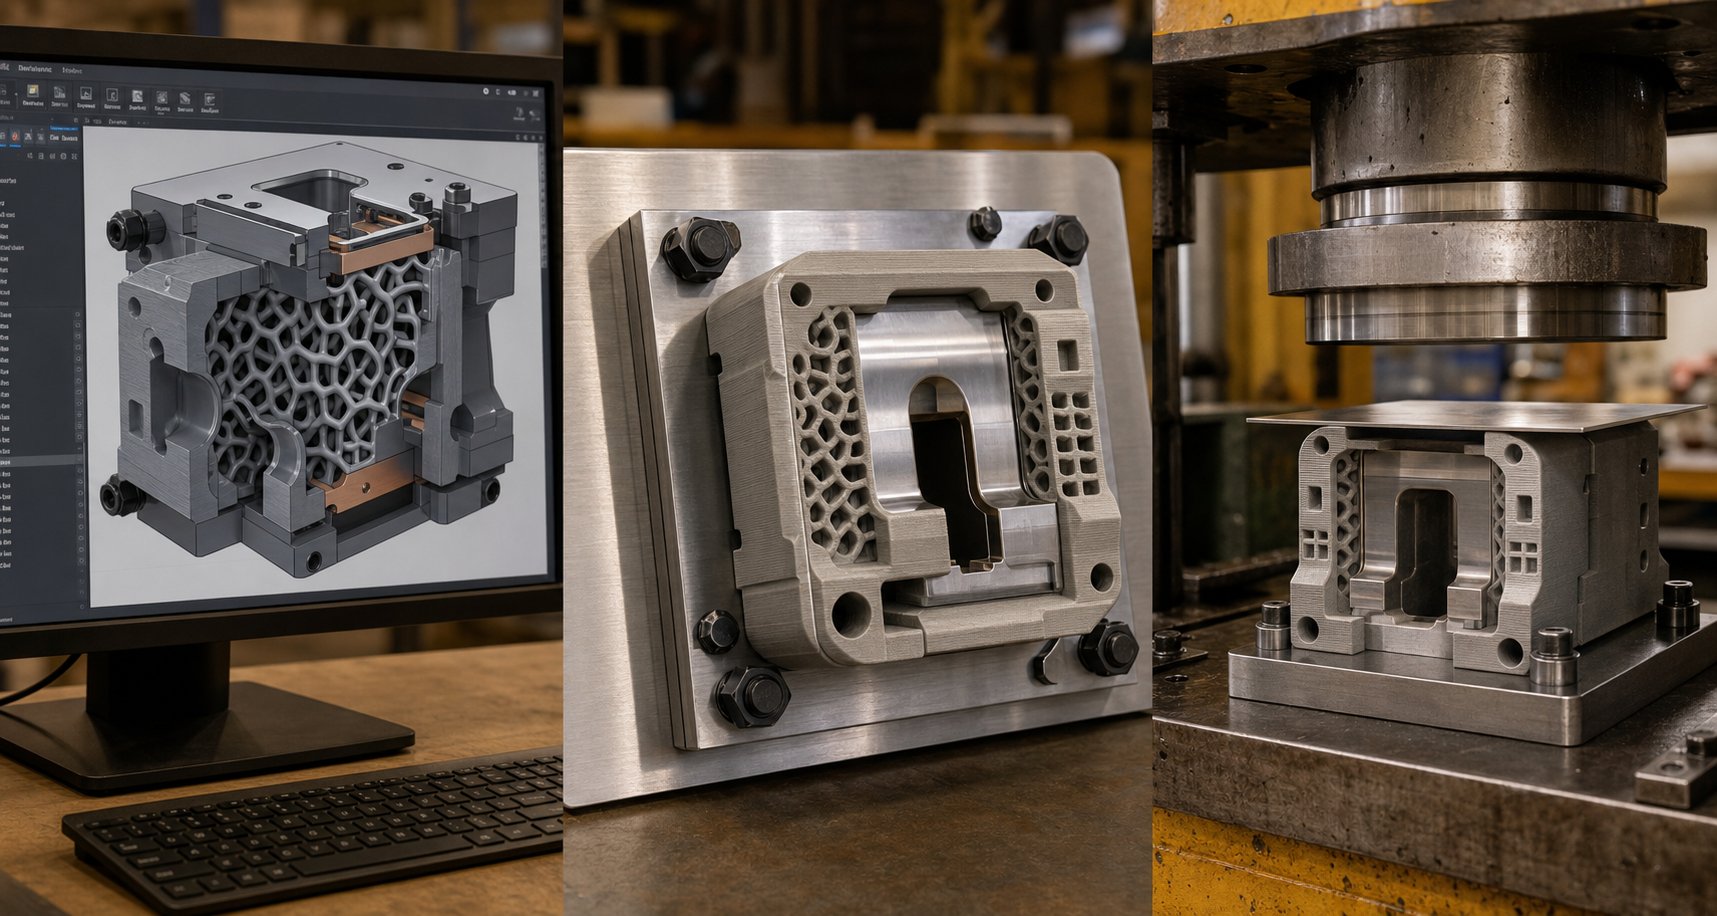
Celoten potek dela od oblikovanja CAD do oblikovanega dela
Vedeti, kateri materiali in pločevina delujejo skupaj, je bistvenega pomena, vendar vam ne bo pomagalo, dokler dejansko ne izdelate funkcionalne matrice in z njo odtisnete dobršen del. Celoten delovni tok oblikovanja matric s 3D tiskanjem vključuje šest različnih stopenj, od katerih ima vsaka odločitve, ki neposredno vplivajo na to, ali vaše orodje preživi proizvodnjo ali odpove v prvem ciklu.
- Oblikovanje CAD z-specifičnimi vidiki dodatkov
- Nastavitev parametrov rezanja in tiskanja
- Tiskanje matrice
- Naknadna-obdelava in preverjanje dimenzij
- Pritisnite nastavitev in oblikovanje prvega artikla
- Vzdrževanje matrice in načrtovanje zamenjave
Sprehodimo se skozi vsako fazo s praktičnimi podrobnostmi, ki jih potrebujete, da boste prvič uspeli.
Premisleki o oblikovanju CAD in aditivni proizvodnji
Ko pristopite k oblikovanju cad za štancanje v aditivnem kontekstu, načrtujete za dve realnosti hkrati: operacijo oblikovanja in postopek tiskanja. Ignorirajte eno ali drugo, in na koncu boste dobili matrico, ki je bodisi ni mogoče čisto natisniti ali pa ne more preživeti stiskalnih obremenitev.
Debelina in masa stene.Polimerne matrice za žigosanje potrebujejo bistveno večjo količino, kot bi pričakovali. Najmanjša debelina stene za orodje FDM mora biti 8–12 mm v nosilnih-območjih. Tanki prečni-prerezi pod 2 mm se hitro deformirajo pod tlačno obremenitvijo in toploto, nprRaziskava Formlabs potrjuje- debelina površine manj kot 1–2 mm se bo deformirala zaradi toplote pri oblikovanju aplikacij. Za kovinske -tiskane matrice odseki stene debeline 3–5 mm običajno zagotavljajo ustrezno togost, saj sam material prenaša bistveno večje obremenitve na enoto površine.
Koti ugreza.Vključite 3–5 stopinj ugreza na vse navpične stene votline matrice. To služi dvojnemu namenu: olajša izmet dela po oblikovanju (prepreči, da bi se pločevina zaskočila v matrici) in izboljša tiskanje z zmanjšanjem previsov, ki potrebujejo podporne strukture. Zlasti pri polimernih matricah ugrezni koti zmanjšajo sile odstranjevanja iz kalupa, ki lahko okrušijo ali počijo površino orodja.
Strategije krepitve.Polimerne matrice redko delujejo kot samostojna monolitna orodja pod stiskalnimi obremenitvami. Oblikujte svojo matrico tako, da se integrira s podložno ploščo -, običajno aluminijasto ali jekleno ploščo, ki porazdeli silo po zadnji strani matrice. Načrtujte vdolbine ali luknje za vijake v vašem modelu CAD za pritrditev tiskane matrice na to nosilno strukturo. Nekateri oblikovalci vdelajo jeklene moznike ali vijake v tisk tako, da začasno ustavi-tisk in vstavijo strojno opremo, s čimer ustvarijo sestavljeno orodje, ki prenese veliko večjo obremenitev kot sam polimer.
Vzorec polnila za 3D natisnjeno orodje.Tu odločitve o notranji geometriji neposredno določajo življenjsko dobo. Pri orodjih prevladujejo trije vzorci:
- Gyroid:Zagotavlja skoraj-izotropno trdnost, kar pomeni, da se upira silam približno enako v vseh smereh.Zvezna ukrivljena geometrija Gyroidaponuja tudi odlično odpornost na strižne sile. Za matrice za vtiskovanje, ki doživljajo obremenitve zunaj-osi ali zapletene geometrije oblikovanja, je privzeto priporočilo giroid s 60–80-odstotno gostoto.
- Kubični:Ustvari tri{0}}dimenzionalno mrežno strukturo, ki se odlikuje po odpornosti na navpično stiskanje. Če vaša oblikovalna obremenitev teče predvsem naravnost navzdol skozi matrico (preprosti V-opoki, oblike kanalov), kubično polnilo pri 50–70 % gostote zagotavlja visoko zmogljivost z manj materiala kot giroid pri enakovredni trdnosti.
- Mreža:Najenostavnejši in najhitrejši-vzorec za tiskanje s pravokotnimi črtami, ki tvorijo kvadrate. Mreža dobro prenese neposredno navpično stiskanje, vendar se slabo obnese pod strižnimi obremenitvami ali obremenitvami zunaj-osi. Uporabljajte ga samo za matrice z ravnim-dnom s čisto tlačno obremenitvijo - nikoli za matrice s poševnimi oblikovalnimi površinami.
Za večino aplikacij matrice za vtiskovanje vam gyroid pri 70-odstotni gostoti polnila ali več zagotavlja najboljšo kombinacijo tlačne trdnosti in dosledne zmogljivosti v vseh smereh obremenitve. Prehod na 100-odstotno polnilo je le redko vreden dodatnega časa tiskanja - raziskave kažejo, da se vse manjša trdnost vrača nad 60–80 % gostote, medtem ko se čas tiskanja povečuje linearno.
Dodatek zalog.Načrtujte dodaten material (najmanj 0,5 mm) na kritične površine oblikovanja. To boste odstranili med naknadno-obdelavo za vnos končnih dimenzij. Veliko lažje je zbrusiti ali strojno odstraniti odvečni material kot ponovno natisniti premajhno matrico.
Parametri tiskanja in naknadna-obdelava
Z optimiziranim modelom CAD nastavitve rezanja prevedejo te namene načrtovanja v fizično realnost.
Višina plasti:Za oblikovanje površin, ki se dotikajo pločevine, uporabite sloje debeline 0,1–0,15 mm. Finejši sloji pomenijo bolj gladke površine in boljšo dimenzijsko natančnost, kar oboje neposredno vpliva na kakovost oblikovanih delov. Za ne-kritična področja (zadnje strani, montažne površine) plasti debeline 0,2–0,3 mm pospešijo stvari brez kazni.
Usmerjenost tiskanja:Usmerite matrico tako, da obremenitve pri oblikovanju stisnejo plasti skupaj, namesto da bi jih poskušali odluščiti. Za V-matrico to pomeni tiskanje tako, da je oblikovalna votlina obrnjena navzgor, plasti pa so zložene vzporedno s ploskvijo matrice. Razslojevanje plasti pod nateznimi obremenitvami je najpogostejši način okvare v orodju FDM - pravilna orientacija ga preprečuje.
Število oboda:Povečajte zunanje stenske plasti na najmanj 4–6 obodov. Te trdne zunanje lupine prenesejo večino tlačnih obremenitev in ščitijo notranje polnilo pred neposrednim stikom s pločevino. Več perimetrov tudi izboljša vzdržljivost površine.
Naknadna obdelava 3D tiskanih matric premosti vrzel med surovim tiskom in funkcionalnim orodjem:
- Podpora za odstranitev in čiščenje:Odstranite ves podporni material, pri čemer bodite posebno pozorni na oblikovalne površine. Morebitne preostale izbokline ali oznake bodo prišle v vaše oblikovane dele.
- Površinska obdelava:Površine za oblikovanje pobrusite s progresivnimi zrnatostmi od - 120 do 220 do 400 -, da odstranite linije plasti. Pri polimernih matricah epoksidna prevleka na oblikovalni površini ustvari tršo kožo, ki je dlje odporna proti obrabi. Pri matricah SLA peskanje medijev s steklenimi kroglicami zgladi površino in lahko dejansko izboljša mehanske lastnosti.
- Preverjanje dimenzij:Izmerite kritične dimenzije s čeljustjo ali CMM. Primerjajte z vašim modelom CAD in zabeležite odstopanja. Tipična dimenzijska natančnost za nize orodij FDM ±0,1–0,3 mm; SLA doseže ±0,05 mm. Če kritične površine za oblikovanje niso v skladu s specifikacijami, jih obdelajte ali pobrusite do tolerance z zalogo, ki ste jo načrtovali prej.
- Toplotna obdelava (samo kovinske matrice):Kovinski -tiskani matrice zahtevajo razbremenitev in pogosto staranje-. Martenzitno jeklo, na primer, potrebuje staranje pri približno 490 stopinjah 6 ur, da doseže polno trdoto (50–55 HRC). Preskočite ta korak in vaša kovinska matrica bo znatno slabša.
Pritisnite Nastavitev in Oblikovanje prvega člena
Vaša matrica je natisnjena, dokončana in dimenzijsko preverjena. Če ga pravilno spravite v stiskalnico, je odvisno, ali ta prvi udarec ustvari dober del ali uničeno orodje.
Integracija nosilne plošče:Polimerne matrice nikoli ne postavljajte neposredno na stiskalnico brez kovinske podložne plošče. Plošča porazdeli silo dna po celotnem odtisu matrice, kar preprečuje lokalno zmečkanino. Uporabite brušeno ploščato aluminijasto ploščo debeline najmanj 6 mm za-nizkotonažne aplikacije ali jekleno ploščo za vse nad 10 kN. Pritrdite matrico na podložno ploščo s sorniki, objemkami ali vdolbino, ki preprečuje bočno premikanje med oblikovanjem.
Poravnava:Namestite centrirne zatiče ali uporabite funkcije za registracijo, natisnjene na polovicah matrice, da zagotovite poravnavo -z-matrico. Neusklajenost le 0,5 mm povzroči neenakomerno obremenitev, ki pospeši obrabo matrice na eni strani in povzroči nekonsistentne dele.
Nastavitve hitrosti in sile:Začnite konzervativno. Zmanjšajte hitrost stiskanja na 50 % tiste, ki bi jo uporabljali z običajnim orodjem. Polimerne matrice ne prenašajo udarcev tako, kot to počne kaljeno jeklo - nižje hitrosti vrtenja omogočajo materialu, da postopoma absorbira oblikovalne obremenitve, namesto da doživlja udarce. Iz istega razloga zmanjšajte tonažo na najmanjšo možno mero, ki omogoča popolno oblikovanje, nato pa postopoma povečujte, če del ni popolnoma oblikovan.
Prvi pregled artikla:Oblikujte en del, ga odstranite in izmerite glede na ciljne dimenzije. Preverite za:
- Nazaj-odklon vzmeti (primerjajte dejanski kot s ciljnim kotom)
- Površinske oznake ali praske, prenesene iz linij plasti matrice
- Dimenzijska natančnost pri kritičnih značilnostih
- Kakršni koli znaki deformacije matrice (bleščeče lise, sledi stiskanja na površini matrice)
Če vzmet-nazaj presega toleranco, prilagodite geometrijo matrice glede na prej obravnavane kompenzacijske strategije in ponovno natisnite. Če se na površini pojavijo sledi, jih odpravite z dodatnim brušenjem ali premazom. Če matrica po enem samem udarcu pokaže znake stiskanja, vaša izbira materiala ali gostota polnila ni ustrezna za vključene preoblikovalne sile - pojdite na razred trdnejšega materiala namesto ponovnega tiskanja pri enakih specifikacijah.
Cikel vzdrževanja:Preglejte površino matrice vsakih 10–20 delov za polimerno orodje, vsakih 500–1000 delov za kovinske -tiskane matrice. Vzorci obrabe se pri koncentracijah napetosti razkrijejo kot otopelost površine, zaokroževanje robov ali mikro-razpoke. Rahlo brušenje med serijami lahko podaljša življenjsko dobo polimerne matrice, medtem ko kovinske matrice koristijo občasno poliranje oblikovalnih površin. Sledite dimenzijskemu premiku na oblikovanih delih - ko se meritve približajo mejam tolerance, se matrica bliža koncu življenjske dobe.
Ta-do-postopek - načrtovanje, tiskanje, dokončanje, nastavitev, oblikovanje, vzdrževanje - se običajno stisne v 24–72 ur za polimerne matrice in 1–2 tedna za kovinske-tiskane matrice, vključno s toplotno obdelavo. Primerjajte to s 4–8 tedni za konvencionalno strojno obdelano orodje in prednost v času postane očitna. Toda hitrost je pomembna le, če matrica dejansko zdrži dovolj dolgo, da dokonča vašo proizvodno serijo, kar postavlja kritično vprašanje, kako ta orodja odpovejo in kaj lahko storite, da to preprečite.
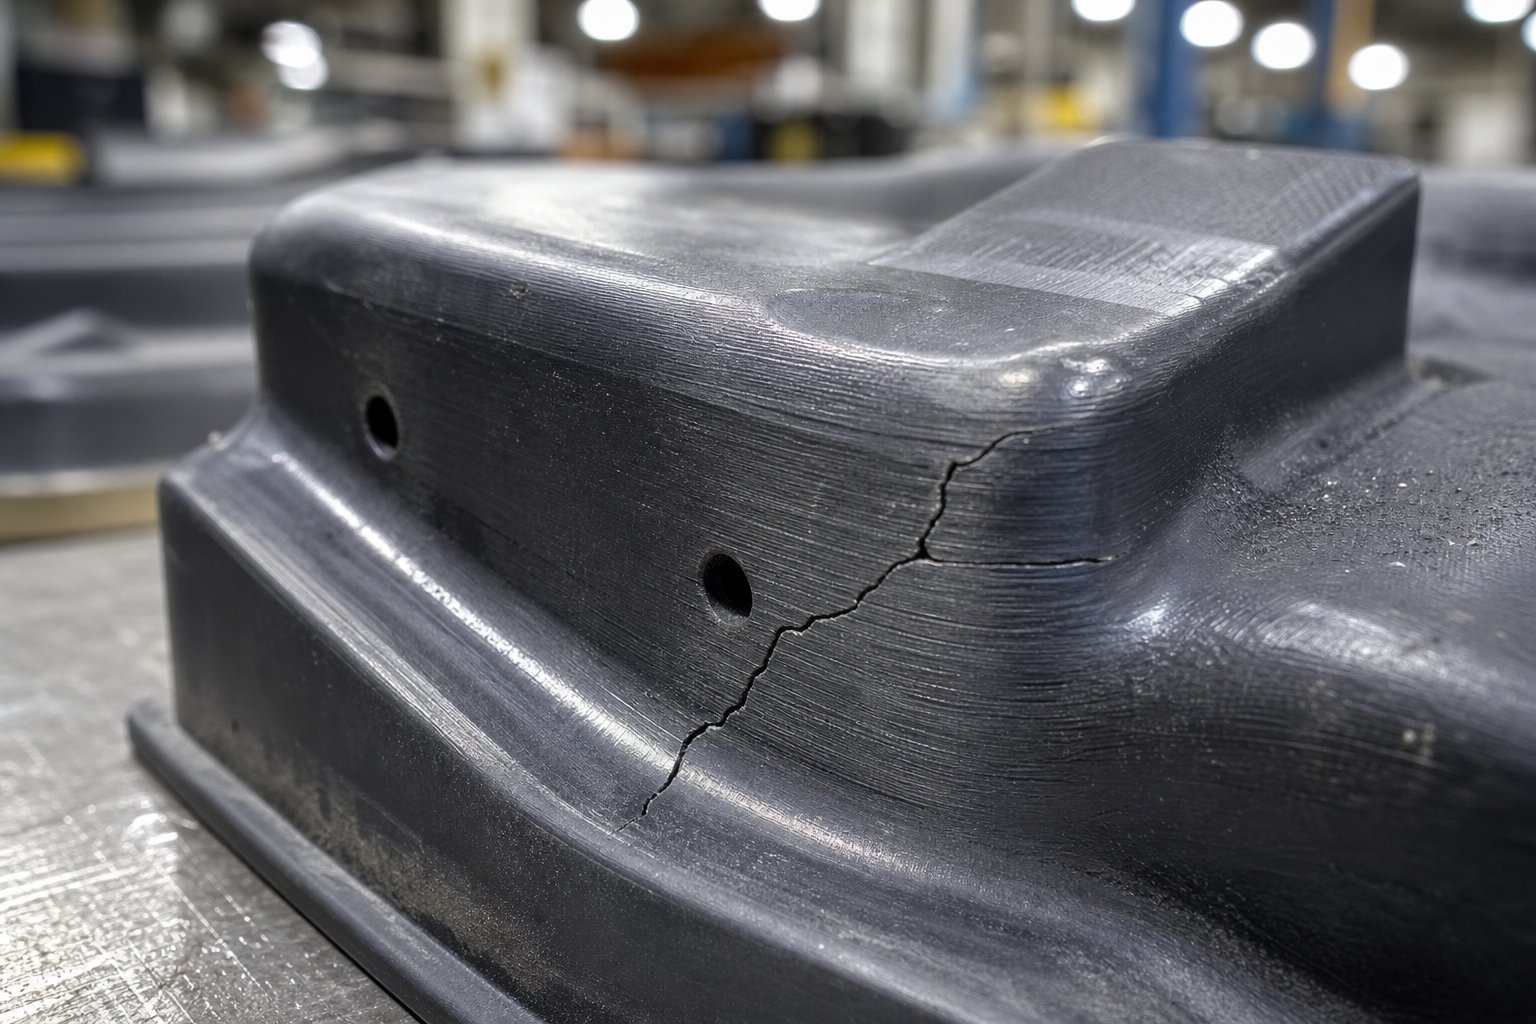
Analiza življenjske dobe in načina okvare
Hitrost od CAD do prvega artikla je navdušujoča, vendar nič od tega ni pomembno, če se kocka zdrobi na polovici vaše vožnje. Kako dolgo zdržijo 3D natisnjene matrice? Iskren odgovor: v celoti je odvisno od tega, kako odpovejo, in vsaka 3D-natisnjena matrica sčasoma odpove zaradi enega od štirih predvidljivih mehanizmov. Razumevanje teh načinov okvare matrice za žigosanje - in oblikovanje okoli njih - je tisto, kar loči uspešno kratko serijo od kupa razbitih plastičnih in zavrženih delov.
Pogosti načini okvar v 3D tiskanih matricah
Vsaka aditivno izdelana matrica ima prirojene slabosti, povezane s postopkom gradnje-za-plastjo. Te slabosti se kažejo kot različni vzorci okvar, vsak z različnimi opozorilnimi znaki in različnimi posledicami za vaše oblikovane dele.
- Razslojevanje plasti pri ponavljajočih se tlačnih obremenitvah.To je najpogostejši in najbolj nenaden način odpovedi polimernih matric FDM. Vsaka natisnjena plast se s toplotno fuzijo poveže s tisto pod njo, vendar je ta vez šibkejša od samega razsutega materiala. Ponavljajoči se cikli stiskanja ustvarjajo ciklične tlačne in natezne napetosti na vmesnikih plasti. Sčasoma vzdolž teh meja nastanejo mikro-razpoke in se širijo, dokler se celotni deli ne odluščijo. Raziskave o3D-natisnjene kompozitne strukturepotrjuje, da interlaminarna natezna napetost na mejah plasti povzroči začetek razslojevanja - ko je interlaminarna natezna trdnost (ILTS) presežena, je odpoved nenadna in ne postopna. Pogosto boste slišali oster pok in matrica se razcepi vzdolž plasti brez predhodnega opozorila.
- Degradacija površinske obrabe, ki vpliva na končno obdelavo dela.Vsak cikel žigosanja vključuje drsenje pločevine ob ploskvi matrice pod silo. To drsno delovanje postopoma odrgni površino matrice, zgladi drobne podrobnosti in razširi tolerance. Pri polimernih matricah se obraba kaže kot poliran sijaj, ki se razvije na-območjih z visokim stikom, čemur sledi izguba dimenzij, ko se material fizično odstrani. Kovinske-natisnjene matrice se temu upirajo veliko dlje, vendar se še vedno poslabšajo -, zlasti če površinska obdelava zaradi tiska pušča mikro-konice, ki delujejo kot začetne točke obrabe.
- Toplotna razgradnja zaradi kopičenja toplote zaradi trenja.Trenje med pločevino in površino matrice ustvarja toploto z vsakim ciklom stiskanja. Pri proizvodnih hitrostih se ta toplota kopiči hitreje, kot jo lahko matrica odvaja. Polimerne matrice so še posebej ranljive, ker so njihove toplotne deformacijske temperature razmeroma nizke - PLA se zmehča pri 55 stopinjah, ABS pri 95 stopinjah, celo CF-najlon začne izgubljati togost nad 150 stopinjami. Ko se temperatura površine matrice približa tem pragom, se oblikovalna površina plastično deformira pod obremenitvami, ki jih je prej dobro obvladovala. Opazili boste, da so oblikovani deli postopoma manj natančni, ko se matrica "goba" na visokih-stičnih točkah.
- Napaka pri stiskanju zaradi prekoračitve meje tečenja materiala.To je najbolj enostavna napaka: oblikovalna sila preprosto presega tisto, čemur se material matrice lahko upre. Matrica se zdrobi, poči ali trajno deformira ob prvem udarcu ali v prvih nekaj ciklih. Za razliko od drugih načinov odpoved stiskanja ni progresivna - je takojšnja in katastrofalna. To se zgodi, ko operaterji podcenjujejo oblikovalne sile, uporabljajo pločevino, debelejšo, kot je bila zasnovana matrica, ali preskočijo integracijo nosilne plošče.
Ti štirje načini ne delujejo ločeno. Matrica, ki se termično mehča, se bo razslojila pri nižjih obremenitvah. Matrica s površinsko obrabo razvije koncentracije napetosti, ki pospešijo ločevanje plasti. V praksi večina polimernih matric odpove zaradi kombinacije - toplotno mehčanje oslabi strukturo, nato pa delaminacija zada zadnji udarec.
Strategije ublažitve z izbiro načrta in materiala
Vsak način okvare se odzove na posebne protiukrepe. Neuspeha ne morete v celoti odpraviti, lahko pa ga potisnete še dlje na časovni premici proizvodnje.
- Proti razslojevanju:Usmerjenost tiskanja je vaša najmočnejša obramba. Orient matrice, tako da obremenitve, ki tvorijo, stisnejo plasti skupaj, namesto da bi jih poskušale ločiti. Za enakomerno porazdelitev interlaminarnih napetosti uporabite giroidno polnilo z gostoto 70 %+. Povečajte obodne lupine na 5–6 sten, tako da ustvarite debelo trdno mejo, ki preprečuje širjenje razpok. Za kritične matrice razmislite o ojačitvi z neprekinjenimi vlakni (CF-najlonski kompoziti) - vdelana ogljikova vlakna premostijo meje plasti in dramatično povečajo interlaminarno strižno trdnost.
- Proti površinski obrabi:Nanesite tanek epoksidni ali uretanski premaz na polimerne površine za oblikovanje. Ta trda koža prevzame odrgnino namesto osnovnega materiala in jo je mogoče ponovno nanesti med vožnjami. Za kovinske-natisnjene matrice, naknadni-postopek s površinskim poliranjem, da odpravite-natisnjene konice hrapavosti, ki pospešujejo začetno obrabo. Razmislite o kovinskih površinah matrice za streljanje, da povzročite tlačno preostalo napetost, ki preprečuje nastanek razpok na mestih obrabe.
- Proti termični razgradnji:Upočasnite cikel stiskanja. Dodajanje celo nekaj sekund med udarci omogoča, da se toplota zaradi trenja razprši. Uporabite materiale z večjo toplotno deformacijo - CF-najlon namesto navadnega najlona, najlon čez ABS, ABS namesto PLA. Za operacije z visoko-ciklično-hitrostjo vključite premore pri hlajenju v svoje proizvodno zaporedje (žigosanje 10 delov, premor 30 sekund). Kovinski-tiskani matrice v veliki meri odpravijo to skrb, ker orodna jekla ohranijo svoje lastnosti precej nad temperaturo trenja, ki nastane med-temperaturnim žigosanjem pri sobni temperaturi.
- Proti okvari stiskanja:Vedno uporabite kovinsko podložno ploščo, ki porazdeli silo stiskanja po celotnem odtisu matrice. Med delovanjem nikoli ne prekoračite 60–70 % objavljene tlačne trdnosti materiala matrice - ta varnostna rezerva upošteva zmanjšano trdnost tiskanih delov v primerjavi s trdnimi brizgano-litimi ali kovanimi ekvivalenti. Če ste v dvomih, zaženite izračun sile pred prvim ciklom stiskanja: če zahtevana preoblikovalna sila presega 50 % nazivne zmogljivosti vaše matrice, pojdite na močnejši razred materiala.
Operativne prakse so pomembne enako kot načrtovanje. Namažite pločevino z lahkim oljem za žigosanje ali mazivom za suh-film, da hkrati zmanjšate sile trenja in površinske temperature. Preglejte matrico v rednih intervalih - vsakih 10–25 ciklov za polimer, vsakih 500–1000 za kovino. Zamenjajte namesto popravljajte polimerne matrice; so poceni in dovolj hitri za ponovno tiskanje, da z uporabo poškodovanega orodja tvegate, da bodo oblikovani deli odpadli.
Pričakovana življenjska doba po razredu materiala
Kako dolgo torej zdržijo 3D-natisnjene matrice v-resnični svetovni proizvodnji? Tukaj je tisto, kar lahko pričakujete v celotnem spektru materialov, ob predpostavki pravilne zasnove, orientacije in delovnih praks:
| Die Material | Tipična življenjska doba (cikli oblikovanja) | Primarni način napake | Najboljša aplikacija |
|---|---|---|---|
| PLA | 5–30 delov | Toplotna degradacija/kompresija | Validacija enega prototipa |
| ABS / PETG | 20–75 delov | Površinska obraba / razslojevanje | Kratek dokaz--koncepta |
| Najlon (PA6/PA12) | 50–200 delov | Površinska obraba / razslojevanje | Majhna{0}}serijska proizvodnja |
| CF-najlonski kompozit | 100–500 delov | Površinska obraba (postopna) | Funkcionalno majhno{0}}orodje |
| Trda smola SLA | 5–20 delov | Krhki zlom / stiskanje | Samo preverjanje podrobnosti površine |
| Kovinsko-tiskano maraging jeklo | 10.000–100,000+ delov | Obraba površine (zelo postopna) | Srednje{0}}do-veliko-serijska proizvodnja |
| Kovinsko-tiskano orodno jeklo H13 | 50.000–500,000+ delov | Pokanje zaradi utrujenosti (zelo dolgotrajno) | Veliko{0}}serijska proizvodnja |
Ti razponi predvidevajo oblikovanje tankega-aluminija ali mehkega jekla. Trše pločevine dramatično skrajšajo življenjsko dobo - oblikovanje nerjavečega jekla s CF-Najlonsko matrico lahko prinese le 10–30 delov, preden se površina razgradi nad sprejemljivo toleranco. Protolabs poroča, da tudi za kalupe za brizganje (primerljivo obremenjena-aplikacija orodja) 3D-natisnjeno polimerno orodje običajno postane neučinkovito v 100 posnetkih, medtem ko lahko kovinsko orodje doseže 10.000 posnetkov in več. Matrice za vtiskovanje imajo podobno fiziko, čeprav se profil obremenitve razlikuje.
Obraba matrice in vzdržljivost sta na koncu odvisna od odločitve o obsegu proizvodnje. Polimerne matrice so ekonomsko smiselne, ko potrebujete manj kot 100–500 delov in lahko dopuščajo občasno ponovno tiskanje. Tiskani-kovinski matrice upravičujejo svoje višje vnaprejšnje stroške, ko količine dosežejo stotine ali tisoče, kjer en sam tisk nadomesti na desetine polimernih ponatisov. Običajno obdelano orodje ostaja pravi odgovor za obsege, ki presegajo 100.000 delov, kjer amortizirani stroški na del padejo pod vrednost, ki jo lahko doseže kateri koli aditivni pristop.
Če veste, kje bo vaša kocka odpovedala - in približno kdaj -, spremeni vprašanje življenjske dobe 3D-natisnjene matrice iz ugibanja v načrtovanje. Načrtujete lahko nadomestne natise, določite proračun za stroške materiala za celotno proizvodno serijo in opravite informiran klic o tem, ali je ekonomičnost posameznega dela aditivnih orodij dejansko boljša od tradicionalnih metod. Ta primerjava stroškov-koristi si zasluži lasten strukturiran okvir.
Okvir stroškov-koristi za odločitve o orodju
Znanje o načinu okvare vam povekdajmatrico je treba zamenjati. Toda koliko ciklov zamenjave si lahko privoščite, preden se ekonomija obrne proti vam? Pravo vprašanje v ozadju vsake razprave o stroških 3D-natisnjene matrice v primerjavi s tradicionalnimi orodji ni, katera metoda je cenejša na matrico -, ampak katera metoda zagotavlja vašo celotno proizvodno serijo z najnižjimi stroški na oblikovan del.
Ta izračun vključuje več spremenljivk, kot se večina ljudi zaveda. Razčlenimo ga.
Stroškovni dejavniki pri 3D tiskanem orodju v primerjavi s konvencionalnim orodjem
Primerjava stroškov matrice za žigosanje mora upoštevati šest različnih povzročiteljev stroškov, ne le cene nalepke samega orodja:
- Stroški materiala:Polimerna matrica FDM lahko stane 5–30 USD v filamentu. Matrica SLA stane približno 30 $ za-hišno tiskanje. Kovinska-tiskana matrica iz maraging jekla se začne okoli 200–500+ USD, odvisno od velikosti in kompleksnosti. Običajno strojno obdelana matrica iz orodnega jekla običajno stane 450–2 $000+ za enakovredno geometrijo.
- Čas tiskanja ali obdelave:Tisk polimernih matric v 10–24 urah. Kovinske-tiskane matrice zahtevajo 1–5 dni in toplotno obdelavo. Konvencionalna strojna obdelava in zunanje izvajanje traja 15–25 delovnih dni. Čas je denar, ko je rok izdelave določen.
- Delo po-obdelavi:Brušenje, premazovanje, preverjanje dimenzij in integracija nosilne plošče dodajo 1–4 ure na polimerno matrico. Kovinski -natisnjeni matrice potrebujejo razbremenitev napetosti, površinsko obdelavo in morda - dodatne stroške EDM, ki lahko predstavljajo 15–40 % skupnih stroškov dela za kovinske komponente AM.
- Vpliv časa stiskalnega cikla:Polimerne matrice zahtevajo nižje hitrosti batov, da se izognemo udarnim obremenitvam, kar zmanjša pretok za 30–50 % v primerjavi z orodji iz kaljenega jekla. Pri več sto delih se ta kazen za hitrost sešteje v delu in strojnem času.
- Pogostost zamenjave matrice:CF-najlonska matrica za 200 delov pomeni pet ponatisov za naklado 1000-delov. Vsaka zamenjava poveča materialne stroške, čas tiskanja in delo pri namestitvi. Kovinsko potiskana matrica pokriva to isto serijo brez zamenjave.
- Oportunitetni stroški izvedbenega časa:Čakanje 4–6 tednov na konvencionalno orodje pomeni zakasnjen prihodek, zamujena tržna okna ali nedejavne tekoče linije. Kocka, natisnjena čez noč, vam omogoča, da začnete oblikovati jutri. Pri časovno-kritičnih projektih lahko ta prednost v hitrosti odtehta višje stroške na-del.
Analiza prelomnega obsega proizvodnje
Analiza prelomnosti za matrice za vtiskovanje kovin sledi predvidljivemu vzorcu. 3D-tiskanje ima skoraj-ničelne stroške namestitve, vendar grobo linearno skaliranje stroškov - 50 deli stanejo približno 50-krat en del. Konvencionalna orodja imajo visoke fiksne stroške, vendar hitro padajo na-strošek na enoto, saj se naložba razširi na več delov. Prehod je odvisen od razreda materiala in stopnje zamenjave.
Tukaj je opisano, kako se ekonomija spreminja po stopnjah količine za scenarije stroškov orodja za žigosanje majhne količine:
| Obseg proizvodnje | Polimerna FDM matrica | Kovinska-tiskana matrica | Konvencionalna strojno obdelana matrica | Najcenejša možnost |
|---|---|---|---|---|
| 1–10 delov | $35–60 skupaj (1 kocka) | $300–600 skupaj (1 kocka) | $500–2,000+ skupaj (1 kocka) | Polimer FDM |
| 10–100 delov | 50–150 $ (1–2 matrice) | 300–600 $ (1 kocka) | $500–2.000 (1 kocka) | Polimer za mlajše od 50 let; kovina-natisnjena nad 50 |
| 100–1000 delov | 150–900 $ (3–10 matric) | 300–600 $ (1 kocka) | $500–2.000 (1 kocka) | Kovinski-tiskani ali običajni |
| 1,000+ delov | Ni praktično (preveč zamenjav) | 300–600 USD (1 matrica, morda bo potrebna 1 zamenjava) | 500–2000 $ (1 kockica, traja celotno serijo) | Konvencionalno (najnižji stroški na del) |
Bodite pozorni na križišče med 50 in 200 deli. Pod tem razponom prevladujejo polimerne matrice, ker sama matrica stane tako malo, da celo več zamenjav ostane cenejše od enega samega konvencionalno obdelanega orodja. Nad tem razponom vzdržljivost običajnega orodja pomeni ničelne stroške zamenjave, visoka fiksna naložba pa se porazdeli na dovolj delov, da pade pod aditivno ekonomiko na-del.
Kovinske-tiskane matrice zavzemajo strateško sredino. Vnaprej stanejo več kot polimeri, vendar odpravljajo nadomestni cikel, ki spodkopava ekonomičnost polimerov pri večjih količinah. Za serije 100–10.000 delov pogosto predstavljajo najboljšo točko -, ki so dovolj trpežni, da se izognejo zamenjavi, dovolj hitri, da se izognejo 4–6-tedenskemu času običajne strojne obdelave, in dovolj zmogljivi, da prenesejo sile preoblikovanja, ki jih polimer ne prenese.
Matematika se še dodatno spremeni, če upoštevate nestabilnost zasnove. Če se lahko geometrija vašega dela spremeni po prvih 50 kosih, postane vlaganje 1.500 USD v običajna orodja odgovornost. Polimerna matrica v vrednosti 30 USD, ki jo lahko čez noč ponovno natisnete s posodobljeno geometrijo, ne predstavlja skoraj nobenega tveganja, če se dizajn razvija. Ta premija za prilagodljivost se ne prikaže v preprostem izračunu stroškov na-del, vendar je resnična - zlasti med razvojnimi cikli izdelka, kjer potekata preverjanje in ponavljanje vzporedno.
Konec koncev samo analiza stroškov ne zajame celotne slike. Najbolj praktična strategija pogosto združuje metode: polimerne matrice za začetno validacijo geometrije in prvo-testiranje artikla, nato kovinsko-tiskano ali običajno matrico, ko se zasnova stabilizira za proizvodnjo. Ta postopni pristop minimizira tako finančno tveganje kot dobavni rok - poceni potrditev koncepta, preden se lotite resne naložbe v orodje.
Strategije hitre izdelave prototipov za preverjanje delov
Postopni pristop - najprej umre polimer, nato proizvodno orodje - deluje samo, če lahko dejansko potrdite, da je del pravi, preden dodelite proračun. Tam validacija delov, preden proizvodno orodje postane pravi vratar. Tiskanje matrice in oblikovanje nekaj kosov vam pove, ali je geometrija fizično dosegljiva. Ni nujno, da vam pove, ali se del prilega sestavu, izpolnjuje specifikacije pod obremenitvijo ali ga je mogoče izdelati v velikem obsegu brez dragih revizij.
Preverjanje žigosane komponente zahteva več kot eno samo metodo. Zahteva pravo kombinacijo metod, uporabljenih na pravi stopnji razvoja.
Uporaba 3D natisnjenih matric za validacijo delov
3D-natisnjene matrice so odlične pri eni specifični nalogi validacije: dokazovanje, da je dano geometrijo pločevine mogoče oblikovati, da je mogoče vzmet-kompenzirati in da se surovec pravilno razvije. Ko ustvarite prototip oblikovanja pločevine z-hišno polimerno matrico, odgovarjate na vprašanja o preoblikovalnosti - ali je mogoče to obliko vtisniti brez trganja, gubanja ali pretirane vzmetnosti-?
To je resnično dragoceno. Ujame težave pri oblikovanju, ki bi se sicer pojavile šele po izdelavi dragih proizvodnih orodij. Ekipe lahko iterativno preverjajo zasnovo matrice za žigosanje, ponovno natisnejo prilagojene matrice v urah in testirajo več revizij geometrije v enem dnevu. Za zgodnjo-fazo konceptnega dela nič drugega ni primerljivo s to hitrostjo.
Toda preverjanje sposobnosti oblikovanja ima meje. Del, oblikovan na polimerni matrici, se lahko dimenzionalno razlikuje od istega dela, oblikovanega na orodju iz utrjenega jekla - različno površinsko trenje, drugačen elastični upogib same matrice, drugačno toplotno obnašanje. Oblikovani prototip potrjujepribližnogeometrija, ne proizvodne-natančne mere. Za preverjanje prileganja v tesnih sklopih, kritičnih-tolerančnih vmesnikih ali funkcionalno testiranje pod dejanskimi obremenitvami potrebujete dele, izdelane z metodami, ki so bližje končnim proizvodnim pogojem.
Integracija več metod hitre izdelave prototipov
Hitra izdelava prototipov kovinskih žigosanih delov najbolje deluje kot napredovanje in ne kot en sam korak. Vsaka metoda pokriva različne potrebe preverjanja:
- 3D tiskane matrice (in-hišni):Potrdite sposobnost oblikovanja, vzmetno-obnašanje in razvoj surovca. Hitro, poceni, idealno za raziskovanje geometrije.
- CNC{0}}strojni prototipi:Izdelajte dele iz trdne zaloge, ki natančno ustrezajo končnim dimenzijam. Uporabno za preverjanje prileganja, validacijo sestavov in funkcionalno testiranje, kjer se morajo lastnosti materiala ujemati z namenom proizvodnje.
- Izdelava pločevine (laserski razrez + stiskalnica):Ustvarite dele z uporabo dejanske proizvodne-pločevine in postopkov oblikovanja. Potrjuje možnost izdelave s pravimi materiali in zagotavlja dele, primerne za okoljske ali obremenitvene preskuse.
- Povratne informacije DFM:Strokovni pregled geometrije dela glede na omejitve postopka žigosanja - radiji upogiba, orientacija zrn, omejitve globine vlečenja - preden naložba v orodje zaklene načrt.
Ekipe, ki kombinirajo te metode, ujamejo težave v najcenejši možni fazi. Težava z možnostjo oblikovanja, ki je bila ujeta s tiskano matrico za 30 USD, prihrani 1500 USD vredno revizijo običajnega orodja. Težava prileganja, ulovljena s CNC-strojnim prototipom, prihrani tedne zamude pri proizvodnji. Zgodnje povratne informacije DFM preprečujejo oboje.
Za-razvojne ekipe izdelkov, ki potrebujejo-strokovno validacijo, ki presega tisto, kar-lahko dosežejo domača 3D-tiskana orodja,Storitve hitre izdelave prototipov podjetja YICHENpremostiti vrzel med potrjevanjem koncepta in predanostjo proizvodnji. Z združevanjem hitre izdelave CNC prototipov, izdelave pločevine in zgodnjih povratnih informacij DFM v enem samem poteku dela YICHEN pomaga ekipam pri validaciji kovinsko odtisnjenih delov s proizvodno-reprezentativno natančnostjo -, ki potrjuje obliko, prileganje in delovanje, preden se začne popolna naložba v orodje.
Ta večplastni pristop preverjanja ne zmanjša le tveganja. Gradi zaupanje, da je zasnova, ki jo nameravate uporabiti za proizvodnjo, dejansko zasnova, ki jo želite - in ne tista, ki bo potrebovala nujne popravke po prvi poskusni izvedbi. Preostalo vprašanje je, kako se odločiti, katero pot potrebuje vaš specifični projekt.
Izbira prave poti orodja za vaš projekt
Vsaka odločitev o orodju je odvisna od peščice spremenljivk: koliko delov potrebujete, kako hitro jih potrebujete, kako stabilen je vaš dizajn in kako majhne morajo biti vaše tolerance. Namesto da bi 3D-natisnjene matrice v primerjavi z običajnimi matricami za žigosanje obravnavali kot izbiro bodisi-ali, jih obravnavajte kot različna orodja za različne stopnje. Tukaj je okvir za odločitev o orodju, ki ga lahko proizvodne ekipe uporabijo takoj.
Ko so 3D tiskane matrice prava izbira
Če veste, kdaj uporabiti 3D tiskane matrice za žigosanje, prihranite čas in proračun. Čisto se prilegajo tem scenarijem:
- Preverjanje geometrije:Preden investirate v proizvodno orodje, morate potrditi, da je žigosana oblika fizično dosegljiva.
- Majhna količina proizvodnje (pod 100–500 delov):Ekonomika na-del daje prednost tiskanju pred strojno obdelavo, ko je pogostost zamenjave še vedno obvladljiva.
- Nestabilnost konstrukcije:Geometrija vašega dela se še vedno razvija in ponovni natis matrice za 30 USD je boljši od predelave strojno obdelanega orodja za 1500 USD.
- Časovno kritični-projekti:Oblikovane dele potrebujete jutri, ne čez štiri do šest tednov.
- Mehke kovine pri tankih premerah:Aluminij, baker ali mehko jeklo pod 0,8 mm - materiali, ki ostanejo v mejah obremenitve polimerne matrice.
- Izobraževalno ali hobi delo:Proračun in dostopnost sta pomembnejša od proizvodne{0}}trajnosti.
To so pristne rešitve za vtiskovanje kovin v majhnem obsegu, ki zagotavljajo prave dele brez finančnih obveznosti običajnega orodja. Ključno je, da pošteno prepoznate njihove omejitve - in veste, kdaj jih je vaš projekt prerasel.
Kdaj investirati v profesionalno podporo za orodja
3D natisnjene matrice potrjujejo koncepte. Produkcija zahteva nekaj več. Če velja kateri koli od teh pogojev, je čas, da stopite dlje od-hišnega orodja za dodatke:
- Dizajn je dokončanin količine presegajo 500–1000 delov.
- Tolerance manjše od ±0,2 mmso potrebni za oblikovane značilnosti.
- Pločevina je iz nerjavečega jekla, visoko{0}}trdnega jekla ali debelejšega od 1,0 mm mehkega jekla.
- Deli morajo prestati funkcionalno ali okoljsko testiranjes proizvodno-reprezentativno natančnostjo.
- Preverjanje prileganja sklopazahtevajo natančno dimenzionalno skladnost vseh parnih komponent.
Za ekipe na tem položaju,Storitve hitre izdelave prototipov podjetja YICHENzagotovite logični most med izdelavo prototipov s 3D-natisnjeno matrico in popolno zavezanostjo proizvodnemu orodju -, ki združuje hitro izdelavo prototipov CNC, izdelavo pločevine in zgodnje povratne informacije DFM za potrjevanje delov s proizvodno-natančnostjo, preden vložite resen kapital. Samo ta zgodnji pregled DFM lahko prepreči drage revizije orodij, ki pestijo ekipe, ki preskočijo validacijo in skočijo naravnost v proizvodnjo.
Najpametnejša pot običajno ni ena ali druga metoda -, temveč napredovanje. Začnite s 3D natisnjeno matrico, da dokažete sposobnost oblikovanja. Potrdite ustreznost in delovanje s profesionalno izdelavo prototipov. Nato se zavežite proizvodnji orodij z zaupanjem, da je dizajn zaklenjen. Ta postopni pristop zmanjša tako finančno tveganje kot čas--za trženje, saj vam daje oblikovane dele na vsaki stopnji, ne da bi svoj proračun za orodje zalagali za nepreverjeno geometrijo.
Pogosta vprašanja o 3D tiskanih kovinskih štancah
1. Koliko delov lahko proizvede 3D tiskana matrica za žigosanje, preden odpove?
Življenjska doba matrice se močno razlikuje glede na razred materiala. PLA matrice običajno zdržijo 5-30 delov pred termično razgradnjo ali kompresijsko odpovedjo. Najlonski in CF-najlonski kompoziti to razširijo na 50-500 delov pod ustreznimi pogoji. Kovinski-tiskani matrice iz maraging jekla lahko prenesejo od 10.000 do 100,000+ ciklov oblikovanja, medtem ko lahko matrice iz orodnega jekla H13, natisnjene prek DMLS, dosežejo 500.000 ciklov. Te številke predvidevajo tanki aluminij ali mehko jeklo kot obdelovanec - trše pločevine znatno skrajšajo življenjsko dobo.
2. Ali lahko za žigosanje nerjavečega jekla uporabite 3D natisnjeno matrico?
Polimerne 3D natisnjene matrice ne morejo zanesljivo oblikovati nerjavečega jekla pri nobeni praktični meri. Visoka meja tečenja nerjavečega jekla (200-290 MPa v žarjenem stanju) v kombinaciji z agresivnim delovnim-kaljenjem ustvarja sile oblikovanja, ki presegajo tlačno zmogljivost polimera. Tiskane kovinske -matrice, izdelane iz maraging jekla ali orodnega jekla H13 z lasersko plastjo v prahu, lahko učinkovito žigosajo nerjavno jeklo. Raziskave na Univerzi v Oaklandu so pokazale, da so prevlečeni 3D{12}}natisnjeni kovinski vložki uspešno vtisnili 50.000 delov iz jekla ultravisoke trdnosti brez znatne degradacije površine.
3. Kateri vzorec polnila je najboljši za 3D tiskane matrice?
Gyroidno polnilo z gostoto 70 % ali več je priporočena privzeta vrednost za večino aplikacij matrice za žigosanje. Njegova neprekinjena ukrivljena geometrija zagotavlja skoraj-izotropno trdnost, ki se enakomerno upira silam v vseh smereh in dobro prenaša strižne obremenitve. Kubično polnilo deluje za matrice s čisto navpično tlačno obremenitvijo, kot so preprosti V-krivini, medtem ko je treba mrežni vzorec uporabljati samo za matrice z ravnim-dnom brez-osnih sil. Če presežete 80-odstotno gostoto polnila, kaže manjša vrnitev trdnosti glede na dodani čas tiskanja.
4. Ali je 3D natisnjena matrica cenejša od obdelane matrice za žigosanje?
Za proizvodnjo pod 100 deli polimerne 3D-natisnjene matrice stanejo skupaj približno 35 USD-150, vključno z zamenjavami, v primerjavi s 500 USD-2,000+ za konvencionalno obdelana orodja. Točka rentabilnosti običajno pade med 50 in 200 deli, odvisno od materiala matrice in pogostosti zamenjave. Tiskane kovinske -matrice (300–600 USD) zavzemajo srednjo pot in postanejo stroškovno učinkovite za 100–10.000 serij delov, kjer odpravljajo cikel zamenjave polimernih matric in dolg čas običajne strojne obdelave. Več kot 10.000 delov konvencionalno orodje običajno zmaga glede ekonomičnosti na del.
5. Kako kompenzirate vzmet-pri uporabi 3D natisnjenih matric?
Vzmetna-kompenzacija nazaj zahteva prekomerno-upogibanje geometrije matrice, tako da se pločevina sprosti nazaj na ciljni kot po objavi za javnost. Najhitrejši pristop s polimernimi matricami je ponavljajoč se: natisnite, oblikujte testni del, izmerite dejansko odstopanje vzmeti, prilagodite model CAD za to vrednost in ponovno natisnite. Ker polimerne matrice stanejo le nekaj dolarjev in se natisnejo v urah, je več ponovitev praktično. Za kovinske-natisnjene matrice najprej preverite-kompenzacijo vzmeti v polimeru, nato pa popravljeno geometrijo vnesite v kovinski tisk. -Materiali z visoko trdnostjo bodo morda potrebovali kote matrice 73-78 stopinj, da premagajo znatno elastično okrevanje.


