


Razumevanje obvodnih zarez in njihove vloge pri delovanju progresivne matrice
Vsak inženir orodja in orodja, ki je tekelpostopno žigosanjepozna občutek: trak se gladko podaja tisoč udarcev, nato pa se nenadoma ujame, napačno registrira ali obvisi na dvigalu. Pogosteje kot ne, krivec sledi eni majhni, a kritični značilnosti v postavitvi traku. Ta lastnost je obvodna zareza.
Obvodne zareze so namerne spremembe materiala, narejene na robu traku v matrici za progresivno žigosanje. Njihov namen je upravljati, kako trak medsebojno deluje z dvigalkami, piloti in drugimi komponentami matrice, ko napreduje od postaje do postaje. V matrici za vtiskovanje pločevine z negativnimi in pozitivnimi obvodnimi zarezami te reliefne značilnosti določajo, ali trak čisto odstrani notranje ovire ali vleče proti površinam, ki sčasoma poslabšajo natančnost naklona.
Koncept je preprost. Stvari postanejo zanimive pri izvedbi.
Kaj so obvodne zareze v progresivnih matricah
Predstavljajte si kovinski trak, ki poteka skozi progresivno matrico z osmimi ali desetimi postajami. Med vsakim pritiskom se mora trak dvigniti, premakniti za eno dolžino koraka in se vrniti v položaj za naslednjo operacijo. Dvigalci dvignejo trak, da očistijo spodnje površine matrice, piloti pa potegnejo trak v končno registracijo. Obstajajo obvodne zareze, ki omogočajo prehod traku čez ali okoli teh dvigal in pilotov, ne da bi viseli, vlekli ali trčili.
V praksi je obvodna zareza lokalna reliefna ali izrezana funkcija, dodana postavitvi traku, ki preprečuje motnje med podajanjem, oblikovanjem, obrezovanjem ali prenosom delov. Ne gre za kozmetične podrobnosti ali naknadno razmišljanje. To je namenski nadzorni mehanizem traku, ki ga oblikovalec določi v fazi načrtovanja, veliko preden je jeklo razrezano.
Obstajata dve osnovni vrsti: pozitivne obvodne zareze, ki zadržijo material na traku v obliki-jezička, in negativne obvodne zareze, ki v celoti odstranijo material z roba traku. Vsaka vrsta ustvari drugačno mehansko razmerje med trakom in komponentami matrice, po katerih mora krmariti.
Zakaj je izbira vrste zarez pomembna za nadzor trakov
Tukaj mnogi inženirji podcenjujejo odločitev. Geometrijska orientacija zareze neposredno upravlja silo podajanja traku, natančnost naklona in registracijo med-postajami-. Pozitivna zareza ohranja material nedotaknjen, ohranja togost traku, vendar zahteva, da zadržani jeziček vozi čez površine dvigala. Negativna zareza odreže material, kar zagotavlja zračnost dvigala, vendar zmanjša lokalno togost traku.
Napačna izbira ne povzroči le manjših neprijetnosti. Uvaja napake pri podajanju, ki se pojavljajo na vsaki spodnji postaji, poslabša registracijo, ki se pokaže kot dimenzijska razlika na končnih delih, in pospeši obrabo matrice na načine, ki skrajšajo vzdrževalne intervale. Pri negativnih in pozitivnih obvodnih zarezah za žigosanje pločevine ta enotna odločitev o geometriji valuje skozi celoten proizvodni proces.
Izbira med pozitivnimi in negativnimi obvodnimi zarezami ni kozmetična. Bistveno spremeni način interakcije traku z vsako nižjo postajo, kar vpliva na upor pri podajanju, vključitev pilota in kumulativno pozicijsko natančnost po celotni matrici.
Ta priročnik je napisan za inženirje orodij, ki že razumejo osnove progresivne matrice, vendar potrebujejo jasnost glede odločitev o geometriji zarez. Ne boste našli uvodnih razlag o tem, kaj je progresivna matrica ali kako deluje podajanje s trakovi. Namesto tega je poudarek na določenih geometrijskih, funkcionalnih in materialnih-dejavnikih, ki določajo, katera vrsta zareze sodi v vašo postavitev traku.
Razlikovanje se začne pri geometriji. Kako vsaka vrsta zareze fizično vpliva na trak in kaj to pomeni za vašo mehaniko podajanja, je v celoti odvisno od tega, ali material ostane ali gre.
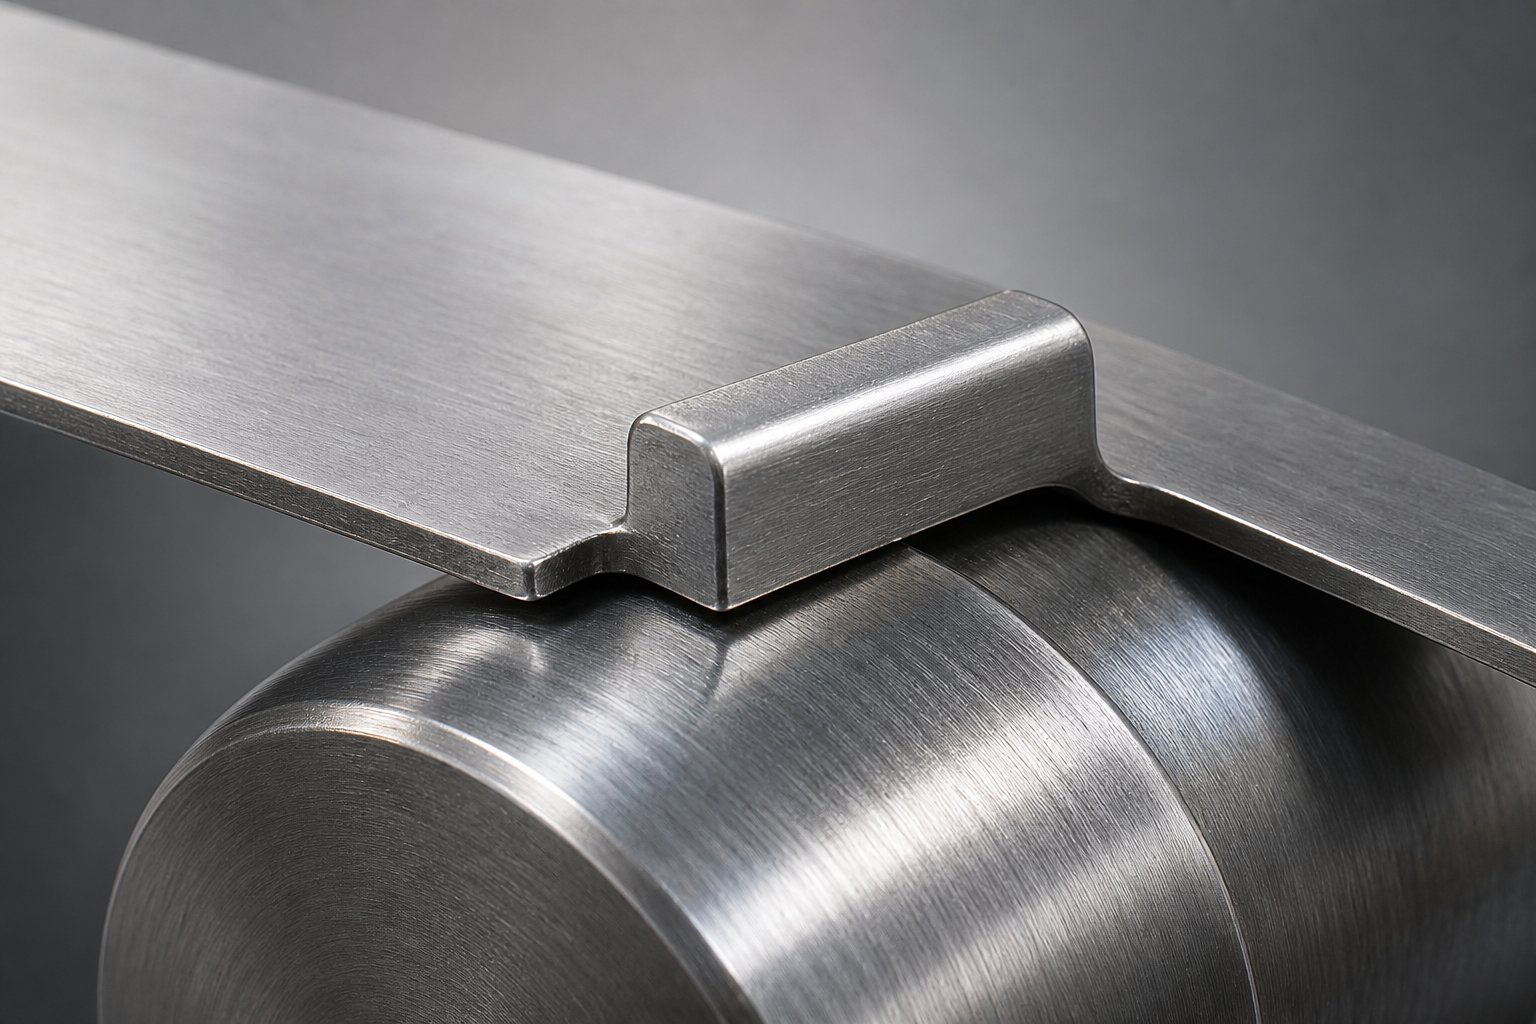
Pozitivna obvodna geometrija zareze in funkcionalna mehanika
Pozitivna obvodna zareza pusti material na traku. Namesto da odreže del roba traku in ga zavrže kot odpadek, matrica ustvari jezičku-podobno projekcijo, ki ostane fizično pritrjena na trak. Ta ohranjeni jeziček se razteza navznoter ali navzven od roba traku in tvori majhen, a premišljeno oblikovan element, ki ga trak prenaša skozi vsako naslednjo postajo.
Praktični rezultat: širina traku na mestu zareze ostane v bistvu nedotaknjena. Material se ne izgubi. Nobenega polža ni treba upravljati. Trak ohrani svojo strukturno kontinuiteto in ta kontinuiteta igra neposredno vlogo pri tem, kako se trak obnaša med hranjenjem.
Pozitivna geometrija zarez in zadrževanje materiala
Profil reza za pozitivno zarezo je običajno delni strig, ki sprosti jeziček na treh straneh, medtem ko ga pusti pritrjenega na enem robu. Predstavljajte si majhen pravokoten ali trapezast jezik, ki je bil odrezan na sprednjem robu, zadnjem robu in eni stranski strani, vendar je ostal povezan vzdolž nasprotnega stranskega roba kot tečaj. Jeziček se lahko nekoliko upogne glede na ravnino traku, vendar se ne loči.
Mnogi oblikovalci dodajo kotni relief na vodilni rob jezička, da zmanjšajo upor pri podajanju. Ta razbremenitev, običajno med 5 in 15 stopinjami, odvisno od debeline materiala, preprečuje, da bi se sprednji kot jezička zataknil za površine dvigala, ko trak napreduje. Geometrija deluje podobno kot azaustavitev naklona sulice in prirobnice, kjer je suličasti del upognjen, da ustvari omejevalnik in ojačitev na nosilnem traku.
Ker jeziček ostane pritrjen, se togost traku na mestu zareze ohrani. To je najbolj pomembno pri tankih-materialih, kjer lahko raztezek pod dovajalno napetostjo povzroči lokalno upogibanje ali valovitost. Trak z značilnostmi visokega raztezka je še posebej občutljiv na popačenje na kateri koli točki, kjer je površina preseka zmanjšana. Z ohranjanjem materiala na mestu se pozitivne zareze popolnoma izognejo ustvarjanju te šibke točke.
Kako pozitivne zareze vplivajo na dvigovalce in pilote
Ko se trak premakne za eno dolžino, zadržani jeziček preide čez krono dvigala. Jeziček se pelje vzdolž zgornje površine dvigala, trak pa se pomika naprej brez motenj. Ko se stiskalnica zapre, piloti vtaknejo trak skozi vodilne luknje za končno registracijo in potegnejo trak v natančno poravnavo, preden se začnejo postopki oblikovanja ali rezanja.
Interakcija je gladka, ker nobenemu robu traku ni treba pasti v režo ali jo odstraniti. Jeziček v bistvu premosti dvigalo, ohranja dosleden stik in predvidljivo silo popuščanja proti površini dvigala. To povzroči manjši upor pri podajanju v primerjavi s konfiguracijami, kjer mora rezalni rob krmariti okoli komponent matrice.
Pri aplikacijah za preoblikovanje pločevine z obvodnimi zarezami se ta nizka-odpornost neposredno prenese v boljšo doslednost naklona in zmanjšano kumulativno napako pri več-postajskih matricah.
- Material se obdrži na traku kot pritrjena projekcija jezička
- Geometrija jezička je običajno tri{0}}stransko izrezana z enim pritrjenim robom in oglatim reliefom na sprednji strani
- Odpornost proti podajanju je nižja, ker se rezani robovi ne zataknejo na površinah dvigala ali matrice
- Trdnost traku je ohranjena na mestu zareze, kar koristi tankemu materialu, ki je nagnjen k upogibanju
- Polži se ne ustvarjajo, kar odpravlja pomisleke glede upravljanja s polži na postaji z zarezo
Ta pristop,-ki temelji na zadrževanju, dobro deluje, kadar je togost traku prednostna naloga. Toda kaj se zgodi, ko zračnost, ne togost, postane nadzorni dejavnik? To premakne geometrijo v nasprotno smer, k odstranitvi materiala in ne k ohranjanju materiala.
Geometrija negativne obvodne zareze in funkcionalna mehanika
Če pozitivna zareza zadrži material na traku, negativna obvodna zareza odvzame material. Namenski luknjač odstrani določen odsek z roba traku in ustvari praznino ali izrez, ki omogoča, da trak odstrani dvigala in druge komponente matrice brez fizičnega stika. Odstranjeni polž pade skozi odprtino matrice in se zavrže. Kar ostane, je rob traku z namerno vrzeljo, kjer je nekoč obstajal material.
Ta pristop rešuje drugačen problem. Namesto da bi premostil dvigala, se jim trak preprosto popolnoma izogne. Praznina zagotavlja navpično in bočno zračnost za premikanje dvigalke, s čimer se odpravi kakršna koli možnost, da bi se trak med ciklom podajanja zataknil, vlekel ali visel na kroni dvigala. Pri matricah, kjer je višina dvigalke precejšnja ali kjer je zaradi debeline traku vožnja po površinah nepraktična, ta-prva filozofija razdalje usmerja zasnovo k odstranjevanju materiala.
Geometrija negativnih zarez in odstranjevanje materiala
Profil rezanja je preprost. Prebijač se spusti skozi rob traku in odstrani določeno območje, običajno pravokotne ali trapezne oblike. Polž se čisto odreže s traku in izvrže navzdol skozi ustrezno odprtino matrice. Rezultat je zareza z ostrimi notranjimi vogali in izpostavljenimi odrezanimi robovi vzdolž njenega oboda.
Mere zareze ureja zahtevana razdalja. Širina mora ustrezati telesu dvigalca in morebitnemu bočnemu gibanju traku med hranjenjem. Globina mora zagotavljati zadostno navpično razdaljo, tako da rob traku ne pride v stik z dvigalom na nobeni točki med ciklom stiskanja. Globlje zareze zagotavljajo večjo zračnost, vendar odstranijo več materiala iz-preseka traku.
Smer burra postane tu praktična skrb. Ker luknjač prereže trak, obvodne zareze zareze tvorijo žigosanje, ki ustvarja dvignjen rob na strani reza reza. Če je rez med podajanjem obrnjen navzgor, se lahko zatakne za vodila, dvižne površine ali druge komponente matrice. Oblikovalci običajno orientirajo matrico tako, da je smer robov obrnjena navzdol, stran od drsnih kontaktnih površin. Kadar ta usmeritev ni mogoča, sekundarno odstranjevanje robov ali relief posnetega roba na površinah matrice ublaži motnje.
Za razliko od možnosti sulice-in-prirobnice, ki je opisana v literaturi o progresivnih matricah, kjer je suličasti del upognjen navzdol, da ustvari omejevanje in utrdi nosilec, negativna zareza ne povzroči nobene sekundarne strukturne prednosti. Njegov edini prispevek je carinjenje. Polž zapusti sistem in trak se premakne naprej lažji, vendar manj tog na tem mestu.
Kako negativne zareze vplivajo na podajanje trakov in registracijo
Odstranjevanje materiala z roba traku ima neposredno posledico: lokalizirana togost pade. Modul materiala se ne spremeni, vendar se zmanjša-površina prečnega prereza, ki se upira upogibnim silam na mestu zareze. Pri zelo tankih ali ozkih trakovih lahko to zmanjšanje ustvari zgibno točko, kjer se trak upogiba pod napetostjo dovajanja, kar povzroči nedosledno napredovanje višine in zamik registracije med postajami.
Za debelejši ali širši les pa preostali prerez-zagotavlja več kot dovolj strukturne podpore. V teh aplikacijah zmanjšano motenje dvigal zagotavlja čistejše podajanje. Trak ne vozi čez nič. Preprosto se pomika naprej skozi odprt prostor, dvigala pa se dvigajo in spuščajo znotraj praznine, ne da bi se sploh dotaknila roba traku. Zaradi tega so negativne zareze še posebej učinkovite pri matricah z visokimi višinami dvigala, kjer bi se moral zadržan jeziček pretirano upogniti, da bi očistil krono dvigala.
En kompromis, s katerim so se srečali-inženirji: negativne zareze lahko ustvarijo nekoliko večji upor pri podajanju kot njihove pozitivne dvojnice. Razlog je mehanski. Odrezani robovi na obodu zareze, še posebej, če se v proizvodni dobi razvijejo robovi, se lahko zataknejo za površine matrice, vodila materiala ali tračnice. Če ti robovi niso ustrezno razbremenjeni s posnetimi robovi ali radiji, se trak obotavlja pri vsakem pomiku. Napetost tečenja na rezalnem robu je višja kot pri osnovnem materialu zaradi utrjevanja pri striženju, zaradi česar je rob trši in manj upogljiv, ko pride v stik z drugimi površinami.
Tudi vedenje pri registraciji se razlikuje od pozitivnih zarez. Ker je rob traku prekinjen s praznino, morajo piloti uporabiti trak na lokacijah, kjer je ves material. Praznina sama po sebi ne more prispevati k bočnemu položaju. In umre kjePitch stops delajo skupaj s piloti za registracijo trakumora biti položaj zareze skrbno usklajen, tako da praznina ne sovpada z nobeno registracijsko ali zaznavno funkcijo.
- Material se odstrani z roba traku, kar ustvari praznino ali izrez
- Geometrija praznin je običajno pravokotna ali trapezasta, velikosti, ki omogoča čiščenje dvižnih teles in premikanje
- Lokalizirana togost traku je zmanjšana na mestu zareze zaradi zmanjšane-površine preseka
- Razdalja dvigala je čistejša in zanesljivejša, zlasti pri uporabi debelega materiala ali visokih-dvigov
- Odrezani robovi so dovzetni za kopičenje robov, kar lahko poveča odpornost proti podajanju v življenjski dobi matrice
- Potrebno je upravljanje s polži, pri čemer se odstranjeni material izvrže skozi spodnjo odprtino matrice
Obe vrsti zarez rešujeta isti temeljni problem, vendar njuni geometrijski pristopi ustvarjajo izrazito različne profile delovanja. Pravo vprašanje za katero koli postavitev traku ni, katera vrsta je boljša ločeno, ampak kateri nabor kompromisov-se ujema z določenim materialom, hitrostjo stiskanja in konfiguracijo matrice.
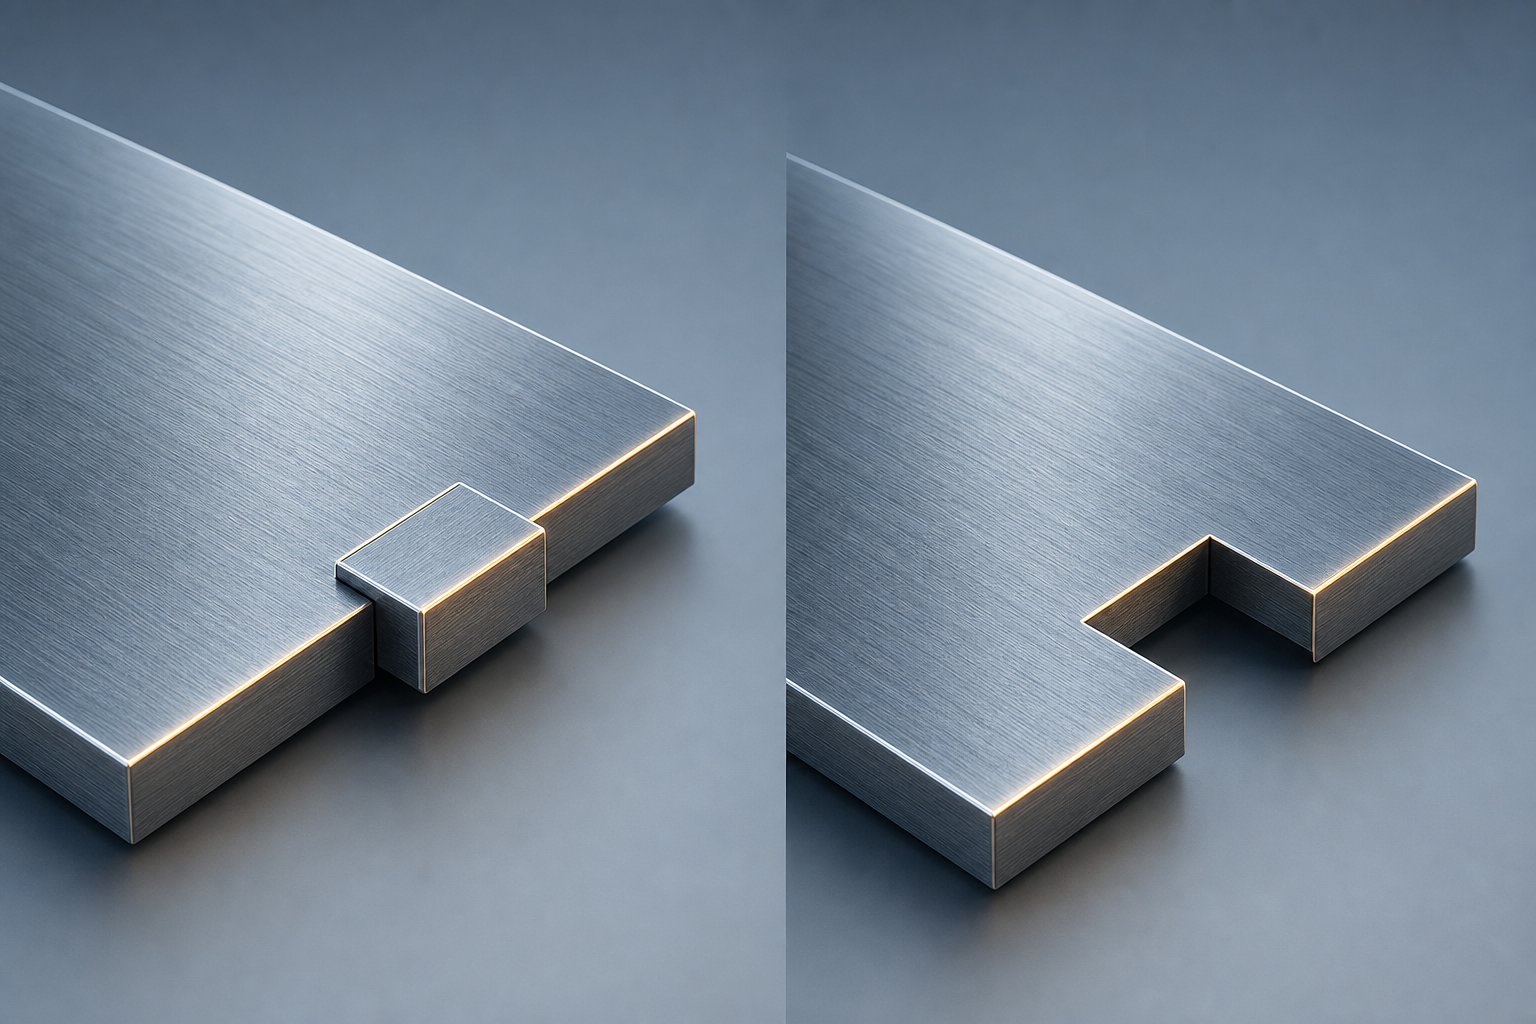
Vzporedna-{1}}primerjava pozitivnih in negativnih obvodnih zarez
Vsaka vrsta zareze je bila opisana posebej, vendar se odločitve o postavitvi traku redko dogajajo ločeno. Pretehtate-kompromise med več atributi hkrati: odpornost proti podajanju glede na togost traku, razdalja dvigalke proti zapletenosti upravljanja polžev, smer bruhanja proti vedenju registracije. Kar potrebujejo inženirji orodij, je ena sama referenca, ki postavi vsak relevanten atribut poleg njegovega dvojnika, tako da postane odločitev vidna na prvi pogled.
Noben široko dostopen vir trenutno ne predstavlja te primerjave v strukturirani obliki. Namen oblikovanja pločevine obvodnih zarez je na splošno dobro razumljen, vendar razčlenitev-nivoja atributa, ki poganja izbiro geometrije med postavitvijo traku, ostaja razpršena med plemenskim znanjem in notranjimi standardi oblikovanja. Spodnja tabela združuje te dejavnike v obliko, na katero se lahko neposredno sklicujete pri ocenjevanju vrste zareze za nov program matrice.
Primerjava-po-atributih vrst zarez
| Atribut | Pozitivna obvodna zareza | Negativna obvodna zareza |
|---|---|---|
| Metoda vpenjanja trakov | Zadrževanje materiala: jeziček ostane pritrjen na rob traku in premosti komponente matrice | Odstranjevanje materiala: z roba traku se preluknja polž, ki ustvari praznino, ki očisti komponente matrice |
| Profil odpornosti na hranjenje | Nižja splošna odpornost; jeziček se gladko pelje po površinah dvigala s kotnim reliefom, ki zmanjšuje upor | Nekoliko višji uporni potencial; rezani robovi se lahko zataknejo za površine matrice, če nastanejo robovi ali relief ni zadosten |
| Vedenje natančnosti registracije | Enakomerna širina traku, ki se ohranja na mestu zareze, podpira stabilno vključitev pilota in bočno pozicioniranje | Prekinjen rob traku na mestu zareze; piloti morajo delovati na polnih-odsekih materiala stran od praznine |
| Vpliv togosti traku | Minimalno zmanjšanje; zadrževani jeziček ohranja-prečno površino in se upira upogibanju pod napetostjo pomika | Lokalno zmanjšanje sorazmerno z globino in širino zareze; tanki ali ozki trakovi se lahko upogibajo na mestu zareze |
| Mehanika interakcije dvigala | Jeziček prehaja čez krono dvigala; stik se upravlja z reliefno geometrijo na sprednjem robu zavihka | Brez stika z dvigalom; praznina zagotavlja popoln prostor za premikanje dvigala ne glede na višino dvigala |
| Zahteve za upravljanje polžev | Brez; noben material se ne loči od traku, kar odpravlja težave z izmetom polžev in odstranjevanjem | Obvezno; polž mora čisto izbiti skozi odprtino matrice, kopičenje ali zagozditev pa lahko zaustavi proizvodnjo |
| Upoštevanje smeri burra | Na striženih robovih zavihka nastanejo brazde; običajno usmerjena stran od drsnih površin z minimalnim vplivom na hranjenje | Burr se oblikuje vzdolž celotnega oboda zareze; orientacija je ključnega pomena, ker se navzgor{0}}obrnjeni robovi zataknejo za vodila in dvigala |
| Idealni primeri uporabe | Tanki materiali, ozki trakovi, matrice z dolgim napredovanjem, ki zahtevajo kumulativno natančnost, aplikacije, občutljive na upogibanje trakov | Debel material, široki trakovi z zadostno preostalo togostjo, visoke dvigalne višine, visoko-hitrostne aplikacije, ki ne zahtevajo nobenih motenj dvigala |
Ko vsaka vrsta prekaša drugo
Tabela razkriva jasen vzorec. Pozitivne zareze ščitijo tisto, kar trak že ima: togost, konsistenco širine in gladek stik s površino. Negativne zareze ustvarjajo tisto, kar trak potrebuje: odprt prostor, navpično razdaljo in brez dotika dvigala. Prednost v zmogljivosti se spreminja glede na dejavnik, ki omejuje vašo specifično aplikacijo.
Pri tankih-materialih, kjer je meja tečenja nizka glede na dovajalne sile in je trak nagnjen k upogibanju, so pozitivne zareze boljše, ker preprečijo odstranitev-prečnega prereza iz že tako krhkega traku. Ko je trak debel le 0,5 mm in širok 30 mm, lahko z zarezo, globoko nekaj milimetrov, ustvarite tečajno točko, ki se med podajanjem premika. Zadržani jeziček to preprečuje z ohranjanjem celovitosti traku po celotni širini.
Za debelejšo zalogo se račun obrne. Trak debeline 2,0 mm s širino 100 mm ima znatno odpornost na upogibanje, tudi če je material odstranjen. Praznina zareze je majhen odstotek celotnega prečnega-prereza, zmanjšanje togosti pa je zanemarljivo. Tukaj se prednost premakne na oddaljenost dvigala. Debel material, ki vozi čez krono dvigala, ustvarja visoke kontaktne sile in pospešeno obrabo tako na jezičku kot na površini dvigala. Odstranitev materiala v celoti odpravi ta mehanizem obrabe. Razumevanje razmerja med mejo tečenja in natezno trdnostjo za dani material vam pomaga napovedati, ali se bo zadržani jeziček plastično deformiral pod obremenitvami stika dvigalke ali pa bo ostal elastičen in se bo vozil čisto.
Ozki trakovi sledijo logiki tankega-materiala ne glede na debelino. Ozek trak ima na voljo omejen robni material, zato vsaka odstranitev nesorazmerno vpliva na njegovo strukturno obnašanje. Pozitivne zareze ohranijo tisto malo-preseka, ki obstaja. Široki trakovi sledijo logiki debelega-materiala, kjer zadostna preostala širina kompenzira kakršno koli lokalno izgubo togosti.
Visokohitrostne-aplikacije uvajajo dinamičen element. Pri povišanih hitrostih stiskanja vztrajnost traku med podajanjem poveča vsak vir upora. Jeziček, ki se za trenutek ujame dvigalcu pri 60 udarcih na minuto, je nadloga. Enak ulov pri 400 zamahih na minuto postane dogodek napačne registracije, ki se širi po vsaki spodnji postaji. Pri -matricah z visoko hitrostjo, kjer je razmik dvigala majhen, negativne zareze v celoti odpravijo spremenljivko z odstranitvijo vira motenj.
Izberite vrsto zareze, ki najbolje ohranja značilnost traku, ki je najbolj kritična za vašo specifično aplikacijo. Če je togost omejevalni dejavnik, obdržite material. Če je razdalja omejevalni dejavnik, jo odstranite.
To načelo odločitve se sliši preprosto, vendar je za njegovo učinkovito uporabo treba natančno vedeti, kako globoko, kako široko in pod kakšnim kotom zarezati geometrijo zareze. Pri teh dimenzionalnih parametrih se teorija srečata s prakso in kjer sorazmerna razmerja med debelino materiala in širino traku določajo, ali vaša izbrana vrsta zareze dejansko zagotavlja želeno prednost pri zmogljivosti.
Parametri zasnove za globino zareze, širino in kotni relief
Izbira vrste zareze je le polovica odločitve. Druga polovica ga pravilno dimenzionira. Pozitivna zareza z napačno globino jezička se zapne pod stikom dvigala. Preplitek negativni zarez ne zagotavlja zračnosti, ko dvigalo doseže polni hod. Obe napaki izhajata iz istega temeljnega vzroka: geometrija ni bila sorazmerna z značilnostmi materiala in traku, ki določajo dejansko-zmogljivost.
Izziv je, da nobena univerzalna formula ne pokriva vseh aplikacij. Mere zareze poganja hierarhija medsebojno povezanih dejavnikov in razumevanje, kateri dejavnik ima prednost za vašo določeno matrico, prepreči cikle poskusov-in-napak, ki porabijo čas preizkusa in proračun.
Globina in širina zareze glede na debelino materiala
Globina zareze je dimenzija, ki nadzoruje razmik za negativne zareze in dolžino projekcije jezička za pozitivne zareze. V obeh primerih debelina materiala določa začetni delež. Velja splošno načelo: globina zareze mora zagotavljati funkcionalno zračnost ali vpetje jezička brez ogrožanja zmožnosti traku za dosledno podajanje pod napetostjo.
Pri negativnih zarezah mora globina presegati višino hoda dvigala in morebitno navpično premikanje traku med ciklom podajanja. Če se dvigalo dvigne za 4 mm in trak med premikanjem zaniha za 0,5 mm, najmanjša globina zareze 5 mm zagotavlja zanesljiv odmik. Če greste bistveno globlje, odstranite material, ki ga ni bilo treba odstraniti, kar po nepotrebnem zmanjša togost traku. Preveč plitke negativne zareze po drugi strani pustijo rob traku nevarno blizu krone dvigala na vrhu--hoda, kjer že manjša povešenost traku povzroči stik in povešanje.
Pri pozitivnih zarezah globina jezička določa, kako daleč ohranjeni material štrli iz telesa traku. Jezički, ki so pregloboki glede na debelino materiala, postanejo konzolni nosilci, nagnjeni k plastičnim deformacijam pod kontaktnimi obremenitvami dvigala. Ko se jeziček trajno upogne, pri naslednjih gibih ne odstrani več dvigala. Modul elastičnosti tračnega materiala tukaj postavlja mejo. Jeziček, ki se upogne znotraj svojega elastičnega območja, se vrne v položaj po vsakem dotiku. Tisti, ki preseže mejo tečenja za jeklo ali kateri koli material, ki je v uporabi, se trajno utrdi in postane ponavljajoča se ovira pri dovajanju.
Širina zareze sledi podobni logiki. Pri negativnih zarezah mora širina ustrezati telesu dvigala in stranskemu poteku traku med podajanjem. Pri pozitivnih zarezah širina določa stransko dimenzijo jezička in neposredno vpliva na njegovo upogibno togost. Širši jeziček razporedi kontaktne sile dvigala po večjem območju, kar zmanjša lokalno koncentracijo napetosti. Ožji jeziček koncentrira silo in je bolj dovzeten za utrujenost pri dolgih proizvodnih serijah.
Naslednje prednostno zaporedje vodi odločitve o dimenzioniranju, ko tekmuje več dejavnikov:
- Debelina materiala:Vzpostavi osnovna razmerja globine in širine. Debelejši material prenaša globlje negativne zareze brez izgube togosti; tanjša zaloga zahteva plitkejšo geometrijo za ohranitev strukturne kontinuitete.
- Širina traku:Določa, koliko-površine preseka ostane po izrezu zareze. Ozki trakovi omejujejo največjo dovoljeno globino zarez ne glede na debelino materiala.
- Število postaj:Daljše matrice kopičijo položajno napako. Vsaka lokacija zareze mora ohraniti zadostno celovitost traku, da lahko trak prenese skozi vse preostale postaje brez postopnega upogibanja.
- Dolžina hranjenja:Večje dolžine koraka povečajo momentno roko med podpornimi točkami. Mesta zarez na sredini-razpona med dvižniki imajo največji poves, kar zahteva plitvejše zareze ali tršo geometrijo jezička.
- Višina dvigala:Neposredno nastavi najmanjšo zahtevo za odmik za negativne zareze in najmanjšo zmožnost vožnje{0}}čez za jezičke s pozitivnimi zarezami.
Kotni relief in obdelava robov za učinkovitost hranjenja
Globina in širina postavita geometrijo v pravilno območje. Kotni relief je tisto, zaradi česar se podaja brez upora.
Pri pozitivnih zarezah je vodilni rob jezička površina, ki prva pride v stik z dvigali med premikanjem traku. Brez reliefa ta rob predstavlja kvadratno ramo, ki se ujame na krono dvigala, kar ustvarja trenutno oklevanje pri premikanju traku. Dodajanje posnetega roba ali kotnega reliefa od 5 do 15 stopinj na sprednji ploskvi jezička omogoča gladko navijanje čez površino dvigala. Jeziček dejansko postane klin, ki se sam dvigne nad oviro, namesto da bi trčil vanjo.
Za negativne zareze je obod reza kritična površina. Zareze in ostri robovi vzdolž sten zarez se lahko zataknejo za vodila materiala, površine matrice ali prehode tirnic, ko se trak poda skozi. Lomljivi robovi, običajno 0,1 do 0,3 mm posneti robovi, uporabljeni med konstrukcijo matrice ali prek sekundarnih določb za odstranjevanje robov v zasnovi matrice, zmanjšajo to motnjo. Kjer je bil modul elastičnosti jekla na odrezanem robu povišan zaradi utrjevanja-povzročenega striga, je rob bolj trd in manj upogljiv glede na kontaktne površine. Posnemanje mehča geometrijski prehod, ne da bi bilo treba spremeniti lastnosti materiala.
Ti kotni parametri se spreminjajo z debelino materiala. Tanjši material z nižjo upogibno odpornostjo potrebuje manj agresivne razbremenilne kote, ker so kontaktne sile same po sebi nižje. Debelejši material ustvarja večje sile med interakcijo dvigala, kar zahteva strmejše razbremenilne kote, da se prepreči stopnjevanje upora do točke, ko napredovanje traku okleva ali se zmanjša natančnost naklona.
Kadar inženirski priročniki ali uveljavljeni standardi podjetja zagotavljajo specifična dimenzijska razmerja za dano družino materialov, te vrednosti predstavljajo potrjena izhodišča. Modul elastičnosti jekla, meja tečenja jekla za vaš specifični razred in podatki o modulu elastičnosti kovin iz certifikatov materiala vam dajo mehanske lastnosti, potrebne za izračun, ali dana geometrija jezička ostane elastična pod pričakovanimi obremenitvami dvigala. Oblikovalci, ki začnejo s temi izračunanimi razmerji in jih med preizkusom dosledno izpopolnjujejo, dosežejo stabilno proizvodnjo hitreje kot tisti, ki dimenzionirajo samo z vizualno oceno.
Sama geometrija pa ne pove celotne zgodbe. Enake dimenzije zareze delujejo drugače v aluminiju kot v nerjavnem jeklu. Obnašanje,-specifično za material, vključno z obdelovalnim utrjevanjem, mejami raztezkov in deformacijskim utrjevanjem na odrezanih robovih, uvaja še eno plast prilagoditve zasnove, ki premakne parametre, ki ste jih pravkar določili.
Material-Posebni vidiki pri izbiri vrste zareze
Zareza, dimenzionirana kot nalašč za mehko jeklo, se lahko raztrga v aluminiju ali povzroči zastoj pri podajanju-pri nerjavnem jeklu. Geometrijski parametri, določeni v prejšnjem razdelku, predvidevajo generični odziv materiala, vendar se dejanski trakovi ne obnašajo generično. Vsaka družina materialov prinaša lastno kombinacijo meje tečenja, zmogljivosti raztezka in vedenja pri deformacijskem utrjevanju, ki spremeni delovanje geometrije zarez v proizvodnih pogojih.
To je vrzel, ki jo večina oblikovalskih referenc pušča odprto. Priznajo, da je material pomemben, nato pa gredo naprej, ne da bi pojasnili, kako je pomemben. Resničnost je taka, da se prednostna vrsta zareze, geometrija jezička, reliefni koti in celo intervali vzdrževanja pomembno premaknejo, ko zamenjate tuljavo na odvijalniku. Razumevanje teh premikov pred preizkusom prepreči drag cikel ponavljanja delujočih delov, opazovanje napak, prilagajanje geometrije in ponovno delovanje.
Obnašanje zarez v aluminiju in mehkem jeklu
Aluminij predstavlja poseben izziv za načrtovanje obvodnih zarez: njegova nižja meja tečenja v primerjavi z jeklenimi ekvivalenti pomeni, da se material plastično deformira pri nižjih dovajalnih silah, njegov večji raztezek pa omogoča znatno raztezanje pred zlomom. Za tank{1}}aluminij so na splošno prednostne pozitivne zareze. Zadržani jeziček je odporen na trganje med podajanjem, ker duktilnost materiala omogoča, da se jeziček upogne čez površine dvigala, ne da bi se zlomil na pritrdilni točki. Jeziček absorbira kontaktne obremenitve z elastično in blago plastično deformacijo, ne pa s pokanjem.
Vendar ta ista duktilnost ustvarja tveganje. Če geometrija jezička dopušča preveliko deformacijo, se lahko aluminijasti jezički trajno namestijo že po nekaj sto udarcih. Deformacija jekla z majhnim izkoristkom, ki bi se uprla, je zlahka presežena pri aluminiju, kar pomeni, da jezički, ki so upognjeni čez mejo elastičnosti, ostanejo upognjeni. Oblikovalci kompenzirajo tako, da naredijo pozitivne zareze v aluminiju širše in plitvejše, kontaktne sile dvigalke porazdelijo na več površin, da lokalne napetosti ostanejo pod sorazmerno mejo materiala.
Negativne zareze v tankem aluminiju so problematične. Odstranjevanje materiala z že tako mehkega, prožnega traku ustvari tečajno točko, ki se med podajanjem premika. Trak se odkloni na prazni lokaciji, kar povzroči nedoslednost višine, ki se kopiči med postajami. Pri debelejšem aluminijastem traku, običajno nad 1,5 mm, preostali prerez-zagotavlja ustrezno podporo in negativne zareze postanejo uspešne.
Nasprotno pa blago jeklo ponuja najbolj prizanesljivo okolje za oblikovanje zarez. Njegova uravnotežena kombinacija zmerne meje tečenja jekla (običajno 200 do 350 MPa), razumnega raztezka (20 do 30 odstotkov) in predvidljivega vedenja pri utrjevanju je tolerantna na obe vrsti zarez. Jezički s pozitivnimi zarezami iz mehkega jekla ohranijo svojo geometrijo pri stiku z dvigalom, ker je material dovolj tog, da se upre trajnemu upogibu, a hkrati dovolj duktilen, da absorbira občasne preobremenitve brez pokanja. Negativne zareze so čisto zarezane z minimalnimi robovi, odrezani robovi pa med striženjem ne otrdijo pretirano.
Ta toleranca daje oblikovalcu svobodo pri optimizaciji za druge dejavnike. Pri vtiskovanju mehkega jekla lahko izberete vrsto zareze izključno na podlagi omejitev postavitve matrice, konfiguracije dvigala ali zahtev glede hitrosti stiskanja, namesto da bi vas omejitve materiala prisilile v eno vrsto.
Prilagoditve oblikovanja zarez za nerjaveče in-jeklo visoke trdnosti
Nerjaveče jeklo, zlasti avstenitni razredi serije 300, prinaša zaplet, ki ga blago jeklo in aluminij ne: agresivno utrjevanje. KotRevija MetalFormingpojasnjuje, deformacijska in obdelovalna utrdba utrdita material, ko se deformacija nadaljuje, novejši razredi jekla pa se delovno-utrdijo v večji meri kot običajni visoko-trdnostni razredi. Avstenitna nerjavna jekla serije 3XX- izkazujejo posebno visoko delovno kaljivost.
Pri negativnih zarezah v nerjavnem jeklu je operacija striženja, ki ustvari zarezo, sama operacija oblikovanja. Odrezani robovi so med prebijanjem podvrženi znatnim plastičnim deformacijam, pri avstenitnem nerjavnem jeklu pa ta deformacija utrdi robni material precej nad mejo tečenja osnovnega traku. V proizvodni seriji na tisoče gibov je kumulativni učinek merljiv: odrezani robovi na obodu zarez postajajo postopoma trši in togejši. Če se lahko pri običajnem jeklu HSLA trdnost zaradi utrjevanja poveča za 20 odstotkov, se lahko stopnje nerjavnega jekla približajo 50 odstotkom ali več v močno obdelanih območjih. Ta utrjen rob poveča odpornost proti podajanju skozi življenjsko dobo matrice, saj se trši rob agresivneje ujame na vodilne površine in komponente matrice.
Natezni modul jekla se ne spremeni s kaljenjem, vendar se meja tečenja jekla na rezalnem robu znatno poveča. Kar se začne kot skladen rob, ki se pod dotikom rahlo upogiba, postane tog rob, ki se upira upogibanju in prenaša dovajalne obremenitve neposredno v telo traku. Pri dolgih proizvodnih serijah iz nerjavečega jekla to progresivno utrjevanje pomeni, da se zmogljivost podajanja z negativnimi zarezami predvidljivo poslabša skozi življenjsko dobo matrice, kar zahteva pogostejše vzdrževalne intervale ali bolj agresivno začetno reliefno geometrijo za kompenzacijo pričakovanega utrjevanja.
Pozitivne zareze v nerjavnem jeklu preprečujejo-težavo utrjevanja rezanega roba na robu traku, vendar predstavljajo lastno skrb. Točka pritrditve jezička, kjer se tri odrezane strani srečajo z enim povezanim robom, je območje koncentracije napetosti. Pri nerjavnem jeklu lahko ponavljajoče se kontaktne obremenitve dvigala na tej točki sprožijo razpoke zaradi utrujenosti, ker obdelovan-utrjen material na stičišču jezičkov postane krhek glede na okoliški osnovni material. Veliki radiji na notranjih vogalih jezička in nekoliko širše širine pritrditve ublažijo to tveganje z porazdelitvijo obremenitve na večje območje.
Jekla z visoko-trdnostjo, vključno z dvofaznimi (DP), kompleksnimi fazami (CP) in-kaljenimi jekli, predstavljajo nasprotno težavo kot aluminij. Ti materiali imajo visoko mejo tečenja, vendar zmanjšan raztezek. Razred DP1000 na primer nudi odlično trdnost, vendar omejeno sposobnost plastične deformacije brez zloma. Jezički s pozitivnimi zarezami v-jeklu visoke trdnosti se lahko zlomijo na pritrdilni točki, če geometrija jezička ustvarja koncentracije napetosti. Modul elastičnosti jekla ostaja približno konstanten med razredi (približno 200 GPa), vendar ozek razkorak med tečenjem in končno trdnostjo v teh razredih pušča zelo malo prostora za plastično deformacijo, preden pride do okvare.
Raziskava-odrezanih robov iz jekla z visoko trdnostjo potrjuje, da napake, ki nastanejo med striženjem, delujejo kot zvišalci napetosti in točke nastanka razpok. Aštudija, objavljena v reviji Metalsugotovili, da se lahko jekla z visoko trdnostjo do 40 odstotkov zmanjšajo zaradi proizvodnih napak pri prebijanju in obrezovanju. Za aplikacije z obvodnimi zarezami to pomeni, da obe vrsti zarez zahtevata skrbno upravljanje kakovosti robov v-jeklu visoke trdnosti. Rezani robovi z negativnimi zarezami morajo biti čisti z minimalno globino cone zloma, da se izognemo ustvarjanju mest začetka razpok. Povezave s pozitivnimi zarezami se morajo izogibati ostrim notranjim vogalom, ki koncentrirajo napetost, ki presega omejeno duktilnost materiala.
| Materialna družina | Priporočena vrsta zareze | Ključna skrb | Navodila za prilagoditev parametrov |
|---|---|---|---|
| Aluminij (tanek profil) | Zaželeno pozitivno | Tab trajna deformacija zaradi nizke meje tečenja; upogibanje traku na praznih mestih | Širši, plitvejši jezički; zmanjšane kontaktne obremenitve dvigala; izogibajte se negativnim zarezam v trakovih pod 1,5 mm |
| Blago jeklo | Obe vrsti sposobni preživeti | Minimalne materialne{0}}omejitve; namesto tega optimizirajte za postavitev matrice in faktorje hitrosti | Veljajo standardna razmerja; material je toleranten na obe geometriji v običajnih razponih debeline |
| Avstenitno nerjavno jeklo | Pozitivna prednost za dolge teke | Progresivna delovna utrdba na robovih reza z negativnimi zarezami poveča odpornost na podajanje skozi življenjsko dobo matrice | Agresivni začetni reliefni koti na negativnih zarezah; velikodušni radiji na pozitivnih stičiščih jezičkov; krajši vzdrževalni intervali |
| Visoko{0}}trdno jeklo (DP, CP, AHSS) | Negativno zaželeno za debel profil | Zmanjšan raztezek povzroči zlom jezička na točkah koncentracije napetosti v pozitivni geometriji zarez | Veliki notranji radiji na vseh vogalih zarez; čisti odrezani robovi z minimalno cono zloma; izogibajte se ostrim stikom jezičkov |
| Pre{0}}kaljeno jeklo (22MnB5) | Zaželeno negativno | Zelo nizka duktilnost po utrjevanju-; zlom jezičkov pri ponavljajočih se cikličnih obremenitvah zaradi stika z dvigalom | Povečajte kakovost robov; upoštevajte dvo{0}}stopenjsko striženje za negativne robove zarez; izogibajte se pozitivni geometriji zavihkov |
Vzorec v tej tabeli razkriva načelo, ki ga je vredno ponotranjiti: materiali z velikim raztezkom in nizko mejo tečenja dajejo prednost pozitivnim zarezam, ker lahko zadržani jeziček absorbira kontaktne obremenitve brez trajne deformacije. Materiali z majhnim raztezkom in visoko mejo tečenja dajejo prednost negativnim zarezam, ker se zadržani jezički v teh materialih zlomijo in ne upognejo. Lastnosti deformacijskega in obdelovalnega utrjevanja določene zlitine nato določajo, kako se geometrija zareze stara skozi življenjsko dobo proizvodnje.
Sama izbira materiala pa ne zapre zanke pri oblikovanju zarez. Isti material, ki teče skozi šest-postopno matrico s 100 gibi na minuto, se obnaša drugače kot v dvaj-postajalni matrici s 500 gibi na minuto. Kompleksnost postavitve traku in hitrost stiskanja uvajata dinamične dejavnike, ki krepijo ali dušijo pravkar opisano specifično vedenje materiala-.
Postavitev traku in faktorji hitrosti stiskanja pri izbiri zarez
Geometrija zareze, ki se brezhibno podaja v matrico s šest-postajami, ki deluje pri 80 udarcih na minuto, lahko postane ponavljajoči se vir napačne registracije v matrici z dvaj-postajami, ki deluje pri 400. Razlika ni v zarezi sami. To je sistemski kontekst, ki ga obdaja: koliko postaj mora prehoditi trak, kako daleč potuje na gib in kako hitro stiskalnica kroži med podajalnimi dogodki. Te spremenljivke povečajo ali zmanjšajo prednosti in slabosti vsake vrste zareze na načine, ki jih same lastnosti materiala ne morejo predvideti.
Smer napredovanja traku in vpliv števila postaj
Daljše progresivne matrice kopičijo položajno napako. Vsaka postaja, skozi katero gre trak, povzroči majhno odstopanje registracije in te odstopanja se kopičijo. Do takrat, ko trak doseže postajo petnajst ali dvajset, lahko kumulativni odmik od prvotne registracije pilota preseže sprejemljive tolerance, če se stranski položaj traku ne vzdržuje dosledno na vsaki vmesni točki.
Pozitivne obvodne zareze tukaj nudijo prednost. Ker ohranjeni jeziček ohranja širino traku na mestu zareze, predstavlja trak dosleden rob za vklop pilota in stik vodilne tirnice skozi celotno napredovanje. Ni praznin, ki bi motile stransko referenčno površino. Vodila in senzorji, vključno s kakršnimi koliinduktivni senzor bližineuporablja se za spremljanje položaja traku, glejte enoten rob traku ne glede na lokacijo zareze. Ta doslednost pomaga vzdrževati kumulativno natančnost pri dolgih napredovanjih matrice, kjer se celo 0,02 mm premika na postajo poveže v pomembno napako na mejni postaji.
Krajše matrice z manj postajami se soočajo z manj akumulirano napako. Pri štiri- ali šest-postajalni matrici gre trak skozi omejene dogodke podajanja, preden se del loči. Tukaj negativne zareze zagotavljajo ustrezno natančnost registracije s preprostejšim orodjem, ker je enostavno manj možnosti za nastanek položajne napake. Prednost odstranjevanja materiala pri odmiku odtehta manjšo izgubo togosti, ko mora trak ohraniti natančnost le na peščici postaj. Izkušeni oblikovalci matric pogosto izkoristijo prednosti sodobnegaprogramska oprema za gnezdenje materiala za dolžino materialaoptimizacijo med postavitvijo traku, vendar je odločitev o vrsti zareze še vedno odvisna od tega, koliko postaj zahteva optimizirana postavitev in koliko kumulativne napake lahko absorbirajo tolerance delov.
Premisleki glede hitrosti tiska in obsega proizvodnje
Hitrost spremeni fiziko podajanja trakov. Pri nizkih hitrostih stiskanja se trak premika v nadzorovanem, kvazi-statičnem gibanju, kjer so inercijski učinki zanemarljivi. Pri visokih hitrostih prevladuje dinamika traku. Trak agresivno pospešuje in upočasnjuje med vsakim podajalnim ciklom, kar povzroča nihanje, odboj in trenutno izgubo stika z vodili. Vsak vir podajalnega upora, ne glede na to, kako majhen je pri nizki hitrosti, se pri visoki hitrosti poveča v merljivo nedoslednost višine.
Pri -hitrostnem preoblikovanju kovin, ki poteka nad 250 gibi na minuto, ima prednost vrsta zareze, ki zmanjša upor pri podajanju. Če geometrija matrice omogoča katero koli vrsto in lastnosti materiala ne izsilijo odločitve, hitrost stiskanja pogosto postane izenačenje. Pozitivne zareze z dobro-razbremenjenimi jezički ustvarjajo nižji upor pri hitrosti, ker ni rezanega roba, ki bi se lahko zataknil. Negativne zareze zagotavljajo nič motenj dvigala, kar je pomembno, ko agresivno krmiljenje dvigala pri visoki hitrosti ne pušča skoraj nobenega prostora med trakom in krono dvigala.
Obseg proizvodnje doda še eno dimenzijo. Veliko-izvedbe razkrijejo vse mehanizme obrabe, ki jih krajše serije ne bi nikoli razkrile. Konfiguracija zareze, ki se odlično podaja za 50.000 udarcev, lahko razvije postopno odpornost pri 500.000 udarcih, ko se robovi obrabljajo, robovi rastejo in se geometrija jezička poslabša. Za dolge proizvodne akcije izbira vrste zareze z boljšo odpornostjo proti obrabi v vašem specifičnem materialu zmanjša nenačrtovane izpade in podaljša intervale vzdrževanja.
Prednostni vrstni red se spreminja glede na to, ali vaša aplikacija zahteva hitrost ali natančnost:
- Prednostne-hitrost aplikacij (nad 250 SPM):Najprej zmanjšajte upor pri hranjenju; zagotoviti, da meja zračnosti dvigala presega dinamično nihanje traku; izberite vrsto zareze z najmanjšim koeficientom upora; dati prednost odpornosti proti obrabi za določen material; optimizirati kotni razbremenitev za inercialne sile podajanja
- Prioritete-nanosa nizke hitrosti (pod 150 SPM):Najprej povečajte natančnost registracije; izberite vrsto zareze, ki ohranja togost traku za dosledno vključitev pilota; zmanjšanje kumulativne napake položaja na vseh postajah; dati prednost dimenzijski stabilnosti geometrije zareze pred življenjsko dobo matrice; zagotovite koordinate postavitve zarez z vsemi funkcijami zaznavanja in registracije
Rdeča nit je predvidljivost. Ne glede na to, ali teče hitro ali počasi, se mora zareza obnašati enako pri udarcu ena milijon kot pri udarcu ena. Ta predvidljivost je odvisna od tega, kako se geometrija zarez sčasoma poslabša, kar pripelje razpravo neposredno do obrabe in upravljanja življenjske dobe matrice.
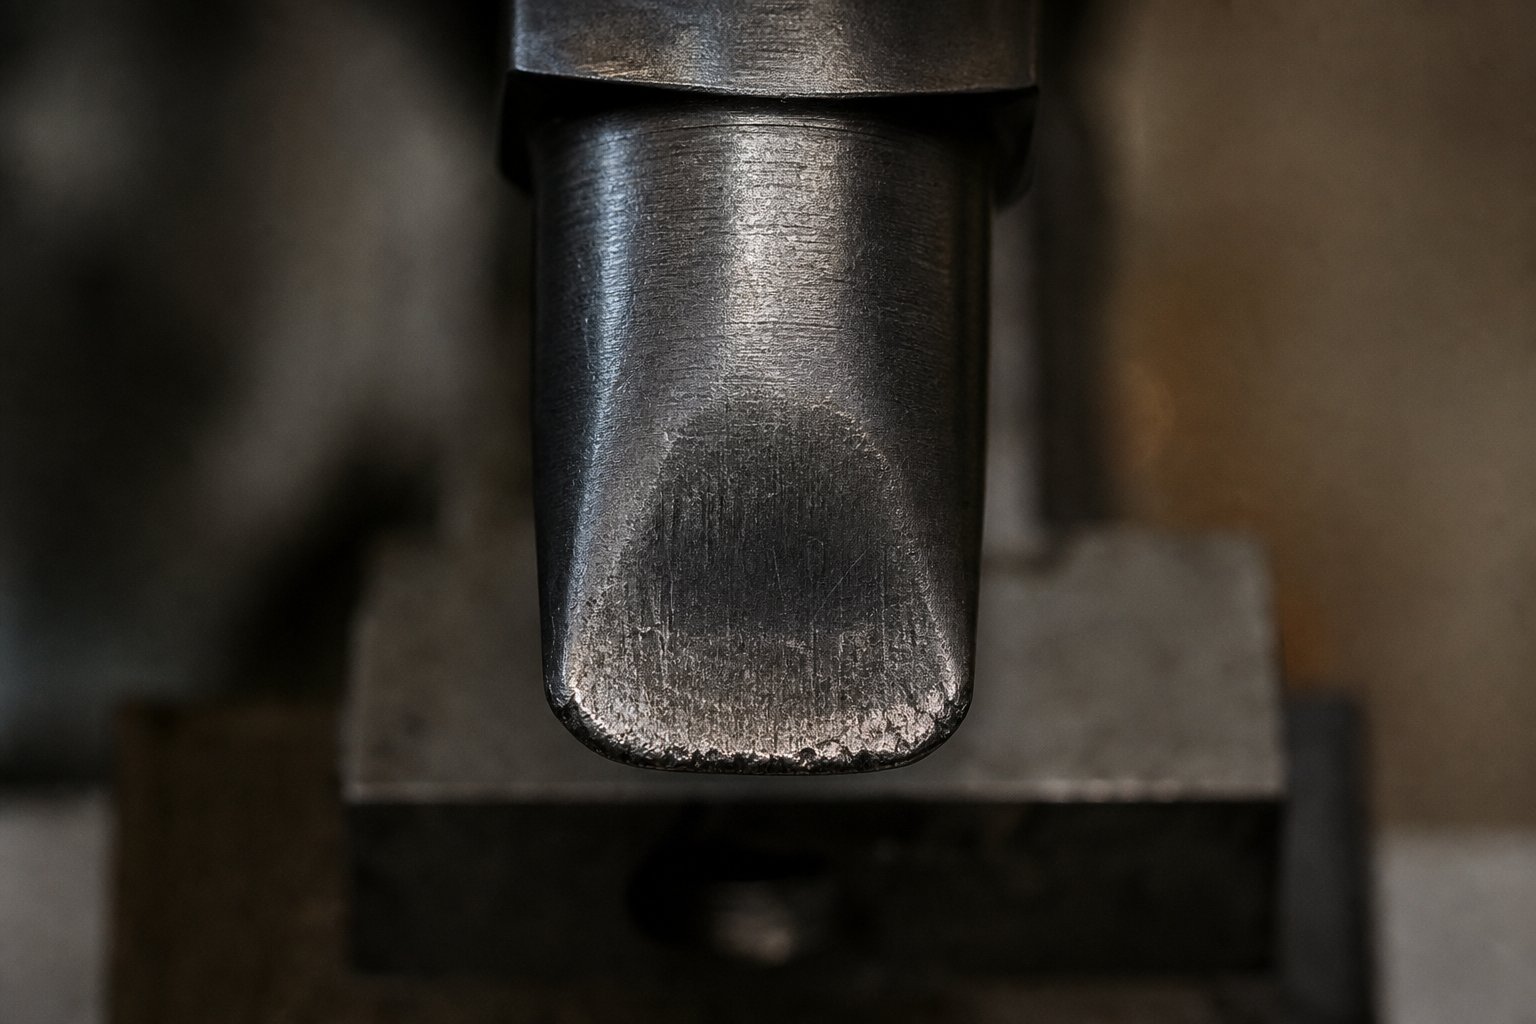
Vzorci obrabe in vpliv življenjske dobe matrice glede na vrsto zareze
Zareza, ki se popolnoma hrani prvi dan, se ne bo popolnoma hranila tristoti dan. Vsaka proizvodna poteza izpostavi površine udarca in matrice tlačnemu udarcu, abrazivnemu stiku z materialom traku in mikro-utrujajočim ciklusom. Na tisoče ali milijone zadetkov te sile preoblikujejo rezalno geometrijo na subtilne, a kumulativne načine. Ključni vpogled za inženirje orodij je, da se pozitivne in negativne zareze ne obrabijo na enak način. Njihovi vzorci razgradnje se razlikujejo po lokaciji, stopnji napredovanja in opaznih simptomih, kar pomeni, da se morajo razlikovati tudi njihove vzdrževalne strategije.
Neupoštevanje teh razlik vodi do reaktivnega odpravljanja težav: trak se začne napačno registrirati, nekdo potegne kocko in šele nato ekipa odkrije obrabljeno geometrijo zareze, ki je tedne slabšala. Razumevanje specifičnega podpisa obrabe za vsako vrsto spremeni ta reaktivni cikel v napovednega.
Napredovanje obrabe v orodju s pozitivnimi zarezami
Robovi prebijanja, ki tvorijo jezičke s pozitivnimi zarezami, se obrabijo vzdolž treh odrezanih stranic, ki jeziček sprostijo od telesa traku. Ti robovi so delovne površine, ki ohranjajo jasno geometrijo jezička in se postopoma poslabšajo skozi predvidljivo zaporedje.
Na začetku življenjske dobe matrice so rezalni robovi ostri in omogočajo čisto ločevanje jezičkov z minimalnimi robovi. Obod zavihka je dobro-definiran, njegova kotna reliefna geometrija pa ostane nedotaknjena. Ko se proizvodnja nadaljuje, adhezivni in abrazivni obrabni mehanizmi postopoma zaokrožijo robove udarcev. Razumevanje vzorcev obrabe luknjačev in matrice razkriva, da ponavljajoči se cikli obremenitev povzročajo mikroskopske razpoke, ki se sčasoma razširijo v večje napake zaradi obrabe zaradi utrujenosti, kar je mehanizem, ki je še posebej pomemben za tanke dele na obodu jezičkov.
Poslabšanje boste opazili skozi določeno verigo simptomov:
- Robovi zavihkov razvijejo radije, kjer so nekoč obstajali ostri vogali, kar zmanjša definicijo profila zavihkov
- Na odrezanih robovih jezička se začnejo oblikovati brazde, ki ustvarjajo dvignjen material, ki se med premikanjem traku ujame na površine dvigala.
- Kotni relief jezička se učinkovito splošči, ko se sprednji rob zaokroži, poveča kontaktno površino z dvigali in poveča upor
- Odpor do hranjenja postopoma narašča, kar je mogoče izmeriti kot naraščajočo napačno registracijo traku na spodnjih pilotnih postajah
- Deli začnejo kazati dimenzijski premik, ki je skladen s progresivnim kopičenjem napak naklona
Ključna beseda pri tem je postopoma. Pozitivna obraba zarez ne povzroča nenadnih okvar. Uvaja počasno, linearno povečanje odpornosti na hranjenje, ki pogosto ostane neopaženo, dokler ni presežena registracijska toleranca. Inženirji, ki skozi čas spremljajo podatke o registraciji trakov, lahko prepoznajo trend naraščanja in načrtujejo vzdrževanje, preden degradacija doseže prag napake.
Ker so bili jezički na svojih striženih robovih med začetnim postopkom oblikovanja utrjeni, deformacijsko utrjevanje na teh rezanih površinah na začetku zagotavlja nekaj odpornosti proti abrazivni obrabi. Ko pa se utrjena plast obrabi, spodnji mehkejši material erodira hitreje, kar včasih ustvari prevojno točko, kjer se obraba pospeši po začetnem stabilnem obdobju.
Napredovanje obrabe v orodju z negativnimi zarezami
Izbijači z negativno zarezo se obrabijo na rezalnem obodu, pravokotnem ali trapeznem robu, ki striže material s traku. Ko se ta obod zaokroži, se funkcionalna posledica razlikuje od pozitivne obrabe zarez: odstranjeno območje se dejansko skrči.
Evo zakaj je to pomembno. Ko se rob luknjača zaokroži, ne reže več čiste praznine v-polni širini. Zareza postane nekoliko ožja in plitvejša od prvotne oblikovne geometrije. Vsaka tisočinka milimetra, izgubljena zaradi zaokroževanja robov, zmanjša razdaljo med robom traku in telesom dvigala. Po več deset tisoč udarcih se vrzel zmanjša, dokler se trak spet ne začne dotikati dvigalke, kar povzroča enake-težave pri obešanju, ki naj bi jih preprečila zareza.
Hkrati se težava še poveča. Ko luknjač otopli, postanejo robovi na odrezanih robovih traku višji.Mate Precision Technologies priporočaostrenje orodij, ko so robovi obrabljeni do polmera 0,01 palca (0,25 mm), pri čemer je treba upoštevati, da pogosti popravki- delujejo bolje kot čakanje, da luknjač postane zelo dolgočasen. Za orodje z negativnimi zarezami je to načelo še posebej kritično, ker robovi niso samo težava s kakovostjo. Neposredno motijo podajanje tako, da se med premikanjem traku zataknejo za vodilne tirnice, površine matrice in krone dvigal. Raziskave onastajanje bočnih robov pri zarezovanjupotrjuje, da se resnost bruhov poveča, ko se razmerje med luknjanjem in matrica premakne iz prvotnih konstrukcijskih vrednosti, kar se zgodi, ko se robovi obrabijo in se efektivna zračnost zmanjša.
Način okvare za negativne zareze je bolj nenaden kot za pozitivne zareze. Odpor do podajanja ostane razmeroma stabilen, medtem ko obstaja ustrezna razdalja, nato pa se močno poveča, ko zmanjšana geometrija zarez končno omogoči stik traku-z-dvigalko. Zaradi tega je obrabo z negativno zarezo težje zaznati s postopnim spremljanjem trenda in je verjetneje, da se bo predstavila kot nenadna prekinitev proizvodnje.
Strategije vzdrževanja glede na vrsto zareze
Protokoli ponovnega brušenja se razlikujejo, ker se razlikujejo mesta obrabe in funkcionalni cilji.
Pri orodju s pozitivnimi zarezami se ponovno brušenje osredotoča na obnavljanje ostrih robov ločevanja jezičkov. Cilj je ponovno-vzpostaviti jasne strižne črte na treh osvobojenih straneh jezička, tako da se geometrija jezička vrne v svoj-načrtovani profil. To običajno vključuje površinsko brušenje obraza udarca, da se odstrani obrabljena plast in obnovi geometrija rezalnega roba. Če je bilo vaše orodje prvotno končano z obdelavo z žico EDM za zapletene profile jezičkov, mora ponovno brušenje ohraniti te konture, namesto da preprosto splošči ploskev luknjača.
Pri orodju z negativnimi zarezami ponovno brušenje obnovi celotno geometrijo zračnosti. Cilj je vrniti obseg luknjača na prvotne dimenzije, tako da se praznina, izrezana v trak, ujema z njegovo načrtovano širino in globino. Ker je funkcionalna posledica obrabe zmanjšana zračnost, že majhne količine ponovnega brušenja obnovijo smiselno zmogljivost. Odstranjevanje robov z odprtine matrice je enako pomembno, saj se lahko prehod in izmet matrice poslabšata z obrabo, ki se kopiči v votlini matrice.
V obeh primerih je skupni proračun za ponovno mletje končen. Vsako ostrenje odstrani material s čela udarca in ga postopoma skrajša. Ko se kumulativno ponovno brušenje približa toleranci dolžine luknjača, postane potrebna zamenjava namesto nadaljnjega brušenja.
Razumevanje posebnega vzorca obrabe za vsako vrsto zareze omogoča napovedno načrtovanje vzdrževanja namesto reaktivnega odpravljanja težav. Pozitivne zareze postopoma propadajo s povečevanjem odpornosti na hranjenje. Negativne zareze se poslabšajo zaradi zmanjšanja zračnosti, ki sčasoma sproži nenadno odložitev-trakov. Ustrezno spremljajte.
Vedenje ob obrabi dopolnjuje sliko delovanja posamezne vrste zarez v celotnem življenjskem ciklu. Od začetne izbire geometrije prek dimenzioniranja-specifičnega materiala, integracije postavitve traku in končno načrtovanja vzdrževanja, okvir odločanja za oblikovanje obvodnih zarez zajema celoten program matrice. Združevanje teh niti v uporabno implementacijsko zaporedje daje inženirjem orodij jasno pot od načrtovanja do potrjene proizvodnje.
Delovni tok implementacije in viri za inženiring matrice po meri
Vsak koncept, o katerem smo govorili do sedaj, od izbire geometrije do obnašanja materiala do upravljanja obrabe, se združi v eni točki: v trenutku, ko jeklu dodelite obliko zareze. Ta zaveza se zgodi znotraj delovnega toka in inženirji, ki izvajajo ta delovni tok, sistematično proizvajajo boljše rezultate kot tisti, ki skačejo od koncepta do rezanja brez strukturirane poti med njimi.
Realnost negativnih in pozitivnih obvodnih zarez za preoblikovanje pločevine je ta, da noben posamezen dejavnik ne vpliva na odločitev sam po sebi. Vrsta materiala določa prednost zareze. Širina traku omejuje globino. Hitrost stiskanja prestavlja prednost med togostjo in razmikom. Število postaj določa, koliko kumulativne napake lahko dopustite. Ti dejavniki so medsebojno povezani in delovni tok izvajanja jih mora upoštevati vse v pravilnem zaporedju.
Odločitveni okvir za inženirje orodij
Ko se usedete z novo postavitvijo traku, odločitev o vrsti zareze sledi logičnemu napredovanju. Preskakovanje korakov ali njihovo preurejanje ustvarja vrzeli, ki se pojavijo med preizkusom, pogosto kot skrivnostne težave s hranjenjem, ki se upirajo hitrim popravkom. Naslednje zaporedje odraža, kako se izkušeni strokovnjaki za izdelavo orodij in orodij lotevajo oblikovanja obvodnih zarez iz prvih načel:
- Ocenite vrsto in debelino materiala.Določite družino zlitin, debelino, mejo tečenja, raztezek in lastnosti utrjevanja. To določa, ali vas material{1}}poganjajo omejitve k pozitivnim ali negativnim zarezam, preden se upošteva kateri koli drug dejavnik.
- Ocenite širino traku in število postaj.Izračunajte preostalo površino prečnega-prereza po uporabi geometrije zareze. Določite, koliko postaj mora prečkati trak, in ocenite kumulativno toleranco položajne napake na končni postaji.
- Določite zahteve dvigala.Določite vrsto dvigala (okroglo, paličasto ali trak), višino dvigala in lokacijo dvigala glede na rob traku. Dvigalo zemljevida se premika proti položaju traku na vsaki točki stiskalnega cikla, da prepozna potencialna območja motenj.
- Izberite vrsto zareze glede na prednostni faktor.Če je ohranjanje togosti omejevalna omejitev (tanek material, ozek trak, dolga matrica, toleranca natančnosti), izberite pozitivno. Če je razdalja omejujoča omejitev (debel material, visoka dvigala, visoko-hitrost delovanja, širok trak z veliko mejo togosti), izberite negativno.
- Geometrija zareze dimenzij je sorazmerna s parametri zaloge.Nastavite globino, širino in kotni relief z uporabo sorazmernih razmerij, ki jih določajo debelina materiala, hod dvigala in zahteve glede togosti traku. Uporabite prilagoditve-specifične za material za obnašanje pri utrjevanju, mejne vrednosti raztezkov in pričakovano kakovost robov.
- Potrdite s preizkusom in prilagodite.Zaženite kocko s postopnimi koraki hitrosti. Registracija traku monitorja na pilotnih postajah. Izmerite natančnost naklona po celotni dolžini matrice. Prepričajte se, da upor do podajanja ostaja stabilen in da v celotnem ciklu dvigala ne pride do stika traku-z-dvigalko. Izboljšajte reliefne kote, globino zareze ali obdelavo robov na podlagi opazovane zmogljivosti.
To zaporedje ni togo. Nekateri projekti predstavljajo omejitve, ki več korakov strnejo v en sam očiten zaključek. 0,3 mm aluminijast trak v matrici z dvajset-postajami praktično zahteva pozitivne zareze, preden sploh ocenite višino dvigala. Jeklo z visoko-trdnostjo 3,0 mm v štiri-postajni matrici kaže na negativne zareze, preden se širina traku vključi v izračun. Toda za številne aplikacije, ki so med tema skrajnostma, delo skozi vsak korak prepreči pogosto napako optimizacije za en dejavnik, medtem ko ignorira drugega, ki na koncu nadzira zmogljivost.
Tudi tu je pomembna dokumentacija. Izdelovalec matrice, ki zabeleži utemeljitev za vsako odločitev o geometriji, ne le končnih dimenzij, ustvari referenco, ki pospeši prihodnje programe v podobnih materialih in postavitvah. Ko podobna aplikacija pride v trgovino šest mesecev pozneje, dokumentirana utemeljitev odpravi potrebo po ponovnem -izpeljavi vsakega parametra iz prvih načel.
Povezovanje namena oblikovanja z rešitvami matrice po meri
Zasnova obvodne zareze ne obstaja v vakuumu. Je en element v kompleksni strukturi matrice, ki vključuje luknjače, dvigala, vodila, vodila, nosilne mreže in celotne sisteme za upravljanje trakov. Geometrija zarez se mora integrirati z vsako od teh komponent. Popolnoma dimenzionirana zareza, ki je v nasprotju s postavitvijo pilota, posega v geometrijo dvižne tirnice ali povzroča težave z izmetom žlebov v čelju matrice, zagotavlja ničelno vrednost, ne glede na to, kako dobro se njena razmerja ujemajo z inženirskimi izračuni.
Pri tem integracijskem izzivu se veliko orodnih programov ustavi. Posamezni konstrukcijski parametri so smiselni ločeno, vendar njihovo združevanje v delujoč sklop matrice zahteva izkušnje pri upravljanju prostorskih in časovnih razmerij med komponentami. Hod dvigala mora biti usklajen z razmikom zareze. Čas vstopa pilota se mora uskladiti s položajem traku po krmiljenem podajanju z zarezo-. Smer zareze pri rezanju zarez ne sme ovirati spodnjih preoblikovalnih postaj. Poti izmeta polžev iz negativnih zarez morajo brez ovir prečkati vzporednice in odprtine čevlja.
Delo z izkušenimi inženirskimi ekipami zagotavlja, da so te podrobnosti integracije deležne pozornosti, ki jo zahtevajo.YICHENove rešitve za žigosanje po meriobravnava točno ta razred oblikovanja-težkega izziva, kjer se mora optimizacija zarez obvoda uskladiti s strukturo matrice, integracijo dvigala, upravljanjem zračnosti in nadzorom pretoka materiala po celotnem sestavu matrice. Za inženirje orodij, ki so delali skozi teorijo oblikovanja in so pripravljeni prenesti geometrijske odločitve v proizvodna orodja, partnerstvo z ekipo, ki upravlja s celotnim obsegom integracije, preprečuje ponavljajoče se predelave, ki prežgejo proračune za preizkuse.
Potek dela sklene zanko. Postavitev traku poganja izbiro vrste zareze. Geometrija zarez poganja dimenzioniranje. Dimenzioniranje poganja validacijo. Validacija potrdi zasnovo ali vnese popravke nazaj v geometrijo. In ves čas proizvodnje spremljanje obrabe zagotavlja, da potrjena geometrija ostane znotraj svoje zmogljivosti, dokler je naslednji načrtovani vzdrževalni dogodek ne obnovi na specifikacijo.
Vsaka matrica za žigosanje pripoveduje zgodbo skozi svoj trak. Zareze, pozitivne ali negativne, so poglavja te zgodbe. Določajo, kako se material premika, kje se ustavi in kako se registrira. Če jih pravilno postavite, se trak gladko podaja od prvega udarca do zadnjega. Če jih razumete narobe, pomeni, da se trak bori z kocko na vsaki postaji. Razlika med temi rezultati ni sreča. To je inženiring, ki se sistematično uporablja od načrtovanja do validacije proizvodnje.
Pogosta vprašanja o obvodnih zarezah v matricah za žigosanje
1. Kakšna je razlika med pozitivnimi in negativnimi obvodnimi zarezami v matrici za progresivno žigosanje?
Pozitivna obvodna zareza zadrži material na traku kot -jezičku podobna izboklina, ki se med podajanjem vozi čez dvigala in ohranja togost traku. Negativna obvodna zareza odstrani material z roba traku in ustvari praznino, ki zagotavlja prostor za dvigala brez fizičnega stika. Izbira med njima je odvisna od tega, ali vaša aplikacija daje prednost togosti traku (pozitivno) ali oddaljenosti dvigala (negativno). Tanki materiali in ozki trakovi imajo na splošno koristi od pozitivnih zarez, medtem ko debel material in hitri-postopki pogosto delujejo bolje z negativnimi zarezami.
2. Kako določim pravilno globino in širino zareze za svojo postavitev traku?
Globina in širina zareze sta sorazmerni predvsem z debelino materiala, višino premika dvigala in širino traku. Pri negativnih zarezah mora globina presegati hod dvigala in morebitno navpično nihanje traku med podajanjem. Za pozitivne zareze mora globina jezička ostati v območju elastičnega upogiba materiala pod kontaktnimi obremenitvami dvigala. Širina ustreza telesu dvigala in stranskemu traku. Prednostno zaporedje dimenzioniranja se začne z debelino materiala, nato upošteva širino traku, število postaj, korak podajanja in višino dvigala v tem vrstnem redu.
3. Katera vrsta obvodne zareze je najboljša za vtiskovanje iz nerjavečega jekla?
Za dolge proizvodne serije v avstenitnem nerjavnem jeklu so na splošno prednostne pozitivne zareze. Razlog je delovna utrdba na odrezanih robovih. Ko so negativne zareze preluknjane v nerjavno jeklo, se striženi robovi postopoma strdijo med proizvodnjo, kar poveča odpornost proti podajanju v življenjski dobi matrice. Razredi iz nerjavečega jekla lahko opazijo do 50-odstotno povečanje trdnosti v močno obdelanih območjih. Pozitivne zareze se izognejo tej težavi na robu traku, čeprav morajo oblikovalci dodati velikodušne radije na stičiščih jezičkov, da preprečijo pokanje zaradi utrujenosti zaradi ponavljajočih se obremenitev stika dvigala.
4. Kako vzorci obrabe obvodnih zarez vplivajo na načrtovanje vzdrževanja matrice?
Pozitivne in negativne zareze se obrabijo različno in zahtevajo različne pristope spremljanja. Orodje s pozitivnimi zarezami se postopoma poslabša, ko se robovi luknja zaokrožijo, kar povzroči, da se na jezičkih razvijejo robovi, ki počasi povečujejo odpornost proti podajanju. To omogoča napovedno vzdrževanje-na podlagi trendov. Orodje z negativnimi zarezami se poslabša z zmanjšanjem velikosti praznin, ko se robovi zaokrožijo, kar sčasoma povzroči nenadno obešanje-trakov, ko zračnost postane nezadostna. Negativno obrabo zarez je težje zaznati zgodaj, zaradi česar so urniki ostrenja, ki temeljijo na intervalih,-primernejši kot samo spremljanje stanja.
5. Ali lahko v isti progresivni matrici uporabim pozitivne in negativne obvodne zareze?
Da, izkušeni strojniki včasih združijo obe vrsti v eni postavitvi traku, ko različne postaje predstavljajo različne omejitve. Na primer, postaje z visokimi dvižnimi dvigali lahko uporabljajo negativne zareze za razdaljo, medtem ko spodnje postaje v ozkem nosilnem delu uporabljajo pozitivne zareze za ohranitev togosti. Ključno je zagotoviti dosledno vedenje hranjenja v celotnem napredovanju. Sodelovanje z inženirskimi ekipami za matrice po meri, kot je YICHEN (yichen-group.com/stamping-die/), pomaga pri usklajevanju postavitev tipa z več-zarezami-, kjer mora integracija med dvigali, piloti in geometrijo zarez delovati kot enoten sistem.


