


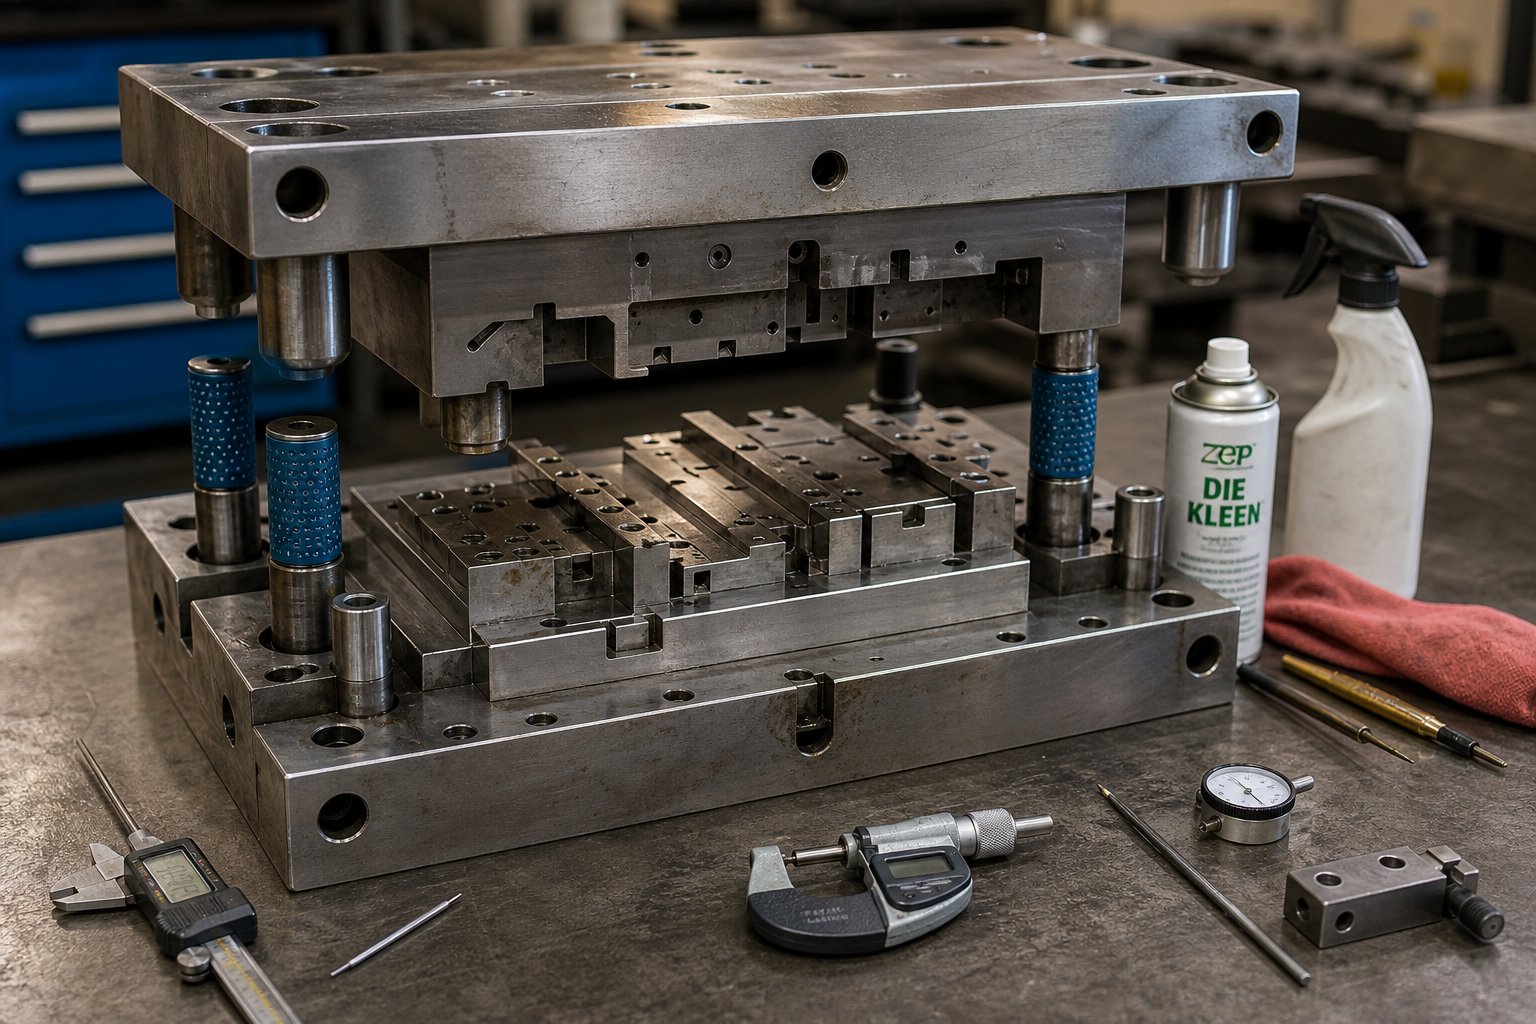
Kaj vzdrževanje matrice za žigosanje pomeni za proizvodne ekipe
Že veste, da je matrica srčni utrip vašega postopka žigosanja. Ko deluje dobro, deli tečejo, urniki se držijo in nihče ne prejme telefonskega klica ob 2. uri zjutraj. Pravo vprašanje ni, ali je vzdrževanje pomembno -, ampak ali je vaš program dejansko strukturiran tako, da preprečuje okvare, ali je dovolj hiter, da se nanje odzove.
Kaj dejansko vključuje vzdrževanje štampiljke
Vzdrževanje matrice za žigosanje je sistematičen postopek pregledovanja, čiščenja, ostrenja, zamenjave obrabljenih komponent in preverjanja poravnave, da se ohrani funkcija matrice in podaljša produktivna življenjska doba med okvarami.
Ta definicija pokriva celoten obseg, vendar ima vsak element dejansko težo v trgovini. Pregled pomeni več kot hiter vizualni pregled - vključujemerjenje razdalje od udarca-do-matrice, preverjanje obrabe vodilnega zatiča in prepoznavanje zgodnjih znakov strganja ali luščenja robov, preden nastanejo ostanki. Čiščenje odstrani umazanijo, strjene ostanke maziva in ostanke, ki pospešujejo obrabo. Ostrenje in obnavljanje obnovi rezalno geometrijo in ohrani tolerance, ki jih zahtevajo vaši deli. Zamenjava komponent obravnava vzmeti, vodila, puše in druge obrabne elemente po urniku in ne po okvari. Preverjanje poravnave potrjuje, da višina zapiranja, čas in registracija--postaje ostajajo znotraj specifikacij.
To niso osamljene naloge. Oblikujejo sistematičen pristop, kjer kakovost enega koraka neposredno določa zanesljivost naslednjega. Preskočite čiščenje in vaš pregled bo spregledal lasno razpoko. Zgrešite crack in vaša naslednja proizvodnja se konča s pokvarjenim udarcem in nenačrtovano štiri-urno ustavitvijo.
Zakaj programi vzdrževanja ne uspejo brez strukture
Večina trgovin namerno ne zanemarja svojih matric. Težava je v tem, da vzdrževanje matrice pogosto privzame reaktivno popravilo -, čemur industrija pravi "gašenje požarov". Prebijalec se odkruši, proizvodnja se ustavi, tehnik ga zamenja ali naostri in stiskalnica ponovno teče. Takojšnja kriza je rešena, vendar ni obravnavano nič o osnovnem vzorcu obrabe, mazalni vrzeli ali zamiku poravnave.
A ključna razlika od revije MetalForming Magazineto jasno oblikuje: popravilo je povrnitev nečesa pokvarjenega v delovno stanje, medtem ko je vzdrževanje ohranjanje nečesa v trenutnem stanju z načrtovanim vzdrževanjem. Številne organizacije jih spremljajo skupaj, kar prikrije, koliko časa in proračuna dejansko gre za nujne popravke in ne za preprečevanje. Raziskave dosledno kažejo, da popolnoma reaktiven pristop stane 25-30 % več kot program strukturiranega preventivnega vzdrževanja matrice, predvsem zaradi premij za nujno delo, naglo naročenih delov in kaskadnih proizvodnih izgub, ki se nikoli ne pojavijo v vrstici proračuna za vzdrževanje.
Ta članek ni pregled za začetnike o tem, zakaj je matricam potrebna pozornost. To je delovni priročnik za upravitelje orodij in vzdrževalce orodij, ki želijo zapolniti vrzel med lovljenjem napak in njihovim preprečevanjem -, ki zajema kontrolne sezname, okvire za odpravljanje težav, vidike materiala, sisteme sledenja in tehnologije spremljanja, zaradi katerih je razporejanje-na podlagi pogojev praktično.
Poslovni primer za preventivno vzdrževanje matrice
Sporočilo vodstvu, da preventivno vzdrževanje "prihrani denar", le redko premakne iglo. Proračuni se odobrijo s številkami, ne z načeli. Izziv za večino upravljavcev orodij ni verjeti v preventivo -, temveč kvantificirati, koliko je preventiva dejansko vredna pri njihovem specifičnem delovanju. To zahteva okvir, vezan na vaše lastne proizvodne podatke, ne na generične trditve industrije.
Ogrodje za izračun donosnosti naložbe v vzdrževanje matrice
Bistvena logika je preprosta. Vaši prihranki pri stroških vzdrževanja matrice izhajajo iz treh tokov vrednosti, ki se tehtajo glede na vašo skupno naložbo v vzdrževanje:
(Stroški izognjenih izpadov + izognjeni stroški odpadkov + podaljšana življenjska vrednost matrice) - (vzdrževalno delo + deli + orodje)=neto donosnost naložbe za vzdrževanje
Sliši se preprosto, a težji del je vedeti, kje v vaši trgovini potegniti vsako številko. Spodnja tabela preslika vsako kategorijo stroškov v tisto, kar bi morali meriti, in kje se ti podatki običajno nahajajo.
| Stroškovna kategorija | Kaj izmeriti | Kje ga najti |
|---|---|---|
| Nenačrtovani stroški izpadov | Ure nenačrtovane zaustavitve tiska na mesec, pomnožene s polno obremenjenimi urnimi stroški (izgubljeni prihodek + nedejavno delo + režijski stroški) | Dnevniki izpadov tiskanja, sistem za načrtovanje proizvodnje, obračunski stroški-na-uro |
| Stroški odpadkov in predelav | Okvarjeni deli, proizvedeni zaradi težav s stanjem matrice (zareze, dimenzijski zamik, površinske napake), pomnoženi s stroški materiala in dela na del | Poročila o zavrnitvah sistema kakovosti, dnevniki sledenja odpadkom, stroški materiala |
| Podaljšana življenjska doba matrice | Kapitalski stroški zamenjave matrice, odloženi z daljšim vzdrževanjem trenutnega orodja (skupni stroški matrice, deljeni s pričakovano življenjsko dobo v udarcih, v primerjavi z dejansko doseženo življenjsko dobo) | Zapisi o nakupih orodij, kartice zgodovine matrice, števci udarcev |
| Vzdrževalno delo | Tehnične ure, porabljene za načrtovane preventivne naloge (ne reaktivno popravilo) | Delovni nalogi, sledenje časa, sistem načrtovanja vzdrževanja |
| Deli in potrošni material | Stroški nadomestnih udarcev, vzmeti, puš, ostrenja in premazov, porabljenih med načrtovanim servisom | Naročilnice za vzdrževanje, evidenca zalog orodja |
| Orodje in oprema | Amortizirani stroški brusilne opreme, merilnih orodij in morebitne programske opreme za vzdrževanje matrice ali sistemov za sledenje | Evidence o kapitalski opremi, stroški naročnine na programsko opremo |
Opazili boste, da "izognjeni" stroški zahtevajo izhodišče. Če še ne spremljate nenačrtovanih ur izpadov in stopenj odpadkov, povezanih s stanjem matrice, začnite tam. Celo mesec čistih podatkov vam daje verodostojno izhodišče za izračun.
Skriti stroški reaktivnega-samo vzdrževanja
Razlog, zakaj je reaktivno popravilo matrice videti varljivo poceni, je, da trgovine običajno upoštevajo samo neposredno popravilo - nadomestno luknjalo in uro tehnika.Revija MetalFormingponazarja to z resničnim scenarijem: zdi se, da je en pokvarjen udarec, katerega zamenjava stane 25 USD in ena ura dela orodjarja, vreden 50 USD. V resnici ustvari tudi eno uro namestitvenega dela za vlečenje matrice, drugo uro za ponastavitev, 30 minut kakovostnega laboratorijskega časa, odpadne dele, plače nedejavnega operaterja in režijske stroške. Dejanski strošek za ta en nenačrtovan postanek presega 500 USD.
Pomnožite ta vzorec na desetine dogodkov na mesec in vrzel postane jasna. Nenačrtovano vzdrževanje je lahko štirikrat dražje od načrtovanega vzdrževanja, če upoštevate vse stroške, ki izginejo, ko popravilo matrice poteka brez povezave in ne med -tekom. Ti skriti multiplikatorji - razgradnja nastavitve, čas mirovanja stiskalnice, ponovno-preverjanje kakovosti, delni-izpadi in izgubljena marža na nikoli proizvedenih delih - so tisto, zaradi česar je primer donosnosti naložbe prepričljiv.
Pot naprej ni le večja poraba za vzdrževanje. Spreminja razmerje med načrtovanim-in-nenačrtovanim delom, tako da gre vaša naložba v ohranjanje stanja stroja in ne v okrevanje po okvarah. Ko lahko pokažete, da je vodstvo popolnoma obremenjeno s stroški enega samega nenačrtovanega vlečenja matrice v primerjavi s stroški načrtovane storitve brez povezave, se zmanjšanje izpadov matrice za žigosanje povrne samo v matematiki.
Gradnja tega poslovnega primera vam zagotavlja proračun. Naslednje vprašanje je, kako ta proračun učinkovito razporediti -, kar pomeni natančno opredelitev, kaj se pregleda, meri in servisira v vsakem intervalu vzdrževanja.
Strukturirani kontrolni seznami vzdrževanja po intervalih
Proračun in dobri nameni ne uničijo - ponovljivih dejanj. Razlika med programom na papirju in programom, ki dejansko preprečuje napake, je v specifičnosti: kdo kaj preverja, kako pogosto in glede na kateri merljivi standard. Nejasna navodila, kot je "preglejte kocko", prepuščajo preveč razlagi. Dobro-zgrajen kontrolni seznam za vzdrževanje matrice povezuje vsako nalogo s frekvenco, mejnim pragom merjenja in jasnim merilom uspešnosti/neuspeha.
Spodnji intervali so strukturirani okoli štirih stopenj. Večina produkcijskih okolij se zanaša na - dnevne, tedenske, mesečne in letne sprožilce - plus število udarcev--, ki temeljijo na dejanski delovni obremenitvi matrice in ne le na koledarskem času.
Dnevne in tedenske inšpekcijske naloge
Dnevni pregledi so vaša prva obrambna linija. So hitri, vizualni in zasnovani tako, da ujamejo težave, ki so se pojavile med prejšnjim zagonom, preden postanejo odpad ali nenačrtovani izpadi. Pomislite na to kot na naloge, ki jih lahko opravi vsak operater stiskalnice ali tehnik za nastavitev, ne da bi vzel matrico iz stiskalnice.
- Vizualni pregled kakovosti delov:Pri prvih-izklopih in-vzorcih preverite, ali so nastali robovi, praske, dimenzijski premiki ali površinske oznake. Vsaka sprememba glede na izhodiščno vrednost prejšnjega zagona zahteva preiskavo pred nadaljevanjem.
- Odstranjevanje umazanije in umazanije:Odstranite ujete polže, drobce in ohlapne ostanke iz votline matrice, poti ostankov in območij za izmet. Ukleščen material je eden najpogostejših vzrokov za poškodbe površine in napačno podajanje.
- Preverjanje mazanja:Prepričajte se, da mazivo doseže vse predvidene točke nanašanja - razpršilnike, valje in območja ročnega mazanja. Suhe kontaktne površine pospešijo ugriz in obrabo robov veliko hitreje, kot večina tehnikov pričakuje.
- Naključni-pregled pritrdilnih elementov:Preverite, ali so dostopni vijaki, objemke in ščitniki pritrjeni. Nenormalen hrup stiskanja med vožnjo pogosto izvira iz zrahljanega držala ali premaknjenega dela.
- Čiščenje poti odpadkov:Zagotovite, da žlebovi za polže in kanali za odpadke prosto tečejo. Blokade povzročajo kopičenje polžev, ki lahko počijo udarce ali poškodujejo dele matrice.
Tedenska opravila gredo še globlje. Ti običajno zahtevajo vlečenje matrice na delovno mizo ali vsaj dostop do komponent, ki med proizvodnjo niso vidne.
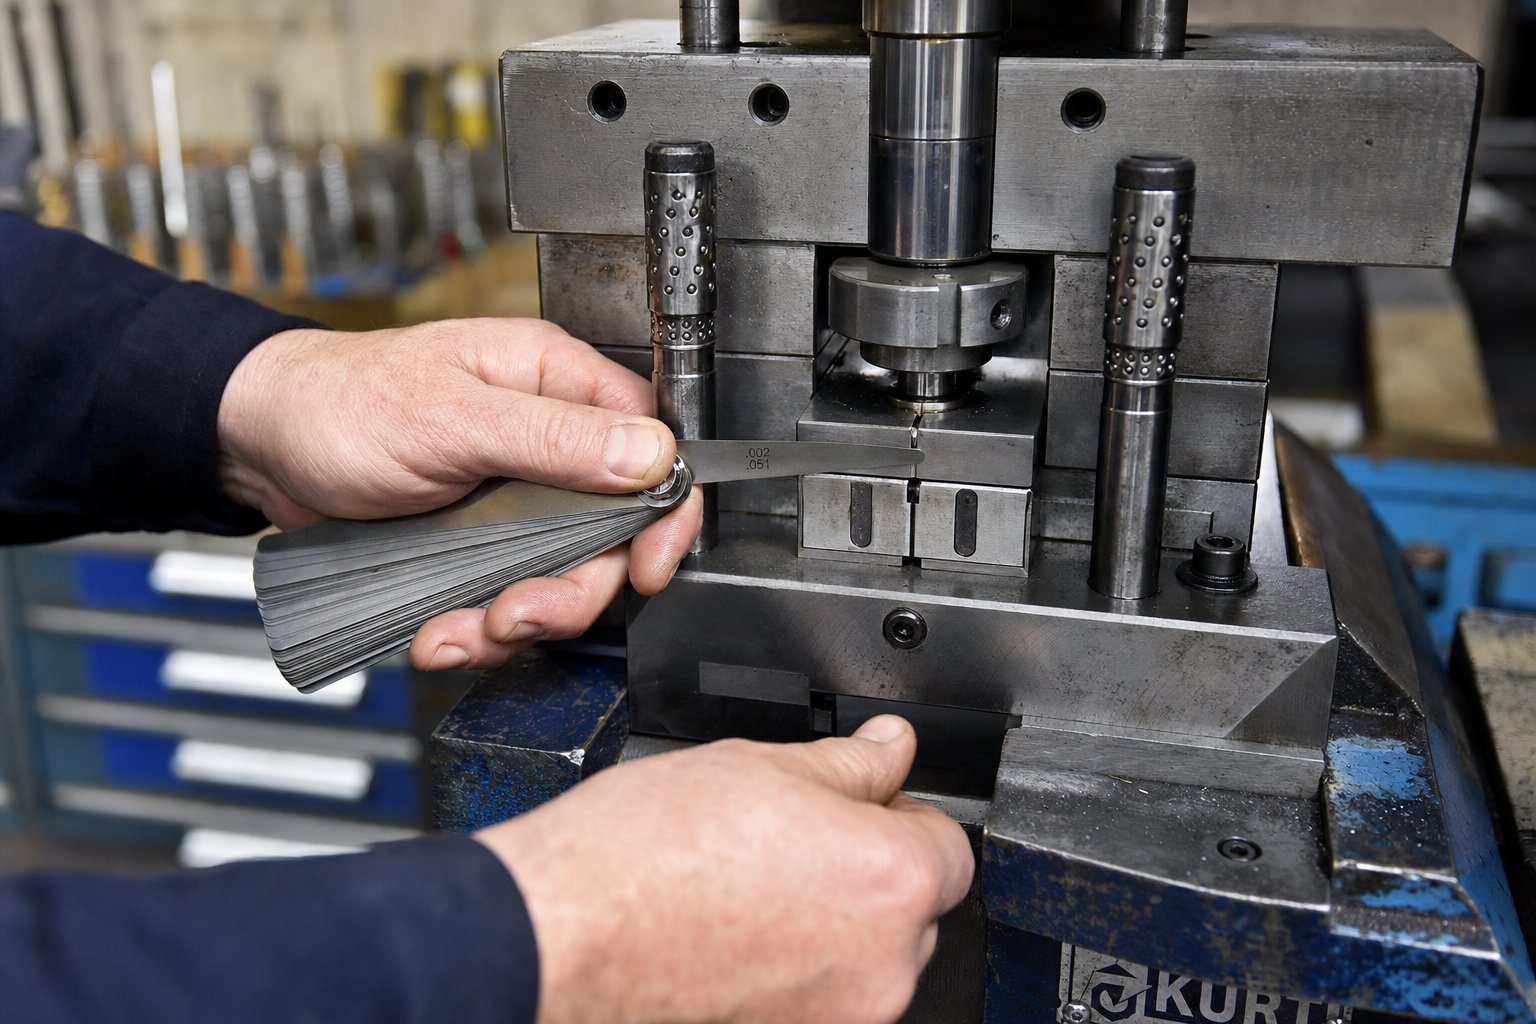
- Merjenje razdalje od udarca-do-matrice:Uporabite merilne tipalke, da preverite razdaljo na rezalnih postajah.Inženirske smernice MISUMIpriporoča vrednosti zračnosti kot odstotek debeline materiala na stran, pri čemer je za trše materiale potrebna večja zračnost. Vsako odstopanje, ki presega vašo dokumentirano toleranco -, ki je pogosto označeno, ko zračnost odstopa za več kot 0,02 mm od specifikacije -, pomeni, da je treba prilagoditi podložke ali zamenjati komponente.
- Pregled vodilnega zatiča in puše:Preverite točkovanje, pretirano igro ali grobo gibanje. Očistite in ponovno namažite s 3-5 kapljicami natančnega olja, nato pa ročno premaknite vodilni sklop, da potrdite nemoteno vožnjo.
- Ocena stanja vzmeti:Preglejte vzmeti glede razpok, sledi utrujenosti ali izgube proste dolžine. Industrijske smernice predlagajo zamenjavo vsake vzmeti, katere prosta dolžina se je zmanjšala za več kot 10 %, saj oslabljena povratna sila povzroča težave pri nadzoru traku in nedosledno odstranjevanje.
- Preverjanje pilota in senzorja:Preverite, ali piloti vstopijo čisto brez-enostranskega stika. Potrdite, da fotoelektrični senzorji in stikala za približevanje ostanejo neovirani in odzivni.
- Preverjanje poravnave:Poiščite neenakomerne sledi na čevljih, petah in površinah za parjenje. Asimetrični vzorci obrabe kažejo na težave pri zanašanju ali vzporednosti stiskalnice.
Mesečni in letni vzdrževalni postopki
V mesečnih servisnih oknih se preventivno vzdrževanje premakne s spremljanja na aktivno obnavljanje. Ti intervali obravnavajo kumulativno obrabo, ki jo dnevni in tedenski pregledi lahko samo označijo.
- Razpored brušenja in brušenja:Ocenite rezalne robove glede na dokumentirane omejitve obrabe. Običajno merilo uspešnosti je začeti ponovno brušenje, ko obraba robov preseže 0,1 mm, vendar bi vaš prag moral odražati toleranco rezkanja dela in kakovost jekla za matrice. Sledite kumulativnemu odstranjevanju zalog pri vsakem ponovnem brušenju, da spremljate preostalo življenjsko dobo orodja.
- Ocena površinske obdelave:Preglejte oblikovalne postaje, narišite vogale in stične ploskve, da se ugotovijo morebitne poškodbe, praske ali spremembe hrapavosti površine. Polirajte manjše poškodbe in dokumentirajte vsa področja, ki so nagnjena k okvari.
- Merjenje obrabe komponent:Izmerite kritične dimenzije na luknjačih, gumbih za reze, vložkih in pušah glede na njihove nazivne specifikacije. Beležite dejanske meritve - in ne samo "uspešno" ali "neuspešno" -, tako da lahko spremljate trende stopnje obrabe v več servisnih intervalih.
- Globinsko čiščenje:Razstavite dele, ki ujamejo kontaminacijo in odstranite strjeno mazivo, zgoščene drobne delce in korozijo. Očistite mazalne kanale in preverite pretok skozi vse dovodne točke.
- Ocena vodnika in blazinice:Ocenite vodilne zatiče, puše, podložke in tlačne blazinice za kumulativno obrabo, ki med tedenskimi pregledi morda ni očitna, vendar se sčasoma spremeni v izgubo poravnave.
Letni servis je vaš najobsežnejši pregled - v bistvu popolna zdravstvena ocena, ki določa pot matrice za prihajajoči proizvodni cikel.
- Popolna razgradnja in meroslovni pregled:Popolnoma razstavite matrico. Izmerite vse kritične dimenzije, razmike in površinske pogoje glede na izvirne specifikacije ali osnovno linijo obnove zadnje matrice.
- Ocena obnove:Ugotovite, ali akumulirana obraba več komponent upravičuje popolno obnovo - obnove poravnave, površin, razmikov in delovne natančnosti v celotnem orodju - ali pa zadostujejo ciljne zamenjave komponent.
- Načrtovanje zamenjave:Prepoznajte komponente, ki se bližajo koncu--življenjske dobe, in določite proračun za zamenjavo, preden odpovejo v proizvodnji. Navzkrižno{3}}sklicevanje na zgodovino ostrenja za oceno preostale zmogljivosti ponovnega brušenja na rezalnih delih.
- Posodobitev dokumentacije:Revidirajte standarde PM, inšpekcijska merila, odtise matrice in opombe o usposabljanju na podlagi letne zgodovine vzdrževanja in vseh inženirskih sprememb dela ali procesa.
Nastavitev sprožilcev vzdrževanja na podlagi -števila-hodov
Koledarski intervali preprečujejo, da bi opravila preskočili v tednih, ko ste zaposleni, vendar ne upoštevajo, kako močno kocka dejansko deluje. Kocka, ki je prejšnji mesec opravila 500.000 udarcev, potrebuje zelo drugačno pozornost kot tista, ki je tri tedne mirovala in opravila kratko delo. Zato najučinkovitejši razpored pregledovanja matrice za žigosanje sproži-štetje potez poleg časovnih-intervalov.
Koncept je preprost: določite prag-štetja zadetkov za ključna vzdrževalna dejanja na podlagi dejanskih podatkov o obrabi, nato pa uporabite števec stiskanja, da sprožite storitev, ko matrica doseže posamezen mejnik. Najboljša praksa v panogi priporoča uporabo doslednih zadetkov-na-servisne intervale namesto poljubnih koledarskih datumov, s pragovi, določenimi na podlagi podatkov o dejanski-življenjski dobi storitve za vsako matrico.
| Vzdrževalni ukrep | Običajno območje sprožitve-števca | Prilagoditveni faktorji |
|---|---|---|
| Pregled vrhunskega roba in pregled ostrenja | Vsakih 100.000-300.000 udarcev | Zategnite za-jeklo visoke trdnosti, nerjavno jeklo ali abrazivne materiale; popustite za mehak baker ali aluminij |
| Ocena zamenjave vzmeti | Vsakih 500.000-1.000.000 udarcev | Skrajšajte interval, če vzmeti kažejo zgodnjo utrujenost ali če je sila odstranjevanja kritična za kakovost dela |
| Servis vodilnih zatičev in puš | Vsakih 250.000-500.000 udarcev | Zategnite za progresivne matrice s tesnimi vodilnimi razmiki; popustite za preprosta orodja za zarezovanje |
| Popolna ocena razgradnje in obnove | Pri 70-80 % pričakovane življenjske dobe | Uporabite kumulativno zgodovino ponovnega brušenja in podatke o dimenzionalnem trendu za natančnejše določanje časa |
Vrsta materiala je ena najmočnejših spremenljivk, ki vplivajo na te pragove. Vtiskovanje iz nerjavečega jekla ali jekla z visoko -trdnostjo pospešuje obrabo robov in povečuje nevarnost ugrizov, kar lahko zahteva intervale ostrenja na spodnjem koncu razpona - ali celo pod njim. Aluminijeve in bakrove zlitine so nežnejše na rezalnih robovih, vendar lahko povzročijo kopičenje materiala na površinah matrice, ki zahtevajo pogostejše čiščenje. Podatki o proizvodnji podjetja Metal Stampings potrjujejo to točko: za linije z veliko-prostornino ali materiale z visoko-trdoto se mora vzdrževalna kadenca ustrezno povečati.
Ključno je obravnavati te obsege sprožilcev kot izhodišča, ne kot fiksna pravila. Po dveh ali treh servisnih ciklih vam bodo vaši lastni podatki o obrabi povedali, ali naj zategnete ali podaljšate vsak interval za določeno matrico. Ta prilagoditev-na podlagi podatkov je tisto, kar ločuje splošni kontrolni seznam od tekočega urnika pregledov, ki odraža, kako se vaše matrice dejansko obrabljajo v vašem proizvodnem okolju.
Kontrolni seznami vam povedo, kaj morate pogledati in kdaj. Ko pa najdete težavo - bruh, ki ga še včeraj ni bilo, dimenzijo, ki se premika, polž, ki se kar naprej vleče nazaj -, je naslednji izziv povezati ta simptom s pravim korektivnim ukrepom brez ugibanja.
Odpravljanje simptomov in analiza temeljnih vzrokov
Del pride iz stiskalnice z robom, ki ga pred dvema urama ni bilo. Razsežnosti se premikajo glede na funkcijo, ki je imela toleranco ves teden. Polži se kar naprej vozijo nazaj v kocko. Vsak od teh vam pove nekaj posebnega o tem, kaj se dogaja znotraj orodja -, če znate brati signale. Razlika med hitrim popravkom in ponavljajočim se glavobolom se pogosto zmanjša na to, ali zdravite simptom ali obravnavate dejansko stanje, ki je za njim.
Ta razdelek ponuja strukturiran vodnik za odpravljanje težav z matrico za žigosanje, ki neposredno preslika tisto, kar lahko vidite na delu ali v tisku, na to, kar se verjetno dogaja znotraj matrice - in kaj storiti glede tega.
Preslikava napak delov v razmere matrice
Večina-povezanih napak spada v peščico prepoznavnih vzorcev. Trik je upreti se želji, da bi takoj skočili k popravku, preden potrdite glavni vzrok. Burg, na primer, lahko pomeni, da je vaš rezalni rob topi - ali pa lahko pomeni, da se je vaša zračnost premaknila, ker se je zatič zrahljal. Korektivni ukrep je popolnoma drugačen glede na to, katero stanje je dejansko prisotno.
Spodnja tabela povezuje najpogostejše opazne simptome z njihovimi verjetnimi pogoji matrice, potrebnim korektivnim ukrepom za popravilo orodja za žigosanje in - kritično - strategijo preprečevanja, ki preprečuje, da bi se težava ponovila.
| Opazen simptom | Verjetno stanje matrice | Korektivni vzdrževalni ukrep | Strategija preprečevanja |
|---|---|---|---|
| Prekomerne ali neenakomerne brazde na odrezanih robovih | Topi rezalni robovi, nepravilna razdalja-od-matrice ali neporavnanost orodja | Ponovno naostrite rezalne robove in preverite geometrijo robov. Izmerite razdaljo na več točkah okrog profila. Preverite poravnavo luknjača z odprtino matrice. | Nastavite sprožilce za-število-ostritve na podlagi potez. Spremljajte očistek v tedenskih intervalih. Za ohranitev poravnave uporabite celotno-vodilno konstrukcijo. |
| Dimenzijski premik na lokacijah lukenj ali oblikovanih značilnostih | Obrabljeni vodilni zatiči ali puše, obraba vodila, toplotna ekspanzija med daljšimi vožnjami ali ohlapne komponente matrice | Izmerite razdaljo od vodilnega zatiča-do-puše in zamenjajte obrabljene komponente. Preglejte pilote glede izgube premera. Preverite navor montažne strojne opreme. Pred merjenjem počakajte na toplotno stabilizacijo. | Sledite dimenzijskim trendom med proizvodnimi serijami. Zamenjajte puše po urniku, ki temelji na podatkih-o stopnji obrabe. Standardizirajte ogrevalno-štetje zadetkov pred prvo-odobritvijo članka. |
| Poteg polža nazaj v matrico (zadrževanje polža) | Stanje vakuuma v kanalu za polže, nezadostna penetracija udarca, prekomerno olje na obrazu za polže, prevelika zračnost matrice ali utrujenost vzmeti na komponentah za izmet | Povečajte globino vboda. Dodajte vakuum{1}}razbremenilne elemente ali zračne prehode. Očistite in razmastite pot polžev. Preverite, da se zračnost matrice ni odprla preko specifikacije. Zamenjajte utrujene vzmeti. | Oblikujte žlebove za polže s stožcem, da preprečite zlaganje. Redno razmagnetite udarce. Preverite količino mazanja, da preprečite prekomerno kopičenje. |
| Ugriz ali kopičenje materiala na površinah matrice | Neustrezno mazanje na kontaktnih točkah, okvara prevleke ali obraba,-nezdružljiva kombinacija materiala in obdelovanca ali čezmerna površinska hrapavost na preoblikovalnih postajah | Odstranite kopičenje materiala z ne-abrazivnimi metodami (kemično odstranjevanje za prevlečene matrice, fino kamenčenje za nepremazane). Ponovno nanesite ali zamenjajte površinski premaz. Obnovi površinsko obdelavo na prizadetih območjih. Prilagodite dovod mazanja. | Ujemajte vrsto maziva z materialom obdelovanca - nerjavno jeklo in aluminij sta še posebej nagnjena k raztrganju. Mesečno spremljajte stanje premaza. Polirajte oblikovalne površine, da ohranite določene vrednosti Ra. |
| Krušenje robov ali zlom na luknjačih ali odsekih matrice | Poškodbe zaradi udarcev zaradi zlaganja polžev, nepravilne toplotne obdelave, ki povzroči prekomerno krhkost, neusklajenost, ki povzroči ne-središčno obremenitev, ali nezadostno zračnost, ki povzroči čezmerno strižno napetost | Zamenjajte okrušene komponente. Preglejte spojne komponente za sekundarne poškodbe. Preverite poravnavo s testnim odtisom. Preverite nastavitve oddaljenosti in višine zapiranja. Preglejte potrdilo o toplotni obdelavi nadomestnih delov. | Ohranite ustrezno razdaljo, da zmanjšate strižno obremenitev na robovih. Prepričajte se, da trdota toplotne obdelave spada v priporočeno območje za razred jekla za matrice (izogibajte se prekomernemu-kaljenju). Poti polžev naj bodo proste, da preprečite motnje polžev navzgor. |
| Površinske praske ali zareze na oblikovanih delih | Ujeti odpadki ali kovinski ostružki v votlini matrice, poškodovana površina matrice, groba ali obrabljena območja oblikovanja ali kontaminacija iz okolja | Temeljito očistite votlino matrice. Polirajte prizadete površine matrice. Odstranite in zamenjajte vse komponente s trajnimi zarezami. Preverite čistočo traku in pokritost mazanja. | Izvedite dnevno odstranjevanje smeti kot del-rutine-tekanja. Vzdržujte čisto delovno okolje okoli tiskarne. Načrtujte mesečne površinske-končne preglede na vseh postajah za oblikovanje. |
Analiza temeljnega vzroka za pogoste načine odpovedi
Tabela vam ponuja hitro diagnostično pot, vendar ponavljajoče se težave zahtevajo poglobljeno preiskavo. Če se isti simptom še naprej pojavlja, potem ko ste izvedli korektivni ukrep, verjetno zdravite sekundarni učinek in ne primarni način okvare.
Predstavljajte si, da naostrite udarec vsakih 50.000 udarcev, medtem ko je pričakovani interval 200.000. Dolg rob je resničen, vendar ni glavni vzrok - je rezultat nečesa drugega. Morda je razmak nastavljen pretesno, kar poveča rezalno silo in pospeši obrabo. Morda je trdota jekla prenizka za material obdelovanca. Ali pa morda nabiranje toplote zaradi neustreznega mazanja zmehča rob med dolgimi vožnjami.
Praktični pristop temeljnega vzroka za popravilo in vzdrževanje matrice sledi naslednjemu zaporedju:
- Potrdite, da je simptom dosleden:Je napaka na vsakem delu, vsakem N-tem delu ali naključna? Stalne napake kažejo na fiksno stanje matrice. Občasni nakazujejo dinamično težavo, kot je toplotno cikliranje, sprememba podajanja trakov ali vzmetna utrujenost, ki se pokaže le pod določenimi pogoji obremenitve.
- Izolirajte postajo:Pri progresivnih matricah označite-s črnilom ali na kratko-postavite trak, da natančno ugotovite, katera postaja povzroča napako. Ne domnevajte, da - preveri.
- Izmerite, preden ukrepate:Preden kar koli spremenite, odčitajte razdalje, izmerite dimenzije in opombe o stanju površine. Brez izhodišča ne morete potrditi, ali je vaš korektivni ukrep dejansko obravnaval stanje.
- Preverite zgornje vzroke:Obsežen pregled izvora napak pri vtiskovanju kaže, da se nedoslednost materiala, napake parametrov stiskanja in težave s pozicioniranjem podajanja pogosto prikrivajo kot težave z obrabo matrice. Preverite debelino in trdoto vhodnega materiala. Potrdite, da tonaža stiskalnice in višina zapiranja nista zamaknjeni. Izključite napake pri podajanju traku, preden povlečete matrico za servis.
- Dokumentirajte in primerjajte:Zapišite, kaj ste našli, kaj ste spremenili in kaj se je zgodilo potem. Sčasoma ta zgodovina postane vaš najzanesljivejši vir za odpravljanje težav - in razkriva vzorce, ki jih ni mogel odkriti noben pregled.
Ta strukturiran diagnostični pristop nadomešča ugibanja z dokazi. Namesto da zamenjate dele, dokler težava ne izgine, gradite zapis vzroka-in-posledice, zaradi katerega je vsaka prihodnja diagnoza hitrejša in natančnejša.
Seveda, kako se kocka obrabi - in kako hitro -, ni samo funkcija časa vzdrževanja. Materiali, iz katerih je izdelana matrica, premazi, naneseni na njene površine, in maziva, uporabljena med proizvodnjo, oblikujejo sam vzorec obrabe, kar pomeni, da neposredno vplivajo na to, kaj se prikaže v vaši tabeli za odpravljanje težav in kako pogosto boste morali ukrepati.
Materiali za matrice in kako oblikujejo potrebe po vzdrževanju
Vsak vnos v vaši tabeli za odpravljanje težav - dolgočasni robovi, luščenje, trganje - sledi interakciji materiala. Vrsta jekla v vaši matrici, prevleka na njeni površini in mazivo med njo in obdelovancem tvorijo sistem. Spremenite katero koli spremenljivko in vaša pogostost vzdrževanja, vaši korektivni ukrepi in vaše omejitve ostrenja se spremenijo. Razumevanje teh zahtev za vzdrževanje jekla vam omogoča, da svoj program prilagodite dejanskemu orodju, namesto da uporabite-razpored-za-vse velikosti.
Vrste orodnih jekel in njihove zahteve glede vzdrževanja
Najpogostejši razredi v orodjih za žigosanje prinašajo poseben kompromis-med odpornostjo proti obrabi in žilavostjo - in ta kompromis-narekuje, kako jih vzdržujete.
- D2 (visoka-ogljika, visoka-kroma):Z 11-13 % kroma in anajvečja trdota okoli HRC 62-65, D2 zagotavlja vrhunsko odpornost proti obrabi za-dolgotrajne rezalne in oblikovalne matrice. Kompromis-je krhkost - D2 je bolj dovzeten za lomljenje robov pod udarnimi obremenitvami. Osredotočenost na vzdrževanje: pozorno spremljajte robove za mikro-zlome namesto postopnega otopelosti. Intervali ponovnega brušenja so daljši, ko pa pride do odkruškov, je popravilo bolj zahtevno. D2 je tudi težko strojno obdelati, zato zamenjava komponent stane več kot mehkejše alternative.
- A2 (zračno-kaljeno):A2 doseže HRC 62-65 z odlično odpornostjo proti obrabi in boljšo dimenzijsko stabilnostjo med toplotno obdelavo kot vrste, utrjene v olju. Je delovni konj za oblike matrice in rezalnike, kjer je odpornost proti obrabi kritična. Osredotočenost na vzdrževanje: A2 se predvidljivo ponovno ostri in prenese več ciklov ponovnega brušenja kot D2, preden so dosežene meje dimenzij. Tedenski pregledi čiščenja ostajajo pomembni, ker drobnozrnata struktura A2 prikriva postopno obrabo, dokler se kakovost delov ne poslabša.
- M2 (Hi-hitrorezno jeklo):M2, zasnovan za-hitro rezanje, je odporen na mehčanje pri povišanih temperaturah - in ohranja svoj rob, kjer trenje ustvarja toploto med dolgimi proizvodnimi poteki. Njegova največja trdota doseže približno HRC 65. Osredotočenost na vzdrževanje: luknjači M2 dobro držijo geometrijo pod vročino, vendar zahtevajo skrben pregled za razpoke zaradi toplotne utrujenosti med mesečnimi servisnimi intervali. Mazanje je ključnega pomena za preprečevanje temperaturnih skokov, ki sčasoma poškodujejo celo toplo{7}}odporna jekla.
- S7 (odporen-na udarce):S7 zamenja največjo trdoto (HRC 59-61) za izjemno udarno žilavost. To je-najprimernejša izbira za aplikacije, ki vključujejo ponavljajoče udarne obremenitve – sestavljeno sekanje pri visokih hitrostih ali vtiskovanje debelega materiala. Osredotočenost na vzdrževanje: S7 se obrabi hitreje kot D2 ali A2, zato so intervali ostrenja krajši. Vendar ga je mogoče pred zamenjavo še večkrat nabrusiti, odkruški pa so redki. Pazljivo sledite kumulativnemu odstranjevanju zalog, da boste vedeli preostalo življenjsko dobo orodja.
Osnovno načelo: trša jekla za izrezovanje podaljšujejo interval med ostrenjem, vendar povečujejo tveganje katastrofalne okvare robov. Mehkejši, trši razredi se bolj predvidljivo obrabijo in odpuščajo nenaravnanost ali udarce, ki bi okrušili orodje z visoko-trdoto.
Premazi, površinske obdelave in strategije mazanja
Površinski premazi dodajo novo plast vašemu orodju in strategiji obdelave matrice - dobesedno. Zmanjšujejo trenje, se upirajo drgnjenju in podaljšujejo življenjsko dobo robov, vendar vsaka vrsta prevleke zahteva posebna pravila vzdrževanja prevleke za žigosanje.
- TiN (titanov nitrid):PVD-nanesena keramična plast s trdoto vObmočje 1.800-2.400 HV. TiN zmanjšuje obrabo lepila in se dobro obnese pri visokih temperaturah (do 600 stopinj C). Omejitev vzdrževanja: nikoli ne uporabljajte abrazivnih orodij za čiščenje površin, prevlečenih s TiN-. Mesečno preglejte glede obrabe-prevleke, ki je vidna kot izguba značilne zlate barve na visokih-točkah stika. Po preboju se izpostavljena podlaga hitro obrabi.
- TiCN (titanov karbonitrid):Trši od TiN z nižjim koeficientom trenja, TiCN je odličen pri vtiskovanju abrazivnih ali -materialov z visoko trdnostjo. Omejitev vzdrževanja: enaka zahteva po ne-abrazivnem čiščenju kot TiN, plus večja občutljivost na udarne obremenitve. Izogibajte se preskusu udarcev neposredno na premazanih površinah med pregledom.
- DLC (Diamond-Like Carbon):Med najtršimi razpoložljivimi premazi (2500-3500 HV) z ultra-nizkim koeficientom trenja 0,05-0,2. DLC dramatično zmanjša ugriz na obdelovancih iz aluminija in nerjavečega jekla. Omejitev vzdrževanja: DLC ima nižjo temperaturno zgornjo mejo (okoli 350 stopinj C) kot TiN, zato spremljajte toplotno degradacijo pri operacijah z visoko hitrostjo. Uporabljajte samo združljiva maziva - nekateri EP dodatki lahko kemično napadejo karbonski film.
- Karbidni vložki:Vložki iz volframovega karbida, ki se uporabljajo na postajah z visoko{0}}obrabo v progresivnih matricah, so odporni na abrazivno obrabo veliko dlje kot orodno jeklo, vendar jih ni mogoče nabrusiti v tradicionalnem smislu. Osredotočenost na vzdrževanje: preverite mikro-razpoke in odkruške na robovih vložka. Zamenjava, ne ponovno brušenje, je korektivni ukrep, ko so dosežene meje obrabe.
Kotraziskava, objavljena v The Fabricatorugotavlja, da oblikovanje AHSS zahteva boljša{0}}zmogljiva maziva - pogosto z-aditivi za ekstremni{2}}tlak - zaradi visokega kontaktnega tlaka in temperature, ki nastaneta med postopkom. Prava izbira maziva je odvisna od presečišča materiala matrice, vrste prevleke in obdelovanca:
- Obdelovanci iz nerjavečega jekla:Velika nagnjenost k ugrizu zahteva -težka EP maziva ali klorirane vlečne spojine. Prevlečene matrice (TiN ali DLC) zmanjšajo, vendar ne odpravijo te zahteve.
- Aluminij:Nagnjen k kopičenju lepila na nepremazanih površinah matrice. Uporabljajte ne{1}}reaktivna sintetična maziva. DLC premazi v kombinaciji z lahkim mazanjem pogosto prekašajo težko olje na golem orodnem jeklu.
- Visoko{0}}trdno jeklo (AHSS):Povišani tlaki preoblikovanja pospešijo abrazivno in adhezivno obrabo. Kombinirajte prevlečena orodna jekla z EP-aditivi za maziva. Pričakujte skrajšanje vzdrževalnih intervalov za 30-50 % v primerjavi z aplikacijami iz mehkega jekla.
- Bakrove zlitine:Relativno nežen do rezalnih robov, vendar se nagiba k odlaganju materiala na območjih oblikovanja. Pogosti cikli čiščenja so pomembnejši od agresivnega urnika ostrenja.
Usklajevanje programa vzdrževanja s temi interakcijami materialov preprečuje prekomerno-servisiranje enostavnih matric, hkrati pa ujame pospešeno obrabo zahtevnih, preden doseže del. Materialni sistem vam pove, kako se bo kocka obrabila - vaš sistem za sledenje vam pove, kdaj se je dejansko obrabila. In ta sledilni sistem je tisto, kar bomo naslednji.
Implementacija sistema za sledenje vzdrževanja matrice
Vedeti, kako se kocka obnese, je ena stvar. Vedetikdajje bil nazadnje oblečen, kdo ga je servisiral, kaj so našli in kdaj je treba znova - tam sledenje loči strukturirane programe od pomnilnika-odvisnega ugibanja. Ni nujno, da je sistem za sledenje vzdrževanja orodja drag ali zapleten, vendar mora dosledno zajemati prave podatke. Brez tega se zanašate na institucionalni spomin, ki odide skozi vrata vsakič, ko se tehnik upokoji ali premesti.
Bistvena polja za evidenco vzdrževanja matrice
Ne glede na to, ali uporabljate papirnato kartico v plastičnem ovoju ali CMMS,-ki temelji na oblaku, osnovna podatkovna polja ostajajo enaka. Vsak servisni dogodek mora zajemati dovolj podrobnosti, da lahko naslednji tehnik -, ki morda niste vi -, razume, kaj je bilo narejeno, v kakšnem stanju je bila matrica in kaj sledi.
- ID matrice in stopnja revizije:Enolični identifikator, vezan na določeno orodje, ne le na številko dela. Če je bila matrica spremenjena ali ponovno izdelana, vam raven revizije pove, kateri standardi vzdrževanja veljajo.
- Število udarcev pri servisu:Odčitek števca pritiska ob izvleku kocke. To je najpomembnejša metrika za ugotavljanje-vzorcev stopnje obrabe in umerjanje sprožilcev prihodnjih storitev.
- Opravljeno vzdrževanje:Izvedeni posebni ukrepi - ostrenje, zamenjava komponent, čiščenje, nastavitev. "PM končan" naslednji osebi ne pove nič uporabnega.
- Zamenjani deli:Navedite vse zamenjane komponente, vključno s številkami delov, količinami in razlogi za zamenjavo (načrtovana obraba-v primerjavi z nepričakovano okvaro).
- Tehnik:Kdo je opravil delo. Ni za obtoževanje - za nadaljnja-vprašanja, ko naslednji tehnik naleti na nekaj nenavadnega.
- Mere razdalje:Dejanske izmerjene vrednosti na ključnih postajah, zapisane numerično. Podatki o trendih iz teh odčitkov so tisto, kar vam pove, da se kocka bliža okvari, tedne preden proizvede ostanke.
- Naslednji sprožilec storitve:Bodisi prag števila kapi ali koledarski datum -, kar nastopi prej. To sklene zanko tako, da naredi naslednje dejanje eksplicitno, namesto da bi ga prepustilo nekomu v spomin.
Neobvezni, a dragoceni dodatki vključujejo fotografije pogojev obrabe, kumulativno odstranitev brušenega materiala, lokacijo matrice (v stiskalnici, na stojalu, v orodjarni) in vsa opozorila o kakovosti, povezana s prejšnjim potekom.
Razlike v vzdrževanju med vrstami matric
Ni vsaka matrica obrabljena na enak način ali zahteva enak servisni pristop. Vaš sistem in postopki sledenja morajo upoštevati bistveno različne arhitekture progresivnega, sestavljenega in prenosnega orodja.
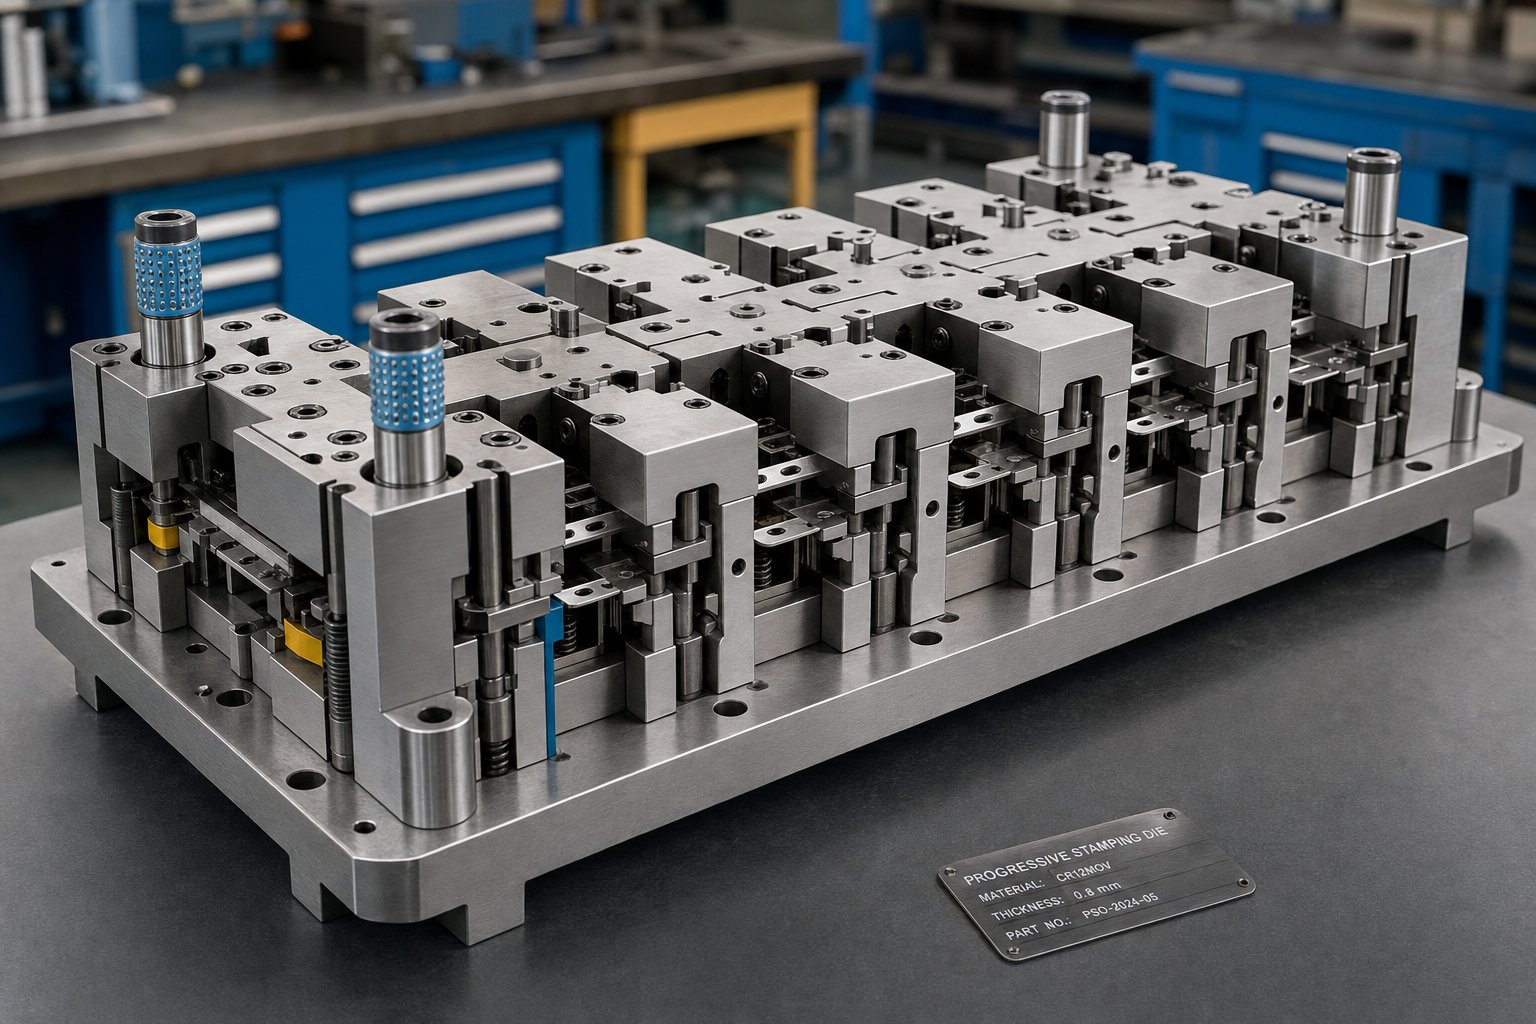
Progresivne gineso najbolj vzdrževalni-zaradi zapletenosti več-postaj. Eno progresivno orodje lahko vsebuje na desetine postaj za rezanje, oblikovanje in prosti tek, od katerih se vsaka obrablja z različno hitrostjo, odvisno od izvedene operacije. Progresivni postopki vzdrževanja matrice zahtevajo zapise o--postajah pregledov, posamezno zgodovino ostrenja za vsak rezalni del in natančno sledenje natančnosti podajanja traku na vseh postajah. Ko je servisirana ena postaja, je treba preveriti kontinuiteto poravnave sosednjih postaj. Manjka ta korak je razlog, zakaj preprosto ponovno brušenje na postaji 4 ustvari dimenzionalno težavo na postaji 7.
Spojina umreizvede več operacij v eni sami potezi, kar pomeni, da se vsi rezalni in oblikovalni elementi vključijo hkrati. Njihova enostavnejša struktura zahteva manj pogosto vzdrževanje kot progresivno orodje, vendar interakcije med rezanjem in oblikovanjem v eni sami ravnini zahtevajo celovito preverjanje razmikov - prilagoditev enega elementa vpliva na obremenitev vseh drugih.
Prenosne matriceenačbi vzdrževanja dodajte mehanske prenosne mehanizme. Poleg samih odsekov matrice spremljate stanje prsta prijemala, čas prenosa in poravnavo med neodvisnimi postajami. Vsako postajo je mogoče servisirati neodvisno, kar poenostavi načrtovanje obnove, vendar sam prenosni sistem uvaja točke obrabe, ki jih progresivne in sestavljene matrice nimajo.
Prehod s papirnatih dnevnikov na digitalno sledenje
Večina trgovin ne preskoči s papirnatih kartic na popolno programsko opremo za upravljanje matric - in tudi ne bi smele. Sistem deluje le, če ga ljudje, ki ga izpolnjujejo, dejansko uporabljajo. Spodnji napredek vam omogoča realistično pot od osnovne dokumentacije do integriranega sledenja, ne da bi preobremenili vašo ekipo ali proračun.
- Najprej standardizirajte svoj papirni sistem.Preden se lotite digitalizacije, se prepričajte, da ima vsaka kocka dosledno evidenčno kartico z bistvenimi polji, navedenimi zgoraj. Če je vaš papirni sistem nedosleden, njegova digitalizacija samo ustvari organiziran kaos. Določite, kako izgleda "popolno" za vnos storitve, in ga držite.
- Premakni se v skupno preglednico.Dobro-strukturirana preglednica s stolpci-štetja udarcev, datumi storitev in pogojnim oblikovanjem za zamudne sprožilce vam omogoča preglednost trendov, ki je papirnate kartice nikoli ne bodo. To je pogosto dovolj za trgovine z manj kot 50 aktivnimi matricami.
- Sprejmite namensko programsko opremo za vzdrževanje matrice.Ko vaš inventar, pogostost storitev ali velikost ekipe prerastejo preglednice, namensko{0}}zgrajeni sistemi dodajo avtomatska opozorila,sprožilci, ki temeljijo na-številu-hodov, neposredno povezani s PLC-ji stiskalnice, sledenje lokaciji in zgodovinska analitika. Ključno razlikovanje od splošnih platform CMMS je specifična funkcionalnost-die: sledenje zgodovini ostrenja, kumulativno odstranjevanje zalog, cikli popravljanja in genealogija orodij.
- Integracija s proizvodnimi podatki.Zadnja stopnja poveže vaše vzdrževalne zapise s števci gibov stiskalnice, zavrnjenimi podatki sistema kakovosti in razporedom proizvodnje. To odpravlja ročni vnos podatkov za štetje udarcev, zastavice samodejno ugasnejo, ko so doseženi servisni pragovi, in preprečuje načrtovanje opravila na matrici, ki je zamudila servisiranje.
Prehod ne zahteva zamenjave vsega naenkrat. Vsak korak gradi na disciplini, vzpostavljeni v prejšnjem.
Shranjevanje matrice in preprečevanje korozije
Sledenje se ne ustavi, ko matrica zapusti stiskalnico. Kako je orodje shranjeno med proizvodnimi serijami, neposredno vpliva na njegovo stanje pri naslednji postavitvi -, slabo shranjevanje pa povzroča težave pri vzdrževanju, ki jih noben-tiskovni pregled ne bo pravočasno odkril.
- Nadzor vlažnosti:Golo orodno jeklo hitro korodira v nenadzorovanem okolju. Matrice shranjujte v podnebno-območjih ali uporabljajte obloge proti hlapni zaviralci korozije (VCI) in sušilne pakete v zaprtih ohišjih. Celo rahla površinska rja spremeni razmike in poškoduje površine delov ob prvem udarcu naslednje vožnje.
- Premazi za zaščito pred korozijo:Pred shranjevanjem na vse izpostavljene jeklene površine nanesite tanek sloj olja za zaščito pred rjo. Izberite izdelek, ki se zlahka dvigne med -čiščenjem pred zagonom brez uporabe agresivnih topil, ki bi lahko poškodovala premaze ali tesnila.
- Ustrezna podpora za preprečevanje upogibanja:Velike matrice, shranjene ob straneh ali podprte le na robovih, se lahko sčasoma povesijo, kar povzroči trajni lok v čevlju matrice. Matrice shranjujte ravno na ravnih površinah s podporo, porazdeljeno po celotnem odtisu. Nikoli ne zlagajte kock neposredno eno na drugo.
- Zaščita pred fizičnimi poškodbami:Pokrijte vse izpostavljene rezalne robove, jekla in natančne površine. Udarec z zobci viličarja ali padec ključa na nezaščiten del matrice povzroči poškodbo, ki se pokaže kot skrivnostna napaka tri mesece kasneje, ko se matrica vrne v proizvodnjo.
- Sledenje lokaciji shranjevanja:Zabeležite, kje je shranjena posamezna kocka, in posodobite zapis, ko se premakne. Kocka, ki je ni mogoče najti, stane enako kot kocka, ki ne obstaja -, vsaj dokler je nekdo ne najde.
Dobro shranjevanje matrice in preprečevanje korozije je vzdrževanje, ki poteka med serijami. Zanemarjajte ga in prve ure vaše naslednje nastavitve boste porabili za odpravljanje škode, ki se nikoli ne bi smela zgoditi.
Strukturirano sledenje vam pove, kaj se je zgodilo v preteklosti in kaj sledi. Toda najbolj napredni-vzdrževalni programi ne beležijo le zgodovine - temveč uporabljajo podatke v realnem-času, da napovejo, kaj prihaja, preden kontrolni seznam ali števec udarcev pove, da je čas.
Prediktivno vzdrževanje in sodobni pristopi spremljanja
Števci udarcev in koledarski datumi vam dajejo urnik. Ne povedo vam, kaj se trenutno dejansko dogaja v kocki. Matrica, ki deluje z mehkim aluminijem pri zmerni hitrosti, lahko doseže svoj sprožilni prag z veliko preostalo življenjsko dobo robov, medtem ko bi se druga matrica, ki prebija visoko{2}}trdno jeklo pod veliko tonažo, lahko pokvarila precej preden števec reče, da je čas. Ta vrzel med načrtovanim servisom in dejanskim stanjem je tisto, kjer senzorji za predvidevanje vzdrževanja matrice spremenijo enačbo.
Senzorsko-nadzor obrabe za matrice za vtiskovanje
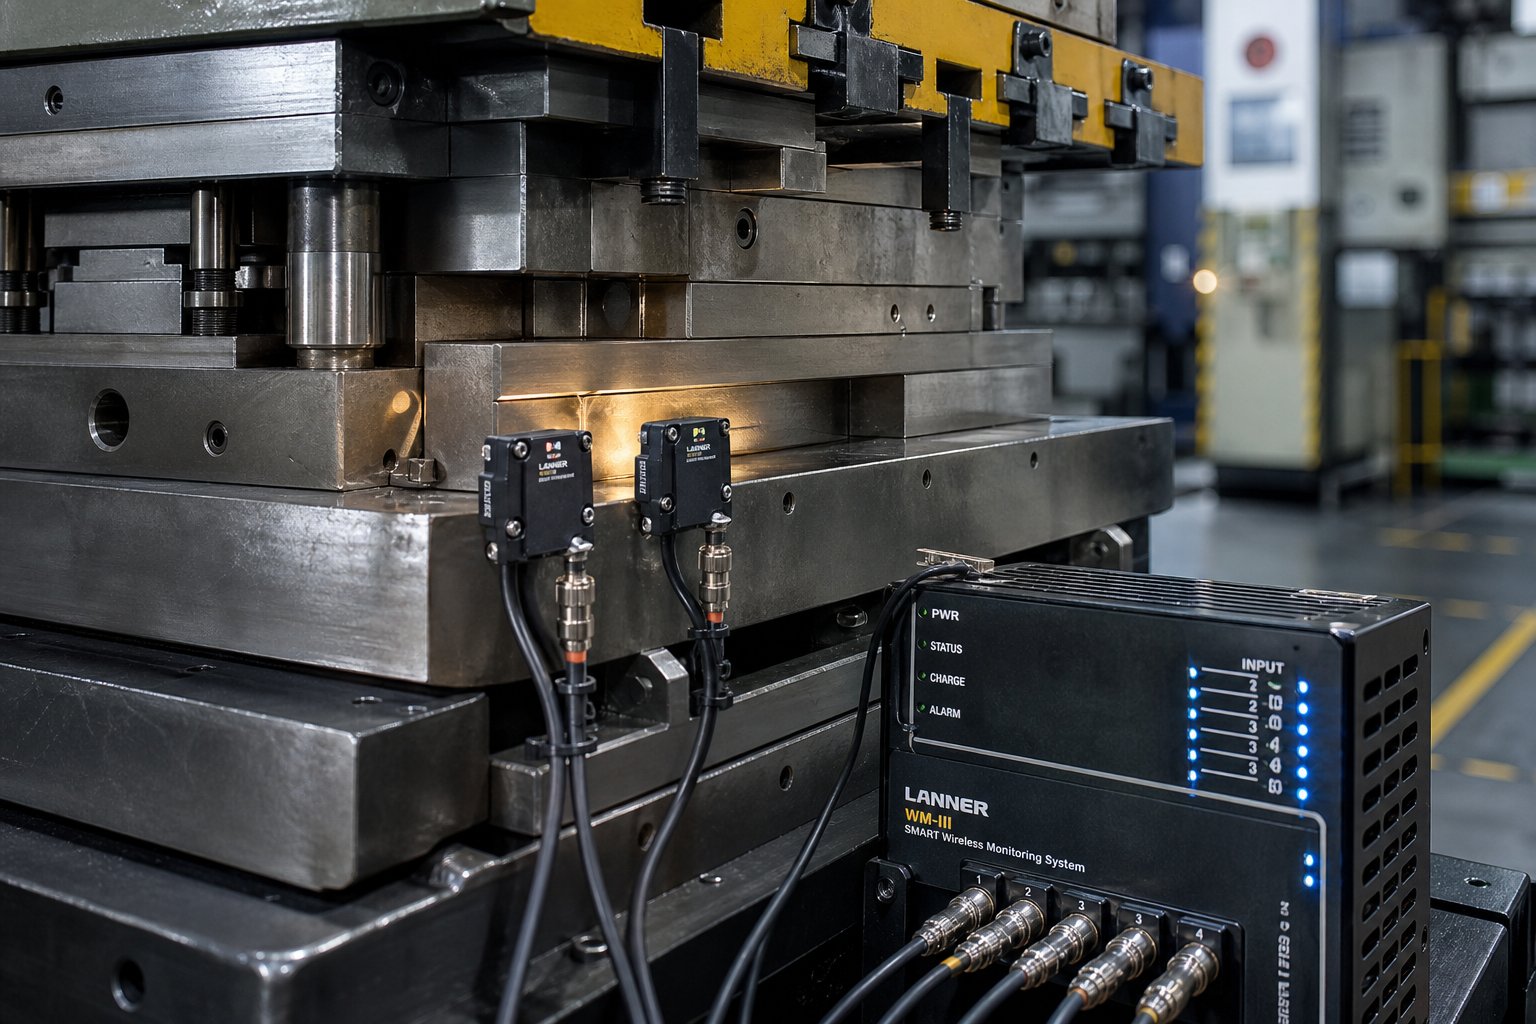
Sodobno spremljanje -matrice za žigosanje temelji na senzorjih, ki so vdelani v orodje ali blizu njega, da zajamejo-podpise procesa v realnem času. Najpomembnejše vrste senzorjev za aplikacije žigosanja vključujejo:
- Senzorji sile in napetosti:Nameščeni na okvir stiskalnice ali vgrajeni v matrice zajamejo tonažni profil vsakega giba. Zdravo rezanje ustvari dosleden podpis sile. Ko so robovi topi ali se razmiki premaknejo, največja sila naraste in oblika krivulje se spremeni - pogosto opazno, preden se kakovost dela poslabša.
- Senzorji vibracij:Triosni merilniki pospeška zaznavajo nenormalne vzorce vibracij, ki kažejo na neporavnanost, ohlapne komponente ali degradacijo ležajev v vodilnih sklopih. Spremembe frekvence in amplitude vibracij se preslikajo na specifične mehanske pogoje.
- Senzorji akustične emisije:Ti zajamejo visoko{0}}frekvenčne napetostne valove, ki nastanejo zaradi širjenja razpok, mikro-zlomov ali dogodkov nenadne deformacije materiala. Še posebej so učinkoviti pri odkrivanju zgodnjih-faz strukturnih težav v komponentah matrice, ki bi jih vizualni pregled v celoti spregledal.
- Temperaturni senzorji:Povišane temperature na postajah za oblikovanje ali ležajnih površinah kažejo na povečanje trenja zaradi neustreznega mazanja ali obrabe prevleke-skozi - pogojev, ki eksponentno pospešijo degradacijo orodja, če niso popravljeni.
Prava moč ni v nobeni posamezni vrsti senzorja. To je v prepoznavanju vzorcev, ki se uporablja za neprekinjene podatkovne tokove. Algoritmi strojnega učenja, naučeni na običajnem delovnem podpisu matrice, lahko na primer označijo odstopanja - postopno povečanje sile za 3-5 % v več tisoč udarcih – in opozorijo ekipo za vzdrževanje orodja, medtem ko matrica še vedno proizvaja dobre dele. To okno med zaznavno degradacijo in dejansko napako je vaša priložnost za posredovanje.
McKinseyjeva raziskavadokumenti, da prediktivni pristopi običajno skrajšajo izpad stroja za 30 do 50 odstotkov in podaljšajo življenjsko dobo stroja za 20 do 40 odstotkov. Ti dobički ne izhajajo iz strožje skladnosti z PM - prihajajo iz delovanja na podlagi podatkov o pogojih namesto koledarskih predpostavk.
Sprožilci-na podlagi pogojev v primerjavi s-razporedi na podlagi koledarja
Vzdrževanje-na podlagi stanja sproži poseg glede na izmerjeno stanje sredstva, ne glede na pretečeni čas. Koledar postane opora, ne-odločevalec.
Temeljna raziskava zanesljivosti za tem premikom je jasna že od leta 1978: le okoli 18 odstotkov okvar opreme sledi vzorcu,-povezanemu s starostjo, ki ga lahko predvidljivo obravnavajo koledarski-intervali. Preostali načini napak so naključni ali pa sledijo degradacijskim krivuljam, ki so le malo povezane s časom ali številom udarcev. Za matrice za žigosanje to pomeni, da bo program,-ki ga vodi izključno urnik,-oskrboval nekatera orodja, medtem ko bo med okni PM zamudil razvoj napak na drugih.
Praktični premik ne zahteva zamenjave obstoječega programa čez noč. Podatke o stanju namesti na tisto, kar že imate:
- Začnite s spremljanjem sile na kockah-najvišje vrednosti.Že ena sama tehtalna celica na stiskalnico vam daje trend tonaže, ki razkrije postopno obrabo, preden doseže del.
- Nastavite mejna opozorila namesto fiksnih intervalov.Ko sila udarca preseže določen odstotek nad osnovno črto, sprožite pregled - ne glede na število udarcev.
- Povežite opozorila senzorjev z rezultati vzdrževanja.Po več-posredovanjih na podlagi opozoril boste imeli podatke, ki kažejo, katera raven stanja dejansko povzroča napake v primerjavi s tistim, ki zgolj kaže na običajno zgodnjo obrabo. Uporabite to, da izboljšate svoje opozorilne pragove.
Načela popolnega produktivnega vzdrževanja krepijo ta premik na organizacijski ravni. Avtonomni vzdrževalni steber TPM postavlja operaterje stiskalnice na prvo mesto kot prvo plast zaznavanja - med vsako izmeno čistijo, pregledujejo in beležijo nepravilnosti. Ko so operaterji usposobljeni za prepoznavanje sprememb v zvoku stiskanja, občutku vibracij ali videzu delov, postanejo človeški senzorji, ki dopolnjujejo elektronske.Podatki o implementaciji TPMprikazuje naprave, ki dosegajo 80-85% OEE v 18-24 mesecih s kombinacijo lastništva operaterja z načrtovanim tehničnim vzdrževanjem - 15-20 točk pridobitve v primerjavi s samo reaktivnimi programi.
Vloga vzdrževalne ekipe v tem modelu se premakne z izvajanja vsake naloge na dokumentiranje standardov, analiziranje trendov in ravnanje s tehničnimi posegi, ki zahtevajo posebno znanje. Operaterji so lastniki dnevnega zavedanja stanja. Tehniki so lastniki diagnostičnega odziva. Skupaj zaprejo zanko med odkrivanjem in ukrepanjem veliko hitreje, kot bi lahko katera koli skupina sama.
Tehnologija in kultura sta tukaj pomembni -, vendar se nobena ne obdržita brez organizacijske strukture. Senzorji potrebujejo nekoga, ki bere opozorila. Operaterji potrebujejo usposabljanje in jasne poti stopnjevanja. Podatki morajo hraniti odločitve, ne le nadzorne plošče. Z gradnjo te strukture vzdrževalni programi postanejo -samozadostni ali pa se tiho vrnejo k gašenju požarov.
Izdelava programa vzdrževanja in načrtovanje vzdržljivosti
Senzorji, kontrolni seznami in sistemi za sledenje so orodja. Ne vzdržujejo se sami. Za vsakim učinkovitim programom vzdrževanja orodja in matrice stoji organizacijska struktura - ljudje z opredeljenimi vlogami, dokumentiranimi postopki, ki jim dejansko sledijo, in kultura, kjer se ohranjanje stanja matrice obravnava kot proizvodno delo, ne kot naknadna misel, ki se stiska med zagoni. Če je tvoj program odvisen od enega izkušenega tehnika, ki nosi vse v glavi, nimaš programa. Imate eno samo točko napake.
Sestavite svojo ekipo za vzdrževanje in dokumentacijo
Ni nujno, da je ekipa za funkcionalno vzdrževanje velika, vendar potrebuje jasno odgovornost. Potrebujete najmanj tri plasti, ki delujejo usklajeno:
- Upravljavci stiskalnic (avtonomno vzdrževanje):Odgovoren za dnevne vizualne preglede, odstranjevanje ostankov, preverjanje mazanja in stopnjevanje nenormalnosti. So vaša prva zaznavna plast - ljudje, ki opazijo spremembo zvoka ali brušenje, ki ga prejšnjo uro ni bilo.
- Tehniki za vzdrževanje matrice:Prevzemite načrtovana servisna dela - ostrenje, zamenjavo komponent, preverjanje varnosti in odpravljanje diagnostičnih težav. Izvajajo kontrolne sezname, beležijo podatke in sprejemajo odločitve o popravilu-ali-zamenjavi na podlagi izmerjenih pogojev.
- Vodja orodja ali načrtovalec vzdrževanja:Določa prednostne naloge s pristopom-drevesa odločanja, upravlja razporejanje glede na proizvodne koledarje, analizira podatke o trendih in ima v lasti cikel nenehnih izboljšav. Ta vloga premosti vrzel med izvajanjem v delavnici in odločitvami o virih-na ravni vodstva.
Zahteve glede usposabljanja se med temi vlogami razlikujejo, vendar imajo skupno podlago: vsakdo, ki se dotakne kocke, mora razumeti, kako izgleda normalno za to posebno orodje.Okvir za upravljanje tovarne stroja Phoenix Grouppoudarja, da je standardizirana delovna dokumentacija - korak--postopki z vizualnimi referencami - ključnega pomena za doslednost usposabljanja in kakovost popravil. Ko vsak tehnik sledi istemu zaporedju pregledov in beleži podatke v isti obliki, odpravite spremenljivost, zaradi katere so rezultati vzdrževanja nepredvidljivi.
Standardi dokumentacije bi morali zajemati tri področja: kartice postopkov za vsako matrico (kaj storiti, v kakšnem vrstnem redu, v kakšnem intervalu), zapise delovnih nalogov (kaj je bilo dejansko narejeno, kaj je bilo ugotovljeno, kaj je sprožilo storitev) in merila stopnjevanja (na kateri točki ugotovitev zahteva inženirski pregled namesto standardnega korektivnega ukrepa). Brez te strukture postanejo odločitve o popravilu orodja in matrice nedosledne - en tehnik izostri, drugi zamenja in nihče ne sledi, kateri pristop je dejansko podaljšal življenjsko dobo matrice.
Ustvarjanje kulture vzdrževanja presega dodeljevanje vlog. To pomeni, da vodstvo obravnava skladnost z PM kot proizvodni KPI in ne kot prilagodljiv predlog. Ko načrtovano vzdrževanje večkrat pride do težav, ker proizvodnja »potrebuje tisk«, sporočate, da preprečevanje ni pomembno - in ekipa se ustrezno odzove tako, da se vrne k reaktivnemu vedenju.
Kako oblikovalske odločitve Die vplivajo na vzdržljivost
To je resničnost, ki se je večina vzdrževalnih ekip nauči na težji način: nekatere matrice so same po sebi enostavne za vzdrževanje, nekatere pa se borijo z vami vsakič, ko pridejo na delovno mizo. Razlika ni naključna. Zasnovan je v - ali zanemarjen - med fazo inženiringa. Industrijska analiza stroškov življenjskega cikla matrice potrjuje, da oblikovalske odločitve, sprejete pred začetkom proizvodnje, določajo 70 % skupne stroškovne krivulje, vključno z bremenom nadaljnjega vzdrževanja.
Zasnova matrice za vzdrževanje pomeni, da je orodjar predvideval, da bo treba obrabljive komponente zamenjati, da bo treba preveriti razmake in da bo matrica ves čas v svoji proizvodni dobi preživela čas na delovni mizi. Ko ti premisleki manjkajo, preproste naloge postanejo več-urni projekti razstavljanja.
Vodje orodij morajo zahtevati - in oceniti dobavitelje na - teh načrtih-za-funkcije vzdrževanja:
- Dostopne obrabne komponente:Luknjači, gumbi matrice in vložki, ki jih je mogoče odstraniti z vrha, ne da bi obračali matrico ali razstavljali nepovezane dele. Vsak nepotreben korak med zamenjavo komponent podaljša čas nedelovanja stiskalnice.
- Standardizirane dimenzije luknjača in matrice:Uporaba običajnih premerov ohišja in metod zadrževanja med postajami pomeni manj edinstvenih rezervnih delov in hitrejšo zamenjavo. Lastniške ali ne-standardne velikosti vas zaklenejo v en vir za potrošni material.
- Modularna konstrukcija matrice:Odseke, ki jih je mogoče neodvisno odstraniti za servisiranje, ne da bi motili sosednje postaje. To je še posebej kritično pri progresivnih matricah, kjer obraba ene postaje ne bi smela zahtevati rušenja celotnega orodja.
- Sestavi s ključi in mozniki:Komponente, ki se med ponovnim sestavljanjem pravilno nahajajo, kar odpravlja potrebo po ponovnem-nakazovanju položaja po vsaki zamenjavi. Če vaš tehnik potrebuje indikator s številčnico in 45 minut za ponastavitev poravnave po zamenjavi udarca, je zasnova spodletela ekipi za vzdrževanje.
- Jasno označene referenčne površine:Referenčne točke za merjenje in poravnavo, ki so vidne, dostopne in zaščitene pred obrabo. Zaradi tega je preverjanje dovoljenja hitro in ponovljivo.
- Integrirane poti za razbremenitev polžev in mazanje:Kanali za izmet ostankov in točke za dostavo olja, ki ostanejo funkcionalni brez sprememb, ko se matrica obrablja in ponovno brusi v svoji življenjski dobi.
Ko so te funkcije prisotne, rutinska storitev traja ure namesto dni. Ko so odsotni, se celo dobro{1}}izurjeni tehniki večino časa borijo z dostopom, namesto da bi opravljali dejanska vzdrževalna dela.
Tukaj postane vaš odnos s proizvajalcem matrice dolgoročna-spremenljivka vzdrževanja. Dobavitelj, ki že od samega začetka načrtuje vzdrževanje, zmanjša vaše skupne stroške lastništva v več sto tisočih potezah - ne le pri prvi proizvodnji.YICHEN, na primer združuje proizvodnjo matrice za žigosanje po meri z inženirsko pozornostjo do vzdržljivosti in vzdržljivosti, oblikovanjem matric, kjer so obrabljive komponente dostopne, nadomestni deli standardizirani, modularna konstrukcija pa podpira hitrejše cikle razgradnje in obnavljanja. Ta vnaprejšnja naložba v inženiring se neposredno odrazi v krajših servisnih oknih in daljših intervalih med večjimi popravili orodja in matrice v celotni življenjski dobi matrice.
Načelo velja ne glede na dobavitelja: ko ocenjujete predračune, se vprašajte, kako je zasnova prilagojena prihodnjemu vzdrževanju. Matrica, ki vnaprej stane 10 % več, vendar prepolovi vaš servisni čas v pet-letni življenjski dobi proizvodnje, ni draga - je ekonomična. Najcenejša matrica za vzdrževanje je tista, ki je bila zasnovana za vzdrževanje.
Naslednji koraki za podaljšanje življenjske dobe matrice in zmanjšanje izpadov
Programi se ne izboljšajo z dodajanjem kompleksnosti. Izboljšajo se tako, da delajo prave stvari v pravem vrstnem redu. Če ste prebrali tako daleč, imate ogrodje - kontrolnih seznamov, diagnostičnih tabel, smernic za materiale, sledilnih polj in konceptov spremljanja. Vprašanje je, kje začeti, še posebej, če je vaš trenutni pristop še vedno reaktiven.
Prednostni ukrepi za takojšen učinek
Razvrstite svoje naslednje poteze glede na to, kako hitro zmanjšajo izpade matrice pri operacijah žigosanja. Spodnje zaporedje najprej odraža največja-donosna dejanja, pri čemer vsako gradi temelje za naslednjega:
- Standardizirajte svoje kontrolne sezname z merljivimi merili.Presegnite "pregled matrice" in določite, kaj merite, kakšna toleranca je sprejemljiva in katero dejanje se sproži v vsakem intervalu. Kontrolni seznam s pragovi za uspešno/neuspešno ujame težave, ki jih nejasna navodila v celoti zgrešijo.
- Sledite vsakemu dogodku storitve z doslednimi podatkovnimi polji.Die ID, število udarcev na servisu, kaj je bilo narejeno, kaj je bilo izmerjeno, kaj je naslednje. Celo preglednica v skupni rabi s temi polji vam omogoča pregled trendov, ki ga sistemi,-ki temeljijo na pomnilniku, nikoli ne bodo mogli.
- Nastavite sprožilce-števila-zamahov za največjo-volumensko matrico.Koledarski intervali preprečujejo, da bi opravila zdrsnila, vendar sprožilci-štetja udarcev ujemajo storitev z dejansko delovno obremenitvijo. Začnite s petimi najboljšimi matricami glede na letno število zadetkov in izboljšajte pragove z uporabo lastnih podatkov o obrabi.
- Izvedite dokumentacijo temeljnih vzrokov.Ko pride do okvare, zabeležite, kaj ste ugotovili, kaj jo je povzročilo in katere preventivne ukrepe ste sprejeli. V nekaj mesecih se pojavijo vzorci, ki vam omogočajo, da odpravite ponavljajoče se okvare, namesto da ponavljate ista popravila.
- Spremljanje sloja v stanju, kjer se najhitreje povrne.Prisilno spremljanje na eni sami progresivni matrici z visoko-vrednostjo vam daje resnične podatke o primerjavi sprožilcev,-ki temeljijo na pogojih, in intervalov, ki temeljijo na-vašem urniku -, ne da bi prenovili celoten program hkrati.
Vsak korak je dragocen zase. Ni vam treba delati s petim korakom, preden prvi prinese rezultate. Začnite tam, kjer ste, zgradite doslednost in se od tam širite.
Združevanje odličnosti vzdrževanja s kakovostjo matrice
Najboljši program vzdrževanja matrice na svetu ne more nadomestiti matrice, ki je bila slabo zasnovana ali izdelana iz neustreznih materialov. Nasprotno pa se celo dobro{1}}izdelana matrica razgradi brez strukturiranega vzdrževanja. Dolgoživost matrice živi na presečišču teh dveh sil - izvedbe na strani vzdrževanja in kakovosti na strani orodja.
Najboljše prakse vzdrževanja matrice znatno podaljšajo življenjsko dobo matrice, vendar delujejo v okviru omejitev samega orodja. Matrica, zasnovana z dostopnimi obrabljivimi komponentami, standardiziranimi nadomestnimi deli in modularno konstrukcijo, omogoča hitrejši vsak element kontrolnega seznama in krajše vsako servisno okno. Tisti, ki vas ovira pri razstavljanju ali uporablja lastniško določanje velikosti za potrošni material, zmanjša učinkovitost vašega programa od znotraj.
Ekipe, ki želijo zmanjšati svoje breme vzdrževanja iz vira - in ne le bolje upravljati naknadno -, imajo koristi od sodelovanja s proizvajalci matric, ki vzdržljivost orodja vnašajo že od prvega dne.YICHEN-ove matrice za žigosanje po meriso zgrajeni ob upoštevanju tega načela, pri čemer združujejo vzdržljivo konstrukcijo z oblikovalskimi odločitvami, ki podpirajo hitrejše servisne cikle in daljšo življenjsko dobo med večjimi obnovami.
Ne glede na to, ali poostrujete svoje kontrolne sezname, izvajate sledenje ali ocenjujete svoj naslednji nakup kocke, cilj ostaja enak: nehajte loviti napake in zgradite sistem, ki jih preprečuje. Orodja so tukaj. Zaporedje je jasno. Zdaj je pomembna dosledna izvedba.
Pogosta vprašanja o vzdrževanju štampiljke
1. Kako pogosto je treba vzdrževati matrice za žigosanje?
Pogostost vzdrževanja matrice za žigosanje je odvisna od časovnih-intervalov in sprožilcev-števila potez. Dnevne naloge vključujejo vizualni pregled in odstranjevanje polžev. Tedenski servis zajema merjenje zračnosti in preverjanje vodilnih zatičev. Mesečno delo obravnava ostrenje in oceno površine. Vendar pa so sprožilci-štetja udarcev natančnejši kot sami koledarski datumi. Običajni pregledi ostrenja se izvajajo vsakih 100.000-300.000 gibov, s krajšimi intervali za-obdelovance iz jekla ali nerjavečega jekla visoke trdnosti in daljšimi intervali za mehke materiale, kot sta aluminij ali baker. Najučinkovitejši programi postavljajo pragove števila udarcev na vrh koledarskih razporedov z uporabo dejanskih podatkov o obrabi iz vsake posebne matrice za natančnejše določanje časa v zaporednih servisnih ciklih.
2. Kakšna je razlika med popravilom matrice in vzdrževanjem matrice?
Popravilo matrice povrne pokvarjeno ali okvarjeno orodje v delovno stanje po nenačrtovanem dogodku, kot je zamenjava odkrušenega udarca ali popravljanje počenega dela matrice. Vzdrževanje matrice ohranja delujoče orodje v njegovem trenutnem stanju z načrtovanim vzdrževanjem, vključno z ostrenjem, čiščenjem, zamenjavo komponent in preverjanjem poravnave, izvedenim, preden pride do okvare. Razlika v stroških je pomembna: reaktivno popravilo je običajno štirikrat dražje od načrtovanega vzdrževanja, če upoštevamo prekinitev namestitve, čas nedejavnosti stiskalnice, ponovno -preverjanje kakovosti, delno-izpad iz obratovanja in izgubljeno proizvodno maržo. Organizacije, ki ločeno spremljajo obe dejavnosti, pridobijo vpogled v to, koliko proračuna gre za nujne popravke v primerjavi s preprečevanjem.
3. Kaj povzroča robove na žigosanih delih in kako jih odpravite?
Zareze na vtisnjenih delih običajno kažejo na enega od treh pogojev matrice: topi rezalni robovi, nepravilna razdalja med luknjačem-in-matrico ali neporavnanost orodja. Korektivni pristop se začne z merjenjem razmika na več točkah okrog rezalnega profila, da se ugotovi, ali gre za enakomerno otopelost ali lokalizirano neusklajenost. Če so robovi obrabljeni, ponovno ostrenje obnovi geometrijo. Če se je zračnost premaknila zaradi zrahljanega moznika ali obrabljene puše, je treba odpraviti glavni vzrok, preden bo ostrenje zagotovilo trajno izboljšanje. Preprečevanje vključuje nastavitev sprožilcev za ostrenje na podlagi-števila-hodov, tedensko spremljanje zračnosti in uporabo konstrukcije matrice s popolnim-vodilom za vzdrževanje poravnave med proizvodnimi serijami.
4. Kako premazi, kot sta TiN in DLC, vplivajo na postopke vzdrževanja?
Die premazi zahtevajo spremenjene pristope vzdrževanja, ker abrazivne metode čiščenja poškodujejo sloj premaza in izpostavijo podlago pospešeni obrabi. Premazov TiN in TiCN nikoli ne čistite z abrazivnimi orodji; namesto tega za odstranitev nakopičenega materiala uporabite metode kemičnega odstranjevanja. DLC premazi imajo nižjo temperaturno zgornjo mejo (okoli 350 stopinj C) in zahtevajo združljiva maziva, saj nekateri aditivi za ekstremni{3}}tlak kemično napadajo ogljikov film. Z mesečnim pregledom je treba preveriti obrabo-prevleke na visokih-točkah stika. Ko se prevleka poškoduje, se izpostavljeno območje hitro obrabi, zato je zgodnje odkrivanje s spremljanjem spremembe barve ključnega pomena za časovno določitev ponovnega premaza, preden pride do poškodbe substrata.
5. Kako lahko zasnova matrice zmanjša-stroške dolgoročnega vzdrževanja?
Odločitve o načrtovanju matrice, sprejete pred proizvodnjo, določajo približno 70 % skupnih stroškov življenjskega cikla, vključno z bremenom vzdrževanja. Ključne zasnove-za-zmožnosti vzdrževanja vključujejo dostopne obrabljive komponente, ki jih je mogoče odstraniti z vrha brez popolnega razstavljanja, standardizirane dimenzije luknjačev in matrice, ki zmanjšujejo zalogo rezervnih delov, modularno konstrukcijo, ki omogoča neodvisno servisiranje na postaji, in sklope s ključi, ki odpravljajo ponovno-indikacijo po zamenjavi komponente. Proizvajalci, kot je YICHEN, že v fazi načrtovanja vgradijo ta načela vzdržljivosti v matrice za vtiskovanje po meri, s čimer zagotovijo dostopnost obrabljivih komponent in standardizacijo nadomestnih delov. Matrica, ki stane nekoliko več vnaprej, vendar bistveno skrajša čas servisiranja v celotni proizvodni dobi, zagotavlja nižje skupne stroške lastništva.


