


Kaj počnejo obvodne zareze v matricah za progresivno žigosanje
Ko poganjate progresivno matrico s proizvodno hitrostjo, mora vsaka poteza pristati točno na pravem mestu. Trak, ki se premakne celo za nekaj tisočink palca, povzroči ostanke, poškoduje orodje in izklopi stiskalnico. Obvodne zareze so ena od primarnih mehanskih zaščit pred tem izidom, vendar so v večini razprav o oblikovanju matric deležne veliko manj pozornosti kot piloti ali sistemi za samodejno podajanje.
Ta vodnik zajemanegativne in pozitivne obvodne zareze v kalupih za vtiskovanje pločevinev vseh podrobnostih, od osnovne mehanike do izbirnih meril, vplivov materiala, načinov odpovedi in pravil oblikovanja. Ne glede na to, ali jih imenujete naklonske zareze, francoske zareze ali obvodne zapore, načela, ki stojijo za izbiro pozitivne geometrije v primerjavi z negativno, določajo, kako zanesljivo deluje vaš komplet matrice za vtiskovanje v milijonih ciklov.
Kaj so obvodne zareze v progresivnih matricah
Obvodne zareze so namerne geometrijske značilnosti, vrezane ali oblikovane na nosilni trak, ki se ujamejo z ustreznimi komponentami znotraj matrice. Njihov namen je fizično nadzorovati napredovanje traku, preprečiti prekomerno podajanje in zagotoviti, da vsaka postaja sprejme obdelovanec na pravilnem položaju.
Predstavljajte si trak, ki napreduje skozi progresivno kocko z deset-postajami. Avtomatski podajalnik ga potisne naprej za en korak na udarec. Obvodna zareza, ne glede na to, ali je jeziček, ki je ostal na traku, ali žep, vrezan v rob traku, se sreča s parnim blokom ali ramenom v matrici. Ta mehanski stik ustvari trdo zaustavitev, fizično mejo, ki je trak ne more preseči ne glede na prekoračitev podajalnika ali napako operaterja.
Kako se razlikujejo od pilotnih lukenj? Piloti so okrogli zatiči, ki vstopijo v predhodno-preluknjane luknje za natančno-uravnavanje položaja traku, potem ko podajalnik konča svoj hod. Popravijo majhne napake pri registraciji. Nasprotno pa obvodne zareze preprečujejo močno prekomerno hranjenje, preden se piloti sploh vključijo. Pilotni žebljiček velikosti sOdmik od 0,0005 do 0,001 palcane more nadomestiti traku, ki je prestopil za polovico igrišča. To je naloga obvodne zareze: trda mehanska omejitev razdalje potovanja traku.
Zakaj so obvodne zareze kritične za registracijo traku
Slaba registracija traku se hitro zlije. Napačno poravnani udarci podaljšajo pilotne luknje, kar dodatno poslabša registracijo na spodnjih postajah. Deli izstopajo iz tolerance. Prebija kontaktni material na napačnem mestu, kar ustvarja neenakomerne stranske obremenitve, ki okrušijo rezalne robove ali v celoti zaskočijo luknjače. V hujših primerih lahko en sam dogodek prekomernega dovajanja poruši celoten odsek matrice, kar povzroči stroške popravila, ki primanjkuje mesecev prihranka materiala.
Namen obvodnih zarez v matricah za žigosanje presega preprečevanje prekomernega podajanja. Kot ugotavlja strokovnjak za oblikovanje Art Hedrick vFabrikator, naklonske zareze prav tako odstranijo nagnjenost robov iz tuljave z režo, kar ustvari čist referenčni rob, ki omogoča nemoteno podajanje traku skozi vodila. Brez tega ravnega roba se nagnjen material veže na vodila sukača, kar povzroča neenakomerne podajalne dolžine tudi pri sodobnih servo podajalnikih.
Obvodne zareze fizično omejujejo potovanje traku, tako da vsaka postaja sprejme obdelovanec v pravilnem položaju, neodvisno od natančnosti podajalnika, stanja tuljave ali ravni usposobljenosti operaterja.
Trije sistemi delujejo skupaj za zanesljivo napredovanje: samodejni podajalnik zagotavlja nominalno napredovanje, obvodne zareze uveljavljajo največje omejitve hoda in odpravljajo pregib, pilotni zatiči pa zagotavljajo končno natančno registracijo. Odstranitev katerega koli elementa prenese tveganje na druge. Ko vse tri delujejo usklajeno, komplet matric za žigosanje ohranja ponovljivost v dolgih proizvodnih serijah, tudi med nastavitvijo, ko dejansko pride do večine zrušitev matrice.
Ključno vprašanje za vsakega oblikovalca matrice ni, ali uporabiti obvodne zareze, temveč katero vrsto uporabiti. Ta odločitev je odvisna od tega, ali pustite material na traku (pozitivno) ali ga odstranite (negativno), vsaka geometrija pa ima različne prednosti glede na širino traku, hitrost proizvodnje in obnašanje materiala.
Kako delujejo pozitivne obvodne zareze in kdaj jih uporabiti
Če bi material pustili na traku, namesto da bi ga odrezali, se morda sliši protislovno za funkcijo, ki je namenjena nadzoru napredovanja. Vendar je točno to tisto, kar naredi pozitivna obvodna zareza, geometrija za njo pa rešuje več težav, ki jih prinašajo običajne zareze, ki proizvajajo polže.
Kako pozitivne obvodne zareze nadzorujejo napredovanje traku
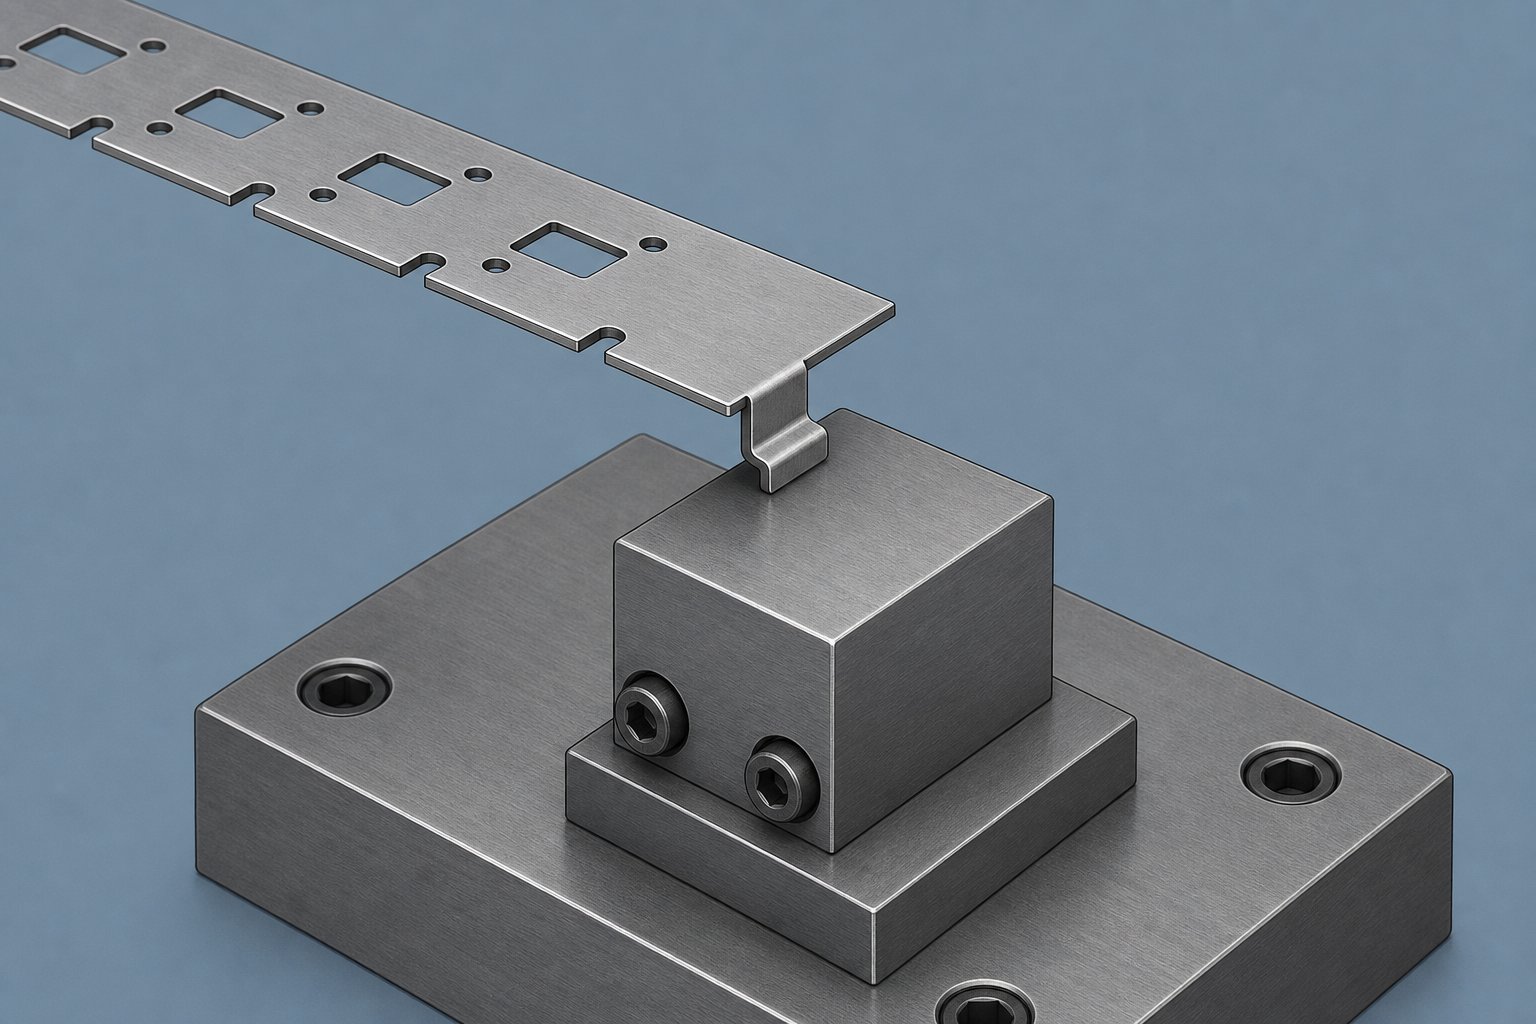
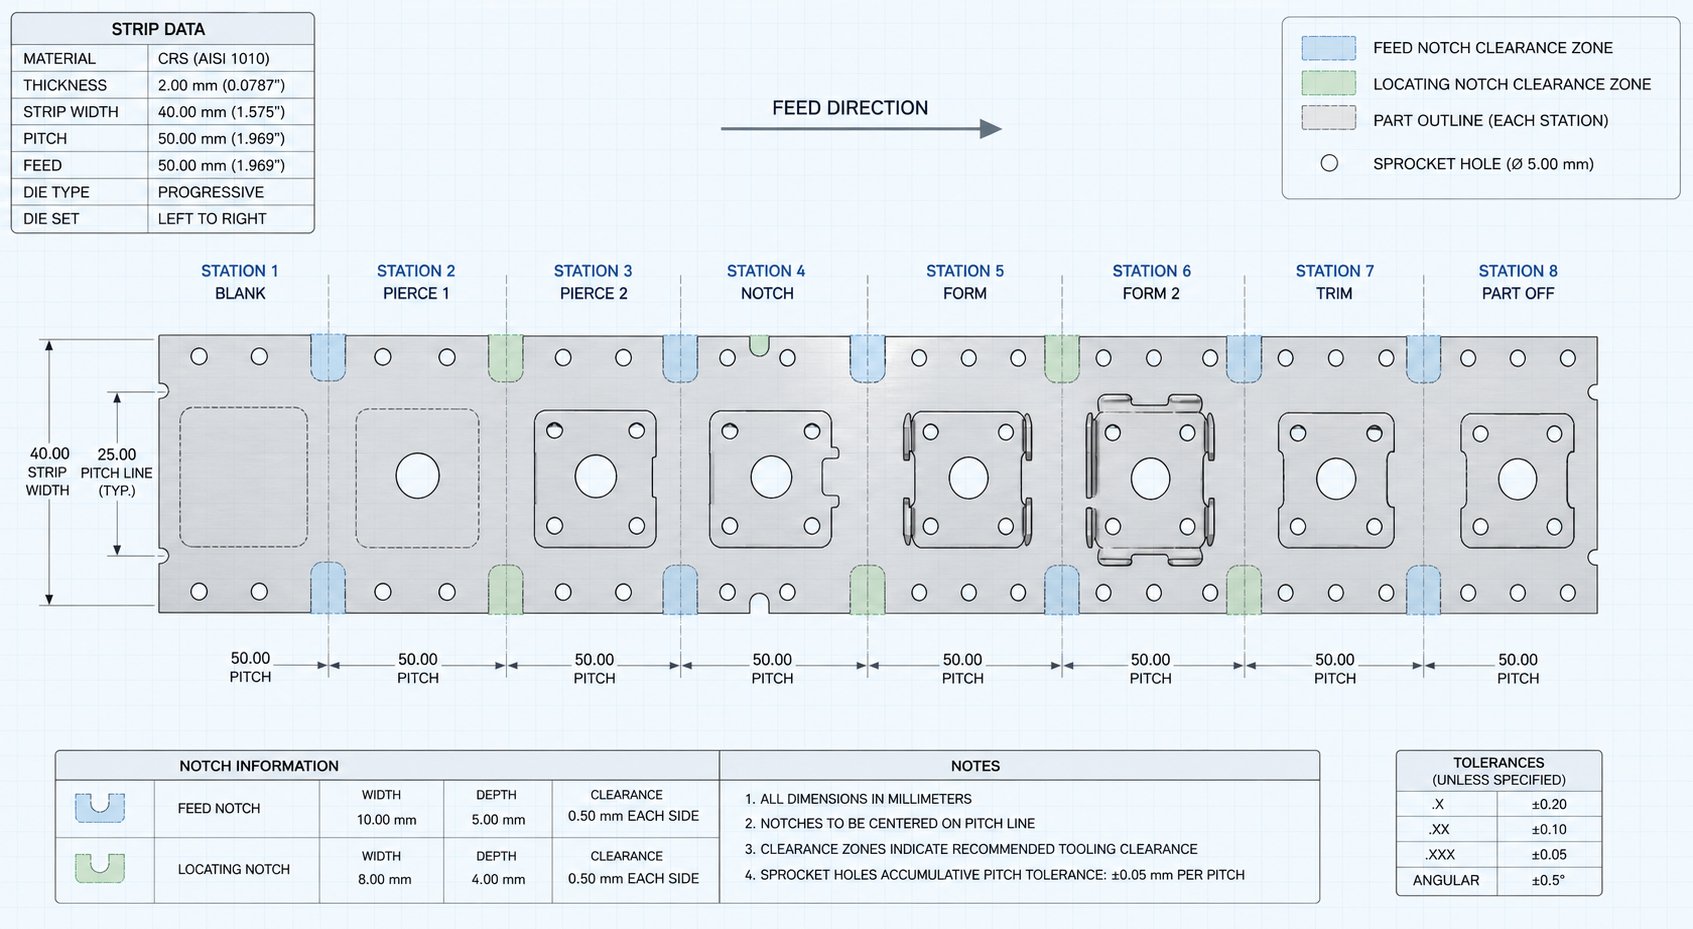
Pozitivno obvodno zarezo ustvarite tako, da prebodite majhen del nosilnega traku in ga oblikujete navzdol (ali občasno navzgor), da ustvarite jeziček, ki štrli iz ravnine traku. Predstavljajte si pravokoten jezik, običajno širok 3 do 6 mm in štrleč za 1 do 1,5-kratno debelino materiala pod površino traku, ki je usmerjen pravokotno na smer podajanja. Jeziček ostane pritrjen na nosilec na enem koncu, kar ustvarja konzolno prirobnico vzdolž roba traku.
Med podajanjem se ta oblikovani jeziček premika naprej s trakom, dokler ne pride v stik z utrjenim omejevalnim blokom ali robom, strojno obdelanim v spodnji čevelj matrice. Ta fizični trk ustavi gibanje traku na natanko pravilni razdalji. Geometrija je samo-omejujoča: jeziček ne more preiti zapornega bloka, zato postane prekomerno dovajanje mehansko nemogoče ne glede na to, s kakšno silo deluje podajalnik.
Zakaj bi pustili material pritrjen, namesto da bi ga izluščili? Odgovor vključuje tako zanesljivost kot celovitost traku. Suličast-in-oblikovan jeziček ne povzroča žlebov. Ni majhnega koščka odpadkov, ki bi moral izstopiti skozi odprtino matrice, ni nevarnosti, da bi se polž potegnil nazaj v votlino matrice pri povratnem hodu. Za vsakogar, ki je seznanjen z glavoboli vlečenja polžev pri postopkih štancanja, že ta prednost upravičuje pristop.
Pomembna je tudi kotna usmerjenost zavihka. Večina pozitivnih obvodnih zarez je oblikovanih pod kotom 90 stopinj glede na površino traku, vendar lahko rahle kotne prilagoditve od 80 do 85 stopinj ustvarijo zagozditveno delovanje proti omejevalnemu bloku. To poveča zadrževalno silo in izboljša nadzor podajanja pri debelejših materialih, kjer je zagon traku večji.
Tipične aplikacije za modele s pozitivnimi zarezami
Pozitivni bypass zareze v pločevinioblikovanje excela v posebnih scenarijih, kjer imata prednost celovitost traku in upravljanje ostankov. Razmislite o ozkem nosilnem traku, recimo širokem 25 mm, ki napaja majhen konektorski del. Rezanje običajne zareze z roba odstrani-prečni prerez že tako minimalnega nosilca. Ta izgubljeni material oslabi trak natanko na točki, kjer se koncentrirajo podajalne sile, kar povzroči upogibanje ali trganje med{-hitrostnim delovanjem.
Suličasta-in-zareza v obliki se temu v celoti izogneta. Material ostane v nosilcu. Trdnost-preseka ostane nedotaknjena. Oblikovana prirobnica dejansko lokalno utrjuje trak, kar pomaga pri nemotenem podajanju skozi dvižne tirnice, kar je prednost, ki so jo opazili oblikovalci matric, ki delajo z eno-stranskimi postavitvami nosilcev.
Namen obvodnih zarez pri oblikovanju pločevine se razširi tudi na ekonomiko odpadkov. Vsak polž, ki ga proizvede kocka, prispeva k izračunu materialnih odpadkov. V-serijski proizvodnji, kjer stroški materiala prevladujejo pri ceni delov, se izločanje celo majhne zareze iz vsakega napredovanja pomnoži v merljive prihranke pri milijonih-hodov.
- Upravljanje polžev ni potrebno- odpravlja tveganje vlečenja polžev in odpravlja potrebo po kanalih za čiščenje polžev v matrici
- Ohranja prečni-prerez nosilca- kritično za ozke trakove, kjer bi odstranitev materiala ogrozila stabilnost dovajanja
- Lokalno utrjuje trak- oblikovana prirobnica dodaja togost na mestu zareze, kar pomaga pri nemotenem potovanju skozi dvižna vodila
- Zmanjša ostanke na napredovanje- material se ne odstrani s traku, kar izboljša izkoristek materiala pri-stroškovno občutljivih opravilih
- Enostavnejša konstrukcija matrice na zarezni postaji- luknjač s sulico in odsek za oblikovanje nadomeščata celoten rez-skoznji luknjač z luknjo za prost polž
Pozitivni dizajni nosijo omejitve. Oblikovani jeziček mora odstraniti dvižne mehanizme, ko se trak dvigne med potezami. Pri visokohitro-matricah, ki tečejo nad 600 gibi na minuto, se lahko-navzdol štrleči jeziček zatakne za tirnice dvigala ali moti čas dviga traku. Ta tveganja motenj potiskajo nekatere aplikacije k alternativi: popolna odstranitev materiala, da se ustvari negativna geometrija zareze, ki zajame matrico iz nasprotne smeri.
Kako delujejo negativne obvodne zareze in njihove prednosti
Ko oblikovan jeziček, ki štrli pod trakom, pri visoki hitrosti povzroči težave z odmikom, rešitev popolnoma obrne geometrijo. Namesto da material ostane na traku, negativna obvodna zareza odstrani majhen odsek z roba traku in ustvari žep, ki zajame utrjeno štrlino, vgrajeno v matrico. Sam trak nosi praznino; kocka nosi stop.
Mehanika negativnih obvodnih zarez in odstranjevanja materiala
Negativna obvodna zareza se ustvari z vtiskovanjem majhnega pravokotnega ali trapezastega odseka z enega ali obeh robov nosilnega traku. Izbijači za žigosanje, ki se uporabljajo za to operacijo, so običajno ozki, široki od 3 do 8 mm in prodirajo 2 do 5 mm v rob traku, odvisno od širine nosilca in debeline materiala. Dejanje rezanja sledi isti mehaniki striženja kot kateri koli postopek rezanja: luknjač se spusti v odprtino matrice za parjenje, material se zlomi skozi zaporedje striženja-in-lomljenja in žleb se loči od traku.
Ta polž zahteva pozornost. Polž z zarezo je običajno tanek odrezek, včasih tako majhen kot dvakratna debelina materiala v njegovi najožji dimenziji. Zanesljivo odvreči tako majhen kos je znan izziv. Luknja za prost polž pod odprtino matrice mora zagotavljati ustrezen kot ugreza, običajno 0,5 do 1 stopinjo na stran, da se prepreči zlaganje polžev. Vakuumska pomoč ali pozitiven izmet polžev skozi-vzmetene udarce postane potreben pri-hitrostnih aplikacijah, kjer sama gravitacija ne more odstraniti polžev dovolj hitro.
Ko je zarezni žep izrezan, se pomika s trakom, dokler ne doseže utrjenega ključnega bloka, natančno-jeklene izbokline, nameščene v čevlju matrice. Blok ključa vstopi v žep zareze, zadnja stena zareze pa se dotakne ploskve bloka ključa, kar ustavi premikanje traku naprej na pravilni razdalji. Tu je pomembna geometrija: globina zareze mora presegati projekcijo ključnega bloka za 0,3 do 0,5 mm, da se omogoči čist vprijem brez zapenjanja, medtem ko mora širina zareze upoštevati toleranco podajanja sistema in toplotno raztezanje traku med dolgimi proizvodnimi serijami.
Kotni relief na vodilnem robu zareze, običajno 3 do 5 stopinj, omogoča, da se trak med podajanjem premika čez blok ključa, ne da bi se zataknil. Zadnji rob ostane kvadraten ali rahlo spodrezan, kar ustvarja pozitivno omejevalno ploskev, ki zaustavi gibanje traku. Razdalja med stranicami ključnega bloka in stenami zarez je običajno od 0,05 do 0,10 mm na stran, kar je dovolj tesno, da prepreči bočno odnašanje, vendar dovolj ohlapno, da se prepreči zvijanje, saj se ostanki vtiskovanja zaradi obvodnih zarez nastanejo na vtičnih površinah med dolgimi vožnjami.
Razmerje med geometrijo zareze in višino rezila je neposredno. Dolgočasno luknjanje povzroči prevračanje na vstopni strani in izrazito brazdo na strani reza reza. Ta rez štrli v žep z zarezo in učinkovito zmanjša njegovo funkcionalno globino. V tisočih udarcih lahko postopno kopičenje zarobkov prepreči, da bi se blok tipk popolnoma usedel, kar zmanjša natančnost registracije. Ohranjanje pravilne razdalje med luknjačem-in-matrico, običajno 5 do 10 odstotkov debeline materiala na stran za mehko jeklo, ohranja robove v sprejemljivih mejah in podaljšuje intervale vzdrževanja.
Kjer so negativne zareze najboljše
Negativne zareze zasedajo rob traku in ne štrlijo pod ravnino traku. Nič ne štrli. Trak ostane raven, kar pomeni, da dvižna vodila, sistemi za izp-zračenje in senzorji za zaznavanje traku delujejo brez motenj. Za matrice, ki tečejo nad 600 udarci na minuto, postane ta ravni profil bistven.
Predstavljajte si širok nosilni trak, širok 75 mm ali več, ki napaja velik avtomobilski nosilec. Odstranitev 4 mm od vsakega roba za žepe z zarezami komajda vpliva na nosilni-prerez nosilca. Trak ohranja strukturno celovitost, hkrati pa pridobi agresiven nadzor podajanja s pozitivnim mehanskim vpetjem s ključnimi bloki. Odstranjeni material ustvari vdolbino, v katero vstopi projekcija matrice, in v bistvu vgradi geometrijo omejevalnika v orodje in ne v trak.
Ta pristop omogoča tudi odločnejšo zaustavitev. Blok ključa, ki vstopa v strojno obdelan žep, se zatakne s celotnim obraznim stikom čez steno zareze, pri čemer se sile zadrževanja podajanja porazdelijo na večjo površino kot en sam jeziček, ki zadene ramo. Ta porazdeljeni stik se bolje upira deformaciji med nenadnim upočasnjevanjem težkega traku pri hitrosti.
- Ravni profil traku- brez štrlečih jezičkov, ki bi ovirali dvigala, senzorje ali-hitre transportne mehanizme traku
- Zadrževanje agresivne krme- polni kontakt med ključnim blokom in steno zareze porazdeli sile zaustavljanja, kar zmanjša lokalno deformacijo
- Odstrani ukrivljenost robov- rezalno dejanje obreže nepravilne robove rež in ustvari čisto referenčno površino za vodila blaga
- Registracija z dvojno-zarezo- rezanje zarez na obeh robovih traku in uporaba parnih blokov ključev preprečuje stranski premik traku med postopki štancanja
- Združljivo z visoko{0}}hitro avtomatizacijo- brez oblikovanih funkcij, ki bi jih lahko ujeli, upognili ali utrudili pri večjih stopnjah udarca
- Zmožnost zaustavitve-prvega zadetka- omejevalnik zarez služi kot vodilni-lokator robov med začetno nastavitvijo matrice, kar zmanjša tveganje polovičnih-zadetkov ali ohlapnih odpadkov ob zagonu
Kompromis-je jasen: negativne zareze porabljajo tračni material, proizvajajo polže, ki jih je treba obvladati, in uvajajo rezalne robove, ki se sčasoma obrabijo. Za širše trakove, pri katerih so te kazni še vedno obvladljive, je zaradi zanesljivosti in združljivosti hitrosti te zasnove prevladujoča izbira pri veliko-delovanju progresivnih matric. Vprašanje ni, katera vrsta je univerzalno boljša, ampak kateri nabor omejitev nalaga vaša specifična aplikacija, odločitev, ki postane jasnejša, ko sta dve geometriji postavljeni ena ob drugi.
Vodnik za izbiro pozitivnih in negativnih obvodnih zarez
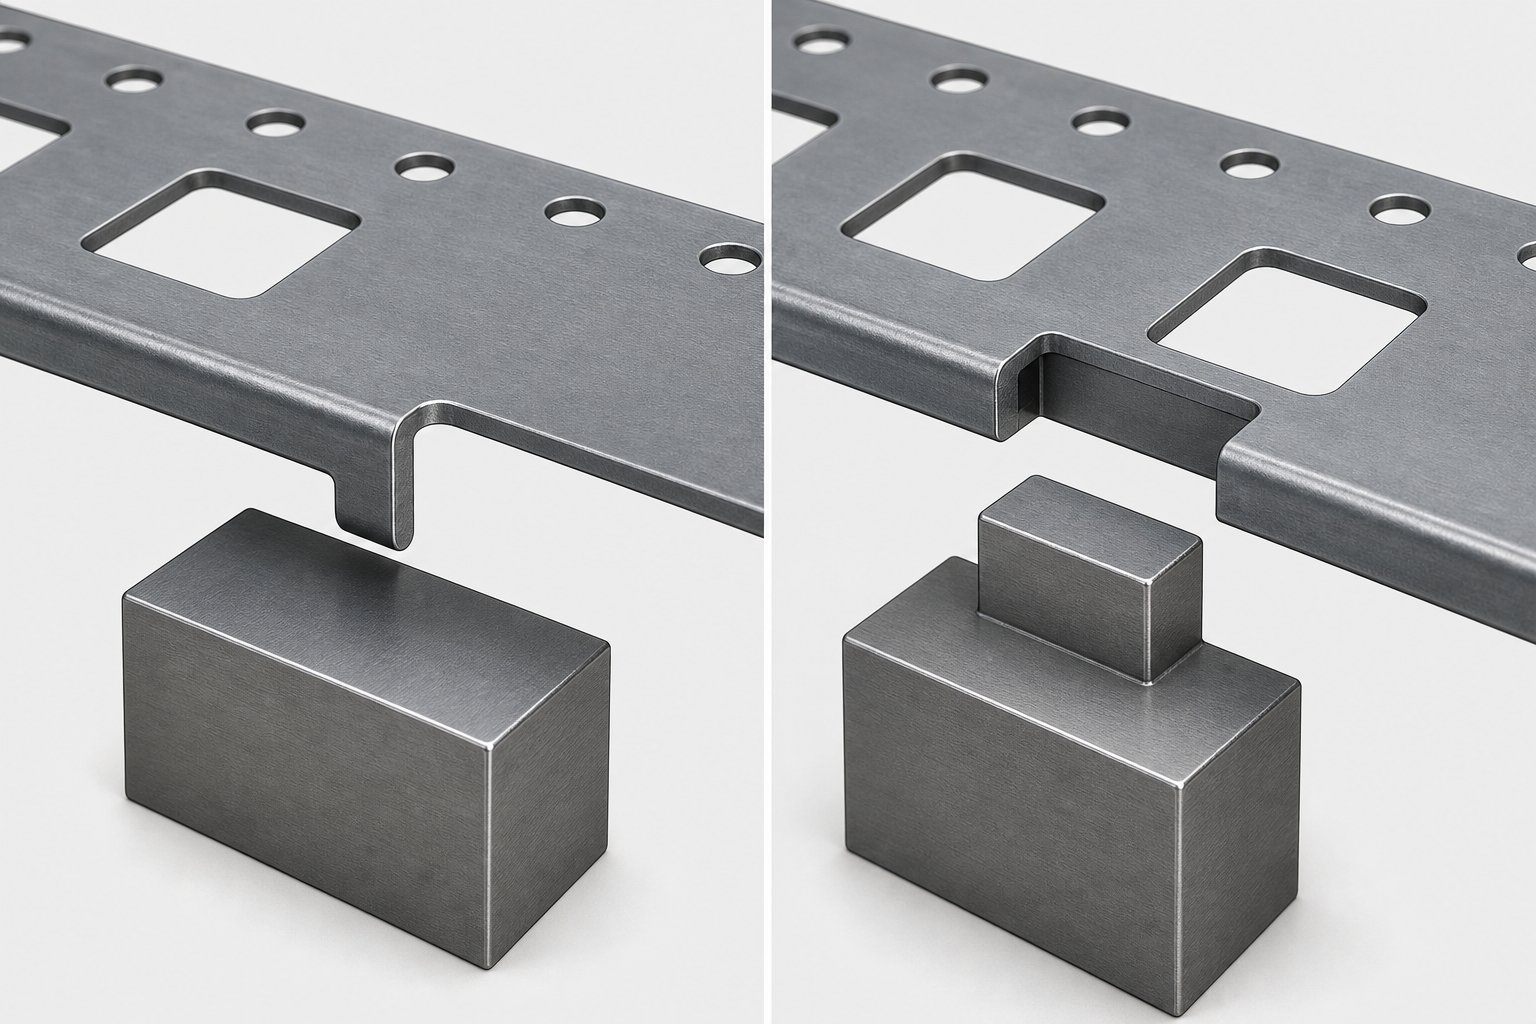
Če postavimo obe geometriji zareze eno ob drugo, se razkrije, da izbira med njima le redko pomeni, da je ena boljša od druge. Gre za ujemanje zasnove zarez s posebno kombinacijo širine traku, proizvodne hitrosti, obnašanja materiala in omejitev pri ravnanju z odpadki. Spodnja tabela združuje mehanske in operativne razlike v eno referenco, ki jo lahko uporabite med pregledi zasnove orodja in matrice.
Primerjava pozitivnih in negativnih obvodnih zarez
| Dimenzija oblikovanja | Pozitivna obvodna zareza | Negativna obvodna zareza |
|---|---|---|
| Mehanizem delovanja | Suličasti jeziček, oblikovan pod trakom, se dotika omejevalnega bloka v matrici | Izrezani žep na robu traku prejme projekcijo ključnega bloka iz matrice |
| Odstranjevanje materiala | Noben - material ni ostal pritrjen na nosilni trak | Da - polž je odrezan z roba traku |
| Vpliv na moč traku | Najmanjši - presek nosilca je ohranjen; na oblikovanem jezičku se poveča lokalna togost | Zmerni - presek se zmanjša na vsaki lokaciji zareze glede na globino reza |
| Upravljanje polžev | Nič ni potrebno | Potreben je lukenj za polže, kot ugreza in možen izmet vakuuma ali udarca |
| Tipično območje širine traku | Ozki do srednji trakovi (pod 50 mm), kjer bi odstranitev materiala ogrozila celovitost nosilca | Srednje široki do široki trakovi (40 mm in več), kjer ima odstranitev robov minimalen vpliv na strukturo |
| Primernost hitrosti | Nizke do zmerne hitrosti (običajno pod 600 SPM); tveganje motenj zavihkov se povečuje s hitrostjo | Zmerne do visoke hitrosti (600+ SPM); profil ploščatega traku preprečuje motnje dvigala in senzorja |
| Tveganje burra | Nizek - suličasti rez povzroči nadzorovan zlom na enem robu; brez rezila za izhod polža | Močnejši - strižni učinek ustvari robove na strani rezanja, ki lahko sčasoma zmanjšajo funkcionalno globino zareze |
| Popravek nagiba robov | Ne - ne odstrani robnega materiala, zato pregib zaradi rezanja tuljave ostane | Da - rezanje obreže nepravilne robove in izboljša vodenje traku skozi vodila |
| Pogosti načini napak | Upogibanje ali striženje jezička zaradi prekomerne podajalne sile; motnje jezička pri dvigalih; pokanje zaradi progresivne utrujenosti v korenu sulice | Vlečenje polža, ki napolni zarezni žep; nabiranje robov, ki preprečuje vpetje ključnega bloka; razpoke robov zarez zaradi utrjevanja |
Več diferenciatorjev v tej tabeli močno vpliva na končno oblikovalsko odločitev. Širina traku je pogosto prvi filter. Ko delate z nosilcem, ožjim od 30 mm, odstranitev celo 3 do 4 mm od roba za negativno zarezo porabi pomemben odstotek preseka. Podajalne sile se koncentrirajo na zmanjšanem območju in pokanje zaradi utrujenosti postane resnično proizvodno tveganje. Pozitivna zareza se temu popolnoma izogne tako, da zadrži material na mestu.
Hitrost je drugi kritični filter. Visoko{1}}hitrost preoblikovanja kovin nad 600 gibi na minuto zahteva raven profil traku. Vsaka milisekunda gibanja dvigala šteje in jeziček, ki štrli pod trakom, se lahko ujame, upogne ali utrudi na načine, ki se hitro povečajo pri višjih stopnjah udarca. Negativne zareze ohranjajo vse poravnano, zato prevladujejo v avtomobilskih linijah in linijah za vtiskovanje konektorjev, kjer se časi ciklov merijo v delčkih sekunde.
Ravnanje z odpadki je tretji dejavnik, ki pogosto prevrne tehtnico. Negativna zareza povzroči polž pri vsakem udarcu. V milijon-proizvodnih ciklih se ti drobni drobci kopičijo. Če sistem za odstranjevanje umazanije odpove celo za kratek čas, se umazanije naberejo v odprtino matrice, blokirajo vpetje bloka ključev in sprožijo napačno podajanje. Trgovine z odlično disciplino obvladovanja polžev zlahka absorbirajo to kazen. Trgovine, ki delujejo varčno z minimalnimi vzdrževalnimi intervali matrike, se bodo morda zdele pozitivne zareze bolj prizanesljive.
Nagnjenost robov, pogost glavobol pri stroju z režo, dodaja še en pomislek. Negativne obvodne zareze v matricah za oblikovanje pločevine same po sebi obrežejo rob traku in odstranijo pregib, ki nastane med rezanjem tuljave. Pozitivne zareze ne ponujajo takega popravka, tako da, če vaš vhodni material prispe z nekonsistentnimi robovi, boste morda morali dodati ločeno postajo za prirezovanje ali sprejeti nestabilnost podajanja, ki jo povzroči pregib.
Kontrolni seznam izbirnih meril za oblikovalce matrice
Namesto da bi tehtali vse dejavnike hkrati, izkušeni inženirji za vtiskovanje orodij in matrice delajo skozi zaporedni postopek odločanja. Vsako merilo bodisi izloči eno možnost bodisi zoži polje. Uporabite ta kontrolni seznam med pregledom postavitve traku, da sistematično pridete do pravilne geometrije zarez.
- Širina traku in presek nosilca- Izmerite razpoložljivo širino nosilca, potem ko je geometrija dela ugnezdena. Če je nosilec manj kot dvakratna globina načrtovane zareze na vsaki strani, pozitivna zareza ohranja strukturno celovitost. Širši nosilci z dovolj materiala lahko prenesejo odstranitev, ki jo zahtevajo negativne zareze.
- Vrsta in debelina materiala- Trši materiali povzročajo večje bruhanje na rezih z negativnimi zarezami, kar pospešuje obrabo bloka ključev. Tanki materiali, manjši od 0,5 mm, tvegajo trganje na oblikovanih jezičkih v pozitivnih oblikah. Povežite vrsto zareze s tem, kako se vaša zlitina obnaša pri striženju ali upogibanju pri proizvodnih temperaturah.
- Hitrost proizvodnje- Če vaš cilj presega 500 do 600 udarcev na minuto, se nagnite proti negativnim zarezam za njihov ravni profil. Pod tem pragom katera koli vrsta deluje zanesljivo, pod pogojem, da se časovna razporeditev dvigalke prilagodi morebitni projekciji jezička.
- Omejitve geometrije delov- Preverite, ali so oblikovane funkcije, postaje za risanje ali operacije,-ki jih poganja cam, blizu roba traku v nasprotju z lokacijo zareze. Pozitivni jezički štrlijo pod trak in lahko motijo spodnje komponente matrice. Negativni žepi sedijo znotraj ravnine traku, vendar porabijo robne nepremičnine, ki bi jih oblikovane funkcije morda potrebovale.
- Zahteve za ravnanje z odpadki- Ocenite svojo sposobnost upravljanja polžev. Če matrica teče nenadzorovano ali z minimalnim posegom operaterja, pozitivna zareza brez pol- zmanjša en način okvare. Če so robustni sistemi za odstranjevanje polžev že vzpostavljeni za druge postaje za slepitev, je dodajanje zareznih polžev v tok odpadkov nepomembno.
- Premisleki o vzdrževanju orodja- Omejevalniki za pozitivne zareze so fiksni bloki brez rezalnih robov za ponovno ostrenje. Luknjači z negativnimi zarezami zahtevajo občasno ponovno brušenje, ko se zareze povečajo. Pri odločitvi upoštevajte načrtovane intervale vzdrževanja. Daljši intervali med ostrenji dajejo prednost pozitivnim dizajnom; krajši, disciplinirani intervali brez težav podpirajo negativne geometrije.
Obdelava teh šestih meril v zaporedju odpravlja ugibanja. V mnogih primerih že samo prva dva filtra jasno kažeta na eno geometrijo. Če odgovor po vseh šestih ostaja dvoumen, ste verjetno v območju, kjer katera koli vrsta deluje in prevzamejo sekundarne nastavitve, kot so poznavanje oblikovalca, standardne prakse v trgovini ali specifikacije strank.
Vendar pa niti postavka kontrolnega seznama niti primerjalna tabela ne zajameta, kako določiti velikost in položaj izbrane zareze glede na pilote, razmik med postajami in geometrijo dvigala. Mehansko načelo je določeno, ko izberete pozitivno ali negativno. Dimenzionalna izvedba, kje je zareza, kako globoko zareže in kakšne razdalje potrebuje, določa, ali se to načelo prevede v zanesljivo proizvodnjo ali vztrajne težave z napačnim podajanjem.
Načrtovalne smernice za dimenzioniranje in postavitev obvodnih zarez
Izbira prave vrste zareze je polovica uspeha. Druga polovica ga dimenzionira in pozicionira tako, da se trak zanesljivo ustavi, gib za gibom, brez pre-omejevanja podajanja ali stradanja nosilca strukturnega materiala. Ta pravila za določanje velikosti prevajajo namen oblikovanja v-realnost trgovine.
Praktična pravila za globino in širino zareze
Globina zareze je prva dimenzija, ki jo je treba določiti, in se prilagaja neposredno širini nosilca. Odstranite preveč in trak se upogne pod silo podajanja. Odstranite premalo in vpetje ključnega bloka postane dovolj plitvo, da kopičenje robov ali toplotna ekspanzija premaga omejevalnik v nekaj tisoč udarcih.
Za negativne obvodne zareze je običajno izhodišče 15 do 25 odstotkov širine traku na vsaki strani. Nosilec širine 60 mm na primer podpira žepe z zarezami od 9 do 15 mm, izrezane z vsakega roba, hkrati pa ohranja dovolj preseka za stabilno podajanje. Ožji trakovi zahtevajo bolj konzervativne odstotke. Pod 30 mm skupne širine traku je običajno bolje, če imate pozitivno sulico-in-oblikovanje, ki popolnoma prepreči odstranitev materiala.
Širina zareze, izmerjena v smeri pomika, mora ustrezati toleranci pomika vašega sistema in majhni rezervi za toplotno rast traku med proizvodnjo. Tipičen servo podajalnik, ki zagotavlja natančnost koraka znotraj 0,05 mm, omogoča širino zareze dimenzije ključnega bloka plus skupno 0,15 do 0,25 mm. Bolj tesno kot to, blok ključev pa se zaveže v žepu. Širši in trak prestopi pred aretacijo.
Kotni polmeri znotraj žepa z zarezo si zaslužijo pozornost. Ostri notranji vogali delujejo kot dvigovalci napetosti. Celo skromen polmer od 0,3 do 0,5 mm na vogalih zarez preprečuje pokanje zaradi utrujenosti, ki bi sicer nastalo po več sto tisoč udarcih pomika. Pri kaljenih orodnih jeklih, ki se uporabljajo za bloke ključev, ujemajoč se zaokrožek enakomerneje porazdeli kontaktno napetost.
Doseganje teh natančnih notranjih geometrij, zlasti na ključnih blokih in rezalnih vložkih, je tisto, kjer se je žično rezanje EDM izkazalo za nepogrešljivo. Izkušen izdelovalec orodij in matric lahko programira ključne profile blokov s tolerancami plus ali minus 0,0005 palca, s čimer s fino žico pri nadzorovani hitrosti proizvede polmere notranjih kotov do 0,050 mm. Ker se žica EDM po toplotni obdelavi reže, ključni blok ohranja dimenzijsko stabilnost brez popačenj zaradi utrjevanja, kar je kritična prednost, ko mora geometrija vpetja ostati dosledna skozi milijone ciklov. Razbremenitev stožca od 0,25 do 0,5 stopinj, uporabljena z žico EDM, omogoča tudi ponovno brušenje blokov ključev brez spreminjanja vprijemne mere na obdelovalni površini.
Postavitev glede na razmik med postajami in pilote
Kjer se zareza nahaja vzdolž dolžine traku, vpliva na to, kako deluje s piloti, dvigali in dovajalnim sistemom. Običajen pristop postavlja rezalno postajo-zareze na prvo ali drugo postajo progresivne matrice, tako da ima vsaka naslednja postaja koristi od omejitve podajanja in korekcije pregiba, ki ju zagotavlja zareza.
Razmerje med položajem zareze in lokacijo pilota je zaporedno, ni odvečno. Piloti se običajno lotijo traku na drugi ali tretji postaji, potem ko je zareza že omejila prekomerno hranjenje. Kot podrobno opisuje revija MetalForming Magazine, mora podajalni valj sprostiti trak, preden premeri vodilnega lociranja vstopijo v vodilne luknje. Obvodna zareza zagotavlja grobo zaustavitev, ki postavi trak v doseg pilotnega zajema, pilot pa nato zagotovi končno natančno registracijo, pri čemer pogosto popravi zadnjih 0,05 do 0,10 mm napake položaja.
Razmik med postajami določa, kako daleč potuje zarezni žep ali jeziček, preden se zaskoči s ključavnico ali omejevalnikom. Zarezo je treba izrezati tako, da je njen zadnji rob poravnan natanko za eno razdaljo od mesta vpetja. Vsaka napaka tukaj se poveča na vse postaje. Če je zareza za 0,02 mm oddaljena od dejanskega nagiba, se ta napaka širi skozi vsako nižjo postajo, kar ustvarja progresiven zamik registracije, ki ga piloti sami morda ne bodo v celoti popravili.
Interakcija dvigala doda še eno omejitev. Pri matricah z vzmetno-obremenjenimi dvižnimi tirnicami se trak dvigne s površine matrice med potezami, da omogoči napredovanje podajanja. Pozitivni obvodni jeziček, ki štrli pod trakom, mora biti oddaljen od dvižne tirnice pri polni višini dviga. Če se jeziček ujame, trak ne more napredovati in naslednji udarec povzroči dvojni-zadetek. Pri negativnih zarezah se mora blok ključa popolnoma umakniti pod ravnino traku, preden dvigala dvignejo trak, ali pa stena zareze ujame rob bloka in zareže sekundarni odrezek v vtični žep.
- Izrežite zareze na prvi ali drugi postajiza vzpostavitev nadzora podajanja, preden se začnejo postopki oblikovanja ali izrezovanja
- Ohranjajte razmik med zarezo-in-pilotom pri natančnih večkratnikih korakatako da se oba sistema nanašata na isto izhodiščno linijo napredovanja
- Preverite višino bloka ključa glede na hod dvigalaza potrditev, da blok sprosti trak med fazo dviga in se zaskoči samo med zaustavitvijo podajanja
- Odmaknjene zareze od vodilnih tirnic za najmanj 1 mmda preprečite interferenco med robom zareze in stenami vodilnega kanala
- Dvojne zareze postavite simetrično na oba robova trakuko je bočni nadzor kritičen, zlasti na širokih trakovih, ki so nagnjeni k stranskemu premikanju med žigosanjem
- Uskladite čas zareze s signali-sprostitve podajanjatako da se podajalnik odpre, preden se trak dotakne bloka ključev, kar preprečuje, da bi se motor boril z mehansko zaustavitvijo
Kadar se uporabljata oba pilota in obvodne zareze, morata zasnova orodja in matrice zagotoviti, da se pilot ne spopada z zarezo. Če zareza ustavi trak 0,05 mm pod pravim položajem in ga pilot nato vleče naprej, stena zareze ob vsakem udarcu doživi strižno obremenitev proti bloku ključa. Sčasoma to ponavljajoče se obremenitev utrudi rob zareze. Rešitev je velikost zareze tako, da ustavi trak nekoliko mimo okna za zajem pilota, kar pilotu omogoči, da potegne trak nazaj v končni položaj, namesto da ga potiska naprej. Ta subtilna usmerjenost, vgrajena v mesto zareze med konstrukcijo matrice, odpravlja konflikt in podaljšuje življenjsko dobo zareze in pilota.
Pri projektih, pri katerih geometrija traku, zahteve glede hitrosti ali obnašanje materiala te smernice potiskajo do meja, lahko sodelovanje z izkušenim partnerjem za inženiring stroja prepreči drage poskuse-in-napake v tisku. Ekipe priYICHENspecializirani za rešitve matrice za žigosanje po meri, ki obravnavajo interakcijo med obvodnimi zarezami, dvižnimi sistemi in natančnimi komponentami, kot so ključni bloki in luknjači, zlasti pri zapletenih postavitvah, kjer standardna pravila zahtevajo-specifično validacijo projekta.
Doseganje pravilne geometrije in postavitve zareze je na koncu stvar usklajevanja mehanskih omejitev. Toda te omejitve se spreminjajo glede na material, ki ga dovajate skozi matrico. Zareza, ki deluje brezhibno v 1,0 mm hladno-valjanem jeklu, lahko poči, se deformira ali izgubi udejstvovanje, ko ista matrica teče 0,5 mm fosforjevega brona, kar je v celoti posledica razlik v tem, kako se materiali odzivajo na sile, ki jih povzročajo obvodne zareze.
Lastnosti materiala, ki poganjajo oblikovalske odločitve obvodnih zarez
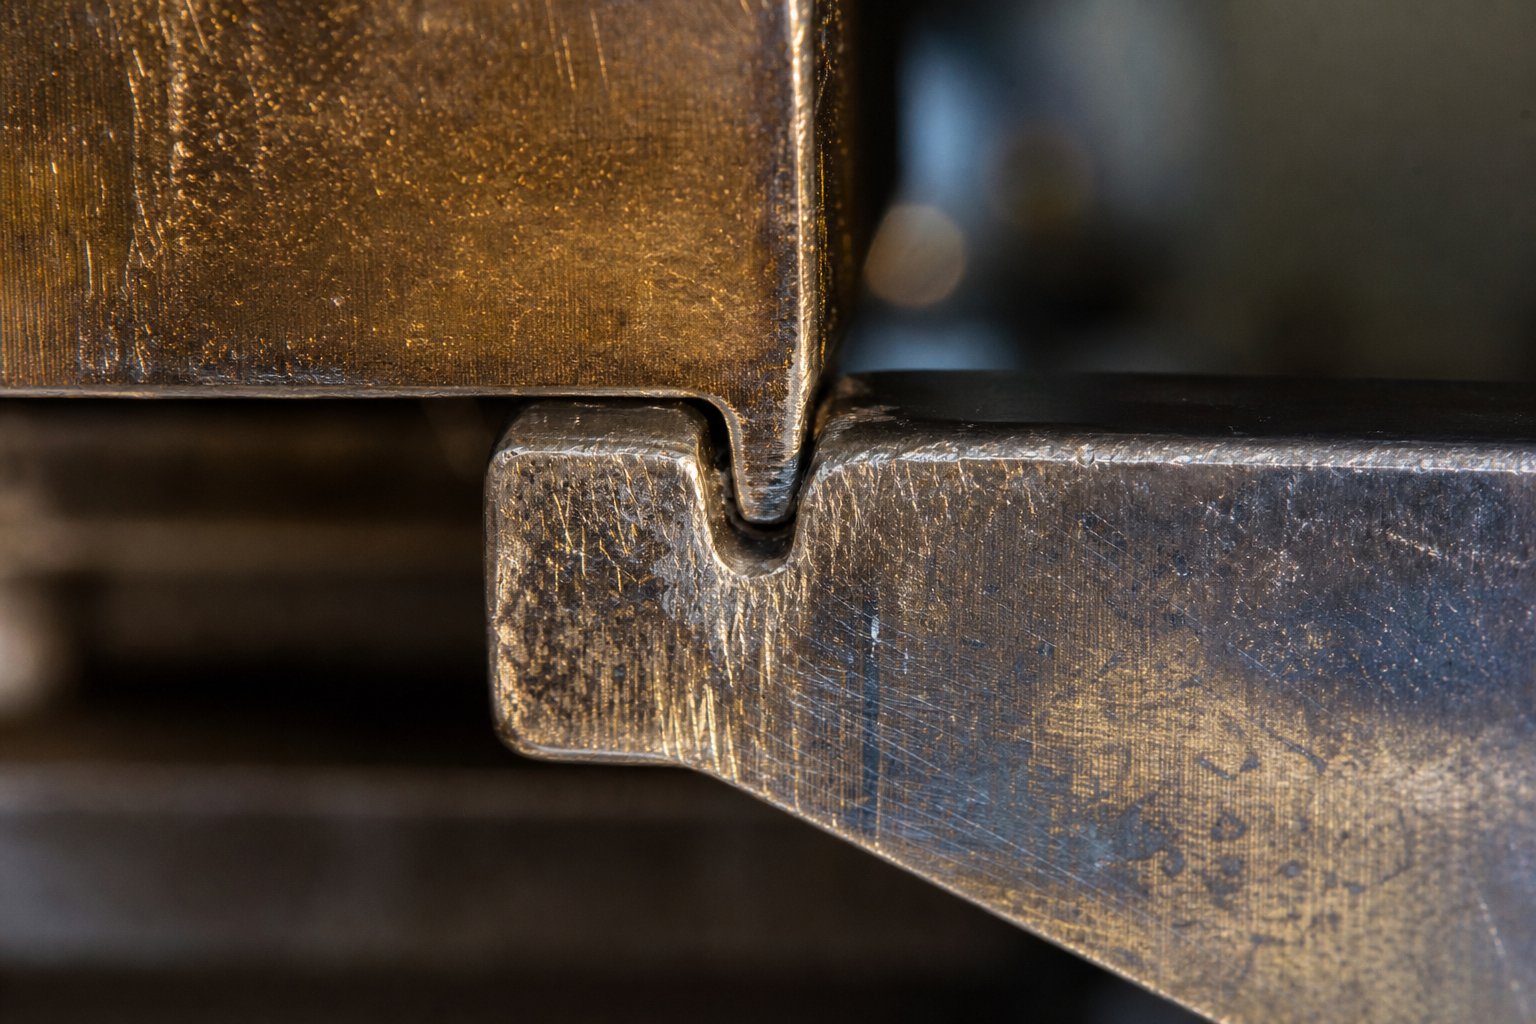
Obvodna zareza ni le geometrijska značilnost. Je mehanski vmesnik, ki je izpostavljen ponavljajočim se udarnim obremenitvam, strižnim napetostim in cikličnim deformacijam vsakič, ko se trak ustavi ob blok ključa ali omejevalnik. Delovanje tega vmesnika je v celoti odvisno od tega, iz česa je izdelan trak. Dva materiala z enako debelino in širino traku lahko zahtevata popolnoma različne zasnove zarez na podlagi njune meje tečenja, obnašanja pri utrjevanju in duktilnosti.
Kako lastnosti materiala vplivajo na zmogljivost zareze
Začnite z mejo tečenja. Konstruirani žigosani so posledica plastične deformacije, ki jo povzročijo oblikovalne sile, ki presegajo mejo tečenja materiala, kotRevija MetalFormingpojasnjuje. Enako načelo velja za zarezo. Ko se trak pri hitrosti dotakne ključnega bloka, stena zareze doživi koncentrirano tlačno obremenitev. Materiali z višjo mejo tečenja se upirajo deformacijam na tej kontaktni točki in ohranjajo geometrijo zarez v daljših proizvodnih serijah. Mehkejše zlitine, kot sta žarjeni baker ali aluminij, se postopoma deformirajo, pri čemer se stena zareze pri vsakem gibu nekoliko gobi, dokler se globina vpetja ne izgubi.
Meja tečenja jekla se močno razlikuje med razredi. Mehko jeklo pri 250 MPa se na točki zajezitve obnaša zelo drugače kot dvofazno jeklo pri 600 MPa. Materiali z večjo- trdnostjo ohranjajo ostrejše robove zarez, vendar tudi prenašajo večje udarne sile v blok ključa, kar pospešuje obrabo komponente matrice namesto traku. Vi v bistvu izbirate, kje pride do obrabe: na zamenljivem traku ali na komponenti matrice, ki zahteva izpad zaradi vzdrževanja za servisiranje.
Modul elastičnosti materiala traku določa, kolikšno vzmetno vzvratno delovanje ima zareza po postopku rezanja. Materiali z visokim modulom elastičnosti, kot je jeklo pri približno 200 GPa, po umiku luknjača zareze manj odskočijo nazaj, zaradi česar je žep zareze bližje predvideni geometriji. Aluminij z elastičnim modulom okoli 70 GPa se morda zdi, kot da bi se moral zaradi manjše togosti manj odviti nazaj, vendar njegove jeklene lastnosti z nižjo napetostjo tečenja pomenijo, da prej vstopi v plastično deformacijo, kar ima za posledico drugačno ravnotežje med elastičnim okrevanjem in trajnim utrjevanjem. Praktični učinek je, da je treba geometrijo zareze kompenzirati drugače za vsako družino materialov, da se doseže enaka končna dimenzija zareze.
Deformacijsko in obdelovalno utrjevanje uvajata časovno-odvisno spremenljivko, ki je statične lastnosti materiala ne morejo zajeti. Vsakič, ko se trak dotakne bloka ključev, se stena zareze lokalno plastično deformira. Ta deformacija utrjuje material na kontaktnem območju. Skozi tisoče ciklov postane rob zareze postopoma trši in bolj krhek kot okoliški nosilni material. Pri običajnih visoko{5}}trdnih nizko{6}}legiranih jeklih lahko ta ojačitev doseže 20 odstotkov nad-prejetim stanjem. Pri naprednih visoko{10}}trdnostnih razredih, kot so dvofazna-jekla, grobi izračuni kažejo, da lahko že nekajodstotna deformacija poveča lokalno trdnost za 50 odstotkov v primerjavi z lastnostmi ravne-pločevine.
To lokalizirano utrjevanje sčasoma povzroči razpoke. Rob zareze, ki je zdaj krhek zaradi utrjevanja, se zlomi pri naslednji udarni obremenitvi, namesto da bi se deformiral. Drobni ostružki se osvobodijo, onesnažijo matrico in poslabšajo kakovost vpetja. Materiali z visokimi razteznimi vrednostmi, nad 30 odstotkov za mehka jekla, prenesejo več ciklov, preden dosežejo to točko okvare, ker lahko absorbirajo ponavljajoče se deformacije, ne da bi izčrpali svojo duktilnost. Materiali z nizko-razteznostjo, kot so vzmetna jekla ali popolnoma utrjene nerjavne vrste, dosežejo prag razpok veliko prej, kar zahteva pogostejšo zamenjavo-postaje z zarezami ali prehod na zasnove s pozitivnimi zarezami, ki porazdelijo sile zadrževanja pomika na večje območje jezička.
Zasnova zareze mora upoštevati deformacijsko-obnašanje utrjevanja materiala v celotnem proizvodnem ciklusu, ne le njegovih-prejetih mehanskih lastnosti, ker se cona zareze z vsakim ciklom podajanja postopoma krepi in postane krhka.
Prilagoditev debeline in širine traku
Debelina materiala neposredno določa najmanjšo globino zareza. Blok ključa mora štrleti v zarezni žep dovolj globoko, da prepreči, da bi trak med podajanjem zapeljal čez njega. Za tanke materiale pod 0,5 mm to pomeni, da višina ključnega bloka glede na debelino traku postane kritično razmerje. Preveč plitko in trak se upogne čez blok. Pregloboko in blok se dotakne dna zareznega žepa, kar povzroči sekundarno strižno delovanje, ki poškoduje obe komponenti.
Debelejši materiali, nad 2,0 mm, ustvarijo bistveno večji zagon med napredovanjem podajanja. Kinetična energija, ki jo mora absorbirati zareza pri vsakem udarcu, je odvisna od mase in hitrosti. 2,5 mm trak pri zmerni hitrosti podajanja zadene blok ključa z bistveno večjo silo kot 0,8 mm trak pri enaki hitrosti. Globlje zareze z večjimi kontaktnimi površinami porazdelijo to silo, vendar globlji rezi tudi odstranijo več nosilnega materiala.
Širina traku določa zgornjo mejo, kako globoko lahko varno seže negativna zareza. Kotnačela oblikovanja nosilnega trakunarekujejo, mora biti nosilec dovolj močan, da se upira upogibanju med hranjenjem. Če odstranimo 25 odstotkov od vsakega roba 40 mm traku, ostane 20 mm nosilnega preseka. Za jeklo z visoko-trdnostjo bi to morda zadostovalo. Na mehki aluminijevi zlitini z eno-tretjino meje tečenja se enaka geometrija upogne pod dozirno silo. Globino zareze morate meriti v obratnem sorazmerju z trdnostjo materiala: mehkejše zlitine imajo plitvejše zareze in se bolj zanašajo na natančno geometrijo ključnega bloka kot na grobo globino vpetja.
Jekla visoke{0}}trdnosti imajo lastno prilagoditev. Sile, ki so potrebne za striženje zareze iz teh kvalitet, zahtevajo težje luknjače, bolj robustne dele matrice in manjše razdalje za obvladovanje izrazitega bruhanja, ki ga proizvajajo ti materiali. Bakrove zlitine in aluminij se čisto režejo z manjšo silo, vendar se deformirajo na vtičnici. Vsaka družina materialov potiska zasnovo zarez v drugo smer in edino univerzalno pravilo je, da nobena posamezna geometrija ne deluje v vseh brez sprememb.
To vedenje,-ki temelji na materialu, ne vpliva samo na začetno zasnovo. Predvidijo, kako se bo zareza sčasoma poslabšala, kateri načini napak se bodo pojavili prvi in kako pogosto je potrebno vzdrževanje. To napovedno razmerje med lastnostmi materiala in vzorci okvar je točno tisto, kar ločuje proaktivno vzdrževanje zareze od reaktivnega odpravljanja težav, potem ko je matrica že proizvedla ostanke.
Načini napak in odpravljanje težav s težavami z zarezami obvoda
Obvodna zareza, ki deluje popolnoma pri stopnjah sto tisoč, lahko popolnoma odpove pri udarcih petsto tisoč. Propadanje je postopno, poganja pa ga enako vedenje materiala, o katerem smo govorili zgoraj: lokalizirano deformacijsko utrjevanje na vprijemnih površinah, progresivno kopičenje robov in ciklične udarne sile, ki utrudijo komponente traku in matrice. Prepoznavanje, kaj odpoveduje in zakaj odpoveduje, preden se odpadki začnejo kopičiti, loči trgovine, ki vzdržujejo čas delovanja, od tistih, ki so obtičale pri reaktivnem gašenju požarov.
Pogosti načini napak za vsako vrsto zareze
Negativne in pozitivne obvodne zareze odpovejo na bistveno različne načine, ker je njihova mehanika drugačna. Negativna zareza se opira na izrezan žep in štrleči blok ključev. Pozitivna zareza temelji na oblikovanem jezičku in fiksnem omejevalniku. Vsaka geometrija uvaja svoje vzorce obrabe in vsaka zahteva drugačen diagnostični pristop.
Pri negativnih zarezah je najbolj moteča napaka vlečenje polža. Majhna traka, odrezana z roba traku, se med izvlekom oprime čela luknjača in se odnese nazaj v matrico. Ta polž se sčasoma odloži v zarezni žep na spodnji postaji in delno ali v celoti blokira vstop bloka ključev. Trak gre mimo brez zaustavitve in naslednji zadetek pristane na napačni lokaciji.Podatki o odpravljanju težav s progresivno matricopotrjuje, da so učinki podtlaka med udarcem in polžem v kombinaciji z nezadostno razdaljo ali obrabljenimi izmetnimi sistemi glavni dejavniki. Vzmetni ejektorji, izp-zračenje in ustrezen prepih zmanjšajo tveganje, vendar obrabljeni luknjači z degradirano površinsko obdelavo ostajajo vzrok korenin.
Burr kopičenje je način počasnega-neuspeha gorenja. Vsaka poteza povzroči majhen zarez na strani matrice zareze. Ta rez štrli v žep in učinkovito zmanjša funkcionalno globino vpetja za nekaj mikronov na tisoč gibov. Sčasoma se blok ključa ne more popolnoma namestiti in zaustavitev postane nezanesljiva. Materiali, ki so bili utrjeni med predhodnimi postopki oblikovanja, ali visoko-trdnostni razredi, ki presegajo mejo tečenja 500 MPa, proizvajajo višje robove in pospešujejo to degradacijo.
Razpoke na robu zarez se pojavijo pri dolgih proizvodnih serijah, zlasti pri materialih, ki so nagnjeni k deformacijskemu utrjevanju. Ponavljajoči se udarci ključnega bloka ob steno zareze postopoma utrdijo in postanejo krhki. Ko je lokalna duktilnost izčrpana, nastanejo in se širijo mikro-razpoke. Ostružki se osvobodijo roba zareze, onesnažijo votlino matrice in dodatno poslabšajo kakovost vpenjanja.
Pri pozitivnih zarezah je prevladujoča napaka upogibanje jezička ali striženje. Ko sila popuščanja, ki jo povzroči zagon traku, preseže upor jezička, se jeziček deformira naprej, namesto da ustavi trak. To se zgodi, ko je hitrost podajanja previsoka glede na debelino materiala ali ko se v korenu sulice pojavijo razpoke zaradi utrujenosti, ki oslabijo pritrdilno točko jezička. Ko se jeziček celo rahlo upogne, se ne dotika več omejevalnega bloka pod pravilnim kotom in vsak nadaljnji gib še poveča deformacijo.
Motnje zavihkov z dvigali so-napaka, povezana z nastavitvijo. Če višina tirnice dvigala ni usklajena z globino projekcije jezička, se jeziček med dviganjem traku zatakne za tirnico. Trak se ne more prosto premikati in naslednji gib podajanja upogiba material med podajalnikom in točko ovire. Progresivna deformacija jezička zaradi ponavljajočih se udarcev spremeni tudi čas vpetja: ko jeziček gobi na svoji kontaktni ploskvi, se dejanski položaj zaustavitve premakne naprej za količino deformacije, kar povzroči majhno, a kumulativno napako pri registraciji.
| Vrsta zareze | Način napake | simptomi | Temeljni vzrok | Korektivni ukrep |
|---|---|---|---|---|
| Negativno | Polž, ki se vleče v zarezni žep | Občasno prekomerno hranjenje; deli dimenzijsko dolgi; alarmi za naključno napačno podajanje | Obraba prebijanja poveča adhezijo polžev; nezadosten ugrez; brez vakuumske olajšave | Ponovno naostrite ali zamenjajte luknjač; dodajte vzmetni ejektor ali zračni pih; povečajte ugrez odprtine matrice na 1 stopinjo na stran |
| Negativno | Nabiranje robov, ki zmanjšuje globino vpetja | Postopen premik dimenzij na delih; oznake ključnih blokov postajajo plitvejše na traku; povečanje pogostosti napačnega podajanja med izmeno | Punch{0}}to-odmik obrabljen preko specifikacij; meja tečenja materiala višja od predvidene prvotne zasnove; brez načrtovanega ponovnega brušenja | Obnovite razdaljo-do-matrice na 5-10 % debeline materiala na stran; implementirati urnik ostrenja-na podlagi števila potez |
| Negativno | Pokanje roba zareze | Kovinski odrezki v votlini matrice; na traku vidna nepravilna zareza; nenadna izguba registracije | Deformacijska utrdba na območju vprijema pri dolgih vožnjah; ostri notranji vogali, ki delujejo kot koncentratorji napetosti; stopnje krhkega materiala | Dodajte 0,3-0,5 mm kotne polmere geometriji zarez; zmanjšajte silo vpetja ključnega bloka z optimizacijo zračnosti; razmislite o spremembi materiala ali krajših vzdrževalnih intervalih |
| Negativno | Obraba bloka ključev | Globina vpletanja se sčasoma zmanjšuje; zaustavite premikanje položaja; ploskev bloka tipk, ki kaže zaokroževanje ali nabiranje | Nezadostna trdota ključnega bloka glede na material traku; neustrezno mazanje na vtičnici; udarne sile, ki presegajo projektne predpostavke | Zamenjajte blok ključa z vložkom s-karbidno konico; nanesite TiN prevleko na vtičnico; preverite, ali je hitrost podajanja znotraj projektnih parametrov |
| Pozitivno | Upogibanje ali striženje jezička | Prekomerno hranjenje trakov; na izhodnem traku vidni deformirani jezički; nedosledne dolžine delov | Podajalna sila presega upor jezička; razpoke zaradi utrujenosti na korenu sulice; debelina materiala pod spec | Povečajte širino ali debelino jezička; zmanjšajte hitrost podajanja; preglejte luknjač za sulico glede obrabe, ki tanjša koren jezička |
| Pozitivno | Motnja jezička z dvigalkami | Zagozditev traku med potezami; upogibanje med podajalnikom in matrico; zvočni lovilni zvok med dvigovanjem traku | Višina tirnice dvigala ni usklajena s projekcijo jezička; zavihek nad-oblikovan preko globine oblikovanja | Prilagodite višino dvigala za čisti jeziček za najmanj 0,5 mm; preverite globino oblikovanja glede na tisk; ponovni čas sprožitve dvigala, če je nastavljiv |
| Pozitivno | Progresivna deformacija jezička | Deli, ki se dimenzijsko postopoma premikajo; položaj zaustavitve, ki lezi naprej med proizvodnjo; obraz z zavihkom, ki prikazuje gobarjenje | Ponavljajoč udarec, ki presega lokalno mejo tečenja materiala jezička; delovno utrjena cona postane krhka in se zlomi | Utrdite sprednjo stran zavornega bloka, da zmanjšate deformacijo jezička; razmislite o težjem-tiru, če je dovoljeno; skrajša intervale pregledov |
Odpravljanje težav z napačnim podajanjem trakov in upogibom
Upravljavci matrice le redko opazijo, da zareza sama odpove. Kar opazijo, so posledice na nižji stopnji: deli, ki merijo nedosledno, trakovi, ki se upognejo med postajami, in udarci, ki se obrabijo pred predvidenim rokom. Povezava teh simptomov nazaj z zareznim sistemom je diagnostični izziv.
Nekonsistentne dimenzije delov, zlasti kadar se dolžina delov med proizvodno serijo spreminja v majhnih količinah, običajno kažejo na zamik registracije, ki ga povzroči poslabšano vpetje zareze. Blok tipk ne blokira več v celoti traku, zato vsak udarec pade nekoliko naprej ali pod nominalnim položajem. Merjenje razmika traku na točki vpetja zareze, namesto da bi se zanašalo samo na dimenzije delov, izolira, ali napaka pri registraciji izvira iz zareze ali na spodnji postaji za oblikovanje. Nekatera -delovanja z veliko glasnostjo vključujejo induktivni senzor bližine v bližini bloka tipk, da zaznajo, ali je trak ob vsakem udarcu povsem naletel na omejevalnik, in sproži zaustavitev stiskanja, če vklop ne uspe.
Upogibanje traku med postajami kaže na prekomerno-omejeno stanje podajanja. To se zgodi, ko obvodna zareza zaustavi trak, preden podajalnik konča svoj hod, in ujame material med matrico in podajalno enoto. KotPeter Ulintz pojasnjuje v MetalForming, se odvečni material ujame in upogne, ko se matrica odpre in dvigala dvignejo trak. Koreninski popravek ni sprostitev vpetja zareze, ampak ponovni čas sprostitve podajalnika, tako da se odpre, preden se trak dotakne omejevalnika. Pnevmatski podajalni sistemi lahko zahtevajo kompenzacijo časa zamika od 35 do 45 milisekund, odvisno od hitrosti stiskanja, da preprečijo to pre-omejeno stanje.
Prezgodnja obraba orodja zaradi ponavljajočih se napačnih-udarcev sledi predvidljivi verigi: poslabšan vpetje zareze omogoča, da trak pristane nekoliko stran-od položaja, zato prebija kontaktni material na nepravilnih mestih, kar ustvarja neenakomerne stranske obremenitve. Te stranske obremenitve pospešijo drobljenje robov in obrabo vodil na več postajah hkrati. Če opazite pospešeno obrabo luknjačev na več postajah hkrati, je skupni imenovalec skoraj vedno težava z registracijo navzgor in sistem obvodnih zarez je prvo mesto, ki ga je treba raziskati.
Intervali pregledov za komponente sistema z zarezami bi morali temeljiti na številu udarcev in ne samo na vizualni oceni. Izbijanja z zarezami, ki ustvarjajo negativno geometrijo, običajno zahtevajo oceno vsakih 200.000 do 500.000 udarcev, odvisno od trdote materiala in pogojev zračnosti. Bloke ključev je treba v enakih intervalih preverjati glede obrabe obraza in trganja, pri čemer je treba zamenjavo sprožiti, ko se globina zaskoka zmanjša za 15 do 20 odstotkov od nominalne. Pri sistemih s pozitivnimi zarezami globina projekcije jezička, izmerjena na vzorcih trakov vsakih 100.000 potez, ujame progresivno deformacijo, preden se združi v zamik registracije. Induktivni senzor bližine, nameščen za spremljanje položaja prispelega traku, zagotavlja neprekinjene povratne-časovne povratne informacije brez potrebe po ročnem preverjanju vzorcev, kar je še posebej dragoceno na linijah, ki izvajajo daljše izmene brez nadzora.
Dokumentiranje teh vzorcev napak in njihovih korektivnih ukrepov ustvari bazo znanja o vzdrževanju, specifično za vsako matrico. Sčasoma ti podatki razkrijejo, ali se določena zasnova zareze dobro-ujema z aplikacijo ali pa bi temeljna sprememba geometrije, iz pozitivne v negativno ali obratno, odpravila ponavljajoče se napake pri njihovem izvoru. Ta odločitev se vrne nazaj v postavitev traku in sliko uporabe materiala, kjer vrsta zareze in postavitev vplivata ne le na zanesljivost registracije, temveč na skupne stroške na del.
Optimizacija postavitve trakov in podpora za inženiring po meri
Podatki o načinu napake se dovajajo neposredno v odločitve o postavitvi traku, ker vsaka geometrija zareze zasede prostor, bodisi fizično z odstranjevanjem materiala ali funkcionalno z rezervacijo prostora za robove za jezičke. Ta porabljen prostor tekmuje z geometrijo delov za isto nepremičnino traku, zaradi česar je zasnova zarez neločljiva od uporabe materiala in izračunov stroškov-na-del.
Vpliv obvodne zareze na postavitev traku in uporabo materiala
Razmislite o aritmetiki. Negativna obvodna zareza, ki reže 4 mm od vsakega roba traku čez 60 mm nosilec, porabi 8 mm skupne širine, ki bi sicer lahko prispevala k ugnezdenju delov. Pri tuljavi, ki omogoča 500.000 napredovanj, se teh 8 mm prevede v znatne stroške surovin, zlasti pri dragih zlitinah, kot je berilijev baker ali nerjavno jeklo, kjer cena na kilogram šteje vsak milimeter.
Pozitivne zareze se izognejo tej širinski kazni, vendar uvedejo drugačno omejitev. Oblikovani jeziček štrli pod ravnino traku, kar pomeni, da mora izdelovalec matrice upoštevati navpično zračnost v spodnjem čevlju. Ta zahteva glede razdalje lahko omeji, kako tesno so razmaknjene postaje, občasno prisili daljši korak in zmanjša število delov na dolžino tuljave. Pri-cenovno občutljivih vožnjah z-velikim volumnom se celo 2 mm povečanje koraka na napredovanje združi z milijoni udarcev.
Sodobna programska oprema za gnezdenje materiala za optimizacijo dolžine materiala potrdi te-kompromise, preden je jeklo razrezano. Platforme za postavitev trakov modelirajo geometrijo zarez v skladu z zahtevami glede trdnosti nosilca in preverjajo, ali lahko preostali presek prenese podajalne sile brez upogibanja. Kotnačela oblikovanja trakovpotrjuje, da industrija cilja na vsaj 75-odstotno izkoriščenost materiala, zareza pa neposredno vpliva na to, ali je to merilo dosegljivo za določeno geometrijo dela.
Orodja za simulacijo predvidevajo tudi, kako postavitev zareze vpliva na prazno gnezdenje. Kotna-postavitev prehoda, ki nagne dele za tesnejše pakiranje, lahko premakne optimalno lokacijo zareze, da se izognete motnjam v funkcijah delov blizu roba traku. Te interakcije je težko razrešiti ročno, zato je validacija, ki temelji na CAD-postala standardna praksa. Inženirji ponavljajo globino, položaj in vrsto zarez v programskem okolju ter primerjajo odstotke izkoriščenosti materiala v vsaki konfiguraciji, preden se zavežejo orodju.
Delovni tok validacije običajno sledi temu zaporedju: definirajte geometrijo dela in usmeritev gnezdenja, določite širino nosilca in dimenzije mostu, postavite zareze na predlagana mesta, zaženite strukturno preverjanje prečnega prereza nosilca na vsaki točki zareze in potrdite, da položaji ključnega bloka ali zaustavitvenega bloka niso v nasprotju s postajami za oblikovanje ali dvižnimi mehanizmi. Programska oprema označi vsako konfiguracijo, pri kateri napetost nosilca presega dovoljene meje, kar načrtovalca spodbudi k zmanjšanju globine zareze, razširitvi traku ali preklopu z negativne zasnove na pozitivno zarezo, ki ohranja material.
Delo z rešitvami matrice po meri za zapletene modele zarez
Standardna pravila načrtovanja večino aplikacij obravnavajo čisto. Izziv nastopi, ko geometrija delov, obnašanje materiala ali zahteve glede hitrosti potisnejo negativne in pozitivne obvodne zareze vtisnjene pločevine na območje, kjer si načelna pravila nasprotujejo. Ozek trak na -hitrostni stiskalnici pri 800 SPM, na primer, potrebuje raven profil negativne zareze, vendar ne more prihraniti robnega materiala. Debelo visoko{5}}trdno jeklo zahteva globoko vpenjanje, vendar ustvarja udarne sile, ki v nekaj tednih počijo standardne bloke ključev.
Ti robni primeri imajo koristi od specializirane podpore za inženiring. Ekipe priYICHENsodelujte z inženirji orodij pri rešitvah matrice za žigosanje po meri, ki obravnavajo natanko te konflikte pri oblikovanju, pri čemer prinašajo strokovno znanje o strukturi matrice, integraciji luknjačev in dvigal, optimizaciji zarez obvoda, nadzoru bruhov in pretoku materiala v projekte, kjer standardni pristopi ne uspejo.
- Nasprotujoče si zahteve glede širine traku in hitrosti- ko aplikacija zahteva tako ozek nosilec kot visoko{1}}hitro podajanje-profila, ki zahteva hibridne geometrije zarez ali alternativne strategije registracije
- Agresivne lastnosti materiala- zlitine z visoko-trdnostjo ali-obdelovalnostjo, ki pospešujejo obrabo blokov ključev ali razpokajo robove zarez v standardnih intervalih vzdrževanja, kar zahteva posebne premaze, karbidne vložke ali spremembe geometrije
- Več-vrstne ali kompleksne postavitve gnezdenja- konfiguracije trakov, pri katerih mora postavitev zareze krmariti okoli več obrisov delov, risalnih postaj in operacij,-ki jih poganja cam, brez ogrožanja registracije
- Tesni cilji uporabe materiala- projekti, pri katerih zasnovo določajo stroški materiala in je treba vsak milimeter globine zareze utemeljiti z izračuni trdnosti nosilca, potrjenimi s simulacijo
- Podaljšane nenadzorovane proizvodnje- matrice, ki morajo vzdrževati zanesljivost registracije med več sto tisoč gibi med vzdrževanjem, zahtevnimi zarezami in zasnovami ključnih blokov, zasnovanih za najdaljšo življenjsko dobo obrabe
Cilj ni nadomestiti presoje oblikovalca matrice, temveč jo nadgraditi z-specifičnim inženiringom, ko projekt presega tisto, kar lahko zagotovijo splošne smernice. Ne glede na to, ali rešitev vključuje spremembo geometrije, nadgradnjo materiala za komponente matrice ali popoln ponovni razmislek o strategiji usklajevanja zareze in pilota, dostop do virov izkušenih izdelovalcev matric skrajša pot od koncepta zasnove do potrjenega proizvodnega orodja.
Pogosta vprašanja o obvodnih zarezah v matricah za žigosanje
1. Kakšna je razlika med pozitivnimi in negativnimi obvodnimi zarezami v progresivnih matricah?
Pozitivna obvodna zareza pušča material na traku tako, da preluknja in oblikuje jeziček navzdol, ki se dotika zapornega bloka v matrici. Negativna obvodna zareza odstrani material z roba traku in ustvari žep, ki sprejme utrjeno projekcijo ključnega bloka iz matrice. Pozitivni tip ne proizvaja zamaškov in ohranja moč-preseka nosilca, zaradi česar je idealen za ozke trakove. Negativni tip ustvari raven profil traku, ki je primeren za visoko-hitrostne operacije nad 600 gibi na minuto, vendar zahteva upravljanje s polži in zmanjša širino nosilca na vsaki lokaciji zareze.
2. V čem se obvodne zareze razlikujejo od vodilnih lukenj v matricah za progresivno vtiskovanje?
Obvodne zareze in vodilne luknje opravljajo različne funkcije registracije v zaporednem razmerju. Obvodne zareze zagotavljajo trdo mehansko zaustavitev, ki preprečuje močno prekomerno dovajanje traku in omejuje največjo potovalno razdaljo ne glede na obnašanje podajalnika. Nasprotno pa pilotne luknje prejmejo natančne zatiče, ki natančno-uravnajo položaj traku po končanem podajalnem gibu in običajno popravijo zadnjih 0,05 do 0,10 mm napake položaja. Piloti ne morejo nadomestiti traku, ki je prestopil za polovico koraka, zato obvodne zareze delujejo kot groba omejitev, medtem ko piloti zagotavljajo končno natančnost.
3. Kdaj naj uporabim pozitivne obvodne zareze namesto negativnih?
Pozitivne obvodne zareze so boljša izbira, ko je vaš nosilni trak ozek (pod 30–50 mm) in bi odstranjevanje robnega materiala ogrozilo strukturno celovitost, ko je upravljanje s polži zaskrbljujoče zaradi minimalnega posredovanja operaterja ali urnikov vzdrževanja, ko proizvodne hitrosti ostajajo pod 600 gibi na minuto in ko je zmanjšanje ostankov prednostna naloga, ker se s traku ne odstrani noben material. Dobro delujejo tudi na materialih, ki so nagnjeni k vlečenju polžev, kjer popolna odstranitev polžev odstrani običajni način okvare iz procesa.
4. Kaj povzroča okvare obvodnih zarez v matricah za žigosanje in kako jih odpravite?
Pri negativnih zarezah najpogostejše okvare vključujejo vlečenje zareze, ki blokira vpetje ključnega bloka, kopičenje robov, ki sčasoma zmanjša funkcionalno globino zarez, in pokanje robov zareze zaradi utrjevanja pri dolgih vožnjah. Pri pozitivnih zarezah sta glavni težavi upogibanje jezička zaradi prekomerne podajalne sile in motnje jezička v dvižnih tirnicah. Korektivni ukrepi vključujejo ponovno ostrenje luknjačev z zarezami po razporedu-štetja udarcev (vsakih 200.000-500.000 udarcev), vzdrževanje pravilne razdalje od luknjača-do matrice pri 5–10 % debeline materiala na stran, dodajanje polmerov vogalov za preprečevanje koncentracije napetosti in usklajevanje višine dvigala z globino projekcije jezička.
5. Kako lastnosti materiala vplivajo na zasnovo obvodnih zarez v progresivnih matricah?
Meja tečenja materiala, nagnjenost-deformacijskemu utrjevanju, raztezek in debelina vplivajo na odločitve o geometriji zarez. Materiali z višjo mejo tečenja dlje ohranjajo obliko zareze, vendar prenašajo večje udarne sile na ključne bloke, kar pospešuje obrabo komponent matrice. Materiali, ki utrjujejo delo, postopoma postanejo krhki na območju zareze, kar sčasoma povzroči razpoke na robovih. Materiali z nizko-razteznostjo se prej pokvarijo in lahko zahtevajo pozitivne zareze, ki porazdelijo sile na večja območja jezičkov. Debelejši materiali potrebujejo globlji vpetje, da se prepreči-napenjanje, medtem ko mehkejše zlitine, kot je aluminij, zahtevajo plitvejše zareze z strožjimi tolerancami ključnega bloka za kompenzacijo deformacije na kontaktni točki.


