


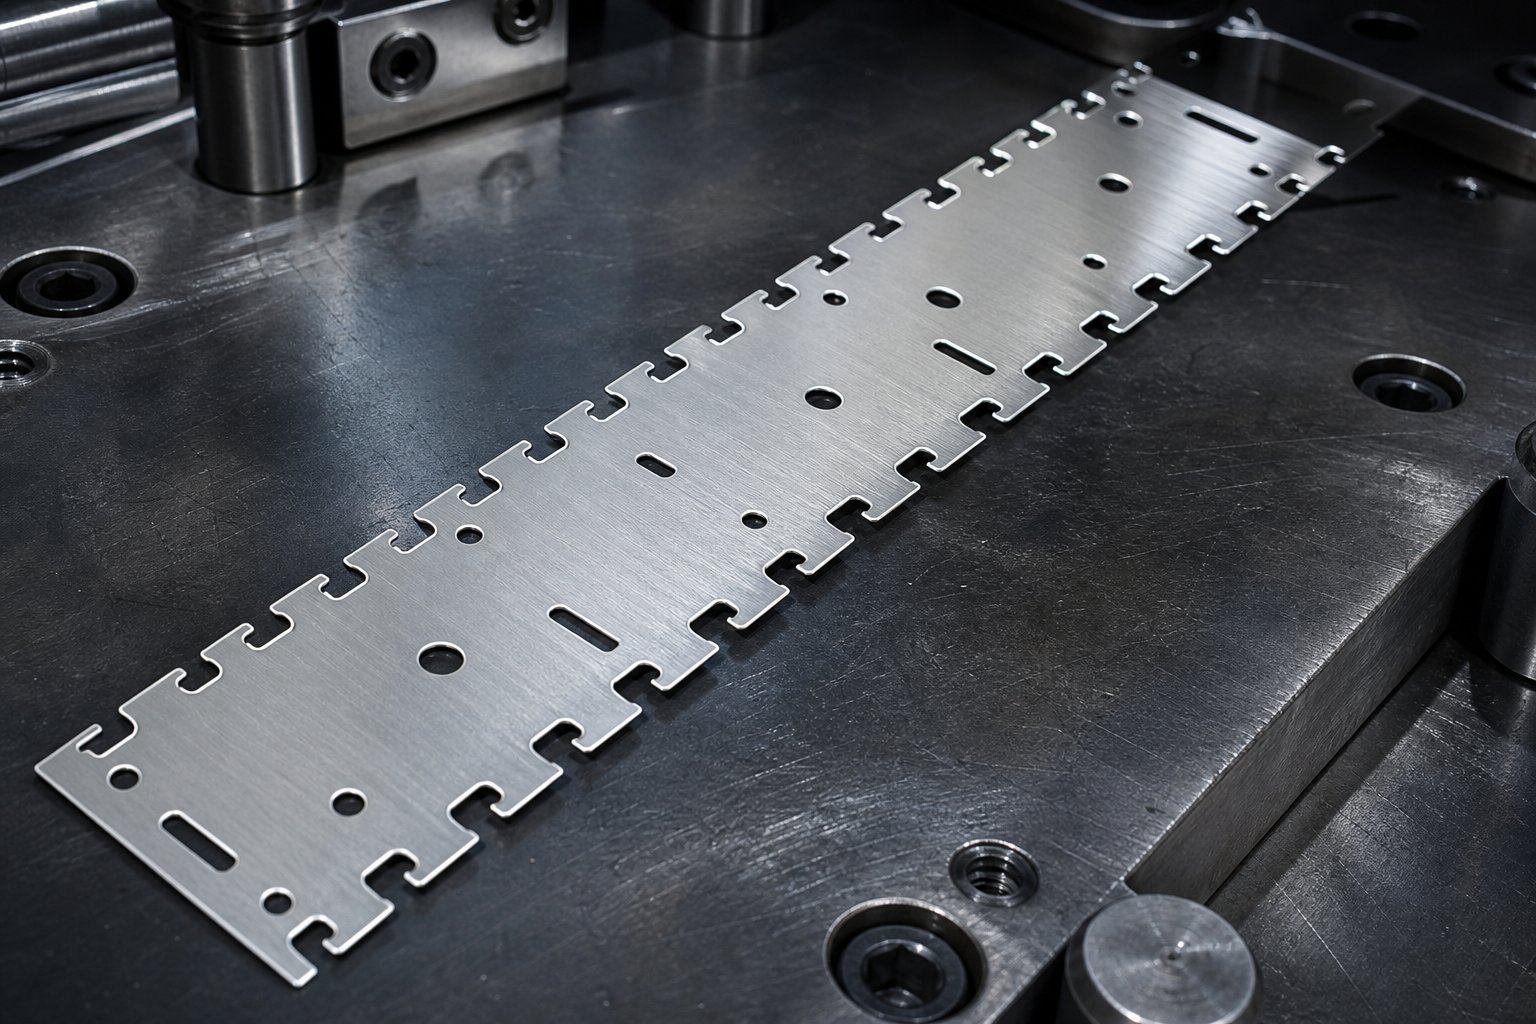
Razumevanje obvodnih zarez v matricah za progresivno vtiskovanje
Predstavljajte si kovinski trak, ki drvi skozi progresivno matrico s stotinami udarcev na minuto. Na vsaki postaji luknjači prebadajo, oblikujejo in upognejo elemente v ta trak. Kaj preprečuje, da bi te sveže oblikovane funkcije trčile z orodjem na naslednji postaji? Odgovor je v mnogih primerih obvodna zareza.
Kaj so obvodne zareze v progresivnih matricah
Obvodne zareze so namerni izrezi v nosilcu traku, ki ustvarjajo prostor za oblikovane elemente, dvignjene odseke ali štrlečo geometrijo, ko trak napreduje skozi zaporedne postaje matrice. Imajo drugačno vlogo kot nagibne zareze (včasih imenovane francoske zareze), ki predvsem preprečujejo prekomerno hranjenje in odstranjujejo nagnjenost robov. Obvodne zareze posebej omogočajo napredovanje traku brez mehanskih motenj med dokončanim delom in nadaljnjim orodjem.
Obvodna zareza je namerna odprtina v nosilcu traku matrice za progresivno žigosanje, ki omogoča oblikovanim ali štrlečim elementom, da gredo skozi sosednje postaje brez stika s komponentami matrice, na voljo v dveh konfiguracijah: negativna (material odstranjen) in pozitivna (jeziček ostane nedotaknjen za poznejše obrezovanje).
Namen obvodnih zarez v matricah za vtiskovanjegre za eno stvar: neprekinjeno potovanje traku. Brez njih bi upogib ali relief, ustvarjen na tretji postaji, lahko trčil v dvižno tirnico ali rezilni blok na četrti postaji, kar bi povzročilo zastoje, poškodovano orodje ali odpadne dele.
Zakaj je izbira vrste zareze pomembna za napredovanje traku
Tukaj postane odločitev zanimiva. Negativne in pozitivne obvodne zareze v matrici za vtiskovanje pločevine rešujejo isti problem z razmikom z nasprotnimi strategijami:
- Negativne zarezeodstranite žep materiala z roba traku navznoter. Polž pade skozi matrico in trak se nadaljuje z odprtim oknom, kjer je nekoč obstajal material.
- Pozitivne zarezena robu traku pustite štrleč jeziček, ki se razteza navzven in ustvari prostor s premikom in ne z odstranitvijo. Ta zavihek se obrezuje pozneje.
Izbira med negativnimi in pozitivnimi obvodnimi zarezami v matricah za vtiskovanje pločevine vpliva na vse v nadaljevanju: ravnanje z ostanki, stabilnost traku, tonažo stiskalnice, natančnost registracije pilota in intervale vzdrževanja matrice. Napačen klic tukaj lahko vodi v težave s pomikom, težave z brušenjem ali prezgodnjo obrabo orodja, ki jih ne bo odpravila nobena količina poskusnega utripanja.
Ta vodnik združuje obe vrsti zarez v eno referenco, ki zajema geometrijo, interakcije materialov, profile sil, načine odpovedi in izbirna merila, tako da lahko samozavestno sprejmete odločitev o oblikovanju, preden prvi udarec zadene jeklo.
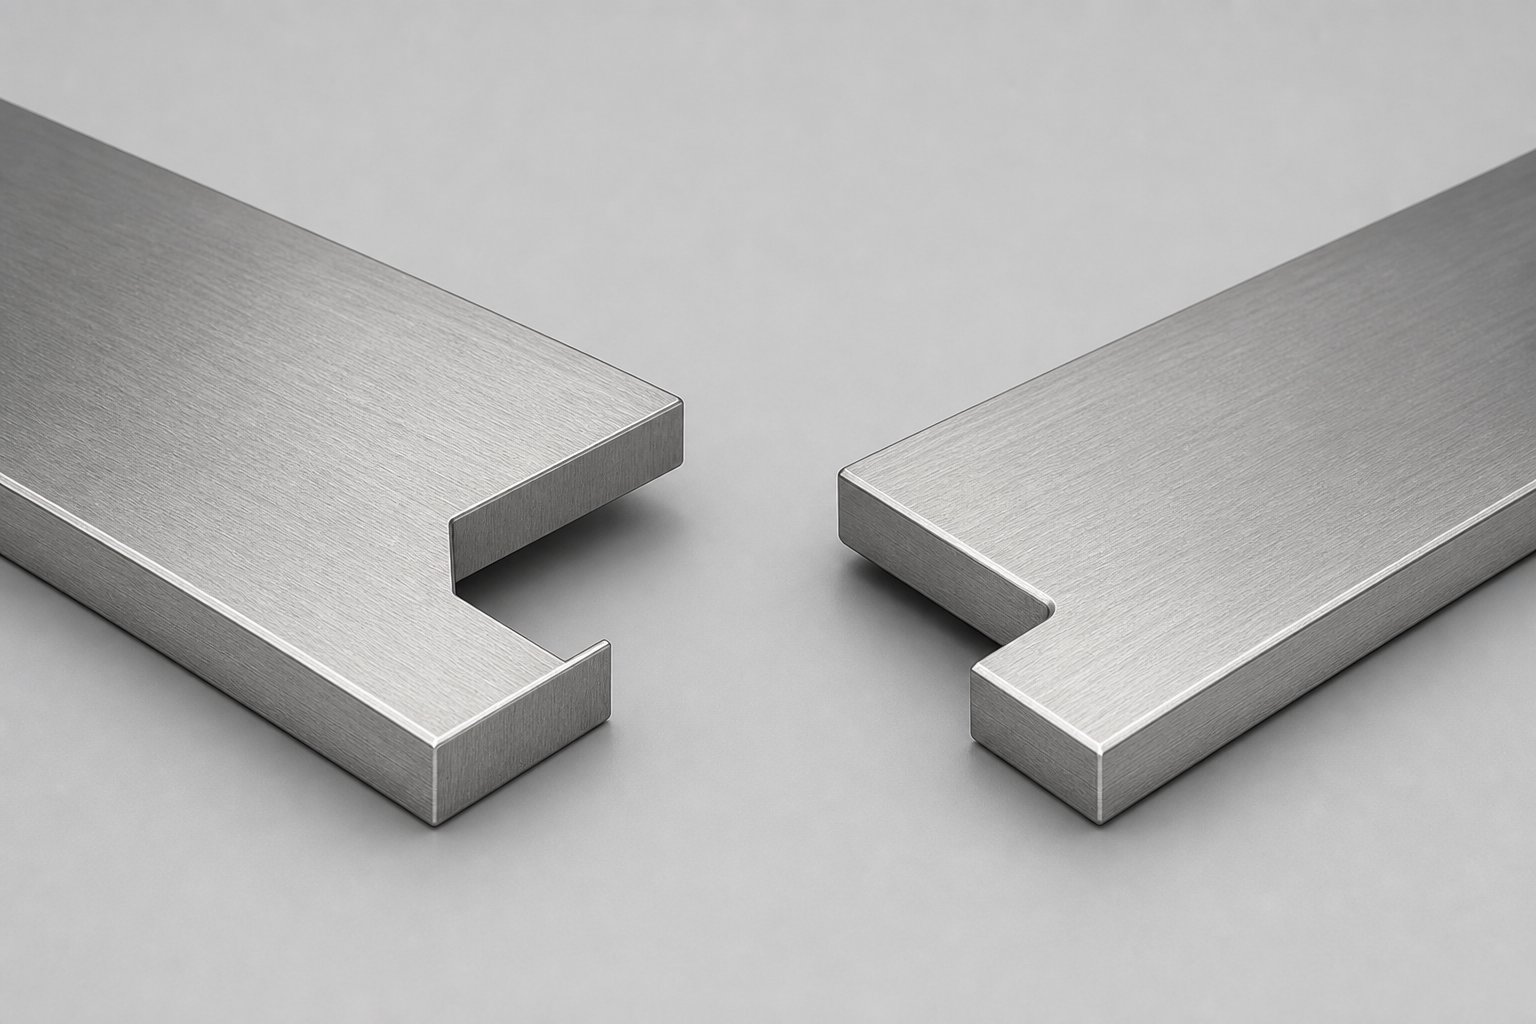
Geometrijska razčlenitev negativnih in pozitivnih profilov zarez
Koristno je vedeti, da ena zareza odstrani material, medtem ko druga pusti jeziček, vendar ni dovolj za oblikovanje matrice. Potrebujete jasno prostorsko sliko vsake geometrije, kako leži glede na smer podajanja traku in kam potuje luknjač. Ti opisi vam dajo miselni model, po katerem lahko delate, tudi če pred vami ni natisa.
Geometrija negativne zareze in prostorska orientacija
Predstavljajte si, da gledate navzdol na trak, ki se podaja od leve proti desni. Negativna obvodna zareza je pravokoten ali trapezast žep, izrezan navznoter od roba traku, pravokotno na smer podajanja. Izbijač se spusti navpično skozi trak, odstranjeni žleb pa izstopi navzdol skozi ustrezno odprtino v bloku matrice.
Običajno razmerje med globino-in-širino za negativne zareze je med 1 : 1,5 in 1 : 2,5, kar pomeni, da se zareza razteza v trak za približno 40 do 65 odstotkov njegove dimenzije širine vzdolž podajalne osi. Sprednji in zadnji rob žepa sta na splošno vzporedna drug z drugim in pravokotna na rob traku. Pri trapeznih različicah rahel ugrezni kot od 2 do 5 stopinj na stranskih stenah pomaga pri izmetu polžev in zmanjša obrabo udarca. Radiji vogalov na notranjih kotih so običajno v razponu od 0,5 do 1,0-kratne debeline materiala, da se prepreči razpokanje zaradi napetosti pri korenu zareze.
Pozitivna geometrija zarez in konfiguracija zavihkov
Pozitivna zareza obrne logiko. Namesto rezanja žepa navznoter, matrica zareže okrog jezička, ki štrli navzven iz roba traku. Ko pogledate trak od zgoraj, vidite jezik-oblikovano ali pravokotno projekcijo, ki se razteza čez prvotno mejo traku in je usmerjena vzporedno ali rahlo pod kotom glede na smer podajanja.
Širina jezička je običajno 1,5- do 3-kratna debelina materiala, njegova dolžina (merjeno od roba traku navzven) pa se giblje od 3 do 6 mm, odvisno od zahtevane razdalje na sosednjih postajah. Ta štrleča geometrija poteka nad ali poleg spodnjih komponent orodja in zagotavlja prostor za oblikovane elemente pod njimi. Jeziček ostane povezan z nosilcem traku, dokler ga namenska postaja za obrezovanje ne postriže, pri čemer prebijalec za obrezovanje potuje navpično navzdol, tako kot pri standardnem perforiranju.
Ključni dimenzijski parametri za obe vrsti
Namen obvodnih zarez za preoblikovanje pločevine postane bolj jasen, če primerjate njihove dimenzijske značilnosti eno ob drugi. Naslednja tabela organizira kritične parametre za negativne in pozitivne obvodne zarezematrice za preoblikovanje pločevinetako da se lahko nanje sklicujete med načrtovanjem postavitve traku.
| Parameter | Negativna zareza | Pozitivna zareza |
|---|---|---|
| Smer odstranjevanja materiala | Navznoter od roba traku | Okoliški rezi puščajo zunanji jeziček |
| Tipična globina (v trak) | 40-65 % širine zareze vzdolž podajalnika | N/A (zavihek štrli navzven) |
| Širina jezička/žepa (vzdolž podajanja) | 1,5-2,5x globina | 1,5-3x debelina materiala |
| Dolžina projekcije jezička | N/A | 3-6 mm čez rob traku |
| Stranski kot | 0-5 stopinj (ugrez za sprostitev polžev) | 0 stopinj (ravne strižne stene) |
| Radiji kotov | 0,5-1,0x debelina materiala | 0,25-0,5x debelina materiala |
| Smer izhoda polžev/ostankov | Navzdol skozi blok matrice na postaji z zarezo | Na poznejši trim postaji navzdol |
| Usmerjenost glede na krmo | Žep pravokoten na smer podajanja | Jeziček vzporeden ali pod kotom glede na smer podajanja |
Upoštevajte, da se specifikacija polmera vogalov med obema vrstama razlikuje. Negativni zarezi zahtevajo večje polmere, ker mora trak prenašati obremenitev čez zmanjšan prerez-pri korenu zareza. Pozitivni vogali zareze predstavljajo manjše strukturno tveganje, saj obdajajoči rob traku ostane nedotaknjen, dokler ne pride do obrezovanja navzdol.
Ta geometrijska razmerja postavljajo temelje za globlje vprašanje: kako vsaka konfiguracija obravnava ostanke, ki jih ustvari, in kaj to pomeni za stabilnost traku med-hitrostnim podajanjem?
Kako vrsta zareze vpliva na upravljanje odpadkov in oblikovanje nosilca traku
Odpadki ne izginejo kar tako. Vsaka obvodna zareza na neki točki napredovanja proizvede odpadni material in čas nastanka tega ostanka neposredno vpliva na to, kako stabilen ostane vaš trak med podajanjem. Razlika med negativnimi in pozitivnimi zarezami je v bistvu vprašanje, kdaj in kje ti odpadki zapustijo sistem.
Pretok odpadkov in upravljanje polžev glede na vrsto zareze
Negativne zareze ustvarijo diskretno zamah z vsakim pritiskom. Ta žleb pade navzdol skozi razbremenilni žep v bloku matrice in mora čisto izstopiti, bodisi da pade v žleb za odpadke ali pa ga potisnejo ven vzmetni -izmetavalci. Če se žogica zatakne ali odbije, se lahko ob naslednjem udarcu znajde med udarno ploskvijo in trakom, kar povzroči dvojne udarce, sledi žoge na delu ali celo poškodbe udarca. Ustrezne strategije zadrževanja polžev, kot so vakuumske odprtine, pozitivni izboji ali zožene odprtine matrice, postanejo bistvenega pomena pri visokih stopnjah udarcev.
Pozitivne zareze imajo povsem drugačen pristop. Ker jeziček ostane pritrjen na trak prek vmesnih postaj, ne nastanejo ostanki, dokler ga namenska obrezovalna postaja ne odstriže kasneje v napredovanju. Ta strategija odloženega odpadanja ohranja rob traku nedotaknjen dlje, kar koristi stabilnosti podajanja. Kompromis? Na vsaki postaji morate načrtovati razdaljo med točko ustvarjanja zareze in postajo za obrezovanje, tako da štrleči jeziček ne trči ob bloke matrice, dvigala ali sklope zgornjih luknjačev. Pri zapletenem preoblikovanju kovin s tesnimi razmiki med postajami lahko to načrtovanje odpiranja porabi dragocene nepremičnine.
Konfiguracije nosilcev trakov in združljivost z zarezami
Nosilna mreža drži vse skupaj, ko trak napreduje, njegova konfiguracija pa neposredno vpliva na to, katera vrsta zareze deluje najbolje. Kotnačela oblikovanja nosilnega trakupoudarite, da mora nosilec ostati dovolj močan, da se upre upogibanju med podajanjem, hkrati pa omogoča, da se deli prosto premikajo od postaje do postaje. Postavitev zarez bodisi krepi ali spodkopava to ravnotežje.
- Robni nosilec (eno-stran):Pari naravno z negativnimi zarezami. Ker nosilec poteka vzdolž enega roba traku, je rezanje žepa v ta rob za obvodni prostor preprosto. Polž izstopi čisto, preostala nosilna širina pa še vedno zagotavlja primerno podajalno moč. Pozitivni jezički bi štrleli navzven in tvegali motenje vodilnih tirnic ali dvigal.
- Sredinski nosilec:Ponuja večjo prilagodljivost za obe vrsti zarez. Obvodne zareze sedijo na zunanjih robovih stran od strukturnega središča, tako da lahko delujejo bodisi negativni žepi ali pozitivni jezički, odvisno od zahtev glede razdalje. Programska oprema za gnezdenje materiala za optimizacijo dolžine materiala pogosto daje prednost sredinskim nosilcem, ker omogočajo manjši razmik med-deloma- brez žrtvovanja celovitosti nosilca.
- Dvojni nosilec (oba robova):Običajno uporablja negativne zareze na enem ali obeh robovih. Razporeditev z dvojnim-nosilcem zagotavlja dovolj strukturne redundance, da odstranjevanje materiala z roba ne ogrozi stabilnosti podajanja. Ta konfiguracija ustreza težkim-zalogam, kjer modul jekla zahteva trše nosilce, da se prepreči povešanje med dvižnimi postajami.
Praktično pravilo: če se mora vaš nosilec upogibati navpično med postajami, da se prilagodi oblikovanim elementom na različnih višinah, negativne zareze zmanjšajo prerez-nosilca in lahko oslabijo upogibne točke. Pozitivne zareze ohranjajo ta presek dlje, zaradi česar so varnejša stava za raztegljivo mrežo ali nosilce z zankami, ki morajo preživeti ponavljajoče se cikle upogibanja brez zloma.
Stabilnost traku pa je le del enačbe. Sam material ima mnenja o tem, katero geometrijo zareze lahko prenese, in ta mnenja postajajo glasnejša, ko se meja tečenja dvigne.
Lastnosti materiala, ki spodbujajo izbiro vrste zareze
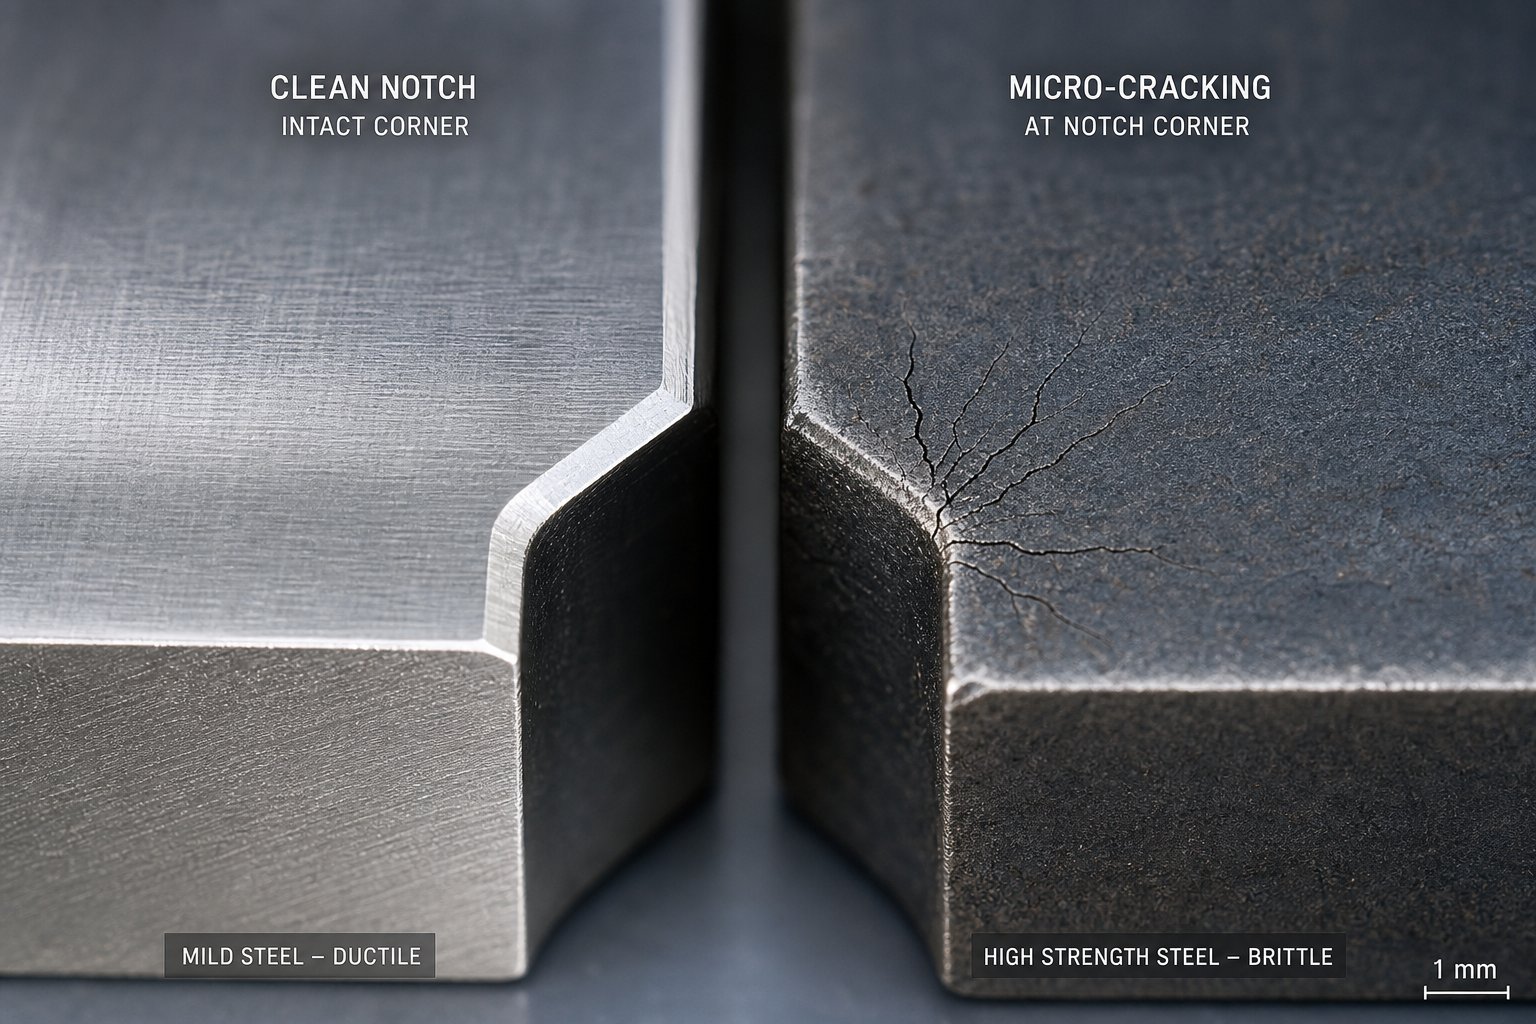
Mehki jekleni trak pri napetosti tečenja 200 MPa se v vogalu zareze obnaša zelo drugače kot dvofazni-fazni razred 980, ki potisne nad 700 MPa. Geometrija, ki deluje popolnoma v enem materialu, lahko poči ob prvem udarcu v drugem. Razumevanje, kako mehanske lastnosti vplivajo na koncentracije napetosti v zarezah, je tisto, kar ločuje zanesljivo postavitev traku od tiste, ki ustvarja zabojnike za odpadke, polne zlomljenih nosilcev.
Meja tečenja in koncentracija napetosti zareze
Vsak kot zareze deluje kot dvig napetosti. Ko se trak pomika naprej pod napetostjo, zmanjšan prerez-na negativni zarezi koncentrira napetost na notranjem polmeru. Bolj ko je ta polmer ostrejši, večji je lokalni multiplikator napetosti. Za nizko-ogljična jekla z mejo tečenja pod 300 MPa lahko material absorbira to koncentracijo z lokaliziranim plastičnim tokom brez razpok. Rezerve duktilnosti so dovolj velike, da se koren zareze rahlo deformira in prerazporedi obremenitev.
Povzpnite se nad 500 MPa in situacija se spremeni. Meja tečenja jekla v razredih AHSS pušča manj prostora med elastičnim obnašanjem in lomom. Kot jeSmernice AHSS Insightspojasnite, da morajo preoblikovalne sile preseči mejo tečenja, da pride do plastične deformacije, vendar se pri visokih-trdnostnih razredih vrzel med tečenjem in razpokanjem znatno zmanjša. Negativni vogal zareze, ki je dobro deloval v mehkem jeklu, zdaj postane mesto začetka razpoke v DP 780 ali TRIP 980. Faktor koncentracije napetosti pri ostrem korenu zareze lahko doseže 2,5- do 3,0-kratno nazivno napetost traku, s čimer lokalno napetost potisne daleč čez mejo loma.
Pozitivni zarezi se izogibajo večini tega problema. Ker ostane rob traku skozi vmesne postaje nedotaknjen, ostanejo koncentracije napetosti med podajanjem nižje. Jeziček sam nosi minimalno obremenitev, tako da tudi če so njegovi osnovni vogali razmeroma ostri, ne vidijo enakih nateznih sil, kot jih prenese koren z negativno zarezo.
Učinki delovnega utrjevanja na celovitost zareze
Deformacijsko utrjevanje doda še eno plast kompleksnosti. Ker se material deformira na vogalu zareze med zarezovanjem, se lokalno strdi, s čimer se poveča trdnost, vendar zmanjša preostali raztezek v tem območju. Vrednost n- ali eksponent otrditve določa, kako hitro pride do ojačitve. Raziskave obnašanja pri deformacijskem utrjevanju kažejo, da višje vrednosti n- porazdelijo deformacijo bolj enakomerno, kar zmanjša nagnjenost k lokalnemu tanjšanju.
Za negativne zareze je to pomembno v dveh trenutkih. Prvič, med samim potekom izrezovanja se strižna cona na obodu zareze strdi, ko luknjač potisne skozi. Drugič, med vsakim naslednjim ciklom podajanja napetost traku potegne čez to že-otrjeno območje. Materiali z majhnim raztezkom in nizkimi n-vrednostmi, kot so martenzitna jekla, izčrpajo svoj proračun duktilnosti na vogalu zareze med zarezovanjem in nimajo več ničesar, kar bi lahko preneslo podajalne napetosti. Rezultat so razpoke na robovih, ki se širijo navznoter od korena zareze skozi stotine udarcev.
Pozitivne zareze se utrjujejo drugače. Oblikovanje jezička ustvari strižen rob, vendar ta rob štrli navzven, kjer ne prenaša napetosti podajanja. Kritični prečni-prerez nosilca ostane v polni širini in nedeformiran, pri čemer ohrani svojo prvotno raztezno sposobnost za obremenitve visoke-hitrosti.
Smernice za izbiro materiala za vsako vrsto zareze
Modul elastičnosti kovin, kot je jeklo, ostane razmeroma konstanten okoli 200–210 GPa ne glede na razred, kar pomeni, da se vzmetna energija in energija elastične deformacije na zarezi obnašata podobno pri vseh vrstah jekla. Dramatično se spremeni, koliko plastične obremenitve material prenese pred zlomom. Ti pragovi usmerjajo prilagoditve oblikovanja zarez:
- Meja tečenja pod 300 MPa (blago jeklo, EDDS):Obe vrsti zarez delujeta zanesljivo. Sprejemljivi so negativni polmeri vogalov zarez, ki so tako majhni kot 0,5-kratna debelina materiala. Posebne spremembe geometrije niso potrebne.
- Meja tečenja 300-550 MPa (HSLA, BH razredi):Negativne zareze ostanejo sposobne preživeti, vendar zahtevajo vogalne polmere najmanj 1,0-1,5-kratne debeline materiala. Spremljajte razpoke na robovih po daljših proizvodnih serijah. Pozitivni zarezi so prednostni, ko raztezek pade pod 18 %.
- Meja tečenja 550-800 MPa (jekla DP 590, DP 780, TRIP):Pozitivne zareze močno priporočamo. Če so potrebni negativni zarezi, povečajte radije vogalov na 2,0-kratno debelino materiala in upoštevajte trapezne profile za porazdelitev napetosti na širša območja. Deformacijsko utrjevanje na koreninah zarez pospeši nastanek razpok.
- Meja tečenja nad 800 MPa (DP 980, MS 1200+, CP stopnje):Privzeta izbira so pozitivne zareze. Negativne zareze tvegajo zlom nosilca, razen če polmeri presegajo 2,5-kratno debelino materiala s poliranimi površinami zarez, da se odpravijo mesta nukleacije mikro-razpok. Skupni raztezek pod 10 % naredi negativno preživetje zareze malo verjetno pri stopnjah proizvodnega giba.
- Aluminijeve zlitine (serije 5xxx, 6xxx):Nižji modul elastičnosti (približno 70 GPa) pomeni višjo elastičnost vzmeti v vogalih zarez. Pozitivne zareze to bolje obvladajo, ker rob traku ne doživlja ciklične upogibne obremenitve pri zmanjšanem odseku.
Krivulja napetosti-deformacije pove celotno zgodbo. Ko načrtujete napetost tečenja glede na skupni raztezek za vaš material, gledate ovojnico tega, kar korenina zareze lahko preživi. Materiali v zgornjem-levem kvadrantu te risbe, visoka trdnost z majhnim raztezkom, zahtevajo pozitivne strategije zareze ali močno zaokrožene negativne geometrije s površinsko-končno obdelavo, ki močno presega standardno prakso.
Te odločitve,-ki temeljijo na materialu, neposredno vplivajo na nalaganje stiskalnice. Trši materiali se agresivneje upirajo rezanju in izbira med odstranjevanjem materiala zdaj in kasnejšim obrezovanjem preoblikuje porazdelitev rezalnih sil po matrici.
Rezalne sile in življenjska doba matrice za vsako vrsto zareze
Vsak udarec, ki se dotakne traku, porabi del vašega skupnega proračuna za tonažo stiskalnice. Negativne in pozitivne obvodne zareze črpajo iz tega proračuna na bistveno različne načine, razlika pa oblikuje vse, od stopnje obrabe luknjača do tega, kako pogosto načrtujete cikle brušenja.
Profili rezalne sile za negativne zareze
Izbijač z negativno zarezo izvede striženje celotnega oboda pri vsakem posameznem udarcu. Sila popuščanja, ki je potrebna za ločevanje polža od traku, sledi standardni formuli za zapiranje: rezalni obseg, pomnožen z debelino materiala, pomnožen s strižno trdnostjo. Za tipično negativno zarezo, ki meri 8 mm v širino in 12 mm v globino v 1,2 mm hladno-valjanem jeklu s strižno trdnostjo 350 MPa, to znaša približno 3,4 kN na zarezo, na gib, vsak cikel brez izjeme.
Kotprogresivni izračun tonažezahtevate, morate to obremenitev dodati vsaki drugi operaciji, ki poteka sočasno: luknjanje vodilnih lukenj, rezi delnega oboda, pritisk vzmeti za odstranjevanje in preoblikovalne postaje se nalagajo ena na drugo. V matrici s štirimi negativnimi obvodnimi zarezami je to dodatnih 13 do 14 kN, dodanih na istem položaju udarca, kjer že sprožijo vaši najtežji slepi udarci. Kumulativni učinek zmanjša mejo tonaže in poveča konično obremenitev na stiskalni povezavi.
Vzorci obrabe prebijanja na orodju z negativnimi zarezami odražajo to stalno polno-povpraševanje po strigu. Rezilni robovi so izpostavljeni enakomerni abrazivni obrabi po celotnem obodu, s pospešeno degradacijo na vogalih, kjer je koncentracija napetosti največja. Radiji vogalov se obrabijo hitreje kot ravni robovi, kar pomeni, da koren zareze najprej izgubi svojo načrtovano geometrijo, kar je točno tam, kjer jo najbolj potrebujete za celovitost traku.
Strategija porazdeljene sile s pozitivnimi zarezami
Pozitivne zareze razdelijo celotno rezalno delo na dve ločeni postaji. Na začetni postaji samo delni obodni rezi ustvarijo obris jezička, običajno strižejo dve ali tri strani, medtem ko jeziček ostane povezan na dnu. Končna obrezovalna postaja obravnava preostali rez, da kasneje v napredovanju loči jeziček.
Ta porazdelitev ponuja resnično prednost: namesto enega močnega strižnega dogodka dobite dva lažja, ki sta v matrici narazen. Začetni rezi lahko porabijo 60 odstotkov celotne sile, s preostalimi 40 odstotki pa trim postaja. Ker te postaje ležijo na različnih položajih po dolžini matrice, se njihove sile ne zlagajo pod enakim kotom stiskanja. Oblikovalci, ki uravnavajo tonažo po razporeditvi traku, kot je priporočeno v raziskavah progresivne zmogljivosti matrice, cenijo to prilagodljivost. Zmanjša največjo trenutno obremenitev in pomaga vzdrževati središče--tlaka matrice bližje priključni točki stiskalnice.
Obraba luknjačev na postajah s pozitivno zarezo je običajno manj resna na komponento, ker vsak luknjač prereže manj perimetra na udarec. Rezalni luknjač, ki deluje proti majhnemu preseku-jezička, prenese le delček sile, ki jo prenese luknjač s polno negativno zarezo.
Press Tonnage Budgeting in Die Life implications
Praktični učinek se kaže v intervalih vzdrževanja in stroških orodja. Tukaj je primerjava obeh pristopov glede na ključne operativne parametre:
| Parameter | Negativna zareza | Pozitivna zareza |
|---|---|---|
| Sila na udarec (na zarezo) | Celoten perimetrski strig v vsakem ciklu | Razdeljen na dve postaji (običajno 60/40) |
| Najvišji tonažni prispevek | Neposredno prispeva k največji obremenitvi postaje | Porazdeli po dolžini napredovanja |
| Vzorec obrabe udarcev | Enakomerna obodna obraba, pospešena v ovinkih | Manjša obraba na udarec, dve komponenti za sledenje |
| Tipičen interval ponovnega brušenja | 80.000-120.000 udarcev | 120.000-180.000 udarcev na postajo |
| Priporočilo za material luknjačev | najmanj D2; PM-M4 ali karbid za AHSS | D2 ustreza večini aplikacij |
| Prednostni premaz | TiAlN ali DLC za visoko{0}}obrabljene vogale | TiN zadostuje za zmerne zahteve |
| Koncentracija napetosti v bloku | Višje (polni polž potisne skozi vsak udarec) | Nižje na postajo; trim die vidi minimalno obremenitev |
| Vpliv na načrtovanje zmogljivosti stiskalnice | Porabi več razpoložljive tonažne rezerve | Ohranja rob za kompleksne preoblikovalne postaje |
Za podaljšanje življenjske dobe matrice imajo luknjači z negativnimi zarezami največ koristi od naprednih premazov, kot sta TiAlN ali DLC, nanesenih na vse rezalne površine, s posebno pozornostjo na polmere vogalov. Načrtovanje ponovnega brušenja bi moralo slediti-intervalom števila udarcev, namesto da bi čakalo na višino rezila, da signalizira poslabšanje. Natančni profili na teh luknjačih so pogosto izdelani ali obnovljeni z obdelavo z žico EDM, ki zagotavlja tesne geometrije vogalov in površinske zaključke, ki so odporni na prezgodnje odkrušanje.
Nasprotno pa orodja s pozitivnimi zarezami zahtevajo manj agresivne strategije premazovanja, ker je pri vsakem posameznem prebijanju manj kumulativnega dela. Kompromis je v tem, da vzdržujete dva ločena niza udarcev namesto enega. Skupni inventar orodja se poveča, vendar vsaka komponenta traja dlje in stane manj za ponovno brušenje.
Vprašanje sile ima neposredno dolvodno posledico, ki presega matematiko tonaže. Kako se zareza obnaša pod temi ponavljajočimi se obremenitvami v več tisoč udarcih, je odvisno, kateri načini okvare se pokažejo prvi, te okvare pa so videti zelo različno, odvisno od vrste zareze, ki ste jo izbrali.
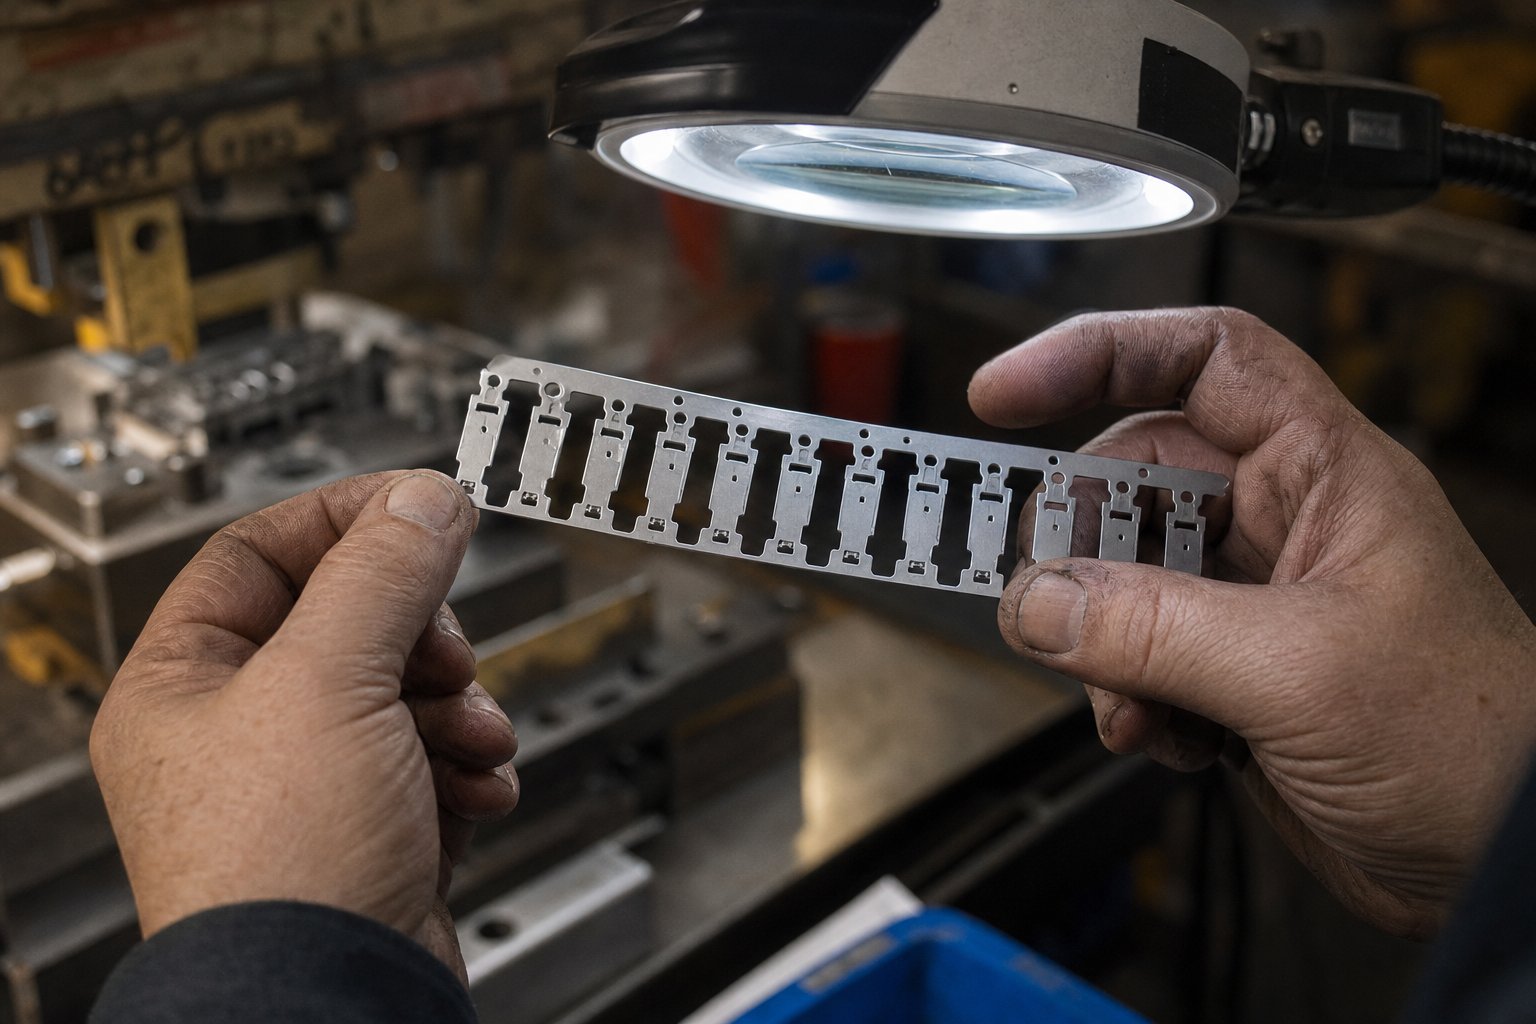
Pogosti načini napak in odpravljanje težav glede na vrsto zareze
Proračuni tonaže in napovedi obrabe izgledajo čisto na papirju. Produkcija ima druge načrte. Vsaka vrsta obvodne zareze se pokvari na svoj značilen način, in če simptomov ne prepoznate zgodaj, postane manjša nadloga na postaji tri popolna nesreča na postaji devet. Če veste, katere okvare pripadajo kateri geometriji zareze, prepolovite svoj diagnostični čas med preizkusom in preprečite, da bi nenačrtovane izpade pojedle vaš urnik delovanja.
Pozitivne napake pri zarezah in preprečevanje vlečenja polžev
Najbolj moteč način okvare za pozitivne zareze je vlečenje polža na trim postaji. Ko luknjač odtrga štrleči jeziček, se lahko odrezani polž prilepi na sprednjo stran luknjača in se pri povratnem gibu vrne nazaj na pot traku. Kot pojasnjujejo raziskave o vlečenju polža, ujet zrak med polžem in luknjačem med izvlekom ustvari vakuumsko tesnilo. Kovina se ob obodu udarca obnaša kot elastomer, težka maziva pa samo okrepijo tesnilno delovanje. En sam potegnjen polž, ki ga odnese nazaj na trak, lahko poškoduje vse spodnje postaje v orodju.
Zaradi več dejavnikov so postaje s pozitivno zarezo še posebej občutljive na to težavo:
- Prerez-majhnega zavihka:Obrezovalniki iz pozitivnih zarez so tanki in lahki, zaradi česar jih vakuum ali magnetizem lažje zadržijo na ploskvi udarca. Za razliko od večjih slepih polžev, ki imajo dovolj mase, da prosto padejo, se ti drobci oprimejo.
- Velike rezalne razdalje:Ko je razdalja med rezalnim luknjačem in gumbom matrice velikodušna za daljšo življenjsko dobo orodja, postane utor nekoliko manjši od odprtine matrice. Izgubi kompresijsko prileganje, ki bi ga sicer zadržalo v gumbu matrice.
- Magnetizirano orodje:Po površinskem brušenju luknjači ohranijo preostali magnetizem, ki privlači železove žlebove. Razmagnetenje vseh komponent matrice po ponovnem brušenju je bistvenega pomena, vendar se pogosto spregleda.
Strategije preprečevanja vključujejo prezračevanje obraza obrezovalnega luknjača z majhno zračno luknjo za prekinitev vakuuma, uporabo-vzmetenih ejektorskih zatičev, ki potisnejo žleb med izvlekom luknjača, ali namestitev vzvratnih-gumbov stožčaste matrice, ki držijo žlico pri stiskanju, ko gre skozi matriko. Pri zelo majhnih jezičkih lahko vakuumska enota, nameščena pod gumbom matrice, aktivno potegne polže navzdol in stran od udarca.
Poleg vlečenja polža se pozitivne zareze med podajanjem upogibajo. Če se štrleči jeziček med premikanjem traku zatakne za vodilno tirnico, dvigalo ali komponento matrice, se odkloni navzdol ali vstran. Upognjen jeziček spremeni dejansko širino traku na tem mestu, kar lahko povzroči, da se trak zaplete v vodilnih kanalih ali premakne stransko. Ko naslednji pilotni zatič vstopi v svojo luknjo, trak ni več v svojem predvidenem položaju in dobite napačno registracijo, ki se združuje od postaje do postaje.
Premajhna geometrija zavihkov ustvarja subtilnejšo težavo. Če dolžina projekcije jezička ne zagotavlja dovolj prostora mimo sosednjega orodja za postajo, lahko delni stik med podajanjem povzroči bočno silo na trak. Ta sila je majhna pri vsakem posameznem udarcu, vendar v tisočih ciklih povzroči postopno bočno premikanje, ki se pokaže kot podolgovate vodilne luknje in-neosrednji deli.
Negativne zareze in vzroki za popačenje traku
Negativne zareze ne delujejo drugače, ker se njihova poškodba kopiči v samem nosilcu in ne v jezičku za enkratno uporabo. Najpogostejša okvara je popačenje traku zaradi prevelike globine zareze. Ko žep odstrani preveč materiala z roba traku, se preostali prerez-nosilca ne more upreti podajalni napetosti brez upognitve ali vratu. Trak razvije vidno zožitev na vsaki lokaciji zareze, pri progresivnih postajah pa se ta zožitev kopiči v merljivo napako dolžine koraka-.
Razpoke na robovih so resnejša grožnja, zlasti pri utrjenih ali -odpornih materialih. Zarezni vogal koncentrira natezno napetost med vsakim podajalnim impulzom. Pri materialih, ki so že bili izpostavljeni deformacijskemu utrjevanju s predhodno obdelavo v zvitkih ali na predhodnih postajah za oblikovanje, je lahko preostala duktilnost pri korenu zareze skoraj izčrpana. Razpoke se začnejo na polmeru notranjega vogala in se širijo navznoter proti srednji črti nosilca z vsakim ciklom udarca. Lahko naredite 10.000 dobrih delov, preden razpoka doseže kritično dolžino, na kateri točki se nosilec popolnoma loči in trak se zagozdi.
Najbolj ranljivi so materiali, ki so blizu njihove meje tečenja jekla pri normalni napetosti pomika. Kombinacija faktorja koncentracije napetosti 2,5-3,0x na korenu zareze in ciklične obremenitve zaradi podajanja-in povratnega gibanja ustvarja scenarij utrujenosti. Razpoka raste v majhnih korakih na udarec, nevidna s prostim očesom, dokler nosilec katastrofalno ne odpove. Če med preizkusom v rednih intervalih pregledujete rob traku s povečavo, lahko to odkrijete zgodaj.
Zoženje traku zaradi negativnih zarez povzroča tudi težavo s podajanjem, ki jo je enostavno napačno diagnosticirati. Ko se nosilni odsek na mestu zareze tanjša pod ponavljajočo se napetostjo, se efektivna dolžina koraka na tej točki nekoliko poveča. Trak se lokalno raztegne, kar pomeni, da pride na naslednjo postajo le delno predaleč. Pilotne zatiči morajo nato potegniti trak nazaj, da pravilno registrirajo, popačijo vodilne luknje in neenakomerno obrabijo nosove zatičev. Metode analize trakov potrjujejo, da bo celo ena nosilna mreža, ki razvija trajno raztezanje, povzročila variacijo dolžine-nagiba ali nagiba, ki se kaskadno spreminja skozi celotno napredovanje.
Težave pri registraciji pilota zaradi slabe zasnove zareze
Obe vrsti zarez lahko povzročita napake pri registraciji pilota, vendar prek različnih mehanizmov. Pozitivne zareze motijo registracijo, ko se njihovi jezički fizično dotaknejo vodilnih zatičev ali ko bočne sile, povezane z jezičkom-, premaknejo trak, preden se zaskočijo piloti. Negativne zareze spodkopavajo registracijo tako, da oslabijo nosilec na natančnih točkah, kjer mora ostati dovolj tog, da obdrži položaj med delovnim zaporedjem lociranja-varnega-dela, ki ga opisujejo temeljna načela odpravljanja težav z matrico.
Nepravilna velikost zarez vodi do upogibanja trakov med postajami v predvidljivem vzorcu. Če zareza odstrani preveč materiala (negativno) ali jeziček povzroči prevelik upor (pozitivno), trak ne more ohraniti ravnega profila med dvižnimi tirnicami. Zapne se navzgor ali navzdol in ko se matrica zapre na upognjen trak, vodilni zatiči ne morejo čisto vstopiti v svoje luknje. Rezultat so upognjeni zatiči, podolgovate luknje ali v najslabšem primeru trak, ki popolnoma skoči iz napredovanja.
Ko med preizkusom matrice naletite na težave s podajanjem,-povezane z zarezo, vam sistematičen pristop prihrani ure poskusov-in-prilagajanja napak. Sledite temu zaporedju:
- Preglejte rob traku:Vzemite vzorec napredovanja in pod povečavo preglejte vsako mesto zareze. Poiščite mikro-razpoke na kotih negativnih zarez, upognjene ali deformirane pozitivne jezičke in morebitne znake drgnjenja, ki kažejo na stik s komponentami matrice med podajanjem.
- Izmerite popačenje pilotne luknje:Preverite, ali so vodilne luknje raztegnjene, močne sledi obrabe na eni strani ali iz--okroglih pogojev. Eno{3}}označevanje označuje, da se trak dosledno premika z-položaja v isto smer. Podaljšanje pomeni, da pilot na silo popravlja napako pri registraciji.
- Preverite variacijo dolžine koraka:Izmerite razdaljo med zaporednimi pilotnimi luknjami na več mestih vzdolž vzorca traku. Vsako progresivno povečanje ali zmanjšanje kaže na raztezanje nosilca na mestih zareze, kar razkriva, da je meja tečenja jekla v teh prečnih-prerezih presežena med običajnim podajanjem.
- Preverite čas izdaje-vira:Prepričajte se, da se podajalni zvitki odprejo šele, ko je vodilni zatič dovolj globoko zašel v svojo luknjo, da prepreči odnašanje traku, vendar preden se zaskoči krmilni del s polnim-premerom. Nepravilen čas omogoča, da trak zdrsne pred registracijo, zarez-oslabljeni nosilci pa to gibanje okrepijo.
- Preverite zadrževanje polžev:Pri postajah za obrezovanje s pozitivno zarezo preverite, ali so na gumbu matrice naloženi polži ali sledi polžev na sprednji strani luknjača. Pri negativnih zarezah preverite, ali polži čisto izstopajo skozi blok matrice in se ne odbijajo na pot traku. Induktivni senzor bližine, nameščen pod blokom matrice, lahko potrdi čas padca polža, če vizualni pregled med tekočo proizvodnjo ni izvedljiv.
- Ocenite ravnost traku med postajami:Ko je matrica odprta v spodnjem mrtvem središču, preverite, ali je trak ukrivljen ali povešen med vodiloma dvigala. Če trak ni raven, lahko postavitev zareze sovpada s položaji dvigala, kar ustvarja nepodprte razpone na najšibkejših presekih nosilca-.
- Povežite ugotovitve z geometrijo zarez:Primerjajte izmerjene okvare z načrtovanimi dimenzijami zareze. Če se pojavijo razpoke, povečajte radije vogalov. Če se jezički upogibajo, dodajte prostor ali skrajšajte dolžino projekcije. Če se trak razteza, zmanjšajte globino zareze ali dodajte ojačitveno vdolbino ob zarezi, da lokalno utrdite nosilec.
Vsak od teh načinov napake pusti podpis na traku, ki vam pove, kaj je šlo narobe in kje. Ključno je prebrati te podpise, preden prerastejo iz kozmetičnih madežev v popolno zaustavitev proizvodnje. Enako pomembno je razumeti, kako te iste geometrije zarez vplivajo na širše napake pri žigosanju, kjer nastajanje robov, razpoke na robovih in gubanje traku sledijo odločitvam o razmiku in geometriji, sprejetim med postavitvijo traku.
Strategije preprečevanja napak, povezane z izbiro zasnove Notch
Načini napak vam povedo, kaj se je pokvarilo. Preprečevanje napak vam pove, kako preprečiti, da bi se pokvaril. Napake pri žigosanju, ki zaobidejo zareze, robove, razpoke, gubanje in robne valove, vse sledijo nastavitvam zračnosti, odločitvam o geometriji in prilagoditvam postopka, ki so v celoti pod vašim nadzorom med postavitvijo traku in preizkusom matrice. Trik je v razumevanju, katero ročico potegniti za katero napako.
Nadzor zareze z optimizacijo zračnosti zarez
Višina zareze na obvodnih zarezah sledi isti fiziki kot katera koli druga operacija prebadanja, vendar se posledice napačnega izvajanja povečajo. Brada na obodu dela je lahko sprejemljiva, če je v mejah tolerance. Brada na robu zareze nosilca moti podajanje traku, se zatakne za vodilne tirnice in lahko zareže na površine matrice na vsaki spodnji postaji.
Pri negativnih zarezah je razmerje med nastankom robov obvodnih zarez pri vtiskovanju in razdaljo od luknja-do-matrice neposredno in predvidljivo. KotSmernice MISUMI za carinjenjepojasnite, ustrezen odmik poravna lomne ravnine na vrhu in na dnu obdelovanca, da ustvari čisti strig. Ko je zračnost pretesna, se lomne ravnine zgrešijo, kar povzroči sekundarno strižno cono, ki pusti tanko brazdo na strani polža in prevračanje na strani traku. Preveč ohlapna in material se vleče, namesto da se strga, kar ustvarja težko zarezo z razdrapanim robom, ki se ujame med podajanjem.
Standardno priporočilo 10–12 % na stran deluje za zareze iz mehkega jekla, vendar geometrija zarez predstavlja zaplet. V notranjih vogalih, kjer se dva rezalna robova srečata v polmeru, se dejanska zračnost spremeni glede na vzorce obrabe udarca. Vogali se obrabijo hitreje kot ravni robovi, kar pomeni, da se vaša 10-odstotna razdalja na vogalu zmanjša na 13–15 % v prvih 50.000 udarcih. To lokalizirano povečanje zračnosti se kaže kot težja bruha, zlasti pri korenu zareze, točno tam, kjer je nosilec najtanjši.
Obrezovanje jezičkov s pozitivnimi zarezami zahteva lastno optimizacijo zračnosti, ločeno od začetnih rezov, ki-oblikujejo jeziček. Trim postaja striže majhen, ozek polž, ki se obnaša drugače kot večji žepni polž negativne zareze. Manjša razdalja na trim postaji, približno 8-10 % na stran, pomaga zagotoviti čisto ločitev, ne da bi pri tem zapustil rob, ki bi se lahko zvil navzgor in oviral pot traku.
Preprečevanje razpok na križiščih zarez
Kjer se zareza sreča z obrisom dela ali seka drugo funkcijo reza, dobite presečišče napetosti. Dva strižena robova, ki se zbližata na točki, ustvarita cono, kjer se prekrivata deformacijska in obdelovalna utrjena iz obeh rezov. Material v tem križišču je že porabil večino svojega proračuna za duktilnost od prvega reza. Ko prispe drugi rez, ne glede na to, ali je na isti postaji ali dolvodno, potisne v material, ki ima zelo malo preostalega raztezka.
To tveganje za razpoke je največje, ko:
- Simptom:Lasčaste razpoke, ki se širijo od vogalov zarez proti značilnostim delov.Glavni vzrok:Zarezni rez in delno obodni rez pristaneta preblizu drug drugemu, kar ustvarja prekrivajoča se dela-kaljena območja s kumulativno napetostjo tečenja v jeklu, ki presega mejo loma.Korektivni ukrep:Povečajte razdaljo med vogalom zareze in najbližjim odrezanim delom na najmanj 2-kratno debelino materiala ali zaporedje rezov po različnih postajah, da ima material čas za stabilizacijo.
- Simptom:Razcepitev robov pri prehodu-na-nosilec v materialih AHSS.Glavni vzrok:Kotni radij je premajhen za razred materiala, koncentracija napetosti nad mejo tečenja jekla na tem prečnem-prerezu.Korektivni ukrep:Povečajte polmere vogalov na 2,0-2,5-kratno debelino materiala in polirajte polmer, da odstranite mikro zareze, ki jih pusti EDM ali brušenje.
- Simptom:Zakasnjeno pokanje, ki se pojavi po 5.000-10.000 udarcih v proizvodnji.Glavni vzrok:Širjenje utrujenosti od striženega roba, ki je bilo ob preizkusu mejno sprejemljivo, vendar se poslabša, ko obraba luknjača poveča višino robov in povzroči mikro-razpoke na površini reza.Korektivni ukrep:Vzpostavite razpored ponovnega brušenja na podlagi števila udarcev, namesto da čakate na vidne napake. Zamenjajte ali ponovno nabrusite luknjače zareze, preden se vogalni radiji obrabijo, kot je predvideno.
Gubanje trakov in popravki stabilnosti krme
Gubanje trakov med postajami je problem geometrijske nestabilnosti. Ko negativne zareze asimetrično odstranijo material, pri čemer odstranijo več z enega roba kot z drugega ali postavijo zareze v neenakomernih intervalih, se pri traku razvije notranja napetostna neravnovesja. En rob postane krajši od drugega, trak pa razbremeni to razliko tako, da se upogne v vzorec valov ali gub.
Robni val zaradi neuravnoteženega odstranjevanja materiala sledi istemu principu, ki povzroča valovite robove v razrezani tuljavi. Če vaša postavitev traku zahteva negativne zareze samo na enem robu, medtem ko nasprotni rob ostane nedotaknjen, se stran z zarezami dejansko skrajša. Neokrnjena stran nima kam iti, razen navzgor ali navzdol v sinusnem vzorcu. Kot potrjujejo raziskave preprečevanja napak, je gubanje posledica pretiranega pretoka materiala ali neuravnoteženega pritiska, asimetrična postavitev zareze pa je učbeniški sprožilec tega stanja.
Korektivne strategije sledijo jasni hierarhiji:
- Simptom:Trak se zapne navzgor med vodiloma dvigala v rednih intervalih, ki se ujemajo z razmikom zarez.Glavni vzrok:Globina zareze odstrani preveliko širino nosilca, kar zmanjša lokalno togost pod prag, potreben za upiranje pritisku vzmeti dvigala.Korektivni ukrep:Zmanjšajte globino zareze za 15-20 % in preverite, ali preostala širina nosilca presega 1,5-kratno debelino materiala na vseh mestih zareze. Če zahteve glede prostora preprečujejo zmanjšanje globine, dodajte ojačitveno rebro ali relief poleg zareze.
- Simptom:Sinusni robni val samo na eni strani traku.Glavni vzrok:Asimetrična postavitev zarez ustvarja neenake dolžine robov med stranjo z zarezo in stranjo brez{0}}zareze.Korektivni ukrep:Uravnotežite odstranitev materiala z dodajanjem reliefnih zarez na nasprotnem robu, tudi če obvodni prostor tam ni potreben, ali preklopite na pozitivne zareze na prizadeti strani, da ohranite kontinuiteto dolžine roba.
- Simptom:Progresivno bočno premikanje med podaljšanimi proizvodnimi serijami.Glavni vzrok:Neenakomerna napetost robov zaradi eno-stranskega zarezovanja povzroči, da se trak med vsakim podajalnim impulzom usmeri proti strani z zarezo. Vodilne tirnice mehansko popravijo zanašanje, vendar posledično trenje povzroči segrevanje in obrabo.Korektivni ukrep:Simetrično uravnotežite postavitev zareze ali dodajte majhno pilot{0}}nadzorovano zarezo na nasprotni strani, da izenačite napetost robov. Preverite, ali je pritisk podajalnega valja enak po širini traku.
Prilagoditve preizkusa matrice za napake,-povezane z zarezami, morajo slediti pristopu življenjskega cikla. Med načrtovanjem postavitve traku s simulacijo preverite simetrijo zarez in medmrežne razdalje. Med preizkusom prvega-kosa vzemite vzorce celotnega napredka in pod povečavo preglejte vsako zarezo, preden zaženete proizvodne količine. Med proizvodnjo spremljajte višino robov na mestih zareze kot vodilni indikator obrabe luknjača, namesto da čakate, da se pojavijo težave s podajanjem. Vsak simptom okvare je signal, odkrijte ga zgodaj in korektivni ukrep ostane preprost. Če ga ignorirate, bo veliko težje odpraviti kaskadno upogibanje traku, napačno registracijo in na koncu poškodbo matrice.
Ti vzorci napak se nazadnje vrnejo k odločitvi-faze načrtovanja: kateri tip zareze, katera geometrija in katere nastavitve zračnosti se ujemajo z vašo specifično kombinacijo zahtev glede delov in obnašanja materiala? Če te dejavnike združimo v ponovljiv izbirni okvir, izbira manj temelji na intuiciji in bolj na inženirstvu.
Praktični vodnik za izbiro konfiguracije obvodne zareze
Strategije za preprečevanje napak vam nudijo orodja za odpravljanje težav, potem ko se pojavijo. Boljše vprašanje: kako se izognete tem težavam v fazi načrtovanja? Odgovor živi v strukturiranem izbirnem okviru, ki pretehta vaše posebne spremenljivke aplikacije glede na prednosti in omejitve vsake vrste zareze. Nobena konfiguracija z eno zarezo ne zmaga v vsakem scenariju, vendar postane odločitev enostavna, ko ustrezne dejavnike uskladite s pravo geometrijo.
Odločitvena matrika za izbiro vrste zareze
Pet glavnih dejavnikov vpliva na izbiro med negativnimi in pozitivnimi obvodnimi zarezami. Vsak drugače vpliva na odločitev in v večini resničnih-svetov prevladujejo dva ali trije od teh dejavnikov, medtem ko drugi služijo kot izenačenje:
- Vrsta materiala in mehanske lastnosti:Razmerje med mejo tečenja in mejo tečenja določa, koliko koncentracije napetosti lahko prenese zarezni koren. Visoko{1}}trdni materiali z omejenim raztezkom močno potiskajo proti pozitivnim zarezam. Modul elastičnosti jekla ostaja okoli 200–210 GPa med razredi, tako da je elastično obnašanje pri zarezi dosledno, vendar se plastična rezerva zelo razlikuje.
- Kompleksnost geometrije delov:Deli z globokim vlekom, velikimi vtisnjenimi elementi ali več{0}}nivojsko oblikovanimi značilnostmi potrebujejo več prostora za obvod, pogosto dajejo prednost jezičkom s pozitivnimi zarezami, ki jih je mogoče dimenzionirati neodvisno od omejitev širine traku.
- Širina traku in konfiguracija nosilca:Ozki trakovi puščajo manj prostora za negativno globino zareze brez ogrožanja celovitosti nosilca. Širši trakovi s sredinskimi nosilci ponujajo več svobode za obe vrsti.
- Obseg proizvodnje in vzdrževalna zmogljivost:Visoko-prostornine, ki presegajo milijon udarcev, dajejo prednost pozitivnim zarezam zaradi podaljšanih intervalov ponovnega brušenja. Manjši-obseg opravil, pri katerih je pomembna preprostost orodja, lahko daje prednost negativnim zarezam, ki zahtevajo manj postaj.
- Zahteve glede točnosti registracije:Deli z ozkimi položajnimi tolerancami pod 0,05 mm potrebujejo nosilce, ki ohranjajo dosledno dolžino koraka. Pozitivne zareze bolje ohranjajo prečni-prerez nosilca in podpirajo tesnejšo registracijo pri daljših vožnjah.
Naslednja referenčna tabela združuje kritične razlike med vsemi parametri, obravnavanimi v tem članku. Uporabite ga kot izhodišče pri ocenjevanju nove postavitve traku.
| Parameter | Negativna zareza | Pozitivna zareza |
|---|---|---|
| Smer odstranjevanja materiala | Navznoter od roba traku; polž izstopa navzdol | Okoliški rezi puščajo-navzven štrleči jeziček |
| Čas generiranja odpadkov | Takoj, vsak udarec na zarezni postaji | Prestavljeno na dolvodno trim postajo |
| Stabilnost traku med hranjenjem | Zmanjšan prečni-prerez nosilca pri zarezi; manjša togost | Celotna nosilna širina ohranjena do obrezovanja; večja togost |
| Uporabne vrste materiala | Najboljše za mehko jeklo in HSLA pod 550 MPa meja tečenja napetost tečenja | Zahtevano za AHSS, DP, TRIP nad 550 MPa; prednostno za aluminij |
| Zahteve za silo | Celoten strižni obseg na eni postaji; višjo konično tonažo | Razdeljen na dve postaji; manjša konična obremenitev na postajo |
| Življenjska doba kocke in interval ponovnega brušenja | Tipično 80.000-120.000 udarcev | 120.000-180.000 udarcev na postajo |
| Profil tveganja neuspeha | Pokanje robov, raztezanje nosilca, zoženje traku | Vlečenje žleba na trim postaji, upogibanje jezička, konflikti glede odmika |
| Najbolj{0}}primerna konfiguracija operaterja | Robni nosilec ali dvojni nosilec | Sredinski nosilec ali raztegljiv spletni nosilec |
| Vpliv števila postaj | Ena postaja na zarezo (preprostejša matrica) | Dve postaji na zarezo (oblika + obrezovanje) |
| Zapletenost upravljanja polžev/ostankov | Zahteva zanesljiv izmet polža pri vsakem zamahu | Minimalno do trim postaje; standardni nadzor polžev pri trimu |
Scenariji uporabe, ki dajejo prednost negativnim zarezam
Negativne zareze si zaslužijo svoje mesto, ko se pogoji uskladijo v njihovo korist. Predstavljajte si -hitro konektorsko matrico, ki teče iz fosforjevega brona debeline 0,4 mm pri 1200 gibih na minuto. Material je tanek, duktilen in trak je dovolj širok, da absorbira globino zarez, ne da bi oslabil nosilec. Upravljanje s polži je pri tem merilu enostavno, ker drobni polži prosto padajo pod gravitacijo. Matrica že ima 30+ postaj, tako da bi dodajanje trim postaje za pozitivne jezičke podaljšalo dolžino matrice preko zmogljivosti stiskalnice.
Scenariji, kjer so negativne zareze jasna izbira:
- Razmerje med mejo tečenja materiala in natezno trdnostjo je pod 0,7 (kar kaže na pomembno rezervo duktilnosti)
- Širina traku presega 4x zahtevano globino zareze, kar pušča dovolj nosilnega materiala
- Obseg proizvodnje je zmeren (pod 500.000 gibov na življenjsko dobo orodja), kar zmanjšuje pomisleke glede utrujenosti v vogalih zarez.
- Dolžina matrice je omejena in dodajanje trim postaj ni izvedljivo
- Oblike nosilca na robovih, kjer se zarezni žep naravno poravna z geometrijo nosilca
Scenariji uporabe, ki dajejo prednost pozitivnim zarezam
Pozitivne zareze postanejo privzete, ko lastnosti materiala ali zahteve po natančnosti odtehtajo kazen-štetja postaj. Razmislite o avtomobilskem strukturnem nosilcu, vtisnjenem iz DP 780 v debelini 1,6 mm. Eksponati nateznega modula jekla ostanejo nespremenjeni, toda pri tej ravni meje tečenja bi negativni vogali zarez sprožili robne razpoke v prvih 20.000 udarcih. Del ima globoko-vlečene značilnosti, ki zahtevajo 8 mm razmika na sosednjih postajah, položajna toleranca na montažnih luknjah pa je 0,03 mm. Jezički s pozitivnimi zarezami ohranjajo celovitost nosilca skozi vse vmesne postaje, raztegljivi tkani nosilec se upogne brez nevarnosti strganja pri zmanjšanem prerezu, postaja za prirezovanje pa jezičke čisto odstrani z minimalno silo.
Scenariji, kjer so prednostne pozitivne zareze:
- AHSS ali drugi -materiali z visoko trdnostjo, kjer je modul elastičnosti jekla povezan z omejeno zmogljivostjo plastične deformacije
- Globoko-vlečenje ali več-nivojsko oblikovanje, ki zahteva raztegljive tkane nosilce s-prečnimi-prerezi
- Zahteve za registracijo so strožje od 0,05 mm pri dolgih napredovanjih
- Obseg proizvodnje, ki presega milijon gibov, kjer kumulativna utrujenost na vogalih zarez postane življenjski-omejevalni dejavnik
- Deli z oblikovanimi značilnostmi, ki mejijo na rob traku, ki potrebujejo spremenljive količine odmika na različnih postajah
Kadar en sam matrski trak zahteva obvodno zračnost na nekaterih postajah, ki presega tisto, kar lahko prevoznik tolerira kot negativne žepe, medtem ko druge postaje potrebujejo le minimalno zračnost, ki ne upravičuje operacije obrezovanja, hibridni pristop z uporabo obeh vrst zarez v istem napredovanju zagotavlja najboljše ravnovesje celovitosti traku, ekonomičnosti postaje in upravljanja z ostanki.
Hibridne postavitve so pogostejše, kot se mnogi inženirji zavedajo. Tipičen primer vključuje negativne zareze za zahteve po majhnih razdaljah v zgodnjih postajah, kjer je trak še vedno v polni trdnosti, prehajajo v pozitivne zareze v bližini postaj oblikovanja, kjer je bil nosilec že oslabljen s slepimi rezi. Ključno je zagotoviti, da si obe vrsti zarez delita združljive sisteme za upravljanje polžev in da celotna postavitev traku upošteva različne prečne-prereze nosilca na vsaki lokaciji zareze.
Izbira prave konfiguracije je en korak. Preverjanje te izbire pred izdajo za gradnjo je tisto, kar loči-pripravljen dizajn od dragega poskusnega preizkusa. Za inženirje, ki delajo s kompleksnimi postavitvami trakov, kjer se optimizacija obvodnih zarez seka s strukturo matrice, pretokom materiala in zasnovo komponent, je na voljo sodelovalna inženirska podpora strokovnjakov, kot jeYICHEN-ova ekipa za žigosanje po merilahko pospeši pot od koncepta do potrjenega proizvodnega orodja.
Kontrolni seznam za preverjanje zasnove in inženirski viri
Izbirni okvir vas pripelje do prave vrste zareze. Tisto, kar preprečuje, da bi se ta izbira razpletla med izdelavo matrice in proizvodnjo, je disciplinirano zaporedje validacije, ki potrdi vse predpostavke, preden se jeklo razreže. Zasnova obvodne zareze ne obstaja ločeno. Istočasno poteka skozi strukturo matrice, geometrijo luknjača, arhitekturo nosilca in načrtovanje toka materiala. Izdelovalec orodij in orodij, ki zarezo obravnava kot naknadno misel, bo preživel tedne v preizkušanju odpravljanja težav, ki bi jih pet minut discipline s kontrolnim seznamom preprečilo.
Ključna načela za zanesljivo zasnovo obvodnih zarez
Preden izdate katero koli postavitev traku ekipi za izdelavo matrice, po vrstnem redu opravite te korake preverjanja. Vsak potrjuje specifično interakcijo med zasnovo zareze in širšim sistemom matrice:
- Potrdite ustreznost preseka nosilca-:Preverite, ali preostala širina nosilca na vsaki negativni lokaciji zareze presega 1,5-kratno debelino materiala. Pri pozitivnih zarezah potrdite, da je polna širina nosilca ohranjena skozi vse vmesne postaje pred točko obrezovanja.
- Potrdite dovoljenje na vsaki postaji:Pojdite skozi napredovalno postajo za postajo in potrdite, da pozitivni zarezni jezički počistijo vse bloke matrice, dvigala, držala luknjačev in zgornja orodja z robom najmanj 1,0 mm. Pri negativnih zarezah preverite, ali so izhodne poti polža skozi čevelj matrice neovirane.
- Preverite radije vogalov zarez glede na razred materiala:Navzkrižno-primerjajte načrtovane vogalne radije s pragovi mejne vrednosti tečenja materiala, ki so zajeti v četrtem razdelku. Če radiji padejo pod priporočeni minimum za vaš naklon, jih povečajte pred gradnjo.
- Uravnotežite tonažo čez pas:Seštejte vse rezalne sile pri vsakem položaju kota stiskanja, vključno z zarezami. Potrdite, da najvišja trenutna obremenitev ostane znotraj 80 % razpoložljive zmogljivosti stiskalnice, da ohranite varno delovno rezervo.
- Načrtujte upravljanje polžev:Za negativne zareze določite reliefne mere bloka matrice, vrsto ejektorja in usmerjanje žleba za odpadke. Za postaje za prirezovanje s pozitivno zarezo določite funkcije proti-pol-vlečenju (vakuumske odprtine, ejektorske zatiče ali gumbe za vzvratno-zožitev).
- Preverite združljivost registracije pilota:Prepričajte se, da lokacije zarez ne sovpadajo s postajami pilotskih zatičev ali oslabijo nosilca na točkah zagona pilota. Izmerite razdaljo med robom zareze do najbližje vodilne luknje in se prepričajte, da presega 2-kratno debelino materiala.
- Simulirajte podajanje traku pod obremenitvijo:Če so na voljo orodja CAE, zaženite simulacijo pomika z realističnimi vrednostmi napetosti, da preverite raztezanje nosilca, upogib ali stranski odmik na mestih zarez.
- Merila za ponovno brušenje dokumenta:Vzpostavite intervale ponovnega brušenja na podlagi-števila-hodov za vsako luknjalo z zarezo in rezalno luknjalo. Zabeležite izhodiščne višine brusov ob preizkusu kot referenco za spremljanje proizvodnje.
To zaporedje ujame najpogostejše pomanjkljivosti pri zasnovi orodij in matric, preden postanejo proizvodne težave. Če preskočite celo en korak, zlasti preverjanje dovoljenj ali uravnoteženje tonaže, pride do načinov napak, o katerih smo govorili prej v tem priročniku.
Viri za inženiring matrice za žigosanje po meri
Kompleksne postavitve trakov, kjer se optimizacija obvodnih zarez seka z več-postajnim oblikovanjem, izzivi pretoka materiala in tesne zahteve glede registracije pogosto koristijo sodelovalno inženirsko podporo. Izkušen izdelovalec matrice prinaša-praktične izkušnje, ki dopolnjujejo simulacijske podatke, zlasti za konfiguracije hibridnih zarez ali aplikacije AHSS, kjer teoretične smernice izpolnjujejo-resnične spremenljivosti.
Za inženirje, ki se soočajo s temi izzivi,YICHENove rešitve za žigosanje po merinudijo skupno podporo v celotnem obsegu oblikovanja strukture matrice, inženiringa lukenj in komponent, optimizacije zarez obvodov, strategij nadzora bruhov in načrtovanja toka materiala. Njihov pristop premošča vrzel med konceptom postavitve traku in preverjenim proizvodnim orodjem, kar je še posebej dragoceno, ko so odločitve o oblikovanju zarez v interakciji s konfiguracijami dvigala, upravljanjem zračnosti in celovitostjo nosilca na načine, ki zahtevajo integrirano{1}}reševanje problemov namesto izoliranih popravkov.
Ne glede na to, ali določate negativne zareze za visoko-hitro konektorsko matrico ali načrtujete pozitivne razdalje med zarezami za strukturni del AHSS, načela ostajajo dosledna: preverjajte zgodaj, preverjajte sistematično in vključite specializirano orodje in strokovno znanje o matricah, ko interakcije med geometrijo zareze in arhitekturo matrice presegajo standardne smernice.
Pogosta vprašanja o obvodnih zarezah v matricah za žigosanje
1. Kakšna je razlika med negativnimi in pozitivnimi obvodnimi zarezami v progresivnih matricah?
Negativne obvodne zareze odstranijo žep materiala navznoter od roba traku, pri čemer žleb pade skozi blok matrice ob vsakem udarcu. Pozitivne obvodne zareze pustijo štrleč jeziček na robu traku, ki ustvari zračnost s premikom in ne odstranitvijo, pri čemer je jeziček obrezan pozneje. Izbira med njima vpliva na ravnanje z odpadki, stabilnost traku, porazdelitev tonaže stiskalnice in intervale vzdrževanja matrice. Negativne zareze ustrezajo duktilnim materialom z mejo tečenja pod 550 MPa, medtem ko so pozitivne zareze prednostne za AHSS in jekla z visoko -trdnostjo, kjer koncentracije napetosti na vogalih zarez tvegajo razpoke nosilca.
2. Kako se obvodne zareze razlikujejo od naklonskih zarez pri progresivnem žigosanju?
Obvodne zareze in naklonske zareze služijo različnim funkcijam v progresivni matrici. Nagibne zareze (imenovane tudi francoske zareze) predvsem preprečujejo prekomerno dovajanje traku in odstranjujejo nagnjenost robov, da ohranijo natančno dolžino napredovanja traku. Obvodne zareze posebej ustvarijo prostor, tako da lahko oblikovane ali štrleče značilnosti na traku preidejo skozi sosednje matrice brez stika s komponentami orodja. Medtem ko sta oba vrezana v nosilec traku, so obvodne zareze dimenzionirane in postavljene na podlagi geometrije oblikovanih elementov na sosednjih postajah, medtem ko so naklonske zareze dimenzionirane glede na zahteve glede točnosti podajanja.
3. Kateri materiali zahtevajo pozitivne obvodne zareze namesto negativnih zarez?
Materiali z mejo tečenja nad 550 MPa, vključno z jekli DP 590, DP 780, TRIP in martenzitnimi razredi, močno dajejo prednost pozitivnim obvodnim zarezam. Ti -materiali z visoko trdnostjo imajo omejene rezerve raztezka, kar pomeni, da lahko koncentracija napetosti na negativnih kotih zareze sproži robne razpoke, ki se širijo med ciklično obremenitvijo s pomikom. Aluminijeve zlitine imajo tudi pozitivne zareze zaradi njihovega nižjega modula elastičnosti, ki ustvarja večjo vzmetnost v vogalih zarez. Kot splošno vodilo velja, da ko skupni raztezek pade pod 18 %, postanejo pozitivne zareze varnejša izbira za ohranitev celovitosti nosilca skozi podaljšane proizvodne serije.
4. Kako preprečite vlečenje polžev na postajah za pozitivno zarezo?
Vlečenje polža na postajah za obrezovanje s pozitivno zarezo se pojavi, ko se odrezan jeziček prilepi na čelno stran luknjača prek vakuuma ali preostalega magnetizma. Strategije preprečevanja vključujejo vrtanje majhne odzračevalne luknje skozi ploskev luknjača, da se med izvlekom zlomi vakuumsko tesnilo, namestitev vzmetnih-izmetalnih zatičev, ki potisnejo polže z luknjača, uporabo gumbov z obrnjeno-konično matrico, ki stisnejo polže, ko gredo skozi, in namestitev vakuumskih enot pod blok matrice, da aktivno vlečejo polže navzdol. Poleg tega razmagnetenje vseh sestavnih delov matrice po površinskem brušenju odpravi preostali magnetizem, ki privlači železove polže. Za izdelavo matrice po meri, ki vključuje zapletene konfiguracije trim postaj, strokovnjaki, kot je YICHEN, ponujajo integrirane rešitve za upravljanje žlic kot del svojih storitev inženiringa matrice za vtiskovanje.
5. Kakšen je priporočen polmer vogalov za obvodne zareze v-jeklu visoke trdnosti?
Lestvica zahtev za polmer vogala z mejo tečenja materiala. Pri mehkem jeklu pod 300 MPa zanesljivo delujejo vogalni polmeri že tako majhni kot 0,5-kratna debelina materiala. Za razrede HSLA med 300-550 MPa je potrebna najmanj 1,0-1,5-kratna debelina materiala. Jekla DP in TRIP od 550-800 MPa zahtevajo 2,0-kratno debelino materiala s trapezoidnimi profili zarez za širjenje napetosti. Nad 800 MPa morajo polmeri presegati 2,5-kratno debelino materiala s poliranimi površinami, da se odpravijo mesta nukleacije mikrorazpok. Te specifikacije se nanašajo predvsem na negativne zareze, kjer mora trak prenašati podajalno napetost čez zmanjšan prečni prerez na korenu zareze.


