


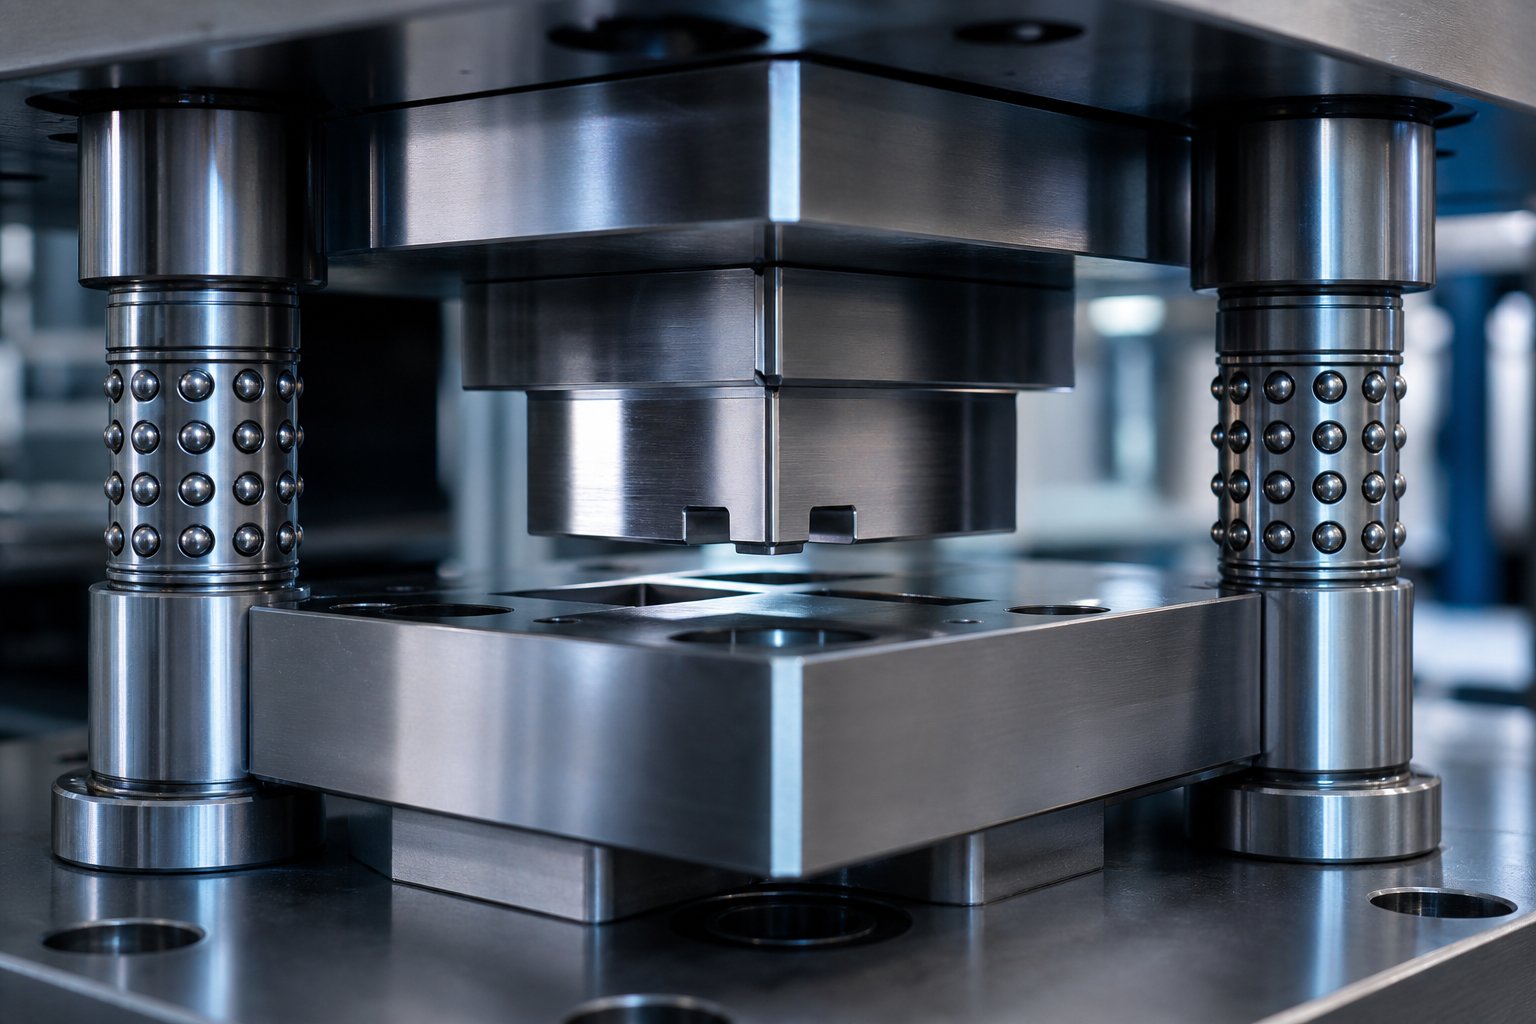
Kaj so matrice za natančno žigosanje in zakaj so pomembne
A matrica za natančno žigosanjeje prilagojeno-izdelano orodje, ki se uporablja v stiskalnici za rezanje, oblikovanje ali oblikovanje pločevine v visoko{1}}natančne dele, pri čemer so tolerance strožje od ±0,05 mm v milijonih proizvodnih ciklov. Za razliko od običajnih orodij za vtiskovanje, zasnovanih za manjše zahteve glede dimenzij, te matrice zahtevajo manjšo razdaljo-do-matrice, vrhunska orodna jekla in napredne sisteme vodenja za zagotavljanje ponovljive natančnosti pri proizvodni hitrosti.
Opredelitev matric za natančno žigosanje
Predstavljajte si orodje, ki mora reproducirati isto geometrijo dela, znotraj mikronov odstopanja, ne glede na to, ali gre za žigosanje dela številka ena ali dela številka ena milijon. To je glavni izziv, ki ga rešujejo matrice za natančno žigosanje. Matrica je sestavljena iz dveh sosednjih polovic: udarca, ki se premika, in bloka matrice, ki miruje. Ko se med njimi podaja pločevina, luknjač s silo oblikuje ali odreže material v določeno obliko. Tisto, kar povzdigne to orodje od standardnega do natančnega, je inženiring za vsako funkcijo površine, odmika in poravnave.
Zahteve za toleranco natančne matrice se običajno gibljejo od ±0,01 mm do ±0,05 mm, odvisno od uporabe. Doseganje te stopnje natančnosti ni-težava ene same spremenljivke. To je rezultat-inženiringa sistemov, kjer so zasnova matrice, izbira stiskalnice, izbira materiala in strategija vzdrževanja medsebojno povezani. Napaka v katerem koli elementu poslabša delovanje celotnega sistema, ne glede na to, kako dobro se izvajajo drugi elementi.
Zakaj je natančnost pomembna pri -tiskanju velikih količin
Ko izdelujete na stotine tisoč delov, že majhen zamik dimenzij povzroči težave pri mešanju. Brada, ki se med proizvodno serijo poveča za 0,02 mm, se morda zdi neškodljiva sama po sebi, vendar na koncu povzroči motnje pri sestavljanju, okvare konektorjev ali zavrnitev--neupoštevanja specifikacij pri vhodnem pregledu. Stopnje odpadkov rastejo. Zastoji na progah se množijo. Stroški se stopnjujejo na načine, ki daleč presegajo prvotno naložbo v orodje.
Natančnost na ravni matrice ni luksuzna specifikacija. To je temelj, ki se preliva v zanesljivost izdelka, doslednost sestavljanja in skupne stroške izdelave za vsak del, ki ga izdela matrica.
Zato visokonatančnega orodja za žigosanje ni mogoče ovrednotiti samo s ceno matrice. Pravo vprašanje je, ali lahko matrica ohrani svoje ciljne tolerance skozi celotno predvideno proizvodno življenjsko dobo, in to je odvisno od tega, kako dobro vsi elementi sistema delujejo skupaj. Vrsta matrice, razred materiala, zmogljivost stiskanja in vzdrževalni protokol imajo vsak svojo vlogo pri tem odgovoru.
Natančnost v primerjavi s standardnimi štancami
Torej, kaj natančno naredi matrico "natančno" namesto "standardno"? Odgovor ni ena sama specifikacija ali tržna oznaka. Gre za niz premišljenih inženirskih odločitev, ki se prepletajo v celotnem orodju, od izbire materiala do končne obdelave površine do sistemov vodenja, ki držijo vse v poravnavi. Razumevanje teh razlik vam pomaga preprečiti dve dragi napaki: preveč-določanje orodja za dele, ki ga ne potrebujejo, ali premalo-določanje za dele, ki ga potrebujejo.
Tolerančna območja in standardi ponovljivosti
Najbolj vidna razlika je sposobnost tolerance. Standardne matrice za žigosanje običajno delujejo v tolerančnem območju od ±0,1 mm do ±0,5 mm, kar pokriva široko paleto splošnih-uporab, kot so nosilci, ohišja in strukturna strojna oprema. Nasprotno pa matrice za natančno žigosanje ciljne tolerance±0,01 mm do ±0,05 mm, z nekaterimi ultra{0}}preciznimi aplikacijami, ki segajo pod ±0,01 mm za mikro-konektorje in medicinske komponente.
Toda tu je odtenek, ki ga samo primerjava toleranc matrice za žigosanje zamudi: resnična razlika ni toleranca na prvem delu iz tiska. To je ponovljivost glede na obseg proizvodnje. Standardna matrica bi lahko dosegla tesno dimenzijo pri svojih prvih sto udarcih, le da bi zanesla, ko se obraba kopiči. Natančno orodje je zasnovano tako, da ohranja ciljno specifikacijo v več sto tisočih ali milijonih ciklov, ker je vsak element matrice, od razreda jekla do površinske prevleke, izbran tako, da se upira posebnim obrabnim mehanizmom, ki povzročajo dimenzijski zamik.
Razlike v kompleksnosti načrtovanja in gradnje
Strožje tolerance zahtevajo strožji inženiring na vseh ravneh matrice. Opazili boste več ključnih razlik, ko primerjate zahteve glede natančnega odmika in konstrukcije s standardnim orodjem:
- Oddaljenosti od udarca-za-rezo:Natančne matrice uporabljajo razdalje le 3-5 % debeline materiala v primerjavi z 8–12 % ali več pri standardnih matricah. Ta tesnejša reža proizvaja čistejše rezane robove in bolj dosledne dimenzije delov, vendar zahteva tudi komponente višje kakovosti, ki lahko ohranijo to vrzel pod obremenitvijo.
- Vrste orodnega jekla:Standardne matrice pogosto uporabljajo običajna orodna jekla, kot je Cr12MoV ali osnovne različice D2. Natančne matrice stopnjujejo do visokih-razredov zmogljivosti, kot je nprDC53, SKD11 ali jekla za prašno metalurgijoki nudijo vrhunsko žilavost, odpornost proti obrabi in dimenzijsko stabilnost pri termičnih ciklih.
- Površinske obdelave:Kritične površine na natančnih matricah so zbrušene in polirane do zrcalnih površin, kar zmanjšuje-obrabo zaradi trenja in preprečuje oprijem materiala (raztrganje), ki bi sicer sčasoma poslabšalo kakovost delov.
- Sistemi vodenja:Standardne matrice se lahko zanašajo na osnovne vodilne drogove in puše. Natančna orodja vključujejo vodilne sisteme s krogličnimi-ležaji, mehanizme za natančno poravnavo in vodilne zatiče, ki ohranjajo položajno natančnost v mikronih, gib za gibom.
- Proizvodni procesi:Natančne matrice zahtevajo žično erozijo za zapletene profile štancanja in matrice, natančno brušenje za referenčne površine in strožje inšpekcijske protokole. Prebijalci in matrice so med proizvodnjo pogosto odrezani na ±0,001 mm.
Te razlike niso neodvisne nadgradnje. Delujejo kot sistem: manjši odmik je koristen le, če sistem za vodenje drži poravnavo, sistem za vodenje pa ohranja natančnost samo, če je orodno jeklo odporno na obrabo. Odstranite en člen in natančna veriga se zlomi.
Ko standardne matrice zadoščajo
Natančna orodja niso vedno pravi odgovor. Pošten inženiring pomeni prepoznavanje, kdaj standardne matrice popolnoma dobro služijo aplikaciji in bi bila večja poraba zapravljanje in ne naložba. V teh primerih običajno zadostuje standardno orodje:
- Veliki strukturni deli z velikimi tolerancami:Nosilci, ohišja in plošče, kjer je sprejemljiv ±0,1 mm ali manj, le redko upravičijo stroške natančne matrice.
- Izdelava-prototipov v majhnem obsegu:Ko je letna proizvodnja manjša od 20.000 delov in se lahko dizajn še spreminja, so enostavnejša orodja ali celo surovci z žično EDM bolj ekonomsko smiselni.
- Ne{0}}kritične kozmetične aplikacije:Deli, pri katerih prileganje in delovanje niso-odvisni od tolerance, kot so okrasni pokrovi ali-komponente, ki se ne ujemajo.
Odločitev je odvisna od uskladitve naložbe v orodje z zahtevami po delih. Pre-tolerantni deli, ki tega ne potrebujejo, povzročajo nepotrebne stroške v vsaki fazi izdelave in vzdrževanja matrice.
| Dimenzija | Standardne matrice za žigosanje | Matrice za natančno žigosanje |
|---|---|---|
| Tipične tolerance | ±0,1 mm do ±0,5 mm | ±0,01 mm do ±0,05 mm |
| Die materiali | Običajna orodna jekla (Cr12MoV, osnovno D2) | Visoko{0}}zmogljiva jekla (DC53, SKD11, praškasta metalurgija, karbidni vložki) |
| Sistemi vodenja | Standardni vodilni drogovi in puše | Vodila s krogličnimi-ležaji, mehanizmi za natančno poravnavo, vodilni zatiči |
| Površinska obdelava | Standardno obdelan | Natančno brušeno in polirano |
| Primernost obsega proizvodnje | Nizka do zmerna glasnost; enostavne geometrije | Visok{0}}teki (100,000+ ciklov); zapleteni deli,-kritični za toleranco |
| Punch{0}}to-Razdaljina | 8-12% debeline materiala | 3-5% debeline materiala |
| Relativni stroški | Nižja vnaprejšnja naložba | Višji začetni stroški; nižji stroški na-del pri količini zaradi manjšega odpada in daljše življenjske dobe matrice |
Pogovor o stroških standardnega in natančnega orodja se pogosto osredotoča na vnaprejšnjo naložbo, vendar bi se moral osredotočiti na skupne stroške na sprejemljiv del v življenjski dobi matrice. Natančna matrica, ki stane dvakrat več, vendar deluje trikrat dlje s polovično stopnjo odpadkov, zagotavlja veliko boljšo ekonomiko za visoko-količinsko, tolerančno-kritično proizvodnjo. Pravo vprašanje ni "katera matrica stane manj", ampak "katera matrica ustreza mojim zahtevam glede delov, obsegu in pričakovanjem glede kakovosti." Za dober odgovor na to vprašanje je treba razumeti vrste natančnih rezil, ki so na voljo, in kako med njimi izbrati.
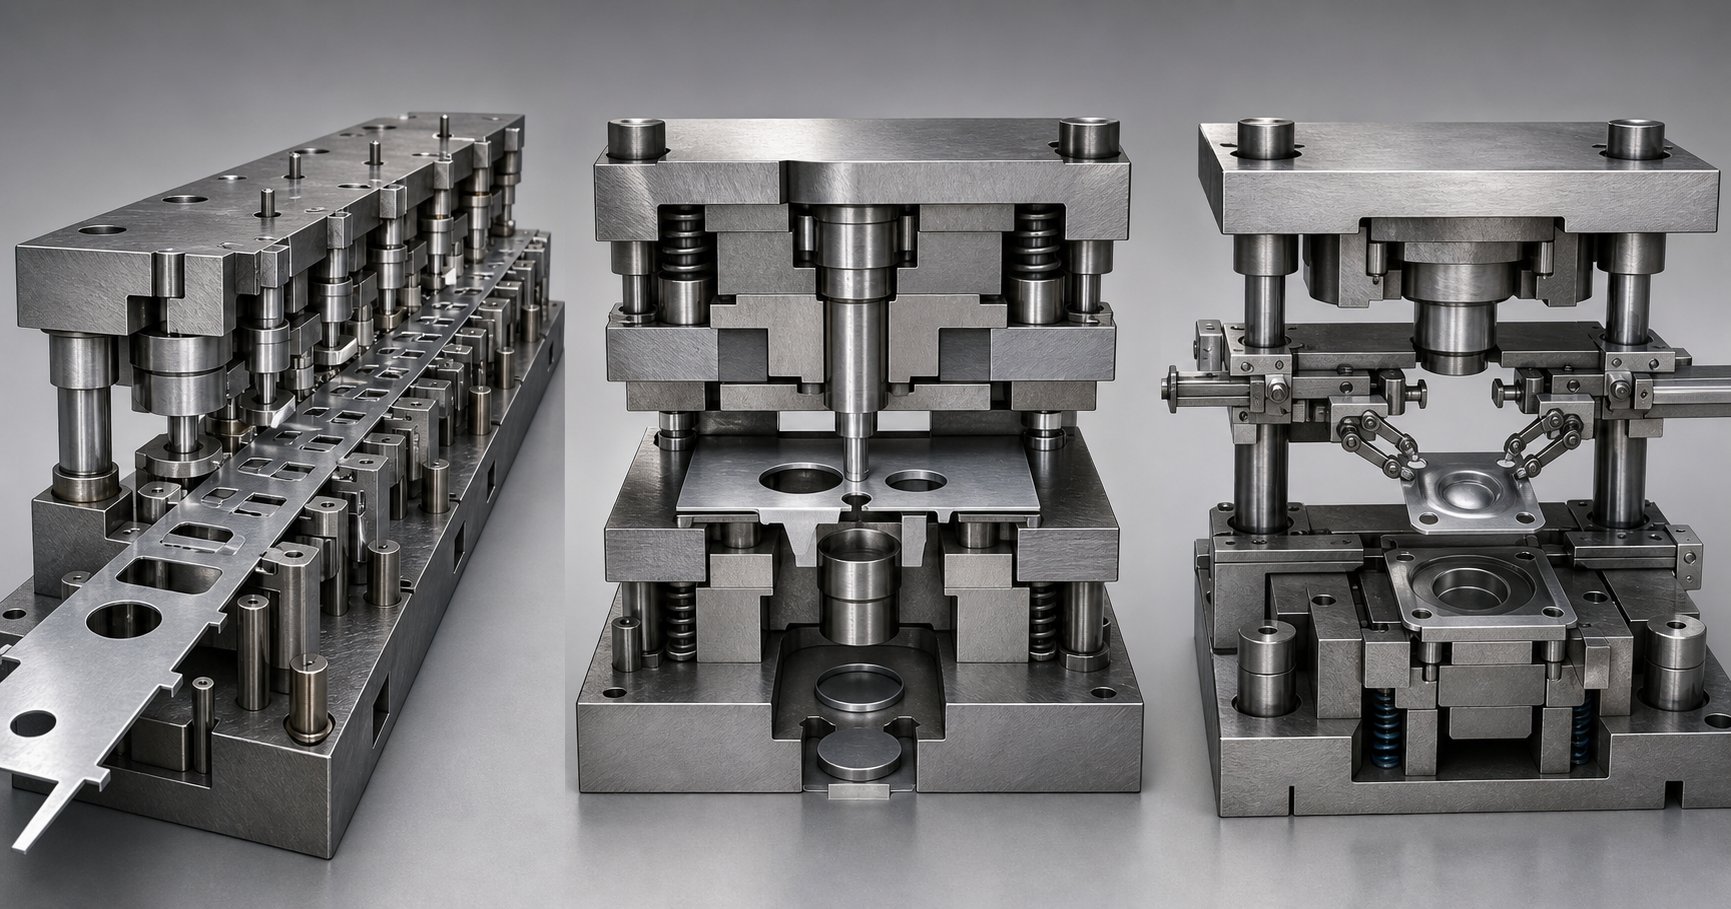
Vrste matric za natančno žigosanje in kako jih izbrati
Izbira prave vrste matrice je enako pomembna kot izbira pravega tolerančnega pasu. Dve matrici, izdelani po enakih standardih natančnosti, lahko zagotovita zelo različne rezultate, če je ena napačna arhitektura za geometrijo dela, obseg proizvodnje ali material. Izziv je v tem, da večina smernic na to temo obravnava vrste kock kot izolirane kategorije in ne kot možnosti znotraj okvira odločanja. Tukaj je opisano, kako k tej odločitvi pristopiti z inženirsko disciplino.
Progresivne matrice za-zapletene dele velike količine
Progresivna matrica je orodje z več-postajnim dovajanjem trakov, pri katerem material v tuljavi napreduje skozi zaporedje operacij, pri čemer vsaka postaja doda lastnost: rez, krivina, oblika, prebadanje. Ko trak doseže končno postajo, se končni del loči od nosilnega traku. Zaradi te arhitekture je prevladujoča izbira kot progresivna matrica za žigosanje velikih količin zmerno kompleksnih delov.
Zakaj je odličen pri natančnih aplikacijah? Vsaka postaja obravnava eno samo operacijo, kar pomeni, da je mogoče razmike in poravnavo od luknja-do-matrice optimizirati neodvisno za vsak rez ali obliko. Zaporedje postaj prav tako omogoča inženirjem, da upravljajo vzmetni povratek z porazdelitvijo preoblikovalnih operacij v več korakih, namesto da vse deformacije vsilijo v eno samo potezo. Rezultat je strožji nadzor dimenzij na končnem delu, tudi za geometrije, ki bi jih bilo težko zadržati v eni sami operaciji.
Progresivne matrice lahko proizvajajo kjer kolisedem ali osem delov na minuto do 1500 delov na minutoin pogosto delujejo brez nadzora, ko so pravilno nastavljeni. Komponente HVAC, kot so majhni nosilci, rebra toplotnega izmenjevalnika in konektorji, so pogosti primeri uporabe, kjer progresivno žigosanje združuje veliko prostornino s ponovljivostjo, ki jo zahteva natančnost.
Kompromis: začetni stroški orodja so višji kot enostavnejši tipi matric, poškodba ene same postaje pa zahteva odstranitev celotnega kompleta matric za popravilo. Progresivne matrice zahtevajo tudi sistem dovajanja v tuljavo in stiskalnico z odprtim koncem, ki omogoča podajanje traku.
Sestavljene in kombinirane matrice za ploščatost-Kritični deli
Ko potrebujete sestavljeno matrico za-kritične dele ravnosti, se arhitektura bistveno spremeni. Sestavljena matrica izvede več operacij rezanja z enim potegom stiskanja, tako da izdela končni surovec v enem udarcu. Ker so vse značilnosti izrezane hkrati glede na isto referenčno točko, del izstopi iz matrice z izjemno natančnostjo položaja med funkcijami in minimalnim popačenjem.
Zaradi tega so sestavljene matrice idealne za podložke, tesnila, podložke in vse komponente, kjer sta ravnost in koncentričnost pomembnejša od geometrijske kompleksnosti. Thepristop z enim-hodom zmanjšuje tveganje neusklajenostimed operacijami in ustvari manj odpadnega materiala v primerjavi z metodami z več{0}}postajami.
Kombinirane matrice razširjajo ta koncept z dodajanjem operacije oblikovanja (kot je plitvo vlečenje ali relief) operacijam rezanja znotraj iste poteze. Zasedajo sredino med sestavljenimi matricami in progresivnimi matricami: zmogljivejši kot čista sestavljena matrica, vendar brez zapletenosti in stroškov popolnega progresivnega orodja.
Omejitev je hitrost proizvodnje. Sestavljene in kombinirane matrice so na splošno počasnejše od progresivnih matric in so bolj primerne za zmerne količine, kjer natančnost delov odtehta pomisleke glede prepustnosti.
Prenosne matrice za velike ali globoko-vlečene dele
Nekateri deli so preprosto preveliki, pregloboki ali preveč geometrično zapleteni za podajanje trakov. Prenosne matrice rešujejo to težavo z mehanskim premikanjem posameznih surovcev od postaje do postaje z uporabo potovalnih tirnic s prijemalnimi prsti, namesto da bi se zanašale na povezan nosilec traku.
Pri izbiri progresivne matrice v primerjavi s prenosno matrico sta pogosto odločilni dejavnik velikost dela in globina vleka. Prenosni sistemi obravnavajo tri{1}}osno gibanje: premikanje navznoter za prijemanje dela, dviganje navpično, premikanje na naslednjo postajo in spuščanje na položaj. Ta prilagodljivost omogoča, da se deli obračajo ali vrtijo med postopkom prenosa, kar omogoča oblikovanje zaporedij, ki bi bila nemogoča z orodjem, ki se dovaja-.
Za zelo velike dele postavitve tandemske linije za stiskanje posamezne matrice postavijo v ločene stiskalnice, razvrščene v zaporedju. Servo{1}}prenosne sisteme je mogoče programirati za prilagajanje različnih delov, hitrosti stiskalnice in dolžine giba, kar dodaja prilagodljivost za mešana-proizvodna okolja.
Prenosne matrice ne povezujejo delov skupaj v trak, kar pogosto prihrani material pri večjih surovcih. Vendar pa zahtevajo bolj zapleteno avtomatizacijo, dodatne senzorje za zaščito matrice in sistem za odlaganje praznih delov za dovajanje posameznih kosov v prvo postajo.
Kako izbrati pravo vrsto matrice za žigosanje
Izbira med temi možnostmi ni eno-spremenljiva odločitev. Za sistematično zoženje polja uporabite to zaporedje:
- Kompleksnost dela:Preprosti ploščati deli z več luknjami so usmerjeni proti sestavljenim matricam. Zmerna kompleksnost z zaporednimi funkcijami daje prednost progresivnim matricam. Globoki vleki ali velike 3D geometrije zahtevajo matrice za prenos.
- Letna količina:Velike-naklade (100000+ delov) upravičujejo progresivno naložbo v matrico. Zmerne količine lahko dajejo prednost sestavljenim ali kombiniranim matricam. Prenosne matrice ustrezajo tako kratkim kot dolgim serijam, odvisno od velikosti dela.
- Zahteve glede tolerance:Ploskost-kritični deli imajo koristi od sestavljenih matric. Ozke tolerance položaja med več funkcijami so dosegljive s progresivnim zaporedjem postaj. Matrice za prenos ohranjajo natančnost z nadzorovanim tri{3}}obdelovanjem delov.
- Debelina materiala:Tanki materiali se dobro podajajo skozi progresivne matrice. Boljši kandidati za prenosne sisteme so debelejši material ali surovci, ki zahtevajo globoko vlečenje.
- Stroškovne omejitve:Progresivne matrice imajo najvišje vnaprejšnje stroške, vendar najnižje na-strošek na del pri količini. Sestavljene matrice ponujajo nižje stroške orodja za enostavnejše geometrije. Prenosne matrice povzročajo višje operativne stroške, vendar prihranijo material pri velikih delih.
Nobena posamezna vrsta matrice ni univerzalno boljša. Pravi odgovor izhaja iz ujemanja zahtev za dele z arhitekturo matrice in nato inženiringa te arhitekture do ravni natančnosti, ki jo zahteva aplikacija. In to inženirstvo se, ne glede na vrsto matrice, začne z istim vprašanjem: kako bo to orodje zasnovano in izdelano tako, da bo ohranilo mikronsko -točnost v celotni proizvodni dobi?
Kako so matrice za natančno žigosanje zasnovane in izdelane
Vsaka matrica za natančno žigosanje se začne kot niz inženirskih omejitev: geometrija delov, lastnosti materiala, obseg proizvodnje in tolerančni pas, ki ga ni mogoče prekoračiti v celotni življenjski dobi orodja. Postopek načrtovanja matrice za natančno žigosanje spremeni te omejitve v fizično orodje skozi zaporedje stopenj, od katerih vsaka nosi odločitve, ki bodisi vgradijo natančnost v sistem ali povzročijo napako, ki je pozneje ni mogoče popraviti. Tukaj je opisano, kako se ta proces odvija, od prve skice CAD do končnega validiranega proizvodnega orodja.
CAD načrtovanje in optimizacija postavitve trakov
Postavitev traku je mesto, kjer se učinkovitost materiala in natančnost delov usklajujeta ali tekmujeta. V progresivni matrici postavitev traku določa, kako material tuljave napreduje skozi vsako postajo, kje se pojavijo rezi in oblike ter koliko nosilnega materiala povezuje del s trakom med operacijami. Optimizacija postavitve traku za žigosanje je v bistvu dejanje ravnotežja: tesnejše ugnezdenje zmanjša odstotek odpadkov, vendar lahko natlači postaje skupaj, kar omeji prostor, ki je na voljo za operacije oblikovanja in pozicioniranje vodilnega zatiča.
Inženirji s programsko opremo CAD ocenjujejo več orientacij gnezdenja in razdalje naklona ter iščejo postavitev, ki maksimira izkoristek materiala, ne da bi pri tem ogrozila razmik med postajami, potreben za natančno oblikovanje. Postavitev, ki prihrani 3 % materiala, vendar sili oblikovanje postaj preblizu skupaj, lahko povzroči popačenje traku, ki poslabša dimenzijsko natančnost na vsakem delu.
Izračuni zračnosti matrice potekajo vzporedno s postavitvijo traku. Vrzel med luknjačem in matrico neposredno vpliva na kakovost robov, nastanek robov in dolgo življenjsko dobo matrice. Preveč tesno in prebijač se prezgodaj obrabi zaradi pretiranega bočnega pritiska. Preveč ohlapen in odrezani rob se poslabša s prevračanjem in povečano višino roba. Za natančne aplikacije se zračnost običajno izračuna kot odstotek debeline materiala, prilagojen za trdoto obdelovanca in natezno trdnost. Pravilna določitev te številke v fazi načrtovanja prepreči težave, ki jih ne more odpraviti nobena prilagoditev na nižji stopnji.
CNC obdelava, žična erozija in natančno brušenje
Ko je zasnova zaklenjena, proizvodnja sledi premišljenemu zaporedju, kjer vsak postopek prispeva določeno raven natančnosti končnega orodja. Razumeti, kako se proizvajajo matrice za žigosanje, pomeni razumeti, zakaj je to zaporedje pomembno.
CNC obdelava obravnava začetno grobo oblikovanje blokov matrice, držal luknjačev in strukturnih komponent. Določa celotno geometrijo s tolerancami v razponu od ±0,01 mm do ±0,02 mm, kar zadostuje za ne-kritične površine, vendar ne za delovne robove, ki so v stiku s pločevinastim materialom.
Žična EDM za proizvodnjo matrice za žigosanje prevzame tam, kjer CNC doseže svoje meje. Tanka električno nabita žica prereže utrjeno orodno jeklo brez mehanskega stika in tako ustvari zapletene profile prebijanja in matrice s tolerancami do ±0,005 mm. Ta postopek je bistvenega pomena za zapletene konture, ozke notranje polmere in katero koli geometrijo, kjer bi konvencionalna obdelava povzročila deformacijo orodja ali toplotno popačenje. Žična EDM reže tudi popolnoma utrjen material, kar pomeni, da je mogoče komponente toplotno -obdelati do končne trdote pred profiliranjem, s čimer se odpravijo spremembe dimenzij, ki bi jih sicer povzročila toplotna obdelava.
Natančno površinsko brušenje zaključi zaporedje. Kritične referenčne površine, zaprte višine in parne ploskve so brušene do ravnosti in vzporednosti v mikronih. Te površine služijo kot referenčne ravnine, s katerimi se med sestavljanjem poravnajo vse druge komponente matrice. Če niso ravni in vzporedni, nobena količina utripanja ne bo dala doslednih rezultatov.
Montaža, poravnava in preizkus
Posamezne komponente, vsaka izdelana po strogih specifikacijah, se morajo združiti v integriran sistem. Sestavljanje se začne s kompletom matric: nameščeni so vodilni stebri, bloki matric so nameščeni na brušenih referenčnih površinah, luknjači pa so nameščeni z nadzorovanimi razmiki, preverjenimi s tipali ali optičnimi meritvami.
Šimiranje igra tukaj ključno vlogo. Inženirji prilagajajo razdaljo med luknjačem in matrico z dodajanjem ali odstranjevanjem natančnih podložk, fino{1}}prilagoditvijo vrzeli, ki jo določa načrt. Vodilni stebri-s krogličnimi ležaji ohranjajo navpično poravnavo med zgornjo in spodnjo polovico matrice znotraj mikronov giba, kar zagotavlja, da udarec vstopi v odprtino matrice v popolnoma enakem položaju pri vsakem udarcu.
Postopek preizkusa in validacije matrice se nato začne s postopnim vzorčenjem na proizvodni stiskalnici ali namenski preizkusni stiskalnici. Začetne poteze potekajo z zmanjšano hitrostjo, deli pa se merijo glede na dimenzionalni tisk na vsaki postaji. Inženirji preverjajo višino robov, stanje robov, natančnost dimenzij in kakovost oblikovanja, po potrebi prilagajajo čas, višino zapiranja in pritiske vzmeti.
Orodja za simulacijo CAE so znatno zmanjšala število potrebnih ponovitev fizičnega preizkusa. Programska oprema za simulacijo oblikovanja predvideva tok materiala, tanjšanje in gubanje, preden je matrica sploh izdelana. Napoved vzmetnega povratka z uporabo naprednih materialnih modelov, kot jeModel kinematičnega utrjevanja Yoshida-Uemori, omogoča inženirjem, da kompenzirajo elastično okrevanje v sami geometriji matrice. Brez natančnih podatkov o vzmetnem povratku lahko oblikovani deli znatno odstopajo od nominalnih dimenzij, kar je težava, ki je v preteklosti zahtevala več krogov predelave fizične matrice.
Te zmožnosti simulacije ne odpravijo preizkusa, ampak ga stisnejo iz tednov v dneve. Prvi fizični vzorci so bližje tisku, popravki pa so manjši in bolj predvidljivi. Za inženirske ekipe, ki delajo z naprednimi jekli-visoke trdnosti, kjer je vzmetno vedenje kompleksno in nelinearno, simulacija ni izbirna. To je razlika med nadzorovanim razvojnim procesom in drago igro ugibanja.
Do takrat, ko natančna matrica opravi validacijo, je bila vsaka površina, odmik in poravnava preverjena glede na specifikacijo. Orodje je-pripravljeno za proizvodnjo. Toda »pripravljen-za proizvodnjo« ni trajno stanje. Materiali in prevleke, ki sestavljajo delovne površine matrice, določajo, kako dolgo traja ta pripravljenost pod kaznovajočim ponavljanjem -velikoprostorninskega žigosanja.
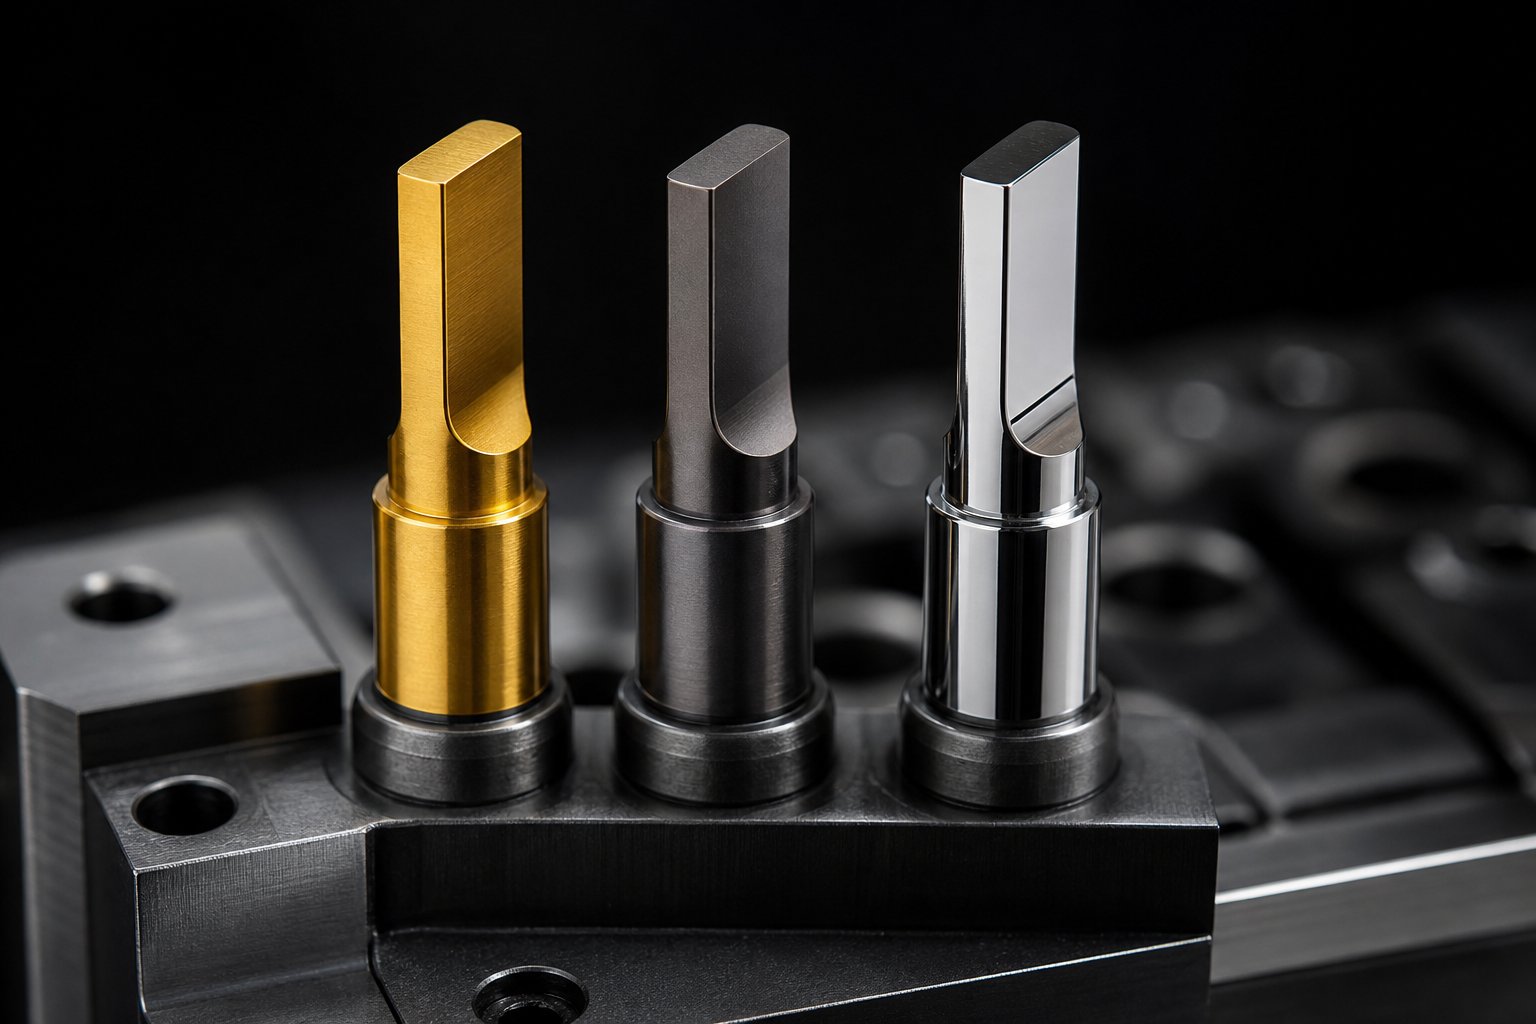
Materiali in premazi, ki zagotavljajo dolgo življenjsko dobo
Matrica, ki prvi dan prestane validacijo, prinaša vrednost le, če ohranja te iste tolerance v celotni proizvodni dobi. Delovne površine matrice za natančno žigosanje prenesejo milijone udarcev, pri čemer vsak povzroči trenje, toploto in tlačno obremenitev. Kako dolgo te površine ohranijo svojo geometrijo, je skoraj v celoti odvisno od dveh odločitev: iz česa je izdelana matrica in kakšen premaz jo ščiti. Pri izbiri materiala matrice za žigosanje velikih količin ne gre za izbiro najtršega razpoložljivega jekla. Gre za ujemanje lastnosti materiala s posebnim mehanizmom okvare, ki bo najverjetneje končal življenjsko dobo matrice.
Vrste orodnih jekel in njihove uporabe
Katero orodno jeklo je najboljše za matrice za vtiskovanje? Odgovor je odvisen od tega, kako kocka ne uspe. Robovi se lahko postopoma obrabijo, deformirajo pod obremenitvijo ali odkrušijo zaradi ponavljajočih se udarcev. Prepoznavanje prevladujočega mehanizma je izhodišče za izbiro materiala.
Spodaj je prikazano, kako se najpogostejše ocene preslikajo na proizvodne pogoje:
- AISI D2 (SKD11):Delovni konj za veliko{0}}rezovanje in rezanje. Visoka vsebnost kromovega karbida D2 zagotavlja izjemne rezalne roboveodpornost proti obrabi, kar jim omogoča, da ohranijo geometrijo v dolgih proizvodnih serijah. Delovna trdota se giblje od 58-60 HRC. Odličen je, ko je življenjska doba orodja omejena z abrazivno ali adhezivno obrabo, ko pa se pojavi odkrušenje robov, je potrebna trdnejša kakovost.
- AISI A2 (SKD12):Izbrano, ko ne prevladuje noben način posamezne napake. A2 zagotavlja ravnovesje med odpornostjo proti obrabi in žilavostjo pri 58-62 HRC, zaradi česar je primeren za progresivne matrice, kjer več postaj doživlja različne pogoje obremenitve hkrati. Pri orodnem jeklu D2 v primerjavi z A2 za odločanje o orodju A2 zmaga, ko so prisotni mešani pogoji in je tveganje odkruškov robov zmerno.
- AISI M2 (SKH51):Uporablja se tam, kjer obraba in tlačna napetost prispevata k odpovedi. M2 deluje pri 60-65 HRC in zagotavlja boljšo odpornost proti deformacijam kot D2, hkrati pa ohranja večjo odpornost proti obrabi kot-odporni razredi. Običajno se uporablja za luknjače, ki morajo obdržati trdnost robov pri ponavljajočem vtiskovanju z visoko obremenitvijo.
- AISI S7:Izbira -pri odkrušenju, pokanju ali utrujenosti zaradi ponavljajočih se udarcev omejuje življenjsko dobo orodja. Pri 56-58 HRC S7 absorbira ciklične udarne napetosti, ki bi zlomile visoko-karbidna jekla. Postaje za visoko{7}}žigosanje in prebijanje z velikimi obremenitvami imajo največ koristi od tega razreda.
Pri ultra-velikih-nalogah, ki presegajo več milijonov ciklov, običajna orodna jekla morda ne bodo zagotavljala ustrezne življenjske dobe. Jekla iz praškaste metalurgije (PM), kot sta CPM 10V in Vanadis 4 Extra, ponujajo finejše, bolj enakomerno porazdeljene karbide, ki izboljšajo tako žilavost kot odpornost proti obrabi, kar presegajo običajna staljena jekla. Vložki iz volframovega karbida to popeljejo še dlje in zagotavljajo izjemno trdoto za rezalne robove v aplikacijah, kjer se celo PM jekla prehitro obrabijo, čeprav njihova krhkost zahteva skrbno zasnovo matrice, da se prepreči zlom pod udarno obremenitvijo.
Površinski premazi, ki podaljšujejo življenjsko dobo
Celo najboljše orodno jeklo ima koristi od površinske obdelave, ki obravnava poseben mehanizem obrabe, ki napada matrico. Možnosti prevleke matrice za vtiskovanje za odpornost proti obrabi so se znatno razširile, vsaka cilja na drugačen način okvare:
- TiN (titanov nitrid):Splošno{0}}namenski PVD premaz, ki poveča trdoto površine in zmanjša trenje. Zagotavlja zmerno izboljšanje proti abrazivni obrabi in je stroškovno-učinkovit za standardne aplikacije, čeprav ga prekašajo novejši premazi v zahtevnih okoljih.
- TiCN (titanov karbonitrid):Trši od TiN z boljšo abrazivno odpornostjo proti obrabi. TiCN se dobro obnese proti materialom, ki povzročajo visoko drsno trenje, zaradi česar je primeren za preoblikovanje na trših pločevinah.
- TiAlN (titanov aluminijev nitrid):Odličen pri aplikacijah, kjer sta primarna načina okvare obraba zaradi lepila in luščenje. Aštudija, objavljena v Micromachinesje dokazal, da so matrice za vtiskovanje AISI D2, prevlečene s TiAlN, dosegle ocenjeno podaljšanje življenjske dobe za več kot 500 % v primerjavi z neprevlečenimi orodji, kar je podaljšalo intervale obnavljanja z 80.000 ciklov na predvidenih 500.000 ciklov. Prevleka je prav tako zmanjšala koeficient trenja na 0,18, kar je znatno nižje od 0,74, zabeleženega za neprevlečeno jeklo-na-stiku bele pločevine.
- DLC (Diamond-Like Carbon):Izjemno nizek koeficient trenja (pogosto pod 0,15) in odlična odpornost na obrabo lepila. DLC prevleke so še posebej učinkovite za vtiskovanje aluminija, bakra in drugih mehkih kovin, ki so nagnjene k razjedanju na nepremazanih površinah orodja.
- Nitriranje:Nitriranje z difuzijsko obdelavo namesto nanesenega premaza ustvari utrjeno površinsko plast, ki prodre v jekleno podlago. Izboljša odpornost proti utrujenosti in zagotavlja zmerno zaščito pred obrabo brez dodajanja ločenega filma, ki bi se lahko razslojil pod ekstremnimi udarci.
Razumevanje, kako podaljšati življenjsko dobo matrice za žigosanje s premazi, se začne z diagnosticiranjem načina okvare. Abrazivna obraba zahteva TiCN ali TiAlN. Obraba lepila in drgnjenje se odzivata na DLC ali TiAlN. Površinske razpoke-povezane z utrujenostjo imajo koristi od nitriranja. Nanašanje napačnega premaza na napačno težavo zapravlja denar brez podaljšanja življenjske dobe.
Ujemanje materialov matrice z lastnostmi obdelovanca
Sam obdelovanec omejuje vaše materialne možnosti. Mehka bakrena folija za žigosanje se sooča s popolnoma drugačnimi zahtevami kot rezanje visoko{1}}nerjavnega jekla. Natezna trdnost, površinska trdota, duktilnost in debelina materiala vplivajo na to, kateri razred orodnega jekla in kombinacija prevleke bo zagotovila sprejemljivo življenjsko dobo.
Trši materiali obdelovancev povzročajo večjo abrazivno obrabo na rezalnih robovih, kar zahteva visoko-karbidno jeklo. Mehkejši, bolj duktilni materiali ponavadi povzročijo adhezivno obrabo in prenos materiala (raztrganje), kjer se material obdelovanca veže na površino matrice. Debelejši material poveča tlačno obremenitev udarcev, kar daje prednost razredom z večjo odpornostjo proti deformacijam.
| Razred orodnega jekla | Delovna trdota | Priporočeni materiali obdelovanca | Pričakovana življenjska doba kocke | Tipične aplikacije |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | Ogljikovo jeklo, nerjavno jeklo, vzmetno jeklo | 500.000–2.000,000+ udarcev | Visok{0}}obsežen izrez,-dolgotrajno rezanje |
| AISI A2 | 58-62 HRC | Mešani materiali,-zlitine srednje trdote | 300.000-1.000.000 udarcev | Progresivne matrice z več vrstami delovanja |
| AISI M2 | 60-65 HRC | Visok{0}}jeklo, abrazivne zlitine | 500.000-1.500.000 udarcev | Visoko-obremenitve, visoke-hitro zapiranje |
| AISI S7 | 56-58 HRC | Težko{0}}jeklo, debela zaloga | 200.000-800.000 udarcev | Postaje,-nagnjene k udarcem,-težki žigosani profili |
| Praškasta metalurgija (CPM 10V) | 60-63 HRC | Abrazivni materiali, visoko{0}}silicijeva jekla | 2.000.000–5.000,000+ udarcev | Ultra{0}}veliko-serijska proizvodnja, abrazivni obdelovanci |
| volframov karbid | 85-92 HRA | Vse pločevine, zlasti abrazivne zlitine | 5.000.000–10.000,000+ udarcev | Rezalni vložki za-izredno velike količine |
Razmerje med materialom matrice, prevleko in obdelovancem ni iskalna tabela, ki jo uporabite na slepo. Je niz inženirskih kompromisov. Trdnejše jeklo s trdo prevleko lahko včasih prekaša trše jeklo brez nje, ker prevleka prenese obrabo, medtem ko podlaga absorbira udarce. Pravilna kombinacija je tisto, kar loči matrice, ki delujejo več let, od matric, ki odpovejo v mesecih, prav tako pa sta podsistema stiskalnice in vodenja tako kritična. Celo najboljše združevanje materialov je slabše, če stiskalnica zagotavlja nedosledno silo ali če sistem za vodenje dopušča premikanje položaja.
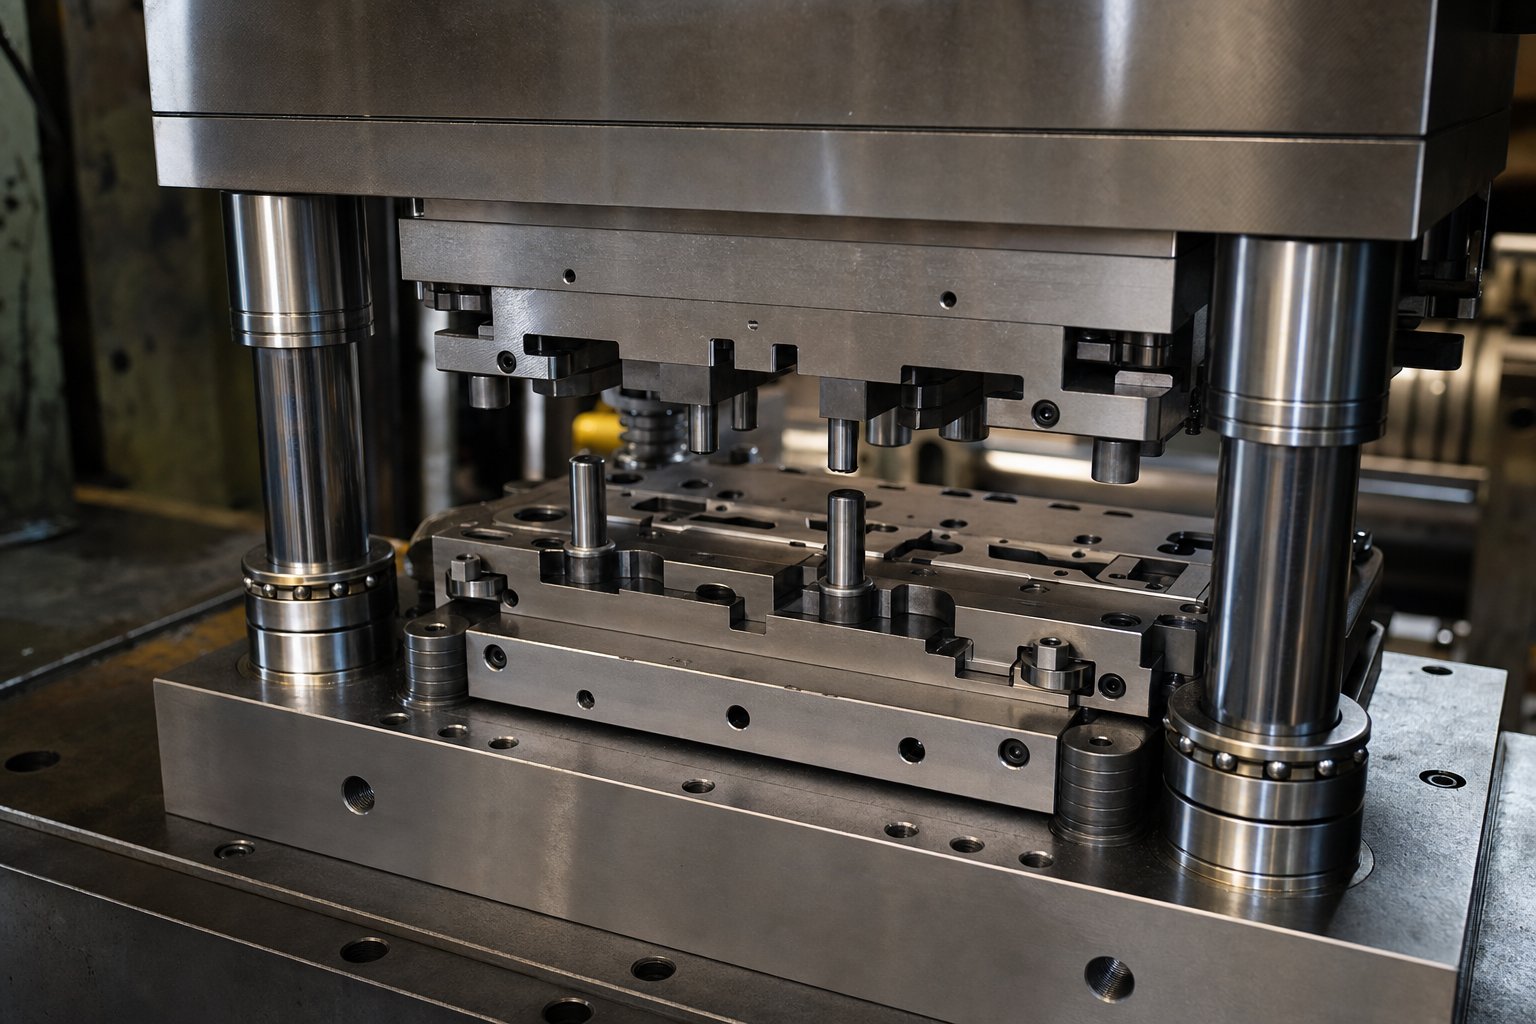
Podsistemi za izbiro stiskalnice in matrice za doseganje ozkih toleranc
Natančna matrica lahko zagotovi samo tisto, kar omogoča stiskalnica pod njo. Predstavljajte si namestitev kirurškega instrumenta v udarno kladivo: zasnova orodja postane nepomembna, če stroj, ki prenaša silo, ne more nadzorovati hitrosti, položaja in obremenitve z ustrezno prefinjenostjo. Izbira vrste stiskalnice za žigosanje z nizkimi tolerancami ni naključje. To je omejitev, ki določa zgornjo mejo dosegljive natančnosti, ne glede na to, kako dobro je izdelana matrica.
Mehanske, hidravlične in servo stiskalnice
Vsaka arhitektura stiskalnice določa različne omejitve glede tega, kako natančno sila doseže obdelovanec. Razumevanje teh omejitev vam pomaga uskladiti zahteve glede zmogljivosti stiskalnice in matrice, namesto da odkrivate neskladja med proizvodnjo.
Mehanske stiskalnicepoganjajte drsnik skozi ročično gred ali ekscentrični zobniški mehanizem, pri čemer ustvarite fiksni profil giba, ki ga določa rotacijska energija vztrajnika. Odlikujejo jih hitrost in doslednost: ko so enkrat nastavljeni, izvajajo isti cikel gibanja udarca za ciklom z minimalnimi variacijami. Za visokohitro-progresivne operacije matrice, kjer prevladujeta brušenje in prebadanje, nudijo mehanske stiskalnice odlično ponovljivost. Njihova omejitev je togost v profilu gibanja. Hitrost drsenja v spodnji mrtvi točki (BDC) narekuje geometrija, ne programiranje. Pri postopkih oblikovanja, pri katerih material potrebuje čas za pretok, lahko ta nespremenljiva hitrost povzroči udar-skozi udarce, obrnjene tonažne konice, ki obremenjujejo tako matrico kot okvir stiskalnice, in stranski odklon luknjača, ki poslabša položajno natančnost.
Hidravlične stiskalniceuporabite pritisk tekočine za premikanje drsnika, kar zagotavlja polno tonažo na kateri koli točki giba. Zaradi tega so idealni za globoki vlek, kjer je bistven dosleden nadzor sile po vsej globini oblikovanja. Omogočajo tudi zadrževanje pri BDC, kar daje materialu čas, da nastavi oblikovano obliko. Kompromis je hitrost. Hidravlični sistemi krožijo počasneje kot mehanske stiskalnice in lahko povzročijo rahla nihanja položaja zaradi sprememb temperature olja in zakasnitve odziva ventila, kar omejuje njihovo primernost za ultra-tesno-toleranco, visoko-hitrost proizvodnje.
Servo stiskalnicepredstavljajo najzmogljivejšo arhitekturo za natančno oblikovanje. Servo stiskalnica za natančno žigosanje nadomešča vztrajnik in sklopko s servomotorjem z neposrednim-pogonom, kar operaterju omogoča programabilen nadzor nad hitrostjo drsnika in zadrževanje kjer koli v delovnem delu giba. Drsnik lahko upočasnite do polzenja v trenutku, ko se luknjač dotakne obdelovanca, s čimer zmanjšate udarec-skozi udarec in minimizirate bočno premikanje luknjača, ki povzroči neporavnanost. Programirate lahko trenutno zadrževanje, da nastavite relief ali profil. Tečete lahko v načinu nihala, kjer drsnik niha samo skozi delovni del giba, namesto da bi dokončal polno 360-stopinjsko rotacijo, s čimer povečate proizvodno hitrost za 30 % ali več pri istem vrtljaju motorja.
Pri matricah za natančno vtiskovanje, ki obdelujejo napredna-jekla z visoko trdnostjo, to programabilno gibanje ni izbirno. Ti materiali zahtevajo več energije za oblikovanje in ustvarjajo večje povratne obremenitve. Nadziranje hitrosti prav na točki stika z materialom zmanjša kopičenje trenja, zmanjša-prehodne sile in podaljša življenjsko dobo matrice z omejevanjem stranske napetosti na udarcih. Rezultat je strožji nadzor dimenzij oblikovanih elementov in daljši intervali med vzdrževanji.
Podsistemi za vodenje in pozicioniranje
Stiskalnica daje moč. Notranji podsistemi kocke nadzorujejo, kje ta sila pristane. Tudi popolnoma nastavljena servo stiskalnica ne more nadomestiti površnega vodenja matrice. Kot ugotavlja strokovnjak za oblikovanje matrice Art Hedrick, so vodilni zatiči namenjeni natančni locaciji zgornjega in spodnjega čevlja, tako da se vse komponente matrice povezujejo s pravilno razdaljo, vendar ne morejo popraviti slabo vzdrževane stiskalnice. Oba sistema morata delovati tako, kot si je zamislil inženir.
Vodilni stebri-s krogličnimi ležajiso temelj natančnosti poravnave vodilnega zatiča. Za razliko od tornih-vodilnih zatičev, ki vozijo na tankem oljnem filmu in ustvarjajo toploto pri hitrosti, kroglični-ležajni drogovi uporabljajo kaljene jeklene kroglice v natančni kletki, da dosežejo, kar proizvajalci imenujejo "negativni slip": sklop-in-ležaja je približno 0,0002 palca večji od izvrtine puše, kar popolnoma odpravlja prosti hod. To prileganje brez-prostosti zagotavlja, da se zgornja in spodnja polovica matrice vrneta v popolnoma enak relativni položaj pri vsakem gibu, tudi pri visokih proizvodnih hitrostih, kjer bi se torni zatiči pregreli in zagozdili.
Pilotske zatičeslužijo drugačni funkciji. Medtem ko vodilni stebri poravnajo polovici matrice druga z drugo, vodilni zatiči poravnajo material traku z matrico. Pred -preluknjanimi luknjami v traku vnesejo, preden na tej postaji pride do kakršnega koli oblikovanja ali rezanja, in potegnejo material v natančno registracijo. V progresivnih matricah, ki tečejo s stotinami gibov na minuto, se celo 0,02 mm traku napačno postavi med postajami, kar proizvede--dele z toleranco. Pilotni zatiči odpravijo to zanašanje z mehanskim usklajevanjem traku z geometrijo matrice ob vsakem napredovanju.
Dvigala zalogdvignite trak med potezami, da se lahko prosto premika brez vlečenja po površinah matrice. To preprečuje popačenje traku, vlečenje polžev in poškodbe površine.Posebni cilindri za dvigovanje blagaizdelani za progresivne matrice, absorbirajo stranski pritisk in se pritrdijo neposredno na tirnice za zalogo, pri čemer ohranjajo dosledno višino dviga tudi pri bočni obremenitvi.
Pod temi vidnimi komponentami jeelastični sistemtiho upravlja, kako se sile porazdelijo v kocki. Vzmeti, uretanske blazinice in jeklenke z dušikovim plinom zagotavljajo proti-tlak, ki nadzoruje odstranjevalce, slepa držala in tlake blazinic. Neustrezna izbira vzmeti je eden najpogostejših vzrokov pozicijskih napak pri sicer dobro-zgrajenih matricah. Prešibka vzmet odstranjevalca omogoča, da se trak neenakomerno dvigne, kar povzroči nagib. Dušikov vzmetni sistem za matrice za žigosanje, ki je nepravilno napolnjen, zagotavlja nedosledno silo držala surovca, kar povzroča variacije pretoka kovine, ki se kažejo kot razpršenost dimenzij v oblikovanih delih. Razdelilniki dušika, ki združujejo več jeklenk prek medsebojno povezanih plinskih kanalov, omejujejo dvig tlaka na približno 15 %, ko so popolnoma stisnjeni, kar zagotavlja bolj enotno in predvidljivo silo kot posamezne vzmeti.
Te komponente skupaj tvorijo taksonomijo podsistemov-za vzdrževanje natančnosti. Vsak od njih obravnava določen vir položajne napake:
- Sistem vodenja(vodilni stebri s krogličnimi{0}}ležaji, petni bloki, obrabne plošče): Ohranja poravnavo med zgornjo in spodnjo polovico matrice znotraj mikronov hoda, kar preprečuje stranski premik, ki bi spremenil razdaljo-do-matrice.
- Sistem za določanje položaja(pilotni zatiči, funkcije registracije, lociranje referenčnih točk): Poravna material obdelovanca glede na geometrijo matrice na vsaki postaji, s čimer zagotovi, da se vsaka operacija nanaša na isto pozicijsko izhodišče.
- Elastični sistem(vzmeti, uretan, dušikove jeklenke, razdelilniki): nadzoruje sile proti{0}}tlaka, ki zadržujejo, odstranjujejo in blažijo material med oblikovanjem, kar preprečuje neenakomerno obremenitev, ki povzroča variacije dimenzij.
- Sistem krmljenja(servo podajalniki, vodila blaga, krmiljenje dolžine podajanja): Pomika material v natančnih, ponovljivih korakih, ki se ujemajo z naklonom traku, kar zagotavlja, da vsaka postaja prejme material na pravilnem položaju.
- Senzorski sistem(in-senzorji matrice, detektorji napačnega podajanja, monitorji obremenitve): zaznava položajne napake, upogibanje materiala ali nenormalne sile v realnem času in ustavi stiskalnico, preden napačna lokacija postane poškodovana matrica ali serija odpadnih delov.
Ti podsistemi ne delujejo ločeno. Napaka podajanja, ki je sistem za zaznavanje ne uspe ujeti, postane napaka položaja, ki je sistem za vodenje ne more popraviti. Obrabljeni dušikov valj, na katerega se opira elastični sistem, povzroča nedosleden pritisk blazinice, ki se kaže kot razpršenost dimenzij v končnem delu. Natančnost je produkt vseh petih podsistemov, ki delujejo v okviru svojih načrtov hkrati, potezo za potezo, v celotni proizvodni seriji.
Ta soodvisnost tudi pojasnjuje, zakaj se natančnost sčasoma poslabša. Obraba, utrujenost in kontaminacija postopoma zmanjšujejo delovanje vsakega podsistema in posledična izguba kakovosti je redko nenadna. Tiho se kopiči, dokler deli ne začnejo izstopati iz tolerance. Prepoznavanje teh zgodnjih opozorilnih znakov in vedenje, kako se odzvati, preden se natančnost izgubi, je razlika med matrico, ki zagotavlja na milijone dobrih delov, in tisto, ki ustvarja vse večji odpad.
Načini okvar matrice in vzdrževanje, ki ohranja natančnost
Natančnost ne izgine čez noč. Erodira, eno potezo naenkrat, skozi obrabne mehanizme, ki pustijo subtilne prstne odtise na kakovosti delov, veliko preden se sama matrica pokaže vidno poškodovano. Brada, ki zraste za 0,01 mm na deset tisoč gibov. Oblikovana dimenzija, ki se v enem tednu proizvodnje premika proti spodnji kontrolni meji. Površinska praska, ki se pojavi na vsakem petem delu. Ti signali vam natančno povedo, kaj se dogaja v vaši kocki, če jih znate prebrati.
Obravnavanje načinov in vzrokov okvar matrice za vtiskovanje kot predvidljivih inženirskih pojavov namesto naključne smole spremeni vzdrževanje iz reaktivnega popravila v proaktivno upravljanje življenjskega cikla. Cilj ni le ohraniti kocko v teku. Ohranja mikronsko -natančnost, v katero ste investirali med načrtovanjem in izdelavo, v celotni življenjski dobi matrice.
Pogosti načini okvar in temeljni vzroki
Štirje primarni mehanizmi odpovedi napadajo matrice za natančno žigosanje med proizvodnjo. Vsak sledi drugačni fiziki, cilja na različne značilnosti matrice in pusti poseben podpis na delih, ki prihajajo iz stiskalnice. Prepoznavanje, kateri mehanizem je aktiven, določa, ali je pravilen odziv ostrenje, ponovni premaz, ponovna poravnava ali zamenjava.
čipiranje:Majhni drobci se odlomijo od rezalnih robov, običajno na ostrih kotih, ozkih polmerih ali zapletenih profilih udarcev. Osnovni vzrok je skoraj vedno neravnovesje med trdoto in žilavostjo: jeklo za matrice, ki je preveč krhko za udarne obremenitve, ki jih doživlja, ali rezalni robovi, ki so izpostavljeni bočnim silam zaradi neusklajenega materiala. Na delih se ostružki kažejo kot neenakomerne robove, ki se razlikujejo po višini in lokaciji od poteze do poteze, za razliko od enakomerne rasti robov, ki jo povzroča preprosta obraba robov. Diagnostični okvir za okvare matrice opredeljuje lomljenje kot enega od "štirih ubijalcev" matric za žigosanje, pri čemer ugotavlja, da je nastali rob videti nazobčan ali-nazobčan pod povečavo.
Galling:Ko se material obdelovanca mikroskopsko privari na površino matrice pod pritiskom, nato pa se ob ločitvi odtrga, ustvari grobe, razmazane zaplate in-nakopičene usedline na oblikovalnih površinah. Udiranje se hitro pospeši, ker preneseni material poveča trenje, kar ustvarja več toplote, kar spodbuja večji prenos materiala. Na delih nastanejo praske, brazgotine in hrapavost površine, ki se postopno poslabšujejo. Najpogostejši je pri vtiskovanju nerjavnega jekla, aluminija ali drugih materialov s kemično afiniteto do orodnega jekla, zlasti kadar je mazanje neustrezno ali so vlečne zračnosti pretesne.
Pokanje zaradi utrujenosti:Ponavljajoči se obremenitveni cikli sčasoma presežejo mejo vzdržljivosti matrice, pri čemer nastanejo mikro-razpoke pri visoko-napetostnih značilnostih, kot so radiji, zaobljeni prehodi in utori. Te razpoke se počasi širijo skozi material, dokler ne dosežejo kritične dolžine in povzročijo nenaden zlom. Zahrbten vidik utrujenosti je čas: matrica lahko brezhibno deluje 800.000 udarcev, preden razpoka, ki se je začela pri 200.000 udarcih, končno doseže vrhunec. Učinki kakovosti delov se kažejo kot občasne spremembe dimenzij, površinske sledi zaradi razpok-upogibanja sosednjega materiala ali nenadna katastrofalna okvara robov brez predhodnega opozorila zaradi postopne rasti robov.
Obraba zaradi-neusklajenosti:Ko se vodilni sistemi poslabšajo, se zgornja in spodnja polovica matrice ne srečata več na povsem enakem relativnem položaju pri vsakem udarcu. Celo 0,01 mm stranskega premika pomeni, da udarec vstopi v odprtino matrice zunaj-središča, obraba pa se koncentrira na eni strani rezalnega roba. To povzroči asimetrične robove, eno-stransko zaokroževanje robov in postopno premikanje dimenzij v eno smer. To je najpogostejši način okvare pri matricah z vodilnimi zatiči-v slogu tornja ali pri stiskalnicah z obrabljenimi robovi in pogosto ostane neodkrit, ker operaterji pripisujejo postopno spremembo kakovosti normalni obrabi robov.
Strategije preventivnega vzdrževanja
Učinkovito preventivno vzdrževanje matric za žigosanje sledi strukturiranemu ritmu, ki združuje časovno-inšpekcijo s sprožilci-na podlagi proizvodnje. Če se zanašamo samo na koledarske intervale, zgrešimo dejstvo, da se matrice obrabijo na podlagi udarcev, trdote materiala in delovnih pogojev, ne pa dni na polici.
Načrtovani intervali ostrenja:Razpored ostrenja matrice za vtiskovanje bi moral temeljiti na dejanskem številu udarcev in ne na poljubnih časovnih obdobjih. Praksa v industriji povezuje pregled ostrenja z dokumentiranimi zadetki-na-servisne intervale, ugotovljene iz zgodovine obrabe. Aprodukcijski-pristop PMpriporoča uporabo števila pritiskov za pregled ostrenja, pregled vložkov in izbrane točke zamenjave. Pri natančnih matricah je sprožilec običajno nastavljen konzervativno: ostrenje se pojavi, ko se višina rezila približa 50-70 % največje dovoljene specifikacije, ne pa takrat, ko so deli že izstopili iz tolerance. Vse ostrenje je treba izvajati na namenskem površinskem brusilniku z ustreznim hladilnim sredstvom in vpenjali. Ročno brušenje ali neustrezni brusi so glavni vzroki za prezgodnjo obrabo robov in toplotne poškodbe utrjenih površin.
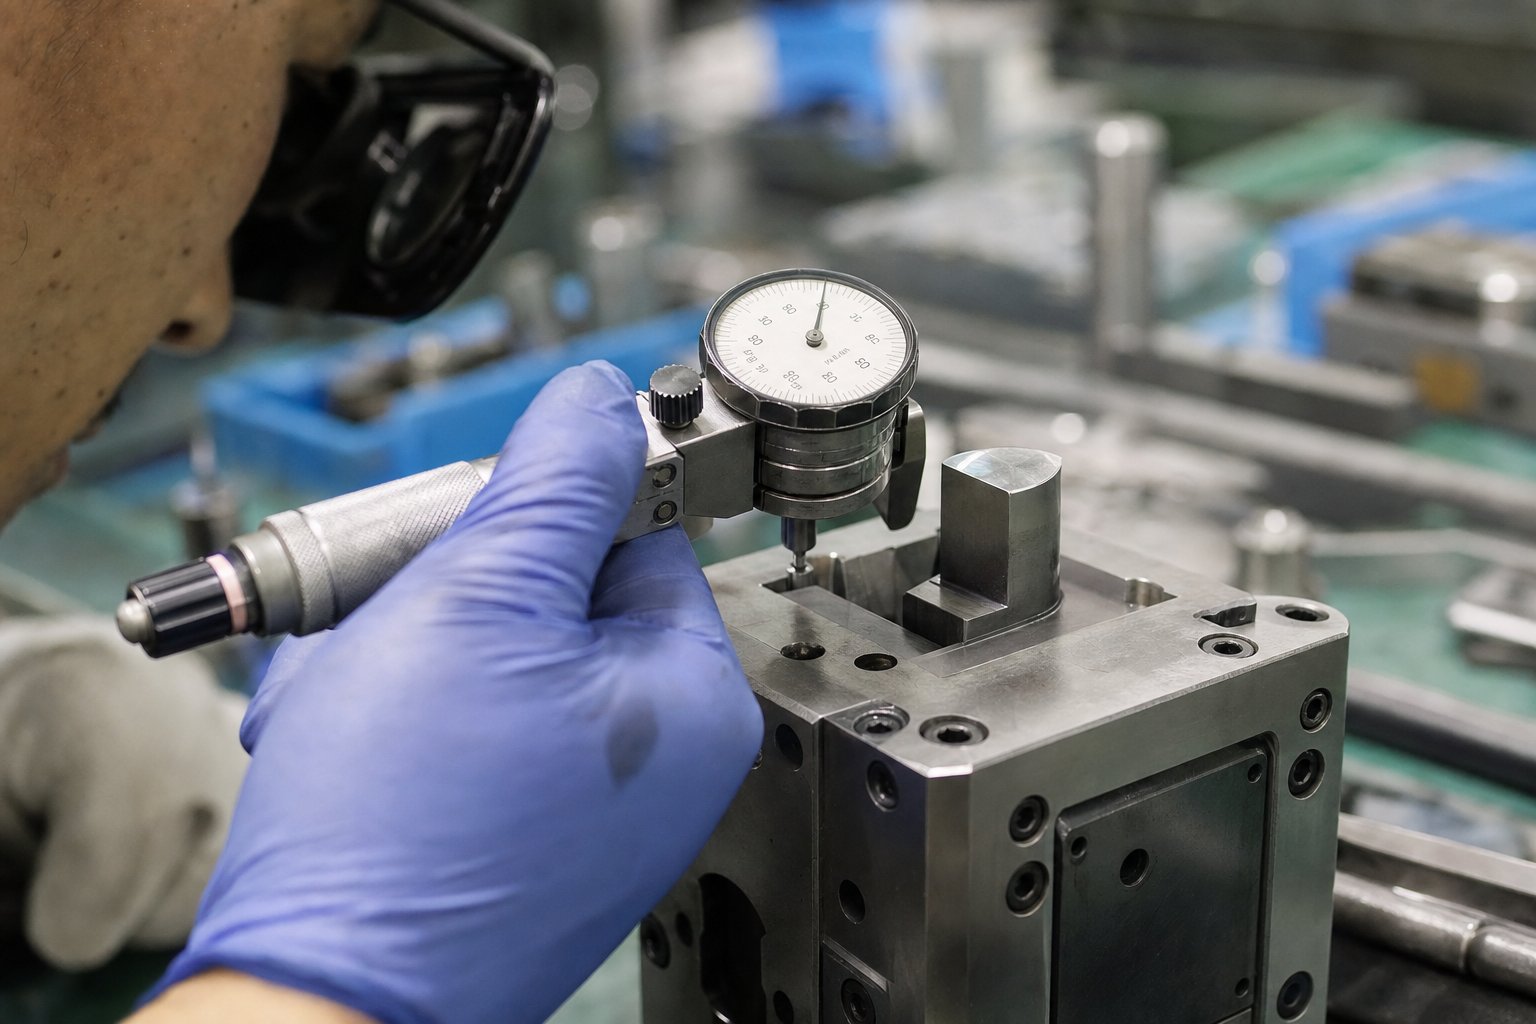
Inšpekcijski protokoli za merjenje obrabe:Kvantitativni pregled loči objektivne odločitve o vzdrževanju od ugibanja. Uporabite mikrometre in optične primerjalnike za merjenje zmanjšanja premera udarca, povečanja odprtine matrice in sprememb zračnosti v vsakem intervalu PM. Preverjanje zračnosti tipala mora preveriti, da odstopanje med luknjačem-in-matrico ne presega 0,02 mm od specifikacije. Sledite tem meritvam skozi čas. Če jih narišete glede na število udarcev, postanejo trendi obrabe predvidljivi, kar vam omogoča, da načrtujete vzdrževanje med načrtovanimi izpadi, namesto da se odzivate na alarme kakovosti med proizvodnjo.
Vzdrževanje-glede na stanje z uporabo-senzorjev v matrici:Sodobne natančne matrice vključujejo senzorje obremenitve, senzorje bližine in detektorje napačnega podajanja, ki zagotavljajo-procesne podatke v realnem času. Ko se tonažni podpisi premaknejo ali ko senzorji za pozicioniranje traku zaznajo naraščajočo variacijo, matrica sporoča, da se je nekaj spremenilo. Vzdrževanje, ki-temelji na stanju, se odzove na te signale, namesto da bi čakalo na naslednji načrtovani interval, ter odkrije težave, kot so utrujenost vzmeti, obraba vodil in postopna neusklajenost, preden povzročijo ostanke. Ta pristop premosti vrzel med preventivnim in napovednim vzdrževanjem, pri čemer za sprožitev servisiranja uporablja dejansko obnašanje matrice namesto ocen.
Raziskave dosledno kažejo, da popolnoma reaktiven pristop vzdrževanja stane 25-30 % več kot proaktivna, preventivna strategija. Dodaten strošek izhaja iz plačila dvakrat do trikrat več za nujno delo, 25-50 % več za na hitro naročene rezervne dele in absorbiranja veliko večjih izgub zaradi prekinjene proizvodnje.
Odločitve o prenovi in--ob koncu življenjske dobe
Kako podaljšati življenjsko dobo natančne matrice, je navsezadnje vprašanje, kdaj je mogoče z vzdrževanjem obnoviti prvotno zmogljivost in kdaj matrica ni več obnovitvena. To razlikovanje določa, ali boste investirali v obnovo ali začeli pridobivati nadomestno orodje.
Pri ponovnem brušenju in nanosu povrnite natančnost:Če je obraba omejena na rezalne robove in oblikovalne površine ter strukturna geometrija matrice, vodilni sistemi in pritrdilne površine ostanejo znotraj specifikacij, lahko ponovno brušenje in ponovno nanašanje povrne orodje v stanje-pripravljenosti za proizvodnjo. Vsako ponovno brušenje odstrani majhno količino materiala s čela luknjača, kar skrajša dolžino rezanja. Večina natančnih matric je zasnovana z dodatkom za ponovno brušenje 1-3 mm, kar zagotavlja več ciklov obnove, preden luknjač postane prekratek za delovanje. Po ponovnem brušenju ponovni nanos PVD premazov, kot sta TiAlN ali TiCN, obnovi trdoto površine in odpornost proti obrabi.
Ko kocka doseže meje dimenzij:Ponovno brušenje ne more popraviti vsega. Če so se izvrtine vodilnih zatičev ovalno obrabile, če so se v blokih matrice pojavile razpoke zaradi utrujenosti v strukturnih odsekih ali če je kumulativno ponovno brušenje porabilo razpoložljivo rezervo, je matrica dosegla svojo--življenjsko točko. Nadaljnja uporaba matrice čez to točko proizvaja dele, ki ne morejo zanesljivo vzdrževati specifikacij, kar ustvarja ostanke, ki stanejo več kot nadomestno orodje.
Odločitev med obnovo in zamenjavo bi morala slediti dokazom iz evidenc vzdrževanja in podatkov o procesnih zmogljivostih, ne intuiciji. Ko se vrednosti Cpk kljub preverjenemu vzdrževanju gibljejo pod 1,33 ali ko se interval med zahtevanimi servisi še naprej krajša, vam kocka sporoča, da je vstopila v fazo konca--življenjske dobe.
Bodite pozorni na te opozorilne znake, da kocka izgublja natančnost:
- Povečanje višine rezila:Zareze, ki po vsakem ciklu ostrenja hitreje zrastejo, kažejo, da ponovno brušenje ne obnavlja več v celoti geometrije robov ali da se je zračnost odprla čez točko, ki jo lahko kompenzira samo ostrenje.
- Dimenzijski premik preko pragov Cpk:Ko indeksi zmogljivosti procesa padejo pod 1,33 tudi po preverjanju vzdrževanja in nastavitve, mehansko stanje matrice ne more več podpirati zahtevanega tolerančnega pasu.
- Nedosledno podajanje traku:Postopno hrapavost površin matrice, obrabljene vodilne luknje ali degradirani vodilni sistemi ustvarjajo spremenljivo pozicioniranje traku, ki se kaže kot dimenzionalna razpršenost od-do-postaje.
- Vidni vzorci obrabe na luknjah:Neenakomerna obraba, asimetrične sledi poliranja ali očitne črte na luknjačih kažejo na neusklajenost ali poslabšanje vodilnega sistema, ki ga čiščenje in ostrenje ne bosta odpravila.
Dokumentiranje teh opažanj v vsakem intervalu vzdrževanja ustvari podatkovno sled, zaradi katere so--odločitve ob koncu življenja objektivne in ne čustvene. Matrica, ki je zanesljivo služila dva milijona gibov, si zasluži zamenjavo s pravilnim načrtovanjem, ne pa kriznega-prerivanja, ko končno katastrofalno odpove med proizvodnjo.
Vedeti, kdaj je kocka dosegla svoje meje, je ena stran upravljanja življenjskega cikla. Druga stran, ki je enako pomembna, je vedeti, kje dobiti zamenjavo in kako oceniti, ali lahko dobavitelj zagotovi natančnost, doslednost in podporo proizvodnji, ki jo zahteva aplikacija.
Kako oceniti in izbrati dobavitelja preciznih matric
Zamenjava obrabljene matrice ali lansiranje nove žigosane komponente vas postavi iz oči-v-odločitev o viru, ki ima dolgoročne-posledice. Dobavitelj, ki lahko doseže vašo toleranco na vzorčnem delu, ni enak tistemu, ki ga lahko obdrži v milijon-kosih letne serije, hkrati pa zagotavlja odzivno podporo, ko se kaj zanese. Vrzel med tema dvema zmožnostima ločuje transakcijskega prodajalca od pristnega orodnega partnerja, premostitev te vrzeli pa zahteva strukturirano vrednotenje, ki presega zahtevo po ponudbi.
Ključna merila ocenjevanja za dobavitelje matrice
Pri sestavljanju kontrolnega seznama za nabavo matrice za natančno žigosanje so najpomembnejše tri kategorije zmogljivosti: tehnična globina, sistemi kakovosti in infrastruktura za podporo proizvodnji. Slabost na katerem koli področju se sčasoma pokaže kot težave z dimenzijami, zamude pri dobavi ali glavoboli pri vzdrževanju na koncu.
Tehnične zmogljivostiopredeliti, kaj lahko dobavitelj dejansko zgradi. Raje poiščite podrobnosti kot splošnosti:
- Dosegljiva odstopanja:Zahtevajte dokumentirane dokaze o tolerancah v proizvodnji, ne le tistega, kar trgovina trdi, da lahko doseže na enem samem vzorcu. Dobavitelj, ki cilja na ±0,01 mm do ±0,05 mm, bi moral biti sposoben prikazati podatke Cpk iz dejanskih proizvodnih serij, ne le prvih-meritev izdelka.
- -Hišni strojni viri:Žična erozija, natančno površinsko brušenje, CNC vrtanje in brušenje optičnih profilov bi morali živeti pod eno streho. Zunanje izvajanje kritičnih procesov uvaja variacijo predaje, ki je natančno delo ne more absorbirati. Trgovine, ki vzdržujejo lastne oddelke za žično erozijo in brušenje, ohranjajo strožji nadzor nad ponavljajočim se prileganje-in-kontrolnimi cikli, ki jih zahteva natančno sestavljanje matrice.
- Orodja za simulacijo:Programska oprema za simulacijo preoblikovanja, predvidevanje vzmetenja in optimizacijo postavitve traku kaže na dobavitelja, ki težave rešuje digitalno pred rezanjem jekla. Ta zmožnost neposredno zmanjša število poskusnih iteracij in skrajša pretočne čase.
Sistemi kakovostiločite trgovine, ki pregledujejo dele, od trgovin, ki nadzorujejo procese. Razlika je izjemno pomembna za natančno orodje:
- Prvi pregled artikla (FAI):Strog postopek FAI preverja, ali lahko proizvodni proces dosledno proizvaja dele, ki izpolnjujejo vse zahteve zasnove, preden se začne polna proizvodnja. Poiščite dobavitelje, ki zagotavljajo popolna poročila FAI z dimenzionalnimi podatki, preslikanimi na vsako kritično funkcijo, certifikate materialov in dokumentacijo o procesu. Ta korak preverjanja ujame napake v dimenzijah, materialu ali procesu, preden dosežejo vaš proizvodni prostor.
- Statistični procesni nadzor (SPC):Dobavitelji, ki izvajajo SPC na kritičnih dimenzijah matrice med proizvodnjo in med proizvodnjo žigosanih delov, izkazujejo zavedanje o procesu, ne le zmožnosti pregledovanja. Zahtevajte vzorčne kontrolne karte in dokumentacijo Cpk iz primerljivih preteklih projektov.
- Certifikati:Certifikat ISO 9001 vzpostavlja osnovno disciplino upravljanja kakovosti. Za avtomobilske aplikacije je standard IATF 16949 običajno obvezen. tecertifikati kakovosti za izdelovalce natančnih matricpotrditi, da dobavitelj vzdržuje dokumentirane sisteme za nadzor procesov, ne le končnih rezultatov inšpekcij.
Podpora proizvodnjidoloča, kaj se zgodi po odpremi kocke. Natančno orodje ni sredstvo, ki ga-kupiš in-pozabiš:
- Preizkusne storitve:Ali lahko dobavitelj izvaja proizvodne-reprezentativne preskuse stiskalnic, ki se ujemajo z vašo tonažo, hitrostjo in profilom giba? Preizkus na premajhnem ali neusklajenem tiskarju prikrije težave, ki se pojavijo samo v vašem produkcijskem okolju.
- Programi tekočega vzdrževanja:Ali dobavitelj ponuja načrtovano vzdrževanje, storitve ponovnega brušenja in podporo pri nujnih popravilih? Dobavitelj, ki sestavi kocko in odide, vam prepusti vsa tveganja v življenjskem ciklu.
- Inženirska odzivnost:Ko je matrica potrebna sprememba zaradi spremembe materiala ali tehnične revizije, je odzivni čas pomemben. Dobavitelji s predanim inženirskim osebjem se prilagodijo hitreje kot trgovine, kjer orodjarji delujejo tudi kot oblikovalci.
Ujemanje zmogljivosti dobavitelja s projektnimi zahtevami
Vsak projekt ne potrebuje istega profila dobavitelja. Merila za ocenjevanje dobavitelja matrice za žigosanje, ki jim dajete prednost, bi se morala spremeniti glede na vaše posebne parametre uporabe. Velik strukturni nosilec, vtisnjen iz mehkega jekla na ±0,1 mm, predstavlja povsem drugačne zahteve glede nabave kot miniaturni električni konektorski terminal, ki se drži na ±0,02 mm v petih milijonih letnih kosov.
Štiri projektne spremenljivke bi morale voditi vaš ožji izbor:
- Velikost in geometrija dela:Dobavitelji razvijajo strokovno znanje okoli obsegov velikosti. Trgovina, optimizirana za velike avtomobilske plošče, deluje drugače kot trgovina, osredotočena na majhne, zapletene komponente. Ujemanje ovojnice vašega dela z dobaviteljevo najboljšo točko zagotavlja, da se njihova oprema, pritrditev in zmogljivosti pregledov naravno ujemajo z vašimi zahtevami.
- Tolerančni pas:Strožje tolerance zahtevajo dobavitelje z dokazano procesno zmogljivostjo na tej ravni, ne le opremo, ki je teoretično zmožna. Zahtevajte dokaze iz proizvodnih serij, ne prototipov.
- Letna količina:Programi velikega obsega- zahtevajo od dobaviteljev disciplino načrtovanja zmogljivosti, strategije rezervnih orodij in proizvodno infrastrukturo za vzdrževanje pretoka brez poslabšanja kakovosti v daljših serijah.
- Vrsta materiala:Eksotične zlitine, napredna visoko{0}}trdna jekla ali tanke-bakrene zlitine predstavljajo edinstvene izzive pri oblikovanju. Dobavitelji, ki imajo izkušnje z vašim določenim materialom obdelovancev, se izognejo napakam-na krivulji učenja, ki stanejo čas in orodje.
Za inženirske ekipe, ki nabavljajo orodja za majhne,-natančne-kritične dele, specializirani dobavitelji pogosto zagotavljajo boljše rezultate kot splošne trgovine. Specialisti za ta prostor, kot nprYICHEN, osredotočajo svojo opremo, razvoj procesov in sisteme kakovosti posebej na ponovljivo množično proizvodnjo sestavnih delov z nizko{0}}toleranco. To osredotočeno strokovno znanje pomeni krajše razvojne cikle, manj poskusnih iteracij in bolj predvidljive proizvodne rezultate v primerjavi s trgovinami, ki širijo svojo pozornost na širok razpon velikosti delov in razredov tolerance.
Spodnje zaporedje ocenjevanja zagotavlja ponovljiv okvir za prehod od opredelitve zahtev do izbire dobavitelja:
- Določite zahteve glede tolerance in prostornine:Preden se obrnete na katerega koli dobavitelja, dokumentirajte specifikacije dimenzij, ključne-za-kakovostne lastnosti, letno količino in pričakovano življenjsko dobo. Nejasne zahteve ustvarjajo nejasne ponudbe.
- Dobavitelji v ožjem izboru z dokazano sposobnostjo:Filtrirajte kandidate na podlagi dokumentiranih dokazov o doseganju vašega tolerančnega pasu pri primerljivih količinah. Odstranite dobavitelje, ki nimajo -hišnih orodij za žično erozijo, brušenje ali ustreznih orodij za simulacijo.
- Zahtevajte prve-vzorce člankov:Naj dobavitelji v ožjem izboru izdelajo vzorčne dele iz-namenskega orodja za proizvodnjo z uporabo vašega določenega materiala. Ocenite dimenzijsko skladnost, kakovost robov, površinsko obdelavo in konsistentnost celotne vzorčne serije, ne samo enega kosa.
- Preverite dokumentacijo SPC:Preglejte podatke o zmogljivosti procesa iz vzorčnega zagona. Vrednosti Cpk nad 1,33 na kritičnih dimenzijah kažejo na proces, osredotočen znotraj tolerančnega pasu z mejo za normalno variacijo. Vrednosti pod 1,0 signalizirajo proces, ki ne more zanesljivo obdržati specifikacije.
- Ocenite tekoče pogoje podpore in vzdrževanja:Potrdite, kaj se zgodi po dostavi kocke. Ocenite storitve ponovnega brušenja, razpoložljivost rezervnih komponent, preobrat inženirskih sprememb in garancijske pogoje. Nižja cena matrice pri dobavitelju brez poprodajne podpore pogosto stane več v življenjski dobi orodja.
Ta strukturiran pristop odstrani subjektivnost iz tega, kar je na koncu inženirska odločitev. Cena je pomembna, vendar je ena od mnogih spremenljivk. Dobavitelj, ki zagotovi najnižjo ponudbo, vendar ne more dokazati zmogljivosti postopka, zagotoviti popolne dokumentacije FAI ali podpirati matrice skozi njeno proizvodno življenjsko dobo, je le redko najcenejša-izbira, če se meri v celotnem življenjskem ciklu orodja. Kako izbrati dobavitelja matrice za natančno žigosanje, se zmanjša na ujemanje preverjene zmogljivosti z dokumentiranimi zahtevami, nato pa to ujemanje potrdite s fizičnimi dokazi, preden določite obseg proizvodnje.
Izdelajte svojo strategijo matrice za natančno žigosanje
Izbira pravega dobavitelja je zadnji člen v verigi, ki se začne veliko prej. Vsaka odločitev, zajeta v tem članku, od izbire vrste matrice do specifikacije materiala do ujemanja stiskalnice, je posledica enega samega rezultata: ali vaši žigosani deli dosledno izpolnjujejo specifikacije po ceni, ki je poslovno smiselna. Inženirske ekipe, ki jim je to prav, obravnavajo natančno žigosanje matric kot sistemsko težavo, ne kot nakup komponente.
Napake pri specifikacijah, ki se jim je treba izogibati
Večina dragih napak se zgodi, preden je jeklo sploh razrezano. Te pogoste napake pri oblikovanju matrice za vtiskovanje tiho povečajo proračune in skrajšajo življenjsko dobo matrice, ne da bi prinesle kakršno koli učinkovitost:
- Pre-toleriranje ne-kritičnih funkcij:Vsaka decimalna vejica na risbi nosi ceno. Kot dosledno opažajo industrijski inženirji, določitev ±0,02 mm na funkciji, ki odlično deluje pri ±0,1 mm, zahteva manjše odmike matrice, trša orodna jekla in pogostejše ostrenje, vse brez izboljšanja izdelka. Prihranite si stroge tolerance za funkcije, ki jih resnično zahtevajo.
- Pod-določanjem materialov za brizganje za obseg proizvodnje:Matrica, izdelana iz A2, ko življenjska doba zahteva D2 ali jeklo praškaste metalurgije, se bo prezgodaj obrabila, kar bo zahtevalo zgodnjo obnovo, kar bo zmanjšalo prihranke zaradi cenejšega orodja.
- Ignoriranje združljivosti tiska:Načrtovanje matrice brez potrditve tonaže stiskalnice, višine zapiranja, površine ležišča in profila gibanja drsnika vodi do presenečenj pri poskusih, ki zakasnijo proizvodnjo in včasih zahtevajo modifikacijo matrice.
- Nezmožnost načrtovanja vzdrževanja v fazi načrtovanja:Matrice, zasnovane brez dodatka za ponovno brušenje, dostopnih obrabljivih komponent ali določb za namestitev senzorjev zahtevajo reaktivno vzdrževanje, ki stane 25-30 % več kot proaktivni pristop.
Vedeti, kako zmanjšati stroške matrice za žigosanje brez izgube natančnosti, se začne tukaj: porabite čas za inženiring na stopnji risanja, da ugotovite, katere tolerance dejansko poganjajo funkcijo, nato pa vsako nadaljnjo odločitev uskladite s temi resničnimi zahtevami in ne s poljubnimi specifikacijami.
Izdelava strategije natančnega žigosanja
Strategija matrice za žigosanje za inženirske ekipe sledi logičnemu zaporedju, ki usklajuje zahteve glede delov z odločitvami glede orodij:
- Začnite s funkcijo dela. Ugotovite, katere dimenzije so kritične za montažo, delovanje ali varnost in katere dovoljujejo standardne tolerance.
- Izberite vrsto matrice, ki se ujema z vašo geometrijo, prostornino in profilom tolerance: progresivna za visoko-zapletenost prostornine, sestavljena za ravno-kritične dele, prenos za velike ali globoko-vlečene geometrije.
- Določite materiale in premaze za matrice na podlagi pričakovane življenjske dobe in lastnosti obdelovanca, ne le na vnaprejšnjih stroških.
- Zmogljivost stiskalnice uskladite z zahtevami matrice za preoblikovanje, zlasti nadzor gibanja drsnika za postopke preoblikovanja z nizko-toleranco.
- Vzpostavite vzdrževalne protokole, intervale ostrenja, merila za inšpekcijo in--prage življenjske dobe pred začetkom proizvodnje in ne po pojavu težav.
Zmogljivost matrice za natančno žigosanje je rezultat sistema in ne specifikacija komponente. Noben posamezen element, bodisi material, premaz, stiskalnica ali načrt vzdrževanja, ne zagotavlja natančnosti sam po sebi. Izhaja iz integriranih odločitev, ki se med seboj krepijo skozi celoten življenjski cikel orodja.
Upoštevanje najboljših praks specifikacije matrice za natančno žigosanje pomeni sprejetje, da vsaka odločitev omejuje naslednjo. Ciljna toleranca narekuje razred materiala. Vrsta materiala vpliva na izbiro premaza. Učinkovitost premaza je odvisna od dinamike stiskanja. Obnašanje stiskalnice določa pogostost vzdrževanja. Prekinite katero koli povezavo in sistem bo deloval premalo ne glede na to, kako dobro so zasnovani drugi elementi.
Za inženirske ekipe, ki so pripravljene preiti iz raziskav v aktivno nabavo, zlasti za majhne, tolerančno-kritične dele, izdelane za ponovljivo množično proizvodnjo,Rešitve matrice za natančno žigosanje podjetja YICHENponujajo praktično izhodišče za pogovore z dobavitelji, ki temeljijo na zgoraj opisanem ocenjevalnem okviru.
Pogosta vprašanja o matricah za natančno žigosanje
1. Kakšna je razlika med matrico za natančno žigosanje in standardno matrico za žigosanje?
Matrica za natančno žigosanje cilja na tolerance od ±0,01 mm do ±0,05 mm s ponovljivostjo v milijonih ciklov, medtem ko standardne matrice delujejo pri ±0,1 mm ali manj. Natančne matrice zahtevajo manjšo razdaljo-do-matrice (3-5 % debeline materiala v primerjavi z 8-12 %), višje{12}}orodna jekla, kot sta DC53 ali SKD11, sisteme vodil s krogličnimi ležaji in zrcalno polirane površine. Prava razlika ni toleranca na prvem delu, ampak sposobnost ohranjanja dimenzijske natančnosti v celotni življenjski dobi orodja.
2. Kako dolgo zdržijo matrice za natančno žigosanje?
Življenjska doba matrice je odvisna od razreda orodnega jekla, površinskih premazov, materiala obdelovanca in discipline vzdrževanja. Matrice iz AISI D2 običajno dosežejo od 500.000 do 2.000000+ udarcev za operacije zarezovanja. Jekla iz praškaste metalurgije, kot je CPM 10V, podaljšajo življenjsko dobo na 2.000.000–5.000,000+ udarcev, medtem ko lahko vložki iz volframovega karbida dosežejo 5.000.000–10.000,000+ udarcev. Nanos premazov, kot je TiAlN, lahko podaljša intervale obnavljanja za več kot 500 %. Pravilno preventivno vzdrževanje, vključno z načrtovanim ostrenjem in spremljanjem stanja, je bistveno za dosledno doseganje teh številk.
3. Kako izbirate med progresivno matrico in matrico za prenos?
Odločitev je odvisna od velikosti dela, geometrije in volumna. Progresivne matrice so odlične za majhne do srednje dele z zmerno kompleksnostjo pri velikih količinah (100,000+ letno), z uporabo zaporedja-postavljenih trakov na več-postajah za učinkovito doseganje ozkih toleranc. Prenosne matrice so potrebne, ko so deli preveliki za podajanje trakov, zahtevajo globoke vleke ali jih je treba vrteti med postajami. Prenosni sistemi premikajo posamezne surovce prek prijemalnih prstov, kar ponuja večjo prilagodljivost za kompleksne 3D geometrije, vendar zahteva večjo infrastrukturo za avtomatizacijo.
4. Kateri premazi so najboljši za podaljšanje življenjske dobe matrice za žigosanje?
Najboljši premaz je odvisen od prevladujočega načina okvare. TiAlN je zelo učinkovit proti obrabi zaradi lepila in drgnjenju, pri čemer študije kažejo več kot 500-odstotno podaljšanje življenjske dobe na matricah D2. DLC premazi zagotavljajo izredno nizko trenje (pod 0,15) in preprečujejo ugriz pri vtiskovanju aluminija ali bakra. TiCN ponuja vrhunsko abrazivno odpornost proti obrabi za trše pločevine. Nitriranje izboljša odpornost proti utrujenosti z difuzijsko-utrjeno plastjo, ki je odporna na površinske razpoke. Ujemanje premaza z določenim mehanizmom obrabe je ključnega pomena, saj napačen premaz zagotavlja minimalne koristi ne glede na stroške.
5. Na kaj morate biti pozorni pri izbiri dobavitelja matric za natančno žigosanje?
Ocenite dobavitelje v treh razsežnostih: tehničnih zmožnostih (dokumentirane tolerance iz proizvodnih serij,-hišna žična elektroerozija in brušenje, programska oprema za simulacijo), sistemi kakovosti (prvi-pregled artikla s popolnim preslikavo dimenzij, podatki SPC s Cpk nad 1,33, certifikat ISO 9001 ali IATF 16949) in podpora proizvodnji (preizkus na predstavniku stiskalnice, vzdrževalni programi, odzivnost na inženirske spremembe). Za majhne, tolerančno-kritične dele se strokovnjaki, kot je YICHEN, posebej osredotočajo na orodja za množično proizvodnjo, ki jih je mogoče ponoviti, in ponujajo osredotočeno strokovno znanje, ki ga splošnim trgovinam morda primanjkuje. Vedno preverite zmogljivost s fizičnimi vzorci, preden dodelite količino.


