


Kaj je proizvodna matrica za žigosanje in zakaj je pomembna
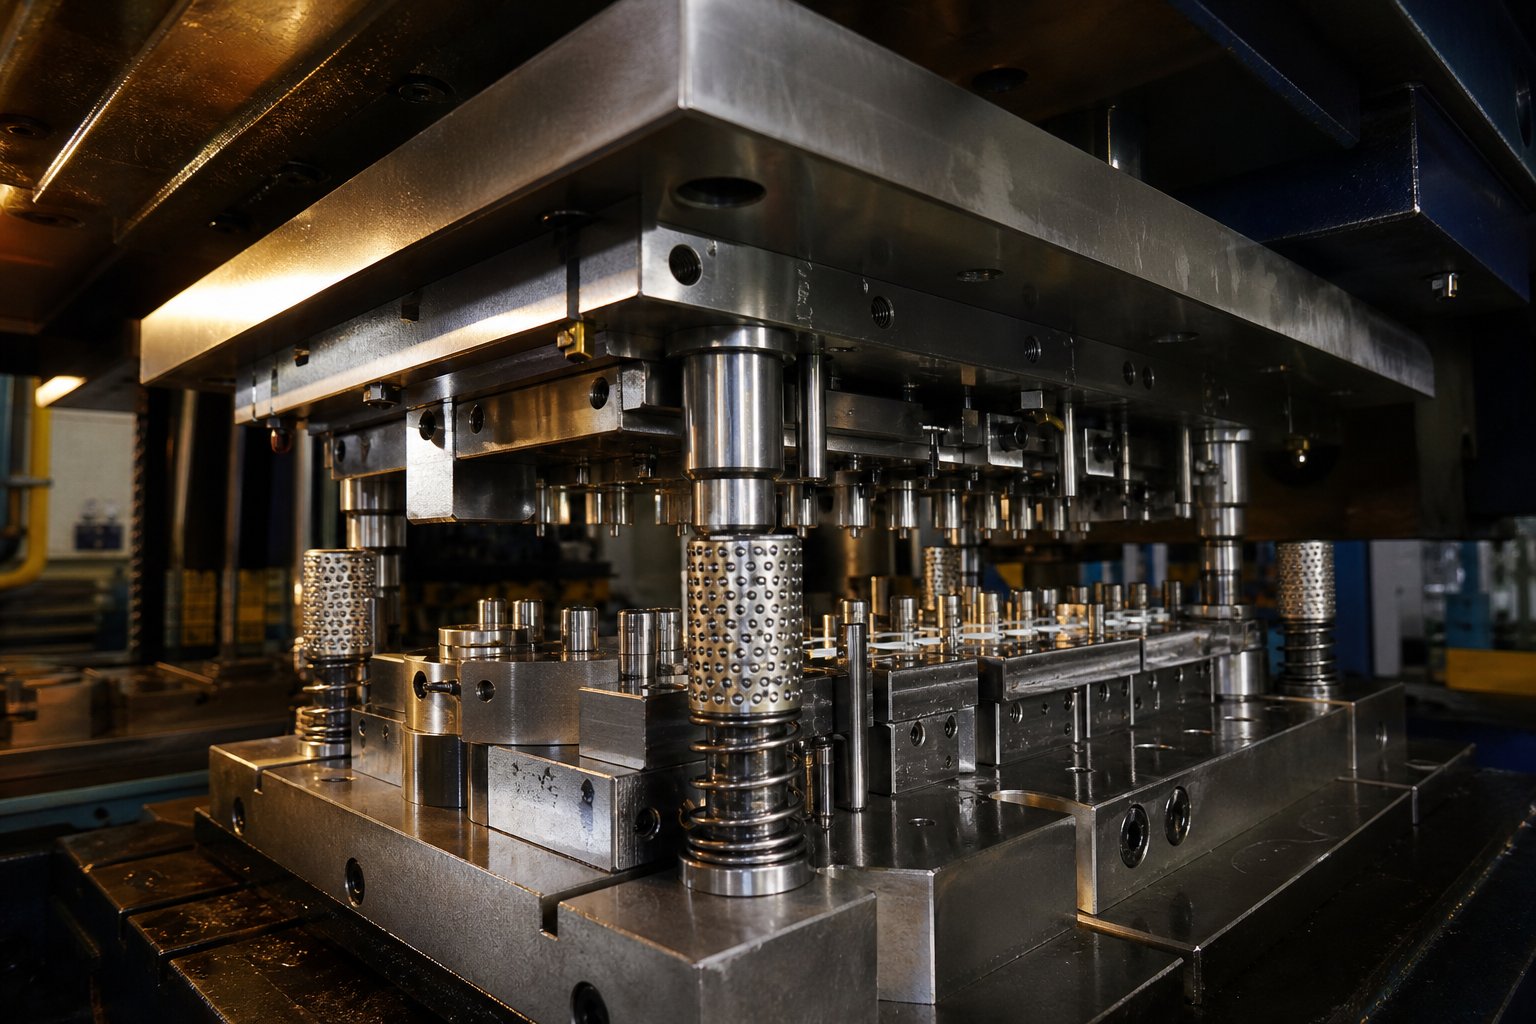
Štanca za žigosanje v proizvodni izvedbi je natančno-izdelano orodje, izdelano iz utrjenih jeklenih ali karbidnih vložkov, zasnovano za izdelavo enakih kovinskih delov v velikem obsegu s ponovljivo natančnostjo v več sto tisoč ali milijonih stiskalnih gibov. Za razliko od prototipa ali kratkotrajnega-mehkega orodja predstavlja dolgoročno-kapitalsko naložbo v doslednost proizvodnje.
Definiranje matrice za žigosanje proizvodne serije
Ko v proizvodnem kontekstu slišite "matrice za žigosanje", se pogovor osredotoči na orodja, ki preživijo ekstremne delovne cikle, ne da bi zašla iz tolerance.Matrica za žigosanje kovin v proizvodni izvedbiobičajno ima konstrukcijo iz utrjenega orodnega jekla (razredi, kot so D2, A2 ali karbidni vložki), natančno-detajle rezanja in oblikovanja ter zasnovane sisteme za vodenje trakov, ki ohranjajo material indeksiran na tisočinke palca od postaje do postaje.
Te matrice vključujejo pilote, pozitivne odstranjevalce in robustne vzmetne sisteme, ki ohranjajo poravnavo pri neprekinjenem-hitrostnem delovanju. Vsaka komponenta je izdelana tako, da je odporna proti obrabi, upogibu in toplotnemu popačenju med milijoni udarcev, zaradi česar je standardni komplet matrice temelj za ponovljive rezultate in ne prototipno orodje za enkratno uporabo.
Kako se proizvodne matrice razlikujejo od prototipnega orodja
Prototipne in kratkotrajne-matrice imajo drugačen namen. Hitro in poceni potrdijo geometrijo delov, pri čemer pogosto uporabljajo mehkejše materiale, kot so aluminij, zlitine na osnovi cinka-ali-toplotno-neobdelano jeklo. Kompromis je življenjska doba in natančnost. Prototipni set za štampiljke in matrice lahko prenese od 1.000 do 10.000 udarcev, preden obraba vpliva na kakovost delov, medtem ko je orodje proizvodnega-razreda zasnovano za 100.000 do več kot 1.000.000 ciklov pri polni toleranci.
| Atribut | Prototip/kratka-kocka | Proizvodnja Run Die |
|---|---|---|
| Primarni material | Aluminij, mehko jeklo, mehke zlitine | D2, A2, M2, karbidni vložki |
| Pričakovana življenjska doba (zadetki) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Zmogljivost tolerance | Zmerno (tipično ±0,005") | Tesno (±0,001" ali bolje) |
| Tipičen dobavni rok | 1 – 4 tedne | 8-16 tednov |
Razlike presegajo trdoto materiala. Proizvodne matrice vključujejo zamenljive vložke, natančne-obrisane vodilne stebričke in-zaznavanje matrice, vse funkcije, ki jih standardna matrica ne uporablja za hitra preverjanja.
Ko proizvodna matrica postane prava naložba
Kdaj je torej smiselno prevzeti proračun? To odločitev vodijo trije dejavniki:
- Pričakovanja glede količine- Če vaš program zahteva na desettisoče delov ali več, ekonomičnost na-kos matrice in žigosanje na stopnji proizvodnje močno presega ponavljajoče se kratkotrajne-cikle orodja.
- Delna kritičnost- Varnostne komponente, sklopi, ki zahtevajo dosledno prileganje, ali avtomatizirani nadaljnji procesi dovajanja delov zahtevajo ponovljivost, ki jo zagotavlja samo utrjeno orodje.
- Zahteve glede tolerance- Ko se specifikacije zaostrijo pod ±0,002", mehkejše orodje preprosto ne more zadržati dimenzij v pomembnih količinah.
Vnaprejšnji stroški so višji in dobavni rok daljši, vendar se pravilno določena proizvodna matrica poplača z odpravo odpadkov, skrajšanim časom izpadov stiskalnice in zagotavljanjem konsistentnosti dela-za-delom, od katere so odvisne nadaljnje operacije. Pravo vprašanje ni, ali si lahko privoščite proizvodno orodje, ampak ali lahko vaš obseg in ciljna kakovost preživita brez njega.
Ta kompromis med-stroški in-zmožnostmi odpira globlje vprašanje: katera vrsta arhitekture matrice najbolje ustreza vašemu specifičnemu scenariju proizvodnje?
Vrste matric za žigosanje, preslikane na količine proizvodnih serij
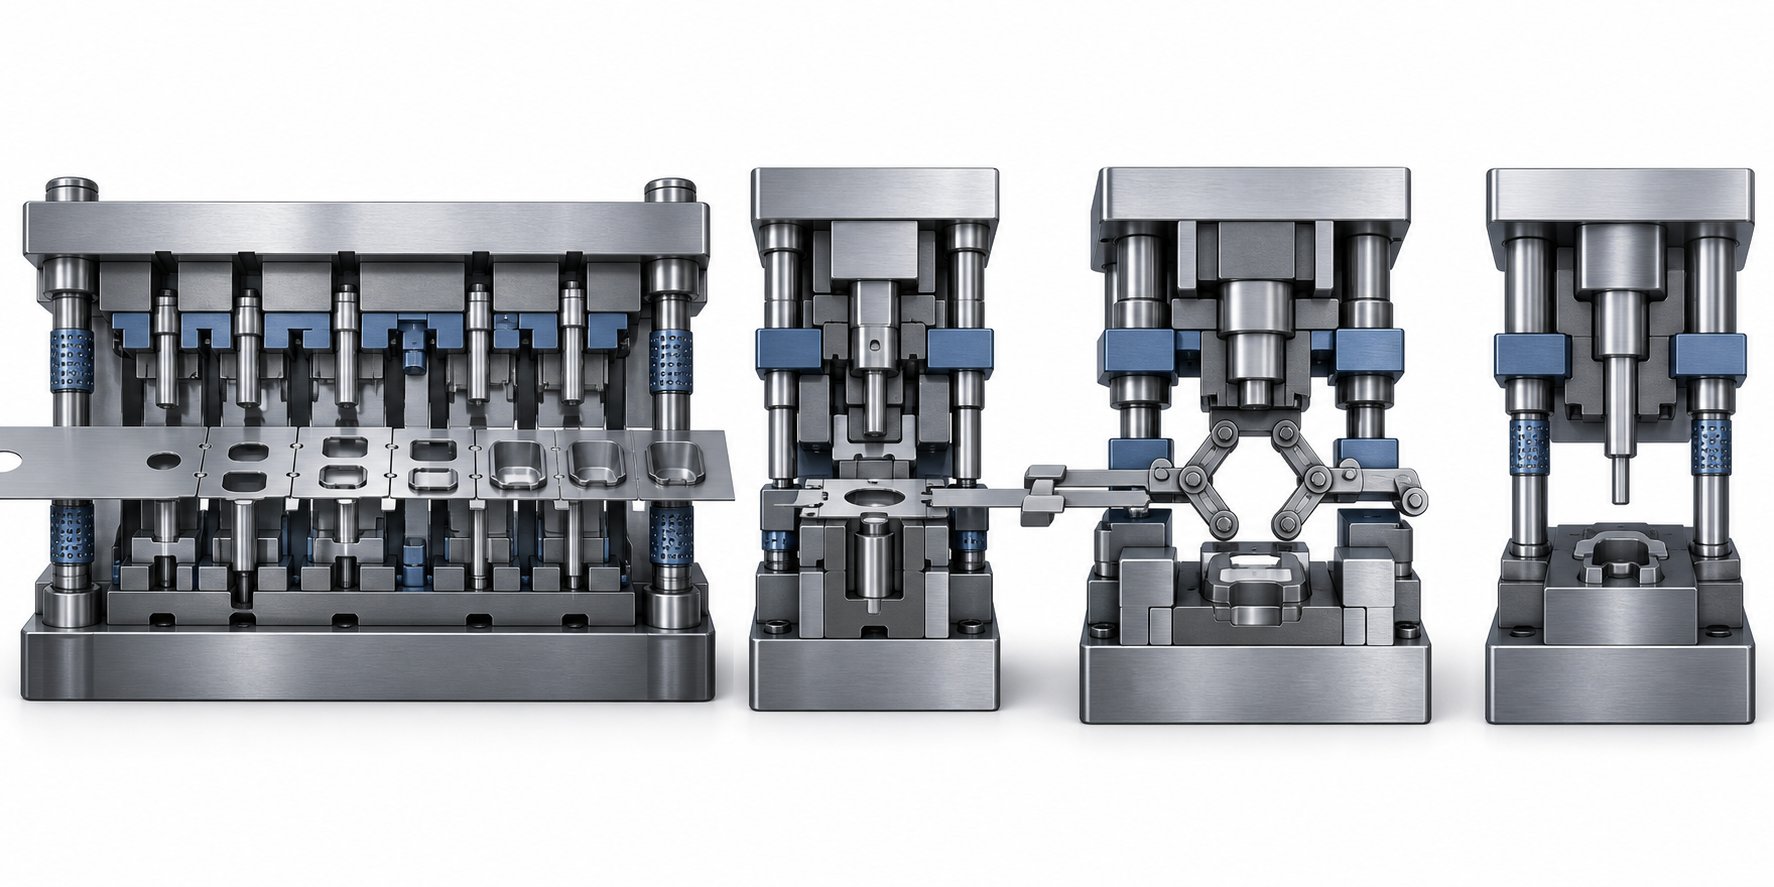
Izbira med vrstami matric za žigosanje ni zgolj inženirska vaja. To je odločitev o načrtovanju proizvodnje, ki zaklene vašo hitrost cikla, krivuljo stroškov na enoto in omejitve zmogljivosti za življenjsko dobo programa. Vsaka arhitektura matrice rešuje drugačno enačbo prostornine, kompleksnosti delov in ekonomičnosti tiska.
Progresivne matrice za-velike neprekinjene izvedbe
Predstavljajte si neprekinjen kovinski trak, ki se podaja skozi eno samo matrico z več postajami, pri čemer vsaka izvaja ločeno operacijo - prebijanje, upogibanje, kovanje, obrezovanje - v enem pritisku. To je dolgoročno progresivno žigosanje v akciji. Obdelovanec ostane pritrjen na nosilni trak od prvega udarca do končnega ločevanja, kar odpravlja rokovanje z deli med operacijami.
Ta arhitektura z razlogom prevladuje-v proizvodnji velikih količin.Progresivne linije za žigosanje in izdelavolahko deluje s hitrostjo od 200 do 600+ gibov na minuto in izdeluje kompleksne končne dele z minimalnim posegom delovne sile. Kompromis je vnaprejšnji strošek orodja - progresivne matrice se gibljejo od 30.000 USD do več kot 250.000 USD, odvisno od števila postaj in tolerančnih zahtev -, vendar stroški na-del dramatično padejo, ko količine upravičijo to naložbo. Ekonomska upravičenost se običajno začne pri 50.000 do 100.000 enotah na leto.
Dolgotrajno progresivno žigosanje tudi zmanjša materialne odpadke z optimizirano postavitvijo trakov in odpravi sekundarne operacije z vgradnjo več korakov oblikovanja neposredno v matrico.
Sestavljene matrice za tesno-tolerančno ploskost
Sestavljeno žigosanje ima drugačen pristop: več operacij rezanja in oblikovanja poteka hkrati v eni sami stiskalni potezi, vendar brez zaporednega napredovanja postaj. Celoten del je dokončan naenkrat.
Zaradi tega so sestavljene stopničke matrice idealne za ravne dele - podložke, podložke, električne laminate -, kjer sta vrhunska ravnost in koncentričnost pomembnejša od geometrijske kompleksnosti. Ker se vse operacije izvajajo v eni ravnini med enim gibom, so deli bolj ravni od tistih, izdelanih s progresivnimi metodami, kjer lahko napetost traku povzroči rahlo popačenje.
Stroški orodja so nižji kot pri progresivnih matricah, enostavnejša struktura pa pomeni manj intenzivno vzdrževanje. Vendar so sestavljene matrice omejene na razmeroma preproste geometrije in niso primerne za globoko{1}}vlečene ali več-upogibne dele.
Prenosne in enojne{0}}postajalne matrice za velike ali globoko{1}}vlečene dele
Ko je geometrija dela prevelika za nosilni trak ali ko bi globoko vlečenje raztrgalo priključne točke, so rešitev prenosne matrice. Tukaj se surovec zgodaj loči od traku in premika med neodvisnimi postajami z mehanskimi prsti ali avtomatizacijo. To odpira možnosti oblikovanja - navoji, rebra, narebričenje in globoki vleki -, ki jih progresivne metode ne morejo prilagoditi.
Matrice z eno-postajo služijo namenskim operacijam na večjih delih ali kadar obseg proizvodnje ne upravičuje kompleksnosti več{1}}postaj. Ponujajo nižje stroške orodja, vendar zahtevajo več rokovanja in počasnejše čase ciklov.
| Vrsta matrice | Najboljši obseg glasnosti | Kompleksnost delov | Tipična hitrost cikla | Relativni stroški orodja |
|---|---|---|---|---|
| Progresivno | 50.000 – 1.000,000+ delov/leto | Visoko (več{0}}delovanje) | 200 – 600+ SPM | Visoko do zelo visoko |
| Spojina | 10.000 – 500.000 delov/leto | Nizka do zmerna (ravni deli) | Visoko (enojni udarec) | Nizka do srednja |
| Prenos | 25.000 – 500.000 delov/leto | Visoko (veliko ali globoko-narisano) | Zmerno | visoko |
| Ena-postaja | 1.000 – 50.000 delov/leto | Nizka do zmerna | Nizka do zmerna | Nizka |
Izbira vrste matrice je odločitev pri načrtovanju proizvodnje, ne le inženirska prednost. Arhitektura, ki jo izberete, določa vašo krivuljo stroškov, zgornjo mejo prepustnosti in breme vzdrževanja za celoten življenjski cikel programa.
Razumevanje vrst matric in njihovih volumskih sladkih točk je le prva plast. Naslednja spremenljivka - vaša specifična ciljna količina proizvodnje - dodatno izboljša, kako se določa sama matrica, od števila postaj do stopnje orodnega jekla v njej.
Pragovi obsega proizvodnje, ki poganjajo oblikovalske odločitve
Vaše letno število delov pomeni več kot samo zapolniti vrstico na naročilnici. Narekuje material matrice, število postaj, združljivost stiskalnic in navsezadnje stroškovno strukturo vsakega kosa, ki pride iz orodja. Vendar ostajajo količinske klasifikacije v kovinskem žigosanju v celotni industriji presenetljivo nejasne. Tukaj je praktičen okvir, ki povezuje količino proizvodnje z inženirskimi odločitvami znotraj matrice.
Kratkoserijska proizvodnja in orodje za mostove
Kratkoročno žigosanje običajno zajema proizvodne količine pod 10.000 do 50.000 delov. Pri teh količinah je uporaba popolnoma utrjenega, več-postopnega progresivnega orodja le redko ekonomsko smiselna. Vnaprejšnja naložba v orodje ostaja visoka glede na število proizvedenih delov, zato oblikovalci poenostavljajo, kjer koli je to mogoče.
Kako to izgleda v praksi? Manj rezilnih postaj, mehkejši materiali za vložke (-toplotno-obdelano jeklo ali celo zlitine na osnovi cinka-) in poenostavljene geometrije, ki skrajšajo čas obdelave. V to kategorijo spadajo tudi premostitvena orodja - začasna proizvodnja-matrice, ki so zmožne izdelovati, medtem ko je končno orodje v razvoju -. Dele pošlje na trg, ne da bi čakali 12 do 20 tednov na utrjeno progresivno orodje.
Kratkoserijske matrice za vtiskovanje kovin lahko uporabljajo ročno ali pola{1}}samodejno delovanje in dajejo prednost hitrosti-do-proizvodnje pred dolgo življenjsko dobo. Dovolj so dobri za lansiranje na trg, inženirske validacijske gradnje ali programe, kjer se povpraševanje še ni dovolj stabiliziralo, da bi upravičilo celotno proizvodno naložbo.
Srednjeročni in dolgoročni količinski pragovi
Srednje{0}}serijska proizvodnja običajno obsega 10.000 do 100.000 delov. V tem razponu se ekonomija premakne. Orodja iz kaljenega jekla postanejo upravičena, ker se cena na del občutno zniža, če jih razdelimo na desettisoče enot. Zasnove matrice postanejo bolj zapletene - progresivne ali prenosne arhitekture postanejo izvedljive, strožje tolerance pa so trajnostne, ker lahko orodno jeklo prenese kumulativno obrabo.
Dolgoročno kovinsko žigosanje preseže prag 100.000 delov in se razširi na milijone. Tukaj so stroški orodja visoki v absolutnem smislu, a nizki na kos, fokus pa se v celoti preusmeri na maksimiranje učinkovitosti proizvodnje, čas delovanja stiskalnice in doslednost delov v ekstremnih delovnih ciklih.
Pri teh količinah hitro žigosanje postane norma. Stiskalnice, ki delujejo na800+ udarcev na minutomatrice po povpraševanju, zasnovane posebej za ta delovni cikel - posebej-debeli čevlji matrice, veliki vodilni zatiči za valje, minimiziran dvig traku in robustni sistemi za izmet delov. Visokohitrostna stiskalnica za žigosanje pri teh hitrostih dovaja material več kot 13-krat na sekundo, kar pomeni, da mora vsaka komponenta znotraj matrice prenašati ekstremne vztrajnostne sile, ne da bi se upognila, premaknila ali zlomila.
Visokohitrostna proizvodnja na tej ravni zahteva tudi tesnejšo integracijo med matrico in pomožno opremo: servo podajalniki, ravnalniki, izplačilni koluti in -senzorji v matrici morajo vsi delovati kot sinhroniziran sistem in ne neodvisne komponente.
Kako Volume Targets Shape Die Specification
Količina proizvodnje, ki se ji zavežete, valovi skozi vsak konstrukcijski parameter v matrici. Razmislite, kako se te ključne specifikacije spreminjajo, ko se glasnost povečuje:
- Število postaj- Majhne-matrice lahko uporabljajo 3 do 5 postaj; visoko{4}}progresivne matrice običajno izvajajo 10 do 20+ postaj za konsolidacijo operacij in odpravo sekundarne obdelave.
- Razred materiala matrice- Kratkotrajna-orodja uporabljajo nekaljena ali pol-kaljena jekla; srednje{3}}orodja stopnjujejo do kaljenega D2 ali A2; dolgotrajna-orodja lahko vključujejo vložke iz visoko-hitroreznega jekla M2 ali karbidne trdine pri obrabno-kritičnih podrobnostih prebijanja in matrice.
- Površinske obdelave- Veliko-matrice so pogosto prevlečene s TiN, TiCN ali drugimi PVD prevlekami za zmanjšanje trenja, odpornost proti drgnjenju in podaljšanje intervalov ostrenja na stotine tisoč udarcev.
- Združljivost tiska- Večje naklade upravičujejo namenske stiskalne linije s servo podajalniki, sistemi za zaščito matrice in samodejnim odstranjevanjem ostankov. Kratkoročne-matrice lahko delujejo na-splošnih stiskalnicah z ročnim podajanjem.
- Optimizacija postavitve traku- Pri velikih količinah že majhne izboljšave pri izrabi materiala (tesnejše gnezdenje, ožji nosilni trakovi) prihranijo na tisoče dolarjev surovin v življenjski dobi programa.
Vrsta materiala in debelina prav tako močno vplivata na specifikacijo matrice. Proizvodne matrice običajno obdelujejo ogljikovo jeklo (debeline 0,005" do 0,250"), nerjavno jeklo, aluminij, bakrove zlitine in medenino. Trši in debelejši materiali obdelovancev zahtevajo močnejša jekla za reze, večje razdalje in pogostejše intervale vzdrževanja. Nerjaveče jeklo in-zlitine visoke trdnosti na primer pogosto zahtevajo vložke iz karbidne trdine na rezalnih postajah, da se uprejo abrazivni obrabi, ki bi hitro razgradila običajna orodna jekla pri obsegu proizvodnje.
Te specifikacije,-ki temeljijo na volumnu, ne določajo samo delovanja matrice prvi dan, ampak tudi, kako zdrži skozi celotno življenjsko dobo. To vprašanje vzdržljivosti vodi neposredno do strukturnih izbir - utrjene konstrukcije, oblikovanja vložkov in inženiringa komponent -, ki ločujejo proizvodno matrico od kratkotrajnega-prototipa orodja.
Metode izdelave matrice za dolgo življenjsko dobo proizvodne serije
Kocka, ki deluje en teden, in kocka, ki deluje tri leta, sta lahko navzven videti podobni. Razlika je v konstrukcijskih odločitvah, ki so zakopane v - razredu jekla v vsakem udarcu, ne glede na to, ali so rezalni detajli trdni ali vstavljeni-slog, in kako se vsaka komponenta upira kumulativni utrujenosti milijonov ciklov stiskanja. Te strukturne izbire so tisto, kar ločuje jeklene matrice za vtiskovanje, izdelane za dolgo življenjsko dobo proizvodnje, od orodij, ki so zasnovana tako, da opravijo kratko preverjanje.
Kaljeno orodno jeklo in konstrukcija ploščic iz karbidne trdine
Izbira materiala znotraj proizvodne matrice ni ena sama odločitev. To je inženirska presoja--od postaje do postaje, ki prilagodi obremenitveno okolje vsake podrobnosti s pravim jeklom za vtiskovanje.
Najpogostejše izbire so razdeljene takole:
- D2 (visoka-ogljika, visoka-kroma)- Industrijsko merilo za postaje za izrezovanje in prebadanje. D2 zagotavlja izjemno odpornost proti obrabi pri HRC 60-62, zaradi česar je privzeta za postopke rezanja ogljikovega jekla in mehkejših zlitin. Njegova slabost je krhkost - grobi karbidi delujejo kot koncentratorji napetosti pod močnimi udarci.
- A2 (z-kaljenje na zraku)- Ponuja uravnotežen profil z manjšo odpornostjo proti obrabi kot D2, vendar izrazito večjo žilavostjo. A2 je med toplotno obdelavo podvržen tudi približno 40 % manjši spremembi dimenzij kot jekla,-kaljena v olju, zaradi česar je idealen za podrobne geometrije prebijanja, kjer je pomembna natančnost po-toplotni-obdelavi.
- M2 (-hitrorezno jeklo)- Uporablja se na postajah, kjer bi segrevanje zaradi trenja zaradi-hitrostnega delovanja zmehčalo običajna hladno{2}}obdelana jekla. M2 ohrani svojo trdoto pri povišanih temperaturah, zaradi česar je primeren za matrice, ki tečejo s 600+ udarci na minuto.
- DC53 (izboljšano hladno{1}}jeklo)- Sodobna evolucija D2, ki doseže 62-64 HRC, hkrati pa zagotavlja približno dvakrat večjo žilavost kot D2. Zaradi združljivosti visokotemperaturnega kaljenja je DC53 tudi odlična podlaga za PVD premaze, kot sta TiN ali DLC.
- Karbidni vložki- Rezervirano za postaje z največjo-obrabo ali pri obdelavi abrazivnih materialov, kot so nerjavno jeklo in-zlitine visoke trdnosti. Karbid zagotavlja trdoto nad 90 HRA in lahko 5- do 10-krat dlje od orodnega jekla, čeprav zahteva skrbno podporo, da preprečite pokanje pod udarnimi obremenitvami.
Izbirna logika je preprosta: uskladite razred jekla za štancanje z abrazivnostjo materiala obdelovanca, prevladujočim načinom obremenitve postaje (obraba v primerjavi z udarci) in pričakovanim številom udarcev pred vzdrževanjem. Prebojni luknjač, ki reže 0,040" nerjavno jeklo s 400 gibi na minuto, se sooča s popolnoma drugačnim okoljem obrabe kot postaja za preoblikovanje, ki upogiba 0,020" baker - in jeklo za izrezovanje na vsaki postaji bi moralo odražati to razliko.
Vložek-Slog v primerjavi s trdno konstrukcijo matrice
Tukaj se razmišljanje o proizvodnji močno razlikuje od logike prototipa. Polne matrice -, kjer je detajl štancanja ali matrice strojno obdelan neposredno iz enega samega bloka -, nudijo odlično togost in natančnost. Za kratke vožnje ta preprostost dobro deluje. Ko pa se rezilo otopeli pri 80.000 v programu za milijon-kosov, ne želite potegniti celotnega dela matrice za ponovno brušenje.
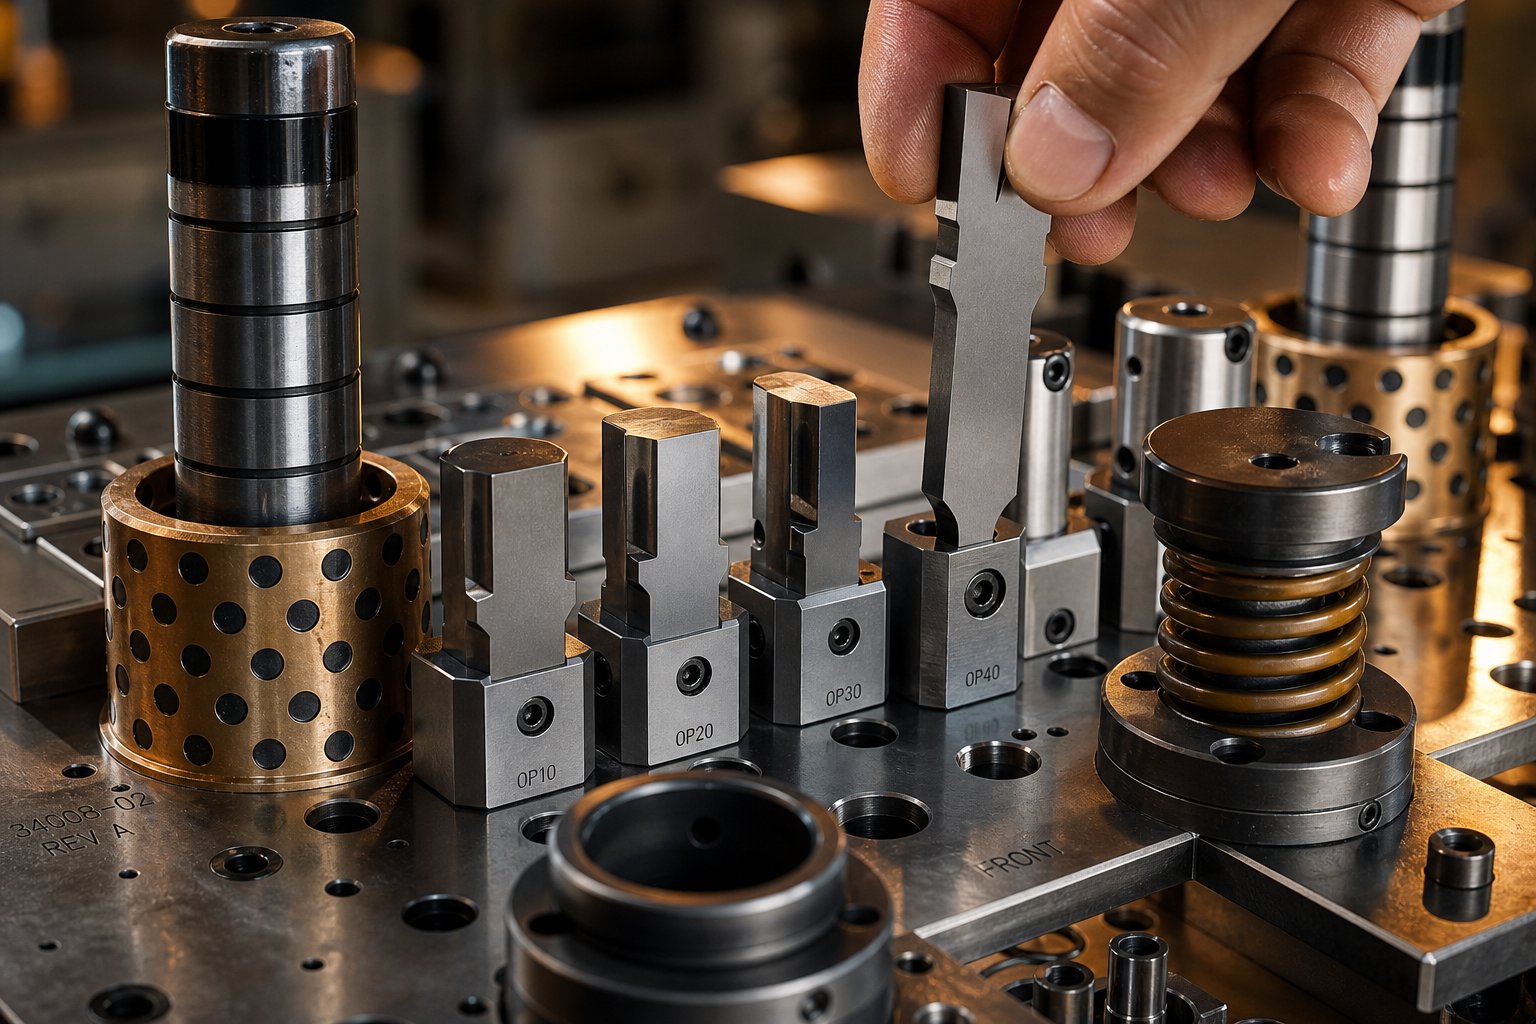
Konstrukcija v- slogu vložka to rešuje z ločevanjem obrabnih komponent od strukturnega telesa matrice. Izbijač ali rezalni detajl je zamenljiv kos, stisnjen ali privit v držalo ali žep, kar omogoča njegovo zamenjavo, ne da bi pri tem motili preostali del matrice.
Prednosti proizvodnje so pomembne:
- Hitrejše vzdrževanje- Obrabljen vložek je mogoče zamenjati ali ponovno nabrusiti in namestiti v nekaj minutah namesto v urah. Matrica ostane na stiskalnici dlje.
- Nižji stroški ponovnega brušenja- Izostrite majhno ploščico namesto velikega monolitnega bloka, kar zmanjša odstranjevanje materiala in strojni čas.
- Zmanjšan čas nedelovanja- Rezervni vložki v zalogi pomenijo nič čakalne dobe za ponovno brušenje. Zamenjajte, nadaljujte in izostrite obrabljen vložek brez povezave.
- Optimizacija materiala- Drago karbidno ali PM jeklo je primerno samo tam, kjer to zahteva obraba. Podporno držalo je lahko trdnejše, cenejše jeklo, ki je odporno na udarce, ne da bi potrebovalo izjemno trdoto.
Trdne matrice imajo še vedno pomembno vlogo pri proizvodnji, ko je togost najpomembnejša - postaje za težko preoblikovanje ali velike operacije izrezovanja, kjer bi vmesniki vložkov lahko povzročili upogibanje. Toda za prebadanje, obrezovanje in rezanje podrobnosti po več-postajni progresivni matrici je konstrukcija ploščic proizvodni standard, ker neposredno zmanjša stroške-na-zadetek v življenjskem ciklu orodja.
Kritične komponente matrice za žigosanje, ki omogočajo dolgo življenjsko dobo proizvodnje
Proizvodna matrica je sistem, ne eno samo orodje. Vsaka komponenta igra vlogo pri ohranjanju natančnosti v milijonih ciklov. Ko se en element pokvari ali zanese, kakovost dela takoj trpi. Tukaj so ključne komponente matrice za žigosanje in kaj prispevajo:
- Die set (zgornji čevelj, spodnji čevelj, vodilni drogovi)- Osnova, kjer so nameščena vsa druga orodja in komponente za matrice. Natančno brušeni čevlji matrice ohranjajo vzporednost med zgornjo in spodnjo polovico, medtem ko vodilne stebričke in puše (izdelane z tolerancami znotraj 0,0001") zagotavljajo ponovljivo poravnavo gib za gibom.
- Udarci- Orodja za rezanje in oblikovanje, ki so v neposrednem stiku z obdelovancem. Proizvodni luknjači so običajno-kaljeni in natančno-brušeni, na voljo v standardnih ali prilagojenih geometrijah nosu, ki ustrezajo profilu dela.
- Die gumbi- Protiudarec udarcem, ki zagotavlja nasprotni rezalni rob. Gumbi matrice so zamaknjeni nekoliko več kot vrh luknjača (običajno 5-10 % debeline materiala na stran), da se vzpostavi pravilna rezalna razdalja.
- Striptizerji- Držite trak ravno ob ploskvi matrice in med umikom odstranite material z luknjača. Proizvodne matrice uporabljajo vodene odstranjevalce (plošče z vzmetjo-) namesto preprostih fiksnih odstranjevalcev, kar izboljša nadzor nad trakom in preprečuje vlečenje žlic pri visokih hitrostih.
- Piloti- Natančni zatiči, ki registrirajo trak na vsaki postaji tako, da vnesejo predhodno preluknjane luknje. Kompenzirajo manjše netočnosti podajanja in zagotavljajo, da vsaka postaja deluje na pravilno postavljenem materialu.
- Vzmeti (mehanske ali dušikove)- Zagotovite silo, ki nadzoruje pritisk odstranjevalca, silo držanja blazinice in izmet dela. Dušikove plinske vzmeti zagotavljajo doslednejšo silo pri daljšem potovanju in so pogoste v proizvodnih orodjih, ki zahtevajo večjo silo odstranjevanja.
- Zadrževalniki- Držite udarce in gumbe matrice na položaju znotraj plošč matrice. Držala za-kroglične ključavnice omogočajo hitre menjave luknjačev brez odstranitve matrice iz stiskalnice.
- Podporne plošče- Utrjene plošče za glavami luknjačev, ki porazdelijo udarno silo in preprečujejo, da bi udarci sčasoma zašli v mehkejše čevlje.
Vsaka od teh komponent je zasnovana tako, da preprečuje posebne načine okvare, ki postanejo neizogibne v podaljšani proizvodnji. Vodeni odstranjevalci preprečujejo vlečenje polžev -, kjer se odrezani polž prilepi na ploskev luknjača in ga odnese nazaj navzgor, zagozdi matrico ali označi naslednji del. Pravilno dimenzionirani piloti preprečujejo, da bi napačno{3}}indeksirani trakovi proizvedli-dele-tolerance. Podprti udarci preprečujejo rast glave, ki bi premaknila položaj udarca za tisočinke palca v več sto tisoč udarcih.
Set matric za vtiskovanje kot celota deluje kot natančen stroj in ne kot statično orodje. Vsaka zračnost, stopnja vzmeti in končna obdelava površine so zasnovani tako, da ostanejo stabilni skozi celotno proizvodno življenjsko dobo matrice - in ko se nekaj obrabi, konstrukcijska filozofija-na podlagi vložkov zagotavlja, da je to mogoče hitro obnoviti brez ponovne sestave celotnega sklopa.
Pravilno sprejemanje vseh teh strukturnih odločitev se ne zgodi v delavnici. Začne se veliko prej, v fazi inženiringa, kjer se združijo analiza izvedljivosti, simulacija in natančna strojna obdelava, da se proizvodna matrica od koncepta do prvega odobrenega dela.
Inženirski proces od izvedljivosti do prvega člena
Matrica za vtiskovanje v proizvodni seriji se ne začne na obdelovalnem centru. Začne se kot vprašanje: ali je ta del mogoče zanesljivo oblikovati pri tej toleranci, v tem materialu, pri proizvodni hitrosti? Življenjski cikel inženiringa, ki odgovarja na to vprašanje, traja mesece in vključuje več stopenj validacije, preden se jeklo kdaj sreča s trakom v proizvodni stiskalnici. Vsaka faza zmanjša tveganje, preskok katere koli od njih pa pomnoži stroške na koncu.
Analiza izvedljivosti in sodelovanje DFM
Vsak projekt orodja za žigosanje in matrice se začne z oceno izvedljivosti. Inženirji ocenijo geometrijo dela glede na omejitve oblikovanja - minimalni radiji upogiba glede na debelino materiala, razmerja globine vleka in ali je mogoče elemente izdelati v operaciji žigosanja brez sekundarne obdelave.
Tu se obrestuje sodelovanje DFM (Design for Manufacturability) med oblikovalcem izdelka in inženirjem za stroje. Obsežna analiza DFM potrjuje, da radiji upogiba ustrezajo ali presegajo debelino materiala, da so premeri luknjačev dovolj veliki, da preprečijo zlom, in da tolerančne strategije ciljajo na srednje vrednosti za kompenzacijo naravne obrabe orodja v življenjskem ciklu matrice.
Za progresivne matrice ta faza definira tudi postavitev traku - zaporedje postaj, uporabo materiala, širino nosilnega traku in strategijo pilotiranja. Nedejavne postaje so pogosto načrtovane vnaprej, da se prilagodijo prihodnjim inženirskim spremembam, ne da bi zahtevali popolno obnovo matrice. Odločitve o postavitvi traku zaklenejo stroške materiala na del za celoten program, zaradi česar je to ena najbolj-inženirskih dejavnosti v procesu.
CAE simulacija in preizkus virtualne matrice
Predstavljajte si, da bi lahko preizkusili svojo kocko, preden fizično obstaja. Točno to zagotavlja simulacija CAE (računalniško-podprto inženirstvo). Z analizo končnih elementov inženirji modelirajo, kako se bo pločevina obnašala pod silami preoblikovanja - in predvidevajo, kje se lahko začnejo razpoke, kje se bo razvilo gubanje, kje prekomerno tanjšanje ustvari šibke točke in koliko pomladi pričakovati po odprtju stiskalnice.
Preizkusi virtualne kockeomogočajo proizvajalcem, da odkrijejo in odpravijo morebitne napake pred začetkom proizvodnje, kar znatno zmanjša stroške fizičnih poskusov-in-napak. Simulacija prav tako optimizira prazne konture za maksimiranje izkoristka materiala in napove minimalno zahtevano silo stiskanja - kritične podatke za izbiro pravega stroja za štancanje in linije stiskanja.
Za zahtevne materiale, kot so napredna jekla visoke-trdnosti in aluminijeve zlitine, je simulacija še posebej dragocena, ker ti materiali kažejo velike vrednosti vzmeti, ki jih je težko nadzorovati samo s fizičnim ponavljanjem. Digitalna kompenzacija vzmeti prilagodi geometrijo matrice pred strojno obdelavo, tako da je prvi fizični preizkus bližje končni specifikaciji.
Natančna obdelava, montaža in poskusni zagoni
S potrjeno simulacijo in dokončanim dizajnom matrice se začne proizvodnja. Obdelovalno zaporedje za proizvodne matrice v proizvodnji običajno sledi temu napredovanju:
- CNC rezkanje- Groba in pol{1}}končna obdelava rezilnih čevljev, zadrževalnih plošč in podrobnosti oblike do skoraj-neto geometrije.
- Toplotna obdelava- Utrjevanje in popuščanje komponent orodnega jekla na ciljne vrednosti HRC, čemur sledi razbremenitev.
- Žična EDM- Natančno rezanje profilov lukenj, odprtin matrice in zapletenih geometrij do toleranc znotraj 0,0001" tam, kjer običajno rezkanje ne doseže.
- Površinsko brušenje- Končna obdelava spojenih površin, ploskev matrice in izsekov za doseganje specifikacij vzporednosti in končne površine.
- Montaža in montaža- Postopno sestavljanje komponent v komplet matric z modrim-ujemanjem kritičnih površin in preverjanjem razmikov na vsaki postaji.
Ko je sestavljena, se matrica premakne v preskusne stiskalnice za začetno vzorčenje. Poskusni zagoni potrjujejo tok materiala, potrjujejo dimenzijsko natančnost in razkrijejo morebitne težave, ki jih simulacija ni mogla v celoti predvideti - subtilne interakcije med postajami, vedenje pri dvigovanju traku ali težave z izmetom ostankov, ki se pojavijo le v dejanskih pogojih stiskanja.
Prvi pregled artikla je končna vrata. Deli iz poskusnega zagona so podvrženi poročanju o vseh dimenzijah glede na odtis dela, kar pogosto vključuje meritve CMM, optično skeniranje in preverjanje GD&T. Pri programih za žigosanje matric za avtomobile se to vnese neposredno v oddajo PPAP (Production Part Approval Process), ki sprosti matrico za polno proizvodnjo.
Dobavitelji kotYICHENponujajo zmogljivost od-do-konca, ki obsega ta celoten življenjski cikel - od začetne izvedljivosti in simulacije CAE do natančne strojne obdelave, poskusnih zagonov in končnega pregleda dimenzij -, kar daje ekipam za nabavo eno samo točko odgovornosti od koncepta do orodja,-pripravljenega za proizvodnjo.
Inženirske naložbe v ta proces so znatne, vendar neposredno določajo proizvodno ekonomiko matrice. Vsaka iteracija simulacije, ki se je izognila, vsaka preizkusna zanka odpravljena in vsak prvi{1}}prenos artikla, dosežen po načrtu, pomeni nižje skupne stroške programa - razmerje, ki postane jasnejše, ko preučite, kako se naložba v orodje amortizira v obsegu proizvodnje.
Ekonomika stroškov-na-del naložbe v proizvodnjo
Tukaj je matematika, ki vodi vsako odločitev o orodju: 100.000 $ vredna matrica, ki proizvaja 1.000.000 delov, doda 0,10 $ na kos. Ta ista matrica, ki proizvede samo 5000 delov, doda 20,00 USD na kos. Matrica sama se ni spremenila - le prostornina, ki teče skozi njo. Ta amortizacijska logika določa, ali je proizvodno{13}}orodje pametna naložba ali draga napaka, njeno razumevanje pa loči strateško pridobivanje od ugibanja.
Kako se stroški matrice amortizirajo glede na obseg proizvodnje
Predstavljajte si proizvodno matriko za vtiskovanje kot fiksni strošek, ki se razdeli na vsak del, ki ga proizvede. Več delov kot izvajate, manjši je prispevek orodja k vsaki enoti. Pri majhnih količinah ta prispevek prevladuje nad ceno vašega kosa. Pri velikih količinah postane zanemarljiv - pogosto le peni na kos -, zaradi česar sta primarni dejavniki stroškov surovine in čas stiskanja.
Zato višja začetna naložba v matrico pogosto prinese nižje skupne stroške programa za velike naklade. Progresivna matrica s 15 postajami v vrednosti 150.000 USD je morda videti draga v primerjavi s poenostavljenim orodjem v vrednosti 40.000 USD, toda če progresivna matrica odpravi tri sekundarne operacije (odstranjevanje robov, narezovanje navojev in ločeno preoblikovanje), se prihranki na koncu proizvodnje povečajo na vsako proizvedeno enoto. Pomnožite ta-prihranek na del s 500.000 kosi in drago orodje postane cenejši program.
Razmerje v praksi ni-linearno. Zgodnja proizvodnja hitro absorbira stroške orodja - vaših prvih 10.000 delov nosi veliko breme na-enoto. Toda ko obseg naraste čez 50.000, nato 100.000, se amortizirani stroški orodja izravnajo proti ničli, medtem ko se prihranki na-del zaradi izločenih sekundarnih operacij še povečujejo. To je gospodarski motor, ki stoji za vsako odločitvijo o vlaganju v proizvodno-orodje namesto kratkoročnih-alternativ.
Dejavniki, ki vplivajo na cene proizvodnje
Cena matrice ni ena sama številka, povzeta iz kataloga. Odraža kumulativno kompleksnost vsega, kar je vgrajeno v orodje. Ko prejmete ponudbo za proizvodno orodje, ceno oblikujejo ti primarni stroškovni dejavniki:
- Število postaj- Vsaka postaja v progresivni matrici doda čas načrtovanja, strojno obdelavo, toplotno obdelavo in prileganje. Matrica s 6 postajami stane bistveno manj kot matrica s 16 postajami, ki izvaja enake operacije v bolj optimiziranem zaporedju.
- Razred materiala matrice- Orodno jeklo D2 stane manj kot hitrorezno-jeklo M2, ki stane manj kot karbidne ploščice. Abrazivnost materiala obdelovanca in ciljno število zadetkov med ostrenji določata, kateri razred določi izdelovalec orodij.
- Kompleksnost dela- Majhni radiji, globoki vleki, funkcije tesne-tolerance in več upogibnih osi povečajo čas obdelave in število ločenih komponent znotraj matrice.
- Zahteve glede tolerance- Zadrževanje ±0,001" zahteva natančno brušenje, tesnejše prileganje komponent in strožji pregled kot ±0,005". Vsak korak, ki je tesnejši, poveča stroške tako začetne gradnje kot tekočega vzdrževanja.
- Sekundarne operacije, vgrajene v matrico- Pri-narezovanju matrice, pri-sestavljanju matrice, kontaktnem varjenju ali integraciji senzorja odpravljajo postopke na koncu toka, vendar dodatno zapletejo (in stanejo) samo orodje.
- Zahteve glede tonaže stiskalnice- Večji, debelejši ali bolj{1}}deli z visoko trdnostjo zahtevajo matrice, izdelane tako, da prenesejo večje sile preoblikovanja. Težji čevlji matrice, večji vodilni drogovi in robustnejši vzmetni sistemi povečajo stroške materiala in strojne obdelave.
Orodja za progresivno brizganje se običajno gibljejo od 30.000 $ do več kot 250.000 $, odvisno od kombinacije teh dejavnikov. Visoko{5}}tolerančni deli iz nerjavečega jekla s številnimi preoblikovalnimi postajami so na vrhu tega razpona, medtem ko so preproste geometrije iz ogljikovega jekla z manj operacijami na spodnjem koncu.
Primerjava donosnosti naložbe v orodje po dolžinah
Vprašanje preloma je preprosto: pri kolikšnem obsegu dražja proizvodna matrica zagotavlja nižje skupne stroške kot ponavljajoči se kratkotrajni -cikli orodja? Odgovor je odvisen od vaše specifične strukture stroškov, vendar je vzorec dosleden v vseh panogah.
| Faktor | Short-Run Soft Tooling | Izdelava-zagon utrjenega orodja |
|---|---|---|
| Razpon vnaprejšnjih stroškov | $5,000 – $30,000 | $30,000 – $250,000+ |
| Pričakovano Die Life | 1.000 – 50.000 zadetkov | 500.000 – 2.000,000+ zadetkov |
| Trend stroškov na-del | Ostaja visoka (omejena amortizacija) | Močno pade, ko se glasnost poveča |
| Pogostost vzdrževanja | Pogosta zamenjava ali obnova | Načrtovano ostrenje v dolgih intervalih |
Za kratko{0}}žigosanje kovine - recimo 5.000 do 20.000 delov - matematika pogosto daje prednost mehkemu orodju. Vnaprej porabiš manj, sprejmeš krajšo življenjsko dobo in greš naprej. Ko pa povpraševanje preseže 50.000 kosov, se ekonomija obrne. Kratkoročne{12}}matrice se obrabijo, zato so potrebni cikli zamenjave ali ponovne izdelave, ki povečajo tako stroške kot dobavni rok. Proizvodna matrica medtem še vedno teče po prvotnem razporedu ostrenja z deli-na-minuto, ki ji mehko orodje ni kos.
Obstaja tudi skrita stroškovna prednost, ki je zgornja tabela ne zajema: v-operacijah matrice. Proizvodne matrice lahko integrirajo navoje, vstavljanje strojne opreme, sestavljanje kontaktov ali celo-zaznavanje v procesu neposredno v hod stiskalnice. Vsaka operacija, združena v matrico, odpravi nadaljnji korak ravnanja, ločen stroj in s tem povezano tveganje za kakovost premikanja delov med procesi. Za velike naklade z velikimi letnimi količinami te vrednosti-dodajo manjše cente na del, kar pomeni znatne prihranke v življenjski dobi programa.
Enačba za-strošek-del pa pove le polovico zgodbe. Matrica, ki prvi dan zagotavlja odlično ekonomičnost, vendar se po 200.000 zadetkih poslabša -, kar zahteva nenačrtovane ponovne izdelave ali proizvaja odpadke -, hitro izbriše te prihranke. Druga polovica ekonomske slike je, kako dobro matrica ohranja svojo zmogljivost v celotni predvideni življenjski dobi, kar je v celoti odvisno od strategije vzdrževanja in zmožnosti lovljenja načinov odpovedi, preden se prelijejo v izpade.
Življenjska doba matrice in vzdrževanje skozi življenjski cikel proizvodnje
Koliko zadetkov dejansko zdrži produkcijska kocka? Odgovor sega od 250.000 do več kot 7 milijonov - in kot die znanstveni strokovnjakArt Hedrick ugotavlja, nekatere matrice naredijo 7 milijonov zadetkov na dan pet let pred upokojitvijo. Ta ogromen razpon ni nedorečenost -, ampak odraža dejanske razlike v razredu jekla, materialu obdelovanca, pogojih stiskanja in disciplini vzdrževanja. Razumevanje spremenljivk, ki nadzorujejo življenjsko dobo matrice, in oblikovanje strategije vzdrževanja okoli njih je tisto, kar loči trgovine, ki iz svojih naložb v orodja iztisnejo največjo vrednost, od tistih, ki nenehno gasijo nenačrtovane izpade.
Pričakovana življenjska doba matrice glede na konstrukcijo in material
Ne obstaja univerzalno število zadetkov, ki bi določalo konec življenjske dobe kocke. Namesto tega je življenjska doba produkt več medsebojno delujočih spremenljivk, od katerih lahko vsaka zmanjša življenjsko dobo orodja za polovico - ali jo podvoji:
- Jekleni razred- Orodja iz trdnega karbida zagotavljajo bistveno drugačno življenjsko dobo kot običajna orodna jekla, kot sta A2 ali D2. Nadgradnja na jekla CPM (metalurgija prahu) ali karbidne trdine na postajah z visoko-obrabo lahko podaljša življenjsko dobo za 3- do 10-krat v primerjavi s standardnimi jekli-za hladno delo.
- Material obdelovanca- Trši, debelejši in bolj abrazivni materiali močno skrajšajo življenjsko dobo orodja. Matrice za vtiskovanje aluminija se na primer soočajo s paradoksom: aluminij je mehak, a zelo abraziven zaradi svoje oksidne plasti. Zajeda površine orodnega jekla in pospešuje obrabo na načine, ki jih blago jeklo ne. Visoko{4}}trdna jekla in nerjavne zlitine povzročajo večje rezalne sile, s čimer se poveča stopnja zloma robov.
- Hitrost in stabilnost pritiska- Dobro-vzdrževana stiskalnica s tesno vzporednostjo batov podaljša življenjsko dobo matrice. Obrabljena stiskalnica s čezmernim upogibom, vibracijami ali nedosledno višino zapiranja deluje kot počasna-razbitina na orodju. Tudi natančno{5}}izdelana matrica bo prezgodaj odpovedala v stiskalnici, ki ne more vzdržati poravnave pod obremenitvijo.
- Geometrija odseka- Večji, močnejši deli matrice za vtiskovanje prenesejo kumulativno utrujenost bolje kot majhni, krhki vložki. Tanki udarci ali ozki rezalni elementi koncentrirajo napetost in so bolj dovzetni za pokanje pri daljših vožnjah.
- Natančnost toplotne obdelave- Pravilno toplotno-obdelani deli matrice imajo ravnotežje med trdoto in žilavostjo, ki je potrebno za dolgoročno-delovanje. Slabo toplotno{4}}obdelane komponente -, kjer je bilo kaljenje neenakomerno ali so se temperature popuščanja premikale -, se prezgodaj zmehčajo ali počijo pod proizvodnimi obremenitvami.
Glede na vse te dejavnike je najbolj zanesljiv način za oceno pričakovane življenjske dobe določene matrice sklicevanje na zgodovino proizvodnje podobnih orodij, ki uporabljajo primerljive materiale pri podobnih hitrostih. Brez tega merila uspešnosti ugibate - in pri žigosanju kovinskih matric ugibanje vodi do prezgodnje zamenjave matrice (zapravljen denar) ali nepričakovane okvare med-izdelkom (zapravljena proizvodnja).
Urniki preventivnega vzdrževanja in ponovnega brušenja
Pravo preventivno vzdrževanje ohranja delovanje matrice v skladu s specifikacijami. To ni isto kot popravilo matrice -, kar se zgodi, ko se vzdrževanje zanemari in se nekaj pokvari. Razlika je pomembna.Preventivno vzdrževanjevključuje načrtovane dejavnosti, ki se izvajajo ne glede na to, ali se zdi, da jih matrica potrebuje, ker je obraba kumulativna in pogosto nevidna, dokler ne proizvede ostankov.
Program vzdrževanja proizvodnje običajno vključuje:
- Intervali ostrenja- Rezalni robovi postopoma postanejo topi, povzročajo robove in težave pri podajanju. Razporedi ostrenja so nastavljeni na podlagi števila zadetkov (na primer vsakih 50.000 do 150.000 udarcev, odvisno od materiala in razreda jekla), pri čemer se ne čaka, da se na končnih delih pojavijo robovi.
- Zamenjava vzmeti- Vijačne vzmeti in plinske jeklenke se utrudijo v milijonih ciklov. Zamenjajte jih ob njihovem ocenjenem življenjskem ciklu, ne potem, ko zlom povzroči zrušitev orodja.
- Pregled za ohlapne komponente- Preverite vse vijake, zatiče in držala ob vsakem načrtovanem potegu. En sam ohlapen moznik lahko omogoči premik dela matrice, kar poškoduje vse postaje navzdol.
- Preverjanje stanja površine- Preglejte obrabne plošče, površine odmikačev in detajle za oblikovanje, da ne pride do raztrganin ali razpok na površini. Po potrebi ponovno obrusite in namestite, preden dimenzijski zamik doseže del.
- Čiščenje in mazanje- Odstranite nakopičene polže, ostanke maziva in ostanke. Namažite vse spojne površine, da preprečite korozijo med proizvodnimi serijami.
Pri ostrenju rezalnih delov je pomembna tehnika brušenja. Uporaba napačnega brusa -, ki se obremeni, namesto da bi se prosto pokvaril -, povzroči prekomerno toploto, ki lahko zmehča ali poči rez matrice. Prelivanje hladilne tekočine in ustrezna izbira koluta (prilagojeno specifičnemu orodnemu jeklu, ki se brusi) preprečujeta toplotne poškodbe med ponovnim ostrenjem. Med brušenjem je treba vzdrževati tudi pravilne strižne kote, da ohranite ravnovesje rezalnih sil v matrici.
Po vsakem postopku brušenja razmagnetite vse komponente. Površinski brusilniki uporabljajo močne magnete za držanje obdelovancev, magnetizirani luknjači pa privlačijo kovinske ostanke in prispevajo k vlečenju žlic med proizvodnjo.
Pogosti načini okvar in ublažitev z zasnovo
Tudi z discipliniranim vzdrževanjem se proizvodne matrice soočajo z načini okvar, ki jih je najbolje obravnavati v fazi načrtovanja in ne v delavnici. Vedeti, kaj ne uspe - in zakaj - dovoljuje inženirjem, da že od samega začetka vgradijo preventivne funkcije:
- Vlečenje polža- Odrezani polži se prilepijo na ploskev luknjača in se odnesejo nazaj v trak ter poškodujejo dele in matrico. Vzroki vključujejo ujet zrak (vakuum), velike rezalne razdalje, magnetizirane udarce in lepljiva maziva. Oblikovne ublažitve: odzračevanje na luknjah (luknje za razbremenitev zraka), vzvratni-gumbi za stožčasto matrico, ki držijo polže pri stiskanju, vzmetni-izmetavalci polžev in ustrezna specifikacija rezalne razdalje za ohranjanje interferenčnega prileganja med polžem in matrico.
- Trak se nepravilno podaja- Trak napreduje predaleč, prekratko ali se nagne vstran, zaradi česar material ni v položaju za naslednjo postajo. Ublažitve: preveliki piloti, ki sami-popravljajo manjše napake pri podajanju, pozitivni dvigovalci traku, ki preprečujejo vlečenje, senzorji za napačno podajanje v-matrici, ki zaustavijo stiskalnico, preden pride do poškodbe, in-sistemi za spremljanje dolžine podajanja.
- Zlom udarca- Luknje z majhnim-premerom ali luknje z visokim razmerjem med-in-premerom koncentrirajo upogibno napetost in se zaskočijo pod proizvodnimi obremenitvami. Ublažitve: vodeni odstranjevalci, ki podpirajo luknjač blizu rezalne točke, stopničaste glave luknjača, ki povečajo prečni-prerez stran od konice, strižni koti, ki zmanjšajo-skoznjo silo, in ustrezne podložne plošče, ki preprečujejo gobasto rast glave.
- Nagajanje- Material obdelovanca se pod pritiskom in toploto privari na površino matrice, pri čemer se del raztrga in orodje zarezi. Skupno z nerjavnim jeklom, aluminijem in titanom. Ublažitve: PVD premazi (TiN, TiCN, DLC) na oblikovalnih površinah, polirani radiji matrice, ustrezno mazanje in izbira jekel za matrice z visoko vsebnostjo kroma ali vanadija, ki so odporna na oprijem.
- Pokanje odseka matrice- Toplotna obremenitev zaradi brušenja, prekomerne koncentracije sile ali neustrezne toplotne obdelave povzroči širjenje razpok v utrjenih detajlih matrice. Ublažitve: popuščanje-za zmanjšanje napetosti po brušenju, pravilni polmeri zaokrožitve na prehodih geometrije in izogibanje ostrim notranjim vogalom, ki delujejo kot točke začetka razpok.
Vsaka od teh okvar nosi stroške, ki daleč presegajo samo pokvarjeno komponento. En sam potegnjen polž, speljan skozi progresivno matrico, lahko poškoduje vsako postajo v orodju. Zlomljen luknjač lahko poruši matrico, kar zahteva dneve popravila in na tisoče dolarjev v nadomestnih delih. Oblikovanje v nasprotju s temi načini od začetka -, namesto da bi jih popravili, ko se pojavijo -, je tisto, zaradi česar proizvodna matrica deluje dobičkonosno v celotni predvideni življenjski dobi.
Enako pomembno je vedeti, kdaj kocki poteče-življenjska doba-. Kriteriji za upokojitev so različni, vendar pogosti kazalniki vključujejo: dimenzijski zamik, ki ga ni mogoče popraviti s ponovnim ostrenjem, kumulativne podložke, ki presegajo projektno toleranco, ponavljajoče se okvare na isti postaji kljub ustreznemu popravilu ali poslabšanje stanja materiala, kjer je zaradi toplotnega preverjanja ali mikrorazpok nadaljnja proizvodnja tvegana.
Ohranjanje zmogljivosti v milijonih ciklov je ena stran enačbe dolgoživosti. Druga stran preverja, ali deli, ki izhajajo iz matrice, dejansko ustrezajo specifikaciji - ne le pri prvem izdelku, ampak neprekinjeno v celotni proizvodni seriji. To preverjanje je odvisno od sistemov kakovosti, ki so vgrajeni neposredno v samo matrico.
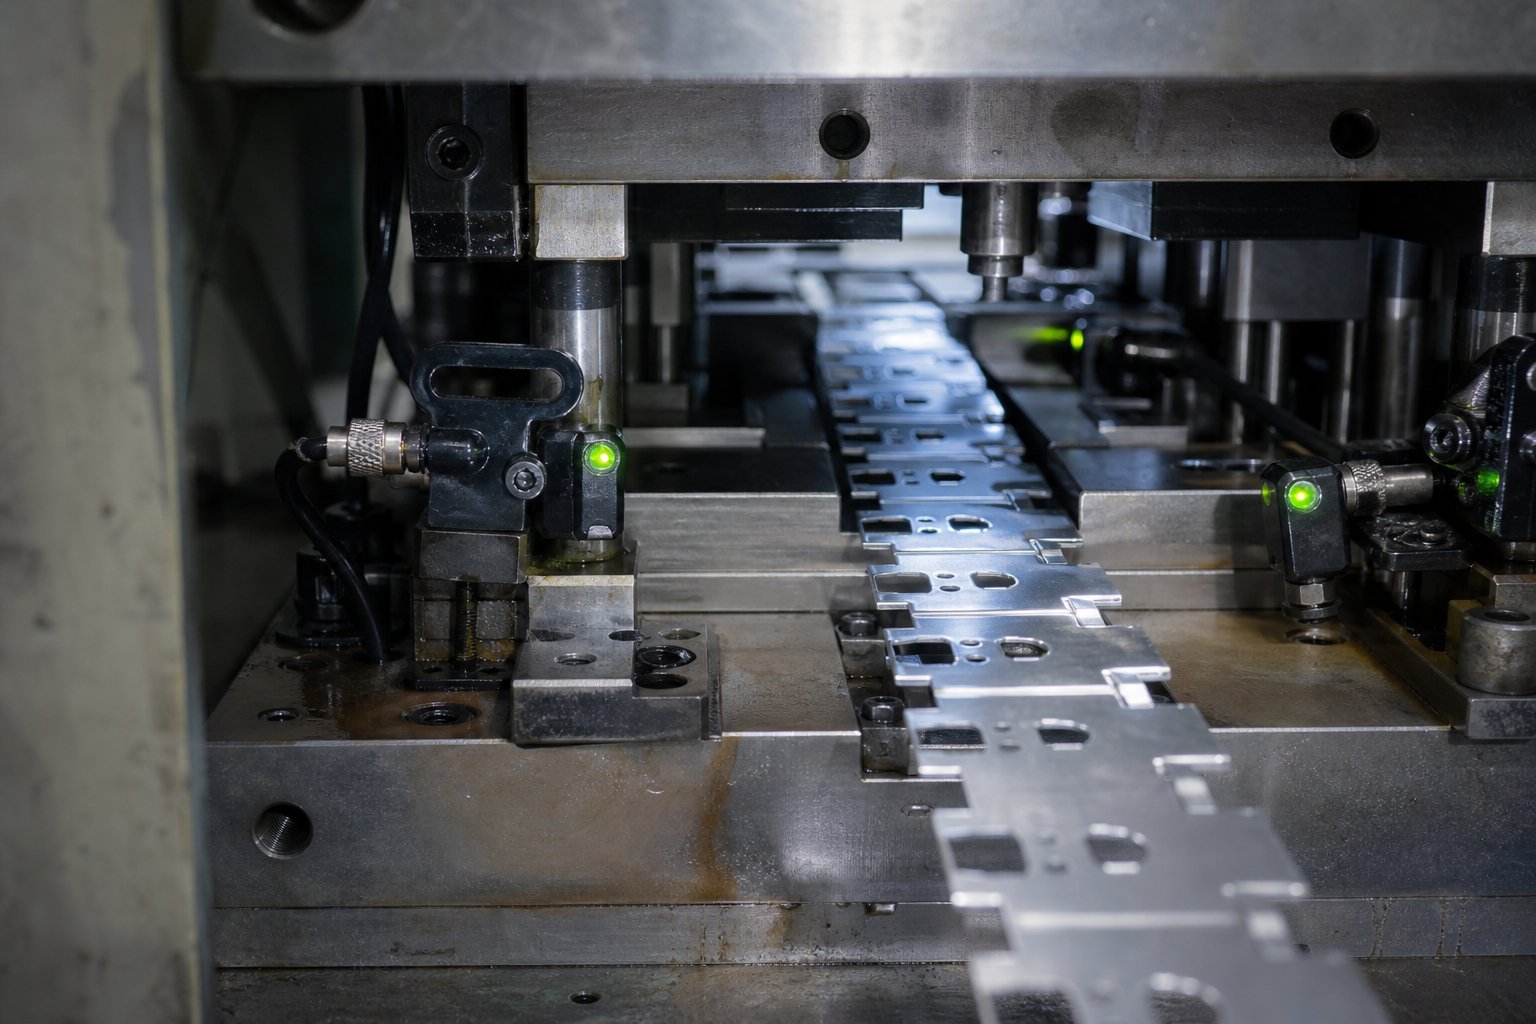
Kontrola kakovosti, vgrajena v matrice za žigosanje proizvodnje
Kakovost se ne pojavi na koncu proizvodne linije. V dobro-izdelani matrici za vtiskovanje pločevine je vgrajen v samo orodje - vgrajen v senzorje, funkcije za nadzor trakov in protokole za preverjanje, ki zaznajo težave, preden proizvedejo ostanke. Razlika je pomembna: naknadni pregled delov odkrije napake, v -sistemih kakovosti pa jih prepreči.
V-Senzorji matrice in avtomatsko spremljanje
Ko-hitra stiskalnica za žigosanje deluje s 400 ali več gibi na minuto, se lahko eno samo napačno podajanje v nekaj milisekundah spremeni v zrušitev matrice. Človeški reakcijski čas ne more zaščititi orodja. Zato proizvodne matrice vključujejo elektronske sisteme zaznavanja, ki nadzorujejo vsako potezo in zaustavijo stiskalnico v trenutku, ko nekaj odstopa od običajnega.
Pogoste v-tehnologijah zaznavanja matrice vključujejo:
- Zaznavanje napačnega podajanja- Senzorji bližine ali fotoelektrični senzorji preverijo, ali se je trak premaknil v pravilen korak, preden stiskalnica zaključi svoj naslednji gib. Če je podajanje premalo ali prekorači, se stiskalnica ustavi, preden piloti potisnejo neporavnan material v rezalne postaje.
- Senzorji za izmet delov- Fotoelektrične oči potrjujejo, da so dokončani deli in odpadni polži očistili matrico pred naslednjim ciklom. Zataknjen del, ki ga odnese nazaj v orodje, povzroči takojšnjo poškodbo.
- Nadzor položaja odstranjevalca- Senzorji pod vzmetnimi odstranjevalci zaznavajo, ali se je odstranjevalec popolnoma vrnil po vsakem gibu. Nadzor položaja odstranjevalca na vsakem vogalu zazna tudi vlečene polže - če se en vogal dvigne višje od pričakovanega, je pod njim verjetno ujet polž.
- Dvojno-zaznavanje praznega- Senzorji merijo debelino materiala na vstopu v matrico in ustavijo stiskalnico, če se podajata dve plasti materiala hkrati.
- Cam preverjanje vračila- Stranske-aktivne kamere se morajo popolnoma umakniti, preden se stiskalnica odpre. Senzorji potrdijo položaj odmikača, da preprečijo motnje med premikajočimi se komponentami.
Sodobni krmilniki za zaščito matrice uporabljajo časovno merjenje-na osnovi razreševalnika, natančno na-tretjino stopinje vrtenja ročične gredi, kar omogoča zaznavanje dogodkov, ki trajajo manj kot 10 milisekund. Krmilnik nadzoruje vsak senzor glede na programirana časovna okna - nekateri signali morajo biti trenutni (izmet dela), drugi neprekinjeni (prisotnost materiala) in tretji ciklični (podvajanje traku). Fail{6}}varna logika zazna tudi nedelujoče senzorje: če ciklični senzor ostane aktiviran ves hod, ga sistem označi, namesto da prevzame normalno delovanje.
Najboljša praksa je, da vse-vgrajene senzorje trajno povežete z razvodno omarico na spodnjem čelju matrice, ki je povezana z-pritrjenim vmesnikom prek enega glavnega kabla. To odpravlja napake pri ožičenju med nastavitvijo in preprečuje obrabo kabla, ki povzroča večino okvar senzorjev v proizvodnih okoljih.
Funkcije za nadzor zarez in trakov
Senzorji ujamejo velike napačne podaje, kaj pa subtilne napake pri indeksiranju, ki spadajo v tolerance senzorjev, vendar še vedno povzročajo okvarjene dele? Tu obvodne zareze služijo kot mehanska kakovostna vrata znotraj matrice za vtiskovanje pločevine.
Namen obvodnih zarez v matricah za žigosanje je preprost: ustvarjajo fizične motnje, ki preprečujejo, da bi napačno{0}}indeksirani trak napredoval v spodnje postaje. V progresivnih matricah negativne in pozitivne obvodne zareze delujejo skupaj, da mehansko preverijo položaj traku ob vsakem gibu.
- Pozitivne obvodne zareze- Majhen jeziček ali štrlina, vbodna v trak na zgodnji postaji. Če se trak poda pravilno, gre ta jeziček neškodljivo skozi relief v kasnejših postajah. Če se trak podaja preko-ali premalo-, se jeziček dotakne trdnega matrice in fizično blokira napredovanje -, kar ustavi stiskalnico ali zagozdi trak, preden se lahko izdela okvarjen del.
- Negativne obvodne zareze- Zareza ali reža, vrezana v trak, ki mora biti poravnana z ustreznim senzorjem ali mehanskim elementom v smeri toka. Če poravnava ne uspe, se trak ne more nadaljevati.
Skupaj negativne in pozitivne obvodne zareze v matricah za vtiskovanje pločevine ustvarjajo-varen sistem preverjanja indeksiranja, ki deluje neodvisno od elektronskih senzorjev. Tudi če senzor ne deluje ali ga zaobidejo, mehanski sistem zareze prepreči najbolj škodljiv rezultat: izdelavo delov iz nepravilno nameščenega materiala. Ta redundanca je ključnega pomena pri-hitrostni stiskalnici za žigosanje, kjer lahko en sam napačno indeksiran zadetek poškoduje več postaj hkrati.
Die Validacija in odobritev PPAP
Preden se proizvodna matrica izda za polno-serijsko delovanje, mora prestati formalno validacijsko zaporedje, ki dokazuje, da lahko večkrat proizvede skladne dele - ne le enkrat, ampak dosledno v običajnih proizvodnih pogojih.
Postopek preverjanja običajno poteka po tem zaporedju:
- Preizkus smrti- Začetno vzorčenje na preskusni stiskalnici za preverjanje pretoka materiala, podajanja trakov in oblikovanja delov. Inženirji opazujejo vsako postajo in preverjajo anomalije, kot so gubanje, redčenje ali težave z izmetom.
- Prvi pregled artikla (FAI)- Deli iz preizkusne serije so podvrženi meritvam vseh dimenzij glede na risbo dela. Vsaka zahteva za GD&T izrez, položaj izvrtine, kot upogiba in končno obdelavo površine se preveri, običajno z uporabo CMM in optičnih merilnih sistemov.
- Poročanje o dimenzijah- Rezultati so dokumentirani v formalni dimenzionalni postavitvi, ki prikazuje dejanske izmerjene vrednosti v primerjavi z nominalno in toleranco za vsako kritično karakteristiko.
- Postopek odobritve proizvodnih delov (PPAP)- Za avtomobilsko in drugo regulirano industrijo paketi PPAP potrjujejo sposobnost dobavitelja, da zanesljivo izdela dele, ki izpolnjujejo vse zahteve strank. AOddaja PPAP vključuje 18 elementov: zapisi načrtovanja, diagrami poteka procesa, načrti nadzora, analiza merilnega sistema, študije SPC, dimenzijski rezultati, certificiranje materialov in drugo.
PPAP ni-enkraten dogodek. Ponovno je potrebno, kadar je orodje spremenjeno, prestavljeno ali nedejavno več kot eno leto. To zagotavlja, da se vsaka sprememba -, čeprav manjša -, ponovno preveri, preden se proizvodnja nadaljuje.
Kakovost se začne pri oblikovanju matrice, ne pri končnem pregledu. Senzorji, obvodne zareze in validacijski protokoli so inženirske odločitve, sprejete mesece pred pošiljanjem prvega proizvodnega dela.
Ti sistemi kakovosti ščitijo matrico in dele, ki jih proizvaja. Toda tudi najbolje{1}}zasnovano orodje, ki ga nadzirajo najboljši senzorji, je sčasoma odvisno od širše odločitve: kdo ga je izdelal, kakšne zmožnosti je prinesel v projekt in ali lahko orodje podpira skozi celoten proizvodni cikel. To vprašanje vodi neposredno do ocene dobavitelja.
Izbira pravega partnerja za proizvodno serijo
Štanca za žigosanje v proizvodnji je tako zanesljiva, kolikor je zanesljiv partner za njo. Najboljša zasnova matrice na svetu se razpade, če dobavitelju primanjkuje natančnosti obdelave, ne more izvesti ustreznega preizkusa ali tedne utihne sredi-gradnje. Za vodje nabave, ki ocenjujejo dobavitelje matrice in žigosanja -, zlasti za programe, ki vključujejo matrice za avtomobilsko žigosanje ali druge visoko-kritične aplikacije -, izbirna merila presegajo ponujeno ceno.
Ključne zmogljivosti, ki jih je treba oceniti pri dobavitelju matrice
Niso vse matrice enake. Nekateri so specializirani za oblikovanje, vendar obdelavo oddajajo zunanjim izvajalcem. Drugi strojno delujejo lepo, vendar nimajo zmožnosti simulacije. Najmočnejši partnerji v proizvodnem stroju so vertikalno integrirani -, ki pod eno streho upravljajo celoten proces od izvedljivosti do končnega pregleda. Ta integracija odpravlja napake pri predaji, stisne časovnice in vam daje enotno točko odgovornosti, ko se pojavijo težave.
Ko ocenjujete potencialne dobavitelje za matrice za vtiskovanje pločevine, jih razvrstite glede na ta merila:
- Vertikalno integrirana zasnova-z-zmožnostjo pregleda- Dobavitelj interno skrbi za simulacijo CAE, sodelovanje DFM, natančno obdelavo, sestavljanje, preizkušanje matrice in nadzor dimenzij. To je najmočnejši pokazatelj nadzora procesa in zanesljivosti urnika.
- -Hišna zmogljivost natančne obdelave- Žična erozija, CNC rezkanje in površinsko brušenje, opravljeno-na mestu in ne na kmetiji. Poiščite sezname opreme in specifikacije stroja, ki ustrezajo vaši kompleksnosti matrice.
- Preizkusne stiskalnice- Namenske preskusne stiskalnice (ne proizvodne stiskalnice, izposojene med serijami) s tonažo, ki ustreza vašim proizvodnim pogojem. Preizkus na premajhni stiskalnici prikrije težave, ki se pojavijo pozneje v proizvodnji.
- Meroslovna in inšpekcijska oprema- CMM, optični primerjalniki in orodja za površinsko merjenje, ki lahko potrdijo vsak oblaček GD&T na vaši risbi dela. Zahtevajte vzorčna poročila o dimenzijah iz prejšnjih programov.
- Transparentnost nabave materiala- Certificirano jeklo za izrezovanje iz znanih obratov s popolno sledljivostjo. Preverite, ali dobavitelj zagotavlja poročila o preskusih materiala in zapise o toplotni obdelavi kot standardno dokumentacijo.
- Inženirska komunikacijska disciplina- Redne posodobitve napredka, povratne informacije DFM v nekaj dneh (ne tednih) in jasni-protokoli za upravljanje sprememb. Tišina med fazo orodja je opozorilni znak, da se težave povečujejo brez rešitve.
- Podpora za življenjski cikel- Pripravljenost podpirati ponovno brušenje, dobavo rezervnih ploščic in inženirske spremembe po začetku proizvodnje. Dobavitelj, ki po dobavi izgine, vas prepusti vzdrževanju samim.
Za avtomobilske matrice in druge regulirane -industrijske programe dodajte svoji oceni certifikat IATF 16949, možnost oddaje PPAP in izkušnje z-zahtevami glede kakovosti za stranke. O njih se ni -mogoče pogajati v avtomobilskem prostoru za žigosanje, kjer so standardi sledljivosti in procesne dokumentacije še posebej strogi.
Od raziskave do-pripravljene specifikacije RFQ
Identificirali ste sposobne dobavitelje. Naslednji korak je prevajanje vaših proizvodnih zahtev v paket RFQ, ki vam zagotovi natančne, primerljive ponudbe - in ne ocene, obložene z nepredvidenimi dogodki, ker manjkajo informacije.
Celoten RFQ za matrico za kovinske štampiljke mora vsebovati:
- Delne risbe- 2D tisk s polnimi oblački GD&T in 3D CAD modelom (STEP ali izvorni format). Vključite raven revizije in vse čakajoče spremembe ECN.
- Specifikacija materiala- Zlitina, temperament, debelina in morebitne zahteve glede površinske obdelave vhodne tuljave ali surovca.
- Letni ciljni obseg- Vključite-predvidene povečanja, če je primerno. Razlika med 50.000 in 500.000 letnimi deli spremeni vsako specifikacijo znotraj matrice.
- Tolerančni oblački- Označite kritične dimenzije ločeno od splošnih toleranc. Pokličite vse funkcije, ki zahtevajo študije Cpk.
- Sekundarne operacije- Določite, ali je treba v orodje vgraditi narezovanje navojev, vstavljanje strojne opreme, pripravo prevleke ali-zaznavanje v matrici, ali pa jih je treba obdelati na koncu.
- Tiskovne informacije- Če imate določeno linijo za stiskanje, navedite velikost postelje, tonažo, višino zaprtja in podrobnosti o opremi za dovajanje, tako da bo matrica zasnovana za vaše specifično proizvodno okolje.
Dobavitelji kotYICHEN, ki ponuja-do-končne zmogljivosti iz simulacije CAE in sodelovanja DFM prek natančne strojne obdelave, poskusnih voženj in pregledov dimenzij, lahko sprejme ta paket RFQ in vrne ne le ceno -, temveč oceno izvedljivosti, ki identificira tveganja pred predajo orodja. Ta svetovalni pristop, pri katerem vaš partner za kocke in štampiljke med ponudbo označi morebitne težave, namesto da bi jih odkril med preizkusom, je najjasnejši znak dobavitelja, ki ščiti časovnico in proračun vašega programa.
Ne glede na to, ali nabavljate svojo prvo matrico za avtomobilsko žigosanje ali nadomeščate starajoče se orodje na -liniji velike količine, okvir ostaja enak: ocenite zmogljivost pred stroški, preverite integracijo pred zahtevki in izberite partnerja, katerega procesna disciplina se ujema z natančnostjo, ki jo pričakujete od same matrice.
Pogosta vprašanja o matricah za žigosanje v proizvodnji
1. Kako dolgo traja proizvodna matrica za žigosanje?
Matrica za žigosanje v proizvodnji običajno zdrži med 500.000 in več kot 2.000.000 zadetki, pri čemer nekatere visoko-kakovostne matrice že leta izvajajo 7 milijonov zadetkov na dan. Življenjska doba je odvisna od razreda jekla, trdote materiala obdelovanca, hitrosti stiskanja, discipline vzdrževanja in kakovosti toplotne obdelave. Vložki iz karbidne trdine so lahko 5- do 10-krat daljši od običajnih orodnih jekel na postajah z visoko{11}}obrabo. Redno preventivno vzdrževanje, vključno z načrtovanim ostrenjem na vsakih 50.000 do 150.000 gibov, zamenjavo vzmeti in površinskimi pregledi, poveča donosnost vaše naložbe v orodje.
2. Kakšna je razlika med progresivno in sestavljeno matrico?
Progresivna matrica premika neprekinjen kovinski trak skozi več postaj zaporedoma, pri čemer izvaja različne operacije (prebijanje, upogibanje, obrezovanje) na vsaki postaji v enem pritisku. Odličen je pri velikih-zapletenih delih, ki tečejo od 200 do 600+ gibov na minuto. Sestavljena matrica izvaja vse operacije rezanja in oblikovanja hkrati v eni sami potezi brez napredovanja postaje, zaradi česar je idealna za ravne dele, kot so podložke in laminacije, kjer sta vrhunska ravnost in koncentričnost kritični. Progresivne matrice stanejo dražje, vendar so bolj zapletene, medtem ko sestavljene matrice ponujajo preprostejšo konstrukcijo in nižje vzdrževanje za geometrijsko enostavne dele.
3. Koliko stane matrica za žigosanje v proizvodnji?
Matrice za vtiskovanje v proizvodni seriji se običajno gibljejo od 30.000 $ do več kot 250.000 $, odvisno od števila postaj, razreda materiala za matrice, kompleksnosti delov, zahtev glede tolerance in ali so v orodje vgrajene sekundarne operacije, kot je narezovanje ali vstavljanje strojne opreme. Ključni ekonomski vpogled je amortizacija: 100.000 $ vredna matrica, ki proizvede 1.000.000 delov, doda samo 0,10 $ na kos. Večja vnaprejšnja naložba pogosto prinese nižje skupne stroške programa z odpravo sekundarnih operacij in zmanjšanjem stroškov na-del v velikem obsegu. Dobavitelji, kot je YICHEN, zagotavljajo ocene izvedljivosti poleg ponudb, da kupcem pomagajo razumeti resnično razmerje med-in-ceno, preden se zavežejo.
4. Kateri materiali se uporabljajo za izdelavo matrice za žigosanje?
Proizvodne matrice za vtiskovanje uporabljajo kaljena orodna jekla, izbrana-po-postaji na podlagi zahtev glede obrabe in udarcev. Običajne izbire vključujejo D2 (viso-ogljika, visoko-kroma pri HRC 60-62 za zapiranje), A2 (zračno-utrjevanje z vrhunsko žilavostjo in dimenzijsko stabilnostjo), M2 (hi-hitrorezno jeklo za delovanje pri povišanih-temperaturah nad 600 SPM), DC53 (izboljšano jeklo za hladno obdelavo z dvakratno žilavostjo kot D2) in ploščice iz trdne karbidne trdine (nad 90 HRA za obdelavo abrazivnih materialov, kot je nerjavno jeklo). PVD prevleke, kot sta TiN in TiCN, se pogosto uporabljajo za zmanjšanje trenja in podaljšanje intervalov ostrenja.
5. Kaj naj vključim v RFQ za proizvodno matrico za žigosanje?
Celoten paket RFQ mora vključevati 2D risbe delov s popolnimi oblački GD&T in 3D CAD model, specifikacijo materiala (zlitina, stanje, debelina), letne ciljne količine s projekcijami povečevanja, oblačke kritične tolerance z zahtevami Cpk, potrebe po sekundarnem delovanju in informacije o tisku (velikost postelje, tonaža, višina zapiranja, oprema za krmljenje). Zagotavljanje popolnih informacij vnaprej omogoča dobaviteljem, da vrnejo točne ponudbe namesto ocen, obloženih z nepredvidenimi dogodki. Partnerji s polno-storitvijo, kot je YICHEN, lahko uporabijo ta paket za zagotavljanje ne le cen, temveč tudi oceno izvedljivosti, ki identificira tveganja, preden se začne predanost orodij.


