


Kaj pravzaprav vključuje oblikovanje matrice za žigosanje
Predstavljajte si, da vzamete ravno jekleno pločevino in jo spremenite v končni avtomobilski nosilec, električni priključek ali strukturno komponento, vse v delčku sekunde. To preobrazbo omogoča zasnova matrice za žigosanje. In vendar inženirji redno podcenjujejo, koliko zgodnje oblikovalske odločitve oblikujejo vse na koncu proizvodne verige, od kakovosti delov do stroškov orodja in časa neprekinjenega delovanja.
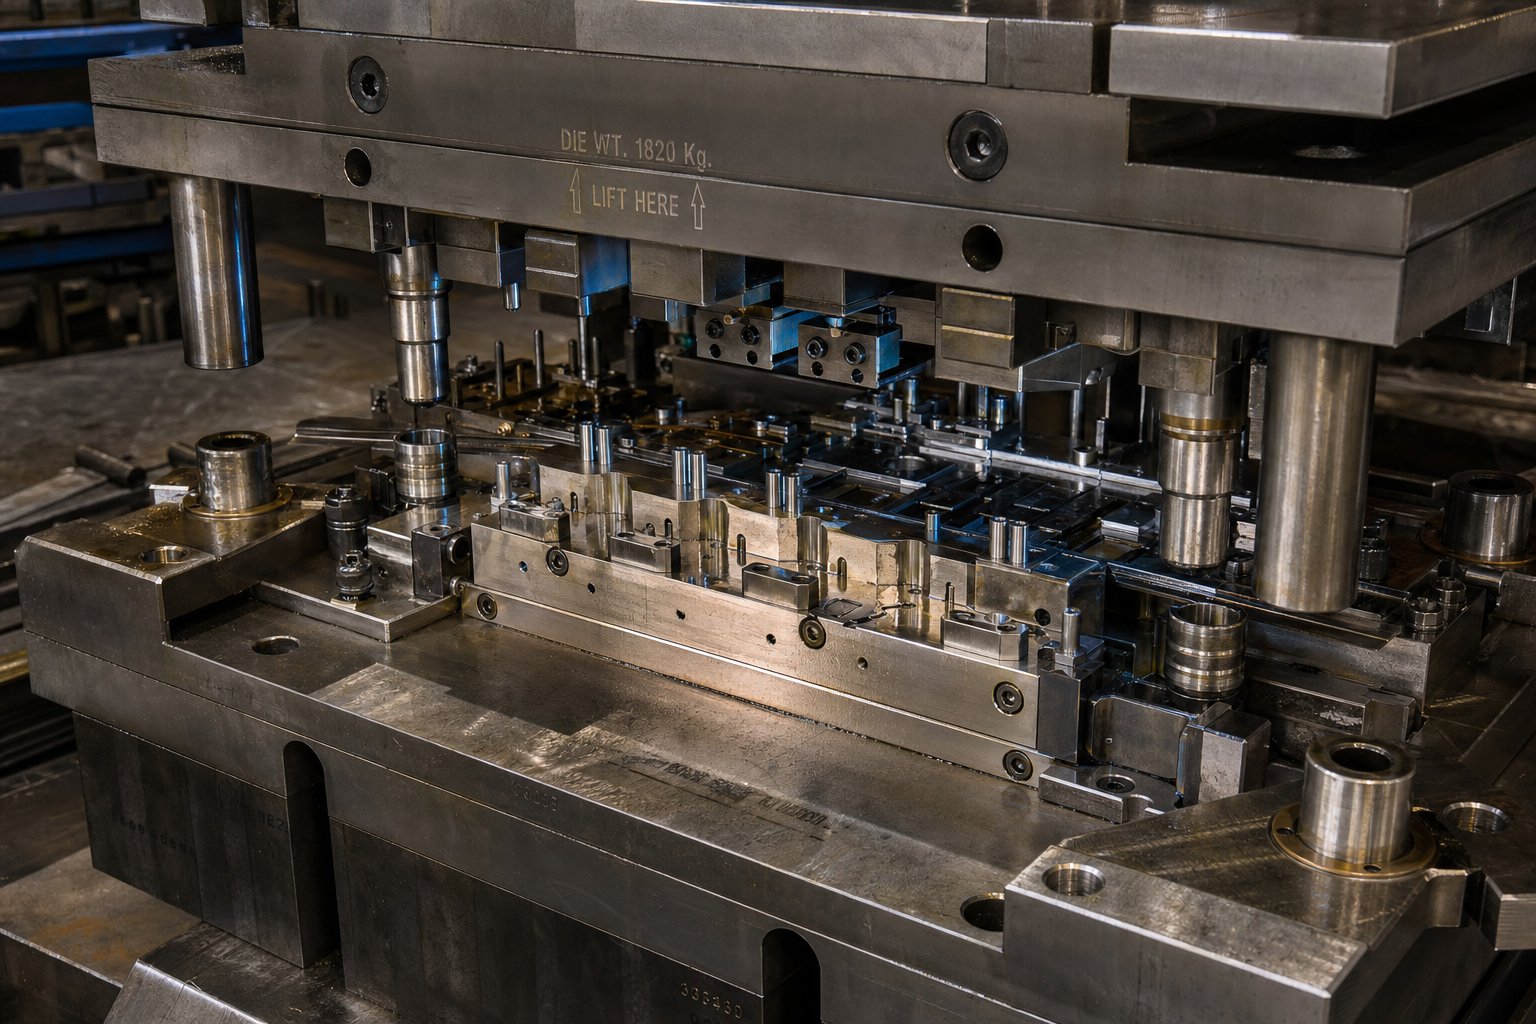
Oblikovanje matrice za vtiskovanje je inženirska disciplina ustvarjanja natančnih orodij, ki režejo in oblikujejo pločevino v želeno obliko z nadzorovano plastično deformacijo z uporabo sile mehanske ali hidravlične stiskalnice.
Opredelitev oblikovanja matrice za vtiskovanje pri oblikovanju kovin
torejkaj je kovinsko žigosanjev svojem bistvu? Matrica za žigosanje je po meri izdelano-orodje, običajno izdelano iz utrjenega orodnega jekla, ki deluje s silo na ravno pločevino in jo preoblikuje v končno geometrijo. Postopek je razvrščen kot hladno oblikovanje, kar pomeni, da se zunanja toplota ne vnaša namerno. Trenje med rezanjem in oblikovanjem ustvarja toploto, vendar je preoblikovanje materiala odvisno samo od mehanske sile.
Vsaka izbira zasnove, od geometrije prebijanja do vrednosti zračnosti do zaporedja postaj, neposredno določa kakovost robov, dimenzijsko natančnost in število delov, ki jih lahko proizvede matrica, preden je potrebno vzdrževanje. Raziskave v analizi proizvodnih stroškov kažejo, da je več kot 70 odstotkov skupnih stroškov dela zaklenjenih med zgodnjimi oblikovalskimi odločitvami. Pri štancanju pločevine te odločitve živijo znotraj matrice.
Zakaj so osnove oblikovanja matrice pomembne za vsak vtisnjen del
Napačno razumevanje osnov ne povzroči le slabega dela. Preliva se v odpadke, predelave, izpade stiskalnice in obnove orodij, ki presegajo proračun in načrt. Inženirji, ki obvladajo temeljna načela, izbiro tipa matrice, metodologijo čiščenja, zaporedje postaj in nadzor pretoka materiala, se izognejo dragim zankam-in-napak, ki se pojavljajo pod-načrtovanim orodjem.
Ta članek premosti učbeniško teorijo z uporabno metodologijo. Sprehodili se boste skozi strukturirano ogrodje, ki zajema vrste matric, funkcije komponent, načela zračnosti, progresivno logiko matric, preprečevanje napak, delovne tokove simulacije in izbiro materiala, pri čemer je vsak razdelek zasnovan tako, da zapolni vrzeli, ki jih standardne reference puščajo odprte.
Izbira prave vrste matrice za vašo aplikacijo
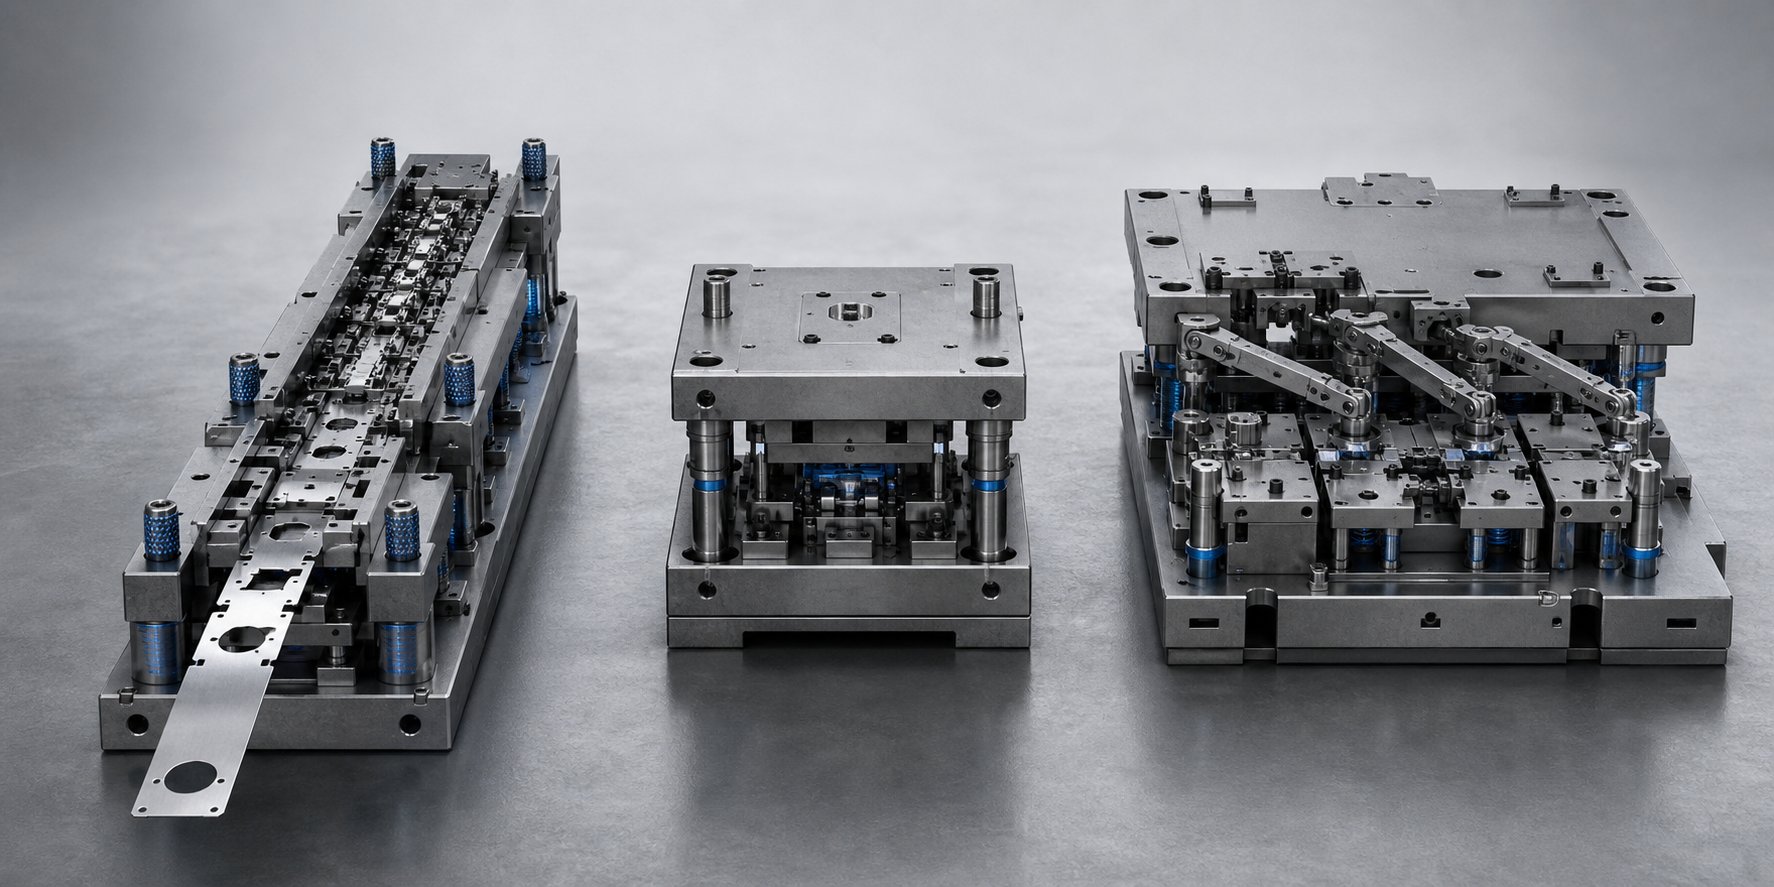
Izbira vrste matrice je ena tistih odločitev, ki so na papirju videti enostavne, vendar tiho določajo, ali projekt dosega svoje cilje glede stroškov in kakovosti. Če izberete napačno arhitekturo, boste bodisi porabili preveč za orodje za preprost del ali pa se boste trudili držati tolerance z matrico, ki nikoli ni bila zasnovana za vašo geometrijo. V proizvodnji prevladujejo tri glavne vrste matric za vtiskovanje: progresivne, sestavljene in prenosne. Vsak rešuje drugačen inženirski problem in razumevanje, v čem so odlični, preprečuje neskladja, ki pošljejo projekte nazaj na risalno desko.
Progresivne matrice za-velikoserijsko kontinuirano proizvodnjo
Matrica za progresivno žigosanjeje v bistvu miniaturna proizvodna linija v enem samem orodju. Tuljava pločevine se podaja v matrico kot neprekinjen trak, pri čemer se z vsakim gibom stiskalnice premakne za določen korak. Vsaka postaja vzdolž traku izvaja ločeno operacijo, prebijanje vodilne luknje, prebadanje elementa, zarezovanje profila, upogibanje prirobnice, dokler se končni del ne loči na končni postaji. Vsaka poteza proizvede dokončano komponento.
Ta pristop neprekinjenega podajanja zagotavlja izjemno pretočnost. Hitrost stiskanja lahko doseže več sto gibov na minuto in ker trak ostane ves čas povezan, ni potrebno ročno rokovanje med operacijami. Kompromis je večja vnaprejšnja naložba v orodje in omejena prilagodljivost za spremembe dizajna, ko je matrica izdelana. Progresivne matrice blestijo, ko obseg proizvodnje upraviči to naložbo, običajno v serijah od sto tisoč do milijonov delov, in ko je geometrija delov majhna do srednje velika z več značilnostmi, ki jih je mogoče zaporedoma nastaviti med postajami.
Sestavljene matrice za tesno{0}}tolerančne ploščate dele
Ko je vaš del razmeroma raven in zahteva izjemno koncentričnost ali položajno natančnost med elementi, je sestavljena matrica natančno orodje za delo. Za razliko od progresivnih matric, ki delujejo prek zaporednih postaj, sestavljena matrica izvaja dve ali več rezalnih operacij hkrati z enim samim pritiskom na eni postaji. Klasičen primer: zapiranje zunanjega profila in prebadanje notranje luknje v istem trenutku.
Ker se vse rezanje izvede z enim zapiranjem, je relativna natančnost položaja med notranjo in zunanjo konturo sama po sebi boljša. Ravnost dela prav tako koristi, saj ni kumulativne deformacije zaradi večkratnih prenosov postaj. Pomislite na tesnila, natančne podložke, komponente instrumentov in plošče za laminiranje. Omejitev je, da sestavljene matrice izvajajo samo operacije rezanja. Ne morejo kriviti ali vleči materiala, kar jih omejuje na 2D profile. Stroški orodja so nižji od progresivnih matric, zaradi česar so zelo primerne za majhne do srednje količine proizvodnje, kjer natančnost odtehta hitrost pretoka.
Prenosne matrice za veliko ali globoko{0}}vlečeno geometrijo
Nekateri deli so preprosto preveliki ali zahtevajo preveč-tridimenzionalnega oblikovanja, da bi ostali pritrjeni na nosilni trak. Prenosno žigosanje to reši z ločevanjem posameznih surovcev od tuljave na prvi postaji, nato pa mehanskim prenosom vsakega surovca med naslednjimi preoblikovalnimi postajami z uporabo robotskih rok ali prenosnih palic. Vsaka postaja deluje neodvisno, kar pomeni, da je del mogoče prestaviti, zasukati ali celo obrniti med operacijami.
Zaradi te neodvisnosti od geometrije traku so matrice za prenos-najboljša izbira za matrice za žigosanje avtomobilov, kot so karoserijske plošče, oljne posode in strukturni nosilci, ki zahtevajo globoke vleke ali zapleteno prostorsko oblikovanje. Prenosni sistemi prav tako porabijo manj materiala na del, saj noben nosilni trak ne povezuje obdelovancev, kar zmanjša stroške odpadkov materialno{2}}intenzivnih komponent. Kompromis je na splošno bolj zapleten sistem, ki pogosto vključuje večkratne pritiske v koordinirani liniji, z običajno počasnejšimi hitrostmi cikla kot visoko{4}}hitrostne progresivne operacije.
Ogrodje za primerjavo vrste matrice
| Merila | Progressive Die | Sestavljena matrica | Prenosna matrica |
|---|---|---|---|
| Kompleksnost delov | Več{0}}delov z upogibi, oblikami in rezi | Ravni profili z natančno pozicijsko natančnostjo | Velika ali globoko-risana 3D geometrija |
| Obseg proizvodnje | Visoko do ultra-visoko (100K do milijonov) | Nizka do srednja (1K do 100K) | Srednje do visoko (10K do milijonov) |
| Zmogljivost tolerance | Dober, poganjata ga pilotska natančnost in natančnost | Odlična koncentričnost in ravnost | Dobro, odvisno od položaja prenosa |
| Stroški orodja | Visoka začetna investicija | Zmerno | Visoka (matrica in prenosni mehanizem) |
| Poraba materiala | Zmerno (nosilni trak postane odpad) | Visoka za preproste profile | Visoka (nosilni trak ni potreben) |
| Hitrost cikla | Zelo hitro (na stotine SPM) | Zmerno | Zmerno (počasneje kot progresivno) |
| Idealne aplikacije | Električni konektorji, nosilci, sponke, majhni avtomobilski deli | Podložke, tesnila, laminacije, diski instrumentov | Plošče karoserije, oljne posode, strukturne komponente, bobni naprav |
Pravi tip matrice za žigosanje ni nikoli univerzalen odgovor. Izhaja iz presečišča vaše geometrije delov, vaše napovedi obsega in vaših tolerančnih zahtev. Pravilna izbira na tej stopnji postavi osnovo za vse, kar sledi: dimenzioniranje komponent, izračune zračnosti in logiko postaj-za-postajo, ki neobdelane trakove spremeni v končne dele.
Komponente jedrne matrice in kako delujejo skupaj
Z izbiro vrste matrice dobite arhitekturo. Toda arhitektura brez razumevanja posameznih komponent matrice za vtiskovanje je podobna izbiri sloga zgradbe, ne da bi vedeli, kaj stebri, nosilci in spoji dejansko počnejo. Torej, iz česa so funkcionalno izdelane matrice? Vsaka matrica za vtiskovanje kovin je sklop soodvisnih elementov, od katerih ima vsak določeno vlogo pri rezanju, oblikovanju, nadzoru materiala ali vzdrževanju poravnave. Ko ena komponenta odpove ali je slabo določena, trpi celoten sistem.
Zgornji in spodnji sklop čevlja
Čevlji matrice tvorijo strukturno hrbtenico orodja. Spodnji čevelj se pritrdi na ležišče stiskalnice, medtem ko se zgornji čevelj pritrdi na ram stiskalnice, kar ustvari tog okvir, ki podpira vse druge komponente pod ogromno obremenitvijo. Med njimi vodilni zatiči in puše zagotavljajo poravnavo zgornje in spodnje polovice s ponovljivo natančnostjo, pogosto v tolerancah 0,0001 palca. Obstajata dve pogosti možnosti: torni-ravni zatiči za osnovne aplikacije in vodilni zatiči s krogličnimi-ležaji, ki drsijo po kletkastih ležajih za bolj gladko ločevanje in daljšo življenjsko dobo.
Petni bloki dodajo še eno plast stabilnosti. Nameščeni ob straneh kompleta matric, absorbirajo stranski pritisk, ki nastane med preoblikovanjem, in preprečujejo, da bi se zgornja matrica pod obremenitvijo premaknila vstran. Čevlji, vodilni zatiči in petni bloki skupaj tvorijo sistem poravnave, ki ohranja dosledno registracijo udarca-to-pri več milijonih pritiskov.
Razmerja udarcev in blokov
Če so čevlji matrice okostje, so luknjači in bloki matrice roke, ki opravljajo dejansko delo pri operacijah štancanja in žigosanja. Izbijač je moški element, običajno nameščen v zgornji matrici. Geometrija njegovega nosu, ne glede na to, ali je okrogla, podolgovata, kvadratna ali po meri-profilirana, opredeljuje obliko reza ali oblike, ki se nanese na pločevino. Ko stiskalnica potisne udarec navzdol, vstopi v parno votlino v bloku matrice spodaj.
Blok matrice je ženski dvojnik, reža med luknjačem in blokom matrice pa je tisto, kar omogoča ločevanje materiala ali nadzorovano deformacijo. Ta vrzel ni samovoljna. Zasnovan je glede na vrsto in debelino materiala ter neposredno vpliva na kakovost robov, nastanek robov in obrabo orodja. Gumbi matrice, zamenljivi vložki, ki obrobljajo odprtine bloka matrice, zrcalijo profil luknjača in so običajno nekoliko večji zamaknjeni, da ustvarijo potrebno rezalno razdaljo.
Odstranjevalci, dvigala in pilotni sistemi
Rezanje in oblikovanje komponent bi bilo neuporabno brez natančne kontrole materiala. Ko luknjač prebije ali oblikuje ploščo, elastična obnovitev povzroči, da kovina tesno oprime luknjač. Vzmetne -plošče za odstranjevanje to rešijo z uporabo obratne sile med gibom navzgor, s čimer trak čisto potisnejo z luknjača, medtem ko med rezalnim hodom material ravno tako vpnejo, da preprečijo zvijanje.
Med postajami v progresivni matrici dvigalci dvignejo trak nekoliko nad površino matrice. To zmanjša trenje med podajanjem, prepreči, da bi se trak zataknil za spodnje elemente matrice, in zagotavlja gladko napredovanje pri pravilnem koraku. Piloti, majhni natančni žebljički, ki vstopajo v predhodno-izluknjane luknje v traku, registrirajo--od postaje do postaje. Pred vsakim pritiskom potegnejo trak v natančno poravnavo, s čimer ohranjajo natančnost-za-funkcijo skozi celotno napredovanje.
Komponente matrice za žigosanje po funkciji
- Rezalne komponente:Prebijalci, gumbi za izrezovanje, rezalni vložki, jekla za obrezovanje
- Komponente za oblikovanje:Upogibni luknjači, risalni vložki, kovani bloki, reliefni detajli
- Komponente za ravnanje z materialom:Odstranjevalne plošče, dvigala zalog, podajalne tirnice, žlebovi za odpadke, reliefi za polže
- Komponente poravnave:Vodilni zatiči, vodilne puše, petni bloki, piloti, zatiči
Vsaka funkcionalna skupina je odvisna od drugih. Komponente poravnave ohranjajo elemente rezanja in oblikovanja v registru. Komponente za ravnanje z materialom zagotavljajo, da je trak pravilno nameščen, preden pride do rezanja, in nato pravilno očiščen. Ko inženirji načrtujejo te sisteme kot integrirano celoto in ne kot izolirane dele, je rezultat matrica, ki deluje zanesljivo pri visoki hitrosti, ohranja toleranco pri dolgih proizvodnih serijah in poenostavlja vzdrževanje, ko je treba zamenjati obrabljive komponente.
Razumevanje, kako ti elementi medsebojno delujejo, razkrije tudi, od kod izvirajo težave. Težava z zarezo je lahko posledica obrabljenega gumba matrice, lahko pa izvira tudi iz vodilnega zatiča, ki je razvil prekomerno zračnost, zaradi česar je udarec premaknil-iz središča. Tak-razmišljanje o temeljnem vzroku je odvisno od tega, kako razdalja med luknjačem in blokom matrice vpliva na rez, kar je točno tam, kjer se začne naslednja plast načrtovalske logike.
Načela čiščenja matrice in nadzor bruhov
Odmik je nedvomno najbolj napačno razumljen parameter v celotnem procesu matrice. Inženirji si pogosto zapomnijo privzeto številko, jo uporabijo vsesplošno in se potem sprašujejo, zakaj ima njihova vtisnjena pločevina neskladne robove ali zakaj se njihove luknje prezgodaj obrabijo. V resnici razdalja od udarca-do-smrti ni fiksna vrednost. To je izračunano razmerje, ki se spreminja z vsakim materialom, vsako debelino in vsako zahtevo glede kakovosti.
Kako razmik vpliva na kakovost reza in življenjsko dobo orodja
Ko se luknjač spusti v odprtino matrice, se pločevina v enem samem primeru ne loči čisto. Rezani rob se oblikuje v različnih območjih, na vsako pa vpliva razdalja med rezalnimi robovi luknjača in matrice. Na katerem koli striženem robu boste opazili štiri značilne predele: prevračanje (kjer se material potegne v rez), območje striženja (gladek, bruniran trak), območje lomljenja (hrapava prelomna površina) in rob (tanka dvignjena ustnica na spodnjem robu).
Pravilna zračnost poravna ravnine lomljenja, ki izvirajo iz roba luknjača in roba matrice, tako da se čisto stikata znotraj debeline materiala. Ko je razmik pretesen, se te lomne ravnine zgrešijo, kar povzroči sekundarni strig, ki močno poveča rezalno silo in pospeši obrabo luknjača. Ko je zračnost prevelika, se material raje strga kot striže, kar povzroči težke robove, grobo območje lomljenja in slab nadzor dimenzij na končnem delu.
Poleg kakovosti robov zračnost neposredno vpliva na dolgo življenjsko dobo orodja. Raziskave o deformaciji orodja za luknjanje kažejo, da lahko povečanje razmika od tradicionalnih vrednosti proti 11-20 % debeline materiala znatno zmanjša obremenitev komponent luknjača med prebadanjem, kar podaljša življenjsko dobo brez žrtvovanja sprejemljivega robnega stanja za številne aplikacije.
Izbira zračnosti glede na vrsto materiala in debelino
Razdalja je vedno izražena kot odstotek debeline materiala na stran. To pomeni, da se vrzel na vsaki strani luknjača glede na lestvico odprtine matrice sorazmerno z debelino vašega obdelovanca. 10-odstotna razdalja na-strani pri 1,0 mm brusilniku pomeni 0,1 mm reže na vsaki strani luknjača.
Kaj določa ta odstotek? Prožnost in trdota materiala. Mehkejši, bolj duktilni materiali, kot so aluminijeve škarje, imajo manj sile in lahko prenesejo manjše razdalje. Trši materiali, kot je -jeklo z visoko trdnostjo, se agresivneje upirajo deformacijam, zato so potrebne večje vrzeli, da se lomne cone lahko pravilno širijo brez preobremenitve orodja.
Tukaj številni inženirji zaidejo v težave: iz spomina potegnejo eno samo številko in jo nanesejo na vse svoje matrice za vtiskovanje pločevine. V praksi lahko tudi znotraj iste progresivne matrice različne luknje zahtevajo različne odstotke zračnosti, odvisno od geometrije elementov, zahtev glede tolerance in pričakovane življenjske dobe orodja. Namesto da se zanašate na univerzalne privzete vrednosti, se vedno sklicujte na-specifične diagrame zračnosti iz priročnikov za orodja ali inženirske podatke dobavitelja luknjačev.
Nadzor smeri brušenja v postavitvi matrice
Vsak rez pri postopku žigosanja povzroči zarezo na eni strani materiala. Pri natančnem žigosanju inženirji ne poskušajo samo zmanjšati višine rezov. Na podlagi funkcionalnih zahtev in nadaljnjih operacij strateško usmerjajo, katera stran dela nosi rez.
Zareze se vedno oblikujejo na strani materiala, ki je nasproti vstopa luknjača. Če luknjač vstopi z vrha, se na spodnji strani pojavi rob. To pomeni, da je smer rezanja nadzorovana z odločitvijo, ali je element izrezan od zgoraj ali spodaj v postavitvi matrice. Za dele, ki bodo podvrženi naknadnemu upogibanju, inženirji usmerijo robove proti notranji strani polmera krivine, da preprečijo razpoke na robu. Za montažne površine ali kozmetične površine so robovi usmerjeni stran od kritične strani.
Pri progresivnih matricah postane upravljanje smeri rezov bolj zapleteno, ker več postaj reže elemente iz različnih orientacij. Skrbno načrtovanje postavitve traku zagotavlja, da se vsi robovi končajo na sprejemljivi strani končnega dela.
Smernice za carinjenje po kategoriji materiala
| Kategorija materiala | Razpon relativne zračnosti (% na stran) | Značilnosti robov | Ključni premislek |
|---|---|---|---|
| Aluminij (mehak) | 10-15% | Večje območje prevračanja, gladek strižni pas, minimalen zlom | Tveganje ugriza; morda potrebuje prevlečene luknjače |
| Blago jeklo/nizko{0}}ogljično jeklo | 10-12% | Uravnoteženo razmerje med-in-lomom, zmerno brušenje | Najbolj prizanesljiv; standardni osnovni material |
| Nerjaveče jeklo | 12-16% | Delovno-utrjen rob, večja nagnjenost k brušenju | Povečana rezalna sila; pozorno spremljajte obrabo udarca |
| Jeklo-visoke trdnosti (HSLA, AHSS) | 18-20%+ | Prevladujoča cona loma, minimalen strižni pas, možne mikrorazpoke | Zahteva robustno zasnovo luknjača in pogosto preverjanje |
Ti razponi predstavljajo splošna izhodišča, pridobljena iz objavljenih podatkov o inženirstvu orodij. Dejansko dovoljenje je treba potrditi glede na vašo posebno certificiranje materiala, ciljne količine proizvodnje in sprejemljive standarde kakovosti robov. Pomembno je tudi stanje orodja. Ko se udarci obrabijo, se učinkovita zračnost poveča, zato mora vaša začetna vrednost nastavitve upoštevati pričakovano obrabo v intervalu vzdrževanja.
Odločitve o potrditvi ne obstajajo same po sebi. Medsebojno delujejo z vsemi drugimi parametri načrtovanja, zlasti s tem, kako so operacije zaporedne med postajami. Vrednost zračnosti, ki proizvaja sprejemljive robove v izolaciji, lahko povzroči popačenje traku ali napačno registracijo v kombinaciji s sosednjimi operacijami oblikovanja, zato si logika zaporedja postaj zasluži svoj lasten discipliniran pristop.
Logika zaporedja progresivnih postaj
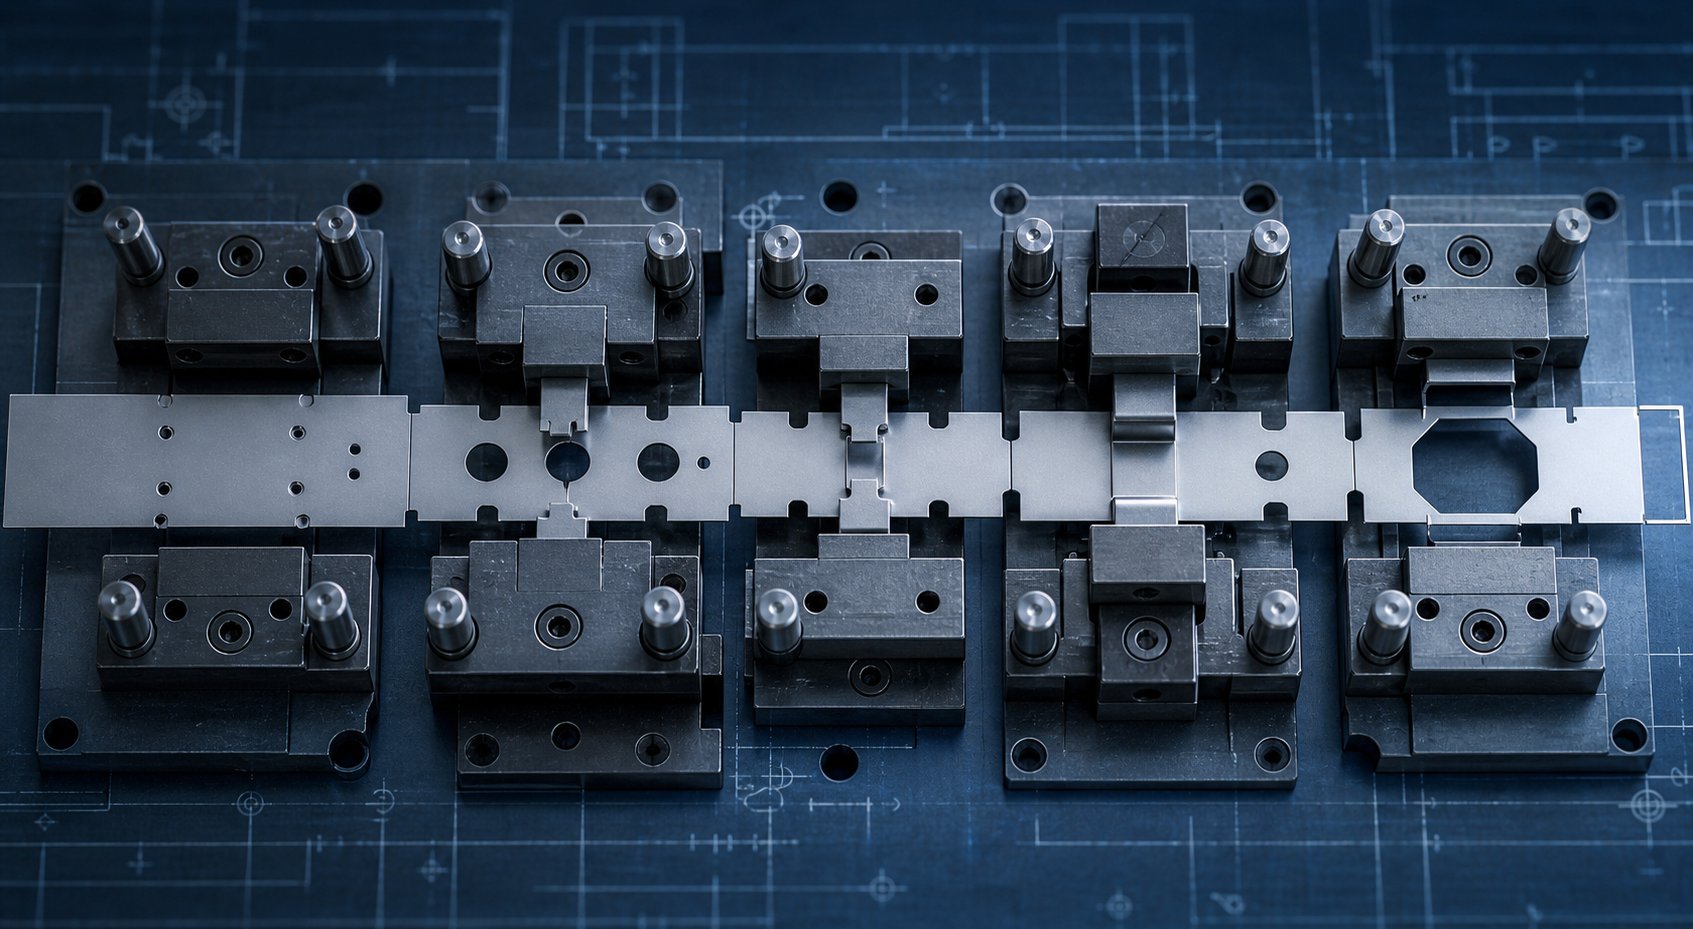
Progresivna kocka ima lahko deset, dvajset ali celo več postaj, vendar ni nič naključnega v vrstnem redu, v katerem se pojavljajo operacije. Postopek žigosanja sledi strogi inženirski logiki, kjer je vsaka postaja odvisna od tistih pred njo in omejuje tiste za njo. Napačno zaporedje ni manjša nevšečnost. Izkrivlja značilnosti, potegne trakove iz registra in ustvari ostanke, ki vam požrejo rezultat. Tukaj oblikovanje žigosanja loči izkušene inženirje orodij od tistih, ki se še učijo na težji način.
Določanje zaporedja delovanja in števila postaj
Ko načrtujete fazno orodje za novo progresivno matrico, prvo vprašanje ni "katere operacije potrebujem?" ampak "kaj se mora najprej zgoditi, da bo podprto vse ostalo?" Odgovor se skoraj vedno začne z določitvijo podatkov. Pilotne luknje so preluknjane že na prvi postaji, ker služijo kot položajna referenca za vsako naslednjo operacijo. Glede na ugotovljenoprogresivna pravila izdelave matrice, je treba postopke prebadanja pilotnih lukenj vedno izvajati na prvi postaji, da se zagotovi točnost registracije v celotnem napredovanju traku.
Sledijo funkcije nosilnega traku. To so strukturne povezave, ki fizično prenašajo obdelovanec od postaje do postaje. Brez zgodaj vzpostavljenega robustnega nosilca trak nima dovolj togosti za natančno podajanje pod pritiskom. Operacije zarezovanja, ki definirajo geometrijo nosilca, običajno sledijo takoj po pilotiranju.
Od tam naprej splošno načelo zaporedja poteka takole: najprej izrežite ravne elemente, nato oblikujte, nazadnje prazne. Prebadanje in zareze se zgodijo, ko je material še raven, ker se luknje, vrezane v že-oblikovane površine, nepredvidljivo popačijo. Postopki preoblikovanja potekajo od najmanj strogih do najtežjih, kar daje materialu nadzorovano pot od ravne do končne geometrije. Vtiskovanje, če je prisotno, se pogosto izvede zgodaj, da se prepreči deformacija drugih elementov. Blanking, operacija, ki loči končni del od nosilnega traku, se vedno zgodi na končni postaji, saj dela ni več mogoče indeksirati, ko je prost.
Se sliši preprosto? Izziv je, da imajo pravi deli na desetine funkcij s kompleksnimi geometrijskimi odnosi. Raziskave metodologij avtomatiziranega zaporedja identificirajo dve temeljni vrsti omejitev, ki urejata vrstni red: prednostne omejitve, ki narekujejo, da se morajo nekatere operacije zgoditi pred drugimi na podlagi pravil izdelave, in sosednje omejitve, ki preprečujejo, da bi bile funkcije, ki so preblizu skupaj, vtisnjene na isti postaji, da bi se izognili ustvarjanju šibkih odsekov v matrice.
Uravnoteženje sil med postajami
Predstavljajte si progresivno matrico, kjer se vse težke operacije prebadanja združujejo na eni strani in vse obremenitve oblikovanja koncentrirajo na drugi strani. kaj se zgodi Stiskalni bat se pod tem neuravnoteženim trenutkom mikroskopsko nagne, matrica se odkloni asimetrično in trak se premakne vstran. Rezultat je napačna registracija, ki se poveča z vsakim udarcem.
Uravnoteženje sil v razporeditvi traku je kritičen, a pogosto spregledan vidik načrtovanja orodja za žigosanje. Inženirji to dosežejo z več tehnikami. Zaporedni rezi enakomerneje porazdelijo strižne sile po širini matrice in vzdolž smeri podajanja. Namesto luknjanja vseh lukenj na eni postaji, jih razdelite na dve sosednji postaji, kar prepolovi trenutno rezalno obremenitev in zmanjša udarce stiskalnice.
Postaje v prostem teku, položaji, kjer ne pride do rezanja ali oblikovanja, služijo dvojnemu namenu. Zagotavljajo fizični prostor med operacijami, ki ustvarjajo nasprotne sile, in dajejo nosilnemu traku možnost, da se stabilizira pred naslednjim dogodkom deformacije. Pri orodjih s precejšnjimi preoblikovalnimi obremenitvami nedejavne postaje prav tako preprečujejo, da bi ena operacija povlekla material stran od sosednje postaje.FEA-temelječe raziskave zasnove zaporedjadokazuje, da se porazdelitev deformacij in utrjevanje prenašajo iz vsake stopnje v naslednjo, kar pomeni, da je profil sile na poznejših postajah odvisen od tega, kaj se je zgodilo navzgor. Neuravnotežen navor med obema polovicama progresivne matrice je dokumentiran vzrok napačne registracije traku in pospešene obrabe.
Optimizacija postavitve traku in uporaba materiala
Sekvenciranje postaj se ne zgodi ločeno od geometrije traku. Širina traku, podajalni korak in zasnova obvodne zareze vplivajo na to, kako so operacije urejene, in skupaj določajo izkoristek materiala, odstotek kupljene tuljave, ki postane končni deli in ne odpadni skelet.
Širina traku je nastavljena z največjo dimenzijo dela, pravokotno na smer podajanja, plus širina nosilca na vsaki strani, plus rob za razdaljo podajanja znotraj vodil za zalogo. Podajalni korak, razdalja, ki jo trak premakne z vsakim hodom stiskalnice, je odvisna od dimenzije dela v smeri podajanja in minimalne mreže, potrebne med postajami za strukturno celovitost.
Obvodne zareze so funkcije, ki jih inženirji uporabljajo za nadzor napredovanja traku in preverjanje pravilnega podajanja. Na voljo so v dveh različicah. Pozitivne obvodne zareze so jezički, ki štrlijo navzven od roba traku in jih zazna senzor ali mehanski prst, ko trak napreduje. Negativne obvodne zareze v matricah za vtiskovanje pločevine so izrezi vzdolž roba traku, ki služijo istemu namenu indeksiranja, vendar odstranijo material, namesto da zapustijo štrleči jeziček. Izbira med pozitivnimi in negativnimi obvodnimi zarezami je odvisna od razpoložljive širine traku, pomislekov glede ravnanja z ostanki in ali zareza moti sosednje operacije.
Optimiziranje izkoristka materiala zahteva ponavljanje med orientacijo delov, razporeditvijo gnezdenja in številom postaj. Vrtenje dela znotraj traku, ugnezdenje dveh delov v nasprotnih orientacijah ali izvajanje več delov po širini traku so strategije, ki zmanjšajo odstotek skeleta odpadkov. Vsaka prilagoditev gnezdenja pa se vrne nazaj v logiko zaporedja, ker spremeni, katere operacije lahko delijo postajo in kako se sile porazdelijo.
Načrtovanje postavitve postaje: Zaporedni okvir odločanja
Ko se inženir usede za načrtovanje nove postavitve progresivnega traku, odločitve sledijo discipliniranemu zaporedju. Preskakovanje korakov ali njihovo preurejanje skoraj vedno povzroči konflikte, ki zahtevajo drago preoblikovanje.
- Analizirajte geometrijo končnega dela in identificirajte vse potrebne operacije žigosanja (prebadanje, zarezovanje, oblikovanje, risanje, brušenje).
- Omejitve prednosti preslikave: določite, katere operacije morajo biti pred drugimi na podlagi pretoka materiala, zahtev glede referenčnih točk in pravil izdelave.
- Omejitve sosednosti zemljevida: določite operacije, ki ne morejo souporabljati postaje zaradi omejitev bližine ali težav z močjo orodja.
- Vzpostavite pilotne luknje in geometrijo nosilnega traku na prvih postajah, da ustvarite stabilen sistem registracije in podajanja.
- Zaporedje rezalnih operacij na ploščatem materialu pred operacijami oblikovanja, naročanje oblik od najmanjše do največje deformacije.
- Uravnotežite rezanje in oblikovanje bremen med postajami, vstavite nedejavne postaje, kjer je to potrebno za upravljanje porazdelitve sile in stabilnost traku.
- Določite širino traku, podajalni korak in usmerjenost dela, da povečate izkoristek materiala ob upoštevanju zahtev glede razmika postaj.
- Geometrija zareze za obvod (pozitivna ali negativna) za preverjanje podajanja in nadzor napredovanja traku.
- Na končni postaji postavite zarezovanje ali rez, da dokončani del ločite od nosilca.
- Potrdite celotno zaporedje glede na ravnotežje sil, togost traku in toleranco-in ponovite po potrebi.
To ogrodje ni eno-vaja. Zasnova postavitve traku je sama po sebi ponavljajoča se in izkušeni inženirji pričakujejo, da bodo krožili skozi več konceptov, preden bodo prišli do najbolj učinkovite in robustne rešitve. Izplačilo je sistem orodij za žigosanje, ki deluje zanesljivo pri visoki hitrosti, ohranja toleranco v celotni proizvodni seriji in zmanjšuje materialne odpadke, kar so trije rezultati, ki izhajajo neposredno nazaj do logike, vgrajene v tiste prve odločitve o zaporedju.
Sekvenciranje postaj določa, kaj se zgodi in v kakšnem vrstnem redu. Toda tudi popolnoma zaporedna matrica bo proizvedla okvarjene dele, če sama geometrija krši meje oblikovanja materiala. Najmanjši razmik med značilnostmi, upogibni radiji, razmerja globine vlečenja in kompenzacija vzmetnega povratka vsi postavljajo lastne omejitve glede tega, kaj lahko matrica uspešno doseže, omejitve, ki spadajo naravnost v domeno oblikovanja za izdelljivost.
Oblikovanje za izdelljivost in preprečevanje napak
Popolnoma zaporedna matrica z idealnimi odmiki bo še vedno proizvajala ostanke, če se sama geometrija dela bori s fizičnimi omejitvami materiala. To je kraj, kjer oblikovanje kovinskega žigosanja preide iz inženiringa orodij na območje oblikovanja izdelkov. Vsaka značilnost na vtisnjenem kovinskem delu, vsaka luknja, krivina, prirobnica in vlečenje morajo upoštevati sposobnost materiala, da teče, se razteza in obnavlja. Če prekršite te omejitve, matrica postane generator napak, ne glede na to, kako dobro je zgrajena.
Pravila minimalnih funkcij za geometrijo, ki jo je mogoče žigosati
Ta pravila si predstavljajte kot meje,-na podlagi fizike, ki ločujejo del, ki ga je mogoče žigosati, od seznama želja. Niso samovoljni. Odražajo, kaj lahko material in orodje fizično vzdržita brez prezgodnje okvare.
Prvo pravilo vključuje razdaljo-od-roba luknje. Ko je preluknjana luknja preblizu roba dela ali druge značilnosti, ozka mreža med njima nima strukturne trdnosti, da bi se uprla deformaciji med oblikovanjem. Splošno načelo je, da mora biti materialna mreža med dvema elementoma ali med elementom in robom vsaj 1,0 do 2,0-kratna debelina materiala. Če padete pod ta prag, boste opazili težave z izkrivljanjem, pokanjem ali vlečenjem-polžev.
Radiji upogibov sledijo podobni logiki. Notranji radij upogiba mora ustrezati ali presegati 1,0 do 1,5-kratno debelino materiala, odvisno od zlitine in usmerjenosti upogiba glede na smer zrn. Radij, večji od tega, koncentrira napetost na zunanjem vlaknu krivine, dokler material ne poči. Natančne minimalne vrednosti se med materiali zelo razlikujejo, zato se vedno sklicujte na podatkovni list dobavitelja materiala, namesto da uporabite eno samo univerzalno vrednost.
Razmerja vlečenja določajo mejo, kako globoko lahko potegnete skodelico ali školjko iz ravnega surovca v eni sami operaciji. Če presežete razmerje, se material stanjša čez točko okvare. Globoki deli običajno zahtevajo več stopenj vlečenja z vmesnim žarjenjem ali skrbno nadzorovanimi pretočnimi potmi materiala. To niso številke, ki si jih enkrat zapomniš. Premikajo se z vsako kombinacijo razreda materiala, stanja in debeline, na katero bo naletela vaša matrica.
Še en nasvet za oblikovanje žigosanja, ki so ga izkušeni inženirji že zgodaj sprejeli: vsi notranji vogali za zareze ali izreze morajo imeti polmer vsaj 0,5-kratne debeline materiala. Ostri notranji vogali ustvarjajo napetosti tako v delu kot v jeklu za matrice, kar pospešuje utrujanje obeh.
Preprečevanje gubanja, cepljenja in vzmetenja z oblikovanjem
Tri napake predstavljajo večino zavrnjenih žigosanih po vsem svetu, vsaka pa je neposredno povezana z določenim parametrom zasnove matrice, ki je bil prezrt ali napačno izračunan.
Gubanjese pojavi, ko material teče v votlino s premalo zadržkom. Predstavljajte si, da potisnete list papirja čez mizo v obliko skodelice. Ne da bi nekaj držalo robove navzdol, se odvečni material upogne v gube. V matrici za vtiskovanje nezadostna sila držala surovca omogoča, da se material prirobnice stisne, namesto da bi se raztegnil, kar ustvarja gube v vlečenih delih. Protiukrep zasnove matrice vključuje vlečne kroglice, dvignjene grebene, obdelane v površino veziva, ki lokalno povečajo trenje in nadzirajo, kako hitro se material dovaja v vlečno votlino. Prilagoditev tlaka slepega držala in geometrije kroglic daje inženirjem natančen nadzor nad vzorci toka materiala.
Razcepitevje nasprotni način okvare. Če gubanje pomeni preveč materiala, ki teče preveč prosto, razcep pomeni premalo materiala, ki je na voljo za zahtevano deformacijo. Prevelika vlečna globina glede na velikost surovca, ostri polmeri luknjanja ali nezadostno mazanje vsiljujejo lokalizirano redčenje, dokler se material ne zlomi. Popravek zasnove vključuje povečanje radija vrha luknjača, prerazporeditev pretoka materiala z namestitvijo kroglice ali razdelitev enega globokega vleka na več progresivnih stopenj, ki materialu omogočajo postopno prerazporeditev napetosti.
Springbackje morda najbolj frustrirajoča napaka, ker je do neke mere neizogibna. Vsak kovinski žigosani del, ki je podvržen upogibanju, se bo po odprtju stiskalnice delno vrnil v prvotno ravno stanje. To elastično okrevanje poganja meja tečenja materiala: materiali z višjo-trdnostjo bolj agresivno odskočijo. Die oblikovalci kompenzirajo zpretirano upogibanjedel nad ciljnim kotom, tako da ga vzmetni povratek pripelje v pravilen končni položaj. Druge strategije vključujejo oblikovanje območja upogiba, da se material lokalno dvigne preko meje elastičnosti, razširitev kota matrice ali uporabo manjšega polmera prebijanja za povečanje plastične obremenitve v območju upogiba.
Tolerance Stack-Up in namestitev GD&T
En sam vtisnjen kovinski del lahko gre skozi pet, deset ali več preoblikovalnih postaj. Vsaka postaja uvaja majhno količino dimenzijskih variacij in te variacije se povečajo. Premik 0,05 mm na postaji tri je morda sprejemljiv samostojno, toda ko se združi s podobnimi premiki na postajah pet in osem, se končna lokacija značilnosti oddaljuje od specifikacije.
Tukaj jenačela GD&Tpostane bistvenega pomena za oblikovanje matrice, ne le za oblikovanje delov. Z definiranjem funkcij dela glede na funkcionalne referenčne točke namesto veriženja dimenzij od funkcije do funkcije oblikovalci prekinejo verigo skladov toleranc. Kontrole položaja, ki se nanašajo na ničelni referenčni okvir, zagotavljajo, da je toleranca vsake funkcije neodvisna in ne kumulativna, kar dramatično poenostavi načrtovanje matrice in pregled.
V praksi načrtovalci matric dodeljujejo strožje tolerance za preoblikovalne postaje, ki proizvajajo referenčne značilnosti in omogočajo nekoliko širše tolerance pri manj kritičnih operacijah. To odraža, kako bo končni del pregledan in sestavljen: referenčne površine locirajo del v njegovem parnem sklopu, zato te površine potrebujejo največjo natančnost oblikovanja. Sekundarne funkcije, ki se sklicujejo na te podatke, lahko sprejmejo več variacij, ne da bi to vplivalo na delovanje.
Povratna zanka deluje v obe smeri. Oblački GD&T na risbi končnega dela določajo, kako tesno mora biti zgrajena in vzdrževana posamezna matrica. Nasprotno pa bi morala zmožnost realističnega postopka žigosanja povedati, katere tolerance določi oblikovalec izdelka. Ko ti dve strani komunicirata zgodaj, je rezultat kovinsko vtisnjen del, ki ga je mogoče izdelati in je funkcionalno pravilen brez pretiranih stroškov orodja.
Pogoste napake: glavni vzroki in popravljalni ukrepi
- Gubanje:Vzrok za to je nezadosten tlak držala slepega materiala ali neomejen pretok materiala v votlino matrice. Korektivni ukrep: dodajte ali prilagodite vlečne kroglice, povečajte silo držala surovca, preoblikujte geometrijo površine veziva.
- Razcep/trganje:Vzrok za to je prevelika globina vleka, ozek polmer prebijanja ali obremenitev materiala, ki presega meje duktilnosti. Korektivni ukrep: povečajte radij nastavka, dodajte stopnje vlečenja, optimizirajte obliko surovca, izboljšajte mazanje.
- Springback:Povzročeno z obnovitvijo elastičnosti po oblikovanju, zlasti pri -materialih z visoko trdnostjo. Korektivni ukrep: prekrivite kot matrice, oblikujte območje upogiba, uporabite manjši polmer udarca za povečanje plastične deformacije.
- Pokanje v ovinkih:Vzrok za upogibni radij pod minimalnim materialom ali upogibanje vzporedno s smerjo zrn. Korektivni ukrep: povečajte radij upogiba na vsaj 1,0 T, preusmerite del tako, da bo upogiban pravokotno na vlakna.
- Prekomerne brazde:Vzrok za to so obrabljeni rezalni robovi ali nepravilna razdalja-od-rezila. Korektivni ukrep: izostrite ali ponovno nabrusite orodje, ponovno izračunajte in prilagodite razmik glede na specifikacijo materiala.
- Popačenje/zvitost:Vzrok za neenakomerno razbremenitev ali neuravnotežene preoblikovalne sile čez del. Korektivni ukrep: dodajte ojačitvena rebra ali kroglice, vključite ponovne-nastavke za ravnanje ali izravnavo.
- Položajni zamik med postajami:Vzrok tolerančnega nalaganja-z zaporednimi operacijami oblikovanja. Korektivni ukrep: definirajte funkcionalne referenčne točke z uporabo GD&T, dodelite strožjo toleranco točkam-oblikovanja, potrdite s statistično analizo tolerance.
Vsako od teh napak je mogoče preprečiti, če zasnova upošteva materialne omejitve in matrica kompenzira znana fizična vedenja. Rdeča nit je, da se preprečevanje dogaja na platnu, v fazi načrtovanja, ne na tiskovnem parketu med preizkusom. Kar postavlja praktično vprašanje: kako inženirji potrdijo vse te parametre pred rezanjem jekla? Odgovor je v simulacijskih potekih dela, ki vam omogočajo, da preizkusite tok materiala, predvidite vzmetni povratek in virtualno identificirate območja okvar, veliko preden je obdelana prva komponenta matrice.
Simulacija-Delovni tokovi oblikovanja matrice
Jeklo za rezalno orodje je drago. Ponovno rezanje, ker je preizkus razkril napako v vaši zasnovi matrice za kovinsko vtiskovanje, je veliko dražje. Sodobna tehnologija žigosanja je točko odkrivanja okvare premaknila iz novinarske dvorane na računalniški zaslon, kjer iteracije stanejo minute namesto tednov. Delovni tokovi-na podlagi simulacije ne nadomestijo inženirske presoje. Povečajo ga tako, da vam omogočijo testiranje idej, razbijanje virtualnih delov in izboljšanje parametrov, preden je obdelan en sam blok D2.
Standardi CAD modeliranja za komponente matrice
Vsak delovni tok oblikovanja matrice se začne v 3D parametričnem CAD. Ne rišete le oblik. Gradite popolnoma omejen digitalni model, pri katerem se spreminjanje enega parametra, na primer polmera vrha luknjača, samodejno širi skozi povezane funkcije, kot so žepi za zračnost, odprtine za odstranjevanje in votline blokov matrice. Ta parametrični pristop omogoča hitro ponavljanje med pregledi zasnove brez ročnega urejanja na desetine odvisnih dimenzij.
Poleg ustvarjanja geometrije CAD služi kot sodnik za motnje. Avtomatizirano zaznavanje trkov prepozna trke med premikajočimi se komponentami, preden se zgodijo v fizičnem prostoru: dvigalo, ki se zaleti v nastajajoči udarec v spodnjem mrtvem središču, pilot, ki med umikom pokvari žep za odstranjevanje. Simulacija-gibanja na ravni sklopa potrdi celotno kinematično ovojnico vsake komponente skozi njen cikel giba. Ko je načrt zamrznjen, avtomatizirano ustvarjanje risb ustvari-pripravljene izpise podrobnosti proizvodnje, tabele BOM in poglede sestavov neposredno iz glavnega modela 3D, s čimer odpravi napake pri prepisu med načrtovanjem in izdelavo.
FEA simulacija oblikovanja in napoved vzmetenja
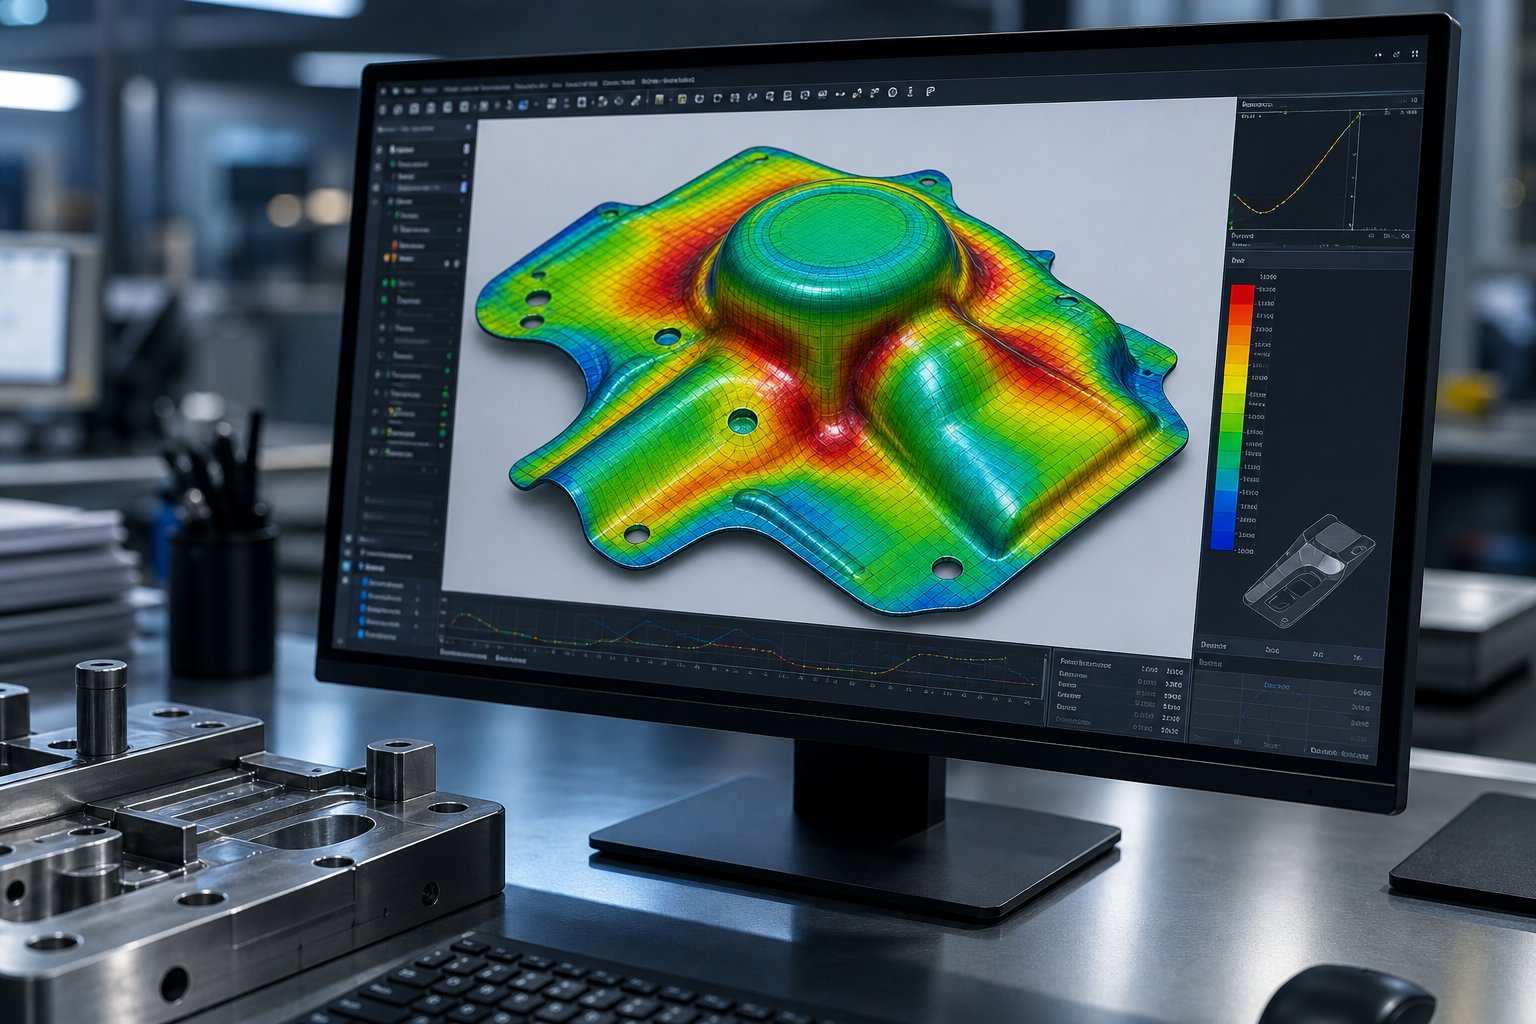
Če CAD obravnava geometrijo orodja, analiza končnih elementov obravnava obnašanje materiala.Simulacija oblikovanja pločevinedigitalno posnema, kaj se zgodi s surovcem, ko pride v stik z luknjači, teče čez vlečene kroglice in se raztegne v votline matrice. Programska oprema poveže surovec v tisoče elementov, dodeli lastnosti materiala (meja tečenja, krivulje-deformacijskega utrjevanja, vrednosti anizotropije) in izračuna deformacijo pod definiranimi pogoji postopka.
Rezultat natančno razkrije, kje se bodo pojavile težave. Zemljevidi redčenja poudarjajo območja, ki se približujejo mejam loma materiala. Indikatorji kompresije označujejo področja, ki so nagnjena k gubanju. Diagrami deformacij, narisani glede na krivulje oblikovanja mejnih krivulj, kažejo, kako blizu je posamezna regija do okvare. Za inženirje, ki delajo z naprednimi-jekli visoke trdnosti ali aluminijevimi zlitinami, so te napovedi ključnega pomena, ker imajo takšni materiali velike vzmetne vrednosti, zaradi katerih je doseganje dimenzijske natančnosti vztrajen izziv.
Predvidevanje pomladnega povratka je tisto, kjer simulacija prinaša nekaj svoje največje vrednosti za programe orodij za kovinsko vtiskovanje. Reševalec sledi porazdelitvi napetosti skozi celotno zaporedje preoblikovanja in izračuna, koliko elastične obnovitve bo prišlo, ko se stiskalnica odpre. Inženirji nato uporabijo kompenzirane površine matrice, prepognejo ali preoblikujejo geometrijo orodja, tako da vzmetni povratni del pripelje del do predvidene končne oblike. To kompenzacijo je mogoče celo avtomatizirati v programski opremi, tako da se ustvarijo spremenjene površine orodja, pripravljene za programiranje CAM.
Od virtualne validacije do fizičnega preizkusa
Simulacija ne odpravi fizičnega preizkusa. Dramatično zmanjša število poskusnih zank, ki jih potrebujete.Raziskava Fraunhofer IWUdokazuje, da vključitev modelov elastičnega obnašanja matrice in stiskalnice v simulacijo ustvari navidezne vzorce opazovanja, ki se zelo ujemajo z-rezultati iz resničnega sveta, kar inženirjem omogoča, da popravijo površine matrice v fazi načrtovanja namesto z dragim ročnim predelavo v delavnici.
Prava moč se pojavi v povratni zanki. Rezultati fizičnega preizkusa, izmerjeni vzmetni povratni koti, dejanske porazdelitve redčenja, opazovane lokacije gub se vračajo v simulacijski model kot validacijski podatki. Kjer so se napovedi ujemale z resničnostjo, zaupanje raste. Kjer so se razhajali, je model ponovno kalibriran: koeficienti trenja prilagojeni, materialne krivulje izboljšane, robni pogoji popravljeni. V zaporednih projektih ta iterativna izboljšava gradi simulacijsko okolje, katerega napovedi postajajo vse natančnejše za vašo specifično opremo za stiskanje, materiale in metode izdelave matrice.
Načrt-matrice na podlagi simulacije običajno zmanjša ponovitve fizičnega preizkusa za 50 % ali več, skrajša razvojne časovnice iz mesecev v tedne in pretvori drago-reševanje problemov-tiska v nizko{4}}cenovno virtualno optimizacijo.
Ta navidezna -fizična zanka predstavlja trenutno stanje tehnike v metodologiji načrtovanja matric. Toda tudi najbolj izpopolnjena simulacija ne more nadomestiti orodja, ki se prezgodaj obrabi ali odpove pod proizvodnimi obremenitvami. Izbire materiala za prebijalce, bloke matrice in obrabljive komponente določajo, ali preverjena zasnova dejansko zagotavlja svojo predvideno življenjsko dobo na tleh stiskalnice, odločitev, ki je odvisna od ujemanja lastnosti orodnega jekla z vašimi specifičnimi proizvodnimi zahtevami.
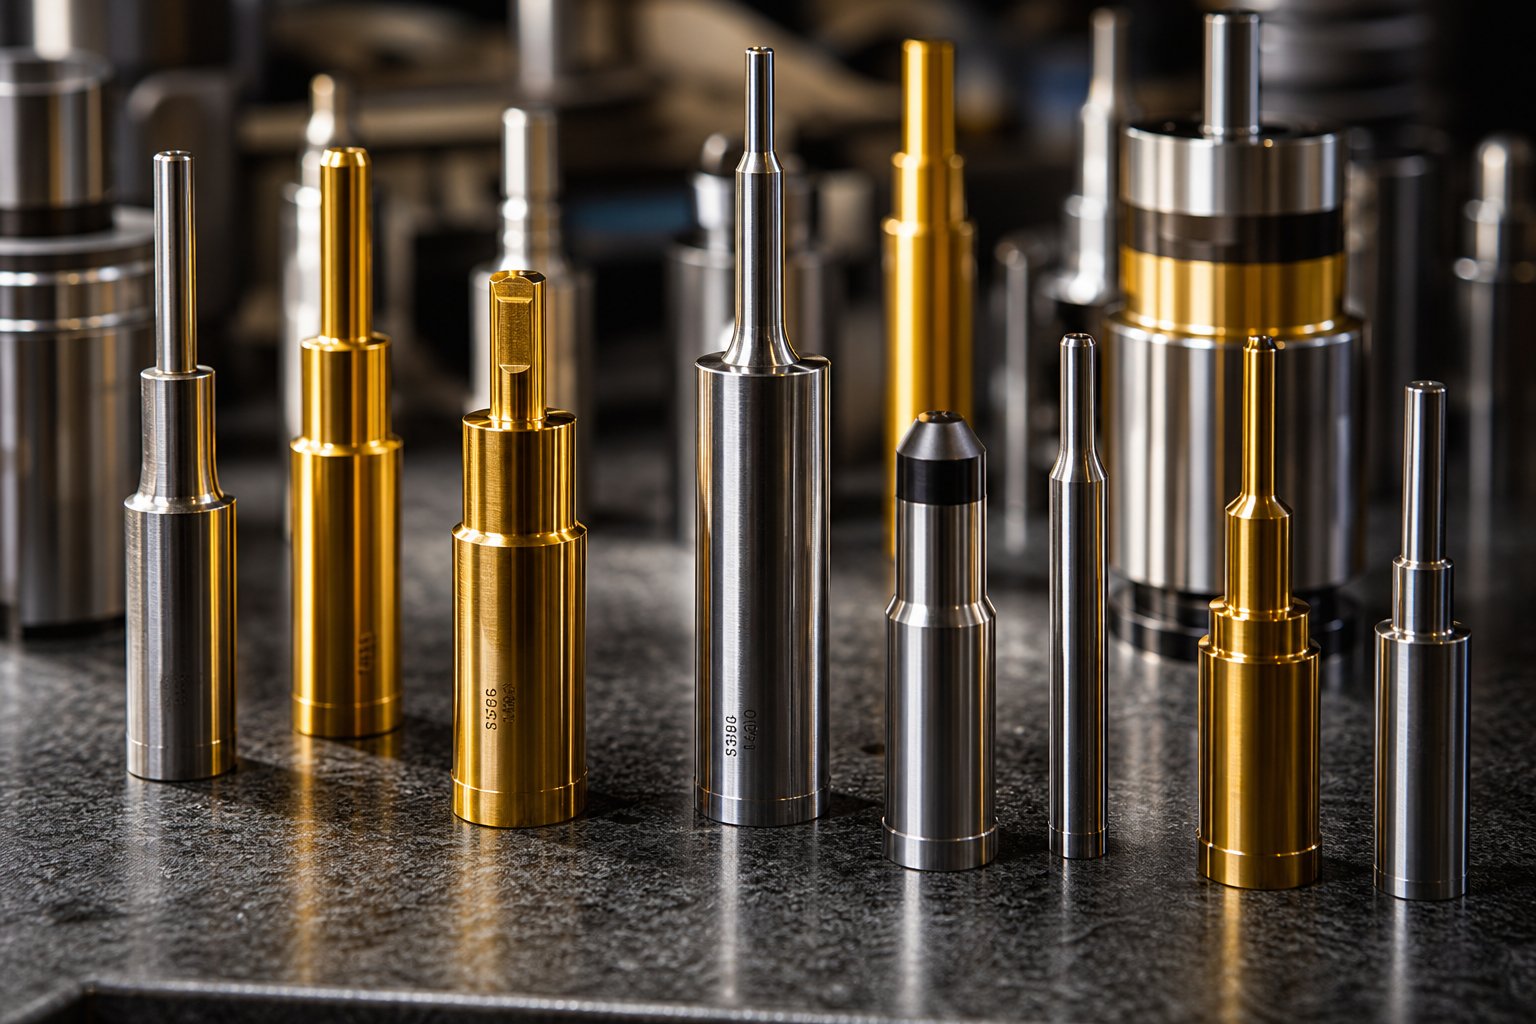
Izbira materiala za matrice in strategije premazovanja
Vaša simulacija je predvidela 500.000 zadetkov pred vzdrževanjem. Vaša postavitev traku je optimizirana, dovoljenja so izbrana in zaporedje postaj je neprebojno. Vendar pa matrica odpove pri 80.000 udarcih, ker material za luknjač ni mogel prenesti ponavljajočih se udarnih obremenitev vašega visoko{6}}odpornega žigosanega jekla. Izbira materiala je tam, kjer se načrtovanje sreča s fizično realnostjo, napačna izbira pa izniči vsako optimizacijo navzgor, v katero ste vložili.
Glavni izziv jeklenih matric za vtiskovanje je, da noben posamezen material ne blesti v vsem. Odpornost proti obrabi, žilavost in tlačna trdnost vlečejo v konkurenčne smeri. Kvaliteta, ki zdrži rob britve za milijone vreznin, se bo pod močnim udarcem razbila. Razred, ki je dovolj trden, da absorbira udarne obremenitve, bo v abrazivnih pogojih hitro otopel. Naloga inženirja je ugotoviti, kateri način napake se bo najprej pojavil v vsaki specifični aplikaciji, nato pa izbrati stopnjo, ki se upira temu prevladujočemu mehanizmu.
Vrste orodnega jekla za luknjače, rezilne bloke in obrabne dele
Štiri družine orodnih jekel pokrivajo veliko večino aplikacij matrice za vtiskovanje kovin. Vsak zavzema posebno nišo zmogljivosti, ki jo določa vsebnost karbida, sestava zlitine in odziv toplotne obdelave.
AISI D2je privzeta izbira, ko abrazivna ali lepilna obraba omeji življenjsko dobo orodja. Njegova visoka vsebnost kroma in ogljika ustvarja gosto karbidno strukturo, ki omogoča, da rezalni robovi ohranijo geometrijo v dolgih proizvodnih serijah. D2 boste našli pri izrezovalnih in prebadajočih luknjačih za velike-aplikacije matric za avtomobilsko vtiskovanje, kjer ostrina robov neposredno vpliva na višino robov in kakovost delov. Omejitev je krhkost: ko se med delovanjem pojavijo odkruški ali razpoke, D2 ni več pravi odgovor.
AISI A2koraki, ko noben posamezen način okvare očitno ne prevladuje. Zagotavlja uravnoteženo kombinacijo odpornosti proti obrabi in žilavosti, zaradi česar je primeren za progresivne matrice, kjer prebijalci doživijo obrabo in zmerne udarce hkrati. Za obseg proizvodnje pod 100.000 delov ali uporabo v mešanih-pogojih zagotavlja A2 ekonomično srednjo pot brez tveganja krhkosti D2.
AISI S7je amortizer iz družine orodnih jekel. Kadar vaše rezilne postaje vključujejo težke-žigosanje jeklene pločevine ali visoko{2}}postopke prebadanja, bodo ponavljajoče se udarne obremenitve zlomile višje-karbidne trdine, preden bo obraba sploh postala težava. Vrhunska žilavost S7 absorbira ciklične udarce, ki bi povzročili razpoke v D2 ali podobnih stopnjah,-osredotočenih na obrabo. Nekaj zadrževanja robov zamenja za sposobnost preživetja kaznovanja mehanskih obremenitev udarec za udarcem.
AISI M2je presečišče odpornosti proti obrabi in tlačne trdnosti. V primerjavi z D2 zagotavlja boljšo odpornost na plastično deformacijo pod obremenitvijo. V primerjavi s S7 ohranja večjo odpornost proti obrabi. M2 se običajno uporablja za luknjače, ki morajo ohranjati tako geometrijo robov kot dimenzijsko natančnost pod trajno tlačno obremenitvijo, kar je tipičen scenarij pri natančnem prebadanju debelih ali -materialov z visoko trdnostjo.
Površinski premazi in vložki iz karbidne trdine za podaljšano življenjsko dobo matrice
Ko osnovno orodno jeklo doseže zgornjo mejo zmogljivosti, površinsko inženirstvo še podaljša življenjsko dobo orodja. Dve glavni tehnologiji služita tej vlogi pri žigosanju: tanko-prevleke in vložki iz trdne karbidne trdine.
PVD premazi(Physical Vapor Deposition) nanašajte tanke plasti izjemno trdih spojin, običajno debelih 2-5 mikronov, pri relativno nizkih temperaturah okoli 500 stopinj Celzija. Ker postopek poteka hladno, ohranja ostre rezalne robove, ki so ključni za natančno prebadanje v matrici za vtiskovanje kovin. Prevleke PVD, kot so TiN, TiCN in AlTiN, zmanjšajo trenje, se upirajo obrabi lepila in vzdržujejo tlačno napetost v sloju prevleke, ki dodaja žilavost proti krušenju pri prekinjenih operacijah.
CVD prevleke(Chemical Vapor Deposition) ustvarijo debelejše plasti, 5-20 mikronov, z visokotemperaturnimi kemičnimi reakcijami. Rezultat je vrhunska toplotna odpornost in oprijem, vendar postopek rahlo zaokroži rezalne robove in pusti premaz v natezni obremenitvi. Za aplikacije žigosanja CVD najbolje deluje pri oblikovanju komponent, kjer je kopičenje toplote zaradi trajnega stika z materialom primarni mehanizem razgradnje in ne ostrina robov.
Karbidni vložkipredstavljajo najbolj agresiven pristop k odpornosti proti obrabi. Orodja iz trdnega volframovega karbida lahko podaljšajo življenjsko dobo matrice za 500-1000 % v primerjavi s tradicionalnimi orodnimi jekli pri aplikacijah, ki vključujejo abrazivne materiale za obdelovance ali ekstremne količine proizvodnje. Kompromis je krhkost: ploščice iz karbidne trdine so omejene na operacije z majhnim udarcem, kot je fino brušenje in plitvo vlečenje, kjer je udarna obremenitev minimalna.
Odločitev Regrind proti Coat
Tukaj je pomembno razmišljanje o stroških{0}}koristnosti. Nepremazane luknjače iz orodnega jekla je mogoče večkrat brusiti, ko se robovi utrdijo, s čimer se obnovi učinkovitost pri relativno nizkih stroških na cikel. Prevlečeno orodje deluje dlje med ponovnim brušenjem, vendar vnaprej stane več, nekateri premazi pa zapletejo postopek ponovnega brušenja-in-nanosa. Odločitev je odvisna od vaše proizvodne matematike:
- Majhne-količine ali prototipi:Nepremazan A2 ali D2 s periodičnim ponovnim brušenjem je običajno najbolj stroškovno{2}}učinkovita pot.
- Veliko{0}}serijska proizvodnja:Prebijalci s- prevleko PVD zmanjšajo pogostost menjave, podaljšan čas delovanja med vzdrževalnimi dogodki pa pogosto izravna naložbo v prevleko s skrajšanim časom izpada.
- Abrazivni materiali (nerjaveče, HSLA):Vložki iz karbidne trdine ali premazi za-težke obremenitve se hitro povrnejo, ko se orodja brez premaza pokvarijo v tisočih udarcih in ne v več deset tisočih.
Napredni premazi, kot sta TiN ali DLC, lahko podaljšajo življenjsko dobo matrice za 30–50 % z zmanjšanjem trenja in obrabe, zlasti pri vtiskovanju iz nerjavnega jekla. Ključno je ujemanje kemije premaza z vašim materialom obdelovanca in vrsto delovanja, namesto da bi privzeto uporabili kateri koli premaz, ki ga ima vaš dobavitelj.
Primerjava materialov po lastnostih in uporabi
| Kategorija materiala | Reprezentativna ocena | Relativna odpornost proti obrabi | Relativna žilavost | Tipične aplikacije |
|---|---|---|---|---|
| Visoko-ogljično-kroma | D2 | visoko | Nizka do zmerna | Veliko{0}}obseg praznjenja, prebadanje, gumbi za štancanje za avtomobilske programe štancanja |
| Zračno{0}}utrjevanje (uravnoteženo) | A2 | Zmerno | Zmerno | Postaje za progresivne matrice z mešano obrabo in udarci, srednje-serijska proizvodnja |
| Odporen-na udarce | S7 | Nizka do zmerna | visoko | Močno prebadanje, udarci za oblikovanje, močne{1}}postaje |
| Hitro{0}}rezno jeklo | M2 | visoko | Zmerno | Natančni udarci pri visoki tlačni obremenitvi, prebadanje debelega materiala |
| Cementirani karbid | volframov karbid | Zelo visoko | Nizka | Fino brušenje, veliko{0}}obdelava abrazivnih materialov, obrabni vložki |
| PVD-prevlečeno orodno jeklo | D2 + TiCN/AlTiN | Zelo visoko (površina) | Odvisno od osnovnega jekla | Prebadanje s podaljšano-življenjsko dobo, vtiskovanje iz nerjavečega jekla, oblikovanje z zmanjšanim-trenjem |
Krmarjenje po teh odločitvah o materialu in prevleki za vsak luknjač, blok matrice in obrabno komponento v kompleksni progresivni matrici je eden od bolj niansiranih izzivov v inženirstvu orodij. Vsaka postaja lahko zahteva drugačno kakovost glede na svoj specifični profil obremenitve, interakcijo obdelovanca in ciljni interval vzdrževanja. Inženirji, ki potrebujejo podporo pri ujemanju vrst orodnega jekla in premazov s posebnimi proizvodnimi zahtevami, lahko izkoristijo rešitve za matrice po meri strokovnjakov, kot jeYICHEN, ki načrtuje izbiro materialov za prebijalce, rezilne bloke in obrabljive komponente na podlagi dejanskih materialov obdelovancev, obsega proizvodnje in ciljne življenjske dobe rezila namesto ene-velikosti-prilega-vsem privzetim nastavitvam.
Izbira materiala sklene zanko pri oblikovanju posamezne komponente. Toda projekt matrice za žigosanje ni zbirka izoliranih odločitev. Vrsta matrice, razdalja, zaporedje postaj, validacija simulacije in izbire materialov delujejo kot sistem. Združevanje teh niti v skladen potek dela projekta je tisto, kar loči funkcionalno matrico od tiste, ki zagotavlja trajno proizvodno zmogljivost.
Udejanjanje teh osnov v praksi
Individualne oblikovalske odločitve so močne. Združeni v discipliniran potek dela, se sestavijo v matrice in sisteme za žigosanje, ki dosegajo cilje kakovosti že v prvi proizvodni seriji in ne po mesecih dragih poskusnih iteracij. Razlika med projektom, ki poteka gladko, in projektom, ki se vrti v predelavo, je skoraj vedno posledica tega, ali je inženirska ekipa sledila strukturiranemu zaporedju odločitev ali je skočila naravnost v modeliranje CAD, ne da bi utemeljila svoje predpostavke.
Kontrolni seznam inženirskih odločitev za nove projekte matrice
Vsak postopek žigosanja kovin ima isto temeljno pot odločanja, ne glede na kompleksnost dela ali obseg proizvodnje. Ko začnete z novim projektom žigosanja, upoštevanje teh korakov po vrstnem redu prepreči povratno sledenje, ki razbremeni urnike in proračune.
- Popolnoma opredelite zahteve za dele.Zberite končno risbo dela s popolnimi oblački GD&T, specifikacijo materiala, napovedjo letne količine in ciljno ceno na kos. Ugotovite funkcionalne referenčne točke, kritične-do-kakovostne dimenzije in morebitne omejitve sestavljanja v smeri toka, ki vplivajo na smer rezov ali prioriteto tolerance.
- Izberite vrsto matrice.Uskladite svoje potrebe po geometriji delov, prostornini in toleranci s progresivnimi, sestavljenimi ali prenosnimi arhitekturami. Dovolite, da del odloča o odločitvi, namesto da se odločite za tisto, kar je vaša trgovina imela nazadnje.
- Določite razdalje na postajo.Izračunajte razdaljo-do-matrice kot odstotek debeline materiala za vsako operacijo rezanja, pri čemer se sklicujete na-specifične podatke o orodju za material in ne na univerzalne privzete vrednosti. Upoštevajte zahteve glede smeri bruhov na vsaki preluknjani in izrezani funkciji.
- Sekvencirajte postaje in optimizirajte postavitev traku.Najprej določite vodila in nosilno geometrijo, zaporedne reze pred oblikami, napredujte od najmanjše do najhujše deformacije, uravnotežite sile po širini traku in na končni postaji postavite zareze.
- Potrdite s simulacijo.Izvedite analizo oblikovanja FEA, da potrdite tok materiala, preverite tanjšanje glede na mejne krivulje oblikovanja, predvidite velikost vzmeti in uporabite kompenzacijo na površinah matrice, preden jih sprostite v proizvodnjo.
- Izberite vrste orodnega jekla in premaze.Uskladite material vsake komponente z njenim prevladujočim načinom odpovedi: stopnja-odpornosti proti obrabi za abrazivne razmere, stopnje-odpornosti proti udarcem za udarno obremenitev in premazi ali karbidni vložki, kjer osnovno jeklo doseže zgornjo mejo zmogljivosti.
- Spustite za gradnjo, nato zaprite zanko v preizkusu.Uporabite rezultate fizičnega preizkusa za potrditev napovedi simulacije, izboljšanje modelov trenja in materialov ter izgradnjo institucionalnega znanja, ki izboljša natančnost pri naslednjem projektu.
Povezovanje osnov oblikovanja z uspehom proizvodnje
Opazite, kako je vsak korak na tem kontrolnem seznamu odvisen od tistega pred njim. Ne morete izračunati odmikov, ne da bi poznali svoj material. Ne morete zaporedja postaj, ne da bi vedeli, katere operacije zahteva vaš del. Ne morete izbrati orodnega jekla, ne da bi razumeli sile, ki jih bo doživela vsaka postaja. Te osnove niso neodvisne teme, ki jih preučujete ločeno. Tvorijo povezan sistem, kjer moč na enem področju krepi vsako drugo, šibkost na enem področju pa spodkopava ostala.
Inženirji, ki ponotranjijo to razmišljanje-na sistemski ravni, porabijo manj časa za gašenje požarov na tiskovnem parketu. Njihovi programi za žigosanje kovinskih delov se začnejo hitreje, dlje ohranjajo toleranco med cikli vzdrževanja in porabijo manj materiala na del. Izplačilo ni abstraktno. Kaže se v zmanjšanih stopnjah odpadkov, manjšem številu nenačrtovanih vlečenj matrice in vtisnjenih delih, ki prestanejo pregled brez sortiranja ali predelave.
Za ekipe, ki krmarijo po zapletenih projektih, kjer se prepletajo struktura matrice, optimizacija zračnosti, izzivi pretoka materiala in odločitve-na ravni komponent, sodelovanje z izkušenim partnerjem za orodja pospeši pot od koncepta do orodja,-pripravljenega za proizvodnjo.YICHENove rešitve za žigosanje po meripovezovanje inženirjev orodij s strokovnim znanjem v celotnem obsegu teh temeljev, od začetne izbire tipa matrice do strategij materiala in premazov, s čimer pomaga pri prevajanju dobre inženirske metodologije v matrice, ki že od prvega dne delujejo tako, kot so načrtovane.
Pogosta vprašanja o osnovah oblikovanja matrice za žigosanje
1. Kakšna je razlika med progresivnimi, sestavljenimi in transfernimi matricami?
Progresivne matrice dovajajo neprekinjen trak skozi več postaj, pri čemer vsaka izvaja drugačno operacijo, zaradi česar so idealne za velike-majhne dele. Sestavljene matrice izvedejo dve ali več rezalnih operacij hkrati v eni potezi, kar zagotavlja vrhunsko koncentričnost za ravne profile, kot so podložke in laminacije. Prenosne matrice ločujejo posamezne surovce in jih premikajo med postajami z mehanskimi rokami, kar ustreza velikim ali globoko-vlečenim delom, kot so avtomobilske karoserije, ki ne morejo ostati pritrjene na nosilni trak.
2. Kako določite pravilno razdaljo-od-matrice za žigosanje?
Razdalja se izračuna kot odstotek debeline materiala na stran, ki se razlikuje glede na vrsto materiala. Mehki materiali, kot je aluminij, običajno porabijo 10-15 % na stran, mehko jeklo porabi 10-12 %, nerjavno jeklo zahteva 12-16 %, jekla visoke trdnosti pa 18-20 % ali več. Pravilna vrednost je odvisna od trdote materiala, duktilnosti, sprejemljive kakovosti robov in ciljne življenjske dobe orodja. Inženirji bi se morali pri dobaviteljih orodij sklicevati na diagrame odmikov, specifičnih za material, namesto da uporabljajo enotno univerzalno privzeto vrednost za vse operacije.
3. Kaj povzroča gubanje, cepljenje in vzmet v žigosanih delih?
Gubanje se pojavi, ko je pritisk v držalu surovca nezadosten in material preprosto teče v votlino matrice, kar povzroči kompresijske zaponke. Razcepitev se zgodi, ko globina vleka preseže meje duktilnosti materiala ali pa so radiji prebijanja pretesni, kar povzroči lokalno redčenje do zloma. Vzmetnost je posledica elastičnega okrevanja po upogibanju, zlasti pri -materialih z visoko trdnostjo. Oblikovalci matrice se temu zoperstavijo z vlečenimi kroglicami za gubanje, več-stopenjskim vlečenjem za cepljenje in prekomernim upogibanjem ali kovanjem za kompenzacijo vzmetnega povratka.
4. Zakaj je zaporedje postaj pomembno pri progresivni zasnovi matrice?
Zaporedje postaj določa, ali progresivna matrica deluje zanesljivo ali ustvarja ostanke. Najprej je treba preluknjati pilotne luknje, da se določijo referenčne točke položaja za vse nadaljnje operacije. Geometrija nosilnega traku sledi ohranjanju togosti traku. Postopki rezanja so pred oblikovanjem, ker se luknje, izluknjane v že-formirane površine, nepredvidljivo popačijo. Sile morajo biti uravnotežene med postajami, da se prepreči napačna registracija traku. Do praznjenja vedno pride nazadnje, ker dela, ko je ločen, ni več mogoče indeksirati. Nepravilno zaporedje vodi do kumulativnega odmika tolerance, hoje po traku in prezgodnje obrabe matrice.
5. Kako izberete pravo orodno jeklo za vtiskovanje komponent matrice?
Izbira je odvisna od prepoznavanja prevladujočega načina okvare za vsako komponento. Jeklo D2 z visoko-vsebnostjo kroma je primerno za veliko-obseganje, kjer abrazivna obraba omejuje življenjsko dobo. A2 zagotavlja uravnoteženo odpornost proti obrabi in žilavost za mešane-stanje progresivnih matric. S7 absorbira velike udarne obremenitve pri prebadanju debelega profila, kjer bi D2 počil. Hitro{13}}rezno jeklo M2 prenaša visoke tlačne obremenitve, hkrati pa ohranja geometrijo robov. Karbidni vložki za izjemno odpornost proti obrabi podaljšajo življenjsko dobo za 500-1000 % v primerjavi z običajnimi jekli. Partnerji, kot je YICHEN (https://www.yichen-group.com/stamping-die/), pomagajo inženirjem uskladiti stopnje in premaze s posebnimi proizvodnimi zahtevami.


