


Kaj je progresivno žigosanje jekla
Predstavljajte si eno samo orodje, ki luknja, upogiba, oblikuje in reže jekleni trak v končni del - brez ustavljanja. To je osrednja ideja za progresivnim žigosanjem jekla in je ena najučinkovitejših metod, kar jih je bilo kdaj ustvarjenih za proizvodnjo jeklenih komponent z velikim-volumenom z ozkimi tolerancami in minimalnim delom.
Ne glede na to, ali ste proizvodni inženir, ki optimizira čas cikla, ali strokovnjak za nabavo, ki ocenjuje ekonomičnost na-kos, je razumevanje, kako ta proces deluje - in kako se razlikuje od alternativ -, bistvenega pomena za pravilno naložbo v orodje. Ta vodnik razčlenjuje mehaniko, vidike materiala, stroškovno strukturo in strategije vzdrževanja, ki določajo, ali je progresivno žigosanje kovine primerno za vaše jeklene dele.
Definiranje progresivnega žigosanja jekla
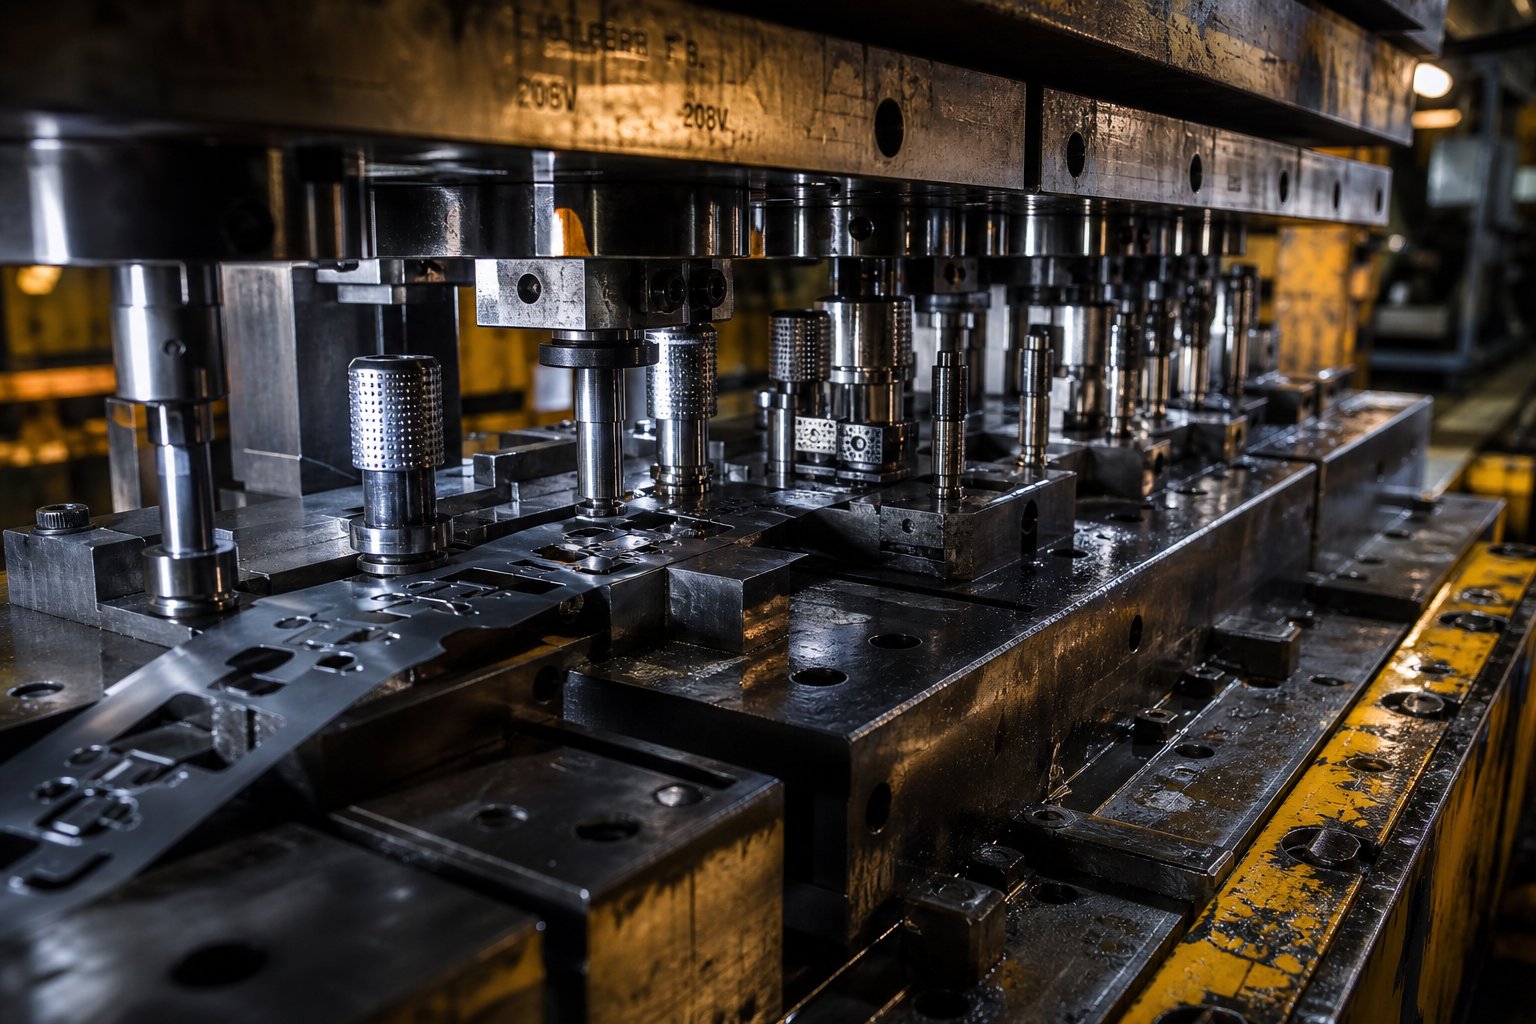
torejkaj je progresivna matrica, točno? Najenostavneje je to eno samo orodje, ki vsebuje več postaj, razporejenih v zaporedju, nameščenih znotraj stiskalnice. Zvit-jekleni trak napreduje skozi matrico za en natančen korak (imenovan korak) z vsakim gibom stiskanja. Vsaka postaja izvede drugačno operacijo - prebadanje, upogibanje, oblikovanje ali rezanje - hkrati na različnih delih traku. Končni del izpade na končni postaji z vsakim udarcem stiskalnice.
Progresivno žigosanje jekla je postopek preoblikovanja kovine z velikim-volumenom, pri katerem neprekinjen jekleni trak napreduje skozi-matrico z več postajami, pri čemer vsaka postaja izvaja zaporedno operacijo - prebadanja, oblikovanja, upogibanja ali rezanja -, dokler se dokončan del ne loči od traku z vsakim pritiskom stiskalnice.
Beseda "progresivno" natančno opisuje, kaj se zgodi: jeklo napreduje skozi matrico, postajo za postajo, vsak korak nadgrajuje zadnjega. Trak ostane povezan z nosilno mrežo (odpadni skelet) skozi celotno zaporedje, kar ohranja položajni nadzor in odpravlja potrebo po ločenem ravnanju z deli med operacijami. Ta neprekinjena narava je tisto, zaradi česar ima progresivno žigosanje prednost pri hitrosti - stiskalnice lahko delujejo od 25 do več kot 300 gibov na minuto in proizvedejo na tisoče enakih jeklenih delov na uro.
Kako se razlikuje od metod prenosa in sestavljene matrice
Progresivno žigosanje ni edini pristop k matricam in žigosanju jeklenih delov. Prenosno žigosanje in sestavljeno žigosanje služita različnim proizvodnim scenarijem in izbira napačne metode lahko pomeni preveliko porabo orodij ali žrtvovanje pretoka.
Pri žigosanju s prenosno matrico se obdelovanec loči od traku zgodaj v procesu. Mehanski prsti ali prijemala nato premikajo posamezne surovce med neodvisnimi postajami. Zaradi tega so matrice za prenos-primerne za večje dele, ki fizično ne morejo ostati pritrjeni na trak, ko potujejo skozi več faz oblikovanja. Kompromis-je počasnejša hitrost cikla in bolj zapleteni-mehanizmi za ravnanje z deli.
Sestavljeno žigosanje ima nasprotni pristop: izvaja več postopkov rezanja -, kot sta brušenje in prebadanje - v eni sami stiskalni potezi na eni postaji. Učinkovit je za ravne dele, ki potrebujejo visoko natančnost v eni sami ravnini, vendar ne zmore obdelati več-stopenjskih zaporedij oblikovanja, kot so upogibi, vleke ali reliefi.
Progresivne matrice postanejo prednostna izbira, ko potrebujete zapleteno geometrijo, veliko količino in hitre čase ciklov v istem paketu. Združujejo več-zmožnost prenosnih matric s hitrostjo metod ene-postaje - brez ločenega ravnanja z deli med postajami.
| Merila | Progressive Die | Prenosna matrica | Sestavljena matrica |
|---|---|---|---|
| Primernost volumna | Velika količina (običajno 5,000+ delov/leto) | Srednja do visoka glasnost | Majhen do srednji volumen |
| Hitrost cikla | Hitro (do 300+ udarcev/min) | Zmerno (počasneje zaradi delnega prenosa) | Zmerno |
| Kompleksnost delov | Visoko (več upogibov, oblik, prebojev) | Visoko (veliki ali globoko-vlečeni deli) | Nizko (ravnanje, operacije z eno-ravnino) |
| Velikost dela | Majhna do srednja | Srednje do velike | Majhna do srednja |
| Stroški orodja | Visoko vnaprej, malo na-kos pri količini | Visoko vnaprej | Nižje spredaj |
| Poraba materiala | Dobro (optimizirana postavitev traku) | Boljši (brez odpadkov nosilnega traku) | Dobro |
| Čas nastavitve | Nizka | višje | Nizka |
Za proizvodne inženirje, ki izdelujejo jeklene dele v velikem obsegu, progresivno žigosanje dosledno zagotavlja najnižje stroške na-kos, ko geometrija dela vključuje več operacij in letne količine upravičujejo naložbo v orodje. Pravo vprašanje ni, ali proces deluje -, ampak kako izbira materiala, načrtovanje matrice in strategija vzdrževanja oblikujejo njegovo dolgoročno-ekonomičnost.
Kako deluje proces progresivnega žigosanja
Prednost matrice za progresivno žigosanje pri hitrosti izhaja iz enega elegantnega načela: vsak pritisk stiskalnice opravi koristno delo na vsaki postaji hkrati. Medtem ko se en del traku preluknja, se drugi upogne, tretji pa prejme svoj končni rez - v istem trenutku. Razumevanje tega procesa matrice od začetka do konca razkrije, zakaj pretok ostaja tako visok in zakaj je mehansko obnašanje jekla pomembno na vsaki stopnji.
Dovajanje trakov in napredek materiala
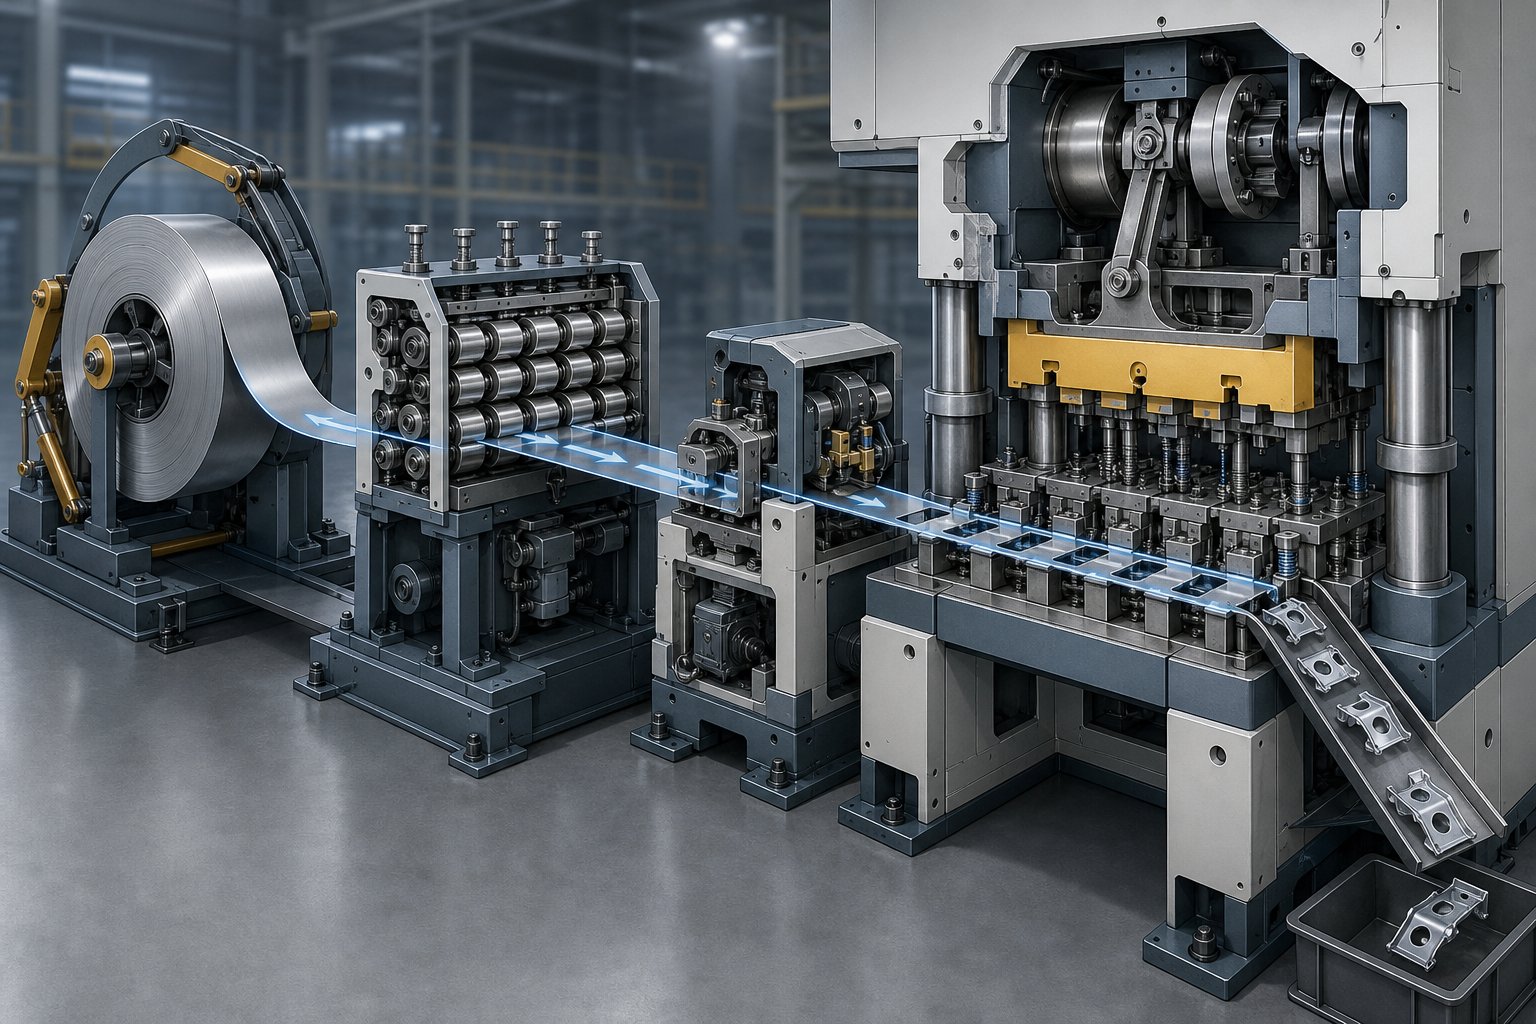
Theprogresivni postopek žigosanjase začne pri odvijalniku, kjer je jeklena tuljava -, ki običajno tehta na stotine ali tisoče funtov -, nameščena in odvita. Trak gre skozi ravnalnik, ki odstrani navitje (ukrivljenost, ki ostane zaradi navijanja na tuljavo). Pri jeklu je ta korak kritičen, ker preostala ukrivljenost povzroča neenakomerno podajanje in nedosleden stik s površinami matrice.
Iz ravnalnika servo podajalnik premakne trak za natančno razdaljo - podajalni korak - z vsakim gibom stiskanja. Ta korak se ujema z razmikom postaj znotraj matrice, tako da vsaka postaja prejme pravilen del traku ob pravem času. Natančnost podajanja pri sodobnih sistemih je običajno znotraj nekaj tisočink palca.
Ko trak vstopi v matrico, krmilni zatiči prevzamejo položajni nadzor. Ti utrjeni zatiči padejo v predhodno-preluknjene luknje v traku, tik preden se stiskalnica zapre, popravijo vsako manjšo napako podajalnika in zaklenejo trak v natančno poravnavo. Brez zanesljivega pilotiranja se dimenzijske napake kopičijo od postaje do postaje. Za jeklene trakove so razdalje vodilnih lukenj običajno od 0,0005 do 0,001 palca, da se ohrani tesna registracija po celotni dolžini matrice.
Zaporedne operacije postaje z enim pritiskom
Tukaj proces progresivnega žigosanja zagotavlja svojo prednost produktivnosti. Ko se stiskalni ban spusti, vsaka postaja v matrici izvede svojo dodeljeno operacijo hkrati - na različnih odsekih istega traku. Postaja ena lahko preluknja vodilne luknje, postaja dve ustvari funkcionalne reže, postaja tri upogne jeziček, postaja štiri oblikuje rebro, postaja pet pa izvede končno prekinitev.
Del ni zares "popoln", dokler ne preide skozi vse postaje. Med potjo ostane povezan z nosilnim trakom (skeletom odpadkov), ki deluje kot transportni mehanizem in registracijska referenca. Šele na zadnji postaji se dokončana komponenta loči od traku in se izvrže ali zbere pod matrico.
To hkratno dejanje z več-postajami pomeni, da progresivna stiskalnica izdela en končni del na udarec - ne glede na to, koliko operacij je potrebnih za izdelavo. Matrica z 12 postajami, ki deluje s 150 udarci na minuto, še vedno proizvede 150 delov na minuto, ne 150 deljeno z 12.
Mehanika tiska in integracija ciklov
Kako torej stiskalnica za žigosanje deluje v koordinaciji s progresivno matrico? Stiskalnica zagotavlja nadzorovano tonažo prek mehanskega ali servo-gnanega bata, ki premika zgornjo polovico matrice navzdol proti spodnji polovici z natančno dolžino giba in hitrostjo. Tonaža mora presegati skupne sile rezanja in preoblikovanja na vseh postajah hkrati -, kar je ključno vprašanje glede velikosti pri vtiskovanju jekla.
Vzmetne lastnosti jekla dodajo še eno plast kompleksnosti. Po vsakem preoblikovanju želi material zaradi elastične deformacije delno povrniti prvotno obliko. Jekla z večjo-trdnostjo se agresivneje vzpnejo nazaj, kar zahteva, da stiskalnica za progresivno žigosanje zagotovi dosledno pozicioniranje spodnjega-mrtvega-centra in v nekaterih primerih čas zadrževanja na dnu giba, da se omogoči, da postaje za kovanje ali umerjanje popolnoma nastavijo oblikovano geometrijo.
Hitrost giba, višina zapiranja in čas podajanja morajo biti popolnoma usklajeni. Podajalnik sprosti trak samo, ko je matrica odprta, piloti se vključijo, preden se začne kakršno koli rezanje ali oblikovanje, stiskalnica pa se obrne, preden dvigalci dvignejo trak za naslednje napredovanje. Kakršna koli časovna neusklajenost povzroči nepravilno podajanje trakov, poškodovane pilote ali odpadne dele.
Tukaj je celoten postopek progresivnega žigosanja v zaporedju:
- Nalaganje tuljave - jeklena tuljava, nameščena na odvijalnik
- Trak za ravnanje - je sploščen, da se odstrani navitje
- Mazanje - uporabljeno za zmanjšanje trenja in obrabe orodja
- Servo dovajanje - traku napreduje za en korak na udarec
- Trak za vpenjanje vodilnega zatiča - zaklenjen v natančen položaj
- Operacije postaje - rezanje, prebadanje, oblikovanje, upogibanje, izvedene hkrati na vseh postajah
- Dvigovanje traku - dvigala dvignejo trak, da očistijo spodnje podrobnosti matrice
- Trak za pomik naprej - se premakne za en korak naprej za naslednji cikel
- Končni odrez - končan del, ločen od nosilnega traku
- Izmet in zbiranje delov - dokončane komponente zapustijo matrico
Vsak cikel se ponovi v delčkih sekunde. Kontinuirana, neprekinjena narava tega procesa - brez rokovanja z deli, brez spreminjanja položaja, brez posredovanja operaterja med operacijami - je točno tisto, zaradi česar je progresivno žigosanje jekla privzeta izbira za-serijsko proizvodnjo, kjer jekleni deli zahtevajo več korakov oblikovanja in strog nadzor dimenzij.
Seveda se vsak razred jekla ne obnaša enako znotraj progresivne matrice. Zanesljivost dovajanja trakov, omejitve oblikovanja na vsaki postaji in zahteve glede tonaže stiskalnice se dramatično spreminjajo glede na to, ali uporabljate mehko ogljikovo jeklo ali visoko{1}}nerjavno jeklo - in te razlike v materialih poganjajo temeljne odločitve o oblikovanju matrice.
Razredi jekla in izbira materiala za progresivne matrice
Razred jekla, ki ga dovajate v progresivno matrico, ne vpliva samo na zmogljivost končnega dela -, ampak narekuje skoraj vse parametre postopka, od tonaže stiskalnice in razdalje prebijanja do števila postaj in zanesljivosti podajanja. Dva dela z enako geometrijo, vendar različnima razredoma jekla, lahko zahtevata bistveno drugačno zasnovo matrice. Zato je progresivna izbira materialov za žigosanje ena najzgodnejših in najbolj doslednih inženirskih odločitev v katerem koli projektu.
Skupni razredi jekla za progresivno žigosanje
Katera jekla se dejansko dobro obnesejo v več-postopni matrici? Odgovor je odvisen od funkcije dela, zahtevane sposobnosti oblikovanja in obsega proizvodnje. Tu so najpogosteje določene kategorije za progresivno žigosanje jekla:
- Nizko{0}}ogljično jeklo (1008, 1010, 1018)- Delovni konj progresivnega žigosanja iz ogljikovega jekla. Ti razredi ponujajo odlično duktilnost, nizko mejo tečenja in predvidljivo obnašanje pri oblikovanju. Idealni so za nosilce, sponke, sestavne dele ohišja in splošne strukturne dele, kjer so potrebni zapleteni upogibi in vlečenja brez nevarnosti pokanja.
- Nerjaveče jeklo serije 300 (304, 316)- Izbrano zaradi odpornosti proti koroziji v medicini, gostinstvu in pomorstvu. Postopno žigosanje iz nerjavečega jekla predstavlja višjo-stopnjo utrjevanja, kar pomeni, da vsaka preoblikovalna postaja doda več preostale napetosti traku. To zahteva skrbno zaporedje postaj in pogosto večji razmik med postajami.
- Visoko{0}}trdno nizko{1}}legirano jeklo (HSLA).- Stopnje, kot so HSLA 340, 420 in 550, zagotavljajo visoko mejo tečenja z zmerno sposobnostjo oblikovanja. Pogosti so v avtomobilskih konstrukcijskih aplikacijah, kjer je zmanjšanje teže pomembno. Jekla HSLA zahtevajo bistveno večjo tonažo stiskalnice in strožjo kompenzacijo vzmetenja kot mehko jeklo.
- Vzmetno jeklo (1074, 1095, 301 nerjaveče)- Uporablja se za dele, ki se morajo večkrat upogniti brez trajne deformacije. Ti visoko-ogljični ali kaljeni razredi imajo omejeno duktilnost, kar omejuje resnost postopkov oblikovanja na vsaki postaji. Oblikovalci matrice pogosto dodajo več postaj s plitvejšimi koraki oblikovanja, da preprečijo lomljenje.
Določitev materiala preprosto kot "jeklo 1008" še vedno pušča prostor za znatne razlike v lastnostih. KotRevija MetalFormingOpombe: vakuumsko-razplinjeno nizko{1}}ogljično jeklo, jeklo-kakovostnega jekla za risanje in jeklo-komercialne{3}}kakovosti lahko vsi spadajo v isto specifikacijo, vendar se v matrici obnašajo drugače. Zahteve matrice - ne prednost nabavnega oddelka za najcenejšo možnost - bi morale določiti končni klic materiala.
Kako lastnosti jekla vplivajo na zasnovo matrice in zahteve za stiskanje
Vsak razred jekla ima edinstven prstni odtis mehanskih lastnosti in te lastnosti se neposredno prevedejo v oblikovalske odločitve matrice za vtiskovanje kovin. Učinke boste opazili na štirih ključnih področjih:
Natezna trdnost in stiskalna tonaža.Večja natezna trdnost pomeni večjo silo, potrebno za vsako operacijo rezanja in oblikovanja. Trak iz nerjavečega jekla 304 z natezno trdnostjo 75 ksi potrebuje približno 50 % večjo silo zapiranja kot mehko jeklo 1010 pri 50 ksi ob predpostavki enake debeline in obsega. Pomnožite to z vsemi aktivnimi postajami in zahteve glede tonaže se bodo hitro stopnjevale. Prenizka velikost stiskalnice ne samo ustavi proizvodnje - ampak poškoduje orodje in povzroči zamik dimenzij.
Duktilnost in najmanjši radij upogiba.Odstotek raztezka materiala določa, kako tesno ga je mogoče upogniti, ne da bi pri oblikovanju počil. Nizko-ogljična jekla s 35-45 % raztezkom prenašajo notranje upogibne polmere, tako majhne kot 0,5-kratna debelina materiala. Jekla HSLA pri 15-20 % raztezku morda potrebujejo 2-kratno debelino ali več. To neposredno vpliva na to, koliko preoblikovanja se lahko zgodi na eni postaji in koliko postaj na splošno potrebuje matrica.
Stopnja-otrditve pri delu in učinki na več-postajah.Vsaka operacija oblikovanja hladno-obdela jeklo, poveča njegovo trdoto in zmanjša preostalo duktilnost. Materiali z visoko -stopnjo utrjevanja -, kot so avstenitna nerjavna jekla -, izgubijo sposobnost oblikovanja hitreje, ko napredujejo skozi postaje. Oblikovalci matrice kompenzirajo z dodajanjem nedejavnih postaj za prerazporeditev napetosti ali z omejevanjem resnosti vsakega koraka oblikovanja. Neupoštevanje delovnega-kadilnega vedenja tvega zlome na poznejših postajah, kjer je trak že izčrpal svojo sposobnost oblikovanja.
Meja tečenja in vzmetni povratek.Po vsakem upogibu ali obliki se jeklo delno povrne v prvotno obliko. Večja meja tečenja povzroči bolj agresivno vzmetenje, kar pomeni, da se morajo oblikovalne postaje upogniti čez ciljni kot. V progresivni matrici je treba kompenzacijo vzmetnega povratka kalibrirati od postaje do postaje, ker se meja tečenja traku povečuje zaradi utrjevanja, ko napreduje skozi orodje.
Razponi debelin in njihov vpliv na proces
Progresivne matrice obravnavajo debeline jekla od približno 0,1 mm (0,004") do približno 6 mm (0,250"), čeprav je najpogostejši razpon za natančne komponente med 0,2 mm in 3 mm. Izven tega okna postaja postopek vse bolj nepraktičen - zelo debeli materiali se upirajo mehanizmom za sploščenje in napenjanje, medtem ko se ultra-tanke folije upognejo pod napetostjo traku in jih je težko zanesljivo usmerjati.
Debelina vpliva na progresivno zasnovo matrice na več med seboj povezanih načinov:
- Gostota postavitve postaje- Debelejši materiali zahtevajo večjo razdaljo-do-matrice, kar pomeni večje odseke matrice na vsaki postaji. To raztegne celotno dolžino matrice in zmanjša število postaj, ki se lahko prilegajo dani velikosti stiskalnice.
- Dimenzioniranje pilotnega zatiča- Pilotne luknje morajo ohranjati ustrezno robno razdaljo glede na debelino traku. Debelejši trakovi potrebujejo večje vodilne zatiče in s tem večje vodilne luknje, kar porabi več širine traku in zmanjša porabo materiala.
- Rezalna razdalja- Standardna izhodiščna točka za mehko jeklo je približno 10 % debeline materiala na stran, vendar se to spreminja s kakovostjo. Jekla z večjo-trdnostjo lahko zahtevajo več kot 20 % razmikov na stran, da se doseže čist strig in zmanjša višina robov.
- Zanesljivost krme- Težji trakovi zahtevajo robustnejše servo podajalnike in večjo napetost trakov, da se prepreči napačno podajanje. Nasprotno, zelo tanki trakovi bodo morda potrebovali vakuumsko ali-zračno pihanje, da ostanejo ravni ob površini matrice med potezami.
Vzajemno delovanje med kakovostjo in debelino jekla ustvarja matriko omejitev, na podlagi katere mora biti oblikovana vsaka matrica za vtiskovanje kovin. 2 mm HSLA trak pri natezni sili 80 ksi se ne obnaša nič tako kot 2 mm nizko{4}}ogljični trak pri 45 ksi -, čeprav je debelina enaka, se tonaža stiskalnice, razmiki in število postaj bistveno razlikujejo.
Te materialne{0}}omejitve ne obstajajo same po sebi. Tekajo neposredno v odločitve o načrtovanju matrice: koliko postaj vključiti, kam postaviti pilote, kako zaporedje preoblikovalnih operacij in koliko širine traku dodeliti nosilnim mostom. Vsaka lastnost materiala postane oblikovalski vložek, ki oblikuje arhitekturo celotnega orodja.
Premisleki o progresivni zasnovi matrice za jeklene dele
Vsaka progresivna matrica se začne kot problem načrtovanja: kako urediti zaporedje operacij vzdolž jeklenega traku, tako da so lastnosti materiala, geometrija delov in ekonomika proizvodnje usklajeni? Odgovor oblikuje celotno orodje - njegovo dolžino, število postaj, širino traku in na koncu njegovo ceno. Slaba progresivna zasnova matrice vodi do razpokanih delov, prezgodnje okvare orodja in izgubljenega materiala. Strateška zasnova te iste omejitve spremeni v vitko, vzdržljivo progresivno orodje za žigosanje, ki zanesljivo deluje v milijonih ciklov.
Število postaj in optimizacija postavitve traku
Koliko postaj dejansko potrebuje progresivna matrica? Univerzalne formule ni. Število postaj je odvisno od geometrije delov, zahtevanih operacij in - kritično - mej preoblikovalnosti razreda jekla na postajo. Preprost ploščat nosilec iz jekla 1010 s tremi preluknjanimi luknjami in enim upogibom lahko zahteva le 4-5 postaj. Kompleksen avtomobilski strukturni del HSLA z več upogibi, vtisnjenimi elementi in ozkimi tolerancami bi lahko zahteval 15 ali več.
Logika deluje takole: vsaka operacija oblikovanja lahko obremeni material samo za omejeno količino, preden pride do razpok. Ko en sam upogib preseže prag varne deformacije jekla, ga oblikovalci razdelijo na dve postaji z delnim oblikovanjem na vsaki. Višja-trdnost ali-kaljena jekla prenašajo manj deformacij na postajo, kar neposredno poveča število postaj.
Nedejavne postaje - položaji, kjer ne pride do nobene operacije - služijo namernemu inženirskemu namenu. Zagotavljajo območja razbremenitve napetosti, kjer lahko trak prerazporedi preostale napetosti med zahtevnimi fazami oblikovanja. Izboljšajo tudi stabilnost traku z ohranjanjem dosledne togosti nosilne mreže po vsej dolžini matrice. Raziskovanje voptimizacija postavitve trakupotrjuje, da je zmanjševanje števila postaj ob upoštevanju prednostnih omejitev (katere operacije se morajo zgoditi pred drugimi) in sosednjih omejitev (katere operacije ne morejo deliti postaje zaradi bližine) osrednji izziv pri oblikovanju matrice za progresivno žigosanje.
Optimizacija širine traku poteka vzporedno z načrtovanjem postaje. Širši trakovi sprejmejo večje dele ali več vrstic (postavitve z dvojnim-zadetkom), vendar porabijo več materiala na potezo. Projektanti izračunajo porabo materiala kot razmerje med neto delno površino in bruto porabo traku. Dobro-optimizirana postavitev za progresivne matrice običajno doseže 70-85-odstotno izkoriščenost. Nosilni mostovi - ozke mreže, ki povezujejo dele z odpadnim skeletom -, morajo biti dovolj široki, da preživijo sile oblikovanja brez trganja, zlasti pri jeklih z nižjo duktilnostjo.
Oblikovanje-za-zmožnost izdelave v progresivnem orodju za izrezovanje
Oblikovalske odločitve matrice za kovinsko vtiskovanje, sprejete med fazo DFM, preprečujejo težave, ki bi se sicer pojavljale na tisoče ur v proizvodnji. Za jeklene dele v progresivnih matricah ima več načel DFM velik pomen:
- Najmanjši razmik med elementi- Luknje in izrezi, postavljeni preblizu skupaj, ustvarjajo šibke dele matrice med luknjači. Splošno pravilo: ohranite vsaj dvakratno debelino materiala med sosednjimi elementi. Pri jeklih z visoko{3}}trdnostjo se ta minimum poveča, ker večja rezalna sila koncentrira večjo obremenitev na ozke dele matrice.
- Poravnava smeri zrn- Jekleni trak ima smer valjanja, ki vpliva na duktilnost. Zavoji, usmerjeni pravokotno na vlakna, prenašajo manjše radije brez razpok. Zasnova matrice za progresivno žigosanje mora poravnati kritične upogibe glede na smer valjanja traku, kar pomeni, da usmeritev dela znotraj postavitve traku postane strukturna odločitev, ne le udobje gnezdenja.
- Širina mostu v nosilnem traku- Mostovi držijo del v traku do končnega odreza. Preozki in se med oblikovanjem strgajo, tako da se del prezgodaj sprosti. Preširoko in zapravljajo material. Širina mostu je odvisna od debeline traku, natezne trdnosti in resnosti oblikovalnih sil na sosednjih postajah.
- Notranji radiji upogiba- Splošno sprejeta smernica določa najmanjši polmer krivine, ki je enak ali večji od debeline materiala (R Večji ali enak T). Če postanete ostrejši, se poveča koncentracija napetosti, kar povzroči razpoke v delu in prezgodnjo odpoved matrice za vtiskovanje pločevine.
Postavitev pilotnega zatiča je še ena kritična odločitev DFM-. Piloti morajo biti nameščeni v enakih intervalih vzdolž traku, po možnosti v območju nosilne mreže in ne v geometriji funkcionalnega dela. Njihova lokacija glede na postaje za oblikovanje določa, koliko napak položaja se nabere med operacijami. Postavitev pilotov neposredno pred visoko{4}}natančne postaje - namesto zanašanja na registracijo s postaj prej v zaporedju - ohranja dimenzijsko natančnost tam, kjer je najbolj pomembna.
CAD/CAM in simulacija pri oblikovanju matrice
Predstavljajte si, da izdelate matrico z 12 postajami, izvedete svoj prvi proizvodni poskus in odkrijete, da postaja 8 poči del, ker je delovno utrjevanje iz prejšnjih postaj preseglo napovedi. Ta scenarij je včasih stal tedne in desettisoče dolarjev. Sodobna progresivna programska oprema za načrtovanje matrice odpravi velik del tega tveganja, preden se orodno jeklo obdela.
Analiza končnih elementov (FEA) simulira pretok materiala skozi vsako postajo zaporedno, predvideva tanjšanje, porazdelitev deformacij in tveganje zloma. Za jeklo je predvidevanje vzmetnega povratka še posebej dragoceno - simulacija izračuna, koliko se vsaka oblikovana lastnost odbije po odprtju stiskalnice, kar inženirjem omogoča kompenzacijo geometrije matrice med načrtovanjem namesto z dragimi poskusi-in-napakami v stiskalnici. Kot poroča Manor Tool, lahko FEA prepozna tveganja za razpoke, preden sestavi orodje, s čimer prihrani več kot 20.000 $ pri stroških predelave in odpravi večtedenske zamude pri zagonu enega samega projekta.
Platforme, kot so Cimatron, AutoForm in Dynaform, omogočajo oblikovalcem, da digitalno zgradijo celotno postavitev traku, nato pa zaženejo simulacije oblikovanja na vseh postajah po vrsti.Orodja za postavitev trakov AutoFormdovolite uporabnikom, da definirajo postavitev enojnih ali dvojnih-delov, primerjajo možnosti gnezdenja in zmanjšajo porabo materiala -, medtem ko preverjajo možnost oblikovanja. Medtem Logopress3 in podobni sistemi, ki temeljijo na SolidWorks-, ponujajo vstavljanje parametričnih komponent za standardne elemente matrice, kot so dvigala, vodila in držalni bloki, kar pospešuje podrobno načrtovanje.
Praktična korist je manj ponovitev oblikovanja. Brez simulacije lahko kompleksna zasnova matrice za žigosanje zahteva tri ali štiri fizične preizkuse, preden se zaklene-pripravljena geometrija. S potrjenim FEA večina programov doseže stabilno proizvodnjo v enem ali dveh preizkusih - neposredno znižanje stroškov orodja in časovnega okvira lansiranja. Inženirske odločitve, sprejete med to fazo digitalne validacije, povzročijo do 80 % skupnih proizvodnih stroškov, zaradi česar je naložba v simulacijo ena najvišjih-donosnih dejavnosti v katerem koli programu progresivnih matric.
Oblikovalske odločitve postavljajo meje tega, kar lahko proizvede progresivna matrica. Toda znotraj teh meja so operacije posameznih postaj - rezanje, oblikovanje, upogibanje - tiste, ki pretvorijo ploščati jekleni trak v funkcionalno geometrijo. Kako so te operacije zaporedne in zakaj je to zaporedje pomembno posebej za jeklo, je odvisno, ali bodo deli izšli pravilno ali bodo izpadli.
Ključni postopki žigosanja na vsaki postaji matrice
Vsaka postaja v progresivni kocki ima eno opravilo -, vendar vrstni red, v katerem se ta opravila izvajajo, ni poljuben. Zaporedje sledi logiki, ki temelji na tem, kako se jeklo deformira, kako se dimenzije spreminjajo pod obremenitvijo in kako je treba vzdrževati registracijo od prvega udarca do končnega reza. Z napačnim vrstnim redom se boste borili z robovi, razpokami in zamikom dimenzij do življenjske dobe orodja. Poskrbite za pravilno in matrica za žigosanje hitro in z minimalnimi posegi izdeluje dosledne dele.
Rezanje in prebadanje
Operacije rezanja običajno prevladujejo v zgodnjih fazah progresivne matrice. Zakaj? Ker je odstranjevanje materiala pred oblikovanjem veliko bolj nadzorovano kot poskus prebadanja ali praznjenja, potem ko je trak že upognjen ali narisan v tri-dimenzionalno geometrijo. Ravni trak predstavlja enakomerno, predvidljivo površino za luknjače orodja, kar pomeni čistejše reze, doslednejše višine rezov in daljšo življenjsko dobo luknjačev.
Najpogostejši postopki rezanja jeklenih delov vključujejo:
- Piercing- ustvarjanje notranjih lukenj, rež ali elementov z uporabo luknjačev za pločevino, ki potiskajo material skozi ustrezne odprtine matrice. Pilotne luknje so skoraj vedno preluknjane na prvi postaji, da se vzpostavi registracija za vsako naslednjo operacijo.
- Prazen- rezanje zunanjega profila dela (ali njegovega dela) iz traku. Pri progresivnih matricah je značilno delno zapiranje na zgodnjih postajah in končno zapiranje na zadnji postaji.
- Lancing- rezanje in upogibanje jezička ali lopute v eni sami potezi brez popolnega ločevanja materiala od traku. Pogosto se uporablja za izdelavo pritrdilnih elementov ali prezračevalnih rež.
- Zarezovanje- odstranjevanje materiala z roba traku za ustvarjanje prostora za preoblikovanje na poznejših postajah ali za postopno definiranje obrisov delov.
- Obrezovanje- odstranjevanje odvečnega materiala po oblikovanju, običajno na kasnejših stopnjah, kjer oblikovane značilnosti potrebujejo končno profiliranje robov.
Trdota jekla neposredno vpliva na izvedbo teh rezalnih postopkov. Za večino ogljikovih jekel se optimalna razdalja med -od-matriko giblje od 5-10 % debeline materiala na stran. Trša jekla - stopnje HSLA ali obdelano-kaljeno nerjavno jeklo – zahtevajo manjše razdalje, da se prepreči čezmerno prevračanje in nastajanje robov, ki včasih padejo na 3-5 % na stran. Če greste preveč na tesno, pospešite obrabo luknjača in povečate sile odstranjevanja. Preveč ohlapno povzroči neravne robove in prevelike robove, ki zahtevajo sekundarno odstranjevanje robov.
Tudi debelina je pomembna. 2 mm nizko{2}}ogljikov jekleni trak zahteva približno 0,10–0,20 mm razmika na stran. Ta ista debelina pri nerjavečem jeklu 304 bo morda potrebovala le 0,08–0,12 mm, ker večja strižna trdnost povzroči čistejšo lomno cono pri manjših razdaljah. Te številke spremenijo geometrijo vsake izsekane kovinske funkcije v orodju, kar vpliva na profile brušenja luknjača, dimenzije izvrtine gumba in pogostost intervalov ostrenja.
Operacije oblikovanja in upogibanja
Ko so luknje preluknjane in so profili delno vzpostavljeni, se trak premakne na območje oblikovanja. Postaje za upogibanje, risanje, kovanje, vtiskovanje in iztiskanje preoblikujejo ravno jeklo v tri-dimenzionalno geometrijo - in vsaka nosi posebne izzive pri delu z elastičnim obnavljanjem jekla.
Upogibanjeje najpogostejša operacija oblikovanja v kalupih za progresivno vtiskovanje. Jekleni trakovi so upognjeni čez polmer udarca proti bloku matrice, da se izdelajo prirobnice, jezički, kanali in nosilci. Kritičen zaplet? Springback. Vsak jekleni zavoj se delno razbremeni, ko se stiskalnica odpre, delni kot pa se sprosti proti ravnini. Jekla z višjo mejo tečenja bolj vzmetijo nazaj - mehko jeklo lahko pri 90-stopinjskem upogibu odskoči za 1-2 stopinji, medtem ko se lahko jekla HSLA obnovijo za 5-8 stopinj ali več.
Kompenzacijske strategije v kocki vključujejo:
- Prekomerno upogibanje- se oblikuje mimo ciljnega kota, tako da vzmetni povratni del vrne specifikacijo. To jenajbolj razširjena metoda kompenzacijezaradi svoje preprostosti in uporabnosti pri večini rutinskih upogibnih operacij.
- Kovanje- uporaba lokaliziranega visokega pritiska na vrhu upogiba za plastično deformacijo materiala skozi celotno debelino, kar učinkovito odpravlja elastično okrevanje. Kovanje zahteva bistveno večjo tonažo, vendar povzroča strožje kotne tolerance.
- Korak upogibanje- razčlenitev velikega-kotnega upogiba na več majhnih{2}}kotnih prirastkov med zaporednimi postajami, povečanje razmerja plastične deformacije in zmanjšanje neto elastičnega okrevanja.
risanjepostaje potegnejo trak v votlino, da oblikujejo skodelice, vdolbine ali školjke. Duktilnost jekla omejuje, kako globoko lahko gre vleka na postajo -, če presežete približno 40-50-odstotno razmerje vleka v enem udarcu, obstaja nevarnost stanjšanja ali zloma. Globoki vleki so razdeljeni na več postaj s postopnim povečevanjem globine.
Vtiskovanjeustvarja plitke dvignjene ali vdolbine - rebra, logotipe, ojačitvene kroglice - z lokalnim premikanjem materiala brez rezanja.Ekstrudiranjepotisne material skozi manjšo odprtino, da oblikuje izbokline ali ovratnike, ki se pogosto uporabljajo za ustvarjanje navojnih elementov za pritrditev v eni sami potezi matrice.
Logika zaporedja postaj za jeklene dele
Zakaj je vrstni red delovanja tako pomemben? Tri načela urejajo progresivno zaporedje postaj:
Piercing pred oblikovanjemker ploščati trak ustvari natančnejše lokacije lukenj. Ko je trak upognjen, je zaradi deformirane geometrije skoraj nemogoče izvrtati luknje v pravilnem končnem položaju. Luknje, ki se morajo pojaviti na oblikovanih območjih, se preluknjajo, ko je trak še raven, nato pa se z naslednjim postopkom oblikovanja prenesejo na mesto.
Kritične dimenzije se določijo po končanem oblikovanju.Če se dimenzija elementa nanaša na oblikovano površino, se mora najprej izvesti oblikovanje -, sicer bo vzmet in tok materiala element premaknil iz tolerance. Zdi se, da je to v nasprotju s prvim načelom in ravno ta napetost je razlog, zakaj progresivna zasnova matrice zahteva natančno analizo zaporedja. Rešitev je pogosto zgodnje prebadanje pilotnih in ne-kritičnih lukenj, oblikovanje dela, nato pa izvedbo končnega natančnega prebadanja ali kalibracije na kasnejših postajah.
Pilotne luknje ohranjajo registracijo vseskozi.Od postaje ena naprej pilotni zatiči zaskočijo trak ob vsakem zamahu. Vse nadaljnje operacije se nanašajo na te pilotne luknje, kar pomeni, da natančnost njihove postavitve določa kumulativno natančnost celotnega dela. Piloti so vedno preluknjani na najzgodnejši možni postaji - pogosto čisto prvi - in ostanejo položajno sidro za vse komponente matrice za vtiskovanje, ki sledijo.
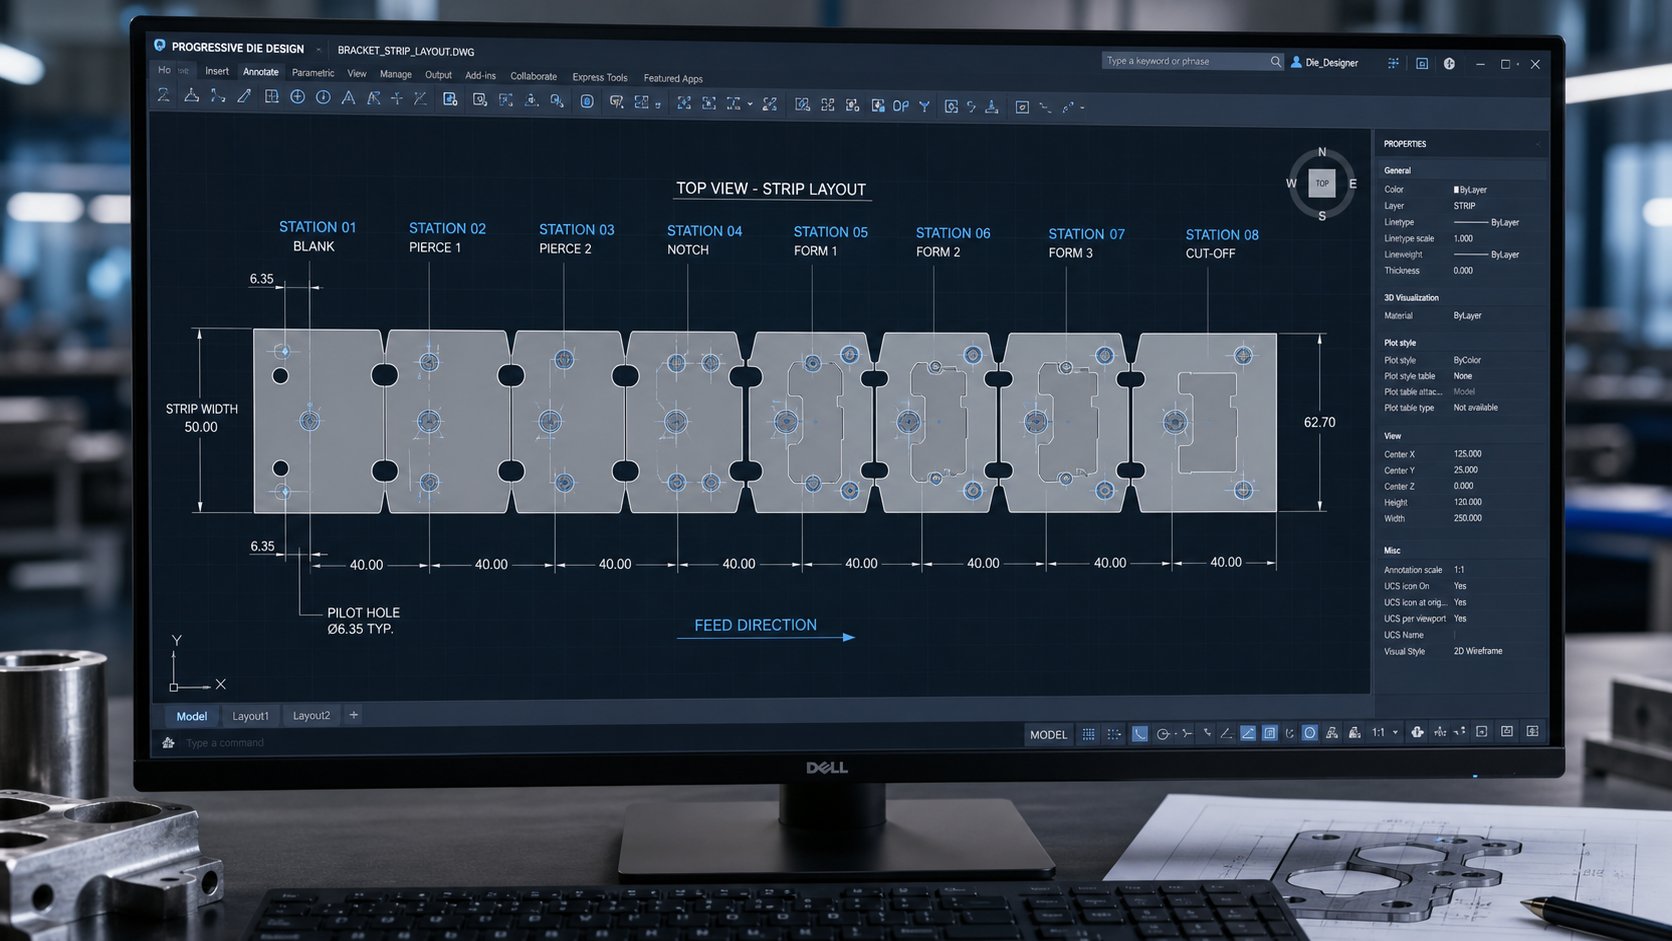
Tukaj je tipično zaporedje postaj za jekleni montažni nosilec z dvema luknjama, upognjeno prirobnico in ojačitvenim rebrom:
- Preluknjajte vodilne luknje v nosilni trak
- Preluknjajte funkcionalne luknje (montažne reže, reliefne zareze)
- Zarežite robove traku, da določite obris dela
- Vtisnite ojačitveno rebro, medtem ko je trak še raven
- Postaja v mirovanju (razbremenitev, stabilizacija traku)
- Upogibna prirobnica do ciljnega kota in kompenzacija prekomernega upogiba
- Prirobnica za kovanec ali ponovno zatikanje do končne kotne tolerance
- Končni rez - loči končni del od nosilnega traku
To zaporedje odraža splošno pravilo: orodja za prebijanje kovin in rezalne operacije so združene na sprednji strani matrice, preoblikovalne operacije zapolnijo srednjo in zadnjo postajo, končno ločevanje pa je vedno zadnje. Postaje v prostem teku se pojavijo povsod, kjer trak potrebuje oddih med stopnjami težkega preoblikovanja - kar je še posebej pomembno za jekla z visokimi-stopnjami utrjevanja, kjer kopičenje preostale napetosti ogroža sposobnost preoblikovanja.
Orodje vsake postaje se obrablja z različno hitrostjo, odvisno od tega, kaj počne in kako močno jeklo potiska nazaj. Rezalne postaje se poslabšajo zaradi abrazivne obrabe prebijalcev. Postaje za oblikovanje trpijo zaradi nagnjenosti in utrujenosti. Ta vzorec obrabe - in kako ga upravljate - je tisto, kar na koncu določa, ali kocka deluje za 100.000 zadetkov ali 10 milijonov.
Vzdrževanje matrice in življenjska doba orodja pri vtiskovanju jekla
Progresivna kocka ne odpove naenkrat. Postopoma razgradi - robovi luknjanja postanejo dolgočasni, tvorijo se radiji hrapavi, razmaki se odprejo - in kakovost delov se zmanjša skupaj s tem. Jeklo pospeši to razgradnjo bolj kot mehkejši materiali zaradi svoje višje strižne trdnosti, obdelovalnega{4}}obnašanja pri utrjevanju in površinskih oksidov. Razlika med kompletom matric za vtiskovanje, ki zanesljivo deluje na milijone ciklov, in tistim, ki zahteva stalno posredovanje, se zmanjša na tri dejavnike: razumevanje razvoja obrabe, vzdrževanje orodja po urniku in ne po okvari ter izbira pravih materialov orodja za posebne zahteve vsake postaje.
Vzorci obrabe in načini odpovedi jeklenih matric za vtiskovanje
Ko s proizvodno hitrostjo preganjate jeklo skozi progresivno matrico, pet različnih mehanizmov odpovedi tekmuje, da uničijo vaše orodje. Vsak se razvije drugače, odvisno od vrste jekla, ki se vtisne, in vsak zahteva drugačen protiukrep. Raziskave izAHSS Insightsopredeljuje te glavne načine kot obrabo (abrazivno in lepilno), plastično deformacijo, drobljenje, razpoke in trganje.
Abrazivna obrabaje najpogostejši način razgradnje jeklenih matric za vtiskovanje. Trdi delci - mlinski kamen na vroče-valjanem jeklu, karbidi v-stopnjah trdnosti ali-obdelani utrjeni ostanki iz prejšnjih rezov - delujejo kot mikroskopski brusi proti luknjačem in površinam matrice. Z vsakim gibom se odstrani majhna količina orodnega materiala, postopoma se povečajo razmiki in poveča višina rezila. Trše kot je jeklo obdelovanca, hitreje napreduje abrazivna obraba. Jekla HSLA in dvo-fazna jekla z natezno trdnostjo nad 590 MPa lahko obrabljajo udarce štiri- do petkrat hitreje kot mehko jeklo.
Obraba lepila in nabiranjepredstavljajo drugačen izziv, zlasti pri progresivnem žigosanju iz nerjavečega jekla. Trenje in toplota, ki nastaneta med drsenjem avstenitnega nerjavnega jekla po površinah orodja, ustvarjata mikro-zvare med ploščo in matrico. Ko se te vezi zlomijo, se material prenese z ene površine na drugo - običajno z mehkejše površine na tršo. To kopičenje (razjedanje) opraska naslednje dele in pospeši nadaljnji oprijem v samo-cikluku samoojačitve. KotFabrikatorOpombe, poliranje površin orodij pred in po premazovanju pomaga zmanjšati drgnjenje, medtem ko so maziva za ekstremne{0}}tlake bistvena za obvladovanje visokih kontaktnih pritiskov.
Čipiranjeje posledica cikličnih napetosti, ki presegajo utrujenost materiala orodja, običajno na ostrih rezalnih robovih. Mikrorazpoke nastajajo, se širijo s ponavljajočimi se obremenitvami in sčasoma povzročijo, da se majhni delci odlomijo od robov luknjača ali matrice. Večja strižna odpornost jekla poveča udarni sunek pri preboju med prebadanjem, zaradi česar je krušenje bolj razširjeno v rezalnih postajah, ki obdelujejo debelejše ali močnejše vrste.
Pokanjese pojavi, ko napetosti presežejo lomno žilavost orodnega jekla. Koncentratorji napetosti - sledi brušenja, ostri notranji vogali ali oblikovne značilnosti z nezadostnimi radiji - sprožijo razpoke, ki se katastrofalno širijo. Ena študija primera je dokumentirala zlom orodnega jekla D2 po samo 5.000-7.000 obremenitvenih ciklih pri oblikovanju 580 MPa feritno-bainitnega jekla v primerjavi s tipično 50.000-ciklično življenjsko dobo enakega orodja, doseženega z običajnimi kakovostmi.
Plastična deformacijase zgodi, ko kontaktni tlak preseže tlačno mejo tečenja materiala orodja. Jekla z večjo-trdnostjo koncentrirajo večjo obremenitev na manjše kontaktne površine -, zlasti na polmerih vleka in kovanju -, zaradi česar se površina matrice pojavi kot goba ali vdolbina. Ko se začne deformacija, spremenjena geometrija ustvari še večjo lokalno napetost, kar pospeši nadaljnje poškodbe.
Ti načini okvare se redko pojavljajo ločeno. Zaradi obrabe lepila nastanejo hrapave zaplate, ki postanejo dvigovalci napetosti, kar sproži krušenje. Zlomljeni robovi ustvarjajo neenakomerne rezalne obremenitve, ki pospešujejo pokanje. Prepoznavanje, kateri način prevladuje na posamezni postaji -, in sporočanje tega vašemu dobavitelju orodnega jekla - je temelj vsake učinkovite strategije vzdrževanja matrice za vtiskovanje.
Načrtovanje preventivnega vzdrževanja in intervali ostrenja
Čakanje, dokler deli ne izgledajo slabo, za servisiranje matrice je najdražja razpoložljiva strategija vzdrževanja. Do trenutka, ko so robovi vidni s prostim očesom, je obraba luknjača že precej napredovala čez optimalno točko ostrenja -, kar pomeni, da je treba med ponovnim brušenjem odstraniti več materiala, kar skrajša celotno življenjsko dobo orodja in poveča pogostost zamenjave.
Učinkovito preventivno vzdrževanje se začne z objektivnim merjenjem in ne z vizualno presojo. Višina robov je primarni pokazatelj: večina natančnih operacij žigosanja sproži ponovno ostrenje, ko robovi presežejo 10 % debeline materiala. Za jekleni trak debeline 1 mm je ta prag samo 0,1 mm - komaj zaznaven brez povečave, vendar ga je mogoče jasno izmeriti z merilnikom ali optičnim primerjalnikom.
Sledenje številu zadetkov zagotavlja okvir za razporejanje. Vsak komplet matric za vtiskovanje mora imeti dokumentirano izhodišče: število gibov, ki jih določena postaja običajno izvede, preden višina brusa doseže prag vzdrževanja. Ti intervali se močno razlikujejo glede na vrsto postaje in razred jekla:
- Piercing postaje iz mehkega jekla (1008-1010)- pogosto 150.000 do 250.000 zadetkov med izostritvami
- Piercing postaje iz nerjavečega jekla (304, 316)- pogosto 50.000 do 100.000 zadetkov zaradi obrabe lepila in trganja
- Prebijalne postaje iz jekla HSLA (590+ MPa)- včasih le 30.000 do 80.000 zadetkov, odvisno od debeline in premaza
- Oblikovalne postaje- pregledano v podobnih intervalih, vendar servisirano na podlagi stanja površine in ne ostrine robov
Kompromis med stroški-med načrtovanim vzdrževanjem in nenačrtovano okvaro je očiten. Načrtovano ostrenje za več ur onemogoči matrico in odstrani nadzorovano količino orodnega materiala (običajno 0,05-0,15 mm na brušenje). Nenačrtovana okvara - zlomljen udarec, odkrušen odsek matrice ali natrgana oblikovalna postaja - lahko zaustavi proizvodnjo za več dni, medtem ko se nadomestne komponente izdelujejo, utrjujejo in nameščajo. Poleg neposrednih stroškov izpada delovanja katastrofalne okvare pogosto poškodujejo sosednje postaje, zaradi česar se popravilo ene-komponente spremeni v obnovo več postaj.
Dvigala matrice za vtiskovanje - vzmetno-obremenjene komponente, ki dvignejo trak med potezami, tako da se lahko prosto premika -, prav tako zahtevajo načrtovan pregled. Obrabljena ali zlomljena dvigala omogočajo, da se trak med podajanjem vleče čez spodnje površine matrice, kar ustvarja praske, dogodke napačnega podajanja in pospešeno obrabo na postajah navzdol. Utrujenost vzmeti dvigala je še posebej pogosta pri-hitrostnih operacijah, kjer se hitro naberejo milijoni ciklov. Vključitev pregleda dvigala v vsakem oknu načrtovanega vzdrževanja preprečuje, da bi te sekundarne okvare kaskadirale skozi matrico.
Progresivne strojne delavnice z velikim-obsegom žigosanja jekla vse pogosteje digitalno spremljajo podatke o vzdrževanju - beležijo število zadetkov, datume ostrenja, odstranjevanje materiala na brušenje in-meritve rezov po vzdrževanju. Sčasoma ti podatki razkrijejo trende stopnje obrabe, ki omogočajo napovedno načrtovanje: servisiranje matrice tik preden se kakovost spremeni in ne potem, ko je že padla.
Izbira materiala za orodje za podaljšano življenjsko dobo orodja
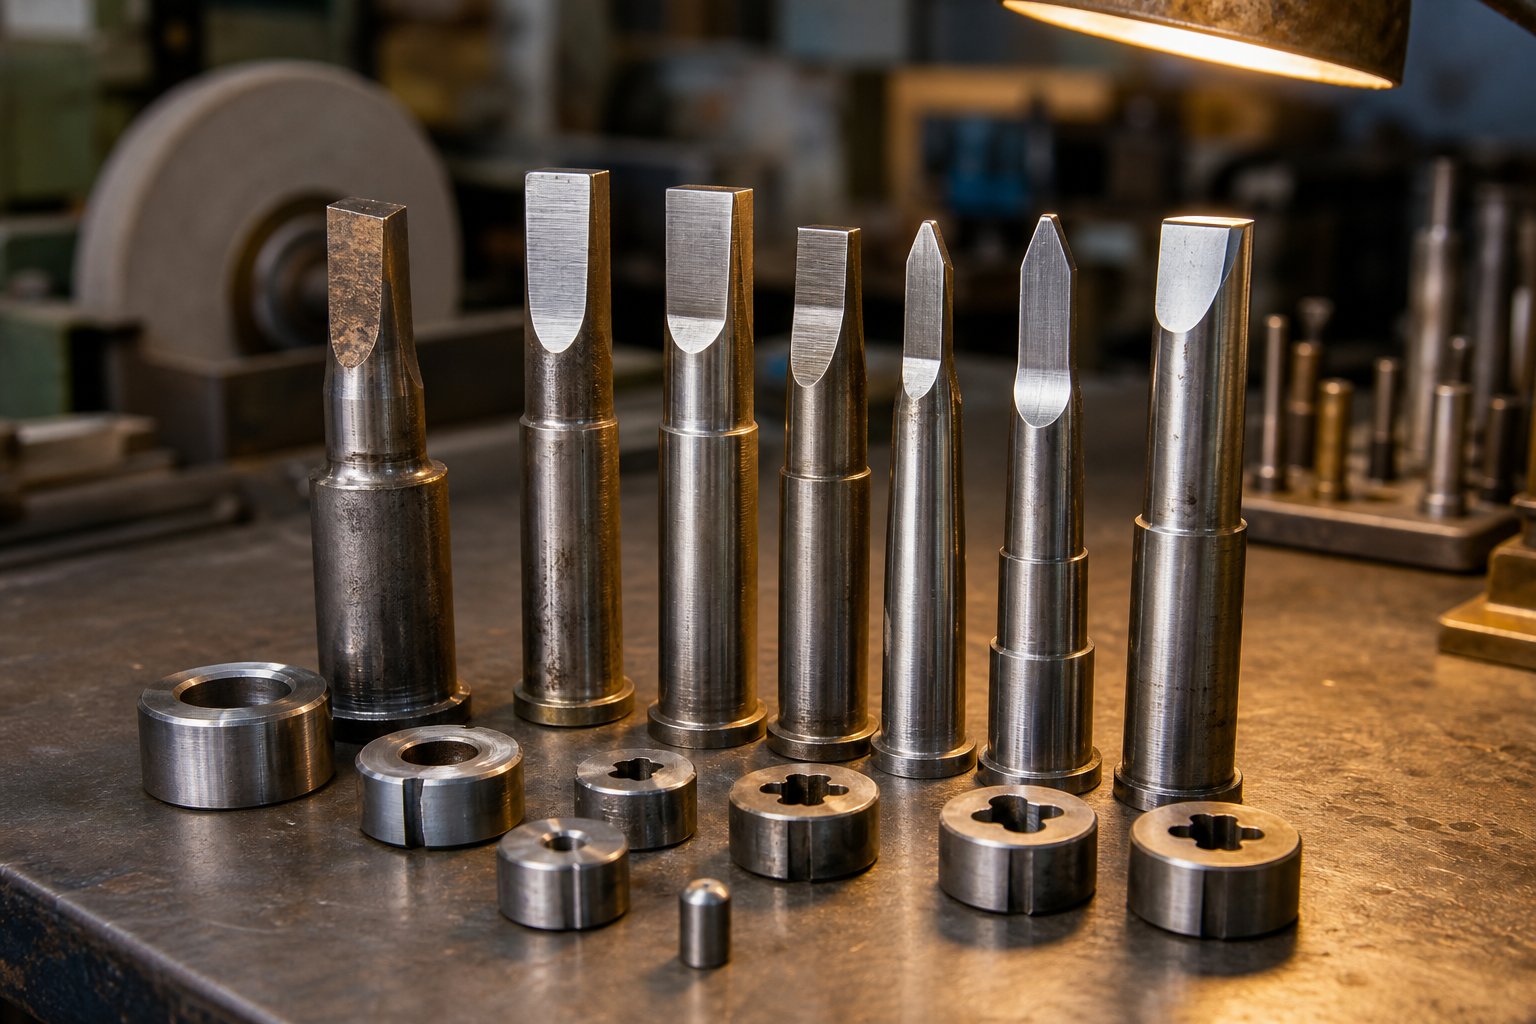
Orodno jeklo znotraj vaše matrice določa njegovo zgornjo mejo - noben program vzdrževanja ne more premagati temeljne neusklajenosti materiala med orodjem in obdelovancem. Izbira pravega orodnega materiala za posamezen način okvare posamezne postaje je najbolj vplivna odločitev za podaljšanje življenjske dobe progresivnih karbidnih matric za vtiskovanje in komponent iz običajnega orodnega jekla.
Tri kategorije orodnih materialov prevladujejo pri progresivni konstrukciji matrice za vtiskovanje jekla:
Konvencionalna orodna jekla- D2, A2, M2 in S7 - tvorijo osnovno črto. D2 (jeklo za hladno obdelavo-z visoko-kromom, visoko{8}}ogljikom) je že desetletja industrijski standard zaradi visoke odpornosti proti obrabi in enostavne toplotne obdelave. A2 ponuja boljšo žilavost pri nekoliko nižji odpornosti proti obrabi, zaradi česar je primeren za postaje, ki so izpostavljene udarnim obremenitvam. M2 (hitro{14}}rezno jeklo) zagotavlja odlično vročo trdoto za postopke, kjer je toplota,-ki jo povzroča trenje, zaskrbljujoča. S7 zagotavlja najvišjo odpornost na udarce za težko rezanje skozi debelo jeklo.
Orodna jekla za prašno metalurgijo (PM).predstavljajo naslednjo stopnjo. Njihov proizvodni proces - razprši staljeno kovino v hitro strjen prah, nato utrjuje z vročim izostatičnim stiskanjem -, kar ustvari enotno mikrostrukturo z majhnimi, enakomerno porazdeljenimi karbidi. Rezultat je znatno višja žilavost pri enakovredni trdoti v primerjavi z običajnimi ingo-litimi jekli. V enem dokumentiranem primeru je prehod z D2 na orodno jeklo PM obnovil življenjsko dobo matrice s 5.000-7.000 ciklov nazaj na pričakovanih 40.000–50.000 ciklov pri oblikovanju razreda AHSS 580 MPa – skoraj 10-kratno izboljšanje brez drugih sprememb postopka.
Karbidni vložki- tipične vrste volframovega karbida - zagotavljajo največjo odpornost proti obrabi za visoko{2}}ciklične rezalne postaje. Karbid ohranja dimenzijsko stabilnost v daljših proizvodnih serijah in se upira abrazivni obrabi veliko bolje kot katero koli orodno jeklo. Kompromis-je krhkost: vložki iz karbidne trdine morajo biti dobro-podprti in zaščiteni pred stranskimi obremenitvami. Običajno so nameščeni kot zamenljivi moduli v postajah za prebadanje, rezalnih-pozicijah z ozkimi režami in vseh postajah za obdelavo nerjavečega jekla ali jekla HSLA pri velikih količinah.
Površinski premazi podaljšajo življenjsko dobo katerega koli osnovnega materiala z dodajanjem trde pregrade z nizkim-trenjem med orodjem in obdelovancem. Najpogostejše možnosti za vtiskovanje jekla:
| Orodni material/prevleka | Odpornost proti obrabi | Žilavost | Odpornost na draženje | Relativni stroški | Najboljša aplikacija |
|---|---|---|---|---|---|
| D2 (brez premaza) | Dobro | Zmerno | pošteno | Nizka | Splošno rezanje, mehko jeklo |
| A2 (nepremazan) | Zmerno | Dobro | pošteno | Nizka | Postaje-odporne na udarce, debelejše jeklo |
| M2 (neprevlečen) | Zelo dobro | Zmerno | pošteno | Srednje | Visoko{0}}hitro rezanje, toplotna odpornost |
| PM orodno jeklo | Odlično | Odlično | Dobro | visoko | Oblikovanje AHSS, visoko{0}}vplivne aplikacije |
| Karbidni vložek | Odlično | Nizka | Dobro | visoko | Visok{0}}cikel preboja, nerjaveče jeklo |
| TiN prevleka (PVD) | Dobro izboljšanje | Brez sprememb | Dobro | Srednje | Splošno zmanjšanje obrabe |
| TiCN prevleka (PVD) | Zelo dobro izboljšanje | Brez sprememb | Zelo dobro | Srednje | Višja trdota, nerjavno oblikovanje |
| TiAlN prevleka (PVD) | Odlično izboljšanje | Brez sprememb | Odlično | Srednje-Visoko | Visok{0}}temperaturne postaje, žigosanje AHSS |
| CrN premaz (PVD) | Dobro izboljšanje | Brez sprememb | Zelo dobro | Srednje | Galvanizirano jeklo, proti-korenje |
Izbira premaza je odvisna od materiala obdelovanca. TiAlN, nanešen s PVD-, se dobro obnese proti nepremazanim dvofaznim-fazam in vrstam AHSS, kar zagotavlja čistejše robove pri več sto tisoč udarcih. Vendar pa lahko PVD prevleke kopičijo kopičenje cinka pri vtiskovanju pocinkanih jekel - v teh primerih so primernejši ionsko nitriranje ali CrN prevleke. Ena primerjava je pokazala, da kromirano -orodje pokvari po 50.000 delih, medtem ko je ionsko-nitrirana, CrN-prevlečena različica istega orodnega jekla proizvedla več kot 1,2 milijona delov.
Praktičen pristop za velike progresivne matrice: izdelajte celoten čevelj matrice in-neobrabljive komponente iz poceni litega železa ali nizko-legiranega jekla, nato pa namestite visoko-orodno jeklo ali vložke iz karbidne trdine na mesta zgoščene obrabe. To uravnoteži stroške in zmogljivost, kar omogoča ciljne nadgradnje materiala samo tam, kjer jih obdelovanec dejansko zahteva. Mesta, ki so izpostavljena največjemu kontaktnemu pritisku - tesno-postaje za oblikovanje polmera, luknjači z majhnim-premerom in vlečene perle - prejmejo vrhunske materiale, medtem ko območja z nižjo-obremenitvijo ostanejo v standardnih razredih.
Prava kombinacija osnovnega materiala, površinske obdelave in urnika vzdrževanja ustvari učinek mešanja. Pravilno izbrano in prevlečeno orodno jeklo, nabrušeno po natančno-razporedu štetja zadetkov, lahko zagotovi življenjsko dobo matrice, merjeno v milijonih delov in ne v tisočih. Ta dolgoživost se neposredno odrazi v nižjih-stroških na kos -, kar osredotoči ekonomičnost progresivnega orodja za brizganje.
Stroškovni dejavniki pri progresivnem orodju za izrezovanje jekla
Življenjska doba, merjena v milijonih udarcev, se sliši impresivno -, vendar je pomembno le, če ekonomija sploh upravičuje izdelavo tega orodja. Progresivno orodje za izrezovanje predstavlja eno največjih vnaprejšnjih naložb v kateri koli -program za vtiskovanje jekla v velikem obsegu in razumevanje, kaj poganja te stroške (in kako se amortizira), ločuje premišljene odločitve o nabavi od dragih presenečenj. Ne glede na to, ali ste proizvodni inženir, ki določa velikost programa, ali strokovnjak za nabavo, ki primerja ponudbe, matematika v ozadju progresivnega orodja določa, ali proces ustvarja vrednost ali samo-nalaga stroške.
Naložbe v orodje in kaj poganja stroške stroja
Zakaj progresivna matrica stane toliko več kot eno-orodje za postajo? Ker plačate za vsako postajo, vsako natančno-brušeno komponento, vsak vložek iz karbidne trdine in vsako uro načrtovanja, zapakirano v en integriran sistem. Razlika v stroških med trgovinami, ki ponujajo isti del, lahkopresegajo 50 odstotkov- odstopanje, ki ni posledica poljubnih cen, ampak upravičenih razlik v tem, kako vsaka trgovina obdela del.
Devet glavnih dejavnikov vpliva na to, koliko boste plačali za gradnjo prog die:
- Število postaj- Več postaj pomeni daljšo matrico, več natančnih komponent in več delovnih ur. 5-stopenjska matrica za nosilec in 15-stopenjska avtomobilska strukturna matrica sploh nista v istem cenovnem svetu.
- Geometrija in kompleksnost delov- Globoki vleki, tesne konture, več-smerni upogibi in funkcije, ki zahtevajo simulacijo ali izdelavo prototipov, povečajo stroške orodja. Ozke tolerance zahtevajo strožjo kontrolo procesa, kar pomeni dražjo konstrukcijo orodja.
- Razred materiala za orodje- Matrica, izdelana iz orodnega jekla D2, stane bistveno manj kot tista, ki zahteva orodna jekla PM in karbidne vložke na postajah z visoko{2}}obrabo. Material obdelovanca narekuje to izbiro - žigosanje HSLA ali nerjavno jeklo zahteva prvovrstne materiale orodja za doseganje sprejemljive življenjske dobe matrice.
- Sekundarne funkcije v -matrici- Pri-postavitvah za navijanje v matrico, vstavljanje strojne opreme, v-sestavljanje matrice ali več-delne-na-takt postavitve dodajajo postaje in zapletenost, kar zvišuje stroške.
- Zahtevane tolerance- Deli s kritičnimi zahtevami glede ravnosti, oblački GD&T ali pod-tisočimi položajnimi zahtevami potrebujejo natančnejšo izdelavo orodij, boljše prileganje komponent in pogosto več postaj za kalibracijo in kovanje.
- Lokacija prodajalca, zmogljivost in niša- Stopnje delovne sile se geografsko razlikujejo in trgovina, napolnjena do zmogljivosti, ponuja drugače kot tista, ki išče delo. Prodajalec, katerega niša se ujema z vašo vrsto dela, bo običajno zagotovil bolj konkurenčno oceno.
Realne -matrice za progresivno žigosanje se gibljejo od približno 10.000 $ za enostavnejša orodja do 350.000 $ za zapletene -matrice z več postajami. To širjenje odraža ogromno variabilnost v kompleksnosti delov, zahtevah po materialih in proizvodnih zahtevah. Enostavna matrica za pranje in 20-postajalna matrica za avtomobilski konektor se štejeta za "progresivna" - vendar nimata skoraj nič skupnega v strukturi stroškov.
Tukaj je glavni razlog, da progresivna orodja stanejo več kot enostavnejše alternative: vnaprej-vlagate v hitrost. Ročno podajana-matrica z eno-postajo lahko stane delček cene, vendar proizvede delček proizvodnje. Pristop naprednega orodja in matrice združuje tisto, kar bi sicer bilo pet ali deset ločenih operacij -, od katerih vsaka potrebuje svoje orodje, nastavitev, operaterja in korak ravnanja - v en sam integriran sistem, ki proizvede končni del z vsakim gibom. Ta konsolidacija ima svojo ceno, vendar je to cena, ki izplača dividende glede na količino.
Ekonomičnost na-kos in razpad-količine
Odločilna ekonomska značilnost progresivnega matrice in žigosanja je radikalno zmanjšanje stroškov v obsegu. Ta draga vnaprejšnja naložba v orodje se razdeli na vsak del, ki ga proizvede matrica -, in ker dobro-vzdrževane progresivne matrice zdržijo milijone ciklov, se prispevek orodja na-kos sčasoma približa ničli.
Razmislite o preprostem primeru. Progresivna matrica v vrednosti 25.000 $ doda 1,00 $ na kos pri 25.000 delih. Pri 250.000 delih doda le 0,10 USD. Pri 2,5 milijona delov - znotraj življenjske dobe pravilno vzdrževane matrice - prispevek orodja pade na en peni na kos. Stroški materiala, časa stiskanja in dela ostanejo približno nespremenjeni na kos, vendar se krivulja amortizacije orodja strmo upogne navzdol, ko se količina kopiči.
Kdaj progresivna matrica postane bolj ekonomična od preprostejših metod? Prag je odvisen od kompleksnosti dela in alternative, s katero primerjate:
- v primerjavi z izdelavo pločevine (lasersko + zavorno oblikovanje)- Progresivne matrice se običajno pokvarijo pri 5.000 do 25.000 delih letno. Stroški izdelave kosov ostanejo razmeroma nespremenjeni ne glede na količino, ker delo ostaja fiksen strošek na-del. Stroški žigosanja kosov strmo padajo, ko se obseg povečuje, ker se delo na kos meri v delčkih centa.
- v primerjavi z žigosanjem z eno-postajo z več nastavitvami- Če vaš del zahteva več operacij v ločenih matricah z rokovanjem med vsakim, se progresivna matrica pogosto pokvari tudi pri manjših količinah, ker odpravlja med-ravnanje med operacijami, zmanjša zalogo WIP in zmanjša delo. Prelom{3}}lahko pade celo na 10.000–50.000 delov, odvisno od tega, koliko nastavitev nadomesti progresivna matrica.
- v primerjavi s prenosnim žigosanjem- Matrice za prenos ustrezajo delom, ki ne morejo ostati na traku, in njihovi stroški kosov so bližje progresivnim. Tu je izbira običajno odvisna od geometrije delov in ne od čiste ekonomije.
Napaka, ki jo naredijo številni kupci, je, da primerjajo samo postavko orodij, ne da bi upoštevali, kaj se zgodi po tem, ko je to orodje odplačano. Progresivna matrica, ki teče drugo, tretje ali četrto leto proizvodnje, zagotavlja dele v bistvu z golim materialom-plus-stiskal-stroškom časa. Vsako leto ostane zasnova stabilna in povpraševanje se nadaljuje, efektivna cena orodja na kos pa se še naprej zmanjšuje.
Skupni stroški lastništva, vključno z vzdrževanjem in sekundarnimi operacijami
Nabavna cena orodja je le prvo poglavje stroškovne zgodbe. Skupni stroški lastništva (TCO) za progresivni program matric vključujejo vse stroške od zasnove matric do konca--življenjske dobe - in spregledanje nadaljnjih stroškov vodi do netočnih odločitev o nabavi. Inženirji in kupci, ki ocenjujejo storitve progresivnega žigosanja, bi morali upoštevati celotno sliko:
- Začetna zasnova in izdelava matrice- Vnaprejšnja naložba, vključno z inženiringom CAD/CAM, simulacijo FEA, nabavo orodnega jekla, CNC obdelavo, toplotno obdelavo, brušenjem, sestavljanjem in preizkusom.
- Preizkus in kvalifikacije- Prvi-inšpekcijski pregled artikla, validacija dimenzij, študije zmogljivosti procesa (Cpk) in morebitne inženirske spremembe, potrebne pred odobritvijo proizvodnje.
- Načrtovano vzdrževanje in ostrenje- Periodično brušenje rezalnih postaj, poliranje oblikovalnih površin, zamenjava obrabljenih vzmeti in dvigal. Pogostost je odvisna od razreda in količine jekla, vendar je za jekla HSLA predvidena 2-4 načrtovana servisna dela na 100.000 delov.
- Nadomestne komponente- Posamezni luknjači, gumbi matrice, vodila in oblikovalni vstavki se obrabijo in jih je treba zamenjati tekom življenjske dobe matrice. Zamenjava ploščic iz karbidne trdine je dražja, vendar jih je treba zamenjati veliko manj pogosto.
- Pritisnite čas in energijo- Urne cene tiskanja se razlikujejo glede na tonažo, hitrost in objekt. Stiskalnice z večjo-tonažo, potrebne za močnejša jekla, imajo višje urne postavke.
- Stroški materiala in ostanki- Cena surovega jeklenega koluta plus vrednost odpadnega skeleta. Boljša uporaba postavitve traku neposredno zmanjša materialne odpadke. Odpadno jeklo ima vrednost predelave, ki delno izravna te stroške.
- Sekundarne operacije- Odstranjevanje robov, vrtanje, toplotna obdelava, prevleka, barvanje, narezovanje ali vstavljanje strojne opreme po žigosanju. Vsak dodaja stroške na-kos in rokovanje. Nekatere operacije (na primer pri -rezovanju navojev) je mogoče vključiti v progresivno matrico, da odpravite ločen korak - pri višjih začetnih stroških orodja, vendar nižjih tekočih stroških kosov.
- Pregled kakovosti in SPC- Delo pri merjenju, vložek v merilne naprave, čas CMM in vsa potrebna rušilna testiranja.
- Pakiranje in logistika- Pakiranje po meri, število delov in konfiguracija pošiljanja v skladu z zahtevami vaše končne stranke.
- Inženirske spremembe- Vsaka revizija načrta po izdelavi orodja zahteva spremembo ali ponovno izdelavo prizadetih postaj. Spremembe pozno v življenjskem ciklu programa so znatno dražje od sprememb, izvedenih med začetnim načrtovanjem.
Praktičen pristop k analizi TCO: zahtevajte, da vaš dobavitelj progresivnega orodja in matrice ne ponudi samo začetne gradnje, ampak tudi ocenjeni letni proračun za vzdrževanje na podlagi predvidenih količin in kakovosti materiala. Dobavitelji z izkušnjami v vašem specifičnem razredu jekla lahko zagotovijo realne vzdrževalne intervale in napovedi zamenjave komponent. Za ekipe, ki nabavljajo matrice za progresivno vtiskovanje za-jeklene dele velike količine,YICHENje eden od dobaviteljev, ki podpira proizvodne inženirje in ekipe za nabavo v celotnem življenjskem ciklu - od začetne zasnove matrice do razširljive masovne proizvodnje -, ki pomaga kvantificirati skupne stroške programa pred predajo orodja.
Slika skupnih stroškov razkriva tudi, kje se skrivajo priložnosti za zmanjšanje stroškov. Večja naložba v začetno kakovost orodij - boljša orodna jekla, PVD premazi, robustnejša zasnova - pogosto zmanjša TCO s podaljšanjem intervalov vzdrževanja in odpravo nenačrtovanih izpadov. Matrica, ki stane 20 % več vnaprej, vendar deluje 3x dlje med ostrenji, zagotavlja dramatično nižje skupne stroške programa v svoji življenjski dobi.
Razumevanje celotne stroškovne strukture omogoča boljše odločanje-. Toda analiza stroškov poteka v vakuumu, razen če veste, kako oceniti dobavitelje, ki navajajo te številke -, in kako preveriti, ali se njihove zmogljivosti dejansko ujemajo z zahtevami glede materiala, tolerance in količine vašega projekta.
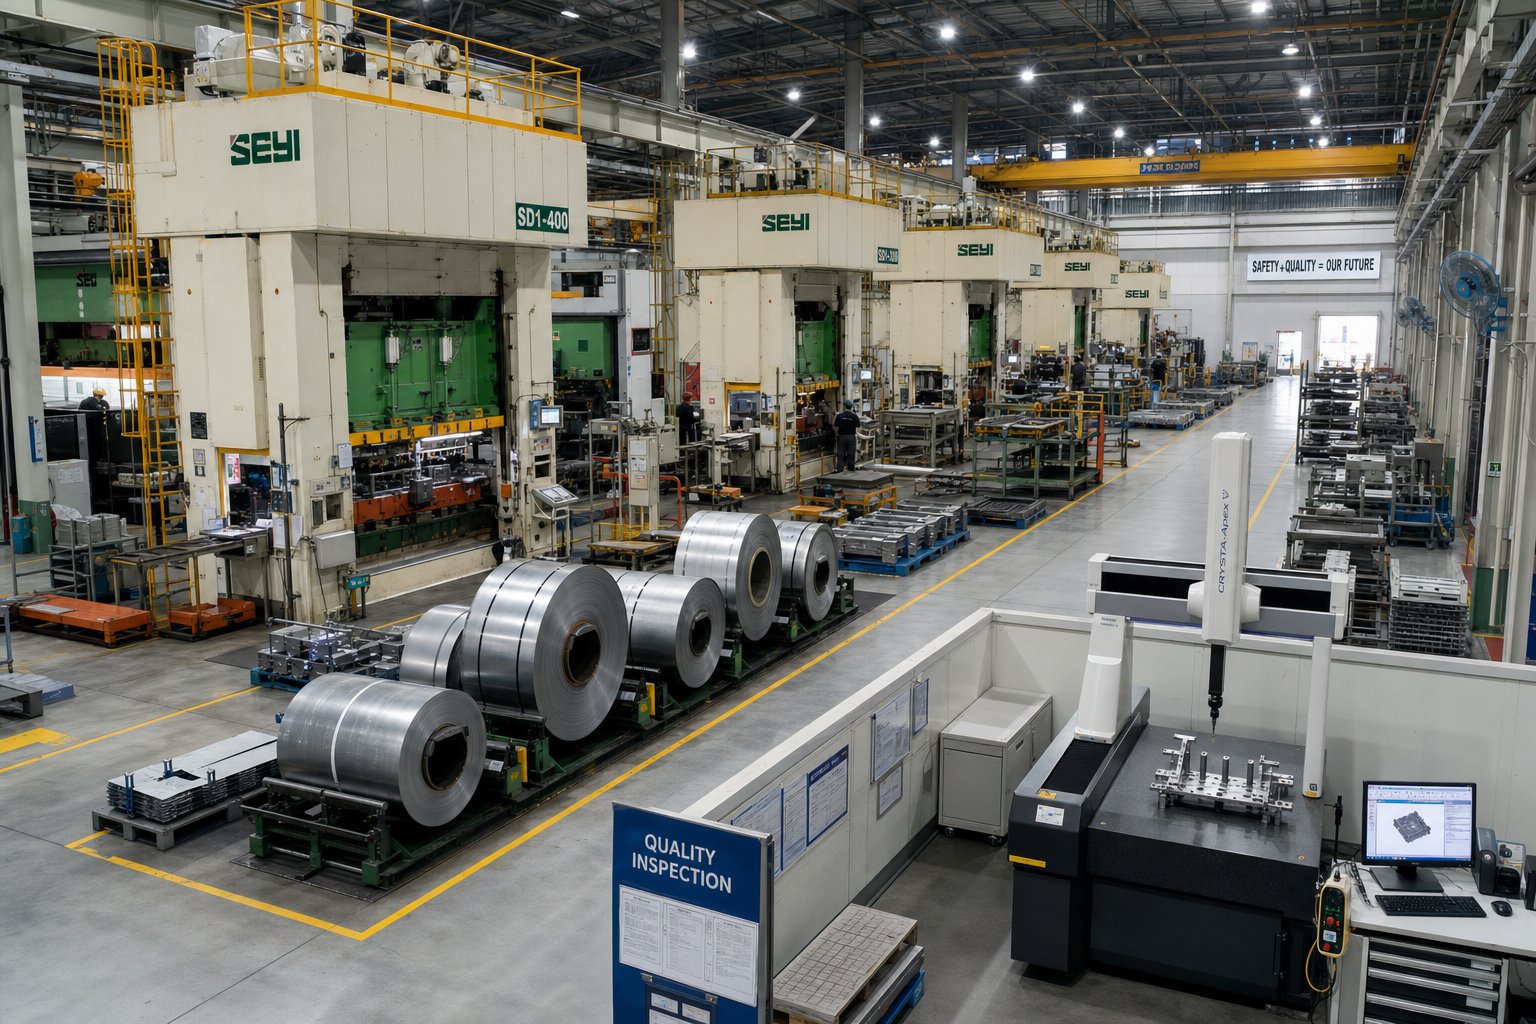
Iskanje partnerja za progresivne matrice za vtiskovanje jekla
Projekcije stroškov so toliko zanesljive, kolikor je zanesljiv dobavitelj, ki stoji za njimi. Dobro-zasnova progresivne matrice na papirju postane proizvodna obveznost, če delavnica, ki jo gradi, nima strokovnega znanja o jeklenih materialih, kakovostne infrastrukture ali vzdrževalnih zmogljivosti za zagotavljanje doslednih rezultatov v milijonih ciklov. Za proizvodne inženirje in nabavne ekipe, ki ocenjujejo proizvajalce progresivnih matric, strukturiran ocenjevalni okvir spremeni subjektivne vtise v objektivne primerjave - in prepreči drage srednje{4}}programske zamenjave dobaviteljev.
Merila za ocenjevanje dobaviteljev za projekte progresivnih matric
Ko preverjate napredno podjetje za žigosanje za program jekla, certifikati in novinarski seznami povedo le del zgodbe. Prave razlike se pokažejo v tem, kako dobavitelj ravna s podrobnostmi, ki ločujejo storitve progresivnega žigosanja kovin od osnovne-prodajne ponudbe. Tukaj je praktični kontrolni seznam za vodenje vaše ocene:
- Zmožnost-hišnega načrtovanja in izdelave matrice- Dobavitelji, ki interno oblikujejo, obdelujejo in sestavljajo matrice, ohranjajo strožji nadzor nad kakovostjo in dobavnim časom kot tisti, ki delo v orodjarni najemajo zunanjim izvajalcem.
- Strokovno znanje o jeklenih materialih- Ali lahko dobavitelj dokaže izkušnje z vašo specifično oceno? Delovanje nerjavnega jekla 304 ali 590 MPa HSLA zahteva bistveno drugačne strategije orodij kot mehko ogljikovo jeklo.
- Tiskovna flota in obseg tonaže- Potrdite, da razpoložljiva zmogljivost stiskalnice pokriva vaše trenutne zahteve po delih in morebitno spreminjanje obsega brez sprememb orodja.
- Certificiranje upravljanja kakovosti- Najmanj ISO 9001; IATF 16949 za avtomobilske programe. Preverite, ali obseg zajema žigosanje in orodje, ne le sestavljanje ali sekundarne operacije.
- Dokumentacija preventivnega vzdrževanja- Zahtevajte vzorce dnevnikov vzdrževanja. Dobavitelji, ki sledijo številu udarcev, intervalom ostrenja in meritvam rezov z matrico, dokazujejo disciplinirano skrb za orodje.
- Zmogljivost sodelovanja DFM- Ali dobavitelj pred ponudbo pregleda geometrijo delov in predlaga izboljšave? Zgodnja zasnova-za-prispevek izdelovalca matricezmanjša stroške orodja in prepreči pozno{0}}ponovno obdelavo.
- Komunikacijska odzivnost- Namenski stik za inženiring in redne posodobitve projekta pomenijo odnos-na partnerski ravni in ne transakcijskega.
- Ponovljivost oblikovanja več{0}}postaj- Zahtevajte dokumentirane podatke Cpk za dele, podobne vašim. Natančna matrica in zmogljivost žigosanja ne pomenita nič brez statističnega dokaza doslednosti postopka.
Ponderiranje teh meril na podlagi prednostnih nalog vašega programa - tolerančna občutljivost, obseg obsega, težavnost materiala - ustvari objektivno kartico kazalnikov, ki odstrani ugibanja iz izbirnega postopka.
Ujemanje zmogljivosti dobavitelja s projektnimi zahtevami
Vsaka delavnica za progresivno žigosanje kovin ni primerna za vsak projekt. Dobavitelj, ki se odlikuje po-hitrostnem žigosanju konektorjev v fosfornem bronu, ima lahko težave z debelimi avtomobilskimi nosilci HSLA. Ujemanje je pomembnejše od splošnega ugleda.
Začnite tako, da določite svoje ne-predmete prenosa: razred in debelino materiala, obseg letnega volumna, kritične tolerance in morebitne sekundarne postopke (prevleka, toplotna obdelava, v-matrično navijanje), ki morajo biti vključeni v žigosanje. Nato primerjajte te zahteve z dokazanimi močmi vsakega kandidata - ne trženjske trditve, ampak dokumentirano zgodovino proizvodnje s podobnimi materiali in geometrijami.
Pomena sodelovanja DFM ni mogoče preceniti. Dobavitelji, ki sodelujejo v fazi načrtovanja - in označujejo težave s smerjo vlaken, priporočajo prilagoditve polmera ali predlagajo alternativne postavitve trakov -, običajno zagotovijo nižje skupne stroške programa kot tisti, ki preprosto navedejo katero koli risbo. To sodelovanje razlikuje partnerje progresivnega žigosanja in izdelave od trgovin, ki vsak RFQ obravnavajo kot-enosmerno transakcijo.
Za ekipe, ki nabavljajo matrice za progresivno vtiskovanje za velike-jeklene dele, ki zahtevajo učinkovito več-postajno preoblikovanje, tesno ponovljivost in razširljivo množično proizvodnjo,YICHENpodpira proizvodne inženirje in strokovnjake za nabavo v celotnem življenjskem ciklu programa - od začetne zasnove matrice do povečanja količine. Njihova osredotočenost na storitve progresivnega žigosanja za kovinske dele jih postavlja kot ustrezno možnost v okviru katerega koli strukturiranega ocenjevanja dobaviteljev, zlasti za programe, kjer sta zmožnost preoblikovanja na več-postajah in razširljivost proizvodnje primarna izbirna merila.
Kontrola in inšpekcija kakovosti v proizvodnji
Dobaviteljev sistem kakovosti določa, ali prejemate dosledne dele ali upravljate stalna poročila o odstopanjih. Poglejte dlje od certifikacijske ploščice in preglejte dejansko inšpekcijsko infrastrukturo in vzpostavljene mehanizme povratnih informacij.
Prvi-pregled artikla (FAI)potrdi vsako kritično dimenzijo pred proizvodno rampo. Temeljit FAI zajema položaj in premer luknje, kote upogiba, ravnost, višino in smer bruha ter skladnost-z-datumom -, vse dokumentirano v uradnem poročilu, ki je sledljivo do kontrolnega načrta. Kvalificirani proizvajalci progresivnih matric ta postopek ponovijo po kakršni koli spremembi matrice ali vzdrževalnem dogodku, ne samo ob prvem lansiranju.
Statistična kontrola procesa (SPC)zagotavlja stalen utrip. X-palični in R grafikoni, ki sledijo ključnim dimenzijam v določenih intervalih, razkrijejo zamik, preden deli zapustijo specifikacijo. Za progresivno žigosanje kovin je SPC še posebej dragocen, ker zajame postopno obrabo luknjačev in degradacijo površine oblikovanja - počasne načine odpovedi, ki jih vizualni pregled spregleda, dokler deli niso že zunaj tolerance.
CMM sistemi za preverjanje in vidobvladati delovno obremenitev meritev pri proizvodni hitrosti. Koordinatni merilni stroji zagotavljajo mikronsko -natančnost za zapletene 3D-geometrije, medtem ko avtomatizirani sistemi za vid pregledujejo funkcije, kot so položaj luknje in prisotnost zarez, pri hitrosti linije brez odvisnosti od operaterja. Kot poudarja JV Manufacturing, integracija naprednih merilnih tehnologij v proizvodni tok poveča tako hitrost kot zanesljivost pregledov.
Prava vrednost sistema kakovosti se pokaže, ko se podatki inšpekcij vrnejo nazaj v načrtovanje vzdrževanja matrice. Ko diagrami SPC kažejo, da se dimenzija giblje proti svoji zgornji kontrolni meji, ta signal sproži preventivno ostrenje ali prilagoditev - in ne korektivni ukrep po pošiljanju zavrnjenih delov. Ta pristop s-zaprto zanko povezuje spremljanje kakovosti neposredno s stanjem orodja in zagotavlja, da vzdrževanje matrice poteka na podlagi izmerjene degradacije in ne na koledarskih ugibanjih. Dobavitelji, ki delujejo na ta način, zagotavljajo bolj dosledne dele po nižjih skupnih stroških programa, s čimer nadzor kakovosti spremenijo iz nadzorne funkcije v orodje za predvidevanje vzdrževanja.
Pogosta vprašanja o progresivnem žigosanju jekla
1. Kaj je progresivno žigosanje jekla in kako deluje?
Progresivno žigosanje jekla uporablja eno-orodje z več postajami, nameščeno v stiskalnici, za preoblikovanje jeklenega-traku, ki se dovaja v tuljavo, v končne dele. Z vsakim pritiskom se trak premakne za en korak naprej in vsaka postaja hkrati izvede drugačno operacijo - prebadanja, upogibanja, oblikovanja ali rezanja. Dokončan del zapusti končno postajo z vsakim gibom, kar omogoča proizvodne stopnje od 25 do več kot 300 delov na minuto brez ročnega ravnanja z deli med operacijami.
2. Kateri razredi jekla so najprimernejši za progresivno žigosanje?
Nizko{0}}ogljična jekla, kot so 1008, 1010 in 1018, so najpogostejša izbira zaradi svoje odlične duktilnosti in predvidljivega oblikovanja. 300-nerjavna jekla serije (304, 316) dobro delujejo za korozijsko-odporne aplikacije, vendar zahtevajo večji razmik med postajami zaradi višjih delovnih-stopenj utrjevanja. Jekla HSLA služijo avtomobilskim strukturnim potrebam, vendar zahtevajo večjo tonažo stiskalnice in kompenzacijo vzmeti. Vzmetna jekla (1074, 1095) potrebujejo več postaj s plitvejšimi preoblikovalnimi koraki, da preprečijo zlom.
3. Koliko stane orodje za progresivno matrico in kdaj doseže raven dobička?
Orodja za progresivno matrico se običajno gibljejo od 10.000 $ za enostavna orodja do 350.000 $ za kompleksne -matrične matrice. Točka loma -v primerjavi z izdelavo pločevine običajno pade med 5.000 in 25.000 letnimi deli. V primerjavi z žigosanjem z eno{12}}postajo z več nastavitvami se lahko progresivne matrice zlomijo že pri 10.000 do 50.000 delih. Prispevek orodja na-kos dramatično pade pri obsegu - matrica v vrednosti 25.000 USD doda samo 0,10 USD na kos pri 250.000 delih in en cent pri 2,5 milijona delih.
4. Kako pogosto je treba progresivne matrice vzdrževati pri žigosanju jekla?
Intervali vzdrževanja so močno odvisni od vrste jekla, ki se obdeluje. Postaje za prebadanje z mehkim jeklom (1008-1010) običajno zdržijo 150.000 do 250.000 zadetkov med ostrenji. Nerjaveče jeklo to zmanjša na 50.000–100.000 udarcev zaradi ugrizov, medtem ko jekla HSLA nad 590 MPa morda zahtevajo servis vsakih 30.000–80.000 udarcev. Ponovno ostrenje se sproži, ko višina rezila preseže 10 % debeline materiala. Dobavitelji, kot je YICHEN, štetje zadetkov na progi in izostritev podatkov za omogočanje predvidenega razporejanja namesto reaktivnih popravil.
5. Kakšna je razlika med progresivnim in prenosnim žigosanjem?
Pri progresivnem žigosanju ostane obdelovanec pritrjen na nosilni trak skozi vse postaje in se samodejno premika naprej z vsakim hodom stiskalnice, kar omogoča visoko{0}}hitrostno neprekinjeno proizvodnjo za majhne-do-srednje dele. Prenosna matrica zgodaj loči surovec od traku, nato pa z mehanskimi prsti premika posamezne dele med neodvisnimi postajami. Prenosne matrice ustrezajo večjim delom, ki med oblikovanjem ne morejo ostati na traku, vendar delujejo pri počasnejših hitrostih cikla zaradi-mehanizmov za ravnanje z deli, ki so potrebni med postajami.


