


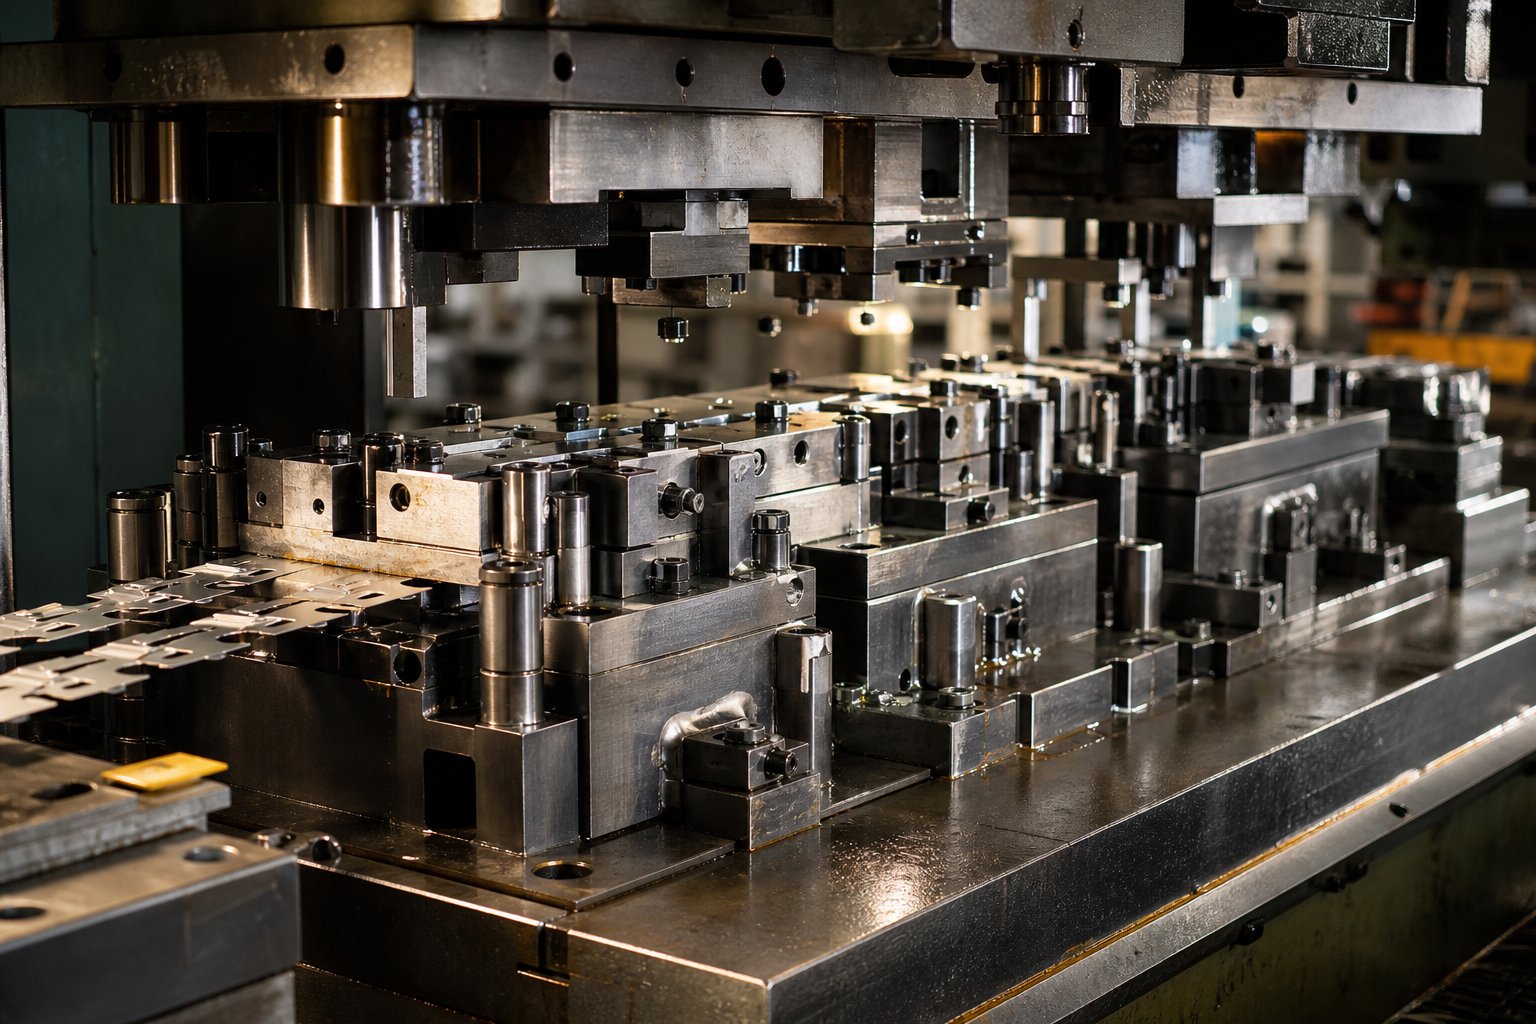
Kaj je Progressive Stamping Die Design
torejkaj je progresivna matrica, točno? Progresivna matrica je eno samo orodje, ki vsebuje več postaj, razporejenih v zaporedju, pri čemer vsaka izvaja določeno operacijo oblikovanja-prebadanje, izrezovanje, upogibanje, kovanje ali obrezovanje-na kovinskem traku, ko napreduje za eno dolžino koraka na pritisk. Trak se napaja iz tuljave, se premika skozi postaje in končni del izstopi na končni postaji. Oblikovanje matrice za progresivno žigosanje je inženirska disciplina, ki se osredotoča na načrtovanje tega zaporedja postaj, postavitve traku in geometrije orodij, tako da vsaka operacija temelji na zadnji brez odstranjevanja obdelovanca s traku do odreza.
Predstavljajte si del, v katerega je treba preluknjati šest lukenj, oblikovati dva ovinka in obrezati zunanji profil. Namesto obdelave tega dela na ločenih strojih, progresivna matrica obdela vse v enem neprekinjenem ciklu stiskanja. Trak deluje kot surovina in nosilec delov, kar odpravlja ročne prenose in ohranja kratke čase ciklov.
Opredelitev zasnove matrice za progresivno žigosanje
V svojem bistvu progresivna zasnova matrice rešuje problem zaporedja: kako končni del razdelite na ločene korake oblikovanja, te korake razporedite po postajah in ohranite trak ves čas stabilen? Vsaka postaja opravi eno opravilo-ali majhno skupino povezanih opravil-, medtem ko se trak indeksira naprej. Obdelovanec ostane povezan z nosilcem, dokler ga ne loči zadnja postaja. Ta pristop omogoča progresivno žigosanje za izdelavo zapletenih geometrij s hitrostmi, ki jim-orodja z enim samim delovanjem preprosto niso kos.
Kako se progresivne matrice razlikujejo od sestavljenih in prenosnih matric
Inženirji pri načrtovanju programa žigosanja pogosto tehtajo tri vrste matric. Razlike se nanašajo na to, kako se obdelovanec premika skozi proces in kakšno stopnjo kompleksnosti podpira posamezna metoda.
| Merila | Progressive Die | Sestavljena matrica | Prenosna matrica |
|---|---|---|---|
| Operacije na udarec | Ena operacija na postajo, več postaj na udarec | Več operacij v eni potezi na eni postaji | Ena operacija na postajo, del se prenese mehansko |
| Kompleksnost dela | Zmerno do visoko (prebadanje, upogibanje, oblikovanje, risanje) | Nizka do zmerna (ploski deli, eno-ravni rezi) | Visoko (globoko vlečenje, velike oblike, kompleksne 3D oblike) |
| Hitrost proizvodnje | Visoko-zvezno dovajanje tuljave, minimalno rokovanje | Zmeren-enojni zamah, vendar počasnejši izmet pri večjih delih | Zmeren-mehanski prenos poveča čas cikla |
| Tipična prostorninska primernost | Srednja do zelo visoka glasnost | Nizka do srednja glasnost | Srednja do visoka glasnost |
Sestavljeno žigosanje izvede vse operacije rezanja hkrati z enim potegom stiskanja, zaradi česar je učinkovito za enostavnejše ploščate dele, kot so podložke ali električne laminacije. Po drugi strani pa matrice za prenos zgodaj ločijo surovec od traku in ga premikajo med neodvisnimi postajami z uporabo mehanskih prstov-za boljše prileganje, ko zaradi globokega vleka ali velike velikosti dela prenašanje traku ni praktično.
Zakaj je progresivna zasnova matrice pomembna za-serijsko proizvodnjo
Gospodarski razlog za progresivno orodje za izrezovanje je preprost: zamenjate višje vnaprejšnje stroške orodja za dramatično nižje-stroške na del v velikem obsegu. Ker se več operacij izvaja znotraj enega kompleta rezil, odpravite rokovanje z deli med stroji, zmanjšate delovno silo in minimizirate delo-v-inventarju procesa. Ponovljivost ostaja tesna, saj vsak del sledi identičnemu zaporedju postaj pod nadzorovanimi pogoji stiskanja.
Za proizvodne inženirje, ki ciljajo na letne količine na stotisoče ali milijone, progresivno žigosanje pogosto predstavlja najnižjo pot skupnih stroškov-, zlasti če je zasnova dela stabilna in je sekundarne operacije mogoče v celoti izločiti iz procesa.
Ta stroškovna prednost pa se uresniči šele, ko geometrija dela dejansko ustreza procesu. Vsaka oblika ne more prevoziti traku skozi deset postaj, ne da bi pri tem izgubila stabilnost-in to vrednotenje je tisto, kjer večina oblikovalskih projektov dobi zagon ali zastane.
Analiza geometrije delov in izvedljivost DFM
vsakoblikovalski projekt matrice za žigosanjese začne z odtisom dela-in geometrija na tem odtisu vam pove, ali bo progresivni pristop uspešen ali neuspešen. Inženirji ne gledajo le na obliko in ugibajo. Uporabljajo sistematičen nabor meril za načrtovanje izdelljivosti, da ugotovijo, ali lahko del ostane na traku, se pravilno oblikuje čez postaje in drži tolerance, ne da bi zahteval drago sekundarno delo.
Vrednotenje geometrije dela za primernost progresivne matrice
Ko prvič ocenite tisk za progresivno matrico, si zastavite nekaj kritičnih vprašanj. Ali lahko del ostane pritrjen na nosilni trak skozi vse faze oblikovanja, ne da bi pri tem izgubil stabilnost? Ali je med elementi dovolj materiala za ohranitev strukturne celovitosti v odsekih matrice? Ali tolerance zahtevajo kaj več kot tisto, kar-je mogoče doseči z in-operacijami?
To vrednotenje vodijo posebna merila DFM. Premer lukenj mora biti vsaj enkratna debelina materiala, luknje pa morajo biti vsaj dvakratne debeline materiala od katerega koli roba ali oblikovane lastnosti, da preprečite popačenje. Notranji upogibni radiji morajo biti enaki ali večji od debeline materiala, da se prepreči razpokanje. Simetrija je pomembna, ker uravnoteženi deli bolj predvidljivo sledijo skozi trak. Razmerje med globino-in-premerom risanja določa, ali se oblika lahko pojavi v eni postaji ali jo je treba uprizoriti. Usmerjenost smeri zrna glede na osi upogiba neposredno vpliva na tveganje zloma-najboljše delujejo upogibi, pravokotni na smer valjanja.
Kako kompleksnost funkcij spodbuja število postaj
Tukaj postane zanimiva zasnova kovinske matrice za vtiskovanje. Vsaka posebna značilnost na vaši strani-vsaka luknja, krivina, oblika, zareza ali rez-potencialno zahteva svojo postajo. Vendar to ni preprosto razmerje-na-ena.
Lukenj za tesno-bližino, na primer, ni mogoče vedno preluknjati na isti postaji. Če sta dve luknji preblizu ena drugi, prebijanje obeh hkrati oslabi odsek matrice med njima in tvega vlečenje ali odklon udarca. Njihovo ločevanje na dve postaji reši strukturni problem. Podobno je za ovinek, ki meji na preluknjano luknjo, potrebna skrb za zaporedje: najprej preluknjate, nato pa upognete pozneje, ker upogibanje v bližini sveže izvrtane luknje popači geometrijo luknje.
Za kompleksne dele izkušeni inženirji pogosto načrtujejo v enem ali dvehslepe postaje-prazna mesta, rezervirana za prihodnje spremembe, če se del med preizkusom ne odtisne z dimenzijami. To je praktičen zaščitni ukrep, ki se izogne dragi predelavi dokončane matrice za žigosanje.
Rdeče zastavice izvedljivosti in modifikacije načrta
Vsak del ne sodi v matrico za progresivno žigosanje. Določene geometrijske značilnosti že zgodaj nakazujejo težave in njihovo odkrivanje, preden se lotite oblikovanja, prihrani veliko časa in stroškov. Bodite pozorni na te pogoste rdeče zastavice:
- Globoki vleki, ki presegajo meje oblikovanja materiala-ko razmerja med globino vleka-in-premerom presežejo tisto, kar lahko dosežejo enojne ali stopenjske postaje, postane prenosna matrica pogosto stabilnejša izbira
- Izjemno ozke tolerance, ki presegajo zmožnost -matrice, ki vsiljujejo sekundarno brušenje, strojno obdelavo ali preglede, ki izničijo prednost hitrosti
- Asimetrične značilnosti ustvarjajo neuravnotežene bočne sile na traku, kar vodi do potepanja traku in progresivnega napačnega registriranja med postajami
- Debeli materiali omejujejo gostoto postaj-težja zaloga zahteva večjo razdaljo-do-matrice, večje odseke matrice in večjo tonažo, kar fizično razmakne postaje narazen in poveča dolžino matrice
- Velika velikost dela glede na širino traku, zaradi česar je zadrževanje nosilca nestabilno skozi več stopenj oblikovanja
Ko opazite te težave, prava poteza ni vedno opustiti progresivni koncept. Pogosto priporočanje sprememb zasnove dela-dodajanje reliefne zareze, sprostitev ne-kritične tolerance, prilagajanje lokacije elementa za pol milimetra-spremeni obrobni del v tistega, ki je popolnoma progresiven-prijazen do umiranja. Najboljši programi za žigosanje obravnavajo DFM kot zanko sodelovanja med oblikovalcem delov in strojnim inženirjem in ne kot enosmerno -predajo.
Seveda je potrditev izvedljivosti le prvi mejnik. Pravi inženirski izziv se začne, ko to geometrijo prevedete v postavitev traku-in natančno določite, kako teče material, kje pristane posamezna operacija in kako se postaje zaporedijo skupaj, da tvorijo celoten del, ne da bi popačili tisto, kar je bilo prej.
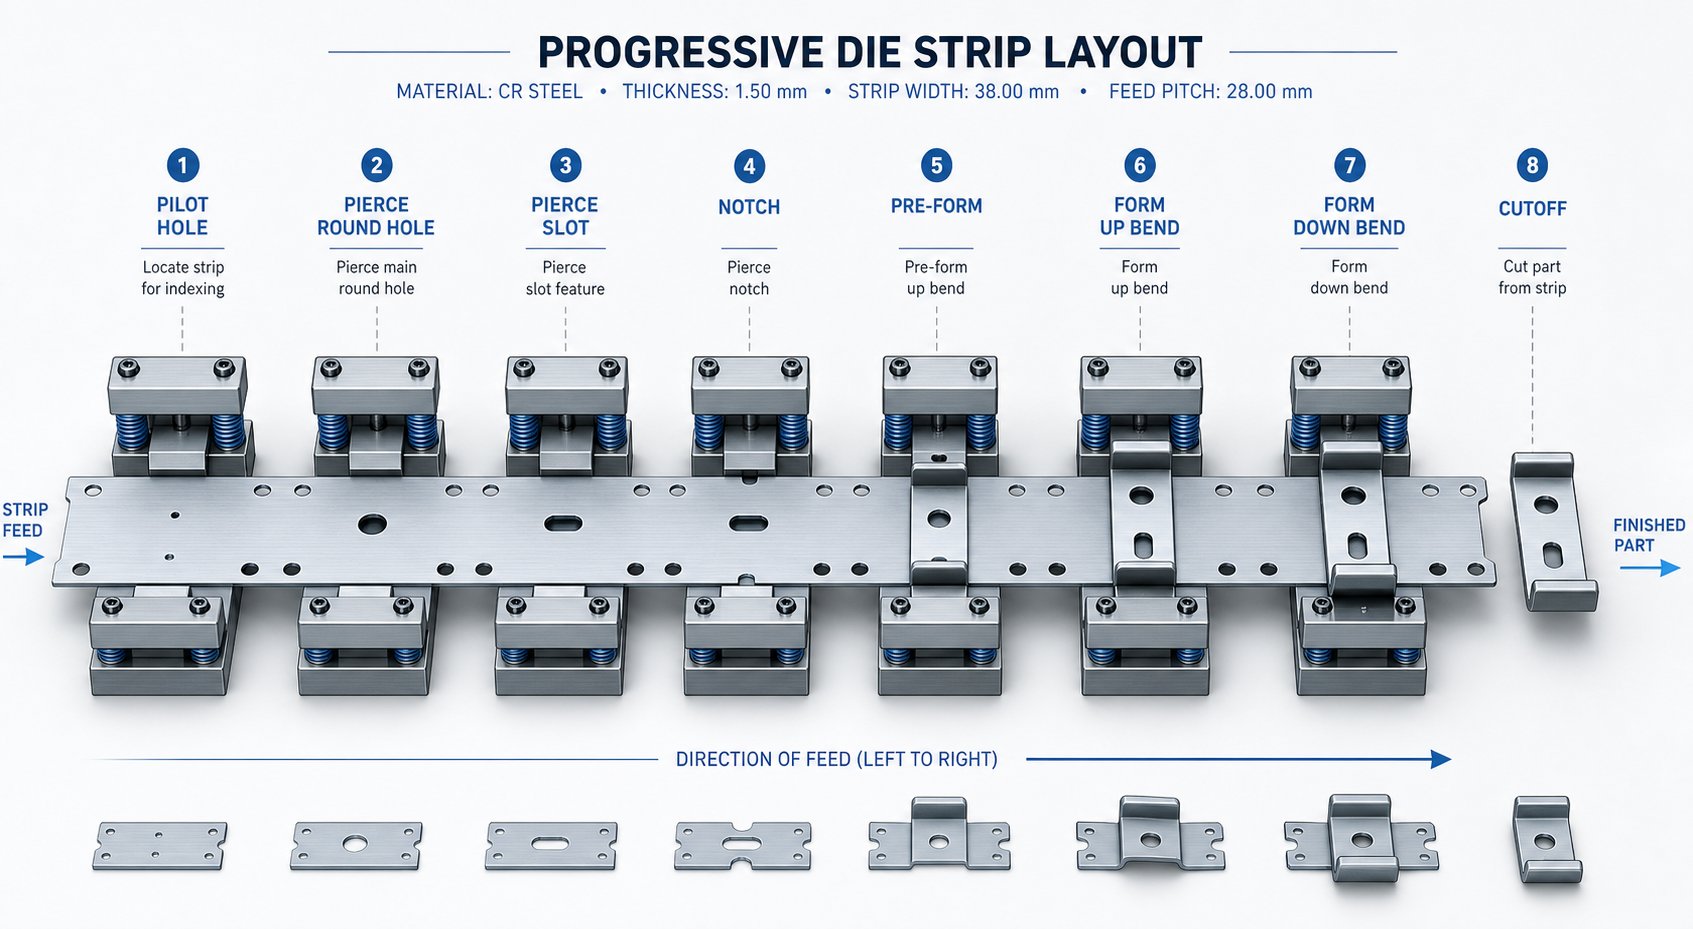
Razvoj postavitve traku in zaporedje postaj
Postavitev traku je tam, kjer se progresivni postopek žigosanja združi ali razpade. To je glavni načrt, ki določa, kako se surova zaloga v zvitkih spremeni v končne dele-postajo za postajo, potezo za potezo. Vsaka odločitev o velikosti matrice, izbiri stiskalnice, stroških materiala in dimenzijski natančnosti izhaja neposredno iz tega enega samega dokumenta. Naredite vse pravilno in imeli boste stabilen,-hitri proizvodni sistem. Če se zmotite, boste težave lovili skozi vsako nadaljnjo fazo gradnje.
Osnove postavitve traku in uporaba materiala
Tri številke določajo postavitev traku na najosnovnejši ravni: širina traku, korak (razdalja, ki jo trak premakne na udarec) in odstotek izkoriščenosti materiala. Inženirji določijo širino traku tako, da dodajo največjo dimenzijo dela v smeri podajanja, plus nosilni material na eni ali obeh straneh, plus minimalne širine mostov med robom dela in robom traku. Askupno pravilonastavi najmanjšo debelino mostu na 1,25- do 1,5-kratno debelino materiala-dovolj tanek, da prihrani material, dovolj debel, da prepreči zvijanje odpadkov in zagozditev matrice.
Naklon se izračuna podobno: dolžina dela v smeri podajanja plus most med zaporednimi deli. Cilj za dobro-zasnovano progresivno orodje za izrezovanje je izkoristek materiala nad 75 %, kar pomeni, da manj kot četrtina tuljave postane odpadek. Doseganje tega cilja pogosto pomeni ocenjevanje kotnega gnezdenja, več-vrstne postavitve ali obračanje usmerjenosti dela na traku, da zapolnite vrzeli med praznimi profili.
Smer zrn doda še eno omejitev. Kovinski trak ima smer valjanja, krivine, ki so usmerjene vzporedno z vlakni, pa so bolj nagnjene k pokanju. Kjer koli je to mogoče, postavitev usmeri kritične upogibne osi pravokotno na smer vlaken. Ko ima del krivine v več smereh, daste prednost najhujšemu krivini ali najmanjšemu radiju za ugodno poravnavo zrn.
Logika zaporedja postaj in vrstni red delovanja
Zakaj je zaporedje operacij tako pomembno? Ker oblikovanje kovine v napačnem vrstnem redu popači značilnosti, dokončane v prejšnjih postajah. Predstavljajte si, da preluknjate natančno luknjo in nato upogibate prirobnico tik ob njej-upogib raztegne material in luknjo izvleče iz kroga. Pravilno zaporedje operacij (najprej prebodite, nato upognite navzdol) in se boste popolnoma izognili popačenju.
Tipično zaporedje postaj za del z več-funkcijami v progresivnih matricah sledi tej logiki:
- Pilotne luknje in zareze nosilca{0}}vzpostavijo registracijo in sledenje traku od prve poteze
- Notranje prebadanje-preluknjajte vse luknje in reže, dokler je trak še raven, preden kakršno koli oblikovanje popači okoliški material
- Sulice in oblike-delni rezi, ki ustvarijo zavihke ali reže, ki jim sledijo začetni upogibi
- Operacije risanja-globlje oblike, ki vlečejo material, razporejene na več postajah, če to zahteva globina
- Končno obrezovanje in odrezovanje-ločita končni del od nosilca kot zadnji postopek
Odrez je vedno zadnji, ker mora nosilni trak fizično držati del skozi vsako predhodno postajo. Pilotne luknje so na prvem mestu, ker se vsaka naslednja postaja zanaša na pilote, da natančno registrirajo trak. To ni poljubno-inženirska logika je tista, ki ohranja stroge položajne tolerance na osmih, desetih ali celo dvajsetih postajah orodij.
Uravnoteženje sil po celotnem traku
Tukaj je dejavnik, ki ga številni inženirji spregledajo med razvojem načrta: ravnovesje sil. Vsako luknjanje, vsaka postaja za oblikovanje in vsaka operacija izrezovanja ustvari silo na določenem mestu po širini traku. Če se te sile koncentrirajo na eni strani, se drsnik stiskalnice nagne vstran-, kar povzroči neenakomerno obrabo, neporavnanost luknjača in pospešeno degradacijo matrice.
Revija MetalFormingopisuje to kot problem "prevrnitvenega trenutka": izračunate silo vsake postaje in jo pomnožite z njeno oddaljenostjo od osi pritiska. Vsota teh trenutkov bi se morala približati ničli. Če se ne zgodi, lahko načrtovalec matrice premakne postavitev traku iz-sredine glede na drsnik stiskalnice ali uporabi strižne kote, da izbere luknjače, da zamakne vrhove sile in zmanjša neravnovesje.
Zaradi asimetričnih delov je to še posebej zahtevno. Del s funkcijami, združenimi na eni strani, naravno ustvarja neuravnotežene rezalne sile. Rešitve vključujejo vodenje dveh delov, ki se zrcalijo čez središčno črto traku (dvo-obrnjena postavitev), dodajanje navideznih postaj z izenačevalnimi udarci na lahki strani ali strateško zaporedje težkih-operacij rezanja drug proti drugemu. Cilj je vedno enak: vzdrževati stranske sile uravnotežene, tako da trak poteka naravnost in matrica teče brez prezgodnje obrabe.
Z zaklenjenimi{0}}postajami traku so zaporedne, izkoristek materiala optimiziran, sile uravnotežene-naslednja kritična spremenljivka je interakcija matrice s samim materialom. Različne zlitine zahtevajo popolnoma različne odmike, pritiske in kompenzacijske strategije, ki preoblikujejo orodje od znotraj navzven.
Odmik matrice in-specifične konstrukcijske prilagoditve materiala
Popolnoma zaporedna postavitev traku ne pomeni nič, če je razdalja-do-matrice napačna za material, ki ga režete. Razdalja-razmik med rezalnim robom luknjača in rezalnim robom gumba matrice, izražen kot odstotek debeline materiala na stran-nadzoruje kakovost robov, življenjsko dobo orodja in celo to, ali se žlebovi ostanejo v matrici ali se vakuum-prilepijo nazaj na uvlečni luknjač. Vendar dovoljenje ni ena univerzalna številka. Znatno se premika glede na zlitino, ki sedi na površini matrice.
Izbira zračnosti matrice in njen vpliv na kakovost robov
Ko udarec vstopi v material, ne zareže čisto kot nož. Sproži zlom tako na robu udarca kot na robu matrice. Pravilna razdalja zagotavlja, da se te črte loma srečajo na sredini, kar ustvari rob dela s čistim strižnim trakom in minimalno bruhanjem. Pretesen in dobite sekundarno striženje-dvojni-videz reza-skupaj z dramatično večjimi silami prebijanja in pospešeno obrabo orodja. Preveč ohlapen, na robu dela se pojavi pretirano prevračanje in robovi, poleg tega se lahko polž nagne in potegne nazaj z udarcem.
Splošno industrijsko pravilo se začne pri približno 10 % debeline materiala na stran, vendar raziskave kažejo, da povečanje na 11–20 % za določene materiale bistveno podaljša življenjsko dobo orodja brez občutnega poslabšanja kakovosti robov. Pravi odgovor je odvisen od vrste materiala in trdote. Tukaj je tisto, kar običajno navedejo izkušeni inženirji matrice za vtiskovanje kovin:
| Material obdelovanca | Odmik na stran (mehko/žarjeno) | Odmik na stran (trdo/-utrjeno) |
|---|---|---|
| Aluminij | 10% | 20% |
| Medenina/baker | 6% | 15% |
| Mehko jeklo (nizko-ogljično) | 10% | 12% |
| Nerjaveče jeklo | 15% | 20% |
| Jeklo-visoke trdnosti (HSLA/AHSS) | 18% | 20%+ |
Upoštevajte obseg. Uporaba progresivnega žigosanja aluminija se lahko izogne z manjšimi odmiki v mehkem stanju, ker se aluminij čisto zlomi pod nižjo strižno napetostjo. Medeninasti progresivni žigosani in bakreni deli s progresivnim žigosanjem uporabljajo največjo razdaljo med vsemi običajnimi materiali-celo 6 % na stran v žarjenih pogojih-, ker se bakrove zlitine strižejo z minimalnim širjenjem lomljenja in zagotavljajo odlično končno obdelavo robov. Progresivno žigosanje iz ogljikovega jekla je na sredini, medtem ko se nerjavno jeklo in visoko{6}}trdnostni razredi potiskajo proti širokemu koncu spektra, da obvladajo večjo odpornost na rezanje.
Ena spregledana posledica izbire zračnosti: zadrževanje polžev. Tesnejši odmik ustvari polž, ki se tesno prilega gumbu matrice, kar ga dejansko pomaga držati na mestu. Odprite odprtino in polži bodo bolj ohlapno ležali v žepu, s čimer se bo povečalo tveganje, da se bodo vrnili na obraz udarca. Oblikovalci se temu zoperstavljajo s funkcijami za zadrževanje polžev-kotnim reliefom v stenah gumba matrice ali vakuumskimi kanali pod rezalno površino.
Oblikovanje za nerjavno jeklo in-zlitine visoke trdnosti
Progresivno žigosanje iz nerjavečega jekla predstavlja poseben sklop inženirskih izzivov, ki valovijo skozi vse vidike matrice. Delo materiala-se med oblikovanjem hitro strdi, kar pomeni, da vsak naslednji udarec nekoliko poveča trdnost območja okoli deformiranega območja. Sile prebijanja so 40-60 % višje od enakovrednega-mehkega jekla debeline. Obraba orodja se pospeši-zlasti pri luknjačih, ki večkrat pridejo v stik z delovno utrjenim robnim območjem.
Projektni protiukrepi za progresivno žigosanje kovin v nerjavnem jeklu in razredih AHSS vključujejo:
- Povečana razdalja do matrice (15-20 %+ na stran) za zmanjšanje rezalne sile in zakasnitev trganja
- Močnejši pritisk vzmeti odstranjevalca za zagotovitev pozitivnega nadzora traku proti povečani sili odstranjevanja zaradi dela-utrjenega materiala, ki oprime udarec
- Vložki iz orodnega jekla iz karbidne trdine ali PM za luknjače in gumbe za izrezovanje v-postajah z visoko obrabo, ki nadomeščajo običajni D2, kjer obseg proizvodnje upravičuje stroške
- Površinski premazi (TiN, TiCN ali AlCrN) na luknjačih za zmanjšanje obrabe lepila in trganja pri aplikacijah iz nerjavnega jekla
- Zmanjšana gostota postaj-razmik postaj dlje narazen, da se lahko prilagodijo večjim rezalnim odsekom in težjim podpornim ploščam, ki so potrebne za odpornost na višje sile rezanja
Neto učinek? Progresivna matrica, zasnovana za nerjaveče jeklo 304, bo fizično večja, zahteva večjo tonažo in zahteva pogostejše vzdrževanje kot tista, izdelana za enako geometrijo delov iz mehkega jekla. To niso manjše prilagoditve-, temveč temeljito preoblikujejo matrico.
Strategije kompenzacije vzmetnega vzmetenja glede na material
Vsaka kovina se upogne nekoliko dlje od mesta, kjer ostane. Ko se udarec umakne, se obdelovanec vrne nazaj v prvotno ravno stanje za količino, ki je določena z razmerjem med mejo tečenja in modulom elastičnosti. Materiali z visoko- trdnostjo se bolj odskočijo, ker imajo večjo mejo tečenja glede na svojo togost. Aluminij se v absolutnem smislu manj povzpne, vendar je težavnejši, ker njegov nižji modul pomeni, da je lahko odstotek elastične obnovitve nepredvidljiv v vseh stanjih zlitin.
Inženirji kompenzirajo z uporabo treh primarnih strategij:
- Prekomerno upogibanje-načrtovanje geometrije prebijanja, da se upogne čez ciljni kot, tako da se del sprosti nazaj na nominalno vrednost. Del, ki zahteva 90{3}}stopinjski upogib iz jekla visoke trdnosti, bo morda potreboval udarec, obrušen na 87 ali 85 stopinj, odvisno od izmerjene vzmetnosti zlitine.
- Dno (kovanje upogibne cone)-uporaba dovolj tonaže za plastično deformacijo materiala skozi celotno debelino na vrhu upogiba, kar odpravi elastično obnovitveno plast. To dobro deluje pri progresivnem vtiskovanju iz ogljikovega jekla, vendar zahteva znatno večjo stiskalno silo.
- Koračno upogibanje čez več postaj-z 90-stopinjskim upogibom v dveh ali treh korakih, pri čemer je vsaka stopnja nekoliko prepognjena. To porazdeli deformacijo pri oblikovanju in daje bolj predvidljive rezultate pri materialih z visokimi stopnjami utrjevanja.
Za mehko jeklo in medenino empirična kompenzacijska pravila, nabrana v desetletjih izkušenj v delavnicah, običajno dajejo natančne rezultate. Upogibaš se za 1-3 stopinje in si blizu. Toda za nerjavno jeklo, razrede AHSS in-aluminijeve zlitine visoke trdnosti ta pravila ne veljajo. Vzmetenje postane nelinearno in občutljivo na spremembe serije materiala. Tukaj si programska oprema za simulacijo oblikovanja prisluži modele-FEA-, ki temeljijo na modelih, ki napovedujejo vzmetni povrat na podlagi dejanskih krivulj napetosti in deformacije namesto približkov iz priročnika.
Praktična ugotovitev: izbira materiala ne spremeni samo zlitine, ki jo naročite v servisnem centru. Preoblikuje razdalje, tonažo stiskalnice, materiale orodja, kompenzacijo upogibov in vzdrževalne intervale skozi celotno matrico. In ta vpliv materiala presega rezalne in oblikovalne ploščice-neposredno vpliva na to, kako se trak prenaša, vodi in registrira od postaje do postaje.
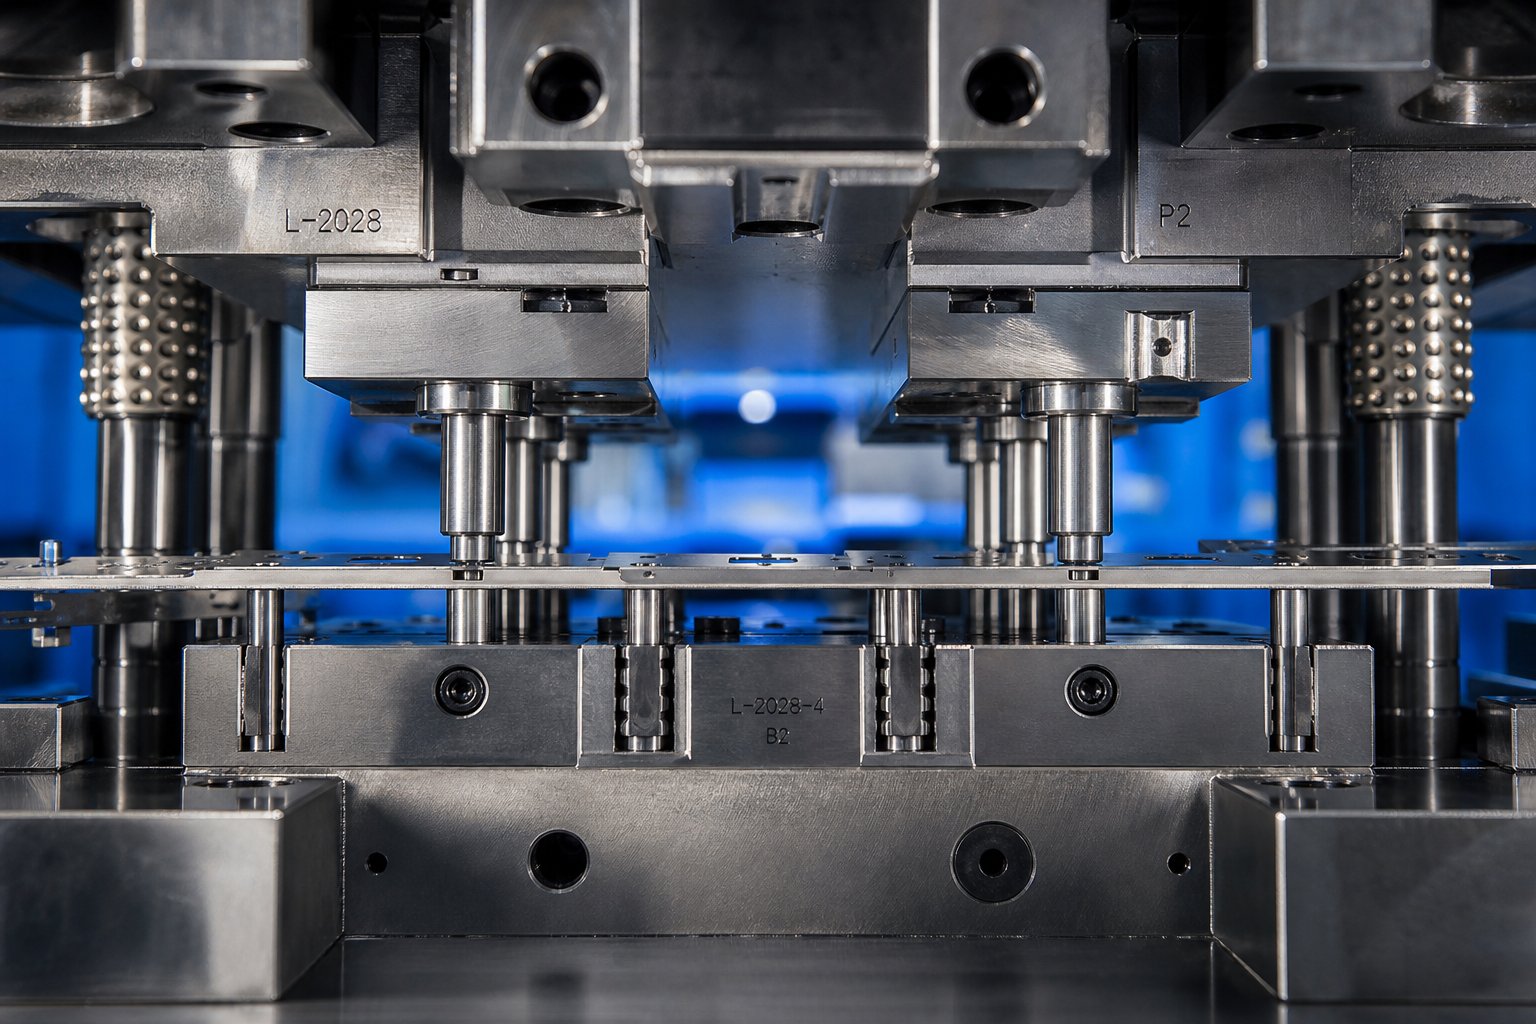
Zasnova prevoznika in strategija postavitve pilota
Nosilci trakov in vodilni zatiči redko dobijo pozornost, ki si jo zaslužijo v razpravah o progresivnih matricah-vendar ta dva elementa določata, ali komplet matric za žigosanje proizvaja dele v toleranci ali ustvarja ostanke, polne škatel. Nosilec drži del skozi vsako fazo oblikovanja. Piloti ga pozicionirajo z mikronsko-natančnostjo na vsaki postaji. Skupaj tvorita nevidno infrastrukturo, zaradi katere matrice za progresivno žigosanje delujejo kot natančni instrumenti in ne kot orodja za topo silo.
Vrste nosilcev trakov in merila za izbiro
Nosilec je del tračnega materiala, ki povezuje vsak razvijajoči del s tuljavo, ko se premika skozi matrico. Žrtvovan je-zavržen kot ostanki po rezanju-vendar njegova zasnova ureja stabilnost traku, izkoristek materiala in svobodo oblikovanja na vsaki postaji. Tri primarne konfiguracije pokrivajo večino aplikacij orodja za progresivno žigosanje:
A sredinski nosilecvodi trak materiala po sredini traku, z delnimi značilnostmi, oblikovanimi na obeh straneh. Aeno-stranski nosilecpritrdi del na material na enem robu traku, ostale tri strani pa ostanejo dostopne za rezanje in oblikovanje. Advojni (dvo-stranski) nosileczadrži material na obeh robovih traku in obesi del med njima.
Vsak tip ustreza različnim geometrijam delov in zahtevam procesa. Izbira je odvisna od tega, kako je del videti, koliko oblikovanja zahteva in kako se sile porazdelijo po širini traku.
| Merila | Center Carrier | Eno-stranski nosilec | Dvojni (oboje{0}}stranski) nosilec |
|---|---|---|---|
| Izkoristek materiala | Zmerna-osrednja mreža doda širino | Visok-minimalni ostanki na odprti strani | Spodnji-material je rezerviran na obeh robovih |
| Stabilnost traku | Dobro za simetrične dele | Spodnja-neuravnotežena pritrditev ustvarja bočno vlečenje | Odlično-uravnotežena podpora je odporna na zvijanje in pregib |
| Primernost za asimetrične dele | Omejeno-najbolje deluje z zrcalno ali simetrično geometrijo | Dober-del prosto visi z ene strani | Odličen-uravnotežen oprijem kompenzira asimetrične sile |
| Tipične aplikacije | Simetrični ravni deli, električni kontakti, preprosti nosilci | Majhni konektorji, terminali, deli z oblikovanjem na treh straneh | Veliki deli, globoko-vlečene lupine, težko oblikovanje, široki surovci |
Kako izbirate? Začnite z geometrijo delov in zahtevami za rez. Simetrični deli z zmernim oblikovanjem se pogosto naravno ujemajo s sredinskimi nosilci-mreža zagotavlja uravnoteženo podporo in poenostavlja sledenje traku. Ko pa del zahteva globoko oblikovanje ali risanje, araztegljiv spletni nosileckonfiguracija postane potrebna, da se omogoči prost pretok kovine, ne da bi se porušila razdalja med zaporednimi deli. Dvojni nosilci so tukaj odlični, ker zasidrajo obe strani traku, s čimer preprečijo močan pregib in zasuk, ki bi ga sicer povzročilo težko enostransko oblikovanje.
Eno-stranski nosilci povečajo dostop do materiala, vendar imajo kompromis: asimetrična pritrditev ustvarja neenake sile odstranjevanja, ki lahko potegnejo trak vstran. V matrici za vtiskovanje pločevine, ki deluje s hitrostjo 200+ gibov na minuto, se celo rahel bočni odmik hitro združi. Inženirji, ki uporabljajo eno-stranske nosilce, običajno dodajo sekundarne vodilne tirnice ali stabilizacijske funkcije, da preprečijo to težnjo.
Pomembna je tudi moč nosilca. Mreža mora prenesti silo dovajanja na vseh postajah brez upogibanja ali trganja-približno 10 % skupne teže traku, pomnožene s številom napredovanj, glede na organe za načrtovanje matric za žigosanje. Za dimenzioniranje nosilca ne obstaja univerzalna formula, zato se izkušeni oblikovalci za nastavitev širine in geometrije traku zanašajo na vrsto materiala, debelino in resnost operacij oblikovanja.
Strategija postavitve zatiča pilota za natančnost postaje
Piloti so brušeni jekleni zatiči, nameščeni v zgornjo matrico, ki se spustijo v vnaprej-izluknjane luknje v traku, preden se katero koli drugo orodje dotakne materiala. Njihovo delo je preprosto, a kritično: prisilite trak v natančen položaj X-Y, preden se začne luknjanje ali oblikovanje. Brez njih bi se netočnost-podajalnih valjev kopičila od postaje do postaje, dokler napake položaja ne bi presegle toleranc delov.
Zamislite si to na ta način-podajalnik zagotavlja grobo pozicioniranje in premika trak na približno lokacijo. Piloti nato izvedejo fino korekcijo in fizično potisnejo trak v njegov pravi teoretični položaj z vsakim pritiskom. Ta cikel »grobo-in nato-fino« ponastavi napako položaja na vsaki postaji, tako progresivne matrice za žigosanje ohranjajo tolerance +/-0,05 mm ali več v desetih ali več zaporednih operacijah.
Učinkovita namestitev pilota sledi več inženirskim pravilom:
- Pogostost:Postavite pilote na vsako postajo za največjo natančnost. Pri daljših orodjih, kjer so stroški zaskrbljujoči, je vsaka druga postaja sprejemljiva za ne-kritične vmesne operacije-, vendar vse postaje za oblikovanje in končno prirezovanje potrebujejo namenske pilote.
- Razmik:Postavite vodilne zatiče čim bolj narazen po širini traku, kot to dovoljuje geometrija. Večja razdalja zagotavlja večji nadzor kota in preprečuje rotacijo traku (odklon), ki je blizu{1}}razmaknjeni piloti ne morejo zaznati ali popraviti.
- Pred oblikovanjem:Piloti morajo zaskočiti trak, preden kakršno koli oblikovalno orodje pride v stik z materialom. Postopki oblikovanja lahko popačijo vodilne luknje, če se zgodijo preblizu, zato kritične vodila poiščite pred težkimi krivinami, vleki ali vtisnjenimi luknjami (v smeri podajanja), ki bi lahko deformirali registracijske luknje.
- Zaroka:Pilotna konica najprej vstopi v trak, sledi ji premer lociranja.Podajalni zvitki morajo sprostiti trak, preden se zaskoči premer krmilnika-sicer se podajalnik bori s pilotom, upogiba zatič, podaljša luknjo in sčasoma zmanjša natančnost.
Velikost pilota je enako pomembna. Razdalja med vodilnim premerom in vodilno luknjo običajno znaša od 0,0005 do 0,001 palca, odvisno od debeline materiala in togosti traku. Manjši odmik izboljša natančnost položaja, vendar poveča tveganje za zapenjanje, če trak ni popolnoma raven. Debelejši materiali prenašajo tesnejše prileganje, ker je trak odporen na deformacije; tanjše folije potrebujejo nekoliko več prostora, da se izognete vdolbinicam okoli vodilne luknje med vklopom.
Upravljanje tolerančnega sklada-navzgor po postajah
Tukaj je temeljni izziv katerega koli kompleta matrice za žigosanje z več postajami: vsaka operacija uvaja možnost majhnih položajnih odstopanj. Preluknjana luknja v postaji 3 je lahko za 0,02 mm stran od nominalne vrednosti. Zavoj na postaji 7 doda še 0,01 mm premika. Do postaje 12 bi se lahko te napake kopičile-razen če registracijski sistem kocke aktivno prekine verigo.
Piloti to dosežejo s ponastavitvijo traku v absolutni položaj na vsaki točki vklopa. Kumulativna napaka zaradi mehanske zračnosti podajalnega{1}}valja, toplotnega raztezanja traku in elastične vzmeti po oblikovanju se izniči vsakič, ko se krmilni zatič usede. Zato lahko progresivne matrice zadržijo tolerance od-do-značilnosti od +/-0,05 do +/-0,10 mm tudi pri delih, ki zahtevajo petnajst ali več postaj – napaka se nikoli ne poveča več od enega samega koraka.
Več dejavnikov določa, kako ozke so te dosegljive tolerance dejansko:
- Razdalja od-do-vrtine:Vsaka tisočinka palca razdalje med pilotom in luknjo predstavlja potencialni premik traku. 0,001-palčna razdalja pomeni, da bi lahko trak ležal kjer koli znotraj območja s premerom 0,001-palca na tej postaji. Značilnosti, oblikovane v tej postaji, podedujejo to negotovost.
- Razdalja od pilota do funkcije:Dlje kot je oblikovana značilnost od najbližjega pilota, večja kotna napaka poveča odstopanje od položaja. Funkcija 50 mm od pilota z 0,01-stopinjsko napako vrtenja traku premakne približno 0,009 mm - malo, vendar pomembno, ko so tolerance ozke.
- Debelina in togost traku:Debelejši trakovi se upirajo upogibanju med vodilnimi točkami in ohranjajo ravnost po širini matrice. Tanka folija se lahko upogne ali valovi med nosilci, kar omogoča, da se elementi srednjega-razpona premaknejo glede na pilotirane robove.
- Toplotni učinki pri hitrosti:Visoko{0}}hitro progresivno žigosanje ustvarja toploto zaradi trenja, ki postopoma širi trak med postajami. Pri dolgih matricah, ki tečejo s 400+ gibi na minuto, toplotna rast celo nekaj mikronov na korak doda merljiv položajni zamik-nekaj, kar korekcija pilota obravnava samodejno, vendar morajo načrtovalci upoštevati pri dimenzioniranju vodilne luknje.
Praktična smernica za načrtovanje: če morata dve funkciji na istem delu imeti tesno pozicijsko povezavo, ju oblikujte v isti postaji ali v sosednjih postajah, ki si delijo isti pilotni par. Razširjanje strogo toleriranih funkcij po oddaljenih postajah pomnoži spremenljivke, ki lahko povzročijo napako-tudi če piloti popravljajo na vsakem koraku.
Zasnova nosilca in strategija pilotiranja skupaj tvorita hrbtenico nadzora traku. Ko pa so te komponente matrice za žigosanje definirane, se pojavi drugo vprašanje: ali ima stiskalnica dovolj zmogljivosti za pogon vseh teh postaj hkrati? Izračun skupne zahteve po sili v polno obremenjeni progresivni matrici-in njeno ujemanje s pravim stiskalnikom-je naslednja inženirska ovira, ki ločuje koncept, ki ga je mogoče sestaviti, od orodja,-pripravljenega za proizvodnjo.
Izračuni tonaže in izbor tiska
Lahko imate brezhibno postavitev traku, popolne razdalje in idealno namestitev pilota-toda če stiskalnica za progresivno žigosanje ne more zagotoviti dovolj sile za pogon vseh teh postaj hkrati, ni pomembno. Izračun tonaže je kraj, kjer se zasnova matrice sreča s fizično realnostjo, podcenjevanje pa je ena najhitrejših poti do zastojev stiskalnice, pokvarjenih udarcev in zastale proizvodnje.
Izračun rezalnih in preoblikovalnih sil na postajo
Vsaka postaja v progresivni kocki zahteva silo neodvisno. Postaja za prebadanje potrebuje dovolj tonaže, da prereže svoje luknje. Krivilna postaja potrebuje silo za plastično deformacijo materiala. Risalna postaja potrebuje silo, da raztegne stene lupine. Vsakega izračunate posebej z uporabo formul, ki se ujemajo z vrsto operacije.
Za rezanje in prebadanje-vsako operacijo, ki striže material-je temeljna formula preprosta:
Rezalna sila (ton)=Obseg reza (in.) x debelina materiala (in.) x strižna trdnost (ton/in²)
Za luknjo s premerom 2 palca v mehkem jeklu debeline 0,060 palca (strižna trdnost ~25 ton/in²) je to: (2 x 3,1416) x 0,060 x 25=9.4 tone. Pomnožite to logiko z vsemi prebodi v postaji in dobili boste rezalno obremenitev postaje.
Operacije oblikovanja uporabljajo drugačno lastnost. Pri vlečenju in upogibanju je material bolj napetost kot strig, torejizračun nadomešča končno natezno trdnost (UTS)za strižno trdnost. Sila upogibne postaje je odvisna od dolžine upogiba, debeline materiala, širine odprtine matrice in nateznih lastnosti materiala. Vsaka postaja dobi svoj izračun-brez bližnjic, brez povprečenja.
Skupna tonaža stiskalnice in varnostni faktorji
Tukaj je podrobnost, ki jo številni inženirji pogrešajo: skupna zahtevana tonaža za progresivno stiskalnico je vsota vseh sil na postaji, ki se pojavijo v enem gibu stiskalnice-ne samo na najtežji postaji. Vsak udarec, vsaka oblika, vsaka vzmet in vsaka blazinica deluje hkrati s silo v spodnji mrtvi točki. Računati morate za vse:
- Prebodne sile-vse luknje, reže in zareze, preluknjane s to potezo
- Slepe sile-zareze nosilca, operacije obrezovanja in končno rezanje
- Upogibne sile-vse preoblikovalne postaje so vključene med gibom
- Vlečne sile-oblikovanje skodelice ali lupine in pritisk blazinice praznega držala
- Kovanske sile-lokalizirane visokotlačne-postaje za vtiskovanje ali dimenzioniranje
- Tlak vzmeti odstranjevalca-kumulativna sila vseh vzmeti odstranjevalca in dušikovih jeklenk, ki se stisnejo med gibom
- Pritisk dvižnega zatiča-vzmet-obremenjeni zatiči, ki dvignejo trak med udarci
- Pogonska odmikača prisili-poljubne-stranske mehanizme, ki se vključijo med ciklom giba
Seštejte vse, nato dodajte varnostni faktor 20-30 % nad izračunano vsoto. Ta marža zajema variacijo lastnosti materiala med serijami tuljav, progresivno topljenje udarcev med cikli ostrenja in dinamično silo zaskoka, ki se pojavi med brušenjem. Preskok-skozi-nenadna sprostitev energije, ko luknjač prelomi material – ustvari impulzno obremenitev, ki za trenutek preseže statično rezalno silo. Stiskalnica, ki je preblizu teoretičnemu minimumu, bo to občutila kot sunkovit sunek na dnu vsakega giba, pospešila obrabo ležaja in skrajšala življenjsko dobo matrice.
Kriteriji izbire medijev, ki presegajo tonažo
Sama tonažna zmogljivost še ne kvalificira stroja za progresivno žigosanje za to delo. Več mehanskih parametrov se mora prav tako uskladiti s fizičnimi zahtevami matrice:
- Velikost postelje:Postolje stiskalnice mora sprejeti odtis matrice s prostorom za vpenjanje. Stiskalnica za žigosanje z ustrezno tonažo, vendar s premajhno posteljo koncentrira obremenitev na manjšem območju, kar povzroča lokalizirano deformacijo, ki poslabša kakovost delov.
- Višina zapore:Razdalja med površino diapozitiva in površino postelje v spodnji mrtvi točki mora presegati zaprto višino matrice. Med namestitvijo nastavite pretesno višino zapiranja in tvegate, da boste zdrobili kocko; preveč ohlapno in oblikovalne postaje ne bodo dosegle celotnega dna.
- Dolžina udarca:Zadoščati mora za najgloblje vleko ali najvišjo obliko v matrici, plus razdalja za dvigala traku, da dvignejo material za podajanje.
- Ocena hitrosti:Visoko-progresivne operacije matrice potekajo s hitrostjo od 200 do 600+ gibov na minuto. Progresivna stiskalnica mora biti ocenjena za neprekinjeno kroženje pri teh hitrostih brez toplotnega kopičenja v ležajih, sklopki ali zavori. Stiskalnica, zasnovana za občasno delovanje, se bo pregrela in izgubila dimenzijsko stabilnost pri trajni visoko-hitrostni proizvodnji.
Energija je pogosto-spregledan spremljevalec tonaže. Stiskalnica ima lahko dovolj največje sile, vendar premalo energije vztrajnika, da bi vzdrževala to silo skozi delovni del giba-zlasti za operacije risanja, ki vključujejo material visoko v ciklu giba. Nezadostna energija je pogost vzrok zastoja stiskalnice v spodnji mrtvi točki, kjer se vztrajnik upočasni pod hitrostjo, potrebno za dokončanje dela. Vedno preverite tonažo in razpoložljivo energijo pri ciljnih udarcih na minuto.
Pritisnite za izbiro ključavnic v produkcijskem ovoju-hitrost, moč in fizični delovni prostor. Toda znotraj te ovojnice so komponente same matrice tiste, ki določajo, kako dolgo bo orodje delovalo med vzdrževalnimi postanki. Materiali, izbrani za luknjače, gumbe za izrezovanje in obrabne plošče, narekujejo, ali boste brusili vsakih 50.000 udarcev ali prekoračili milijon.
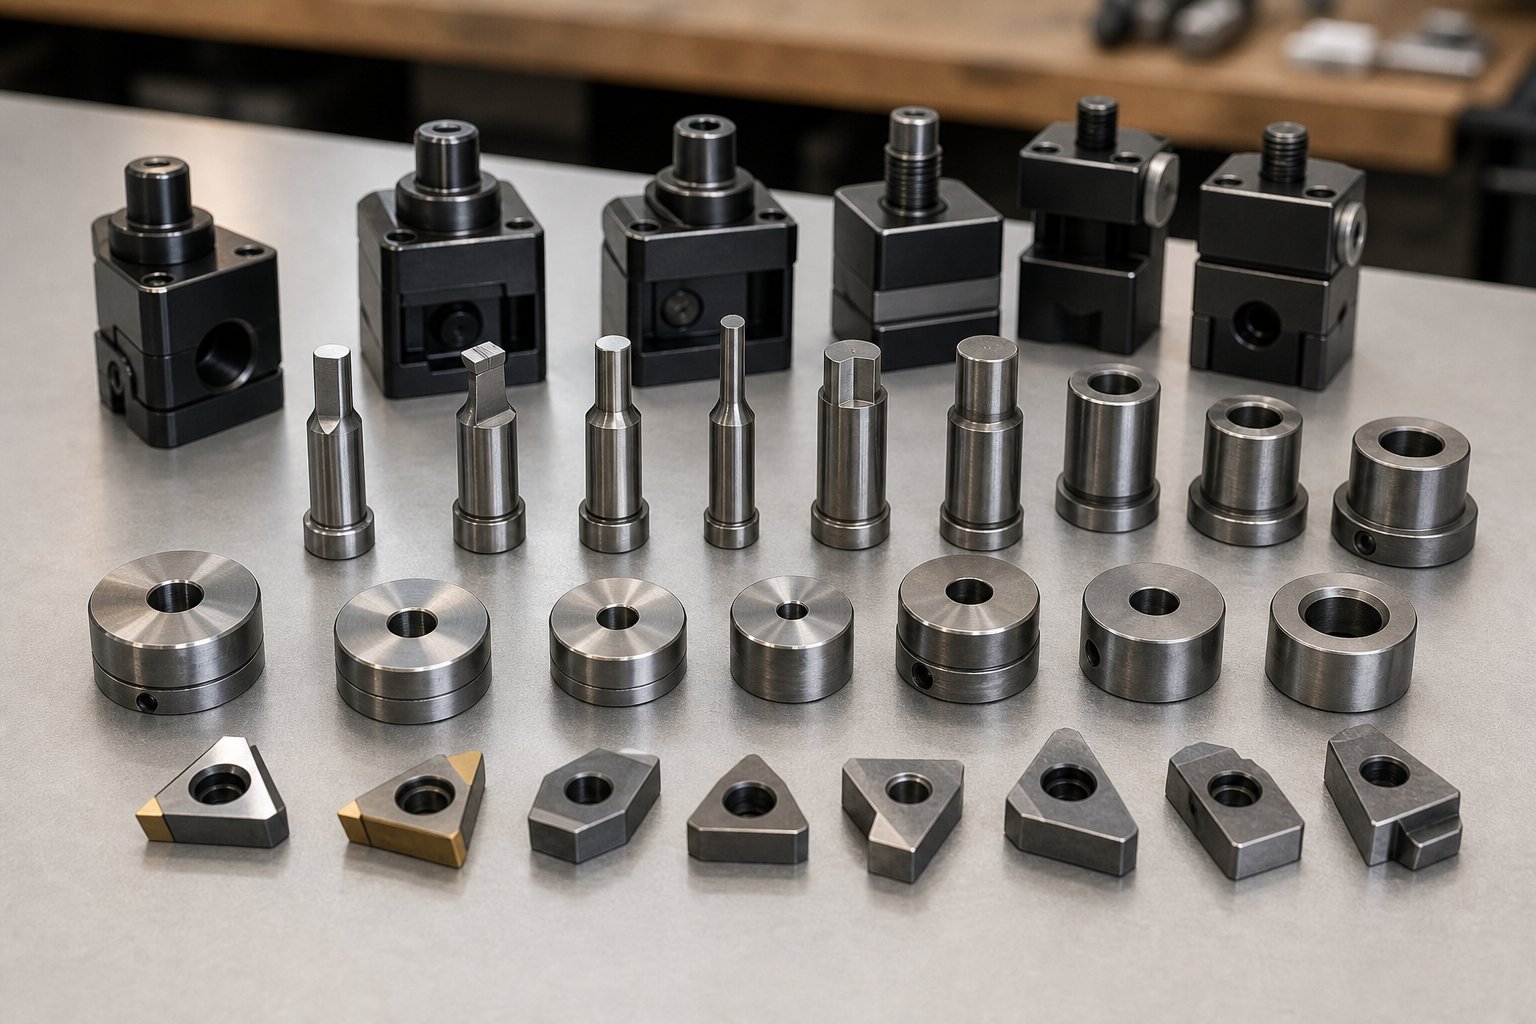
Izbira materiala in načrtovanje vzdrževanja
Progresivno orodje in matrica sta tako trpežni kot materiali v njem. Lahko optimizirate vsako zaporedje postaj in izdelate vsak izračun zračnosti, toda če so luknjači in gumbi matrice izdelani iz napačnega razreda jekla, boste prepogosto vlekli matrico za ostrenje-ali še huje, zamenjali počene vložke med-izdelkom. Izbira jeklene matrice za vtiskovanje je odločitev, ki vaš namen oblikovanja pretvori v dejansko dolgo življenjsko dobo proizvodnje, merjeno v zadetkih med servisnimi intervali.
Vrste orodnega jekla za komponente progresivnih matrice
Zasnova orodij za matrice vključuje usklajevanje materiala vsake komponente z njenim prevladujočim načinom okvare. Se bo luknjač postopoma obrabil zaradi abrazije? Se bo ob ponavljajočih udarcih odkrušilo? Ali se bo pod dolgotrajno tlačno obremenitvijo deformiral? Odgovor določa, kateri razred pripada tej postaji.
Tukaj je praktična hierarhija, od splošnega-namena do skrajne-dolžnosti:
| Razred orodnega jekla | Delovna trdota | Primarna moč | Najboljša aplikacija |
|---|---|---|---|
| A2 (1,2363 / SKD12) | 58-62 HRC | Uravnotežena žilavost in odpornost proti obrabi | Splošno-delovanje zmernega obsega, kjer ne prevladuje noben način posamezne napake |
| D2 (1,2379 / SKD11) | 58-60 HRC | Visoka abrazivna odpornost proti obrabi | Visok{0}}obseg praznjenja in prebadanja, kjer je zadrževanje robov kritično |
| M2 (1,3343 / SKH51) | 60-65 HRC | Odpornost proti obrabi z vrhunsko tlačno trdnostjo | Prebija pod velikimi obremenitvami pri visokih proizvodnih hitrostih |
| M4-hitrorezno jeklo | 62-66 HRC | Največja odpornost proti obrabi v kovanem jeklu | Visok{0}}hitro prebadanje abrazivnih ali prevlečenih materialov |
| Karbid (volframov karbid) | 88-92 HRA | Ekstremna trdota in življenjska doba obrabe | Izjemno--serijska proizvodnja ali abrazivni materiali, kot je silicijevo jeklo |
Razmišljajte o tem kot o razmerju med-stroški in-življenjem.A2 zagotavlja uravnoteženo rešitevko obraba, deformacija in udarci prispevajo k degradaciji orodja, ne da bi kateri koli mehanizem očitno prevladoval. To je solidna privzeta vrednost za matrice z zmernimi količinami proizvodnje, kjer ima več postaj mešane pogoje obremenitve.
D2 nastopi, ko se obseg proizvodnje poveča in obraba robov postane omejevalni dejavnik. Njegova visoka vsebnost kromovega karbida ohranja rezalne robove ostre pri dolgih vožnjah-, ko pa se pojavi drobljenje ali razpokanje, nižja žilavost D2 pomeni, da je čas, da preklopite na nekaj, -odpornega na udarce, kot je S7, ali stopite na M2, kjer tako obraba kot tlačna obremenitev prispevata k okvari.
Hitrorezna jekla M2 in M4-zavzemata zgornjo raven za aplikacije jekla za kovano vtiskovanje. Ohranjajo geometrijo robov pri ponavljajočih se kompresijskih obremenitvah, ki bi deformirale D2, zaradi česar so idealne za izsekovanje v visoko-hitrostnih progresivnih matricah, ki delujejo s 300+ gibi na minuto. Kompromis je obdelovalnost-te vrste je težje brusiti in zahtevajo skrbnejšo toplotno obdelavo za doseganje doslednih rezultatov.
Ko karbidne ploščice upravičijo svoje stroške
Matrice za vtiskovanje iz karbidne trdine predstavljajo vrh lestvice vzdržljivosti-in vrh cenika. Karbidni luknjač ali gumb za izrezovanje lahko stane 5- do 10-krat več kot njegov ekvivalent D2. Kdaj je torej ta naložba smiselna?
Ekonomski križanec je odvisen od treh dejavnikov:
- Obseg proizvodnje:Ko letne količine presežejo 5-10 milijonov zadetkov, podaljšana življenjska doba karbida med ostrenji (pogosto 10-krat daljša od orodnega jekla) dovolj zmanjša skupne stroške izpadov, da pokrije višjo začetno naložbo
- Material obdelovanca:Abrazivni materiali, kot so laminacije iz silicijevega jekla, nerjaveče jeklo in prevlečeni trakovi, močno pospešijo obrabo orodnega jekla. Karbid se veliko bolj učinkovito upira tej abraziji in ohranja stanje robov, kjer bi D2 potreboval ponovno ostrenje vsakih 50.000–100.000 udarcev
- Tolerančna občutljivost:Deli s strogimi dimenzijskimi zahtevami imajo koristi od dimenzijske stabilnosti karbidne trdine-manjša obraba pomeni manjše premikanje med vzdrževalnimi cikli, kar pomeni manj--delov izven-tolerance med daljšimi vožnjami
Eno kritično opozorilo: karbid je krhek. Odlično je odporen proti obrabi, vendar poči ob udarcih ali bočnih obremenitvah. Kot ugotavljajo strokovnjaki za progresivno oblikovanje matric, je "karbid kot beton in bo razpadel, preden se obrabi." To pomeni, da karbidna trdina najbolje deluje pri postajah za prebadanje in izrezovanje z dobro-vodenimi udarci in minimalno stransko silo-ne pa pri postajah za oblikovanje, kjer so-običajne obremenitve zunaj osi. Načrtovalci morajo zagotoviti ustrezno dolžino vodenja luknjača in odpraviti kakršno koli neusklajenost, ki bi lahko stran-obremenila ploščico iz karbidne trdine.
Intervali vzdrževanja in načrtovanje za servisiranje
Vzdrževanje matrice za žigosanje ni samo ostrenje po načrtu-, temveč je to, kako je bila matrica zasnovana za servisiranje. Matrica, ki zahteva popolno razstavitev za zamenjavo enega obrabljenega luknjača, stane veliko več zaradi nedelovanja kot tista, zasnovana za modularni dostop.
Ključna zasnova-za-načela uporabnosti vključujejo:
- Sekcionirani vložki:Lomljenje gumbov matrice in rezanje jekel na posamezne segmente namesto na monolitne plošče. Ko se en rezalni rob obrabi, zamenjate samo ta vložek-in ne celotnega dela matrice.
- Hitro-zamenljiva držala luknjačev:Zadrževalni sistemi, ki omogočajo odstranjevanje in zamenjavo posameznih prebijalcev, ne da bi motili sosednje orodje. S kroglično-ključavnico ali držali-zaklepnice je to pet-minutna operacija namesto enourne-obnove.
- Dizajn petnega bloka:Natančni petni bloki in vodilni ključi, ki silijo zgornjo in spodnjo polovico matrice v natančno poravnavo med ponovnim sestavljanjem, s čimer se odpravi tveganje človeške napake, ki povzroči neusklajenost udarca-to-matrice po vzdrževanju.
- Dokumentirani nizi podložk:Največje omejitve podložkov, navedene na risbah sklopa matrice, preprečujejo prekomerno-podmetanje, ki bi lahko povzročilo motnje pri luknjanju pri odstranjevalcih ali drugih komponentah.
Izkušeni dobavitelji progresivnih matric, kot soYICHENto dostopnost vzdrževanja vgradijo neposredno v njihove zasnove orodij že od faze koncepta-s podporo dolgoročne-proizvodnje s predvidljivimi servisnimi intervali in razširljivim načrtovanjem vzdrževanja za-velikoserijske kovinske dele. Ko je matrica zasnovana tako, da lahko upravljavec stiskalnice ali tehnik v orodjarni zamenja obrabljive komponente brez posebnih znanj, zaščitite čas delovanja proizvodnje ne glede na variabilnost delovne sile.
Praktična realnost vzdrževanja matrice za štancanje je naslednja: matrico z milijon udarci na leto z vložki D2 bo morda treba ostriti vsakih 150.000-250.000 zadetkov. Nadgradite kritične postaje na karbid in ta interval se razteza na 1000000+ zadetkov. Toda frekvenca ostrenja je le ena spremenljivka. Zasnova mora upoštevati tudi, kako hitro lahko matrico spravite nazaj v stiskalnico, ko jo potegnete – in ta hitrost izhaja iz premišljene modularne konstrukcije, ne samo iz boljšega jekla.
Izbira materiala in načrtovanje uporabnosti določata, kako dolgo matrica deluje in kako hitro se obnovi. Toda tudi najboljši materiali ne morejo nadomestiti-faznih spregledov, ki ustvarjajo kronične vzorce okvar-napačnega podajanja, vlečenja žlic, lomljenja udarcev in težav z neusklajenostjo postaj, ki se ponavljajo ne glede na to, kolikokrat naostrite ali zamenjate komponente.
Pogoste napake pri oblikovanju in preprečevanje temeljnih vzrokov
Večina vodnikov za odpravljanje težav se osredotoča na to, kaj storiti po tem, ko progresivna matrica začne odpovedovati v proizvodnji. To je za nazaj. Večino kroničnih progresivnih težav z žigosanjem matrice-nepravilnega podajanja, vlečenja žlic, lomljenja luknjača, zamika dimenzij-je mogoče izslediti nazaj do odločitev, sprejetih v fazi načrtovanja, veliko preden matrica pride v stiskalnico. Njihovo popravljanje po izdelavi orodja pomeni drago predelavo, zamude pri proizvodnji in ogroženo življenjsko dobo orodja. Njihovo preprečevanje med načrtovanjem ne stane skoraj nič.
Če se vaša matrica nenehno vžiga v istem načinu okvare od zagona do zagona, glavni vzrok verjetno ni obraba ali napaka operaterja. Gre za oblikovno vrzel, ki je ne bo odpravilo nobeno ostrenje ali prilagajanje.
Nepravilno podajanje in napake pri napredovanju traku
Napačno podajanje,-pri katerem se trak ne premakne na pravilno razdaljo pred stiskalnimi cikli-je ena najpogostejših prekinitev proizvodnje pri vtiskovanju orodja in matrice. Ko se to zgodi, udarci zadenejo napačno mesto, piloti se vklopijo zunaj-centra in nastali deli so odpadki. Še huje, hudo napačno podajanje lahko udari v gumbe matrice, kar povzroči na tisoče dolarjev škode na orodju v eni sami potezi.
Kaj povzroča napačno podajanje? Običajno eden od štirih pregledov-faze načrtovanja:
- Nezadostna dolžina angažiranja pilota:Če se vodilni zatiči ne spustijo dovolj globoko v trak, preden orodja za rezanje ali oblikovanje pridejo v stik z materialom, trak ob začetku postopka ni popolnoma registriran. Popravek je načrtovanje daljšega vklopa konice pilota-običajno 1,5-kratna najmanjša debelina materiala-in preverjanje, ali čas sprostitve podajanja omogoča pilotom, da se popolnoma usedejo, preden se vključijo druga orodja.
- Prevelik nagib traku zaradi asimetričnih operacij:Ko z ene strani traku odstranimo velike količine materiala,notranje napetosti tuljave se sprostijo neenakomerno, kar povzroči, da se nosilec bočno upogne. V tisočih ciklih ta progresivni pregib vleče trak proti vodilom in vodilom, kar ustvarja upor pri podajanju in morebitno napačno podajanje. Protiukrepi zasnove vključujejo dodajanje operacij izravnave na nasprotni strani ali preklop na konfiguracijo dvojnega nosilca, ki simetrično porazdeli napetost.
- Neustrezna višina dvigala:Med gibi stiskanja vzmetni-zatiči dvigajo trak nad površino matrice, da se lahko prosto premika. Če je višina dvigala prenizka, se oblikovane oblike ali navzdol-upognjeni jezički med podajanjem vlečejo čez ploskev matrice. Trak okleva, podajalnik prekorači časovno okno in naslednji udarec ujame trak izven položaja. Oblikovalci morajo izračunati višino dvigala na podlagi najgloblje navzdol obrnjene oblike v matrici in rezerve-ne le na debelini materiala.
- Dolžina pomika presega natančnost podajanja s stiskalnico:Daljše razdalje naklona povečajo mehansko netočnost servo ali zračnih podajalnikov. Podajalnik z natančnostjo +/-0,05 mm ustvari dvakratno absolutno napako pri koraku 50 mm v primerjavi z korakom 25 mm. Ko zasnova zahteva dolge razdalje napredovanja, krajši pomiki z višjim številom postaj pogosto dajejo bolj stabilne rezultate kot manj postaj z agresivnimi dolžinami korakov.
Vsako od teh težav je mogoče preprečiti z ustreznim načrtovanjem. Rdeča nit? Vsi izvirajo iz podcenjevanja dinamičnega obnašanja traku pri proizvodni hitrosti-nekaj, kar je videti v redu v CAD-u ali med preizkusom počasne-hitrosti, vendar se hitro poslabša pri 200+ gibih na minuto.
Preprečevanje vlečenja polžev in prebijanja
Vlečenje polžev je varljivo destruktivno. En sam potegnjen polž-izluknjana-plošča odpadkov, ki se oprime uvlečnega udarca in ponovno-vstopi v trak-lahko z enim pritiskom poškoduje vse spodnje postaje. Poškoduje površine delov, razpoka in zagozdi med rezalnimi robovi. Pri visokohitrostnem progresivnem žigosanju matrice, ki teče pri 300+ SPM, operater nima nič časa, da se odzove, preden se poškodba razlije skozi celotno matrico.
Zakaj polži vlečejo? Glavni vzrok je vakuum. Ko luknjač prereže material, se ploskev rahlo stisne, pri čemer se zrak ujame med konkavno ploskev in ploščato ploskev. Med izvlekom ta zaprti žep ustvari sesanje, ki dvigne polž iz gumba matrice. Močna maziva povečajo učinek tesnjenja, večje razdalje pri rezanju pa povzročijo zanke, ki so nekoliko manjše od odprtine matrice-, kar odpravlja moteno prileganje, ki bi jih sicer zadržalo.
Načrtujte{0}}fazne protiukrepe, ki preprečujejo vlečenje polžev, preden se začne:
- Geometrija zadrževanja polžev v gumbih matrice:Obdelovanje majhnih oglatih rež ali bodic v stene gumba matrice ustvari brazde na obodu polža, ki ga zagozdi na mestu. Obrnjeni{1}}gumb za stožčasto matrico-kjer se izvrtina rahlo zoži proti izhodu-zadržuje polže pri stiskanju. Potreben je samo 0,0005 do 0,001 palca zožitve; pretirana koničnost lahko razcepi gumb.
- Prezračevalni kanali v luknjah:Majhna skoznja -luknja, izvrtana na sredini luknjača, omogoča, da ujeti zrak uide med izvlekom in poruši vakuumsko tesnilo. Ta preprosta sprememba v celoti odpravi sesalni mehanizem pri večjih udarcih.
- Ustrezna razmerja zračnosti:Tesnejši odmik povzroči polže, ki se s pritiskom-prilegajo gumbu matrice in jih fizično zaklenejo na mestu. Kadar zasnova matrice zahteva večje razdalje zaradi kakovosti robov ali življenjske dobe orodja, postanejo funkcije zadrževanja polžev obvezne in ne izbirne.
- Spremembe udarnega obraza:Brušenje rahle kupole, prečnega-utora ali stopnice na ploskev luknjača poruši ravno tesnjenje, ki ustvarja vakuum. Vzmetni-izmetalni zatiči znotraj večjih udarcev fizično potisnejo polže z obraza med umikom.
Zlom udarca ima lasten nabor temeljnih vzrokov-faze zasnove. Najpogostejši: premajhni prečni-prerezi. Odpornost luknjača na silo luščenja je odvisna od njegove-površine preseka in dolžine. Dolgi, vitki luknjači-tisti z razmerjem med dolžino-in-premerom, ki presega 8:1-so izjemno občutljivi na upogibanje pod obremenitvijo odstranjevanja, ki se pojavi, ko material prime luknjač med izvlekom. Načrtovanje ustrezne dolžine vodenja luknjača (podprto v plošči za odstranjevanje) in ohranjanje razmerij med dolžino-in premerom pod kritičnimi pragovi v celoti prepreči ta način okvare.
Bočna obremenitev zaradi neporavnanosti je še en ubijalec udarcev. Če luknjač ne vstopi v gumb matrice popolnoma koncentrično, se razvijejo stranske sile, ki zaskočijo luknjače z majhnim-premerom ali ostružke iz karbidne trdine. Popravek zasnove zagotavlja ustrezen vklop vodilnega zatiča in natančnost vodilne izvrtine za odstranjevalno ploščo-težave, ki jih je poceni preprečiti, vendar pa jih je drago naknadno diagnosticirati.
Neusklajenost postaje in kumulativna napaka
Kadar progresivno žigosanje matrice kaže postopen premik dimenzij ali nedosledne položaje elementov, je glavni vzrok pogosto neporavnanost postaje-stanje, ko zgornja in spodnja polovica matrice pod obremenitvijo ne ohranjata popolne registracije. To je lahko statično (matrica je bila zgrajena rahlo navzgor) ali dinamična (matrica se med vsakim gibom odkloni in odskoči nazaj, pri čemer se vzorec odklona premakne, ko se komponente obrabijo).
Preventivni ukrepi-faze načrtovanja, ki nadzorujejo neusklajenost:
- Ustrezna velikost in namestitev vodilnega zatiča:Vodilni zatiči morajo biti dimenzionirani glede na skupno bočno silo, ki se ji bodo uprli, ne pa samo nameščeni na standardne kataloške velikosti. Postavite ju tako daleč narazen, kolikor dovoljuje geometrija matrice-širši razmik se učinkoviteje upira kotni neusklajenosti kot večji zatiči, nameščeni blizu skupaj.
- Ustrezna togost nastavka:Debelina čevlja mora ustrezati tonaži in razponu. Tanki čevlji se pod obremenitvijo upognejo, zaradi česar se zunanje postaje premaknejo glede na sredinske postaje. Osnovno pravilo: najmanjša debelina čevlja je enaka 1,5-kratniku najdaljšega nepodprtega razpona, deljenega s 6, vendar je validacija FEA zanesljivejša od pravil za kompleksne matrice.
- Dodatki toplotnega raztezanja za-hitre operacije:Pri 400+ udarcih na minuto se segrevanje zaradi trenja različno razširi komponente matrice. Jeklo se razširi približno 12 mikronov na meter na stopinjo Celzija. 600 mm dolga matrica, ki se segreje, lahko zraste za 30-50 mikronov po svoji dolžini-dovolj, da premakne zunanjo poravnavo postaje izven tolerance. Oblikovalci to prilagodijo z rahlim odmikom v nekritičnih funkcijah lociranja, medtem ko ohranjajo togo registracijo na kritičnih izhodiščnih točkah.
- Položaj rezervnega ključa za ponovljivo poravnavo matrice:Natančno brušeni ključi med odseki matrice in čevlji silijo komponente v natančen položaj med montažo. Ko je matrica povlečena za vzdrževanje in ponovno sestavljena, ti ključi odpravijo možnost človeške napake pri ponovni postavitvi-vsaka vnovična izdelava ustvari isto registracijo kot prvotni sklop.
Sodobna progresivna programska oprema za načrtovanje matrice omogoča FEA simulacijo upogiba matrice pod polno proizvodno obremenitvijo, pri čemer natančno predvidi, kje in koliko se bo struktura matrice upognila, preden bo odrezan en sam blok jekla. Ta zmožnost spremeni neusklajenost iz poskusnega odkritja v izračun-faze načrtovanja. Inženirji lahko dodajo ojačitvena rebra, povečajo debelino čevlja v kritičnih območjih ali premaknejo vodilne zatiče, da preprečijo predvideno deformacijo-v modelu CAD, brez stroškov materiala.
Delovni tokovi validacije CAD/CAE zgodaj odkrijejo te težave s simulacijo celotnega giba stiskalnice: sile prebijanja, vklop odstranjevalca, preoblikovalne obremenitve in njihov skupni učinek na strukturo matrice. Programska oprema za progresivno načrtovanje matric označuje postaje, kjer upogib presega-uporabniško določene pragove, kar oblikovalcem omogoča ponavljanje, preden se zavežejo izdelavi orodja. Ta pristop,-ki temelji na simulaciji, predstavlja temeljni premik od tradicionalnega cikla "sestavi, poskusi, popravi", ki zahteva tedne preizkusnega časa in na tisoče predelav.
Preprečevanje napak v fazi načrtovanja je stroškovno-najučinkovitejša strategija kakovosti, ki je na voljo. Toda tudi popolno zasnovano matrico mora izdelati dobavitelj, ki je sposoben izvesti to zasnovo s polno natančnostjo-in vzdržuje ekipa, ki razume namen inženiringa za vsako funkcijo. Ta povezava med kakovostjo zasnove in zmožnostjo dobavitelja je tista, ki na koncu določa, ali progresivni program matric dobavlja dosledne dele v milijonih ciklov ali se spremeni v kronično težavo vzdrževanja.
Izbira partnerja za progresivne matrice za množično proizvodnjo
Progresivna matrica je dobra le toliko, kot je dobra trgovina, ki jo izdela. Določite lahko vsako razdaljo, natančno določite zaporedje vsake postaje in izberete idealna orodna jekla-toda če dobavitelju primanjkuje natančne opreme, znanja o materialih ali procesne discipline za izvedbo tega načrta s popolno zvestobo, boste preživeli mesece v preizkušanju težav, ki nikoli ne bi smele obstajati. Za proizvodne inženirje in ekipe za nabavo, ki nabavljajo matrice za progresivno žigosanje, izbira dobavitelja ni odločitev o nakupu. To je inženirska odločitev z neposrednimi posledicami za kakovost delov, neprekinjeno delovanje proizvodnje in skupne stroške programa.
Kaj oceniti pri dobavitelju progresivnih matric
Vsi proizvajalci progresivnih matric ne delujejo na enaki ravni zmogljivosti in uglajeno spletno mesto ne zagotavlja natančnosti v delavnici. Ko ocenjujete potencialne partnerje za storitve progresivnega žigosanja kovin, se osredotočite na merila, ki razkrivajo dejansko tehnično globino in ne poverilnic-na površinski ravni:
- -Hišna zmogljivost načrtovanja in simulacije:Ali dobavitelj izvaja simulacijo oblikovanja-na podlagi FEA in optimizacijo postavitve trakov interno ali načrtuje zunanje izvajalce in preprosto obdeluje model nekoga drugega? Trgovine, ki imajo v lasti celotno zasnovo-za-izgradnjo cikla, hitreje ujamejo težave in učinkoviteje ponavljajo med preizkusom.
- Nadzor pridobivanja orodnega jekla in toplotne obdelave:Vprašajte, kje nabavljajo ploščice D2, M2 in karbidne trdine ter ali toplotno obdelavo izvaja-lastno ali podizvajalec. Nedosledna toplotna obdelava je glavni vzrok za prezgodnjo odpoved udarca-Dobavitelji, ki neposredno nadzorujejo ta proces, proizvajajo zanesljivejše orodje.
- Preskusna razpoložljivost za tisk:Namenska preizkusna stiskalnica omogoča dobavitelju, da pred odpremo preveri delovanje matrice v realnih pogojih. Brez njega sprejemate nepreizkušeno orodje in prevzemate vsa tveganja preizkusa v vaši ustanovi.
- Izkušnje z vrstami ciljnih materialov:Dobavitelj strokovnjaka za žigosanje iz mehkega jekla se lahko spopade z nerjavnim jeklom ali zlitinami visoke-trdnosti, ki zahtevajo različne razdalje, prevleke in izračune sile. Vprašajte za primere matric, ki so jih izdelali za vaš specifični material in obseg.
- Status certifikata ISO:Certifikat ISO 9001 označuje dokumentirane sisteme kakovosti. Za avtomobilske programe skladnost z IATF 16949 signalizira zmožnost za dokumentacijo na ravni PPAP-in nadzor procesa.
- Odzivnost komunikacije med ponovitvami oblikovanja:Programi progresivnih matric vključujejo številne preglede načrta in inženirske spremembe, preden se začne rezanje jekla. Dobavitelj, ki potrebuje en teden, da odgovori na vprašanje DFM, vas bo stal več mesecev v celotni časovnici programa.
Ta merila ločujejo strokovnjake za natančne matrice in žigosanje od splošnih delavnic. Dobavitelj, ki je močan v vseh šestih razsežnostih, lahko prevzame lastništvo nad zmogljivostjo matrice, namesto da preprosto dobavlja strojno obdelane komponente in upa, da delujejo.
Ujemanje zapletenosti zasnove matrice z zmogljivostjo dobavitelja
Progresivne matrice obsegajo ogromen razpon kompleksnosti. Enostavna matrica za izrezovanje s 4-postajami z dvema operacijama prebadanja in rezom je bistveno drugačen inženirski izziv kot 20-stopenjska sestavljena progresivna matrica z vlečenjem, oblikami, navojem v matrici in selektivnim utrjevanjem. Usklajevanje prave ravni kompleksnosti s pravim dobaviteljem preprečuje tako preplačila kot premajhne rezultate.
Enostavne progresivne matrice-ki se ukvarjajo z ravnim izrezovanjem, osnovnim prebadanjem in enostavnimi upogibi-lahko kompetentno izdela široka paleta dobaviteljev matrice in žigosanja. Zahtevana orodjarska spretnost je dostopna, preizkusni cikli pa so običajno kratki. Ko pa število postaj narašča, se operacije oblikovanja množijo in zahteve glede tolerance zaostrujejo, se področje oži. Kompleksne matrice zahtevajo dobavitelje z izkušnjami s simulacijo globokega oblikovanja, zmožnostjo računalniškega predvidevanja in kompenziranja vzmetnega povratka ter metalurškega znanja za izbiro premazov in razredov vložkov, ki se ujemajo s posebnim profilom obrabe vsake postaje.
Vertikalne izkušnje v panogi so prav tako pomembne kot splošne sposobnosti. Dobavitelj z desetletji izkušenj avtomobilskega progresivnega žigosanja kovin razume zahteve PPAP, oblačke GD&T in kadenco validacije proizvodnje, ki jo zahtevajo programi stopnje 1. Dobavitelj, osredotočen na priključke za elektroniko, prinaša strokovno znanje na področju mikro-žigosanja, materialov s tanko-folijo in ultra-tesnega nadzora koraka. Orodja za medicinske pripomočke zahtevajo dokumentacijo o sledljivosti in standarde površinske obdelave, ki jih splošni industrijski dobavitelji morda ne bodo vzdrževali. Ko ocenjujete storitve progresivnega žigosanja, se posebej pozanimajte o programih, ki so jih izvajali v vaši panogi-ne samo o podobnih geometrijah delov, temveč o podobnih zahtevah glede sistema kakovosti in dokumentacije.
Pripravljenost-na dolgoročno proizvodnjo in razširljivost
Tu gre veliko odločitev o nabavi narobe: kupec oceni, ali lahko dobavitelj izdela matrico, ne pa tudi, ali je matrika sama zasnovana za dolgoročno -zmožnost preživetja proizvodnje. Matrica za progresivno žigosanje, namenjena več-letnim, več{3}}milijonskim-storitvam, potrebuje več kot dobro jeklo in tesne razdalje. Od prvega dne ga je treba oblikovati za razširljivost.
Kako je videti razširljivost pri oblikovanju matrice? Kompleti rezervnih komponent-podvojeni luknjači, gumbi za reze in obrabne plošče, izdelani skupaj z originalno zgradbo, tako da so nadomestni dimenzijsko enaki brez ponovne{1}}strojne obdelave. Dokumentirani postopki vzdrževanja, ki jim lahko sledi katera koli kvalificirana orodjarna, ne le prvotni proizvajalec. Preverjeni procesni parametri, zabeleženi med preizkusom-optimalna hitrost stiskanja, nastavitve podajanja, vrsta mazanja in pritiski dušikove vzmeti-tako da je matrico mogoče prestaviti ali podvojiti brez ponavljanja razvojnega cikla.
Za proizvodne inženirje in ekipe za nabavo, ki nabavljajo -programe progresivnega žigosanja velike količine, te funkcije razširljivosti ločijo matrico, ki zanesljivo deluje pet let, od tiste, ki po dvanajstih mesecih postane kronično breme vzdrževanja.
YICHENje dobra možnost za ekipe, ki nabavljajo matrice za progresivno žigosanje za-količine kovinskih delov, ki zahtevajo učinkovito več-oblikovanje, tesno ponovljivost in razširljivo množično proizvodnjo-dostavo matric, zasnovanih za dolgo-zmogljivost z vgrajeno-uporabnostjo in dokumentiranimi procesnimi parametri, ki podpirajo predvidljivo načrtovanje vzdrževanja v podaljšanih življenjskih ciklih proizvodnje.
Širše načelo velja ne glede na to, katerega dobavitelja izberete: obravnavajte progresivno nabavo matric kot sistemsko odločitev. Najboljši rezultati prihajajo od partnerjev, ki razumejo, da je sestavljanje matrice šele začetek-podpora skozi milijone proizvodnih ciklov je tisto, kar dejansko določa uspeh programa. Vprašajte, kako načrtujejo dostop do vzdrževanja, kakšno strategijo rezervnih delov priporočajo in kako dokumentirajo procesno okno. Ta vprašanja razkrivajo, ali dobavitelj razmišlja v smislu dostavljenega orodja ali dobavljene proizvodne zmogljivosti.
Progresivno žigosanje zagotavlja svojo polno ekonomsko vrednost le, če so kakovost oblikovanja, strokovno znanje o materialih in izvedba dobavitelja usklajeni v celotnem življenjskem ciklu programa. Inženirjem, ki se zataknejo, običajno ne primanjkuje znanja-manjka jim sistematičen okvir, ki bi povezoval odločitve o geometriji delov, da bi odstranil logiko postavitve, izbiro materiala in zmogljivost dobavitelja. Uporabite ta okvir od postaje do postaje in tisto, kar je videti kot neverjetno zapleten inženirski izziv, postane zaporedje dobro-definiranih, rešljivih problemov.
Pogosta vprašanja o oblikovanju matrice za progresivno žigosanje
1. Kakšna je razlika med progresivno matrico in sestavljeno matrico?
Progresivna matrica vsebuje več postaj, razporejenih v zaporedju, ki izvajajo eno operacijo na postajo, ko kovinski trak napreduje skozi stiskalnico z vsakim udarcem. Sestavljena matrica izvaja vse operacije rezanja hkrati v eni sami potezi na eni postaji. Progresivne matrice obdelujejo kompleksne dele s prebadanjem, upogibanjem in oblikovanjem pri visokih hitrostih, medtem ko sestavljene matrice najbolje delujejo za enostavnejše ravne dele, kot so podložke ali laminati, kjer je vse elemente mogoče rezati v eni ravnini. Progresivne matrice ustrezajo srednjim do zelo velikim količinam proizvodnje, medtem ko so sestavljene matrice običajno bolj ekonomične za manjše količine z manj kompleksno geometrijo.
2. Kako določite število postaj, potrebnih v progresivni matrici?
Število postaj je odvisno od kompleksnosti značilnosti dela, zahtev glede tolerance in omejitev zaporedja oblikovanja. Vsaka posebna operacija-luknje, upogibi, oblike, zareze in rezi-potencialno zahteva svojo postajo. Bližinske-luknje, ki bi oslabile odseke matrice, morajo biti ločene med postajami. Zavoji ob preluknjanih luknjah zahtevajo zaporedno ločevanje, da se prepreči popačenje. Izkušeni inženirji dodajo tudi eno ali dve slepi postaji kot prazni rezervi za prihodnje spremembe med preizkusom. Splošno pravilo je, da kompleksnejša geometrija z strožjimi tolerancami zahteva več postaj za porazdelitev oblikovalnih napetosti in ohranjanje dimenzijske natančnosti.
3. Kakšno razdaljo od matrice naj uporabim za progresivno žigosanje iz nerjavečega jekla?
Za progresivno žigosanje iz nerjavečega jekla se priporočeni odmik matrice giblje od 15 % debeline materiala na stran za mehke ali žarjene pogoje do 20 % ali več za-kaljen material. To je bistveno širše od mehkega jekla (10-12%), ker večja strižna odpornost nerjavnega jekla in obnašanje pri utrjevanju zahtevata več prostora za obvladovanje rezalnih sil in zakasnitev trganja. Manjši odmiki pri nerjavnem jeklu pospešujejo obrabo orodja in povečujejo tveganje za nabiranje lepila na površinah luknjačev. Združevanje večjega odmika s karbidnimi ploščicami ali prevlečenimi luknjači (TiN, AlCrN) dodatno podaljša življenjsko dobo orodja pri aplikacijah iz nerjavnega jekla.
4. Kako izračunate skupno tonažo stiskalnice za progresivno matrico?
Skupna tonaža stiskalnice je enaka vsoti vseh sil, ki se hkrati pojavijo v enem hodu stiskalnice, plus 20-30% varnostni faktor. Izračunajte vsako postajo neodvisno: sila rezanja uporablja formulo obseg x debelina x strižna trdnost, medtem ko sile oblikovanja uporabljajo izračune-na podlagi natezne trdnosti. Skupaj dodajte vse sile prebadanja, rezanja, upogibanja, vlečenja, kovanja, pritiska vzmeti odstranjevalca in sile dvižnega zatiča. Varnostna rezerva upošteva variacijo materiala med serijami tuljav, progresivno topljenje udarcev in dinamične sile zaskoka med zapiranjem. Vedno preverite tonažno zmogljivost in razpoložljivo energijo vztrajnika pri ciljnih gibih na minuto.
5. Na kaj moram biti pozoren pri izbiri dobavitelja progresivnih matric za množično proizvodnjo?
Ocenite dobavitelje po šestih kritičnih merilih:-hišna zasnova in zmožnost simulacije FEA, nabava orodnega jekla z nadzorovano toplotno obdelavo, namenska razpoložljivost preskusne stiskalnice, dokazane izkušnje z vašimi posebnimi vrstami materialov in dimenzijami, certifikat ISO ali IATF za dokumentirane sisteme kakovosti in odzivna komunikacija med ponovitvami načrtovanja. Dobavitelji, kot je YICHEN, ki že v fazi zasnove načrtujejo dostopnost vzdrževanja in razširljivost v svoje progresivne matrice, zagotavljajo boljše dolgoročne -rezultate proizvodnje. Ocenite tudi, ali zagotavljajo komplete rezervnih komponent, dokumentirane vzdrževalne postopke in potrjene procesne parametre, ki podpirajo več-letno proizvodnjo brez ponavljanja razvojnih ciklov.


