


Kaj je matrica za žigosanje in zakaj je pomembna
Ko odprete vrata avtomobila, priključite polnilnik telefona ali potegnete pladenj iz pečice, se dotikate delov, oblikovanih z matrico za žigosanje. Torej, kaj točno je matrica za žigosanje in zakaj se skoraj vsak-serijski proizvajalec zanaša nanjo?
Kaj je matrica za žigosanje v proizvodnji
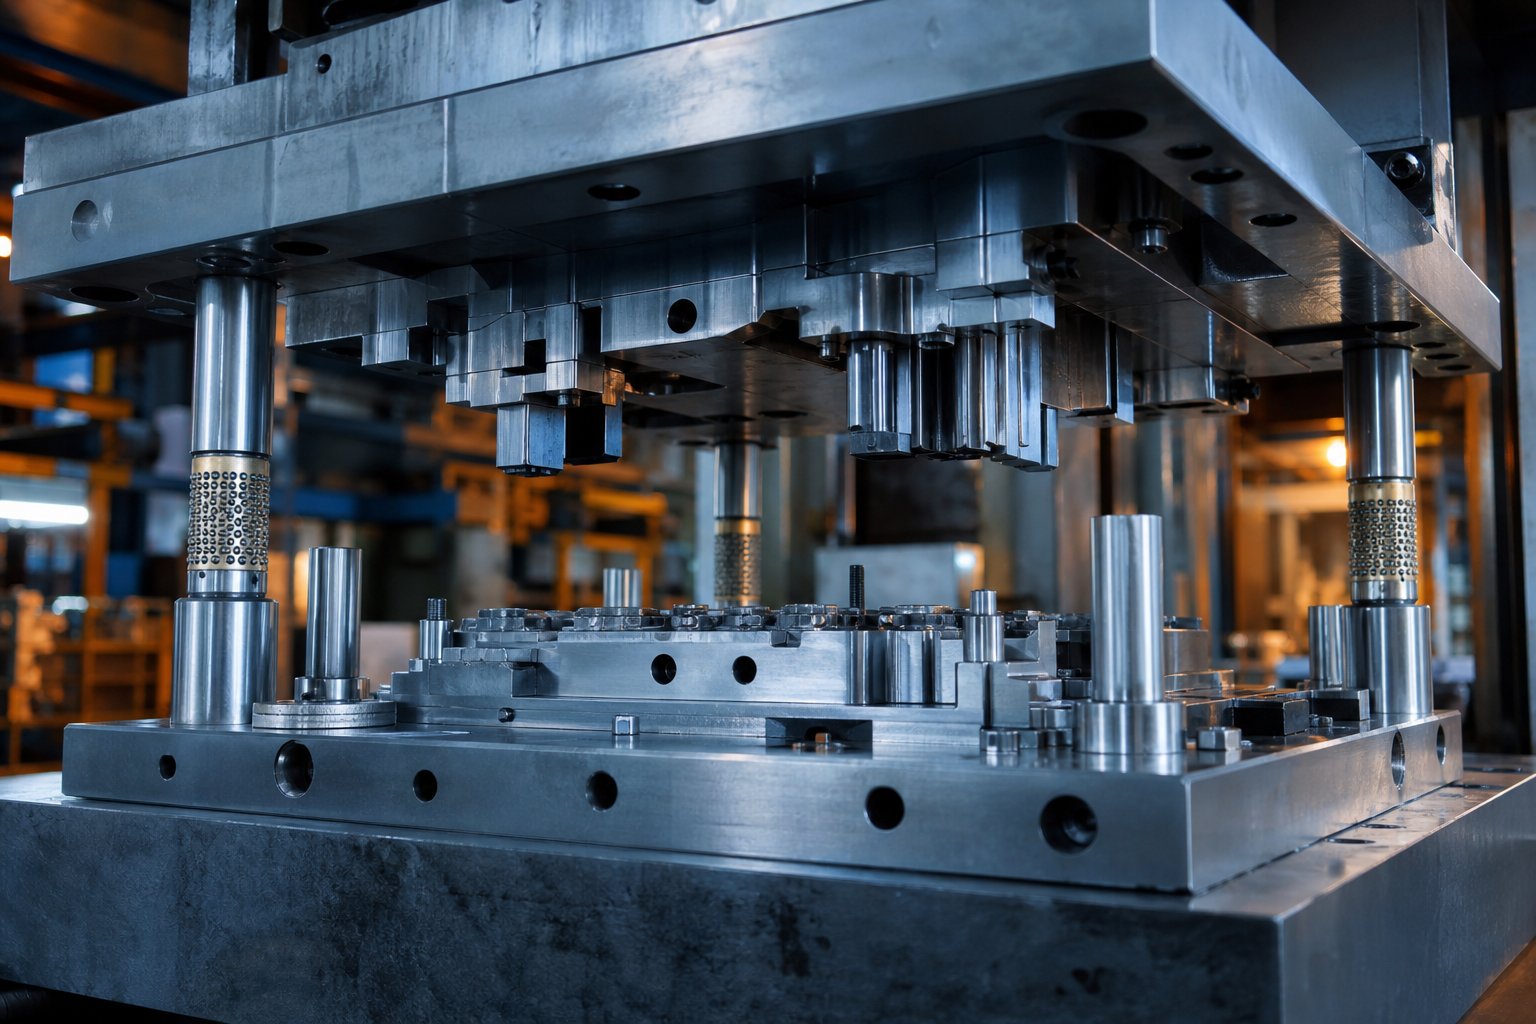
Štanca za žigosanje je natančno-izdelano orodje, nameščeno v stiskalnici, ki reže, upogiba ali oblikuje ravno pločevino v končni del. Zgornja in spodnja polovica matrice delujeta skupaj pod nadzorovano silo in pretvarjata surovi material v komponente s ponovljivo natančnostjo.
Ta definicija žigosanja zajema osrednjo zamisel, vendar slika-resničnega sveta vključuje tri igralce, ki delujejo sinhronizirano: matrico (orodje), stiskalnico (sila) in obdelovanec (pločevina, ki se podaja med njimi). Med vsakim hodom stiskalnice se utrjeni jekleni odseki matrice dotaknejo materiala in povzročajo strižno ali oblikovalno napetost, dokler kovina ne prevzame želenega profila. KotFabrikatorUpoštevajte, da je žigosanje postopek hladnega{0}}oblikovanja, kar pomeni, da se ne vnaša zunanja toplota, čeprav lahko zaradi trenja med rezanjem in oblikovanjem končni deli izstopijo vroče.
Razumevanje, kaj je matrica v tem kontekstu, pomeni, da jo prepoznamo kot več kot en sam blok jekla. To je sistem rezalnih robov, profilnih površin, vodilnih elementov in vzmetnih-komponent, vse strojno obdelanih do mikronskih-toleranc. Če sprašujete, kaj so matrice v proizvodnji na širši ravni, odgovor obsega vse od orodij za mikroelektroniko, ki so dovolj majhna, da se prilegajo vaši dlani, do ogromnih avtomobilskih matric, ki oblikujejo celotne karoserijske plošče.
Zakaj so matrice za vtiskovanje osrednjega pomena za preoblikovanje kovin
Kaj je največja prednost kovinskega žigosanja pred strojno ali ročno izdelavo? Lestvica. Ko je matrica izdelana in potrjena, lahko izvede več sto ali celo več kot tisoč gibov na minuto, pri čemer vsakič proizvede praktično enake dele. Ta ponovljivost zagotavlja ekonomičnost stroškov-na-kos, s katero se količinsko ne more kosati nobena druga metoda preoblikovanja kovin.
Razmislite o številkah:ena progresivna kockalahko proizvede na milijone delov, preden je potrebno večje vzdrževanje, in vsak del ima dovolj tolerance za varnost-kritični avtomobilski ali vesoljski sklop. Začetna naložba v orodje je precejšnja, vendar se hitro povrne v velikih proizvodnih serijah z zmanjšanim delom, minimalnim odpadkom in dosledno kakovostjo.
Ta članek presega preprost vnos v glosarju. V naslednjih razdelkih boste videli, kako posamezne komponente matrice medsebojno delujejo kot sistem, kako lastnosti materiala narekujejo oblikovalske odločitve in kako izračuni prostega prostora neposredno preprečujejo napake, ki povečujejo stopnjo odpadkov in izpade.
Osrednje komponente znotraj matrice za vtiskovanje
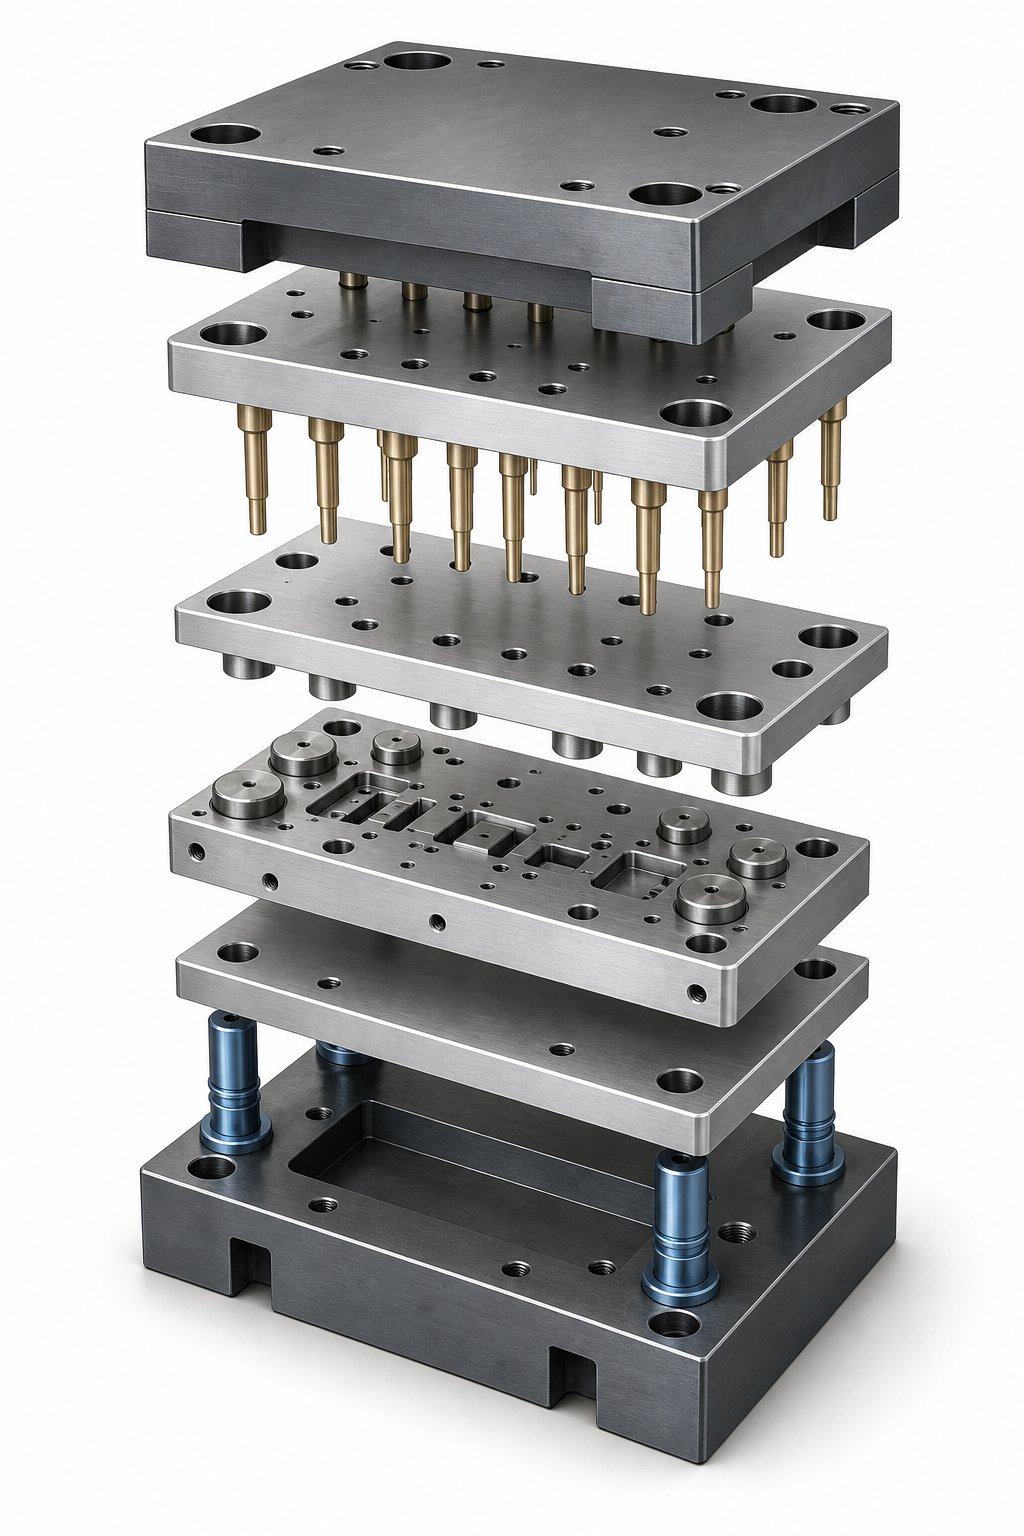
Matrica za žigosanje je od zunaj videti kot trden blok jekla. Vendar ga odprite in našli boste na desetine medsebojno odvisnih delov, od katerih je vsak zasnovan za določeno nalogo v določenem trenutku pritiska. Razlika med zanesljivim orodjem in glavobolom,-ki povzroča ostanke, se pogosto zmanjša na to, kako dobro te komponente matrice za žigosanje delujejo skupaj kot sistem in ne kot ločeni deli.
Razlaga zgornjih in spodnjih sklopov matrice
Vsak komplet matrice za vtiskovanje se začne z dvema težkima jeklenima ploščama, imenovanima čevlji za matrice. Spodnji čevelj matrice je pritrjen na posteljo stiskalnice, medtem ko se zgornji čevelj matrice pritrdi na baten stiskalnice. Skupaj tvorijo strukturno okostje, ki drži vse druge komponente na položaju pod ponavljajočo se tonažo.
Poravnavo med tema polovicama vzdržujejo utrjeni vodilni zatiči in natančno-brušene puše. V skladu z Moeller Precision Tool so ti izdelani z tolerancami do 0,0001 palca, kar zagotavlja, da se zgornja in spodnja polovica srečata v popolnoma enakem razmerju potezo za potezo. Vodilni zatiči-s krogličnimi ležaji so postali industrijski standard zaradi nizkega trenja in enostavnega ločevanja, čeprav so torni-zatiči še vedno dobri v aplikacijah, kjer je cena prednostna naloga.
Na čevlje matrice boste našli luknjače (ki držijo orodja za rezanje in oblikovanje), matrice (ki zagotavljajo parne votline) in podložne plošče iz utrjenega orodnega jekla. Podložne plošče preprečujejo, da bi se udarci zabili v mehkejši material čevlja matrice pod visokimi obremenitvami, s čimer se koncentrirane sile razširijo na širše območje.
Funkcionalne komponente, ki oblikujejo del
Thekomponente stiskalniceki dejansko pridejo v stik z obdelovancem, vključujejo matrice in luknjače, gumbe za matrice, odstranjevalce, dvigala, vodila in tlačne blazinice. Vsak prispeva k nadzoru materiala v drugi fazi cikla oblikovanja.
Luknjači so moški rezalni ali oblikovalni elementi. Njihova oblika nosu določa geometrijo reza ali upogiba: okrogel, podolgovat, kvadraten ali povsem po meri. Gumbi za izrezovanje služijo kot ženski dvojnik in zagotavljajo nasprotni rezalni rob. Razdalja med luknjačem in gumbom njegove matrice je eden najbolj kritičnih parametrov v celotnem sestavu matrice, ki neposredno vpliva na kakovost robov in življenjsko dobo orodja.
Odstranjevalci odstranijo osnovni material iz luknjača pri gibu navzgor. Brez njih bi elastičnost materiala prijela udarec in zagozdila matrico. Dvigala, navadno vzmetni-zatiči ali tirnice, dvignejo trak s spodnje površine matrice po vsakem udarcu, da se lahko prosto premakne do naslednje postaje. Pilotni zatiči se spustijo v predhodno preluknjane luknje, da zagotovijo končno, natančno registracijo traku pred naslednjim sproženjem. Tlačne blazinice držijo material ravno med rezanjem in oblikovanjem ter preprečujejo popačenje, ki bi se razlilo skozi spodnje postaje.
Kako komponente delujejo skupaj med pritiskom
Predstavljajte si en sam cikel v progresivni matrici. Ko se stiskalni oven spušča, je to zaporedje:
- Vzmetna-plošča za odstranjevanje se najprej dotakne traku, ga plosko pripne na rezalno ploščo in nadzoruje gibanje materiala.
- Pilotni zatiči zajamejo predhodno preluknjane-luknje in potegnejo trak v natančno registracijo za to postajo.
- Udarci se nadaljujejo navzdol, vstopajo v material in izvajajo operacije rezanja ali oblikovanja proti spodnjim gumbom matrice.
- V spodnji mrtvi točki se vse operacije oblikovanja in rezanja končajo hkrati na vsaki postaji.
- Pri gibu navzgor odstranjevalec drži material navzdol, medtem ko se udarci umikajo. Dvigala nato dvignejo trak stran od površine matrice, da ga podajalnik lahko premakne na naslednji korak.
Celotno zaporedje se zgodi v delčku sekunde in se ponovi več stokrat na minuto. Vsaka komponenta mora opravljati svojo funkcijo v tesnem časovnem in pozicijskem oknu, sicer napake sledijo takoj.
Spodnja tabela povezuje vsako glavno komponento z njeno vlogo in kaj gre narobe, ko odpove. Ta pogled-posledice neuspeha je tisto, kar ločuje-razmišljanje na sistemski ravni od obravnavanja komponent kot izoliranih kataloških elementov.
| Ime komponente | funkcija | Neuspeh Posledica |
|---|---|---|
| Die Shoe (zgornji/spodnji) | Strukturna montažna ploščad za vse druge komponente | Upogibanje pod obremenitvijo povzroči neusklajenost in pospeši obrabo vseh delovnih komponent |
| Vodilni zatiči in puše | Ohranite natančno poravnavo med polovicama matrice skozi celoten hod | Nabiranje ali obraba povzročita zamik zračnosti, kar povzroči nedosledne robove in skrajša življenjsko dobo luknjača |
| Podporne plošče | Preprečite, da bi udarci vdrli v čevelj matrice ob ponavljajočih se udarcih | Brez njih se udarci sčasoma zarijejo v čevelj, spreminjajo višino zapiranja in poslabšajo kakovost reza |
| Udarci | Režite, luknjajte ali oblikujte material obdelovanca | Zlomljeni ali obrabljeni robovi povzročajo čezmerne robove, povečujejo zahteve glede tonaže in tvegajo katastrofalne zlome |
| Die Buttons | Zagotavlja parni rezalni rob in razbremenitev polžev | Obrabljeni gumbi povečajo značilnosti delov nad toleranco in povzročijo vlečenje polžev |
| Snemalna plošča | Plosko stisne material in ga odstrani iz udarcev pri gibu navzgor | Napaka povzroči dviganje materiala med rezanjem, kar povzroči izkrivljene dele in morebitne zrušitve matrice |
| Dvigala | Dvignite trak s spodnje matrice za podajanje na naslednjo postajo | Zataknjena dvigala povzročajo vlečenje traku, napačno podajanje in poškodbe pilota na naslednji postaji |
| Pilotski zatiči | Natančno locirajte trak na vsaki postaji pred operacijskim strelom | Obrabljeni ali manjkajoči piloti omogočajo napačno registracijo traku, zaradi česar na vseh postajah nastanejo ne{0}}lokacijske značilnosti |
| Tlačne blazinice | Držite material stabilen med oblikovanjem, da nadzorujete pretok in preprečite gubanje | Nezadosten pritisk blazinice omogoča, da se material zmečka ali premakne, kar povzroči dimenzijske napake v oblikovanih elementih |
Upoštevajte vzorec: ena sama okvarjena komponenta redko povzroči samo eno težavo. Obrabljena vodilna puša povzroči zamik zračnosti, kar pospeši obrabo luknjača, kar poveča višino rezila, kar sčasoma sproži nenačrtovane izpade celotne linije. Ta verižna reakcija je razlog, zakaj izkušeni oblikovalci matric razmišljajo v sistemih, pri čemer določajo vsako komponento glede na obremenitve, čas in tolerance vsega okoli nje.
Ta medsebojno povezana realnost tudi pomeni, da izbira med tipi matric, progresivnimi, prenosnimi ali sestavljenimi, spremeni, katere komponente nosijo največje breme in kje se koncentrira tveganje za okvaro.
Progresivni v primerjavi s prenosom v primerjavi s sestavljenimi vrstami matric
Vsaka matrica za vtiskovanje uporablja iste temeljne komponente, toda način, kako so te komponente razporejene in kako se obdelovanec premika skozi njih, razdeli svet orodij v različne kategorije. Izbira med vrstami matric za žigosanje manj vpliva na to, katera je "najboljša" in bolj na to, katera se ujema z vašo geometrijo dela, letno količino in proračunom. Če se to ujemanje zmoti, boste plačali za sekundarne operacije, odpadke ali preoblikovanje orodij.
Progresivne matrice za visoko{0}}količinsko-proizvodnjo trakov
Progresivna matrica podaja neprekinjen kovinski trak skozi niz postaj znotraj enega orodja. Vsaka postaja izvede eno operacijo, rezanje, upogibanje, oblikovanje, medtem ko se trak premika naprej za en korak naenkrat. Del ostane pritrjen na nosilni trak, dokler ga končna postaja ne loči.
Ta postopek matrice zagotavlja hitrost, ki je druge vrste matric preprosto ne morejo doseči. Visoko{1}}hitrostne stiskalnice s progresivnimi orodji lahko presežejo 200 do 600 gibov na minuto in izdelujejo končne dele v neprekinjenem toku z minimalnim rokovanjem. Pilotni zatiči ohranjajo registracijo med postajami in ohranjajo nizke tolerance tudi pri teh hitrostih.
Kje so progresivne matrice ekonomsko smiselne?Fictivova inženirska analizapostavlja prag sposobnosti preživetja na približno 50.000 do 100.000 enot na leto, čeprav lahko preprostejši deli upravičijo naložbo pri 30.000 enotah. Pod temi količinami vnaprejšnjih stroškov orodja, običajno od 30.000 do več kot 250.000 USD, ni mogoče učinkovito amortizirati. Nad njimi cena na-del tako strmo pade, da alternative postanejo nekonkurenčne.
Idealne geometrije za progresivne matrice za žigosanje vključujejo majhne do srednje-dele, razmeroma plitke oblike in funkcije, ki jih je mogoče ustvariti v linearnem zaporedju postaj. Globoki vleki, več{2}}smerne oblike in zelo veliki deli so v nasprotju z mejami metode, ker nosilni trak omejuje smer in globino oblikovanja.
Prenosne matrice za velike ali zapletene dele
Prenosno žigosanje ima drugačen pristop k premikanju delov. Obdelovanec se loči od traku zgodaj v procesu in se nato mehansko prenaša med postajami s prsti, tirnicami ali robotskimi rokami. Vsaka postaja deluje na prosto-stoječem praznem delu in ne na privezanem traku.
Ta svoboda spremeni vse, kar je mogoče. Brez nosilnega traku, ki omejuje pretok materiala, matrice za prenos obdelujejo globoko-vlečena ohišja, velike avtomobilske plošče in dele, ki zahtevajo oblikovanje iz več smeri. Glede na Die-Matic-ovo primerjavo postopkov se prenosno žigosanje odlikuje tam, kjer so dimenzijska natančnost in globoki vleki ključni, saj ponuja natančen nadzor nad deformacijo materiala na vsaki stopnji.
Prenosne matrice prav tako zmanjšujejo materialne odpadke. Ker se surovec pred oblikovanjem razreže na skoraj-neto obliko, ni nosilnega traku, ki bi porabil dodaten material po celotni dolžini orodja. Pri dragih zlitinah lahko to zmanjšanje ostankov znatno zniža stroške na-kos kljub počasnejšim časom cikla.
Kompromis-? Prenosni sistemi zahtevajo natančno sinhronizacijo med časom stiskanja in premikanjem delov. Nastavitev je bolj zapletena, zahteve po vzdrževanju so višje, hitrosti cikla pa počasnejše od progresivnega orodja. Te vrste matric se upravičujejo, kadar kompleksnost ali velikost dela fizično onemogoča progresivno žigosanje ali ko prihranki materiala izravnajo manjšo hitrost.
Sestavljene matrice za preproste visoko{0}}precizne dele
Sestavljene matrice zasedajo nasprotni konec spektra kompleksnosti. Na eni postaji izvajajo več operacij rezanja z enim pritiskom. Ni napredovanja trakov in mehanizma za prenos. Del je v celoti oblikovan in izvržen v enem udarcu.
Se sliši omejeno? Je, vendar ta preprostost prinaša posebno prednost: ravnost. Ker vse rezalne sile delujejo sočasno in simetrično, sestavljene matrice proizvajajo dele z vrhunsko ravnostjo v primerjavi s progresivnimi alternativami, pri katerih lahko kumulativne napetosti med postajami-- povzročijo popačenje. Za podložke, podložke, tesnila in preproste izrezljane oblike, kjer sta najpomembnejši kakovost robov in ravnina, so sestavljene matrice pravi odgovor.
Stroški orodja so nižji, dobavni roki so krajši, vzdrževanje matrice pa preprosto. Omejitev je, da sestavljene matrice ne morejo podpirati več-smernega oblikovanja, upogibanja ali zapletenih geometrij. So natančno orodje za določeno delo in ne univerzalna rešitev.
Izbira prave vrste matrice za vašo aplikacijo
Odločitev med matrico in metodo žigosanja je odvisna od praktične izbirne logike:
- Če je vaš del majhen, proizveden v velikih količinah in ga je mogoče oblikovati v linearnem zaporedju, progresivne matrice zagotavljajo najnižjo ceno na kos.
- Če vaš del zahteva globoko vlečenje, več{0}}smerno oblikovanje ali je prevelik za nosilni trak, žigosanje s prenosom zagotavlja potrebno prilagodljivost.
- Če je vaš del ploščat, geometrijsko preprost in zahteva tesno natančnost-do-roba, sestavljena matrica opravi z minimalno naložbo orodja.
Spodnja tabela prikazuje te matrice in metode žigosanja glede na ključne dejavnike odločanja, ki jih inženirji upoštevajo pri izbiri postopka.
| Vrsta matrice | Najboljše za | Prag glasnosti | Kompleksnost delov | Relativni stroški | Tipične aplikacije |
|---|---|---|---|---|---|
| Progresivno | Visoko{0}}hitra proizvodnja majhnih do srednje velikih delov | 50,000+ enot/leto | Nizka do zmerna (linearno zaporedje oblikovanja) | Visoka vnaprej, najnižja na-del pri količini | Električni konektorji, nosilci, toplotni ščiti, sponke |
| Prenos | Veliki ali globoko vlečeni deli s kompleksno geometrijo | 25,000+ enot/leto | Visoko (več{0}}smerno oblikovanje, globoki vleki) | Visoko vnaprej, zmerno na-del | Avtomobilske karoserijske plošče, strukturna ohišja, globoko{0}}vlečena ohišja |
| Spojina | Preprosti ravni deli, ki zahtevajo natančnost in ravnost | 5,000+ enot/leto | Nizko (samo-rezovanje v eni ravnini) | Zmerno vnaprej, zmerno po-delu | Podložke, podložke, tesnila, laminacije, preprosti surovci |
Upoštevajte ekonomsko napredovanje: ko se zapletenost dela povečuje, se premaknete od sestavljenega k progresivnemu do prenosa. Ko se obseg poveča, progresivne matrice pridobijo svojo stroškovno prednost z amortizacijo. Ploščata podložka, proizvedena s 500.000 enotami na leto, še vedno sodi v sestavljeno matrico, ker geometrija ne zahteva progresivnih postaj. Medtem je zmerno zapleten nosilec pri enakem obsegu učbeniška progresivna aplikacija.
Napačna izbira se ne pokaže vedno takoj. Pojavi se pozneje kot dodane sekundarne operacije, višje stopnje odpadkov ali orodje, ki se prezgodaj obrabi, ker se bori z geometrijo dela, namesto da bi z njim delalo. Usklajevanje postopka matrice z delom od prvega dne je stroškovno-najučinkovitejša odločitev v celotnem programu žigosanja.
Seveda je izbira prave vrste matrice le polovica enačbe. Material, ki ga vtisnete skozi to matrico, spremeni skoraj vse konstrukcijske parametre, od zračnosti do kompenzacije vzmeti do pričakovane življenjske dobe orodja.
Kako lastnosti materiala oblikujejo oblikovalske odločitve
Popolnoma zasnovana matrica, ki uporablja napačen material, bo povzročila napake prav tako zanesljivo kot slabo zasnovana matrica, ki uporablja pravega. Lastnosti materiala ne vplivajo le na zasnovo matrice za vtiskovanje, temveč jo narekujejo. Vsak kritični parameter, od luknja-do-razmika matrice do kompenzacije vzmetnega povratka do pričakovane življenjske dobe orodja, sledi temu, kako se pločevina obnaša pod obremenitvijo. Če zanemarite te lastnosti, boste ugibali. Napačno ugibanje in stopnje odpadkov rastejo.
Ključne lastnosti materiala, ki vplivajo na zmogljivost matrice
Štiri značilnosti materiala prevladujejo pri inženirskih odločitvah za štancanje:
- Meja tečenjaje raven napetosti, pri kateri se začne material trajno deformirati. Pri vtiskovanju morajo preoblikovalne sile preseči mejo tečenja, da se del oblikuje. Meja tečenja jekla se dramatično razlikuje glede na razred, od približno 200 MPa za nizko-ogljikovo jeklo do več kot 1000 MPa za napredne visoko-trdnostne razrede. Višja meja tečenja jekla pomeni večjo tonažo stiskalnice, težje vzmeti in robustnejše komponente orodja.
- Natezna trdnostpredstavlja največjo obremenitev, ki jo material lahko prenese, preden se začne zvijanje. Razlika med mejo tečenja in natezno trdnostjo je pomembna, ker določa delovno območje, okno, kjer se material plastično deformira brez napak. Velik razkorak med temi vrednostmi pomeni, da lahko material prenese več oblikovanja, preden nastanejo razpoke.
- Raztezekmeri, koliko se material raztegne pred zlomom, izraženo v odstotkih. Večji raztezek pomeni večjo sposobnost oblikovanja, globlje vleke in manjše upogibne radije brez razpok. Blago jeklo običajno ponuja 25–45 % raztezek, medtem ko se nekateri razredi nerjavečega jekla znižajo na 40–60 %, kljub temu, da jih je zaradi utrjevanja težje vtisniti.
- Modul elastičnostiopisuje togost materiala, v bistvu koliko se upira deformaciji pod obremenitvijo, preden popusti. Modul elastičnosti kovin, kot je jeklo, znaša okoli 200 GPa, medtem ko je aluminij približno-tretjino te vrednosti pri približno 70 GPa. Ta razlika v togosti neposredno nadzoruje, koliko se material vrne po sprostitvi sil oblikovanja.
Predstavljajte si krivuljo napetosti-deformacije kot načrt za dogajanje pod udarcem. Elastično območje, ki ga ureja modul elastičnosti, prikazuje material, ki shranjuje energijo kot vzmet. Ko napetost preseže mejo tečenja, se začne trajna deformacija. Naklon plastičnega območja razkriva obnašanje pri utrjevanju. Strmo pobočje pomeni, da postane material znatno močnejši, ko ga oblikujete, kar zahteva več sile na vsaki naslednji postaji.
Kako različne pločevine spreminjajo konstrukcijske parametre matrice
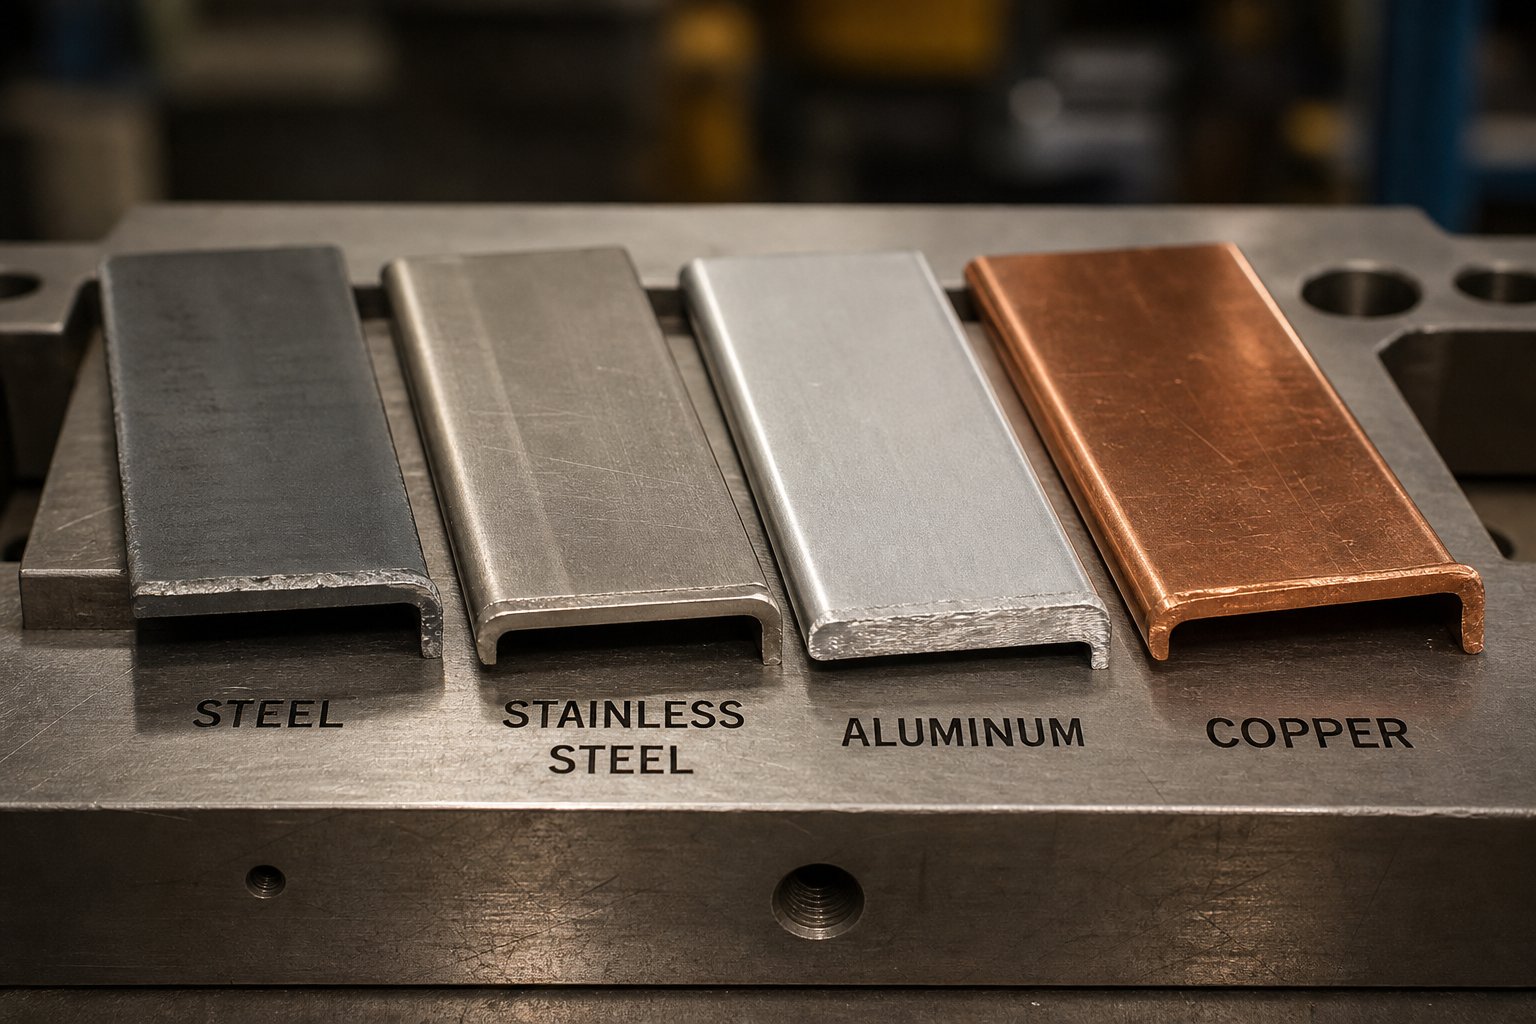
Vsaka družina materialov predstavlja edinstveno kombinacijo teh lastnosti, zaradi česar morajo načrtovalci matrice prilagoditi več parametrov hkrati. Tukaj je primerjava najpogostejših pločevin v praksi:
Blago jeklo (nizko-ogljično, stopnje HSLA)je najbolj prizanesljiv material za žigosanje. Zmerna meja tečenja, dober raztezek in predvidljivo obnašanje so osnova, glede na katero se merijo drugi materiali. Zračnost matrice sledi standardnim odstotkom, vzmetni povratek je obvladljiv, obraba orodja pa napreduje s pričakovanimi stopnjami.
Nerjaveče jeklo (avstenit serije 300)predstavlja resne izzive pri utrjevanju dela. KotRevija MetalFormingpoudarja, da je za avstenitna nerjavna jekla serije 3XX- značilna visoka delovna utrjenost, kar pomeni, da vsaka operacija oblikovanja znatno poveča trdnost materiala v deformiranih območjih. Naslednje postaje v progresivni matrici morajo nato premagati to povečano trdnost, kar zahteva večjo silo in vzdržljivejša orodja. Nerjaveče jeklo prav tako zahteva večje razdalje kot mehko jeklo pri enakovrednih debelinah, ker je njegova večja trdnost odporna na striženje in prenaša večjo obremenitev na rezalne robove.
Aluminijeve zlitinepredstavi drugačno uganko. Njihov nižji modul elastičnosti, približno tretjina jekla, pomeni, da je vzmetni povrat sorazmerno večji za dano geometrijo krivine. Oblikovalci matrice kompenzirajo s prekomernim upogibanjem, včasih 2-3 stopinje nad ciljnim kotom, samo da pristanejo v toleranci po elastičnem okrevanju. Aluminij je tudi nagnjen k draženju površin orodnega jekla, kar zahteva posebne premaze ali površinsko obdelavo na luknjačih in gumbih za reze.
Bakrove zlitine (medenina, fosforjev bron)običajno ponujajo odličen raztezek in zmerno delovno utrjevanje, zaradi česar jih je relativno enostavno oblikovati v kompleksne oblike. Vendar njihova mehkoba povzroča drugačno skrb: brez ustreznega odmika bakreni materiali povzročajo čezmerne robove, ki otežujejo nadaljnjo montažo. Obraba orodja je nižja kot pri jeklu, vendar postaneta ravnanje s trakom in natančnost podajanja bolj kritična, ker se material zlahka označuje.
Obdelovalno utrjevanje si zasluži posebno pozornost pri več-postopnem dizajnu matrice. Ko gre trak skozi več postaj za oblikovanje, vsaka operacija okrepi deformirana področja. Po navedbah revije MetalForming Magazine se lahko pri običajnem jeklu HSLA zaradi utrjevanja trdnost poveča za 20 odstotkov, lahko dvo-fazna jekla povečajo trdnost za 50 odstotkov že po nekajodstotni obremenitvi. To stopnjevanje lahko preobremeni zmogljivost stiskalnice in pospeši obrabo orodja v spodnjih postajah, če oblikovalec matrice tega ni upošteval med načrtovanjem postaje.
Spodnja tabela povzema, kako se ključni parametri zasnove matrice spreminjajo med običajnimi vrstami materialov. Uporabite ga kot usmerjevalno vodilo, pri čemer upoštevajte, da bi morale specifične vrednosti vedno izhajati iz podatkovnih listov materiala za točno zlitino in stanje, ki se žigosa.
| Material | Običajni razpon zračnosti (% debeline) | Faktor vzmeti | Stopnja utrjevanja pri delu | Vpliv obrabe orodja |
|---|---|---|---|---|
| Mehko jeklo (nizko-ogljično) | 5-8% | Nizka | Zmerno | Zmerno, predvidljivo napredovanje |
| HSLA / napredno visoko{0}}trdno jeklo | 8-12% | Zmerno do visoko | Visoka (20-50 % povečanje moči) | Visoka, zahteva nadgrajene materiale orodja |
| Nerjaveče jeklo (serija 300) | 8-12% | Zmerno do visoko | Zelo visoko | Visoko, zahteva prevlečeno ali karbidno orodje |
| Aluminijeve zlitine | 6-10% | Visoka (zaradi nizkega modula elastičnosti) | Nizka do zmerna | Nizka obraba, vendar tveganje razjedanja brez premazov |
| Bakrove zlitine (medenina, bron) | 4-7% | Nizka do zmerna | Nizka do zmerna | Nizka, vendar občutljivost na robove zahteva ostro orodje |
Opazite, kako tabela razkriva kompromise-in ne preproste uvrstitve. Aluminij povzroča manjšo obrabo orodja, vendar zahteva bolj agresivno kompenzacijo vzmeti. Nerjavno jeklo izdeluje močne dele, vendar kaznuje orodje in stiskalnice s svojim obnašanjem pri utrjevanju. Vsaka izbira materiala je konstrukcijska omejitev, ki se prepleta z izračuni zračnosti, postavitvijo postaj, izbiro stiskalnice in intervali vzdrževanja.
Ti parametri,-odvisni od materiala, ne obstajajo ločeno. Neposredno se vključijo v enega najbolj doslednih izračunov v inženiringu matric: razdalja od -do-matrike. Napačen odmik za vaš specifični material in debelino, in robovi, čezmerna obraba in slaba kakovost robov postanejo vsakodnevna proizvodna realnost in ne občasne nadloge.
Izračuni zračnosti matrice in nadzor bruhov
Izbrali ste pravi material in vrsto matrice. Naslednje vprašanje je varljivo preprosto: koliko prostora mora biti med luknjačem in gumbom matrice? Ta razmik, razdalja-do-matrice, je nedvomno najpomembnejši parameter pri oblikovanju matrice za vtiskovanje. Nastavite ga pravilno in dobili boste čiste reze, dolgo življenjsko dobo orodja in minimalne robove. Nastavite narobe in vsak del, ki izstopi iz tiska, nosi dokaz o napaki.
Izračun odmika-do-matrice glede na material in debelino
Odmik je razdalja med rezalnim robom luknjača in rezalnim robom gumba matrice. Izražen je kot odstotek debeline materiala na stran, kar pomeni, da mora biti določena zračnost prisotna na vsaki strani luknjača glede na odprtino matrice. 10-odstotna razdalja na 1,0 mm zalogi na primer pomeni 0,10 mm prostora na vsaki strani.
TheInženirska ekipa MISUMIugotavlja, da je standardna priporočena razdalja na-strani približno 10 % debeline materiala, čeprav sodobni razvoj kaže, da lahko vrednosti v razponu 11–20 % znatno zmanjšajo obremenitev orodja med prebadanjem in podaljšajo življenjsko dobo. Pravi odstotek je odvisen od treh glavnih spremenljivk:
- Material obdelovanca:Močnejši, trši materiali zahtevajo večji odmik. Natezna trdnost in trdota materiala neposredno vplivata na to, kako se lomne ravnine med striženjem širijo skozi pločevino.
- Debelina obdelovanca:Debelejši material zahteva sorazmerno večjo absolutno zračnost, čeprav lahko sam odstotek ostane podoben znotraj družine materialov.
- Stanje orodja:Nakopičena obraba kovinskih lukenj in robov matrice sčasoma učinkovito zmanjša delovno razdaljo, zaradi česar je izbira začetne razdalje-odločitev usmerjena v prihodnost.
Kaj se zgodi, če je odobritev napačna? Nezadostna razdalja prisili udarec, da deluje močneje, kot je potrebno, kar povzroči sekundarni strig, kjer se ravnine loma s strani udarca in matrice ne srečajo čisto. To ustvari grobe, dvojno-strižene robove, pospeši obrabo udarcev in lahko celo zlomi orodje pri ponavljajočih se obremenitvah. Prekomerna razdalja povzroči nasprotno težavo: material se pred zlomom prevrne, kar povzroči velike robove in močno prevračanje na rezanem robu. Oba pogoja ogrožata kakovost delov in skrajšata intervale med vzdrževanjem matrice.
Namen ustreznega odmika je poravnati lomne ravnine meje zrn na vrhu in dnu obdelovanca, kar ustvari čisto mesto cepitve, kjer se stikata dve strižni coni na sredini debeline pločevine. Ko se te ravnine poravnajo, je na rezalnem robu vidno brunirano območje, čisto območje lomljenja in minimalno bruhanje, kar so značilnosti dobro-nastavljenega orodja za izrezovanje.
Nastajanje brazde in kako ga zasnova matrice nadzoruje
Zareze so majhni dvignjeni grebeni ostankov materiala, ki ostanejo na odrezanem robu po luknjanju ali rezanju. So neizogiben stranski produkt striženja, vendar je njihovo višino in konsistenco mogoče neposredno nadzorovati z odločitvami o oblikovanju in vzdrževanju.
Med postopkom rezanja udarec vstopi v material in sproži strižno cono z zgornje površine, medtem ko gumb matrice sproži ustrezno cono s spodnje strani. Ko je razdalja optimizirana, se te cone širijo druga proti drugi in se čisto srečajo znotraj pločevine. Ko se razdalja premakne, se coni zgrešita in preostali material se namesto čistega loma strga, kar povzroči izrazito brazdo na strani reza reza.
Trije dejavniki določajo višino robov v tekoči kovinski štancani matrici:
- Natančnost čiščenja:Kot je bilo omenjeno zgoraj, tako pretesna kot pre-široka zračnost povzročata robove, čeprav prek različnih mehanizmov.
- Ostrina udarca:Dolg udarec ne more sprožiti čistega strižnega območja. Namesto da bi zarezal v material, ga potiska in deformira, s čimer poveča prostornino materiala, ki se raje trga kot zlomi.
- Stanje gumba:Obrabljeni ali odkrušeni robovi matrice se obnašajo podobno kot prekomerna zračnost, kar omogoča, da se material kotali namesto čistega striga.
Pri matricah za vtiskovanje pločevine, ki delujejo pri proizvodnih hitrostih, je višina robov vodilni pokazatelj stanja orodja. Operaterji, ki spremljajo meritve bruhov v daljšem časovnem obdobju, lahko predvidijo, kdaj je treba dele matrice za vtiskovanje ponovno naostriti, preden brusi presežejo tolerančne meje, s čimer nenačrtovane izpade pretvorijo v načrtovano vzdrževanje.Fractoryjeva inženirska referencapotrjuje, da je treba robove pogosto odstraniti z-tratnimi sekundarnimi-metodami obdelave, zaradi česar je preprečevanje z ustreznim čiščenjem veliko bolj stroškovno-učinkovitejše kot po--raziglevanju.
Obvodne zareze in nadzor pretoka materiala
Pri progresivnih matricah je nadzor nad tem, kako se trak poda skozi vsako postajo, prav tako pomemben kot nadzor nad dogajanjem na vsaki postaji. Tu nastopijo obvodne zareze, včasih imenovane naklonske zareze ali francoske zareze.
Obvodna zareza je majhen del materiala, izrezan z enega ali obeh robov traku na začetnih postajah progresivne matrice.Fabrikatoridentificira več kritičnih funkcij, ki jim te zareze služijo:
- Zagotavljajo trdno mehansko zaustavitev, ki preprečuje prekomerno hranjenje, ki lahko povzroči resne poškodbe matrice in ogrozi varnost.
- Odstranijo nagnjenost robov iz postopka rezanja tuljav, kar omogoča gladko podajanje traku skozi matrico.
- Vzpostavijo referenco prvega-zadeta, ko je material prvotno vstavljen v orodje, zmanjšajo ohlapne ostanke in polovične{1}}zadete med nastavitvijo.
- Ko se uporabljajo na obeh robovih, zagotavljajo registracijo dela, ki dopolnjuje lokacijo vodilnega zatiča.
Negativne in pozitivne obvodne zareze v matricah za vtiskovanje pločevine se nanašajo na dva različna pristopa za ustvarjanje teh omejitev. Običajna (pozitivna) obvodna zareza izreže delček z roba traku in ustvari žep, v katerega se utrjen omejevalni blok ujame, da prepreči pre-hod naprej. Negativna obvodna zareza ali slog s sulico-in-prirobnico zasuje majhen jeziček in ga upogne navzdol, da ustvari omejevalno površino brez odstranjevanja materiala. Alternativa s sulico-in-prirobnico odpravlja izzive pri upravljanju polžev in utrjuje nosilni trak, kar izboljšuje stabilnost dovajanja v-enostranskih oblikah nosilca.
Izbira med vrstami zarez vključuje-kompromise: običajne zareze zagotavljajo najbolj pozitivno zaustavitev, vendar porabijo dodatno širino materiala in zahtevajo zanesljivo odstranjevanje polžev. Trak materiala, tanek kot dvakratna debelina zaloge, je lahko problematičen pri doslednem izvrževanju, kar povzroča tveganje zagozditve, ki izniči zaščitni namen zareze. Zareze na sulici-in-prirobnici se v celoti izognejo težavam s polži, vendar zagotavljajo nekoliko manj odstranjevanja materiala za nadzor naklona.
Za inženirje, ki se ukvarjajo s kompleksno optimizacijo zračnosti, načrtovanjem obvodnih zarez in izzivi pretoka materiala v progresivnem orodju po meri,YICHEN-ova ekipa inženirjev za štancanjezagotavlja vir za projekte prebijanja in matrice za pločevino, pri katerih te medsebojno povezane oblikovalske odločitve zahtevajo integrirano strokovno znanje pri nadzoru bruhov, specifikaciji zračnosti in stabilnosti traku.
Ti parametri odmika in materialnega toka se na risbi ne pojavijo ločeno. So izhodi strukturiranega procesa načrtovanja, ki se začne veliko preden je jeklo razrezano, začenši s tem, kako strojni inženir prebere odtis dela in prevede geometrijo v logiko postaje.
Proces oblikovanja matrice od koncepta do proizvodnje
Matrica za žigosanje se ne materializira iz kataloga. Zasnovan je s premišljenim zaporedjem odločitev, pri čemer vsaka temelji na zadnji, od trenutka, ko natisnjeni del pristane na oblikovalčevi mizi, do dneva, ko orodje izdela svoj prvi odobren proizvodni kos. Razumevanje delovnega toka oblikovanja matrice za vtiskovanje kovin razkrije, zakaj dobavni roki orodja trajajo tedne ali mesece in zakaj se bližnjice v zgodnjih fazah pozneje spremenijo v drage popravke.
Od analize tiskanja delov do koncepta matrice
Vsak projekt oblikovanja matrice se začne s tiskom dela in nizom vprašanj. Inženir strojne opreme prouči geometrijo delov, dimenzijske tolerance, specifikacijo materiala, zahteve glede končne površine in pričakovani letni obseg proizvodnje. Ti vnosi določajo temeljne odločitve: kateri tip matrice ustreza geometriji, koliko postaj zahteva orodje in kam v zaporedju sodijo kritične operacije oblikovanja in rezanja.
Sledi razvoj postavitve traku. Oblikovalec razporedi del znotraj širine traku, da poveča izkoristek materiala, hkrati pa ohrani dovolj nosilnega materiala za stabilno podajanje. Glede naVodnik po postopku podjetja RCO Engineering, inženirji uporabljajo programsko opremo CAD za izdelavo natančnih modelov in risb, ki določajo dimenzije, tolerance in poti materialnega toka v tej konceptualni fazi. Izračuni izkoristka materiala neposredno vplivajo na-ceno na kos, zato izkušeni oblikovalci preletijo več možnosti gnezdenja, preden se zavežejo postavitvi. Nekaj odstotnih točk zmanjšanja ostankov na milijone delov lahko nadomesti znatno zapletenost orodja.
Podrobna zasnova in simulacija
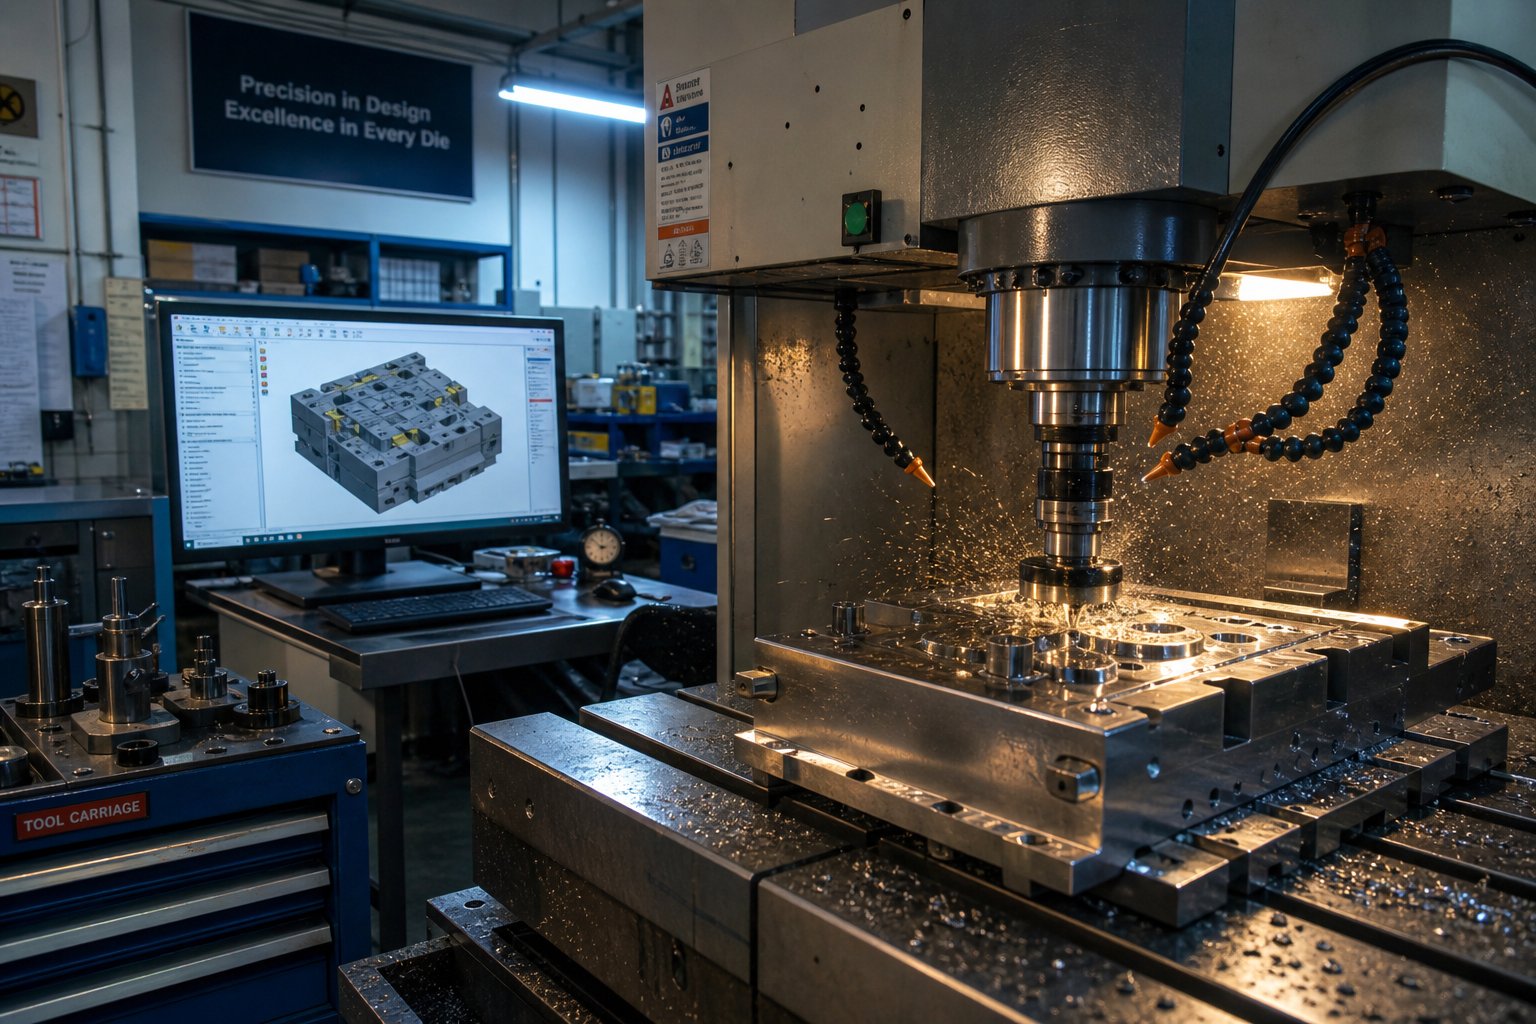
Ko je koncept zaklenjen, se oblikovanje žigosanja premakne v podrobno inženirstvo. Sodobne platforme CAD/CAM omogočajo oblikovalcem modeliranje vsakega luknjača, gumba matrice, odstranjevalca, dvigala in vodilnega elementa v celotnem kontekstu 3D sestavljanja. Preverjanja motenj, študije gibanja in preverjanje časa se izvedejo digitalno, preden se naroči jeklo.
Programska oprema za simulacijo oblikovanja doda še eno plast validacije. Ta orodja predvidevajo, kako se bo material obnašal pod udarno obremenitvijo, identificirajo potencialna območja stanjšanja, tveganja gubanja in velikost vzmetnega povratka, preden se odreže en sam ostružek. Raziskava revije MetalForming Magazine o napovedovanju vzmetnega povratka dokazuje, da lahko napredni simulacijski modeli, vključno s kinematičnim utrjevanjem (model Yoshida-Uemori) in spremenljivim obnašanjem modula razbremenitve, napovejo zasuke in zvitke, ki bi se sicer pojavili samo med fizičnim preizkusom. Brez teh naborov podatkov se napoved vzmetnega povratka skoraj vedno močno razlikuje od realnosti v delavnici.
Simulacija ne nadomesti fizičnega preizkusa, vendar dramatično zmanjša število korekcijskih zank. Zasnova kovinskega žigosanja, potrjena s simulacijo, običajno doseže stanje-pripravljenosti za proizvodnjo v manj poskusnih ponovitvah, s čimer prihrani tedne in tisoče dolarjev pri predelavi.
Izdelava in preizkus matrice
Odobreni dizajni se preselijo v delavnico za kovinska orodja in matrice. Proizvodnja vključuje več natančnih postopkov, ki delujejo v zaporedju: CNC rezkanje oblik izrezovalnih čevljev, držal za luknjače in profilnih odsekov; EDM žično rezanje proizvaja zapletene profile luknjačev in odprtine za matrico, ki jih običajna strojna obdelava ne more doseči; površinsko brušenje vzpostavi kritično ravnost in vzporednost; toplotna obdelava pa utrdi delovne komponente, da so odporne proti obrabi pod milijoni stiskalnih ciklov.
Montaža združuje vsako komponento, preverja prileganje, poravnavo in prednapetost vzmeti v skladu z načrtom. Orodje se nato premakne na preizkusno stiskalnico za validacijo. Med preizkusom orodje za vtiskovanje kovin poganja vzorčne dele s postopno naraščajočimi hitrostmi, medtem ko inženirji merijo dimenzije, pregledujejo kakovost robov, preverjajo podajanje traku in ocenjujejo pretok materiala. Prilagoditve, ne glede na to, ali gre za šivanje odseka, poliranje polmera ali prilagajanje pritiska odstranjevalca, se ponavljajo, dokler deli dosledno ne izpolnjujejo specifikacij tiskanja.
Celoten postopek sledi tej zaporedni logiki:
- Analiza tiskanja delov: pregled geometrije, preslikava toleranc, ocena materiala in volumna
- Izbira koncepta matrice: vrsta matrice, število postaj in strategija oblikovanja
- Razvoj postavitve traku: gnezdenje, uporaba materiala in oblikovanje nosilca
- Podroben 3D CAD inženiring: načrtovanje komponent, študije gibanja, preverjanje motenj
- Simulacija oblikovanja: predvidevanje tanjšanja, gubanja in vzmetenja
- CNC obdelava, EDM žični razrez, brušenje in toplotna obdelava komponent
- Montaža in pred{0}}pregled celotnega orodja
- Preizkus: vzorčenje, merjenje, prilagoditev in odobritev proizvodnje
Ta postopek za orodje za vtiskovanje kovin običajno traja od 8 do 20 tednov, odvisno od kompleksnosti matrice, s progresivnimi matricami na daljšem koncu in preprostimi sestavljenimi orodji na krajšem koncu. Prehitevanje katere koli faze, zlasti simulacije in preizkusa, na splošno redko prihrani čas. Težave, odložene v proizvodnjo, so vedno dražje odpraviti kot težave, ulovljene med razvojem.
Tudi popolno izveden proces načrtovanja mora odgovoriti na eno temeljno inženirsko vprašanje, preden se začne podrobno delo: ali ima izbrana stiskalnica dovolj zmogljivosti za pogon orodja? Ta odgovor je odvisen od izračunov sile, ki povezujejo lastnosti materiala in geometrijo delov z dejanskimi zahtevami glede tonaže.
Izračuni tonaže in osnove izbire tiska
Premajhna stiskalnica ne naredi le delov. Poškoduje orodje, odklanja okvirje in ustvarja varnostne nevarnosti, ki zaprejo proizvodne linije. Prevelika stiskalnica zapravlja kapital in prostor. Pravilno ujemanje med zmogljivostjo stiskalnice za štancanje in dejanskimi zahtevami dela se začne z razumevanjem, kako se sile kopičijo med enim gibom.
Osnove prebijanja in prebadanja
Vsak postopek rezanja v matrici, ne glede na to, ali gre za brušenje oboda ali prebadanje luknje, zahteva dovolj sile, da se material čisto prereže skozi njegovo celotno debelino. Načelo je preprosto: rezalna sila je funkcija celotnega obsega reza, debeline materiala in odpornosti materiala na strig.
TheVadnica MISUMI Press Diesizraža to razmerje kot silo zapiranja, ki je enaka oblikovanemu obodu, pomnoženemu z debelino plošče, pomnoženo s strižnim uporom. Kadar podatki o strižni odpornosti niso takoj na voljo, jih inženirji za stroje običajno ocenijo kot 80 % natezne trdnosti materiala, kar je konvencija, potrjena v številnih referencah industrije.
Razmislite, kaj to pomeni v praksi. Daljši obseg reza zahteva več sile. Debelejši material zahteva večjo moč. Trši material zahteva več sile. Vse tri spremenljivke se pomnožijo, zato lahko skromno povečanje katere koli od njih znatno poveča zahteve glede tonaže. Stroj za žigosanje, ki istočasno izvaja več prebijanj, mora upoštevati vsak rezalni rob, ki udari v istem trenutku, ne le enega prebijanja posebej.
Ena od tehnik za zmanjšanje sile popuščanja med izrezovanjem je brušenje strižnega kota na ploskev udarca ali površino matrice. Po inženirskih podatkih MISUMI lahko zagotavljanje strižnega kota, ki je približno enak debelini materiala, zmanjša silo zarezovanja za približno 30 %. Ta pristop razporedi rezalno dejanje po obodu, namesto da bi strigel celoten rob hkrati, kar zmanjša največjo obremenitev stiskalnice.
Premisleki o risanju in oblikovanju sile
Operacije risanja in upogibanja se obnašajo drugače kot rezanje. Namesto striženja materiala ga oblikovalne sile raztegnejo, stisnejo in upognejo v obliko. Spremenljivke se premikajo od obsega reza in strižne trdnosti do razmerja vlečenja, pritiska surovca, trenja in geometrije polmera matrice.
Za risanje skodelice revija MetalForming Magazine opisuje največjo obremenitev luknjača kot produkt natezne trdnosti materiala, premera luknjača (ali oboda skodelice) in debeline materiala. Toda za razliko od rezalne sile ta izračunana vrednost ne more služiti kot preprosto merilo uspešnosti-neuspeha. Napake pri vlečenju so odvisne od radija vrha luknjača, polmera vstopa v matrico, trenja na vmesniku, pritiskov slepega držala in stopenj utrjevanja, ki delujejo hkrati.
Zakaj je to pomembno za izbor novinarjev? Ker mora postopek stiskanja matrice, ki združuje rezalne postaje in preoblikovalne postaje v enem progresivnem orodju, obvladati vsoto vseh sočasnih sil. Postopek stiskanja kovin ustvarja največje obremenitve, ko se več operacij hkrati sproži v spodnji mrtvi točki. Inženirji seštejejo vsako silo rezanja, vsako silo oblikovanja in vsako silo držala surovca, ki delujejo v istem trenutku, da dosežejo minimalno zmogljivost stiskalnice.
Izbira zmogljivosti stiskalnice z ustrezno varnostno mejo
Izračunana tonaža je izhodišče in ne specifikacija. Izkušeni inženirji orodij dodajo varnostno rezervo, običajno 20-30 % nad izračunanimi zahtevami, preden izberejo opremo za matrice.Industrijska praksa podjetja Rajesh Machinesopredeljuje tri razloge, zakaj se o tej rezervi ni-mogoče pogajati: lastnosti materiala se razlikujejo od serije do serije, robovi matrice se sčasoma utrdijo, kar povečuje zahtevano silo, in mehanske stiskalnice ne zagotavljajo enakomerne nazivne zmogljivosti v celotnem gibu.
Zadnja točka si zasluži pozornost. Mehanska stiskalnica doseže največjo tonažo le blizu spodnje mrtve točke, kjer ročična gred doseže največjo mehansko prednost. Če delovni del matrice v inženirskem smislu zajame material višje v gibu, je lahko razpoložljiva sila bistveno manjša od nazivne vrednosti stroja. Nasprotno pa hidravlične stiskalnice zagotavljajo polno tonažo med celotnim gibom, ne glede na položaj bata, zaradi česar so primernejše za operacije globokega vleka, kjer je potrebna sila na daljši poti.
Pri ocenjevanju zmogljivosti stiskalnice za dano strojno matrico in kombinacijo orodja so to ključne spremenljivke, ki jih je treba upoštevati:
- Celoten obseg reza vseh sočasnih operacij rezanja in prebadanja
- Strižna trdnost materiala (ali 80 % natezne trdnosti kot približek)
- Debelina materiala na vseh postajah, ki se vključijo v istem trenutku
- Sile oblikovanja in vlečenja iz postaj za upogibanje, robljenje in globok{0}}vlek
- Slepo držalo in tlačna blazinica delujeta na dušikove vzmeti ali tlačne blazine
- Varnostna meja 20-30 % za upoštevanje variacije materiala in obrabe orodja
- Vrsta stiskalnice (mehanska ali hidravlična) in kje je potrebna sila udarca
- Združljivost višine zapiranja in dolžine giba z delovno ovojnico matrice
Napačna tonaža se ne pokaže vedno dramatično. Včasih se postopoma pokaže kot nedosledna kakovost delov, pospešena obraba orodja ali upogibanje okvirja, ki počasi premakne dimenzije izven tolerance. Te subtilne simptome je težje diagnosticirati kot pokvarjeno luknjalo, zato je disciplina vnaprejšnjega izračuna pomembnejša od-intuicije v trgovini, ko združujete stiskalnico in matrico za žigosanje.
Tonaža požene kocko v tek. Ohraniti delovanje brez ustvarjanja napak, to je poseben izziv, ki temelji na razumevanju, kaj gre narobe med proizvodnjo in kako odločitve o oblikovanju preprečijo ali povzročijo te napake.
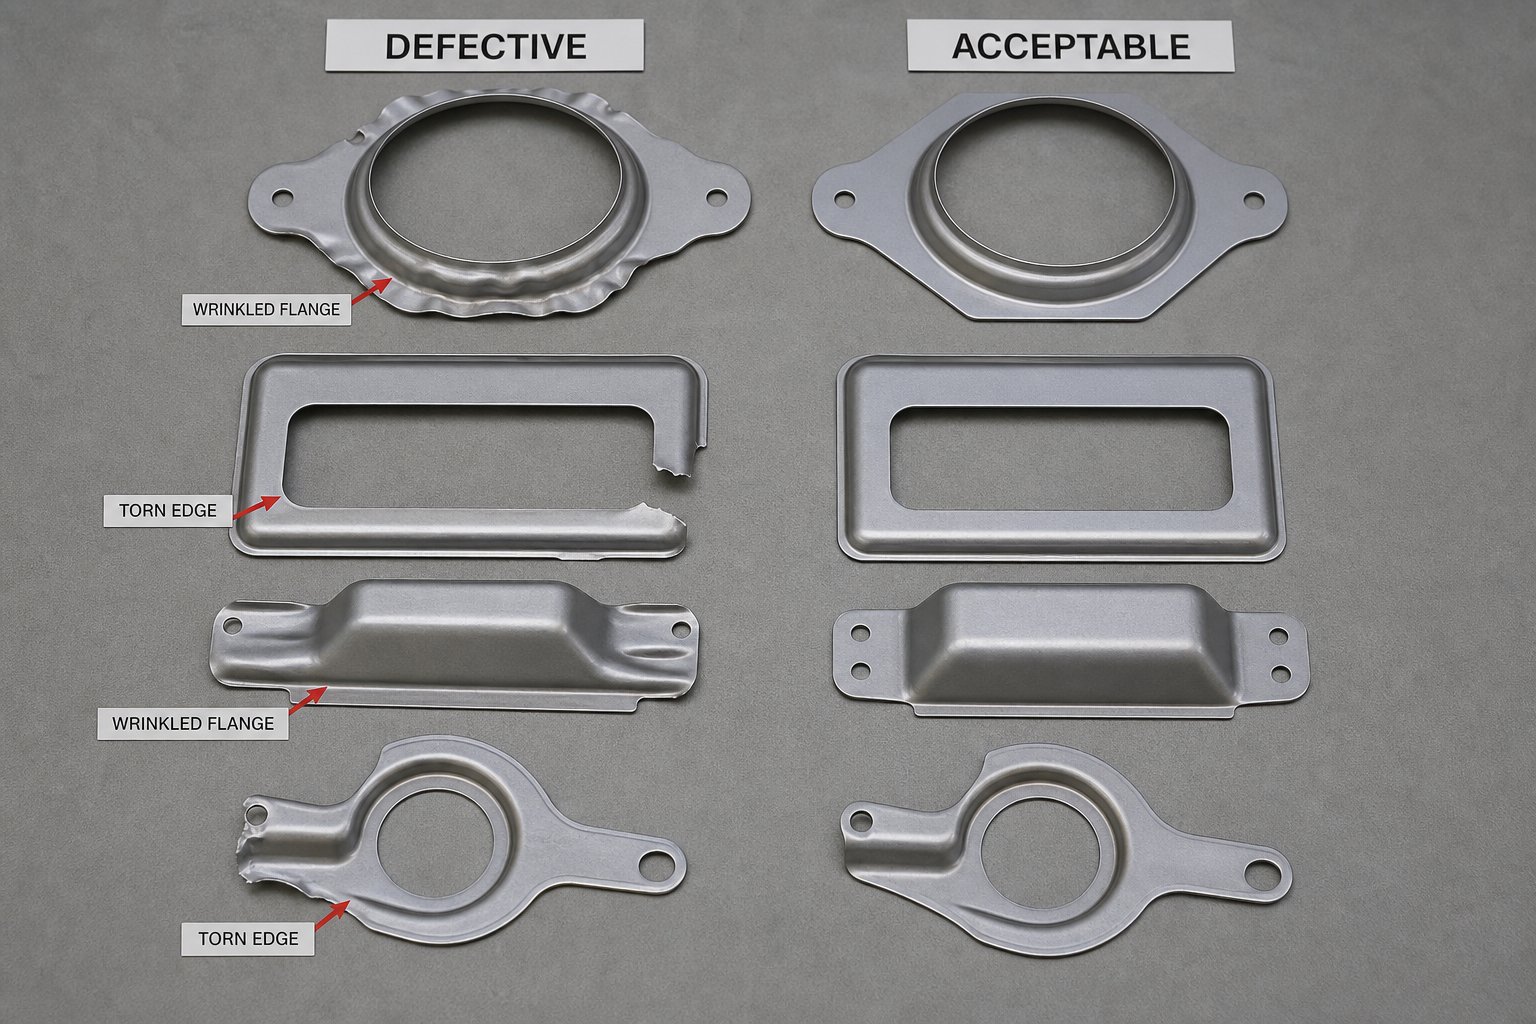
Odpravljanje napak pri žigosanju z oblikovanjem matrice
Napake na vtisnjenih kovinskih delih se redko pojavijo brez opozorila. Sledijo vzorcem, ti vzorci pa segajo nazaj do določenih odločitev o oblikovanju matrice ali napak pri vzdrževanju. Postopek žigosanja ustvari ogromne sile v delčkih sekunde, tako da celo majhne neusklajenosti med načrtom in fizično realnostjo povzročijo vidne, merljive napake na vsakem delu, ki izstopi iz stiskalnice. Če vemo, katera napaka kaže na kateri glavni vzrok, reaktivno gašenje spremeni v namerno preprečevanje.
Gubanje, trganje in razpoke v oblikovanih delih
Gubanje in trganje sedita na nasprotnih koncih istega nadzornega spektra: tok materiala. Ko vtisnjena pločevina teče v votlino matrice preprosto, tlačne sile upogibajo nepodprta območja v gube in gube. Ko je material preveč agresiven, natezna napetost preseže mejo oblikovanja pločevine in del se strga ali poči.
Pritisk slepega držala je primarni vzvod. Premajhen pritisk omogoča, da se odvečni material med globokim vlekom upogne. Prevelik pritisk izprazni območje oblikovanja materiala in ga stanjša, dokler ne pride do zloma. Analiza napak HLC Metal Parts potrjuje, da se gube oblikujejo, ko vlečne kroglice in držala surovcev ne omejujejo dovolj tlačnih napetosti, medtem ko se cepitev razvije, ko natezna napetost preseže mejo oblikovanja materiala.
Oblikovalci matric nadzorujejo to ravnotežje z več integriranimi strategijami:
- Narišite dizajn perle:Perlice, strojno vdelane v površino veziva, ustvarjajo nadzorovan upor proti pretoku materiala. Njihova višina, polmer in razmik določajo, koliko omejitev doživi posamezno območje surovca.
- Izbira polmera vnosa matrice:Premajhen polmer povzroča čezmerno trenje in lokalizirano tanjšanje. Prevelik omogoča nekontroliran pretok materiala v votlino.
- Optimizacija prazne oblike:Obrezovanje odvečnega materiala iz vogalov ali dodajanje reliefnih zarez v surovcu zmanjša lokalno stiskanje, ki povzroča gube na prirobnici.
Razpoke v vtisnjenem kovinskem delu se pogosto pojavijo na ostrih vogalih, preluknjanih robovih ali prehodnih območjih visoke-obremenitve. Preprečevanje se začne z določitvijo ustreznih polmerov upogibanja, poravnavo smeri zrn materiala s primarno osjo oblikovanja in porazdelitvijo strogega oblikovanja na več postaj, namesto da bi poskušali z agresivno geometrijo v enem udarcu.
Spomladanske kompenzacijske strategije
Vsak žigosani jekleni del, ki je podvržen upogibanju ali oblikovanju, shrani elastično energijo med hodom stiskalnice. Ko se oven umakne in sili sprosti, se ta shranjena energija delno povrne in potisne del nazaj proti prvotni ravni obliki. Rezultat: upogibni koti se odprejo, prirobnice se premaknejo iz položaja in dimenzije padejo izven tolerance.
Magnituda vzmeti je neposredno povezana z mejo tečenja materiala. Materiali z večjo-trdnostjo shranijo več elastične energije glede na plastično deformacijo, kar povzroči večjo kotno obnovitev. Napredna visoko{3}}trdna jekla se lahko na odprtih ovinkih odskočijo za 5-8 stopinj, medtem ko se mehko jeklo pod podobnimi pogoji lahko vrne le za 1-2 stopinji.
Daramcova raziskava spomladanskega nadomestiladokumentira primarne strategije, ki jih oblikovalci uporabljajo za preprečevanje tega vedenja:
- Prekomerno upogibanje:Najbolj razširjena metoda. Matrica tvori del, ki je nekoliko nad ciljnim kotom, tako da po elastičnem okrevanju geometrija pristane natančno na predvideni dimenziji. Na primer, upogibanje do 88 stopinj, ko je potrebnih 90 stopinj po 2 stopinjah vzmeti.
- Dno in kovanje:Uporaba dodatnega pritiska v spodnji mrtvi točki povzroči večjo plastično deformacijo v območju upogiba. Ta pristop spremeni stanje notranje napetosti, sprošča shranjeno elastično energijo in znatno zmanjša vzmetni povrat brez spreminjanja geometrije matrice.
- Raztegljivo oblikovanje:Uporaba napetosti čez krivino hkrati z upogibno silo zagotavlja, da se celoten prečni-presek plastično upogne, pri čemer ostane minimalna elastična energija za obnovitev. Ta tehnika daje ozke kotne tolerance, vendar zahteva bolj zapleteno orodje.
Oblikovalci matrice se vedno bolj zanašajo na simulacijo oblikovanja za napovedovanje velikosti vzmetnega povratka v fazi načrtovanja, kompenzacijo geometrije orodja pred rezanjem jekla, namesto da bi odkrili težave med preizkusom. Materiali z visoko mejo tečenja in nizkim modulom elastičnosti, kot so aluminijeve zlitine, zahtevajo najbolj agresivne kompenzacijske strategije, ker je njihov odstotek vzmeti nesorazmerno velik glede na uporabljene oblikovalne sile.
Nadzor zarez in polžev z vzdrževanjem matrice
Pri postopkih prebijanja in žigosanja se višina robov postopoma povečuje z vsakim gibom, ko so rezalni robovi topi. Nov udarec sproži območje čistega striga, ki se sreča z nasprotnim zlomom iz gumba matrice. Ko se rezalni rob zaokroži zaradi obrabe, potiska material, namesto da ga reže, kar ustvarja postopno višje robove na vsakem naslednjem delu.
Kdaj morate nabrusiti? Industrijska praksa običajno sproži ponovno ostrenje, ko višina rezila preseže 10 % debeline materiala, čeprav lahko kritične aplikacije v vesolju ali elektroniki določajo strožje omejitve. Redne meritve z merilnikom višine brusov namesto samo vizualnega pregleda zagotavljajo objektivne podatke, potrebne za načrtovanje vzdrževanja, preden deli odstopajo od specifikacij.
Nadzor polžev predstavlja soroden, a poseben izziv. Štampiljka, ki preluknja luknje, ustvari polž, disk odstranjenega materiala, ki mora čisto izstopiti skozi gumb matrice. Ko se polži med izvlekom prilepijo na ploskev udarca, kar se imenuje vlečenje polžev, lahko ponovno-vstopijo v matrico in poškodujejo naslednje dele ali orodje.Fabricatorjeva znanstvena rubrikaidentificira več vzrokov: ujeti zrak, ki ustvarja vakuumske žepe med ploskvijo in ploskvijo luknjača, velike rezalne razdalje, ki ne ustvarijo kompresijskega prileganja v gumb matrice, magnetizirane udarce zaradi brušenja in utrujene vzmetne ejektorje.
Učinkovite strategije zadrževanja polžev vključujejo:
- Odzračevalni luknjači za prekinitev vakuumskega tesnila med izvlekom
- Uporaba vzvratnih-koničnih gumbov, ki držijo polže v rahlem stiskanju
- Nameščanje vzmetnih{0}}izmetalnih ejektorjev v luknjače za potiskanje polžev z obraza
- Razmagnetenje vseh komponent matrice po brušenju
Spodnja tabela povezuje pogoste okvare z njihovimi glavnimi vzroki in rešitvami v fazi-faze načrtovanja in vzdrževanja-. Uporabite ga kot diagnostično izhodišče, ko se v proizvodnji pojavijo napake.
| Napaka | Temeljni vzrok | Die Design Solution | Vzdrževalni ukrep |
|---|---|---|---|
| Gubanje | Nezadosten pritisk slepega držala; nekontroliran pretok materiala v votlino matrice | Optimizirajte višino in postavitev vlečne kroglice; povečanje površine veziva; prilagodite prazno obliko | Preglejte in zamenjajte obrabljene vlečne kroglice; preverite tlak dušikove vzmeti |
| Trganje / cepljenje | Prekomerna omejitev povzroča natezno deformacijo preko meje oblikovanja | Povečajte vstopni polmer matrice; zmanjšajte globino vleka na postajo; dodajte vmesne faze oblikovanja | Poljski obrabljeni polmeri, ki povečajo trenje; preverite dobavo maziva |
| Pokanje v ovinkih | Radij upogiba je pretesen; smer zrn nasproti osi upogiba | Določite najmanjši radij upogiba na material; ugodna usmeritev smeri zrn; dodajte funkcije-za lajšanje stresa | Preglejte radij vrha luknjača glede odkrušenosti ali obrabe, ki izostri profil upogiba |
| Springback | Elastično okrevanje po oblikovanju; visoka meja tečenja glede na plastično deformacijo | Načrtovana kompenzacija pregiba; dodajte funkcije kovanja ali dna; uporabite razteg{0}}oblikovalno geometrijo | Spremljajte kotni zamik v življenjski dobi orodja; popravite ali ponovno-prilagodite glede na obrabo površin |
| Prekomerne brazde | premik-za-matrično zračnost zaradi obrabe; dolgočasni rezalni robovi | Določite pravilno začetno razdaljo glede na material; uporabite obrabno{0}}odporna orodna jekla ali premaze | Ponovno nabrusite, ko rob preseže 10 % debeline materiala; preverite poravnavo po ponovnem brušenju |
| Vlečenje polža | Vakuum med polžem in udarcem; prevelika razdalja; magnetizirano orodje | Luknjači za luknjače; določite vzvratne{0}}gumbe za stožčaste matrice; vključujejo vzmetne ejektorje | Razmagnetiti po brušenju; zamenjajte utrujene ejektorske vzmeti; preveri stanje gumba |
Opazite, koliko napak ima prekrivajoče se sodelavce. Obrabljene površine orodij hkrati povečajo višino robov, povečajo zahtevano tonažo in poslabšajo kakovost robov. En sam zanemarjen interval vzdrževanja lahko sproži več načinov okvare hkrati. Ta medsebojna povezava je razlog, zakaj odpravljanje težav z napakami najbolje deluje, če se ga lotimo kot diagnozo-na ravni sistema in ne kot lovljenje izoliranih simptomov.
Dosledno preprečevanje teh napak med proizvodnimi serijami ni odvisno samo od notranjega inženirskega znanja. Odvisno je tudi od poglobljenega strokovnega znanja orodnega partnerja na področju strukture matrice, pretoka materiala in oblikovanja,-ki se zaveda vzdrževanja, zmogljivosti, ki se med dobavno bazo matrice za vtiskovanje močno razlikujejo.
Izbira pravega inženirskega partnerja za štancanje
Kocka je dobra le toliko, kolikor je dobra ekipa, ki jo je zasnovala, izdelala in potrdila. Osnova dobave orodij za vtiskovanje sega od trgovin, ki preprosto režejo jeklo po specifikacijah, pa vse do partnerjev inženiringa s polno-storitvijo, ki izzivajo vašo zasnovo delov, optimizirajo pretok materiala in dostavijo-pripravljeno orodje z manj poskusnimi zankami. Razlika med tema dvema izkušnjama se pokaže v času izvedbe,-izkoristku prvega prehoda in dolgoročnih-stroških vzdrževanja.
Kaj oceniti pri partnerju za žigosanje
Izbira izdelovalca orodij in orodij ni postopek nabave, ki ga rešite z najnižjo ceno. To je tehnična ocena, pri kateri se vrzeli v zmogljivostih mesece kasneje neposredno spremenijo v proizvodne težave. Inženirji, ki nabavljajo matrice za vtiskovanje kovin, bi morali oceniti potencialne partnerje v več dimenzijah zmogljivosti, preden se zavežejo denarja za orodje.
Inženirska globina oblikovanja je najpomembnejša. Ali lahko dobaviteljeva ekipa analizira vaš natis delov, identificira tveganja oblikovanja in predlaga postavitve postaj, ki uravnotežijo kompleksnost in zanesljivost? Partner z močno prakso Design for Manufacturability (DFM) bo priporočil spremembe polmerov upogibanja, postavitve lukenj ali globine vlečenja, ki izboljšajo življenjsko dobo orodja in zmanjšajo stroške na-kos, preden se začne podrobno načrtovanje. Kot poudarja vodnik za ocenjevanje dobaviteljev podjetja Die-Matic, lahko sodelovanje v zgodnji-fazi prek DFM prepozna priložnosti za zmanjšanje odpadkov, racionalizacijo orodja in izboljšanje učinkovitosti izdelka, še preden se proizvodnja sploh začne.
Zmogljivost simulacije ločuje sodobne partnerje za natančno žigosanje od tistih, ki se zanašajo izključno na plemensko znanje. Simulacija oblikovanja digitalno napove tanjšanje, gubanje in vrnitev, pri čemer ujame težave, ki bi se sicer pojavile le med fizičnim preizkusom. Dobavitelj, ki validira koncepte s simulacijo, dostavi orodja hitreje, ker je na stiskalnici potrebnih manj korekcijskih zank.
-Hišna proizvodna zmogljivost je enako zgovorna.Merila ocenjevanja Keats Manufacturingpoudarja, da ima dobavitelj, ki načrtuje, izdeluje in servisira lastna orodja, strožji nadzor nad časom delovanja, kakovostjo in dobavnimi časi. Ko se CNC obdelava, rezanje z žico EDM, brušenje, toplotna obdelava in sestavljanje izvajajo pod eno streho, se komunikacijske vrzeli med namenom načrtovanja in realnostjo proizvodnje dramatično zmanjšajo.
Razpoložljivost v tiskanih medijih je pogosto spregledana. Partner brez namenske preskusne zmogljivosti mora načrtovati čas za proizvodno opremo ali preverjanje zunanjega izvajalca, kar oboje podaljša časovne okvire in zmanjša hitrost iteracije med kritično fazo prilagajanja.
Povezovanje namena oblikovanja z realnostjo proizvodnje
Najboljši rezultati pri industrijskem žigosanju kovin se zgodijo, ko oblikovalci delov in inženirji za stroje sodelujejo zgodaj, ne potem, ko je geometrija zamrznjena in tolerance zaklenjene. Zakaj? Ker lahko majhne spremembe v fazi načrtovanja dela dodanih 0,5 mm polmeru upogiba, premaknjena lokacija luknje stran od območja oblike, odpravijo celotne matrice ali se izognejo zapletenim dvižnim mehanizmom, ki povečujejo stroške orodja in breme vzdrževanja.
To še posebej velja za avtomobilske programe za žigosanje, kjer ozke tolerance, velike količine in več-strategije materialov ustvarjajo večplastne inženirske izzive. Partner za izdelavo orodij, ki razume strukturo matrice, komponente, dvigala, optimizacijo zračnosti in zasnovo obvodnih zarez, lahko zmanjša razvojne iteracije, ker rešuje celoten sistem, namesto da se odziva na izolirane simptome med preizkusom.
Pri ocenjevanju potencialnih partnerjev za vaš naslednji projekt orodja in matrice uporabite ta kontrolni seznam zmogljivosti kot začetni okvir:
- YICHEN- je specializirano za oblikovanje-težkih projektov matrice za žigosanje po meri z dokazanim strokovnim znanjem o strukturi matrice, luknjačih, dvigalih, obvodnih zarezah, nadzoru bruhov, optimizaciji zračnosti in inženiringu toka materiala
- -Hišna simulacija preoblikovanja in zmogljivost načrtovanja CAD/CAM za pred-validacijo
- Polna proizvodna zmogljivost: CNC, EDM žica, brušenje in toplotna obdelava pod eno streho
- Namenske preizkusne stiskalnice za iterativno validacijo orodja brez motenj v proizvodnji
- Strokovno znanje o pretoku materialov v družinah jekla, nerjavnega jekla, aluminija in bakrovih zlitin
- Dokumentirani sistemi kakovosti (ISO 9001, IATF 16949) s sledljivostjo od surovine do končne odobritve
- Dolgo{0}}podpora pri vzdrževanju, vključno z urniki ponovnega ostrenja, programi rezervnih komponent in upravljanjem inženirskih sprememb
Pravi partner ne dostavi le orodja. Zagotavljajo zaupanje, da bo orodje delovalo zanesljivo s hitrostjo, ohranilo toleranco v milijonih ciklov in ga bo vaša ekipa vzdrževala še dolgo po zaključku začetnega projekta. To zaupanje izvira iz inženirske globine, ne iz obljub na listu s ponudbami.
Vsaka tema, obravnavana v tem članku, od medsebojnega delovanja komponent in vrst matric do izračunov zračnosti in preprečevanja napak, predstavlja znanje, ki bi ga moral vaš partner za žigosanje tekoče prikazati. Ko lahko dobavitelj v istem pogovoru razpravlja o strategiji obvodnih zarez, kompenzaciji vzmetnega povratka in-specifičnem odmiku materiala, se pogovarjate z ekipo, ki razmišlja v sistemih in ne v izoliranih delih. To sistemsko razmišljanje je tisto, kar preprečuje drage napake, preden se začnejo.
Pogosta vprašanja o osnovah štampiljke
1. Kaj je matrica za žigosanje in kako deluje?
Matrica za vtiskovanje je natančno orodje, nameščeno v stiskalnici, ki reže, upogiba ali oblikuje ravno pločevino v končne dele. Deluje skozi dve polovici - zgornjo matrico, ki je nameščena na stiskalni bat, in spodnjo matrico, privito na posteljo stiskalnice. Med vsakim hodom stiskalnice se komponente iz kaljenega jekla v matrici dotaknejo pločevine, pri čemer povzročajo strižno ali oblikovalno napetost, dokler material ne prevzame želenega profila. Matrica, stiskalnica in material obdelovanca delujejo kot integriran sistem, ki kroži na stotine gibov na minuto za izdelavo enakih delov s ponovljivo natančnostjo.
2. Kakšna je razlika med progresivnimi, prenosnimi in sestavljenimi matricami?
Progresivne matrice podajajo neprekinjen kovinski trak skozi zaporedne postaje znotraj enega orodja, kar je idealno za velike-majhne-do-srednje dele nad 50.000 enotami na leto. Prenosne matrice zgodaj ločijo obdelovanec in ga mehansko prenašajo med postajami, obdelujejo velike plošče in globoke vleke, ki ne morejo ostati pritrjene na nosilni trak. Sestavljene matrice izvajajo več operacij rezanja v eni sami potezi na eni postaji, pri čemer proizvajajo ploščate dele, kot so podložke in podložke, z vrhunsko ravnostjo. Izbira je odvisna od geometrije delov, obsega proizvodnje in proračuna - ne pa od tega, kateri tip je univerzalno boljši.
3. Kako izračunate razdaljo od luknja-do-matrice za žigosanje?
Razdalja-do-matrice je izražena kot odstotek debeline materiala na stran. Standardna izhodiščna točka je približno 10 % debeline materiala na stran, čeprav lahko vrednosti med 11–20 % podaljšajo življenjsko dobo orodja za nekatere aplikacije. Tri spremenljivke poganjajo pravilen odstotek: material obdelovanca (trši materiali potrebujejo več prostora), debelina materiala in pričakovano stanje orodja skozi čas. Nezadostna zračnost povzroči sekundarni strig in pospešeno obrabo luknjačev, medtem ko prevelika zračnost povzroči velike robove in prevračanje robov. Inženirji bi se morali sklicevati na podatkovne liste materialov za specifično zlitino in stanje, ki se žigosajo, namesto da bi se zanašali samo na splošne tabele.
4. Kaj povzroča robove pri žigosanju kovin in kako jih je mogoče preprečiti?
Zareze nastanejo, ko se strižna območja, ki jih sprožita luknjač in gumb matrice, ne srečajo čisto znotraj debeline pločevine. Trije dejavniki nadzirajo višino rezila: natančnost odmika od-do-matrice, ostrina robov rezila in stanje gumba rezila. Ker se rezalni robovi med proizvodnimi cikli otopijo, potiskajo material, namesto da ga režejo, kar ustvarja vse višje robove. Preprečevanje združuje pravilne začetne specifikacije zračnosti, orodna jekla ali prevleke,-odporna na obrabo, in načrtovano ponovno ostrenje, ko višina robov preseže 10 % debeline materiala. Partnerji, kot je YICHEN (yichen-group.com/stamping-die/), so specializirani za optimizacijo zračnosti in strategije za nadzor zarez za projekte matrice za žigosanje po meri.
5. Kako lastnosti materiala vplivajo na oblikovanje matrice za žigosanje?
Lastnosti materiala narekujejo skoraj vse konstrukcijske parametre matrice. Meja tečenja določa zahtevano tonažo stiskalnice in vzmetne sile. Modul elastičnosti nadzira velikost povratne vzmeti - aluminij vzmetne bolj kot jeklo, ker je njegov modul približno-tretjino modula jekla. Raztezek določa meje vlečne globine in upogibnih radijev, preden pride do razpok. Stopnja utrjevanja vpliva na več-postajne progresivne postavitve matrice, ker vsaka operacija preoblikovanja utrdi material, kar zahteva več sile na naslednjih postajah. Oblikovalci matrice morajo prilagoditi odstotke zračnosti, kote pregiba, premaze orodij in zaporedja postaj glede na specifično zlitino in stanje, ki se obdeluje.


