


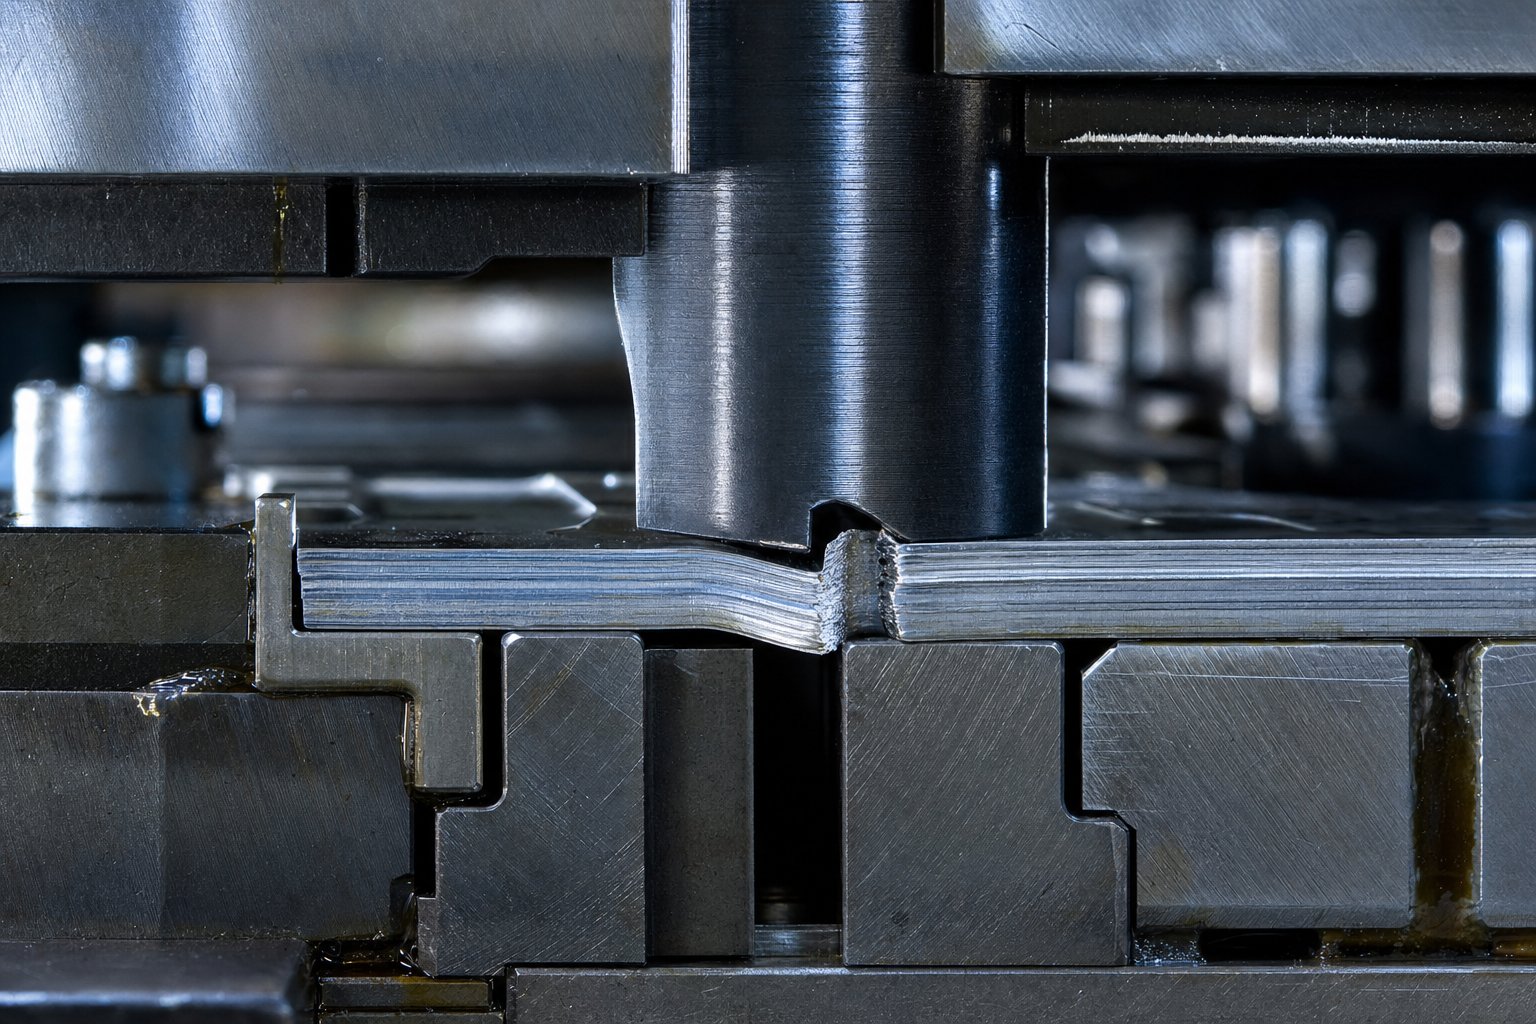
Zakaj znanost Bypass Notch spremeni način, kako inženirji oblikujejo žigosanje
Ko iščeteinformacije o zasnovi obvodne zareze, boste našli veliko virov, ki pojasnjujejo, kaj počnejo te funkcije. Česar ne boste našli, je jasne razlagezakajdelujejo tako kot na nivoju fizike. Ta vrzel med funkcijo in znanostjo je točno tam, kjer se skrivajo drage napake pri orodju. Ta članek zapolnjuje to vrzel s povezovanjem geometrije obvodnih zarez neposredno z mehaniko deformacij in znanostjo o lomih, s čimer daje inženirjem orodij prve-načelne temelje, ki jih potrebujejo za samozavestno načrtovanje.
Kaj so obvodne zareze v progresivnih matricah
Kaj je torej žigosanje v kontekstu progresivnega orodja? To je-hitri proces, pri katerem se kovinski trak pomika skozi več postaj matrice, pri čemer je podvržen zaporednim operacijam rezanja, oblikovanja in ločevanja z vsakim hodom stiskalnice. Obvodne zareze, včasih imenovane nagibne zareze ali francoske zareze, so reliefne značilnosti, vrezane v enega ali oba robova nosilnega traku na zgodnjih postajah progresivne matrice. Njihov namen je preprost: omogočajo nadzorovano ločevanje materiala in zagotavljajo trdne zapore, ki zagotavljajo natančno napredovanje traku skozi vsako dolvodno postajo.
Namen obvodnih zarez v matricah za žigosanje presega preprosto krmiljenje podajanja. Te zareze odstranjujejo nagnjenost robov iz zarezanih tuljav,preprečite prekomerno hranjenje, ki lahko povzroči resno škodo, in vzpostaviti registracijske reference, ki ohranjajo dele pravilno nameščene na vseh delovnih postajah. Tako negativne kot pozitivne obvodne zareze v matricah za vtiskovanje pločevine opravljajo te vloge nadzora-registracije in podajanja, čeprav se njihova geometrija in mehanika striženja bistveno razlikujeta.
Zakaj je znanstveni pristop pomemben za inženirje orodij
Če sprašujete, kaj so matrice na najosnovnejši ravni, so to natančna orodja, ki izkoriščajo nadzorovano plastično deformacijo in zlom za oblikovanje kovine. Kaj je kovinsko žigosanje, če ne uporabna fizika? Vsak spust udarca, vsaka strižna ravnina, vsaka razpoka, ki se širi skozi trak, sledi predvidljivim mehanskim zakonom. Kljub temu večina inženirjev oblikuje obvodne zareze z uporabo podedovanih pravil, kot je običajna smernica za 10-odstotni razmik, ne da bi razumeli deformacijsko znanost, ki stoji za temi številkami.
Ta pristop deluje, dokler ne deluje. Napredna visoko{1}}trdna jekla, tanjši profili in strožje tolerance potiskajo matrice za vtiskovanje onkraj meja, kjer splošne smernice ostajajo veljavne. Inženirji morajo razumeti osnovno mehaniko, da se prilagodijo.
Razumevanje fizike kovinske deformacije pri obvodnih zarezah omogoča inženirjem, da izračunajo optimalne parametre za kateri koli material, namesto da se zanašajo na poskuse in napake. Ta znanstvena podlaga spremeni oblikovanje zarez iz ugibanja v predvidljivo inženirstvo.
Območje striženja, ki nastane med rezanjem zareze, pot loma, ki določa kakovost robov, in sile trenja, ki urejajo podajanje traku, vse urejajo merljiva načela. Odseki, ki sledijo, razčlenijo ta načela, začenši s tem, kaj se dejansko zgodi na mikrostrukturni ravni, ko se udarec spusti v trak.
Teorija strižne ravnine in kovinska deformacija pri obvodnih zarezah
Vsaka obvodna zareza se začne na enak način: udarec se spusti v trak pločevine in v milisekundah material preide iz elastičnega upora v plastično tečenje do popolnega zloma. Razumevanje tega zaporedja na ravni-analize napetosti je tisto, kar ločuje izračunano zasnovo zareze od-slednjega upajočega pravila. Vpostopek izdelave žigosanja, se ta strižni dogodek ponovi več sto ali tisočkrat na minuto, zaradi česar se celo majhna odstopanja v obnašanju deformacije sestavijo v merljive težave s kakovostjo.
Oblikovanje strižne ravnine med rezanjem z zarezo
Predstavljajte si, da se rob udarca dotika površine traku. V tem trenutku nastane tlačna napetost neposredno pod udarcem, medtem ko se natezna napetost razvije na nasprotni strani pločevine. Ko luknjač prodre naprej, se med robom luknjača in ustreznim robom matrice oblikuje ozek pas intenzivne strižne napetosti. Ta pas je strižna ravnina.
Strižna ravnina se ne tvori navpično. Razvije se pod kotom, ki ga določata dva glavna dejavnika: duktilnost materiala in razdalja med luknjačem in matrico. Bolj duktilni materiali omogočajo večji plastični pretok, preden se začne lom, kar premakne kot strižne ravnine in poveča globino deformirane cone. Tesnejše razdalje omejujejo strižni trak v ožje območje, koncentrirajo napetost in spodbujajo zgodnejši nastanek razpok.
Med operacijami štancanja in žigosanja na obvodnih zareznih postajah ta strižna ravnina upravlja vse navzdol. Njegov kot in enakomernost določata, ali je nastali rob zareze čist ali raztrgan, ali se trak prosto podaja ali veže in ali postopek matrice proizvaja dosledne dele v celotni proizvodni seriji. Strižna napetost znotraj tega pasu mora presegati napetost materialakončna strižna trdnostda pride do ločitve, pot te ločitve pa definira končno geometrijo zareze.
Območja plastične deformacije okoli zareze
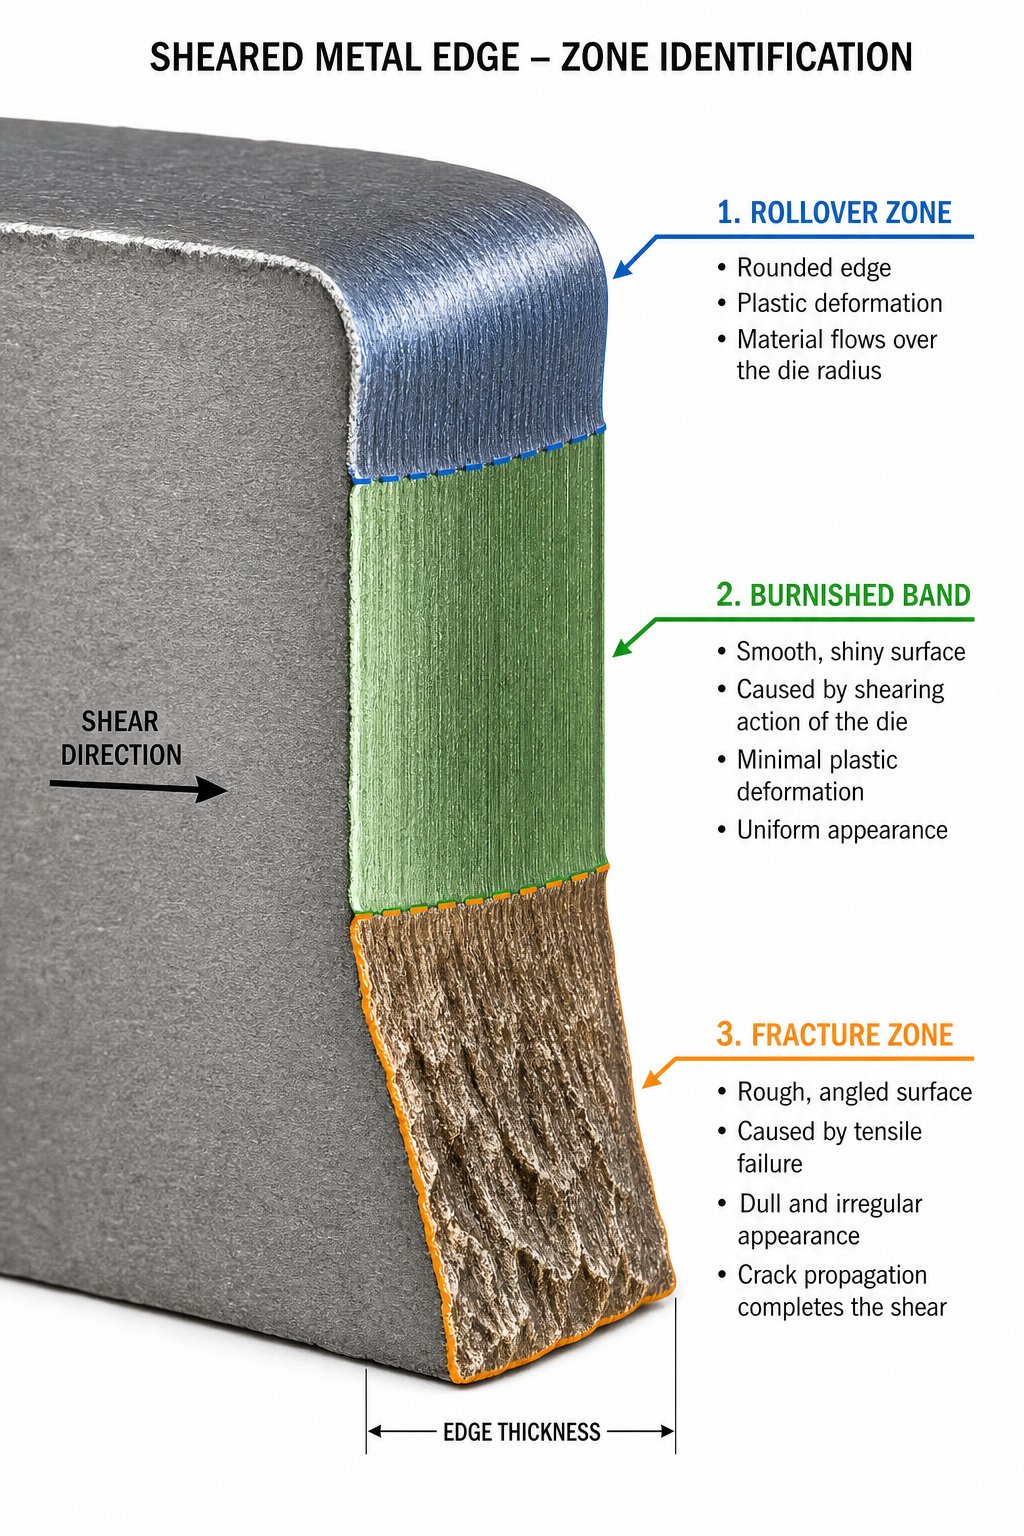
Ko udarec potuje skozi debelino traku, se rez ne zgodi vse naenkrat. Namesto tega se zaporedno oblikujejo tri različna deformacijska območja, od katerih vsako urejajo različni mehanski pojavi. Te cone lahko opazujete na katerem koli striženem robu pri vtiskovanju pločevine in njihova relativna razmerja vam povedo, ali vaša zračnost, stanje prebijanja in kombinacija materiala delujejo skupaj ali se borijo.
- Območje prevračanja (elastično-v-plastično upogibanje):Ko se luknjač prvič dotakne traku, se material upogne in potegne navznoter okoli roba luknjača, preden se začne dejansko rezanje. Ta plastična deformacija ustvari zaobljeno ustnico na zgornji površini zareze. Globina prevračanja se poveča z večjimi razmiki in bolj duktilnimi materiali. V procesu žigosanja prekomerno prevračanje signalizira, da je zračnost morda prevelika ali da se je udarec obrabil.
- Žgano strižno območje (čisti rez):Pod prevračanjem se oblikuje gladek, navpičen trak, kjer se material čisto striže vzdolž vmesnika -matrice. Ta brunirana cona predstavlja idealno striženje, kjer je kovina podvržena nadzorovanemu plastičnemu toku znotraj ozkega strižnega traku. Idealno strižen rob kaže jasno definirano območje žganja z enakomernim prehodom v območje lomljenja pod njim. Dobro-zasnovana obvodna zareza poveča to območje glede na debelino traku.
- Zlomna cona (širjenje razpoke):Ko strižna napetost preseže zmožnost materiala za plastični tok, se razpoke začnejo hkrati z roba luknjača in roba matrice ter se širijo navznoter. Območje zloma je videti bolj grobo in pod kotom v primerjavi z žgano površino nad njim. Ko je zračnost optimizirana, se te nasprotne razpoke čisto srečajo. Kadar ni, nastanejo sekundarni strigi ali praznine, ki ustvarjajo napetostne dvižne cevi, ki ogrožajo obnašanje traku na naslednjih postajah.
Deleži teh treh območij se spreminjajo z vsako spremenljivko v procesu izdelave žigosanja. Materiali z večjo-trdnostjo povzročajo manj prevračanja in manjšo žgano cono, ker se prej zlomijo. Delovna utrdba na striženem robu sega do ene-polovice debeline kovine od površine reza, kar zmanjšuje lokalno duktilnost in spreminja obnašanje traku, ko doseže preoblikovalne postaje navzdol.
Zlasti za obvodne zareze kakovostni podpis v teh treh conah neposredno vpliva na registracijo traku. Neenakomeren prehod od žganega-do-zloma ali sekundarni strig, ki ga povzročajo tesne razdalje, povzroči nedoslednost dimenzij v profilu zareze. Ta nedoslednost se spremeni v variacijo krme, variacija krme pa postane napačno registriran del. Mehanika loma, ki nadzoruje, kako čisto se te cone razvijajo, je predmet naslednjega razdelka, kjer sta geometrija zareze in poravnava poti razpoke v središču pozornosti.
Mehanika loma, ki ureja geometrijo zarez in širjenje razpoke
Zgoraj opisane tri deformacijske cone se ne oblikujejo neodvisno. Njihova relativna razmerja in prehode med njimi ureja mehanika loma, veja inženirske znanosti, ki napoveduje, kako in kje se razpoke začnejo, kako rastejo in zakaj sledijo čisti poti v primerjavi z nazobčano. Za katero koli matrico za vtiskovanje, ki se uporablja za rezanje obvodnih zarez, mehanika loma določa, ali dobite natančen, ponovljiv profil zareze ali rob, prepreden z dvigovalci napetosti in razpršitvijo dimenzij.
Začetek in širjenje razpok pri striženju zarez
Tukaj je tisto, kar se zgodi znotraj traku v kritičnem trenutku ločitve: razpoke se začnejo hkrati z dveh lokacij. Ena se začne na rezalnem robu udarca, se širi navzdol in navznoter. Drugi se začne na rezalnem robu in se širi navzgor in navznoter. Ti dve sprednji strani razpok se usmerjata druga proti drugi skozi preostalo debelino materiala, ki se nahaja med žgano cono in dnom traku.
Ko je razdalja pravilno nastavljena, se sprednji strani razpoke poravnata in se čisto stikata. Rezultat je gladko območje zloma brez praznin, brez sekundarnega striga in brez poškodb robov. Raziskave o kakovosti striženih robov v vrstah AHSS potrjujejo, da idealno stanje kaže enakomeren prehod iz območja žganja v območje gladkega lomljenja. Pri postopkih štancanja, kjer morajo obvodne zareze ohranjati dosledno geometrijo v več sto tisočih pritiskih, je to čisto srečanje razpok bistveno za ponovljivo registracijo traku.
Ko je zračnost premajhna, se sprednje strani razpok zaobidejo. Namesto da bi se srečali, se širijo drug mimo drugega in puščajo tanko mrežo nerazrezanega materiala, ki se raztrga pri sekundarnem strigu. Ta sekundarni strig ustvari mikro-razpoke, grobe robove in praznine, ki delujejo kot mesta širjenja prihodnjih zlomov robov. Ko je zračnost prevelika, se razpoke še vedno začnejo na robovih luknjača in matrice, vendar povečana razdalja med njimi omogoča prekomerno plastično deformacijo, preden se sprednji strani srečata. Material se upogiba in kotali, namesto da bi se čisto zlomil, kar povzroča močno prevračanje in neenakomerno brušenje.
Kako geometrija zareze uravnava vedenje pri zlomu
Začetek razpok se ne zgodi enakomerno vzdolž celotnega vmesnika -matrice. Začne se na točkah največje koncentracije napetosti, geometrija zareze pa neposredno nadzoruje, kje se te točke pojavijo in kako intenzivno postane polje napetosti.
Upoštevajte ključne geometrijske značilnosti negativnih in pozitivnih obvodnih zarez v matricah za preoblikovanje pločevine: širino zareze, globino zareze in radije notranjih kotov. Vsak parameter vpliva na lokalni faktor intenzivnosti napetosti, ki kvantificira velikost napetostnega polja na konici razpoke.
- Širina zarezedoloča razpon strižne ravnine. Širše zareze porazdelijo strižno silo po daljšem rezalnem robu, kar zmanjša največjo napetost na enoto dolžine, vendar zahteva večjo skupno silo prebijanja.
- Globina zarezenadzoruje, koliko materiala je odstranjenega z nosilnega traku. Globlje zareze povečajo momentno roko, ki je na voljo za upogibanje na korenu zareze, kar lahko povzroči neželeno deformacijo, če ni usklajena z debelino traku.
- Radiji kotovkjer znanost o lomih postane kritična. Ostrejši notranji vogali dramatično koncentrirajo napetost po klasičnem razmerju, kjer intenzivnost napetosti narašča, ko se polmer približuje ničli. Ta koncentracija dejansko pomaga pri čistem začetku loma na predvideni lokaciji, kar spodbuja definirano pot razpoke. Vendar obstaja kompromis: pretirana ostrina osredotoči toliko obremenitve na rob matrice, da postanejo prezgodnja obraba, krušenje in mikro{3}}razpoke samega orodja omejevalni način napake.
Za aplikacije natančnega žigosanja postane izbira polmera vogala ravnotežje. Želite dovolj ostrine, da povzročite čist začetek razpok v traku, hkrati pa ohranite dovolj celovitosti robov orodja, da ohranite to geometrijo v obsegu proizvodnje. Štampiljke, ki se uporabljajo v-progresivnem orodju velikega obsega, morajo vzdrževati to ravnovesje v milijonih ciklov, zato je za optimizacijo polmera vogalov potrebno razumevanje obnašanja obdelovanca pri lomu in omejitev utrujenosti materiala orodja.
Mehanika oblikovanja burra pri obvodnih zarezah
Burr ni naključna napaka. To je neposredna mehanska posledica nepopolnega zloma. Ko strižna cona ne razpoči čisto skozi celotno debelino traku, se preostali material ne loči. Namesto tega se plastično deformira, razteza in ekstrudira preko nominalnega rezanega roba, da tvori tisto, kar prepoznamo kot rob.
Mehanizem deluje takole: če se nasprotni sprednji strani razpoke od roba udarca in roba matrice ne srečata zaradi neporavnane zračnosti, obrabljenega orodja ali prekomerne duktilnosti, ostane tanek ligament materiala. Ko udarec nadaljuje svojo potezo, se ta vez raztegne in strga, namesto da se strga. Rezultat je dvignjen rob plastično deformirane kovine, ki sega čez predvideno linijo reza.
Pri običajnih mehkih jeklih se višina robov nenehno povečuje z obrabo orodja in večjo zračnostjo, zaradi česar je zanesljiv pokazatelj za načrtovanje vzdrževanja orodja. Materiali z večjo-trdnostjo se obnašajo drugače. Vrste AHSS se ponavadi zlomijo z manj prevračanja in ohranjajo relativno konstantno višino robov, ker njihova nižja duktilnost omejuje, kako daleč lahko material plastično sega, preden se odlomi. To pomeni, da sama višina rezila ni zadosten pokazatelj kakovosti za sodobne aplikacije matrice za vtiskovanje, ki obdelujejo napredne materiale.
Ko je razmak -do-matrice optimiziran, se fronte razpok z obeh rezalnih robov širijo vzdolž konvergentnih poti, ki se srečajo znotraj debeline traku. Ta poravnava poti lomljenja je najpomembnejša spremenljivka, ki ureja čisto ločevanje zarez, zmanjšanje bruhov in dosledno geometrijo robov pri načrtovanju obvodnih zarez.
Praktična posledica je jasna: izbira zračnosti za obvodne zareze ne more biti fiksen odstotek, ki bi se uporabljal univerzalno. Upoštevati mora lastnosti lomne žilavosti, duktilnosti in-obdelovalnega utrjevanja določenega materiala, ki vse premaknejo točko, na kateri se razpoke začnejo, in kot, pod katerim se širijo. Te spremenljivke,-specifične za gradivo, so točno tisto, kar obravnava naslednji razdelek.
Lastnosti materiala, ki poganjajo konstrukcijske parametre obvozne zareze
Poravnava poti zloma je odvisna od zračnosti, vendar zračnost sama po sebi ni samostojna spremenljivka. To je odziv na materialno vedenje. Dva trakova enake debeline, vendar iz različnih zlitin, bosta pri obdelavi z istim obvodnim luknjačem ustvarila popolnoma drugačne podpise strižnega območja, profile bruhov in natančnost registracije. Razlog je v tem, da lastnosti materiala narekujejo, kako se kovina deformira, kdaj se zlomi in koliko se vrne nazaj, ko se udarec umakne. Inženirji, ki obravnavajo vse materiale enako, na koncu odpravljajo težave, ki so bile načrtovane v matrici od začetka.
Kako smer zrn in anizotropija vplivata na zmogljivost zareze
Valjana pločevina ni enakomerna v vse smeri. Postopek valjanja podaljša strukturo kristalnega zrna, kar ustvarja smerne lastnosti, znane kot anizotropija. To je pomembno za delovanje obvodne zareze, ker orientacija zareze glede na smer zrn spremeni razvoj strižne cone in kako čisto se lom širi.
Rezanje obvodnih zarez pravokotno na smer zrn na splošno povzroči čistejšo cono lomljenja z manj robovi, ker se odpornost na upogibanje in zlom izboljša, ko operacije prečkajo zrno in ne potekajo vzporedno z njim. Zareze, rezane vzporedno s smerjo valjanja, naletijo na material, ki je bolj nagnjen k pokanju vzdolž že-obstoječih mej zrn, kar lahko povzroči nepravilno površino loma in nedosledne profile zarez.
Pri postopkih vtiskovanja jeklene pločevine se navit trak običajno podaja skozi progresivno matrico v smeri valjanja. To pomeni, da so obvodne zareze, vrezane v robove traku, usmerjene pravokotno na vlakna, kar je na splošno ugodno. Ko pa se uporabijo tuljave z režami ali ko postavitve traku postavijo zareze pod različnimi koti glede na tok zrn, postane učinek anizotropije pomemben. Razmerje strižnega območja se lahko premakne za 10-15 % v globini žganja preprosto s spremembo orientacije reza glede na zrnatost. Za komponente za kovinsko žigosanje, ki zahtevajo ozke tolerance pri registraciji, navedba smeri zrn v naročilu za nakup tuljave ni neobvezna, ampak nujna.
Premisleki glede oblikovanja-posebnih zarez
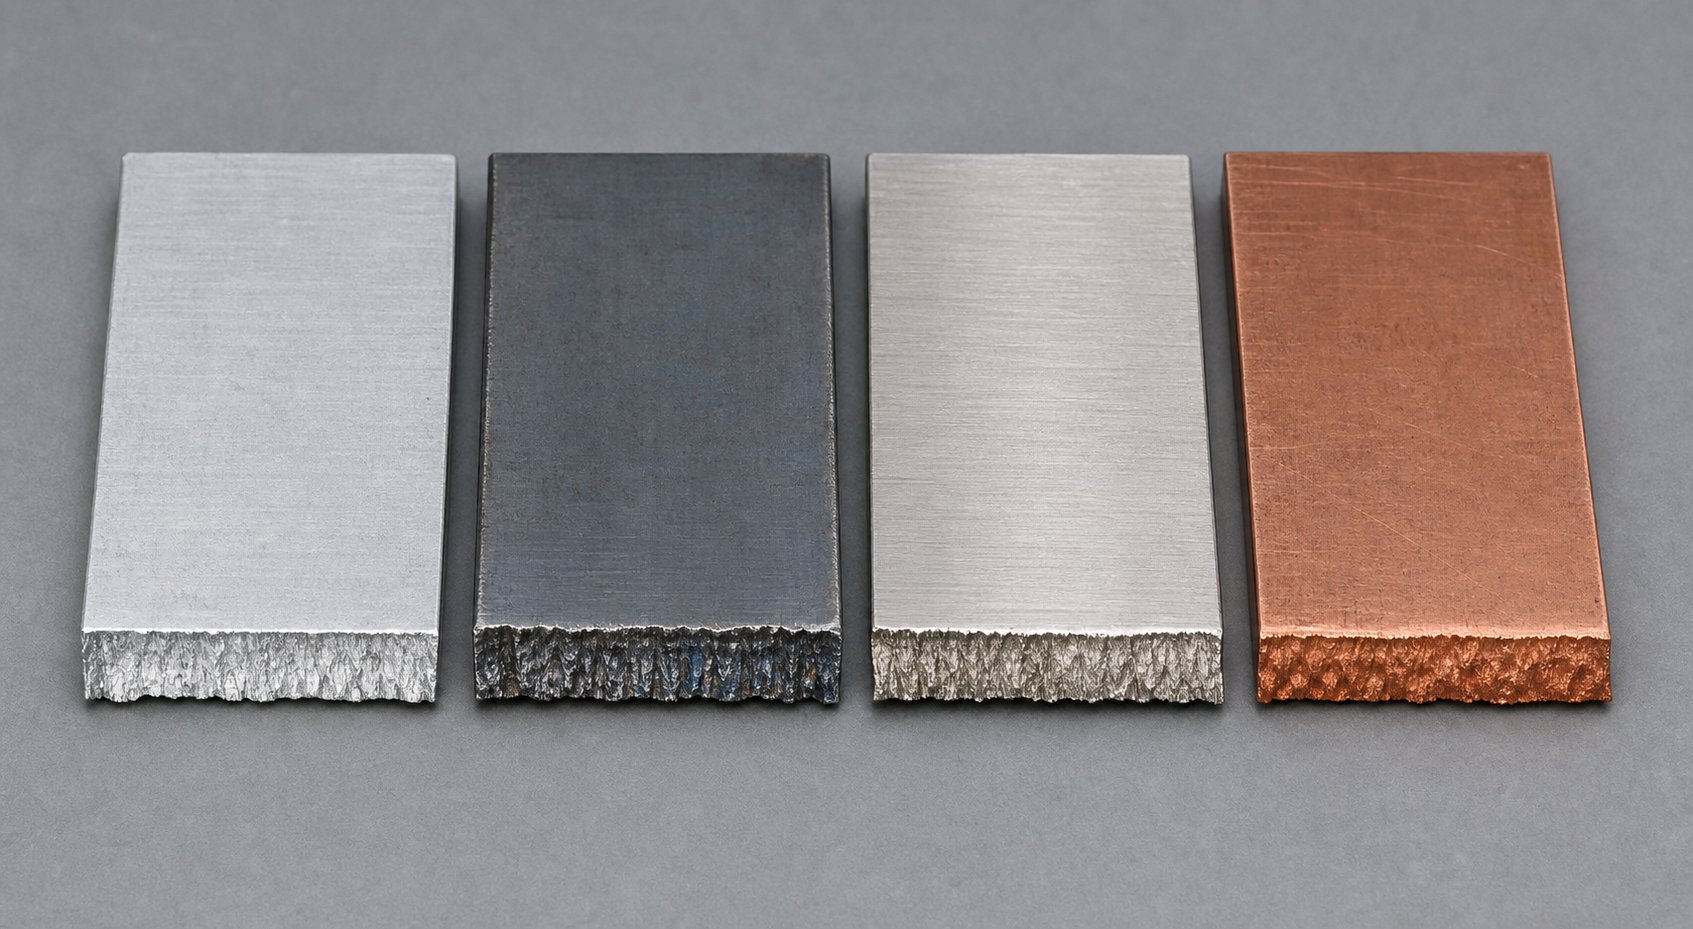
Znanstvena podlaga za parametre obvodnih zarez se bistveno spreminja med običajnimi materiali za žigosanje. Duktilnost določa, kako globoko sega cona prevračanja. Stopnja utrjevanja določa, kako hitro se sila prebijanja poveča, ko se orodje obrabi. In lomna žilavost nadzoruje, ali se material čisto loči ali raztrga v robove. Spodnja tabela primerja te učinke med materiali, s katerimi se inženirji najpogosteje srečujejo pri uporabi vtisnjene pločevine.
| Parameter | Aluminijeve zlitine | Jeklo-visoke trdnosti | Nerjaveče jeklo | Bakrove zlitine |
|---|---|---|---|---|
| Vpliv duktilnosti na globino cone prevračanja | Zmerno prevračanje; močno razlikuje glede na razred in temperament | Plitvo prevračanje; zlomi prej zaradi manjše duktilnosti | Globoko prevračanje; visoka duktilnost pred začetkom loma | Spremenljivka; močno odvisno od zlitine in temperamenta (npr. fosforjev bron proti medenini) |
| Učinek utrjevanja na udarno silo | Nizko delovno utrjevanje; sila udarca ostane razmeroma stabilna | Zmerno do visoko; AHSS lahko zahteva do 21 % razdalje na stran za čisti prelom | Zelo visoko; avstenitne stopnje lahko zahtevajo do 3-krat večjo silo kot nizko{1}}ogljično jeklo | zmerno; povečuje z vsebnostjo cinka v medeninah |
| Priporočeno območje odmika (% debeline na stran) | 8-12% | 12-21% (narašča z natezno trdnostjo) | 12-16 % (10 % povzroči čezmerno brušenje) | 8-12% (odvisno od temperamenta) |
| Tipična nagnjenost k brušenju | zmerno; mehak material se deformira, namesto da bi se čisto zlomil | Nizka do zmerna; pri pravilnem odmiku odločilno zlomi | visoko; običajna smernica za 10-odstotno razdaljo povzroči najslab-primer višine bruha | Nizka za mehke jeze; narašča s trdoto |
Tu izstopa nekaj stvari. Postopek žigosanja aluminija zahteva večje razdalje, ne zato, ker je aluminij težko rezati, temveč zato, ker njegova nizka delovna utrjenost pomeni, da se material raje razteza kot zlomi, ko je razdalja pretesna, kar povzroči nitasto brušenje namesto čistega roba. Nerjaveče jeklo predstavlja nasprotno težavo: njegova visoka stopnja utrjevanja pomeni, da se strižna cona okrepi, ko prebijalec prodre, kar zahteva znatno večjo silo in pristop z razmikom, ki se ga mnogi inženirji zmotijo, če upoštevajo pravilo 10 %.
Za žigosano jeklo v-stopnjah trdnosti je znanost jasna. Raziskave naprednih jekel visoke-trdnosti to kažejomateriali z nizkim razmerjem-in-natezne trdnosti zahtevajo večjo razdaljo-do-matricezagotoviti mehanski vzvod, potreben za čisto zlom polža. To velja neposredno za zasnovo obvodnih zarez: ti isti materiali potrebujejo več prostora za širjenje sprednjih strani razpok pod njihovim naravnim kotom brez ustvarjanja sekundarnega striga.
Učinki vzmeti in elastičnega okrevanja na tolerance zarez
Tukaj je spremenljivka, ki jo številni inženirji orodij spregledajo pri oblikovanju obvodne zareze: po tem, ko se luknjač umakne in trak napreduje, zareza ne ostane točno takšne velikosti, kot je bila izrezana. Elastična obnovitev, običajno imenovana vzmetni povratek, povzroči dimenzionalno spremembo odprtine zareze, ko se shranjena elastična napetost sprosti iz okoliškega materiala.
Mehanizem je preprost. Med rezanjem z zarezami se material, ki meji na strižno cono, plastično deformira, toda okoliški trak zadrži elastično deformacijo. Ko se udarec umakne, se ta elastična napetost sprosti in spremeni geometrijo. Pri obvodnih zarezah je praktičen učinek ta, da se odprtina zareze nekoliko zoži, ko se elastično stisnjen material okoli reza vrne nazaj v prvotno stanje.
Velikost tega dimenzijskega premika je odvisna od meje tečenja in modula elastičnosti materiala. Jekla z večjo-trdnostjo shranijo več prožne energije, preden popustijo, zato se bolj odskočijo. Stopnje AHSS lahko povzročijo dovolj velik povratni vzmet, da vpliva na natančnost registracije traku na postajah navzdol, če se ne upošteva pri izračunu širine zareze. AnŠtudija AISI potrjenada se kotna sprememba in dimenzijsko odstopanje povečujeta z mejo tečenja, kar pomeni, da morajo biti tolerance obvodnih zarez bolj-specifične kot splošne.
Pri progresivnih matricah, ki obdelujejo visoko{0}}odporno žigosano pločevino, mora biti širina zareze na luknjaču rahlo prevelika glede na nazivno registrsko dimenzijo. Prekoračitev kompenzira elastično okrevanje, tako da se končna geometrija zareze, potem ko je prišlo do vzmetenja, ujema z predvidenim korakom pomika. Za pravilno kompenzacijo je treba poznati modul elastičnosti določene zlitine, mejo tečenja in omejitvene pogoje okoli zareze, spremenljivke, ki se razlikujejo za vsak material v zgornji tabeli.
Lastnosti materiala določajo mejne pogoje za vsak vidik delovanja obvodnih zarez. Obstaja pa še en parameter, ki posreduje med obnašanjem materiala in funkcijo zareze: razmerje med luknjačem-in-matrico. In posebej za obvodne zareze se logika zračnosti razlikuje od standardnih pravil za zapiranje na načine, ki zmotijo celo izkušene oblikovalce matric.
Clearance Science za obvodne zareze v primerjavi s standardnim zapiranjem
Standardno priporočilo za razdaljo od udarca-do-die jepribližno 10 % osnovne debeline materiala na stran. Ta številka dobro deluje pri običajnem rezanju, kjer sta cilj čisto ločena žleba in kakovosten rob dela. Toda obvodne zareze služijo bistveno drugačnemu namenu in uporaba logike slepe zračnosti zanje uvaja težave, ki se kažejo kot nedoslednost pomika, vezanje in prezgodnja obraba matrice. Razumevanje, zakaj, zahteva pogled na to, kaj vsaka operacija dejansko zahteva od strižnega dogodka.
Standardna slepa zračnost v primerjavi z zračnostjo obvodne zareze
Pri zarezovanju je cilj popolna ločitev polžev z nadzorovanim zaključkom roba na zadržanem delu. Razdalja je optimizirana tako, da se sprednje strani razpok od robov štancanja in matrice čisto srečajo, kar ustvarja najboljše možno razmerje med žgano-in-območjem lomljenja na rezalnem robu. Kakovost robov poganja odločitev o čiščenju, ker odrezan rob postane funkcionalna značilnost končnega dela.
Bypass zareze spremenijo to prednost. Zarezni rob ni lastnost izdelka. To je lastnost procesa. Njegova naloga je omogočiti neovirano napredovanje traku, hkrati pa ohraniti dovolj vpetosti z omejevalniki naklona ali vodilnimi tirnicami za nadzor registracije. Zaključek robov je drugotnega pomena. Primarna sta natančnost podajanja in dosledna geometrija zarez v milijonih gibov. Ta funkcionalna razlika pomeni, da med različnimi vrstami matric za vtiskovanje progresivna orodja z obvodnimi zarezami zahtevajo logiko zračnosti, ki je prilagojena obnašanju odstranjevanja in mehaniki podajanja, ne pa estetiki robov.
V praksi to pogosto pomeni, da so razmiki obvodnih zarez nekoliko večji od razmikov za zarezo za enak material in debelino. Razlog je mehanski: manjši odmik poveča silo odstranjevanja, ker mora luknjač premagati večji torni stik z odrezano površino med umikom. Pri zarezovanju je ta kompromis sprejet za boljšo kakovost robov. Pri rezanju obvodnih zarez povečana sila odstranjevanja potegne trak navzgor med odvzemom udarca, kar moti pozicioniranje podajanja in potencialno dvigne trak z dvižnih tirnic.
Ravnovesje sile in natančnost podajanja trakov
Predstavljajte si trak kot prosto telo, ki se premika skozi matrico. Pri vsakem hodu stiskalnice nanj delujejo sile iz več smeri: podajalna sila ga potiska naprej, vodilni zatiči popravljajo stranski položaj, dvižne tirnice ga podpirajo navpično in udarec z zarezo povzroči striženje navzdol, ki mu sledi sila odstranjevanja navzgor. Natančnost podajanja je odvisna od tega, ali te sile ostanejo uravnotežene in predvidljive.
Obvodna zareza prispeva k temu ravnotežju na dva načina. Prvič, odstranitev zarez ustvari prostor za trak, da napreduje mimo stacionarnih elementov matrice brez motenj. Drugič, geometrija zareze sodeluje z vodilnimi površinami inmehanizmi za zaustavitev nagiba, ki preprečujejo prekomerno hranjenje in vzpostavijo registracijo. Če je zareza zarezana preveč agresivno s prevelikim odmikom, posledična površna geometrija robov zmanjša natančnost vpetja s temi omejili. Če je razmik pretesen, sile odstranjevanja motijo položaj namestitve traku na tirnice dvigala med gibi.
Bočni zanos še povečuje to težavo. Kovinska matrica za žigosanje, ki reže obvodne zareze z neenakomerno oddaljenostjo od-na-stran, proizvaja asimetrične sile odstranjevanja. Trak se med vsakim umikom luknjača rahlo potegne proti bolj napeti strani, pri čemer se kopiči položajna napaka, ki se kaže kot napačna registracija na spodnjih postajah oblikovanja in rezanja. Pri matricah za vtiskovanje jekla, ki delujejo pri visoki-hitrostni proizvodnji, celo nekaj mikronov zanašanja na gib povzroči dimenzionalno napako-stopnje zavrnitve na različnih postajah.
Izračun zračnosti za funkcijo Notch
Inženirska logika za zračnost obvodnih zarez se začne z istimi osnovami kot zarezovanje: zračnost je enaka odstotku debeline materiala, nanesenega na stran. Formula je enostavna, pri čemer se razdalja na stran izračuna kot priporočeni odstotek, pomnožen z debelino materiala. Vendar se priporočeni odstotek za funkcijo zareze spreminja na podlagi več medsebojno povezanih spremenljivk, ki se razlikujejo od premislekov o zarezi.
Tanjši materiali zahtevajo sorazmerno večje odstotke zračnosti. Razlog je v tem, da pri majhnih absolutnih razdaljah postane sila odstranjevanja nesorazmerno visoka glede na togost traku. 0,2-milimetrski trak pri 10-odstotni razdalji ima samo 0,02 mm na stran. Kakršna koli obraba udarcev ali toplotna ekspanzija hitro zapre to režo, s čimer se povečajo sile luščenja in zmanjša dovod. Povečanje na 12-15 % zagotavlja funkcionalni blažilnik brez žrtvovanja geometrije zarez. Nasprotno pa debelejši materiali dopuščajo strožja razmerja, ker absolutna dimenzija zračnosti zagotavlja inherentno rezervo proti tem učinkom.
Ključne spremenljivke, ki urejajo izbiro zračnosti obvodne zareze pri oblikovanju matrice za vtiskovanje, vključujejo:
- Debelina materiala:Določa absolutno dimenzijo zračnosti in velikost sile odstranjevanja
- Natezna trdnost materiala:Materiali z večjo- trdnostjo zahtevajo večjo razdaljo, da dosežejo zlom brez prekomernega kopičenja sile
- Širina traku in togost nosilca:Tanjši, ožji nosilci so bolj občutljivi na-motenje sile odstranjevanja, kar zahteva ohlapnejšo razdaljo
- Hitrost stiskanja:Višje hitrosti povečajo dinamične sile odstranjevanja in skrajšajo časovno okno za ponovno-namestitev traku med gibi
- Dolžina udarca in nepodprt razpon:Daljši luknjači se bolj upogibajo pod bočno obremenitvijo, kar učinkovito zmanjša razdaljo na eni strani med rezanjem
- Pogoji mazanja:Mazivo zmanjša trenje pri luščenju, kar lahko omogoči manjše razdalje brez kazni za-motnje podajanja
- Geometrija zarez in razmerje stranic:Globlje, ožje zareze koncentrirajo bočni pritisk na udarec, kar zahteva rezervno podporo in vpliva na učinkovito odmikanje
Sodobni razvoj matric za vtiskovanje pločevine je priporočila glede zračnosti potisnila prek tradicionalnih 10-odstotnih standardov.Raziskave kažejo, da 11-20% očistkilahko znatno zmanjšajo obremenitev orodja med prebadanjem in podaljšajo življenjsko dobo, ugotovitev, ki velja neposredno za prebijalce z obvodnimi zarezami, ki morajo ohranjati geometrijo v daljših proizvodnih serijah. Za matrice za vtiskovanje jekla, ki obdelujejo razrede AHSS, je začetek na zgornjem koncu tega razpona in validacija s poskusnimi vzorci bolj zanesljiv kot privzeto upoštevanje zastarelega pravila 10 %.
Razdalja ni edina geometrijska spremenljivka, ki določa učinkovitost zareze. Celotna oblika zareze, ne glede na to, ali je pravokotna, stožčasta ali zaobljena, vpliva na zračnost, da definira celotno porazdelitev napetosti, profil sile in vzorec obrabe na rezalni postaji.
Primerjava geometrij zarez z znanstvenim sklepanjem
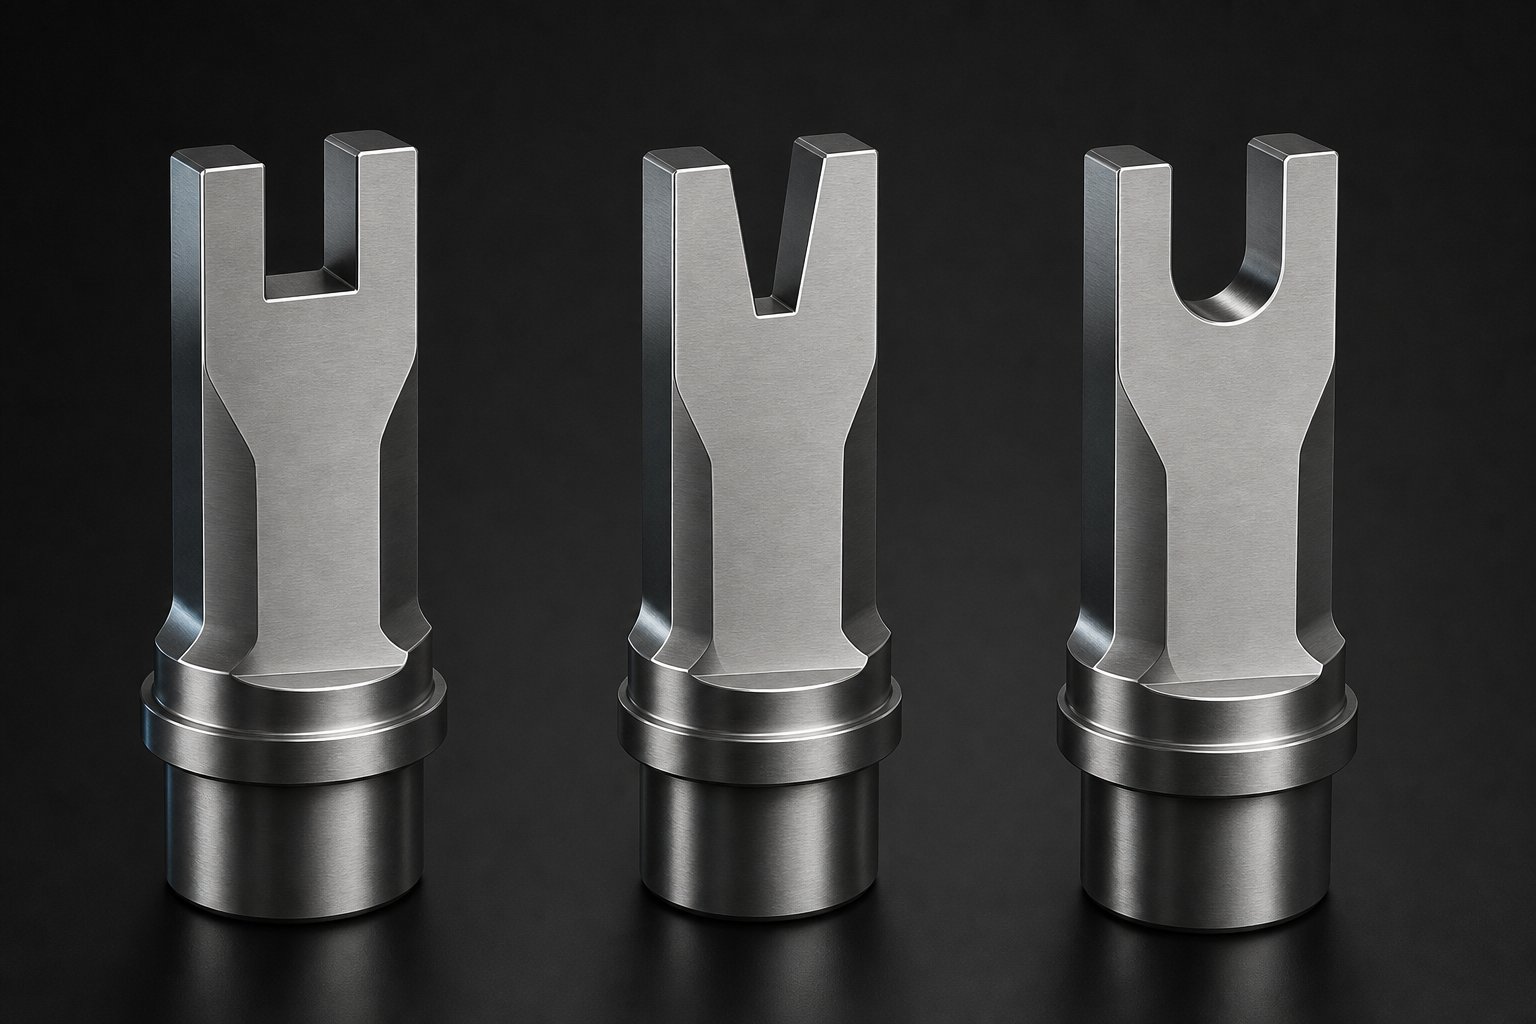
Razdalja določa, kako se strižni dogodek odvija skozi debelino traku, vendar sama oblika zareze določa, kje se koncentrira napetost, kako se sila porazdeli po rezalnem robu in kako hitro se matrica obrabi pod proizvodnimi obremenitvami. Tri primarne geometrije zarez prevladujejo pri oblikovanju matrice za kovinsko vtiskovanje za progresivna orodja: pravokotni, stožčasti in radiusni profili. Vsak proizvaja poseben mehanski odziv v traku in znanost, zajeta v prejšnjih razdelkih, natančno pojasnjuje, zakaj ena geometrija prekaša drugo za določeno aplikacijo.
Geometrija pravokotne zareze in porazdelitev napetosti
Pravokotna zareza je glavni profil v aplikacijah za oblikovanje pločevine obvodnih zarez. Njegovi ravni vzporedni robovi ustvarjajo enakomerno strižno sprednjo stran, ki hkrati zajame celotno širino zareze. Z vidika porazdelitve napetosti to pomeni, da se rezalna sila enakomerno porazdeli vzdolž obeh stranskih robov luknjača, kar ustvarja uravnoteženo obremenitev, ki se upira težavam z upogibom luknjača, ki pestijo asimetrične geometrije.
Sliši se preprosto, vendar obstaja mehanski kompromis. Ker se vse točke vzdolž rezalnega roba zataknejo v trak v istem trenutku, je največja udarna sila najvišja od katere koli geometrije za dano širino zareze. Tisk prej opazi oster skok sile kot postopno povečanje. Za materiale standardne-debeline z zmernimi podajalnimi silami ta takojšnji vklop deluje dobro. Vztrajnost traku in strukturna togost matrice brez težav absorbirata udarec. Ko pa preidete na debelejše ali materiale z večjo-trdnostjo, se ta konica sile pretvori v pospešeno obrabo prebijanja na vogalih in povečano porabo energije stiskanja na gib.
Koncentracija napetosti v notranjih kotih pravokotnih zarez sledi predvidljivim vzorcem. 90-stopinjsko presečišče stranske stene in baze zareze ustvarja geometrijsko prekinitev, kjer faktorji intenzivnosti napetosti strmo naraščajo. V obdelovancu to spodbuja čist začetek loma na teh vogalih, kar je zaželeno. V sami matrici ti isti vogali postanejo prve točke napak, kjer se v obsegu proizvodnje razvijejo odkruški in zaokroževanje robov.
Stožčasti in radiusni zarezni profili
Stožčaste zareze rešujejo težavo-konice sile s porazdelitvijo striga postopoma in ne istočasno. Kotni vstop pomeni, da se konica udarca najprej dotakne traku na najožjem mestu, nato pa se razširi, ko se spušča. To zamakne začetek striženja vzdolž rezalnega roba, kar povzroči povečan profil sile, ki doseže nižje vrhove in vzdržuje dlje kot pravokotni ekvivalent.
Zakaj je to pomembno za oblikovanje štampiljk? Progresivno striženje zmanjša trenutno obremenitev tako na štanco kot na strukturo stiskalnice. Pri -hitrostnih operacijah, kjer dinamične sile dodajo mehanske vibracije, stožčaste zareze ublažijo udarno obremenitev, ki povzroči prezgodnjo utrujenost komponent matrice. Prav tako zmanjšajo zaskok-z energijo, ki se sprosti, ko je lom končan, kar pomeni manj motenj traku med dogodkom ločevanja. Pri sistemih za prenos žigosanja in visoko{5}}hitrostnih progresivnih matricah ta bolj gladek profil sile povzroči stabilnejše obnašanje traku v trenutku zaključka zareze.
Profili s polmernimi zarezami imajo drugačen pristop. Namesto spreminjanja vstopnega kota odpravijo ostre notranje vogale, kjer je koncentracija napetosti najvišja. Polmer pri korenu zareze razširi polje napetosti na večjo površino površine matrice, po istem principu, prikazanem v študijah FEA, ki kažejo, da lahko povečanje polmera zaokrožitve z 0,01" na 0,08" zmanjša največjo napetost za več kot 70%. Za matrico to pomeni dramatično počasnejše napredovanje obrabe na vogalih zarez. Za obdelovanec zmanjšana koncentracija napetosti pri korenu zareze pomeni nekoliko manj odločilen začetek razpoke, kar lahko nekoliko poveča hrapavost območja lomljenja, vendar bistveno podaljša življenjsko dobo matrice.
Številne aplikacije proizvodnega orodja združujejo obe lastnosti: stožčast vstopni profil z zaokroženimi notranjimi vogali. Ta hibridna geometrija zajema prednost postopnega striženja, hkrati pa podaljšuje življenjsko dobo matrice na mestih največje-obrabe.
Izbira geometrije na podlagi znanosti uporabe
Izbira med temi profili ni prednostna odločitev. To je izračun, ki temelji na enakih načelih deformacije in loma, ki smo jih obravnavali prej. Tri spremenljivke vodijo izbiro:
- Prožnost materialadoloča obnašanje pri lomu na vogalih. Duktilni materiali, kot so mehke bakrove zlitine, prenašajo ostre pravokotne vogale, ker material teče plastično, namesto da bi počil matrico. Krhki ali -materiali z visoko trdnostjo koncentrirajo napetost nazaj v orodje na istih vogalih, zaradi česar so potrebni zaokroženi profili za porazdelitev obremenitve in preprečevanje krušenja.
- Debelina trakudoloča, ali progresivni strig (konični) prekaša simultani strig (pravokoten). Debelejši trakovi ustvarijo sorazmerno višje konične sile med hkratnim vklopom, zaradi česar je prednost rampe-silne oblike stožčaste geometrije pomembnejša nad približno 1,5 mm debeline.
- Obseg proizvodnjenarekuje sprejemljive vzorce obrabe matrice. Za avtomobilske matrice za vtiskovanje, ki tečejo na milijone ciklov, se celo skromna koncentracija napetosti na vogalih zarez spoji v merljivo spremembo geometrije. Profili s polmerom podaljšujejo intervale ponovnega ostrenja in skupno življenjsko dobo matrice, zaradi česar njihovi nekoliko višji začetni stroški strojne obdelave niso pomembni glede na prihranke pri vzdrževanju.
Spodnja tabela podaja strukturirano primerjavo kritičnih parametrov, ki jih inženirji oblikovanja kovinskega žigosanja ocenjujejo med izbiro geometrije zarez:
| Parameter | Pravokoten | Stožčasti | Radius |
|---|---|---|---|
| Faktor koncentracije napetosti na vogalih zarez | Visoka (ostri 90-stopinjski prehodi znatno koncentrirajo napetost) | Zmerno (kotni robovi zmanjšajo nenadno spremembo geometrije) | Nizka (radiji porazdelijo napetost na širšo površino orodja) |
| Vzorec obrabe matrice | Osredotočeno na vogalih; zgodnje drobljenje in zaokroževanje na križiščih korenin zarez | Porazdeljeno vzdolž zoženih robov; postopna obraba bokov namesto lokalizirane okvare | difuzno; obraba se razširi po ukrivljenih površinah, kar podaljša intervale brušenja |
| Optimalne kombinacije materialov | Blago jeklo, bakrove zlitine in nodularni aluminij standardne debeline | Visok{0}}jeklo, debelejši profili in materiali, ki zahtevajo visoko strižno silo | AHSS, nerjaveče jeklo in kateri koli -veliki obseg uporabe, ne glede na material |
| Profil sile podajanja traku | Oster sunek sile z nenadnim-prelomom ob zaključku zloma | Postopna rampa z zmanjšano najvišjo silo in nižjo-preskočno energijo | Podobno pravokotnemu glede na čas, vendar z zmanjšanimi-vibracijami, ki jih povzročajo koti |
| Aplikacija za-najboljšo uporabo | Standardne progresivne matrice z zmernimi količinami proizvodnje in običajnimi materiali | Visokohitro-progresivne matrice, debel-aplikacije in orodja,-občutljiva na vibracije | -Madre za avtomobilsko žigosanje velike količine, obdelava AHSS in matrice, ki zahtevajo najdaljšo življenjsko dobo med vzdrževanjem |
V praksi oblikovanja matrice za vtiskovanje kovin odločitev o geometriji pogosto združuje elemente iz več profilov. Zareza lahko uporablja pravokoten osnovni profil za največjo učinkovitost odstranjevanja materiala, medtem ko vključuje vogalne radije na korenu za zaščito življenjske dobe matrice. Ali pa se zoženi vnos lahko napaja v odsek-z ravnimi stenami za natančno registracijo. Znanost podpira te hibridne pristope, ker vsaka geometrijska značilnost neodvisno obravnava specifično mehansko zahtevo.
Inženirji, ki se ukvarjajo s temi geometrijskimi odločitvami za posebne kombinacije materialov in proizvodnje, imajo koristi od svetovanja pri načrtovanju, ki povezuje rezultate simulacije s-preverjenim orodjem za proizvodnjo. YICHEN'srešitve za žigosanje po meripomagajo inženirjem izbrati in potrditi geometrijo zareze za posebne materialne in proizvodne zahteve, s čimer premostijo vrzel med teoretično optimizacijo in dokazano zmogljivostjo matrice s svojim procesom skupnega načrtovanja.
Geometrija in zračnost skupaj določata statično mehaniko rezanja obvodnih zarez. Ko pa se trak začne premikati skozi matrico s proizvodno hitrostjo, v enačbo vstopi druga sila: trenje. Kako zarezan rob traku medsebojno deluje z vodilnimi površinami, dvižnimi tirnicami in mazalnimi filmi med napredovanjem podajanja, uvaja tribološke spremenljivke, ki jih ne more rešiti nobena odločitev o geometriji sama.
Tribologija dovajanja traku in interakcije obvodnih zarez
Geometrija in razmik nadzorujeta, kaj se dogaja med rezanjem. Trenje nadzoruje, kaj se zgodi po njem. Vsakič, ko trak napreduje skozi progresivno matrico, zarezani robovi zdrsnejo po dvižnih tirnicah, vodilnih površinah in omejevalnikih. Ta drsni stik ureja tribologija, znanost o trenju, obrabi in mazanju med medsebojno delujočimi površinami. Pri komponentah matrice za žigosanje v visoko-hitrostnem progresivnem orodju tribološko vedenje pri obvodnih zarezah neposredno določa, ali se trak podaja čisto ali pa se premakne v napačno registracijo. Vendar je to tisti vidik oblikovanja zarez, ki ga skoraj noben tehnični vir ne obravnava.
Sile trenja na vmesniku-zareze
Predstavljajte si, da se trak med pritiski premika za eno dolžino. Zarezani robovi ne lebdijo prosto skozi prostor. Vozijo se po površinah dvižnih tirnic, se premikajo mimo vodilnih drogov in vklopijo zavore, ki nadzorujejo registracijo. Na vsaki od teh stičnih točk koeficient trenja med robom traku in površino matrice določa, koliko upora mora premagati dovodni sistem, da premakne trak naprej.
Za gladek, dobro{0}}brušen zarezni rob, ki drsi po polirani utrjeni dvižni tirnici, ostaja koeficient trenja nizek in predvidljiv. Podajalni mehanizem premika trak z minimalnim uporom, vodilni zatiči pa popravijo vsako manjšo pozicijsko razpršenost brez boja proti preostalim silam trenja. To je idealno stanje in traja, dokler ostane geometrija roba zareze dosledna.
Burr spremeni vse. Kotobraba prebijanja napreduje med proizvodnjo, se višina roba na robu zareze postopno povečuje. Ta dvignjena robna ustnica deluje kot mikro-plug, ki vleče po površini tirnice dvigala. Koeficient trenja poskoči, ker se stik spremeni iz drsenja gladke površine-na-površino v abrazivni rob-na-površinsko interakcijo. Pomembna je tudi smer zareze. Zarezo, usmerjeno navzdol proti dvižni tirnici, ustvarja neposreden abrazivni stik med vsakim podajalnim gibom. Namesto tega se rezilo, usmerjeno navzgor, dotika plošče za odstranjevanje, prenaša silo upora na drug vmesnik in potencialno moti čas dviga traku.
Površinsko stanje orodja za žigosanje kovin še poveča ta učinek. Dvižne tirnice, na katerih se pojavijo obrabne sledi zaradi ponavljajočega se stika s trakom, izgubijo svojo površinsko obdelavo na lokaliziranih območjih. Te obrabljene gosenice povečajo trenje za naslednje trakove in ustvarijo prednostne kanale, ki se upirajo bočnim popravkom s strani pilotov. V konfiguracijah stopenjskih orodij, kjer več postaj deluje zaporedno, kopičenje trenja na zgodnjih-stikih zareze postaje širi napake pri pozicioniranju v vsako operacijo na koncu toka.
Obnašanje maziva v conah zarez
Mazivo se ne porazdeli enakomerno po traku z zarezami. Sama vdolbina zareze deluje kot rezervoar, ki ujame mazivo, ki bi se sicer razširilo po površini traku. Pri zmernih hitrostih stiskanja je to združevanje benigno ali celo koristno. Ujeto mazivo steka na vodilne površine med podajanjem in zmanjšuje trenje na kontaktnih točkah.
Pri visokih hitrostih stiskanja se fizika premakne. Hitro pospeševanje in upočasnjevanje traku med vsakim ciklom dovajanja ustvarja hidravlične skoke tlaka v mazivu, zbranem znotraj zareznih votlin.Visoko{0}}hitrost žigosanja ustvarja znatno toploto zaradi trenjain zmanjša kontaktni čas med orodjem in obdelovancem, kar dinamično spreminja viskoznost maziva med vsakim gibom. Mazivo, ujeto v profilih z globokimi zarezami, lahko pride pod tlak med hitrim upočasnjevanjem traku, kar ustvari učinek hidravlične blazine, ki za trenutek dvigne rob traku z njegove vodilne površine. Ko ta pritisk popusti, trak pade nazaj na tirnico z mikro-udarcem, ki moti njegov položaj namestitve.
Nasprotna težava, pomanjkanje maziva, se pojavi na samih robovih zarez. Strižno delovanje med rezanjem zareze odstrani mazivo s sveže odrezanih površin. Žgane in lomljene cone izhajajo iz rezalnega dogodka v bistvu suhe, s kakršnim koli mazalnim filmom, ki je obstajal na površini traku, pretrgan zaradi plastične deformacije. Ti suhi robovi se nato dotaknejo vodilnih površin s povečanim trenjem, dokler mazivo ne migrira nazaj iz sosednjih območij.
Globina zareze in geometrija neposredno vplivata na ta vzorec porazdelitve maziva. Globlje zareze zadržijo več volumna maziva, kar poveča hidravlične učinke pri hitrosti. Pravokotni zarezni profili z ostrimi vogali ustvarjajo območja stagnacije, kjer se mazivo zbira in ne teče. Stožčasti profili spodbujajo drenažo maziva stran od votline med premikanjem dovoda, kar zmanjša kopičenje hidravlike, vendar lahko korenino zareze izprazni. Pri orodjih za vtiskovanje, zasnovanih za delovanje pri visokih stopnjah giba, upravljanje maziva okoli obvodnih zarez zahteva enako inženirsko pozornost kot dostava maziva do preoblikovalnih postaj.
Natančnost podajanja kot funkcija trenja z zarezo
Natančnost podajanja je merljiv rezultat, kjer se tribologija sreča s kakovostjo delov. Progresivna matrica ima lahko popolne odmike, optimalno geometrijo zareze in pravilen krmilni čas, vendar še vedno proizvaja napačno registrirane dele, če sile trenja na obvodnih zarezah postanejo asimetrične.
Asimetrija se razvije naravno med proizvodnjo. Ena stran matrice se obrabi hitreje zaradi manjših razlik v poravnavi, toplotnih gradientov ali nedoslednosti pri porazdelitvi maziva. Ko se luknjač na enem robu traku obrabi pred drugim, povzroči različne višine rezov na nasprotnih straneh nosilca. Ta diferencial bruha ustvarja neenake sile trenja med premikanjem traku. Trak ima večji upor na enem robu kot na drugem, kar povzroči neto bočno silo, ki ga potisne vstran, en mikro-inkrement na gib.
Konzistentnost mazanja vpliva na hranjenje, ker lahko spremembe vrste olja, viskoznosti ali količine nanosa spremenijo trenje dovolj, da vplivajo na napredovanje. V sistemih orodij za vtiskovanje kovin to pomeni, da šoba za dovajanje maziva, ki se delno blokira na eni strani traku, ne poveča le lokalne obrabe. Ustvarja neravnovesje trenja, ki poganja zanašanje traku. Piloti lahko popravijo majhne pozicijske napake, vendar delajo v omejenem časovnem oknu. Ko kumulativno zanašanje preseže zmogljivost pilotnega odmika, se trak napačno registrira in deli zaidejo iz tolerance.
Naslednji načini okvar,-povezani s trenjem, se pogosto razvijejo pri obvodnih zarezah pri progresivnih operacijah matrice:
- Asimetrična rast brazde:Neenakomerna obraba luknjača povzroči različne višine bruhov na nasprotnih robovih traku, kar ustvarja neravnovesje bočnega upora med pomikanjem in postopno odnašanje traku proti strani z višjim-trenjem.
- Natrganje tirnice dvigala:Robovi robov večkrat odrgnejo isto površino tirnice, prenašajo material obdelovanca na tirnico in ustvarjajo območje z visokim-trenjem, ki preprečuje gladko napredovanje traku.
- Hidravlični dvig-povzročen z mazivom:Odvečno mazivo, ujeto v votlinah z globokimi zarezami, ustvari pritisk med hitrim upočasnjevanjem podajanja, kar za trenutek dvigne trak z njegove vodilne površine in omogoči bočni premik pred ponovno -namestitvijo.
- Povečanje toplotnega trenja:Torna toplota na stičnih točkah zareze-tirnice lokalno zmanjša viskoznost maziva, kar zmanjša debelino filma, poveča stik-o-kovino in ustvari več toplote v samo-ojačitvenem ciklu, ki pospešuje obrabo.
- Kanaliranje obrabe vodilne površine:Ponavljajoč se stik traku na doslednih položajih obrabi utore na vodilnih površinah, kar ustvarja sledi, ki se upirajo bočnim popravkom, ki jih-poganja pilot, in zaklenejo trak v zanešenem položaju.
- Dvig traku zaradi-sile-odstranitve:Povečano trenje med luknjačem in steno zareze med umikanjem potegne trak navzgor z dvižnih tirnic, pri čemer moti njegov navpični položaj in spremeni kontaktno geometrijo za naslednji pomik.
Vsak od teh načinov okvare se razvija postopoma. Trak ne skoči nenadoma iz registracije. Namesto tega se sile trenja postopoma spreminjajo na tisoče gibov, dokler kumulativna napaka položaja ne preseže praga kakovosti. Operaterji lahko najprej opazijo nestabilno napredovanje traku, nedosledno vključitev pilota ali nenormalne vibracije stiskalnice, preden se pojavijo vidne okvare delov. Do te točke se je tribološka degradacija gradila že nekaj časa.
Spremljanje trenja pri obvodnih zarezah zahteva sledenje posrednih indikatorjev: trendov podajalne sile, vzorcev raztezanja vodilnih lukenj, meritev višine rezov med načrtovanimi pregledi in stopnje porabe maziva na stran matrice. Ti signali, razloženi skozi objektiv tribološke znanosti, zagotavljajo zgodnje opozorilo, preden degradacija natančnosti krme doseže ravni proizvodnje zavr-.
Trenje je samo po sebi težko modelirati samo iz prvih principov, ker je odvisno od površinskih pogojev, ki se razvijejo med proizvodnjo. Ravno tu si računalniške metode zaslužijo svojo vrednost: analiza končnih elementov lahko simulira mehaniko napetosti in deformacije samega zareznega reza, medtem ko tribološko modeliranje, ki temelji na proizvodnih podatkih, potrdi, ali se bo nastala površina v celotni življenjski dobi matrice obnašala predvidljivo.
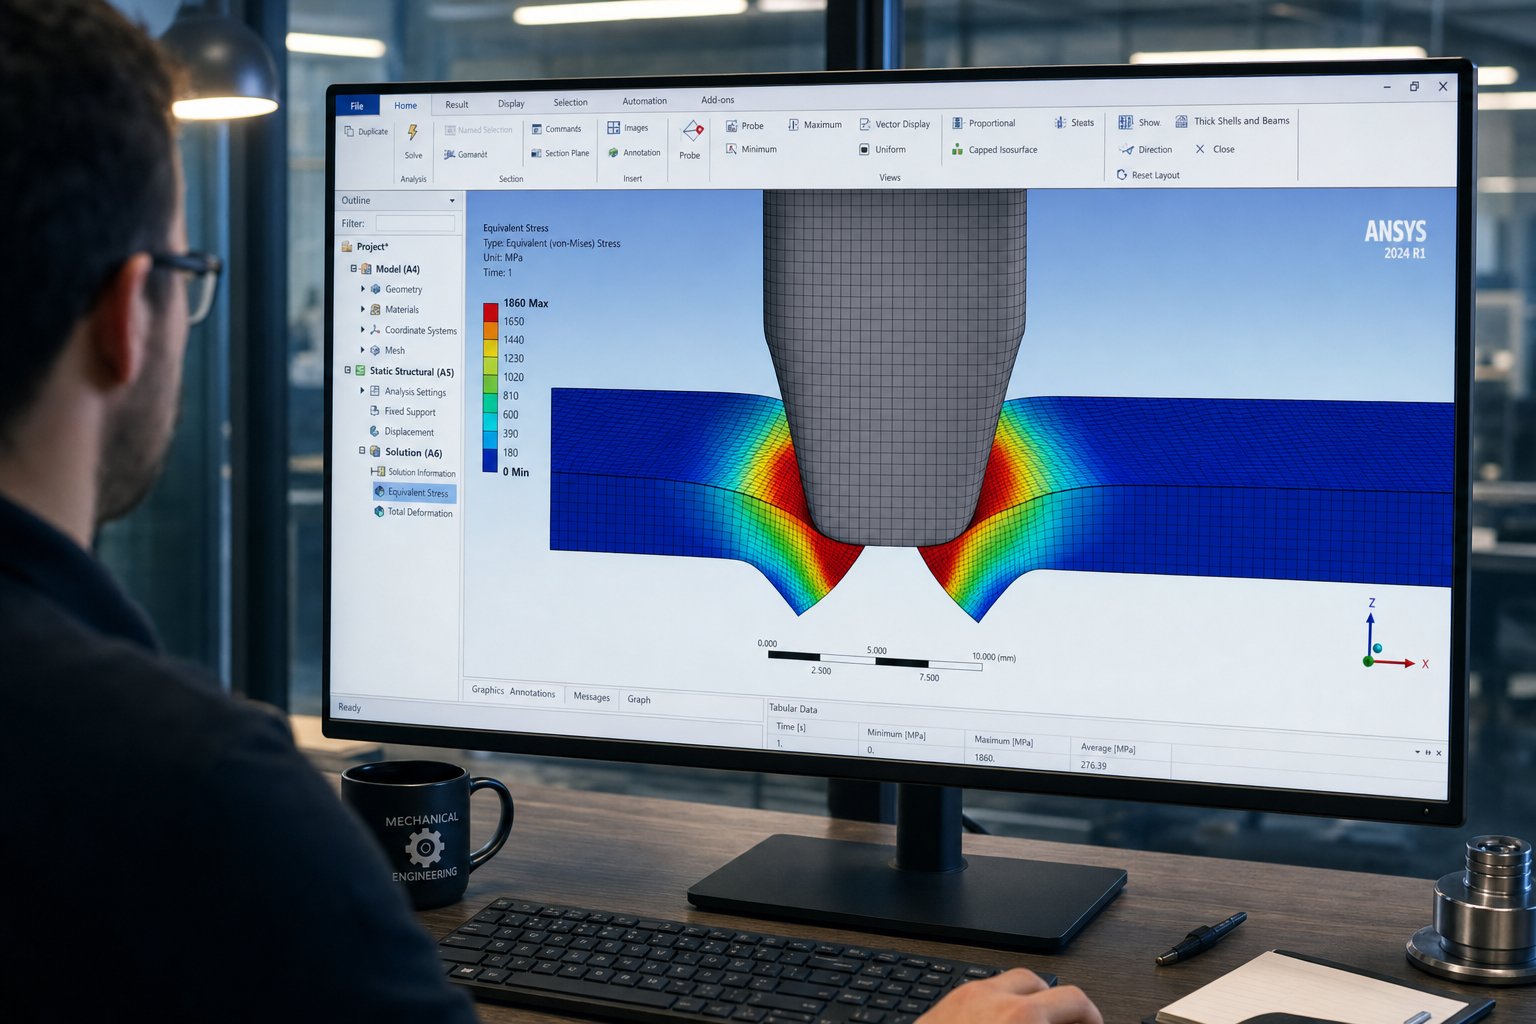
Preverjanje zasnove obvodne zareze z FEA in simulacijo
Teorija strižne ravnine, mehanika loma, znanost o materialih in tribologija zagotavljajo vodilne enačbe. Toda same enačbe vam ne povedo, ali bo določena kombinacija širine zareze, zračnosti in geometrije delovala, kot je predvideno, v resnični progresivni matrici, ki deluje s proizvodno hitrostjo. Analiza končnih elementov premosti to vrzel. Vzame prve-znanstvene principe, zajete v tem članku, in jih prevede v vizualizirane, merljive napovedi, ki jih lahko inženirji potrdijo, preden se strojno obdela en kos orodnega jekla.
FEA simulacija zareznih strižnih con
Ko v FEA modelirate obvodni zarezni dogodek, programska oprema diskretizira material traku na tisoče majhnih elementov, nato pa reši enačbe napetosti-deformacije za vsak element, ko se udarec postopoma spušča skozi debelino traku. Rezultat je podroben zemljevid oblikovanja strižnega traku, kopičenja plastične deformacije in napredovanja poškodb, ki odraža tri prej opisana fizična območja: prevračanje, poliranje in zlom.
A Študija iz leta 2024, objavljena v Heliyonuje pokazal ta pristop z uporabo ABAQUS/Explicit za simulacijo rezanja pločevine iz jekla DP600. Raziskovalci so modelirali celoten cikel rezanja, vključno s prebijanjem lukenj, ločevanjem listov in odstranjevanjem, pri čemer so dosegli napovedi območja rezanega roba v 4–14,6 % eksperimentalnih meritev. Njihov model FEA je zajel, kako je povečanje zračnosti s 6 % na 15 % zakasnilo nastanek razpok, razširilo žgano cono in zmanjšalo cono lomljenja, natanko razmerja, ki jih predvideva teorija strižne ravnine, vendar bi to zahtevalo na desetine fizičnih poskusov za eksperimentalno kvantificiranje.
Za kovinske matrice za vtiskovanje, ki se uporabljajo v obvodnih postajah z zarezami, ta zmožnost simulacije pomeni, da lahko vizualizirate poravnavo poti loma, preden izrežete katero koli orodje. Lahko potrdite, ali vaša izbrana razdalja povzroči konvergentne fronte razpok ali poganja sekundarni strig. Sile odstranjevanja in potisne sile lahko kvantificirate pri različnih vrednostih zračnosti, podatke, ki neposredno prispevajo k analizi natančnosti-dovoda, obravnavani v prejšnjih razdelkih. Ista študija je pokazala, da se je potisna sila zmanjšala za 77,7 % in sila odstranjevanja za 73,2 %, ko se je radialna zračnost povečala s 6 % na 12 %, dramatična občutljivost, ki bi bila nevidna brez simulacije.
Optimizacija-na podlagi simulacije za nove materiale
Simulacija postane nepogrešljiva pri materialih, ki nimajo uveljavljenih empiričnih smernic. Napredna visoko{1}}trdna jekla, dvo-fazni razredi in eksotične zlitine, ki se uporabljajo v avtomobilskih in vesoljskih žigosanih kovinskih delih, niso v skladu s pravili, razvitimi za mehko jeklo pred desetletji. Njihove zapletene mikrostrukture povzročajo ne-linearno vedenje utrjevanja,-stanje-odvisno od napetosti{6}}lokuse zloma in občutljivost na parametre, ki jih tradicionalne smernice ne upoštevajo.
FEA omogoča parametrične študije, katerih fizična izvedba bi bila pregrešno draga. V načrtu--matrike poskusov lahko pometete širino zareze od 3 mm do 8 mm, zračnost od 8 % do 20 % in globino zareze od 2 mm do 5 mm, pri čemer računsko ocenite na stotine kombinacij. Vsaka simulacija napove nastali robni profil, krivuljo sile in porazdelitev poškodb. Iz teh podatkov inženirji identificirajo optimalno okno parametrov, kjer se poti lomljenja čisto poravnajo, sile odstranjevanja ostanejo obvladljive in robovi ostanejo znotraj tolerance.
Kriteriji loma, uporabljeni v teh simulacijah, so precej dozoreli. Modeli, kot je spremenjeni Mohr-Coulombov kriterij, upoštevajo triosno napetost in učinke Lodejevega parametra na duktilni lom ter zajamejo, kako se isti material različno lomi pod različnimi pogoji omejitve. Ta prefinjenost je pomembna za simulacijo obvodnih zarez, ker se napetostno stanje na strižnem območju zarez razlikuje od standardnega zarezovanja zaradi omejitvenih pogojev traku in asimetrične geometrije zarezovanja robov v primerjavi z zaprtim-obodnim rezanjem.
Tehnologija žigosanja je dosegla točko, ko se natančnost simulacije kosa s fizičnim testiranjem za dobro{0}}okarakterizirane materiale. Prilagodljive tehnike mreženja preprečujejo popačenje elementov med velikimi deformacijami, ki so vključene v striženje, eksplicitni reševalci pa obravnavajo ne-linearnosti plastičnosti, kontakta in ločevanja materiala brez napak pri konvergenci. Za inženirje, ki sprašujejo, kaj je v proizvodnji z vidika sodobnega oblikovanja, odgovor vedno bolj vključuje računalniško validacijo kot standardni korak in ne izbirno razkošje.
Od znanosti do proizvodnje-Ready Die Design
Znanstveni okvir, predstavljen v tem članku, od mehanike strižne ravnine prek širjenja zloma, odziva materiala, logike zračnosti, izbire geometrije in tribologije, tvori skladen sistem, ki ga FEA lahko operacionalizira. Inženirji, ki razumejo fiziko deformacij, vedo, na kaj morajo iskati v rezultatih simulacije: lahko interpretirajo von Misesove konture napetosti v kontekstu teorije strižnih pasov, ovrednotijo porazdelitve spremenljivk poškodb glede na napovedi mehanike loma in povežejo simulirane profile robov z razmerji con, ki kažejo pravilno izbiro zračnosti.
To razumevanje spreminja tudi način, kako inženirji sporočajo zahteve orodnim partnerjem. Namesto določanja dimenzij zarez iz priročniške tabele, lahko predstavijo-s simulacijo podprto utemeljitev, zakaj določena kombinacija zračnosti, geometrije in materiala daje optimalne rezultate za njihovo uporabo. Ta raven tehnične komunikacije vodi do boljših rezultatov matrice in žigosanja, ker orodjar razume inženirske namene za vsako specifikacijo, namesto da le posnema številke.
Inženirska ekipa podjetja YICHEN sodeluje s strankami natanko pri teh-težkih izzivih oblikovanja, vključno z optimizacijo zarez obvoda, validacijo strukture matrice, izbiro zračnosti in analizo toka materiala. Njihov pristop povezuje računalniško znanost s proizvodnjo-izdelavo matrice za žigosanje po meri, ki je pripravljena za proizvodnjo, in pomaga inženirjem prevesti rezultate simulacije v orodje, ki deluje, kot je bilo predvideno od prvega izdelka do konca--življenjske dobe. Za projekte, ki vključujejo nove materiale ali kovinske dele z nizko{6}}toleranco, pri katerih empirična pravila ne ustrezajo, je njihovo sodelovanjerešitve za štancanjepovezati analitično natančnost s strokovnim znanjem in izkušnjami v proizvodnji.
Znanstvena podlaga za zasnovo obvodnih zarez omogoča inženirjem, da se premaknejo z reaktivnega odpravljanja težav na napovedno zasnovo, pri čemer zamenjajo poskus-in-ponavljanje napak s fizično-informiranimi odločitvami, potrjenimi s simulacijo, preden je orodje sploh izdelano.
Vsako načelo v tem članku kaže na isti zaključek: razumevanje mehanike odpravlja ugibanja. Teorija strižne ravnine vam pove, kje se koncentrirajo deformacije. Mehanika loma vam pove, kako se razpoke širijo. Znanost o materialih vam pove, kdaj se te razpoke začnejo. Logika razmika vam pove, kako jih poravnati. Izbira geometrije vam pove, kako upravljati silo in obrabo. Tribologija vam pove, kaj se zgodi med napredovanjem traku. In FEA potrdi, ali vaše integrirane oblikovalske odločitve delujejo skupaj kot sistem. Inženirji, ki to znanje vgradijo v svoj proces načrtovanja, ne lovijo težav na tiskovnem parketu. Preprečijo jih na zaslonu CAD.
Pogosta vprašanja o znanstveni podlagi obvodnih zarez v matricah za vtiskovanje
1. Kakšen je namen obvodnih zarez v kalupih za progresivno žigosanje?
Obvodne zareze so reliefne značilnosti, vrezane v robove nosilnega traku na zgodnjih postajah progresivne matrice. Služijo več funkcijam: odstranjujejo nagnjenost robov iz tuljav z režami, preprečujejo prekomerno dovajanje, ki lahko poškoduje matrico, in vzpostavijo registracijske reference za natančno pozicioniranje traku na vseh postajah v smeri toka. Njihova geometrija sodeluje z omejevalniki nagiba in vodilnimi tirnicami za nadzor natančnosti podajanja v celotnem postopku žigosanja.
2. Zakaj pravilo standardnega 10-odstotnega odmika ne deluje vedno za obvodne zareze?
Pravilo 10 % razmika je bilo razvito za standardno brušenje, kjer je kakovost robov na končnem delu prednostna. Obvodne zareze služijo drugačni funkciji, pri čemer dajejo prednost natančnosti podajanja in doslednemu napredovanju traku pred zaključkom robov. Poleg tega napredna jekla z visoko -trdnostjo in tanjši profili premaknejo mehaniko deformacije onkraj tam, kjer splošne smernice ostajajo veljavne. Materiali z nizkim razmerjem-in-natezne trdnosti lahko zahtevajo razmike do 21 % na stran za čist zlom, medtem ko tanjši materiali potrebujejo sorazmerno večje odstotke, da se izognejo čezmernim silam odstranjevanja, ki motijo položaj traku.
3. Kako lastnosti materiala vplivajo na konstrukcijske parametre obvodne zareze?
Lastnosti materiala v osnovi narekujejo zmogljivost zareze. Smer zrn in anizotropija spreminjata značilnosti strižne cone glede na orientacijo reza. Duktilnost nadzira globino območja prevračanja in nagnjenost k brušenju. Stopnja utrjevanja določa, kako se sila prebijanja povečuje v življenjski dobi proizvodnje. Elastična obnovitev povzroči, da se odprtine zarez po rezanju zožijo, kar zahteva kompenzacijo širine-specifične stopnje. Visoka trdnost nerjavečega jekla na primer zahteva 12-16% zračnosti, medtem ko nizka stopnja utrjevanja aluminija povzroči žilavo brušenje pri majhnih razdaljah. YICHEN-ove rešitve matrice za žigosanje po meri upoštevajo te spremenljivke, specifične za material, med postopkom posvetovanja o načrtovanju.
4. Kakšno vlogo igra trenje pri natančnosti podajanja obvodnega traku?
Trenje na vmesniku z zarezo-matrice neposredno vpliva na to, ali se trak podaja gladko ali se premakne v napačno registracijo. Razrast robov na robovih zarez poveča koeficient trenja s pretvorbo drsenja gladke površine v abrazivni stik z dvižnimi tirnicami. Asimetrični razvoj robov na nasprotnih robovih traku ustvarja neenake sile upora, ki potiskajo trak bočno z vsakim udarcem. Obnašanje maziva dodaja kompleksnost: kopičenje v votlinah z zarezami lahko povzroči hidravlični dvig pri visokih hitrostih, medtem ko stradanje na sveže postriženih robovih poveča lokalno trenje. Ti tribološki faktorji se seštevajo v tisočih udarcih, dokler položajna napaka ne preseže tolerance.
5. Kako FEA pomaga potrditi zasnove obvodnih zarez pred rezanjem orodja?
Analiza končnih elementov modelira celotno porazdelitev napetosti-deformacije skozi trak med rezanjem zarez, predvideva nastanek strižnega traku, poravnavo poti zloma in razmerja robnega območja. Raziskave so pokazale, da se napovedi FEA ujemajo z eksperimentalnimi rezultati v 4–14,6 % natančnosti. Inženirji lahko izvajajo parametrične študije, ki računalniško zajemajo širino, razdaljo in globino zarez v stotinah kombinacij, pri čemer identificirajo optimalna okna brez fizičnih poskusnih zagonov. To je še posebej dragoceno za napredne materiale, ki nimajo empiričnih smernic. Inženirska ekipa podjetja YICHEN uporablja te računalniške metode skupaj s strokovnim znanjem in izkušnjami pri proizvodnji, da potrdi optimizacijo obvodnih zarez in izbiro zračnosti za svoje rešitve matrice za žigosanje.


