


Vtiskovanje in tlačno litje, opredeljeno za inženirje in kupce
Iskanje "žigosanje tlačno litje" in ugotovili boste, da sta ta dva postopka združena, kot da sta zamenljiva. Nista. Vtiskovanje in tlačno litje sta bistveno različna načina za pretvorbo surove kovine v končne dele in njuna zamenjava je ena najhitrejših poti do preplačila za orodje, ki se ne ujema z vašim projektom.
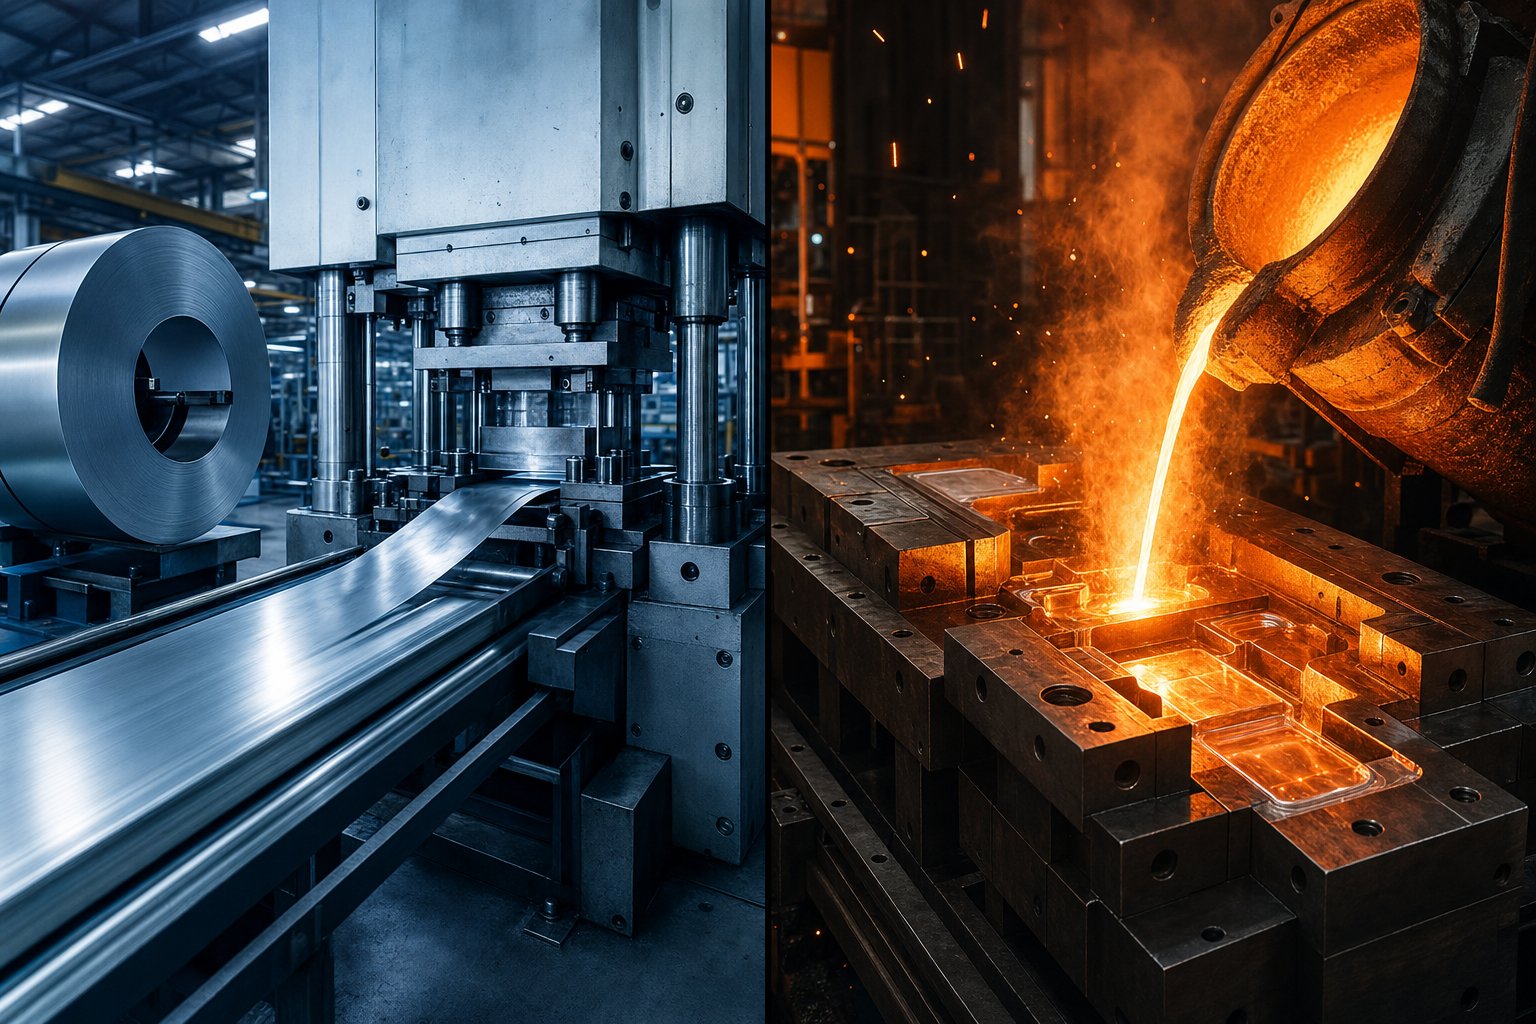
Tukaj je kratka različica: žigosanje uporablja mehansko silo za preoblikovanje trdne pločevine, medtem ko litje pod pritiskom vbrizga staljeno kovino v jekleni kalup za večkratno uporabo. Isti cilj - natančna kovinska komponenta -, vendar popolnoma drugačna fizika, materiali in strukture stroškov.
Kaj je kovinsko žigosanje
Vtiskovanje kovin je apostopek hladnega{0}}oblikovanjaki preoblikuje ploščate plošče ali zvitke kovine v posebne oblike. Izbijač se spusti v matrico in mehanska sila med njima izrezuje, upogne, vleče ali preluknja list v končni del. Material ostane trden ves čas - brez taljenja. Kaj je torej žigosana kovina? To je katera koli tako oblikovana komponenta: nosilci, sponke, ohišja, svinčeni okvirji ali konstrukcijske plošče iz jekla, aluminija, bakra ali medeninaste pločevine.
Kaj je tlačno lita kovina
Tlačno litje deluje iz nasprotne smeri. Namesto preoblikovanja trdne pločevine se začne s staljeno zlitino -, ki je običajno aluminij, cink ali magnezij -, vbrizgano v natančen jekleni kalup pod visokim pritiskom. Tekoča kovina zapolni vsako votlino, se hitro strdi in se pojavi kot skoraj-neto-del s kompleksno tri-dimenzionalno geometrijo. Kaj je torej lita kovina? To je katera koli komponenta, ki nastane s strjevanjem staljene zlitine znotraj matrice za večkratno uporabo.
Žigosanje preoblikuje trdno pločevino; tlačno litje strdi tekočo kovino. Vsaka odločitev o stroških, dizajnu in nabavi izhaja iz te ene same razlike.
Če takoj dobite to razliko, je odvisno, ali boste investirali v pravo orodje, izbrali ustrezne materiale in dosegli svoje ciljne stroške na-del. V naslednjih razdelkih je natančno razčlenjeno, kako deluje vsak postopek -, začenši s tem, kaj se dogaja znotraj stiskalnice za žigosanje od trenutka, ko se vanj vstavi tuljava.
Kako poteka postopek žigosanja kovin
Tuljava ploščate kovine vstopi na en konec stiskalnice, dokončani deli pa izstopijo iz drugega. Sliši se preprosto, toda to, kar se zgodi med tema dvema točkama, vključuje natančno tonažo, skrbno razporejene orodne postaje in-časovno merjenje časa. Stroj za štancanje - na mehanski, hidravlični ali-servo pogon - zagotavlja od 20 do 6000 ton stiskalne sile, odvisno od velikosti dela in debeline materiala. Ta sila požene udarec v votlino matrice, da izdela, preluknja, upogne, vleče ali oblikuje list v končno geometrijo.
To omogočajo tri glavne komponente: sama pločevina, matrica (oblikovano orodje, ki določa geometrijo dela) in stiskalnica, ki zagotavlja silo. Toda način medsebojnega delovanja teh komponent se močno razlikuje glede na konfiguracijo matrice - in izbira napačne nastavitve lahko zmanjša vašo ekonomiko proizvodnje.
Konfiguracije progresivnih in prenosnih matric
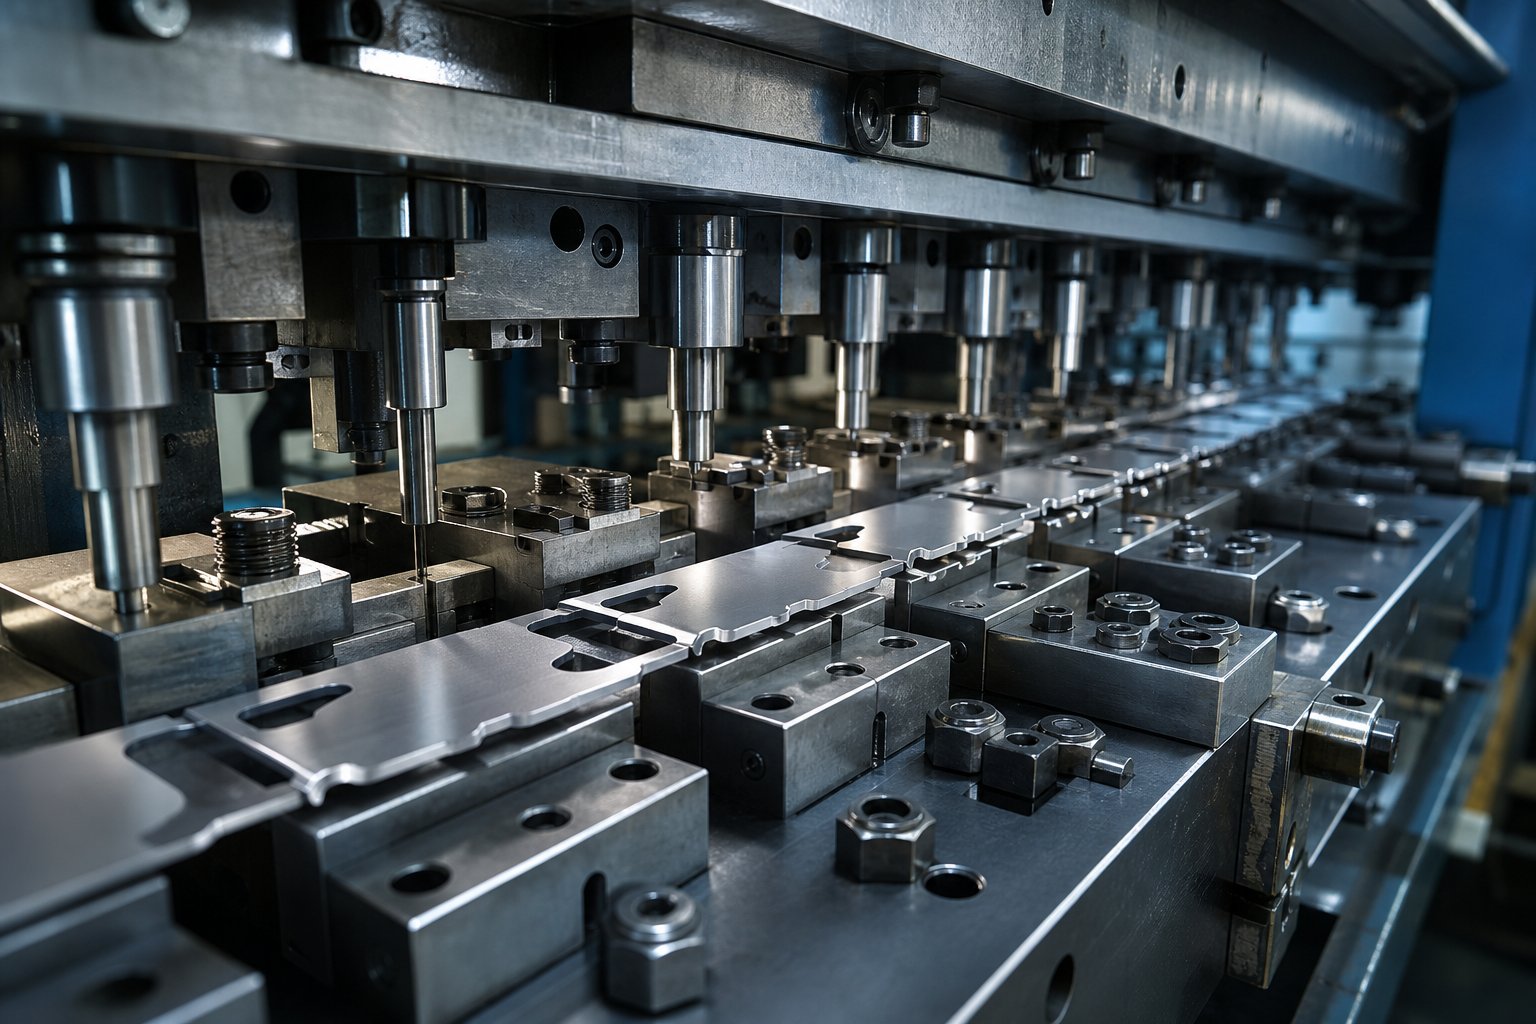
Predstavljajte si kovinski trak, ki se premika skozi niz postaj, pri čemer vsaka izvaja drugačno operacijo - prebadanje tukaj, ovinek tam, končni rez na koncu. To je progresivna kocka. Obdelovanec ostane pritrjen na nosilni trak od začetka do konca, pri čemer se z vsakim gibom pritiska pomakne za fiksno razdaljo (imenovano korak). Več delov je v procesu hkrati, vsak na drugi stopnji. Progresivne matrice lahko proizvedejo od sedem ali osem delov na minuto do več kot 1500 delov na minuto, zaradi česar so prevladujoče za veliko-serijsko proizvodnjo majhnih do srednje-komponent z ozkimi tolerancami.
Prenosne matrice imajo drugačen pristop. Prva operacija v celoti loči surovec od traku, mehanski prsti ali tirnice pa fizično premikajo ta diskretni del od postaje do postaje. Ta metoda prenosa matrice odpira možnosti, s katerimi se progresivno orodje ne more ujemati z - globokimi vleki, rotacijo delov med postajami in geometrijami, ki zahtevajo dostop iz več kotov. Okrogli, osno simetrični deli, kot so globoke skodelice ali lupine, so običajni kandidati za prenosne matrice, ker je del mogoče dvigniti, zavrteti in prestaviti med operacijami.
Tretja možnost - sestavljene matrice - izvaja več operacij rezanja in oblikovanja z enim samim pritiskom. Odlikujejo se pri hitri in stroškovno-učinkoviti izdelavi preprostih ravnih delov, kot so podložke, z bolj ravnimi rezultati kot progresivne matrice, saj se vse zgodi z enim udarcem. Vendar sestavljenemu orodju manjka več-stopenjska prilagodljivost, ki je potrebna za kompleksne oblike.
Kdaj izberete katerega? Progresivne matrice zmagajo, ko potrebujete visoko-hitrost in veliko-količinsko izdelavo delov z zmerno zapletenostjo. Prenosne matrice si zaslužijo svoje mesto na večjih delih, globoko-vlečenih komponentah ali na čemer koli, kar zahteva, da je surovec med oblikovanjem brez traku. Sestavljene matrice ustrezajo srednje{5}}do-velikim-serijam geometrijsko enostavnih delov, pri katerih sta najbolj pomembna ravnost in nizki stroški orodja.
Postopek žigosanja pločevine korak za korakom
Ne glede na vrsto matrice postopek vtiskovanja pločevine sledi predvidljivemu zaporedju. Evo, kaj se zgodi od surovine do končne komponente:
- Nalaganje in ravnanje tuljave- Kovinska tuljava se namesti na odvijalec, gre skozi ravnalnik, da se odstrani komplet tuljav (naravna ukrivljenost zaradi navijanja) in vstopi v stiskalnico.
- Hranjenje materiala- Servo ali mehanski podajalnik premakne trak za natančno razdaljo (naklon) v matrico z vsakim stiskalnim ciklom. Doslednost tukaj neposredno nadzira dimenzijsko natančnost navzdol.
- Prazen- Stiskalnica iz traku izreže osnovno obrisno obliko. Pri progresivnih matricah se to lahko zgodi na končni postaji; v prenosnih matricah je to prva operacija.
- Piercing- Luknje ustvarijo luknje, reže ali notranje elemente tako, da potisnejo material skozi odprtino matrice. Polži se zavržejo, medtem ko okoliški material postane del.
- Oblikovalne operacije- Postaje za upogibanje, risanje, kovanje ali vtiskovanje oblikujejo ploski surovec v tri-dimenzionalno geometrijo. Risanje uporablja napetost za vlečenje materiala v votlino za posode-podobne oblike; upogibanje ustvarja kotne značilnosti.
- Izmet in ločevanje delov- Končana komponenta je odrezana od nosilnega traku (progresivno) ali odstranjena iz končne postaje (prenos) in zapusti stiskalnico po žlebu, tekočem traku ali robotskem pobiranju.
Vsak od teh korakov je odvisen odoblikovanje kalupa za žigosanje- geometrija luknjačev, votlin matrice, odstranjevalcev in pilotov, ki delujejo usklajeno. Dobro-zasnovana orodja zagotavljajo ozke tolerance v več milijonih ciklov. Slabo oblikovana orodja se prezgodaj obrabijo, povzročajo robove in povečujejo stopnjo odpadkov. Matrica je tam, kjer kakovost vašega dela živi ali umre.
Materiali, ki običajno potekajo skozi ta postopek, vključujejo mehko jeklo, nerjavno jeklo, aluminij, baker in medenino. Vsak se obnaša drugače pod tlakom preoblikovanja - aluminijasti žigi so čisti, vendar se lahko med globokim vlekom strgajo, baker nudi odlično duktilnost za kompleksne oblike, nerjaveče jeklo pa zahteva večjo tonažo in bolj-obrabno odporna jekla. Posebne zlitine, kot sta inconel in titan, so prav tako primerne za žigosanje v pravi nastavitvi, čeprav zahtevajo bistveno bolj robustno orodje.
Vsa ta mehanska natančnost se zgodi pri sobni temperaturi. Trenje med luknjačem in pločevino ustvarja toploto, vendar je sam proces hladen, -kar tvori - kritično razliko, ko primerjamo žigosanje s postopki, ki se začnejo s staljeno kovino in popolnoma drugačnim sklopom fizike.
Kako poteka postopek tlačnega litja
Žigosanje preoblikuje ploščate materiale s pomočjo grobe mehanske sile pri sobni temperaturi. Kovinsko tlačno litje deluje na popolnoma drugačni fiziki - začne se z zlitino, segreto nad tališčem, nato pa to tekočino potisne v natančen jekleni kalup pod tlaki v razponu od 10 do 150 MPa. Rezultat je del skoraj-neto-oblike s kompleksno-tridimenzionalno geometrijo, ki je ne bi bilo mogoče doseči samo s stiskanjem pločevine.
Postopek sledi petim temeljnim stopnjam. Najprej je -delna jeklena matrica pripravljena -, očiščena, namazana z ločilnim sredstvom in pritrjena s strojem, ki zagotavlja na stotine ali tisoče ton blokirne sile. Nato se staljena kovina vbrizga v votlino matrice pri hitrosti polnjenja od 10 do 50 m/s. Zlitina se hitro strdi - pogosto v nekaj sekundah -, ker jeklena matrica deluje kot ogromen odvod toplote. Ko se del dovolj ohladi, da obdrži svojo obliko, se polovici matrice ločita in izmetalni zatiči potisnejo ulitek. Nazadnje gre del skozi obrezovanje, da se odstranijo bliskavice, drsniki in prelivne vdolbine, ki nastanejo med vbrizgavanjem.
Časi ciklov so hitri. Cinkov del lahko preide iz tekočine v izmeteno komponento v manj kot 15 sekundah. Aluminij potrebuje nekoliko dlje zaradi višjih temperatur strjevanja. Kakor koli že, ena sama matrica lahko proizvede na stotine delov na uro in preživi 100.000 ali več ciklov, preden jo je treba zamenjati -, zaradi česar je tlačno litje kovin v velikem obsegu ekonomično.
Tlačno litje v vroči-komori proti hladni-komori
Vsi stroji za tlačno litje ne delujejo enako. Razlika med sistemi z vročo-komoro in hladno-komoro je omejena na eno vprašanje: ali lahko mehanizem za vbrizgavanje ostane v staljeni kovini, ne da bi bil uničen?
V astroj z vročo{0}}komoro, sta gosji vrat in bat potopljena neposredno v staljeno zlitino. Ventil omogoča nadzorovano količino kovine v injekcijski valj, bat pa jo potisne skozi ogrevano šobo v matrico. Ker sistem za vbrizgavanje ostane potopljen, so časi ciklov kratki in šoba med vbrizganji ostane polna staljene kovine. Cink in magnezij sta primarni kovini, obdelani na ta način - njuni tališči (380–650 stopinj C) sta dovolj nizki, da ne bosta razjedla potopljenih jeklenih komponent.
Stroji s-hladilno komoro v celoti ločijo talilno peč od sistema za vbrizgavanje. Staljena kovina se vlije ali prečrpa v vodoravni strelni tulec, nato pa jo hidravlični bat zabije v votlino matrice. Ta dodatni korak prenosa doda čas cikla, vendar je potreben za zlitine, kot so aluminij (tali pri 580-630 stopinjah C) in zlitine na osnovi-bakra, ki bi hitro razgradile gosji vrat v-vroči komori. Tlak vbrizgavanja v sistemih s hladno komoro se običajno giblje od 2.500 PSI do več kot 25.000 PSI.
Kompromis-je preprost: sistemi z vročimi-komorami zagotavljajo hitrejše cikle in strožji nadzor nad procesom za-zlitine z nizkim{2}}tališčem, medtem ko sistemi-komor s hladnimi-komorami obdelujejo kovine z višjo-temperaturo, ki predstavljajo večino aplikacij za strukturno tlačno litje.
Kovine, ki se uporabljajo pri tlačnem litju
Ko se ljudje vprašajo, ali litje pomeni kovino? - odgovor je pritrdilen, vendar s pomembnim kvalifikatorjem. Tlačno litje posebej pomeni oblikovanje kovine z brizganjem pod pritiskom v jeklene kalupe za večkratno uporabo. Ne pokriva plastike (to je brizganje) in ne pokriva katere koli kovine. Samo zlitine z ustreznimi tališči, tekočnostjo in strjevanjem se štejejo za praktične kovine za tlačno litje.
Tukaj je primerjava glavnih družin zlitin:
| Družina Alloy | Območje taljenja | Vrsta komore | Tipične aplikacije |
|---|---|---|---|
| Aluminij (A380, A360, ADC12) | 580-630 stopinj | Hladilna-komora | Bloki motorja, ohišja menjalnika, hladilniki, strukturni nosilci |
| Cink (ZAMAK 3, ZAMAK 5) | 380-420 stopinj | Vroča-komora | Kljuke za vrata, zobniki, konektorji, okrasno okovje |
| Magnezij (AZ91D, AM60) | ~650 stopinj | Vroča-komora ali hladna-komora | Okvirji prenosnikov, volani, ohišja fotoaparatov, nosilci za letalstvo |
| Bakrove zlitine (omejeno) | 900-1080 stopinj | Hladilna-komora | Električne komponente, vodovodne armature, visoko{0}}prevodni deli |
Aluminij prevladuje na trgu po obsegu - zaradi ravnovesja majhne teže, trdnosti, odpornosti proti koroziji in toplotne prevodnosti je-primeren za avtomobilsko industrijo in elektroniko. Cink je odličen pri zapletenih delih s tankimi-stenami (debeline sten vse do 0,3 mm) z odlično končno obdelavo površine takoj iz matrice. Magnezij je najlažja konstrukcijska možnost, približno 33 % lažja od aluminija, zaradi česar je privlačen za ročno elektroniko in avtomobilske-komponente, ki so pomembne za težo.
Kaj pa tlačno lito jeklo? Videli boste, da izraz kroži, vendar v praksi tlačno litje jekla ni izvedljivo s konvencionalno opremo. Jeklo se tali med 1370 in 1530 stopinjami C - pri temperaturah, ki bi hitro uničile celo utrjene orodja-jeklene matrice. Jekleni deli, ki zahtevajo proizvodnjo-na osnovi kalupov, običajno uporabljajo vlivanje z vlitjem ali pesek, kjer potrošni kalupi prenašajo izjemno vročino. Ameriško livarsko združenje poroča, da 95 % tlačno ulitih delov uporablja ne{11}}železne kovine, kar potrjuje, da jeklo preprosto ne sodi v to kategorijo postopka.
Bakrove zlitine zasedajo majhno nišo. Njihova visoka tališča bistveno skrajšajo življenjsko dobo matrice in povečajo proizvodne stroške, toda ko potrebujete električno prevodnost in mehansko trdnost v eni sami uliti komponenti, zlitine na osnovi bakra-ostanejo edina možnost v družini tlačnega litja.
Vsaka od teh zlitin ima posebne konstrukcijske omejitve - minimalne debeline sten, kote ugreza, zmožnosti tolerance -, ki narekujejo, kaj je geometrijsko mogoče v vašem delu. Ta proizvodna pravila so tista, kjer se sprejemajo prave odločitve o izbiri postopka.
Omejitve načrtovanja in proizvodne smernice
Vedeti, kako vsak proces deluje, je ena stvar. Oblikovanje dela, ki dejansko preživi proizvodnjo, ne da bi povečali stopnjo zavrnitve -, kjer večina projektov uspe ali propade. Žigosanje in tlačno litje predpisujeta stroga geometrijska pravila in njihovo kršenje ne poslabša samo kakovosti; lahko vas prisili v popolnoma napačen postopek. Globoko-risana značilnost, ki presega omejitve žigosanja, vas lahko potisne k tlačnemu litju, medtem ko vas preprost nosilec, zasnovan z nepotrebno tri-dimenzionalno zapletenostjo, priklene na drago orodje za litje, ki ga nikoli niste potrebovali.
Praktična ugotovitev: geometrija poganja izbiro postopka enako kot izbira količine ali materiala. Tukaj so pravila, ki so pomembna.
Pravila oblikovanja za žigosane dele
Vtisnjena pločevina ostane razmeroma enakomerno debela po celotnem delu -, ki ga preoblikujete ravnega surovca, brez dodajanja ali odstranjevanja materiala. Ta ena sama omejitev oblikuje vsako oblikovalsko odločitev.
Najmanjši radij upogiba.Najtesnejša krivina, ki jo lahko oblikujete, je neposredno odvisna od vrste materiala in debeline. Za duktilne materiale, kot je žigosana aluminijasta pločevina, je najmanjši notranji polmer krivine običajno 1x debelina materiala. Za žigosano jekleno pločevino -, posebej visoke-trdnosti ali nerjavne razrede - boste potrebovali 1,5- do 2-kratno debelino materiala, da se izognete pokanju vzdolž krivulje. Zategovanje nad temi mejami povzroči zlome na zunanjem vlaknu krivine, zlasti kadar krivina poteka vzporedno s smerjo zrn materiala. Ko je to mogoče, se dizajn upogne pravokotno na zrnatost.
Razdalje-od-robov.Preluknjane luknje, postavljene preblizu roba, povzročijo, da se trak materiala izboči navzven pod tlakom oblikovanja. Varni minimum je vsaj 2-kratna debelina materiala od najbližjega roba. Za luknje v bližini upogibov povečajte to razdaljo na 2,5-kratno debelino materiala plus polmer upogiba -, sicer operacija oblikovanja popači geometrijo luknje.
Razmerja globine risanja.Ko žigosanje vleče pločevino v obliko skodelice ali votline, razmerje med globino-in-premerom določa izvedljivost. Posamezen-vlečenje običajno doseže največjo globino, ki je enaka premeru surovca (razmerje 1:1) za žigosani aluminij in nekoliko manj za jeklo. Če presežete to omejitev, boste potrebovali več postaj za risanje ali žarjenje med zadetki -, kar oboje poveča stroške. Tukaj je oblikovalsko središče, ki ga mnogi inženirji pogrešajo: pretvorba globoko-vlečenega elementa v prirobnični ali upognjeni sklop lahko vrne del nazaj na območje vtiskovanja, ki bi sicer zahtevalo tlačno litje.
Tolerance.Žigosanje ima strog nadzor dimenzij nad-elementi v ravnini - preluknjanimi luknjami, praznimi profili in razdalje med elementi običajno dosegajo ±0,1 mm. Oblikovane značilnosti, kot so krivine, imajo kotno toleranco približno ±1 stopinjo, pri dimenzioniranju pa je treba upoštevati kopičenje toleranc-navzgor čez več krivin.
Pravila oblikovanja za tlačno ulite dele
Tlačno litje ponuja veliko več-tridimenzionalno svobodo kot vtisnjena aluminijasta ali jeklena - notranja rebra, izbokline, žepi in zapletene površine, oblikovane v enem samem posnetku. Toda ta svoboda prihaja z lastnimi omejitvami, ki izvirajo iz tega, kako staljena kovina teče, se strjuje in sprosti iz jeklene matrice.
Koti ugreza.Vsaka površina, ki je vzporedna s-smerjo vlečenja matrice, potrebuje ugrez za čisto sprostitev med izmetom. Osnovno pravilo:1 stopinja ugreza na 25 mm globine votlineza zunanje površine, z notranjimi votlinami, ki zahtevajo najmanj 2 stopinji. Teksturirane površine zahtevajo dodaten ugrez - približno 1 stopinjo na 0,1 mm globine teksture - ali pa del vleče proti matrici in ustvarja površinske napake. Načrti z nič-osnutkom se držijo, deformirajo med izmetom in dramatično skrajšajo življenjsko dobo matrice.
Enotna debelina stene.Neravne stene povzročajo neenakomerno hlajenje, kar vodi do ugreznin na debelih območjih in potencialnih kratkih udarcev na tankih območjih. Ciljajte na enotne stene znotraj teh razponov:
- Aluminijeve zlitine: 1,5–3,0 mm
- Cinkove zlitine: 0,75–2,5 mm
- Magnezijeve zlitine: 1,25–2,0 mm
Vsak prehod med debelinami naj bo postopen - brez nenadnih skokov, ki presegajo 1,5-kratno sosednjo steno. Debele dele je treba izrezati in ojačati z rebri, namesto da jih pustite trdne.
Polmeri zaokrožitve in ostri vogali.Notranji vogali, ostrejši od 0,75 mm, delujejo kot dvigovalci napetosti, motijo tok kovine in pospešujejo obrabo matrice. Delovna formula: najmanjši notranji radij je enak 0,5-kratniku debeline stene plus 0,25 mm. Ostri vogali povečajo lokalno napetost za 2- do 3-krat in lahko skrajšajo življenjsko dobo orodja za do 30 %.
Rebra in šefi.Debelina rebra mora ostati med 0,5x in 0,7x debeline sosednje stene - katera koli debelejša zadržuje toploto in povzroča sledi ugrezanja na nasprotni strani. Višina reber ne sme presegati 2,5x debeline reber, razmik med rebri pa mora biti vsaj 3x debeline reber, da se omogoči ustrezen pretok kovine in hlajenje.
Podrezki.Funkcije, ki preprečujejo ravno -izmet vlečenja - luknje, pravokotne na smer ločevanja, notranji kanali ali vzvratno{2}}geometrijo osnutka -, zahtevajo stranske-dejavnosti, drsnike ali strgajoča jedra. Vsak od teh mehanizmov doda znatne stroške orodja in potencialno kompleksnost vzdrževanja. Kadar je mogoče, preoblikujte spodreze kot skoznje-luknje, poravnane s-smerjo vlečenja matrice, ali pa jih odstranite z naknadno-obdelavo.
| Parameter oblikovanja | Žigosanje | Tlačno litje |
|---|---|---|
| Geometrijska kompleksnost | Ravno do plitko 3D (upogibi, risbe) | Popoln 3D z notranjimi funkcijami, rebri, izboklinami |
| Razpon debeline stene | 0,4–6,0 mm (enotno, enako debelini lista) | 0,75–5,0 mm (odvisno od zlitine) |
| Tipična toleranca (linearna) | ±0,1 mm na praznih/preluknjanih delih | ±0,2 mm kot-lit; ±0,05 mm z naknadno-obdelavo |
| Kotna toleranca | ±1 stopinja v ovinkih (odvisno od vzmeti) | Nadzorovan z osnutkom; minimalna vzmetnost |
| Najmanjša velikost funkcije | Premer luknje Večji ali enak 1,2-kratni debelini materiala | Premer luknje Večji ali enak 1,5 mm (aluminij) |
| Osnutek zahteve | Ni primerno | Najmanj 1–3 stopinje, odvisno od globine |
| Podrezki | Na splošno ni izvedljivo brez sekundarnih operacij | Možno z diapozitivi/jedri (dodatni stroški) |
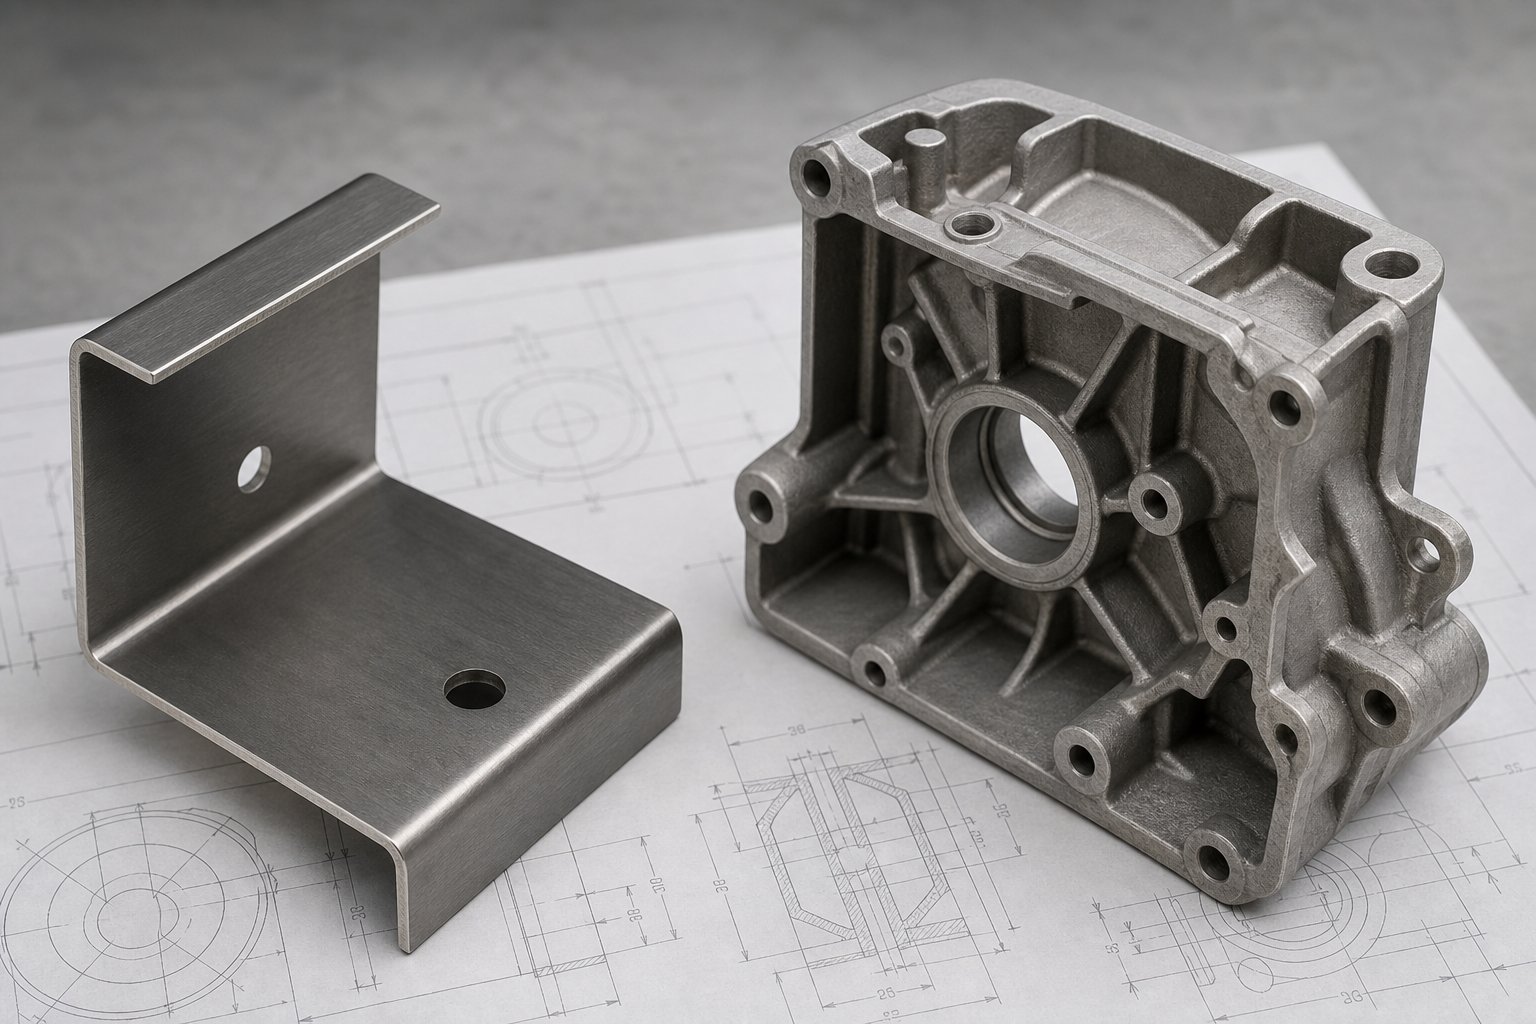
Tu je vzorec jasen: deli iz žigosane pločevine zamenjajo geometrijsko zapletenost za manj-tolerance v ravnini, hitrejše cikle in ohranjeno zrnato strukturo materiala. Tlačno litje zamenja te prednosti za tri-dimenzionalno svobodo in konsolidacijo več žigosanih komponent v en sam del. Nobeno ni univerzalno boljše -, toda uporaba napačnih pravil načrtovanja za napačen proces je tisto, kjer proračuni zaidejo na stran. Tisto, kar pogosto vpliva na končno odločitev, ni samo geometrija, temveč tudi to, kako stroški orodja in obseg proizvodnje vplivajo na te omejitve.
Primerjava obsega proizvodnje in stroškovne ekonomije
Geometrija vam pove, kaj jemogoče. Ekonomika obsega vam pove, kaj jedonosno. Oba dela sta lahko izvedljiva kot žigosanje ali odlitki, vendar lahko izbira napačnega postopka pri napačni letni količini podvoji vaš dejanski strošek na-del. Interakcija med naložbo v orodje, časom cikla in obsegom proizvodnje je tista, kjer se zgodi največ preplačil - in naslov tega članka si zasluži svoje mesto.
Stroški orodja in amortizacijski pragovi
Tako matrice kot kalupi za žigosanje predstavljajo pomemben začetni kapital. Enostavna rezalna ali upogibna matrica lahko stane od 10.000 do 50.000 $, medtem ko se kompleksne progresivne matrice z več postajami povzpnejo na 50.000–300.000 $ ali več. Kalupi za tlačno litje dosegajo podoben razpon - 20.000 $ za aluminijaste matrice z eno-votlino do 200 $,000+ za kompleksna orodja z več-votlinami v jeklu H13 za vroče-delovanje.
Kje se torej dejansko pojavi stroškovna prednost? Čas cikla. Stiskalnica za progresivno žigosanje lahko deluje s hitrostjo do 1.500 gibov na minuto in z vsakim gibom proizvede končni del. Časi ciklov tlačnega litja se merijo v sekundah do minutah na udarec - hitro po standardih litja, vendar za velikostni red počasneje kot visoko-hitrost žigosanja. Ta razlika se hitro povečuje z letnimi količinami.
Predstavljajte si, da potrebujete 500.000 nosilcev na leto. Z aluminijastimi matricami za vtiskovanje, ki proizvajajo dele s 400 gibi na minuto, ena linija stiskalnice pokrije to količino v dneh delovanja. Stroški orodja - se celo pri 80.000 USD za progresivno matrico - amortizirajo na približno 0,16 USD na del. Kalup za tlačno litje po ceni 60.000 USD, ki proizvaja isti nosilec pri 120 posnetkih na uro, podobno amortizira stroške orodja, vendar so stroški dela na-cikel, energije in strojnega časa na-del bistveno višji.
Crossover deluje obratno pri zapletenih-tridimenzionalnih ohišjih. Ko del zahteva pet ali šest postaj za vtiskovanje in sekundarno varjenje, da se doseže geometrija, ki jo en sam ulitek zagotavlja v enem posnetku, prednost orodij za matrice in vtiskovanje izgine - sekundarne operacije pojedo vaš cikel-prihranek časa.
| Faktor stroškov | Kovinsko žigosanje | Tlačno litje |
|---|---|---|
| Razpon stroškov orodja | $10,000–$300,000+ | $20,000–$200,000+ |
| Običajni čas cikla | 0,04–6 sekund na del (progresivno/prenos) | 15–120 sekund na del |
| Življenjska doba orodja | 500.000–10.000,000+ udarcev | 100.000–500,000+ posnetkov |
| Trend stroškov na-kos | Strmo pada z volumnom; prevladuje nad 50.000 enot/leto za ravne ali plitve dele | Zmerno pade z volumnom; upravičeno, ko 3D-zapletenost odpravlja žigosanje z več-postajami |
| Navodila za-razmerno glasnost | Pogosto ekonomično več kot 25.000–50.000 delov/leto v primerjavi z alternativami strojne obdelave | Običajno upravičeno nad 5.000–10.000 delov/leto v primerjavi s strojno obdelavo, vendar višje na-del tla kot žigosanje pri enakovrednih količinah |
Vzorec je dosleden: za ploščate ali plitvo oblikovane dele pri letnih količinah nad 50.000 enot žigosanje skoraj vedno zmaga glede ekonomičnosti na-del. Tlačno litje postane pametnejša naložba, ko bi zapletenost delov zahtevala toliko postaj za vtiskovanje - ali toliko sekundarnega sestavljanja -, da enostavna-operacija ulivanja izravna počasnejši čas cikla.
Pogoste napake kupcev pri izbiri postopka
Tukaj se zapravlja pravi denar. Tri napake se ponavljajo pri odločitvah o virih:
Preveč-določanje tlačnega litja za preproste dele.Ravni montažni nosilec z dvema lokoma in štirimi luknjami ne potrebuje kalupa iz litega aluminija. Kljub temu se kupci privzeto odločijo za ulivanje, ker je nekdo del označil za "konstrukcijskega", ne da bi upošteval, da žigosana jeklena pločevina debeline 2 mm zagotavlja enako-nosilnost za delček cene na-del. Če je geometrijo mogoče doseči v dveh ali treh postajah za žigosanje, je ulivanje verjetno pretirano.
Podcenjevanje stroškov vzdrževanja matrice za žigosanje.Orodje za žigosanje zdrži milijone ciklov -, vendar ne brez vzdrževanja. Konice luknjačev so tope, odstranjevalci so obrabljeni in deli matrice zahtevajo redno ostrenje in pregledovanje. Odloženo vzdrževanje vodi do zamika dimenzij, povečanih robov in stopnje odpadkov, ki tiho zmanjšajo stroškovno prednost, ki ste jo izračunali v fazi ponudbe. Letno namenite 5–10 % originalnih stroškov orodja za vzdrževanje, sicer vaša-matematika ne bo zdržala.
Ignoriranje sekundarnih operacij, ki zmanjšujejo začetne prihranke.Žigosani del, ki je po ceni 0,35 USD na kos, je videti odlično -, dokler ne dodate razigljevanja, narezka z dvema luknjama in pocinkane prevleke, ki dvigne ceno iztovarjanja na 1,10 USD. Različica tlačne litine po ceni 0,90 USD na kos, ki pride iz kalupa z navoji in -odporno površino, je morda dejansko cenejša, če upoštevate skupne stroške lastništva. Vedno primerjajte skupne stroške iztovarjanja, ne samo vrstične postavke dobavitelja žigosanja ali ulivanja.
Te napake imajo skupen koren: sprejemanje procesnih odločitev na podlagi ene same spremenljivke - običajno začetne ponudbene cene - namesto ocenjevanja celotne slike amortizacije orodja, časa cikla, sekundarnih operacij in vzdrževanja v življenjskem ciklu proizvodnje. Pravilen izračun je najpomembnejši, ko so količine delov dovolj velike, da se tudi majhne-razlike na kos združijo v šest-mestne letne prihranke ali izgube.
Stroškovna ekonomija vas usmeri k pravemu procesu. Toda tudi najnižja cena na-del ne pomeni nič, če vaša stopnja zavrnitve zmanjšuje maržo -, zato je razumevanje-posebnih napak v procesu in metod nadzora kakovosti enako ključnega pomena za končno odločitev.
Nadzor kakovosti in pogoste napake v vsakem procesu
Nizka cena za-del na listu s ponudbo ne pomeni veliko, če 8 % vaše proizvodnje konča v zabojniku. Žigosanje in tlačno litje nosita vsak svoj značilni način napake - in napake, ki pestijo en postopek, komaj obstajajo v drugem. Vedeti, kaj gre lahko narobe, in kako to zgodaj ujeti, je tisto, kar loči donosno proizvodnjo od tiste, ki zmanjšuje marže s predelavo in zavrnitvami.
Tukaj je praktična primerjava napak, na katere boste naleteli v posameznem procesu, skupaj s temeljnimi vzroki in popravki, ki dejansko delujejo v delavnici.
| Napaka | Proces | Temeljni vzrok | Strategija ublažitve |
|---|---|---|---|
| Springback | Žigosanje | Elastično okrevanje po oblikovanju izpustov tlaka; slabše pri-materialih z visoko trdnostjo | Prekomerno upogibanje, kovanje, ponovno udarjanje ali kompenzacija geometrije orodja med načrtovanjem matrice |
| Gubanje | Žigosanje | Nezadostna sila slepega držala ali zadrževanje vlečenja med stiskanjem | Optimizirajte pritisk držala surovca, izboljšajte zasnovo vlečene perle, prilagodite obliko surovca |
| Trganje / cepljenje | Žigosanje | Natezna napetost presega mejo oblikovanja materiala; majhni radiji ali prevelika globina vleka | Povečajte radije oblikovanja, izboljšajte mazanje, razdelite težke operacije na stopnje |
| Burrs | Žigosanje | Obrabljeni robovi luknjača, nepravilna razdalja-do-matrice, neporavnanost orodja | Ohranite pravilno razdaljo (5–8 % debeline za mehko jeklo), naostrite ali zamenjajte orodje |
| Vzorci obrabe matrice | Žigosanje | Ponavljajoči udarci in trenje; pospešeno zaradi trdih materialov ali slabega mazanja | Načrtovano vzdrževanje orodja, premazi orodja (TiN, TiCN), pravilna izbira maziv |
| Plinska poroznost | Tlačno litje | Ujeti zrak ali vodik, sproščen med strjevanjem; turbulentno vbrizgavanje | Vakuum{0}}podprto vbrizgavanje, optimizirana zasnova vrat, čisti in suhi kovinski ingoti |
| Krčne votline | Tlačno litje | Neenakomerno strjevanje zaradi debelih stenskih delov ali neustrezno hlajenje | Enotna zasnova sten, hladilni vložki, optimizirani zaporni in dvižni sistemi |
| Hladne zapore | Tlačno litje | Dve kovinski sprednji strani se srečata, ne da bi se popolnoma zlila; nizka temperatura taline ali počasno vbrizgavanje | Povečajte temperaturo kalupa in kovine, optimizirajte hitrost vbrizgavanja in konfiguracijo vrat |
| Flash | Tlačno litje | Presežek kovine, ki je potisnjen med površine-ločnice; visok tlak vbrizgavanja ali obrabljene matrice | Vzdržujte površine ločilnih linij, zagotovite ustrezno vpenjalno silo, nadzorujte parametre vbrizgavanja |
| Površinski mehurji | Tlačno litje | Podpovršinski plinski žepi, ki se širijo pri toplotni obdelavi ali povišanih delovnih temperaturah | Izboljšajte odzračevanje, zmanjšajte turbulenco med polnjenjem, natančno nadzirajte parametre litja |
Bodite pozorni na vzorec: napake pri žigosanju so povezane z mehansko silo - preveliko obremenitvijo, premalo omejitvijo ali obrabljenimi robovi orodja. Napake tlačnega litja so povezane s toplotnim obnašanjem - kako tekoča kovina teče, se strjuje in ujame plin. Del, vtisnjen z matrico, odpove, ko se trdna plošča fizično ne more prilagoditi zahtevani obliki. Liti del odpove, ko prehod iz tekočine-v-trdno ne poteka enakomerno.
Toleranca in dimenzijska natančnost glede na proces
Ko primerjate komponente vtisnjene pločevine z enakovrednimi tlačno ulitimi, dosegljive tolerance povedo različne zgodbe glede na to, katero dimenzijo merite.
Žigosanje odlikuje -natančnost dimenzij v ravnini. Prazni profili, preluknjane luknje in razdalje med ploščatimi elementi običajno držijo ±0,1 mm ali več z dobro-vzdrževanim orodjem. Izziv se pojavi v kotni natančnosti - vzmetno vzvratno vzvratno uvajanje uvaja napako od ±0,5 stopinje do ±2 stopinji na oblikovanih krivinah, ta napaka pa se poveča na več postajah krivin. Jekla z visoko-trdnostjo so najslabša, saj povratna vzmetnost prisili bodisi kompenzacijo orodja ali sekundarne postopke ponovnega vpenjanja, da dosežejo dimenzije tiska.
Tlačno litje zagotavlja impresivno neto-kompleksno obliko - reber, izbokline, tanke stene in notranje elemente, oblikovane v enem samem posnetku. Linearne tolerance od ±0,1 do ±0,2 mm so značilne za as-lite elemente. Vendar pa poroznost in ne-enakomerno krčenje (običajno 0,4–0,7 % za aluminijeve zlitine) omejujejo kritično{10}}doslednost dimenzij brez sekundarne obdelave. Če ima vaš del izvrtino, ki mora držati ±0,025 mm, ga obdelujete ne glede na to, kako dober je postopek litja. Ta sekundarni strošek obdelave je treba upoštevati pri vaši odločitvi o procesu.
Praktično pravilo: če vaše najnižje tolerance živijo na ravnih, -v ravninah elementih, jih žigosanje zagotavlja samo po sebi. Če živijo na zapletenih tri-dimenzionalnih površinah, vas tlačno litje pripelje blizu in končna strojna obdelava -, vendar plačate za obe operaciji.
Inšpekcijske metode za žigosane in ulite dele
Različni načini okvar zahtevajo različne metode odkrivanja. Ne morete rentgensko slikati vtisnjenega nosilca za vzmetenje in ne morete izmeriti poroznosti ulitka s čeljusti.
Za žigosane dele pregledni sklad običajno vključuje:
- CMM (koordinatni merilni stroj)- Preveri položaje lukenj, dimenzije profila in upogibne kote glede na nominalno vrednost CAD. Ključnega pomena za prvo-odobritev članka in občasne-presoje v procesu.
- SPC grafikoni- Statistična kontrola procesa spremlja dimenzijski premik skozi čas. Ko obraba luknjača postopoma premakne lokacijo luknje ali če višina bruna polzi navzgor, SPC ujame trend, preden deli zaidejo iz tolerance.
- Optični in vizualni sistemi- Visokohitrostne kamere pri hitrosti proizvodnje pregledajo 100 % delov glede nepravilnosti, manjkajočih funkcij in skladnosti z dimenzijami.
- Go/no{0}}merilniki in kontrolne naprave- Hitro preverjanje kritičnih dimenzij brez celotnega merilnega cikla CMM.
Za tlačno ulite dele se zbirka orodij razširi na notranje{0}}ozemlje napak:
- Rentgen (radiografski pregled)- Razkrije notranjo poroznost, votline zaradi krčenja in vključke, nevidne s površine. Bistvenega pomena za strukturne ulitke v avtomobilski in vesoljski industriji.
- CT skeniranje- Popolna volumetrična analiza za kompleksne dele, kjer 2D rentgen-žarki ne morejo razlikovati prekrivajočih se elementov.
- Tlačni preizkus (preizkus tesnosti)- Preverja, da poroznost ne ustvarja skozi-stenske poti puščanja na ohišjih in-komponentah za ravnanje s tekočino.
- CMM in 3D skeniranje- Potrjuje zunanje mere, ugrezne površine in ravnost referenčnih elementov.
Ena razlika v kakovosti, ki kupce pogosto preseneti, je površinska obdelava. Kontrast med tlačno obdelanimi in tlačno ulitimi površinami je pomemben. Vtisnjen del ohrani kakovost površine matičnega-materiala - če začnete z zrcalno-nerjavečo ploščo, vtisnjena komponenta ohrani ta zaključek na površinah, ki niso-v stiku. Uliti deli se pojavijo s teksturo kalupne votline, kar pomeni vidne oznake orodja, ločilne črte in morebitne sledi pretoka, ki zahtevajo peskanje, vrtenje ali strojno obdelavo, da se doseže kozmetična površina.
Za aplikacije, kjer je videz površine pomemben - vidna strojna oprema za potrošnike, okrasne plošče ali komponente, ki so prevlečene - žigosana kovinska pločevina se pogosto približa končnemu zaključku z manj sekundarnega dela. Liti deli ponujajo geometrijo, ki se ji žigosanje ne more kosati, vendar se površina le redko sprosti.
Zmogljivosti nadzora kakovosti in profili tveganja za napake se neposredno nanašajo na drugo kritično vprašanje: katere industrije dejansko uporabljajo posamezne procese in kako izgledajo realni proizvodni scenariji, ko oba procesa služita istemu končnemu izdelku?
Industrijske aplikacije in realni projektni scenariji
Napake, tolerance in inšpekcijske metode določajo vaš prag kakovosti. Kako pa dejansko izgleda izbira procesa, ko resnični deli pridejo na prave proizvodne linije? Najjasnejši način, da ponotranjimo odločitev o žigosanju-v-livanju, je, da vidimo, kje posamezen postopek prevladuje - in zakaj - v panogah, ki skupaj vsako leto porabijo milijarde kovinsko oblikovanih delov.
Avtomobilske in vesoljske aplikacije
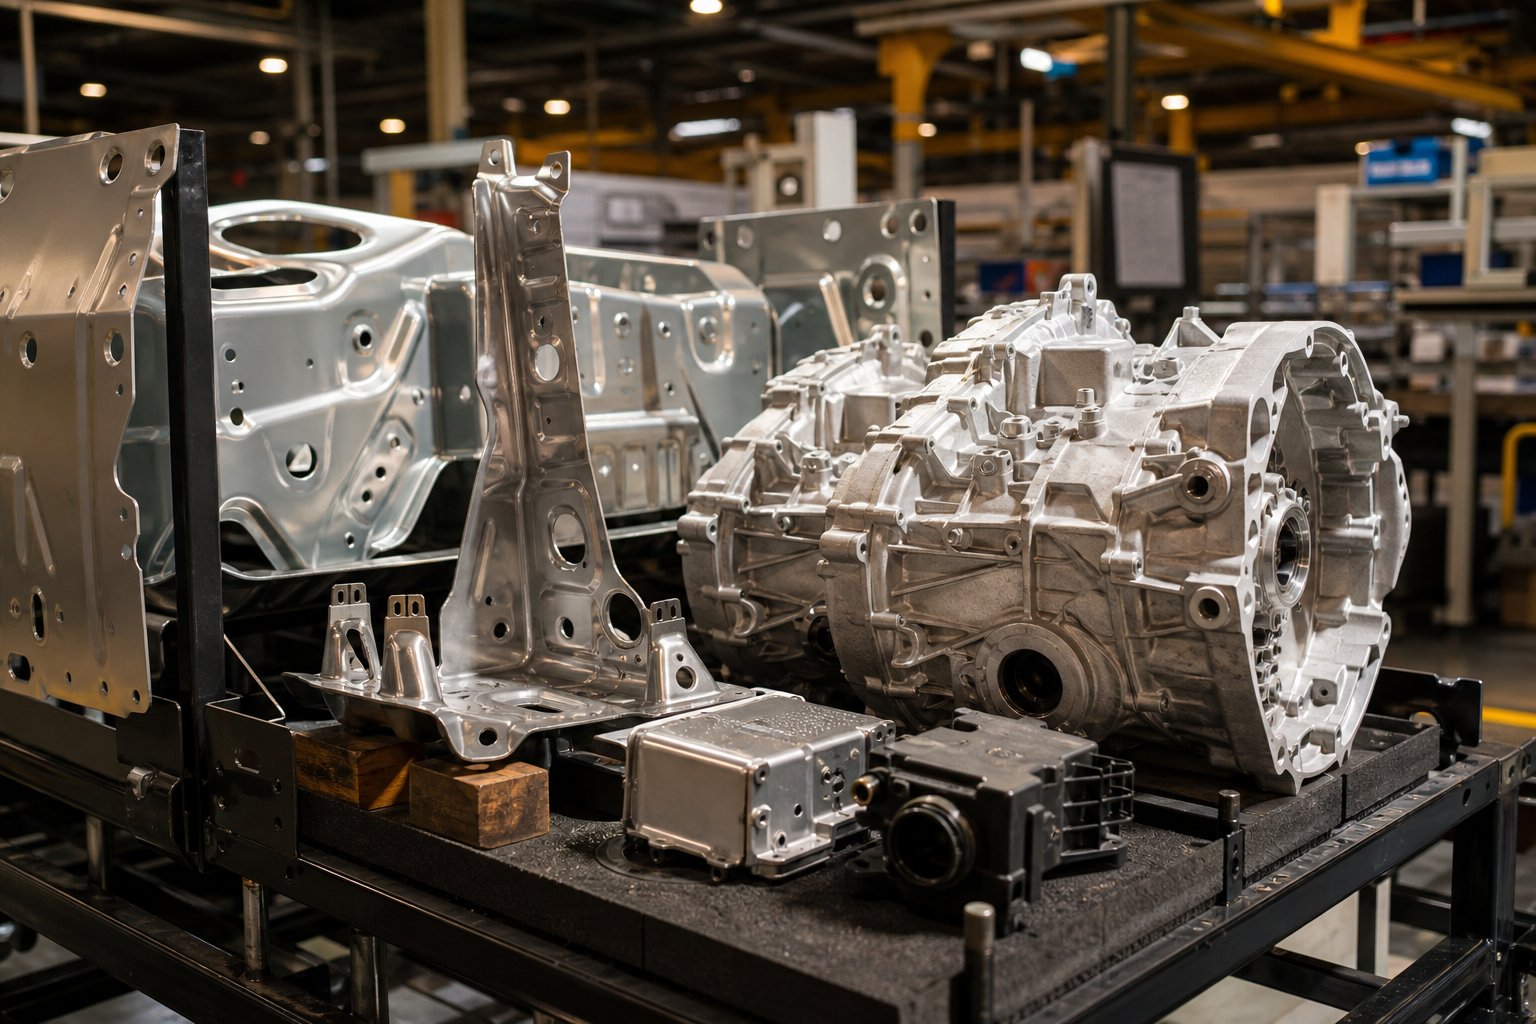
Sprehodite se skozi katero koli tovarno za sestavljanje avtomobilov in opazili boste vzorec. Struktura karoserije - strešne plošče, notranjost vrat, ojačitve blatnikov, talne plošče - so skoraj v celoti izdelane iz pločevine. Ti deli imajo skupne lastnosti: velika površina, plitva globina glede na odtis, enakomerna debelina in letne količine v stotisočih. Preoblikovanje in žigosanje kovin prevladujeta nad-o-belo proizvodnjo, ker lahko progresivne in prenosne matrice žigosajo kovinske plošče s hitrostjo, ki se ne ujema z nobenim postopkom litja.
Posebni žigosani avtomobilski deli in zakaj ostanejo na območju žigosanja:
- Strukturne ojačitve B-stebra- Visoko{1}}jeklo, oblikovano z vročim žigosanjem; zahteva nadzor-smeri zrn in dosledno debelino stene za absorpcijo energije trka.
- Ohišja za baterije EV- Veliki pladnji iz žigosane aluminijaste pločevine, ki potrebujejo ravnost, hermetičnost zvarnih šivov in visoko-prostornino, da lahko sledijo montažnim linijam baterijskih paketov.
- Nosilci sedežev in prečni nosilci-- Enostavne upognjene geometrije, proizvedene s 300+ gibi na minuto; brez 3D zapletenosti, ki bi upravičila orodje za litje.
- Ščitniki proti zavornemu prahu- Tanko žigosano jeklo z več preluknjanimi luknjami; količine presegajo milijon na leto na platformo vozila.
Tlačno litje zaseda drugo območje v istem vozilu. Kjerkoli geometrija postane tri-dimenzionalna, integrira več funkcij v en del ali zahteva notranje kanale in šefe, prevzame ulivanje:
- Ohišja menjalnika- Zapletena notranja rebra, izvrtine za ležaje in prehodi za olje, ki bi zahtevali varjenje na desetine žigosanih kosov skupaj.
- Bloki motorja in glave cilindrov- Notranjih vodnih plaščev in oljnih kanalov je nemogoče doseči s kakršnim koli postopkom pločevine.
- Ohišja senzorjev in ECU- Ohišja z zaščito pred elektromagnetnimi motnjami z vgrajenimi nastavki, žepi za konektorje in rebri za upravljanje toplote, ulita v enem samem posnetku.
- Strukturni mega{0}}ulitki- Zadnji deli podvozja združujejo 70+ žigosane in varjene dele v eno aluminijasto litje, trend, ki je bil uveden pri platformah EV.
Aerospace sledi podobni logiki. Nosilci iz žigosanega titana in aluminija prevladujejo tam, kjer zadoščajo ravni profili in lahki profili, medtem ko lita magnezij in aluminij služita ohišjem, pokrovom menjalnika in ohišjem letalske elektronike, ki zahtevajo zapleteno notranjo geometrijo.
Aplikacije za elektroniko in potrošniško blago
Zmanjšajte obseg in enaka načela veljajo. V elektroniki so žigosani bakreni svinčni okvirji hrbtenica polprevodniške embalaže - milijoni majhnih okvirjev iz bakrove zlitine, proizvedenih pri visoki hitrosti na progresivnih matricah, ki povezujejo mikročipe s tiskanimi vezji v vsem, od pametnih telefonov do avtomobilskih ECU. Postopek deluje, ker so svinčeni okvirji v bistvu ravni, zahtevajo izjemno natančnost dimenzij in delujejo pri volumnih, kjer je prednost hitrosti žigosanja neprekosljiva.
Druga elektronika in potrošniški deli, kjer je žigosanje strojne opreme jasna izbira:
- RF ščiti in pločevinke EMI- Tanka ohišja iz nerjavečega ali nikljevega-srebra, spajkana na PCB; preprosta škatlasta geometrija pri ogromni prostornini.
- Baterijski kontakti in vzmetne sponke- Vtisnjen baker ali berilij-baker z natančno geometrijo vzmeti; zanašajo se na lastnosti zrn materiala za življenjsko dobo ob utrujenosti.
- USB in lupine konektorjev- progresivna-matrika, vtisnjena in oblikovana na tisoče delov na uro; dimenzionalna konsistentnost kritična za parjenje vmesnikov.
Tlačno litje zasede ozemlje elektronike, ko deli potrebujejo strukturno togost, toplotno maso ali kozmetične površine v kompleksnih 3D oblikah:
- Ohišje prenosnika in tablice- Lupine iz tlačne litine iz magnezija ali aluminija zagotavljajo togost in širjenje toplote po tankih, ukrivljenih profilih.
- Toplotni odvodi za LED razsvetljavo in močnostno elektroniko- Nizi rebri in integrirane funkcije za pritrditev, ki jih žigosanje ne more proizvesti v eni sami operaciji.
- Ohišja za električno orodje- Ohišja iz tlačno litega aluminija ali magnezija z ergonomskimi obrisi, navojnimi izboklinami in funkcijami za pritrditev motorja, združena v en del.
- Okvirji za kamere in drone- Magnezijevi ulitki zagotavljajo minimalno težo z največjo togostjo za ročno ali zračno uporabo.
To je tisto, kar mnogi inženirji spregledajo: hibridna proizvodnja, kjer oba procesa služita isti končni sestavi. Predstavljajte si vtisnjen bakreni konektorski zatič, vtisnjen v ohišje senzorja iz tlačno litega aluminija. Ali modul avtomobilskih vrat, kjer konstrukcijski nosilec iz tlačne litine drži vtisnjene jeklene ojačitvene nosilce in vtisnjene bakrene vodila. Noben postopek ne nadomešča drugega - se dopolnjujeta znotraj enega izdelka. Vtisnjeni deli prinašajo material-specifično prevodnost, vzmetne lastnosti in-natančnost v ravnini. Liti deli prinašajo-tridimenzionalno integracijo in strukturno utrditev.
Prepoznavanje teh hibridnih scenarijev prepreči običajno past pri pridobivanju virov: vsiljevanje celotnega sklopa v en proces, ko ga razdelimo na oba, prinese nižje skupne stroške in boljšo zmogljivost. Pravi okvir odločanja ni "žigosanje ali ulivanje" -, ampak "katere lastnosti sodijo v kateri postopek in kako se nastali deli sestavijo?"
Kako izbrati med žigosanjem in tlačnim litjem za svoj projekt
Videli ste mehaniko procesa, omejitve načrtovanja, krivulje stroškov, profile napak in aplikacije-v resničnem svetu. Vprašanje, ki ostaja, je praktično: ko na zaslonu strmite v novo zasnovo dela, kako se odločite, kateri proces bo prejel vašo naložbo v orodje?
Pozabite na abstraktne diagrame poteka. Razmislite o treh resničnih scenarijih, s katerimi se večina inženirjev večkrat srečuje:
Scenarij A: Montažni nosilec.Ploščat je z dvema 90-stopinjskima lokoma, štirimi preluknjanimi luknjami, izdelan iz 1,5 mm žigosane jeklene pločevine. Letna količina je 200.000 enot. Ta del nima nobenih notranjih značilnosti, nobenih izboklin, nobenih reber - samo upognjena geometrija iz ravnega surovca. Odgovor je žigosanje, vsakič. Matrica za progresivno vtiskovanje kovin to obvlada s stotinami gibov na minuto, cena posameznega dela pa bo le delček tistega, kar bi zagotovilo ulivanje.
Scenarij B: Ohišje za elektroniko.Ima notranja rebra za pritrditev na ploščo, vgrajene zaskočne-funkcije, tanke stene z ugrezom na vseh površinah in estetsko zunanjost. Letna količina je 30.000 enot. Zaradi -tridimenzionalne zapletenosti tega dela - notranje izbokline, enakomerne tanke stene in utrjene funkcije - je tlačno litje naravno prileganje. Da bi poskušali doseči to geometrijo z vtiskovanjem pločevine, bi bilo potrebno več postaj, sekundarno varjenje in sestavljanje, ki bi odpravilo kakršno koli ciklično-časovno prednost.
Scenarij C: Ohišje priključka.Zmerna 3D-geometrija, 80.000 enot na leto, ki jo je mogoče doseči s štiri-nastavitvijo tlačnega vtiskovanja kovine ali z eno-vdolbino tlačno ulitega kalupa. Tehnično oboje deluje. Tukaj lahko primerjate skupne nabavne stroške: matrica za žigosanje plus sekundarno odstranjevanje robov in narezovanje v primerjavi s kalupom za litje z as-litimi navoji in minimalno končno obdelavo. Preverite številke na obeh -, vključno z vzdrževanjem, stopnjo odpadkov in sekundarnimi operacijami -, preden namenite kapital.
Logika odločanja se razteza na tri vrata: kompleksnost geometrije, obseg proizvodnje in skupne stroške, vključno s sekundarnimi operacijami. Če del počisti prva dva vrata, ki kažejo proti istemu procesu, imate svoj odgovor. Če sta oba postopka tehnično izvedljiva, tretja vrata - skupni stroški pristanka - prekinejo izenačenje.
Kontrolni seznam meril za odločanje za inženirje
Preden zahtevate ponudbe ali se posvetite orodju, odgovorite na ta vprašanja. Preprečili bodo najdražjo napako pri nabavi-oblikovanja kovin: izbiro postopka na podlagi navade ali ene same spremenljivke in ne celotne slike.
- Kompleksnost geometrije delov- Ali je del raven ali plitvo-oblikovan (upogibi, plitvi izvleki) ali pa zahteva popolne 3D funkcije, kot so rebra, izbokline in notranje votline?
- Letni obseg proizvodnje- Ali imate več kot 50.000 enot na leto, kjer prevladuje prednost hitrosti žigosanja, ali ste v območju 5.000–30.000, kjer lahko eno-enostavnost vlivanja izravna počasnejše cikle?
- Materialne zahteve- Ali potrebujete železne kovine (jeklo, nerjavno jeklo), ki izključujejo tlačno litje? Ali-zlitine barvnih železov (aluminij, cink, magnezij), kjer oba postopka tekmujeta?
- Tolerančna kritičnost- Ali so vaše najmanjše mere na ravnih,-ravninskih elementih (prednost žigosanja) ali na kompleksnih 3D površinah, ki zahtevajo ulivanje in končno obdelavo?
- Potreba po površinski obdelavi- Ali del potrebuje kakovost končne obdelave nadrejenega-materiala (žigosanje) ali je ulita tekstura s sekundarno končno obdelavo sprejemljiva?
- Proračun sekundarnih operacij- Koliko naknadne-obdelave zahteva vsaka pot? Rezanje navojev, odstranjevanje robov, galvanizacija, strojna obdelava - ti stroški obrnejo ekonomiko hitreje, kot večina kupcev pričakuje.
Če vaši odgovori dosledno kažejo na en proces, je vaša pot jasna. Če se razdelijo - nekateri dajejo prednost žigosanju, drugi dajejo prednost litju - izvedite primerjavo skupnih-stroškov v najmanj dve-letnem proizvodnem obdobju, preden oddate naročila orodja.
Ko so matrice za žigosanje boljša naložba
Zaradi določenih projektnih profilov je kovinska matrica za žigosanje po meri nedvoumna zmagovalka. Prepoznali boste te vzorce:
Ploščati-veliki ali plitvo{1}}oblikovani deli.Ko letne količine presežejo 50.000 enot in geometrija delov ostane znotraj območja upogibanja, rezanja in zmernega vlečenja, cikel-časovne prednosti žigosanja ustvarijo ekonomičnost na-del, ki se ji ulivanje preprosto ne more kosati. Progresivne matrice, ki delujejo pri 200–600+ udarcih na minuto, proizvedejo končne komponente hitreje kot kateri koli postopek-polnjenja kalupov.
Deli, ki zahtevajo dosledno ravnost in dimenzijsko stabilnost.Žigosane komponente ohranjajo ravnost, ki je neločljivo povezana z osnovnimi listi. Če se vaš sklop zanaša na referenčne površine, ki se morajo poravnati brez strojne obdelave - pomislite, da zaščitne plošče, osnovne plošče ali vmesniki za razprševanje toplote - vtiskovanje pločevine ohrani celovitost te površine skozi proces oblikovanja.
Aplikacije, kjer je pomembna smer zrn materiala.Utrujenost-kritičnih komponent, kot so vzmetni kontakti, strukturne ojačitve in upogibna vezja, je življenjska doba odvisna od orientacije zrn. Vtiskovanje ohranja in izkorišča zrnato strukturo matične tuljave-v smeri kotaljenja, kar inženirjem omogoča, da zavoje usmerijo pravokotno na zrnatost za največjo duktilnost in odpornost proti utrujenosti. Ulitki nimajo zrnate strukture - njihova izotropna mikrostruktura je prednost v nekaterih okoliščinah, vendar omejitev, ko je pomembna usmerjena trdnost.
Zahteve za železne materiale.Če vaša aplikacija zahteva ogljikovo jeklo, nerjavno jeklo ali posebne-zlitine visoke trdnosti, tlačno litje ni možnost. Ti materiali so vtisnjeni izključno v-svetu oblikovanja velikih količin.
Za inženirje in kupce, ki so preučili ta kontrolni seznam in ugotovili, da je žigosanje njihov optimalen postopek, je naslednji korak pridobivanje orodja od dobavitelja s preizkušenimi zmožnostmi izdelave matrice.YICHEN-ove storitve žigosanja po meriponujajo vstopno točko za projekte, ki zahtevajo izdelana orodja za-oblikovanje kovin - ne glede na to, ali potrebujete progresivne matrice za visoko-hitro proizvodnjo, matrice za vroče žigosanje za strukturne avtomobilske komponente ali orodja za prenos za globoko-vlečene geometrije. Njihova-hišna zmogljivost oblikovanja in izdelave matrice pokriva celoten obseg aplikacij žigosanja, ki so obravnavane v tem članku.
Izbira pravega postopka je polovica enačbe. Druga polovica - iskanje dobavitelja orodij, ki lahko dejansko izvede vašo zasnovo matrice na ravni kakovosti, ki jo zahteva vaša proizvodnja -, zahteva svoj nabor meril za ocenjevanje in disciplino pri nabavi.
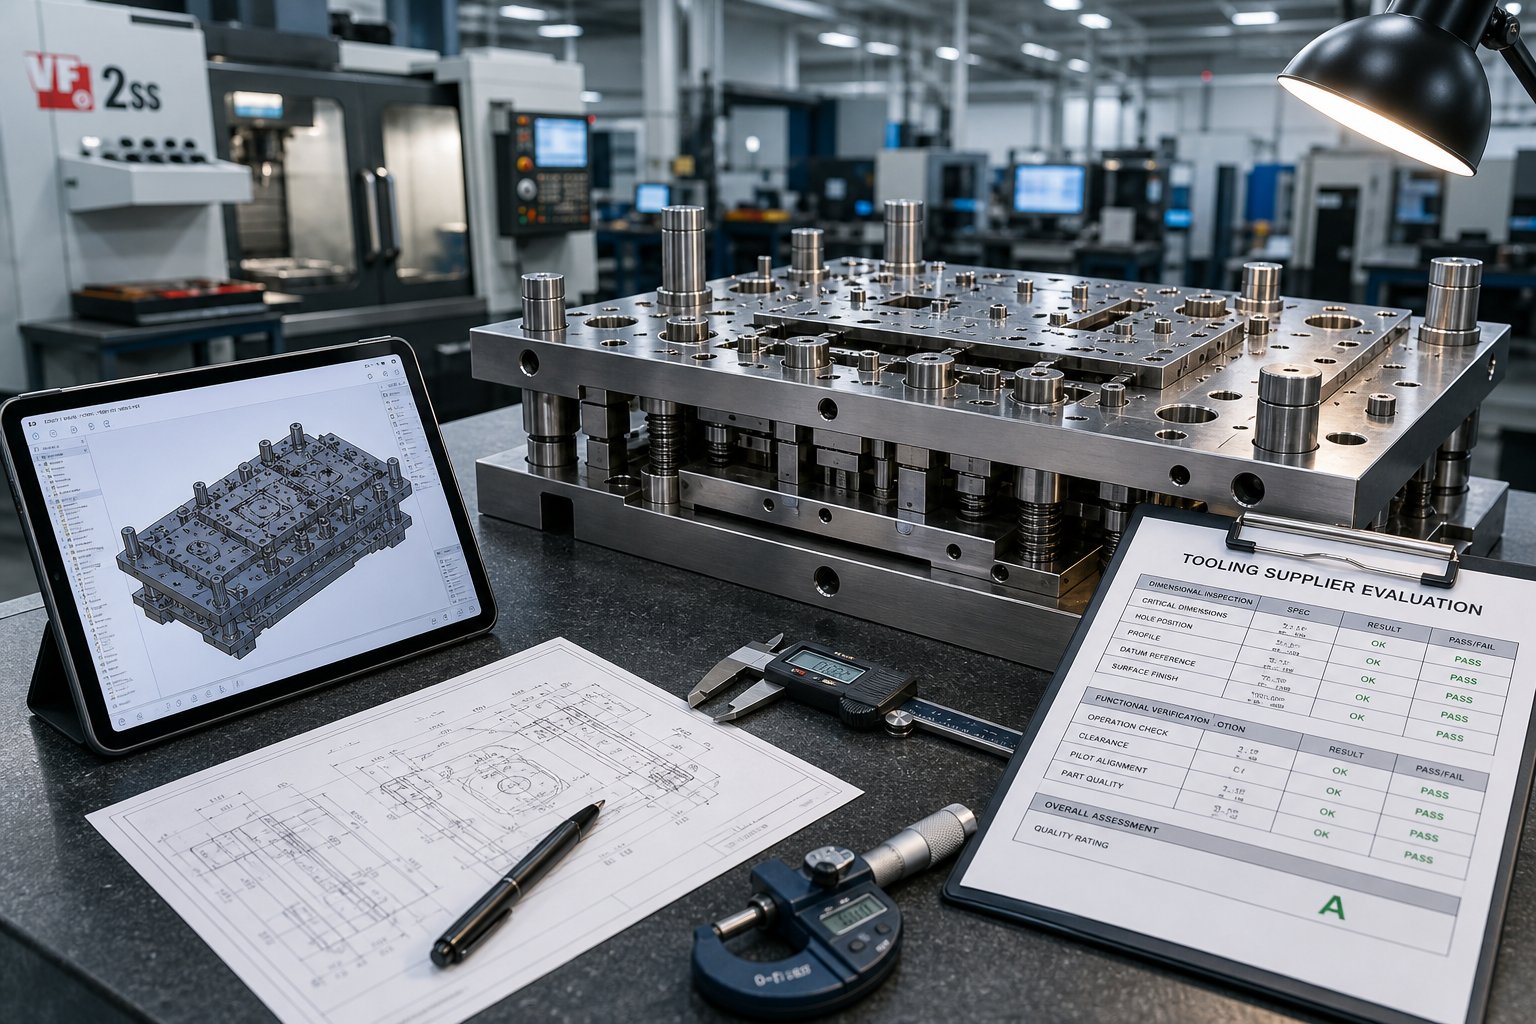
Iskanje orodja in ocenjevanje dobaviteljev za projekte žigosanja in litja
Identificirali ste svoj proces, zaklenili geometrijo in potrdili ekonomiko količine. Projekt živi ali umre glede na to, kar se bo zgodilo naslednje: iskanje dobavitelja orodja, ki lahko prevede vašo datoteko CAD v proizvodno-pripravljen kalup za žigosanje ali litje - pravočasno, v okviru proračuna in na ravni kakovosti, ki jo zahteva vaša aplikacija.
Tu se spotakne veliko nabavnih ekip. Nejasna zahteva za ponudbo dobi nazaj nejasno ceno. Manjkajoče informacije sprožijo kroge-in-nazaj, ki vaši časovnici dodajajo dneve ali tedne. In izbira dobavitelja samo na podlagi najnižje ponudbe pogosto pomeni odkrivanje vrzeli v zmogljivostih, potem ko ste že namenili denar za orodje. Evo, kako se izogniti tem pastem.
Kaj vključiti v RFQ za žigosanje ali ulivanje
Zamislite si vaš RFQ kot en sam dokument, ki določa točnost ponudbe. Dobavitelji iz proizvodnje poročajo, da nepopolni RFQ dodajo en do dva dneva e-poštnih sporočil s pojasnili na manjkajočo podrobnost - in vsaka predpostavka, s katero dobavitelj zapolni vrzeli, predstavlja cenovno tveganje, ki pristane na vaši strani. Popoln RFQ vam zagotovi natančno ponudbo v 24 do 48 urah. Nepopolna ocena vam prinese podloženo oceno, ki ščiti dobavitelja, ne vas.
Ne glede na to, ali nabavljate žig za kovinsko matrico za progresivno izrezovanje ali kalup za ulivanje z več{0}}votlinami, vključite te bistvene elemente:
- 3D CAD model (STEP ali IGES) in dimenzioniran 2D PDF- Datoteka CAD dobavitelju omogoča analizo geometrije glede izdelave. Risba PDF poudari tisto, kar je pomembno: kritične dimenzije, referenčne točke GD&T in opombe, ki se ne prenesejo v nevtralni obliki zapisa datoteke. Zamegljena fotografija ali besedni opis nista sprejemljiva za ponudbe orodij.
- Specifikacija razreda materiala- »Aluminij« ni specifikacija. Navedite natančno zlitino in temperaturo: 5052-H32 za žigosani nosilec, A380 za tlačno litje, 1008 CRS za žigosano jekleno sponko. Če niste prepričani, opišite delovno okolje in pustite dobavitelju, da priporoči – vendar vključite ta pogovor v RFQ, namesto da bi ga pustili praznega.
- Letna projekcija obsega in vzorec naročil- Rezalnik za žigosanje, zasnovan za 50.000 delov na leto, uporablja drugačne stopnje jekla in konstrukcijske metode kot tisti, izdelan za 5 milijonov ciklov. Navedite svojo takojšnjo količino, pričakovano letno količino in ali je povpraševanje stalno ali sezonsko. Ta enotna podatkovna točka poganja izbiro materiala orodja, odločitve o številu votlin in izračune amortizacije.
- Kritične mere in tolerance- Označite, katere funkcije so funkcionalno kritične v primerjavi s splošno toleranco. Tesnejši vložki stanejo več - izvrtina ±0,05 mm zahteva drugačno natančnost orodja kot ne-kritični rob ±0,3 mm. Dobavitelji postavljajo cene v skladu z vašo najnižjo toleranco, zato ne-navedite preveč funkcij, ki tega ne potrebujejo.
- Zahteve za površinsko obdelavo- Določite vrednosti Ra za kritične površine ali navedite "standardno kot-žigosano" ali "kot-lito", če kozmetični zaključek ni potreben. Če je del obdelan s prevleko, praškastim premazom ali eloksiranjem, upoštevajte, da - to vpliva na to, kako dobavitelj pristopi k nadzoru brušenja in pripravi površine.
- Potrebe po sekundarnem delovanju- Rezanje navojev, odstranjevanje robov, toplotna obdelava, galvanizacija, sestavljanje - vse, kar presega operacijo primarnega oblikovanja. Te podrobnosti vplivajo na to, ali dobavitelj navaja celoten iztočni del ali samo korak žigosanja/litja, in vplivajo na odločitve o oblikovanju orodij, kot je integracija v-narezovanje navojev ali načrtovanje za minimalno naknadno-obdelavo.
- Časovni okvir dostave in pogoji pošiljanja- Navedite konkreten datum ali -zahtevo za dobavo. "Čim prej" dobavitelju ne pove ničesar. »Prvi vzorci v 6 tednih, proizvodno orodje, potrjeno do 10. tedna« jim daje urnik, ki se mu morajo zavezati ali ga pošteno vztrajati.
Ena podrobnost, ki loči izkušene kupce od začetnikov: vključite kontekst aplikacije. Če svojemu dobavitelju poveste, da "ta nosilec namesti baterijski modul EV in zazna obremenitev z vibracijami", takoj označi materialne in tolerančne vidike, ki bi jih sicer lahko spregledal. Praktične smernice RFQ izkušenih proizvajalcev dosledno poudarjajo, da kontekst aplikacije pomaga dobaviteljem ujeti morebitne težave pri načrtovanju, preden se začnejo rezi orodja -, kar prihrani revizijske cikle in stroške v nadaljevanju.
Ocenjevanje dobaviteljev orodja in dobavnih rokov
Popoln RFQ pritegne natančne ponudbe. Toda točna ponudba nesposobnega dobavitelja se vseeno konča katastrofalno. Ocenjevanje prodajalca kalupov za žigosanje ali kalupov za ulivanje zahteva, da poleg cene pogledamo na operativno zmogljivost, infrastrukturo kakovosti in razširljivost.
Tukaj je tisto, kar morate oceniti - in rdeče zastavice, ki bi morale sprožiti previdnost:
Zmožnost-hišnega načrtovanja matrice.Dobavitelji, ki načrtujejo in izdelujejo orodja pod eno streho, se ponavljajo hitreje, vzdržujejo tesnejšo integracijo med namenom načrtovanja in realnostjo proizvodnje ter imajo težave brez-kazanja s prstom med oblikovalsko hišo in ločeno delavnico za izdelavo. Vprašajte, ali uporabljajo programsko opremo za simulacijo (analiza oblikovanja za žigosanje, simulacija toka za ulivanje) za validacijo orodja pred rezanjem jekla. Če je oblikovanje matrice oddano zunanjemu izvajalcu, razumejte, kdo je lastnik IP načrta in kako se upravljajo revizijski cikli.
Certificiranje materialov in sledljivost. Okviri ocenjevanja dobaviteljevdosledno opredeliti sledljivost materiala kot merilo, o katerem- ni mogoče pogajati. Vaš dobavitelj bi moral zagotoviti certifikate mlina za orodno jeklo (D2, A2, H13 ali karbidne ploščice) in proizvodni material, ki ga bodo pognali skozi matrico. V reguliranih panogah - avtomobilska (IATF 16949), vesoljska (AS9100), medicina - ta potrdila niso neobvezna; to so revizijske zahteve.
Sistem vodenja kakovosti.Certificiranje ISO 9001 je osnovni pokazatelj, da ima dobavitelj dokumentirane procese za nadzor načrtovanja,-inšpekcijo v procesu in korektivne ukrepe. Za avtomobilsko žigosanje poiščite skladnost z IATF 16949. Poleg certifikata se pozanimajte o njihovem izvajanju SPC, urnikih umerjanja opreme za pregledovanje in sistemih za sledenje napakam. Dobavitelj, ki uporablja statistično kontrolo procesa za spremljanje proizvodnje žigosanja, ujame dimenzijski premik, preden postane zavrnjena serija.
Razpoložljivost prototipa in vzorca.Ali lahko izdelajo prototipe mehkih-orodij ali prve-vzorce izdelkov, preden se zavežejo utrjenemu proizvodnemu orodju? Ta zmožnost dramatično zmanjša tveganje - preverite prileganje, delovanje in sestavljanje, preden porabite 50 $000+ za utrjeno progresivno matrico. Dobavitelji, ki preskočijo ta korak ali ga ne morejo ponuditi, vas prosijo, da stavite na prvi-uspeh.
Razširljivost proizvodnje.Vaše prvotno naročilo je lahko 20.000 delov na leto, a če povpraševanje naraste na 200.000, ali lahko dobavitelj poveča? Ocenite obseg tonaže njihove stiskalnice, razpoložljive strojne ure, število delovne sile in pripravljenost za izdelavo podvojenih orodij za več-produkcijo stiskalnic. Dobavitelj z zmerno trenutno zmogljivostjo, vendar dokazano okretnostjo, pogosto prekaša večji obrat s togim razporedom in dolgimi čakalnimi-časovnimi vrstami.
Rdeče zastavice, na katere morate biti pozorni:
- Ponudba brez postavljanja tehničnih vprašanj o vašem delu - pomeni, da na slepo določajo cene in ne načrtujejo rešitve.
- Ni pripravljenosti deliti vzorcev poročil o inšpekcijskih pregledih ali dokumentacije PPAP iz prejšnjih projektov.
- Dobavni roki, navedeni brez kvalifikacije - izkušeni dobavitelji razlikujejo med dokončanjem načrtovanja, izdelavo orodij, vzorčenjem in proizvodnjo-mejniki pripravljene dostave.
- Cene, ki so drastično nižje od tržnih brez jasne razlage - običajno signalizirajo zareze vogalov pri kakovosti orodnega jekla, toplotno obdelavo ali končno brušenje, ki skrajšajo življenjsko dobo orodja.
Za kupce, ki so delali skozi ta postopek ocenjevanja in ugotovili, da je matrica za žigosanje po meri njihova pot naprej,YICHENpredstavlja konkretno izhodišče. Njihova ekipa inženirjev pokriva progresivno, prenosno in vroče žigosanje z-lastno izdelavo -, ki je pomembna za projekte, ki segajo od avtomobilskih nosilcev v-velikem obsegu do natančnih kovinskih orodij za žigosanje za elektroniko. So ena izmed kvalificiranih možnosti med merili, ki so tukaj obravnavana, vendar so zaradi njihove kombinacije inženiringa matric po meri in proizvodne-zmožnosti proizvodnje praktičen vir za kupce, ki vstopajo v fazo pridobivanja z jasnimi specifikacijami.
Naročanje pri projektih tlačnega litja ni samo iskanje najcenejše ponudbe. Gre za usklajevanje vaših tehničnih zahtev z dobaviteljem, katerega zmogljivosti, sistemi kakovosti in proizvodna zmogljivost so usklajeni s celotnim življenjskim ciklom vašega projekta - od prvega prototipa do-letnega vzdrževanja in ponovnega ostrenja. Pravilno pripravite RFQ, ocenite glede na vsebino in ne samo glede na ceno, in naložba v orodje, ki sledi, bo prinesla donose v milijonih proizvodnih ciklov.
Štancanje tlačnega litja: pogosto zastavljena vprašanja
1. Kakšna je glavna razlika med žigosanjem in tlačnim litjem?
Vtiskovanje je postopek-hladnega oblikovanja, ki uporablja mehansko silo za preoblikovanje trdne pločevine v dele z luknjači in matricami. Tlačno litje je vroč-postopek oblikovanja, pri katerem se staljena kovina (običajno aluminij, cink ali magnezij) pod visokim pritiskom vbrizga v jekleni kalup za večkratno uporabo. Temeljna razlika je v tem, da žigosanje preoblikuje trden material, medtem ko litje pod pritiskom strdi tekočo kovino. Ta razlika poganja vse nadaljnje odločitve o orodjih, materialih, dosegljivih geometrijah in strukturi stroškov na-del.
2. Ali je jeklo mogoče tlačno uliti?
Jekla ni mogoče tlačno uliti z uporabo običajne opreme. Jeklo se tali med 1.370 in 1.530 stopinjami Celzija, temperaturami, ki bi hitro uničile celo kaljene orod-jeklene kalupe. Po industrijskih podatkih je 95 % tlačno ulitih delov uporabljenih iz ne-železnih kovin, kot so aluminij, cink in magnezij. Jekleni deli, ki zahtevajo proizvodnjo{10}}na osnovi kalupov, so običajno izdelani z vlitjem ali litjem v pesek, kjer potrošni kalupi prenesejo izjemno vročino. Za veliko{12}}jeklene komponente z ravno ali plitvo geometrijo je standardna proizvodna metoda kovinsko vtiskovanje s progresivnimi ali prenosnimi matricami.
3. Kdaj naj za svoje dele izberem žigosanje namesto tlačnega litja?
Štancanje je boljša naložba, ko so vaši deli ravni ali plitvo-oblikovani (upogibi, surovci, zmerno vlečenje), letne količine presegajo 50.000 enot, potrebujete železne materiale, kot je ogljikovo jeklo ali nerjavno jeklo, ali so vaše najnižje tolerance na-ravninskih elementih. Vtiskovanje je prav tako koristno, kadar je smer zrn materiala pomembna za vzdržljivost ali ko je potrebna dosledna ravnost za spojne površine. Dobavitelji, kot je YICHEN (yichen-group.com/stamping-die/), ponujajo inženiring matrice za žigosanje po meri za aplikacije progresivnega, prenosnega in vročega žigosanja v teh scenarijih.
4. Katere informacije naj vključim v RFQ za žigosanje ali tlačno litje?
Celoten RFQ mora vključevati 3D CAD model (STEP ali IGES) z dimenzioniranim 2D PDF, natančno specifikacijo razreda materiala in temperature, projekcijo letne prostornine z vzorcem naročila, kritične dimenzije, označene s posebnimi tolerancami, zahteve za končno obdelavo površine z vrednostmi Ra, potrebe po sekundarnem delovanju (narezovanje navojev, galvanizacija, toplotna obdelava) in konkretni časovni okvir dobave. Vključitev konteksta aplikacije pomaga dobaviteljem prepoznati morebitne težave pri oblikovanju, preden se začne orodje. Nepopolni RFQ običajno dodajo en do dva dni pojasnil za vsako manjkajočo podrobnost in povzročijo oblazinjene cene, ki ščitijo dobavitelja in ne kupca.
5. Katere so najpogostejše napake pri štancanju in tlačnem litju?
Napake pri žigosanju so povezane z mehansko silo: vzmetenje (elastično okrevanje po oblikovanju), gubanje (nezadostna sila držala surovca), trganje (obremenitve, ki presegajo meje materiala) in robovi (obrabljeni robovi luknjača ali nepravilna razdalja). Napake pri tlačnem litju so povezane s toplotnim obnašanjem: plinska poroznost (ujet zrak med vbrizgavanjem), votline zaradi krčenja (neenakomerno strjevanje), hladne zapore (kovinske sprednje strani se ne zlijejo) in blisk (odvečna kovina na ločilnih črtah). Vsak postopek zahteva različne metode pregleda. Žigosani deli uporabljajo diagram SPC in preverjanje CMM, medtem ko uliti deli potrebujejo pregled z rentgenskimi žarki in tlačno testiranje za odkrivanje notranje poroznosti.


