


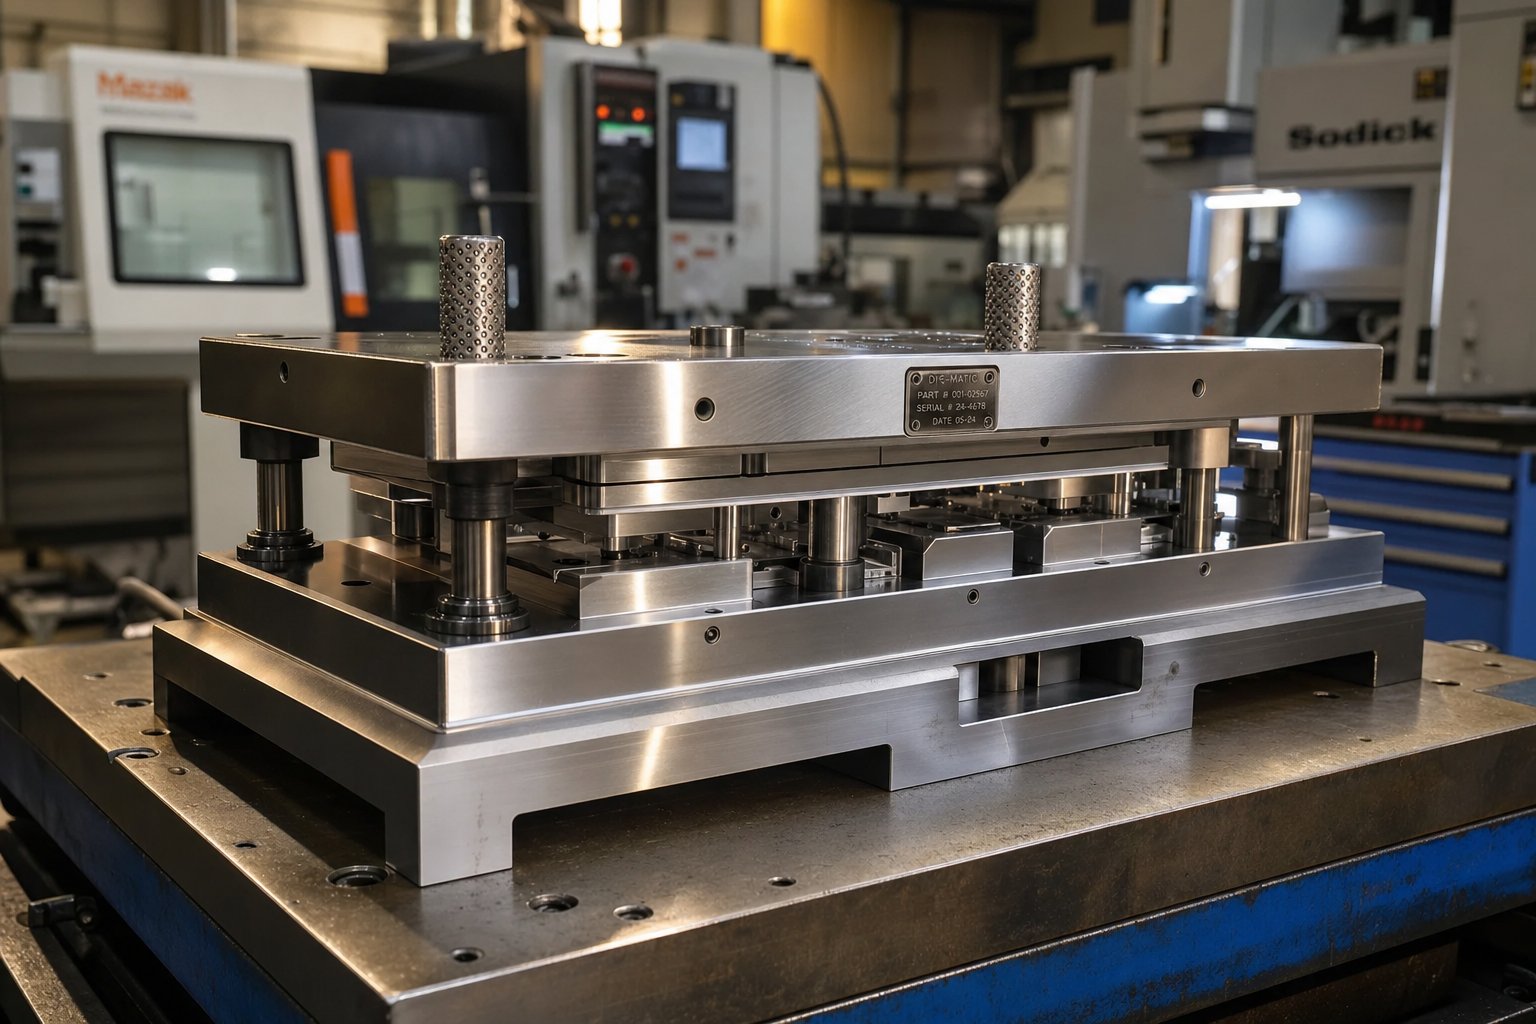
Kaj izdelovalec štampiljk pravzaprav počne
Ko slišite izraz "izdelovalec matrice za žigosanje,« se lahko nanaša na dve stvari: na usposobljenega obrtnika, ki izdeluje in vzdržuje matrice za žigosanje, ali specializirano trgovino, ki jih zaposluje. Kakor koli že, delo vključuje preoblikovanje surovega orodnega jekla v natančne instrumente, ki so zmožni oblikovati kovinske dele s proizvodno hitrostjo. To je obrt, ki je neposredno na stičišču inženirstva, metalurgije in visoko-natančne strojne obdelave.
Izdelovalec matrice za vtiskovanje je specialist, ki interpretira inženirske risbe, oblikuje geometrijo matrice, programira CNC-stroje, sestavlja komponente iz kaljenega jekla in validira dokončana orodja s poskusnimi izvedbami stiskalnice za izdelavo matric za vtiskovanje, ki režejo, oblikujejo in oblikujejo pločevino s ponovljivo natančnostjo.
Opredelitev vloge izdelovalca matrice za žigosanje
Obseg te vloge sega daleč preko upravljanja stroja. Izdelovalec matrice bere in interpretira načrte, datoteke CAD in specifikacije dimenzij, da razume natančno zahtevano geometrijo delov. Od tam izračunajo tolerance, načrtujejo zaporedja obdelave in določijo, kako se bo posamezna matrica za vtiskovanje obnesla pod obremenitvami stiskalnice. Glede naAmeriški urad za statistiko dela, izdelovalci orodij in rezil izdelujejo natančna orodja ali kovinske oblike, ki se uporabljajo za rezanje, oblikovanje in oblikovanje kovine, plastike in drugih materialov.
Odgovornosti zajemajo celoten življenjski cikel: od začetnega koncepta oblikovanja orodja in matrice prek CNC programiranja, pritrjevanja komponent, končne obdelave površin in končnih preskusnih voženj. Ko dokončana matrica odtisne svoj prvi del na preizkusni stiskalnici, izdelovalec matrice pregleda napake, izmeri dimenzijsko natančnost in prilagaja, dokler vse ne ustreza specifikaciji. V Ontariu v Kanadi programi vajeništva za to poklic zahtevajo približno8.000 urkombiniranega--na delovnem mestu in usposabljanja v razredu, kar odraža globino vključenega strokovnega znanja.
Veščine, ki izdelovalce matric ločujejo
Kar ločuje sposobnega izdelovalca matrice od splošnega strojnika, je kombinacija analitičnega razmišljanja, ročne spretnosti in globokega znanja o materialih, ki delujejo skupaj pod strogimi tolerancami, včasih znotraj 0,0001 palca. Natančna matrica in žigosanje zahtevata strokovnost v več disciplinah hkrati. Ugotovili boste, da najboljši praktiki združujejo digitalno tekočnost z ročnim-instinktom in prilagajajo žige, ki ustrezajo na občutek, potem ko jih preverijo z merilnimi instrumenti.
Glavne kompetence vključujejo:
- Oblikovanje matrice in razvoj postavitve traku
- CNC programiranje in več{0}}osna obdelava
- Delovanje EDM z žico in grezilom
- Površinsko brušenje do zrcalnih{0}}toleranc
- Znanje o toplotni obdelavi za kaljenje in popuščanje orodnih jekel
- Pritisnite nastavitev, preizkus in preverjanje proizvodnje
Te veščine ne obstajajo same po sebi. Vsaka matrica za vtiskovanje predstavlja edinstveno uganko, kjer geometrija dela, obnašanje materiala in obseg proizvodnje vplivajo na to, kako mora biti orodje izdelano. To medsebojno delovanje med vrsto matrice in aplikacijo je tisto, kar na koncu določi, ali projekt zahteva preprosto orodje z eno-postajo ali zapleteno progresivno matrico z več-postajami.
Vrste matric za žigosanje in kdaj jih uporabiti
Poznavanje razpoložljivih vrst štancarjev je ena stvar. Razumevanje, kateri tip ustreza vašemu določenemu delu, proračunu in proizvodnemu cilju, je tisto, kar vam dejansko prihrani denar. Večina inženirjev nabave naleti na priporočila glede vrste matrice svojega izdelovalca matrice za žigosanje brez jasne razlage, zakaj je en pristop boljši od drugega. Tukaj je utemeljitev izbire, ki je le redko pojasnjena.
Progresivne matrice za-velike količine
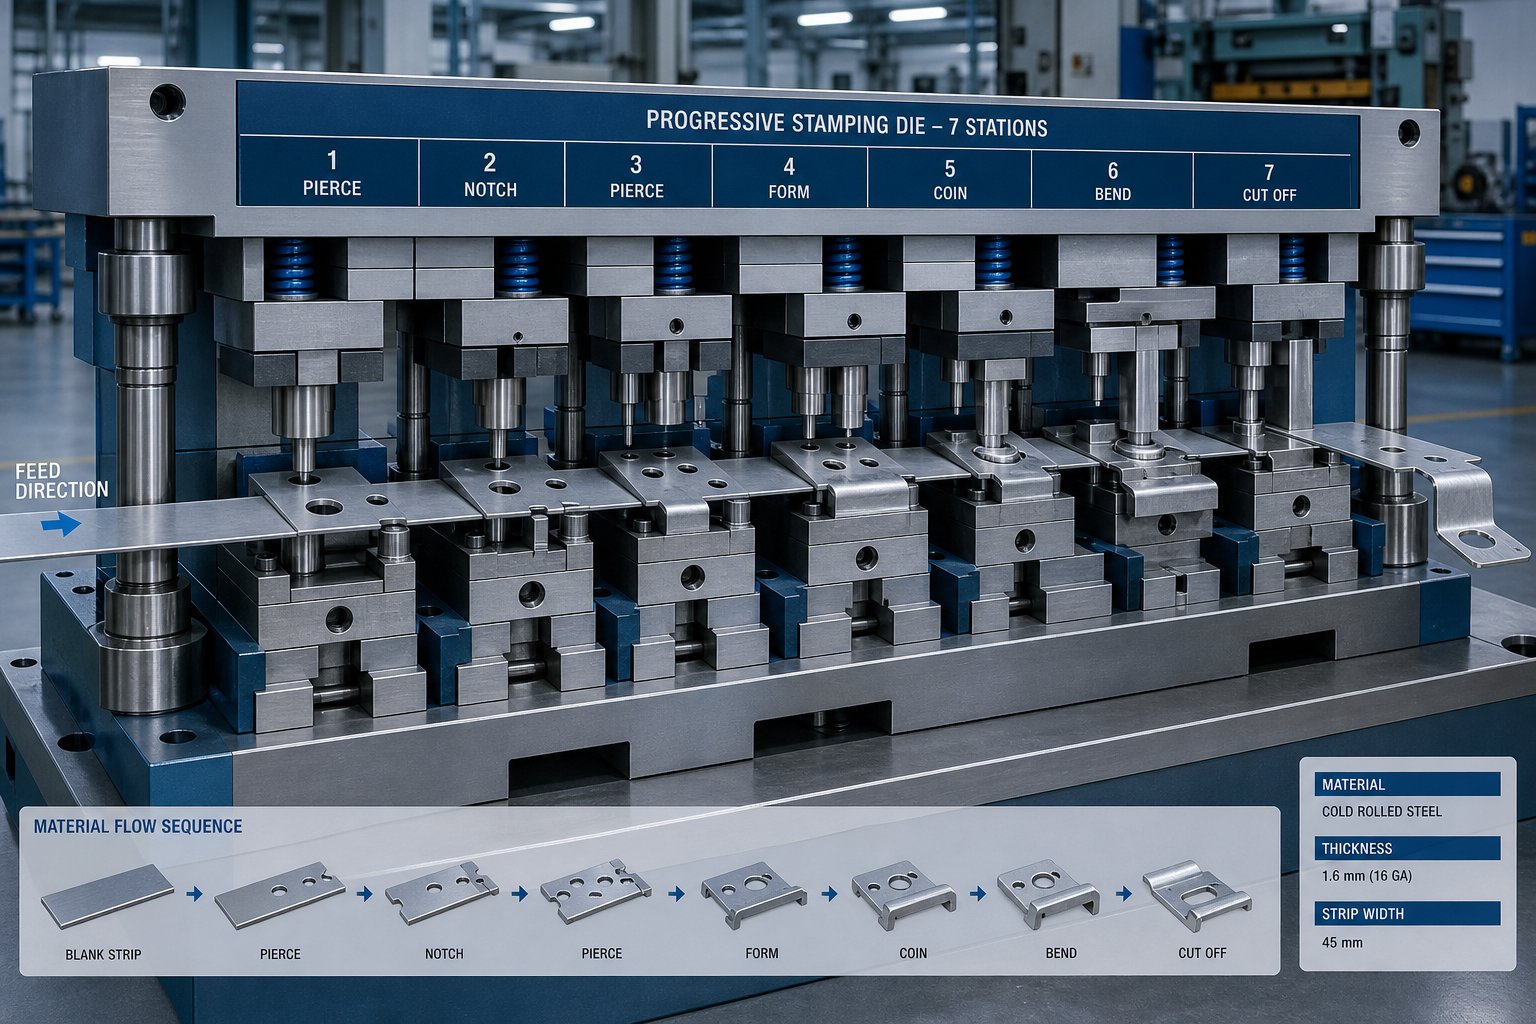
Predstavljajte si, da se tuljava pločevine neprekinjeno podaja skozi matrico z več postajami, pri čemer vsaka izvaja drugačen rez, upogib ali obliko. To je progresivna zasnova matrice za žigosanje v akciji. Obdelovanec ostane pritrjen na nosilni trak od začetka do konca in se premika od postaje do postaje, dokler se dokončan del na koncu ne loči. Ta arhitektura omogoča čase ciklov, merjene v gibih na minuto in ne v delih na uro, zaradi česar je standardna izbira za avtomobilske matrice za žigosanje, električne kovinske konektorje za žigosanje in vse komponente, ki se proizvedejo v sto tisočih letno.
Kompromis? Višji vnaprejšnji stroški orodja in daljši časovni načrti. Progresivne matrice zahtevajo natančno načrtovanje postavitve trakov in natančno obdelavo na vsaki postaji. Ko pa količina upraviči naložbo, se cena na-kos dramatično zmanjša, ponovljivost pa ostane tesna v milijonih ciklov.
Prenosne in sestavljene matrice
Večji deli, ki ne morejo ostati pritrjeni na nosilni trak, potrebujejo drugačen pristop. Prenosne matrice najprej ločijo surovec, nato mehanski prsti premaknejo posamezne obdelovance skozi neodvisne preoblikovalne postaje. Zaradi tega so orodja za prenos idealna za globoko{2}}vlečena ohišja, strukturne nosilce in komponente, ki so preširoke ali pregloboke za progresivno podajanje traku. Štancanje s prenosnimi sistemi obravnava kompleksne 3D geometrije, ki bi sicer zahtevale več samostojnih operacij.
Sestavljene matrice zasedajo nasprotni konec spektra kompleksnosti. Izvajajo več operacij, rezanje, luknjanje in včasih oblikovanje, v eni sami stiskalni potezi. Pomislite na ravne podložke, preproste podložke ali laminirane nize. Rezultat je visoka ravnost, odlična koncentričnost med funkcijami in zmerni stroški orodja. Za preprosto geometrijo delov pri srednjih količinah sestavljene matrice pogosto zagotavljajo najboljše razmerje med hitrostjo in ekonomičnostjo.
Enojne-postajalne in posebne matrice
Vsak projekt ne zahteva več{0}}orodij. Matrice za vlečenje, rezalne matrice, matrice za prebadanje in kombinirane matrice so primerne za manj{2}}obseg ali posebne aplikacije za žigosanje, kjer je prilagodljivost pomembnejša od hitrosti cikla. Izrezovalna matrica prebija ravne profile iz pločevine. Vlečna matrica raztegne material v oblike skodelice ali školjke. tematrice za vtiskovanje kovin- z eno postajocenejši za izdelavo in jih je hitreje spreminjati, ko se načrti razvijajo, zaradi česar so praktični za prototipe ali nišno proizvodnjo.
| Vrsta matrice | Najboljše za | Običajni obseg glasnosti | Relativni stroški | Stopnja kompleksnosti |
|---|---|---|---|---|
| Progresivno | Majhni do srednje veliki-deli z zapletenimi funkcijami | 100,000+ letno | visoko | visoko |
| Prenos | Veliki ali globoko{0}}vlečeni deli | 25,000 - 500,000+ | visoko | visoko |
| Spojina | Ravni deli z več elementi v eni ravnini | 10,000 - 200,000 | Srednje | Nizka do srednja |
| Prazen | Enostavni ravni profili | 5,000 - 100,000 | Nizka | Nizka |
| Žrebanje | Oblike skodelice, školjke ali ohišja | 5,000 - 100,000 | Srednje | Srednje |
Izbira prave vrste je odvisna od peščice praktičnih meril, ki jih morate oceniti, preden zahtevate ponudbe:
- Velikost dela in največje mere ovojnice
- Letni obseg proizvodnje in pričakovana življenjska doba orodja
- Zahteve glede tolerance in kompleksnost lastnosti
- Vrsta materiala in debelina pločevine
Pravilna uporaba matric in žigosanja na tej stopnji prepreči kasnejše drage preoblikovanja. Izbira, ki jo naredite tukaj, narekuje tudi, s kakšnimi materiali bo moral delati vaš izdelovalec matrice, kateri razredi orodnega jekla veljajo in kako dolgo bo orodje zdržalo pod proizvodnimi obremenitvami.
Postopek izdelave matrice od koncepta do proizvodnje
Izbira prave vrste matrice je le izhodišče. Kar se zgodi med prvo odločitvijo in orodjem,-pripravljenim za proizvodnjo, vključuje mesece inženiringa, natančne strojne obdelave in ponavljajočega se preverjanja. Večina kupcev tega postopka nikoli ne vidi v celoti, zaradi česar je težje načrtovati proračune, postavljati realne časovne okvire ali vedeti, kdaj je njihov prispevek potreben. Tukaj je opisano, kako se proizvodnja orodij in orodij dejansko odvija, korak za korakom.
- Pregled koncepta in ocena izvedljivosti
- Razvoj postavitve traku
- Podrobna zasnova matrice
- CNC obdelava delov matrice za vtiskovanje
- Montaža in namestitev komponent
- Toplotna obdelava in površinsko utrjevanje
- Preizkusni tisk
- Popravljanje in odpravljanje napak
- Odjava proizvodnje-
Vsak mejnik predstavlja vrata za odločitev, kjer izdelovalec matrice in pogosto stranka potrdi pripravljenost, preden nadaljuje. Preskakovanje ali hitenje katere koli stopnje ponavadi zaplete težave navzdol.
Analiza izvedljivosti in oblikovanje matrice
Preden je jeklo razrezano, izdelovalec matrice za vtiskovanje oceni, ali je del dejansko mogoče oblikovati, kot je narisano. Ta faza izvedljivosti vključuje analizo geometrije delov, kotov sten, globine vleka in omejitev raztezanja materiala. Inženirji uporabljajo simulacijo preoblikovanja, ki temelji na FEA-, včasih imenovano analiza CAE, da napovejo, kako se bo pločevina obnašala znotraj matrice. Te simulacije označijo težave, kot so prekomerno tanjšanje, nagnjenost k gubanju ali vzmetenje, preden je naročen en blok orodnega jekla.
Raziskovanje voptimizacija simulacije žigosanjapotrjuje, da lahko metode končnih elementov predvidijo napake pri oblikovanju, kot so trganje in gubanje, z analizo porazdelitve deformacij, variacije debeline in meja oblikovanja med virtualnimi preizkusi. Ta vrsta vnaprejšnje analize skrajša razvojne cikle in zmanjša drago predelavo.
Ko je izvedljivost potrjena, se začne faza oblikovanja matrice za žigosanje. Inženirji razvijejo postavitev traku, ki določa, kako se ploski surovec podaja skozi vsako postajo, kako je maksimiziran izkoristek materiala in kje nastajajo odpadki. Arhitektura matrice, vključno z dimenzioniranjem plošč, vodilnimi sistemi in zaporedjem postaj, se dokonča v CAD. Tu koncept matrice postane načrt, ki ga je mogoče zgraditi.
Strojna obdelava, montaža in toplotna obdelava
Spreminjanje te zasnove v fizično orodje zahteva natančnost na vsakem koraku. CNC rezkanje izreže rezalne bloke in profile luknjačev v skoraj-neto obliko. Žična EDM obvlada zapletene konture in ozke notranje razdalje, ki jih običajno rezkanje ne more doseči. Površinsko brušenje pripelje kritične spojne površine do toleranc ravnosti, ki se merijo v mikronih.
Ko so posamezni deli matrice za vtiskovanje obdelani, se začne sestavljanje. Izdelovalci matrice nameščajo udarce v držala, poravnajo rezalne robove, nastavijo višine zapiranja in preverijo, ali se vsaka komponenta premika, kot je predvideno. Ta postopek nameščanja je v veliki meri odvisen od spretnosti-roke, saj lahko že nekaj tisočink neusklajenosti povzroči prezgodnjo obrabo ali okvare delov.
Toplotna obdelava sledi sestavljanju kritičnih obrabnih komponent. Postopki kaljenja in popuščanja povečajo trdoto orodnega jekla na zahtevane ravni, običajno med 58 in 62 HRC za rezalne robove. Zaporedje je pomembno: strojna obdelava poteka pred kaljenjem, ker je popolnoma kaljeno jeklo veliko težje in dražje rezati. Po toplotni obdelavi končno brušenje povrne natančne dimenzije, ki se lahko med ciklom kaljenja nekoliko premaknejo.
Preizkus, odpravljanje napak in produkcijska izdaja
Ko je matrica sestavljena in utrjena, se premakne v preskusno stiskalnico. Tukaj se teorija sreča z realnostjo. Izdelovalec matrice zažene vzorčne dele, jih pregleda glede razpok, gub, dimenzijskega odstopanja in površinskih napak, nato pa vsaki težavi sledi nazaj do njenega temeljnega vzroka.Keysightova analiza preizkusov virtualnih kockugotavlja, da je popravljanje napak, ki se pojavijo med prvimi poskusi, -dolgotrajno in drago, zato je vnaprejšnja simulacija postala standard v trgovinah z orodji za štancanje in rezili.
Odpravljanje napak po meri kovinskih žigosanih matric je le redko postopek z enim-prehodom. Springback lahko zahteva prilagoditve nadomestila. Razdelitev lahko zahteva spremenjene radije vleka ali dodatne postaje za oblikovanje. Gubanje bi lahko zahtevalo nastavitev pritiska slepega držala ali spremembe geometrije. Vsakemu popravku sledi še en poskusni zagon, dokler deli dosledno ne ustrezajo specifikacijam za tiskanje.
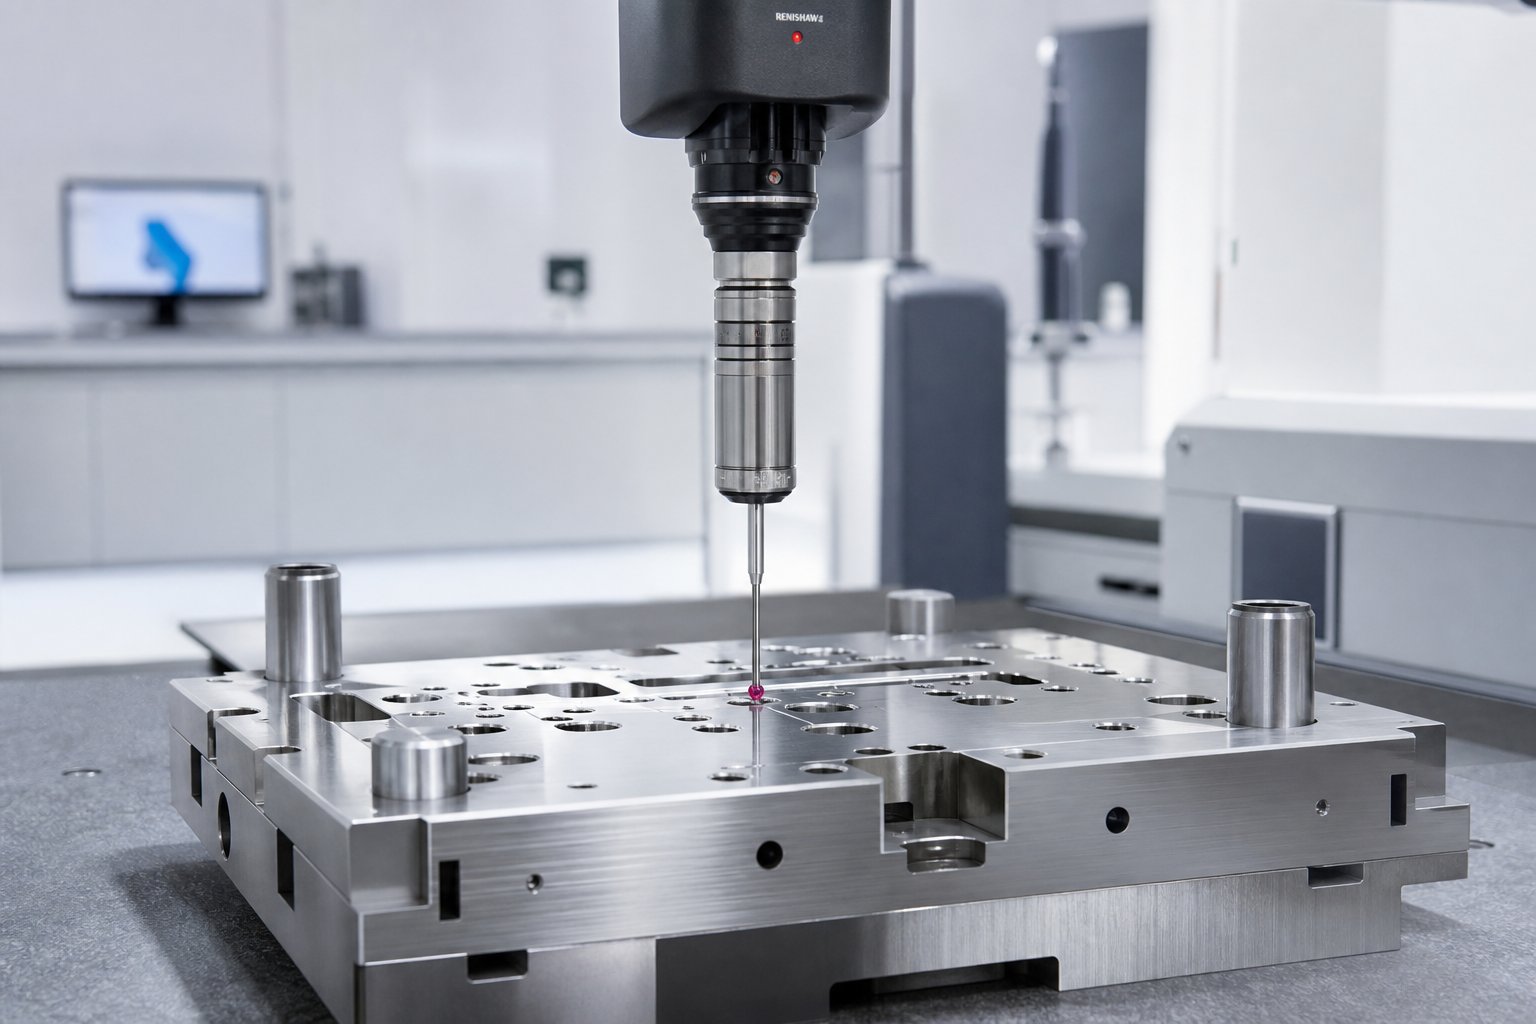
Preklic proizvodnje se- zgodi, ko pregled dimenzij, pogosto prek CMM, potrdi, da deli spadajo v toleranco v statistično pomembnem vzorcu. Na tej točki je faza izdelave orodij končana in orodje se prenese v proizvodno površino.
V tem celotnem zaporedju, od izvedljivosti prek -odjave, se skrivajo tudi največje spremenljivke stroškov in časovnice. Razumevanje, kaj poganja te spremenljivke, daje kupcem veliko več vzvoda pri načrtovanju in pogajanjih.
Izbira materiala za matrice in stopnje orodnega jekla
Jeklo znotraj vaše matrice določa, kako dolgo traja, kako pogosto potrebuje vzdrževanje in na koncu, koliko vas stane vsak odtisnjen del med proizvodno serijo. Kljub temu je izbira materiala ena od tem, o katerih se najmanj razpravlja med kupci in njihovim izdelovalcem štampiljk. Večina citatov navaja oceno, kot je "D2", brez pojasnila, zakaj je bila izbrana ta ocena ali katere alternative bi vam lahko bolje služile. Tukaj je tisto, kar vodi to odločitev.
Skupni razredi orodnega jekla za matrice za vtiskovanje
Vsaka kovinska matrica za vtiskovanje uravnoteži tri konkurenčne lastnosti: trdoto za ohranitev oblike pod obremenitvijo, odpornost proti obrabi za dolgo življenjsko dobo in žilavost za absorbiranje udarcev brez razpok. Nobeno posamezno jeklo za žigosanje ne maksimira vseh treh, zato izbira kakovosti vedno vključuje kompromise, preslikane na vašo specifično aplikacijo.
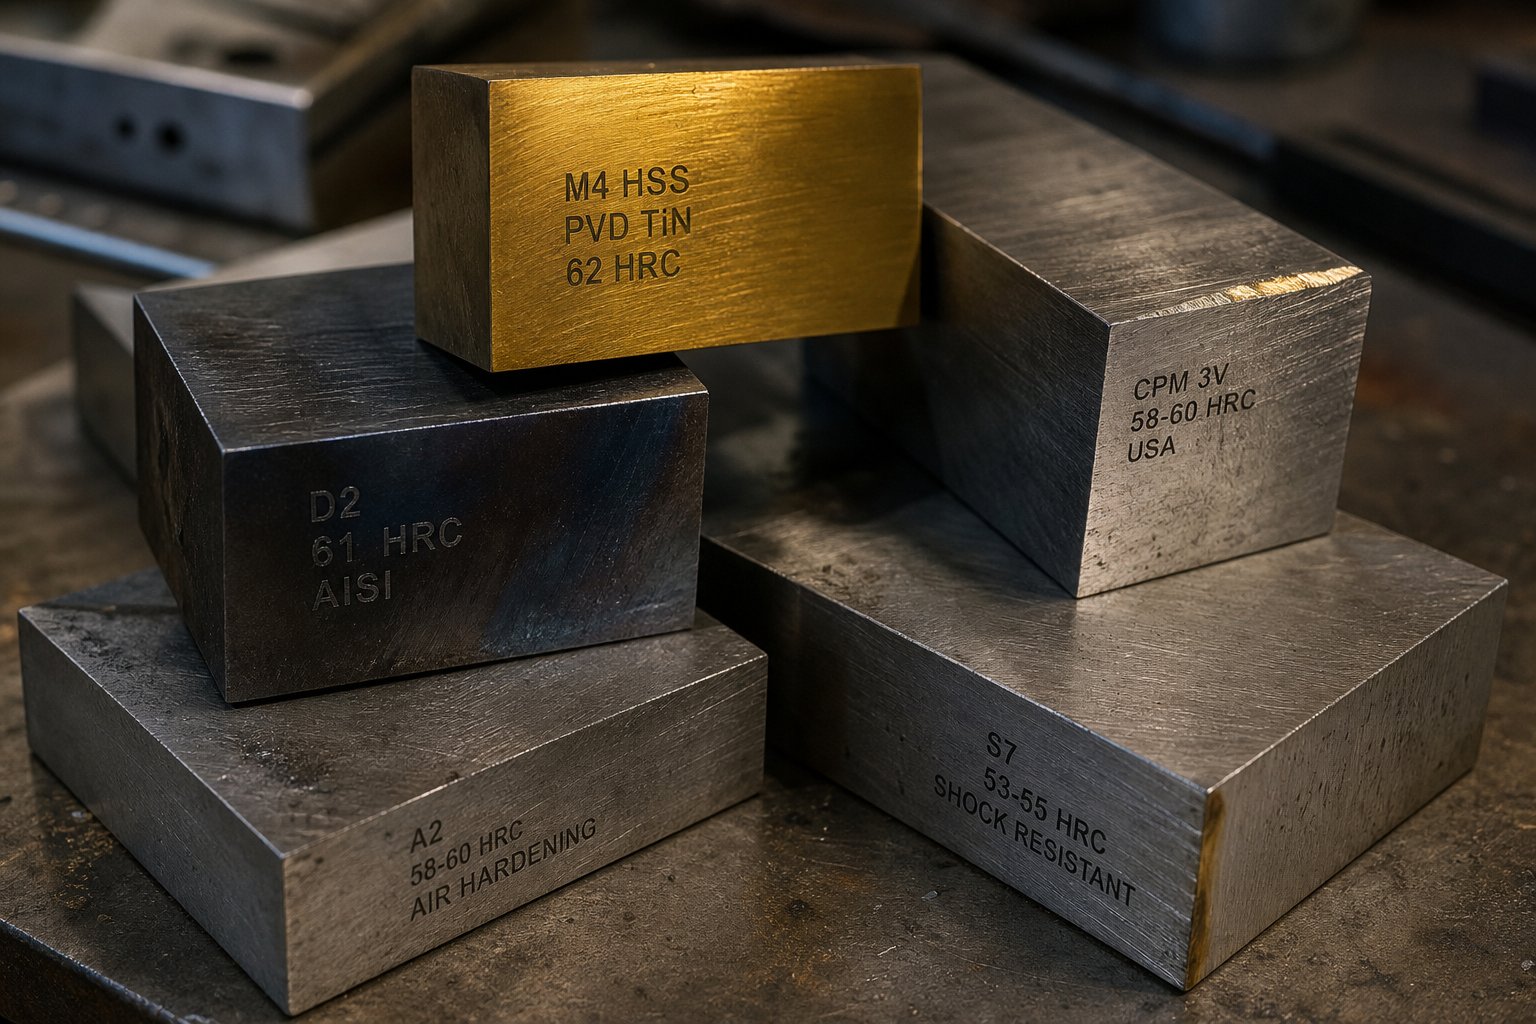
D2je vlečni konj za-veliko obseg izrezovanja in prebadanja. Njegova visoka vsebnost ogljika in kroma (1,40–1,60 % C, 11,00–13,00 % Cr) zagotavlja izjemno odpornost proti obrabi pri 54–61 HRC.D2 se pogosto uporabljav rezalnih matricah, matricah za vtiskovanje, rezalnikih in rezalnih matricah, kjer izjemna žilavost ni glavna zahteva. Za dolgoročne-matrice za vtiskovanje iz jekla, ki proizvajajo na stotine tisoč delov, D2 ostaja privzeta izbira.
A2ponuja srednjo pot. Z nekoliko manj kroma (4,75–5,50 %) in ogljika (0,95–1,05 %) kot D2 doseže 57–62 HRC, medtem ko ohranja zmerno žilavost. A2 se dobro obnese pri oblikovanju aplikacij, kovanju in velikih rezalnih matricah, kjer orodje poleg obrabe naleti na upogibne napetosti. Zamislite si ga kot uravnoteženo možnost za matrice za vtiskovanje pločevine, ki morajo rezati in oblikovati material.
S7sedi na koncu spektra glede žilavosti. Njegova nižja vsebnost ogljika (0,45-0,55 %) in reduciranega kroma (3,00-3,50 %) zagotavljata delovno trdoto 48-58 HRC z odlično odpornostjo na udarce. S7 je najprimernejši za preoblikovanje velikih profilov, hladne upogibne matrice in kovinske matrice za stiskanje, ki so izpostavljene nenadnim udarnim obremenitvam. Če vaša matrica poka, namesto da bi se obrabljala, S7 odpravi glavni vzrok.
M2 in M4hitrorezna jekla so namenjena operacijam, kjer povišane temperature in hitrost potisnejo običajna hladno{1}}jekla čez njihove meje. Ti razredi ohranijo trdoto pri višjih delovnih temperaturah, zaradi česar so primerni za aplikacije z visoko-hodom-.
Za ekstremno-obrabne postaje, zlasti v progresivnih orodjih, ki uporabljajo abrazivno nerjavno jeklo ali visoko{1}}trdne materiale,karbidni vložkizagotoviti korak{0}}spremembo v dolgoživosti. Matrice za vtiskovanje iz karbidne trdine ali karbidne -vstavljene postaje lahko podaljšajo življenjsko dobo za 500-1000 % v primerjavi z običajnimi orodnimi jekli, čeprav njihova krhkost omejuje uporabo na postopke z majhnim udarcem, kot sta fino rezkanje in plitvo vlečenje. Nasprotno pa aluminijaste matrice za vtiskovanje pogosto dajejo prednost površinski obdelavi in odpornosti proti trganju pred neobdelano trdoto, saj se mehkejši materiali obdelovancev nagibajo k oprijemu površin orodja, namesto da bi jih obrabili.
| Ocena | Trdota (HRC) | Primarni primer uporabe | Relativni stroški | Pričakovano Die Life |
|---|---|---|---|---|
| D2 | 54 - 61 | Veliko{0}}delovanje in prebadanje | Nizka do srednja | Najdaljši med običajnimi jekli |
| A2 | 57 - 62 | Oblikovanje, kovanje in uravnotežene aplikacije | Nizka do srednja | Zmerno do dolgo |
| S7 | 48 - 58 | Visoko{0}}oblikovalne in udarno-obremenjene matrice | Srednje | Zmerno (obraba-omejena) |
| M2/M4 | 60 - 65 | Delovanje pri visoki-hitrosti in-temperaturi | Srednje do visoko | Dolgo v ustreznih aplikacijah |
| Karbid | 70+ | Vložki-za ekstremno obrabo za abrazivne materiale | visoko | Bistveno daljši od orodnih jekel |
Pravi razred je odvisen od treh dejavnikov, ki delujejo skupaj: vašega obsega proizvodnje, materiala obdelovanca, ki se žigosa, in tolerančnih zahtev končnega dela. Izdelovalec matrice, ki izbere material, ne da bi postavil podrobna vprašanja o vseh treh, ugiba in ne načrtuje.
Površinske obdelave in premazi
Tudi najboljše jeklo za štancanje ima koristi od izboljšanja površine. Premazi in obdelave dodajo tršo plast z nižjim-trenjem, ki zmanjša draženje, upočasni napredovanje obrabe in podaljša intervale med izklopi zaradi vzdrževanja.
Običajne možnosti premazov vključujejo:
- TiN (titanov nitrid)- splošno{1}}prevleko PVD, ki poveča trdoto površine in zmanjša trenje
- TiCN (titanov karbonitrid)- trši od TiN z boljšo odpornostjo proti obrabi za postaje za rezanje in prebadanje
- TD (Toyotina difuzija/termo-reaktivno nanašanje)- CVD-družinski postopek, ki ustvari izredno trdo plast vanadijevega karbida, učinkovito proti ugrizom pri-oblikovanju jekla visoke trdnosti
- TiAlN (titanov aluminijev nitrid)- se dobro obnese pri povišanih temperaturah, ki nastanejo med-hitrostnim žigosanjem
Raziskave izSmernice za uporabo AHSSprikazuje praktične razlike med prevlekami: kromirano -orodje D2 je odpovedalo po 50.000 delih, medtem ko je isto orodno jeklo z ionskim nitriranjem in PVD prevleko iz kromovega nitrida izdelalo več kot 1,2 milijona delov. To ni obrobna izboljšava. To je bistveno drugačna enačba stroškov-na-del.
Nitriranje, tako plinska kot plazemska (ionska) različica, ustvari utrjeno površinsko plast z difuzijo dušika v jeklo. Ionsko nitriranje poteka pri nižjih temperaturah kot plinsko nitriranje, kar zmanjša tveganje za popačenje, hkrati pa ustvari površino,-odporno na obrabo. Kromiranje, ki je bilo nekoč standardni pristop, je postalo neugodno zaradi nagnjenosti k mikrorazpokam in skrbi za okolje. Študije kažejo, da to ni najboljša možnost za matrice za obdelavo naprednih-jekel visoke trdnosti.
Ena praktična opomba: premaze je treba nanesti po začetnem preizkusu in odpravljanju napak. Prilagoditev geometrije matrice po nanosu pomeni, da odstranite plast, ki ste jo pravkar plačali. Izkušene delavnice za brizganje najprej opravijo vse popravke, nato pa nanesejo končno površinsko obdelavo pred sprostitvijo v proizvodnjo.
Izbire materialov in premazov neposredno vplivajo na stroške in časovni okvir projekta. Matrica, izdelana iz jekla praškaste metalurgije s PVD prevleko, stane vnaprej več kot standardna matrica D2, vendar ta naložba popolnoma spremeni matematiko vzdrževanja v več-letni proizvodni seriji.
Sodobne tehnologije preoblikujejo trgovino
Izbira razreda jekla in prevleke sta inženirski odločitvi, ki temelji na desetletjih metalurškega znanja. Toda način, kako izdelovalec matric za žigosanje uporablja to znanje, od začetne validacije načrta do izvedbe v delavnici, se je močno spremenil. Digitalna orodja in napredne obdelovalne platforme stiskajo časovne okvire, odpravljajo ugibanja in dvigujejo raven tega, kaj lahko ponudi zmogljiva strojna delavnica.
CAE simulacija in digitalna izdelava prototipov
Največji preskok v oblikovanju orodij za reze v zadnjem desetletju ni nov stroj. To je zmožnost žigosanja dela praktično, preden je jeklo razrezano. Simulacija oblikovanja na osnovi FEA- omogoča inženirjem digitalno posnemanje celotnega postopka oblikovanja pločevine: globoko vlečenje, raztegljivo oblikovanje, robljenje in obrezovanje. Programska oprema preslika porazdelitev napetosti, predvidi variacijo debeline, označi območja gubanja in izračuna vzmetno deformacijo, vse v nekaj urah in ne v tednih na preizkusni stiskalnici.
Kaj to praktično pomeni? Glede naindustrijski podatki strokovnjakov za simulacijo CAE, proizvajalci, ki integrirajo simulacijo v svoj delovni tok storitev načrtovanja orodij, običajno zmanjšajo preizkusne ponovitve za 30-50 %. To neposredno pomeni krajše dobavne roke in nižje stroške modifikacije. Analiza mejnega diagrama oblikovanja identificira območja tveganja za-razpoke in gubanje zaradi stiskanja, preden se začne strojna obdelava, kar inženirjem omogoča prilagajanje surovca, pritisk veziva in risanje geometrije zrn, medtem ko so spremembe še vedno proste.
Že sama kompenzacija vzmetenja upraviči naložbo v simulacijo za številne projekte. Namesto da bi odkrili, da oblikovana plošča po utrjevanju matrice izstopi iz tolerance, inženirji pred-digitalno kompenzirajo geometrijo površine orodja. Rezultat je matrica, ki proizvaja dimenzijsko pravilne dele iz prve proizvodne serije.
Visoko{0}}hitra obdelava in avtomatizacija
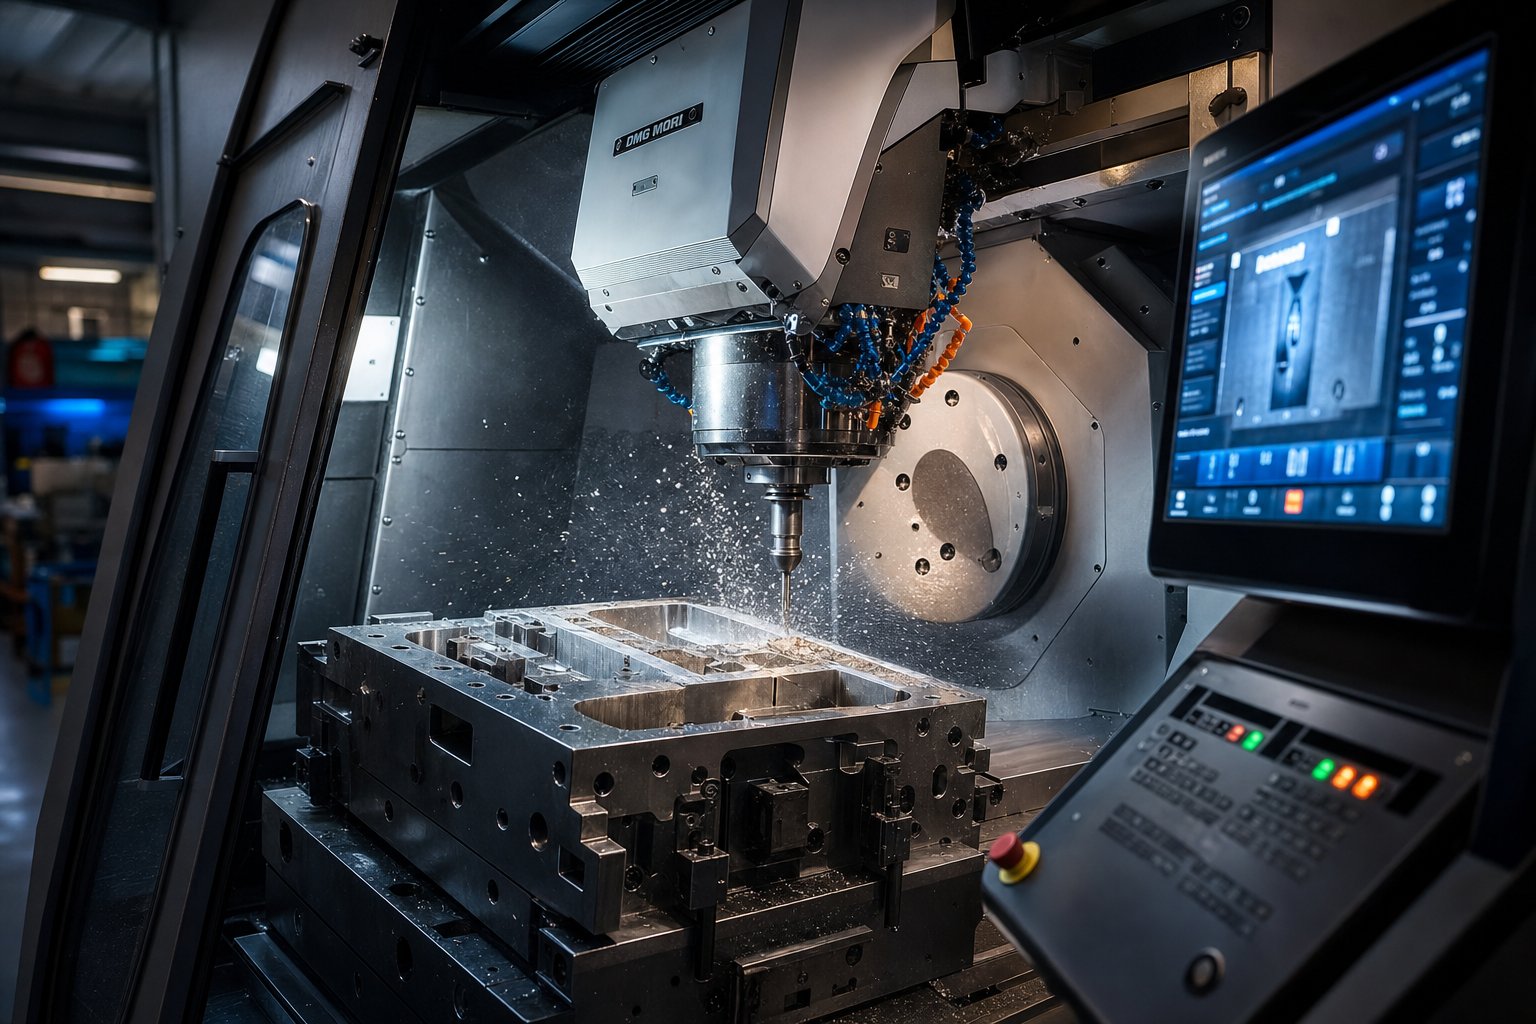
V delavnici je 5-osna obdelava z visoko hitrostjo na novo opredelila, kaj je mogoče pri rezanju blokov. Tradicionalni 3-osni CNC je zahteval več nastavitev in obsežno ročno končno obdelavo. Sodobni 5-osni sistemi obdelujejo zapletene ploskve matrice z enim samim vpenjanjem in ohranjajo optimalne kote orodja skozi celoten rez. To ustvari vrhunsko površinsko obdelavo neposredno iz stroja, kar skrajša ali odpravi čas ročnega poliranja.
Proizvajalnice orodij za avtomatizacijo in matrice zdaj uvajajo avtomatizirane žične EDM celice, ki delujejo nenadzorovane čez noč, nalagajo in indeksirajo obdelovance brez posredovanja operaterja. Robotski sistemi za poliranje zagotavljajo dosledno obdelavo površin na velikih ploskvah matrice, kjer bi ročno poliranje uvedlo spremenljivost. Dinamika orodja se tukaj razlikuje od avtomatizacije v proizvodnem obratu za žigosanje. V brizgalnici avtomatizacija cilja na natančnost in ponovljivost enkratnega-orodja. V proizvodnji cilja na prepustnost enakih delov.
Kombinirani učinek 5-osnega HSM in avtomatiziranih sekundarnih procesov je merljiv: orodje za vtiskovanje kovin, ki je nekoč zahtevalo 12–16 tednov strojne obdelave, se lahko pogosto dostavi v 8–10 tednih brez žrtvovanja natančnosti.
Digitalni dvojčki in vzdrževanje-na podlagi podatkov
Nastajajoča meja v orodju za žigosanje vključuje vdelavo senzorjev neposredno v samo matrico. Ta instrumentirana orodja spremljajo število udarcev, tonažo na cikel, temperaturna nihanja in dimenzijski premik v realnem času. Aštudija primera iz obrata za žigosanje avtomobilovz delovanjem 12-hitrostnih stiskalnic je bilo ugotovljeno, da bi lahko 68 % nenačrtovanih zaustavitev preprečili s 4 do 48-urnim vnaprejšnjim opozorilom, z uporabo podatkov, ki so že na voljo v senzorjih stiskalnice in sistemih za nadzor delov.
Digitalne dvojne platforme povezujejo te signale med stiskalnicami in kompleti matric, napovedujejo napredovanje obrabe in načrtujejo vzdrževanje, preden se pojavijo napake. Vzorci progresivne obrabe orodja postanejo vidni v meritvah kakovosti delov tri dni pred katastrofalno okvaro orodja. Objekti, ki uvajajo te sisteme, poročajo, da je natančnost napovedi dosegla 85–92 % v šestih mesecih po uvedbi.
Za kupce to pomeni, da matrica, vgrajena z-zmožnostjo zaznavanja matrice, vnaprej stane več, vendar zagotavlja nižje stroške v življenjski dobi zaradi manj nenadnih zaustavitev in podaljšane življenjske dobe.
Tehnologije, ki danes preoblikujejo trgovino proizvajalcev matric za žigosanje:
- 3D simulacija oblikovanja z analizo mejnega diagrama oblikovanja
- Topološko{0}}optimizirane strukture matrice za težo in togost
- Visokohitrostna 5-osna CNC obdelava-
- Avtomatizirane žične EDM celice z nenadzorovanim delovanjem
- In-indie senzor za spremljanje sile, temperature in giba
- Digitalni dvojni platformi za prediktivno vzdrževanje in sledenje življenjski dobi orodja
Te zmogljivosti niso enakomerno porazdeljene po industriji. Nekatere trgovine delujejo na vrhunskem nivoju, medtem ko se druge zanašajo na metode, ki niso bile spremenjene že desetletja. Ta vrzel ustvarja resnične razlike v tem, koliko stane projekt matrice, kako dolgo traja in kako se končano orodje obnese, ko doseže vašo stiskalnico.
Stroškovni dejavniki in dobavni roki za matrice
Tehnološki razkorak med trgovinami s stroji neposredno oblikuje dve spremenljivki, ki kupce najbolj zanimata: koliko stane orodje in kdaj prispe. Vendar stroški in dobavni rok ostajajo najbolj nejasni vidiki dela z izdelovalcem matric za žigosanje. Citati se zelo razlikujejo od trgovine do trgovine, časovni okviri se raztezajo brez jasne razlage, dejavniki, ki stojijo za vsako številko, pa se redko delijo s stranko. To pomanjkanje preglednosti ne pomeni, da matematike ni mogoče spoznati. To pomeni, da okvir nikoli ni bil dovolj jasno postavljen, da bi kupci lahko postavili prava vprašanja.
Kaj poganja stroške štampiljke
Vsaka ponudba matrice za kovinsko vtiskovanje po meri je sestavljena iz odločitev, nekatere sprejmete vi, nekatere izdelovalec matrice, nekatere pa narekuje fizika. Razumevanje, katere spremenljivke imajo največjo težo, vam daje vzvod za optimizacijo stroškov, preden je izdano prvo naročilo.
Največji posamezen povzročitelj stroškov je kompleksnost matrice, zlasti število postaj in operacij, ki se izvajajo na vsaki. Podatki o oceni stroškov v panogi kažejo, da vsaka dodatna postaja v progresivni matrici poveča skupne stroške za približno 8-12 % zaradi dodanega časa načrtovanja, obdelovalnih ur in montažnega dela. Matrica za rezanje in prebadanje s pet-postajami je bistveno drugačna naložba kot progresivno orodje z dvanajst-postajami z oblikovanjem, namičnimi dejanji in navojem v matrici.
Velikost dela je pomembna, ker določa fizično lestvico kompleta matric, ki je kaskadno povezana s stroški materiala, časom obdelave in tonažnim razredom stiskalnice, ki je potreben za preizkus. Matrica, ki se prilega 200-tonski stiskalnici, uporablja manj orodnega jekla in deluje na širše dostopni opremi kot tista, ki zahteva 600-tonski stroj.
Tu so glavni povzročitelji stroškov, navedeni v padajočem vrstnem redu tipičnega vpliva na ponudbo orodja za vtiskovanje kovin po meri:
- Die kompleksnost- število postaj, dejanj camca, v-navojev v matrice, dvižnih mehanizmov in posebnih funkcij
- Geometrija delov in tolerance- strožje tolerance potiskajo strojno obdelavo s standardnega CNC-ja na natančno EDM in brušenje s šablono, kar prinaša znatno višje urne postavke
- Vrsta in utrjevanje orodnega jekla- vrhunske kakovosti, kot so M4 ali karbidne-vstavljene postaje, stanejo večkratnike standarda D2, toplotna obdelava pa poveča stroške in čas načrtovanja
- Velikost dela in ovojnica matrice- večje matrice zahtevajo več surovin, daljše cikle obdelave in težjo opremo za rokovanje
- Letni obseg proizvodnje- veliko-programi upravičujejo orodje razreda A z vrhunsko konstrukcijo, medtem ko lahko manjši obsegi uporabljajo lažje-zgradbe
- Površinske obdelave in premazi- Prevleke PVD, obdelava TD ali nitriranje povečajo prvotno ceno, vendar zmanjšajo stroške na-del s podaljšano življenjsko dobo matrice
- Oblikovanje in obseg simulacije- popolna analiza oblikovanja CAE in pregledi DFM dodajo ure inženiringa, vendar pogosto zmanjšajo skupne stroške projekta z odkrivanjem težav pred začetkom strojne obdelave
Razred orodja dodatno vpliva na enačbo. Matrice razreda A, zasnovane za proizvodne serije, ki pogosto presegajo milijon gibov, uporabljajo kaljena vrhunska jekla in so izdelane za enostaven dostop za vzdrževanje. Začetna naložba je višja, vendar amortizacija na-kos močno upade s količino. Orodje razreda C ali "mehko" orodje ustreza prototipom in kratkim serijam pod 10.000 deli, pri čemer zamenja vzdržljivost za hitrost in nižje vnaprejšnje stroške. Ujemanje razreda orodja z vašimi dejanskimi zahtevami po količini je eden najučinkovitejših načinov za pravilno-odmerjanje vaše naložbe v kovinsko matrico po meri.
Investicija v matrico in stroški na enoto dela so obratno povezani v življenjski dobi proizvodnje. Višja-kakovostna matrica zmanjša stroške na-kos, zmanjša nenačrtovane izpade in zniža skupne stroške lastništva -, zaradi česar je vnaprejšnja številka veliko manj pomembna od življenjske številke.
Ena pogosto spregledana spremenljivka je, koliko vaš lasten dizajn prispeva k stroškom. Tolerance, ki so strožje od zahtevanih funkcionalnih zahtev, nepotrebne funkcije, ki dodajajo preoblikovalne postaje, ali izbire materialov, ki pospešujejo obrabo matrice, vse to poveča ponudbo. Če svojega izdelovalca matrice vključite v razprave o oblikovanju za izdelljivost, preden dokončate geometrijo dela, lahko orodju zmanjšate stroške, ne da bi pri tem ogrozili učinkovitost dela. Projekti natančnega žigosanja po meri imajo ogromno koristi od tega sodelovalnega pristopa, saj lahko prilagoditve geometrije, ki se na zaslonu CAD zdijo nepomembne, odpravijo celotne matrice.
Tipični dejavniki dobave časa
Časovnice bolj frustrirajo kupce kot stroški, deloma zato, ker so spremenljivke manj intuitivne. Kovinski žig po meri se ne premika preprosto skozi linearno čakalno vrsto. Več vzporednih in zaporednih procesov tekmuje za vire, ozka grla pa se premikajo glede na zmogljivost trgovine, razpoložljivost materiala in število potrebnih ponovitev načrtovanja.
Najpogostejši dejavniki dobave časa vključujejo:
- Cikli revizije dizajna- vsak krog sprememb načrta ponastavi ure inženiringa in lahko zahteva posodobljene simulacijske izvedbe; trije revizijski cikli lahko dodajo tedne k projektu, ki bi sicer potekal gladko
- Nabava materiala- standardna orodna jekla, kot sta D2 in A2, so običajno na voljo v nekaj dnevih, vendar pa lahko posebni razredi, veliki bloki matrice ali uvožene zlitine dodajo tedne na razpored
- Kompleksnost obdelave- matrica z zapletenimi 3D-površinami, majhnimi notranjimi razmiki in številnimi odmičnimi mehanizmi preprosto zahteva več ur na strojih CNC in EDM kot orodje za ploščato rezkanje
- Načrtovanje toplotne obdelave- komercialni obrati za toplotno obdelavo delujejo po svojih časovnih načrtih, veliki ali zapleteni odseki matrice pa lahko zahtevajo več ciklov obdelave
- Preskusne ponovitve- prve-tiskanja artiklov redko takoj proizvedejo popolne dele; vsak popravek-in-ponovni cikel dodaja čas, zapletene operacije oblikovanja pa bodo morda potrebovale več krogov odpravljanja napak
- Pregled in dokumentacija- programi, ki zahtevajo dokumentacijo PPAP, poročila CMM ali preizkusne izkušnje s strankami, vključujejo dodatne korake v postopek izdaje
Tukaj je kontraintuitivna resnica, ki jo izkušeni inženirji orodij razumejo: hitenje v fazi načrtovanja skoraj vedno podaljša celoten čas izvedbe. Kadar inženirske bližnjice pustijo dvoumnosti v postavitvi traku ali zaporedju postaj, se te vrzeli pojavijo med strojno obdelavo kot predelava, med sestavljanjem kot težave prileganja ali med preizkusom kot napake na delih. Vsak od teh spodnjih popravkov stane več časa kot ure načrtovanja, ki so bile shranjene. Kovinski odtisi po meri, izdelani iz dobro-izdelanih matric, dosežejo proizvodnjo hitreje kot tisti, izdelani iz hitrih modelov, tudi če začetna faza inženiringa traja dlje.
Zmogljivost trgovine je še ena spremenljivka, ki jo kupci redko vidijo. Projekt kovinskega žiga po meri, ki se kotira na deset tednov, predvideva razpoložljiv strojni čas in usposobljeno delovno silo na vsaki stopnji. Če delavnica deluje s polno zmogljivostjo, lahko načrtovanje vrzeli med strojno obdelavo, EDM in montažo raztegne koledar brez dodajanja produktivnih ur. Spraševanje o trenutnih zaostankih in metodologiji razporejanja med fazo navajanja vam daje boljšo preglednost glede tega, ali je navedena časovnica realna.
Najbolj produktivni pogovori z vašim izdelovalcem štampiljk se zgodijo, ko pridete z jasnim razumevanjem teh dejavnikov stroškov in časovnega načrta. Ni vam treba vedeti natančnih številk v dolarjih ali števila tednov vnaprej. Vedeti morate, katere vzvode nadzirate vi, katere nadzoruje trgovina in kje sodelovanje med obema stranema stisne urnik in zmanjša skupno naložbo. Ta osnova prav tako omogoča veliko lažje razlikovanje sposobnih partnerjev od trgovin, ki vam preprosto povedo, kar želite slišati.
Kako oceniti izdelovalca štampiljk
Vedeti, kaj poganja stroške in dobavni rok, je koristno le, če lahko razlikujete med proizvajalci matric za žigosanje, ki bodo izpolnili svoje obljube, in tistimi, ki ne bodo. Postopek ocenjevanja je pomemben, ker projekt matrice, ki je šel narobe, ne pomeni le zapravljanja denarja za orodje. Zamuja lansiranje vašega izdelka, obremenjuje vaš urnik proizvodnje in zahteva drage popravke vmes-toka. Ne glede na to, ali preverjate lokalno trgovino ali pregledujete predloge čezmorskih proizvajalcev matric za vtiskovanje kovin, so signali, ki ločijo zanesljive partnerje od tveganih, izjemno dosledni.
Opozorilni znaki, ki opozarjajo na tveganje
Nekatere rdeče zastavice se pojavijo v fazi navajanja. Drugi postanejo vidni šele, ko postavite prava-nadaljnja vprašanja. Če proizvajalec matric za žigosanje kaže več teh lastnosti, jih obravnavajte kot kumulativne kazalnike tveganja in ne kot posamezne čudnosti.
- Ni -hišne možnosti načrtovanja- trgovina, ki zunanjemu izvajalcu die inženiringa, izgubi nadzor nad najbolj kritično fazo projekta in uvaja komunikacijske vrzeli med oblikovalcem in gradbenikom
- Nezmožnost prikaza podatkov o poskusih- če ne morejo izdelati vzorčnih delov, poročil o dimenzijah ali zapisov o tonaži stiskalnice iz prejšnjih projektov, njihovemu procesu manjka dokumentacijske discipline
- Brez opreme za pregled CMM- brez zmožnosti merjenja koordinat se validacija dimenzij zanaša na površinske plošče in ročne merilnike, ki ne zadostujejo za-tolerančno delo
- Manjkajoča potrdila o materialu- ugledne delavnice za brizganje zagotavljajo certifikate za orodno jeklo in lahko vsakemu bloku sledijo nazaj do izvora; odsotnost te prakse kaže na-kulturo rezanja kotov
- Nepripravljenost razpravljati o vzdrževanju matrice- proizvajalec matrice, ki se izogiba temi stalne podpore, rezervnih komponent ali vzdrževalne dokumentacije, verjetno izdeluje orodja, za katerimi ne namerava stati
- Ponudba brez pregleda geometrije delov- vsaka trgovina, ki vam je pripravljena dati zanesljivo številko na podlagi ustnega opisa ali 2D skice, je ocena, ne inženiring
Bodite pozorni na to, kako hitro vam trgovina reče da. Najboljši proizvajalci matric za žigosanje kovin se zavzemajo za geometrijo, ki bo povzročila težave pri proizvodnji. Trgovine, ki sprejmejo vse brez vprašanj, ponavadi odkrijejo težave pozneje, glede na vaš časovni okvir in vaš proračun.
Kazalniki sposobnega partnerja
Zelene zastavice kažejo proti tovarni štampiljk, ki vaš projekt obravnava kot inženirski izziv in ne kot transakcijo. Ti kazalniki so močno povezani s-pravočasno dostavo, uspehom prvega-poskusa in dolgoročno-učinkovitostjo matrice.
- Popolna-hišna simulacija CAE- analiza oblikovanja, predvidevanje vzmeti in študije tanjšanja, izvedene pred začetkom strojne obdelave, s čimer se občutno zmanjšajo preizkusne ponovitve
- Dokumentirana preizkusna metodologija- jasnih postopkov za vzorčenje, klasifikacijo napak, analizo temeljnih vzrokov in sledenje korektivnim ukrepom
- Pregledno poročanje o mejnikih- redne posodobitve projekta s fotografijami, napredkom obdelave in napovedmi urnika namesto tišine med naročilom in dostavo
- Vertikalno integrirana obdelava- CNC rezkanje, žična EDM, površinsko brušenje in toplotna obdelava pod eno streho, kar odpravlja-zamude pri predaji med podizvajalci
- Lastništvo procesa od-{1}}do konca - the shop takes responsibility from initial feasibility review through final inspection and production release
- Pripravljenost podpirati kocko skozi proizvodno življenje- vključno z načrtovanjem vzdrževanja, zagotavljanjem rezervnih delov in inženirskimi spremembami, ko se obseg delov razvija
Proizvajalec matric za vtiskovanje kovin, ki dokazuje te lastnosti, deluje kot razvojni partner, ne le prodajalec, ki izpolnjuje naročilnico. npr.YICHEN-ova matrica za žigosanjedelovanje ponazarja ta-model polne storitve v praksi: njihov potek dela obsega oceno izvedljivosti in simulacijo CAE s pomočjo natančne strojne obdelave, poskusnih zagonov in nadzora dimenzij, vse pa se upravlja interno. Takšna vertikalna integracija daje kupcem eno samo točko odgovornosti in odpravlja tveganje usklajevanja, ki ga prinašajo razdrobljene dobavne verige.
Ko primerjate predloge več proizvajalcev matric za žigosanje, tehtajte te kvalitativne kazalnike tako močno kot ceno. Nižja ponudba iz trgovine, ki ji manjka polovica zgornjih zelenih zastavic, običajno skupno stane več, če upoštevate podaljšane časovne okvire, dodatne preskusne kroge in-popravke pri dostavi. Vrednotenje, ki ga opravite pred oddajo projekta, neposredno oblikuje izkušnjo, ki jo boste imeli v njem, in na koncu določi, ali bodo vaši žigosani deli dosegli proizvodnjo po načrtu in v okviru specifikacij.
Prehod od raziskovanja k partnerstvu,-pripravljenemu na RFQ
Ocena potencialnih partnerjev je ena stvar. Vstop v prvi pripravljen pogovor je tisto, kar dejansko pospeši vaš projekt. Razlika med produktivnim začetnim sodelovanjem in tedni--in-razjasnjevanj se običajno zmanjša na to, kako popoln je vaš paket zahtev, ko ga pošljete. Dobro-pripravljen RFQ daje vašemu dobavitelju matrice za žigosanje informacije, ki jih potrebuje za odgovor z resničnim inženirskim predlogom in ne z ugibanjem.
Priprava vašega paketa RFQ
Preden se obrnete na katerega koli ponudnika storitev oblikovanja matric, zberite dokumentacijo, ki omogoča natančno oceno izvedljivosti in ponudbo. Manjka celo eden od teh artiklov prisili trgovino k predpostavkam, predpostavke pa napihnejo cene, da pokrijejo tveganje.
- 3D CAD model v formatu STEP ali IGES, ki predstavlja trenutno revizijo dizajna
- 2D risba z jasno označenimi oblački GD&T, kritičnimi dimenzijami in referenčnimi točkami
- Specifikacija materiala za žigosani del, vključno z razredom, stanjem in debelino pločevine
- Letna projekcija obsega in pričakovane zahteve glede življenjske dobe orodja
- Razvrstitve toleranc, ki razlikujejo kritične značilnosti od standardnih mer
- Zahteve za površinsko obdelavo in morebitni kozmetični standardi
- Ciljna časovnica, vključno z morebitnimi težkimi datumi lansiranja, ki usmerjajo urnik
- Razpon proračuna, če je na voljo, da pomaga trgovini priporočiti ustrezen razred orodja
Ta kontrolni seznam velja ne glede na to, ali nabavljate matrice za žigosanje po meri za lansiranje novega izdelka ali zamenjavo starajočega se orodja in matric v obstoječem programu. Bolj ko je vaš paket popoln, bolj primerljive in točne bodo ponudbe, ki jih boste prejeli. Strukturirani RFQ-ji z jasno opredeljenimi specifikacijami odpravljajo dvoumnost obsega in zmanjšujejo varianco ponudb, zaradi katere je primerjava med-{3}}jabolki nemogoča.
Najboljši rezultati pri projektih natančnega žigosanja so doseženi z vključitvijo izdelovalca matrice na začetku razvoja izdelka in ne po tem, ko so načrti zamrznjeni. Zgodnje sodelovanje odklene povratne informacije DFM, ki poenostavijo geometrijo, zmanjšajo število postaj in skrajšajo stroške in čas izvedbe.
Predstavljajte si, da dokončate zasnovo matrice za kovinsko vtiskovanje, da bi se med kotiranjem naučili, da bi manjša sprememba radija lahko odpravila celotno postajo za oblikovanje. Ta pogovor je brezplačen med razvojem koncepta. Po zamrznitvi oblikovanja postane inženirska sprememba, ki ponastavi vašo časovnico.
Kaj pričakovati po prvem stiku
Ko vaš paket RFQ prispe k kvalificirani trgovini, se odvije predvidljivo zaporedje sodelovanja. Če veste, kaj sledi, vam pomaga načrtovati notranje vire in določiti realna pričakovanja z deležniki.
Tipično zaporedje je videti takole:
- Začetni pregled izvedljivosti- izdelovalec matrice oceni vašo geometrijo, material in prostornino, da potrdi, da je projekt izvedljiv, in prepozna potencialne izzive oblikovanja
- Predhodna ponudba s predpostavkami- smerna ocena, ki temelji na začetnem pregledu, z upoštevanjem morebitnih odprtih vprašanj ali načrtov, ki jih je treba pojasniti
- Oblikovanje-za-povratne informacije o izdelavi- posebna priporočila za prilagoditve geometrije, ki zmanjšajo kompleksnost orodja, izboljšajo sposobnost oblikovanja ali podaljšajo življenjsko dobo orodja
- Uradni predlog s časovnico- podroben predračun, ki zajema konstrukcijo matrice, preizkuse in mejnike dostave po razrešitvi vseh tehničnih vprašanj
- Začetek projekta-- potrditev smeri postavitve traku, nabava jekla in prva vrata za pregled načrta
To napredovanje običajno traja dva do štiri tedne od prvega stika do-začetka, odvisno od zapletenosti dela in tega, kako hitro lahko obe strani rešita odprte elemente. Projekt žiga po meri z jasno dokumentacijo gre skozi to fazo hitreje, ker se porabi manj časa za iskanje manjkajočih informacij.
Za bralce, pripravljene preiti od raziskovanja k dejanjem,YICHEN-ova matrica za žigosanjeekipa sledi natanko temu modelu sodelovanja: ocena izvedljivosti, simulacija CAE, strojna obdelava, poskusni zagoni in inšpekcija, pri čemer je vsaka stopnja omejena z jasnimi rezultati. Njihov potek dela omogoča vodjem nabave in inženirjem orodja konkretno pot od začetnega povpraševanja do-preverjenega orodja v proizvodnji, z vidnostjo na vsakem mejniku.
Ne glede na to, katerega dobavitelja matric za žigosanje na koncu izberete, načela ostajajo enaka. Pridite s popolno dokumentacijo. Sodelujte dovolj zgodaj, da boste izkoristili vnos DFM. Ocenite partnerje glede na natančnost postopka in ne le glede na ceno. In obravnavajte naložbo v orodje tako, kot je: temelj, ki določa vaš-strošek na del, doslednost kakovosti in neprekinjeno delovanje proizvodnje v prihodnjih letih.
Pogosta vprašanja o izdelovalcih štampiljk
1. Kaj počne izdelovalec matrice za žigosanje?
Izdelovalec matric za vtiskovanje interpretira inženirske risbe, oblikuje geometrijo matrice, programira CNC-stroje, sestavlja komponente iz kaljenega jekla in validira dokončana orodja s preizkusnimi izvedbami stiskalnice. Vloga združuje strokovnost CAD/CAM, znanje metalurgije, EDM in spretnosti brušenja ter-instinkt za reševanje problemov za izdelavo orodij, ki režejo, oblikujejo in oblikujejo pločevino s ponovljivo natančnostjo. Mnogi programi vajeništva zahtevajo približno 8000 ur usposabljanja, kar odraža globino strokovnega znanja, vključenega v to trgovino.
2. Koliko stane štanca za žigosanje?
Stroški matrice za vtiskovanje so odvisni od več spremenljivk: kompleksnosti matrice in števila postaj, velikosti dela, zahtev glede tolerance, razreda orodnega jekla, letnega obsega proizvodnje in površinske obdelave. Vsaka dodatna postaja v progresivni kocki lahko poveča skupne stroške za približno 8-12%. Namesto fiksnega cenovnega razpona bi morali kupci razumeti, da sta največja dejavnika stroškov razred orodja (razred A za veliko količino v primerjavi z razredom C za prototipe) in zapletenost dizajna. Zgodnja vključitev izdelovalca matrice za povratne informacije Design for Manufacturability lahko zmanjša število postaj in znatno zmanjša naložbo v orodje.
3. Kakšna je razlika med progresivno matrico in matrico za prenos?
Progresivne matrice podajajo neprekinjen trak pločevine skozi več postaj, medtem ko obdelovanec ostane pritrjen na nosilni trak, zaradi česar so idealne za majhne do srednje-dele dele v količinah nad 100.000 letno. Prenosne matrice najprej ločijo surovec, nato pa mehanski prsti premikajo posamezne obdelovance med neodvisnimi oblikovalnimi postajami. Orodja za prenos ustrezajo večjim ali globoko-vlečenim delom, ki ne morejo ostati na traku, kot so strukturni nosilci in ohišja. Progresivne matrice ponujajo krajše čase ciklov, medtem ko matrice za prenos obravnavajo bolj zapletene 3D geometrije.
4. Koliko časa traja izdelava matrice za žigosanje?
Čas priprave matrice za žigosanje je odvisen od ciklov revizije dizajna, nabave materiala, zahtevnosti strojne obdelave, razporeda toplotne obdelave in števila potrebnih poskusnih ponovitev. Ključni dejavniki, ki podaljšujejo časovne okvire, vključujejo več krogov sprememb dizajna, nabavo posebnega orodnega jekla, zapletene 3D-obdelovalne operacije in izzive oblikovanja, ki zahtevajo ponavljajoče se odpravljanje napak. Nasprotno, hitenje v fazi načrtovanja pogosto podaljša celoten pretočni čas, ker se nerazrešene inženirske vrzeli pojavijo kot predelava med strojno obdelavo, sestavljanjem ali preizkusnimi stopnjami.
5. Katero orodno jeklo je najboljše za matrice za vtiskovanje?
Najboljše orodno jeklo je odvisno od vaše uporabe. D2 ponuja izjemno odpornost proti obrabi za-veliko obsega izrezovanja in prebadanja. A2 zagotavlja ravnotežje med trdoto in žilavostjo za operacije oblikovanja in kovanja. S7 zagotavlja vrhunsko odpornost na udarce pri težkih-delih, kjer je pokanje zaskrbljujoče. Hitrorezna jekla M2/M4-ohranijo trdoto pri povišanih temperaturah za aplikacije z visoko-hitrostjo-hodov. Vložki iz karbidne trdine dramatično podaljšajo življenjsko dobo v-postajah za ekstremno obrabo, vendar so omejeni na-delovanja z nizkim udarcem. Površinske prevleke, kot so obdelave s TiN, TiCN in TD, dodatno podaljšajo življenjsko dobo matrice ne glede na razred osnovnega jekla.


