


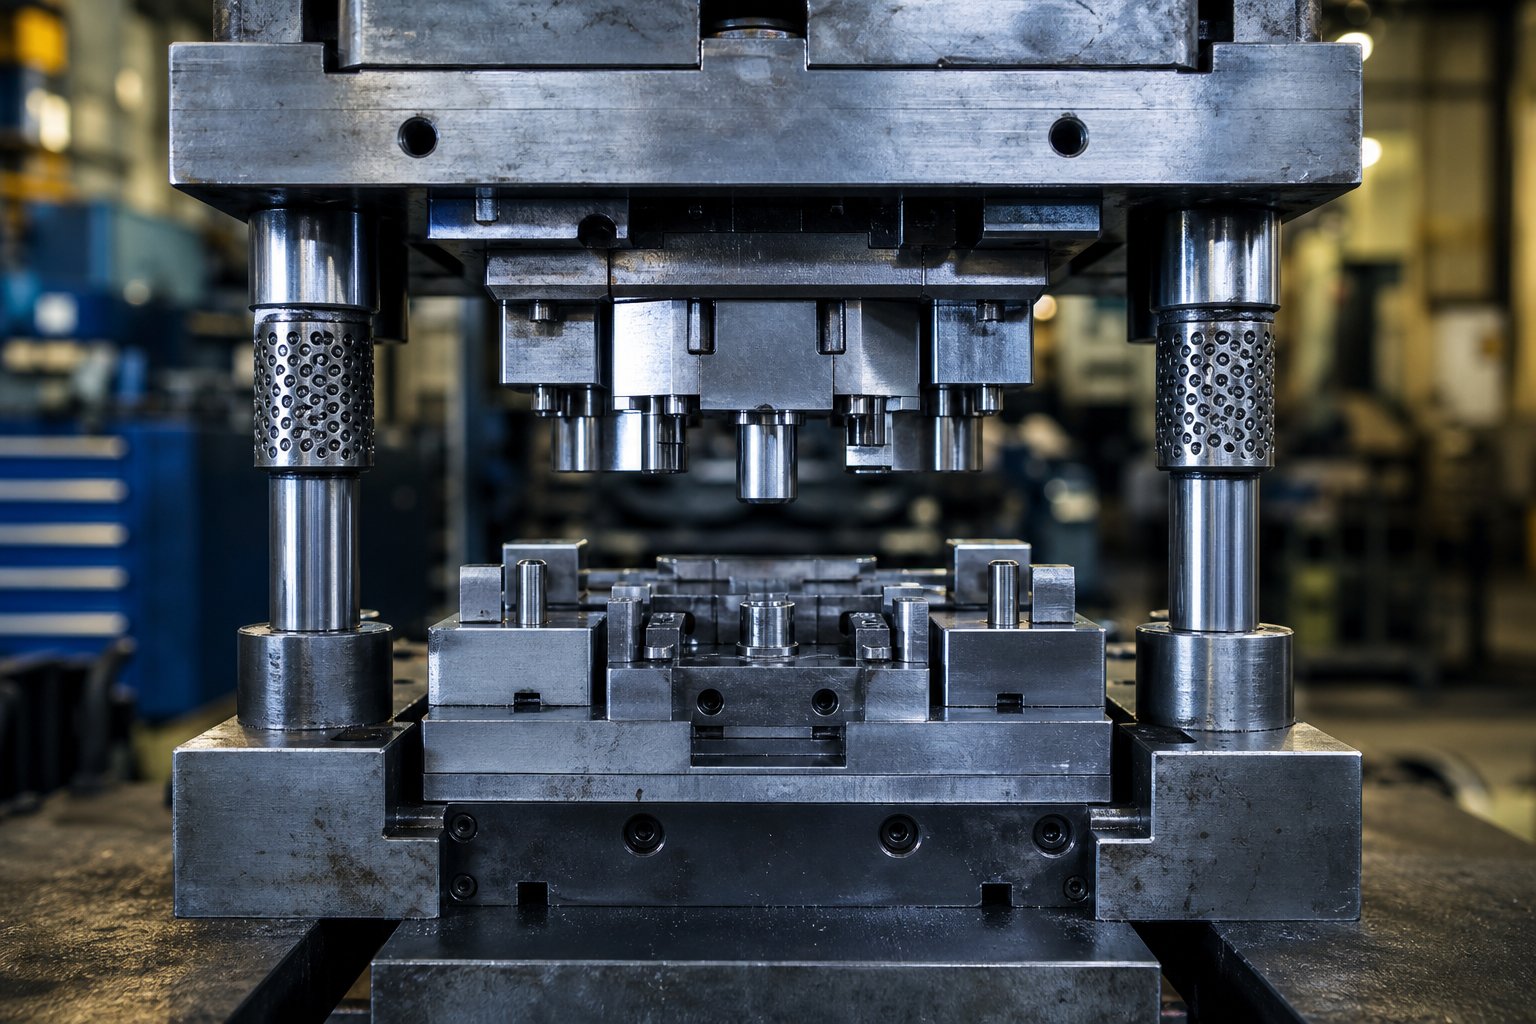
Kaj orodje za štancanje dejansko počne
Ko ravna jeklena pločevina vstopi v stiskalnico in izstopi kot končni nosilec, konektor ali ohišje, je komponenta, ki je odgovorna za to preoblikovanje, matrica orodja za vtiskovanje. Sliši se preprosto, vendar inženiring, ki stoji za tem, določa, ali boste dobili dosledne dele v velikem obsegu ali zabojnike za odpadke, polne zavrženih.
Kaj je matrica za orodje za žigosanje
torejkaj je štancanje, točno? V svojem jedru je zasnovan sklop utrjenih komponent - luknjač, blok matrice, plošča za odstranjevanje in vodilni sistem -, nameščen v mehanski ali hidravlični stiskalnici. Ko stiskalnica kroži, ta sklop uporablja nadzorovano silo za rezanje, upogibanje ali oblikovanje ravnih kovinskih surovcev v dele mrežaste -oblike s ponovljivo natančnostjo.
Matrica za orodje za vtiskovanje je natančno-izdelan sklop orodij, ki uporablja nadzorovano silo za preoblikovanje ravne pločevine v končne komponente z rezanjem, upogibanjem ali oblikovanjem.
Morda se sprašujete: kaj so matrice v primerjavi s kalupi ali splošnim orodjem za stiskanje? Razlika je pomembna. Kalup oblikuje material, ki se začne v tekočem ali upogljivem stanju - pomislite na brizgano-lito plastiko ali tlačno-lit aluminij. Nasprotno pa matrica za vtiskovanje deluje na trdni pločevini pri sobni temperaturi in jo preoblikuje z mehansko silo, namesto da bi zapolnila votlino. In medtem ko je "orodje" tistoširok krovni izrazki zajema vse proizvodne pripomočke (pritrdilne naprave, šablone, merilne naprave in drugo), je matrica poseben fizični instrument, ki definira geometrijo dela med postopkom žigosanja. Razumevanje, kaj je operacija žigosanja v primerjavi z drugimi metodami oblikovanja, se začne tukaj - s samo matrico.
Zakaj je štancanje pomembno v proizvodnji
Če sprašujete, kaj je v proizvodnji z vidika proizvodnje, je odgovor neposredno povezan z obsegom, doslednostjo in stroški. Kovinska matrica za žigosanje omogoča proizvajalcem, da izdelajo na tisoče ali celo milijone enakih delov z nizkimi tolerancami, kot0,0002 palca. Avtomobilske vratne plošče, elektronske zaščitne pločevinke, ohišja naprav, konstrukcijske sponke za letalstvo - se zanašajo na orodja za vtiskovanje in sklope matrice, ki delujejo pri visoki hitrosti z minimalnimi variacijami.
Kakovost matrice neposredno nadzira tri stvari, ki so vodjem nabave in inženirjem najbolj pomembne: toleranca delov, površinska obdelava in -cena na kos. Dobro-zgrajena matrica zmanjša ostanke, zmanjša število sekundarnih operacij in ohranja kratke čase ciklov. Slabo zasnovan ustvarja robove, dimenzijske premike in nenačrtovane izpade, ki valujejo po celotni dobavni verigi.
Prav to razmerje med celovitostjo matrice in proizvodno zmogljivostjo je razlog, zakaj razumevanje arhitekture matrice - vključenih vrst, komponent in materialov - postane prvi korak k diagnosticiranju napak, preden postanejo drage.
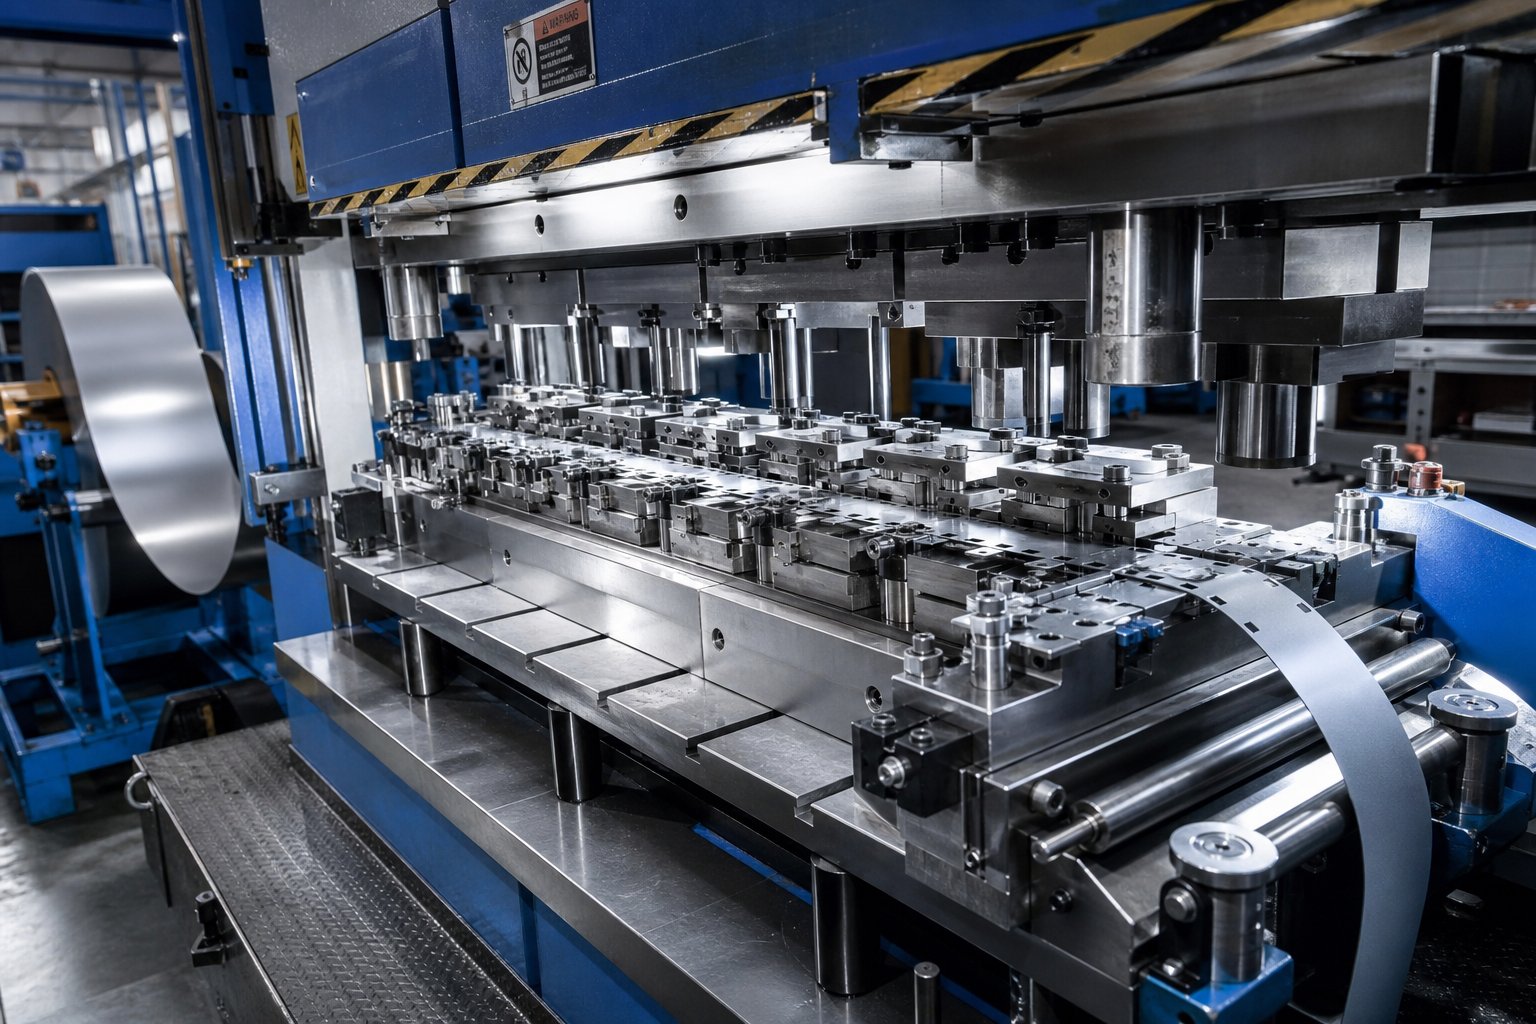
Vrste matric za žigosanje in kdaj jih uporabiti
Die arhitektura ni-ena-odločitev, ki ustreza-vsem. Vrsta matrice za vtiskovanje, ki jo izberete, oblikuje vse nadaljnji - čas cikla, ceno na-kos, proračun orodja in celo to, kako hitro se lahko vrtite med revizijami delov. Izbira napačne konfiguracije za vaš obseg ali geometrijo je eden najhitrejših načinov za zmanjšanje robov. Tukaj je, kakoglavne vrste štancarjevpokvarijo v praksi.
Ena-postaja za preproste operacije
Predstavljajte si, da potrebujete ploščato podložko, izrezano iz jeklenega traku, ali niz pritrdilnih lukenj, preluknjanih v nosilec. Ena-matrična enota obravnava eno operacijo na stiskalni hod: izrezovanje, prebadanje ali upogibanje. Vsak postopek matrice je izoliran, zaradi česar je orodje enostavno in dobavni čas kratek.
Standardna matrica v tej kategoriji - recimo osnovna rezilna matrica - je stroškovno-najučinkovitejša izbira, ko je vaš letni obseg nizek do zmeren ali ko izvajate sekundarne postopke na delih, ki so že šli skozi primarno oblikovanje. Nastavitev je hitra, odpravljanje težav preprosto, vnaprejšnja naložba pa ostane minimalna. Kompromis? Vsaka dodatna operacija zahteva ločen pritisk na stiskalnico, kar dodaja delo in čas ravnanja, ko se količine povečujejo.
Progresivne matrice za-velike količine
Ko se proizvodnja poveča na sto tisoče ali milijone delov na leto, progresivne matrice postanejo delovni konj. Postopek kovinskega žigosanja v progresivni matrici deluje takole: trak,-naveden v tuljavo, napreduje skozi več postaj znotraj enega orodja. Vsak udarec stiskalnice istočasno izvede drugačno operacijo - prebadanje na postaji ena, zarezovanje na postaji dve, oblikovanje na postaji tri - in končni del odpade na končni postaji vsak cikel.
Rezultat je dramatično nižji strošek na-kos in minimalno posredovanje operaterja. Kompromis je višja vnaprejšnja naložba v orodje in daljši čas od zasnove-do-proizvodnje. Toda v obsegu je donosnost naložbe progresivne matrice daleč višja od uporabe istega dela v več nastavitvah posamezne-postaje. Tu se matrice in učinkovitost žigosanja resnično združijo.
Prenosne in sestavljene matrice
Nekateri deli so preveliki ali pregloboko izvlečeni, da bi ostali pritrjeni na nosilni trak. Prenosno žigosanje to reši z rezanjem posameznih surovcev in njihovim mehanskim premikanjem od postaje do postaje znotraj stiskalnice. Tipični kandidati so karoserije avtomobilov, ohišja kuhinjske posode in globoko{2}}vlečena ohišja. Dobite-učinkovitost več postaj progresivnega orodja brez geometrijskih omejitev materiala,-dovajanega s trakom.
Sestavljene matrice imajo drugačen pristop. Izvajajo več postopkov rezanja - izrezovanje in prebadanje, na primer - hkrati z enim pritiskom na eni postaji. Postopek žigosanja v sestavljeni matrici proizvaja izjemno ravne dele brez -robov, zaradi česar so idealni za podložke, podložke in tesnila, kjer je toleranca ravnosti kritična.
| Vrsta matrice | Običajni obseg glasnosti | Kompleksnost delov | Relativni čas izvedbe | Relativni stroški orodja | Najboljša donosnost naložbe, ko ... |
|---|---|---|---|---|---|
| Ena-postaja | Nizka do srednja | Enostavno (ena operacija) | Kratek | Nizka | Letne količine ostanejo pod ~10.000 deli ali pa so potrebne sekundarne operacije |
| Progresivno | Visoko do zelo visoko | Zmerno do visoko (upogibi, oblike, prebadanje) | dolgo | visoko | Prostornina presega ~50,000+ delov/leto s ponavljajočo se geometrijo |
| Prenos | Srednje do visoko | Zelo visoko (veliko, globoko-vlečeno) | dolgo | Zelo visoko | Deli so preveliki za trak ali zahtevajo globoke vleke |
| Spojina | Od nizke do visoke | Nizek (ploski, več{0}}rezni profili) | Zmerno | Srednje | Ravnost in koncentričnost sta pomembnejši od kompleksnosti oblikovanja |
Finančna logika je preprosta: višja naložba v orodje se izplača šele, ko se obseg dovolj hitro amortizira. Progresivna matrica, ki stane pet do desetkrat več kot ena-postavitev postaje, lahko še vedno zagotovi nižje skupne stroške lastništva, če letno povpraševanje upraviči avtomatizacijo. Nasprotno pa prekomerno-vlaganje v zapleteno prenosno matrico za del-majhne količine zaklene kapital v orodje, ki nikoli ne doseže točke preloma.
Ujemanje arhitekture matrice z realnostjo vaše proizvodnje je prva strateška odločitev. Toda tudi prava vrsta matrice bo delovala premalo, če so njene notranje komponente slabo določene -, kar nas pripelje do tega, kaj je dejansko znotraj sklopa in kako vsak kos prispeva k ciklu žigosanja.
Ključne komponente znotraj sklopa matrice za žigosanje
Komplet matrice za žigosanje je morda videti kot trden blok jekla, privit v stiskalnico, vendar ga odprite in našli boste na desetine soodvisnih delov matrice za žigosanje, ki delujejo usklajeno. Ko ena komponenta odstopa od specifikacij, jo celoten sistem čuti -, pojavijo se zareze, trakovi se napačno podajajo in udarci zaskočijo. Razumevanje, kako ti deli medsebojno delujejo, daje inženirjem in kupcem skupni besednjak za določanje orodij in hitrejše diagnosticiranje težav.
Zgornji in spodnji sklopi matrice
Vsak komplet kovinske matrice se začne z dvema strukturnima polovicama: zgornji čevelj se pritrdi na stiskalni bat, spodnji čevelj pa se privije na posteljo stiskalnice. Te težke jeklene plošče služijo kot temelj za vsako drugo komponento v sklopu. Predstavljajte si jih kot podvozje -, če se upognejo ali premaknejo pod tonažo, nič nižje ne ostane poravnano.
Natančni vodilni zatiči in puše povezujejo obe polovici in ohranjajo poravnavo do 0,0001 palca v celotnem hodu stiskalnice. Vodilni zatiči s krogličnimi-ležaji so zaradi enostavnosti ločevanja in doslednega sledenja postali industrijski standard. Držala luknjačev in podložne plošče porazdelijo udarne obremenitve po zgornjem delu čevlja, kar preprečuje lokalizirano napetost, ki bi počila posamezne luknjače ali deformirala pritrdilne žepe.
Rezanje in oblikovanje komponent
Tu se dogaja dejansko delo. Izbijači in matrice za pločevino medsebojno delujejo na vsaki postaji za rezanje, upogibanje in oblikovanje traku v njegovo končno geometrijo. Vsaka komponenta ima določeno nalogo v ciklu žigosanja:
- Udarci- Pritisnite v pločevino, da preluknjate ali režete profile; na voljo v okroglih, podolgovatih, kvadratnih in nosnih oblikah po meri.
- Die gumbi- Zagotovite nasprotni rezalni rob, ki se ujema z luknjačem, zamaknjen za 5-10 % debeline materiala, da ustvarite čisti strig.
- Piloti- Stožčasti zatiči, ki locirajo trak na vsaki postaji, kar zagotavlja natančen naklon in položaj elementa v celotnem napredovanju.
- Snemalci (vzmetni in trdni)- Držite trak ravno med rezanjem in ga s potegom navzgor izvlecite iz udarca; vzmetni ločevalci omogočajo nadzorovano vpenjalno silo, medtem ko trdni ločevalci nudijo togost za težka rezanja.
- Dvigala matrice za štancanje- Dvignite trak med postajami, da počistite oblikovane značilnosti in zmanjšate upor, kar omogoči gladko napredovanje podajanja.
- Tlačne blazinice- Med postopki oblikovanja uporabite nadzorovano silo navzdol, da preprečite gubanje in upravljate pretok materiala v votlino matrice.
- Vzmeti (mehanske in dušikove)- Zagotavljajo silo, ki upravlja odstranjevalce, dvigala in tlačne blazinice; dušikove plinske vzmeti zagotavljajo večjo silo v kompaktnem paketu.
- Zadrževalniki- Zavarujte luknjače in gumbe za štampiljke na mestu, kar omogoča hitro zamenjavo brez razstavljanja celotnega kompleta štampiljk.
Te komponente matrice za žigosanje ne delujejo ločeno. Piloti poiščejo trak, preden pride do udarcev. Odstranjevalci stisnejo material ravno, tako da je rezanje čisto. Po ciklih stiskanja dvigala matrice za vtiskovanje dvignejo trak, tako da lahko napreduje do naslednje postaje, ne da bi se zataknil za oblikovane elemente. Vsak element je odvisen od tistega, ki je pred njim - zgrešil utrip, in dobili boste napačno podane trakove ali vlečenje polžev.
Pomožni sistemi in senzorji
Sodobne kovinske stiskalnice vse pogosteje vključujejo elektronsko spremljanje kot standardno opremo namesto izbirnih-dodatkov.Sistemi za zaščito matricezaznavanje gibanja materiala in kritičnih dogodkov v realnem času, preprečevanje napačnega podajanja in dragih zrušitev orodja. Pogosti tipi senzorjev vključujejo:
- Detektorji napačnega podajanja- Preverite položaj traku, preden stiskalnica konča svoj hod, in ustavite cikel, če material ni napredoval pravilno.
- Senzorji za polže- Spremljajte izmet polžev, da potrdite, da rezani material očisti votlino matrice, kar preprečuje nabiranje polžev, ki poškodujejo rezalne robove.
- Monitorji sile- Sledite tonaži na udarec, da označite nenormalne obremenitve, ki kažejo na zlomljene udarce, variacijo materiala ali zamik poravnave.
Ti senzorji preoblikujejo komplet matric za žigosanje iz pasivnega orodja v aktivno nadzorovano proizvodno sredstvo. Ščitijo vašo naložbo v utrjeno orodje, hkrati pa ohranjajo kakovost delov v milijonih ciklov.
Seveda bodo tudi popolnoma določene komponente slabše delovale, če bo za njimi napačen material. Razred jekla, toplotna obdelava in površinska prevleka, ki se nanese na vsak luknjač, gumb in oblikovalni vložek, določajo, kako dolgo ta natančnost traja pod proizvodnimi obremenitvami.
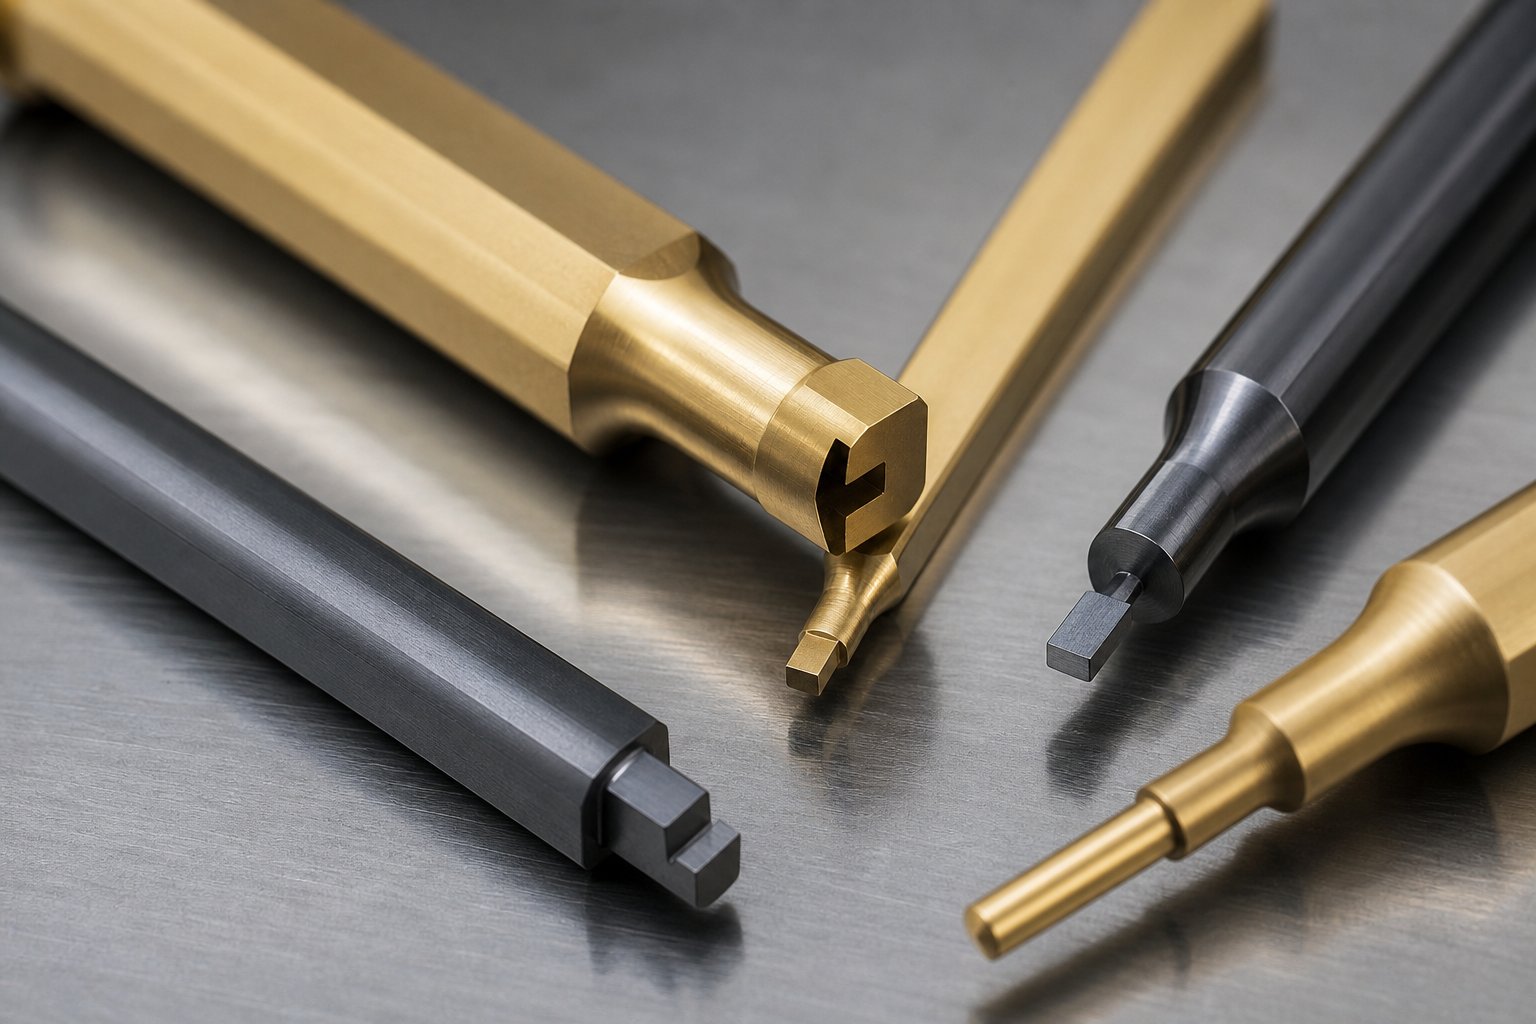
Materiali za matrice in premazi, ki nadzorujejo dolgoživost
Jeklene matrice za vtiskovanje lahko vzdržijo tolerance na milijone ciklov - ali pa se obrabijo v nekaj tisoč udarcih. Razlika se pogosto zmanjša na eno samo odločitev, sprejeto zgodaj v fazi načrtovanja: katero jeklo za matrice za vtiskovanje gre v posamezno postajo za rezanje in oblikovanje in ali prejme površinsko prevleko. Naredite to pravilno in vaše orodje bo delovalo dlje med ostrenji. Če se zmotite, boste že od prvega dne lovili robove, razdražljivost in prezgodnje okvare luknjača.
Vrste orodnega jekla za različne aplikacije
Vsa orodna jekla se ne obnašajo enako pod tonažo stiskalnice. Vsaka stopnja različno določa trdoto, žilavost in odpornost proti obrabi, kar pomeni, da je najboljša izbira odvisna od tega, kaj matrica dejansko počne - visoko-rezovanje, težko oblikovanje ali nekaj vmes.
Tukaj so štiri stopnje, ki jih boste najpogosteje srečali pri proizvodnji žigosanega jekla:
- D2 (visoka-ogljika, visoka-kroma)- Najbolj-za hladno-delo izrezovanja in prebadanja, kjerabrazivna obraba je primarni način okvare. D2 zagotavlja odlično zadrževanje robov in dolgo življenjsko dobo pri aplikacijah za vtiskovanje jeklene pločevine, vendar je zaradi svoje zmerne žilavosti občutljiv na drobljenje pod močnimi udarnimi obremenitvami.
- A2 (z-kaljenje na zraku)- Ponuja uravnoteženo sredino med odpornostjo proti obrabi in žilavostjo z boljšo dimenzijsko stabilnostjo med toplotno obdelavo kot D2. A2 je močna izbira za oblikovanje matrice in zmerno-obsegovanje, kjer je poleg razumne življenjske dobe potrebna nekaj odpornosti na udarce.
- M2 (hitrorezno-molibdenovo jeklo)- Ohranja trdoto pri povišanih temperaturah, zaradi česar je primeren za-hitre progresivne matrice, kjer se toplota zaradi trenja hitro poveča. M2 je odličen pri rezalnih aplikacijah, ki zahtevajo vročo trdoto brez žrtvovanja odpornosti proti obrabi.
- S7 (odporen-na udarce)- Trdnost daje prednost pred vsem drugim. Ko postaja doživi močan udar - globoko vlečenje, kovanje ali oblikovanje debelega visoko{3}}jekla - S7absorbira udarce brez pokanja. Njegova odpornost proti obrabi je manjša, zato se najbolje ujema s premazi ali pa je rezerviran za oblikovanje in ne za rezanje.
Za ekstremno{0}}postaje, kjer niti D2 ne more slediti - razmišljajte dolgo-izvajajte progresivne matrice, čistilne abrazivne materiale - karbidne matrice za vtiskovanje uporabljajo vložke iz volframovega karbida. Karbid ponuja dramatično višjo trdoto in odpornost proti obrabi kot katero koli orodno jeklo, čeprav za ceno krhkosti. Običajno boste videli, da se vložki iz karbidne trdine pritisnejo-v jeklena držala na določenih postajah z visoko-obrabo, namesto da bi zgradili celotno matrico iz karbida.
Površinski premazi, ki podaljšujejo življenjsko dobo
Celo najboljše jeklo za štancanje ima prednosti površinske prevleke, ki zmanjšuje trenje in preprečuje oprijem materiala obdelovanca na površine orodja. Premazi PVD (fizično naparjevanje) dodajo tanek, trd film - običajno od 2 do 10 mikronov -, ne da bi bistveno spremenili dimenzije delov ali zahtevali naknadno-brušenje premaza.
Najpogostejše možnosti za jeklene matrice za vtiskovanje vključujejo:
- TiN (titanov nitrid)- Splošno{1}}prevleka s trdoto okoli 2200 HV. Zmanjšuje trenje pri štancanju iz ogljikovega jekla in rezanju iz mehkega jekla ter podaljšuje intervale ostrenja za lahke-do-srednje obremenitve.
- TiCN (titanov karbonitrid)- Trši od TiN pri približno 3400 HV z nižjim koeficientom trenja (0,2 v primerjavi z 0,6 za TiN). TiCN je še posebej učinkovit pri preoblikovanju nerjavnega jekla, kjer sta prevladujoča načina okvare obraba zaradi lepila in luščenje.
- CrN (kromov nitrid)- Ima nizko notranjo napetost, odličen oprijem in visoko odpornost proti koroziji. CrN dobro deluje na aluminijastih matricah za vtiskovanje, kjer se mehkejši material obdelovanca nagiba k kopičenju na nepremazanih površinah orodja.
- DLC (Diamond-Like Carbon)- Najnižji koeficient trenja med vsemi običajnimi nanosi PVD (pod 0,1), s trdoto, ki doseže 4000 HV. DLC je odličen na bakrovih zlitinah in aluminiju, kjer minimalna površinska interakcija v celoti prepreči trganje. Njegova največja debelina prevleke je omejena, zato je najprimernejši za postopke preoblikovanja in ne za močno izrezovanje.
Se sliši zapleteno? Izbirna logika je pravzaprav enostavna - uskladite prevleko z materialom obdelovanca, ki povzroča največ težav pri nepremazanem orodju.
Ujemanje materiala matrice s kovino obdelovanca
Vsaka zlitina pločevine povzroča različne napetosti na matrici. Hladno valjano jekleno žigosanje pri zmerni debelini je relativno prizanesljivo - D2 s TiN obravnava večino aplikacij. Po drugi strani je nerjavno jeklo adhezivno in se obdeluje-hitro strdi, kar zahteva visoko-legirana jekla in-prevleke za zaščito pred drgnjenjem. Jeklo visoke-trdnosti ustvarja ogromne obremenitve pri oblikovanju, ki zahtevajo-odporne razrede. In aluminij, čeprav je mehak, se agresivno nabira na površinah orodja brez ustreznega mazanja in premaza.
| Material obdelovanca | Ključni izziv | Priporočeno Die Steel | Priporočen premaz | Opombe |
|---|---|---|---|---|
| Blago/ogljikovo jeklo (CRS) | Abrazivna obraba | D2 ali A2 | TiN | Standardna kombinacija za hladno valjano jekleno žigosanje; dolga življenjska doba z osnovnim vzdrževanjem |
| Nerjaveče jeklo (serija 300/400) | Obraba lepila, draženje | A2 ali D2 (izogibajte se visokemu-Cr na visoko-Cr obdelovancu) | TiCN ali AlCrN | Metalurška podobnost med D2 in nerjavnim jeklom lahko povzroči mikro-varjenje; Pregrada TiCN kritična |
| Jeklo visoke-trdnosti / AHSS | Ekstremne preoblikovalne obremenitve, zlom udarca | S7 (oblikovanje) ali M2 (rezanje) | TiAlN ali TiCN | Žilavost za oblikovanje postaj; vroča trdota za-hitre rezalne postaje |
| Aluminijeve zlitine | Sestavljanje materiala, točkovanje | A2 ali D2 | CrN ali DLC | Premazi z-nizkim trenjem preprečujejo oprijem aluminija; potreben je širši odmik-za-rezo |
| Zlitine bakra/medenine | Galling, površinsko označevanje | D2 ali A2 | DLC | Ultra{0}}nizko trenje preprečuje prenos; polirane površine matrice povečajo učinkovitost premaza |
Ena podrobnost, ki ujame kupce nepripravljene: odmik-do-matrike je treba prilagoditi tudi glede na material. Mehkejše kovine, kot je aluminij, zahtevajo manj zračnosti (običajno okoli 5 % debeline materiala na stran), medtem ko visoko{4}}trdno jeklo zahteva več (do 12–15 %), da se prepreči prekomerna obremenitev udarca. Izbira prave kombinacije jekla za štancanje in prevleke deluje le, če se mehanska zasnova prilagaja tudi lastnostim obdelovanca.
Izbira materiala daje matrici njeno potencialno življenjsko dobo. Za uresničitev tega potenciala pa je potreben proces načrtovanja in izdelave, ki prevaja inženirske namene v fizična orodja brez uvajanja novih točk napak na poti.
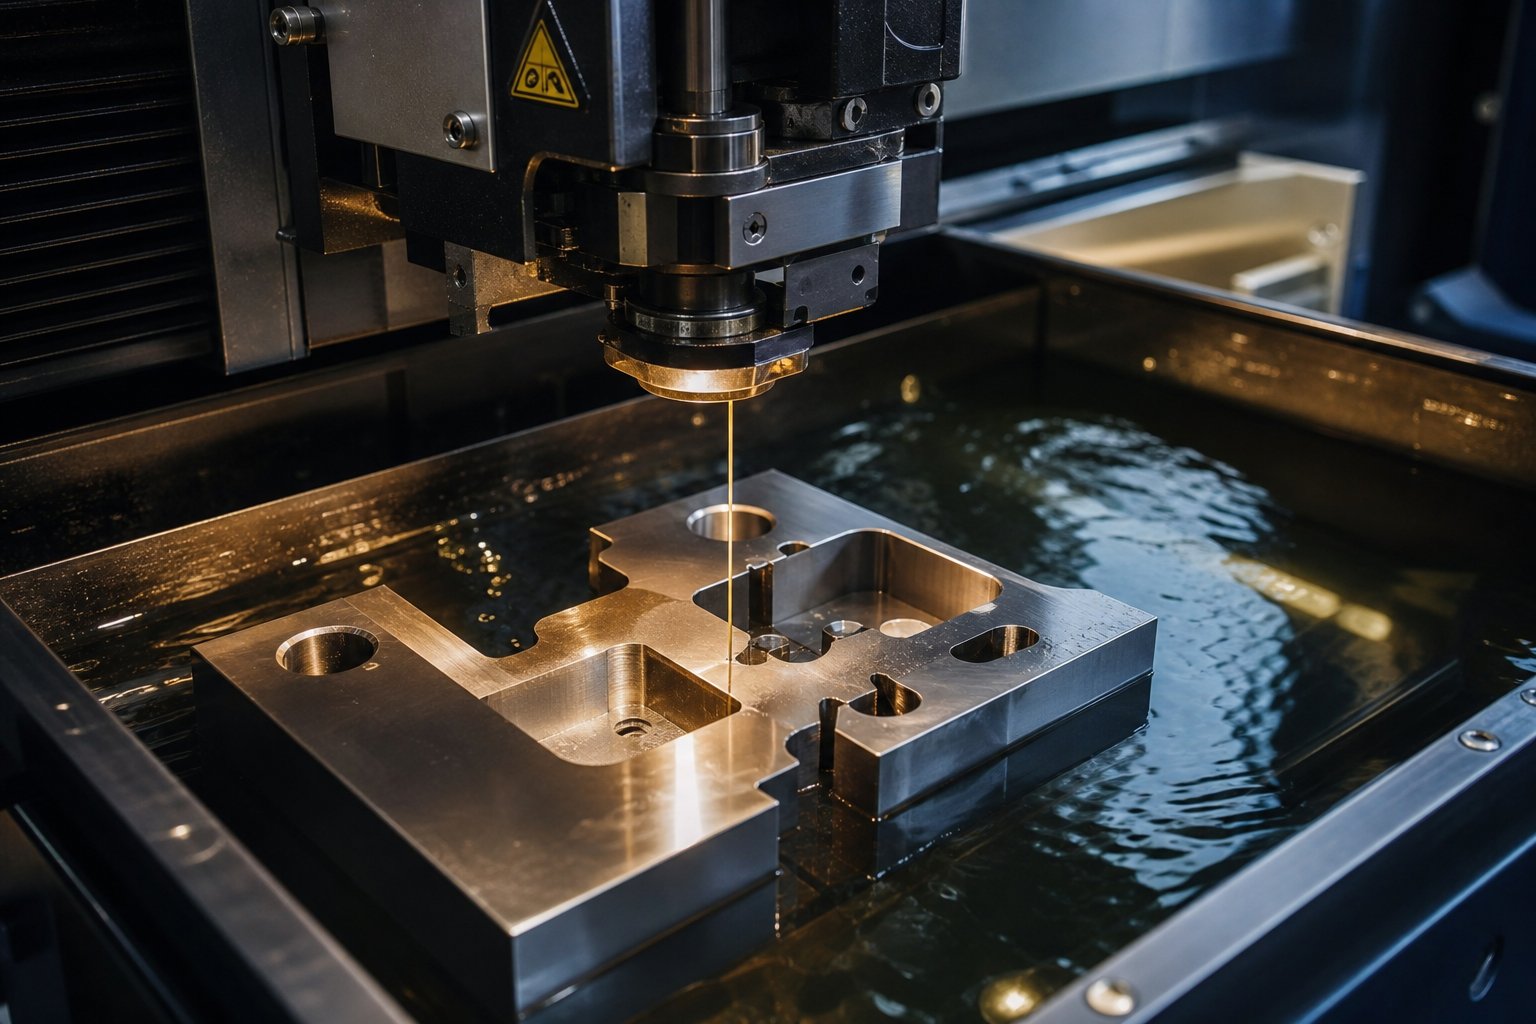
Kako so zasnovane in izdelane sodobne matrice za žigosanje
Ponudba matrice za vtiskovanje ni samo cena jeklenega bloka. Za vsako oceno dobavnega časa in vrednostjo stroškov stoji več-fazni inženirski potek dela, ki pretvori 2D-natisnjen del v utrjeno orodje,-pripravljeno za stiskanje. Razumevanje tega procesa oblikovanja matrice za žigosanje pomaga inženirjem postaviti realna pričakovanja in daje vodjem nabave kontekst, ki ga potrebujejo za oceno, ali je dobaviteljeva časovnica dejansko smiselna.
Od tiskanja delov do postavitve koncepta matrice
Vsak projekt oblikovanja žigosanja se začne na enak način: oblikovalec prejme natis dela - skupaj z oblački GD&T, specifikacijo materiala in ciljnim obsegom proizvodnje - ter začne obratno-inženiring, kako narediti to geometrijo iz ravne pločevine.
Prva naloga je določitev zaporedja procesa. Katere funkcije se najprej izpraznijo? Kje nastanejo zavoji? Ali del zahteva žreb? KotArt Hedrick ugotavlja v The Fabricator, je natančno število procesnih korakov odvisno od materiala obdelovanca, kompleksnosti dela in zahtev glede tolerance. Preprost nosilec morda potrebuje štiri ali pet postaj. Oblikovana avtomobilska sponka z več zavoji in funkcijami sulice lahko zahteva petnajst ali več.
Za progresivne matrice ta analiza ustvari postavitev traku - tlorisni pogled, ki prikazuje, kako se kovinski trak premika skozi vsako postajo. Postavitev traku določa:
- Število postaj in zaporedje operacij (prebadanje, zarezovanje, oblikovanje, rezanje)
- Spletna zasnova nosilca - ne glede na to, ali trak ostane raven (trden nosilec) ali so potrebni upogljivi nosilci za prilagoditev višinskim spremembam in pretoku materiala
- Strategija odstranjevanja odpadkov - kako odpadni material zapusti orodje skozi odprtine ali stran
- Nagibna razdalja - natančen napredek na pritisk, ki ohranja funkcije registrirane med postajami
Uporaba trakov je tam, kjer zasnova matrice za vtiskovanje kovin neposredno vpliva na stroške materiala. Strategija gnezdenja, ki poveča število delov na širino traku, zmanjša odstotek odpadkov, včasih dramatično. Pri velikem-serijskem nakladanju milijonov delov lahko celo 2-3-odstotno izboljšanje izkoristka materiala prihrani na desettisoče dolarjev letno. Oblikovalci to uravnotežijo s praktičnimi omejitvami trdnosti nosilca - nosilna mreža mora biti dovolj toga, da poda trak brez upogibanja, zlasti pri tankih materialih, kjer je togost omejena.
Nedejavne postaje (pozicije, ki ne opravljajo dela) se pogosto pojavljajo tudi v konceptualni postavitvi. Ti omogočajo prostor za močnejše dele orodij, ustrezen odmik od utorov ali preprosto dovolj fizičnega prostora med zapletenimi operacijami oblikovanja. Če jih preskočite, da bi prihranili dolžino matrice, se kasneje običajno povzročijo glavoboli pri vzdrževanju.
CAE simulacija in analiza izvedljivosti
Predstavljajte si, da bi vložili šest številk v utrjeno orodje, samo da bi pri prvem poskusnem zagonu odkrili, da se del med vlečenjem naguba ali odskoči čez toleranco. Pred desetletjem je bil ta scenarij pogost. Danes analiza končnih elementov (FEA) in simulacija oblikovanja odkrijeta te težave, preden je jeklo razrezano.
Simulacija oblikovanja pločevine uporablja računalniške modele za napovedovanje, kako se surovec obnaša pod obremenitvami stiskalnice. Programska oprema upošteva lastnosti materiala (meja tečenja, raztezek, deformacijsko utrjevanje), geometrijo orodja, pogoje trenja in procesne parametre, kot sta sila držala surovca in hitrost stiskanja. Nato označi morebitne napake:
- Redčenje in razcepi- Območja, kjer se material razteza preko svoje meje oblikovanja, predvidevanje, kje se bodo pojavile razpoke pri fizičnih poskusih
- Gubanje- Območja tlačne nestabilnosti, običajno na območjih prirobnic ali kotih-globokega vleka, kjer je tok materiala nenadzorovan
- Springback- Elastično okrevanje, ki povzroči, da oblikovani deli odstopajo od predvidene geometrije, ko je sila stiskanja odstranjena, kar je še posebej problematično privisoko{0}}trdna jekla in aluminijeve zlitine
Zakaj je to pomembno za celoten proizvodni proces žigosanja? Simulacija stisne tisto, kar so bile tri ali štiri fizične ponovitve prototipa, v virtualne cikle, ki tečejo čez noč. Vsak fizični preizkus-lahko stane tedne časa in na tisoče preskusnega materiala. Odprava celo ene ponovitve se programski opremi za simulacijo večkrat povrne.
Napredni reševalci prav tako napovejo minimalne zahteve glede sile stiskanja, kar načrtovalcem proizvodnje pomaga potrditi, da ima predvidena stiskalnica zadostno tonažo, preden se začne proizvodnja matric. Nekatere platforme celo simulirajo upogibanje orodja pod obremenitvijo, kar razkriva, kako lahko elastična deformacija v sami matrici vpliva na kontaktni pritisk in posledično na kakovost delov pri dolgih vožnjah. Ta raven vpogleda preoblikuje proizvodni proces kovinskega žigosanja iz poskusov-in-napak v disciplino predvidevanja.
CNC obdelava, žična erozija in montaža
Z zaklenjenim potrjenim dizajnom se začne fizična gradnja. Izdelava orodij in matric sledi zaporedju, ki ohranja dimenzijsko natančnost, vzpostavljeno v CAD skozi vsako fazo odstranjevanja materiala in utrjevanja:
- Groba obdelava- CNC rezkarji odstranijo razsuti material iz čevljev matrice, držal za luknjače in blokov matrice, pri čemer ostane 0,010-0,020 palca zaloge za končne postopke. Sodobni visokohitrostni obdelovalni centri poganjajo 3D-poti orodij, ustvarjene neposredno iz CAD-modela, s čimer so odpravljene napake ročne interpretacije.
- Toplotna obdelava- Komponente so utrjene na ciljne Rockwellove vrednosti (običajno HRC 58–62 za rezanje jekel, kot je D2, HRC 54–58 za preoblikovanje jekel). Vakuumska toplotna obdelava zmanjša deformacijo in površinsko razogljičenje.
- Dokončajte brušenje- Površinski brusilniki in cilindrični brusilniki pripeljejo utrjene komponente do končnih dimenzij in površinskih zahtev. Ravnost na čevljih matrice se vzdržuje do 0,0002 palca čez celotno ploščo.
- Žična EDM- Za zapletene profile prebijanja in odpiranja matrice, ki jih ni mogoče ekonomično brusiti, obdelava z žično električno razelektritvijo odreže kaljeno jeklo do toleranc +/- 0.0001 palcev. Žična elektroerozija je bistvenega pomena za zapletene rezalne profile, tesne-odprtine matrice z radijem in nepravilne geometrije prebadanja.
- Končna montaža in preverjanje prileganja- Vse komponente so nameščene v čevlje matrice. Poravnava luknja-to-matrike se preveri z optičnimi meritvami ali preverjanjem stika z modrim-barvilom. Odmik vodilnega zatiča in puše je potrjen. Dokončan sklop je podvržen-preverjanju višine in suhemu-ciklusu, preden material vstopi v orodje.
Digitalna nit - od modela CAD do poti orodja CAM do poročil o inšpekcijskih pregledih CMM - ohranja dimenzijsko doslednost proizvodnih matric v vsakem koraku procesa. Ko je profil žične EDM programiran neposredno iz istega 3D modela, uporabljenega pri simulaciji oblikovanja, ni možnosti za napake pri prepisu ali ročno ponovno interpretacijo. Ta kontinuiteta je tisto, kar loči matrico za natančno žigosanje od sklopa, ki potrebuje tedne ročnega-pritrjevanja ob preizkusu.
Za kupce razumevanje tega poteka dela pojasni, zakaj verodostojni dobavni roki za proizvodno{0}}orodje običajno trajajo od 8 do 16 tednov. Vsaka faza temelji na zadnji in hitenje z enim korakom - preskakovanje simulacije, kratko-rezovanje toplotne obdelave, odprava preverjanja prileganja - ustvarja težave, ki se pojavijo kot napake med proizvodnjo. Te okvare in kako jih diagnosticirati, preden se razkrijejo, so točno tisto, kar ločuje-dobro vzdrževano kocko od tiste, ki vam vsako izmeno žre robove.
Načini okvar matrice in kako jih preprečiti
Matrica lahko preživi milijone ciklov ali začne proizvajati ostanke v nekaj tednih. Razlika redko izhaja iz enega samega katastrofalnega dogodka. Večina okvar v orodju za žigosanje kovin se razvije postopoma - obraba se kopiči, zamiki se premaknejo, mazanje se poslabša - dokler postopek ne preseže praga in deli nenadoma izpadejo iz specifikacij. Če veste, kje najprej iskati, prihranite ure nedelovanja tiskarne in na tisoče stroškov popravila orodja za žigosanje.
Pogosti načini okvar matrice in temeljni vzroki
Ko kakovost-izpade sredi vožnje, je instinkt kriv za očitno: zlomljen udarec ali dolgočasen rob. Toda vidna škoda je običajno končna stopnja verižne reakcije, ki se je začela veliko prej. Kot kažejo raziskave progresivne matrice, so rast robov, vlečenje polžev, nestabilnost podajanja in dimenzijski zamik pogosto simptomi istega osnovnega napredovanja obrabe in ne izoliranih okvar.
Razmislite o zlomu udarca. Luknjač ne zaskoči brez opozorila - najprej se odkruši, pogosto zato, ker bočna obremenitev zaradi obrabe vodila ali neusklajenosti traku koncentrira napetost na eni strani rezalnega roba. Podobno prekomerno nastajanje bruhov signalizira, da so robovi izsekanega vtiska zatemnjeni nad svojo učinkovito strižno geometrijo, kar povečuje odpornost proti lupljenju in povečuje tveganje, da bi žleb potegnil že ob naslednji potezi.
Tukaj so načini napak, s katerimi se boste najpogosteje srečali na stiskalnici za štancanje, skupaj z glavnimi vzroki in korektivnimi ukrepi:
- Zlom luknjača ali odkrušenje- Temeljni vzrok: neporavnanost, prevelika zračnost na eni strani, nezadostna podpora podložne plošče ali napačen razred orodnega jekla za aplikacijo. Korektivni ukrep: preverite stanje vodilnega zatiča in puše, preverite neenakomerno porazdelitev zračnosti, potrdite zadrževanje luknjača v držalih in ocenite, ali se kakovost jekla ujema s trdoto obdelovanca.
- Prekomerno nastajanje bruhov- Temeljni vzrok: obrabljeni rezalni robovi, nezadostna razdalja-do-matrice ali zapozneli intervali ostrenja. Korektivni ukrep: preglejte stanje robov na luknjačih za vtiskovanje in gumbih za izrezovanje, izmerite dejansko zračnost s tipali in določite razporede ostrenja na podlagi števila gibov in ne zgolj vizualnega pregleda.
- Vlečenje polža- Temeljni vzrok: vakuumski oprijem med ploskvijo luknjača in utorom, obrabljeni robovi luknjača, ki povečujejo odpornost proti odstranjevanju, ali slabo odvajanje ostankov. Korektivni ukrep: dodajte sisteme za izpihovanje zraka ali vzmetne ejektorje, preverite, ali so poti padanja polžev proste in s ponovnim brušenjem obnovite stanje roba udarca.
- Ugriz (nabiranje materiala na površinah matrice)- Temeljni vzrok: neustrezno mazanje, majhne odprtine za oblikovanje, površinska hrapavost na kontaktnih območjih matrice ali metalurška podobnost med materiali matrice in obdelovanca. Korektivni ukrep: zloščite prizadete površine matrice, preverite, ali dovod maziva doseže kontaktne cone, razširite vlečne razdalje, kjer se material zgosti, in razmislite o premazih proti-zrčenju, kot sta TiCN ali DLC.
- Prezgodnja obraba na več postajah- Temeljni vzrok: nestabilnost pozicioniranja trakov zaradi obrabljenih vodil, degradacija vodil ali napake v časovnem razporedu podajanja, ki ustvarjajo kumulativno obremenitev spodnjih komponent. Korektivni ukrep: preglejte stanje vodilnega zatiča in raztezek vodilne luknje, preverite čas sprostitve podajanja in preverite, ali so sponke za vtiskovanje in nosilne strukture trakov ohlapne.
Opazili boste vzorec: večina okvar izvira iz poravnave, zračnosti, mazanja ali krmiljenja - in ne nenadne materialne napake. Ta medsebojna povezanost je ravno razlog, zakaj izkušene kovinske delavnice obravnavajo te temeljne vzroke kot sistem, namesto da lovijo posamezne simptome.
Osnove čistine in tolerance
Razdalja od udarca-do-reznice je edina najvplivnejša spremenljivka pri rezalni učinkovitosti. Običajno je izražen kot odstotek debeline materiala na stran -, kar pomeni, da 10-odstotni razmik na 0,060-palčnem materialu pomeni 0,006 palca prostora med robom luknjača in odprtino matrice na vsaki strani.
Thetradicionalno pravilo 10 %je bilo ustanovljeno, ko je večina tiskarn uporabljala izključno nizko{0}}ogljično jeklo. Še vedno je razumno izhodišče za mehko jeklo, vendar njegova univerzalna uporaba povzroča težave. Jekla z večjo-trdnostjo se zlomijo z manjšo deformacijo, zato se pogosto bolje obnesejo z nekoliko večjo zračnostjo (12–15 %), da zmanjšajo udarno obremenitev in udarce. Mehkejše kovine, kot sta aluminij ali baker, potrebujejo manj zračnosti (5-8 %), ker se bolj deformirajo pred zlomom, pretirana zračnost pa povzroči prevračanje in trganje namesto čistega striga.
Ko je razmik pretesen, se poveča rezalna sila, pospeši obraba robov, večja odpornost na luščenje in povišane temperature prebijanja. Ko je razdalja preširoka, pričakujte prekomerno bruhanje na strani matrice, prevračanje robov, variacijo dimenzij in grobe rezane površine. Oba pogoja skrajšata interval med cikli ostrenja in zvišata stroške na-kos zaradi odpada in nenačrtovanega vzdrževanja.
Tudi zračnost se spreminja skozi življenjsko dobo matrice. Ko se rezalni robovi obrabijo in ponovno nabrusijo, se dejanska zračnost nekoliko premakne -, zlasti če z brušenjem odstranimo več materiala iz ene komponente kot iz druge. Sledenje kumulativni globini brušenja in kompenzacija s podložkami ohranjata proces stabilen v celotni življenjski dobi orodja.
Načrtovanje preventivnega vzdrževanja
Reaktivno vzdrževanje - čakanje, da se deli pokvarijo, da se odpre matrica - je najdražja tehnika žigosanja kovin, ki jo lahko izvajate. Strukturiran preventivni razpored ohranja predvidljivo obrabo in ujame degradacijo, preden doseže del.
Učinkovit okvir pokriva štiri področja na prekrivajočih se intervalih:
- Intervali ostrenja (na-številu-udarcev)- Vzpostavite sprožilce ponovnega brušenja iz dejanskih proizvodnih podatkov namesto poljubnih koledarjev. Spremljajte trende višine robov in silo odstranjevanja.Programi-najboljše prakseuporabite dosledne cilje-na-storitev, da ohranite stabilne rezalne obremenitve in nižjo odpornost na odstranjevanje.
- Pregled komponent (izmensko, dnevno, tedensko)- Preverite pilote, vodila, vzmeti in držala ob vsakem postanku PM. Zamenjava vzmeti se mora sprožiti, ko prosta dolžina pade za več kot 10 % ali se pojavi pokanje. Vodilni zatiči in puše potrebujejo mazanje in pregled z zarezo ob vsaki razgradnji.
- Preverjanje mazanja (na izmeno)- Prepričajte se, da mazivo doseže vsa predvidena kontaktna območja, zlasti ozke postaje za prebadanje in območja globokega oblikovanja, kjer pride do lokalnega izčrpavanja, tudi ko je videti, da celoten sistem deluje. Nezadostno mazanje povzroči draženje, kopičenje toplote, pobiranje površine in pospešeno obrabo vodila.
- Zaloga-nadomestnih delov (načrtovana)- Potrošni deli na zalogi - luknjači, gumbi za reze, vzmeti, vodila in obrabne plošče - na podlagi pretekle pogostosti zamenjave. Zmanjkanje kritičnega vložka sredi-proga sili improvizacijo, ki se le redko konča dobro.
Pravilno vzdrževanje lahko podaljša življenjsko dobo matrice za večkratnike prvotnega servisnega intervala. Razlika med matrico, ki opravi dva milijona zadetkov pred obnovo, in tisto, ki ne uspe pri 200.000, je redkokdaj samo v začetni kakovosti izdelave - je disciplina lovljenja obrabe, medtem ko so korektivni ukrepi še vedno poceni in preprosti.
Vedeti, kako obdržati kocko v teku, je polovica enačbe. Druga polovica - na prvem mestu določi pravo matrico, tako da vzdrževanje ostane obvladljivo in proizvodni cilji realni - je odvisno od tega, katere informacije so vključene v paket RFQ.
Kako določiti matrico za žigosanje za nabavo
Matrica, ki v proizvodnji ne uspe, pogosto ne sledi kakovosti izdelave, temveč temu, kar je bilo - ali ni bilo - sporočeno med fazo navajanja. Nepopolni paketi RFQ prisilijo izdelovalce matric, da ugibajo o tolerancah, stiskalnih omejitvah ali pričakovanih količinah. Ta ugibanja se pozneje pokažejo kot orodje, ki deluje premalo, presega proračun ali v celoti zamudi datume dostave. Ne glede na to, ali nabavljate kovinske matrice za vtiskovanje po meri za lansiranje novega izdelka ali zamenjavo zastarelega orodja, je popoln paket specifikacij najhitrejša pot do natančne ponudbe in matrice, ki dejansko deluje.
Bistvene informacije za paket RFQ
Zamislite si vaš RFQ kot načrt, ki ga izdelovalec orodij uporablja za ceno, načrtovanje in izdelavo vašega orodja. Manjka celo en kritični vnos lahko izkrivi ponudbo ali uvede načrtovalske predpostavke, ki so v nasprotju z realnostjo vaše proizvodnje. Tukaj je tisto, kar vključuje celoten paket:
- Delni tisk z GD&T- Popolnoma dimenzionirana risba, vključno z geometrijskim dimenzioniranjem in tolerančnimi oblački, referenčno strukturo in jasno opredeljenimi kritičnimi-{2}}funkcijskimi značilnostmi.
- Specifikacija materiala in debelina- Točna stopnja zlitine (npr. ASTM A1008 CR, 304 SS, 5052-H32 aluminij), nazivna debelina in sprejemljivo območje debeline.
- Projekcija letne količine- Pričakovano letno povpraševanje in skupna življenjska doba programa; to poganja izbiro razreda matrice, izbiro materiala in načrtovanje vzdrževanja.
- Specifikacije tiska- Zmogljivost tonaže, velikost ležišča, dolžina giba, obseg zaprte višine, vrsta podajanja in morebitne omejitve avtomatizacije (omejitve širine tuljave, razmik med tirnicami za prenos).
- Zahtevane tolerance in kritične mere- Katere funkcije zahtevajo strog nadzor postopka v primerjavi s tistimi, ki lahko sprejmejo standardna tolerančna odstopanja. Kotkažejo študije primerov industrije, lahko prekomerno-toleriranje ne-kritičnih funkcij poveča stroške orodja za 20 % ali več.
- Sekundarne operacije- Kakršni koli nadaljnji postopki (rezovanje navojev, varjenje, prevleka, sestavljanje), ki vplivajo na to, kako deli za žigosanje zapustijo matrico, ali nalagajo zahteve glede-smeri bruhanja.
Zagotavljanje teh informacij vnaprej odpravi-in-nazaj, ki zamuja pri navajanju. Izdelovalcu matrice daje tudi dovolj konteksta, da zgodaj označi morebitne težave z izdelovalnostjo -, preden so dodeljeni denar za orodje.
Projekcije volumna in izbira razreda matrice
Letna količina ni samo postavka v RFQ. Določa celotno strategijo orodij. Kovinska matrica za vtiskovanje po meri, izdelana za 5000 delov na leto, je videti bistveno drugačna od tiste, ki je bila zasnovana za proizvodnjo 5 milijonov.
Razred matrice sega od prototipnega-mehkega orodja (komponente matrice iz aluminija ali mehkega jekla, minimalno utrjevanje) do kaljenih proizvodnih matric razreda A, izdelanih iz vrhunskih orodnih jekel s karbidnimi vložki na-postajah visoke obrabe. Višji razred matrice pomeni večjo vnaprejšnjo naložbo, vendar nižjo-ceno na kos in daljšo življenjsko dobo - enak finančni kompromis, o katerem smo razpravljali pri izbiri vrste matrice, ki se zdaj uporablja na ravni komponente.
Za vodjo nabave, ki ocenjuje program orodij za vtiskovanje kovin po meri, je ključno vprašanje prelomnosti: pri kolikšnem letnem obsegu se dodatna naložba v orodje povrne z zmanjšanim vzdrževanjem, manj brušenjem in daljšimi intervali med obnovami? Kvalificiran dobavitelj vas bo vodil skozi to analizo, namesto da bi izbrali najdražjo možnost.
Ocenjevanje izvedljivosti in zmogljivosti dobavitelja
Celoten paket RFQ vam zagotovi natančno ponudbo. Vendar samo ponudba ne zagotavlja izdelave kovinskih komponent za žigosanje. Vrzel med navedeno geometrijo in proizvodno-pripravljenimi deli za žigosanje se premosti s preverjanjem izvedljivosti - in vsak dobavitelj ne vlaga v ta korak.
Sposoben izdelovalec orodij uporablja simulacijo oblikovanja CAE, da preveri, ali so geometrija vašega dela, material in tolerance dosegljivi, preden se zaveže končnemu dizajnu štanca. Poskusni zagoni na preizkusni stiskalnici nato potrdijo, kaj je predvidela simulacija, pri čemer se ujamejo variacije vzmetnega povratka ali težave-pretoka materiala, ki se pojavijo šele v dejanskih pogojih stiskanja.
Proizvajalci kotYICHENsvoj potek dela strukturirajo okoli te celotne poti - analize izvedljivosti in simulacije CAE z natančno obdelavo, poskusnimi zagoni in končnim pregledom CMM - pod eno streho. Za vodje nabave in inženirje orodij ta zmožnost od-do-konca pomeni eno samo točko odgovornosti od specifikacije matrice za žigosanje po meri do potrjenih proizvodnih orodij, kar zmanjšuje stroške usklajevanja in skrajša časovnico od RFQ do odobritve prvega izdelka.
Postopek specifikacije in izvedljivosti zožuje polje potencialnih dobaviteljev. Toda izbira pravega partnerja za matrico zahteva ocenjevanje zmogljivosti poleg navajanja - opreme, sistemov kakovosti in tehnične globine, ki določajo, ali vaše orodje deluje, kot je obljubljeno, ko pride v proizvodnjo.
Izbira pravega partnerja za štancanje
Določite lahko popoln paket RFQ, izberete idealno arhitekturo matrice in določite izbire materialov in premazov -, vendar vsa ta natančnost izhlapi, če dobavitelj, ki izdeluje vaše orodje, nima dovolj tehnične globine za izvedbo. Ocenjevanje proizvajalcev matric za žigosanje presega primerjavo navedenih cen. To pomeni revizijo opreme, sistemov in inženirskih zmogljivosti, ki določajo, ali vaše matrice za vtiskovanje kovin delujejo tako, kot je bilo načrtovano, ko dosežejo proizvodno hitrost.
Tehnične zmogljivosti za oceno
Delavnica izdelovalca matrice vam pove več kot njihov prodajni paket. Ko se sprehodite skozi objekt - ali pregledujete dokumentacijo o njegovi zmogljivosti -, poiščite dokaze o vertikalni integraciji. Dobavitelji, ki pod eno streho skrbijo za načrtovanje, simulacijo, strojno obdelavo in preizkušanje, odpravljajo vrzeli pri usklajevanju, ki povzročajo napake, ko več prodajalcev obravnava različne faze.
Tukaj je tisto, kar je najpomembnejše pri ocenjevanju katerega koli proizvajalca matrice za kovinsko žigosanje:
- -Hišna zasnova matrice in zmogljivost CAD/CAM- Potrjuje, da je dobavitelj lastnik njihovega inženiringa, namesto da bi oddal konceptualno delo zunanjemu izvajalcu, ki loči načrtovanje od izvedbe gradnje.
- Orodja za simulacijo oblikovanja CAE- Potrjuje izvedljivost, preden se jeklo razreže, s čimer se zmanjšajo ponovitve prototipa in skrajša dobavni čas.
- CNC obdelovalni centri (3-osni in 5-osni)- Zagotavlja natančnost grobe in končne obdelave, ki ohranja tolerance bloka matrice in držala luknjača skozi celotno izdelavo.
- Zmogljivost žične EDM- Bistvenega pomena za kompleksne profile luknjačev in odprtine matrice, kjer z običajnim brušenjem ni mogoče doseči zahtevane geometrije ali tolerance.
- Vbodno in površinsko brušenje- Zagotavlja končno dimenzijsko natančnost na utrjenih komponentah, ki določa konsistenco razmika-do-matrice.
- Inšpekcijski in meroslovni laboratorij CMM- Preverja vsako kritično dimenzijo glede na odtis dela, preden matrica zapusti trgovino, s čimer zagotovi sledljive podatke o prvem-izdelku.
- Razpoložljivost poskusnega tiska- Omogoča izdelovalcu matrice, da potrdi učinkovitost orodja z dejanskim materialom v dejanskih pogojih stiskanja, pri čemer odkrije težave pred odpremo in ne med proizvodnjo.
Zakaj je vertikalna integracija tako pomembna? Vsaka predaja med prodajalci predstavlja tveganje interpretacije. Ko ena delavnica oblikuje matrico, druga strojno obdeluje sestavne dele, tretja pa jo sestavlja in preizkuša, se dimenzijski namen spreminja ob vsakem prehodu. En-proizvajalec matrice za žigosanje nadzira to verigo od začetka do konca.
Sistemi kakovosti in industrijski standardi
Tehnična zmogljivost brez kakovostne discipline daje nedosledne rezultate. Certifikati, ki jih ima dobavitelj, kažejo na njihovo zavezanost nadzoru procesov in nenehnemu izboljševanju - zlasti za matrice za žigosanje, namenjene avtomobilskim ali vesoljskim programom, kjer se o sledljivosti -ne da pogajati.
Pri ocenjevanju proizvajalcev matric sta najpomembnejša dva okvira:
- Sistem vodenja kakovosti ISO 9001- Vzpostavlja dokumentirane postopke za pregled zasnove, nadzor procesa, inšpekcijo in korektivne ukrepe. Kot ugotavljajo strokovnjaki za natančno orodje, certifikat ISO 9001 dokazuje sposobnost proizvajalca, da dosledno proizvaja izdelke, ki izpolnjujejo zakonske zahteve in zahteve kupcev.
- NAAMS (severnoameriški avtomobilski metrični standard)- Določa standardizirane specifikacije komponent matrice, ki jih vzdržujejo glavni proizvajalci originalne opreme. Stamper matrice in komponente, ki so v skladu s standardi NAAMS, zagotavljajo medsebojno zamenljivost in poenostavljajo vzdrževanje v več programih orodij.
Za avtomobilske aplikacije proizvajalci originalne opreme vzdržujejo odobrene sezname prodajalcev, ki narekujejo, pri katerih proizvajalcih kovinskih matric lahko pridobi dobavitelj prve stopnje. Priti na - in ostati na - teh seznamih zahteva dokumentirane sisteme kakovosti, redne presoje in dokazano sposobnost procesa. Letalski in vesoljski programi dodajajo zahteve AS9100, ki-ključno sledljivost letenja vlagajo v okvir kakovosti.
Od raziskav do RFQ-pripravljene odločitve
Vse, kar je zajeto v tem članku - vrste matric, anatomija komponent, izbira materiala, potek dela pri načrtovanju, preprečevanje napak in specifikacija nabave - se združi v eno samo praktično odločitev: kateri partner dobi vaš program orodij?
Zgornja ocenjevalna merila veljajo univerzalno pri ocenjevanju katerega koli dobavitelja matric. Toda iskanje partnerja, ki pod eno streho pokriva celoten spekter - analize izvedljivosti, CAE simulacije, natančne strojne obdelave, poskusne vožnje in končne inšpekcije CMM -, znatno zmanjša tveganje vašega projekta.YICHENponuja natanko to-to-končno zmogljivost za proizvajalce, ki iščejo enega-partnerja za žigosanje po meri. Njihov integrirani potek dela popelje inženirje orodij in vodje nabave od začetne izvedljivosti do potrjenih proizvodnih orodij brez usklajevalnih stroškov upravljanja več prodajalcev.
Ko ste pripravljeni preiti od raziskovanja k dejanjem, prinesite celoten paket RFQ (natis delov, specifikacije materiala, prostornina, podrobnosti o tisku) in prosite morebitne dobavitelje, da vas vodijo skozi njihov proces - od rezultatov simulacije do-podatkov o poskusnem zagonu. Proizvajalci matric za vtiskovanje kovin, ki vam lahko pokažejo, da je celotna pot, podprta s certifikati kakovosti in zapisi inšpekcijskih pregledov, tista, ki ji je vredno posvetiti svoj proračun za orodje.
Pogosta vprašanja o orodju za štancanje
1. Kaj je orodje za žigosanje in kako deluje?
Orodje za žigosanje je natančno{0}}izdelan sklop utrjenih komponent -, vključno z luknjačem, blokom matrice, ploščo za odstranjevanje in vodilnim sistemom -, nameščenim znotraj stiskalnice. Ko stiskalnica kroži, uporablja nadzorovano silo za rezanje, upogibanje ali oblikovanje ploščate pločevine v mreže-dele. Za razliko od kalupov, ki oblikujejo tekoče ali upogljive materiale, matrice za žigosanje preoblikujejo trdno kovino pri sobni temperaturi z mehansko silo, kar omogoča ponovljivo proizvodnjo enakih komponent z tolerancami do 0,0002 palca.
2. Katere so glavne vrste matric za žigosanje in kdaj jih je treba uporabiti?
Štiri glavne vrste so matrice z eno-postajo, progresivne matrice, matrice za prenos in sestavljene matrice. Matrice z eno-postajo izvajajo eno operacijo na gib in ustrezajo majhnim-do-srednjim količinam pod približno 10.000 deli na leto. Progresivne matrice prenašajo trak skozi več postaj v eni potezi, kar ponuja najnižjo ceno na-kos za količine, ki presegajo 50.000 delov letno. Prenosne matrice premikajo posamezne surovce med postajami za velike ali globoko vlečene dele. Sestavljene matrice izvajajo več postopkov rezanja hkrati za ravne, visoko{13}}natančne dele, kot so podložke in podložke.
3. Kako preprečite pogoste okvare matrice za žigosanje, kot so zareze in zlom luknjača?
Večina okvar matrice za vtiskovanje je posledica težav s poravnavo, zračnostjo, mazanjem ali časom in ne nenadnih napak v materialu. Preprečevanje zloma luknjača zahteva preverjanje stanja vodilnega zatiča, preverjanje porazdelitve zračnosti in ujemanje razreda orodnega jekla s trdoto obdelovanca. Prekomerne robove nadzorujemo z vzdrževanjem ustrezne razdalje med luknjačem-do-matrico (običajno 5-15 % debeline materiala na stran, odvisno od vrste materiala) in vzpostavitvijo razporedov ostrenja na podlagi podatkov o številu udarcev. Strukturiran program preventivnega vzdrževanja, ki zajema intervale brušenja, pregled sestavnih delov, preverjanje mazanja in popis rezervnih delov, lahko znatno podaljša življenjsko dobo matrice.
4. Katere informacije mora vsebovati paket RFQ za matrico za žigosanje?
Celoten paket RFQ vključuje šest kritičnih vhodnih podatkov: natis polno dimenzioniranega dela z oblački GD&T, natančno specifikacijo in debelino materiala, predvideno letno prostornino in količino življenjske dobe programa, specifikacije stiskalnice (tonaža, velikost ležišča, dolžina giba, višina zaprtja), zahtevane tolerance z identificiranimi kritičnimi dimenzijami in morebitne sekundarne operacije, kot je narezovanje navojev ali prevleka. Te informacije omogočajo izdelovalcem matric, da natančno določijo ceno orodja, izberejo ustrezen razred matric in zgodaj označijo težave pri izdelavi. Dobavitelji, kot je YICHEN, uporabljajo te podatke za izvajanje simulacij izvedljivosti CAE, preden se zavežejo končni zasnovi matrice.
5. Katere vrste orodnega jekla in premazi so najboljši za matrice za vtiskovanje?
Optimalna kombinacija je odvisna od materiala vašega obdelovanca. Orodno jeklo D2 s prevleko TiN je primerno za večino aplikacij za rezanje ogljikovega jekla. Nerjaveče jeklo zahteva A2 ali D2 v kombinaciji s prevleko TiCN, da se prepreči ugriz. Visoko{6}}trdna jekla zahtevajo S7 za preoblikovalne postaje (žilavost) ali M2 za rezalne postaje (vroča trdota), v kombinaciji s prevleko TiAlN. Vtiskovanje aluminija ima prednosti A2 ali D2 s CrN ali DLC prevlekami za preprečevanje kopičenja materiala. Vložki iz karbidne trdine služijo ekstremno{13}}obrabnim postajam, kjer niti vrhunska orodna jekla ne morejo ohraniti ustrezne življenjske dobe robov.


