


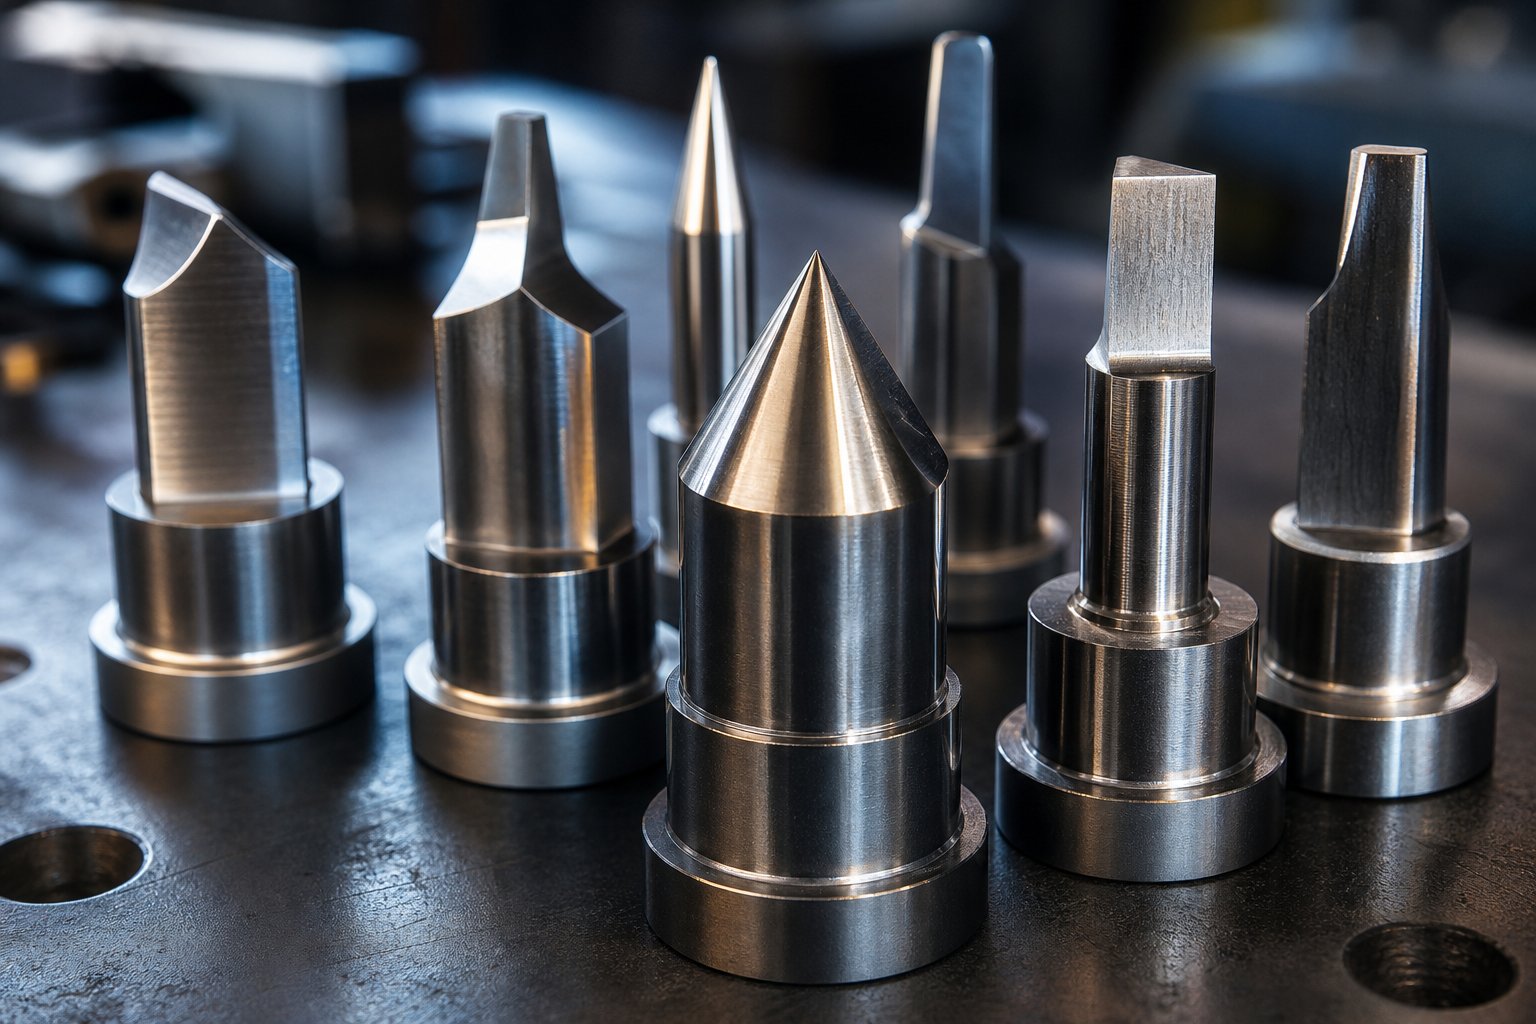
Kaj so štancarji za štancanje in zakaj so pomembni
Štancarji za štancanjeso orodja iz kaljenega jekla, ki se fizično dotaknejo in preoblikujejo pločevino med delovanjem stiskalnice. Predstavljajte si udarec kot moško komponento kompleta luknjača in matrice: spusti se v ujemajočo se žensko odprtino (blok matrice), da striže, oblikuje ali premakne material v končno obliko. Vsaka luknja, zareza in kontura v vtisnjenem delu se začne z rezilom matrice, ki opravlja svoje delo pod tonažo.
Udarci so le en del večjega sistema. Odstranjevalci držijo ploščo ravno in jo med umikom potegnejo z luknjača. Piloti locirajo pas natančno od postaje do postaje. Dvigala dvignejo material med udarci, da lahko napreduje. Vsaka od teh komponent matrice za vtiskovanje ima podporno vlogo, vendar prebijalec sam opravi primarno delo preoblikovanja materiala.
Kaj pravzaprav naredi luknjač za štancanje
Ko stiskalni bat potisne udarec navzdol, rezalni rob sproži zlom na zgornji površini pločevine. Hkrati rob bloka matrice sproži ujemajoč se zlom z dna. S pravilnim odmikom se ti dve liniji zloma srečata na sredini, kar povzroči čisto ločitev z minimalnimi robovi. Rezultat je tri-conski rezalni rob: rahlo prevračanje na vrhu, gladek brunirani pas, kjer je prišlo do striga, in bolj grobo območje lomljenja, kjer se je razpoka razširila skozi preostalo debelino. Ta strižni mehanizem je tisto, zaradi česar so matrice za vtiskovanje kovin tako učinkovite pri izdelavi na tisoče delov na uro s ponovljivo kakovostjo.
Kjer se luknjači prilegajo v sklop matrice
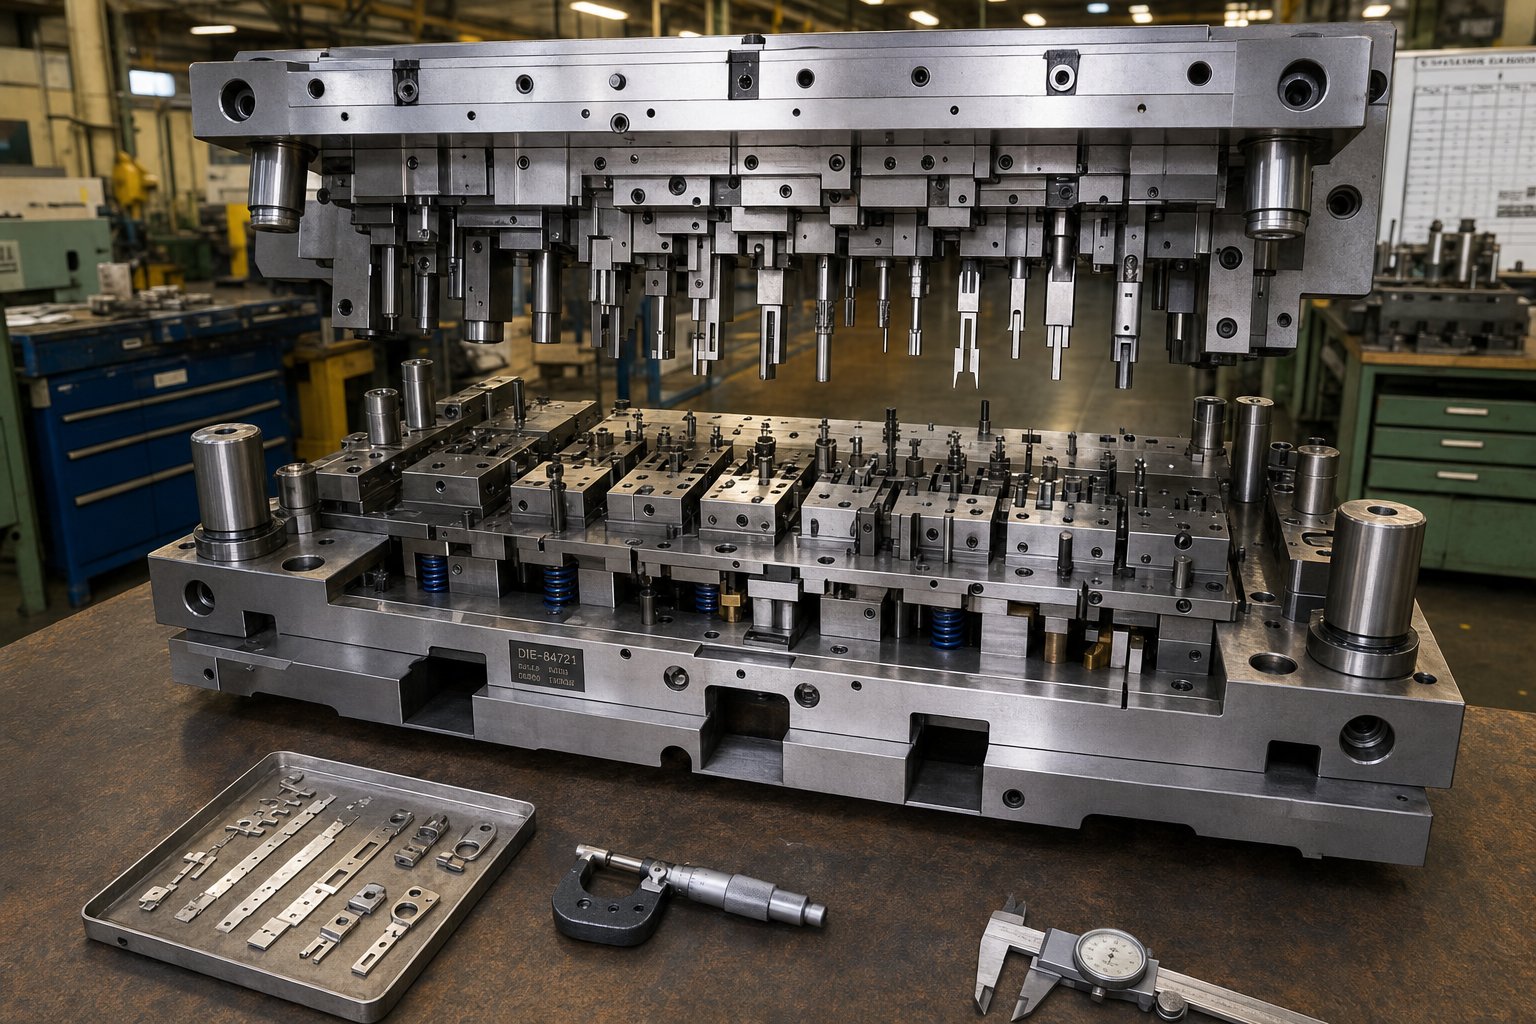
Če želite razumeti, kako luknjač deluje, boste želeli videti, kje živi znotraj sklopa kovinske matrice. Tukaj so ključne komponente od zgoraj navzdol:
- Zgornji čevelj- zgornja plošča, ki se pritrdi na stiskalni bat in nosi vso zgornjo-polovično orodje
- Prebijalna plošča (držalo)- drži luknjače v fiksnem položaju glede na drugega
- udarec- delovno orodje, ki se dotika pločevine
- Striptizer- plosko stisne material in ga med umikanjem odlepi z luknjača
- Die block- vsebuje parne odprtine, ki zagotavljajo nasprotni rezalni rob
- Spodnji čevelj- spodnja plošča, ki se privije na opornik stiskalnice
Čevlji matrice zagotavljajo strukturno togost celotnega sklopa in kakršna koli deformacija ali neusklajenost na tej ravni kaskadno vpliva neposredno na zmogljivost udarca. To razmerje med sestavom in rezalnim orodjem je točno razlog, zakaj kakovost prebijanja vodi vse navzdol: natančnost dimenzij delov, stanje robov, višino rezila in na koncu, koliko udarcev dobite, preden orodje potrebuje pozornost. Obrabljeni ali slabo zasnovani luknjač ne proizvaja samo slabih delov. Pospešuje obrabo vsake sosednje komponente in zmanjša čas delovanja vaše proizvodnje.
V naslednjih razdelkih je razčlenjena vsaka spremenljivka, ki določa, ali vaši luknjači trajajo ali prej ne uspejo, začenši s celotnim naborom vrst luknjačev in specifičnimi opravili, ki jih opravljajo.
Popolna taksonomija vrst udarcev po funkciji
Vsak udarec ne opravi enakega dela. Prebijač, ki ustvari luknje za vijake v nosilcu, nima skoraj nič skupnega z luknjačem, ki stisne material, da zadrži ozko toleranco. Poznavanje, v katero kategorijo spada vaše delovanje, je prvi korak k izbiri pravega orodja za luknjanje kovin za aplikacijo in neposredno vpliva na to, kako dolgo bo to orodje zdržalo v proizvodnji.
Rezalni luknjači za ločevanje materiala
Rezalne luknje imajo en sam cilj: ločevanje materiala. Razlike se nanašajo na to, kaj obdržite, kaj zavržete in kje pride do reza glede na rob dela.
- Piercing udarciustvarite luknje tako, da polž potisnete v celoti skozi list. Perforirana plošča je izdelek; polž je odpadek. To je najpogostejši postopek prebijanja kovinskih lukenj v progresivnih matricah, ki obravnava vse od lukenj za pritrdilne elemente do prezračevalnih vzorcev.
- Slepi udarciodrežite celoten zunanji profil končnega dela v eni potezi. Tu polž postane izdelek, preostali trak pa odpadek. Zarezovanje zahteva večjo tonažo kot prebadanje, ker je obseg reza običajno veliko večji.
- Zarezni udarciodstranite material z roba traku ali dela. Ker pride do rezanja le na eni strani, so ti udarci izpostavljeni neuravnoteženim bočnim silam in pogosto potrebujejo petni blok za podporo.
- Sukalni udarcinaredite delne reze, ki tvorijo zavihke ali reže brez popolnega ločevanja materiala. Povezani rob se upogne čez odprtino matrice, tako da geometrija luknjača združuje strižni kot s polmerom oblikovanja.
- Obrezovalni udarciodstranite odvečni material prirobnice s predhodno oblikovanih ali narisanih delov, očistite konture do končnih dimenzij.
Profil sile se pri teh tipih bistveno razlikuje. Slepi luknjač hkrati zajame celoten obseg reza, kar v enem trenutku povzroči največjo tonažo. Suličasti udarec, nasprotno, postopoma striže in upogiba ter porazdeli obremenitev na večji del udarca. Te razlike vplivajo na odločitve glede orodij za prebijanje v zvezi s kakovostjo jekla, strižnimi koti in zmogljivostjo stiskalnice.
Ne{0}}izbijalci za oblikovanje in poravnavo
Vsak luknjač za kovino dejansko ne reže. Nekateri udarci oblikujejo material ali ga preprosto locirajo za nadaljnje operacije.
Pilotni udarcivnesite že-obstoječe luknje v trak, da ga natančno poravnate, preden se začne rezanje na vsaki postaji za natančno luknjanje. Imajo zožene ali polmerno zaobljene nosove in so običajno nekoliko premajhne (približno 0,001 palca manjše od luknje za lociranje), da se med vstopom ne zataknejo.
Oblikovanje udarcevupogibanje, risanje ali vtiskovanje materiala brez popolnega ločevanja. Njihove delovne površine so oblikovane in ne ostri-robovi, zanašajo pa se na nadzorovan pretok materiala in ne na mehaniko loma.
Prebijalci za kovanjeuporabite izjemen lokaliziran pritisk, da stisnete material v natančno votlino, s čimer dosežete ozke tolerance glede debeline ali podrobnosti površine. Ker je material popolnoma omejen, so lahko sile kovanja pet do desetkrat večje od standardnih obremenitev oblikovanja za isto kontaktno površino.
| Vrsta udarca | Primarna funkcija | Tipična geometrija | Pogoste aplikacije |
|---|---|---|---|
| Piercing | Ustvarite luknje (polž je odpadek) | Okrogle, podolgovate ali oblikovane z ravnim ali postriženim obrazom | Luknje za pritrdilne elemente, vzorci zračnikov, električni izboji |
| Prazen | Izrežite obris končnega dela (polž je izdelek) | Oblikovan profil, ki ustreza obodu dela | Podložke, laminacije, nosilci |
| Zarezovanje | Odstranite material z roba traku | Odprta-strani s peto za bočno oporo | Relief z zavihki, izrezi kotov, napredovanje trakov |
| Lancing | Delni rez za oblikovanje zavihkov ali lamel | Strižni kot plus polmer oblikovanja na povezanem robu | Rešetke, rebra-odvoda toplote, zaklepni jezički |
| Obrezovanje | Odstranite odvečni material z oblikovanih delov | Oblikovan tako, da se ujema s končno črto | Vlečene prirobnice skodelice, oblikovani robovi nosilcev |
| Pilot | Poiščite trak za natančnost postaje | Stožčast ali izbočen-nos, rahlo premajhen | Progresivna poravnava matrice na vsaki postaji |
| Oblikovanje | Upognite, narišite ali vtisnite brez ločevanja | Oblikovana delovna površina, veliki radiji | Zavoji kanalov, plitki izvlečki, vtisnjeni logotipi |
| Kovanje | Stisnjen material za ozke tolerance | Ravna ali vgravirana ploskev, močan-rez | Kontrola debeline, fini detajli, naležne površine |
Posebni in sestavljeni modeli luknjačev
Ko mora posamezna postaja opraviti več kot eno operacijo,sestavljeni modeli udarcevzdružiti več funkcij v eno orodje. Klasičen primer: brušenje zunanje konture ob hkratnem prebadanju notranjih lukenj z enim pritiskom. Ta pristop zagotavlja izjemno natančnost položaja med funkcijami, ker se oba reza zgodita v istem zapiralu, vendar koncentrira obremenitev in omejuje razpoložljivi prostor za robustne-prereze.
Poleg sestavljenih konfiguracij boste naleteli na zasnove z glavo in brez glave. Luknjači z glavo uporabljajo ramo ali prirobnico, da jih zadržijo v plošči luknjačev, zaradi česar je zamenjava enostavna. Izbijači brez glave so zavarovani s podložno ploščo ali zadrževalnikom -kroglaste ključavnice, kar omogoča tesnejše razmike v matricah z gostimi vzorci lukenj. Stopničasti luknjači ustvarijo luknje z več-premeri v enem udarcu, pri čemer je vsak premer brušen na drugo dolžino vzdolž telesa orodja. Zmanjšajo potrebo po sekundarnih operacijah, vendar zahtevajo natančno brušenje, da se ohrani koncentričnost med koraki.
Operacije, kot sta luknjanje in razžaganje, kjer se luknja preluknja in nato razširi navzven v naslednji postaji, se zanašajo na združevanje standardnega luknjača za pločevino z namenskim orodjem za razstreljevanje. Razumevanje, katera kategorija prebijanja velja za posamezno postajo, vam pomaga določiti pravo geometrijo, material in premaz, preden se težave pokažejo na stiskalnici.
Geometrija je tista, ki ločuje luknjač, ki deluje učinkovito, od tistega, ki se prezgodaj obrabi ali proizvaja obrobne dele. V naslednjem razdelku je razčlenjeno, kako na mikroskopski ravni na rezalne sile in kakovost robov vplivajo koničasti slogi, strižni koti in hrbtni konus.
Geometrija prebijanja, ki nadzira silo in kakovost reza
Dva luknjača, izdelana iz istega jekla, ki tečeta z enako hitrostjo, v isti stiskalnici lahko prineseta zelo različne rezultate. Razlika je v geometriji. Oblika ploskve luknjača, brušeni kot in relief za njegovim rezalnim robom določajo, koliko sile potrebuje stiskalnica za luknjanje v kovini, kako čist je videti nastali rob in koliko udarcev orodje preživi pred ponovnim brušenjem.
Slogi konic in njihov vpliv na rezalno silo
Predstavljajte si, da ploščat modelček za piškote potisnete skozi testo, namesto da ga nagnete tako, da ena stran najprej ugrizne. Enako načelo velja, ko se prebijalec stika s pločevino. Geometrija luknjalne ploskve nadzira, koliko materiala se zatakne v rezalni rob v katerem koli trenutku med gibom.
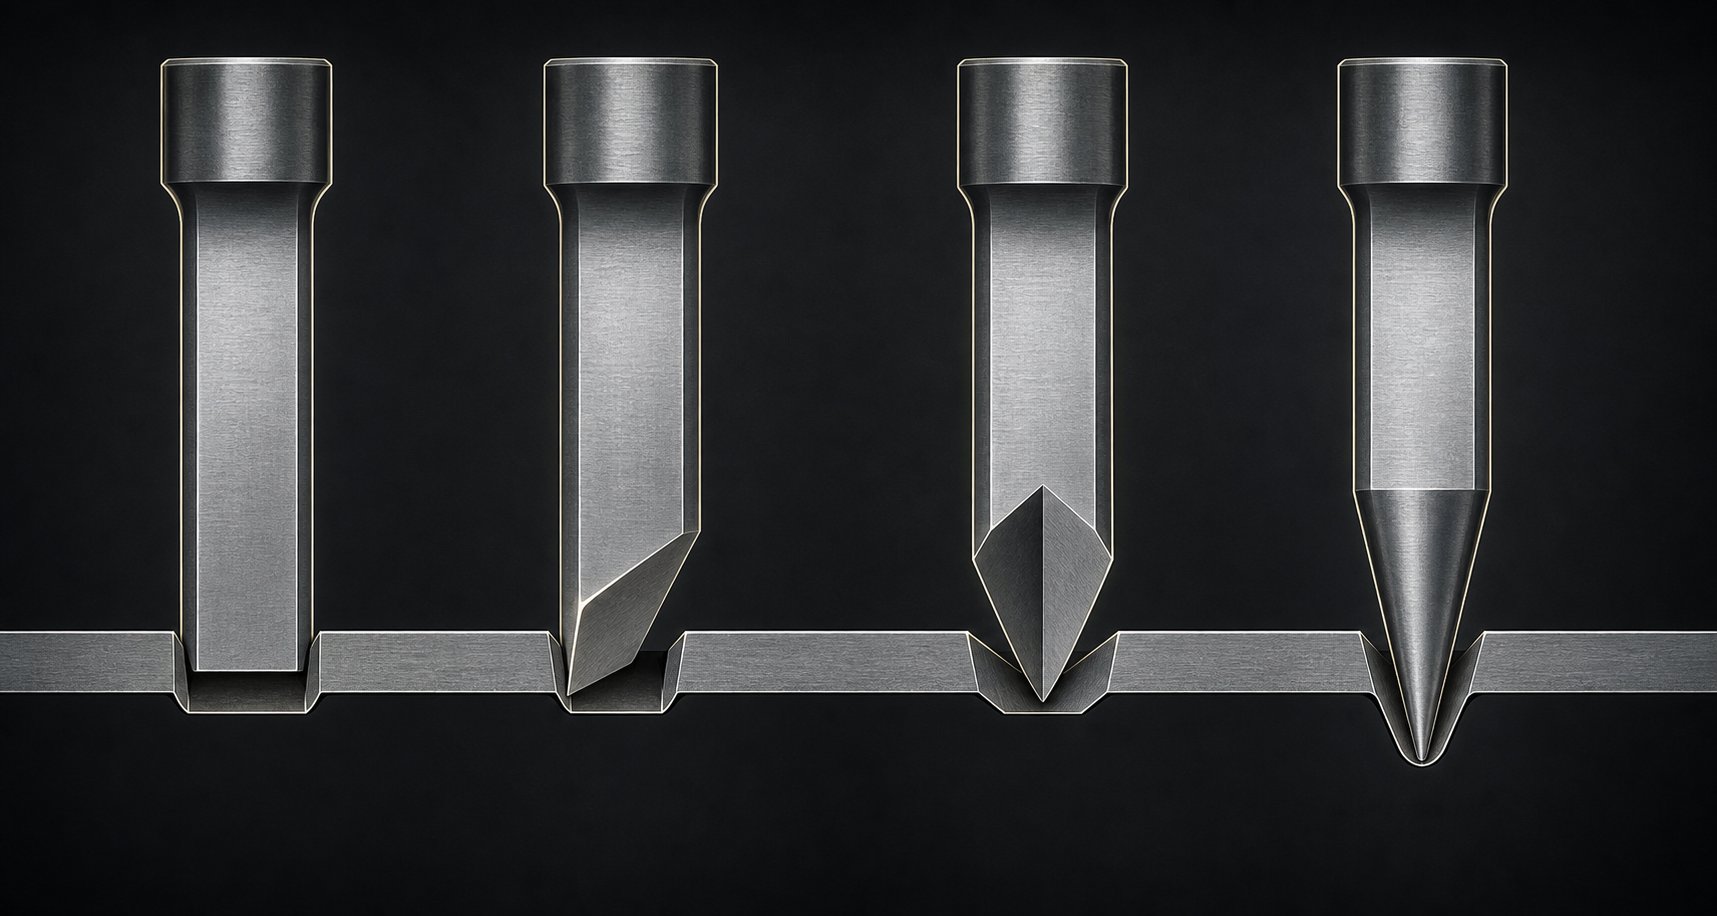
Udarci z ravnim- obrazomistočasno vključite celoten obseg reza. Celotno striženje se zgodi v enem trenutku, pri čemer nastane največja tonaža, a tudi najčistejša, najbolj simetrična luknja. To je osnova za vsako operacijo luknjanja v pločevino.
Enojni-strižni (poševni) udarcinagnite obraz tako, da se ena stran najprej dotakne pločevine in rez napreduje čez premer. Raziskave o kvalitetah DP in AHSS kažejo, da lahko kot poševnega roba znaša med 3 in 6 stopinjamizmanjša največjo silo prebadanja za več kot 50 %. Kompromis-je rahel stranski sunek, ki ga mora absorbirati odstranjevalec ali vodilni sistem.
Dvojni-strižni (stre-zgornji) udarciimajo vrh vzdolž središča, tako da se rez začne na sredini in se širi navzven v obe smeri hkrati. Študije martenzitnega jekla z natezno trdnostjo 1400 MPa so pokazale do 80-odstotno zmanjšanje sile prebijanja v primerjavi s ploščato ploskevjo, skupaj z znatnim padcem v-zaskočne tonaže. Ker so stranske sile uravnotežene na obeh straneh grebena, je stranski pritisk na orodje minimalen.
-Šepetajoči (stožčasti) udarciuporabite zoženo konico, ki je po profilu podobna nosu šesterokotnika, da začnete stik na eni točki in postopoma razširite rez navzven. Zagotavljajo najtišje delovanje v tankih materialih in močno zmanjšajo udarce-skozi udarce, zaradi česar so uporabni pri-hitrostnih aplikacijah, kjer sta hrup in utrujenost stiskanja pomembna.
Osnovno načelo je dosledno: strižni koti prerazporedijo tonažo na daljši del giba. Najvišja sila pade, vendar skupno delo ostane enako, ker stiskalnica potuje dlje, preden je ločitev končana.
| Slog točke | Zmanjšanje sile v primerjavi s ravnim | Najboljše za | Kompromisi- |
|---|---|---|---|
| Ploščat-obraz | Brez (izhodišče) | Simetrične luknje, največja enakomernost robov | Najvišja največja tonaža, največji udar-skozi udarec |
| Enojni-strig (poševni) | ~50% ali več | Splošno prebadanje, stopnje AHSS, pritiski-z omejeno silo | Bočni potisk, rahlo neenakomerno brušenje okoli oboda luknje |
| Dvojni-strižni (strešni-zgornji) | do 80 % | Visoko{0}}trdni materiali, -občutljive matrice | Bolj zapleteno brušenje, obraba konice luknjača na grebenu |
| Konica -šepeta (stožčasta) | Progresivno, spreminja se glede na kot zožitve | Tanki materiali, visoko{0}}hitrost žigosanja, zmanjšanje hrupa | Ne-enoten profil rezanega roba, omejen na manjše premere lukenj |
Pojasnjena dolžina in zadnji konus
Pod rezalnim robom katerega koli kovinskega izrezovalnika sta dve funkciji, ki nadzorujeta, kako orodje deluje s polžem in trakom po začetnem rezu: letev in zadnji konus.
Zemljiščeje raven, valjast del takoj za rezalnim robom. Ohranja popoln stik s polžem med in takoj po ločitvi. Daljši rob trdno drži polž in mu preprečuje, da bi se potegnil nazaj z udarcem ob umiku. Preveč zemlje pa poveča trenje proti traku, ko prehaja udarec pri vsakem udarcu. Splošna navodila določajo, da je dolžina roba 1- do 3-kratna debelina materiala, pri čemer se tanjši materiali nagibajo proti spodnjemu koncu.
Zadnji konusje rahla reliefna podlaga za zemljo, ki zmanjšuje premer udarca, ko se odmikate od konice. Ta zoženost, običajno od 0,25 do 1 stopinje na stran, odvisno od celotne dolžine luknjača, ustvarja razdaljo med telesom luknjača in steno luknje. Zmanjšuje toploto zaradi trenja, nižjo silo odstranjevanja in minimizira draženje na rezilih za kovino, ki teče po mehkih ali lepljivih obdelovancih, kot sta aluminij ali nerjavno jeklo.
Pri hitrih-operacijah je čim manjše število udarcev (0,015 do 0,030 palca) idealno, ker omejuje čas stika s tlemi in zmanjša-tveganje vlečenja polžev. Geometrije šesterokotnih lukenj s svojimi več-fasetnimi profili še posebej koristijo zaradi natančnega nadzora hrbtnega-zožitve, saj vsako kopičenje trenja na ravnih ploskvah pospeši obrabo lepila.
Kako se geometrija povezuje s kakovostjo delov
Vsaka odločitev glede geometrije na luknjaču se pokaže na končnem delu. Tukaj je, kako se te povezave odvijajo:
- Višina bruha- Oster, dobro{1}}vzdrževan rezalni rob s pravilnim odmikom povzroča minimalne robove. Striženi -čelni udarci lahko dejansko izboljšajo duktilnost robov; Raziskave dvo{4}}faznih jekel so pokazale, da so optimizirani poševni rezi povzročili več kot 60-odstotno izboljšanje razmerja razširitve lukenj v primerjavi z običajnim ravnim luknjanjem, kar kaže na čistejši in bolj oblikovan rob.
- Cilindričnost luknje- Ravni-luknjači ustvarijo najbolj enakomeren premer luknje od vrha do dna, ker se striže celoten obod naenkrat. Zasnove z enojnim-striženjem lahko ustvarijo rahlo ovalnost, če razmiki niso dobro-nadzorovani, saj progresivni rez omogoča premikanje materiala pred popolnim ločevanjem.
- Prevračanje roba- Globina prevračanja se poveča z večjimi razmiki in agresivnimi strižnimi koti. Poševni udarec, ki se najprej dotakne ene strani, lahko ustvari asimetrično prevračanje. Za aplikacije, kjer je treba čim bolj zmanjšati prevračanje, je boljša pot ravno-ploskev ali zelo plitek strižni kot v kombinaciji z majhnimi razmiki.
Idealno strižen rob kaže enakomerno žgano cono, ki gladko prehaja v čisto lomljeno cono brez sekundarnega striga ali praznin. Da bi prišli tja, so potrebni geometrija, prostor in material, ki delujejo skupaj kot sistem. Oblika udarca določa, kako je rez videti, vendar jeklo, iz katerega je izdelan, določa, kako dolgo ta geometrija drži svoj rob pod proizvodnimi obremenitvami.
Materiali za luknjanje in toplotna obdelava za optimalno življenjsko dobo
Popolnoma brušen rezalni rob je pomemben le, če lahko jeklo za njim obdrži to geometrijo pri ponavljajočih se udarcih. Vsak udarec stiskalnice izpostavi udarec tlačnemu udarcu, toploti zaradi trenja in abrazivnemu stiku z obdelovancem. Razred jekla in način toplotne-obdelave določata, ali ta rob zdrži 50.000 udarcev ali 500.000. Tu se pravzaprav začne večina težav s prezgodnjo obrabo, ne na rezalni površini, ampak globoko v metalurški strukturi samega jeklenega orodja za luknjanje.
Običajna jekla za orodje za prebijanje in njihove lastnosti
Pri izbiri jeklene matrice za vtiskovanje je treba uravnotežiti dve konkurenčni lastnosti: trdoto (ki je odporna proti obrabi) in žilavost (ki je odporna na zlom). Potiskajte predaleč proti trdoti in udarcem. Dajte prednost žilavosti in rob se prehitro zaokroži. Vsaka stopnja zavzema drugačen položaj v tem spektru.
D2je delovni konj matric za hladno{0}}delovanje. Z visoko vsebnostjo ogljika (1,40–1,60 %) in visoko vsebnostjo kroma (11,00–13,00 %) zagotavlja odlično abrazivno odpornost proti obrabi in blago odpornost proti koroziji.D2 dosega območje kaljene trdote med 54 in 61 HRCin se običajno uporablja za rezalne matrice, matrice za vtiskovanje, luknjače in rezalne matrice. Kompromis-je manjša žilavost v primerjavi s-odpornimi vrstami, zaradi česar je nagnjen k krušenju pri rezanju-močnejših materialov, če so razmiki pretesni.
A2se tudi utrjuje-na zraku, vendar vsebuje manj kroma (4,75–5,50 %) in nekoliko manj ogljika kot D2. Dosega priljubljena območja trdote med 57 in 62 HRC, hkrati pa nudi boljšo žilavost in brusljivost. A2 se dobro obnese pri dolgih luknjačih, kovanskih matricah in aplikacijah, kjer udarne obremenitve zahtevajo jeklo, ki absorbira udarce brez pokanja.
S7sedi na težkem koncu spektra. Njegova nižja vsebnost ogljika (0,45-0,55 %) in zmanjšana vsebnost kroma (3,00–3,50 %) zagotavljata odlično odpornost na udarce in udarce z delovno trdoto 48–58 HRC. Kadar utrjen luknjač še naprej krha pri težkih operacijah rezanja ali zarezovanja, je S7 pogosto rešitev. Žrtvuje nekaj odpornosti proti obrabi zaradi sposobnosti preživetja ponavljajočih se udarcev z visoko energijo brez zloma.
M2je hitro{0}}jeklo, ki ohrani trdoto pri povišanih temperaturah. Primeren je za visoko{2}}hitrostne progresivne matrice, pri katerih se toplota zaradi trenja kopiči hitreje, kot lahko orodje razprši. Jekleni luknjači M2 držijo svoj rob tam, kjer bi se običajna jekla za hladno -delovanje zmehčala.
CPM-10Vin drugi razredi praškaste metalurgije (PM) predstavljajo premium konec. Obdelava PM proizvaja mikrostrukturo z majhnimi delci kovinskega karbida, enakomerno razpršenimi v jekleni matrici, kar zagotavlja izjemno odpornost proti obrabi in primerno žilavost. Ta jekla stanejo precej dražje, vendar se pogosto izkažejo za ekonomične v matricah za vtiskovanje pločevine, ki poganjajo abrazivne ali obdelovance z visoko-trdnostjo, ker dramatično podaljšajo intervale med ostrenji.
| Razred jekla | Razpon trdote (HRC) | Najboljša aplikacija | Relativni stroški |
|---|---|---|---|
| D2 | 54-61 | Splošno žigosanje, brušenje, prebadanje mehkega jekla | Nizko-zmerno |
| A2 | 57-62 | Dolgi udarci, kovanje, zmerne udarne obremenitve | Nizko-zmerno |
| S7 | 48-58 | Težko zarezovanje, zarezovanje, zelo-vplivni postopki | Zmerno |
| M2 | 60-65 | Visoko{0}}hitrost žigosanja, povišani temperaturni pogoji | Zmerno-visoko |
| CPM-10V (PM) | 58-64 | Abrazivni materiali, AHSS, pogoji ekstremne obrabe | visoko |
Toplotna obdelava in njen vpliv na življenjsko dobo štanca
Jekleni luknjač je dober le toliko, kolikor je dobra njegova toplotna obdelava. Določite lahko idealno kakovost in še vedno prejmete napako, če je utrjevanje, popuščanje ali razbremenitev izvedeno nepravilno. Postopek žigosanja postavlja visoke zahteve glede tlačne trdnosti in žilavosti hkratinadzorovanje teh lastnosti neposredno vpliva na zmogljivost orodnega jekla med uporabo.
Osnovno zaporedje izgleda takole:
- Utrjevanje (avstenitizacija in kaljenje)- Prebijač se segreje na kritično temperaturo, kjer se kristalna struktura spremeni v avstenit, nato pa se dovolj hitro ohladi, da nastane martenzit, trda faza, ki zagotavlja odpornost proti obrabi. Razredi-kaljenja na zraku, kot sta D2 in A2, se kalijo v mirnem zraku ali inertnem plinu, kar zmanjša popačenje v primerjavi s kaljenjem v olju.
- Kaljenje (dvojno ali trojno vlečenje)- Po kaljenju se luknjač ponovno segreje na nižjo temperaturo (običajno 400–1000 stopinj Fahrenheita, odvisno od stopnje) in zadrži ter nato ohladi. Ta postopek se ponovi dvakrat ali trikrat. Vsak cikel popuščanja razbremeni notranje napetosti in pretvori krhki zadržani avstenit v stabilen martenzit, kar izboljša dimenzijsko stabilnost brez žrtvovanja pretirane trdote. Splošna najboljša praksa priporoča uporabo najvišje temperature popuščanja, ki še zagotavlja ciljno trdoto.
- Kriogeno zdravljenje- Po običajni toplotni obdelavi so nekateri utrjeni udarci podvrženi globoki kriogeni obdelavi pri približno minus 300 stopinjah Fahrenheita. Ta korak pretvori zadržani avstenit, ki je preživel začetno gašenje. Železne kovine lahko vsebujejo do 40 odstotkov ostanka avstenita po toplotni obdelavi, kriogena obdelava pa lahko to zmanjša na le 1 odstotek z dokončanjem pretvorbe v martenzit. Rezultat je gostejša, bolj enakomerna struktura zrn z izboljšano odpornostjo proti obrabi in boljšo dimenzijsko stabilnostjo v celotni življenjski dobi orodja.
Kriogena obdelava ni nadomestilo za pravilno toplotno obdelavo. To je zaključni korak, ki dopolni tisto, kar se je začelo s kaljenjem.Poročali so o povečanju življenjske dobe orodja med 50 in 500 odstotki, čeprav je vsaka aplikacija edinstvena in so rezultati odvisni od strukture komponent in predhodne kakovosti toplotne-obdelave. Obdelava je trajna in preživi ponovno brušenje, saj spremeni strukturo v celoti skozi material in ne le na površini.
Ujemanje jekla z materialom obdelovanca
Obdelovanec, ki ga režete, mora voditi vašo izbiro jekla. Tukaj je praktična logika:
- Mehki, ne{0}}abrazivni obdelovanci (aluminij, baker, medenina)- Ti materiali ustvarjajo relativno nizke rezalne sile in minimalno abrazivno obrabo. Standardni jekleni luknjači D2 ali A2 dobro delujejo. Glavna skrb se preusmeri na adhezijsko obrabo (raztrganje), ki jo je bolje obravnavati s površinsko obdelavo kot s tršimi jekli.
- Blago jeklo in nizko{0}}ogljične stopnje- D2 pri 58–60 HRC jih zanesljivo obravnava pri večini proizvodnih količin. Zagotavlja dobro ravnovesje med življenjsko dobo obrabe in ekonomičnostjo ponovnega brušenja.
- Nerjaveče jeklo in nizko-zlitine visoke trdnosti (HSLA)- Večje rezalne sile in abrazivne površine obdelovancev pospešujejo obrabo robov. Razredi PM, kot je CPM-10V ali karbidne-konice, zagotavljajo odpornost proti obrabi, ki je potrebna za ohranitev sprejemljive življenjske dobe orodja. Listnati materiali z višjo trdnostjo spodbujajo prezgodnje okvare zaradi krušenja, razpok in abrazivne obrabe, zaradi česar je žilavost enako kritična kot trdota.
- Napredna visoko{0}}trdna jekla (AHSS, dvofazna, martenzitna)- Ta zahtevajo prvovrstna PM jekla, pogosto v kombinaciji s PVD prevlekami. Natezna trdnost nekaterih vrst AHSS se približa natezni trdnosti orodnih jekel, ki jih obdelujejo, zaradi česar je običajno D2 nagnjeno k prezgodnjemu krhljanju.
Uporabno pravilo: izberite jekleno luknjalo, ki najprej izpolnjuje vaše zahteve glede žilavosti za aplikacijo, nato pa izboljšajte odpornost proti obrabi s površinskimi premazi ali obdelavo. Začenši s stranjo-odpornosti proti obrabi in žrtvovanjem žilavosti običajno povzroči katastrofalno odkrušanje namesto postopne, predvidljive obrabe.
Izbor jekla in toplotna obdelava sta temelj. Toda obstaja multiplikator, ki lahko znatno podaljša življenjsko dobo orodja brez spreminjanja osnovnega materiala, in to so površinski premazi in obdelave, ki se nanesejo, potem ko je luknjač popolnoma utrjen in brušen na želeno velikost.
Površinski premazi in obdelave, ki podaljšujejo življenjsko dobo udarcev
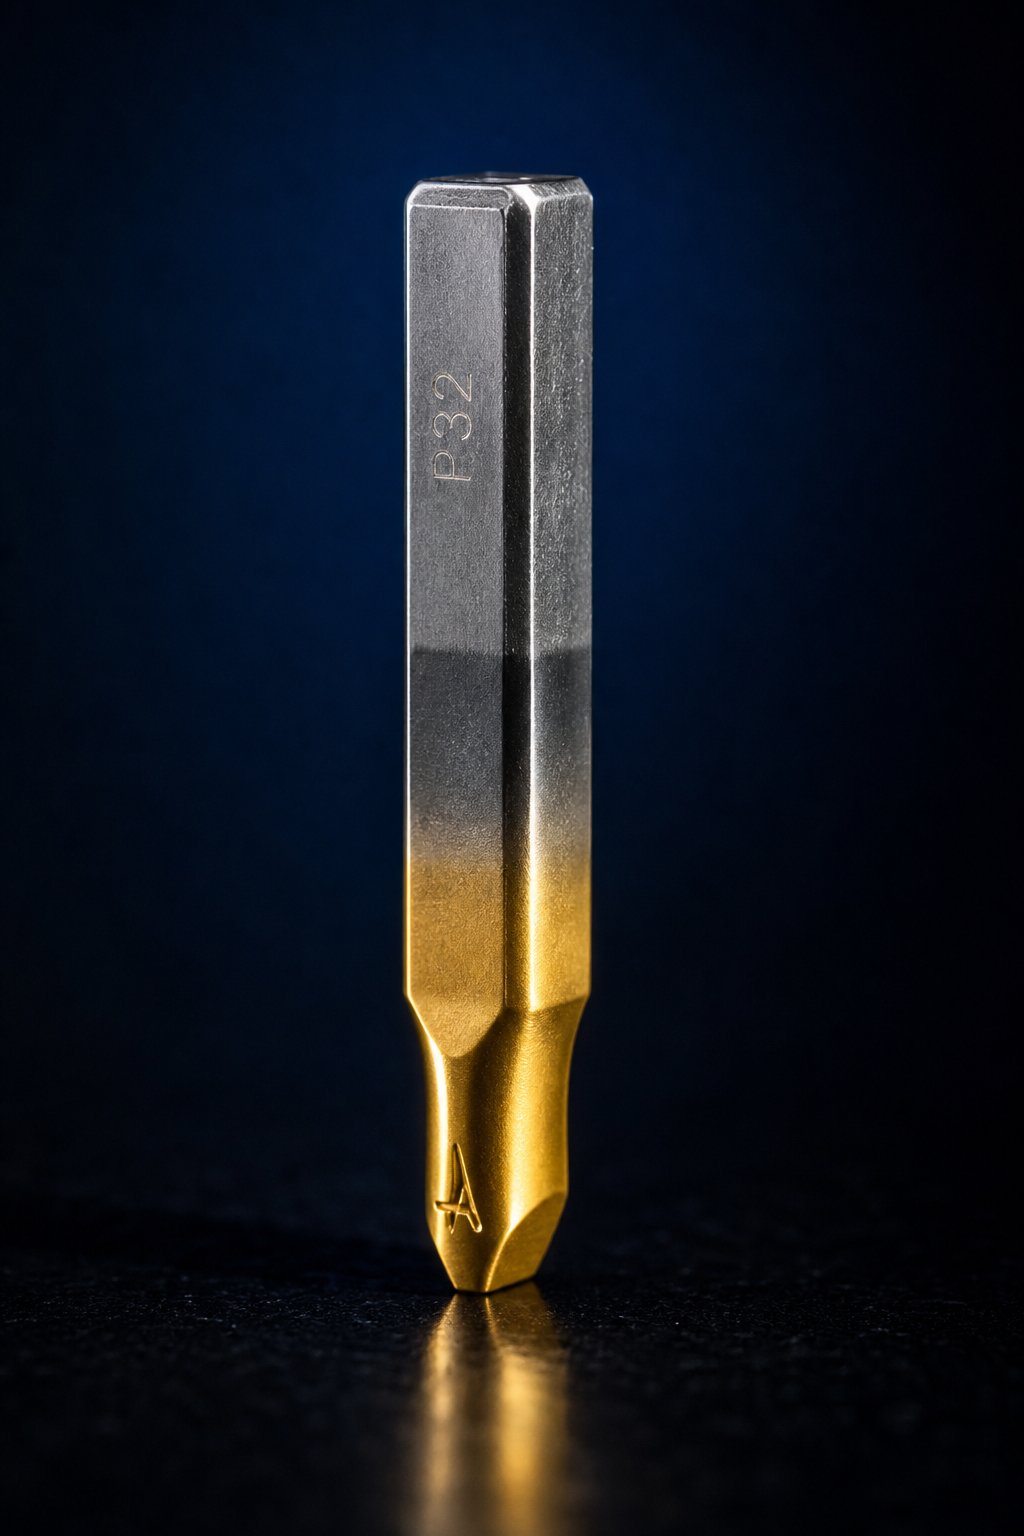
Pravilno jeklo in toplotna obdelava dajeta udarcu strukturno hrbtenico. Premazi so oklepi, ki so na vrhu. Zmanjšujejo trenje, se upirajo nabiranju materiala in upočasnjujejo abrazivno obrabo, ne da bi spremenili dimenzije luknjača, ki določajo prileganje in razdaljo. Toda tukaj je kritična točka: premazi pomnožijo dobre odločitve glede orodij. Ne morejo rešiti udarca, ki je bil izdelan iz napačnega jekla, toplotno-neustrezno obdelan ali teče s slabo zračnostjo. Ko je osnova trdna, pa lahko pravi premaz podaljša življenjsko dobo orodja iz ugledne v izjemno. enadokumentiran primerje pokazala sestavljeno luknjanje, ki je skočilo z 10.000 delov brez premaza na 250.000 delov z optimizirano večplastno prevleko in suhim mazalnim filmom.
Premazi za fizično naparjanje za luknjače
PVD je prevladujoč postopek nanosa prevleke za orodja za natančno prešanje, ker se nanaša pri relativno nizkih temperaturah, običajno pod 900 stopinj Fahrenheita. To ostaja precej pod območjem popuščanja večine orodnih jekel, tako da ni izgube trdote ali dimenzijskega popačenja med ciklom premazovanja.
Najpogostejši sestavki PVD so namenjeni specifičnim pogojem obrabe:
- Titanov nitrid (TiN)- Delovni konj za-splošno uporabo z značilno zlato barvo. Trdota okoli 2.400 HV. Dobra odpornost proti obrabi in nizko trenje, primerno za širok spekter uporabe mehkega jekla in bakrovih zlitin.
- Titanov karbonitrid (TiCN)- Korak višje pri približno 3200 HV. Dodan ogljik zagotavlja boljšo učinkovitost proti abrazivnim materialom in večjo odpornost proti trganju. Pogosto se uporablja kot večslojni sklad TiN/TiCN za izboljšan oprijem.
- Aluminijev kromov nitrid (AlCrN)- Vrhunska odpornost proti oksidaciji pri povišanih temperaturah. Idealen za izrezovanje orodij, ki se izvajajo pri visokih stopnjah giba, kjer se kopiči toplota zaradi trenja, ali za uporabo pri štancanju nerjavnega jekla, kjer površinske temperature med rezanjem naraščajo.
- Titanov aluminijev nitrid (TiAlN)- Trdota okoli 3200 HV z dobro termično stabilnostjo. Zelo primeren za suho vtiskovanje ali visokohitrostne-postopke, kjer je dovod mazanja nedosleden. Njegova prednost glede duktilnosti v primerjavi z AlTiN lahko koristi oblikovanju-intenzivnega prebijalnega orodja za kovinske aplikacije.
Debelina prevleke je običajno med 1 in 5 mikrometri. Najmanjša priporočena debelina za žigosanje je 4 do 5 mikrometrov, da se zagotovi ustrezna zaščita. Toda debelejše ni samodejno boljše. PVD prevleke nosijo visoke notranje tlačne napetosti, in če plast postane predebela, lahko te napetosti presežejo trdnost vezi in povzročijo razslojevanje. Prekomerna debelina tudi zaokroži rezalne robove, kar poslabša ostrino, ki določa kakovost reza na industrijskem luknjaču ali katerem koli natančnem orodju za prebadanje. Arhitekture večplastnih premazov pomagajo pri obvladovanju tega kompromisa-z menjavanjem trših in mehkejših slojev za zaustavitev mikrorazpok in porazdelitev napetosti.
Nitriranje in druge difuzijske obdelave
Kjer PVD doda diskretni film na površino, nitriranje spremeni samo površino. V tem procesu dušik difundira v jeklo pri približno 950 stopinjah Fahrenheita in tvori trde nitridne spojine z legirnimi elementi, ki so že prisotni v materialu. Rezultat je ametalurška vez z globino ohišja od 0,0006 do 0,0035 palcaodvisno od uporabe, s trdoto površine, ki presega 58 HRC.
Zakaj je to pomembno za žigosanje? Nitriranje ne doda merljivega dimenzionalnega kopičenja. Za prebijalce z orodjem s tesno-toleranco, pri katerih lahko že nekaj mikronov debeline prevleke vpliva na prileganje v držalo za-prileganje, nitriranje zagotavlja odpornost proti obrabi brez spreminjanja premera prebijalca. Prav tako enakomerno obdela vse izpostavljene površine, vključno z notranjimi elementi in vdolbinami, ki jih PVD--vidni proces ne more doseči.
Kompromis-je v tem, da se globina trdote nitriranja, čeprav je impresivna, ne more kosati z izjemno površinsko trdoto folij PVD. Razmislite o tem takole: nitriranje zagotavlja globoko, trdno zaščitno plast, ki je odporna na utrujenost in postopno obrabo, medtem ko PVD zagotavlja tanko, izjemno trdo lupino, ki je odlična proti obrabi in oprijemu na neposredni kontaktni površini. Za industrijske luknjače, ki uporabljajo velike količine mehkega jekla, lahko zadostuje samo nitriranje. Pri materialih, ki so-nagnjeni k abrazivi, PVD prevleke ali kombinirani pristop dajejo boljše rezultate.
Izbira premazov glede na način okvare
Najpametnejši pristop k izbiri prevleke se začne z ugotavljanjem, zakaj luknjač dejansko pokvari. Različni mehanizmi obrabe se odzivajo na različne lastnosti premaza:
- Obraba lepila (razjedanje)- Material iz obdelovanca se prenaša in nabira na ploskvi luknjača. Izberite TiCN ali AlCrN zaradi nizkega koeficienta trenja in visoke trdote, ki preprečuje pobiranje materiala.
- Abrazivna obraba- Rezilo se postopoma zaokroži zaradi stika s trdimi površinami obdelovanca ali abrazivnimi vključki. TiN ali TiAlN zagotavljata trdoto površine, ki je potrebna za odpornost na mehansko odstranjevanje materiala.
- Vgrajen{0}}rob na mehkih materialih- Aluminij, baker in mehka jekla se radi razmažejo po površinah orodja. Poliran TiN premaz z gladko površino z nizkim-trenjem preprečuje mesta nukleacije, kjer se začne prevzem materiala.
- Visoko{0}}temperaturne aplikacije- Hitri gibi ali debeli,-obdelovanci visoke trdnosti ustvarjajo toploto zaradi trenja, ki poslabša običajne premaze. AlCrN ohranja svoje lastnosti pri temperaturah, kjer TiN začne oksidirati.
Eno opozorilo, ki ga je vredno ponoviti: premazi obravnavajo simptome. Če industrijski luknjač moti, ker je zračnost pretesna ali ima stiskalnica težave s poravnavo, tega ne bo trajno rešil noben premaz. Premaz pridobi čas, vendar bo glavni vzrok sčasoma premagal tudi najboljšo površinsko obdelavo. Najprej popravite sistem, nato pa pustite, da premazi razširijo tisto, kar dobra praksa že prinaša.
Premazi ščitijo površino luknjača, vendar ne morejo nadomestiti ene najvplivnejše geometrijske spremenljivke v matrici: razmika med luknjačem in odprtino matrice. To razmerje določa, ali mehanika zloma deluje v vašo korist ali proti njej.
Odmik luknjača in matrice glede na material obdelovanca
Lahko določite najboljše jeklo, nanesete vrhunski premaz in obrusite brezhiben rezalni rob, vendar nič od tega ni pomembno, če je razmik med luknjačem in odprtino matrice napačen. Razdalja je edina spremenljivka, ki nadzoruje, ali se črte loma z zgornjega in spodnjega rezalnega roba čisto srečajo na sredini pločevine ali se popolnoma zgrešijo. Poskrbite za pravilno in izdelali boste čiste dele s predvidljivo obrabo orodja. Če se zmotite, se boste ob vsakem udarcu spopadli z robovi, odkruški, vlečenjem polžev in prezgodnjim zlomom robov.
Kako zračnost vpliva na strižni mehanizem
Razdalja je opredeljena kot reža na stran med rezalnim robom luknjača in ustreznim robom odprtine matrice. Ko slišite "10% razmik", to pomeni, da je razmik na vsaki strani enak 10% debeline obdelovanca. To ni popolna vrzel. Meri se na vsakem robu neodvisno.
Ko je razmik pravilen, strižni mehanizem povzroči predvidljiv tri{0}}conski zlom na rezalnem robu:
- Prevračanje- Rahlo zaokroževanje na vstopni-strani udarca, kjer se material plastično deformira, preden se začne rez.
- Žganje (območje striženja)- Gladek, sijoč trak, kjer so robovi luknjača in matrice aktivno rezali material. To je najčistejši del reza.
- Zlom (prelomno območje)- Bolj grobo, mat-območje, kjer se srečajo razpoke, ki se širijo od roba luknjača in roba matrice, ter se preostali material loči.
Pri pravilno nastavljeni stiskalnici za štancanje in matrico se lomne linije, ki jih sprožita štancanje na zgornji površini in matrica na spodnji površini, širijo druga proti drugi pod komplementarnimi koti. Stikata se na sredini in ustvarita čisto ločitev z minimalno sekundarno škodo. Idealen videz, kot je dokumentirano vRaziskava AHSS, prikazuje enakomerno žgano cono z gladkim, enakomernim prehodom v cono lomljenja in brez praznin ali sekundarnih strižnih sledi.
Ko je razdalja pretesna, se te linije zloma zgrešijo. Material med njima je podvržen drugemu strižnemu dogodku, pri čemer nastanejo sekundarne strižne sledi, mikrorazpoke in grob, poškodovan rob. Tesen odmik prav tako dramatično poveča silo, potrebno za odstranjevanje pločevine z luknjača, pospeši abrazivno obrabo in lahko povzroči vlečenje polža, kjer se polž pri umiku prilepi na stran luknjača.
Ko je zračnost preveč ohlapna, se material pretirano upogne, preden se začne zlom. Dobite veliko prevračanje, prevelike robove, slabo cilindrično luknjo in območje zloma, ki prevladuje nad površino reza. Del je lahko dimenzionalno izven specifikacij in pri spodnjih operacijah oblikovanja se zmanjša duktilnost robov, ker se deformirano območje razteza globlje v material.
Smernice-posebne za dovoljenje za material
Različni materiali obdelovancev se lomijo na različne načine. Mehkejše, bolj nodularne kovine prenašajo manjše odmike, ker se plastično deformirajo, namesto da prezgodaj počijo. Trše kovine z večjo-trdnostjo potrebujejo več prostora, ker se njihov lom začne prej in se bolj agresivno širi. Spodnja tabela podaja vrednosti za-razmika začetnih točk za standardni komplet luknjačev in matric za pločevino. To so stranske vrednosti, izražene kot odstotek debeline materiala.
| Material | Priporočena razdalja (% debeline na stran) | Opombe |
|---|---|---|
| Blago jeklo | 5-8% | Standardna osnovna linija; nižji konec za tanke merilnike, višji za debelejši material |
| Nerjaveče jeklo | 6-10% | Stopnja utrjevanja ob-delovanju zahteva več prostora, da se prepreči prekomerna obraba orodja |
| Aluminij | 3-5% | Mehka in duktilna; ozek odmik zagotavlja čistejši rob z manj prevračanja |
| Baker / medenina | 3-6% | Podobno kot aluminij; glavna skrb je nevarnost draženja pri udarcu |
| Visok{0}}trdno jeklo (HSLA, AHSS) | 8-12% | Večja trdnost zahteva večji odmik; nekateri razredi AHSS imajo koristi od 14-16 % |
Te vrednosti so izhodišča, ne absolutne. Dejanska zračnost je odvisna od več medsebojno povezanih dejavnikov: debeline materiala, želene kakovosti robov, zahtev glede tolerance delov in geometrije prebijanja. Kovinski luknjač in matrica, ki delujeta na 0,5 mm aluminijasto pločevino, bosta uporabila drugačen odstotek zračnosti kot ista zlitina pri debelini 3,0 mm. Debelejši materiali v istem razredu na splošno potrebujejo odstotke zračnosti proti višjemu koncu razpona.
Za napredna jekla z visoko{0}}trdnostjo staro pravilo, da "10 % deluje za vse", preprosto ne drži. Raziskave jekel s kompleksno fazo so pokazale, da je povečanje zračnosti z 10 % na 15 % povzročilo znatno izboljšanje zmogljivosti širjenja lukenj, kar kaže na čistejši in bolj duktilen rob. Preseganje optimalnega pa zagotavlja manjše donose in lahko dejansko zmanjša kakovost robov. Najboljša točka se razlikuje glede na razred, zato je testiranje z vašim specifičnim materialom ter kompletom luknjačev in matrice za hidravlično ali mehansko stiskalnico vredno naložbe.
Odmik in njegov odnos do življenjske dobe udarca
Odmik ne vpliva samo na kakovost delov. Neposredno določa, kako hitro se obrabijo vaši kovinski luknjači in matrice.
Nezadostna razdalja prisili udarec, da deluje močneje pri vsakem udarcu. Material je dlje odporen na ločevanje, sile odstranjevanja se dvigajo, rezalni rob pa prenese več abrazivnega stika na cikel. Raziskave potrjujejo, da majhne rezalne razdalje zahtevajo večje sile prebijanja in povzročajo večjo obrabo prebijanja zaradi abrazije. V skrajnih primerih lahko bočno stiskanje telesa luknjača povzroči pokanje zaradi utrujenosti ali odkrušenje na rezalnem robu, zlasti pri materialih z visoko-trdnostjo, kjer ozka reža ustvarja upogibne napetosti na obodu luknjača.
Presežna zračnost zmanjša mehansko obremenitev orodja. Prebijač vstopi in izstopi z manjšim trenjem, sila odstranjevanja pa se zmanjša. To zveni kot zmaga za življenjsko dobo orodja, in tudi je, vendar gre za ceno kakovosti delov. Večje brune, več prevračanja in zmanjšana duktilnost robov pomenijo, da lahko prihranite pri intervalih ponovnega brušenja, vendar izgubite pri stopnjah odpadkov in sekundarnih postopkih odstranjevanja robov. Neto stroški so pogosto višji.
To je tisto, kar številne trgovine spregledajo: dovoljenje ni le številka na tisku. Je dinamično stanje, ki se spreminja pod obremenitvijo. Celo popolnoma brušen komplet luknjačev in matrice za pločevino izgubi predvideno zračnost, če ima sistem stiskalnice in matrice obrabljene robove, odklonske opornike ali napačno poravnane vodilne zatiče. Večje obremenitve, potrebne za striženje močnejših materialov, ustvarjajo dodatno deformacijo matric in opreme za obdelavo, kar lahko spremeni razdalje, izmerjene v statičnih pogojih, ko je sistem pod delovno obremenitvijo. Stiskalnica, ki je bila poravnana za mehko jeklo pri 40 tonah, se lahko pri 80 tonah na AHSS premakne dovolj, da popolnoma razveljavi vašo nastavitev zračnosti.
To pomeni, da je vzdrževanje pravilne oddaljenosti stalna disciplina, ne pa-enkratna nastavitev. Periodični pregledi poravnave stiskalnice, merjenje obrabe komponent vodila in spremljanje videza-robov v proizvodnih pogojih so povratni podatki o tem, ali je vaša zračnost še vedno tam, kjer ste jo nastavili. Ko kakovost robov začne padati, glavni vzrok pogosto ni obraba udarca. To je poravnava stiskalnice in matrice, ki se premikata pod njim, tiho spreminjajo razdaljo, od katere je odvisno vse ostalo.
Poslabšanje zračnosti in zamik poravnave se pogosto pokažeta prikrito kot okvara udarca. Odrgnjenje, ki je videti kot težava z materialom, raztrganje, ki je videti kot težava s premazom, ali lomljenje, ki je videti kot napaka v zasnovi, lahko vse to izsledi nazaj do težave z razmakom, ki se je razvila postopoma v tisočih udarcih. Razlikovanje pravega temeljnega vzroka od simptoma je tisto, kar ločuje reaktivno vzdrževanje matrice od sistematičnega pristopa k dolgoživosti luknjača.
Načini okvar prebijanja in analiza temeljnega vzroka
Udarec, ki preneha delovati, vam redkokdaj da en sam, očiten razlog, zakaj. Odkrušen rob, ki ga najdete med vlečenjem matrice, je lahko posledica napačnega jekla, tesne zračnosti, nenaravnane stiskalnice ali vseh treh, ki delujejo skupaj v tisočih ciklih. Preskok na najvidnejši simptom in zamenjava orodja brez nadaljnjega raziskovanja zagotavlja, da bo zamenjava neuspešna na enak način. Inženirji orodij potrebujejo strukturiran diagnostični pristop, ki poveže tisto, kar vidijo na udarcu, s tem, kar ga je dejansko povzročilo.
Pogosti načini napak pri prebijanju
Vsaka okvara, na katero naletite na stroju za luknjanje kovin, spada v eno od teh kategorij. Če prepoznate, kateri način je prisoten, takoj zožite preiskavo temeljnega vzroka:
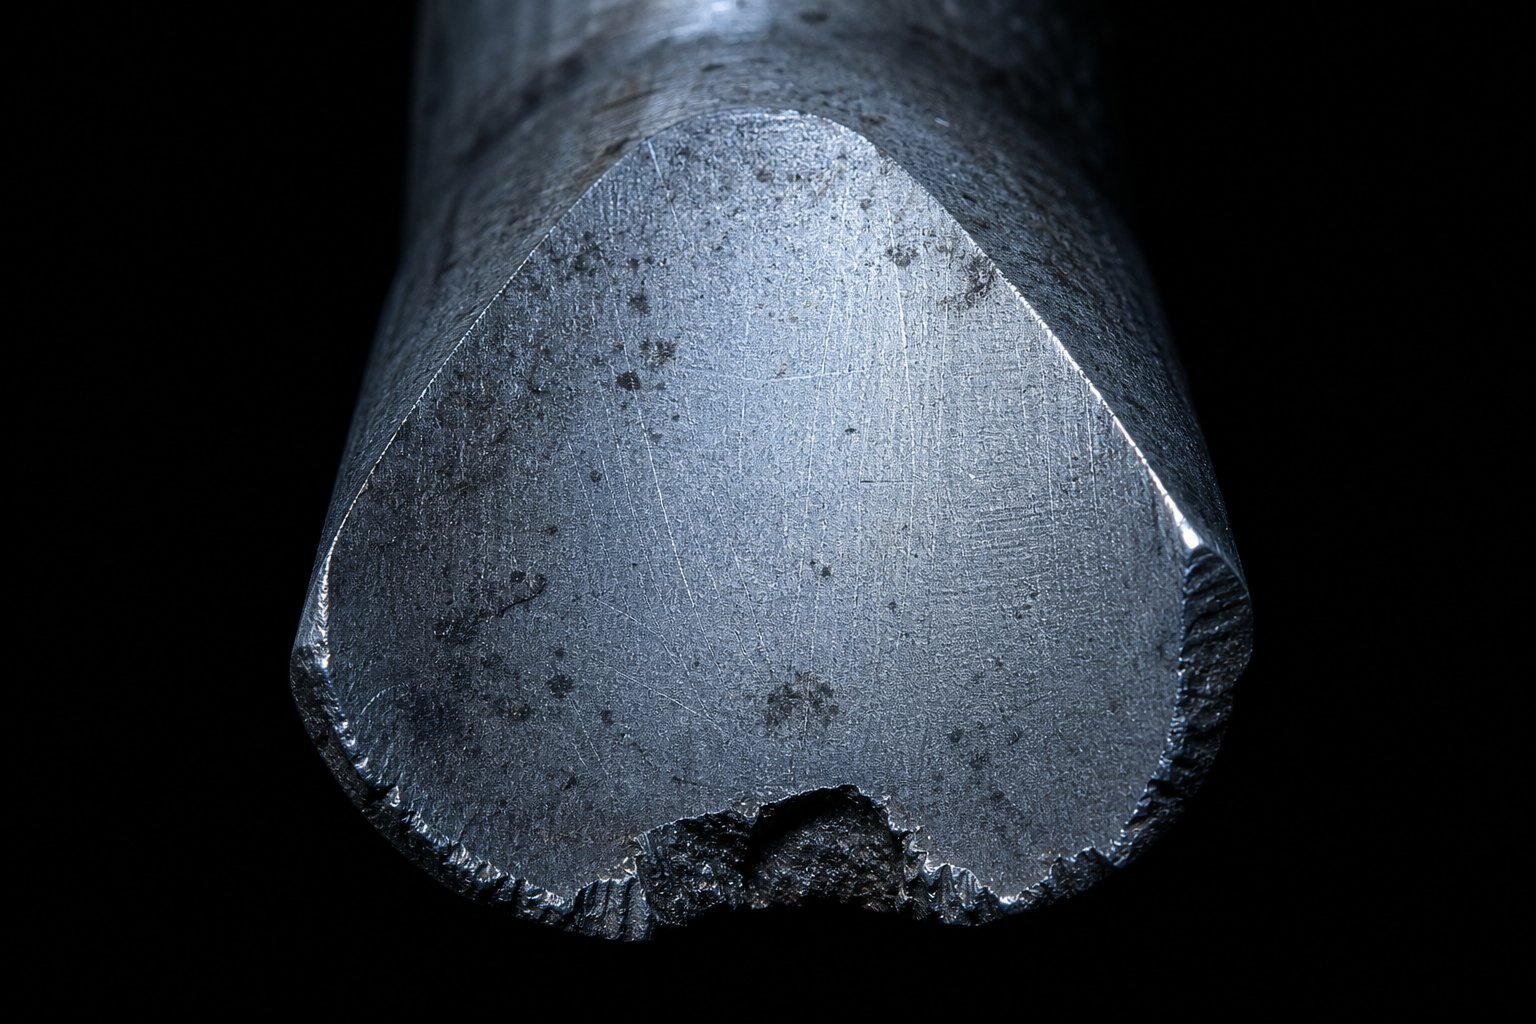
- Čipiranje- Majhni zlomi vzdolž rezalnega roba, pogosto v obliki-polmeseca. To je najpogostejša napaka v zgodnji-fazi matric za stiskanje prebijalcev, v katerih se-preganjajo visoko trdni materiali. Označuje, da udarec nima zadostne žilavosti za obremenitev ali da neusklajenost koncentrira napetost na enem delu oboda. Neusklajenost med luknjačem in matrico ustvarja asimetrično obremenitev, ki spodbuja drobljenje na preobremenjeni strani.
- Nagajanje- Material obdelovanca se prenaša in veže na površino luknjača z obrabo lepila. Videli boste kopičenje, zareze ali grobe zaplate na obrazu udarca in zemljišču. Ugriz je še posebej agresiven pri štancanju nerjavnega jekla in aluminija, kjer se oksidna plast obdelovanca med striženjem zlomi in izpostavi svežo, reaktivno kovino, ki se pod pritiskom privari na površino orodja.
- Zlom- Katastrofalni zlom, kjer udarec zaskoči, običajno na prečnem-prehodu ali na točki prevelike nepodprte dolžine. Odpoved zaradi stiskanja lahko zdrobi celoten delovni konec luknjača, ko naleti na izjemno trd ali debel material, ki presega njegovo zmogljivost, ali ko sta luknjač in matrica popolnoma neporavnana.
- Abrazivna obraba- Postopno, enakomerno zaokroževanje rezalnega roba zaradi trdih delcev v obdelovancu ali abrazivnih vključkov na površini pločevine. Za razliko od lomljenja abrazivna obraba napreduje predvidljivo in ji je mogoče slediti z rednimi pregledi robov. To je prevladujoč način okvare na stroju za prebijanje kovin, ki poganja HSLA ali prevlečena jekla pri zmernih hitrostih.
- Gobarjenje- Glava udarca se deformira in razširi navzven zaradi ponavljajočih udarcev ob podložno ploščo ali držalo. To se zgodi, ko luknjač ni popolnoma nameščen, ko je podložna plošča premehka ali kospojna matica se zrahlja in omogoči neenakomeren stik stebla. Gobasta glava se lahko zagozdi v držalo in oteži ali nevarno odstranitev udarca.
- Vlečenje polža- Polž se med umikom oprime čela udarca in se skupaj z orodjem vrne navzgor. Pri naslednjem udarcu žleb vstopi med luknjač in trak, kar povzroči udarec dvojne-debelosti, ki lahko poškoduje matrico, udrti naslednji del ali poči sam luknjač. Običajni krivci so premajhna dolžina podlage, šibke vakuumske-zlomne lastnosti ali magnetizirano orodje.
Okvir diagnoze temeljnega vzroka
Ko potegnete poškodovan luknjač iz matrice, vam vidna okvara pove, kaj se je zgodilo. Spodnja tabela prikazuje to opažanje nazaj, zakaj se je to zgodilo in kateri korektivni ukrep dejansko odpravi težavo, namesto da samo nadomesti simptom. To ogrodje velja ne glede na to, ali uporabljate eno-prešalno stiskalnico ali visoko{3}}hitrostno progresivno matrico v liniji izsekovalne stiskalnice.
| Način napake | Primarni vzroki | Korektivni ukrepi |
|---|---|---|
| Čipiranje | Nezadostna žilavost za trdnost obdelovanca; tesna razdalja, ki povzroča sekundarni strig; punch{0}}to die-neusklajenost; neustrezna toplotna obdelava pusti krhek ohranjen avstenit | Preklopite na trdnejši razred jekla (A2 ali S7); povečati očistek na priporočeno območje; preverite poravnavo z indikatorjem; ponovno -kalite ali zamenjajte z ustrezno toplotno{3}}obdelanim luknjačem |
| Nagajanje | Pomanjkanje mazanja na stič-obdelovancu; pregroba površina luknjača; reaktivni material obdelovanca (nerjaveče jeklo, aluminij); nezadostna razdalja, ki ustvarja odvečno toploto | Nanesite premaz TiCN ali AlCrN; površina poljske luknje; izboljšanje dobave mazanja; povečajte razdaljo, da zmanjšate kopičenje toplote zaradi trenja |
| Zlom | Prevelika nepodprta dolžina prebijanja (previsoko razmerje med dolžino-in-premerom); preobremenitev zaradi napačnega materiala ali dvojnega-zadeta; popolna neusklajenost; trdota previsoka brez žilavosti | Zmanjšajte nepodprto dolžino z vodenim odstranjevalcem; preverite tonažno zmogljivost; ponovno poravnajte udarec in matrico koncentrično; izberite jeklo,-odporno na udarce za težke aplikacije |
| Abrazivna obraba | Obdelovanec je trši ali bolj abraziven kot površina luknjača; brez prevleke na abrazivnem materialu, ki teče na udarec; čezmerni zadetki med intervali ostrenja | Nadgradite na kakovost jekla PM ali dodajte PVD premaz; zmanjšajte intervale ostrenja; preverite, ali trdota obdelovanca ustreza originalni specifikaciji orodja |
| Gobarjenje | Luknjač ni popolnoma nameščen v držalo; podložna plošča je mehkejša od udarne glave; ohlapna spojka ali pritrdilni element, ki omogoča nihanje udarcev; prenizka trdota glave | Preverite celotno globino sedeža; uporabite utrjeno podložno ploščo, ki ustreza ali presega trdoto glave luknjača; redno zategnite in pregledujte sklopno matico |
| Vlečenje polža | Dolžina ozemlja je prekratka za debelino materiala; brez vakuumske{0}}funkcije zloma (vzmetni zatič, zračni udar); magnetiziran udarec po brušenju; tesen odmik ustvarja sesalni učinek | Povečajte zemljo na 1-3x debelino materiala; dodajte ejektorski zatič ali zračni udarec na udarno stran; razmagnetiti po vsakem ostrenju; rahlo odprta zračnost, če je znotraj tolerance |
Upoštevajte, da si več načinov napak deli prekrivajoče temeljne vzroke. Tesna razdalja se pojavi pri odkrušenju, raztrganju in vlečenju polžev. Neusklajenost povzroča krušenje, lomljenje in neenakomerno obrabo. To pomeni, da ena sama osnovna težava v nastavitvi stiskalnice ali matrice pogosto povzroči več simptomov hkrati. Če v isti matrici opazite ostružke na enem luknjaču in razjedanje na sosednjem, jih ne obravnavajte kot ločene težave. Poiščite skupni temeljni vzrok, ki je pogosto poravnava stiskalnice ali zamik zračnosti, ki vpliva na celotno orodje.
Kako zasnova prebijanja preprečuje napake v kakovosti
Stanje luknjača ni samo skrb za vzdrževanje. Je spremenljivka nadzora kakovosti, ki se neposredno prikaže na končnih delih. Vsaka napaka na ploskvi luknjača ima ustrezno napako na žigosani komponenti:
- Obrabljeni rezalni roboviustvari povečano višino bruha na vsaki luknji ali konturi, ki jo ustvari udarec. KotFabricator ugotavlja, ko se na preluknjanem robu pojavi vidno večji prevali, je čas za šiljenje. Zareze nad sprejemljivimi mejami povzročajo motnje pri sestavljanju, varnostne nevarnosti med ravnanjem z deli in napake pri varjenju ali galvaniziranju.
- Zlomljeni udarciustvarjajo nedosledne velikosti lukenj. Manjkajoči robni material ustvari lokalno območje, kjer se striženje ne začne pravilno, kar vodi do nepravilne geometrije lukenj in neenakomernih profilov robov. Deli lahko prestanejo začetni pregled, vendar povzročijo težave pri sestavljanju, ko prileganje pritrdilnih elementov postane nepredvidljivo.
- Jezni udarciustvariti luknje z hrapavo notranjo površino in razmazan material. Vgrajen-material na ploskvi prebijanja učinkovito spreminja premer in geometrijo prebijanja z vsakim udarcem, kar ustvarja postopno odstopanje kakovosti, ki ga je težko ujeti brez rednega pregleda.
- Vlečenje polžaustvarja vdolbine na površini pločevine, ko se nosilec potisne v naslednji del. Prav tako lahko poškoduje ploskev matrice in povzroči kaskadne napake na več postajah v progresivnem orodju.
Ta povezava med stanjem prebijanja in kakovostjo delov je razlog, zakaj bi se moralo spremljanje izvajati na postaji prebijanja stroja, ne le pri končnem pregledu. Ko napaka v kakovosti doseže konec linije, je lahko na stotine ali tisoče neskladnih delov že v zabojniku. Prebijalne stiskalnice z veliko-količinsko proizvodnjo imajo največ koristi od-pristopov spremljanja v procesu: sledenje trendom višine bruhov, pregledovanje žlebov za dvojne-strižne sledi in merjenje premera vzorcev lukenj v rednih intervalih. Ko se ti indikatorji premaknejo, vam udarec sporoča, da se je nekaj spremenilo, pa naj gre za obrabo, poravnavo ali zamik zračnosti.
Zgodnje lovljenje načinov okvare namesto čakanja na katastrofalno okvaro prav tako spremeni ekonomijo. Luknjač, ki ga ponovno nabrusimo ob prvem znaku obrabe robov, izgubi nekaj tisočink materiala na brušenje in se hitro vrne v uporabo. Prebijalec, ki teče do uničenja, izgubi svojo celotno delovno dolžino in lahko na poti ven poškoduje sosednje komponente matrice. Naslednji razdelek natančno opisuje, kdaj in kako ponovno nabrusiti, pregledati in zamenjati luknjače, da preprečite, da bi načini okvar kdaj dosegli katastrofalno stopnjo.
Najboljše prakse za vzdrževanje in ponovno ostrenje za luknjače in matrice
Udarec z enim udarcem ne preide iz ostrega v zlomljenega. Postopoma se razgradi in okno med "še vedno čistim" in "proizvajanjem odpadkov" je tisto, kjer se vzdrževanje poplača. Težava je v tem, da se večina trgovin naostri prepozno. Počakajo, dokler ne postanejo očitne brazde, deli ne prestanejo pregleda ali pa tisk zveni drugače. Do takrat je rob že precej obrabljen čez fazo enostavne-obnove in vsako ponovno brušenje odstrani veliko več materiala, kot bi moralo.
Kdaj in kako nabrusiti udarce
Sprožilec za ponovno ostrenje ni katastrofalna okvara. To je prvo merljivo povečanje višine robov na vaših žigosanih delih. Mate priporoča ostrenje, ko se rezalni robovi obrabijo do polmera 0,01-palca (0,25 mm). Na tej točki se z rahlim popravkom obnovi rob z minimalno izgubo materiala. Pogosta lahka brušenja dosledno prekašajo redka močna brušenja, ker ohranjajo rezalno geometrijo bližje načrtovanemu profilu in zmanjšujejo kumulativni odvzem materiala v življenjski dobi orodja.
Sam postopek ponovnega brušenja je preprost, vendar zahteva disciplino:
- Stisnite udarec pravokotno v V-blok na magnetno vpenjalno glavo površinskega brusilnika.
- Odstrani samo0,001 do 0,002 palca (0,03 do 0,05 mm) na prehod, ki se ponavlja, dokler ni oster. Skupna odstranitev na sejo je običajno 0,005 do 0,010 palca.
- Uporabite stekleno kolo iz aluminijevega oksida, razpon trdote D do J, velikost zrn 46 do 60.
- Hladilno tekočino nanesite izdatno in čim bližje kontaktni točki. Pregrevanje zmanjša trdoto in lahko povzroči površinske razpoke, ki so nevidne, a strukturno uničujoče. Temna razbarvanost po brušenju kaže na poškodbo, ki presega površino, zato je treba orodje zamenjati, namesto da ga ponovno uporabite.
- Po brušenju rezalne robove rahlo obrobite z oljnim kamnom, da ostane polmer 0,001 do 0,002-palca. Ta majhen radij porazdeli napetost na rob in zmanjša luščenje, ki povzroči hitro ponovno otopelost na sveže brušenih luknjačih pločevine.
- Razmagnetite luknjač in nanesite rahel oljni premaz, da preprečite korozijo, preden ga vrnete v uporabo ali skladiščite.
Skupni dodatek za ponovno ostrenje je odvisen od prvotne dolžine luknjača in porabe zemlje. Ko nakopičeno brušenje odstrani material, ki je enak ali večji od načrtovane dolžine roba, luknjač ne more več pravilno zadrževati umazanije in ga je treba umakniti. Za tipično orodje za luknjanje pločevine z površino 1- do 3-kratne debeline materiala to pomeni sledenje vsaki seji brušenja in beleženje kumulativne odstranitve.
Merila za pregled in zamenjavo
Ponovno ostrenje ohranja orodja za prebijanje kovin v uporabi, vendar jih ne naredi nesmrtne. Dobro{1}}vzdrževana luknja je lahkopred zamenjavo ponovno zbrusite 15- do 20-krat, vendar mora biti vsak cikel preverjen glede na jasna merila sprejemljivosti. Tukaj je tisto, kar morate preveriti po vsakem ponovnem brušenju in v rednih intervalih med proizvodnimi serijami:
- Stanje robov- Preglejte pod povečavo (najmanj 10x). Poiščite mikroodrezke, neenakomerne vzorce obrabe ali sledi brušenja, ki kažejo na poškodbe pod površino.
- Merjenje premera- Uporabite go/no-go merilnik ali mikrometer, da potrdite, da luknjač še vedno spada v toleranco. Kumulativno ponovno brušenje lahko subtilno zmanjša efektivni premer, če nastavitev brušenja ni popolnoma kvadratna.
- Preverjanje dolžine- Izmerite celotno dolžino in jo primerjajte z izvirno specifikacijo brez dokumentirane zgodovine brušenja. Dolžina določa višino zapiranja in vpliva na čas v progresivnih matricah, kjer prebijalni zatiči in druge komponente medsebojno delujejo na natančnih položajih.
- Površinska obdelava- Podlaga in lice morata biti gladka in brez brazd ali sledi adhezije. Grobe površine spodbujajo draženje in vlečenje polžev.
- Stanje glave- Preverite gobe, razpoke ali deformacije zaradi ponavljajočih udarcev ob podložno ploščo.
Zamenjajte luknjač, ko velja kateri koli od teh pogojev: akumulirano brušenje je zajelo celotno dolžino roba, odkruški segajo čez območje neposrednega roba v telo luknjača, premer pade izven tolerančnega pasu za specifikacijo luknje ali poškodba glave preprečuje pravilno namestitev v držalo. Ne poskušajte rešiti mejnega orodja za "samo še nekaj zadetkov". Okvarjen luknjač, ki se zlomi v matrici, stane veliko več zaradi izpada in kolateralne škode kot načrtovana zamenjava.
Prakse shranjevanja in ravnanja
Čas, ki ga udarci preživijo zunaj matrice, je pomembnejši, kot se večina trgovin zaveda. Izpuščen luknjač je skoraj zagotovo poškodovan na rezalnem robu, tudi če udrtina ni vidna s prostim očesom. Nepazljivo shranjevanje, kjer se orodja med seboj dotikajo, ustvarja zareze na robovih, ki sprožijo krušenje pod obremenitvijo.
Luknje shranjujte v posameznih zaščitnih ceveh s peno, vato ali voskomda ostanejo natančno{0}}robovi nedotaknjeni. Rezilnih koncev nikoli ne shranjujte navzdol, kjer je teža orodja naslonjena na najostrejši del. Označite vsako cev ali režo z identifikacijo luknjača, trenutnim premerom in številom ponovnega brušenja, tako da bo vsakdo, ki vzame orodje iz inventarja, natančno vedel, s čim dela.
Za trgovine, ki imajo komplet orodij za prebijanje z več velikostmi in geometrijami, organizirano skladiščenje ni gospodinjstvo. To je zagotavljanje kakovosti. Napačno označen luknjač, nameščen na napačni postaji, povzroča težave z odmikom, dimenzijske napake in morebitno poškodbo matrice pri prvem zadetku. Združite svoj sistem za shranjevanje s preprostim dnevnikom, ki spremlja vsako orodje od novega prek vsakega ponovnega brušenja do upokojitve.
Vzdrževanje zagotavlja učinkovitost posameznih udarcev. Toda širše vprašanje, izbira prave kombinacije vrste luknjača, materiala, geometrije in premaza za določeno aplikacijo, je tisto, kar določa, ali se vaši vzdrževalni intervali merijo v desettisočih zadetkih ali stotisočih.
Izbira pravega luknjača za uporabo matrice za vtiskovanje kovin
Vsak razdelek tega članka kaže na isti zaključek: zmogljivost udarca ni nadzorovana z eno samo spremenljivko. Vrsta jekla je pomembna, vendar ne ločeno od geometrije. Premazi podaljšajo življenjsko dobo, vendar ne, če je razdalja napačna. Vzdrževanje ohranja kakovost, vendar ne, če se prvotna zasnova slabo ujema z obdelovancem. Pravi popravek za prezgodnjo obrabo je sistematičen izbirni postopek, ki upošteva vse te dejavnike skupaj, zaporedoma, preden prvi udarec pristane na stiskalnici.
Odločitvene spremenljivke za izbiro luknjača
Ko določate nov udarec ali odpravljate težave s slabšim, delajte po teh spremenljivkah po vrstnem redu. Vsak korak zoži polje in gradi na prejšnji odločitvi:
- Določite vrsto operacije.Ali je luknjač rezanje (prebadanje, izrezovanje, zarezovanje) ali oblikovanje (krivljanje, vlečenje, kovanje)? Postopki rezanja zahtevajo ostre robove in obrabno{0}}odporna jekla. Postopki oblikovanja dajejo prednost žilavosti in končni obdelavi površine.
- Označite material in debelino obdelovanca.Mehki aluminij pri 0,5 mm in 1400 MPa martenzitno jeklo pri 1,5 mm postavljata popolnoma drugačne zahteve za orodje za vtiskovanje kovin. Trdnost materiala in abrazivnost določata najmanjšo kakovost jekla in ali je prevleka obvezna ali neobvezna.
- Določite zahtevano razdaljo.Za izhodišče uporabite smernice-za material iz prejšnjih razdelkov. Upoštevajte toleranco dela, želeno kakovost robov in togost stiskanja. Ozke tolerance velikosti luknje vodijo k manjšim razmikom, vendar povečujejo obremenitev orodja.
- Izberite razred materiala za prebijanje.Najprej uskladite zahteve glede žilavosti, nato dodajte odpornost proti obrabi. D2 za splošna dela, S7 za udarce, stopnje PM za abrazivne ali visoko{3}}odporne plošče. Naj obdelovanec narekuje jeklo, ne samo proračun.
- Izberite geometrijo in slog točke glede na potrebe po sili in kakovosti.Ravna-ploskev za-kritične luknje za simetrijo. Enojne-strige ali strešni-top za stiskanje z-omejeno silo ali-materiale z visoko trdnostjo. Nastavite dolžino roba in hrbtni konus na podlagi debeline materiala in potreb-za zadrževanje polžev.
- Ocenite premaz na podlagi pričakovanega načina okvare.Če je primarno tveganje draženje, izberite TiCN ali AlCrN. Če prevladuje abrazivna obraba, TiN ali TiAlN. Če noben posamezen način odpovedi ne prevladuje, je-TiN za splošno uporabo pri 4–5 mikrometrih dobra osnova.
To zaporedje deluje ne glede na to, ali določate standardno kataloško luknjalo za preprosto matrico stiskalnega stroja ali načrtujete luknjalo po meri za kompleksno progresivno orodje. Logika ostaja enaka. Kar se spremeni, je kompleksnost vsakega odgovora.
Sodelovanje s strokovnjaki za štancanje po meri
Standardni kataloški luknjači opravijo velik del proizvodnega dela. Ko pa postanejo geometrije zapletene, se tolerance zmanjšajo pod standardne razpone ali materiali obdelovancev preidejo na napredno ozemlje z visoko-trdnostjo,--standardna orodja dosežejo svoje meje. Tu postanejo strokovnjaki za matrice za kovinsko vtiskovanje po meri bistveni.
Kaj loči sposobnega orodnega partnerja od dobavitelja delov? Poiščite te zmožnosti:
- Strokovno znanje-na sistemski ravni- Sposobnost oblikovanja ne samo luknjača, temveč celotne strukture matrice: razmiki, pretok materiala, sile odstranjevanja in nadzor bruhov kot integriranega sistema.
- Popolna podpora za življenjski cikel- Usmerjanje od začetne zasnove do optimizacije proizvodnje in priporočil za vzdrževanje, ne le dostava končne komponente.
- Materialno in procesno znanje- Izkušnje s posebnimi materiali obdelovancev in obsegom proizvodnje v vaši dejavnosti, vključno z rešitvami za izsekovanje po meri za ne-standardne profile.
Za inženirje, ki so obdelali tehnično vsebino v tem članku in potrebujejo partnerja za izvedbo,YICHENponuja rešitve matrice za žigosanje po meri, ki zajemajo načrt luknjanja, strukturo matrice, optimizacijo zračnosti in pretok materiala. Njihov inženirski-prvi pristop obravnava celoten sistem in ne izoliranih komponent, kar je natanko miselnost, h kateri se je gradil ta članek.
Ključna razlika med proizvajalci luknjačev in matrice, ki zagotavljajo rezultate, in tistimi, ki preprosto izpolnjujejo naročila, je, ali obravnavajo luknjač kot samostojen del ali kot en element v sistemu, ki mora delovati skupaj. Najboljši partnerji izpodbijajo vaše predpostavke, potrdijo vaše izbire zračnosti in priporočijo kombinacije jekla in premazov na podlagi njihovih terenskih podatkov iz podobnih aplikacij.
Vse skupaj
Če obstaja eno načelo, ki povezuje vsak del tega članka, je to:
Učinkovitost udarca je sistemski rezultat. Material, geometrija, zračnost, prevleka, stanje stiskanja in vzdrževalne prakse so medsebojno povezani. Optimiziranje ene spremenljivke ob ignoriranju drugih povzroči v najboljšem primeru manjše donose in v najslabšem primeru pospešen neuspeh. Prava rešitev za prezgodnjo obrabo nikoli ni ena sama sprememba. Popravlja celoten sistem.
Ne glede na to, ali uporabljate preprosto eno-postajno stiskalnico ali progresivno orodje s 30 postajami, se fizika ne spremeni. Prebijač vstopi v material, začne se lom in vse, kar ste navedli navzgor, določa, ali ta lom povzroči čist del ali problem kakovosti. Sistematično preučite spremenljivke, sodelujte s strokovnjaki, ko aplikacija to zahteva, in obravnavajte vzdrževanje udarcev kot funkcijo kakovosti in ne kot odziv na okvaro. Tako se štancani za štancanje prenehajo prehitro obrabljati in začnejo zagotavljati življenjsko dobo orodja, ki jo dejansko zahteva vaš proizvodni načrt.
Pogosta vprašanja o izsekovalnih štancah
1. Kaj povzroča prezgodnjo obrabo štampiljk?
Prezgodnja obraba luknjača je običajno posledica več medsebojno povezanih dejavnikov in ne enega samega vzroka. Najpogostejši vzroki vključujejo nepravilno razdaljo-od-matrice (zlasti pretesno), neujemajoče se orodno jeklo za material obdelovanca, neustrezno toplotno obdelavo, ki pusti krhek ohranjen avstenit, neusklajenost stiskalnice, ki povzroči neenakomerno obremenitev, in predolgo čakanje med cikli ponovnega ostrenja. Obravnava obrabe udarcev zahteva sistem-pristop na ravni, ki skupaj ocenjuje izbiro materiala, geometrijo, zračnost, prevleko in stanje stiskanja. Strokovnjaki za štancanje po meri, kot je YICHEN, lahko inženirjem pomagajo optimizirati te spremenljivke kot integriran sistem, namesto da bi vsako obravnavali ločeno.
2. Kako izberem pravo zračnost za svoj komplet luknjačev in matric?
Izbira zračnosti je odvisna predvsem od materiala in debeline obdelovanca. Začnite s temi -stranskimi smernicami: mehko jeklo pri 5-8 % debeline materiala, nerjavno jeklo pri 6-10 %, aluminij pri 3-5 %, baker in medenina pri 3-6 % in jekla visoke trdnosti pri 8-12 %. To so izhodišča, ki jih je treba prilagoditi na podlagi zahtev glede tolerance delov, želene kakovosti robov in togosti stiskanja. Ne pozabite, da je razmik pod obremenitvijo dinamičen. Upogibanje stiskalnice, obrabljeni robovi in neporavnani vodilni zatiči lahko spremenijo vaš efektivni odmik od statično izmerjenega, zlasti pri žigosanju razredov AHSS pri višjih tonažah.
3. Katero orodno jeklo je najboljše za vtiskovanje štanc?
Ni najboljšega jekla, ker je prava izbira odvisna od materiala vašega obdelovanca in načina delovanja. D2 je splošni-delovni konj za vtiskovanje mehkega jekla pri 54-61 HRC. A2 ponuja boljšo žilavost za dolge udarce in zmerne udarne obremenitve. S7 se spopade s težkim brisanjem, kjer je odpornost na udarce najpomembnejša. Visoko{11}}rezno jeklo M2 je primerno za-hitrostne operacije, ki ustvarjajo toploto zaradi trenja. CPM-10V in druge vrste za prašno metalurgijo zagotavljajo izjemno odpornost proti obrabi za abrazivna ali napredna jekla visoke trdnosti. Ključno načelo je najprej izpolniti zahteve glede žilavosti, nato pa dodati odpornost proti obrabi s premazi ali površinsko obdelavo.
4. Kako pogosto je treba ponovno brusiti izbijalce?
Ponovno naostrite, ko se rezalni robovi obrabijo do polmera 0,01-palca (0,25 mm), kar se običajno pokaže kot prvo merljivo povečanje višine rezila na vtisnjenih delih. Ne čakajte na vidne poškodbe ali katastrofalne okvare. Med ponovnim ostrenjem odstranite le 0,001 do 0,002 palca na brusilni prehod z izdatno hladilno tekočino, da preprečite poškodbe zaradi toplote. Dobro vzdrževan luknjač lahko pred zamenjavo nabrusite 15- do 20-krat. Sledite kumulativnemu odstranjevanju materiala in umaknite luknjač, ko celotno brušenje preseže načrtovano dolžino površine, saj ne more več pravilno zadrževati umetkov nad to točko.
5. Ali PVD premazi dejansko podaljšajo življenjsko dobo luknjačev v matricah?
Da, vendar le, če so temeljne osnove orodij pravilne. PVD premazi, kot so TiN, TiCN, AlCrN in TiAlN, zmanjšajo trenje, se upirajo prijemanju materiala in upočasnijo abrazivno obrabo. Dokumentirani primeri kažejo izboljšave z 10.000 na 250.000 delov z optimiziranimi premazi. Vendar pa premazi pomnožijo dobre odločitve, namesto da nadomestijo slabe. Če je zračnost napačna, poravnava ni pravilna ali je osnovno jeklo neustrezno, premazi zagotavljajo le začasno olajšanje. Izberite prevleke na podlagi prevladujočega načina odpovedi: TiCN ali AlCrN za nabiranje, TiN ali TiAlN za abrazivno obrabo in poliran TiN za nabiranje mehkega-materiala.


