


Kaj so medeninaste matrice za vtiskovanje in zakaj so pomembne
Predstavljajte si, da pritisnete segret kovinski blok v usnje in ga dvignete, da razkrijete popolnoma oster logotip pod njim. Točno tako jekaj počne medeninasta matrica za vtiskovanje. Ne glede na to, ali personalizirate denarnice v majhni delavnici ali blagovno znamko na tisoče paketov izdelkov v tovarni, je to eno samo orodje v središču procesa.
Kaj je medeninasta matrica za žigosanje
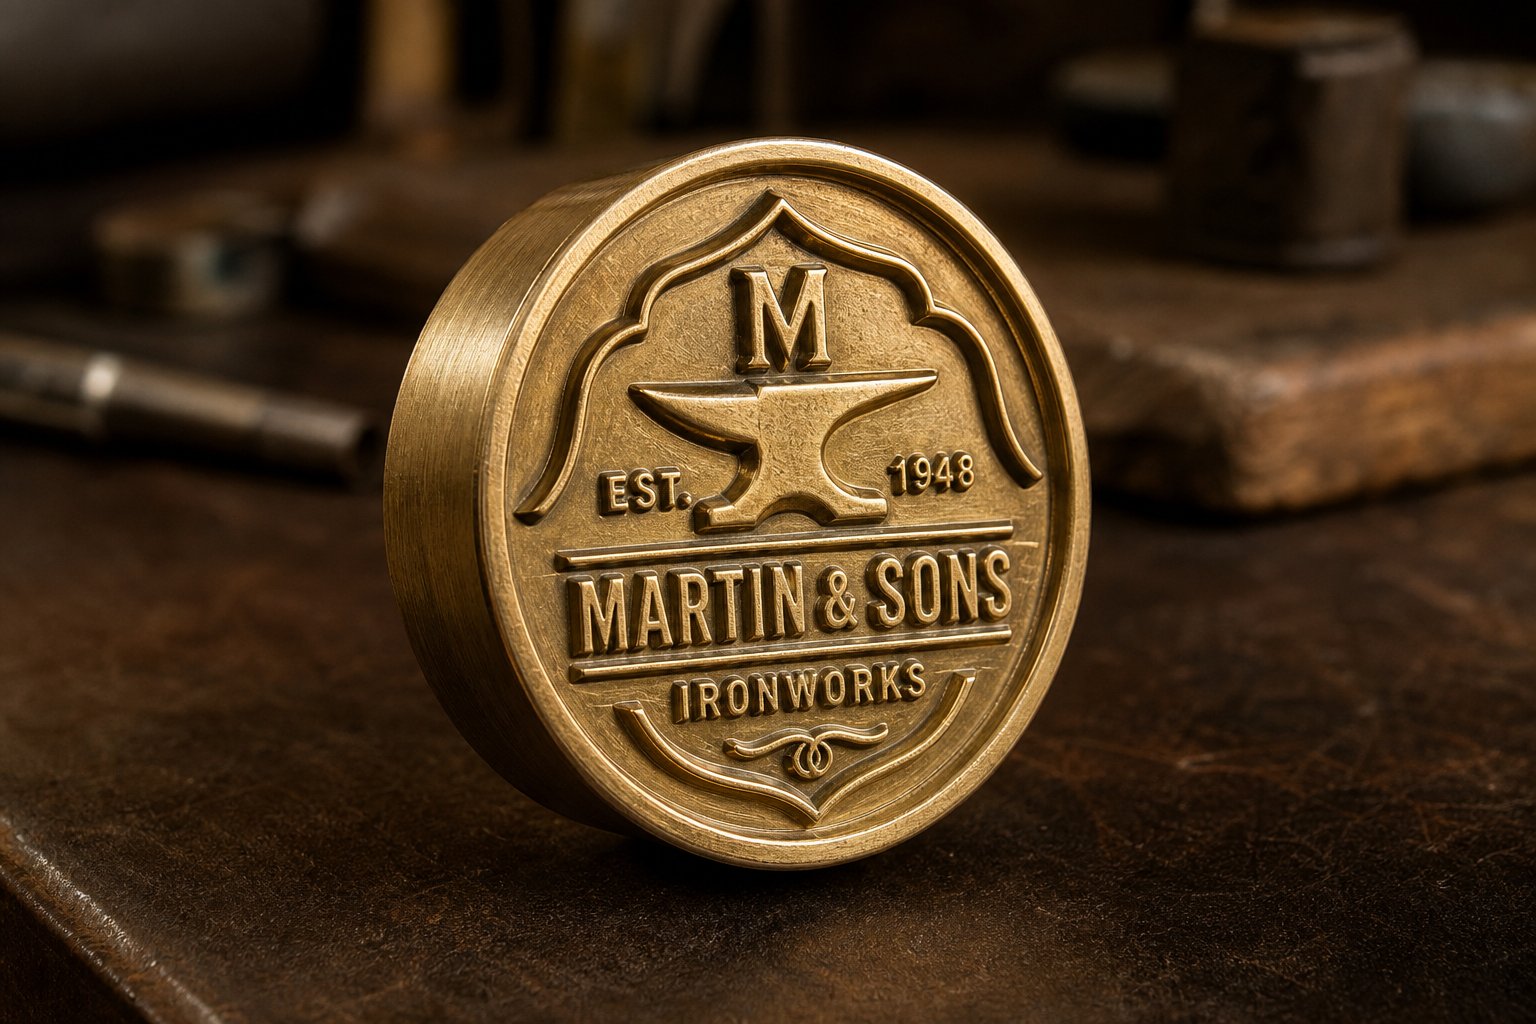
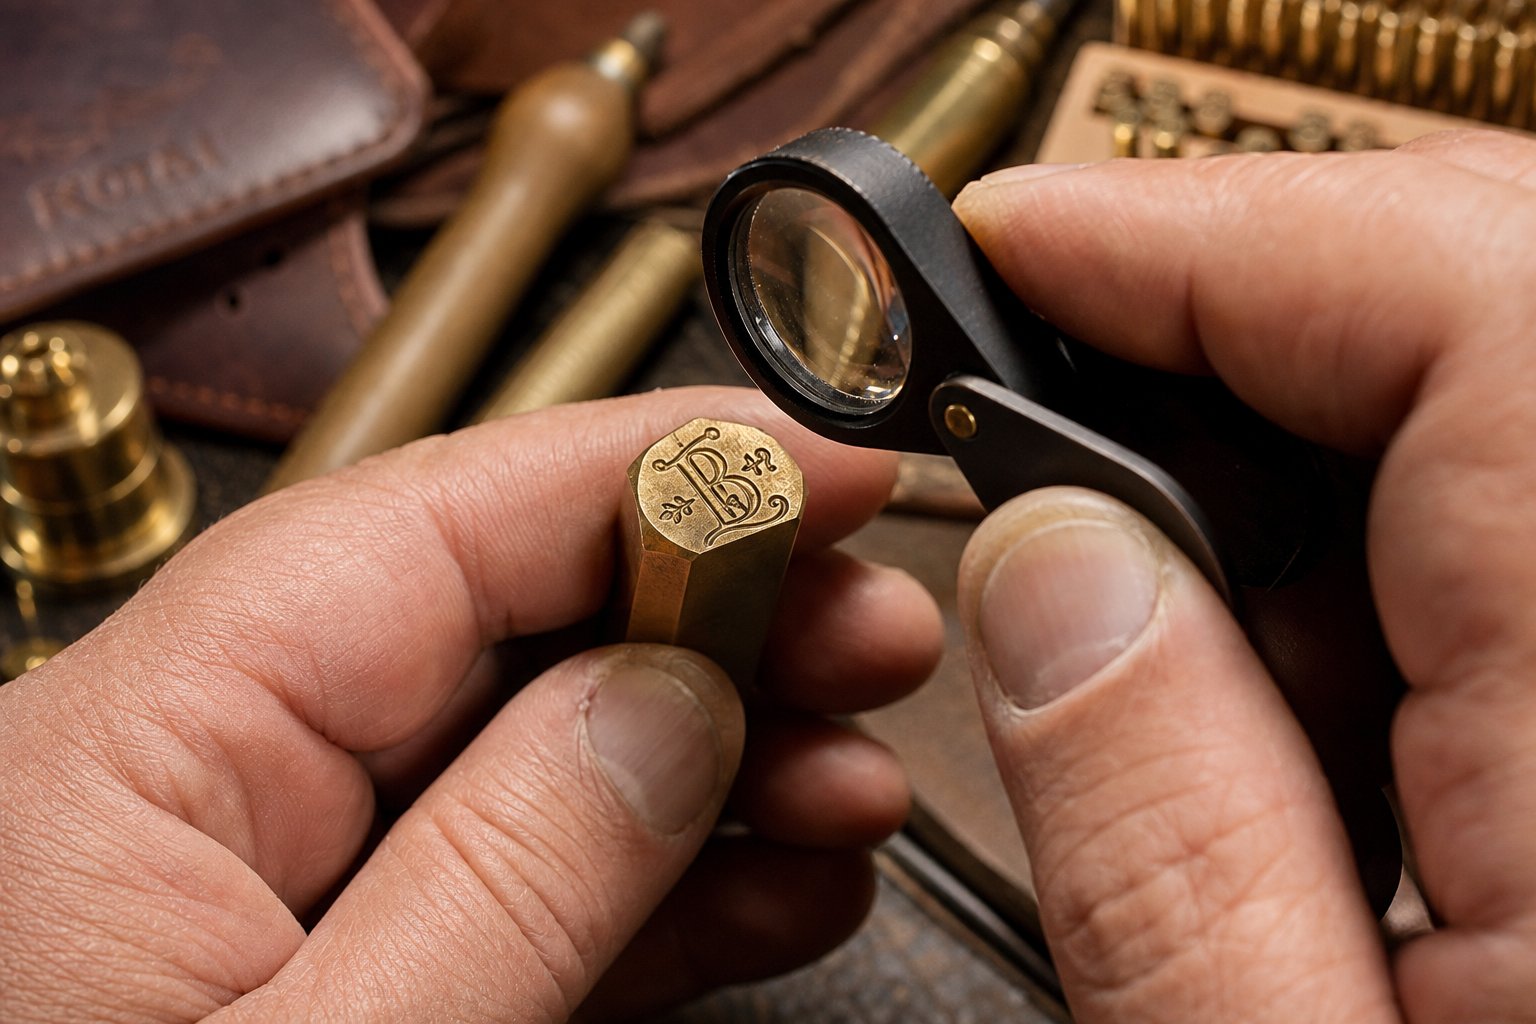
Medeninasta matrica za vtiskovanje je strojno obdelan ali vgraviran blok medenine, ki s toploto, pritiskom ali kombinacijo obojega prenese dizajn na podlago. Oblika - logotip, monogram, besedilo ali okrasni vzorec - je izrezan v reverznem reliefu na ploskvi matrice. Ko ogrevana matrica pritisne na površino, pusti trajen, zrcalno{4}}pravilen odtis v nekaj sekundah.
Medeninasta matrica je CNC-vgraviran ali kemično vgraviran medeninast blok, ki se uporablja za vtiskovanje logotipov, besedila in motivov na materiale, kot so usnje, les, papir in plastika, z nadzorovano toploto in pritiskom.
Zakaj uporabljati medenino za matrice za žigosanje namesto katere koli druge kovine? Medenina je zlitina bakra-cinka z edinstveno kombinacijo fizikalnih lastnosti, zaradi katerih je idealna za delo v matricah. Enakomerno prevaja toploto po celotni ploskvi matrice in preprečuje vroče točke, ki ožgejo substrate, ali hladna območja, ki puščajo šibke sledi. Obdeluje se čisto, kar graverjem omogoča, da obdržijo ostre robove in fine podrobnosti skozi tisoče odtisov. Poleg tega je odporen proti oksidaciji in luščenju, ki razgrajujeta mehkejše materiale matrice med ponavljajočimi se toplotnimi cikli.
Kdo uporablja medeninaste matrice in zakaj
Spekter uporabnikov je širok. Izdelovalci majhnih usnjenih-izdelkov in knjigovezci se zanašajo na medeninaste matrice za vroče žigosanje monogramov po meri in naslovov na hrbtu. Pakirne hiše jih uporabljajo za nanos kovinske folije na škatle in etikete. Industrijske dejavnosti odtisnejo identifikacijske oznake izdelkov na plastiko, les in tekstil v proizvodnem obsegu.
Medenina zavzema praktično sladko mesto v hierarhiji materialov za matrice. Matrice iz magnezija stanejo manj, vendar se hitro obrabijo - njihov detajl gravure se pokvari po nekaj sto vtisih. Jeklene matrice trajajo dlje, vendar so dražje in izdelava traja dlje. Medeninasta matrica za vroče žigosanje zagotavlja primerljivo kakovost žiga z jeklom po nižji ceni in rutinsko proizvaja na desettisoče odtisov brez opaznega poslabšanja. Za vsakogar, ki izvaja več kot prototipno serijo, a manj kot obsežno proizvodno kampanjo, je medenina skoraj vedno prava izbira.
Pravo vprašanje ni, ali medenina deluje -, ampak kako jo kar najbolje izkoristiti. To se začne z razumevanjem, kako so te matrice dejansko izdelane.
Kako se izdelujejo medeninaste matrice za žigosanje
Polirani medeninasti blok ne začne življenja, pripravljen za znamko usnja ali reliefni papir. Gre skozi natančno zaporedje korakov - od digitalne datoteke na zaslonu do orodja,-pripravljenega za toploto, nameščenega v stiskalnici. Razumevanje, kako so izdelane medeninaste matrice za žigosanje, vam pomaga komunicirati z izdelovalci matrice, določiti realna pričakovanja glede časov preobrata in razumeti, zakaj nekatere izbire oblikovanja stanejo več kot druge.
Od vektorske datoteke do CNC graviranja
Vsaka medeninasta matrica se začne kot umetniško delo. Potrebovali boste vektorsko datoteko - običajno v formatu AI, EPS, SVG ali DXF -, ker vektorska grafika opredeljuje oblike z matematičnimi potmi in ne s slikovnimi pikami. To je pomembno, ko mora CNC stroj izslediti natančne poti orodij na globinah, merjenih v tisočinkah palca. Rastrske slike (JPEG, PNG) nimajo te natančnosti in jih je treba pretvoriti pred začetkom izdelave.
Tukaj je ključni korak, ki ga mnogi pogrešajo: dizajn mora biti zrcaljen. Medeninasta matrica deluje kot gumijasti žig. Če preskočite ogledalo, se vaša vtisnjena slika prikaže nazaj. Vsak ugleden izdelovalec matric to uredi samodejno, vendar je vredno preveriti v fazi preverjanja.
Ko je umetniško delo dokončano, izdelava sledi eni od dveh osnovnih metod: CNC rezkanju ali kemičnemu jedkanju.
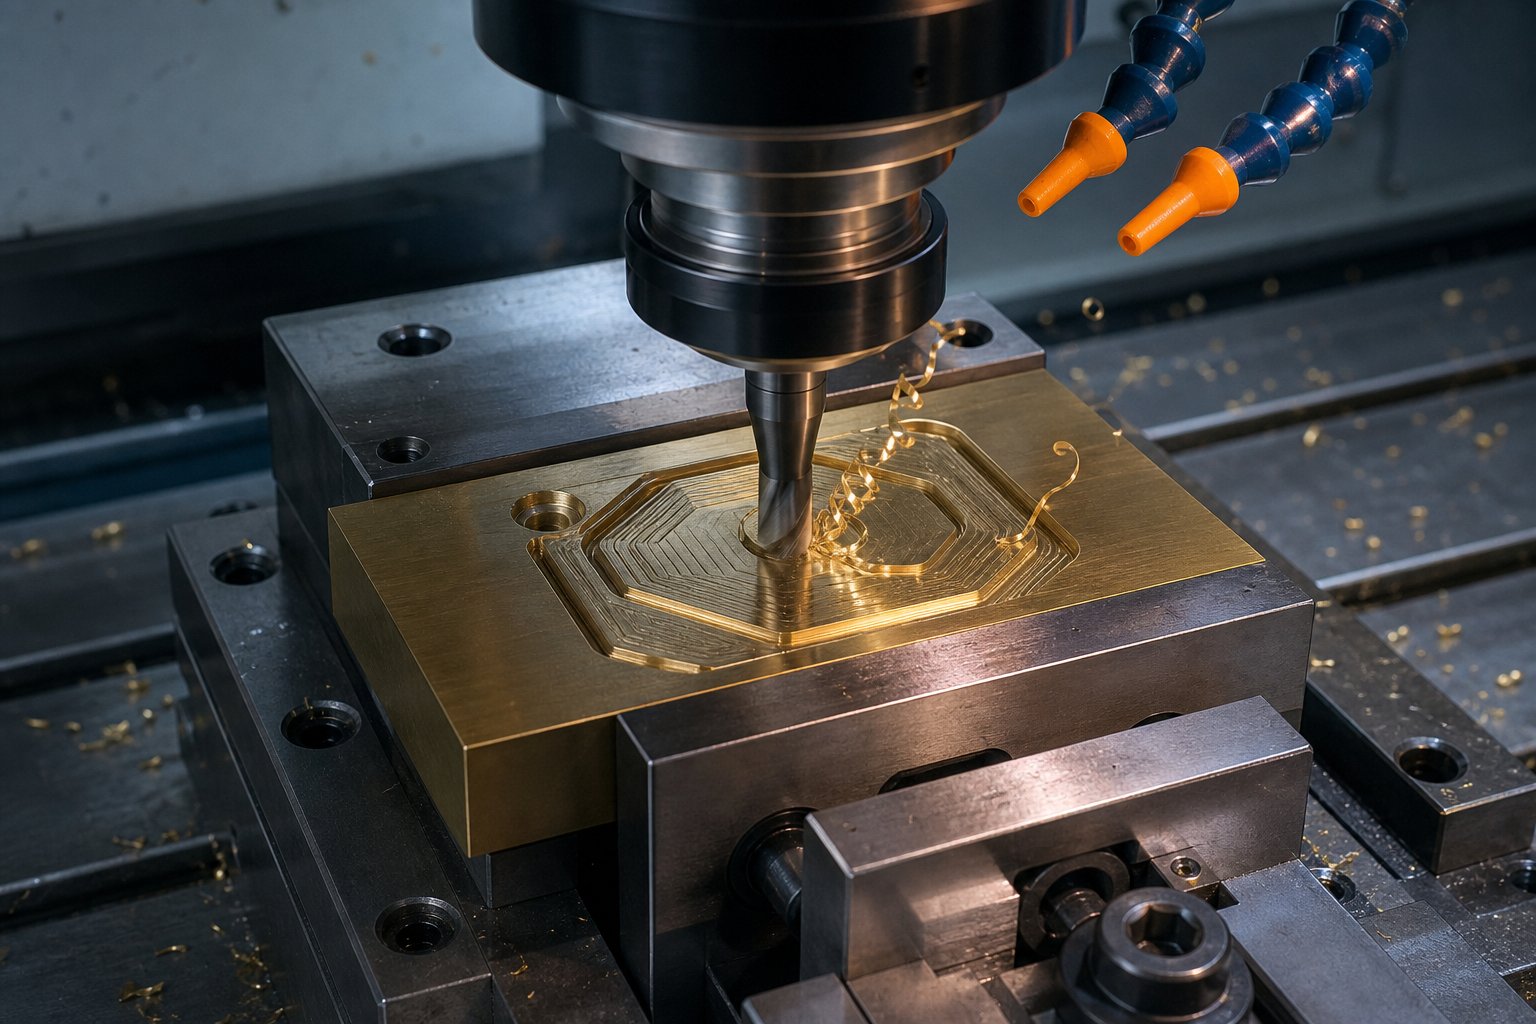
CNC rezkanjeuporablja računalniško-nadzorovana rotacijska rezalna orodja za fizično izrezovanje negativnega prostora okoli vašega dizajna, tako da umetniško delo stoji ponosno kot dvignjena površina. Postopek običajno vključuje več prehodov s postopno drobnejšimi deli. Tipičen CNC postopek gravirane medeninaste matrice se začne s grobim čistilnim prehodom z uporabo čelnega rezkarja 1/8", ki mu sledi prehod za fine podrobnosti z nastavkom 1/16" in konča z V-bitnim gravirnim prehodom za zajemanje ostrih vogalov in ozkih radijev. Hitrosti podajanja ostajajo konzervativne - okoli 20 palcev na minuto z nastavitvami majhne globine-na-prehod 0,015" -, ker je medenina gosta in kaznuje agresivne reze z zlomljenimi nastavki in grobimi površinami.
Kemijsko jedkanjeubere popolnoma drugačen pristop. Namesto mehanskega rezanja medenine uporablja masko iz fotorezista in kislinsko raztopino za raztapljanje nezaščitenih območij. Rezultat je površina brez-robov,-brez napetosti, ki ne zahteva mehanskega odstranjevanja robov.Kemično jedkanje zagotavlja večjo natančnostna finih lastnostih in se enostavno prilagaja spremembam dizajna brez stroškov ponovnega orodja.
Kdaj izberete enega pred drugim? Razmislite o tem takole:
| Faktor | CNC rezkanje | Kemijsko jedkanje |
|---|---|---|
| Najboljše za | Globlji relief (0,5 mm+), večje matrice | Fine podrobnosti, majhne globine (pod 0,5 mm) |
| Najmanjša velikost funkcije | Omejeno s premerom bitja | Lahko odpravi drobnejše linije in vrzeli |
| Površinska obdelava | Morda bo treba odstraniti robove in polirati | Brez{0}}robov, kot je bilo proizvedeno |
| Oblikovne spremembe | Zahtevaj nove poti orodij | Zahtevajte samo novo fotomasko |
| Stroški pri majhni količini | Višji (čas orodja) | Nižje (brez mehanskega orodja) |
| Zmogljivost globine | Možni globoki rezi | Omejeno na plitvejše profile |
Za večino medeninastih matric po meri, ki se uporabljajo pri vročem žigosanju in žigosanju, CNC rezkanje ostaja prevladujoča metoda, ker te aplikacije zahtevajo globlji relief za čiste odtise na usnju, lesu in kartonu.
Zaključna obdelava, kontrola kakovosti in montaža
Strojna obdelava je le del zgodbe. Sveže izrezana matrica ima grobe robove, sledi orodja in morebiti zareze, ki bi se prenesle na vsak odtis, če je ne bi obdelali. Koraki po-strojni obdelavi ga spremenijo iz surovega surovca v orodje,-pripravljeno za proizvodnjo.
Tukaj so koraki izdelave medeninaste matrice v njihovem tipičnem zaporedju:
- Priprava umetniškega dela- Dokončajte vektorsko datoteko, zrcalni dizajn, potrdite dimenzije s stranko.
- Navarjanje materiala- Sploščite medeninasto površino, da zagotovite popolno vzporednost s posteljo stroja. Celo majhna sprememba površine povzroči neenakomerne odtise.
- Grobo čiščenje- Odstranite razsuti material okoli zasnove z večjim končnim rezkalom.
- Čiščenje podrobnosti- Preklopite na finejši nastavek, da dosežete ozke notranje prostore, do katerih večje orodje ni moglo dostopati.
- Prepustnica za graviranje- Za določitev ostrih vogalov in zapletenih elementov uporabite V-rezilo s krogličnim-nastavkom.
- Razigljevanje in poliranje- Ročno-končajte ali zavrtite kocko, da odstranite ostre robove. Izbočene reliefne površine polirajte, da bodo enakomerno prenašale toploto in se čisto odvajale od podlage.
- Preverjanje globine- Izmerite globino graviranja na več točkah z merilnikom globine ali optičnim primerjalnikom. Za dosledne vtise o enakomerni globini-se ni mogoče pogajati.
- Montaža- Pritrdite matrico na predvideno strojno opremo za stiskanje.
Možnosti namestitve se razlikujejo glede na opremo, s katero delate. Pogoste izbire vključujejo aluminijaste podložne plošče (lahke, enostavne za pritrditev na grelne plošče), stebričke (navojne palice za stiskalnice in preklopne stroje) in pritrdilne elemente v obliki kavljev za pnevmatske stiskalnice. Nekatere matrice imajo na hrbtni strani navojno luknjo, tako da jih je mogoče naviti neposredno na ročaj ali strojni vijak - praktičen pristop za ročne likalnike.
Ustrezna montažna oprema zagotavlja, da se matrica popolnoma prilega grelnemu elementu in enakomerno porazdeli pritisk po površini. Neporavnana montaža vodi do globljih odtisov na eni strani in bledih sledi na drugi, ne glede na to, kako dobro je bila sama matrica obdelana.
S končano matrico v roki je naslednja odločitev, kako jo boste dejansko uporabili -, tehnika žigosanja, ki jo izberete, pa spremeni vse glede globine, temperature in končnega videza vašega odtisa.
Tehnike žigosanja, ki uporabljajo medeninaste matrice
Ena sama medeninasta matrica lahko povzroči dramatično različne rezultate, odvisno od tega, kako jo uporabite. Vroče žigosanje, slepo vtiskovanje, žigosanje s folijo, vtiskovanje - ti izrazi se izmenjujejo, vendar vsak opisuje poseben postopek s svojimi parametri za temperaturo, globino in vizualni rezultat. Če jih zamenjujete, pride do neusklajenih specifikacij matrice, potrate materialov in razočaranja vtisov. Tukaj je jasna razčlenitev vsake tehnike in kako izbrati pravo za svoj projekt.
Vroče žigosanje proti slepemu vtiskovanju proti žigosanju s folijo
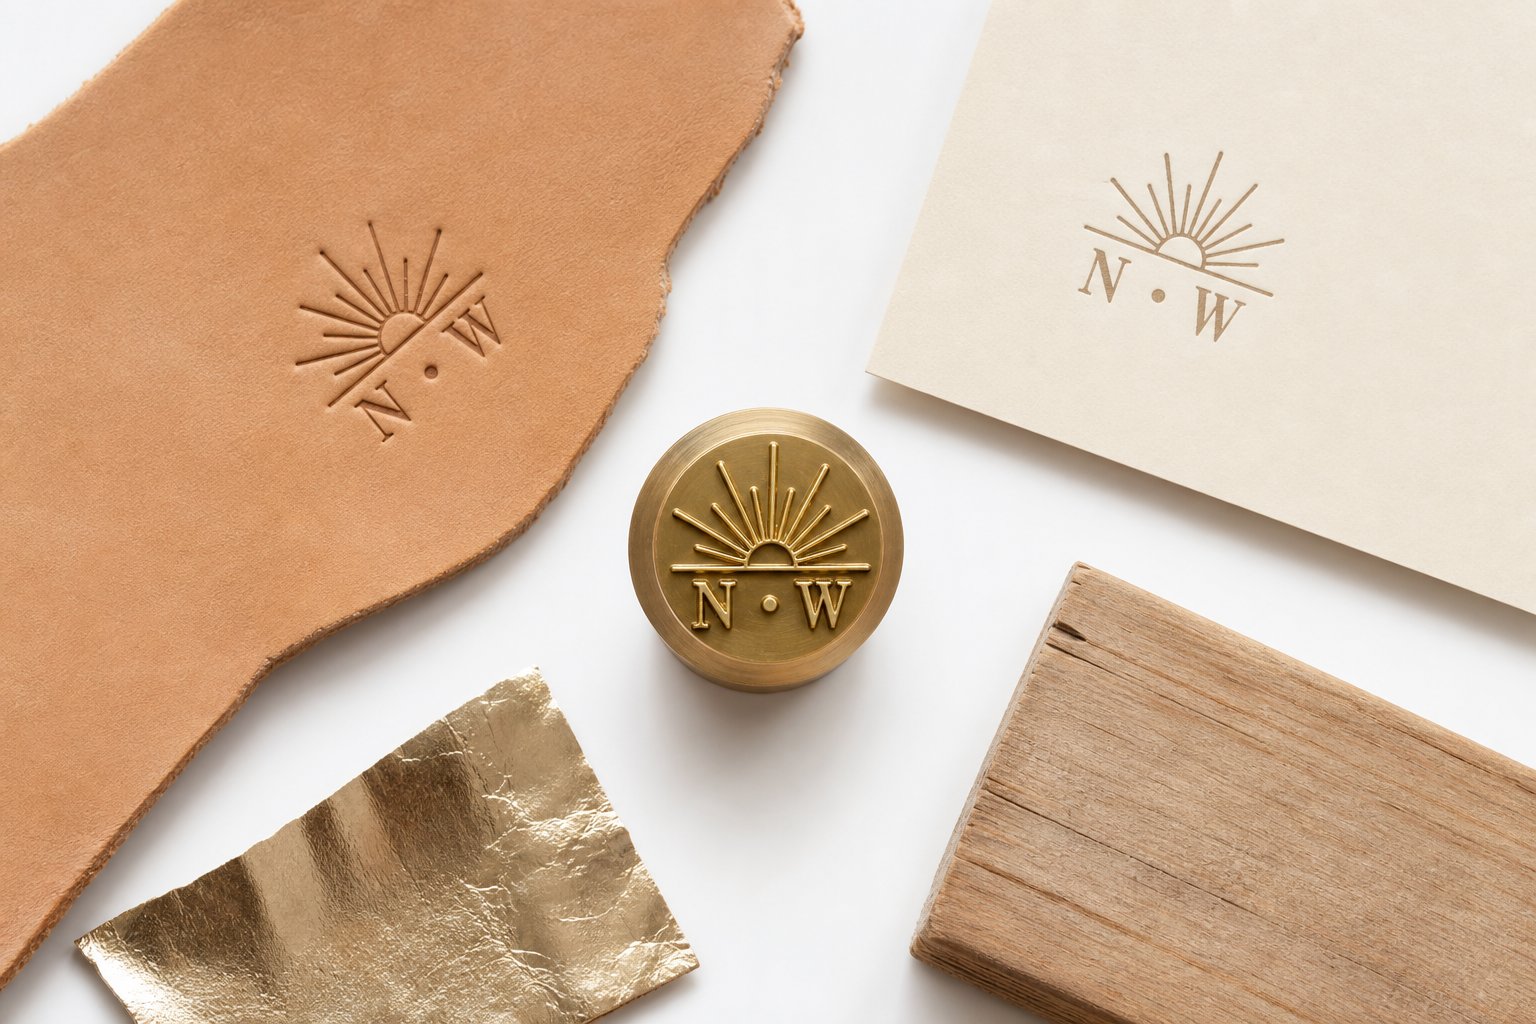
Vroče žigosanjeje najširša kategorija. Uporablja ogrevano medeninasto matrico, pritisnjeno na podlago z nadzorovanim pritiskom in časom zadrževanja. Rezultat je trajen odtis - bodisi sprememba barve samo zaradi toplote (običajno na usnju in lesu) ali prenos folije. Ko ljudje rečejo "vroče žigosanje", včasih mislijo samo na toploto in pritisk brez folije, drugič pa na nanos folije. Kontekst je pomemben, zato se vedno posvetujte s svojim dobaviteljem.
Slepo vtiskovanjeje najenostavnejša varianta. Ogreta matrica se potisne v površino materiala brez vpletene folije ali pigmenta. Dobite vdolbino, ki se za vidljivost v celoti opira na senco in teksturo. Pomislite na logotip, vtisnjen globoko v usnjeno naslovnico revije - brez barve, samo globina. Ker ni treba skrbeti za folijo, je potrebno slepo vtiskovanjegloblje vtise kot vroče foliranjein matrico z nekoliko bolj strmimi poševnimi koti za ustvarjanje ostrih sten, ki učinkovito lovijo svetlobo.
Štampanje s folijouporablja isti princip ogrevane matrice, vendar med matrico in substrat doda tanko folijo. Toplota aktivira lepilno plast na foliji in jo prilepi na površino materiala, kjer koli se matrica dotakne. Matrice ni treba pritisniti tako globoko kot pri slepem vtiskovanju -, potrebuje le dovolj stika za čist prenos folije. Možnosti folije segajo od kovinsko zlate in srebrne do mat pigmentov, holografskih vzorcev in bisernih zaključkov. Temperatura matrice običajno pade med 95 in 150 stopinj Celzija, odvisno od serije folije in substrata.
Vtiskovanjedeluje drugače kot vse tri zgornje metode. Namesto da bi pritisnil na površino, dvigne dizajn nad ravnino substrata. Za to je potreben par parov moških-ženskih - medeninasta matrica potiska z ene strani, nasprotna matrica (pogosto narejena iz kompozitnega materiala ali lite smole) pa podpira papir z druge strani. Rezultat je tri-dimenzionalni, izklesan videz. KotBillerudova zaključna navodila za uporabo, lahko medeninaste matrice za vtiskovanje proizvedejo več kot milijon odtisov, zaradi česar so standard za veliko-obseg in visoko{1}}kakovostno vtiskovanje.
Vsaka tehnika postavlja različne zahteve do same matrice:
- Globina matrice:Slepo vtiskovanje zahteva najgloblji relief (0,5 mm do 1,5 mm) za ustvarjanje vidne sence. Tiskanje s folijo zahteva minimalno globino - ravno toliko, da zagotovi enakomeren stik. Globina vtiskovanja se razlikuje od subtilnih 0,1 mm do dramatičnih 0,6 mm, odvisno od teže zaloge.
- Poševni kot:Strmejši poševniki (približno 45 stopinj) pomagajo, da se vtisnjeni odtisi čisto odstranijo z debelih podlag. Plitkejši poševni robovi (30 stopinj ali manj) so boljši za žigosanje folije, kjer je cilj ravna, enakomerna pokritost folije namesto globokih dimenzionalnih rezov.
- Površinska obdelava:Za žigosanje folije je potrebna polirana ploskev matrice, tako da se folija enakomerno oprime brez lukenj ali vrzeli. Slepo vtiskovanje je bolj prizanesljivo glede teksture površine, saj ne pride do prenosa materiala.
Izbira prave tehnike za vaš projekt
Izbira med temi štirimi pristopi se zmanjša na nekaj praktičnih vprašanj. Kakšen vizualni učinek želite - barvo, teksturo ali dimenzijo? S kakšnim substratom delaš? Koliko kosov je treba izdelati? In kakšen je vaš proračun za ustvarjanje matrice in proizvodnjo na-kos?
Izdelovalec usnjenih izdelkov, ki vtisne logotip na rastlinsko-strojene kože, se lahko nagiba k slepemu vtiskovanju za subtilen videz -na-tonu - brez potrošnega materiala razen same matrice. Kozmetična znamka, ki tiska luksuzno embalažo na premazani karton, bi verjetno izbrala žigosanje folije z medeninastimi matricami za tisti kovinski sijaj, ki pritegne pozornost na maloprodajnih policah. Založnik, ki izdeluje knjižne ovitke s trdimi platnicami, bi lahko združil vtiskovanje s folijo v postopku, ki ga industrija imenuje "žigosanje in izboklina" - najprej se nanese folija, nato pa v drugem prehodu vtisne tako barvo kot dimenzijo.
Naslednja tabela primerja vse štiri tehnike glede na parametre, ki so najpomembnejši pri določanju vaše kocke:
| Parameter | Vroče žigosanje (samo toplotno) | Slepo vtiskovanje | Štampanje s folijo | Vtiskovanje |
|---|---|---|---|---|
| Zahtevana globina matrice | 0.3 - 0.8 mm | 0.5 - 1.5 mm | 0.2 - 0.5 mm | 0.1 - 0.6 mm |
| Temperaturno območje | 120 - 200 C | 100 - 180 C | 95 - 150 C | Različno (morda ne uporablja toplote) |
| Folija kompatibilna | Neobvezno | št | Da (obvezno) | Izbirno (kombinirano delo) |
| Najboljša podlaga | Usnje, les, sintetika | Usnje, težek papir, karton | Premazan papir, karton, plastična folija | Težki platnice, karton, slabo{0}}premazan papir |
| Vizualni rezultat | Zatemnjena/zažgana oznaka | Senčni-samo vdolbino | Grafika v kovinski ali barvni foliji | Dvignjen-tridimenzionalni relief |
| Potrebni pari kock | Enojna kocka | Enojna kocka | Enojna kocka | Moški + ženski števec |
| Cena potrošnega materiala na-kos | Noben | Noben | Material iz folije | Brez (razen v kombinaciji s folijo) |
Upoštevajte, da razlika med vročim žigosanjem in žigosanjem s folijo ni sama matrica -, temveč to, ali se folija nahaja med matrico in podlago med ciklom stiskanja. Ena sama dobro-izdelana medeninasta matrica lahko služi dvojno nalogo tako za toplotno{3}}označevanje kot za nanašanje folije, pod pogojem, da globina in poševnina ustrezata obema postopkoma. Ta vsestranskost je še en razlog več, da medenina ostaja -material za izrezovanje v tako širokem obsegu uporabe.
Ne glede na to, katero tehniko izberete, je kakovost vaših rezultatov močno odvisna od umetniškega dela, ki ga pošljete. Debelina črte, izbira pisave in razmik med elementi oblikovanja imajo stroge omejitve, ko delo opravlja segret kovinski blok - in te omejitve se spreminjajo glede na vašo izbrano tehniko.
Smernice za oblikovanje medeninastih umetnin
Lepo oblikovan logotip na zaslonu ne pomeni vedno čistega odtisa na usnju ali papirju. CNC graviranje na medenino ima fizične omejitve - rezalna orodja imajo dejanske premere, toplota se neenakomerno širi skozi tanke elemente, pritisk pa lahko med žigosanjem zdrobi občutljive elemente. Razumevanje teh omejitev, preden oddate umetniško delo, prihrani stroške revizije, zamude pri izvedbi in razočarajoče rezultate. Tukaj so zahteve za oblikovno datoteko za medeninasto žigosanje, ki loči brezhiben odtis od blatnega.
Pravila o najmanjši debelini črte in velikosti pisave
Vsaka značilnost vaše matrice - črke, obrobne črte, grafični elementi - morajo preživeti vrezovanje v kovino in nato večkratno stiskanje v podlago pod vročino. Najmanjša debelina črte medeninaste matrice, ki jo večina izdelovalcev matric uveljavlja, je 0,5 mm (približno 0,020 palca) za pozitivne elemente (dvignjene črte, ki vtisnejo) in negativne prostore (vrzeli med elementi). Če padeš pod ta prag, tvegaš, da se črte napolnijo pod pritiskom ali po ponavljajočih se toplotnih ciklih popolnoma prekinejo.
Izbira pisave je pomembnejša, kot večina ljudi pričakuje. Sans{1}}pisave, kot so Helvetica, Futura in Arial, zdržijo manjše velikosti, ker njihove enotne širine črt dosledno ostajajo nad minimalnimi pragovi. Serifne pisave -, kot so Times New Roman ali Garamond -, uvajajo tanke poteze in občutljive oklepaje, ki lahko izginejo pri majhnih merilih. KotSmernice za umetniško delo Geminiupoštevajte, pisave sans{0}}serif je mogoče zanesljivo izdelati v velikostih le 0,2 palca (približno 21 pt), medtem ko pisave serif običajno zahtevajo minimalno višino 0,25 palca (27 pt), da ohranijo čitljivost.
Kaj pa velikost pisave za medeninaste matrice za žigosanje, ki se uporabljajo pri delu z vročo folijo ali vtiskovanju? Pravila se še bolj zaostrijo, ker postane faktor odvajanje toplote. Ko dva lika sedita preblizu skupaj, se toplotna energija iz enega elementa preseli v sosednji prostor, zaradi česar se folija prenese tja, kamor ne bi smela, ali pa se podlaga med črkami ožge.Industrijske specifikacije podjetja United Siliconepriporočamo, da pretiravate z razmikom med potezami nad tisto, kar je videti normalno na zaslonu, pri čemer se zavedate, da bosta navpični pritisk in toplotna ekspanzija zmanjšala te vrzeli med postopkom žigosanja. Varna minimalna vrzel med sosednjimi elementi je 0,022 palca -, kar je enako najmanjši širini črte.
Upoštevanje globine, poševnine in reliefa
Globina graviranja ni-enotna velikost-za-vseh. Smernice za globino graviranja v medenino, ki jih upoštevate, se morajo ujemati z izbrano tehniko in podlago. Plitek relief (0,2 do 0,4 mm) je primeren za vtiskovanje folije na premazani papir, kjer potrebujete samo enakomeren stik, ne pa globokega fizičnega odtisa. Globlji relief (0,5 do 1,5 mm) je primeren za slepo vtiskovanje na usnju ali težkem kartonu, kjer senca in tekstura ustvarjata vidnost.
Poševni kot - naklon med dvignjeno površino matrice in njenim vdolbino ozadjem - nadzira, kako čisto se matrica po odtisu sprosti s podlage. Strmejši poševni kot (približno 45 stopinj) preprečuje, da bi matrica ob sprostitvi potegnila material navzgor, kar je ključnega pomena za globoko vtiskovanje na mehkih materialih, kot je rastlinsko-strojeno usnje. Plitkejši poševniki (30 stopinj) ustrezajo delu s folijo, kjer minimalna globina pomeni manjši mehanski oprijem na podlago.
Kompleksni modeli z izoliranimi tankimi elementi predstavljajo posebno tveganje. Dolg, ozek serif ali tanek okrasni vrtinec, obdan z globokim negativnim prostorom, deluje kot plavut - se segreje hitreje kot okoliška ploskev matrice, hitreje izgublja toploto med stikom in se lahko fizično zlomi pod ponavljajočimi se cikli pritiska. Inženirska navodila podjetja United Silicone uporabljajo primerno analogijo: predstavljajte si visoko osebo, ki stoji s skupnimi nogami, v primerjavi z nižjo osebo, ki jo podpira široka drža. Širši, nižji-profilni deli prenesejo sile stiskanja veliko bolje kot visoki, ozki. Drobni znaki so običajno najboljši pri reliefu 0,035 palca, medtem ko lahko večji grafični elementi prenesejo 0,065 palca ali več.
Preden umetniško delo pošljete izdelovalcu matrice, preglejte ta kontrolni seznam:
- Format datoteke:Dobavite vektorsko umetniško delo v AI, EPS, SVG ali DXF. Pretvorite vse pisave v obrise ali krivulje, tako da jih programska oprema proizvajalca upodobi točno tako, kot je predvideno.
- Najmanjša širina poteze:Preverite, ali je vsaka vrstica, poteza črke in razmik vsaj 0,5 mm (0,020 palca). Preverite pozitivne in negativne prostore.
- Izbira pisave:Dajte prednost krepkim pisavam sans-serif pri majhnih velikostih. Če uporabljate serifne pisave, povečajte višino na najmanj 27 pt in preverite, ali tanke poteze ustrezajo najmanjši širini.
- Razmik med elementi:Pustite vsaj 0,022 palca med sosednjimi znaki, črtami ali elementi oblikovanja, da preprečite pregrevanje in pre-žigosanje.
- Izogibajte se zgoščenim ali popačenim pisavam:Horizontalna kompresija stanjša navpične poteze pod varne meje. Namesto tega uporabite standardne različice teže.
- Določite globino graviranja:Sporočite želeno tehniko (samo folija, vdolbina,-ogrevanje), da izdelovalec izrezkov izbere ustrezno globino reliefa in poševni kot.
- Poenostavite izolirane tanke elemente:Zgostite občutljive vijuge, serife las ali eno-pikselne obrise. Če je funkcija videti krhka na zaslonu, bo krhka v medenini.
- Velike trdne površine:Dizajni s široko zapolnjenimi območji lahko med žigosanjem ujamejo zrak. Razmislite o orisu velikih trdnih snovi ali se pogovorite o možnostih presejanja s svojim izdelovalcem matrice, da olajšate izpust zraka.
- Navedite dejansko velikost:Vključite dimenzije plošče in natančen položaj dizajna znotraj ploskve matrice. Zasnova, ki deluje pri širini 3 palcev, lahko krši pravila o minimalni liniji, če je pomanjšana na 1 palec.
Če dobite te podrobnosti prav na stopnji umetniškega dela, pomeni, da vaša medeninasta matrica prispe pripravljena za izvedbo od prvega vtisa. Zgornja pravila načrtovanja veljajo univerzalno, vendar so optimalna temperatura, tlak in čas zadrževanja bistveno odvisni od tega, kateri material je pod matrico - razlika, zaradi katere so navodila za-podlago bistvena za dosledne rezultate.
Substrat-by-Vodnik za nanašanje substrata
Ista medeninasta matrica se obnaša popolnoma drugače na rastlinsko{0}}strojenem usnju kot na premazanem kartonu ali policah iz borovine. Temperatura, tlak in čas zadrževanja niso univerzalne konstante - spreminjajo se z vsako spremembo substrata. Vtipkajte napačno kombinacijo in dobili boste vse od komaj vidnega vtisa do ožgane katastrofe. V tem razdelku so navedeni posebni začetni parametri za najpogostejše materiale, tako da lahko hitreje pridete do čiste oznake z manj poskusov in napak.
Usnjene in lesene podlage
Usnje je najbolj priljubljena podlaga za izdelavo medeninastih matric in to z dobrim razlogom. Naravna koža lepo sprejema toplotne vtise in ustvarja sledi, ki so trajne, otipljive in vizualno bogate. Toda »usnje« ni en sam material -, je družina materialov in temperatura medeninaste matrice za žigosanje usnja se spreminja glede na vrsto strojenja in debelino.
Rastlinsko{0}}strojeno usnjeje zlati standard za vroče žigosanje. Njegova gosta, čvrsta vlaknasta struktura ohranja ostre odtise in prenaša višje temperature, ne da bi se opekla tako zlahka kot krom{1}}strojene alternative. Začnite s testiranjem v območju od 150 do 175 stopinj Celzija (približno 300 do 350 stopinj Fahrenheita) z zmernim pritiskom in časom zadrževanja 2 do 4 sekunde. Usnjarji na forumih skupnosti poročajo, da se zlata folija čisto prenese na 1 mm veget-tan pri približno 120 stopinjah Celzija, pri čemer se pokritost izboljšuje, ko se približujete 130 stopinjam Celzija -, čeprav se robovi začnejo mehčati na vrhu tega območja. Za slepo vtiskovanje brez folije lahko pritisnete nekoliko bolj vroče (do 200 stopinj Celzija), ker želite vidno temnenje usnjenih vlaken in ne oster oprijem folije.
Krom{0}}strojeno usnjeje mehkejši, bolj raztegljiv in bolj{0}}občutljiv na toploto. Trdi se pri nižjih temperaturah - običajno od 120 do 150 stopinj Celzija - in potrebuje lažji pritisk, da se prepreči prekomerno-stiskanje materiala. Čas zadrževanja ostane kratek, približno 1 do 3 sekunde. PU (poliuretansko) usnje in sintetika iz vezanega usnja zahtevata še večjo previdnost; en izvajalec je ugotovil, da se PU usnje začne topiti blizu 170 stopinj Celzija, zato je bivanje v oknu od 100 do 140 stopinj Celzija bistveno.
Nekaj napotkov za pripravo usnja, ki si jih je vredno zapomniti: pred žigosanjem obrišite površino olja, prahu in balzama. Morebitni ostanki delujejo kot pregrada med matrico in kožo, kar povzroča neenakomerno prenašanje folije ali neenakomerno potemnitev. Če žigosate rastlinsko{2}}strojeno usnje, ki je bilo shranjeno v suhem okolju, lahko površino rahlo poškropite z vodo (nato pustite, da se vpije minuto) izboljša globino odtisa, tako da zmehča vlakna ravno toliko, da sprejmejo matrico.
Leszahteva bistveno drugačen pristop. Medeninasta matrica za vroče žigosanje na les običajno uporablja konfiguracijo železa z blagovno znamko namesto stiskalnice folije, temperature pa so bistveno višje. Mehki les, kot sta bor in cedra, pri 340 do 400 stopinjah Celzija (650 do 750 stopinj Fahrenheita), medtem ko trdi les, kot so javor, oreh in češnja, potrebuje od 400 do 455 stopinj Celzija (750 do 850 stopinj Fahrenheita).
Čas zadrževanja na lesu je daljši kot na usnju - pogosto 5 do 10 sekund za mehki les in do 15 sekund za gost trdi les. V zrno dobesedno vžgete nadzorovan vzorec, zato je cilj temna, enakomerna karbonizacija brez zoglenitve okolice. Vsebnost vlage pomembno vpliva na rezultate. Zračno-sušen les z 8 do 12-odstotno vsebnostjo vlage se bolj enakomerno žigosa kot v-peči posušen material, ki lahko povzroči lažjo in manj dosledno sled. Rahlo pred{12}}ogrevanje obdelovanca pomaga zmanjšati temperaturni šok in izboljša enakomernost oznake na debelem materialu.
Kompleksnost oblikovanja je pri lesu pomembnejša kot pri večini drugih podlag. Lesni vzorci lahko motijo fine podrobnosti, zato je delo s čistimi in preprostimi črtami najbolje preneseno. Zelo zapletena umetniška dela se ponavadi izgubijo v naravni teksturi, zlasti na-nezrnatih vrstah, kot sta hrast ali jesen.
Podlage iz papirja, kartona in plastike
Papirni izdelki so med podlagami, ki jih je najlažje vtisniti z medeninasto matrico. Nastavitve medeninaste matrice za papir in karton so na spodnjem koncu temperaturnega spektra - običajno od 90 do 130 stopinj Celzija - z rahlim pritiskom in zelo kratkimi časi zadrževanja od 1 do 2 sekund. Cilj na papirju je čist oprijem folije ali nežen vtisnjen odtis, ne pa ožganina.
Premazan papir in karton lepo sprejemata prenos s folijo, ker njihova gladka, zaprta površina zagotavlja dosleden stik s površino matrice. Nepremazani materiali so bolj porozni, kar lahko povzroči mikro-razpoke v prekrivanju folije. Če žigosate folijo na nepremazan papir, nekoliko višja temperatura (dodajte 10 do 15 stopinj Celzija) in delček daljšega časa zadrževanja kompenzirata povečano površinsko absorpcijo.
Težji kartoni in toge plošče -, ki se uporabljajo za luksuzno embalažo, platnice knjig in predstavitvene mape -, lahko prenesejo globlje vtisnjene črte brez trganja, ker njihova čeljust podpira mehanski premik. Pri papirju, ki je lažji od 200 g/m2, obstaja tveganje preluknjanja pri agresivnih nastavitvah globine ali pritiska.
Umetne maserazdeliti v dve različni kategoriji. Mehkejši termoplasti, kot so polietilen, polipropilen in PVC, se dobro odzivajo na medeninaste matrice pri temperaturah med 165 do 200 stopinj Celzija (325 do 400 stopinj Fahrenheita). Ti materiali se predvidljivo zmehčajo pod vročino, zlahka sprejmejo prenos folije in ustvarijo čiste vtisnjene oznake. Duroplastna plastika in trše konstruirane smole zahtevajo višje temperature -, ki se približujejo 400 do 455 stopinj Celzija (750 do 850 stopinj Fahrenheita) - podobno kot pri trdem lesu.
Ena kritična točka pri plastiki: površinska energija. Večina plastike potrebuje površinsko energijo vsaj 38 do 42 dynov/cm za zanesljiv oprijem folije. Nizko{4}}površinska-plastika, kot je neobdelan polietilen ali polipropilen, bo morda zahtevala koronsko obdelavo ali obdelavo s plamenom pred žigosanjem, da se zagotovi trajna vezava folije, namesto da se sčasoma odlepi.
Tanke plastične folije, ki se uporabljajo v embalaži za živila ali farmacevtskih pretisnih omotih, na splošno niso primerne za neposredno vroče žigosanje medeninaste matrice - toplota pregori, preden se ustvari uporabna oznaka. Za te aplikacije je bolje uporabiti specializirane inline kodirnike ali postopke s hladno folijo.
Tkanine in posebni materiali
Sintetični tekstil, kot so najlon, poliester in platno, je mogoče vroče žigosati pri temperaturah, podobnih mehkim termoplastom (150 do 200 stopinj Celzija), vendar mora pritisk ostati lahek, da se tkanje ne zmečka. Prenos folije na tkanino najbolje deluje z gladko, tesno tkano sintetiko - odprto-tkanjem ali materiali z močno teksturo nimajo neprekinjenega kontaktnega območja, potrebnega za čist oprijem.
Voščene plombe predstavljajo nišno, a rastočo uporabo. Medeninaste matrice, zasnovane za delo z voskom pri veliko nižjih temperaturah (sam vosek se topi pri 60 do 85 stopinjah Celzija), matrica pa se uporablja hladno - stisnjena v še-staljeni vosek, da se oblikuje odtis, ko se strdi. Toplotna masa matrice tu dejansko pomaga, saj odvaja toploto iz voska in pospešuje strjevanje.
Aplikacije za -prehrambeno kakovost, kot je blagovna znamka kruha, tortilj ali sira, uporabljajo -varne medeninaste matrice pri temperaturah, umerjenih za določen izdelek. To so aplikacije s kratkim-stikom, pri katerih matrica pusti kozmetično površinsko sled, ne da bi prekuhala izdelek.
Spodnja tabela združuje priporočene začetne parametre za najboljši substrat za delo z medeninastimi matricami. Te vrednosti predstavljajo preizkušene izhodiščne točke - vedno izvedite preskusne odtise na odpadnem materialu, preden se zavežete proizvodnim kosom, saj se čas zadrževanja medeninaste matrice glede na material razlikuje glede na velikost matrice, zapletenost konstrukcije in posebno opremo.
| Vrsta materiala | Temperaturno območje | Stopnja tlaka | Čas zadrževanja | Združljivost folije |
|---|---|---|---|---|
| Rastlinsko{0}}strojeno usnje | 150 - 200 C (300 - 400 F) | Srednje do trdo | 2 - 5 sekund | Odlično |
| Krom{0}}strojeno usnje | 120 - 150 C (250 - 300 F) | Lahka do srednja | 1 - 3 sekund | Dobro |
| PU / sintetično usnje | 100 - 140 C (210 - 285 F) | Svetloba | 1 - 2 sekund | Dobro (najprej preizkusite) |
| Mehki les (bor, cedra) | 340 - 400 C (650 - 750 F) | Čvrsto, celo | 5 - 10 sekund | Ni značilno (znamka toplote) |
| Trdi les (javor, oreh) | 400 - 455 C (750 - 850 F) | Čvrsto, celo | 8 - 15 sekund | Ni značilno (znamka toplote) |
| Premazan papir/karton | 90 - 120 C (195 - 250 F) | Svetloba | 1 - 2 sekund | Odlično |
| Nepremazan papir/karton | 100 - 130 C (210 - 265 F) | Lahka do srednja | 1 - 3 sekund | Dobro (nekoliko višja temperatura) |
| Mehka termoplastika (PE, PP, PVC) | 165 - 200 C (325 - 400 F) | Srednje | 2 - 4 sekund | Dobro (preverite površinsko energijo) |
| Trda duroplastna masa | 400 - 455 C (750 - 850 F) | trdno | 3 - 8 sekund | Omejeno |
| Sintetična tkanina (najlon, poliester) | 150 - 200 C (300 - 400 F) | Svetloba | 1 - 3 sekund | Zmerno (samo gladke tkanine) |
| Voščene plombe | Matrica uporabljena hladna na staljenem vosku | Rahlo pritisnite v vosek | Zadrži, dokler ni nastavljeno (3 - 5 s) | Ni primerno |
Ne pozabite, da ti parametri medsebojno delujejo. Večja ploskev matrice potrebuje večji pritisk in nekoliko daljše zadrževanje, da zagotovi popoln, enakomeren stik. Globoko vgravirana matrica, ki deluje pri enaki temperaturi kot plitka, bo ustvarila lažji odtis, ker manjša površina prenaša toploto. Temperatura okolice v delavnici, debelina podlage in celo vlažnost vse to potiska optimalne nastavitve v eno ali drugo smer.
Substrat vam pove, na katero temperaturo in časovno območje si želite prizadevati, toda kako dejansko dovajate to toploto - in kako dosledno nadzirate pritisk -, je v celoti odvisno od opreme, nameščene na vaši mizi ali proizvodni liniji.
Združljivost opreme in metode segrevanja za medeninaste matrice za vtiskovanje
Poznavanje prave temperature in časa zadrževanja za vašo podlago je le polovica enačbe. Stiskalnica, ki jo uporabljate, in način, kako dovaja toploto na ploskev matrice, določata, ali se te nastavitve prevedejo v dosledne rezultate ali frustrirajučo spremenljivost od enega odtisa do drugega. Različne vrste opreme namestijo medeninaste matrice različno, nadzorujejo pritisk z različno natančnostjo in segrevajo matrico prek različnih mehanizmov - vsaka kombinacija je primerna za določen proizvodni kontekst.
Vrste stiskalnic in njihova združljivost z medeninasto matrico
Vsaka stiskalnica ne deluje enako z medeninasto matrico. Montažni sistem, dovod tlaka in nadzor giba se med kategorijami opreme močno razlikujejo in ujemanje matrice z napačnim strojem povzroča težave, ki jih ne more odpraviti nobena nastavitev temperature.
Arbor stiskalnice z grelnimi elementiso vlečni konj za vroče žigosanje majhnih-serij in hobi. Medeninasta matrica za vroče žigosanje z arbor stiskalnico se običajno namesti prek navojnega droga ali vpenjalne plošče z vijaki, pritrjene na ogrevano ploščo. Pritisk nadzirate ročno prek ročice vzvoda, kar vam daje otipno povratno informacijo, vendar omejeno ponovljivost. Arbor stiskalnice excel za izdelavo prototipov, kratke naklade in-enkratno delo po meri, kjer si lahko privoščite vsak odtis po občutku.
Pnevmatski stroji za vroče žigosanjezagotavljajo zračni{0}}valj-pritisk s prednastavljeno silo, s čimer se odpravi človeška spremenljivost ročne stiskalnice. Pritrditev medeninaste matrice za nastavitve pnevmatske stiskalnice običajno vključuje hitro-zamenljivo pritrdilno ploščo - vijakov matrice na aluminijasti adapter, ki zdrsne v lastovičji rep ali vpenjalno tirnico na ogrevani glavi. Zaradi dosledne pritisne sile in programabilnih ciklov zadrževanja so pnevmatski stroji idealni za srednje{6}}velikoserijsko proizvodnjo, kjer se mora vsak odtis ujemati z zadnjim.
Ročni likalniki za blagovno znamko-so najenostavnejša konfiguracija. Medeninasta matrica se navije neposredno na glavo ročaja z električnim ali plamenskim-ogrevanjem ali vpne vanj. Z roko pritisnete na obdelovanec. Ta postavitev prevladuje v usnjarskih delavnicah, lesarjih, ki označujejo končne izdelke, in v vseh aplikacijah, kjer obdelovanec ne more priti v stiskalnico - pohištvene plošče, sestavljeno blago ali veliki predmeti, ki se ne prilegajo pod ploščo.
Toplotne stiskalnice (preklopne in nihajne)uporabite veliko ogrevano ploščo za enakomeren pritisk na širokem območju. Medeninaste matrice pritrdite na zgornjo ploščo z visokotemperaturnim-lepilnim trakom ali privijte neposredno v navojne vložke. Toplotne stiskalnice zagotavljajo odlično enakomernost po celotni površini matrice, vendar nudijo manj natančen nadzor tlaka kot pnevmatski sistemi. Dobro se obnesejo za žigosanje folije na ravne podlage, kot so papir, karton in tanki kosi usnja.
Tukaj je hitra referenca za prilagajanje opreme vašim proizvodnim potrebam:
- Arbor stiskalnica z ogrevano ploščo- Najboljše za izdelavo prototipov, enkratne-izdelke po meri in manj kot 50 kosov. Ročna regulacija tlaka. Nizki stroški opreme.
- Pnevmatski stroj za vroče žigosanje- Najboljše za dosledno proizvodnjo od 50 do 10,000+ kosov. Programabilni tlak, zadrževanje in temperatura. Srednji do visoki stroški opreme.
- Ročni-likalnik za žigosanje (električni ali plamenski)- Najboljše za prevelike obdelovance,-označevanje blagovne znamke na kraju samem in nizko{2}}ročno delo (1 do 100 kosov). Prenosna, minimalna nastavitev. Nizki stroški opreme.
- Preklopna ali nihajna toplotna stiskalnica- Najboljše za ravne podlage, delo s folijo in srednje naklade (20 do 500 kosov). Enakomerna porazdelitev toplote po velikih površinah matrice. Zmerni stroški opreme.
Metode ogrevanja in nadzor temperature
Metode ogrevanja medeninastih matric za vtiskovanje spadajo v štiri glavne kategorije in vsaka vpliva na enakomerno porazdelitev toplote po ploskvi matrice -, kar je dejavnik, ki je pri medenini pomembnejši kot pri večini drugih kovin.
Zakaj? Ker ima medenina visoko toplotno prevodnost (približno 109 W/m-K za običajno zlitino C360). To pomeni, da toplota hitro teče skozi celoten blok matrice. Pozitivno je, da to preprečuje hladne točke in zagotavlja, da celotno območje načrtovanja hitro doseže delovno temperaturo. Na negativni strani pomeni tudi kakršno koli nedoslednost v viru toplote - vroča točka iz slabo nameščenega grelnika kartuše, na primer - se širi skozi matrico in lahko povzroči neenakomeren prenos folije ali ožig substrata na določenih območjih.
Električni grelniki kartušso najpogostejši način ogrevanja za proizvodne stiskalnice. Ti cilindrični uporovni elementi se vstavijo v izvrtane luknje v plošči ali neposredno v pritrdilno ploščo matrice. Hitro se segrejejo, dobro se odzivajo na PID regulatorje in zagotavljajo dobro enakomernost, če so pravilno razporejeni. Večina nastavitev pnevmatskih in arbor stiskalnic uporablja grelnike kartuš z nazivno močjo med 100 in 500 W, odvisno od velikosti matrice.
Zunanje grelne ploščepostavite medeninasto matrico med ogrevano aluminijasto ali jekleno ploščo in stiskalno glavo. Matrica prevodno absorbira toploto s plošče pod njo. Ta pristop dobro deluje pri toplotnih stiskalnicah in nekaterih ploskih strojih za žigosanje. Slaba stran je nekoliko počasnejši toplotni odziv pri nastavljanju temperature - segrevate večjo toplotno maso (plošča in matrica) namesto same matrice.
Plinski-likalniks plamenom butana ali propana segrejte kovinsko glavo, v katero je nameščena medeninasta matrica. Te so običajne pri ročnih aplikacijah za blagovno znamko in delu na terenu, kjer elektrika ni na voljo. Nadzor temperature je nenatančen - ocenjujete na podlagi izkušenj, barve segrete kovine ali površinskega termometra. Ogrevanje s plinom daje manj enakomerne rezultate kot električne metode, vendar se kompromis-pri prenosljivosti splača za številne obrtne in lesnoobdelovalne aplikacije.
Integrirani digitalni regulatorji temperaturesami po sebi niso način ogrevanja, ampak pretvorijo vsak električni grelni element v natančen instrument. Regulator temperature za medeninasto matrico običajno uporablja senzor termoelementa, vdelan v ploščo ali nosilec matrice, ki posreduje odčitke-v realnem času krmilniku PID, ki modulira moč grelnega elementa. To ohranja temperaturo površine matrice v območju plus ali minus 2 do 5 stopinj Celzija od vaše ciljne - kritične, ko uporabljate folijo, ki potrebuje natanko 120 stopinj Celzija za čist oprijem in ožge podlago pri 140 stopinjah Celzija.
Praktičen zaključek: če vaše delo zahteva ponovljive rezultate na ducate ali stotine odtisov, investirajte v električni grelnik kartuš, ki je združen z digitalnim krmilnikom PID. Če na klopi označujete nekaj usnjenih izdelkov in lahko dopuščate rahle-od-različice odtisa, bo delo opravil preprostejši segret likalnik ali ročno preverjanje temperature.
Izbira opreme oblikuje vaš-strošek na prikaz prav toliko kot zgornja meja kakovosti. Pnevmatska stiskalnica z digitalnim nadzorom temperature predstavlja pomembno vnaprejšnjo naložbo, ki se povrne s hitrostjo in doslednostjo na dolge naklade -, medtem ko ročni-likalnik stane le delček toliko, vendar zahteva več spretnosti in časa na kos. Razumevanje, kje se križajo vaša matrica, vaša oprema in obseg vaše proizvodnje, vam pomaga sprejemati pametnejše odločitve pri nakupu, ko gre za strojno opremo in sam material matrice.
Stroškovni dejavniki in nadomestni materiali za medeninaste matrice za vtiskovanje
Naložba v opremo je le en del proračunske slike. Sama matrica nosi lastne spremenljivke stroškov - in za mnoge kupce, ki naročajo svojo prvo matrico po meri, se cena zdi nejasna. Koliko stane medeninasta matrica po meri? Enotne številke ni, obstaja pa jasen nabor spremenljivk, ki ceno predvidljivo dvignejo ali znižajo. Razumevanje teh dejavnikov stroškov medeninaste matrice za žigosanje vas postavi v močnejši položaj, ko zahtevate ponudbe in primerjate dobavitelje.
Kaj vpliva na ceno medeninastih matric
Pet glavnih dejavnikov določa, koliko boste plačali za medeninasto matrico po meri:
- Velikost matrice- Večje matrice porabijo več surovin in zahtevajo daljši strojni čas. 1-palčna kvadratna matrica z logotipom stane bistveno manj kot 4 x 6-palčna matrica za ploščice, tudi če je zasnova enaka.
- Kompleksnost graviranja- Preprosto besedilo-umre le stroji za tiskanje velikih črk hitreje kot zapleten logotip s finimi serifi, ozkimi krivuljami in številnimi osamljenimi elementi. Bolj zapletene poti orodja pomenijo več CNC časa, kar neposredno poveča stroške.
- Globina graviranja- Globlje olajšanje zahteva več prehodov za odstranjevanje materiala. Izrezovanje na globino 1,5 mm za slepo vtiskovanje traja precej dlje, da se izdela kot izdelava 0,3 mm plitvega izrezka, namenjenega za delo s folijo.
- Montažna oprema- Goli medeninasti blok stane manj kot blok, pritrjen na aluminijasto nosilno ploščo z navojnimi stebri ali nastavljivimi kavlji po meri. Posebna montaža dodaja material in montažo.
- Količina naročila- Enkratna-matrica po meri krije celotne stroške namestitve. Če potrebujete pet enakih matric (za več delovnih postaj ali rezervno orodje), cena na-enoto pade, ker so program CNC, vpenjanje in preverjanja kakovosti deljeni v celotni seriji.
Čas izvedbe vpliva tudi na ceno. Standardni dobavni roki od 5 do 10 delovnih dni ne zahtevajo dodatnega plačila, vendar hitra naročila (2 do 3 dni) običajno dodajo od 25 do 50 % k skupnemu znesku -, podobno kot hitra doplačila, ki so običajna pri storitvah izdelave kovin po meri. Če vaša časovnica omogoča prilagodljivost, standardna proizvodnja prihrani pravi denar.
Za grobo merilo uspešnosti: majhne medeninaste matrice po meri (pod 2 palca) za ljubiteljske likalnike z blagovno znamko običajno padejo v razpon od 50 do 150 USD. -Proizvodne matrice srednje velikosti (2 do 4 palcev) z zmerno zapletenostjo znašajo od 150 do 500 USD. Velike ali zelo podrobne matrice za industrijsko uporabo lahko presežejo 500 $ do 1 $, 000+ zlasti če so nameščene z natančno strojno opremo za pnevmatske stiskalnice.
Medenina proti alternativnim materialom za matrice
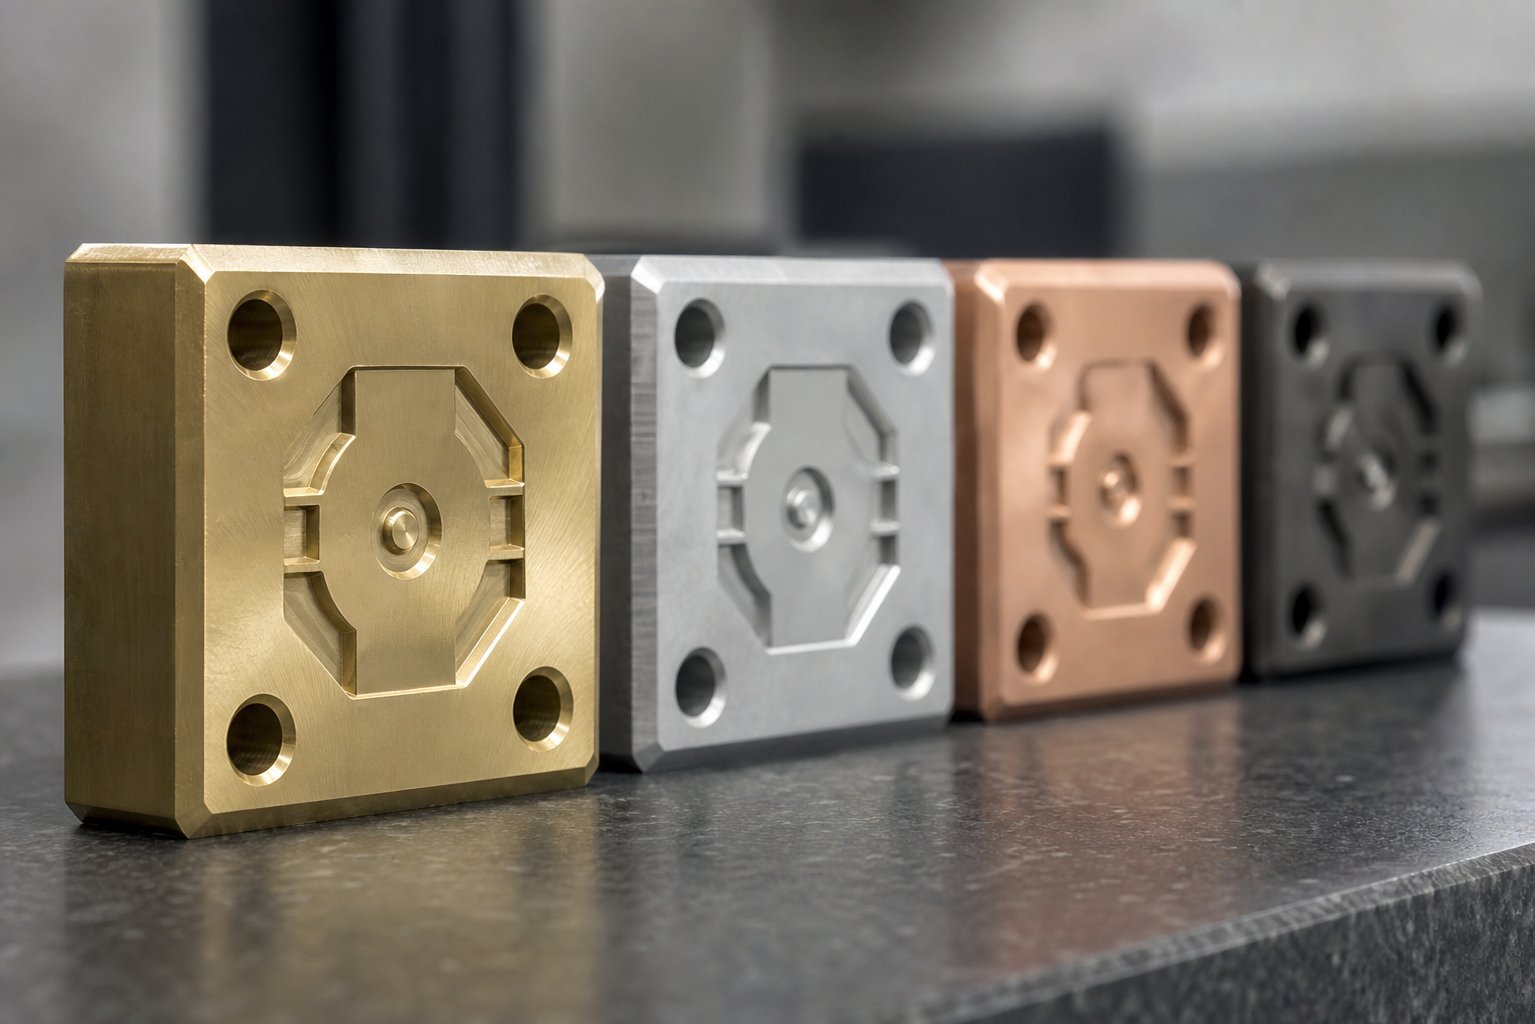
Medenina ni edina možnost. Štirje drugi materiali tekmujejo za uporabo v kalupih in vsak zavzema drugačen položaj v spektru stroškov-v-zmogljivosti. Primerjava matrice iz medenine in magnezija je najpogostejša točka odločitve za kupce z nizkim proračunom, medtem ko je razprava o matricah za vtiskovanje iz jekla in medenine najpomembnejša za -veliko obsege operacij, ki načrtujejo dolge proizvodne akcije.
Tukaj je, kako se materiali zložijo:
| Die Material | Tipičen razpon stroškov | Življenjska doba (prikazi) | Zmogljivost podrobnosti | Najboljše aplikacije |
|---|---|---|---|---|
| Medenina (C260/C360) | $$ | 50,000 - 100,000+ | Visoka - dobro drži drobne črte in ostre robove | Vse-namensko: žigosanje folije, vtiskovanje, žigosanje na usnje, papir, les, plastiko |
| magnezij | $ | 5,000 - 10,000 | Možni so zmerni - fini detajli, vendar se hitro obrabi | Kratke naklade, izdelava prototipov, voščilnice, vezave knjig, delo z nizko{0}}tlačno folijo |
| Cink | $ | 3,000 - 8,000 | Nizka do zmerna - mehkejša zlitina omejuje zadrževanje robov | Poceni kratkotrajni-matrice, orodje za enkratno uporabo, dokaz-testiranja-koncepta |
| Baker | $$-$$$ | 30,000 - 60,000 | Zelo visoka - mehkejša od medenine, vendar obdelana do natančnejših podrobnosti | Visok{0}}detajlni žigosanje folije na papir, varnostni tisk, likovne-umetniške aplikacije |
| Jeklo (orodno jeklo) | $$$-$$$$ | 500,000 - 1,000,000+ | Visok - ohranja robove pod ekstremnim pritiskom in vročino | Veliko{0}}industrijsko označevanje, inženirska plastika, dolgotrajna-proizvodnja |
Nekaj opažanj iz te primerjave, ki jih je vredno izpostaviti:
magnezijstane približno 40 do 60 % manj kot medenina za enako-velikost matrice, vendar je življenjska doba medeninaste matrice v odtisih običajno 5- do 10-krat daljša. Če potrebujete samo nekaj sto odtisov za kratko pakiranje ali materiale za dogodke, magnezij prihrani denar. Več kot nekaj tisoč kosov boste zamenjali magnezijevo matrico - po možnosti večkrat -, zaradi česar bo medenina v življenjski dobi projekta cenejša.
Jeklotraja dlje od medenine za red velikosti, vendar stane 3- do 5-krat več vnaprej in obdeluje dlje zaradi svoje trdote. Jeklo je smiselno, ko izvajate eno samo zasnovo matrice skozi več sto tisoč ciklov na proizvodni liniji. Za zmerne količine - recimo od 10.000 do 50.000 vtisov - medenina zagotavlja enakovredno kakovost ob delčku naložbe.
Bakerzaseda nišo za delo z izjemno-natančnimi podrobnostmi. Njegova mehkejša sestava obdeluje strožje tolerance kot medenina, vendar ista mehkoba pomeni, da se hitreje obrabi pod ponavljajočo se vročino in pritiskom. To je izbira strokovnjaka za vrhunske-pisarniške in varnostne aplikacije, ne pa-splošna alternativa.
Izbira med temi materiali je na koncu odvisna od vašega obsega proizvodnje, zahtev glede podrobnosti in proračunskega obzorja. Za inženirje in nabavne ekipe, ki primerjajo značilnosti zlitin v več aplikacijah, YICHEN'sVir materialovponuja uporabno izhodišče za ocenjevanje medenine, jekla in drugih proizvodnih kovin vzporedno - koristen kontekst, ko se odločitev o materialu matrice prepleta s širšimi specifikacijami materiala delov.
Izbira cene in materiala vam pove, kaj kupujete. Toda tudi prava matrica v pravem materialu lahko deluje premalo, če gre med proizvodnjo kaj narobe -, in znanje, kako diagnosticirati in odpraviti pogoste težave, prihrani čas in vtise.
Odpravljanje pogostih težav z medeninasto matrico
Izbrali ste temperaturo, izbrali pravo podlago in namestili matrico -, vendar odtis še vedno ni videti pravilen. Preden zavržete obdelovanec ali obtožite izdelovalca matrice, večina napak pri vročem žigosanju sledi peščici diagnosticiranih vzrokov z enostavnimi popravki. Ta vodnik za odpravljanje težav pokriva težave, na katere boste najverjetneje naleteli, in obravnava vsako od njih kot par vzrok-in-rešitev, da se lahko hitro vrnete k čistim prikazom.
Plitki ali neenakomerni odtisi
Ko vaša medeninasta matrica na eni strani pusti bledo sled, manjkajoče vogale ali nedosledno globoko po zasnovi, je težava skoraj vedno v tlačnem ali kontaktnem sistemu in ne v sami matrici. Tukaj morate preveriti:
- Nezadosten splošni pritisk- Matrica se ne zabije dovolj močno v podlago, da bi ustvarila popoln stik.Popravek:Postopoma povečujte silo pritiska. Na stiskalnici za vrtanje uporabite večji pritisk vzvoda; na pnevmatskem stroju dvigujte valj PSI v majhnih korakih, dokler se celotno projektirano območje ne prenese čisto.
- Neravna plošča ali montažna površina- Če je ogrevana plošča zvita, obrabljena ali nosilec matrice ni popolnoma raven, se en rob matrice dotakne podlage pred drugim.Popravek:Položite list karbonskega papirja med matrico in ravno preskusno površino, pritisnite navzdol in preverite kontaktni vzorec. Če se pritisk koncentrira na eni strani, območji nizkega{1}}tlaka prekrijte s tanko folijo ali papirjem, dokler ne dosežete enakomernega stika. Zamenjajte plošče, ki kažejo vidno konkavnost ali obrabljene utore.
- Obrabljena površina matrice- Po več deset tisoč vtisih se na dvignjeni reliefni površini pojavijo mikro-zaokrožitve na robovih in izgubi enakomernost višine. Drobni detajli se najprej obrabijo, ker imajo manjšo maso.Popravek:Preglejte površino matrice pod povečavo. Če se robovi zdijo zaobljeni ali so določena področja vidno nižja od ostalih, je treba matrico obnoviti ali zamenjati.
- Nepravilna priprava podlage- Usnje s površinskimi olji, papir s prekomerno vlago ali plastika s statičnim nabojem se upirajo čistemu prenosu odtisa.Popravek:Očistite površino podlage neposredno pred žigosanjem. Obrišite usnje s krpo,-ki ne pušča vlaken, pripravite papir na primerno vlažnost (pod 8 % vlage) in uporabite anti{3}}statično obdelavo plastike.
- Zvitost ali neravnina podlage- Zaobljena pločevina ali ukrivljen usnjen kos ne bo v popolnem stiku z ravno matrico.Popravek:Podlage pred žigosanjem poravnajte. Pri papirju aklimatizirajte papir v okolju z nadzorovano-vlažnostjo. Za usnje uporabite podložno ploščo ali orodje, ki med ciklom stiskanja drži kos ravno.
Težave z ožiganjem, lepljenjem in prenosom folije
Napake,-povezane s temperaturo, so najpogostejši glavoboli pri delu z medeninastimi matricami. Ker medenina tako učinkovito prevaja toploto, se celo majhne prekoračitve temperature ali časa zadrževanja takoj spremenijo v vidne poškodbe na podlagi.
- Žganje substrata- Material potemni, sežge ali razbarva preko predvidenega območja odtisa.vzrok:Nastavljena previsoka temperatura, predolg čas zadrževanja ali oboje.Popravek:Znižajte temperaturo v korakih po 5 stopinj Celzija in skrajšajte čas zadrževanja, dokler oznaka ni čista brez razbarvanja okolice. Na usnju se žganje pogosto pojavi kot temen halo okoli črk; na papirju se kaže kot rumenenje ali krhkost na robovih odtisa.
- Matrica se drži podlage- Matrica zgrabi material ob sprostitvi, potegne vlakna iz papirja, raztegne usnje ali pusti ostanke na sprednji strani matrice.vzrok:Nabiranje ostankov lepila iz folije, staljenega materiala podlage, zapečenega na matrico, ali previsoke temperature, zaradi katere se podlaga delno spoji z medenino.Popravek:Temeljito očistite površino matrice - uporabite medeninasto krtačo (nikoli jekleno, ki opraska relief) in topilo, ki ustreza vrsti ostanka. Za ostanke folije se dobro obnese izopropilni alkohol ali namensko čistilo za folijo. Znižajte temperaturo, če se lepljenje po čiščenju ponovi.
- Nepopoln prenos folije (goli madeži ali neenakomerna pokritost)- Deli folije za prenos dizajna so čisti, medtem ko je na drugih delih spodaj vidna gola podlaga.vzrok:Nezadostna temperatura, ki preprečuje popolno aktivacijo lepila, neenakomeren pritisk, ki zapušča nizka-kontaktna območja, ali-nezdružljivost podlage s folijo, kjer se lepilna plast ne veže s kemijo površine.Popravek:Postopoma zvišujte temperaturo in potrdite s preskusom drgnjenja -, če se folija ob rahlem drgnjenju dvigne, oprijem ni popoln. Preverite enakomeren pritisk na ploskvi matrice. Če težave ne odpravite, preklopite na razred folije, ki je oblikovan za vaš specifični tip substrata (premazan ali nepremazan papir, obdelana ali neobdelana plastika).
- Krvavitev folije ali zamegljeni robovi- Folija se razteza čez meje zasnove in se razmaže na območja brez-slike.vzrok:Previsoka temperatura, predolg čas zadrževanja ali obrabljena matrica, katere robovi ne morejo več definirati jasnih meja.Popravek:Zmanjšajte toploto in skrajšajte čas stiskanja. Preglejte robove matrice - če kažejo vidne zaokroženosti ali luknjice, je matrica dosegla točko, ko ne more več povzročati ostrih prelomov folije in jo je treba zamenjati ali ponovno -obdelati.
- Mehurčki ali gubanje folije- Na preneseni foliji so po žigosanju vidni majhni mehurčki, gube ali dvignjene zaplate.vzrok:Vlaga, ujeta v substrat, izhlapeva pod vročino in ustvarja žepke pod plastjo folije. Druga možnost je, da zaradi nestabilne kakovosti folije ali premajhnega pritiska folija ne pritisne ravno ob površino.Popravek:Pred-suhe podlage pred žigosanjem (zlasti papir in usnje, shranjena v vlažnih pogojih). Preverite, ali je napetost podajanja folije enakomerna in zagotovite, da je pritisk enakomeren po celotnem območju slike.
Kratka opomba o čiščenju medeninaste matrice za žigosanje med proizvodnjo: razvijte navado brisanja ploskve matrice z mehko krpo med vsakimi 20 do 50 odtisi med uporabo folije. Ostanki se postopoma kopičijo in zgodnje odkrivanje je veliko lažje kot čiščenje zapečenega-lepila po polni proizvodnji. Za globlje čiščenje odstranite matrico iz stiskalnice, na kratko namočite v toplo topilo in nežno zdrgnite z medeninasto -ščetinasto ščetko. Izogibajte se abrazivnim blazinicam ali jekleni volni - zaobljujejo tanke robove, od katerih je odvisna vaša matrica za ostre odtise.
Težave z obrabo matrice in dolgoživostjo
Vsaka medeninasta matrica ima omejeno življenjsko dobo. Vprašanje je, ali vaš doseže svoj polni potencial ali se prezgodaj razgradi zaradi dejavnikov, ki jih je mogoče preprečiti. Zgodnje prepoznavanje znakov obrabe medeninaste matrice za vtiskovanje vam omogoča načrtovanje zamenjav, preden kakovost pade pod sprejemljivo raven.
- Zaokroževanje robov na finih delih- Najzgodnejši vidni znak obrabe. Tanke črte in drobno besedilo najprej izgubijo ostrost, ker imajo najmanj materialne mase in so izpostavljeni največjemu toplotnemu ciklu na enoto površine.Akcija:Primerjajte svež vtis s svojim izvirnim dokazom. Če se drobni detajli zmehčajo, matrica prehaja v fazo upadanja. Načrtujte zamenjavo, preden postane degradacija očitna končnim strankam.
- Površinska luknjastost ali korozija- Na ploskvi matrice se pojavijo majhne jamice ali razbarvane lise, zlasti pri matricah, ki so izpostavljene kislim substratom (nekatero rastlinsko-strojeno usnje) ali nepravilno uporabljenim kemičnim čistilnim topilom.Akcija:Rahle luknjice se lahko včasih izbrusijo, če niso dosegle globine reliefa. Globoko luknjanje zahteva zamenjavo matrice.
- Izguba globine čez ploskev matrice- Po več tisoč vtisih se skupna višina reliefa zmanjša, ko se dvignjene površine stisnejo in obrabijo pod ponavljajočimi udarci.Akcija:Izmerite reliefno globino z globinomerom in primerjajte z originalno specifikacijo. Zaradi izgube več kot 15 do 20 % je matrica običajno neprimerna za vtiskovanje, čeprav lahko še vedno deluje za prenos folije, kjer je potrebna manjša globina.
Kaj pospešuje obrabo matrice? Delovne temperature, ki so višje od potrebnih, so na vrhu seznama - čezmerna toplota z vsakim ciklom mikroskopsko zmehča površino medenine, kar pospeši izgubo materiala. Abrazivne podlage za žigosanje (nepremazan karton, neobdelan les) se obrabijo hitreje kot gladki materiali. In slabe navade čiščenja omogočajo, da se ostanki zapečejo v trdo skorjo, ki zahteva agresivne metode odstranjevanja, kar pri tem poškoduje matrico.
Če želite podaljšati življenjsko dobo svoje matrice:
- Matrice shranjujte v suhem okolju, najbolje zavite v -krpo proti madežem ali zaprte v vrečki z-zadrgo, da preprečite oksidacijo med uporabami.
- Nikoli ne zlagajte matric -na-lice brez zaščitnega materiala med njimi - medenina je dovolj mehka, da lahko kontaktni pritisk prenese sledi med površinami matrice.
- Očistite po vsaki proizvodni seji, ne le, ko se pojavijo vidni ostanki.
- Delajte pri najnižji učinkoviti temperaturi za kombinacijo podlage in folije - vsaka stopinja nad minimalno pospeši obrabo površine brez izboljšanja kakovosti odtisa.
Vedeti, kdaj je treba matrico zamenjati -, in imeti pripravljene informacije za hitro naročanje njenega naslednika - ohranja proizvodnjo brez vrzeli v kakovosti. Sam postopek naročanja ima svoj nabor najboljših praks, ki jih je vredno razumeti, preden dvignete telefon ali izpolnite obrazec za ponudbo.
Kako naročiti in oceniti medeninaste matrice za žigosanje po meri
Zamenjava obrabljene matrice ali zagon vašega prvega orodja po meri bi morala biti enostavna -, vendar nejasne zahteve za ponudbo vodijo do nejasnih rezultatov. Dobavitelji potrebujejo posebne informacije za izdelavo matrice, ki se ujema z vašo aplikacijo, vi pa potrebujete jasen okvir za pregled prispelega. Ne glede na to, ali ste lastnik usnjarske delavnice, ki naroča enotno matrico za blagovno znamko, ali pakirni inženir, ki nabavlja proizvodno orodje, spodnji postopek ohranja obe strani usklajeni od prvega stika do končne dostave.
Informacije, ki jih je treba zbrati pred naročilom
Predstavljajte si, da pokličete dobavitelja in rečete: "Potrebujem medeninasto matrico z mojim logotipom." To je tako, kot če bi stopil v strojno delavnico in vprašal za "kovinski del." Več podrobnosti ko navedete vnaprej, manj revizijskih ciklov boste prežgali - in hitreje bodo vaši kocke poslani. Tukaj je postopek naročanja, predstavljen po korakih:
- Dokončajte svojo vektorsko umetnino- Posredujte dizajn v formatu AI, EPS, SVG ali DXF z vsemi pisavami, pretvorjenimi v obrise. Če je vaša datoteka rastrska slika (JPEG ali PNG), pričakujte, da vam bo dobavitelj zaračunal pretvorbo ali jo v celoti zavrnil. Na tej stopnji o zahtevah za umetniško delo iz medenine po meri ni-mogoče pogajati: čiste vektorske poti, brez odprtih kontur in natančne mere pri končni velikosti žiga.
- Določite svoj substrat- Dobavitelju natančno povejte, kateri material boste žigosali: rastlinsko-strojeno usnje, prevlečen karton, bor, ABS plastiko ali kar koli drugega. To določa globino graviranja in poševni kot, ki ga bodo zarezali v matrico.
- Določite želeno vrsto vtisa- Ali žigosate s folijo, slepim vtiskovanjem, toplotnim žigosanjem ali vtiskovanjem? Vsaka tehnika zahteva drugačno globino reliefa, površinsko obdelavo in geometrijo robov. Matrica, optimizirana za delo s folijo, se ne bo dobro obnesla za globoko vtiskovanje usnja.
- Potrdite svoj sistem namestitve- Določite vrsto stiskalnice in način pritrditve matrice. Bunter post za stiskalnico za arbor? Vzorec vijakov za pnevmatski stroj? Steblo z navojem za ročni likalnik? Navedite montažne mere - razmik med luknjami, velikost navoja, debelino plošče -, da bo matrica prispela pripravljena za namestitev brez sprememb.
- Navedite svoja pričakovanja glede obsega proizvodnje- Matrica, namenjena za 500 vtisov na obrtniškem projektu, je lahko določena drugače kot tista, za katero se pričakuje, da bo izvajala 50.000 ciklov na proizvodni liniji. Prostornina vpliva na priporočila glede stopnje materiala, specifikacije globine in na to, ali dobavitelj predlaga medenino ali alternativo, kot je jeklo.
- Sporočite svoje zahteve za preobrat- Standardni dobavni roki (5 do 10 delovnih dni) ohranjajo razumne stroške. Hitrejša proizvodnja skrajša to časovnico, vendar vašemu računu doda 25 do 50 %. Načrtujte vnaprej, ko je to mogoče.
- Zahtevajte dokazilo ali maketo-- Zahtevajte digitalno upodobitev ali preizkusni vtis, preden se matrica pošlje. Ugledni dobavitelji zagotavljajo zrcaljen umetniški dokaz za vaš-odpis in odkrijejo napake, preden pride do rezanja kovine.
Nekaj rdečih zastavic, na katere morate biti pozorni pri komunikaciji z dobavitelji: nepripravljenost na razpravo o razredu materiala ali posebnostih zlitine, brez omembe koraka preverjanja, nezmožnost določitve toleranc globine graviranja ali navajanje brez vprašanja o vašem substratu in tehniki. Dober izdelovalec matric postavlja vprašanja - če dobavitelj sprejme vaše naročilo, ne da bi razjasnil kakršne koli podrobnosti, imate verjetno opravka z generično storitvijo, ki ne bo optimizirala matrice za vašo aplikacijo.
Ocenjevanje kakovosti matrice in izbira materiala
Vaša kocka prispe. Preden ga namestite na svojo stiskalnico in zaženete proizvodnjo, si vzemite pet minut, da ga pregledate. Kontrolni seznam za pregled kakovosti medeninaste matrice odkrije proizvodne napake, ki bi se sicer pokazale kot nedosledni odtisi v vaših prvih stotih kosih -, do takrat pa ste že zapravili substrat in čas.
Tukaj je tisto, kar morate iskati pri končnem izdelku dobavitelja medeninaste matrice:
- Enakomerna globina graviranja- Za merjenje globine reliefa na več točkah po ploskvi matrice uporabite merilnik globine ali indikator s številčnico. Variacija mora ostati znotraj plus ali minus 0,05 mm za delo s folijo in plus ali minus 0,1 mm za vtisnjene vtise. Če je en vogal bistveno plitvejši od nasprotne strani, je bila matrica strojno obdelana na neustrezno izravnani podlagi ali pa je bila zvita med naknadno-obdelavo.
- Čisti robovi in ostri prehodi- Preglejte mejo med dvignjenimi površinami načrta in vdolbinami ozadja pod povečavo ali lupo. Robovi morajo biti ostri, ne zaobljeni ali razdrapani. Brade vzdolž rezanih sten kažejo na nepopolno odstranjevanje robov. Nejasni ali neenakomerni prehodi pomenijo, da je bil CNC nastavek obrabljen ali da je bila hitrost podajanja previsoka.
- Pravilna poravnava montaže- Če matrica vključuje podložno ploščo ali pritrdilno opremo, preverite, ali je zasnova centrirana in kvadratna glede na pritrdilne točke. Matrica, ki je ukrivljena v stiskalnici, ustvari poševne odtise, ki jih nobena količina šimiranja popolnoma ne popravi. Preverite, ali so navojne luknje čisto narezane in ali je matrica povsem ravna na znano-ravno referenčno površino.
- Kakovost površinske obdelave- Dvignjena površina za žigosanje (del, ki se dotika vaše podlage) mora biti gladko polirana. Oznake orodja, praske ali obdelovalni utori na tej površini se bodo prenesli na vsak odtis. Poglobljena področja ozadja ne potrebujejo istega laka - nekaj teksture je sprejemljivo, saj ta področja nikoli ne pridejo v stik s podlago.
- Natančnost oblikovanja- Primerjajte fizično kocko s svojo izvirno vektorsko sliko. Preverite razmik med črkami, debelino vrstic in morebitne podrobnosti, ki so bile morda poenostavljene med izdelavo. Manjša odstopanja so običajna pri najmanjših velikostih elementov, vendar vse, kar je vidno pri običajni razdalji gledanja, kaže na težavo s kakovostjo.
Poleg pregleda končne matrice si pozornost zasluži tudi sama stopnja zlitine. Ni vsa medenina enaka - in kako naročiti medeninasto matrico za žigosanje po meri, ki deluje skozi celotno pričakovano življenjsko dobo, se začne z razumevanjem kovine pod njo.
Medenina C360 (brez{1}}medenina za strojno obdelavo, ki vsebuje približno 60 % bakra, 35 % cinka in 3 % svinca) je najpogostejša izbira za matrice za žigosanje. Njegova vsebnost svinca deluje kot lomilec ostružkov med CNC obdelavo, kar zagotavlja čistejše reze in bolj gladke površine. Medenina C260 (70 % bakra, 30 % cinka) nudi boljšo odpornost proti koroziji in nekoliko večjo vzdržljivost, vendar stroji manj čisti - kotprimerjalne analize teh zlitin kažejo, C360 zagotavlja odlično obdelovalnost, medtem ko je C260 prednost, kjer je dolgoročna-izpostavljenost okolju zaskrbljujoča.
Za večino aplikacij vročega žigosanja in označevanja C360 zagotavlja idealno ravnovesje: strojno obdela do natančnih podrobnosti, enakomerno prevaja toploto in vzdrži več deset tisoč toplotnih ciklov. C260 je bolj smiseln za matrice, ki bodo dolgo-shranjene med redko uporabo ali izpostavljene jedkim substratom (določeno kemično-strojeno usnje ali obdelan papir).
Izbira materiala postane bolj zapletena, ko navedete tudi žigosane dele in ne samo matrico -, če primerjate medenino z aluminijem, jeklom in nerjavnim jeklom za komponente, ki se proizvajajo. Za inženirje in nabavne ekipe, ki sprejemajo te odločitve, YICHEN'sStran z materialisluži kot praktično raziskovalno orodje, kjer lahko primerjate medeninaste zlitine skupaj z drugimi proizvodnimi kovinami med fazo specifikacije, kar pomaga pri usklajevanju izbire materiala za matrice s širšimi zahtevami projekta.
Zaključek: dobro-urejena medeninasta matrica - je jasno določena, natančno pregledana in usklajena s pravo zlitino za vašo uporabo - zagotavlja dosledne vtise od prvega cikla stiskanja do končne proizvodnje. Vzemite si čas za temeljito komunikacijo s svojim dobaviteljem, preverite kakovost ob dobavi in izognili se boste frustrirajočim ponovnim ciklom, ki povzročajo hitenje, ali pod-določenimi naročili.
Pogosta vprašanja o medeninastih matricah za žigosanje
1. Kako dolgo traja medeninasta matrica za žigosanje?
Dobro-ohranjena medeninasta matrica za žigosanje običajno zdrži med 50.000 in 100.000 odtisov, preden opazna obraba vpliva na kakovost. Življenjska doba je odvisna od abrazivnosti podlage, delovne temperature, čistilnih navad in kompleksnosti zasnove. Fine-detajle se najprej obrabijo, medtem ko drzni dizajni z debelejšimi črtami dlje ohranijo ostrino. Delovanje pri najnižji efektivni temperaturi in redno čiščenje ploskve matrice med proizvodnimi sejami bistveno podaljša življenjsko dobo. Za primerjavo, magnezijeve matrice zdržijo le 5.000 do 10.000 odtisov, medtem ko lahko jeklene matrice presežejo 500.000 ciklov.
2. Kakšna je razlika med CNC graviranjem in kemičnim jedkanjem za medeninaste matrice?
CNC graviranje uporablja rotacijska rezalna orodja za mehansko izrezovanje materiala stran od medeninastega bloka, s čimer se ustvari globlji relief, primeren za vtiskovanje in označevanje. Kemično jedkanje uporablja fotoodporno masko in kislinsko kopel za raztapljanje nezaščitenih območij, s čimer se ustvarijo površine brez brazd, ki so idealne za fine podrobnosti na plitvih globinah pod 0,5 mm. CNC rezkanje je prednostno za žigosanje usnja in globoko vtiskovanje, medtem ko kemično jedkanje ustreza visoko{4}}natančnemu žigosanju folije na papir, kjer so majhne tolerance in gladke površine najpomembnejše. Spremembe dizajna so z jedkanjem cenejše, saj je namesto ponovnega programiranja poti orodij potrebna le nova fotomaska.
3. Kakšno temperaturo naj uporabim za vroče žigosanje medenine na usnje?
Temperatura je odvisna od vrste usnja. Rastlinsko{1}}strojene usnjene znamke so najboljše med 150 in 200 stopinjami Celzija za slepo vtiskovanje ali okoli 120 do 130 stopinj Celzija za prenos s folijo. Krom-strojeno usnje zahteva nižjo temperaturo pri 120 do 150 stopinjah Celzija zaradi svoje mehkejše,-občutljivejše strukture. Sintetično PU usnje zahteva največjo previdnost, pri temperaturi med 100 in 140 stopinjami Celzija, da se prepreči taljenje. Vedno najprej zaženite preskusne odtise na odpadnem materialu in povečujte temperaturo v korakih po 5 stopinj, dokler ne dosežete čistih rezultatov brez opeklin ali halo sledi okoli robov načrta.
4. Kakšno obliko datoteke potrebujem za naročilo medeninaste matrice za žigosanje po meri?
Dobavitelji zahtevajo vektorsko sliko v formatu AI, EPS, SVG ali DXF z vsemi pisavami, pretvorjenimi v obrise ali krivulje. Vektorske datoteke definirajo oblike z matematičnimi potmi, ki jim lahko CNC-stroji natančno sledijo, za razliko od rastrskih slik (JPEG, PNG), ki nimajo ločljivosti, potrebne za ustvarjanje poti orodij. Vaš dizajn mora izpolnjevati minimalne zahteve glede debeline črte 0,5 mm za pozitivne elemente in negativne prostore. Dobava rastrske datoteke običajno povzroči dodatne stroške pretvorbe in lahko povzroči izgubo podrobnosti. Vedno zagotovite umetniško delo v dejanski velikosti znamke z jasno navedenimi dimenzijami.
5. Kako popravim nepopoln prenos folije z medeninasto matrico za žigosanje?
Neenakomeren ali nepopoln prenos folije običajno izvira iz treh vzrokov: nezadostne temperature, ki preprečuje popolno aktivacijo lepila, neenakomernega pritiska, ki pušča nizke-kontaktne cone, ali-nezdružljivosti folije s podlago. Začnite s povišanjem temperature v korakih po 5-stopinj in izvedbo preskusa drgnjenja – če se folija ob rahlem drgnjenju dvigne, oprijem ni popoln. Nato preverite enakomernost pritiska tako, da pregledate vzorec vtisa po celotni ploskvi matrice. Če po nastavitvi toplote in tlaka težave ne izginejo, preklopite na razred folije, ki je posebej oblikovan za vašo vrsto podlage, saj premazni papir, nepremazani materiali in plastika zahtevajo različne lepilne kemije za zanesljivo lepljenje.


