


Kaj pomeni izdelava prototipov orodij in matric za dele s kovinskim žigom
Predstavljajte si, da v proizvodno matrico vnesete šest številk in odkrijete, da se del vrne za dve stopinji čez toleranco ob prvem pritisku. Ta scenarij se odigra pogosteje, kot bi se moral, in skoraj vedno ga je mogoče preprečiti. Izdelava prototipov orodij in matric za kovinsko vtisnjene dele obstaja ravno zato, da bi ujeli te težave, preden postanejo drage težave.
Definiranje orodja in prototipa matrice
Izdelava prototipov orodij in matric za kovinsko vtisnjene dele je inženirska praksa načrtovanja, izdelave in validacije začasnih ali-matric s skrajšano življenjsko dobo za izdelavo vzorčnih vtisnjenih komponent, ki potrjujejo sposobnost oblikovanja, dimenzijsko natančnost in obnašanje materiala pred naložbo v celotno proizvodno orodje.
V praksi je prototip kovinskega žigosanja fizični del, izdelan iz namensko-zgrajene matrice, ki odraža predvideno proizvodno geometrijo, vendar uporablja manj trpežne materiale ali poenostavljeno konstrukcijo. Cilj ni množična proizvodnja. To je učenje: preverjanje, ali je del pravilne oblike, izpolnjuje dimenzionalne cilje in se obnaša, kot je predvideno v dejanskih pogojih stiskanja.
Zakaj je izdelava prototipov ločena inženirska disciplina
Prototip kovinskega žigosanja ni le pomanjšana različica proizvodnje. Je posebna inženirska disciplina z lastno oblikovalsko logiko. Orodje za proizvodnjo, ki se pogosto imenuje trdo orodje, uporablja vrhunska orodna jekla, kot je SKD11, ali karbidne ploščice, izdelane tako, da preživijo na stotine tisoče stiskalnih ciklov. Prototipna orodja, nasprotno, dajejo prednost hitrosti, prilagodljivosti in zbiranju informacij pred dolgoživostjo.
Mehko orodje iz aluminija ali pred-kaljenega jekla je mogoče izdelati hitreje in ga lažje spreminjati, zaradi česar je idealno za ponavljanje geometrije in preizkušanje odziva materiala. Ta prilagodljivost omogoča inženirjem, da raziščejo različice zasnove brez časovnih in stroškovnih stroškov predelave kaljenega jekla. Disciplina se osredotoča na pridobivanje največjega možnega učenja iz minimalne naložbe v orodje.
Ključna tveganja preskoka faze prototipa
Če zaobidemo žigosanje prototipa in preskočimo naravnost na proizvodne matrice, se pojavijo tveganja mešanja:
- Draga ponovna obdelava matrice, ko so manjkale tolerance na prvih-delih artikla, pri čemer sta upoštevana samo preizkus in validacija10-15 % skupnih stroškov matrice
- Zakasnjena lansiranja izdelkov, medtem ko se kaljeno jeklo ponovno -obdeluje ali zavrže
- Materialni odpadki iz žigosanja prototipov, ki bi jih lahko najprej ujeli z nizko-cenovnim mehkim orodjem
- Skrite konstrukcijske napake, kot so napetostne točke, deformacija materiala ali težave pri prileganju, ki se razkrijejo šele v dejanskih pogojih oblikovanja
Ko progresivna matrica v povprečju znaša od 15.000 do 30.000 $, zapletene matrice za prenos pa presežejo 500.000 $, je matematika naklonjena porabi delčka tega proračuna za vnaprejšnjo validacijo. Izdelava prototipov ni predhodna vljudnost. To je inženiring tveganja, ki se uporablja za preoblikovanje pločevine.
Pravo vprašanje ni, ali narediti prototip, ampak kako. Odgovor je odvisen od kompleksnosti dela, izbire materiala in metode, uporabljene za izdelavo same matrice.
Orodje po--korakih in postopek izdelave prototipov
Vsaka izdelava prototipov sledi strukturiranemu delovnemu toku, vendar vsaka stopnja ustvari povratne informacije, ki se lahko vrnejo nazaj in preoblikujejo prejšnje odločitve. Razumevanje celotnega postopka izdelave žigosanja od prejema zasnove do potrjenih delov vam pomaga predvideti, kje se bodo zgodile ponovitve, in ustrezno načrtovati časovnico.
Od oblikovanja delov do postavitve prototipne matrice
Postopek žigosanja se začne precej preden se kovina dotakne stiskalnice. Ko partner za izdelavo orodij prejme vaš načrt dela, je prvi ukrep temeljit pregled dizajna. Inženirji ocenjujejo 3D CAD model in 2D risbe glede pomislekov glede oblikovanja: ozki radiji, globoki vleki, tanke stene in značilnosti, ki jih je težko vtisniti v pločevino. Zgodaj označijo morebitne težave, tako da popravki ne stanejo nič več kot popravljena datoteka.
Od tam se model CAD prevede v postavitev prototipa. To vključuje določanje števila postaj (če uporabljate progresivni pristop), postavitve traku, smeri podajanja materiala in velikosti surovca. Postavitev matrice upošteva, kako se bo postopek žigosanja kovin odvijal potezo za potezo, predvidevanje, kje bodo tok materiala, raztezanje in stiskanje izzivali geometrijo.
Izdelava prototipne matrice
Koncept postane fizično orodje pri izdelavi matrice. Odvisno od kompleksnosti in tolerančnih zahtev lahko izdelava vključuje CNC obdelavo rezilnih blokov, žično EDM za zapletene profile ali kombinacijo obojega.Žična EDMje še posebej dragocen za prototipne matrice, ker je programe mogoče enostavno popraviti, da omogočijo učinkovite prilagoditve med iteracijo, in doseže ponovljivost znotraj 0,0002 palca, ko je program vzpostavljen. Industrijski obdelovalni centri za vtiskovanje kovin skrbijo za grobo obdelavo in oblikovanje čevljev za matrice, medtem ko EDM skrbi za natančne profile in ozke notranje radije.
Tukaj je zaporedni potek dela od začetka do odjave-:
- Pregled zasnove in ocena oblikovanja modela vhodnega dela
- Priprava CAD, vključno s postavitvijo traku, razvojem surovcev in arhitekturo matrice
- Prototipna zasnova matrice z zaporedjem postaj in izračuni razmika
- Izdelava matrice s CNC obdelavo, žično EDM ali hibridnimi metodami
- Sestavljanje matrice, preverjanje poravnave in nastavitev stiskalnice
- Žigosanje prvega-izdelka začetnih vzorčnih delov
- Merjenje dimenzij, pregled in primerjava s specifikacijami
- Ponovitev: prilagoditve matrice, ponovno-žigosanje in ponovno-merjenje
- Končna validacija in predaja proizvodnega orodja
Prvi-cikli žigosanja in ponavljanja člankov
Ko prvič zaženete prototipno matrico, zbirate podatke, ne proizvajate končnih izdelkov. Prvi-deli članka razkrivajo, kako se material dejansko obnaša pod tlakom oblikovanja. Inženirji merijo vsako značilnost glede na specifikacijo tolerance, pri čemer iščejo odstopanja od vzmeti, tanjšanje na kotih vlečenja ali gubanje v območjih stiskanja.
Redko se zgodi, da prvi poskus prinese dele, ki ustrezajo vsaki dimenziji. Iteracija je vgrajena v proces. Ploščo matrice bo morda treba ponovno -obdelati, da se kompenzira povratni vzmet. Vlečni radij bo morda zahteval odpiranje, da preprečite razpoke. Vsak cikel vtiskovanja pločevine, merjenja, prilagajanja in ponovnega -vtiskovanja zmanjša vrzel med dejansko in ciljno geometrijo. Pričakujte dve do štiri iteracijske zanke na delih z zmerno kompleksnostjo.
Prenos orodij za validacijo in proizvodnjo
Končna validacija se zgodi, ko deli prototipa dosledno izpolnjujejo dimenzijske in funkcionalne zahteve v majhni seriji vzorcev. Na tej stopnji inženirska ekipa dokumentira vse, kar se je naučilo: dejanske vzmetne vrednosti, optimalne parametre stiskanja, opombe o obnašanju materiala in vse spremembe geometrije, narejene med ponovitvijo.
Ta paket podatkov postane načrt za proizvodno orodje. Namesto da bi izhajal iz predpostavk, oblikovalec proizvodne matrice dela na podlagi potrjenih, empirično potrjenih informacij. Predaja preoblikuje znanje izdelave prototipov v zaupanje v proizvodnjo, izbira metode izdelave prototipov pa neposredno oblikuje, koliko tega znanja lahko pridobite.
Primerjava metod izdelave prototipov in kdaj jih uporabiti
Niso vsi prototipi izdelani na enak način in če izberete napačno metodo, lahko izgubite čas in proračun. Pravi pristop k orodju za vtiskovanje kovin je odvisen od peščice spremenljivk: kako zapletena je vaša geometrija, kakšen material in debelino oblikujete, kako ozke morajo biti vaše tolerance in koliko vzorčnih delov potrebujete, preden začnete s proizvodnjo.
Tukaj je praktična razčlenitev najpogostejših metod, v čem je vsaka najboljša in kje manjka.
Mehko orodje za malo{0}}validacijo
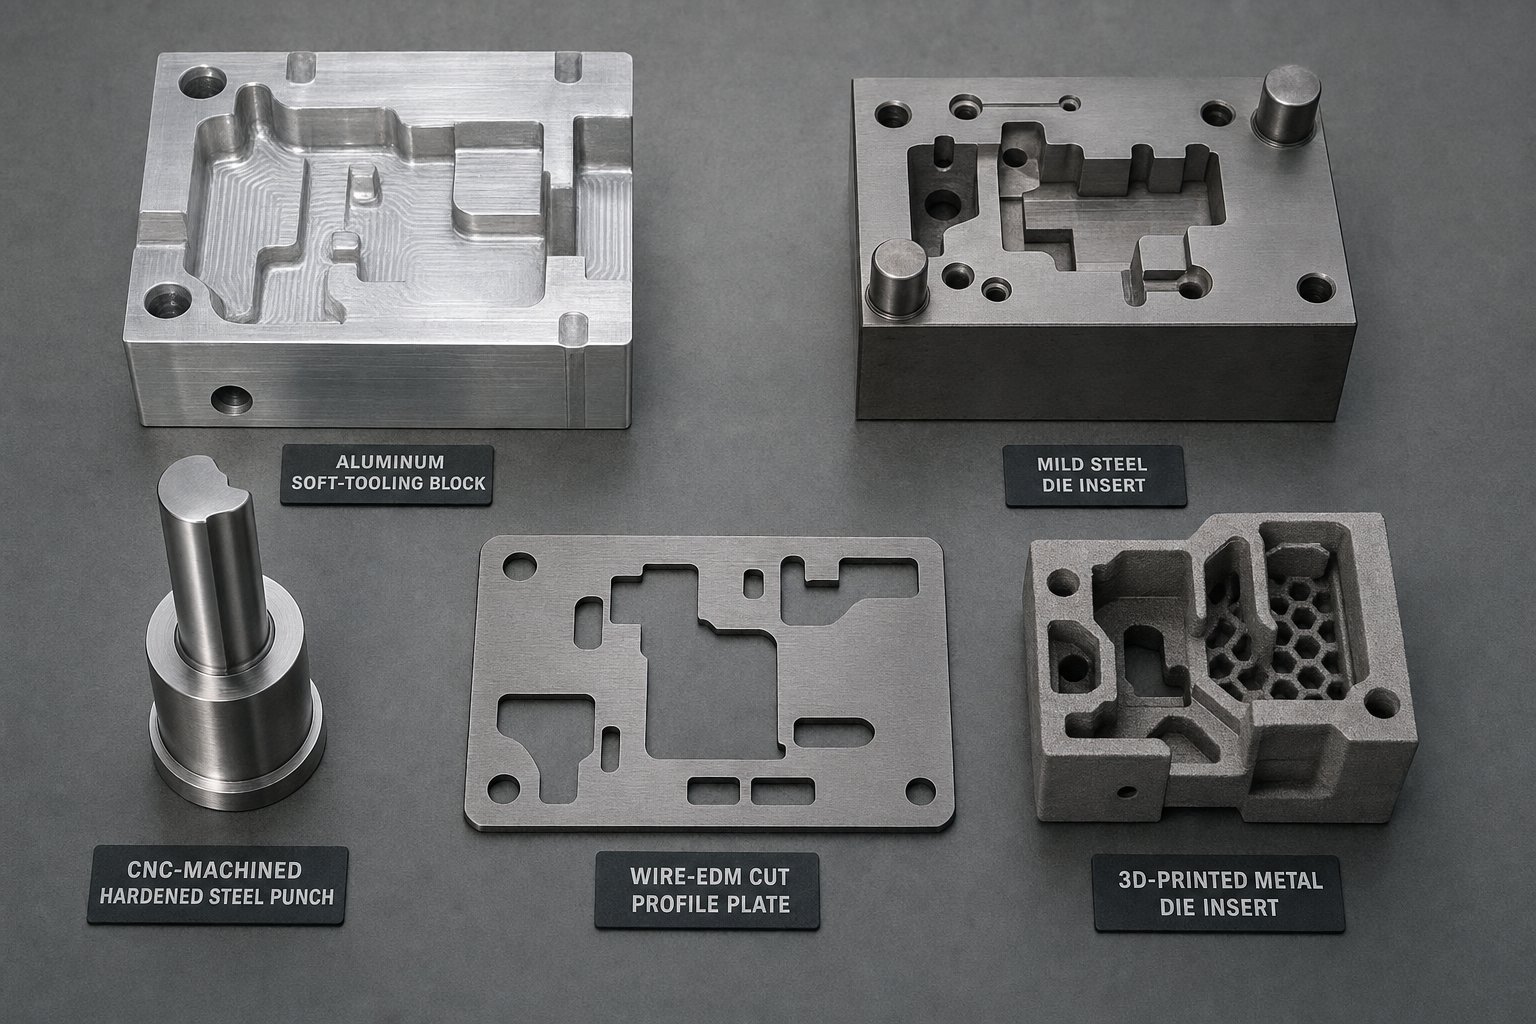
Mehko orodje uporablja aluminijeve zlitine (običajno 6061 ali 7075) ali mehko jeklo za izdelavo komponent matrice. Ker se ti materiali hitro obdelujejo in stanejo manj kot orodno jeklo, mehko orodje zagotavlja najhitrejši preobrat ob najnižji začetni naložbi. Kompromis je umri življenje. Aluminijaste matrice običajno preživijo od 500 do 5000 udarcev, preden obraba poslabša kakovost delov, zaradi česar so primerne za validacijo v zgodnji-fazi namesto za podaljšane izvedbe prototipov.
Mehko orodje deluje najbolje, ko morate preveriti osnovno sposobnost oblikovanja, preizkusiti novo postavitev traku ali potrditi, da zaporedje postopka progresivnega žigosanja izdeluje predvideno geometrijo. Manj primeren je za dele, ki zahtevajo ozke tolerance pod +/-0,05 mm, saj se mehkejši materiali za matrice bolj upogibajo pod obremenitvijo stiskalnice in se hitreje obrabijo na rezalnih robovih. Za preproste upogibe, plitve vleke in geometrije štiridrsnega žigosanja pa mehko orodje hitro zagotovi odgovore.
CNC{0}}strojne in žične EDM prototipne matrice
Kadar vaš del zahteva manjše tolerance ali vključuje bolj zapletene postopke oblikovanja, CNC-obdelani prototipni matrice iz predhodno-kaljenega orodnega jekla (pogosto D2 ali A2 pri 45–55 HRC) premostijo vrzel med mehkimi orodji in matricami za polno proizvodnjo. Te matrice prenesejo manjše odmike in so dlje odporne proti obrabi, običajno zdržijo 10.000 do 50.000 strelov, odvisno od materiala, ki se oblikuje, in trdote matrice.
Žična EDM dopolnjuje CNC obdelavo za zapletene notranje profile, ostre vogale in funkcije, ki jih običajno rezkanje ne more doseči. Združevanje obeh procesov v eni sami konstrukciji je običajna praksa. Oprema za hitro izdelavo prototipov v sodobnih orodjarnah lahko izdela te matrice v dveh do štirih tednih, odvisno od kompleksnosti. Ta metoda je primerna za dele z zmerno do visoko geometrijsko kompleksnostjo, kjer mora dimenzijska natančnost med izdelavo prototipov natančno predstavljati proizvodne pogoje.
Ko so 3D-natisnjeni vložki za matrice smiselni
Dodatna proizvodnja je vstopila v pogovore o prototipih, čeprav njena vloga ostaja specializirana. Raziskave priUniverza Oaklanddokazal, da lahko s prevlečenimi 3D-natisnjenimi rezilnimi vložki vtisnemo 50.000 delov v 1-mm-debelo jeklo DP980 ultra-visoke trdnosti z obrabo, primerljivo z obrabo običajnih vložkov iz orodnega jekla D2. Obe konfiguraciji sta proizvedli dele v dobrem površinskem stanju med celotno vožnjo.
Glavna prednost 3D-natisnjenih vstavkov je geometrijska svoboda. Zapletene konture ploskev matrice, ki bi zahtevale veliko CNC časa ali več nastavitev EDM, je mogoče natisniti neposredno, kar skrajša čas izdelave zapletenih oblik. Tehnologija je najbolj primerna za hitro izdelavo prototipov kovinskih žigov, kjer je geometrija matrice zelo oblikovana in bi bila običajna obdelava stroškovno-previsoka. Manj praktičen je za velike ravne ploskve matrice ali preproste geometrije, kjer je CNC obdelava hitrejša in bolj ekonomična.
Metoda ujemanja z značilnostmi dela
Izbira metode izdelave prototipa je navsezadnje matrika odločitev. Uravnotežite hitrost in natančnost, stroške in življenjsko dobo matrice ter geometrijsko kompleksnost in zmogljivost izdelave. Spodnja tabela združuje te dejavnike v en referenčni okvir:
| Metoda | Die Material | Tipično življenje (posnetki) | Zmogljivost tolerance | Časovni razpon | Primer-najprimernejše uporabe |
|---|---|---|---|---|---|
| Mehko orodje (aluminij) | 6061/7075 Aluminij | 500 - 5,000 | +/- 0.08 - 0.13 mm | 1 - 2 tednov | Zgodnji pregledi oblikovanja, enostavni upogibi, nizko{0}}preverjanje prostornine |
| Mehko orodje (blago jeklo) | 1018/1045 Jeklo | 2,000 - 10,000 | +/- 0.05 - 0.10 mm | 2 - 3 tednov | Zmerna geometrija, debelejši merilniki, kratke serije prototipa |
| CNC-obdelano (pred-kaljeno orodno jeklo) | D2/A2 pri 45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 mm | 2 - 4 tednov | Ozki-tolerančni deli, proizvodnja-reprezentativna validacija |
| Žične EDM prototipne matrice | Orodno jeklo D2/A2 | 10,000 - 50,000 | +/- 0.013 - 0.025 mm | 3 - 5 tednov | Zapleteni profili, ostri notranji vogali, fino brušenje |
| 3D-natisnjeni vstavki za matrice | Martenzitno jeklo/prah orodnega jekla | 5,000 - 50,000+ | +/- 0.05 - 0.10 mm | 1 - 3 tednov | Kompleksne konturne površine, hitro ponavljanje geometrije |
Pojavi se nekaj vzorcev. Če vtiskujete tanek aluminij ali medenino v enostavnih geometrijah krivulj, boste z mehkim orodjem dobili odgovore v nekaj dneh. Če vaš del vključuje več-postopek progresivnega žigosanja matrice z ozkimi tolerancami položaja, so vnaprej-kaljene CNC-obdelane matrice vredne dodatnega časa. In če je vaša geometrija tako zapletena, da strojna obdelava spiralno stane, so lahko 3D-natisnjeni vložki dejansko hitrejša in bolj ekonomična pot.
Metoda, ki jo izberete, narekuje tudi, kako reprezentativni bodo rezultati vašega prototipa. Mehkejši materiali za matrice se drugače upogibajo, obrabijo hitreje in morda ne posnemajo površinske obdelave utrjenega proizvodnega orodja. Ta vrzel med prototipom in proizvodnim vedenjem je najpomembnejša, ko pridejo v poštev lastnosti materiala, še posebej, kako se različne kovine odzivajo na oblikovalne sile na načine, ki jih modeli CAD sami ne morejo v celoti predvideti.
Izbira materiala in njen vpliv na rezultate prototipa
Matrica, ki brezhibno oblikuje nizko{0}}ogljično jeklo, lahko proizvaja--dele, ki ne ustrezajo specifikacijam, ko preklopite na nerjavno jeklo ali aluminij. Vsak material za vtiskovanje pločevine nosi svojo lastno osebnost pod pritiskom preoblikovanja: edinstveno vzmetno vedenje, različna nagnjenja k strjenju in različne stopnje utrjevanja, ki spreminjajo interakcijo dela s površinami matrice potezo za potezo. Izdelava prototipov z napačnim materialom ali priročnim nadomestkom lahko ustvari zavajajoče podatke, ki iztirijo odločitve o proizvodnem orodju.
Kako lastnosti materiala vplivajo na oblikovanje prototipa
Ko načrtujete prototip matrice, morajo izbire materiala in razmiki orodja za vtiskovanje odražati specifično zlitino, ki jo nameravate uporabiti v proizvodnji. Različne kovine tečejo, raztezajo in stiskajo na popolnoma različne načine med hladnim vtiskovanjem pločevine. Blago jeklo je razmeroma prizanesljivo: ima zmerno mejo tečenja, dobro duktilnost in predvidljivo obnašanje pri operacijah vlečenja. Nasprotno pa nerjavno jeklo hitro-otrdi, kar pomeni, da postane znatno močnejše, ko ga oblikujete, kar zahteva večjo tonažo stiskalnice in drugačne strategije odmika. Aluminijeve zlitine po oblikovanju vzmetnejo bolj agresivno in so nagnjene k drgnjenju ob neprevlečene površine matrice.
Te razlike vplivajo na vse razsežnosti zasnove matrice, od luknja-do-razdalje matrice in velikosti polmera vlečenja do zahtev glede končne površine in strategije mazanja. Prototipna matrica, izdelana brez upoštevanja-specifičnega obnašanja materiala, bo proizvedla dele, ki vam povedo zelo malo o tem, kako bo proizvodnja dejansko izgledala.
Poskočno vedenje v običajnih kovinah za vtiskovanje
Vzmetnost je težnja pločevine, da se po sprostitvi oblikovalne obremenitve delno vrne v prvotno ravno obliko. To se zgodi, ker se poleg plastične deformacije med upogibom pojavi tudi elastična obnovitev. Velikost vzmeti se močno razlikuje glede na zlitino in debelino.
A primerjalna študija o V-upogibanju vzmetiv aluminijevi zlitini 6061-T6, nerjavnem jeklu 304 in nizko{4}}ogljičnem jeklu je bilo ugotovljeno, da jeklo z nizko vsebnostjo ogljika izkazuje najmanj vzmetenja, sledi mu SS 304, pri čemer je Al 6061-T6 najbolj vzmetenje. Raziskava je tudi pokazala, da debelina materiala predstavlja približno 54 % vpliva na velikost vzmeti, medtem ko vrsta materiala prispeva približno 37 %. Tanjše plošče se v vseh preizkušenih zlitinah bolj odskočijo kot debelejše.
Kaj to pomeni za izdelavo prototipov? Če bo vaš proizvodni del izdelan iz aluminija debeline 0,5 mm, mora biti vaša prototipna matrica zasnovana s kompenzacijo prekomernega upogibanja, značilno za to kombinacijo zlitine in debeline. Uporaba debelejšega profila ali druge zlitine med izdelovanjem prototipov popači vaše podatke o vzmetnem povratku in povzroči, da so iteracijski cikli manj uporabni. Postopek vročega žigosanja, ki se uporablja v avtomobilskih aplikacijah, obravnava povratno vzmetenje z oblikovanjem pri povišanih temperaturah, kjer je material bolj upogljiv, vendar je za večino hladno{3}}oblikovanih prototipov treba kompenzacijo vgraditi v geometrijo matrice.
Zakaj se mora prototipni material ujemati z namenom proizvodnje
Predstavljajte si, da svoj prototip matrice uporabljate z mehkim jeklom, ker je cenejše in ga je lažje dobiti, medtem ko je vaš namen proizvodnje nerjaveče jeklo 304. Deli iz mehkega jekla so dimenzijsko popolni. Podpišete zasnovo matrice in se zavežete proizvodnemu orodju. Potem, ko se proizvodnja začne z nerjavečim jeklom, deli odskočijo še naprej, matrica se zdrsne v nekaj sto gibih in debelina stene v kotih vlečenja odstopa od spec. Vsaka predpostavka, potrjena med izdelavo prototipov, se izkaže za nezanesljivo.
Zato izkušeni inženirji orodij vztrajajo pri izdelavi prototipov z dejanskim proizvodnim{0}}materialom pravilne debeline. Postopek globokega vlečenja je še posebej občutljiv na izbiro materiala, ker tlačne sile v prirobnici povzročijo odebelitev materiala, ki se razlikuje glede na zlitino. KotRevija MetalFormingUpoštevajte, da stiskanje v- ravnini med globokim vlekom poveča debelino pločevine v vogalih vlečenja in če razmiki matrice niso prilagojeni za to specifično obnašanje materiala pri zgoščevanju, postane luščenje neizogibno.
Tukaj so ključni premisleki-o oblikovanju, ki jih morate oceniti med izdelavo prototipov:
- Magnituda vzmeti:Aluminijeve zlitine in jekla z visoko{0}}trdnostjo odskočijo bistveno bolj kot mehko jeklo, zato je potrebna kompenzacija prekomernega upogibanja v geometriji matrice
- Nagnjenost k draženju:Nerjavna jekla in aluminij sta zelo nagnjena k adhezivni obrabi na površine matrice, kar zahteva polirano orodje, ustrezne odmike in ustrezne premaze ali mazanje
- Stopnja utrjevanja pri delu:Avstenitna nerjavna jekla (304, 316) se med oblikovanjem hitro strdijo, kar poveča zahtevano tonažo in spremeni značilnosti pretoka materiala v sredini-hoda
- Površinska občutljivost:Baker in medenina zlahka pokažeta kozmetične oznake, kar zahteva zrcalno-polirane površine matrice in nadzorovano mazanje, da se izognete vidnim napakam
- Sprememba debeline pod obremenitvijo:Vsaka zlitina se med vlečenjem različno zgosti in stanjša, kar neposredno vpliva na zahteve glede oddaljenosti od -do-matrice
Debelina merilnika združuje vsakega od teh dejavnikov. Matrica, zasnovana z ustrezno zračnostjo za 1,5 mm nizko{2}}ogljično jeklo, se bo stisnila in žolčila, če skozi njo oblikujete 2,0 mm nerjavno jeklo, ker debelejši, trši material povzroča več trenja in večje povečanje debeline v območjih stiskanja. Prototipna orodja fizično razkrijejo te interakcije na način, ki ga lahko celo dobro-umerjene simulacije CAD le približne. Realno okolje oblikovanja uvaja spremenljivke, kot so dvig temperature, okvara mazanja in mikro-površinske interakcije, ki jih digitalni modeli težko v celoti zajamejo.
Ta vrzel med simulacijo in realnostjo je ravno razlog, zakaj fizična izdelava prototipov ostaja nepogrešljiva, čeprav računalniška orodja postajajo vse bolj izpopolnjena.
CAE simulacija kot pred-korak validacije prototipa
Ne glede na to, kako sofisticirana je, fizična izdelava prototipov še vedno stane pravi denar in pravi čas za vsak ponovitveni cikel. Kaj pa, če bi lahko odstranili enega ali dva od teh ciklov, preden bi rezali jeklo? To je točno tisto mesto, kjer se simulacija CAE prilega poteku dela. Analiza končnih elementov za preoblikovanje pločevine deluje kot virtualni poligon, ki inženirjem omogoča digitalno preizkušanje zasnov matrice, surovcev in procesnih parametrov, preden se posvetijo fizičnemu orodju. Ne nadome-nadomešča prototipne tehnologije, vendar dramatično zoži okno negotovosti, ki ga mora obravnavati prvi poskus fizične kocke.
Kaj napove simulacija CAE pred rezanjem jekla
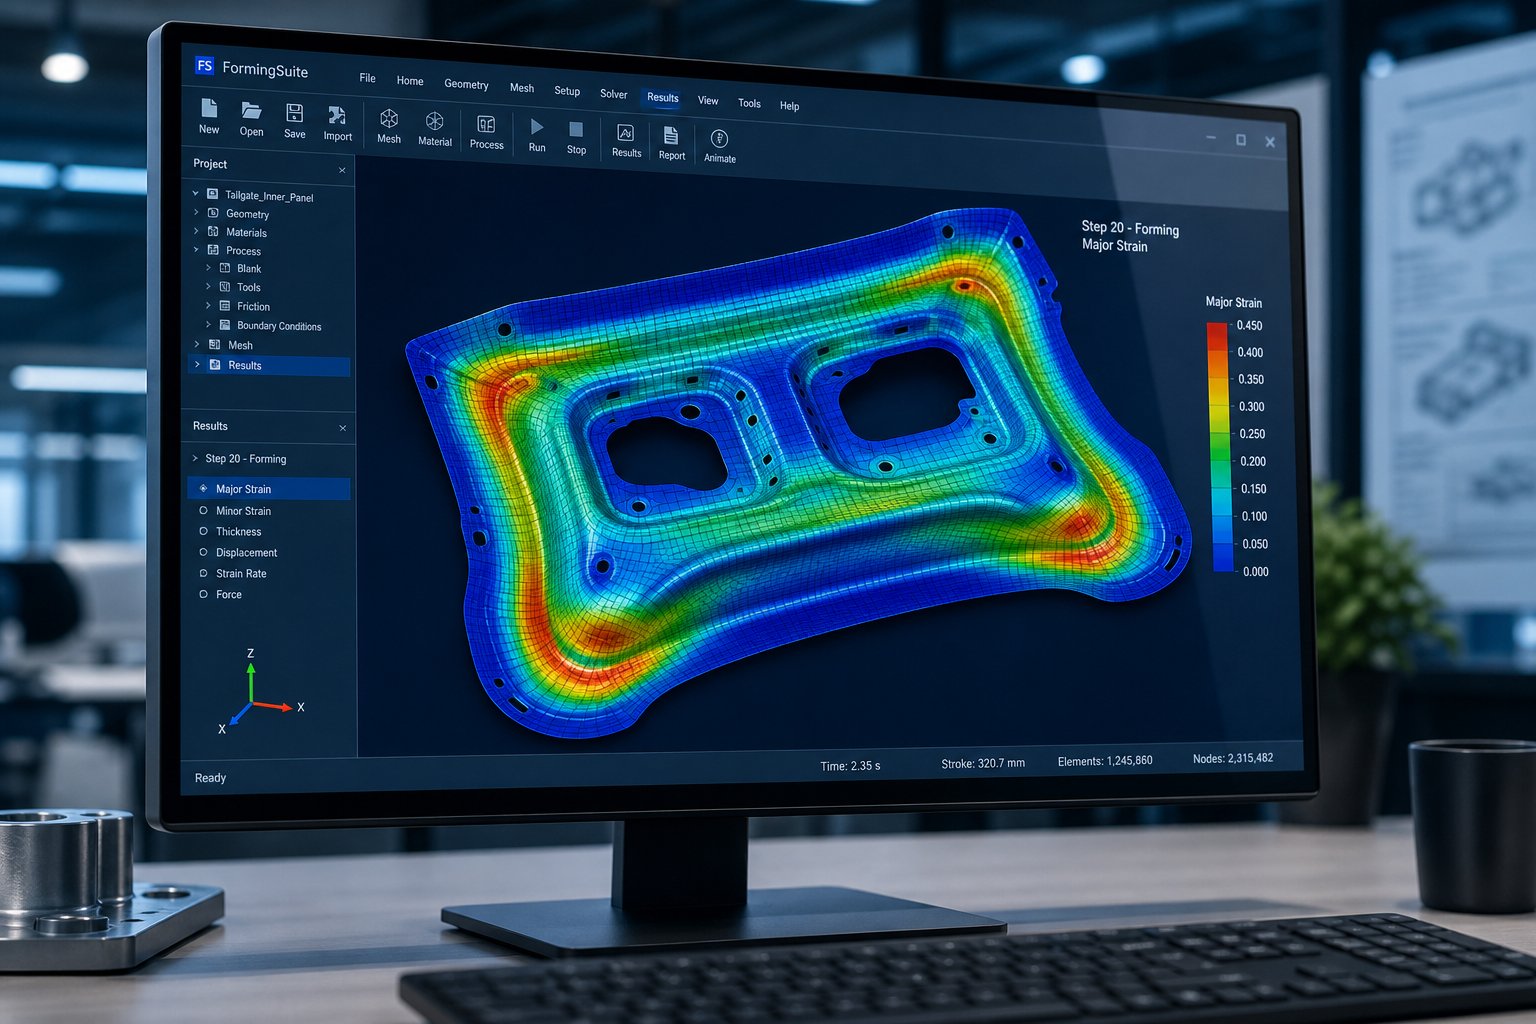
Sodobna programska oprema za simulacijo oblikovanja posnema fizično okolje stiskalnice z izjemno natančnostjo. Surovec je modeliran kot mreža elementov, geometrija orodja je definirana kot toge površine, hod stiskalnice pa se postopoma simulira, pri čemer se izračuna deformacija v vsakem časovnem koraku. Rezultat je podroben zemljevid, kako se bo vaša pločevina obnašala v dejanskih pogojih oblikovanja.
Glede naAHSS Insights, so se ti programi izkazali za natančne pri napovedovanju gibanja surovca, deformacij, stanjšanja znotraj surovca, gub, sponk in resnosti oblikovanja, kot je opredeljeno z običajnimi mejnimi krivuljami oblikovanja. Natančneje, simulacija identificira tri kategorije napak, preden nastane katera koli kovina:
- Redčenje in razcepi:Prekomerno raztezanje v navpičnih stenah ali preko ozkih radijev povzroči zmanjšanje debeline. Stanjšanje nad približno 20 % pomeni veliko tveganje za razpoke med dejanskim žigosanjem.
- Gubanje in upogibanje:Tlačne sile v prirobnicah ali nepodprtih območjih povzročajo grebene, ki ogrožajo kakovost delov. Simulacija razkrije, kje je treba prilagoditi tlak slepega držala ali postavitev vlečne krogle.
- Vzmetno odstopanje:Elastična obnovitev po oblikovanju je predvidena smerno, kar kaže, katere lastnosti se bodo premaknile iz tolerance in približno za koliko.
Za aplikacije tehničnega žigosanja, ki vključujejo zapletene geometrije ali napredne materiale, so te napovedi neprecenljive. Oblikovalcem matrice omogočajo prilagoditev polmerov, prestavitev narisanih kroglic ali spreminjanje oblike surovca, preden se začne izdelava.
Rezultati simulacije, ki usmerjajo načrtovanje prototipne matrice
Dobro-izvedena simulacija preoblikovanja ustvari več rezultatov, ki neposredno povedo, kako je prototipna matrica zasnovana in izdelana:
- Oblikovanje mejnih diagramov (FLD):Narišite večje in manjše obremenitve na vsaki točki v surovcu glede na mejno krivuljo oblikovanja materiala, ki natančno prikazuje, kje je del varen, obroben ali v nevarnosti okvare
- Zemljevidi porazdelitve debeline:Vizualizirajte tanjšanje in zgoščevanje po celotnem delu, pri čemer poudarite območja, kjer bo morda treba prilagoditi razdalje med rezili ali kjer se bo material stisnil
- Pomladne napovedi:Prikaži-oblikovalno odstopanje od nominalne geometrije, vodenje kompenzacije prekomernega upogibanja, vgrajeno v površine matrice
- Optimizacija prazne oblike:Določite idealno začetno konturo surovca, tako da oblikovani del zahteva minimalno obrezovanje in je poraba materiala učinkovita
- Krivulje obremenitve stiskalnice:Ocenite zahtevano tonažo skozi gib in zagotovite, da ima izbrana stiskalnica ustrezno zmogljivost za izdelavo prototipov
Ti rezultati služijo kot načrt za oblikovalca prototipa. Namesto da bi se zanašal zgolj na izkušnje in osnovna pravila, inženir začne s kvantificiranimi napovedmi o tem, kje se bodo pojavile težave. Orodja FEA, kot so AutoForm, PAM-STAMP in LS-DYNA, ustvarijo te rezultate v urah ali dneh, veliko hitreje kot fizični preizkusni cikel. Praktična korist za hitro izdelavo prototipov kovinskih delov je manj presenečenj ob prvem pritisku na tiskalnik.
Omejitve simulacije in zakaj fizična izdelava prototipov ostaja bistvenega pomena
Simulacija je močna, vendar deluje na idealiziranih vhodih. Theindustrija preoblikovanja kovinpriznava, da je vsaka simulacija dobra le toliko, kolikor so dobri podatki, uporabljeni za ustvarjanje napovedi. Kartice materiala morda ne bodo zajele različic-za-serije. Modeli trenja približujejo dejansko obnašanje mazanja. In kot ugotavlja AHSS Insights, zaradi težav z modeliranjem vseh proizvodnih robnih učinkov še vedno ni predvidevanja lokalnih problemov oblikovanja, kot je razteznost striženih robov.
Napoved vzmetnega povratka je še eno področje, kjer simulacija zagotavlja smerno vodenje, vendar ne vedno absolutne natančnosti. Uporabniki poročajo, da simulacija zmanjša ponovni izrez z dvanajstih ali več na tri ali štiri, kar je pomembna izboljšava, vendar ne odprava. Preostala vrzel med virtualnimi in fizičnimi rezultati je točno tisto, kar rešuje prototipno orodje.
Pomislite na razmerje na ta način: simulacija izloči očitno slabe zamisli in zoži vašo zasnovo na visoko-verjetno izhodišče. Fizična izdelava prototipov nato potrdi, kar je predvidela simulacija, ujame, kar je zamudila, in ustvari empirične podatke, potrebne za zanesljivo dokončanje proizvodnega orodja. Skupaj stisnejo časovne okvire in zmanjšajo stroške iteracije veliko bolj učinkovito kot katera koli druga metoda.
Pravo izplačilo kombiniranja simulacije s fizičnimi površinami za izdelavo prototipov med načrtovanjem-za-pregled izdelave, kjer rezultati prototipov razkrijejo težave, ki jih niti geometrija CAD niti virtualni modeli niso predvideli, in se posredujejo neposredno nazaj v revizije načrta delov.
Povratna zanka DFM, ki prihrani stroške proizvodnega orodja
Simulacija zoži okno. Prototipno orodje ga še dodatno zoži. Toda rezultat-najvišje vrednosti izdelave prototipov ni le dimenzijsko pravilen del. To je znanje o oblikovanju, ki teče nazaj iz stiskalnice v vaš model CAD. Vsako žigosanje prototipa ustvari empirične dokaze o tem, kaj deluje, kaj ne uspe in kaj je treba spremeniti v sami zasnovi dela, ne le v orodju. Ta povratna zanka med fizičnimi rezultati prototipa in revizijami zasnove žigosanja pločevine je tisto, kar ločuje en sam drag preizkus od sistematične poti do izdelljivega, stroškovno{6}}učinkovitega proizvodnega dela.
Kako rezultati prototipa spodbujajo revizije dizajna
Ko prototipni deli pridejo iz tiskarne, nosijo informacije, ki jih nobena simulacija ali pregled risb ne more v celoti predvideti. Polmer vogala, ki je bil videti ustrezen v CAD, kaže mikro{1}}razpoke pod mikroskopom. Prirobnica, ki naj bi bila visoka 12 mm, se na prehodu izboči, ker pretok materiala ni bil enakomeren. Luknja blizu krivulje se popači v ovalno obliko, ker je bila postavljena preblizu območja deformacije.
Vsaka od teh ugotovitev sproži posebno revizijo zasnove. Inženir ne prosi preprosto izdelovalca matrice, da popravi orodje. Namesto tega se sama geometrija dela posodobi: polmer se odpre z 1,0T na 1,5T, višina prirobnice se zmanjša za 2 mm, luknja se premakne 4 mm dlje od krivulje. Te spremembe se razširijo skozi model sestava, posodobljena zasnova pa se ponovno -preveri v naslednji ponovitvi prototipa.
To je povratna zanka DFM v akciji. Fizični rezultati razkrivajo, kako mora dizajn dejansko izgledati za zanesljivo žigosanje, risba dela pa konvergira k geometriji, ki izpolnjuje funkcionalne zahteve in ima čiste oblike. Zanka običajno teče dva do štiri cikle na zmerno zapletenih delih, preden doseže stabilno, izdelljivo zasnovo.
Pogoste ugotovitve DFM med žigosanjem prototipa
Nekatere težave se vedno znova pojavljajo pri projektih izdelave prototipov, ne glede na industrijo ali kompleksnost delov. Prepoznavanje teh skupnih vzorcev pomaga inženirjem predvideti revizije in zgraditi toleranco za ponavljanje v svojih časovnih načrtih.
- Najmanjše kršitve radijev upogiba:Notranji polmeri, določeni pod 1,0- do 1,5-kratno debelino materiala, povzročajo razpoke ali čezmerno tanjšanje na zunanjem vlaknu, zlasti pri nerjavnem jeklu in zlitinah visoke-trdnosti
- Konflikti med značilnimi razmiki:Luknje, reže ali reliefi, nameščeni bližje kot 2-kratni debelini materiala od linije upogiba, roba ali sosednjega elementa, se med oblikovanjem popačijo, ker okoliški material ne more vzdržati deformacije
- Tanjšanje materiala na izvlečnih kotih:Globoki vleki koncentrirajo obremenitev pri polmerih luknjanja, zmanjšajo debelino stene pod minimalne specifikacije in ustvarijo šibke točke, ki lahko odpovejo pod delovnimi obremenitvami
- Težave s kopičenjem-tolerance:Več oblikovanih elementov, ki kopičijo dimenzionalno variacijo, ki presega tisto, kar sestav lahko absorbira, kar zahteva prestrukturiranje referenčne točke ali dodajanje prilagoditvenih funkcij, kot so luknje z režami
- Nezadosten ugrezni kot:Navpične stene brez ustreznega razbremenilnega kota povzročijo, da se del med umikom zaskoči na luknjač, kar poškoduje del in orodje
- Napake pri določanju velikosti zarez:Negativne in pozitivne obvodne zareze v matricah za vtiskovanje pločevine nadzorujejo napredovanje traku in preprečujejo upogibanje materiala med postajami, vendar lahko zareze nepravilne velikosti zvežejo trak ali dovolijo napačno registracijo, kar povzroči premik dimenzij v progresivnem zaporedju matrice
Namen obvodnih zarez v matricah za žigosanje postane še posebej očiten med izvedbami prototipov, kjer dovajanje traku povzroča težave s površino, ki ni bila očitna v postavitvi matrice. Zgodnje fizično preverjanje obnašanja obvodnih zarez pri preoblikovanju pločevine prihrani znatno predelavo proizvodnih orodij, kjer se težave s krmiljenjem trakov pomnožijo med -hitrostnimi cikli stiskanja.
Skupni pregled DFM z vašim partnerjem za orodja
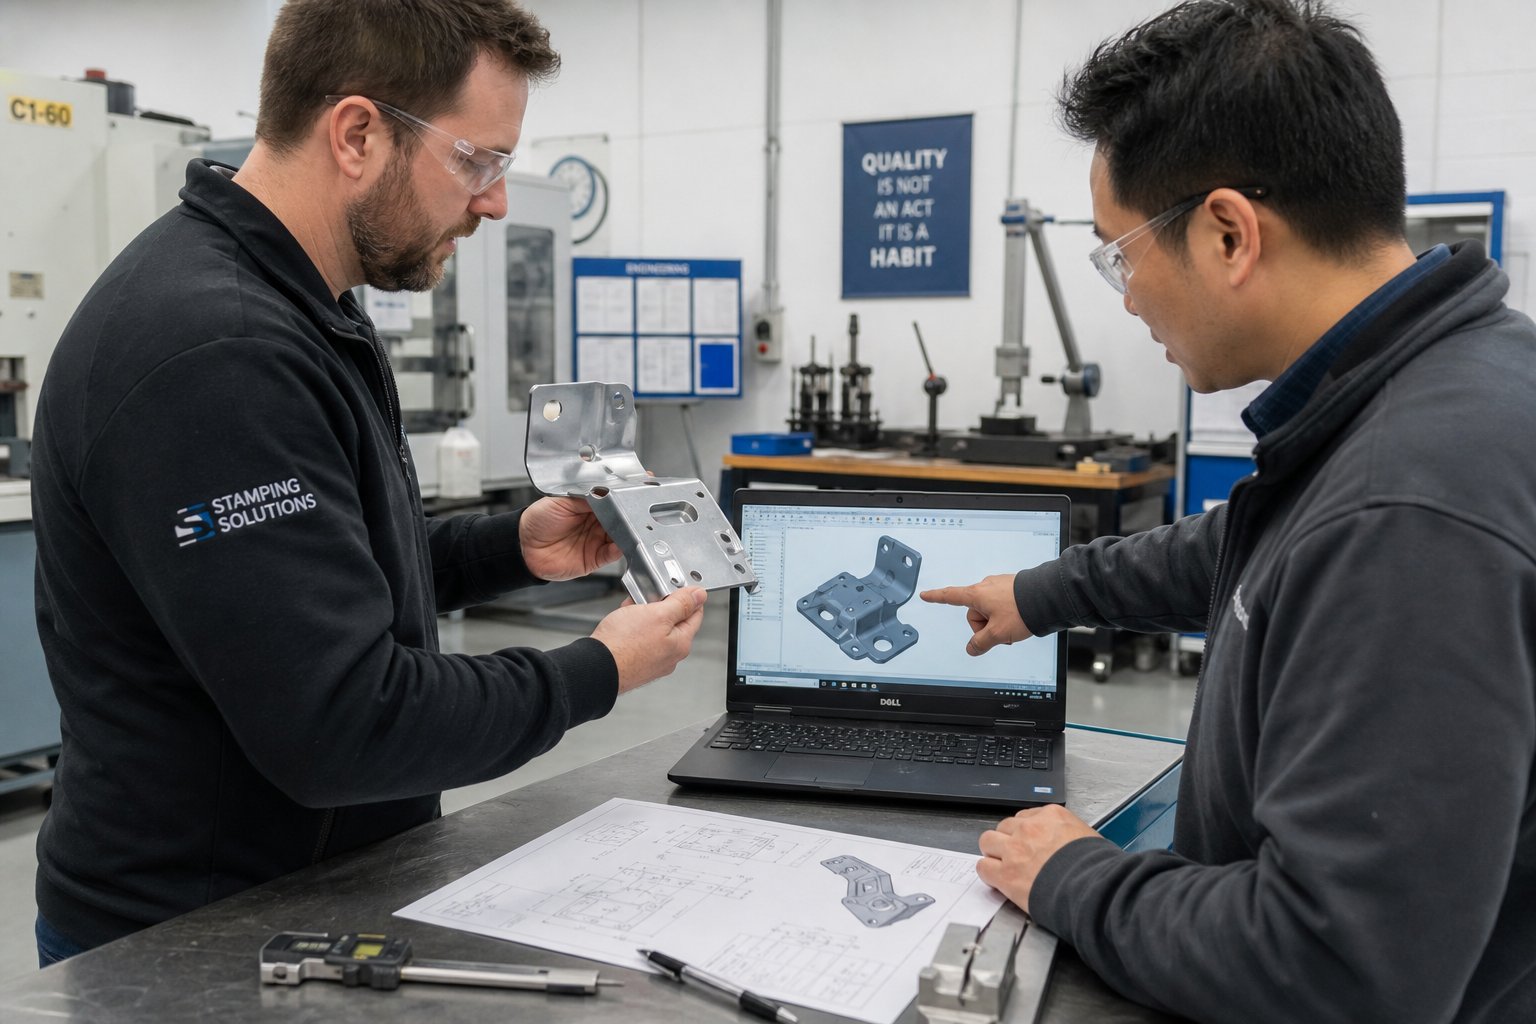
Povratna zanka deluje najhitreje, ko oblikovalski inženir in orodni partner skupaj pregledujeta rezultate prototipa, ne pa da poročila prenašajo naprej in nazaj po e-poštnih verigah. Sodelovalni pregled DFM pomeni, da obe strani sedita za isto mizo, fizično ali virtualno, in hodita skozi vsako odstopanje s skupnim razumevanjem, kaj je popravek orodja in kaj zahteva spremembo zasnove dela.
Tu se razlikujejo sodobni partnerji za izdelavo prototipov. Trgovina, ki preprosto žigosa vaš del in vam izroči merilno poročilo, vam prepusti interpretacijo rezultatov. Partner, ki integrira strokovno znanje DFM neposredno v cikel izdelave prototipov, hitreje prepozna temeljne vzroke in predlaga modifikacije dizajna, ki rešujejo težave pri oblikovanju brez ogrožanja delovanja delov. YICHEN, na primer, strukturira svoj potek delahitra izdelava CNC prototipov z integrirano povratno informacijo DFM, ki združuje izdelavo prototipa z inženirskim pregledom, tako da vsak ponovitveni cikel proizvede dele in uporabna navodila za načrtovanje.
Učinkovit skupni pregled DFM sledi praktičnemu vzorcu. Inženir orodij identificira napako pri oblikovanju in razloži njen mehanski vzrok. Projektant oceni, ali je prizadeto funkcijo mogoče spremeniti, ne da bi to vplivalo na prileganje ali delovanje. Skupaj se zbližata pri reviziji, ki zadovolji tako izdelovalnost kot zmogljivost. Nekaj ključnih nasvetov za načrtovanje žigosanja pospeši ta proces: kritične elemente vedno kotirajte iz skupne referenčne točke, omogočite prilagodljivost pri ne-funkcionalnih polmerih in določite smer zrn materiala na risbi, tako da lahko oblikovalec matrice usmeri krivine za največjo možno oblikovanje.
Povratna zanka DFM naredi več kot izboljša trenutni del. Gradi institucionalno znanje o tem, kaj pri žigosanju deluje in kaj ne. Vsaka ugotovitev, dokumentirana med izdelovanjem prototipov, postane oblikovalsko vodilo za naslednji projekt, mešanje se sčasoma vrne. In za vodje nabave, ki ocenjujejo stroške iteracij prototipa, razmislite o tem: vsaka revizija DFM, ulovljena med izdelavo prototipov, se izogne modifikaciji proizvodne matrice, ki bi lahko stala 5- do 20-krat več, ko je izdelano utrjeno orodje.
Z DFM{0}}preverjeno geometrijo v roki je naslednje praktično vprašanje količinska opredelitev naložbe: koliko prototipno orodje dejansko stane v primerjavi s proizvodnim orodjem in kako merite donos?
Kontekst stroškov in časovnice za odločitve o prototipnih orodjih
Ugotovitve DFM vam povedo, kaj popraviti. Naslednje vprašanje je praktično: koliko ta validacija dejansko stane, koliko časa traja in kdaj matematika upraviči porabo? To so vprašanja, ki si jih najpogosteje zastavljajo vodje nabave in oblikovalci, vendar je konkretne odgovore presenetljivo težko najti. Resničnost je taka, da je naložba v prototipno orodje odvisna od tega, kako reprezentativni morajo biti rezultati, prava izbira pa je odvisna od vašega ciljnega obsega proizvodnje kovinskega žigosanja.
Relativni stroški prototipa v primerjavi s proizvodnim orodjem
Prototipno orodje običajno znaša med 10 % in 35 % enakovrednih proizvodnih stroškov orodja, odvisno od metode in kompleksnosti. Mehka aluminijasta matrica za preprost nosilec lahko stane nekaj tisoč dolarjev, medtem ko lahko popolnoma utrjena progresivna proizvodna matrica za isti del doseže 25.000 do 50.000 $. Vrzel se še poveča pri zapletenih matricah za prenos, kjer proizvodna orodja lahko presežejo 500.000 $, reprezentativna prototipna matrica pa še vedno ostane pod 100.000 $.
Zakaj tako širok razpon? Prototipne matrice zamenjajo dolgo življenjsko dobo za hitrost in prilagodljivost. Preskočijo korake toplotne obdelave, uporabljajo cenejše materiale in poenostavijo funkcije, ki so pomembne le pri visokih-stopnjah cikla volumna. Plačate dovolj življenjske dobe, da potrdite svoj dizajn, ne pa da preživite milijon pritiskov. Ta kompromis je ravno tisto, zaradi česar so prototipni kovinski deli ekonomsko upravičeni kot naložba-za zmanjšanje tveganja in ne kot proizvodni strošek.
Pričakovani čas izvedbe po metodi izdelave prototipov
Čas dobave je tesno povezan z materialom matrice in kompleksnostjo izdelave.Mehko orodje zahteva nižjo naložbo in krajši dobavni rokkot trdo orodje, ker se mehkejši materiali obdelujejo hitreje in ne potrebujejo toplotne obdelave ali obsežnega brušenja. Ko so potrebne spremembe, se z mehkim orodjem prej vrnete v proizvodnjo, saj je predelava neutrjenega materiala enostavna.
Tukaj je tisto, kar lahko pričakujete pri običajnih pristopih:
- Mehko orodje (aluminij):1 do 2 tedna od odobritve zasnove do prve hitre izdelave prototipa iz tiska
- Mehko orodje (blago jeklo):2 do 3 tedne, nekoliko dlje zaradi trdote materiala in časa obdelave
- CNC-obdelano pred-kaljeno orodno jeklo:2 do 4 tedne, z dodatnim časom za toplotno obdelavo in površinsko obdelavo
- Žične EDM prototipne matrice:3 do 5 tednov za zapletene geometrije, ki zahtevajo več nastavitev EDM
- 3D-natisnjeni vložki za izrezovanje:1 do 3 tedne, pri čemer je čas gradnje odvisen od količine vložka in zahtev po-obdelavi
Vsak ponovitveni cikel doda približno 3 do 7 dni, odvisno od obsega sprememb matrice. Predvidite dve do štiri iteracijske zanke za zmerno zapletene dele, kar pomeni, da vaša skupna časovnica izdelave prototipov od začetka do potrjenih delov običajno pade med 4 in 10 tedni.
ROI izdelave prototipov v primerjavi s preskokom na proizvodne matrice
Finančni primer izdelave prototipov temelji na preprostem načelu. Stroški odprave napake pri načrtovanju se desetkrat povečajo na vsaki stopnji proizvodnje. Če popravljanje težave z geometrijo stane 500 USD med ponovitvijo prototipa, stane ta isti popravek 5000 USD, ko je proizvodno orodje razrezano, in 50.000 USD ali več, če okvarjeni deli dosežejo montažne linije ali stranke. Izdelava prototipov je ovira, ki ustavi to eksponentno naraščanje stroškov.
Praktična formula za donosnost naložbe za zmožnosti izdelave prototipov žigosanih delov je videti takole: (strošek predelave matrice, ki se je izognila proizvodnji + vrednost hitrejšega lansiranja), deljeno s skupno naložbo v prototipiranje. Ko ena sama proizvodna modifikacija matrice porabi od 8.000 do 20.000 $ v ponovni -obdelavi, ponovnem-kaljenju in ponovnem-preverjanju, izogibanje celo eni takšni modifikaciji z izdelavo prototipov pogosto plača celoten program orodij prototipa.
Spodnja tabela združuje smernice glede stroškov, dobave in količine v en sam okvir odločanja:
| Metoda izdelave prototipov | Relativni stroški (% proizvodnega orodja) | Tipičen dobavni rok | Ciljni obseg proizvodnje |
|---|---|---|---|
| Mehko orodje (aluminij) | 5% - 15% | 1 - 2 tednov | Nizka količina: manj kot 10.000 delov |
| Mehko orodje (blago jeklo) | 10% - 20% | 2 - 3 tednov | Nizka do srednja prostornina: do 50.000 delov |
| CNC-obdelano (pred-kaljeno jeklo) | 15% - 30% | 2 - 4 tednov | Srednja do visoka glasnost: 10,000 - 500,000+ delov |
| Žične EDM prototipne matrice | 20% - 35% | 3 - 5 tednov | Srednja do visoka glasnost:{0}}kritične aplikacije |
| 3D-natisnjeni vstavki za matrice | 10% - 25% | 1 - 3 tednov | Vsak obseg: validacija kompleksne geometrije |
Vzorec izhaja izlogika-odločanja na podlagi količine: za nizko-serijsko proizvodnjo pod 10.000 deli so mehka orodja ali alternativne metode pogosto stroškovno-učinkovitejša kot naložba v trpežna trda orodja. Za srednje -serije med 10.000 in 100.000 deli cena na del upraviči trpežnejše prototipne matrice, ki natančno odražajo proizvodne pogoje. Pri veliko{11}}programih, ki presegajo 100.000 delov, naložba v prototipno orodje postane napaka pri zaokroževanju v primerjavi s stroški proizvodne matrice, prednost pa se popolnoma premakne k natančnosti in reprezentativnosti rezultatov.
Navsezadnje vprašanje ni, ali si lahko privoščite izdelavo prototipa. To je, ali si lahko privoščite, da tega ne storite. Poraba za izdelavo prototipov, ki predstavlja 10 % do 30 % proizvodnih stroškov orodja, redno preprečuje, da bi računi za predelavo v celoti presegli prvotni proračun orodja. Prihranek je še večji, če upoštevate, da se potrjeni prototipni podatki neposredno vnesejo v proizvodno zasnovo matrice, s čimer odpravite ugibanja in zmanjšate preizkusne cikle na utrjenih orodjih.
Stroški in časovni okvir oblikujejo poslovno odločitev. Ko pa imate prototipne dele v rokah, se pojavi drugačen izziv: kako jih oceniti dovolj strogo, da lahko verjamete, da bo proizvodno orodje, izdelano iz teh rezultatov, delovalo po pričakovanjih?
Ocenjevanje in kvalificiranje prototipnih žigosanih delov
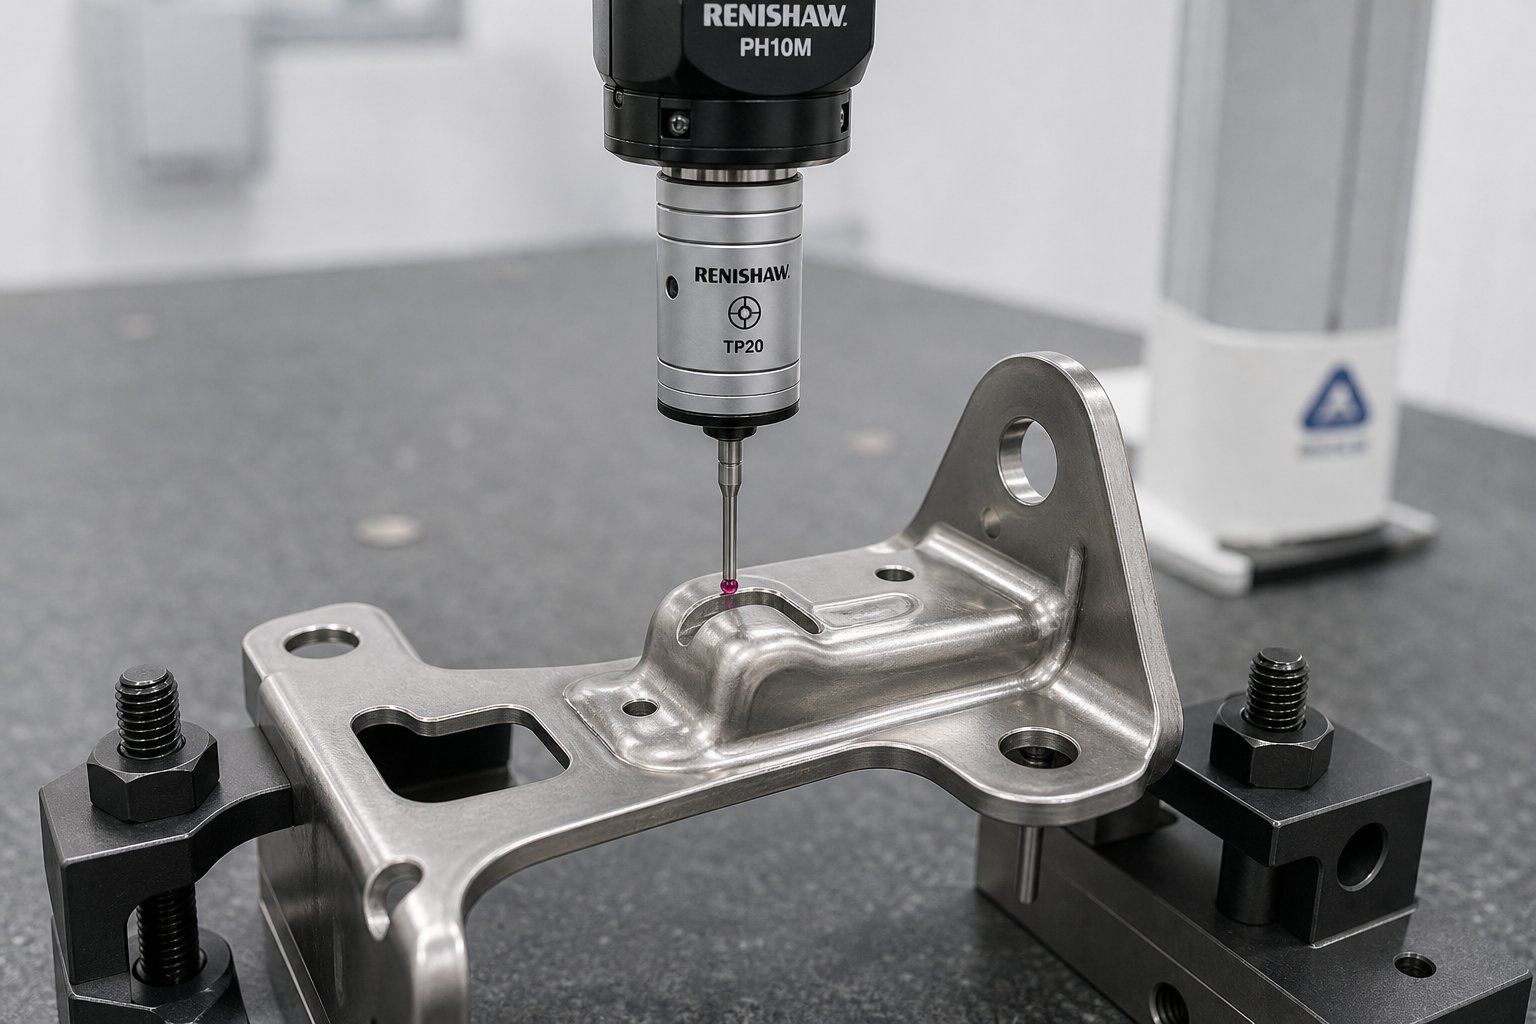
V rokah imate prototipne dele. Meritve so natisnjene na prvem-poročilu o članku. Toda tukaj je vprašanje, ki vznemirja celo izkušene ekipe: kako veste, da so ti rezultati dovolj dobri, da odobrite proizvodno orodje? Vtisnjen del, izdelan iz mehke prototipne matrice na preizkusni stiskalnici, se obnaša drugače kot enaka geometrija, oblikovana v utrjenem orodju pri hitrosti proizvodnje. Razumevanje, kaj meriti, katera merila sprejemljivosti uporabiti na vsaki stopnji in kako premostiti vrzel med prototipnimi in proizvodnimi podatki, je tisto, kar neobdelane meritve spremeni v zanesljive inženirske odločitve.
Inšpekcijske metode za prototipne žigosane dele
Pristop pregleda, ki ga izberete, je odvisen od tega, kaj se morate naučiti. Zgodnji iteracijski cikli zahtevajo hitrost in široko pokritost. Končna validacija zahteva natančnost in sledljivost. Večina programov za žigosanje prototipov uporablja kombinacijo metod, od katerih je vsaka primerna za drugo vprašanje.
- Koordinatni merilni stroj (CMM):Standard za visoko{0}}natančne-točkovne meritve. KMS merijo posamezne značilnosti, kot so položaji lukenj, koti upogibov in dimenzije profila z natančnostjo do nekaj mikronov. Najboljše za končno validacijo in preverjanje skladnosti z GD&T, kjer je pomembna sledljivost kalibracijskim standardom.
- 3D optično skeniranje (laser ali strukturirana svetloba):V nekaj minutah zajame celotno-površinsko geometrijo in ustvari oblak točk, ki ga je mogoče primerjati neposredno z modelom CAD.3D lasersko skeniranjeodlikuje se pri analizi vzmetenja, pregledu črte obrezovanja in prepoznavanju površinskih odstopanj po celotnem delu in ne samo po posameznih točkah. Še posebej dragocen med iteracijo, ko morate hitro videti celotno sliko deformacije.
- Go/no{0}}merilniki:Funkcionalni merilniki, ki preverjajo, ali kritične lastnosti, kot so premeri lukenj, širine rež ali oblikovani profili, spadajo v tolerančne pasove. Zagotavljajo hitre odgovore o sprejemu/neuspehu v delavnici, ne da bi potrebovali meroslovni laboratorij, zaradi česar so idealni za preverjanje delov med ponovitvenimi cikli.
- Optični primerjalniki in sistemi za vid:Uporabno za pregledovanje ravnih profilov, stanja robov in višine bruhov na prototipnih kovinskih odtisih. Ponujajo hitro 2D primerjavo s prekrivnimi tolerancami in dobro delujejo pri funkcijah, ki jih CMM težko preizkusijo, kot so tanki robovi ali ostri vogali.
- Funkcionalno testiranje prileganja:Sestavljanje žigosanega dela v pripadajoče komponente ali napeljave za preverjanje prileganja, odmika in geometrije vmesnika. Nobeno poročilo o dimenzijah ne nadomesti tega preskusa za potrditev, da del dejansko deluje v predvidenem okolju.
Praktični vzorec za žigosanje pri izdelavi prototipov je videti takole: uporabite 3D-skeniranje med zgodnjimi iteracijami za prepoznavanje širokih trendov in vzmetnih vzorcev po celotnem delu, preklopite na merjenje CMM za končno validacijo kritičnih izhodiščnih točk in oblačkov GD&T ter uporabite go/no{1}}go merilnike za hitra preverjanja med zagoni stiskalnice, ko morate le potrditi, da je določena prilagoditev pristala na pričakovanem mestu.
Merila sprejemljivosti med iteracijo v primerjavi s končno validacijo
Ena najpogostejših napak pri izdelavi prototipov je uporaba kriterijev sprejemljivosti-na ravni proizvodnje za dele zgodnje iteracije. Ko ste na prvem ali drugem preizkusu kocke, je namen učenje in ne kvalifikacija. Zadrževanje prototipnih delov v skladu s tolerancami končne proizvodnje na tej stopnji vodi v frustracije in nepotrebne cikle predelav, ki upočasnijo projekt, namesto da ga pospešijo.
Med ponovitvenimi cikli izkušene ekipe uporabljajo sproščena merila, osredotočena na oceno trenda in ne na absolutno skladnost. Vprašanja, ki jih postavljate, so usmerjena: Ali se vzmetni povratni udar premika v predvideni smeri? Ali se tanjšanje v vogalu vlečenja izboljša v primerjavi z zadnjo iteracijo? Ali se popačenje lukenj zmanjšuje, ko element premaknemo dlje od krivulje? Če se trend približuje cilju, ponovitev deluje, tudi če posamezne dimenzije ostanejo zunaj končne specifikacije.
Končna validacija uporablja drugačna pravila. Na tej stopnji morajo deli dosledno izpolnjevati tolerance risbe v vzorcu vsaj 5 do 10 zaporednih zadetkov iz prototipne matrice. Kritične dimenzije, zlasti tiste, ki urejajo prileganje in delovanje v sestavu, morajo spadati v proizvodne-enakovredne pasove. Ne-kritične lastnosti imajo lahko rahlo ohlapne tolerance, pod pogojem, da dokumentirate pričakovano izboljšavo pri prehodu na utrjeno proizvodno orodje z manjšimi odmiki in stabilnejšimi površinami matrice.
Preprost okvir razlikuje dve fazi:
| Merila | Med ponovitvijo | Končna validacija |
|---|---|---|
| Tolerančni pas | 1,5x do 2x nazivna toleranca | Nazivna toleranca risbe |
| Velikost vzorca | 1 - 3 delov na prilagoditev | 5 - 10 zaporednih delov |
| Fokus | Smer trenda in stopnja izboljšanja | Absolutna skladnost in ponovljivost |
| Dokumentacija | Opombe o odstopanjih, primerjava s predhodno ponovitvijo | Celotno prvo-poročilo o pregledu artikla z GD&T |
| Izid odločitve | Nadaljujte s ponavljanjem ali spremenite pristop | Odobrite zasnovo proizvodnega orodja |
Tolmačenje rezultatov prototipa za proizvodne projekcije
Tudi če končni validacijski deli ustrezajo tolerancam risb, rezultati prototipa ne napovedujejo popolnoma proizvodnje. Več dejavnikov ustvarja sistematično vrzel med kakovostjo prototipa in proizvodnih delov, ki jo morate upoštevati, ko načrtujete naprej.
Prototipne matrice se obrabijo hitreje, ker uporabljajo mehkejše materiale. Ko se matrica iz mehkega aluminija ali pred-kaljenega jekla kopiči udarce, rezalni robovi postanejo topi, na oblikovanih površinah se pojavijo sledi obrabe in razmaki se odprejo. Deli, izdelani na koncu prototipa, lahko kažejo več robov, nekoliko večje luknje ali zmanjšano konsistenco dimenzij v primerjavi s prvimi zadetki. Proizvodno orodje v popolnoma utrjenih D2 ali karbidnih-matricah ohranja manjše dimenzije pri veliko daljših serijah.
Tudi tiskovne razlike so pomembne. Prototipne matrice pogosto delujejo na preizkusnih stiskalnicah z drugačno zmogljivostjo tonaže, hitrostjo giba in višino zapiranja kot proizvodna stiskalnica. Hitrost vpliva na obnašanje materiala, zlasti pri zlitinah,-občutljivih na hitrost. Del, oblikovan pri 30 udarcih na minuto med izdelavo prototipov, se bo pri 120 udarcih na minuto v proizvodnji obnašal nekoliko drugače zaradi kopičenja toplote v matrici in učinkov -hitrosti deformacij v materialu.
Da bi nadomestili to vrzel, dokumentirajte rezultate prototipa skupaj s pogoji, ki so jih ustvarili. Zabeležite hitrost stiskanja, tonažo, vrsto mazanja, temperaturo matrice med postopkom in število zadetkov, ki so že na matrici v času merjenja. Ta kontekst omogoča oblikovalcu proizvodne matrice, da predvidi, katere dimenzije se bodo zaostrile (boljša natančnost matrice), katere se bodo premaknile (drugačna dinamika stiskanja) in katere je treba spremljati med preizkusom proizvodne matrice.
Oprema za žigosanje pločevine, ki se uporablja v proizvodnji, prav tako uvaja spremenljivke, kot so variacije materiala-za dovajanje v tuljavo, samodejni sistemi mazanja in-zaznavanje matrice, ki jih okolje prototipa morda ne bo posnemalo. Označevanje teh razlik v potrditveni dokumentaciji prepreči lažno zaupanje. Ne trdite, da prototip natančno predstavlja proizvodnjo. Dokumentirate, kar ste se naučili in kar je treba še potrditi med preizkusom proizvodne matrice.
Temeljita dokumentacija rezultatov prototipa ustvarja most do proizvodnje. Ko je vsaka meritev povezana s kontekstom procesa, načrtovalec proizvodnega orodja dela na podlagi dejanskih podatkov in ne na predpostavkah. Ta podatkovni paket, ki združuje rezultate inšpekcijskih pregledov, zgodovino iteracij in procesne pogoje, postane temelj za izbiro pravega proizvodnega partnerja in zagotavlja, da se prehod s potrjenega prototipa na zanesljiv proizvodni rezultat zgodi brez vračanja nazaj.
Prehod na proizvodnjo in izbira pravega partnerja
Preverjeni podatki o prototipih, podrobna poročila o inšpekciji in DFM-izpopolnjena zasnova dela so v vaši projektni mapi. Inženirsko tveganje je v veliki meri odpravljeno. Kar ostane, je izvedba: pretvorba vsega, kar ste se naučili med izdelovanjem prototipov, v proizvodno orodje, ki zanesljivo deluje pri velikih količinah. Pri tem prehodu projekti bodisi gladko pospešijo bodisi zastanejo, razlika pa je skoraj vedno povezana s tem, s kom ste sodelovali pri izdelavi prototipov in ali lahko ta partner prenese znanje naprej v proizvodnjo.
Kaj iskati pri partnerju za izdelavo prototipov
Ni vsaka orodjarna, ki lahko izreže kocke, opremljena za podporo celotnega loka od-do-proizvodnje prototipov. Idealen partner združuje zmogljivost izdelave z inženirsko presojo, hiter preobrat z metodično dokumentacijo in agilnost izdelave prototipov z razmišljanjem-o obsegu proizvodnje. Pri ocenjevanju ponudnikov rešitev za industrijsko žigosanje kovin bodite pozorni na ta merila:
- Integrirana hitra CNC izdelava prototipov in izdelava pločevine pod eno streho:Partnerji kotStoritve hitre izdelave prototipov podjetja YICHENzdružite CNC obdelavo, izdelavo pločevine in zgodnje povratne informacije DFM v enem samem delovnem toku, s čimer odpravite zamude pri predaji med ločenimi prodajalci in ohranite institucionalno znanje nedotaknjeno med iteracijskimi cikli
- -Hišno strokovno znanje DFM, vgrajeno v postopek izdelave prototipov:Vaš partner naj ne samo žigosa delov in vam izroči merilno poročilo. Ugotoviti morajo temeljne vzroke za težave pri oblikovanju, predlagati popravke zasnove in vam pomagati, da hitreje dosežete izdelljivo geometrijo
- Jasna komunikacija o pričakovanjih ponovitev:Verodostojen partner vnaprej postavi realna pričakovanja o tem, koliko ponovitvenih ciklov je treba predvideti, koliko stane vsak cikel in kaj sproži spremembo obsega v primerjavi s standardno prilagoditvijo.
- Kontinuiteta od-prototipa do-proizvodnje:Delavnica, ki izdeluje prototipe vašega dela, bi morala zgraditi vaše proizvodno orodje ali prenesti celoten paket podatkov (vrednosti vzmetenja, parametri stiskanja, opombe o materialu, zgodovina modifikacije matrice) tistemu, ki to stori.
- Zmogljivost pridobivanja materialov za zlitine-namen proizvodnje:Potrebujete prototipne dele, odtisnjene iz dejanskega proizvodnega materiala v pravilni širini. Partner z vzpostavljenimi dobavnimi kanali se izogne zamudam pri nabavi posebnih zlitin
- Inšpekcijska in dokumentacijska infrastruktura:Zmogljivost CMM, 3D-skeniranje in strukturirano poročanje o prvem-izdelku zagotavljajo, da se ugotovitve prototipov prevedejo v uporabne vnose proizvodnih orodij namesto v anekdotična-opazovanja v delavnici
Rdeča nit teh meril je kontinuiteta znanja. Vsak ponovitveni cikel med izdelavo prototipov ustvari vpogled v to, kako se vaš del obnaša v dejanskih pogojih oblikovanja. Ko to znanje ostane v eni sami organizaciji od hitre izdelave prototipa pločevine do oblikovanja proizvodne matrice, se pri prevajanju med prodajalci nič ne izgubi.
Zagotavljanje gladkega prehoda-na-proizvodnjo
Predaja od potrjenega prototipa do zaveze proizvodnega orodja bi se morala počutiti kot nadaljevanje, ne kot ponovni zagon. Nekaj praktičnih korakov poskrbi, da se to zgodi brez vračanja:
Najprej zaklenite zasnovo dela, preden se začne proizvodnja orodja. Povratna zanka DFM bi se morala med izdelavo prototipov združiti v stabilno geometrijo. Če še vedno ponavljate načrtovanje delov, ko se začne izdelava proizvodnega orodja, zahtevate natančne stroške predelave, ki naj bi jih izdelava prototipov preprečila.
Drugič, prenesite celoten procesni kontekst skupaj z dimenzijskimi podatki. Oblikovalci proizvodnih orodij potrebujejo več kot končno inšpekcijsko poročilo. Potrebujejo zgodovino ponovitev: kaj je odpovedalo, kaj je bilo prilagojeno, kakšna vzmetna kompenzacija je bila uporabljena, kakšna tonaža in hitrost stiskalnice sta proizvedla skladne dele. Ta kontekst oblikuje odločitve o oblikovanju proizvodne matrice glede na specifikacije toplotne obdelave, zahteve za končno obdelavo površine in strategije odmika.
Tretjič, opredelite, katere ugotovitve prototipov zahtevajo spremembe proizvodnega orodja in katere se bodo samo-popravile s tršimi materiali za brizganje in višjimi hitrostmi stiskanja. Nekatera odstopanja dimenzij, opažena pri mehkih prototipnih orodjih, izginejo, ko so proizvodne matrice izdelane iz popolnoma utrjenega jekla z manjšimi razmiki. Drugi vztrajajo ali se premikajo. Izkušnje vašega partnerja pri izdelavi prototipov s hitrim izdelovanjem prototipov delov v podobnih geometrijah in materialih vam pomagajo razlikovati med obema.
Naslednji korak k potrjenim žigosanim delom
Odločitve, s katerimi se soočate, se strnejo v jedrnato zaporedje: izberite metodo izdelave prototipov, ki se ujema z zahtevami glede kompleksnosti in tolerance vaših delov, vztrajajte pri-namernem materialu za proizvodnjo od prve serije žigosanja, uporabite simulacijo za zmanjšanje ciklov fizične ponovitve, uporabite pregled DFM za izboljšanje geometrije dela, preden se zavežete utrjenemu orodju, in izberite partnerja, katerega zmogljivosti obsegajo celoten lok od prototipa do proizvodnja.
Preskok katerega koli od teh korakov ne prihrani časa. Premika stroške in tveganje navzdol, kjer so popravki eksponentno dražji. Izdelava prototipov orodij in matric za kovinske vtisnjene dele ni prevelika. Inženirska disciplina je tista, ki s kvantificirano zanesljivostjo spremeni negotove načrte v-pripravljeno geometrijo. Investicija je majhna glede na proizvodno orodje. Donos se meri v izogibnih predelavah, hitrejših lansiranjih in delih, ki delujejo pravilno ob prvem zagonu proizvodnih stiskalnic.
Pogosta vprašanja o izdelavi prototipov orodij in matric za kovinsko vtisnjene dele
1. Koliko stane prototipno orodje v primerjavi s proizvodnim orodjem?
Prototipno orodje običajno stane med 10 % in 35 % enakovrednega proizvodnega orodja, odvisno od izbrane metode. Matrice iz mehkega aluminija za preproste geometrije lahko znašajo le 5 % do 15 % proizvodnih stroškov matrice, medtem ko lahko CNC-obdelane pred-prototipne matrice iz kaljenega jekla z strožjimi tolerancami dosežejo 20 % do 35 %. Naložba je upravičena, ker ena sama modifikacija proizvodne matrice običajno stane od 8.000 do 20.000 $, kar pomeni, da en cikel predelave, ki se mu je izognila, pogosto plača celoten program orodij za prototip.
2. Kakšen je tipičen dobavni rok za matrice za vtiskovanje prototipov?
Dobavni roki se gibljejo od 1 do 5 tednov, odvisno od metode izdelave prototipa. Orodja iz mehkega aluminija zagotavljajo najhitrejši preobrat v 1 do 2 tednih. Izdelava orodij iz mehkega jekla traja 2 do 3 tedne, CNC-strojno obdelano pred-orodno jeklo zahteva 2 do 4 tedne, prototipne matrice za žično EDM pa potrebujejo 3 do 5 tednov za zapletene geometrije. Vsak ponovitveni cikel doda približno 3 do 7 dni. Večina projektov doseže potrjene dele v skupno 4 do 10 tednih, vključno z dvema do štirimi iteracijskimi zankami za srednje zapletene dele.
3. Zakaj se mora prototipni material ujemati z-namensko zlitino?
Različne kovine izkazujejo edinstveno vzmetno obnašanje, nagnjenost k draženju in stopnje utrjevanja, ki neposredno vplivajo na rezultate dimenzij. Če izdelate prototip z mehkim jeklom, vendar nameravate izdelovati iz nerjavečega jekla, bo potrjena geometrija matrice delovala drugače v proizvodnih pogojih, ker nerjaveče jeklo bolj vzmetne nazaj, se med oblikovanjem hitro strdi in se zajeda ob neprevlečene površine matrice. Testiranje z dejansko proizvodno zlitino in merilom zagotavlja, da vsak ponovitveni cikel ustvari pomembne podatke, ki se zanesljivo prenesejo v proizvodno zasnovo orodja.
4. Ali lahko simulacija CAE nadomesti fizično izdelavo prototipov za žigosane dele?
Ne. CAE simulacija in fizična izdelava prototipov imata dopolnilni vlogi. Simulacija napove tanjšanje, gubanje in vzmet pred rezanjem jekla, zoži načrtovalno okno in odpravi očitno neizvedljive pristope. Vendar se simulacija zanaša na idealizirane vnose in ne more v celoti zajeti variacije materiala-za-serije, resničnih-pogojev trenja ali učinkov-pogojev robov. Fizična izdelava prototipov potrdi napovedi simulacije, odkrije težave, ki jih digitalni modeli zgrešijo, in ustvari empirične podatke, potrebne za dokončanje proizvodnega orodja. Skupaj zmanjšajo ponovitvene cikle z dvanajstih ali več na tri ali štiri.
5. Kako ocenite, ali so prototipni žigosani deli pripravljeni za zavezo proizvodnega orodja?
Končna validacija zahteva dele, ki dosledno izpolnjujejo tolerance pri risanju pri 5 do 10 zaporednih zadetkih prototipne matrice. Kritične mere, ki urejajo prileganje in delovanje, morajo spadati v proizvodne-enakovredne tolerančne pasove. Inženirji uporabljajo meritve CMM za skladnost GD&T, 3D optično skeniranje za popolno-površinsko vzmetno analizo in testiranje funkcionalnega prileganja s komponentami za parjenje. Rezultate je treba dokumentirati skupaj s pogoji postopka, vključno s hitrostjo stiskalnice, tonažo, vrsto mazanja in številom udarcev matrice, da lahko oblikovalec proizvodnega orodja upošteva sistematične razlike med prototipom in proizvodnim okoljem.


