


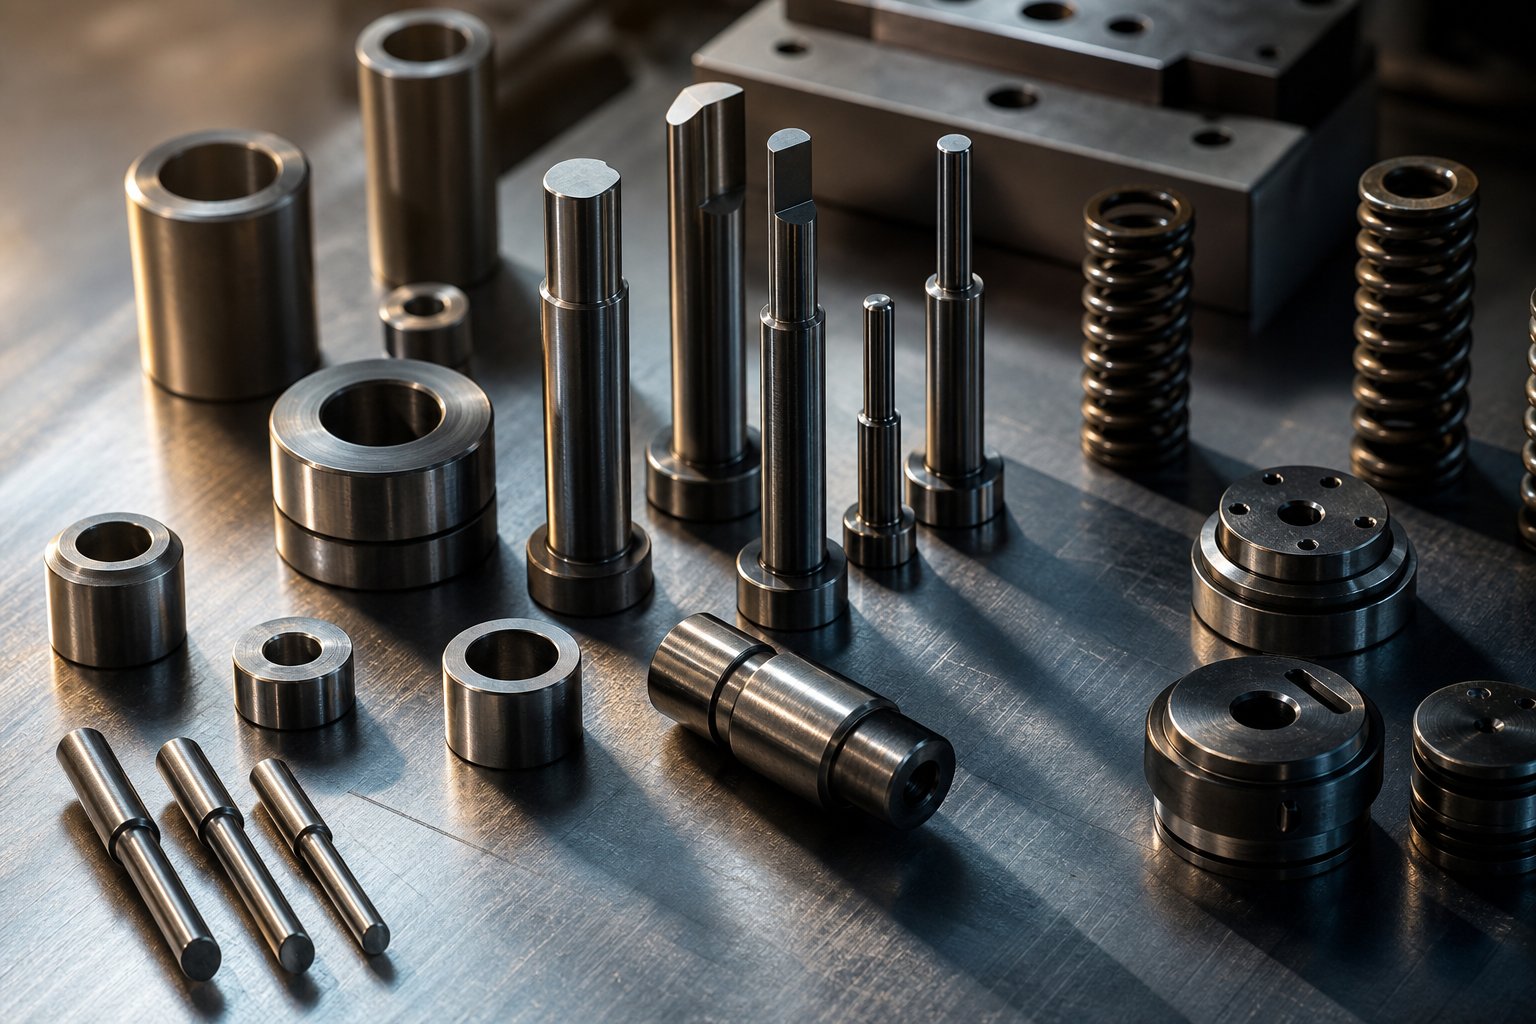
Kaj so nadomestni deli za štancanje in zakaj so pomembni
Nadomestni deli za štancanjeso posamezne obrabne komponente znotraj sklopa matrice - luknjači, gumbi matrice, vodilni zatiči, puše, vzmeti in plošče za odstranjevanje -, ki zahtevajo redno menjavo, da se ohrani kakovost delov in nadaljuje proizvodnja. Za razliko od čevljev matrice in strukturne podlage, ki tvorijo trajno osnovo orodja, so te komponente zasnovane tako, da absorbirajo ponavljajočo se obremenitev postopka vtiskovanja in se sčasoma razgradijo.
Ta vodnik premosti vrzel med splošnim izobraževanjem o strojih in katalogi delov. Naučili se boste brati simptome obrabe, diagnosticirati okvarjene komponente, določiti pravilne zamenjave in jih z zaupanjem pridobiti.
Opredelitev nadomestnih delov za štancanje
Kaj loči nadomestni del od strukturne komponente matrice? Spušča se v predvideno življenjsko dobo. Strukturni elementi - zgornji in spodnji čevlji matrice, oporne plošče in okvir matrice - so zasnovani tako, da zdržijo celoten življenjski cikel orodja. Redko jih je treba zamenjati, razen če pride do katastrofalne škode. Nadomestni deli so na drugi strani delovni elementi, ki se neposredno dotikajo materiala traku ali upravljajo sile znotraj sklopa. Pomislite na sestavne dele luknjačev, gumbov za matrice, vzmeti, držala in vodilne puše -, ki so izpostavljeni ponavljajočim se udarcem, trenju in utrujenosti ob vsakem gibu stiskalnice.
Nadomestni deli so potrošni material, ki je zasnovan tako, da se obrabi, zato se čevelj in strukturni elementi ne obrabijo.
Zakaj je sistemska zamenjava pomembna
Ko je treba dele matrice zamenjati in se zamenjava zgodi reaktivno - po tem, ko se luknjač sredi-poči ali zaskoči puša -, se stroški hitro povečajo. Ena sama nenačrtovana zaustavitev ne pomeni le ene nove komponente. To pomeni čas nedejavnosti stiskalnice, pripravniško delo za vlečenje in ponastavitev matrice, ostanke okvarjenih delov, proizvedenih, preden je bila ugotovljena napaka, in kakovostne-laboratorijske ure za ponovno-potrditev postopka. Glede naRevija MetalForming, lahko nenačrtovano vzdrževanje orodja stane štirikrat več kot načrtovano vzdrževanje, če upoštevamo izgubljeno proizvodnjo, režijske stroške in delo na koncu proizvodne verige.
Sistematični pristop to enačbo obrne. Z razumevanjem, katere obrabne komponente matrice za žigosanje se predvidljivo poslabšajo, in spremljanjem njihovega stanja glede na število zadetkov zamenjate dele po svojem urniku - in ne v stiskalnici.
Obrabljeni deli matrice za vtiskovanje po funkciji
Vsak sklop matrice vsebuje na desetine posameznih komponent, vendar se ne obrabijo vse z enako hitrostjo ali iz istih razlogov. Če jih razvrstite po funkciji - kakšno vlogo igrajo med ciklom žigosanja -, vzdrževalnim ekipam omogoči hitrejšo pot do ugotavljanja, kateri del se pokvari in zakaj. Spodnje kategorije pokrivajo celoten obseg običajnih obrabljivih delov matrice za vtiskovanje po funkciji, od rezalnih robov, ki strižejo material, do naležnih površin, ki absorbirajo bočne obremenitve.
Komponente za rezanje in prebadanje
To so vlečni konji vsakega blanking ozprogresivna matrica. Pri vsakem gibu pridejo v neposreden stik z materialom traku, kar pomeni, da doživljajo največjo lokalizirano obremenitev in najhitrejšo stopnjo obrabe v sestavu.
- Udarci- Zatiči ali oblikovani profili iz utrjenega orodnega jekla, ki predrejo tračni material in ustvarijo luknje, reže ali elemente. Absorbirajo celotno strižno silo pri vsakem udarcu in so najpogosteje zamenjane komponente v večini matric.
- Die gumbi- Parne odprtine, ki sprejmejo udarec. Pravilna razdalja med luknjačem in gumbom matrice določa kakovost roba. Zamenjava matrice za žigosanje in gumba matrice se pogosto izvede kot ujemajoč se komplet za obnovitev pravilne zračnosti.
- Piloti- Natančni zatiči, ki vstopijo v predhodno preluknjane luknje, da registrirajo trak na točnem položaju, preden naslednja postaja reže. Prenesejo ponavljajoče se sile vstavljanja in vlečenje trakov, zaradi česar so dovzetni za obrabo in upogibanje konice.
- Trim jekla- Oblikovani rezalni robovi, ki se uporabljajo pri obrezovanju oblikovanih delov. Njihovi zapleteni profili naredijo ponovno brušenje bolj zapleteno kot preprosto ponovno ostrenje luknjačev.
Ko se katera koli rezalna komponenta utrne ali se odkruši, boste opazili, da se višina robov povečuje na vtisnjenem delu -, kar je eden od prvih vidnih znakov kakovosti, da se bliža menjava.
Komponente za vodenje in poravnavo
Predstavljajte si, da izvajate progresivno kocko, kjer zgornja in spodnja polovica zamakneta celo za 0,001 palca izven poravnave. Nenadoma se razmak-do-gumba premakne, na eni strani se pojavijo robovi in življenjska doba orodja dramatično upade. Vodilne komponente preprečujejo ta scenarij.
- Vodilni zatiči (vodilni drogovi)- Natančno-brušeni cilindrični zatiči, običajno utrjeni na 60+ HRC, ki locirajo zgornji in spodnji čevelj matrice, tako da se vse nameščene komponente pravilno povezujejo. KotFabrikatoropombe, so vodilni zatiči brušeni do 0,0001 palca in so na voljo v oblikah s tornimi-ležaji ali krogličnimi-ležaji.
- Vodilne puše- Natančno{1}}obrušeni tulci, ki imajo vodilne zatiče. Puše s krogličnimi-ležaji vsebujejo aluminijasto kroglično kletko, medtem ko so torne puše pogosto obložene z aluminija-bronastimi in grafitnimi čepki za zmanjšanje obrabe.
- Petni bloki- Jekleni bloki, nameščeni na zgornje in spodnje čevlje, ki absorbirajo neuravnotežene bočne sile. Dopolnjujejo vodilne zatiče, ko postopki vtiskovanja ustvarjajo močan eno{2}}smerni stranski sunek.
- Rešetke za čuvaje- Zadrževalne tirnice, ki držijo vložke za odstranjevanje, luknjače ali dele matrice na mestu. Preprečujejo bočno premikanje delovnih delov pod obremenitvijo.
Zamenjava vodilnega zatiča in puše za matrice se pogosto sproži zaradi merljive zračnosti med parnimi površinami - stanje, ki se kaže kot nedosledni vzorci bruhov ali progresivna napačna registracija funkcij med postajami.
Komponente za odstranjevanje in nadzor materiala
Potem ko luknjač prereže trak, mora nekaj potegniti trak z luknjača in ohranjati material pod nadzorom za naslednje podajanje. To je naloga vtiskovanja komponent plošče za odstranjevanje matrice in pripadajoče strojne opreme.
- Snemalne plošče- Ploščate ali oblikovane plošče, ki med rezanjem pritisnejo na tračni material in ga nato odstranijo z luknjačev, ko se nastavek umakne. Prav tako usmerjajo udarce blizu rezalne točke za večjo natančnost.
- Dvigala (dvižni zatiči)- Vzmeteni-zatiči ali tirnice, ki dvignejo trak s ploskve matrice med potezami in mu omogočijo prosto premikanje do naslednje postaje.
- Vzmeti- Dušikove plinaste vzmeti, matrice (barvno-kodirane glede na stopnjo obremenitve) in vijačne vzmeti, ki zagotavljajo silo odstranjevanja, prednapetost tlačne blazinice in povratek dvigala. Spomladanska utrujenost je postopna, zato jo zlahka zamudite, dokler se ne pojavijo težave z nadzorom trakov.
- Tlačne blazinice- Vzmetne-plošče ali hidravlično podprte plošče, ki vpnejo material med vlečenjem ali oblikovanjem za nadzor pretoka kovine in preprečevanje gubanja.
Te komponente redko katastrofalno odpovejo. Namesto tega postopoma izgubljajo silo - vzmeti se povesijo, dvižni zatiči se obrabijo na rami in snemalne plošče zaradi ponavljajočih udarcev postanejo konkavne. Rezultat je subtilen: napačno podajanje, dviganje traku ali nedosleden izmet dela, ki se čez tedne poslabša.
Obrabne in ležajne komponente
Vsak nadomestni del ne opravlja "aktivnega" dela na traku. Nekateri obstajajo samo zato, da absorbirajo trenje in preprečijo prezgodnjo razgradnjo dražjih komponent.
- Nosite ploščice- Plošče iz kaljenega jekla, nameščene na vodilnih blokih, petnih blokih ali kjer koli, kjer dve površini matrice drsita druga proti drugi. To so žrtvene površine, zasnovane za poceni zamenjavo, namesto da bi predelali strukturni blok pod njimi.
- Gibs- Natančni obrabni trakovi, ki ohranjajo poravnavo med drsnimi odseki matrice (npr. gonilniki in drsniki). Kompenzirajo toplotno raztezanje in absorbirajo bočni potisk.
- Podporne plošče- Utrjene plošče, nameščene za luknjači ali med držalom luknjača in čevljem matrice, da porazdelijo udarno silo in preprečijo, da bi se glava luknjača zabodla v mehkejši material čevlja.
Ti deli so posamezno poceni, a če jih zanemarjate, pride do dragih poškodb - obrabljena podložna plošča omogoča, da se glave lukenj začnejo vrteti kot gobe, degradiran bok pusti drsenje odmikača in nenadoma zamenjate komponente, ki bi morale zdržati več let.
Hitra-referenčna tabela: Načini okvar komponent matrice
Spodnja tabela združuje vsako kategorijo komponent v pregledno referenco. Uporabite ga kot referenco načinov okvar komponent matrice pri pregledovanju orodij ali sestavljanju inventarja nadomestnih delov.
| Ime komponente | funkcija | Tipičen material | Način običajne napake |
|---|---|---|---|
| Udarci | Pierce ali prazen trak | D2, M2, karbidna trdina |
|
| Die Buttons | Sprejmite udarec, določite profil reza | D2, M2, karbidna trdina |
|
| Piloti | Registrirajte položaj traku med postajami | M2, HSS,-karbidna konica |
|
| Vodilni zatiči | Poravnajte zgornji in spodnji čevelj | Kaljeno orodno jeklo (60+ HRC) |
|
| Vodilne puše | Sprejmite vodilne zatiče, zmanjšajte trenje | Kaljeno jeklo, aluminija-bronasta obloga |
|
| Petni bloki | Absorbira bočne potisne sile | Orodno jeklo s kaljenimi obrabnimi ploščami |
|
| Snemalne plošče | Tračni material iz luknjačev, vodilni luknjači | Orodno jeklo A2, D2 |
|
| Vzmeti | Zagotovite silo odstranjevanja, prednapetost blazinice, vrnitev dvigala | Krom-silicij, plin dušik |
|
| Dvigala | Dvignite trak za napredovanje krme | Orodno jeklo, kaljene konice |
|
| Nosilne plošče | Žrtvena površina absorbira drsno trenje | Kaljeno orodno jeklo, bron |
|
| Podporne plošče | Porazdeli udarec, zaščiti čevelj | Kaljeno orodno jeklo (48-52 HRC) |
|
Vsak način okvare v tabeli povzroči različne simptome pri stiskalni - spremembah bruhov, dimenzijskih premikih ali težavah z ravnanjem z materialom. Diagnostika se začne s prepoznavanjem teh simptomov in njihovim sledenjem nazaj do prave komponente in prav to preslikavo od opazovanja proizvodnega prostora do okvare določenega dela je tisto, kar ločuje reaktivno gašenje od načrtovanega vzdrževanja.
Odpravljanje težav s štancanjem glede na simptome
Stojiš pred novinarji in nekaj ne štima. Deli so videti drugače kot prejšnji teden - morda na enem robu raste rob ali pa lokacije lukenj odstopajo od specifikacij. Izziv ni vedeti, da je komponenta obrabljena. Ugotavlja se, kateri. Indikatorji obrabe matrice za vtiskovanje in simptomi se le redko izrazijo z jasno oznako. Pokažejo se kot odstopanja kakovosti na končnih delih, vaša naloga pa je, da ta odstopanja preberete nazaj do vira.
Spodnji razdelki organizirajo običajne signale okvare na način, na katerega se dejansko srečate - glede na to, kar vidite na delu ali na stiskalnici -, in preslikate vsak simptom na komponento, ki jo je najverjetneje treba zamenjati.
Nastanek robov in poslabšanje kakovosti robov
Rast zarez je najpogostejše zgodnje opozorilo, da se rezalne komponente približujejo koncu življenjske dobe. Vendar pa vse brazde ne kažejo na isti glavni vzrok. Lokacija, konsistenca in višina brazde vam povedo, kje iskati.
- Enakomerno povečanje robov na vseh funkcijah- Kaže na splošno zatemnitev roba udarca po matrici. Vsi rezalni luknjači se istočasno približujejo svojemu ostrenju ali intervalu zamenjave, pogosto zato, ker imajo enak razred orodnega jekla in imajo enako število zadetkov.
- Burr samo na eni strani elementa- Označuje neenakomeren odmik-od-matrice, ki ga običajno povzroči obraba vodilnega zatiča ali zračnost puše, ki omogoča rahlo premikanje zgornje matrice. Stran s tesno-prostostjo zagotavlja čiste strige; odprta stran se raztrga in pusti zarezo.
- Občasne brazde, ki se pojavijo in izginejo- Pogosto povezano s spomladansko utrujenostjo v sistemu odstranjevalcev. Ko sila odstranjevanja oslabi, se trak med rezanjem ne drži trdno, kar omogoča mikro-premikanje, ki povzroči nedosledno kakovost robov.
- Vlečenje polža z brusom- Ko se polži prilepijo na ploskev luknjača in se odnesejo nazaj v matrico, ustvarijo sekundarne zareze ali opazne sledi pri naslednjih udarcih. Ta pogoj izhaja iz obrabe udarca, ki povečuje oprijem vakuuma, zloma roba gumba matrice ali neustreznega zadrževanja umazanije v odprtini matrice.
Nastajanje robov, ki jih povzroči obraba udarca, se običajno začne rahlo - pri nekaj tisočinkah palca - in se pospeši, ko rezilo zaokroži čez kritični prag. Zgodnje odkrivanje pomeni preprosto ponovno ostrenje namesto popolne zamenjave luknjača.
Dimenzijski zamik in simptomi neusklajenosti
Ko deli začnejo neuspešno preverjati dimenzije, je nagon pogosto kriv za rezalno geometrijo. Toda dimenzijski zamik zaradi obrabljenih vodilnih zatičev, degradiranih vodil ali ohlapnih puš je veliko bolj pogost kot dejanska sprememba dimenzij luknjača ali gumba. Tukaj je opisano, kako na podlagi meritev ugotovite, kdaj je treba komponente matrice zamenjati.
- Varianca razdalje med-luknjami-se sčasoma povečuje- Kaže na obrabo konice vodilnega zatiča. Ko se premer pilota zmanjša zaradi ponavljajočega se vklopa traku, ima trak več svobode pri prestavljanju med postajami, razdalje med-in-faktorji pa postopoma padajo.
- Vse funkcije se premikajo v eno smer- Predlaga obrabo vodilnega zatiča ali puše, ki omogoča, da zgornja matrica daje prednost eni strani. Vsak element, ki ga izreže zgornje orodje, se premika skupaj v isti smeri glede na rob traku.
- Postopna napačna registracija, ki poslabšuje-od-od postaje do postaje- V progresivni matrici ta vzorec signalizira kumulativno obrabo pilota. Pilot vsake postaje doda majhno pozicijsko napako in do končne postaje akumulirani zanos preseže toleranco. Obrabljene pilotne površine pogosto povzročijo kumulativno dimenzijsko premikanje veliko preden napake postanejo vidne.
- Koti oblikovanja neskladni ali spremenljivi- Lahko nastane zaradi obrabljenih petnih blokov ali odmikačev, ki omogočajo, da se oblikovalno jeklo upogiba pod obremenitvijo, namesto da zadrži položaj. Nekonsistentnost se običajno poslabša pri višjih hitrostih stiskanja, ko se dinamične sile povečajo.
Ključna razlika: če se vse funkcije enakomerno pomikajo skupaj, si oglejte-ravnanje ravni (vodilni zatiči, puše, petni bloki). Če se značilnosti medsebojno premikajo, si oglejte registracijo ravni-postaje (piloti, lokatorji, pozicioniranje posameznih vstavkov).
Napake pri rokovanju z materialom
Težave s krmiljenjem trakov se razlikujejo od napak v kakovosti - prekinejo sam proces, namesto da bi le poslabšale dimenzije delov. Napačno podajanje ustavi stiskalnico. Dviganje traku poškoduje orodje. Napake pri izmetu blokirajo kocko. Ti simptomi se preslikajo neposredno na komponente za odstranjevanje in nadzor materiala, obravnavane v prejšnjem razdelku.
- Dviganje traku med postajami- Dvižni zatiči so izgubili višino zaradi obrabe ramen ali pa so se vzmeti dvigala povesile pod silo, ki je potrebna, da se trak čisto dvigne nad površino matrice. Trak se vleče po površinah matrice in se bodisi napačno podaja bodisi zatakne za preoblikovalna jekla.
- Alarmi za napačno ali kratko podajanje-- Ko podajalnik napreduje pravilno, vendar trak ne pride na pravi položaj, se obrabljena vodila ne zaskočijo dovolj globoko, da bi zaznala napako, ali pa obraba plošče za odstranjevanje omogoča, da se trak upogne, namesto da bi napredoval ravno. Degradacija tlačne blazinice lahko tudi omeji gibanje traku z uporabo neenakomerne vpenjalne sile.
- Deli ne izvržejo čisto iz matrice- Utrujenost vzmeti odriva, zatič dvižnega zatiča zaradi nabiranja smeti ali obrabljene konice izmetalnih zatičev, ki se ne dotikajo več dela ravno. Pri progresivnih matricah, ki proizvajajo majhne komponente konektorja, lahko že manjša nedoslednost pri izmetu povzroči zlaganje delov v votlini matrice in povzroči kaskadne poškodbe.
- Odstrani vibracije ali slišno trepetanje pri hitrosti- Obraba plošče za odstranjevanje materiala povzroča neenakomeren tlak razbremenitve ali poslabšane podporne strukture traku (plavajoči zatiči, vodila), ki ne stabilizirajo več materiala med cikli hitrega podajanja.
Kako parametri tiska pospešujejo te vzorce
Vsak zgoraj naveden simptom ima časovnico -, ta časovnica pa se skrajša ali podaljša na podlagi dveh spremenljivk delovanja stiskalnice: tonaže in hitrosti udarcev. Večja tonaža stiskalnice poveča največjo silo na vsaki rezalni in oblikovalni komponenti na cikel. Delovanje na zgornjem koncu nazivne tonaže matrice skrajša življenjsko dobo udarcev, gumbov matrice in zlasti vzmeti, ki se hitreje utrudijo pri višjih predobremenitvah.
Stopnja možganske kapi vpliva drugače. Visok{1}}hitra proizvodnja ustvari več toplote zaradi trenja, zmanjša debelino mazalnega filma in poveča dinamično obremenitev vodilnih sistemov. Matrica, ki teče pri 400 gibih na minuto, bo obrabila vodilne puše in konice vodila merljivo hitreje kot ista matrica pri 200 SPM - ne samo zaradi dvojnih udarcev, ampak zato, ker ima vsak posamezen hod več vztrajnostne sile in krajši čas obnovitve za dopolnitev maziva.
Sledenje obema parametroma skupaj s štetjem zadetkov vam daje natančnejšo sliko dejanske obrabe komponent kot samo štetje ciklov. Dve matrici pri 500.000 zadetkih sta lahko v zelo različnih pogojih, če je ena delovala pri 60 SPM v mehkem jeklu, druga pa pri 350 SPM v nerjavnem jeklu.
Kako diagnosticirati okvaro komponente matrice za vtiskovanje, ko se prekriva več simptomov
Simptomi se redko pojavljajo eden za drugim. Izvlečete matrico za pregled in ugotovite, da na postaji tri rastejo brazde, na postaji sedem dimenzijski zamik in med celotnim potekom občasni alarmi za napačno podajanje. Trije simptomi, potencialno šest ali več kandidatnih komponent. Menjava vsega je draga in nepotrebna. Če najprej zamenjate napačni del, izgubite čas in pustite pravo težavo nedotaknjeno. Kar potrebujete, je strukturirana metoda za izolacijo dejanskega vira okvare - progresivno zaporedje pregledov matrice, ki sistematično zoži polje.
Sistematično zaporedje pregledov za progresivne matrice
Ko več postaj hkrati pokaže težave, se uprite želji, da začnete z najbolj vidnim simptomom. Namesto tega delajte skozi kocko v logičnem zaporedju, ki odpravlja skupne temeljne vzroke, preden raziščete komponente,-specifične postaje.
- Najprej preverite-nivojsko poravnavo.Izmerite razdaljo od vodilnega zatiča-do-puše z merilnikom. Če igra presega specifikacijo (običajno več kot 0,0005 in. nad nominalno vrednostjo), to vpliva na vse postaje v kocki. Ta edina ugotovitev lahko pojasni neravnine, dimenzijski zamik in nedosledno oblikovanje naenkrat.
- Preverite registracijo traku na prvi pilotni postaji.Preverite premer vodilnega zatiča in globino vpetja. Če so piloti premajhni, bodo vse funkcije v smeri toka pokazale kumulativno pozicijsko napako -, kar je videti kot napaka več postaj, je pravzaprav en glavni vzrok, ki se širi naprej.
- Izolirajte posamezne postaje glede na lokacijo simptoma.Šele potem, ko potrdite, da sta poravnava -nivoja matrice in registracija traku v skladu s specifikacijami, lahko pregledate rezalne komponente,-oblikovana jekla ali odstranjevalce, specifične za postajo.
- Preverite sile vzmeti in višine dvigala.Izmerite prosto dolžino na vseh vzmeteh odstranjevalca in tlačne blazinice glede na zapis vzdrževanja matrice. Preverite višino zatiča dvigala z globinskim mikrometrom. Poslabšanje sile je kumulativno in pogosto vpliva na več postaj hkrati brez očitne-točkovne okvare.
- Ugotovitve dokumentirajte z dnevnikom vzdrževanja matrice.Zabeležite izmerjene vrednosti, ne le ocenjevanje uspešno/neuspešno. Te meritve postanejo osnova za naslednji interval pregledov.
Zamenjava simptom-sosednje komponente brez potrditve temeljnega vzroka povzroči ponavljajoče se okvare - in ponavljajoče se izpade. Vedno preverite, ali je komponenta, ki jo zamenjujete, dejansko povzročila napako, ki jo odpravljate.
Uporaba podatkov o proizvodnji za potrditev diagnoze komponent
Fizični pregled vam pove, kaj nosite. Podatki o proizvodnji vam povedo, kdaj se je začel obrabljati in kako hitro napreduje - kontekst, ki ga potrebujete za potrditev diagnoze in pravilen čas zamenjave.
Števci zadetkov so izhodišče. Vsaka matrica mora imeti števec kumulativnih udarcev in števec intervalov, ki se ponastavi ob vsakem vzdrževalnem dogodku. Če primerjate trenutno število zadetkov z zadnjo zabeleženo zamenjavo ali ponovnim ostrenjem za vsako komponento, lahko takoj ugotovite, kateri deli so presegli svojo pričakovano življenjsko dobo in kateri imajo še rezervo.
Podatki SPC dodajo drugo potrditveno plast. Ko se atribut procesa -, recimo kritični premer luknje -, začne gibati proti kontrolni meji, medtem ko je še znotraj specifikacije, ta vzorec odmika signalizira komponento, ki se približuje okvari, preden dejansko pride do odpada. Kot ugotavlja metodologija statističnega nadzora procesov, proces, ki se premika "izpod nadzora" na kontrolni karti, pogosto še vedno proizvaja sprejemljive dele, vendar kažeje potrebno preventivno vzdrževanje, preden pride do proizvodnih napak. Sledenje stopnji odmika, ne le temu, ali deli uspejo ali ne, vam daje čas za načrtovanje zamenjave v načrtovanem oknu.
Zapisi o sledenju odpadkov dopolnjujejo sliko. Nenaden porast odpadkov na eni postaji v korelaciji z mejnikom števila zadetkov potrdi diagnozo komponente. Postopno povečanje odpadkov, razširjeno na več postajah, bolj verjetno kaže na težavo-naravnanosti nivoja matrice ali sistemsko vzmetno utrujenost.
Triaža kritičnih proti-nekritičnim delom
Omejitve proračuna in urnika so resnične. Ko inšpekcijski pregled odkrije, da je več komponent, ki potrebujejo pozornost hkrati, prednostna razvrstitev triaže nadomestnih delov matrice določi, kaj je treba zamenjati zdaj in kaj lahko počaka do naslednjega načrtovanega vzdrževalnega obdobja.
| Prednostna stopnja | Pogoj | Akcija |
|---|---|---|
| Takoj zamenjajte | Komponenta proizvaja ostanke ali tvega kaskadne poškodbe sosednjega orodja (npr. odkrušen udarec, ki bi lahko poškodoval gumb matrice) | Naročite in namestite pred naslednjo proizvodnjo |
| Zamenjaj ob naslednjem oknu PM | Komponenta kaže merljivo obrabo, ki se giblje proti meji, vendar še vedno proizvaja skladne dele (npr. vodilna puša z dodatnim odmikom 0,0003 palca) | Pripravite nadomestni del, načrtujte namestitev ob naslednji načrtovani postaji |
| Spremljajte in ponovno ocenite | Komponenta kaže zgodnje indikatorje obrabe, vendar proizvodni podatki potrjujejo stabilno proizvodnjo (npr. vzmeti pri 90 % nazivne proste dolžine brez težav z nadzorom traku) | Zabeležite trenutno meritev, nastavite točko pregleda števila zadetkov, ponovno ocenite pri naslednjem pregledu |
Ključno vprašanje za triažo: ali trenutno stanje te komponente tvega poškodbo česa dražjega? Zamenjava obrabljene podložne plošče, ki se začenja zamikati, stane nekaj dolarjev -, če pa jo pustimo, lahko glave luknjačev narastejo kot gobe in nenadoma boste zamenjali tako podložno ploščo kot celoten komplet luknjačev. Dajte prednost zamenjavam, ki varujejo-komponente višje vrednosti pred sekundarnimi poškodbami.
Sistemi za sledenje vzdrževanja matrice podpirajo te odločitve tako, da beležijo ne samo, kaj je bilo zamenjano, temveč tudi, v kakšnem stanju je bil del ob odstranitvi. Sčasoma ti zapisi zgradijo-specifične krivulje življenjskega cikla komponent, ki vam povedo, ali določen udarec v določeni postaji dosledno traja 800.000 zadetkov ali 1,2 milijona - podatkov, ki triažo spremenijo iz ugibanja v napovedovanje.
S potrjeno diagnozo in seznamom prednostnih zamenjav v roki postane naslednja odločitev izbira materiala - izbira pravega razreda orodnega jekla, trdote in specifikacije, ki ustreza ali presega življenjsko dobo originalne komponente.
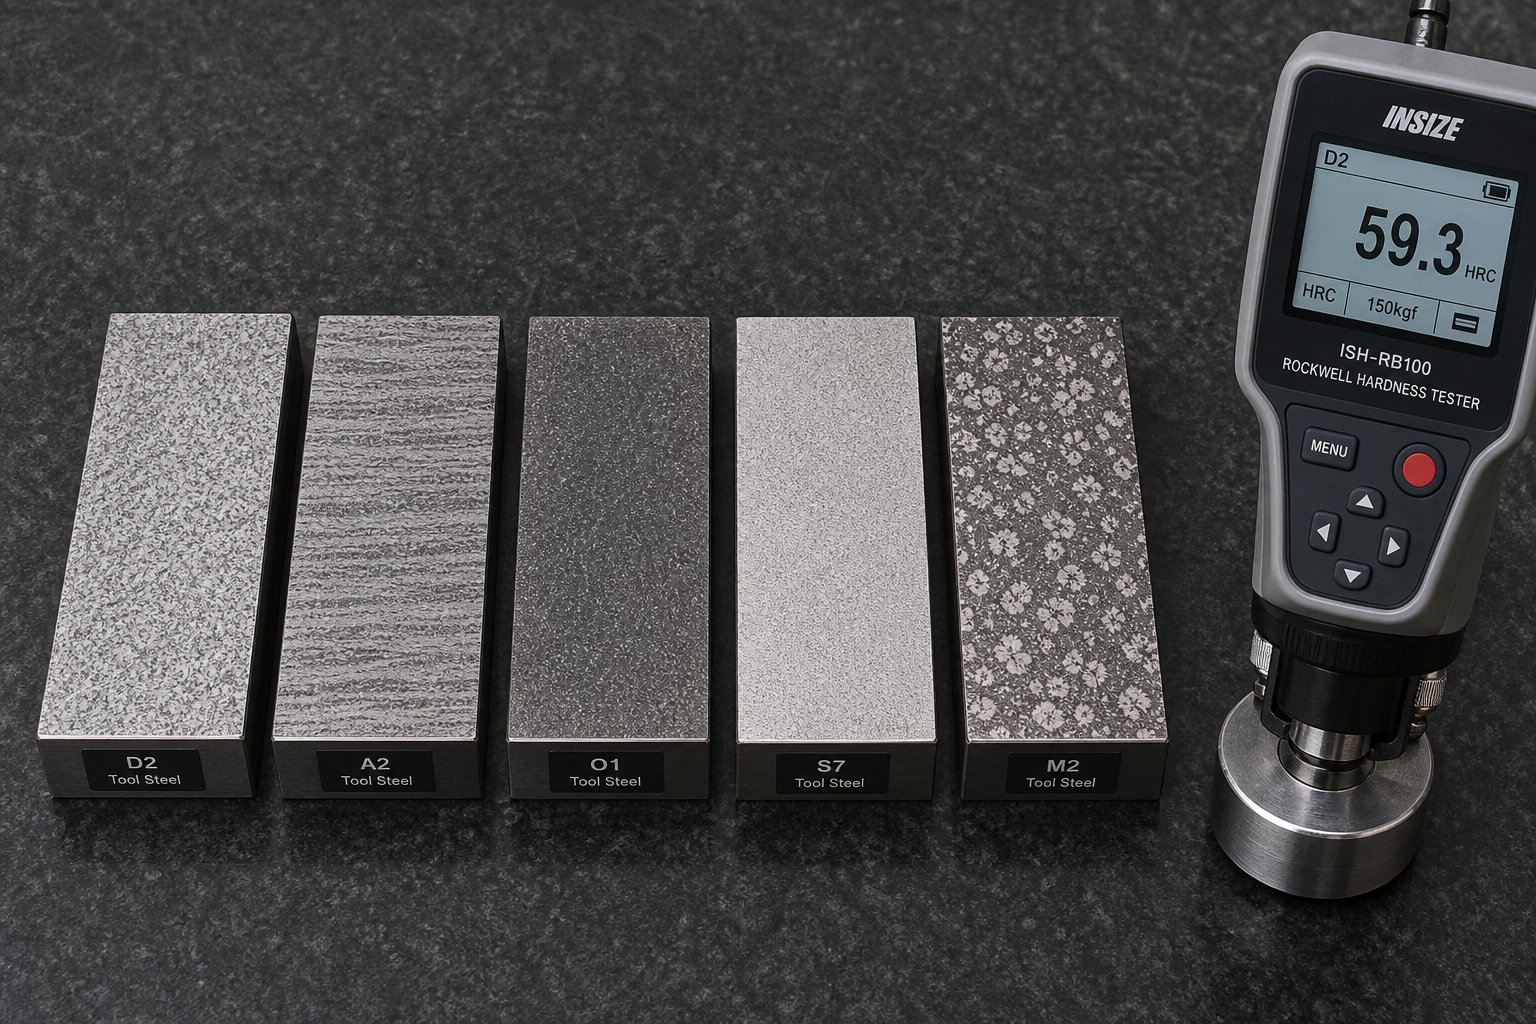
Razredi orodnega jekla in specifikacije trdote za dele matrice za vtiskovanje
Vedeti, katero komponento zamenjati, je le polovica dela. Določanje napačne stopnje materiala ali trdote za to zamenjavo spremeni načrtovano vzdrževanje v ponavljajočo se okvaro. Nadomestni luknjač, strojno obdelan do popolne geometrije, vendar toplotno-obdelan do napačne trdote, se bo čez nekaj dni odkrušil. Gumb za matrice, izdelan iz ekonomskega razreda, ko aplikacija zahteva vrhunsko odpornost proti obrabi, se bo zaokrožil in začel proizvajati robove veliko pred pričakovanim intervalom.
Izbira materiala za nadomestne dele matrice za žigosanje zahteva istočasno ujemanje treh spremenljivk: material obdelovanca, ki se žigosa, obseg proizvodnje, ki ga mora del preživeti, in dominantni mehanizem obrabe, ki deluje na to specifično komponento. Izvedite vse tri pravilno in lahko presežete življenjsko dobo OEM. Zgrešite enega in spet potegnete kocko pred rokom.
Vrste orodnega jekla za nadomestne luknjače in gumbe za matrice
Pet družin materialov pokriva veliko večino nadomestnih rezalnih komponent. Vsak zavzema posebno nišo, ki jo določa ravnovesje trdote, žilavosti in odpornosti proti obrabi.
- A2 (z-kaljenje na zraku)- Izhodišče-splošnega namena. A2 nudi dobro žilavost in ustrezno odpornost proti obrabi za kratke-do-srednje proizvodne serije mehkega jekla. Bolje prenaša manjše neusklajenosti kot trše vrste, ker njegova mikrostruktura absorbira udarce brez katastrofalnih odkruškov. Utrjen na 58-60 HRC, prenese zmerne količine, vendar se razmeroma hitro obrabi na abrazivnih materialih.
- D2 (visoka-ogljika, visoka-kroma)- Delovni konj za-postopke rezanja velikih količin. D2 vsebuje približno 12 % kroma in tvori velike kromove karbide, ki se bistveno bolje upirajo abrazivni obrabi kot A2. Tipična trdota je 58-62 HRC. Kompromis je zmanjšana žilavost - kockasta karbidna struktura D2 je občutljiva na krušenje in lomljenje pod močnimi vibracijami ali bočnimi obremenitvami.
- M2 (-hitrorezno jeklo)- Ko kopičenje toplote zaradi delovanja pri visoki-hitrosti ogroža celovitost robov, M2 ohrani trdoto pri povišanih temperaturah bolje kot D2 ali A2. Njegovi finejši, bolj enakomerno razporejeni karbidi prenesejo udarce-skozi udarce težkega rezanja, hkrati pa ohranjajo močno zadrževanje robov. To je prednostna nadgradnja za progresivne matrice, ki delujejo pri visokih stopnjah udarcev.
- S7 (odporen-na udarce)- Najtrpejša možnost v družini orodnih jekel, optimizirana za udarne obremenitve in ne za čisto odpornost proti obrabi. S7, kaljen na 54-56 HRC, je odličen pri aplikacijah, ki vključujejo debele materiale, težke zareze ali operacije, pri katerih prebijalec doživi znatno bočno silo. Ne bo držal roba tako dolgo kot D2, vendar tudi ne bo zlomil pod udarcem.
- Volframov karbid- Ko nič drugega ne preživi aplikacije. Karbid nudi izjemno trdoto (običajno 88-92 HRA) in odpornost proti obrabi, merjeno v milijonih udarcev na abrazivne materiale, kot je nerjavno jeklo ali silicijevo elektro jeklo. Stroški so bistveno višji in material je krhek - kakršna koli neusklajenost ali stranski odklon tvegata katastrofalen zlom in ne postopno obrabo.
Odločitev D2 proti M2 za nadomestne udarce za matrice se zmanjša na preprosto vprašanje: ali je prevladujoč način okvare obraba robov zaradi odrgnine ali odkrušenje robov zaradi udarca in vročine? D2 zmaga na čisti odpornosti proti obrabi. M2 zmaga pri odpornosti na udarce in toplotni stabilnosti pri hitrosti.
Za specifikacije trdote za komponente matrice rezalni elementi običajno delujejo v območju 58-62 HRC, da ohranijo ostre robove pri ponavljajočih se strižnih obremenitvah. Strukturni obrabni deli - podložne plošče, obrabne plošče, vložki petnega bloka - delujejo nižje, običajno 48-52 HRC, kjer je povečana žilavost pomembnejša od največje trdote površine. Kot metalurške raziskave sGeorge Vander Voortpotrjuje, da se jekla, ki se uporabljajo za orodja in matrice, običajno uporabljajo pri 58 do 68 HRC, skrbno ravnovesje med trdoto in žilavostjo pa je ključnega pomena za preprečevanje prezgodnje okvare.
Kako material obdelovanca in prostornina vplivata na izbiro kakovosti
Ne bi določili istega nadomestnega luknjača za matrico, ki ima 50.000 udarcev na leto v hladno valjanem jeklu 20-gauge, kot tistega, ki ima 5 milijonov zadetkov na leto v 0,060-palčnem nerjavnem jeklu. Lastnosti materiala obdelovanca in celotno proizvodno povpraševanje določajo pravilno izbiro kakovosti.
Debelina materiala in natezna trdnostdoloči silo, ki jo vsaka komponenta absorbira na udarec. Debelejši material pri višji natezni trdnosti pomeni večjo strižno silo na rezalnem robu in večjo silo luščenja na stranski steni luknjača. Nadomestni luknjač za 0,125 palca HSLA jekla z natezno trdnostjo 80 ksi potrebuje dramatično večjo žilavost kot en rez 0,030 palca mehkega jekla pri 45 ksi -, tudi če je geometrija enaka. Pri aplikacijah z visoko{10}}trdnostjo S7 ali M2 pogosto prekašata D2, ker udarna obremenitev presega tisto, kar lahko prenese krhka karbidna mreža D2.
Letni obseg proizvodnjedoloča, koliko ciklov mora ta nadomestni del preživeti pred naslednjo zamenjavo. Za orodje z majhnim obsegom (pod 100.000 zadetki na leto) A2 zagotavlja ustrezno življenjsko dobo po najnižji ceni. -Aplikacije srednjega obsega (100.000 do 1 milijon zadetkov) so domena D2 in M2, kjer njihova vrhunska odpornost proti obrabi upravičuje cenovno premijo. Velika-kolesarska proizvodnja nad 1 milijonom letnih zadetkov - zlasti pri abrazivnih materialih - je prava gospodarska primerjava med karbidom in orodnim jeklom za matrice za vtiskovanje. Karbid stane tri do petkrat več na komponento, vendar lahko zagotovi deset ali večkrat daljšo življenjsko dobo, zaradi česar je cenejši na-zadetek v zahtevnih aplikacijah.
Lepilnost materiala obdelovancaje dejavnik, ki ga zlahka spregledamo. Mehki, gumijasti materiali, kot so aluminijeve in bakrove zlitine, ne obrabijo orodij zaradi odrgnjenja -hladno-varjenje na površino luknjača zaradi obrabe lepila (raztrganje). Pri teh aplikacijah največja trdota sama po sebi ne reši težave. Polirana površinska obdelava in ustrezna prevleka sta bolj pomembna kot nadgradnja z D2 na karbid.
Zahteve za toplotno obdelavo nadomestnih komponent
Nadomestni del, strojno obdelan za pravilne dimenzije iz pravilnega razreda orodnega jekla, bo še vedno predčasno odpovedal, če toplotna obdelava ni pravilno izvedena. Kot je navedeno v literaturi o analizi napak, so neustrezni postopki toplotne-obdelave največji posamezen vir okvar orodij in matrice - bodisi med naknadno obdelavo ali med uporabo. Vsak razred ima ozko priporočeno temperaturo avstenitizacije, metodo kaljenja in protokol kaljenja. Odstopanje od teh parametrov spremeni mikrostrukturo na načine, ki ogrožajo trdoto ali žilavost.
Skozi-kaljenje proti-kaljenju:Sestavni deli za rezanje (izbijači, gumbi za izrezovanje, obrobna jekla) zahtevajo-kaljenje - enakomerno trdoto od površine do jedra. To zagotavlja, da ko se komponenta ponovno naostri ali ko se površinski material obrabi, izpostavljena podpovršina ohrani enako rezalno sposobnost. Utrjevanje-, ki ustvari trdo zunanjo lupino nad mehkejšim jedrom, velja za komponente, kot so vodilni zatiči in puše, kjer je površinska odpornost proti obrabi pomembna, jedro pa potrebuje žilavost, da prenese upogibne obremenitve.
Ko je nadomestna komponenta -skozko utrjena, vendar določa samo površinsko trdoto brez definiranja trdote jedra, tvegate, da boste prejeli del, ki je bil nepopolno utrjen - trd na zunanji strani, mehak v sredini. Pod obremenitvijo se mehko jedro deformira, trda lupina poči in del odpove veliko prej, kot je bilo pričakovano. Pri naročilu nadomestnih delov vedno navedite trdoto površine in najmanjšo trdoto jedra.
Pogoste napake pri toplotni obdelavi nadomestnih delov vključujejo:
- Pod-kaljenje- V mikrostrukturi pušča čezmerno zadržani avstenit. Del se ob dobavi zdi dovolj trd, vendar se med delovanjem dimenzijsko spremeni, ko se zadržani avstenit počasi preoblikuje, kar povzroči nepričakovano rast ali popačenje.
- Pre-avstenitizacija- Raztopi preveč ogljika, kar ustvari grobo zrnato strukturo, ki se zlahka drobi kljub doseganju ciljnih vrednosti trdote.
- Razogljičenje- Izguba ogljika na površini med toplotno obdelavo ustvari mehko kožo, ki se hitro obrabi. Odčitek trdote na končnem delu se lahko preveri pravilno, če se meri pod razogljičeno plastjo, s čimer se težava prikrije, dokler del ne začne delovati.
- Neustrezno lajšanje stresa- Preostale napetosti iz koncentrata za kaljenje na geometrijskih prehodih (utori za moznike, premeri stopnic, ostri vogali), ki sprožijo razpoke med obratovalno obremenitvijo.
Se sliši zapleteno? Praktična ugotovitev je naslednja: pri pridobivanju nadomestnih delov preverite, ali vaš dobavitelj dokumentira celoten cikel toplotne obdelave - in ne samo končne trdote. Certifikat, ki kaže 60 HRC, ne zadošča, če ne veste, ali je bil del pravilno kaljen, ali trdota jedra ustreza specifikaciji in ali je bila med obdelavo ohranjena površinska kemija.
Primerjava kakovosti orodnega jekla za nadomestne dele
| Ocena | Tipična uporaba | Razpon trdote (HRC) | Ocena trdnosti | Najboljši scenarij uporabe |
|---|---|---|---|---|
| A2 | Prebijalci-za splošne namene in rezalni deli | 58-60 | visoko | Kratke-do-srednje izvedbe iz mehkega jekla; aplikacije s tveganjem bočne obremenitve ali rahlega odklona |
| D2 | Visok{0}}obsežni rezalni luknjači in gumbi za izrezovanje | 58-62 | Zmerno | Dolge proizvodne serije iz ogljikovega jekla in HSLA; čista abrazivna obrabna okolja z dobro poravnavo |
| M2 | Visokohitro-izsekavanje, progresivne postaje za izrezovanje | 60-65 | Zmerno-Visoko | Visoke stopnje udarcev, kjer kopičenje toplote poslabša druge stopnje; debel material z-prepustnim udarcem |
| S7 | Prebijalci za zareze, težka-orodja za oblikovanje udarcev | 54-56 | Zelo visoko | Rezanje debelega materiala, operacije z veliko bočno silo, aplikacije, kjer tveganje odkruškov prevlada nad obrabo |
| volframov karbid | Ekstremni-prebojni udarci in gumbi za izrezovanje | 88-92 HRA | Nizka | Več-milijonska proizvodnja iz nerjavečega, silikonskega jekla ali druge zelo abrazivne pločevine; zahteva odlično poravnavo matrice |
Izbira pravilnega razreda in toplotna obdelava dajeta nadomestnim delom osnovo za delovanje. Toda osnovni material je le izhodišče - površinske obdelave in premazi, naneseni po toplotni obdelavi, lahko še podaljšajo življenjsko dobo, zlasti v aplikacijah, kjer postanejo omejevalni dejavniki trenje, oprijem ali temperaturna odpornost.
Najboljši premazi za nadomestne dele matrice
Pravilno izbrana kakovost orodnega jekla in toplotna obdelava določata spodnjo mejo zmogljivosti za katero koli nadomestno komponento. Toda v mnogih aplikacijah samo osnovni material ni omejevalni dejavnik - trenje, oprijem in toplotna degradacija na rezalnem robu določajo, kako dolgo bo del dejansko zdržal v proizvodnji. Površinski premazi obravnavajo točno te mehanizme odpovedi, dodajo tanko, a izjemno trdo pregrado, ki zmanjša stopnje obrabe, prepreči pobiranje materiala in se upira lokalni vročini, ki poškoduje neprevlečene površine orodnega jekla.
Za nadomestne dele matrice za vtiskovanje premazi predstavljajo praktičen način za podaljšanje servisnih intervalov brez preoblikovanja komponente ali nadgradnje na bistveno dražje osnovne materiale. Ključno je ujemanje pravega premaza z določenim materialom obdelovanca in mehanizmom obrabe - neusklajenost prinaša malo koristi in zapravlja naložbo v premaz.
Običajne možnosti premazov in njihove prednosti
Štiri družine premazov pokrivajo večino aplikacij matrice za žigosanje. Vsak zagotavlja posebno kombinacijo trdote, toplotne odpornosti in zmanjšanja trenja, ki cilja na specifične načine odpovedi.
- TiN (titanov nitrid)- Najbolj splošno priznana prevleka PVD, prepoznavna po zlati barvi. Prevleka TiN za izsekovalne matrice zagotavlja pomembno povečanje trdote (približno 2300 HV) in zmanjšuje trenje v primerjavi z orodnim jeklom brez premaza. Dobro se obnese pri-splošnem rezanju mehkih in ogljikovih jekel pri zmernih količinah proizvodnje. Vendar njegova mejna temperatura oksidacije okoli 600 stopinj C pomeni, da razmeroma hitro razpade pri visoko-hitrostnih operacijah, kjer se vrhunske temperature dvignejo.
- TiCN (titanov karbonitrid)- Korak naprej od TiN tako pri trdoti (približno 3000 HV) kot odpornosti proti obrabi. Dodatek ogljika izboljša mazljivost in naredi TiCN posebej učinkovit za rezanje nerjavečega jekla in drugih-zlitin za utrjevanje, kjer trenje na vmesniku-in-traku ustvarja znatno toploto.MISUMIjevo testiranje premazov na osnovi TiCN-na aplikacijah z visoko{0}}nateznim jeklom je potrdilo visoko učinkovitost, čeprav so se pri ekstremnih deformacijskih obremenitvah pojavili izzivi pri oprijemu na ravni preizkusa odtisa Rockwell.
- AlTiN (aluminijev titanov nitrid)- Zasnovan za visoko{1}}temperaturno stabilnost. AlTiN med delovanjem na površini tvori plast aluminijevega oksida, ki deluje kot toplotna pregrada, kar mu omogoča, da ohrani učinkovitost pri temperaturah do 900 stopinj C. Zaradi tega je najprimernejša izbira za visoko-hitrostne progresivne matrice, ki delujejo pri povišanih stopnjah giba, kjer bi temperature rezalnega roba poslabšale TiN ali TiCN. Njegova trdota (približno 3300 HV) zagotavlja tudi vrhunsko odpornost proti obrabi pri dolgotrajnih-uporabah.
- DLC (Diamond-Like Carbon)- Bistveno drugačna kategorija premazov, zasnovana za reševanje težav z oprijemom in ne zgolj abrazivne obrabe. Prevleke DLC imajo izredno nizke koeficiente trenja (kar 0,05-0,1) in, kar je kritično, se upirajo pobiranju materiala z mehkih, gumijastih materialov obdelovanca. Kotterenske poskuse, ki jih je dokumentiral The Fabricatorprikazano je, da so premazi CrN + DLC, naneseni na obrezovalne vložke za obdelavo aluminija serije 6000, popolnoma odpravili sprijemanje - in orodje je izdelalo več kot 800.000 delov z aluminijastimi drobci, ki bi jih lahko preprosto obrisali s krpo. DLC prevleka za preprečevanje drgnjenja aluminija v matricah je zdaj standardni pristop pri avtomobilskem štancanju, kjer so aluminijaste karoserijske plošče postale zelo razširjene.
En pomemben odtenek: vsi premazi DLC niso enaki. Večplastne zasnove s podslojem CrN pri oblikovanju aluminija znatno prekašajo tiste z osnovo WC-C (volframov karbid/ogljik). Fabricatorjeva raziskava je pokazala, da so prevleke WC-C + DLC odpovedale že po nekaj tisoč delih zaradi abrazivne obrabe aluminijevih zlitin pod visokim tlakom oblikovanja, medtem ko je kombinacija CrN + DLC vzdržala enake pogoje in se veliko bolj učinkovito uprla tako lepljenju kot obrabi.
Primerjava učinkovitosti premaza
| Premaz | Trdota (HV) | Najvišja delovna temperatura | Koeficient trenja | Najboljša aplikacija |
|---|---|---|---|---|
| TiN | ~2,300 | 600 stopinj | 0.4-0.5 | Rezanje-splošnega mehkega jekla; zmerne količine; stroškovno{1}}učinkovito izhodiščno izboljšanje |
| TiCN | ~3,000 | 750 stopinj | 0.3-0.4 | Rezanje nerjavečega jekla in jekla-visoke trdnosti; operacije, ki ustvarjajo znatno toploto zaradi trenja |
| AlTiN | ~3,300 | 900 stopinj | 0.3-0.4 | Visoko{0}}hitrostne progresivne matrice; visoka stopnja možganske kapi; abrazivnih materialov pri povišanih temperaturah |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 stopinj | 0.05-0.1 | Vtiskovanje aluminija in bakrove zlitine; aplikacije proti-srbenju; obrezovanje in prebadanje brez mazanja |
| Al-Cr (tip RW) | ~3,100 | 1.000 stopinj + | 0.3-0.4 | Ultra{0}}visoko{1}}natezno jeklo; žigosanje debele plošče; ekstremna temperatura na rezalnem robu |
Upoštevajte kompromisni vzorec: premazi, optimizirani za toplotno odpornost (AlTiN, Al-Cr), ne ponujajo ultra-nizkega trenja DLC, medtem ko DLC temperaturna zgornja meja omejuje na aplikacije pod 350 stopinj C. Pravilna izbira pomeni ugotoviti, ali je vaš nadomestni del okvarjen zaradi toplotne razgradnje, abrazivne obrabe ali kopičenja lepilnega materiala - in nato izberite premaz ki cilja na ta specifični mehanizem.
Ko premazi upravičijo svoje stroške
Prevleka nadomestnega luknjača ali gumba matrice običajno doda 20-40 % stroškov komponente, odvisno od geometrije in vrste prevleke. Ta premija se mora poplačati s podaljšanimi servisnimi intervali, manjšim številom odpadkov ali manj nenačrtovanih postankov. Tukaj je, kdaj premazati komponente matrice za vtiskovanje – in kdaj naložba ni smiselna.
Pragovi obsega proizvodnje:Pri matricah, ki delujejo pod 50.000 zadetki med vzdrževalnimi cikli, postopno podaljšanje življenjske dobe zaradi premazovanja morda ne bo nadomestilo dodanih stroškov in časa. Nad 200.000 zadetkov na servisni interval - zlasti pri abrazivnih materialih - premazi rutinsko podvojijo ali potrojijo življenjsko dobo komponent, zaradi česar je izračun stroškov-na-zadetek zelo ugoden. MISUMI-jevi preizkusi prebijanja na 590 MPa visoko{11}}nateznem jeklu so pokazali, da nepremazane in standardno{12}}prevlečene luknjače niso uspele pri 50.000-70.000 udarcih, medtem ko so napredne luknjače, prevlečene z Al-Cr (RW), ostale v uporabnem stanju tudi po 100.000 udarcih z le manjšo obrabo površine.
Abrazivnost materiala obdelovanca:Visoko{0}}trdna jekla, nerjavne zlitine, silicijeva elektro jekla in aluminijeve zlitine z visoko vsebnostjo silicija pospešujejo obrabo prek različnih mehanizmov. Če vaši nadomestni deli brez premaza nenehno odpovedujejo pred štetjem ciljnih zadetkov v teh materialih, je premaz skoraj zagotovo upravičen.
Ciljni intervali vzdrževanja:Ko je načrtovani cikl PM matrice 500.000 udarcev, nepremazani luknjači pa se obrabijo pri 300.000, umaknete-razpored matrice za posamezno komponento. Prevleka tega udarca, da doseže 600.000 udarcev, uskladi njegovo zamenjavo s celotnim ciklom PM, s čimer v celoti odpravi-prekinitev vmesnega delovanja.
Prevleka nadomestnega dela je lahko stroškovno-učinkovitejša kot nadgradnja osnovnega materiala. Luknjač D2 s prevleko iz AlTiN pogosto prekaša neprevlečeni luknjač iz karbidne trdine za delček cene -, hkrati pa ohranja žilavost, ki je karbidu manjka.
Ena pogosta napaka: nanašanje premazov na komponente, ki odpovejo zaradi vzrokov, ki jih premaz ne more odpraviti. Luknjač, ki se zlomi zaradi bočne preobremenitve, potrebuje trši osnovni material (S7) ali popravek poravnave matrice - in ne tršega površinskega premaza. Premazi preprečujejo postopno obrabo in oprijem. Ne kompenzirajo udarne preobremenitve, neusklajenosti ali nepravilnih nastavitev odmika.
Praktična odločitev se spusti do temeljnega vzroka. Če se vaši nadomestni deli prehitro obrabijo zaradi odrgnine, toplote ali oprijema materiala, pravi premaz podaljša njihovo življenjsko dobo preko osnovne vrednosti OEM z minimalnimi dodatnimi stroški. Če se lomijo ali lomijo, rešitev živi na ozemlju kakovosti osnovnega materiala in nastavitve -, kjer okvir odločitev o popravilu-v primerjavi z-zamenjavo-v primerjavi z-obnovo postane pomembnejše vodilo.
Stamping Die Popravilo proti odločitvi o zamenjavi
Identificirali ste okvarjeno komponento, potrdili temeljni vzrok in izbrali pravi razred materiala in premaz. Toda še vedno ostaja ena odločitev: ali je zamenjava novega dela prava poteza ali situacija zahteva popravilo obstoječe komponente - ali razrez celotnega dela matrice in ponovno izdelavo? Odločitev med popravilom matrice za žigosanje in zamenjavo ni vedno enostavna, še posebej, če več komponent hkrati kaže obrabo na različnih stopnjah resnosti.
Spodnje ogrodje vam pomaga pri krmarjenju pri tej izbiri, tako da uskladite stanje matrice s posegom, ki zagotavlja najboljše stroške-na-del brez uvajanja nepotrebnega tveganja.
Ko zadostuje zamenjava posameznega dela
Zamenjava izolirane komponente je pravilna izbira, ko je napaka omejena - se je odkrušil en udarec, en gumb matrice se je odprl preko zračnega prostora ali pa je niz vzmeti povešen nad specifikacijo. Posamezna zamenjava deluje, ko so izpolnjeni ti pogoji:
- Eno-točkovna obraba brez kaskadnih poškodb.Obrabljena komponenta ni poškodovala ničesar sosednjega. Dolg udarec, ki je bil ujet, preden je poškodoval gumb kocke, je mogoče zamenjati sam. Udarec, ki je zlomil in zadel gumb, zahteva zamenjavo obeh.
- Strukturna celovitost čevlja matrice in držal je nedotaknjena.Izvrtine za vodilne zatiče se niso udrle, luknjalni žepi niso povečani, pritrdilne površine pa ostanejo ravne in nepoškodovane.
- Nadomestni del je mogoče nabaviti po originalni specifikaciji.Dimenzijska toleranca, razred materiala, trdota in prevleka se lahko uskladijo ali izboljšajo brez spreminjanja sosednjih komponent.
- Podatki o proizvodnji potrjujejo, da je okvara izolirana.Zapisi števca zadetkov kažejo, da je samo ta komponenta presegla pričakovano življenjsko dobo - sosednji deli imajo še vedno preostalo servisno rezervo.
Večina rutinskega vzdrževanja matrice spada v to kategorijo. Dobro-vzdrževana progresivna matrica lahko v svoji življenjski dobi porabi na desetine posameznih nadomestnih delov, medtem ko sama struktura matrice ostane brezhibno uporabna.
Ko je popravilo ali obnova bolj smiselna
Obnova komponente v primerjavi z zamenjavo postane ustrezna primerjava, ko ima komponenta obrabo, ki jo je mogoče popraviti brez popolne odstranitve in ponovne -izdelave. Obnovitev ohrani geometrijo in prileganje obstoječega dela - pomembno, če je bila komponenta prilagojena-na sklop matrice in bi nov del zahteval dodatno ročno-delo, da bi dosegli enak vmesnik.
Obnova je običajno primerna, kadar:
- Rezalne robove je mogoče nabrusiti.Luknjače in rezalne gumbe z enakomerno obrabo robov (brez lomljenja ali razpok) je mogoče površinsko-brusiti, da obnovite profil rezanja. Vsako ponovno brušenje odstrani material, zato sledite kumulativnemu odstranjevanju zalog glede na največje dovoljeno krajšanje komponente.
- Obrabljene površine je mogoče obnoviti brez ogrožanja osnovne geometrije.Tehnike, kot so zvar in ponovna obdelava, kromiranje ali termično razprševanje, lahko obnovijo obrabljene vodilne površine, ploskve pete ali stene votline na prvotno dimenzijo - pod pogojem, da osnovno jeklo ni razvilo utrujenostnih razpok pod območjem obrabe.
- Stroški obnove so bistveno nižji od stroškov zamenjave.Kot ugotavlja analiza regeneracije matrice Carver Roboweld, je popravilo običajno 40–60 % cenejše od izdelave nove komponente, s krajšim časom preobrata pa se zmanjšajo tudi stroški izpadov.
- Osnovni material in metalurška celovitost komponente ostaneta zdrava.Če ne-destruktivni pregled (magnetni delci, ultrazvok ali penetrant z barvilom) odkrije podpovršinske razpoke ali mehčanje materiala zaradi toplotne utrujenosti, obnova površine ne bo rešila osnovne težave.
Eno kritično opozorilo: obnavljanje deluje le, čeje bil ugotovljen pravi glavni vzrok škode. Ponovno brušenje luknjača, ki se je odkrušil zaradi neporavnanosti -, ne da bi popravili poravnavo -, preprosto povzroči novo odkrušeno luknjanje v manj udarcih kot prej.
Ko je popolna obnova edina izvedljiva pot
Če veste, kdaj obnoviti matrico za vtiskovanje, vas reši cikla zamenjave delov v strukturo, ki jih ne more več vzdrževati po specifikacijah. Obnova pomeni predelavo odseka matrice - ponovno rezanje žepov, ponovno vrtanje lukenj za vodilne zatiče, zamenjavo držal in v bistvu obnovo strukturne podlage, v katero se vgradijo posamezne komponente.
Indikatorji obnove vključujejo:
- Več komponent v istem delu matrice se večkrat odpove pred rokom.Če zamenjate isti luknjač vsakih 200.000 udarcev, ko bi moral trajati 800.000, težava ni luknjač -, ampak žep, poravnava ali strukturna geometrija, ki drži luknjač.
- Izvrtine vodilnih zatičev ali sedeži puš so obrabljeni preko tolerance ponovne obdelave.Ko sam čevelj matrice izgubi dimenzijsko celovitost, nobena nadomestna puša ne more obnoviti pravilne poravnave.
- Kumulativno ponovno brušenje je skrajšalo rezalne komponente preko funkcionalnih meja.Ko so luknjači ponovno nabrušeni prek največjega dovoljenega-nakupa, so razmerja med višino in časom zapiranja matrice ogrožena-v celotnem sistemu.
- Toplotna utrujenost ali napetostne razpoke v čelju matrice ali zadrževalnih ploščah.Površinskih razpok, ki se širijo v konstrukcijske elemente, ni mogoče rešiti s-posegom na ravni komponente - razpokano strukturo je treba zamenjati.
- Zasnova matrice je zastarela glede na trenutne proizvodne zahteve.Če so se specifikacije materiala, tolerance delov ali obseg proizvodnje bistveno spremenili, odkar je bila izdelana matrica, je obnova s posodobljenim inženiringom učinkovitejša od vsiljevanja novih komponent v zastarelo zasnovo.
Kazalniki obnove matrice za žigosanje in stroški pogosto presenetijo ekipe, ki že leta upravljajo posamezne zamenjave. Popolna obnova običajno povzroči 50-70 % stroškov nove matrice, vendar zagotavlja orodje s svežim življenjskim ciklom – odpravlja kopičenje tveganja kaskadnih okvar, ki zmanjšujejo zaupanje v kakovost delov.
Primerjava odločitev: Zamenjava vs. Obnova vs. Obnova
| Vrsta intervencije | Tipični indikatorji | Relativni stroški | Vpliv izpadov | Raven tveganja |
|---|---|---|---|---|
| Zamenjava posameznih delov | Ena komponenta na koncu življenjske dobe; brez sosednjih poškodb; strukturna celovitost nedotaknjena | Nizka (cena ene komponente + delo za namestitev) | Najmanj - pogosto dokončano v načrtovanem PM oknu | Nizka, če je temeljni vzrok potrjen in je specifikacija pravilna |
| Popravilo/obnova | Popravljiva površinska obraba; preostali rob za ponovno ostrenje; osnovni material metalurško neoporečen | Zmerno (40-60 % stroškov nove komponente) | Nizka do zmerna - je odvisna od tega, ali je predelava opravljena-doma ali poslana | Zmerno - neustrezno obnavljanje lahko povzroči preostalo napetost ali dimenzijsko napako |
| Popolna obnova matrice | Ponavljajoče se prezgodnje okvare; strukturna deformacija; kumulativne meje ponovnega mletja presežene; zastarelost dizajna | Visoka (50–70 % stroškov nove matrice) | Pomembne -, običajno merjene v tednih, vključno z inženiringom, strojno obdelavo in preizkusom | Nizek po-dokončanju (nov življenjski cikel), vendar visoki oportunitetni stroški v obdobju obnove |
Pogoste napake pri specifikacijah, ki prisilijo k prezgodnjemu ponovnemu -posredovanju
Tudi ko se pravilno odločite za popravilo-ali-zamenjavo, lahko napake v specifikacijah med postopkom zamenjave oslabijo rezultat in vas vrnejo v tisk z isto težavo. Bodite pozorni na te pogoste napačne korake:
- Določanje trdote brez konteksta žilavosti.Naročanje nadomestnega luknjača pri 62 HRC, ko aplikacija ustvarja bočne udarne obremenitve, povzroči odkrušanje. Izvirnik je bil morda 58 HRC z dobrim razlogom.
- Ignoriranje toleranc prileganja na sklop matrice.Gumb nadomestne matrice je brušen, da bi popravil premer izvrtine, vendar z nepravilnim zunanjim-prileganjem OD ne bo pravilno sedel v držalo - se premakne pod obremenitvijo in spremeni efektivno zračnost.
- Zamenjava obrabljene komponente brez pregleda njenega dela.Nov vodilni zatič, nameščen v obrabljeno pušo, še vedno povzroča neusklajenost. Komponente parjenja je treba vedno oceniti skupaj.
- Ne ustreza specifikaciji premaza.Če je bila originalna komponenta prevlečena in nadomestna prispe neprevlečena, bo življenjska doba pod pričakovanji, ne glede na pravilno izbiro osnovnega materiala.
Vsaka od teh napak ima skupno rdečo nit: nepopolna specifikacija. Naročena komponenta mora izpolnjevati vse kritične dimenzije, oznake materiala, razpon trdote, površinsko obdelavo in zahteve glede prevleke, da prispe pripravljena na servis. Kako zgraditi to popolno specifikacijo - in kje pridobiti komponente, ki ji zanesljivo ustrezajo -, je praktičen naslednji korak pri prehodu od diagnoze do pravilno delujočega orodja.
Kako pravilno določiti in nabaviti nadomestne dele za štancanje
Potrdili ste glavni vzrok, se odločili za zamenjavo namesto popravila in izbrali pravi razred materiala in premaz. Komponenta je definirana v vaši glavi -, vendar dobavitelj ne živi v vaši glavi. Naročilo nadomestnega dela, ki prispe napačno, zadrži proizvodnjo prav tako učinkovito kot če sploh ne naročite. Nepopolne specifikacije proizvajajo dele, ki izgledajo kot na polici, vendar ne uspejo pri namestitvi, ker v zahtevi manjka kritična dimenzija, oblaček trdote ali podrobnosti o površinski obdelavi.
Številne vzdrževalne ekipe izgubljajo čas s pretvorbo vaše diagnoze v specifikacijo,-pripravljeno za nabavo. Razkorak med tem, da veste, kaj potrebujete, in dovolj natančnim sporočanjem, da lahko dobavitelj to pravilno izdela, je najbolj podcenjen korak v celotnem delovnem procesu zamenjave.
Pretvorba diagnoze v popolno specifikacijo dela
Vsako naročilo nadomestnega dela -, ne glede na to, ali gre za eno luknjalo ali celoten komplet vodilnih puš -, zahteva isti paket osnovnih informacij. Zgrešite kateri koli element in se zanašate na dobavitelja, da bo uganil, kar predstavlja tveganje, ki ga ne nadzorujete.
Tukaj je celoten kontrolni seznam podrobnosti o specifikacijah, ki jih je treba vključiti v katero koli zahtevo za nadomestni del:
- Dimenzijska toleranca- Skupna dolžina, delovni premer ali profil, premer glave in vsi kritični vmesniki. Za rezalne komponente določite striženi profil do najstrožje tolerance, ki jo zahteva matrica. Za sestavne dele vodila vključite ID izvrtine in zunanji-prileganje. Standardne tolerance prebadanja pri žigosanju so tako nizke kot +/-0,002 palca za mehko jeklo in +/-0,0025 palca za nerjavno jeklo, zato morajo biti zahteve glede tolerance za nadomestne dele matrice izrecne – ne predvidevajte, da bo dobavitelj privzeto poskrbel za vašo potrebno natančnost.
- Razred materiala- Navedite natančno vrsto orodnega jekla (D2, M2, A2, S7, karbid) namesto splošnih deskriptorjev, kot sta »orodno jeklo« ali »-hitrorezno jeklo«. Če aplikacija omogoča enakovredne ocene, izrecno navedite sprejemljive alternative.
- Specifikacija trdote- Vključite razpon površinske trdote (npr. 58-62 HRC) in najmanjšo trdoto jedra, kjer je primerno. Za komponente, ki so utrjene, navedite tudi globino ohišja.
- Zahteve za dokumentacijo toplotne obdelave- Zahtevajte potrdilo o toplotni obdelavi, ki vključuje temperaturo avstenitizacije, metodo kaljenja, cikle popuščanja in končno izmerjeno trdoto. To je vaše preverjanje, ali je bil postopek pravilno izveden.
- Površinska obdelava- Določite vrednosti Ra za kritične površine, zlasti stranske stene lukenj in izvrtine gumbov matrice, kjer končna obdelava neposredno vpliva na pretok tračnega materiala in zadrževanje umazanije.
- Vrsta in debelina premaza- Če je bil prvotni del prevlečen, navedite enak premaz ali odobreno nadgradnjo. Vključite toleranco debeline prevleke, če se komponenta prilega tesnemu žepu ali izvrtini, kjer so dodani mikroni pomembni.
- Geometrijske reference- Navedite referenčne točke, kotne orientacijske oznake in funkcije ključa, ki zagotavljajo namestitev dela v pravilnem rotacijskem položaju. Gumb okrogle matrice z ne-simetričnim profilom izvrtine potrebuje indikator orientacije.
- Številka dela in identifikacija matrice- Navzkrižno-sklicevanje na evidenco vzdrževanja matrice, tako da lahko dobavitelj izsledi komponento nazaj do njene zgodovine uporabe, če se med proizvodnjo pojavijo vprašanja.
Se sliši veliko? Razmislite, kaj se zgodi brez tega. Gumb za nadomestno matrico, naročen samo z dimenzijo izvrtine in oznako materiala, prispe s pravilnim ID-jem -, vendar je OD za-stiskanja 0,0003 palca premajhen, ker je dobavitelj uporabil svojo standardno toleranco in ne vašo. Pade v držalo z drsnim prileganjem namesto interferenčnega prileganja, premakne se pod rezalno obremenitvijo in vaša razdalja je takoj napačna. Ena manjkajoča vrstica na naročilnici, ena nepotrebna poteza kocke dva tedna pozneje.
Ocenjevanje ravni kakovosti nadomestnih delov
Vse nadomestne komponente niso izdelane po istem standardu in razlike so pomembnejše, kot kaže sama cena. Razumevanje OEM in poprodajnih nadomestnih komponent - in ravni znotraj poprodajnega trga - vam pomaga uskladiti odločitve o nabavi s kritičnostjo aplikacije.
Enakovredni deli OEMso izdelani po specifikacijah izvirnega izdelovalca matrice, pogosto s strani izdelovalca matrice ali kvalificiranega podizvajalca z uporabo originalnih odtisov. Zagotavljajo enakovrednost dimenzij, materialov in zmogljivosti s komponento, ki jo zamenjajo. Kompromis je cena in dobavni rok - OEM-enakovredni deli imajo običajno najvišjo ceno in lahko zahtevajo tedne dobave, če so izdelani po naročilu.
Vrhunski poprodajni deliprihajajo od specializiranih proizvajalcev sestavnih delov orodij, ki izdelujejo-po standardnih specifikacijah industrije, namesto lastniških odtisov določenega izdelovalca matrice. Ti proizvajalci pogosto vzdržujejo obsežne zaloge standardnih geometrij luknjačev in gumbov, vodilnih zatičev in puš. Kakovost je lahko enaka ali višja od OEM, če dobavitelj vlaga v stroge procesne kontrole, prvovrstne vire surovin in dokumentirano toplotno obdelavo. Prednost je hitrejša razpoložljivost in nižji stroški za standardne geometrije.
Ekonomične možnosti zamenjaveciljajte na najnižjo ceno. Izpolnjujejo osnovne zahteve glede dimenzij, vendar lahko uporabljajo manj nadzorovano nabavo materiala, minimalno dokumentacijo o toplotni obdelavi in širše tolerančne pasove. Za ne-kritične obrabljive dele, kot so standardne kompresijske vzmeti ali preproste podložne plošče, so lahko varčne komponente povsem primerne. Pri komponentah za natančno rezanje, kjer enotnost trdote in dimenzijska natančnost neposredno vplivata na kakovost delov, prihranki pogosto izhlapijo zaradi krajše življenjske dobe in pogostejših menjav.
Praktično pravilo: uskladite stopnjo kakovosti s posledicami neuspeha. Pilotni zatič v visoko-natančni konektorski matrici, ki deluje pri 400 SPM, zahteva OEM-enakovredno ali vrhunsko poprodajno kakovost - stroški prezgodnje odpovedi daleč presegajo-prihranke na enoto zaradi cenejšega dela. Dvižna vzmet v nizki-matrici nosilca lahko poganja varčne komponente brez pomembnega tveganja.
Sodelovanje s proizvajalci matric po meri za nadomestne dele
Najboljše prakse pri pridobivanju delov matrice za žigosanje kažejo na en pristop, ki poenostavi vse, kar je bilo obravnavano zgoraj: nabava nadomestnih komponent pri proizvajalcu, ki je prvotno izdelal matrico. Ko je izdelovalec orodij zasnoval orodje z vzdržljivostjo kot prednostno nalogo, je že rešil težavo s specifikacijo namesto vas. Vsak nadomestni del ima dokumentirane dimenzije, razrede materiala, protokole toplotne obdelave in specifikacije prevleke, zajete med prvotnim inženirskim procesom.
Proizvajalci kotYICHENoblikovalske matrice z dostopnostjo nadomestnih delov in specifikacijsko dokumentacijo, ki je vgrajena v rezultat inženiringa. Ko se komponenta sčasoma obrabi, polna specifikacija že obstaja - ne spreminjate-inženirskih dimenzij iz obrabljenega dela ali ugibate o razredih materiala. Ta pristop k pridobivanju nadomestnih delov po meri proizvajalca matric odpravlja najpogostejši način napake v postopku nabave: nepopolne ali netočne specifikacije, ki vodijo do delov, ki ne delujejo po pričakovanjih.
Poleg dokumentacije proizvajalci po meri, ki dajejo prednost vzdrževanju, ponavadi sprejemajo odločitve glede oblikovanja, ki poenostavljajo prihodnje zamenjave:
- Standardizirani komponentni vmesniki- Z uporabo običajnih konfiguracij luknjalne glave, standardnih dimenzij za stiskanje-puš in modularnega vgradnega vložka, tako da je mogoče nadomestne dele po potrebi dobiti pri več kvalificiranih dobaviteljih.
- Dostopna montaža komponent- Oblikovanje zadrževalnih sistemov, ki omogočajo menjavo posameznih komponent brez razstavljanja nepovezanih delov matrice.
- Sledljivost materiala in trdote- Zagotavljanje dokumentacije na ravni-komponente, ki potuje z zapisi o vzdrževanju matrice, kar zagotavlja, da so pravilne specifikacije na voljo leta po začetni dostavi matrice.
- Inženirska podpora za odločitve o zamenjavi- Ponuja smernice o tem, kdaj je treba komponento zamenjati ali obnoviti, na podlagi njihovega poznavanja prvotnega namena zasnove in varnostnih rezerv.
Tu postane bistveno lažje določiti nadomestne dele matrice za vtiskovanje. Namesto da bi vsakič, ko se komponenta obrabi, izdelali specifikacijo iz nič, se sklicujete na obstoječi inženirski paket, ki je bil ustvarjen, ko je bila matrica nova in so bile vse dimenzije nominalne. Rezultat so nadomestni deli, ki prispejo pripravljeni za namestitev z zaupanjem - in se ujemajo z izvirnim namenom zasnove, namesto da bi se približali izrabljenemu vzorcu.
Ne glede na to, ali nabavljate pri prvotnem izdelovalcu orodij, vrhunskem dobavitelju poprodajnih izdelkov ali kombinaciji obojega, je kritična konstanta popolnost specifikacij. Vsaka podrobnost, ki jo zajamete vnaprej - toleranca, razred, trdota, končna obdelava, premaz, orientacija - je ena spremenljivka manj, ki se lahko pokvari med vašim naročilom in trenutkom, ko se ta del prvič pojavi v tisku.
Preverjanje namestitve nadomestnega dela matrice in sledenje življenjskemu ciklu
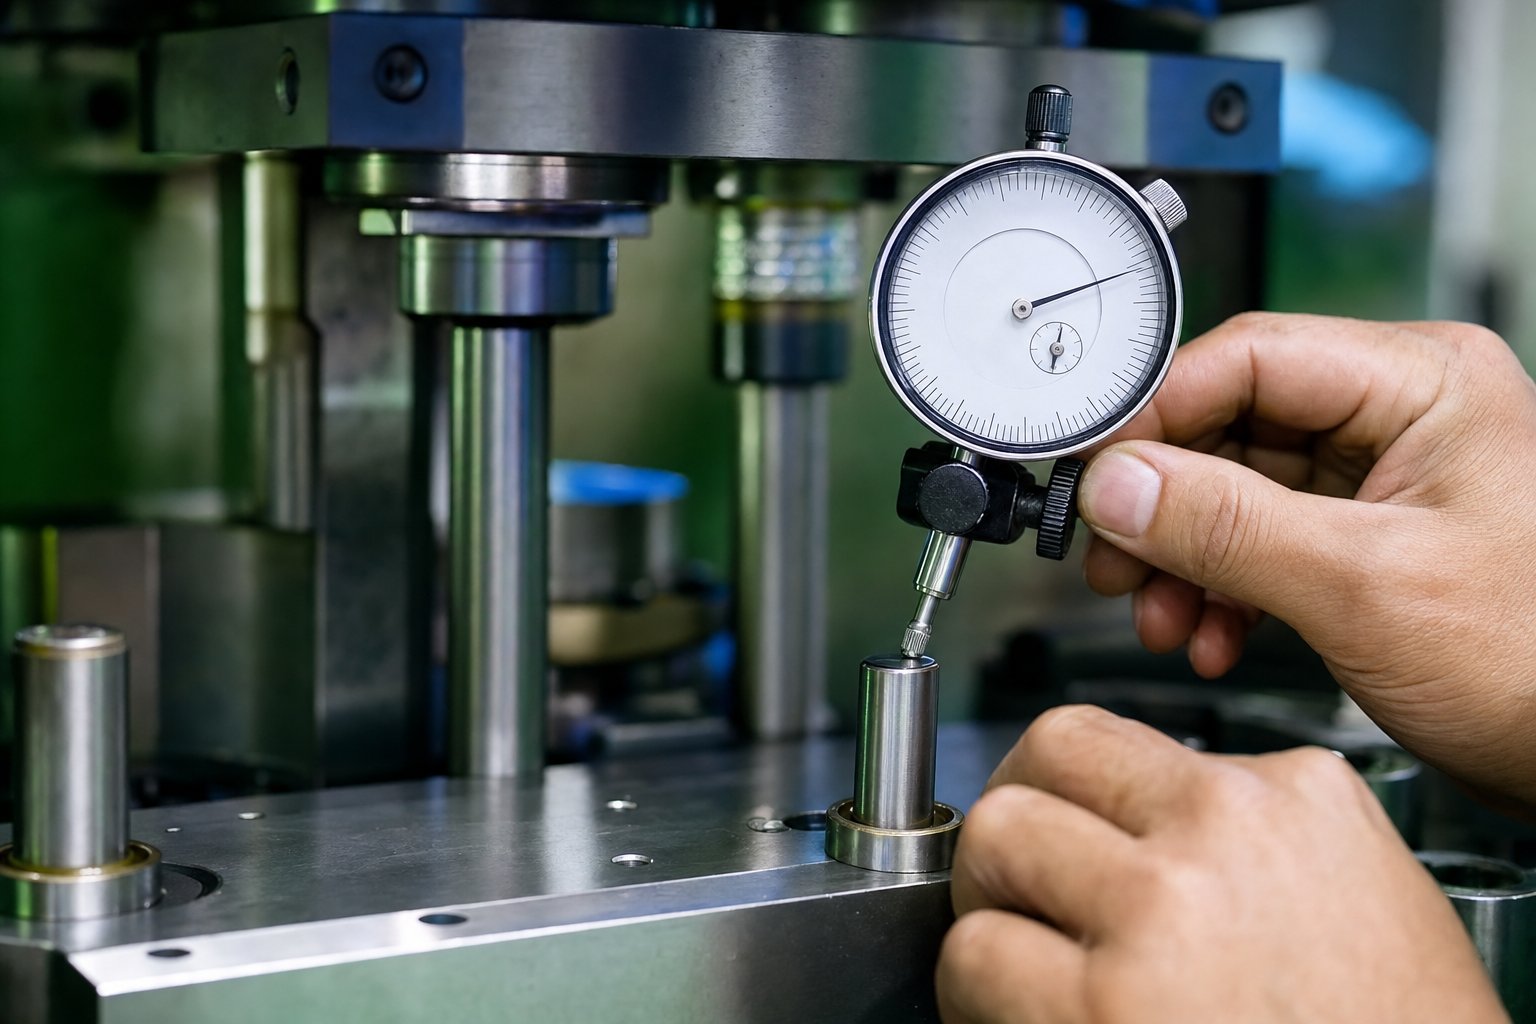
Pravilno določen nadomestni del, ki sedi na delovnem mestu, ni ciljna črta -, temveč začetna črta. Komponenta mora še dokazati, da se prilega sestavu matrice, ohranja ustrezne razdalje in proizvaja skladne dele od prvega udarca. Preskok preverjanja po-namestitvi je način, kako trgovine na koncu potegnejo matrico nazaj iz stiskalnice trideset minut po tem, ko so jo vstavili, ko odkrijejo, da je nova vodilna puša tesna 0,0002 palca ali da je nadomestni luknjač ponosen na svoje sosede za pol tisoč.
Preverjanje ustvari tudi osnovne podatke, zaradi katerih je vaša naslednja zamenjava pametnejša. Vsaka meritev, ki jo zabeležite ob namestitvi, postane referenčna točka za prihodnjo oceno obrabe - začetni pogoj, s katerim se primerjajo vsi naslednji pregledi.
Preverjanje dimenzij pred in po namestitvi
Kako preveriti prileganje komponente matrice za žigosanje, sledi logičnemu zaporedju: potrdite, da se del ujema s specifikacijami na delovni mizi, potrdite, da se pravilno poveže z matrico, in potrdite, da proizvaja sprejemljiv rezultat pri stiskalnici. Vsak korak ujame drugo kategorijo napak.
- Pregled mize glede na specifikacijo.Preden se del približa matrici, preverite kritične dimenzije glede na specifikacijo naročilnice. Izmerite delovni premer ali profil s kalibriranimi mikrometri ali optičnim primerjalnikom. Preverite trdoto s prenosnim testerjem Rockwell na več mestih. Končno obdelavo površine potrdite vizualno ali s profilometrom, če je naveden Ra. Zavrnite vse, kar je v toleranci, preden bo porabilo montažno delo.
- Preverjanje prileganja v sklop matrice.Namestite komponento in preverite dimenzije vmesnika. Za sestavne -prilegajoče se komponente (gumbi za izrezovanje, puše) potrdite globino namestitve in orientacijo vrtenja. Za sestavne dele za rezanje preverite, ali je razdalja med luknjačem-do-matrico v skladu s specifikacijami, tako da uporabite tipala ali zatiče na več točkah okrog profila. Prepričajte se, da vodilni zatiči prosto potujejo skozi puše brez zatikanja ali pretirane zračnosti.
- Preverjanje poravnave pod statično obremenitvijo.Počasi zaprite matrico na stiskalnici s hitrostjo palca brez materiala. Prepričajte se, da luknjači vstopijo v odprtine matrice brez dotika, da se odstranjevalci namestijo ravno na ploskev matrice in da se sistemi odmikačev zaskočijo na predvideni časovni točki. Kakršna koli motnja na tej stopnji kaže na dimenzijsko napako ali napako pri namestitvi - to popravite pred uporabo materiala.
- Prvi-pregled artikla v proizvodnih pogojih.Zaženite majhen vzorec -, običajno pet do dvajset delov - pri proizvodni hitrosti in jih preglejte v skladu s celotno dimenzijsko specifikacijo. Pregled po-namestitvi za dele matrice ni končan, dokler dejanski žigosani izhod ne potrdi, da nadomestna komponenta zagotavlja skladne rezultate. Preverite višino rezila, dimenzije lukenj, lokacije elementov in stanje površine glede na kontrolne meje.
- Zapišite vse meritve kot novo osnovno linijo.Razmiki dokumentov, odčitki poravnave in prve-mere artikla v evidenci vzdrževanja matrice. Te vrednosti predstavljajo začetno stanje komponente pri nič zadetkih - referenca, s katero boste primerjali pri vsakem naslednjem pregledu.
To zaporedje zajame tri različne kategorije napak: proizvodne napake v samem nadomestnem delu (korak 1), napake pri namestitvi pri povezovanju z matrico (korak 2-3) in funkcionalne napake, ki se pojavijo samo v dejanskih pogojih žigosanja (korak 4). Če preskočite kateri koli korak, ostane vrzel, v kateri se skrivajo težave, dokler že ne proizvedejo ostankov ali poškodujejo sosednjega orodja.
Vzpostavitev osnovnih meritev za tekoče sledenje
Sledenje podatkom o življenjskem ciklu komponent matrice spremeni zamenjavo iz reaktivnega dogodka v predvidljivo, proračunsko vzdrževalno dejavnost. Podatki, ki jih zajamete ob namestitvi - in ob vsakem kasnejšem pregledu -, gradijo nabor podatkov, ki vam natančno pove, kdaj bo vsaki komponenti treba posvetiti naslednjo pozornost.
Začnite s temi osnovnimi podatkovnimi točkami pri vsakem dogodku zamenjave:
- Število zadetkov ob namestitvi.Zabeležite odčitek kumulativnega števca gibov matrice, ko vstopi nova komponenta. To postane imenovalec za vse prihodnje izračune življenjskega cikla.
- Podrobnosti o specifikaciji komponente.Vrsta materiala, trdota, vrsta prevleke in dobavitelj. Ko dva enaka udarca različnih dobaviteljev zagotavljata različno življenjsko dobo, ti podatki pojasnjujejo, zakaj.
- Stanje odstranjene komponente.Upoštevajte, zakaj je bil zamenjan - izmerjena obraba, odkruški, zlom ali proaktivna zamenjava na podlagi praga števila zadetkov. S tem se ustvari zgodovina načina napake za določeno postajo matrice.
- Interval spremljanja.Naslednjo točko pregleda nastavite na podlagi preteklih podatkov ali priporočila proizvajalca. Če so prejšnje komponente v tej postaji zdržale 600.000 zadetkov, načrtujte prvi pregled pri 400.000, da ujamete napredovanje obrabe, medtem ko je del še uporaben.
V več ciklih zamenjave ti podatki gradijo-krivulje življenjskega cikla komponente. Opazili boste, da pilot četrte postaje dosledno doseže mejo obrabe pri 750.000 udarcih, ne glede na dobavitelja, medtem ko luknjač postaje sedma zdrži 1,2 milijona udarcev s prevleko TiCN, vendar le 500.000 brez nje. Ti vzorci spremenijo triažne odločitve iz presoj v napovedi-na podlagi podatkov - in vam pomagajonastavite pomembna merila KPIkot cilji MTBF za posamezne komponente matrice in ne samo matrice kot celote.
Obrati, ki uporabljajo strukturirane sisteme za sledenje -, ne glede na to, ali gre za platformo CMMS, namensko zbirko podatkov za vzdrževanje orodij ali celo dobro{1}}vzdrževane preglednice -, dosledno poročajo o merljivih dobičkih. Glede na proizvodne raziskave podjetja Oxmaint strukturirani programi PM zmanjšajo nenačrtovane izpade za 30-45 % v šestih mesecih in podaljšajo življenjsko dobo orodja za do 50 % s pravilno poravnavo in disciplinami spremljanja. Sledenje teh dobičkov ne ustvarja neposredno - omogoča časovno natančnost, ki omogoča načrtovano zamenjavo.
Sistematično sledenje spremeni zamenjavo iz reaktivne nujne primere v načrtovano vzdrževanje. Podatki, ki jih zberete danes, določajo, ali je proračun za naslednje leto napoved ali ugibanje.
Sodelovanje s proizvajalci, ki dajejo prednost stabilni proizvodni zmogljivosti, poenostavi ta celoten postopek preverjanja in sledenja. Ko so nadomestne komponente izdelane v skladu z namenom prvotne zasnove - z dokumentiranimi specifikacijami, nadzorovano nabavo materiala in preverjeno toplotno obdelavo -, koraki preverjanja potrdijo ustreznost in ne diagnosticirajo težav. Proizvajalci kotYICHENzdružite izdelavo matrice za žigosanje po meri z inženirsko pozornostjo do vzdrževanja, kar pomeni, da nadomestni deli prispejo z dimenzijsko natančnostjo in metalurško doslednostjo, zaradi česar je prvi-pregled artikla korak potrditve in ne vaja za odpravljanje težav. Rezultat je manj časa za preverjanje in več časa za proizvodnjo.
Nadomestni deli matrice za žigosanje bodo vedno potrošni material - zasnovani so za obrabo, zato se struktura matrice ne obrabi. Toda kako preverite, sledite in načrtujete to obrabo, je odvisno, ali je zamenjava nadzorovana vzdrževalna dejavnost ali nenačrtovana nujna proizvodnja. Zgradite navado preverjanja ob namestitvi, zajemite podatke na vsaki stični točki in pustite, da krivulje življenjskega cikla vodijo vaše odločitve. Stiskalnica deluje naprej, vi pa prehitevate obrabo.
Pogosta vprašanja o nadomestnih delih za štancanje
1. Kateri so najpogosteje zamenjani deli v štampiljki?
Najpogosteje zamenjane komponente matrice za vtiskovanje so luknjači, gumbi matrice, vodilni zatiči, vodilne puše, vzmeti, vodila in plošče za odstranjevanje. Ti deli so v neposrednem stiku z materialom traku ali upravljajo notranje sile med vsakim pritiskom stiskalnice, zaradi česar se obrabijo hitreje kot strukturni elementi, kot so čevlji matrice. Udarci in gumbi za izrezovanje so na vrhu seznama, ker absorbirajo celotno strižno silo pri vsakem udarcu, medtem ko se vzmeti postopoma poslabšajo zaradi cikliranja utrujenosti. Sodelovanje s proizvajalci, kot je YICHEN, ki oblikujejo matrice z mislijo na vzdrževanje, zagotavlja, da so te visoko{3}}obrabljive komponente dostopne in v celoti dokumentirane za poenostavljeno zamenjavo.
2. Kako veste, kdaj je treba zamenjati komponente matrice za žigosanje?
Ključni kazalniki vključujejo naraščajočo višino robov na vtisnjenih delih, dimenzijski premik, zaznan med preverjanjem kakovosti, alarme za napačno podajanje, dvigovanje traku med postajami in nedosleden izmet delov. Enakomerna rast robov po vseh funkcijah kaže na splošno otopelost luknjača, medtem ko-enostranski robovi kažejo na obrabo vodilnega čepa ali puše, ki povzroča neusklajenost. Varianca razdalje med luknjami--je pogosto posledica obrabljenih vodilnih zatičev. Spremljanje števila zadetkov skupaj s podatki SPC in zapisi o sledenju odpadkov pomaga potrditi, katera komponenta se poslabša in kdaj je treba načrtovati zamenjavo.
3. Kateri razred orodnega jekla naj uporabim za nadomestne prebijalce?
Pravilna kakovost je odvisna od materiala vašega obdelovanca, obsega proizvodnje in prevladujočega načina okvare. A2 je primeren za kratke{2}}do-srednje naklade iz mehkega jekla z dobro žilavostjo. D2 je odličen pri -abrazivnih aplikacijah velike količine s svojim razponom trdote 58–62 HRC. M2 prenaša visoke stopnje udarcev in kopičenje toplote bolje kot D2. S7 pri 54-56 HRC je idealen za debele materiale in močne udarce, kjer tveganje odkruškov prevlada nad obrabo. Volframov karbid zagotavlja milijone udarcev na abrazivne materiale, kot je nerjavno jeklo, vendar zahteva odlično poravnavo matrice zaradi svoje krhkosti.
4. Ali naj popravim ali zamenjam obrabljeno komponento matrice za žigosanje?
Izberite posamezno zamenjavo, ko je okvara izolirana na eno komponento brez kaskadnih poškodb in struktura matrice ostane nedotaknjena. Obnova s ponovnim brušenjem ali ponovnim nanosom pločevine je smiselna, ko obstaja obraba površine, ki jo je mogoče popraviti, in stane 40–60 % manj kot nova proizvodnja. Popolna obnova matrice postane potrebna, ko več komponent prezgodaj in večkrat odpove, če so izvrtine vodilnih zatičev obrabljene preko tolerance ali če je kumulativno brušenje preseglo funkcionalne meje. Odločilni dejavnik je, ali obstaja tveganje, da trenutno stanje komponente poškoduje kaj dražjega, če tega ne obravnavamo.
5. Kako premazi podaljšajo življenjsko dobo nadomestnih delov matrice za vtiskovanje?
Površinski premazi, kot so TiN, TiCN, AlTiN in DLC, dodajajo trdo pregrado, ki zmanjšuje trenje, preprečuje oprijem materiala in se upira toplotni razgradnji na rezalnih robovih. TiCN se dobro obnese pri rezanju nerjavečega jekla, AlTiN obvladuje visoko{1}}hitrostne postopke do 900 stopinj C, DLC s podplastjo CrN pa odpravlja drgnjenje aluminija s koeficientom trenja le 0,05. Prevleke običajno dodajo 20{7}}40 % stroškov komponente, vendar lahko podvojijo ali potrojijo življenjsko dobo pri abrazivnih aplikacijah nad 200.000 udarci na interval, zaradi česar so pogosto stroškovno učinkovitejše od nadgradnje osnovnega razreda materiala.


