


Kaj v resnici pomeni izdelava matrice za vtiskovanje kovin
Ko iščete informacije oizdelava matric za vtiskovanje kovin, običajno pristanete na eni od dveh skrajnosti: ljubiteljsko luknjanje v tanko pločevino ali gosto poglavje učbenika, polno enačb. Ta članek zapolnjuje vrzel med temi svetovi in vas popelje skozi to, kako dejansko izgleda profesionalna konstrukcija matrice od surovega jekla do prvega proizvodnega zadetka.
Kaj je matrica za žigosanje in kaj vključuje izdelava
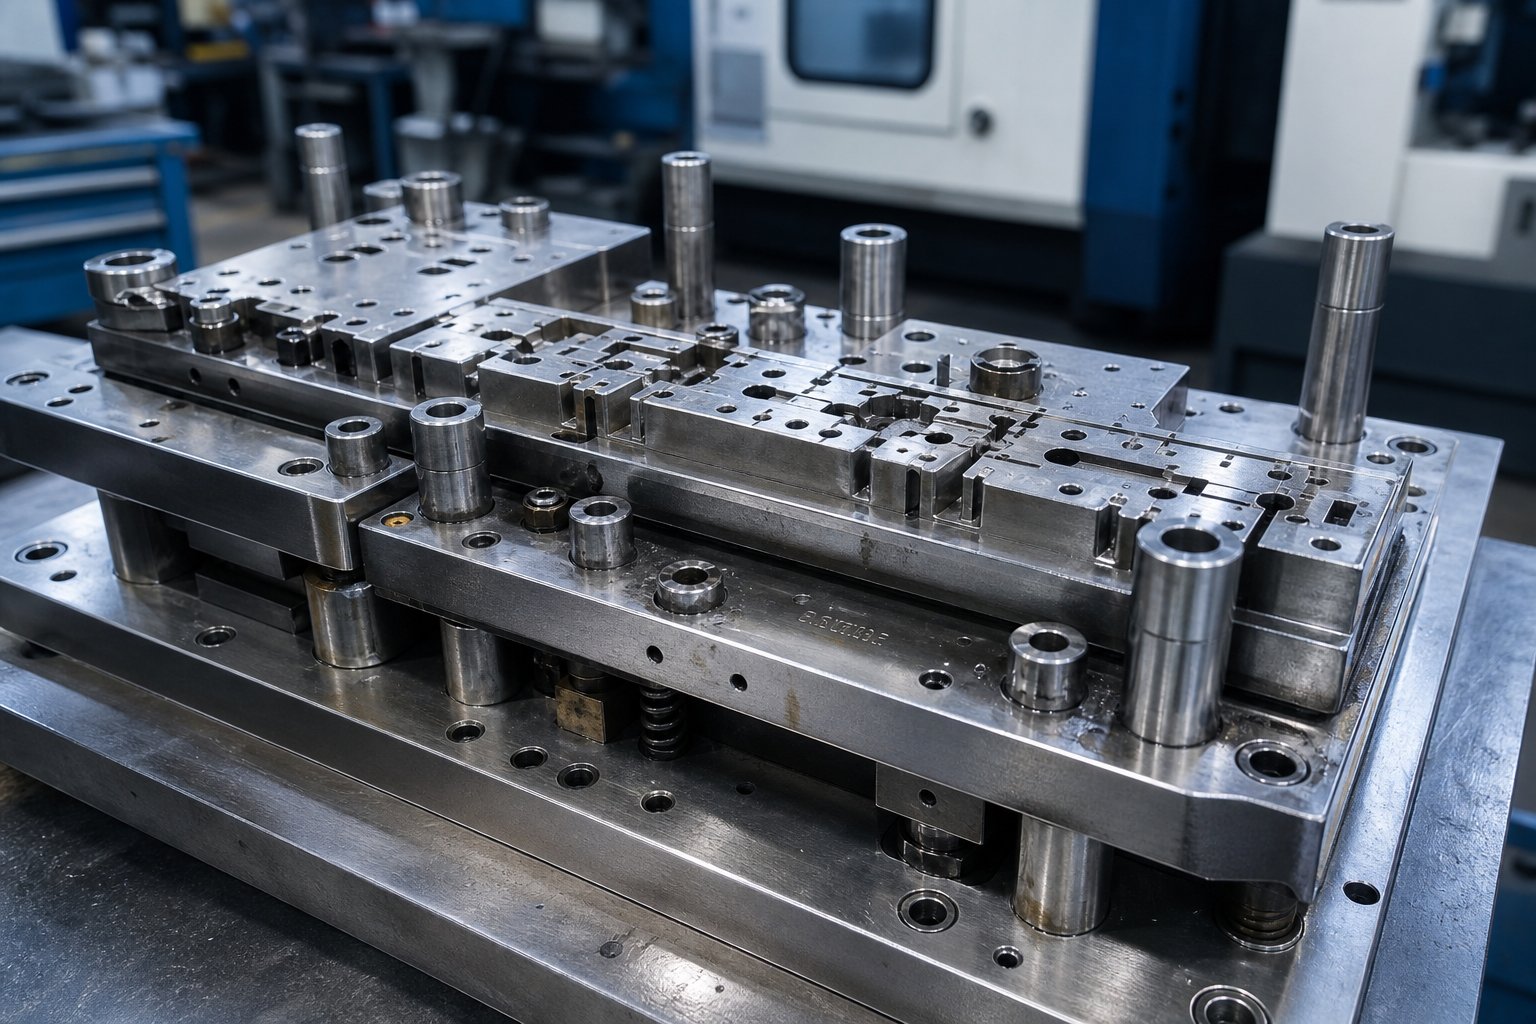
Torej, kaj so matrice v proizvodnji? V svojem bistvu je matrica za vtiskovanje natančno orodje, sestavljeno iz dveh sosednjih polovic, ki režeta, krivita ali oblikujeta pločevino v končno obliko pod pritiskom. Zgornja in spodnja polovica vsebujeta luknjače, votline za matrice, odstranjevalce, vodila in vodilne komponente, ki skupaj locirajo material, izvajajo operacije in sprostijo končni del. Preprosta definicija žigosanja: proces z visoko-močjo, ki pretvori ravno ploščo v tri{3}}dimenzionalne komponente pri proizvodni hitrosti.
Toda tu je razlika, ki jo večina vsebine spregleda. Upravljanje matrice za vtiskovanje pomeni nalaganje v stiskalnico in tekoče dele. Izdelati enega pomeni izdelati vsako komponento iz bloka orodnega jekla, jo obdelati do mikronskih -toleranc, jo utrditi in dokazati, da proizvaja sprejemljive dele, preden sploh pride v proizvodnjo. Kaj je stiskalnica za žigosanje brez pravilno izdelane matrice? Samo tonaža brez kam koristnega.
Obseg tega članka se v celoti osredotoča na konstrukcijsko stran: načrtovanje, strojna obdelava, toplotna obdelava, pregled in validacija. Če sprašujete, kaj so matrice in kako se izdelajo, ste na pravem mestu.
Zakaj Die{0}}Natančnost izdelave določa kakovost delov
Vsaka dimenzija na žigosanem delu je neposredno povezana s tem, kako so bile izdelane matrice za žigosanje. Razdalja od udarca-do-matrice nadzira višino bruha. Geometrija votline narekuje tok materiala. Površinska obdelava jekel za preoblikovanje določa, ali se deli sprostijo čisto ali se žolčijo in zlepijo. Ko se tolerance premaknejo celo za nekaj tisočink palca, stopnja odpadkov naraste, čas izpadov stiskalnice se poveča in cena na zadetek se poveča.
Matrica je DNK vsakega žigosanega dela. Vsaka površinska napaka v zaključku, dimenzijska napaka ali bradavica vodi do tega, kako je bila matrica izdelana.
Razumevanje, kaj je žigosanje kovin na praktični ravni, pomeni spoznanje, da matrice za žigosanje kovin niso generična orodja. So instrumenti-izdelani po meri, pri katerih vsaka izbira zasnove, izbira materiala in postopek obdelave vpliva na kakovost, dolgo življenjsko dobo in ekonomičnost vsakega dela, ki ga proizvedejo. Naslednji razdelki podrobno opisujejo, kako se to zgodi, začenši s fazo digitalnega inženiringa, ki je pred vsakim rezanjem odrezkov.
Potek dela Die Design od modeliranja CAD do programiranja CAM
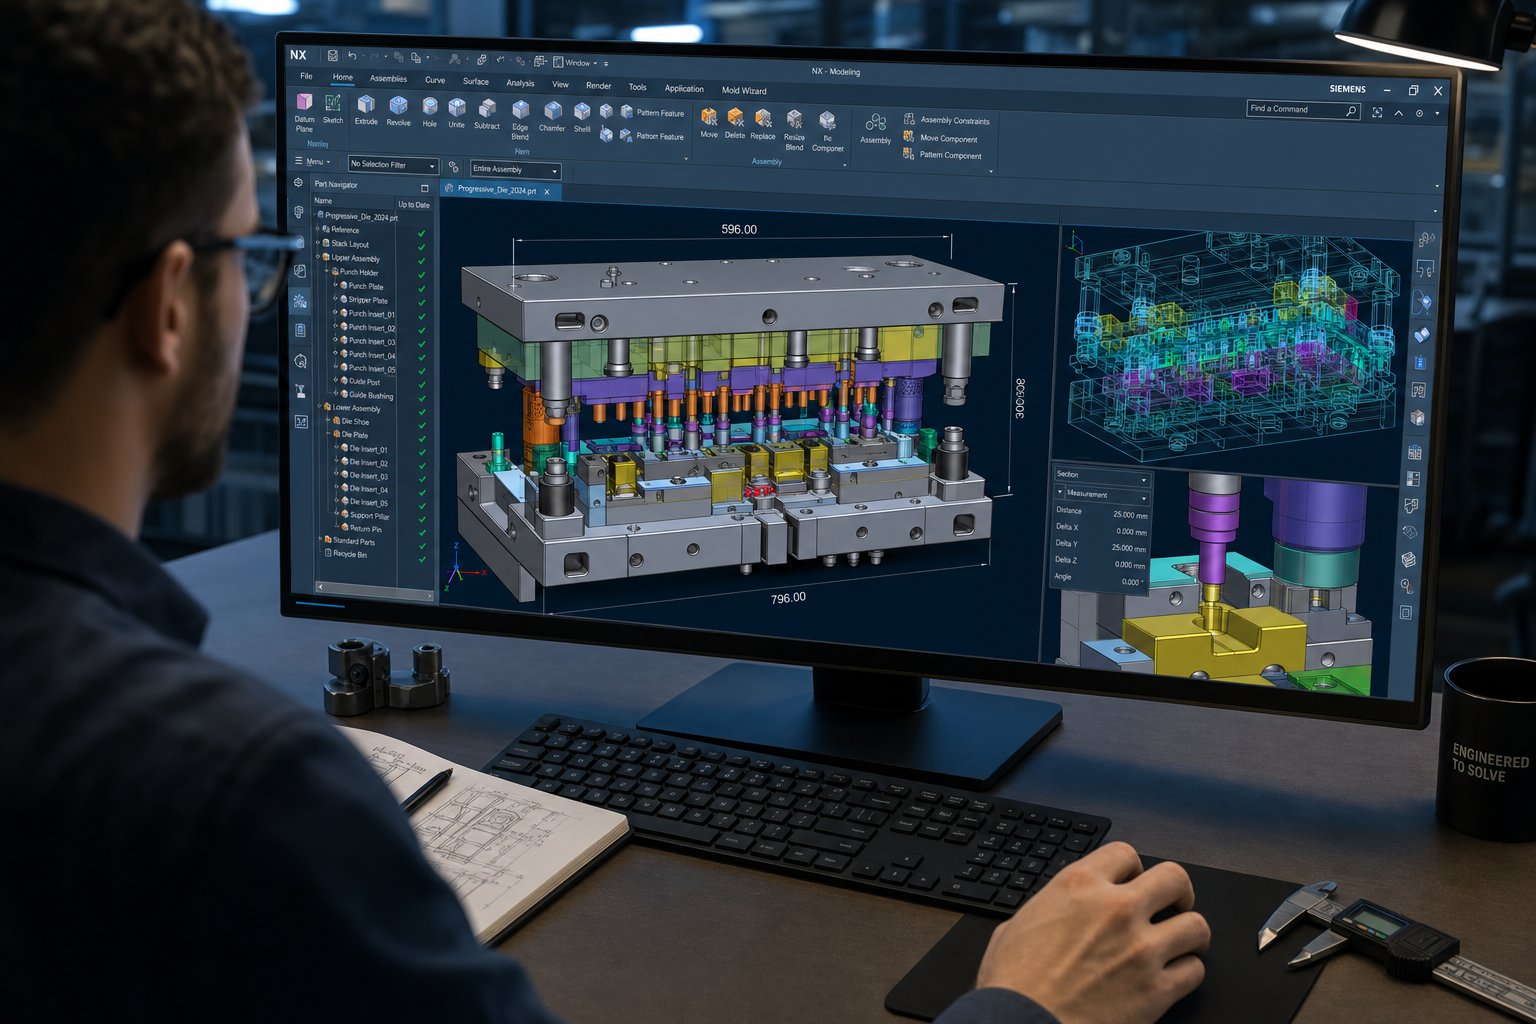
Preden se orodno jeklo razreže, matrica za vtiskovanje v celoti obstaja kot digitalna geometrija. Sprednja-faza inženiringa je tista, kjer so v veliki meri določeni stroški, natančnost in proizvodna zmogljivost, vendar je to korak, ki ga večina razprav o konstrukciji matrice preskoči.Sodoben dizajn matrice za žigosanjese zanaša na tri med seboj povezane digitalne discipline: 3D CAD modeliranje za definiranje vsake komponente, CAE simulacija za preverjanje obnašanja pri oblikovanju in CAM programiranje za generiranje orodnih poti, ki bodo obdelovale vsak del. Izvedite to fazo pravilno in zmanjšali boste poskusne zanke, ostanke in predelave. Če se zmotite, boste plačali za te napake.
3D CAD modeliranje za geometrijo prebijanja in matrice
Oblikovanje kovinske matrice za vtiskovanje se začne s 3D parametričnim modelom končnega vtisnjenega dela. Inženirji uvozijo geometrijo dela, običajno kot STEP ali izvirno datoteko CAD, in začnejo delati nazaj od končne oblike, da definirajo, kako naj jo oblikuje matrica. Pri tem povratnem{3}}inženiringu se zasnova vtiskovanja pločevine razlikuje od splošne mehanske zasnove. Ne modelirate samo trdnih komponent; modelirate negativni prostor in gibanje, ki bo milijonkrat proizvedlo del.
Parametrično modeliranje pomeni, da vsako dimenzijo poganjajo razmerja. Spremenite polmer luknjača in votlina matrice, odprtina za odstranjevanje in žep podložne plošče se samodejno posodobijo. Ta asociativnost preprečuje neskladja, ki povzročajo motnje med sestavljanjem. Izbijači se modelirajo z njihovimi rezalnimi profili, dolžinami in strižnimi koti. Matrični bloki dobijo geometrijo votline z ustreznimi odmiki za določen material in debelino, ki se vtisne. Snemalniki, vodila, vodilni zatiči in petni bloki se oblikujejo znotraj istega sestavnega modela, kar zagotavlja, da vsaka komponenta deluje kot usklajen sistem.
Postavitev traku je ključni del te faze modeliranja. Oblikovalec določi, kako se bo ploščati trak ugnezdil, koliko materiala je med deli, kje se povezujejo nosilni jezički in kakšna razdalja med postajama ločuje. Dobro-načrtovana postavitev traku uravnoteži izkoriščenost materiala in porazdelitev sile oblikovanja ter stabilnost podajanja. Slabo gnezdenje zapravlja material. Slabo zaporedje ustvarja neuravnotežene sile, ki neenakomerno obrabijo matrico.
CAE simulacija za napovedovanje oblikovanja
Predstavljajte si, da stiskate zapleteno obliko iz visoko{0}}trdnega jekla in odkrijete, da se vlečna stena stanjša do točke pokanja, vendar šele potem, ko ste že obdelali votline matrice. Ta scenarij je bil včasih pogost. Danes simulacija CAE napove te okvare, še preden obstaja kakršno koli fizično orodje, zaradi česar je ena najdragocenejših tehnik žigosanja kovin, ki so na voljo inženirjem.
Analiza končnih elementov modelira celoten proces preoblikovanja: stik s surovcem, potovanje udarca, pretok materiala v votline in elastično okrevanje, ki sledi. Simulacija identificira gubanje na nepodprtih območjih, tanjšanje v ozkih radijih in razpoke, kjer obremenitev presega meje materiala. Prav tako napoveduje vzmetenje, kar je težnja oblikovane kovine, da si delno povrne svojo obliko, ko je sila stiskanja odstranjena. Pri jeklih z visoko-trdnostjo je vzmetni povrat lahko dovolj močan, da potisne dele v celoti izven tolerance.Napredna orodja za simulacijozdaj izračunajte magnitudo vzmetenja po celotni površini dela, kar inženirjem omogoča proaktivno kompenzacijo geometrije matrice, namesto da bi sledili popravkom med preizkusom.
Ta kompenzacija deluje tako, da namerno spremeni ploskev matrice, tako da se del vrne nazaj v pravilno končno obliko. Brez simulacije so se inženirji zanašali na fizične poskuse-in-napake, pretirano upogibanje z ugibanjem in ponavljanje dragih ponovnih izrezov. Tehnologija žigosanja je napredovala do te mere, da je mogoče prototip kovinskega žigosanja digitalno potrditi, preden se zavežejo trdemu orodju, skrajšanju tednov iz razvojnih rokov in odpravi celotnih krogov fizičnega vzorčenja.
Programiranje CAM in strategija poti orodja
Z zaklenjeno geometrijo in potrjeno simulacijo programiranje CAM prevede načrt v strojna navodila. Vsaka kontura, žep in profil na vsaki komponenti matrice potrebujejo pot orodja, ki uravnoteži površinsko obdelavo, dimenzijsko natančnost in čas cikla. Tu se oblikovalske odločitve za žigosanje srečajo z realnostjo proizvodnje.
Programerji CAM definirajo strategije grobega obdelave, ki hitro odstranijo razsuti material in pustijo zalogo za pol{0}}končne in končne prehode. Izberejo geometrije rezkarjev, ki se ujemajo s posebnimi značilnostmi: rezkarji s krogličnim-glavcem za konturne votline, rezkarji z ravnimi konci za ravne površine in orodja z majhnim-premerom za ozke vogale. Strategije poti orodja, kot je obdelava z visoko-hitrostjo s konstantno obremenitvijo odrezkov, zmanjšajo rezalne sile in podaljšajo življenjsko dobo orodja, kar je pomembno, ko po toplotni obdelavi obdelujete utrjeno orodno jeklo pri 60+ HRC.
Pri zapletenih profilih matrice s sestavljenimi krivuljami in spodrezki 5-osno simultano programiranje ohranja rezkar optimalno usmerjen na površino, kar zmanjša višino pokrovače in minimizira ročno poliranje. Enostavnejše ravninske geometrije bodo morda potrebovale le 3-osno delo. Programer sprejema te odločitve komponento za komponento na podlagi zahtevnosti geometrije in tolerance.
Tipičen delovni tok oblikovanja kovinskega žigosanja od koncepta do programov,-pripravljenih za stroj, sledi določenemu zaporedju:
- Uvoz geometrije delov in pregled izvedljivosti
- Postavitev traku, gnezdenje in zaporedje operacij
- Modeliranje komponent matrice s polno parametrično asociativnostjo
- Simulacija oblikovanja, predvidevanje vzmeti in kompenzacija ploskve matrice
- Generiranje poti orodja, preverjanje simulacije in naknadna-obdelava za CNC
Vsak korak hrani naslednjega. Preskok simulacije zaradi prihranka časa skoraj vedno stane več pri predelavi. Prenagljeno programiranje CAM vodi do slabih končnih površin, ki zahtevajo pretirano ročno delo. Digitalna faza je tista, kjer se disciplina obrestuje, saj ko začnete rezati jeklo, postanejo spremembe eksponentno dražje. Ta prehod iz digitalnega modela v fizično kovino, dejanska strojna obdelava komponent matrice, je tisto, kjer se kompleksnost konstrukcije najbolj jasno razkrije.
Vrste matrice za vtiskovanje in kako se konstrukcija razlikuje
Vse matrice za vtiskovanje niso zgrajene na enak način in kompleksnost konstrukcije se močno razlikuje glede na vrsto. Ena-matrica za izrezovanje postaj bo morda zahtevala nekaj tednov strojne obdelave. Progresivna matrica z 20 postajami za uporabo matrice za avtomobilsko žigosanje lahko traja mesece natančnega dela na desetinah medsebojno povezanih komponent. Razumevanje vrst matric za žigosanje pomaga razložiti, zakaj se strategije gradnje, tolerance in stroški med projekti tako zelo razlikujejo.
Enojne-matrice v primerjavi s sestavljenimi matricami
Matrice z eno-postajo predstavljajo najpreprostejšo kategorijo matric za vtiskovanje pločevine. Vsak udarec pritiska izvede eno operacijo: surovec, prebadanje ali posamezen obrazec. Konstrukcija je razmeroma enostavna, ker gradite en niz orodij za parjenje z eno skrbjo za poravnavo. Enostavne matrice opravljajo osnovna dela, kot je rezanje podložk ali prebadanje montažnih lukenj v nosilcih.
Sestavljene matrice povečajo kompleksnost za stopnjo. Izvajajo več operacij rezanja v eni sami potezi na eni postaji. Običajna sestavljena matrica lahko zapre zunanji profil in hkrati preluknja notranje luknje. Gradbeni izziv tukaj je koncentričnost. Vsako luknjalo in odprtina matrice se morata natančno poravnati, ker se vsi zajamejo z materialom v istem trenutku. Tolerance se zaostrijo in izdelovalec matrice mora upoštevati upogib pod sočasnimi rezalnimi silami.
Kombinirane matrice gredo še korak dlje z mešanjem rezanja in oblikovanja v eni potezi. Lahko izpraznite obliko in jo narišete v skodelico v enem ciklu stiskanja. Njihova izdelava zahteva, da izdelovalec matrice upravlja tako strižne razdalje kot polmere oblikovanja znotraj istega orodja, kar zahteva posebno pozornost na to, kako material teče med kombiniranim delovanjem. Kljub temu so vsa ta-orodja za eno postajo. Prava eskalacija kompleksnosti gradnje se zgodi, ko se premaknete na stopenjsko orodje, ki obdeluje trak skozi več postaj.
Progresivna konstrukcija matrice in zaporedje postaj
Progresivne matrice so vlečna sila -veliko obsega žigosanja. Z vsakim gibom stiskalnice izvedejo niz operacij na več postajah, pri čemer kovinski trak postopoma spremenijo v končni del. Kot opisuje revija MetalForming Magazine, progresivna matrica izvaja temeljne operacije pločevine v dveh ali več postajah hkrati, pri čemer se trak premika za vnaprej določeno razdaljo med vsakim gibom prek avtomatiziranega podajalnega sistema.
Načeloma se sliši preprosto. V praksi je izdelava enega med najzahtevnejšimi nalogami v izdelavi orodij in orodij. Evo zakaj:
- Poravnava-od-postaje:Vsaka postaja mora imeti položaj glede na vse druge znotraj mikronov. Kumulativni premik celo za 0,01 mm na desetih postajah povzroči dele izven tolerance. Izdelovalec matric strojno obdela vse funkcije postaje iz običajnih referenčnih točk in preveri poravnavo po celotnem nizu matric.
- Nadzor višine:Naklon je fiksna razdalja, na kateri trak napreduje med udarci. Vsak element v vsaki postaji mora biti razporejen z natančnimi večkratniki. Če luknjalo za prebadanje na postaji tri leži 0,02 mm stran od naklona orodja na postaji osem, se te značilnosti ne bodo poravnale na končnem delu.
- Vodenje traku in dviganje:Trak se mora gladko podajati skozi vse postaje, ne da bi se zataknil za oblikovane elemente ali povesil med dvigali. Dvižniki drogov, vodila za material in razbremenilni žepi med postajami zahtevajo natančno strojno obdelavo, da ohranijo ravno podajalno ravnino.
- Čas med-postajami:Piloti vnesejo predhodno preluknjane luknje, da registrirajo položaj traku pred vsako operacijo. Ti piloti morajo vstopati in se umikati v koordinaciji s striptizetami in dvigalci. Časovne napake povzročijo poškodbe traku ali zgrešene registracije.
Uporaba negativnih in pozitivnih obvodnih zarez v matricah za vtiskovanje pločevine prav tako igra vlogo pri progresivni konstrukciji matrice. Te zareze na robu traku zagotavljajo fizične referenčne točke za lokacijo koraka in omogočajo senzorjem, da zaznajo kratke ali dolge pomike, preden povzročijo poškodbe. Izdelava postaje za zarezovanje s pravilno geometrijo in položajem je ena prvih-kritičnih operacij poravnave v matrici.
Konstrukcija jeklenih matric za vtiskovanje za napredne aplikacije zahteva tudi izjemno doslednost pri izdelavi komponent. Vsak luknjač, vložek matrice in podložna plošča morajo biti brušeni ravno in vzporedno. Vodilni zatiči in puše morajo držati zgornji in spodnji čevelj v poravnavi pri dinamičnih stiskalnih obremenitvah. Progresivna kocka ni samo zbirka postaj; je usklajen mehanski sistem, kjer vsaka komponenta vpliva na delovanje vsake druge.
Prenosne matrice za velike ali globoko-vlečene dele
Prenosno žigosanje ima drugačen pristop. Namesto da bi deli ostali pritrjeni na nosilni trak, se posamezni surovci prosto odrežejo na prvi postaji in mehansko prenašajo med naslednjimi postajami s prijemali ali mehanizmi za premikanje. Ta metoda je primerna za velike dele, globoko-vlečene lupine in geometrije, ki med oblikovanjem ne morejo ostati povezane s trakom.
Matrice za prenos zgradb predstavljajo svojo zapletenost. Vsaka postaja deluje kot neodvisno orodje, vendar morajo vse deliti natančno poravnavo s sistemom prenosa. Položaji prijemal, usmeritev delov in razmik med-postajami-se morajo natančno ujemati z mehanskim mehanizmom za prenos. Avtomobilske matrice za vtiskovanje strukturnih karoserijskih plošč, notranjosti vrat in globoko-vlečenih ohišij običajno uporabljajo prenosne konfiguracije, ker velikost dela in globina vleka presegata tisto, kar lahko sprejme progresivni trak.
Spodnja tabela primerja, kako se konstrukcijske zahteve razlikujejo med temi vrstami matric za žigosanje:
| Vrsta matrice | Tipično število postaj | Toleranca poravnave | Zgradite kompleksnost | Pogoste aplikacije |
|---|---|---|---|---|
| Enostavno (ena-postaja) | 1 | +/- 0.05 mm | Nizka | Blanking, piercing, enojni zavoji |
| Spojina | 1 (več operacij) | +/- 0.02 mm | Zmerno | Istočasno izrezovanje in prebadanje |
| Kombinacija | 1 (rez + oblika) | +/- 0.02 mm | Zmerno-Visoko | Prazno in narišite z eno potezo |
| Progresivno | 4 do 30+ | +/- 0.01 mm kumulativno | visoko | Konektorji, nosilci, avtomobilske sponke |
| Prenos | 3 do 12+ | +/- 0.02 mm na postajo | visoko | Velike plošče, globoki vleki, strukturni deli |
Preskok z ene-postaje na progresivno ali prenosno konstrukcijo ni samo stvar dodajanja postaj. To je temeljna sprememba v tem, kako načrtujete, obdelujete in potrjujete kocko. Vsaka dodatna postaja pomnoži število kritičnih dimenzij, število komponent, ki zahtevajo pod-mikronsko natančnost, in število interakcij, ki morajo delovati usklajeno. To stopnjevanje zahtev glede natančnosti poganja izbiro materialov, s katerimi se srečujejo izdelovalci orodij, ko izbirajo orodna jekla, ki bodo tvorila hrbtenico vsake komponente.
Izbira orodnega jekla glede na to, kaj žigosate
Matrica je tako trpežna kot jeklo, iz katerega je izdelana, pravi razred pa je skoraj v celoti odvisen od tega, katero pločevino nameravate vtisniti. Mehko jeklo, nerjavno jeklo, aluminij in-zlitine visoke trdnosti povzročajo različne obremenitve orodja. Nekateri se zaradi odrgnjenja postopoma obrabijo. Drugi zagotavljajo ostre udarne obremenitve, ki drobijo krhka jekla. Izbira kovinskih materialov za vtiskovanje za luknjače, rezilne bloke in oblikovanje vložkov brez upoštevanja vtisnjenega materiala je kot izbira pnevmatik brez poznavanja cestne površine.
Vrste orodnega jekla in njihove uporabe za žigosanje
Pet kategorij materialov pokriva večino komponent matrice, ki se uporabljajo pri proizvodnem žigosanju. Vsak zavzema različno mesto v trdo-spektru žilavosti in vsak ustreza določenemu načinu odpovedi.
Orodno jeklo D2je privzeta izbira, ko abrazivna obraba omejuje življenjsko dobo orodja. Njegova visoka vsebnost kromovega karbida ohranja rezalne robove ostre v dolgih proizvodnih serijah. Za -obseg izrezovanja in prebadanja žigosanega jekla in prevlečenih materialov D2 zagotavlja najboljše zadrževanje robov. Vendar pa mu primanjkuje žilavosti, da bi preživel močne udarce, zato ni idealen za debele -postaje za oblikovanje, kjer prevladujejo udarne obremenitve.
Orodno jeklo A2najbolje deluje, če ne prevladuje noben posamezen način okvare. Usklajuje odpornost proti obrabi z zadostno žilavostjo za zmerne udarce, zaradi česar je praktična izbira za progresivne matrice, kjer se več postaj sooča z mešanimi pogoji obrabe, obremenitve in cikličnega vpliva. Za srednjo-serijsko proizvodnjo pod 1.000.000 zadetki A2 pogosto zagotavlja stroškovno-najučinkovitejšo zmogljivost.
Orodno jeklo S7daje prednost žilavosti pred vsem drugim. Ko se ob ponavljajočih se udarcih odkroji ali razpoči, zlasti pri težkem-štancanju ali postajah z agresivnimi prebadajočimi obremenitvami, S7 absorbira ciklične napetosti, ki bi zlomile višje-karbidne trdine. Deluje pri nižji trdoti (56-58 HRC), vendar se upira pokanju zaradi utrujenosti veliko bolje kot D2 ali M2.
M2 hitro{1}}rezno jeklozapolnjuje vrzel, kjer obraba in tlačna obremenitev prispevata k odpovedi. Luknjači, ki morajo ohraniti geometrijo robov pod visokim trajnim pritiskom, imajo koristi od kombinacije trdote (60-65 HRC) in tlačne trdnosti M2. V primerjavi z D2 se bolje upira deformacijam. V primerjavi s S7 dlje drži ostrejši rob.
Volframov karbidvložki nudijo do 30-krat večjo odpornost proti obrabi kot običajno orodno jeklo. Ohranjajo dimenzijsko natančnost v milijonih ciklov, zaradi česar so edina praktična možnost za ultra-velike-naloge ali pri žigosanju visoko abrazivnih materialov. Kompromis: karbid je krhek, drag in zahteva specializirano brušenje ali EDM za oblikovanje. Ne more prenesti velikih stranskih obremenitev ali udarcev brez nevarnosti katastrofalnih zlomov.
| Ocena | Trdota (HRC) | Žilavost | Odpornost proti obrabi | Najbolj{0}}fit žigosani material |
|---|---|---|---|---|
| D2 | 58-62 | Zmerno | Odlično | Prevlečeno jeklo, mehko jeklo, veliko{0}}obseganje |
| A2 | 58-62 | Dobro | Dobro | Mešane operacije, srednje{0}}serijska proizvodnja |
| S7 | 56-58 | Odlično | Zmerno | Debel{0}}jeklene, težke prebojne,-nagnjene postaje |
| M2 | 60-65 | Zmerno | Zelo dobro | Visoko{0}}obremenitveno prebijanje, abrazivne pločevine |
| Karbid (WC-Co) | 70+ (HRA 88-92) | Nizka | Izjemen | Nerjaveče jeklo, abrazivne zlitine, več-milijonske naklade |
Kako žigosani material spremeni izbire oblikovanja matrice
Pločevina, ki teče skozi matrico, narekuje, kateri razredi pripadajo katerim položajem. Razmislite o treh pogostih scenarijih:
Štancanje iz nerjavečega jeklapredstavlja dvojni izziv. Avstenitni razredi, kot sta 304 in 316, so abrazivni in nagnjeni k obrabi zaradi lepila (raztrganje). Delo materiala-se med oblikovanjem hitro strdi, kar poveča rezalne sile in pospeši obrabo robov. Vtiskovanje iz nerjavečega jekla zahteva orodje z visoko-trdoto, običajno D2 ali karbidne ploščice na rezalnih postajah, v kombinaciji s poliranimi površinami in premazi za-proti trganju, da se prepreči nabiranje materiala na preoblikovanih jeklih.
Aluminijasto žigosanjeZdi se, da bi moralo biti enostavno za uporabo, ker je material mehak. V praksi postopek žigosanja aluminija ustvarja svoje težave. Aluminij je močno nagnjen k oprijemu na jeklene površine orodij in se kopiči na ploskvah luknjačev in polmerih matrice, dokler se kakovost delov ne poslabša. Ko delajo z vtisnjeno aluminijasto pločevino, oblikovalci matrice dajejo prednost površinski obdelavi in izbiri prevleke pred surovo trdoto. DLC ali TiN-prevlečeni vložki A2 pogosto prekašajo trša neprevlečena jekla, ker so odporni na obrabni mehanizem lepila, ki ga izkorišča aluminij.
Jeklo visoke-trdnosti(nad 590 MPa natezno trdnost) hkrati zahteva trdoto in žilavost. Visoke sile oblikovanja materiala obremenjujejo komponente orodja pri stiskanju, medtem ko njegova nagnjenost k vzmetnemu povratku zahteva tesnejše geometrije matrice. M2 ali luknjači s-karbidnimi konicami obvladajo abrazivno obremenitev na rezalnih postajah, medtem ko je S7 morda boljši pri oblikovalnih postajah, kjer prevladuje udarec.
Kdaj ploščice iz karbidne trdine upravičijo svoje vrhunske stroške v primerjavi s-kaljenim orodnim jeklom? Odločitev je običajno odvisna od količine in abrazivnosti materiala. Pri proizvodnji, ki presega en milijon delov, ali pri vtiskovanju nerjavečega jekla ali zlitin visoke -trdnosti, ki hitro porabijo robove D2, skupni stroški lastništva karbida padejo pod stroške jekla, ker odpravlja večkratne cikle ponovnega ostrenja in s tem povezane izpade. Za naklade manj kot 100.000 delov ali pri vtiskovanju mehkejše kovine za aplikacije vtiskovanja je -kaljeno orodno jeklo ekonomična izbira.
Izbira materiala postavlja temelje, vendar zagotavlja svojo polno vrednost šele, ko ustrezna obdelava in toplotna obdelava aktivirata te lastnosti materiala. Naslednji korak v konstrukciji je preoblikovanje teh neobdelanih blokov orodnega jekla v natančne komponente matrice s skrbno zaporednim nizom CNC obdelovalnih operacij.
CNC obdelovalni procesi, ki oblikujejo vsako komponento matrice
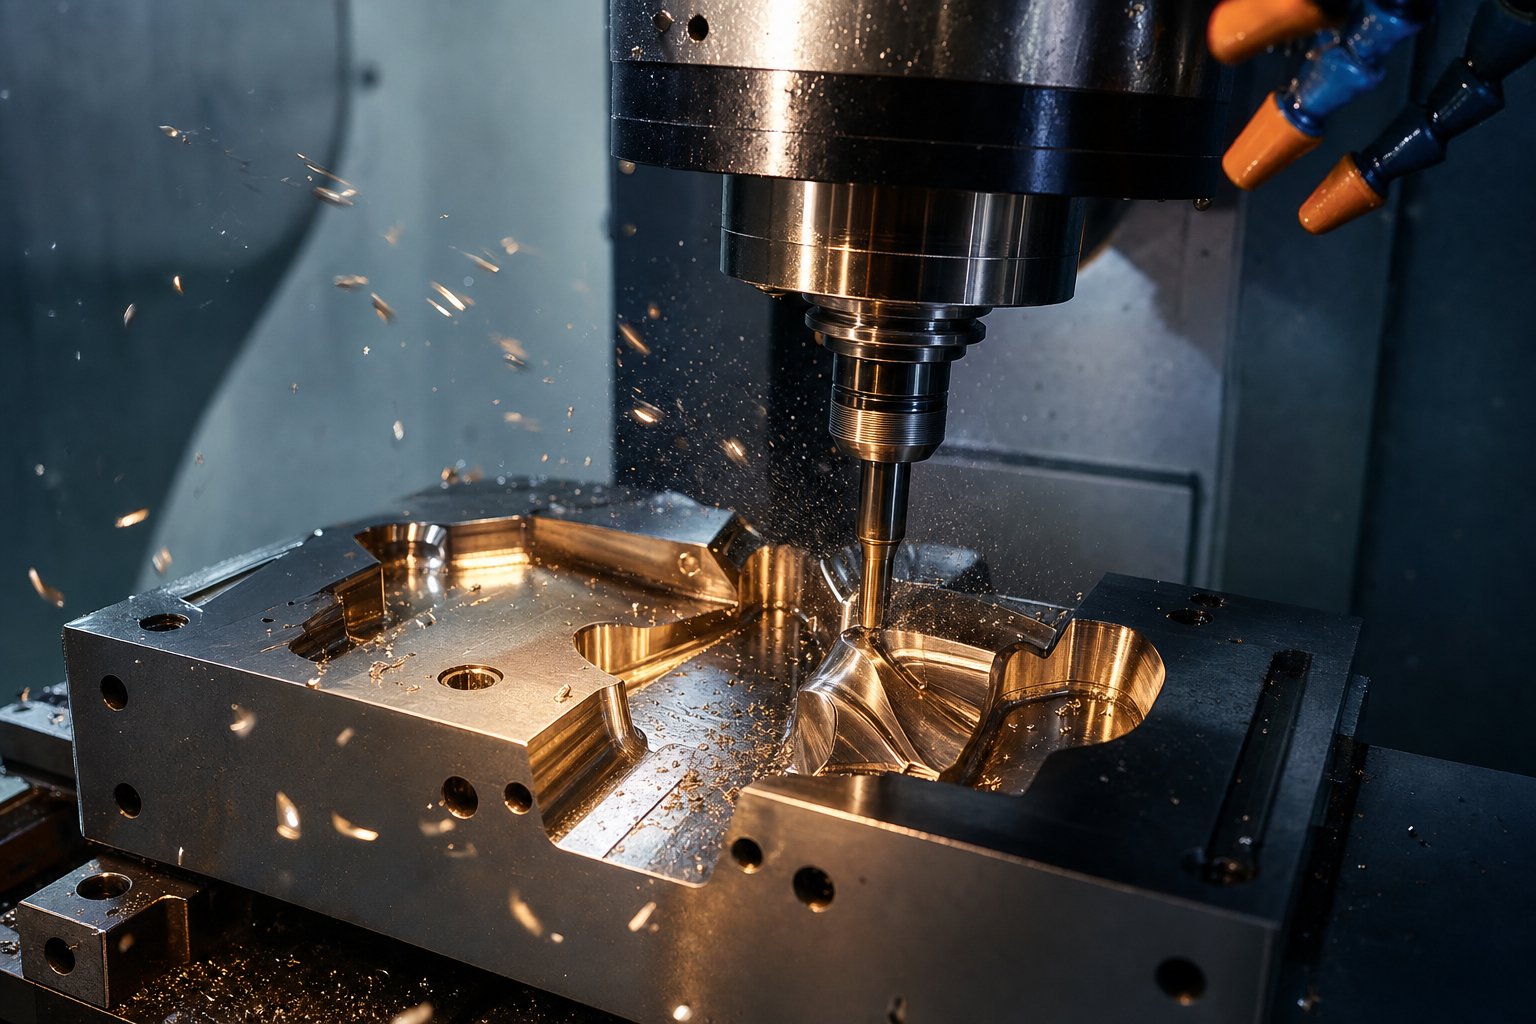
Blok D2 ali M2, ki leži na paleti, je le surov potencial. Pretvorba v delujočo komponento matrice zahteva premišljeno zaporedje CNC obdelovalnih operacij, od katerih se vsaka izvede na določeni stopnji iz določenega razloga. Vrstni red je pomemben enako kot same operacije. Grobajte preveč agresivno in vnašate notranje napetosti, ki med toplotno obdelavo deformirajo del. Končajte pred kaljenjem in izgubite svojo natančnost, ko se jeklo med kaljenjem premika. Vsaka delavnica z orodji za vtiskovanje kovin in štancami sledi logiki obdelave, zgrajeni okoli enega načela: odstranite glavnino, dokler je jeklo mehko, ga utrdite, nato pa ga prinesite na končno velikost, ko je še trdo.
Grobo rezkanje in pol{0}}končna obdelava pred toplotno obdelavo
Komponente matrice začnejo svojo življenjsko dobo obdelave v žarjenem ali pred{0}}kaljenem stanju, običajno okoli 20–30 HRC. Pri tej mehkobi se material enostavno reže, orodja zdržijo dlje, stopnje odstranjevanja materiala pa ostanejo visoke. Postopki grobega obdelave odstranijo večino odvečne zaloge, pri čemer ostane 0,5 do 1,0 mm materiala na vseh kritičnih površinah kot "dodatek za končno obdelavo" za kasnejše postopke.
Zakaj pustiti ta dodatek? Dva razloga. Prvič, toplotna obdelava povzroči dimenzijsko gibanje. Tudi vakuumsko{2}}kaljeno orodno jeklo se nekoliko premakne, ko se njegova kristalna struktura med kaljenjem preoblikuje. Drugič, sam postopek grobega obdelave ustvarja preostale napetosti zaradi rezalnih sil in lokalizirane toplote. Če bi na tej stopnji strojno obdelali do končne velikosti, bi opazovali, kako se te dimenzije po utrjevanju premikajo.
Med grobo in toplotno obdelavo-cikel razbremenitve napetosti pri približno 600-650 stopinjah Celzija sprosti notranje napetosti, ki nastanejo zaradi agresivnega rezanja. Pol{6}}zaključni prehodi nato približajo površine končnim dimenzijam, običajno znotraj 0,2-0,3 mm, hkrati pa ohranjajo enotno stanje zaloge, ki zagotavlja enakomerno prodiranje toplote med naslednjim ciklom utrjevanja. CNC struženje na tej stopnji obravnava okrogle komponente, kot so vodilni zatiči, puše in okrogli luknjači, s čimer ustvari geometrijo skoraj neto oblike, preden se jeklo preoblikuje.
Končno brušenje in visoko{0}}hitro trdo rezkanje po utrjevanju
Ko toplotna obdelava doseže delovno trdoto komponent 58-65 HRC, se material pod rezalnikom obnaša popolnoma drugače. Zdaj je abrazivna trdnjava, ki se upira tradicionalni strojni obdelavi. Dve strategiji končne obdelave sta kos temu izzivu: natančno brušenje in visokohitrostno trdo rezkanje.
S površinskim brušenjem se ploščate komponente, kot so rezalne plošče, nosilne plošče in obrabni trakovi, dosežejo do končne debeline s tolerancami ravnosti +/- 0.005 mm ali več. Cilindrično brušenje zaokroži komponente do toleranc premera znotraj mikronov. Brušenje se odlikuje po ustvarjanju geometrijske popolnosti na dostopnih površinah. Kotugotavljajo strokovnjaki za natančno obdelavo, ko načrt zahteva ravnost ali vzporednost znotraj +/- 0.002 mm, je brušenje edina logična izbira, ki zagotavlja končno obdelavo površine do Ra 0,1 mikrometra.
Visoko{0}}hitrost trdega rezkanja se je pojavilo kot močno dopolnilo k brušenju. Z uporabo orodja iz karbidne trdine ali PCBN pri visokih vrtljajih vretena ta postopek izkorišča adiabatni strig: kontaktni čas orodja je tako kratek, da se večina toplote prenese v odrezek in ne v obdelovanec. Rezultat je učinkovito odstranjevanje materiala iz kaljenega jekla brez toplotne poškodbe površine komponente. Trdo rezkanje lahko odstrani material do petkrat hitreje kot z brušenjem, hkrati pa ustvarja tlačno preostalo napetost na površini, kar dejansko koristi utrujajoči življenjski dobi v orodju za vtiskovanje, ki je izpostavljeno cikličnim obremenitvam.
Praktična delitev med temi metodami je enostavna. Brušenje obravnava ravne referenčne točke, vzporedne površine in preproste cilindrične profile. Trdo rezkanje se spopade s 3D konturami, žepastimi geometrijami in zapletenimi profili votlin, ki jih brusno kolo fizično ne more doseči. Večina komponent matrice zahteva oboje: brušene referenčne površine za prileganje sklopa in trdo-rezkane konture za oblikovanje geometrije. Ta hibridni pristop je standardna praksa pri proizvodnji orodij za žigosanje kovin, ker vsak postopek pokriva geometrije, ki jih drugi ne more.
5-osni CNC za kompleksne profile matrice
Vsake komponente matrice ni mogoče dokončati s 3-osnim delom. Kadar ima oblikovalni luknjač sestavljene krivulje ali ima votlina matrice globoke stene z nagnjenimi površinami in ozkimi radiji, so 3-osne sile rezkanja ogrožene. Orodje se lahko približa samo od zgoraj, kar zahteva daljša rezila, ki se pod obremenitvijo upogibajo in puščajo sledi na poševnih površinah, ki zahtevajo pretirano ročno poliranje.
5-osna obdelava to rešuje z nagibom orodja ali obdelovanca, kar omogoča, da rezkar ohrani optimalno orientacijo glede na površino, ki jo režete. Glede naprimerjave zmogljivosti obdelave5-osni rezkarji dosegajo tolerance +/- 0.0005 palcev s površinsko obdelavo do Ra 0,4 mikrometra in obdelujejo zapletene 3D-površine v eni nastavitvi, ki bi zahtevala večkratno prestavljanje na 3-osnem stroju.
Za aplikacije za vtiskovanje orodij in matrice je 5-osna zmogljivost najpomembnejša v teh situacijah:
- Globoko vlečne votlines sestavljenimi-ukrivljenimi stenami, ki zahtevajo kratko, togo orodje, usmerjeno normalno na površino
- Postaje za progresivno oblikovanjez nagnjenimi elementi, ki jih ni mogoče doseči z navpičnim pristopom
- Kompleksni profili lukenjkjer je treba več spodrezanih elementov obdelati brez ponovnega{0}}pritrjevanja
Vendar vsaka komponenta ne upraviči 5-časa osi. Enostavne ravne rezalne plošče, nosilne plošče in vložki z ravnimi-stenami učinkovito obdelujejo na 3-osni opremi pri nižjih urnih postavkah. Odločitev je odvisna od geometrije: če funkcija zahteva prestavljanje ali orodje z dolgim dosegom na 3-osnem stroju, 5-osni običajno zagotavlja boljšo natančnost pri nižjih skupnih stroških kljub višji hitrosti stroja. Pri gradbenih orodjih, namenjenih za visokohitrostni stroj za vtiskovanje kovin, se dimenzijska natančnost, ki jo je mogoče doseči s 5-osnim zaključevanjem, neposredno prevede v strožje tolerance delov in daljše intervale med vzdrževanjem.
Celotno zaporedje obdelave za tipično komponento matrice, od surovega bloka do poliranega vložka, pripravljenega za sestavljanje, sledi temu napredovanju:
- Grobo mlin vse funkcije v mehkem (žarjenem) stanju, pri čemer ostane 0,5–1,0 mm zaloge na kritičnih površinah
- Razbremenitev napetosti pri 600-650 stopinjah Celzija za sprostitev preostale napetosti, ki jo povzroči strojna obdelava
- Pol{0}}končna obdelava do 0,2–0,3 mm končnih dimenzij z enakomernim dodatkom
- Pošljite v toplotno obdelavo za vakuumsko kaljenje in popuščanje do ciljne trdote
- Končno brušenje referenčnih površin in kompleksnih kontur trdega mlina do končnih dimenzij
- Končno polirajte površine za oblikovanje do zahtevanih vrednosti Ra za pretok materiala in sprostitev delov
Vsak korak vodi do naslednjega. Preskok razbremenitve stresa pred toplotno obdelavo povzroči izkrivljanje. Trdo rezkanje pred preverjanjem dimenzij po-toplotni-obdelavi zapravlja strojni čas na delu, ki je morda presegel meje, ki jih je mogoče obnoviti. Disciplina tega zaporedja je tisto, kar ločuje profesionalno izdelavo kovinskih orodij in matric od trgovin, ki težave lovijo s predelavo.
Natančno brušenje in trdo rezkanje obvladata večino geometrij matrice, vendar nekatere funkcije presegajo tisto, kar lahko doseže kateri koli vrtljivi rezkar ali brusilno kolo. Ostri notranji vogali, ozke reže in zapleteni skoznji-profili zahtevajo popolnoma drugačen mehanizem za odstranjevanje, ki reže z električno iskro in ne z mehansko silo.
Žična EDM in grezilna EDM za kompleksne geometrije matrice
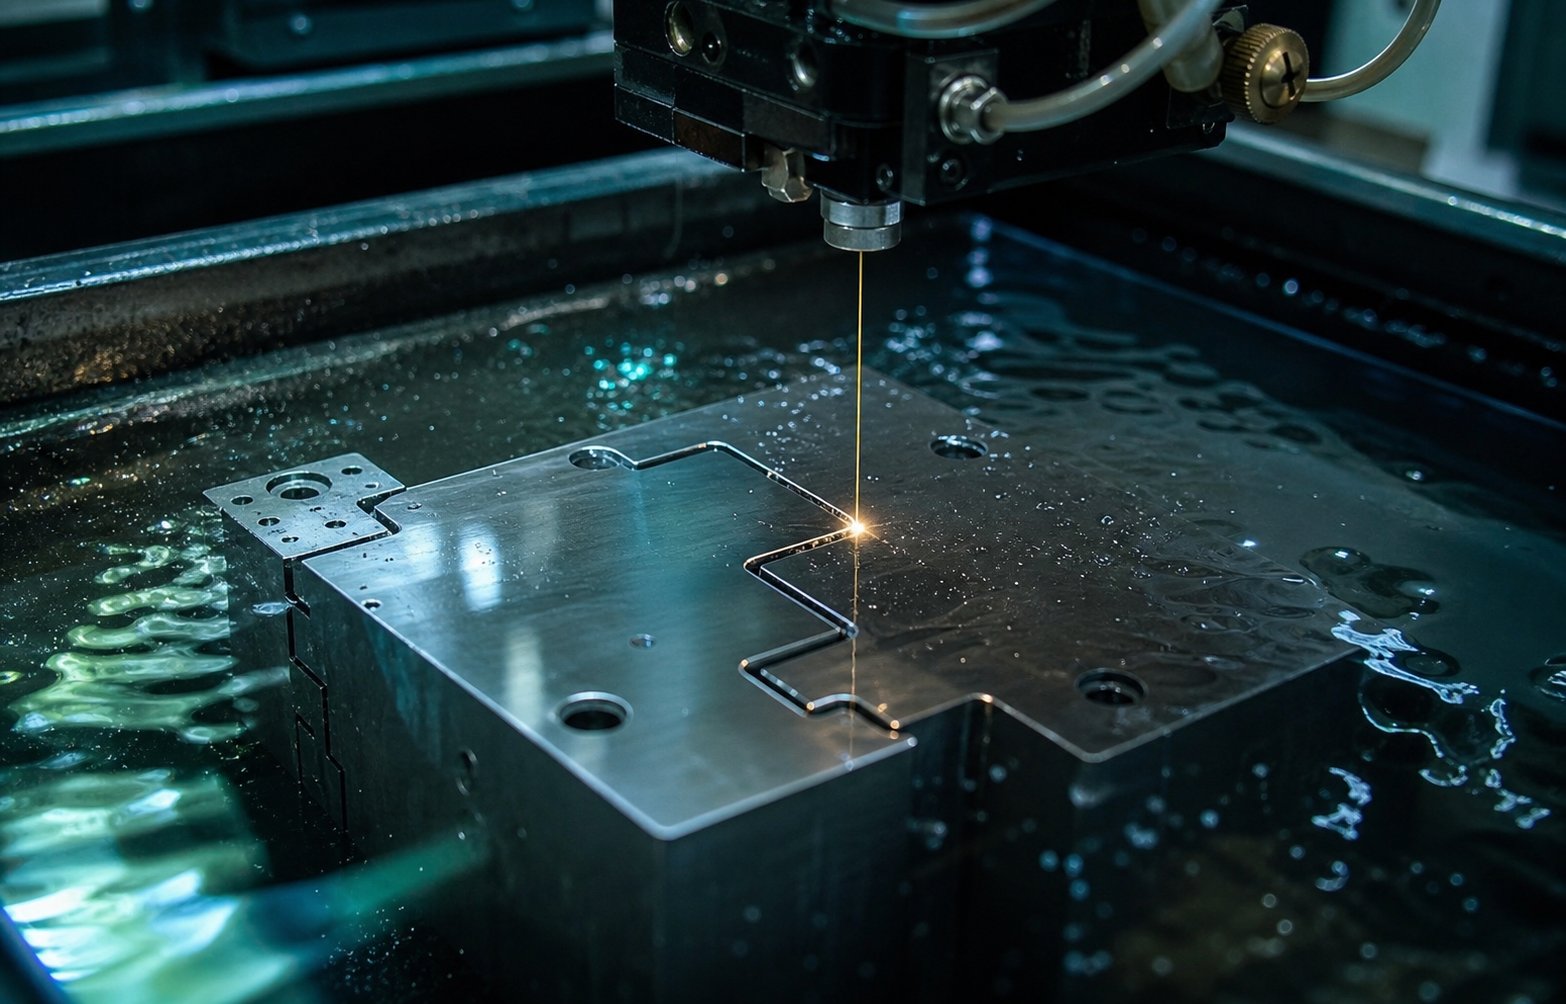
Rezkalo, ne glede na to, kako majhen je njegov premer, pusti v vsakem notranjem kotu polmer, ki je enak njegovi lastni velikosti. Brusilno kolo ne more seči v ozko režo. Te fizikalne omejitve pomenijo, da nekatere komponente matrice za vtiskovanje, zlasti zapletene luknjače in matrice za pločevino, zahtevajo bistveno drugačen postopek odstranjevanja materiala. Obdelava z električnim praznjenjem odstranjuje kovino z nadzorovano erozijo iskre namesto z mehansko rezalno silo, kar ustvarja geometrije, ki jih nobeno vrteče se orodje ne more ponoviti.
EDM z žico za precizne profile štancanja in matrice
Žična EDM uporablja tanko medeninasto ali prevlečeno žico, običajno s premerom od 0,1 do 0,3 mm, kot elektrodo, ki prereže obdelovanec po CNC-programirani poti. Žica nikoli ne pride v stik z materialom. Namesto tega hitre električne razelektritve uparijo mikroskopske delce, medtem ko deionizirana voda odplakne ostanke in ohladi območje reza. Ker gre žica v celoti skozi obdelovanec,žična EDM izdeluje -prerezane profile z notranjimi polmeri, ki so tako majhni kot premer žice, veliko bolj oster, kot ga lahko doseže kateri koli rezkar.
Za matrico za žigosanje pločevine je žična erozija -postopek za rezanje profilov luknjačev, odprtin matrice in lukenj za zračnost po toplotni obdelavi. Opazili boste, da je to ključnega pomena: rezanje utrjenega orodnega jekla pri 60+ HRC je rutinsko za žično erozijo, ker trdota materiala minimalno vpliva na erozijo iskre. Z enako lahkoto obdeluje stroje D2, M2 in celo karbidno trdino. Profili žigosanih žigov, ki zahtevajo tesno razmerje zračnosti med luknjačem in odprtino matrice, včasih le 5–8 % debeline materiala na stran, so odvisni od zmožnosti žične EDM, da vzdržuje tolerance v območju +/- 0.005 mm pod nadzorovanimi pogoji.
Večkratni posnetki postopoma izboljšajo natančnost in končno obdelavo površine. Grobi rez odstrani večji del materiala, nato pa dva do štiri zaključna prehoda obrijejo mikrone naenkrat, s čimer se z vsakim prehodom izboljšata dimenzijska natančnost in kakovost površine. Zaradi tega je žična elektroerozija idealna za rezanje parnih profilov komponent matrice za žigosanje, pri čemer prileganje -na-matrico določa višino robov na vsakem žigosanem delu.
Grezilo EDM za votline in kompleksne konture
Kjer je žična erozija odlična pri-prerezanih profilih, grezilna erozija obravnava slepe votline, 3D konture in teksturirane površine, ki jih žica fizično ne more ustvariti. Postopek uporablja-oblikovano elektrodo po meri, običajno strojno izdelano iz grafita ali bakra, ki se "potopi" v obdelovanec zaradi erozije iskre. Oblika elektrode neposredno ustreza geometriji votline, ki jo potrebujete, in ko proces napreduje, na tisoče mikro-isker na sekundo natančno odstranjuje material, medtem ko dielektrik ogljikovodikovega olja upravlja toploto in ostanke.
Pri izdelavi matrice za kovinsko vtiskovanje grezilo EDM najde svojo vlogo pri oblikovanju votlin s kompleksnimi 3D-površinami, podrobnostih kovanja in značilnostmi vtiskovanja, ki jih noben rezkar ne more doseči brez odklona. Prav tako ustvarja teksturirane površine na ploskvah štampiljk, kjer nadzorovana hrapavost pomaga pri pretoku materiala med oblikovanjem. Postopek ne ustvarja nobene mehanske sile na obdelovanec, kar pomeni, da tanki odseki matrice in občutljive značilnosti med obdelavo ostanejo nepopačeni.
Kompromis je hitrost in stroški orodja. Vsaka elektroda mora biti obdelana-po meri, da se ujema z želeno votlino, elektrode pa se med uporabo obrabijo, kar včasih zahteva več kopij za eno funkcijo. Časi ciklov tečejo počasneje kot žična EDM za enake količine materiala. Toda za slepe votline v kaljenem jeklu ostaja EDM s grezilom edina praktična možnost.
| Parameter | Žična EDM | Grezilo EDM |
|---|---|---|
| Dosegljiva toleranca | +/- 0.002 do 0,005 mm | +/- 0.005 do 0,025 mm |
| Površinska obdelava (Ra) | 0,1 do 0,8 mikrometra | 0,4 do 3,2 mikrometra |
| Najboljše vrste geometrije | Skozi-rezane profile,-odprtine z ravnimi stenami, izsekane obrise | Slepe votline, 3D konture, teksturirane oblikovalne površine |
| Običajni čas cikla | 2 do 12 ur na profil (odvisno od debeline in prehodov) | 4 do 40+ ur na kaviteto (odvisno od globine in kompleksnosti) |
Lepanje in poliranje za kakovost površine
EDM pusti značilno prelito plast na strojno obdelanih površinah, tanko cono ponovno-otrjenega materiala, ki je lahko trši in bolj krhek kot osnovno jeklo. Za rezalne komponente, kot so luknjači in odprtine za matrice, je ta plast običajno sprejemljiva ali celo koristna. Za oblikovanje površin, kjer mora pločevina gladko teči pod pritiskom, jo je treba odstraniti.
Lapping uporablja fine abrazivne spojine na ravnih ali oblikovanih robovih za odstranjevanje materiala na pod-mikronski ravni, kar zagotavlja ravnost in končno obdelavo površine, ki ji samo brušenje ni kos. To je standardna metoda za doseganje kritičnih parnih površin matrice iz pločevine do geometrijske popolnosti, potrebne za enakomeren stik pod stiskalno obremenitvijo.
Poliranje se nanaša posebej na oblikovanje površin. Kot izkušeni izdelovalci matric priOpomba proizvajalca, poliranje v smeri toka kovine zmanjša trenje in pomaga, da se pločevina premika skozi postaje za vleko in oblikovanje brez trganja. Vendar pa zrcalna obdelava ne koristi vsaki površini. Jekla s-bolj grobo vlečenjem se dejansko bolje obnesejo proti rahlo teksturiranemu orodju, ker njihove mikro-dolbine ujamejo mazivo. Odločitev o tem, kje polirati in kje pustiti nadzorovano teksturo na matrici za vtiskovanje pločevine, je odvisna od specifičnega materiala, ki se vtisne, in vrste postopka oblikovanja na vsaki postaji.
EDM in površinska obdelava skupaj omogočata izdelovalcem matrice nadzor nad geometrijami in površinskimi pogoji, ki jih samo CNC obdelava ne more zagotoviti. Ti procesi zaključijo fazo oblikovanja konstrukcije matrice. Toda neobdelana geometrija in površinska obdelava sta le del tega, zaradi česar komponente matrice za žigosanje delujejo pod proizvodnimi obremenitvami. Samo jeklo je treba preoblikovati s toplotno obdelavo in zaščitnimi premazi, da se upre milijonom udarcev, abrazivnim ciklom in toplotnim dogodkom, ki jih zahteva proizvodno žigosanje.
Toplotna obdelava in površinski premazi, ki podaljšujejo življenjsko dobo
Strojna obdelava daje komponenti matrice obliko. Toplotna obdelava mu daje mehanske lastnosti za preživetje proizvodnje. Brez ustreznega utrjevanja in popuščanja bi se celo najbolj natančno obdelan luknjač D2 deformiral pod obremenitvami vtisnjenja v tisočih udarcih. In brez zaščitnih premazov bi adhezivna obraba uničila oblikovalne površine veliko preden bi obraba sploh postala omejevalni dejavnik. Ta dva koraka po -strojni obdelavi, toplotna obdelava in premazovanje, sta tista, kjer se pridobi ali izgubi dolgoživost matrice.
Zaporedja vakuumskega kaljenja in popuščanja
Vakuumsko kaljenje segreje orodno jeklo na temperaturo avstenitizacije v nizkotlačni-komori, nato pa ga pogasi z visoko-tlačnim inertnim plinom. Vakuumsko okolje preprečuje oksidacijo in razogljičenje ter ohranja celovitost površine, ki je bila skrbno ustvarjena med končno obdelavo. Deli pridejo čisti in dimenzijsko stabilni, z minimalnim popačenjem v primerjavi z metodami, ki-temeljijo na atmosferi.
En sam cikel gašenja ni nikoli popolna zgodba. Kaljenju sledi kaljenje, običajno v dveh ali treh ciklih pri postopno padajočih temperaturah. Vsako popuščanje spremeni zadržani avstenit v stabilen martenzit, razbremeni notranje napetosti zaradi kaljenja in uravna končno ravnovesje med trdoto in žilavostjo. Preskok temperaturnega cikla pusti nestabilne mikrostrukture, ki se lahko med proizvodnjo dimenzijsko premaknejo, kar povzroči progresivno izgubo tolerance, ki jo je težko diagnosticirati.
Kriogena obdelava to preobrazbo še pospešuje. S hlajenjem komponent na približno minus 300 stopinj Fahrenheita z uporabo tekočega dušika pri nadzorovanem spuščanju v več urah, kriogenska obdelava pretvori preostali avstenit, ki ostane pri standardnem kaljenju. Raziskava, objavljena vInternational Journal of Engineering Sciencedokumentirano, da znanstveno nadzorovan globoki kriogeni proces povzroči podaljšanje življenjske-življenjske dobe za več kot 200 odstotkov v več aplikacijah orodij. Spremembe-na molekularni ravni, vključno z izboljšano porazdelitvijo karbida in popolno martenzitno transformacijo, zmanjšajo koeficient trenja in trajno izboljšajo dimenzijsko stabilnost. Pri matricah za žigosanje, za katere se pričakuje, da bodo opravili na milijone ciklov, lahko kriogena obdelava po običajni toplotni obdelavi podvoji ali potroji življenjsko dobo matrice, preden postane potrebno ponovno ostrenje.
PVD in CVD premazi, ki zmanjšujejo obrabo in luščenje
Toplotna obdelava optimizira razsuti material. Premazi ščitijo površino, kjer dejansko pride do stika-orodja z-ploščem. Fizično naparjevanje (PVD) in kemično naparjevanje (CVD) nanašata tanke keramične plasti, običajno debele od 2 do 5 mikronov, ki dramatično zmanjšajo trenje in preprečujejo prenos materiala iz vtisnjene pločevine na površine matrice.
Zakaj je to pomembno? Pri žigosanju nerjavečega jekla nagnjenost materiala k-otrditvi in žolčenju ustvari kopičenje lepila na površinah matrice, kar hitro poslabša kakovost delov. Preskus v tovarni Ford Motor Company,poročajo raziskovalci univerze Deakin, je ugotovil, da so matrice s prevleko iz TiCN-podaljšale življenjsko dobo matrice za več kot 20-krat v primerjavi z nepremazanimi poliranimi površinami pri vtiskovanju materialov,-ki so nagnjeni k trganju. Prevleka je kritično fazo-prenosa materiala odložila za nedoločen čas v preskusnem oknu 20.000 ciklov preskušanja.
Vsaka vrsta prevleke cilja na poseben mehanizem obrabe:
- TiN (titanov nitrid):Splošna-zaščita pred obrabo s trdoto okoli 2000-2500 HV. Stroškovno-učinkovito za žigosanje mešanih materialov pri zmernih hitrostih in količinah.
- TiCN (titanov karbonitrid):Večja trdota in manjše trenje kot TiN. Odlično deluje proti abrazivnim materialom, vključno z aplikacijami za žigosanje kovin iz nerjavečega jekla, kjer ob-utrjene površine pospešujejo obrabo robov.
- TiAlN (titanov aluminijev nitrid):Prenaša temperature nad 800 stopinj Celzija, tako da pod toploto tvori zaščitno plast aluminijevega oksida. Primerno za-hitrostno žigosanje in aplikacije, kjer razgradnja maziva povzroči povišane temperature orodja.
- DLC (Diamond-Like Carbon):Izjemno nizek koeficient trenja približno 0,1 do 0,15, ki preprečuje pobiranje lepilnega materiala. Primarna izbira za matrice za vtiskovanje aluminija in orodja za vtiskovanje aluminija, pri katerih je draženje vtisnjenega aluminija na površine matrice prevladujoč način okvare in ne abrazivna obraba.
Izbira prevleke se neposredno poveže z vtisnjenim materialom. Za žigosanje iz nerjavečega jekla 316, kjer orodja hkrati napadajo obrabo in adhezijo, TiCN ali TiAlN zagotavljata trdoto in kemično inertnost, ki sta potrebni za odpornost proti trganju na preoblikovalnih postajah. Za vtiskovanje kovine iz aluminija ultra-trenje DLC preprečuje, da bi se mehki material oprijel na površine orodja, s čimer ohranja površine delov čiste in vzdrževalne intervale matrice dolge.Primerjave uspešnostipotrdite, da zmanjšanje trenja DLC močno zmanjša rezalni upor in prepreči oprijem ostružkov pri obdelavi ali oblikovanju mehkih kovin, kot sta aluminij in baker.
Kombinacijski učinek teh odločitev je pomemben. Matrica, izdelana iz ustreznega razreda orodnega jekla, ustrezno vakuumsko-kaljena s kriogeno obdelavo in prevlečena s pravo keramično plastjo, lahko deluje tri do petkrat dlje kot tista, kjer je bil ogrožen kateri koli posamezen korak. Ta multiplikator neposredno pomeni manj zastojev v proizvodnji, nižje stroške na zadetek in bolj dosledno kakovost žigosanih delov skozi celotno življenjsko dobo matrice. Toda kvantificiranje te zmogljivosti zahteva natančno merjenje na vsaki stopnji, od prvega preverjanja dimenzij po toplotni obdelavi do končnega pregleda poskusno-žigosanih delov.
Nadzor kakovosti od prvega reza do poskusnega žigosanja
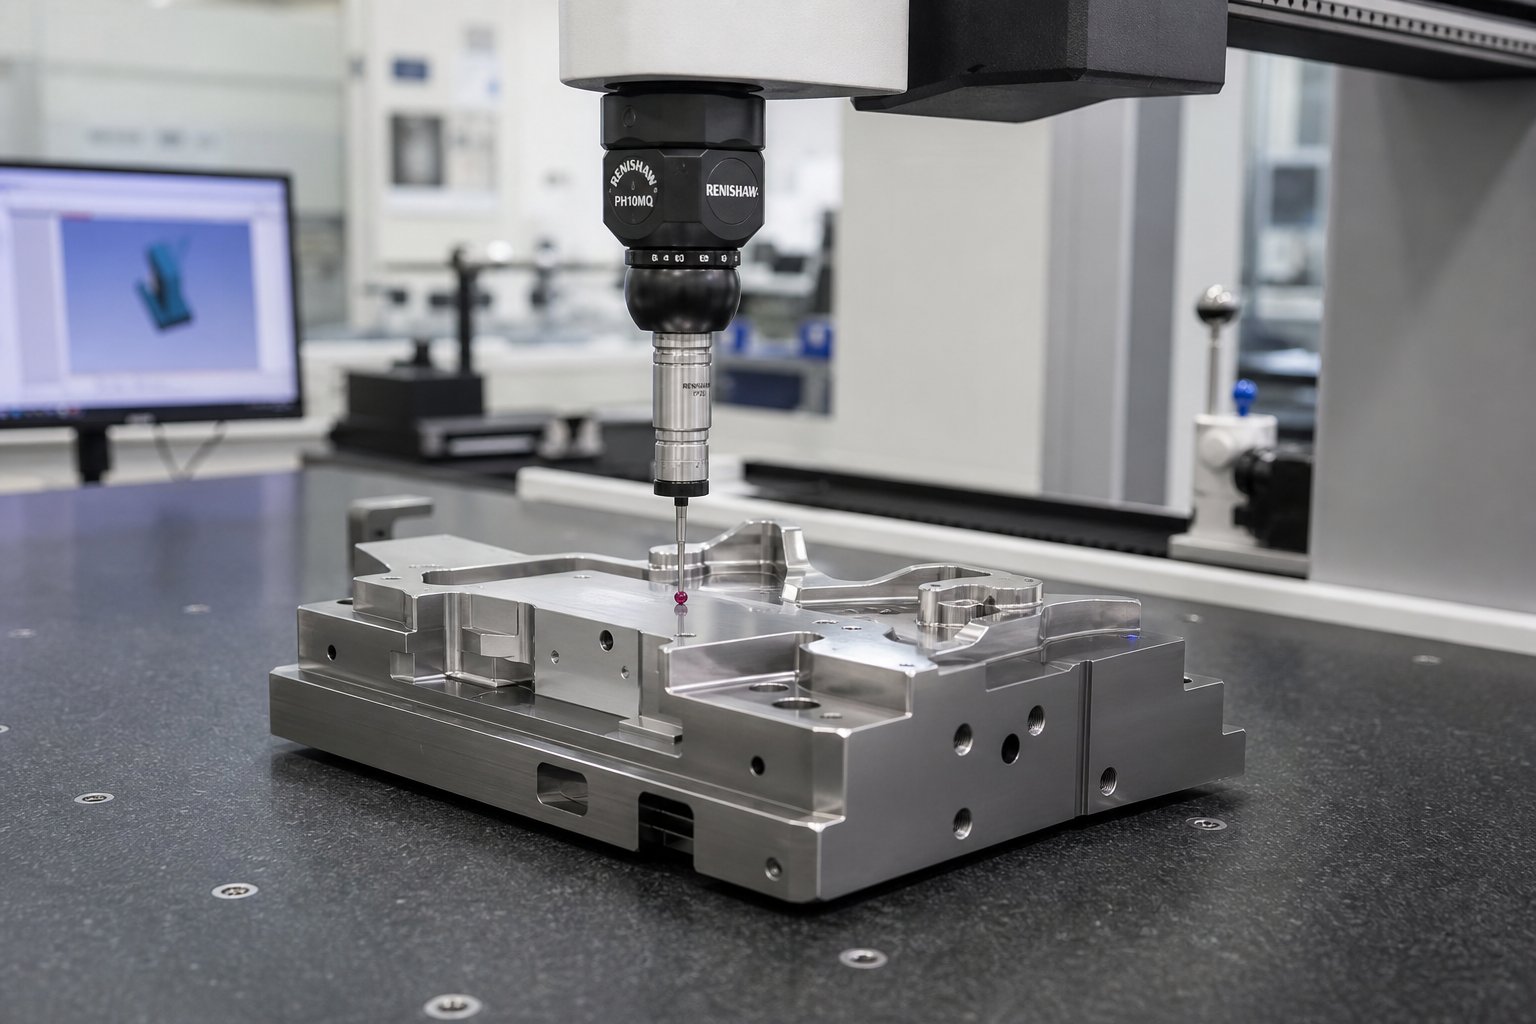
Matrica je lahko strojno izdelana iz vrhunskega orodnega jekla, brezhibno toplotno-obdelana in prevlečena z idealno keramično plastjo, vendar še vedno ne uspe v proizvodnji, če nihče ne preveri dimenzij med fazami. Kontrola kakovosti pri natančnem žigosanju ni končna kontrolna točka. Gre za vrsto vrat, ki so vgrajena skozi celotno proizvodno zaporedje in vsaka potrjuje, da je komponenta pripravljena za napredovanje. Preskočite vrata in tvegate zgodnjo napako z vsako naslednjo operacijo, dokler ne pride na površje kot odpadni deli na tla stiskalnice.
Pregled CMM in preverjanje hrapavosti površine
Koordinatni merilni stroji so v središču preverjanja dimenzij za komponente matrice za žigosanje. Sonda CMM se dotakne ali skenira kritičnih funkcij, zajame podatke o koordinatah XYZ in jih primerja s 3D CAD modelom. Za rezalne vložke, luknjače in bloke z votlinami CMM preverja natančnost položaja lukenj, skladnost profila oblikovanih površin in geometrijska razmerja, kot so ravnost, vzporednost in pravokotnost, ki določajo, kako se parljivi deli prilegajo skupaj med sestavljanjem.
Kdaj se izvajajo te meritve? Ne samo na koncu. Med -preverjanjem postopka po grobi obdelavi je potrjeno, da na vseh kritičnih površinah ostane dovolj zaloge pred razbremenitvijo napetosti in delno{2}}končno obdelavo. Po toplotni obdelavi ponovno -preverjanje CMM preveri, do kolikšnega dimenzijskega premika je prišlo med utrjevanjem, kar končnemu strojniku natančno pove, koliko materiala naj odstrani in kje. Pregled po-zaključnem-brušenju ustvari končno poročilo o skladnosti, ki sprosti vsako komponento za sestavljanje. Kot podrobno opisuje Moeller Precision Tool, proizvajalci natančnih orodij držijo tolerance do 0,0002 palca, pri čemer uporabljajo naprave CMM skupaj z optičnimi primerjalniki in sistemi za merjenje profila za preverjanje skladnosti na vsaki stopnji.
Merjenje hrapavosti površine dopolnjuje podatke o dimenzijah. Profilometer sledi strojno obdelani ali polirani površini in poroča o vrednostih Ra (aritmetična povprečna hrapavost) in Rz (povprečna višina vrha-do-dolbine). Zakaj je to pomembno za postopek žigosanja kovin? Ker površinska obdelava jekel za preoblikovanje nadzoruje trenje, pretok materiala in sprostitev delov. Oblikovalno luknjalo, določeno pri Ra 0,2 mikrometra, ki dejansko meri Ra 0,8, bo proizvedlo dele z vidnimi sledi vlečenja in nedosledno debelino stene. Preverjanje površinske hrapavosti pred montažo prepreči, da bi te težave s kakovostjo na koncu prišle do stiskalnice.
Preizkušanje trdote je še ena kritična točka, zlasti po toplotni obdelavi. Meritve trdote po Rockwellu na več mestih na vsaki komponenti potrjujejo enotno transformacijo. Prebijač, ki kaže 60 HRC na čelni strani, vendar 56 HRC na dnu, kaže na nepopolno strjevanje, potencialno zaradi neustreznega časa namakanja ali nedoslednosti pri gašenju. Protokoli industrijskih inšpekcijskih pregledov določajo, da morajo biti vrednosti trdote v določenem razponu, ker pre-nizka trdota povzroči hitro obrabo, medtem ko pre-visoka trdota povzroča krhkost in nevarnost zloma pod obremenitvami vtisnjenja.
Preverjanje funkcionalnega prileganja dopolnjuje-preverjanje pred montažo. Komponente za parjenje, kot sta luknjač in njegova ustrezna odprtina za matrico, so fizično sestavljene na mizi, da se preverijo razmerja zračnosti, drsna prileganja na vodilnih elementih in pogoji motenj na detajlih-prileganja. Optični primerjalniki prekrivajo povečane profile komponent glede na konstrukcijsko geometrijo, da ujamejo subtilna odstopanja, ki bi jih točkovno tipanje CMM lahko spregledalo. Ta preverjanja prileganja potrjujejo, da bodo posamezne komponente delovale kot usklajen sistem, ko bodo enkrat privijačene v komplet rezil.
Poskusne izvedbe in prve-meritve delov artikla
Pregled sestavljanja potrjuje, da je matrica videti pravilna. Poskusno žigosanje dokazuje, da deluje. Dokončana matrica se namesti v stiskalnico, dovaja se tračni material in prvi deli se odstranijo z orodja. To je trenutek, ki potrdi vsako nadaljnjo odločitev, od geometrije CAD prek strojne obdelave in toplotne obdelave. Uspešen preizkus ustvari kovinske dele za žigosanje, ki ustrezajo dimenzijam tiskanja, imajo čiste robove in obliko brez razpok, gub ali čezmernega poskoka.
Preizkusne vožnje sledijo strukturiranemu protokolu. Matrica je nastavljena na izračunano višino zapiranja, dovaja se z nadzorovano hitrostjo in na začetku deluje z zmanjšano tonažo, medtem ko operaterji opazujejo napredovanje traku, poslušajo neobičajni hrup in vizualno pregledajo prvih nekaj delov. Stabilnost podajanja trakov, vključitev pilota in funkcija odstranjevalca se spremljajo v realnem času. Če je matrica progresivnega tipa, se delo vsake postaje oceni neodvisno s pregledovanjem delno dokončanih delov na vmesnih postajah pred končnim rezom za ločevanje.
Prvi-inšpekcijski pregled artikla meri preizkus-odtisnjenih delov glede na inženirsko risbo z uporabo iste opreme CMM, ki je validirala same komponente matrice. Vsaka kritična dimenzija, oblaček GD&T in specifikacija površine se zabeležijo. Nastalo poročilo bodisi potrdi skladnost bodisi identificira odstopanja, ki zahtevajo prilagoditev matrice. Običajne prilagoditve vključujejo nastavke s podstavki za popravljanje kotne vzmetnosti, ponovno-poliranje površin, na katerih so vidne sledi vlečenja, ali prilagajanje oddaljenosti od-do-matrice na postajah, ki povzročajo čezmerno brušenje. Kot poudarjajo strokovnjaki za preizkušanje matrice, natančen prvi-pregled artikla zagotavlja podrobna poročila o meritvah, fizične poskusne vzorce in dokumentacijo, ki potrjuje, da je matrica pripravljena za proizvodnjo-pred pošiljanjem.
Vsak kovinsko vtisnjen del, ki zapusti proizvodno stiskalnico, podeduje kakovost, vgrajeno v njegovo matrico. Poskusno žigosanje je tisto, kjer se dokaže dedovanje. Matrica, ki prestane prvi-pregled izdelka z vsemi dimenzijami znotraj tolerance in vsemi površinami brez napak, predstavlja preverjeno orodje, ki je pripravljeno za dosledno izdelavo žigosanih kovinskih delov v več sto tisočih ali milijonih ciklov.
Celotno zaporedje kontrolnih vrat, od prvega čipa do validiranega proizvodnega orodja, sledi temu napredovanju:
- -Preverjanje dimenzij v procesu po grobi in pol{1}}končni obdelavi za preverjanje rezerve zaloge
- Preverjanje trdote po-toplotni-obdelavi in ponovna-meritev CMM za dimenzijsko gibanje
- Končno poročilo CMM po končnem brušenju in trdem rezkanju potrdi vse lastnosti znotraj tolerance
- Preverjanje prileganja sestavnih komponent, preverjanje zračnosti in primerjava optičnih profilov
- Poskusno žigosanje v enakovredni-produkcijski stiskalnici z nadzorovanimi parametri
- Prvi-inšpekcijski pregled artikla meri žigosane dele glede na inženirske odtise s poročanjem o vseh dimenzijah
Vsaka vrata morajo mimo, preden delo napreduje. Ta disciplina preprečuje najdražjo kakovostno napako pri izdelavi matric: odkrivanje težave po zaključku vseh nadaljnjih operacij na komponenti z napako.
Proizvajalci, ki pokrivajo ta celoten življenjski cikel pod eno streho, od ocene izvedljivosti in simulacije CAE do natančne strojne obdelave, poskusnih zagonov in inšpekcije CMM, odpravljajo komunikacijske vrzeli, ki nastanejo, ko se odgovornosti razdelijo med več prodajalcev.YICHEN-ov postopek štancanjaponazarja ta celostni pristop, preverjanje orodij skozi vsako stopnjo, opisano tukaj, tako da inženirji orodij in vodje nabave prejmejo orodje-pripravljeno za proizvodnjo, podprto z dokumentiranimi inšpekcijskimi podatki na vsakem prehodu. Za ekipe, ki prehajajo od raziskav k aktivnemu razvoju RFQ, partnerstvo z enim-ponudnikom vira, ki ima v lasti celotno verigo QC, zmanjša tveganje in znatno skrajša časovnice.
Inšpekcija in validacija zapreta proizvodni krog, vendar je pravo merilo matrice za žigosanje to, kako se vse te individualne odločitve, od geometrije CAD prek izbire materiala, zaporedja obdelave, toplotne obdelave in preverjanja kakovosti, sestavijo v dolgoročno-zmogljivost proizvodnje.
Združiti vse od izvedljivosti do proizvodnje
Sedaj ste se sprehodili skozi vsako fazo izdelave matrice za vtiskovanje kovin: digitalno načrtovanje in simulacija, izbira materiala, CNC obdelava, EDM obdelava, toplotna obdelava, premazovanje in preverjanje kakovosti. Vsak del je zajemal izoliran proces. V resnici ti koraki ne delujejo neodvisno. Sestavljajo. Oblikovalska odločitev v CAD-ju se razvija skozi izbiro materiala, strategijo obdelave in na koncu v kakovost žigosanega dela, ki ga vaša stiskalnica proizvaja s polno hitrostjo. Razumevanje delovanja tega mešanja je tisto, kar loči matrico za žigosanje, ki zagotavlja 500.000 zanesljivih zadetkov, od tiste, ki po 10.000 pokvari.
Kako vsaka proizvodna odločitev vpliva na učinkovitost matrice
Pomislite na postopek matrice kot na verigo množiteljev in ne kot na zaporedje seštevanj. Izbira ustreznega razreda orodnega jekla ne doda le vzdržljivosti. Pomnoži korist vsakega spodnjega koraka. Vakuumsko-utrjevanje dobro-izbrane ploščice D2 prinaša boljše rezultate kot vakuumsko-utrjevanje obrobnega razreda. Nanos TiCN prevleke na ustrezno kaljeno in polirano površino nudi njen polni-potencial zmanjšanja trenja. Isti premaz nanesite na površino s preostalimi napetostmi zaradi preskočenih ciklov popuščanja in odpade v tisočih potezah.
Ista logika deluje tudi obratno. Bližnjica na kateri koli stopnji deli izvedbo vsega, kar sledi. Hitenje s simulacijo CAE in manjkajoča napoved vzmeti pomenita, da je geometrija matrice napačna, še preden se strojna obdelava začne. Pod-določanje orodnega jekla za uporabo iz nerjavečega jekla pomeni, da premazi bijejo izgubljen boj proti deformaciji podlage pod njimi. Če preskočite razbremenitev pred toplotno obdelavo, pride do zvijanja, ki ga končno brušenje ne more v celoti obnoviti. Vsak kompromis odšteje življenjsko dobo matrice, kakovost delov in čas delovanja.
Kaj pravzaprav loči kocko, ki doseže 100,000+ zadetkov, od tiste, ki zgodaj ne uspe? Običajno ni ena sama katastrofalna napaka, ampak kopičenje obrobnih odločitev:
- Oblikovalske bližnjice:Nezadostna simulacija vodi do poskusov-in-popravkov napak na kaljenem jeklu, oslabi komponente zaradi ponavljajočih se sprememb
- Materialni kompromisi:Izbira A2, kjer je D2 ali karbidna trdina zajamčena, prihrani vnaprejšnje stroške, vendar podvoji pogostost ponovnega ostrenja in čas nedelovanja stiskalnice.
- Kršitve zaporedja obdelave:Končna obdelava pred ustrezno razbremenitvijo napetosti povzroči dimenzijsko nestabilnost, ki se poslabša pod cikličnimi stiskalnimi obremenitvami
- Vrzeli pri toplotni obdelavi:Če izpustite cikel popuščanja ali preskočite kriogeno obdelavo, ostane zadržan avstenit, ki se med proizvodnjo nepredvidljivo preoblikuje, kar povzroči postopno odstopanje tolerance
- Izpadi inšpekcijskih pregledov:Sprostitev komponent brez preverjanja dimenzij po-toplotni-obdelavi pomeni sestavljanje matrice iz delov, ki so morda že izven specifikacij
Proizvodni proces kovinskega žigosanja nagrajuje disciplino pri vseh vratih. Pričakovanja o stroških in časovnem načrtu se ustrezno prilagodijo. Enostavna -matrica za izrezovanje z eno postajo lahko zahteva 4 do 6 tednov in 5000 do 15.000 USD naložbe v orodje. Zmerno progresivna matrica z 8 do 12 postajami običajno zahteva 8 do 12 tednov in 25.000 do 60.000 $. Kompleksne avtomobilske progresivne ali prenosne matrice z ozkimi tolerancami, več preoblikovalnimi postajami in visoko{18}}velikimi zahtevami glede življenjske dobe lahko presežejo 16 tednov in 100.000 USD stroškov orodja. Ti razponi ne odražajo le obdelovalnih ur, temveč kumulativno inženirstvo, simulacije, inšpekcijske in poskusne napore, ki potrdijo vsako orodje za predvideno proizvodno življenjsko dobo.
Vsak korak pri izdelavi matrice za žigosanje, od geometrije CAD do končnega premaza, je odločitev, ki poveča ali odvzame življenjsko dobo matrice, kakovost delov in učinkovitost proizvodnje. V postopku izdelave matrice in žigosanja ni nevtralnih izbir.
Premik od raziskav k RFQ-Ready Die Solution
Če ste prebrali tako daleč, verjetno spadate v eno od dveh kategorij. Bodisi gradite notranje znanje za učinkovitejše ocenjevanje dobaviteljev ali pa se aktivno približujete RFQ za matrico za vtiskovanje kovin po meri in želite razumeti, katera vprašanja postaviti in katere zmogljivosti preveriti. Obe poti imata koristi od istega načela: proizvodni proces žigosanja najbolje deluje, če ima en sam partner v lasti celotno verigo od izvedljivosti do potrjenega proizvodnega orodja.
Razdrobljeno pridobivanje, kjer načrtovanje poteka v enem podjetju, strojna obdelava v drugem in preizkušanje v tretjem, uvaja tveganje predaje pri vsakem prehodu. Dimenzijski namen se izgubi med datotekami CAD in upravljavci strojev. Specifikacije toplotne obdelave so zaradi udobja poenostavljene. Rezultati poskusov se ne vračajo učinkovito v popravke načrta. Matrice in orodja za vtiskovanje, ki se najbolje obnesejo v dolgih proizvodnih serijah, skoraj vedno izvirajo iz integriranih programov, kjer vsaka faza obvešča naslednjo brez komunikacijskih vrzeli.
Za vodje nabave in inženirje orodij, pripravljene preiti iz raziskovanja v aktivno ponudbo, poiščite partnerja, katerega zmogljivosti zajemajo celoten življenjski cikel, zajet v tem članku: ocena izvedljivosti, simulacija CAE za oblikovanje in vzmetenje, precizna CNC obdelava in EDM, nadzorovana toplotna obdelava, poskusno žigosanje v proizvodnji-reprezentativni pogoji in CMM-dokumentiran prvi-članek pregled.YICHENove rešitve za žigosanje po meripokrivajo natanko ta obseg in zagotavljajo--dokončni vir za žigosanje kovin za ekipe, ki potrebujejo potrjeno orodje, dostavljeno RFQ-pripravljeno, podprto z dokumentiranimi podatki o kakovosti na vseh proizvodnih vratih.
Znanje v tem članku vam daje besedišče in okvir za kritično oceno postopka katerega koli dobavitelja matrice. Zdaj razumete, zakaj določeni koraki stanejo toliko, kot naredijo, zakaj se časovne premice raztezajo pri določenih pragovih kompleksnosti in zakaj najcenejša ponudba le redko zagotavlja najnižjo ceno na zadetek v celotni življenjski dobi matrice. To razumevanje je temelj za sprejemanje premišljenih odločitev o nabavi v vseh pogovorih o nabavi matric in štampiljk.
Pogosta vprašanja o izdelavi kovinskih matric za vtiskovanje
1. Koliko časa traja izdelava kovinske matrice za vtiskovanje?
Časovnice so odvisne od zahtevnosti. Enostavna -matrica za izrezovanje z eno postajo običajno zahteva 4 do 6 tednov. Zmerno progresivna matrica z 8 do 12 postajami traja 8 do 12 tednov. Kompleksne avtomobilske progresivne ali prenosne matrice z ozkimi tolerancami in več preoblikovalnimi postajami lahko presegajo 16 tednov. Ti časovni razporedi vključujejo faze inženiringa, simulacije, strojne obdelave, toplotne obdelave in preskusne validacijske faze.
2. Kateri materiali se uporabljajo za izdelavo matric za žigosanje?
Matrice za vtiskovanje so izdelane predvsem iz orodnih jekel, izbranih glede na pločevino, ki se vtisne. Pogoste izbire vključujejo D2 za abrazivno odpornost proti obrabi, A2 za uravnoteženo žilavost in trdoto, S7 za-težke aplikacije, M2 za visoke tlačne obremenitve in vložke iz volframovega karbida za ultra-velike-prostornine ali zelo abrazivne materiale, kot je nerjavno jeklo. Vsaka stopnja zavzema drugačno mesto v spektru-trdote žilavosti.
3. Kakšna je razlika med progresivno matrico in matrico za prenos?
Progresivne matrice ohranjajo dele povezane z nosilnim trakom, ko ta napreduje skozi več postaj z vsakim pritiskom stiskalnice, zaradi česar so idealne za manj-komponente velike količine, kot so konektorji in nosilci. Prenosne matrice prosto odrežejo surovce na prvi postaji in jih mehansko premikajo med neodvisnimi postajami z uporabo prijemal. Prenosne matrice so primerne za velike dele, globoko-vlečene lupine in geometrije, ki med oblikovanjem ne morejo ostati pritrjene na trak, kot so avtomobilske karoserije.
4. Kako toplotna obdelava vpliva na zmogljivost matrice za žigosanje?
Toplotna obdelava spremeni orodno jeklo iz stanja, ki ga je mogoče obdelovati, v utrjeno delovno orodje, ki lahko prenese milijone ciklov stiskanja. Vakuumsko kaljenje, ki mu sledi več ciklov popuščanja, ustvari stabilno martenzitno strukturo. Dodajanje kriogene obdelave lahko podaljša življenjsko dobo matrice za več kot 200 odstotkov s pretvorbo zadržanega avstenita in izboljšanjem porazdelitve karbida. Brez ustrezne toplotne obdelave bi se celo natančno strojno obdelane komponente deformirale ali hitro obrabile pod obremenitvami proizvodnega žigosanja.
5. Kdo lahko izdela celotno matrico za žigosanje od zasnove do validacije proizvodnje?
Proizvajalci integriranih orodij, ki imajo v lasti celotno procesno verigo, od ocene izvedljivosti in simulacije CAE prek CNC obdelave, EDM, toplotne obdelave, poskusnega žigosanja in kontrole CMM, zagotavljajo najbolj zanesljive rezultate. YICHEN ponuja to zmožnost od-do-konca za rešitve matrice za žigosanje po meri, ki zagotavlja dokumentirano preverjanje kakovosti na vseh proizvodnih vratih, tako da vodje nabave in inženirji orodij prejmejo orodje,-pripravljeno za proizvodnjo, brez tveganj pri predaji med več prodajalci.


