


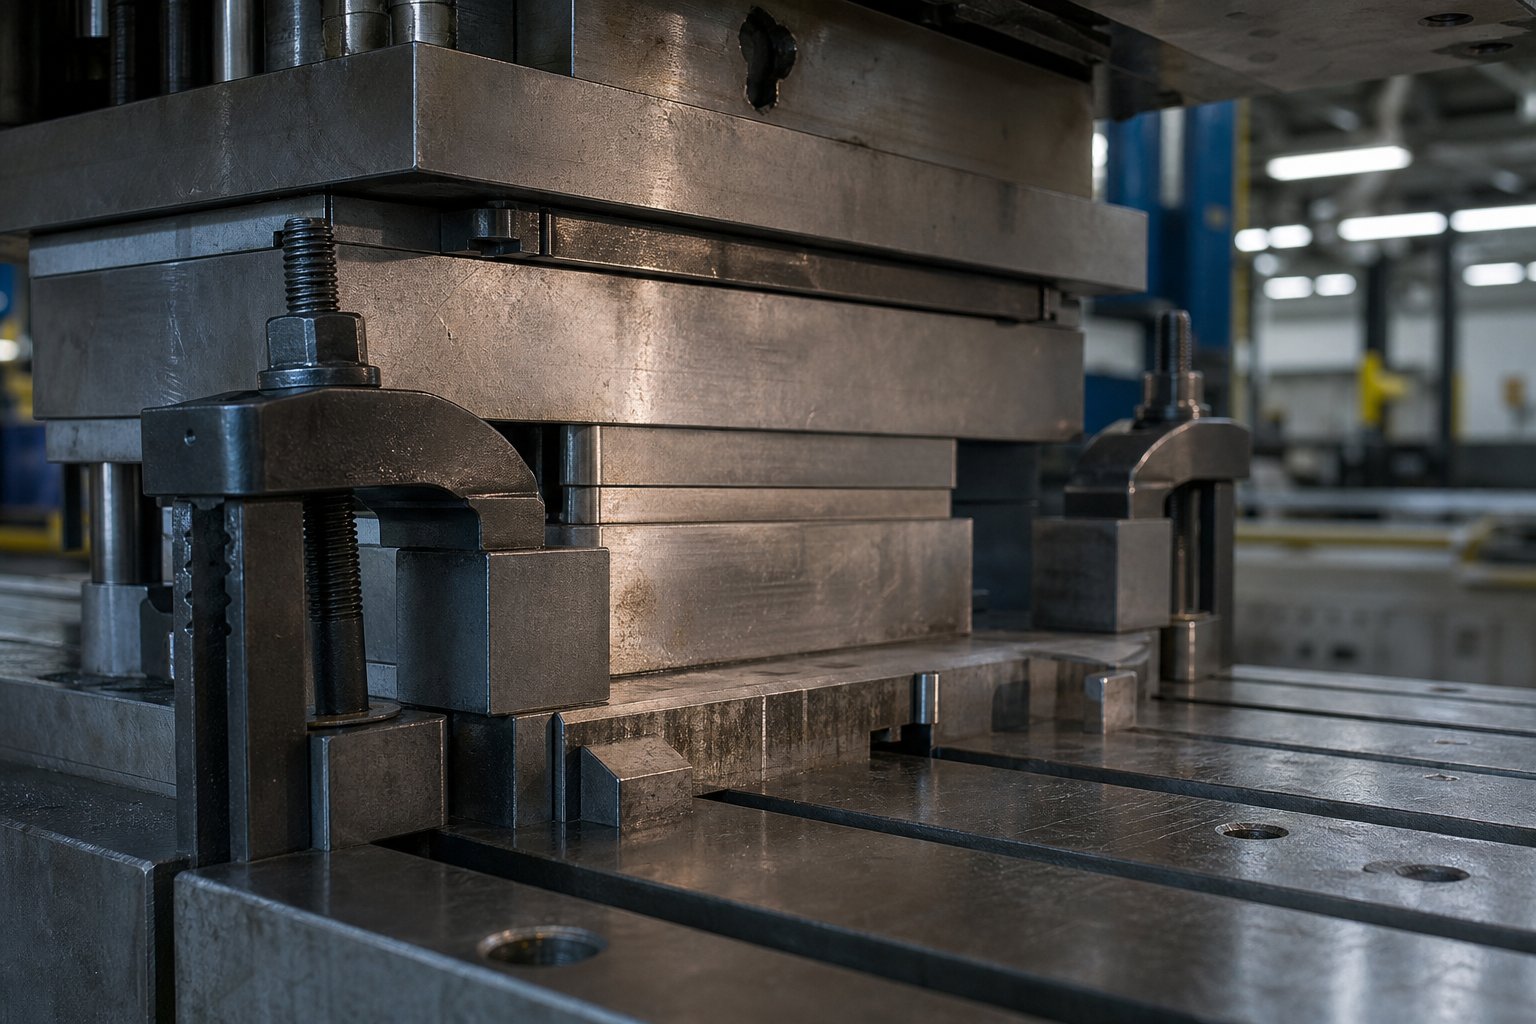
Kaj počnejo sponke za štancanje in zakaj so pomembne
Predstavljajte si, da vaša stiskalnica deluje s 60 gibi na minuto. Zgornja matrica se zaleti v material, ustvari na tisoče funtov vzvratne obremenitve in vibracije valovijo skozi opornik. Kaj ohranja obe polovici matrice zaklenjene v položaju skozi vse to? Odgovor je vaš vpenjalni sistem, in če ta odpove, odpove z njim vse, kar je spodaj.
Opredelitev in osnovna funkcija sponk za štancanje
Objemke matrice za žigosanje so mehanske ali električne -naprave, ki pritrdijo zgornjo in spodnjo polovico orodja za stiskanje (matrice) na bat (drsnik) in oporno ploščo ter se upirajo vsem statičnim in dinamičnim silam, ki nastanejo med ciklom žigosanja.
Pri stiskalnici za žigosanje se zgornja polovica matrice pritrdi na drsnik, medtem ko je spodnja polovica vpeta ali privita na posteljo ali oporo. Objemka matrice je ključni vmesnik med temi komponentami orodja in samo strukturo stiskalnice. Njegova naloga presega preprosto držanje težkega jeklenega bloka na mestu. Vsak pritisk stiskalnice povzroči sile preoblikovanja, preskok-skozi udarce, sile odstranjevanja in vibracije. Objemka matrice se mora vedno znova upreti vsem tem obremenitvam, pogosto na milijone ciklov v celotni proizvodni seriji, ne da bi dovolila celo delno premikanje čevlja matrice glede na stiskalnico.
Zakaj celovitost vpenjanja vpliva na kakovost delov in varnost stiskalnice
Ko razmišljate o težavah s kakovostjo delov, se le redko krivi vpenjanje. Ampak bi moralo. Matrica, ki se premakne celo za nekaj tisočink palca sredi-hoda, uvaja dimenzijsko variacijo v vsak vtisnjen del, ki sledi. Oddaljenost od udarca-to-se spremeni. Piloti se ne poravnajo več s predhodno-preluknjanimi luknjami. Progresivne postaje izgubijo registracijo. Posledica so odpadki, poškodbe orodja in nenačrtovani izpadi.
Varnostna dimenzija je enako resna.Pritrdilni-pritrdilni elementi so izpostavljeni cikličnim obremenitvamzaradi vibracij stiskalnice in ponovnega vrtenja, ki nastane pri večkratni uporabi. Ena sama okvarjena objemka pod dinamično obremenitvijo lahko sprosti del matrice, ki tehta na stotine ali tisoče funtov. Zato redundantno pritrjevanje, ustrezno preverjanje navora in pravilna izbira objemke niso neobvezne najboljše prakse. To so temeljne varnostne zahteve za vsako namestitev stiskalnice.
Ta priročnik pokriva celoten življenjski cikel vpenjalnih sponk: vrste in načela delovanja, izračune vpenjalne sile, postopke namestitve, načrte vzdrževanja in strukturiran okvir odločanja za izbiro pravega sistema. Ne glede na to, ali ste tehnik stiskalnice, ki dnevno nastavlja matrice, inženir orodij, ki določa vpenjanje za novo progresivno matrico, ali vodja operacij, ki ocenjuje nadgradnje hitre menjave matric, vam bodo naslednji razdelki dali tehnično globino za sprejemanje samozavestnih odločitev.
Popolna taksonomija vrst sponk za matrice
Vse vpenjalne naprave ne opravljajo enakega dela na enak način. Nožna objemka, ki drži majhno sestavljeno matrico v 60-tonski stiskalnici OBI, nima skoraj nič skupnega z magnetno ploščo, ki pritrjuje progresivna orodja v 1000-tonski prenosni stiskalnici. Vendar pa oba spadata pod okrilje vpenjanja matrice. Če želite izbrati pravilno, potrebujete jasno sliko vsake razpoložljive kategorije, kako vsaka obdrži kocko in kje katera najbolje ustreza.
Vrste ročnih sponk in njihove konfiguracije
Ročne objemke se zanašajo na človeškega operaterja, da postavi, zategne in preveri vsako pritrdilno točko. So najpogostejša in najcenejša kategorija, vendar zahtevajo disciplino pri uporabi navora in doslednosti namestitve.
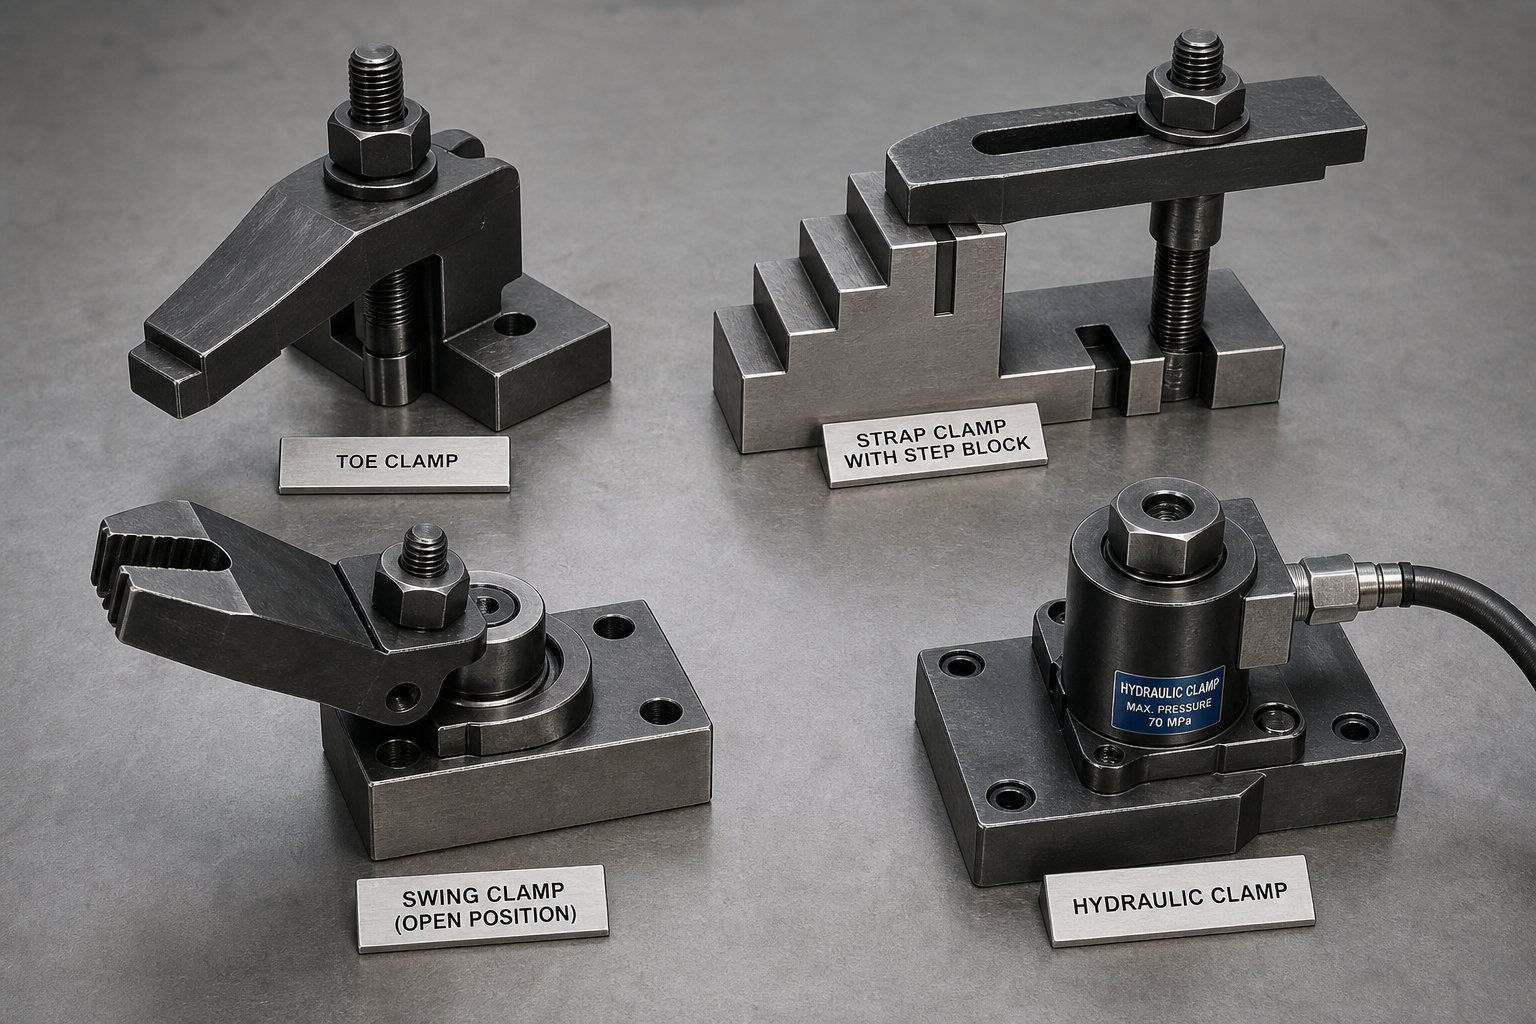
Objemke za prsteprimite rob čevlja matrice s kratkim prstom z nizkim-profilom, ki zaskoči čez prirobnico matrice. AT-sornik z režo se navije navzgor skozi režo za opornik, matica pa potegne konico navzdol proti površini matrice. Dobro se obnesejo v tesnih prostorih, kjer je prostor nad glavo omejen, in pogosto jih boste videli na manjših OBI in stiskalnicah z režo-okvirjem, ki izvajajo opravila z nizko-tonažo.
Objemke za trakove(včasih imenovane palične spone ali D-objemke v trgovini) uporabite ravno jekleno palico, ki je most med robom čevlja matrice in oporno točko, kot je stopničasti blok. En konec se dotika matrice, drugi se naslanja na stopničasti blok in T-sornik v sredini potegne palico navzdol, da ustvari vpenjalno silo prek vzvoda-kot mehanska prednost. Objemke s trakovi so vsestranske in poceni, zaradi česar so privzeta izbira za delavnice, ki delajo z različnimi velikostmi matric.
Komplet stopničastih blokov in sponkzdružite s sponkami za trakove, da premostite višinsko razliko med površino čevlja matrice in opornikom. Stopničasti bloki so na voljo v stopenjskih velikostih, kar operaterju omogoča prilagajanje višine podpore skoraj vsaki debelini čevlja matrice. Dobro-ujemajoč se stopničasti blok in vpenjalni set ohranjata raven trak, kar enakomerno porazdeli vpenjalno silo. Ko se trak nagne, ker je višina stopnice napačna, se večina obremenitve osredotoči na zapah in ne na rob matrice, kar dramatično zmanjša učinkovito držanje.
Nihajne sponkezavrtite v položaj nad prirobnico matrice in zaklenite s T-sornikom. Njihova glavna prednost je hitrost: operater med nalaganjem matrice zasuka telo spone, nato pa ga zavrti nazaj in zategne. To odpravlja potrebo po popolni odstranitvi in ponovnem vstavljanju objemke za vsako zamenjavo. Nihajne spone ustrezajo stiskalnicam s pogostimi menjavami matrice, kjer polni hidravlični sistemi niso upravičeni.
Drsne sponkepremaknite bočno vzdolž reže T-, da se prilagodite različnim širinam matrice brez prestavljanja vijaka. Zmanjšajo spremenljivost nastavitev tako, da zadržijo objemko na predhodno-indeksirani lokaciji, ki potrebuje samo bočno nastavitev drsnika. Te boste našli na stiskalnicah, ki poganjajo družine matric s podobnimi, a ne enakimi odtisi.
Power{0}}Actuated Clamping Technologies
Ko želite odstraniti variabilnost upravljavca in skrajšati čas preklopa, prevzamejo sistemi s-električnim pogonom. Uporabljajo dosledno, ponovljivo silo s pritiskom na gumb.
Hidravlične objemkeuporabite tekočino pod pritiskom, ki deluje na bat, da ustvari vpenjalno silo. Uporabljali so jih pri oblikovanju kovinže več kot 50 letin ostajajo močno sprejeti zaradi svoje prilagodljivosti in zanesljivosti. Hidravlične spone so lahko zunanje (z drsenjem v T-reže in prijemanje robov matrice), fiksne-montaže (privijačene neposredno na opornik ali drsnik) ali notranje (integrirane v ležišče stiskalnice). Notranje konfiguracije vključujejo nihajne objemke, ki zagotavljajo 7 do 19 ton sile na enoto, nihajne objemke za pomivalno korito, ki zagotavljajo do 25 ton, in notranje vlečne objemke, ki držijo T-vpenjalne palice, pritrjene na podplošče. Varnostne funkcije, kot so krmilni ventili brez-puščanja in kontrolni-povratni ventili, zagotavljajo, da matrica ostane vpeta tudi ob izpadu električne energije ali okvari hidravličnega voda.
Magnetni in hidromehanski sistemi
Magnetni vpenjalni sistemiuporabite elektropermanentne magnete, vdelane v plošče po meri, privijačene na posteljo stiskalnice in drsnik. Aktivacija sistema zahteva le približno 0,5 do 3 sekunde električne energije za prehod iz nevpetega v vpetega stanja. Ko so magneti pod napetostjo, držijo matrico brez neprekinjenega porabe energije in ohranjajo polno moč tudi med izpadom električne energije. Koncentrirano magnetno polje prodre približno 0,625 palca v osnovo matrice in zagotavlja enakomerno zadrževanje-brez popačenj po celotni kontaktni površini. Magnetne plošče ne zahtevajo standardizacije matrice, kot jo pogosto potrebujejo hidravlični sistemi, čeprav zahtevajo ravne, čiste površine matrice iz magnetno-združljivega jekla za največjo zadrževalno silo.
Hidromehanske sponepremostiti vrzel med popolnoma ročnimi in popolnoma avtomatiziranimi pristopi. Uporabljajo T-sornik in vpenjalno matico, podobno kot običajna nastavitev, vendar vključujejo notranji bat, ki ustvarja pritisk, ko operater uporabi pravilen navor. Zatič indikatorja prednapetosti se razširi, da zagotovi takojšnjo vizualno potrditev, da je vijak pravilno naložen. Izplačilo je precejšnje: 1-palčna hidromehanska objemka s T-sornikom ustvari 22.000 funtov vpenjalne sile s samo 22 ft-lbs navora. To daje tiskalnikom povratne informacije in doslednost napajalnega sistema, hkrati pa ohranja preprostost ročnega poteka dela.
| Vrsta | Metoda aktiviranja | Tipični tonažni razpon | Hitrost spremembe kocke | Relativni stroški |
|---|---|---|---|---|
| Objemka za prste | Ročno (T-vijak in matica) | Do 200 ton | Počasi (15-30 min na kocko) | Zelo nizko |
| Pas / D objemka | Ročno (T-sornik, stopničasti blok) | Do 400 ton | Počasi (15-30 min na kocko) | Nizka |
| Stopničasti blok in set sponk | Ročno (v kombinaciji s trakom) | Do 400 ton | Počasi (15-30 min na kocko) | Nizka |
| Nihajna objemka | Ročno (vrtelj in T-sornik) | Do 300 ton | Zmerno (10-20 min) | Nizko-Srednje |
| Drsna objemka | Ročno (stranski drsnik, T-sornik) | Do 300 ton | Zmerno (10-20 min) | Srednje |
| Hidravlična objemka | Hidravlični tlak (bat) | 50-2,000+ ton | Hitro (1-5 min) | visoko |
| Magnetna plošča | Elektropermanentni magnet | 50-2,000+ ton | Zelo hitro (0,5–3 sekunde vpetja) | Zelo visoko |
| Hidromehanska objemka | Ročni navor + notranji bat | Do 600 ton | Zmerno (5–15 min) | Srednje |
Vsaka kategorija zavzema ločeno mesto v spektru stroškov, hitrosti in avtomatizacije. Toda če veste, kakšna je vrsta objemke, boste prišli le do polovice. Razumevanje mehanskih principov, ki stojijo za vsako metodo zadrževanja, in prepoznavanje, kako se ti principi pokvarijo v dejanskih pogojih delovanja, je tisto, kar loči zanesljive nastavitve od tistih, ki se premaknejo sredi-hoda.
Kako vsaka tehnologija vpenjanja deluje na mehanski ravni
Objemka bodisi drži ali pa ne. Ko pa pride do napake med proizvodnim potekom, je za ugotavljanje vzroka potrebno več kot vizualni pregled. Zahteva razumevanje fizike, ki je sploh ustvarila zadrževalno silo. Vsaka tehnologija vpenjanja temelji na popolnoma drugačnem mehanizmu in vsaka se razgradi drugače v-resničnih pogojih. Če veste, kaj se dogaja znotraj objemke, lahko natančno določite odpravljanje težav zaradi izgube vpenjalne sile, preden manjša težava postane katastrofalen premik matrice.
Trenje in mehanske prednosti v ročnih sponah
Vsaka ročna objemka, ne glede na to, ali gre za objemko s trakom, objemko na nogi ali napravo v stilu dimide spone, zadrži matrico po istem osnovnem principu: vijak pod napetostjo ustvari normalno silo med ploskvijo objemke in površino čevlja matrice, trenje med tema površinama pa prepreči bočno gibanje. Mehanska prednost izhaja iz geometrije vzvoda. V objemki s trakom se vijak nahaja med robom matrice in stopničastim blokom. Bližje ko je vijak nameščen matrici (in ne centriran), večji je delež vpenjalne sile, prenesene na površino matrice.
- T-sornik z režo, ki zagotavlja aksialno napetost
- Pas ali prst na nogi, ki deluje kot ročica
- Stopenjski blok, ki zagotavlja reakcijsko točko oporne točke
- Matica ali pritrdilni element pretvarja navor v linearno prednapetost
Kaj povzroča izgubo sile tukaj? Olje ali mazivo za vtiskovanje na površini čevlja matrice zmanjša koeficient trenja, včasih za 30 do 50 odstotkov. Toplotno cikliranje med dolgimi proizvodnimi serijami povzroči sprostitev vijaka, ko se pritrdilni element razširi in krči. Vibracije postopoma zrahljajo navoj. Če opazite, da ročna objemka med-izgubljanjem oprijema, najprej preverite, ali so kontaktne površine umazane, nato pa preverite zadrževanje navora na vijaku.
Multiplikacija hidravličnega tlaka in zasnova bata
Hidravlične objemke izkoriščajo Pascalov zakon: pritisk, uporabljen na zaprto tekočino, se prenaša enako v vse smeri. Bat črpalke z majhnim-premerom pritiska na hidravlično tekočino, ki deluje na vpenjalni bat z večjim{2}}premerom. Razmerje površin med obema batoma pomnoži vhodno silo in ustvari tone vpenjalne obremenitve iz skromne hidravlične oskrbe.
- Tlak v sistemu za ustvarjanje hidravlične pogonske enote (običajno 3.000–5.000 PSI)
- Smerni regulacijski ventili usmerjajo tekočino v vpenjanje ali sprostitev
- Vpenjalni bat pretvarja pritisk v linearno silo
- Kontrolni-povratni ventili, ki blokirajo tlak v primeru izpada dovoda
- Senzorji tlaka v realnem-času spremljajo stanje sponke
Tu se načini napak razlikujejo od ročnih sistemov. Degradacija tesnila omogoča notranje puščanje, kar postopoma zmanjšuje silo, ki jo lahko prenese bat. Kontaminacija olja s kovinskimi delci pospeši obrabo tesnila. Ekstremne temperature spremenijo viskoznost tekočine, kar vpliva na odzivni čas in najvišji tlak. Hidravlična objemka, ki odlično drži ob zagonu, a se po štirih urah proizvodnje zanese, pogosto kaže na počasno notranje puščanje mimo obrabljenega tesnila bata in ne na zunanjo težavo.
Načela vpenjanja elektromagnetnega polja
Magnetni vpenjalni sistem matrice deluje na popolnoma drugačni fizični osnovi. Elektropermanentni magneti združujejo dva materiala: aluminij-nikelj-kobalt (AlNiCo), ki zlahka magnetizira in razmagneti, in neodim, ki ohranja svoje magnetno stanje z izjemno trdnostjo. Kratek električni impulz poravna pole AlNiCo, da delujejo z neodimom, pri čemer projicira koncentrirano magnetno polje nekaj centimetrov čez površino plošče. Povratni impulz obrne poli AlNiCo, da se zoperstavijo neodimu, in polje zruši nazajv celoti znotraj same plošče.
- Neodimovi magneti, ki zagotavljajo osnovno poljsko jakost (visoka koercitivnost)
- Elementi iz AlNiCo, ki delujejo kot preklopni flux gate (nizka koercitivnost)
- Ohišje magnetne plošče z mrežnim vzorcem severnega-južnega pola
- Električna tuljava, ki oddaja kratke aktivacijske in deaktivacijske impulze
- Senzorji bližine, ki preverjajo stik z matrico (zaznavajo vrzeli, večje od 0,007 in.)
Trenutni sistemi zagotavljajo do 14 ton zadrževalne sile na kvadratni čevelj, vendar je ta številka močno odvisna od površinskih pogojev. Kakršna koli zračna reža, luske rje, žigosanje ali ne-magnetni material med ploščo in matrico zmanjša prenos toka in oslabi oprijem. Pomembna je tudi temperatura: standardne magnetne plošče delujejo do 250 stopinj Fahrenheita, posebne enote pa so ocenjene na 450 stopinj po znatno višjih stroških. Za razliko od hidravličnih sistemov nič ne pušča ali mehansko obrabi. Toda umazana površina opornika je vzrok številka ena za zmanjšano zadrževalno silo v magnetnih sistemih.
Hidromehansko delovanje vpenjal združuje elemente ročnega in hidravličnega pristopa. Operater ročno pritegne T-sornik, vendar telo objemke vsebuje zaprto batno komoro. Ko navor doseže ciljno vrednost, se notranji bat dvigne pod tlak in mehansko zaklene prednapetost, medtem ko razširi vizualni indikatorski zatič. Ta samostojna-hidravlična ojačitev pomeni, da 1-palčni T-sornik proizvede 22.000 funtov vpenjalne sile iz samo 22 ft-lbs navora. Zunanje hidravlično napajanje ni potrebno. Če se indikatorski zatič med vožnjo umakne, imate takojšen dokaz, da je prednapetost vijaka padla, zaradi česar je izguba sile vidna in ne skrita.
Vsaka tehnologija ima izrazito okoljsko ranljivost: olje uniči ročne objemke,-ki temeljijo na trenju, obraba tesnil spodkopava hidravlične sisteme, površinska kontaminacija pa poslabša magnetne plošče. Prepoznavanje načina okvare, ki velja za vaš sistem, je prvi korak k temu, da ga preprečite. Naslednje praktično vprašanje je, koliko skupne sile morajo ustvariti vaše sponke, kar je odvisno od zmogljivosti stiskalnice, hitrosti giba in specifičnih sil, ki jih vaša matrica proizvaja med oblikovanjem.
Pravila za izračun vpenjalne sile in dimenzioniranje
Vedeti, katero vrsto objemke uporabiti, je le polovica težave. Druga polovica je vedeti, koliko skupne sile mora zagotoviti vaš vpenjalni sistem. Naredite to narobe in boste bodisi nad{2}}inženirski (zapravljate denar in čas za nastavitev) ali prema-inženirski (tvegate premik matrice, utrujenost pritrdilnih elementov in poškodovano orodje). Presenetljivo večina navodil za izračun vpenjalne sile preprosto ne obstaja v standardnih referencah orodij. Tukaj je opisano, kako to sistematično obdelati.
Pravila za vpenjalno silo in njihova inženirska osnova
Industrijsko-sprejeta izhodišča za zahteve za vpenjalno silo stiskalnice izhajajo iz dveh-uveljavljenih osnovnih pravil, na katere se sklicujejo proizvajalci, npr.Pascalin okrepljeno v tehnični literaturi PMA:
- Ročične stiskalnice:Skupna vpenjalna sila mora biti enaka vsaj 10 % nazivne tonaže stroja.
- Stiskalnice-visoke hitrosti:Skupna vpenjalna sila mora biti enaka vsaj 20 % nazivne tonaže stroja.
- Hidravlične stiskalnice:Vpenjalna sila mora presegati silo odpiranja matrice.
Zakaj razlika? Gre za dinamiko. Gonilka, ki deluje pri zmerni hitrosti, ustvari povratno tonažo (-skozi udarec), ko udarec prelomi material. Ta sunek povzroči drsne pospeške navzdol, ki lahkopribližati 10-kratnemu gravitacijskemu pospešku, ki za nekaj milisekund učinkovito večkratno pomnoži navidezno težo zgornje matrice. Vpenjalni sistem se mora upreti tej trenutni sili ločevanja, ne da bi dovolil, da se čevelj matrice dvigne s čela bata.
Visoko{0}}hitre stiskalnice še poslabšajo težavo. Hitrejše stopnje udarcev pomenijo pogostejše šoke z manj časa za dušenje vibracij med cikli. S hitrostjo se povečujejo tudi sile odstranjevanja, ker ima material manj časa, da se sprosti od udarcev. Pravilo 20 % upošteva to okrepljeno dinamično okolje. Metoda 20 % na splošno precenjuje dejanske zahteve, ker predpostavlja največjo določeno težo matrice in največje število udarcev na minuto. Ta vgrajen-rob zagotavlja redundanco, ki jo zahteva-varnostno kritično pritrjevanje.
Korak--metodologija določanja velikosti za vašo aplikacijo
Dimenzioniranje objemke sledi logičnemu zaporedju. Sprehodite se skozi te korake za vsako novo nastavitev matrice ali ko ocenjujete, ali ima vaša trenutna konfiguracija ustrezno rezervo:
- Določite nazivno zmogljivost in tip stiskalnice.600-tonska ročična stiskalnica vam daje izhodišče. 600-tonska visokohitrostna stiskalnica zahteva dvojni odstotek vpenjanja.
- Uporabite ustrezno pravilo.Za 600-tonsko ročično stiskalnico: 600 x 0.10=60 ton najmanjša skupna vpenjalna sila. Za 600-tonsko visokohitrostno stiskalnico: najmanj skupno 600 x 0.20=120 ton.
- Razdeli silo med zgornjo in spodnjo matrico.Enakomerno razdelite svoj skupni znesek: 30 ton, ki držite zgornjo matrico na drsniku, in 30 ton, ki pritrdite spodnjo matrico na opornik (za primer ročične stiskalnice).
- Upoštevajte geometrijo sponke mostu.Pri uporabi objemk s trakom s stopničastimi bloki deluje na matrico le približno polovica napetosti vijaka. Druga polovica se potisne v oporni blok. Če potrebujete 30 ton na matrici, morate ustvariti 60 ton skupne prednapetosti vijakov na vseh objemkah trakov na tej polovici matrice.
- Izberite količino in velikost rezalnih vijakov ali objemk.Zahtevano silo na matrico razdelite na polovico z nazivno vpenjalno silo vsake posamezne enote. Na primer, če vsak sklop T-vijaka zagotavlja 5 ton efektivne sile na matrico, potrebujete vsaj 6 sponk na stran (30 / 5=6).
- Preverite, ali lokacije sponk zagotavljajo uravnoteženo obremenitev.Objemke simetrično porazdelite po obodu matrice, tako da noben rob ne nosi nesorazmernega deleža zadrževalne obremenitve.
Pascalov katalog tukaj opozarja na pomembno načelo: bolje je uporabiti več sponk pri nižji posamezni sili kot manj sponk pri večji sili. To enakomerneje porazdeli obremenitev po čevlju matrice, zmanjša lokalne koncentracije napetosti in zagotovi stalno zadrževanje, če en pritrdilni element odpove.
Ko standardna pravila ne veljajo
Smernice 10 % in 20 % se dobro obnesejo pri enostavnih operacijah rezanja in oblikovanja. Toda nekatere aplikacije ustvarjajo sile, ki močno presegajo te predpostavke:
- Progresivne matrice z velikim tokom materiala:Vlečenje materiala skozi več postaj za vleko ali oblikovanje ustvarja stranske sile, ki delujejo na matrico v smereh, za katere navpične spone niso bile zasnovane, da bi se jim uprle. Večje kot je zmanjšanje vlečenja, več bočne sile se prenese v čevlje matrice.
- Nalaganje iz-centra:Ko središče uporabljene sile ni poravnano s središčem kompleta matrice (in s tem središčem vpenjanja), se razvije nagibni moment. Objemke na eni strani matrice prevzamejo nesorazmeren delež obremenitve. To je običajno pri progresivnih matricah, kjer rezanje, vlečenje in oblikovanje ne povzročajo simetričnih rezultantnih sil.
- Agresivne sile dvigala:Dušikova-vzmet ali mehanska dvigala, ki med povratnim hodom potiskajo zgornjo matrico, neposredno povečajo silo ločevanja. Če matrica uporablja 8 ton dvižne sile in ste izračunali samo 10 ton zgornjega vpenjanja matrice, je vaša efektivna varnostna rezerva padla na 20 % namesto načrtovanih 100 %.
- Materiali z visoko-na-natezno-trdnostjo:Razmerje med mejo tečenja in natezno trdnostjo neposredno vpliva na velikost obratne tonaže. Jekla z večjo-trdnostjo in aluminijeve zlitine z visokimi razmerji YS/UTS ustvarjajo sorazmerno večji udarec-zaskozke, kar zahteva več vpenjalne sile kot uporaba mehkega jekla na isti stiskalnici.
V teh scenarijih obravnavajte odstotna pravila kot spodnjo mejo, ne zgornjo mejo. Svojim zahtevam za vpenjanje dodajte sile dvigala neposredno. Za-necentralno obremenitev povečajte gostoto sponk na obremenjeni strani, namesto da se zanašate na simetrično namestitev. In kadar koli vaši rezalni vijaki opravljajo dvojno nalogo, saj se upirajo navpičnemu ločevanju in stranskemu premikanju, razmislite o dodajanju petnih blokov ali ključev za neodvisno prenašanje stranske komponente, tako da sorniki prenesejo samo natezno ločevalno obremenitev, za katero so bili zasnovani.
Določanje pravilnih vrednosti sile je pomembno, vendar popolnoma izračunana vpenjalna sila še vedno ne uspe, če je namestitev napačna. Navor, ki se uporablja za vsak vijak, zaporedje, v katerem so zategnjeni, in izbire strojne opreme določajo, ali vaša izračunana sila dejansko doseže površino čevlja matrice nedotaknjeno.
Postopki namestitve in specifikacije navora
Dobro-izbran sistem sponk, dimenzioniran na pravilno silo, še vedno odpove, če tehnik, ki ga namešča, uporabi napačen vijak, preskoči podložko ali zategne po naključnem vzorcu. Izračuni postanejo resničnost pri namestitvi in od tam dejansko izvira večina napak pri vpenjanju. Strojna oprema, zaporedje in koraki preverjanja po zagonu določajo, ali sila, ki ste jo izračunali na papirju, dejansko enakomerno doseže površino čevlja.
T-Izbira vijaka z režo in zahteve za vpenjanje navojev
Dve ureditvi pritrdilnih elementov prevladujeta pri namestitvi matrice za žigosanje. Prvi jeT-vijak in maticakombinacija, kjer vijak z glavo v obliki črke T (običajno s premerom 1-palec) pade v T-režo opornika ali bata, matica pa se zategne na vrhu objemke. Drugi jevijak in T-maticaureditev, kjer T-matica sedi znotraj reže, vijak pa se privije vanjo od zgoraj. Razlika je pomembna, ker se morajo T-matice prilegati dimenzijam reže, ki običajno omejuje navojno luknjo na premer 3/4-palca. Ta manjši navoj nudi le približno 60 odstotkov natezne trdnosti 1-palčnega vijaka istega razreda. Za doseganje enakovredne vpenjalne sile boste potrebovali skoraj dvakrat več sponk z nastavitvijo vijaka-in-T-matice v primerjavi z 1-palčnimi T-sorniki.
Dolžina navoja je kritična. Minimalno pravilo: vijak mora zajeti navoje, enake vsaj enemu premeru vijaka. Za 3/4-palčni vijak, navit v T-matico, to pomeni vsaj 3/4 palca vpetja navoja. Prednostni vpetje je 1,5-kratnik premera vijaka ali približno 1-1/8 palca za isti pritrdilni element. Vijak pravilne velikosti ne zahteva več kot dve podložki, da doseže to geometrijo, navoji pa ne smejo segati čez spodnji del T-matice.
Razred materiala je pomemben prav tako kot premer. Uporabite najmanj pritrdilne elemente SAE stopnje 5 za kakršno koli uporabo vpenjanja matrice. To so legirano jeklo, toplotno obdelano in kaljeno v skladu z uveljavljenimi specifikacijami. Vsi -sorti razreda 5, izdelani v ZDA, imajo poleg treh radialnih črt, ki označujejo razred, oznako proizvajalca na glavi. Vijak brez oznake proizvajalca je lahko uvožen in morda ne izpolnjuje zahtev glede mehanske trdnosti. Nikoli ne uporabljajte navadnih-ogljikovih vijakov ali komercialne navojne palice za nastavitev matrice. Navadni ogljikovi pritrdilni elementi zagotavljajo približno polovico trdnosti razreda 5, komercialna navojna palica pa ne zagotavlja nobenih sledljivih mehanskih specifikacij.
Preverjanje zaporedja zategovanja in navora
Tudi s pravilno izbrano strojno opremo vrstni red, v katerem zategnete objemke, neposredno vpliva na to, kako enakomerno se matrica prilega oporniku. Naključni vzorec zategovanja koncentrira vpenjalni pritisk na eni strani, nasprotni rob pa ostane pod-obremenjenim. To neravnovesje omogoča, da se matrica ziba ali premakne pod obremenitvami oblikovanja, kar ustvarja-{4}}dimenzionalne variacije.
Sledite temu zaporedju zategovanja objemke, da dosežete enakomerno porazdelitev tlaka:
- Vse objemke ohlapno namestite po obodu matrice. Prepričajte se, da je matrica centrirana na oporo in leži ravno.
- Pritrdite prvo objemko na sredino najdaljšega roba matrice (ali najbližje središču uporabljene preoblikovalne sile), da se le{0}}tesno dotakne s prsti.
- Pomaknite se do objemke neposredno nasproti (čez matrico) in jo privijte na isti svetlobni kontakt.
- Nadaljujte z naslednjim parom nasprotnih sponk, ki delujejo navzven od središča v križnem-vzorcu, podobno kot bi nategnili glavo valja ali kolesni ušes.
- Ko so vse objemke stisnjene, se vrnite na prvo objemko in uporabite 50 odstotkov končnega navora v istem križnem zaporedju-vzorca.
- Naredite zadnji prehod pri polnem ciljnem navoru, spet po istem zaporedju.
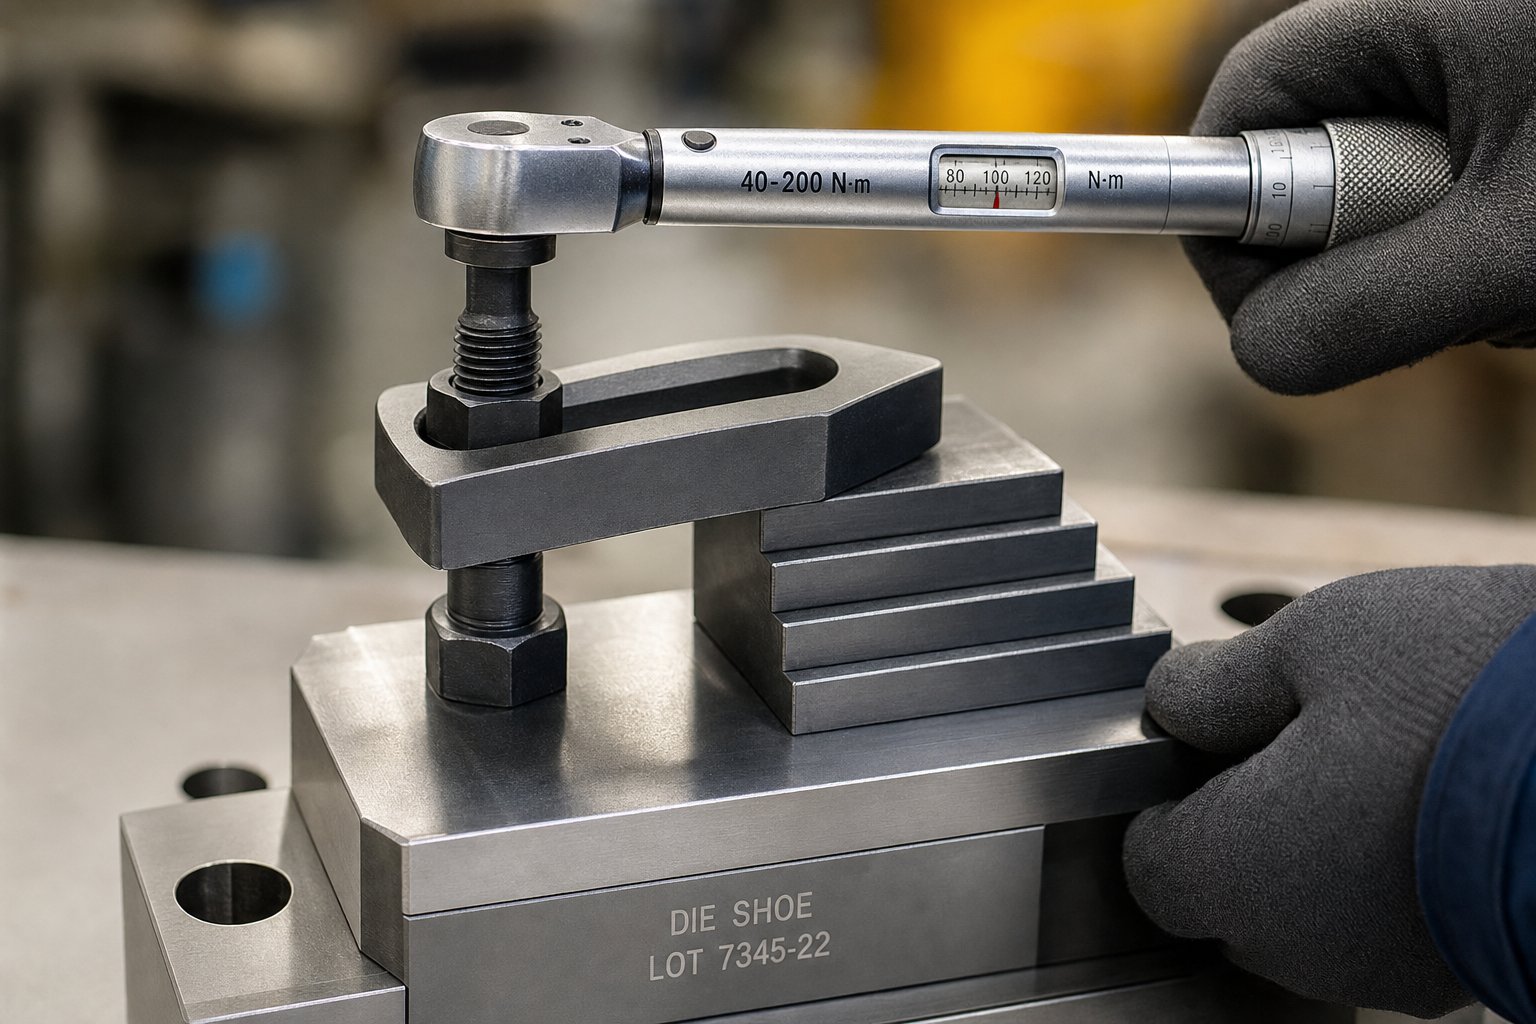
- Preverite končno vrednost navora na vsaki objemki s kalibriranim momentnim ključem.
Zakaj pristop z več prehodi-? Ko je zaponka zategnjena, se rahlo raztegne znotraj svojega elastičnega območja in deluje kot napeta vzmet. Ta razteg ustvari vpenjalno silo, ki drži spoj skupaj. Pritrdilni elementi za nastavitev matrice se najbolje obnesejo, če so zategnjeni na približno 75 odstotkov svoje napetosti tečenja. Več-zaporedje prehodov omogoča, da se sosednji pritrdilni elementi usedejo skupaj, namesto da bi prvi vijak prevzel vso začetno obremenitev in se sprostil, ko drugi vijak potegne matrico v drugo smer.
Za zadnji prehod vedno uporabite momentni ključ. Pre-zategovanje, ki se pogosto zgodi, ko namestitveno osebje doda cevne podaljške na raglje ali viličaste ključe, obremeni pritrdilni element čez mejo tečenja. To povzroči trajno raztezanje in znatno izgubo vpenjalne trdnosti. Vijak, ki je bil trajno raztegnjen, morate takoj zavreči in ga nikoli več ne uporabiti.
Pogoste napake pri namestitvi in njihove posledice
Določene napake se ponavljajo v trgovinah ne glede na stopnjo izkušenj. Njihovo prepoznavanje prihrani orodje, dele in potencialno življenja:
- Neusklajena višina stopničnega bloka:Ko se oporni blok nahaja višje ali nižje od površine čevlja matrice, se objemka traku nagne. Nagnjen trak koncentrira silo na mestu vijaka, namesto da bi jo porazdelil po robu matrice, kar zmanjša učinkovito vpenjanje za 40 do 60 odstotkov.
- Vijak postavljen predaleč od matrice:Vijak z režo T- za vtiskovanje sponk matrice mora biti nekoliko bližje čevlju matrice kot bloku oslonca. To zagotavlja večji pritisk na površino matrice kot na stopničasti blok. Če sornik centrirate ali ga postavite bližje stopničastemu bloku, se to razmerje obrne.
- Napačna vrsta pralnega stroja:Običajne ploščate podložke niso primerne za vpenjanje matrice. Uporabite velike, debele, karburizirane-jeklene podložke, izdelane posebej za nastavitev matrice. Za 3/4-palčni vijak to pomeni najmanj 1/4-palčno podložko. Za 1-palčni T-sornik uporabite najmanj 9/32-palčno debelino. Tanke podložke se pod obremenitvijo deformirajo in omogočajo sprostitev vijaka.
- Poškodovana ali ponovno uporabljena strojna oprema:Vijake z zaobljenimi šestrobimi glavami, obrabljenimi navoji ali vidnimi upogibi je treba zamenjati. Zaobljeni vogali vodijo do zdrsa ključa in premaj-navora. Obrabljeni navoji zmanjšajo površino vpetja in natezno zmogljivost.
- Brez redundance:Pritrdilni -pritrdilni elementi so ciklično obremenjeni zaradi vibracij stiskalnice. Ena sama okvara objemke pod dinamično obremenitvijo lahko sprosti polovico matrice, ki tehta na tisoče funtov. Vedno namestite odvečne pritrdilne točke, tako da sistem obdrži matrico, tudi če ena nastavitev ne uspe.
- Preskakovanje momentnega ključa:Človeška roka ne more zanesljivo ločiti med 75 in 95 odstotki pridelka. Brez umerjenega orodja ugibate, ugibanje z varnostno-kritičnim pritrdilom pa je nesprejemljivo.
Posebno pozornost si zaslužijo stopničasti bloki. Njihova vloga je enostavna: premostitev višinske vrzeli med zgornjo površino čevlja matrice in nivojem glave vijaka z utorom T-. Stopničasti bloki in sklopi sponk imajo prednost pred neposrednim vijačenjem, kadar je matrica tanjša od razpoložljive dolžine sornika z zarezo T-, ko na isti stiskalnici delujejo različne višine matrice ali ko površina opornika leži znatno pod robom matrice. Izberite oporni blok, ki se natančno ujema z višino čevlja matrice. Nastavljive stopničaste bloke je treba nastaviti v ravnini s čevljem, preden se začne kakršno koli zategovanje. Neusklajenost celo za 1/8 palca povzroči nagnjen-pašček, opisan zgoraj.
Po zaključku celotnega zategovanja zaženite stiskalnico skozi tri do pet počasnih gibov z odprto matrico (brez materiala). Nato ustavite stiskalnico, zaklenite in ponovno-preverite vsako objemko z momentnim ključem. Začetno ciklično stiskanje povzroči manjše usedanje, saj kontaktne površine popolnoma sedijo pod obremenitvijo. Vijaki, ki so bili pravilno zategnjeni med nastavitvijo, pogosto kažejo 5 do 15-odstotno izgubo navora po prvih nekaj potezah. Ponovno -zategnite vse, ki so padle, nato zaženite še nekaj udarcev in še enkrat preverite. Šele po dveh zaporednih preverjanjih stabilnosti lahko začnete dovajati material in zagnati proizvodnjo.
Ta disciplina preverjanja doda tri do pet minut kompletu kocke. Kar prepreči, premik matrice, ki poškoduje progresivno matrico, ki stane na desettisoče dolarjev, naredi te minute čas z najvišjo-vrednostjo v celotnem prehodu. In za trgovine, kjer se te dodatne minute še vedno zdijo predolge, postane naslednji premislek, ali je mogoče samo tehnologijo vpenjanja nadgraditi, da skrajša skupni čas menjave, ne da bi pri tem žrtvovali celovitost namestitve.
Integracija sponk za matrice s poteki dela s hitro menjavo matric
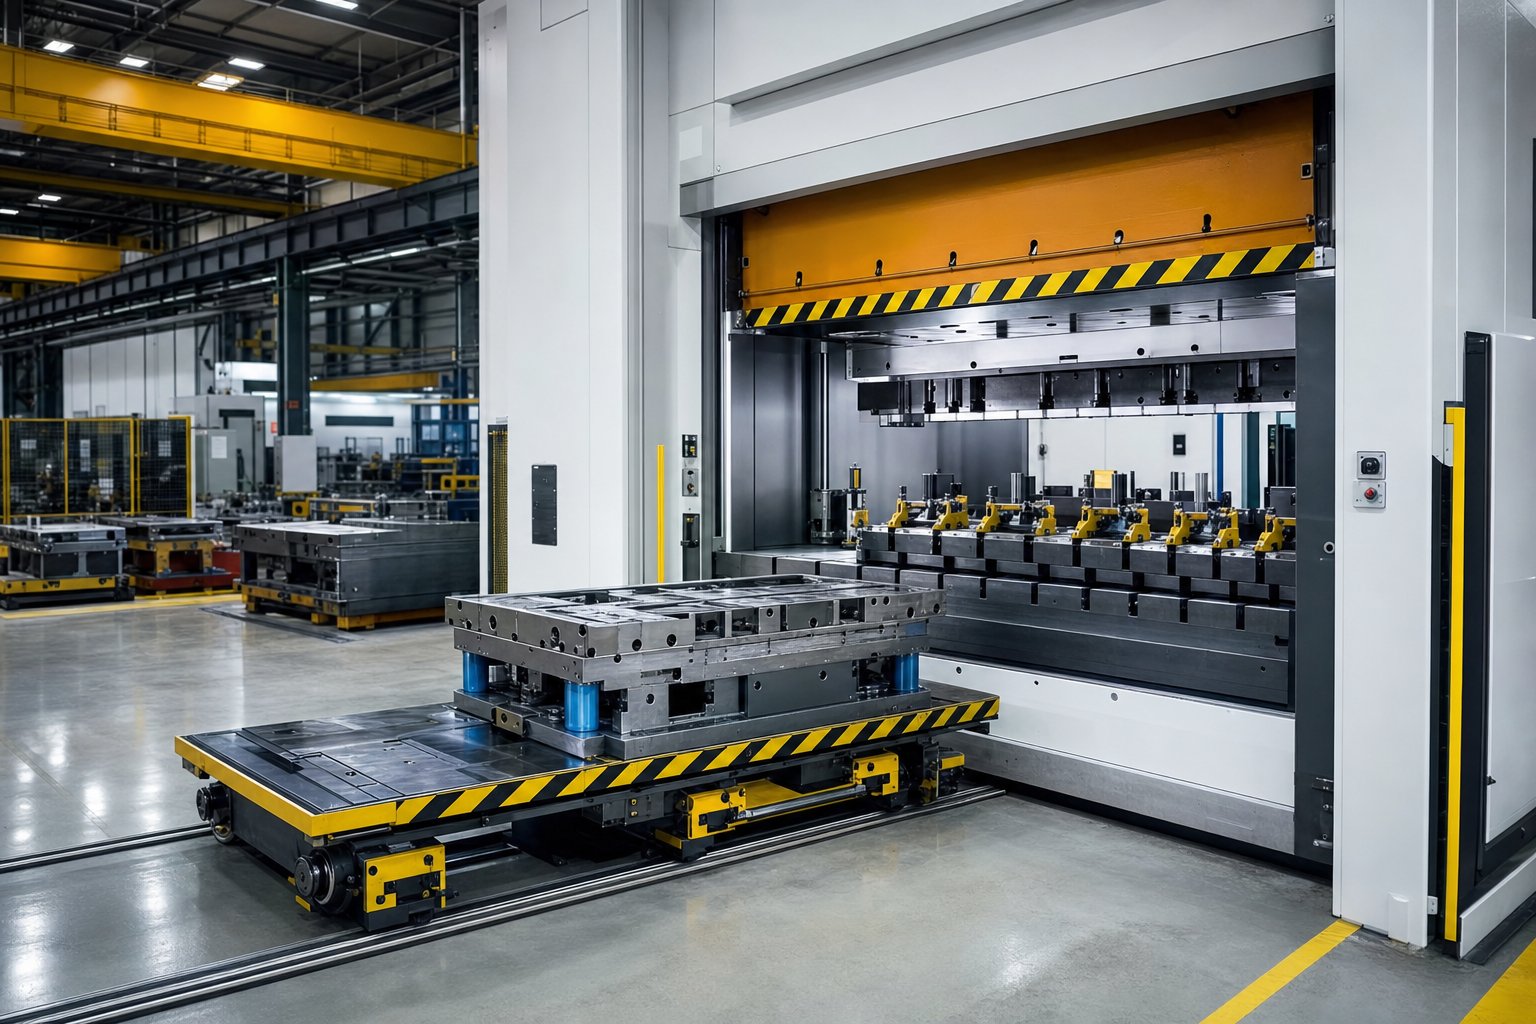
Eno-minutna menjava matric se sliši odlično na seminarju vitke proizvodnje. Ko pa se vrneš v stiskalnico in se soočiš s 400-tonsko ravnino s sponkami na vsaki matrici, se vrzel med teorijo in resničnostjo meri v minutah izgubljene proizvodnje. Resnica je enostavna: vaša tehnologija vpenjanja je največja posamezna spremenljivka, ki določa, ali hitra menjava matrice ostane koncept ali postane operativno dejstvo. Objemke matrice za hitro menjavo matrice morajo zagotavljati dve stvari hkrati - zanesljivo držalno silo in minimalen čas med zadnjim dobrim delom iz matrice A in prvim dobrim delom iz matrice B.
Kako tehnologija vpenjanja določa hitrost preklopa
Razmislite, kaj se zgodi med običajnim ročnim preklopom. Tehnik stiskalnice sprosti od šest do dvanajst objemk trakov, izvleče T-sornike, odstrani stopničaste bloke, razvalja matrico, namesti novo matrico, ponovno namesti vso strojno opremo, zategne v zaporedju, preveri-navor in izvaja preskusne gibe. Tudi spreten postavljalec, ki dela brez prekinitev, porabi od 15 do 30 minut samo za vpenjanje in odpenjanje. Če to pomnožite s tremi menjavami matrice na izmeno, boste porabili eno uro ali več delovnega časa stiskalnice samo za delo s pritrdilnimi elementi.
Hidravlični sistemi dramatično sesujejo to časovnico. Z vnaprej- postavljenimi objemkami, ki jih sproži en sam krmilni ventil, operater pritisne gumb in vse objemke se zaskočijo ali sprostijo hkrati. Dejanski čas vpenjanja in odpenjanja se zmanjša na sekunde, čeprav celoten preklop še vedno vključuje pozicioniranje matrice, preverjanje poravnave in povezavo pomožnih sistemov. Realistični skupni preklopni razponi za hidravlične sisteme za hitro menjavo matric se gibljejo med 1 in 5 minutami, odvisno od velikosti in kompleksnosti matric.
Magnetne plošče potiskajo naprej. Ker vpenjanje in sprostitev zahtevata le kratek električni impulz - približno dve sekundi električne energije za prehod iz nevpetega v popolnoma vpetega -, korak pritrjevanja v bistvu izgine iz zaporedja preklopa. Matrica se zakotali na svoje mesto, operater aktivira magnetno polje in stiskalnica je pripravljena za delovanje. Skupni preklopni časi pod eno minuto postanejo dosegljivi v kombinaciji z valjčnimi oporniki ali vozički za reze.
| Metoda vpenjanja | Čas vpenjanja/odpenjanja | Tipična popolna menjava | Odvisnost od sposobnosti operaterja | SMED izvedljivost |
|---|---|---|---|---|
| Ročne objemke za trakove | 8-20 min | 15-45 min | Visok (navor, zaporedje, postavitev) | Malo verjetno brez podplatov |
| Hidromehanske spone | 3-8 min | 5-15 min | Zmerno (pozicioniranje, nizek navor) | Možno s standardizacijo |
| Hidravlična hitra-spojnica | 5-30 sek | 1-5 min | Nizka (aktivacija-gumba) | ja |
| Magnetne plošče | 2-3 sek | 0,5-3 min | Zelo nizko (samodejna aktivacija) | ja |
Razlika med zgornjim in spodnjim delom te tabele ni inkrementalna. To je razlika med trgovino, ki lahko ekonomično upravlja serije velikosti 500, in trgovino, ki je omejena na najmanj 5000 kosov samo za amortizacijo izpadov pri zamenjavi.
Standardizirana zasnova matrice za hitrejše vpenjanje
Sama hitrejša vpenjalna oprema ne zagotavlja hitre menjave matrice. Če ima vsaka matrica v vašem stojalu drugačno višino zapiranja, odtis in lokacijo vpenjalne letve, je treba celo hidravlične spone ob vsaki zamenjavi prestaviti in prilagoditi višino. Ta prilagoditveni čas zmanjša prednost hitrosti, ki ste jo plačali.
Standardizacija odpravlja te spremenljivke. Standardizacija karakteristik, kot so višina zapiranja, višina vpenjanja, mesto vpenjanja, višina prehoda in lokacija matrice na progresivnih matricah, je prvi korak k izvajanju hitre menjave matrice in se lahko izvede v lastni strojni delavnici podjetja. Ko objemke vedno pristanejo v istem položaju na isti višini, odstranite-odločanje in prilagajanje, ki porabljata čas za nastavitev.
Za trgovine s stotinami podedovanih matric, kjer popolna standardizacija ni praktična, podplošče ponujajo realno srednjo pot. Podplošče enotnih dimenzij je pritrjeno na dno vsake matrice, kar daje vsakemu orodju enako višino vpenjanja, enako kontaktno površino valja in enak vzorec lokacijskega zatiča, ne glede na dejansko geometrijo čevlja matrice, ki se nahaja na vrhu. Hidravlične spone ostanejo v fiksnih položajih na oporniku in vsakič enako zaskočijo robove podplošče. Nekatere trgovine dajejo prednost podplati samo 20 odstotkov matric, ki delujejo 80 odstotkov časa, nato pa za preostanek uporabijo vnaprej-nastavljene ločene podplošče.
Svoje prispevajo tudi vzporednice. Standardizirajo višino zaprtja in višino prehoda, medtem ko puščajo prostor pod matrico za transporterje odpadkov, zaradi česar je matrica združljiva s hitrim vpenjanjem in avtomatiziranim odstranjevanjem odpadkov v eni nastavitvi.
Premisleki o naknadni opremi za obstoječe stiskalnice
Večina žigosalcev ne kupuje novih stiskalnic samo zato, da bi imeli boljše vpenjanje. Potrebujejo sisteme za hitro menjavo matric, ki se pritrdijo na obstoječo opremo. Delovanje nadgradnje je odvisno od treh dejavnikov fizične združljivosti:
- T-mere reže:Hidravlične spone, ki drsijo v reže T-, se morajo ujemati s širino in globino reže, ki je že obdelana v vašem oporniku in naboju. Standardne širine rež (5/8", 3/4", 1", 1-1/4") se razlikujejo glede na proizvajalca stiskalnice in letnik. Izmerite svoje dejanske reže, preden določite kateri koli sistem drsnih sponk.
- Debelina in ravnost opornika:Magnetne plošče se privijejo neposredno na posteljo in drsne površine. Opora mora biti dovolj debela, da sprejme pritrdilne elemente, ne da bi pri tem ogrozila strukturno celovitost, in dovolj ravna (običajno znotraj 0,002" na čevelj), da zagotovi popoln magnetni stik. Obrabljene ali ukrivljene opore bo morda treba obnoviti, preden lahko magnetni sistem deluje s polno nazivno silo.
- Zahteve za hidravlično napajanje:Hidravlični vpenjalni sistemi potrebujejo pogonsko enoto, ki zagotavlja 3.000 do 5.000 PSI z ustreznim pretokom za število vpenjal. Nekatere stiskalnice že imajo hidravlična vezja za zaščito pred preobremenitvijo ali rezalne blazine, ki jih je mogoče rezati. Drugi zahtevajo samostojno črpalko, rezervoar in kontrolni ventil, nameščen zunaj.
- Integracija nadzora:Sodobni sistemi za hitro menjavo matrice se povežejo s krmiljenjem stiskalnice, da preprečijo premikanje, ko sponke niso potrjeno vklopljene. Vaša obstoječa krmilna enota stiskalnice mora sprejeti te zaklepne signale, kar bo morda zahtevalo nadgradnjo PLC-ja na starejših mehanskih stiskalnicah s krmiljenjem,-ki temelji na releju.
Praktična ocena se začne s fizičnim pregledom: dimenzije utora, stanje opornika, razpoložljiva hidravlična zmogljivost in arhitektura krmiljenja stiskalnice. Konstrukcije z vijaki-na gosenicah, ki ne zahtevajo strojne obdelave postelje stiskalnice ali lomljenja tal, so znatno razširile možnosti naknadne vgradnje, zaradi česar so kotalni oporniki in avtomatizirani vpenjalni sistemi dostopni stiskalnicam, ki niso bile prvotno zasnovane zanje.
Običajno je tudi mešanje tehnologij znotraj ene stiskalnice. Hidravlične nihajne objemke na drsniku -, kjer je ročno navijanje nad glavo nerodno in nedosledno - v paru s hidromehanskimi objemkami na valjčnem oporniku, kjer bi lahko cevi motile premikanje vozička. Prava konfiguracija za hitro menjavo matrice pogosto ni en sam sistem, temveč kombinacija, prilagojena fizičnim omejitvam vsake stiskalnice.
Stiskanje preklopnega časa rešuje problem načrtovanja proizvodnje. Toda hitrejši cikli vpenjanja pomenijo tudi pogostejše cikle vpenjanja, kar pospešuje obrabo tesnil, navojev in kontaktnih površin. Ta povečan delovni cikel preusmeri pozornost na povsem drugo dimenzijo: kako pogosto je treba pregledati vsako vrsto objemke, kako izgleda obraba, preden pride do okvare, in kateri standardi skladnosti urejajo celoten proces.
Urniki vzdrževanja in skladnost z varnostjo
Objemka, ki je odlično držala prejšnji mesec proizvodnje, ne zagotavlja, da bo držala tudi danes. Obraba niti. Tesnila se razgradijo. Na kontaktnih površinah se pojavijo mikro-razpoke, nevidne naključnemu pogledu. Vendar večina trgovin obravnava objemke za narezke kot strojno opremo za namestitev-in-pozabo in jih pregleda šele, ko je že šlo kaj narobe. Strukturiran načrt vzdrževanja objemke matrice zgodaj ujame degradacijo, preden obrabljeni pritrdilni element ali tesnilo, ki pušča, povzroči premik matrice, poškodovano orodje ali poškodbo operaterja.
Kontrolni seznam rutinskih pregledov glede na vrsto objemke
Različne tehnologije vpenjanja se poslabšajo z različnimi mehanizmi, zato en sam splošni kontrolni seznam ne pokriva vseh sistemov. Vaš kontrolni seznam za inšpekcijske preglede objemk matrice mora biti organiziran po kategorijah objemk, z nalogami in intervali, umerjenimi glede na to, kako se posamezna vrsta dejansko obrabi pod ciklično obremenitvijo stiskalnice.
Ročne spone (s trakom, prsti, nihajne in hidromehanske vrste):
- Pri vsaki menjavi matrice preglejte navoje T-sornikov glede raztezanja, trganja ali prečnega navoja
- Vsak teden preverite, ali na pasu in prstih ni lasnih razpok na luknji za vijake in kontaktnih robovih
- Tedensko preverjajte kontaktne površine stopničastih blokov glede gobastih, zaokroženih ali površinskih deformacij
- Pred vsako namestitvijo očistite vse kontaktne površine olja, maziva za žigosanje in kovinskih ostankov
- Izmerite premer vijaka T- na korenu navoja z mikrometrom mesečno - vsako zmanjšanje, ki presega 0,005 palca, kaže na obrabo zaradi utrujenosti
- Preizkusite hidromehanske indikatorske zatiče za popolno iztegovanje pri ciljnem navoru - zatič, ki se ne iztegne v celoti, signalizira obrabo notranjega tesnila bata
- Preverite, ali so šestrobe glave in plošče matice zaobljene - zamenjajte vse pritrdilne elemente, ki kažejo poškodbe zaradi zdrsa ključa
Hidravlične spone:
- Prepričajte se, da se tlak v sistemu vzdržuje na nazivni vrednosti najmanj 15 minut z izklopljeno črpalko - vsak padec tlaka kaže na notranje puščanje mimo tesnil bata
- Ob vsakem začetku izmene preverite vse zunanje cevne priključke in priključke glede močenja ali aktivnega kapljanja
- Mesečno preglejte površine batnic glede zarez, luknjic ali lusk kroma
- Vsako četrtletje opravite analizo hidravlične tekočine - število delcev, viskoznost in vsebnost vode v skladu s standardi čistoče ISO 4406
- Zamenjajte filtrske elemente ob sprožitvi indikatorja obvoda ali v načrtovanem intervalu, običajno vsakih 500 do 2000 delovnih ur
- Vsako leto preverite odzivni čas in notranje puščanje usmerjevalnih regulacijskih ventilov in kontrolnih-kontrolnih ventilov
Magnetni vpenjalni sistemi:
- Vsako četrtletje preverite jakost magnetnega polja s kalibriranim vlečnim-testnim merilnikom - primerjajte z osnovnim odčitkom, zabeleženim ob namestitvi
- Pred vsakim nastavkom matrice preglejte površine plošče za praske, vdolbine ali vdelane ostanke, ki bi lahko ustvarili zračne reže
- Ob vsaki menjavi očistite opornike in magnetne površine drsnikov z ne-abrazivnim čistilom
- Vsako leto preverite električni upor tuljave in aktivacijski impulzni tok - odstopanja nad 10 % specifikacije kažejo na degradacijo tuljave
- Preverite delovanje senzorja bližine - senzorji morajo zaznati zračne reže, večje od 0,007 palca, in preprečiti aktiviranje pritiska
Indikatorji obrabe in merila za zamenjavo
Inšpekcija vam pove trenutno stanje. Kriteriji zamenjave vam povejo, kdaj trenutno stanje prestopi mejo od sprejemljivega do nevarnega. V nasprotju s številnimi komponentami orodja, ki postopoma proizvajajo slabše dele, preden odpovejo, vpenjalni pritrdilni element pogosto deluje brezhibno, dokler ne deluje več. Zaradi tega binarnega načina okvare so definirani nadomestni sprožilci bistveni in ne izbirni.
Za ročno strojno opremo zamenjajte T-vijak ali matico, ki kaže:
- Vidna deformacija navoja ali sploščenost vrha navoja zaradi ponavljajočih se ciklov zategovanja
- Trajni raztezek -, merljiv kot povečanje dolžine nad prvotno specifikacijo, tudi če le nekaj tisočink palca
- Razpoke na prehodnem radiju med glavo in steblom vijaka
- Korozijska luknja, ki odstrani več kot 5 % prvotne-površine preseka na kateri koli točki vzdolž dolžine navoja
- Zaobljene šestrobe plošče, ki preprečujejo, da bi momentni ključ popolnoma sedel
Pri hidravličnih sistemih je zamenjava tesnila hidravlične objemke najpogostejši preventivni ukrep. Načrtujte komplete tesnil glede na delovne ure in ne na koledarski čas. Objemka, ki 300-krat vklopi na izmeno v tri-izmenskem delovanju, se obrabi veliko hitreje kot en vklop 20-krat na dan. Običajna življenjska doba tesnila je od 500.000 do 2.000.000 ciklov, odvisno od sistemskega tlaka, čistoče tekočine in delovne temperature. kdajmesečno vzorčenje tekočinekaže naraščajoče število delcev ali povečanje odtočnega toka ohišja za 25 % ali več nad izhodiščem, ti signali kažejo, da je notranja obraba napredovala preko okna za zamenjavo tesnila v morebitno poškodbo bata ali izvrtine.
Magnetne plošče redko zahtevajo zamenjavo komponent, zahtevajo pa vzdrževanje površine. Ploščo z odstopanjem ravnosti površine, ki presega 0,004 palca na čevelj, je treba ponovno nabrusiti. Globoke praske, ki jih ni mogoče odstraniti z lepanjem, zmanjšajo učinkovito kontaktno površino in sorazmerno oslabijo držalno silo.
Varnostna skladnost in dokumentacija
Vpenjanje matrice ni le skrb za orodje - je varnost-kritičen sistem, ki ga urejajo izvršljivi standardi. TheStandardi serije ANSI B11(vključno z B11.1 za mehanske stiskalnice, B11.2 za hidravlične stiskalnice in B11.20 za integrirane proizvodne sisteme) vzpostavljajo okvir za oceno tveganja, varovanje in dokumentacijo nadzora nevarne-energije pri delovanju stiskalnice. Splošna klavzula o dolžnostih OSHA (razdelek 5(a)(1)) od delodajalcev zahteva, da vzdržujejo delovna mesta brez prepoznavnih nevarnosti - in objemka matrice, za katero je znano, da je obrabljena, neustrezno privita ali ji je potekla življenjska doba, se kvalificira kot natanko takšna prepoznana nevarnost.
Kako izgleda skladnost v praksi? To pomeni dokumentacijo, ki dokazuje, da ste izvedli prave preglede v pravih intervalih in ukrepali, ko so rezultati to upravičevali. Za varnostne revizije vzdržujte:
- Datirane inšpekcijske evidence za vsako objemko in pritrdilni element, povezane z določeno nastavitvijo stiskalnice in matrice
- Dnevniki preverjanja navora, ki prikazujejo vrednosti, dosežene pri namestitvi, in ponovnem -preverjanju po začetnih pritiskih
- Evidenca o preskusu tlaka hidravličnega sistema z merili za uspešno/neuspešno in podpis-tehnika
- Rezultati preskusa jakosti magnetnega polja v primerjavi z osnovno specifikacijo
- Zapisi o zamenjavi, ki dokumentirajo, kateri pritrdilni elementi so bili umaknjeni iz uporabe, razlog za upokojitev in specifikacijo nadomestne strojne opreme
- Dokumentacija o oceni tveganja v skladu z ANSI B11.20 za vse stiskalnice, kjer se namesto popolne blokade med nastavitvijo matrice uporabljajo alternativne metode nadzora-nevarne energije
Standard ANSI B11.20 posebej obravnava koncept skupnega-prostora v stiskalniških operacijah - v situacijah, kjer osebje komunicira z opremo med nastavitvenimi nalogami, ki jih ni mogoče vedno dokončati v pogojih popolne blokade. Vpenjanje matrice sodi naravnost v to področje. Standard zahteva dokumentirano oceno tveganja-na podlagi naloge, preverjanje učinkovitosti varnostnega nadzornega sistema in validacijsko testiranje za potrditev, da zapore in alternativne kontrole zagotavljajo zaščito, enakovredno izklopu.
Praktičen pristop je strukturiranje vaše vzdrževalne dokumentacije glede na sredstva. Vsaka stiskalnica prejme datoteko za vzdrževanje vpenjanja, ki vsebuje vse zapise o pregledih, dnevnike zamenjave in dokumente o oceni tveganja. Digitalni sistemi omogočajo takojšnje iskanje med revizijo. Sistemi,-ki temeljijo na papirju, delujejo, če so strogo vzdrževani, vendar je v večini tiskarn resničnost, da se papirnati zapisi pokvarijo, se nepravilno vložijo ali preprosto prenehajo dokončati pod produkcijskim pritiskom. Ne glede na to, kateri sistem izberete, je ključno načelo sledljivost: vsak presojevalec ali raziskovalec mora imeti možnost izslediti zgodovino vzdrževanja vsake vpenjalne komponente na določeni stiskalnici skozi njeno celotno življenjsko dobo.
Vzdrževanje ohranja vaše objemke funkcionalne. Vendar je zmogljivost sponke odvisna tudi od nečesa, kar je bilo ugotovljeno veliko prej v procesu - kako je bila zasnovana sama matrica. Namestitev vpenjal, razdalja za dostop in poseganje v dvigala ali poti odpadkov so vse odločitve, ki se zaklenejo med izdelavo matrice, veliko preden prvi tehnik za nastavitev poseže po T-sorniku.
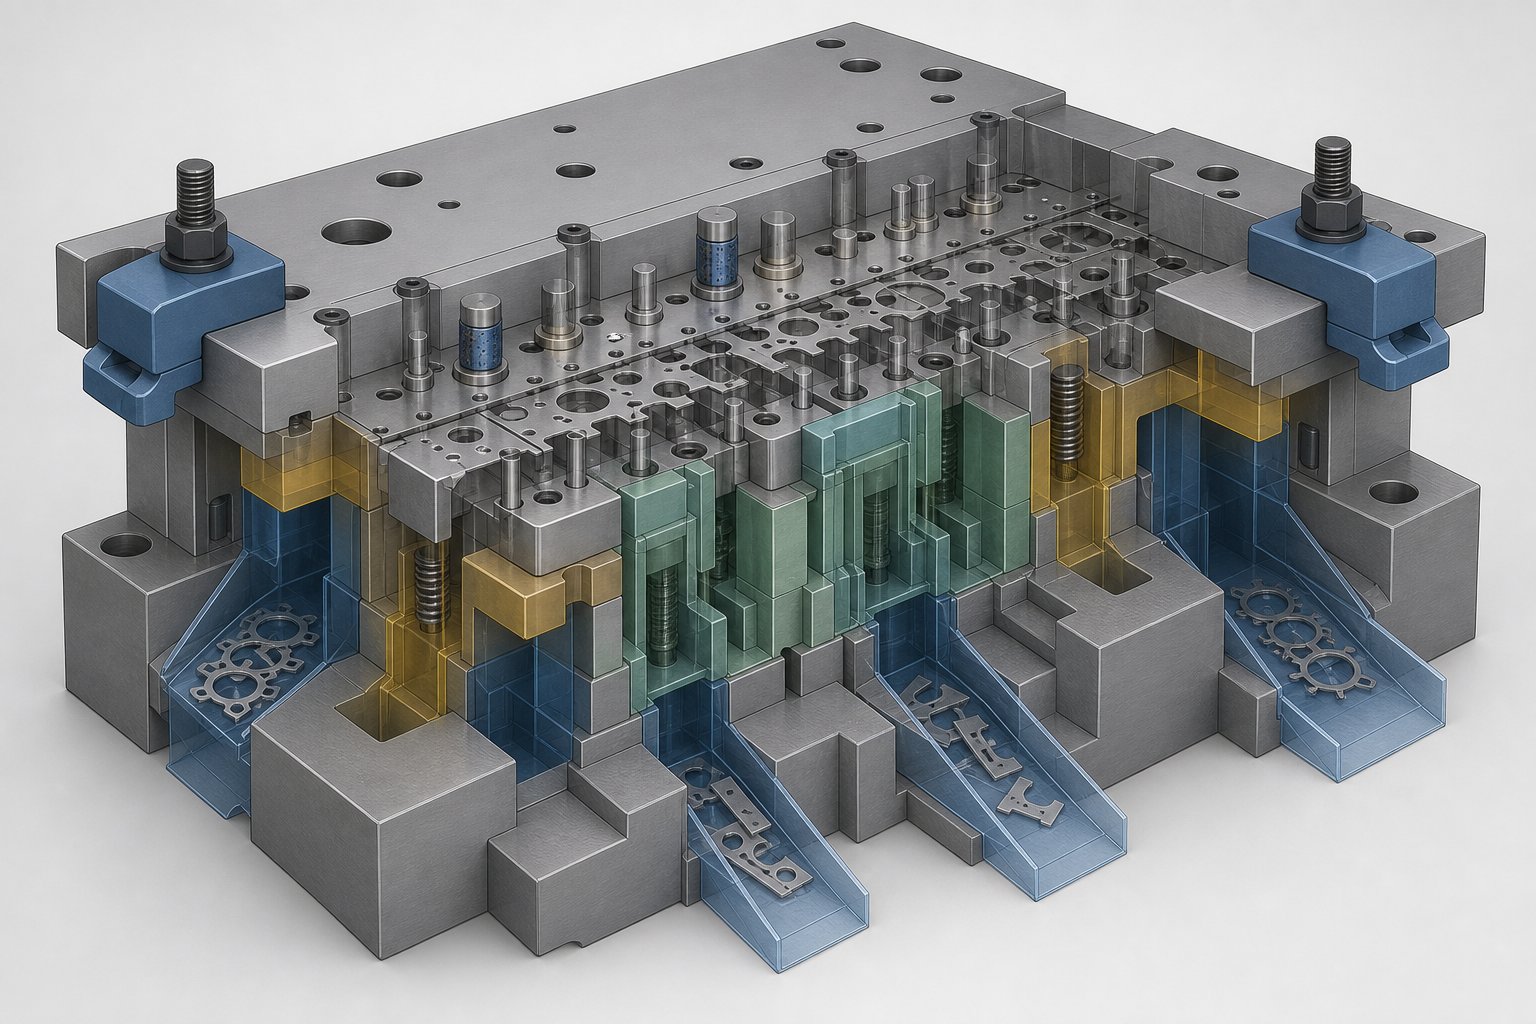
Kako je vpenjanje povezano z zasnovo matrice in pretokom materiala
Namestitev objemke je redko-odločitev v zadnjem trenutku, ki se obnese. Ko načrtovalec matrice obravnava vpenjanje kot naknadno misel, tehnik za nastavitev podeduje uganko: spone, ki trčijo ob dvižne tirnice, vijake, ki blokirajo žlebe za odpadke, ali dostopne točke, ki so tako tesne, da momentni ključ fizično ne more doseči pritrditve. Najboljša zasnova postavitve objemke se zgodi znotraj modela CAD, ne na tleh stiskalnice med prvim preizkusom.
Kako postavitev objemke vpliva na komponente matrice
Matrica za žigosanje je gost sklop med seboj odvisnih komponent in vsaka od njih tekmuje za isto območje oboda, kjer morajo pristati spone. Predstavljajte si, da postavite objemko za trak neposredno na dušikov-žep vzmetnega dvigala. Stična točka objemke je točno tam, kjer se mora dvižna palica premikati navpično. Pri povratnem hodu dvigala matrice za vtiskovanje potisnejo navzgor ob trak in vsaka ovira na njihovi poti bodisi omejuje premikanje dvigala ali prevzame udarno obremenitev, za katero je bil dvigalo zasnovano, da prenese trak.
Poti snovnega toka ustvarjajo podobne konflikte. Pri progresivnih matricah se trak poda bočno skozi matrico. Višina pomika, lokacije pilota in obvodne zareze zasedajo določene položaje vzdolž robov čevlja matrice. Objemka, nameščena nad obvodno zarezo, lahko deformira relief zareze, spremeni podajanje traku in ustvari pogoje za napačno podajanje. Žlebi za odpadke usmerjajo polže in obrezujejo odpadke navzdol skozi odprtine v spodnjem čelju in podstavku. Blokirajte enega od teh žlebov z objemko ali stopničastim blokom in ostanki se bodo nabrali v matrici, sčasoma pa bodo zataknili orodje ali poškodovali oblikovalne površine.
Senzorji dodajo še eno plast. Detektorji napačnega vstavljanja, senzorji na koncu traku in stikala za bližino dela-so nameščeni vzdolž oboda matrice. Njihovi kabelski snopi potekajo navzven do priključkov. Objemka, nameščena nad senzorskim kablom, ga izpostavlja stiskanju ob vsakem nategu pritrdilnega elementa.
Oblikovanje vpenjalnega dostopa v strukturo matrice
Rešitev ni izogibanje sponkam v bližini teh funkcij. Že od samega začetka načrtuje namenska vpenjalna območja v postavitvi komponent matrice za vtiskovanje. Inženirji orodij, ki med prvotnim načrtovanjem upoštevajo dostop do vpenjanja matrice, odpravijo težave z motnjami, ki pestijo situacije naknadne vgradnje.
Ključni premisleki pri načrtovanju, ki vplivajo na izbiro in postavitev objemke:
- Postavite vpenjalne robove stran od žepov dvigala - ohranite najmanjšo razdaljo 1,5-kratnika giba dvigala med kontaktnim območjem sponke in najbližjo središčnico dvigala
- Žlebe za odpadke napeljite proti sredini ali zadnjemu delu matrice, pri čemer naj bodo robovi čevlja matrice prosti za dostop objemke na vsaj treh straneh
- Oblikujte previse čevlja (vpenjalna ušesa), ki segajo onkraj funkcionalnega ovoja udarcev, pilotov in senzorjev
- Standardizirajte višino vpenjalne letve v družinah matric, tako da isti stopniški blok in sklop sponk delujeta brez prilagajanja
- Določite ravne, brušene vpenjalne površine na čevljih - nedokončanih ali ker-lite površine zmanjšajo trenje in učinkovito vpenjalno silo
- Izogibajte se postavljanju zatičev ali rež za ključe znotraj odtisa, kjer mora glava T-vijaka zdrsniti na svoje mesto
- Upoštevajte lok nihanja ključa -, če operater ne more zavrteti momentnega ključa za 30 stopinj na mestu pritrditve, je ta vpenjalna točka funkcionalno nedostopna
To načelo je usklajeno s tem, kar strokovnjak za žigosanje Thomas Vacca imenuje načrtovanje v procesu vzdrževanja. Če ne načrtujete, kako bo matrica vpeta, odstranjena in servisirana, ne morete zagotoviti, da bodo te naloge opravljene natančno in ponovljivo. Matrica, ki deluje čudovito, vendar potrebuje 45 minut, da se vpne, ker je vsaka dostopna točka v konfliktu z notranjo komponento, izniči namen dobrega oblikovanja orodja.
Za kompleksne progresivne matrice, kjer morajo dvigala, odmikače, pretok materiala in strategija vpenjanja soobstajati znotraj tesnega odtisa, se izziv integracije hitro poveča. Inženirji, ki se soočajo s temi konflikti, imajo koristi od sodelovanja s partnerji za orodja, ki celovito usklajujejo odločitve o strukturi matrice.YICHENove rešitve za žigosanje po meriobravnava točno to križišče - in razreši, kako vpenjalni dostop, postavitev dvigala, geometrija obvoda in postavitev komponent delujejo skupaj in ne drug proti drugemu že v najzgodnejši fazi načrtovanja.
Pravilna zasnova matrice zagotavlja, da lahko sponke fizično dosežejo, kamor morajo iti. Toda odločanje, katera tehnologija vpenjanja sodi k določeni stiskalnici -, in utemeljitev te odločitve z dokumentiranimi merili namesto z občutkom - zahteva strukturiran ocenjevalni okvir, ki skupaj pretehta vrsto stiskalnice, pogostost zamenjave, proizvodne cilje in proračun.
Strukturiran okvir odločanja za izbiro pravega sistema vpenjanja matrice
Večina trgovin izbere svoj vpenjalni sistem na enak način, kot so ga izbrali pred dvajsetimi leti: kar je bilo že v tisku, ko so ga kupili, ali karkoli je zadnji dobavitelj navedel. Ta pristop je deloval, ko je bila pogostost menjave nizka in je bila delovna sila poceni. Ne deluje, če vaš razpored zahteva krajše serije, daljši čas delovanja in ničelno toleranco za premik matrice. Ustrezen vodnik za izbiro vpenjala nadomešča navado z dokumentiranimi merili, zaradi česar je odločitev sledljiva, upravičljiva in ponovljiva v vaši celotni floti stiskalnic.
Matrika odločilnih kriterijev za izbiro vpenjalnega sistema
Štiri spremenljivke vodijo izbiro. Vrsta stiskalnice in tonaža določata, katerim silam se morajo upreti spone. Pogostost menjave matrice določa, koliko časa izgubite za dejavnosti vpenjanja na izmeno. Cilji glede obsega proizvodnje in časa delovanja določajo finančni prag, kjer se hitrejši prehod povrne. Kapitalski proračun pa določa, katere tehnologije so danes dostopne in katere zahtevajo postopne naložbe. Spodnja matrika preslika vsako spremenljivko glede na tehnologije vpenjanja, da se pojasni, kje kateri sistem najbolje ustreza.
| Kriteriji odločanja | Ročne objemke za trakove | Hidromehanski | Hidravlična hitra-spojnica | Magnetne plošče |
|---|---|---|---|---|
| Tonaža stiskalnice pod 200 ton | Odlično | Dobro | Ustrezna (pogosto prevelika) | Ustrezna (pogosto prevelika) |
| Tonaža stiskalnice 200-800 ton | Ustrezno | Dobro | Odlično | Odlično |
| Tonaža stiskalnice nad 800 ton | Slabo (potrebnih je preveč sponk) | Ustrezno | Odlično | Odlično |
| Menjava matrice manj kot 2 na izmeno | Sprejemljivo | Dobro | Preveč{0}}investirano | Preveč{0}}investirano |
| Menjava matrice 3-6 na izmeno | Slabo (predolgi izpadi) | Ustrezno | Odlično | Odlično |
| Matrica se spremeni več kot 6 na izmeno | Nesprejemljivo | Ubogi | Dobro | Odlično |
| Ciljni čas delovanja nad 85 % | Težko vzdrževati | Dosegljivo z disciplino | Enostavno dosegljivo | Enostavno dosegljivo |
| Kapitalski proračun pod 5000 $ na tisk | Edina možnost | Izvedljivo | Ni izvedljivo | Ni izvedljivo |
| Kapitalski proračun $5,000-$30,000 na tisk | Na voljo | Na voljo | Izvedljivo za en-stisk | Ni izvedljivo |
| Kapitalski proračun nad 30.000 USD na tisk | Na voljo | Na voljo | Na voljo | Izvedljivo |
Preberite to tabelo kot filter, ne rezultat. Če vaša stiskalnica deluje nad 800 ton s šestimi menjavami matrice na izmeno in 85-odstotnim ciljnim časom delovanja, ročne spone s trakom ne uspejo po treh od štirih meril. Matrica objektivno zoži vaše možnosti, preden se začnejo pogovori z dobavitelji.
Ujemanje tehnologije z operativnimi zahtevami
Izbira sistema vpenjanja matrice ni zgolj finančni izračun. Operativne omejitve oblikujejo odločitev prav tako močno kot proračun. Visoko{2}}progresivna matrica, ki poganja napredno visoko{3}}trdno jeklo pri 300 udarcih na minuto, ustvarja dinamične obremenitve, ki zahtevajo doslednost vpenjalne sile, ki jo zagotavljajo samo hidravlični ali magnetni sistemi. Delavnica, ki na 150-tonski stiskalnici OBI izdela 30 različnih matric na teden, ima več koristi od nihajnih sponk in hidromehanskih enot, ki izboljšujejo doslednost, ne da bi bilo treba spremeniti infrastrukturo.
Pri zoževanju možnosti upoštevajte te operativne realnosti:
- Združljivost materiala matrice:Magnetne plošče zahtevajo feromagnetne matrice. Aluminijasta držala za matrice ali ne-magnetne podplošče iz nerjavečega jekla ne bodo delovale. Preden navedete magnetnost, preverite material za čevelj.
- Tiskovna orientacija:Hidravlične spone na batu (zgornja matrica) morajo med nalaganjem matrice držati proti gravitaciji. Sistemi, ocenjeni za vodoravno uporabo opornikov, brez ponovnega izračuna morda ne bodo imeli ustrezne držalne sile za navpično namestitev drsnika.
- Okoljski pogoji:Stiskalnice z močnim mazanjem ali razprševanjem hladilne tekočine hitro zmanjšajo trenje ročnih sponk. Hidravlični sistemi z zunanjimi cevmi se v tem okolju soočajo s pospešeno korozijo vgradnje. Magnetne plošče dobro prenašajo mokra okolja, če so površine ob zamenjavi očiščene.
- Raven spretnosti operaterja:Ročni sistemi zahtevajo usposabljanje in disciplino glede specifikacij navora in zaporedja zategovanja. Hidravlični in magnetni sistemi zmanjšujejo odvisnost operaterja, vendar zahtevajo vzdrževalne tehnike, usposobljene za te posebne tehnologije.
Kje začeti pri nadgradnji vaše strategije vpenjanja
Ni treba, da se nadgradnja vpenjalne matrice za operacije stiskalnice izvede naenkrat. Modularna implementacija v fazah vam omogoča dokazovanje donosnosti naložbe z enim pritiskom, preden začnete delati po tleh. Sledite temu zaporedju ocenjevanja:
- Preglejte svoje trenutno stanje.Časi menjave dnevnika, incidenti-povezani s sponami in napake pri preverjanju navora v vseh stiskalnicah za 30 dni. Ti osnovni podatki določajo, katere stiskalnice imajo največji potencial za izboljšanje.
- Prepoznajte svojo omejitveno stiskalnico.Stiskalnica z najpogostejšimi menjavami matrice in najvišjimi stroški izpadov je vaše izhodišče. Nadgradnja te stiskalnice najprej zagotavlja najhitrejše povračilo.
- Ocenite fizično združljivost.Izmerite T-dimenzije rež, ravnost opornika, razpoložljivo hidravlično oskrbo in arhitekturo krmiljenja stiskalnice na ciljni stiskalnici. Te meritve določajo, katere tehnologije so-mogoče naknadno vgraditi brez strukturnih sprememb.
- Izračunajte dobo vračila.Primerjajte stroške nadgradnje vpenjanja s proizvodno vrednostjo obnovljenega časa delovanja. Tisk, ki zaračuna 200 USD na uro proizvodnje in obnovi 45 minut na izmeno, povrne 25.000 USD vreden hidravlični sistem v manj kot šestih mesecih.
- Pilotirajte in potrdite.Izbrani sistem namestite na stiskalnico. Delujte 60 do 90 dni. Izmerite dejansko zmanjšanje časa preklopa, preverite doslednost vpenjalne sile in dokumentirajte morebitne težave pri namestitvi ali vzdrževanju.
- Standardizirajte in razširite.Uporabite rezultate pilota, da ustvarite poslovni primer za-razporeditev po celotnem voznem parku. Dajte prednost stiskalnicam glede na pogostost zamenjave in vrednost proizvodnje, pri čemer najprej nadgradite-najučinkovitejšo opremo.
To zaporedje zadržuje tveganje, hkrati pa gradi zaupanje organizacije v novo tehnologijo. Vsak korak ustvari podatke, ki so osnova za naslednjo odločitev, namesto da bi zahteval preskok vere skozi celotno operacijo.
Pri operacijah, pri katerih zapletenost matrice doda še eno spremenljivko - progresivne matrice z majhnimi vpenjalnimi razmiki, motnjami dvigala ali ne-standardnimi geometrijami čevlja -, nadgradnje vpenjanja pogosto ni mogoče ločiti od sprememb zasnove matrice. Morda bo treba dodati vpenjalne robove, oblikovati podplošče ali standardizirati dimenzije čevlja za celotno družino matric. V teh situacijah sodelovanje s partnerjem za izdelavo orodij, ki že od samega začetka razume strukturo matrice in izziv integracije vpenjanja, prepreči drago predelavo.YICHENove rešitve za žigosanje po merislužijo inženirjem, ki navigirajo točno po tem prehodu - usklajujejo strukturo matrice, postavitev komponent in dostop do vpenjanja, tako da nadgradnja deluje kot sistem in ne kot zbirka neujemajočih se delov.
Pogosta vprašanja o sponkah za štancanje
1. Koliko vpenjalne sile potrebujem za svojo stiskalnico?
Pri ročičnih stiskalnicah mora skupna vpenjalna sila znašati vsaj 10 % nazivne tonaže stroja. Za-hitrostne stiskalnice uporabite 20 % nazivne tonaže. To silo enakomerno razdelite med zgornjo in spodnjo polovico matrice. Ko uporabljate objemke s trakom s stopničastimi bloki, ne pozabite, da na matrico deluje le približno polovica napetosti vijaka, zato morate podvojiti svojo izračunano prednapetost. Dodajte dušikove -sile dvigala vzmeti neposredno vaši zgornji zahtevi za vpenjanje matrice, saj te sile med povratnim hodom delujejo proti sponkam.
2. Kakšna je razlika med hidravličnimi vpenjalnimi sponami in magnetnimi vpenjalnimi sistemi?
Hidravlične vpenjalne matrice uporabljajo tekočino pod pritiskom, ki deluje na bate za ustvarjanje vpenjalne sile, kar zahteva zunanjo napajalno enoto in zagotavlja čas vpenjanja/odpenjanja od 5 do 30 sekund. Magnetni vpenjalni sistemi uporabljajo elektrotrajne magnete, ki se aktivirajo v 2 do 3 sekundah s kratkim električnim impulzom in zadržijo brez neprekinjenega napajanja. Hidravlični sistemi delujejo s katerim koli materialom za matrice, vendar potrebujejo stalno vzdrževanje tesnil in analizo tekočine. Magnetne plošče zahtevajo feromagnetne matrice in ravne, čiste kontaktne površine, vendar praktično nimajo mehanskih komponent, ki se obrabijo. Magnetni sistemi običajno stanejo več vnaprej, vendar ponujajo najhitrejše čase menjave.
3. Kako pogosto je treba pregledati in zamenjati objemke matrice za žigosanje?
Navoje T- vijakov z ročnim vpenjanjem je treba pregledati ob vsaki menjavi matrice glede raztezanja ali trganja, z mesečnimi meritvami z mikrometrom za odkrivanje obrabe zaradi utrujenosti. Zamenjajte vse vijake, ki kažejo trajni raztezek, razpoke na polmeru glave-do-stebla ali deformacijo navoja. Tesnila hidravličnih objemk običajno zdržijo od 500.000 do 2.000.000 ciklov, odvisno od tlaka in čistosti tekočine, s četrtletno analizo tekočine, ki vodi čas zamenjave. Magnetne plošče potrebujejo površinski pregled pred vsako nastavitvijo matrice in četrtletno preverjanje vlečnega-testa glede na odčitek osnovne linije namestitve.
4. Ali lahko naknadno vgradim objemke za hitro menjavo matrice na obstoječo stiskalnico?
Da, večina vpenjalnih sistemov za hitro menjavo matric je zasnovanih za naknadno namestitev. Združljivost je odvisna od treh dejavnikov: dimenzije reže T- se morajo ujemati s specifikacijami drsnih sponk, debelina in ploskost opornika morata podpirati način namestitve (magnetne plošče potrebujejo ploskost znotraj 0,002 palca na čevelj), hidravlično napajanje pa mora zagotavljati 3000 do 5000 PSI z ustreznim pretokom. Konstrukcije z vijaki-na gosenicah, ki se izognejo obdelavi stiskalnice, so znatno razširile možnosti naknadne vgradnje. Starejše stiskalnice s krmiljenjem,-ki temelji na releju, bodo morda potrebovale tudi nadgradnjo PLC-ja, da sprejmejo signale zaklepanja sponk.
5. Zakaj se moja matrica med proizvodnjo premakne, čeprav so objemke tesne?
Premik matrice pod navidezno tesnimi sponami običajno izvira iz enega od več temeljnih vzrokov: olje ali mazivo za vtiskovanje na površini čevlja matrice, ki zmanjša trenje za 30 do 50 %, neusklajena višina stopničastega bloka, zaradi česar se objemka traku nagne in koncentrira silo na vijak namesto na rob matrice, sprostitev vijaka zaradi termičnega cikliranja med dolgimi vožnjami ali nezadostna skupna vpenjalna sila za vključene dinamične obremenitve. Necentralna obremenitev v progresivnih matricah prav tako ustvarja nagibne momente, ki preobremenijo sponke na eni strani. Začnite s čiščenjem kontaktnih površin, preverjanjem ujemanja višine stopničastega bloka, ponovnim-zategovanjem po začetnih pritiskih stiskanja in ponovnim izračunom, ali vaša skupna vpenjalna sila upošteva sile odstranjevanja, obremenitve dvigala in udarce-skozi.


