


Kaj naredi progresivno kovinsko žigosanje profesionalno stopnjo
Ko določijo proizvodni inženirjiprogresivno žigosanje kovinza -program velikega obsega ne izbirajo le metode oblikovanja. Zavezujejo se proizvodnemu sistemu, kjer se tračni material pomika skozi zaporedne postaje znotraj ene matrice za vtiskovanje, pri čemer vsak pritisk stiskalnice hkrati izvaja različne operacije v vsaki postaji. Izraz "progresivno" se nanaša na to postopno napredovanje: geometrija dela se postopoma gradi, postaja za postajo, dokler se dokončana komponenta ne loči od nosilnega traku na končni meji.
Profesionalno progresivno žigosanje je postopek preoblikovanja pločevine z velikim-volumenom, pri katerem se neprekinjen trak podaja skozi natančno-izdelano več-nastavitev matrice, pri čemer vsak hod stiskalnice napreduje trak in izvaja sočasne operacije (prebadanje, oblikovanje, kovanje, rezanje) za izdelavo končnih delov s hitrostjo, ki presega več sto gibov na minuto po dokumentiranem postopku nadzor.
Definiranje progresivnega kovinskega žigosanja na profesionalni ravni
Na osnovni ravni lahko vsaka trgovina s stiskalnico in progresivno matrico žigosa dele. Profesionalni-postopki pa so opredeljeni s tem, kar se dogaja okoli tiska. Opazili boste razliko v tolerancah do +/-0,05 mm ali manj v milijonih ciklov, v progresivnih matricah, izdelanih iz vrhunskih orodnih jekel za več-milijonsko pričakovano življenjsko dobo, in v spremljanju procesa v realnem času, ki ujame odstopanja, preden proizvedejo ostanke. To niso neobvezne nadgradnje. To so osnovne zahteve za avtomobilske, vesoljske in elektronske programe, kjer lahko en sam okvarjen del kaskadno povzroči zaustavitev linije.
Kaj ločuje poklicne operacije od splošnega žigosanja
Vrzel med trgovino za žigosanje blaga in profesionalnim postopkom žigosanja je sestavljena iz štirih stebrov:
- Strožje tolerancevzdržuje s pomočjo natančnih-orodnih komponent in nadzorovanih parametrov stiskanja.
- Dolgoživost konstruirane matricedoseči s pravilno izbiro materiala, toplotno obdelavo in strategijami premazov.
- Dokumentirana kontrola procesavključno s spremljanjem SPC, senzorji-indie in sledljivimi zapisi pregledov.
- Certificirani sistemi kakovostikot sta IATF 16949 ali ISO 9001, ki uveljavljata strukturirane korektivne ukrepe in stalne izboljšave.
Profesionalni partner za progresivno žigosanje kovin obravnava kakovost kot kulturni temelj in ne kot končno--kontrolno točko. Njihove inženirske ekipe sodelujejo med načrtovanjem delov in prevedejo geometrijo v optimizirane postavitve postaj, preden je jeklo razrezano. Ta vpletenost navzgor je tisto, kar loči pravega proizvodnega partnerja od trgovine, ki preprosto upravlja dele za tiskanje.
Razumevanje razlikovanja je pomembno, vendar je resnična globina v tem, kako poteka sam proces, od trenutka, ko trakovi vstopijo v matrico, do trenutka, ko končni del pade v zbiralnik.
Kako korak za korakom poteka postopek progresivnega žigosanja
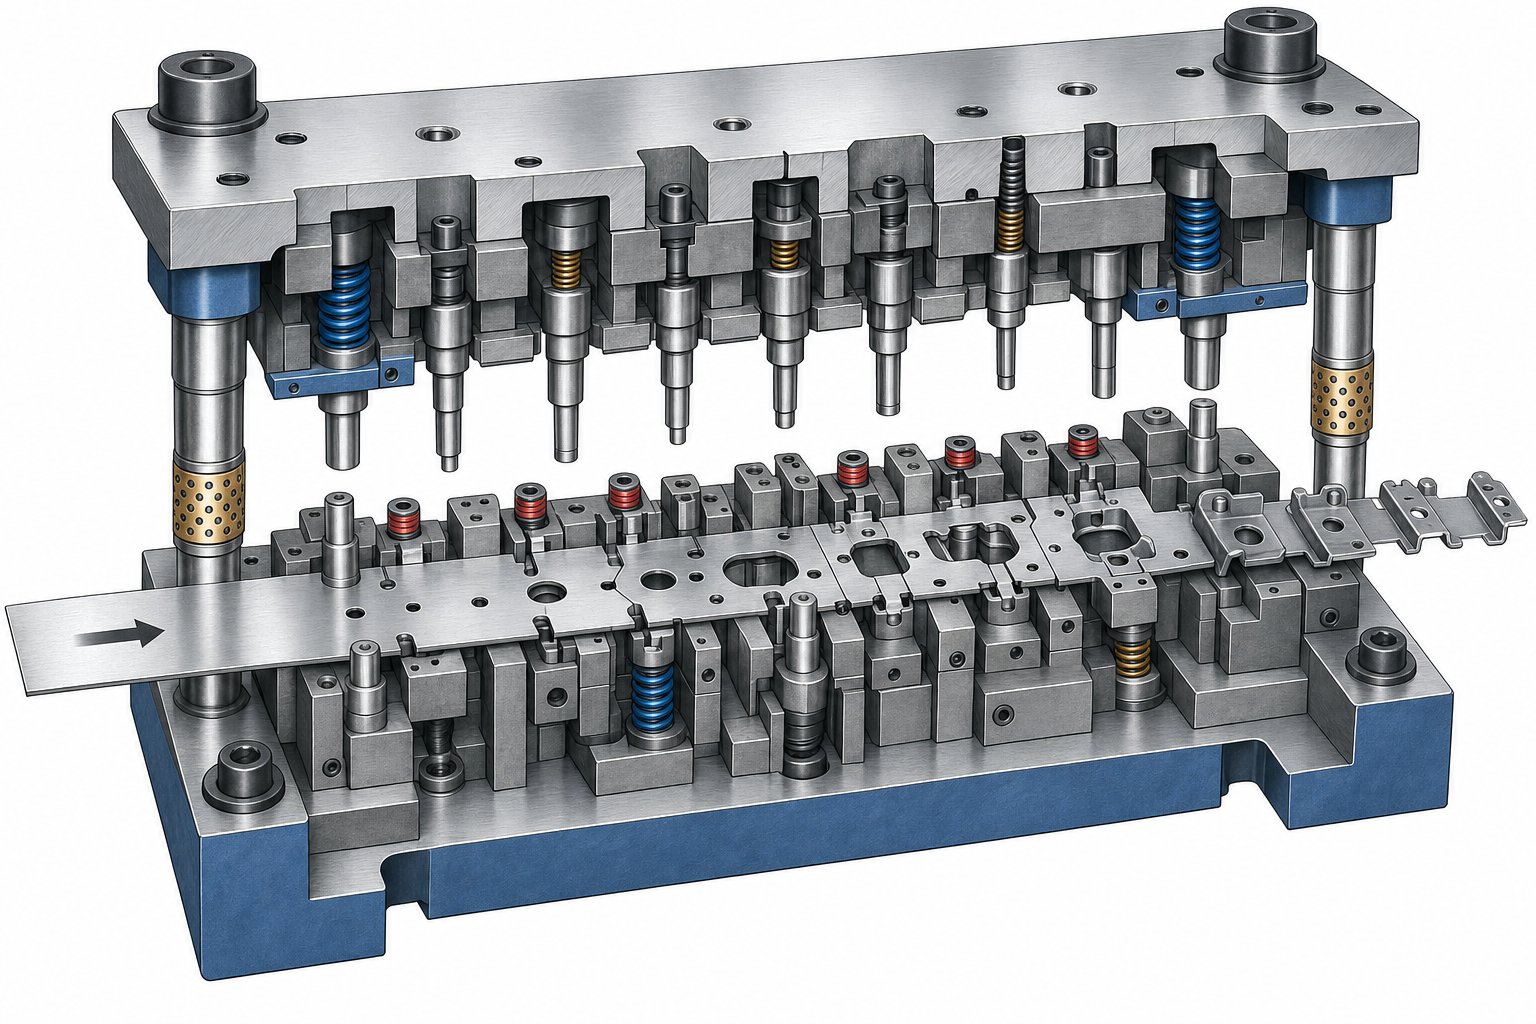
Končni del, ki pade iz matrice za progresivno žigosanje, je videti skoraj brez napora, toda za tem rezultatom je tesno usklajeno zaporedje mehanskih dogodkov, ki se zgodijo v delčkih sekunde. Theprogresivni postopek žigosanjase začne precej pred cikli stiskanja. Začne se pri odvijalniku, gre skozi sisteme za ravnanje in mazanje ter se opira na natančno podajalno in registracijsko mehaniko, da ohranja vsako postajo poravnano na tisoče gibov na uro.
Mehanika podajanja trakov in registracije pilotov
Predstavljajte si neprekinjen trak pločevine, običajno debel od 0,1 mm do 6 mm, ki se odvija iz tuljave, gre skozi ravnalnik za odstranitev kompleta tuljav in vstopi v servo podajalnik. Podajalnik premakne trak za fiksno razdaljo, imenovano korak podajanja, ki je enaka razmiku med postajami v matrici. Ta korak mora biti natančen. Celo odstopanje v višini nekaj tisočink palca se pojavi med postajami in proizvede--dele, ki niso določeni.
Samo podajanje ne more zagotoviti natančnosti pozicioniranja pri hitrih stopnjah žigosanja kovin od 200 do 1500 gibov na minuto. Tu pridejo na vrsto pilotni zatiči. Zgodnje postaje preluknjajo namenske pilotne luknje v traku. Ko se matrica pri naslednjih potezah zapre, stožčasti ali -oblikovani piloti vstopijo v te luknje in potisnejo trak v natančno poravnavo, preden pride do kakršnega koli rezanja ali oblikovanja. V skladu z industrijskimi inženirskimi smernicami je razdalja od -do-luknje običajno okoli 0,0005 do 0,001 palca za natančno delo, dovolj tesno, da popravi preostalo napako podajalnika, ne da bi popačil trak.
Čas podajanja-je pomemben prav tako kot natančnost nagiba. Zvitki morajo sprostiti trak, preden se piloti zaskočijo, in ga ponovno -prijeti šele, ko se kocka odpre. Če se podajalni valji zaprejo prezgodaj, zlasti blizu spodnje mrtve točke,ujeti material med matrico in podajalnikomlahko potisne trak naprej, ko piloti zapustijo, kar ustvari predolgo napredovanje, ki se zamaskira kot napake-dolžine podajanja.
Kako več{0}}oblikovanje postaj gradi geometrijo delov
Vsaka postaja v matrici za progresivno žigosanje izvede eno ali več specifičnih operacij na traku. Kompleksne-tridimenzionalne geometrije nikoli ne nastanejo v enem zadetku. Namesto tega se razvijajo postopno, pri čemer vsaka postaja dodaja funkcije, dokler del ni dokončan. Zamislite si to kot gradnjo komponente plast za plastjo, le da je vsaka plast posebna mehanska operacija in ne nanos materiala.
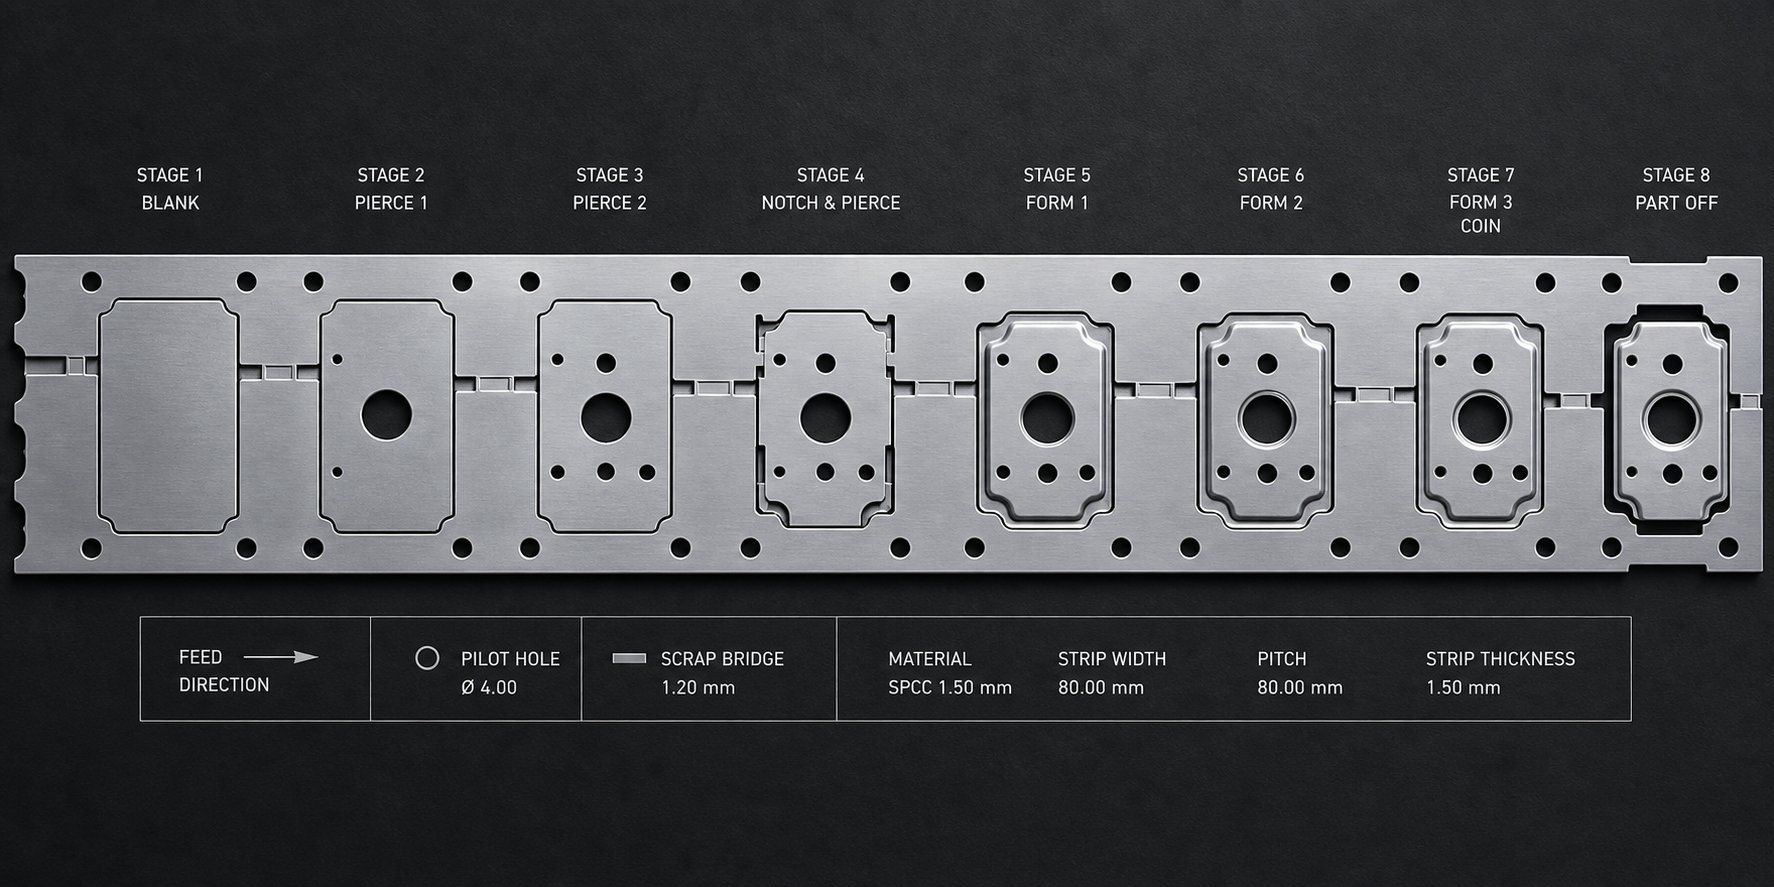
Tukaj je tipično zaporedje operacij postaje v profesionalni postavitvi progresivnega matrice in žigosanja:
- Prebadanje pilotne luknje- Ustvari registracijske funkcije, ki jih uporabljajo spodnje postaje za natančno določanje položaja.
- Blankiranje in piercing- Reže notranje luknje, reže in delne profile. Močno rezanje se porazdeli zgodaj, da se ohrani stabilnost traku.
- Lancing in oblikovanje- Delno reže in upogne jezičke, reže ali prehodne elemente, ki pripravijo trak za globlje oblikovanje.
- Risanje in oblikovanje- Ustvari tri{1}}dimenzionalne oblike, kot so skodelice, rebra, reliefi ali oblikovane površine z nadzorovanim pretokom materiala.
- Kovanje in kalibracija- Lokalno stisne material, da doseže strog nadzor dimenzij, izravna površine ali izostri radije, ki presegajo dovoljeno oblikovanje zraka.
- Obrezovanje- Odstrani odvečni material, vnesen med oblikovanjem, ali odpravi nosilne povezave po obodu dela.
- Končna meja- Loči dokončan del od nosilnega traku za izmet ali zbiranje.
Zaporedje postaj ni poljubno. Profesionalni oblikovalci matric postavijo težke operacije rezanja zgodaj, glavne operacije oblikovanja na sredino, kjer nosilec še zagotavlja podporo, in kalibracijo tik pred rezom, da zaklenejo končne mere. Ta pristop obvladuje vrhove tonaže med hodom stiskalnice in preprečuje popačenje traku, ki bi se kopičilo pri poznejših postajah.
Pritisnite Stroke Sequence in Strip Advance Coordination
Celoten proces progresivnega žigosanja je sinhroniziran s ciklom stiskanja. Med zamahom navzdol se zgornja matrica spusti, vključijo se piloti in vsaka postaja izvede svoje delovanje hkrati. V spodnji mrtvi točki je vse rezanje in oblikovanje končano za ta cikel. Pri gibu navzgor plošča za odstranjevanje zadrži trak, medtem ko se luknjači umaknejo, dvigala zaloga dvignejo trak stran od spodnjih elementov matrice, sistem podajanja pa premakne material za en korak.
To razmerje med hodom stiskalnice in napredovanjem traku je tisto, kar omogoča visokohitrostno vtiskovanje kovin. Vsak cikel se trak premakne naprej za točno en korak. Vsaka postaja v istem trenutku obdela drugačen del traku. Rezultat je en dokončan del na gib na končni postaji, ne glede na to, koliko vmesnih operacij zahteva del. Matrica z 12 postajami, ki teče pri 400 udarcih na minuto, proizvede 400 dokončanih delov na minuto, pri čemer se vseh 12 operacij izvaja vzporedno in ne zaporedno.
Višina dviga traku igra ključno vlogo pri tej koordinaciji. Trak se mora dovolj dvigniti, da odstrani vodila in oblikovane elemente, preden se premakne naprej, vendar pretiran dvig povzroči vibracije in upogibanje, ki omejita hitrost stiskanja. Ravnotežje višine dviga, časa podajanja in hitrosti giba je tisto, kjer se progresivni proces žigosanja matrice premakne iz teorije učbenikov v uporabni inženiring in kjer se poklicne operacije razlikujejo od trgovin, ki uporabljajo matrice zunaj svojih potrjenih hitrostnih okvirov.
Mehanika podajanja, vodenja in koordinacije udarcev pojasnjuje, kako se deli premikajo skozi matrico. Toda inteligenca za postopkom živi v sami matrici, zlasti v orodnih materialih, postavitvi postaje in oblikovalskih odločitvah, ki določajo, ali bo matrica vzdržala toleranco za 500.000 udarcev ali 5 milijonov.
Osnove progresivnega oblikovanja matrice in orodja
Progresivna matrica je sposobna le toliko, kolikor so zmožne odločitve, vgrajene v njeno zasnovo. Orodni material, število postaj, zaporedje postavitve in porazdelitev sile se zaklenejo, preden steče en sam udarec. Profesionalna progresivna zasnova matric ločuje-orodja z dolgo življenjsko dobo, ponovljivo orodje od matric, ki se zgodaj pokvarijo in porabljajo denar zaradi nenačrtovanega vzdrževanja in odpadkov.
Orodni materiali in pričakovana življenjska doba matrice
Razred jekla, izbran za luknjače, vložke za matrice in komponente za oblikovanje, neposredno nadzira, koliko delov lahko izdela matrica, preden jo je treba ostriti ali zamenjati. Trši materiali se dlje upirajo obrabi, vendar so tudi dražji in so lahko krhki pod udarnimi obremenitvami. Izbira pravega materiala za orodje za progresivne matrice pomeni uravnoteženje odpornosti proti obrabi z žilavostjo, ceno in posebnimi zahtevami žigosanega materiala.
Tukaj je primerjava najpogostejših materialov za orodje v praksi:
| Material za orodje | Trdota (HRC) | Odpornost proti obrabi | Žilavost | Tipična življenjska doba kocke (udarci) | Najboljša aplikacija |
|---|---|---|---|---|---|
| Orodno jeklo D2 | 58-62 | visoko | Zmerno | 1-3 milijone | Splošno prebadanje in rezanje mehkega jekla in aluminija |
| M2 hitro{1}}rezno jeklo | 60-65 | Zelo visoko | Zmerno-Visoko | 3-5 milijonov | Visoko{0}}hitro prebadanje abrazivnih materialov, kot je nerjavno jeklo |
| Karbid (volframov karbid) | 70-75+ | Odlično | Nizka | 5-20+ milijonov | Programi z velikim- obsegom, ki zahtevajo najdaljšo življenjsko dobo matrice z minimalnim ponovnim brušenjem |
D2 pokriva široko paleto progresivnih orodij in aplikacij po razumni ceni. M2 se vključi, ko se hitrosti stiskanja povečajo ali pri vtiskovanju trših zlitin, ki prežvečijo jekla nižje-kakovosti. Vložki iz karbidne trdine podaljšujejo življenjsko dobo matrice na desetine milijonov, vendar zahtevajo skrbno poravnavo stiskanja in delovanje-brez udarcev, ker se karbidna trdina zlomi, namesto da bi se deformirala pod čezmernimi obremenitvami zunaj-centra.
Profesionalni izdelovalci orodij uporabljajo tudi površinsko obdelavo, kot so premazi TiN ali TiCN, da zmanjšajo trenje, upočasnijo ugriz na delih iz nerjavečega jekla in podaljšajo intervale med cikli ostrenja.
Načrtovanje postavitve postaje za kompleksne dele
Prevajanje končne geometrije dela v optimizirano postavitev postaje je tisto, kjer se načrtovanje matrice za vtiskovanje premakne iz strojništva v uporabno{0}}reševanje problemov. Izkušeni proizvajalci radiYICHENpristopite k tej fazi tako, da preslikate vsako značilnost na delu, identificirate zaporedja oblikovanja, ki zmanjšajo deformacijo materiala, in enakomerno porazdelite sile rezanja in oblikovanja po hodu stiskalnice.
Načrtovanje postavitve postaje sledi strukturirani metodologiji:
- Identificirajte vse operacije prebadanja, oblikovanja in obrezovanja, ki jih zahteva geometrija dela.
- Zaporedne operacije, tako da se težko rezanje zgodi zgodaj na ravnem materialu in se oblikuje na sredini, medtem ko nosilec še vedno zagotavlja stabilnost.
- Združite združljive operacije v skupne postaje, kjer tonaža in prostorska dovoljenost dovoljujeta.
- Vstavite nedejavne (slepe) postaje med stopnje težkega oblikovanja, da omogočite sprostitev traku in zagotovite prostor za prihodnje modifikacije dizajna.
- Prepričajte se, da skupna tonaža vseh aktivnih postaj ostaja znotraj zmogljivosti stiskalnice z varnostno rezervo 15-20 %.
Slabo načrtovane postavitve ustvarjajo konice sile, ki odklanjajo stiskalni bat, pospešujejo obrabo na eni strani matrice in uvajajo variacije dimenzij. Dobro-zasnova matrice za progresivno vtiskovanje simetrično porazdeli obremenitve in poskrbi, da trak sledi naravnost skozi vsako postajo.
Usklajevanje kompleksnosti matrice s proizvodnimi cilji
Več postaj pomeni več zmogljivosti, vendar pomenijo tudi širšo matrico, večjo stiskalno posteljo in višje stroške orodja. Profesionalni oblikovalci matrice stehtajo število postaj glede na širino traku, ki poganja stroške materiala na kos, in glede na zahtevano tonažo stiskalnice, ki omejuje možnosti strojev v proizvodnem prostoru.
Matrica s 16 postajami, ki se prilega 200-tonski stiskalnici, je pogosto boljša gospodarska izbira kot matrica z 22 postajami, ki zahteva 400-tonsko stiskalnico, tudi če slednja združuje več operacij. Odločitev je odvisna od letne količine, razpoložljive zmogljivosti stiskalnice in skupnih stroškov lastništva v pričakovani življenjski dobi matrice.
Tu progresivno oblikovanje matrice za žigosanje postane skupna vaja med oblikovalci delov, inženirji matrice in načrtovalci proizvodnje. YICHEN'smatrica za progresivno žigosanjerazvojni proces se na primer osredotoča na inženirske matrice, ki dosegajo cilje ponovljivosti, hkrati pa se prilegajo v razširljivo proizvodno infrastrukturo, kar daje ekipam za nabavo jasno pot od validacije prototipa do množične proizvodnje.
Orodni material in postavitev postaje se zakleneta v zgornjo mejo zmogljivosti matrice. Toda tudi najbolj natančno izdelana matrica ne more nadomestiti slabe izbire materiala ali neučinkovite postavitve traku navzgor, kjer prevzameta zasnova nosilca in strategija gnezdenja.
Izbira materiala in optimizacija postavitve traku
Surovine običajno predstavljajo 40-60 % skupnih stroškov žigosanega dela. To pomeni, da imajo odločitve, sprejete med načrtovanjem postavitve traku in izbiro materiala, večji vpliv na -ekonomijo posameznega dela kot skoraj kateri koli drug dejavnik v procesu. Dobro optimizirana postavitev iz vsake tuljave iztisne največ delov, medtem ko prava izbira materiala zagotavlja, da se ti deli oblikujejo čisto brez razpok, gub ali pretirane vzmetnosti.
Oblikovanje nosilnega traku in optimizacija gnezdenja
Nosilni trak je skeletna hrbtenica, ki drži skupaj delno oblikovane dele, ko napredujejo skozi matrico. To ni končni izdelek, zato vsak kvadratni milimeter nosilnega materiala postane odpadek. Zasnova čim tanjšega in ožjega, hkrati pa ohranja dovolj trdnosti, da potisne trak skozi vse postaje brez upogibanja, je dejanje ravnotežja, ki neposredno vpliva na porabo materiala.
Dve vrsti nosilcev služita za različne aplikacije progresivnega žigosanja:
- Trdni nosilcidelo za osnovne operacije rezanja in upogibanja, kjer trak ostane raven skozi celoten hod stiskalnice. Ponujajo največjo togost, vendar ne morejo prilagoditi navpičnega premikanja delov med postajami.
- Raztegljivi spletni nosilcivključujejo strateške reze ali zanke, ki omogočajo nosilcu, da se upogne navpično in vodoravno. Ti so bistveni za dele, ki zahtevajo globoko vlečenje, vtiskovanje ali več-stopenjsko oblikovanje, kjer mora material teči navznoter, ne da bi popačil razmik med deli.
Slabo zasnovan nosilec lahko povzroči popolno okvaro orodja. Če je pritrdilna mreža preozka, se med oblikovanjem strga. Če je preveč tog za aplikacijo globokega-vleka, zaklene korak traku in povzroči napačno registracijo navzdol. Poklicni inženirji matric uporabljajo programsko opremo za simulacijo, da napovejo deformacijo nosilca in potrdijo, da flex mreža zagotavlja dovolj dolžine linije za navpično premikanje brez tanjšanja preko meje loma materiala.
Strategija gnezdenja določa, kako so deli usmerjeni in nameščeni na traku, da se zmanjša količina odpadkov. Za progresivne materiale za žigosanje pogosti pristopi vključujejo:
- Eno-vrstne postavitve- Enostavno in predvidljivo, najboljše za simetrične dele, vendar pogosto z manjšo porabo materiala.
- Kotno ali zasukano gnezdenje- Nagne dele pod kotom, da se prilegajo bližje drug drugemu, na primer koščke sestavljanke. To lahko znatno zmanjša širino traku za geometrije nepravilnih oblik.
- Več-vrstne postavitve- Odtisne dva ali več delov enega ob drugem na pritisk, s čimer poveča pretok in izboljša izkoristek, ko to dopuščajo dimenzije delov.
Industrijsko merilo zauporaba materiala pri progresivnih operacijah matriceje vsaj 75 %. Za doseganje tega cilja je potrebna skrbna optimizacija širine mostu, majhnih delov materiala, ki ostanejo med sosednjimi deli in med deli ter robom traku. Splošno pravilo določa, da je najmanjša debelina mostu 1,25 do 1,5-kratna debelina materiala. Za 1,5 mm trak, to pomeni most približno 1,9 do 2,25 mm, ravno dovolj, da preprečite, da bi se ostanki zvili in zataknili matrico.
Optimizacija širine traku je neposredno povezana s stroški na-del. Ožji trak pomeni manjšo porabo surovine na cikel, pomeni pa tudi manjše robove glede trdnosti nosilca in stabilnosti robov. Podajalni korak, ki je razdalja, ki jo trak premakne na gib, se skupaj s širino traku določi pravokotno površino materiala, porabljenega na del. Zmanjšanje katere koli dimenzije ob ohranjanju strukturne celovitosti in oblikovanja sorazmerno zniža stroške materiala.
Vrste kovin in razponi debelin za progresivno žigosanje
Vsaka kovina ne teče dobro v progresivni matrici. Postopek zahteva materiale, ki lahko prenesejo ponavljajoče se upogibanje, prebadanje in oblikovanje na več postajah brez razpok ali delovnega-utrjevanja do točke zloma. Možnost oblikovanja, površinska trdota in vzmetno obnašanje vplivajo na to, ali je določena zlitina dober kandidat za visoko-hitrostno progresivno žigosanje kovin.
Tukaj je primerjava najpogostejših materialov za progresivno žigosanje glede na praktične lastnosti:
| Kategorija materiala | Ocena oblikovanja | Tipično območje debeline | Pogoste aplikacije | Posebni vidiki orodja |
|---|---|---|---|---|
| Nizko{0}}ogljično jeklo (C1008-C1010) | Odlično | 0.2 - 4.0 mm | Nosilci, komponente podvozja, strukturni nosilci, električna ohišja | Standardno orodje D2 deluje dobro; minimalno motečo skrb |
| Nerjaveče jeklo (301, 304, 316) | Srednje-Dobro | 0.1 - 3.0 mm | Medicinske naprave, oprema za hrano, elektronska zaščita, korozijsko{0}}odporna strojna oprema | Visoka stopnja{0}}kaljenja zahteva M2 ali karbidno orodje; Prevleke TiN zmanjšajo draženje |
| Bakrove zlitine (medenina C110, C194, C260) | Dobro-Odlično | 0.1 - 2.5 mm | Električni priključki, konektorji, toplotni odvodi, RF zaščita | Mehak material lahko povzroči nabiranje robov na udarcih; potrebno je pogosto čiščenje polžev |
| Medenina (C260, C270) | Odlično | 0.1 - 2.0 mm | Vodovodne armature, okrasno okovje, električni kontakti, komponente instrumentov | Odlična sposobnost oblikovanja z nizko vzmetnostjo; standardno orodje, primerno za večino aplikacij |
| Aluminijeve zlitine (1100, 3003, 5052) | Dobro-Odlično | 0.2 - 3.5 mm | Hladilniki, avtomobilske plošče, elektronska ohišja, letalski nosilci | Nabiranje lepila na orodju zahteva polirane površine matrice ali posebne premaze; mehkejše zlitine potrebujejo širšo luknjo-za-rezilo |
Progresivno žigosanje iz ogljikovega jekla prevladuje v-konstrukcijskih programih velike količine, ker je material poceni, se oblikuje predvidljivo in deluje pri visokih hitrostih stiskanja brez posebnih maziv. Stopnje, kot sta C1008 in C1010, ponujajo duktilnost, potrebno za zapletene upogibe in vlečenja, hkrati pa ostajajo dovolj toge, da ohranijo celovitost nosilca z več-matricami.
Bakreno progresivno žigosanje in medeninasto progresivno žigosanje sta standardna v električnem in elektronskem sektorju. Te zlitine združujejo odlično prevodnost z dobro sposobnostjo oblikovanja, zaradi česar so idealne za sponke, vodila in vzmetne kontakte. Zlasti medenina ponuja zelo nizek povratni vzmet, kar poenostavi orodje in zmanjša število postaj za dele z ozkimi kotnimi tolerancami.
Progresivno žigosanje aluminija predstavlja edinstvene izzive. Mehkoba kovine povzroči, da se oprime površine orodja, pri čemer nastajajo usedline, ki ustvarjajo površinske napake na končnih delih. Profesionalni postopki se temu zoperstavljajo z visoko poliranimi površinami luknjačev in matrice, posebnimi mazivi in včasih kromiranimi ali DLC prevlekami na komponentah za oblikovanje. Kljub tem pomislekom ostaja aluminij-najboljša izbira za lahke komponente v avtomobilskih in elektronskih aplikacijah, kjer prihranki pri teži upravičujejo dodatno pozornost orodij.
Nerjavno jeklo je na zahtevnem koncu progresivnih materialov za žigosanje. Njegova visoka -stopnja utrjevanja pomeni, da se trdnost materiala med oblikovanjem znatno poveča, kar pospeši obrabo prebijalcev in poveča sile odstranjevanja. Uspešni programi za nerjavno jeklo se zanašajo na vrhunska orodna jekla (M2 ali karbidna jekla), natančne razdalje od-do-matrice in agresivne strategije mazanja za upravljanje proizvodnje toplote pri visokih stopnjah giba.
Izbira pravega materiala je polovica enačbe. Druga polovica je oblikovanje delov, ki spoštujejo fizične omejitve progresivnega oblikovanja, kjer postavitev značilnosti, radiji upogibov in razmerja dimenzij določajo, ali matrica deluje-brez težav ali se bori z geometrijo na vsaki postaji.
Oblikovanje za smernice proizvodnosti pri progresivnem žigosanju
Vsaka značilnost, ki jo narišete na modelu dela, sčasoma postane postaja v matrici, udarec, ki se obrabi, ali operacija oblikovanja, ki doda tonažo stiskalnici. Zasnova za izdelljivost pri progresivnem žigosanju pomeni inženiring geometrije vašega dela, tako da ga lahko matrica zanesljivo in hitro izdeluje brez potrebe po eksotičnih orodjih, pretiranih postajah ali stalnih vzdrževalnih posegih. Spodnja pravila prevajajo znanost o materialih in izkušnje z oblikovanjem matrice za vtiskovanje kovin v uporabne omejitve, ki jih lahko uporabite na stopnji CAD, preden se ocene stroškov orodja sploh začnejo.
Pravila kritičnih dimenzij za progresivne dele matrice
Luknje, reže in izrezi so med prvimi značilnostmi, oblikovanimi v orodju za progresivno žigosanje, običajno na zgodnjih postajah za prebadanje. Njihova velikost in postavitev glede na debelino materiala določata, ali luknjači preživijo milijone ciklov ali se prezgodaj zlomijo. Če kršite pravila minimalne velikosti, boste vsilili uporabo krhkih, premajhnih komponent matrice za žigosanje, ki zvišujejo stroške vzdrževanja in povečujejo stopnjo odpadkov.
Tu so osnovna dimenzijska pravila, ki jih poklicni inženirji za stroje uporabljajo pri ocenjevanju izvedljivosti dela:
- Najmanjši premer luknje:Vsaj 1,0-kratna debelina materiala za nodularne kovine, kot sta nizko{1}}ogljično jeklo in medenina. Za visoko{3}}natezne materiale, kot je nerjaveče jeklo, povečajte debelino materiala na 2,0x, da preprečite zlom prebijalca.
- Najmanjša širina reže:Vsaj 1,5x debelina materiala. Ožje reže zahtevajo specializirane -prebijalce iz hitroreznega jekla ali karbidne trdine, kar znatno poveča stroške orodja.
- Najmanjša razdalja med luknjami:Najmanj 2,0-kratna debelina materiala od roba-do-roba. Manjši razmik povzroči deformacijo ali trganje mreže med prebadanjem.
- Najmanjša razdalja od luknje do roba:Vsaj 2,0x debelina materiala. Elementi, ki so bližje robu dela, ustvarjajo izbokline navzven, ki popačijo prazen profil.
- Najmanjša razdalja od luknje do krivulje:Vsaj 2,0-kratna debelina materiala plus polmer krivine za elemente s premerom pod 2,5 mm. Za večje funkcije povečajte na 2,5-kratno debelino materiala in polmer upogiba, da preprečite raztezanje ali popačenje med oblikovanjem.
- Najmanjša višina prirobnice:Vsaj 2,5-kratna debelina materiala plus polmer krivine. Pri krajših prirobnicah manjka dovolj materiala, da bi se luknjač prijel med upogibanjem, kar povzroča neskladne kote.
- Najmanjša širina jezička in zareze:Vsaj 1,5-kratna debelina materiala, da se izognete pretirani koncentraciji sile na ozkih luknjačih.
- Polmeri notranjih kotov na izrezih:Vsaj 0,5x debelina materiala. Ostri notranji vogali delujejo kot dvigovalci napetosti v matrici in delu, s čimer skrajšajo življenjsko dobo matrice in ustvarjajo točke nastanka razpok.
Te vrednosti predstavljajo praktične minimume, ne ciljev. Oblikovanje nad temi pragovi daje orodju na mizi več prostora za dihanje, podaljšuje intervale ostrenja in zmanjšuje verjetnost okvare luknjača med dolgimi proizvodnimi serijami. Kadar geometrija vašega dela presega več teh omejitev hkrati, pričakujte, da bo izdelovalec matrice dodal postaje ali priporočil spremembe geometrije.
Premisleki o polmeru upogiba in smeri zrn
Operacije upogibanja se običajno izvajajo na sredi-do-poznih postajah v progresivni matrici, po prebadanju in pred končnim rezom. Notranji upogibni polmer, ki ga določite, nadzira, ali material gladko teče okoli konca udarca ali razpoka na zunanjem vlaknu. Pretesen radij na napačnem materialu v napačni orientaciji in del se razcepi na liniji upogiba.
Varno izhodišče za polmer notranjega upogiba je 1,0-kratna debelina materiala za nodularne zlitine, kot sta nizko-ogljikovo jeklo in aluminij 3003. Za višje-trdne materiale, kot je nerjavno jeklo 304 ali vzmetno-kaljen baker, povečajte to najmanjšo vrednost na 1,5-kratno debelino materiala ali več, odvisno od razteznih lastnosti zlitine. Prehod pod 1,0-kratno debelino katerega koli materiala povzroči tveganje za razpoke, ki se poslabša, ko se matrica obrablja in se polmeri luknjanja sčasoma izostrijo.
Smer zrn je enako kritična. Pločevina ima smer valjanja, določeno med obdelavo v mlinu, njena duktilnost pa se spreminja glede na to, ali upogibate s tem zrnom ali proti njemu. Upogibi, narejeni pravokotno na smer vlaken, so močnejši in veliko manj nagnjeni k pokanju kot upogibi, narejeni vzporedno z njo. Za dele, ki zahtevajo upogibe v več smereh, usmerite surovec na trak tako, da bo najbolj kritičen ali najostrejši upogib potekal pravokotno na vlakna.
Ko del zahteva upogibe v obe smeri, ponuja kot surovca pod kotom 45 stopinj glede na smer valjanja kompromis, ki enakomerneje porazdeli obremenitev po obeh oseh upogibanja. Ne pozabite, da gnezdenje pod kotom poveča širino traku in porabo materiala, zato obstaja kompromis glede stroškov. Označite zahteve glede smeri zrn na svoji inženirski risbi, zlasti za dele v utrjenih ali zlitinah z visoko-trdnostjo, kjer je tveganje za razpoke povečano.
Vzmetnost, težnja kovine, da si po upogibanju delno povrne prvotno obliko, se prav tako razlikuje glede na orientacijo zrn in trdnost materiala. Profesionalni programi matrice za vtiskovanje pločevine kompenzirajo vzmetenje s prevelikim-upogibanjem prebijalnega kota ali dodajanjem postaje za kovanje, ki trajno nastavi upogib. Določanje dovoljene kotne tolerance na vaši risbi (običajno +/- 1 stopinj za standardne upogibe) pomaga oblikovalcu matrice ugotoviti, ali zadostuje preprosto zračno upogibanje ali je potrebna namenska postaja za umerjanje.
Pravila za postavitev funkcij, ki zmanjšujejo kompleksnost matrice
Vsaka lastnost z vaše strani mora biti oblikovana s posebno komponento matrice za žigosanje: luknjač, oblikovalni vložek, odmični mehanizem ali kombinacija. Elementi, ki so preblizu drug drugemu, pregloboko glede na njihovo širino ali postavljeni na mehansko nerodnih lokacijah, prisilijo oblikovalca matrice, da doda postaje, uporabi krhko orodje ali uvede sekundarne operacije zunaj matrice. Vse to dodaja stroške.
Nekaj načel postavitve nadzoruje kompleksnost matrice:
- Izogibajte se elementom, ki mejijo neposredno na zavoje.Luknje ali reliefi, nameščeni znotraj 2-kratne debeline materiala krivulje, se bodo med oblikovanjem popačili. Dodajte reliefne reze, da izolirate element, ali pa ga premaknite dlje od ovinka.
- Oblikovane značilnosti naj bodo enosmerne, kadar je to mogoče.Deli z upogibi v obeh smereh (navzgor in navzdol glede na ravnino traku) zahtevajo dvigala traku, dodatno razdaljo za premikanje traku in včasih orodja s pogonom z odmikačem. Oblikovanje vseh obrazcev v eno smer poenostavlja progresivno orodje za žigosanje in omogoča višje hitrosti stiskanja.
- Zmanjšajte število različnih globin oblikovanja.Vsaka edinstvena globina risanja ali višina reliefa bo morda potrebovala svojo postajo. Standardizacija globin v več funkcijah omogoča oblikovalcu matrice združevanje operacij v manj postajah.
- Na prostih robovih dodajte reliefne zareze.Ko se krivina konča na robu, namesto da bi potekala čez neprekinjeno površino, se material na prehodu združuje in trga. Reliefna zareza, široka vsaj 2-kratna debelina materiala, ki podaljšuje dolžino radija upogiba in debelino materiala, preprečuje trganje in odpravlja sledi, ki so nagnjene k bur-oči.
- Izogibajte se zelo ozkim projekcijam ali globokim ozkim režam.Funkcije z razmerjem stranic, ki presegajo 4:1 (dolžina proti širini), ustvarjajo tanke, krhke luknjače, ki se hitro obrabijo in jih je drago zamenjati.
- Združite funkcije tesne-tolerance v isto postajo.Kadar morata biti dve dimenziji v natančni povezavi druga z drugo, ju oblikujte tako, da ju je mogoče rezati ali oblikovati z enim pritiskom. Razdelitev povezanih funkcij med postajami povzroči kumulativno napako pri določanju položaja zaradi toleranc registracije traku.
Se sliši zapleteno? Lahko je, vendar je osnovna logika preprosta: vsako zgornje pravilo ščiti matrico (z izogibanjem krhkemu orodju) ali del (s preprečevanjem deformacij, razpok ali izgube tolerance). Uporaba teh smernic med začetnim načrtovanjem odpravi drage revizijske zanke, ko je izdelava matrice v teku.
Tudi najbolje{0}}zasnovana geometrija pa ostane znotraj specifikacij samo, če proizvodni proces sproti zazna odstopanja. Ta realnost premakne pozornost z zasnove delov na sisteme za nadzor kakovosti, ki spremljajo vsako potezo, zaznavajo anomalije in preprečujejo, da bi okvarjeni deli dosegli nadaljnjo montažo.
Nadzor kakovosti in preprečevanje napak pri postopkih progresivnih matric
Progresivna matrica, ki deluje s 400 gibi na minuto, proizvede skoraj sedem delov vsako sekundo. Pri tej hitrosti človeški operater ne more vizualno pregledati vsakega kosa. Nadzor kakovosti pri visokonatančnem žigosanju kovin se namesto tega zanaša na avtomatizirane sisteme zaznavanja, vgrajene neposredno v orodje, statistične metode, ki označujejo zamik procesa, preden doseže meje zavrnitve, in strukturirane inšpekcijske protokole, ki potrdijo zmogljivost na začetku vsake proizvodne serije.
V-Die Sensing in-nadzor v realnem času
In-zaznavanje matrice se je začelo kot preprečevanje zrušitve, zaustavitev stiskalnice, preden je napačno podajen trak ali potegnjen žleb uničil drago orodje. Postopki profesionalnega natančnega žigosanja so od takrat razvili to tehnologijo vveč{0}}nivojski sistem kakovostiki zazna napake, ustavi proizvodnjo ob napakah in v konfiguracijah z zaprto{0}}zanko samodejno prilagodi preoblikovalne postaje med gibi, da ohrani dele znotraj tolerance.
Najpogostejše kategorije senzorjev, ki se uporabljajo znotraj matrice za vtiskovanje kovin, vključujejo:
- Senzorji nivoja odstranjevalca- Senzorji bližine, nameščeni na vogalih spodnje matrice, spremljajo globino zapiranja plošče za odstranjevanje ob vsakem gibu. Če se na trak usede izvlečeni polž, zlomljena konica luknjača ali ostanki, plošča ne more doseči svoje polne globine premikanja. Stiskalnica se ustavi v eni potezi po zaznavi nepravilnosti, običajno je umerjena za zaznavanje odstopanj, ki so tako majhna kot 1,5-kratna debelina traku.
- Senzorji za zaznavanje napačnega podajanja- Postavljen tako, da potrdi, da se je trak premaknil v pravilen korak, preden se kocka zapre. Če sistem podajanja kratko-podaja ali dvakrat-podaja, senzor sproži napako, preden piloti poskusijo zaznati nepravilno postavljen material.
- Senzorji prisotnosti udarca- Optični senzorji ali senzorji bližine, ki preverjajo majhne udarce,-ki so nagnjeni k zlomu, ostanejo nedotaknjeni. Manjkajoča konica luknjača pomeni manjkajoče luknje v delu, napako, ki morda ne bo povzročila zrušitve, vendar bo povzročila neskladne progresivne žigosane matrice, ki pobegnejo navzdol, če niso odkrite.
- In-tehtalne celice- Miniaturni senzorji sile, vgrajeni v posebna držala luknjačev ali oblikovalne postaje. Zaznajo spremembe sile, ki kažejo na topljenje, odkrušenje ali variacijo debeline materiala, kar je še posebej uporabno pri kovanju ali rezanju, kjer je sila neposredno povezana s kakovostjo delov.
- Analogni senzorji-kota kota- Izmeri oblikovane kote v delčkih stopinje. V sistemih z -zaprto zanko servomotorji prilagodijo oblikovane zagozde med potezami, da samodejno popravijo kotni zamik in preprečijo slabe dele, namesto da bi jih zgolj zaznali.
Izbiro, namestitev in kalibracijo senzorjev upravlja specializiran senzorski tehnik, običajno izkušen orodjar. Profesionalne trgovine vlagajo v senzorske laboratorije, kjer lahko tehniki preslikajo senzorska polja po vseh treh oseh in izrišejo učinkovite razpone, še preden je matrica izdelana. Ta vnaprejšnja validacija prihrani precej časa za tiskanje med preizkusom.
Metode SPC za konsistenco žigosanih delov
Notranji{0}}senzorji zaznavajo katastrofalne dogodke in hude okvare. Statistični nadzor procesa (SPC) ujame subtilnejše, počasnejše premike, ki se prikradejo v več tisoč gibih, ko se udarci obrabljajo, lastnosti materiala spreminjajo od-do-tuljave ali pa se pogoji stiskanja spreminjajo s temperaturnimi spremembami.
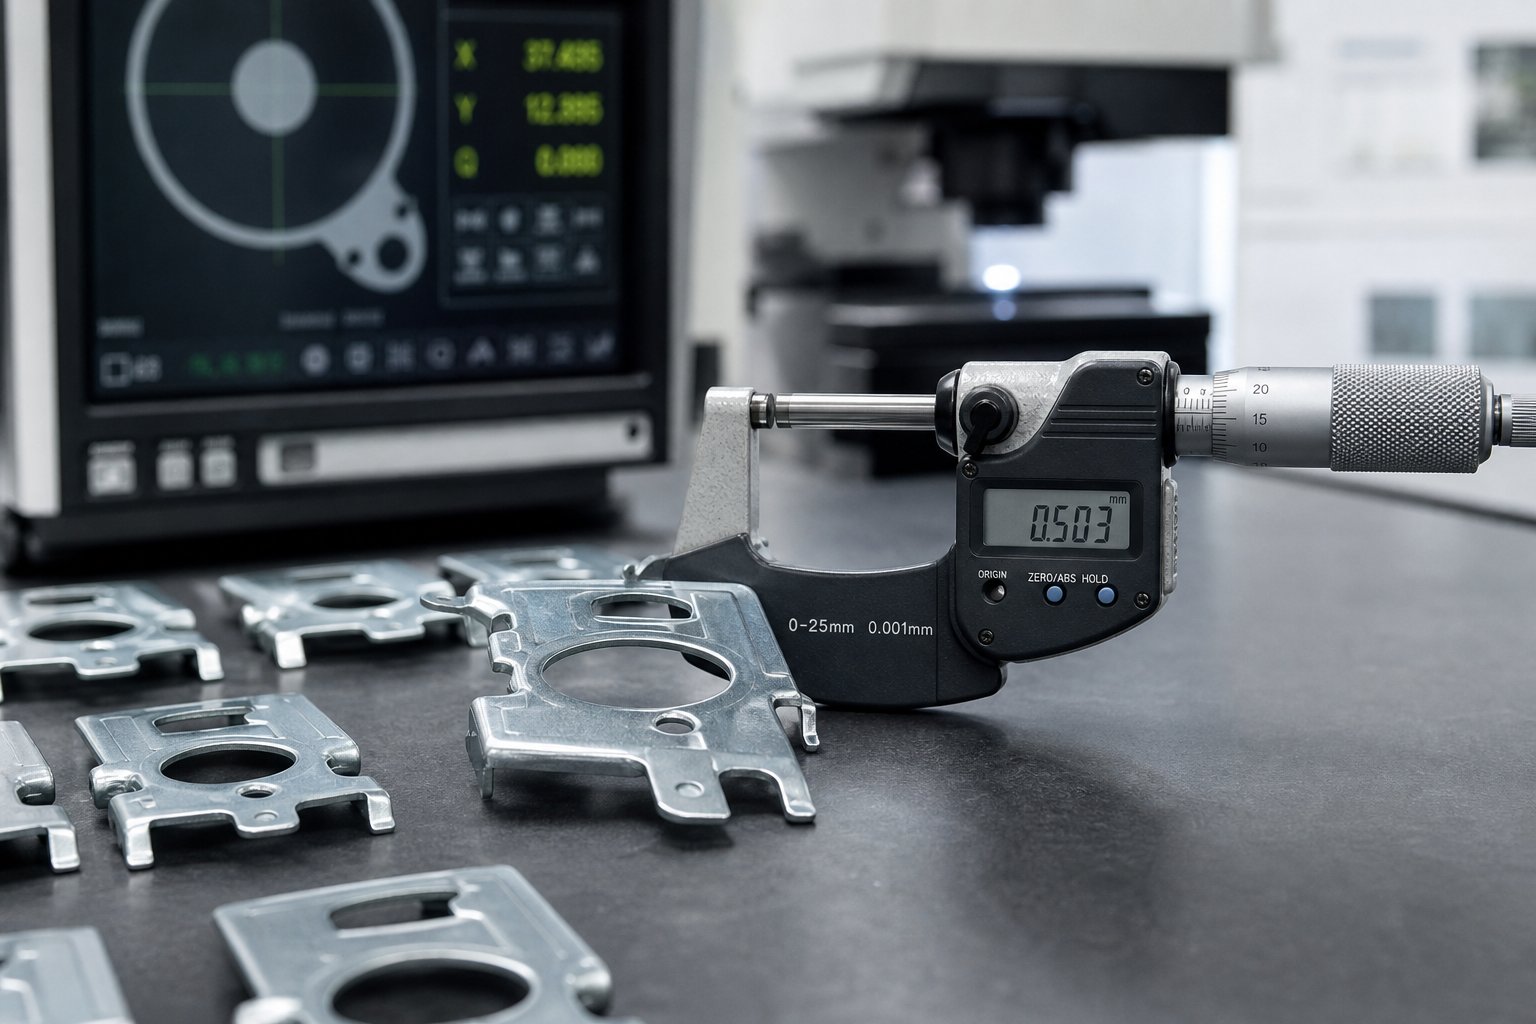
Profesionalni natančni postopki matrice in žigosanja uporabljajo SPC za kritične dimenzije z vzorčenjem delov v določenih intervalih, njihovim merjenjem na kalibriranih instrumentih (CMM, optični primerjalniki, mikrometri) in izrisom rezultatov na kontrolnih diagramih. Ključni meritvi sta Cp in Cpk:
- Cpmeri, ali se širina postopka ujema s tolerančnim oknom, ne glede na centriranje. Cp 1,33 pomeni, da postopek uporablja 75 % razpoložljivega tolerančnega pasu.
- Cpkmeri, kako dobro je proces osredotočen znotraj tega okna. Večina avtomobilskih in elektronskih programov zahteva minimalni Cpk 1,33, vesoljske in medicinske aplikacije pa pogosto zahtevajo 1,67 ali več.
Ko Cpk pade pod cilj, je treba ugotoviti glavni vzrok. Ali se povprečje premika (obraba orodja premika dimenzijo v eno smer)? Ali pa se širitev povečuje (variacije naraščajo zaradi nedoslednosti materiala ali ohlapnih gibov pritiska)? Kontrolne karte razkrijejo vzorec in sledi korektivni ukrep: ponovno brušenje luknjača za obnovitev geometrije robov, prilagajanje pritiska surovega držala ali preklop na serijo tuljav z strožjo-toleranco.
Prvi-pregled artiklov (FAI) zasidra celoten sistem SPC. Pred začetkom polne proizvodnje se en ali več delov, proizvedenih s standardnimi orodji, materiali in parametri stiskanja, v celoti meri glede na vsako dimenzijo risbe. Nastalo poročilo FAI potrjuje, da je proces sposoben in stabilen, preden se začne množična proizvodnja. FAI se ponovi po vzdrževanju matrice, spremembah materiala, spremembah stiskalnice ali kakršni koli spremembi postopka, ki bi lahko vplivala na dimenzijski rezultat.
Pogoste napake in analiza temeljnih vzrokov
Tudi z nameščenimi senzorji in SPC se še vedno pojavljajo napake. Razlika v profesionalnem delovanju je v tem, kako hitro jih prepoznamo in kako sistematično se izsledi glavni vzrok. Izkušeni inženirji za žigosanje priznavajo, da ima večina napak več potencialnih vzrokov, popravek pa zahteva razumevanje interakcije med materialom, orodjem in spremenljivkami stiskalnice, namesto da bi preprosto krivili matrico.
| Napaka | Verjetni vzroki | Korektivni ukrepi |
|---|---|---|
| Prekomerni robovi na odrezanih robovih | Obrabljeni ali zlomljeni luknjačni robovi; pretirana razdalja od udarca-do-die; dolgočasno rezalno jeklo | Ostriti luknjače in matrice; preverite in obnovite ustrezno zračnost (običajno 5-10 % debeline materiala na stran); zamenjajte obrabljene vložke |
| Razdelitev na ovinkih | Radij upogiba je pretesen za material; upogibanje vzporedno s smerjo vlaken; material presega predpisano trdoto | Povečajte radij upogiba; zavrtite prazen orientacijo glede na zrnatost; preveri lastnosti dohodnega materiala glede na spec |
| Gube na oblikovanih območjih | Nezadosten pritisk slepega držala; prekomerni material v območju stiskanja; neustrezna geometrija vlečene perle | Povečajte zadrževalno{0}}silo; prilagodite velikost ali obliko surovca; spremenite profil vlečene kroglice za nadzor pretoka materiala |
| Napačna registracija (funkcije zunaj lokacije) | Napaka dolžine podajanja; obrabljene ali premajhne pilotne zatiče; neustrezen čas sproščanja krme; popačenje pilotne luknje zaradi oblikovanja navzgor | Ponovno umerite dolžino pomika; zamenjava obrabljenih pilotov; prilagodite čas sprostitve podajanja, tako da je material prost, preden se piloti vključijo; premaknite pilotne luknje stran od območij oblikovanja |
| Površinske udrtine ali oznake | Izvlečeni polži, ujeti na traku; ostanki v matrici; nabiranje polžev v votlinah matrice; grobe površine orodja | Izboljšajte zadrževanje polžev (dodajte vakuum ali pozitiven udarec); povečajte pogostost čiščenja matrice; poliranje površin za oblikovanje; dodajte senzorje-nivoja nivoja za zaznavanje ujetih odpadkov |
| Dimenzijski premik čez vožnjo | Progresivna obraba udarcev; toplotno raztezanje komponent matrice; sprememba lastnosti materiala znotraj tuljave | Vzpostavite intervale ostrenja na podlagi trendov SPC; omogočajo toplotno stabilizacijo pred merjenjem proizvodnih delov; poostriti specifikacije dohodnega materiala |
| Prekoračitev tolerance vzmeti | Nezadostna kompenzacija pre-opogiba; meja tečenja materiala višja od nominalne; obrabljen polmer prebijanja | Povečaj kot-upogiba; dodajte postajo za kovanje ali ponovno zabijanje; preverjanje materialnih certifikatov; za tiskanje obnovi polmer luknjača |
Vzorec med vsemi temi napakami je jasen: strokovne operacije jih preprečijo z nadzorovanimi vložki (ostro orodje, pravilne razdalje, preverjeni materiali), namesto da bi jih naknadno razvrstili. V-die sensing ujame akutne okvare. SPC ujame postopno premikanje. In FAI potrdi izhodišče, preden se količinska proizvodnja sploh začne.
Preprečevanje napak ščiti kakovost, a ščiti tudi ekonomičnost. Vsak odpadni del predstavlja izgubljen material, izgubljen čas stiskanja in morebitne motnje v nadaljevanju. Prav ta povezava med disciplino kakovosti in proizvodnimi stroški je razlog, zakaj je razumevanje finančne strukture postopkov progresivnih matric tako pomembno kot razumevanje samega tehničnega procesa.
Stroški in ekonomika obsega proizvodnje
Investicija v orodje je največja finančna odločitev v katerem koli programu štancanja. Progresivna matrica lahko stane od 15.000 $ za preprosto orodje za nosilce do več kot 100.000 $ za kompleksno več-postajalno matrico s karbidnimi vložki in-zaznavanjem matrice. Ta razpon je ogromen in razumevanje, kaj ga poganja, pomaga inženirjem in skupinam za nabavo, da sprejemajo premišljene odločitve o nakupu, namesto da preprosto lovijo najnižjo ponudbo.
Kaj poganja stroške orodja za progresivne matrice
Ko prejmete oceno orodja, ki se zdi visoka, ali tisto, ki se zdi sumljivo nizka, izsledite številko nazaj do spremenljivk, ki dejansko določajo ceno matrice. Kotugotavlja strokovnjak za industrijsko orodje Art Hedrick, so razlike v stroških za več kot 50 % med trgovinami, ki navajajo isti del, pogoste in razlike skoraj vedno izhajajo iz razlik v tem, kako posamezna trgovina obdeluje del, ne pa zgolj razlik v urnih postavkah.
Tu so glavni dejavniki, ki zvišujejo ali zmanjšujejo stroške progresivne matrice:
- Število postaj:Vsaka postaja dodaja luknjače, rezalne vložke, odstranjevalce in komponente za natančno-brušenje. Matrica z 10 postajami lahko stane 40–60 % več kot matrica s 6 postajami za isti del zgolj zaradi dodatnih strojno obdelanih komponent in dela pri sestavljanju.
- Izbira materiala za matrice:Določitev karbidnih ploščic namesto orodnega jekla D2 na kritičnih točkah obrabe lahko poveča stroške orodja za 20-30 %, vendar podaljša življenjsko dobo matrice za 5-10x. Odločitev je odvisna od projekcij skupnega obsega.
- Kompleksnost delov in tolerance:Deli z globokim vlekom, več smermi upogibanja ali ozkimi tolerancami položaja (pod +/-0,05 mm) zahtevajo več postaj, strožjo obdelavo na komponentah matrice in daljše preizkusne cikle. Deli z nizko-toleranco povečajo stroške orodja, ker zahtevajo natančno brušene in-izvrtane komponente namesto standardnih žičnih EDM profilov.
- Širina traku in tonaža stiskalnice:Širša matrica zahteva večji komplet matrice, težje čevljeve plošče in stiskalnico z večjo posteljo. Ti dejavniki povečajo stroške materiala in urne postavke strojne obdelave, ki se zaračunavajo med izdelavo matrice.
- Odstranjene sekundarne operacije:Matrice, ki vključujejo navoje, vstavljanje strojne opreme ali-merilne postaje v matrici, vnaprej stanejo dražje, vendar odstranijo nadaljnjo delo. Poslovni primer je odvisen od tega, ali sekundarni prihranki stroškov presegajo inkrementalno naložbo v orodje v življenjski dobi programa.
- Zmogljivosti in lokacija prodajalca:Stopnje dela za oblikovalce orodij in orodjarje se razlikujejo glede na regijo. Še pomembneje pa je, da lahko trgovina z izkušnjami v vaši specifični kategoriji delov to obdela v manj postajah, ker se opira na pretekle rešitve in ne načrtuje iz nič.
Postopek, uporabljen za izdelavo dela, kar pomeni število postaj in njihovo zaporedje, je največji posamezen dejavnik, ki povzroča razliko stroškov med ponudbami. Ena trgovina lahko navaja progresivno matrico z 10 postajami s 5-palčnim korakom, druga pa 15 postaj s širšim korakom. Ta razlika v metodologiji obdelave povzroči znatno vrzel v cenah, tudi če obe trgovini zaračunavata podobne urne postavke.
Pragovi volumna in ekonomika primerjave metod
Progresivne matrice zahtevajo visoko vnaprejšnjo naložbo, vendar zagotavljajo najnižje stroške na-del pri količini. Vprašanje, s katerim se sooči vsak proizvodni inženir, je: pri kateri letni količini progresivna matrica postane prava gospodarska izbira v primerjavi s preprostejšimi alternativami?
Odgovor je odvisen od kompleksnosti dela, vendar so splošni pragovi količine, ki temeljijo na industrijski praksi, videti takole:
- Ena-postaja umre:Najboljše za letne količine pod 10.000 delov. Majhna naložba v orodje (3.000 $-15.000 $), vendar je za vsako operacijo potreben ločen pritisk na stiskalnico, ločeno rokovanje in pogosto ročno nalaganje. Stroški na del ostajajo visoki zaradi dela in časa cikla.
- Sestavljeno žigosanje:Primerno za 5.000 do 75.000 delov letno, ko je geometrija relativno ravna (prebadanje in izrezovanje v eni ravnini). Zmerni stroški orodja (8.000 $-30.000 $) z dobro ekonomičnostjo na del za preproste oblike, vendar omejeno na dele, ki ne zahtevajo oblikovanja ali upogibanja.
- Matrice za prenos:Idealno za 25.000 do 500.000 delov letno, zlasti za večje ali globoko-vlečene komponente, ki ne morejo vzdrževati nosilnega traku. Stroški orodja ($30.000-$150,000+) so primerljivi s progresivnimi matricami, vendar so stopnje ciklov počasnejše, ker sistemi mehanskega prenosa premikajo posamezne surovce med postajami, namesto da bi premikali neprekinjen trak.
- Progresivne matrice:Najbolj ekonomičen za dolgoročne progresivne programe žigosanja, ki presegajo 50.000 delov letno, pri čemer stroškovna prednost strmo narašča nad 100.000 enot. Naložbe v orodje (15.000 $-100 $,000+) so visoke, vendar hitrosti ciklov 200–1.500 gibov na minuto povzročijo stroške na del v delčke centa za delo in strojni čas.
Prehodna točka, kjer progresivno orodje zmaga, ni določena. Pri preprostem nosilcu, ki lahko deluje pri 600 SPM v matrici s 6-postajami, se lahko prelom v primerjavi z metodami z eno postajo pojavi pri 30.000 delih. Za kompleksen priključek, ki zahteva 18 postaj in karbidno orodje, lahko pride do preloma šele pri 150.000 enotah.
Pomembni so skupni stroški lastništva, ne le cena matrice na naročilnici. 40.000 $ vredna progresivna matrica, ki proizvede 500.000 delov v petih letih, doda samo 0,08 $ na delamortizirani stroški orodja. Ta isti del, ki se izvaja na 12.000 USD vrednem -matrici z eno samo postajo, pri 10 delih na minuto namesto 400 bi stal večkratno več časa in dela za stiskanje, čeprav je bila sama matrica cenejša.
Pametne skupine za nabavo ocenjujejo matrice in programe za žigosanje na podlagi amortiziranih stroškov orodja in cene na kos, ne samo na podlagi stroškov orodja. Upoštevajo tudi rezerve za vzdrževanje, običajno 2-5 % stroškov orodja letno, ki zajemajo ostrenje, zamenjavo komponent in morebitno obnovo. Dobro zgrajena matrica, ki v več milijonih ciklih proizvaja velike količine žigosanih, se pogosto povrne svojo naložbo večkrat, ko se izračuna celotna slika stroškov.
Delno-ekonomičnost se izboljša z obsegom, vendar le, če matrica ostane v stanju,-pripravljenem za proizvodnjo v teh milijonih udarcev. Ta realnost pomeni, da strategija vzdrževanja ni le tehnična skrb, ampak tudi finančna, neposredno povezana s stroškovnim modelom, ki je sploh upravičil naložbo v orodje.
Progresivno vzdrževanje matrice in upravljanje življenjskega cikla
Progresivna matrica, katere izdelava je stala 60.000 $, lahko zagotovi 0,08 $-na-del ekonomičnosti v milijonih ciklov, vendar le, če njeni rezalni robovi ostanejo ostri, njene oblikovalne površine ostanejo polirane in njegovi mehanizmi za poravnavo ostanejo znotraj specifikacij. Vzdrževanje matrice za žigosanje ni diskrecijska dejavnost, ki jo načrtujete, ko začnejo deli videti slabo. To je načrtovana, na podatkih vodena disciplina, ki ščiti tako kakovost kot pretok od prve proizvodne serije do zadnje.
Razporedi preventivnega vzdrževanja in intervali ostrenja
Strokovne operacije določijo intervale PM na podlagi števila udarcev in ne na podlagi koledarskih datumov. Komplet matric za vtiskovanje, ki izdeluje 300.000 delov na mesec, se obrablja z bistveno drugačno hitrostjo kot isto orodje, ki izdeluje 30.000 delov na četrtletje. Načrtovanje, ki temelji na udarcih, zagotavlja, da se vsaka storitev izvede ob pravem času, ne glede na pogostost proizvodnje.
Kotpoudarja strokovnjak za žigosanje Thomas Vacca, najboljše{0}}v-razredu vzdrževanje se začne z identifikacijo vsakega področja orodja, ki se sčasoma poslabša, in nato dokumentiranjem doslednega postopka za servisiranje vsakega posebej. Cilj je predvidljivost: dosledni zadetki na servisni interval, dosledna kakovost delov orodja in čim manj nenačrtovanih izpadov.
Ključne vzdrževalne dejavnosti in njihova tipična pogostost sprožilcev vključujejo:
- Brušenje prebijalcev in rezil:Vsakih 50.000-150.000 gibov, odvisno od trdote materiala in razreda jekla za vtiskovanje. Višina bruha na delih (običajno presega 10 % debeline materiala) signalizira, da je bil interval dosežen. Standardno ponovno brušenje odstrani 0,05-0,10 mm na storitev.
- Pregled in zamenjava pilotnega zatiča:Vsakih 100.000-250.000 udarcev. Obrabljeni piloti omogočajo napačno registracijo traku, ki se pojavi med postajami. Zamenjajte, ko je premer 0,01 mm ali več pod nominalno.
- Spomladanski pregled in zamenjava:Vsakih 200.000-500.000 udarcev ali takoj, ko meritve proste-dolžine padejo pod 90 % prvotne. Utrujene vzmeti zmanjšajo silo luščenja in povečajo tveganje vlečenja polžev.
- Pregled luknjača in vložka matrice:Vsakih 100.000-300.000 udarcev. Na poliranih oblikovalnih površinah se pojavijo mikro praske, ki se prenesejo na dele. Vizualni pregled pod povečavo pokaže, kdaj je potrebno poliranje ali zamenjava.
- Preverjanje komponent dvigala in vodila:Vsak PM cikel. Obrabljena dvigala povzročajo neenakomeren dvig traku, kar vodi do napak pri podajanju in poškodb pilota pri visoki hitrosti.
- Preverjanje popolne poravnave matrice:Vsakih 500.000–1.000.000 gibov ali po katerem koli dogodku, ko je prišlo do padca tiska. Preverjanje vzporednosti čevlja matrice, zračnosti vodilnega zatiča in višine zapiranja potrjuje, da komplet matrice za vtiskovanje ohranja prvotno natančnost.
Koliko materiala odstranite med ostrenjem, je pomembno enako kot takrat, ko ostrite. Vacca poudarja, da so dokumentirani in dosledni postopki bistveni. Če en tehnik odstrani 0,05 mm, drugi pa 0,15 mm, se življenjska doba ostrenja močno razlikuje med storitvami, zaradi česar so zadetki-na-interval nepredvidljivi in otežuje načrtovanje zamenjave komponent.
Vzorci obrabe komponent in načrtovanje zamenjave
Vsaka komponenta progresivne matrice se ne obrablja z enako hitrostjo. Rezalne postaje se razgradijo hitreje kot oblikovalne postaje, ker se strižne sile osredotočajo na ozke robne pasove. Matrice za vtiskovanje s progresivno karbidno trdino močno podaljšajo te intervale, vendar je tudi orodje iz karbidne trdine sčasoma potrebno servisirati, zlasti na postajah za prebadanje, kjer abrazivni materiali, kot je nerjaveče jeklo, pospešijo lomljenje robov.
Vzorci obrabe jeklenih matric za vtiskovanje sledijo predvidljivi hierarhiji:
- Majhne luknjače se najhitreje obrabijo zaradi visoke strižne napetosti, skoncentrirane na minimalni površini-preseka.
- Izrezovalni luknjači in gumbi za izrezovanje se nato obrabijo zaradi celotnega obsega rezanja in debeline materiala.
- Oblikovalne luknje se počasneje razgradijo, vendar kažejo hrapavost površine, ki se prenaša na dele kot kozmetične napake.
- Vodilni zatiči in puše se postopoma obrabljajo in pogosto ostanejo neopaženi, dokler se ne pojavijo-težave s kakovostjo, povezane s poravnavo.
Strokovne operacije vzdržujejo rezervne komponente za-delove z visoko obrabo, pripravljene za namestitev med načrtovanimi okni PM. Ta pristop odpravlja zamude pri čakanju na nadomestne dele in ohranja čas izpada stroja znotraj načrtovanih vzdrževalnih časov. Shranjevanje zadnjega dela in končne letve iz vsake proizvodne serije, kot priporočajo izkušeni orodjarji, daje naslednjemu serviserju neposreden vizualni dokaz o stanju orodja ob zaustavitvi.
Sledenje kumulativnim izgubam pri mletju je enako kritično. Vsako ponovno brušenje skrajša udarec. Ko je luknjač nabrušen preko dovoljene -navzgor (običajno 2–3 mm skupne odstranitve pri vseh storitvah), ga je treba v celoti zamenjati. Beleženje vsake količine mletja glede na največjo dovoljeno izgubo vam natančno pove, kdaj naročiti nadomestne komponente, s čimer se reaktivna presenečenja spremenijo v načrtovane dogodke nabave.
Ekonomika je enostavna: dobro{0}}vzdrževana matrica, ki zagotavlja enakomerno kakovost v celotni nazivni življenjski dobi, stane veliko manj na del kot zanemarjena matrica, ki proizvaja ostanke, povzroča nenačrtovane zaustavitve stiskalnice in zahteva nujna popravila po visokih cenah dela. Vzdrževanje matrice za žigosanje ni preveliko. Je neposreden prispevek k-modelu stroškov na del, ki je upravičil naložbo v orodje.
Vzdrževanje ohranja produktivnost obstoječega orodja, vendar vam ne more povedati, ali ima delavnica, ki stoji za tem orodjem, inženirsko globino, zmogljivost stiskalnice in kakovostno infrastrukturo za podporo vašemu naslednjemu programu. To vrednotenje zahteva povsem drugačen niz meril.
Izbira profesionalnega partnerja za progresivno žigosanje
Dobro-vzdrževana matrica je toliko zanesljiva, kolikor je zanesljiva operacija, ki jo izvaja. Inženirska globina trgovine, tiskovna infrastruktura in kultura kakovosti določajo, ali vaš program zagotavlja dosledne dele po ciljni ceni ali pa postane ponavljajoči se vir zamud in zavrnitev. Za ocenjevanje proizvajalcev progresivnih matric je treba preučiti tržne trditve in tehnične posebnosti, ki ločujejo sposobne partnerje od prodajalcev blaga.
Ključna merila kvalifikacij za partnerje za žigosanje
Ko zahtevate ponudbe od dobaviteljev progresivnega žigosanja, bo vsak odgovor zahteval stroge tolerance in zavezanost kakovosti. Razlika se pokaže v podrobnostih. Uporabite naslednji kontrolni seznam za objektivno primerjavo potencialnih ponudnikov storitev progresivnega žigosanja:
- -Hišna zasnova matrice in zmožnost simulacije:Ali dobavitelj načrtuje lastno orodje z uporabo simulacije CAD/CAM in FEA ali načrtovanje matrice odda zunanjemu izvajalcu? -Hišno oblikovanje pomeni hitrejše ponavljanje, tesnejšo integracijo med načrtovanjem in realnostjo proizvodnje ter enotno točko odgovornosti, ko se pojavijo težave.
- Razpon tonaže stiskalnice in velikost postelje:Potrdite, da upravljajo stiskalnice, ki ustrezajo zahtevam glede tonaže in širine traku vašega dela z vsaj 20-odstotno rezervo zmogljivosti. Dobavitelj, ki poganja vašo matrico z 90 % zmogljivosti stiskalnice, nima prostora za variacije postopka.
- Sistemi za ravnanje z materialom:Ravnanje s tuljavami (razvijalniki, ravnalniki, servo podajalniki) mora biti ocenjeno glede na vašo vrsto materiala, debelino in težo tuljave. Vprašajte, ali poganjajo servo podajalnike ali mehanske valje in ali imajo mazalne sisteme, ki ustrezajo vaši zlitini.
- Certifikati kakovosti:ISO 9001 je osnova. Avtomobilski programi običajno zahtevajo IATF 16949. Medicinske in vesoljske aplikacije zahtevajo dodatno sledljivost in validacijske protokole. Certifikati potrjujejo, da so sistemi dokumentirani in revidirani, ne le zahtevani.
- Podpora za izdelavo prototipov in pilotno vožnjo:Ali lahko izdelajo vzorčne dele za validacijo, preden se zavežejo celotnemu proizvodnemu orodju? Dobavitelji, ki ponujajo preizkus T0/T1 zvalidacija CPKmed pilotnimi izvedbami izkazujejo inženirsko strogost, ki zmanjšuje tveganje med začetkom proizvodnje.
- Razširljivost proizvodnje:Ocenite, ali se lahko povečajo s pilotnih količin na milijone delov letno brez zamenjave stiskalnic, spreminjanja nastavitve matrice ali prelivanja s podizvajalci. Vrzeli v razširljivosti ustvarjajo prekinitve kakovosti.
- Vzdrževalna infrastruktura:Povprašajte o zmogljivostih njihove orodjarne, opremi za ostrenje, praksah inventarja rezervnih komponent in dokumentaciji o zgodovini rezil. Dobavitelj, ki sledi kumulativnim izgubam pri brušenju in vzdržuje rezervne dele za visoko{1}}obrabne predmete, bo vašo matrico vzdrževal v stanju,-pripravljenem za proizvodnjo.
- Tehnična komunikacija:Kako podajajo predloge? Podrobna ponudba z razčlenitvijo števila postaj, orodnih materialov, pričakovane življenjske dobe matrice in priporočenih intervalov vzdrževanja kaže na inženirsko globino. Pavšalna-cena z minimalno razlago signalizira blagovni pristop.
Ocenjevanje globine inženiringa in razširljivosti proizvodnje
Najbolj razkrivajoč pokazatelj sposobnosti proizvajalca progresivnih matric je, kako se odzivajo na vašo geometrijo dela med fazo navajanja. Izkušeni proizvajalci matrice za vtiskovanje kovin, kot soYICHENbo pregledal vašo risbo dela, prepoznal izzive pri oblikovanju, predlagal izboljšave DFM in predstavil koncept postavitve traku, preden bo dokončal ponudbo. Geometrijo delov prevedejo v optimizirana zaporedja postaj namesto zgolj določanja cen na podlagi dimenzij ovojnice delov.
Primerjajte to s trgovino z blagom, ki vrne ceno, ne da bi se vprašala o letni količini, prednostnih tolerancah ali razredu materiala. Odsotnost tehničnega dialoga med ponudbo skoraj vedno napoveduje težave med proizvodnjo.
Ko ocenjujete storitve progresivnega žigosanja kovin, si med kvalifikacijskim postopkom zastavite ta ostra vprašanja:
- Koliko postaj priporočate in zakaj to število in ne manj ali več?
- Katere orodne materiale boste uporabili na vsaki postaji in kakšno življenjsko dobo orodja jamčite?
- Kakšen je vaš tipičen Cpk ob zagonu proizvodnje in kako ga vzdržujete med celotno serijo?
- Ali lahko zagotovite reference iz programov s podobno zahtevnostjo in obsegom delov?
Dobavitelji, ki na ta vprašanja odgovarjajo s podrobnostmi, navajajo stopnje jekla, garancije-števila udarcev in metodologijo SPC, delujejo na profesionalni ravni.YICHENova progresivna matrica za žigosanjeprogrami se na primer posebej osredotočajo na-dele velike količine, ki zahtevajo učinkovito oblikovanje na več-postajah in natančno ponovljivost, z orodji, zasnovanimi za razširljivo množično proizvodnjo že od samega začetka.
Pravi partner ne samo sestavi matrice in jo pošlje. Vključujejo se kot tehnični vir prek načrtovanja, validacije, lansiranja in stalne proizvodne podpore. Ta model sodelovanja, pri katerem proizvajalci matrice za žigosanje vnaprej vložijo inženirski čas, da preprečijo težave na koncu proizvodne verige, zagotavlja najnižje skupne stroške lastništva in najbolj predvidljive proizvodne rezultate v življenjski dobi vašega programa.
Pogosta vprašanja o progresivnem kovinskem žigosanju
1. Kakšna je razlika med progresivnim žigosanjem in žigosanjem s prenosom?
Progresivno žigosanje napreduje neprekinjen trak skozi več postaj znotraj ene same matrice, pri čemer se proizvede en končni del na hod stiskalnice s hitrostjo do 1.500 gibov na minuto. Prenosno žigosanje uporablja mehanske sisteme za premikanje posameznih surovcev med ločenimi postajami matrice, zaradi česar je primernejše za večje ali globlje-vlečene dele, ki ne morejo vzdrževati nosilnega traku. Progresivne matrice se odlikujejo pri volumnih nad 50.000 delov letno z manjšimi geometrijami, medtem ko matrice za prenos služijo srednje{7}}programom prostornine (25.000-500.000 delov), ki vključujejo kompleksno tridimenzionalno oblikovanje, ki presega omejitve nosilnih trakov.
2. Koliko delov lahko proizvede progresivna matrica, preden potrebuje vzdrževanje?
Intervali vzdrževanja so odvisni od materiala orodja in vrste vtisnjene kovine. Izbijači iz orodnega jekla D2 običajno zahtevajo ostrenje vsakih 50.000-150.000 gibov, hitrorezno jeklo M2 to razširi na višje razpone, ploščice iz karbidne trdine pa lahko opravijo 5–20 milijonov gibov pred uporabo. Višina bruha, ki presega 10 % debeline materiala, je glavni znak, da je potrebno ostrenje. Strokovni delavci načrtujejo vse preventivno vzdrževanje po številu udarcev in ne po koledarskih datumih, pri čemer sledijo kumulativnim izgubam pri brušenju za natančno napovedovanje časa zamenjave komponent.
3. Kateri materiali so najboljši za progresivno žigosanje?
Nizko{0}}ogljično jeklo (C1008-C1010) je najpogosteje uporabljen material zaradi odlične sposobnosti oblikovanja, nizke cene in združljivosti s standardnim orodjem D2. Zlitine bakra in medenine se uporabljajo v električnih in elektronskih aplikacijah, kjer je prevodnost pomembna. Aluminijeve zlitine so primerne za lahke komponente, vendar zahtevajo polirano orodje in posebne premaze za preprečevanje nabiranja lepila. Nerjaveče jeklo je najzahtevnejše, saj zahteva vrhunsko orodje M2 ali karbidno trdino in agresivno mazanje zaradi visoke stopnje utrjevanja. Običajni razponi debeline segajo od 0,1 mm do 6 mm, odvisno od zlitine.
4. Kolikšen je najmanjši obseg proizvodnje, ki upravičuje progresivno orodje za izrezovanje?
Progresivne matrice na splošno postanejo ekonomsko ugodne nad 50.000 deli letno, pri čemer se stroškovna prednost močno poveča nad 100.000 enotami. Natančna točka križanja se razlikuje glede na kompleksnost dela. Preprost nosilec v matrici s 6-postajami se lahko zlomi že pri 30.000 delih, medtem ko zapleten konektor, ki zahteva 18 postaj in orodje iz karbidne trdine, morda ne upraviči naložbe do 150.000 enot. Skupni stroški lastništva, vključno z amortiziranim orodjem, časom stiskanja posameznega dela in rezervami za vzdrževanje v višini 2–5 % letno, določajo dejansko prelomnost in ne samo ceno matrice.
5. Kako izberete zanesljivega dobavitelja progresivnega žigosanja?
Ocenite dobavitelje glede-hišne zmogljivosti oblikovanja matric s simulacijo CAD/CAM in FEA, razponom tonaže stiskalnice, ki ustreza vašim zahtevam z 20-odstotno maržo, certifikati kakovosti (najmanj ISO 9001, IATF 16949 za avtomobilsko industrijo) in podporo za pilotni zagon z validacijo Cpk. Najmočnejši pokazatelj sposobnosti je, kako se dobavitelj odzove med ponudbo. Partnerji, kot je YICHEN (yichen-group.com), pregledajo geometrijo delov, predlagajo izboljšave DFM in predstavijo koncepte postavitve trakov, preden dokončno določijo cene. Dobavitelji, ki vrnejo ponudbe brez tehničnih vprašanj, običajno nimajo inženirske globine, potrebne za kompleksne programe.


